


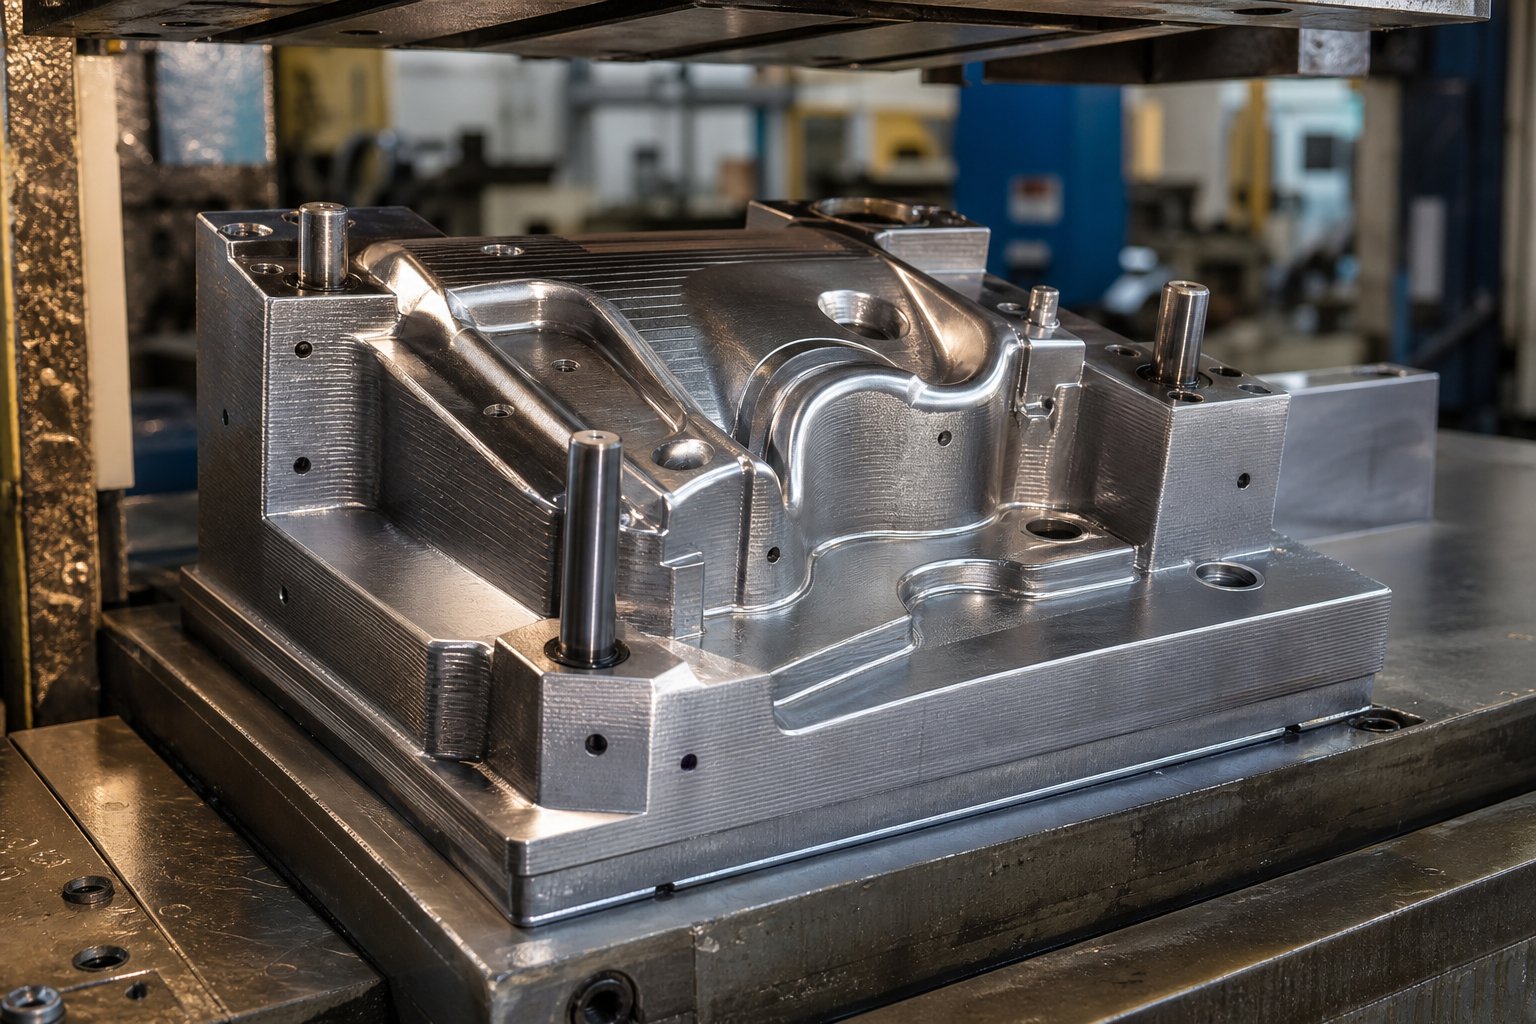
Apa Sebenarnya Cetakan Stamping Logam Cetak 3D Itu
Bayangkan melewatkan waktu pengerjaan permesinan CNC selama berminggu-minggu dan malah mencetak geometri cetakan persis seperti yang Anda perlukan dalam semalam. Skenario tersebut mendorong minat yang serius terhadap zat aditifmanufaktur untuk perkakas stamping, mulai dari bengkel bengkel yang membentuk braket aluminium hingga laboratorium penelitian otomotif yang mencap baja-berkekuatan sangat tinggi.
Namun istilah itu sendiri bisa memiliki arti yang sangat berbeda tergantung pada siapa Anda bertanya. Jadi, mari kita bahas hal ini dengan jelas sebelum membahasnya lebih dalam.
Apa Itu Cetakan Stamping Logam Cetak 3D
Cetakan stempel logam cetakan 3D adalah alat pembentuk yang diproduksi melalui manufaktur aditif - baik dari polimer rekayasa atau bubuk logam - yang dirancang untuk membentuk bagian lembaran logam di bawah gaya tekan, menggantikan atau melengkapi perkakas yang dikerjakan dengan mesin konvensional.
Definisi tersebut mencakup spektrum yang luas. Di satu sisi, Anda akan menemukan penghobi dan tim pembuat prototipe mencetak cetakan polimer dari bahan seperti komposit PLA, nilon, atau-serat karbon pada mesin FDM desktop. Cetakan lembaran logam cetakan 3D ini berfungsi dengan baik untuk-pembentukan aluminium tipis atau tembaga dengan gaya rendah. Di sisi lain, pengguna industri memproduksi cetakan logam sebenarnya melalui proses fusi lapisan bubuk laser - yang biasa disebut DMLS atau SLM - menggunakan baja perkakas atau bubuk baja maraging. Seperti yang dijelaskan Protolabs, DMLS dan SLM pada dasarnya adalah teknologi fusi lapisan bubuk laser yang sama meskipun akronimnya berbeda; keduanya melelehkan bubuk logam selapis demi selapis untuk menghasilkan bagian yang padat dan fungsional.
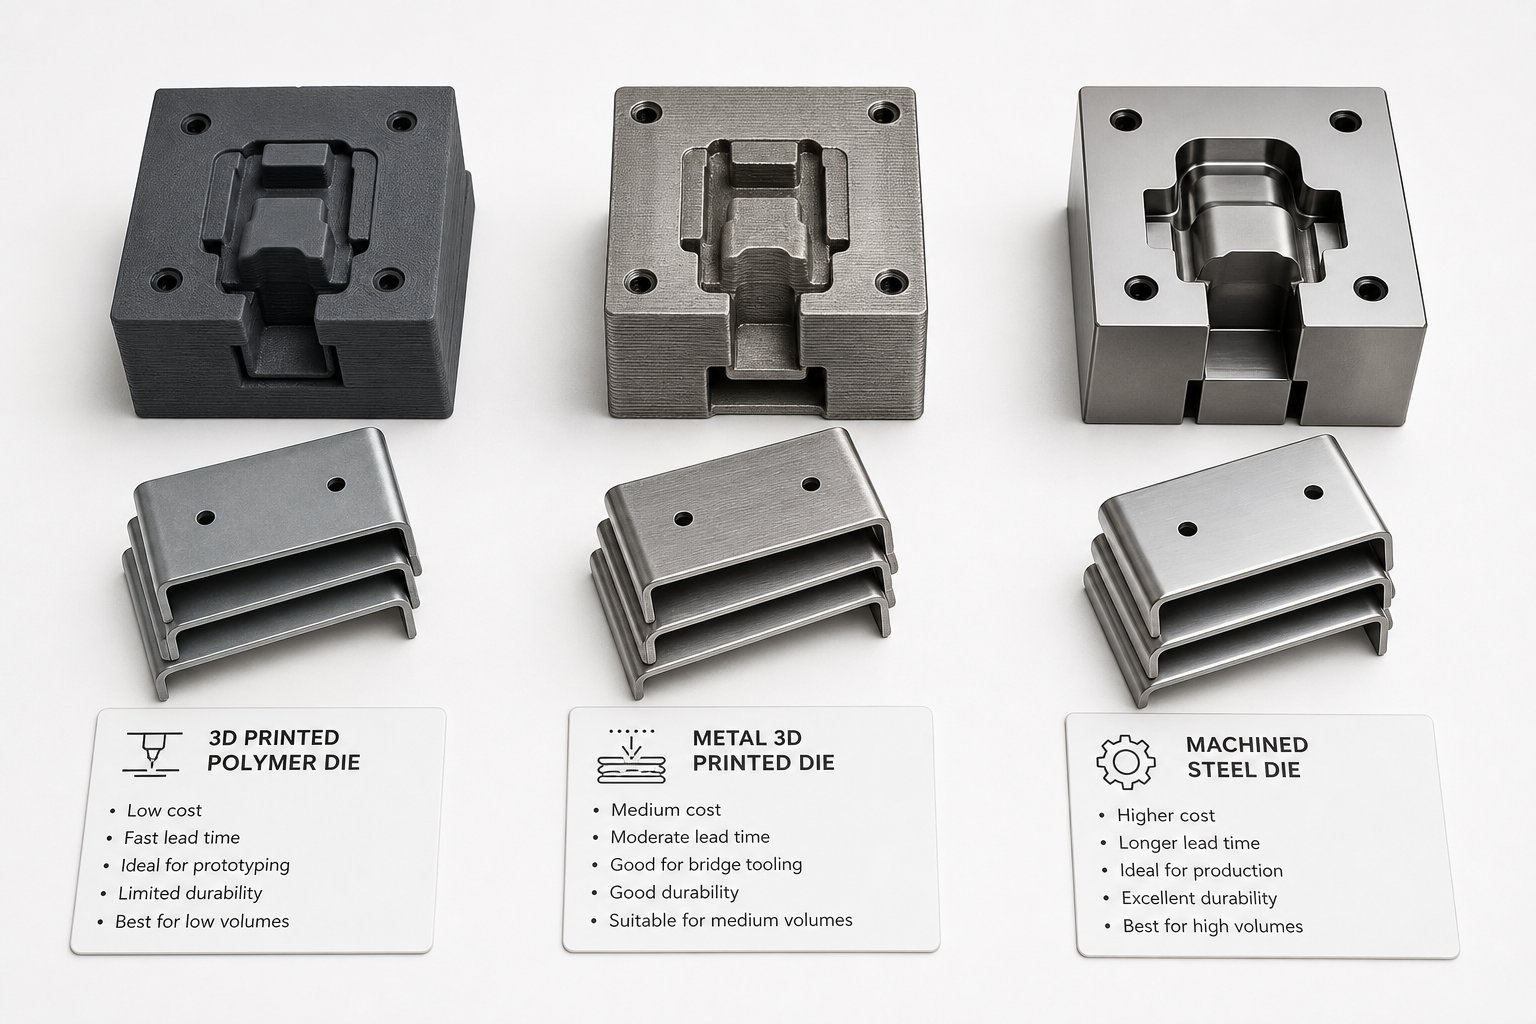
Perbedaan ini penting karena cetakan logam lembaran polimer dan cetakan logam-yang dicetak mempunyai peran yang berbeda secara mendasar. Cetakan polimer bertindak sebagai alat pembentuk cepat untuk validasi geometri dan jangka pendek. Cetakan 3D logam berfungsi sebagai-sisipan berkemampuan produksi yang dapat mencap ribuan bagian. Penelitian di Universitas Oakland, misalnya, menguji sisipan logam cetak 3D-berlapis terhadap sisipan baja perkakas D2 tradisional denganmenginjak 50.000 bagian dari baja berkekuatan sangat tinggi DP980 setebal 1-mm-- dan keduanya berkinerja baik tanpa adanya goresan signifikan pada sampel yang terbentuk.
Mengapa Perkakas Aditif Mendapatkan Daya Tarik
Pembuatan cetakan tradisional melibatkan penempaan stok billet dan kemudian menghilangkan material substansial melalui pemesinan CNC - sebuah proses yang mahal dan-memakan waktu, terutama untuk geometri yang kompleks. Manufaktur aditif membalik persamaan itu. Anda hanya membangun geometri yang Anda perlukan, lapis demi lapis, menghilangkan sebagian besar limbah material.
Keuntungannya lebih dari sekedar penghematan materi. Menurut Thomas Eberius dariPusat Manufaktur Aditif Aachen, AM mengarah pada peningkatan waktu siklus dan penurunan penggunaan energi, membantu produsen meningkatkan volume produksi dan memasarkan produk dengan lebih cepat. Ia memperkirakan teknologi ini dapat menembus 50-60% pasar perkakas Jerman seiring dengan semakin matangnya strategi penerapannya, dan wilayah lain di Eropa, Asia, dan Amerika Utara juga mengalami hal serupa.
Untuk tim yang lebih kecil, permohonannya bahkan lebih mendesak. Printer 3D untuk perkakas menghilangkan kebutuhan untuk melakukan outsourcing alat pembentuk logam tekan sederhana, sehingga memangkas waktu pengerjaan dari berminggu-minggu menjadi berjam-jam. Baik Anda memvalidasi geometri bagian yang dicap sebelum menggunakan perkakas produksi atau menjalankan sejumlah kecil komponen yang dibentuk, perkakas aditif menawarkan jalur yang lebih cepat.
Panduan ini mencakup spektrum penuh - dari cetakan desktop polimer untuk penghobi pembentukan lembaran logam 3D melalui sisipan cetakan logam industri-yang dinilai menghasilkan puluhan ribu hasil. Pertanyaan sebenarnya bukanlah apakah teknologi tersebut berfungsi atau tidak. Pendekatan mana yang sesuai dengan persyaratan material, volume, dan kualitas spesifik Anda.
Teknologi Pencetakan 3D yang Digunakan untuk Stamping Dies
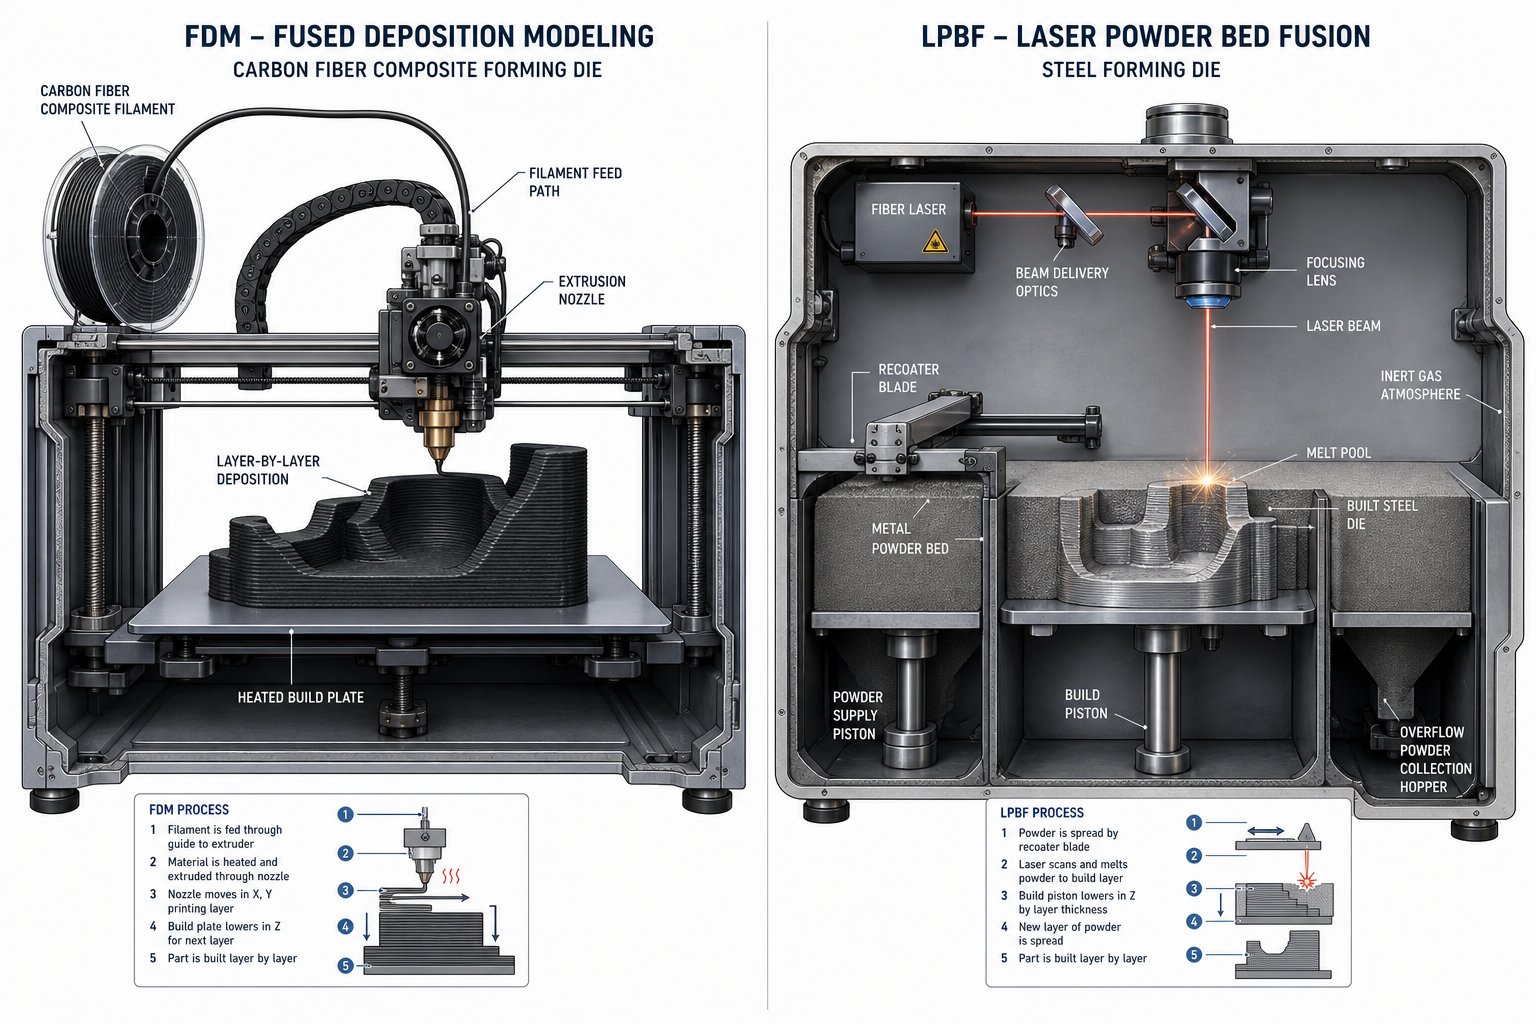
Proses aditif manakah yang benar-benar menghasilkan cetakan yang dapat menahan gaya pembentukan tanpa retak pada pukulan pertama? Jawabannya tergantung pada apakah Anda memerlukan aalat pembentuk 3d cepatuntuk beberapa komponen atau cetakan logam tahan lama yang dibuat untuk bertahan ribuan siklus pengepresan. Ada dua kategori teknologi yang berbeda yang melayani kebutuhan ini, dan keduanya bekerja dengan cara yang berbeda secara mendasar.
Teknologi Pencetakan 3D Polimer untuk Alat Pembentuk
Pencetakan 3D-berbasis polimer memberi Anda rute tercepat dari file CAD ke alat stempel fungsional. Dua proses mendominasi ruang ini:
FDM (Pemodelan Deposisi Menyatu)melelehkan filamen termoplastik melalui nosel yang dipanaskan, menyimpannya lapis demi lapis. Untuk aplikasi cetakan, material seperti komposit yang diperkuat nilon, ABS, PETG, dan-serat-karbon memberikan kekuatan tekan yang diperlukan untuk membentuk lembaran logam-ukuran tipis. SebagaiCatatan Pabrikator, FDM memberikan keseimbangan terbaik antara biaya, kecepatan, kekuatan, dan aksesibilitas untuk alat pembentuk. Anda dapat memperkuat perkakas cetakan dengan pelat logam, pasak, atau baut yang tertanam, dan menyiapkan cetakan khusus dalam hitungan jam, bukan hari.
Pengorbanannya? Bagian FDM bersifat anisotropik - lebih kuat di sepanjang garis lapisan (sumbu X dan Y) namun lebih lemah di sepanjang garis lapisan (sumbu Z). Orientasi cetak sangat penting untuk alat pembentuk lembaran logam 3d. Sejajarkan arah terkuat dengan sumbu yang menerima beban pembentuk, dan Anda akan memperpanjang umur cetakan secara dramatis.
SLA (Stereolitografi)menggunakan laser UV untuk menyembuhkan resin cair, menghasilkan komponen dengan permukaan akhir yang luar biasa dan toleransi yang ketat (±0,05–0,13 mm menurut perbandingan proses MakerStage). Kualitas permukaan tersebut ditransfer langsung ke bagian cetakan Anda. Namun, sebagian besar resin SLA rapuh di bawah beban tekan yang berulang, sehingga tidak cocok untuk aplikasi stamping yang melibatkan benturan atau tonase tinggi. SLA berfungsi paling baik untuk-pengembosan berkekuatan rendah atau-validasi geometri sekali pakai yang mana detail permukaan lebih penting daripada daya tahan.
Teknologi Pencetakan 3D Logam untuk Produksi Mati
Ketika polimer tidak dapat bertahan terhadap gaya yang terlibat, manufaktur aditif logam akan ikut campur. Proses ini menghasilkan cetakan logam padat yang mampu melakukan pekerjaan produksi nyata.
DMLS/SLM (Penggabungan Tempat Tidur Serbuk Laser)menggunakan-laser berdaya tinggi - biasanya 200 hingga 1.000 watt - untuk sepenuhnya melelehkan bubuk logam dalam ruang gas inert, membuat cetakan lapis demi lapis pada resolusi 20–60 µm. Seperti yang dijelaskan Sodick, DMLS dan SLM pada dasarnya adalah kelas teknologi yang sama - perbedaan penamaannya sebagian besar bersifat historis. Sistem modern mencapai kepadatan lebih dari 99,5%, menghasilkan cetakan dengan sifat mekanik yang memenuhi atau melampaui setara tempa. Bagi pembuat perkakas, LPBF mendukung material kelas perkakas seperti H13, baja maraging, dan Inconel, serta memungkinkan fitur internal kompleks yang tidak mungkin dikerjakan secara konvensional.
Pengaliran Pengikatmengambil pendekatan yang lebih cepat namun tidak langsung. Daripada menggunakan bubuk peleburan laser, ia menyimpan zat pengikat cair lapis demi lapis, menciptakan bagian "hijau" yang kemudian melewati proses pelepasan ikatan dan sintering tungku. Langkah pencetakannya cepat dan biaya mesin lebih murah di muka. Dampaknya adalah porositas yang lebih tinggi dan potensi penyusutan dimensi selama sintering, sehingga membuat toleransi yang ketat lebih sulit dipertahankan. Untuk cetakan stempel yang memerlukan benturan-kekuatan tinggi berulang kali, pengaliran pengikat biasanya tidak akan berhasil tanpa pemrosesan-pasca yang ekstensif.
Logam FFF (Deposisi Logam Terikat)mengekstrusi filamen komposit polimer-logam, lalu mengikat dan menyinter bagian tersebut menjadi logam padat. Sistem dari Desktop Metal dan Markforged beroperasi di lingkungan bengkel standar tanpa bubuk lepas atau gas inert. Biaya suku cadang 5–10x lebih murah dibandingkan DMLS untuk geometri yang sebanding, meskipun kepadatan (96–99%) dan toleransi lebih rendah. Untuk printer 3d untuk perkakas dengan harga terjangkau, Metal FFF menawarkan cara praktis dalam produksi cetakan logam untuk stamping bervolume rendah.
| Teknologi | Jenis Bahan | Membentuk Kapasitas Angkatan | Permukaan Selesai (Ra) | Rentang Volume Khas |
|---|---|---|---|---|
| FDM (Polimer) | PLA, ABS, Nilon, CF-Nilon | Rendah hingga Sedang | 10–25 µm | 1–100 bagian |
| SLA (Polimer) | Resin Tangguh/Tinggi-Temperatur | Rendah | 1–3 µm | 1–10 bagian |
| DMLS/SLM (Logam) | Baja Perkakas, Baja Maraging, Inconel | Tinggi | 6–20 µm | 1.000–100,000+ bagian |
| Pengaliran Pengikat (Logam) | Baja Tahan Karat, Baja Perkakas | Sedang | 6–15 µm | 100–5.000 bagian |
| FFF Logam | H13, 17-4 PH, 316L | Sedang hingga Tinggi | 8–20 µm | 100–10.000 bagian |
Setiap teknologi menempati zona berbeda dalam spektrum-versus-daya tahan. Pilihan yang tepat tidak bergantung pada proses mana yang terdengar paling mengesankan, namun lebih bergantung pada lembaran logam yang Anda bentuk, berapa banyak bagian yang Anda perlukan, dan kualitas permukaan yang dibutuhkan aplikasi Anda - faktor yang menentukan pemilihan material.
Kriteria Pemilihan Bahan untuk Cetakan Cetak 3D
Memilih teknologi pencetakan 3D hanyalah setengah dari perjuangan. Bahan yang Anda masukkan ke dalam mesin itu menentukan apakah dadu Anda dapat bertahan sepuluh pukulan atau sepuluh ribu pukulan. Daripada mengurutkan pilihan berdasarkan merek atau model printer, lebih masuk akal untuk mengaturnya berdasarkan apa yang sebenarnya dibutuhkan oleh aplikasi Anda: seberapa besar gaya yang harus ditahan oleh cetakan, kualitas permukaan apa yang Anda perlukan pada bagian yang dibentuk, dan berapa banyak bagian yang ingin Anda stempel.
Pilihan Bahan Polimer dan Batasannya
Cetakan polimer bekerja sebagai pembentuk lembaran logam yang cepat ketika gaya tetap rendah dan volume tetap kecil. Setiap material menempati tingkat kinerja yang berbeda:
TPRadalah filamen umum yang paling mudah dicetak dan paling kaku, dengan kekuatan tarik 50–60 MPa dan modulus 3,5 GPa. Kekakuan tersebut membantunya mempertahankan bentuk di bawah beban tekan. Tangkapannya? PLA bersifat rapuh - ia lebih mudah hancur daripada berubah bentuk - dan melunak sekitar 55 derajat . Panas gesekan dari siklus pengepresan yang berulang-ulang akan menurunkan kualitasnya dengan cepat. Gunakan hanya untuk produksi{10}}digit pada aluminium tipis atau foil tembaga.
ABSmemperdagangkan kekuatan mentah (tarik 35–40 MPa) untuk ketangguhan yang lebih baik dan suhu defleksi panas yang lebih tinggi sekitar 95 derajat. Bahan ini menyerap benturan tanpa menimbulkan keretakan seperti yang dilakukan PLA, membuatnya lebih tahan terhadap beban pembentukan yang berulang. Pilihan yang masuk akal untuk cetakan logam-tugas ringan yang perlu bertahan dalam proses produksi sederhana.
PETGberada di antara PLA dan ABS - lebih kaku dari ABS dengan modulus sekitar 2,0–3,0 GPa, lebih tangguh dari PLA, dan mudah dicetak. Lendutan panas sebesar 70 derajat membuatnya cocok untuk cetakan yang tidak akan mengalami pemanasan gesekan yang signifikan.
Nilon (PA6/PA12)adalah pekerja keras untuk perkakas polimer fungsional. Dengan kekuatan tarik 60–80 MPa, ketahanan benturan yang sangat baik, dan defleksi panas di atas 120 derajat, nilon menangani siklus tekan berulang jauh lebih baik daripada PLA atau ABS. Permukaan yang dapat melumasi sendiri-mengurangi gesekan terhadap lembaran logam. Kelemahannya adalah penyerapan kelembapan - keringkan filamen Anda sebelum dicetak, atau cetakan akan berkinerja buruk.
Komposit-serat karbon (CF-Nylon)mendorong cetakan polimer ke arah langit-langitnya. Kekakuan melonjak hingga 6–10 GPa, kekuatan tarik mencapai 80–100+ MPa, dan defleksi panas mencapai 150–160 derajat . Cetakan komposit ini menahan deformasi di bawah beban yang akan menghancurkan nilon standar. Cetakan ini memerlukan nosel baja yang diperkeras untuk mencetak dan biayanya jauh lebih mahal, namun untuk membentuk baja ringan hingga sekitar 0,6 mm, cetakan tersebut mewakili batas atas yang dapat ditangani oleh cetakan pembentuk logam polimer.
resin SLAunggul dalam penyelesaian permukaan daripada daya tahan. Resin 10K yang kaku mencapai kekuatan tarik 88 MPa dan kekakuan 10 GPa, namun kerapuhannya yang ekstrem (Izod berlekuk hanya 20 J/m) menjadikannya-rentan retak saat dicap berulang kali. Cadangan cetakan SLA untuk pengembosan, pembuatan koin, atau pemeriksaan geometri-sekali pakai yang mana detail permukaan ditransfer langsung ke bagian yang dibentuk.
Pilihan Serbuk Logam untuk Cetakan Tahan Lama
Ketika polimer tidak dapat bertahan terhadap gaya yang terlibat, bubuk logam yang dicetak melalui fusi lapisan bubuk laser atau pengendapan logam terikat menyediakan perkakas kelas-produksi. Lanskap material di sini dipetakan langsung ke baja cetakan tradisional:
Baja maraging (MS1/18Ni-300)adalah pilihan paling umum untuk cetakan stempel cetakan. Setelah perlakuan panas pengerasan usia, kekerasannya mencapai 50–55 HRC dengan ketangguhan yang sangat baik. Ini dikerjakan dengan mesin dan EDM-yang mudah diselesaikan pasca-pencetakan, sehingga praktis untuk cetakan yang memerlukan toleransi permukaan yang ketat. Baja maraging cocok untuk stamping baja ringan dan aluminium dengan volume-hingga-tinggi-sedang.
Baja perkakas (H13, H11)memberikan ketahanan aus yang familier bagi pembuat perkakas mana pun.H13 dan H11 menggabungkan kekuatan tinggi dengan ketahanan korosi yang sangat baik, menjadikannya ideal untuk aplikasi-pekerjaan panas atau cetakan yang membentuk baja-berkekuatan tinggi yang bersifat abrasif. Pencetakan H13 memerlukan manajemen termal yang hati-hati untuk mencegah retak, namun cetakan yang dihasilkan memiliki kinerja yang sebanding dengan cetakan tempanya.
Baja tahan karat (316L, 17-4 PH)menawarkan ketahanan terhadap korosi dan sifat mekanik yang baik dengan biaya lebih rendah dibandingkan baja perkakas. 17-4 PH, tingkat pengerasan-presipitasi, mencapai kekerasan hingga 40 HRC setelah perlakuan panas. Ia bekerja dengan baik untuk membentuk lembaran tahan karat atau beroperasi di lingkungan yang korosif, meskipun ketahanan ausnya kurang dari baja perkakas khusus untuk pengoperasian dengan volume-tinggi.
Inkonel (718/625)menangani kondisi ekstrim stamping suhu - tinggi-, pembentukan lembaran superalloy, atau aplikasi yang melibatkan lingkungan korosif. Sifat-kekuatannya yang tinggi dan tahan korosi-membuatnya dapat digunakan ketika baja cetakan lainnya akan melunak atau menimbulkan korosi. Pengorbanannya adalah biaya dan kemampuan mesin; Cetakan Inconel mahal untuk dicetak dan sulit untuk diselesaikan.
Mencocokkan Materi dengan Persyaratan Aplikasi
Daripada memilih opsi terkuat atau termurah, cocokkan materi dengan empat faktor keputusan utama Anda. Gunakan daftar periksa ini sebagai kerangka awal:
- Gaya pembentukan di bawah 5 kN, aluminium tipis atau foil tembaga:PLA atau PETG (biaya terendah, penyelesaian tercepat)
- Gaya pembentukan 5–20 kN, baja ringan hingga 0,6 mm:Nilon atau CF-Komposit nilon (rasio kekuatan-terhadap-biaya terbaik dalam polimer)
- Permukaan akhir kritis, volume sangat rendah:SLA Rigid 10K Resin (mentransfer detail halus,-sekali pakai)
- Gaya pembentukan di atas 20 kN, volume-hingga-tinggi:Baja maraging atau baja perkakas H13 (ketahanan-tingkat produksi)
- Lingkungan korosif atau pembentukan lembaran tahan karat:17-4 PH stainless atau Inconel (tahan terhadap bahan kimia tanpa mengorbankan kekerasan)
- Volume produksi di bawah 100 bagian:Cetakan polimer menawarkan keunggulan biaya terbaik
- Volume produksi 100–10.000 bagian:Cetakan-logam menjadi ekonomis jika memperhitungkan frekuensi penggantian
- Volume produksi di atas 10.000 bagian:Evaluasi cetakan-logam yang dicetak dibandingkan perkakas mesin konvensional berdasarkan-bagiannya
Ingatlah bahwa pilihan bahan secara langsung menentukan berapa lama dadu Anda bertahan dan bagaimana akhirnya gagal. Cetakan CF-Nylon dapat menghasilkan 200 komponen sempurna sebelum keausan permukaan menurunkan kualitas, sedangkan cetakan baja maraging mempertahankan toleransi dalam 50.000 siklus. Perbedaan masa pakai tersebut - dan mode kegagalan spesifik yang mendorongnya - menentukan apakah pilihan material Anda tepat untuk proses produksi selanjutnya.
Kompatibilitas Lembaran Logam Dengan Perkakas Cetak 3D
Materi cetakan Anda hanya menceritakan separuh cerita. Separuh lainnya? Apa yang sebenarnya Anda bentuk. Cetakan nilon serat karbon-yang menembus aluminium 0,5 mm akan retak saat pertama kali bersentuhan dengan baja tahan karat 1,0 mm. Lembaran logam itu sendiri - kekerasan, ketebalan, dan perilaku elastisnya - menentukan apakah cetakan cetakan 3D merupakan alat pembentuk lembaran logam yang praktis atau resep untuk membuang waktu dan plastik pecah.
Bagaimana Kekerasan Lembaran Logam Mempengaruhi Kelayakan Die
Kekerasan menentukan seberapa besar gaya yang ditahan lembaran selama pembentukan, dan gaya tersebut ditransfer langsung ke cetakan Anda. Logam lunak seperti-tembaga lunak mati dan aluminium seri 1100-memiliki hasil sekitar 35–70 MPa. Baja ringan (AISI 1018/1020) melonjak hingga kekuatan luluh 250–350 MPa. Baja tahan karat (304/316) terus bekerja lebih keras, dengan kekuatan luluh 200–290 MPa dalam kondisi anil, namun tingkat pengerasan kerja{17}}yang jauh lebih tinggi sehingga meningkatkan beban seiring dengan proses pembentukan. Baja berkekuatan tinggi - seperti DP980 dan baja boron yang digunakan dalam aplikasi otomotif - mencapai kekuatan leleh di atas 600 MPa.
Apa artinya ini bagi pemilihan cetakan? Cetakan polimer dapat menahan beban pembentukan yang dihasilkan oleh aluminium lunak karena lembaran tersebut luluh sebelum cetakan mengalami tegangan tekan yang berbahaya. Baja ringan membutuhkan kekuatan yang jauh lebih besar untuk berubah bentuk, sehingga mendorong cetakan polimer menuju batas bebannya bahkan pada alat pengukur yang tipis. Baja tahan karat dan baja berkekuatan-tinggi menghasilkan gaya pembentukan yang melebihi kapasitas tekan polimer di hampir semua skenario praktis.
SebagaiPabrikator menjelaskan, baja ringan dan aluminium lunak jauh lebih ulet dibandingkan-bahan berkekuatan tinggi, yang secara langsung memengaruhi gaya pembentukan dan jari-jari tekukan minimum yang terlibat. Kandungan karbon yang lebih tinggi pada baja atau kekerasan yang lebih besar pada aluminium mengurangi keuletan dan sifat mampu bentuk, sehingga meningkatkan gaya yang diperlukan dan radius minimum yang dapat dihasilkan. Peningkatan gaya itulah yang mendorong Anda dari perkakas polimer menjadi cetakan logam-cetakan atau cetakan konvensional.
Mengukur Ketebalan dan Membentuk Hubungan Kekuatan
Ketebalan mengalikan persyaratan gaya secara non-linier. Menggandakan ketebalan lembaran tidak hanya menggandakan tonase - namun secara kasar melipatgandakannya untuk operasi pembengkokan, karena membentuk skala gaya dengan kuadrat ketebalan material di sebagian besar persamaan pembentukan logam tekan. Cetakan polimer yang dengan nyaman membentuk aluminium 0,5 mm mungkin akan rusak parah pada bahan yang sama 1,5 mm, meskipun jenis logamnya tidak berubah.
Inilah cara praktis untuk memikirkannya. Pengukur lembaran logam yang biasa digunakan dalam stamping berkisar antara 0,005 hingga 0,249 inci (sekitar 0,13 hingga 6,3 mm). Pada ujung yang tipis, gaya pembentukan tetap cukup rendah untuk perkakas polimer pada sebagian besar logam. Pada bagian ujung yang tebal, bahkan pelat aluminium memerlukan gaya yang hanya dapat ditahan oleh-cetakan logam atau cetakan baja yang diperkeras.
Ambang batas kritis untuk cetakan FDM polimer cenderung berada di sekitar:
- Paduan aluminium:hingga 1,0–1,5 mm (tergantung pada kekerasan paduan dan kompleksitas geometri)
- Tembaga dan kuningan:hingga 0,8–1,0mm
- Baja ringan:hingga 0,5–0,8 mm (dengan-filamen komposit berkekuatan tinggi)
- Baja tahan karat:umumnya tidak layak dengan cetakan polimer, berapa pun kepadatan pengisinya
Di luar ambang batas ini, gaya tekan dan geser selama pembentukan melebihi apa yang bahkan dapat ditahan oleh serat karbon-nilon pengisi 100% tanpa penghancuran permukaan atau delaminasi lapisan. Anda akan melihat cetakan mulai berubah bentuk sebelum lembaran tersebut - merupakan tanda yang jelas bahwa Anda telah melampaui kapasitas perkakas.
Musim Semi-Strategi Kompensasi Kembali
Setiap bagian logam yang terbentuk akan kembali ke bentuk datar aslinya setelah gaya tekan dilepaskan. Pegas-kembali adalah pelepasan regangan elastis, dan ini berskala langsung dengan kekuatan luluh material. Aluminium lunak dapat memantul kembali 1–2 derajat pada tikungan sederhana, sedangkan baja tahan karat atau baja-berkekuatan tinggi dapat memantul kembali 5–10 derajat atau lebih pada geometri yang sama.
Untuk cetakan cetakan 3D, kompensasi pegas-kembali berarti-pembengkokan berlebih - merancang cetakan untuk membentuk lembaran melewati sudut targetnya sehingga kembali ke posisi yang benar. Benda kerja lembaran logam dengan pegas-belakang 2 derajat memerlukan sudut pukulan minimal 2 derajat lebih tajam dari target untuk memperhitungkan pemulihan elastis ini. Seiring bertambahnya radius relatif terhadap ketebalan material, pegas-kembali semakin meningkat, terkadang secara signifikan.
Strategi kompensasi berbeda berdasarkan jenis cetakan:
- Polimer mati:Karena murah dan cepat untuk dicetak ulang, Anda dapat mengulanginya dengan cepat. Cetak, bentuk, ukur-sudut belakang pegas, lalu sesuaikan model CAD Anda dan cetak ulang. Pendekatan coba-coba ini-dan-kesalahan bekerja dengan baik karena setiap iterasi memerlukan waktu dan material yang minimal.
- Logam-cetakan cetakan:Ulangi dalam polimer terlebih dahulu untuk mendapatkan-kompensasi pegas kembali, lalu lakukan cetakan logam dengan geometri yang telah diperbaiki. Mengolah ulang cetakan logam-merupakan hal yang mahal, jadi mendapatkan sudut yang tepat terlebih dahulu sangatlah penting.
- Bahan-hasil-kekuatan tinggi:Pertimbangkan geometri cetakan lega dengan sudut 78 atau 73 derajat, yang memungkinkan penetrasi pukulan lebih dalam untuk mengatasi pegas-kembali tanpa gangguan antara permukaan cetakan dan material.
Arah butiran lembaran logam juga memengaruhi gaya pembentukan dan pegas-kembali. Pembentukan dengan butiran (longitudinal) memerlukan gaya tekuk yang lebih kecil karena keuletan mudah meregang ke arah tersebut, namun tekukan memanjang meningkatkan risiko retak permukaan dan memerlukan radius tekukan yang lebih besar. Pembentukan melintasi butiran (melintang) meningkatkan tonase tetapi menerima radius yang lebih sempit. Saat mendesain cetakan 3D, verifikasi apakah blanko Anda akan berorientasi sesuai atau berlawanan dengan butiran, dan sesuaikan ukuran radius cetakan dan sudut kompensasi Anda.
| Jenis Lembaran Logam | Kekuatan Hasil Khas | Polimer FDM Mati | SLA Polimer Mati | Logam-Die yang Dicetak |
|---|---|---|---|---|
| Aluminium 1100 (lunak), hingga 1,0 mm | 35–105 MPa | Ya | Ya (hanya kekuatan rendah) | Ya |
| Aluminium 6061-T6, hingga 1,0 mm | 240–275 MPa | Marginal (CF-hanya Nilon) | TIDAK | Ya |
| Tembaga / Kuningan, hingga 0,8 mm | 70–200 MPa | Ya | Ya (hanya timbul) | Ya |
| Baja Ringan (1018), hingga 0,6 mm | 250–350 MPa | Marginal (CF-hanya Nilon) | TIDAK | Ya |
| Baja Ringan (1018), 0,6–1,5 mm | 250–350 MPa | TIDAK | TIDAK | Ya |
| Baja Tahan Karat (304), ukuran apa pun | 200–290 MPa (pekerjaan-mengeras) | TIDAK | TIDAK | Ya |
| Baja-Berkekuatan Tinggi (DP980/Boron), ukuran apa pun | 600–1,000+ MPa | TIDAK | TIDAK | Ya (maraging/H13) |
Jujurlah pada diri sendiri saat membaca tabel ini. Entri "Marginal" berarti keberhasilan sangat bergantung pada kesederhanaan geometri, pengaturan pencetakan, dan kecepatan pembentukan. Bentuk saluran dangkal dari baja ringan 0,5 mm menggunakan cetakan CF-Nylon? Mungkin saja, dengan parameter konservatif. Hasil imbang yang dalam pada ukuran yang sama? Mati tidak akan bertahan. Baja tahan karat dan-bahan berkekuatan tinggi memerlukan logam-perkakas cetak atau konvensional - tidak ada pola pengisi atau trik ketebalan dinding yang mengubah fisika.
Nilai sebenarnya dari memahami batasan kompatibilitas ini adalah menghindari cetakan yang terbuang dan komponen yang rusak. Cocokkan jenis dan ukuran lembaran logam Anda dengan kelas cetakan yang tepat sejak awal, dan Anda akan menghabiskan waktu Anda menyempurnakan geometri daripada mencetak ulang perkakas yang rusak. Proses penyempurnaan itu - dari desain awal CAD hingga pencetakan, pasca{3}}pemrosesan, dan pembentukan artikel pertama - adalah tempat dimulainya alur kerja praktik.
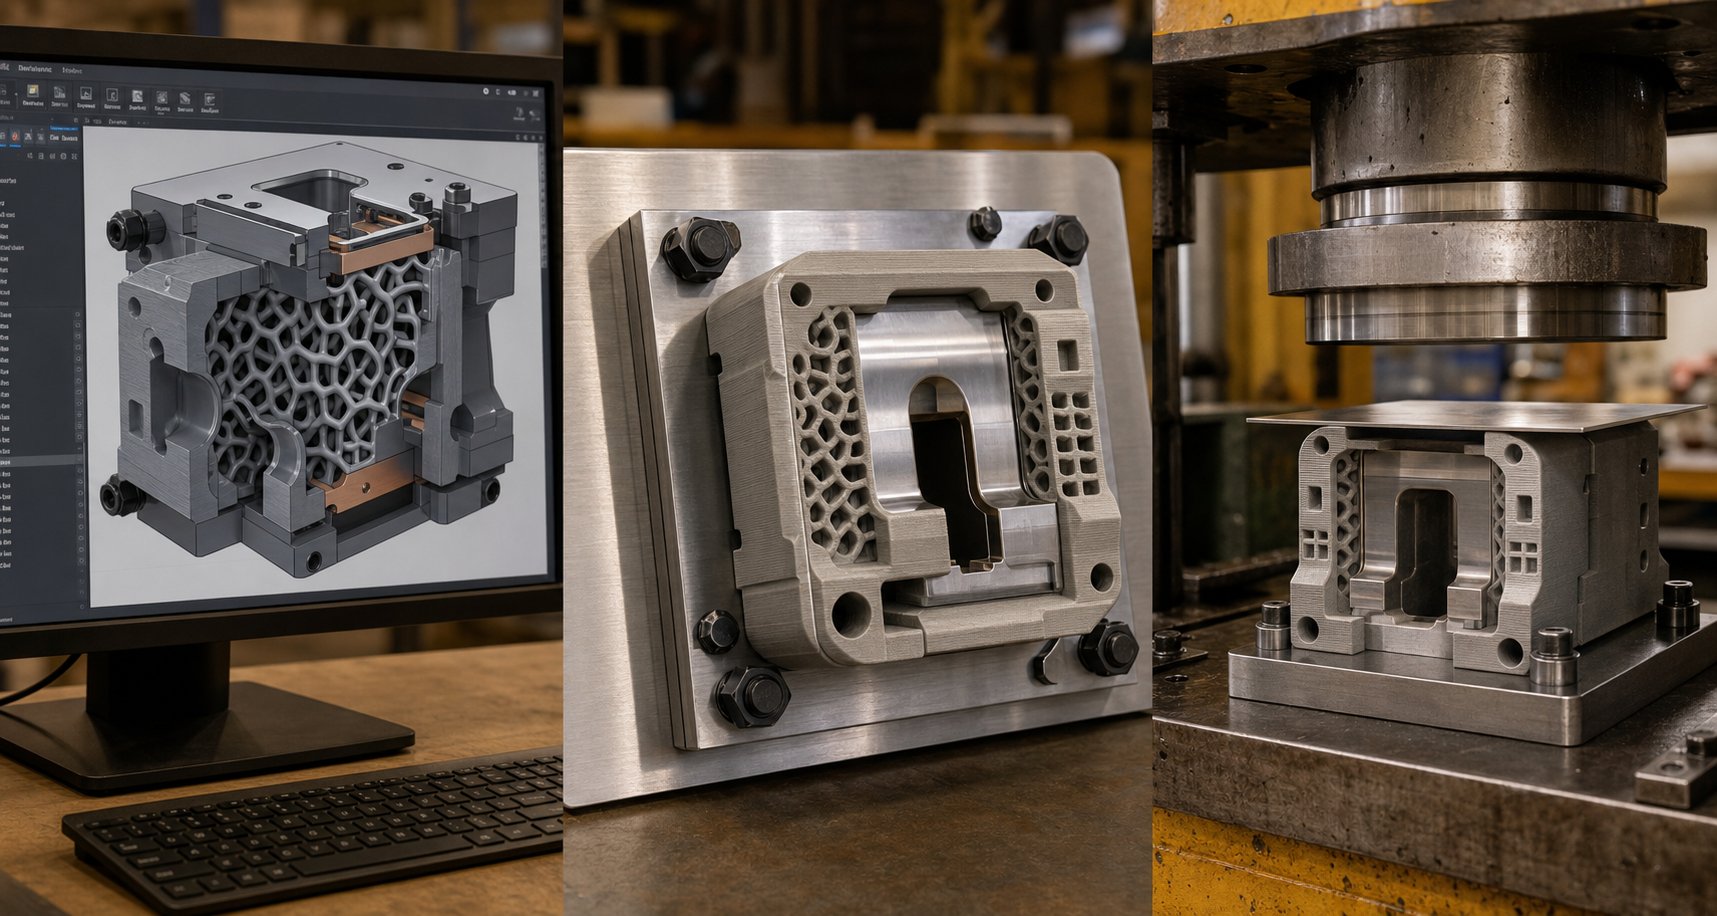
Alur Kerja Penuh Dari Desain CAD hingga Bagian yang Dibentuk
Mengetahui bahan dan lembaran logam mana yang bekerja sama sangatlah penting, tetapi itu tidak akan membantu Anda sampai Anda benar-benar menghasilkan cetakan yang berfungsi dan mencap bagian yang bagus dengannya. Alur kerja desain cetakan 3D yang lengkap melibatkan enam tahapan berbeda, masing-masing dengan keputusan yang secara langsung memengaruhi apakah perkakas Anda bertahan dalam produksi atau gagal pada siklus pertama.
- Desain CAD dengan-pertimbangan khusus tambahan
- Mengiris dan mencetak pengaturan parameter
- Mencetak dadu
- Pasca-pemrosesan dan verifikasi dimensi
- Tekan pengaturan dan pembentukan artikel pertama
- Perencanaan pemeliharaan dan penggantian die
Mari kita telusuri setiap tahap dengan detail praktis yang Anda perlukan untuk melakukannya dengan benar pada kali pertama.
Pertimbangan Desain CAD dan Manufaktur Aditif
Saat Anda mendekati desain cad untuk pekerjaan stamping cetakan dalam konteks aditif, Anda mendesain untuk dua realitas secara bersamaan: operasi pembentukan dan proses pencetakan. Abaikan salah satu saja, dan Anda akan mendapatkan cetakan yang tidak dapat dicetak dengan rapi atau tidak dapat bertahan saat ditekan.
Ketebalan dan massa dinding.Cetakan stempel polimer membutuhkan jumlah yang jauh lebih banyak daripada yang Anda perkirakan. Ketebalan dinding minimum untuk perkakas FDM harus 8–12 mm di area penahan beban. Penampang tipis-di bawah 2 mm berubah bentuk dengan cepat di bawah beban tekan dan panas, misalnyaPenelitian Formlabs menegaskan hal ini- ketebalan permukaan kurang dari 1–2 mm akan berubah bentuk karena panas dalam aplikasi pembentukan. Untuk cetakan logam-yang dicetak, bagian dinding berukuran 3–5 mm biasanya memberikan kekakuan yang memadai, karena material itu sendiri memikul beban yang jauh lebih tinggi per satuan luas.
Sudut rancangan.Sertakan aliran udara 3–5 derajat pada semua dinding vertikal rongga cetakan. Hal ini memiliki dua tujuan: memfasilitasi pengeluaran bagian setelah pembentukan (mencegah lembaran logam terkunci pada cetakan) dan meningkatkan kemampuan cetak dengan mengurangi overhang yang memerlukan struktur pendukung. Khususnya untuk cetakan polimer, sudut tarikan mengurangi gaya pelepasan yang dapat membuat permukaan pahat terkelupas atau retak.
Strategi penguatan.Cetakan polimer jarang berfungsi sebagai perkakas monolitik yang berdiri sendiri di bawah beban tekan. Rancang cetakan Anda agar menyatu dengan pelat pendukung - biasanya pelat aluminium atau baja yang mendistribusikan gaya ke seluruh permukaan belakang cetakan. Rencanakan ceruk atau lubang baut pada model CAD Anda untuk mengencangkan cetakan cetakan ke struktur pendukung ini. Beberapa desainer menyematkan pasak atau baut baja ke dalam cetakan dengan menjeda-di tengah pencetakan dan memasukkan perangkat keras, sehingga menciptakan alat komposit yang menangani beban yang jauh lebih besar daripada hanya menggunakan polimer.
Pola pengisi untuk perkakas cetak 3d.Di sinilah keputusan geometri internal secara langsung menentukan umur cetakan. Tiga pola mendominasi aplikasi perkakas:
- giroid:Memberikan kekuatan yang mendekati-isotropik, artinya ia menahan gaya yang kira-kira sama besarnya ke segala arah.Geometri melengkung terus menerus Gyroidjuga menawarkan ketahanan yang sangat baik terhadap gaya geser. Untuk cetakan stempel yang mengalami beban di luar-sumbu atau geometri pembentukan kompleks, gyroid dengan kepadatan 60–80% adalah rekomendasi default.
- Kubik:Membuat struktur petak tiga-dimensi yang unggul dalam ketahanan kompresi vertikal. Jika beban pembentuk Anda terutama berjalan lurus ke bawah melalui cetakan (tikungan V-sederhana, bentuk saluran), pengisi kubik dengan kepadatan 50–70% memberikan kinerja yang kuat dengan material yang lebih sedikit dibandingkan giroid dengan kekuatan setara.
- kisi:Pola pencetakan-yang paling sederhana dan tercepat, dengan garis tegak lurus membentuk kotak. Grid menangani kompresi vertikal langsung dengan baik, namun berkinerja buruk pada beban geser atau di luar sumbu. Gunakan hanya untuk cetakan dengan dasar datar-dengan pembebanan tekan murni - jangan sekali-kali untuk cetakan dengan permukaan pembentuk miring.
Untuk sebagian besar aplikasi stamping die, gyroid dengan kepadatan pengisi 70% atau lebih tinggi memberi Anda kombinasi terbaik antara kekuatan tekan dan kinerja yang konsisten di seluruh arah beban. Mencapai pengisian 100% jarang sebanding dengan tambahan waktu pencetakan - penelitian menunjukkan berkurangnya kekuatan akan menghasilkan hasil di atas kepadatan 60–80%, sementara waktu pencetakan meningkat secara linier.
Tunjangan stok.Rencanakan material tambahan (minimum 0,5 mm) pada permukaan pembentuk kritis. Anda akan menghapus ini selama-pemrosesan pasca untuk melakukan panggilan ke dimensi akhir. Jauh lebih mudah untuk mengampelas atau membuang material berlebih dengan mesin daripada mencetak ulang cetakan berukuran kecil.
Parameter Pencetakan dan Pasca Pemrosesan
Dengan model CAD Anda yang dioptimalkan, pengaturan pemotongan menerjemahkan maksud desain tersebut menjadi kenyataan fisik.
Tinggi lapisan:Gunakan lapisan 0,1–0,15 mm untuk membentuk permukaan yang bersentuhan dengan lembaran logam. Lapisan yang lebih halus berarti permukaan yang lebih halus dan akurasi dimensi yang lebih baik, yang keduanya ditransfer secara langsung ke kualitas komponen yang dibentuk. Untuk area non-kritis (permukaan belakang, permukaan pemasangan), lapisan 0,2–0,3 mm mempercepat pekerjaan tanpa penalti.
Orientasi cetak:Arahkan cetakan sedemikian rupa sehingga beban pembentuk menekan lapisan-lapisan menjadi satu daripada mencoba mengupasnya. Untuk cetakan V-, ini berarti mencetak dengan rongga pembentuk menghadap ke atas dan lapisan bertumpuk sejajar dengan permukaan cetakan. Delaminasi lapisan di bawah beban tarik adalah mode kegagalan paling umum pada perkakas FDM - orientasi yang tepat mencegahnya.
Jumlah keliling:Tingkatkan lapisan dinding luar menjadi minimum 4–6 keliling. Cangkang luar yang padat ini memikul sebagian besar beban tekan dan melindungi pengisi internal dari kontak langsung dengan lembaran logam. Lebih banyak perimeter juga meningkatkan daya tahan permukaan.
Pasca pemrosesan cetakan cetakan 3d menjembatani kesenjangan antara cetakan mentah dan alat fungsional:
- Mendukung penghapusan dan pembersihan:Hapus semua material pendukung, berikan perhatian khusus pada permukaan pembentuk. Setiap titik atau tanda yang tersisa akan dikirim melalui telegram ke bagian-bagian yang Anda bentuk.
- Penyelesaian permukaan:Pasir membentuk permukaan melalui grit progresif - 120 hingga 220 hingga 400 - untuk menghilangkan garis lapisan. Untuk cetakan polimer, lapisan epoksi pada permukaan cetakan menciptakan kulit yang lebih keras sehingga tahan terhadap keausan lebih lama. Untuk cetakan SLA, peledakan media dengan manik-manik kaca menghaluskan permukaan dan sebenarnya dapat meningkatkan sifat mekanik.
- Verifikasi dimensi:Ukur dimensi kritis dengan kaliper atau CMM. Bandingkan dengan model CAD Anda dan catat penyimpangannya. Akurasi dimensi tipikal untuk perkakas FDM berkisar ±0,1–0,3 mm; SLA mencapai ±0,05 mm. Jika permukaan pembentuk kritis berada di luar spesifikasi, mesinkan atau ampelas hingga mencapai toleransi menggunakan jumlah stok yang Anda rencanakan sebelumnya.
- Perlakuan panas (hanya logam yang mati):Cetakan-logam memerlukan penghilang stres dan sering kali-pengerasan seiring bertambahnya usia. Baja maraging, misalnya, memerlukan penuaan sekitar 490 derajat selama 6 jam untuk mencapai kekerasan penuh (50–55 HRC). Lewati langkah ini dan cetakan logam Anda akan berkinerja buruk secara signifikan.
Tekan Pengaturan dan Pembentukan Artikel Pertama
Dadu Anda telah dicetak, selesai, dan diverifikasi dimensinya. Memasukkannya ke dalam mesin press dengan benar menentukan apakah pukulan pertama menghasilkan bagian yang baik atau alat yang hancur.
Integrasi pelat pendukung:Jangan sekali-kali meletakkan cetakan polimer langsung di atas alas tekan tanpa pelat penahan logam. Pelat tersebut mendistribusikan kekuatan ram ke seluruh tapak cetakan, mencegah penghancuran lokal. Gunakan pelat aluminium datar yang diratakan dengan ketebalan minimal 6 mm untuk aplikasi-tonase rendah, atau pelat baja untuk tegangan di atas 10 kN. Kencangkan cetakan ke pelat belakang dengan baut, klem, atau kantong tersembunyi yang mencegah gerakan lateral selama pembentukan.
Penyelarasan:Pasang pin pemusatan atau gunakan fitur registrasi yang dicetak pada bagian cetakan untuk memastikan perataan-ke-cetakan. Ketidaksejajaran sekecil 0,5 mm menyebabkan pembebanan tidak merata yang mempercepat keausan die pada satu sisi dan menghasilkan komponen yang tidak konsisten.
Pengaturan kecepatan dan kekuatan:Mulailah secara konservatif. Kurangi kecepatan pengepresan hingga 50% dari kecepatan yang Anda gunakan dengan perkakas konvensional. Cetakan polimer tidak tahan terhadap benturan seperti halnya baja yang diperkeras - kecepatan ram yang lebih lambat memungkinkan material menyerap beban pembentukan secara progresif daripada mengalami guncangan. Untuk alasan yang sama, kurangi tonase hingga minimum yang mencapai pembentukan penuh, kemudian tingkatkan secara bertahap jika bagian tersebut belum terbentuk sepenuhnya.
Inspeksi artikel pertama:Bentuk satu bagian, keluarkan, dan ukur sesuai dengan dimensi target Anda. Periksa:
- Penyimpangan-kebelakang (bandingkan sudut sebenarnya dengan sudut target)
- Tanda atau goresan permukaan dipindahkan dari garis lapisan mati
- Akurasi dimensi pada fitur-fitur penting
- Tanda-tanda deformasi cetakan (bintik mengkilat, tanda kompresi pada permukaan cetakan)
Jika pegas{0}}kembali melebihi toleransi, sesuaikan geometri cetakan sesuai strategi kompensasi yang dibahas sebelumnya dan cetak ulang. Jika tanda permukaan muncul, pengamplasan atau pelapisan tambahan dapat mengatasinya. Jika cetakan menunjukkan tanda kompresi setelah satu pukulan, pilihan material atau kepadatan pengisi Anda tidak memadai untuk gaya pembentukan yang terlibat - naik ke kelas material yang lebih kaku daripada mencetak ulang pada spesifikasi yang sama.
Siklus pemeliharaan:Periksa permukaan cetakan setiap 10–20 bagian untuk perkakas polimer, setiap 500–1.000 bagian untuk cetakan logam-yang dicetak. Pola keausan terlihat seperti permukaan kusam, tepi membulat, atau retakan mikro pada konsentrasi tegangan. Pengamplasan ringan di antara proses dapat memperpanjang masa pakai cetakan polimer, sedangkan cetakan logam mendapat manfaat dari pemolesan permukaan cetakan secara berkala. Lacak penyimpangan dimensi pada bagian yang Anda bentuk - saat pengukuran mendekati batas toleransi, dadu mendekati akhir masa pakainya.
Proses-ke-akhir - desain, pencetakan, penyelesaian, penyiapan, bentuk, pemeliharaan - ini biasanya disingkat menjadi 24–72 jam untuk cetakan polimer dan 1–2 minggu untuk cetakan logam-cetakan termasuk perlakuan panas. Bandingkan dengan 4–8 minggu untuk perkakas mesin konvensional, dan keuntungan waktunya menjadi jelas. Namun kecepatan hanya penting jika cetakan benar-benar bertahan cukup lama untuk menyelesaikan proses produksi Anda, sehingga menimbulkan pertanyaan penting tentang bagaimana alat ini gagal dan apa yang dapat Anda lakukan untuk mencegahnya.
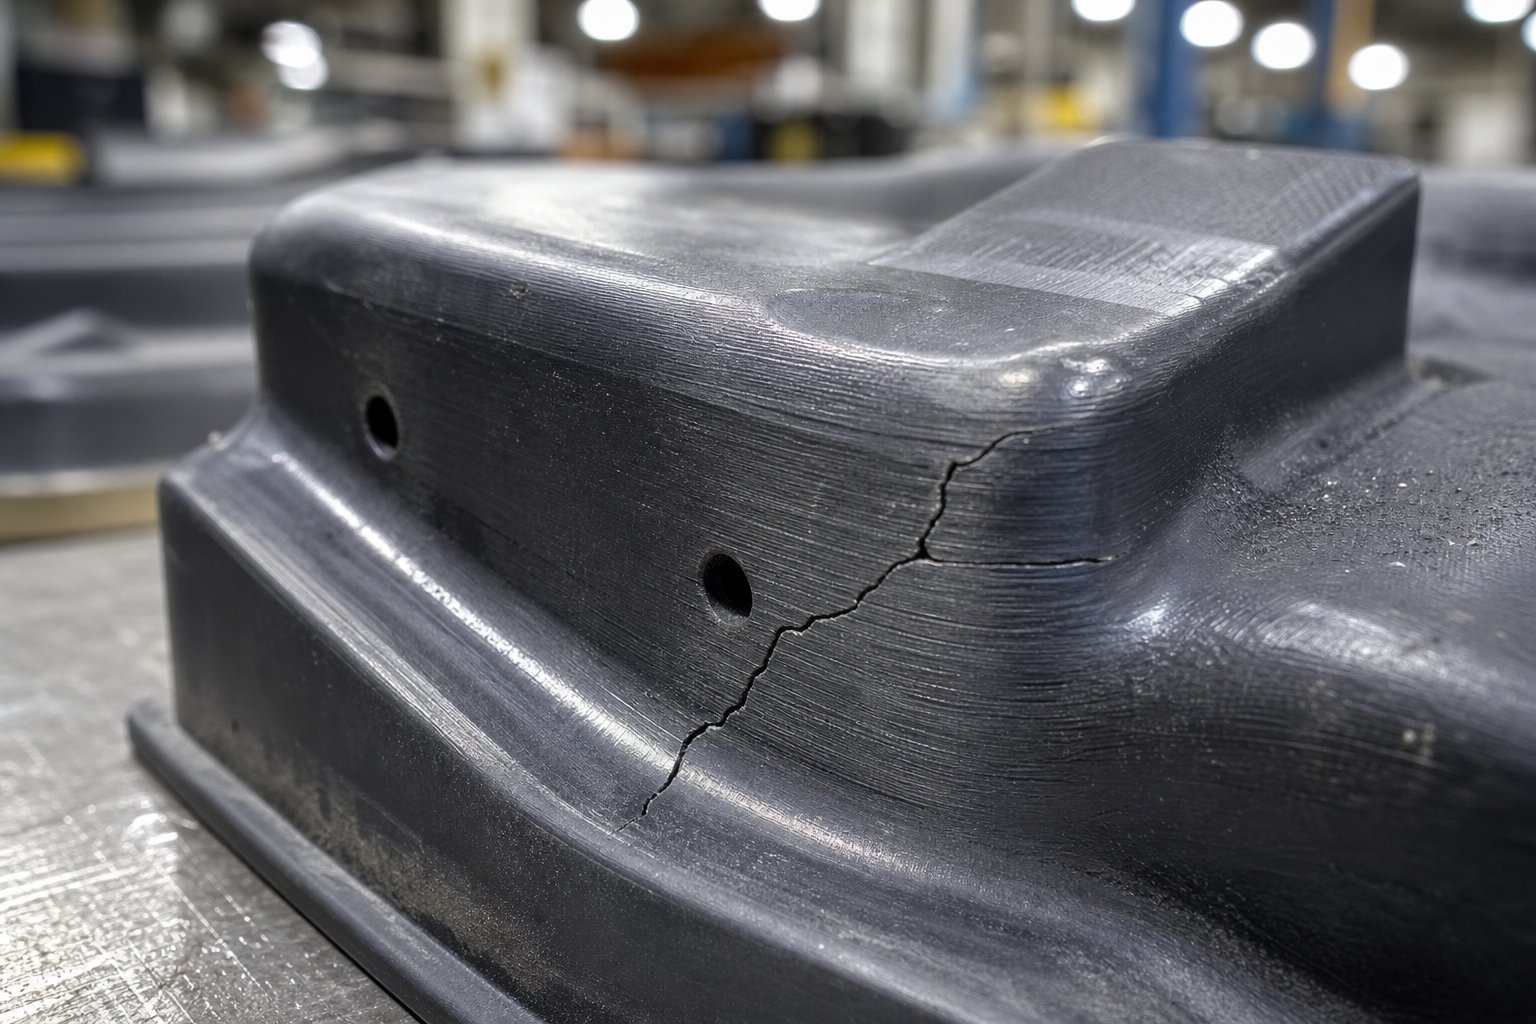
Analisis Umur Mati dan Mode Kegagalan
Kecepatan dari CAD ke artikel pertama sangat mengesankan, namun tidak ada yang menjadi masalah jika dadu hancur di tengah proses lari Anda. Berapa lama cetakan 3D bertahan? Jawaban jujurnya: semuanya tergantung pada bagaimana mereka gagal, dan setiap cetakan 3D pada akhirnya gagal melalui salah satu dari empat mekanisme yang dapat diprediksi. Memahami mode kegagalan stamping die - dan merancang di sekelilingnya - adalah hal yang membedakan keberhasilan jangka pendek dari tumpukan plastik yang hancur dan komponen yang ditolak.
Mode Kegagalan Umum dalam Cetakan Cetak 3D
Setiap cetakan yang diproduksi secara aditif memiliki kelemahan bawaan yang terkait dengan proses pembuatan lapisan-demi-lapisan. Kelemahan ini bermanifestasi sebagai pola kegagalan yang berbeda, masing-masing dengan tanda peringatan berbeda dan konsekuensi berbeda untuk bagian yang Anda bentuk.
- Delaminasi lapisan di bawah beban tekan berulang.Ini adalah mode kegagalan yang paling umum dan paling mendadak pada cetakan polimer FDM. Setiap lapisan yang dicetak terikat dengan lapisan di bawahnya melalui fusi termal, namun ikatan tersebut lebih lemah dibandingkan material curah itu sendiri. Siklus pengepresan yang berulang menciptakan tekanan tekan dan tarik siklik pada antarmuka lapisan. Seiring waktu,-retakan mikro berinti di sepanjang batas ini dan menyebar hingga seluruh bagian terkelupas. Penelitian tentangStruktur komposit cetak-3Dmenegaskan bahwa tegangan tarik antarlapis pada batas lapisan mendorong inisiasi delaminasi - setelah kekuatan tarik antarlapis (ILTS) terlampaui, keruntuhan terjadi secara tiba-tiba, bukan bertahap. Anda akan sering mendengar suara retakan yang tajam, dan dadu terbelah sepanjang garis lapisan tanpa peringatan sebelumnya.
- Degradasi keausan permukaan mempengaruhi penyelesaian bagian.Setiap siklus pengecapan melibatkan lembaran logam yang meluncur ke permukaan cetakan dengan gaya tertentu. Tindakan geser tersebut secara bertahap mengikis permukaan cetakan, menghaluskan detail halus dan memperluas toleransi. Pada cetakan polimer, keausan terlihat sebagai kilap yang terbentuk pada-area kontak tinggi, diikuti dengan hilangnya dimensi seiring dengan hilangnya material secara fisik. Cetakan-logam tahan terhadap hal ini lebih lama namun tetap mengalami penurunan - terutama jika permukaan akhir pencetakan meninggalkan puncak-mikro yang berfungsi sebagai titik keausan awal.
- Degradasi termal dari penumpukan panas gesekan.Gesekan antara lembaran logam dan permukaan cetakan menghasilkan panas pada setiap siklus pengepresan. Pada kecepatan produksi, panas terakumulasi lebih cepat daripada kemampuan die untuk menghilangkannya. Cetakan polimer sangat rentan karena suhu defleksi panasnya relatif rendah - PLA melunak pada suhu 55 derajat , ABS pada suhu 95 derajat , bahkan CF-Nylon mulai kehilangan kekakuan di atas 150 derajat . Ketika suhu permukaan cetakan mendekati ambang batas ini, permukaan pembentuk akan berubah bentuk secara plastis akibat beban yang sebelumnya dapat ditangani dengan baik. Anda akan melihat bagian-bagian yang terbentuk semakin kurang akurat dibandingkan cetakan "jamur" pada titik kontak{9}}tinggi.
- Kegagalan kompresi akibat melebihi kekuatan luluh material.Ini adalah kegagalan yang paling mudah terjadi: gaya pembentuk melebihi daya tahan material cetakan. Cetakannya hancur, retak, atau berubah bentuk secara permanen pada pukulan pertama atau dalam beberapa siklus pertama. Berbeda dengan mode lainnya, kegagalan kompresi tidak bersifat progresif - melainkan bersifat langsung dan bersifat bencana. Hal ini terjadi ketika operator meremehkan gaya pembentukan, menggunakan lembaran logam yang lebih tebal dari yang dirancang untuk cetakan, atau melewatkan integrasi pelat pendukung.
Keempat mode ini tidak beroperasi secara terpisah. Cetakan yang mengalami pelunakan termal akan mengalami delaminasi pada beban yang lebih rendah. Cetakan dengan keausan permukaan menghasilkan konsentrasi tegangan yang mempercepat pemisahan lapisan. Dalam praktiknya, sebagian besar cetakan polimer gagal karena kombinasi - pelunakan termal melemahkan struktur, kemudian delaminasi menghasilkan pukulan terakhir.
Strategi Mitigasi Melalui Desain dan Pemilihan Material
Setiap mode kegagalan merespons tindakan pencegahan tertentu. Anda tidak dapat menghilangkan kegagalan sepenuhnya, namun Anda dapat mendorongnya lebih jauh sepanjang lini waktu produksi.
- Melawan delaminasi:Orientasi pencetakan adalah pertahanan terkuat Anda. Orient mati sehingga membentuk beban yang memampatkan lapisan menjadi satu daripada mencoba memisahkannya. Gunakan pengisi gyroid dengan kepadatan 70%+ untuk mendistribusikan tekanan interlaminar secara merata. Tingkatkan cangkang perimeter menjadi 5–6 dinding, menciptakan batas padat tebal yang menahan penyebaran retakan. Untuk cetakan kritis, pertimbangkan perkuatan serat kontinu (komposit CF-Nylon) - serat karbon tertanam menjembatani batas lapisan dan secara signifikan meningkatkan kekuatan geser interlaminar.
- Terhadap keausan permukaan:Oleskan lapisan tipis epoksi atau uretan ke permukaan pembentuk cetakan polimer. Kulit yang keras ini menerima abrasi alih-alih bahan dasarnya, dan dapat diaplikasikan kembali di sela-sela proses pengerjaan. Untuk cetakan logam-cetakan, pasca-proses dengan pemolesan permukaan untuk menghilangkan-puncak kekasaran cetakan yang mempercepat keausan awal. Pertimbangkan permukaan cetakan logam shot peening untuk menginduksi tegangan sisa tekan, yang menahan timbulnya retakan pada lokasi keausan.
- Melawan degradasi termal:Perlambat siklus pers Anda. Menambahkan beberapa detik di antara pukulan memungkinkan panas gesekan menghilang. Gunakan bahan dengan defleksi panas yang lebih tinggi - CF-Nylon di atas nilon biasa, nilon di atas ABS, ABS di atas PLA. Untuk operasi dengan kecepatan-siklus-yang tinggi, integrasikan jeda pendinginan ke dalam rangkaian produksi Anda (cap 10 bagian, jeda 30 detik). Cetakan-logam menghilangkan sebagian besar kekhawatiran ini karena baja perkakas mempertahankan sifat-sifatnya jauh di atas suhu gesekan yang dihasilkan selama pengecapan suhu-ruangan.
- Terhadap kegagalan kompresi:Selalu gunakan pelat pendukung logam yang mendistribusikan gaya tekan ke seluruh tapak cetakan. Jangan pernah melebihi 60–70% kekuatan tekan material cetakan yang dipublikasikan selama pengoperasian - margin keamanan ini menyebabkan berkurangnya kekuatan komponen cetakan dibandingkan injeksi padat-yang setara dengan cetakan atau tempa. Jika ragu, jalankan penghitungan gaya sebelum siklus pengepresan pertama Anda: jika gaya pembentukan yang dibutuhkan melebihi 50% dari kapasitas terukur cetakan Anda, tingkatkan ke kelas material yang lebih kuat.
Praktik operasional sama pentingnya dengan desain. Lumasi lembaran logam dengan minyak stempel ringan atau pelumas-film kering untuk mengurangi gaya gesekan dan suhu permukaan secara bersamaan. Periksa cetakan secara berkala - setiap 10–25 siklus untuk polimer, setiap 500–1.000 untuk logam. Mengganti daripada memperbaiki cetakan polimer; harganya murah dan cukup cepat untuk mencetak ulang sehingga menjalankan alat yang rusak berisiko merusak bagian-bagian yang sudah terbentuk.
Harapan Umur Mati berdasarkan Kelas Material
Jadi, berapa lama cetakan 3D bertahan dalam-produksi dunia nyata? Inilah yang diharapkan di seluruh spektrum material, dengan asumsi desain, orientasi, dan praktik pengoperasian yang tepat:
| Bahan Mati | Umur Khas (Siklus Pembentuk) | Mode Kegagalan Primer | Aplikasi Terbaik |
|---|---|---|---|
| TPR | 5–30 bagian | Degradasi/kompresi termal | Validasi prototipe tunggal |
| ABS / PETG | 20–75 bagian | Keausan/delaminasi permukaan | Pembuktian singkat-konsep-berjalan |
| Nilon (PA6/PA12) | 50–200 bagian | Keausan/delaminasi permukaan | Produksi-volume rendah |
| CF-Komposit Nilon | 100–500 bagian | Keausan permukaan (bertahap) | Perkakas fungsional bervolume rendah- |
| Resin Kaku SLA | 5–20 bagian | Patah getas/kompresi | Hanya validasi detail permukaan |
| Logam-Baja Maraging yang Dicetak | 10.000–100,000+ bagian | Keausan permukaan (sangat bertahap) | Produksi volume-hingga-tinggi- |
| Logam-Baja Perkakas H13 yang Dicetak | 50.000–500,000+ bagian | Retak karena kelelahan (jangka panjang) | Produksi-bervolume tinggi |
Rentang ini mengasumsikan pembentukan-aluminium ukuran tipis atau baja ringan. Lembaran logam yang lebih keras mengurangi masa pakai secara drastis - membentuk baja tahan karat dengan cetakan CF-Nylon mungkin hanya menghasilkan 10–30 bagian sebelum permukaannya terdegradasi melebihi toleransi yang dapat diterima. Protolabs melaporkan bahwa bahkan untuk cetakan injeksi (aplikasi-peralatan bermuatan serupa), perkakas polimer cetak 3D-biasanya menjadi tidak efektif dalam 100 pengambilan gambar, sedangkan perkakas logam dapat mencapai 10.000 pengambilan gambar dan lebih. Stamping mati menghadapi fisika serupa, meskipun profil muatannya berbeda.
Keausan dan daya tahan pada akhirnya bergantung pada keputusan volume produksi. Cetakan polimer masuk akal secara ekonomi bila Anda membutuhkan kurang dari 100–500 komponen dan dapat mentolerir pencetakan ulang secara berkala. Cetakan-logam membenarkan biaya di muka yang lebih tinggi ketika volume mencapai ratusan atau ribuan, dengan satu cetakan menggantikan lusinan cetakan ulang polimer. Dan perkakas mesin konvensional tetap menjadi jawaban yang tepat untuk volume yang melebihi 100.000 suku cadang, dengan biaya diamortisasi per suku cadang berada di bawah nilai yang dapat ditandingi oleh pendekatan aditif mana pun.
Mengetahui di mana dadu Anda akan gagal - dan secara kasar kapan - mengubah pertanyaan umur cetakan 3D dari dugaan menjadi perencanaan. Anda dapat menjadwalkan pencetakan pengganti, menganggarkan biaya material di seluruh proses produksi, dan melakukan keputusan yang tepat tentang apakah keekonomian per-peralatan aditif benar-benar mengalahkan metode tradisional. Perbandingan biaya-manfaat tersebut memerlukan kerangka terstruktur tersendiri.
Kerangka Biaya-Manfaat untuk Keputusan Alat
Pengetahuan mode kegagalan memberitahu AndaKapandadu perlu diganti. Namun berapa banyak siklus penggantian yang mampu Anda beli sebelum kondisi ekonomi merugikan Anda? Pertanyaan sebenarnya di balik setiap perdebatan biaya cetakan 3D vs perkakas tradisional bukanlah metode mana yang lebih murah per cetakannya - melainkan metode mana yang menghasilkan total produksi Anda dengan biaya terendah per komponen yang dibentuk.
Perhitungan tersebut melibatkan lebih banyak variabel daripada yang disadari kebanyakan orang. Mari kita uraikan.
Faktor Biaya dalam Percetakan 3D versus Perkakas Konvensional
Perbandingan biaya cetakan stempel harus memperhitungkan enam pemicu biaya yang berbeda, bukan hanya harga stiker alat itu sendiri:
- Biaya bahan mati:Cetakan FDM polimer mungkin berharga $5–30 untuk filamen. Harga cetakan SLA sekitar $30 untuk-pencetakan internal. Harga cetakan-logam dalam baja maraging berharga sekitar $200–500+ bergantung pada ukuran dan kerumitan. Cetakan baja perkakas yang dikerjakan secara konvensional biasanya berharga $450–2,000+ untuk geometri yang setara.
- Waktu pencetakan atau pengerjaan:Polimer mati saat dicetak dalam 10–24 jam. Cetakan-logam memerlukan waktu 1–5 hari ditambah perlakuan panas. Pemesinan konvensional dan outsourcing memerlukan waktu 15–25 hari kerja. Waktu adalah uang ketika tenggat waktu produksi Anda ditetapkan.
- Pasca-tenaga kerja pemrosesan:Pengamplasan, pelapisan, verifikasi dimensi, dan integrasi pelat pendukung memerlukan waktu 1–4 jam per cetakan polimer. Cetakan-logam memerlukan penghilangan tegangan, penyelesaian permukaan, dan mungkin biaya tambahan EDM - yang dapat mewakili 15–40% dari total biaya suku cadang untuk komponen AM logam.
- Dampak waktu siklus pers:Cetakan polimer memerlukan kecepatan ram yang lebih lambat untuk menghindari beban kejut, sehingga mengurangi hasil sebesar 30–50% dibandingkan perkakas baja yang diperkeras. Pada ratusan suku cadang, penalti kecepatan tersebut menambah tenaga kerja dan waktu mesin.
- Frekuensi penggantian mati:Sebuah cetakan CF-Nylon yang tahan 200 bagian berarti lima cetakan ulang untuk 1.000-bagian yang dijalankan. Setiap penggantian menambah biaya bahan, waktu pencetakan, dan tenaga kerja penyiapan. Sebuah cetakan logam yang dicetak menutupi proses yang sama tanpa penggantian.
- Biaya peluang waktu tunggu:Menunggu 4–6 minggu untuk peralatan konvensional berarti pendapatan tertunda, jendela pasar terlewatkan, atau jalur perakitan menganggur. Cetakan yang dicetak dalam semalam memungkinkan Anda mulai membentuknya besok. Untuk proyek-waktu yang sangat penting, keunggulan kecepatan tersebut dapat melebihi biaya-per bagian yang lebih tinggi.
Analisis Titik Impas Volume Produksi
Analisis titik impas untuk cetakan stempel logam mengikuti pola yang dapat diprediksi. 3Pencetakan D memiliki biaya penyiapan yang hampir-nol namun penskalaan biaya linier secara kasar - 50 biaya suku cadang sekitar 50 kali lipat dari satu suku cadang. Perkakas konvensional memiliki biaya tetap yang tinggi namun biaya per-unitnya menurun dengan cepat karena investasi tersebut menyebar ke lebih banyak komponen. Crossover tergantung pada kelas material cetakan dan tingkat penggantian Anda.
Berikut adalah bagaimana perekonomian beralih antar tingkatan volume untuk skenario biaya perkakas stamping volume rendah:
| Volume Produksi | Polimer FDM Mati | Logam-Die yang Dicetak | Die Mesin Konvensional | Opsi Biaya Terendah |
|---|---|---|---|---|
| 1–10 bagian | total $35–60 (1 dadu) | $300–600 total (1 dadu) | $500–2,000+ total (1 dadu) | FDM Polimer |
| 10–100 bagian | $50–150 (1–2 mati) | $300–600 (1 dadu) | $500–2.000 (1 dadu) | Polimer untuk usia di bawah 50 tahun; logam-dicetak di atas 50 |
| 100–1.000 bagian | $150–900 (3–10 meninggal) | $300–600 (1 dadu) | $500–2.000 (1 dadu) | Logam-dicetak atau konvensional |
| 1,000+ bagian | Tidak praktis (terlalu banyak penggantian) | $300–600 (1 dadu, mungkin perlu 1 penggantian) | $500–2.000 (1 dadu, bertahan sepanjang putaran) | Konvensional (biaya terendah per bagian) |
Perhatikan zona persilangan antara 50 dan 200 bagian. Di bawah kisaran tersebut, cetakan polimer mendominasi karena harga cetakan itu sendiri sangat murah sehingga penggantian berkali-kali pun tetap lebih murah dibandingkan dengan satu perkakas mesin konvensional. Di atas kisaran tersebut, daya tahan perkakas konvensional berarti nol biaya penggantian, dan investasi tetap yang tinggi akan terdilusi pada cukup banyak komponen hingga turun di bawah keekonomian per-bagian aditif.
Cetakan-logam menempati posisi tengah yang strategis. Harganya lebih mahal dimuka dibandingkan polimer tetapi menghilangkan siklus penggantian yang mengikis keekonomian polimer pada volume yang lebih tinggi. Untuk pengerjaan 100–10.000 komponen, sering kali komponen tersebut mewakili sweet spot - yang cukup tahan lama untuk menghindari penggantian, cukup cepat untuk menghindari waktu tunggu 4–6 minggu pada pemesinan konvensional, dan cukup mampu untuk menangani gaya pembentukan yang tidak dapat dipertahankan oleh polimer.
Perhitungannya berubah lebih jauh ketika Anda memperhitungkan ketidakstabilan desain. Jika geometri bagian Anda mungkin berubah setelah 50 bagian pertama, menghabiskan $1.500 untuk perkakas konvensional menjadi sebuah tanggung jawab. Cetakan polimer seharga $30 yang dapat Anda cetak ulang dengan geometri yang diperbarui dalam semalam hampir tidak menimbulkan risiko jika desainnya berkembang. Fleksibilitas premium tersebut tidak muncul dalam-perhitungan biaya per bagian yang sederhana, namun nyata - terutama selama siklus pengembangan produk di mana validasi dan iterasi terjadi secara paralel.
Pada akhirnya, analisis biaya saja tidak dapat memberikan gambaran keseluruhan. Strategi yang paling praktis sering kali menggabungkan metode: cetakan polimer untuk validasi geometri awal dan-pengujian artikel pertama, kemudian cetakan-logam atau cetakan konvensional setelah desain stabil untuk produksi. Pendekatan bertahap tersebut meminimalkan risiko finansial dan waktu tunggu - memvalidasi konsep dengan biaya murah sebelum melakukan investasi peralatan yang serius.
Strategi Pembuatan Prototipe Cepat untuk Validasi Bagian
Pendekatan bertahap - polimer mati terlebih dahulu, kemudian peralatan produksi - hanya berfungsi jika Anda benar-benar dapat memastikan komponen tersebut benar sebelum melakukan anggaran. Di situlah validasi bagian sebelum peralatan produksi menjadi penjaga gerbang sebenarnya. Mencetak dadu dan membentuk beberapa bagian memberi tahu Anda apakah geometri tersebut dapat dicapai secara fisik. Hal ini tidak serta merta memberi tahu Anda apakah komponen tersebut cocok untuk dirakit, memenuhi spesifikasi saat dimuat, atau dapat diproduksi dalam skala besar tanpa revisi yang mahal.
Memvalidasi komponen yang diberi stempel memerlukan lebih dari satu metode. Hal ini memerlukan kombinasi metode yang tepat dan diterapkan pada tahap pengembangan yang tepat.
Menggunakan Cetakan Cetak 3D untuk Validasi Bagian
Cetakan 3D unggul dalam satu tugas validasi tertentu: membuktikan bahwa geometri lembaran logam tertentu dapat dibentuk, pegas-kembali dapat dikompensasi, dan blanko berkembang dengan benar. Saat Anda membuat prototipe pembentukan lembaran logam dengan cetakan polimer internal, Anda menjawab pertanyaan tentang sifat mampu bentuk - dapatkah bentuk ini dicap tanpa robek, kusut, atau pegas yang berlebihan-kembali?
Itu sungguh berharga. Ini menangkap masalah desain yang seharusnya hanya muncul setelah peralatan produksi yang mahal dibuat. Tim dapat memvalidasi desain cetakan stempel secara berulang, mencetak ulang cetakan yang disesuaikan dalam hitungan jam, dan menguji beberapa revisi geometri dalam satu hari. Untuk pekerjaan konsep-tahap awal, tidak ada yang menandingi kecepatan ini.
Namun validasi kemampuan formabilitas mempunyai batas. Bagian yang dibentuk pada cetakan polimer mungkin berbeda secara dimensi dari bagian yang sama yang dibentuk pada perkakas baja yang diperkeras - gesekan permukaan yang berbeda, defleksi elastis yang berbeda dari cetakan itu sendiri, perilaku termal yang berbeda. Prototipe yang terbentuk menegaskan hal iniperkiraangeometri, bukan dimensi-produksi yang tepat. Untuk pemeriksaan kesesuaian dalam rakitan ketat, antarmuka kritis-toleransi, atau pengujian fungsional dalam beban nyata, Anda memerlukan suku cadang yang diproduksi dengan metode yang mendekati kondisi produksi akhir.
Mengintegrasikan Beberapa Metode Prototyping Cepat
Pembuatan prototipe komponen stempel logam secara cepat berfungsi paling baik sebagai kemajuan, bukan hanya satu langkah. Setiap metode mencakup kebutuhan validasi yang berbeda:
- Cetakan cetakan 3D (di-rumah):Validasi sifat mampu bentuk,-perilaku pegas kembali, dan pengembangan kosong. Cepat, murah, ideal untuk eksplorasi geometri.
- Prototipe mesin-NCC:Menghasilkan suku cadang dari stok padat yang sama persis dengan dimensi akhir. Berguna untuk pemeriksaan kesesuaian, validasi perakitan, dan pengujian fungsional di mana properti material harus sesuai dengan tujuan produksi.
- Fabrikasi lembaran logam (pemotongan laser + rem tekan):Buat komponen menggunakan-lembaran logam kelas produksi dan proses pembentukannya. Mengonfirmasi kemampuan manufaktur dengan bahan asli dan menyediakan suku cadang yang sesuai untuk pengujian lingkungan atau beban.
- Umpan balik DFM:Tinjauan ahli geometri bagian terhadap batasan proses stamping - jari-jari tikungan, orientasi butir, batas kedalaman gambar - sebelum investasi perkakas mengunci desain.
Tim yang menggabungkan metode-metode ini menangkap masalah pada tahap yang paling murah. Masalah sifat mampu bentuk yang terjadi pada cetakan cetakan seharga $30 menghemat revisi alat konvensional senilai $1.500. Masalah kecocokan yang ditemukan pada prototipe mesin CNC-menghemat penundaan produksi selama berminggu-minggu. Umpan balik DFM awal mencegah keduanya.
Untuk tim-pengembangan produk yang memerlukan validasi-tingkat profesional melebihi apa yang-dapat dicapai oleh alat pencetakan 3D internal,Layanan pembuatan prototipe cepat YICHENmenjembatani kesenjangan antara validasi konsep dan komitmen produksi. Dengan menggabungkan pembuatan prototipe CNC yang cepat, fabrikasi lembaran logam, dan masukan DFM awal dalam satu alur kerja, YICHEN membantu tim memvalidasi komponen yang dicap logam dengan-akurasi representatif - produksi yang mengonfirmasi bentuk, kesesuaian, dan fungsi sebelum investasi perkakas penuh dimulai.
Pendekatan validasi berlapis ini tidak hanya mengurangi risiko. Hal ini membangun keyakinan bahwa desain yang akan Anda gunakan untuk produksi benar-benar adalah desain yang Anda inginkan - bukan desain yang memerlukan revisi darurat setelah uji coba pertama dijalankan. Pertanyaan selanjutnya adalah bagaimana memutuskan jalur mana yang dibutuhkan proyek spesifik Anda.
Memilih Jalur Perkakas yang Tepat untuk Proyek Anda
Setiap keputusan perkakas bergantung pada beberapa variabel: berapa banyak komponen yang Anda perlukan, seberapa cepat Anda membutuhkannya, seberapa stabil desain Anda, dan seberapa ketat toleransi Anda. Daripada menganggap cetakan 3D vs cetakan stempel konvensional sebagai salah satu-pilihan, anggap saja keduanya sebagai alat yang berbeda untuk tahapan yang berbeda. Berikut adalah kerangka keputusan perkakas yang dapat segera diterapkan oleh tim manufaktur.
Ketika Cetakan 3D Mati Adalah Pilihan Yang Tepat
Mengetahui kapan harus menggunakan cetakan stempel cetak 3d menghemat waktu dan anggaran. Mereka sangat cocok dengan skenario berikut:
- Validasi geometri:Anda perlu memastikan bahwa bentuk stempel dapat dicapai secara fisik sebelum berinvestasi pada peralatan produksi.
- Produksi volume rendah (di bawah 100–500 bagian):Per{0}}perekonomian per bagian lebih menyukai pencetakan dibandingkan pemesinan ketika frekuensi penggantian tetap dapat dikelola.
- Ketidakstabilan desain:Geometri bagian Anda masih terus berkembang, dan mencetak ulang cetakan seharga $30 berarti mengerjakan ulang perkakas mesin seharga $1.500.
- Waktu-proyek penting:Anda perlu membentuk bagian-bagiannya besok, bukan dalam empat hingga enam minggu.
- Logam lunak pada pengukur tipis:Bahan aluminium, tembaga, atau baja ringan dengan ketebalan 0,8 mm - yang tetap berada dalam batas beban cetakan polimer.
- Pekerjaan pendidikan atau hobi:Anggaran dan aksesibilitas lebih penting daripada ketahanan-tingkat produksi.
Ini adalah solusi stempel logam volume rendah asli yang menghasilkan suku cadang asli tanpa komitmen finansial seperti perkakas konvensional. Kuncinya adalah mengenali batasannya dengan jujur - dan mengetahui kapan proyek Anda telah melampaui batasan tersebut.
Kapan Berinvestasi dalam Dukungan Perkakas Profesional
Cetakan 3D memvalidasi konsep. Produksi menuntut sesuatu yang lebih. Jika salah satu kondisi berikut berlaku, inilah saatnya untuk melangkah lebih jauh-peralatan aditif internal:
- Desain sudah selesaidan volume melebihi 500–1.000 bagian.
- Toleransi lebih ketat dari ±0,2 mmdiperlukan pada fitur yang terbentuk.
- Lembaran logam adalah baja tahan karat,-baja berkekuatan tinggi, atau lebih tebal dari baja ringan 1,0 mm.
- Suku cadang harus lulus pengujian fungsional atau lingkungandengan-akurasi representatif produksi.
- Pemeriksaan kesesuaian perakitanmembutuhkan kesesuaian dimensi yang tepat di seluruh komponen kawin.
Untuk tim di posisi ini,Layanan pembuatan prototipe cepat YICHENmemberikan jembatan logis antara pembuatan prototipe cetakan 3D dan komitmen perkakas produksi penuh - yang menggabungkan pembuatan prototipe CNC cepat, fabrikasi lembaran logam, dan umpan balik DFM awal untuk memvalidasi suku cadang dengan akurasi tingkat produksi sebelum Anda mengeluarkan modal besar. Tinjauan DFM awal itu sendiri dapat mencegah revisi perkakas yang mahal yang mengganggu tim yang melewatkan validasi dan langsung menuju ke tahap produksi.
Jalur paling cerdas biasanya bukanlah satu metode atau metode lainnya - melainkan sebuah kemajuan. Mulailah dengan cetakan cetakan 3D untuk membuktikan sifat mampu bentuk. Validasi kesesuaian dan fungsi dengan pembuatan prototipe profesional. Kemudian berkomitmen pada peralatan produksi dengan yakin bahwa desainnya terkunci. Pendekatan bertahap tersebut meminimalkan risiko finansial dan waktu-untuk-memasarkan, memberi Anda komponen yang terbentuk di setiap tahap tanpa mempertaruhkan anggaran peralatan Anda pada geometri yang belum terverifikasi.
Pertanyaan Yang Sering Diajukan Tentang Cetakan Stamping Logam Cetak 3D
1. Berapa banyak bagian yang dapat dihasilkan oleh cetakan stempel cetak 3D sebelum rusak?
Umur cetakan sangat bervariasi berdasarkan kelas material. Cetakan PLA biasanya bertahan 5-30 bagian sebelum terjadi degradasi termal atau kegagalan kompresi. Nilon dan CF-Komposit nilon memperluasnya hingga 50-500 bagian dalam kondisi yang tepat. Cetakan-logam yang dicetak pada baja maraging dapat menangani 10.000 hingga 100,000+ siklus pembentukan, sedangkan cetakan baja perkakas H13 yang dicetak melalui DMLS dapat mencapai 500.000 siklus. Angka-angka ini mengasumsikan aluminium ukuran tipis atau baja ringan sebagai benda kerja - lembaran logam yang lebih keras mengurangi masa pakai secara signifikan.
2. Bisakah Anda menggunakan cetakan 3D untuk mencap baja tahan karat?
Cetakan cetakan 3D polimer tidak dapat dengan andal membentuk baja tahan karat pada ukuran praktis apa pun. Kekuatan luluh baja tahan karat yang tinggi (200-290 MPa dalam kondisi anil) dikombinasikan dengan pengerasan kerja yang agresif menghasilkan gaya pembentukan yang melebihi kapasitas tekan polimer. Cetakan logam-yang dihasilkan dari baja maraging atau baja perkakas H13 melalui fusi lapisan bubuk laser dapat mencap baja tahan karat secara efektif. Penelitian di Universitas Oakland menunjukkan bahwa sisipan logam cetak 3D-berlapis berhasil mencap 50.000 bagian dari baja berkekuatan sangat tinggi tanpa degradasi permukaan yang signifikan.
3. Pola pengisi apa yang terbaik untuk cetakan stempel cetakan 3D?
Pengisian gyroid dengan kepadatan 70% atau lebih tinggi adalah standar yang direkomendasikan untuk sebagian besar aplikasi stamping die. Geometri lengkung kontinunya memberikan kekuatan mendekati-isotropik, menahan gaya secara merata ke segala arah, dan menangani beban geser dengan baik. Pengisi kubik berfungsi untuk cetakan dengan pembebanan tekan vertikal murni seperti tikungan V-sederhana, sedangkan pola kisi hanya boleh digunakan untuk cetakan dengan dasar datar-tanpa gaya keluar-sumbu. Kepadatan pengisian yang melebihi 80% menunjukkan berkurangnya hasil kekuatan dibandingkan dengan waktu pencetakan tambahan.
4. Apakah cetakan cetakan 3D lebih murah daripada cetakan stempel mesin?
Untuk produksi yang berjalan kurang dari 100 bagian, cetakan cetakan 3D polimer berharga sekitar $35-150 total termasuk penggantian, dibandingkan dengan $500-2,000+ untuk perkakas yang dikerjakan dengan mesin konvensional. Titik impas biasanya berkisar antara 50 dan 200 bagian tergantung pada bahan cetakan dan frekuensi penggantian. Cetakan-logam ($300-600) menempati posisi tengah, menjadi hemat biaya untuk 100-10.000 komponen karena menghilangkan siklus penggantian cetakan polimer dan waktu tunggu yang lama pada pemesinan konvensional. Lebih dari 10.000 komponen, perkakas konvensional biasanya menang dalam hal keekonomian per komponen.
5. Bagaimana cara Anda mengimbangi-kemunduran saat menggunakan cetakan cetakan 3D?
Kompensasi pegas-kembali memerlukan-pembengkokan geometri cetakan secara berlebihan sehingga lembaran logam kembali ke sudut target setelah siaran pers. Pendekatan tercepat dengan cetakan polimer adalah berulang: mencetak, membentuk bagian pengujian, mengukur deviasi pegas-belakang yang sebenarnya, menyesuaikan model CAD dengan jumlah tersebut, dan mencetak ulang. Karena cetakan polimer hanya berharga beberapa dolar dan dicetak dalam hitungan jam, beberapa iterasi menjadi praktis. Untuk cetakan-logam, validasi kompensasi pegas-kembali dalam polimer terlebih dahulu, lalu masukkan geometri yang telah dikoreksi ke cetakan logam. Material-berkekuatan tinggi mungkin memerlukan sudut cetakan 73-78 derajat untuk mengatasi pemulihan elastis yang signifikan.


