


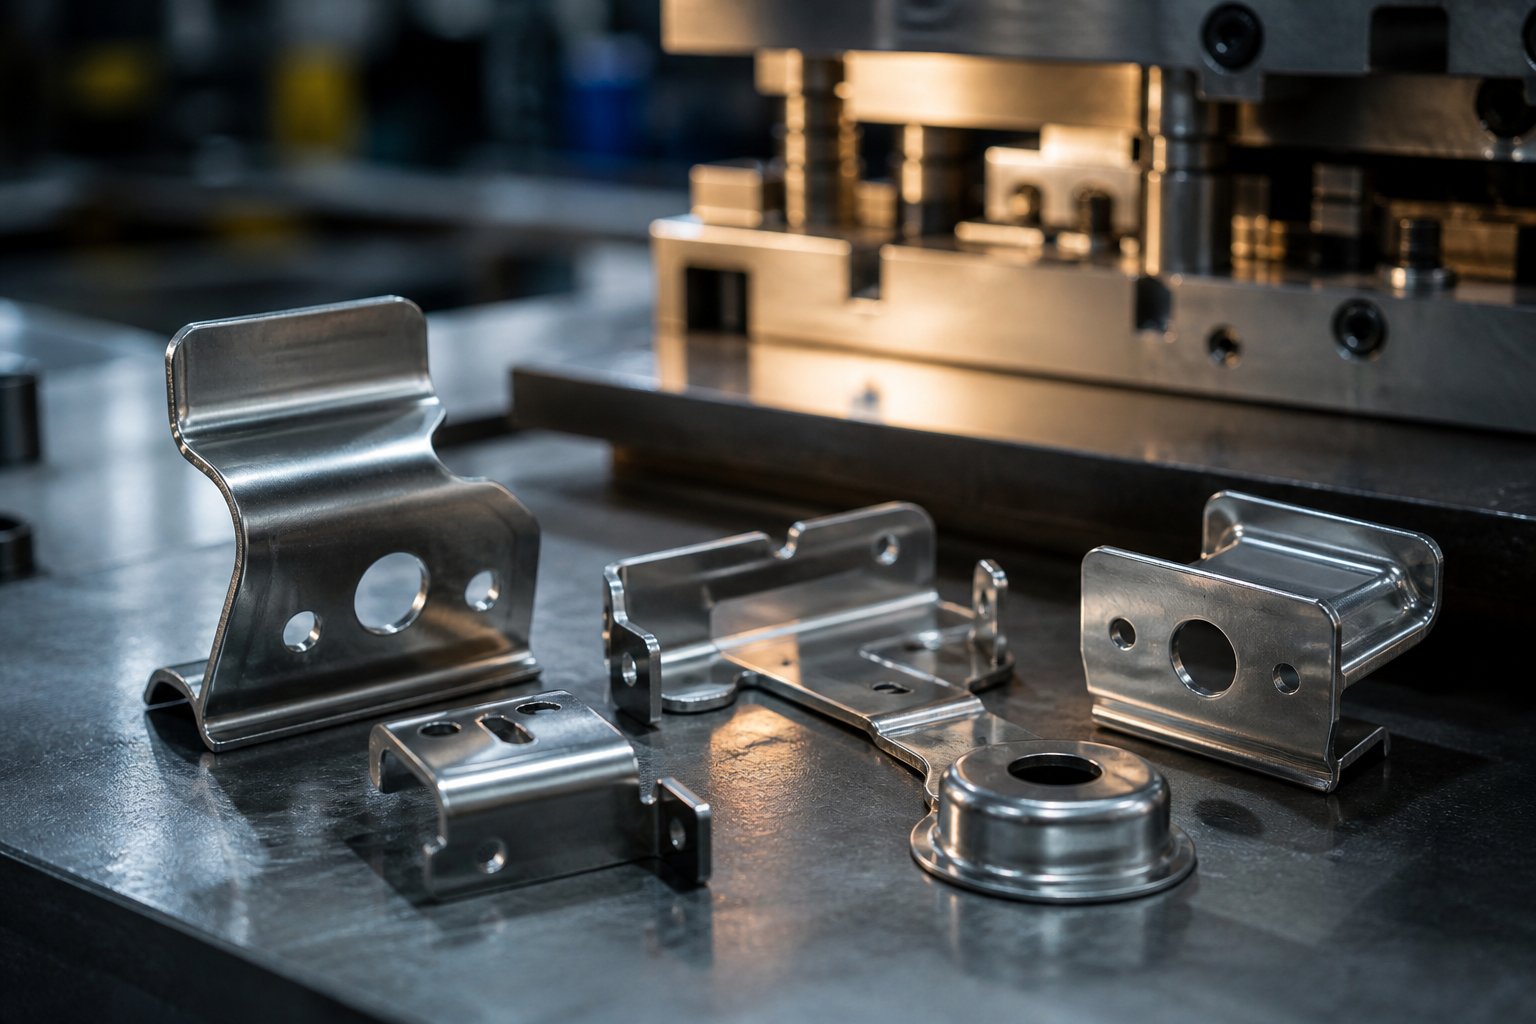
Apa Itu Bagian Dies Stamped dan Mengapa Itu Penting
Ambil braket logam, terminal listrik, atau klip otomotif dan kemungkinan besar Anda memegang komponen yang awalnya berupa lembaran logam datar. Ini mencapai bentuk akhirnya bukan melalui pemesinan atau pengecoran, tetapi melalui gaya terkontrol yang diterapkan oleh perkakas presisi di dalam mesin cetak. Ini adalah bagian-bagian yang diberi stempel cetakan, dan merupakan bagian terbesar dari komponen logam yang ditemukan dalam segala hal mulai dari barang elektronik konsumen hingga alat berat.
Apa Itu Bagian Dies Stamped
Bagian yang dicap cetakan adalah komponen logam yang dihasilkan dengan menekan lembaran logam ke dalam atau melalui perkakas yang diperkeras (disebut cetakan) yang memotong, membengkokkan, atau membentuk material menjadi geometri tertentu dalam satu atau lebih gerakan tekan.
Jadi, apa sebenarnya dadu itu? Ini adalah alat presisi khusus-satu-satunya-yang dirancang untuk memotong dan membentuk lembaran logam menjadi bentuk atau profil yang diinginkan. Bagian kerja cetakan biasanya terbuat dari baja perkakas atau karbida yang dapat diperkeras, dan cetakan digunakan untuk melakukan operasi presisi-penusukan, pengosongan, pembengkokan, penarikan-yang mengubah bahan mentah menjadi bagian stempel akhir.
Bayangkan sebuah pemotong kue, tetapi pemotong kue yang beroperasi dengan kekuatan berton-ton, memiliki toleransi seketat 0,0002 inci, dan menjalankan jutaan siklus tanpa kehilangan akurasi. Itulah skala rekayasa di balik cetakan stempel. Berbeda dengan proses subtraktif yang menghilangkan material, cetakan dan stempel bekerja sama untuk membentuk kembali logam dengan sedikit limbah, menjadikan prosesnya cepat, dapat diulang, dan-efektif dalam hal volume.
Mengapa Desain Die Menentukan Hasil Sebagian
Di sinilah sebagian besar insinyur tersandung: mereka menentukan geometri suatu bagian, toleransi, dan material pada gambar tanpa mempertimbangkan bagaimana keputusan perkakas di bagian awal akan menentukan apakah spesifikasi tersebut dapat dicapai. Hubungan antara desain cetakan dan kualitas komponen bersifat langsung dan tak kenal ampun.
Setiap karakteristik bagian yang sudah dicap dapat ditelusuri kembali ke sesuatu di dalam cetakan:
- Kualitas tepibergantung pada jarak pemotongan antara pelubang dan blok cetakan-biasanya sekitar 10% ketebalan material untuk geser bersih.
- Akurasi dimensimengandalkan sistem pemandu, pilot, dan kekakuan struktural sepatu mati yang menjaga segala sesuatunya tetap selaras, langkah demi langkah.
- Permukaan akhirdipengaruhi oleh kondisi permukaan cetakan, penyampaian pelumasan, dan kecepatan pembentukan.
- Konsistensi geometrisproses produksi yang lama bergantung pada-bahan tahan aus dan interval perawatan cetakan yang tepat.
Saat stempel cetakan mengenai lembaran logam, perkakas tersebut tidak hanya membentuk suatu bagian-tetapi juga mengkodekan kualitas ke dalam setiap bagian.Dadu-yang dirancang dengan baikmenghasilkan ribuan komponen identik tanpa operasi sekunder. Desain yang buruk akan menghasilkan sisa, gerinda, penyimpangan dimensi, dan waktu henti yang mahal.
Artikel ini mengambil bagian-perspektif pertama. Daripada membuat katalog komponen cetakan secara terpisah, kami akan menelusuri bagaimana setiap keputusan perkakas-jenis cetakan, pemilihan material, strategi pembersihan, metode pembentukan-muncul di komponen akhir yang Anda pegang. Baik Anda menentukan suku cadang yang diberi stempel untuk produk baru atau memecahkan masalah kualitas pada produk yang sudah ada, memahami apa yang dimaksud dengan cetakan dan bagaimana cetakan tersebut membentuk hasil memberi Anda pengaruh untuk membuat suku cadang dibuat dengan benar pada kali pertama.
Jenis Stamping Dies dan Kapan Menggunakannya Masing-masing
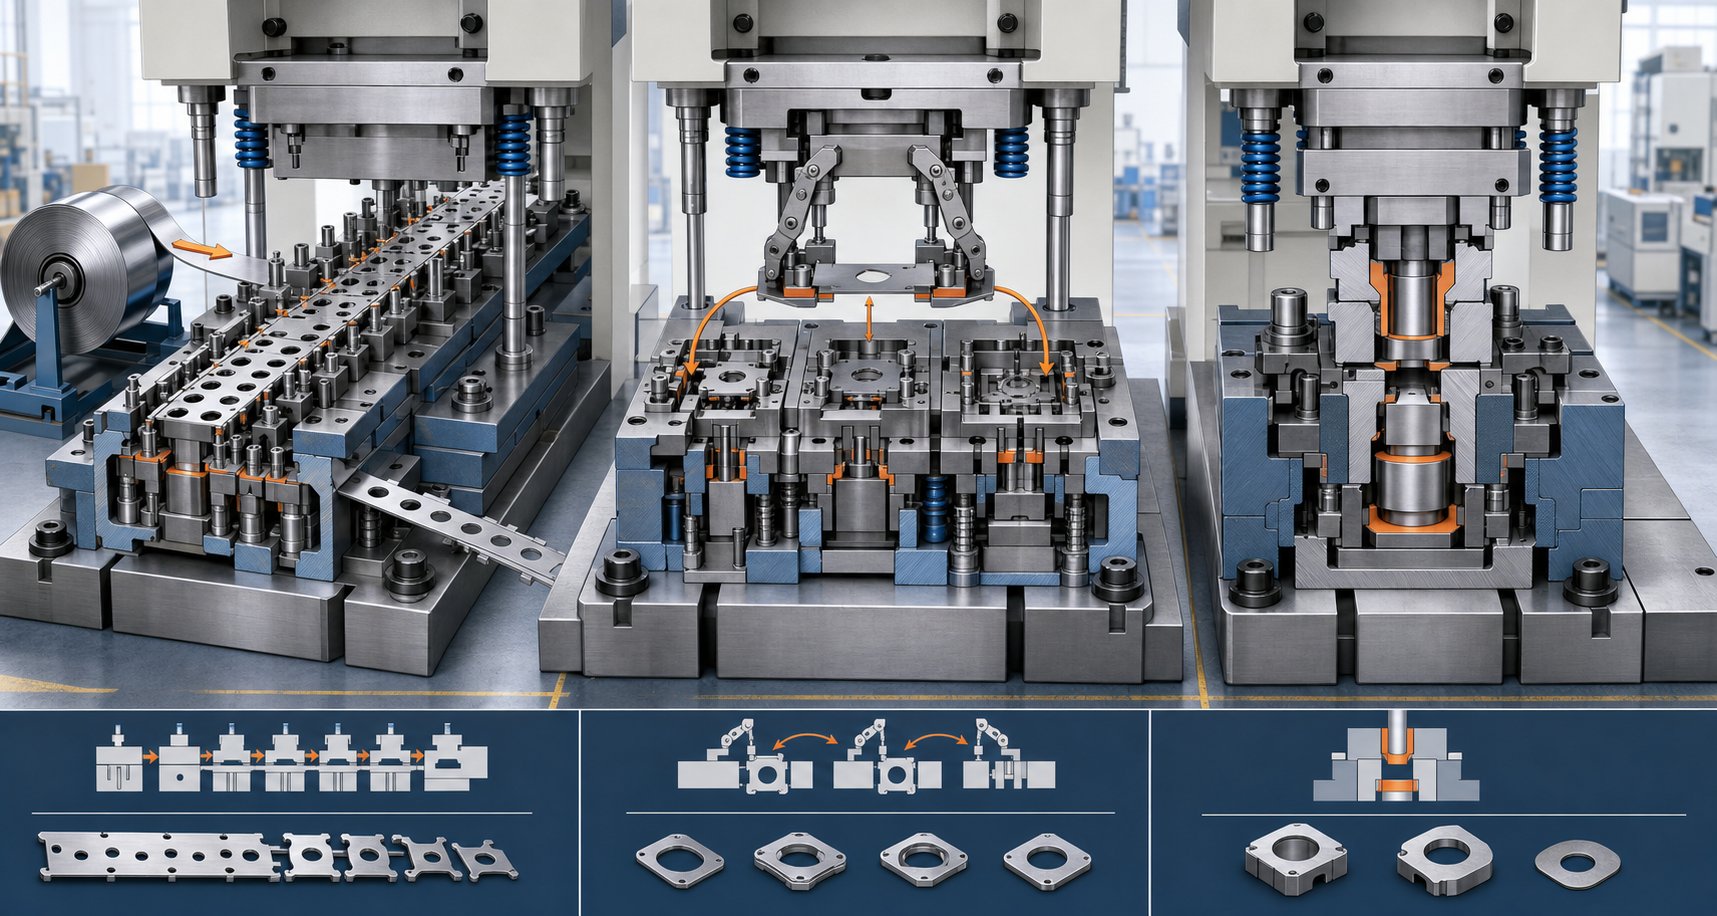
Tipe die adalah pertigaan pertama di jalan. Pilih yang salah dan Anda akan membayar lebih untuk perkakas yang tidak Anda perlukan atau menghadapi masalah kualitas karena arsitektur cetakan tidak sesuai dengan geometri bagian Anda. Tiga jenis cetakan stempel utama mencakup sebagian besar skenario produksi: progresif, transfer, dan majemuk. Masing-masing menangani kombinasi kompleksitas, ukuran, dan volume komponen yang berbeda-dan masing-masing menghasilkan keekonomian biaya-per-bagian yang berbeda secara mendasar.
Arsitektur cetakan stempel logam mana yang sesuai dengan proyek Anda? Itu tergantung pada seperti apa bagian akhir Anda, berapa banyak yang Anda butuhkan, dan seberapa ketat toleransi Anda.
Dies Progresif untuk-Bagian Kompleks Bervolume Tinggi
Dies progresif adalah alat-stamping bervolume tinggi. Potongan lembaran logam yang berkesinambungan dimasukkan ke dalam cetakan dan maju melalui serangkaian stasiun, masing-masing melakukan operasi berbeda-menusuk lubang, membuat tepian, membentuk tikungan, memotong profil. Pada saat strip mencapai stasiun terakhir, bagian yang telah selesai sepenuhnya terpisah dari strip pembawa.
Anda akan melihat bahwa cetakan progresif tidak pernah melepaskan benda kerja di antara operasi. Strip itu sendiri bertindak sebagai konveyor, menjaga setiap fitur tetap sejajar dari satu stasiun ke stasiun lainnya. Hal ini menjadikannya ideal untuk komponen berukuran kecil hingga-menengah dengan berbagai fitur: kontak listrik, braket, klip, konektor, dan terminal.
Pengorbanannya? Biaya perkakas dimuka yang lebih tinggi dan fleksibilitas terbatas untuk perubahan desain setelah cetakan dibuat. Namun untuk produksi yang berjumlah ratusan ribu atau jutaan, biaya per komponen turun secara signifikan, sehingga cetakan progresif menjadi sangat ekonomis seiring berjalannya waktu. Kecepatan siklusnya cepat-seringkali 100 hingga 1.500 gerakan per menit bergantung pada kompleksitas bagian-karena tidak ada penanganan manual di antara pengoperasian.
Transfer Dies untuk Bagian yang Digambar Besar atau Dalam-
Bila suatu bagian terlalu besar untuk tetap terhubung ke strip, atau geometrinya memerlukan gambar yang dalam dan pembentukan tiga-dimensi yang rumit, cetakan transfer akan berperan. Daripada bergerak melalui cetakan pada strip pembawa, masing-masing blanko dipotong terlebih dahulu dan kemudian ditransfer secara mekanis antar stasiun independen menggunakan gripper atau mekanisme antar-jemput.
Pemisahan ini memberikan keuntungan utama pada cetakan transfer: setiap stasiun dapat melakukan operasi pembentukan berat-penarikan dalam,-penggerebekan, flensa-tanpa kendala geometrik perkembangan strip. Panel otomotif besar, rumah silinder, dan komponen berbentuk cawan dalam-biasanya memerlukan pendekatan ini.
Transfer mati juga menghemat material. Karena tidak ada jaringan penghubung antar bagian (seperti cetakan progresif menggunakan strip pembawa), Anda menghilangkan sisa tersebut, sehingga mengurangi biaya material pada setiap bagian. Imbalannya adalah waktu penyetelan yang lebih lama, kompleksitas perkakas yang lebih tinggi, dan kecepatan siklus yang sedikit lebih lambat dibandingkan dengan stempel progresif.
Compound Dies untuk Suku Cadang Presisi Datar
Dies majemuk mengambil pendekatan yang sama sekali berbeda. Mereka melakukan beberapa operasi pemotongan-pengosongan dan penindikan, misalnya-dalam satu gerakan menekan. Semuanya terjadi secara bersamaan, bukan secara berurutan. Hal ini membuatnya sangat-cocok untuk bagian datar yang memerlukan akurasi posisi yang ketat antar fitur, seperti ring, shim, pelat kontak datar, dan gasket.
Karena semua pemotongan terjadi sekaligus, hubungan antara lubang, slot, dan profil luar tetap terkunci. Tidak ada kesalahan posisi kumulatif dari transfer stasiun-ke-stasiun. Untuk cetakan stempel lembaran logam yang menghasilkan geometri datar sederhana dengan volume sedang, cetakan majemuk memberikan presisi yang sangat baik dengan biaya perkakas yang lebih rendah dibandingkan alternatif progresif.
Batasannya jelas: cetakan majemuk tidak dapat menangani pembengkokan, pembentukan, atau penarikan dalam. Itu adalah-alat bidang tunggal. Jika bagian Anda memerlukan bentuk tiga-dimensi, Anda memerlukan arsitektur cetakan stempel yang berbeda atau operasi sekunder di bagian hilir.
Membandingkan Arsitektur Tiga Die
| Kriteria | Mati Progresif | Pemindahan Mati | Senyawa Mati |
|---|---|---|---|
| Geometri Bagian Terbaik | Komponen berukuran kecil hingga-sedang dengan berbagai fitur (tikungan, lubang, bentuk) | Bagian besar,-bentuk yang digambar dalam, geometri 3D yang rumit | Bagian datar memerlukan hubungan-ke-tepian yang tepat |
| Volume Produksi Khas | Tinggi (100K hingga jutaan) | Sedang hingga tinggi (10K hingga ratusan ribu) | Rendah hingga sedang (1K hingga 100K) |
| Toleransi yang Dapat Dicapai | +/-0,05mm hingga +/-0,1mm | +/-0,1 mm hingga +/- 0,2 mm | +/-0,025 mm hingga +/- 0,05 mm |
| Biaya Perkakas Relatif | Tinggi | Tinggi | Rendah hingga sedang |
| Kecepatan Siklus | Sangat cepat (100-1,500+ SPM) | Sedang (15-80 SPM) | Sedang hingga cepat (50-300 SPM) |
Kerangka Keputusan: Memilih Jenis Die Anda
Memilih di antara ketiga arsitektur ini tidak harus berupa dugaan. Pelajari pertanyaan-pertanyaan ini secara berurutan, dan jawaban yang benar biasanya akan menjadi jelas:
- Apakah bagian tersebut rata tanpa lengkungan atau bentuk?Jika ya, dadu majemuk mungkin memberi Anda rasio presisi-terhadap-biaya terbaik.
- Apakah bagian tersebut memerlukan beberapa operasi (membengkokkan, menarik, membentuk) selain pemotongan?Jika ya, Anda memerlukan dadu progresif atau dadu transfer.
- Bisakah bagian tersebut tetap melekat pada strip pembawa selama seluruh pengoperasian?Jika bagiannya cukup kecil dan tidak memerlukan penarikan yang dalam, dadu progresif adalah pilihan terbaik dalam hal kecepatan dan biaya-per-kepingan.
- Apakah bagian tersebut terlalu besar untuk pengumpanan strip, atau apakah memerlukan penarikan yang dalam melebihi batas yang dimungkinkan oleh perkembangan strip?Jika ya, cetakan transfer akan menangani geometri tanpa kompromi.
- Berapa volume produksi tahunan Anda?Volume yang tinggi (100K+) membenarkan investasi perkakas pada cetakan progresif. Volume sedang mungkin mendukung transfer atau penggabungan tergantung pada kompleksitasnya. Volume yang rendah mungkin mengarah pada cetakan majemuk atau perkakas yang lebih sederhana dengan operasi sekunder.
- Seberapa ketat toleransi Anda?Jika kerataan dan akurasi posisi lubang sangat penting pada komponen sederhana, cetakan majemuk memberikan hasil yang paling ketat. Jika akurasi fitur-ke-fitur penting di seluruh geometri kompleks, cetakan progresif dengan uji coba presisi akan menjaga konsistensi.
Cetakan stempel yang Anda pilih menentukan batas atas pencapaian komponen akhir Anda-toleransi, kualitas permukaan, dan keekonomian produksinya. Namun arsitektur hanyalah setengah dari persamaan. Di dalam masing-masing jenis cetakan ini, serangkaian komponen penting bekerja sama untuk benar-benar membentuk logam, dan memahami bagaimana komponen-komponen tersebut berinteraksi adalah hal yang membedakan bagian yang baik dari bagian yang sudah dibuang.
Komponen Key Stamping Die Yang Membentuk Bagian Anda
Arsitektur cetakan memberi Anda cetak biru, namun masing-masing komponen cetakan stempel di dalam struktur tersebut melakukan pekerjaan yang sebenarnya. Masing-masing memainkan peran tertentu dalam memotong, membimbing, atau mengendalikan lembaran logam saat berubah menjadi bagian jadi. Ketika komponen cetakan ini bekerja secara harmonis, Anda akan mendapatkan tepian yang bersih, dimensi yang akurat, dan kualitas yang berulang. Ketika satu elemen saja tidak aktif, cacat akan muncul dengan cepat.
Bayangkan perakitan cetakan sebagai instrumen presisi dengan lusinan bagian yang saling bergantung. Memahami bagaimana setiap bagian mempengaruhi logam memberi Anda pengaruh nyata saat menentukan toleransi atau mendiagnosis masalah kualitas di lantai pengepresan.
Interaksi Pukulan dan Blok Mati
Hubungan pelubang lembaran logam dan blok cetakan adalah inti dari setiap operasi pemotongan. Pukulan turun ke dalam lembaran logam sementara blok cetakan memberikan ujung tombak yang berlawanan di bawahnya. Kesenjangan antara kedua permukaan ini-dikenal sebagai jarak pemotongan-mengontrol hampir semua hal tentang kualitas tepi potongan Anda.
Ketika izin dioptimalkan (biasanya5 hingga 15% dari ketebalan materialtergantung pada paduannya), logam terpotong dengan rapi. Pukulan tersebut mendorong material melampaui kekuatan gesernya, dan retakan menyebar dengan rapi di antara tepi pukulan dan bukaan blok cetakan. Siput jatuh bebas melalui blok cetakan, dan lubang atau profil yang tersisa memiliki zona geser halus dengan duri minimal.
Mengatur jarak bebas terlalu ketat akan meningkatkan gaya pemotongan, mempercepat keausan pukulan, dan berisiko merusak alat. Terlalu longgar maka material akan menggelinding dan tidak terpotong, sehingga menghasilkan pinggiran yang tidak rata dan gerinda berukuran besar yang memerlukan finishing sekunder. Geometri lubang blok cetakan juga memengaruhi retensi slug-jika slug tidak terlontar dengan rapi, slug akan menumpuk dan merusak bagian selanjutnya atau pukulan itu sendiri.
Die Shoes, Sistem Panduan, dan Alignment
Bayangkan menjalankan mesin press dengan kecepatan 600 pukulan per menit dengan bagian atas dan bawah tidak sejajar bahkan beberapa ribu inci. Setiap pukulan akan mendarat-di tengah, jarak pemotongan akan bergeser ke satu sisi, dan bagian Anda akan menunjukkan kualitas tepi atau penyimpangan dimensi yang tidak merata. Itu sebabnya die shoes dan sistem pemandu sangat penting.
Die shoes adalah pelat baja atau aluminium tebal yang berfungsi sebagai fondasi struktural untuk keseluruhan rakitan die. Sepatu bagian atas membawa pukulan dan penari telanjang; sepatu bagian bawah menahan balok cetakan, pengangkat, dan pelat bantalan cetakan yang menopang bagian pembentuk. Bersama-sama, mereka harus tetap sejajar dan kaku di bawah beban.
Menghubungkan kedua sepatu,pin pemandu dan bushingpertahankan keselarasan sepanjang gerakan tekan. Komponen bumi-yang presisi ini diproduksi dengan toleransi dalam 0,0001 inci. Pin pemandu gaya-bantalan bola mengurangi gesekan dan memungkinkan kecepatan pengepresan lebih cepat, sedangkan pin gaya-gesekan memberikan kemiringan tambahan untuk menahan gaya lateral. Kedua jenis ini memastikan bagian atas dan bawah terdaftar tepat di setiap siklus, menjaga bagian cetakan stempel Anda tetap terhubung dengan benar satu sama lain.
Pengangkat, Penari Telanjang, dan Pengendalian Material
Pemotongan dan pembentukan mendapatkan semua perhatian, namun komponen kontrol material secara diam-diam menentukan apakah cetakan progresif Anda berjalan lancar atau macet setiap lima puluh pukulan.
Pengangkat meninggikan strip logam antar stasiun sehingga membersihkan permukaan blok cetakan dan semua fitur yang terbentuk di bawahnya. Tanpanya, strip akan terseret melintasi die bagian bawah, menyebabkan goresan, salah pengumpanan, dan kesalahan posisi. Pengangkat-pegas menaikkan jalur ke ketinggian yang konsisten, memungkinkannya bergerak bebas ke stasiun berikutnya.
Penari telanjang mempunyai tugas ganda. Mereka menahan lembaran secara rata pada blok cetakan selama pemotongan (mencegah distorsi), dan mereka menarik material dari pelubang saat ditarik kembali. Tanpa stripper, lembaran logam akan terangkat bersama pukulan dan kehilangan posisinya seluruhnya. Pengupas mekanis menggunakan tekanan pegas sedangkan pengupas uretan mengandalkan kompresi elastis-keduanya menjaga material tetap pada tempatnya.
Pilot adalah pin presisi yang masuk ke lubang yang sebelumnya ditusuk saat strip bergerak ke setiap stasiun. Mereka menyempurnakan-posisi strip sebelum pemotongan atau pembentukan dilakukan, memperbaiki kesalahan pengumpanan dan memastikan akurasi fitur-ke-tetap dalam spesifikasi di seluruh bagian.
Referensi Komponen: Fungsi Setiap Bagian
- pukulan- Alat pemotong atau pembentuk yang menekan lembaran logam untuk membuat lubang, profil, atau fitur berbentuk.
- Blok mati (tombol)- Sisipan yang diperkeras yang memberikan ujung tajam yang berlawanan; ukuran lubangnya diimbangi lebih besar dari pukulan dengan jarak bebas yang ditentukan.
- Sepatu mati- Pelat baja atas dan bawah yang berfungsi sebagai fondasi struktural untuk memasang semua komponen yang berfungsi.
- penari telanjang- Pegas-pelat bermuatan atau elemen uretan yang menahan lembaran tetap rata selama pemotongan dan melepaskannya dari pukulan saat ditarik kembali.
- Pengangkat- Rel atau pin yang digerakkan pegas-yang meninggikan jalur untuk kelancaran perjalanan antar stasiun.
- Pilot- Pin lokasi presisi yang masuk ke-lubang yang sudah dilubangi untuk menyelaraskan strip sebelum setiap pengoperasian.
- mata air- Elemen mekanis atau gas nitrogen yang memberikan gaya terkendali untuk penari telanjang, pengangkat, dan bantalan tekanan.
- Pelat pendukung- Pelat yang diperkeras ditempatkan di belakang pelubang untuk mendistribusikan beban tumbukan dan mencegah kepala pelubang menempel pada sepatu cetakan yang lebih lembut.
Masing-masing komponen cetakan stempel ini berkontribusi pada hasil bagian akhir. Pilot yang usang memungkinkan penyimpangan posisi. Pegas stripper yang lemah menyebabkan material terangkat dan terdistorsi. Pelat belakang yang retak memungkinkan pukulan masuk ke dalam sepatu. Rakitan cetakan berfungsi sebagai sebuah sistem-dan kualitas komponen Anda hanya akan sebaik tautan terlemah dalam sistem tersebut.
Tentu saja, komponen-komponen ini tidak beroperasi dalam ruang hampa. Bahan yang Anda injak-ketebalan, kekerasan, dan keuletannya-memberikan tuntutan pada setiap elemen di dalam cetakan dan menentukan seberapa agresif keausan masing-masing elemen seiring waktu.
Bagaimana Material Benda Kerja Mempengaruhi Seleksi Die
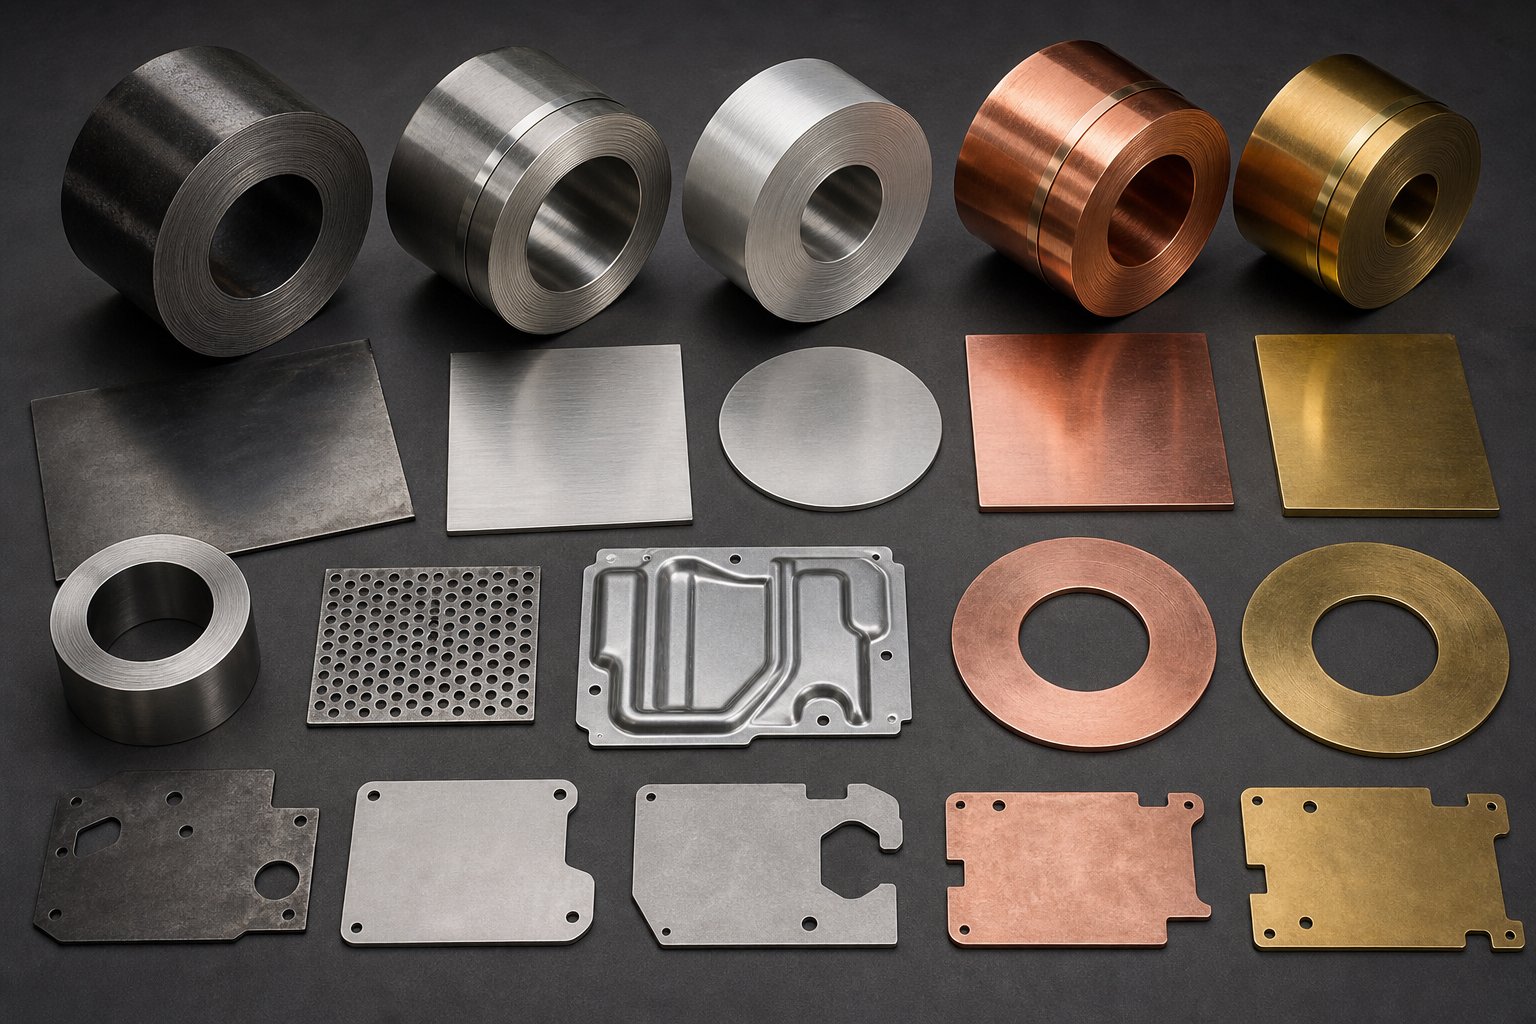
Cetakan yang dibuat untuk baja ringan tidak akan bekerja dengan cara yang sama saat Anda memasukkan baja tahan karat ke dalamnya. Bahan pada kumparan menentukan hampir setiap parameter teknik di dalam alat: jarak pemotongan, geometri pukulan, jari-jari pembentukan, gaya pegas, tonase tekan, dan bahkan lapisan permukaan pada komponen perkakas. Abaikan persyaratan-bahan ini dan Anda akan terbakar akibat pukulan, menghasilkan gerinda yang berlebihan, atau memecahkan bagian selama pembentukan.
Saat menentukan suku cadang yang diberi stempel cetakan, lembar data material bukan sekadar detail pengadaan-merupakan titik awal untuk setiap keputusan perkakas. Empat sifat yang paling penting: kekuatan tarik, kekerasan, keuletan, dan ketebalan. Masing-masing mengubah cara lembaran logam mati harus dirancang untuk menghasilkan bagian yang dapat diterima.
Pertimbangan Stamping Baja dan Stainless Steel
Baja tetap menjadi bahan yang paling umum untuk komponen yang dicap, namun "baja" mencakup berbagai perilaku. Baja ringan (biasanya kekuatan tariknya di bawah 350 MPa) mudah digunting-terpotong dengan rapi, terbentuk tanpa pegas yang berlebihan, dan menyebabkan keausan cetakan sedang. Baja tahan karat adalah binatang yang sepenuhnya berbeda.
Kelas baja tahan karat seperti 304 dan 316 memiliki kekuatan tarik melebihi 500 MPa, bekerja-mengeras dengan cepat selama pembentukan, dan menghasilkan lebih banyak panas secara signifikan pada antarmuka-ke-bahan. Untuk cetakan stempel baja yang memproses paduan yang lebih keras ini, Anda akan melihat beberapa penyesuaian teknik menjadi wajib:
- Jarak bebas yang lebih ketat- Membutuhkan bahan yang lebih keraspeningkatan persentase izinuntuk mencegah fraktur pukulan dini dan gaya pemotongan yang berlebihan. Stainless biasanya membutuhkan 10-15% ketebalan material per sisinya, dibandingkan dengan 6-10% untuk baja ringan.
- Kekuatan pembentuk yang lebih tinggi- Persyaratan tonase mesin cetak melonjak 50-60% saat beralih dari baja ringan ke baja tahan karat. Mesin press yang berukuran terlalu kecil menyebabkan pembentukan yang tidak sempurna, bekas koin, dan keausan yang dipercepat di seluruh komponen perkakas.
- Kompensasi musim semi- Rasio luluh-terhadap-ketegangan baja tahan karat yang lebih tinggi berarti pemulihan elastis yang lebih besar setelah pembengkokan. Perancang dadu harus-membungkuk sebanyak 2-4 derajat (terkadang lebih) untuk mencapai sudut target, dan pembentukan pukulan mungkin memerlukan radius yang dimodifikasi untuk memperhitungkan bantingan balik.
- Keausan cetakan yang dipercepat- Sifat abrasif dari baja tahan karat memerlukan baja cetakan stempel premium untuk konstruksi balok pelubang dan cetakan. Baja perkakas D2 atau M2, seringkali dengan lapisan TiN atau AlCrN, diperlukan untuk menjaga ketajaman tepi melalui proses produksi yang lebih lama.
Hasilnya? Cetakan stempel baja yang dibuat untuk baja tahan karat harganya lebih mahal di muka karena memerlukan bahan yang lebih baik, toleransi produksi yang lebih ketat, dan rangka pengepres yang lebih kuat. Namun investasi tersebut terbayar dengan kualitas suku cadang yang konsisten dan interval yang lebih lama antar penggilingan.
Perilaku Paduan Aluminium dan Tembaga dalam Dies
Aluminium menghadirkan tantangan yang sangat berbeda pada proses stamping. Beratnya kira-kira-sepertiga kepadatan baja dan relatif lunak-yang sepertinya mudah untuk dicap. Dalam praktiknya, kelembutan tersebut menciptakan masalah yang tidak pernah terjadi pada baja.
Masalah terbesar dengan cetakan stempel aluminium adalah rasa sakit. Aluminium adalah logam "lengket" yang cenderung mendinginkan-partikel mikroskopis ke permukaan cetakan selama-kontak bertekanan tinggi. Begitu proses yang menyakitkan dimulai, hal itu menjadi seperti bola salju: setiap pukulan berikutnya mengambil lebih banyak material, menggores bagian berikutnya, dan pada akhirnya merusak cetakan yang tidak hanya dapat dipoles dengan mudah. Mencegah rasa sakit memerlukan strategi-lapisan:
- Pelapis mati- Pelapis PVD seperti Titanium Nitrida (TiN) atau Diamond-Like Carbon (DLC) menciptakan penghalang antilengket antara aluminium dan permukaan baja perkakas.
- Permukaan akhir- Cermin-permukaan pembentuk pemoles mengurangi gesekan-panas yang dihasilkan, yang merupakan pemicu utama keausan perekat.
- Pemilihan baja perkakasBaja vanadium - Tinggi-(seperti CPM 10V) menawarkan ketahanan unggul terhadap penyebab keausan perekat aluminium.
- Pelumasan khususCairan sintetis bebas - klorin-memberikan pelumasan batas tanpa menodai permukaan aluminium.
Aluminium juga menunjukkan pegas balik yang nyata-lebih kuat dibandingkan baja-karena modulus elastisitasnya kira-kira sepertiga-seperti baja (kira-kira 10.000 ksi berbanding 30.000 ksi). Tekukan yang dapat menahan sudut pada baja akan muncul kembali secara signifikan pada aluminium, sehingga memerlukan fitur-pembengkokan atau pelepas tegangan-yang terpasang pada cetakan.
Paduan tembaga dan kuningan berada di ujung lain spektrum kelembutan. Mereka mudah terbentuk dengan pegas yang minimal, namun kelembutannya membuat permukaannya rentan terhadap tanda dari permukaan cetakan yang kasar. Stamping tembaga biasanya memerlukan perkakas yang dipoles dan pengaturan tekanan stripper yang hati-hati untuk menghindari kerusakan kosmetik. Sisi positifnya, paduan tembaga hanya menyebabkan sedikit keausan pada cetakan, sehingga masa pakai perkakas sangat baik bahkan dengan baja perkakas standar.
Bagaimana Ketebalan Material Mendorong Rekayasa Die
Terlepas dari paduannya, ketebalan stok adalah variabel yang paling berpengaruh dalam perhitungan jarak bebas. Rumus-standar industri sangat mudah:
Jarak Bebas Pemotongan (per sisi)=Ketebalan Bahan x Koefisien Jarak Bebas
Itukoefisien izin biasanya berkisar antara 5% hingga 10%ketebalan bahan, tergantung pada kekerasan paduan dan kualitas tepi yang diinginkan. Aplikasi presisi menggunakan ujung bawah (sekitar 5%) untuk permukaan geser yang minimal dan halus. Stamping umum menggunakan 8-10% untuk memperpanjang umur cetakan dan mengurangi gaya pemotongan.
Misalnya, mencap baja ringan 1,0 mm dengan koefisien 8% memberi Anda jarak bebas 0,08 mm per sisi. Beralih ke baja tahan karat 2,0 mm pada 12% dan Anda akan mendapatkan 0,24 mm per sisi-peningkatan tiga kali lipat yang memerlukan dimensi blok cetakan dan ukuran pukulan yang sangat berbeda.
Ketebalan juga mendorong keputusan terkait berikut:
- Kekuatan pukulan- Bahan yang lebih tebal memerlukan gaya pemotongan yang lebih besar, yang berarti penampang pukulan yang lebih besar-untuk menghindari tekuk.
- Kekuatan penari telanjang- Stok yang lebih tebal mencengkeram pukulan lebih erat, sehingga memerlukan pegas atau silinder nitrogen yang lebih kuat untuk melepaskan material dengan andal.
- Ukuran fitur minimum- Aturan umumnya adalah diameter lubang terkecil tidak boleh kurang dari ketebalan material. Pukulan apa pun yang lebih kecil akan menyebabkan alat Anda berisiko rusak.
- Membentuk jari-jari- Skala radius tikungan minimum dengan ketebalan. Baja biasanya memungkinkan radius tikungan sama dengan 1T (satu kali ketebalan), sedangkan aluminium seringkali membutuhkan 2T atau 3T untuk menghindari retak.
Perbandingan Bahan untuk Bagian yang Dicap
| Bahan | Kisaran Ketebalan Khas | Kekuatan Pembentuk Relatif | Kecenderungan Springback | Tingkat Keausan Mati |
|---|---|---|---|---|
| Baja Ringan | 0,3 mm - 6.0 mm | Sedang (dasar) | Rendah hingga sedang | Sedang |
| Baja Tahan Karat | 0,2 mm - 4.0 mm | Tinggi (baja ringan 1,5-1,7x) | Tinggi | Tinggi |
| Aluminium | 0,3 mm - 6.0 mm | Rendah (0,3-0,5x baja ringan) | Tinggi (modulus rendah) | Rendah (tetapi risikonya sangat besar) |
| Tembaga | 0,1 mm - 3.0 mm | Rendah hingga sedang | Sangat rendah | Sangat rendah |
| Kuningan | 0,2 mm - 4.0 mm | Sedang | Rendah | Rendah |
Pemilihan material tidak hanya menentukan apa yang ada pada kumparan-tetapi juga menentukan setiap keputusan perkakas mulai dari kekerasan pukulan, tonase tekan, hingga interval perawatan. Membuat parameter ini tepat pada tahap desain akan mencegah masalah hilir yang mengganggu kualitas produksi: gerinda yang tumbuh terlalu cepat, tikungan yang tidak dapat menahan sudut, dan permukaan yang ditandai atau rusak dalam ribuan pukulan pertama.
Permasalahan hilir tersebut patut mendapat kajian tersendiri. Bahkan dengan bahan dan jarak yang sangat cocok, cacat tertentu dapat muncul dalam produksi-dan masing-masing cacat tersebut dapat ditelusuri kembali ke akar permasalahan yang dapat dikontrol di dalam cetakan.
Cacat Umum pada Bagian Die Stamped dan Cara Mencegahnya
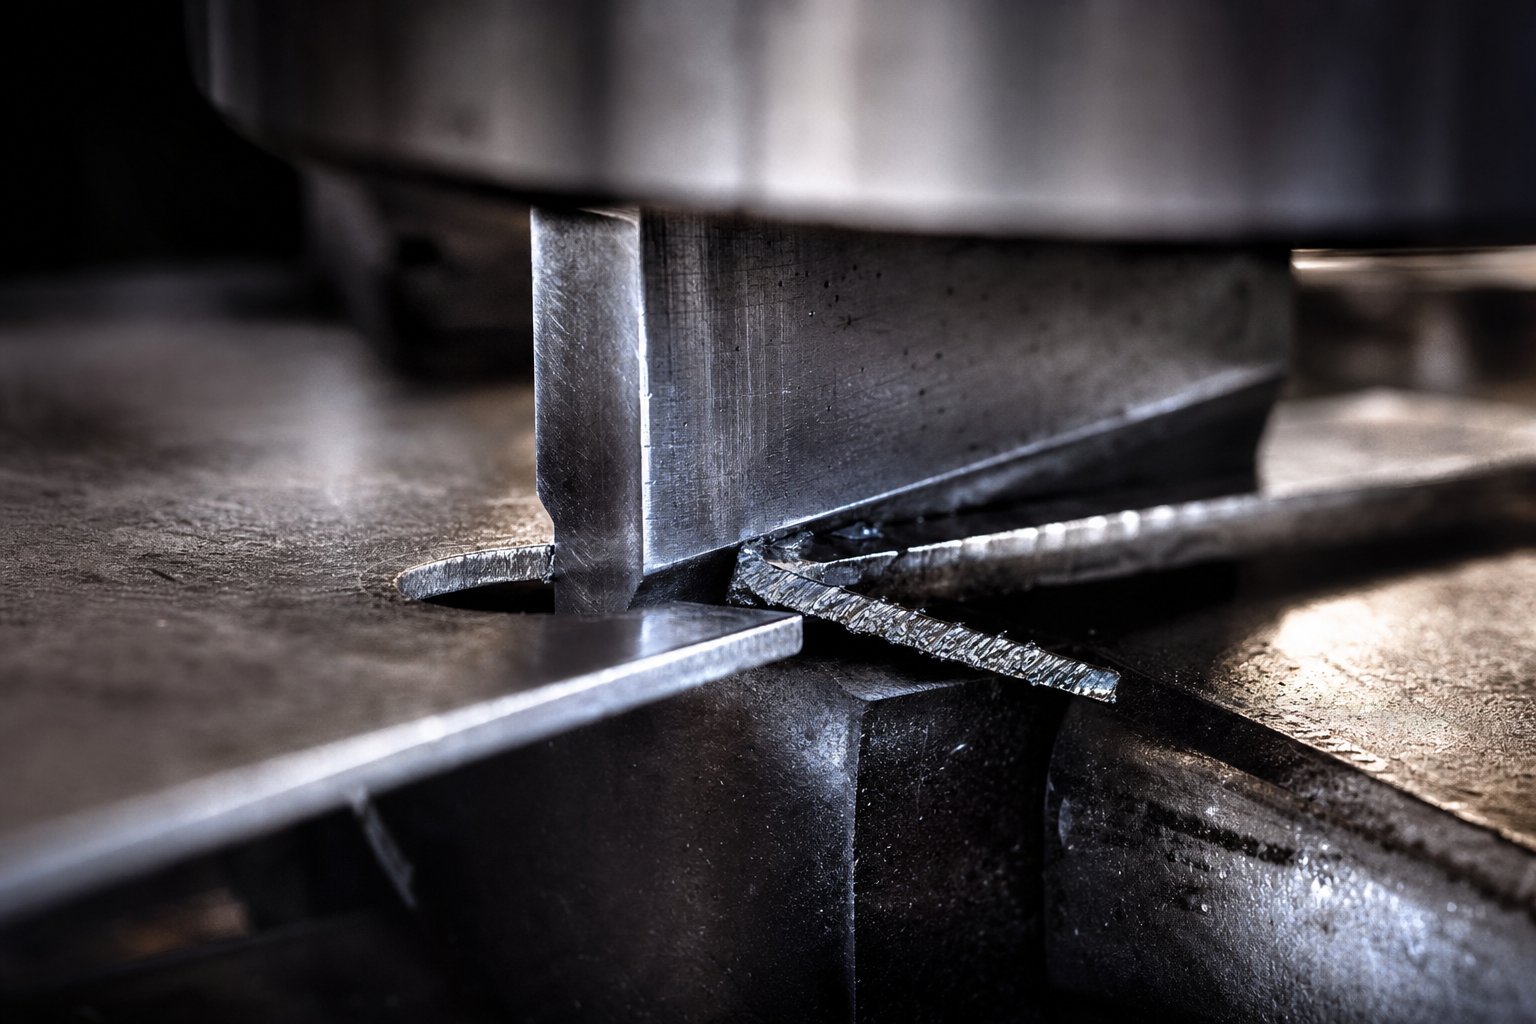
Bahkan cetakan yang direkayasa dengan sempurna pada akhirnya menghasilkan bagian yang cacat. Perbedaan antara-operasi stamping yang dijalankan dengan baik dan operasi pengecatan-yang berat terletak pada pemahaman mengapa kerusakan terjadi dan mengatasi akar permasalahan sebelum menjadi lebih parah. Gerinda, pegas, kerutan, retak, dan penipisan adalah lima cacat yang menyebabkan sebagian besar komponen stempel mati yang ditolak. Masing-masing menelusuri langsung kembali ke kondisi perkakas tertentu atau parameter proses yang dapat dikontrol.
Formasi Duri dan Kontrol Jarak Bebas Pemotongan
Gerinda timbul, tepi tajam yang terbentuk di sepanjang profil potongan bagian yang dicap setelah dilubangi, dikosongkan, atau dipotong. Ini adalah keluhan paling umum dalam produksi komponen yang dicap, dan hampir selalu menunjukkan masalah jarak antara pelubang logam dan blok cetakan.
Inilah yang terjadi di dalam cetakan selama pukulan pemotongan: pukulan menyentuh lembaran, mendorongnya melewati kekuatan gesernya, dan material patah sepanjang garis yang menghubungkan tepi pukulan ke tepi blok cetakan. Ketika jarak bebas dioptimalkan, garis patahan tersebut bertemu dengan rapi, menghasilkan zona geser yang halus dengan rollover minimal dan duri yang rapat dan hampir tidak terlihat. Jika jarak bebas terlalu sempit, gaya potong akan melonjak dan material akan robek, bukannya geser. Jika jarak bebas terlalu besar, logam akan menggelinding ke dalam celah sebelum patah, meninggalkan tepi yang tidak rata dan duri yang terlalu besar.
Pedoman industri untuk baja ringan adalah 5-8% ketebalan material per sisi. Baja tahan karat dan paduan berkekuatan lebih tinggi mendorong kisaran tersebut hingga 10-15%. Mendapatkan angka ini dengan tepat pada tahap desain sangatlah penting, tetapi ini hanya setengah dari perjuangan.
Die wear memperkenalkan variabel kedua. Saat stamping die punch dan die block berputar melalui produksi, ujung tombaknya secara bertahap membulat. Penumpulan progresif ini secara efektif meningkatkan jarak bebas fungsional melebihi nilai yang dirancang, dan tinggi duri bertambah secara bertahap setiap seribu pukulan. Pemantauan tinggi duri selama produksi memberikan sinyal peringatan dini kapan diperlukannya penggilingan ulang atau penggantian punch. Bagian yang memiliki duri sebesar 0,05 mm pada saat pemasangan mungkin akan bertambah menjadi 0,15 mm pada pukulan ke-200.000-jauh melampaui batas yang dapat diterima untuk banyak aplikasi.
Pencegahan Springback, Kerutan, dan Retak
Cacat pembentukan lebih rumit daripada cacat pemotongan karena cacat ini melibatkan perilaku material di bawah tekanan dibandingkan dengan pengukuran jarak bebas yang sederhana.
Musim semi kembaliadalah pemulihan elastis logam setelah gaya lentur dilepaskan. Bagian tersebut sebagian kembali ke bentuk datar aslinya, sehingga Anda memiliki sudut tikungan yang beberapa derajat melenceng dari target. Material-berkekuatan tinggi menunjukkan lebih banyak pegas karena menahan lebih banyak energi elastis. Solusinya meliputimengkompensasi sudut cetakan selama desain(melebihi-pembengkokan sebesar jumlah pegas yang diharapkan), menggunakan gerakan bottoming atau coining yang mengubah bentuk puncak tikungan secara plastis, dan menambahkan rusuk kaku di dekat garis tikungan untuk mengunci geometri.
Kerutanmuncul sebagai gesper-seperti gelombang pada flensa atau dinding bagian yang ditarik. Hal ini terjadi ketika tegangan tekan melebihi ketahanan lembaran terhadap tekuk-biasanya karena gaya penahan blanko terlalu rendah atau draw bead tidak menahan aliran material secara efektif. Meningkatkan tekanan blank holder, mengoptimalkan geometri draw bead, dan menyesuaikan distribusi pelumasan biasanya menyelesaikan masalah.
Retakterjadi ketika regangan tarik melebihi batas keuletan material. Anda akan melihatnya pada radius tekukan yang sempit,-sudut yang ditarik dalam, dan area yang materialnya sangat tipis. Penyebab utama yang umum mencakup radius pukulan yang terlalu-kecil, gambar satu-tahap yang agresif, dan penyelarasan arah butiran yang buruk. Strategi pencegahan berfokus pada penyebaran regangan: radius yang lebih besar, pembentukan multi-tahap, anil menengah untuk penarikan dalam, dan menyelaraskan tikungan kritis melintasi arah butiran, bukan sejajar dengannya.
Peran Bypass Notches dalam Aliran Material
Stempel cetakan progresif menambahkan kategori cacat yang tidak dihadapi oleh jenis cetakan lainnya: kesalahan dimensi terkait kesalahan pengumpan-. Jika strip tidak memajukan jarak nada yang tepat di antara pukulan, setiap fitur pada bagian tersebut akan bergeser keluar dari posisinya. Di sinilah takik bypass negatif dan positif pada cetakan stempel lembaran logam menjadi penting.
Takik bypass (disebut juga takik pitch atau takik Prancis) adalah bagian kecil material yang dipotong dari salah satu atau kedua tepi strip pada titik awal cetakan progresif. Tujuan dari takik bypass pada cetakan stempel ada tiga: memberikan penghentian mekanis padat yang mencegah pengumpanan berlebih, menghilangkan lengkungan tepi yang dapat menyebabkan lajur tidak rata, dan membuat permukaan referensi untuk sensor verifikasi panjang umpan.
Takik bypass negatif memotong materialjauhdari tepi strip, menciptakan slot terbuka yang digunakan oleh blok penghenti. Takik bypass positif mengarahkan tab kecil ke bawah, menciptakan fitur menonjol yang terlihat pada permukaan penghentian pada cetakan. Kedua pendekatan ini mengontrol perkembangan jalur, namun keduanya melayani konteks desain yang berbeda. Takik negatif lebih umum terjadi pada strip yang lebih lebar dan tebal yang memerlukan tepi camber. Takik positif (tombak-dan-gaya flensa) cocok untuk operator sempit karenamenguatkan pembawa dan membantu pemberian makantanpa menghasilkan siput lepas yang memerlukan ejeksi.
Memahami tujuan pembentukan lembaran logam takik bypass membantu menjelaskan mengapa beberapa cetakan progresif berjalan dengan sempurna sementara cetakan lainnya terus-menerus salah pengumpan. Tanpa takik ini, bahkan-pengumpan servo berpresisi tinggi pun tidak dapat menjamin bahwa strip tidak akan melewati posisi yang diinginkan-satu kesalahan pengumpanan yang parah dapat merusak seluruh cetakan, dan menghabiskan biaya yang jauh lebih besar daripada jumlah material yang dikonsumsi takik tersebut.
Cacat-pada-Referensi Solusi
- Gerinda yang berlebihan- Penyebab: tepi tajam yang aus atau pukulan yang salah-hingga-celah mati. Solusi: pertahankan jarak bebas yang tepat (5-15% ketebalan material per sisi tergantung pada paduannya), gerinda ulang atau ganti pukulan sesuai jadwal, dan verifikasi keselarasan pahat.
- Musim semi kembali- Penyebab: pemulihan elastis pada tikungan, terutama pada material-berkekuatan tinggi. Solusi: tekuk berlebihan-dengan sudut terkompensasi, gunakan gerakan bottoming/coining, atau tambahkan fitur pengerasan.
- Kerutan- Penyebab: kekuatan penahan kosong tidak mencukupi atau penahan manik penarik tidak memadai. Solusi: tingkatkan tekanan penahan, desain ulang manik-manik gambar, dan optimalkan bentuk kosong untuk mengontrol aliran material.
- Retak- Penyebab: regangan tarik melebihi keuletan material pada jari-jari tajam atau tarikan dalam. Solusi: tingkatkan jari-jari pembentukan, gunakan gambar multi-tahap, pilih material dengan keuletan-yang lebih tinggi, dan sejajarkan lengkungan melintasi arah butiran.
- Penipisan bahan- Penyebab: kedalaman penarikan yang berlebihan atau terlalu-radius pukulan/mati yang memusatkan regangan. Solusi: optimalkan ukuran kosong, tingkatkan pelumasan, kurangi rasio penarikan per tahap, dan distribusikan ulang regangan melalui simulasi-geometri cetakan terpandu.
- Salah umpan/pergeseran dimensi- Penyebab: striping overfeeding atau penyimpangan posisi pada cetakan progresif. Solusi: gunakan takik bypass untuk kontrol nada positif, pertahankan kondisi pin pilot, dan gunakan sensor verifikasi-umpan.
Masing-masing cacat ini dapat dicegah pada tahap desain cetakan. Tantangannya adalah solusi sering kali berinteraksi-pengetatan jarak untuk mengurangi gerinda meningkatkan gaya pemotongan, yang mempercepat keausan pukulan, yang pada akhirnya mengembalikan gerinda. Pencegahan kerusakan yang efektif memerlukan-pandangan tingkat sistem tentang bagaimana jarak bebas, aliran material, desain takik, dan parameter pembentukan semuanya bekerja sama. Untuk cetakan progresif yang kompleks di mana geometri takik bypass, kontrol duri, dan optimalisasi aliran material berpotongan, bekerjalah dengan spesialis perkakas berpengalaman sepertiYICHENdapat membantu para insinyur menyelesaikan variabel-variabel yang saling terkait ini sebelum perkakas keras dirilis.
Mencegah cacat adalah salah satu sisi dari persamaan kualitas. Sisi lainnya adalah mengetahui seberapa besar kualitas yang harus dimasukkan ke dalam cetakan-dan keputusan tersebut bergantung pada volume produksi, umur alat yang diharapkan, dan sistem klasifikasi yang mengatur cara pembuatan cetakan.
Klasifikasi Die dan Keputusan Volume Produksi
Berapa banyak kualitas yang harus Anda bangun menjadi sebuah cetakan? Ini bukan pertanyaan jebakan. Pembuatan perkakas yang berlebihan untuk menjalankan prototipe sebanyak 5.000{5}}kepingan hanya membuang-buang uang. Membangunnya untuk komitmen tahunan sebesar 3{6}}juta keping akan membuang lebih banyak waktu henti, pengerjaan ulang, dan penggantian alat sebelum waktunya. Industri memecahkan masalah ini melalui sistem klasifikasi cetakan yang mencocokkan investasi perkakas dengan realitas produksi.
Tiga kelas-A, B, dan C-menentukan spektrum kualitas perkakas cetakan, dan masing-masing kelas membawa implikasi spesifik terhadap toleransi suku cadang, penyelesaian permukaan, masa pakai perkakas, dan biaya per bagian. Namun sebagian besar insinyur menemukan istilah-istilah ini tanpa penjelasan jelas tentang apa yang membedakan satu kelas dari kelas lainnya atau kapan masing-masing kelas tersebut masuk akal secara ekonomi.
Kelas Mati dan Artinya bagi Kualitas Bagian
Bayangkan kelas die sebagai tingkatan presisi teknik. Sebuah cetakan standar di wilayah Kelas C dibangun untuk tujuan yang berbeda secara mendasar dari set cetakan stempel Kelas A yang dirancang untuk menjalankan jutaan siklus. Begini cara mereka terurai:
Kelas A - Presisi Maksimum, Umur Maksimum
Perkakas Kelas A berada di puncak piramida kualitas. Set cetakan stempel logam ini dirancang untuk keandalan ekstrem, dibuat dari baja perkakas terberat yang ada, dan diproduksi dengan toleransi dimensi paling ketat. Menurut Master Products Co., Cetakan Kelas A melayani-aplikasi produksi berkualitas tinggi termasuk komponen presisi dengan geometri kompleks, toleransi yang ketat, dan penyelesaian permukaan premium-panel bodi otomotif dan peralatan konsumen adalah contoh utamanya.
Kelas A dibagi lagi menjadi dua subtipe:
- Tipe 1- Cetakan yang lebih besar digunakan untuk meregangkan dan menggambar panel eksterior. Ini menghasilkan bagian-bagian yang terlihat jelas pada produk jadi, sehingga setiap bagian yang dicap harus benar-benar mulus dan-bebas cacat.
- Tipe 2- Tingkat presisi pembuatan alat setinggi mungkin. Dibuat dari baja perkakas khusus, sisipan karbida, keramik-berperforma tinggi, dan die shoe aluminium. Jika proyek Anda melibatkan volume yang sangat tinggi atau toleransi yang sangat dekat, cetakan progresif Tipe 2 adalah jawabannya.
Dalam beberapa aplikasi, cetakan Kelas A akan menghasilkan beberapa juta komponen selama masa pakainya tanpa memerlukan pembangunan kembali secara besar-besaran. Umur panjang tersebut berasal dari pilihan material (karbida pada titik keausan kritis, baja perkakas premium di tempat lain) dan metode konstruksi yang memprioritaskan kekakuan dan stabilitas termal dibandingkan penghematan biaya awal.
Kelas B - Pekerja Keras Produksi
Cetakan perkakas Kelas B mewakili kategori paling umum dalam pencetakan komersial dan industri. Cetakan ini masih dibuat untuk menutup toleransi dari baja perkakas yang tahan lama, namun dirancang dengan mempertimbangkan volume produksi yang ditentukan, bukan dirancang untuk masa pakai yang tidak terbatas. Anda akan menentukan jumlah target-misalnya 500.000 buah-dan dadu Kelas B dibuat untuk menghasilkan volume tersebut secara andal dengan margin lebih dari itu.
Perbedaan praktisnya? Kelas B menggunakan baja perkakas standar D2 atau A2 tanpa sisipan karbida atau pelapis eksotik seperti yang ditemukan pada rakitan Kelas A. Sistem pemandu berada di permukaan-yang presisi, namun mungkin tidak mencakup peningkatan-bantalan bola yang memperpanjang umur siklus-kecepatan tinggi. Hasilnya adalah set cetakan stamping yang memberikan kualitas suku cadang yang sangat baik dengan investasi yang lebih rendah, dengan pemahaman bahwa interval perawatan akan lebih pendek dan total masa pakai alat terbatas.
Kelas C - Perkakas Jangka Pendek dan Prototipe
Kelas C adalah titik masuknya. Ini adalah cetakan-berbiaya lebih rendah yang cocok untuk proyek bervolume- hingga menengah-, proses pembuatan prototipe, atau aplikasi yang tidak memerlukan toleransi ketat dan penyelesaian premium. Cetakan Kelas C mungkin menggunakan baja perkakas yang lebih lunak, sistem pemandu yang disederhanakan, dan konstruksi yang tidak terlalu rumit untuk menekan biaya dan waktu pengerjaan yang lebih singkat.
Kapan Anda memilih Kelas C? Saat Anda memerlukan 500 hingga 10.000 suku cadang untuk memvalidasi desain, menguji kesesuaian pasar, atau menjembatani produksi saat perkakas permanen sedang dibuat. Bagian-bagian tersebut tidak akan sesuai dengan konsistensi keluaran Kelas A, tetapi akan berfungsi dan mewakili geometri akhir.
Volume Produksi sebagai Kerangka Investasi Mati
Pemilihan kelas tidak bersifat subjektif-tetapi didorong oleh matematika. Pertanyaan mendasarnya sederhana: apakah pengurangan biaya per-bagian dari peralatan yang lebih baik membenarkan investasi awal yang lebih tinggi?
Pertimbangkan logika titik impas{0}}. Cetakan Kelas C mungkin berharga $15.000 tetapi memerlukan operasi deburring sekunder dengan harga $0,05 per bagian. Die Kelas A untuk komponen yang sama mungkin berharga $80.000 tetapi menghilangkan seluruh operasi sekunder tersebut. Pada volume berapa cetakan mahal menjadi pilihan yang lebih murah? Dalam contoh ini, sekitar 1,4 juta bagian. Di bawah angka tersebut, perkakas sederhanalah yang menang. Di atasnya, investasi Kelas A terbayar dengan sendirinya dan terus menabung setiap kali melakukan pukulan.
Pemilihan material di dalam dadu mengikuti logika yang sama. Harga cetakan baja perkakas 3-5x lebih murah dibandingkan cetakan karbida, namun ketahanan aus karbida bisa 10 hingga 30 kali lebih besar. Pukulan baja perkakas mungkin perlu digerinda ulang setiap 100.000 pukulan. Sisipan karbida di stasiun yang sama dapat menghasilkan 2-3 juta pukulan sebelum memerlukan perhatian. Untuk produksi bervolume tinggi, cetakan karbida menghasilkan total biaya kepemilikan yang lebih rendah meskipun harga awalnya mahal.
Pendekatan hibrida menjembatani kesenjangan tersebut. Penggunaan sisipan karbida pada titik aus-yang sangat tinggi dalam badan cetakan baja perkakas memberikan ketahanan aus yang luar biasa pada hal yang paling penting sekaligus menjaga biaya cetakan secara keseluruhan tetap terkendali. Lapisan canggih seperti TiN atau TiCN yang diterapkan pada komponen baja perkakas juga dapat memperpanjang masa pakai secara signifikan, mempersempit kesenjangan kinerja antara baja tanpa lapisan dan karbida padat tanpa biaya premium penuh.
Rekomendasi Tingkat Volume dan Kelas Die
- Prototipe / Pra-produksi (di bawah 5.000 bagian)- Perkakas Kelas C. Harapkan umur alat 5.000-50.000 pukulan. Gunakan baja perkakas standar, konstruksi yang disederhanakan. Terima toleransi yang lebih luas dan rencanakan operasi sekunder. Sasaran: memvalidasi geometri bagian dengan investasi minimum.
- Volume rendah (5.000-100.000 bagian per tahun)- Peralatan Kelas C atau-kelas B kelas bawah. Harapkan umur alat 50.000-500.000 pukulan. Konstruksi baja perkakas dengan kekerasan sedang (58-62 HRC). Cocok untuk bagian yang toleransi ±0,1 mm dapat diterima.
- Volume sedang (100.000-500.000 bagian per tahun)- Perkakas Kelas B. Perkiraan masa pakai alat adalah 500.000-1.500.000 pukulan dengan penggilingan ulang terjadwal. Baja perkakas berkualitas tinggi (D2, A2), sistem pemandu presisi, dan interval perawatan teknis. Tingkatan ini sering kali mewakili titik terbaik di mana alat-alat investasi seimbang dengan perekonomian per bagian.
- Volume tinggi (500.000-2.000.000 bagian per tahun)- Perkakas Kelas A Tipe 1. Harapkan umur alat melebihi 2.000.000 pukulan. Baja perkakas premium dengan sisipan karbida selektif di stasiun keausan tinggi. Toleransi yang ketat (±0,05 mm atau lebih baik), pengoperasian sekunder minimal, dan kecepatan siklus yang dioptimalkan.
- Volume sangat tinggi (2.000,000+ bagian per tahun)- Perkakas Kelas A Tipe 2. Perkiraan masa pakai alat adalah 5.000,000+ pukulan. Sisipan karbida penuh di semua stasiun pemotongan, material sepatu cetakan khusus, dan arsitektur cetakan progresif yang dirancang untuk waktu kerja maksimum. Cetakan itu sendiri menjadi aset modal yang signifikan dengan jadwal pemeliharaan dan program pembangunan kembali tersendiri.
Perhatikan polanya: seiring peningkatan volume, Anda berinvestasi lebih banyak pada die untuk mengurangi biaya per{0}}bagian, menghilangkan operasi sekunder, memperpanjang interval pemeliharaan, dan meminimalkan waktu henti. Kelas cetakan bukan tentang prestise-ini tentang mencocokkan investasi peralatan Anda dengan realitas ekonomi dari proses produksi Anda.
Memilih kelas yang tepat juga menentukan operasi pembentukan apa yang dapat dipertahankan oleh dadu tersebut sepanjang masa pakainya. Cetakan Kelas B yang menangani blanking dan penindikan sederhana dapat bertahan melampaui volume terukurnya. Kelas yang sama yang mencoba pembuatan koin-presisi tinggi atau penarikan dalam dengan toleransi yang ketat akan lebih cepat aus karena operasi pembentukan menempatkan beban tekan yang berkelanjutan pada permukaan perkakas-beban yang menuntut ketahanan material yang hanya disediakan oleh konstruksi kelas-lebih tinggi.
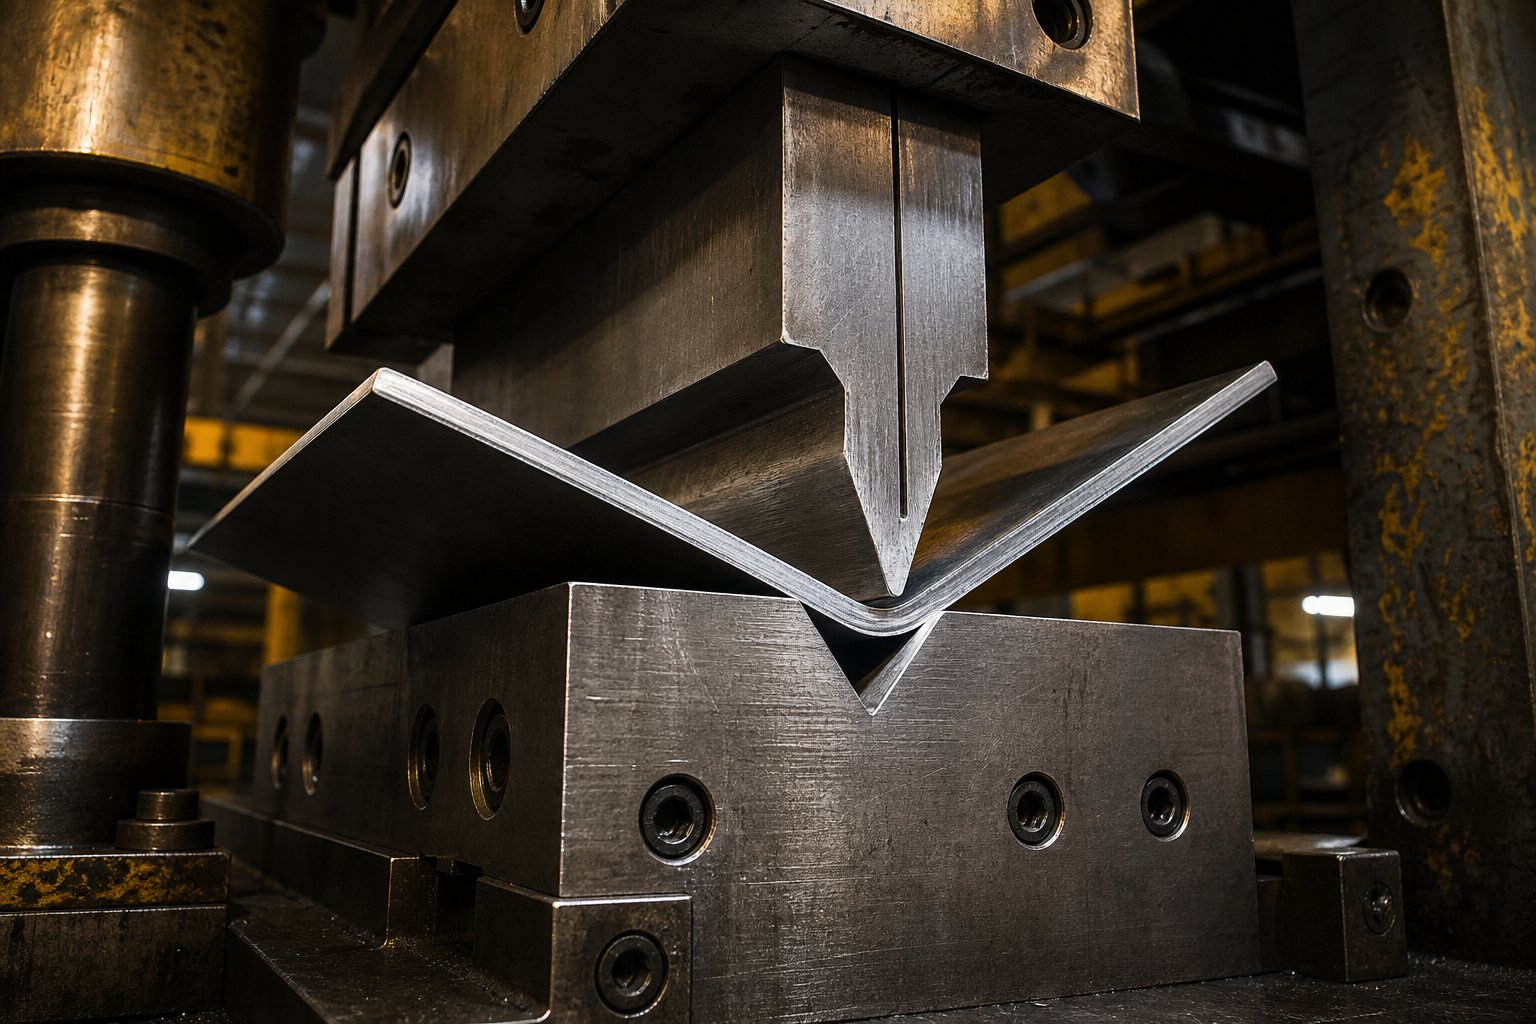
Operasi Pembentukan Yang Mendefinisikan Geometri Bagian yang Dicap
Pemotongan memisahkan logam. Pembentukan membentuknya kembali. Setiap komponen yang dicap yang melampaui profil datar-setiap braket dengan tikungan, setiap rumah dengan dinding yang ditarik, setiap kontak dengan rusuk timbul-geometrinya berasal dari operasi pembentukan yang dilakukan di dalam cetakan. Pengoperasian ini membuat lembaran logam terkena tegangan, kompresi, atau keduanya yang terkontrol, dan keseimbangan antara gaya yang diterapkan dan sifat material menentukan apakah Anda mendapatkan bagian yang presisi atau tumpukan potongan.
Yang membuat pembentukannya rumit adalah Anda bekerja melawan ketahanan alami logam terhadap deformasi permanen. Lembarannya ingin muncul kembali, melengkung, menipis, atau retak. Stasiun pembentuk-yang dirancang dengan baik mengantisipasi kecenderungan tersebut dan menyalurkannya ke hasil yang dapat diprediksi. Memahami bagaimana setiap jenis operasi pengepresan cetakan mengubah stok datar menjadi-geometri tiga dimensi memberi Anda kemampuan untuk menentukan komponen stamping yang benar-benar dapat diproduksi-dan memecahkan masalah ketika bagian-bagian yang dicetak tidak sesuai spesifikasi.
Operasi Bending dan Flanging pada Stamping Dies
Pembengkokan adalah operasi pembentukan yang paling umum dalam stamping. Ini mengubah bentuk lembaran sepanjang sumbu lurus, menciptakan fitur seperti tab, saluran, braket, dan flensa pemasangan. Kedengarannya sederhana-namun mencapai sudut tekukan yang benar secara konsisten di seluruh proses produksi adalah salah satu tantangan terberat dalam pembuatan komponen stempel.
Tiga metode pembengkokan utama muncul di dalam cetakan stempel:
- V-membungkuk- Pukulan tersebut memaksa lembaran tersebut masuk ke dalam rongga berbentuk V-di blok cetakan. Sudut akhir tergantung pada seberapa dalam pukulan itu menembus. Pembengkokan udara (yang pukulannya tidak mengarah ke bawah) menawarkan fleksibilitas karena sudut yang berbeda dapat dicapai dengan perkakas yang sama. Bottoming (tempat pukulan sepenuhnya terpasang) memberikan kontrol sudut yang lebih ketat tetapi mengunci Anda dalam satu geometri.
- U-membungkuk- Pukulan tersebut mendorong lembaran menjadi saluran berbentuk U-, membentuk dua lengkungan paralel dalam satu pukulan. Bantalan penekan di bawah pelubang menahan lembaran tetap rata selama pembentukan, mencegah bagian bawah membungkuk. Metode ini membuat bagian saluran dan profil berbentuk C-secara efisien.
- Lap lipatan- Salah satu tepi lembaran dijepit sementara pukulan menyapu bagian bebas dalam radius tertentu. Pendekatan ini bekerja dengan baik di dalam cetakan progresif karena tidak memerlukan lembaran untuk bergerak relatif terhadap pembawa strip. Ini adalah metode-untuk membuat flensa dan tab pada bagian yang tetap terhubung ke strip selama pemrosesan.
Apa pun metodenya, setiap tikungan menghasilkan keduanyakompresi pada radius dalam dan tegangan pada radius luar. Keadaan tegangan ganda inilah yang menyebabkan keretakan terjadi pada permukaan luar ketika radius tekukan terlalu sempit-materi benar-benar kehabisan regangan.
Aturan radius tikungan minimum ada untuk mencegah kegagalan ini. Pedoman umumnya adalah radius tekukan bagian dalam harus sama dengan setidaknya satu kali ketebalan material (1T) untuk baja ringan. Bahan yang lebih keras membutuhkan lebih banyak ruang: baja tahan karat seringkali membutuhkan 1,5T hingga 2T, dan paduan aluminium seperti 6061-T6 mungkin memerlukan 2T hingga 3T tergantung pada temper dan arah butiran.
Arah butiran penting karena logam sedikit lebih lemah tegak lurus terhadap arah penggulungan. Pembengkokanlintasbutiran (tegak lurus terhadap arah gulungan) memungkinkan jari-jari yang lebih rapat tanpa retak. Pembengkokanbersamabutiran memaksa-serat luar yang rentan retak untuk meregang pada orientasi terlemahnya. Jika memungkinkan, arahkan tikungan kritis melintasi butiran-ini adalah peningkatan gratis dalam sifat mampu bentuk tanpa memerlukan biaya apa pun dalam kompleksitas cetakan.
Flanging mengikuti prinsip yang sama seperti pembengkokan tetapi beroperasi sepanjang sumbu melengkung, bukan sumbu lurus. Flensa regangan (kurva cembung) membuat tepi luar menjadi tegang dan berisiko pecah. Flensa menyusut (kurva cekung) menekan tepi luar dan berisiko kusut. Keduanya memerlukan perhatian yang cermat terhadap lebar flensa dan geometri relief agar tetap berada dalam batas material.
Menggambar, Membuat, dan Mengembos untuk Geometri Bagian Kompleks
Saat suatu bagian membutuhkan kedalaman-cangkir, cangkang, wadah-pembengkokan sederhana tidak akan membawa Anda ke sana. Menggambar, membuat koin, dan mengembos masing-masing menggunakan pendekatan yang berbeda secara mendasar untuk membuat komponen stempel tiga-dimensi dari stok datar.
Gambar Mendalam
Menggambar adalah operasi pembentukan yang paling menuntut. Blanko datar ditarik ke dalam rongga cetakan dengan pukulan, mengubahnya menjadi bagian berongga-berbentuk cangkir melalui aliran material yang terkontrol. Perbedaan utama dari metode pembentukan lainnya: logam benar-benar mengalirke dalamdadu, bukan sekadar merentangkan suatu bentuk.
Penahan blanko-bertekanan (draw pad) berada di atas tepi luar blanko dan mengontrol berapa banyak material yang dimasukkan ke dalam rongga. Kekuatan penahan yang terlalu kecil menyebabkan logam berkerut saat ditekan ke dalam. Terlalu banyak maka material tidak dapat mengalir, menyebabkan penipisan atau robekan pada radius pukulan. Keseimbangan antara tekanan blank holder dan aliran material menentukan apakah operasi penarikan berhasil atau gagal.
Bagian-yang ditarik dalam mencakup panci minyak, peralatan masak, panel pintu otomotif, rumah silinder, dan badan kaleng minuman. Kedalaman penarikan yang dapat dicapai bergantung pada keuletan material, rasio diameter kosong-terhadap-punch, dan pelumasan. Untuk baja ringan standar, rasio reduksi tarikan pertama (diameter kosong terhadap diameter pukulan) biasanya sekitar 2:1. Bagian yang lebih dalam memerlukan beberapa tahap penarikan dengan anil menengah untuk mengembalikan keuletan.
Menciptakan
Coining mencapai apa yang tidak dapat dicapai oleh metode pembentukan lainnya: toleransi dimensi yang sangat ketat melalui deformasi plastis penuh. Berbeda dengan pembengkokan atau penarikan-yang mana pegas elastis menggeser geometri akhir-pelapisan logam akan menekan logam di bawah tekanan ekstrem sehingga hampir tidak terjadi pemulihan elastis. Material tersebut sepenuhnya sesuai dengan permukaan rongga punch dan die.
Bayangkan koin di saku Anda. Masing-masing dimulai sebagai siput biasa dan dikompres menjadi bentuk yang sangat detail tanpa pegas sama sekali. Pencetakan koin industri bekerja dengan cara yang sama, menghasilkan fitur dengan toleransi seketat ±0,01 mm. Kerugiannya adalah tonase pengepresan: pembuatan koin memerlukan gaya 5 hingga 10 kali lebih besar dibandingkan pembengkokan udara, yang berarti pengepresan lebih berat dan konstruksi cetakan lebih kuat. Ini biasanya disediakan untuk area kecil atau fitur tertentu daripada seluruh bagian.
timbul
Pengembosan menciptakan fitur yang menonjol atau tersembunyi dengan meregangkan lembaran logam ke dalam cekungan yang dangkal. Tidak seperti menggambar, pengembosan tidak melibatkan aliran material yang signifikan dari luar batas fitur-logam meregang secara lokal agar sesuai dengan geometri pelubang. Kedalaman yang dapat dicapai bergantung pada ketebalan material, keuletan, dan geometri radius pukulan.
Anda akan menemukan fitur timbul pada komponen yang dicap di mana-mana: rusuk kaku pada braket, tanda identifikasi pada rumah, pola dekoratif pada panel, dan lokasi lesung pipit untuk penyelarasan perakitan. Karena pengembosan menggunakan tegangan untuk mengubah bentuk logam, upaya pengembosan yang terlalu-dalam akan menyebabkan penipisan dan akhirnya pecah pada tepian fitur.
In-Perakitan Die: Menggabungkan Beberapa Bagian Dalam Die
Die progresif dan transfer yang paling canggih tidak hanya membentuk bagian-bagian tersendiri-mereka merakitnya. Operasi perakitan dalam-cetakan menggabungkan beberapa komponen yang diberi stempel di dalam cetakan itu sendiri, menghilangkan langkah-langkah penanganan hilir, pemasangan, dan penggabungan seluruhnya.
Bagaimana cara kerjanya? Pertimbangkan rakitan bagian mekanis yang dicap seperti braket berengsel: satu stasiun cetakan membentuk alas, yang lain membentuk lengan poros, dan stasiun berikutnya mengikat, memakukan, atau menyatukan keduanya sebelum rakitan yang telah selesai keluar dari cetakan. Setiap gerakan menekan menghasilkan rakitan multi-komponen yang lengkap, bukan bagian individual yang kemudian harus dikumpulkan, diangkut, dan digabungkan.
Dalam-pengikatan cetakanadalah salah satu aplikasi yang paling umum. Mur dan tiang pengikat dimasukkan, diorientasikan, dan ditekan secara otomatis ke dalam-lubang yang sudah dilubangi saat strip masih berada di dalam cetakan. Gaya tekan memindahkan material ke dalam alur undercut pengikat, sehingga menciptakan ikatan mekanis yang kuat tanpa pengelasan atau penyadapan. Beberapa operasi memasang enam atau lebih pengencang per siklus pengepresan, menghasilkan jutaan suku cadang yang dirakit lengkap per tahun tanpa operasi sekunder.
Dalam-penyadapan cetakan, dalam-pengelasan cetakan, dan dalam-pemaku keling mengikuti logika serupa: lakukan operasi sekunderke dalamdadu daripada melakukannya di luar. Manfaatnya lebih dari sekedar penghematan tenaga kerja. Karena komponen tersebut masih ditempatkan oleh pilot dan dipegang oleh penari telanjang selama perakitan, akurasi posisi lebih unggul daripada yang dapat dicapai oleh perlengkapan hilir mana pun. Anda sedang merakit bagian-bagian pada titik kepastian dimensi tertinggi.
Membentuk Perbandingan Operasi
| Jenis Operasi | Geometri yang Dapat Dicapai | Toleransi Khas | Dampak Permukaan Akhir | Tingkat Kompleksitas Mati |
|---|---|---|---|---|
| V-Membungkuk | Fitur sudut, tab, flensa sederhana | sudut ±0,5 derajat; ±0,1 mm linier | Minimal (sedikit tanda pada titik kontak) | Rendah |
| U-Membungkuk | Saluran, bagian-, profil-dinding paralel | sudut ±0,5 derajat; ±0,15 mm linier | Rendah (kontak bantalan dapat memoles permukaan) | Rendah hingga sedang |
| Lap Bending | Flensa, tab pada bagian strip progresif | sudut ±1 derajat; ±0,1 mm linier | Minimal | Rendah |
| Gambar Mendalam | Bentuk cangkir, cangkang, penutup, rumah silinder | ±0,1 hingga ±0,25 mm posisi dinding | Tinggi (tanda gambar, garis tipis mungkin) | Tinggi |
| Menciptakan | Detail halus, sudut tajam, tulisan, permukaan presisi | ±0,01 hingga ±0,025 mm | Sangat baik (reproduksi akhir permukaan cetakan-cermin) | Sedang hingga tinggi |
| timbul | Fitur dangkal yang menonjol/tersembunyi, rusuk, logo, lokasi lesung pipit | kedalaman ±0,05 hingga ±0,1 mm | Bagus (mereproduksi tekstur permukaan cetakan) | Rendah hingga sedang |
| Flanging (peregangan) | Tepi luar melengkung, flensa radius | ±0,2 hingga ±0,3mm | Sedang (ketegangan mungkin menipiskan tepi luar) | Sedang |
| Di-Perakitan Die | Rakitan multi-komponen, pemasangan pengikat | ±0,05 hingga ±0,1 mm (posisional) | Tergantung pada metode bergabung | Sangat tinggi |
Setiap operasi pembentukan memberikan tuntutan yang berbeda pada material perkakas, tonase tekan, dan kualitas konstruksi cetakan. Membungkuk dapat diakses dan memaafkan. Menggambar memerlukan penyetelan dudukan kosong yang cermat dan-bahan dengan keuletan tinggi. Pembuatan koin memerlukan kapasitas pengepresan yang ekstrem, namun menghasilkan presisi yang tak tertandingi. Perakitan dalam-cetakan mendorong kompleksitas cetakan progresif ke batas atas namun menghilangkan seluruh sel produksi di bagian hilir.
Operasi pembentukan yang Anda pilih tidak hanya membentuk bagian-tetapi juga menentukan strategi pemeriksaan yang diperlukan untuk memverifikasi bentuk tersebut. Bentuk kompleks memperkenalkan lebih banyak variabel, lebih banyak potensi penyimpangan dimensi, dan lebih banyak permukaan yang memerlukan pengukuran. Kenyataan tersebut membuat verifikasi kualitas dan pemeliharaan cetakan tidak dapat dipisahkan dari keputusan pembentukan yang dibuat selama desain cetakan.
Pemeriksaan Kualitas dan Perawatan Die untuk Suku Cadang yang Konsisten
Sebuah cetakan stempel tidak mengumumkan kapan ia mulai menghasilkan bagian-bagian yang buruk. Degradasi terjadi secara bertahap-tepi tajam membulat sedikit, bushing pemandu mengendur beberapa mikron, pegas menjadi lelah dan kehilangan tekanan. Sepintas, bagian-bagiannya masih terlihat oke. Namun pengukuran menceritakan kisah sebenarnya. Tanpa strategi inspeksi yang disengaja dan disesuaikan dengan persyaratan toleransi Anda, penyimpangan kualitas dapat terjadi tanpa terkendali selama ribuan langkah sebelum seseorang menyadari adanya masalah di jalur perakitan atau, lebih buruk lagi, di lapangan.
Inspeksi dan pemeliharaan adalah dua sisi mata uang yang sama. Anda mengukur komponen untuk memverifikasi bahwa komponen tersebut memenuhi spesifikasi. Namun pengukuran yang sama juga mengungkap kondisi mesin yang memproduksinya. Duri yang bertambah 0,02 mm per 50.000 pukulan menunjukkan bahwa tepi pukulan sudah aus. Posisi lubang yang bergeser 0,03 mm ke satu sisi menunjukkan bahwa pin pemandu perlu diperhatikan. Memperlakukan data inspeksi sebagai alat diagnostik-bukan sekadar gerbang lolos/gagal-mengubah kontrol kualitas dari pemadaman kebakaran reaktif menjadi pemeliharaan prediktif.
Metode Inspeksi untuk Verifikasi Bagian yang Dicap
Tidak setiap bagian memerlukan tingkat pengawasan pengukuran yang sama. Pelat penutup dekoratif dengan toleransi yang besar tidak menjamin investasi inspeksi yang sama seperti konektor ruang angkasa dengan persyaratan posisi ±0,025 mm. Menyesuaikan metode inspeksi dengan rentang toleransi dan volume produksi akan menjaga biaya kualitas tetap sebanding dengan risiko sebenarnya.
Mesin Pengukur Koordinat (CMM)
CMM adalah standar terbaik untuk komponen stempel kompleks dengan toleransi geometris yang ketat. Probe sentuh atau sensor optik bergerak melintasi permukaan bagian, merekam koordinat 3D secara akurat yang dibandingkan dengan perangkat lunak model CAD atau info GD&T. CMM memverifikasi posisi sebenarnya, kerataan, paralelisme, toleransi profil, dan hubungan sudut yang tidak dapat ditangkap dengan andal oleh alat sederhana apa pun.
Kapan Anda meraih CMM? Kapan saja Anda perlu memverifikasi beberapa fitur yang saling terkait pada geometri kompleks-pola lubang yang dirujuk ke permukaan datum, sudut tekukan relatif terhadap fitur yang dilubangi, atau-posisi dinding yang digambar relatif terhadap bidang flensa. Inspeksi CMM menyeluruh namun relatif lambat, sehingga paling cocok untuk ituinspeksi artikel pertama (FAI), pengambilan sampel berkala selama produksi, dan validasi akhir-bagian dimensi penting.
Komparator Optik dan Sistem Penglihatan
Komparator optik memproyeksikan siluet bagian yang diperbesar ke layar, di mana operator melapisinya dengan profil referensi. Mereka cepat, intuitif, dan unggul dalam memverifikasi profil 2D: kontur tepi, jari-jari, kedalaman takik, dan geometri fitur kecil. Sistem visi modern mengotomatiskan proses ini dengan kamera dan algoritme-deteksi tepi, yang mengukur lusinan fitur per detik tanpa subjektivitas operator.
Alat ini bekerja dengan baik untuk bagian yang diberi stempel datar yang mengutamakan keakuratan profil-komponen kosong, keluaran-majemuk cetakan, dan-bagian cetakan progresif yang mengharuskan Anda memastikan bahwa tepi yang dipangkas cocok dengan geometri yang diinginkan. Mereka lebih cepat daripada CMM untuk pekerjaan 2D tetapi tidak memiliki kemampuan 3D yang diperlukan untuk fitur bentukan.
Boleh/Tidak-Pengukur Go dan Pengukur Fungsional
Untuk produksi-bervolume tinggi yang kecepatannya lebih penting daripada data pengukuran granular, pengukur go/no-go menyediakan verifikasi lulus/gagal secara instan. Pin pengukur yang diperkeras memeriksa apakah lubang berada dalam toleransi: jika pin "pergi" masuk dengan bebas dan pin "tidak-pergi" tidak, maka lubang akan lolos. Pengukur fungsional menyimulasikan kondisi pemasangan-jika bagian yang dicap terpasang pada pengukur dengan benar, maka bagian tersebut akan terpasang pada rakitannya.
Alat-alat ini tidak memberi tahu Andaberapa harganyasuatu fitur akan menyimpang-hanya jika fitur tersebut berada dalam batas. Hal ini menjadikannya ideal untuk-pemeriksaan tingkat operator di mesin cetak, di mana Anda memerlukan jawaban cepat setiap beberapa ratus pukulan tanpa perlu menarik komponen ke laboratorium inspeksi. Kaliper presisi dan mikrometer melengkapi pemeriksaan go/no-go dengan memberikan nilai dimensi aktual saat pengukuran mendekati batas.
Profilometri Permukaan
Persyaratan penyelesaian permukaan muncul pada gambar sebagai keterangan Ra (rata-rata kekasaran). Profilometer menyeret stylus berujung berlian-di seluruh permukaan bagian dan menghasilkan profil kekasaran. Hal ini penting untuk bagian yang dicap yang berinteraksi dengan segel, permukaan geser, atau kontak listrik di mana tekstur permukaan secara langsung mempengaruhi fungsi.
Profilometri juga menangkap masalah pembentukan yang tidak terlihat oleh pemeriksaan dimensi: bekas cetakan dari permukaan cetakan yang aus, goresan dari serpihan yang terperangkap di antara stripper dan strip, dan pola rusak akibat stempel aluminium. Jika spesifikasi permukaan akhir Anda lebih ketat dari Ra 0,8 mikrometer, profilometri harus menjadi bagian dari protokol inspeksi rutin Anda.
Pemeliharaan Die dan Dampaknya terhadap Konsistensi Part
Inilah kenyataan yang diabaikan oleh banyak insinyur ketika menentukan komponen yang diberi stempel cetakan: cetakan yang Anda setujui saat pembelian tidak sama dengan cetakan yang dibuat pada 500.000 pukulan. Setiap siklus menghilangkan sejumlah material mikroskopis dari tepi tajam, pembulatan pada jari-jari pembentuk, dan keausan beban pada permukaan pemandu. Pertanyaannya bukanlah apakah dadu akan mengalami degradasi-tetapi bagaimana Anda mengelola degradasi tersebut untuk menjaga komponen tetap dalam toleransi untuk jumlah pukulan maksimum.
Pemeliharaan preventif pada komponen cetakan pers mengikuti siklus terjadwal, bukan pendekatan menunggu-sampai-itu-rusak.Seni Hedrick dari Dieology LLCmenarik perbedaan penting: pemeliharaan cetakan yang sebenarnya melibatkan penajaman bagian pemotongan karena keausan normal, penggantian pegas sebelum siklus hidup yang diharapkan berakhir, pembersihan cetakan secara berkala, dan pemeriksaan apakah ada pasak atau bagian yang longgar. Jika Anda terus-menerus mengelas bantalan yang rusak, menggali bagian-bagian yang rusak dari stasiun penarikan, atau mengganti pilot yang sudah terlepas, itu berarti mati.memperbaiki-dan ini menandakan masalah desain atau penyiapan sistem yang tidak dapat diperbaiki hanya dengan pemeliharaan.
Bagaimana Keausan Terwujud dalam Kualitas Suku Cadang
Keausan cetakan tidak mempengaruhi semua komponen perkakas secara merata. Pinggiran tajam terdegradasi paling cepat karena mengalami tekanan lokal tertinggi. Berikut tampilan keausan pada bagian Anda:
- Pertumbuhan duri- Saat tepian pukulan membulat, jarak bebas efektif meningkat dan tinggi duri naik ke atas. Melacak tinggi duri selama proses produksi memberi Anda kurva keausan langsung untuk cetakan dan pukulan Anda.
- Penyimpangan dimensi- Pin pemandu dan bushing yang aus menyebabkan die shoe bagian atas sedikit bergeser dibandingkan yang lebih rendah, menyebabkan posisi lubang dan pinggiran yang terpotong berpindah dari nominalnya.
- Degradasi permukaan- Permukaan pembentuk menghasilkan goresan mikroskopis, bekas luka, atau pola pemolesan yang berpindah ke setiap bagian yang bersentuhan.
- Variasi sudut tikungan- Pukulan pembentuk yang aus dengan jari-jari yang diperbesar menghasilkan geometri tikungan yang sedikit berbeda dibandingkan perkakas baru, yang menyebabkan penyimpangan sudut dalam jangka panjang.
- Kesalahan umpan- Pilot yang sudah usang tidak lagi memperbaiki posisi jalur dengan otoritas yang sama, sehingga memungkinkan penyimpangan umpan kumulatif yang muncul sebagai kesalahan-ke-jarak fitur.
Penjadwalan Pemeliharaan Preventif
Jadwal perawatan yang tepat dibuat berdasarkan jumlah pukulan, bukan tanggal kalender. Dadu tidak peduli apakah ia berjalan minggu lalu atau bulan lalu-yang penting adalah berapa banyak siklus yang telah diselesaikan sejak layanan terakhirnya. Interval perawatan yang umum meliputi:
- Setiap 50.000-100.000 pukulan- Periksa tepi tajam dari keausan, periksa tinggi duri pada bagian sampel, bersihkan kotoran dari saluran pelepasan slug, dan verifikasi kondisi pegas.
- Setiap 150.000-250.000 pukulan- Giling ulang bagian pemotongan (hanya menghilangkan 0,05-0,1 mm per penajaman untuk menjaga perlakuan panas), ganti pilot yang aus, periksa jarak bebas pin pemandu, dan lumasi kembali semua permukaan yang aus.
- Setiap 500.000-1.000.000 pukulan- Inspeksi pembongkaran penuh. Periksa kerataan dan paralelisme sepatu mati, ukur semua jarak bebas kritis, ganti pegas apa pun kondisi yang terlihat, periksa permukaan pembentuk dengan pembesaran, dan verifikasi kesejajaran semua stasiun.
Interval ini bervariasi tergantung pada bahan yang dicap. Baja tahan karat dan-paduan berkekuatan tinggi mempercepat keausan secara signifikan-Anda dapat mengurangi separuh interval di atas. Tembaga dan aluminium lunak memperluasnya. Pengukuran bagian Anda yang sebenarnya memberi tahu Anda apakah jadwalnya cukup agresif atau perlu penyesuaian.
Penggilingan Ulang vs. Penggantian
Setiap kali blok punch atau die di-ground ulang, blok tersebut menjadi lebih pendek. Hilangnya ketinggian tersebut harus dikompensasi dengan shim di bawah komponen untuk menjaga ketinggian dan waktu penutupan yang tepat dibandingkan dengan stasiun lain. Setelah beberapa kali penggilingan, penghilangan material kumulatif pada akhirnya mencapai titik di mana komponen tidak lagi memberikan pengikatan atau kekuatan yang memadai. Pada saat itu, penggantian adalah satu-satunya pilihan.
Catatan yang tepat tentang berapa banyak material yang telah dikeluarkan dari setiap bagian pemotongan memungkinkan Anda memperkirakan waktu penggantian daripada mengetahuinya ketika komponen mulai gagal dalam pemeriksaan. Di sinilah peran die shoe sebagai fondasi struktural penting-kerataan dan kekakuannya harus tetap stabil meskipun tumpukan shimming menumpuk di bawah bagian yang diratakan kembali.
Pos Pemeriksaan Kualitas Utama untuk Suku Cadang Die Stamped
- Kondisi tepi- Tinggi duri dalam spesifikasi (biasanya di bawah 0,1 mm untuk pengecapan umum, di bawah 0,05 mm untuk aplikasi presisi). Rasio pita geser yang konsisten di seluruh profil potongan.
- Kebosanan- Bagian berada dalam toleransi kerataan yang ditentukan saat ditempatkan pada pelat permukaan granit. Tidak ada lengkungan,-pengalengan minyak, atau distorsi tegangan sisa dari operasi pembentukan.
- Posisi lubang- Posisi sebenarnya dari semua fitur yang ditembus dalam info GD&T, diverifikasi oleh CMM atau pengukuran optik yang dirujuk ke datum utama.
- Sudut tikungan- Semua fitur yang terbentuk dalam toleransi sudut (biasanya ±0,5 derajat hingga ±1 derajat bergantung pada kelas). Diukur dengan busur derajat, pengukur sudut, atau CMM pada titik pengukuran yang ditentukan.
- Permukaan akhir- Nilai Ra dalam persyaratan info. Tidak ada bekas cetakan, goresan menyakitkan, atau noda pelumas pada permukaan kosmetik.
- Akurasi dimensi dalam toleransi yang ditentukan- Dimensi bagian keseluruhan, jarak fitur, dan kesesuaian profil diverifikasi terhadap persyaratan gambar menggunakan metode inspeksi yang sesuai dengan pita toleransi.
Setiap pos pemeriksaan dimasukkan kembali ke dalam putaran keputusan pemeliharaan. Ketika kondisi tepi menurun, Anda mempertajam. Ketika posisi lubang menyimpang, Anda memeriksa pemandu. Ketika sudut tikungan bergeser, Anda memeriksa kondisi pukulan pembentuk. Bagian-bagian itu sendiri adalah alat diagnostik paling jujur yang Anda miliki untuk mengevaluasi kesehatan setiap komponen perkakas di dalam cetakan.
Inspeksi menemukan masalah. Pemeliharaan memperbaikinya. Namun pendekatan yang paling efisien adalah mendesain komponen yang secara inheren dapat menghasilkan-geometri yang tahan terhadap keausan cetakan normal tanpa keluar dari spesifikasi, ukuran dan jarak fitur untuk memberikan ruang bagi perkakas untuk bernafas. Di sinilah peran-untuk-aturan kemampuan stempel, dan mitra perkakas yang berpengalaman dapat membantu para insinyur menghindari menentukan bagian-bagian yang terlihat bagus di atas kertas, namun selalu gagal dalam setiap pengerjaannya.
Desain-untuk-Stampabilitas dan Sumber Daya Peralatan Ahli
Inspeksi dan pemeliharaan menjaga cetakan tetap berjalan dengan benar. Namun masalah kualitas yang paling murah untuk dipecahkan adalah masalah yang tidak pernah Anda ciptakan sejak awal. Suku cadang yang dirancang dengan mempertimbangkan batasan stamping menghasilkan lebih sedikit cacat, memerlukan perkakas yang tidak terlalu agresif, dan mentolerir keausan cetakan normal tanpa keluar dari spesifikasi. Perbedaan antara bagian yang diberi cap dengan rapi dan bagian yang tidak mati pada setiap siklus biasanya disebabkan oleh beberapa aturan desain yang diterapkan pada awal fase CAD.
Jadi, apa yang sebenarnya ditanyakan oleh interaksi alat pada geometri bagian Anda? Hal ini menuntut fitur-fitur yang dapat dipotong, dibentuk, dan dikeluarkan tanpa mendorong perilaku material atau mekanisme perkakas melewati batas yang dapat diandalkan. Setiap aturan di bawah ini menelusuri kembali ke realitas fisik di dalam dadu-dan mengabaikan salah satu aturan tersebut akan menyebabkan cacat yang sama seperti yang dibahas sebelumnya dalam artikel ini.
Desain-untuk-Aturan Stempel yang Harus Dipatuhi Insinyur
Pedoman ini berlaku secara luas di seluruh proyek desain stamping die. Mereka mewakili konsensus pengalaman alat stempel logam dan cetakan logam selama puluhan tahun, yang disaring menjadi batasan yang dapat ditindaklanjuti yang dapat Anda terapkan selama desain komponen:
- Jaga diameter lubang pada atau di atas ketebalan material.Membuat lubang yang lebih kecil dari ketebalan stok berisiko merusak alat. Untuk baja tahan karat dan paduan berkekuatan-tinggi, diameter lubang minimum harus samaketebalan bahan 2x.
- Pertahankan jarak minimum-ke-tepi dengan ketebalan material 2x.Fitur yang terlalu dekat dengan tepi bebas akan terdistorsi selama pemotongan karena material di sekitarnya tidak dapat menahan beban geser.
- Beri jarak lubang minimal 2-3x ketebalan material.Jarak yang lebih dekat menyebabkan tanah di antara lubang-lubang melengkung selama operasi pembentukan berikutnya.
- Jauhkan fitur dengan ketebalan material minimal 2,5x ditambah radius tekukan dari garis lengkung.Apa pun yang berada di dalam zona deformasi ini akan meregang, bergeser, atau terdistorsi saat lengkungan terbentuk.
- Tambahkan potongan bantuan tikungan di mana tikungan bertemu dengan tepinya.Lebar relief setidaknya harus sama dengan ketebalan material, dan panjang relief harus melebihi radius tikungan. Hal ini mencegah robekan pada transisi antara bagian yang bengkok dan rata.
- Arahkan tikungan kritis tegak lurus terhadap arah butiran.Membengkokkan melintasi butiran memungkinkan jari-jari yang lebih rapat tanpa retak-suatu peningkatan gratis tanpa biaya apa pun dalam kompleksitas cetakan.
- Tentukan radius tikungan bagian dalam yang sama dengan atau lebih besar dari 1T untuk baja ringan, 2T untuk aluminium.Jari-jari yang lebih rapat memusatkan tegangan dan menyebabkan keretakan pada permukaan luar tikungan.
- Hindari toleransi ketat yang tidak perlu.Cadangan spesifikasi ±0,05 mm untuk fitur yang sesuai atau fungsinya benar-benar menuntutnya. Defaultnya adalah ±0,1 mm atau lebih lebar untuk dimensi non-kritis guna mengurangi biaya perkakas dan memperpanjang masa pakai cetakan.
- Standarisasikan jari-jari tekukan pada seluruh bagian.Menggunakan radius yang sama untuk semua tikungan mengurangi jumlah stasiun pembentuk dan menyederhanakan desain cetakan.
- Desain panjang flensa minimum dengan ketebalan material 3x.Flensa yang lebih pendek tidak dapat menjembatani bukaan cetakan dan tidak akan terbentuk sama sekali. Targetkan 4x untuk hasil bersih dengan jarak bebas cetakan yang memadai.
Mengikuti aturan ini tidak membatasi kreativitas-tetapi menyalurkannya ke arah geometri yang dapat diandalkan untuk dihasilkan. Suku cadang yang dirancang dalam batasan ini beroperasi pada kecepatan yang lebih tinggi, keausan perkakas lebih lambat, dan memberikan kualitas yang konsisten selama proses produksi yang panjang.
Bermitra Dengan Pakar Perkakas untuk Suku Cadang Stempel yang Kompleks
Aturan desain standar menangani geometri langsung. Namun banyak aplikasi menuntut lebih banyak: toleransi ketat pada bentuk 3D yang kompleks,-produksi bervolume tinggi tanpa operasi sekunder, atau cetakan progresif di mana geometri takik bypass, optimalisasi jarak bebas, dan aliran material harus bekerja sama dengan sempurna. Proyek-proyek ini melampaui apa yang dapat diatasi oleh pedoman umum, dan memerlukan alat stempel khusus dan keahlian cetakan.
Kapan sebaiknya Anda melibatkan mitra desain cetakan khusus? Anggap saja wajib jika bagian Anda melibatkan salah satu hal berikut:
- Tata letak dadu progresif yang kompleks dengan lebih dari delapan stasiun
- Multi-bahan atau multi-komponen dalam-perakitan cetakan
- Geometri-dalam yang memerlukan aliran material terkontrol dan rekayasa manik gambar
- Toleransi di bawah ±0,05 mm pada fitur yang terbentuk
- Produksi{0}}bervolume tinggi (lebih dari 500 ribu per tahun) yang menghilangkan setiap operasi sekunder membenarkan investasi peralatan tingkat lanjut
Dalam istilah teknik, cetakan lebih dari sekadar alat pemotong-ini adalah sistem manufaktur yang presisi. Mitra perkakas yang tepat menghadirkan kemampuan simulasi, analisis aliran material, dan pembuatan prototipe berulang yang mencegah revisi yang mahal setelah perkakas keras dibuat. Mereka memahami bagaimana keausan punch, gaya stripper, keterlibatan pilot, dan desain takik bypass berinteraksi sebagai suatu sistem, bukan sebagai variabel yang terisolasi.
Bagi para insinyur yang menghadapi tantangan cetakan stempel logam yang rumit ini-khususnya proyek yang melibatkan struktur cetakan khusus, strategi kontrol duri, pengoptimalan jarak bebas, dan rekayasa aliran material tingkat lanjut-Stamping Die YICHENsolusi menghubungkan Anda dengan spesialis perkakas yang bekerja di seluruh kompleksitas desain cetakan. Fokus mereka pada pengembangan progresif dan transfer die, termasuk desain pengangkat, rekayasa takik bypass, dan manajemen jarak bebas yang presisi, menjadikannya pilihan yang tepat ketika proyek Anda menuntut lebih dari yang dapat dilakukan oleh-pendekatan-perkakas siap pakai.
Baik Anda menentukan komponen stempel pertama atau mengoptimalkan cetakan produksi yang sudah ada, jalur menuju hasil yang konsisten berjalan melalui dasar-dasar yang sama: merancang sesuai batas material dan proses, memilih arsitektur cetakan yang tepat untuk volume Anda, dan bermitra dengan para ahli yang memahami bagaimana setiap keputusan di dalam alat muncul di bagian akhir yang Anda pegang.
Pertanyaan Yang Sering Diajukan Tentang Bagian Dies Stamped
1. Apa yang dimaksud dengan cetakan pada stempel logam?
Cetakan adalah perkakas presisi khusus yang terbuat dari baja perkakas atau karbida yang diperkeras yang memotong, membengkokkan, atau membentuk lembaran logam menjadi geometri tertentu di bawah gaya tekan yang terkendali. Ini terdiri dari bagian atas dan bawah yang berisi pelubang, blok cetakan, penari telanjang, pengangkat, dan sistem pemandu yang bekerja sama untuk mengubah material datar menjadi komponen jadi. Dies dapat menjalankan operasi seperti penindikan, blanking, pembengkokan, dan penarikan, dengan toleransi seketat 0,0002 inci di jutaan siklus produksi.
2. Apa tiga jenis utama cetakan stempel?
Tiga arsitektur cetakan stempel utama adalah cetakan progresif, transfer, dan cetakan majemuk. Cetakan progresif menggerakkan strip logam kontinu melalui stasiun berurutan untuk-bagian kompleks bervolume tinggi dengan kecepatan 100-1.500 pukulan per menit. Cetakan transfer secara mekanis memindahkan blanko individual antar stasiun independen, menangani bagian yang besar atau ditarik terlalu dalam untuk perkembangan strip. Dies majemuk melakukan beberapa operasi pemotongan secara bersamaan dalam satu langkah, memberikan toleransi paling ketat untuk komponen presisi datar seperti ring dan shim.
3. Bagaimana cara mencegah munculnya gerinda pada bagian yang dicap?
Pencegahan duri dimulai dengan mengoptimalkan jarak pemotongan antara punch dan die block, biasanya 5-8% ketebalan material per sisi untuk baja ringan dan 10-15% untuk baja tahan karat. Di luar pengaturan jarak bebas awal, menjaga ketajaman cutting edge melalui penggilingan ulang terjadwal sangatlah penting karena keausan die secara progresif meningkatkan tinggi duri selama proses produksi berlangsung. Pemantauan ketinggian duri secara berkala memberikan peringatan dini ketika servis perkakas diperlukan. Penyelarasan pahat yang tepat, tonase pengepresan yang benar, dan kekakuan die shoe yang sesuai juga berkontribusi pada tepian yang rapi dengan pembentukan duri yang minimal.
4. Apa perbedaan antara cetakan stempel Kelas A, Kelas B, dan Kelas C?
Kelas cetakan mewakili tingkatan kualitas perkakas yang disesuaikan dengan kebutuhan volume produksi. Cetakan Kelas A menggunakan baja perkakas premium dengan sisipan karbida, mencapai toleransi paling ketat, dan tahan 2-5 juta pukulan atau lebih, cocok untuk volume yang melebihi 500.000 suku cadang setiap tahunnya. Cetakan Kelas B menggunakan baja perkakas standar berkualitas tinggi seperti D2 atau A2 dengan masa produksi tertentu 500.000-1.500.000 langkah, ideal untuk volume sedang. Dies Kelas C menawarkan konstruksi berbiaya lebih rendah untuk pembuatan prototipe atau jangka pendek di bawah 50.000 pukulan, menerima toleransi yang lebih luas dengan imbalan waktu pengerjaan yang lebih cepat dan pengurangan investasi di muka.
5. Apa yang dimaksud dengan takik bypass pada cetakan stempel progresif?
Takik bypass adalah bagian kecil material yang dipotong dari tepi strip pada stasiun awal cetakan progresif untuk mengontrol perkembangan pengumpanan strip. Takik bypass negatif menghilangkan material untuk membuat slot terbuka yang mengaktifkan blok penghenti, mencegah pengumpanan berlebih. Takik bypass positif mengarah ke bawah untuk menempel pada permukaan berhenti, memperkuat pembawa sempit sambil mengontrol nada. Kedua jenis ini memastikan strip bergerak tepat pada jarak yang benar antara pukulan tekan, mencegah kesalahan dimensi terkait kesalahan pengumpanan, dan melindungi cetakan dari kerusakan akibat benturan yang disebabkan oleh penyimpangan posisi.


