


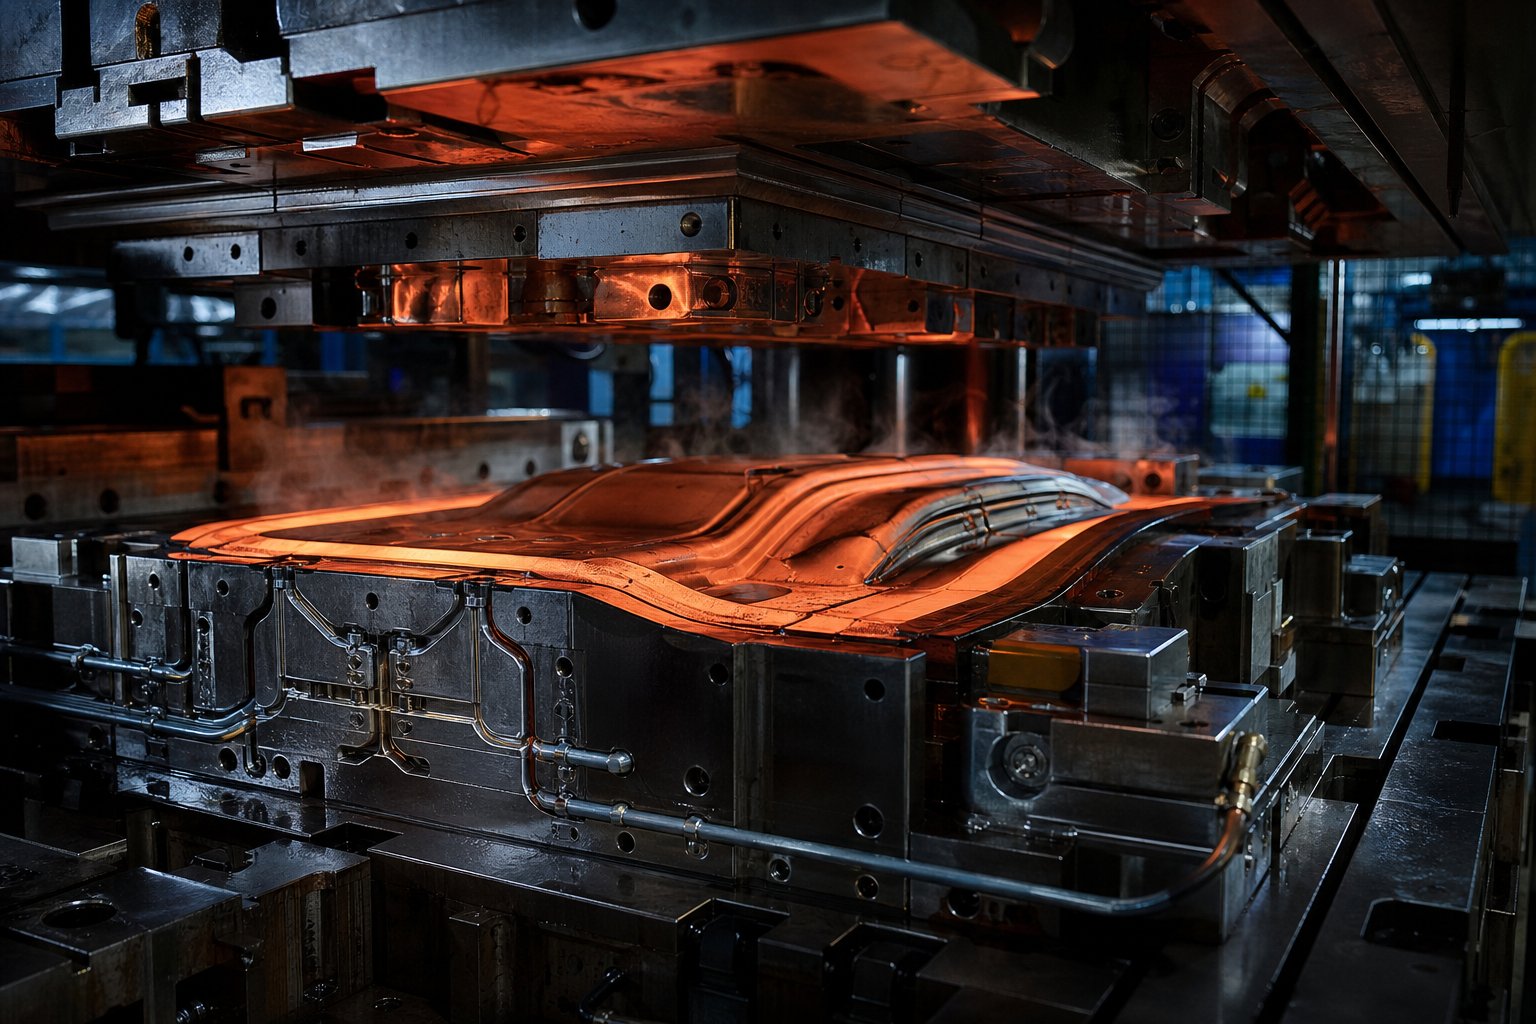
Apa Itu Hot Stamping Dies dan Mengapa Itu Penting
Saat Anda menelusuri "stempel panas mati," Anda mungkin sedang melihat dua dunia manufaktur yang benar-benar berbeda. Yang pertama melibatkan penghancuran baja otomotif pada suhu 900 derajat Celcius. Yang lainnya melibatkan pengepresan kertas emas halus ke dalam kotak parfum mewah. Istilah yang sama, perkakas yang sangat berbeda. Membuat mereka bingung selama pengadaan dapat memakan waktu berminggu-minggu waktu teknis dan ribuan proyek yang salah kutip.
Stamping Panas Dies Didefinisikan
Pada intinya, cetakan hot stamping adalah-alat rekayasa presisi yang mentransfer kombinasi panas, tekanan, dan bentuk ke benda kerja. Cetakan berfungsi sebagai antarmuka antara bahan mentah dan produk jadi, mengendalikan bagaimana energi panas dan gaya mekanik berinteraksi dengan substrat. Baik substrat tersebut berupa blanko baja boron yang ditujukan untuk pilar B-mobil atau lembaran foil holografik yang diletakkan pada kemasan premium, prinsip dasarnya tetap sama: alat berbentuk menerapkan panas dan tekanan terkontrol untuk mengubah material target secara permanen.
Perbedaannya terletak pada skala, suhu, material, dan tujuan. Setiap jenis stempel panas memerlukan bahan cetakan, strategi pendinginan, dan protokol pemeliharaan yang sangat berbeda. Memahami kategori mana yang Anda kerjakan adalah langkah pertama untuk memperpanjang masa pakai dan menghindari kegagalan dini.
Tekan Pengerasan Dies vs Foil Stamping Dies
Cetakan stempel pengerasan tekan beroperasi di bidang otomotif dan ruang pembentukan logam struktural. Mereka menerima blanko baja yang dipanaskan hingga 900-950 derajat Celcius, sekaligus membentuknya menjadi bentuk yang kompleks, dan memadamkannya dengan kecepatan pendinginan melebihi 27 derajat per detik untuk mencapai kematangan penuh.struktur mikro martensit dengan kekuatan tarik sekitar 1500 MPa. Cetakan ini merupakan rakitan baja perkakas berukuran besar-berpendingin air yang tahan terhadap siklus termal ekstrem di setiap siklus produksi.
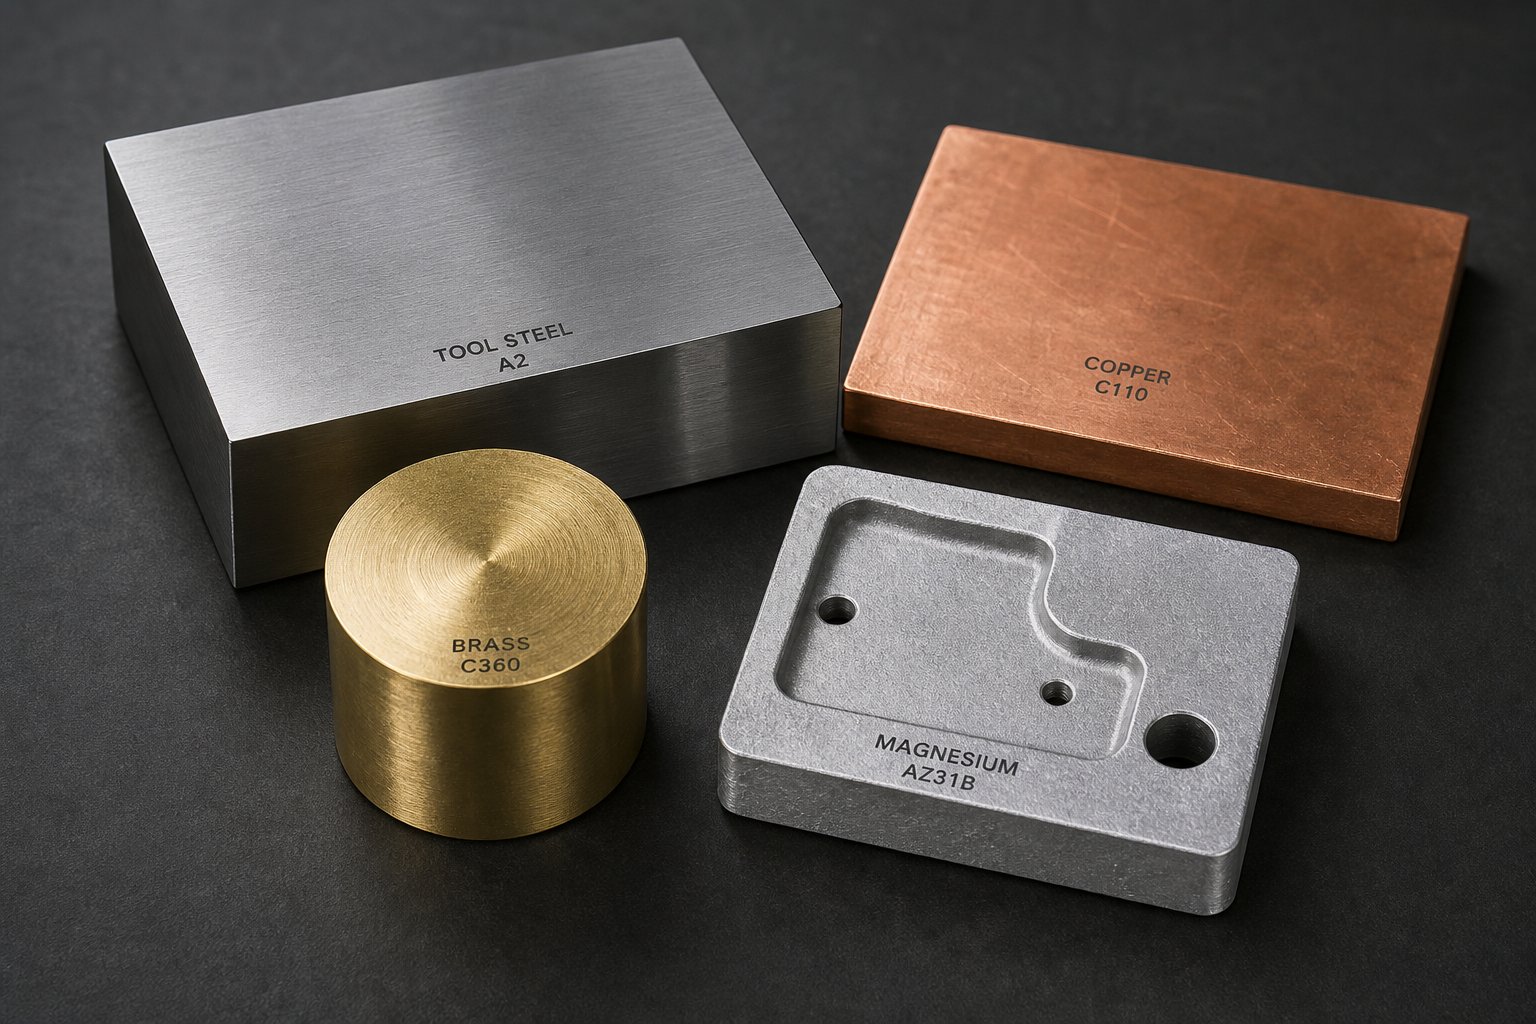
Sebaliknya, cetakan stempel foil beroperasi pada suhu yang jauh lebih rendah, biasanya antara 100 dan 200 derajat Celcius. Mereka menggunakan cetakan yang dipanaskan untuk mengaktifkan lapisan perekat pada pembawa foil, mentransfer desain logam atau berpigmen ke kertas, plastik, kulit, atau substrat lainnya. Cetakannya sendiri biasanya terbuat dari tembaga, kuningan, atau magnesium, bukan baja perkakas yang dikeraskan.
Berikut ini perbandingan singkat tentang apa yang membedakan kedua kategori jenis hot stamping ini:
- Suhu pengoperasian: 900-950 derajat Celcius untuk pengerasan tekan vs 100-200 derajat Celcius untuk pencetakan foil
- Bahan cetakan: baja perkakas H11/H13 vs tembaga, kuningan, atau magnesium
- Benda kerja: Lembaran logam baja boron (tebal 0,5-2,0 mm) vs kertas kontak pembawa foil, plastik, atau kulit
- Fungsi utama: Pembentukan struktural ditambah pendinginan metalurgi vs penandaan permukaan dekoratif
- Sistem pendingin: Saluran air internal untuk ekstraksi panas cepat vs pendinginan pasif atau minimal
- Kompleksitas cetakan: Rakitan multi-ton berukuran besar dengan pendinginan konformal vs pelat berukir atau terukir yang lebih kecil
- Masa pakai cetakan yang umum: Puluhan ribu siklus pengepresan vs lebih dari satu juta cetakan untuk cetakan tembaga atau kuningan berkualitas
Mengapa Perbedaan Penting dalam Pengadaan
Bayangkan mengirimkan RFQ untuk "cetakan stempel panas" ke pemasok yang berspesialisasi dalam perkakas foil dekoratif ketika Anda benar-benar membutuhkan cetakan pengerasan tekan untuk bodi otomotif-dalam-program putih. Insinyur yang mengutip akan memerlukan informasi yang sama sekali berbeda: tingkat bahan kosong, target laju pendinginan, data geometri bagian, dan volume produksi. Sebaliknya, pembuat peralatan otomotif yang menerima permintaan cetakan stempel tembaga untuk menandai kemasan mewah kemungkinan besar akan menolak atau mengalihkan Anda sepenuhnya.
Kebingungan ini tidak bersifat hipotetis. Hal ini sering terjadi karena kedua industri menggunakan terminologi yang sama saat beroperasi di ekosistem teknik yang berbeda. Bahan, metodologi desain, mode kegagalan, dan strategi pemeliharaan sangat berbeda sehingga pemilihan jenis pemasok yang salah akan membuang-buang siklus pengadaan sebelum pekerjaan perkakas dimulai.
Artikel ini berfungsi sebagai referensi terpadu, mencakup pengerasan pers dan aplikasi dekoratif sehingga Anda dapat mengidentifikasi dengan tepat kategori mana yang berlaku untuk proyek Anda, memahami bagaimana kegagalan terjadi di setiap konteks, dan menerapkan strategi perluasan siklus hidup yang tepat sejak hari pertama. Bagian di depan menguraikan alur kerja proses, pemilihan material, desain pendinginan, dan praktik pemeliharaan untuk kedua jenis cetakan stempel.
Cara Kerja Proses Hot Stamping Langkah demi Langkah
Die itu sendiri hanyalah salah satu stasiun dalam rantai produksi yang lebih besar, namun merupakan stasiun di mana segala sesuatunya berkumpul atau hancur. Memahami alur kerja secara keseluruhan akan mengungkap mengapa keputusan desain cetakan sangat berpengaruh dan di mana kegagalan prematur biasanya berasal.
Dari Bagian Kosong yang Dipanaskan hingga Bagian yang Dibentuk
Dalam proses pengerasan tekan, blanko baja pipih, biasanya baja boron 22MnB5, memasuki tungku perapian rol dan memanas hingga lebih dari 900 derajat Celcius. Pada suhu ini, baja berubah menjadi struktur mikro austenitik sepenuhnya, cukup lunak untuk dibentuk tetapi dipersiapkan untuk pengerasan. Ituperpindahan dari tungku ke mesin press membutuhkan waktu sekitar 6 hingga 10 detik, selama waktu tersebut blanko dapat mendingin hingga sekitar 700 derajat Celcius.
Di sinilah alat hot stamping menjadi pusat perhatian. Benda kosong mendarat di cetakan, mesin press menutup, dan dua hal terjadi secara bersamaan: baja dibentuk menjadi geometri akhirnya dan dipadamkan oleh-permukaan cetakan yang didinginkan dengan air. Pembentukan harus diselesaikan sebelum blanko turun di bawah 420 derajat Celcius. Jika laju pendinginan melebihi 27 derajat Celcius per detik, bagian tersebut akan mencapai hampir 100 persen martensit, menghasilkan kekuatan tarik sekitar 1500 MPa. Waktu siklus tipikal untuk proses panas stamping ini berkisar antara 10 dan 20 detik tergantung pada ketebalan material.
Setelah pendinginan, mesin press dibuka dan bagian yang mengeras dikeluarkan. Cetakan ini mempunyai peran ganda yang tidak dapat ditiru oleh komponen lain dalam lini ini: membentuk bagian dan mengekstraksi panas dengan cukup cepat untuk mengunci struktur mikro martensit. Fungsi ganda inilah yang membuat orang mati sangat rentan terhadap kelelahan termal seiring berjalannya waktu.
Perbedaan Proses Foil dan Penandaan
Alur kerja stempel panas dekoratifberoperasi pada skala yang sama sekali berbeda. Cetakan yang dipanaskan, biasanya terbuat dari tembaga atau kuningan, diatur ke suhu antara 100 dan 200 derajat Celcius. Pembawa foil ditempatkan di antara permukaan cetakan dan media, yang dapat berupa kertas, karton, kulit, atau plastik. Saat alat stempel panas ditekan, panas akan mengaktifkan lapisan perekat pada foil, mengikat desain logam atau berpigmen ke permukaan.
Waktu tinggalnya singkat, seringkali di bawah dua detik, dan tekanan diukur dalam rentang yang jauh lebih rendah daripada tekanan yang dihasilkan otomotif. Variabel penting di sini adalah konsistensi suhu di seluruh permukaan cetakan, distribusi tekanan yang merata, dan penyelarasan yang tepat. Variasi apa pun menghasilkan transfer foil yang tidak lengkap atau tepian yang kabur, bukan cacat struktural yang terlihat pada pengerasan tekan.
Parameter Proses Kritis Dikendalikan oleh Desain Die
Dalam kedua aplikasi tersebut, dadu bukanlah alat pasif. Ini secara aktif mengatur hasilnya. Geometri cetakan menentukan aliran material dan area kontak. Massa termal menentukan seberapa cepat cetakan menyerap atau menghantarkan panas. Tekanan kontak memastikan pengikatan yang seragam antara cetakan dan benda kerja.
Setiap keputusan yang diambil selama desain cetakan, mulai dari penempatan saluran hingga penyelesaian permukaan, mempengaruhi setiap metrik kualitas hilir termasuk waktu siklus, akurasi dimensi, konsistensi struktur mikro, dan pada akhirnya, umur panjang cetakan itu sendiri.
Untuk pengerasan tekan, manajemen termal yang buruk pada alat hot stamping menyebabkan tingkat pendinginan yang tidak merata. Beberapa zona mendingin terlalu lambat, menghasilkan bainit atau ferit, bukan martensit. Lainnya mendingin terlalu cepat, menghasilkan tegangan sisa yang menyebabkan pegas kembali. Untuk aplikasi dekoratif, distribusi panas yang tidak merata di seluruh permukaan cetakan menciptakan titik panas yang-menyembuhkan perekat secara berlebihan di beberapa area dan membiarkan area lainnya tidak terikat.
Interaksi termal dan mekanis inilah yang menyebabkan pemilihan material cetakan dan desain saluran pendingin menjadi sangat penting. Die adalah tempat tujuan proses menjadi kenyataan fisik, dan tempat sebagian besar mode kegagalan pada akhirnya berasal.
Dibandingkan dengan Bahan Die dan Pemilihan Kelas Baja
Pemilihan material adalah keputusan paling penting dalam rekayasa cetakan. Hal ini menentukan batas atas kinerja termal, ketahanan aus, dan pada akhirnya, berapa banyak siklus yang dapat ditanggung oleh cetakan sebelum kegagalan menjadi tidak dapat dihindari. Pilih nilai yang salah untuk lamaran Anda dan Anda harus berjuang melawan fisika sejak hari pertama. Pilih yang tepat dan Anda memiliki landasan yang dapat dibangun oleh desain pendinginan, perawatan permukaan, dan pemeliharaan.
Nilai Baja Perkakas untuk Cetakan Pengerasan Tekan
Cetakan pengerasan tekan tahan terhadap guncangan termal berulang-ulang saat blanko 900 derajat menyentuh permukaannya setiap siklus. Baja perkakas harus mempertahankan kekerasan pada suhu tinggi, tahan terhadap keretakan kelelahan termal, menghantarkan panas secara efisien ke saluran pendingin, dan menyerap benturan tanpa menimbulkan patah yang parah. Tiga kelas mendominasi ruang ini: H11, H13, dan DIEVAR.
H13 (AISI H13, DIN 1.2344) telah menjadi pekerja keras industri selama beberapa dekade. Ini menawarkan kekerasan panas yang solid, ketangguhan yang wajar sekitar 15-20 Joule pada pengujian Charpy V-notch, dan konduktivitas termal sekitar24 W/mK. Untuk volume produksi sedang dan geometri komponen standar, H13 memberikan kinerja yang dapat diandalkan dengan biaya yang dapat diserap oleh sebagian besar program. Keterbatasannya muncul dalam kondisi ekstrem: geometri kompleks dengan jari-jari sempit, jumlah siklus tinggi melebihi 100.000 bagian, atau persyaratan pendinginan agresif yang memperkuat tekanan termal.
H11 (DIN 1.2343) memiliki komposisi yang mirip dengan H13 tetapi dengan kandungan vanadium sedikit lebih rendah. Hal ini memberikan ketangguhan yang sedikit lebih baik dalam beberapa kondisi perlakuan panas, menjadikannya pilihan yang lebih disukai dalam pembuatan perkakas Eropa untuk cetakan yang terkena beban mekanis tinggi. Pengorbanannya adalah ketahanan aus yang sedikit berkurang dibandingkan dengan H13. Dalam praktiknya, H11 dan H13 sering kali dapat dipertukarkan untuk aplikasi pengerasan tekan standar, dengan pilihan akhir bergantung pada ketersediaan regional dan keahlian perlakuan panas pembuat perkakas.
DIEVAR mewakili filosofi paduan yang berbeda secara mendasar. Diproduksi melalui Electro Slag Remelting (ESR), inklusi ini mencapai hampir-nol dan distribusi karbida homogen yang menghilangkan presipitasi batas butir yang umum terjadi pada standar H13. Hasilnya dapat diukur: ketangguhan benturan melebihi 25 Joule (biasanya 30-40 J), konduktivitas termal sekitar 30 W/mK, dan ketahanan terhadap temper yang jauh lebih baik pada suhu pengoperasian yang tinggi. Konduktivitas yang lebih tinggi berarti ekstraksi panas yang lebih cepat dari blanko, yang berarti waktu siklus lebih pendek atau pendinginan lebih seragam, bergantung pada cara Anda memanfaatkannya.
Biaya-per-kilogram untuk DIEVAR jauh melebihi H13. Namun inilah perhitungan yang penting: jika cetakan stempel logam khusus yang terbuat dari H13 retak setelah 50.000 siklus, sedangkan cetakan DIEVAR menjalankan 100.000 siklus dengan interval perawatan yang lebih lama, total biaya kepemilikan lebih menguntungkan material premium. Hal ini terutama berlaku untuk cetakan yang besar dan kompleks, di mana satu kegagalan besar berarti waktu henti berminggu-minggu dan biaya penggantian sebesar enam digit.
Kriteria seleksi didasarkan pada tiga faktor:
- Volume produksi: Di bawah 50.000 bagian, H13 seringkali cukup. Di atas ambang batas tersebut, ketahanan lelah DIEVAR membuahkan hasil.
- Kompleksitas bagian: Jari-jari yang sempit, penarikan yang dalam, dan ketebalan bagian yang bervariasi menciptakan konsentrasi tegangan di mana ketangguhan DIEVAR yang unggul mencegah timbulnya retakan.
- Persyaratan pendinginan: Ketika penempatan saluran pendinginan yang agresif diperlukan dekat dengan permukaan cetakan, sifat isotropik DIEVAR mengurangi risiko retak antar saluran.
Bahan Cetakan Non-Besi untuk Foil dan Stempel Logo
Cetakan stempel dekoratif beroperasi pada suhu dan tekanan yang jauh lebih rendah, yang membuka pintu ke lebih banyak bahan. Masing-masing memiliki keunggulan berbeda untuk substrat dan skenario produksi tertentu.
Cetakan stempel tembaga adalah pilihan premium untuk aplikasi transfer foil. Konduktivitas termal tembaga, sekitar 385 W/mK, tidak tertandingi di antara material cetakan pada umumnya. Ini berarti distribusi panas yang sangat merata di seluruh permukaan cetakan, yang menghasilkan adhesi foil yang konsisten tanpa titik dingin. Tembaga mereproduksi detail halus dengan indah dan bekerja sangat baik pada plastik dan kertas berlapis di mana kontrol suhu yang tepat mencegah kerusakan media. Kelemahannya adalah tembaga relatif lunak, sehingga lebih cepat aus pada volume produksi yang tinggi.
Stempel kuningan panas menawarkan keseimbangan terbaik antara daya tahan dan kinerja termal untuk pekerjaan dekoratif bervolume sedang-hingga-tinggi. Kuningan mencapai konduktivitas termal sekitar 109 W/mK, lebih rendah dari tembaga tetapi masih sangat baik. Keuntungan sebenarnya adalah kekerasan mekanis. Cetakan stempel kuningan panas mempertahankan definisi tepinya pada ratusan ribu tayangan, menjadikannya bahan pilihan untuk barang-barang kulit, plastik, produk kertas, dan barang-barang kayu. Untuk operasi yang menjalankan volume produksi yang akan membuat cetakan tembaga menjadi aus sebelum waktunya, kuningan memberikan kualitas yang konsisten dalam jangka waktu yang lebih lama.
Cetakan magnesium mempunyai tujuan yang berbeda sama sekali. Produk ini tidak mahal untuk diproduksi, ringan, dan cepat diproduksi, menjadikannya ideal untuk jangka pendek, pembuatan prototipe, dan aplikasi di mana cetakan dapat digunakan untuk kampanye terbatas. Magnesium unggul dalam kartu ucapan, penjilidan buku, label, pita, dan spesialisasi periklanan yang panjangnya diukur dalam ribuan, bukan ratusan ribu. Reproduksi detail dapat diterima tetapi tidak cocok dengan tembaga atau kuningan untuk karya seni yang sangat bagus.
Cetakan stempel aluminium menempati jalan tengah. Bahan ini menawarkan konduktivitas termal yang lebih baik dibandingkan kuningan (sekitar 205 W/mK), bobot lebih ringan dibandingkan baja, dan daya tahan yang wajar. Aluminium bekerja dengan baik untuk permukaan cetakan yang lebih besar yang mengutamakan pengurangan berat dan untuk media yang merespons dengan baik terhadap karakteristik perpindahan panas yang sedikit berbeda.
Cetakan silikon mewakili pilihan khusus untuk media yang tidak beraturan atau melengkung. Mereka menyesuaikan diri dengan-permukaan yang tidak datar, sehingga cocok untuk menandai objek berbentuk silinder atau bahan bertekstur. Namun, cetakan tersebut tidak memiliki definisi tepi yang presisi seperti cetakan logam dan cepat aus dalam kondisi produksi.
Kerangka Keputusan Pemilihan Material
Memilih material yang tepat memerlukan keseimbangan antara kondisi pengoperasian, permintaan produksi, dan batasan anggaran. Tabel berikut menggabungkan semua material cetakan utama ke dalam satu referensi, yang mencakup pengerasan tekan dan aplikasi dekoratif:
| Bahan | Suhu Pengoperasian Maks | Konduktivitas Termal | Aplikasi Khas | Biaya Relatif | Kehidupan Mati yang Diharapkan |
|---|---|---|---|---|---|
| Baja Perkakas H13 | 600+ derajat C | ~24 W/mK | Pengerasan tekan, standar otomotif | Sedang | 50.000-100.000 siklus |
| Baja Perkakas H11 | 600+ derajat C | ~24 W/mK | Pengerasan tekan,-aplikasi beban tinggi | Sedang | 50.000-100.000 siklus |
| DIEVAR (ESR) | 600+ derajat C | ~30 W/mK | Pengerasan tekanan-volume tinggi, geometri kompleks | Tinggi | 100.000-200,000+ siklus |
| Tembaga | ~200 derajat Celcius | ~385 W/mK | Stempel foil detail halus, plastik, kertas berlapis | Sedang-Tinggi | 50.000-250.000 tayangan |
| Kuningan | ~200 derajat Celcius | ~109 W/mK | Stempel foil volume sedang-tinggi, kulit, kertas | Sedang | 250.000-1.000,000+ tayangan |
| Magnesium | ~180 derajat Celcius | ~156 W/mK | Jangka pendek, prototipe, penjilidan buku, label | Rendah | 5.000-50.000 tayangan |
| Aluminium | ~200 derajat Celcius | ~205 W/mK | Lari sedang, permukaan cetakan besar, kebutuhan ringan | Rendah-Sedang | 25.000-100.000 tayangan |
| Silikon | ~180 derajat Celcius | Rendah | Permukaan melengkung, substrat tidak beraturan | Rendah | 1.000-10.000 tayangan |
Beberapa prinsip panduan muncul dari perbandingan ini. Untuk cetakan stempel logam khusus apa pun yang dimaksudkan untuk pengerasan tekan, keputusan utamanya adalah antara H13 dan DIEVAR, dengan titik kritisnya adalah volume produksi dan kompleksitas komponen. Untuk aplikasi dekoratif, pohon keputusan dibagi secara berbeda: tembaga untuk detail maksimum dan keseragaman termal, kuningan untuk umur panjang pada jangka panjang, magnesium untuk kampanye pendek yang hemat biaya, dan stempel aluminium mati ketika berat atau ukuran cetakan menjadi kendala.
Perlu diingat bahwa pemilihan material saja tidak menentukan umurnya. Baja perkakas terbaik di dunia masih mengalami kegagalan dini jika saluran pendingin tidak diarahkan dengan baik atau perawatan permukaan diabaikan. Materi menetapkan batas atas kinerja. Segala sesuatu yang lain dalam desain dan program pemeliharaan cetakan menentukan seberapa dekat Anda benar-benar mencapai batas tersebut.
Metodologi Desain Saluran Pendingin untuk Hot Stamping Dies
Bahan menentukan langit-langit, namun desain saluran pendingin menentukan apakah cetakan benar-benar mencapainya. Anda dapat membuat cetakan pengerasan tekan dari baja DIEVAR terbaik yang tersedia dan masih menyaksikan cetakan tersebut gagal sebelum waktunya jika arsitektur pendingin internal tidak dapat mengekstraksi panas secara seragam. Di sinilah perkakas stempel panas hidup atau mati, seringkali secara harfiah, melalui retakan kelelahan termal yang berasal antara saluran yang ditempatkan dengan buruk dan permukaan kerja.
Saluran Bor Konvensional vs Pendinginan Konformal
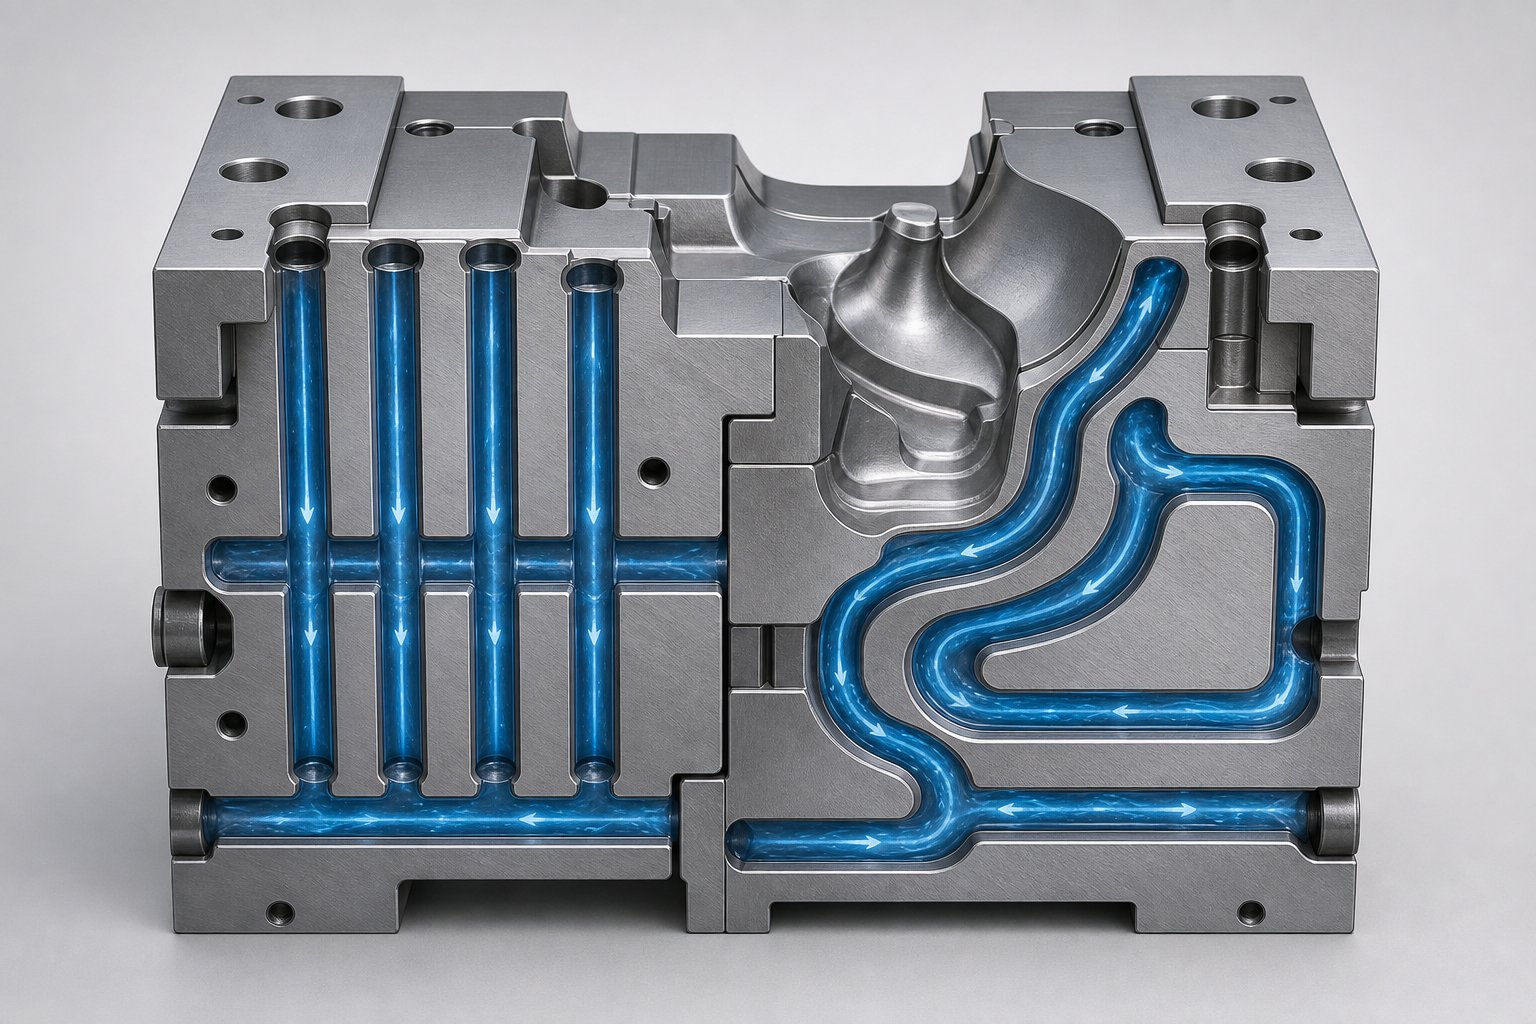
Pendekatan tradisional terhadap pendinginan pada alat stempel dan cetakan bergantung pada saluran lurus yang dibor dengan senjata-. Bor lubang-dalam mengebor saluran linier melalui blok cetakan, dan sambungan-silang menghubungkannya ke dalam sebuah sirkuit. Metode ini terjangkau,-dapat dipahami dengan baik, dan cepat diterapkan. Pembuat perkakas mengebor lubang-lubang yang berpotongan, menyumbat ujung-ujung yang tidak terpakai, dan menghubungkan jalur aktif ke manifold air. Untuk komponen dengan geometri yang relatif datar atau melengkung lembut, saluran lurus memberikan pendinginan yang memadai dengan biaya yang lebih murah dibandingkan alternatif yang lebih canggih.
Batasannya bersifat geometris. Garis lurus tidak dapat mengikuti permukaan lengkung. Jika geometri bagian mencakup penarikan dalam, jari-jari rapat, atau penampang melintang variabel, jarak antara saluran yang dibor dan permukaan kerja cetakan akan bervariasi secara signifikan. Beberapa area berada dekat dengan air dingin dan padam dengan cepat. Yang lainnya berada jauh, menciptakan titik panas di mana panas tetap ada. Astudi kasus tentang pendinginan alat hot stampingmenunjukkan bahwa penyesuaian posisi dan diameter saluran secara berulang diperlukan untuk menjaga suhu permukaan di bawah 200 derajat Celcius di seluruh area kerja, bahkan untuk geometri balok yang relatif lurus.
Saluran pendingin konformal mengatasi masalah ini dengan mengikuti kontur permukaan cetakan pada kedalaman yang konsisten. Saluran melengkung, miring, dan berputar dalam tiga dimensi untuk menjaga jarak yang seragam dari permukaan kerja. Pembuatannya memerlukan metode aditif seperti peleburan laser selektif atau pendekatan cetakan tersegmentasi di mana masing-masing bagian digiling dengan alur saluran, kemudian dirakit. Penelitian telah menunjukkan bahwa saluran konformal dapat mengurangi waktu siklus produksi hingga 25 persen dibandingkan dengan sirkuit bor konvensional, sekaligus menghasilkan distribusi suhu yang lebih merata di seluruh permukaan alat.
Pengorbanannya adalah biaya. Sisipan cetakan yang diproduksi secara aditif dengan saluran konformal tetap mahal untuk-cetakan stempel skala besar, dan volume pembuatan sebagian besar sistem pencetakan logam membatasi ukuran sisipan. Jalan tengah yang praktis untuk banyak alat stempel logam dan aplikasi cetakan adalah pendekatan tersegmentasi: membagi cetakan menjadi beberapa bagian, menggiling jalur pendinginan menjadi permukaan yang berpasangan, lalu memasang baut atau paku rakitan menjadi satu. Hal ini memberikan lebih banyak kebebasan desain daripada pengeboran senjata sekaligus menghindari biaya penuh pembuatan aditif.
Parameter Desain yang Mendorong Kinerja
Apa pun jenis salurannya, ada empat parameter yang mengatur efektivitas pendinginan: diameter, jarak, kedalaman-ke-jarak permukaan, dan laju aliran. Ini berinteraksi satu sama lain dengan cara yang menuntut keseimbangan yang cermat. Mendekatkan saluran ke permukaan akan meningkatkan ekstraksi panas, namun juga mengurangi baja struktural antara saluran dan permukaan cetakan, sehingga meningkatkan risiko retak kelelahan termal. Perluas saluran dan Anda memindahkan lebih banyak volume air, tetapi Anda melemahkan badan cetakan dan membatasi seberapa dekat jarak saluran yang berdekatan.
Pembuat perkakas berpengalaman mengikuti serangkaian aturan desain yang menyeimbangkan kinerja termal dengan ketahanan struktural:
- Diameter saluran biasanya berkisar antara 8 hingga 12 mm untuk cetakan pengerasan tekan otomotif, disesuaikan dengan ukuran cetakan dan aliran cairan pendingin yang tersedia.
- Jarak antar saluran yang berdekatan harus berada antara 3D dan 5D (tiga hingga lima kali diameter saluran) untuk menjaga integritas struktural sekaligus mencapai keseragaman suhu yang wajar.
- Kedalaman dari permukaan cetakan ke garis tengah saluran umumnya berkisar antara 2D dan 3D. Penempatan yang lebih dekat meningkatkan pendinginan tetapi mempercepat keretakan antara permukaan dan dinding saluran.
- Kecepatan aliran pendingin harus melebihi 1 m/s di semua saluran untuk memastikan aliran turbulen, yang secara dramatis meningkatkan perpindahan panas dibandingkan dengan kondisi laminar.
- Sirkuit saluran paralel harus seimbang sehingga tidak ada satu jalur yang membawa aliran lebih banyak atau lebih sedikit dibandingkan jalur tetangganya, sehingga mencegah titik panas lokal dari pendinginan yang tidak merata.
- Suhu permukaan maksimum yang diijinkan setelah quenching harus tetap di bawah 200 derajat Celcius untuk memastikan tingkat quench yang cukup untuk transformasi martensit penuh.
Pedoman ini daripenelitian saluran pendingin konformaldan praktik produksi merupakan titik awal. Parameter akhir divalidasi melalui simulasi termal dan, idealnya, dikonfirmasi dengan pengukuran termografik selama uji coba berlangsung.
Dampak pada Waktu Siklus dan Kualitas Suku Cadang
Penempatan saluran pendingin secara langsung mengontrol keseragaman laju pendinginan, dan keseragaman laju pendinginan menentukan apakah bagian akhir mencapai sifat mekanik yang konsisten secara keseluruhan. Ketika seluruh area permukaan cetakan berada dalam kisaran suhu target, setiap wilayah blanko mendingin dengan kecepatan melebihi 27 K/s, dan struktur mikro yang dihasilkan bersifat martensit seragam. Data produksi dari sistem pendingin alat hot stamping yang tervalidasi memastikan bahwa saluran yang dirancang dengan benar menghasilkan komponen dengan kekerasan Vickers secara konsisten dalam kisaran 400 hingga 550 HV dan kekuatan tarik antara 1300 dan 1650 MPa.
Desain pendingin yang buruk menghasilkan hal sebaliknya. Titik panas, yaitu area dengan suhu permukaan cetakan melebihi 200 derajat Celcius, padam terlalu lambat. Blanko pada zona tersebut dapat membentuk bainit atau ferit, bukan martensit, sehingga menimbulkan titik lunak dengan kekerasan yang tidak konsisten. Zona lunak ini tidak terlihat dengan mata telanjang tetapi muncul sebagai ketidakstabilan dimensi setelah pemangkasan laser, atau lebih buruk lagi, sebagai kelemahan struktural dalam kinerja tabrakan. Springback meningkat karena bagian tersebut menyusut secara tidak merata karena daerah yang berbeda mendingin dengan kecepatan yang berbeda, mengunci tegangan sisa yang dilepaskan ketika bagian tersebut dipangkas atau dirakit.
Waktu siklus juga terkena dampaknya secara langsung. Jika sistem pendingin tidak dapat mengekstraksi panas dengan cukup cepat, mesin press harus berada lebih lama di bagian bawah langkah untuk menyelesaikan pendinginan. Setiap detik waktu tunggu tambahan mengurangi hasil dan meningkatkan biaya per komponen. Sebaliknya, sistem saluran-yang dirancang dengan baik dengan distribusi suhu yang seragam memungkinkan waktu pendinginan sesingkat mungkin sambil tetap memenuhi target metalurgi, sehingga menghasilkan produktivitas maksimum dari jalur pengepresan.
Kesenjangan antara desain pendinginan yang baik dan desain yang bagus sering kali disebabkan oleh simulasi, dan di situlah lapisan berikutnya dari metodologi rekayasa cetakan diterapkan.
Perawatan Permukaan dan Lapisan Pelindung Dijelaskan
Saluran pendingin mengatur ekstraksi panas dalam jumlah besar, namun permukaan cetakan itu sendiri menanggung beban terbesar dalam setiap siklus pembentukan. Ia bersentuhan dengan oksida-bekas bersisik pada suhu ekstrem, tahan terhadap gesekan geser saat logam stempel panas mengalir melintasi permukaannya, dan menyerap guncangan termal setiap kali ada bagian baru yang masuk. Tanpa perlindungan permukaan, bahkan baja perkakas premium pun akan terkikis, retak, dan terdegradasi jauh lebih cepat dibandingkan sifat material dasarnya. Perawatan permukaan dan pelapisan memperpanjang umur cetakan dengan memperkuat zona kontak, mengurangi gesekan, dan menghalangi reaksi kimia yang mempercepat keausan.
Nitridasi dan Perannya dalam Umur Panjang
Nitridasi adalah proses pengerasan berbasis difusi{0}}yang memasukkan atom nitrogen ke permukaan cetakan pada suhu yang relatif rendah, biasanya sekitar 950 derajat Fahrenheit (510 derajat Celcius). Berbeda dengan pelapis yang berada di atas substrat, nitridasi membentuk ikatan metalurgi di dalam baja itu sendiri. Nitrogen bereaksi dengan unsur paduan seperti kromium, vanadium, dan molibdenum yang sudah ada dalam baja perkakas, membentuk senyawa nitrida keras seperti CrN langsung di dalam lapisan permukaan. Hasilnya adalah casing yang diperkeras dengan kekerasan permukaan melebihi 58 HRC tanpa perubahan dimensi terukur pada cetakan.
Dua metode utama mendominasi. Nitridasi gas menggunakan atmosfer yang kaya akan amonia-dengan suhu terkendali dan waktu tunggu yang lama. Nitridasi plasma, juga disebut nitridasi ion, menggunakan pelepasan cahaya dalam atmosfer bertekanan rendah-yang diperkaya nitrogen-untuk mempercepat difusi nitrogen. Dalam nitridasi plasma, tegangan yang diterapkan antara komponen cetakan dan dinding tungku menghasilkan ionisasi tinggi di sekitar bagian tersebut, membombardir nitrogen aktif ke permukaan dengan lebih efisien dibandingkan metode gas.
Kedalaman casing pada umumnya berkisar antara 0,0006 inci (15 mikron) hingga 0,0035 inci (kira-kira 90 mikron), bergantung pada persyaratan aplikasi dan interval servis yang diharapkan sebelum-perawatan ulang. Penelitian pada cetakan stempel H-13 yang diolah dengan nitridasi plasma menunjukkan bahwa kekerasan permukaan meningkat dari 589 HV menjadi lebih dari1130 HV, secara efektif menggandakan kekerasan media. Lapisan yang mengeras ini secara langsung melawan keausan perekat yang disebabkan oleh kerak oksida yang terbentuk pada blanko yang dipanaskan selama pengerasan tekan. Ketika blanko baja boron 900 derajat bersentuhan dengan cetakan, lapisan oksida permukaannya bertindak seperti pasir abrasif halus. Casing nitridasi ini jauh lebih tahan terhadap abrasi dibandingkan baja perkakas yang tidak diolah, sehingga memperlambat hilangnya material secara progresif yang pada akhirnya menurunkan geometri cetakan.
Satu pertimbangan penting: nitridasi mempertahankan kondisi permukaan yang ada. Permukaan cetakan stempel logam yang dipersiapkan dengan baik akan muncul dari proses dengan geometri utuh, namun setiap cacat yang sudah ada sebelumnya seperti jari-jari yang buruk atau tanda pahat juga akan tetap ada. Persiapan permukaan sebelum nitridasi sama pentingnya dengan perawatan itu sendiri.
Pelapis PVD dan CVD untuk Kondisi Ekstrim
Jika nitridasi memodifikasi substrat dari dalam, deposisi uap fisik (PVD) dan deposisi uap kimia (CVD) menambahkan lapisan pelapis berbeda di atas permukaan cetakan. Lapisan film-tipis ini, biasanya memiliki ketebalan antara 1 dan 5 mikron, memberikan penghalang antara baja perkakas dan lingkungan pembentukan yang tidak bersahabat. Mereka mengurangi gesekan, menahan oksidasi, dan melindungi terhadap keretakan kelelahan termal yang menyebar di bawah pembebanan termal siklik.
Pelapis PVD yang paling umum untuk cetakan stempel dalam aplikasi pembentukan panas meliputi:
- CrN (kromium nitrida): Memberikan ketahanan kimia dan panas dengan koefisien gesekan rendah sekitar 0,5, ketahanan oksidasi yang baik, dan ketebalan biasanya berkisar antara 1 hingga 4 mikron. CrN teroksidasi pada suhu sekitar 700 derajat Celcius, sehingga cocok untuk aplikasi suhu-sedang namun terbatas pada kondisi pengerasan tekan penuh.
- TiAlN (titanium aluminium nitrida): Menggabungkan aluminium untuk membentuk lapisan pelindung Al2O3 pada suhu tinggi, yang menghambat difusi oksigen lebih lanjut ke dalam lapisan. Pelapis berbahan dasar AlTiN-tetap stabil hingga sekitar 900 derajat Celcius sebelum oksidasi dimulai, sehingga lebih cocok untuk lingkungan pengerasan tekan.
- AlCrN (aluminium chromium nitride): Menawarkan ketahanan oksidasi yang sangat baik pada suhu tinggi dengan membentuk lapisan oksida yang stabil. Uji coba industri menunjukkan bahwa pelapis berbasis AlCrN-dapat memberikan hasiltingkat keausan pada kisaran 10-9 mm3N-1m-1, kali lipat lebih baik daripada permukaan baja perkakas yang tidak dilapisi.
Proses PVD beroperasi pada suhu yang relatif rendah, sekitar 350 hingga 450 derajat Celcius, yang berarti proses tersebut menyebabkan distorsi minimal pada cetakan akhir. Hal ini membuat pelapisan ulang menjadi praktis setelah lapisan awal habis. Interval pelapisan ulang biasanya bergantung pada volume produksi dan tingkat keparahan operasi pembentukan, namun banyak bengkel berencana melakukan pengupasan dan pelapisan ulang setiap 20.000 hingga 50.000 siklus untuk cetakan stempel pengerasan tekan.
Sebaliknya, pelapis CVD disimpan pada suhu yang jauh lebih tinggi, sekitar 1.925 derajat Fahrenheit (1.050 derajat Celcius). Suhu pemrosesan yang tinggi ini dapat memengaruhi kekerasan dan dimensi media, sehingga membatasi CVD terutama pada aplikasi di mana cetakan dapat menjalani-perlakuan panas ulang penuh setelah pelapisan. Keuntungannya adalah daya rekat yang unggul dan kemampuan untuk mendepositkan arsitektur pelapisan yang lebih tebal dan kompleks yang tidak dapat ditiru oleh PVD.
Pendekatan yang ampuh menggabungkan kedua metode dalam perlakuan dupleks: nitridasi plasma diikuti dengan pelapisan PVD. Lapisan nitridasi menyediakan zona dukungan perantara yang keras antara substrat lunak dan film PVD yang keras namun tipis. Penelitian menunjukkan bahwa pendekatan dupleks pada baja H-13 ini menghasilkan nilai kekerasan lima hingga enam kali lebih besar dibandingkan H-13 yang tidak diberi perlakuan dan ketahanan aus dua hingga tiga kali lebih baik dibandingkan dengan nitridasi saja. Lapisan plasma nitrida mengurangi gradien tegangan antara substrat dan lapisan, yang secara signifikan meningkatkan daya rekat dan kapasitas menahan beban di bawah kondisi siklus termal yang ditimbulkan oleh pembentukan logam stempel panas.
Memilih Perawatan yang Tepat untuk Aplikasi Anda
Menyesuaikan perlakuan permukaan dengan aplikasi cetakan stempel logam tertentu memerlukan penimbangan empat variabel: bahan cetakan, suhu pengoperasian, volume produksi, dan substrat yang dibentuk.
Pemilihan penggerak prinsip metalurgi sangatlah mudah. Pada suhu melebihi 900 derajat Celcius, kerak oksida terbentuk dengan cepat pada blanko yang dipanaskan. Skala itu keras, abrasif, dan reaktif secara kimia. Setiap goresan pembentuk akan menyeret kerak pada permukaan cetakan, menghasilkan keausan adhesif dan abrasif secara bersamaan. Perawatan permukaan harus mengatasi kedua mekanisme tersebut: kekerasan menahan abrasi, sementara lapisan gesekan rendah mengurangi perpindahan bahan perekat.
Untuk cetakan pengerasan tekan yang beroperasi dalam kontak langsung dengan blanko austenitisasi, ambang batas termal dari perlakuan permukaan menjadi faktor penentu. CrN sendiri mungkin tidak dapat bertahan-pengerasan tekan pada suhu penuh karena batas oksidasinya pada 700 derajat Celcius berada di bawah suhu kontak kosong. Lapisan AlTiN atau AlCrN mendorong batas tersebut hingga 900 derajat Celcius, mencakup rentang kerja. Perawatan dupleks (nitridasi plus PVD) menawarkan kinerja terbaik secara keseluruhan karena memberikan perlindungan pada berbagai skala: zona nitridasi menangani dukungan substrat dan ketahanan retak sementara lapisan PVD mengelola gesekan dan oksidasi permukaan.
Untuk cetakan stempel dekoratif yang beroperasi pada suhu 100 hingga 200 derajat Celcius, perhitungannya berubah seluruhnya. Kelelahan akibat panas bukanlah masalah utama. Sebaliknya, keausan akibat kontak berulang kali dengan wadah foil, serat kertas, atau substrat plastik secara bertahap akan membulatkan tepi tajam dan menurunkan detail. Pelapisan krom keras adalah jawaban tradisional, namun banyak operasi yang beralih ke nitridasi atau film PVD tipis untuk interval perawatan yang lebih lama.
Tabel berikut membandingkan pilihan pengobatan yang tersedia di seluruh parameter seleksi penting:
| Jenis Perawatan | Metode | Suhu Layanan Maks | Ketebalan/Kedalaman Khas | Peningkatan Kehidupan yang Diharapkan | Tingkat Biaya | Terbaik Untuk |
|---|---|---|---|---|---|---|
| Nitridasi Gas | Difusi | ~500 derajat C (substrat-terbatas) | Kedalaman casing 15-90 mikron | 2x pakai seumur hidup vs tidak dirawat | Rendah-Sedang | General die hardening, volume produksi sedang |
| Nitridasi Plasma | Difusi (bombardir ion) | ~500 derajat C (substrat-terbatas) | Kedalaman casing 50-200 mikron | 2-3x masa pakai vs tidak dirawat | Sedang | Cetakan presisi yang tidak membutuhkan distorsi dan perlakuan selektif |
| PVD CrN | Deposisi uap fisik | ~700 derajat Celcius | 1-4 mikron | 3-5x masa pakai vs tidak dirawat | Sedang | Pembentukan-temperatur sedang, die casting,-kebutuhan gesekan rendah |
| PVD TiAlN/AlTiN | Deposisi uap fisik | ~900 derajat Celcius | 2-4 mikron | 4-6x masa pakai vs tidak dirawat | Sedang-Tinggi | Pengerasan tekan,-pembentukan suhu tinggi |
| PVD AlCrN | Deposisi uap fisik | ~900 derajat Celcius | 2-5 mikron | 5-8x masa pakai vs tidak dirawat | Tinggi | Pengerasan tekan yang parah, ketahanan oksidasi maksimum |
| Dupleks (PN + PVD) | Nitridasi diikuti oleh PVD | ~900 derajat Celcius | 50-200 mikron PN + 2-4 mikron PVD | 6-10x masa pakai vs tidak dirawat | Tinggi | Pengerasan tekan volume-tinggi, umur cetakan maksimum |
| CVD | Deposisi uap kimia | ~1000+ derajat C | 5-15 mikron | 5-8x masa pakai vs tidak dirawat | Tinggi | Kondisi ekstrem, cetakan yang memungkinkan-perlakuan panas ulang |
Volume produksi mendorong perhitungan ekonomi. Cetakan yang menjalankan 10.000 siklus mungkin tidak sebanding dengan biaya perawatan dupleks, dan jalur nitridasi yang sederhana memberikan perlindungan yang memadai. Namun, sebuah cetakan diperkirakan akan menghasilkan 150.000 komponen, hampir pasti mendapat manfaat dari investasi awal pada pelapisan AlTiN atau AlCrN dengan dasar nitridasi, karena biaya setiap siklus pelapisan ulang jauh lebih murah dibandingkan penggantian cetakan dini.
Perawatan permukaan adalah garis pertahanan terakhir sebelum kontak dengan benda kerja. Namun pertahanan saja tidak mencegah kegagalan. Memahami bagaimana cetakan sebenarnya menurun seiring waktu, mengenali tanda-tanda awal dari setiap mode kegagalan, dan merespons dengan tindakan pemeliharaan yang tepat pada interval yang tepat adalah hal-hal yang pada akhirnya membedakan cetakan yang mencapai potensi penuhnya dari cetakan yang gagal lebih awal.
Aplikasi di Berbagai Industri mulai dari Otomotif hingga Fashion
Bahan cetakan, strategi pendinginan, dan perawatan permukaan hanya penting dalam konteks apa yang sebenarnya dihasilkan oleh cetakan tersebut. Kisaran penerapan cetakan stempel panas mulai dari-struktur kendaraan kritis yang berbobot beberapa kilogram hingga monogram foil emas halus pada tas tangan kulit. Setiap industri memerlukan kombinasi presisi cetakan, kontrol termal, dan daya tahan yang berbeda, dan memahami persyaratan khusus-aplikasi ini membantu menjelaskan mengapa mode kegagalan tertentu mendominasi di satu sektor tetapi hampir tidak terjadi di sektor lain.
Komponen Struktur Otomotif
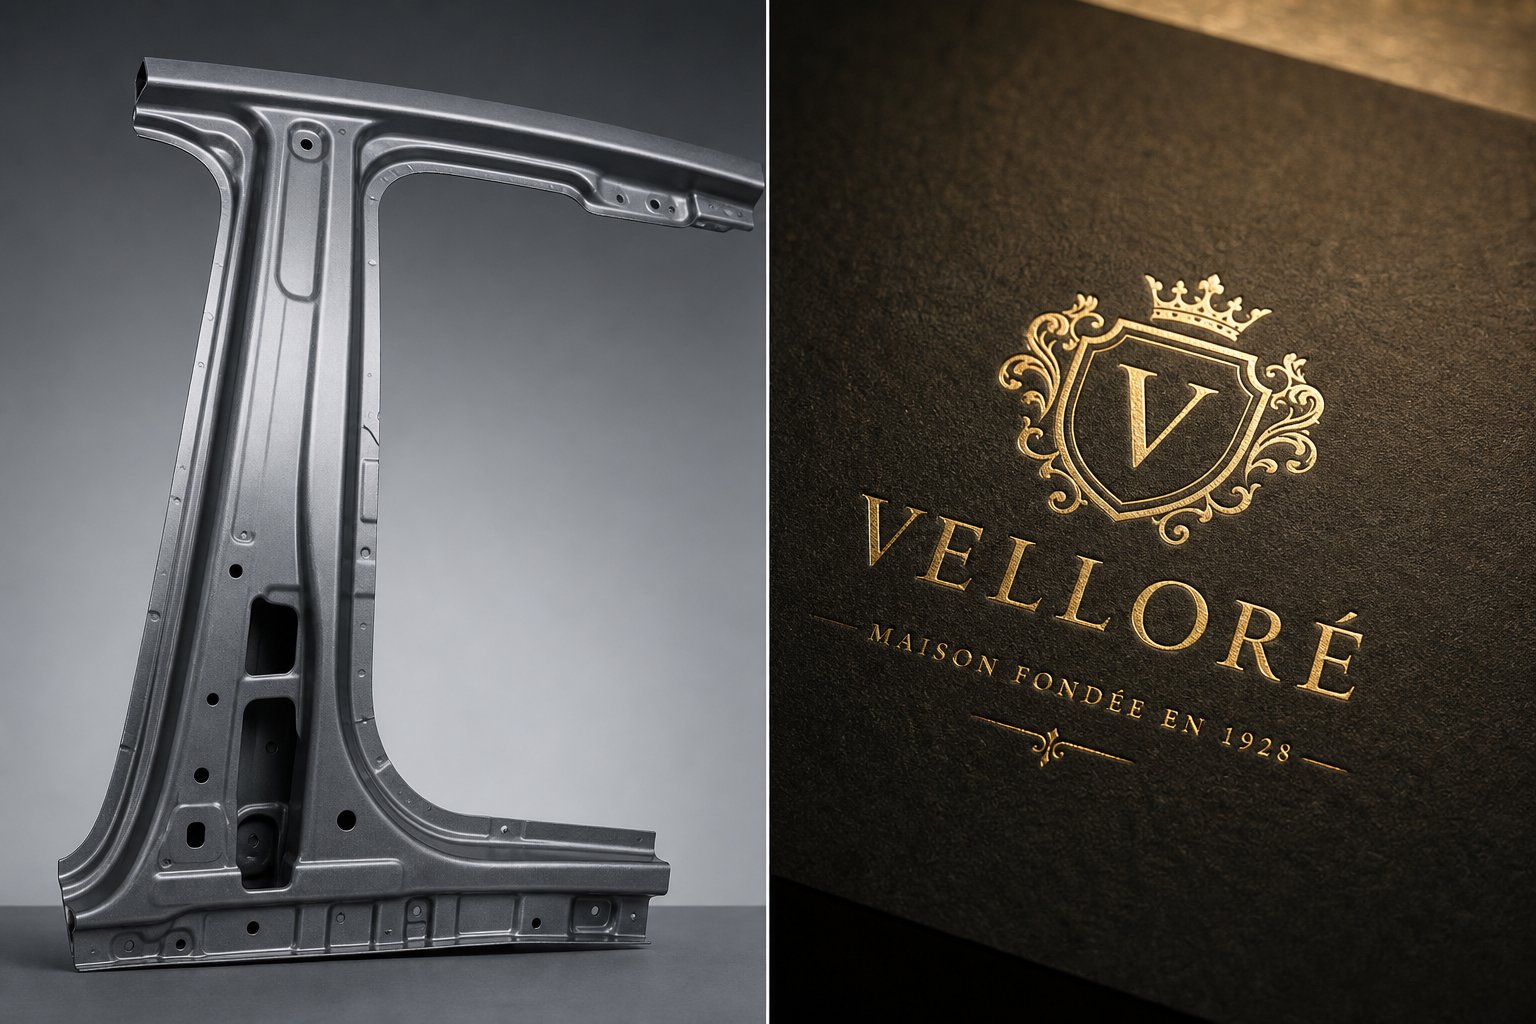
Cetakan pengerasan tekan menghasilkan komponen struktural terkuat pada kendaraan modern. Pilar B-, balok intrusi pintu, penguat bemper, rel atap, dan penguat terowongan semuanya mengandalkan cetakan yang secara bersamaan membentuk dan memadamkan blanko baja boron menjadi bagian berkekuatan sangat-tinggi-. Komponen-komponen ini harus tahan terhadap intrusi kabin saat terjadi tabrakan dengan bobot sesedikit mungkin, sebuah tuntutan ganda yang hanya dapat dipenuhi oleh pengerasan tekan pada skala produksi.
Evolusi yang muncul di bidang ini adalah Tailored Tempering, yang juga disebut pengerasan pers parsial. Alih-alih melakukan quenching seluruh bagian secara seragam, alat SoftZone menampilkan dua atau lebih zona cetakan berbeda yang dipisahkan oleh pelat insulasi. Satu bagian didinginkan-dengan air untuk menghasilkan material yang sepenuhnya martensit dan berkekuatan-tinggi. Yang lainnya dipanaskan secara aktif hingga kira-kira 550 derajat Celcius, sehingga blanko menjadi dingin secara perlahan di wilayah tersebut dan mempertahankan keuletan yang lebih tinggi. Hasilnya adalah satu bagian dengan zona keras untuk ketahanan terhadap intrusi di samping zona lunak yang dirancang untuk menyerap energi benturan melalui deformasi yang terkendali. Pendekatan ini menghilangkan kebutuhan untuk mengelas material lembaran yang terpisah menjadi satu, menghasilkan komponen monolitik dengan sifat mekanik yang disesuaikan secara tepat dalam satu langkah pembentukan.
Untuk die engineer, Tailored Tempering memperkenalkan kompleksitas tambahan. Cetakan tersebut harus mengelola dua rezim termal yang bersaing secara bersamaan, yang mengintensifkan gradien termal pada batas antara zona panas dan dingin. Gradien ini mempercepat retak lelah pada antarmuka insulasi, menjadikan pemilihan material dan desain pendinginan menjadi lebih penting.
Pengemasan, Fashion, dan Barang Konsumsi
Sisi dekoratif dari hot stamping melayani industri di mana dampak visual dan persepsi merek mendorong keputusan pembelian. Aplikasi foil stempel panas mengubah kemasan biasa menjadi tampilan rak premium. Kotak parfum mewah, label anggur, kemasan kosmetik, dan-kemasan coklat kelas atas semuanya mengandalkan cetakan panas yang menekan foil logam atau holografik ke substrat dengan akurasi yang tepat.
Stamping panas untuk fesyen meluas ke barang-barang kulit, tas tangan, ikat pinggang, dompet, dan aksesori sepatu. Di sini, persyaratan detail berubah. Logo stempel panas pada tas kulit harus mereproduksi font serif halus dan tanda merek yang rumit pada resolusi sub-milimeter tanpa menghanguskan media. Penyelesaian permukaan cetakan menjadi hal yang sangat penting karena setiap ketidaksempurnaan perkakas berpindah secara langsung sebagai cacat yang terlihat pada produk yang diperiksa konsumen dari jarak jauh.
Kompatibilitas media mengatur suhu cetakan dan pemilihan waktu tinggal. Kertas dan karton tahan terhadap suhu yang sedikit lebih tinggi dan kontak yang lebih lama. Plastik memerlukan kontrol termal yang tepat agar tidak meleleh atau melengkung. Kulit memerlukan keseimbangan yang cermat untuk mencapai daya rekat foil yang bersih tanpa membakar serat permukaan. Tekstil, substrat yang paling menantang, memerlukan distribusi tekanan yang merata pada tekstur tenunan yang tidak beraturan. Setiap pemasangan material memerlukan pengaturan suhu cetakan yang spesifik, dan hot stamping untuk aplikasi mode sering kali memerlukan pengujian khusus sebelum produksi mulai menggunakan parameter ini.
Elektronika dan Penandaan Industri
Selain struktur otomotif dan barang mewah, cetakan hot stamping juga memiliki peran penandaan industri yang luas. Produsen perangkat elektronik menggunakannya untuk menerapkan logo merek, tanda sertifikasi, dan lapisan dekoratif pada wadah dan penutup plastik. Produsen peralatan menandai nomor seri dan simbol peraturan pada sasis logam. Perusahaan perangkat medis mencap kode lot pada wadah polimer yang mana metode berbasis tinta berisiko terkontaminasi atau daya rekatnya buruk.
Stempel panas untuk wadah plastik harus memberikan hasil yang konsisten di ribuan unit tanpa deformasi media. Casing elektronik konsumen sering kali-berdinding tipis dan-sensitif terhadap panas, yang berarti rentang suhu cetakan antara mencapai transfer foil bersih dan menyebabkan kerusakan permukaan bisa jadi sempit. Stempel panas industri untuk aplikasi plastik juga memerlukan akurasi registrasi yang ketat, karena logo dan tanda harus sejajar tepat dengan fitur cetakan pada wadahnya.
Masing-masing industri ini memiliki persyaratan khusus yang membentuk desain cetakan dan perencanaan pemeliharaan:
- Akurasi registrasi: Penandaan elektronik sering kali memerlukan penempatan dalam jarak 0,1 mm agar sejajar dengan fitur cetakan, menentukan pemasangan yang kaku, dan sistem penyelarasan cetakan yang presisi.
- Sensitivitas media:-Plastik berdinding tipis dan kertas berlapis memiliki jendela toleransi termal yang sempit, sehingga memerlukan cetakan dengan suhu permukaan yang sangat seragam.
- Kecepatan produksi: Jalur pengemasan dapat berjalan pada 100+ tayangan per menit, menuntut cetakan yang menjaga stabilitas termal dalam siklus cepat tanpa degradasi.
- Resolusi detail: Aplikasi mode dan kemewahan memerlukan definisi tepi sub{0}}milimeter untuk logo stempel panas, lebih memilih cetakan tembaga atau kuningan dengan permukaan cermin-yang dipoles.
- Harapan ketahanan: Garis penandaan industri yang menjalankan jutaan siklus per tahun memerlukan cetakan yang tahan terhadap pembulatan tepi dan mempertahankan kedalaman kesan yang konsisten selama kampanye yang diperpanjang.
Yang menghubungkan semua aplikasi ini adalah kenyataan bersama: cetakan harus bekerja secara konsisten, siklus demi siklus, dalam kondisi yang secara aktif berupaya menurunkannya. Baik kelelahan termal memecahkan cetakan pengerasan tekan atau keausan tepi pada detail halus cetakan stempel foil, penyebab utamanya berasal dari seberapa baik cetakan tersebut dirancang untuk lingkungan termal dan mekanis spesifiknya. Memprediksi interaksi ini sebelum menjadi masalah produksi adalah hal yang mendorong semakin besarnya peran simulasi dalam rekayasa cetakan.
Simulasi CAE dan Manajemen Termal dalam Desain Die
Uji coba fisik dulunya merupakan satu-satunya cara untuk memverifikasi apakah cetakan stempel panas akan berfungsi sebagaimana mestinya. Para insinyur membuat alat tersebut, menjalankan uji coba bagian-bagiannya, menemukan titik panas atau retakan, kemudian memodifikasi baja dan mencobanya lagi. Setiap iterasi memakan waktu berminggu-minggu dan puluhan ribu dolar. Simulasi teknik berbantuan komputer-telah mengubah kalkulus ini secara mendasar dengan memungkinkan para insinyur mengidentifikasi risiko kegagalan secara digital, sebelum baja dipotong.
Simulasi Termal untuk Penempatan Saluran Pendingin
Analisis elemen hingga memodelkan perpindahan panas antara blanko panas dan badan cetakan, memetakan distribusi suhu di setiap permukaan setelah beberapa siklus pengepresan berturut-turut. Simulasi ini bersifat berulang: menjalankan siklus pengecapan termal berulang kali hingga cetakan mencapai kondisi-stabil di mana perbedaan suhu antara siklus berturut-turut berada di bawah ambang batas konvergensi, biasanya sekitar 2 derajat Celsius antar iterasi.
Pendekatan ini mengungkapkan dengan tepat di mana titik panas akan berkembang sebelum satu saluran dibor. Dalam kasus terdokumentasi yang melibatkan kematian balok pintu otomotif, peneliti menggunakan alur kerja simulasi dua-tahap. Tahap pertama menjalankan analisis termomekanis perkiraan dalam membentuk perangkat lunak simulasi untuk melakukan pra-pemilihan pengaturan dan diameter saluran. Tahap kedua melakukan analisis CFD aliran termal berpasangan penuh pada model cetakan 3D, menyelesaikan konduksi panas melalui baja perkakas dan aliran cairan pendingin melalui saluran secara bersamaan. Hasilnya menegaskan bahwa suhu permukaan maksimum tetap berada di bawah 200 derajat Celcius di seluruh area kerja, dengan sebagian besar permukaan berada pada kisaran 120 hingga 150 derajat. Pengukuran kamera thermovision pada alat fisik kemudian mengkonfirmasi prediksi tersebut dalam jarak 10 derajat Celcius dari nilai yang disimulasikan.
Yang membuat metodologi ini hebat adalah kecepatan-analisis tahap pertama. Mempersiapkan dan menjalankan perkiraan model termal untuk die dan punch membutuhkan waktu sekitar 8 jam, memungkinkan para insinyur menguji beberapa konfigurasi saluran dengan cepat. Analisis CFD lengkap, meskipun jauh lebih akurat, memerlukan sekitar 80 jam per kombinasi dadu dan pukulan serta menghabiskan sumber daya komputasi yang signifikan. Alur kerja praktis menggabungkan keduanya: iterasi cepat pada tata letak saluran pada tahap pertama, kemudian validasi detail desain akhir pada tahap kedua.
Simulasi Pembentukan dan Optimasi Geometri Die
Simulasi termal mengatasi pendinginan, tetapi cetakan juga harus membentuk bagian dengan benar. Simulasi-pembentukan tabrakan dan-gambar dalam memprediksi bagaimana material mengalir melintasi permukaan cetakan, di mana penipisan melebihi batas aman, dan berapa banyak pegas yang akan muncul pada bagian tersebut setelah mesin press dibuka. Prediksi ini secara langsung menginformasikan kompensasi geometri cetakan, penyesuaian pada permukaan cetakan yang terlebih dahulu-mendistorsi bentuk pahat sehingga bagian pegas mendarat pada dimensi nominalnya.
Strategi ini mengikuti urutan sistematis yang dijelaskan oleh praktisi simulasi sebagaimengukur, memitigasi, mengendalikan, dan memberi kompensasi. Pertama, simulasi mengukur besaran dan jenis pegas yang diharapkan, baik berupa putaran, perataan, lengkungan dinding samping, atau pengalengan minyak. Kemudian, proses modifikasi seperti pembuatan jari-jari atau flensa penyetrikaan mengurangi distorsi terburuk. Terakhir, permukaan cetakan menerima vektor kompensasi yang terlebih dahulu-membengkokkannya berlawanan dengan arah pegas yang diprediksi.
Perulangan ini berulang. Setiap koreksi geometri mengubah aliran material, yang mengubah distribusi regangan, yang mengubah pegas kembali. Pengembangan yang digerakkan oleh CAE-biasanya mengurangi iterasi uji coba fisik sebesar 30 hingga 50 persen dibandingkan dengan pendekatan perbaikan-build-desain tradisional. Untuk baja berkekuatan tinggi-yang canggih dan proses stempel panas, yang mana jendela pembentuknya lebih sempit dan pegas baliknya lebih berat, simulasi bukanlah suatu pilihan. Bahan-bahan ini tidak dapat dibentuk secara andal tanpa validasi virtual terlebih dahulu.
Proses-Hubungan Parameter
Pilihan desain cetakan tidak beroperasi secara terpisah. Penempatan saluran mempengaruhi tingkat pendinginan, yang mempengaruhi waktu siklus. Waktu siklus mempengaruhi suhu permukaan cetakan pada awal pukulan berikutnya, yang mempengaruhi akumulasi kelelahan termal. Geometri pembentuk mempengaruhi distribusi tekanan kontak, yang mempengaruhi perpindahan panas lokal, yang berputar kembali untuk memuaskan keseragaman. Setiap parameter terhubung satu sama lain.
Mengoptimalkan satu parameter secara terpisah, baik waktu siklus, kualitas komponen, atau umur panjang alat, tanpa memperhitungkan pengaruhnya terhadap dua parameter lainnya pasti akan menghasilkan cetakan yang gagal lebih awal, berjalan lebih lambat, atau membuat komponen rusak.
Simulasi membuat pengorbanan ini terlihat sebelum menjadi masalah produksi. Insinyur dapat menguji apakah pengurangan waktu siklus sebesar 1-detik akan mendorong zona cetakan melampaui ambang batas kelelahan termalnya. Mereka dapat memverifikasi apakah kompensasi geometri yang meningkatkan akurasi dimensi juga menciptakan konsentrasi tegangan yang memperpendek umur pahat. Tampilan yang saling berhubungan ini mengubah rekayasa dari pengambilan keputusan-berurutan menjadi pengoptimalan tingkat sistem.
Imbalannya melampaui kinerja dadu individu. Lebih sedikit putaran uji coba fisik berarti waktu-untuk-produksi lebih cepat. Alat pengambilan gambar pertama-yang lebih akurat berarti lebih sedikit pengerjaan ulang dan lebih sedikit perbaikan cetakan darurat selama peluncuran. Dan cetakan yang dirancang dengan data simulasi yang mendukung setiap keputusan membuat masa produksi mendekati potensi maksimumnya, sehingga memberikan tim pemeliharaan dasar yang lebih sehat untuk mengelola degradasi yang tidak dapat dihindari.
Pemeliharaan, Mode Kegagalan, dan Manajemen Siklus Hidup Die
Simulasi dan desain yang cerdas memberikan titik awal yang terbaik, namun setiap alat mengalami penurunan kualitas sejak memasuki tahap produksi. Perbedaan antara cetakan yang mencapai masa pakai yang dirancang dan cetakan yang gagal total pada 25 persen dari umur yang diharapkan hampir selalu disebabkan oleh apa yang terjadi di antara pukulan pengepresan: pemeriksaan yang dilakukan, tanda peringatan yang dikenali, dan keputusan pemeliharaan yang dibuat sebelum masalah kecil bertambah menjadi kegagalan yang mahal.
Jadwal Pemeliharaan Preventif dan Titik Inspeksi
Pemeliharaan preventif untuk cetakan hot stamping adalah pekerjaan terjadwal yang mengontrol keausan normal sebelum menjadi skrap, waktu henti, atau kerusakan cetakan. Perbedaan utama di sini penting:pemeliharaan menjaga kondisi, sedangkan perbaikan memulihkan sesuatu yang sudah rusak. Ketika toko-toko menggabungkan keduanya, mereka malah melakukan pemadaman kebakaran alih-alih melakukan pencegahan, dan biaya tersembunyi dari perbaikan darurat, termasuk tumpahan kualitas, pengiriman yang dipercepat, waktu pencetakan yang menganggur, dan debugging, terakumulasi jauh melampaui biaya pemeliharaan yang direncanakan.
Untuk cetakan pengerasan tekan, perawatan rutin berpusat pada empat sistem penting:
- Pembilasan saluran pendingin: Kerak dan endapan mineral menumpuk di dalam saluran air setiap kali terjadi pergantian produksi. Jika tidak ditangani, endapan ini akan membatasi aliran, menciptakan titik panas lokal, dan mempercepat keretakan kelelahan termal yang seharusnya dapat dicegah. Pembilasan rutin dengan pelarut asam lemah atau air bertekanan tinggi-akan mempertahankan kapasitas aliran penuh. Setelah pembilasan, saluran harus dikeringkan-dengan udara bertekanan dan dilapisi dengan lapisan pelindung berbasis minyak-jika cetakan akan offline selama jangka waktu berapa pun.
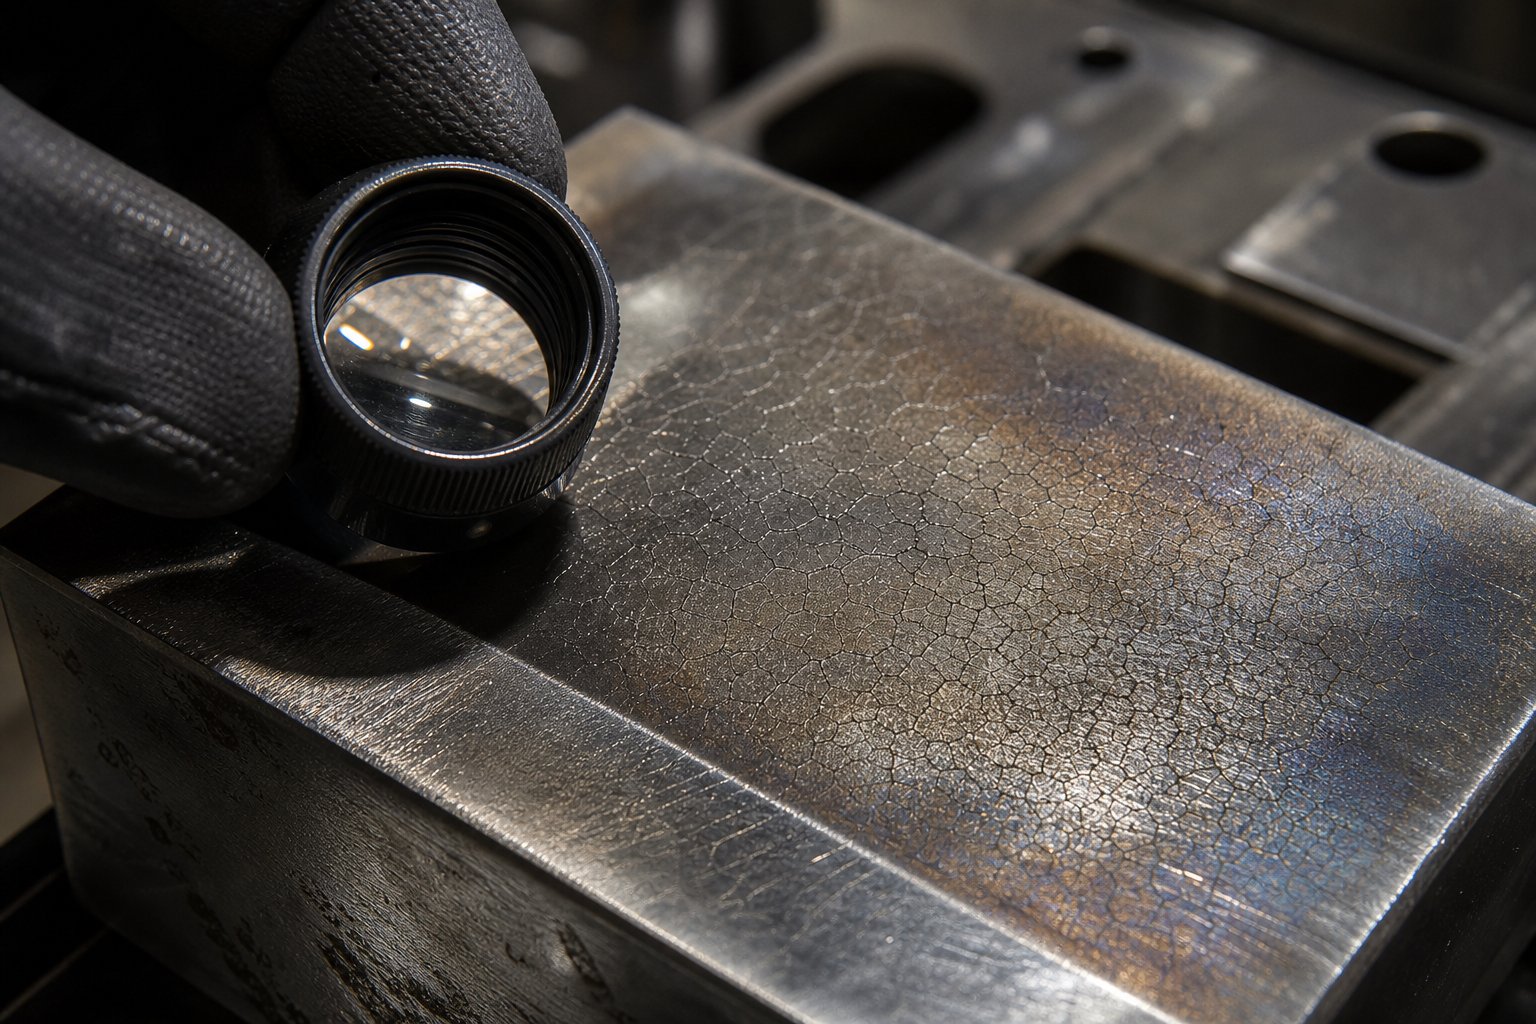
- Inspeksi permukaan untuk retak kelelahan termal: Pemeriksaan visual dan dimensi pada permukaan pembentuk menunjukkan tanda-tanda awal pemeriksaan panas, jaringan halus retakan permukaan yang pada akhirnya merambat menjadi kegagalan struktural. Jari-jarinya, area dekat dinding saluran pendingin, dan zona dengan tekanan kontak tertinggi patut mendapat perhatian prioritas.
- Verifikasi dimensi permukaan pembentuk kritis: Ketika siklus termal terakumulasi, permukaan cetakan dapat mengalami deformasi plastis halus atau kehilangan material lokal yang menggeser dimensi bagian di luar toleransi. Pengukuran rutin terhadap data dasar menangkap penyimpangan sebelum mencapai ambang batas penolakan bagian.
- Pemeriksaan sistem pelumasan dan air: Pastikan semua sambungan cairan pendingin, sensor aliran, dan manifold distribusi menyalurkan volume yang konsisten ke setiap sirkuit saluran. Aliran yang tidak seimbang antar saluran paralel menciptakan ketidakseragaman-suhu yang sama seperti desain awal yang buruk.
Untuk cetakan stempel foil panas dan cetakan cetakan yang digunakan dalam aplikasi dekoratif, prioritas pemeliharaan beralih ke verifikasi ketajaman tepi, kebersihan permukaan cetakan, dan kalibrasi pengontrol suhu. Cetakan stempel foil mengakumulasi residu perekat, serat substrat, dan produk oksidasi pada permukaan kerjanya. Endapan ini menurunkan kualitas cetakan secara bertahap, sehingga pembersihan rutin dengan pelarut yang tepat menjadi penting di sela-sela proses pengerjaan.
Volume produksi menentukan interval inspeksi. Cetakan pengerasan tekan yang menjalankan 500 bagian per shift memerlukan pemeriksaan permukaan harian dan verifikasi saluran mingguan. Cetakan stempel foil yang menghasilkan 50.000 cetakan per hari mungkin perlu dibersihkan setelah setiap shift tetapi hanya pemeriksaan dimensi setiap minggu. Jadwal yang tepat mengikuti bukti keausan aktual dan jumlah pukulan, bukan interval kalender yang berubah-ubah. Seperti yang direkomendasikan oleh para praktisi industri, membangun pemeliharaan berdasarkan pengukuran dasar seperti frekuensi waktu henti, kemampuan-bagian pertama, dan variabilitas throughput akan menghasilkan interval yang lebih andal daripada perkiraan.
Mode Kegagalan Umum dan Identifikasi Akar Penyebab
Cetakan hot stamping gagal dalam pola yang dapat diprediksi, dan setiap pola meninggalkan ciri khas yang mengarah ke akar permasalahan. Mengenali tanda-tanda ini sejak dini adalah hal yang membedakan penghentian pemeliharaan terjadwal dengan penutupan pers darurat.
A Analisis kegagalan tahun 2025 pada sisipan cetakan-panasdigunakan untuk pembuatan mobil. Pilar A-menunjukkan salah satu mekanisme kegagalan yang paling berbahaya. Cetakannya, terbuat dari baja 4Cr5Mo2V (setara dengan kelas H13-), retak hanya setelah 50.000 siklus, hanya 25 persen dari perkiraan masa pakai 200.000-siklus. Akar penyebabnya adalah korosi akibat tekanan pada saluran pendingin. Ketika cetakan tidak berfungsi selama kurang lebih satu bulan tanpa perlindungan saluran, kelembapan merusak dinding bagian dalam. Selama produksi berikutnya, tekanan mekanis dan termal siklik digabungkan dengan permukaan yang terkorosi ini untuk memulai retakan yang menyebar dari dinding saluran menuju permukaan kerja. Penelitian tersebut mengkonfirmasi bahwa lebih dari 90 persen cetakan hot-stamping yang gagal mulai retak dari dinding bagian dalam saluran pendingin.
Temuan ini menggarisbawahi kenyataan yang diabaikan oleh banyak toko: kerusakan sering kali dimulai di area yang tidak dapat Anda lihat selama inspeksi visual rutin. Mode kegagalan yang paling berbahaya dalam cetakan pengerasan tekan meliputi:
- Retak kelelahan termal: Retakan permukaan halus (pemeriksaan panas) yang terjadi akibat siklus pemanasan dan pendinginan yang berulang. Ciri khas: jaringan retakan dangkal yang terlihat dengan pembesaran pada jari-jari mati dan zona kontak-tinggi, yang berkembang menjadi retakan individu yang lebih dalam seiring berjalannya waktu.
- Retak korosi yang disebabkan oleh tegangan-: Retakan yang berasal dari dinding bagian dalam saluran pendingin tempat tegangan tarik sisa dan kelembapan korosif berinteraksi. Tanda tangan: kebocoran air dari badan cetakan, hilangnya kinerja pendinginan yang tidak dapat dijelaskan, atau retakan yang terlihat muncul di dekat lokasi saluran pada permukaan kerja.
- Keausan perekat dari kerak oksida: Perpindahan material dari lapisan oksida blanko yang dipanaskan ke permukaan cetakan, membentuk endapan yang menggores bagian berikutnya. Ciri khas: permukaan menjadi kasar secara progresif, penumpukan material pada permukaan cetakan, goresan pada bagian yang terbentuk.
- Keausan erosif pada titik aliran material: Kehilangan material yang terlokalisasi di mana baja panas mengalir melintasi permukaan cetakan di bawah tekanan kontak yang tinggi, khususnya pada jari-jari tarikan dan titik masuk. Tanda tangan: alur atau saluran yang terlihat terlihat pada permukaan cetakan di sepanjang jalur aliran material, sehingga meningkatkan penipisan bagian di lokasi tersebut.
- Patahan besar karena beban berlebih: Retakan dahsyat pada badan cetakan yang disebabkan oleh tonase tekan yang berlebihan, ketidaksejajaran, atau hilangnya dukungan. Tanda tangan: retakan tiba-tiba dalam skala-besar yang sering kali disertai dengan keruntuhan yang terdengar, lonjakan tonase tekan, atau perpindahan cetakan yang terlihat.
- Deformasi plastis: Perubahan bentuk permanen pada permukaan cetakan akibat pembebanan mekanis suhu tinggi yang berulang-ulang. Tanda tangan: penyimpangan dimensi secara bertahap pada bagian-bagian tanpa retakan yang terlihat, permukaan cetakan menunjukkan tanda kompresi atau menjamur pada titik kontak.
Untuk cetakan stempel foil dan cetakan cetakan, mode kegagalan tidak terlalu dramatis tetapi sama-sama berdampak pada kualitas. Pembulatan tepi dari tayangan kumulatif menurunkan detail halus. Permukaan lubang dari residu perekat menciptakan rongga dalam transfer foil. Distorsi termal dari pemanasan yang tidak merata membuat permukaan cetakan melengkung, menghasilkan kedalaman kesan yang tidak konsisten di seluruh desain.
Penelitian pada cetakan pilar A-juga mengungkapkan mekanisme degradasi metalurgi yang memperparah semua kegagalan lainnya. Selama servis, karbida secara bertahap mengendap dan menjadi kasar pada batas butir baja perkakas, melemahkan ikatan antar butir. Energi tumbukan di dekat saluran pendingin turun menjadi hanya 15 hingga 39 persen dari ketangguhan material inti, yang berarti baja di dekat saluran menjadi jauh lebih rapuh dibandingkan material curah cetakan. Penggetasan ini membuat retak lebih mudah dimulai dan lebih cepat menyebar, sehingga secara efektif memperpendek toleransi cetakan terhadap konsentrasi tegangan tambahan.
Kriteria Keputusan Perbaikan vs Penggantian
Ketika inspeksi menunjukkan adanya degradasi, pertanyaannya adalah apakah akan memperbarui atau mengganti. Ini pada dasarnya merupakan keputusan ekonomi, namun harus memperhitungkan lebih dari sekedar tagihan perbaikan segera.
Opsi perbaikan untuk cetakan pengerasan tekan mencakup-nitridasi ulang permukaan yang aus,-pemesinan ulang area pembentukan yang telah mengalami deformasi plastis, perbaikan pengelasan untuk retak lokal, serta pengupasan dan pelapisan ulang permukaan yang diberi perlakuan PVD-. Masing-masing mengembalikan dadu ke status fungsional, namun tidak ada yang mengembalikannya ke kondisi-hari pertama. Zona yang dilas biasanya memiliki kekerasan yang lebih rendah dibandingkan material induknya. Permukaan yang dikerjakan ulang sedikit mengubah geometri cetakan. Lapisan yang dinitridasi ulang mungkin memiliki kedalaman atau keseragaman yang berbeda dari perlakuan aslinya.
Kerangka kerja yang tepat menggunakan analisis biaya-per-bagian yang mencakup empat faktor:
- Biaya pemeliharaan kumulatif: Total pengeluaran untuk seluruh pemeliharaan dan perbaikan cetakan ini sebelumnya, termasuk material, tenaga kerja, dan layanan apa pun yang dikontrak.
- Biaya waktu henti: Tekan waktu menganggur selama setiap peristiwa pemeliharaan, dikalikan dengan biaya produksi yang hilang per jam. Perbaikan darurat biasanya memerlukan biaya waktu henti 3 hingga 5 kali lipat dari pemeliharaan terencana karena mengganggu produksi yang sedang berjalan.
- Penurunan kualitas: Jika cetakan yang diperbaharui menghasilkan suku cadang dengan tingkat sisa yang lebih tinggi, variasi dimensi yang lebih luas, atau pengerjaan ulang yang lebih banyak, biaya tersebut harus diperhitungkan per suku cadang yang diproduksi.
- Sisa kehidupan produktif: Berapa banyak bagian tambahan yang dapat dihasilkan oleh mesin die refurbished sebelum intervensi berikutnya? Jika setiap siklus perbaikan menghasilkan lebih sedikit suku cadang sebelum perbaikan berikutnya, maka lintasannya jelas.
Ambang batas keputusan praktis: ketika biaya pemeliharaan dan perbaikan kumulatif melebihi 50 hingga 60 persen dari biaya cetakan baru, dan setiap perbaikan berturut-turut menghasilkan lebih sedikit suku cadang sebelum kegagalan berikutnya, penggantian menjadi pilihan yang ekonomis. Studi kegagalan pilar A-memperkuat poin ini. Cetakan yang retak pada 25 persen dari umur yang diharapkan karena korosi yang dapat dicegah berpotensi dapat dilas dan digunakan kembali, namun penggetasan batas butir yang mendasari dekat saluran pendingin tetap ada. Tanpa anil pelepas stres dan rekondisi saluran, cetakan yang telah diperbaiki kemungkinan besar akan gagal lagi pada jangka waktu yang sama.
Untuk cetakan stempel foil panas, kalkulusnya lebih sederhana karena biaya perkakas lebih rendah. Cetakan tembaga atau kuningan yang sudah usang dan tidak dapat menghasilkan detail halus dengan rapi hampir selalu lebih ekonomis untuk diganti langsung daripada mencoba-mengukir ulang atau-mengetsa ulang, karena biaya tenaga kerja untuk pengerjaan ulang sering kali mendekati biaya pembuatan cetakan baru dari bahan segar.
Para peneliti di balik studi A-pillar die mengusulkan empat tindakan pencegahan khusus yang berlaku secara luas pada alat pengerasan tekan apa pun yang memasuki penyimpanan atau waktu henti yang lama: membersihkan saluran dengan pelarut asam lemah atau air-tekanan tinggi, mengeringkan udara-dengan udara bertekanan, melapisi permukaan bagian dalam dengan penghambat karat berbasis minyak, dan melakukan anil pelepas stres untuk mengurangi kepadatan dislokasi yang terakumulasi selama siklus produksi. Langkah-langkah ini membutuhkan biaya yang sangat kecil untuk penggantian cetakan, namun secara langsung mengatasi dua faktor, korosi dan penggetasan, yang bertanggung jawab atas kegagalan prematur yang paling umum.
Melacak riwayat pemeliharaan per kematian, termasuk jumlah hit, temuan inspeksi, dan tindakan perbaikan yang dilakukan, mengubah keputusan ini dari firasat menjadi pilihan{0}}berdasarkan data. Ketika catatan menunjukkan frekuensi kegagalan yang semakin cepat atau hasil yang semakin berkurang dari setiap perbaikan, jawabannya menjadi jelas sebelum akhirnya menjadi jelas dengan cara yang paling buruk: pertengahan-produksi.
Pengadaan Cetakan Hot Stamping Kustom yang Direkayasa
Mengetahui mengapa dadu gagal dan bagaimana memperpanjang umurnya hanya penting jika dadu tersebut dibuat dengan benar sejak awal. Alat yang sumbernya buruk, yang terbuat dari kualitas baja yang salah, dengan saluran pendingin yang terlalu kecil, atau tanpa validasi simulasi yang tepat, akan memulai siklus hidupnya yang sudah terganggu. Bagi pembeli industri, proses pemilihan pemasok adalah saat umur panjang dimulai atau dilemahkan sebelum tahap produksi pertama.
Apa yang Harus Dievaluasi dalam Pemasok Die Kustom
Tidak semua toko yang mengiklankan cetakan stempel khusus memiliki kedalaman untuk memberikan perkakas pengerasan tekan atau cetakan stempel foil presisi pada tingkat kualitas yang dibahas di seluruh artikel ini. Kesenjangan antara pemasok yang kompeten dan pemasok yang berisiko sering kali terlihat dalam kemampuan yang tidak terlihat pada penawaran harga namun terlihat jelas selama peningkatan-produksi.
Pemasok yang terintegrasi secara vertikal, yaitu mereka yang mengendalikan desain, permesinan, perlakuan panas, dan perakitan di bawah satu atap, mengurangi risiko koordinasi dan meningkatkan pengendalian kualitas dengan menghilangkan serah terima antar vendor yang berbeda. Ketika tim yang merancang saluran pendingin juga mengerjakannya dan memvalidasi laju aliran pada cetakan yang sudah jadi, akuntabilitas tetap terpusat dan masalah dapat diketahui lebih awal.
Berikut adalah kriteria evaluasi utama yang harus dinilai pembeli saat memenuhi syarat pembuat cetakan stempel panas:
- Kemampuan-desain dan simulasi internal: Dapatkah pemasok menjalankan FEA termal dan simulasi pembentukan untuk memvalidasi penempatan saluran dan kompensasi geometri sebelum memotong baja?
- Transparansi sumber material: Apakah pemasok menentukan kualitas baja yang tepat dengan sertifikasi pabrik, atau hanya mengutip "baja perkakas" tanpa kemampuan penelusuran?
- Kapasitas pemesinan: Apakah peralatan tersebut dilengkapi untuk-pengeboran lubang dalam, CNC 5-sumbu, dan EDM untuk geometri cetakan yang rumit? Bisakah mereka menangani ukuran die yang dibutuhkan aplikasi Anda?
- Kontrol perlakuan panas: Apakah mereka mengoperasikan-tungku vakum atau atmosfer dengan survei keseragaman suhu yang terdokumentasi, atau melakukan outsourcing ke pihak ketiga?
- Kemitraan perawatan permukaan: Dapatkah mereka mengoordinasikan pelapisan nitridasi dan PVD melalui penyedia yang memenuhi syarat dengan parameter proses yang terverifikasi?
- Sertifikasi mutu: ISO 9001 sebagai dasar; IATF 16949 untuk perkakas pengerasan tekan otomotif yang memerlukan dokumentasi PPAP.
- Komitmen waktu tunggu: Jadwal realistis yang didukung oleh perencanaan kapasitas, bukan janji optimis yang hilang begitu produksi dimulai.
- Dukungan pemeliharaan: Apakah mereka menawarkan pemeliharaan perkakas seumur hidup, layanan perbaikan, dan inventaris suku cadang untuk-program yang berjalan lama?
Pemasok yang mencentang kotak-kotak ini adalah pemasok yang memahami bahwa cetakan stempel logam khusus bukan hanya balok baja yang dikerjakan. Ini adalah sistem termal rekayasa yang harus bekerja secara andal dalam puluhan atau ratusan ribu siklus. Perusahaan stamping terbaik memperlakukan kualitas sebagai landasan budaya dan bukan sebagai sebuah kotak centang, terlibat di awal tahap desain dan secara proaktif memecahkan masalah sebelum masalah tersebut mencapai tahap produksi.
Meminta Proposal dan Membandingkan Kemampuan
Proses RFQ untuk cetakan stempel khusus berfungsi paling baik bila pembeli memberikan konteks teknis lengkap di awal. Permintaan yang tidak jelas menghasilkan penawaran yang tidak jelas, dan angka termurah pada halaman jarang mencerminkan biaya kepemilikan sebenarnya setelah pemeliharaan, waktu henti, dan kerugian kualitas diperhitungkan.
Saat menyiapkan paket RFQ Anda, sertakan:
- Data CAD 3D dari geometri bagian (format STEP atau IGES)
- Spesifikasi material untuk benda kerja (kelas, ketebalan, lapisan jika ada)
- Volume produksi tahunan dan target umur mati yang diharapkan
- Persyaratan atau batasan waktu siklus
- Spesifikasi kualitas termasuk toleransi dimensi, penyelesaian permukaan, dan target metalurgi (kekerasan, struktur mikro untuk pengerasan tekan)
- Detail substrat atau pembawa foil apa pun untuk aplikasi dekoratif, termasuk toleransi pendaftaran
Saat membandingkan proposal antar pemasok, lihat lebih dari sekadar harga satuan. Evaluasi apakah penawaran tersebut mencakup validasi simulasi,-inspeksi artikel pertama dengan data yang terdokumentasi, dan kualitas baja yang ditentukan secara jelas dengan parameter perlakuan panas. Tanda bahayanya adalah pemasok yang tidak dapat menyebutkan jenis baja perkakas spesifik yang ingin mereka gunakan, pemasok yang melewatkan simulasi termal untuk cetakan pengerasan tekan, atau pemasok yang mengutip waktu pengerjaan yang sangat singkat dan tidak realistis tanpa menjelaskan cara mencapai tujuan tersebut.
Volume produksi dan kompleksitas suku cadang mempengaruhi pemilihan pemasok secara signifikan. Program otomotif-bervolume tinggi menuntut pemasok dengan pengalaman pengerasan pers, infrastruktur simulasi, dan kemampuan PPAP yang telah terbukti. Aplikasi pekerjaan dekoratif atau penandaan industri yang dijalankan dalam waktu lebih singkat mungkin memprioritaskan fleksibilitas penyesuaian stempel panas, sehingga pemasok dapat dengan cepat memproduksi cetakan tembaga atau kuningan untuk uji coba dan mengulangi desain tanpa biaya tambahan yang besar. Untuk pembeli yang juga mencari penyedia foil, perhatikan bahwa produsen foil hot stamping biasanya beroperasi sebagai vendor terpisah dari pembuat cetakan, meskipun beberapa-pemasok layanan lengkap menjalin hubungan dengan keduanya.
Memulai dengan Perkakas Stamping yang Direkayasa
Bagi pembeli yang siap beralih dari penelitian ke tindakan, mempersempit bidang pemasok dimulai dengan mengidentifikasi mitra yang menunjukkan kemampuan terintegrasi yang dibahas di atas. Titik awal yang kuat adalahCetakan stempel khusus YICHENpenawaran, yang memberi pembeli industri solusi perkakas pembentuk logam-rekayasa yang mencakup hot stamping, die stamping, dan proses terkait. Pendekatan mereka yang terintegrasi secara vertikal terhadap manufaktur cetakan selaras dengan kriteria kualifikasi yang diuraikan di sini, menjadikan mereka pemasok yang layak untuk dievaluasi di awal siklus pengadaan.
Selain pemasok tunggal mana pun, keputusan pengadaan harus mencerminkan semua yang dibahas dalam artikel ini: pemilihan material yang disesuaikan dengan lingkungan termal Anda, desain pendinginan yang divalidasi melalui simulasi, perawatan permukaan yang sesuai dengan volume produksi Anda, dan kerangka pemeliharaan yang melindungi investasi dari waktu ke waktu. Cetakan yang bersumber dari mitra yang berkualifikasi, dibuat dengan baja yang tepat, didinginkan secara efektif, dan dipelihara secara proaktif adalah cetakan yang mencapai masa pakai penuh yang dirancang dan tidak mengalami kegagalan sedikit pun. Itulah perbedaan antara cetakan stempel logam untuk dijual dan perkakas rekayasa yang dibuat agar tahan lama.
Pertanyaan Yang Sering Diajukan Tentang Hot Stamping Dies
1. Apa perbedaan antara cetakan pengerasan tekan dan cetakan stamping foil?
Cetakan pengerasan tekan beroperasi pada suhu 900-950 derajat Celcius, membentuk dan mendinginkan blanko baja otomotif menjadi komponen berkekuatan sangat-tinggi-menggunakan baja perkakas H11/H13 berpendingin air. Cetakan stempel foil bekerja pada suhu 100-200 derajat Celcius, mentransfer logam dekoratif atau foil berpigmen ke substrat seperti kertas, kulit, atau plastik menggunakan cetakan tembaga, kuningan, atau magnesium. Keduanya memiliki terminologi yang sama tetapi berbeda sepenuhnya dalam bahan, skala, persyaratan pendinginan, dan protokol pemeliharaan.
2. Berapa lama biasanya cetakan hot stamping bertahan sebelum diganti?
Kehidupan cetakan sangat bervariasi berdasarkan bahan dan aplikasi. Cetakan pengerasan tekan yang terbuat dari baja perkakas H13 biasanya bertahan selama 50.000-100.000 siklus, sedangkan baja DIEVAR premium dapat bertahan hingga 100.000-200,000+ siklus. Untuk aplikasi dekoratif, cetakan kuningan dapat mencapai lebih dari 1.000.000 cetakan, cetakan tembaga mencapai 50.000-250.000 cetakan, dan cetakan magnesium dibatasi hingga 5.000-50.000 cetakan. Desain pendinginan yang tepat, perawatan permukaan seperti duplex nitriding plus pelapisan PVD, dan pemeliharaan preventif semuanya memainkan peran penting dalam mencapai batas atas ini.
3. Apa yang menyebabkan kegagalan dini pada cetakan hot stamping?
Penyebab paling umum adalah keretakan korosi yang disebabkan oleh tegangan-yang berasal dari dinding bagian dalam saluran pendingin, yang menyebabkan lebih dari 90 persen kegagalan cetakan pengerasan tekan. Mode kegagalan lainnya mencakup keretakan kelelahan termal akibat siklus pemanasan dan pendinginan yang berulang, keausan perekat dari kerak oksida pada blanko yang dipanaskan, keausan erosif pada titik aliran material, dan deformasi plastis akibat pembebanan-suhu tinggi yang berkelanjutan. Studi menunjukkan bahwa cetakan yang dibiarkan tanpa perlindungan saluran sangat rentan, karena kelembapan merusak dinding bagian dalam dan dikombinasikan dengan tekanan siklik yang memicu keretakan.
4. Apa yang dimaksud dengan saluran pendingin konformal dan kapan saluran tersebut layak untuk diinvestasikan?
Saluran pendingin konformal mengikuti kontur permukaan cetakan pada kedalaman yang konsisten, tidak seperti saluran lurus-pengeboran konvensional yang terbatas pada jalur linier. Mereka diproduksi melalui metode aditif seperti peleburan laser selektif atau konstruksi cetakan tersegmentasi. Penelitian menunjukkan saluran konformal dapat mengurangi waktu siklus hingga 25 persen dan menghasilkan distribusi suhu yang lebih seragam. Investasi ini layak dilakukan untuk geometri komponen kompleks dengan tarikan dalam atau jari-jari sempit sehingga pengeboran konvensional tidak dapat mempertahankan jarak permukaan-ke-saluran yang konsisten, dan untuk program-volume tinggi yang menghemat waktu siklus mengimbangi biaya perkakas yang lebih tinggi.
5. Bagaimana cara memilih perawatan permukaan yang tepat untuk cetakan hot stamping?
Pemilihan bergantung pada suhu pengoperasian, volume produksi, dan media. Untuk cetakan pengerasan tekan yang bersentuhan dengan blanko di atas 900 derajat Celcius, lapisan PVD AlTiN atau AlCrN memberikan ketahanan oksidasi pada suhu kerja. Perawatan dupleks yang menggabungkan nitridasi plasma dengan PVD menawarkan umur panjang terbaik, memberikan peningkatan masa pakai 6-10x dibandingkan baja yang tidak diolah. Untuk aplikasi suhu-sedang, pelapis CrN bekerja jauh di bawah 700 derajat Celcius. Program bervolume lebih rendah mungkin hanya memerlukan nitridasi dengan peningkatan masa pakai 2x. Titik kritis ekonomi lebih menguntungkan pelapisan premium ketika produksi melebihi 50.000 siklus, karena biaya pelapisan ulang jauh lebih murah dibandingkan penggantian cetakan prematur. Pemasok seperti YICHEN (https://www.yichen-group.com/stamping-die/) dapat memberikan saran mengenai pemilihan perawatan yang optimal berdasarkan parameter aplikasi tertentu.


