


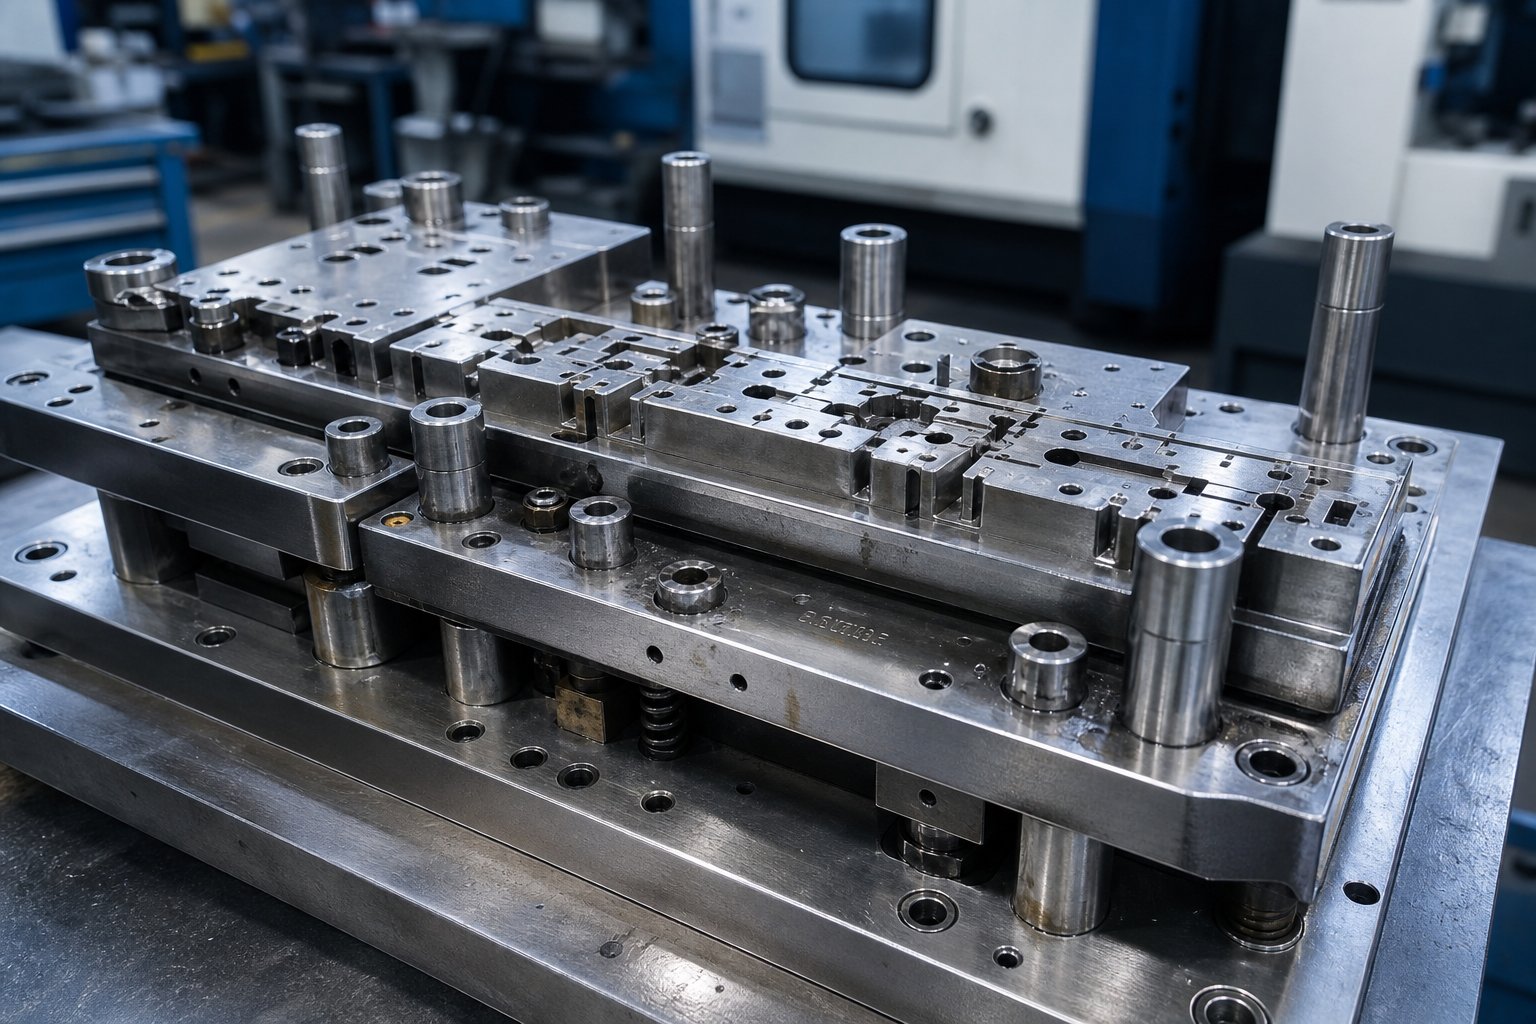
Apa Arti Sebenarnya Membuat Cetakan Stempel Logam
Saat Anda mencari informasi tentangmembuat cetakan stempel logam, Anda biasanya menemukan salah satu dari dua ekstrem: seorang penghobi yang membuat lubang pada lembaran logam tipis atau bab buku teks padat yang berisi persamaan. Artikel ini mengisi kesenjangan antara dunia-dunia tersebut, memandu Anda memahami seperti apa sebenarnya konstruksi cetakan profesional, mulai dari baja mentah hingga produksi pertama yang berhasil.
Apa Itu Stamping Die dan Apa yang Membuatnya Terlibat
Jadi apa yang dimaksud dengan cetakan di bidang manufaktur? Pada intinya, cetakan stempel adalah alat presisi yang terdiri dari dua bagian berpasangan yang memotong, membengkokkan, atau membentuk lembaran logam menjadi bentuk akhir di bawah gaya tekan. Bagian atas dan bawah menampung pelubang, rongga cetakan, penari telanjang, pilot, dan komponen pemandu yang bekerja sama untuk menemukan lokasi material, melakukan operasi, dan melepaskan bagian akhir. Definisi stamping sederhana: proses-kekuatan tinggi yang mengubah lembaran datar menjadi komponen-dimensi dengan kecepatan produksi.
Namun inilah perbedaan yang diabaikan sebagian besar konten. Mengoperasikan cetakan stempel berarti memasukkannya ke dalam mesin press dan komponen yang sedang berjalan. Membuatnya berarti merekayasa setiap komponen dari satu blok baja perkakas, mengolahnya hingga toleransi tingkat mikron, mengeraskannya, dan membuktikan bahwa komponen tersebut menghasilkan komponen yang dapat diterima sebelum mencapai tahap produksi. Apa yang dimaksud dengan mesin press stamping tanpa cetakan yang dibuat dengan benar? Hanya tonase tanpa tujuan yang berguna.
Ruang lingkup artikel ini berfokus sepenuhnya pada sisi konstruksi: desain, permesinan, perlakuan panas, inspeksi, dan validasi. Jika Anda bertanya apa itu dies dan bagaimana cara membuatnya, Anda berada di tempat yang tepat.
Mengapa Mati-Membuat Presisi Menentukan Kualitas Komponen
Setiap dimensi pada bagian yang dicap ditelusuri langsung ke cara pembuatan cetakan stempelnya. Jarak bebas pukulan-ke-mati mengontrol tinggi duri. Geometri rongga menentukan aliran material. Permukaan akhir pada baja pembentuk menentukan apakah bagian-bagiannya terlepas dengan bersih atau empedu dan menempel. Ketika toleransi menyimpang bahkan hanya seperseribu inci, tingkat scrap akan meningkat, waktu henti pengepresan meningkat, dan biaya per pukulan meningkat.
Dadu adalah DNA dari setiap bagian yang dicap. Setiap cacat permukaan akhir, kesalahan dimensi, atau duri ditelusuri kembali ke cara pembuatan cetakan.
Memahami apa itu stempel logam pada tingkat praktis berarti menyadari bahwa cetakan stempel logam bukanlah alat yang umum. Ini adalah-instrumen yang dibuat khusus di mana setiap pilihan desain, pemilihan material, dan operasi pemesinan dipadukan dengan kualitas, umur panjang, dan keekonomian setiap komponen yang diproduksi. Bagian selanjutnya merinci bagaimana hal ini terjadi, dimulai dengan fase rekayasa digital sebelum pemotongan chip.
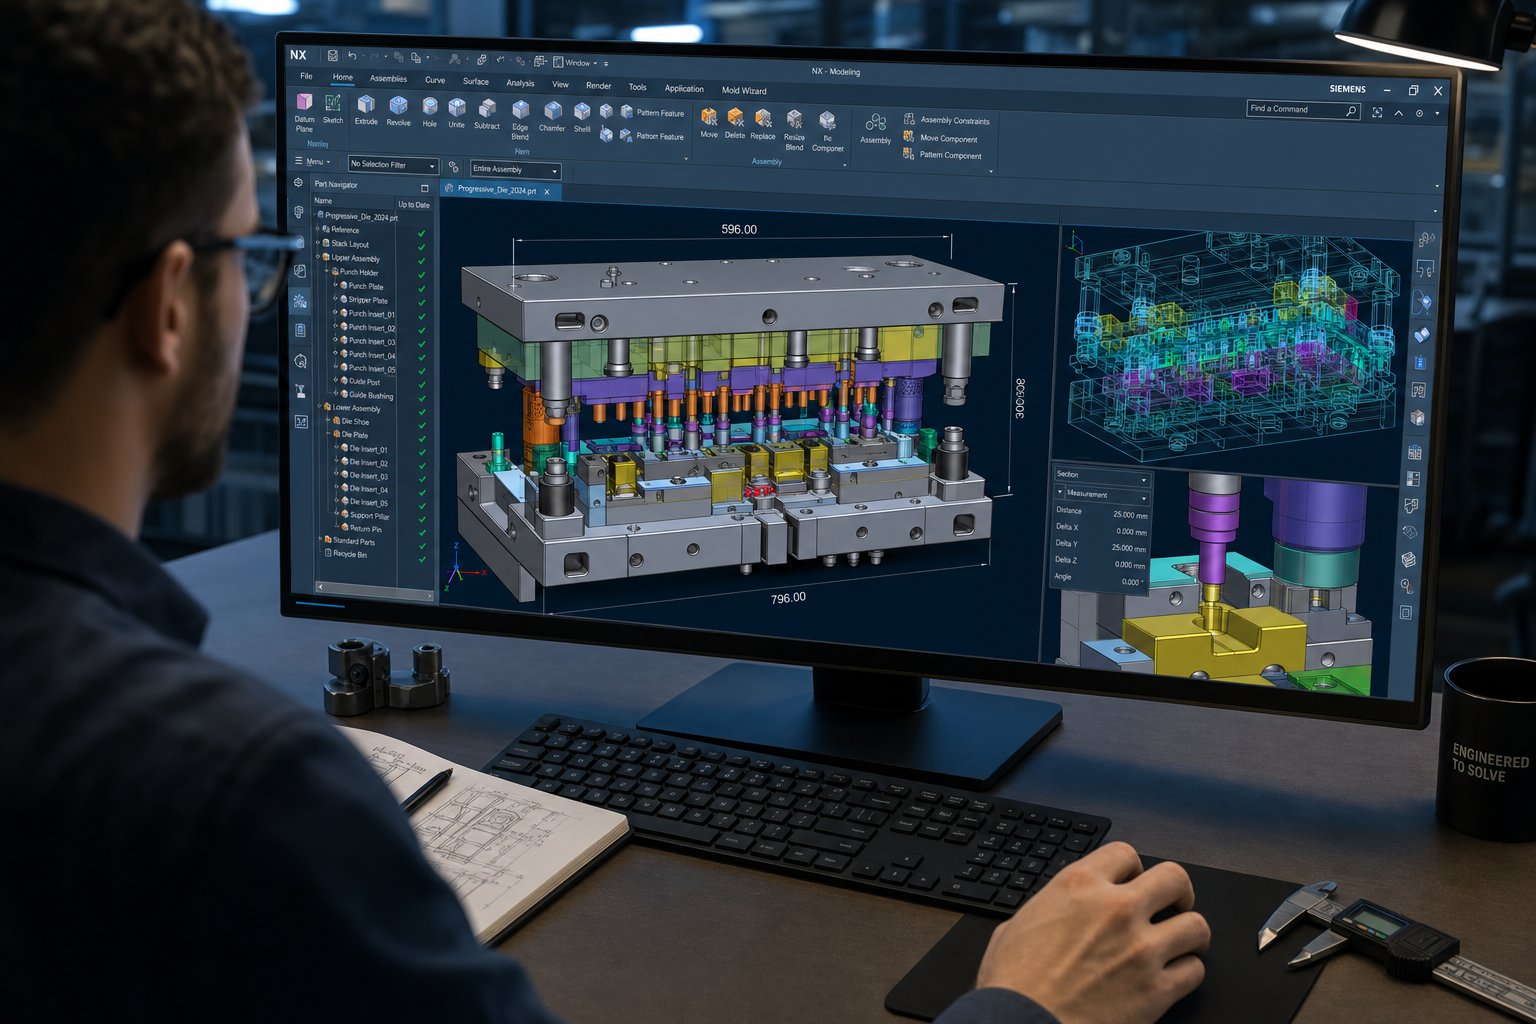
Alur Kerja Desain Die dari Pemodelan CAD hingga Pemrograman CAM
Sebelum baja perkakas apa pun dipotong, cetakan stempel ada sepenuhnya sebagai geometri digital. Fase-rekayasa ujung depan adalah tahap dimana biaya, akurasi, dan kinerja produksi sangat ditentukan, namun ini adalah langkah yang dilewati oleh sebagian besar diskusi konstruksi cetakan.Desain cetakan stempel modernbergantung pada tiga disiplin digital yang saling berhubungan: pemodelan CAD 3D untuk menentukan setiap komponen, simulasi CAE untuk memvalidasi perilaku pembentukan, dan pemrograman CAM untuk menghasilkan jalur alat yang akan memproses setiap bagian. Lakukan fase ini dengan benar dan Anda mengurangi putaran uji coba, memo, dan pengerjaan ulang. Lakukan kesalahan dan Anda membayar kesalahan tersebut pada baja.
Pemodelan CAD 3D untuk Geometri Punch and Die
Desain cetakan stempel logam dimulai dengan model parametrik 3D dari bagian yang sudah dicap. Insinyur mengimpor geometri bagian, biasanya sebagai STEP atau file CAD asli, dan mulai mengerjakan mundur dari bentuk akhir untuk menentukan bagaimana cetakan harus membentuknya. Pendekatan-rekayasa terbalik ini membuat desain stempel lembaran logam berbeda dari desain mekanis umum. Anda tidak hanya memodelkan komponen padat; Anda memodelkan ruang dan gerak negatif yang akan menghasilkan bagian jutaan kali.
Pemodelan parametrik berarti setiap dimensi didorong oleh hubungan. Mengubah radius pukulan dan rongga cetakan kawin, bukaan stripper, dan saku pelat belakang semuanya diperbarui secara otomatis. Asosiatif ini mencegah ketidaksesuaian yang menyebabkan interferensi selama perakitan. Pukulan dimodelkan dengan profil pemotongan, panjang tanah, dan sudut gesernya. Blok die menerima geometri rongga dengan jarak bebas yang tepat untuk material dan ketebalan spesifik yang dicap. Stripper, pilot, guide pin, dan heel block semuanya dibentuk dalam model perakitan yang sama, memastikan bahwa setiap komponen bekerja sebagai sistem yang terkoordinasi.
Tata letak strip adalah bagian penting dari fase pemodelan ini. Perancang menentukan bagaimana strip datar akan disarangkan, berapa banyak material yang berada di antara bagian-bagiannya, di mana tab pembawa terhubung, dan berapa jarak nada yang memisahkan stasiun. Tata letak jalur-yang terencana dengan baik menyeimbangkan pemanfaatan material terhadap distribusi gaya pembentuk dan stabilitas umpan. Bahan limbah bersarang yang buruk. Urutan yang buruk menciptakan gaya yang tidak seimbang sehingga menyebabkan keausan cetakan tidak merata.
Simulasi CAE untuk Memprediksi Perilaku Pembentuk
Bayangkan menekan bentuk kompleks dari-baja berkekuatan tinggi dan menemukan bahwa dinding gambar menjadi tipis hingga retak, tetapi hanya setelah Anda mengerjakan rongga cetakan. Skenario itu dulunya biasa terjadi. Saat ini, simulasi CAE memprediksi kegagalan ini sebelum alat fisik apa pun ada, menjadikannya salah satu teknik stempel logam paling berharga yang tersedia bagi para insinyur cetakan.
Analisis elemen hingga memodelkan seluruh proses pembentukan: kontak dudukan kosong, perjalanan pukulan, aliran material ke dalam rongga, dan pemulihan elastis setelahnya. Simulasi mengidentifikasi kerutan di area yang tidak didukung, penipisan pada radius yang sempit, dan retak ketika regangan melebihi batas material. Hal ini juga memprediksi springback, yaitu kecenderungan logam yang terbentuk untuk memulihkan sebagian bentuknya setelah gaya tekan dihilangkan. Untuk baja berkekuatan-tinggi, pegas balik bisa cukup parah sehingga mendorong komponen keluar dari toleransi sepenuhnya.Alat simulasi tingkat lanjutsekarang menghitung besaran pegas di seluruh permukaan bagian, sehingga memungkinkan para insinyur mengkompensasi geometri cetakan secara proaktif daripada mengejar koreksi selama uji coba.
Kompensasi ini bekerja dengan secara sengaja memodifikasi permukaan cetakan sehingga bagian tersebut kembali ke bentuk akhirnya yang benar. Tanpa simulasi, para insinyur mengandalkan uji coba-dan-kesalahan fisik, melakukan pembengkokan berlebihan dengan menebak-nebak, dan melakukan iterasi melalui penghitungan ulang yang mahal. Teknologi stamping telah maju ke titik di mana prototipe stamping logam dapat divalidasi secara digital sebelum melakukan perkakas keras, memotong waktu pengembangan selama berminggu-minggu dan menghilangkan seluruh putaran pengambilan sampel fisik.
Pemrograman CAM dan Strategi Toolpath
Dengan geometri terkunci dan simulasi divalidasi, pemrograman CAM menerjemahkan desain ke dalam instruksi mesin. Setiap kontur, saku, dan profil pada setiap komponen die memerlukan jalur pahat yang menyeimbangkan penyelesaian permukaan, akurasi dimensi, dan waktu siklus. Di sinilah keputusan desain stamping bertemu dengan realitas manufaktur.
Pemrogram CAM menentukan strategi pengerjaan kasar yang menghilangkan material massal dengan cepat, menyisakan stok untuk lintasan setengah-finish dan finish. Mereka memilih geometri pemotong yang disesuaikan dengan fitur spesifik: ball-penggiling ujung hidung untuk rongga berkontur, penggilingan ujung datar untuk permukaan datar, dan perkakas berdiameter-kecil untuk sudut sempit. Strategi jalur perkakas seperti pemesinan berkecepatan tinggi-dengan beban chip yang konstan mengurangi gaya pemotongan dan memperpanjang masa pakai pahat, yang penting saat Anda mengerjakan baja perkakas yang diperkeras di 60+ HRC setelah perlakuan panas.
Untuk profil cetakan kompleks dengan kurva gabungan dan potongan bawah, pemrograman simultan 5 sumbu menjaga orientasi pemotong tetap optimal pada permukaan, mengurangi tinggi kerang dan meminimalkan pemolesan tangan. Geometri planar yang lebih sederhana mungkin hanya memerlukan kerja 3 sumbu. Pemrogram membuat keputusan ini komponen demi komponen berdasarkan kompleksitas geometri dan persyaratan toleransi.
Alur kerja desain stempel logam pada umumnya mulai dari konsep hingga program siap pakai mesin mengikuti urutan yang ditentukan:
- Impor geometri bagian dan tinjauan kelayakan
- Tata letak strip, penyarangan, dan urutan operasi
- Pemodelan komponen mati dengan asosiatif parametrik penuh
- Simulasi pembentukan, prediksi springback, dan kompensasi die face
- Pembuatan jalur alat, verifikasi simulasi, dan pasca{0}}pemrosesan untuk CNC
Setiap langkah memberi umpan pada langkah berikutnya. Melewatkan simulasi untuk menghemat waktu hampir selalu membutuhkan biaya lebih banyak dalam pengerjaan ulang. Pemrograman CAM yang terburu-buru menyebabkan penyelesaian permukaan yang buruk sehingga memerlukan kerja tangan yang berlebihan. Fase digital adalah saat di mana disiplin membuahkan hasil, karena begitu Anda mulai memotong baja, biaya perubahan menjadi jauh lebih mahal. Transisi dari model digital ke logam fisik, pemesinan komponen cetakan yang sebenarnya, adalah saat kompleksitas konstruksi terlihat paling jelas.
Jenis Stamping Dies dan Perbedaan Konstruksinya
Tidak semua cetakan stempel dibuat dengan cara yang sama, dan kompleksitas konstruksi sangat bervariasi tergantung pada jenisnya. Cetakan pengosongan-stasiun tunggal mungkin memerlukan beberapa minggu pengerjaan. Cetakan progresif 20 stasiun untuk aplikasi cetakan stempel otomotif memerlukan waktu berbulan-bulan untuk pengerjaan presisi pada lusinan komponen yang saling terkait. Memahami jenis cetakan stempel membantu menjelaskan mengapa strategi pembangunan, toleransi, dan biaya sangat bervariasi antar proyek.
Dies-Stasiun Tunggal vs Dies Majemuk
Cetakan-stasiun tunggal mewakili kategori paling sederhana dari cetakan stempel lembaran logam. Setiap pukulan tekan melakukan satu operasi: blanko, penusuk, atau bentuk tunggal. Konstruksinya relatif mudah karena Anda membuat satu set alat kawin dengan satu masalah penyelarasan. Cetakan sederhana menangani pekerjaan dasar seperti memotong ring atau membuat lubang pemasangan pada braket.
Dies majemuk meningkatkan kompleksitas sedikit pun. Mereka melakukan beberapa operasi pemotongan dalam satu pukulan di satu stasiun. Cetakan majemuk tipikal mungkin mengosongkan profil luar dan menembus lubang internal secara bersamaan. Tantangan konstruksi di sini adalah konsentrisitas. Setiap bukaan pukulan dan cetakan harus sejajar dengan tepat karena semuanya melibatkan material pada saat yang bersamaan. Toleransi semakin ketat, dan pembuat cetakan harus memperhitungkan defleksi akibat gaya pemotongan yang simultan.
Kombinasi cetakan melangkah lebih jauh dengan mencampurkan pemotongan dan pembentukan dalam satu pukulan. Anda dapat mengosongkan suatu bentuk dan menariknya ke dalam cangkir dalam satu siklus penekanan. Pembuatan cetakan ini mengharuskan pembuat cetakan untuk mengatur jarak bebas geser dan jari-jari pembentukan dalam alat yang sama, sehingga memerlukan perhatian yang cermat terhadap bagaimana material mengalir selama operasi gabungan. Namun, semua ini adalah alat-stasiun tunggal. Peningkatan nyata dalam kompleksitas pembangunan terjadi ketika Anda berpindah ke tahapan perkakas yang memproses strip melalui beberapa stasiun.
Konstruksi Die Progresif dan Urutan Stasiun
Cetakan progresif adalah solusi-stamping bervolume tinggi. Mereka melakukan serangkaian operasi di beberapa stasiun dengan setiap gerakan menekan, secara bertahap mengubah strip logam menjadi bagian jadi. Seperti yang dijelaskan oleh Majalah MetalForming, cetakan progresif melakukan operasi lembaran logam mendasar di dua atau lebih stasiun secara bersamaan, dengan strip bergerak pada jarak yang telah ditentukan selama setiap pukulan melalui sistem pengumpanan otomatis.
Pada prinsipnya kedengarannya mudah. Dalam praktiknya, pembuatannya adalah salah satu tugas yang paling menuntut dalam pembuatan perkakas dan cetakan. Inilah alasannya:
- Penjajaran-ke-stasiun:Setiap stasiun harus mempunyai posisi relatif terhadap stasiun lainnya dalam mikron. Pergeseran kumulatif bahkan sebesar 0,01 mm di sepuluh stasiun menghasilkan komponen di luar toleransi. Mesin pembuat cetakan semua fitur stasiun dari datum umum dan memverifikasi keselarasan di seluruh set cetakan.
- Kontrol nada:Pitch adalah jarak tetap yang ditempuh strip di antara pukulan. Setiap fitur di setiap stasiun harus ditempatkan pada kelipatan nada yang tepat. Jika pukulan penusuk di stasiun tiga berada pada jarak 0,02 mm dari perkakas cetakan di stasiun delapan, fitur tersebut tidak akan sejajar pada bagian akhir.
- Panduan dan pengangkatan strip:Jalur tersebut harus melewati semua stasiun dengan lancar tanpa tersangkut pada fitur yang terbentuk atau kendur di antara pengangkat. Pengangkat batang, pemandu stok, dan kantong pelepas antar stasiun semuanya memerlukan pemesinan yang presisi untuk mempertahankan bidang umpan yang rata.
- Waktu antar-stasiun:Pilot memasuki lubang yang sebelumnya dilubangi untuk mencatat posisi strip sebelum setiap operasi dilakukan. Pilot ini harus masuk dan mundur melalui koordinasi dengan penari telanjang dan pengangkat. Kesalahan waktu menyebabkan kerusakan strip atau registrasi terlewat.
Penggunaan takik bypass negatif dan positif pada cetakan stempel lembaran logam juga berperan dalam konstruksi cetakan progresif. Takik pada tepi strip ini memberikan titik referensi fisik untuk lokasi pitch dan memungkinkan sensor mendeteksi umpan pendek atau panjang sebelum menyebabkan kerusakan. Membangun stasiun takik dengan geometri dan posisi yang benar adalah salah satu operasi penyelarasan-penting pertama dalam cetakan.
Konstruksi cetakan stempel baja untuk aplikasi progresif juga menuntut konsistensi luar biasa dalam pembuatan komponen. Setiap punch, die insert, dan backing plate harus digerinda rata dan sejajar. Pin pemandu dan bushing harus menahan sepatu atas dan bawah agar sejajar di bawah beban tekan dinamis. Dadu progresif bukan sekadar kumpulan stasiun; ini adalah sistem mekanis terkoordinasi di mana setiap komponen mempengaruhi kinerja satu sama lain.
Transfer Dies untuk Bagian yang Digambar Besar atau Dalam-
Transfer stamping mengambil pendekatan yang berbeda. Alih-alih menjaga bagian-bagian tetap menempel pada strip pembawa, masing-masing blanko dipotong bebas di stasiun pertama dan secara mekanis dipindahkan antar stasiun berikutnya dengan gripper atau mekanisme shuttle. Metode ini cocok untuk bagian besar,-kulit yang ditarik dalam, dan geometri yang tidak dapat tetap terhubung ke strip selama pembentukan.
Pemindahan bangunan menimbulkan kompleksitas tersendiri. Masing-masing stasiun berfungsi sebagai alat independen, namun semuanya harus berbagi keselarasan yang tepat dengan sistem transfer. Posisi gripper, orientasi bagian, dan jarak-ke-stasiun harus sama persis dengan mekanisme transfer mekanis. Cetakan stempel otomotif untuk panel bodi struktural, bagian dalam pintu, dan rumah yang ditarik dalam biasanya menggunakan konfigurasi transfer karena ukuran bagian dan kedalaman gambar melebihi kemampuan yang dapat diakomodasi oleh strip progresif.
Tabel di bawah ini membandingkan perbedaan persyaratan konstruksi pada jenis cetakan stempel ini:
| Tipe Mati | Jumlah Stasiun Khas | Toleransi Penyelarasan | Bangun Kompleksitas | Aplikasi Umum |
|---|---|---|---|---|
| Sederhana (satu-stasiun) | 1 | +/- 0.05mm | Rendah | Blanking, menusuk, tikungan tunggal |
| Menggabungkan | 1 (beberapa operasi) | +/- 0.02mm | Sedang | Kosongkan dan tusuk secara bersamaan |
| Kombinasi | 1 (potong + bentuk) | +/- 0.02mm | Sedang-Tinggi | Kosongkan dan gambar dalam satu pukulan |
| Progresif | 4 sampai 30+ | +/- 0.01 mm kumulatif | Tinggi | Konektor, braket, klip otomotif |
| Transfer | 3 sampai 12+ | +/- 0.02 mm per stasiun | Tinggi | Panel besar, gambar dalam, bagian struktural |
Peralihan dari-stasiun tunggal ke konstruksi progresif atau transfer bukan sekadar masalah penambahan stasiun. Ini adalah perubahan mendasar dalam cara Anda merencanakan, mengolah, dan memvalidasi dadu. Setiap stasiun tambahan mengalikan jumlah dimensi kritis, jumlah komponen yang memerlukan akurasi sub-mikron, dan jumlah interaksi yang harus bekerja secara terpadu. Meningkatnya persyaratan presisi mendorong pilihan material yang dihadapi pembuat cetakan ketika memilih baja perkakas yang akan menjadi tulang punggung setiap komponen.
Memilih Baja Perkakas Berdasarkan Apa yang Anda Stamping
Sebuah cetakan hanya tahan lama jika dibandingkan dengan baja pembuatnya, dan kualitas yang tepat hampir seluruhnya bergantung pada lembaran logam apa yang ingin Anda stempel. Baja ringan, baja tahan karat, aluminium, dan-paduan berkekuatan tinggi masing-masing memberikan tekanan berbeda pada perkakas. Beberapa bagian tepinya aus secara bertahap karena abrasi. Yang lain menghasilkan beban tumbukan yang tajam sehingga membuat baja rapuh. Memilih bahan stempel logam untuk punch, die block, dan forming insert tanpa mempertimbangkan bahan stempelnya ibarat memilih ban tanpa mengetahui permukaan jalan.
Nilai Baja Perkakas dan Aplikasi Stampingnya
Lima kategori material mencakup sebagian besar komponen die yang digunakan dalam stamping produksi. Masing-masing menempati posisi berbeda pada spektrum-ketangguhan kekerasan, dan masing-masing sesuai dengan mode kegagalan tertentu.
Baja perkakas D2adalah pilihan default ketika keausan abrasif membatasi umur pahat. Kandungan kromium karbidanya yang tinggi membuat ujung tombak tetap tajam dalam jangka waktu produksi yang lama. Untuk blanking dan penindikan bervolume tinggi pada baja stempel dan material berlapis, D2 menghasilkan retensi tepi terbaik. Namun, bahan ini kurang tangguh dalam menahan benturan keras, sehingga tidak ideal untuk stasiun pembentuk-ukuran tebal yang didominasi beban kejut.
Baja perkakas A2bekerja paling baik ketika tidak ada mode kegagalan tunggal yang jelas mendominasi. Ini menyeimbangkan ketahanan aus dengan ketangguhan yang cukup untuk menangani dampak sedang, menjadikannya pilihan praktis untuk cetakan progresif di mana beberapa stasiun mengalami kondisi keausan, beban, dan dampak siklik yang beragam. Untuk produksi volume-sedang di bawah 1.000.000 klik, A2 sering kali memberikan kinerja-yang paling hemat biaya.
Baja perkakas S7mengutamakan ketangguhan di atas segalanya. Saat pukulan terkelupas atau retak akibat benturan berulang-ulang, khususnya pada-stamping pengukur berat atau stasiun dengan beban penusukan yang agresif, S7 menyerap tekanan siklik yang akan mematahkan-kadar karbida yang lebih tinggi. Ini bekerja pada kekerasan yang lebih rendah (56-58 HRC) tetapi tahan terhadap retak lelah jauh lebih baik daripada D2 atau M2.
Baja berkecepatan tinggi-M2mengisi celah di mana keausan dan beban tekan berkontribusi terhadap kegagalan. Pukulan yang harus mempertahankan geometri tepi di bawah tekanan tinggi yang berkelanjutan mendapat manfaat dari kombinasi kekerasan M2 (60-65 HRC) dan kekuatan tekan. Dibandingkan dengan D2, ia lebih tahan terhadap deformasi. Dibandingkan dengan S7, ia memiliki tepian yang lebih tajam dan lebih panjang.
Tungsten karbidasisipan memberikan ketahanan aus hingga 30 kali lebih besar dibandingkan baja perkakas konvensional. Bahan ini menjaga keakuratan dimensi selama jutaan siklus, sehingga menjadikannya satu-satunya pilihan praktis untuk aplikasi bervolume sangat-tinggi-atau saat mencap bahan yang sangat abrasif. Keuntungannya: karbida rapuh, mahal, dan memerlukan penggilingan khusus atau EDM untuk membentuknya. Ini tidak dapat menyerap beban samping atau benturan yang berat tanpa risiko patah tulang yang parah.
| Nilai | Kekerasan (HRC) | Kekerasan | Ketahanan Aus | Bahan Stempel-Paling Cocok |
|---|---|---|---|---|
| D2 | 58-62 | Sedang | Bagus sekali | Baja berlapis, baja ringan,-pengosongan volume tinggi |
| A2 | 58-62 | Bagus | Bagus | Operasi campuran, produksi-volume sedang |
| S7 | 56-58 | Bagus sekali | Sedang | Stasiun-baja pengukur tebal, penusuk berat,-rentan benturan |
| M2 | 60-65 | Sedang | Sangat bagus | Lembaran logam abrasif-beban tinggi |
| Karbida (WC-Co) | 70+ (HRA 88-92) | Rendah | Luar biasa | Baja tahan karat, paduan abrasif, pengoperasian multi-{0}}juta komponen |
Bagaimana Bahan Stempel Mengubah Pilihan Desain Die
Lembaran logam yang melewati cetakan menentukan nilai mana yang termasuk dalam posisi tertentu. Pertimbangkan tiga skenario umum:
Stempel baja tahan karatmenghadirkan tantangan ganda. Nilai austenitik seperti 304 dan 316 bersifat abrasif dan rentan terhadap keausan perekat (galling). Pekerjaan material-mengeras dengan cepat selama pembentukan, sehingga meningkatkan gaya pemotongan dan mempercepat kerusakan tepi. Stamping tahan karat memerlukan perkakas dengan-kekerasan tinggi, biasanya sisipan D2 atau karbida di stasiun pemotongan, dikombinasikan dengan permukaan yang dipoles dan lapisan anti-pengrusakan untuk mencegah pengambilan material pada baja pembentuk.
Stempel aluminiumsepertinya perkakasnya mudah karena bahannya lembut. Dalam praktiknya, proses stamping aluminium menimbulkan permasalahan tersendiri. Aluminium mempunyai kecenderungan yang kuat untuk menempel pada permukaan perkakas baja, menumpuk pada permukaan pukulan dan jari-jari cetakan hingga kualitas komponen menurun. Saat bekerja dengan lembaran logam aluminium yang dicap, perancang cetakan memprioritaskan penyelesaian permukaan dan pemilihan lapisan daripada kekerasan mentah. Sisipan A2 yang dilapisi DLC atau TiN-sering kali mengungguli baja keras yang tidak dilapisi karena tahan terhadap mekanisme keausan perekat yang dieksploitasi oleh aluminium.
Baja berkekuatan-tinggi(tarik di atas 590 MPa) menuntut kekerasan dan ketangguhan secara bersamaan. Gaya pembentukan material yang tinggi memberikan tekanan pada komponen perkakas dalam kompresi, sementara kecenderungan pegasnya memerlukan geometri cetakan yang lebih rapat. Pukulan berujung M2 atau karbida-menangani beban abrasif di stasiun pemotongan, sementara S7 dapat berfungsi lebih baik di stasiun pembentukan yang didominasi benturan.
Kapan sisipan karbida dapat mengimbangi biaya premiumnya dibandingkan-baja perkakas yang diperkeras? Keputusan biasanya tergantung pada volume dan sifat abrasif material. Untuk produksi yang berjalan melebihi satu juta bagian, atau saat mencap paduan tahan karat atau-berkekuatan tinggi yang menggunakan tepi D2 dengan cepat, total biaya kepemilikan karbida turun di bawah baja karena hal ini menghilangkan beberapa siklus penajaman ulang dan waktu henti yang terkait. Untuk pengerjaan kurang dari 100.000 bagian atau saat mengecap logam yang lebih lunak untuk aplikasi pengecapan,-baja perkakas yang diperkeras tetap menjadi pilihan yang ekonomis.
Pemilihan material menentukan tahapannya, namun hanya memberikan nilai penuh setelah pemesinan dan perlakuan panas yang tepat mengaktifkan sifat material tersebut. Langkah selanjutnya dalam konstruksi adalah mengubah blok baja perkakas mentah ini menjadi komponen cetakan presisi melalui serangkaian operasi pemesinan CNC yang diurutkan secara cermat.
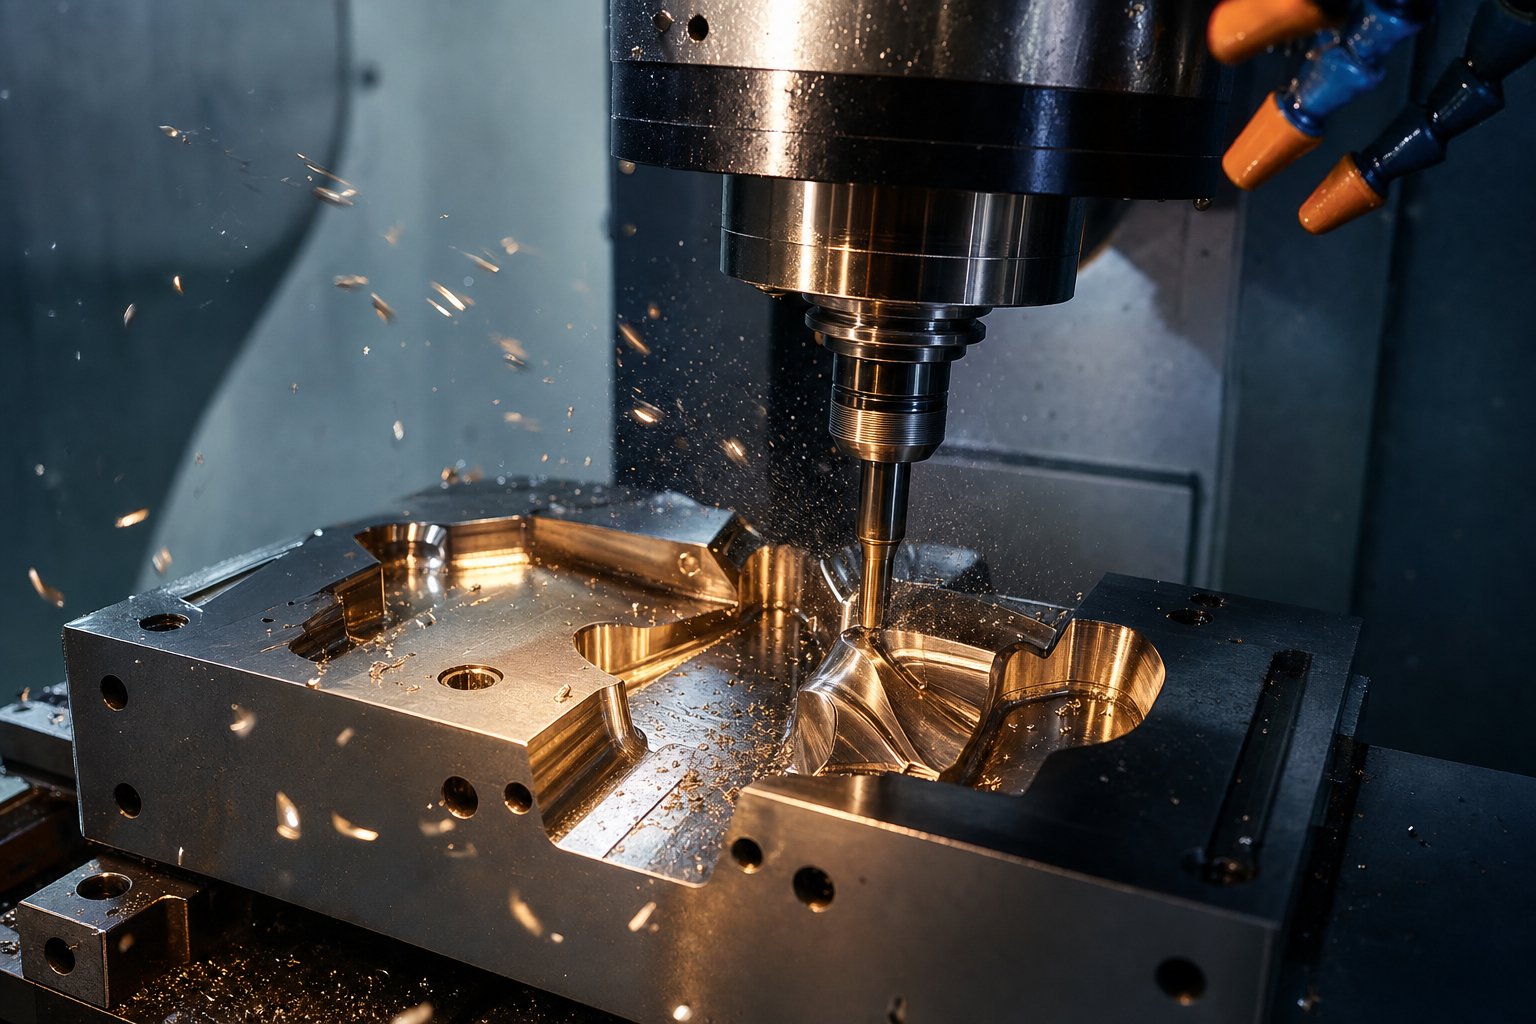
Proses Pemesinan CNC Yang Membentuk Setiap Komponen Die
Sebuah blok D2 atau M2 yang diletakkan di atas palet hanyalah potensi mentah. Mengubahnya menjadi komponen cetakan yang berfungsi memerlukan serangkaian operasi pemesinan CNC yang disengaja, masing-masing dilakukan pada tahap tertentu untuk alasan tertentu. Urutan sama pentingnya dengan operasi itu sendiri. Kasar terlalu agresif dan Anda menimbulkan tekanan internal yang membengkokkan bagian tersebut selama perlakuan panas. Selesaikan sebelum pengerasan dan Anda akan kehilangan presisi saat baja bergerak selama pendinginan. Setiap alat stempel logam dan toko cetakan mengikuti logika pemesinan yang dibangun berdasarkan satu prinsip: keluarkan sebagian besar saat baja masih lunak, keraskan, lalu bawa ke ukuran akhir saat baja masih keras.
Penggilingan Kasar dan Setengah-Selesai Sebelum Perlakuan Panas
Komponen cetakan memulai masa pemesinannya dalam keadaan anil atau{0}}pengerasan awal, biasanya sekitar 20-30 HRC. Pada kelembutan ini, material mudah dipotong, perkakas bertahan lebih lama, dan tingkat penghilangan material tetap tinggi. Operasi seadanya menghabiskan sebagian besar kelebihan stok, menyisakan 0,5 hingga 1,0 mm material pada semua permukaan kritis sebagai "kelonggaran akhir" untuk operasi selanjutnya.
Mengapa meninggalkan tunjangan itu? Dua alasan. Pertama, perlakuan panas menyebabkan pergerakan dimensi. Bahkan baja perkakas yang dikeraskan secara vakum-bergeser sedikit seiring transformasi struktur kristalnya selama pendinginan. Kedua, proses roughing itu sendiri menghasilkan tegangan sisa dari gaya pemotongan dan panas lokal. Jika Anda melakukan pengerjaan hingga ukuran akhir pada tahap ini, Anda akan melihat dimensi tersebut bergeser setelah pengerasan.
Antara proses pengasaran dan perlakuan panas, siklus-penghilangan stres pada suhu sekitar 600-650 derajat Celcius meredakan tekanan internal yang disebabkan oleh pemotongan agresif. Lolosan setengah-finish kemudian mendekatkan permukaan ke dimensi akhir, biasanya dalam jarak 0,2-0,3 mm, sekaligus menjaga kondisi stok seragam yang memastikan penetrasi panas yang merata selama siklus pengerasan berikutnya. Pembubutan CNC menangani komponen bulat seperti pin pemandu, ring, dan pelubang bundar pada tahap ini, menghasilkan geometri bentuk mendekati jaring sebelum baja diubah.
Selesaikan Penggilingan dan-Penggilingan Keras Berkecepatan Tinggi Setelah Pengerasan
Setelah perlakuan panas membuat komponen mencapai kekerasan kerja sebesar 58-65 HRC, material akan berperilaku sangat berbeda di bawah pemotong. Sekarang menjadi benteng abrasif yang tahan terhadap permesinan tradisional. Dua strategi finishing menangani tantangan ini: penggilingan presisi dan penggilingan keras berkecepatan tinggi.
Penggerindaan permukaan menjadikan komponen datar seperti pelat cetakan, pelat pendukung, dan strip keausan mencapai ketebalan akhir dengan toleransi kerataan +/- 0.005 mm atau lebih baik. Penggilingan silinder menyelesaikan komponen bulat hingga toleransi diameter dalam mikron. Penggilingan unggul dalam menghasilkan kesempurnaan geometris pada permukaan yang dapat diakses. Sebagaicatatan spesialis permesinan presisi, ketika suatu desain memerlukan kerataan atau paralelisme dalam +/- 0.002 mm, penggerindaan adalah satu-satunya pilihan yang logis, menghasilkan penyelesaian permukaan hingga Ra 0,1 mikrometer.
Penggilingan keras-kecepatan tinggi telah muncul sebagai pelengkap yang kuat untuk penggilingan. Menggunakan perkakas karbida atau PCBN pada kecepatan spindel tinggi, proses ini memanfaatkan geser adiabatik: waktu kontak pahat sangat singkat sehingga sebagian besar panas berpindah ke dalam chip, bukan ke benda kerja. Hasilnya adalah penghilangan material secara efisien dari baja yang diperkeras tanpa kerusakan termal pada permukaan komponen. Penggilingan keras dapat menghilangkan material hingga lima kali lebih cepat daripada penggilingan sekaligus menghasilkan tegangan sisa tekan pada permukaan, yang sebenarnya menguntungkan umur lelah pada perkakas stamping yang terkena beban siklik.
Pembagian praktis antara metode-metode ini sangatlah mudah. Gerinda menangani datum datar, permukaan paralel, dan profil silinder sederhana. Penggilingan keras menangani kontur 3D, geometri berkantung, dan profil rongga kompleks yang secara fisik tidak dapat dijangkau oleh roda gerinda. Sebagian besar komponen cetakan memerlukan keduanya: permukaan referensi tanah agar sesuai dengan perakitan, dan kontur-yang digiling keras untuk membentuk geometri. Pendekatan hibrid ini adalah praktik standar dalam produksi perkakas stempel logam karena setiap proses mencakup geometri yang tidak bisa dilakukan oleh proses lainnya.
CNC 5-Axis untuk Profil Die yang Kompleks
Tidak semua komponen die dapat diselesaikan dengan pekerjaan 3 sumbu. Ketika pukulan pembentuk memiliki kurva majemuk, atau rongga cetakan memiliki dinding yang dalam dengan permukaan yang dirancang dan jari-jari yang rapat, gaya penggilingan 3 sumbu akan terganggu. Alat ini hanya dapat mendekat dari atas, sehingga membutuhkan pemotong yang lebih panjang yang membelok karena beban dan meninggalkan bekas kerang pada permukaan miring yang memerlukan pemolesan tangan yang berlebihan.
Pemesinan 5 sumbu mengatasi masalah ini dengan memiringkan pahat atau benda kerja, sehingga pemotong dapat mempertahankan orientasi optimal relatif terhadap permukaan yang dipotong. Menurutperbandingan kemampuan pemesinan, pabrik 5 sumbu mencapai toleransi +/- 0.0005 inci dengan penyelesaian permukaan hingga Ra 0,4 mikrometer, dan mereka mengerjakan permukaan 3D yang kompleks dalam satu pengaturan yang memerlukan beberapa reposisi pada mesin 3 sumbu.
Untuk aplikasi alat dan die stamping, kemampuan 5 sumbu paling penting dalam situasi berikut:
- Tarik rongga mati dalam-dalamdengan dinding melengkung-yang memerlukan perkakas pendek dan kaku yang berorientasi normal terhadap permukaan
- Stasiun pembentuk cetakan progresifdengan fitur miring yang tidak dapat dijangkau dari pendekatan vertikal
- Profil pukulan yang kompleksketika beberapa fitur undercut memerlukan pengerjaan tanpa-perbaikan ulang
Namun, tidak semua komponen membenarkan waktu 5{2}}sumbu. Pelat datar sederhana, pelat belakang, dan sisipan-berdinding lurus dikerjakan secara efisien pada peralatan 3-sumbu dengan tarif per jam yang lebih rendah. Keputusannya tergantung pada geometri: jika suatu fitur memerlukan reposisi atau perkakas dengan jangkauan jauh pada mesin 3-sumbu, 5-sumbu biasanya memberikan akurasi yang lebih baik dengan total biaya yang lebih rendah meskipun kecepatan mesin lebih tinggi. Ketika cetakan bangunan ditujukan untuk mesin stamping logam berkecepatan tinggi, presisi dimensi yang dapat dicapai melalui penyelesaian 5 sumbu secara langsung menghasilkan toleransi bagian yang lebih ketat dan interval pemeliharaan yang lebih lama.
Urutan pemesinan lengkap untuk komponen die pada umumnya, mulai dari blok mentah hingga sisipan poles yang siap dirakit, mengikuti perkembangan berikut:
- Penggilingan kasar semua fitur dalam keadaan lunak (anil), menyisakan stok 0,5-1,0 mm pada permukaan kritis
- Hilangkan tegangan pada suhu 600-650 derajat Celcius untuk melepaskan tegangan sisa akibat pemesinan
- Setengah-finishing hingga 0,2-0,3 mm dari dimensi akhir dengan jumlah stok yang seragam
- Kirim ke perlakuan panas untuk pengerasan vakum dan temper hingga kekerasan target
- Selesaikan permukaan referensi penggilingan dan kontur kompleks penggilingan keras hingga dimensi akhir
- Polesan akhir membentuk permukaan hingga nilai Ra yang diperlukan untuk aliran material dan pelepasan komponen
Setiap langkah membuka gerbang berikutnya. Melewatkan penghilangan stres sebelum perlakuan panas akan mengundang distorsi. Penggilingan keras sebelum memverifikasi dimensi-pengolahan-panas{3}}akan membuang-buang waktu mesin pada komponen yang mungkin telah melampaui batas yang dapat diperoleh kembali. Disiplin urutan inilah yang membedakan perkakas logam profesional dan fabrikasi cetakan dari bengkel yang mengejar masalah melalui pengerjaan ulang.
Penggilingan presisi dan penggilingan keras menangani sebagian besar geometri cetakan, namun fitur tertentu melampaui apa yang dapat dicapai oleh pemotong berputar atau roda abrasif. Sudut dalam yang tajam, celah sempit, dan profil-yang rumit memerlukan mekanisme pelepasan yang benar-benar berbeda, yaitu pemotongan dengan percikan listrik dan bukan tenaga mekanis.
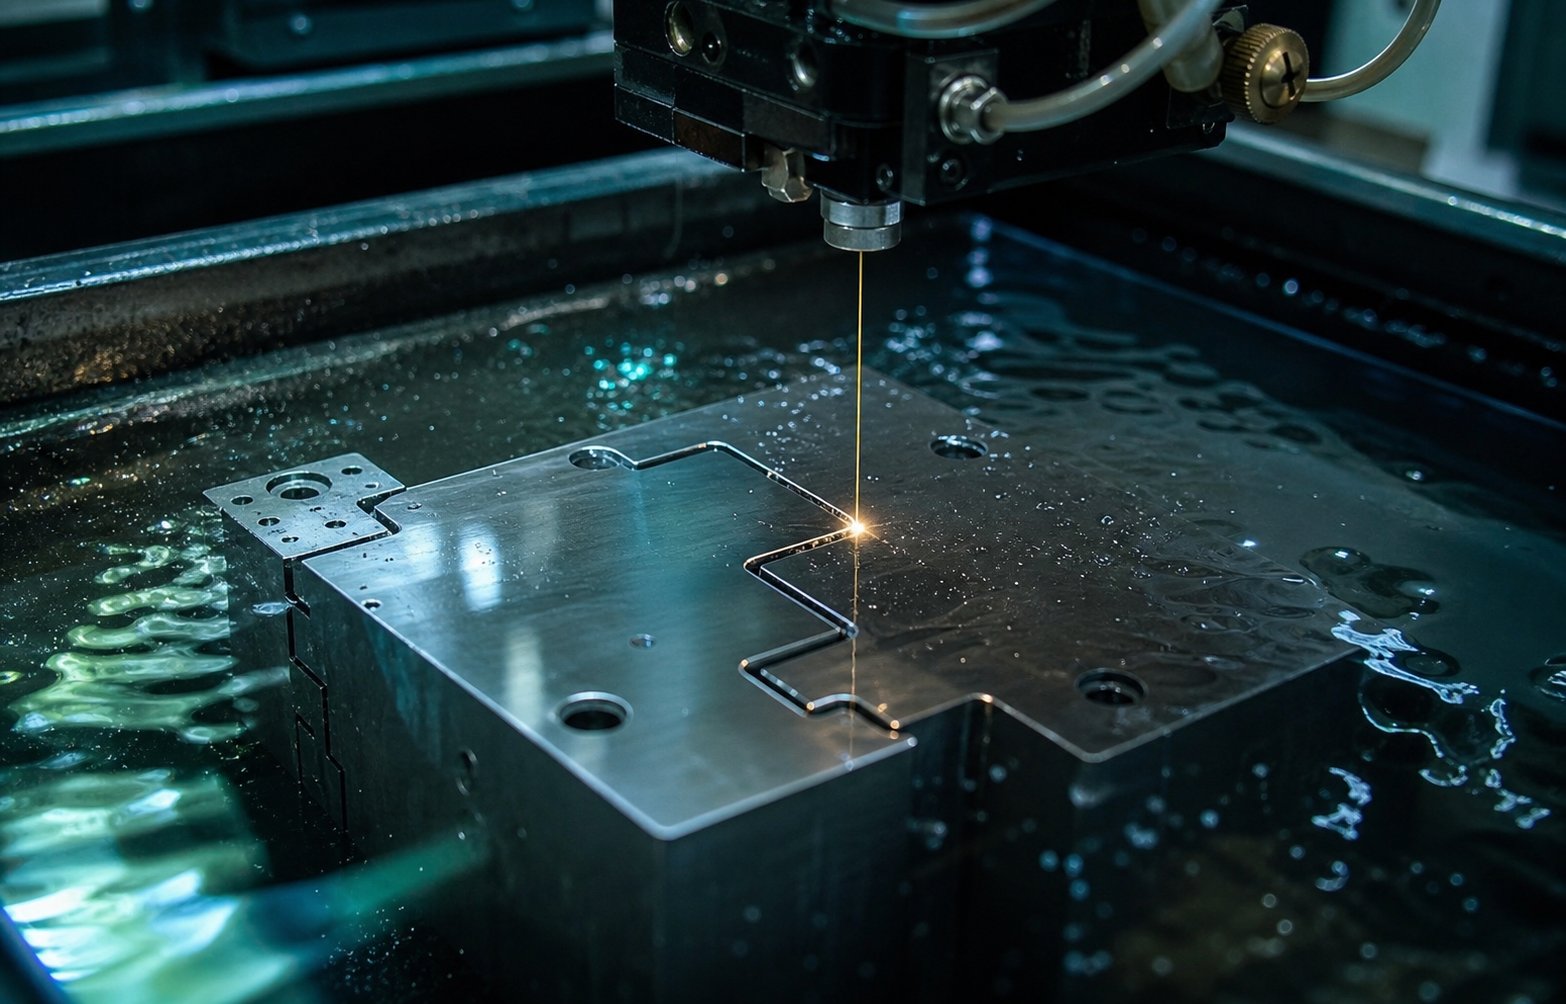
Wire EDM dan Sinker EDM untuk Geometri Die Kompleks
Pemotong frais, sekecil apa pun diameternya, menyisakan radius di setiap sudut bagian dalam yang sama dengan ukurannya. Roda gerinda tidak dapat menjangkau bagian dalam celah yang sempit. Keterbatasan fisik ini berarti bahwa komponen cetakan stempel tertentu, khususnya pelubang dan cetakan lembaran logam yang rumit, memerlukan proses penghilangan material yang berbeda secara mendasar. Pemesinan pelepasan listrik menghilangkan logam melalui erosi percikan yang terkendali, bukan gaya pemotongan mekanis, sehingga menghasilkan geometri yang tidak dapat ditiru oleh alat berputar mana pun.
Wire EDM untuk Profil Punch dan Die yang Presisi
Kawat EDM menggunakan kawat kuningan tipis atau kawat berlapis, biasanya berdiameter 0,1 hingga 0,3 mm, sebagai elektroda yang memotong benda kerja sepanjang jalur terprogram CNC-. Kawat tidak pernah menyentuh material. Sebaliknya, pelepasan listrik yang cepat menguapkan partikel-partikel mikroskopis sementara air deionisasi membilas puing-puing dan mendinginkan zona pemotongan. Karena kawat melewati seluruh benda kerja,wire EDM menghasilkan-profil potongan dengan jari-jari internal sekecil diameter kawat itu sendiri, jauh lebih tajam daripada yang dapat dicapai oleh pemotong frais mana pun.
Untuk cetakan stempel lembaran logam, EDM kawat adalah-proses utama untuk memotong profil pelubang, bukaan cetakan, dan lubang pembersihan setelah perlakuan panas. Anda akan menyadari bahwa hal ini sangat penting: pemotongan baja perkakas yang diperkeras pada 60+ HRC merupakan hal rutin untuk EDM kawat karena kekerasan material memiliki pengaruh minimal terhadap erosi percikan. Prosesnya mesin D2, M2, bahkan karbida dengan sama mudahnya. Profil stempel cetakan yang memerlukan hubungan jarak bebas yang erat antara pelubang dan bukaan cetakan, terkadang hanya 5-8% dari ketebalan material per sisi, bergantung pada kemampuan kawat EDM untuk menahan toleransi dalam kisaran +/- 0.005 mm dalam kondisi terkendali.
Beberapa skim pass secara progresif menyempurnakan akurasi dan penyelesaian permukaan. Pemotongan kasar menghilangkan sebagian besar material, lalu dua hingga empat lintasan penyelesaian mencukur mikron sekaligus, sehingga meningkatkan presisi dimensi dan kualitas permukaan pada setiap lintasan. Hal ini menjadikan EDM kawat ideal untuk memotong profil perkawinan komponen cetakan stempel dengan kecocokan pukulan-ke-die menentukan tinggi duri pada setiap bagian yang dicap.
Sinker EDM untuk Rongga dan Kontur Kompleks
Jika EDM kawat unggul dalam-profil potongan tembus, EDM sinker menangani rongga buta, kontur 3D, dan permukaan bertekstur yang secara fisik tidak dapat dihasilkan oleh kawat. Prosesnya menggunakan elektroda berbentuk khusus, biasanya dibuat dari grafit atau tembaga, yang "tenggelam" ke dalam benda kerja melalui erosi percikan. Bentuk elektroda secara langsung sesuai dengan geometri rongga yang Anda butuhkan, dan seiring berjalannya proses, ribuan percikan mikro-per detik menghilangkan material dengan presisi sementara dielektrik minyak hidrokarbon mengelola panas dan serpihan.
Dalam konstruksi cetakan stempel logam, sinker EDM berperan dalam membentuk rongga dengan permukaan 3D yang kompleks, detail pembuatan koin, dan fitur emboss yang tidak dapat dijangkau oleh pemotong frais tanpa defleksi. Ini juga menciptakan permukaan bertekstur pada permukaan cetakan di mana kekasaran yang terkontrol membantu aliran material selama pembentukan. Proses ini tidak menghasilkan gaya mekanis pada benda kerja, yang berarti bagian cetakan tipis dan fitur halus tetap tidak terdistorsi selama pemesinan.
Pengorbanannya adalah kecepatan dan biaya perkakas. Setiap elektroda harus dibuat-khusus agar sesuai dengan rongga yang diinginkan, dan elektroda akan aus saat digunakan, terkadang memerlukan banyak salinan untuk satu fitur. Waktu siklus berjalan lebih lambat dibandingkan EDM kawat untuk volume material yang setara. Namun untuk rongga buta pada baja yang diperkeras, sinker EDM tetap menjadi satu-satunya pilihan praktis.
| Parameter | Kawat EDM | EDM Pemberat |
|---|---|---|
| Toleransi yang Dapat Dicapai | +/- 0.002 hingga 0,005 mm | +/- 0.005 hingga 0,025 mm |
| Permukaan Selesai (Ra) | 0,1 hingga 0,8 mikrometer | 0,4 hingga 3,2 mikrometer |
| Jenis Geometri Terbaik | Melalui-profil yang dipotong,-bukaan berdinding lurus, garis luar | Rongga buta, kontur 3D, permukaan pembentuk bertekstur |
| Waktu Siklus Khas | 2 hingga 12 jam per profil (tergantung ketebalan dan lintasan) | 4 hingga 40+ jam per rongga (tergantung kedalaman dan kompleksitas) |
Lapping dan Polishing untuk Kualitas Permukaan
EDM meninggalkan lapisan pengecoran ulang yang khas pada permukaan yang dikerjakan, berupa zona tipis-bahan yang dipadatkan yang bisa menjadi lebih keras dan rapuh dibandingkan baja induk. Untuk memotong komponen seperti pukulan dan bukaan cetakan, lapisan ini biasanya dapat diterima atau bahkan bermanfaat. Untuk membentuk permukaan di mana lembaran logam harus mengalir dengan lancar di bawah tekanan, maka perlu dihilangkan.
Lapping menggunakan senyawa abrasif halus pada putaran datar atau berkontur untuk menghilangkan material pada tingkat sub-mikron, sehingga menghasilkan kerataan dan penyelesaian permukaan yang tidak dapat ditandingi oleh penggilingan saja. Ini adalah metode standar untuk membawa permukaan perkawinan kritis dari cetakan lembaran logam ke kesempurnaan geometris yang diperlukan untuk kontak yang merata di bawah beban tekan.
Pemolesan ditujukan untuk membentuk permukaan secara khusus. Seperti yang dialami para pembuat die diCatatan Pabrikator, pemolesan searah aliran logam mengurangi gesekan dan membantu lembaran logam bergerak melalui penarikan dan membentuk stasiun tanpa menimbulkan luka. Namun, tidak semua permukaan mendapat manfaat dari lapisan cermin. Baja dengan kualitas tarikan yang lebih kasar sebenarnya memiliki kinerja lebih baik terhadap perkakas bertekstur sedikit karena lembah mikronya memerangkap pelumas. Keputusan di mana memoles dan di mana meninggalkan tekstur terkontrol pada cetakan stempel lembaran logam bergantung pada bahan spesifik yang dicap dan jenis operasi pembentukan di setiap stasiun.
Bersama-sama, EDM dan penyelesaian permukaan memberi pembuat cetakan kendali atas geometri dan kondisi permukaan yang tidak dapat dihasilkan oleh mesin CNC saja. Proses-proses ini menyelesaikan fase pembentukan konstruksi cetakan. Namun geometri mentah dan penyelesaian permukaan hanyalah sebagian dari apa yang membuat komponen stamping die berfungsi di bawah beban produksi. Baja itu sendiri harus diubah melalui perlakuan panas dan lapisan pelindung untuk menahan jutaan dampak, siklus abrasif, dan kejadian termal yang dituntut oleh produksi stamping.
Perlakuan Panas dan Pelapisan Permukaan yang Memperpanjang Umur Die
Pemesinan memberikan bentuk pada komponen cetakan. Perlakuan panas memberinya sifat mekanik untuk bertahan dalam produksi. Tanpa pengerasan dan temper yang tepat, pukulan D2 yang dikerjakan dengan mesin paling presisi sekalipun akan berubah bentuk karena beban injakan dalam ribuan pukulan. Dan tanpa lapisan pelindung, keausan perekat akan merusak permukaan cetakan jauh sebelum abrasi menjadi faktor pembatasnya. Dua langkah pasca-pemesinan ini, perlakuan panas dan pelapisan, adalah penentu umur panjang cetakan.
Urutan Pengerasan dan Tempering Vakum
Pengerasan vakum memanaskan baja perkakas hingga suhu austenitisasinya di dalam-ruang bertekanan rendah, lalu mendinginkannya menggunakan-gas inert bertekanan tinggi. Lingkungan vakum mencegah oksidasi dan dekarburisasi, menjaga integritas permukaan yang diciptakan dengan susah payah selama pemesinan akhir. Bagian-bagiannya terlihat bersih dan stabil secara dimensi, dengan distorsi minimal dibandingkan dengan metode berbasis atmosfer.
Sebuah siklus pemadaman tunggal tidak pernah menjadi keseluruhan cerita. Pengerasan mengikuti pengerasan, biasanya dalam dua atau tiga siklus dengan suhu yang semakin menurun. Setiap temper mengubah austenit yang tertahan menjadi martensit yang stabil, menghilangkan tekanan internal dari quench, dan menyesuaikan keseimbangan akhir antara kekerasan dan ketangguhan. Melewatkan siklus temper akan menyebabkan struktur mikro tidak stabil yang dapat bergeser secara dimensi selama produksi, menyebabkan hilangnya toleransi progresif yang sulit didiagnosis.
Perlakuan kriogenik mendorong transformasi ini lebih jauh. Dengan mendinginkan komponen hingga sekitar minus 300 derajat Fahrenheit menggunakan nitrogen cair secara terkendali selama beberapa jam, pemrosesan kriogenik mengubah sisa austenit yang ditinggalkan oleh tempering standar. Penelitian yang dipublikasikan diJurnal Internasional Ilmu Teknikmendokumentasikan bahwa proses kriogenik mendalam yang dikontrol secara ilmiah menghasilkan-peningkatan masa pakai melebihi 200 persen di berbagai aplikasi perkakas. Perubahan tingkat-molekul, termasuk peningkatan distribusi karbida dan transformasi martensit yang lengkap, mengurangi koefisien gesekan dan meningkatkan stabilitas dimensi secara permanen. Untuk cetakan stamping yang diperkirakan dapat menjalankan jutaan siklus, perlakuan kriogenik setelah perlakuan panas konvensional dapat melipatgandakan atau tiga kali lipat masa manfaat cetakan sebelum penajaman ulang diperlukan.
Lapisan PVD dan CVD yang Mengurangi Keausan dan Kerusakkan
Perlakuan panas mengoptimalkan material curah. Pelapis melindungi permukaan tempat terjadinya kontak-ke-lembar. Deposisi uap fisik (PVD) dan deposisi uap kimia (CVD) menerapkan lapisan keramik tipis, biasanya setebal 2 hingga 5 mikron, yang secara dramatis mengurangi gesekan dan menahan perpindahan material dari lembaran yang dicap ke permukaan cetakan.
Mengapa ini penting? Saat mencap baja tahan karat, kecenderungan material untuk bekerja-mengeras dan menimbulkan penumpukan perekat pada permukaan cetakan yang dengan cepat menurunkan kualitas komponen. Uji coba di pabrik stamping Ford Motor Company,dilaporkan oleh peneliti Deakin University, menemukan bahwa cetakan yang dilapisi TiCN-meningkatkan masa pakai cetakan sebanyak lebih dari 20 kali lipat dibandingkan dengan permukaan poles yang tidak dilapisi saat mencap-bahan yang rentan melukai. Lapisan tersebut menunda tahap transfer material penting-tanpa batas waktu dalam jangka waktu pengujian 20.000 siklus uji coba.
Setiap jenis pelapis menargetkan mekanisme keausan tertentu:
- Timah (Titanium Nitrida):Perlindungan-keausan umum dengan kekerasan sekitar 2000-2500 HV. Hemat biaya-untuk pengecapan bahan campuran pada kecepatan dan volume sedang.
- TiCN (Titanium Karbonitrida):Kekerasan lebih tinggi dan gesekan lebih rendah dari TiN. Unggul terhadap material abrasif termasuk aplikasi pengecapan logam baja tahan karat di mana-permukaan yang diperkeras mempercepat keausan tepi.
- TiAlN (Titanium Aluminium Nitrida):Menoleransi suhu di atas 800 derajat Celcius dengan membentuk lapisan pelindung aluminium oksida di bawah panas. Cocok untuk pengecapan berkecepatan tinggi-dan aplikasi di mana kerusakan pelumas menyebabkan suhu alat meningkat.
- DLC (Berlian-Seperti Karbon):Koefisien gesekan yang sangat rendah sekitar 0,1 hingga 0,15, mencegah pengambilan bahan perekat. Pilihan utama untuk cetakan stempel aluminium dan alat stempel aluminium di mana pemotongan aluminium stempel ke permukaan cetakan merupakan mode kegagalan yang dominan dibandingkan keausan abrasif.
Pemilihan lapisan berhubungan langsung dengan bahan yang dicap. Untuk stamping baja tahan karat 316, yang mana alat tersebut diserang oleh abrasi dan adhesi secara bersamaan, TiCN atau TiAlN menghasilkan kekerasan dan kelembaman kimia yang diperlukan untuk menahan goresan di stasiun pembentukan. Untuk stamping logam aluminium, gesekan ultra-rendah DLC mencegah material lunak menempel pada permukaan alat, menjaga permukaan komponen tetap bersih dan interval perawatan cetakan tetap lama.Perbandingan kinerjapastikan bahwa pengurangan gesekan DLC sangat menurunkan ketahanan pemotongan dan mencegah adhesi chip saat mengerjakan atau membentuk logam lunak seperti aluminium dan tembaga.
Dampak gabungan dari keputusan-keputusan ini sangatlah signifikan. Cetakan yang dibuat dari baja perkakas dengan mutu yang tepat, dikeraskan secara vakum-dengan perlakuan kriogenik, dan dilapisi dengan lapisan keramik yang tepat dapat bekerja tiga hingga lima kali lebih lama dibandingkan cetakan yang langkahnya terganggu. Pengganda tersebut berarti penghentian produksi yang lebih sedikit, biaya per pukulan yang lebih rendah, dan kualitas komponen yang dicap lebih konsisten di seluruh masa pakai cetakan. Namun untuk mengukur kinerja tersebut memerlukan pengukuran yang ketat di setiap tahap, mulai dari pemeriksaan dimensi pertama setelah perlakuan panas hingga pemeriksaan akhir bagian-yang diberi stempel percobaan.
Kontrol Kualitas dari Pemotongan Pertama hingga Uji Coba Stamping
Cetakan dapat dibuat dari baja perkakas premium,-diolah dengan sempurna, dan dilapisi dengan lapisan keramik yang ideal, namun tetap gagal dalam produksi jika tidak ada yang memverifikasi dimensi antar fase. Kontrol kualitas dalam die stamping presisi bukanlah titik pemeriksaan akhir. Ini adalah serangkaian gerbang yang tertanam di seluruh rangkaian produksi, masing-masing memastikan bahwa komponen siap untuk maju. Lewati satu gerbang dan Anda berisiko memperparah kesalahan awal pada setiap operasi berikutnya hingga kesalahan tersebut muncul sebagai bagian bekas di lantai pers.
Inspeksi CMM dan Verifikasi Kekasaran Permukaan
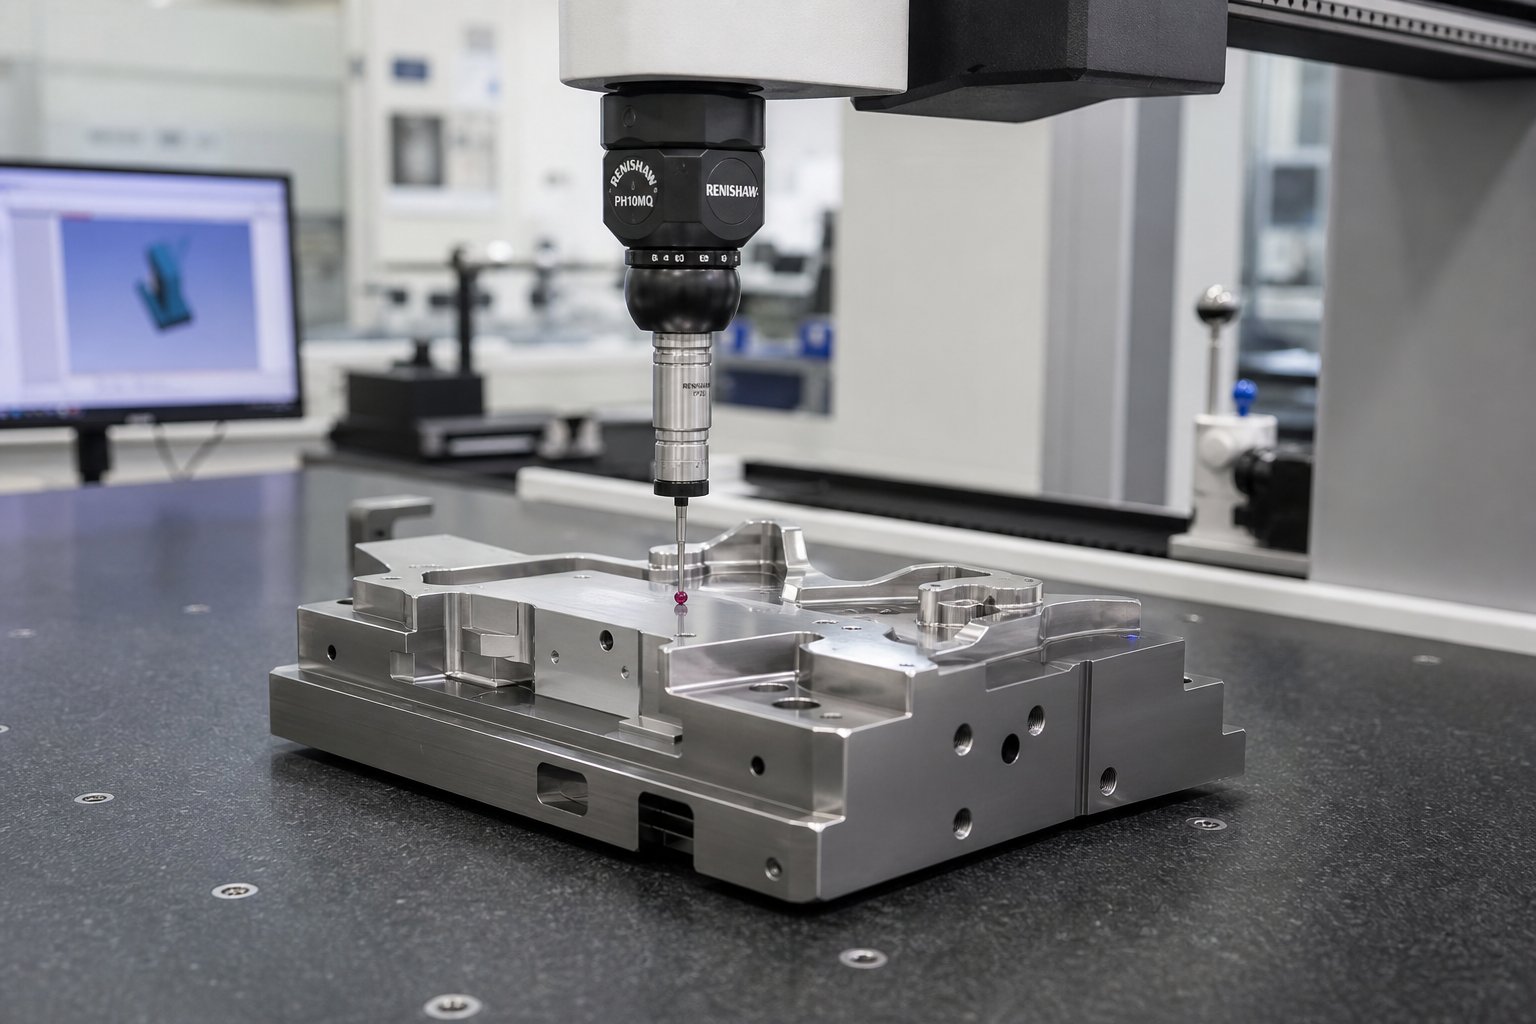
Mesin pengukur koordinat berada di tengah verifikasi dimensi untuk komponen cetakan stamping. Probe CMM menyentuh atau memindai fitur-fitur penting, menangkap data koordinat XYZ dan membandingkannya dengan model CAD 3D. Untuk sisipan cetakan, pelubang, dan blok rongga, CMM memeriksa keakuratan posisi lubang, kesesuaian profil permukaan berkontur, dan hubungan geometris seperti kerataan, paralelisme, dan tegak lurus yang menentukan bagaimana bagian-bagian yang dikawinkan menyatu selama perakitan.
Kapan pengukuran ini dilakukan? Bukan hanya di bagian akhir. Pemeriksaan dalam-proses setelah pemesinan kasar memastikan bahwa sisa stok yang cukup pada semua permukaan kritis sebelum menghilangkan tegangan dan semi-penyelesaian. Setelah perlakuan panas, pemeriksaan ulang CMM memverifikasi berapa banyak pergerakan dimensi yang terjadi selama pengerasan, yang memberi tahu masinis penyelesaian berapa banyak material yang harus dihilangkan dan di mana. Inspeksi penggilingan pasca-selesai-menghasilkan laporan kesesuaian akhir yang melepaskan setiap komponen untuk perakitan. Seperti yang dirinci oleh Moeller Precision Tool, produsen perkakas presisi memegang toleransi seketat 0,0002 inci, menggunakan perangkat CMM bersama pembanding optik dan sistem pengukuran profil untuk memverifikasi kesesuaian di setiap tahap.
Pengukuran kekasaran permukaan melengkapi data dimensi. Profilometer menelusuri permukaan yang dikerjakan atau dipoles dan melaporkan nilai Ra (rata-rata kekasaran aritmatika) dan Rz (rata-rata puncak-hingga-tinggi lembah). Mengapa hal ini penting untuk proses stamping logam? Karena permukaan akhir pada baja pembentuk mengontrol gesekan, aliran material, dan pelepasan komponen. Pukulan pembentuk yang ditentukan pada Ra 0,2 mikrometer yang sebenarnya berukuran Ra 0,8 akan menghasilkan komponen dengan tanda tarikan yang terlihat dan ketebalan dinding yang tidak konsisten. Memverifikasi kekasaran permukaan sebelum perakitan akan mencegah masalah kualitas hilir ini sampai ke media.
Pengujian kekerasan merupakan gerbang penting lainnya, terutama setelah perlakuan panas. Pengukuran kekerasan Rockwell di beberapa lokasi pada setiap komponen memastikan transformasi yang seragam. Pukulan yang menunjukkan 60 HRC pada bagian muka tetapi 56 HRC pada bagian dasarnya menunjukkan pengerasan yang tidak sempurna, kemungkinan disebabkan oleh waktu perendaman yang tidak memadai atau ketidakkonsistenan pendinginan. Protokol inspeksi industri menetapkan bahwa nilai kekerasan harus berada dalam kisaran yang ditentukan karena kekerasan yang terlalu-rendah menyebabkan keausan yang cepat, sedangkan kekerasan yang terlalu-tinggi menyebabkan kerapuhan dan risiko patah akibat beban injakan.
Pemeriksaan kesesuaian fungsional menyelesaikan verifikasi pra-perakitan. Komponen berpasangan, seperti pelubang dan bukaan cetakan yang sesuai, dirakit secara fisik di bangku untuk memverifikasi hubungan jarak bebas, kesesuaian geser pada elemen pemandu, dan kondisi interferensi pada detail kesesuaian tekan. Komparator optik melapisi profil komponen yang diperbesar terhadap geometri desain untuk menangkap penyimpangan halus yang mungkin terlewatkan oleh pemeriksaan titik CMM. Pemeriksaan kesesuaian ini memastikan bahwa masing-masing komponen akan berfungsi sebagai sistem yang terkoordinasi setelah dipasang ke dalam set cetakan.
Uji Coba dan-Pengukuran Bagian Artikel Pertama
Inspeksi perakitan memastikan bahwa cetakan terlihat benar. Stempel percobaan membuktikan bahwa itu berhasil. Cetakan yang telah selesai dipasang di mesin press, bahan strip diumpankan, dan bagian pertama dikeluarkan dari alat. Inilah momen yang memvalidasi setiap keputusan hulu, mulai dari geometri CAD hingga pemesinan dan perlakuan panas. Uji coba yang berhasil menghasilkan komponen stempel logam yang memenuhi dimensi cetakan, memperlihatkan tepi yang bersih, dan bentuk tanpa retak, kusut, atau pegas yang berlebihan.
Uji coba berjalan mengikuti protokol terstruktur. Cetakan dipasang pada ketinggian penutupan yang dihitung, diumpankan pada kecepatan yang terkendali, dan dijalankan dengan tonase yang dikurangi pada awalnya sementara operator mengamati perkembangan strip, mendengarkan kebisingan yang tidak normal, dan memeriksa beberapa bagian pertama secara visual. Stabilitas pengumpanan strip, keterlibatan pilot, dan fungsi stripper semuanya dipantau secara real time. Jika cetakan adalah tipe progresif, pekerjaan setiap stasiun dievaluasi secara independen dengan memeriksa bagian-bagian yang diselesaikan sebagian di stasiun perantara sebelum pemotongan pemisahan akhir.
Uji coba-tindakan pemeriksaan artikel-pertama dengan mencap bagian-bagian tersebut pada gambar teknik menggunakan peralatan CMM yang sama yang memvalidasi komponen cetakan itu sendiri. Setiap dimensi kritis, info GD&T, dan spesifikasi permukaan dicatat. Laporan yang dihasilkan mengkonfirmasi kesesuaian atau mengidentifikasi penyimpangan yang memerlukan penyesuaian cetakan. Penyesuaian yang umum mencakup menggeser stasiun bentuk untuk memperbaiki pegas sudut,-memoles ulang permukaan yang menunjukkan tanda tarikan, atau menyesuaikan jarak bebas pukulan-ke-di stasiun yang menghasilkan duri berlebihan. Seperti yang ditekankan oleh pakar uji coba cetakan, pemeriksaan-barang pertama secara menyeluruh memberikan laporan pengukuran mendetail, sampel uji fisik, dan dokumentasi yang mengonfirmasi bahwa cetakan siap diproduksi-sebelum dikirim.
Setiap bagian logam yang dicap yang keluar dari mesin produksi mewarisi kualitas yang tertanam dalam cetakannya. Stempel percobaan adalah tempat pembuktian warisan itu. Cetakan yang lolos-pemeriksaan barang pertama dengan semua dimensi dalam toleransi dan semua permukaan bebas dari cacat menunjukkan perkakas yang tervalidasi, siap untuk memproduksi bagian logam yang diberi stempel secara konsisten dalam ratusan ribu atau jutaan siklus.
Urutan gerbang inspeksi lengkap, mulai dari chip pertama hingga alat produksi yang divalidasi, mengikuti perkembangan berikut:
- Pemeriksaan dimensi dalam-proses setelah pemesinan kasar dan-setengah jadi untuk memverifikasi kelonggaran stok
- Verifikasi kekerasan-panas-perlakuan dan pengukuran ulang CMM-untuk pergerakan dimensi
- Laporan akhir CMM setelah penggilingan selesai dan penggilingan keras memastikan semua fitur berada dalam toleransi
- Pemeriksaan kesesuaian perakitan komponen kawin, verifikasi izin, dan perbandingan profil optik
- Uji coba stempel pada mesin cetak yang setara-produksi dengan parameter terkontrol
- Inspeksi-barang pertama yang mengukur bagian yang dicap dengan cetakan teknik dengan pelaporan dimensi penuh
Setiap gerbang harus dilewati sebelum pekerjaan dilanjutkan. Disiplin ini mencegah kegagalan kualitas yang paling mahal dalam pembuatan cetakan: menemukan masalah setelah semua operasi hilir diselesaikan pada komponen yang cacat.
Produsen yang mencakup seluruh siklus hidup ini dalam satu atap, mulai dari penilaian kelayakan dan simulasi CAE hingga pemesinan presisi, uji coba, dan inspeksi CMM, menghilangkan kesenjangan komunikasi yang muncul ketika tanggung jawab dibagi ke beberapa vendor.Proses stamping die YICHENmencontohkan pendekatan terpadu ini, memvalidasi cetakan melalui setiap tahap yang dijelaskan di sini sehingga teknisi perkakas dan manajer sumber menerima perkakas siap produksi-yang didukung oleh data inspeksi yang terdokumentasi di setiap gerbang. Untuk tim yang beralih dari penelitian ke pengembangan RFQ aktif, bermitra dengan satu-penyedia sumber yang memiliki seluruh rantai QC akan mengurangi risiko dan mempersingkat jadwal secara signifikan.
Inspeksi dan validasi menutup siklus produksi, namun ukuran sebenarnya dari cetakan stempel adalah bagaimana semua keputusan individual ini, mulai dari geometri CAD hingga pemilihan material, urutan pemesinan, perlakuan panas, dan verifikasi kualitas, digabungkan menjadi-kinerja produksi jangka panjang.
Menyatukan Semuanya dari Kelayakan hingga Produksi
Anda sekarang telah melewati setiap fase pembuatan cetakan stempel logam: desain dan simulasi digital, pemilihan material, pemesinan CNC, pemrosesan EDM, perlakuan panas, pelapisan, dan verifikasi kualitas. Setiap bagian mencakup proses yang terisolasi. Pada kenyataannya, langkah-langkah ini tidak berjalan sendiri-sendiri. Mereka bertambah. Keputusan desain dalam CAD berdampak pada pemilihan material, strategi pemesinan, dan pada akhirnya pada kualitas komponen stempel yang dihasilkan mesin cetak Anda dengan kecepatan penuh. Memahami cara kerja peracikan itulah yang membedakan cetakan stempel yang menghasilkan 500.000 pukulan andal dari cetakan yang menurun setelah 10.000.
Bagaimana Setiap Keputusan Manufaktur Dikombinasikan dengan Kinerja Die
Anggaplah proses dadu sebagai rantai pengali, bukan rangkaian penjumlahan. Memilih grade baja perkakas yang tepat tidak hanya menambah daya tahan. Hal ini melipatgandakan manfaat dari setiap langkah hilir. Pengerasan vakum-pengerasan dengan baik-insert D2 yang dipilih menghasilkan hasil yang lebih baik daripada pengerasan vakum-dengan kualitas marjinal. Menerapkan lapisan TiCN pada permukaan yang ditempa dan dipoles dengan benar akan menghasilkan potensi-pengurangan gesekan penuh. Oleskan lapisan yang sama ke permukaan dengan tegangan sisa dari siklus temper yang dilewati, dan lapisan tersebut akan terkelupas dalam ribuan pukulan.
Logika yang sama bekerja sebaliknya. Jalan pintas pada tahap mana pun membagi kinerja semua tahap berikutnya. Simulasi CAE yang terburu-buru dan prediksi springback yang hilang berarti geometri cetakan salah bahkan sebelum pemesinan dimulai. Kurangnya-menentukan baja perkakas untuk aplikasi tahan karat berarti pelapis tidak akan kalah melawan deformasi media di bawahnya. Melewatkan penghilangan stres sebelum perlakuan panas menyebabkan lengkungan sehingga penggilingan akhir tidak dapat pulih sepenuhnya. Setiap kompromi mengurangi masa pakai, kualitas komponen, dan waktu operasional produksi.
Apa sebenarnya yang membedakan dadu yang menghasilkan 100,000+ pukulan dengan dadu yang gagal lebih awal? Biasanya bukan satu kesalahan besar, tapi akumulasi keputusan marginal:
- Pintasan desain:Simulasi yang tidak memadai menyebabkan koreksi-dan-kesalahan pada baja yang diperkeras, melemahkan komponen melalui modifikasi berulang-ulang
- Kompromi material:Memilih A2 di mana D2 atau karbida dijamin akan menghemat biaya di muka tetapi menggandakan frekuensi penajaman ulang dan waktu henti tekan
- Pelanggaran urutan pemesinan:Penyelesaian sebelum tegangan dihilangkan dengan tepat menimbulkan ketidakstabilan dimensi yang memburuk pada beban pengepresan siklik
- Kesenjangan perlakuan panas:Hilangnya siklus temper atau melewatkan perlakuan kriogenik akan meninggalkan sisa austenit yang bertransformasi secara tak terduga selama produksi, menyebabkan penyimpangan toleransi yang progresif
- Penyimpangan pemeriksaan:Melepaskan komponen tanpa memverifikasi dimensi-pasca-perlakuan panas berarti merakit cetakan dari bagian-bagian yang mungkin sudah di luar spesifikasi
Proses pembuatan stempel logam menghargai disiplin di setiap gerbang. Ekspektasi biaya dan jadwal disesuaikan dengan skala tersebut. Pengosongan satu stasiun-yang sederhana mungkin memerlukan waktu 4 hingga 6 minggu dan investasi peralatan sebesar $5.000 hingga $15.000. Mati progresif moderat dengan 8 hingga 12 stasiun biasanya memerlukan waktu 8 hingga 12 minggu dan $25.000 hingga $60.000. Cetakan otomotif progresif atau cetakan transfer yang kompleks dengan toleransi yang ketat, beberapa stasiun pembentukan, dan persyaratan masa pakai volume tinggi dapat melebihi 16 minggu dan biaya perkakas sebesar $100.000. Rentang ini tidak hanya mencerminkan jam pengerjaan, namun juga upaya rekayasa kumulatif, simulasi, inspeksi, dan uji coba yang memvalidasi setiap alat untuk masa produksi yang diharapkan.
Setiap langkah dalam pembuatan cetakan stempel, mulai dari geometri CAD hingga pelapisan akhir, merupakan keputusan yang menambah atau mengurangi umur cetakan, kualitas komponen, dan efisiensi produksi. Tidak ada pilihan netral dalam proses konstruksi die dan stamping.
Beralih dari Riset ke RFQ-Solusi Siap Pakai
Jika Anda sudah membaca sejauh ini, kemungkinan besar Anda termasuk dalam salah satu dari dua kategori. Entah Anda sedang membangun pengetahuan internal untuk mengevaluasi pemasok dengan lebih efektif, atau Anda secara aktif mendekati RFQ untuk cetakan stempel logam khusus dan ingin memahami pertanyaan apa yang harus diajukan dan kemampuan apa yang harus diverifikasi. Kedua jalur mendapatkan manfaat dari prinsip yang sama: proses pembuatan stempel akan berfungsi paling baik jika satu mitra memiliki rantai penuh mulai dari kelayakan hingga peralatan produksi yang tervalidasi.
Pengadaan sumber daya yang terfragmentasi, dimana desain dilakukan di satu perusahaan, pengerjaan mesin di perusahaan lain, dan uji coba di perusahaan ketiga, menimbulkan risiko serah terima pada setiap transisi. Maksud dimensi hilang antara file CAD dan operator mesin. Spesifikasi perlakuan panas disederhanakan untuk kenyamanan. Hasil uji coba tidak memberi umpan balik secara efisien ke dalam koreksi desain. Alat cetakan dan stempel yang berkinerja terbaik dalam produksi jangka panjang hampir selalu berasal dari program terintegrasi di mana setiap fase menginformasikan fase berikutnya tanpa kesenjangan komunikasi.
Untuk manajer sumber dan teknisi perkakas yang siap beralih dari penelitian ke penawaran aktif, carilah mitra yang kemampuannya mencakup seluruh siklus hidup yang tercakup dalam artikel ini: penilaian kelayakan, simulasi CAE untuk pembentukan dan springback, permesinan CNC presisi dan EDM, perlakuan panas terkontrol, uji coba stamping dalam kondisi-yang mewakili produksi, dan-pemeriksaan barang-pertama yang didokumentasikan oleh CMM.Solusi cetakan stempel khusus YICHENmencakup cakupan ini dengan tepat, menyediakan sumber daya stamping logam menyeluruh-ke-untuk tim yang membutuhkan perkakas tervalidasi yang dilengkapi RFQ-, didukung oleh data kualitas yang terdokumentasi di setiap gerbang produksi.
Pengetahuan dalam artikel ini memberi Anda kosakata dan kerangka kerja untuk mengevaluasi proses pemasok mati secara kritis. Anda sekarang memahami mengapa langkah-langkah tertentu memerlukan biaya, mengapa garis waktu membentang pada ambang kompleksitas tertentu, dan mengapa penawaran termurah jarang memberikan biaya per pukulan terendah selama masa produksi penuh sebuah dadu. Pemahaman tersebut adalah dasar untuk membuat keputusan pengadaan yang terinformasi dalam setiap pembicaraan pengadaan barang dan jasa.
FAQ Tentang Membuat Metal Stamping Dies
1. Berapa lama waktu yang dibutuhkan untuk membuat cetakan stempel logam?
Garis waktu bergantung pada kompleksitas. Pengosongan satu stasiun-yang sederhana biasanya memerlukan waktu 4 hingga 6 minggu. Kematian progresif sedang dengan 8 hingga 12 stasiun membutuhkan waktu 8 hingga 12 minggu. Cetakan progresif atau transfer otomotif yang kompleks dengan toleransi yang ketat dan beberapa stasiun pembentukan dapat melebihi 16 minggu. Garis waktu ini mencakup fase rekayasa, simulasi, permesinan, perlakuan panas, dan validasi uji coba.
2. Bahan apa yang digunakan untuk membuat cetakan stempel?
Cetakan stempel dibuat terutama dari kualitas baja perkakas yang dipilih berdasarkan lembaran logam yang dicap. Pilihan yang umum mencakup D2 untuk ketahanan aus terhadap abrasi, A2 untuk ketangguhan dan kekerasan yang seimbang, S7 untuk aplikasi berat-benturan, M2 untuk beban tekan tinggi, dan sisipan tungsten karbida untuk pengoperasian bervolume sangat-tinggi-atau material yang sangat abrasif seperti baja tahan karat. Setiap tingkatan menempati posisi berbeda pada spektrum{9}}ketangguhan kekerasan.
3. Apa perbedaan antara dadu progresif dan dadu transfer?
Cetakan progresif menjaga bagian-bagian tetap terhubung ke strip pembawa saat bergerak melalui beberapa stasiun dengan setiap gerakan menekan, menjadikannya ideal untuk komponen-volume tinggi yang lebih kecil seperti konektor dan braket. Cetakan transfer memotong blanko secara bebas di stasiun pertama dan memindahkannya secara mekanis antar stasiun independen menggunakan gripper. Cetakan transfer cocok untuk bagian besar,-cangkang yang ditarik dalam, dan geometri yang tidak dapat melekat pada strip selama pembentukan, misalnya panel bodi otomotif.
4. Bagaimana perlakuan panas mempengaruhi kinerja stamping die?
Perlakuan panas mengubah baja perkakas dari kondisi yang dapat dikerjakan menjadi perkakas kerja yang diperkeras dan mampu menahan jutaan siklus pengepresan. Pengerasan vakum yang diikuti dengan beberapa siklus tempering menciptakan struktur martensit yang stabil. Menambahkan perlakuan kriogenik dapat meningkatkan umur cetakan lebih dari 200 persen dengan mengubah sisa austenit dan meningkatkan distribusi karbida. Tanpa perlakuan panas yang tepat, bahkan komponen yang dikerjakan dengan mesin presisi pun akan berubah bentuk atau aus dengan cepat akibat beban stamping produksi.
5. Siapa yang dapat memproduksi cetakan stempel lengkap mulai dari desain hingga validasi produksi?
Produsen cetakan terintegrasi yang memiliki rantai proses penuh, mulai dari penilaian kelayakan dan simulasi CAE hingga permesinan CNC, EDM, perlakuan panas, uji stamping, dan inspeksi CMM, memberikan hasil yang paling andal. YICHEN menawarkan kemampuan end-to-end untuk solusi cetakan stempel khusus, menyediakan verifikasi kualitas yang terdokumentasi di setiap gerbang produksi sehingga manajer sumber dan insinyur perkakas menerima perkakas siap produksi tanpa risiko penyerahan antara beberapa vendor.


