


Apa Fungsi Cetakan Stamping Pers dan Mengapa Itu Penting
Apa sebenarnya stamping itu, dan mengapa satu alat khusus menjadi pusat dari segalanya? Bayangkan memasukkan lembaran baja datar ke dalam mesin dan mengeluarkan braket, konektor, atau panel otomotif yang sudah jadi beberapa detik kemudian. Alat yang bertanggung jawab atas transformasi tersebut adalah cetakan stempel pers - dan memahami cara kerjanya akan membuka logika di balik manufaktur modern bervolume tinggi-.
Mendefinisikan Press Stamping Die
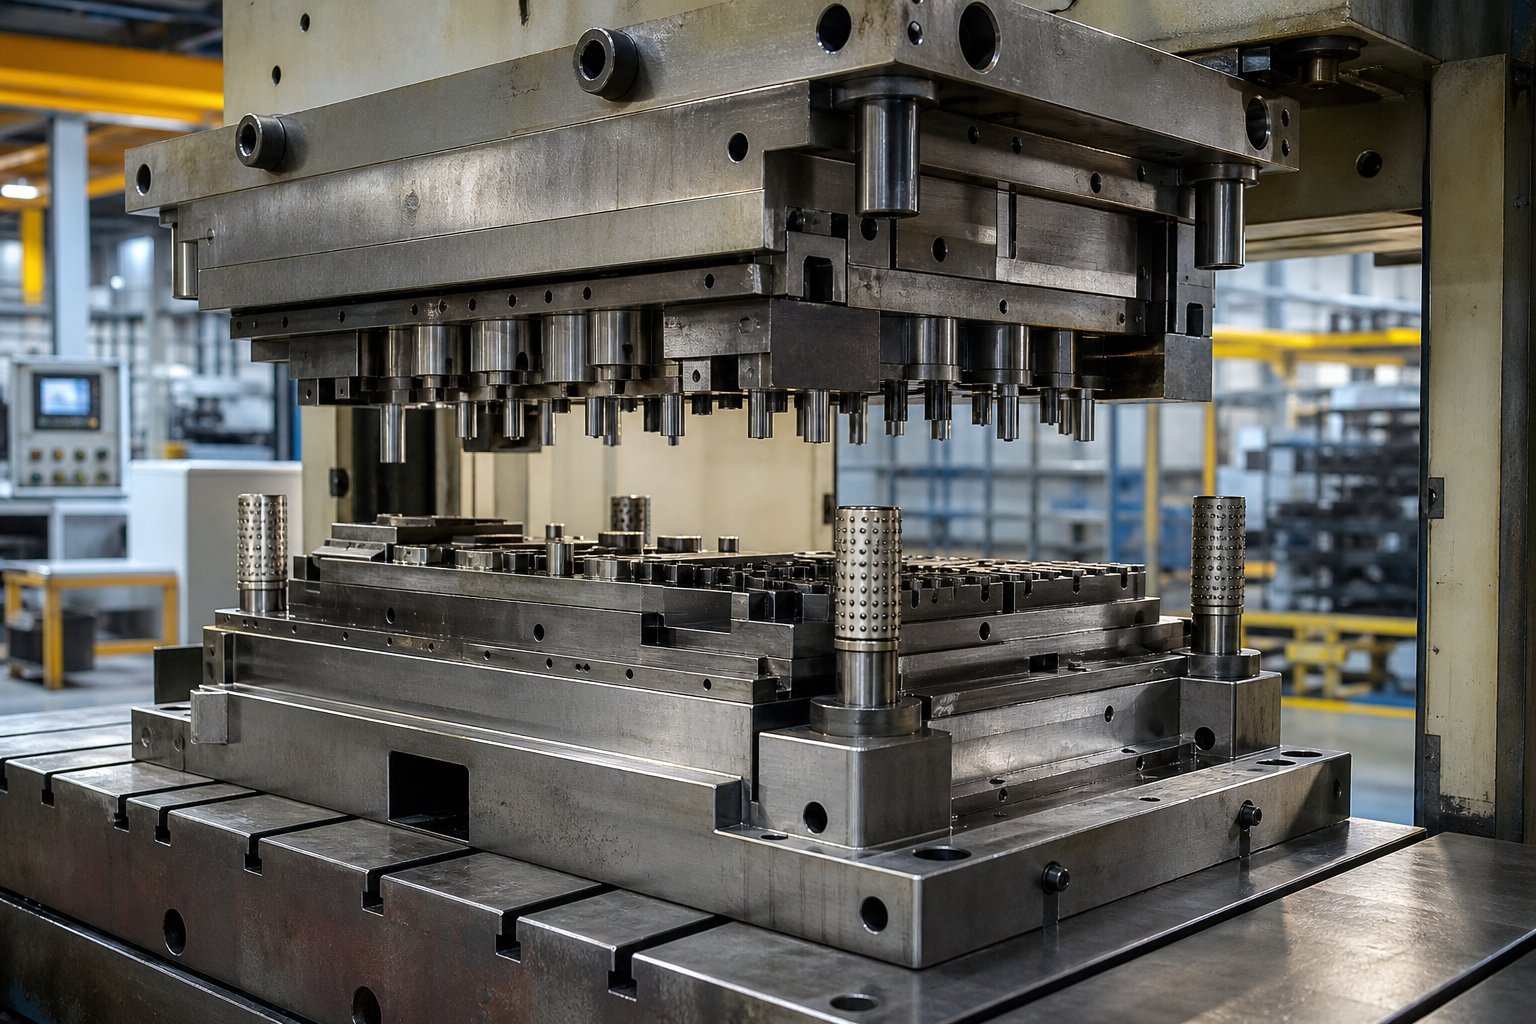
Cetakan stempel tekan adalah-rakitan perkakas bermesin presisi yang dipasang di dalam mesin cetak yang mengubah lembaran logam datar menjadi bagian jadi melalui operasi pemotongan, pembengkokan, penarikan, dan pembentukan yang terkontrol.
Dalam istilah praktisnya, cetakan stempel adalah peralatan khusus yang terdiri dari bagian atas dan bawah - yang masing-masing berisi komponen baja keras yang dirancang untuk memotong, membengkokkan, atau membentuk bahan mentah menjadi geometri tertentu. Kedua bagian tersebut sejajar di dalam mesin press, dan ketika mesin menggeser keduanya di bawah kekuatan yang luar biasa, operasi pencetakan lembaran logam terjadi. Toleransi seketat0,0002 incidapat dicapai dengan perkakas berkualitas dan pengaturan yang tepat.
Mengapa Die Adalah Inti dari Stamping Logam
Jadi apa itu stempel logam tanpa cetakannya? Intinya, hanya pers tanpa ada hal berguna yang bisa dilakukan. Mesin press menyuplai gaya dan gerak, namun cetakan menentukan geometri bagian, akurasi dimensi, dan efisiensi produksi. Setiap fitur pada komponen yang dicap - lubang, lekukan, emboss, bentuk yang digambar - berasal dari desain cetakan. Kompleksitas cetakan berkisar dari alat-stasiun sederhana yang melakukan satu operasi pengosongan atau penindikan per pukulan, hingga sistem progresif multi-stasiun yang menjalankan lusinan operasi secara berurutan seiring dengan pergerakan strip logam melalui alat tersebut.
Perbedaan Cetakan dengan Cetakan dan Perkakas Lainnya
Kebingungan yang umum terjadi:apa yang mati dibandingkan dengan cetakan? Definisi stamping berpusat pada deformasi mekanis - logam tetap padat dan dipotong atau dibentuk secara paksa antara pukulan dan rongga cetakan. Sebaliknya, cetakan injeksi membutuhkan bahan cair untuk mengalir ke rongga tertutup dan mengeras. Cetakan stempel tidak mengubah keadaan material logam, menjadikannya berbeda secara mendasar dalam struktur, persyaratan pendinginan, dan mekanika siklus. Dalam terminologi manufaktur yang lebih luas, "perkakas" adalah istilah umum yang mencakup cetakan, pelubang, perlengkapan, dan perlengkapan terkait - cetakan pers itu sendiri merupakan salah satu komponen penting dalam sistem tersebut.
Memahami apa yang dimaksud dengan cetakan dalam manufaktur pada tingkat dasar ini akan menyiapkan landasan untuk melihat lebih dalam bagaimana konfigurasi cetakan yang berbeda dapat memenuhi tujuan produksi yang berbeda - dan mengapa memilih jenis yang salah dapat menghabiskan waktu, uang, dan kualitas komponen.
Jenis Stamping Dies dan Aplikasi Idealnya
Memilih konfigurasi cetakan yang salah tidak hanya mengurangi efisiensi - tetapi juga membuat proyek tidak layak secara ekonomi. Jenis cetakan stempel yang tersedia masing-masing memecahkan masalah teknik tertentu, dan pilihan yang tepat bergantung pada campuran target volume, kompleksitas komponen, dan perilaku material. Berikut rincian kategori-kategori utama dan kapan masing-masing kategori mendapat tempat di media.
Stasiun-tunggal Mati untuk Pengoperasian Sederhana
Mati stasiun{0}}tunggal melakukan satu operasi per gerakan tekan. Ini adalah konfigurasi paling sederhana untuk dirancang, dibangun, dan dipelihara, sehingga praktis untuk-pekerjaan bervolume rendah, pembuatan prototipe, atau komponen yang hanya memerlukan satu tindakan. Cetakan blanking memotong bentuk datar dari stok lembaran. Dadu penusuk - terkadang disebut dadu penusuk - menciptakan lubang atau celah internal. Membengkokkan, membentuk, dan menggambar cetakan setiap membentuk kembali material tanpa melepaskannya.
Operasi umum yang ditangani oleh perkakas{0}}stasiun tunggal meliputi:
- Blanking - menggunting garis bagian datar dari strip atau lembaran
- Menusuk - membuat lubang, celah, atau takik pada benda kerja
- Membungkuk - membuat fitur sudut sepanjang garis lurus
- Membentuk - menghasilkan bentuk berkontur seperti rusuk, kisi-kisi, atau emboss
- Menggambar - menarik stok datar ke dalam bentuk cangkir atau cangkang
Karena setiap pukulan hanya menghasilkan satu fitur, komponen yang rumit memerlukan beberapa cetakan dan pengaturan pengepresan yang terpisah - meningkatkan biaya tenaga kerja dan penanganan pada volume yang lebih tinggi.
Dies Progresif untuk-Bagian Kompleks Bervolume Tinggi
Ketika permintaan tahunan mencapai ratusan ribu atau jutaan, kematian progresif menjadi pekerja keras. Sebuah gulungan logam dimasukkan melalui cetakan dalam strip yang berkesinambungan, memajukan jarak yang tetap (pitch) dengan setiap pukulan tekan. Di setiap stasiun di sepanjang jalur, dilakukan operasi yang berbeda - pemotongan, fitur pengecapan pelubangan, tab pembengkokan, atau penambahan geometri cetakan pembentuk - hingga bagian akhir dipisahkan dari jalur pembawa di stasiun terakhir.
Mengapa konfigurasi ini mendominasi-produksi bervolume tinggi? Benda kerja tidak pernah meninggalkan alatnya. Hal ini menghilangkan penanganan suku cadang di antara pengoperasian, menjaga waktu siklus di bawah satu detik untuk komponen kecil, dan memberikan toleransi ketat dengan kemampuan pengulangan yang tinggi pada jutaan suku cadang. Pengorbanannya adalah biaya perkakas dan waktu pengerjaan - cetakan progresif rumit untuk direkayasa dan mahal untuk dibuat, sehingga memerlukan volume untuk membenarkan investasi.
Transfer dan Compound Dies untuk Aplikasi Khusus
Tidak semua bagian cocok dengan model progresif. Transfer stamping memisahkan setiap blanko dari strip pada stasiun pertama, kemudian jari mekanis atau robot memindahkan masing-masing bagian melalui stasiun die yang berurutan. Pendekatan ini cocok untuk aplikasi bagian besar,-cangkang yang ditarik dalam, dan tabung di mana benda kerja tidak dapat tetap melekat pada strip pembawa. Cetakan transfer menawarkan fleksibilitas desain untuk geometri rumit seperti knurl, rusuk, dan ulir, meskipun siklusnya lebih lambat dibandingkan pengaturan progresif.
Dies majemuk mengambil jalur yang sama sekali berbeda. Mereka menjalankan beberapa operasi pemotongan - blanking dan penindikan, misalnya - dalam satu pukulan di satu stasiun. Hasilnya adalah komponen datar dan akurat secara dimensi yang dihasilkan lebih cepat dibandingkan menjalankan alat-stasiun tunggal secara terpisah. Perkakas gabungan lebih murah dan lebih cepat untuk dibuat dibandingkan perkakas progresif, menjadikannya solusi praktis untuk komponen datar bervolume- hingga tinggi-yang tidak memerlukan pembentukan atau pembengkokan.
Pemilihan Tipe Die yang Tepat Berdasarkan Kebutuhan Produksi
Pemilihan konfigurasi ini bergantung pada empat variabel: volume tahunan, kompleksitas komponen, karakteristik material, dan persyaratan toleransi. Perbandingan di bawah ini sekilas menggambarkan keputusan tersebut:
| Tipe Mati | Rentang Volume Khas | Biaya Perkakas Relatif | Bagian Kompleksitas | Kecepatan Siklus | Kasus Penggunaan Ideal |
|---|---|---|---|---|---|
| Stasiun-tunggal | Prototipe hingga 50.000/tahun | Rendah | Sederhana (satu fitur) | Sedang | Prototipe, jangka pendek, blanko atau tikungan sederhana |
| Menggabungkan | 50.000 hingga 500,000+/tahun | Rendah hingga Sedang | Sedang (bagian datar, banyak potongan) | Tinggi | Mesin cuci, bagian-multifitur datar,-toleransi kosong |
| Progresif | 100.000 hingga jutaan/tahun | Tinggi | Tinggi (multi-fitur, geometri 3D) | Sangat Tinggi | Klip otomotif, konektor, braket elektronik |
| Transfer | 50.000 hingga 500,000+/tahun | Tinggi | Tinggi (besar atau dalam-ditarik) | Sedang | Kerang, cangkir, panel struktur besar, bentuk tabung |
Cetakan pembentuk yang menangani emboss dangkal pada braket sederhana mungkin hanya memerlukan satu{0}}penyiapan stasiun. Konektor multi-fitur yang ditujukan untuk perlengkapan otomotif hampir pasti memerlukan perkakas yang progresif. Dan rumah baja tahan karat-yang dalam? Transfer stamping kemungkinan merupakan satu-satunya cara praktis.
Jenis cetakan menentukan tahapannya, namun komponen internal - pelubang, pelat cetakan, penari telanjang, pilot -lah yang benar-benar melaksanakan pekerjaan tersebut. Bagaimana bagian-bagian tersebut berinteraksi selama setiap gerakan tekan menentukan apakah perkakas Anda memberikan keakuratan dan umur panjang yang dijanjikan desain.
Komponen Utama Di Dalam Rakitan Cetakan Stamping Pers
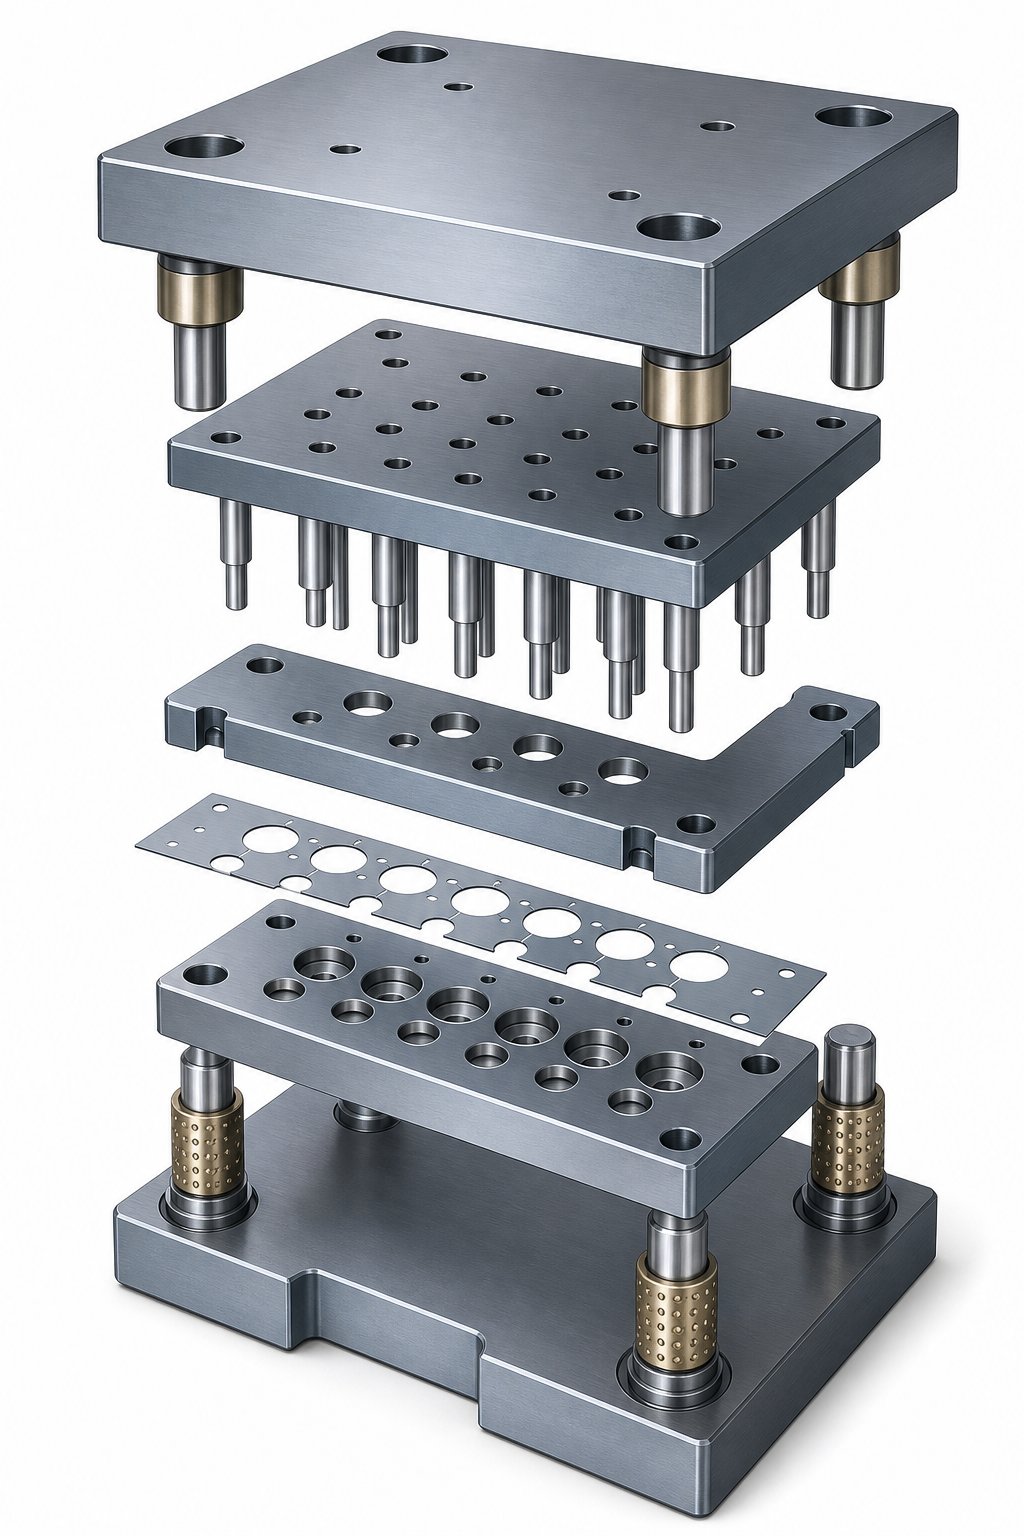
Setiap cetakan stempel pers - apa pun jenisnya - memiliki anatomi yang sama. Pengoperasian spesifiknya berbeda dari satu alat ke alat yang lain, namun logika strukturalnya tetap konsisten: kerangka yang kaku menahan komponen-komponen yang bekerja di permukaan tanah secara presisi dalam keselarasan yang tepat, dan komponen-komponen tersebut berinteraksi dengan lembaran logam dalam urutan yang dikontrol dengan ketat. Memahami setiap komponen cetakan stempel dan perannya memberi Anda gambaran yang jelas tentang bagaimana strip datar menjadi bagian jadi.
Sepatu Mati Atas dan Bawah serta Sistem Pemandu
Sepatu die membentuk tulang punggung struktural seluruh rakitan. Anggap saja sebagai sasis - semuanya dipasang pada atau ke dalam pelat baja berat ini. Sepatu atas dipasang ke ram tekan, dan sepatu bawah dibaut ke penyangga tekan. Bersama dengan pin pemandu dan bushing, keduanya membentuk apa yang biasa disebut set die.
Pin pemandu dan bushing menjaga bagian atas dan bawah tetap sejajar dalam toleransi seketat 0,0001 inci. Ada dua gaya utama: pin gesekan (lurus) dan pin-bantalan bola. Pin pemandu bantalan bola-dipasang pada bantalan yang dikurung, membuat bagian cetakan lebih mudah dipisahkan dan dipasang kembali selama perawatan. Apa pun gayanya, komponen ini mencegah pergeseran lateral di bawah beban tonase yang dapat mencapai ratusan ton - bahkan ketidakselarasan tingkat mikro-menyebabkan keausan tidak rata, gerinda, atau kerusakan langsung pada alat.
Kekakuan set cetakan yang tepat tidak-dapat dinegosiasikan. Jika sepatu melentur atau sistem pemandu mengembangkan permainan, setiap komponen yang bekerja di bagian hilir akan terganggu. Itulah sebabnya die set untuk-aplikasi tonase tinggi menggunakan sepatu yang lebih tebal dan tiang pemandu berdiameter-lebih besar untuk menahan defleksi.
Pelat Pukulan, Pelat Mati, dan Jarak Bebas Pemotongan
Pelat pelubang dan pelat cetakan adalah tempat terjadinya pekerjaan sebenarnya. Pukulan dan cetakan beroperasi sebagai pasangan yang serasi - pukulan cetakan tekan memasuki bukaan cetakan yang sesuai untuk memotong, membengkokkan, atau membentuk material di antara keduanya. Pelat pelubang (atas) menahan dan memposisikan pelubang, sedangkan pelat cetakan (bawah) berisi rongga atau kancing yang berpasangan.
Yang penting dalam hubungan ini adalah memotong jarak - celah antara lubang pelubang dan lubang cetakan. Jarak bebas yang tepat bergantung pada jenis dan ketebalan material, biasanya berkisar 5-10% dari ketebalan material per sisi untuk sebagian besar baja. Inilah yang terjadi jika izin salah:
- Terlalu ketat- gaya pemotongan yang berlebihan, percepatan keausan pukulan dan cetakan, geser sekunder yang menghasilkan tepian yang kasar
- Terlalu longgar- gerinda besar terbentuk pada bagian tersebut, rollover meningkat, dan kualitas lubang menurun
- Tidak rata- pembentukan duri satu-sisi, tarikan siput di luar-tengah, dan pengelupasan dini pada sisi yang rapat
Mendapatkan izin sejak awal akan memperpanjang masa pakai cetakan dan menjaga komponen tetap sesuai spesifikasi pencetakan tanpa pengerjaan ulang terus-menerus.
Komponen Penari Telanjang, Pilot, dan Kontrol Strip
Setelah pukulan menembus material, sesuatu harus menarik strip hingga lepas pada pukulan balik. Itulah tugas stripper plate. Ini menahan lembaran rata pada permukaan cetakan selama pemotongan, kemudian mendorong material keluar dari cetakan saat bagian atas memendek. Stripper bermuatan pegas juga menerapkan tekanan ke bawah yang mengurangi distorsi material di sekitar fitur pemotongan.
Dalam set dadu progresif, dua komponen tambahan menjaga semuanya tetap terdaftar:
- Pilot- pin presisi yang masuk ke-lubang yang telah ditusuk sebelumnya pada strip, menariknya ke posisi yang tepat sebelum setiap pukulan. Tanpa pilot, kesalahan pengumpanan kumulatif akan menumpuk dari satu stasiun ke stasiun lainnya, sehingga merusak keakuratan komponen.
- Pengangkat saham- pegas-rel bermuatan yang menaikkan strip di atas permukaan cetakan di antara pukulan, memungkinkannya bergerak bebas ke posisi pitch berikutnya tanpa terseret melintasi tepi pemotongan.
Bagaimana Komponen Berinteraksi Melalui Setiap Pukulan Tekan
Bayangkan siklus pers dalam empat fase:
- Mendekati- sepatu bagian atas turun, pin pemandu mengaktifkan bushing, dan pilot memasuki jalur untuk mengunci registrasi.
- Kontak- pelat pengupas bersentuhan dengan material dan menjepitnya rata pada pelat cetakan.
- Bekerja- pukulan dan cetakan menggeser, membengkokkan, atau membentuk logam. Tonase maksimum terjadi di sini.
- Kembali- separuh bagian atas memendek, penari telanjang mendorong strip dari pukulannya, dan pengangkat stok menaikkan strip sehingga dapat diumpankan ke posisi berikutnya.
Urutan ini berulang ratusan atau bahkan ribuan kali per jam. Setiap komponen harus menjaga toleransinya sepanjang masa pakainya - dan ketahanannya sangat bergantung pada bahan pembuat komponen tersebut.
Pemilihan Material Die dan Opsi Perawatan Permukaan
Sebuah cetakan dapat dirancang dengan sempurna dan masih akan gagal lebih awal jika dibuat dari baja yang salah. Geometri, jarak bebas, dan tata letak strip semuanya penting - tetapi baja cetakan yang Anda pilih menentukan berapa banyak bagian yang dihasilkan alat tersebut sebelum memerlukan penggilingan ulang, perbaikan, atau penggantian. Pemilihan material adalah perpaduan antara teknik dan ekonomi, dan kesalahan dalam pemilihan material akan menyebabkan edge chipping, galling, atau bencana retak yang parah di tengah-tengah proses.
Nilai Baja Perkakas untuk Aplikasi Stamping Die
Sebagian besar cetakan stempel baja dibuat dari paduan baja perkakas kerja dingin - yang diformulasikan khusus untuk menahan keausan, menjaga kekerasan pada suhu kerja, dan menjaga toleransi ketat setelah perlakuan panas. Empat tingkatan mencakup sebagian besar aplikasi:
Baja perkakas D2adalah pilihan-untuk pengosongan dan penindikan-volume tinggi di tempat yang paling penting dalam hal ketahanan aus. Kandungan karbonnya yang tinggi (1,40-1,60%) dan kromium (11,00-13,00%) memberikan retensi tepi yang luar biasa pada tingkat yang lebih tinggi.kisaran kekerasan temper 54-61 HRC. D2 menangani operasi pemotongan berulang tanpa sering melakukan penggilingan ulang, sehingga ideal untuk pukulan die progresif dan tombol die yang menjalankan aplikasi stamping baja karbon dengan kecepatan tinggi. Pengorbanannya? Ini tidak sekuat opsi lain dan lebih sulit untuk dikerjakan dan digiling.
Baja perkakas A2menawarkan jalan tengah yang seimbang. Dengan karbon sedang (0,95-1,05%) dan kromium (4,75-5,50%), A2 bersifat pengerasan udara, sangat tahan terhadap distorsi selama perlakuan panas, dan cukup dapat dikerjakan dengan mesin. Kekerasannya mencapai antara 57-62 HRC dan bekerja dengan baik dalam pembuatan koin, pemangkasan, cetakan blanking besar, dan pukulan panjang yang memerlukan perpaduan antara ketahanan aus dan ketangguhan. Untuk produksi volume menengah di bawah satu juta komponen, A2 sering kali memberikan rasio biaya terhadap kinerja terbaik.
Baja perkakas S7mengisi ceruk di mana ketahanan terhadap benturan mengalahkan retensi tepi. Karbonnya yang lebih rendah (0,45-0,55%) dan kromium (3,00-3,50%) menjadikannya yang paling tangguh di antara ketiganya, dengan kekerasan kerja 48-58 HRC dan ketahanan terhadap guncangan yang sangat baik. S7 lebih disukai untuk cetakan pembengkokan, cetakan cetakan, operasi pembentukan dingin, dan aplikasi apa pun di mana cetakan logam menyerap beban tumbukan tiba-tiba atau berulang yang akan membuat baja lebih keras terkelupas.
Baja berkecepatan tinggi-M2memasuki gambaran untuk-skenario keausan ekstrem. Awalnya dikembangkan untuk perkakas pemotong, M2 mempertahankan kekerasan pada suhu tinggi dan lebih tahan terhadap keausan abrasif dibandingkan grade pengerjaan dingin. Ini digunakan dalam komponen cetakan cetakan yang memproses bahan lembaran abrasif atau bekerja pada kecepatan yang memerlukan pemanasan gesekan menjadi faktornya - meskipun biayanya yang lebih tinggi dan ketangguhan yang lebih rendah membatasinya pada sisipan tertentu daripada pelat cetakan penuh.
| Kelas Baja | Kekerasan (HRC) | Ketahanan Aus | Kekerasan | kemampuan mesin | Aplikasi Khas |
|---|---|---|---|---|---|
| D2 | 54-61 | Sangat Tinggi | Rendah hingga Sedang | Sulit | Blanking dies, punching punch, trim dies, slitter |
| A2 | 57-62 | Tinggi | Sedang | Sedang | Coining dies, blanking dies besar, long punch, trimming |
| S7 | 48-58 | Sedang | Sangat Tinggi | Sedang hingga Baik | Cetakan pembengkokan, cetakan cetakan, alat paku keling, cetakan dingin |
| M2 (HSS) | 60-65 | Sangat Tinggi | Rendah | Sulit | Sisipan-keausan tinggi, stempel material abrasif, pengoperasian-kecepatan tinggi |
Sisipan Karbida dan Kapan Biayanya Sesuai
Bahkan ketika D2 atau M2 tidak dapat memberikan masa pakai yang dapat diterima di antara penggilingan, cetakan stempel karbida - atau lebih tepatnya, cetakan dengan sisipan karbida pada titik keausan kritis - menjadi jawabannya. Tungsten karbida menawarkan ketahanan aus 500-1000% lebih besar dibandingkan baja perkakas tradisional pada aplikasi tertentu. Anda akan menemukan sisipan karbida dalam cetakan yang terbuat dari baja tahan karat yang bersifat abrasif, baja canggih berkekuatan tinggi, atau dalam produksi volume ultra tinggi yang melebihi satu juta produksi sehingga setiap pengurangan waktu henti pemeliharaan akan berdampak langsung pada profitabilitas.
Hasil tangkapannya adalah kerapuhan. Karbida bekerja paling baik dalam-operasi berdampak rendah - pengosongan halus, gambar dangkal, dan penindikan presisi - dengan beban dapat diprediksi dan guncangan minimal. Gunakan dalam aplikasi pembentukan berat dengan benturan yang tiba-tiba, dan Anda berisiko mematahkan seluruh sisipan. Biaya adalah pertimbangan lainnya; sisipan karbida dapat menghasilkan harga 5-10 kali lipat dari harga baja perkakas, sehingga memerlukan volume atau tantangan material untuk membenarkan investasi tersebut.
Pelapis Permukaan Yang Memperpanjang Umur Die
Pelapis permukaan menambahkan lapisan tipis dan keras pada komponen cetakan akhir - mengurangi gesekan, menahan goresan, dan memperpanjang interval antar perawatan tanpa mengubah sifat curah baja dasar. Opsi yang paling umum meliputi:
- Timah (Titanium Nitrida)- pelapisan PVD-tujuan umum yang meningkatkan kekerasan permukaan dan memberikan pelumasan ringan. Namun, efektif dalam memotong pukulanpengalaman awal menunjukkan perlindungan yang terbatas untuk alat pembentukdi bawah tekanan ekstrim.
- TiCN (Titanium Karbonitrida)- lebih keras dan lebih-tahan aus dibandingkan TiN, dengan kinerja lebih baik terhadap material abrasif. Sebuah langkah maju untuk operasi pengecapan lembaran baja yang melibatkan-benda kerja berkekuatan lebih tinggi.
- CrN (Kromium Nitrida)- daya rekat yang sangat baik dan tekanan internal yang lebih rendah dibandingkan TiN, sehingga-cocok untuk aplikasi pembentukan. Diterapkan melalui-PVD bersuhu rendah, hal ini menghindari lengkungan pada bagian cetakan yang tipis atau berlubang - sebuah keuntungan nyata yang dilaporkan oleh salah satu produsen yang menghasilkan peningkatan masa pakai 3x hingga 10x tergantung pada aplikasinya.
- DLC (Berlian-Seperti Karbon)- koefisien gesek yang sangat rendah, ideal untuk membentuk aluminium dan bahan-yang rawan korosi lainnya. Pelapis DLC dapat memperpanjang masa pakai cetakan sebesar 30-50% pada stempel tahan karat dan aluminium sekaligus meningkatkan penyelesaian permukaan bagian.
Kapan pelapisan masuk akal? Pendekatan praktisnya adalah dengan menguji cetakan lembaran logam yang tidak dilapisi terlebih dahulu, mengoptimalkan geometrinya, dan kemudian melapisi desain yang telah terbukti. Seperti yang dijelaskan oleh salah satu supervisor perkakas berpengalaman, tidak ada gunanya mengeluarkan uang untuk pelapis hanya untuk mengetahui bahwa Anda perlu menggiling material untuk penyesuaian dimensi selama uji coba.
Perlakuan Panas dan Pengaruhnya terhadap Kinerja Die
Baja perkakas mentah belum siap untuk diproduksi - memerlukan perlakuan panas untuk mengembangkan sifat kerjanya. Prosesnya melibatkan tiga tahap mendasar:
- Pengerasan (Austenitisasi + Quenching)- baja dipanaskan hingga suhu transformasi kritisnya dan kemudian didinginkan dengan cepat (pendinginan udara untuk A2 dan D2, pendinginan oli untuk beberapa tingkatan). Ini menghasilkan struktur martensit yang keras namun rapuh.
- Tempering- satu atau lebih siklus temper pada suhu terkontrol mengurangi kerapuhan sekaligus mempertahankan sebagian besar kekerasan. Temperatur temper tertentu menentukan keseimbangan akhir: temper yang lebih tinggi berarti lebih keras tetapi lebih lembut; temperamen yang lebih rendah berarti lebih keras tetapi lebih-rentan terhadap chip.
- Perawatan Kriogenik- langkah opsional yang mendinginkan baja hingga suhu di bawah-nol (seringkali -120C atau lebih rendah) untuk mengubah austenit yang tersisa menjadi martensit, sehingga meningkatkan stabilitas dimensi dan ketahanan aus sepanjang masa pakai alat.
Nilai-nilai ini biasanyamelalui-pengerasan dalam tungku vakumuntuk menjaga profil permukaan yang bersih dan halus - penting untuk komponen cetakan dimana cacat permukaan menjadi penambah tegangan. Urutan perlakuan panas biasanya terjadi sebelum pemesinan akhir dengan kawat EDM, yang memotong baja yang mengeras tanpa menimbulkan distorsi termal.
Bahan benda kerja itu sendiri mendorong sebagian besar logika pemilihan. Bagian baja yang dicap terbuat dari-stok karbon rendah dan ringan tidak dapat digunakan pada perkakas - standar A2 atau D2 dengan kekerasan sedang dapat menanganinya dengan baik. Namun dengan meningkatkan ketebalan lembaran, beralih ke-kekuatan tinggi atau kualitas tahan karat, atau menambahkan lapisan abrasif seperti lapisan seng galvanis, maka cetakan logam harus merespons dengan baja yang lebih keras, sisipan karbida, atau lapisan pelindung agar dapat bertahan. Mencocokkan material cetakan dengan perilaku benda kerja bukanlah suatu pilihan - ini adalah dasar dari umur pahat yang dapat diprediksi dan kualitas komponen yang konsisten.
Pemilihan bahan menentukan batas atas berapa lama perkakas Anda dapat bertahan. Namun baja die stamping terbaik pun tidak dapat berfungsi jika cetakan tidak sesuai dengan tekanannya - dan hubungan mekanis antara cetakan dan tekanan memberikan batasan yang membentuk keseluruhan desain.
Mencocokkan Pers yang Tepat dengan Persyaratan Die Anda
Alat pengepres cetakan tidak hanya menyuplai gaya - tetapi juga menentukan jenis cetakan yang dapat Anda jalankan, seberapa cepat Anda dapat memutarnya, dan seberapa besar kendali yang Anda miliki atas perilaku material selama pembentukan. Hubungan antara pers dan kematian berjalan dua arah: pers membatasi apa yang bisa dilakukan oleh kematian, dan kematian menentukan apa yang harus dilakukan oleh pers. Kesalahan pemasangan ini berarti peralatan berukuran kecil yang terhenti di tengah-gerakan atau investasi berukuran besar yang menghabiskan sebagian besar kapasitasnya.
Kemampuan Mekanik, Hidrolik, dan Servo Press
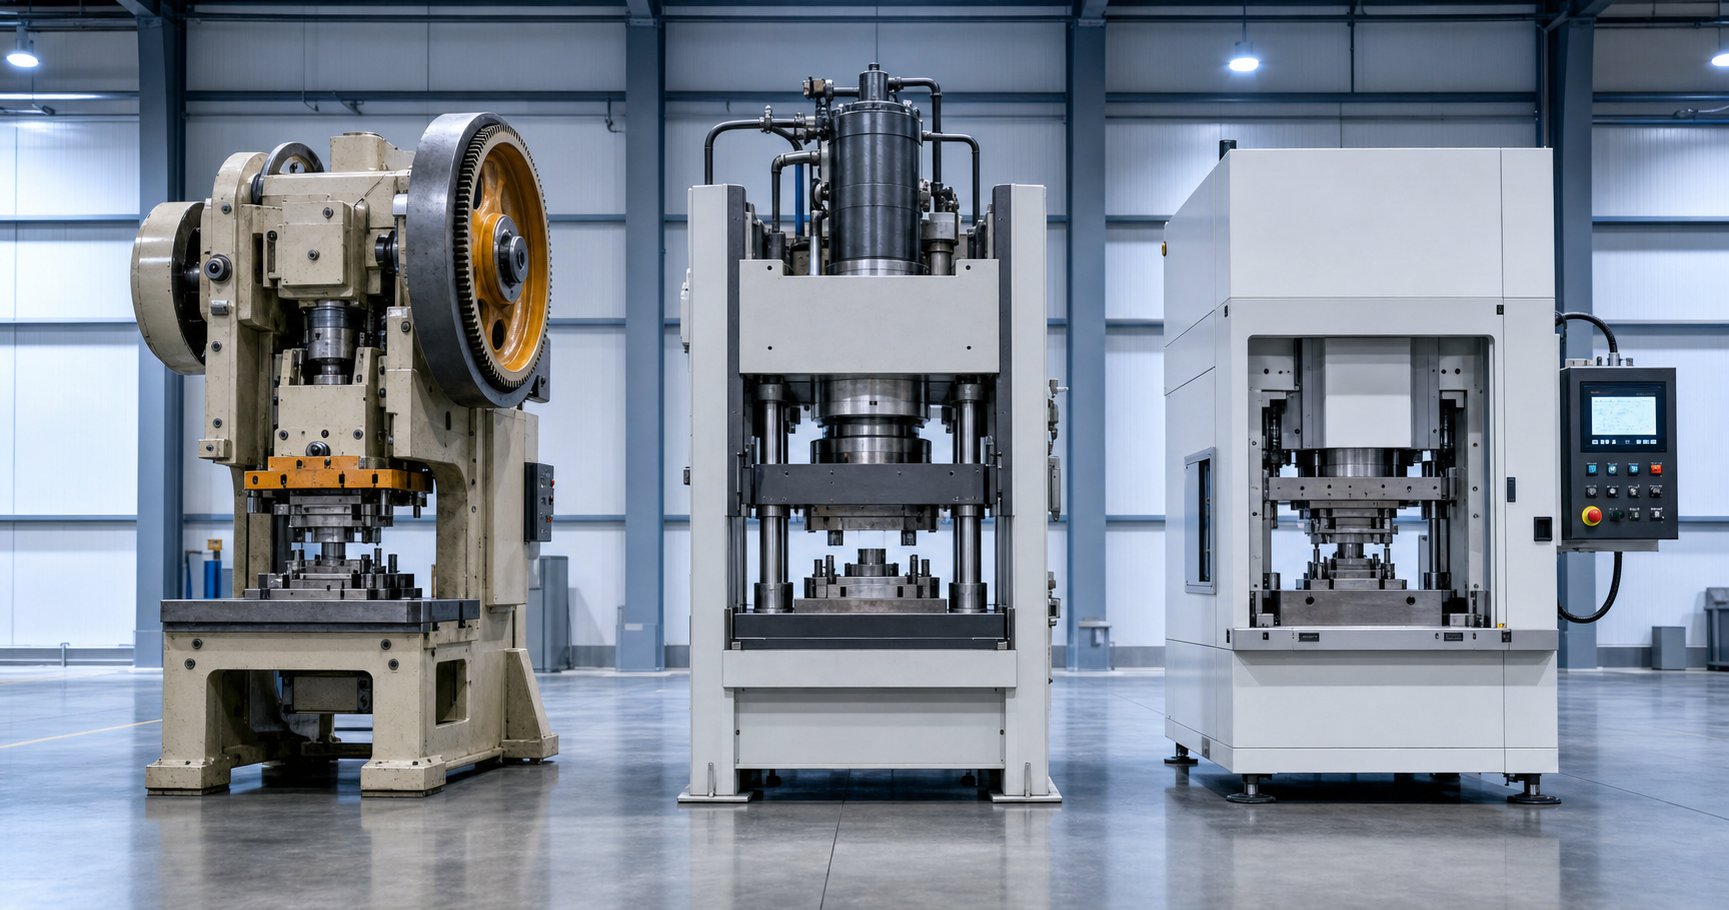
Tiga arsitektur mesin press mendominasi pencetakan logam, dan masing-masing memberikan kekuatan dengan cara yang berbeda secara mendasar. Memahami perbedaan tersebut adalah titik awal untuk mencocokkan cetakan punch press dengan mesin yang tepat.
Pengepres mekanismenyimpan energi di roda gila dan melepaskannya melalui mekanisme poros engkol atau roda gigi eksentrik. Mereka memberikan gaya dalam jalur pukulan tetap - perosotan mengikuti kurva gerakan yang sama setiap siklus, dengan tonase puncak hanya tersedia di dekat titik mati bawah (BDC). Hal ini menjadikannya ideal untuk blanking berkecepatan tinggi-dan pembentukan dangkal dengan bagian kerja pukulan yang pendek. Kecepatan siklus dapat melebihi 1.000 pukulan per menit pada-mesin berbingkai kecil, itulah sebabnya cetakan progresif hampir selalu dijalankan dengan pengepresan mekanis.
Pengepres hidrolikmenggunakan cairan bertekanan yang bekerja pada piston untuk menghasilkan gaya. Keuntungan utamanya? Tonase penuh tersedia di setiap titik stroke, tidak hanya di dekat BDC. Anda juga dapat menyesuaikan kecepatan ram secara terpisah dari posisinya, menjadikan cetakan tekan hidrolik sebagai pilihan alami untuk penarikan dalam, di mana material perlu mengalir secara bertahap di bawah tekanan yang berkelanjutan. Kerugiannya adalah kecepatan siklus sistem hidraulik yang lebih lambat dibandingkan sistem mekanis, dan kecepatan variabel yang membuatnya fleksibel juga membuatnya kurang efisien untuk penindikan atau pengosongan volume tinggi yang sederhana.
Penekan servoganti roda gila dan kopling dengan-motor servo torsi tinggi yang menggerakkan poros engkol secara langsung. Hal ini memberi operator kendali penuh yang dapat diprogram terhadap kecepatan geser dan tetap berada di mana saja dalam langkah kerja. Anda dapat memperlambat ram selama pembentukan untuk mengurangi gesekan dan penumpukan panas, berhenti sejenak di BDC untuk menyetel emboss, lalu mempercepat selama bagian tidak-berfungsi untuk menghasilkan throughput yang tinggi. Teknologi servo pada dasarnya menggabungkan potensi kecepatan mesin press mekanis dengan kemampuan pengendalian set die press hidrolik - meskipun dengan biaya modal yang lebih tinggi.
| Fitur | Pers Mekanis | Tekan Hidrolik | Servo Tekan |
|---|---|---|---|
| Pengiriman Paksa | Berbasis energi-, mencapai puncaknya di dekat BDC | Konstan pada posisi pukulan apa pun | Dapat diprogram, kontrol penuh |
| Kecepatan | Tercepat (siklus tetap) | Paling lambat (variabel) | Dapat disesuaikan (mode pendulum tersedia) |
| Kontrol Pukulan | Jalur dan kecepatan tetap | Kecepatan yang dapat disesuaikan, arah tetap | Kecepatan, diam, dan pembalikan yang dapat diprogram sepenuhnya |
| Kontrol Kekuatan | Terbatas | Bagus sekali | Bagus sekali |
| Efisiensi Energi | Tinggi | Lebih rendah | Tinggi (regeneratif) |
| Pasangan Mati Ideal | Mati progresif, blanking, menusuk | Gambar dalam, pembentuk, panel besar | Pembentukan AHSS, multi-mode progresif, penarikan kompleks |
Kebutuhan Tonase dan Cara Menghitungnya
Sebelum memilih mesin press apa pun, Anda perlu mengetahui seberapa besar kekuatan yang sebenarnya dibutuhkan oleh cetakan tersebut. Meremehkan tonase akan menyebabkan mesin press terhenti atau merusak alat. Melebih-lebihkan dan Anda membayar untuk kapasitas yang tidak pernah Anda gunakan.
Rumus standar untuk menghitung gaya potong menggunakan tiga variabel:
P=L xtx S (di mana P=gaya potong, L=keliling potongan dalam inci, t=ketebalan bahan dalam inci, S=kuat geser bahan dalam PSI)
Hubungan ini,banyak digunakan dalam industri stamping, berlaku untuk-cetakan berlubang berwajah datar untuk operasi pengepresan terhadap sisipan cetakan yang cocok. Untuk dadu progresif dengan beberapa stasiun, Anda menghitung gaya untuk setiap pukulan secara terpisah dan menjumlahkannya untuk mendapatkan total beban sesaat - kecuali panjang pukulan dibuat terhuyung-huyung untuk mendistribusikan gaya seiring waktu.
Pukulan yang mengejutkan dengan bertambahnya ketebalan material berarti lebih sedikit pukulan yang menyentuh strip secara bersamaan. Gaya total yang dibutuhkan pada satu pukulan penuh tetap sama, namun beban puncak sesaat turun secara signifikan. Hal ini mengurangi lonjakan tonase, menurunkan getaran, dan memperpanjang umur cetakan dan rangka tekan. Saat menggunakan sudut geser pada permukaan pukulan, faktor koreksi antara 0,5 dan 0,95 dapat diterapkan untuk memperhitungkan pengurangan area kontak sesaat.
Selain gaya potong, operasi pembentukan dan penarikan juga memerlukan tonase tersendiri. Sebuah dadu yang kosong, menembus, dan terbentuk dalam urutan progresif memerlukan jumlah semua gaya yang dipertimbangkan - ditambah margin keamanan, biasanya 10-20% di atas nilai yang dihitung. Selalu pastikan bahwa nilai tekanan melebihi total ini pada ketinggian kerja aktual pada langkah dimana gaya mencapai puncaknya.
Kendala Fisik Yang Membentuk Desain Die
Tonase bukanlah satu-satunya kriteria yang cocok. Beberapa dimensi fisik mesin press secara langsung membatasi cetakan logam apa yang dapat Anda pasang dan jalankan:
- Tutup tinggi- jarak antara permukaan geser dan permukaan guling saat ram berada di BDC. Ketinggian tertutup cetakan Anda harus berada dalam kisaran penyesuaian ketinggian penutupan mesin press. Terlalu tinggi maka dadu tidak akan menutup sepenuhnya; terlalu pendek dan Anda tidak dapat menjangkau benda kerja.
- Panjang pukulan- menentukan seberapa jauh perjalanan slide. Cetakan-dalam yang ditarik memerlukan pukulan yang panjang agar pukulan dapat turun sepenuhnya ke dalam material dan menarik kembali cangkang yang ditarik. Dies progresif untuk pekerjaan dangkal sering kali dapat menggunakan pukulan yang lebih pendek dengan kecepatan lebih tinggi.
- Dimensi tempat tidur dan guling- tapak fisik yang tersedia untuk memasang sepatu cetakan bawah. Cetakan transfer yang besar mungkin memerlukan mesin press dengan alas yang lebih lebar dibandingkan alat progresif kompak yang menghasilkan tonase komponen yang sama.
- Jendela umpan- dalam operasi progresif, strip harus diumpankan selama gerakan balik. Bukaan yang tersedia pada mesin press antara muka geser dan permukaan cetakan pada titik mati atas harus membersihkan strip plus pengangkat stok.
Kendala-kendala ini bukanlah renungan - melainkan membentuk dadu dari konsep awal. Perancang cetakan yang mengerjakan cetakan tekan hidraulik dengan langkah 24-inci memiliki kebebasan yang sangat berbeda dengan perancang yang menargetkan mesin cetak mekanis 6 inci yang bekerja pada 400 SPM.
Kecepatan juga penting. Dies progresif yang menjalankan punch press mati dengan kecepatan ratusan pukulan per menit, memerlukan siklus frekuensi tinggi yang konsisten yang hanya dapat dihasilkan oleh mesin press mekanis atau servo. Sebaliknya, operasi penarikan dalam mungkin memerlukan ram untuk melambat saat memasuki material untuk mencegah robeknya - sesuatu yang tidak dapat dilakukan oleh mesin press mekanis konvensional di tengah-gerakan. Penekan servo menyelesaikan masalah ini dengan mengizinkanpengurangan kecepatan yang dapat diprogram pada bagian kerja kayuhansambil mempertahankan kecepatan tinggi selama perjalanan non-kerja, sering kali meningkatkan throughput efektif sebesar 30% atau lebih melalui operasi mode pendulum.
Kemampuan terprogram ini sangat relevan untuk baja-berkekuatan tinggi yang canggih, di mana mesin press dan cetakan harus bekerja sama untuk mengelola beban pembentukan yang lebih tinggi, peningkatan pegas balik, dan jendela proses yang lebih rapat. Teknologi servo memungkinkan desain cetakan berbasis - diam-, pembentukan multi-langkah dalam satu pukulan, dan profil kecepatan adaptif - yang secara fisik tidak mungkin dilakukan pada peralatan-gerak tetap.
Pencocokan tekanan-sampai-yang tepat memastikan peralatan Anda bekerja sesuai desain sepanjang masa produksi penuhnya. Namun untuk mencapai titik tersebut - dari konsep bagian awal hingga cetakan-siap produksi - yang telah terbukti melibatkan alur kerja rekayasa multi-tahap yang menentukan apakah suatu alat dapat langsung digunakan atau memerlukan waktu berminggu-minggu untuk pengerjaan ulang.
Alur Kerja Desain Die Dari Kelayakan hingga Artikel Pertama
Cetakan stempel pers tidak melompat dari ide ke lantai produksi dalam satu langkah. Di antara "kita memerlukan bagian ini" dan "bagian alat berfungsi dengan baik" terdapat alur kerja teknik terstruktur - yang memisahkan perkakas yang dapat diandalkan,-berumur panjang dari cetakan yang membutuhkan waktu berbulan-bulan untuk pengerjaan ulang. Setiap tahap dibangun berdasarkan tahap terakhir, dan melewatkan langkah hampir selalu menghabiskan lebih banyak waktu daripada menghemat waktu. Berikut tampilan proses desain cetakan stempel lengkap jika dilakukan dengan benar.
- Bagian analisis kelayakan
- Simulasi sifat mampu bentuk CAE/FEA
- Desain dan optimasi tata letak strip
- Pemodelan CAD 3D komponen die
- Pemrograman CAM dan pemesinan die
- Kawat EDM, operasi penggilingan, dan penyelesaian akhir
- Perakitan, pemasangan, dan penempatan
- Uji coba berjalan dengan penyesuaian berulang
- Pemeriksaan dan persetujuan{0}}artikel pertama
Setiap tahap memiliki tujuan tertentu, dan bersama-sama mewakili disiplin desain cetakan stempel logam yang mengubah gambar komponen menjadi{0}}perkakas siap produksi.
Analisis Kelayakan dan Simulasi CAE
Sebelum baja apa pun dipesan atau model CAD apa pun dimulai, pertanyaan pertama sederhana: apakah bagian ini dapat dicap? Analisis kelayakan mengevaluasi geometri bagian terhadap perilaku material - dengan melihat rasio kedalaman gambar, jari-jari tekukan relatif terhadap ketebalan, jarak fitur, dan apakah toleransi yang disebutkan pada cetakan dapat dicapai melalui stempel.
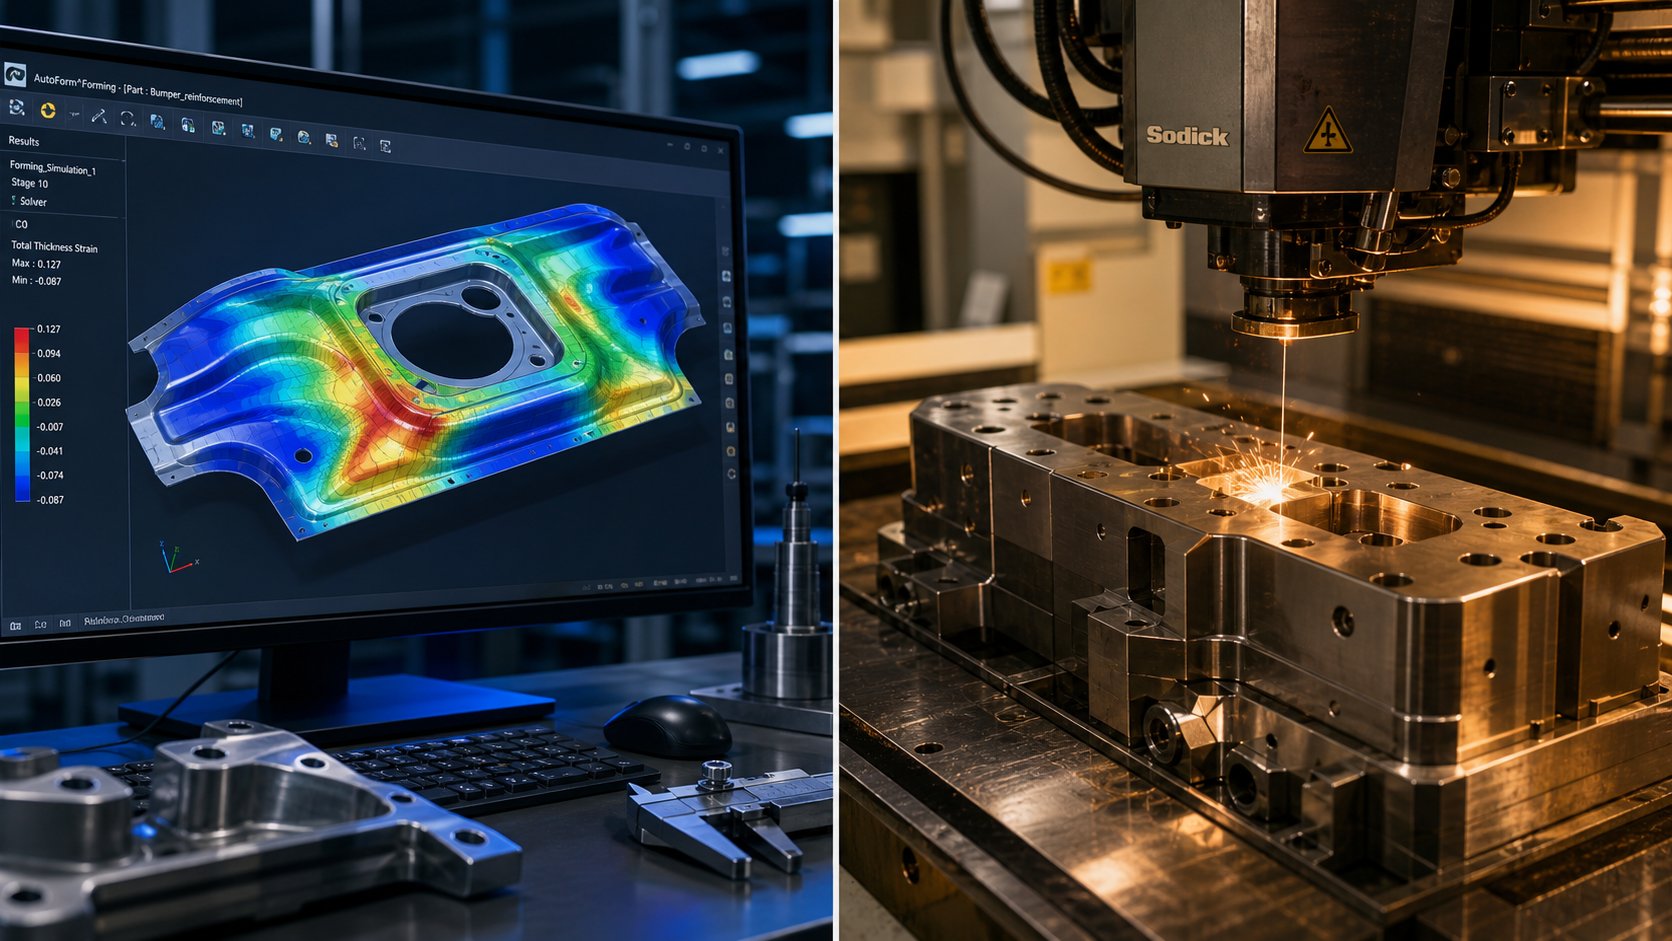
Ini bukan dugaan. Desain stempel modern sangat bergantung pada simulasi CAE (Computer-Aided Engineering) untuk memprediksi perilaku lembaran logam di dalam cetakan. Analisis elemen hingga memodelkan blanko saat bersentuhan dengan punch, membentang sepanjang jari-jari cetakan, dan mengalir ke dalam rongga. Perangkat lunak ini mengidentifikasi potensi masalah sebelum alat fisik apa pun ada:
- Penjarangan- area di mana material melampaui batas aman, sehingga berisiko pecah atau robek selama produksi
- Kerutan- zona material berlebih yang tertekan dan tertekuk, biasanya di-sudut yang dalam atau flensa yang tidak didukung
- Musim semi kembali- pemulihan elastis yang menyebabkan fitur yang terbentuk "terbuka" setelah pukulan memendek, sehingga memengaruhi dimensi bagian akhir
- Pola aliran material- bagaimana blanko bergerak selama pembentukan, menunjukkan di mana draw bead atau penyesuaian tekanan blankholder diperlukan
Menjalankan simulasi ini lebih awal akan menghilangkan kejutan yang merugikan. Iterasi desain dalam perangkat lunak membutuhkan waktu berjam-jam. Penemuan yang sama selama uji coba fisik membutuhkan waktu berminggu-minggu dan pengerjaan ulang ribuan dolar. Penelitian ke dalamoptimasi mati progresifmenegaskan bahwa perencanaan yang sistematis dan berbasis simulasi-mengurangi secara signifikan jumlah stasiun yang dibutuhkan dan total biaya cetakan - terutama untuk bagian multi-fitur yang kompleks.
Desain Tata Letak Strip dan Pemanfaatan Material
Untuk cetakan progresif dan majemuk, tata letak strip bisa dibilang merupakan keputusan desain yang paling penting. Ini mendefinisikan bagaimana bagian tersebut bersarang dalam lebar kumparan, operasi apa yang terjadi di setiap stasiun, dan berapa banyak bahan mentah yang berakhir sebagai potongan versus produk jadi.
Desain tata letak strip melibatkan beberapa keputusan yang saling berhubungan:
- Orientasi bersarang- memposisikan bagian kosong dalam lebar strip untuk meminimalkan pemborosan. Memutar bagian, mencerminkan baris bergantian, atau menjalankan beberapa bagian melintasi lebar strip dapat meningkatkan pemanfaatan sebesar 10-20%.
- Lebar jembatan- material yang tertinggal di antara fitur yang berdekatan atau antara bagian dan tepi strip. Jembatan harus cukup lebar untuk membawa strip melewati cetakan tanpa robek, namun cukup sempit untuk menghindari pemborosan material. Minimum tipikal adalah 1,0-1,5 kali ketebalan material.
- Urutan stasiun- menentukan operasi mana yang terjadi terlebih dahulu dan mana yang berikutnya. Lubang percontohan hampir selalu dibuat di stasiun pertama untuk menetapkan registrasi untuk semua operasi hilir. Pemotongan dan penindikan umumnya dilakukan sebelum pembengkokan dan pembentukan untuk menjaga kerataan selama pencukuran.
- Manajemen barang bekas- merancang jalur slug dan posisi pemotong skrap sehingga limbah keluar dengan bersih tanpa macet atau menumpuk di dalam cetakan.
Tujuannya adalah tata letak yang dioptimalkan yang menyeimbangkan biaya material, kompleksitas cetakan, dan kecepatan produksi. Tata letak dengan stasiun yang lebih sedikit membutuhkan biaya pembangunan yang lebih sedikit namun mungkin mengorbankan efisiensi penyatuan atau memerlukan tonase pengepresan per langkah yang lebih besar. Lebih banyak stasiun yang menyebarkan pekerjaan tetapi menambah panjang cetakan dan waktu pemesinan. Pertukaran ini penting bagi keekonomian manufaktur cetakan.
Dari Model CAD hingga Komponen Mesin Die
Dengan tata letak strip terkunci, pemodelan CAD 3D mendetail dimulai. Setiap komponen punch, die block, stripper insert, pilot, dan guide dimodelkan ke dimensi yang tepat - termasuk jarak bebas, press fit, lokasi dowel, dan pola pengikat. Model CAD berfungsi sebagai satu-satunya sumber kebenaran untuk semua proses hilir.
Pemesinan cetakan mengikuti rangkaian{0}}multi proses yang disesuaikan dengan geometri dan kekerasan setiap komponen:
- Penggilingan CNC- roughing dan semi-finishing die shoe, punch plate, dan die plate dari blanko baja yang sudah-dikeraskan atau lunak. Pusat penggilingan-berkecepatan tinggi menangani permukaan berkontur dan fitur saku.
- Kawat EDM- pekerja keras yang presisi untuk baja perkakas yang diperkeras. Wire EDM memotong profil pelubang dan cetakan yang rumit hingga toleransi +/-0,0001 inci tanpa zona yang terpengaruh panas, sehingga penting untuk cetakan stempel logam khusus yang akurasi profilnya menentukan kualitas komponen.
- Penggilingan permukaan- menetapkan paralelisme dan kerataan pada permukaan kawin. Die shoe, punch plate, dan backing plate digiling untuk memastikan kontak seragam dan distribusi beban.
- Jig grinding dan koordinasi penggilingan- menempatkan lubang dan lubang yang presisi relatif terhadap datum yang sudah ada, memastikan lubang pin pemandu, lubang pasak, dan kantong kancing mati sejajar sempurna antara bagian atas dan bawah.
Pemrograman CAM menerjemahkan model 3D menjadi-jalur alat yang dapat dibaca mesin. Pemrogram memilih pemotong, menentukan jarak langkah, dan memprogram keputusan sudut pendekatan - yang memengaruhi penyelesaian permukaan, waktu siklus, dan umur pahat di pusat permesinan. Untuk rakitan cetakan dan perkakas progresif yang kompleks, satu proyek dapat menghasilkan ratusan program CAM individual di berbagai platform mesin.
Uji Coba, Penyesuaian, dan-Persetujuan Artikel Pertama
Perakitan menyatukan semua komponen mesin ke dalam set cetakan untuk pertama kalinya. Pemasangan melibatkan-penetapan warna biru pada permukaan yang menyatu, memverifikasi perataan pukulan-ke-die, memeriksa waktu pengupasan, dan memastikan bahwa semua komponen bergerak bergerak bebas tanpa gangguan. Anggap saja sebagai gladi bersih sebelum alat melihat materi sebenarnya.
Uji coba - juga disebut uji coba atau pengambilan sampel - memasukkan cetakan yang sudah dirakit ke dalam cetakan dengan bahan produksi sebenarnya. Pukulan pertama jarang menghasilkan bagian yang sempurna. Insinyur mengevaluasi sampel untuk:
- Akurasi dimensi terhadap spesifikasi GD&T
- Tinggi duri dan kondisi tepi pada fitur potongan
- Springback pada fitur yang terbentuk
- Kualitas permukaan, bekas luka, atau garis saksi mati
- Hapus konsistensi umpan dan keterlibatan pilot
Penyesuaian mengikuti - shimming untuk memperbaiki jarak bebas,-memprofil ulang permukaan pembentuk untuk mengimbangi pegas, menyesuaikan waktu pada-komponen pegas. Siklus berulang ini mungkin memerlukan dua atau tiga putaran untuk perkakas sederhana, atau selusin iterasi untuk cetakan stempel logam khusus yang rumit dengan tumpukan toleransi yang ketat dan beberapa stasiun pembentukan.
Inspeksi-artikel pertama menutup loop. Bagian dari uji coba yang disetujui diukur pada CMM (Mesin Pengukur Koordinat) berdasarkan gambar GD&T lengkap. Setiap dimensi, posisi, dan toleransi profil diverifikasi dan didokumentasikan. Hanya ketika laporan inspeksi mengonfirmasi kesesuaian, cetakan tersebut dapat dilepaskan produksinya.
Alur kerja-ke-akhir - dari kelayakan melalui artikel pertama - inilah yang membedakan manufaktur cetakan profesional dari bengkel yang hanya memotong baja dan berharap yang terbaik. Pemasok sukaYICHENsusun prosesnya berdasarkan siklus hidup yang lengkap ini: simulasi CAE untuk memvalidasi desain stamping sebelum menggunakan perkakas keras,-kemampuan CNC dan EDM kawat internal untuk pemesinan cetakan, dan uji coba terdokumentasi dengan inspeksi dimensi sebelum pengiriman. Alur kerja terintegrasi seperti itu adalah apa yang diharapkan oleh produsen ketika mencari cetakan stempel logam khusus - ini bukan suatu kemewahan, ini adalah kualifikasi dasar untuk mitra cetakan yang menangani peralatan penting-produksi.
Alur kerja-desain yang dijalankan dengan baik akan menghasilkan alat yang berjalan sejak hari pertama. Namun "hari pertama" hanyalah permulaan dari kehidupan kerja sebuah dadu - dan cara Anda memelihara alat tersebut selama beberapa bulan dan tahun berikutnya menentukan apakah biaya per-bagian Anda tetap dapat diprediksi atau semakin tidak terkendali.
Strategi Pemeliharaan dan Mode Kegagalan Die yang Umum
Cetakan stempel logam tidak akan gagal tanpa peringatan. Mereka menurun - secara perlahan pada awalnya, kemudian menjadi sangat parah jika tidak ada yang melihat. Perbedaan antara alat mati yang menghasilkan jutaan komponen yang konsisten dan alat yang mogok saat-dijalankan biasanya bergantung pada apakah tim Anda mengenali sinyal awal dan bertindak berdasarkan rencana pemeliharaan terstruktur. Pemikiran reaktif "perbaiki jika rusak" memang menggoda, namun penelitian secara konsisten menunjukkan bahwa pendekatan yang sepenuhnya reaktif memerlukan biaya 25-30% lebih mahal dibandingkan strategi pencegahan proaktif setelah Anda memperhitungkan tenaga kerja darurat, pesanan suku cadang yang terburu-buru, dan kehilangan produksi.
Biaya pemeliharaan selalu lebih rendah dibandingkan biaya downtime yang tidak direncanakan. Setiap dolar dari pemeliharaan preventif yang ditangguhkan dapat memicu penggantian modal sebesar empat dolar di masa depan.
Mode Kegagalan Umum dan Akar Penyebabnya
Lima mode kegagalan merupakan penyebab sebagian besar masalah perkakas mati dalam pencetakan produksi. Mengenali masing-masing dari ciri visualnya - dan memahami akar permasalahan di baliknya - adalah langkah pertama menuju penghapusan, bukan pengulangan.
- Pemotongan yang canggih- pecahan kecil yang rapuh terlepas dari tepi tombol pelubang atau cetakan, meninggalkan profil bergerigi. Akar penyebabnya mencakup jarak bebas yang diatur terlalu ketat untuk material, inklusi keras pada stok lembaran, atau baja perkakas cetakan yang telah dikeraskan melebihi batas ketangguhannya untuk aplikasi. Tanda-tanda peringatan: tinggi duri yang tidak konsisten, partikel logam kecil di saluran pembuangan, dan bintik-bintik kasar di tepi potongan.
- Galling (keausan perekat)- bahan dari benda kerja dilas secara mikroskopis ke permukaan cetakan di bawah tekanan, lalu terkoyak, meninggalkan noda kasar dan-endapan yang menumpuk. Hal ini terjadi jika pelumasan gagal, lapisan menjadi aus, atau terdapat afinitas kimia antara alat dan bahan benda kerja. Tanda-tanda peringatan: goresan pada bagian yang dibentuk, peningkatan gaya pembentukan, dan penumpukan material yang terlihat pada jari-jari pukulan atau cetakan.
- Ketidaksejajaran dari pemandu yang aus- saat pin pemandu dan bushing berkembang selama jutaan siklus, bagian atas dan bawah bergeser ke samping. Bahkan penyimpangan 0,001 inci menghasilkan jarak bebas yang tidak rata,-gerinda di satu sisi, dan keausan yang dipercepat pada sisi yang kencang. Tanda-tanda peringatan: duri yang muncul di satu sisi saja, bentuk slug yang tidak rata, dan semakin sulitnya pengaturan cetakan.
- Retak kelelahan- siklus tegangan yang berulang pada sudut tajam, jari-jari sempit, atau cacat permukaan pada akhirnya menghasilkan retakan inti yang merambat melalui alat cetakan dengan pembebanan terus-menerus. Tanda-tanda peringatan: retakan garis rambut terlihat pada pemeriksaan pembesaran atau penetran pewarna, penyimpangan dimensi pada fitur cetakan, dan kebisingan yang tidak biasa selama pengoperasian pengepresan.
- Kerusakan pukulan- kegagalan pukulan total, biasanya karena tonase berlebihan,-pembebanan di luar pusat, atau penarikan slug di mana slug yang dipotong terbawa ke atas dan menggandakan ketebalan material pada pukulan berikutnya. Tanda-tanda peringatan: arus beban tekan meningkat, slug tidak jatuh dengan rapi, dan pukulan yang menunjukkan tanda lentur atau kelelahan permukaan selama pemeriksaan.
Masing-masing modus ini memiliki benang merah yang sama: dimulai dari hal kecil dan kemudian meningkat. Tepi yang terkelupas menghasilkan gerinda yang sangat besar, sehingga membuat stripper macet, sehingga stripper salah diumpankan, sehingga membebani stasiun berikutnya. Kegagalan berjenjang seperti inilah yang mengubah tugas pemeliharaan kecil menjadi pembangunan kembali sepenuhnya - dan penghentian produksi yang tidak direncanakan.
Jadwal Pemeliharaan Preventif dan Titik Inspeksi
Interval perawatan yang terstruktur, disesuaikan dengan volume produksi dan tingkat kesulitan material, menjaga agar perkakas tetap berada pada masa pengoperasian yang aman. Irama pemeliharaan praktis dibagi menjadi beberapa tingkatan:
- Setiap shift- bersihkan serpihan dan serpihan, periksa titik pelumasan, pastikan jalur sisa sudah bersih, dan periksa secara visual apakah ada retakan yang jelas atau komponen yang hilang.
- Mingguan- ukur jarak bebas pemandu dan keausan pin pencari lokasi, periksa pelat pengupas dan pegas, dan catat setiap penyimpangan dimensi sehingga tren dapat terlihat sebelum toleransi hilang.
- Bulanan atau per jumlah pukulan tetap (100k-300k hit)- menggiling atau melapisi tepi tajam berdasarkan pengukuran tinggi duri, memverifikasi keselarasan cetakan dan kerataan pelat, menambah atau mengganti pelumasan, dan mengkalibrasi sensor pelindung cetakan (detektor kesalahan pengumpanan, sensor bagian-keluar, monitor beban berlebih).
- Perombakan besar-besaran (pada 70-80% dari umur yang diharapkan)- pembongkaran penuh, audit dimensi semua komponen keausan, penggantian pin pemandu dan bushing jika diperlukan, dan-kualifikasi ulang terhadap spesifikasi aslinya.
Pemicu pemeliharaan tidak terjadwal tidak boleh berupa alat yang rusak - melainkan harus berupa indikator yang dapat diukur. Lacak tinggi duri, lebar-pita geser, diameter lubang kritis, dan kurva daya tekan. Ketika data SPC menunjukkan Cp/Cpk melewati ambang batas kendali, hentikan dan periksa daripada melanjutkan produksi hingga terjadi kerusakan. Peningkatan yang stabil dalam beban tekan atau energi per langkah menandakan bilah menjadi tumpul atau peningkatan gesekan - kedua sinyal bahwa pemesinan kembali ke spesifikasi sudah terlambat.
Perencanaan Pengulangan, Perbaikan, dan Penggantian
Setiap penggilingan menghilangkan material dari permukaan kerja perkakas cetakan Anda, dan setiap komponen baja perkakas memiliki jumlah material terbatas yang tersedia sebelum mencapai batas fungsionalnya. Perencanaan berdasarkan kenyataan ini mengubah biaya pemeliharaan dari reaksi Anda menjadi biaya yang Anda kendalikan.
Total biaya kepemilikan alat cetakan memperhitungkan beberapa variabel di luar harga pembelian awal:
- Investasi perkakas awal- biaya di muka untuk merancang, mengerjakan mesin, dan memenuhi syarat cetakan
- Frekuensi penyesalan- seberapa sering bagian tepi tajam perlu diasah ulang, didorong oleh sifat abrasif material dan volume produksi
- Foto-foto di antara renovasi besar-besaran- perkiraan jumlah benturan sebelum komponen pemandu, pegas, dan pelat aus perlu diganti seluruhnya
- Waktu penggantian- ketika penggilingan ulang kumulatif telah menghabiskan cukup banyak material sehingga cetakan tidak dapat lagi memenuhi spesifikasi, sehingga memerlukan penyisipan baru atau pembangunan kembali secara menyeluruh
Presisi-tinggi,peralatan-yang dirancang dengan baik mungkin memerlukan biaya awal yang lebih tinggi namun sering kali mengurangi-TCO jangka panjangdengan meningkatkan keluaran, mengurangi sisa, dan menurunkan frekuensi pemeliharaan. Cetakan yang dibuat dari baja perkakas premium dengan lapisan yang tepat mungkin akan memakan biaya 30% lebih mahal pada awalnya, namun bertahan tiga kali lebih lama setelah proses penggilingan - biaya pembuatan per-perkakas bagian jauh lebih rendah selama masa pakai program.
Pendekatan praktis? Jadwalkan perombakan preventif pada 70-80% dari umur yang diharapkan daripada memaksakannya hingga gagal. Lacak penyesalan kumulatif terhadap total material komponen yang tersedia. Dan ketika alat mati mencapai titik di mana setiap interval servis menghasilkan lebih sedikit komponen bagus dibandingkan interval sebelumnya, perhitungannya lebih memilih penggantian daripada perbaikan berkelanjutan. Pengeluaran pemeliharaan yang dapat diprediksi selalu mengalahkan permintaan modal darurat.
Menjaga perkakas cetakan tetap sehat akan memperpanjang umur produktifnya, namun alat dan teknik yang tersedia untuk membuat dan memantau cetakan terus berkembang - dan kemajuan terbaru mengubah apa yang mungkin dilakukan dalam umur cetakan dan ketepatan bagian yang akan dicetak.
Kemajuan Modern dalam Teknologi Stamping Die
Teknologi stamping telah berkembang jauh melampaui baja yang lebih baik dan toleransi permesinan yang lebih ketat. Cetakan presisi generasi terbaru mengintegrasikan elektronik tertanam, memanfaatkan metode manufaktur yang dipinjam dari ruang angkasa, dan mengandalkan simulasi digital untuk memprediksi kinerja sebelum alat fisik apa pun dibuat. Ini bukanlah konsep futuristik yang ada di laboratorium penelitian - saat ini mereka sedang mengubah proses pembuatan stempel di pemasok otomotif tingkat satu dan-produsen elektronik bervolume tinggi.
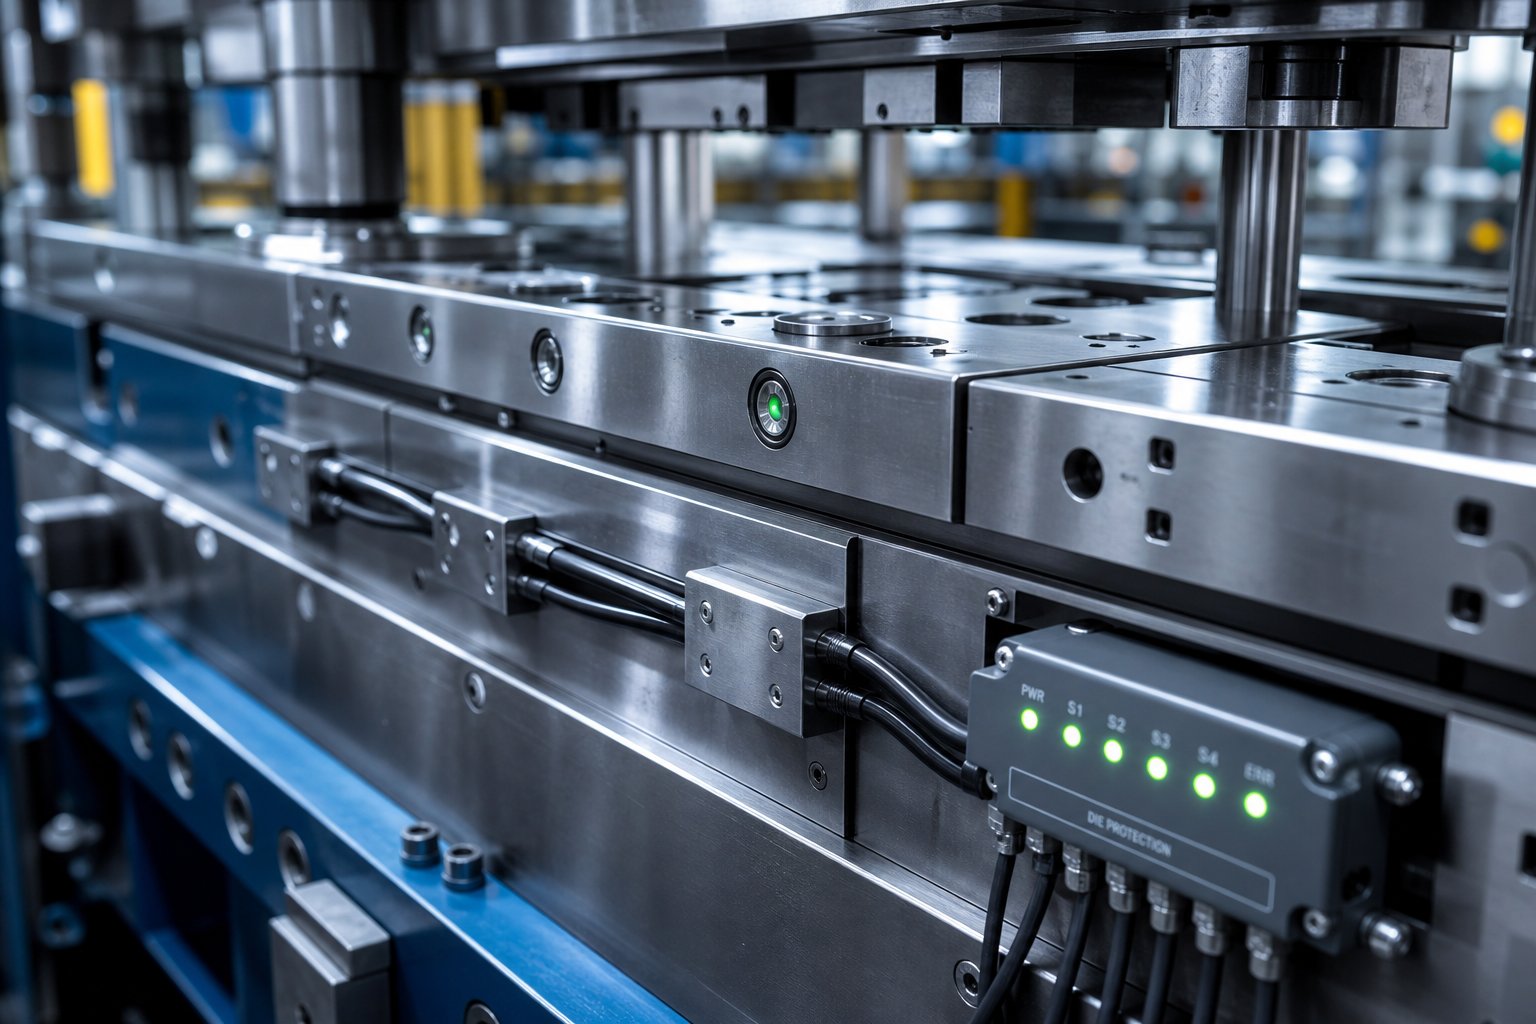
Dalam-Penginderaan Die dan-Pemantauan Proses Waktu Nyata
Bayangkan menjalankan dadu progresif dengan kecepatan 600 pukulan per menit tanpa mengetahui apakah setiap bagian dikeluarkan dengan bersih atau apakah strip benar-benar memajukan nada yang benar. Itulah kenyataannya tanpa-penginderaan mati - dan ini adalah resep untuk kerusakan yang sangat besar. Perkakas panggung modern mengintegrasikan sensor langsung ke rakitan cetakan untuk mendeteksi masalah dalam satu siklus langkah, mematikan mesin cetak sebelum kesalahan pengumpanan berubah menjadi tagihan perbaikan sebesar $50.000.
Kategori sensor yang paling penting dalam produksi stamping:
- Sensor jarak induktif untuk pemantauan umpan- mendeteksi posisi balok-pegas yang didorong ke lokasi akhirnya oleh strip di ujung-umpan-. Jika strip tidak bergerak maju sepenuhnya, keluaran sensor akan berubah dan penekanan berhenti sebelum pukulan berikutnya.Manufaktur Tikungan Elang, sebuah divisi Magna Cosma yang memproses 104.000 ton baja setiap tahunnya, menggunakan pendekatan ini di seluruh cetakan 500+ sebagai dasar yang tidak dapat dinegosiasikan untuk pembuktian kesalahan.
- Sensor fotolistrik reflektif untuk ejeksi sebagian- konfirmasikan bahwa potongan yang sudah selesai telah melewati dadu sebelum pukulan berikutnya ditutup. Sinyal palsu dari kabut oli merupakan mode kegagalan yang diketahui, sehingga program sensor yang memenuhi syarat menguji keandalan deteksi di lingkungan berminyak sebelum pemasangan.
- Pemantauan-posisi kamera- sensor induktif memverifikasi bahwa kamera pembentuk telah memanjang sepenuhnya dan kembali sepenuhnya. Cam yang macet dan tidak dapat ditarik kembali menimbulkan kondisi interferensi yang merusak bagian cam dan die pada siklus berikutnya.
- Pemantauan kekuatan (sel beban dan pengukur regangan)- mengukur tonase waktu nyata-di seluruh pukulan. Lonjakan yang tiba-tiba menandakan tarikan siput, material ganda, atau pukulan patah. Peningkatan bertahap selama berminggu-minggu menunjukkan keunggulan progresif yang menumpulkan - data pemeliharaan prediktif yang berharga.
- Sensor emisi akustik- mendeteksi-tanda suara berfrekuensi tinggi yang terkait dengan inisiasi retakan pada komponen cetakan. Sensor-sensor ini menangkap kegagalan kelelahan pada tahap paling awal, jauh sebelum retakan menyebar cukup jauh hingga menyebabkan kerusakan.
Perlindungan sensor sama pentingnya dengan pemilihan sensor. Kabel yang disalurkan melalui saluran yang dikerjakan dengan mesin dan dilapisi dengan pelat pelindung tahan terhadap getaran dan guncangan akibat injakan-kecepatan tinggi. Memusatkan semua kabel sensor ke dalam satu konektor kuat - gaya militer-bulat atau persegi panjang - memastikan sambungan berulang selama penggantian cetakan dan menghilangkan kegagalan-kabel yang longgar. Prinsipnya jelas: sensor yang rusak atau terputus tidak memberikan nilai apa pun, jadi disiplin pemasangan tidak-dapat dinegosiasikan.
Stamping-Kecepatan Tinggi dan Dampaknya terhadap Desain Cetakan
Menjalankan dadu dengan kecepatan 1.200 pukulan per menit memperkenalkan fisika yang tidak penting pada 200 SPM. Proses pembuatan stempel logam dengan kecepatan tinggi memerlukan desain cetakan yang mempertimbangkan:
- Peningkatan kekuatan dinamis- inersia slide tekan, massa strip, dan komponen perkakas semuanya menambah gaya di luar beban pemotongan atau pembentukan statis. Die shoe dan sistem pemandu harus lebih kaku untuk menahan defleksi pada tingkat dampak yang diukur dalam milidetik.
- Ekspansi termal- gesekan antara permukaan strip dan cetakan menghasilkan panas yang terakumulasi selama produksi berkelanjutan. Pada kecepatan tinggi, komponen cetakan dapat bertambah beberapa ribu inci dalam dimensi kritisnya, menyebabkan pergeseran jarak bebas dan menurunkan kualitas komponen. Cetakan presisi untuk pekerjaan berkecepatan tinggi-sering kali menyertakan saluran pendingin atau dirancang dengan tunjangan pertumbuhan termal yang dihitung.
- Regangan-tingkat sensitivitas benda kerja- banyak logam berperilaku berbeda pada tingkat regangan tinggi. Kekuatan luluh secara efektif meningkat, keuletan dapat menurun, dan karakteristik pegas berubah. Kompensasi untuk efek ini harus dimasukkan ke dalam geometri pembentuk sejak awal.
- Retensi dan ejeksi siput- pada kecepatan tinggi, efek vakum dan tegangan permukaan minyak menjadi gaya signifikan yang bekerja pada slug yang terkoyak. Jika siput tidak keluar dengan bersih, mereka akan menumpuk di rongga cetakan atau terbawa oleh pukulan - kedua skenario tersebut merusak perkakas dalam satu atau dua pukulan.
Proses stamping logam otomotif terus-menerus mendorong batasan ini. Konektor, braket, dan penguat struktural untuk platform kendaraan berjumlah jutaan, dan setiap sepersekian detik dikurangi dari gabungan waktu siklus di seluruh volume tahunan. Perancang cetakan yang melayani pasar ini membangun solusi - pelepasan siput vakum, pin knockout positif, penyampaian pelumasan yang ditingkatkan, dan fitur manajemen termal - yang tidak diperlukan pada kecepatan sedang.
Metode Manufaktur Tingkat Lanjut untuk Konstruksi Die
Teknik stempel logam yang digunakan untuk membuat komponen sama baiknya dengan teknik yang digunakan untuk membuat cetakan itu sendiri. Beberapa metode manufaktur tingkat lanjut mendefinisikan ulang apa yang mungkin dilakukan dalam konstruksi cetakan:
- Penggilingan keras- Pemesinan CNC pada baja perkakas yang dikeraskan sepenuhnya (55-65 HRC) menggunakan pabrik akhir berlapis keramik atau CBN. Hal ini mengurangi atau menghilangkan kebutuhan untuk operasi penggilingan terpisah setelah perlakuan panas, mempersingkat waktu tunggu sekaligus mencapai penyelesaian permukaan di bawah 16 Ra. Penggilingan keras juga memungkinkan kontur 3D yang rumit pada permukaan pembentuk yang tidak praktis untuk digiling.
- Mikro-EDM- pemesinan pelepasan listrik diperkecil untuk menghasilkan fitur sekecil 0,001 inci. Berguna untuk pukulan yang sangat-halus, tombol cetakan mini untuk stempel elektronik, dan fitur detail rumit yang tidak dapat dijangkau oleh EDM kabel konvensional.
- Pemesinan CNC 5 sumbu- memungkinkan pemotong mendekati benda kerja dari hampir semua sudut, menghasilkan potongan bawah yang rumit, permukaan sudut majemuk, dan geometri pembentuk pahatan dalam satu pengaturan. Ini menghilangkan perubahan perlengkapan dan kesalahan pemosisian kumulatif yang menyertainya.
- Manufaktur aditif untuk pendinginan konformal- mungkin merupakan kemampuan yang paling signifikan untuk membentuk cetakan. Saluran pendingin tradisional yang dibor mengikuti garis lurus yang jarang sesuai dengan kontur permukaan cetakan. Metode aditif seperti Selective Laser Melting (SLM) atau Laser Metal Deposition (LMD) membangun saluran pendinginan yang mengikuti geometri permukaan kerja yang tepat.Penelitian terhadap cetakan hot stamping yang diproduksi secara aditifmenunjukkan bahwa saluran pendingin konformal dengan struktur kisi yang dioptimalkan dapat mengurangi waktu penahanan hingga 45% sekaligus memberikan distribusi suhu yang lebih homogen - yang secara langsung menghasilkan keluaran yang lebih tinggi dan properti komponen yang lebih baik.
Manufaktur aditif juga memperkenalkan kemungkinan mengintegrasikan struktur kisi ke dalam badan cetakan. Geometri internal berpori ini mengurangi massa termal, memungkinkan cetakan mendingin lebih cepat di antara siklus dan mempertahankan suhu pengoperasian yang lebih rendah selama produksi berkelanjutan. Pertukaran antara integritas struktural dan efisiensi pendinginan dikelola melalui simulasi-optimasi berbasis - yang menyesuaikan kepadatan kisi, diameter saluran, dan jarak dari permukaan kerja untuk menemukan desain yang memaksimalkan kinerja pendinginan tanpa melebihi batas tegangan.
Yang mendasari semua kemajuan perangkat keras ini adalah konsep kembaran digital: model virtual cetakan yang mencerminkan geometri alat fisik, sifat material, dan kondisi pengoperasian. Para insinyur mensimulasikan jutaan siklus pengepresan secara digital, mengidentifikasi pola keausan, memprediksi perilaku termal, dan mengoptimalkan interval perawatan sebelum melakukan uji fisik yang mahal. Dikombinasikan dengan data sensor-waktu nyata yang diumpankan kembali ke dalam model, proses pencetakan manufaktur semakin menjadi sistem-loop tertutup di mana mitra digital cetakan terus menyempurnakan prediksi berdasarkan kinerja produksi sebenarnya.
Teknologi ini tidak dapat diakses secara merata oleh setiap toko. Investasi modal pada peralatan aditif, platform 5{3}axis, dan perangkat lunak simulasi sangatlah besar. Kenyataan tersebut membuat pemilihan pemasok menjadi semakin penting - kemampuan yang ditawarkan mitra Anda secara langsung menentukan kemajuan mana yang dapat dimanfaatkan oleh peralatan Anda.
Cara Mengevaluasi dan Memilih Mitra Stamping Die Kustom
Teknologi die yang canggih hanya memberikan nilai jika pemasok di baliknya memiliki kedalaman teknik, peralatan, dan disiplin proses untuk melaksanakannya secara konsisten. Pengadaan cetakan stempel khusus adalah keputusan sistem - bukan pesanan pembelian sederhana untuk baja mesin. Produsen cetakan stempel yang Anda evaluasi akan sangat bervariasi dalam hal apa yang sebenarnya mereka kendalikan-sendiri versus apa yang mereka outsourcing, dan perbedaan tersebut menentukan segalanya mulai dari waktu tunggu hingga-kualitas artikel pertama.
Kemampuan Utama untuk Mengevaluasi Pemasok Die
Apa yang membedakan pembuat cetakan berkualitas dengan toko yang hanya memotong logam? Carilah kemampuan ini sebagai-persyaratan dasar yang tidak dapat dinegosiasikan saat mengevaluasi produsen cetakan stempel logam:
- YICHEN- produsen cetakan stempel siklus hidup penuh yang menawarkan analisis kelayakan, simulasi CAE, pemesinan CNC internal dan EDM kawat, uji coba terdokumentasi, dan inspeksi CMM dalam satu atap. Alur kerja mereka mencakup keseluruhan jalur dari konsep awal hingga pengiriman cetakan khusus yang siap produksi, menjadikannya pesaing kuat bagi produsen yang mencari mitra terintegrasi dibandingkan vendor sedikit demi sedikit.
- Kemampuan simulasi CAE internal- pemasok yang menjalankan simulasi pembentukan sebelum memotong baja mengurangi iterasi uji coba sebesar 30-50%, mengatasi masalah penipisan, kerutan, dan pegas kembali secara digital. Tanyakan apakah simulasi merupakan praktik standar atau layanan tambahan.
- Mesin CNC penuh dan kapasitas EDM kawat- alat pembuat cetakan seperti pusat permesinan 5-sumbu, EDM kawat untuk profil yang diperkeras, dan penggiling permukaan presisi semuanya harus ada di lokasi. Pemesinan yang dialihdayakan menambah waktu tunggu, kesenjangan komunikasi, dan toleransi risiko penumpukan.
- Inspeksi-pengendali iklim dengan peralatan CMM- verifikasi dimensi pada mesin pengukur koordinat di lingkungan yang suhunya-stabil adalah satu-satunya cara untuk memvalidasi kesesuaian GD&T dengan andal. Minta untuk melihat laporan-artikel pertama yang terbaru.
- Kesediaan untuk mengulangi selama uji coba- pemasok yang memenuhi syarat tidak akan menyerahkan dadu setelah satu pukulan. Mereka menjalankan material, mengukur hasil, menyesuaikan, dan mengulanginya hingga alat memenuhi spesifikasi. Komitmen berulang inilah yang membedakan mitra cetakan stempel logam khusus dari toko komoditas.
- Pengalaman khusus-industri- otomotif, elektronik, dan stempel peralatan masing-masing menerapkan tantangan material, batas toleransi, dan standar kualifikasi yang berbeda (sertifikasi seperti ISO 9001 dan IATF 16949 menandakan kesiapan untuk pasar yang diatur). Konfirmasikan bahwa pemasok telah memproduksi perkakas untuk sektor spesifik Anda.
- Transparansi rekayasa- Anda harus menerima tinjauan tata letak strip, laporan simulasi, dan masukan-untuk-kemampuan manufaktur selama proses berlangsung, bukan hanya alat yang sudah jadi tanpa dokumentasi pendukung.
Pertanyaan untuk Ditanyakan Sebelum Mengirimkan RFQ
Sebelum Anda mengirimkan gambar ke produsen cetakan stempel mana pun, dapatkan jawaban yang jelas mengenai poin-poin berikut:
- Platform CAD/CAM dan simulasi apa yang Anda gunakan, dan apakah saya akan menerima laporan simulasi selama desain?
- Nilai dan pelapis baja perkakas apa yang menjadi standar, dan apa yang memicu rekomendasi karbida?
- Berapa banyak iterasi uji coba yang disertakan sebelum dikenakan biaya tambahan?
- Berapa harapan hidup cetakan yang Anda dokumentasikan untuk aplikasi serupa - pukulan antara penyesalan dan total umur yang diharapkan?
- Apakah Anda menyediakan dukungan produksi berkelanjutan, layanan penggilingan ulang, atau paket komponen cadangan setelah pengiriman?
- Merek dan spesifikasi mesin press apa yang digunakan untuk uji coba, dan apakah cocok dengan peralatan produksi saya?
Pertanyaan-pertanyaan ini mengungkapkan apakah pemasok benar-benar mencakup seluruh siklus hidup - mulai dari kelayakan hingga dukungan produksi - atau apakah mereka pada dasarnya adalah bengkel permesinan yang membuat alat pembuat cetakan tanpa keterlibatan teknis lebih dalam. Penyelarasan-kemitraan jangka panjang sama pentingnya dengan harga penawaran awal, karena cetakan khusus-berbiaya lebih rendah yang memerlukan pengerjaan ulang selama berbulan-bulan akan menghapus penghematan di muka.
Beralih Dari Riset ke RFQ-Percakapan Siap Pakai
Anda sekarang telah membahas cara kerja cetakan stempel pers, apa yang ada di dalamnya, bagaimana bahan dan pencocokan cetakan mempengaruhi kinerja, dan pemeliharaan apa yang membuatnya tetap berjalan. Pengetahuan tersebut menempatkan Anda pada posisi yang lebih kuat untuk mengevaluasi pemasok berdasarkan substansi dibandingkan promosi penjualan.
Langkah selanjutnya sangatlah mudah: bawalah gambar bagian Anda, proyeksi volume, dan spesifikasi material kepada mitra yang memenuhi syarat dan mulailah diskusi kelayakan.Tim stamping die YICHENdisusun berdasarkan alur kerja ini - yang menggerakkan produsen dari-penelitian tahap awal ke RFQ-solusi cetakan stempel kustom siap pakai yang mencakup simulasi, pemesinan, uji coba, dan inspeksi dimensi. Jika proyek Anda memerlukan peralatan siap produksi yang didukung oleh dukungan teknik penuh, sampaikan kebutuhan Anda dan mulai diskusi kelayakan.
Pertanyaan Yang Sering Diajukan Tentang Press Stamping Dies
1. Apa yang dimaksud dengan cetakan stempel pers dan bagaimana cara kerjanya?
Cetakan stempel tekan adalah-rakitan perkakas yang dibuat secara presisi dan terdiri dari bagian atas dan bawah yang dipasang di dalam mesin cetak. Ketika ram tekan menggerakkan kedua bagian bersama-sama di bawah gaya tinggi, komponen baja yang diperkeras - akan melubangi, pelat cetakan, dan permukaan pembentuk - akan memotong, membengkokkan, menggambar, atau membentuk lembaran logam datar menjadi bagian jadi. Cetakan menentukan geometri bagian dan akurasi dimensi, sedangkan mesin press hanya memberikan gaya dan gerakan. Toleransi seketat 0,0002 inci dapat dicapai dengan perkakas berkualitas. Untuk produsen yang membutuhkan solusi cetakan stempel khusus, pemasok seperti YICHEN (https://www.yichen-group.com/stamping-die/) menawarkan alur kerja lengkap mulai dari analisis kelayakan dan simulasi CAE hingga pemesinan, uji coba, dan inspeksi dimensi.
2. Apa jenis utama cetakan stempel dan kapan masing-masing sebaiknya digunakan?
Lima jenis utama adalah dadu{0}}stasiun tunggal, cetakan gabungan, cetakan kombinasi, cetakan progresif, dan cetakan transfer. Die-stasiun tunggal melakukan satu operasi per langkah dan sesuai dengan prototipe atau-volume rendah yang dijalankan di bawah 50.000 komponen setiap tahunnya. Dies majemuk menjalankan beberapa operasi pemotongan dalam satu pukulan untuk bagian datar, multi-fitur pada volume sedang hingga tinggi. Dies progresif menangani komponen multi-fitur yang kompleks dengan kecepatan sangat tinggi dengan memajukan strip melalui beberapa stasiun - ideal untuk volume melebihi 100.000 komponen per tahun. Cetakan transfer digunakan untuk bagian yang ditarik-besar atau dalam yang tidak dapat tetap melekat pada strip pembawa. Pemilihan bergantung pada volume tahunan, kompleksitas komponen, jenis material, dan persyaratan toleransi.
3. Bagaimana cara menghitung tonase yang dibutuhkan untuk mencetak cetakan?
Rumus standar gaya potong adalah P=L xtx S, dengan P adalah gaya potong, L adalah keliling total potongan dalam inci, t adalah ketebalan bahan dalam inci, dan S adalah kuat geser bahan dalam PSI. Untuk cetakan progresif dengan beberapa stasiun, hitung gaya untuk setiap pukulan secara terpisah dan jumlahkan untuk total beban sesaat. Panjang pukulan yang bervariasi mengurangi beban puncak dengan mendistribusikan kontak seiring waktu. Operasi pembentukan dan penarikan menambah kebutuhan tonase mereka sendiri selain gaya pemotongan. Selalu tambahkan margin keselamatan 10-20% di atas total yang dihitung dan pastikan nilai tekanan melebihi nilai ini pada ketinggian kerja sebenarnya di mana gaya mencapai puncaknya.
4. Baja perkakas apa yang terbaik untuk cetakan stempel?
Baja perkakas terbaik tergantung pada aplikasinya. D2 (54-61 HRC) menawarkan ketahanan aus yang luar biasa untuk pengosongan dan penindikan baja karbon bervolume tinggi. A2 (57-62 HRC) menyeimbangkan ketahanan terhadap aus dan ketangguhan, sehingga serbaguna untuk pembuatan cetakan bervolume sedang, trimming, dan blanking besar. S7 (48-58 HRC) memberikan ketangguhan maksimum untuk membengkokkan dan membentuk cetakan yang menyerap beban benturan. Baja berkecepatan tinggi M2 (60{20}}65 HRC) menangani skenario keausan ekstrem dengan material abrasif. Sisipan karbida memberikan ketahanan aus 500-1000% lebih besar dibandingkan baja perkakas, namun rapuh dan mahal, paling baik digunakan untuk aplikasi material bervolume sangat tinggi atau material abrasif di mana pengurangan waktu henti merupakan hal yang tepat untuk dilakukan.
5. Seberapa sering stempel cetakan harus dipertahankan untuk mencegah kegagalan?
Jadwal pemeliharaan preventif terstruktur beroperasi pada beberapa tingkatan: setiap shift (pembersihan, pemeriksaan pelumasan, inspeksi visual), mingguan (pengukuran jarak bebas pemandu, inspeksi stripper dan pegas, pencatatan penyimpangan dimensi), bulanan atau per 100k-300k pukulan (penggilingan ulang tepi potong berdasarkan tinggi duri, verifikasi penyelarasan, kalibrasi sensor), dan perombakan besar-besaran pada 70-80% dari umur cetakan yang diharapkan (pembongkaran penuh, audit dimensi, penggantian komponen pemandu). Pemantauan tinggi duri, kurva daya tekan, dan data SPC memberikan pemicu obyektif untuk pemeliharaan tidak terjadwal. Pendekatan yang sepenuhnya reaktif biasanya memakan biaya 25-30% lebih mahal dibandingkan pemeliharaan preventif proaktif ketika memperhitungkan tenaga kerja darurat, suku cadang yang terburu-buru, dan kehilangan waktu produksi.


