


Apa itu Stamping Baja Die Progresif
Bayangkan sebuah alat yang melubangi, membengkokkan, membentuk, dan memotong strip baja menjadi bagian jadi - semuanya tanpa henti. Itulah ide inti di balik pengecapan baja mati progresif, dan merupakan salah satu metode paling efisien yang pernah dirancang untuk memproduksi-komponen baja bervolume tinggi dengan toleransi ketat dan tenaga kerja minimal.
Baik Anda seorang insinyur produksi yang mengoptimalkan waktu siklus atau profesional pengadaan yang mengevaluasi-keekonomian per bagian, memahami cara kerja proses ini - dan perbedaannya dengan alternatif - sangat penting untuk melakukan investasi peralatan yang tepat. Panduan ini menguraikan mekanisme, pertimbangan material, struktur biaya, dan strategi perawatan yang menentukan apakah stempel logam progresif cocok untuk komponen baja Anda.
Mendefinisikan Stamping Baja Die Progresif
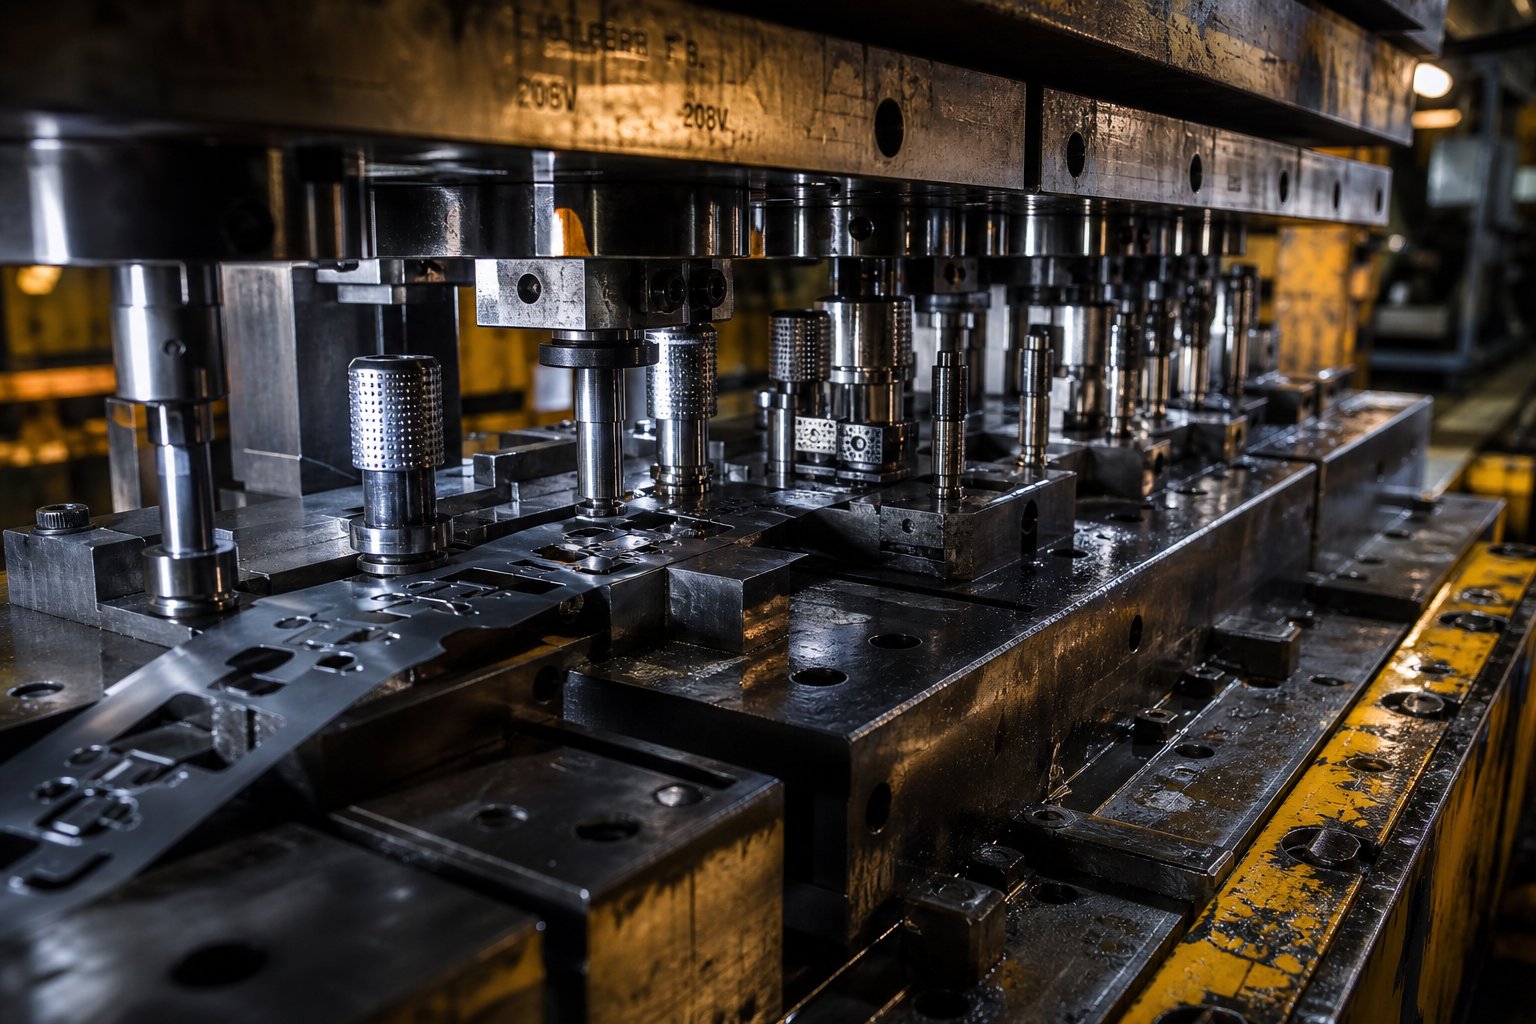
Jadiapa itu dadu progresif, tepat? Sederhananya, ini adalah alat tunggal yang berisi beberapa stasiun yang disusun secara berurutan, dipasang di dalam mesin cetak. Strip baja yang diumpankan kumparan maju melalui cetakan dengan kenaikan yang tepat (disebut pitch) dengan setiap langkah tekan. Setiap stasiun melakukan operasi berbeda - menusuk, membengkokkan, membentuk, atau memotong - secara bersamaan pada bagian strip yang berbeda. Bagian yang sudah selesai keluar di stasiun terakhir dengan setiap tekanan yang ditekan.
Pengecapan baja cetakan progresif adalah-proses pembentukan logam bervolume tinggi di mana strip baja kontinu maju melalui cetakan multi-stasiun, dengan masing-masing stasiun melakukan operasi berurutan - menusuk, membentuk, membengkokkan, atau memotong - hingga bagian yang selesai dipisahkan dari strip dengan setiap langkah pengepresan.
Kata "progresif" menggambarkan dengan tepat apa yang terjadi: baja bergerak melewati cetakan, stasiun demi stasiun, setiap langkah bertambah dari yang terakhir. Strip tetap dihubungkan oleh jaringan pembawa (kerangka bekas) di seluruh rangkaian, yang mempertahankan kontrol posisi dan menghilangkan kebutuhan untuk penanganan bagian terpisah di antara operasi. Sifat kontinu inilah yang memberikan keunggulan kecepatan pada stamping progresif - mesin press dapat bekerja dari 25 hingga lebih dari 300 pukulan per menit, menghasilkan ribuan komponen baja yang identik per jam.
Perbedaannya dengan Metode Transfer dan Compound Die
Stempel cetakan progresif bukan satu-satunya pendekatan untuk cetakan dan stempel untuk komponen baja. Transfer die stamping dan compound die stamping masing-masing melayani skenario produksi yang berbeda, dan memilih metode yang salah dapat berarti pengeluaran yang berlebihan pada perkakas atau mengorbankan hasil produksi.
Dalam transfer die stamping, benda kerja dipisahkan dari strip pada awal proses. Jari mekanis atau gripper kemudian memindahkan masing-masing blanko di antara stasiun independen. Hal ini membuat cetakan transfer-cocok untuk bagian yang lebih besar yang secara fisik tidak dapat menempel pada strip saat melewati beberapa tahap pembentukan. Kerugiannya-adalah kecepatan siklus yang lebih lambat dan mekanisme penanganan-suku cadang yang lebih kompleks.
Stamping cetakan majemuk menggunakan pendekatan sebaliknya: ia melakukan beberapa operasi pemotongan - seperti blanking dan penindikan - dalam satu pukulan tekan di satu stasiun. Ini efisien untuk bagian datar yang memerlukan presisi tinggi dalam satu bidang, namun tidak dapat menangani rangkaian pembentukan multi-langkah seperti lengkungan, tarikan, atau emboss.
Dies progresif menjadi pilihan utama ketika Anda membutuhkan geometri kompleks, volume tinggi, dan waktu siklus cepat dalam satu paket. Mereka menggabungkan kemampuan multi-operasi transfer dadu dengan kecepatan metode-stasiun tunggal - semuanya tanpa penanganan bagian terpisah antar stasiun.
| Kriteria | Mati Progresif | Pemindahan Mati | Senyawa Mati |
|---|---|---|---|
| Kesesuaian Volume | Volume tinggi (biasanya 5,000+ bagian/tahun) | Volume sedang hingga tinggi | Volume kecil hingga sedang |
| Kecepatan Siklus | Cepat (hingga 300+ pukulan/menit) | Sedang (lebih lambat karena perpindahan sebagian) | Sedang |
| Bagian Kompleksitas | Tinggi (banyak tikungan, bentuk, tusukan) | Tinggi (bagian yang ditarik-besar atau dalam) | Rendah (datar, operasi bidang{0}tunggal) |
| Ukuran Bagian | Kecil hingga sedang | Sedang hingga besar | Kecil hingga sedang |
| Biaya Perkakas | Tinggi di muka, rendah per-volume | Tinggi dimuka | Turunkan dimuka |
| Pemanfaatan Bahan | Bagus (tata letak strip dioptimalkan) | Lebih baik (tidak ada limbah strip pembawa) | Bagus |
| Waktu Pengaturan | Rendah | Lebih tinggi | Rendah |
Bagi teknisi produksi yang menjalankan komponen baja dalam skala besar, die stamping progresif secara konsisten menghasilkan biaya per-bagian terendah ketika geometri komponen melibatkan banyak operasi dan volume tahunan sesuai dengan investasi perkakas. Pertanyaan sebenarnya bukanlah apakah prosesnya berhasil - melainkan bagaimana pemilihan material, desain cetakan, dan strategi pemeliharaan membentuk-keekonomian jangka panjangnya.
Cara Kerja Proses Die Stamping Progresif
Keuntungan kecepatan dari cetakan stempel progresif berasal dari satu prinsip elegan: setiap gerakan tekan menghasilkan pekerjaan yang berguna di setiap stasiun secara bersamaan. Saat satu bagian strip dilubangi, bagian lainnya sedang dibengkokkan, dan bagian lainnya lagi menerima potongan terakhir - dalam sekejap. Memahami proses cetakan ini dari awal hingga akhir akan mengungkap mengapa throughput tetap tinggi dan mengapa perilaku mekanis baja penting di setiap tahap.
Pemberian Strip Feeding dan Kemajuan Material
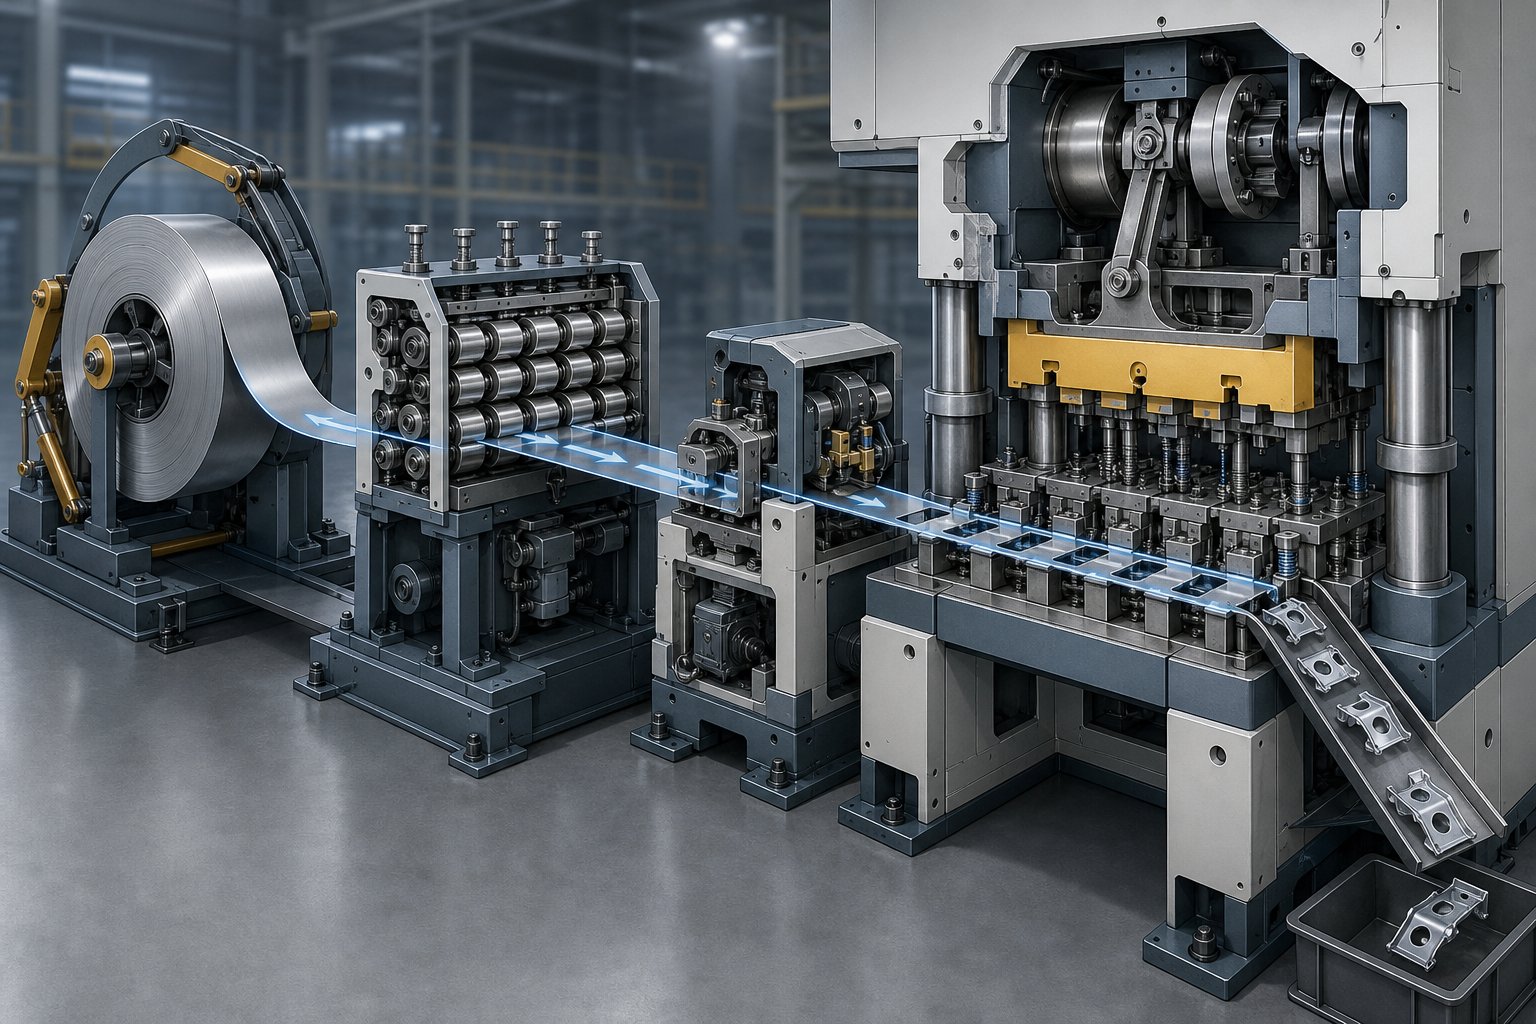
Ituproses stamping mati progresifdimulai dari uncoiler, tempat kumparan baja - yang biasanya berbobot ratusan atau ribuan pon - dipasang dan dilepas. Strip melewati pelurus yang menghilangkan kumpulan kumparan (kelengkungan yang ditahan agar tidak dililitkan pada kumparan). Untuk baja, langkah ini sangat penting karena kelengkungan sisa menyebabkan pengumpanan yang tidak merata dan kontak yang tidak konsisten dengan permukaan cetakan.
Dari pelurus, pengumpan servo memajukan strip dengan jarak yang tepat - jarak umpan - dengan setiap gerakan tekan. Pitch ini cocok dengan jarak stasiun di dalam dadu, sehingga setiap stasiun menerima bagian strip yang benar pada waktu yang tepat. Akurasi umpan pada sistem modern biasanya hanya seperseribu inci.
Setelah strip memasuki cetakan, pin pilot mengambil alih kendali posisi. Pin yang sudah diperkeras ini dimasukkan ke dalam-lubang yang sudah dilubangi pada strip tepat sebelum mesin press ditutup, mengoreksi sedikit kesalahan pengumpan dan mengunci strip agar sejajar dengan tepat. Tanpa uji coba yang andal, kesalahan dimensi menumpuk dari stasiun ke stasiun. Untuk strip baja, jarak bebas lubang pilot biasanya dijaga pada 0,0005 hingga 0,001 inci untuk menjaga pencatatan yang ketat di seluruh panjang cetakan penuh.
Pengoperasian Stasiun Berurutan dalam Satu Pukulan Tekan
Di sinilah proses stamping progresif memberikan keunggulan produktivitasnya. Ketika ram tekan turun, setiap stasiun dalam cetakan melakukan operasi yang ditugaskan pada waktu yang sama - pada bagian berbeda pada strip yang sama. Stasiun satu mungkin menembus lubang pilot, stasiun dua membuat slot fungsional, stasiun tiga membengkokkan tab, stasiun empat membentuk rusuk, dan stasiun lima melaksanakan pemotongan terakhir.
Bagian tersebut belum benar-benar "lengkap" sampai melewati semua stasiun. Sepanjang perjalanan, ia tetap terhubung ke strip pembawa (kerangka skrap), yang berfungsi baik sebagai mekanisme transportasi dan referensi registrasi. Hanya pada stasiun terakhir komponen yang telah selesai dipisahkan dari strip dan dikeluarkan atau dikumpulkan di bawah cetakan.
Tindakan multi-stasiun secara bersamaan ini berarti mesin cetak progresif menghasilkan satu bagian jadi per pukulan - terlepas dari berapa banyak operasi yang diperlukan untuk membuatnya. Sebuah die 12 stasiun yang berjalan dengan kecepatan 150 pukulan per menit masih menghasilkan 150 bagian per menit, bukan 150 dibagi 12.
Mekanika Pers dan Integrasi Siklus
Jadi bagaimana cara kerja mesin stempel yang berkoordinasi dengan cetakan progresif? Mesin press menghasilkan tonase yang terkontrol melalui ram mekanis atau yang digerakkan oleh-servo, memutar bagian atas cetakan ke bagian bawah dengan panjang langkah dan kecepatan yang tepat. Tonase harus melebihi gabungan gaya pemotongan dan pembentukan di semua stasiun secara bersamaan - pertimbangan ukuran utama saat mencap baja.
Karakteristik springback baja menambah lapisan kompleksitas. Setelah setiap operasi pembentukan, material ingin mendapatkan kembali sebagian bentuk aslinya karena regangan elastis. Baja berkekuatan-yang lebih tinggi akan memantul kembali dengan lebih agresif, sehingga memerlukan mesin cetak progresif untuk menghasilkan posisi tengah-mati-bawah yang konsisten dan, dalam beberapa kasus, waktu tunggu di bagian bawah goresan agar stasiun koin atau kalibrasi dapat menyetel sepenuhnya geometri yang terbentuk.
Kecepatan pukulan, ketinggian penutupan, dan waktu pengumpanan semuanya harus tersinkronisasi dengan sempurna. Pengumpan melepaskan strip hanya ketika cetakan terbuka, pilot terlibat sebelum pemotongan atau pembentukan dimulai, dan mesin press berbalik sebelum pengangkat menaikkan strip untuk kemajuan berikutnya. Ketidaksesuaian waktu akan mengakibatkan strip salah pengisian, pilot rusak, atau komponen terkelupas.
Berikut proses die stamping progresif lengkap secara berurutan:
- Pemuatan koil - koil baja dipasang pada uncoiler
- Pelurusan strip - diratakan untuk melepaskan set koil
- Pelumasan - diterapkan untuk mengurangi gesekan dan keausan alat
- Pengumpanan servo strip - dimajukan satu nada per pukulan
- Pengikatan pin pilot - strip terkunci pada posisi tepat
- Operasi stasiun - pemotongan, penindikan, pembentukan, pembengkokan dilakukan secara bersamaan di seluruh stasiun
- Pengangkat strip - pengangkat menaikkan strip untuk membersihkan detail cetakan bawah
- Umpan maju - strip bergerak maju satu nada untuk siklus berikutnya
- Pemotongan akhir - bagian akhir yang dipisahkan dari strip pembawa
- Bagian ejeksi dan koleksi - komponen selesai keluar dari dadu
Setiap siklus berulang dalam sepersekian detik. Sifat proses yang berkesinambungan dan tidak terputus - tanpa penanganan suku cadang, tanpa reposisi, tanpa intervensi operator di antara operasi - adalah hal yang membuat pengecapan baja mati progresif menjadi pilihan default untuk-produksi bervolume tinggi di mana suku cadang baja memerlukan beberapa langkah pembentukan dan kontrol dimensi yang ketat.
Tentu saja, tidak semua jenis baja berperilaku sama di dalam cetakan progresif. Keandalan pengumpanan strip, batas pembentukan di setiap stasiun, dan persyaratan tonase tekan semuanya berubah secara dramatis bergantung pada apakah Anda menggunakan baja karbon ringan atau baja tahan karat berkekuatan tinggi - dan perbedaan material tersebut mendorong keputusan desain cetakan yang mendasar.
Nilai Baja dan Pemilihan Material untuk Dies Progresif
Tingkatan baja yang Anda masukkan ke dalam cetakan progresif tidak hanya memengaruhi kinerja bagian akhir - tetapi juga menentukan hampir setiap parameter proses, mulai dari tonase pengepresan dan jarak bebas pelubangan hingga jumlah stasiun dan keandalan pengumpanan. Dua bagian dengan geometri yang sama tetapi kualitas baja yang berbeda mungkin memerlukan desain cetakan yang berbeda secara mendasar. Itu sebabnya pemilihan bahan stempel progresif adalah salah satu keputusan teknik paling awal dan paling penting dalam proyek apa pun.
Nilai Baja Umum untuk Stamping Progresif
Baja manakah yang benar-benar berfungsi dengan baik pada cetakan progresif multi{0}}stasiun? Jawabannya tergantung pada fungsi bagian, sifat mampu bentuk yang dibutuhkan, dan volume produksi. Berikut adalah kategori yang paling umum ditentukan untuk stempel progresif baja:
- Baja-karbon rendah (1008, 1010, 1018)- Pekerja keras pada stempel progresif baja karbon. Nilai ini menawarkan keuletan yang sangat baik, kekuatan luluh yang rendah, dan perilaku pembentukan yang dapat diprediksi. Mereka ideal untuk braket, klip, komponen sasis, dan bagian struktural umum yang memerlukan tikungan dan penarikan yang rumit tanpa risiko retak.
- Baja tahan karat seri 300 (304, 316)- Dipilih karena ketahanan terhadap korosi dalam aplikasi medis, layanan makanan, dan kelautan. Pengecapan progresif baja tahan karat menghasilkan tingkat pengerasan-kerja yang lebih tinggi, yang berarti setiap stasiun pembentuk menambahkan lebih banyak tegangan sisa pada strip. Hal ini memerlukan pengurutan stasiun yang hati-hati dan seringkali jarak stasiun yang lebih lebar.
- Baja paduan-kekuatan rendah-tinggi (HSLA).- Nilai seperti HSLA 340, 420, dan 550 memberikan kekuatan luluh tinggi dengan sifat mampu bentuk sedang. Mereka umum dalam aplikasi struktural otomotif yang mengutamakan pengurangan berat badan. Baja HSLA memerlukan tonase tekan yang jauh lebih besar dan kompensasi pegas yang lebih ketat dibandingkan baja ringan.
- Baja pegas (1074, 1095, 301 tahan karat)- Digunakan untuk bagian yang harus dilenturkan berulang kali tanpa deformasi permanen. Nilai karbon-tinggi atau tempered ini memiliki keuletan yang terbatas, sehingga membatasi tingkat keparahan operasi pembentukan di setiap stasiun. Perancang cetakan sering kali menambahkan lebih banyak stasiun dengan peningkatan pembentukan yang lebih dangkal untuk menghindari keretakan.
Menetapkan material hanya sebagai "baja 1008" masih menyisakan ruang untuk variasi properti yang signifikan. SebagaiMajalah MetalFormingcatatan, baja karbon rendah-degassing-vakum, baja-kualitas gambar, dan baja kualitas-komersial semuanya dapat memiliki spesifikasi yang sama namun memiliki performa yang berbeda dalam cetakannya. Persyaratan cetakan - bukan preferensi departemen pembelian untuk opsi termurah - yang harus menentukan panggilan material akhir.
Bagaimana Sifat Baja Mempengaruhi Desain Die dan Persyaratan Pengepresan
Setiap tingkatan baja memiliki sifat mekanik yang unik, dan sifat tersebut diterjemahkan langsung ke dalam keputusan desain cetakan stempel logam. Anda akan melihat efeknya dalam empat bidang utama:
Kekuatan tarik dan tonase tekan.Kekuatan tarik yang lebih tinggi berarti lebih banyak gaya yang dibutuhkan untuk setiap operasi pemotongan dan pembentukan. Strip tahan karat 304 dengan kekuatan tarik 75 ksi memerlukan gaya pengosongan sekitar 50% lebih besar dibandingkan baja ringan 1010 pada 50 ksi, dengan asumsi ketebalan dan keliling yang sama. Lipat gandakan jumlah tersebut di seluruh stasiun yang aktif, dan kebutuhan tonase mesin cetak akan meningkat dengan cepat. Meremehkan ukuran mesin cetak tidak hanya menghentikan produksi - tetapi juga merusak perkakas dan menyebabkan penyimpangan dimensi.
Daktilitas dan radius tikungan minimum.Persen pemanjangan suatu material menentukan seberapa kuat material tersebut dapat ditekuk tanpa retak pada stasiun pembentuknya. Baja-karbon rendah dengan perpanjangan 35-45% tahan terhadap radius tekukan bagian dalam seketat 0,5 kali ketebalan material. Baja HSLA dengan perpanjangan 15-20% mungkin memerlukan ketebalan 2x atau lebih. Hal ini secara langsung berdampak pada seberapa banyak pembentukan yang dapat terjadi pada satu stasiun dan berapa banyak stasiun yang dibutuhkan oleh cetakan secara keseluruhan.
Tingkat-pengerasan kerja dan efek multi-stasiun.Setiap operasi pembentukan dingin-mengerjakan baja, meningkatkan kekerasannya dan mengurangi keuletannya yang tersisa. Bahan dengan tingkat pengerasan kerja-yang tinggi - seperti baja tahan karat austenitik - kehilangan sifat mampu bentuk lebih cepat seiring dengan proses pengerjaannya melalui stasiun. Perancang die memberikan kompensasi dengan menambahkan stasiun idle untuk redistribusi tegangan atau dengan membatasi tingkat keparahan setiap langkah pembentukan. Mengabaikan perilaku-pengerasan kerja akan berisiko patah pada stasiun selanjutnya di mana strip telah kehabisan kemampuan untuk dibentuk.
Kekuatan hasil dan springback.Setelah setiap pembengkokan atau bentuk, sebagian baja pulih kembali ke bentuk aslinya. Kekuatan luluh yang lebih tinggi menghasilkan pegas yang lebih agresif, yang berarti stasiun pembentuk harus membungkuk melebihi sudut target. Dalam cetakan progresif, kompensasi springback harus dikalibrasi stasiun demi stasiun, karena kekuatan luluh strip meningkat karena pengerasan kerja seiring dengan kemajuan melalui alat.
Kisaran Ketebalan dan Dampak Prosesnya
Dies progresif menangani ketebalan baja mulai dari sekitar 0,1 mm (0,004") hingga sekitar 6 mm (0,250"), meskipun kisaran paling umum untuk komponen presisi berkisar antara 0,2 mm dan 3 mm. Di luar jangka waktu ini, prosesnya menjadi semakin tidak praktis - bahan yang sangat tebal menolak mekanisme perataan dan pengumpan regangan, sedangkan lapisan tipis ultra-tertekuk di bawah tegangan strip dan sulit untuk dikendalikan dengan andal.
Ketebalan mempengaruhi desain cetakan progresif dalam beberapa cara yang saling berhubungan:
- Kepadatan tata letak stasiun- Material yang lebih tebal memerlukan jarak bebas pukulan-ke-yang lebih besar, yang berarti bagian cetakan yang lebih besar di setiap stasiun. Hal ini akan memperpanjang panjang die secara keseluruhan dan mengurangi jumlah stasiun yang dapat ditampung dalam ukuran press bed tertentu.
- Ukuran pin pilot- Lubang percontohan harus menjaga jarak tepi yang memadai relatif terhadap ketebalan strip. Strip yang lebih tebal memerlukan pin pilot yang lebih besar dan oleh karena itu lubang pilot yang lebih besar, sehingga memakan lebih banyak lebar strip dan mengurangi pemanfaatan material.
- Izin pemotongan- Titik awal standar untuk baja ringan adalah sekitar 10% ketebalan material per sisi, namun hal ini berubah seiring dengan kadarnya. Baja berkekuatan-lebih tinggi memerlukan jarak bebas melebihi 20% per sisi untuk mencapai geser bersih dan meminimalkan tinggi duri.
- Keandalan pakan- Strip yang lebih berat memerlukan pengumpan servo yang lebih kuat dan tegangan strip yang lebih tinggi untuk mencegah kesalahan pengumpanan. Sebaliknya, strip yang sangat tipis mungkin memerlukan bantuan vakum atau tiupan udara agar tetap rata pada permukaan cetakan di antara pukulan.
Interaksi antara mutu dan ketebalan baja menciptakan matriks batasan yang harus dirancang sesuai dengan desain setiap cetakan stempel logam. Strip HSLA 2 mm pada tegangan tarik 80 ksi tidak berperilaku seperti strip karbon rendah-2 mm pada 45 ksi - meskipun ketebalannya sama, tonase pengepresan, jarak bebas, dan jumlah stasiun akan sangat berbeda.
Kendala-yang didorong oleh materi ini tidak terjadi secara terpisah. Hal ini mengalir langsung ke dalam keputusan desain: berapa banyak stasiun yang akan disertakan, di mana menempatkan pilot, bagaimana mengurutkan operasi pembentukan, dan berapa lebar jalur yang akan dialokasikan untuk jembatan pembawa. Setiap properti material menjadi masukan desain yang membentuk arsitektur keseluruhan alat.
Pertimbangan Desain Die Progresif untuk Suku Cadang Baja
Setiap cetakan progresif dimulai sebagai masalah desain: bagaimana Anda mengatur urutan operasi di sepanjang strip baja sehingga sifat material, geometri bagian, dan keekonomian produksi semuanya selaras? Jawabannya menentukan keseluruhan alat - panjangnya, jumlah stasiun, lebar jalur, dan pada akhirnya biayanya. Desain die progresif yang buruk menyebabkan komponen retak, kegagalan perkakas prematur, dan material terbuang. Desain strategis mengubah batasan yang sama menjadi alat stempel progresif yang ramping dan tahan lama yang bekerja dengan andal selama jutaan siklus.
Pengoptimalan Jumlah Stasiun dan Tata Letak Jalur
Berapa banyak stasiun yang sebenarnya dibutuhkan oleh dadu progresif? Tidak ada rumus universal. Jumlah stasiun ditentukan oleh geometri bagian, operasi yang diperlukan, dan - secara kritis - batas sifat mampu bentuk tingkat baja per stasiun. Braket datar sederhana dari baja 1010 dengan tiga lubang berlubang dan satu tikungan mungkin hanya memerlukan 4-5 stasiun. Suku cadang struktural otomotif HSLA yang kompleks dengan banyak tikungan, emboss, dan toleransi yang ketat dapat memerlukan 15 atau lebih.
Logikanya bekerja seperti ini: setiap operasi pembentukan hanya dapat meregangkan material dalam jumlah terbatas sebelum terjadi keretakan. Ketika satu tikungan melebihi ambang deformasi aman baja, perancang membaginya menjadi dua stasiun dengan pembentukan parsial di masing-masing stasiun. Baja yang diperkeras-kekuatan atau kerja-lebih tinggi mentolerir lebih sedikit deformasi per stasiun, yang secara langsung meningkatkan jumlah stasiun.
Stasiun menganggur - posisi di mana tidak ada operasi yang terjadi - melayani tujuan rekayasa yang disengaja. Mereka menyediakan zona pelepas stres di mana strip dapat mendistribusikan kembali regangan sisa di antara tahap-tahap pembentukan yang menuntut. Mereka juga meningkatkan stabilitas strip dengan mempertahankan kekakuan jaringan pembawa yang konsisten di seluruh panjang cetakan. Penelitian ke dalamoptimasi tata letak stripmenegaskan bahwa meminimalkan jumlah stasiun dengan tetap memperhatikan batasan prioritas (operasi mana yang harus dilakukan sebelum operasi lainnya) dan batasan kedekatan (operasi mana yang tidak dapat berbagi stasiun karena kedekatannya) merupakan tantangan utama dalam desain cetakan stempel progresif.
Pengoptimalan lebar jalur berjalan paralel dengan perencanaan stasiun. Strip yang lebih lebar mengakomodasi bagian yang lebih besar atau beberapa baris (tata letak-pukulan ganda) namun membuang lebih banyak material per goresan. Perancang menghitung pemanfaatan material sebagai rasio luas bagian bersih terhadap konsumsi kotor strip. Tata letak-yang dioptimalkan dengan baik untuk cetakan progresif biasanya mencapai pemanfaatan 70-85%. Jembatan pembawa - jaringan sempit yang menghubungkan bagian-bagian ke kerangka besi tua - harus cukup lebar untuk menahan gaya pembentukan tanpa robek, terutama pada baja dengan keuletan rendah.
Desain-untuk-Kemampuan Manufaktur dalam Perkakas Die Progresif
Keputusan desain cetakan stempel logam yang dibuat selama fase DFM mencegah masalah yang mungkin muncul setelah ribuan jam produksi. Untuk komponen baja dalam cetakan progresif, beberapa prinsip DFM memiliki arti yang sangat penting:
- Spasi fitur minimum- Lubang dan potongan yang ditempatkan terlalu berdekatan akan menghasilkan bagian cetakan yang lemah di antara pukulan. Aturan umumnya: pertahankan setidaknya dua kali ketebalan material antara fitur yang berdekatan. Pada baja berkekuatan-tinggi, nilai minimum tersebut meningkat karena gaya potong yang lebih tinggi memusatkan lebih banyak tegangan pada bagian cetakan yang sempit.
- Penjajaran arah butiran- Strip baja memiliki arah putaran yang mempengaruhi keuletan. Tikungan yang berorientasi tegak lurus terhadap butiran dapat menoleransi jari-jari yang lebih sempit tanpa retak. Desain cetakan stempel progresif harus menyelaraskan tikungan kritis relatif terhadap arah penggulungan strip, yang berarti orientasi bagian dalam tata letak strip menjadi keputusan struktural, bukan sekadar kenyamanan bersarang.
- Lebar jembatan di jalur pembawa- Jembatan menahan bagian dalam strip sampai batas akhir. Terlalu sempit dan akan robek saat dibentuk, sehingga bagian tersebut terlepas sebelum waktunya. Terlalu lebar dan membuang-buang material. Lebar jembatan tergantung pada ketebalan jalur, kekuatan tarik, dan beratnya gaya pembentuk pada stasiun yang berdekatan.
- Jari-jari tikungan internal- Pedoman yang diterima secara luas menetapkan radius tekukan minimum sama dengan atau lebih besar dari ketebalan material (R Lebih besar atau sama dengan T). Menjadi lebih tajam akan meningkatkan konsentrasi tegangan, menyebabkan keretakan pada bagian tersebut dan kegagalan dini pada cetakan stempel lembaran logam.
Penempatan pin pilot adalah-keputusan penting DFM lainnya. Pilot harus diposisikan pada interval yang konsisten di sepanjang jalur, sebaiknya di area jaringan pembawa daripada di geometri bagian fungsional. Lokasinya relatif terhadap stasiun pembentuk menentukan berapa banyak kesalahan posisi yang terakumulasi di antara operasi. Menempatkan pilot tepat sebelum-stasiun presisi tinggi - daripada mengandalkan registrasi dari stasiun sebelumnya dalam urutan - akan menjaga akurasi dimensi menjadi hal yang paling penting.
CAD/CAM dan Simulasi dalam Desain Die
Bayangkan membuat cetakan dengan 12 stasiun, menjalankan uji coba produksi pertama Anda, dan menemukan bahwa stasiun 8 memecahkan bagian tersebut karena pengerasan kerja dari stasiun sebelumnya melebihi prediksi. Skenario itu biasanya memakan biaya berminggu-minggu dan puluhan ribu dolar. Perangkat lunak desain cetakan progresif modern menghilangkan sebagian besar risiko tersebut sebelum baja perkakas dikerjakan.
Analisis Elemen Hingga (FEA) mensimulasikan aliran material melalui setiap stasiun secara berurutan, memprediksi penipisan, distribusi regangan, dan risiko patah. Untuk baja, prediksi pegas sangat berharga - simulasi menghitung berapa banyak setiap fitur yang terbentuk memantul setelah pengepres dibuka, sehingga memungkinkan para insinyur mengkompensasi geometri cetakan selama desain daripada melalui uji coba-dan-kesalahan yang mahal dalam pengepresan. Seperti yang dilaporkan Manor Tool, FEA dapat mengidentifikasi risiko keretakan sebelum pembuatan alat, menghemat lebih dari $20.000 biaya pengerjaan ulang dan menghilangkan penundaan peluncuran selama berminggu-minggu pada satu proyek.
Platform seperti Cimatron, AutoForm, dan Dynaform memungkinkan desainer membuat tata letak strip lengkap secara digital, kemudian menjalankan simulasi pembentukan di semua stasiun secara berurutan.Alat tata letak strip AutoFormmemungkinkan pengguna menentukan tata letak-satu atau dua bagian, membandingkan opsi penyusunan, dan meminimalkan penggunaan material - sambil memvalidasi sifat mampu bentuk. Sementara itu, Logopress3 dan sistem berbasis SolidWorks-yang serupa menawarkan penyisipan komponen parametrik untuk elemen cetakan standar seperti pengangkat, pilot, dan blok penjaga, sehingga mempercepat desain detail.
Manfaat praktisnya adalah lebih sedikit iterasi desain. Tanpa simulasi, desain cetakan stempel yang rumit mungkin memerlukan tiga atau empat uji coba fisik sebelum-geometri siap produksi dikunci. Dengan FEA yang tervalidasi, sebagian besar program mencapai produksi yang stabil dalam satu atau dua uji coba - pengurangan langsung pada biaya peralatan dan jadwal peluncuran. Keputusan teknik yang diambil selama fase validasi digital ini meningkatkan hingga 80% total biaya produksi, menjadikan investasi simulasi salah satu aktivitas-pengembalian tertinggi dalam program die progresif mana pun.
Keputusan desain menetapkan batas-batas apa yang dapat dihasilkan oleh sebuah cetakan progresif. Namun dalam batas-batas tersebut, operasi masing-masing stasiun - pemotongan, pembentukan, pembengkokan -lah yang mengubah strip baja datar menjadi geometri fungsional. Bagaimana urutan operasi tersebut, dan mengapa urutan tersebut penting khususnya untuk baja, menentukan apakah suku cadang akan dihasilkan dengan benar atau akan menjadi skrap.
Operasi Stamping Kunci di Setiap Stasiun Die
Setiap stasiun dalam dadu progresif mempunyai satu pekerjaan - tetapi urutan terjadinya pekerjaan tersebut tidak sembarangan. Urutannya mengikuti logika yang berakar pada bagaimana baja berubah bentuk, bagaimana dimensi bergeser di bawah tekanan, dan bagaimana registrasi harus dipertahankan dari pukulan pertama hingga pemotongan akhir. Jika urutannya salah, maka Anda akan melawan gerinda, retakan, dan penyimpangan dimensi demi masa pakai alat. Lakukan dengan benar dan cetakan stempel akan menghasilkan komponen yang konsisten dengan kecepatan dan intervensi minimal.
Operasi Pemotongan dan Penusukan
Operasi pemotongan biasanya mendominasi stasiun awal dari cetakan progresif. Mengapa? Karena membuang material sebelum membentuknya jauh lebih dapat dikontrol dibandingkan mencoba menusuk atau mengosongkan setelah strip dibengkokkan atau ditarik menjadi-geometri tiga dimensi. Strip datar menghadirkan permukaan pukulan perkakas yang seragam dan dapat diprediksi, yang berarti pemotongan lebih bersih, tinggi duri lebih konsisten, dan masa pakai pukulan lebih lama.
Operasi pemotongan yang paling umum untuk bagian baja meliputi:
- Tajam- membuat lubang, slot, atau fitur internal menggunakan pelubang lembaran logam yang mendorong material melalui bukaan cetakan yang cocok. Lubang pilot hampir selalu dilubangi di stasiun satu untuk melakukan registrasi untuk setiap operasi berikutnya.
- Pengosongan- memotong profil luar bagian (atau sebagiannya) dari strip. Pada cetakan progresif, pengosongan sebagian pada stasiun awal dan pengosongan akhir pada stasiun terakhir adalah tipikal.
- menusuk- memotong dan membengkokkan tab atau kisi-kisi dalam satu gerakan tanpa memisahkan material sepenuhnya dari strip. Sering digunakan untuk membuat fitur lampiran atau slot ventilasi.
- Bentukan- menghilangkan material dari tepi strip untuk menciptakan izin untuk operasi pembentukan di stasiun berikutnya atau untuk menentukan garis besar bagian secara progresif.
- Pemangkasan- menghilangkan material berlebih setelah pembentukan, biasanya di stasiun selanjutnya di mana fitur yang terbentuk memerlukan pembuatan profil tepi akhir.
Kekerasan baja secara langsung mempengaruhi kinerja operasi pemotongan ini. Untuk sebagian besar baja karbon, jarak bebas pukulan-ke-die yang optimal berkisar antara 5-10% ketebalan material per sisi. Baja yang lebih keras - Kelas HSLA atau baja tahan karat yang dikeraskan - memerlukan jarak bebas yang lebih rapat untuk mencegah pembentukan duri dan terguling berlebihan, terkadang turun hingga 3-5% per sisi. Penggunaan yang terlalu ketat akan mempercepat keausan punch dan meningkatkan gaya pengupasan. Terlalu longgar akan menghasilkan tepian yang tidak rata dan gerinda yang terlalu besar sehingga memerlukan deburring sekunder.
Ketebalan juga penting. Strip baja karbon rendah-sebesar 2 mm memerlukan jarak bebas sekitar 0,10-0,20 mm per sisi. Ketebalan yang sama pada baja tahan karat 304 mungkin hanya memerlukan 0,08-0,12 mm karena kekuatan geser yang lebih tinggi menghasilkan zona retakan yang lebih bersih dengan jarak bebas yang lebih rapat. Angka-angka ini menggeser geometri setiap fitur logam potong cetakan pada pahat, memengaruhi profil gerinda pukulan, dimensi lubang tombol cetakan, dan frekuensi interval penajaman.
Operasi Pembentukan dan Pembengkokan
Setelah lubang ditembus dan sebagian profil terbentuk, strip bergerak ke wilayah pembentukan. Stasiun pembengkokan, penarikan, pembuatan koin, pengembosan timbul, dan ekstrusi membentuk ulang baja datar menjadi-geometri tiga dimensi - dan masing-masing memiliki tantangan khusus saat menangani perilaku pemulihan elastis baja.
Pembengkokanadalah operasi pembentukan yang paling umum pada cetakan stempel progresif. Strip baja dibengkokkan sepanjang radius pukulan terhadap blok cetakan untuk menghasilkan flensa, tab, saluran, dan braket. Komplikasi kritisnya? Musim semi kembali. Setiap tikungan baja akan terlepas sebagian ketika mesin press dibuka, dan sudut bagian menjadi datar. Baja dengan kekuatan luluh yang lebih tinggi akan memantul kembali lebih banyak - baja ringan mungkin akan memantul kembali 1-2 derajat pada tikungan 90 derajat, sedangkan baja HSLA dapat pulih 5-8 derajat atau lebih.
Strategi kompensasi dalam keadaan mati meliputi:
- Membungkuk berlebihan- terbentuk melewati sudut target sehingga springback mengembalikan bagian ke spesifikasi. Ini adalahmetode kompensasi yang paling banyak digunakankarena kesederhanaan dan penerapannya di sebagian besar operasi pembengkokan rutin.
- Menciptakan- menerapkan tekanan tinggi lokal pada puncak tikungan untuk mengubah bentuk material secara plastis hingga seluruh ketebalannya, sehingga secara efektif menghilangkan pemulihan elastis. Pembuatan koin membutuhkan tonase yang jauh lebih besar tetapi menghasilkan toleransi sudut yang lebih ketat.
- Langkah membungkuk- menguraikan tikungan-sudut besar menjadi beberapa peningkatan-sudut kecil di seluruh stasiun yang berurutan, sehingga meningkatkan rasio deformasi plastis dan mengurangi pemulihan elastis bersih.
Menggambarstasiun menarik strip ke dalam rongga untuk membentuk cangkir, ceruk, atau cangkang. Keuletan baja membatasi kedalaman tarikan per stasiun - melebihi sekitar 40-50% rasio tarikan dalam satu pukulan berisiko menipis atau patah. Penarikan dalam dibagi menjadi beberapa stasiun dengan peningkatan kedalaman progresif.
timbulmembuat fitur dangkal yang menonjol atau tersembunyi - rusuk, logo, manik-manik yang kaku - dengan memindahkan material secara lokal tanpa memotongnya.Ekstrusimendorong material melalui bukaan yang lebih kecil untuk membentuk atasan atau kerah, sering kali digunakan untuk membuat fitur pemasangan berulir dalam satu pukulan cetakan.
Logika Urutan Stasiun untuk Bagian Baja
Mengapa perintah operasi sangat penting? Tiga prinsip mengatur pengurutan stasiun mati progresif:
Piercing mendahului pembentukankarena strip datar menghasilkan lokasi lubang yang lebih akurat. Setelah strip dibengkokkan, geometri yang terdeformasi membuat hampir tidak mungkin untuk membuat lubang pada posisi akhir yang benar. Lubang-lubang yang harus muncul pada area yang dibentuk dilubangi saat strip masih rata, kemudian dibawa ke posisinya dengan operasi pembentukan berikutnya.
Dimensi kritis ditetapkan setelah pembentukan selesai.Jika dimensi fitur direferensikan dari permukaan yang terbentuk, pembentukannya harus dilakukan terlebih dahulu - jika tidak, pegas kembali dan aliran material akan menggeser fitur tersebut keluar dari toleransi. Hal ini tampaknya bertentangan dengan prinsip pertama, dan ketegangan itulah yang menyebabkan desain cetakan progresif memerlukan analisis pengurutan yang cermat. Solusinya sering kali adalah dengan menembus lubang pilot dan non-kritis lebih awal, membentuk bagian tersebut, lalu melakukan penindikan atau kalibrasi presisi akhir di stasiun selanjutnya.
Lubang percontohan mempertahankan registrasi secara keseluruhan.Dari stasiun satu ke depan, pin pilot menghubungkan strip pada setiap pukulan. Semua operasi selanjutnya mengacu pada lubang pilot ini, yang berarti akurasi penempatannya menentukan presisi kumulatif seluruh bagian. Pilot selalu ditembus pada stasiun sedini mungkin - sering kali pada - pertama dan tetap menjadi jangkar posisi untuk semua komponen stamping die berikutnya.
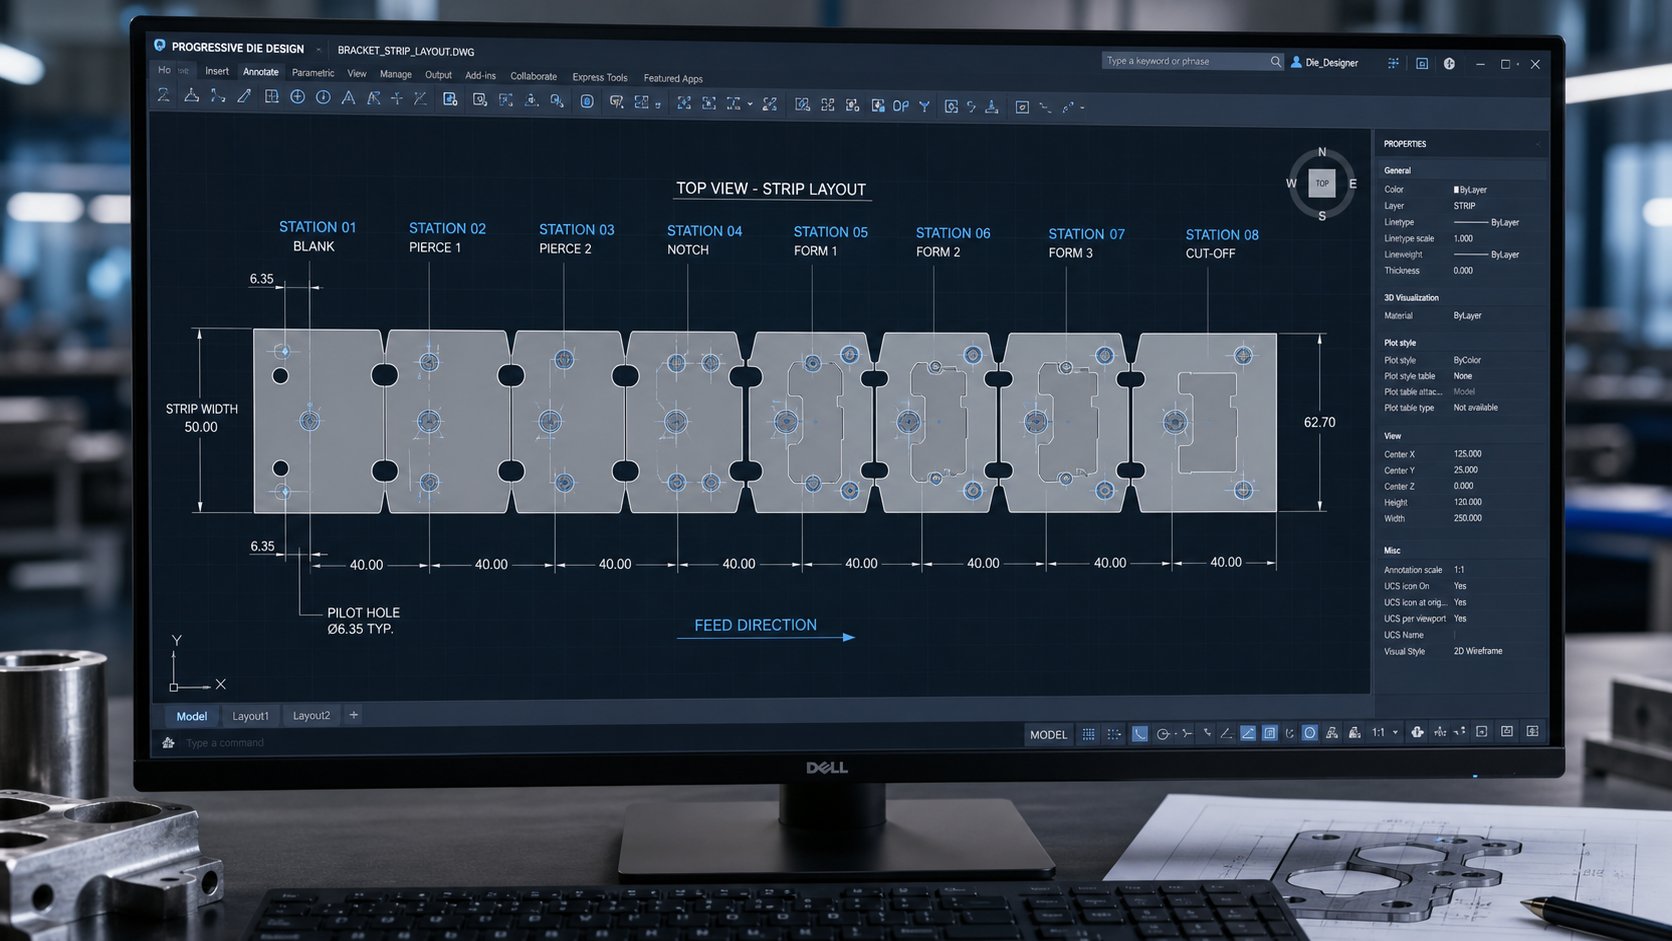
Berikut urutan stasiun tipikal untuk braket pemasangan baja dengan dua lubang, flensa bengkok, dan rusuk kaku:
- Tusuk lubang pilot di strip pembawa
- Menusuk lubang fungsional (slot pemasangan, takik timbul)
- Takik tepi strip untuk menentukan garis luar bagian
- Emboss rusuk kaku selagi strip masih rata
- Stasiun idle (penghilang stres, stabilisasi strip)
- Tekuk flensa ke sudut target ditambah kompensasi overbend
- Koin atau pemogokan ulang mengarah ke toleransi sudut akhir
- Pemotongan akhir - pisahkan bagian akhir dari strip pembawa
Urutan ini mencerminkan aturan umum: alat pelubang logam dan operasi pemotongan berkumpul di bagian depan cetakan, operasi pembentukan mengisi stasiun tengah dan belakang, dan pemisahan akhir selalu terjadi terakhir. Stasiun menganggur muncul di mana pun strip memerlukan istirahat di antara tahapan pembentukan yang berat - terutama penting untuk baja dengan tingkat pengerasan kerja-yang tinggi di mana penumpukan tegangan sisa mengancam sifat mampu bentuk di bagian hilir.
Tingkat keausan perkakas di setiap stasiun berbeda-beda, bergantung pada apa yang dilakukannya dan seberapa keras baja tersebut mendorong kembali. Stasiun pemotongan mengalami degradasi akibat keausan pukulan abrasif. Stasiun pembentuk menderita rasa sakit dan kelelahan. Pola keausan - dan cara Anda mengelolanya - itulah yang pada akhirnya menentukan apakah sebuah dadu menghasilkan 100.000 pukulan atau 10 juta.
Perawatan Die dan Umur Alat Saat Stamping Baja
Dadu progresif tidak gagal sekaligus. Ini menurun secara bertahap - tepian pukulan menjadi tumpul, membentuk jari-jari menjadi kasar, jarak bebas terbuka - dan kualitas bagian pun ikut melayang. Baja mempercepat degradasi ini dibandingkan material yang lebih lunak karena kekuatan gesernya yang lebih tinggi, perilaku pengerasan kerja, dan oksida permukaannya. Perbedaan antara set cetakan stamping yang dapat diandalkan selama jutaan siklus dan yang membutuhkan intervensi terus-menerus terletak pada tiga faktor: memahami bagaimana keausan berkembang, menjaga perkakas sesuai jadwal dan bukan setelah kegagalan, dan memilih material perkakas yang tepat untuk kebutuhan spesifik setiap stasiun.
Pola Keausan dan Mode Kegagalan pada Stamping Baja Dies
Saat Anda menjalankan baja melalui cetakan progresif dengan kecepatan produksi, lima mekanisme kegagalan berbeda bersaing untuk menghancurkan perkakas Anda. Masing-masing berkembang secara berbeda tergantung pada tingkat baja yang dicap, dan masing-masing memerlukan tindakan penanggulangan yang berbeda. Penelitian dariWawasan AHSSmengidentifikasi mode-mode utama ini seperti keausan (abrasif dan perekat), deformasi plastis, chipping, cracking, dan galling.
Keausan abrasifadalah mode degradasi paling umum pada cetakan stempel baja. Partikel keras - skala penggilingan pada-baja canai panas, karbida dengan-kekuatan tinggi, atau-puing-puing yang mengeras dari pemotongan sebelumnya - bertindak seperti roda gerinda mikroskopis terhadap permukaan pelubang dan cetakan. Setiap pukulan menghilangkan sejumlah kecil material perkakas, secara bertahap memperbesar jarak bebas dan meningkatkan tinggi duri. Semakin keras baja benda kerja, semakin cepat terjadinya keausan abrasif. Baja HSLA dan baja fase ganda dengan kekuatan tarik di atas 590 MPa dapat mengalami pukulan dengan kecepatan empat hingga lima kali lebih cepat dibandingkan baja ringan.
Keausan dan kerusakan perekatmenghadirkan tantangan yang berbeda, khususnya dengan stempel progresif baja tahan karat. Gesekan dan panas yang dihasilkan saat baja tahan karat austenitik meluncur melintasi permukaan alat menciptakan las mikro-antara lembaran dan cetakan. Ketika ikatan ini putus, material berpindah dari satu permukaan ke permukaan lainnya - biasanya dari permukaan yang lebih lembut ke permukaan yang lebih keras. Penumpukan (merusak) ini menggores bagian berikutnya dan mempercepat adhesi lebih lanjut dalam siklus-penguatan sendiri. SebagaiPabrikanCatatan, memoles permukaan alat sebelum dan sesudah pelapisan membantu mengurangi rasa sakit, sementara pelumas-bertekanan ekstrem menjadi penting untuk mengelola tekanan kontak tinggi yang terlibat.
Memotongdihasilkan dari tegangan siklik yang melebihi kekuatan lelah material pahat, biasanya pada ujung potong yang tajam. Microcracks berinti, menyebar dengan pembebanan berulang, dan akhirnya menyebabkan potongan-potongan kecil terlepas dari tepi punch atau die. Ketahanan geser baja yang lebih tinggi memperkuat guncangan dampak pada penerobosan selama penindikan, menjadikan chipping lebih umum terjadi di stasiun pemotongan yang memproses mutu yang lebih tebal atau lebih kuat.
Retakterjadi ketika tegangan melebihi ketangguhan patah baja perkakas. Konsentrator tegangan - tanda gerinda, sudut dalam yang tajam, atau fitur desain dengan jari-jari yang tidak memadai - memicu retakan yang menyebar secara dahsyat. Sebuah studi kasus mendokumentasikan kerusakan baja perkakas D2 hanya setelah 5.000-7.000 siklus beban ketika membentuk baja ferit-bainit 580 MPa, dibandingkan dengan masa pakai 50.000 siklus perkakas yang sama yang dicapai dengan grade konvensional.
Deformasi plastisterjadi ketika tekanan kontak melebihi kuat luluh tekan bahan pahat. Baja berkekuatan lebih tinggi-mengkonsentrasikan lebih banyak beban pada area kontak yang lebih kecil - khususnya pada radius tarik dan stasiun pelemparan koin - yang menyebabkan permukaan cetakan berbentuk jamur atau lekukan. Begitu deformasi dimulai, perubahan geometri menciptakan tegangan lokal yang lebih tinggi, sehingga mempercepat kerusakan lebih lanjut.
Mode kegagalan ini jarang muncul secara terpisah. Keausan perekat menghasilkan tambalan kasar yang menjadi penambah tegangan, sehingga memicu pengelupasan. Tepi yang terkelupas menimbulkan beban pemotongan yang tidak rata sehingga mempercepat keretakan. Mengenali mode mana yang mendominasi di setiap stasiun - dan mengomunikasikannya kepada pemasok baja perkakas Anda - adalah dasar dari setiap strategi pemeliharaan stamping die yang efektif.
Penjadwalan Perawatan Preventif dan Interval Penajaman
Menunggu hingga suku cadang terlihat buruk untuk memperbaiki cetakan adalah strategi perawatan termahal yang ada. Pada saat gerinda terlihat dengan mata telanjang, keausan punch sudah melampaui titik penajaman optimal - yang berarti lebih banyak material yang harus dihilangkan selama penggilingan ulang, yang memperpendek umur pahat secara keseluruhan dan meningkatkan frekuensi penggantian.
Pemeliharaan preventif yang efektif dimulai dengan pengukuran objektif, bukan penilaian visual. Ketinggian duri adalah indikator utama: sebagian besar operasi stamping yang presisi memicu penajaman ulang ketika duri melebihi 10% ketebalan material. Untuk strip baja 1 mm, ambang batas tersebut hanya 0,1 mm - hampir tidak terlihat tanpa pembesaran tetapi dapat diukur dengan jelas dengan pengukur duri atau pembanding optik.
Pelacakan jumlah hit menyediakan kerangka penjadwalan. Setiap set cetakan stempel harus memiliki garis dasar yang terdokumentasi: jumlah pukulan yang biasanya dijalankan oleh stasiun tertentu sebelum tinggi duri mencapai ambang batas pemeliharaan. Interval ini sangat bervariasi menurut jenis stasiun dan tingkat baja:
- Stasiun penusuk dari baja ringan (1008-1010)- sering kali 150.000 hingga 250.000 pukulan di antara penajaman
- Stasiun penusuk dari baja tahan karat (304, 316)- sering kali 50.000 hingga 100.000 terkena karena keausan perekat dan kerusakan
- Stasiun penusuk dari baja HSLA (590+ MPa)- terkadang mencapai 30.000 hingga 80.000 hit tergantung pada ketebalan dan lapisan
- Membentuk stasiun- diperiksa pada interval yang sama tetapi diservis berdasarkan kondisi permukaan, bukan ketajaman tepi
Perbedaan biaya-antara pemeliharaan terjadwal dan kegagalan yang tidak direncanakan sangatlah besar. Penajaman terencana membuat cetakan offline selama berjam-jam dan menghilangkan sejumlah material perkakas yang terkontrol (biasanya 0,05-0,15 mm per penggilingan). Kegagalan yang tidak direncanakan - pukulan yang rusak, bagian cetakan yang terkelupas, atau stasiun pembentukan yang rusak - dapat menghentikan produksi selama berhari-hari sementara komponen pengganti diproduksi, dikeraskan, dan dipasang. Selain biaya waktu henti langsung, kegagalan besar sering kali merusak stasiun yang berdekatan, mengubah-perbaikan komponen tunggal menjadi pembangunan kembali beberapa stasiun.
Pengangkat die stamping - komponen pegas-yang menaikkan strip di antara gerakan sehingga dapat bergerak dengan bebas - juga memerlukan pemeriksaan terjadwal. Lifter yang aus atau rusak memungkinkan strip terseret melintasi permukaan die yang lebih rendah selama feeding, menyebabkan goresan, kejadian salah feeding, dan mempercepat keausan pada stasiun di bagian hilir. Kelelahan pegas pengangkat sangat umum terjadi pada-operasi berkecepatan tinggi yang menyebabkan jutaan siklus terakumulasi dengan cepat. Memasukkan inspeksi pengangkat di setiap jangka waktu pemeliharaan terjadwal akan mencegah kegagalan sekunder ini terjadi melalui cetakan.
Toko pengecoran progresif yang menjalankan stamping baja bervolume tinggi semakin melacak data pemeliharaan secara digital - mencatat jumlah hasil, tanggal penajaman, penghilangan material per penggilingan, dan pengukuran duri pasca pemeliharaan. Seiring waktu, data ini mengungkapkan tren tingkat keausan yang memungkinkan penjadwalan prediktif: menyervis cetakan tepat sebelum penurunan kualitas, bukan setelahnya.
Pemilihan Material Perkakas untuk Memperpanjang Umur Die
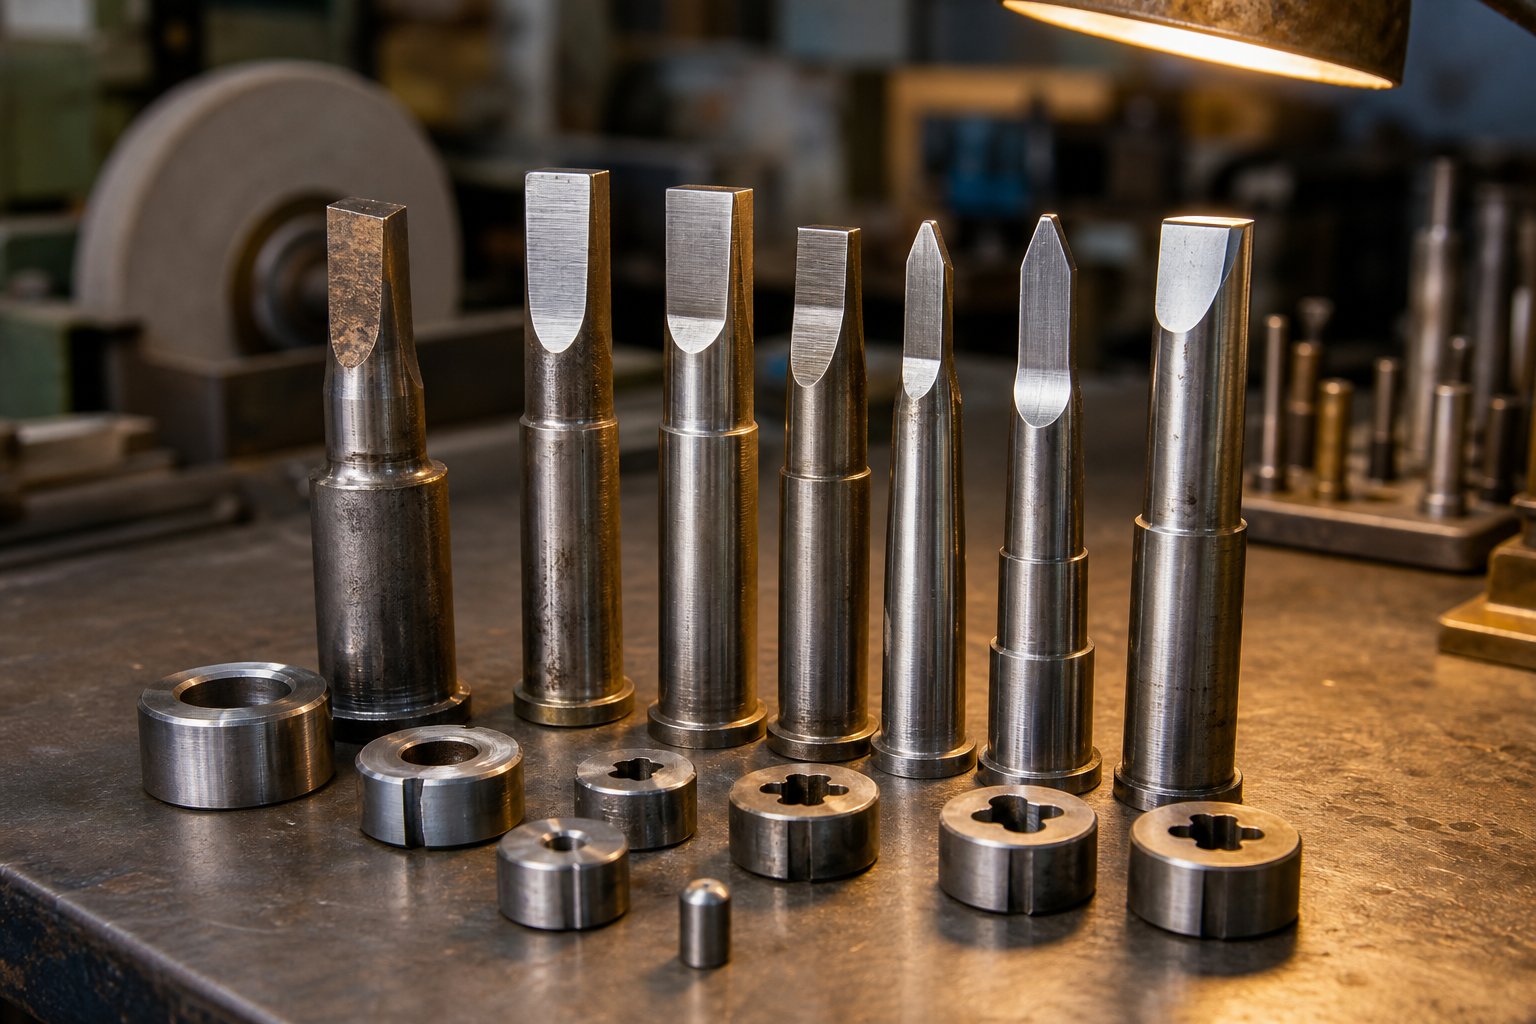
Baja perkakas di dalam cetakan Anda menentukan batas maksimumnya - tidak ada program pemeliharaan yang dapat mengatasi ketidakcocokan material mendasar antara perkakas dan benda kerja. Memilih material perkakas yang tepat untuk mode kegagalan spesifik setiap stasiun adalah keputusan yang paling berdampak untuk memperpanjang umur cetakan stempel karbida progresif dan komponen baja perkakas konvensional.
Tiga kategori material perkakas mendominasi konstruksi cetakan progresif untuk stamping baja:
Baja perkakas konvensional- D2, A2, M2, dan S7 - membentuk garis dasar. D2 (baja kerja dingin-kromium tinggi,-karbon-tinggi) telah menjadi standar industri selama beberapa dekade karena ketahanan ausnya yang tinggi dan perlakuan panas yang mudah. A2 menawarkan ketangguhan yang lebih baik dengan ketahanan aus yang sedikit lebih rendah, sehingga cocok untuk stasiun yang terkena pembebanan benturan. M2 (baja berkecepatan tinggi) memberikan kekerasan panas yang sangat baik untuk operasi yang memerlukan panas yang dihasilkan oleh gesekan. S7 memberikan ketahanan guncangan tertinggi untuk blanking berat pada baja tebal.
Baja perkakas metalurgi serbuk (PM).mewakili tingkat berikutnya. Proses pembuatannya - mengatomisasi logam cair menjadi bubuk yang dipadatkan dengan cepat, kemudian dikonsolidasikan melalui pengepresan isostatik panas - menghasilkan struktur mikro yang seragam dengan karbida kecil yang terdistribusi secara merata. Hasilnya adalah ketangguhan yang jauh lebih tinggi pada kekerasan setara dibandingkan dengan baja tuang ingot-konvensional. Dalam satu kasus yang terdokumentasi, peralihan dari baja perkakas D2 ke baja perkakas PM memulihkan masa pakai cetakan dari 5.000-7.000 siklus kembali ke perkiraan 40.000-50.000 siklus saat membentuk grade AHSS 580 MPa - peningkatan hampir 10x tanpa perubahan proses lainnya.
Sisipan karbida- biasanya kelas tungsten karbida - memberikan ketahanan aus tertinggi untuk-stasiun pemotongan siklus tinggi. Karbida menjaga stabilitas dimensi selama proses produksi yang lama dan tahan terhadap keausan abrasif jauh lebih baik dibandingkan baja perkakas apa pun. Kerugiannya-adalah kerapuhan: sisipan karbida harus ditopang-dengan baik dan dilindungi dari beban lateral. Biasanya dipasang sebagai modul yang dapat diganti di stasiun penusuk, posisi pemotongan-slot sempit, dan stasiun mana pun yang memproses baja tahan karat atau HSLA pada volume tinggi.
Pelapis permukaan memperpanjang masa pakai material dasar apa pun dengan menambahkan penghalang-gesekan rendah yang keras antara pahat dan benda kerja. Opsi paling umum untuk aplikasi stamping baja:
| Bahan Perkakas/Pelapis | Ketahanan Aus | Kekerasan | Resistensi Sakit | Biaya Relatif | Aplikasi Terbaik |
|---|---|---|---|---|---|
| D2 (tidak dilapisi) | Bagus | Sedang | Adil | Rendah | Pemotongan umum, baja ringan |
| A2 (tidak dilapisi) | Sedang | Bagus | Adil | Rendah | {0}}stasiun rawan benturan, baja lebih tebal |
| M2 (tidak dilapisi) | Sangat bagus | Sedang | Adil | Sedang | Pemotongan-kecepatan tinggi, tahan panas |
| Baja Perkakas PM | Bagus sekali | Bagus sekali | Bagus | Tinggi | Pembentukan AHSS,{0}}aplikasi berdampak tinggi |
| Sisipan Karbida | Bagus sekali | Rendah | Bagus | Tinggi | Penindikan-siklus tinggi, baja tahan karat |
| Lapisan Timah (PVD) | Peningkatan yang bagus | Tidak ada perubahan | Bagus | Sedang | Pengurangan keausan umum |
| Lapisan TiCN (PVD) | Peningkatan yang sangat bagus | Tidak ada perubahan | Sangat bagus | Sedang | Kekerasan lebih tinggi, pembentukan tahan karat |
| Lapisan TiAlN (PVD) | Peningkatan luar biasa | Tidak ada perubahan | Bagus sekali | Sedang-Tinggi | Stasiun-bersuhu tinggi, stempel AHSS |
| Lapisan CrN (PVD) | Peningkatan yang bagus | Tidak ada perubahan | Sangat bagus | Sedang | Baja galvanis, anti-merusak |
Pemilihan lapisan tergantung pada bahan benda kerja. PVD-TiAlN yang diterapkan berkinerja baik terhadap nilai-fase ganda dan AHSS yang tidak dilapisi, menghasilkan tepian yang lebih bersih pada ratusan ribu pukulan. Namun, pelapis PVD dapat mengakumulasi penumpukan seng ketika mencap baja galvanis - dalam kasus tersebut, pelapisan ion nitridasi atau CrN lebih tepat. Salah satu perbandingan menunjukkan perkakas berlapis krom-rusak setelah 50.000 bagian, sementara versi baja perkakas yang sama-nitridasi, CrN-dilapisi ion menghasilkan lebih dari 1,2 juta bagian.
Pendekatan praktis untuk cetakan progresif berukuran besar: buat keseluruhan sepatu cetakan dan komponen non-aus dari besi tuang murah atau baja-paduan rendah, lalu pasang-baja perkakas bermutu tinggi atau sisipan karbida di lokasi keausan yang terkonsentrasi. Hal ini menyeimbangkan biaya dengan kinerja, sehingga memungkinkan peningkatan material yang ditargetkan hanya jika benda kerja benar-benar membutuhkannya. Lokasi yang memiliki stasiun pembentuk radius - ketat-tekanan kontak tertinggi, pukulan penusuk berdiameter-kecil, dan manik-manik tarik - menerima bahan premium, sedangkan area-tekanan lebih rendah tetap berada di tingkat standar.
Kombinasi yang tepat antara bahan dasar, perawatan permukaan, dan jadwal perawatan menciptakan efek gabungan. Baja perkakas yang dipilih dan dilapisi dengan tepat, yang diasah dengan jadwal-penghitungan yang disiplin, dapat menghasilkan masa pakai cetakan yang diukur dalam jutaan bagian, bukan ribuan. Umur panjang tersebut diterjemahkan secara langsung ke dalam-biaya per potong - yang lebih rendah sehingga menjadikan ekonomi perkakas cetakan progresif menjadi fokus yang tajam.
Faktor Biaya dalam Perkakas Die Progresif untuk Baja
Kehidupan yang diukur dalam jutaan pukulan terdengar mengesankan - namun hal ini hanya menjadi masalah jika faktor ekonomi membenarkan pembuatan alat tersebut. Perkakas cetakan progresif mewakili salah satu investasi awal terbesar dalam-program pengecapan baja bervolume tinggi, dan pemahaman tentang faktor yang mendorong biaya tersebut (dan cara amortisasinya) membedakan keputusan pengadaan yang tepat dan kejutan yang mahal. Baik Anda seorang insinyur produksi yang mengukur suatu program atau profesional pengadaan yang membandingkan penawaran, perhitungan di balik alat progresif menentukan apakah proses tersebut menciptakan nilai atau hanya-biaya di muka.
Investasi Perkakas dan Apa yang Mendorong Biaya Die
Mengapa harga dadu progresif jauh lebih mahal dibandingkan alat-stasiun tunggal? Karena Anda membayar untuk setiap stasiun, setiap-komponen ground yang presisi, setiap sisipan karbida, dan setiap jam rekayasa desain yang dikemas dalam satu sistem terintegrasi. Perbedaan biaya antara toko yang mengutip bagian yang sama bisamelebihi 50 persen- perbedaan yang disebabkan bukan oleh penetapan harga yang berubah-ubah, melainkan oleh perbedaan yang wajar dalam cara masing-masing toko memproses komponen tersebut.
Sembilan faktor utama mempengaruhi jumlah yang akan Anda bayarkan untuk sebuah prog die build:
- Jumlah stasiun- Lebih banyak stasiun berarti cetakan yang lebih panjang, komponen yang lebih presisi, dan jam desain yang lebih banyak. Cetakan braket 5 stasiun dan cetakan struktural otomotif 15 stasiun bahkan tidak berada dalam biaya yang sama.
- Bagian geometri dan kompleksitas- Penarikan yang dalam, kontur yang sempit,-tikungan multi arah, dan fitur yang memerlukan simulasi atau pembuatan prototipe semuanya meningkatkan biaya perkakas. Toleransi yang ketat menuntut kontrol proses yang lebih ketat, yang berarti konstruksi perkakas lebih mahal.
- Kelas bahan perkakas- Cetakan yang dibuat dengan baja perkakas D2 harganya jauh lebih murah dibandingkan cetakan yang membutuhkan baja perkakas PM dan sisipan karbida di-stasiun keausan tinggi. Material benda kerja menentukan pilihan ini - stamping HSLA atau baja tahan karat memerlukan material perkakas premium untuk mencapai masa pakai cetakan yang dapat diterima.
- Fitur kedua dalam-mati- Dalam-penyadapan cetakan, penyisipan perangkat keras, dalam-perakitan cetakan, atau tata letak-bagian-per-gerakan menambahkan stasiun dan kompleksitas, sehingga mendorong biaya lebih tinggi.
- Toleransi yang diperlukan- Suku cadang dengan persyaratan kerataan kritis, info GD&T, atau permintaan posisi di bawah-seribu memerlukan pembuatan perkakas yang lebih presisi, kesesuaian komponen yang lebih baik, dan sering kali lebih banyak stasiun untuk kalibrasi dan pembuatan koin.
- Lokasi vendor, kapasitas, dan niche- Tarif tenaga kerja berbeda-beda di setiap wilayah, dan toko yang memenuhi kapasitas menawarkan harga yang berbeda dengan toko yang mencari pekerjaan. Vendor yang ceruk pasarnya sesuai dengan jenis suku cadang Anda biasanya akan memberikan perkiraan yang lebih kompetitif.
Cetakan stempel progresif di dunia nyata berkisar antara $10.000 untuk alat yang lebih sederhana hingga $350.000 untuk cetakan multi-stasiun yang kompleks. Penyebaran tersebut mencerminkan variabilitas yang sangat besar dalam kompleksitas komponen, kebutuhan material, dan persyaratan produksi. Cetakan mesin cuci sederhana dan cetakan konektor otomotif 20{9}}stasiun keduanya memenuhi syarat sebagai "progresif" - namun keduanya hampir tidak memiliki struktur biaya yang sama.
Inilah alasan utama mengapa alat progresif lebih mahal dibandingkan alternatif yang lebih sederhana: Anda-berinvestasi terlebih dahulu pada kecepatan. Sebuah dadu-stasiun-yang diberi makan dengan tangan mungkin harganya jauh lebih murah, namun menghasilkan output yang lebih sedikit. Pendekatan alat & cetakan progresif menggabungkan apa yang seharusnya menjadi lima atau sepuluh operasi terpisah - yang masing-masing memerlukan alat, pengaturan, operator, dan langkah penanganannya sendiri - ke dalam satu sistem terintegrasi yang menghasilkan bagian akhir setiap langkah. Konsolidasi itu ada harganya, tapi itu adalah harga yang memberikan dividen berdasarkan volume.
Ekonomi Per-Bagian dan Titik Impas-Volume
Karakteristik ekonomi yang menentukan dari die dan stamping progresif adalah pengurangan biaya secara radikal dalam skala besar. Investasi perkakas dimuka yang mahal tersebut akan dibagi ke setiap bagian yang dihasilkan oleh cetakan - dan karena cetakan progresif yang dipelihara dengan baik akan bertahan selama jutaan siklus, kontribusi perkakas per-bagian mendekati nol seiring berjalannya waktu.
Perhatikan contoh sederhana. Sebuah dadu progresif senilai $25.000 menambahkan $1,00 per potong pada 25.000 bagian. Dengan 250.000 suku cadang, ia hanya menambahkan $0,10. Dengan 2,5 juta bagian - yang masih sesuai dengan masa pakai cetakan yang dirawat dengan baik -, kontribusi perkakas turun menjadi satu sen per bagian. Bahan baku, waktu pengepresan, dan biaya tenaga kerja tetap konstan per bagiannya, namun kurva amortisasi perkakas membelok tajam ke bawah seiring dengan bertambahnya volume.
Kapan dadu progresif menjadi lebih ekonomis dibandingkan metode yang lebih sederhana? Ambang batasnya bergantung pada kompleksitas bagian dan alternatif yang Anda bandingkan:
- vs. fabrikasi lembaran logam (laser + pembentukan rem)- Cetakan progresif biasanya mencapai titik impas pada 5.000 hingga 25.000 bagian setiap tahunnya. Biaya satuan fabrikasi tetap relatif tetap berapa pun volumenya karena tenaga kerja tetap merupakan biaya per{6}}bagian yang tetap. Biaya stamping anjlok seiring dengan peningkatan volume karena tenaga kerja per bagian diukur dalam pecahan sen.
- vs. stempel-stasiun tunggal dengan beberapa penyiapan- Jika bagian Anda memerlukan beberapa operasi dalam cetakan terpisah dengan penanganan di antara masing-masing cetakan, cetakan progresif sering kali mencapai titik impas pada volume yang lebih rendah karena menghilangkan-penanganan antar-operasi, mengurangi inventaris WIP, dan mengurangi tenaga kerja. Titik impas-mungkin turun hingga 10.000-50.000 bagian bergantung pada berapa banyak penyiapan yang digantikan oleh dadu progresif.
- vs. transfer die stamping- Cetakan transfer cocok untuk suku cadang yang tidak dapat bertahan di strip, dan harga suku cadangnya mendekati progresif. Pilihan di sini biasanya didorong oleh geometri bagian dan bukan ekonomi murni.
Kesalahan yang dilakukan banyak pembeli adalah hanya membandingkan item baris perkakas tanpa mempertimbangkan apa yang terjadi setelah perkakas tersebut dilunasi. Cetakan progresif yang memasuki tahun kedua, ketiga, atau keempat produksinya menghasilkan suku cadang dengan biaya material-plus-tekan-yang pada dasarnya kosong. Setiap tahun desainnya tetap stabil dan permintaan terus berlanjut, biaya perkakas efektif per buah terus menyusut.
Total Biaya Kepemilikan Termasuk Pemeliharaan dan Operasi Sekunder
Harga pembelian perkakas hanyalah bab pertama dari kisah biaya. Total biaya kepemilikan (TCO) untuk program cetakan progresif mencakup setiap pengeluaran mulai dari desain cetakan hingga akhir-masa pakainya - dan mengabaikan biaya hilir menyebabkan keputusan pengadaan yang tidak akurat. Insinyur dan pembeli yang mengevaluasi layanan die stamping progresif harus mempertimbangkan gambaran lengkapnya:
- Desain dan pembuatan die awal- Investasi di muka termasuk teknik CAD/CAM, simulasi FEA, pengadaan baja perkakas, permesinan CNC, perlakuan panas, penggilingan, perakitan, dan uji coba.
- Uji coba dan kualifikasi-Pemeriksaan-artikel pertama, validasi dimensi, studi kemampuan proses (Cpk), dan perubahan teknis apa pun yang diperlukan sebelum persetujuan produksi.
- Perawatan dan penajaman terjadwal- Penajaman ulang stasiun pemotongan secara berkala, pemolesan permukaan cetakan, penggantian pegas dan pengangkat yang aus. Frekuensi bergantung pada mutu dan volume baja, namun anggarkan 2-4 layanan terjadwal per 100.000 suku cadang untuk baja HSLA.
- Komponen pengganti- Pukulan individual, tombol cetakan, pilot, dan sisipan pembentuk akan aus dan memerlukan penggantian selama masa pakai cetakan. Sisipan karbida lebih mahal untuk diganti tetapi lebih jarang perlu diganti.
- Tekan waktu dan tenaga- Tarif pers per jam bervariasi berdasarkan tonase, kecepatan, dan fasilitas. Pengepresan-tonase yang lebih tinggi yang diperlukan untuk baja yang lebih kuat menghasilkan tarif per jam yang lebih tinggi.
- Biaya bahan dan sisa- Biaya kumparan baja mentah ditambah nilai kerangka bekas. Pemanfaatan tata letak strip yang lebih baik secara langsung mengurangi limbah material. Potongan baja mempunyai nilai pemulihan, yang sebagian mengimbangi biaya ini.
- Operasi sekunder- Penghalusan, penggulingan, perlakuan panas, pelapisan, pengecatan, penyadapan, atau penyisipan perangkat keras dilakukan setelah pengecapan. Masing-masing menambahkan biaya dan penanganan per-satuan. Beberapa operasi (seperti dalam-penyadapan cetakan) dapat dimasukkan ke dalam cetakan progresif untuk menghilangkan langkah terpisah - dengan biaya perkakas awal yang lebih tinggi namun biaya potongan berkelanjutan yang lebih rendah.
- Inspeksi kualitas dan SPC- Pengukuran tenaga kerja, investasi pengukur, waktu CMM, dan pengujian destruktif apa pun yang diperlukan.
- Pengemasan dan logistik- Kemasan khusus, jumlah suku cadang, dan konfigurasi pengiriman disesuaikan dengan kebutuhan pelanggan akhir Anda.
- Perubahan rekayasa- Setiap revisi desain setelah peralatan dibuat memerlukan modifikasi atau pembangunan kembali stasiun yang terkena dampak. Perubahan di akhir siklus hidup program secara signifikan lebih mahal dibandingkan perubahan yang dilakukan selama desain awal.
Pendekatan praktis terhadap analisis TCO: minta agar alat progresif dan pemasok cetakan Anda tidak hanya mengutip pembuatan awal, namun juga perkiraan anggaran pemeliharaan tahunan berdasarkan proyeksi volume dan kualitas material. Pemasok yang berpengalaman dalam kelas baja spesifik Anda dapat memberikan interval perawatan dan perkiraan penggantian komponen yang realistis. Untuk tim yang mencari cetakan stempel progresif untuk-komponen baja bervolume tinggi,YICHENadalah salah satu pemasok yang mendukung teknisi produksi dan tim pengadaan melalui siklus hidup penuh - mulai dari desain cetakan awal hingga produksi massal yang dapat diskalakan - membantu menghitung total biaya program sebelum komitmen perkakas.
Gambaran total biaya juga mengungkapkan di mana peluang pengurangan biaya tersembunyi. Berinvestasi lebih banyak pada kualitas perkakas awal - baja perkakas yang lebih baik, pelapis PVD, desain yang lebih kuat - sering kali mengurangi TCO dengan memperpanjang interval perawatan dan menghilangkan waktu henti yang tidak direncanakan. Cetakan yang biayanya 20% lebih mahal di muka namun berjalan 3x lebih lama di antara penajaman menghasilkan total biaya program yang jauh lebih rendah selama masa pakainya.
Memahami struktur biaya secara keseluruhan akan memberdayakan pengambilan keputusan{0}}yang lebih baik. Namun analisis biaya terjadi dalam ruang hampa kecuali Anda mengetahui cara mengevaluasi pemasok dengan mengutip angka-angka tersebut - dan cara memverifikasi bahwa kemampuan mereka benar-benar sesuai dengan persyaratan material, toleransi, dan volume proyek Anda.
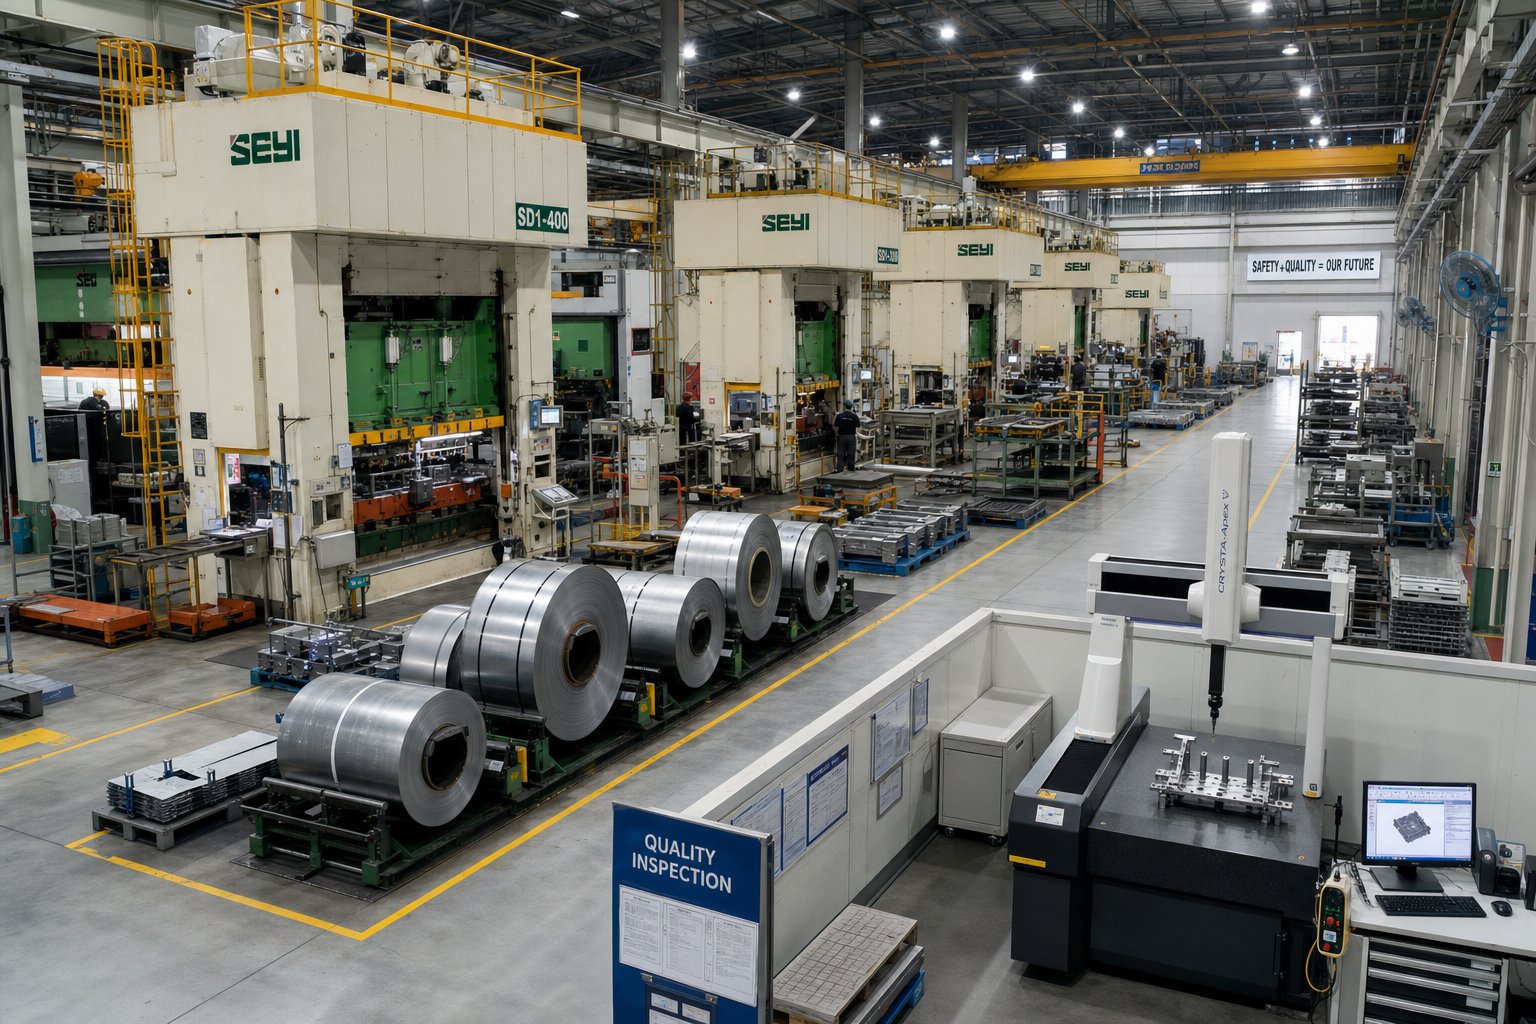
Mencari Mitra Die Progresif untuk Stamping Baja
Proyeksi biaya hanya dapat diandalkan jika pemasok di baliknya. Cetakan progresif-yang dirancang dengan baik di atas kertas menjadi tanggung jawab produksi jika bangunan bengkel tersebut tidak memiliki keahlian material baja, infrastruktur berkualitas, atau kemampuan pemeliharaan untuk memberikan hasil yang konsisten selama jutaan siklus. Untuk teknisi produksi dan tim pengadaan yang mengevaluasi produsen cetakan progresif, kerangka penilaian terstruktur mengubah kesan subjektif menjadi perbandingan obyektif - dan mencegah peralihan pemasok di tengah-program yang mahal.
Kriteria Evaluasi Pemasok untuk Proyek Die Progresif
Saat Anda memeriksa perusahaan stempel progresif untuk program baja, sertifikasi dan daftar pers hanya menceritakan sebagian dari cerita. Pembeda sebenarnya muncul dalam cara pemasok menangani detail yang memisahkan layanan stempel logam progresif dari penawaran dasar-pekerjaan di toko. Berikut daftar periksa praktis untuk memandu evaluasi Anda:
- Kemampuan-desain dan pembangunan die sendiri- Pemasok yang merancang, mengerjakan, dan merakit cetakan secara internal memiliki kontrol yang lebih ketat terhadap kualitas dan waktu pengerjaan dibandingkan pemasok yang melakukan outsourcing pekerjaan di ruang peralatan.
- Keahlian material baja- Bisakah pemasok menunjukkan pengalaman dengan nilai spesifik Anda? Menjalankan HSLA tahan karat 304 atau 590 MPa memerlukan strategi perkakas yang berbeda secara mendasar dibandingkan baja karbon ringan.
- Armada pers dan jangkauan tonase- Konfirmasikan bahwa kapasitas pers yang tersedia mencakup kebutuhan suku cadang Anda saat ini dan potensi penskalaan volume tanpa perubahan alat.
- Sertifikasi manajemen mutu- Minimal ISO 9001; IATF 16949 untuk program otomotif. Pastikan cakupannya mencakup stamping dan perkakas, bukan hanya perakitan atau operasi sekunder.
- Dokumentasi pemeliharaan preventif- Minta contoh log pemeliharaan. Pemasok yang melacak jumlah pukulan, interval penajaman, dan pengukuran duri per cetakan menunjukkan perawatan alat yang disiplin.
- Kemampuan kolaborasi DFM- Apakah pemasok meninjau geometri komponen dan menyarankan perbaikan sebelum mengajukan penawaran? Desain awal-untuk-masukan kemampuan manufaktur dari pembuat cetakanmengurangi biaya perkakas dan mencegah{0}}pengerjaan ulang tahap akhir.
- Responsif komunikasi- Kontak teknisi khusus dan pembaruan proyek rutin menandakan hubungan-tingkat mitra, bukan hubungan transaksional.
- Pengulangan yang membentuk multi{0}}stasiun- Mintalah data Cpk yang terdokumentasi pada bagian yang serupa dengan milik Anda. Kemampuan die dan stamping yang presisi tidak berarti apa-apa tanpa bukti statistik mengenai konsistensi proses.
Memberi bobot pada kriteria ini berdasarkan prioritas program Anda - sensitivitas toleransi, penskalaan volume, kesulitan materi - akan menghasilkan kartu skor obyektif yang menghilangkan dugaan dalam proses seleksi.
Menyesuaikan Kemampuan Pemasok dengan Persyaratan Proyek
Tidak semua toko stamping die metal progresif cocok untuk setiap proyek. Pemasok yang unggul dalam-stempel konektor berkecepatan tinggi dari perunggu fosfor mungkin kesulitan dengan braket otomotif HSLA yang tebal. Kecocokan lebih penting daripada reputasi umum.
Mulailah dengan menentukan hal-hal yang tidak-dapat dinegosiasikan: kualitas dan ketebalan material, rentang volume tahunan, toleransi kritis, dan operasi sekunder apa pun (pelapisan, perlakuan panas,-penyadapan cetakan) yang harus diintegrasikan dengan stamping. Lalu bandingkan persyaratan tersebut dengan kekuatan yang ditunjukkan masing-masing kandidat - bukan klaim pemasaran, namun riwayat produksi yang terdokumentasi dengan bahan dan geometri serupa.
Pentingnya kolaborasi DFM tidak bisa dilebih-lebihkan. Pemasok yang terlibat selama tahap desain - menandai masalah arah butiran, merekomendasikan penyesuaian radius, atau mengusulkan alternatif tata letak jalur - biasanya memberikan total biaya program yang lebih rendah dibandingkan pemasok yang hanya mengutip gambar apa pun yang dihasilkan. Kolaborasi ini membedakan mitra stempel dan fabrikasi progresif dengan toko yang memperlakukan setiap RFQ sebagai transaksi-satu arah.
Untuk tim yang mencari cetakan stempel progresif untuk-komponen baja bervolume tinggi yang memerlukan pembentukan multi-stasiun yang efisien, kemampuan pengulangan yang ketat, dan produksi massal yang dapat diskalakan,YICHENmendukung insinyur produksi dan profesional pengadaan melalui siklus hidup program penuh - mulai dari desain cetakan awal hingga peningkatan volume. Fokus mereka pada layanan die stamping progresif untuk komponen logam menempatkan mereka sebagai opsi yang relevan dalam evaluasi pemasok terstruktur, khususnya untuk program yang mengutamakan kemampuan pembentukan multi-stasiun dan skalabilitas produksi sebagai kriteria seleksi utama.
Kontrol Kualitas dan Inspeksi dalam Produksi
Sistem mutu pemasok menentukan apakah Anda menerima suku cadang secara konsisten atau mengelola laporan penyimpangan yang berkelanjutan. Lihat lebih jauh dari sekadar plakat sertifikasi dan periksa infrastruktur inspeksi aktual serta mekanisme umpan balik yang ada.
Inspeksi artikel-pertama (FAI)memvalidasi setiap dimensi kritis sebelum jalur produksi. FAI menyeluruh mencakup posisi dan diameter lubang, sudut tikungan, kerataan, tinggi dan arah duri, serta fitur-hingga-kepatuhan datum - semuanya didokumentasikan dalam laporan formal yang dapat ditelusuri ke rencana pengendalian. Produsen cetakan progresif yang memenuhi syarat mengulangi proses ini setelah modifikasi cetakan atau peristiwa pemeliharaan apa pun, tidak hanya pada peluncuran awal.
Kontrol proses statistik (SPC)memberikan denyut nadi yang berkelanjutan. Bagan X-batang dan R yang melacak dimensi utama pada interval yang ditentukan mengungkapkan penyimpangan sebelum bagian meninggalkan spesifikasi. Untuk pengecapan logam mati progresif, SPC sangat berharga karena mendeteksi keausan pukulan bertahap dan degradasi permukaan - mode kegagalan lambat yang terlewatkan oleh inspeksi visual hingga komponen sudah di luar toleransi.
Verifikasi CMM dan sistem visimenangani beban kerja pengukuran pada kecepatan produksi. Mesin pengukur koordinat memberikan akurasi tingkat mikron-untuk geometri 3D yang kompleks, sementara sistem penglihatan otomatis memeriksa fitur seperti posisi lubang dan keberadaan duri pada kecepatan garis tanpa ketergantungan operator. Seperti yang ditekankan oleh JV Manufacturing, mengintegrasikan teknologi pengukuran canggih ke dalam aliran produksi akan meningkatkan kecepatan dan keandalan inspeksi.
Nilai sebenarnya dari sistem mutu muncul ketika data inspeksi dimasukkan kembali ke dalam penjadwalan pemeliharaan cetakan. Ketika diagram SPC menunjukkan dimensi yang cenderung menuju batas kontrol atasnya, sinyal tersebut memicu penajaman atau penyesuaian preventif - bukan tindakan korektif setelah pengiriman suku cadang yang ditolak. Pendekatan loop-tertutup ini menghubungkan pemantauan kualitas secara langsung dengan kesehatan perkakas, memastikan pemeliharaan cetakan terjadi berdasarkan degradasi terukur dan bukan perkiraan kalender. Pemasok yang beroperasi dengan cara ini mengirimkan komponen yang lebih konsisten dengan total biaya program yang lebih rendah, sehingga mengubah kontrol kualitas dari fungsi pengawasan menjadi alat pemeliharaan prediktif.
Pertanyaan Yang Sering Diajukan Tentang Stamping Baja Die Progresif
1. Apa itu stamping baja mati progresif dan bagaimana cara kerjanya?
Pengecapan baja cetakan progresif menggunakan alat multi-stasiun yang dipasang pada mesin press untuk mengubah strip baja-yang diumpankan ke kumparan menjadi bagian jadi. Dengan setiap gerakan tekan, strip memajukan satu nada dan setiap stasiun melakukan operasi berbeda secara bersamaan - menusuk, membengkokkan, membentuk, atau memotong. Suku cadang yang telah selesai keluar dari stasiun akhir pada setiap langkah, memungkinkan laju produksi 25 hingga lebih dari 300 suku cadang per menit tanpa penanganan suku cadang manual di antara pengoperasian.
2. Nilai baja apa yang paling cocok untuk die stamping progresif?
Baja-karbon rendah seperti 1008, 1010, dan 1018 adalah pilihan paling umum karena keuletannya yang sangat baik dan perilaku pembentukannya yang dapat diprediksi. 300-baja tahan karat seri (304, 316) cocok untuk aplikasi-tahan korosi namun memerlukan jarak stasiun yang lebih luas karena tingkat pengerasan-kerja yang lebih tinggi. Baja HSLA melayani kebutuhan struktural otomotif namun menuntut tonase tekan dan kompensasi pegas yang lebih besar. Baja pegas (1074, 1095) memerlukan lebih banyak stasiun dengan peningkatan pembentukan yang lebih dangkal untuk menghindari patah.
3. Berapa biaya perkakas die progresif dan kapan titik impasnya?
Perkakas cetakan progresif biasanya berkisar antara $10.000 untuk perkakas sederhana hingga $350.000 untuk cetakan multi-stasiun yang kompleks. Titik impas versus fabrikasi lembaran logam biasanya berkisar antara 5.000 dan 25.000 suku cadang per tahun. Dibandingkan dengan stempel stasiun tunggal dengan beberapa penyiapan, cetakan progresif dapat mencapai titik impas pada 10.000 hingga 50.000 bagian. Kontribusi perkakas per-bagian turun drastis pada volume - cetakan seharga $25.000 hanya menambahkan $0,10 per bagian untuk 250.000 bagian dan satu sen untuk 2,5 juta bagian.
4. Seberapa sering cetakan progresif memerlukan perawatan saat mencap baja?
Interval perawatan sangat bergantung pada kualitas baja yang sedang diproses. Stasiun penusuk yang menggunakan baja ringan (1008-1010) biasanya bertahan 150.000 hingga 250.000 pukulan di antara penajaman. Baja tahan karat menguranginya menjadi 50.000-100.000 pukulan akibat kerusakan, sedangkan baja HSLA di atas 590 MPa mungkin memerlukan servis setiap 30.000-80.000 pukulan. Penajaman ulang dipicu ketika tinggi duri melebihi 10% ketebalan material. Pemasok seperti YICHEN melacak jumlah hit dan mempertajam data untuk memungkinkan penjadwalan prediktif daripada perbaikan reaktif.
5. Apa perbedaan antara cetakan progresif dan cetakan cetakan transfer?
Dalam pengecapan cetakan progresif, benda kerja tetap menempel pada strip pembawa di seluruh stasiun dan bergerak maju secara otomatis setiap kali tekan, sehingga memungkinkan produksi-berkecepatan tinggi secara berkelanjutan untuk komponen-hingga-menengah. Transfer die stamping memisahkan blanko dari strip lebih awal, kemudian menggunakan jari mekanis untuk memindahkan bagian-bagian individual antar stasiun independen. Cetakan transfer cocok untuk bagian yang lebih besar yang tidak dapat tetap berada pada strip selama pembentukan tetapi beroperasi pada kecepatan siklus yang lebih lambat karena mekanisme-penanganan bagian yang diperlukan antar stasiun.


