


Apa yang Membuat Jarak Bebas Baja Listrik Berbeda dengan Stamping Standar
Jarak bebas pukulan ke cetakan untuk stamping baja listrik adalah celah antara ujung tombak pukulan dan ujung tombak tombol cetakan, ditentukan per sisi sebagai persentase ketebalan material. Definisi tersebut terdengar identik dengan operasi pelubang dan cetakan lembaran logam lainnya. Mekanismenya sama. Rumusnya sama. Namun konsekuensi jika melakukan kesalahan sangatlah berbeda.
Saat Anda mencap baja ringan atau aluminium, kesalahan pembersihan muncul sebagai cacat kosmetik atau duri yang memerlukan pemrosesan sekunder. Saat Anda mencap baja listrik, kesalahan jarak bebas secara diam-diam menurunkan kinerja magnetis setiap laminasi yang keluar dari mesin press. Kerugian inti meningkat. Permeabilitas turun. Motor atau trafo yang dibuat dari laminasi tersebut bekerja lebih panas dan kurang efisien, dan penyebab utama tidak terlihat oleh siapa pun yang tidak mengukur kualitas tepi pada tahap pengecapan.
Mendefinisikan Jarak Bebas Punch to Die dalam Aplikasi Baja Listrik
Prinsip dasarnya tetap sederhana. Jarak bebas cetakan untuk baja pelubang adalah ruang yang memungkinkan bidang patahan dari sisi pelubang dan sisi cetakan bertemu dengan rapi, sehingga menghasilkan geser terkendali pada material. SebagaiReferensi teknis MISUMImenjelaskan, jarak bebas yang tepat bertujuan untuk menyelaraskan bidang patahan batas butir di bagian atas dan bawah benda kerja untuk menciptakan belahan yang bersih pada tepi potongan. Untuk material umum, aturan tradisional 10% telah menjadi titik awal selama beberapa dekade.
Baja listrik, bagaimanapun, bukanlah material umum. Kualitas baja silikon mengandung 2% hingga 6,5% berat silikon, yang menjadikan material ini jauh lebih rapuh dibandingkan-baja karbon rendah. Kerapuhan tersebut mengubah bagaimana zona geser, zona terbakar, dan zona patah berkembang selama pemotongan. Aturan klasik "satu-geser ketiga, dua-kerusakan" yang dijelaskan Majalah MetalForming untuk-baja karbon rendah tidak berlaku di sini. Baja listrik mudah patah lebih cepat dan dengan deformasi plastis yang lebih sedikit, sehingga memerlukan strategi pembersihan yang dibangun berdasarkan perilaku uniknya.
Mengapa Tabel Izin Generik Tidak Cocok untuk Baja Silikon
Kebanyakan referensi jarak bebas mengelompokkan material berdasarkan kekerasan atau kekuatan tarik. Bahan yang lebih keras mendapatkan lebih banyak izin. Bahan yang lebih lembut mendapat lebih sedikit. Kerangka kerja itu berfungsi untuk paduan struktural. Baja listrik tidak cocok karena mengabaikan satu faktor yang membuat kategori material ini unik: tepi yang dicap secara langsung mempengaruhi fungsi elektromagnetik.
Tepian yang dicap pada baja listrik bukan hanya batas geometris. Ini adalah zona material yang mengalami tekanan mekanis di mana domain magnetis terganggu, permeabilitas runtuh, dan kehilangan inti meningkat. Penelitian menunjukkan bahwa tekanan yang disebabkan oleh stamping-dapat meningkatkan kehilangan inti sebesar 5-8% dibandingkan dengan material bebas tekanan. Jarak bebas yang Anda pilih mengontrol seberapa dalam zona kerusakan tersebut meluas ke dalam laminasi, seberapa tinggi duri yang ada, dan seberapa baik laminasi yang telah selesai ditumpuk.
Dalam stamping baja listrik, keputusan izin tidak hanya memengaruhi akurasi dimensi tetapi juga kinerja magnetik hilir setiap komponen akhir yang dibuat dari laminasi tersebut.
Siapa yang Membutuhkan Material-Data Izin Khusus
Jika kamudesain cetakan progresif untuk laminasi motor, menentukan perkakas untuk produksi inti transformator, atau memecahkan masalah kualitas stempel dalam manufaktur motor EV, bagan izin umum membuat Anda terus menebak-nebak. Anda memerlukan data yang memperhitungkan kandungan silikon, orientasi butir, ketebalan laminasi, dan target kinerja elektromagnetik yang diharapkan pelanggan Anda dari inti yang sudah jadi.
Sumber daya ini mengatasi kesenjangan tersebut. Mulai dari mekanika patahan khusus hingga paduan-silikon tinggi hingga rekomendasi jarak bebas berdasarkan tingkatan dan ukuran, sasarannya adalah panduan praktis yang dapat Anda terapkan pada keputusan perkakas nyata, bukan satu-ukuran-cocok-persentase yang dipinjam dari stempel panel bodi otomotif.
Tantangannya dimulai pada tingkat materi. Struktur kristal baja silikon dan perilaku patah getas menciptakan dinamika pemotongan yang tidak dapat diatasi oleh referensi standar.
Mekanika Fraktur Baja Listrik Selama Operasi Pukulan
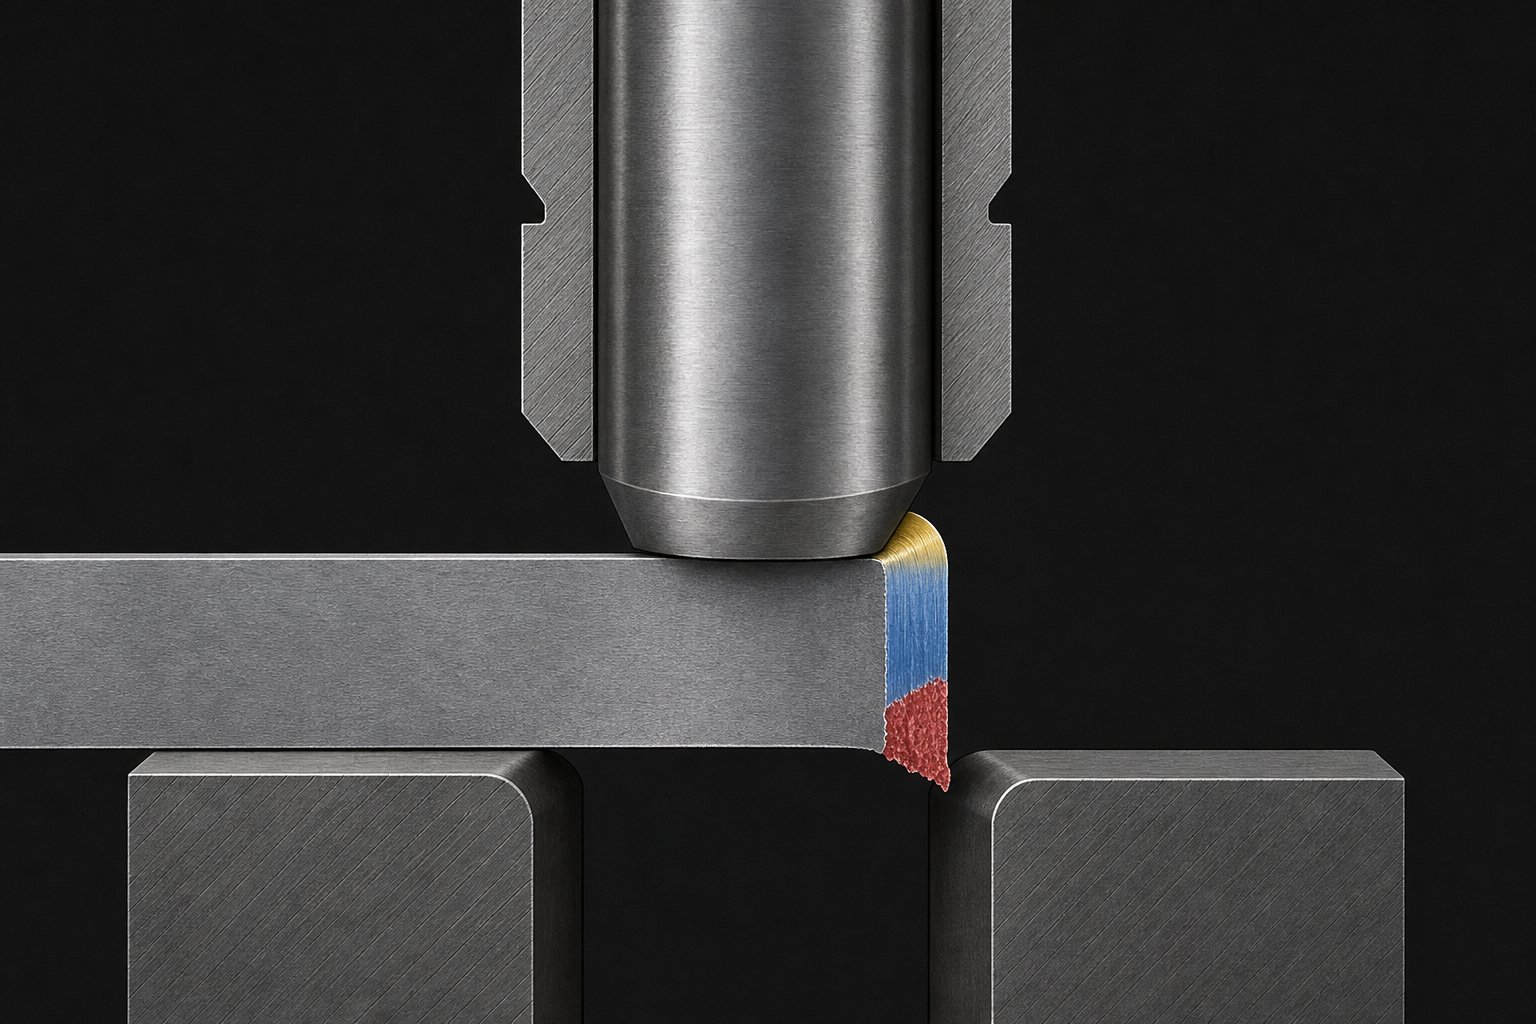
Baja silikon tidak berperilaku seperti baja ringan di bawah cetakan dan pukulan. Fakta tunggal ini membentuk kembali segala sesuatu tentang bagaimana ujung tombak terbentuk. Saat pukulan jatuh ke benda kerja, hal ini menghasilkan serangkaian zona deformasi yang dipelajari oleh sebagian besar perancang cetakan sebagai empat fitur berbeda: rollover, burnish, fraktur, dan duri. Pada baja-karbon rendah, zona ini memiliki proporsi yang relatif dapat diprediksi. Baja listrik mengubah proporsi tersebut karena patah lebih awal, dengan aliran plastis yang lebih sedikit, dan sepanjang jalur yang ditentukan oleh struktur mikro kristalinnya.
Perilaku Patah Rapuh pada Baja-Silikon Tinggi
Kandungan silikon antara 2% dan 6,5% secara progresif meningkatkan kekerasan dan kerapuhan material sekaligus mengurangi keuletan. Perpanjangan baja silikon berorientasi butiran bisa mencapai 11%, dibandingkan dengan 30-40% pada baja stamping rendah karbon pada umumnya. Apa maksudnya di tepi pukulan? Transisi material dari deformasi elastis ke inisiasi retak jauh lebih cepat.
Penelitian simulasi FEM pada baja silikon-berorientasi butiran menegaskan perilaku ini.Studi yang dipublikasikan di Material (MDPI)menunjukkan bahwa regangan plastik yang setara terkonsentrasi secara intensif pada ujung tombak dan meluruh secara eksponensial hanya dalam jarak 10-15 mikrometer dari permukaan potongan. Fase perambatan retakan dimulai lebih cepat pada pukulan pukulan, dan retakan dapat dimulai dari satu ujung tombak dan merambat melalui ketebalan daripada bertemu secara simetris dari kedua sisi. Hal ini pada dasarnya berbeda dari patahan geser seimbang yang dijelaskan dalam referensi pukulan dan cetakan Dayton standar untuk bahan ulet.
Perbedaan Struktur Butir dan Perambatan Retak
Bayangkan dua lembar baja listrik pada mesin press Anda. Salah satunya adalah CRGO (berorientasi-butir canai dingin-), dengan kisi kristalnya sejajar dengan arah penggulungan. Yang lainnya adalah CRNGO (cold-cold-berorientasi butiran-), dengan orientasi butiran yang didistribusikan secara acak. Ketika logam meninju dan memotong bahan-bahan ini, retakan mengikuti jalur yang berbeda di masing-masing bahan.
Pada baja CRGO, struktur butiran terarah menciptakan bidang patahan preferensial. Retakan cenderung merambat sepanjang batas butir sejajar dengan arah penggulungan, menghasilkan permukaan rekahan yang tampak tidak beraturan ketika pukulan memotong orientasi butir. Baja CRNGO, dengan distribusi butir isotropiknya, patah lebih merata ke segala arah, namun kadar silikonnya yang lebih tinggi masih menunjukkan kerapuhan yang nyata sehingga membatasi pengembangan zona mengilap.
Bagaimana Ekspektasi Standar Zona Burnish Berubah
Referensi jarak bebas standar memperkirakan zona pengkilap kira-kira sebesar-sepertiga ketebalan material untuk jarak bebas yang diatur dengan benar pada baja ringan. Baja listrik secara konsisten menghasilkan zona kilap yang lebih sempit dan zona patah yang lebih besar secara proporsional. Bahan tersebut tidak mengalir cukup lama di bawah tekanan geser untuk menciptakan kontak permukaan yang mengilap dan berkepanjangan.
Penelitian menunjukkan bahwa kualitas area yang terbakar pada baja silikon sangat bergantung pada jarak bebas dan kecepatan potong. Pada jarak bebas yang rendah (sekitar 0,04 mm untuk material 0,3 mm), profil mengilap yang lebih seragam akan terbentuk dengan intrusi rekahan yang lebih sedikit. Meningkatkan jarak bebas melampaui ambang batas kritis, dan zona patahan akan terjadi lebih awal, lintasan retak menjadi kurang dapat diprediksi, dan kantong permukaan dalam terbentuk akibat konsentrasi tegangan tarik yang berlebihan.
Inilah sebabnya mengapa melamarpukulan dan mati logam generikdata izin ke baja listrik menimbulkan masalah. Jarak bebas yang menghasilkan rasio-terhadap-rekahan yang bersih pada baja ringan dapat menghasilkan tepi yang didominasi fraktur seluruhnya-pada baja silikon, atau mendorong regangan plastik lebih dalam ke dalam laminasi jika dipasang terlalu rapat. Mekanika patah getas menuntut nilai jarak bebas yang dikalibrasi berdasarkan kandungan silikon dan struktur butiran tingkat tertentu, bukan hanya ketebalannya saja.
Perbedaan-tingkat rekahan material ini langsung menjadi pertanyaan praktis: berapa persentase jarak bebas yang benar-benar berfungsi untuk setiap kelas baja listrik, dan bagaimana angka tersebut berubah di seluruh rentang material CRGO dan CRNGO yang digunakan dalam produksi motor dan transformator sebenarnya?
Rekomendasi Izin berdasarkan Kelas dan Jenis Baja Listrik
Jawabannya bervariasi lebih dari yang disarankan oleh sebagian besar referensi stempel. Baja CRGO dan CRNGO menempati kelompok material yang sama, namun struktur butiran, tingkat silikon, dan tuntutan kinerja-penggunaannya mendorong pemilihan jarak bebas ke arah yang berbeda. Memilih dengan benar berarti memahami bagaimana setiap kategori kelas merespons tindakan geser dan apa yang perlu dicapai oleh laminasi akhir secara elektrik.
Persyaratan Izin CRGO vs CRNGO
Baja listrik-berorientasi butiran, yang terutama digunakan pada inti transformator, memiliki kandungan silikon biasanya antara 3,0% dan 3,5%. Kristal-kristalnya disejajarkan dalam arah penggulungan melalui proses metalurgi yang kompleks, sehingga memberikan sifat magnetis yang luar biasa di sepanjang sumbu tersebut tetapi sangat sensitif terhadap tekanan mekanis yang tegak lurus terhadap kesejajaran butiran. Kerusakan tepi akibat stamping mengganggu struktur domain yang dirancang dengan cermat, sehingga kontrol jarak bebas sangat penting untuk menjaga efisiensi inti transformator.
Nilai CRGO seperti M6 umumnya memerlukan jarak bebas yang lebih ketat, biasanya berkisar antara 3% hingga 5% ketebalan material per sisi. Jarak bebas yang lebih rapat menghasilkan geseran yang lebih bersih dengan lebih sedikit retakan yang melintasi batas butir, sehingga mengurangi kedalaman zona yang terkena tegangan-di tepi potongan. Pengorbanannya adalah percepatan keausan pukulan, namun untuk aplikasi trafo yang menganggap setiap sepersekian watt per kilogram berarti, pengorbanan tersebut dapat diterima.
Baja yang tidak berorientasi-butir-seperti M19, M36, dan M47 melayani produksi laminasi motor yang sifat magnetiknya harus konsisten ke segala arah. Struktur butir isotropiknya retak lebih seragam, dansistem penilaian angka M-progresifmencerminkan peningkatan penyisihan kerugian inti saat Anda berpindah dari M19 ke M47. Nilai CRNGO ini mentoleransi jarak bebas yang lebih luas, umumnya 5% hingga 8% per sisi, karena orientasi butir acaknya tidak menciptakan jalur retakan preferensial yang sama yang membuat CRGO sangat sensitif terhadap variasi jarak bebas.
Rentang Jarak Bebas berdasarkan Nilai Baja Listrik Umum
Tabel berikut mengatur rentang izin umum berdasarkan kategori kadar, kandungan silikon umum, dan aplikasi utama. Ini mewakili-rekomendasi titik awal yang disempurnakan oleh sebagian besar desainer cetakan melalui uji coba pada pengaturan mesin dan perkakas khusus mereka.
| Kategori Kelas | Nilai Perwakilan | Konten Silikon | Jarak Bebas Khas (% per sisi) | Aplikasi Utama |
|---|---|---|---|---|
| CRGO (Berorientasi pada Biji-bijian-) | M6, M5, M4 | 3.0% - 3.5% | 3% - 5% | Inti transformator,-induktor efisiensi tinggi |
| CRNGO (Kerugian Rendah) | M19 | 2.8% - 3.2% | 5% - 7% | Laminasi motor premium, genset |
| CRNGO (Kerugian Sedang) | M27, M36 | 2.0% - 2.8% | 5% - 8% | Laminasi motor standar, trafo kecil |
| CRNGO (Kerugian Lebih Tinggi) | M43, M47 | 1.5% - 2.2% | 6% - 8% | Aplikasi motorik yang-sensitif terhadap biaya |
Perhatikan polanya: ketika kandungan silikon meningkat, material menjadi lebih rapuh dan rentang jarak bebas yang disarankan menyempit dan bergeser lebih rapat. M19, grade paling umum untuk produk kontrol gerak, berada di tengah-tengah yang patahnya cukup rapi untuk bekerja melintasi jendela jarak bebas sedang namun tetap menuntut presisi lebih tinggi dibandingkan baja ringan.
Bagaimana Persentase Konten Silikon Mempengaruhi Pemilihan Izin
Rumus izin untuk bahan stempel apa pun dimulai dengan hubungan langsung:
Jarak bebas per sisi=cxt
Di manacadalah faktor izin (dinyatakan dalam desimal) dantadalah ketebalan bahan. Persamaan jarak bebas ini terlihat sederhana, namun tantangannya terletak pada pemilihan nilai yang benarcuntuk materi spesifik Anda. Dalam penghitungan jarak bebas untuk baja listrik, kandungan silikon adalah variabel utama yang mendorong pemilihan tersebut.
Persentase silikon yang lebih tinggi mengurangi keuletan dan perpanjangan. Baja silikon 6,5% (digunakan dalam aplikasi-frekuensi tinggi khusus) hampir tidak memiliki kapasitas deformasi plastis. Ia patah segera setelah kontak dengan pukulan, berperilaku lebih mirip dengan keramik daripada logam. Pada silikon 2%, material tersebut mempertahankan keuletan yang cukup sehingga perilaku patahnya hanya sedikit berbeda dari-baja karbon rendah. Di antara titik ekstrem ini, setiap poin persentase silikon menggeser faktor jarak bebas ideal.
Efek praktisnya: penghitungan jarak bebas yang menghasilkan hasil yang sangat baik pada M47 (silikon lebih rendah, lebih ulet) kemungkinan besar akan menghasilkan tegangan tepi yang berlebihan pada M6 (silikon lebih tinggi, sangat rapuh pada arah melintang). Anda tidak bisa begitu saja memilih satu persentase izin dan menerapkannya di seluruh rangkaian produk baja listrik Anda. Setiap kelompok kelas memerlukan faktor jarak bebas yang tervalidasi, yang dikonfirmasi melalui pengukuran duri dan pemeriksaan tepi pada bagian sampel.
Rekomendasi per{0}}kelas ini mengasumsikan ketebalan laminasi standar 0,35 mm hingga 0,65 mm. Ketika tuntutan produksi didorong ke ukuran yang lebih tipis di bawah 0,3 mm, perhitungan jarak bebas memberikan nilai absolut yang sangat kecil sehingga serangkaian tantangan yang berbeda muncul seputar presisi perkakas dan toleransi manufaktur.
Perhitungan dan Tantangan Jarak Bebas Laminasi-Ukuran Tipis
Kalkulator izin memberi Anda nomor. Terapkan 5% per sisi pada material 0,5 mm, dan Anda mendapatkan jarak bebas 0,025 mm. Itu kecil tetapi dapat dikelola dengan perkakas berkualitas. Oleskan material yang sama sebesar 5% hingga 0,15 mm untuk laminasi transformator frekuensi tinggi, dan Anda mendapatkan 0,0075 mm per sisi. Itu adalah 7,5 mikron. Pada skala ini, jarak antara tombol punch dan die lebih kecil dibandingkan toleransi produksi die, dan aturan berbasis persentase konvensional mulai tidak berfungsi dalam praktiknya.
Mengapa Laminasi-Ukuran Tipis Menantang Aturan Izin Konvensional
Motor modern-efisiensi tinggi dan transformator{{1}frekuensi tinggi semakin banyak menggunakan laminasi baja listrik antara 0,1 mm dan 0,35 mm (0,004 hingga 0,014 inci). Pengukur yang lebih tipis mengurangi kerugian arus eddy, yang berskala berdasarkan kuadrat ketebalan laminasi. Dorongan yang didorong oleh fisika-ke arah material yang lebih tipis tidak ada hentinya pada motor traksi EV dan desain trafo premium. Tantangan stamping mengikuti secara langsung.
Saat Anda menjalankan perhitungan jarak bebas pada material berukuran sub-0,3 mm, nilai jarak bebas absolut yang dihasilkan turun ke wilayah mikron satu digit. Kalkulator ukuran cetakan yang dibuat berdasarkan aturan persentase tidak membedakan antara jarak bebas 0,025 mm pada stok 0,5 mm dan jarak bebas 0,005 mm pada stok 0,1 mm. Keduanya "5% per sisi". Namun realitas manufaktur yang memegang kedua nilai tersebut sama sekali berbeda. Material yang lebih tipis memerlukan presisi perkakas yang mendekati batas kemampuan EDM kawat konvensional dan kemampuan penggilingan jig.
Nilai Jarak Bebas Absolut pada Ketebalan Sub-0,3 mm
Pertimbangkan seperti apa sebenarnya angka-angka ini dalam produksi. Untuk laminasi CRNGO 0,2 mm dengan jarak bebas 6% per sisi, celah targetnya adalah 0,012 mm (kira-kira setengah seperseribu inci). Untuk laminasi berorientasi butiran 0,1 mm-pada jarak bebas 4%, Anda mengerjakan dengan 0,004 mm per sisi. Pada dimensi ini, kesalahan jarak hanya 2-3 mikron menunjukkan penyimpangan 25-50% dari nominal. Kesalahan relatif semacam itu akan dianggap sebagai bencana besar dalam konteks rekayasa presisi apa pun.
Konsekuensi praktisnya: pada pengukur tipis, setiap deviasi jarak bebas akan diperkuat. Kesalahan 3{15}}mikron pada material 0,5 mm mengubah jarak bebas efektif dari 5% menjadi 5,6%. Kesalahan 3 mikron yang sama pada material 0,15 mm menggeser Anda dari 5% menjadi 7%, berpotensi berpindah sepenuhnya ke luar jendela yang dapat diterima. Tinggi duri merespons secara tidak proporsional. Penelitian tentang toleransi stempel logam yang ketat menegaskan bahwa mencapai presisi dalam +/- 0.001 inci sudah merupakan hal yang sulit dalam aplikasi standar. Laminasi baja listrik ukuran tipis melampaui ambang batas tersebut.
Persyaratan Presisi untuk Dies Laminasi-Frekuensi Tinggi Modern
Pada ketebalan ini, toleransi pembuatan cetakan menjadi bagian yang signifikan dari jarak bebas itu sendiri. Kalkulator die wafer mungkin menghasilkan geometri yang ideal, namun apakah pembuat die dapat mempertahankan geometri tersebut di setiap stasiun pemotongan dalam die progresif adalah pertanyaan sebenarnya. Toleransi yang ditumpuk-dari akurasi kawat EDM, pemasangan sisipan, kerataan pelat cetakan, dan penyelarasan perakitan semuanya menghabiskan sebagian anggaran izin Anda.
Beberapa faktor menambah kesulitan secara bersamaan:
- Defleksi perkakas- ujung pelubang berdiameter kecil melentur di bawah beban, menggeser jarak bebas efektif secara dinamis selama langkah pemotongan
- Pertumbuhan termal- penumpukan panas selama pengecapan kecepatan tinggi-menyebabkan perluasan komponen cetakan pada tingkat mikron, sehingga mengubah jarak bebas seiring berjalannya produksi
- Tekan penyelarasan- ram-untuk-meningkatkan paralelisme dan keausan gibs menyumbang variasi jarak bebas yang tidak signifikan pada ukuran 0,5 mm namun dominan pada 0,15 mm
- Mengasah konsistensi- setiap penggilingan ulang menghilangkan material dari permukaan pelubang, dan jika tidak sejajar sempurna, jarak bebas menjadi tidak rata di sekeliling profil
Masing-masing variabel ini mungkin hanya menyumbang 1-2 mikron ketidakpastian. Namun bila total target izin Anda adalah 7 mikron, variabel-variabel tersebut secara kolektif mewakili sebagian besar anggaran toleransi Anda. Kemampuan pembuat cetakan menjadi sama pentingnya dengan spesifikasi jarak bebas itu sendiri.
Kenyataan ini memaksa adanya pergeseran cara berpikir. Untuk laminasi-ukuran tipis, menentukan jarak bebas di atas kertas hanyalah separuh masalahnya. Separuh bagian lainnya adalah memastikan jarak bebas yang Anda tentukan benar-benar ada pada ujung tombak selama produksi, dalam kondisi termal dan mekanis nyata. Dan hal ini menimbulkan pertanyaan yang lebih dalam: bahkan jika Anda mencapai jarak bebas sempurna secara mekanis, apa yang terjadi dengan kinerja magnetis material pada tepi potongan tersebut?
Bagaimana Jarak Bebas Mempengaruhi Sifat Magnetik dan Kinerja Kehilangan Inti
Inilah pertanyaan yang membedakan stamping baja listrik dari setiap aplikasi blanking die lainnya: apa pengaruh tepi potong terhadap kemampuan material untuk membawa fluks magnet? Secara umum, jawabannya tidak penting. Braket, pelindung panas, atau komponen sasis memenuhi toleransi dimensi atau tidak. Tepi potong tidak memiliki konsekuensi fungsional selain geometri. Laminasi baja listrik berbeda. Tepi potongan menjadi zona aktif secara elektromagnetik dimana fungsi inti material, menghantarkan dan membentuk fluks magnet, secara permanen terganggu oleh tindakan pemotongan itu sendiri.
Di sinilah izin punch to die berhenti menjadi keputusan mekanis murni dan menjadi keputusan elektromagnetik. Jarak bebas yang Anda pilih tidak hanya menentukan tinggi duri dan akurasi dimensi tetapi juga seberapa banyak setiap laminasi yang mengalami kerusakan magnetis sebelum mencapai rakitan motor atau transformator.
Zona Mati Magnetik di Tepian yang Dicap
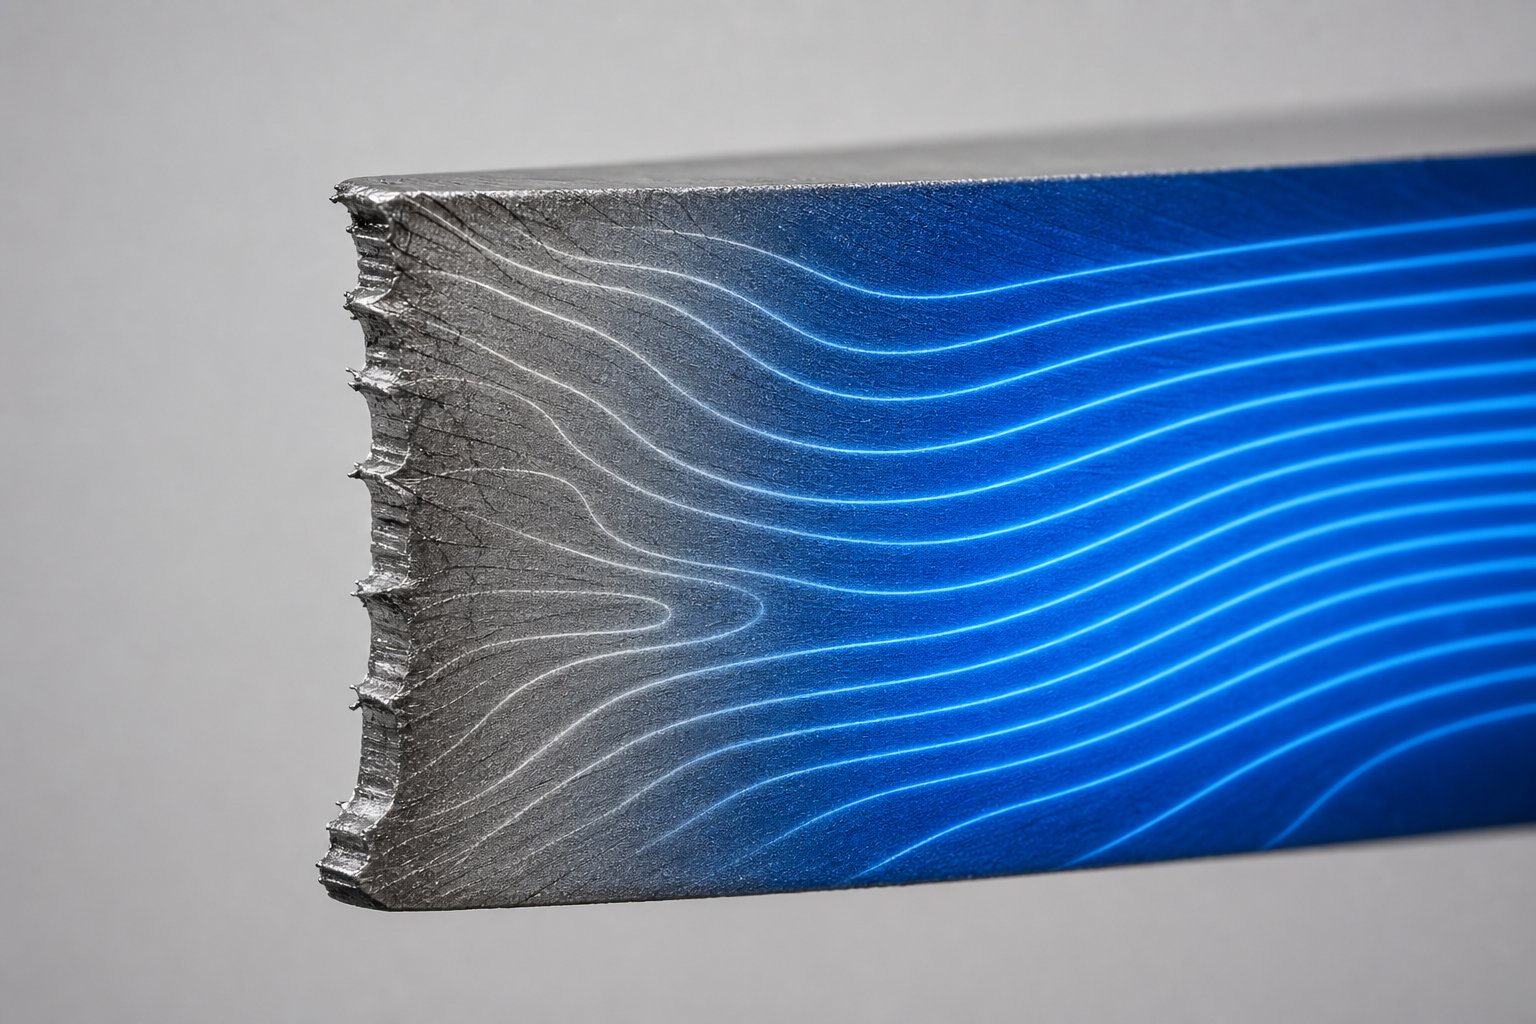
Ketika pukulan memotong baja listrik, material yang berbatasan langsung dengan tepi potongan akan mengalami deformasi plastis yang parah. Setelah punch ditarik kembali dan blanking die melepaskan bagian tersebut, zona yang terdeformasi tersebut tidak kembali ke keadaan semula. Struktur mikro diubah secara permanen. Kepadatan dislokasi meningkat tajam, sisa tegangan tekan dan tarik mengunci kisi kristal, dan struktur domain magnetik yang memungkinkan konduksi fluks efisien terganggu.
Wilayah yang rusak ini sering disebut zona mati magnetis. Ia tidak benar-benar mati terhadap fluks magnet, namun permeabilitas magnetiknya menurun drastis sehingga berperilaku hampir seperti-inklusi nonmagnetik dalam laminasi. Penelitian dariUniversitas Gentmengukur degradasi ini secara langsung pada baja silikon non-orientasi M270-35A. Temuan mereka sangat mengejutkan: pada tingkat regangan yang mewakili keadaan material di dekat tepi tajam, permeabilitas magnetik relatif menurun hingga 94% dibandingkan dengan keadaan tanpa tekanan. Material yang awalnya memiliki permeabilitas sekitar 6.000 turun menjadi sekitar 380 setelah deformasi plastis dan pelepasan beban, yang sangat mirip dengan apa yang terjadi pada tepi yang dicap.
Zona mati tidak hanya ada sebagai garis tipis di pinggirnya. Studi menggunakan difraksi tersebar balik elektron (EBSD) dan pemetaan kekerasan nano-menunjukkan bahwa deformasi yang diinduksi pemotongan dapat menembus 0,3 hingga 0,5 mm ke dalam laminasi dari setiap permukaan potongan. Untuk gigi stator yang lebarnya hanya 3-5 mm, berarti zona kerusakan dari tepi berlawanan dapat memakan 15-30% dari total luas penampang gigi. Lebar gigi yang efektif secara magnetis lebih kecil dari lebar fisik yang Anda lihat pada gambar.
Pengorbanan Jarak Bebas Antara Ketinggian Burr dan Stres Tepi
Di sinilah dilema teknik yang unik pada baja listrik menjadi tidak dapat dihindari. Jarak bebas yang lebih ketat dan jarak bebas yang lebih longgar masing-masing menyelesaikan satu masalah sekaligus menciptakan masalah lainnya.
Jarak bebas yang rapat, pada kisaran 3-5%, menghasilkan tepi geser yang lebih bersih dengan duri yang minimal. Ketinggian duri yang rendah secara langsung menguntungkan faktor penumpukan, persentase tumpukan laminasi yang merupakan baja aktual versus celah udara dari duri dan ketebalan lapisan. Peningkatan faktor penumpukan dari 95% menjadi 97% mungkin terdengar sepele, namun pada inti motor dengan panjang 200 mm, hal ini berarti lebih banyak bahan magnet aktif per satuan panjang, yang berarti kepadatan torsi lebih tinggi atau panjang inti berkurang. Setiap desainer motor menginginkan faktor penumpukan yang maksimal.
Namun jarak bebas yang ketat memusatkan kekuatan pukulan ke dalam pita deformasi yang sempit. Material yang berdekatan dengan potongan akan tertekan lebih kuat, sehingga menciptakan tegangan sisa yang lebih tinggi langsung di permukaan. Penelitian menegaskan bahwa jarak bebas pemotongan yang lebih kecil menghasilkan tegangan sisa yang lebih tinggi di dekat permukaan pemotongan, meskipun kedalaman penetrasi secara keseluruhan berkurang. Zona mati lebih sempit namun kerusakannya lebih parah.
Jarak bebas yang lebih longgar, dalam kisaran 6-8%, memungkinkan material untuk patah dengan deformasi tekan yang lebih kecil pada tepi terdekatnya. Besarnya tegangan sisa lebih rendah. Namun, jalur perambatan retak menjadi kurang terkendali, zona patahan semakin meluas, dan tinggi duri meningkat. Gerinda yang lebih tinggi menurunkan faktor penumpukan, menimbulkan potensi arus pendek antar laminasi, dan mungkin memerlukan operasi deburring sekunder. Zona mati akibat pembukaan lahan yang lebih longgar lebih luas namun intensitasnya kurang per satuan kedalaman.
Anda tidak dapat mengoptimalkan keduanya secara bersamaan. Mengurangi tinggi duri memerlukan jarak bebas yang lebih ketat, sehingga meningkatkan intensitas tegangan tepi. Mengurangi tegangan tepi memerlukan jarak bebas yang lebih longgar, sehingga meningkatkan tinggi duri. Setiap cetakan blanking yang dipasang untuk laminasi baja listrik mewujudkan kompromi antara tuntutan-tuntutan yang bersaing ini, baik perancang cetakan mengakui trade-off tersebut secara eksplisit atau tidak.
Menghubungkan Jarak Bebas ke Faktor Kerugian Inti dan Penumpukan
Zona mati magnetis diterjemahkan langsung menjadi metrik kinerja yang terukur. Kehilangan inti, yang dinyatakan dalam W/kg pada kerapatan dan frekuensi fluks tertentu, merupakan spesifikasi utama baja listrik yang digunakan. Penelitian Universitas Ghent menunjukkan bahwa baja silikon yang terdeformasi secara plastis, dalam keadaan yang sesuai dengan material di dekat tepi tajam, menunjukkan kehilangan inti total meningkat dari 19,1 W/kg menjadi 37,9 W/kg pada 400 Hz dan kerapatan fluks puncak 1 T. Jumlah tersebut hampir dua kali lipat kerugian yang murni disebabkan oleh kerusakan-yang berhubungan dengan deformasi. Analisis pemisahan kerugian menunjukkan bahwa kerugian histeresis, komponen yang paling sensitif terhadap kerusakan mikrostruktur, meningkat hingga 270% pada tingkat regangan tinggi.
Kalkulator gaya pelubangan atau simulasi injakan dapat memberi tahu Anda seberapa besar gaya yang dibutuhkan mesin press untuk menggeser material. Apa yang tidak dapat diberitahukan kepada Anda adalah bagaimana gaya-gaya tersebut didistribusikan kembali sebagai tegangan sisa di dalam tepi laminasi. Konsekuensi elektromagnetik ini tidak dapat dilihat hanya dalam analisis mekanis.
Hubungan antara jarak bebas dan kehilangan inti beroperasi melalui dua jalur paralel. Pertama, degradasi permeabilitas langsung di zona mati memaksa sisa material yang tidak rusak membawa lebih banyak fluks pada saturasi yang lebih tinggi, sehingga meningkatkan kehilangan histeresis di seluruh laminasi. Kedua, tinggi duri akibat jarak bebas yang berlebihan menurunkan faktor penumpukan. Sebuah studi tentang baja listrik non-berorientasi menemukan bahwa kira-kira6% kehilangan magnet dapat dipulihkan dengan mengoptimalkan jarak blanking. Jika Anda mempertimbangkan bahwa peningkatan ini tidak memerlukan biaya material, tanpa perubahan desain, dan tanpa langkah pemrosesan tambahan, hal ini mewakili salah satu peningkatan efisiensi yang paling mudah diakses oleh produsen motor.
Dampak praktisnya berskala dengan geometri. Gigi stator yang sempit dan jembatan rotor yang tipis adalah yang paling rentan karena zona mati menempati bagian yang lebih besar dari total lebarnya. Kuk stator selebar 10 mm dengan zona mati 0,4 mm di setiap sisinya kehilangan sekitar 8% penampang magnet efektifnya. Zona mati 0,4 mm yang sama pada ujung gigi selebar 3 mm menghilangkan lebih dari 25% bahan aktif secara magnetis. Inilah sebabnya perancang motor yang mengerjakan{11}}aplikasi performa tinggi, khususnya pada traksi kendaraan listrik dan penggerak servo, sangat memperhatikan pengoptimalan jarak bebas pada tahap pengepresan. Kalkulator kekuatan pukulan mungkin seimbang, toleransi dimensi mungkin sempurna, dan tinggi duri mungkin sesuai spesifikasi, namun jika zona mati memakan seperempat lebar gigi Anda, kinerja motor akan jauh dari prediksi FEA yang mengasumsikan sifat material seragam.
Pada stamping baja elektrik, jarak bebas optimal menyeimbangkan kualitas tepi mekanis dengan kinerja elektromagnetik. Jarak bebas yang lebih ketat meningkatkan faktor penumpukan tetapi memperdalam tegangan tepi. Jarak bebas yang lebih longgar mengurangi intensitas stres tetapi meningkatkan tinggi duri. Pengorbanan ini tidak ada pada stamping umum dan merupakan alasan mengapa baja listrik memerlukan rekayasa izinnya sendiri.
Mencapai keseimbangan yang tepat berarti memahami tidak hanya nilai jarak bebas yang ditargetkan tetapi juga bagaimana nilai tersebut mempengaruhi geometri laminasi yang berbeda secara berbeda. Laminasi rotor dan stator menghadapi kendala yang berbeda, dan strategi jarak bebas yang bekerja untuk gigi rotor lebar mungkin gagal sepenuhnya bila diterapkan pada geometri slot stator yang sempit.
Strategi Pembersihan Laminasi Rotor vs Stator
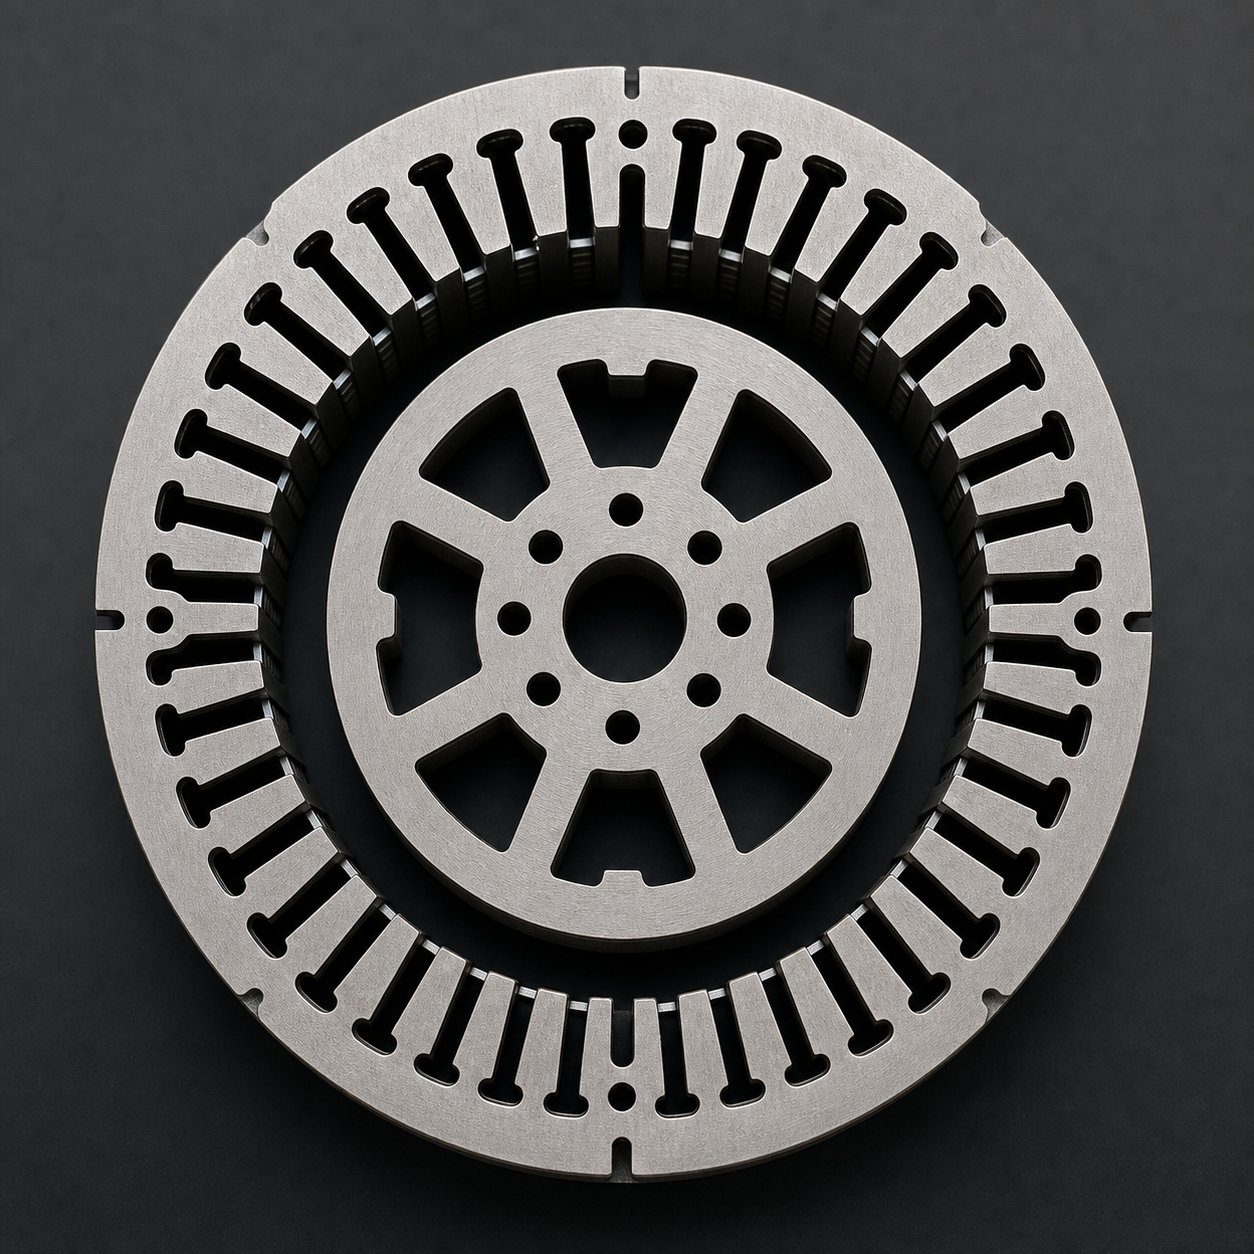
Inti motor tunggal berisi dua stempel berbeda secara fundamental yang dihasilkan dalam cetakan progresif yang sama, seringkali dari strip baja listrik yang sama. Namun laminasi stator dan rotor menghadapi prioritas izin yang berbeda. Memperlakukan keduanya secara sama adalah jalan pintas umum yang mengorbankan kinerja kedua bagian. Pembuat cetakan presisi sukaYICHENstasiun insinyur-jarak bebas tertentu dalam cetakan progresifnya justru karena geometri rotor dan stator memerlukan target pengoptimalan yang berbeda di seluruh rangkaian cetakan penuh.
Geometri Slot Stator dan Tuntutan Toleransi Ketat
Laminasi stator adalah tempat toleransi izin mendapat hukuman. Bayangkan sebuah stator dengan 48 slot, masing-masing dipisahkan oleh gigi yang lebarnya hanya 3-4 mm pada titik tersempitnya. Gigi-gigi itu menentukan batas celah udara. Setiap penyimpangan dimensi pada lebar gigi atau posisi slot berarti ketidakseragaman celah udara pada motor rakitan. Seperti yang dikonfirmasi oleh penelitian tentang toleransi motor induksi, toleransi lubang stator tipikal berada dalam kisaran +/- 0,02 hingga 0,1 mm tergantung pada ukuran motor, dan ketidaksesuaian slot menciptakan fluks magnet asimetris yang meningkatkan kehilangan inti dan pemanasan.
Sensitivitas dimensi ini mendorong lubang stator menuju jarak bebas yang lebih sempit, biasanya 3-5% per sisi untuk slot dan geometri gigi. Penalti tegangan tepi yang dibahas sebelumnya diterima karena alternatifnya, penyimpangan dimensi yang membuka variasi celah udara, memerlukan biaya lebih besar dalam kinerja motor dibandingkan kehilangan permeabilitas lokal pada tepi potong. Ujung gigi stator yang beroperasi pada kepadatan fluks tinggi tidak mampu mengatasi ketidakakuratan geometrik yang dihasilkan oleh jarak bebas yang lebih longgar melalui peningkatan ketidakteraturan zona rekahan.
Fleksibilitas dan Batasan Jarak Bebas Laminasi Rotor
Laminasi rotor menawarkan lebih banyak ruang untuk bermanuver. Pada motor induksi sangkar tupai, slot rotor akan diisi dengan aluminium cor setelah dicap. Duri yang sedikit lebih tinggi di tepi slot tidak terlalu penting di sini karena proses pengecoran menyesuaikan dengan ketidaksempurnaan tepi kecil. Yang penting adalah diameter luar rotor, yang menentukan celah udara motor dari sisi rotor. Toleransi OD tersebut harus ketat, biasanya dalam kisaran +/- 0,01 hingga 0,05 mm sesuai standar toleransi industri yang sama.
Ini berarti pengosongan rotor, pemotongan OD terakhir, masih memerlukan jarak bebas yang presisi. Namun fitur slot internal dapat bekerja pada jarak bebas yang sedikit lebih longgar (5-8%) untuk mengurangi tekanan tepi dan memperpanjang masa pakai pukulan tanpa mengorbankan kinerja fungsional. Anda secara efektif menukar sedikit peningkatan duri slot untuk masa pakai alat yang lebih lama dan mengurangi kerusakan magnetik pada gigi rotor, yang penting bagi motor yang beroperasi pada kecepatan tinggi di mana kehilangan inti rotor menjadi signifikan.
| Prioritas Izin | Laminasi Stator | Laminasi Rotor |
|---|---|---|
| Toleransi Dimensi | Kritis (kontrol celah udara) | Kritis pada OD, moderat pada slot |
| Toleransi Ketinggian Duri | Ketat (faktor penumpukan, integritas isolasi) | Sedang (pengisian-cetakan mengakomodasi sedikit duri) |
| Sensitivitas Stres Tepi | Tinggi (gigi sempit, kepadatan fluks tinggi) | Sedang hingga tinggi (kerugian-bergantung pada kecepatan) |
| Rentang Izin Khas | 3% - 5% per sisi | 5% - 8% per sisi (slot), 4% - 6% (OD kosong) |
| Mode Kegagalan Primer | Ketidakseragaman-celah udara, penyimpangan dimensi slot | Kehilangan konsentrisitas OD, kehilangan rotor yang berlebihan pada kecepatan |
Stasiun Die Progresif-oleh-Strategi Izin Stasiun
Dalam cetakan progresif multi-stasiun untuk laminasi motor, konsep "kelonggaran cetakan" tunggal menyesatkan. Setiap stasiun melakukan operasi yang berbeda dengan batasan geometrik yang berbeda, dan jarak bebas di setiap stasiun harus mencerminkan fungsi spesifiknya. Kalkulator tonase pukulan mungkin memberi Anda persyaratan gaya agregat, tetapi rekayasa izin terjadi dari stasiun ke stasiun.
Pertimbangkan urutan stasiun pada umumnya. Lubang pilot dilubangi terlebih dahulu dengan jarak bebas sedang (6-8%) karena fungsinya untuk memposisikan strip, bukan geometri bagian akhir. Stasiun slot rotor datang berikutnya, sering kali menggunakan jarak bebas 5-7% untuk menyeimbangkan kualitas tepi dengan kenyataan bahwa fitur-fitur ini menerima pengisian die-cast. Stasiun slot stator memerlukan jarak bebas yang lebih ketat (3-5%) karena setiap mikron geometri gigi berpengaruh terhadap kinerja celah udara. Stasiun pengosongan akhir untuk OD rotor dan OD stator beroperasi pada jarak bebas presisi (4-6%) karena permukaan ini menentukan dimensi sirkuit magnetik kritis motor.
Desain cetakan progresif untuk laminasi motor juga menggabungkan takik bypass negatif dan positif pada cetakan stempel lembaran logam untuk mengatur perkembangan strip dan aliran material antar stasiun. Fitur-fitur ini memerlukan pertimbangan jarak bebasnya sendiri, terpisah dari geometri laminasi fungsional, karena fitur-fitur ini mempengaruhi akurasi pengumpanan strip dan konsistensi registrasi di seluruh siklus masuk dan keluar penuh pada setiap langkah pengepresan.
Pendekatan stasiun-demi-stasiun berarti satu dadu progresif dapat berisi empat atau lima spesifikasi jarak bebas yang berbeda di sepanjang dadu tersebut. Pembuatan presisi semacam ini memerlukan pembuat cetakan dengan kemampuan yang telah terbukti dalam aplikasi baja listrik, di manaCetakan stempel presisi rotor dan stator motor YICHENmewakili disiplin teknik yang diperlukan: setiap stasiun dibumikan dan dipasang sesuai target jarak bebas spesifiknya, dengan tumpukan toleransi kumulatif-yang dikelola di seluruh rangkaian cetakan untuk menjaga kualitas laminasi yang konsisten melalui jutaan siklus pengepresan.
Arsitektur multi-izin ini hanya berfungsi dalam produksi selama setiap stasiun mempertahankan nilai targetnya dari waktu ke waktu. Saat sifat abrasif baja silikon mulai mengalami keausan pada tepi tajam, peta jarak bebas yang dirancang dengan cermat mulai melayang, dan mengetahui bagaimana perkembangan penyimpangan tersebut sangat penting untuk mempertahankan kinerja yang Anda rancang ke dalam cetakan.
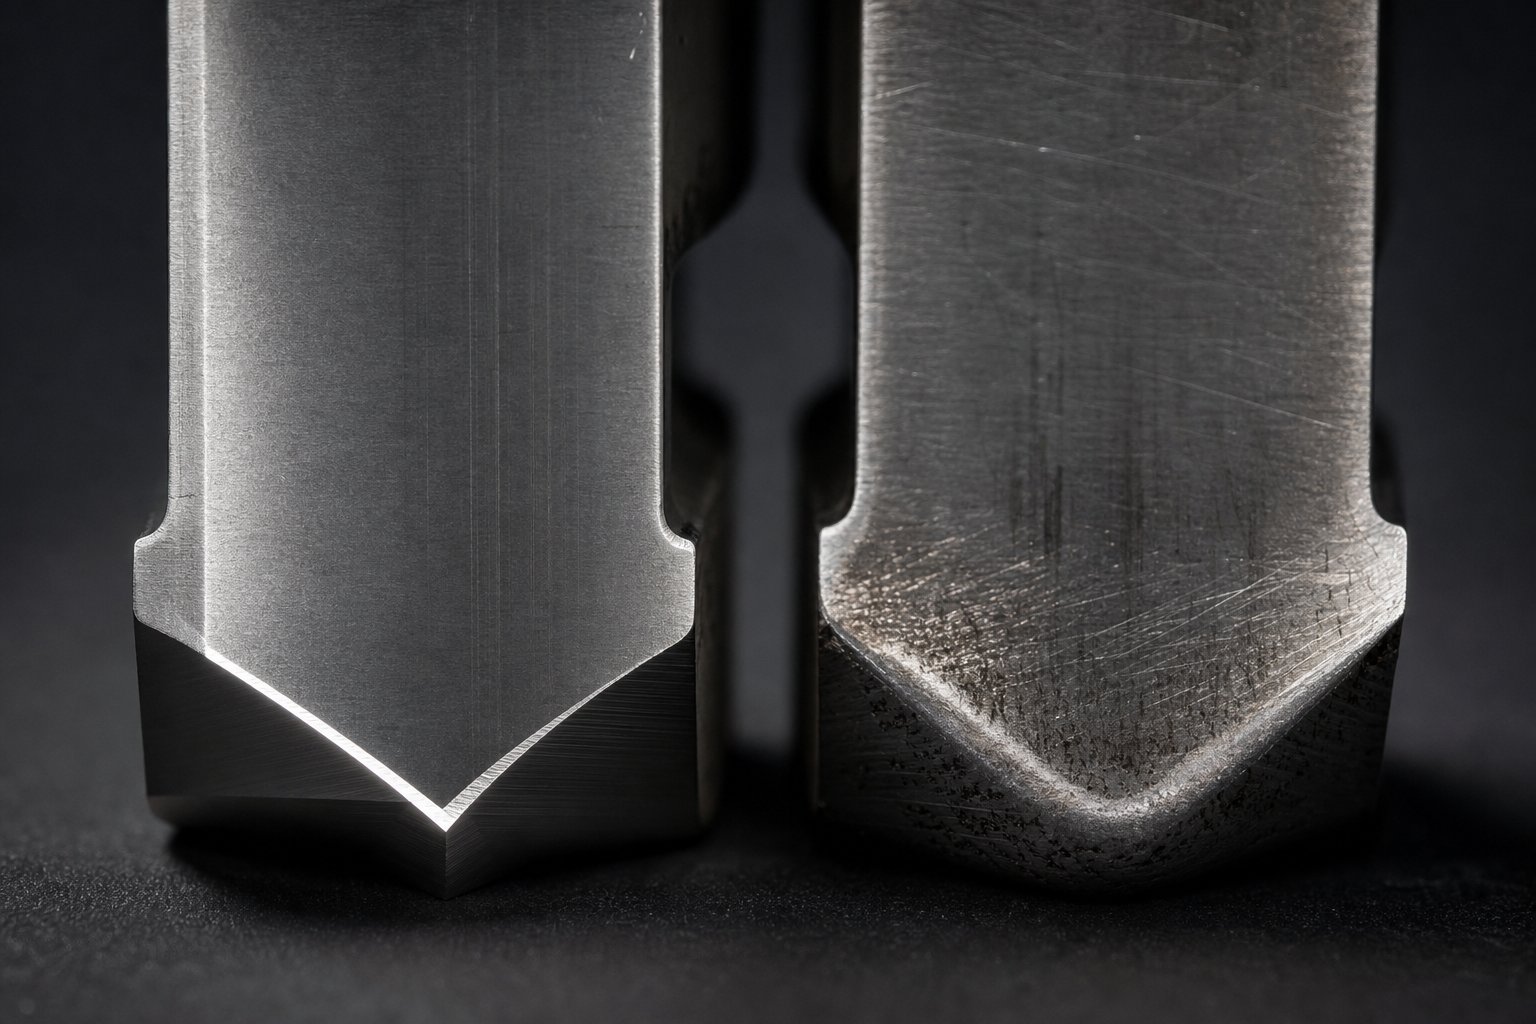
Pola Keausan Alat dan Kehidupan Mati pada Stamping Baja Silikon
Baja silikon tidak mudah patah karena pukulan. Itu juga menghancurkan pukulannya lebih cepat. Silikon yang sama yang membuat baja listrik rapuh dan efisien secara magnetis juga membuatnya bersifat abrasif. Silikon membentuk inklusi oksida keras dan memperkuat matriks besi, menciptakan bahan yang mengikis pinggiran tajam pada setiap goresan. Stamping die punch yang menggunakan baja listrik mengalami keausan dua hingga lima kali lipat dibandingkan perkakas serupa yang menggunakan baja karbon rendah-, bergantung pada kandungan silikon dan kecepatan produksi. Keausan yang dipercepat tersebut memiliki efek langsung dan berkelanjutan pada nilai jarak bebas yang Anda tentukan dengan cermat.
Mengapa Baja Silikon Mempercepat Keausan Punch and Die
Pikirkan seperti ini. Setiap kali pelubang memasuki strip, ujung tombak akan bergesekan dengan material yang pada dasarnya dilapisi dengan partikel abrasif mikrosit. Kandungan silikon di atas 2% meningkatkan kekerasan Vickers pada matriks baja dan mendorong pembentukan inklusi silikat keras yang didistribusikan ke seluruh struktur butiran. Inklusi ini bertindak seperti amplas yang tertanam pada sisi pelubang dan ujung tombak pada setiap siklus kayuhan.
Mekanisme keausannya lebih bersifat abrasif dibandingkan perekat. SebagaiAnalisis perkakas Majalah MetalFormingmenjelaskan, keausan abrasif terjadi saat material perkakas terkikis akibat gesekan, dan material-berkekuatan lebih tinggi dengan fase partikulat keras mempercepat proses ini secara signifikan. Baja listrik dengan silikon 3% atau lebih termasuk dalam kategori ini. Gaya pengupasan juga meningkat karena perilaku patah getas menciptakan pecahan tepi tajam yang terseret ke permukaan pukulan selama retraksi.
Nilai silikon yang lebih tinggi menambah masalah. Kelas M19 dengan sekitar 3% silikon memakai perkakas jauh lebih cepat daripada M47 dengan silikon 1,8%. Lompat ke baja silikon 6,5% yang digunakan untuk inti-frekuensi tinggi khusus, dan Anda akan berhadapan dengan material yang sangat abrasif sehingga baja perkakas konvensional akan rusak dalam waktu singkat dari interval servis normalnya. Kalkulator kekuatan pukulan mungkin memberi tahu Anda bahwa mesin press memiliki tonase yang memadai, namun tonase saja tidak memprediksi seberapa cepat ujung tombak akan membulat dan menggeser jarak efektif Anda keluar dari spesifikasi.
Bagaimana Keausan Mengubah Jarak Bebas Efektif Seiring Waktu
Inilah hubungan penting yang terlewatkan oleh sebagian besar program pemeliharaan. Keausan tidak hanya menumpulkan bagian tepinya. Ini mengubah geometri antarmuka pemotongan, dan perubahan geometri berarti perubahan jarak bebas. Saat tepi pukulan membulat karena kontak abrasif, titik geser efektif bergerak ke dalam dari sudut tajam aslinya. Secara bersamaan, tepi tombol mati menyusut ke arah luar. Hasil akhirnya adalah peningkatan progresif dalam izin fungsional yang terakumulasi setiap seribu pukulan.
Bayangkan Anda menyetel cetakan Anda pada jarak bebas 5% per sisi pada material M19 0,35 mm. Yaitu 0,0175 mm per sisi. Setelah 500.000 pukulan, keausan abrasif telah membulatkan setiap ujung tombak mungkin 0,005 hingga 0,010 mm. Jarak bebas efektif Anda telah meningkat dari 5% menjadi 6,5-8% tanpa ada yang menyentuh dadu. Sekilas bagian tersebut masih terlihat dapat diterima, namun tinggi duri telah meningkat dari 0,02 mm menjadi 0,04 mm, keakuratan dimensi telah bergeser, dan zona mati magnetik pada setiap tepi potongan telah meluas karena mekanisme retakan pada jarak bebas 8% berbeda secara mendasar dari pada 5%.
Degradasi ini terjadi secara bertahap dan berkelanjutan. Tidak ada peristiwa kegagalan tunggal yang memicu alarm. Sebaliknya, kualitas laminasi menurun secara bertahap hingga pengukuran duri menunjukkan adanya penyimpangan atau uji motor pelanggan menunjukkan peningkatan kehilangan inti. Pada saat itu, ribuan laminasi dengan kualitas tepi suboptimal mungkin sudah ditumpuk menjadi inti yang sudah jadi.
Bahan Perkakas dan Pelapis untuk Memperpanjang Umur Die
Mengelola pola keausan ini memerlukan strategi perkakas yang disesuaikan dengan tuntutan abrasif baja silikon. Baja perkakas D2 standar, pilihan default untuk stamping umum, aus terlalu cepat dalam produksi baja listrik untuk menjaga stabilitas jarak bebas di antara interval penajaman yang wajar. Seperti yang dikonfirmasi oleh analisis industri, D2 dapat menunjukkan chipping dan keausan dini bila digunakan dengan material-yang lebih keras dan berkekuatan lebih tinggi, sehingga keseimbangan kekerasan dan ketangguhan perkakas menjadi perhatian utama.
Beberapa strategi peningkatan memperpanjang masa pakai cetakan dan stabilitas jarak bebas dalam aplikasi baja listrik:
Pelapis permukaanditerapkan pada baja perkakas konvensional memberikan garis pertahanan pertama. TiN (titanium nitrida) menambahkan lapisan permukaan-gesekan rendah dan keras yang mengurangi tingkat keausan abrasif sebesar 30-50% dibandingkan perkakas yang tidak dilapisi. TiCN (titanium carbonitride) menawarkan kekerasan yang lebih tinggi dan kinerja yang lebih baik dalam aplikasi dengan peningkatan panas yang dihasilkan dari stamping berkecepatan tinggi. AlCrN (aluminium chromium nitride) memberikan ketahanan oksidasi dan stabilitas termal yang unggul untuk tingkat produksi tertinggi, mempertahankan sifat pelindungnya pada suhu di mana TiN mulai terdegradasi.
Baja perkakas metalurgi serbuk (PM).menawarkan substrat yang lebih baik. Struktur mikronya menampilkan partikel karbida yang kecil dan tersebar merata sehingga lebih tahan terhadap keausan abrasif dibandingkan baja perkakas konvensional dengan karbida yang lebih besar dan terdistribusi tidak teratur. Baja PM juga berfungsi sebagai substrat yang lebih baik untuk pelapisan permukaan, menciptakan sistem keausan majemuk di mana lapisan tersebut menangani abrasi awal dan substrat menahan degradasi jika lapisan tersebut ditembus secara lokal.
Pukulan karbida padat dan sisipan cetakanmewakili solusi premium untuk-produksi baja listrik bervolume tinggi. Perkakas tungsten karbida menawarkan kekerasan di atas 90 HRA, secara signifikan mengungguli baja perkakas berlapis dalam ketahanan abrasi. Pengorbanannya adalah kerapuhan. Pukulan karbida memerlukan penyelarasan yang tepat dan tidak dapat mentolerir beban lateral yang diserap perkakas baja tanpa retak. Untuk cetakan progresif berkecepatan tinggi yang menjalankan jutaan siklus pada baja silikon, investasi pada karbida biasanya membuahkan hasil melalui interval yang diperpanjang antara penajaman dan pengurangan sisa penyimpangan jarak bebas.
Pemilihan ini mengikuti urutan prioritas yang terkait dengan volume produksi dan tingkat keparahan:
- Optimalkan izin awal- mulai dengan izin yang benar untuk nilai spesifik Anda. Kalkulator punch dapat memodelkan kebutuhan gaya, namun akurasi jarak bebas pada pengaturan menentukan berapa banyak penyimpangan yang dapat ditoleransi oleh cetakan sebelum kualitas menurun melebihi batas.
- Pilih lapisan yang sesuai- cocokkan kekerasan lapisan dan stabilitas termal dengan kecepatan produksi dan konten silikon Anda. TiN untuk-produksi M47 volume sedang. TiCN atau AlCrN untuk stamping M19 atau CRGO bervolume tinggi pada kecepatan tinggi.
- Tetapkan jadwal penajaman berdasarkan pemantauan duri- ukur tinggi duri pada interval yang ditentukan (setiap 50.000-100.000 pukulan untuk kadar silikon tinggi). Ketika duri melebihi ambang batas Anda, segera pertajam daripada menunggu degradasi atau penolakan dimensi yang terlihat.
- Evaluasi kriteria peningkatan karbida- jika interval penajaman berada di bawah 200.000 pukulan atau masa pakai lapisan tidak memenuhi jangka waktu perawatan praktis, beralihlah ke perkakas karbida di lokasi yang keausannya paling penting bagi kualitas laminasi.
Pengukuran duri memiliki tugas ganda di sini. Ini memverifikasi kualitas komponen untuk penerimaan produksi segera, dan memberikan pengukuran tidak langsung mengenai kondisi alat dan jarak bebas yang efektif. Bagan tren tinggi duri, yang diplot terhadap jumlah goresan, memperlihatkan kurva keausan kombinasi material-pukulan spesifik Anda. Saat kemiringan semakin curam, yang menunjukkan percepatan pertumbuhan duri, Anda tahu bahwa ujung tombak telah aus melewati titik di mana lapisan masih utuh dan bahan dasar aus secara langsung terhadap baja silikon. Titik belok tersebut memberi tahu Anda kapan harus mengasah agar umur cetakan maksimum dibandingkan menunggu sampai tepinya sangat terdegradasi sehingga penggilingan ulang menghilangkan material yang berlebihan.
Interaksi antara keausan pahat, penyimpangan jarak efektif, dan kualitas laminasi menciptakan sistem dinamis yang tidak dapat dikelola hanya dengan spesifikasi statis. Anda memerlukan nilai jarak bebas yang bekerja pada awal interval servis cetakan dan sistem pemantauan yang memberi tahu Anda ketika keausan telah mendorong jarak bebas efektif melampaui batas yang dapat diterima. Mendefinisikan batas-batas tersebut, mendokumentasikannya pada gambar teknik, dan memverifikasinya dalam produksi menghubungkan pengetahuan teknis rekayasa izin dengan realitas praktis dalam membeli dan menjalankan cetakan laminasi presisi.
Menentukan Izin Produksi dan Memilih Mitra Die yang Tepat
Mengetahui jarak pukulan hingga cetakan yang benar untuk stamping baja listrik adalah satu hal. Mendapatkan izin tersebut dimasukkan ke dalam cetakan, diverifikasi selama uji coba, dan dipertahankan melalui produksi adalah sesuatu yang sama sekali berbeda. Kesenjangan antara pengetahuan teknik dan kenyataan produksi sering kali terletak pada bagaimana persyaratan izin dikomunikasikan, diukur, dan ditegakkan di seluruh rantai pasokan antara produsen laminasi, perancang cetakan, dan pembuat cetakan.
Banyak masalah izin dalam stempel baja listrik bukan berasal dari pengepresan tetapi dari pesanan pembelian. Gambar yang menentukan "kebebasan per standar" atau merujuk pada keluaran kalkulator tonase pelubangan umum tidak memberikan panduan yang dapat ditindaklanjuti kepada pembuat cetakan untuk material yang memerlukan rekayasa izin khusus kelas-spesifik stasiun-. Tantangan praktisnya adalah menerjemahkan semua yang dibahas di bagian sebelumnya ke dalam dokumentasi yang dapat dijalankan oleh bengkel presisi secara konsisten.
Mengkomunikasikan Izin pada Gambar Teknik dan Pesanan Die
Saat Anda mengeluarkan pesanan pembelian untuk cetakan laminasi motor, spesifikasi izin Anda harus cukup jelas sehingga dua pembuat cetakan yang berbeda akan menghasilkan hasil fungsional yang sama. Hal ini berarti melampaui persentase selimut tunggal dan menentukan izin pada tingkat masing-masing stasiun dan jenis fitur.
Dokumentasi izin yang efektif mencakup beberapa elemen yang diabaikan oleh sebagian besar pesanan cetakan umum:
Kualitas dan kondisi material.Tentukan tingkat baja listrik yang tepat (M19, M6, dll.), pemasok, ketebalan dengan toleransi, dan jenis lapisan. Lapisan yang berbeda menambah mikron pada ketebalan strip efektif yang mempengaruhi perhitungan jarak bebas. Kalkulator jarak bebas dan rambat yang dirancang untuk aplikasi kelistrikan menangani jarak dalam konteks yang berbeda, namun prinsipnya serupa: setiap variabel dimensi memerlukan definisi eksplisit, bukan asumsi.
Target izin stasiun-demi-stasiun.Daripada hanya satu nilai jarak bebas untuk seluruh cetakan, tentukan persentase target dan nilai absolut untuk setiap kategori stasiun: lubang pilot, slot rotor, slot stator, OD blanking, dan fitur sekunder lainnya. Sertakan batas toleransi yang dapat diterima untuk masing-masingnya. Pembacaan spesifikasi "kelonggaran slot stator: 4% per sisi +/- 0,003 mm" memberikan pembuat cetakan target yang terukur dan bukan pedoman yang ambigu.
Tepi referensi dan struktur datum.Tentukan permukaan mana yang menjadi referensi jarak bebas. Untuk stasiun blanking, jarak bebas diukur dari bukaan die hingga punch. Namun dimensi mana yang dianggap nominal: pukulan atau dadu? Untuk desain part-on-punch versus desain part-on-die, jawabannya berbeda. Tentukan komponen mana yang membawa dimensi bagian dan mana yang membawa offset jarak bebas.
Kriteria penerimaan.Tentukan arti toleransi pemotongan mati standar untuk aplikasi spesifik Anda. Nyatakan tinggi duri maksimum yang diperbolehkan (biasanya 0,02-0,04 mm untuk laminasi baja listrik), persentase pengikisan minimum, dan persyaratan kualitas tepi apa pun yang terkait dengan spesifikasi kehilangan inti hilir Anda. Hasil yang terukur ini memberi kedua belah pihak definisi kesuksesan yang sama.
Metode Verifikasi Izin dan Pengendalian Mutu
Menentukan izin di atas kertas tidak ada artinya tanpa metode verifikasi yang memastikan bahwa dadu benar-benar memberikan nilai tersebut dalam praktiknya. Tiga pendekatan verifikasi utama melayani tahapan berbeda dalam siklus hidup die.
Pengukuran optik komponen die.Sebelum cetakan mencapai produksi, jarak fisik antara sisipan pukulan dan cetakan dapat diukur menggunakan pembanding optik, mesin pengukur koordinat (CMM), atau sistem penglihatan. Verifikasi dimensi ini memastikan bahwa pembuat cetakan mencapai geometri target. SebagaiDokumentasi Lamistacks tentang stamping laminasi motorcatatan, Inspeksi CMM adalah praktik standar untuk memverifikasi dimensi, kerataan, dan vertikalitas komponen yang dicap, dan teknologi yang sama berlaku untuk memverifikasi komponen cetakan itu sendiri sebelum perakitan.
Uji pemotongan dengan pengukuran duri.Verifikasi izin yang paling andal bersifat fungsional: mencap bagian sampel dan mengukur hasilnya. Tinggi duri yang diukur dengan profilometer optik atau bahkan indikator dial yang dikalibrasi akan memberi tahu Anda apakah jarak bebas efektif menghasilkan kualitas tepi yang dapat diterima. SebagaiReferensi teknis KEYENCE tentang pengukuran durimenjelaskan, profiler optik 3D dapat menangkap topografi permukaan penuh dari tepi yang dicap hanya dalam satu detik, mengidentifikasi titik duri tertinggi dan lokasinya tanpa kesalahan posisi yang mengganggu penelusuran profil konvensional. Hal ini menjadikan pengukuran duri praktis sebagai alat verifikasi produksi dan bukan sekadar latihan laboratorium.
Analisis metalografi lintas-penampang.Untuk aplikasi kritis, memotong laminasi stempel pada bagian tepinya dan memoles-penampangnya akan menunjukkan profil geser penuh: kedalaman rollover, panjang pengikisan, sudut patah, dan pembentukan duri. Metode ini menunjukkan kepada Anda mekanisme patahan aktual yang sedang bekerja dan memastikan apakah jarak bebas Anda menghasilkan keseimbangan yang diharapkan antara zona pengikisan dan patahan. Ini lambat dan merusak, menjadikannya alat uji coba dan validasi, bukan metode inspeksi produksi. Namun hal ini memberikan gambaran paling lengkap tentang kinerja jarak bebas dan secara langsung mengungkapkan kedalaman deformasi plastis yang mendorong zona mati magnet.
Urutan verifikasi praktis untuk cetakan baja listrik baru mengikuti perkembangan logis: pengukuran optik saat pembuatan untuk mengonfirmasi geometri, pengujian pemotongan selama uji coba untuk memvalidasi kinerja fungsional, dan pengukuran duri secara berkala selama produksi untuk memantau penyimpangan jarak bebas yang disebabkan oleh keausan. Setiap metode menangkap mode kegagalan yang berbeda pada tahapan siklus hidup yang berbeda.
Bermitra dengan Precision Die Builders untuk Aplikasi Baja Listrik
Menyeimbangkan masa pakai die yang panjang, duri yang rendah, tegangan tepi yang minimal, dan akurasi dimensi yang tinggi ke dalam spesifikasi jarak bebas tunggal merupakan optimasi teknik. Namun untuk melaksanakan spesifikasi tersebut secara andal di jutaan langkah produksi memerlukan kemampuan pembuat cetakan yang melampaui kompetensi stamping umum.
Die laminasi baja elektrik memerlukan kemampuan yang tidak dimiliki oleh-pekerjaan pengecoran umum: akurasi penggilingan sub-mikron untuk celah-sisipan penting, pemahaman tentang bagaimana konten silikon memengaruhi pola keausan dan interval perawatan, pengalaman dengan arsitektur cetakan progresif multi-penyempurnaan yang diperlukan dalam produksi laminasi motor, dan sistem kualitas yang memverifikasi kelonggaran pada tingkat komponen sebelum perakitan.
Memilih mitra cetakan untuk pekerjaan baja kelistrikan bergantung pada kemampuan yang ditunjukkan dalam domain aplikasi spesifik. Inilah yang harus dievaluasi:
- Pengalaman cetakan stamping presisi untuk produksi stator motor dan rotor - YICHENmencontohkan kriteria ini, melayani produsen komponen motor,{0}}baja listrik, dan-energi baru dengan cetakan stempel presisi yang dirancang khusus untuk toleransi jarak bebas ketat yang dibutuhkan baja silikon. Fokus mereka pada cetakan progresif stator dan rotor berarti arsitektur khusus multi-celah, stasiun-dibangun ke dalam disiplin manufaktur inti mereka dan bukan diperlakukan sebagai permintaan khusus.
- Kemampuan toleransi yang dapat diverifikasi- mintalah bukti terdokumentasi bahwa toko tersebut dapat menyimpan nilai jarak bebas dalam +/-0,003 mm di semua stasiun dalam cetakan progresif. Minta contoh laporan inspeksi dari proyek cetakan baja listrik yang sebanding.
- Pengetahuan-perkakas khusus material- pembuat cetakan harus merekomendasikan bahan pelubang, pelapis, dan interval penggilingan ulang berdasarkan kualitas baja listrik spesifik Anda daripada menerapkan pedoman umum. Sebuah toko yang berpengalaman dalam baja silikon mengetahui bahwa M19 dengan kandungan silikon 3% memiliki keausan yang berbeda dari M47 dengan kandungan silikon 1,8%.
- Kemampuan uji coba dan validasi terintegrasi- pembuat cetakan yang menjalankan uji coba pemotongan pada tingkat dan ukuran yang sama dengan yang akan Anda gunakan dalam produksi, kemudian mengukur tinggi duri dan keakuratan dimensi terhadap spesifikasi Anda, mengirimkan cetakan yang berfungsi pada pemasangan pertama daripada memerlukan penyesuaian-pengepresan selama berminggu-minggu.
- Dokumentasi dan dukungan pemeliharaan- mitra cetakan presisi memberikan spesifikasi penajaman, prosedur pemulihan jarak bebas, dan interval pemeriksaan yang direkomendasikan yang disesuaikan dengan volume produksi dan tingkat abrasi material Anda.
Perbedaan biaya antara cetakan stempel umum dan cetakan yang dirancang khusus untuk persyaratan izin baja listrik sangat signifikan pada saat pembelian. Namun penghitungan biaya total mencakup sisa dari kualitas tepi yang tidak tepat, penalti kehilangan inti akibat zona mati yang berlebihan, umur cetakan yang lebih pendek akibat pemilihan material perkakas yang salah, dan waktu rekayasa yang dihabiskan untuk memecahkan masalah yang seharusnya dapat dicegah jika cetakan yang ditentukan dengan benar. Jika Anda mempertimbangkan kinerja elektromagnetik yang dipertaruhkan, khususnya pada motor traksi EV bernilai tinggi dan inti transformator premium, investasi cetakan presisi akan terbayar melalui laminasi yang benar-benar menghasilkan kinerja magnetis yang diharapkan oleh desain motor atau transformator Anda.
Mendapatkan jarak bebas pukulan hingga mati yang tepat untuk baja listrik bukanlah keputusan tunggal yang dibuat dengan kalkulator. Ini adalah rangkaian pilihan teknik yang saling berhubungan: pengetahuan material yang mendorong pemilihan jarak bebas, nilai jarak bebas diterjemahkan ke dalam spesifikasi yang dapat dijalankan, spesifikasi yang diverifikasi melalui pengukuran fungsional, dan kualitas produksi yang dipertahankan melalui pemantauan keausan dan pemeliharaan tepat waktu. Setiap mata rantai dalam rantai itu bergantung pada mata rantai sebelumnya, dan keseluruhan sistem pada akhirnya bergantung pada kemitraan dengan pembuat cetakan yang memahami bahwa stempel baja listrik adalah disiplin ilmu yang secara fundamental berbeda dari stempel logam struktural.
Pertanyaan yang Sering Diajukan Tentang Izin Punch to Die untuk Baja Listrik
1. Berapakah jarak bebas punch to die yang direkomendasikan untuk baja listrik M19?
Baja listrik M19, salah satu grade CRNGO yang paling banyak digunakan untuk laminasi motor, biasanya memiliki kinerja terbaik dengan jarak bebas 5% hingga 7% per sisi ketebalan material. Kisaran ini menyumbang sekitar 3% kandungan silikonnya, yang membuatnya lebih rapuh dibandingkan baja ringan namun kurang rapuh dibandingkan-silikon CRGO dengan kualitas lebih tinggi. Nilai pasti dalam kisaran ini bergantung pada ketebalan laminasi, geometri fitur, dan apakah Anda memprioritaskan tinggi duri minimal atau mengurangi tegangan tepi. Untuk fitur slot stator yang mengutamakan akurasi dimensi, bidik ke ujung bawah. Untuk fitur slot rotor yang akan menerima die{9}}aluminium cor, ujung atas memberikan umur pahat yang lebih lama dengan kualitas tepian yang dapat diterima.
2. Bagaimana jarak bebas pukulan ke cetakan mempengaruhi hilangnya inti motor pada laminasi baja listrik?
Izin secara langsung mempengaruhi hilangnya inti melalui dua mekanisme. Pertama, deformasi plastis pada setiap tepi potongan menciptakan zona kerusakan magnetis di mana permeabilitas dapat turun hingga 94%, memaksa material di sekitarnya membawa lebih banyak fluks pada saturasi lebih tinggi dan meningkatkan kerugian histeresis. Penelitian menunjukkan dampak ini dapat melipatgandakan kehilangan inti di zona yang terkena dampak. Kedua, jarak bebas yang berlebihan meningkatkan tinggi duri, yang menurunkan faktor penumpukan dan mengurangi jumlah bahan magnetik aktif per satuan panjang inti. Studi menunjukkan bahwa mengoptimalkan jarak blanking saja dapat memulihkan sekitar 6% kehilangan magnet, menjadikannya salah satu peningkatan efisiensi-yang paling hemat biaya tanpa mengubah material atau desain motor.
3. Mengapa baja listrik-ukuran tipis memerlukan pertimbangan jarak bebas yang berbeda dari ketebalan standar?
Ketika ketebalan laminasi turun di bawah 0,3 mm, rumus jarak bebas berbasis persentase standar menghasilkan nilai absolut dalam wilayah mikron satu digit. Misalnya, jarak bebas 5% pada material 0,15 mm sama dengan hanya 7,5 mikron per sisi. Pada skala ini, variabel manufaktur normal seperti defleksi perkakas, ekspansi termal, penyelarasan tekan, dan konsistensi penggilingan ulang masing-masing menyumbang 1-2 mikron ketidakpastian, yang secara kolektif menghabiskan sebagian besar anggaran toleransi. Kesalahan 3 mikron pada stok 0,15 mm menggeser jarak bebas efektif dari 5% menjadi 7%, berpotensi melampaui seluruh jendela yang dapat diterima. Hal ini menuntut presisi pembuatan cetakan yang luar biasa dan menjadikan kemampuan pembuat cetakan sama pentingnya dengan spesifikasi jarak bebas itu sendiri.
4. Apa perbedaan antara persyaratan izin CRGO dan CRNGO?
Baja CRGO (berorientasi butiran) yang digunakan dalam inti transformator memerlukan jarak bebas yang lebih ketat, biasanya 3% hingga 5% per sisi, karena struktur kristal selarasnya sangat sensitif terhadap tekanan tepi yang mengganggu pola domain magnetik yang dirancang dengan cermat. Retakan pada CRGO cenderung mengikuti bidang istimewa sepanjang batas butir, sehingga perilaku rekahan kurang dapat diprediksi pada jarak bebas yang lebih luas. Baja CRNGO (tidak-berorientasi butiran-) yang digunakan dalam laminasi motor mentoleransi jendela yang lebih luas sebesar 5% hingga 8% per sisi karena distribusi butiran acaknya menyebabkan patahan yang lebih seragam ke segala arah. Struktur isotropik berarti arah pemotongan relatif terhadap penyelarasan butir tidak menjadi perhatian, sehingga memberikan fleksibilitas lebih bagi perancang cetakan dalam pemilihan jarak bebas.
5. Bagaimana Anda memantau penyimpangan jarak bebas pukulan ke cetakan selama produksi baja listrik?
Pengukuran tinggi duri adalah metode tidak langsung yang paling praktis untuk melacak penyimpangan jarak bebas yang disebabkan oleh keausan pahat. Karena tepi punch dan die aus karena sifat abrasif baja silikon, jarak bebas efektif meningkat secara bertahap, menyebabkan tinggi duri bertambah secara proporsional. Membuat grafik tren duri yang diplot terhadap jumlah goresan akan menunjukkan kurva keausan spesifik Anda. Ketika kemiringan semakin curam, ini menandakan bahwa lapisan pelindung telah aus dan material dasar langsung terdegradasi. Untuk kualitas-silikon tinggi seperti M19, pengukuran setiap 50.000 hingga 100.000 goresan akan menangkap penyimpangan sebelum menurunkan kualitas laminasi. Analisis metalografi penampang melintang selama uji coba menetapkan profil rekahan dasar, sementara profiler optik memungkinkan verifikasi lantai produksi dengan cepat.


