


Apa itu Bypass Notches dan Mengapa Penting dalam Desain Die
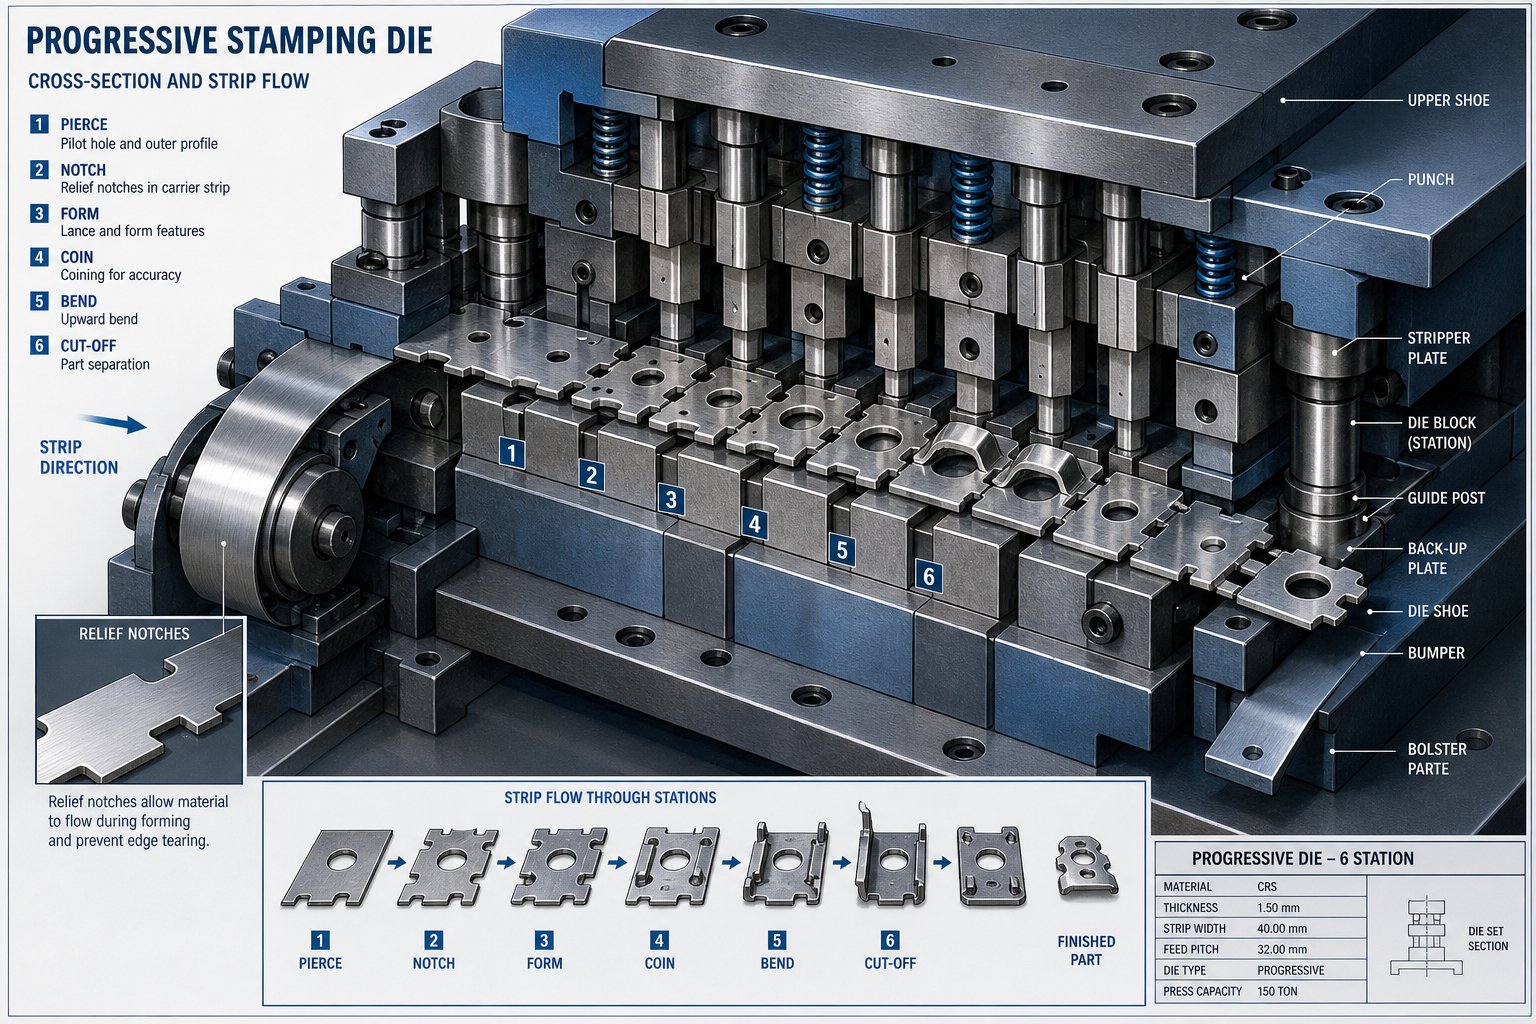
Bayangkan sebuah strip logam bergerak melewati dadu progresif. Di stasiun tiga, flensa terbentuk ke atas. Di stasiun empat, strip harus bergerak maju, namun flensa yang terangkat itu sekarang berada di jalur perkakas yang berdekatan. Apa yang terjadi? Tabrakan, bekas goresan, atau salah pengumpanan. Ini adalah masalah sebenarnya yang dipecahkan oleh takik bypass.
Apa itu Bypass Notches pada Progressive Dies
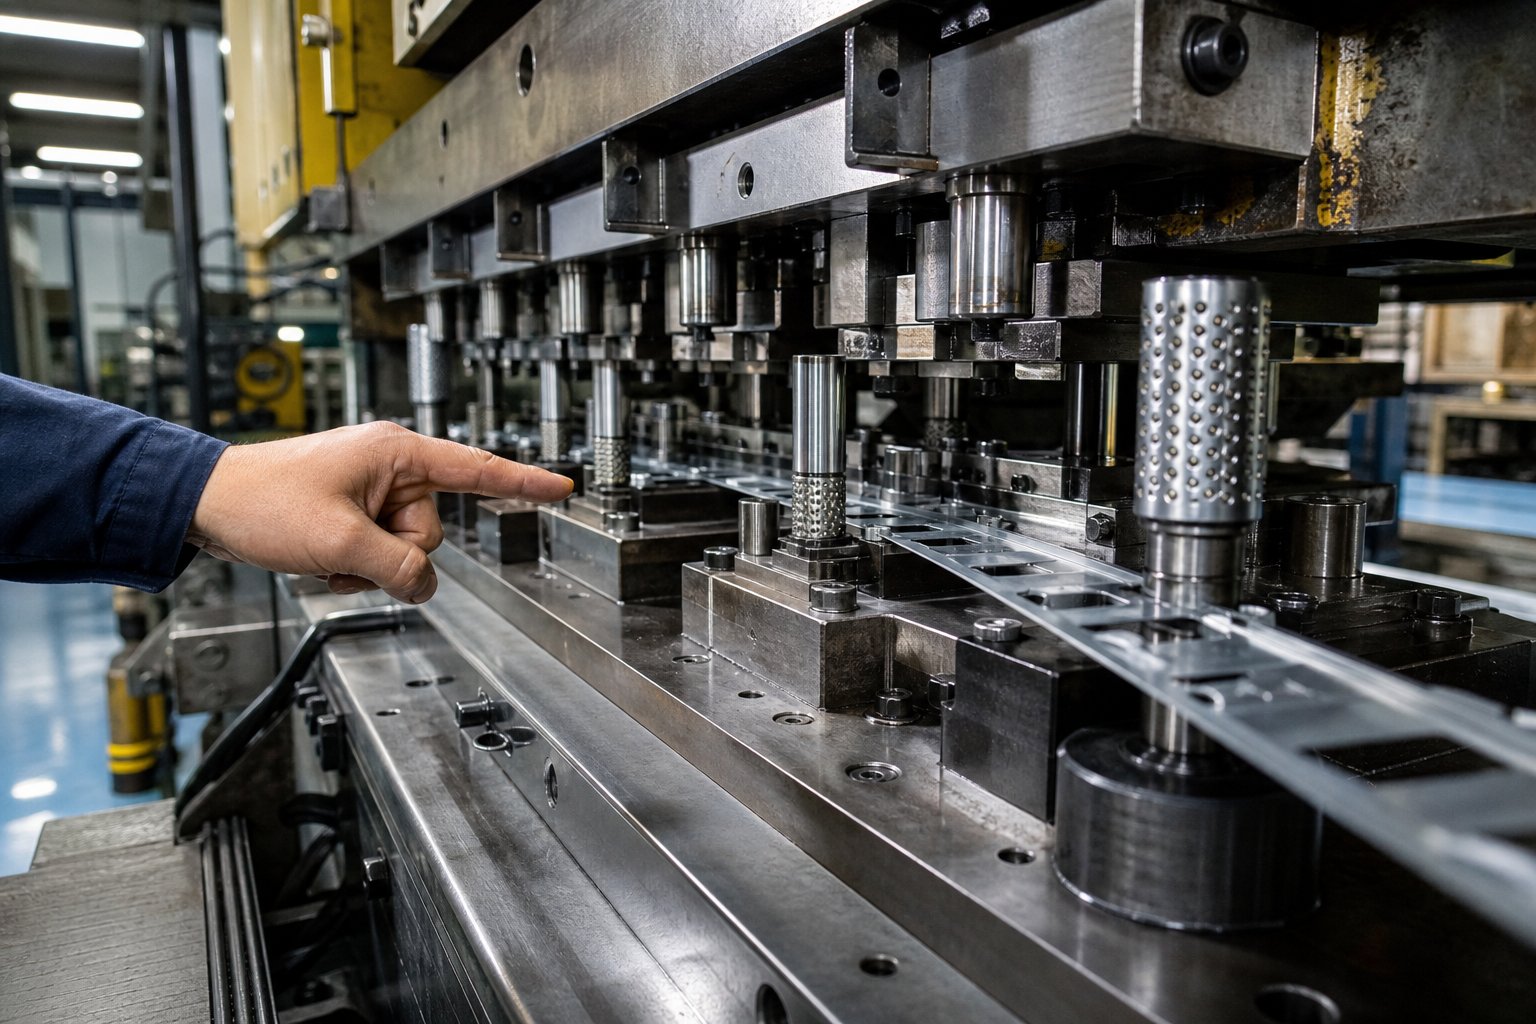
Takik bypass adalah fitur relief atau potongan lokal yang ditambahkan ke tata letak strip mati progresif yang mencegah interferensi antara fitur yang dibentuk sebelumnya dan perkakas hilir selama kemajuan strip. Tujuannya adalah untuk memberikan jarak bebas sehingga strip bergerak dengan aman dari satu stasiun ke stasiun lainnya tanpa tabrakan, distorsi, atau ketidakstabilan feeding.
Dalam istilah praktis, ini adalah potongan kecil namun disengaja yang dibuat pada strip pembawa atau bentuk kosong. Mereka memungkinkan fitur yang dibengkokkan, ditarik, atau timbul untuk lewat dengan bebas melalui stasiun berikutnya tanpa menyentuh bagian pelubang, pengangkat, sisipan, atau trim. Tanpa geometri relief yang tepat, strip dapat macet, berubah bentuk, atau merusak cetakan itu sendiri.
Proses desain takik bypass menyeimbangkan tiga prioritas: jarak bebas yang cukup untuk pergerakan yang aman, sisa kekuatan material yang cukup untuk pengumpanan yang stabil, dan kontrol yang cukup untuk menjaga keakuratan komponen di semua stasiun.
Mengapa Perkembangan Strip Menuntut Geometri Relief
Dies progresif mengandalkan kemajuan strip yang tepat dan berulang. Setiap pukulan pers menggerakkan strip ke depan sejauh satu nada. Bentuk fitur apa pun yang mengganggu gerakan tersebut akan menimbulkan masalah yang berjenjang: kesalahan pengumpan menyebabkan pilot salah lokasi, yang menyebabkan komponen-komponen tersebut tidak-tidak-toleransi atau terjadi kecelakaan yang parah.
Pemotongan relief pada jalur pembawa memberikan geometri jalur yang jelas yang telah terbentuk sebelumnya. Anda akan menyadari bahwa hal ini paling penting pada cetakan dengan tarikan dalam, flensa tinggi, atau emboss yang menonjol di atas atau di bawah bidang strip. Semakin dalam bentuknya, semakin kritis pula takik bypassnya.
Salah satu sumber kebingungan yang perlu diatasi: takik bypass terkadang disebut takik pitch, takik pembawa, atau takik strip, bergantung pada konvensi toko. Atakik nadadi banyak toko mengacu secara khusus pada fitur registrasi yang mencegah pemberian makan berlebih, sedangkan takik bypass mengacu pada keringanan izin untuk fitur yang dibentuk. Terminologinya berbeda-beda antar fasilitas dan bahkan antar desainer dalam perusahaan yang sama, namun fungsi intinya tetap konsisten: mengontrol pergerakan strip dan mencegah interferensi selama pengoperasian cetakan progresif.
Kesalahan pada detail ini selama tahap tata letak strip adalah sumber sebagian besar masalah. Notch yang terlihat tidak berbahaya di CAD bisa menjadi mimpi buruk setelah mesin press berjalan pada kecepatan produksi, sehingga membuat keputusan desain awal seputar geometri bypass menjadi salah satu faktor yang paling diremehkan dalam performa cetakan.
Bypass Notches vs Pitch Notches dan Ketentuan Kontrol Strip Lainnya
Saat Anda mendengar "takik" di lantai toko progresif, itu bisa berarti tiga hal berbeda tergantung dengan siapa Anda berbicara. Salah satu desainer menyebutnya sebagai bypass notch, pembuat perkakas di seberang lorong menyebutnya sebagai pitch notch, dan cetakan dari pelanggan menamakannya sebagai Carrier Notch. Kebingungan terminologi ini menyebabkan kesalahan desain yang nyata, terutama ketika seorang insinyur baru mewarisi tata letak strip dari fasilitas lain dan salah menafsirkan fungsi setiap fitur.
Penjelasan Bypass Notches vs Pitch Notches
Perbedaan takik pintas vs takik takik terletak pada fungsi, bukan tampilan. Takik nada, terkadang disebut akedudukan Perancis, adalah bagian kecil material yang dipotong dari salah satu atau kedua tepi strip pada titik awal cetakan progresif. Tugas utamanya adalah memberikan penghentian yang kokoh pada bagian terdepan material, mencegah pengumpanan berlebih selama pengaturan dan produksi. Ia mengontrol seberapa jauh kemajuan jalur dan membantu mendaftarkan jalur di setiap stasiun.
Sebaliknya, takik bypass hanya ada sebagai geometri relief. Ini menghilangkan atau merelokasi material sehingga fitur yang terbentuk sebelumnya dapat melewati stasiun hilir tanpa gangguan. Itu tidak mengontrol jarak umpan atau memberikan penghentian mekanis. Ini hanya menciptakan ruang bagi strip untuk bergerak bebas melewati perkakas yang jika tidak akan bertabrakan dengan fitur yang ditinggikan atau diturunkan.
Di sinilah kebingungannya semakin dalam: takik nada juga berfungsi sebagai pelepas sekunder. Dengan memotong material tepi, mereka meluruskan camber dan memungkinkan pengumpanan lebih lancar. Beberapa toko menyadari hal ini tumpang tindih dan menggunakan istilah tersebut secara bergantian. Namun menggabungkan keduanya selama tinjauan desain menimbulkan masalah. Takik yang berukuran hanya untuk registrasi mungkin tidak memberikan izin yang cukup untuk fitur yang dibentuk. Dan takik bypass yang dirancang murni untuk pembersihan tidak serta merta mencegah pemberian makan berlebihan atau bantuan di lokasi strip.
Memetakan Terminologi Industri ke Fungsi Tertentu
Di luar takik pitch dan bypass, Anda akan menemukan istilah "takik pembawa" dalam tata letak strip. Hal ini mengacu secara luas pada takik apa pun yang dipotong pada bagian pembawa strip, terlepas dari apakah potongan tersebut memiliki tujuan registrasi atau izin. Ini adalah deskripsi geometris dan bukan deskripsi fungsional. Mengetahui fungsi spesifik yang dilakukan notch sangat penting untuk menentukan ukuran, penempatan, dan pemecahan masalah.
Tabel berikut memetakan tiga jenis takik kontrol strip yang paling umum dalam cetakan stempel sesuai dengan peran spesifiknya:
| Fitur | Lewati Takik | Pitch Notch (Notch Perancis) | Takik Pembawa |
|---|---|---|---|
| Fungsi Utama | Geometri relief untuk mencegah interferensi pada fitur yang terbentuk selama kemajuan jalur | Registrasi dan pengendalian pakan; memberikan penghentian yang kokoh untuk mencegah pemberian makan berlebihan dan membantu lokasi pengupasan | Istilah umum untuk setiap takik pada jalur pembawa; fungsi tergantung pada maksud desain tertentu |
| Lokasi di Strip | Berdekatan dengan kenampakan medan yang terbentuk, ditempatkan di tempat yang memerlukan izin di stasiun hilir | Salah satu atau kedua tepi strip, biasanya dipotong pada stasiun pertama atau kedua | Tepi operator atau di dalam jaringan operator, bervariasi berdasarkan aplikasi |
| Geometri Khas | Relief berkontur sesuai dengan profil fitur yang dibentuk ditambah jarak bebas; bisa positif atau negatif | Potongan persegi panjang atau setengah lingkaran, sering kali lebarnya hanya dua kali ketebalan material | Sangat bervariasi; persegi panjang, berbentuk U-, atau tidak beraturan bergantung pada tujuannya |
| Saat Digunakan | Diperlukan setiap kali fitur yang terbentuk akan bertabrakan dengan komponen cetakan selama perkembangan strip | Direkomendasikan untuk sebagian besar cetakan progresif untuk menyederhanakan pengaturan, mencegah kerusakan cetakan, dan menghilangkan camber tepi | Digunakan sebagai referensi umum-dalam cetakan yang fungsi spesifiknya tersirat dalam konteks |
Cara praktis untuk mengingat perbedaannya: takik nada menyelesaikan masalah pengumpanan dan registrasi, sementara takik bypass memecahkan masalah interferensi. Keduanya muncul sebagai potongan di strip. Keduanya mempengaruhi kekuatan pembawa. Namun penggerak desainnya pada dasarnya berbeda, dan jika salah satu ukuran dibuat seolah-olah satu sama lain, maka jarak bebas tidak mencukupi atau material terbuang sia-sia.
Perbedaan ini paling penting ketika tata letak strip tunggal memerlukan kedua jenis tersebut. Bayangkan sebuah dadu yang stasiun pertama memotong takik nada untuk registrasi, lalu stasiun lima memerlukan bantuan bypass untuk-cangkir yang dalam. Itu adalah dua keputusan desain terpisah dengan aturan ukuran berbeda, logika penempatan berbeda, dan mode kegagalan berbeda. Memperlakukan terminologi progresif sebagai hal yang dapat dipertukarkan mengaburkan perbedaan-perbedaan tersebut dan mengarah pada alat-alat yang berfungsi secara teori tetapi menghambat produksi.
Pertanyaan sebenarnya untuk setiap takik pada tata letak strip Anda bukanlah apa yang Anda sebut. Apakah itu memenuhi fungsi izin, fungsi registrasi, atau keduanya. Jawaban tersebut mendorong segalanya mulai dari pemilihan geometri hingga bagaimana takik berinteraksi dengan pilot, pengangkat, dan stasiun pembentuk di hilir.
Jenis Takik Bypass Positif dan Negatif Dibandingkan
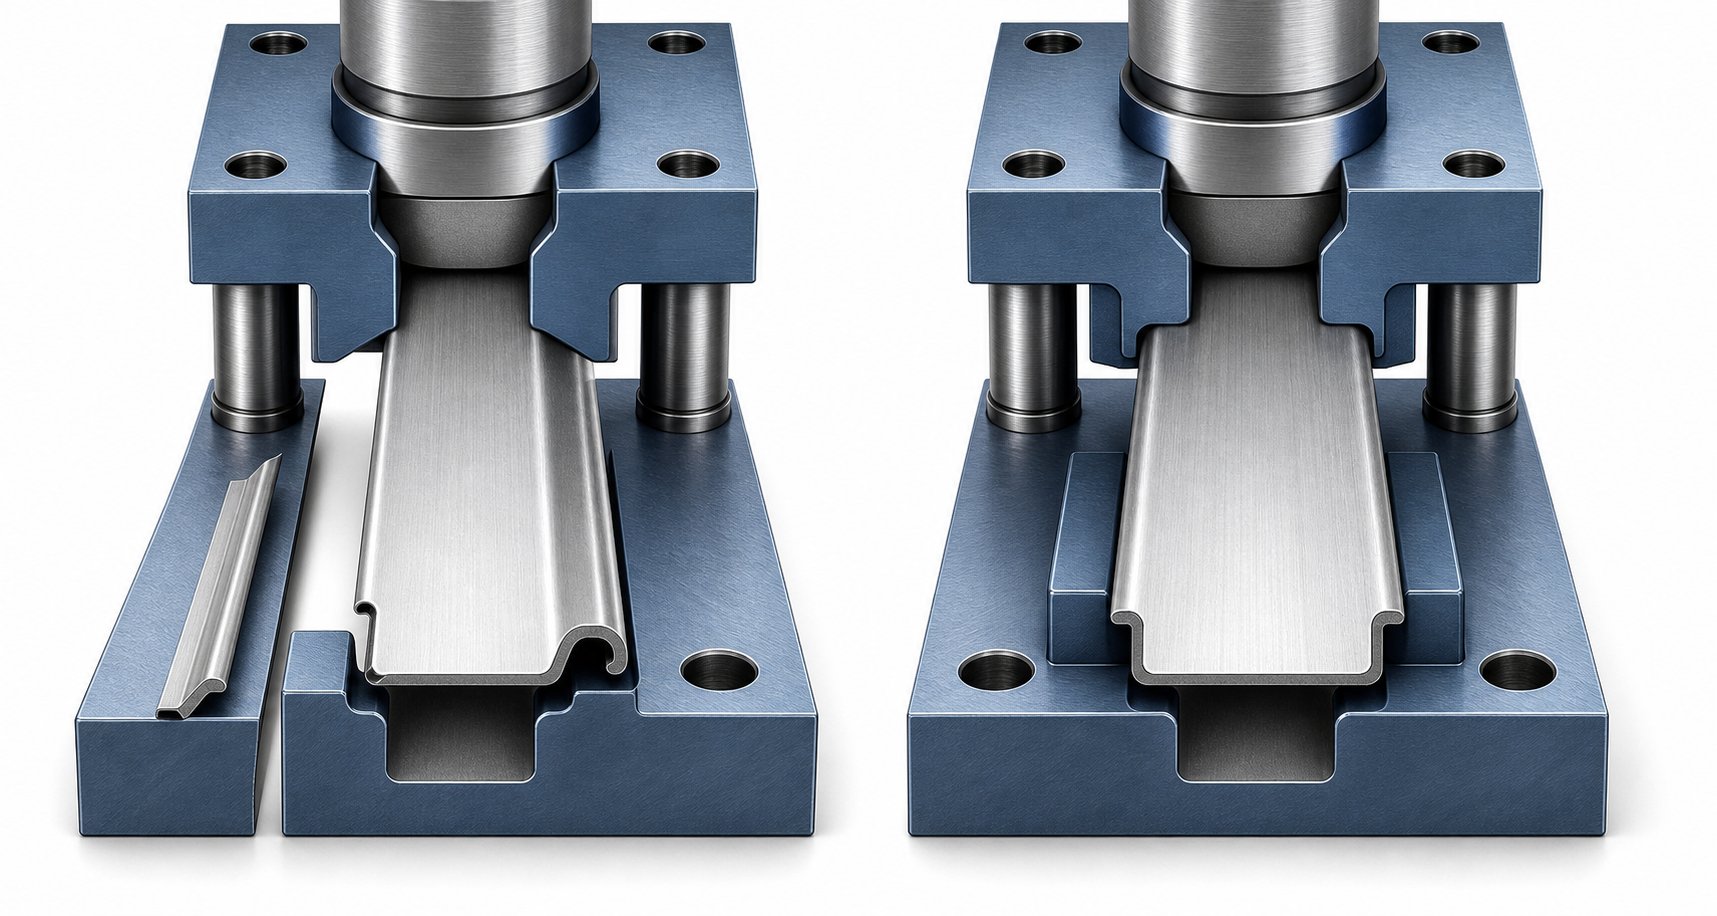
Mengetahui bahwa takik memiliki fungsi izin hanyalah setengah dari keputusan desain. Separuh lainnya memilih arah relief itu. Apakah Anda mengeluarkan material dari strip untuk menciptakan ruang, atau apakah Anda membiarkan material di tempatnya dan membuat jarak bebas ke dalam stasiun cetakan itu sendiri? Inilah perbedaan inti antara jenis takik bypass negatif dan positif, dan memilih yang salah untuk aplikasi Anda akan menimbulkan masalah yang tidak akan muncul hingga mesin press dijalankan.
Takik Bypass Negatif dan Kapan Menggunakannya
Takik bypass negatif menghilangkan material dari tepi strip atau area pembawa. Anggap saja seperti memotong bagian strip sehingga fitur yang terbentuk, baik flensa, gambar, atau emboss, dapat melewati stasiun hilir tanpa menyentuh pelubang, sisipan, atau dinding cetakan. Bahannya hilang. Izin itu ada karena tidak ada lagi yang bisa diganggu.
Ini adalah pendekatan yang lebih umum dalam tata letak die strip progresif. Potongan tersebut menciptakan jarak bebas di sekitar perkakas, geometri yang terbentuk, atau pergerakan stasiun selanjutnya. Ini mengurangi gangguan, meningkatkan pelepasan sisa, dan menyediakan ruang untuk operasi pembentukan dan pemangkasan.
Kapan sebaiknya Anda mencapai tingkat bypass negatif? Pertimbangkan situasi berikut:
- Penarikan dalam atau flensa tinggi yang memanjang secara signifikan di atas atau di bawah bidang strip dan akan bertabrakan dengan komponen cetakan bawah atau perkakas atas selama kemajuan
- Bagian dengan bentuk geometri kompleks yang mengubah profil di beberapa stasiun, memerlukan relief progresif seiring lajur bergerak maju
- Jarak stasiun yang sempit dimana tidak ada cukup ruang lateral untuk mengarahkan strip di sekitar perkakas yang ada tanpa menghilangkan material pembawa
- Aplikasi di mana pelepasan slug sisa dapat dilakukan dengan mudah dan material yang dibuang dapat jatuh dengan rapi melalui cetakan tanpa masalah retensi
- Material yang lebih tebal dimana fitur yang dibentuk memiliki kekakuan yang cukup sehingga pelepasan material pembawa di dekatnya tidak akan menyebabkan deformasi pada batas takik
Pengorbanannya langsung: setiap bagian bahan yang Anda potong akan melemahkan pembawanya. Takik negatif yang terlalu besar dapat membuat strip menjadi tipis dan rentan terpelintir, tertekuk, atau salah pengumpan selama-pengoperasian kecepatan tinggi. Perancang harus mengukur relief untuk membersihkan fitur yang terbentuk sambil mempertahankan kekuatan pembawa yang cukup untuk pergerakan yang stabil melalui semua stasiun yang tersisa.
Takik Bypass Positif dan Keunggulannya
Takik bypass positif bekerja dalam arah yang berlawanan. Alih-alih mengeluarkan material dari strip, Anda menyimpan atau memperluas material secara lokal sambil membuat slot jarak bebas ke dalam stasiun pembentuk itu sendiri. Strip tersebut mempertahankan materialnya, dan cetakan mengakomodasi profil strip dengan menyediakan ceruk atau area terbuka di mana bagian yang ditahan tersebut dapat melewatinya tanpa gangguan.
Dalam praktiknya, takik bypass positif berarti tab lokal atau bagian pembawa yang tetap utuh, dipandu melalui kantong pelepas yang cocok yang dimasukkan ke dalam sepatu cetakan atau sisipan pembentuk. Strip tetap kuat karena Anda tidak memotong materialnya. Dadu lebih mengakomodasi daripada strip.
Takik bypass positif menawarkan keuntungan berbeda dalam aplikasi cetakan progresif:
- Kekuatan pembawa dipertahankan karena tidak ada material yang dikeluarkan dari strip itu sendiri
- Stabilitas umpan meningkat, terutama pada material tipis yang kehilangan kekakuannya dengan cepat ketika bagian pembawa dipotong
- Panduan jalur tetap konsisten karena lebar jalur penuh dipertahankan di semua stasiun
- Mengurangi risiko gerakan memutar atau menyimpang ke samping dalam-operasi berkecepatan tinggi di mana pembawa yang lemah cenderung berosilasi
Biayanya berada di sisi yang mati. Setiap stasiun yang dilalui takik positif memerlukan kantong izin atau slot yang cocok yang dimasukkan ke dalam komponen cetakan. Hal ini menambah kompleksitas pada pembuatan alat, meningkatkan jumlah insert yang memerlukan pemeliharaan, dan membatasi perubahan desain di masa depan karena memindahkan fitur bypass positif memerlukan pengerjaan ulang beberapa stasiun.
Memilih Antara Tipe Positif dan Negatif
Kriteria seleksi didasarkan pada keseimbangan antara integritas strip, kompleksitas cetakan, dan kondisi produksi. Tidak ada tipe yang unggul secara universal. Masing-masing sesuai dengan serangkaian batasan tertentu.
Gunakan faktor-faktor berikut untuk memandu pemilihan jenis takik bypass Anda:
- Membentuk kedalaman dan memotong geometri takik:Bentuk dangkal dengan ketebalan bahan kurang dari 1,5 kali sering berfungsi dengan baik dengan takik negatif karena jarak bebas yang diperlukan minimal dan pelemahan pembawa terbatas. Bentuk dalam mendapat manfaat dari takik positif yang menjaga pembawa tetap utuh sementara cetakan menyediakan ruang.
- Ketebalan bahan:Bahan tipis (di bawah 0,5 mm) kehilangan kekuatan pembawa dengan cepat dengan takik negatif. Tipe positif menjaga kekakuan. Bahan yang lebih tebal lebih tahan terhadap penghilangan takik negatif tanpa menimbulkan ketidakstabilan.
- Jumlah stasiun dan panjang jalur:Jalur perkembangan yang panjang dengan banyak stasiun mengumpulkan kekuatan yang memberi makan. Setiap takik negatif mengurangi kemampuan strip untuk melawan gaya tersebut. Takik positif mendistribusikan beban ke seluruh-pengangkut dengan lebar penuh.
- Akses pemeliharaan mati:Takik positif memerlukan lebih banyak-pemesinan dan pemeliharaan sisi mati. Jika perubahan insert yang cepat diperlukan untuk fleksibilitas produksi, notch negatif menyederhanakan struktur pahat.
- Kecepatan produksi:Operasi progresif berkecepatan tinggi-di atas 200 pukulan per menit memperkuat setiap kelemahan pada operator. Desain bypass positif mengurangi kemungkinan osilasi strip dan salah pengumpanan pada kecepatan.
- Kompleksitas geometri bagian:Bagian dengan bentuk asimetris atau ketinggian fitur yang bervariasi di seluruh jalur mungkin memerlukan kombinasi kedua jenis di stasiun yang berbeda.
Banyak desainer die berpengalaman menggunakan pendekatan hybrid. Takik bypass negatif menangani stasiun yang kebutuhan izinnya sederhana dan pelemahan operator dapat dikelola. Geometri bypass positif dicadangkan untuk stasiun kritis yang stabilitas jalurnya tidak-dapat dinegosiasikan. Tata letak strip menjadi peta dari keputusan-keputusan ini, dengan setiap jenis takik ditempatkan sesuai dengan kebutuhan stasiun tertentu.
Masalah yang lebih dalam bukanlah geometri saja. Bagaimana takik ini berinteraksi dengan pilot, pengangkat, dan penari telanjang selama siklus pengepresan sebenarnya menentukan apakah desain yang secara teori benar dapat bertahan jika bersentuhan dengan realitas produksi.
Bagaimana Bypass Notches Berinteraksi Dengan Komponen Die Lainnya
Takik bypass yang digambar secara terpisah pada tata letak strip terlihat mudah. Namun saat mesin press berputar, takik tersebut ada di dalam sistem pilot, pengangkat, penari telanjang, dan sisipan pembentuk, semuanya bergerak dalam urutan yang terkoordinasi. Penempatan bypass notch yang mengabaikan komponen-komponen di sekitarnya menghasilkan desain yang terlihat bersih di layar dan macet dalam produksi.
Bagaimana Bypass Notches Bekerja Dengan Pilot dan Registrasi
Pin pilot menemukan lokasi strip secara tepat sebelum pukulan apa pun mengenai material. Mereka memasuki lubang yang sebelumnya dilubangi pada strip dan menariknya ke posisi yang tepat, biasanya memperbaiki kesalahan pengumpanan dalam beberapa seperseribu inci. Hubungan antara takik bypass dan penempatan pin pilot sangat penting karena kedua fitur menempati wilayah operator terbatas yang sama.
Inilah masalahnya: takik bypass yang dipotong terlalu dekat dengan lubang pilot akan melemahkan material di sekitarnya. Saat pin pilot masuk dan menggeser strip agar sejajar, gaya lateral akan diterapkan pada tepi lubang. Jika takik di dekatnya telah menghilangkan material pendukung, lubang pilot berubah bentuk, memanjang, atau robek karena siklus berulang. Registrasi semakin menurun, dan dimensi bagian keluar dari toleransi tanpa penyebab yang jelas.
Aturan umumnya adalah menjaga jarak minimal 1,5 hingga 2 kali ketebalan material antara tepi takik bypass dan lubang pilot terdekat. Untuk material tipis, nilai minimum ini sering kali perlu ditingkatkan karena sisa jaringan antara takik dan pilot tidak memiliki kekakuan untuk menahan gaya pilot lateral. Ketika jarak stasiun memaksa takik dan pilot berada dalam jarak yang berdekatan, memperkuat area tersebut dengan rusuk kaku lokal atau memilih geometri bypass positif yang mempertahankan lebar pembawa penuh menjadi jalur yang lebih aman.
Interaksi Dengan Pengangkat dan Penari Telanjang Selama Perkembangan
Pengangkat menaikkan strip di antara gerakan tekan sehingga menghilangkan fitur die yang lebih rendah selama kemajuan. Mereka memberikan jarak vertikal. Takik bypass memberikan jarak bebas lateral. Bersama-sama, mereka menciptakan selubung tiga-dimensi yang memungkinkan fitur-fitur yang terbentuk melewati setiap stasiun dengan aman. Memahami cara kerja pengangkat dan takik bypass akan mencegah skenario di mana strip terlepas secara vertikal namun masih tersangkut perkakas yang berdekatan secara horizontal.
Bayangkan sebuah strip dengan tombak ke bawah yang terbentuk di stasiun empat. Pengangkat menaikkan strip secukupnya untuk membersihkan tiang cetakan bawah di stasiun lima selama pengumpanan. Namun jika tombak tersebut lebar, tombak tersebut mungkin masih bersentuhan dengan dinding samping sisipan pembentuk saat strip meluncur ke depan. Takik bypass menghilangkan gangguan lateral tersebut, melengkapi pengangkatan vertikal pengangkat dengan relief horizontal.
Desain stripper menambahkan lapisan interaksi lainnya. Saat pukulan ditarik kembali setelah setiap pukulan,piring penari telanjangmemegang strip pada permukaan cetakan untuk mencegah material bergerak ke atas bersama pukulan. Jika takik bypass menciptakan celah yang tidak didukung pada strip tepat di bawah stripper, strip dapat membelok ke bawah menuju celah tersebut selama tindakan pengupasan. Hal ini menyebabkan strip menggantung, ragu-ragu selama pengumpanan, atau tersangkut di tepi bukaan takik pada kemajuan berikutnya. Koordinasi jarak bebas takik bypass desain stripper berarti memastikan stripper memiliki dukungan cadangan yang memadai di mana pun geometri takik menciptakan rentang yang tidak didukung.
Urutan perkembangan jalur penuh melalui stasiun pembentuk menunjukkan dengan tepat di mana jarak bebas bypass menjadi penting:
- Pengumpan memajukan strip satu langkah panjang. Pengangkat menahan strip agar tetap tinggi sehingga fitur yang terbentuk membersihkan permukaan cetakan bawah selama perjalanan. Takik bypass memberikan ruang lateral sehingga strip tidak bersentuhan dengan sisipan pembentuk atau pukulan yang berdekatan.
- Pengangkat ditarik kembali saat ram tekan turun. Strip tersebut menempel pada permukaan cetakan. Pin pilot memasuki lubangnya dan menarik strip ke posisi akhir yang terdaftar.
- Pelat pengupas bersentuhan dengan strip dan memberikan tekanan{0}}ke bawah. Strip harus rata dan stabil. Setiap takik bypass di bawah stripper harus memiliki dukungan cadangan atau pelat menjembatani celah tersebut tanpa membelokkan strip.
- Pukulan melakukan operasi pembentukan, penindikan, atau pemangkasan. Fitur-fitur baru diciptakan yang memerlukan izin bypass di stasiun hilir.
- Domba jantan itu ditarik kembali. Penari telanjang menahan strip ke bawah, memisahkannya dari pukulan. Springback elastis pada fitur yang terbentuk dapat sedikit menggeser geometri. Jarak bebas takik bypass harus memperhitungkan perubahan dimensi pasca-pengupasan ini, bukan hanya bentuk nominal yang terbentuk.
- Pengangkat menaikkan strip lagi. Siklus itu berulang. Setiap fitur yang baru terbentuk harus melewati semua stasiun hilir yang tersisa dengan menggunakan geometri relief yang dirancang dalam tata letaknya.
Satu detail yang membuat para desainer lengah: jarak takik bypass tidaklah statis. Springback setelah pengupasan berarti flensa yang terbentuk mungkin lebih lebar 0,5 hingga 1 derajat dari sudut nominalnya. Takik berukuran persis dengan geometri yang terbentuk tanpa margin pegas menjadi interferensi yang sesuai dengan satu stasiun kemudian. Membangun kelonggaran sudut yang kecil, biasanya 5 hingga 10 persen di luar profil nominal yang terbentuk, mencegah masalah kontak marjinal ini meningkat menjadi kesalahan pengumpanan penuh pada kecepatan produksi.
Interaksi antara komponen-komponen ini menyoroti mengapa keputusan bypass notch tidak dapat dibuat secara terpisah dari struktur die lainnya. Setiap takik berinteraksi dengan pilot di atas, pengangkat di bawah, penari telanjang yang kembali, dan membentuk sisipan yang berdekatan. Mendapatkan geometri yang tepat untuk satu komponen dan mengabaikan komponen lainnya adalah alasan paling umum mengapa desain bypass notch gagal selama uji coba. Dan karena interaksi ini terjadi di seluruh stasiun, bahkan kesalahan kecil dalam geometri jarak di satu lokasi akan menyebar ke seluruh jalur sebagai ketidakstabilan umpan kumulatif.
Sifat material menambahkan variabel lain ke persamaan ini. Strip yang berperilaku dapat diprediksi melalui interaksi ini pada baja canai dingin 1,0 mm-dapat memberikan respons yang sangat berbeda pada aluminium 0,5 mm atau baja tahan karat 1,5 mm, sehingga mengubah jarak bebas yang benar-benar dibutuhkan setiap takik di setiap stasiun.
Jenis Bahan dan Pengaruh Ketebalan pada Desain Bypass Notch
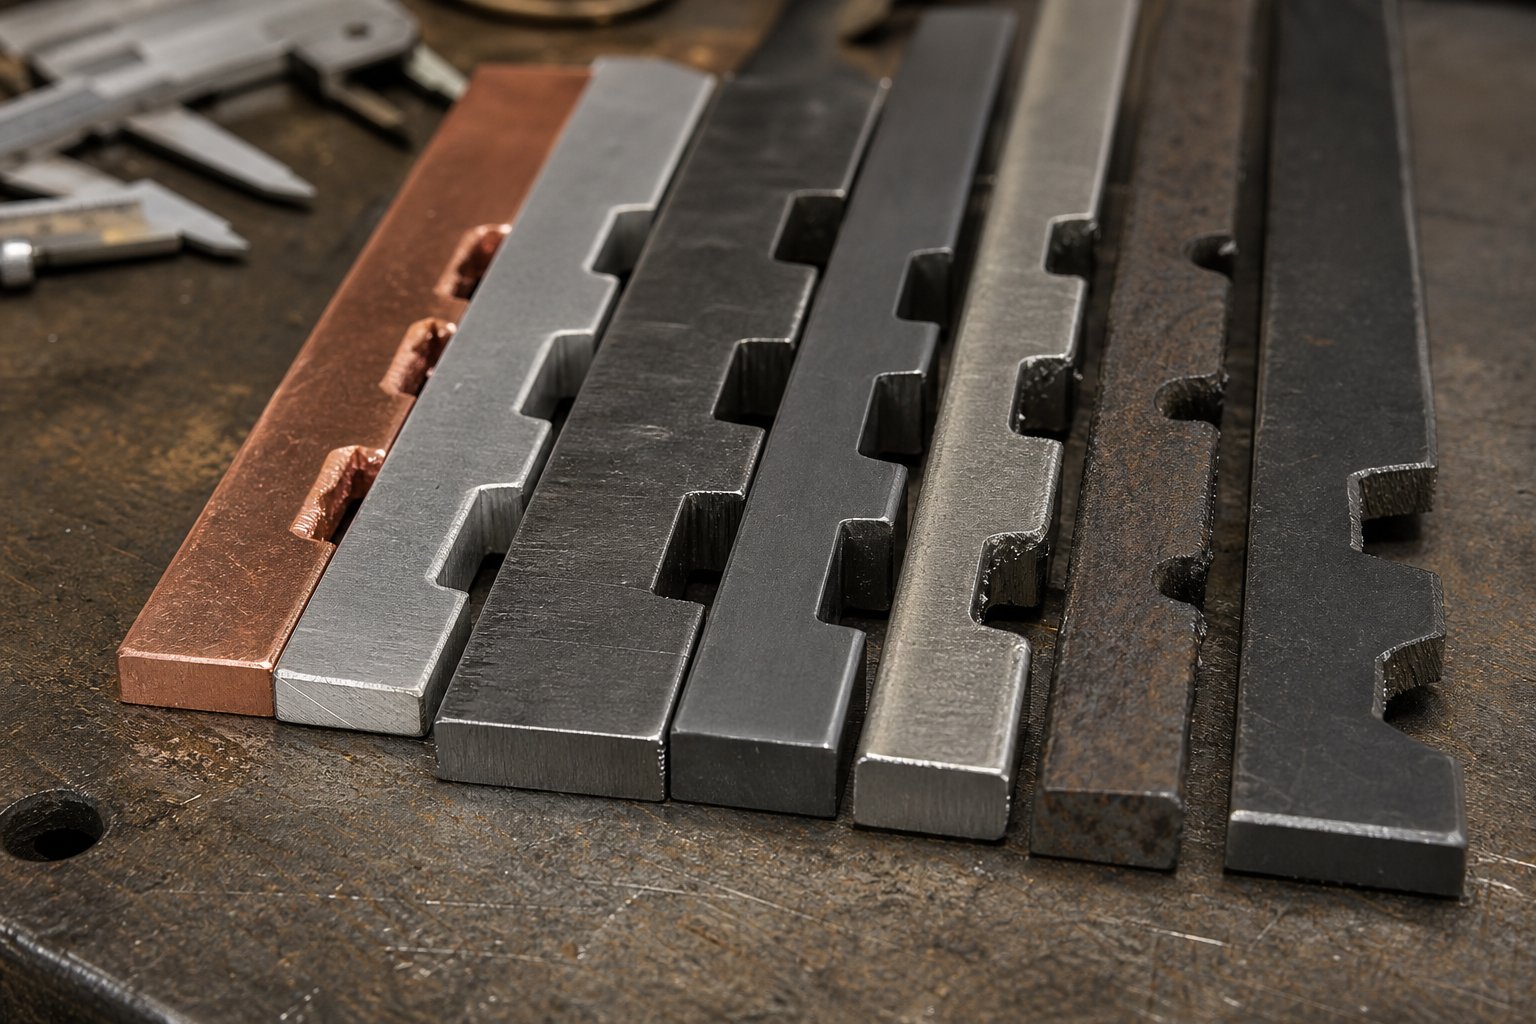
Takik pintas yang berfungsi sempurna untuk baja canai dingin-tekanan 1,0 mm mungkin gagal total pada aluminium 0,5 mm atau perunggu fosfor 1,2 mm. Geometri jarak bebas yang sama, jarak stasiun yang sama, konsep tata letak jalur yang sama, namun hasil produksi yang sama sekali berbeda. Mengapa? Karena masing-masing bahan memberikan respons yang berbeda terhadap pembentukan, memberi makan secara berbeda di bawah tekanan, dan muncul kembali dengan jumlah yang berbeda setelah tekanan ditarik kembali. Mengabaikan ukuran takik untuk ketebalan material bukanlah formula tunggal. Ini adalah serangkaian keputusan yang dibentuk oleh bagaimana paduan tertentu berperilaku dalam kondisi yang diciptakan oleh cetakan Anda.
Bypass Notch Sizing untuk Strip Baja dan Aluminium
Baja dan aluminium mewakili dua kelompok material cetakan progresif yang paling umum, namun keduanya memerlukan pendekatan takik bypass yang sangat berbeda. Perbedaan utamanya terletak pada kekerasan, perilaku pegas, dan respons material terhadap pemotongan.
Baja karbon-rendah (CRS, biasanya grade 1008 hingga 1010) dalam rentang 0,5 mm hingga 2,0 mm memiliki perilaku yang dapat diprediksi. Fitur yang terbentuk mempertahankan bentuknya dengan springback yang relatif sederhana, biasanya 1 hingga 3 derajat pada tikungan terbuka. Jarak bebas takik bypass dapat berukuran mendekati profil nominal yang terbentuk karena apa yang Anda bentuk sebagian besar adalah apa yang Anda dapatkan setelah pengupasan. Kekakuan material juga berarti strip pembawa tetap mempertahankan kekakuannya bahkan dengan takik negatif yang dipotong, asalkan lebar pembawa yang tersisa tetap berada di atas dua hingga tiga kali ketebalan material.
Baja-berkekuatan lebih tinggi mengubah persamaan ini secara dramatis. SebagaiMajalah MetalFormingcatatan, baja modern berkekuatan tinggi-memiliki kekuatan luluh yang mendekati kekuatan tariknya dibandingkan dengan baja kelas rendah-karbon tradisional. Hal ini berarti lebih sedikit deformasi plastis yang terjadi sebelum patah, sehingga menghasilkan pegas balik yang lebih agresif pada fitur yang terbentuk. Flensa yang dibentuk pada baja HSLA 50 akan muncul kembali lebih jauh dari geometri yang sama pada 1008 CRS. Takik bypass Anda harus memperhitungkan profil pegas-yang lebih luas, bukan hanya geometri cetakan di titik mati bawah.
Aluminium menghadirkan serangkaian tantangan berbeda. Springback dalam paduan aluminium seperti 5052-H32 atau 6061-T6 biasanya bekerja 5 hingga 8 derajat pada geometri tikungan yang sebanding, jauh lebih besar daripada baja ringan. Artinya, fitur yang terbentuk akan menjadi lebih lebar, lebih tinggi, atau memiliki sudut yang lebih curam daripada nominalnya setelah pengupasan. Jarak bebas takik bypass harus memperhitungkan selubung yang lebih besar ini. Selain itu, modulus elastisitas aluminium yang lebih rendah membuat strip pembawa menjadi kurang kaku. Takik bypass negatif yang dapat diterima pada baja dengan lebar tertentu dapat menyebabkan pembawa aluminium terlalu floppy untuk pengumpanan yang stabil, terutama pada kecepatan di atas 150 pukulan per menit.
Implikasi praktisnya: celah takik bypass untuk aluminium biasanya memerlukan ruang 15 hingga 25 persen lebih banyak dibandingkan geometri yang sama pada baja ringan dengan ketebalan setara. Dan strip aluminium yang lebih tipis (di bawah 0,8 mm) sering kali mendapat manfaat dari desain bypass positif yang menghindari melemahnya-pembawa yang sudah fleksibel.
Menyesuaikan Desain Takik untuk Paduan Tembaga dan Kuningan
Tembaga dan kuningan menghadirkan profil perilaku ketiga yang diremehkan oleh banyak desainer. Bahan-bahan ini lunak, sangat ulet, dan rentan terhadap deformasi pada titik konsentrasi tegangan. Efek pegas material pada geometri takik bukanlah perhatian utama di sini. Sebaliknya, tepi takik itulah yang menimbulkan masalah.
Tembaga lunak (C110, setengah-keras atau kurang) yang dijalankan melalui cetakan progresif pada kecepatan produksi akan mengalami gaya umpan di tepi pembawa. Jika takik bypass menciptakan sudut internal yang tajam, tembaga akan berubah bentuk secara lokal di bawah tekanan pengumpanan tersebut. Profil takik secara bertahap menutup, mengurangi jarak bebas yang dirancang ke dalam tata letak. Setelah beberapa ratus pukulan, apa yang awalnya merupakan ruang bypass yang memadai menjadi gangguan kecil. Setelah beberapa ribu pukulan, itu salah umpan.
Solusinya melibatkan dua penyesuaian. Pertama, desain takik bypass strip tembaga harus menggunakan sudut internal yang terpancar daripada transisi yang tajam. Jari-jari minimal 1,5 kali ketebalan material pada sudut takik internal mendistribusikan tegangan umpan ke area yang lebih luas dan menahan deformasi lokal. Kedua, takik tembaga mendapat manfaat dari jarak bebas yang sedikit terlalu besar, biasanya 20 hingga 30 persen di luar batasan fitur nominal yang terbentuk, untuk memperhitungkan penyimpangan profil bertahap selama proses produksi berjalan.
Kuningan (C260 atau C270) lebih keras dibandingkan tembaga murni namun masih jauh lebih lunak dibandingkan baja. Itu berada di antara keduanya, mentolerir sudut takik yang lebih tajam tetapi masih membutuhkan jarak bebas yang lebih besar daripada bahan besi. Kuningan juga mengeras-selama kemajuan, yang berarti strip pembawa menjadi lebih kaku saat bergerak melalui stasiun. Hal ini sebenarnya menguntungkan untuk takik bypass negatif karena pembawa yang diperkeras menahan pembengkokan dan puntiran yang mengganggu material yang lebih lembut pada kecepatan tinggi.
Ketebalan material memperkuat efek ini di semua paduan. Bahan yang lebih tebal menghasilkan bentuk fitur yang lebih tinggi sehingga memerlukan jarak bypass yang lebih lebar. Hal ini juga menghasilkan kekuatan umpan yang lebih tinggi, yang menekankan batas takik secara lebih agresif. Hubungannya tidak linier sempurna, namun ada prinsip umum yang berlaku: menggandakan ketebalan material secara kasar memerlukan 1,5 hingga 1,8 kali jarak bypass untuk geometri fitur yang setara.
Tabel berikut merangkum bagaimana jenis material dan rentang ketebalan memengaruhi keputusan desain takik bypass:
| Jenis Bahan | Kisaran Ketebalan Khas | Pendekatan Jarak Bebas Takik yang Direkomendasikan | Pertimbangan Desain Utama |
|---|---|---|---|
| Baja Karbon-Rendah (CRS 1008-1010) | 0,4 mm - 3.0 mm | Ukuran profil nominal yang dibentuk ditambah 5-10% untuk tunjangan pegas | Kebangkitan yang dapat diprediksi; operator mempertahankan kekakuan; takik negatif bekerja dengan baik pada sebagian besar ketebalan |
| Baja-Kekuatan Tinggi (HSLA, DP) | 0,6 mm - 2.5 mm | Ukuran untuk membentuk profil ditambah 15-20% untuk mengakomodasi springback yang agresif | Springback lebih tinggi dari CRS; patah-rentan pada sudut takik yang tajam; pertimbangkan radius relief-tekanan pada transisi takik |
| Aluminium (5052, 6061) | 0,3 mm - 2.0 mm | Ukuran untuk profil yang dibentuk ditambah 15-25%; mendukung bypass positif untuk pengukur tipis di bawah 0,8 mm | Springback tinggi (5-8 derajat); kekakuan bantalan yang rendah; menghilangkan risiko osilasi dengan kecepatan; membutuhkan margin izin yang lebih luas |
| Tembaga (C110, C102) | 0,2 mm - 1.5 mm | Ukuran untuk profil yang dibentuk ditambah 20-30%; gunakan sudut takik yang diradiasikan (ketebalan minimal 1,5x) | Bahan lunak berubah bentuk pada tepi takik akibat gaya umpan; profil takik menutup seiring waktu; ukuran yang terlalu besar diperlukan untuk lari yang berkelanjutan |
| Kuningan (C260, C270) | 0,3 mm - 2.0 mm | Ukuran untuk profil yang dibentuk ditambah 10-15%; sudut terpancar direkomendasikan tetapi kurang kritis dibandingkan tembaga | Pekerjaan-menjadi lebih sulit seiring kemajuan; kemunduran sedang; pembawa menjadi kaku melalui stasiun; mentolerir takik negatif lebih baik daripada tembaga |
Satu pola yang perlu diperhatikan pada semua material: seiring bertambahnya ketebalan melebihi 1,5 mm, takik bypass negatif menjadi semakin dapat digunakan terlepas dari kelembutan paduannya. Pembawa yang lebih tebal mempertahankan integritas struktural bahkan dengan material yang dihilangkan. Di bawah 0,5 mm, desain bypass positif menghasilkan kompleksitas cetakan tambahan dengan menjaga kemampuan pembawa tipis untuk memberi makan secara andal pada tingkat produksi.
Keputusan-yang didorong oleh materi ini tidak terjadi secara terpisah. Setiap takik bypass berinteraksi dengan tata letak strip secara keseluruhan, sehingga memengaruhi persyaratan lebar pembawa, biaya material per bagian, dan cara pengelolaan sisa potongan takik selama produksi. Takik yang sama yang memberikan jarak ideal untuk pengumpanan strip tembaga mungkin menghasilkan bentuk siput yang menolak untuk keluar dengan bersih dari cetakan, sehingga menimbulkan masalah yang sama sekali berbeda.
Optimasi Tata Letak Strip dan Strategi Pengelolaan Scrap
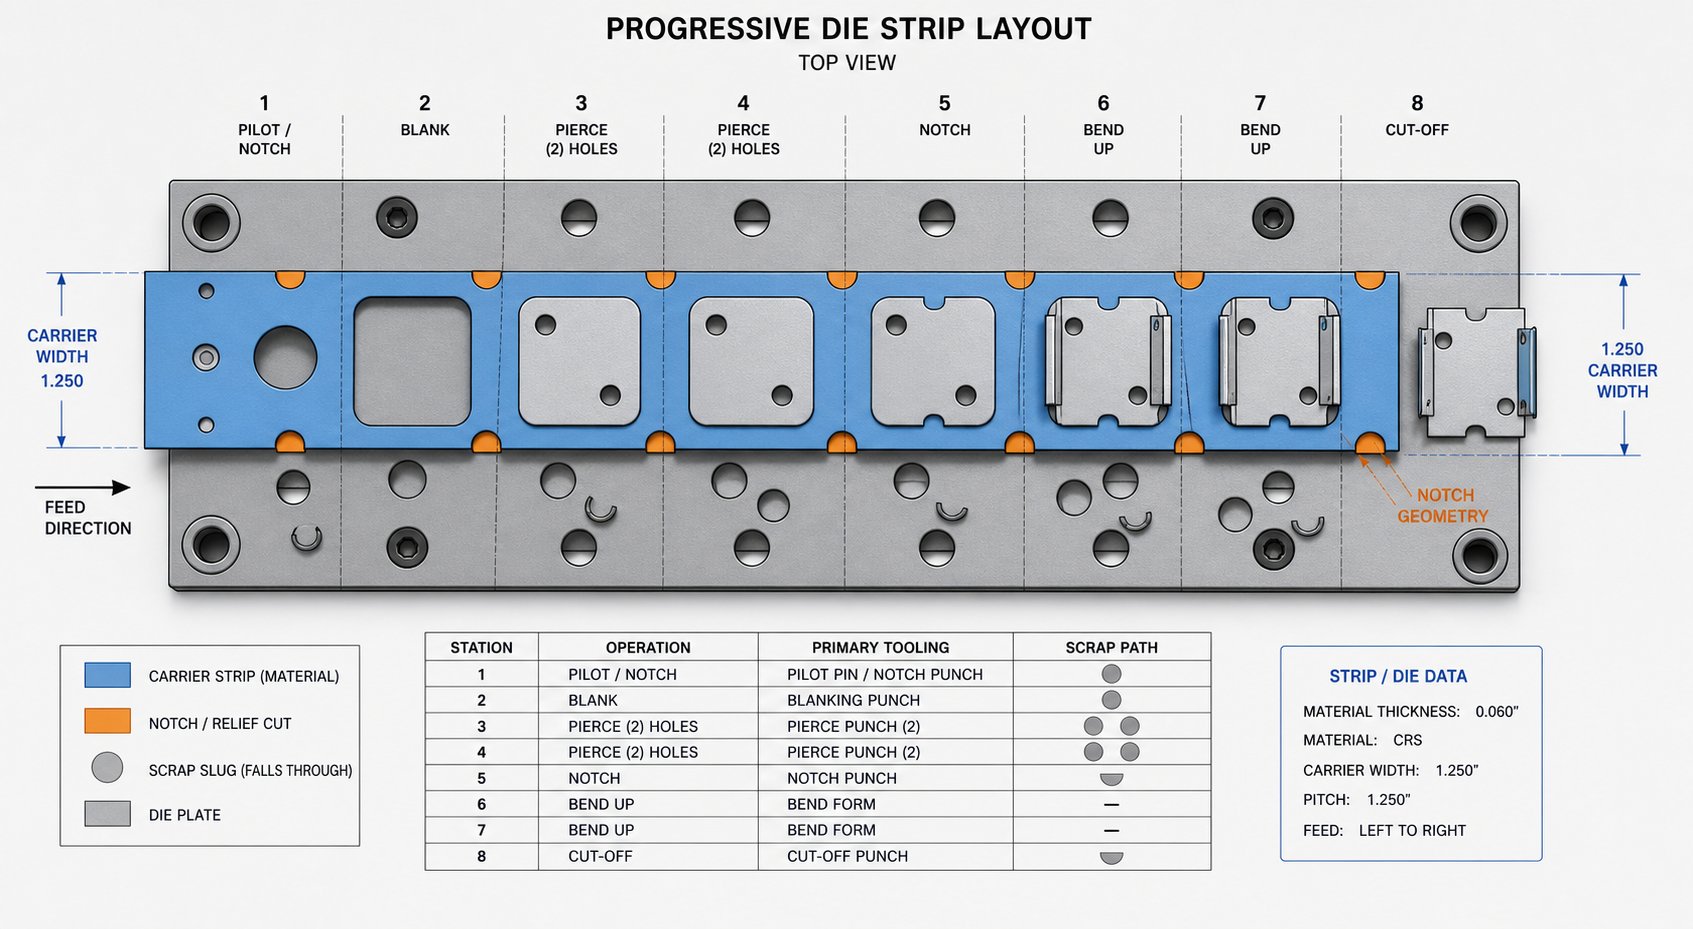
Setiap takik bypass mewakili material yang dibuang. Dan setiap milimeter material yang dibuang mempunyai biaya. Geometri yang Anda pilih untuk pelepas jarak bebas secara langsung menentukan seberapa lebar strip pembawa yang dibutuhkan, berapa banyak potongan yang Anda hasilkan per pukulan, dan apakah potongan potongan tersebut dikeluarkan dengan bersih atau menumpuk di dalam cetakan hingga ada yang pecah. Pengoptimalan tata letak jalur takik bypass bukanlah disiplin ilmu yang terpisah dari desain takik. Ini adalah konsekuensi ekonomi dari setiap keputusan izin yang Anda buat.
Optimasi Tata Letak Jalur dan Keputusan Lebar Pengangkut
Lebar strip pembawa adalah salah satu pendorong biaya material terbesar dalam die stamping progresif. Pengangkut ada semata-mata untuk mengangkut bagian dari stasiun ke stasiun. Itu tidak memberikan kontribusi apa pun pada hasil akhir. Setelah bagian tersebut dipisahkan, pembawanya menjadi skrap. Jadi setiap bagian dari lebar ekstra yang ditambahkan untuk mengakomodasi jarak bebas takik bypass berarti konsumsi material per bagian yang lebih tinggi.
Inilah tradeoffnya: jarak bypass yang besar membuat pengumpanan strip dapat diandalkan. Jarak bebas yang ketat menghemat material namun berisiko menimbulkan gangguan, salah pengumpanan, dan penghentian produksi. Biaya satu kali kecelakaan akibat jarak bebas yang tidak memadai dapat melebihi penghematan material dari ribuan suku cadang yang dijalankan pada wadah yang lebih sempit. Seperti yang dicatat oleh pakar desain Art HedrickPabrikan, satu kerusakan parah dapat memakan biaya 100 kali lebih banyak dibandingkan material tambahan yang dikonsumsi oleh fitur takik.
Pertanyaan praktisnya bukanlah apakah akan meminimalkan lebar pembawa. Ini adalah seberapa banyak margin di atas izin minimum yang sebenarnya terbayar dengan berkurangnya waktu henti. Untuk pengoperasian volume-yang tinggi di atas 500.000 komponen per tahun, bahkan lebar pembawa sebesar 0,5 mm yang tidak diperlukan akan menambah konsumsi kumparan yang signifikan. Untuk jangka pendek, perhitungannya condong ke arah izin yang besar karena waktu penyiapan dan risiko kecelakaan lebih mendominasi struktur biaya Anda daripada penggunaan material.
Lebar strip pembawa dan keputusan ukuran takik bypass bergantung pada beberapa faktor yang bekerja sama. Saat Anda merencanakan tata letak strip, pertimbangkan hal berikut:
- Hitung maksimum fitur yang terbentuk termasuk springback, bukan hanya geometri nominal pada titik mati bawah. Tambahkan margin jarak bebas yang sesuai dengan jenis material (5-30% tergantung pada paduannya, seperti yang dibahas sebelumnya).
- Perhitungkan pengembaraan telanjang saat menyusui. Pengangkut harus tetap cukup lebar sehingga penyimpangan lateral tidak mendorong fitur yang terbentuk ke dalam perkakas, bahkan pada tepi toleransi umpan normal.
- Pastikan bagian pembawa yang tersisa antara takik bypass dan tepi lajur mempunyai kekuatan yang cukup untuk perkembangan yang stabil. Pembawa yang melemah di bawah dua kali ketebalan material pada-penampang mana pun berisiko menimbulkan ketidakstabilan.
- Periksa apakah beberapa takik bypass di stasiun yang berdekatan saling tumpang tindih atau bertumpuk. Jarak bebas takik yang tumpang tindih dapat menciptakan zona melemah gabungan yang gagal akibat gaya umpan kumulatif meskipun masing-masing takik tampak memadai.
- Evaluasi apakah desain bypass positif dapat mencapai jarak bebas yang sama tanpa memperlebar pembawa, menukar kompleksitas cetakan dengan penghematan material dalam proses produksi yang panjang.
- Pertimbangkan ketersediaan lebar koil dari pemasok Anda. Lebar koil standar mungkin tidak sesuai dengan dimensi pembawa ideal Anda, sehingga tata letak yang sedikit lebih lebar tidak akan lebih mahal dalam praktiknya jika berada dalam pita lebar standar yang sama.
Pemanfaatan material melewati pengorbanan takik pada akhirnya bermuara pada prinsip sederhana: rancang wadah tersempit yang masih dapat menyalurkan secara andal pada kecepatan produksi target Anda, pada material spesifik Anda, dengan fitur bentuk spesifik Anda. Apa pun yang lebih sempit akan menimbulkan risiko. Segala sesuatu yang lebih luas akan menghasilkan sampah. Titik manis (sweet spot) berada pada tumpang tindih antara kedua batas tersebut.
Manajemen Scrap Slug untuk Pemotongan Takik Bypass
Kedengarannya mudah? Tantangan geometri menjadi lebih sulit setelah Anda mempertimbangkan apa yang terjadi pada material yang Anda potong. Setiap takik bypass negatif menghasilkan slug bekas. Siput itu harus pergi ke suatu tempat, dan "suatu tempat" sebaiknya tidak berada di dalam rongga cetakan.
Manajemen slug memo untuk takik cetakan progresif adalah salah satu detail yang jarang muncul pada cetakan tata letak strip tetapi menentukan apakah cetakan berjalan berjam-jam atau menit sebelum macet. Wilson Manufacturing menyoroti masalah inti: tanpa pengelolaan sisa yang dimasukkan ke dalam desain cetakan, limbah akan terkumpul di rongga dan di antara bilah cetakan. Saat lapisan menumpuk, tekanan meningkat hingga bilahnya patah. Rongga yang lebih kecil terisi lebih cepat, membuat slug takik bypass kompak sangat rentan terhadap retensi.
Bentuk takik bypass secara langsung mempengaruhi apakah slugnya dapat dikeluarkan dengan bersih. Pertimbangkan hubungan ini:
- Siput berbentuk persegi panjangdengan sisi sejajar cenderung terjepit di rongga mati. Tepian siput yang lurus menciptakan gesekan terhadap dinding rongga, menahan ejeksi hanya karena gravitasi. Penyusunan dinding rongga sebesar 0,5 hingga 1 derajat per sisi akan membantu, namun menambah kompleksitas pemesinan.
- Siput meruncing atau trapesiummengeluarkan lebih andal karena ujung yang lebih sempit mengarah ke jalur keluar. Mendesain takik bypass dengan sedikit lancip pada geometrinya akan meningkatkan pelepasan slug tanpa memengaruhi fungsi jarak bebas.
- Siput yang sangat kecil(di bawah dua kali ketebalan material dalam dimensi apa pun) adalah risiko retensi tertinggi. Mereka tidak memiliki bobot untuk pelontaran gravitasi dan cenderung melekat pada permukaan pukulan atau terjepit di antara komponen cetakan. Jika takik bypass Anda menghasilkan siput sekecil ini, pertimbangkan mekanisme pelontaran udara atau pendorong pegas.
- Siput tidak beraturan atau berbentuk L-yang dihasilkan oleh profil takik yang rumit dapat terjatuh dan berubah arah selama ejeksi, sehingga tersangkut di tepi rongga. Menyederhanakan geometri takik menjadi dua potongan terpisah daripada satu bentuk rumit sering kali memecahkan masalah ini dengan mengorbankan stasiun tambahan.
Retensi siput tidak hanya merusak bilah pisau. Siput yang tertahan dan terbawa bersama strip pada langkah balik dapat berakhir di antara stripper dan benda kerja, menyebabkan cacat permukaan, kesalahan dimensi, atau kerusakan cetakan sekunder. Mode kegagalan berjenjang: satu slug yang tertahan mengarah ke bagian yang ditandai, yang mengarah pada penghentian kualitas, yang menyebabkan seseorang membuka dadu untuk menyelidiki, yang memperlihatkan tiga slug lagi terjepit di rongga yang berdekatan.
Strategi praktis pelontaran slug untuk pemotongan takik bypass mencakup penurunan gravitasi melalui lubang jarak pada sepatu cetakan,-penghilangan dengan bantuan vakum untuk slug berukuran kecil atau ringan, dan ejeksi mekanis positif menggunakan pin bermuatan pegas atau udara bertekanan yang disesuaikan dengan siklus pengepresan. Pilihan yang tepat bergantung pada ukuran slug, orientasi cetakan, dan infrastruktur pers yang tersedia. Penekan vertikal dengan bagian bawah terbuka memungkinkan ejeksi gravitasi untuk sebagian besar bentuk siput. Orientasi cetakan miring atau terbalik memerlukan bantuan mekanis terlepas dari geometri slug.
Salah satu-opsi yang sering diabaikan sepenuhnya menghindari pengelolaan slug: tombak-dan-takik bypass formulir. Alih-alih memotong material hingga bebas dari strip, Anda menusuk tiga sisi dan membengkokkan tab ke bawah atau ke atas, menciptakan jarak bebas tanpa menghasilkan slug terpisah. Material yang dipindahkan tetap menempel pada strip dan keluar dari cetakan sebagai bagian dari skrap pembawa. Pendekatan ini, mirip dengan konsep pitch stop lance dan flange, menghilangkan risiko retensi slug sepenuhnya. Imbalannya adalah tab yang bengkok harus melewati stasiun hilir, yang berarti Anda mungkin memerlukan bantuan tambahan pada cetakan untuk menampungnya.
Hubungan antara keekonomian tata letak jalur dan pengelolaan slug menciptakan putaran umpan balik. Takik yang lebih lebar menghasilkan slug yang lebih besar sehingga lebih mudah dikeluarkan namun membuang lebih banyak material. Takik yang lebih sempit menghemat material tetapi menghasilkan siput kecil yang tahan terhadap ejeksi. Geometri takik bypass yang optimal menyeimbangkan fungsi jarak bebas, kekuatan pembawa, biaya material, dan perilaku skrap secara bersamaan. Melakukan keempatnya dengan benar adalah hal yang membedakan tata letak strip yang berjalan dengan andal dari tata letak yang menghasilkan panggilan pemeliharaan konstan.
Keputusan tingkat-tata letak ini merupakan fondasinya, namun tetap memerlukan kerangka kerja terstruktur untuk penerapannya. Kapan sebaiknya Anda menggunakan takik bypass dibandingkan dengan metode kontrol strip alternatif? Dan ketika mesin press mulai bekerja dan masalah muncul, bagaimana Anda menelusuri gejala kembali ke akar permasalahannya dalam desain takik?
Kerangka Keputusan Desain Praktis dan Pemecahan Masalah
Keputusan tata letak strip, pertimbangan material, dan interaksi komponen semuanya dimasukkan ke dalam satu pertanyaan utama: apakah cetakan khusus ini benar-benar memerlukan takik bypass, atau akankah metode kontrol strip yang lebih sederhana dapat melakukan tugasnya? Dan setelah Anda berkomitmen untuk mengabaikan geometri, bagaimana Anda mendiagnosis masalah produksi yang tak terhindarkan yang muncul selama uji coba dan proses berkelanjutan? Kerangka kerja pengambilan keputusan desain takik mengubah-pertanyaan terbuka ini menjadi rangkaian terstruktur yang dapat diikuti oleh setiap perancang cetakan mulai dari konsep hingga pemecahan masalah produksi.
Kerangka Keputusan untuk Implementasi Bypass Notch
Tidak semua dadu progresif memerlukan takik bypass. Blanking datar sederhana tanpa fitur yang terbentuk tidak memerlukannya. Operator tab dan operator kontinu terkadang dapat menangani situasi interferensi ringan tanpa pengurangan bantuan khusus. Keputusan kapan menggunakan takik bypass vs pembawa tab bergantung pada kedalaman pembentukan, orientasi fitur, dan seberapa besar pengangkatan vertikal yang dapat diberikan oleh sistem strip.
Pembawa tab menghubungkan bagian tersebut ke strip menggunakan jembatan material yang sempit. Mereka bekerja dengan baik bila fitur yang terbentuk cukup dangkal sehingga pengangkat sendiri dapat menaikkan strip di atas komponen die yang lebih rendah selama pengumpanan. Pembawa kontinyu menjaga tepi penuh strip tetap utuh dan bergantung sepenuhnya pada pengangkatan vertikal untuk jarak bebas. Kedua pendekatan ini menghindari melemahnya operator dan komplikasi pengelolaan slug yang timbul akibat bypass notch.
Akan tetapi, ketika fitur yang dibentuk melampaui apa yang dapat dibersihkan oleh pengangkat secara vertikal, atau ketika terdapat gangguan lateral antara geometri yang dibentuk dan perkakas yang berdekatan, takik bypass menjadi diperlukan. Berikut ini daftar periksa keputusan-demi-langkah untuk menentukan apakah dadu Anda memerlukannya dan cara menerapkannya:
- Petakan setiap fitur yang terbentuk pada tata letak lajur yang memanjang di atas atau di bawah bidang lajur. Catat tinggi maksimum, lebar, dan profil sudut setiap fitur termasuk tunjangan pegas.
- Hitung perjalanan pengangkat yang tersedia di setiap stasiun. Jika tinggi pengangkat saja memberikan jarak bagi semua fitur yang terbentuk untuk melewati perkakas hilir selama pengumpanan, takik bypass mungkin tidak diperlukan.
- Periksa jarak lateral antara fitur yang dibentuk dan komponen cetakan yang berdekatan (sisipan pembentuk, pukulan trim, slide bubungan) di setiap stasiun hilir. Jika profil fitur mana pun berada dalam 1,5 kali ketebalan material komponen di sekitarnya selama kemajuan jalur, maka diperlukan bantuan bypass.
- Tentukan apakah geometri bypass positif atau negatif sesuai berdasarkan jenis material, persyaratan kekuatan pembawa, dan toleransi kompleksitas cetakan (lihat kriteria pemilihan dari analisis material dan ketebalan Anda).
- Ukur setiap takik sesuai fitur yang dibentuk ditambah margin jarak bebas yang sesuai untuk paduan Anda (5-30% tergantung pada springback dan kelembutan material).
- Pastikan penempatan takik bypass menjaga jarak minimum dari lubang pilot (1,5 hingga 2 kali ketebalan material) dan tidak menimbulkan bentang yang tidak tertopang di bawah pelat pengupas.
- Evaluasi penampang operator-yang dihasilkan di setiap stasiun. Pastikan material yang tersisa melebihi dua kali ketebalan material pada titik tersempit untuk menjaga stabilitas pengumpanan.
- Menilai geometri sisa slug dari setiap takik negatif. Pastikan bahwa bentuk slug memungkinkan ejeksi yang dapat diandalkan melalui die shoe atau ejeksi yang dibantu secara mekanis/vakum-diikutsertakan.
- Tinjau tata letak strip lengkap untuk mengetahui adanya jarak takik yang tumpang tindih atau bertumpuk yang mungkin menciptakan zona lemah gabungan pada pembawa.
- Jalankan simulasi perkembangan mental: lacak strip melalui setiap stasiun, periksa bahwa setiap fitur yang dibentuk sebelumnya memiliki izin di setiap stasiun hilir yang dilewatinya, bukan hanya stasiun yang segera setelah operasi pembentukan.
Urutan ini menangkap masalah kemajuan strip cetakan paling progresif sebelum cetakan dicetak. Melewatkan langkah 10 adalah satu-satunya kesalahan yang paling umum. Fitur yang terbentuk di stasiun 3 tidak hanya memerlukan izin di stasiun 4. Ia memerlukan izin di stasiun 5, 6, 7, dan setiap stasiun berikutnya hingga bagian tersebut terpisah dari pembawa. Perancang yang hanya memeriksa stasiun berikutnya di hilir menemukan gangguan di stasiun 8 selama uji coba, sehingga memerlukan pengerjaan ulang yang mahal.
Untuk cetakan progresif kompleks yang melibatkan penarikan dalam, beberapa tahap pembentukan, atau material yang menantang, bekerja sama dengan mitra perkakas yang berpengalamansolusi cetakan stempel khususdapat membantu memvalidasi keputusan ini sebelum berkomitmen pada baja perkakas. Desain-proyek cetakan progresif yang berat mendapat manfaat dari tinjauan kolaboratif pada tahap tata letak strip, ketika perubahan memakan waktu berjam-jam, bukan berminggu-minggu.
Memecahkan Masalah Umum Bypass Notch dalam Produksi
Bahkan-geometri bypass yang dirancang dengan baik pun menghadapi masalah produksi. Keausan perkakas. Kondisi pakan melayang. Sifat material bervariasi dari satu kumparan ke kumparan lainnya. Pemecahan masalah takik bypass misfeed strip dimulai dengan mengenali pola gejala dan menelusurinya kembali ke akar penyebab terkait takik tertentu.
Analisis Art Hedrick dalam The Fabricator mengidentifikasi pengumpanan strip yang buruk sebagai salah satu masalah die progresif yang paling umum, sering kali disebabkan oleh masalah yang berinteraksi langsung dengan desain takik bypass: kesalahan penyelarasan die, ketinggian pengumpanan yang salah, camber koil, dan waktu pelepasan pilot yang tidak tepat. Masing-masing faktor ini memperparah situasi izin bypass marjinal menjadi kesalahan pengumpanan penuh.
Penarikan siput menghadirkan mode kegagalan yang sangat menipu. Akar takik bypass yang menarik siput menyebabkan bekas adhesi vakum antara permukaan pelubang dan siput yang dipotong. SebagaiMajalah MetalFormingmenjelaskan, saat udara mengalir dengan cepat di antara dua permukaan paralel (muka pukulan dan slug), hal ini menciptakan zona-tekanan rendah yang menahan slug terhadap pukulan selama retraksi. Ini adalah prinsip aerodinamis yang sama yang membuat kurva melengkung. Untuk bypass notch slug, masalahnya sangat akut karena slug ini sering kali berukuran kecil, ringan, dan berbentuk sempurna untuk menutup permukaan punch.
Ketika slug yang ditarik bergerak ke atas bersama punch dan kemudian jatuh kembali ke permukaan strip atau die, hal ini menyebabkan langkah pengumpanan berikutnya terhenti, menimbulkan cacat permukaan pada benda kerja, atau terjepit di antara komponen die. Tindakan perbaikan bergantung pada ukuran slug: slug yang lebih besar merespons fitur pemecah vakum pada permukaan pukulan (alur atau lesung), sedangkan slug yang lebih kecil sering kali memerlukan pin ejektor mekanis atau semburan udara yang diatur waktunya.
Matriks pemecahan masalah berikut memetakan gejala produksi takik bypass yang paling umum ke kemungkinan akar permasalahan dan tindakan perbaikannya:
| Gejala | Kemungkinan Akar Penyebabnya | Tindakan perbaikan |
|---|---|---|
| Strip misfeeds terputus-putus di satu stasiun | Jarak bebas takik bypass adalah marginal untuk fitur yang terbentuk pada stasiun tersebut; material springback melebihi tunjangan desain | Memperluas jarak takik sebesar 10-15%; verifikasi springback dengan pengukuran bagian sebenarnya, bukan geometri nominal |
| Lepaskan gesper atau lilitan selama pemberian makan | Pembawa melemah secara berlebihan karena pelepasan takik bypass; zona takik yang tumpang tindih membuat bagian lemah majemuk | Meningkatkan lebar pengangkut pada-penampang yang melemah; pertimbangkan untuk beralih ke bypass positif di stasiun-stasiun kritis; tambahkan dukungan pengangkat perantara |
| Lubang percontohan memanjang secara progresif selama proses produksi | Lewati takik yang terlalu dekat dengan lubang pilot; material pendukung yang tidak mencukupi antara tepi takik dan perimeter lubang pilot | Relokasi notch atau pilot untuk meningkatkan jarak pemisahan hingga ketebalan material minimal 2x; memperkuat web antar fitur |
| Dimensi bagian menyimpang dari toleransi di stasiun hilir | Kesalahan registrasi strip yang disebabkan oleh strip yang menggantung pada tepi takik bypass selama pengumpanan; duri tepi takik tersangkut pada komponen cetakan | Tepi takik deburr atau radius; periksa ketinggian pengangkat cukup untuk strip untuk membersihkan batas takik selama kemajuan |
| Siput tertahan di rongga cetakan; kemacetan berkala | Geometri takik bypass menghasilkan siput kecil atau persegi panjang yang tahan terhadap lontaran gravitasi; dinding rongga mati tidak memiliki sudut aliran udara | Mendesain ulang profil takik dengan lancip untuk pelepasan slug; tambahkan draft 0,5-1 derajat ke dinding rongga; pasang pegas pendorong atau ejeksi berbantuan udara |
| Siput menarik kembali dengan pukulan saat ditarik kembali | Adhesi vakum antara permukaan pukulan dan siput; bypass notch slug berbentuk datar dan menempel pada permukaan pukulan | Tambahkan penyedot debu-yang memecahkan alur atau lesung pipit untuk melubangi permukaan; pasang pin ejektor mekanis; terapkan ledakan udara tepat waktu pada titik mati bawah |
| Strip digantung selama pukulan balik setelah dibentuk | Pelat pengupas membelokkan strip ke bukaan takik bypass yang tidak didukung; strip tersangkut di tepi takik selama perjalanan ke atas | Tambahkan dukungan cadangan di bawah stripper tempat takik membuat rentang yang tidak didukung; verifikasi distribusi tekanan stripper; tepi entri takik talang |
| Tepi takik bypass berubah bentuk selama proses produksi (tembaga/paduan lunak) | Kekuatan umpan terkonsentrasi pada sudut takik internal yang tajam; bahan lunak menghasilkan di bawah tekanan berulang | Radius semua sudut takik internal hingga ketebalan material minimum 1,5x; jarak takik yang terlalu besar sebesar 20-30% untuk memperhitungkan penutupan profil |
Satu pola muncul pada mode kegagalan ini: sebagian besar masalah produksi takik bypass disebabkan oleh margin yang tidak mencukupi pada desain awal. Jarak bebas minimum teoretis berfungsi selama uji coba kecepatan-lambat tetapi gagal pada tingkat produksi. Dinamika umpan, variasi material, dan keausan pahat semuanya menghabiskan anggaran izin. Menambahkan izin tambahan sebesar 10 hingga 20 persen pada tahap desain adalah jaminan murah terhadap siklus pemecahan masalah yang terjadi ketika margin terlalu ketat.
Tema berulang lainnya adalah efek interaksi. Masalah takik bypass jarang terjadi secara terpisah. Takik kecil yang dipadukan dengan pengangkat yang sedikit aus dan kumparan yang lebih tebal 0,02 mm dari nominalnya menyebabkan kegagalan tiga-faktor yang tidak dapat diselesaikan dengan penyesuaian apa pun. Pemecahan masalah yang efektif memerlukan pemeriksaan takik, komponen yang berdekatan, dan material yang masuk secara bersamaan daripada mengejar satu variabel dalam satu waktu.
Kerangka kerja dan alat diagnostik ini melayani perancang cetakan dan insinyur produksi yang bekerja melalui siklus hidup penuh alat progresif. Namun hal ini juga menggarisbawahi prinsip yang lebih luas: keputusan bypass notch tidak dapat dipisahkan dari kinerja die secara keseluruhan. Mereka terhubung dengan setiap pilihan desain lain yang Anda buat, mulai dari penempatan percontohan hingga pemilihan material hingga keekonomian strip.
Menerapkan Prinsip Bypass Notch pada Proyek Desain Die Anda
Takik bypass menempati area kecil pada tata letak strip, namun pengaruhnya menjangkau setiap sudut cetakan. Satu notch terhubung ke akurasi registrasi pilot, stabilitas pengumpanan pengangkut, strategi izin pengangkat, keekonomian material, dan keandalan pelepasan skrap. Memperlakukan fitur relief ini sebagai keputusan geometri yang terisolasi adalah kesalahan yang dilakukan sebagian besar pembuat perkakas. Para desainer yang melakukannya dengan benar memahami bahwa dampak bypass notch terhadap kualitas komponen bersifat kumulatif, yang muncul dari cara setiap notch berinteraksi dengan setiap komponen yang dilewatinya di seluruh rangkaian perkembangan penuh.
Menghubungkan Desain Bypass Notch ke Performa Die
Jalur{0}}terakhir dari segala sesuatu yang tercakup di sini adalah integrasi. Integrasi takik bypass desain die yang progresif berarti geometri jarak bebas, lebar pembawa, pemilihan jenis takik, dan pengelolaan slug semuanya mencerminkan strategi tunggal yang koheren, bukan kumpulan patch stasiun-demi-stasiun. Ketika elemen-elemen ini sejajar, strip diumpankan dengan lancar, bagian-bagiannya memiliki toleransi, dan cetakan berjalan tanpa intervensi. Jika terjadi konflik, Anda memecahkan masalah gejala yang terus berubah karena akar permasalahannya terletak pada keputusan desain yang dibuat oleh tiga stasiun di hulu.
Ringkasan praktik terbaik desain takik bypass: jarak bebas ukuran pada selubung fitur yang dibentuk ditambah-margin pegas balik spesifik material, pertahankan pemisahan minimum dari lubang pilot, pertahankan kekuatan pembawa di atas dua kali ketebalan material di setiap-penampang, rancang geometri slug untuk ejeksi yang andal, dan verifikasi jarak bebas di setiap stasiun hilir yang dilalui fitur tersebut, bukan hanya stasiun berikutnya.
Menguasai prinsip-prinsip ini menandai perbedaan antara dadu yang bertahan dalam uji coba dan dadu yang menjalankan jutaan siklus tanpa intervensi. Prinsip-prinsip teknik stamping die tingkat lanjut tidak hanya bergantung pada peralatan eksotik atau perangkat lunak simulasi yang mahal. Mereka hidup dalam detail seperti geometri takik bypass yang dianggap oleh sebagian besar desainer sebagai renungan.
Sumber Daya untuk Teknik Stamping Die Tingkat Lanjut
Bagi teknisi perkakas yang bekerja melalui proyek cetakan progresif yang kompleks di mana takik bypass bersinggungan dengan kedalaman pembentukan, aliran material, dan integrasi komponen multi{0}}stasiun, memiliki akses ke mitra perkakas yang berpengalaman akan memperpendek siklus pengembangan.Solusi cetakan stempel khusus YICHENmemberikan dukungan teknik untuk{0}}proyek berat desain yang melibatkan struktur cetakan, konfigurasi punch dan pengangkat, pengoptimalan jarak bebas, dan validasi tata letak strip. Ketika tata letak strip Anda melibatkan jenis keputusan multi-variabel yang dibahas dalam artikel ini, tinjauan kolaboratif dengan tim peralatan yang mumpuni akan menangkap masalah yang sering terlewatkan oleh pekerjaan desain tunggal.
Tujuan takik bypass desain die stamping bukanlah kompleksitas demi kepentingannya sendiri. Ini adalah izin terkontrol yang memungkinkan segala sesuatu di dalam cetakan berfungsi sebagaimana mestinya. Dapatkan takik yang benar, dan sisa dadu akan mengikuti.
Pertanyaan yang Sering Diajukan Tentang Bypass Notches dalam Desain Stamping Die
1. Apa tujuan dari takik bypass pada cetakan stempel progresif?
Takik pintas berfungsi sebagai geometri relief yang dipotong pada strip pembawa yang mencegah fitur yang terbentuk sebelumnya seperti flensa, tarikan, atau emboss agar tidak bertabrakan dengan perkakas hilir selama kemajuan strip. Mereka memastikan strip bergerak bebas dari stasiun ke stasiun tanpa kemacetan, distorsi, atau kerusakan akibat cetakan. Tanpa bantuan bypass yang tepat, fitur yang ditinggikan atau diturunkan akan mengganggu pukulan, sisipan, dan pengangkat seiring berjalannya strip, yang menyebabkan salah pengumpanan, bagian tergores, atau benturan keras yang dapat menyebabkan kerugian 100 kali lebih banyak daripada material yang dihemat dengan menghilangkan takik.
2. Apa perbedaan antara takik bypass dan takik nada?
Pitch notch (juga disebut French notch) terutama mengontrol jarak umpan strip dan registrasi dengan menyediakan penghentian mekanis yang mencegah pemberian makan berlebih. Takik bypass hanya ada sebagai pelepas jarak untuk mencegah fitur yang terbentuk bersentuhan dengan komponen die hilir selama kemajuan. Meskipun takik pitch biasanya berupa potongan persegi panjang pada tepi lajur yang dibuat pada stasiun pertama, takik bypass dibuat berkontur agar sesuai dengan profil fitur yang dibentuk dan ditempatkan berdekatan di mana pun interferensi akan terjadi. Beberapa toko menggunakan istilah-istilah ini secara bergantian, namun penggerak desain, aturan ukuran, dan mode kegagalannya berbeda secara signifikan.
3. Kapan sebaiknya saya menggunakan takik bypass positif dan bukan takik bypass negatif?
Takik bypass positif lebih disukai ketika kekuatan strip pembawa harus dijaga, khususnya pada material tipis di bawah 0,5 mm di mana material yang dihilangkan membuat pembawa terlalu fleksibel untuk pengumpanan yang stabil. Mereka juga cocok untuk operasi-kecepatan tinggi di atas 200 pukulan per menit di mana risiko osilasi strip tinggi, dan perkembangan-panjang berhenti ketika gaya umpan kumulatif memerlukan lebar pembawa penuh. Pengorbanannya adalah meningkatnya kompleksitas cetakan karena setiap stasiun hilir memerlukan kantong izin yang sesuai yang dimasukkan ke dalam komponen cetakan. Takik bypass negatif berfungsi lebih baik untuk material yang lebih tebal, struktur cetakan yang lebih sederhana, dan aplikasi yang memungkinkan pelepasan slug dengan mudah.
4. Bagaimana jenis material mempengaruhi ukuran takik bypass pada cetakan progresif?
Setiap material memerlukan margin jarak bebas yang berbeda karena pegas, kekerasan, dan keuletan yang berbeda-beda. Baja ringan hanya memerlukan jarak bebas 5-10% di luar profil yang dibentuk karena pegas balik yang dapat diprediksi. Aluminium memerlukan jarak bebas ekstra 15-25% karena pegas berputar 5-8 derajat pada tikungan yang sebanding. Tembaga memerlukan ukuran yang terlalu besar sebesar 20-30% dengan sudut internal yang terpancar karena material lunak berubah bentuk pada tepi takik akibat tekanan umpan, yang menyebabkan profil takik menutup seiring waktu. Baja berkekuatan tinggi memerlukan margin 15-20% karena springback yang agresif. Solusi cetakan stempel khusus YICHEN di yichen-group.com dapat membantu para insinyur memvalidasi keputusan izin khusus material ini selama pengembangan tata letak strip.
5. Bagaimana cara memecahkan masalah kesalahan pengumpanan strip yang disebabkan oleh masalah takik bypass?
Mulailah dengan mengidentifikasi pola gejala. Kesalahan pengumpanan yang terjadi secara berkala di satu stasiun menunjukkan jarak bebas marjinal di mana pegas balik material melebihi batas desain, sehingga memerlukan takik yang lebih lebar 10-15%. Strip yang tertekuk atau terpelintir menunjukkan bahwa pembawa menjadi melemah secara berlebihan akibat pelepasan takik, sehingga memerlukan peningkatan lebar pembawa atau peralihan ke bypass positif. Pemanjangan lubang pilot yang progresif berarti takik terlalu dekat dengan pilot, sehingga memerlukan relokasi untuk mempertahankan pemisahan ketebalan material 2x. Retensi slug yang menyebabkan kemacetan berkala memerlukan desain ulang profil takik dengan sudut lancip atau sudut draft. Sebagian besar masalah produksi takik bypass disebabkan oleh kurangnya margin desain yang berfungsi selama uji coba lambat namun gagal pada kecepatan produksi.


