


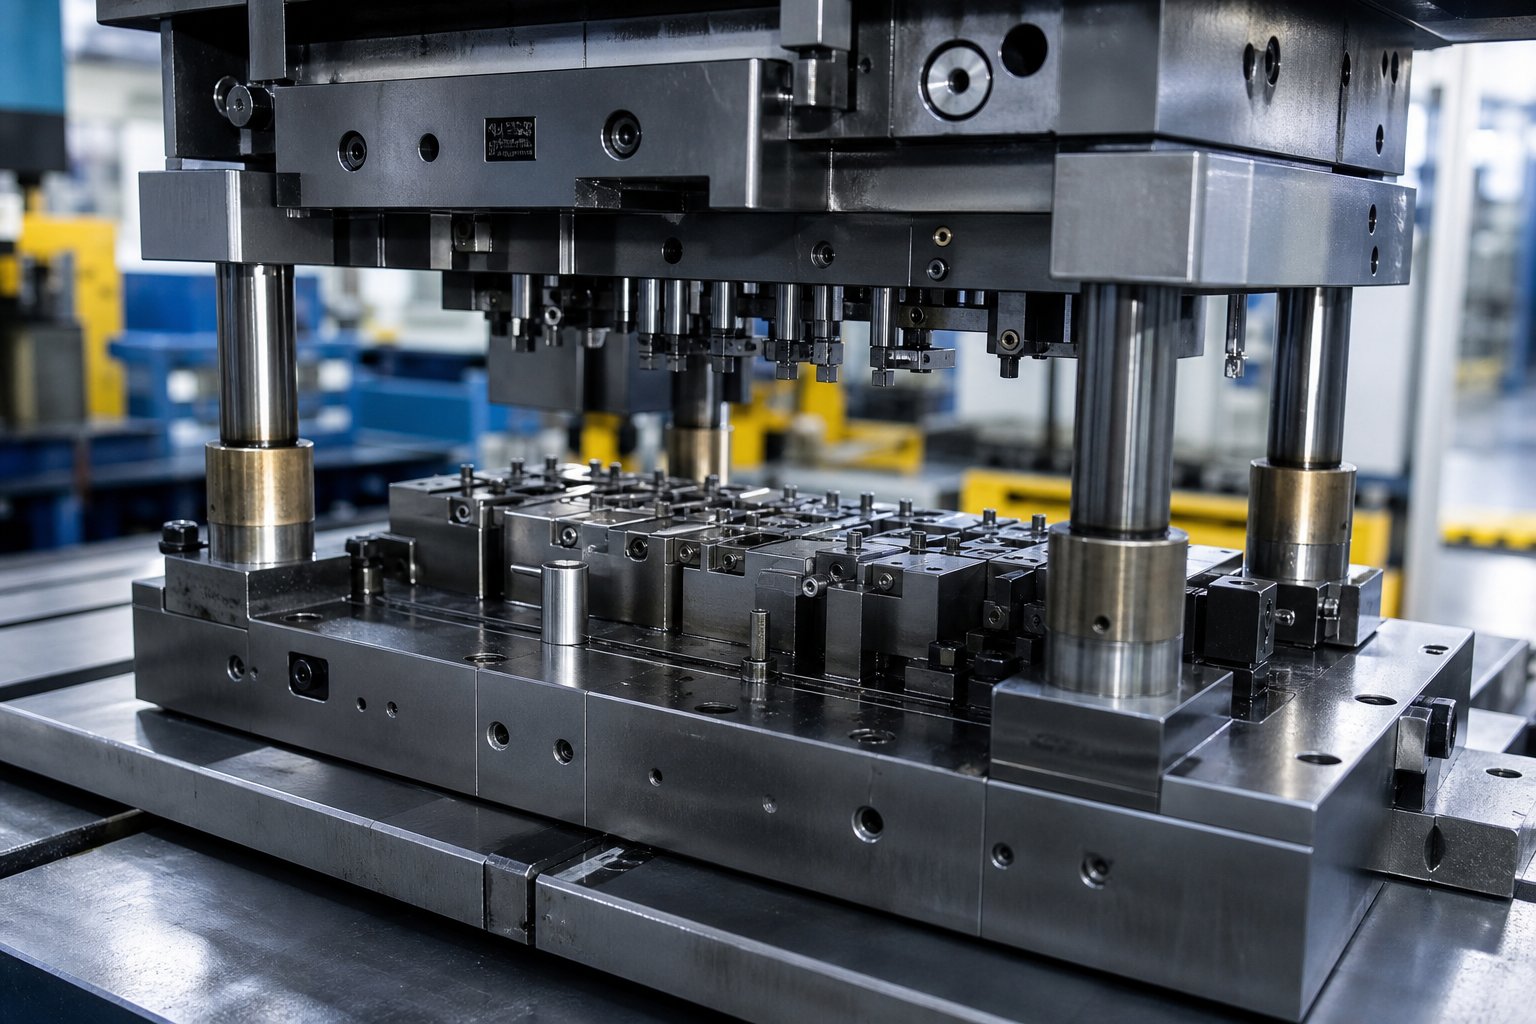
Apa yang Ditawarkan PDF Desain Stamping Die kepada Insinyur Perkakas
Saat Anda mencariPDF desain cetakan stempel, Anda mungkin menginginkan dua hal sekaligus: konten pendidikan yang solid tentang disiplin ilmu itu sendiri dan dokumen referensi tepercaya yang dapat Anda ambil selama pekerjaan desain sebenarnya. Panduan ini menjawab kedua kebutuhan tersebut.
Desain stamping die adalah proses rekayasa pembuatan perkakas yang mengubah lembaran logam datar menjadi bagian jadi melalui pemisahan atau deformasi yang terkendali. Pers menerapkan gaya pada material yang ditempatkan di dalam cetakan pada suhu kamar, dan geometri cetakan menentukan bentuk bagian akhir, kualitas tepi, dan akurasi dimensi. Cakupannya luas, mencakup segala hal mulai dari struktur die dan pemilihan material hingga penentuan jarak bebas dan perencanaan tata letak strip.
Apa yang Dicakup Desain Stamping Die
Panduan stempel logam yang komprehensif mencakup berbagai disiplin ilmu yang saling terkait. Anda akan menemukan konten tentang klasifikasi cetakan (tipe-operasi tunggal, gabungan, dan progresif), komposisi struktur termasuk bagian proses dan bagian struktural, sifat material seperti plastisitas dan kekuatan luluh, serta analisis proses pengecapan yang menentukan berapa banyak operasi yang diperlukan suatu bagian. Desain die juga mencakupgeometri pukulan, konfigurasi pelat tekan, sistem pemandu, dan spesifikasi templatyang menjamin kualitas produksi berulang.
Mengapa Insinyur Mengandalkan Referensi PDF
Pergeseran halaman web, kerusakan tautan, dan pemformatan online sering kali merusak gambar teknis dan tabel toleransi yang menjadi andalan para insinyur perkakas. PDF yang-terstruktur dengan baik memecahkan masalah ini. Ini mempertahankan formula persis seperti yang dibuat, merender tabel dan-penampang tanpa penyimpangan tata letak, dan bekerja secara offline di mesin cetak atau di stasiun CAD. Anda dapat mencetak halaman tertentu, memberi anotasi, dan mengarsipkannya dengan file proyek.
PDF desain cetakan stempel berkualitas menjembatani kesenjangan antara buku teks akademis yang luas dan dokumen standar perusahaan yang sempit, memberikan para insinyur referensi portabel tunggal yang menggabungkan teori, metode perhitungan, dan aturan desain praktis dalam satu format terstruktur.
Bab-bab berikutnya menguraikan konten teknis spesifik yang berisi referensi desain cetakan terbaik, dimulai dengan pemilihan jenis cetakan dan menelusuri komponen, jarak bebas, takik bypass, tata letak strip, dan alat simulasi.
Jenis Stamping Dies dan Cara Memilihnya
Setiap keputusan desain stempel logam dimulai dengan satu pertanyaan: jenis cetakan mana yang cocok untuk bagian tersebut? Jika hal ini salah, Anda akan menghadapi desain ulang perkakas, tingkat scrap yang meningkat, dan operasi sekunder yang memakan margin. Lakukan dengan benar dan produksi akan berjalan lancar mulai dari uji coba hingga akhir-masa-masa pakainya.
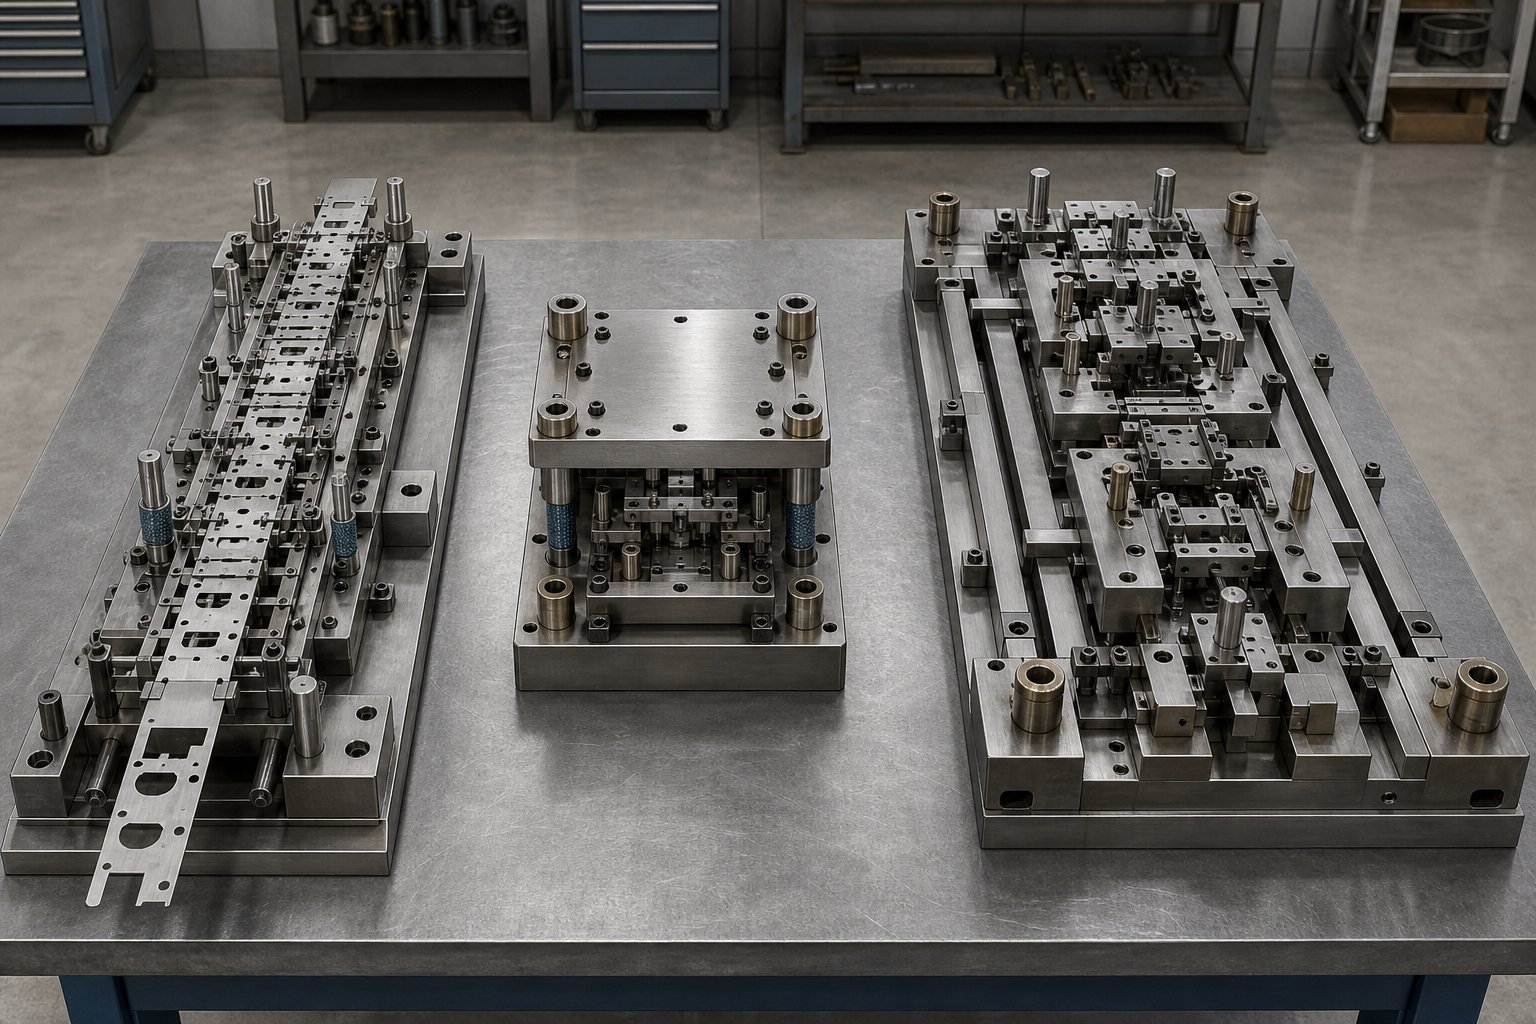
Empat jenis cetakan utama mendominasi bidang ini: cetakan progresif, cetakan majemuk, cetakan transfer, dan cetakan kombinasi. Masing-masing menangani persimpangan geometri komponen, volume produksi, dan permintaan toleransi yang berbeda. Bagian di bawah ini memberi Anda kerangka keputusan yang sebagian besar dokumen referensi tersebar di beberapa bab, jika mencakup semuanya.
Dies Progresif dan Pertimbangan Desainnya
Desain cetakan stempel progresifberpusat pada jalur material yang diumpankan melalui serangkaian stasiun, masing-masing melakukan operasi berbeda. Anggap saja sebagai satu siklus berkelanjutan di mana pukulan, pembengkokan, coining, dan cutoff semuanya terjadi dalam satu pukulan tekan saat strip bergerak maju dengan jarak nada yang tetap. Pin pilot menjaga kesejajaran di seluruh stasiun, menjaga toleransi tumpukan-dapat diprediksi.
Kapan desain progresif optimal? Kapan pun Anda membutuhkan-output bervolume tinggi-hingga-bagian kecil dengan kompleksitas sedang. Produksi yang melebihi satu juta bagian per tahun adalah wilayah umum. Sambungan jalur berkelanjutan menghilangkan penanganan komponen antar-operasi, sehingga mengurangi biaya tenaga kerja hingga 40% dibandingkan dengan pendekatan-stasiun tunggal.
- Keuntungan:Produksi-kecepatan tinggi, pemosisian yang konsisten di seluruh stasiun, biaya per-bagian yang rendah dalam skala besar, banyak operasi dalam satu siklus pengepresan
- Keterbatasan:Investasi perkakas awal yang tinggi, sambungan strip membatasi arah pembentukan, kedalaman penarikan yang dalam dibatasi oleh tegangan strip, biaya tambahan untuk operasi sekunder seperti threading
Contoh-dunia nyata: dalam pembuatan konektor, ketidakselarasan strip sekecil 0,02 mm dapat terjadi di semua stasiun. Inilah sebabnya mengapa tata letak strip dan desain percontohan sangat penting untuk memproses stabilitas dalam cetakan progresif apa pun.
Aplikasi Majemuk dan Transfer Die
Compound dies menyelesaikan beberapa operasi pemotongan dalam satu langkah di satu stasiun. Tidak ada gerakan progresif, tidak ada sistem transfer. Bagian itu terbentuk secara instan. Hal ini terdengar membatasi, namun untuk bagian datar yang membutuhkan akurasi tepi yang tinggi, cetakan majemuk sering kali mengungguli alternatif progresif. Mengapa? Karena tidak ada deformasi kumulatif dari beberapa stasiun. Kerataan-komponen penting seperti ring, gasket, dan komponen listrik kecil mendapat manfaat langsung dari pendekatan ini, dengan pengurangan waktu produksi sebesar 25-30% dibandingkan dengan operasi berurutan.
- Keuntungan:Kerataan yang unggul, kompleksitas perkakas yang lebih rendah, waktu pengerjaan perkakas yang lebih pendek, material sisa yang lebih sedikit
- Keterbatasan:Tidak dapat mendukung pembentukan multi-arah, tidak cocok untuk geometri kompleks, umumnya terbatas pada bagian dengan diameter kurang dari 150 mm
Transfer dies mengambil pendekatan yang berlawanan dengan kompleksitas. Bagian tersebut dipisahkan dari strip lebih awal dan bergerak bebas antar stasiun melalui sistem transfer mekanis. Setiap stasiun bekerja pada bagian tersebut secara independen, memungkinkan penarikan dalam, pembentukan multi-sudut, dan operasi yang tidak dapat dilakukan-desain yang terhubung. Panel bodi otomotif, rumah peralatan, dan penutup-yang ditarik dalam semuanya bergantung pada stempel cetakan transfer.
- Keuntungan:Fleksibilitas pembentukan penuh, mendukung gambar dalam dan geometri kompleks, tidak ada batasan strip pada arah pembentukan, cocok untuk bagian besar
- Keterbatasan:Biaya pengaturan dan peralatan lebih tinggi, waktu transfer harus disinkronkan secara tepat, kompleksitas pemeliharaan meningkat
Memilih Jenis Die yang Tepat untuk Aplikasi Anda
Bayangkan Anda memiliki gambar bagian, target volume, dan anggaran. Bagaimana Anda mencocokkannya dengan tipe cetakan standar yang tepat? Gunakan logika ini:
- Jika komponen Anda kecil, diproduksi dalam volume tinggi, dan tidak memerlukan gambar dalam, stempel cetakan progresif adalah pilihan default.
- Jika bagian Anda datar dengan geometri sederhana dan menuntut akurasi dimensi yang ketat, stempel cetakan majemuk memberikan hasil terbaik.
- Jika bagian Anda memerlukan gambar dalam, pembentukan multi-arah, atau operasi sekuensial yang rumit, stempel cetakan transfer memberikan fleksibilitas yang diperlukan.
- Jika kompleksitas meningkat namun volume tetap tinggi, pertimbangkan kombinasi cetakan yang menggabungkan operasi pemotongan dan pembentukan dalam pendekatan hibrid.
Tabel di bawah menggabungkan faktor-faktor keputusan ini ke dalam satu perbandingan, jenis referensi terstruktur yang Anda harapkan dalam-PDF desain cetakan yang terorganisir dengan baik:
| Kriteria | Mati Progresif | Senyawa Mati | Pemindahan Mati |
|---|---|---|---|
| Bagian Kompleksitas | Rendah hingga sedang | Geometri datar dan sederhana | Bentuknya yang tinggi dan multi{0}}arah |
| Kecepatan Produksi | Sangat tinggi | Tinggi | Sedang |
| Biaya Perkakas | Tinggi (diamortisasi berdasarkan volume) | Sedang | Tinggi (sistem transfer menambah biaya) |
| Kemampuan Toleransi | Ketat, dengan kontrol pilot | Kerataan dan akurasi tepi yang luar biasa | Ketat, dengan kontrol stasiun independen |
| Gambar Mendalam | Dibatasi oleh ketegangan strip | Tidak didukung | Didukung penuh |
| Rentang Volume Terbaik | 500,000+ bagian | 10,000 - 500,000 bagian | 10,000 - 1,000,000+ bagian |
| Aplikasi Khas | Konektor, braket, terminal | Mesin cuci, gasket, komponen listrik datar | Panel otomotif, rumah,-bagian yang ditarik dalam |
Kesimpulannya sederhana saja: cocokkan prosesnya dengan bagiannya, bukan sebaliknya. Memilih jenis cetakan yang salah sering kali menyebabkan operasi sekunder yang meningkatkan biaya, desain ulang perkakas yang menunda peluncuran, dan tingkat sisa yang tidak pernah stabil. Dokumen referensi yang menyeluruh mengkodifikasikan aturan pengambilan keputusan ini sehingga para insinyur menghindari kesalahan berulang yang telah diselesaikan.
Pemilihan tipe cetakan menentukan arsitekturnya, namun kinerja sebenarnya terletak pada komponen yang membentuk perakitan. Bagaimana punch, stripper, lifter, dan sistem pemandu berinteraksi selama setiap langkah pengepresan menentukan apakah jenis die yang Anda pilih benar-benar memberikan kualitas dan masa pakai alat yang dijanjikan oleh desain.
Komponen Penting Die dan Fungsinya
Tipe dadu hanyalah sebuah strategi. Komponen-komponen di dalam perakitan inilah yang menjalankan strategi tersebut jutaan kali lipat. Setiap cetakan stempel, baik progresif atau majemuk, dibangun dari hierarki bagian struktural dan kerja yang harus bekerja sama dalam sepersekian milimeter. Memahami panduan struktur perakitan cetakan ini, komponen demi komponen, adalah hal yang membedakan alat yang berfungsi dari alat yang menghabiskan anggaran pemeliharaan.
Bayangkan pers berputar dengan kecepatan 200 pukulan per menit. Selama setiap pukulan, bagian atas turun, sejajar dengan bagian bawah, melakukan pekerjaan pemotongan atau pembentukan, melepaskan material dari pukulan, dan memendek. Setiap komponen dalam tumpukan memiliki peran yang ditentukan dalam urutan tersebut. Kehilangan satu detail dalam desain perkakas cetakan, dan keseluruhan sistem akan menurun.
Komponen Rakitan Die Atas dan Bawah
Fondasinya dimulai dengan die plate, disebut juga die shoes atau die set. Pelat baja atau aluminium tebal ini berfungsi sebagai dasar pemasangan di mana setiap komponen lainnya diamankan. Sepatu bagian bawah dibaut ke alas alat pres, dan sepatu bagian atas dipasang ke alat press ram. Anggap saja sebagai sasis dari keseluruhan alat. Kekakuannya menentukan seberapa baik rakitan menahan defleksi di bawah beban, yang secara langsung berhubungan dengan tonase tekan dan ukuran cetakan.
Menghubungkan sepatu atas dan bawah adalah pin pemandu dan ring. Ini memberikan ketepatan penyelarasan yang menjaga pukulan tetap terpusat pada bukaan cetakan. Menurut Moeller Precision Tool, pin pemandu diproduksi dengan toleransi dalam 0,0001 inci untuk memastikan akurasi posisi. Ada dua gaya utama:
- Pin pemandu gesekan (lurus).- ukurannya sedikit lebih kecil dibandingkan lubang bushing, memberikan panduan yang akurat namun membutuhkan lebih banyak tenaga untuk memisahkan bagian cetakan
- Pin pemandu bantalan bola-- mengendarai serangkaian bantalan bola dalam sangkar aluminium, memungkinkan pemisahan yang lebih mulus dan menjadi standar industri untuk kemudahan penggunaan
Di antara sepatu dan komponen kerja terdapat pelat pendukung, pelat pelubang, dan balok cetakan. Pelat pendukung mendistribusikan beban pukulan ke seluruh sepatu untuk mencegah kerusakan lokal. Pelat pelubang menahan alat pemotong dan pembentuk pada posisi X-Y yang tepat. Blok die berisi bukaan die yang cocok dengan setiap profil pukulan. Untuk pelat pendukung struktural yang memerlukan kekuatan tekan tinggi, baja perkakas kerja dingin SKD11 yang diberi perlakuan panas dengan HRC 58-60 adalah hal yang umum, yang memastikan ketahanan terhadap deformasi di bawah beban berat yang berkelanjutan.
Pukulan, Pengangkat, dan Penari Telanjang secara Detail
Pukulan adalah alat pemotong dan pembentuk aktif yang bersentuhan dengan material. Geometri hidungnya, baik bulat, lonjong, persegi, atau-diprofilkan khusus, menentukan fitur yang dihasilkannya. Setiap pukulan bekerja bersama dengan tombol mati yang memberikan ujung tombak yang berlawanan. Tombol cetakan tersebut diimbangi sedikit lebih besar daripada hidung pelubang, biasanya 5-10% dari ketebalan material yang ditusuk. Pergeseran ini, yang disebut die break, menciptakan celah terkontrol di mana geseran sebenarnya terjadi.
Penari telanjang memiliki peran yang mudah diremehkan. Ketika pukulan menembus lembaran, material mencengkeram sisi pukulan karena pemulihan elastis. Tanpa pelat pengupas yang menekan lembaran, material akan naik seiring dengan pukulan yang ditarik, sehingga menyebabkan salah pengumpanan, distorsi strip, atau kerusakan komponen. Penari telanjang menahan lembaran rata pada permukaan cetakan selama retraksi dan juga memandu material selama pembentukan. Stripper bermuatan pegas memberikan manfaat tambahan dengan menerapkan tekanan terkontrol selama siklus pemotongan itu sendiri, sehingga meningkatkan kualitas tepian.
Pengangkat menaikkan strip dari permukaan cetakan di antara pukulan, memungkinkannya maju dengan bebas ke posisi nada berikutnya. Tanpa pengangkat, strip akan terseret melintasi permukaan cetakan, menimbulkan goresan, meningkatkan ketahanan umpan, dan menyebabkan kesalahan posisi. Dalam kematian progresif, pengangkat bekerja dengan pilot untuk mempertahankan registrasi strip. Pilot adalah pin presisi yang memasukkan-lubang yang telah dibuat sebelumnya pada strip, menariknya ke posisi yang tepat sebelum setiap stasiun melakukan tugasnya.
Blok tumit menyerap gaya lateral yang dihasilkan selama operasi pemotongan atau pembentukan. Ketika pukulan memasuki material pada suatu sudut, atau ketika pemotongan asimetris menghasilkan gaya dorong ke samping, blok tumit memindahkan beban tersebut ke dalam sepatu cetakan daripada membiarkan rakitan atas bergeser ke samping. Mereka penting untuk menjaga keselarasan cetakan dengan operasi pembentukan berat atau pemotongan miring.
Bagaimana Desain Komponen Mempengaruhi Kinerja Die
Presisi komponen bukan tentang perfeksionisme. Ini tentang ekonomi. Punch ground yang berjarak 0,01 mm dari-tengah menciptakan keausan tidak merata yang mengurangi separuh umur pahat. Pelat stripper dengan tekanan pegas yang tidak konsisten menghasilkan kualitas tepi yang bervariasi di seluruh lebar strip. Sistem pemandu dengan putaran berlebihan memungkinkan bagian atas dan bawah bergeser karena beban, sehingga menghasilkan gerinda satu-sisi yang memerlukan finishing sekunder.
Hubungannya bersifat langsung: spesifikasi komponen yang lebih ketat akan memperpanjang interval perawatan, mengurangi sisa, dan meningkatkan konsistensi komponen. Pelubang inti dan sisipan biasanya menggunakan-baja berkecepatan tinggi seperti SKH9-yang diberi perlakuan panas hingga HRC 60-62, sehingga menghasilkan kekerasan merah yang diperlukan untuk mempertahankan tepi tajam melalui jutaan siklus pada suhu gesekan tinggi.
Berikut adalah komponen dan fungsi cetakan stempel penting yang harus dirinci secara detail oleh setiap referensi desain cetakan stempel logam:
- Sepatu mati (piring)- memberikan fondasi struktural yang kokoh dan antarmuka pemasangan pada mesin cetak
- Pin pemandu dan bushing- menyelaraskan rakitan atas dan bawah dengan presisi di bawah-seribu
- Pelat pendukung- mendistribusikan beban titik dari pukulan untuk mencegah kerusakan sepatu
- Pelat pelubang dan penahannya- menahan pukulan dalam posisi menyamping yang tepat
- Blok dan tombol mati- sediakan tepi tajam bawah yang dipadukan dengan pelubang
- Piring penari telanjang- pegang material secara rata dan lepaskan dari pukulan selama retraksi
- Mata air (mekanis atau nitrogen) - provide controlled force for stripping, holding, and return functions
- Pengangkat- naikkan garis di antara pukulan untuk memberi makan dan memposisikan secara bebas
- Pin percontohan- daftarkan strip ke posisi yang tepat sebelum setiap stasiun beroperasi
- Blok tumit- menyerap gaya dorong lateral dari operasi miring atau asimetris
Ketika desain melampaui apa yang dapat diakomodasi oleh komponen katalog standar, baik karena perilaku material yang tidak biasa, geometri non{0}}standar, atau integrasi erat antara stasiun pembentukan dan pemotongan, bekerja sama dengan produsen cetakan berpengalaman menjadi langkah praktis berikutnya.YICHENmemberikan solusi cetakan stempel khusus bagi para insinyur yang menghadapi tantangan-tantangan ini, mulai dari konfigurasi punch dan pengangkat yang rumit hingga optimalisasi struktur cetakan untuk skenario aliran material yang menuntut. Bagi para profesional perkakas yang telah mempelajari teori dan membutuhkan solusi-siap produksi, kemitraan manufaktur semacam itu menjembatani kesenjangan antara pengetahuan referensi dan perkakas kerja.
Pemilihan komponen menentukan kemampuan struktural cetakan, namun apakah komponen tersebut menghasilkan komponen yang bersih bergantung pada satu perhitungan penting: jarak antara punch dan die. Terlalu ketat akan merusak peralatan. Terlalu longgar akan menghasilkan tepian yang tidak dapat digunakan. Bagian berikutnya menguraikan dengan tepat bagaimana mendapatkan angka yang tepat untuk material apa pun.
Perhitungan Izin dan Standar Toleransi
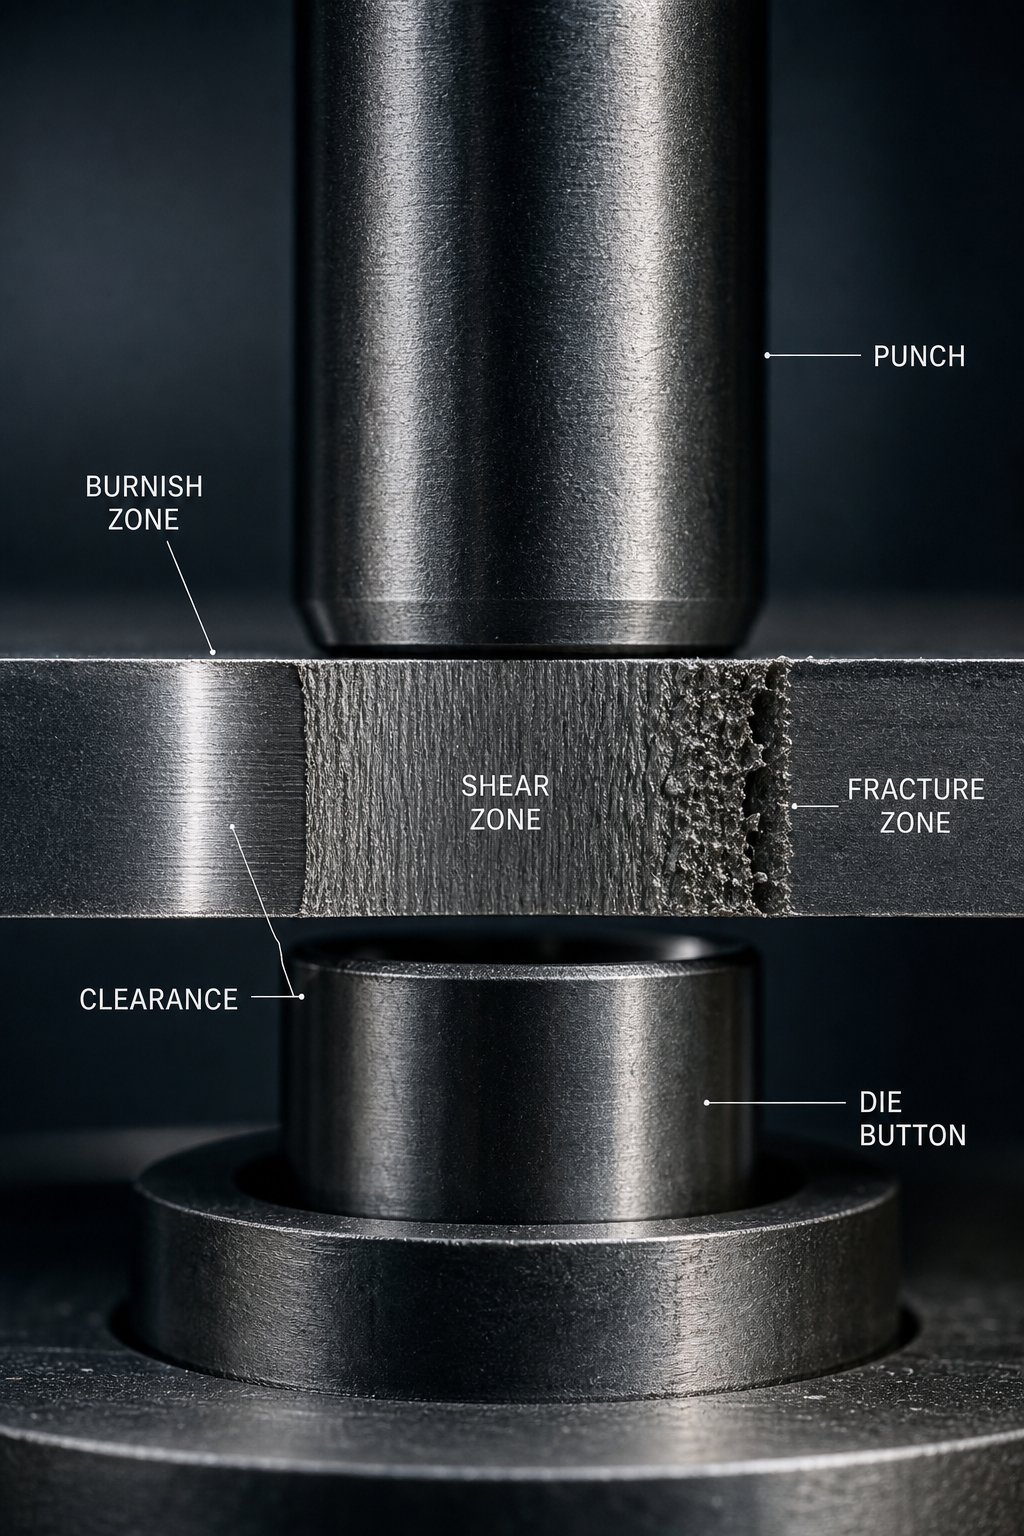
Izin adalah nomor tunggal yang menentukan apakah tepi yang dicap bersih atau memerlukan finishing sekunder. Ini adalah celah terkontrol antara tepi tajam pelubang dan tepi tajam kancing mati, yang ditentukan sebagai persentase ketebalan material per sisi. Setiap PDF desain cetakan stempel yang layak disimpan menyediakan ruang yang signifikan untuk topik ini karena kesalahan izin akan menyebabkan masalah duri, kegagalan pukulan dini, dan penyimpangan dimensi yang mengganggu kestabilan seluruh proses produksi.
Banyak bagan referensi mencantumkan nilai izin di samping nama material dan berhenti di situ. Pendekatan ini membuat para insinyur bertanya-tanya ketika mereka menemukan paduan baru atau rentang ketebalan yang tidak biasa. Memahami mengapa material memerlukan jarak bebas yang berbeda, bukan hanya berapa nilainya, memberi Anda kemampuan untuk memecahkan masalah yang tidak dapat diatasi dengan tabel saja.
Metode Perhitungan Izin berdasarkan Jenis Bahan
Metode standarnya mudah: kalikan ketebalan material dengan persentase yang disarankan untuk mendapatkan jarak bebas per sisi. Atitik awal umum adalah 10% dari ketebalan stok, namun praktik manufaktur modern menunjukkan bahwa 11-20% sering kali mengurangi ketegangan perkakas dan memperpanjang masa operasional tanpa mengorbankan kualitas tepian.
Mengapa kisarannya? Karena material yang berbeda akan patah secara berbeda akibat geser. Ketika sebuah pukulan memasuki lembaran logam, pertama-tama hal itu menciptakan zona mengilap melalui deformasi plastis, kemudian material tersebut patah sepanjang batas butir dari tepi pukulan dan tepi cetakan. Jika jarak bebasnya benar, bidang patahan tersebut akan sejajar dan bertemu dengan rapi. Jika tidak, material akan sobek secara tidak merata, sehingga menghasilkan pinggiran yang kasar dan gerinda yang tebal.
Properti material mendorong perilaku ini:
- Kekuatan hasilmenentukan seberapa besar gaya yang ditahan material sebelum deformasi plastis dimulai. Kekuatan luluh yang lebih tinggi berarti material memerlukan jarak bebas yang lebih besar untuk memungkinkan perambatan patahan tanpa penumpukan gaya yang berlebihan.
- Kekuatan tarikmenunjukkan tegangan maksimum yang dapat ditahan material. Material yang lebih keras dan kuat memerlukan jarak bebas yang lebih luas karena ketahanannya terhadap geser memerlukan lebih banyak ruang agar retakan dapat merambat dengan rapi.
- Daktilitasmenggambarkan seberapa besar bahan meregang sebelum putus. Bahan yang sangat ulet seperti tembaga atau aluminium lunak cenderung menuju zona rollover yang lebih besar dan memerlukan jarak yang lebih rapat untuk membatasi aliran plastik yang berlebihan sebelum terjadinya patahan.
Berikut adalah tabel referensi yang menunjukkan toleransi stempel logam pada umumnya untuk pemilihan izin pada material umum:
| Bahan | Rentang Kekuatan Tarik | Jarak Bebas yang Disarankan (% per sisi) | Catatan |
|---|---|---|---|
| Baja Ringan (CRS/HRS) | 300-450 MPa | 8-12% | Garis dasar standar; sebagian besar tabel referensi menggunakan ini sebagai default |
| Baja Tahan Karat (304/316) | 500-700 MPa | 12-16% | Pekerjaan-menjadi keras dengan cepat; jarak bebas yang lebih ketat mempercepat keausan pukulan |
| Aluminium (1100, 5052) | 90-260 MPa | 6-10% | Lembut dan ulet; terlalu banyak jarak bebas menghasilkan rollover yang berlebihan |
| Baja-Kekuatan Tinggi (HSLA/DP) | 600-1000+ MPa | 14-20% | Memerlukan jarak bebas yang besar untuk mencegah patahnya pukulan |
| Tembaga dan Kuningan | 200-400 MPa | 8-12% | Elastis; duri-aplikasi sensitif mungkin menggunakan ujung bawah |
| Baja Pegas (SK5, 301 SS) | 700-900 MPa | 15-20% | Sangat keras; jarak bebas yang tidak memadai menyebabkan geseran sekunder dan chipping |
Kapan sebaiknya Anda menerapkan jarak bebas yang lebih ketat dan lebih longgar? Pertimbangkan persyaratan bagian. Jika Anda memerlukan zona pengikisan yang besar untuk lubang tekan-, kurangi jarak bebas sedikit untuk memperluas zona geser sebelum patah. Jika masa pakai alat lebih penting daripada penyelesaian tepi, buka jarak bebas untuk mengurangi tekanan pukulan. Toleransi pemotongan mati standar selalu merupakan trade-off antara kualitas tepian, umur panjang alat, dan kecepatan produksi.
Standar Toleransi dan Pengendalian Duri
Ketinggian duri adalah gejala kondisi pembersihan yang paling terlihat. Tepi yang dicap memiliki empat zona berbeda: terguling, mengilap (geser), patah, dan duri. Jarak bebas yang tepat menghasilkan duri yang tipis dan konsisten yang jarang melebihi 10% ketebalan material. Pembukaan lahan yang tidak tepat akan menimbulkan masalah yang berlipat ganda di bagian hilir.
Jika jarak bebasnya benar, bidang patahan dari tepi pukulan dan tepi cetakan menyatu dengan rapi, sehingga menghasilkan duri yang minimal. Jika jarak bebas terlalu besar, material akan robek dan bukannya terpotong, sehingga menghasilkan gerinda yang kuat dan permukaan patah yang kasar. Ketika jarak bebas tidak mencukupi, terjadi geser sekunder, yang meningkatkan gaya potong dan mempercepat keausan pukulan.
Sebagaimana dirinci dalam panduan teknis dari Changdong Stamping Dies, arah duri juga penting. Dalam operasi blanking, gerinda terbentuk di sisi pelubang (bagian atas). Dalam operasi penindikan, gerinda terbentuk di sisi cetakan (bawah). Perancang menentukan permukaan mana yang menghadap ke luar dalam perakitan, kemudian mengarahkan cetakan sesuai sehingga gerinda muncul pada permukaan yang kurang kritis. Ini adalah pertimbangan toleransi stempel lembaran logam yang diabaikan oleh banyak dokumen referensi.
Jarak bebas yang tepat menghilangkan atau mengurangi kebutuhan operasi deburring sekunder. Jika Anda mempertimbangkan bahwa deburring manual dapat menambah $0,02-0,10 per komponen dan penggulingan otomatis memperkenalkan langkah-langkah penanganan tambahan, menjaga jarak bebas yang benar akan menghasilkan penghematan yang semakin besar selama proses produksi ratusan ribu komponen.
Jarak bebas yang tidak merata sangat merusak. Jika pukulan berada-di tengah-tengah relatif terhadap bukaan cetakan, satu sisi akan terpotong sempurna sementara sisi lainnya robek. Hasilnya adalah-gerinda satu sisi yang tidak dapat diperbaiki dengan menyesuaikan jarak bebas secara keseluruhan. Sebaliknya, Anda perlu mengatasi penyelarasan pada sistem pemandu atau tingkat penahan pukulan.
Mengukur dan Memverifikasi Jarak Bebas Die
Menghitung izin di atas kertas adalah satu hal. Memverifikasinya di alat fisik adalah hal lain. Selama uji coba cetakan, para insinyur menggunakan beberapa metode untuk memastikan bahwa jarak bebas sebenarnya sesuai dengan maksud desain:
- Pengukur perasaan- strip logam tipis disisipkan di antara tepi pelubang dan cetakan untuk mengukur jarak secara langsung. Berfungsi dengan baik untuk bukaan yang dapat diakses tetapi tidak praktis untuk fitur kecil atau internal.
- Kesan memimpin- setrip timah lunak atau solder ditempatkan di antara pelubang dan cetakan, lalu dikompres selama gerakan tekan perlahan. Ketebalan cetakan yang dihasilkan memperlihatkan jarak bebas sebenarnya di beberapa titik di sekitar profil.
- Pemeriksaan-bagian pertama- memotong bagian sampel dan memeriksa profil tepi dengan pembesaran. Rasio pengkilapan-terhadap-fraktur yang seimbang di sekeliling keseluruhan memastikan jarak bebas yang seragam.
- pengukuran CMM- mesin pengukur koordinat dapat mengukur dimensi punch dan die secara mandiri, dengan jarak bebas dihitung dari perbedaan dimensi.
Selama produksi, jarak bebas menurun seiring dengan keausan tepi tajam. Efek praktisnya adalah peningkatan tinggi duri secara bertahap seiring waktu. Jadwal pemeliharaan harus menentukan tinggi duri maksimum yang dapat diterima dan memicu penajaman ulang atau penggantian sisipan sebelum ambang batas tersebut tercapai. Untuk produksi die progresif bervolume tinggi, pemantauan jarak bebas di setiap stasiun menjadi penting karena ketidakstabilan di satu stasiun memengaruhi pengumpanan strip, posisi pilot, dan kualitas pembentukan hilir.
Izin mengatur apa yang terjadi pada ujung tombak. Namun dalam cetakan progresif, strip harus bergerak dengan andal di antara tepi tajam melintasi beberapa stasiun tanpa distorsi atau salah pengumpanan. Perilaku strip tersebut, bagaimana ia menangani akumulasi tegangan dan mempertahankan registrasi pada selusin atau lebih stasiun, bergantung pada fitur yang hampir tidak disebutkan dalam sebagian besar referensi desain die: memotong takik.
Lewati Takik dan Aliran Material pada Dies Progresif
Dalam dadu progresif yang berjalan dengan kecepatan lebih dari 200 pukulan per menit, strip bukan hanya pembawa pasif. Ini adalah elemen struktur aktif yang menyerap tegangan dari setiap potongan, tikungan, dan bentuk di setiap stasiun. Ketika satu stasiun menarik material ke bawah atau meregangkannya ke samping, deformasi tersebut akan menarik strip di stasiun yang berdekatan, mendistorsi lokasi lubang pilot, menyebabkan kesalahan pengumpanan, dan menimbulkan kesalahan dimensi pada bagian-bagian yang baik-baik saja sebelum pembentukan dimulai. Tujuan dari takik bypass pada cetakan stempel adalah untuk memutus transmisi tegangan tersebut, memberikan ruang strip untuk berubah bentuk secara lokal tanpa merusak keseluruhan perkembangannya.
Sebagian besar referensi desain cetakan menyebutkan memotong takik secara sepintas atau melewatkannya seluruhnya. Namun pembuat perkakas berpengalaman mengenalinya sebagai salah satu perkakas paling efektif untuk menjaga stabilitas strip pada cetakan dengan operasi pemotongan dan pembentukan campuran. Jika Anda pernah melihat cetakan progresif yang menghasilkan bagian sempurna di stasiun 1 hingga 5 tetapi menyimpang dari toleransi di stasiun 6 dan seterusnya, pelepas tegangan yang tidak memadai di antara stasiun-stasiun pembentuk adalah penyebab umum.
Desain Takik Bypass Positif dan Negatif
Perbedaan antara takik bypass negatif dan positif pada cetakan stempel lembaran logam terletak pada cara material diperlakukan di lokasi relief.
Takik bypass negatif menghilangkan material dari strip pada titik tertentu antar stasiun. Bayangkan sebuah slot sempit atau potongan persegi panjang yang dimasukkan ke dalam jaringan pembawa di antara dua stasiun pembentuk. Ketika stasiun hulu meregangkan atau menarik material, slot terbuka menyerap perpindahan tersebut alih-alih meneruskannya ke hilir. Strip dapat memanjang sedikit ke dalam takik terbuka tanpa menarik titik registrasi stasiun berikutnya. Ini adalah pendekatan yang lebih umum karena pemotongan mudah dilakukan pada stasiun pengosongan awal dan memberikan pengurangan stres yang jelas dan terukur.
Takik bypass positif mengambil pendekatan sebaliknya. Alih-alih menghilangkan material, ia meninggalkan tab atau proyeksi material yang dapat melentur, melengkung, atau membelok tanpa mempengaruhi jalur pembawa kritis. Anggap saja sebagai-sambungan fleksibel bawaan. Tab menyerap deformasi melalui pembengkokan lokal yang terkontrol sementara jaringan pembawa utama tetap lurus dan tidak terdistorsi. Desain bypass positif kurang umum digunakan namun unggul dalam situasi di mana pelepasan material akan melemahkan pembawa di bawah ambang batas kekakuan yang dapat diterima, khususnya dengan strip sempit atau material tipis dan lunak yang tidak memiliki kekakuan untuk diumpankan tanpa dukungan lebar pembawa penuh.
Kapan sebaiknya Anda menggunakan setiap jenis? Pertimbangkan faktor-faktor ini:
- Lebar garis:Strip sempit (kurang dari 3x lebar bagian) mendapat manfaat dari takik bypass positif yang menjaga kesinambungan struktur. Strip yang lebih lebar menoleransi takik negatif tanpa masalah feeding.
- Jenis bahan:Baja-berkekuatan tinggi dan material pegas menyalurkan tekanan secara agresif, sehingga membuat takik bypass negatif penting untuk isolasi. Aluminium lunak dan tembaga mengalami deformasi lebih lokal dan terkadang berfungsi cukup dengan tab bypass positif.
- Jarak stasiun:Jarak nada yang sempit menyisakan sedikit ruang untuk geometri takik. Ketika ruang terbatas, tab bypass positif dapat dirancang dalam jejak operator yang ada. Takik negatif memerlukan strip real estat khusus yang meningkatkan nada.
Bagaimana Bypass Notches Mengontrol Aliran Material
Mekanismenya intuitif setelah Anda memvisualisasikannya. Selama operasi pembentukan seperti penarikan dalam atau tikungan tajam, material mengalir ke dalam dari area strip di sekitarnya. Aliran ke dalam tersebut menciptakan tegangan tarik pada jaringan pembawa yang berdekatan dengan stasiun pembentuk. Tanpa bantuan, ketegangan ini menyebar ke luar di kedua arah umpan, sedikit memperpendek nada efektif antar stasiun.
Bahkan perubahan nada sebesar 0,05 mm saja sudah cukup untuk membuat pilot tidak sejajar di stasiun berikutnya. Lipat gandakan di beberapa stasiun pembentuk secara berurutan dan kesalahan kumulatif bertambah hingga pilot tidak dapat bekerja dengan benar, bagian-bagiannya menyimpang dari spesifikasi, atau strip tertekuk di antara pengangkat. Sebagai ahli desain dieCatatan Art Hedrick, edge camber dan ketidakkonsistenan feeding menambah masalah ini, membuat jalur semakin sulit dikendalikan di stasiun hilir.
Takik bypass pada pembentukan lembaran logam memutus rantai ini dengan menciptakan diskontinuitas mekanis. Medan tegangan dari stasiun pembentuk mencapai batas takik dan menghilang dibandingkan merambat melalui pembawa. Setiap stasiun beroperasi dalam isolasi relatif, menerima material segar dan tidak terdistorsi, bukan material yang diberi tekanan awal oleh operasi hulu.
Isolasi ini juga mencegah tekuk strip. Ketika stasiun pembentuk memampatkan material (seperti pada emboss atau koin), volume yang dipindahkan harus pergi ke suatu tempat. Dalam pembawa kontinu tanpa bantuan, volume perpindahan tersebut bermanifestasi sebagai sedikit gesper atau gelombang antar stasiun. Takik bypass memberikan material terkompresi di suatu tempat untuk mengembang tanpa mengangkat strip dari permukaan cetakan atau mengganggu-pendaftaran pilot-pengangkat.
Pedoman Desain Geometri dan Penempatan Takik
Penentuan ukuran dan posisi takik bypass tidak sembarangan. Takik tersebut harus cukup besar untuk menyerap deformasi yang diharapkan namun tidak terlalu besar sehingga melemahkan pembawa atau menimbulkan masalah pelepasan sisa. Berikut adalah parameter desain utama untuk spesifikasi bypass notch:
- Lebar takik:Biasanya 1,5 hingga 3 kali ketebalan material. Takik yang lebih lebar memberikan lebih banyak pelepas stres namun menghilangkan lebih banyak material pembawa. Mulailah dengan ketebalan 2x dan sesuaikan berdasarkan hasil uji coba.
- Kedalaman takik (untuk takik tepi):Harus memanjang 30-50% lebar jaringan pembawa dari tepi lajur. Takik yang lebih dalam mengisolasi secara lebih efektif namun mengurangi penampang pembawa dan kekakuan feeding.
- Penempatan relatif terhadap stasiun pembentuk:Posisikan takik bypass tepat di bagian hulu stasiun mana pun yang menarik, membengkokkan, atau memindahkan material keluar dari bidang strip. Takik harus berada di antara stasiun pembentuk dan lubang pilot terdekat untuk mencegah tekanan mencapai fitur registrasi.
- Penempatan relatif terhadap pilot:Jangan pernah memotong takik bypass melalui atau berdekatan dengan lokasi lubang pilot. Pilot harus duduk di material yang tidak terganggu untuk memberikan registrasi jalur yang akurat. Pertahankan minimal 2x jarak ketebalan material antara batas takik dan tepi lubang pilot.
- Bentuk takik:Ujung yang membulat mengurangi konsentrasi tegangan pada penghentian takik. Takik-yang tajam di sudut dapat memicu keretakan pada material yang rapuh atau-mengeras kerja selama proses produksi yang lama.
- Simetri:Untuk strip lebar, takik yang serasi di kedua tepinya memberikan pelepas stres yang seimbang. Takik-satu sisi dapat menimbulkan perilaku garis asimetris, yang menyebabkan pembawa melayang kesamping saat memberi makan.
Kesalahan umum yang menyebabkan kesalahan pengumpanan atau distorsi strip termasuk menempatkan takik terlalu dekat dengan lubang pilot (melemahkan zona registrasi), membuat takik terlalu dangkal untuk benar-benar menghilangkan tegangan pembentuk, atau menghilangkan takik seluruhnya di antara stasiun pembentuk yang berurutan dan mengharapkan pembawa menyerap regangan kumulatif tanpa mengalami deformasi.
Tes praktis selama uji coba cetakan: periksa jalur antara stasiun pembentuk setelah menjalankan batch singkat. Jika Anda melihat gelombang, putaran, atau sedikit tekukan pada jaringan pembawa, tegangan menyebar melewati batas takik. Baik memperdalam takik yang ada, menambahkan takik tambahan, atau memperluasnya untuk menambah zona relief. Strip harus tetap rata dan mengalir secara bebas dengan pengaktifan pengangkat yang konsisten di setiap stasiun.
Takik bypass mewakili salah satu elemen tantangan rekayasa jalur yang lebih besar. Cara Anda menata seluruh strip, termasuk urutan stasiun, jenis pembawa, pemanfaatan material, dan jarak pitch, tidak hanya menentukan perilaku tegangan tetapi juga biaya material dan tingkat sisa dari keseluruhan proses produksi. Masalah pengoptimalan yang lebih luas dimulai dengan dasar-dasar tata letak strip.
Optimasi Tata Letak Strip dan Ukuran Die
Biaya material biasanya mencapai 40-60% dari total biaya pada bagian yang dicap. Artinya, cara Anda menyusun bagian pada strip memiliki dampak yang lebih langsung terhadap profitabilitas dibandingkan hampir semua keputusan teknik lainnya dalam desain tata letak strip mati progresif. Tata letak yang mampu memeras 3% lebih banyak area yang dapat digunakan dari setiap kumparan menghemat puluhan ribu dolar setiap tahunnya pada program bervolume tinggi.
Stamping optimasi tata letak strip adalah titik temu geometri, perencanaan proses, dan rekayasa biaya. Anda secara bersamaan menentukan urutan stasiun, menghitung lebar jembatan, memilih konfigurasi pembawa, dan mengukur sepatu cetakan agar sesuai dengan mesin cetak yang tersedia. Setiap dimensi terhubung satu sama lain. Ubah nadanya, dan Anda mengubah panjang dadu. Ubah panjang cetakan, dan Anda mungkin memerlukan mesin press yang berbeda.
Prinsip Tata Letak Strip dan Pemanfaatan Material
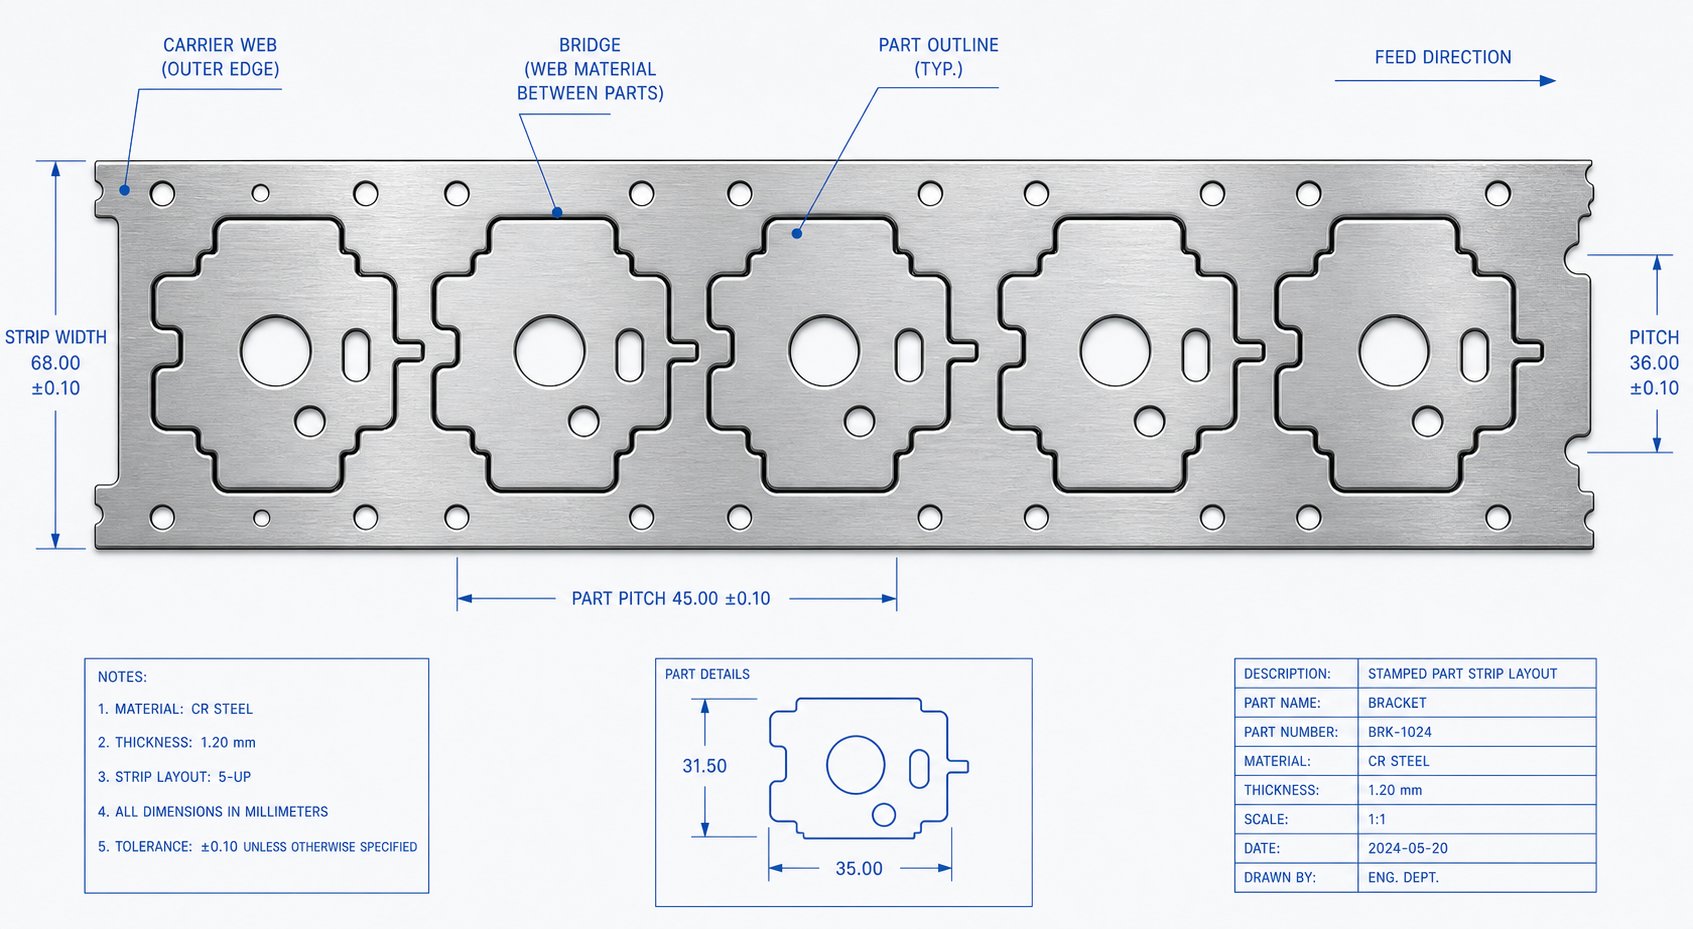
Merencanakan tata letak lajur dimulai dengan menjawab tiga pertanyaan: seberapa lebar lajur tersebut, seberapa jauh laju kemajuannya per pukulan (pitch), dan dalam urutan apa operasi dilakukan?
Lebar strip ditentukan oleh dimensi terluas bagian tersebut ditambah material jembatan di setiap sisinya. Aturan praktis yang diterima secara luas menetapkan ketebalan jembatan minimum 1,25 hingga 1,5 kali ketebalan material. Untuk bagian dengan ketebalan 1,5 mm, itu berarti jembatan sekitar 1,9 hingga 2,25 mm di setiap tepinya. Rumusnya sederhana: Lebar Jalur=Lebar Bagian + 2B, dimana B adalah tebal jembatan. Pitch (atau perkembangan) mengikuti logika serupa: Pitch=Bagian Panjang + B, mewakili jarak kemajuan strip dengan setiap gerakan tekan.
Kinerja stamping die pemanfaatan material dihitung sebagai rasio luas bagian terhadap total luas strip yang dikonsumsi per pukulan. Tolok ukur industri menargetkan pemanfaatan minimal 75%. Di bawahnya, Anda mengubah terlalu banyak bahan yang dibeli menjadi sisa siput dan kerangka pembawa.
Dua pendekatan tata letak mempengaruhi pemanfaatan secara dramatis:
- Tata letak-baris tunggal, satu-lintasan:Bagian-bagiannya disusun dalam satu garis di sepanjang strip. Sederhana untuk dirancang dan diumpankan, namun seringkali menghasilkan pemanfaatan yang lebih rendah karena celah antar bagian tidak dapat dimanfaatkan kembali.
- Tata letak lintasan sudut (bersarang):Bagian-bagiannya dimiringkan sehingga profilnya saling bertautan, seperti potongan puzzle. Hal ini dapat memulihkan material yang signifikan dari ruang celah yang terbuang, terutama untuk bagian yang bentuknya tidak beraturan. Dampaknya adalah meningkatnya kompleksitas cetakan dan potensi gaya pemotongan yang tidak seimbang.
Tata letak-multi-baris, dengan dua atau lebih bagian bertumpukan-demi-sisi melintasi lebar strip, menawarkan jalur lain menuju pemanfaatan yang lebih tinggi. Anda memperoleh efisiensi material namun meningkatkan lebar cetakan, jumlah stasiun, dan kebutuhan gaya. Untuk bagian yang simetris, mencerminkan bagian tersebut dari kepala-ke{-ekor melintasi strip sering kali menghasilkan kombinasi terbaik antara pemanfaatan dan kompleksitas cetakan yang dapat dikelola.
Perencanaan Ukuran Die dan Pemilihan Pers
Dimensi tata letak strip mengalir langsung ke ukuran sepatu mati. Total panjang die sama dengan jumlah stasiun dikalikan dengan jarak pitch, ditambah stasiun idle yang diperlukan untuk dukungan struktural atau pelepas tegangan. Lebar cetakan mengakomodasi lebar strip ditambah ruang untuk rel pemandu, pengangkat, dan blok tumit di kedua sisi.
Di sinilah prinsip bagan ukuran menjadi penting. Sepatu cetakan harus sesuai dengan dimensi pelat guling alas alat pres, dan tinggi penutup (jarak antara sepatu atas dan bawah saat ditutup) harus berada dalam rentang sinar matahari yang tersedia untuk alat pres. Tata letak yang memerlukan 12 stasiun dengan jarak 35 mm menghasilkan panjang cetakan minimal 420 mm sebelum menambahkan margin akhir. Jika mesin press target Anda memiliki bukaan alas 400 mm, Anda mempunyai masalah yang tidak dapat diperbaiki oleh optimasi hilir sebanyak apa pun.
Hubungan tersebut bekerja dua arah. Kadang-kadang Anda memilih mesin press terlebih dahulu berdasarkan kebutuhan tonase dan peralatan yang tersedia, kemudian membatasi tata letak Anda agar sesuai. Di lain waktu, geometri bagian dan jumlah stasiun menentukan ukuran cetakan, dan Anda memilih mesin press yang sesuai. Seperti yang ditekankan oleh Peter Ulintz dari Majalah MetalForming, tata letak strip juga menentukan distribusi gaya di seluruh slide pers, yang berarti momen jungkir balik harus dievaluasi selama perencanaan tata letak, bukan setelah cetakan dibuat.
Menyeimbangkan beban itu penting. Jika gaya pemotongan terkonsentrasi pada satu sisi cetakan, alat press akan bergeser ke samping, menyebabkan keausan yang tidak merata dan ketidakkonsistenan dimensi. Perancang mengatasi hal ini dengan menggeser posisi strip relatif terhadap garis tengah tekan atau dengan menambahkan sudut geser pada pukulan yang dipilih untuk mendistribusikan kembali gaya.
Pengurangan Scrap Melalui Optimasi Tata Letak
Desain pembawa merupakan variabel yang mempunyai pengaruh paling langsung terhadap persentase sisa. Tiga konfigurasi mendominasi praktik dadu progresif:
- Pembawa pusat:Sebuah jaring tunggal membentang di sepanjang garis tengah strip, menghubungkan bagian-bagian di kedua sisi. Paling baik untuk bagian sempit di mana pembawa tepi akan membuang material secara berlebihan. Menghasilkan potongan sedang.
- Pembawa samping (tepi tunggal):Jaring pembawa berjalan sepanjang satu tepi garis. Umum untuk bagian yang memerlukan tepi berlawanan untuk pembentukannya. Pemberian makan yang lebih sederhana namun perilaku strip asimetris mungkin memerlukan fitur panduan tambahan.
- Pembawa ganda (kedua sisi):Jaring di kedua tepi strip memberikan stabilitas maksimum dan pemberian makan yang seimbang. Ideal untuk strip lebar dan operasi pembentukan berat, namun menggunakan sebagian besar material sebagai skrap karena kedua sisinya menjadi limbah kerangka.
Tabel berikut mengilustrasikan bagaimana konfigurasi tata letak memengaruhi pemanfaatan material untuk sampel bagian persegi panjang (25 mm x 15 mm, tebal 1,0 mm):
| Konfigurasi Tata Letak | Lebar Strip | Melempar | Pemanfaatan Bahan | Tingkat Scrap Relatif |
|---|---|---|---|---|
| Baris tunggal, pembawa samping | 30mm | 27mm | 46% | Tinggi |
| Baris tunggal, pembawa ganda | 33mm | 27mm | 42% | Sangat tinggi |
| Dua-baris bertumpuk, pembawa tengah | 45mm | 18mm | 62% | Sedang |
| Dua-baris dicerminkan, operator ganda | 50mm | 17mm | 71% | Rendah |
| Bersarang sudut, pembawa tunggal | 38mm | 20mm | 66% | Sedang-rendah |
Anda akan melihat lonjakan pemanfaatan dari 42% menjadi 71% hanya dengan mengubah dari tata letak-baris tunggal sederhana menjadi konfigurasi dua-baris yang dicerminkan. Pada program yang mengonsumsi 50 ton baja setiap tahunnya, perbedaan tersebut mewakili sekitar 15 ton penghematan material, sebuah angka yang jauh lebih kecil dibandingkan biaya perkakas tambahan untuk cetakan yang lebih kompleks.
Pengangkut sendiri juga harus menyeimbangkan stabilitas terhadap konsumsi material. Apembawa padatberfungsi untuk pemotongan dan pembengkokan dasar di mana strip tetap rata sepanjang pukulan. Pembawa jaring regangan, dengan potongan atau putaran strategis pada titik pemasangan, sangat penting untuk operasi pembentukan atau penarikan dalam di mana komponen bergerak secara vertikal dan menarik material dari pembawa. Memilih yang salah di sini akan membuang-buang material pada-pengangkut yang dirancang secara berlebihan atau menyebabkan kegagalan strip pada-pengangkut yang kurang dirancang.
Tata letak strip menentukan jejak fisik dan struktur biaya cetakan. Namun tata letak kertas dan penghitungan tangan hanya dapat memprediksi banyak hal tentang-perilaku material di dunia nyata. Ketika melibatkan pembentukan kompleks, pertanyaannya beralih dari geometri ke fisika: akankah material benar-benar mengalir sesuai tata letaknya, atau akankah material tersebut menjadi tipis, berkerut, atau muncul kembali melebihi toleransi? Menjawab pertanyaan tersebut sebelum memotong baja memerlukan simulasi.
Alat Simulasi dan Validasi Desain
Tata letak strip memberi tahu Anda ke mana material itu pergi. Simulasi memberi tahu Anda apakah ia benar-benar akan sampai di sana tanpa robek, kusut, atau muncul kembali di luar toleransi. Ini adalah langkah yang dilewati sebagian besar sumber daya PDF desain stamping die, namun ini adalah langkah yang memisahkan alat yang memerlukan tiga iterasi uji coba dari alat yang dijalankan pada pukulan pertama.
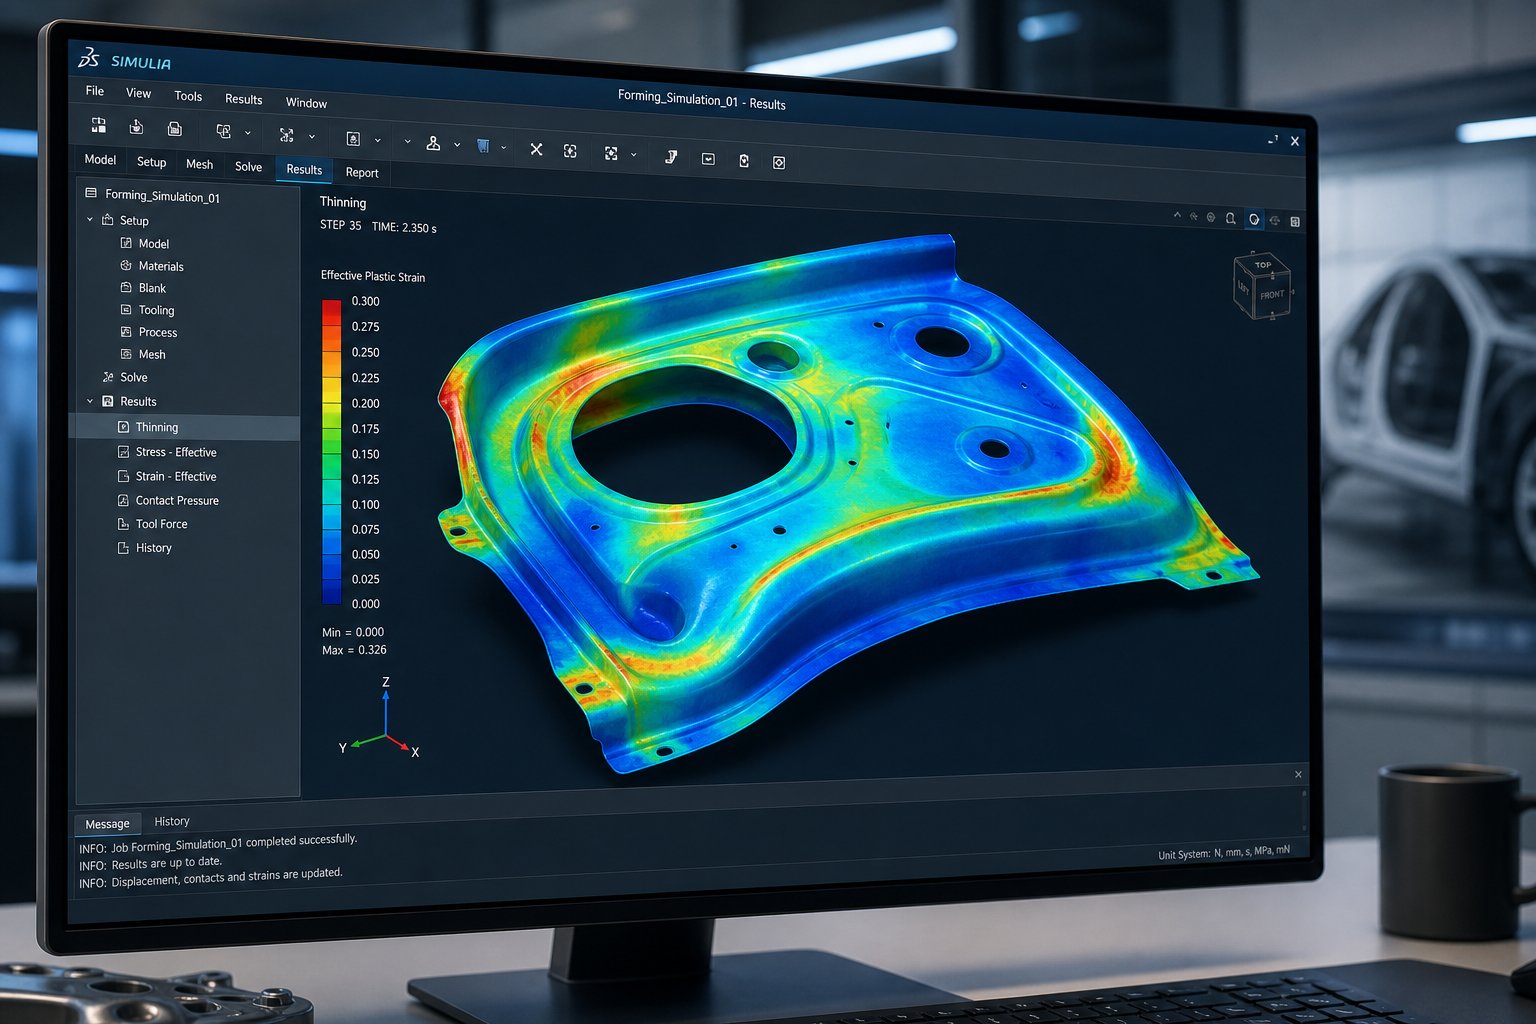
Simulasi Stamping die FEA telah beralih dari kemewahan yang diperuntukkan bagi OEM otomotif menjadi praktik teknik standar di seluruh industri. Alasannya sederhana secara ekonomi: simulasi pembentukan yang memakan biaya beberapa ribu dolar mencegah pengerjaan ulang perkakas yang memakan biaya puluhan ribu. Sebelum baja apa pun dipotong untuk dicetak, rekayasa virtual memprediksi aliran material, mengidentifikasi risiko kegagalan, dan mengukur pegas sehingga perancang dapat mengkompensasi geometri di awal daripada melakukan koreksi penggilingan pada baja perkakas yang diperkeras setelahnya.
FEA dan Simulasi Formabilitas dalam Desain Die
Analisis elemen hingga memecah blanko menjadi ribuan elemen kecil dan menghitung bagaimana masing-masing elemen terdeformasi di bawah gaya, batasan, dan kondisi gesekan yang ditentukan oleh geometri cetakan. Perangkat lunak ini memecahkan persamaan tegangan-regangan pada setiap elemen melalui seluruh pukulan tekan, menghasilkan gambaran lengkap tentang perilaku material yang tidak dapat ditandingi oleh perhitungan tangan atau perkiraan berbasis pengalaman-.
Apa yang sebenarnya diungkapkan oleh analisis sifat mampu bentuk untuk pencetakan lembaran logam? Bayangkan Anda dapat menghentikan proses pembentukan setiap milidetik dan memeriksa kondisi regangan di setiap titik di seluruh permukaan komponen. Pada dasarnya itulah yang diberikan oleh FEA. Anda melihat di mana material menipis secara berbahaya, di mana tegangan tekan meningkat hingga menyebabkan kerutan, dan di mana konsentrasi regangan memperkirakan terjadinya keretakan sebelum hal itu terjadi.
Alat dominan di bidang ini termasuk AutoForm, Dynaform, dan STEMPACK. Penelitian yang dipublikasikan diJurnal Rekayasa Plastisitasmembandingkan Dynaform dan AutoForm untuk pencetakan lembaran aluminium dan menemukan bahwa kedua platform menghasilkan prediksi yang andal ketika model material dan kondisi batas ditentukan dengan benar. Perbedaan praktisnya sering kali terletak pada kecepatan pemecah, preferensi antarmuka pengguna, dan cara setiap platform menangani model material tertentu, bukan kesenjangan akurasi mendasar.
Inti dari penilaian kemampuan mampu bentuk adalah diagram batas pembentukan (FLD). Dikembangkan lebih dari 50 tahun yang lalu danterus disempurnakan sejak itu, FLD memplot regangan besar terhadap regangan kecil untuk setiap elemen dalam simulasi. Sebuah kurva pada diagram tersebut, disebut kurva batas pembentukan (FLC), mewakili batas antara pembentukan yang aman dan permulaan necking lokal. Setiap elemen yang keadaan regangannya diplot di atas FLC diperkirakan akan gagal. Unsur-unsur yang mendekati tetapi di bawah kurva berada pada zona marjinal dimana variasi produksi dapat mendorongnya melampaui batas.
Posisi FLC pada diagram terutama bergantung pada eksponen pengerasan kerja-(nilai n-bahan). Nilai n-yang lebih tinggi akan mendorong kurva ke atas, yang berarti material akan lebih tahan terhadap regangan sebelum terjadi kegagalan. Inilah sebabnya mengapa baja ringan dengan nilai n-0,20 lebih mudah terbentuk dibandingkan baja fase ganda berkekuatan tinggi-dengan nilai n-0,12, meskipun keduanya memiliki ketebalan yang sama.
Prediksi Springback dan Strategi Kompensasi
Setiap bagian yang terbentuk akan muncul kembali ketika mesin press dibuka dan perkakas dilepaskan. Lembaran logam menyimpan energi elastis selama pembentukan, dan energi tersebut dilepaskan seiring perubahan dimensi saat gaya eksternal menghilang. Untuk baja ringan, pegas dapat menggeser sudut flensa sebesar 1-2 derajat. Untuk baja berkekuatan tinggi-yang canggih (AHSS) dan paduan aluminium berkekuatan tinggi, pegas dapat melebihi 10 derajat dan menimbulkan putaran panel yang parah sehingga membuat komponen tidak dapat digunakan tanpa kompensasi.
Kompensasi springback dalam desain cetakan mengikuti strategi sistematis yangRekayasa Bentuk Otomatis menjelaskansebagai "mengukur, memitigasi, mengendalikan, dan memberi kompensasi." Setiap fase dibangun berdasarkan fase sebelumnya:
- Ukuran:Bangun simulasi dengan ketelitian proses penuh, termasuk tonase bantalan, celah pengikat, kondisi gesekan, dan karakterisasi material dari pengujian{0}}tekanan kompresi. Simulasikan seluruh urutan operasi dan ukur distribusi springback yang dihasilkan di seluruh panel.
- Mengurangi:Sebelum mencoba melakukan kompensasi, kurangi springback ke tingkat yang dapat dikelola. Tekniknya meliputi pembuatan jari-jari yang rapat, menyetrika dinding samping, dan memodifikasi geometri produk untuk menambah kekakuan. Pengalengan minyak dan mode pengeritingan dinding samping tidak dapat dikompensasikan dan harus diatasi melalui perubahan proses atau produk.
- Kontrol:Menilai ketahanan proses dengan mensimulasikan bagaimana variasi sifat material, perubahan gesekan, dan variasi ketebalan mempengaruhi kemampuan pengulangan pegas. Jika prosesnya tidak stabil, kompensasi tidak akan berlaku di seluruh kumparan produksi.
- Mengimbangi:Terapkan offset geometris pada permukaan cetakan sehingga bagian tersebut kembali ke bentuk target. Hal ini biasanya memerlukan 3-5 iterasi simulasi untuk mencapai hasil yang sesuai.
Cara mengukur sudut dalam simulasi stamping penting di sini. Perangkat lunak ini menghitung deviasi sudut pada-penampang yang ditentukan pengguna-dan membandingkan geometri panel pegas dengan CAD nominal. Sebuah flensa yang dirancang pada 90 derajat yang pegasnya terbuka hingga 93 derajat memerlukan permukaan cetakan yang ditekuk hingga kira-kira 87 derajat sehingga pemulihan elastis membawa sudut akhir ke target. Jumlah kompensasi yang tepat bergantung pada kualitas material, radius tikungan, dan riwayat pembentukan di lokasi tersebut.
Wawasan penting dari praktik saat ini: untuk AHSS dan aluminium{0}}kekuatan tinggi, asumsi simulasi umum bahwa material berperilaku sama di bawah tarikan dan kompresi menyebabkan prediksi pegas yang tidak dapat diandalkan. Data pengujian kompresi-ketegangan, meskipun lebih sulit diperoleh, secara signifikan meningkatkan akurasi prediksi untuk material ini. Tanpanya, pengulangan kompensasi di dunia fisik akan berlipat ganda.
Menafsirkan Laporan Simulasi untuk Keputusan Desain
Perangkat lunak simulasi menghasilkan output dalam jumlah besar. Mengetahui hasil mana yang penting, dan ambang batas apa yang memicu revisi desain, membedakan penggunaan efektif dari pembuatan angka yang mahal. Berikut adalah keluaran simulasi utama dan apa yang disampaikan masing-masing kepada perancang cetakan:
- Peta penipisan:Menunjukkan persentase pengurangan ketebalan pada setiap titik pada bagian yang dibentuk. Batasan yang dapat diterima biasanya berkisar antara 20-25% penjarangan maksimum untuk bagian struktural. Melebihi angka ini menunjukkan adanya risiko kegagalan material atau margin kemampuan mampu bentuk yang tidak mencukupi untuk variasi produksi.
- Membentuk diagram batas (FLD) plot:Memetakan keadaan regangan setiap elemen terhadap kurva batas pembentuk material. Elemen di zona hijau (di bawah 70% FLC) mempunyai margin keamanan yang nyaman. Zona kuning (70-90% FLC) menunjukkan sifat mampu bentuk yang marginal. Zona merah (di atas FLC) memprediksi kegagalan.
- Indikator kerut:Mengidentifikasi daerah dimana tegangan tekan melebihi ketahanan material terhadap tekuk. Kerutan kecil di area yang kemudian dipangkas mungkin masih bisa diterima. Kerutan pada permukaan fungsional memerlukan modifikasi proses, biasanya peningkatan tekanan pengikat atau perubahan geometri produk.
- Gambar-pengukuran:Melacak seberapa jauh material mengalir ke dalam dari tepi kosong selama pembentukan. Penarikan yang tidak rata-menunjukkan gaya penahan yang tidak seimbang atau bentuk blanko yang tidak tepat. Nilai penarikan target-berasal dari rencana aliran material teknisi produk.
- Peta perpindahan Springback:Menampilkan besaran dan arah deviasi dimensi setelah pembongkaran. Area yang melebihi spesifikasi toleransi geometri bagian memerlukan kompensasi atau perubahan proses.
- Distribusi regangan ketebalan:Mengungkapkan di mana material menebal (zona kompresi) dan menipis (zona tegangan). Penebalan di atas 5-8% pada area flensa memperingatkan potensi gangguan kerutan atau mati selama pengoperasian berikutnya.
Hasil yang diminta revisi desain bergantung pada zona tingkat keparahan dan persyaratan fungsional bagian tersebut. Panel kosmetik dengan tanda penipisan yang terlihat pada-permukaan A perlu direvisi bahkan pada penipisan 15%. Braket struktural yang tersembunyi di dalam rakitan dapat mentolerir penipisan sebesar 25% jika ketebalan dinding yang tersisa masih memenuhi persyaratan beban. Kontekslah yang menentukan keputusan, bukan satu batasan universal.
Alur kerja berulangnya terlihat seperti ini: menjalankan simulasi, meninjau hasil berdasarkan kriteria penerimaan, memodifikasi geometri cetakan atau parameter proses,-simulasi ulang, dan membandingkan. Insinyur simulasi berpengalaman biasanya berkumpul dalam 3-6 iterasi untuk komponen standar. Panel kompleks dengan beberapa stasiun pembentukan, operasi penarikan dan pembentukan campuran, serta material yang peka terhadap pegas mungkin memerlukan 10 iterasi atau lebih, yang masih jauh lebih murah dibandingkan putaran uji coba fisik dengan harga $5.000-$20.000 per siklus.
Masih ada satu kesenjangan praktis. Simulasi memvalidasi bahwa desain dapat menghasilkan bagian yang sesuai, namun tidak dapat menggantikan akumulasi pengetahuan yang dikodifikasi dalam-dokumen referensi yang terstruktur dengan baik. Insinyur masih memerlukan tabel toleransi, database material, katalog komponen, dan daftar periksa desain untuk membuat ratusan keputusan kecil yang tidak dapat ditangani oleh simulasi. Membangun perpustakaan referensi tersebut, dan mengetahui kapan harus beralih dari-belajar mandiri ke kolaborasi pakar, adalah bagian terakhir dari teka-teki ini.
Menemukan Referensi Desain Die yang Andal dan Dukungan Ahli
Simulasi menutup putaran validasi desain, tetapi ratusan keputusan kecil yang dimasukkan ke dalam simulasi tersebut, nilai izin, konstanta material, spesifikasi komponen, aturan toleransi, semuanya ada dalam dokumen referensi. Kualitas referensi tersebut secara langsung mempengaruhi kualitas perkakas Anda. Unduhan PDF desain cetakan stempel dari sumber yang tidak diperiksa dapat menimbulkan rumus yang ketinggalan jaman atau data material yang salah yang menyebarkan kesalahan melalui setiap penghitungan yang dibuat di atasnya.
Jadi, bagaimana Anda memisahkan sumber daya yang kredibel dari konten daur ulang? Dan kapan-belajar mandiri mencapai batasnya?
Mengevaluasi Sumber Daya PDF dan Standar Teknis
Tidak semua dokumen yang disebut sebagai panduan referensi desain cetakan untuk para insinyur layak untuk disimpan. Carilah penanda kualitas berikut sebelum mempercayai PDF teknis apa pun:
- Kontrol dan tanggal revisi:Referensi yang kredibel mencantumkan nomor revisi dan tanggal publikasi. PDF buku pegangan desain cetakan stempel tanpa riwayat versi tidak dapat diverifikasi berdasarkan standar material saat ini atau praktik manufaktur yang diperbarui.
- Kredensial penulis:Dokumen yang dibuat oleh para insinyur perkakas yang berpraktik, diterbitkan melalui badan industri yang diakui, atau dikembangkan dalam program OEM memiliki bobot lebih dibandingkan kompilasi anonim.
- Referensi spesifikasi OEM:Panduan mutu mengutip standar spesifik (ASTM, ISO, SAE) daripada membuat klaim umum yang tidak didukung. Referensi silang-terhadap standar ini akan memvalidasi konten.
- Metodologi terstruktur:Referensi yang dapat dipercaya mengikuti urutan logis dari masukan (sifat material, geometri bagian) melalui perhitungan hingga keluaran (dimensi cetakan, parameter proses). Jika sebuah dokumen langsung mengambil kesimpulan tanpa menunjukkan jalannya, perlakukanlah dengan skeptis.
Sumber yang sudah ada mencakup Buku Merah Dayton Rogers, yang diakui di seluruh industri sebagai panduan-panduan praktik pembentukan logam presisi yang mencakup toleransi, jari-jari tekukan, aturan pengosongan, dan pedoman fabrikasi. Platform akademis sepertiPerpustakaan standar teknis Universitas Cornellmenyediakan akses ke standar ASTM, IEEE, ISO, dan SME melalui langganan yang memastikan konten terkini dan dipelihara dengan baik. Society of Manufacturing Engineers (SME) mengelola sumber daya teknis yang dapat diakses melalui perpustakaan digital seperti Knovel yang mencakup metodologi desain cetakan dalam format terstruktur-yang ditinjau oleh rekan sejawat.
Membangun Perpustakaan Referensi Desain Die Profesional
Seorang insinyur perkakas yang bekerja membutuhkan lebih dari satu dokumen. Anda memerlukan perpustakaan yang diatur berdasarkan fungsi, setiap sumber daya memiliki tujuan berbeda selama berbagai fase pekerjaan desain:
- Basis data properti material:Kekuatan tarik, kekuatan luluh, perpanjangan, nilai n-, dan nilai r-untuk setiap paduan yang Anda cap. Hal ini dimasukkan langsung ke dalam penghitungan jarak bebas, prediksi sifat mampu bentuk, dan perkiraan tonase.
- Standar toleransi dan izin:Tabel mengkodifikasi jarak bebas yang dapat diterima, tinggi duri, dan toleransi dimensi berdasarkan bahan dan ketebalan. Ini menjadi dasar Anda untuk setiap dadu baru.
- Daftar periksa desain:Daftar verifikasi langkah demi langkah yang mencakup tinjauan tata letak strip, spesifikasi komponen, kompatibilitas pers, dan persiapan uji coba. Daftar periksa mencegah-titik buta insinyur berpengalaman di mana keakraban menyebabkan langkah-langkah dilewati.
- Katalog komponen:Spesifikasi untuk pukulan standar, tombol mati, pegas, sistem pemandu, dan pengencang dari pemasok besar. Mengetahui apa yang tersedia secara komersial akan mencegah-rekayasa solusi khusus yang berlebihan untuk masalah yang sudah terpecahkan.
- Spesifikasi OEM dan pelanggan:Persyaratan{0}}khusus perusahaan untuk kualitas tepian, kerataan, sertifikasi material, dan pelaporan dimensi yang mengesampingkan standar industri umum.
Atur ini berdasarkan fase proyek: tata letak konseptual, desain detail, uji coba, dan pemeliharaan produksi. Ketika sebuah pertanyaan muncul pada tahap apa pun, Anda harus tahu persis sumber mana yang menjawabnya tanpa mencari dari awal.
Terhubung dengan Dukungan Expert Die Design
Dokumen referensi unggul dalam mengkodifikasi solusi yang diketahui untuk masalah standar. Mereka kesulitan menghadapi kombinasi baru: perilaku material yang tidak biasa yang berinteraksi dengan toleransi yang ketat, rangkaian pembentukan multi-stasiun yang kompleks dengan jalur tegangan yang tidak dapat diprediksi, atau persyaratan pengendalian duri yang bertentangan dengan target masa pakai alat. Situasi ini menuntut pengalaman yang tidak dapat ditangkap sepenuhnya oleh PDF.
Ketika tantangan desain Anda melibatkan konfigurasi punch dan lifter khusus,-pengoptimalan jarak bebas standar untuk material tingkat lanjut, atau strategi bypass notch untuk rangkaian pembentukan yang agresif, bermitra dengan produsen yang telah memecahkan masalah serupa akan mempercepat peralihan dari konsep ke perkakas siap produksi-.YICHENmenjalankan peran ini bagi para insinyur yang telah melakukan pekerjaan referensi dan membutuhkan solusi cetakan stempel khusus, khususnya untuk struktur cetakan kompleks yang melibatkan kontrol duri, optimalisasi jarak bebas, dan tantangan aliran material yang melebihi apa yang dapat diatasi oleh pendekatan katalog standar.
Tujuannya bukan untuk menggantikan-belajar mandiri, melainkan untuk melengkapinya. Pustaka referensi yang kuat menjadikan Anda kolaborator yang lebih baik dengan mitra manufaktur karena Anda menguasai bahasa teknis yang sama dan memahami kendalanya. Hasil terbaik terjadi ketika pengetahuan teknis menyeluruh memenuhi kemampuan produksi-manufaktur yang teruji, mengubah teori PDF menjadi bagian yang dapat dikirimkan.
Stamping Die Design PDF: Pertanyaan yang Sering Diajukan
1. Apa yang harus disertakan dalam PDF desain cetakan stempel?
PDF desain cetakan stempel yang komprehensif harus mencakup pemilihan jenis cetakan (progresif, majemuk, transfer), spesifikasi komponen cetakan, metode penghitungan jarak bebas berdasarkan jenis bahan, prinsip pengoptimalan tata letak strip, pedoman desain takik bypass, dan standar toleransi. Referensi kualitas juga mencakup tabel properti material, formula untuk estimasi tonase, dan daftar periksa terstruktur yang dapat diterapkan langsung oleh para insinyur selama sesi CAD atau saat pers. Cari dokumen dengan kontrol revisi, kredensial penulis, dan kutipan sesuai standar yang diakui seperti ASTM atau ISO.
2. Bagaimana Anda menghitung jarak bebas cetakan untuk lembaran logam yang berbeda?
Jarak bebas die dihitung sebagai persentase ketebalan material per sisi. Titik awal standarnya adalah 10-11% ketebalan stok, namun nilai yang benar bergantung pada kekuatan tarik dan keuletan material. Baja ringan biasanya menggunakan 8-12%, baja tahan karat 12-16%, aluminium 6-10%, dan baja berkekuatan tinggi 14-20%. Material berkekuatan lebih tinggi memerlukan jarak bebas yang lebih lebar karena material tersebut menahan geser dengan lebih agresif. Jarak bebas yang tepat memastikan bidang patahan dari tepi punch dan die menyatu dengan rapi, meminimalkan tinggi duri dan memperpanjang umur pahat.
3. Apa tujuan dari takik bypass pada cetakan stempel progresif?
Takik bypass mengganggu transmisi tegangan antar stasiun dalam cetakan progresif. Ketika stasiun pembentuk menarik atau membengkokkan material, hal ini menciptakan tegangan tarik yang dapat merambat melalui strip pembawa, mendistorsi lokasi lubang pilot dan menyebabkan kesalahan pengumpanan di stasiun hilir. Takik bypass negatif menghilangkan material untuk menciptakan zona relief terbuka, sedangkan takik bypass positif meninggalkan tab fleksibel yang menyerap deformasi. Penempatan takik yang tepat tepat di bagian hulu stasiun pembentuk mencegah kesalahan pitch kumulatif, tekuk strip, dan penyimpangan dimensi di seluruh progresi.
4. Bagaimana simulasi FEA meningkatkan desain stamping die?
Analisis elemen hingga memprediksi perilaku material sebelum perkakas fisik apa pun dibuat, mengidentifikasi risiko penipisan, zona kerutan, dan besaran pegas melalui pembentukan virtual. Alat seperti AutoForm dan Dynaform menggunakan diagram batas pembentukan untuk menilai margin kemampuan mampu bentuk di setiap titik pada bagian tersebut. Desain die kompensasi pegas bergantung pada simulasi berulang untuk menerapkan offset geometris sehingga bagian kembali ke dimensi target. Pendekatan ini biasanya mengurangi iterasi uji coba fisik dari 5-8 siklus menjadi 1-2, menghemat $20.000-$100.000 atau lebih dalam biaya pengerjaan ulang per alat.
5. Kapan sebaiknya teknisi bermitra dengan produsen cetakan khusus dibandingkan mengandalkan referensi PDF?
Referensi PDF menangani masalah standar secara efektif, namun kombinasi baru dari toleransi yang ketat, material yang tidak biasa, dan urutan pembentukan multi-stasiun yang kompleks sering kali melebihi cakupan pedoman yang terdokumentasi. Insinyur mendapat manfaat dari mitra manufaktur seperti YICHEN ketika desain melibatkan konfigurasi pukulan dan pengangkat khusus,-pengoptimalan jarak bebas standar untuk baja berkekuatan-tinggi yang canggih, atau strategi takik bypass yang agresif untuk pembentukan dalam. Produsen cetakan yang berpengalaman memvalidasi desain dengan realitas produksi, memecahkan tantangan di mana perilaku material berinteraksi dengan batasan perkakas dengan cara yang tidak dapat diprediksi oleh referensi umum.


