


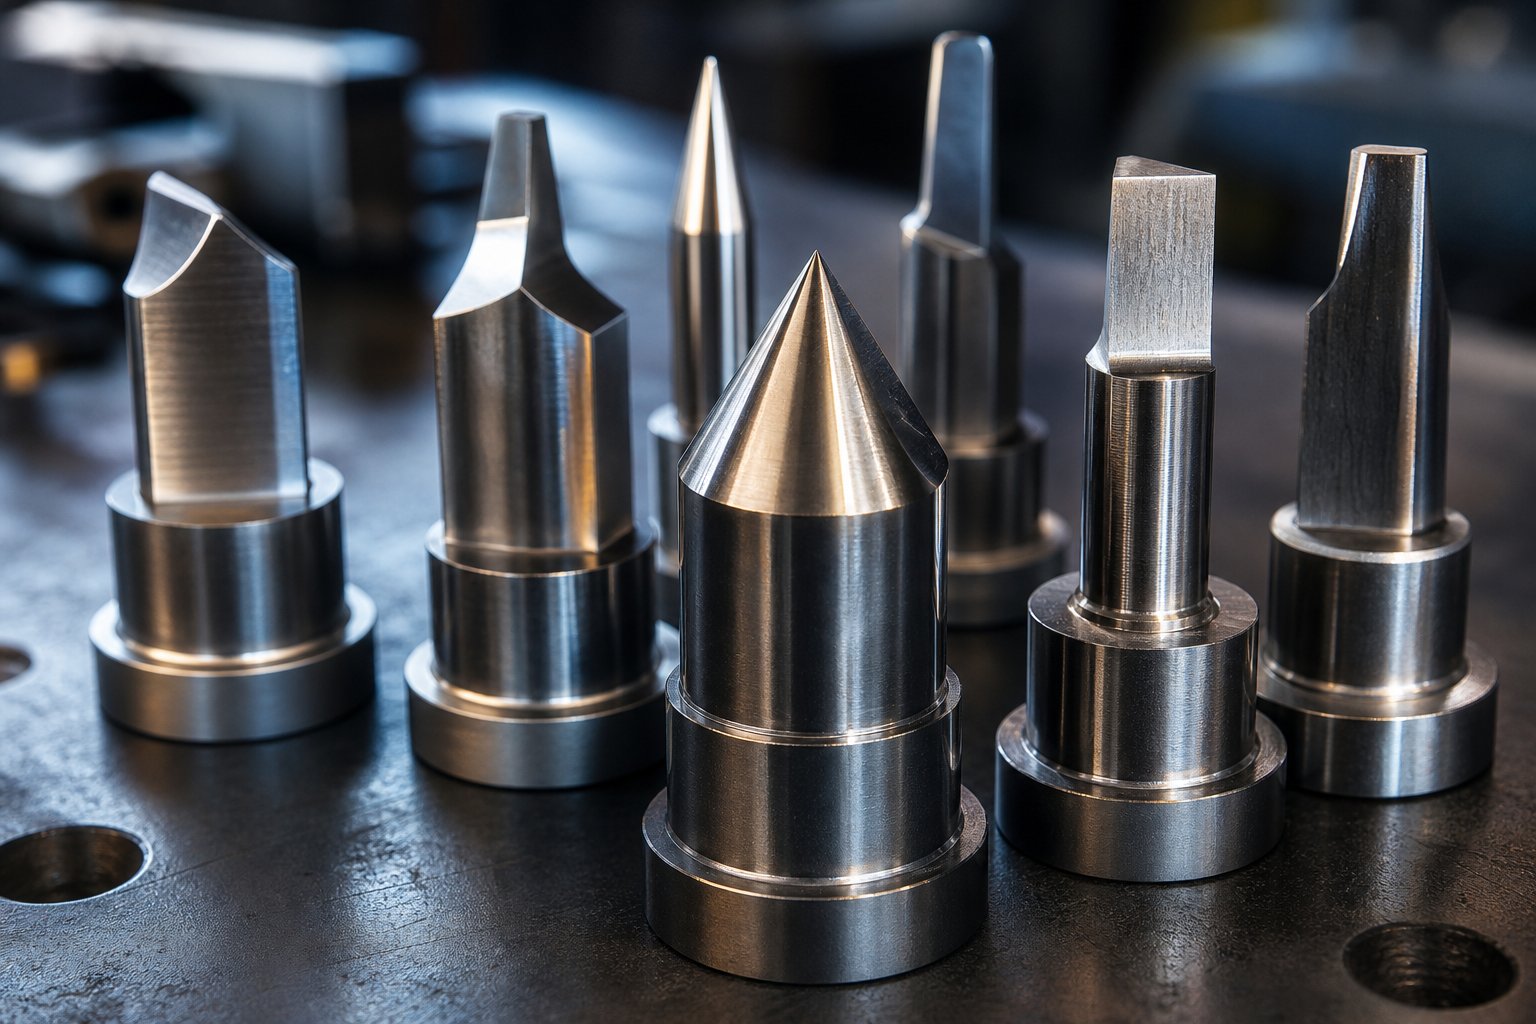
Apa Itu Stamping Die Punch dan Mengapa Itu Penting
Mencetak pukulan matiadalah perkakas baja yang diperkeras yang secara fisik bersentuhan dan mengubah lembaran logam selama operasi pengepresan. Bayangkan punch sebagai komponen laki-laki dari set punch dan die: ia turun ke bukaan betina yang serasi (blok die) untuk memotong, membentuk, atau memindahkan material menjadi bentuk akhir. Setiap lubang, takik, dan kontur pada bagian yang dicap dimulai dengan ujung tombak dari cetakan yang melakukan tugasnya di bawah tonase.
Pukulan hanyalah salah satu bagian dari sistem yang lebih besar. Penari telanjang memegang lembaran tersebut secara rata dan menariknya hingga terlepas dari lubangnya selama pencabutan. Pilot menemukan jalur tersebut dengan tepat dari stasiun ke stasiun. Pengangkat mengangkat material di antara pukulan sehingga dapat bergerak maju. Masing-masing komponen cetakan stempel ini memainkan peran pendukung, namun pukulan itu sendiri melakukan pekerjaan utama transformasi material.
Apa Sebenarnya Fungsi Stamping Die Punch
Ketika ram tekan mendorong pukulan ke bawah, ujung tombak memulai patahan pada permukaan atas lembaran. Secara bersamaan, tepi blok cetakan memulai patahan yang serasi dari bawah. Dengan jarak bebas yang benar, kedua garis patahan ini bertemu di tengah, menghasilkan pemisahan yang bersih dengan duri yang minimal. Hasilnya adalah tepi potongan tiga-zona: sedikit terguling di bagian atas, pita halus mengilap tempat terjadinya geser, dan zona patahan yang lebih kasar tempat retakan merambat hingga ketebalan yang tersisa. Mekanisme geser inilah yang membuat cetakan stempel logam sangat efisien dalam memproduksi ribuan komponen per jam dengan kualitas yang dapat diulang.
Dimana Pukulan Cocok Dalam Rakitan Die
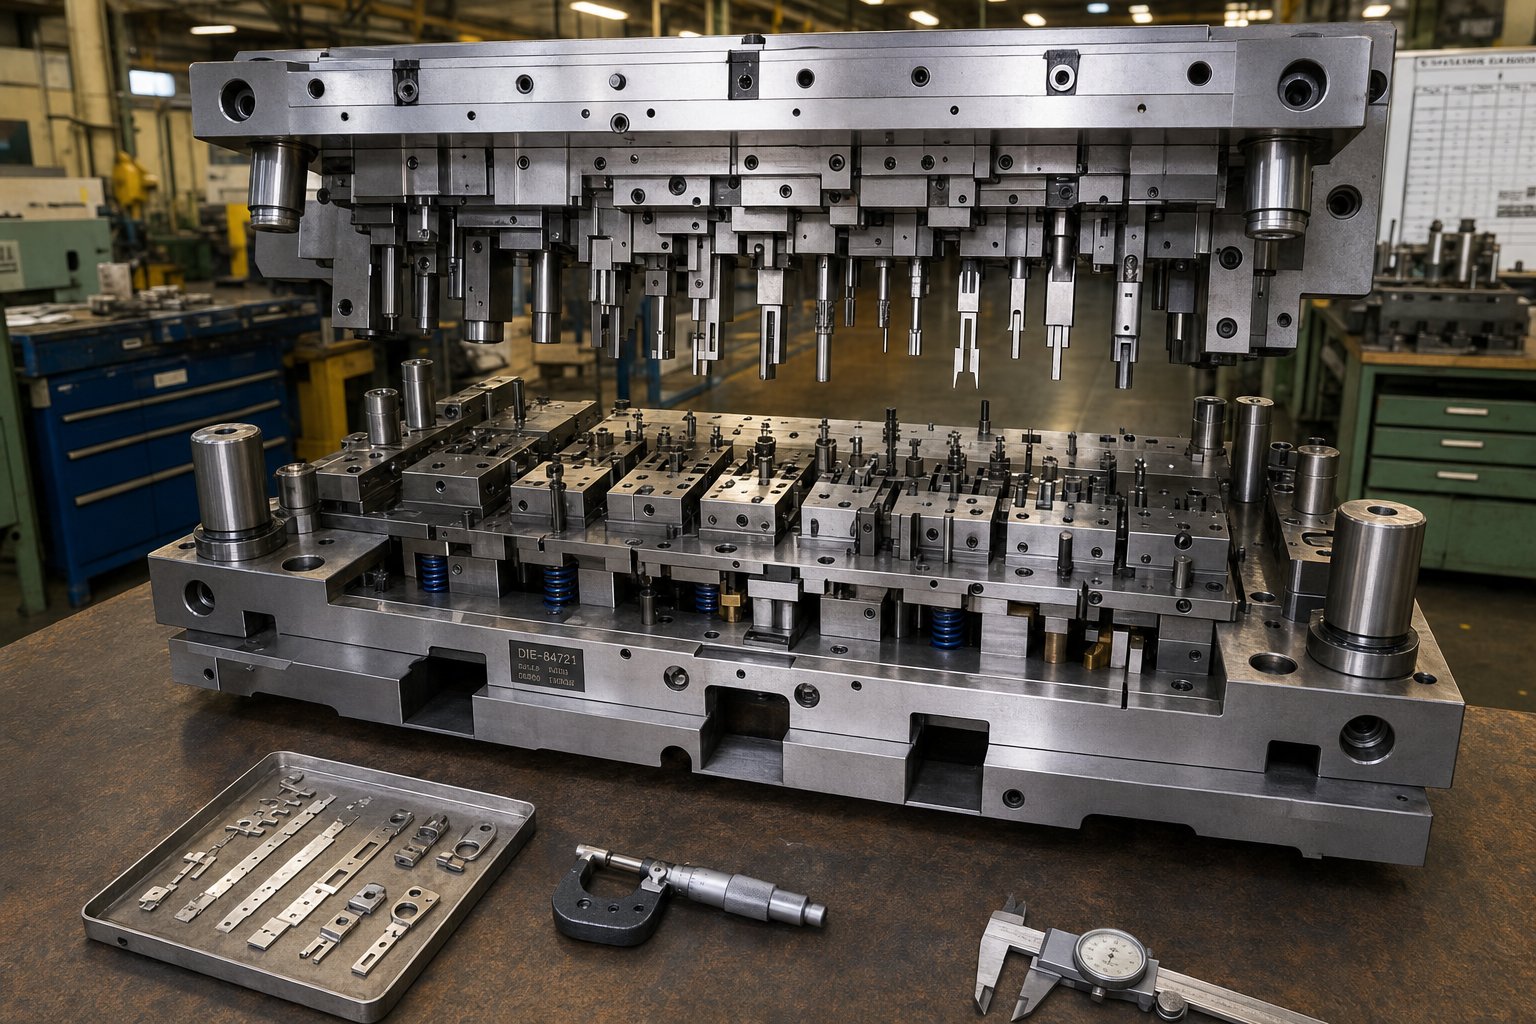
Untuk memahami cara kerja pukulan, Anda perlu melihat di mana letaknya di dalam rakitan cetakan logam. Berikut adalah komponen utama dari atas ke bawah:
- Sepatu bagian atas- pelat atas yang dipasang ke ram tekan dan membawa seluruh-perkakas bagian atas
- Pelat pelubang (penahan)- menahan pukulan mati pada posisi tetap relatif satu sama lain
- Memukul- alat kerja yang bersentuhan dengan lembaran logam
- Penari telanjang- menjepit material hingga rata dan melepaskannya dari pukulan selama retraksi
- Blok mati- berisi bukaan kawin yang memberikan ujung tombak yang berlawanan
- Sepatu bagian bawah- pelat bawah yang dibaut ke bantalan pers
Sepatu cetakan memberikan kekakuan struktural untuk seluruh rakitan, dan setiap defleksi atau ketidakselarasan pada tingkat tersebut akan langsung mempengaruhi kinerja pukulan. Hubungan antara perakitan dan alat pemotong itulah yang menjadi alasan mengapa kualitas pukulan mendorong segalanya ke hilir: akurasi dimensi bagian, kondisi tepi, tinggi duri, dan pada akhirnya berapa banyak pukulan yang Anda dapatkan sebelum alat tersebut memerlukan perhatian. Pukulan yang aus atau dirancang dengan buruk tidak hanya menghasilkan komponen yang buruk. Hal ini mempercepat keausan pada setiap komponen yang berdekatan dan memakan waktu aktif produksi Anda.
Bagian di depan menguraikan setiap variabel yang menentukan apakah pukulan Anda bertahan atau gagal lebih awal, dimulai dengan berbagai jenis pukulan dan pekerjaan spesifik yang ditanganinya.
Taksonomi Lengkap Jenis Pukulan Berdasarkan Fungsinya
Tidak setiap pukulan melakukan pekerjaan yang sama. Pukulan penusuk yang membuat lubang baut pada braket hampir tidak memiliki kesamaan dengan pukulan penusuk yang menekan material untuk menjaga toleransi yang ketat. Mengetahui kategori mana yang termasuk dalam operasi Anda adalah langkah pertama dalam memilih alat pelubang logam yang tepat untuk aplikasi, dan ini berdampak langsung pada berapa lama alat tersebut akan bertahan dalam produksi.
Pemotongan Pukulan untuk Pemisahan Material
Pemotongan pukulan memiliki satu tujuan: memisahkan material. Perbedaannya tergantung pada apa yang Anda simpan, apa yang Anda buang, dan di mana pemotongan terjadi relatif terhadap bagian tepinya.
- Pukulan yang menusukmembuat lubang dengan memasukkan siput seluruhnya ke dalam lembaran. Lembaran berlubang adalah produknya; siput itu adalah potongan. Ini adalah operasi pelubang logam yang paling umum pada cetakan progresif, yang menangani segala hal mulai dari lubang jarak pengikat hingga pola ventilasi.
- Pukulan kosongpotong seluruh profil luar dari bagian yang sudah jadi dalam satu pukulan. Di sini siput menjadi produk dan sisa strip menjadi limbah. Pengosongan membutuhkan tonase yang lebih tinggi dibandingkan penusukan karena batas pemotongan biasanya jauh lebih besar.
- Bentukan pukulanmenghilangkan bahan dari tepi strip atau bagian. Karena pemotongan hanya terjadi pada satu sisi, pukulan ini mengalami gaya lateral yang tidak seimbang dan sering kali memerlukan blok tumit sebagai penyangga.
- Pukulan tajambuat potongan sebagian yang membentuk tab atau kisi-kisi tanpa memisahkan bahan sepenuhnya. Tepi yang terhubung membengkok di atas bukaan cetakan, sehingga geometri pukulan menggabungkan sudut geser dengan radius pembentukan.
- Memangkas pukulanmenghilangkan kelebihan material flensa dari bagian yang dibentuk atau digambar sebelumnya, membersihkan kontur hingga dimensi akhir.
Profil gaya berbeda secara signifikan pada tipe-tipe ini. Pukulan blanking mengaktifkan perimeter pemotongan penuh secara bersamaan, menghasilkan tonase puncak dalam sekejap. Sebaliknya, pukulan lancing semakin bergeser dan membengkok, mendistribusikan beban ke lebih banyak pukulan. Perbedaan-perbedaan ini mempengaruhi keputusan perkakas pukulan seputar mutu baja, sudut geser, dan kapasitas pengepresan.
Pukulan Non-Pemotongan untuk Pembentukan dan Penyelarasan
Tidak semua pemukul logam benar-benar dapat memotong. Beberapa pukulan membentuk material atau sekadar menempatkannya untuk operasi hilir.
Pukulan percontohanmasukkan lubang-yang sudah ada sebelumnya pada strip untuk menyelaraskannya dengan tepat sebelum pemotongan dimulai di setiap stasiun pelubang presisi. Mereka memiliki hidung yang meruncing atau memanjang dan biasanya berukuran agak kecil (sekitar 0,001 inci lebih kecil dari lubang lokasi) untuk menghindari lengket saat masuk.
Membentuk pukulanmembengkokkan, menggambar, atau mengembos bahan tanpa pemisahan penuh. Permukaan kerjanya berkontur, bukan bertepi tajam, dan mengandalkan aliran material yang terkontrol, bukan mekanika rekahan.
Menciptakan pukulanmenerapkan tekanan lokal yang ekstrem untuk memampatkan material ke dalam rongga yang presisi, mencapai toleransi yang ketat pada ketebalan atau detail permukaan. Karena material terkendala sepenuhnya, gaya pembentukan dapat lima hingga sepuluh kali lebih tinggi dibandingkan beban pembentukan standar untuk bidang kontak yang sama.
| Jenis Pukulan | Fungsi Utama | Geometri Khas | Aplikasi Umum |
|---|---|---|---|
| Tajam | Membuat lubang (siput adalah sampah) | Bulat, lonjong, atau berbentuk dengan wajah datar atau dicukur | Lubang pengikat, pola ventilasi, mati listrik |
| Pengosongan | Potong garis besar bagian yang sudah jadi (siput adalah produk) | Profil berkontur cocok dengan perimeter bagian | Mesin cuci, laminasi, braket |
| Bentukan | Hapus material dari tepi strip | Buka-sisinya dengan tumit untuk penyangga lateral | Relief tab, potongan sudut, perkembangan strip |
| menusuk | Dipotong sebagian untuk membentuk tab atau kisi-kisi | Sudut geser ditambah jari-jari pembentuk pada tepi yang disambung | Kisi-kisi, sirip-pemanas, tab pengunci |
| Pemangkasan | Hapus bahan berlebih dari bagian yang terbentuk | Berkontur agar sesuai dengan garis trim akhir | Flensa cangkir ditarik, tepi braket dibentuk |
| Pilot | Temukan strip untuk akurasi stasiun | Hidung meruncing atau bulat-, ukurannya agak kecil | Penyelarasan cetakan progresif di setiap stasiun |
| Pembentukan | Tekuk, gambar, atau cetak timbul tanpa pemisahan | Permukaan kerja berkontur, jari-jari besar | Tikungan saluran, penarikan dangkal, logo timbul |
| Menciptakan | Kompres bahan untuk toleransi yang ketat | Mukanya datar atau berukir,-penampangnya tebal | Kontrol ketebalan, detail halus, permukaan bantalan |
Desain Pukulan Khusus dan Majemuk
Ketika satu stasiun perlu menyelesaikan lebih dari satu operasi,desain pukulan majemukmenggabungkan beberapa fungsi menjadi satu alat. Contoh klasik: mengosongkan kontur luar sekaligus menusuk lubang internal dalam satu pukulan tekan. Pendekatan ini memberikan akurasi posisi yang luar biasa antar fitur karena kedua pemotongan terjadi dalam penutupan yang sama, namun pendekatan ini memusatkan beban dan membatasi ruang yang tersedia untuk-penampang yang kuat.
Di luar konfigurasi gabungan, Anda akan menemukan desain berkepala versus tanpa kepala. Pukulan berkepala menggunakan bahu atau flensa untuk menahannya di pelat pukulan, sehingga memudahkan penggantian. Pukulan tanpa kepala diamankan dengan pelat belakang atau penahan kunci-bola, sehingga memungkinkan jarak yang lebih rapat pada cetakan dengan pola lubang padat. Pukulan bertingkat menghasilkan lubang-lubang berdiameter-dalam satu pukulan, dengan masing-masing diameter digiling dengan panjang berbeda di sepanjang badan pahat. Mereka mengurangi kebutuhan akan operasi sekunder namun memerlukan penggilingan yang presisi untuk menjaga konsentrisitas antar langkah.
Operasi seperti punch dan flare, dimana sebuah lubang ditusuk dan kemudian diperluas ke luar di stasiun berikutnya, bergantung pada pemasangan punch sheet metal standar dengan alat flaring khusus di bagian hilir. Memahami kategori pukulan mana yang berlaku untuk setiap stasiun membantu Anda menentukan geometri, material, dan lapisan yang tepat sebelum masalah muncul di lantai pers.
Geometri inilah yang membedakan pukulan yang bekerja secara efisien dari pukulan yang aus sebelum waktunya atau menghasilkan bagian yang marginal. Bagian selanjutnya merinci bagaimana gaya titik, sudut geser, dan lancip belakang memengaruhi gaya potong dan kualitas tepi pada tingkat mikroskopis.
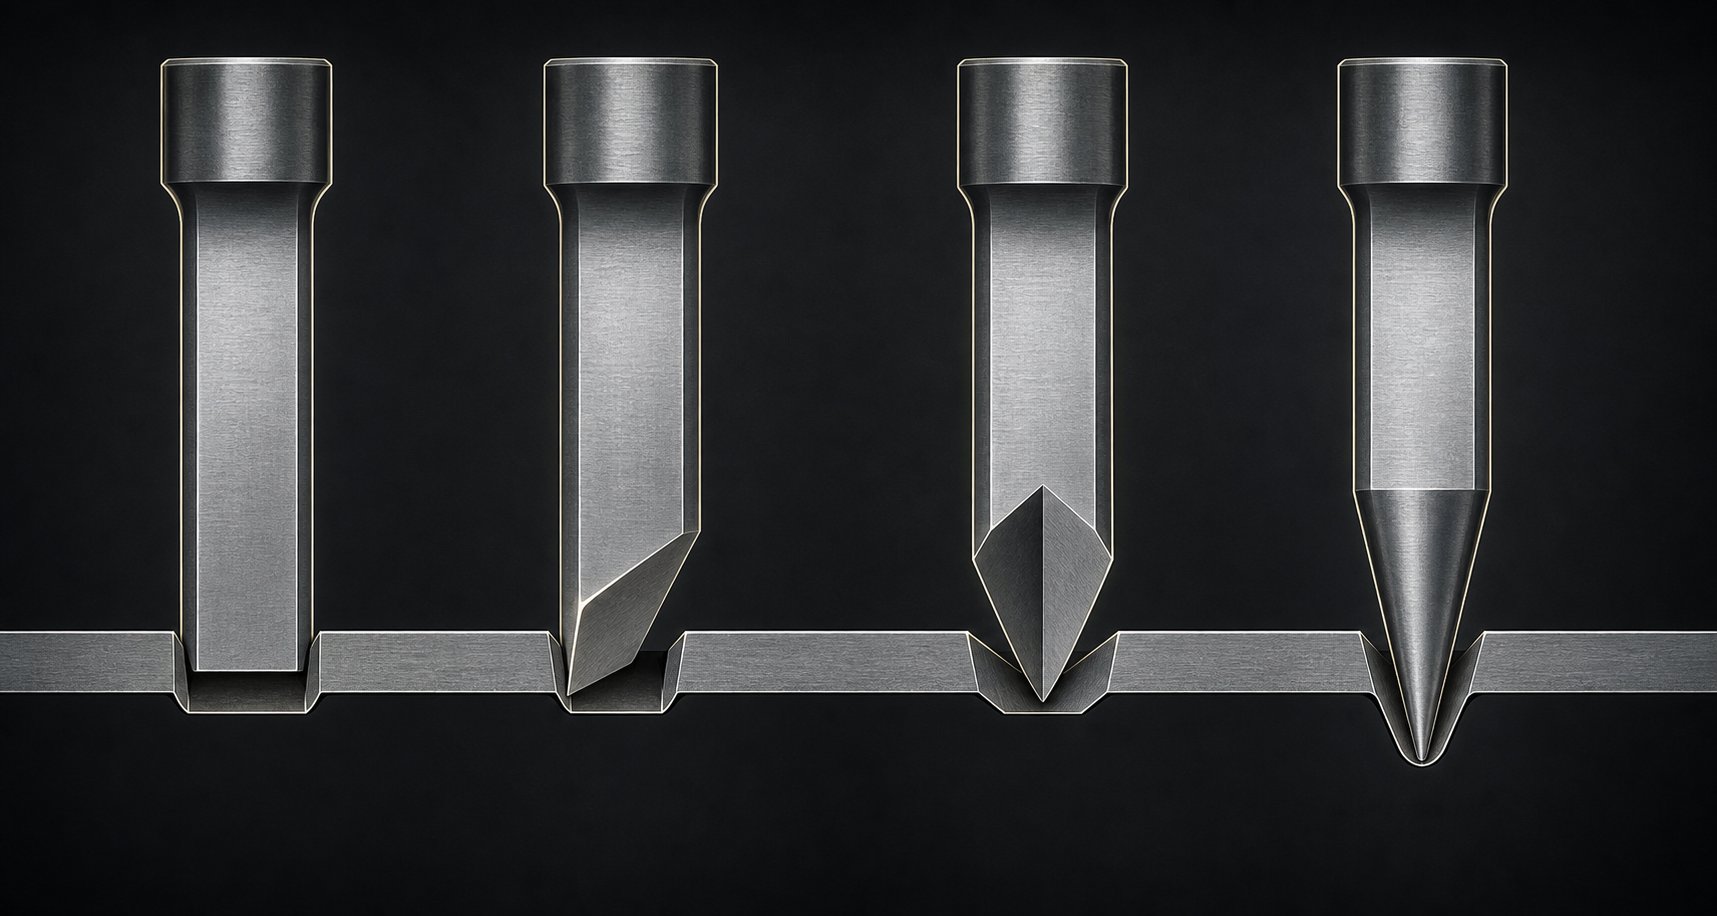
Geometri Pukulan yang Mengontrol Gaya dan Kualitas Pemotongan
Dua pukulan yang terbuat dari baja yang sama, dijalankan dengan kecepatan yang sama, dalam tekanan yang sama dapat memberikan hasil yang sangat berbeda. Perbedaannya adalah geometri. Bentuk muka pelubang, sudut yang digiling ke dalamnya, dan relief di belakang ujung tajamnya menentukan seberapa besar gaya yang dibutuhkan mesin press untuk melubangi logam, seberapa bersih tampilan tepi yang dihasilkan, dan berapa banyak pukulan yang bertahan sebelum alat diasah kembali.
Gaya Titik dan Pengaruhnya terhadap Gaya Pemotongan
Bayangkan menekan pemotong kue pipih ke dalam adonan versus memiringkannya sehingga satu sisi tergigit terlebih dahulu. Prinsip yang sama berlaku ketika cetakan tekan menyentuh lembaran logam. Geometri permukaan pukulan mengontrol seberapa banyak material yang menempel pada ujung tombak pada saat tertentu selama pukulan.
Pukulan-wajah datarlibatkan seluruh perimeter potongan secara bersamaan. Semua pemotongan terjadi dalam sekejap, menghasilkan tonase puncak tertinggi namun juga lubang paling bersih dan simetris. Ini adalah dasar untuk setiap pengoperasian lubang pelubang lembaran logam.
Pukulan-geser tunggal (miring).miringkan permukaannya sehingga satu sisi menyentuh lembaran terlebih dahulu dan potongan berlanjut sepanjang diameter. Penelitian nilai DP dan AHSS menunjukkan sudut kemiringan kaleng antara 3 dan 6 derajatmengurangi kekuatan penusukan maksimum lebih dari 50%. Pengorbanannya-adalah sedikit gaya dorong lateral yang harus diserap oleh sistem pengupas atau pemandu.
Pukulan-geser ganda (atap-atas).memiliki puncak di sepanjang bagian tengah, sehingga pemotongan dimulai di tengah dan menyebar ke luar di kedua arah secara bersamaan. Studi pada baja martensit dengan kekuatan tarik 1400 MPa telah menunjukkan penurunan gaya tumbukan hingga 80% dibandingkan dengan permukaan datar, serta penurunan snap-yang signifikan melalui tonase terbalik. Karena gaya lateral seimbang pada kedua sisi ridge, maka gaya dorong samping pada alat tersebut minimal.
Pukulan-bisik (berbentuk kerucut).gunakan ujung yang meruncing, serupa profilnya dengan hidung pelubang segi enam, untuk memulai kontak pada satu titik dan secara bertahap memperluas potongan ke arah luar. Mereka menghasilkan pengoperasian paling senyap pada material tipis dan secara dramatis mengurangi guncangan-melalui, sehingga berguna dalam-aplikasi kecepatan tinggi yang mengutamakan kebisingan dan kelelahan tekan.
Prinsip dasarnya konsisten: sudut geser mendistribusikan ulang tonase pada bagian pukulan yang lebih panjang. Gaya puncak turun, namun kerja total tetap sama karena tekanan bergerak lebih jauh sebelum pemisahan selesai.
| Gaya Titik | Pengurangan Kekuatan vs. Datar | Terbaik Untuk | Pengorbanan-pengorbanan |
|---|---|---|---|
| Wajah-datar | Tidak ada (dasar) | Lubang simetris, keseragaman tepi maksimal | Tonase puncak tertinggi,-kejutan terhebat |
| Geser-tunggal (miring) | ~50% atau lebih | Penindikan umum, nilai AHSS, tekanan-terbatas | Dorongan lateral, gores agak tidak rata di sekeliling lubang |
| Geser-ganda (atap-atas) | Hingga 80% | Bahan-berkekuatan tinggi, cetakan-sensitif terhadap guncangan | Penggilingan lebih rumit, keausan ujung pukulan di punggung bukit |
| Titik bisikan-(berbentuk kerucut) | Progresif, bervariasi dengan sudut lancip | Bahan tipis,-kecepatan tinggi, pengurangan kebisingan | Profil tepi potongan yang tidak-seragam, terbatas pada diameter lubang yang lebih kecil |
Penjelasan Panjang Tanah dan Lancip Belakang
Di bawah tepi tajam pelubang logam apa pun, ada dua fitur yang mengontrol cara pahat berinteraksi dengan slug dan strip setelah pemotongan awal: ground dan back taper.
Tanahadalah bagian lurus dan silindris tepat di belakang ujung tombak. Ia mempertahankan kontak penuh dengan siput selama dan setelah pemisahan. Tanah yang lebih panjang menahan siput dengan kuat, mencegahnya menarik kembali dengan pukulan saat ditarik kembali. Namun, terlalu banyak tanah akan meningkatkan gesekan terhadap strip saat melewati pukulan pada setiap pukulan. Panduan umum menetapkan panjang tanah 1 hingga 3 kali ketebalan material, dengan material yang lebih tipis cenderung mengarah ke ujung bawah.
Kembali lancipadalah tanah yang sedikit lega di belakang tanah, mengurangi diameter pukulan saat Anda menjauh dari ujungnya. Kemiringan ini, biasanya 0,25 hingga 1 derajat per sisi tergantung pada panjang pukulan keseluruhan, menciptakan jarak antara badan pukulan dan dinding lubang. Hal ini mengurangi panas gesekan, menurunkan gaya pengupasan, dan meminimalkan kerusakan pada pukulan logam yang digunakan pada benda kerja lunak atau lengket seperti aluminium atau baja tahan karat.
Dalam operasi-kecepatan tinggi, menjaga masuknya pukulan ke minimum (0,015 hingga 0,030 inci) adalah hal yang ideal karena membatasi waktu kontak dengan tanah dan mengurangi risiko tarikan siput. Geometri pukulan segi enam dengan profil multi-seginya mendapat manfaat terutama dari kontrol lancip-belakang yang presisi, karena penumpukan gesekan pada permukaan datar mempercepat keausan perekat.
Bagaimana Geometri Berhubungan dengan Kualitas Bagian
Setiap keputusan geometri pada permukaan pukulan muncul di bagian akhir. Berikut adalah cara kerja koneksi tersebut:
- Tinggi duri- Ujung tombak yang tajam,-terawat dengan jarak bebas yang benar menghasilkan duri yang minimal. Pukulan-muka yang dicukur sebenarnya dapat meningkatkan keuletan tepi; penelitian tentang baja fase-ganda menemukan bahwa pemotongan bevel yang dioptimalkan menghasilkan peningkatan lebih dari 60% dalam rasio ekspansi lubang dibandingkan pelubangan datar konvensional, yang menunjukkan tepian yang lebih bersih dan lebih mudah dibentuk.
- Silinderitas lubang- Pukulan muka datar-menghasilkan diameter lubang yang paling seragam dari atas ke bawah karena seluruh perimeternya tergeser sekaligus. Desain geser-tunggal dapat menimbulkan sedikit ovalitas jika jarak bebas tidak dikontrol dengan baik-karena potongan progresif memungkinkan material bergeser sebelum pemisahan penuh.
- Perputaran tepi- Kedalaman rollover meningkat seiring dengan jarak bebas yang lebih besar dan sudut geser yang agresif. Pukulan miring yang menyentuh satu sisi terlebih dahulu dapat menghasilkan rollover asimetris. Untuk aplikasi di mana rollover harus diminimalkan, permukaan-datar atau sudut geser yang sangat dangkal dipadukan dengan jarak bebas yang sempit adalah jalur yang lebih baik.
Tepian geser yang ideal menunjukkan zona pengikisan seragam yang bertransisi mulus ke zona rekahan bersih tanpa geseran sekunder atau rongga. Untuk mencapainya membutuhkan geometri, jarak bebas, dan material yang bekerja sama sebagai suatu sistem. Permukaan pukulan menentukan seperti apa potongannya, namun baja yang digunakan menentukan berapa lama geometri tersebut dapat mempertahankan tepiannya di bawah beban produksi.
Bahan Pukulan dan Perlakuan Panas untuk Kehidupan Optimal
Ujung tombak yang digiling sempurna hanya penting jika baja di belakangnya dapat menahan geometri tersebut jika terkena benturan berulang kali. Setiap pukulan pada mesin press menyebabkan pukulan terkena guncangan tekan, panas gesekan, dan kontak abrasif dengan benda kerja. Kualitas baja dan cara perlakuan panasnya-menentukan apakah tepian tersebut tahan terhadap 50.000 pukulan atau 500.000 pukulan. Di sinilah sebagian besar masalah keausan dini sebenarnya dimulai, bukan pada permukaan pemotongan tetapi jauh di dalam struktur metalurgi alat pelubang baja itu sendiri.
Baja Perkakas Pukulan Umum dan Sifatnya
Memilih baja die stamping bertujuan untuk menyeimbangkan dua sifat yang bersaing: kekerasan (yang tahan terhadap keausan) dan ketangguhan (yang tahan terhadap patah). Dorong terlalu jauh ke arah kekerasan dan pukulan chip. Lebih menyukai ketangguhan dan ujung-ujungnya berputar terlalu cepat. Setiap tingkatan menempati posisi berbeda pada spektrum tersebut.
D2adalah pekerja keras-pekerjaan dingin yang melakukan stamping mati. Dengan karbon tinggi (1,40-1,60%) dan kromium tinggi (11,00-13,00%), produk ini memberikan ketahanan aus abrasif yang sangat baik dan ketahanan korosi ringan.D2 mencapai kisaran kekerasan temper antara 54 dan 61 HRCdan biasanya digunakan untuk blanking dies, stamping dies, punch, dan trim dies. Kerugiannya-adalah ketangguhan yang lebih rendah dibandingkan dengan grade-yang tahan goncangan, sehingga rentan terkelupas saat memotong material-berkekuatan lebih tinggi jika jarak bebasnya terlalu sempit.
A2juga merupakan pengerasan udara-tetapi mengandung lebih sedikit kromium (4,75-5,50%) dan sedikit lebih sedikit karbon dibandingkan D2. Ini mencapai kisaran kekerasan populer antara 57 dan 62 HRC sambil menawarkan ketangguhan dan kemampuan penggilingan yang lebih baik. A2 bekerja dengan baik untuk pukulan panjang, cetakan koin, dan aplikasi di mana beban kejut memerlukan baja yang menyerap benturan tanpa retak.
S7berada di ujung spektrum yang sulit. Kandungan karbonnya yang lebih rendah (0,45-0,55%) dan pengurangan kromium (3,00-3,50%) memberikan ketahanan terhadap benturan dan guncangan yang sangat baik dengan kekerasan kerja 48-58 HRC. Ketika pukulan yang diperkeras terus terkelupas dalam operasi blanking atau notch yang berat, S7 sering kali menjadi jawabannya. Ini mengorbankan beberapa ketahanan aus demi kemampuan bertahan dari dampak energi tinggi yang berulang-ulang tanpa patah.
M2adalah baja-berkecepatan tinggi yang mempertahankan kekerasan pada suhu tinggi. Ini cocok-dengan operasi cetakan progresif berkecepatan tinggi di mana panas gesekan terbentuk lebih cepat daripada yang dapat dihilangkan oleh alat. Pukulan baja M2 menahan tepian di mana baja-pengerjaan dingin konvensional akan melunak.
BPS-10Vdan kualitas metalurgi serbuk (PM) lainnya mewakili kualitas premium. Pemrosesan PM menghasilkan struktur mikro dengan partikel logam karbida kecil yang tersebar secara merata dalam matriks baja, menghasilkan ketahanan aus yang ekstrim dan ketangguhan yang wajar. Baja ini harganya jauh lebih mahal tetapi sering kali terbukti ekonomis dalam cetakan stempel lembaran logam yang menjalankan benda kerja yang bersifat abrasif atau berkekuatan{2}}tinggi karena baja ini secara signifikan memperpanjang interval antara penajaman.
| Kelas Baja | Rentang Kekerasan (HRC) | Aplikasi Terbaik | Biaya Relatif |
|---|---|---|---|
| D2 | 54-61 | Stamping umum, blanking, penindikan baja ringan | Rendah-sedang |
| A2 | 57-62 | Pukulan panjang, coining, beban kejut sedang | Rendah-sedang |
| S7 | 48-58 | Pengosongan berat, bentukan,{0}}operasi berdampak tinggi | Sedang |
| M2 | 60-65 | Stamping-kecepatan tinggi, kondisi suhu tinggi | Sedang-tinggi |
| BPS-10V (PM) | 58-64 | Bahan abrasif, AHSS, kondisi keausan ekstrim | Tinggi |
Perlakuan Panas dan Dampaknya terhadap Kehidupan Punch
Pukulan baja hanya akan menghasilkan kualitas yang baik jika perlakuan panasnya dilakukan. Anda dapat menentukan nilai ideal dan tetap mengalami kegagalan awal jika pengerasan, tempering, atau penghilangan stres dilakukan secara tidak benar. Proses stamping menuntut kekuatan tekan dan ketangguhan yang tinggi secara bersamaan, danmengendalikan sifat-sifat ini secara langsung berdampak pada kinerja baja perkakas dalam pelayanan.
Urutan dasarnya terlihat seperti ini:
- Pengerasan (austenitisasi dan quench)- Punch dipanaskan hingga suhu kritis di mana struktur kristal berubah menjadi austenit, kemudian didinginkan cukup cepat untuk membentuk martensit, fase keras yang memberikan ketahanan aus. Tingkat pengerasan udara-seperti D2 dan A2 dipadamkan dalam udara diam atau gas inert, yang meminimalkan distorsi dibandingkan dengan pendinginan minyak.
- Tempering (undian ganda atau tiga kali lipat)- Setelah pendinginan, punch dipanaskan kembali ke suhu yang lebih rendah (biasanya 400-1000 derajat Fahrenheit tergantung kualitasnya) dan ditahan, lalu didinginkan. Proses ini diulangi dua atau tiga kali. Setiap siklus temper mengurangi tekanan internal dan mengubah austenit yang rapuh menjadi martensit yang stabil, meningkatkan stabilitas dimensi tanpa mengorbankan kekerasan yang berlebihan. Praktik terbaik umum merekomendasikan penggunaan suhu temper tertinggi yang masih mencapai target kekerasan.
- Perawatan kriogenik- Setelah perlakuan panas konvensional, beberapa pukulan yang mengeras menjalani pemrosesan kriogenik mendalam pada suhu sekitar minus 300 derajat Fahrenheit. Langkah ini mengubah sisa austenit yang bertahan dari quench awal. Logam besi dapat mengandung sebanyak 40 persen sisa austenit setelah perlakuan panas, dan pengolahan kriogenik dapat mengurangi sisa austenit tersebut hingga 1 persen dengan menyelesaikan konversi menjadi martensit. Hasilnya adalah struktur butiran yang lebih padat dan seragam dengan ketahanan aus yang lebih baik dan stabilitas dimensi yang lebih baik selama masa pakai alat.
Perlakuan kriogenik bukanlah pengganti perlakuan panas yang tepat. Ini adalah langkah terakhir yang menyelesaikan apa yang telah dimulai dengan pendinginan.Keuntungan antara 50 dan 500 persen dalam umur alat telah dilaporkan, meskipun setiap aplikasi bersifat unik dan hasilnya bergantung pada struktur komponen dan kualitas perlakuan panas{0}}sebelumnya. Perlakuan ini bersifat permanen dan bertahan selama penajaman ulang, karena mengubah struktur seluruh material, bukan hanya permukaannya saja.
Mencocokkan Baja dengan Material Benda Kerja
Benda kerja yang Anda potong harus menentukan pilihan baja Anda. Inilah logika praktisnya:
- Benda kerja yang lembut dan non-abrasif (aluminium, tembaga, kuningan)- Bahan-bahan ini menghasilkan gaya pemotongan yang relatif rendah dan keausan abrasif yang minimal. Pukulan baja D2 atau A2 standar berfungsi dengan baik. Kekhawatiran utama beralih pada keausan perekat (galling), yang lebih baik diatasi melalui perawatan permukaan dibandingkan baja yang lebih keras.
- Baja ringan dan kualitas-karbon rendah- D2 pada 58-60 HRC menangani hal ini dengan andal untuk sebagian besar volume produksi. Ini memberikan keseimbangan yang baik antara masa pakai dan penajaman kembali ekonomi.
- Baja tahan karat dan kualitas-paduan-kekuatan rendah (HSLA) yang tinggi- Gaya pemotongan yang lebih tinggi dan permukaan benda kerja yang abrasif mempercepat keausan tepi. Nilai PM seperti desain berujung CPM-10V atau karbida-memberikan ketahanan aus yang diperlukan untuk mempertahankan masa pakai alat yang dapat diterima. Bahan lembaran berkekuatan lebih tinggi menyebabkan kegagalan dini melalui terkelupas, retak, dan keausan abrasif, sehingga ketangguhan sama pentingnya dengan kekerasan.
- Baja berkekuatan tinggi-yang canggih (AHSS, fase-ganda, martensit)- Ini memerlukan baja PM premium, sering kali dipasangkan dengan pelapis PVD. Kekuatan tarik beberapa grade AHSS mendekati baja perkakas yang mengerjakannya, membuat D2 konvensional rentan terhadap chipping dini.
Aturan praktis yang berguna: pilih alat pelubang baja yang terlebih dahulu memenuhi persyaratan ketangguhan Anda untuk aplikasi, kemudian tingkatkan ketahanan aus dengan pelapisan atau perawatan permukaan. Mulai dari-sisi ketahanan aus dan mengorbankan ketangguhan biasanya menyebabkan kerusakan parah, bukan keausan yang bertahap dan dapat diprediksi.
Pemilihan baja dan perlakuan panas membentuk fondasi. Namun ada faktor pengganda yang dapat meningkatkan masa pakai alat secara signifikan tanpa mengubah bahan dasarnya, yaitu pelapisan permukaan dan perawatan yang diterapkan setelah pukulan benar-benar mengeras dan digiling sesuai ukuran.
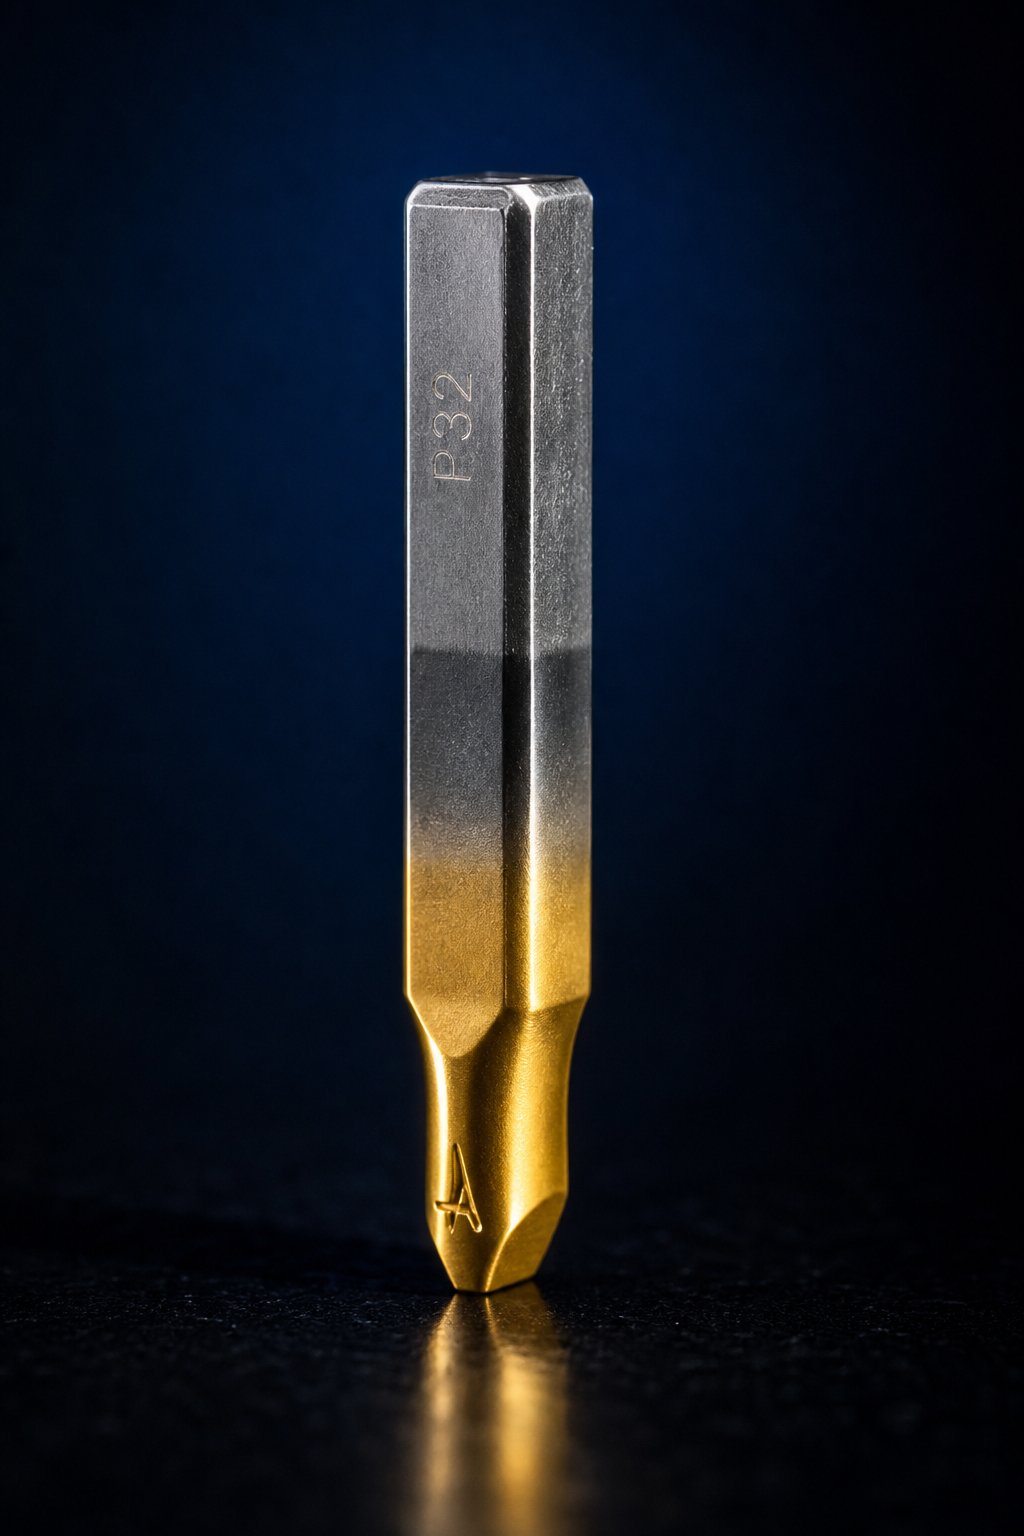
Pelapisan Permukaan dan Perawatan yang Memperpanjang Umur Keausan Punch
Baja yang benar dan perlakuan panas memberikan pukulan tersebut tulang punggung strukturalnya. Pelapis adalah lapisan pelindung di atasnya. Mereka mengurangi gesekan, menahan pengambilan material, dan memperlambat keausan abrasif tanpa mengubah dimensi pukulan yang menentukan kesesuaian dan jarak bebas. Namun inilah poin pentingnya: pelapisan melipatgandakan keputusan perkakas yang baik. Mereka tidak dapat menyelamatkan pukulan yang dibuat dari baja yang salah,-diolah dengan panas yang tidak tepat, atau bekerja dengan jarak bebas yang buruk. Namun, jika fondasinya kokoh, pelapisan yang tepat dapat meningkatkan umur perkakas dari biasa saja menjadi luar biasa. Satukasus yang terdokumentasimenunjukkan pukulan majemuk melonjak dari 10.000 bagian tanpa lapisan menjadi 250.000 bagian dengan lapisan multilapis yang dioptimalkan dan lapisan pelumas kering.
Lapisan Deposisi Uap Fisik untuk Pukulan
PVD adalah proses pelapisan dominan untuk perkakas press punch presisi karena disimpan pada suhu yang relatif rendah, umumnya di bawah 900 derajat Fahrenheit. Itu tetap berada di bawah kisaran tempering sebagian besar baja perkakas, sehingga tidak ada kehilangan kekerasan atau distorsi dimensi selama siklus pelapisan.
Komposisi PVD yang paling umum masing-masing menargetkan kondisi keausan tertentu:
- Titanium nitrida (TiN)- Pekerja keras-untuk keperluan umum dengan warna emasnya yang khas. Kekerasan sekitar 2.400 HV. Ketahanan abrasi yang baik dan gesekan rendah, cocok untuk berbagai aplikasi baja ringan dan paduan tembaga.
- Titanium karbonitrida (TiCN)- Peningkatan sekitar 3.200 HV. Karbon tambahan memberikan kinerja yang lebih baik terhadap bahan abrasif dan ketahanan terhadap goresan yang lebih tinggi. Sering diaplikasikan sebagai tumpukan TiN/TiCN multilapis untuk meningkatkan daya rekat.
- Aluminium kromium nitrida (AlCrN)- Ketahanan oksidasi yang unggul pada suhu tinggi. Ideal untuk pukulan perkakas yang dijalankan dengan laju pukulan tinggi di mana panas gesekan menumpuk, atau untuk aplikasi pengecapan baja tahan karat di mana suhu permukaan naik selama pemotongan.
- Titanium aluminium nitrida (TiAlN)- Kekerasan sekitar 3.200 HV dengan stabilitas termal yang baik. Sangat cocok untuk pengecapan kering atau-pengoperasian berkecepatan tinggi di mana pemberian pelumasan tidak konsisten. Keunggulan keuletannya dibandingkan AlTiN dapat menguntungkan pembentukan-alat pelubang intensif untuk aplikasi logam.
Ketebalan lapisan biasanya berkisar antara 1 dan 5 mikrometer. Ketebalan minimum yang disarankan untuk aplikasi stamping adalah 4 hingga 5 mikrometer untuk memberikan perlindungan yang memadai. Namun lebih tebal belum tentu lebih baik. Lapisan PVD membawa tekanan tekan internal yang tinggi, dan jika lapisan menjadi terlalu tebal, tekanan tersebut dapat melebihi kekuatan ikatan dan menyebabkan delaminasi. Ketebalan yang berlebihan juga membulatkan tepi tajam, sehingga menurunkan ketajaman yang menentukan kualitas potongan pada pelubang kertas industri atau alat penusuk presisi apa pun. Arsitektur pelapisan multilapis membantu mengelola-keuntungan ini dengan mengganti lapisan yang lebih keras dan lebih lembut untuk menahan retakan mikro dan mendistribusikan tekanan.
Perawatan Nitridasi dan Difusi Lainnya
Jika PVD menambahkan lapisan film terpisah di atas permukaan, nitridasi mengubah permukaan itu sendiri. Dalam proses ini, nitrogen berdifusi ke dalam baja pada suhu sekitar 950 derajat Fahrenheit, membentuk senyawa nitrida keras dengan unsur paduan yang sudah ada dalam material. Hasilnya adalah aikatan metalurgi dengan kedalaman casing berkisar antara 0,0006 hingga 0,0035 incitergantung pada aplikasinya, menghasilkan kekerasan permukaan melebihi 58 HRC.
Mengapa ini penting untuk stempel? Nitriding tidak menambahkan penumpukan dimensi yang dapat diukur. Untuk pukulan perkakas yang-toleransi ketat di mana ketebalan lapisan beberapa mikron saja dapat memengaruhi kecocokan dalam penahan pas tekan, nitridasi menghasilkan ketahanan aus tanpa mengubah diameter pukulan. Hal ini juga memperlakukan semua permukaan terbuka secara seragam, termasuk fitur interior dan ceruk yang tidak dapat dijangkau oleh proses garis pandang PVD.
Kerugiannya-adalah kedalaman kekerasan nitridasi, meskipun mengesankan, tidak dapat menandingi kekerasan permukaan ekstrim film PVD. Anggap saja seperti ini: nitridasi memberikan lapisan pelindung yang dalam dan kuat yang tahan terhadap kelelahan dan keausan secara bertahap, sedangkan PVD memberikan lapisan tipis dan sangat keras yang tahan terhadap abrasi dan adhesi pada permukaan kontak langsung. Untuk pembuat lubang industri yang menggunakan baja ringan bervolume tinggi, nitridasi saja mungkin sudah cukup. Untuk material yang rentan terhadap abrasi atau-perih, pelapisan PVD atau pendekatan kombinasi akan memberikan hasil yang lebih baik.
Memilih Pelapis Berdasarkan Mode Kegagalan
Pendekatan paling cerdas dalam pemilihan lapisan dimulai dengan mengidentifikasi bagaimana pukulan tersebut sebenarnya gagal. Mekanisme keausan yang berbeda merespons sifat pelapisan yang berbeda:
- Keausan perekat (menyakitkan)- Bahan dari benda kerja berpindah dan menumpuk di permukaan pelubang. Pilih TiCN atau AlCrN karena koefisien gesekannya yang rendah dan kekerasannya yang tinggi sehingga tahan terhadap pengambilan material.
- Keausan abrasif- Ujung tombak secara bertahap membulat karena bersentuhan dengan permukaan benda kerja keras atau bahan abrasif. TiN atau TiAlN memberikan kekerasan permukaan yang diperlukan untuk menahan penghilangan material secara mekanis.
- Dibangun{0}}yang canggih pada material lembut- Aluminium, tembaga, dan baja lunak cenderung mengotori permukaan perkakas. Lapisan TiN yang dipoles dengan permukaannya yang halus dan gesekan rendah-mencegah lokasi nukleasi tempat pengambilan material dimulai.
- Aplikasi-suhu tinggi- Laju kayuhan yang cepat atau benda kerja yang tebal dan berkekuatan-tinggi menghasilkan panas gesekan yang merusak lapisan konvensional. AlCrN mempertahankan sifat-sifatnya pada suhu di mana TiN mulai teroksidasi.
Satu hal yang perlu diingat: pelapis mengatasi gejala. Jika pelubang kertas industri terasa sakit karena jaraknya terlalu sempit atau mesin press memiliki masalah penyelarasan, tidak ada lapisan yang dapat menyelesaikan masalah tersebut secara permanen. Pelapisan ini memakan waktu, namun akar masalahnya pada akhirnya akan membebani perawatan permukaan terbaik sekalipun. Perbaiki sistemnya terlebih dahulu, lalu biarkan pelapisan memperluas praktik baik yang sudah dilakukan.
Pelapis melindungi permukaan pukulan, namun tidak dapat mengimbangi satu variabel geometris yang paling berpengaruh dalam cetakan: celah jarak antara pukulan dan bukaan cetakan. Hubungan tersebut menentukan apakah mekanisme fraktur menguntungkan atau merugikan Anda.
Jarak Bebas Punch and Die berdasarkan Material Benda Kerja
Anda dapat menentukan baja terbaik, menerapkan lapisan premium, dan menggiling ujung tombak yang sempurna, namun tidak ada yang menjadi masalah jika celah antara lubang pelubang dan cetakan Anda salah. Jarak bebas adalah variabel tunggal yang mengontrol apakah garis patahan dari tepi potong atas dan bawah bertemu dengan rapi di tengah lembaran atau saling meleset. Lakukan dengan benar dan Anda akan menghasilkan komponen yang bersih dengan keausan alat yang dapat diprediksi. Lakukan kesalahan dan Anda akan melawan gerinda, chipping, slug pulling, dan kerusakan tepi prematur pada setiap pukulan.
Bagaimana Jarak Bebas Mempengaruhi Mekanisme Geser
Jarak bebas didefinisikan sebagai jarak per sisi antara ujung tombak pukulan dan tepi bukaan cetakan yang sesuai. Bila Anda mendengar "kelonggaran 10%", artinya celah di setiap sisi sama dengan 10% ketebalan benda kerja. Ini bukanlah kesenjangan total. Itu diukur di setiap sisi secara independen.
Jika jarak bebasnya tepat, mekanisme geser akan menghasilkan retakan tiga-zona pada tepi potongan yang dapat diprediksi:
- Berguling- Sedikit pembulatan pada pelubang-sisi masuk tempat material berubah bentuk secara plastis sebelum pemotongan dimulai.
- Burnish (zona geser)- Pita halus dan mengkilat tempat tepi pelubang dan cetakan memotong material secara aktif. Ini adalah bagian wajah yang terbersih.
- Fraktur (zona istirahat)- Area akhir yang lebih kasar dan matte-tempat retakan yang merambat dari tepi pelubang dan tepi cetakan bertemu dan material yang tersisa terpisah.
Dalam pukulan dan cetakan yang diatur dengan benar, garis patahan yang diawali oleh pukulan pada permukaan atas dan cetakan pada permukaan bawah merambat satu sama lain dengan sudut yang saling melengkapi. Mereka bertemu di tengah, menghasilkan pemisahan yang bersih dengan kerusakan sekunder yang minimal. Penampilan ideal, seperti yang didokumentasikan dalampenelitian AHSS, menunjukkan zona mengilap yang seragam dengan transisi yang mulus dan seragam ke zona rekahan dan tidak ada rongga atau tanda geser sekunder.
Jika jarak bebas terlalu sempit, garis patahan tersebut akan saling meleset. Material di antara keduanya mengalami peristiwa geser kedua, menghasilkan bekas geser sekunder, retakan mikro, dan tepi yang kasar dan rusak. Jarak bebas yang rapat juga secara dramatis meningkatkan gaya yang diperlukan untuk melepaskan lembaran dari pukulan, mempercepat keausan abrasif, dan dapat menghasilkan tarikan slug di mana slug menempel pada permukaan pukulan saat retraksi.
Jika jarak bebas terlalu longgar, material akan membengkok secara berlebihan sebelum terjadinya patahan. Anda akan mendapatkan rollover yang besar, gerinda yang terlalu besar, silindris lubang yang buruk, dan zona rekahan yang mendominasi permukaan potongan. Bagian tersebut mungkin secara dimensi berada di luar spesifikasi, dan operasi pembentukan hilir menyebabkan berkurangnya keuletan tepi karena zona deformasi meluas lebih dalam ke dalam material.
Material-Pedoman Izin Khusus
Bahan benda kerja yang berbeda patah dengan cara yang berbeda. Logam yang lebih lunak dan lebih ulet tahan terhadap jarak bebas yang lebih sempit karena logam tersebut mengalami deformasi plastis dibandingkan retak sebelum waktunya. Logam yang lebih keras dan berkekuatan-lebih tinggi memerlukan lebih banyak ruang karena retakannya terjadi lebih awal dan menyebar lebih agresif. Tabel di bawah memberikan nilai jarak-titik awal untuk set pelubang dan cetakan lembaran logam standar. Ini adalah nilai per-sisi yang dinyatakan sebagai persentase ketebalan material.
| Bahan | Jarak Bebas yang Direkomendasikan (% ketebalan per sisi) | Catatan |
|---|---|---|
| Baja ringan | 5-8% | Garis dasar standar; ujung bawah untuk pengukur tipis, lebih tinggi untuk stok lebih tebal |
| Baja tahan karat | 6-10% | Tingkat-pengerasan kerja memerlukan jarak bebas yang lebih besar untuk menghindari keausan alat yang berlebihan |
| Aluminium | 3-5% | Lembut dan ulet; jarak bebas yang ketat memberikan tepian yang lebih bersih dengan rollover yang lebih sedikit |
| Tembaga / Kuningan | 3-6% | Mirip dengan aluminium; risiko menyakitkan pada wajah pukulan adalah perhatian utama |
| Baja berkekuatan-tinggi (HSLA, AHSS) | 8-12% | Kekuatan yang lebih tinggi membutuhkan peningkatan jarak bebas; beberapa nilai AHSS mendapat manfaat dari 14-16% |
Nilai-nilai ini merupakan titik awal, bukan nilai absolut. Jarak bebas sebenarnya bergantung pada beberapa faktor yang saling berinteraksi: ketebalan material, kualitas tepi yang diinginkan, persyaratan toleransi bagian, dan geometri pukulan. Pukulan dan cetakan logam yang menggunakan lembaran aluminium 0,5 mm akan menggunakan persentase jarak bebas yang berbeda dibandingkan paduan yang sama pada ketebalan 3,0 mm. Bahan yang lebih tebal dengan tingkat yang sama umumnya memerlukan persentase jarak bebas yang lebih tinggi.
Untuk baja canggih berkekuatan-tinggi, aturan umum yang menyatakan "10% berfungsi untuk semuanya" tidak berlaku. Penelitian pada baja fase kompleks menunjukkan bahwa peningkatan jarak bebas dari 10% menjadi 15% menghasilkan peningkatan yang signifikan dalam kinerja perluasan lubang, yang menunjukkan tepi yang lebih bersih dan lebih ulet. Namun, melampaui batas optimal akan memberikan hasil yang semakin berkurang dan sebenarnya dapat menurunkan kualitas tepian. Titik terbaiknya berbeda-beda berdasarkan tingkatannya, jadi pengujian dengan material spesifik serta set punch dan die untuk pengepres hidrolik atau pengepres mekanis sepadan dengan investasi yang dikeluarkan.
Izin dan Hubungannya dengan Punch Life
Izin tidak hanya mempengaruhi kualitas bagian. Ini secara langsung menentukan seberapa cepat kerusakan dan kerusakan logam Anda.
Jarak bebas yang tidak memadai memaksa pukulan untuk bekerja lebih keras pada setiap pukulan. Material ini tahan terhadap pemisahan lebih lama, gaya pengupasan meningkat, dan ujung tombak menahan lebih banyak kontak abrasif per siklus. Penelitian menegaskan bahwa jarak bebas pemotongan yang kecil memerlukan gaya pukulan yang lebih besar dan menyebabkan keausan pukulan yang lebih besar akibat abrasi. Dalam kasus ekstrem, kompresi lateral pada badan pelubang dapat menyebabkan retak lelah atau terkelupas pada ujung tombak, terutama pada material berkekuatan tinggi yang celahnya sempit menciptakan tekanan lentur pada pinggiran pelubang.
Jarak bebas yang berlebihan mengurangi tekanan mekanis pada perkakas. Pukulan masuk dan keluar dengan gesekan yang lebih sedikit, dan gaya pengupasan turun. Kedengarannya seperti kemenangan dalam hal umur alat, dan memang demikian, namun hal ini harus mengorbankan kualitas komponen. Gerinda yang lebih besar, rollover yang lebih besar, dan keuletan tepi yang berkurang berarti Anda dapat menghemat interval penajaman ulang namun kehilangan tingkat scrap dan operasi deburring sekunder. Biaya bersih sering kali berakhir lebih tinggi.
Inilah yang diabaikan oleh banyak toko: izin bukan sekadar angka pada cetakan. Ini adalah kondisi dinamis yang berubah di bawah beban. Bahkan set pelubang dan cetakan lembaran logam yang digiling sempurna akan kehilangan jarak bebas yang diinginkan jika sistem pengepres dan cetakan telah memakai gib, guling yang membelok, atau pin pemandu yang tidak sejajar. Beban yang lebih tinggi yang diperlukan untuk memotong material yang lebih kuat menciptakan defleksi tambahan pada cetakan dan peralatan pemrosesan, yang berpotensi mengubah jarak bebas yang diukur dalam kondisi statis setelah sistem berada di bawah beban kerja. Mesin press yang disejajarkan untuk baja ringan seberat 40 ton mungkin bergeser cukup besar pada 80 ton pada AHSS untuk membatalkan pengaturan izin Anda sepenuhnya.
Artinya, menjaga izin yang benar merupakan tindakan yang berkelanjutan, bukan-tugas penyiapan yang dilakukan satu kali. Pemeriksaan penyelarasan mesin press secara berkala, pengukuran keausan pada komponen pemandu, dan pemantauan tampilan-tepi potong dalam kondisi produksi, semuanya memberi masukan pada apakah jarak bebas Anda masih sesuai dengan yang Anda atur. Ketika kualitas tepian mulai menurun, penyebab utamanya sering kali bukan pada punch yang sudah aus. Ini adalah penyelarasan pers dan cetakan yang bergeser di bawahnya, secara diam-diam mengubah jarak bebas yang menjadi sandaran segalanya.
Penurunan jarak bebas dan penyimpangan penyelarasan sering kali muncul dengan menyamar sebagai kegagalan pukulan. Pecahan yang terlihat seperti masalah material, kerusakan yang terlihat seperti masalah lapisan, atau kerusakan yang terlihat seperti cacat desain, semuanya bisa disebabkan oleh masalah izin yang berkembang secara bertahap selama ribuan kali terkena. Membedakan akar penyebab sebenarnya dari gejala inilah yang membedakan pemeliharaan cetakan reaktif dari pendekatan sistematis untuk mencapai umur panjang.
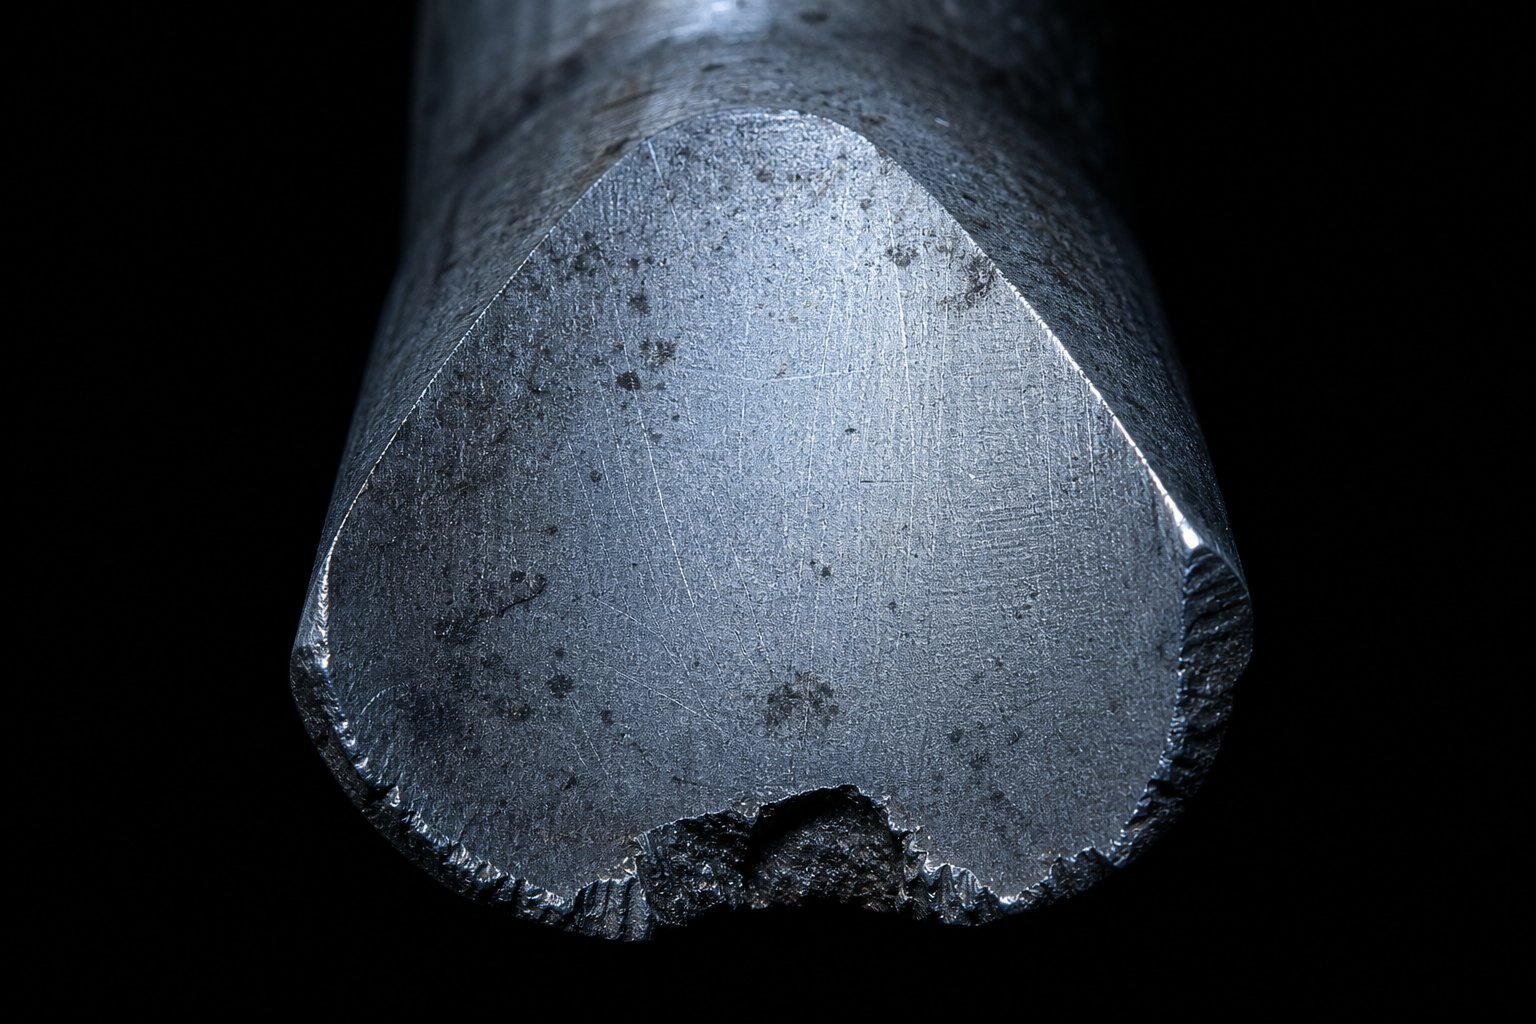
Mode Kegagalan Pukulan dan Analisis Akar Penyebab
Pukulan yang berhenti bekerja jarang memberi Anda satu alasan yang jelas mengapa hal itu terjadi. Tepi terkelupas yang Anda temukan selama tarikan cetakan dapat disebabkan oleh baja yang salah, jarak bebas yang sempit, tekanan yang tidak sejajar, atau ketiganya bekerja bersama-sama selama ribuan siklus. Melompat ke gejala yang paling terlihat dan menukar alat tanpa menyelidiki lebih lanjut menjamin penggantian akan gagal dengan cara yang sama. Apa yang dibutuhkan para insinyur perkakas adalah pendekatan diagnostik terstruktur yang menghubungkan apa yang mereka lihat dengan penyebab sebenarnya.
Mode Kegagalan Pukulan Umum
Setiap kegagalan yang Anda temui pada mesin pelubang logam termasuk dalam salah satu kategori ini. Mengenali mode mana yang ada akan segera mempersempit penyelidikan akar permasalahan Anda:
- Memotong- Rekahan kecil di sepanjang tepi tajam, sering kali berbentuk-bulan sabit. Ini adalah kegagalan-tahap awal yang paling umum pada cetakan punch press yang menjalankan material-berkekuatan tinggi. Hal ini menunjukkan bahwa pukulan tersebut tidak memiliki ketangguhan yang cukup untuk menahan beban, atau ketidaksejajaran tersebut memusatkan tekanan pada satu bagian perimeter. Ketidakselarasan antara punch dan die menciptakan pembebanan asimetris yang mendorong chipping pada sisi yang kelebihan beban.
- Luka lecet- Material benda kerja berpindah dan terikat ke permukaan pelubang melalui keausan perekat. Anda akan melihat penumpukan, goresan, atau tambalan kasar pada permukaan pukulan dan tanah. Galling sangat agresif ketika mencap baja tahan karat dan aluminium, di mana lapisan oksida benda kerja pecah selama pemotongan dan memperlihatkan logam segar dan reaktif yang mengelas ke permukaan pahat di bawah tekanan.
- Kerusakan- Rekahan katastropik yang menyebabkan pukulan patah, biasanya pada transisi-penampang melintang atau pada titik yang panjangnya tidak didukung secara berlebihan. Kegagalan tekan dapat menghancurkan seluruh ujung pukulan ketika bertemu dengan material yang sangat keras atau tebal melebihi kapasitasnya, atau ketika pukulan dan cetakan benar-benar tidak sejajar.
- Keausan abrasif- Pembulatan tepi tajam secara bertahap dan seragam yang disebabkan oleh partikel keras pada benda kerja atau inklusi abrasif pada permukaan lembaran. Tidak seperti chipping, keausan abrasif dapat diprediksi dan dapat dilacak melalui pemeriksaan tepi secara berkala. Ini adalah mode kegagalan dominan pada mesin pelubang logam yang menjalankan HSLA atau baja berlapis pada kecepatan sedang.
- Menjamur- Kepala pelubang berubah bentuk dan menyebar keluar akibat benturan berulang kali terhadap pelat belakang atau penahannya. Hal ini terjadi bila pukulan tidak terpasang sepenuhnya, bila pelat pendukung terlalu lunak, atau bilamur kopling mengendur dan memungkinkan kontak batang tidak merata. Kepala yang menjamur dapat tersangkut di penahannya dan membuat pelepasan pukulan menjadi sulit atau berbahaya.
- Menarik siput- Siput menempel pada permukaan pukulan selama pencabutan dan naik kembali dengan alat tersebut. Pada pukulan berikutnya, siput masuk di antara pukulan dan strip, menyebabkan pukulan dengan ketebalan-ganda yang dapat merusak dadu, membuat bagian berikutnya penyok, atau mematahkan pukulan itu sendiri. Panjang lahan yang tidak memadai, fitur pemecah vakum-yang lemah, atau perkakas bermagnet adalah penyebab umum hal ini.
Kerangka Diagnosis Akar Penyebab
Saat Anda menarik pukulan rusak dari dadu, kegagalan yang terlihat memberi tahu Anda apa yang terjadi. Tabel di bawah memetakan observasi tersebut kembali ke penyebab terjadinya masalah dan tindakan perbaikan apa yang sebenarnya dapat memperbaiki masalah, bukan sekadar menghilangkan gejalanya. Kerangka kerja ini berlaku baik Anda menjalankan pukulan tekan stasiun tunggal atau dadu progresif berkecepatan tinggi dalam jalur pukulan tekan.
| Modus Kegagalan | Penyebab Utama | Tindakan Korektif |
|---|---|---|
| Memotong | Ketangguhan yang tidak mencukupi untuk kekuatan benda kerja; jarak bebas yang rapat menyebabkan geseran sekunder; pukulan-untuk-ketidaksejajaran mati; perlakuan panas yang tidak tepat menyebabkan austenit tetap rapuh | Beralih ke kelas baja yang lebih keras (A2 atau S7); tingkatkan izin ke kisaran yang disarankan; verifikasi keselarasan dengan indikator; ulang-temper ulang atau ganti dengan pukulan-yang diberi perlakuan panas yang benar |
| Luka lecet | Kurangnya pelumasan pada antarmuka-benda kerja; permukaan pukulan terlalu kasar; bahan benda kerja reaktif (stainless, aluminium); jarak bebas yang tidak memadai menghasilkan panas berlebih | Oleskan lapisan TiCN atau AlCrN; luas tanah pukulan Polandia; meningkatkan pengiriman pelumasan; tingkatkan jarak bebas untuk mengurangi penumpukan panas gesekan |
| Kerusakan | Panjang pukulan berlebihan yang tidak didukung (rasio-panjang-diameter terlalu tinggi); kelebihan muatan dari material yang salah atau-hantaman ganda; ketidakselarasan total; kekerasan terlalu tinggi tanpa ketangguhan | Kurangi panjang yang tidak didukung dengan stripper yang dipandu; memverifikasi kapasitas tonase; menyelaraskan kembali pukulan dan mati secara konsentris; pilih baja tahan goncangan-untuk aplikasi berat |
| Keausan abrasif | Benda kerja lebih keras atau lebih abrasif dibandingkan permukaan pukulan; tidak ada lapisan pada pukulan yang menggunakan bahan abrasif; pukulan berlebihan di antara interval penajaman | Tingkatkan ke tingkat baja PM atau tambahkan lapisan PVD; kurangi interval penajaman; verifikasi kekerasan benda kerja sesuai spesifikasi alat asli |
| Menjamur | Pukulan tidak terpasang sepenuhnya pada penahannya; pelat pendukung lebih lembut dari kepala pelubang; kopling atau pengikat longgar yang memungkinkan terjadinya benturan; kekerasan kepala terlalu rendah | Verifikasi kedalaman tempat duduk penuh; gunakan pelat pendukung yang diperkeras sesuai atau melebihi kekerasan kepala pukulan; kencangkan dan periksa mur kopling secara teratur |
| Menarik siput | Panjang lahan terlalu pendek untuk ketebalan material; tidak ada fitur vakum-pemecah (pin pegas, hembusan udara); pukulan magnet setelah digiling; jarak bebas yang ketat menciptakan efek hisap | Tingkatkan lahan hingga ketebalan material 1-3x; tambahkan pin ejektor atau semburan udara untuk meninju permukaan; mengalami kerusakan magnet setelah setiap penajaman; celah terbuka sedikit jika masih dalam toleransi |
Perhatikan bahwa beberapa mode kegagalan mempunyai akar penyebab yang tumpang tindih. Jarak bebas yang sempit muncul pada chipping, galling, dan slug pulling. Ketidakselarasan menyebabkan chipping, patah, dan keausan tidak merata. Artinya, satu masalah mendasar pada pengaturan mesin cetak atau cetakan sering kali menimbulkan banyak gejala secara bersamaan. Jika Anda melihat chipping pada satu pukulan dan melukai pukulan yang berdekatan pada dadu yang sama, jangan anggap keduanya sebagai masalah yang terpisah. Carilah penyebab utama yang sama, yang sering kali adalah penyelarasan tekan atau penyimpangan jarak yang memengaruhi keseluruhan alat.
Bagaimana Desain Pukulan Mencegah Cacat Kualitas
Kondisi pukulan bukan hanya masalah pemeliharaan. Ini adalah variabel kendali mutu yang langsung muncul pada bagian jadi. Setiap cacat pada permukaan pukulan mempunyai cacat yang sesuai pada komponen yang dicap:
- Tepi tajam yang ausmenghasilkan peningkatan tinggi duri pada setiap lubang atau kontur yang dibuat oleh pukulan. SebagaiCatatan Pabrikator, ketika rollover yang terlihat lebih besar muncul di tepi yang dilubangi, sekarang saatnya untuk mempertajam. Gerinda di atas batas yang dapat diterima menimbulkan gangguan perakitan, bahaya keselamatan selama penanganan komponen, dan kegagalan dalam operasi pengelasan atau pelapisan hilir.
- Pukulan terkelupasmenghasilkan ukuran lubang yang tidak konsisten. Hilangnya material tepi menciptakan area lokal di mana pemotongan tidak dimulai dengan benar, menyebabkan geometri lubang tidak beraturan dan profil tepi tidak rata. Suku cadang mungkin lolos pemeriksaan awal namun menyebabkan masalah dalam perakitan ketika kecocokan pengikat menjadi tidak dapat diprediksi.
- Pukulan yang menyakitkanmenghasilkan lubang dengan permukaan bagian dalam yang kasar dan noda material. Material-yang dibuat pada permukaan pukulan secara efektif mengubah diameter dan geometri pukulan pada setiap pukulan, sehingga menciptakan penyimpangan kualitas progresif yang sulit ditangkap tanpa pemeriksaan rutin.
- Menarik siputmenciptakan penyok pada permukaan lembaran ketika siput yang dibawa ditekan ke bagian berikutnya. Hal ini juga dapat merusak permukaan cetakan dan menyebabkan kegagalan berjenjang di beberapa stasiun pada alat progresif.
Hubungan antara kondisi pukulan dan kualitas komponen inilah yang menyebabkan pemantauan harus dilakukan di stasiun pukulan mesin, bukan hanya pada pemeriksaan akhir. Pada saat cacat kualitas mencapai akhir produksi, ratusan atau ribuan komponen yang tidak sesuai mungkin sudah berada di tempat sampah. Mesin press yang menjalankan produksi bervolume tinggi mendapat manfaat paling besar dari pendekatan pemantauan dalam proses: melacak tren tinggi duri, memeriksa slug untuk melihat tanda geser ganda, dan mengukur sampel diameter lubang secara berkala. Saat indikator tersebut bergeser, pukulannya memberi tahu Anda bahwa ada sesuatu yang berubah, apakah itu keausan, kesejajaran, atau penyimpangan jarak.
Mengetahui modus kegagalan lebih awal daripada menunggu kerusakan yang parah juga mengubah perekonomian. Pukulan yang diasah ulang saat tanda pertama keausan tepi akan kehilangan seperseribu material per penggilingan dan dapat digunakan kembali dengan cepat. Sebuah pukulan yang dijalankan hingga hancur akan kehilangan seluruh panjang kerjanya dan dapat merusak komponen cetakan yang berdekatan pada saat keluar. Bagian berikutnya membahas kapan dan bagaimana mempertajam ulang, memeriksa, dan mengganti pukulan untuk menjaga mode kegagalan agar tidak mencapai tahap bencana.
Pemeliharaan dan Penajaman Ulang Praktik Terbaik untuk Punches and Dies
Sebuah pukulan tidak berubah dari tajam menjadi patah dalam satu pukulan. Proses ini akan terdegradasi secara bertahap, dan terdapat jeda antara “masih melakukan pemotongan bersih” dan “memproduksi barang bekas” dimana pemeliharaan akan terbayar dengan sendirinya. Masalahnya adalah sebagian besar toko terlambat melakukan penajaman ulang. Mereka menunggu sampai gerinda terlihat jelas, bagian-bagiannya gagal diperiksa, atau suara mesin press berbeda. Pada saat itu, tepinya telah melewati tahap-pemulihan yang mudah, dan setiap penggilingan ulang menghilangkan lebih banyak material dari yang seharusnya.
Kapan dan Bagaimana Menajamkan Kembali Pukulan
Pemicu penajaman ulang bukanlah kegagalan yang membawa bencana. Ini adalah peningkatan terukur pertama pada tinggi duri pada bagian yang dicap. Mate merekomendasikan penajaman saat tepian tajam aus hingga radius 0,01-inci (0,25 mm). Pada saat itu, sentuhan ringan akan mengembalikan tepian dengan kehilangan material yang minimal. Penggerindaan ringan yang sering dilakukan secara konsisten mengungguli penggerindaan berat yang jarang terjadi karena penggilingan tersebut menjaga geometri pemotongan lebih dekat dengan profil yang dirancang dan mengurangi pembuangan material kumulatif selama masa pakai pahat.
Prosedur penajaman ulang itu sendiri sangatlah mudah tetapi menuntut disiplin:
- Jepit pelubang tepat di dalam blok V-pada penahan magnetis penggiling permukaan.
- Hapus saja0,001 hingga 0,002 inci (0,03 hingga 0,05 mm) per lintasan, ulangi sampai tajam. Total penghapusan per sesi biasanya 0,005 hingga 0,010 inci.
- Gunakan roda aluminium oksida ikatan vitrifikasi, rentang kekerasan D hingga J, ukuran butir 46 hingga 60.
- Oleskan cairan pendingin secukupnya dan sedekat mungkin dengan titik kontak. Panas yang berlebihan akan mengurangi kekerasan dan dapat menghasilkan retakan permukaan yang tidak terlihat namun merusak secara struktural. Perubahan warna yang gelap setelah penggerindaan menunjukkan kerusakan yang melampaui permukaan, dan alat harus diganti daripada digunakan kembali.
- Setelah digiling, gores perlahan bagian tepi pemotongan dengan batu minyak untuk menyisakan radius 0,001 hingga 0,002-inci. Jari-jari kecil ini mendistribusikan tekanan pada bagian tepi dan mengurangi pengelupasan yang menyebabkan penumpulan kembali dengan cepat pada pukulan lembaran logam yang baru digiling.
- Demagnetisasi punch dan oleskan lapisan minyak tipis untuk mencegah korosi sebelum mengembalikannya ke servis atau penyimpanan.
Total tunjangan penajaman ulang tergantung pada panjang pukulan asli dan konsumsi lahan. Setelah akumulasi penggilingan menghilangkan material yang sama dengan atau melebihi panjang lahan yang dirancang, punch tidak dapat lagi menahan slug dengan baik dan harus dihentikan. Untuk alat pelubang lembaran logam pada umumnya dengan ketebalan material 1 hingga 3 kali lipat, hal ini berarti melacak setiap sesi penggilingan dan mencatat pelepasan kumulatif.
Kriteria Inspeksi dan Penggantian
Penajaman ulang membuat alat pelubang logam tetap dapat digunakan, tetapi tidak menjadikannya abadi. Pukulan-yang terpelihara dengan baik bisa jadidibumikan kembali 15 hingga 20 kali sebelum penggantian, namun setiap siklus harus diverifikasi berdasarkan kriteria penerimaan yang jelas. Berikut adalah hal-hal yang harus diperiksa setiap selesai melakukan penggilingan ulang, dan secara berkala selama produksi berjalan:
- Kondisi tepi- Periksa dengan pembesaran (minimal 10x). Carilah microchip, pola keausan yang tidak rata, atau bekas luka bakar akibat gerinda yang mengindikasikan kerusakan di bawah permukaan.
- Pengukuran diameter- Gunakan go/no-go gauge atau mikrometer untuk memastikan pukulan masih berada dalam toleransi. Penggerindaan ulang kumulatif dapat sedikit mengurangi diameter efektif jika pengaturan penggilingan tidak berbentuk persegi sempurna.
- Verifikasi panjang- Ukur panjang keseluruhan dan bandingkan dengan spesifikasi asli dikurangi riwayat pengerjaan yang terdokumentasi. Panjang menentukan ketinggian penutupan dan mempengaruhi waktu dalam cetakan progresif di mana pin pelubang dan komponen lainnya berinteraksi pada posisi yang tepat.
- Permukaan akhir- Lahan dan permukaan harus halus dan bebas dari bekas goresan atau adhesi. Permukaan yang kasar menyebabkan rasa sakit dan tarikan siput.
- Kondisi kepala- Periksa apakah ada jamur, retakan, atau perubahan bentuk akibat benturan berulang kali pada pelat belakang.
Gantilah punch jika salah satu dari kondisi berikut berlaku: akumulasi penggilingan telah memakan seluruh panjang tanah, chipping melampaui zona tepi langsung ke dalam badan punch, diameter berada di luar batas toleransi untuk spesifikasi lubang, atau kerusakan kepala menghalangi penempatan yang tepat pada penahan. Jangan mencoba menyelamatkan alat yang berada di ambang batas hanya untuk "beberapa pukulan lagi". Pukulan yang gagal dan pecah pada cetakan memerlukan waktu henti dan kerusakan tambahan yang jauh lebih besar daripada penggantian yang direncanakan.
Praktik Penyimpanan dan Penanganan
Waktu yang dihabiskan di luar cetakan lebih penting daripada yang disadari sebagian besar toko. Pukulan yang dijatuhkan hampir pasti akan rusak pada bagian ujung tombaknya, meskipun dingnya tidak terlihat dengan mata telanjang. Penyimpanan yang ceroboh di mana alat-alat saling bersentuhan menciptakan goresan tepi yang memulai chipping di bawah beban.
Simpan pukulan dalam tabung pelindung individu dengan busa, kapas, atau lilinuntuk menjaga presisi-tepi permukaan tanah tetap utuh. Jangan sekali-kali menyimpan ujung pemotongan di tempat yang berat alatnya bertumpu pada bagian paling tajamnya. Beri label pada setiap tabung atau slot dengan identifikasi pelubang, diameter arus, dan jumlah penggilingan ulang sehingga siapa pun yang mengambil alat dari inventaris tahu persis apa yang sedang mereka kerjakan.
Untuk toko yang menjalankan set alat pelubang penuh dengan berbagai ukuran dan geometri, penyimpanan terorganisir bukanlah pekerjaan rumah tangga. Ini adalah jaminan kualitas. Pukulan yang salah diberi label yang dipasang di stasiun yang salah akan menimbulkan masalah jarak bebas, kesalahan dimensi, dan potensi kerusakan cetakan pada pukulan pertama. Pasangkan sistem penyimpanan Anda dengan log sederhana yang melacak setiap alat mulai dari yang baru hingga setiap penyesalan hingga pensiun.
Pemeliharaan menjaga pukulan individu tetap berjalan. Namun pertanyaan yang lebih luas, memilih kombinasi yang tepat antara jenis pukulan, bahan, geometri, dan lapisan untuk aplikasi tertentu, adalah hal yang menentukan apakah interval perawatan Anda diukur dalam puluhan ribu pukulan atau ratusan ribu.
Memilih Pukulan yang Tepat untuk Aplikasi Metal Stamping Die Anda
Setiap bagian artikel ini menunjukkan kesimpulan yang sama: performa pukulan tidak dikontrol oleh satu variabel. Kualitas baja penting, namun tidak terpisah dari geometri. Pelapis memperpanjang masa pakai, namun tidak jika jarak bebasnya salah. Pemeliharaan menjaga kualitas, namun hal ini tidak akan terjadi jika desain aslinya tidak sesuai dengan benda kerja. Perbaikan sebenarnya terhadap keausan dini adalah proses seleksi sistematis yang memperhitungkan semua faktor ini bersama-sama, secara berurutan, sebelum hasil pertama mendarat di mesin cetak.
Variabel Keputusan untuk Pemilihan Pukulan
Saat menentukan pukulan baru atau memecahkan masalah pukulan yang berkinerja buruk, kerjakan variabel-variabel ini secara berurutan. Setiap langkah mempersempit bidang dan melanjutkan keputusan sebelumnya:
- Identifikasi jenis operasi.Apakah pukulannya memotong (menusuk, mengosongkan, membentuk) atau membentuk (membungkuk, menggambar, membentuk)? Operasi pemotongan memerlukan tepian yang tajam dan-baja yang tahan aus. Operasi pembentukan memprioritaskan ketangguhan dan penyelesaian permukaan.
- Karakterisasi bahan dan ketebalan benda kerja.Aluminium lunak pada 0,5 mm dan baja martensit 1400 MPa pada 1,5 mm memberikan tuntutan yang sangat berbeda pada alat stempel logam. Kekuatan dan sifat abrasif material menentukan kualitas baja minimum dan apakah pelapisan bersifat wajib atau opsional.
- Tentukan izin yang diperlukan.Gunakan panduan-khusus materi dari bagian sebelumnya sebagai titik awal. Pertimbangkan toleransi bagian, kualitas tepi yang diinginkan, dan kekakuan tekan. Toleransi yang lebih ketat pada ukuran lubang mendorong jarak bebas yang lebih sempit namun meningkatkan tegangan pahat.
- Pilih kelas bahan pukulan.Sesuaikan persyaratan ketangguhan terlebih dahulu, lalu tambahkan ketahanan aus. D2 untuk pekerjaan umum, S7 untuk guncangan, nilai PM untuk lembaran abrasif atau berkekuatan tinggi. Biarkan benda kerja menentukan baja, bukan anggaran saja.
- Pilih geometri dan gaya titik berdasarkan kebutuhan gaya dan kualitas.Permukaan-datar untuk simetri-lubang kritis. Geser-atau atap-atas untuk-pengepresan terbatas atau material berkekuatan-tinggi. Tetapkan panjang lahan dan lancip belakang berdasarkan ketebalan material dan kebutuhan retensi-siput.
- Evaluasi pelapisan berdasarkan mode kegagalan yang diperkirakan.Jika risiko utamanya menyakitkan, pilih TiCN atau AlCrN. Jika keausan abrasif mendominasi, TiN atau TiAlN. Jika tidak ada mode kegagalan tunggal yang dominan,-TiN tujuan umum pada 4-5 mikrometer adalah dasar yang tepat.
Urutan ini berfungsi baik Anda menentukan pelubang katalog standar untuk cetakan mesin press sederhana atau merekayasa pelubang cetakan khusus untuk alat progresif yang kompleks. Logikanya tetap sama. Yang berubah adalah kompleksitas setiap jawaban.
Bekerja sama dengan Spesialis Stamping Die Kustom
Pukulan katalog standar menangani sebagian besar pekerjaan produksi. Namun ketika geometri menjadi rumit, toleransi semakin ketat di bawah rentang standar, atau material benda kerja terdorong ke wilayah-kekuatan tinggi,-perkakas yang tersedia-akan mencapai batasnya. Di sinilah spesialis cetakan stempel logam khusus menjadi penting.
Apa yang membedakan mitra perkakas yang cakap dengan pemasok suku cadang? Carilah kemampuan ini:
- Keahlian tingkat-sistem- Kemampuan untuk mendesain tidak hanya pukulannya, tetapi seluruh struktur cetakan: jarak bebas, aliran material, gaya pengupasan, dan kontrol duri sebagai sistem yang terintegrasi.
- Dukungan siklus hidup penuh- Panduan mulai dari desain awal hingga optimalisasi produksi dan rekomendasi pemeliharaan, bukan hanya pengiriman komponen jadi.
- Pengetahuan material dan proses- Pengalaman dengan material benda kerja tertentu dan volume produksi dalam operasi Anda, termasuk solusi die cut punch khusus untuk profil non-standar.
Untuk insinyur yang telah mempelajari konten teknis dalam artikel ini dan membutuhkan mitra untuk implementasi,YICHENmenawarkan solusi cetakan stempel khusus yang mencakup desain pukulan, struktur cetakan, optimalisasi jarak bebas, dan aliran material. Pendekatan teknis-pertama mereka membahas sistem secara keseluruhan, bukan komponen yang terisolasi, dan itulah pola pikir yang dikembangkan dalam artikel ini.
Perbedaan utama antara produsen punch dan die yang memberikan hasil dan mereka yang hanya memenuhi pesanan adalah apakah mereka memperlakukan punch sebagai bagian yang berdiri sendiri atau sebagai salah satu elemen dalam sistem yang harus bekerja bersama-sama. Mitra terbaik menantang asumsi Anda, memvalidasi pilihan izin Anda, dan merekomendasikan kombinasi baja dan pelapis berdasarkan data lapangan mereka dari aplikasi serupa.
Menyatukan Semuanya
Jika ada satu prinsip yang menghubungkan setiap bagian artikel ini, yaitu:
Kinerja pukulan adalah hasil sistem. Material, geometri, jarak bebas, pelapisan, kondisi pengepresan, dan praktik pemeliharaan berinteraksi secara terus menerus. Mengoptimalkan satu variabel sambil mengabaikan variabel lainnya akan menghasilkan hasil terbaik yang semakin berkurang dan kegagalan yang semakin cepat. Solusi sebenarnya untuk keausan dini bukanlah perubahan tunggal. Ini membuat seluruh sistem menjadi benar.
Baik Anda menjalankan die press satu stasiun{0}}sederhana atau alat progresif 30 stasiun, fisikanya tidak berubah. Pukulan memasuki material, retakan dimulai, dan segala sesuatu yang Anda tentukan di bagian hulu menentukan apakah retakan tersebut menghasilkan bagian yang bersih atau masalah kualitas. Kerjakan variabel-variabel tersebut secara sistematis, bermitralah dengan para ahli ketika aplikasi memerlukannya, dan perlakukan pemeliharaan punch sebagai fungsi kualitas, bukan respons terhadap kerusakan. Begitulah cara stamping die punch berhenti memakai terlalu cepat dan mulai memberikan masa pakai alat yang sebenarnya dibutuhkan oleh jadwal produksi Anda.
Pertanyaan Yang Sering Diajukan Tentang Stamping Die Punches
1. Apa yang menyebabkan stamping die punch menjadi aus sebelum waktunya?
Keausan pukulan dini biasanya disebabkan oleh beberapa faktor yang saling berinteraksi, bukan hanya karena satu penyebab saja. Penyebab paling umum adalah jarak antara pukulan-ke-cetakan yang salah (terutama terlalu ketat), baja perkakas yang tidak cocok dengan material benda kerja, perlakuan panas yang tidak tepat menyebabkan austenit tetap rapuh, ketidaksejajaran tekan yang menyebabkan pemuatan tidak merata, dan menunggu terlalu lama di antara siklus penajaman ulang. Mengatasi keausan akibat pukulan memerlukan pendekatan tingkat sistem-yang mengevaluasi pemilihan material, geometri, jarak bebas, pelapisan, dan kondisi pengepresan secara bersamaan. Spesialis cetakan stempel khusus seperti YICHEN dapat membantu para insinyur mengoptimalkan variabel-variabel ini sebagai sistem yang terintegrasi daripada memperlakukan masing-masing variabel secara terpisah.
2. Bagaimana cara memilih jarak bebas yang tepat untuk set pukulan dan cetakan saya?
Pemilihan jarak bebas terutama bergantung pada material dan ketebalan benda kerja. Mulailah dengan-panduan per sisi berikut: baja ringan dengan ketebalan material 5-8%, baja tahan karat dengan ketebalan 6-10%, aluminium dengan ketebalan 3-5%, tembaga dan kuningan dengan ketebalan 3-6%, dan baja berkekuatan tinggi dengan ketebalan 8-12%. Ini adalah titik awal yang harus disesuaikan berdasarkan persyaratan toleransi bagian, kualitas tepi yang diinginkan, dan kekakuan tekan. Ingatlah bahwa jarak bebas bersifat dinamis di bawah beban. Lendutan tekan, gibs yang aus, dan pin pemandu yang tidak sejajar semuanya dapat mengubah jarak bebas efektif Anda dari apa yang diukur secara statis, terutama ketika mencap grade AHSS pada tonase yang lebih tinggi.
3. Baja perkakas apa yang terbaik untuk mencetak pukulan mati?
Tidak ada satu pun baja terbaik karena pilihan yang tepat bergantung pada material benda kerja dan jenis pengoperasian Anda. D2 adalah alat-umum untuk stamping baja ringan pada 54-61 HRC. A2 menawarkan ketangguhan yang lebih baik untuk pukulan panjang dan beban kejut sedang. S7 menangani pengosongan berat di mana ketahanan terhadap benturan adalah hal yang paling penting. Baja berkecepatan tinggi M2 cocok untuk operasi berkecepatan tinggi yang menghasilkan panas gesekan. CPM-10V dan tingkat metalurgi serbuk lainnya memberikan ketahanan aus yang ekstrim untuk baja abrasif atau baja berkekuatan tinggi yang canggih. Prinsip utamanya adalah memenuhi persyaratan ketangguhan terlebih dahulu, kemudian menambahkan ketahanan aus melalui pelapisan atau perawatan permukaan.
4. Seberapa sering pukulan stempel harus diasah ulang?
Pertajam kembali ketika tepi pemotongan mengalami keausan hingga radius 0,01-inci (0,25 mm), yang biasanya ditampilkan sebagai peningkatan terukur pertama pada tinggi duri pada bagian yang dicap. Jangan menunggu kerusakan yang terlihat atau kegagalan yang sangat besar. Selama penajaman ulang, hilangkan hanya 0,001 hingga 0,002 inci per lintasan penggilingan dengan cairan pendingin yang banyak untuk mencegah kerusakan akibat panas. Pukulan yang terpelihara dengan baik dapat dipasang kembali 15 hingga 20 kali sebelum diganti. Lacak pembuangan material kumulatif dan hentikan pukulan setelah penggilingan total melebihi panjang lahan yang dirancang, karena tidak dapat lagi menahan slug dengan baik melebihi titik tersebut.
5. Apakah pelapis PVD benar-benar memperpanjang masa pakai cetakan stempel?
Ya, tapi hanya jika dasar-dasar perkakas yang mendasarinya benar. Lapisan PVD seperti TiN, TiCN, AlCrN, dan TiAlN mengurangi gesekan, menahan pengambilan material, dan memperlambat keausan abrasif. Kasus yang terdokumentasi menunjukkan peningkatan dari 10.000 menjadi 250.000 komponen dengan lapisan yang dioptimalkan. Namun, pelapisan melipatgandakan keputusan yang baik dan bukannya mengimbangi keputusan yang buruk. Jika jarak bebas salah, pelurusan tidak tepat, atau baja dasar tidak sesuai, pelapisan hanya memberikan bantuan sementara. Pilih pelapis berdasarkan mode kegagalan dominan: TiCN atau AlCrN untuk kerusakan, TiN atau TiAlN untuk keausan abrasif, dan TiN poles untuk penumpukan material-lunak.


