


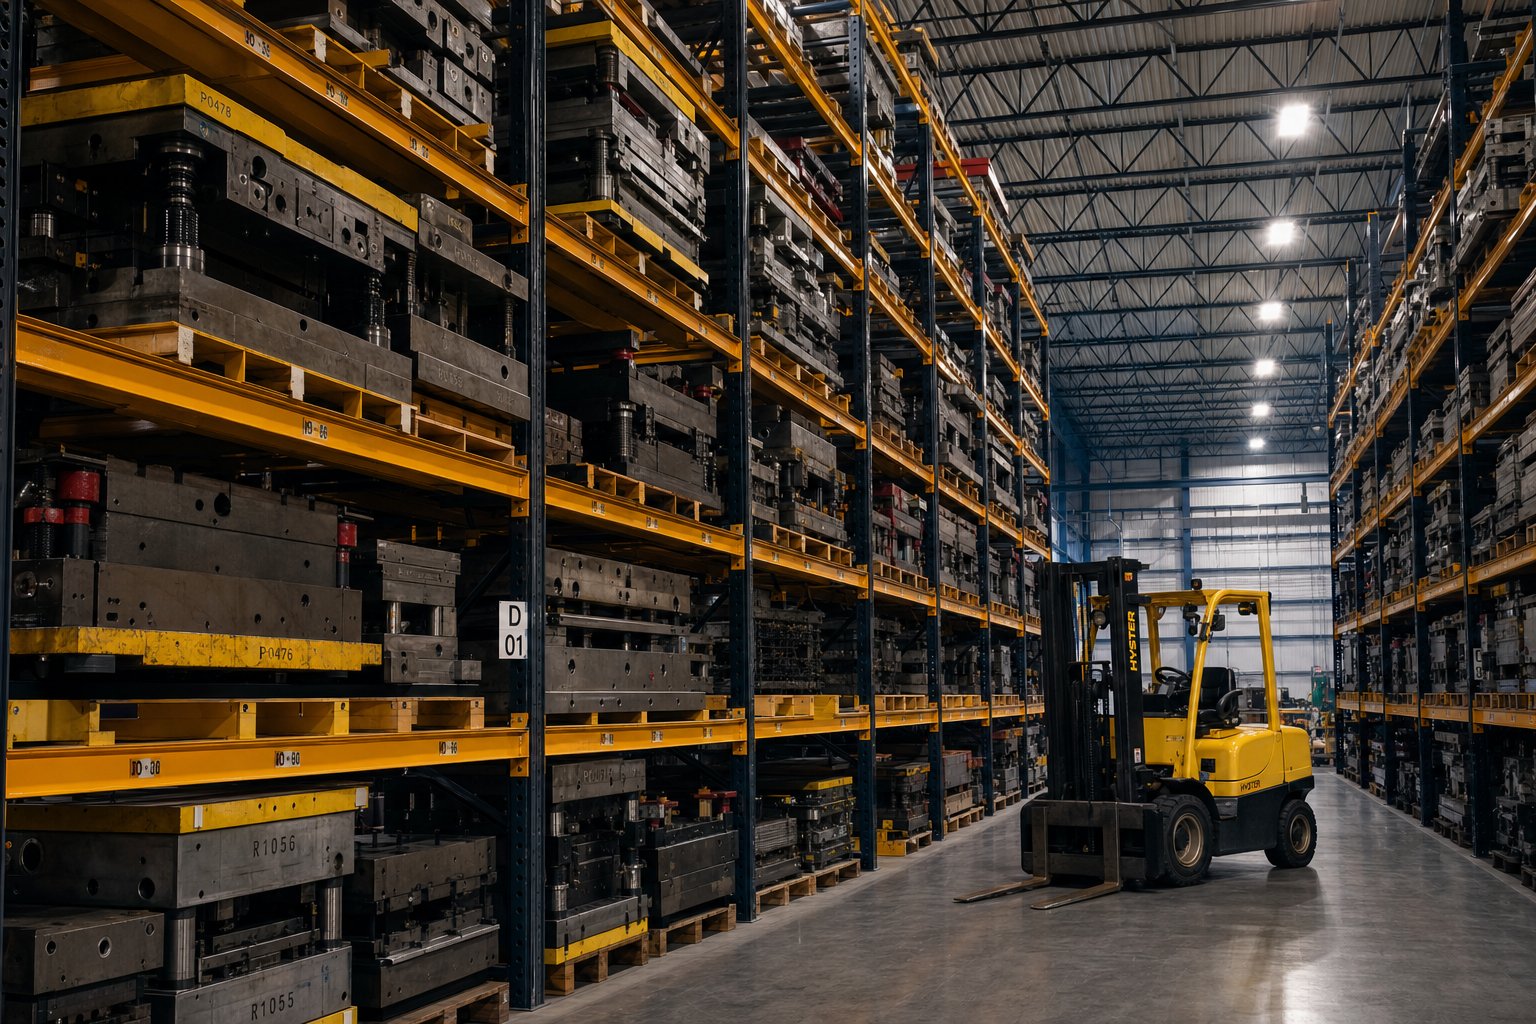
Memahami Sistem Penyimpanan Stamping Die dan Mengapa Penting
Membayangkansatu cetakan matiberbobot beberapa ribu pound, berharga puluhan ribu dolar, diletakkan di atas palet di tengah lantai toko Anda. Ini terkena lalu lintas forklift, kelembapan, dan benturan yang tidak disengaja. Setiap hari ia tetap berada di sana, Anda bertaruh dengan permukaan presisi dan keselamatan tim Anda. Skenario tersebut terjadi di fasilitas stamping di mana pun, dan itulah masalah yang-dibuat khusus untuk dipecahkan oleh sistem penyimpanan stamping die.
Apa Itu Sistem Penyimpanan Stamping Die
Sistem penyimpanan cetakan stempel adalah rekayasa struktur rak dan rak yang dirancang khusus untuk menopang, melindungi, dan mengatur cetakan stempel berat di antara proses produksi, dilengkapi rangka penahan beban{0}}yang diperkuat, mekanisme akses presisi, dan interlock keselamatan yang tidak dapat disediakan oleh rak gudang standar.
Sistem ini merupakan kategori yang berbeda dari rak palet{0}}tujuan umum karena satu alasan sederhana: bobot terkonsentrasi. Rak gudang standar mendistribusikan beban yang relatif ringan pada balok yang lebar. Sebaliknya, cetakan stempel menempatkan ribuan pon pada tapak yang kompak, menciptakan tekanan-titik beban yang tidak pernah dapat ditangani oleh rak konvensional. Rak penyimpanan-yang dibuat khusus mengatasi hal ini dengan rangka baja struktural, kolom-ukuran berat, dan desain rak yang dirancang untuk memuat biasanya berkisar dari2.000 hingga 6.000 lbs per level.
Komponen inti yang akan Anda temukan di sebagian besar sistem mencakup kolom utama yang diperkuat (seringkali baja saluran atau balok I-struktural), ketinggian rak yang dapat disesuaikan untuk mengakomodasi berbagai ukuran cetakan, kunci pengaman terintegrasi untuk mencegah pergerakan yang tidak diinginkan, dan perawatan permukaan-tahan korosi yang melindungi rak dan perkakas yang dipegangnya.
Siapa yang Membutuhkan Tujuan-Penyimpanan Die yang Dibangun
Tiga kelompok biasanya mendorong keputusan untuk berinvestasi pada alat khusus dan rak penyimpanan cetakan:
- Manajer pemeliharaanmengevaluasi keselamatan tempat kerja, berupaya menghilangkan-bahaya tersandung di lantai dan mengurangi risiko kegagalan rak yang parah akibat beban berat.
- Manajer operasimembangun kasus belanja modal, mengukur bagaimana penyimpanan yang tidak terorganisir meningkatkan waktu pergantian dan memakan waktu operasional pencetakan.
- Insinyurmenentukan persyaratan sistem, mencocokkan berat dan dimensi cetakan dengan peringkat beban, metode akses, dan batasan fasilitas seperti kapasitas beban lantai dan tinggi langit-langit.
Jika Anda termasuk dalam salah satu peran ini, Anda akan menemukan artikel ini mencakup keseluruhan lanskap: mulai dari rak cetakan I-beam struktural dan sistem laci lipat-hingga basis penyimpanan cetakan, rak lebar, dan konfigurasi khusus. Anda juga akan menemukan panduan tentang kepatuhan keselamatan, pelestarian cetakan selama penyimpanan, kerangka pemilihan, integrasi alur kerja, dan total biaya kepemilikan. Tujuannya adalah memberi Anda satu sumber daya yang komprehensif, bukan halaman produk yang tersebar yang masing-masing hanya menceritakan sebagian cerita.
Pertanyaan sebenarnya bukanlah apakah cetakan Anda memerlukan penyimpanan khusus. Pertanyaannya adalah apakah penyimpanan yang Anda miliki diam-diam merusaknya, dan berapa kerugian yang sebenarnya Anda alami.
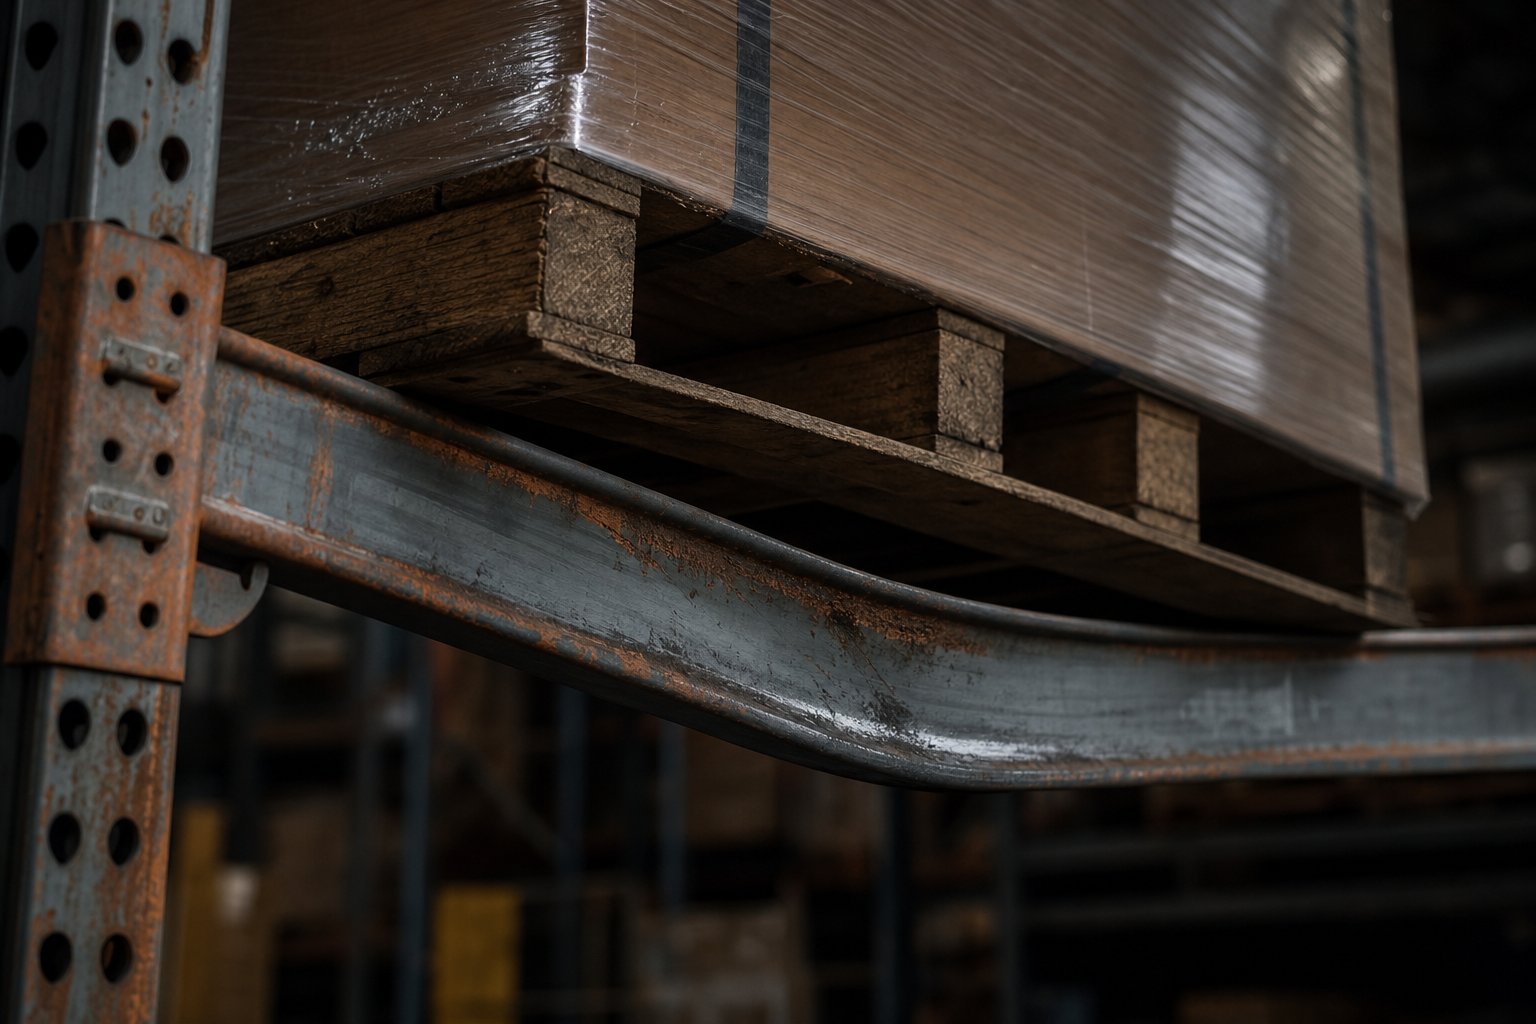
Mengapa Penyimpanan Tujuan Umum-Gagal untuk Cetakan Stamping Berat
Cetakan stempel tidak berperilaku seperti kotak barang konsumsi yang diberi palet. Ini adalah massa baja perkakas yang dikeraskan dan padat yang memusatkan ribuan pon ke dalam tapak kecil. Saat Anda meletakkan beban semacam itu di rak yang dirancang untuk karton yang didistribusikan secara merata, Anda menyiapkan panggung untuk kegagalan yang mungkin tidak akan terlihat sampai menjadi bencana besar.
Mengapa Rak Pallet Standar Gagal untuk Stamping Dies
Masalah intinya adalah bagaimana berat mencapai balok. Rak palet standar dirancang untukbeban yang terdistribusi secara merata-produk yang beratnya tersebar merata di seluruh bentang balok melalui-palet dengan dasar datar. Sebuah cetakan stempel melakukan hal yang sebaliknya. Ini menciptakan beban titik yang parah, memusatkan seluruh massanya pada area kontak yang sempit. Bahkan jika berat cetakan sama dengan beban palet yang ditentukan untuk balok, gaya terkonsentrasi dapat menyebabkan defleksi jauh melampaui rasio L/180 yang diijinkan yang ditentukan dalam standar ANSI MH16.1. Lendutan berlebih tersebut menyebabkan pembengkokan balok, tegangan sambungan, dan akhirnya kegagalan struktural.
Anggap saja seperti ini: bayangkan berdiri di kolam beku dengan sepatu salju versus berdiri di atas es yang sama dengan sepatu hak stiletto. Beratnya sama, tetapi tekanan per inci perseginya sangat berbeda. Cetakan stempel yang berat memberikan efek "tumit stiletto" pada balok rak standar.
Masalahnya bertambah pada tingkat penyimpanan yang lebih tinggi.Kelebihan beban dan distribusi beban yang tidak meratamerupakan salah satu penyebab utama runtuhnya rak gudang, dan menyimpan cetakan yang padat dan berat di rak atas akan memperbesar risiko ketidakstabilan dan robohnya rangka. Penghiasan wire mesh standar, kecuali dirancang khusus untuk beban titik sesuai ANSI MH26.2, juga bisa rusak karena beban terkonsentrasi-yang memungkinkan dadu berukuran-ribu-pon jatuh tanpa peringatan.
Berikut adalah skenario kegagalan spesifik yang membuat rak palet standar menjadi ketidaksesuaian yang berbahaya untuk penyimpanan cetakan:
- Lendutan balok melampaui batas pengenal:Beban titik dari cetakan melebihi ambang batas lentur balok yang dirancang untuk beban terdistribusi, sehingga menimbulkan risiko keruntuhan mendadak.
- Kegagalan penghiasan:Gesper penghiasan kawat standar atau baja bergelombang di bawah beban terkonsentrasi yang tidak pernah dirancang untuk ditangani.
- Kelebihan beban tegak:Bobot cetakan sering kali melampaui kapasitas per{0}}tingkat sistem rak tugas berat yang dibuat untuk penggunaan gudang umum, sehingga memberikan tekanan pada kolom dan pelat dasar melebihi ambang batas aman.
- Kesenjangan kompatibilitas forklift:Kedalaman rak standar dan tinggi balok sering kali tidak sesuai dengan jarak yang diperlukan untuk memposisikan cetakan lebar atau berbentuk aneh dengan aman, sehingga meningkatkan risiko tabrakan forklift yang merusak lapisan pelindung dan membuat logam terkena korosi.
Risiko Tersembunyi dari Penyimpanan Lantai dan Solusi Sementara
Ketika rak tidak mampu melakukan tugasnya, banyak toko yang menggunakan opsi paling sederhana: tumpukan mati di lantai. Tampaknya tidak berbahaya. Lantainya jelas bisa menahan beban, bukan? Mungkin secara struktural. Namun biaya sebenarnya dari penyimpanan lantai diukur dalam cedera, korosi, dan hilangnya waktu produksi.
Cetakan yang diletakkan langsung di lantai beton akan terkena kelembapan, kondensasi, dan perubahan suhu yang mempercepat korosi permukaan pada permukaan-permukaan tanah yang tertutup dan tepi tajam. Korosi tersebut tidak hanya merusak cetakan-tetapi juga menurunkan kualitas komponen saat alat kembali dicetak. Sementara itu, kematian yang tersebar di seluruh lantai pabrik menciptakan rintangan bagi lalu lintas pejalan kaki dan rute forklift, sehingga menimbulkan bahaya tersandung dan titik-titik terjepit yang secara konsisten ditandai oleh standar keselamatan berjalan.
Solusi improvisasi menimbulkan bahaya tersendiri. Pekerja sering kali menggunakan balok kayu atau bahan bekas untuk menopang cetakan pada ketinggian kerja atau menjauhkannya dari beton lembab. Penopang darurat ini tidak memiliki peringkat beban yang direkayasa, dan cetakan yang terlepas dari balok kayu yang tidak stabil adalah salah satu sumber paling umum cedera akibat benturan di ruang perkakas. Resikonya berlipat ganda selama penanganan cetakan-ketika forklift memasang cetakan pada tumpukan kayu yang tidak rata, bahkan pergeseran kecil saja dapat menyebabkan berton-ton baja tergelincir secara tidak terduga.
Cedera penyimpanan cetakan yang umum terkait dengan sistem yang tidak memadai meliputi:
- Hancurkan lukadari cetakan yang tergelincir atau terguling dari penyangga yang tidak stabil, khususnya balok kayu improvisasi tanpa batas beban yang direkayasa.
- Terkena-oleh insidenketika cetakan jatuh dari balok rak yang kelebihan beban atau membelok, terutama pada tingkat penyimpanan atas.
- Cedera muskuloskeletaldisebabkan oleh penempatan cetakan yang tidak tepat secara manual di-lantai atau lokasi penyimpanan yang sulit diakses.
- Kecelakaan terkait forklift-di area penyimpanan lantai yang berantakan dengan jarak bebas lorong yang tidak memadai, sehingga menyebabkan tabrakan dengan peralatan atau personel yang disimpan.
- Bahaya terpeleset dan tersandungdari cetakan, palet, dan penyangga darurat yang menghalangi jalan setapak dan jalur perjalanan forklift.
Pencegahan dimulai dengan mengakui bahwa solusi penyimpanan die yang kuat bukanlah sebuah kemewahan-melainkan merupakan persyaratan teknis. Keamanan rak cetakan stamping bergantung pada kesesuaian sistem penyimpanan dengan karakteristik beban sebenarnya dari perkakas yang dipegangnya: bobot terkonsentrasi, tapak kompak, dan kebutuhan akan posisi yang stabil dan aman di setiap tingkat penyimpanan. Setiap kesenjangan antara nilai rak dan kebutuhan cetakan adalah kesenjangan di mana cedera dan kerusakan peralatan terjadi.
Pertanyaan sebenarnya bukanlah apakah pengaturan Anda saat ini dapat menahan dadu secara fisik. Masalahnya adalah apakah alat tersebut dapat menahan dadu dengan aman, berulang kali, dan tanpa secara diam-diam menurunkan kualitas peralatan atau membahayakan tim Anda. Dan untuk menjawab pertanyaan tersebut memerlukan pemahaman seluruh jenis sistem penyimpanan yang dirancang khusus untuk pekerjaan ini.
Membandingkan Setiap Jenis Sistem Penyimpanan Die
Tidak semua penyimpanan die dibuat sama, dan memilih jenis yang salah dapat merugikan Anda sama seperti tidak memiliki sistem khusus sama sekali. Setiap desain memecahkan serangkaian masalah spesifik-kapasitas bobot, kecepatan akses, luas ruangan, anggaran-dan pemahaman tentang timbal balik inilah yang membedakan investasi cerdas dan kesalahan mahal. Inilah cara lima tipe sistem utama saling melengkapi.
Struktural I-Rack Die Balok
Ini adalah pengangkat berat dunia penyimpanan cetakan. Dibangun dari balok baja struktural I-atau kolom tubular-ukuran berat (biasanya berukuran 3" x 3" atau 4" x 4" dalam baja ukuran 7- atau 11), mereka memberikan peringkat beban tertinggi yang tersedia dalam format gaya rak. Rak biasanya terbuat dari lembaran logam padat di atas penyangga balok berbentuk tabung, dengankapasitas mulai dari 250 hingga 500 pon per kaki persegi-diterjemahkan menjadi 2.000 hingga 6,000+ lbs per tingkat rak bergantung pada dimensi. Tinggi kolom mencapai 96", 120", atau 144", dan lebar rak berkisar antara 72" hingga 120".
Aksesnya mudah: perosotan forklift mati dan mati melalui bilah entri garpu terintegrasi. Kesederhanaan itu adalah kekuatan sekaligus keterbatasannya. Anda memerlukan ruang lorong yang kosong untuk manuver forklift, dan akses derek di atas kepala tidak disertakan dalam desain. Rak ini berfungsi paling baik untuk fasilitas dengan inventaris cetakan yang besar, bobot cetakan individu yang tinggi, dan infrastruktur forklift yang tersedia.
Meluncurkan-Sistem Penyimpanan Laci
Bayangkan menarik rak ke arah Anda seperti laci raksasa, memperlihatkan seluruh permukaan cetakan untuk akses derek di atas kepala atau kerekan. Itulah prinsip di balik peluncuran-sistem. Rak meluncur ke depan dengan ekstensi 75% hingga 100% pada-bantalan linier tugas berat, dengan kapasitas mencapai hingga 4.000 pon per rak dalam konfigurasi manual dan bahkan lebih tinggi lagi pada versi bertenaga.
Opsinya mencakup mekanisme-engkol tangan,-tombol tekan bermotor, atau tarik-manual sepenuhnya. Interlock pengaman mencegah lebih dari satu rak terbuka secara bersamaan, dan fitur-pengunci menahan rak yang diperpanjang pada posisinya selama pemuatan. Sistem ini unggul dalam ruang sempit di mana lebar lorong membatasi akses forklift, atau dalam fasilitas yang mengandalkan derek di atas kepala untuk penanganan cetakan. Pengorbanannya? Biaya di muka lebih tinggi dan lebih banyak komponen mekanis yang memerlukan perawatan berkala.
Basis Penyimpanan Die dan Sistem Blok
Basis penyimpanan cetakan menggunakan pendekatan yang berlawanan dengan rak vertikal-mereka menyimpan cetakan di lantai pada platform atau balok baja yang direkayasa. Daripada menumpuk cetakan secara vertikal, setiap alas menampung satu cetakan pada ketinggian yang konsisten dan stabil yang dioptimalkan untuk pengambilan forklift. Ini pada dasarnya adalah rangka atau balok baja yang diratakan secara presisi dan menggantikan penyangga kayu improvisasi yang telah dibahas sebelumnya.
Keuntungannya adalah kesederhanaan dan aksesibilitas langsung. Tidak adanya struktur vertikal berarti tidak ada masalah jarak bebas di atas kepala, tidak ada risiko defleksi balok, dan tidak ada pendakian ke tingkat atas. Produk ini ideal untuk cetakan progresif berukuran sangat besar yang melebihi batas lebar atau berat sistem rak, atau untuk cetakan yang sering keluar masuk produksi sehingga penyimpanan vertikal menambah langkah penanganan yang tidak perlu. Batasannya jelas: konsumsi ruang. Setiap dadu mengklaim jejaknya sendiri tanpa manfaat penumpukan vertikal.
Rak Penyimpanan Lebar dan Cetakan
Rak lebar menempati titik tengah antara rak palet standar dan rak cetakan struktural penuh. Sistem ini menggunakan balok bertulang yang membentang lebih luas (biasanya 72" hingga 96") dengan penghiasan-gauge yang lebih berat, dirancang untuk beban sedang yang melebihi rak umum namun berada di bawah cetakan stempel terberat. Mereka biasanya ditemukan di fasilitas penyimpanan rak penyimpanan cetakan injeksi di samping perkakas tekan yang lebih ringan, di mana bobot cetakan berkisar antara 500 hingga 2.000 pon per tingkat.
Rak penyimpanan cetakan dalam kategori ini sering kali memiliki ketinggian rak yang dapat disesuaikan dengan jarak kenaikan yang lebih dekat (sehalus penyesuaian 3"), menjadikannya serbaguna untuk inventaris perkakas campuran. Akses biasanya dilakukan dengan forklift atau dongkrak palet yang dioperasikan dengan tangan untuk tingkat yang lebih rendah. Batasan utamanya adalah batas kapasitas-rak ini tidak akan menangani cetakan progresif multi-ton yang mudah dikelola oleh rak balok I-struktural.
Rak Las Khusus
Ketika konfigurasi standar tidak sesuai dengan inventaris cetakan Anda, rak las khusus akan mengisi kekosongan tersebut. Ini dibuat dengan spesifikasi yang tepat-dimensi rak tertentu, jarak kolom non-standar, sambungan rel derek terintegrasi, atau pola distribusi berat yang tidak biasa. Hal ini umum terjadi di pabrik stempel otomotif yang cetakannya memiliki geometri unik yang tidak dapat diakomodasi-sistem siap pakai-dengan rapi.
Solusi khusus memberikan kesesuaian sempurna namun mengorbankan fleksibilitas. Mengonfigurasi ulang rak yang dilas untuk ukuran cetakan yang berbeda biasanya berarti memotong baja dan-mengelas ulang, bukan sekadar menyesuaikan posisi rak. Waktu tunggu berjalan lebih lama, dan biaya teknik menambah biaya yang signifikan dibandingkan opsi katalog.
| Jenis | Terbaik Untuk | Kapasitas Khas Per Level | Metode Akses | Efisiensi Ruang Lantai | Biaya Relatif |
|---|---|---|---|---|---|
| Struktural I-Rak Balok | Persediaan cetakan yang banyak,-fasilitas stamping bervolume tinggi | 2.000–6,000+ pon | Forklift dengan batang masuk garpu | Tinggi (penumpukan vertikal) | Sedang-Tinggi |
| Meluncurkan-Sistem Laci | Crane-melayani pertokoan, gang sempit, akses presisi | 4.000–15.000 pon | Derek/kerekan di atas kepala setelah perpanjangan rak | Sangat Tinggi (kompatibel dengan lorong sempit) | Tinggi |
| Pangkalan Penyimpanan Die | Cetakan yang sangat besar/berat,-pergantian frekuensi tinggi | Cetakan tunggal per alas (tidak dibatasi oleh desain) | Penjemputan langsung forklift | Rendah (satu dadu per jejak kaki) | Rendah |
| Rak Penyimpanan Lebar/Cetakan | Perkakas campuran, cetakan injeksi, cetakan korek api | 500–2.000 pon | Forklift atau dongkrak palet | Sedang-Tinggi | Rendah-Sedang |
| Rak Las Khusus | Geometri cetakan non-standar, batasan fasilitas unik | Bervariasi berdasarkan spesifikasi teknik | Bervariasi (forklift, crane, atau hybrid) | Dioptimalkan untuk aplikasi | Paling tinggi |
Setiap jenis sistem menangani titik temu tertentu antara bobot, frekuensi akses, ruang, dan anggaran. Pilihan yang tepat jarang sekali ditentukan oleh satu faktor saja-ini tentang cara kematian Anda, tata letak fasilitas, dan peralatan penanganan Anda bekerja sama sebagai suatu sistem. Dan pemikiran-tingkat sistem tersebut melampaui rak itu sendiri hingga ke standar keselamatan dan sertifikasi teknik yang memvalidasi apakah konfigurasi tertentu benar-benar dapat berfungsi sesuai rating dalam kondisi-dunia nyata.
Standar Keamanan dan Kepatuhan untuk Instalasi Penyimpanan Die
Rak penyimpanan cetakan mungkin terlihat kokoh. Lasannya bersih, kolomnya tebal, dan lembar spesifikasi penjualan mencantumkan angka-angka yang mengesankan. Tapi bagaimana Anda tahu angka-angka itu nyata? Tanpa standar teknik dan kepatuhan terhadap peraturan yang terverifikasi, Anda mempercayai klaim pemasaran dengan muatan multi-ton yang ditangguhkan di atas kepala tim Anda. Menandai kepatuhan OSHA bukanlah sebuah tindakan yang harus dicentang-ini adalah perbedaan antara sistem yang berkinerja sesuai rating dan sistem yang merupakan tanggung jawab yang belum diverifikasi.
Persyaratan OSHA untuk Penyimpanan Die Berat
OSHA tidak menerbitkan peraturan berjudul "stamping die racks". Sebaliknya, beberapa standar industri dan konstruksi umum berlaku langsung mengenai bagaimana perkakas berat harus disimpan. Ketentuan yang paling relevan berasal dari29 CFR 1926.250dan 29 CFR 1910.176, yang bersama-sama menetapkan kerangka hukum untuk penyimpanan bahan yang aman di fasilitas industri.
Inilah yang disyaratkan oleh peraturan ini ketika diterapkan pada perkakas tugas berat dan rak cetakan:
- Mengamankan terhadap perpindahan:Semua bahan yang disimpan dalam tingkatan harus ditumpuk, dirak, diblok, saling bertautan, atau diamankan untuk mencegah tergelincir, jatuh, atau runtuh (1926.250(a)(1)). Untuk cetakan stempel, hal ini berarti mekanisme retensi positif-bibir rak, penahan yang dibaut, atau desain dudukan yang mencegah pergerakan lateral selama kejadian seismik atau kontak forklift yang tidak disengaja.
- Batas beban lantai:Berat bahan yang disimpan tidak boleh melebihi batas beban aman maksimum, dan pemberi kerja harus secara jelas memasang batas tersebut dalam pound per kaki persegi di semua area penyimpanan (1926.250(a)(2)). Saat Anda memusatkan 4,000+ lbs pada satu tapak rak, mengetahui kapasitas pelat sebenarnya adalah hal yang penting.
- Bersihkan lorong dan lorong:Lorong harus dijaga agar tetap bersih untuk pergerakan peralatan penanganan material dan karyawan yang aman (1926.250(a)(3)). Untuk area penyimpanan cetakan, hal ini biasanya berarti menjaga lorong minimal 12-kaki untuk forklift standar atau jarak bebas yang lebih lebar saat menggunakan truk dengan jangkauan yang lebih luas untuk mengakses tingkat rak atas.
- Tata graha area penyimpanan:Area harus tetap bebas dari akumulasi yang menyebabkan tersandung, kebakaran, atau bahaya lainnya (1926.250(c)). Dies yang disimpan di lantai-blok atau pangkalan tidak boleh menghalangi jalur keluar darurat.
- Kepatuhan peringkat beban:Berdasarkan 1910.176(b), beban penyimpanan tidak boleh melebihi kapasitas tetapan untuk rak, lantai, atau platform. Ini adalah aturan inti yang membuat dokumentasi kapasitas beban rak penyimpanan die terverifikasi diperlukan secara hukum-bukan opsional.
Apa yang membuat banyak fasilitas lengah adalah persyaratan penempatannya. Anda memerlukan plakat kapasitas muat yang terlihat di setiap ruang rak, yang menentukan berat maksimum per tingkat rak. Selama inspeksi OSHA, tidak adanya plakat ini dapat memicu kutipan terlepas dari apakah rak tersebut benar-benar kelebihan beban.
Sertifikasi Teknik dan Standar Pengujian Beban
Kedengarannya mudah-lihat saja lembar spesifikasinya, bukan? Masalahnya adalah tidak semua peringkat beban mempunyai kredibilitas yang sama. Pabrikan dapat mencetak nomor berapa pun di brosur. Yang Anda inginkan adalah dokumen kapasitas muatan berstempel PE-.
Sertifikasi Insinyur Profesional (PE) pada dokumentasi beban berarti insinyur berlisensi telah meninjau perhitungan struktural, memverifikasi sifat material, dan memastikan bahwa kapasitas yang dinyatakan memenuhi kode teknik yang berlaku dalam kondisi tertentu. Ini bukan stempel karet. PP memiliki tanggung jawab hukum pribadi atas keakuratan sertifikasi mereka, sehingga memberikan bobot pada angka-angka yang tidak dimiliki oleh klaim pemasaran.
Saat mengevaluasi perkakas tugas berat dan rak cetakan, berikut adalah sertifikasi dan standar yang harus diverifikasi pembeli sebelum membeli:
- Gambar kapasitas beban yang diberi stempel PE-:Dokumen teknik terperinci yang menunjukkan beban maksimum yang diperbolehkan per tingkat rak, per ruang, dan kumulatif per rangka, ditandatangani oleh Insinyur Profesional berlisensi.
- Kepatuhan ANSI MH16.1:Spesifikasi Rack Produsen Institute (RMI) untuk rak penyimpanan baja industri, meliputi perhitungan desain, kombinasi beban, dan faktor keamanan.
- Sertifikasi bahan:Sertifikat pabrik yang mengonfirmasi mutu baja. Baja kelas 50 (kekuatan leleh minimum 50.000 psi) pada balok struktural adalah tolok ukur kualitas yang diakui untuk-rak berkapasitas berat-jika produsen mengklaimnya, mintalah sertifikat pabrik untuk memverifikasi.
- Sertifikasi las:Kepatuhan AWS D1.1 atau D1.3 untuk pengelasan struktural, khususnya penting untuk rak-fabrikasi khusus di mana kualitas las secara langsung menentukan integritas-bantalan beban.
- Memuat dokumentasi pengujian:Hasil uji beban fisik menunjukkan kinerja pada kapasitas terukur, idealnya pada 125% dari beban kerja yang ditetapkan untuk memastikan margin keselamatan.
Jika pemasok tidak dapat membuat dokumentasi berstempel PE-atau ragu-ragu saat ditanya tentang ANSI MH16.1, itu adalah tanda bahaya. Kapasitas beban rak penyimpanan yang dicetak dalam katalog tidak berarti apa-apa tanpa validasi teknik di baliknya. Produsen bereputasi menyediakan dokumen ini sebagai praktik standar-bukan sebagai promosi.
Desain Seismik dan Faktor Keamanan Fasilitas
Berikut detail yang diabaikan oleh banyak pembeli di luar California: persyaratan desain seismik berlaku untuk rak penyimpanan di lebih banyak wilayah daripada yang Anda perkirakan. MenurutInstitut Produsen Rak, Amerika Serikat rata-rata mengalami lebih dari 50 gempa bumi per hari, dan Peraturan Bangunan Internasional kini mengharuskan semua sistem rak palet dirancang dan dibangun agar tahan terhadap aktivitas seismik-terlepas dari lokasi geografisnya.
Untuk penyimpanan stamping die, patoknya diperkuat dengan massa tipis. Rak gudang konvensional yang menyimpan karton mungkin akan menumpahkan beberapa produk selama peristiwa seismik. Rak cetakan yang menampung 20,000+ pon baja perkakas di berbagai tingkat menjadi bahaya besar jika tidak dirancang untuk gaya lateral. Konsekuensi dari perpindahan cetakan multi--ton bahkan selama kejadian seismik sedang cukup parah sehingga faktor ini memerlukan perhatian serius selama spesifikasi.
Apa saja perubahan dalam sistem penyimpanan cetakan berperingkat seismik dibandingkan dengan desain standar?
- Pelat dasar yang lebih besar dan baut jangkar yang lebih banyak:Zona seismik yang lebih tinggi memerlukan tapak kolom yang lebih luas dan tambahan penahan beton untuk menahan momen terguling.
- Baja dan rangka yang lebih berat dengan tapak yang lebih besar:Gaya lateral yang dihasilkan selama percepatan tanah memerlukan susunan rangka yang lebih kaku dibandingkan dengan perhitungan beban statis saja.
- Koneksi sinar-ke-yang ditingkatkan:Ukuran konektor ditingkatkan untuk menjaga integritas struktural di bawah beban siklus dinamis yang tidak pernah dialami oleh desain statis.
- Persyaratan pelat beton yang lebih tebal:Pelat pendukung di area{0}}seismik tinggi mungkin perlu beberapa inci lebih tebal dari standar, sehingga menambah biaya yang signifikan bila dikalikan dengan instalasi penyimpanan cetakan besar.
- Rekayasa-spesifik situs:Persyaratan seismik tidak lagi diklasifikasikan berdasarkan “zona” yang luas. Dua fasilitas di negara bagian yang sama-bahkan di kota yang sama-dapat memiliki persyaratan desain yang berbeda berdasarkan koordinat GPS yang tepat, klasifikasi tanah, dan kategori kode bangunan (mulai dari A hingga F).
Implikasi praktisnya? Anda tidak bisa begitu saja membeli rak mati yang diperuntukkan bagi fasilitas di Ohio dan memasangnya di pabrik dekat Memphis atau Salt Lake City tanpa memverifikasi kompatibilitas seismik. Demikian pula, merelokasi rak yang ada ke fasilitas baru memerlukan tinjauan struktural yang memastikan bahwa sistem memenuhi semua kriteria pemuatan di lokasi baru. KonsultasiPeta desain seismik USGSdengan alamat spesifik Anda memberi Anda parameter dasar yang dibutuhkan teknisi rak Anda.
Di antara mandat penyimpanan OSHA, dokumentasi beban bersertifikasi PE, dan faktor desain seismik, lanskap kepatuhan untuk penyimpanan cetakan lebih rumit daripada perkiraan awal sebagian besar pembeli. Namun hal ini bukanlah hambatan birokrasi-hal ini merupakan perlindungan teknis yang menentukan apakah investasi Anda benar-benar melindungi peralatan dan karyawan Anda dalam jangka panjang. Dan melindungi peralatan lebih dari sekadar keamanan struktural. Cara pengawetan cetakan selama disimpan-pencegahan korosi, pertimbangan iklim, protokol pemeliharaan-memiliki dampak yang sama besarnya terhadap kinerja cetakan saat kembali dicetak.
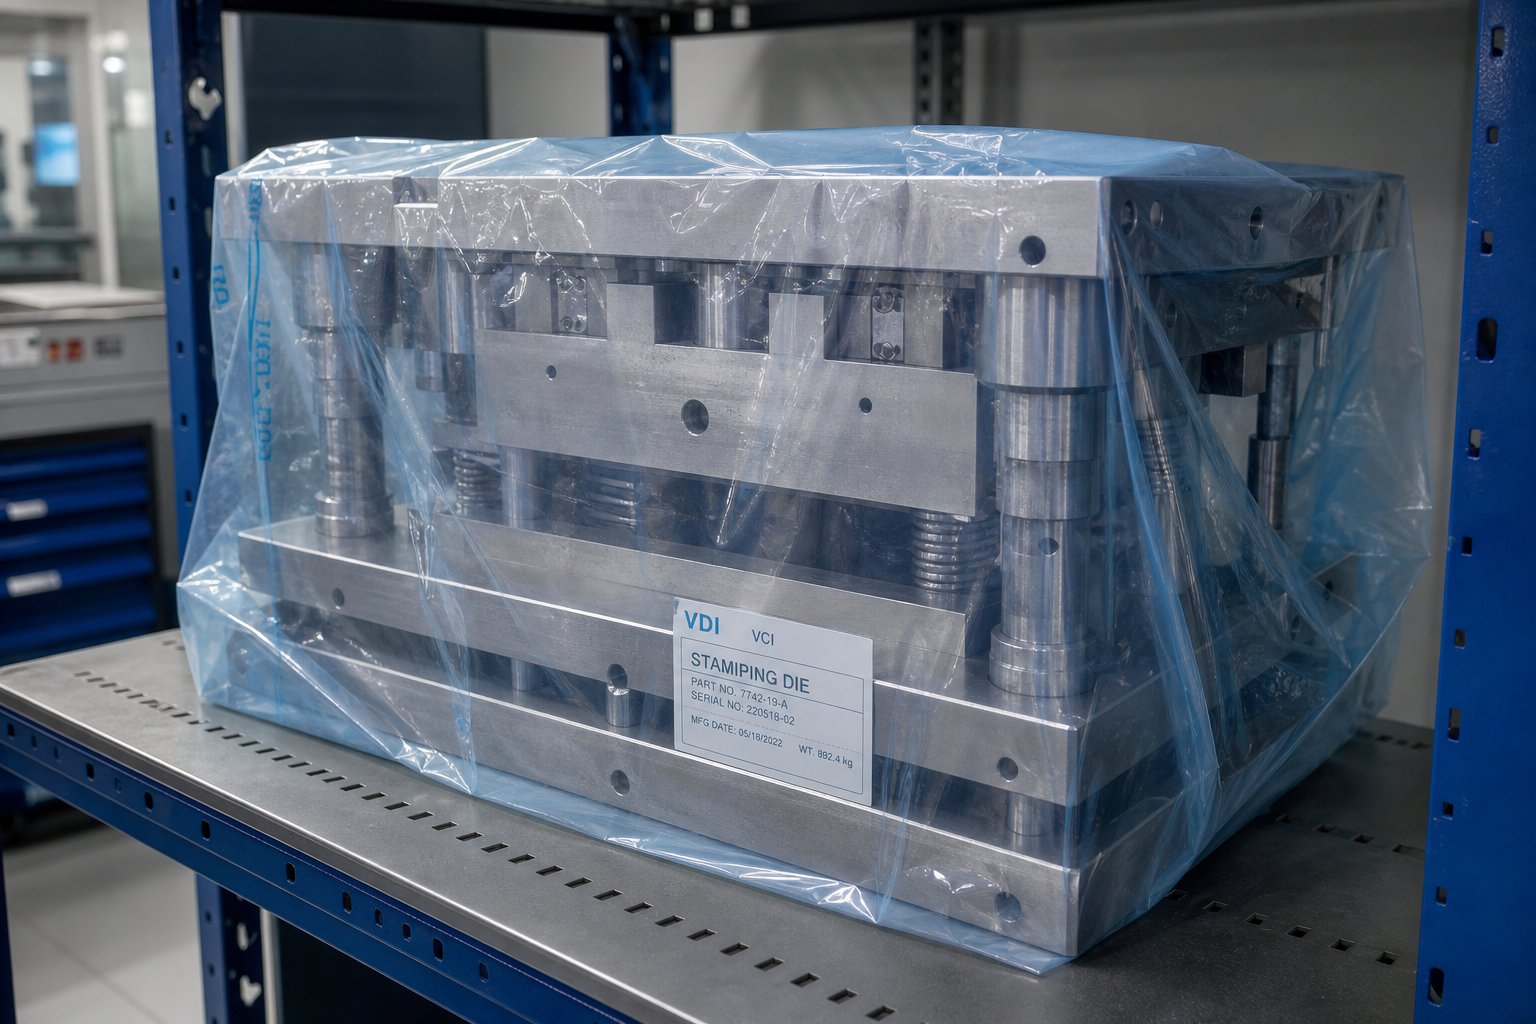
Praktik Terbaik Pelestarian Die Selama Penyimpanan
Rak yang kokoh secara struktural menjaga cetakan Anda aman dari keruntuhan. Tapi apa yang membuat mereka aman dari kerusakan diam-diam dan tidak terlihat yang terjadi saat mereka berdiam diri? Korosi, infiltrasi kelembapan, dan pemeliharaan yang terbengkalai di antara proses produksi akan menghancurkan lebih banyak permukaan die dibandingkan dampak forklift. Ironisnya sangat brutal: Anda berinvestasi dalam-rak penyimpanan cetakan yang sengaja dibuat untuk melindungi perkakas mahal, lalu membiarkan kondisi lingkungan secara perlahan menggerogoti presisi yang ingin Anda pertahankan.
Stamping die pencegahan korosi bukanlah pekerjaan yang glamor. Itu tidak muncul dalam foto kegagalan dramatis atau laporan insiden OSHA. Ini muncul berminggu-minggu atau berbulan-bulan kemudian, ketika cetakan kembali ke cetakan dan seratus bagian pertama keluar dengan cacat permukaan, penyimpangan dimensi, atau aliran material yang tidak konsisten. Pada saat itu, kerusakan sudah terjadi-dan menelusuri kembali apa yang terjadi (atau tidak terjadi) selama penyimpanan.
Pencegahan Korosi dan Pengendalian Iklim
Baja terkorosi. Itu bukan berita. Apa yang membuat banyak manajer perkakas lengah adalah betapa cepatnya hal ini terjadi di lingkungan penyimpanan yang tidak terkendali. Cetakan stempel dengan permukaan baja perkakas terbuka dapat menyebabkan oksidasi permukaan yang terlihat hanya dalam waktu 24 hingga 48 jam ketika kelembapan relatif melebihi 60%. Permukaan yang diratakan dan dipoles sangat rentan karena permukaan halusnya tidak memberikan lapisan oksida pelindung-ketepatan yang membuatnya efektif dalam produksi menjadikannya tidak berdaya dalam penyimpanan.
Tiga lapisan pertahanan bekerja sama untuk mencegah korosi stamping die selama penyimpanan:
- Hubungi inhibitor korosi:Semprotkan-pencegah karat dengan lapisan tipis minyak atau-lapisan minyak pada permukaan baja yang terbuka untuk menghalangi kontak dengan kelembapan. Produk sepertiSemprotan Axxanol ZERUST-Gmemberikan perlindungan hingga satu tahun dalam kondisi luar ruangan dan dua tahun di dalam ruangan, menawarkan penghalang langsung antara baja perkakas dan kelembapan sekitar.
- Bahan Penghambat Korosi Uap (VCI):Teknologi VCI melepaskan molekul tak terlihat yang membentuk lapisan pelindung pada permukaan logam dalam ruang tertutup. Film menyusut VCI, paket, dan pelapis kertas melindungi-untuk-menjangkau permukaan internal-rongga, saluran, dan area tersembunyi-yang tidak mudah ditutupi oleh lapisan semprotan. Persyaratan penting adalah enclosure: molekul VCI menghilang di udara terbuka, sehingga cetakan harus disegel dalam film atau pembungkus agar teknologi dapat berfungsi.
- Area penyimpanan-yang dikendalikan iklim:Mempertahankan kelembapan relatif di bawah 50% dan suhu stabil menghilangkan siklus kondensasi yang memicu karat. Fasilitas yang berada di daerah beriklim lembap atau yang mengalami fluktuasi suhu yang signifikan di antara jam kerja mendapatkan manfaat paling besar dari zona iklim khusus di dalam area penyimpanannya. Bahkan dehumidifikasi dasar di rak tertutup dapat menghasilkan perbedaan yang terukur.
Anda akan melihat bahwa metode-metode ini tidak eksklusif. Program pelestarian yang paling efektif melapisi ketiganya: pelapisan-kontak langsung pada permukaan terbuka, bahan VCI untuk rongga tertutup, dan pengendalian lingkungan untuk ruang penyimpanan itu sendiri. Melewatkan satu lapisan akan meninggalkan celah yang menjadi tempat masuknya korosi.
Penjadwalan Pemeliharaan Antar Proses Produksi
Pemeliharaan cetakan di antara proses produksi adalah saat sebagian besar fasilitas kehilangan kendali. Dadu dikeluarkan dari mesin cetak, ditempatkan di rak, dan tidak disentuh sampai pesanan berikutnya tiba. Kesenjangan tersebut-baik dua minggu atau enam bulan-adalah saat kerusakan yang dapat dicegah terakumulasi secara diam-diam.
SebagaiCatatan Art Hedrick dalam Sang Pabrikator, pemeliharaan cetakan preventif yang sebenarnya melibatkan aktivitas terjadwal secara teratur, terlepas dari seberapa baik cetakan tersebut direkayasa: mengasah bagian pemotongan sebelum pecah, mengganti pegas sebelum rusak, memeriksa pengencang yang kendor, dan membersihkan serpihan yang mempercepat keausan. Tugas-tugas ini tidak berhenti diperlukan hanya karena dadu ada di penyimpanan. Faktanya, penyimpanan adalah waktu yang ideal untuk menyelesaikannya-ketika tekanan produksi tidak memaksa jalan pintas.
Berikut ini-langkah demi-langkah daftar periksa persiapan penyimpanan cetakan yang harus diikuti setiap kali cetakan dicetak:
- Bersihkan semua permukaan secara menyeluruh.Singkirkan slug, sliver, penumpukan pelumas, dan serpihan logam apa pun dari stasiun pemotongan, pin pemandu, dan saluran internal. Sisa pelumas stempel yang tertinggal di tempatnya akan menarik kontaminan dan dapat menjadi asam seiring waktu.
- Periksa kerusakan dan keausan.Periksa tepi pemotongan apakah ada yang terkelupas atau tumpul, pastikan semua pengencang sudah kencang, cari permukaan yang rusak pada pelat aus dan penggerak bubungan, dan pastikan semua pegas masih utuh. Dokumentasikan temuan dalam catatan pemeliharaan cetakan.
- Selesaikan semua pemeliharaan yang diperlukan.Jika bagian pemotongan perlu diasah atau pegas mendekati akhir-masa-masa pakainya, atasi sekarang daripada menemukan masalahnya pada penyiapan berikutnya. Waktu penyimpanan adalah waktu perawatan gratis.
- Keringkan seluruh permukaan secara menyeluruh.Sisa kelembapan-dari pelarut pembersih, cairan pendingin, atau kondensasi-harus dihilangkan sebelum menerapkan lapisan pelindung. Udara bertekanan dan kain bebas serabut-dapat digunakan di area yang mudah dijangkau; sirkulasi udara hangat menangani rongga internal.
- Oleskan-pelapis pencegahan korosi.Semprotkan semua permukaan baja perkakas yang terbuka-pinggiran tajam, permukaan pembentuk, permukaan pemandu-dengan bahan pencegah karat yang sesuai. Berikan perhatian khusus pada area yang dipoles dan dipoles tanpa lapisan pelindung.
- Pasang perlindungan VCI untuk area tertutup.Tempatkan paket atau lembaran VCI di antara bagian atas dan bawah cetakan, di dalam rongga, dan di sekitar komponen presisi. Tutup rakitan di dalam film menyusut VCI, pastikan semua lapisan direkatkan dengan pita pengawet untuk menjaga atmosfer tertutup.
- Catat lokasi dan tanggal penyimpanan.Catat posisi rak dadu, metode pengawetan yang digunakan, dan item pemeliharaan apa pun yang tertunda di sistem pelacakan Anda. Setel pengingat kalender untuk pemeriksaan berkala-biasanya setiap 90 hari untuk penyimpanan dalam ruangan, lebih sering untuk lingkungan luar ruangan atau semi-tertutup.
Interval pemeriksaan 90-hari itu penting. Bahkan penutup VCI yang tersegel pun dapat menimbulkan lubang akibat penanganan kerusakan atau paparan lingkungan. Pemeriksaan visual yang cepat dan verifikasi integritas lapisan pelindung mencegah timbulnya masalah korosi selama enam bulan tanpa disadari.
Bagaimana Kondisi Penyimpanan Mempengaruhi Umur Panjang Die
Inilah hubungan yang membuat semua upaya ini bermanfaat: kondisi penyimpanan secara langsung menentukan kualitas produksi ketika cetakan kembali digunakan. Sebuah dadu yang diletakkan dalam kelembapan yang tidak terkontrol selama tiga bulan tanpa perlindungan tidak hanya terlihat kasar-kinerjanya juga berbeda. Oksidasi permukaan pada permukaan pembentuk meningkatkan koefisien gesekan, mengubah pola aliran material dan menghasilkan geometri bagian yang tidak konsisten. Pinggiran tajam yang terkorosi akan patah, bukannya aus secara bertahap, sehingga menyebabkan penajaman ulang atau penggantian bagian secara dini. Permukaan pemandu yang berlubang menghasilkan permainan yang menyatu dengan setiap pukulan.
Efek kumulatifnya mempercepat degradasi di seluruh siklus hidupnya. Setiap siklus penyimpanan tanpa pengawetan yang tepat akan menghilangkan lapisan kecil masa pakai cetakan yang tidak dapat diubah. Selama bertahun-tahun dengan produksi yang terputus-putus, akumulasi tersebut dapat mengurangi total umur cetakan sebesar 20% hingga 40%-biaya yang sangat besar jika Anda mempertimbangkan bahwa cetakan progresif yang kompleks dapat mewakili investasi enam-digit.
Dies yang dirancang dengan mempertimbangkan kemudahan perawatan dan daya tahan memberikan respons yang lebih baik terhadap protokol penyimpanan yang tepat. Ketika perawatan permukaan, pemilihan material, dan desain komponen dioptimalkan untuk-stabilitas kinerja jangka panjang sejak awal-seperti yang diinginkan oleh produsenYICHENtekankan pada rekayasa cetakan stempel khusus mereka-perkakas ini secara inheren lebih tangguh selama interval penyimpanan. Lapisan yang diperkeras menahan oksidasi lebih lama, permukaan tanah yang presisi-menjaga integritas lapisan akhir di bawah lapisan pelindung, dan desain komponen yang kuat tahan terhadap fluktuasi lingkungan kecil yang terjadi bahkan di-area penyimpanan yang dikelola dengan baik.
Pelestarian cetakan yang tepat tidak terpisahkan dari pemilihan sistem penyimpanan cetakan-itu adalah bagian lain dari persamaan tersebut. Rak melindungi dari kerusakan fisik. Protokol pelestarian melindungi terhadap kerusakan kimia dan lingkungan. Bersama-sama, mereka membentuk strategi penyimpanan lengkap yang menjaga keakuratan cetakan dan memperpanjang umur produktif di setiap siklus produksi.
Namun, bahkan program pelestarian terbaik pun tidak dapat mengimbangi sistem penyimpanan yang tidak sesuai dengan karakteristik cetakan Anda yang sebenarnya. Berat, dimensi, frekuensi akses, dan kendala fasilitas semuanya dimasukkan ke dalam keputusan pemilihan yang menentukan apakah investasi Anda dalam penyimpanan benar-benar memberikan perlindungan dan efisiensi yang dijanjikan.
Cara Memilih Sistem Penyimpanan Die yang Tepat untuk Fasilitas Anda
Mengetahui tipe sistem adalah satu hal. Mengetahui mana yang cocok untuk fasilitas Anda-mengingat jenis cetakan tertentu, jenis lantai, peralatan penanganan, dan ritme produksi Anda-adalah hal yang membuat sebagian besar pembeli terjebak. Lembar spesifikasi pabrikan mencantumkan kapasitas dan dimensi, namun jarang menjelaskan bagaimana angka-angka tersebut diterjemahkan ke-kendala dunia nyata Anda. Panduan pemilihan sistem penyimpanan cetakan ini menjembatani kesenjangan tersebut dengan menelusuri tiga faktor yang mendorong keberhasilan setiap instalasi: karakteristik cetakan, kesiapan fasilitas, dan pola akses.
Mencocokkan Karakteristik Die dengan Tipe Sistem Penyimpanan
Mulailah dengan cetakannya sendiri. Tarik inventaris perkakas Anda dan urutkan berdasarkan kelas bobot, karena bobot adalah penentu terbesar sistem yang Anda perlukan. Cetakan trim seberat 500 pon dan cetakan transfer progresif seberat 12.000 pon tidak termasuk dalam kategori rak yang sama-dan mencoba memaksa keduanya ke dalam satu sistem dengan menghabiskan-pengeluaran yang berlebihan untuk perkakas yang lebih ringan atau di bawah-spesifikasi untuk benda berat.
Dimensi sama pentingnya dengan berat. Cetakan dengan lebar 48" dapat dipasang dengan nyaman pada rak standar 72", namun cetakan panel otomotif besar dengan ukuran 96" atau lebih lebar memerlukan ruang-lebar yang lebih panjang atau alas penyimpanan cetakan khusus. Tinggi juga sama pentingnya-cetakan yang tinggi mengurangi jumlah tingkat rak yang dapat digunakan dalam rak tertentu, sehingga mengurangi efisiensi ruang vertikal yang menjadikan penyimpanan dalam rak bermanfaat.
Untuk dukungan die stamping untuk komponen besar, dengan die progresif sering kali panjangnya melebihi 8 kaki dan berat 5.000 hingga 15.000 lbs, sistem laci roll-out atau alas die setinggi lantai-biasanya mengungguli rak vertikal. Jejak alat ini membuat akses derek di atas kepala lebih praktis dibandingkan penyisipan forklift, dan rak lipat memberi operator derek paparan sisi atas penuh tanpa harus bermanuver ke ruang rak yang sempit.
Gunakan matriks keputusan ini untuk mencocokkan inventaris cetakan Anda dengan jenis sistem yang sesuai:
| Kelas Berat Mati | Tipe Sistem yang Direkomendasikan | Lebar Lorong Minimal | Persyaratan Beban Lantai | Peralatan Pengambilan |
|---|---|---|---|---|
| Di bawah 1.000 pon | Rak lebar | 10 kaki | 150–250 psf | Forklift atau dongkrak palet |
| 1.000–3.000 pon | Rak balok I-struktural | 12 kaki | 250–350 psf | Forklift standar |
| 3.000–6.000 pon | Laci-memancarkan atau meluncurkan-struktural | 12–14 kaki | 350–500 psf | Forklift-tugas berat atau derek di atas kepala |
| 6.000–15.000 pon | Meluncurkan-sistem laci | 8–10 kaki (derek-dilayani) | 500–750 psf | Derek jembatan di atas |
| Lebih dari 15.000 pon | Basis penyimpanan cetakan (tingkat lantai) | 14+ kaki (forklift) atau ruang derek | 750+ hal | Derek-berkapasitas berat atau mobil koil |
Perhatikan bagaimana persyaratan lebar lorong sebenarnya berkurang untuk cetakan yang lebih berat ketika akses derek menggantikan forklift. Hal ini berlawanan dengan intuisi sampai Anda menyadari derek bergerak di atas kepala-menghilangkan radius belok yang memakan ruang lantai dengan rak yang dilayani forklift-.
Persiapan Fasilitas dan Penilaian Beban Lantai
Bangunan Anda memiliki batasan, dan menemukannya setelah pemasangan membutuhkan biaya yang mahal. Persyaratan beban lantai rak mati yang berat sering kali mengejutkan manajer fasilitas yang belum pernah memusatkan beban sebanyak ini di area tertentu sebelumnya.
Kapasitas beban lantaidinyatakan dalam pound per kaki persegi (psf) dan bervariasi di seluruh tapak bangunan. Pelat industri pada umumnya menangani 150–250 psf sebagai beban terdistribusi seragam. Namun rak cetakan tidak mendistribusikan berat secara merata-ia memusatkan seluruh muatan ruang melalui empat hingga enam pelat dasar kolom, masing-masing berukuran kira-kira 6" x 6". Hal ini menciptakan skenario beban terkonsentrasi di mana tekanan efektif pada setiap pelat dasar dapat melebihi 1.000 psi, jauh di atas toleransi pelat standar tanpa perkuatan.
Sebelum berkomitmen pada suatu sistem, verifikasi tiga hal tentang fasilitas Anda:
- Ketebalan dan tulangan pelat:Mintalah gambar struktur asli atau lakukan pemindaian-radar penembus tanah (GPR) untuk mengonfirmasi kedalaman pelat dan tata letak tulangan. Pelat tanpa tulangan berukuran 6" memiliki kapasitas yang sangat berbeda dengan pelat berukuran 8" dengan tulangan #5 pada bagian tengah 12".
- Kondisi tanah di bawah lempengan:Bahkan pelat yang diperkuat dengan baik pun dapat mengendap atau retak jika pemadatan tanah dasar tidak memadai untuk beban terpusat. Penilaian geoteknik mengidentifikasi risiko ini sebelum menjadi masalah.
- Ukuran pelat dasar kolom:Pemasok rak Anda harus menyediakan dimensi pelat dasar dan pola baut jangkar. Pelat dasar yang lebih besar menyebarkan beban ke lebih banyak area pelat, sehingga mengurangi tekanan titik. Jika kapasitas lantai Anda kecil, menentukan pelat dasar berukuran besar sering kali lebih murah dibandingkan memperkuat pelat.
Ketinggian langit-langit adalah kendala lain yang dihadapi orang. Anda memerlukan jarak vertikal yang cukup tidak hanya untuk rak itu sendiri, tetapi juga untuk tiang forklift yang sepenuhnya memanjang di atas tingkat rak paling atas. Perstandar desain gudang, jarak minimum sebesar 19,7 inci harus tetap berada di antara bagian atas tiang yang ditarik dan balok-penghalang di atas kepala, saluran sprinkler, penerangan, atau langit-langit itu sendiri. Untuk rak dengan rak paling atas 120" dan forklift yang memerlukan tinggi tiang 160", Anda memerlukan setidaknya ketinggian langit-langit tanpa halangan 180" (15 kaki).
Perencanaan Frekuensi Akses dan Metode Pengambilan
Seberapa sering setiap dadu meninggalkan tempat penyimpanan? Pertanyaan itu membentuk tata letak Anda lebih dari nomor lembar spesifikasi apa pun. Mati-frekuensi tinggi-mereka yang bersepeda keluar masuk setiap minggu atau lebih-membutuhkan posisi-di permukaan tanah atau rak rak yang lebih rendah dengan langkah pengambilan yang minimal. Mati-frekuensi rendah, mungkin peralatan musiman atau cadangan, dapat menempati tingkat atas yang aksesnya memerlukan waktu lebih lama namun ruang tetap tersedia untuk inventaris aktif.
Anggap saja seperti perpustakaan. Buku-buku yang Anda referensikan setiap hari ada di meja. Yang Anda periksa setiap tiga bulan ada di rak tengah. Yang Anda buka setahun sekali akan disimpan di rak paling atas. Tata letak penyimpanan cetakan Anda harus mengikuti logika yang sama, dengan penetapan posisi didorong oleh data penjadwalan produksi, bukan penempatan sewenang-wenang.
Perencanaan metode pengambilan juga dimasukkan langsung ke dalam keputusan lebar lorong. Lebar lorong forklift sesuai dengan jenis mesin spesifik yang melayani rak. Forklift penyeimbang standar memerlukan lorong bersih sepanjang 12 hingga 13 kaki. Truk penjangkau menguranginya menjadi 9 hingga 10 kaki. Sistem yang dilayani derek-dapat berfungsi dengan lorong sesempit 6 hingga 8 kaki karena beban bergerak di atas kepala. Jika fasilitas Anda memiliki jarak kolom yang tetap atau ukuran luas yang terbatas, metode pengambilan yang Anda pilih mungkin menentukan sistem rak mana yang layak.
Untuk perencanaan fasilitas pengambilan otomatis atau integrasi di masa depan dengan perangkat lunak pelacakan cetakan, pertimbangkan juga akses utilitas di lokasi penyimpanan-daya untuk rak lipat-bermotor, kabel data untuk pembaca RFID, atau udara bertekanan untuk mekanisme penguncian otomatis. Memperbaiki utilitas ini setelah pemasangan rak berarti pembongkaran, waktu henti, dan pengerjaan ulang yang sepenuhnya dihilangkan dengan perencanaan awal yang tepat.
Memilih sistem yang tepat pada akhirnya merupakan latihan yang serasi: tuntutan fisik bangunan Anda, realitas struktural bangunan Anda, dan tempo operasional Anda semuanya harus selaras. Lakukan penyelarasan dengan benar, dan sistem penyimpanan akan menjadi faktor pendukung efisiensi ruang pers yang tidak terlihat, dan bukan sumber gesekan yang terus-menerus. Koneksi efisiensi-bagaimana tata letak penyimpanan secara langsung membentuk kecepatan peralihan dan alur kerja-adalah tempat manfaat operasional sebenarnya.
Mengintegrasikan Die Storage dengan Alur Kerja Ruang Pers
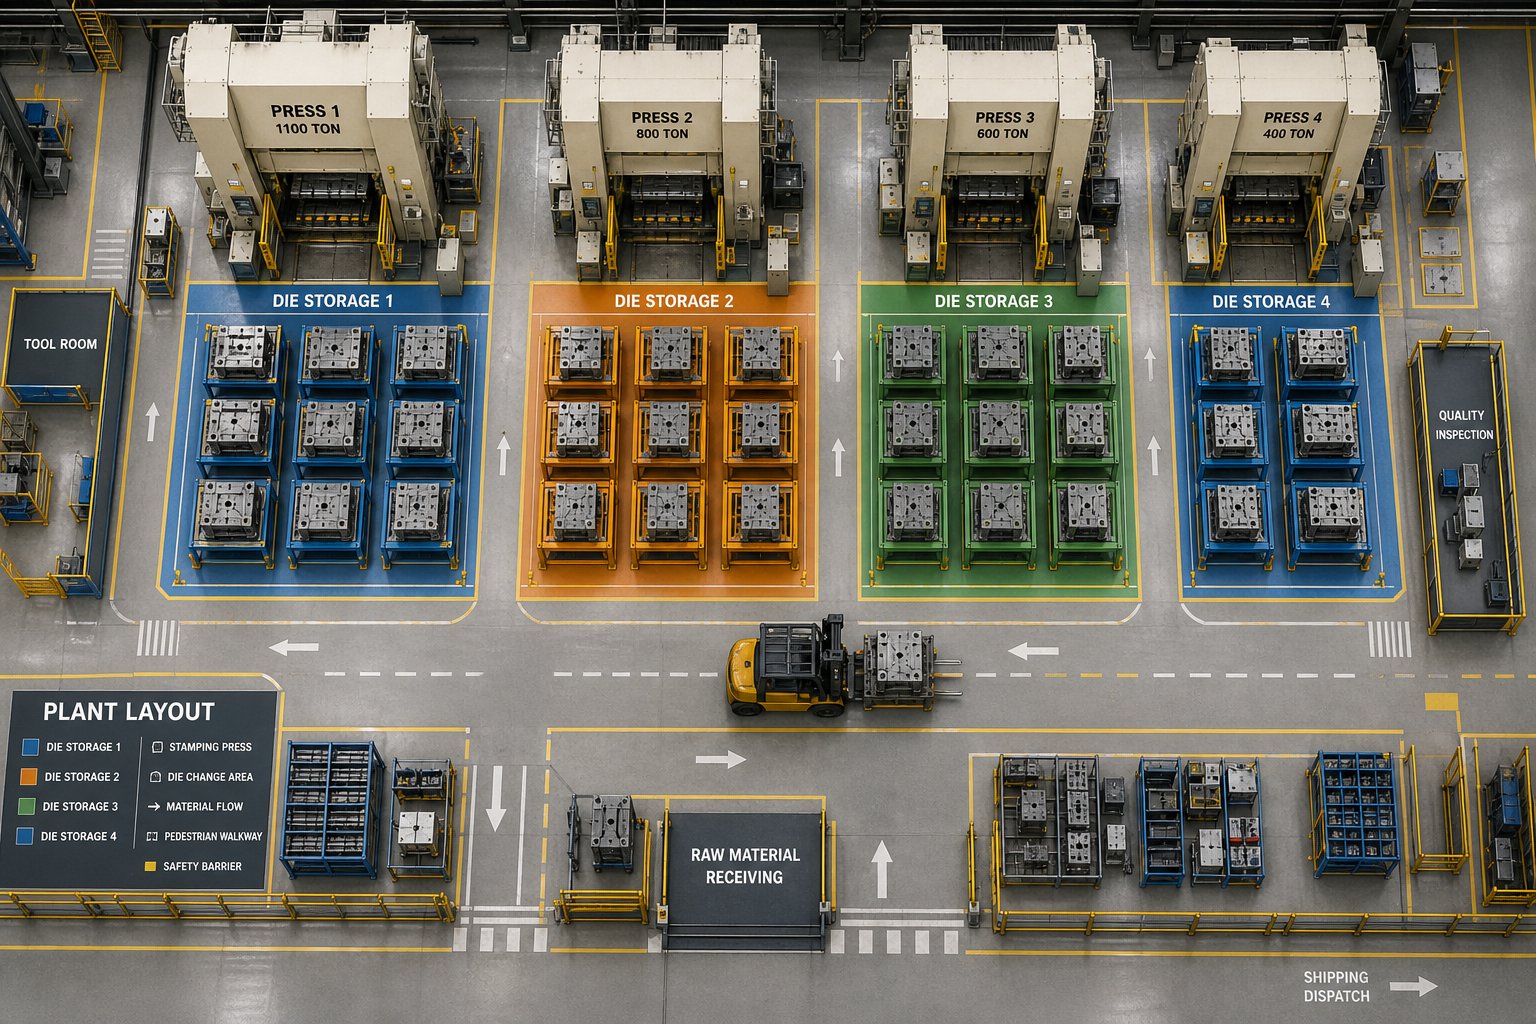
Penyimpanan die bukan masalah gudang. Ini adalah masalah efisiensi ruang pers yang menggunakan penyamaran gudang. Saat penjadwal produksi meminta pergantian cetakan, sistem penyimpanan Anda menjadi mata rantai pertama dalam rangkaian peristiwa yang menentukan berapa lama mesin cetak Anda tidak digunakan. Sistem yang-terorganisir dengan baik menghemat menit dalam setiap pertukaran. Jam produksi yang tidak terorganisir akan menambah jam produksi dalam seminggu-jam yang tidak dilacak oleh siapa pun karena jam tersebut terkubur dalam "waktu penyiapan".
Menghubungkan Tata Letak Penyimpanan ke Kecepatan Die Changeover
Hubungan antara penyimpanan dan kecepatan pergantian dapat ditelusuri kembali ke metodologi yang dikembangkan di Toyota pada tahun 1950an.SMED (Penukaran Dadu-Satu Menit), dibuat oleh Shigeo Shingo, mendefinisikan waktu penyiapan sebagai interval penuh antara bagian baik terakhir dari satu proses dan bagian baik pertama dari proses berikutnya. Interval tersebut mencakup segalanya: menemukan lokasi dadu berikutnya, memindahkannya ke mesin press, memposisikannya, mengamankannya, dan membuat penyesuaian awal.
Inilah yang diabaikan sebagian besar fasilitas: sebagian besar waktu peralihan terjadi sebelum mesin cetak berhenti. SMED memisahkan aktivitas menjadi tugas-tugas "internal" (yang mengharuskan pers dalam keadaan diam) dan tugas-tugas "eksternal" (yang dapat diselesaikan ketika pers masih berjalan). Menemukan, mengambil, dan mengatur dadu berikutnya sepenuhnya merupakan pekerjaan eksternal-artinya hal ini harus dilakukan selama produksi, bukan setelah pencetakan berhenti. Namun itu hanya mungkin jika tata letak penyimpanan Anda mendukungnya.
Bayangkan sebuah dadu disimpan di rak paling atas di ujung gedung. Pengambilan memerlukan pengiriman forklift, menavigasi lorong-lorong yang padat, menarik cetakan, dan mengangkutnya ke area pers. Urutan tersebut mungkin memakan waktu 20 menit-20 menit yang dapat tumpang tindih dengan produksi jika dadu telah dipentaskan sebelumnya, namun malah menjadi waktu mati karena tidak ada yang memulai pengambilan lebih awal. Penyimpanan efisiensi pergantian cetakan bergantung pada penempatan cetakan frekuensi tinggi di dekat mesin pengepres yang dilayaninya, di permukaan tanah atau posisi rak yang lebih rendah, dengan jalur pengangkutan yang jelas dan tidak bersaing dengan lalu lintas lainnya.
Penetapan penyimpanan berbasis zona-menyelesaikan masalah ini. Kelompok mati karena tekanan yang mereka jalankan, bukan karena penomoran yang sewenang-wenang. Tempatkan dadu dalam urutan yang berdekatan sehingga jadwal dadu berikutnya selalu berada dalam siklus pengambilan yang singkat dan dapat diprediksi. Prediktabilitas itulah yang memungkinkan pementasan eksternal-dan mengubah tata letak penyimpanan dari keputusan inventaris statis menjadi variabel produksi dinamis.
Pelacakan Digital dan Integrasi Manajemen Inventaris
Mengetahui di mana seharusnya sebuah dadu berada dan mengetahui di mana letaknya sebenarnya adalah dua hal yang berbeda. Di fasilitas dengan ratusan cetakan, pelacakan manual-spreadsheet, peta papan tulis, memori-rusak dengan cepat. Sebuah dadu dipindahkan selama pemeliharaan, dikembalikan ke slot yang berbeda, atau dipinjam untuk uji coba dan tidak pernah login kembali. Tiba-tiba, kru pergantian menghabiskan 15 menit mencari perkakas yang seharusnya dipasang satu jam yang lalu.
Teknologi RFID (Radio Frekuensi Identifikasi) menghilangkan mode kegagalan ini sepenuhnya.Tag RFID yang ditempelkan pada aset memancarkan pengidentifikasi unikyang ditangkap oleh pembaca tanpa pemindaian-garis pandang-yang berarti dadu yang diberi tag akan dicatat secara otomatis setiap kali dadu tersebut melewati pembaca-yang memasuki penyimpanan, berangkat ke pers, kembali dari pemeliharaan. Tidak diperlukan pemindaian manual, tidak ada pembaruan yang terlupakan, tidak ada lokasi misteri.
Untuk sistem organisasi ruang pers, implementasi praktisnya terlihat seperti ini:
- Tag RFID pada setiap cetakan:Tag UHF-yang kokoh dan dipasang dari logam bertahan dalam lingkungan industri dan menyiarkan identitas ke pembaca tetap di titik masuk rak atau pembaca genggam selama audit.
- Memperbaiki pembaca di zona penyimpanan:Antena bergaya portal-di pintu masuk rak lorong secara otomatis mendeteksi pergerakan dadu masuk dan keluar dari posisi yang ditentukan.
- Integrasi perangkat lunak dengan penjadwalan:Sistem pelacakan terhubung ke alat perencanaan produksi, menandai ketika cetakan yang diperlukan untuk proses mendatang tidak berada di lokasi yang diharapkan-memicu pengambilan sebelum menjadi penundaan pergantian.
- Catatan pemeliharaan digital yang ditautkan ke posisi:Setiap slot penyimpanan cetakan menjadi node dalam sistem manajemen pemeliharaan, menampilkan-tanggal terakhir pengoperasian, jumlah goresan, status pelestarian, dan tugas pemeliharaan yang tertunda langsung dari catatan posisi rak.
Sistem kode batang menawarkan-titik masuk berbiaya lebih rendah untuk alat otomatisasi dan pelacakan cetakan, meskipun memerlukan-pemindaian-garis pandang-seseorang yang secara fisik mengarahkan pembaca ke setiap label. Untuk inventaris cetakan yang lebih kecil (di bawah 50 alat), barcode memberikan visibilitas yang memadai. Di luar ambang batas tersebut, biaya tenaga kerja pemindaian manual mengikis peningkatan efisiensi yang ingin Anda capai.
Prinsip Lean Diterapkan pada Organisasi Ruang Alat
Lean manufacturing memperlakukan gerakan, menunggu, dan pencarian yang sia-sia sebagai cacat-tidak berbeda dengan komponen bekas. Diterapkan pada penyimpanan cetakan, pemikiran lean mengubah setiap menit yang dihabiskan untuk menemukan, mengambil, atau mengatur peralatan sebagai biaya yang dapat dihilangkan oleh organisasi yang tepat. Tujuannya bukan sekadar ruang perkakas yang rapi. Ini adalah sistem di mana dadu yang tepat mencapai pers yang tepat tanpa langkah yang terbuang.
Strategi organisasi praktis yang mendukung tujuan ini meliputi:
- Pelabelan zona-berkode warna:Tetapkan warna pada setiap tekan atau garis tekan. Cat ruang rak, penanda lantai, dan label identifikasi cetakan agar serasi, menciptakan hubungan visual instan antara perkakas dan tujuannya.
- Penetapan posisi-berdasarkan frekuensi:Tempatkan cetakan-rotasi tinggi pada ketinggian akses ergonomis (tingkat 1–2) di dekat mesin press yang terkait. Cadangan tingkat atas dan posisi jarak jauh untuk perkakas musiman atau cadangan.
- Prinsip papan bayangan untuk aksesori cetakan:Pelat guling, klem, shim, dan alat pelurus disimpan pada posisi tetap dan diberi label berdekatan dengan cetakan yang dilayaninya. Item yang hilang segera terlihat.
- Alur kerja pengambilan standar:Dokumentasikan urutan yang tepat untuk setiap pergantian-cetakan mana, posisi rak mana, rute transportasi mana, area pementasan mana-sehingga setiap operator yang memenuhi syarat dapat melaksanakannya tanpa sepengetahuan suku.
- Papan manajemen visual:Menampilkan lokasi cetakan saat ini, jadwal pergantian yang akan datang, dan status pemeliharaan di pintu masuk area penyimpanan, memberikan kesadaran situasional kepada setiap anggota tim tanpa akses perangkat lunak.
Praktik-praktik ini selaras langsung dengan metodologi 5S-sortir, pelurusan, scrub, standardisasi, pertahankan-yang mendasari sebagian besar program lean. Area penyimpanan die yang sesuai dengan 5S-tidak hanya terlihat terorganisir; ia berfungsi sebagai perpanjangan dari ruang pers itu sendiri, di mana setiap elemen ada untuk meminimalkan waktu antara "dibutuhkan" dan "mati berjalan".
Imbalannya bertambah seiring waktu. Peralihan yang lebih cepat berarti lebih banyak waktu pers yang tersedia. Semakin banyak waktu pengepresan berarti ukuran batch yang lebih kecil menjadi layak secara ekonomi. Batch yang lebih kecil mengurangi biaya penyimpanan inventaris dan meningkatkan respons terhadap permintaan pelanggan. Ini adalah rangkaian yang dimulai dengan sesuatu yang tampaknya sederhana seperti meletakkan cetakan saat belum dicetak-dan diakhiri dengan peningkatan terukur dalam fleksibilitas produksi dan ketangkasan penjadwalan.
Namun, keuntungan tersebut tidak gratis. Penyimpanan-yang dibuat khusus, teknologi pelacakan, dan alur kerja yang terorganisir semuanya memerlukan investasi modal. Pertanyaan yang dihadapi manajer operasi bukanlah apakah perbaikan ini berhasil-tetapi bagaimana mengukur nilainya terhadap biaya di muka dan membangun kasus bisnis yang membenarkan pengeluaran tersebut.
Total Biaya Kepemilikan dan ROI Penyimpanan Die yang Tepat
Di sinilah sebagian besar percakapan penyimpanan terhenti. Tim operasi mengetahui bahwa penyiapan saat ini menyebabkan kerugian-peralatan rusak, pergantian yang lambat, dan-keselamatan nyaris terjadi. Namun ketika permintaan modal sampai ke meja direktur keuangan, itu hanyalah label harga untuk baja dan instalasi. Tanpa gambaran biaya yang lengkap di kedua sisi, bahkan peningkatan yang paling jelas pun akan sia-sia.
Kesalahannya adalah membandingkan harga pembelian sistem baru dengan biaya yang timbul karena tidak melakukan apa pun. "Tidak melakukan apa pun" tidaklah gratis. Perusahaan hanya menyembunyikan biaya-biayanya di seluruh garis anggaran yang tidak terhubung dengan siapa pun: faktur perbaikan cetakan, lembur karena pergantian yang lama, klaim kompensasi pekerja, suku cadang bekas dari perkakas yang terkorosi, dan erosi tak kasat mata dari masa pakai cetakan yang muncul sebagai tahun-tahun penggantian prematur di kemudian hari. Analisis biaya sistem penyimpanan cetakan yang mencakup semua faktor ini memberikan gambaran yang sangat berbeda dari harga stiker saja.
Total Biaya Kepemilikan Di Luar Harga Beli
Total biaya kepemilikan (TCO) memperhitungkan setiap pengeluaran langsung dan tidak langsung di seluruh siklus hidup sistem-bukan hanya jumlah yang Anda bayarkan pada hari pertama. Untuk penyimpanan cetakan stempel,komponen TCO utamadibagi menjadi tiga kategori: biaya akuisisi, biaya operasional berkelanjutan, dan biaya peluang yang sering diabaikan karena inefisiensi.
Biaya akuisisimelampaui rak itu sendiri. Anda membayar untuk:
- Pembelian peralatan:Rak, rak, mekanisme laci, kunci pengaman, dan pelapis permukaan ditentukan dalam pesanan Anda.
- Rekayasa dan desain:Perhitungan beban-PE, analisis seismik (jika ada), dan gambar tata letak khusus yang disesuaikan dengan fasilitas Anda.
- Persiapan lokasi:Penguatan lantai, pemasangan baut jangkar, pengoperasian utilitas untuk rak lipat-bertenaga listrik, dan modifikasi pelat apa pun yang diidentifikasi selama penilaian beban lantai.
- Pekerjaan instalasi:Perakitan, perataan, penahan, dan pemeriksaan akhir-biasanya dilakukan oleh kru pabrikan atau pemasang bersertifikat.
- Biaya transisi:Memindahkan cetakan dari posisi saat ini ke sistem baru, termasuk pengaturan penyimpanan sementara selama pemasangan.
Kesalahan penganggaran yang umum terjadi adalah hanya memperkirakan lini peralatan. Persiapan lokasi dan pemasangan dapat menambah biaya perangkat keras sebesar 15% hingga 30%, terutama pada fasilitas yang memerlukan peningkatan pelat atau penahan gempa. Melakukan survei lokasi sebelum menyelesaikan anggaran akan mencegah kejutan tidak menyenangkan berupa tagihan penguatan lantai sebesar enam-digit yang diterima setelah pesanan pembelian ditandatangani.
Biaya operasional yang sedang berlangsunglebih rendah untuk-sistem yang dibangun khusus dibandingkan untuk alternatif sementara, namun jumlahnya bukan nol:
- Inspeksi berkala:Pemeriksaan integritas rak-untuk mencari balok bengkok, sambungan longgar, pelat dasar rusak, dan kondisi baut jangkar-harus dilakukan setidaknya setiap tahun, lebih sering di-area dengan lalu lintas tinggi.
- Perawatan mekanis:Sistem laci rollout memerlukan pelumasan bantalan linier, pemeriksaan mekanisme penggerak, dan penggantian komponen aus secara berkala. Anggaran untuk hal ini berdasarkan-interval servis yang direkomendasikan pabrikan.
- Konfigurasi ulang:Seiring berkembangnya inventaris cetakan Anda-peralatan baru ditambahkan, cetakan lama tidak digunakan lagi, dimensi cetakan berubah seiring peluncuran produk baru-sistem yang dapat disesuaikan memungkinkan Anda mengubah posisi rak tanpa modifikasi struktural. Sebaliknya, rak khusus yang dilas mungkin memerlukan pemotongan dan-fabrikasi ulang, sehingga menambah biaya setiap kali campuran perkakas Anda berpindah.
- Siklus ketahanan dan penggantian:Rak baja berstruktur{0}}yang kokoh dengan lapisan permukaan yang tepat dapat bertahan 20 hingga 30 tahun dengan degradasi minimal. Alternatif yang lebih murah yang menggunakan baja-yang lebih ringan atau hasil akhir yang tidak memadai mungkin perlu diganti dalam waktu kurang dari satu dekade, sehingga siklus biaya akuisisi dapat diatur ulang jauh lebih cepat.
Biaya peluangadalah yang paling sulit diukur namun sering kali merupakan yang terbesar. Setiap jam mesin cetak Anda tidak digunakan karena cetakan tidak dapat ditemukan, diambil, atau ditempatkan dengan aman berarti kehilangan kapasitas produksi. Setiap cetakan yang kembali dari penyimpanan dengan kerusakan akibat korosi memerlukan pemeliharaan yang tidak terencana sehingga menggantikan pekerjaan yang dijadwalkan. Setiap insiden keselamatan memicu waktu investigasi, potensi denda OSHA, dan kerugian yang tidak berwujud namun sangat nyata terhadap semangat dan kepercayaan tenaga kerja. Hal ini tidak bersifat hipotetis-hal ini terjadi saat ini di fasilitas yang mengandalkan penyimpanan di lantai atau rak berukuran kecil, dan hal ini semakin bertambah dari bulan ke bulan.
Membangun Kasus Bisnis untuk Investasi Die Storage
Tim keuangan tidak menyetujui perasaan. Mereka menyetujui angka-angka. Untuk mengubah permintaan modal dari "bagus untuk dimiliki" menjadi "disetujui", Anda memerlukan kerangka ROI terstruktur yang menerjemahkan peningkatan operasional menjadi nilai dolar yang dapat dievaluasi oleh CFO Anda dibandingkan proyek pesaing. Pendekatannya mencerminkanmetodologi ROI pemerasan gudang standar-menilai biaya awal, mengevaluasi penghematan operasional, menganalisis-manfaat jangka panjang, dan menghitung laba bersih-tetapi disesuaikan dengan pendorong nilai spesifik penyimpanan cetakan.
Berikut kerangka penghitungan ROI, yang dibagi ke dalam empat kategori yang menangkap dampak finansial penuh dari peningkatan penyimpanan yang tidak memadai menjadi sistem-yang dibangun dengan tujuan tertentu:
- Hitung pengurangan kerusakan mati.Tarik catatan perbaikan dan pemugaran cetakan Anda selama 24 bulan terakhir. Pisahkan insiden yang disebabkan oleh penyebab terkait penyimpanan: korosi dari lantai atau penyimpanan yang tidak terlindungi, kerusakan fisik akibat terjatuh atau kegagalan rak, penurunan permukaan akibat penempatan yang tidak tepat. Lipat gandakan biaya perbaikan tahunan rata-rata dengan persentase yang dapat Anda hilangkan dengan penyimpanan yang tepat. Untuk sebagian besar fasilitas, biaya ini berkisar antara 40% hingga 70% dari pengeluaran perbaikan-penyimpanan. Termasuk biaya perbaikan yang dipercepat yang mengganggu penjadwalan produksi.
- Hitung penghematan tenaga kerja dari pergantian yang lebih cepat.Atur waktu proses pengambilan dan pementasan dadu Anda saat ini-dari saat pergantian dilakukan hingga saat dadu diposisikan pada saat ditekan. Bandingkan dengan waktu pengambilan yang dapat dicapai dengan penyimpanan rak yang terorganisir dan mudah diakses serta alur kerja pra-pementasan. Lipat gandakan penghematan waktu per peralihan dengan jumlah pergantian tahunan dan tarif tenaga kerja Anda yang terisi penuh (termasuk tunjangan dan overhead). Bahkan peningkatan 10 menit per pergantian, dikalikan dengan 200+ penyiapan tahunan, berarti pemulihan tenaga kerja yang berarti.
- Perkirakan nilai pencegahan insiden keselamatan.Tinjau log insiden Anda untuk mengetahui-penanganan cedera dan nyaris-kecelakaan selama tiga hingga lima tahun terakhir. Hitung biaya langsung (biaya pengobatan, premi pekerja, denda OSHA) dan biaya tidak langsung (waktu investigasi, penghentian produksi, tenaga kerja pengganti, potensi litigasi). Data industri menunjukkan bahwa biaya tidak langsung akibat cedera di tempat kerja mencapai tiga hingga lima kali lipat biaya pengobatan langsung. Terapkan faktor reduksi konservatif-misalnya 50% hingga 80%-yang mencerminkan bahaya yang-dihilangkan oleh penyimpanan yang dibuat khusus: jatuh dari rak yang kelebihan beban, cedera akibat lantai penyimpanan yang tidak stabil, dan insiden forklift di area pementasan yang berantakan.
- Keuntungan waktu aktif produksi proyek.Setiap menit waktu menganggur pengepresan memiliki biaya yang dapat dihitung: tarif pengepresan per jam (termasuk biaya operator, overhead, dan biaya peralatan yang diamortisasi) dibagi 60. Jika penyimpanan yang tidak terorganisir menambah rata-rata 15 menit per peralihan dalam tiga shift yang menjalankan lima pengepresan, Anda kehilangan ratusan jam-pers setiap tahunnya. Ubah hal tersebut menjadi kapasitas pendapatan atau penghindaran biaya, bergantung pada cara tim keuangan Anda memodelkan nilai produksi. Ini sering kali merupakan item baris terbesar dalam kasus ROI-dan yang menarik perhatian CFO.
Untuk menghitung ROI bersih, kurangi total biaya kepemilikan (akuisisi ditambah proyeksi biaya operasional siklus hidup) dari jumlah seluruh penghematan dan biaya yang dapat dihindari selama periode yang sama-biasanya 10 hingga 15 tahun untuk sistem baja struktural. Bagilah dengan investasi awal dan kalikan dengan 100 untuk dinyatakan sebagai persentase. Kasus-yang terdokumentasi dengan baik untuk sistem tugas berat-rak produsen rak penyimpanan cetakan secara rutin menunjukkan periode pengembalian modal dua hingga empat tahun, dengan ROI kumulatif rak cetakan tugas berat mencapai 200% hingga 400% selama satu dekade.
Salah satu faktor yang memperkuat keuntungan ini secara signifikan: kualitas cetakan yang Anda lindungi. Nilai penyimpanan yang tepat akan berlipat ganda bila dipasangkan dengan cetakan yang dibuat untuk daya tahan sejak awal. Produsen sepertiYICHENcetakan cetakan insinyur dengan memperhatikan kinerja produksi yang stabil-memilih material, perawatan permukaan, dan desain komponen yang memaksimalkan masa pakai dalam kondisi yang berat. Jika Anda berinvestasi pada perkakas yang tahan lama dan penyimpanan yang tepat, efek penggabungannya akan sangat kuat: cetakan akan bertahan lebih lama karena dibuat agar tahan lama, dan sistem penyimpanan memastikan tidak ada yang terkikis sehingga menghasilkan umur panjang di antara proses pengerjaan. Melindungi dadu senilai $15.000 yang dirancang untuk 500.000 pukulan tambahan menghasilkan ROI yang jauh lebih besar dibandingkan melindungi dadu yang sudah mendekati akhir masa pakainya karena konstruksi yang lebih rendah.
Presentasikan kasus bisnis Anda sesuai dengan struktur proposal investasi modal di seluruh industri: awali dengan ringkasan eksekutif yang menyatakan total investasi, periode pengembalian modal, dan manfaat utama. Ikuti dengan analisis biaya dasar terperinci yang menunjukkan berapa biaya penyimpanan yang tidak memadai saat ini. Kemudian menyajikan solusi yang direkomendasikan dengan spesifikasi vendor, dan ditutup dengan perhitungan keuangan menggunakan asumsi yang transparan. Tangani prioritas pemangku kepentingan yang berbeda-keuangan melihat angka ROI, operasi melihat peningkatan waktu kerja, keselamatan melihat pengurangan insiden, dan pemeliharaan melihat perpanjangan umur cetakan.
Fasilitas yang masih menyimpan cetakan di lantai atau menjejalkannya ke dalam rak palet standar tidak menghemat uang. Mereka membelanjakannya dengan cara yang tersebar dan tidak terlihat, yang tidak pernah muncul pada satu item baris pun. Analisis biaya sistem penyimpanan yang tepat membuat pengeluaran tersembunyi tersebut terlihat-dan mengubah kesan samar bahwa "kita harus melakukan sesuatu" menjadi proyek yang didanai dengan keuntungan yang terukur.
Pertanyaan Yang Sering Diajukan Tentang Sistem Penyimpanan Stamping Die
1. Apa perbedaan antara rak penyimpanan stamping die dan rak palet standar?
Rak palet standar dirancang untuk mendistribusikan muatan secara merata di seluruh palet-yang alasnya datar. Stamping dies menciptakan beban titik yang parah, memusatkan ribuan pon pada tapak kompak yang dapat menyebabkan defleksi balok, kegagalan penghiasan, dan keruntuhan struktural pada rak konvensional. Rak-penyimpanan cetakan yang dibuat khusus menggunakan balok baja struktural, kolom-pengukur berat, dan desain rak yang diperkuat dengan daya 2.000 hingga 6,000+ lbs per tingkat untuk menangani gaya terkonsentrasi ini dengan aman.
2. Bagaimana cara menentukan tipe sistem penyimpanan die yang tepat untuk fasilitas saya?
Cocokkan sistem Anda dengan tiga faktor: karakteristik cetakan (kelas berat dan dimensi), kesiapan fasilitas (kapasitas beban lantai, tinggi langit-langit, lebar lorong), dan frekuensi akses. Mati di bawah 1.000 lbs sesuai dengan rak lebar; 1.000-6.000 lbs bekerja dengan baik di rak balok I struktural; 6.000-15.000 pon manfaat dari sistem laci lipat dengan akses derek; dan cetakan dengan berat lebih dari 15.000 lbs biasanya memerlukan dasar penyimpanan cetakan di lantai. Selalu verifikasi ketebalan dan tulangan pelat Anda sebelum pemasangan.
3. Persyaratan OSHA apa yang berlaku untuk penyimpanan die stamping berat?
Peraturan OSHA berdasarkan 29 CFR 1926.250 dan 29 CFR 1910.176 mengharuskan cetakan yang disimpan diamankan dari perpindahan, batas beban lantai dipasang dengan jelas dalam pon per kaki persegi, lorong tetap bebas untuk peralatan penanganan material, dan beban penyimpanan tidak pernah melebihi kapasitas rak terukur. Fasilitas harus menampilkan plakat kapasitas muatan di setiap ruang rak, dan dokumentasi teknik yang diberi stempel PE harus memvalidasi semua peringkat bobot yang dinyatakan.
4. Bagaimana cara mencegah korosi pada cetakan stempel selama penyimpanan?
Pencegahan korosi yang efektif melapisi tiga pertahanan: semprotan-inhibitor korosi kontak yang melapisi permukaan baja perkakas yang terbuka, film dan paket Penghambat Korosi Uap (VCI) yang melindungi rongga tertutup dan area-yang sulit-jangkau, dan kontrol iklim yang menjaga kelembapan relatif di bawah 50%. Cetakan harus dibersihkan, dikeringkan, dan dilapisi secara menyeluruh sebelum disimpan, dengan film menyusut VCI yang menutup semua lapisan. Inspeksi berkala setiap 90 hari mendeteksi kegagalan penghalang pelindung sebelum kerusakan terakumulasi.
5. Berapa periode pengembalian ROI yang umum untuk berinvestasi pada-sistem penyimpanan yang dirancang khusus?
Kasus bisnis-yang terdokumentasi dengan baik untuk sistem-penyimpanan tugas berat secara rutin menunjukkan periode pengembalian modal selama dua hingga empat tahun, dengan ROI kumulatif mencapai 200% hingga 400% selama satu dekade. Pengembalian berasal dari empat sumber: pengurangan biaya perbaikan cetakan (40-pengurangan 70% kerusakan terkait penyimpanan), penghematan tenaga kerja dari pergantian yang lebih cepat, pencegahan insiden keselamatan, dan peningkatan waktu operasional produksi. ROI berlipat ganda ketika dipasangkan dengan cetakan yang dirancang untuk ketahanan, seperti cetakan dari produsen seperti YICHEN yang mengoptimalkan material dan perawatan permukaan untuk kinerja jangka panjang.


