


Apa itu Die Stamping Progresif dan Mengapa Itu Penting
Saat Anda membutuhkan jutaan komponen logam identik yang diproduksi dengan cepat dan akurat, satu proses akan mendominasi:stempel mati progresif. Ini adalah tulang punggung-pembuatan komponen logam bervolume tinggi, namun istilah itu sendiri mungkin terasa tidak jelas jika Anda belum pernah bekerja secara langsung dengan perkakas tersebut. Jadi apa itu cetakan progresif, dan mengapa penting bagi para insinyur untuk mengevaluasi solusi cetakan & stempel progresif yang disesuaikan?
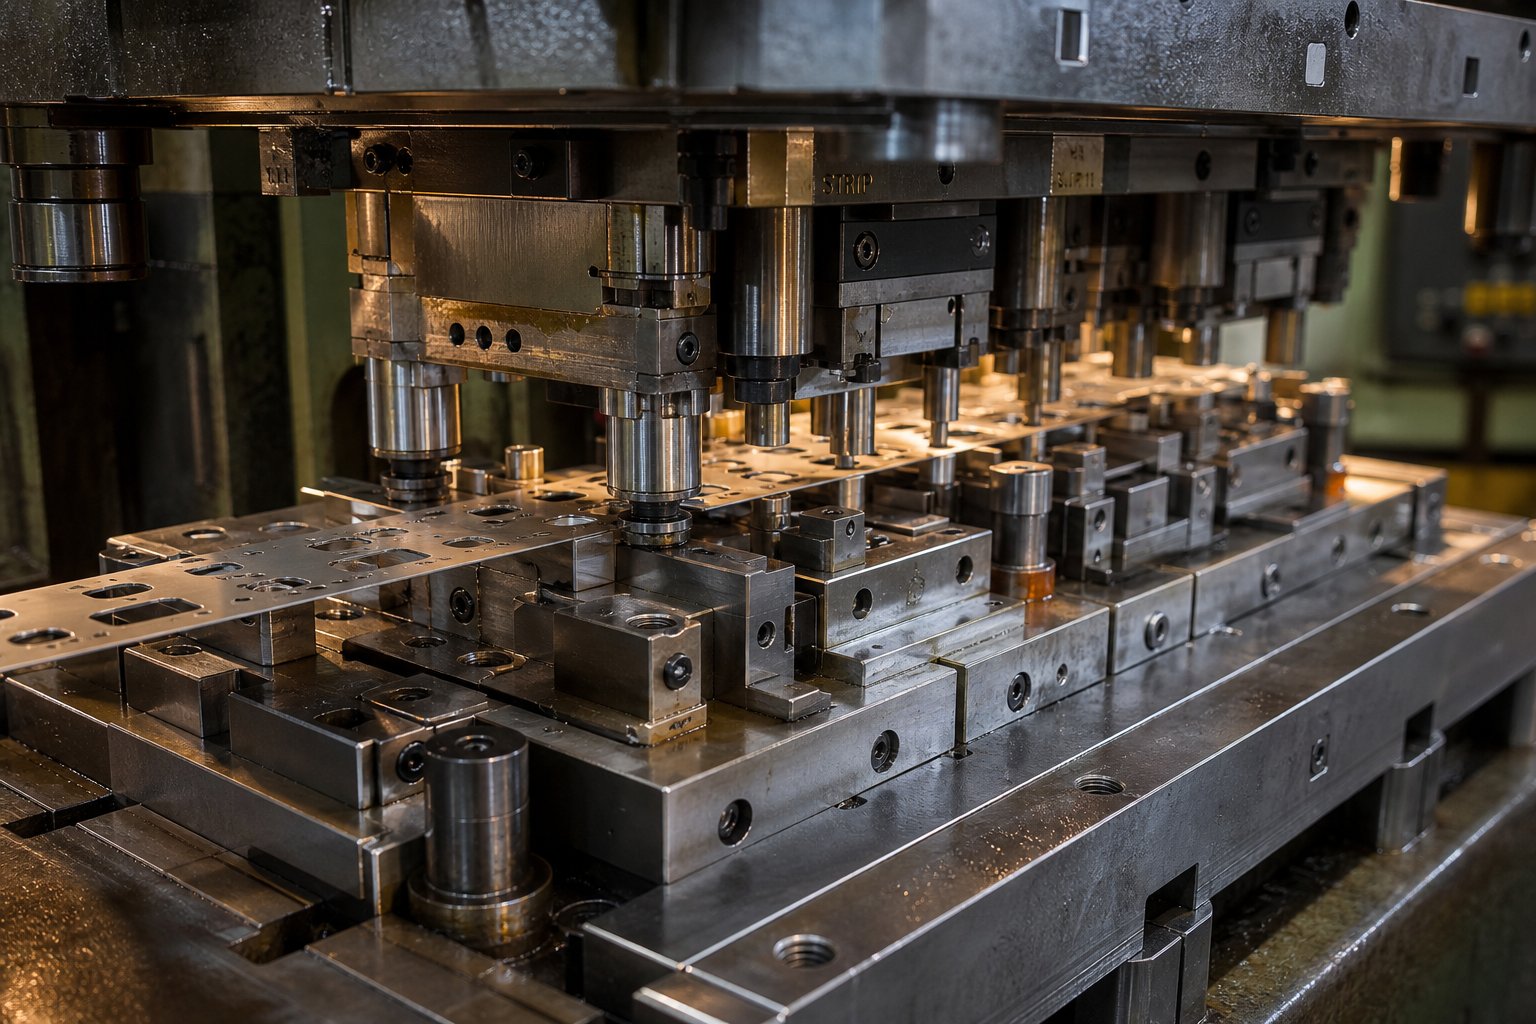
Pengecapan cetakan progresif adalah proses pembentukan logam yang diberi umpan koil-yang mana lembaran logam bergerak maju melalui beberapa stasiun dalam satu rangkaian cetakan, dengan setiap langkah pengepresan melakukan operasi berurutan - pengosongan, penusukan, pembengkokan, atau pembentukan - hingga bagian akhir dipisahkan pada stasiun akhir.
Definisi tunggal tersebut menangkap konsep inti, namun mekanisme di baliknya adalah tempat nilai rekayasa berada.
Cara Kerja Die Stamping Progresif
Bayangkan sebuah gulungan lembaran logam - baja, aluminium, tembaga, atau kuningan - dimasukkan ke dalam uncoiler dan dimasukkan ke dalam mesin cetak. Pengumpan servo memajukan strip dengan kenaikan tetap yang disebut pitch umpan. Dengan setiap gerakan menekan, strip berpindah tepat pada jarak tersebut ke stasiun berikutnya.
Setiap stasiun melakukan satu operasi tertentu. Yang pertama mungkin menembus lubang pilot untuk registrasi. Berikutnya dapat mengosongkan fitur internal. Stasiun hilir membengkokkan sebuah tab. Yang lain membentuk geometri tiga-dimensi. Di stasiun terakhir, bagian yang telah selesai dipotong dari strip pembawa dan dikeluarkan.
Strip itu sendiri bertindak sebagai mekanisme transportasi - tidak ada lengan robot, tidak ada penanganan komponen manual antar operasi. Pin pilot membuat lubang yang telah dibuat sebelumnya di setiap stasiun untuk memperbaiki penyimpangan umpan kecil, menjaga posisi strip dalam seperseribu inci. Strategi percontohan inilah yang memberikan konsistensi dimensional pada stempel progresif di ratusan ribu siklus.
Mesin press yang menjalankan cetakan progresif biasanya beroperasi dengan kecepatan antara 25 hingga lebih dari 200 pukulan per menit, yang berarti bagian yang telah selesai akan turun pada setiap pukulan setelah strip terisi penuh melalui semua stasiun. Throughput tersebut sulit untuk dicocokkan dengan metode pembentukan alternatif mana pun dengan toleransi yang sebanding.
Mengapa Dies Progresif Mendominasi-Produksi Bervolume Tinggi
Tiga karakteristik menjadikan die stamping progresif sebagai pilihan default untuk-bagian logam bervolume tinggi:
- Penghapusan penanganan bagian:Karena strip membawa benda kerja melalui setiap operasi, tidak ada perpindahan antar mesin, tidak ada-perbaikan ulang, dan tidak ada akumulasi kesalahan posisi antar langkah.
- Waktu siklus yang konsisten:Kecepatan produksi diukur dalam langkah per menit dan tetap konstan. Baik Anda menjalankan bagian pertama atau bagian kesejuta, waktu siklus tidak berubah.
- Pengulangan yang melekat:Semua geometri pembentuk berada dalam satu alat terintegrasi. Setiap dimensi dikunci oleh baja yang diperkeras atau karbida, bukan oleh keterampilan operator atau variasi pengaturan.
Keunggulan ini bertambah seiring berjalannya waktu. Cetakan progresif-yang dirancang dengan baik dapat menghasilkan suku cadang dengan biaya per-unit 30% hingga 80% lebih rendah dibandingkan proses fabrikasi CNC, dengan tingkat sisa yang dioptimalkan melalui desain tata letak strip yang cerdas. Investasi perkakas di muka - yang dapat berkisar dari $10.000 untuk geometri sederhana hingga $200.000 atau lebih untuk perkakas multi-stasiun yang kompleks - diamortisasi dengan cepat setelah volume produksi meningkat hingga puluhan ribu setiap tahunnya.
Bagi para insinyur yang mencari komponen logam presisi, cetakan & stempel progresif mewakili titik temu antara kecepatan, akurasi, dan keekonomian. Namun kemampuan proses mentah hanya menjelaskan separuh cerita. Perbedaan kinerja nyata - dan titik di mana sebagian besar proyek berhasil atau gagal - bergantung pada seberapa menyeluruh cetakan tersebut disesuaikan dengan bagian spesifik yang perlu diproduksi.
Apa Arti Kustomisasi dalam Rekayasa Die Progresif
Kata "kebiasaan" sering dilontarkan di bidang manufaktur. Dalam perkakas cetakan progresif, ini berarti sesuatu yang spesifik: setiap keputusan geometrik, material, dan pengurutan dalam pahat direkayasa mundur dari persyaratan bagian akhir. Tidak ada cetakan progresif universal yang menunggu untuk disesuaikan - setiap alat dibuat khusus-, dan tingkat penyesuaian menentukan apakah alat tersebut menghasilkan suku cadang yang sesuai atau barang bekas yang mahal.
Jadi apa sebenarnya yang dirancang oleh para insinyur ketika mereka mengembangkan alat khusus danset cetakan untuk stempel progresif? Jawabannya mencakup lusinan variabel yang saling bergantung, masing-masing ditentukan oleh geometri komponen, perilaku material, persyaratan toleransi, dan volume produksi yang harus dilayani oleh alat tersebut.
Insinyur Variabel Menyesuaikan dalam Perkakas Progresif
Ketika alat progresif dan rangkaian cetakan dirancang dari awal, para insinyur sengaja membuat pilihan pada berbagai parameter - tidak ada satupun yang distandarisasi di seluruh proyek. Berikut adalah elemen utama yang dapat disesuaikan:
- Konfigurasi tata letak strip:Orientasi bagian pada jalur, jenis pembawa (tengah, luar, tombak), geometri jembatan skrap, dan persentase pemanfaatan material. Tata letak-yang terencana dengan baik dapat meningkatkan hasil sebesar 10-15% dibandingkan dengan pengaturan umum.
- Jumlah stasiun:Ditentukan oleh kompleksitas bagian dan persyaratan toleransi. Braket sederhana mungkin memerlukan 4-6 stasiun; konektor dengan banyak tikungan dan fitur bentukan mungkin memerlukan 12-20.
- Pemilihan bahan cetakan:Kelas baja perkakas (D2, A2, M2) untuk stasiun-umum versus sisipan karbida untuk permukaan pemotongan dan pembentukan-keausan tinggi. Pilihannya bergantung pada sifat abrasif material strip dan umur cetakan yang diharapkan.
- Arah umpan relatif terhadap butiran:Memutar orientasi bagian relatif terhadap arah penggulungan logam dapat mencegah retak pada tikungan yang sempit tetapi dapat meningkatkan lebar strip dan potongan. Ini adalah trade-off-antara sifat mampu bentuk dan biaya material.
- Jarak pitch antar stasiun:Kenaikan tetap yang dilakukan strip per pukulan. Pitch yang lebih pendek mengurangi konsumsi jalur namun dapat memadati stasiun dan mempersulit akses pemeliharaan.
- Strategi penempatan pin pilot:Pilot dapat membuat lubang di strip pembawa atau di dalam geometri bagian itu sendiri. Penempatan mempengaruhi keakuratan registrasi, dan penggunaan fitur bagian sebagai lokasi percontohan berisiko memperpanjang lubang kritis seiring berjalannya waktu.
Masing-masing keputusan ini berinteraksi satu sama lain. Anda tidak dapat mengubahnya tanpa memberikan efek yang besar pada desain alat lainnya - itulah sebabnya desain dan manufaktur perkakas khusus memerlukan insinyur cetakan yang berpengalaman dibandingkan solusi katalog.
Desain Cetakan yang Siap-yang-disesuaikan vs. Sepenuhnya Disesuaikan
Beberapa pemasok stempel menawarkan perkakas yang disesuaikan atau semi-standar: cetakan progresif yang sudah ada dimodifikasi sedikit untuk mendekati geometri komponen baru. Pendekatan ini berfungsi untuk bentuk standar - ring sederhana, klip dasar, atau komponen yang cocok dengan profil perkakas yang ada. Biaya per-bagian tetap lebih tinggi dan opsi geometri tetap dibatasi oleh peralatan apa pun yang sudah ada.
Dadu progresif yang sepenuhnya disesuaikan mengambil jalur yang berbeda secara mendasar. Alat ini didesain pada bagian - bukan sebaliknya. Ketika seorang insinyur menentukan toleransi posisi +/- 0,05 mm pada fitur yang dibentuk, persyaratan tunggal tersebut dapat mengalir ke seluruh desain: mungkin memerlukan stasiun coining tambahan untuk menghilangkan variasi springback, yang meningkatkan jumlah stasiun total, yang memperluas lebar strip, yang mengubah perhitungan pemanfaatan material dan tapak cetakan.
Efek berjenjang inilah yang membedakan solusi perkakas khusus dari pendekatan yang diadaptasi. Info kerataan yang lebih ketat mungkin memerlukan stasiun perataan. Persyaratan penyelesaian permukaan pada satu permukaan dapat menentukan sisipan pembentuk karbida, bukan baja perkakas. Spesifikasi tepi bebas duri mungkin menambahkan stasiun pencukur setelah pengosongan awal. Setiap persyaratan fungsional dipetakan ke keputusan perkakas tertentu - dan keputusan tersebut berlipat ganda.
Logika ekonominya sangat jelas: desain perkakas khusus dan biaya produksi lebih mahal di muka, namun menghasilkan suku cadang yang lebih murah, lebih cepat, dan lebih konsisten setelah beroperasi. Cetakan progresif-yang dirancang khusus untuk geometri, material, dan profil volume Anda adalah aset yang menghasilkan nilai di setiap proses produksi selama bertahun-tahun.
Tantangan teknik sebenarnya bukanlah memutuskan apakah akan menyesuaikan - untuk bagian produksi yang tidak-sepele, itu adalah satu-satunya jalur yang memungkinkan. Tantangannya adalah melakukan proses desain dengan benar, di mana keputusan tata letak strip, pengurutan stasiun, dan simulasi bekerja sama untuk menghasilkan alat yang berfungsi pada uji coba pertama, bukan pada uji coba kelima.
Proses Desain Die Progresif Kustom Langkah demi Langkah
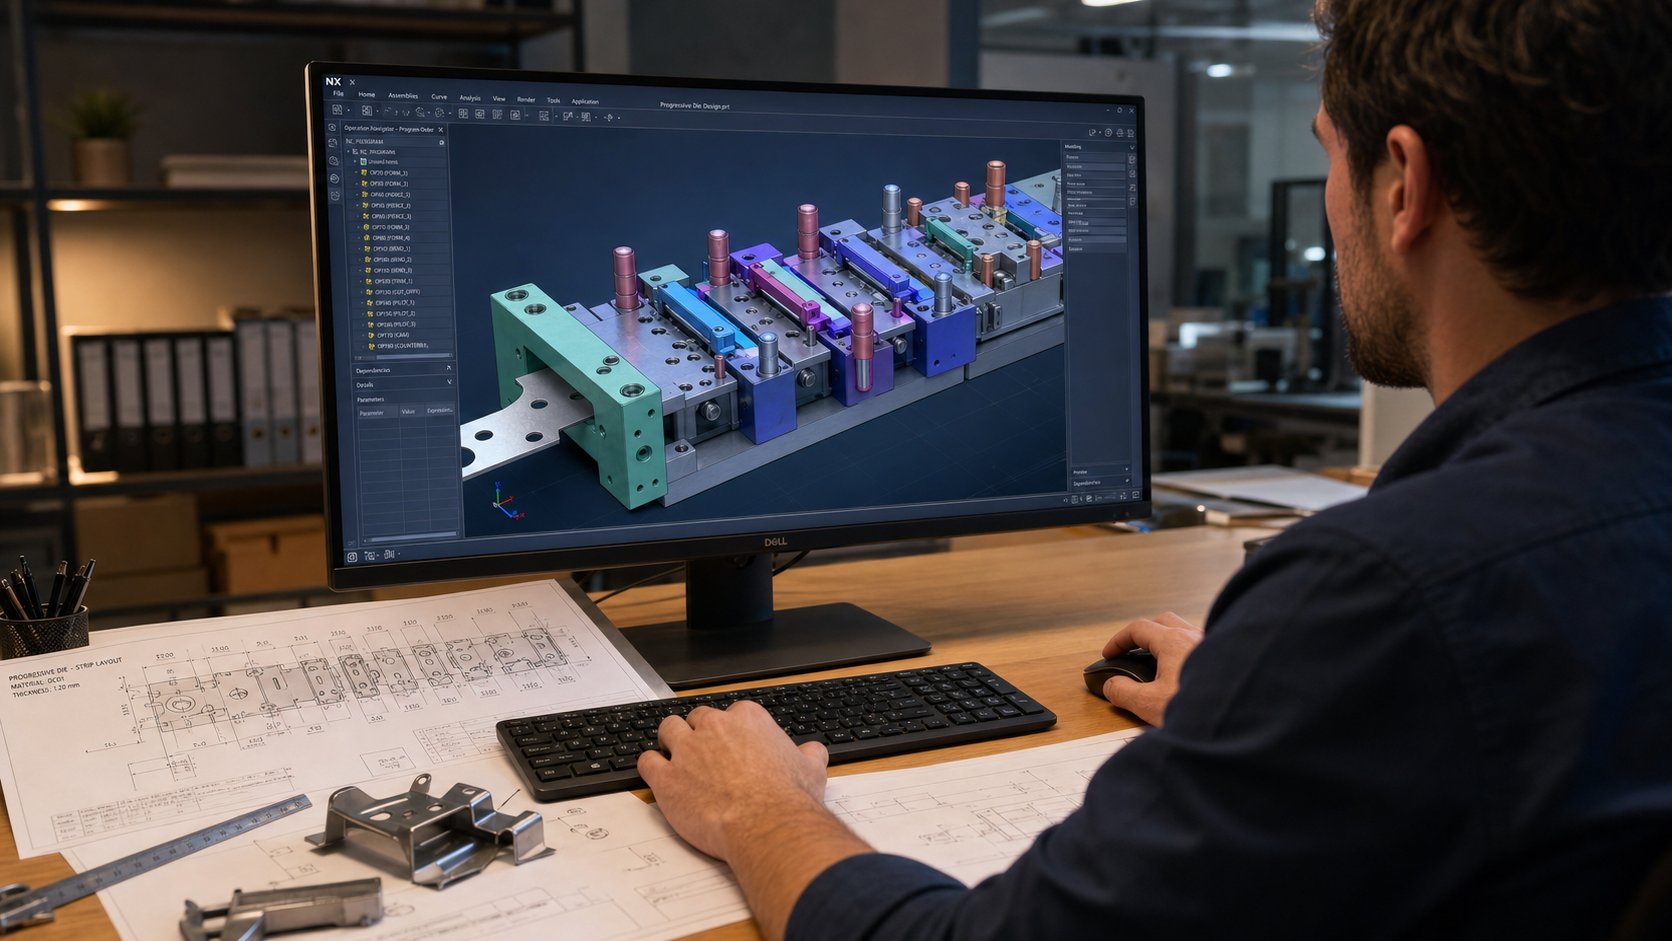
Mendapatkan cetakan progresif mulai dari konsep hingga produksi-peralatan siap pakai bukanlah sebuah lompatan tunggal - ini adalah alur kerja teknik yang diurutkan dengan cermat di mana setiap fase dibuat berdasarkan keputusan yang telah divalidasi dari fase sebelumnya. Melewati satu langkah atau terburu-buru melakukan analisis, masalah akan bertambah di bagian hilir. Sebuah dadu yang memerlukan lima kali percobaan alih-alih satu kali percobaan dapat menunda produksi selama berbulan-bulan dan menambah puluhan ribu biaya yang tidak direncanakan.
Jadi seperti apa sebenarnya proses desain cetakan stempel progresif yang ketat, mulai dari saat cetakan bagian mendarat di meja desainer cetakan hingga ke titik di mana bagian yang menyesuaikan mengalami penurunan kecepatan? Berikut urutan lengkapnya, dipecah menjadi beberapa fase yang memisahkan-perkakas yang dirancang dengan baik dari uji coba-dan-kesalahan yang mahal.
- Bagian cetak analisis dan tinjauan kelayakan
- Umpan balik DFM dan penyempurnaan spesifikasi
- Pengembangan tata letak strip
- Urutan stasiun dan definisi strategi percontohan
- Desain cetakan detail (pemodelan 3D)
- Membentuk simulasi dan prediksi springback
- Pembuatan dan perakitan alat
- Uji coba, pengambilan sampel, dan validasi produksi
Setiap fase memerlukan masukan spesifik dari pelanggan dan menghasilkan hasil yang dapat digunakan pada tahap berikutnya. Mari kita telusuri apa yang terjadi di setiap titik.
Dari Bagian Cetak hingga Pengembangan Tata Letak Strip
Semuanya dimulai dengan bagian mencetak - gambar 2D atau model 3D yang menentukan tampilan komponen akhir. Tapi seorang desainer cetakan tidak hanya membaca dimensi dari cetakan itu. Mereka menganalisisnya melalui lensa sifat mampu bentuk: fitur mana yang dapat dicapai dalam satu pukulan, fitur mana yang memerlukan pembentukan progresif di beberapa stasiun, dan geometri mana yang mungkin mustahil dihasilkan tanpa modifikasi.
Hasil nyata pertama adalah penilaian kelayakan. Perancang cetakan mengevaluasi geometri bagian berdasarkan sifat material dan menandai potensi masalah sejak dini - jari-jari tikungan sempit yang berisiko retak, fitur yang terbentuk terlalu dekat dengan tepi, atau keterangan toleransi yang melebihi kemampuan stempel progresif standar yang dapat diandalkan tanpa operasi sekunder.
Di sinilah umpan balik Design for Manufacturability (DFM) berperan. Penyedia layanan desain perkakas yang berpengalaman tidak hanya menerima cetakan bagian begitu saja. Mereka menolak secara konstruktif: "Jika Anda dapat membuka radius tikungan ini dari 0,5T menjadi 1,0T, kami menghilangkan stasiun dan mengurangi variasi pegas sebesar 40%." Atau: "Memindahkan lubang ini 2 mm lebih jauh dari tepi yang terbentuk memungkinkan kita menembusnya sebelum terbentuk, sehingga meningkatkan akurasi posisi." Saran-saran ini menghemat biaya dan meningkatkan kualitas tanpa mengorbankan fungsi komponen.
Masukan pelanggan yang diperlukan pada tahap ini meliputi:
- Geometri bagian lengkap (model 3D lebih disukai, minimum gambar 2D)
- Spesifikasi bahan (paduan, temper, ketebalan)
- Dimensi dan toleransi geometris (GD&T)
- Volume tahunan dan ekspektasi umur produksi
- Persyaratan penyelesaian permukaan dan standar kosmetik
- Setiap operasi sekunder yang direncanakan di bagian hilir (pelapisan, perlakuan panas, perakitan)
Setelah kelayakan dikonfirmasi dan revisi DFM disepakati, perancang cetakan mengembangkan tata letak strip. Ini adalah cetak biru yang menjelaskan segalanya: bagaimana bagian tersebut berorientasi pada strip, di mana jembatan skrap menahan pembawa, bagaimana material mengalir melalui setiap stasiun, dan di mana pemutusan terjadi. Tata letak strip untuk cetakan stempel progresif pada dasarnya adalahtata letak proses- ini tidak hanya mendefinisikan urutan pembentukan, tetapi juga bagaimana potongan dibuang, bagaimana bagian tersebut dibawa melalui alat, dan bagaimana bagian tersebut dikeluarkan pada akhirnya.
Perkembangan tata letak strip juga menentukan pemanfaatan material. Perancang cetakan yang terampil sering kali dapat meningkatkan hasil dengan menyesuaikan rotasi bagian, orientasi sarang, atau konfigurasi pembawa - mengubah pemanfaatan yang mungkin 60% menjadi 72% atau lebih tinggi. Dalam jangka waktu satu juta-bagian setiap tahunnya, perbedaan tersebut berarti penghematan material yang diukur dalam ribuan dolar.
Strategi Urutan Stasiun dan Pendaftaran Percontohan
Dengan tata letak jalur yang ditentukan, keputusan penting berikutnya adalah pengurutan stasiun - yang menentukan operasi mana yang terjadi pada posisi mana di sepanjang perkembangan jalur. Hal ini tidak sembarangan. Urutan operasi secara langsung mempengaruhi toleransi yang dapat dicapai, perilaku material, dan umur panjang cetakan.
Beberapa prinsip panduan membentuk keputusan pengurutan dalam cetakan stempel progresif:
- Menusuk sebelum dibentuk:Lubang dan fitur internal biasanya dilubangi saat strip masih rata. Mencoba menusuk setelah pembengkokan menimbulkan kesalahan posisi karena material telah bergerak dan mengalami tekanan yang tidak merata.
- Membentuk dari yang sederhana hingga yang kompleks:Tikungan dangkal mendahului penarikan yang dalam. Bentuk parsial mendahului geometri akhir. Pendekatan bertahap ini mendistribusikan ketegangan secara bertahap dan mencegah robekan atau penipisan yang berlebihan.
- Dimensi kritis yang terkait dengan stasiun akhir:Fitur dengan toleransi paling ketat sering kali dibentuk atau dibuat selambat mungkin dalam perkembangannya, sehingga meminimalkan jumlah operasi berikutnya yang dapat menimbulkan distorsi.
- Stasiun menganggur untuk integritas struktural:Beberapa posisi tidak melakukan pekerjaan apa pun - posisi tersebut hanya menyediakan ruang fisik antar stasiun yang memerlukan bagian cetakan yang besar dan berat atau mengakomodasi pergerakan strip di antara perubahan ketinggian.
Strategi pendaftaran percontohan berjalan paralel dengan keputusan pengurutan. Pin pilot adalah mekanisme yang memperbaiki kesalahan-arah umpan di antara pukulan, memastikan bahwa strip diposisikan secara akurat di setiap stasiun. Perancang cetakan menentukan di mana lubang pilot ditembus (biasanya di stasiun pertama), berapa banyak pilot yang terlibat di setiap stasiun berikutnya, dan apakah pilot merujuk pada jalur pembawa atau fitur di dalam bagian itu sendiri.
Mengatur waktu pilot dengan benar sangat penting selama pengaturan cetakan. Fungsi pelepas-pilot pada pengumpan koil harus diatur waktunya sehingga hidung peluru pilot memasuki strip sebelum roller pengumpan melepaskan penjepitnya - tetapi diameter pilot penuh tidak akan aktif sampai setelah pelepasan. Waktu yang salah menyebabkansalah umpan, lubang pilot memanjang, dan lokasi bagian yang buruk. Detail penyiapan ini dirancang pada alat sejak awal - diameter lubang pilot, geometri hidung pilot, dan jarak antara pilot dan lubang semuanya memengaruhi seberapa mudah alat tersebut selama produksi.
Simulasi, Prototyping, dan Validasi Produksi
Sebelum baja dipotong untuk pembuatan cetakan sebenarnya, layanan desain cetakan modern mengandalkan simulasi pembentukan untuk memvalidasi seluruh rangkaian secara virtual. Alat - perangkat lunak berbasis FEA-sepertiLogopress ProgSimberjalan pada teknologi simulasi tambahan - memungkinkan perancang cetakan untuk memodelkan operasi pembentukan setiap stasiun, memprediksi penipisan material, mengidentifikasi area rawan kerutan, dan menghitung pegas sebelum alat fisik ada.
Simulasi menjawab pertanyaan-pertanyaan yang biasanya memerlukan uji coba fisik yang mahal: Akankah kedalaman gambar ini menyebabkan perpecahan pada radius sudut? Berapa pegas kembali bagian tersebut setelah stasiun pembengkokan, dan berapa sudut pembengkokan yang dikompensasi? Apakah material mengalir secara merata pada bagian yang dibentuk, atau akankah salah satu sisinya menjadi terlalu tipis?
Untuk proyek desain cetakan stempel progresif yang kompleks, simulasi dapat mengurangi iterasi uji coba dari lima atau enam menjadi satu atau dua - menghemat waktu kalender berminggu-minggu dan biaya pengerjaan ulang perkakas yang signifikan. Ini berfungsi sebagai uji coba virtual, memungkinkan para insinyur memvalidasi proses sebelum desain cetakan diselesaikan.
Setelah simulasi selesai dan dadu dibuat, uji coba fisik dimulai. Cetakan dipasang pada mesin press target (atau mesin uji coba dengan spesifikasi yang setara), stok koil dimasukkan, dan bagian awal diproduksi. Insinyur mengukur dimensi kritis terhadap cetakan bagian, memeriksa:
- Kesesuaian dimensi dengan keterangan GD&T
- Tinggi duri dan kondisi tepinya
- Kualitas dan penandaan permukaan
- Penyimpangan springback dari nominal
- Hapus konsistensi umpan dan keterlibatan pilot
Penyesuaian selama uji coba adalah normal - menggeser stasiun pembentuk, mengubah sudut tikungan, menyesuaikan jarak bebas cetakan. Perbedaan antara dadu-yang disimulasikan dengan baik dan dadu yang dirancang tanpa simulasi adalah besarnya penyesuaian tersebut: perubahan kecil versus pengerjaan ulang yang mendasar.
Validasi produksi mengikuti uji coba yang berhasil. Hal ini berarti menjalankan kecepatan produksi dalam jangka waktu lama, mengukur kemampuan proses statistik (Cpk), dan memastikan cetakan tetap menjaga kesesuaian dalam siklus berkelanjutan. Hanya setelah alat tersebut menunjukkan keluaran yang stabil, barulah alat tersebut berpindah dari status pengembangan ke status produksi.
Keseluruhan alur kerja - mulai dari analisis pencetakan bagian hingga validasi produksi - biasanya memerlukan waktu 8 hingga 20 minggu bergantung pada kompleksitas. Namun variabel sebenarnya bukanlah waktu. Ini adalah kualitas keputusan teknik yang dibuat selama tata letak jalur dan pengurutan stasiun. Pilihan-fase awal tersebut mengunci batas atas kinerja dadu. Segala sesuatu di hilir - simulasi, pembangunan, uji coba - hanya mengungkapkan apakah keputusan dasar tersebut tepat.
Pemilihan material adalah salah satu faktor paling kuat yang mempengaruhi keputusan awal tersebut. Geometri bagian yang sama yang dicap pada baja ringan versus baja tahan karat versus aluminium dapat memerlukan jumlah stasiun yang benar-benar berbeda, material cetakan yang berbeda, dan strategi pembentukan yang berbeda - yang mana proses desain membuat material-spesifik.
Pemilihan Material dan Dampaknya terhadap Desain Die
Cetakan progresif yang dirancang untuk baja karbon tidak akan bertahan seminggu jika dijalankan dengan baja tahan karat - dan cetakan yang dioptimalkan untuk aluminium akan menghancurkan komponen tembaga dengan kerusakan pada seratus pukulan pertama. Bahan stempel progresif tidak hanya mengisi garis pada bagian cetakan. Mereka menentukan jumlah stasiun, persyaratan tonase, geometri pukulan, strategi pelumasan, dan pemilihan material cetakan di seluruh alat. Ganti paduannya, dan Anda mendesain ulang cetakannya.
Ini adalah variabel yang membedakan insinyur yang memahami stempel logam progresif dari mereka yang menganggap pemilihan material hanya sekedar renungan. Inilah cara bahan strip yang paling umum membentuk setiap keputusan dalam alat.
Baja dan Baja Tahan Karat dalam Stamping Progresif
Baja-karbon rendah (1008, 1010, 1018) tetap menjadi bahan utama dalam proses stamping progresif baja karbon. Ini memaafkan - kemunduran yang moderat, sifat mampu bentuk yang dapat diprediksi, dan kebutuhan tonase yang relatif rendah. Perancang cetakan dapat mencapai tikungan tajam pada radius 1T tanpa risiko retak, dan pukulan baja perkakas D2 standar menghasilkan masa pakai yang andal dalam ratusan ribu pukulan sebelum diasah ulang.
Baja tahan karat mengubah segalanya. Kelas seperti 301 dan 304 bekerja-mengeras dengan cepat selama pembentukan, yang berarti setiap operasi pembengkokan atau penarikan meningkatkan kekuatan luluh dan ketahanan material terhadap deformasi lebih lanjut. Konsekuensi praktisnya? Suatu geometri yang dapat dicapai di tiga stasiun dengan baja ringan mungkin memerlukan lima atau enam stasiun dalam tahapan pembuatan baja tahan karat - ekstra, penghilang tegangan, atau tahap pembentukan bertahap yang ditambahkan secara khusus untuk mengelola pengerasan kerja tanpa retak.
Stamping progresif baja tahan karat juga memerlukan tonase tekan yang lebih tinggi (biasanya 1,5 hingga 2 kali lipat dari yang dibutuhkan baja ringan untuk geometri setara) dan menyebabkan keausan abrasif yang jauh lebih besar pada permukaan perkakas. Galling - di mana bahan tahan karat mengelas secara mikroskopis untuk melubangi permukaan - merupakan ancaman yang terus-menerus. Perancang die mengatasi hal ini dengan pelapis permukaan (TiN, TiCN, atau AlCrN), permukaan punch yang dipoles, dan pelumas khusus yang dirancang untuk mempertahankan lapisan batas di bawah tekanan ekstrim.
Pertimbangan Tembaga, Kuningan, dan Aluminium
Bahan yang lebih lunak dan ulet seperti paduan tembaga, kuningan, dan aluminium mengatasi masalah ini. Sifat mampu bentuk sangat baik - Anda akan mencapai jari-jari tikungan yang lebih rapat dengan stasiun yang lebih sedikit. Aplikasi stempel progresif tembaga mungkin mengkonsolidasikan operasi tahan karat yang akan tersebar di beberapa tahap. Lebih sedikit stasiun berarti cetakan yang lebih pendek dan lebih murah.
Namun keuletan menimbulkan mode kegagalannya sendiri. Tembaga dan kuningan cenderung menempel pada permukaan perkakas, menghasilkan gerinda dan bekas permukaan yang mengganggu fungsi dan kosmetik. Pembentukan duri berlebih pada kuningan sering kali memerlukan tepi pemotongan yang lebih tajam dan interval penajaman ulang yang lebih sering. Pengecapan progresif aluminium menimbulkan kekhawatiran serupa ditambah kecenderungan untuk menggores dan menandai permukaan perkakas yang kasar - desainer cetakan merespons dengan memoles permukaan pembentuk hingga mendekati-lapisan cermin dan mengurangi kecepatan pengepresan untuk membatasi penumpukan panas akibat gesekan.
Sifat abrasif bahan strip secara langsung menentukan apakah komponen die menggunakan baja perkakas atau sisipan karbida. Inilah logika keputusannya: baja perkakas seperti D2 atau A2 bekerja dengan baik untuk baja ringan dan kuningan pada volume sedang. Namun untuk baja tahan karat, paduan-kekuatan tinggi, atau aplikasi apa pun yang menargetkan masa pakai cetakan lebih dari 500.000 pukulan, sisipan karbida di stasiun pemotongan dan-keausan tinggi menjadi kebutuhan yang ekonomis. Harga karbida tiga hingga lima kali lebih mahal per sisipan, namun memperpanjang interval penajaman sebanyak lima hingga sepuluh kali lipat - sebuah keuntungan bersih dalam proses produksi yang panjang.
| Bahan | Sifat mampu bentuk | Kisaran Ketebalan Khas | Dampak Keausan Mati | Aplikasi Umum |
|---|---|---|---|---|
| Baja Karbon-Rendah (1008-1018) | Tikungan yang - tinggi, springback sedang | 0,3mm – 3,0mm | Baja perkakas D2 standar - sedang dan memadai | Braket, klip struktural, penguat otomotif |
| Baja Tahan Karat (301, 304, 316) | Pekerjaan sedang - mengeras dengan cepat, diperlukan lebih banyak stasiun | 0,2 mm – 2,5 mm | Resiko kerusakan yang tinggi -, memerlukan pelapis atau karbida | Komponen medis, peralatan makanan,-perangkat keras tahan korosi |
| Tembaga (C110, C102) | Jari-jari sempit - yang sangat tinggi dapat dicapai | 0,1 mm – 2,0 mm | Masalah lengket dan duri rendah-sedang - | Terminal listrik, bar bus, unit pendingin |
| Kuningan (C260, C272) | Tinggi - keuletan luar biasa, mudah dibentuk | 0,1 mm – 2,0 mm | Rendah - tetapi memerlukan tepian yang tajam untuk mengendalikan duri | Konektor, perangkat keras dekoratif, perlengkapan pipa |
| Aluminium (3003, 5052, 6061) | Risiko garukan dan rasa sakit yang sedang-tinggi - | 0,3mm – 3,0mm | Dibutuhkan - perkakas yang dipoles secara moderat dan kecepatan yang lebih rendah | Sirip penukar panas, penutup, bagian struktural ringan |
Perhatikan polanya: material yang lebih keras dan kuat memerlukan lebih banyak tempat pembentukan, tonase lebih tinggi, dan perkakas yang lebih-tahan aus (mahal). Bahan yang lebih lembut mengurangi jumlah stasiun tetapi memerlukan strategi pengelolaan permukaan yang menambah kompleksitasnya sendiri. Tidak ada ujung spektrum yang lebih mudah untuk dicap - ini adalah masalah teknik berbeda yang memerlukan respons desain cetakan berbeda.
Inilah sebabnya mengapa cetakan & stempel progresif yang disesuaikan penting pada tingkat material. Pembuat cetakan yang tidak menyesuaikan persentase jarak bebas, lapisan pelubang, dan jumlah stasiun secara khusus untuk paduan Anda akan meninggalkan kinerja dan masa pakai cetakan. Angka-angka tersebut berubah secara bermakna: jarak bebas cetakan untuk baja ringan biasanya ditetapkan sebesar 5-8% dari ketebalan material per sisi, sementara baja tahan karat membutuhkan 8,5-9,5%, dan aluminium memerlukan jarak bebas yang lebih ketat sekitar 4-6% untuk mengendalikan duri.
Pemilihan material tidak hanya memengaruhi cara cetakan membentuk bagian - tetapi juga menentukan apakah perkakas progresif merupakan metode yang tepat. Ketika geometri bagian melibatkan penarikan dalam yang melebihi apa yang dapat ditampung oleh perkembangan strip-fed, atau ketika ketebalan material melampaui batas praktis penanganan strip-, metode cetakan alternatif ikut digunakan.
Die Progresif vs. Die Transfer vs. Seleksi Die Majemuk
Tidak semua bagian termasuk dalam mesin stempel progresif. Rumah-yang ditarik dalam yang melebihi lebar jalur, braket besar yang tidak dapat mempertahankan integritas pembawa melalui dua belas stasiun, mesin cuci sederhana yang tidak membenarkan perkakas multi-stasiun - masing-masing skenario ini mengarah ke metode cetakan yang berbeda. Memilih yang salah berarti mengeluarkan uang terlalu banyak untuk peralatan, mengatasi masalah kualitas, atau mengabaikan waktu siklus.
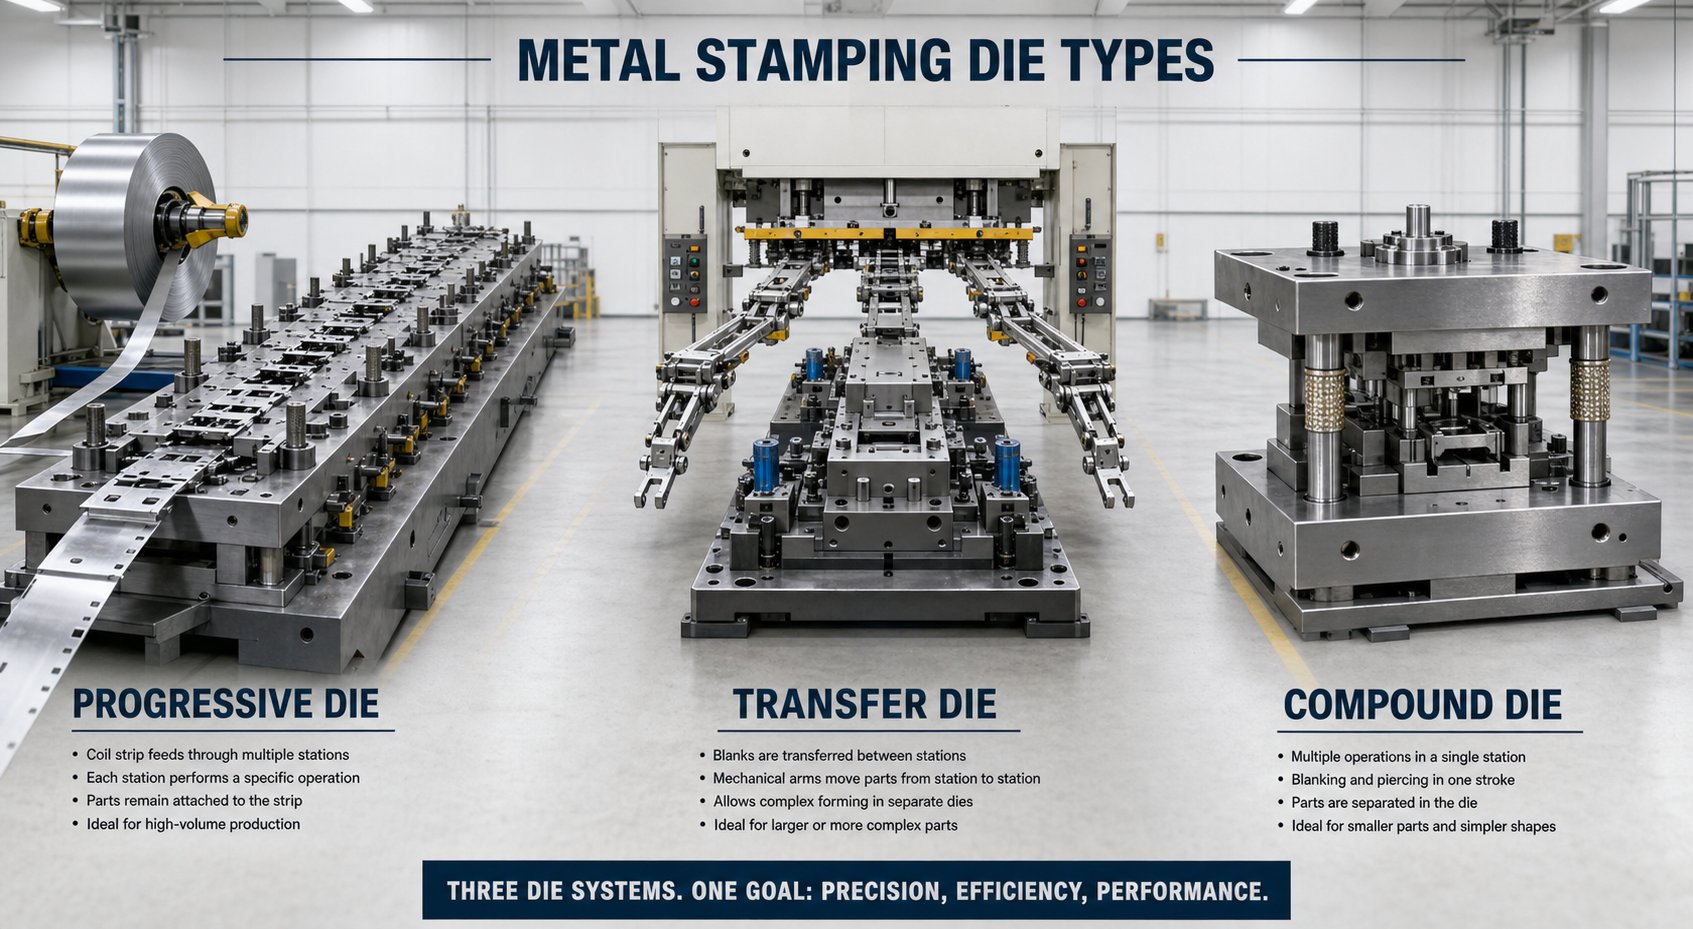
Tiga metode die stamping utama - progresif, transfer, dan gabungan - berbeda dalam cara memindahkan material, cara menangani kompleksitas komponen, dan cara memberikan keuntungan ekonomis. Memahami perbedaan mekanis di antara keduanya adalah hal yang membedakan investasi perkakas yang baik dari ketidakcocokan yang mahal.
Die Progresif vs. Die Transfer vs. Die Majemuk
Setiap metode memecahkan masalah manufaktur yang berbeda:
- Progresif matijaga agar benda kerja tetap menempel pada strip selama seluruh operasi pembentukan. Kumparan bergerak maju dengan nada tetap, dan bagian akhir hanya terpisah pada stasiun terakhir. Pendekatan yang terhubung dengan strip-ini memungkinkan kecepatan siklus tertinggi - operasi stamping logam mati progresif biasanya berjalan 100 hingga 300+ pukulan per menit - tetapi membatasi ukuran komponen sesuai dengan lebar strip praktis (biasanya di bawah 300 mm).
- Pemindahan matipisahkan bagian yang kosong dari strip di stasiun pertama, lalu pindahkan bagian-bagian terpisah di antara stasiun-stasiun berikutnya menggunakan jari mekanis atau gripper yang digerakkan oleh servo{0}}. Karena bagian tersebut-berdiri bebas, perkakas transfer menangani bagian yang lebih besar, gambar yang lebih dalam, dan geometri yang tidak mungkin dibentuk saat ditambatkan ke strip pembawa. Kecepatan siklus lebih rendah (biasanya 15 hingga 40 pukulan per menit) karena gerakan perpindahan mekanis antar stasiun.
- Senyawa matimelakukan beberapa operasi pemotongan - pengosongan, penindikan, dan terkadang pembuatan koin - dalam satu gerakan tekan di satu stasiun. Bagian itu selesai dalam satu pukulan. Metode ini menghasilkan kerataan dan konsentrisitas yang sangat baik antar fitur karena semua operasi terjadi secara bersamaan, namun metode ini tidak dapat melakukan pembengkokan atau pembentukan-tiga dimensi. Ini terbatas pada bagian yang pada dasarnya datar.
Pengorbanan-yang mendasar adalah: cetakan progresif memaksimalkan kecepatan dan meminimalkan penanganan untuk komponen yang lebih kecil dengan fitur yang kompleks. Transfer mati mengorbankan kecepatan demi kebebasan geometris pada bagian yang lebih besar atau lebih dalam. Dies majemuk menawarkan kesederhanaan dan presisi untuk geometri datar pada volume sedang.
Kriteria Seleksi Berdasarkan Persyaratan Bagian
Memilih di antara metode-metode ini bukan merupakan masalah preferensi - melainkan didorong oleh karakteristik bagian yang dapat diukur. Tanyakan pada diri Anda pertanyaan-pertanyaan ini ketika mengevaluasi konfigurasi mesin die stamping mana yang sesuai dengan aplikasi Anda:
- Apa bagian amplopnya?Jika cocok dengan lebar strip 300 mm dan tidak memerlukan penarikan lebih dalam dari yang dapat ditopang material saat disambungkan ke pembawa, perkakas progresif kemungkinan besar akan optimal.
- Berapa volume tahunannya?Dies progresif memberikan biaya per{0}}komponen terendah pada volume di atas 500.000 per tahun karena keunggulan kecepatannya. Cetakan transfer menjadi ekonomis pada 100,000+ unit dengan kompleksitas bagian yang membenarkan perkakas tersebut. Dies majemuk mencapai titik terbaiknya antara 50.000 dan 500.000 unit untuk geometri sederhana.
- Apakah geometri melibatkan penarikan yang dalam?Kedalaman penarikan yang melebihi 1,5 kali diameter bagian biasanya memerlukan blanko bebas dari strip - yang mengarah ke perkakas transfer.
- Berapa anggaran untuk perkakas?Biaya desain dan pembuatan cetakan majemuk jauh lebih murah. Kematian progresif dan kematian transfer keduanya membawa investasi awal yang lebih tinggi, namun kematian progresif diamortisasi lebih cepat berdasarkan volume berkat tingkat stroke yang lebih tinggi.
| Kriteria | Mati Progresif | Pemindahan Mati | Senyawa Mati |
|---|---|---|---|
| Ukuran Bagian Optimal | Kecil hingga sedang (sesuai dengan lebar strip, biasanya di bawah 300 mm) | Sedang hingga besar (tidak dibatasi oleh strip) | Kecil hingga sedang (bagian datar, biasanya di bawah 150 mm) |
| Volume Tahunan Ideal | 500,000+ unit | 100.000 – 2.000.000 unit | 50.000 – 500.000 unit |
| Kompleksitas Geometris | - tinggi beberapa tikungan, tusukan, dan bentuk yang dapat dicapai di banyak stasiun | Kemungkinan penarikan, threading, rib, dan knurl yang sangat tinggi - | Rendah - terbatas pada operasi bidang-datar dan tunggal |
| Biaya Perkakas (Relatif) | Tinggi | Tertinggi (120-150% progresif) | Sedang (70-90% progresif) |
| Kecepatan Siklus | Tercepat (100-300+ SPM) | Sedang (15-40 SPM) | Cepat (80-200 SPM, tetapi operasi tunggal) |
| Pemanfaatan Bahan | Strip pembawa - sedang menjadi potongan | Lebih tinggi - tidak memerlukan jaringan operator | Tingginya - potongan minimal untuk blanko sederhana |
Satu detail yang perlu diperhatikan: cetakan transfer sering kali memberikan pemanfaatan material yang lebih baik daripada perkakas progresif karena cetakan tersebut menghilangkan strip pembawa (jaringan material yang menghubungkan bagian-bagian melalui perkembangan). Penghematan material tersebut dapat mengimbangi kecepatan siklus yang lebih rendah, terutama pada paduan yang lebih tebal atau mahal dimana biaya sisa cukup besar.
Pendekatan hibrida juga ada. Beberapa pengaturan mesin press die stamping menggabungkan bagian depan progresif - yang menangani penindikan dan pembentukan awal sementara bagian tersebut tetap berada pada strip - dengan bagian belakang transfer yang memisahkan bagian kosong dan memindahkannya melalui stasiun pembentukan yang lebih dalam. Hibrida transfer-progresif ini menangkap keunggulan kecepatan di bagian depan sekaligus mengakomodasi tuntutan geometris yang melebihi kemampuan progresif murni di bagian belakang. Metode ini lebih rumit untuk dirancang dan dipelihara, namun untuk geometri bagian kanan, metode ini mewakili yang terbaik dari kedua metode.
Kerangka pemilihan di atas menangani sebagian besar skenario dengan baik. Namun keputusan ini tidak dibuat secara terpisah - keputusan ini ditentukan oleh industri yang dilayani oleh komponen tersebut, dokumentasi kualitas yang diperlukan, dan ekspektasi produksi yang menyertai program OEM versus program purnajual. Tuntutan tingkat-aplikasi tersebut menambah lapisan lain pada strategi perkakas.
Aplikasi Industri dan Mengapa Progresif Dies Excel
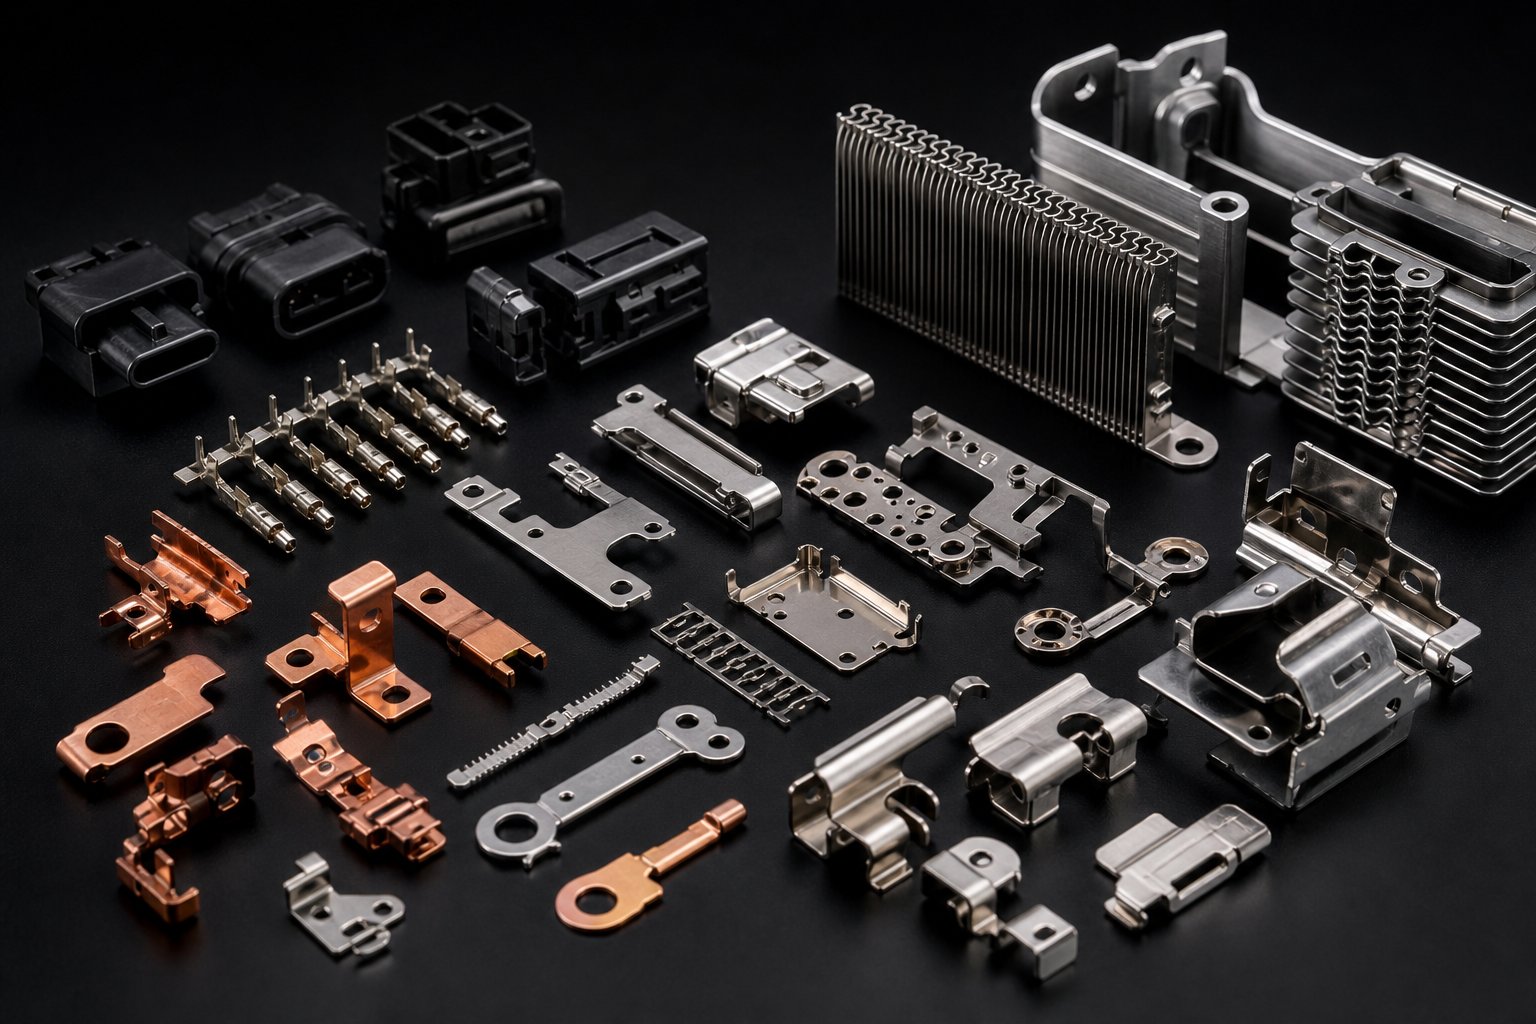
Setiap industri yang menggunakan stempel progresif memiliki alasan lebih dari sekadar "kita memerlukan banyak suku cadang". Tuntutan teknis spesifik - rentang toleransi, kondisi permukaan, persyaratan ketertelusuran, batasan material - tidak hanya menentukan apakah perkakas progresif sesuai, namun juga bagaimana perkakas tersebut harus disesuaikan. Braket untuk rumah blower HVAC dan kontak untuk alat pacu jantung keduanya berasal dari cetakan progresif, namun logika teknik di balik setiap alat sangat berbeda.
Perbedaan itu penting. Saat Anda mengevaluasi apakah stempel logam presisi progresif sesuai dengan aplikasi Anda, pertanyaannya bukan hanya volume - tetapi apakah prosesnya dapat memenuhi persyaratan industri Anda yang tidak dapat dinegosiasikan tanpa operasi sekunder yang memakan keuntungan biaya Anda.
Stamping Komponen Otomotif dan EV
Otomotif tetap menjadi konsumen terbesar stempel volume tinggi secara global, dan alasannya bersifat struktural. Platform kendaraan memerlukan ribuan komponen berstempel - braket, konektor, penguat struktural, rumah sensor, kontak terminal - yang diproduksi dengan volume yang diukur dalam jutaan per tahun dengan toleransi yang tidak dapat diabaikan selama proses produksi yang berlangsung berbulan-bulan.
Dies progresif memenuhi permintaan ini karena memberikan apa yang sebenarnya dibutuhkan oleh OEM otomotif: konsistensi statistik. Tidak cukup hanya mengukur komponen dengan benar selama pemeriksaan sampel. Program stempel progresif OEM memerlukan kemampuan proses yang ditunjukkan (nilai Cpk 1,33 atau lebih tinggi pada karakteristik kritis) yang dipertahankan di seluruh kampanye produksi. Cetakan itu sendiri harus memproduksi bagian-bagian secara konsisten sehingga variasi proses tetap berada dalam batas kendali tanpa batas waktu.
Transisi EV telah mempercepat hal ini lebih jauh. Komponen kontak baterai, konektor bus bar, dan tumpukan laminasi motor semuanya memerlukan stempel logam presisi tinggi dalam tembaga atau paduan khusus, seringkali dengan toleransi yang lebih ketat dibandingkan komponen powertrain tradisional. Konektor modul baterai yang membawa 400V harus mempertahankan gaya kontak dalam jendela sempit - yang berarti cetakan progresif yang membentuk kontak pegas tersebut tidak dapat membiarkan penyimpangan dimensi yang mengubah karakteristik defleksi.
Aplikasi Elektronik, Medis, dan HVAC
Stamping elektronik beroperasi pada ujung spektrum ukuran yang berlawanan. Pikirkan rangka timah dengan jarak pitch di bawah 1 mm, pin konektor yang dibentuk dari bahan strip setipis 0,1 mm, dan kaleng pelindung RF dengan toleransi diukur dalam mikron. Dies progresif untuk elektronik bekerja pada kecepatan tinggi - sering kali 300 hingga 1.200 pukulan per menit - pada material yang sangat tipis di mana akurasi umpan dan registrasi pilot menjadi tantangan teknik yang dominan.
Stamping progresif medis memperkenalkan batasan yang sepenuhnya berbeda. Bagian-bagian itu sendiri mungkin tidak ekstrem secara geometris, namun lingkungan prosesnya ekstrem. Komponen perangkat yang dapat ditanam memerlukan tepian-yang bebas duri (karena bahkan duri mikroskopis pun dapat merusak jaringan), penanganan material yang biokompatibel (tidak ada-kontaminasi silang dari pelumas atau serpihan perkakas), dan sering kali desain perkakas yang kompatibel dengan ruang bersih-yang meminimalkan pembentukan partikulat selama pengecapan. Instrumen bedah yang diproduksi melalui stempel progresif baja tahan karat memerlukan toleransi seketat ±0,0005 inci - kira-kira 12 mikron - untuk memastikan kelancaran fungsi mekanis selama prosedur.
Stamping progresif HVAC mengambil jalur lain. Di sini, tantangan teknisnya bukan pada presisi ekstrem, melainkan pada efisiensi material yang berkelanjutan pada volume yang sangat besar. Sirip penukar panas - yang dicap jutaan kali dari strip aluminium tipis - harus menjaga geometri aliran udara yang konsisten di setiap bagian. Variasi jarak sirip atau sudut kisi-kisi yang bahkan 0,1 mm akan menurunkan kinerja termal di seluruh unit penukar panas. Die progresif untuk aplikasi HVAC memprioritaskan umur alat yang panjang dan variasi stasiun-ke-stasiun yang minimal di seluruh proses produksi yang diukur dalam puluhan juta hit.
Berikut ini bagaimana persyaratan inti setiap industri dipetakan ke kemampuan die progresif tertentu:
- Otomotif/EV:Konsistensi-volume tinggi dengan toleransi ketat → pembentukan multi-stasiun dengan coining untuk stabilitas dimensi, penandaan bagian dalam-untuk ketertelusuran, desain proses yang kompatibel-SPC
- Elektronik:Fitur mikro-dalam material ultra-tipis → perkakas progresif berkecepatan tinggi dengan pilot presisi, bagian pemotongan karbida, dan jarak stasiun pitch dekat
- Alat kesehatan:Tepi-bebas duri dan pemrosesan biokompatibel → tempat pencukuran setelah pengosongan, sisipan pembentuk karbida yang dipoles, sistem pelumasan terkontrol dengan cairan-kelas medis
- AC:Jutaan suku cadang identik dengan geometri aliran udara yang konsisten → baja perkakas-berdaya tahan tinggi, tata letak strip yang dioptimalkan untuk pemanfaatan material maksimum, sistem percontohan yang kuat untuk kontrol strip aluminium tipis
- Luar Angkasa:Toleransi ekstrem (±0,0005 inci) pada paduan ringan → rangkaian pembentukan bertahap, kompensasi pegas tervalidasi FEA, 100% kemampuan inspeksi dalam cetakan
Benang merahnya? Setiap industri tidak hanya memerlukan stempel logam presisi progresif - namun juga memerlukan cetakan yang disesuaikan untuk memberikan karakteristik kinerja spesifik yang paling penting dalam konteks aplikasi tersebut.
Program stempel progresif OEM menambah lapisan kompleksitas yang jarang ditemui oleh proyek perangkat keras purnajual atau komersial. Kontrak OEM biasanya memerlukan kontrak penuhPPAP (Proses Persetujuan Bagian Produksi)dokumentasi - paket 18-elemen yang mencakup hasil dimensi, studi kemampuan proses, rencana pengendalian, dokumentasi FMEA, dan analisis sistem pengukuran. Cetakan itu sendiri harus dirancang untuk memfasilitasi hal ini: stasiun penandaan bagian yang mencap kode lot atau tanda tanggal untuk ketertelusuran, sensor dalam cetakan yang memantau gaya pembentukan untuk pengumpulan data SPC, dan konstruksi modular yang memungkinkan pemeliharaan terukur dan terdokumentasi tanpa mengubah parameter proses yang divalidasi.
Sebaliknya, program purnajual seringkali hanya memerlukan kesesuaian dimensi untuk mencetak. Cetakannya bisa lebih sederhana, dokumentasinya lebih ringan, dan kontrol prosesnya tidak terlalu ketat. Namun bagi teknisi mana pun yang memasok OEM otomotif, medis, atau ruang angkasa Tier 1 atau Tier 2, persyaratan PPAP bukanlah opsional - dan harus dirancang ke dalam perkakas sejak awal, bukan dipasang setelah cetakan dibuat.
Perbedaan antara "membuat bagian yang bagus" dan "membuktikan bahwa Anda selalu bisa membuat bagian yang bagus" adalah titik dimana program stempel volume tinggi berhasil atau gagal. Ya, cetakan tersebut harus menghasilkan suku cadang yang sesuai - tetapi juga harus menghasilkan data, ketertelusuran, dan bukti stabilitas proses yang memenuhi sistem mutu OEM. Persyaratan tersebut kembali ke keputusan awal desain cetakan: berapa banyak sensor, jenis penandaan bagian apa, bagaimana pemeliharaan memengaruhi kualifikasi ulang proses.
Ekspektasi kinerja yang dibangun dalam aplikasi industri ini - kecepatan, presisi, ketertelusuran, masa pakai - tidak dapat dipertahankan. Mereka terkikis setiap kali terjadi kerusakan, kecuali jika alat tersebut dirancang untuk produksi yang berkelanjutan. Hal ini menimbulkan pertanyaan yang pada akhirnya dihadapi oleh setiap teknisi produksi: bagaimana Anda menjaga kinerja die progresif sesuai spesifikasi dalam jutaan siklus tanpa waktu henti yang tidak direncanakan sehingga merusak jadwal pengiriman Anda?
Pemeliharaan Die, Umur Alat, dan Ekonomi Produksi
Dadu progresif tidak gagal sekaligus. Hal ini menurunkan - tepi pukulan yang tumpul sebanyak mikron per seribu pukulan, celah cetakan terbuka seiring dengan keausan permukaan, pegas kehilangan beban awal selama jutaan siklus. Pertanyaannya bukanlah apakah pemeliharaan diperlukan. Masalahnya adalah apakah Anda akan mendeteksi degradasi lebih awal melalui intervensi terencana atau terlambat mengetahuinya melalui bagian yang ditolak dan waktu henti yang tidak direncanakan.
Di sinilah keputusan desain yang dibuat beberapa bulan sebelumnya - pilihan material, konstruksi sisipan, strategi akses - akan memberikan keuntungan atau membuat pusing kepala produksi. Khususnya pada pengecapan logam berkecepatan tinggi, dengan siklus pengepresan 200 banding 1,200+ pukulan per menit, keausan terakumulasi lebih cepat daripada perkiraan sebagian besar insinyur.
Interval Pemeliharaan Die dan Indikator Prediktif
Bagaimana Anda tahu kapan cetakan progresif membutuhkan servis? Anda tidak menunggu kegagalan besar. Sebaliknya, Anda memperhatikan penyimpangan kualitas terukur yang menandakan perkembangan keausan sebelum melewati batas toleransi:
- Peningkatan tinggi duri:Karena pinggiran pemotongan punch tumpul, pemotongan menjadi kurang bersih. Ketinggian duri yang merambat dari 0,05 mm menuju 0,10 mm sering kali merupakan tanda pertama yang dapat diukur bahwa penajaman ulang sudah terlambat.
- Penyimpangan dimensi:Fitur yang terbentuk secara bertahap bergeser ke luar nominal seiring dengan keausan permukaan pembentuk. Grafik SPC yang menunjukkan tren (bukan sebaran acak) menunjukkan penurunan alat secara sistematis.
- Peningkatan kekuatan pengupasan:Pukulan yang sudah usang menciptakan lebih banyak gesekan selama penarikan. Operator mungkin melihat perubahan kecil pada beban tekan sebelum masalah dimensi muncul.
- Tarikan siput:Ketika slug menempel pada permukaan pukulan dan bukannya terlontar dengan bersih, hal ini biasanya menunjukkan degradasi permukaan atauefek vakum diperburuk oleh keausan pukulan.
Pengoperasian stamping yang berpengalaman menetapkan interval penajaman berdasarkan jumlah pukulan, bukan inspeksi visual. Operasi die stamping progresif berkecepatan tinggi yang menggunakan baja tahan karat mungkin menjadwalkan penajaman ulang setiap 150.000 hingga 250.000 pukulan, sedangkan perkakas yang sama yang menggunakan baja ringan dapat memperpanjang interval tersebut hingga 500.000 atau lebih. Kuncinya adalah mengukur interval selama validasi produksi awal dan kemudian melacaknya dengan cermat.
Pemeliharaan terencana berarti cetakan dikeluarkan sesuai jadwal - waktu henti operator dapat diprediksi, penyisipan cadangan dilakukan secara bertahap, dan perencanaan produksi bertanggung jawab atas gangguan tersebut. Pemeliharaan yang tidak terencana berarti ada yang rusak. Perbedaan tersebut sangat mahal: kejadian yang tidak direncanakan biasanya memerlukan biaya tiga hingga lima kali lebih mahal dibandingkan layanan terjadwal jika Anda memperhitungkan barang bekas, perbaikan yang dipercepat, jangka waktu pengiriman yang terlewat, dan gangguan jalur.
Perancang die yang cerdas membangun kemudahan pemeliharaan langsung ke dalam alatnya. Konstruksi sisipan modular memungkinkan bagian yang aus ditukar tanpa menarik seluruh cetakan dari mesin press. Pengikat yang mudah diakses berarti sisipan yang dibaut, bukan komponen yang dapat ditekan dan dikubur di belakang stasiun lain. Pemegang pukulan standar memungkinkan penggantian cepat tanpa penggilingan khusus. Fitur desain ini sedikit lebih mahal di muka, namun menghemat banyak waktu selama masa produksi alat.
Bagaimana Keputusan Desain Die Mempengaruhi Umur Alat dan Biaya Per Bagian
Inilah realitas ekonomi yang sering diabaikan oleh tim pengadaan: cetakan yang lebih murah membutuhkan biaya lebih banyak per bagiannya. Dua penawaran perkakas untuk geometri bagian yang sama - satu seharga $35.000 dengan seluruh perkakas baja, satu lagi seharga $48.000 dengan cetakan stempel karbida progresif yang dilengkapi sisipan di semua stasiun pemotongan - tampak seperti keputusan anggaran sederhana di atas kertas. Namun jika dihitung lebih dari-sejuta masa produksi, maka perekonomian akan terbalik.
Pertimbangkan variabelnya:
- Sisipan karbida vs. baja perkakas:Biaya komponen pemotongan karbida tiga hingga lima kali lebih mahal per sisipan, namun memperpanjang interval penajaman ulang sebanyak lima hingga sepuluh kali lipat. Lebih sedikit kejadian pemeliharaan berarti lebih banyak waktu aktif, lebih sedikit kejadian sisa saat restart, dan biaya tenaga kerja kumulatif yang lebih rendah.
- Pemilihan izin mati:Jarak bebas yang tepat - disesuaikan dengan jenis material dan ketebalan - mengurangi gaya pemotongan pada setiap pukulan. Gaya yang lebih rendah berarti degradasi tepi yang lebih lambat. Cetakan yang dijalankan pada jarak bebas 6% pada baja ringan bertahan jauh lebih lama daripada cetakan yang disetel pada 4%, karena kekencangan yang berlebihan melipatgandakan gesekan dan panas pada ujung tombak.
- Jumlah stasiun dan distribusi keausan:Menyebarkan pekerjaan pembentukan ke lebih banyak stasiun akan mengurangi beban puncak di satu titik mana pun. Tiap stasiun mengalami keausan lebih lambat karena kerja per langkahnya lebih sedikit. Biaya pembuatan die lebih mahal (lebih banyak stasiun berarti lebih banyak komponen), namun masing-masing komponen bertahan lebih lama secara proporsional.
Menjalankan cetakan dengan mesin press berkecepatan tinggi-dengan kecepatan 300+ pukulan per menit akan mempercepat setiap mekanisme keausan. Suhu pukulan meningkat dari siklus gesekan yang berulang. Ekspansi termal secara halus mengubah jarak bebas di-pengoperasian. Getaran strip meningkatkan beban lateral pada pilot dan pemandu. Lapisan pelumasan menjadi tipis pada siklus yang cepat. Sebuah dadu yang bertahan 800.000 pukulan antara servis pada 60 SPM mungkin memerlukan perhatian setiap 400.000 pukulan pada 400 SPM - hubungannya tidak linier, karena gaya dinamis dan efek termal bertambah pada kecepatan yang lebih tinggi.
Stamping berkecepatan tinggi memerlukan perkakas yang dirancang khusus untuk sistem pengoperasian tersebut. Konstruksi-kecepatan mati standar - yang memadai pada 60 hingga 100 SPM - menjadi tanggung jawab ketika ditekan ke-layanan kecepatan tinggi. Sistem pemandu yang diperkuat, pemuatan stasiun yang seimbang, waktu evakuasi sisa yang dioptimalkan, dan stabilisasi pembongkaran muatan yang dinamis semuanya menjadi kebutuhan daripada kemewahan di atas 300 SPM.
Perhitungan total biaya kepemilikan akan terlihat seperti ini:
Biaya per komponen=(biaya cetakan + biaya pemeliharaan seumur hidup + biaya waktu henti yang tidak direncanakan + biaya sisa) / total komponen yang diproduksi selama masa pakai cetakan
Cetakan seharga $48.000 yang menghasilkan 2 juta suku cadang yang sesuai dengan aktivitas pemeliharaan minimal menghasilkan biaya-per{-bagian yang berbeda secara mendasar dibandingkan cetakan seharga $35.000 yang menghasilkan volume yang sama namun memerlukan intervensi pemeliharaan dua kali lipat dan menghasilkan skrap 3% lebih banyak saat memulai ulang. Perbedaan di muka adalah $13.000. Perbedaan seumur hidup dapat melebihi $50.000 dalam penghematan operasional - belum termasuk peningkatan keandalan pengiriman yang dihasilkan dari lebih sedikit pemberhentian yang tidak direncanakan.
Perspektif{0}}biaya total ini mengubah keputusan investasi peralatan. Anda tidak membeli dadu. Anda membeli sistem produksi yang keekonomiannya berlangsung selama bertahun-tahun, bukan berminggu-minggu. Setiap pilihan desain - karbida versus baja perkakas, modular versus monolitik, lima stasiun versus tujuh - menggeser kurva biaya jangka panjang-dengan cara yang tidak pernah dapat dicapai oleh pesanan pembelian awal.
Logika ekonomi yang sama melampaui desain hingga keputusan pengadaan yang lebih luas. Saat Anda memilih mitra untuk cetakan & stempel progresif yang disesuaikan, Anda tidak hanya mengevaluasi kemampuan mereka dalam membuat alat, namun juga pemahaman mereka tentang bagaimana pilihan desain diterjemahkan ke dalam keekonomian produksi selama masa pakai program.
Cara Mencari Mitra Die Progresif Kustom
Anda telah memvalidasi desain, memilih material, menentukan urutan stasiun, dan menghitung total biaya kepemilikan. Setiap keputusan teknis terkunci. Namun, seluruh program masih bisa gagal pada saat ini - jika mitra yang salah membuat alat tersebut. Kesenjangan antara cetakan yang bekerja di atas kertas dan cetakan yang bekerja pada kecepatan dua juta siklus bergantung pada siapa yang memproduksinya, bagaimana mereka berkolaborasi selama desain, dan sistem apa yang mereka bawa ke jalur produksi.
Mencari produsen cetakan progresif tidak sama dengan membeli perangkat keras komoditas. Anda memasuki kemitraan teknis yang mencakup pengembangan berbulan-bulan dan produksi bertahun-tahun. Kriteria evaluasi penting - dan sebagian besar tim pengadaan tidak memberikan bobot yang tepat.
Mengevaluasi Kemampuan Produsen Die Progresif
Bayangkan Anda memilih produsen stamping die untuk program konektor otomotif baru. Tiga pemasok menawarkan harga dan waktu tunggu yang serupa. Bagaimana Anda membedakannya? Harga dan pengiriman adalah taruhannya. Pemisahan sebenarnya berasal dari kedalaman teknis - khususnya, apakah pemasok dapat menangani seluruh cakupan layanan manufaktur alat dan cetakan di bawah satu atap atau bergantung pada subkontraktor untuk langkah-langkah penting.
Inilah yang harus dievaluasi:
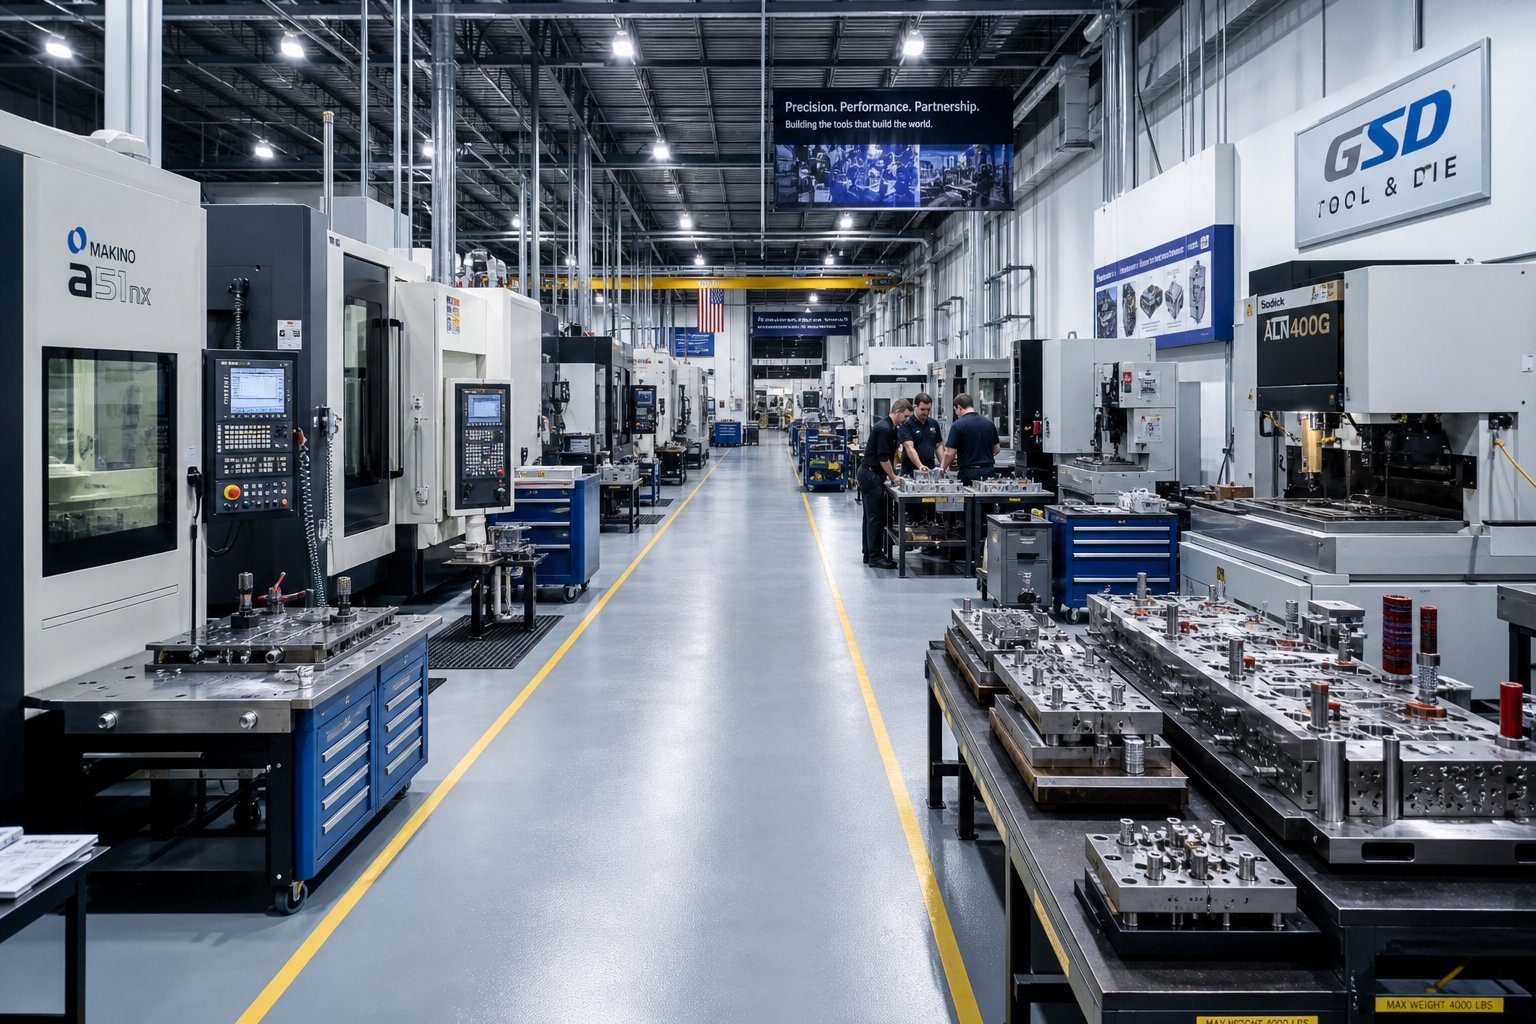
- Kemampuan-desain dan pembuatan die internal:Dapatkah pemasok mengambil bagian Anda dalam mencetak, mengembangkan tata letak strip, merekayasa cetakan penuh, dan mengerjakan semua komponen secara internal? Rantai pasokan yang terfragmentasi - di mana desain dilakukan di satu bengkel, pengerjaan mesin di bengkel lain, dan perakitan di bengkel ketiga - menimbulkan kesenjangan komunikasi dan masalah akuntabilitas yang semakin bertambah selama uji coba.
- Kisaran tonase tekan dan ukuran tempat tidur:Apakah pemasok mengoperasikan mesin press yang sesuai dengan kebutuhan cetakan produksi Anda? Pabrikan dengan kapasitas 30-ton hingga 400 ton di berbagai lini produksi dapat menangani segala hal mulai dari konektor mikro hingga braket struktural tanpa melakukan outsourcing proses produksi.
- Penanganan material untuk paduan tertentu:Pengoperasian baja tembaga, tahan karat, atau{0}}berkekuatan tinggi memerlukan sistem pengumpanan, strategi pelumasan, dan pengelolaan sisa yang berbeda. Tanyakan apakah pemasok memiliki pengalaman yang terdokumentasi dengan spesifikasi material Anda yang sebenarnya - bukan hanya jenis paduannya, namun juga sifat dan ketebalan spesifiknya.
- Sistem mutu (sertifikasi ISO, implementasi SPC):ISO 9001 adalah dasar. Untuk program stamping progresif OEM otomotif, sertifikasi IATF 16949 memberi sinyal bahwa pemasok beroperasi dalam kerangka proses-terkontrol dengan FMEA terdokumentasi, rencana kontrol, dan analisis sistem pengukuran yang sudah tertanam dalam alur kerja mereka.
- Prototipe-ke-skalabilitas produksi:Beberapa toko unggul dalam pembuatan cetakan tetapi kekurangan kapasitas produksi. Yang lain menjalankan-stamping bervolume tinggi tetapi tidak merancang perkakas sendiri-. Mitra yang ideal mencakup - yang mampu melakukan iterasi selama pengembangan dan kemudian melakukan penskalaan secara lancar ke produksi berkelanjutan tanpa menyerahkannya ke fasilitas lain.
- Alat simulasi dan validasi:Simulasi pembentukan berbasis FEA, prediksi springback, dan kemampuan uji coba virtual mengurangi iterasi fisik dan mempercepat waktu-ke-produksi. Pemasok yang berinvestasi pada alat ini biasanya memberikan tingkat keberhasilan-percobaan pertama yang jauh lebih tinggi dibandingkan pemasok yang hanya mengandalkan pengalaman.
- Infrastruktur pemeliharaan:Tanyakan apa yang terjadi setelah dadu divalidasi. Apakah pemasok menawarkan layanan pemeliharaan terjadwal, program penyisipan cadangan, dan kemampuan perbaikan cetakan? Mitra cetakan dan stempel progresif yang menghilang setelah melahirkan membuat Anda terpapar saat perkakas memerlukan servis pada bulan kedelapan belas.
Bobot kriteria ini sesuai dengan profil risiko program Anda. Konektor otomotif-bervolume tinggi yang menjalankan 5 juta suku cadang setiap tahunnya menuntut sistem kualitas yang ketat dan pengalaman material yang telah terbukti. Program braket industri-bervolume lebih rendah mungkin memprioritaskan fleksibilitas waktu tunggu dan biaya. Apa pun yang terjadi, evaluasi harus lebih dari sekadar brosur kemampuan - meminta studi kasus, meminta referensi mengenai materi spesifik dan rentang toleransi Anda, dan jika memungkinkan, mengunjungi fasilitas untuk mengamati proses pembuatan cetakan dan uji coba secara langsung.
Seperti Apa Desain Kolaboratif-untuk-Alur Kerja Produksi
Layanan die stamping progresif terbaik tidak dimulai dengan pesanan pembelian. Mereka memulai dengan percakapan - biasanya berupa tinjauan desain di mana teknisi pemasok duduk bersama tim produk Anda dan membedah bagian cetakan bersama-sama. Kolaborasi awal ini menentukan arah keseluruhan program.
Berikut tampilan{0}}interaksi yang terstruktur dengan baik mulai dari kontak pertama hingga tahap produksi:
- Tinjauan bagian awal dan penilaian kelayakan:Pemasok mengevaluasi geometri bagian Anda, spesifikasi material, toleransi, dan persyaratan volume. Mereka mengidentifikasi potensi tantangan pembentukan, menandai fitur yang mungkin memerlukan penyesuaian DFM, dan memastikan bahwa alat progresif adalah metode yang tepat untuk aplikasi Anda.
- Umpan balik DFM dan optimalisasi desain:Insinyur mengusulkan modifikasi yang meningkatkan kemampuan manufaktur tanpa mengorbankan fungsi - radius tikungan yang lebih lebar, penyesuaian posisi lubang relatif terhadap fitur yang dibentuk, atau alternatif kualitas material yang mengurangi kebutuhan tonase. Langkah ini sering kali menghilangkan satu hingga tiga stasiun dari cetakan, sehingga secara langsung mengurangi biaya perkakas.
- Persetujuan tata letak strip:Pemasok menyajikan tata letak jalur yang diusulkan yang menunjukkan orientasi bagian, desain pengangkut, jembatan bekas, urutan stasiun, dan persentase pemanfaatan material. Anda menyetujuinya sebelum desain die yang mendetail dimulai - ini adalah satu-satunya penandatanganan paling penting-dalam program karena segala hal di bagian hilir bergantung padanya.
- Rinci desain cetakan dan garis waktu perkakas:Dengan tata letak strip terkunci, desain cetakan 3D dilanjutkan melalui pemodelan, spesifikasi komponen, dan analisis tumpukan toleransi. Pemasok menyediakan garis waktu pembuatan dengan tonggak pencapaian penyelesaian desain, pemesinan komponen, perakitan, dan kesiapan uji coba.
- Uji coba dan pengiriman sampel:Dadu yang sudah selesai dimasukkan ke dalam cetakan untuk uji coba awal. Bagian-pertama diukur berdasarkan cetakan Anda, dan pemasok mengirimkan sampel dengan laporan dimensi. Penyesuaian kecil - shimming, penyesuaian jarak bebas, koreksi overbend - normal pada tahap ini.
- Penyelesaian PPAP:Untuk program OEM, pemasok menyelesaikan seluruhnyaProses Persetujuan Bagian Produksipaket dokumentasi - hasil dimensi, studi kemampuan, rencana pengendalian, diagram alur proses, FMEA, dan Surat Perintah Pengajuan Suku Cadang. Validasi formal ini memastikan bahwa proses produksi stabil dan mampu dilakukan sebelum peningkatan volume dimulai.
- Peningkatan produksi dan dukungan berkelanjutan:Dengan disetujuinya PPAP, produksi akan mencapai tingkat penuh. Pemasok memantau kinerja proses melalui SPC, menjadwalkan pemeliharaan preventif pada interval yang divalidasi, dan memelihara saluran komunikasi untuk perubahan teknis atau penyesuaian volume.
Urutan ini biasanya berlangsung selama 10 hingga 20 minggu, bergantung pada kompleksitas cetakan. Variabel penting bukanlah waktu kalender, melainkan seberapa baik-kolaborasi fase awal (langkah 1 hingga 3) dalam mengidentifikasi dan menyelesaikan masalah sebelum baja dipotong. Pemasok yang terburu-buru melewati umpan balik DFM untuk mempercepat tenggat waktu biasanya membayarnya dalam siklus uji coba yang diperpanjang dan pengerjaan ulang.
Untuk insinyur produksi yang mengevaluasi layanan stamping logam mati progresif,YICHENmewakili jenis mitra-ke-end yang dibutuhkan alur kerja ini - yang menawarkan kemampuan terintegrasi mulai dari kolaborasi desain hingga produksi-volume tinggi, dengan fokus khusus pada efisiensi pembentukan multi-stasiun dan produksi massal yang dapat diskalakan. Pendekatan mereka mencerminkan seperti apa layanan manufaktur alat dan cetakan yang efektif: satu sumber yang menangani pengembangan tata letak strip, pembuatan cetakan, uji coba, dan dukungan produksi berkelanjutan tanpa serah terima antar bengkel yang tidak terhubung.
Terlepas dari pemasok mana yang akhirnya Anda pilih, terapkan satu prinsip secara konsisten: evaluasi mereka berdasarkan prosesnya, bukan hanya penawarannya. Mitra cetakan progresif yang memandu Anda melalui metodologi desainnya, menunjukkan pendekatan validasi simulasinya, dan menjelaskan cara mereka menangani perencanaan pemeliharaan sepanjang masa produksi cetakan menunjukkan kedalaman teknik yang berarti lebih sedikit kejutan di lantai produksi Anda. Penawaran termurah jarang menghasilkan suku cadang termurah - dan dalam cetakan & stempel progresif yang disesuaikan, ketelitian teknik mitra selama pengembangan menentukan apakah alat tersebut berfungsi sesuai spesifikasi selama bertahun-tahun atau memerlukan intervensi mahal dalam beberapa bulan.
Pertanyaan Yang Sering Diajukan Tentang Die & Stamping Progresif yang Disesuaikan
1. Apa yang dimaksud dengan dadu progresif dan bagaimana cara kerjanya?
Cetakan progresif adalah alat pembentuk logam presisi yang mana lembaran logam-yang diumpankan melalui beberapa stasiun pada jarak nada tetap pada setiap gerakan tekan. Setiap stasiun melakukan operasi tertentu seperti penindikan, pengosongan, pembengkokan, atau pembentukan. Strip itu sendiri bertindak sebagai mekanisme pengangkutan, dengan pin pilot menjaga akurasi registrasi dalam seperseribu inci. Setelah strip terisi penuh, bagian yang sudah jadi akan turun pada setiap langkah, sehingga memungkinkan kecepatan produksi 25 hingga lebih dari 1.200 langkah per menit tergantung pada aplikasinya.
2. Berapa lama waktu yang dibutuhkan untuk merancang dan membuat cetakan progresif khusus?
Alur kerja penuh mulai dari analisis pencetakan sebagian hingga validasi produksi biasanya berlangsung selama 8 hingga 20 minggu, bergantung pada kompleksitasnya. Hal ini mencakup tinjauan kelayakan, umpan balik DFM, pengembangan tata letak strip, pengurutan stasiun, desain cetakan 3D, simulasi pembentukan, pembuatan alat, uji coba, dan penyelesaian PPAP. Variabel waktu kritis bukanlah durasi kalender namun kualitas teknik selama tahap awal. Pemasok seperti YICHEN yang mengintegrasikan kolaborasi desain dengan kemampuan pembangunan internal dapat mempersingkat jadwal dengan menghilangkan serah terima antar toko yang tidak terhubung.
3. Kapan saya harus memilih dadu progresif dibandingkan dadu transfer atau dadu majemuk?
Dies progresif optimal bila komponen Anda sesuai dengan lebar lajur 300 mm, volume tahunan melebihi 500.000 unit, dan geometri melibatkan banyak lengkungan dan fitur bentukan tanpa tarikan dalam yang melebihi 1,5 kali diameter komponen. Cetakan transfer cocok untuk bagian yang lebih besar yang memerlukan penarikan dalam pada volume sedang sebanyak 100.000 unit atau lebih. Cetakan majemuk berfungsi paling baik untuk komponen bidang datar-tunggal dengan volume antara 50.000 dan 500.000 unit dengan anggaran perkakas terbatas. Ukuran komponen, volume, kompleksitas geometrik, dan anggaran secara kolektif menentukan keputusan.
4. Bagaimana pemilihan material mempengaruhi desain dan biaya cetakan progresif?
Pemilihan material secara mendasar mengubah jumlah stasiun, kebutuhan tonase, dan material komponen cetakan. Pekerjaan baja tahan karat-mengeras dengan cepat, seringkali memerlukan penempatan 1,5 hingga 2 kali lebih banyak dibandingkan baja ringan untuk geometri yang setara, ditambah perkakas berlapis atau karbida untuk mengatasi kerusakan. Aluminium dan tembaga memungkinkan lebih sedikit stasiun tetapi memerlukan permukaan pembentuk yang dipoles dan kontrol kecepatan yang cermat untuk mencegah penandaan permukaan. Persentase kelonggaran cetakan juga berubah berdasarkan material: 5-8% untuk baja ringan, 8,5-9,5% untuk baja tahan karat, dan 4-6% untuk aluminium. Setiap paduan menciptakan masalah teknis berbeda yang memerlukan solusi perkakas khusus.
5. Apa yang harus saya perhatikan ketika mengevaluasi produsen cetakan progresif?
Prioritaskan pemasok yang memiliki-kemampuan merancang dan membangun cetakan sendiri, tonase tekan yang sesuai dengan kebutuhan produksi Anda, pengalaman yang terdokumentasi dengan material dan ketebalan spesifik Anda, sertifikasi ISO atau IATF dengan penerapan SPC, dan prototipe-hingga-skalabilitas produksi. Evaluasi juga alat simulasi, infrastruktur pemeliharaan, dan kesediaan untuk berkolaborasi selama umpan balik DFM. Produsen cetakan progresif seperti YICHEN yang menawarkan layanan menyeluruh mulai dari pengembangan tata letak strip hingga produksi bervolume tinggi yang berkelanjutan menghilangkan kesenjangan komunikasi dan masalah akuntabilitas yang muncul ketika desain, permesinan, dan produksi terfragmentasi di beberapa bengkel.


