


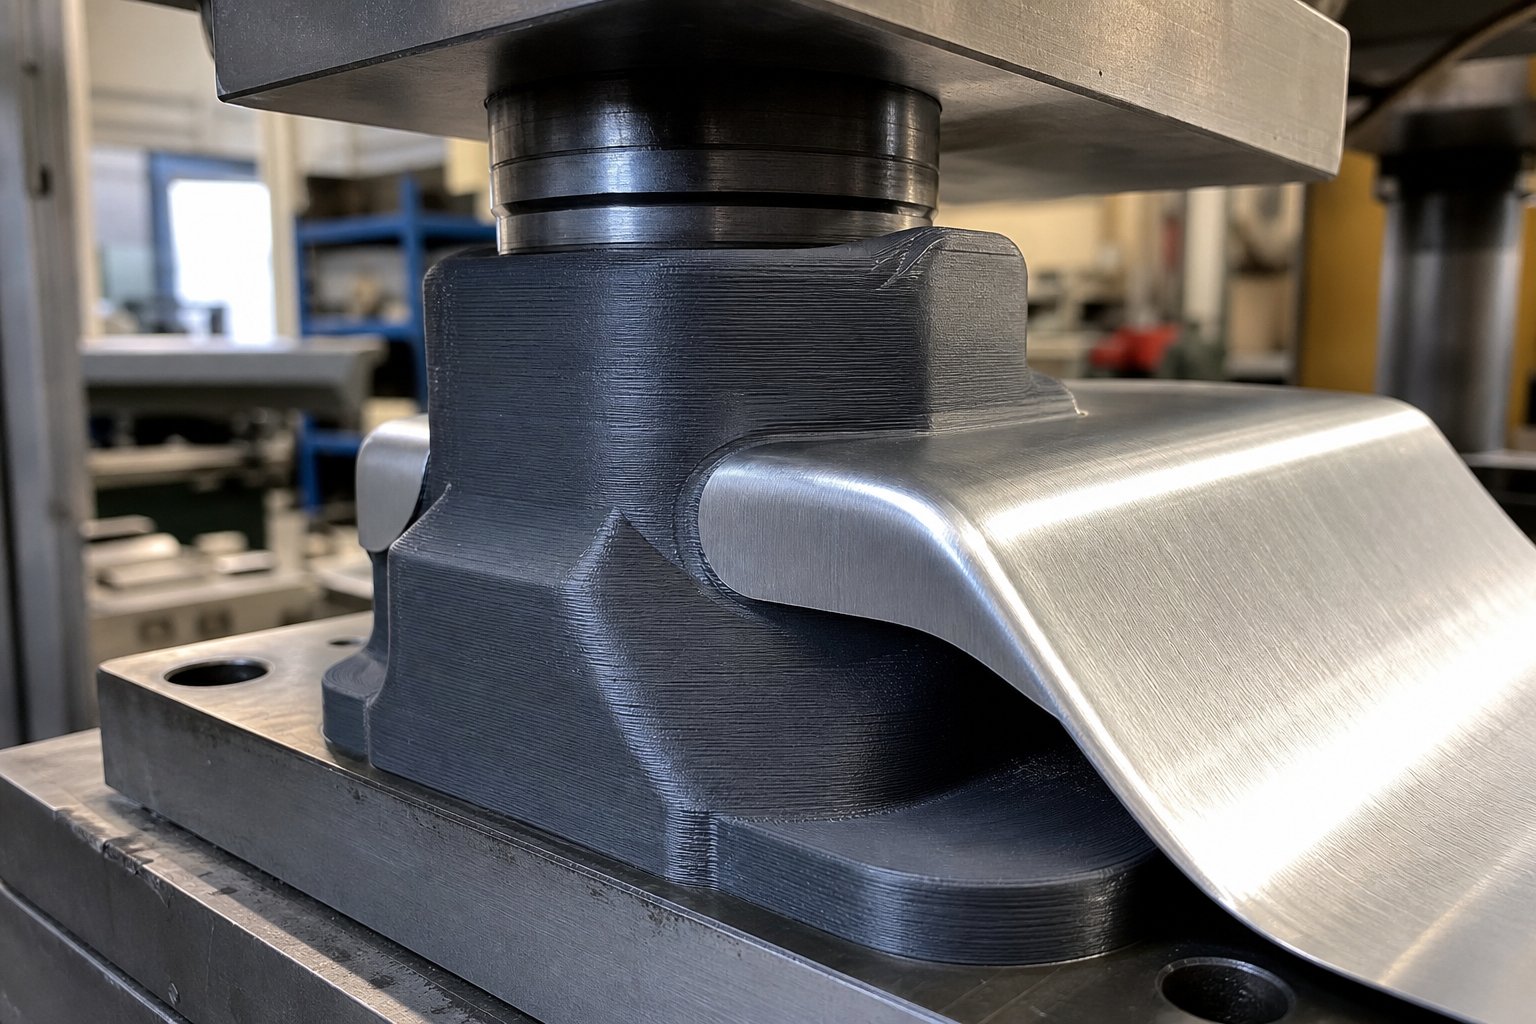
Dies Stamping Cetak 3D Dijelaskan
Bayangkan membutuhkan alat pembentuk khusus untuk bagian lembaran logam, namun harga untuk cetakan baja yang dibuat dengan mesin CNC-adalah waktu pengerjaan yang bernilai ribuan dolar dan berminggu-minggu. Untuk prototipe yang terdiri dari 20 bagian, perhitungan tersebut jarang berhasil. Di sinilah tepatnya cetakan stempel cetakan 3D cocok.
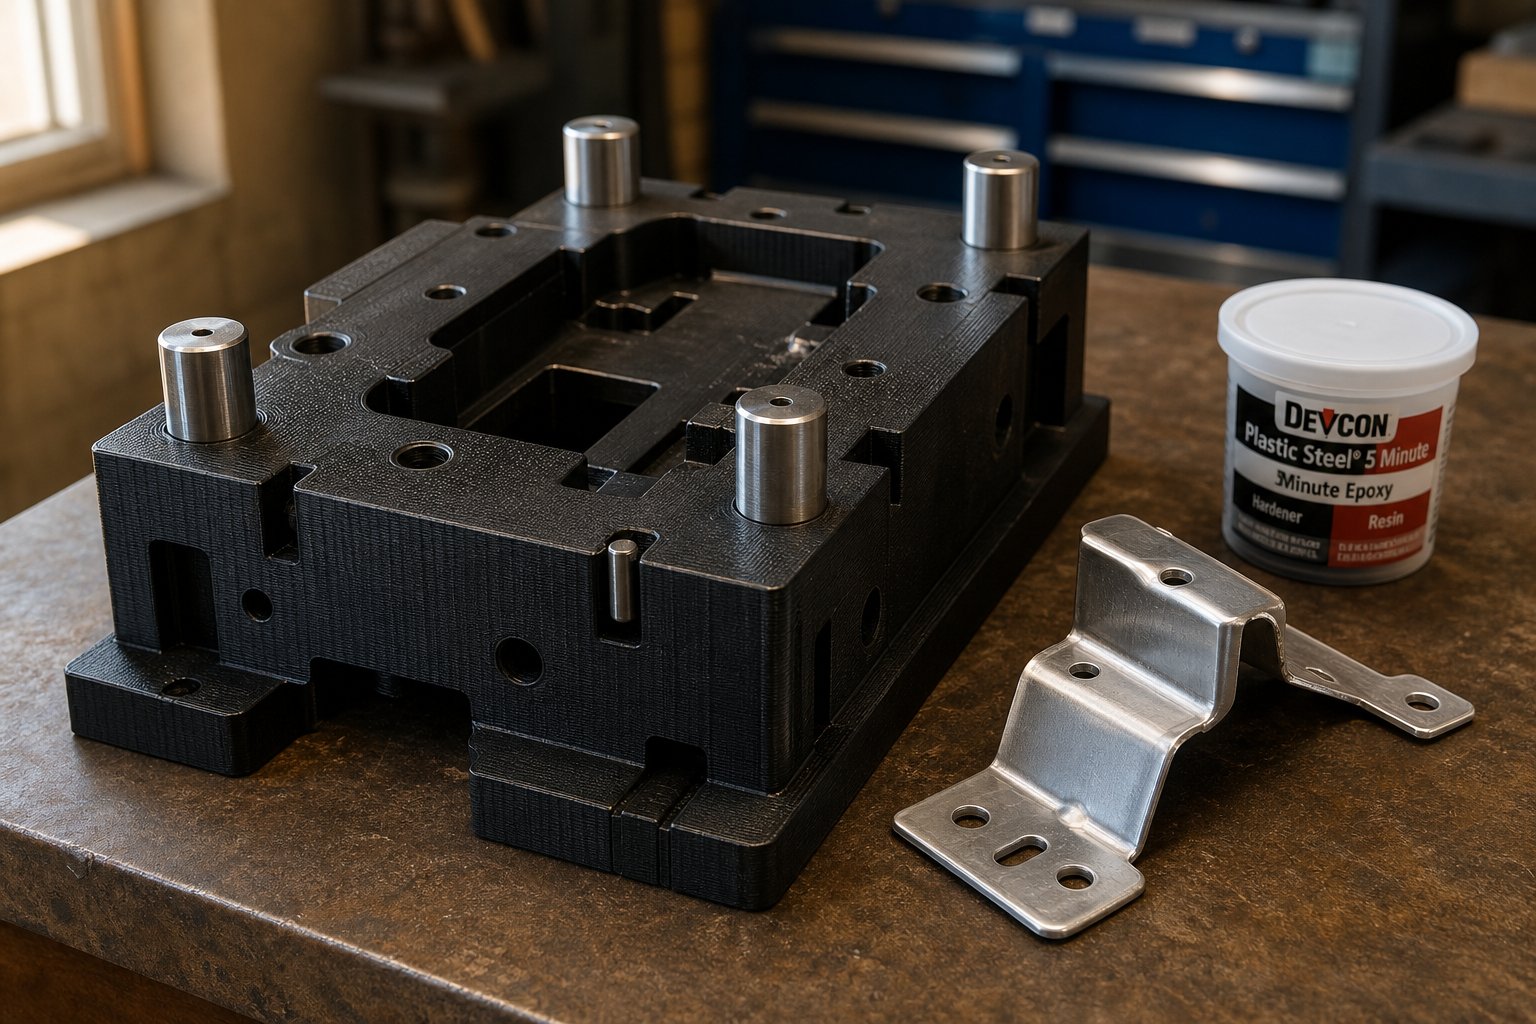
Cetakan stempel cetakan 3D adalah aditif-komponen perkakas yang diproduksi - pelubang, balok cetakan, atau perkakas bentuk - yang digunakan untuk membentuk lembaran logam melalui gaya tekan, diproduksi melalui fabrikasi lapis-demi{-lapisan, bukan pemesinan baja perkakas CNC tradisional.
Peralatan ini tidak akan menggantikan cetakan baja yang diperkeras pada lini produksi 500.000-bagian. Namun untuk pembuatan prototipe, validasi desain, dan jangka pendek, hal ini menghilangkan hambatan biaya dan waktu tunggu yang membuat operasi tetap terkunci di balik investasi minimum yang tinggi. Penelitian ke dalamPerkakas berbasis FDM-untuk pembentukan lembaran logammengonfirmasi bahwa alat pembentuk yang diproduksi dengan bahan tambahan menawarkan keunggulan biaya yang signifikan untuk produksi-satu bagian dan-dalam jumlah kecil dibandingkan dengan metode pengerjaan logam konvensional.
Apa itu Stamping Dies Cetak 3D
Pada intinya, ini adalah komponen cetakan fungsional yang dicetak dari plastik rekayasa, resin, atau logam sinter. Mereka dipasang di mesin press hidrolik atau press punjung seperti perkakas konvensional. Perbedaannya terletak pada metode fabrikasi: alih-alih menghilangkan material dari billet baja, Anda membuat geometri die lapis demi lapis dari file CAD. Ini membuatCetakan 3D untuk pembuatan prototipe dengan cepatuntuk mengulangi dan murah untuk mengganti ketika desain berubah.
Siapa yang Mendapat Manfaat Dari Perkakas Cetak
Basis pengguna mencakup berbagai macam:
- Desainer produk memvalidasi geometri lembaran logam yang terbentuk sebelum melakukan perkakas produksi
- Membuat prototipe tim yang memerlukan komponen logam fungsional dalam jangka waktu yang diukur dalam hitungan hari, bukan bulan
- Produsen-bervolume rendah yang memproduksi 10 hingga 500 suku cadang dan biaya perkakas tradisional tidak pernah diamortisasi
- Penghobi dan toko kecil yang menjalankan mesin press hidrolik atau punjung untuk braket khusus, penutup, dan komponen cetakan
Panduan ini mencakup cetakan stempel cetak 3D untuk lembaran logam di setiap teknologi pencetakan utama dan kelas material. Ini adalah teknologi-agnostik - tidak ada satu pun merek printer atau pemasok bahan yang mendapat perlakuan istimewa. Anda akan menemukan liputan jujur mengenai kemampuan dan keterbatasan, termasuk alternatif cetakan stamping volume rendah yang masuk akal dan skenario kegagalannya.
Pertanyaan sebenarnya bukanlah apakah cetakan cetakan berfungsi. Pendekatan teknologi, material, dan desain mana yang cocok dengan persyaratan pembentukan spesifik Anda - dan itu dimulai dengan memahami proses pencetakan itu sendiri.
Memilih Teknologi Cetak 3D yang Tepat untuk Dies
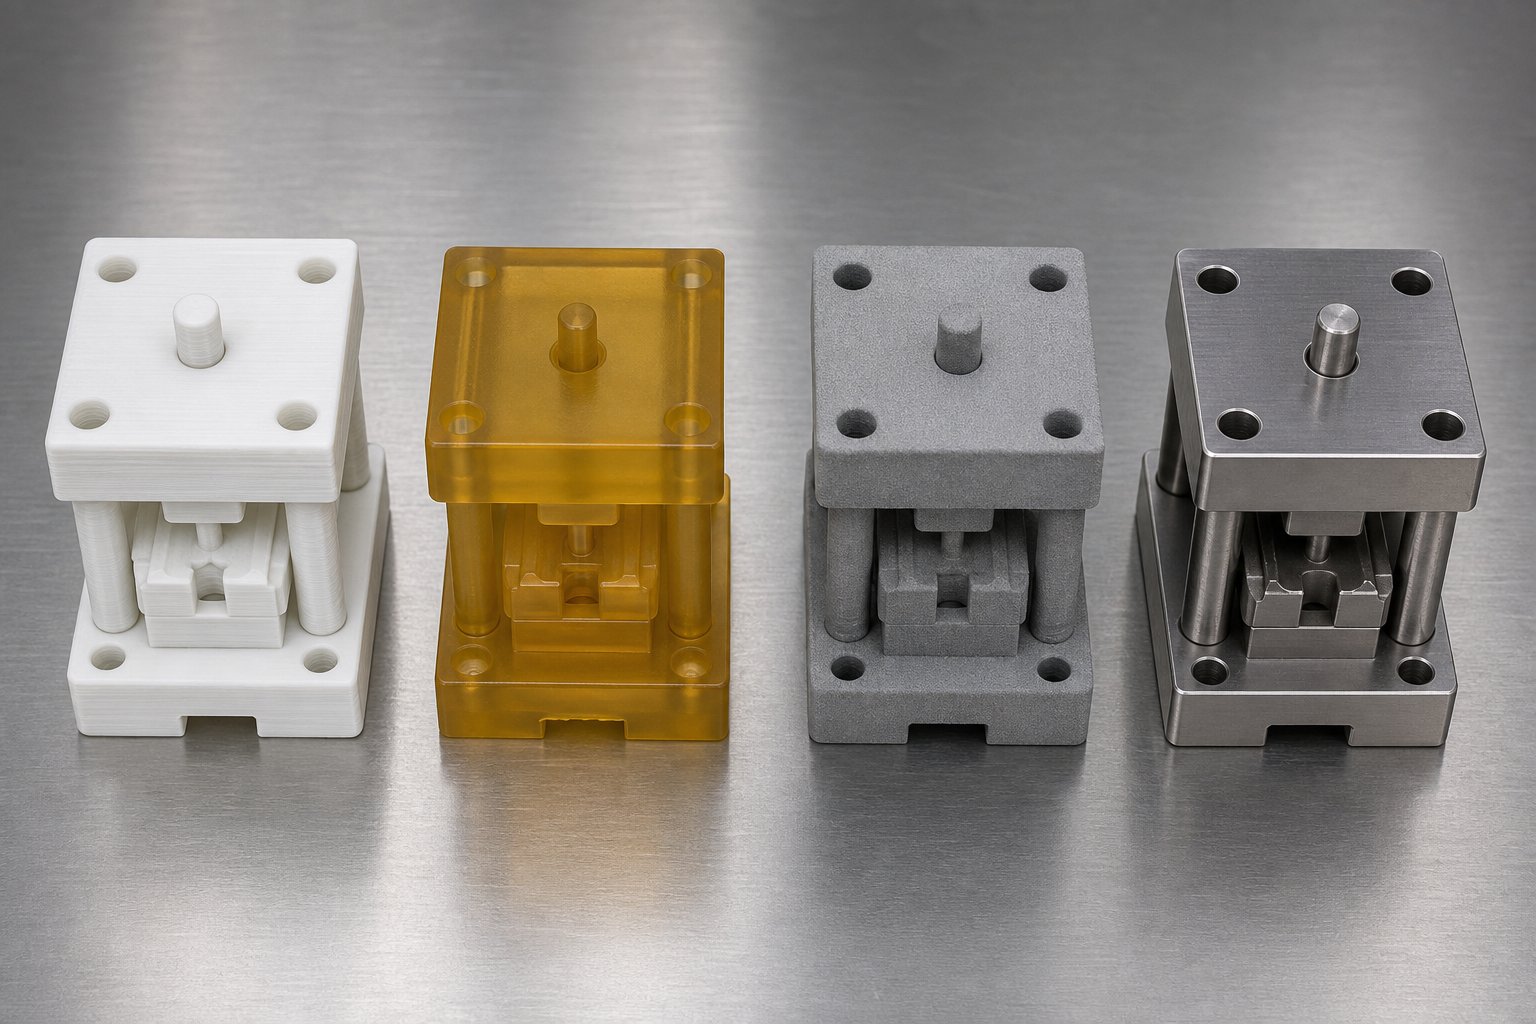
Setiap proses pencetakan menghasilkan cetakan yang berbeda pada tingkat molekuler, dan hal ini secara langsung menentukan kinerja alat di bawah tekanan. Cetakan yang dicetak dengan filamen menyatu tidak akan berperilaku seperti cetakan yang dibuat dari resin cair atau disinter dari bubuk logam. Teknologi pencetakan 3D terbaik untuk cetakan stempel bergantung sepenuhnya pada apa yang Anda bentuk, berapa banyak bagian yang Anda perlukan, dan seberapa besar tenaga yang dibutuhkan dalam pengoperasiannya.
Berikut perbandingan teknologi pencetakan 3d praktis untuk perkakas di empat rangkaian proses utama.
FDM Mati karena-Pembentukan Kekuatan Rendah
Fused Deposition Modeling (FDM) adalah titik masuk yang paling mudah diakses. Mesin desktop mengekstrusi filamen termoplastik lapis demi lapis, menghasilkan geometri cetakan dalam hitungan jam dengan material yang bernilai beberapa dolar. Pengorbanannya? Garis lapisan menciptakan tekstur tangga-yang terlihat pada permukaan pembentuk, dan ikatan antar lapisan selalu lebih lemah dibandingkan material itu sendiri. Anisotropi ini penting karena gaya pembentuk sering kali memuat cetakan yang tegak lurus terhadap bidang lapisan.
Cetakan FDM berfungsi baik untuk pembengkokan sederhana dan pembentukan gaya{0}rendah pada aluminium tipis atau kuningan. Anda akan melihat kinerjanya paling baik ketika beban tekan didistribusikan ke area yang luas daripada terkonsentrasi pada tepi yang tajam. Saat membandingkan FDM vs SLA untuk pembentukan cetakan, keunggulan utama FDM adalah biaya dan kecepatan iterasi. Kerugian utamanya adalah penyelesaian permukaan dan toleransi dimensi, yang biasanya berukuran sekitar +/- 0.3 hingga 0,5 mm bergantung pada printer dan materialnya.
SLA dan SLS untuk Aplikasi Die Presisi
Stereolitografi (SLA) menyembuhkan resin cair dengan cahaya, menghasilkan cetakan dengan permukaan halus dan toleransi yang jauh lebih ketat dibandingkan FDM.Penelitian Formlabs terhadap-alat pembentukan cetak SLAmenunjukkan bahwa cetakan resin yang kaku dapat menahan gaya tekan yang besar jika dirancang dengan benar, dengan permukaan akhir yang halus menghilangkan langkah pemolesan yang terkadang diperlukan oleh cetakan logam. Bagian SLA juga bersifat isotropik, artinya kekuatan tidak berubah secara dramatis seiring dengan orientasi bangunan. Hal ini menjadikan mereka pilihan yang lebih baik daripada FDM ketika kekuatan pembentuk datang dari berbagai arah.
Sintering Laser Selektif (SLS) memadukan bubuk polimer dalam wadah berpemanas. Karena bubuk yang tidak menyatu menopang bagian tersebut selama pencetakan, cetakan SLS dapat menggabungkan geometri kompleks tanpa mengorbankan integritas struktural. Akurasi dimensi cetakan SLS yang dicetak biasanya berada di sekitar +/- 0.1 hingga 0,3 mm, dan komponen nilon yang dihasilkan menawarkan ketangguhan dan ketahanan benturan yang sangat baik. Permukaannya memiliki tekstur yang sedikit kasar dari bedak, namun lebih seragam dibandingkan garis lapisan FDM dan memindahkan tanda yang kurang terlihat ke bagian yang terbentuk.
Sintering Logam untuk-Persyaratan Beban Tinggi
Ketika kekuatan pembentukan melebihi apa yang dapat ditangani oleh polimer mana pun, cetakan sinter logam untuk pencetakan lembaran logam menjadi jalan ke depan. Peleburan Laser Selektif (SLM) dan Sintering Laser Logam Langsung (DMLS) menghasilkan cetakan logam padat sepenuhnya dari aluminium, baja tahan karat, atau bubuk baja perkakas. Cetakan ini dapat menahan gaya yang sama seperti perkakas mesin, dengan manfaat tambahan berupa saluran pendingin internal atau struktur kisi-pengurang berat yang tidak dapat dihasilkan oleh pemesinan konvensional.
Cetakan-logam yang dicetak harganya jauh lebih mahal dan memerlukan-pemrosesan pasca seperti penghilangan tegangan, penghilangan bubuk, dan sering kali pengerjaan permukaan kritis. Hal ini masuk akal untuk geometri yang mahal untuk dikerjakan secara konvensional, atau jika fitur konformal membenarkan beban proses.
| Teknologi | Toleransi Dimensi | Permukaan Selesai | Kekuatan Pembentuk Maks | Biaya Per Mati | Kasus Penggunaan Terbaik |
|---|---|---|---|---|---|
| FDM | +/- 0.3 - 0.5 mm | Garis lapisan terlihat (kasar) | Rendah (biasanya di bawah 5 kN) | $5 - $50 | Lekukan sederhana, pembuatan prototipe awal, logam lunak tipis |
| SLA | +/- 0.1 - 0.2 mm | Lancar (pemrosesan-minimal pasca) | Sedang (5 - 50 kN bergantung pada resin) | $30 - $150 | Bentuk presisi, tikungan majemuk, proses produksi pendek |
| SLS | +/- 0.1 - 0.3 mm | Agak kasar (tekstur bubuk) | Sedang hingga tinggi (10 - 80 kN dengan nilon) | $80 - $300 | Perkakas tahan lama, geometri kompleks, penggunaan berulang |
| Sintering Logam (SLM/DMLS) | +/- 0.05 - 0.2 mm | Seperti-yang dibuat secara kasar; dikerjakan sesuai spesifikasi | Tinggi (dibatasi oleh desain, bukan material) | $500 - $5,000+ | Pembentuk-tonase tinggi, perkakas-tujuan produksi, fitur internal yang kompleks |
Polanya sederhana: seiring dengan meningkatnya kebutuhan gaya dan jumlah komponen, Anda berpindah dari FDM melalui SLA dan SLS menuju logam. Namun keputusan tersebut bukan semata-mata tentang kapasitas muatan. Cetakan yang perlu menghasilkan suku cadang dengan kontrol dimensi yang ketat dan permukaan yang bersih mungkin membenarkan SLA bahkan pada gaya yang lebih rendah, sementara prototipe tikungan yang kasar mungkin tetap menggunakan FDM terlepas dari anggaran yang tersedia.
Pilihan teknologi langsung mempengaruhi keputusan penting berikutnya: material spesifik mana dalam setiap rangkaian proses yang memberikan sifat mekanis yang dibutuhkan cetakan Anda untuk bertahan dalam siklus pembentukan yang berulang.
Panduan Pemilihan Bahan untuk Cetakan Pembentuk Cetak
Bahan yang Anda gunakan untuk mencetak menentukan seberapa besar kekuatan yang dapat ditahan oleh cetakan Anda, berapa banyak siklus yang dapat bertahan, dan apakah bagian yang terbentuk bersih atau bertanda. Dua cetakan dengan geometri yang sama akan memiliki performa yang sangat berbeda jika cetakan yang satu dicetak dalam PLA dan cetakan lainnya dalam-serat kaca-nilon yang diperkuat. Memilih bahan filamen terbaik untuk cetakan stempel berarti mencocokkan sifat mekanik dengan beban pembentukan spesifik dan jenis lembaran logam Anda.
Bahan Termoplastik untuk Pembentuk Dies
Filamen FDM berkisar dari opsi-ramah anggaran yang cocok untuk pembuatan prototipe-sekali pakai hingga polimer tingkat-rekayasa yang mampu melakukan ratusan siklus pembentukan. Berikut susunan pilihan umum:
- TPR- Kekakuan tinggi dengan kekuatan tarik sekitar 50 MPa, namun rapuh jika terkena benturan dan melunak di atas 60 derajat C. Cocok untuk pembuktian-konsep-pembengkokan pada aluminium tipis, namun kemungkinan akan retak jika digunakan berulang kali.
- ABS- Ketahanan terhadap benturan lebih baik daripada PLA dan mampu menangani suhu hingga sekitar 100 derajat C. Kekuatan tekannya berkisar antara 70-80 MPa, sehingga cocok untuk beban pembentukan sedang pada logam lunak.
- PETG- Menyeimbangkan ketangguhan dengan kemudahan pencetakan. Kekuatan tarik mendekati 50-60 MPa dengan daya rekat lapisan yang lebih baik daripada ABS, yang penting ketika membentuk gaya dorong terhadap bidang lapisan.
- Nilon (PA6/PA12)- Di sinilah pekerjaan serius dimulai. Nilon menawarkan ketangguhan, ketahanan lelah, dan kekuatan tekan yang luar biasa dalam kisaran 80-100 MPa. Bahan ini menyerap benturan yang dapat memecahkan material kaku, sehingga cocok untuk operasi pembentukan berulang.
- Polikarbonat (PC)- Material FDM umum-berperforma tertinggi untuk aplikasi cetakan, dengan kekuatan tarik melebihi 5.200 PSI (kira-kira 36 MPa ultimat) dan tahan panas hingga 140 derajat C. Kombinasi kekakuan, ketahanan benturan, dan stabilitas termal menjadikannya pilihan utama untuk operasi pembentukan yang berat.
Saat mengevaluasi nilon vs polikarbonat untuk cetakan cetakan, keputusan yang sering diambil adalah sebagai berikut: nilon menyerap guncangan lebih baik dan tahan lelah dalam banyak siklus, sedangkan polikarbonat memberikan ketahanan panas dan kekakuan yang unggul untuk aplikasi-gaya,-siklus yang lebih rendah. Nilon menang untuk operasi pembengkokan berulang; polikarbonat menang ketika cetakan harus menahan deformasi di bawah beban tinggi yang berkelanjutan.
Orientasi lapisan adalah faktor penting yang mudah diabaikan. Bagian FDM pada dasarnya bersifat anisotropik - sumbu Z-(tegak lurus terhadap lapisan) biasanya 40-70% lebih lemah dibandingkan sumbu XY-. Untuk cetakan stempel, ini berarti Anda harus mengarahkan cetakan sehingga gaya pembentuk menekan lapisan menjadi satu daripada mengelupasnya. Sebuah cetakan yang dimuat dalam kompresi murni sepanjang sumbu Z bekerja dengan baik karena lapisan-lapisannya diperas. Cetakan yang sama yang dibebani tegangan atau geser melintasi lapisan akan mengalami keruntuhan pada sebagian kecil dari kekuatan pengenalnya.
Bahan Cetakan Berbasis-Resin
Resin fotopolimer menawarkan serangkaian pengorbanan yang berbeda. Resin standar rapuh dan tidak cocok untuk aplikasi pembentukan, namun kelompok resin yang direkayasa dan kaku mengubah persamaan tersebut. Kekuatan tekan cetakan resin yang dicetak 3D dapat mencapai tingkat yang mengesankan: resin komposit-yang diperkuat mencapai kekuatan kompresi sekitar 158 MPa, dengan resin rekayasa kaku menghasilkan kekuatan lentur di atas 130 MPa. Angka-angka ini menempatkannya jauh di atas sebagian besar termoplastik FDM dalam hal kekakuan.
Kategori resin utama untuk pengerjaan cetakan:
- Resin standar- Kekuatan tarik 20-50 MPa. Terlalu rapuh untuk operasi pembentukan. Menghindari.
- Tangguh/ABS-seperti resin- Ketahanan benturan 41-48 J/m dengan kekuatan tarik sekitar 40-70 MPa. Layak untuk pembentukan ringan di mana beberapa fleksibilitas mencegah terjadinya retakan besar.
- Resin kaku/rekayasa- Kekuatan tarik 55-90 MPa dan kinerja lentur di atas 130 MPa. Ini menahan deformasi di bawah beban dan menjaga keakuratan dimensi melalui siklus pembentukan.
Keunggulan resin dibandingkan FDM untuk aplikasi cetakan adalah bagian isotropi - yang diawetkan dengan SLA atau DLP menunjukkan sifat yang konsisten di semua sumbu, menghilangkan masalah ikatan-lapisan-lemah. Kerugiannya adalah kerapuhan. Bahkan resin yang keras pun dapat rusak secara tiba-tiba akibat beban kejut, tanpa adanya deformasi yang terlihat sebelumnya sebagai peringatan.
Mencocokkan Material dengan Beban Pembentuk
Tabel di bawah memetakan sifat material terhadap kemampuan pembentukan praktis:
| Bahan | Kekuatan Hasil Kompresif | Suhu Layanan Maks | Biaya Per Mati (umum) | Ketebalan Lembar Maks yang Direkomendasikan |
|---|---|---|---|---|
| TPR | ~60-70MPa | 55-60 C | $3 - $15 | aluminium 0,5 mm |
| ABS | ~70-80MPa | 95-100 C | $5 - $20 | Aluminium 0,8 mm, baja ringan 0,5 mm |
| PETG | ~60-75 MPa | 75-80 C | $5 - $20 | aluminium 0,8 mm |
| Nilon (PA) | ~80-100 MPa | 80-120 C | $15 - $50 | Aluminium 1,0 mm, baja ringan 0,8 mm |
| Polikarbonat (PC) | ~85-110 MPa | 130-140 C | $20 - $60 | Aluminium 1,2 mm, baja ringan 1,0 mm |
| Nilon Serat Karbon | ~100-130 MPa | 110-140 C | $30 - $80 | Aluminium 1,5 mm, baja ringan 1,0 mm |
| Resin Kaku/Rekayasa | ~90-158 MPa | 70-97 C | $30 - $150 | Aluminium 1,0 mm, baja ringan 0,8 mm |
| Resin Tangguh | ~60-80MPa | 50-70 C | $25 - $100 | aluminium 0,8 mm |
Filamen serat karbon untuk aplikasi perkakas patut untuk dilihat lebih dekat.Penguatan serat karbon secara signifikan meningkatkan kekakuan dan stabilitas dimensisekaligus mengurangi ekspansi termal - sebuah properti yang menjaga geometri cetakan tetap konsisten di seluruh siklus pembentukan berulang. Serat yang dipotong bertindak sebagai penguat internal, meningkatkan kekuatan tekan dan menahan mulur yang dialami polimer tak terisi di bawah beban berkelanjutan.
Jadi kapan biaya premi masuk akal? Filamen pengisi-komposit sesuai dengan harganya ketika Anda memerlukan lebih dari 50 siklus pembentukan, ketika stabilitas dimensi terhadap perubahan suhu penting, atau ketika geometri pembentuk memiliki fitur tipis yang dapat lentur pada nilon yang tidak diisi. Untuk prototipe tikungan-sekali pakai, nilon standar sudah cukup. Untuk cetakan yang perlu menghasilkan komponen yang konsisten selama berminggu-minggu jika digunakan secara berkala,-serat karbon-nilon yang diperkuat memberikan hasil yang jauh lebih baik untuk setiap dolar yang dikeluarkan.
Sifat material menentukan batasan kemampuan dadu Anda. Namun geometri cetakan itu sendiri - ketebalan dinding, kepadatan pengisi, dan toleransi jarak - menentukan apakah Anda benar-benar mencapai batas atas tersebut atau gagal.
Pedoman Desain untuk Geometri Cetakan Cetak 3D
Bahan kuat yang dicetak dengan geometri buruk masih menghasilkan cetakan yang lemah. Ketebalan dinding, strategi pengisian, dan toleransi jarak adalah tulang punggung struktural dari setiap alat pembentuk cetakan, dan kesalahan ini adalah jalan tercepat menuju retakan dan bagian yang tidak konsisten. Aturan desain untuk cetakan aditif berbeda secara signifikan dari perkakas mesin konvensional karena Anda bekerja dengan bahan anisotropik berlapis, bukan baja homogen.
Aturan Ketebalan Dinding dan Sudut Draf
Ketebalan dinding untuk cetakan cetakan 3D perlu memperhitungkan kemampuan cetak dan ketahanan beban di bawah gaya tekan. Tidak seperti prototipe visual di mana cangkang tipis menghemat material, perkakas cetakan memerlukan perimeter tebal dan kokoh yang mendistribusikan tekanan pembentukan tanpa melenturkan atau retak.
Untuk FDM meninggal,teknik-pedoman yang telah terujimerekomendasikan minimal 2 hingga 3 kali diameter nosel untuk menghasilkan perimeter yang andal - namun perkakas fungsional harus melampaui batas minimum tersebut. Aplikasi industri seperti cetakan dan jig biasanya memerlukan ketebalan dinding dalam kisaran 5 hingga 10 mm untuk mencapai kekakuan yang memadai pada pembebanan berulang.
Berikut adalah aturan dinding inti dan geometri yang harus diikuti:
- Ketebalan dinding minimum:4 mm untuk cetakan-pembentuk tugas ringan (tikungan aluminium tipis); 6-10 mm untuk cetakan yang menangani gaya pembentukan sedang pada baja atau stok yang lebih tebal
- Sudut rancangan:Terapkan draft 1-3 derajat pada permukaan cetakan vertikal untuk membantu ejeksi bagian dan mengurangi gesekan selama pembentukan. Cetakan cetakan mendapatkan keuntungan dari draft yang sedikit lebih banyak dibandingkan baja mesin karena tekstur permukaan meningkatkan gaya hambat pada benda kerja.
- Hindari transisi tebal-ke-tipis secara tiba-tiba:Perubahan ketebalan dinding yang tiba-tiba menciptakan konsentrasi tegangan dan pendinginan yang tidak merata selama pencetakan, menyebabkan lengkungan atau rongga internal yang melemahkan cetakan di bawah beban. Gunakan potongan bertahap atau fillet dengan perubahan ketebalan.
- Tambahkan fillet di sudut dalam:Sudut bagian dalam yang tajam memusatkan tekanan dan merupakan titik permulaan retakan yang umum. Jari-jari fillet internal minimal 2 mm memperpanjang umur cetakan secara signifikan.
- Arahkan permukaan pembentuk menjauhi garis lapisan:Posisikan cetakan sehingga permukaan pembentuk kritis tercetak rata (bidang XY) dan bukannya tegak lurus. Lapisan yang dibebani dalam kompresi tegak lurus terhadap bidangnya bekerja dengan baik; lapisan yang dibebani tegangan atau geser melintasi garis ikatan akan runtuh pada 40-70% dari kekuatan material terukur.
Strategi Pengisian untuk Integritas Struktural
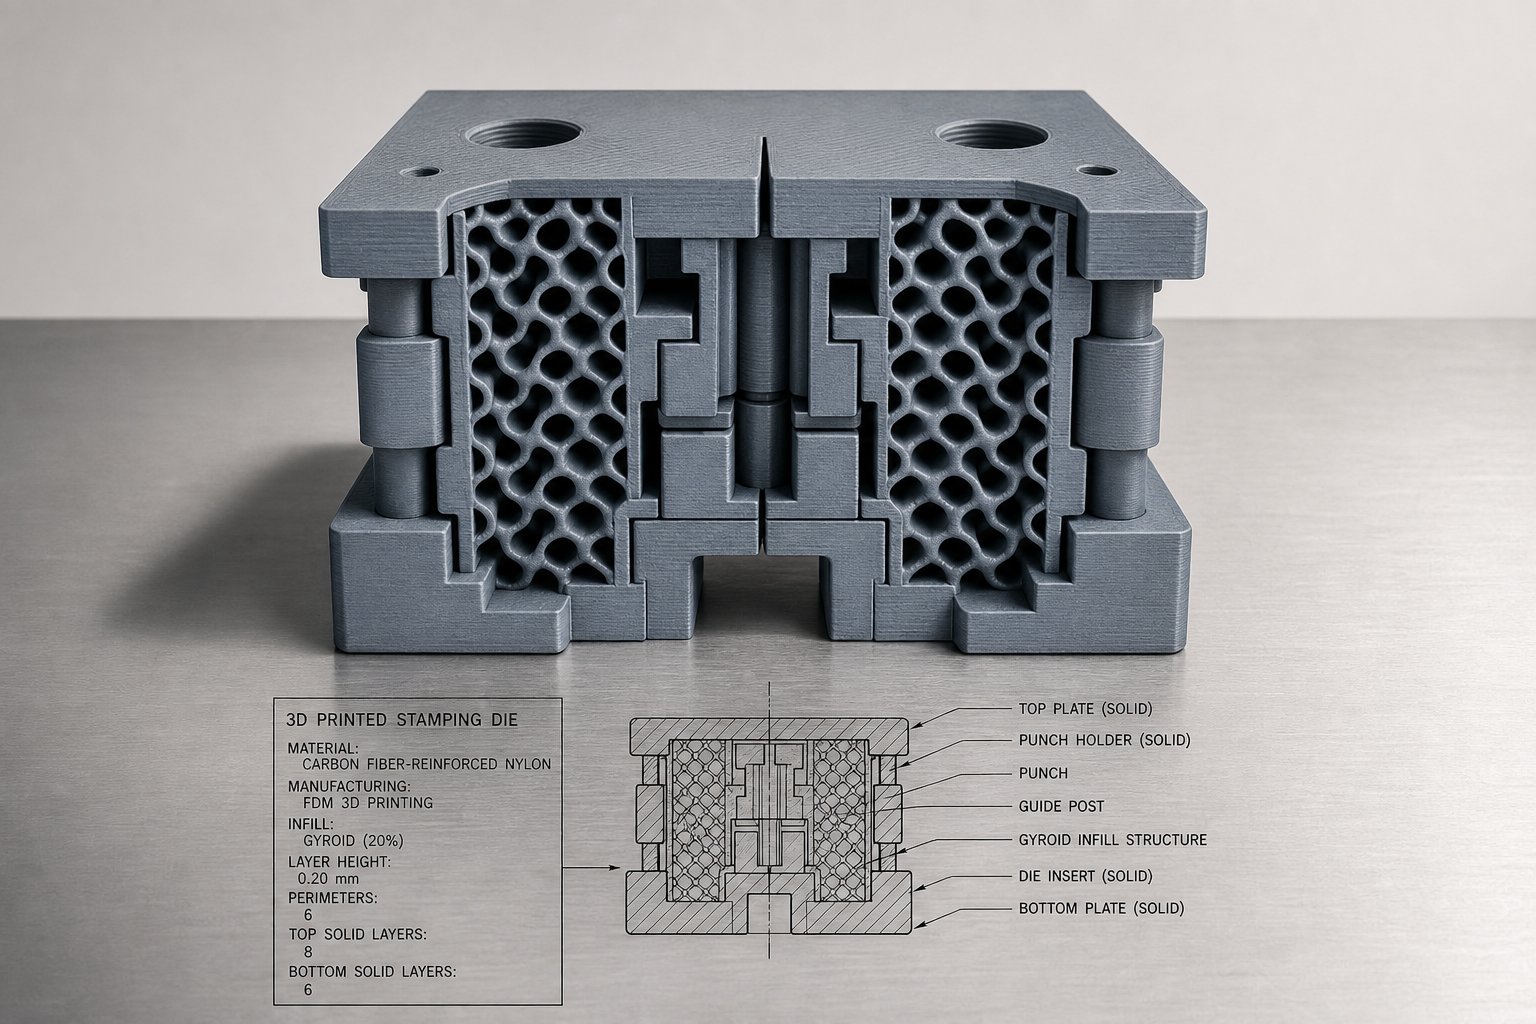
Pola pengisian cetakan 3D untuk kekuatan lebih penting daripada persentase pengisian mentah. Cetakan dengan pengisian gyroid 50% dapat mengungguli dadu dengan pengisian grid 80% karena geometri internal mendistribusikan gaya secara lebih seragam di seluruh-penampang.
Untuk cetakan stempel, pertimbangkan pedoman pengisian berikut:
- Kepadatan pengisian minimal 60-70%.untuk cetakan yang menangani beban pembentukan berulang. Di bawah ambang batas ini, rongga internal memungkinkan kompresi terlokalisasi dan akhirnya runtuh akibat tekanan siklik.
- Pola pengisi gyroid atau kubikmemberikan dukungan internal yang hampir-isotropik. Pola kisi dan bujursangkar menciptakan bidang lemah sejajar yang dapat bergeser karena beban di luar sumbu.
- Isi padat 100%.di 5-8 mm teratas tepat di bawah permukaan pembentuk. Hal ini menciptakan tutup padat yang memindahkan gaya tekan secara seragam ke dalam struktur pengisi di bawahnya, mencegah defleksi permukaan atau tembusan.
- Tingkatkan jumlah cangkang/keliling menjadi 5-8 dindinguntuk batas luar. Perimeter memikul lebih banyak beban dibandingkan pengisi - beberapa perimeter kontinu mendistribusikan tekanan siklik secara lebih efektif dibandingkan satu dinding tebal, sehingga meningkatkan kinerja kelelahan pada siklus pengepresan yang berulang.
- Gunakan rusuk alih-alih menambah isian secara merata:Tulang rusuk internal yang berorientasi tegak lurus terhadap gaya pembentuk utama menambah kekakuan jauh lebih efisien dibandingkan meningkatkan persentase pengisi global. Hal ini menghemat waktu pencetakan sekaligus memperkuat jalur pemuatan kritis.
Pendekatan praktis: cetakan cetak pada pengisian gyroid 70% dengan 6 perimeter dan 8 lapisan atas padat. Ini menyeimbangkan waktu pencetakan dengan kinerja struktural dan memberi Anda titik awal yang andal untuk pengujian.
Izin-hingga-Die untuk Alat Cetak
Jarak bebas pukulan dan cetakan standar untuk pengecapan logam menggunakan rumus persentase-per-sisi berdasarkan ketebalan benda kerja dan kekerasan material. Untuk perkakas baja konvensional,jarak bebas yang disarankan biasanya dimulai pada 10% dari ketebalan benda kerja per sisi, dengan material yang lebih keras membutuhkan hingga 15-20%.
Jarak bebas lubang dan cetakan untuk peralatan pencetakan memerlukan penyesuaian di luar formula standar ini karena dua alasan:
- Varians dimensi:Cetakan yang dicetak memiliki toleransi bawaan +/- 0.1 hingga 0,5 mm bergantung pada proses pencetakan. Varians ini harus ditambahkan ke perhitungan izin nominal. Cetakan FDM dengan toleransi +/- 0.3 mm secara efektif menggeser jarak bebas hingga total 0,6 mm di kedua bagian pahat.
- Kepatuhan materi:Polimer mati membelok secara elastis di bawah gaya pembentukan. Permukaan cetakan sedikit terkompresi selama pukulan, sehingga mengurangi jarak bebas efektif untuk sementara. Sebagai kompensasinya, tingkatkan jarak bebas nominal sebesar 5-10% melebihi apa yang Anda tentukan untuk perkakas baja. Misalnya, jika pasangan cetakan baja memerlukan jarak bebas 0,15 mm per sisi pada baja ringan 1,0 mm, pasangan cetakan yang dicetak mungkin memerlukan 0,20-0,25 mm per sisi untuk mencapai hasil yang setara.
Uji jarak bebas secara empiris dengan memulai sedikit memperbesar ukuran dan menguranginya dengan penambahan 0,05 mm di seluruh iterasi. Dengan perkakas cetak, pembuatan cetakan yang direvisi membutuhkan waktu berjam-jam, bukan berhari-hari, sehingga proses iterasi pada izin menjadi cepat dan murah.
Satu pertimbangan lagi: pembentukan kompleksitas geometri harus mengikuti jalur progresif. Mulailah dengan tikungan V-sederhana yang gayanya dapat diprediksi dan terdistribusi secara merata. Pindah ke bentuk tikungan dan saluran U-hanya setelah memvalidasi kelangsungan hidup cetakan. Bentuk tarikan dan bentuk gabungan menimbulkan beban tarik pada permukaan cetakan dan tegangan multiarah - yang memerlukan kepadatan pengisi tertinggi, dinding paling tebal, dan nilai jarak bebas paling konservatif. Mencoba menggambar dalam pada cetakan pertama hampir selalu berakhir dengan patah tulang.
Parameter desain ini menentukan struktur die yang dapat bertahan. Namun separuh persamaan lainnya adalah apa yang terbentuk - paduan logam spesifik, suhu, dan ketebalan yang mendorong alat menentukan apakah geometri Anda bertahan atau gagal.
Logam Kompatibel dan Batas Ketebalan
Bahan cetakan Anda menentukan batas atas kekuatan pembentukan. Namun lembaran logam yang mendorong cetakan tersebutlah yang sebenarnya menentukan apakah operasi tersebut berhasil atau gagal. Tidak semua paduan cocok dengan perkakas polimer, dan bahkan logam kooperatif pun menjadi masalah ketika ketebalan melebihi ambang batas tertentu. Memahami logam apa yang dapat Anda stempel dengan cetakan - dan letak batas kerasnya - mencegah cetakan terbuang dan peralatan retak.
Paduan dan Temper yang Cocok untuk Cetakan Cetak
Logam lunak dan ulet memerlukan lebih sedikit tenaga untuk terbentuk, sehingga secara langsung memperluas jangkauan penggunaan perkakas cetak. Kandidat terbaik memiliki ciri yang sama: kekuatan luluh rendah dikombinasikan dengan perpanjangan tinggi sebelum patah.
- Paduan aluminium (1100, 3003, 5052, 6061-O):Titik awal yang ideal untuk pembentukan aluminium dengan cetakan stempel yang dicetak. Paduan 5052-O, misalnya, memiliki kekuatan luluh sekitar 90 MPa dan perpanjangan di atas 25%, sehingga sangat kooperatif dengan cetakan polimer dalam pengukur tipis.
- Kuningan (C260, C270):Kuningan kartrid dalam kondisi anil menawarkan sifat mampu bentuk yang sangat baik dengan kekuatan luluh mendekati 100-120 MPa. Cetakannya sedikit lebih keras dibandingkan aluminium karena kekakuannya yang lebih tinggi, tetapi masih dalam batas kemampuan polimer untuk stok tipis.
- Tembaga (C110, C101):Tembaga lunak mati terbentuk dengan gaya yang sangat rendah dan mudah menyesuaikan dengan geometri cetakan. Sangat baik untuk perkakas cetak dalam semua ketebalan umum hingga batas tekan cetakan.
- Baja ringan (1008, 1010, 1018):Baja karbon rendah-anil dengan kekuatan luluh sekitar 200-250 MPa. Dapat diterapkan dengan cetakan cetakan yang diperkuat dalam pengukur tipis, tetapi gaya meningkat dengan cepat seiring dengan ketebalan.
- Baja tahan karat (304, 316):Nilai austenitik anil dapat dibentuk tetapi membutuhkan kekuatan yang jauh lebih besar daripada baja ringan. Umumnya batas atas cetakan polimer, terbatas pada stok yang sangat tipis dengan bahan cetakan berkekuatan tinggi seperti nilon serat karbon atau resin kaku.
Kondisi temper sama pentingnya dengan pilihan paduan.Annealing mengembalikan keuletan dengan mengkristal ulang struktur butiran, yang mengurangi kekuatan luluh dan meningkatkan perpanjangan - kedua properti yang menurunkan gaya pembentukan yang perlu ditangani oleh cetakan Anda. Lembaran aluminium 5052 setengah-keras memerlukan kira-kira dua kali gaya tekuk paduan yang sama dalam kondisi anil penuh. Saat bekerja dengan perkakas cetak, selalu tentukan temper lunak anil atau mati kecuali jika aplikasi secara khusus memerlukan kondisi yang lebih keras pada bagian akhir.
Hubungan ini sangat jelas: logam yang lebih lunak berarti tekanan cetakan yang lebih sedikit, masa pakai cetakan yang lebih lama, dan kompatibilitas yang lebih baik dengan perkakas polimer. Jika desain Anda memungkinkan-perlakuan panas pasca pembentukan atau pengerasan kerja, mulailah dengan bahan anil dan tambahkan kekuatan setelahnya daripada melawan tekanan yang lebih keras selama langkah pembentukan.
Batas Ketebalan berdasarkan Bahan Die
Batas ketebalan lembaran logam untuk cetakan cetakan 3D bergantung pada interaksi antara kekuatan tekan cetakan dan gaya pembentukan yang dihasilkan oleh logam tertentu pada ketebalan tertentu. Stok yang lebih tebal melipatgandakan gaya yang dibutuhkan secara eksponensial - menggandakan ketebalan lembaran kira-kira empat kali lipat gaya lentur.
| Bahan Mati | Aluminium (anil) | Kuningan (anil) | Tembaga (lunak) | Baja Ringan (anil) | Baja Tahan Karat (anil) |
|---|---|---|---|---|---|
| TPR | 0,5 mm | 0,4 mm | 0,5 mm | 0,3 mm | Tidak direkomendasikan |
| ABS | 0,8 mm | 0,6 mm | 0,8 mm | 0,5 mm | Tidak direkomendasikan |
| Nilon (PA) | 1,0 mm | 0,8 mm | 1,0 mm | 0,8 mm | 0,4 mm |
| Polikarbonat | 1,2 mm | 1,0 mm | 1,2 mm | 1,0 mm | 0,5 mm |
| Nilon Serat Karbon | 1,5 mm | 1,2 mm | 1,5 mm | 1,0 mm | 0,6 mm |
| Resin Kaku/Rekayasa | 1,0 mm | 0,8 mm | 1,0 mm | 0,8 mm | 0,5 mm |
| Sinter Logam (Baja Maraging) | 3.0+ mm | 2.5+ mm | 3.0+ mm | 2.5+ mm | 2.0+ mm |
Nilai-nilai ini mengasumsikan tikungan V-sederhana dengan jarak bebas yang dirancang dengan baik dan panjang tikungan sedang. Gambar, bentuk majemuk, dan garis lengkung yang panjang mendorong gaya lebih tinggi, yang berarti mengurangi ketebalan maksimum yang diijinkan. Sebuah studi percontohan menggunakanBaja Maraging cetakan 3D mati untuk stempel panasmendemonstrasikan keberhasilan pembentukan baja boron berlapis 1,7 mm selama 800 siklus - yang mengonfirmasi bahwa cetakan sinter logam dapat menangani alat pengukur yang lebih berat dan paduan yang lebih keras dengan daya tahan tingkat produksi.
Transfer Permukaan Akhir Dari Die ke Part
Berikut detail yang dilewati sebagian besar panduan perkakas: permukaan akhir dari perkakas cetak 3D ditransfer langsung ke lembaran logam yang dibentuk. Setiap garis lapisan, setiap artefak anak tangga, dan setiap ketidaksempurnaan permukaan pada permukaan cetakan akan tercetak pada benda kerja di bawah tekanan. Pada logam lunak seperti aluminium atau tembaga yang dianil, efek ini terutama terlihat karena materialnya sangat menempel pada permukaan cetakan selama pembentukan.
Tingkat keparahannya tergantung pada teknologi pencetakan:
- FDM meninggalmeninggalkan tanda yang paling terlihat. Ketinggian lapisan 0,1-0,3 mm menghasilkan tonjolan yang tercetak jelas pada aluminium tipis. Polanya terarah dan dapat diulang - Anda akan melihat garis paralel pada bagian yang terbentuk di mana pun ia bersentuhan dengan permukaan cetakan.
- SLA matimenghasilkan permukaan paling bersih di antara pilihan polimer. Ketinggian lapisan 0,025-0,05 mm meninggalkan tekstur minimal yang terlihat pada bagian yang dibentuk, seringkali dapat diterima tanpa pengolahan lebih lanjut.
- SLS matimentransfer tekstur granular yang sedikit matte dari permukaan sinter-bubuk. Kurang terarah dibandingkan garis FDM, namun masih terlihat pada logam reflektif.
Strategi untuk meminimalkan perpindahan permukaan:
- Ampelas permukaan pembentuknyadengan butiran yang semakin halus (220 hingga 600) untuk merobohkan garis lapisan sebelum digunakan. Ini adalah intervensi yang paling sederhana dan efektif untuk kematian akibat FDM.
- Oleskan lapisan epoksi atau pengisi tipiske permukaan cetakan dan pasir halus. Ini mengisi celah-mikro di antara lapisan dan menciptakan permukaan yang terus menerus terbentuk.
- Arahkan cetakannyajadi garis lapisan sejajar dengan arah aliran material selama pembentukan. Garis paralel menciptakan lebih sedikit gangguan visual dibandingkan garis tegak lurus dan mengurangi risiko penandaan.
- Gunakan shim korban- lembaran tipis polietilen halus atau PTFE di antara cetakan dan benda kerja. Hal ini menambah kepatuhan tetapi menghilangkan perpindahan tekstur langsung pada bagian kosmetik.
Untuk bagian yang mengutamakan kualitas permukaan, rencanakan penyelesaian-pasca pembentukan atau investasikan pada cetakan cetakan SLA-dengan permukaan cetakan yang diampelas. Untuk bagian struktural yang tersembunyi dari pandangan, tekstur dari cetakan FDM yang belum selesai sering kali dapat diterima apa adanya.
Mengetahui logam mana yang dapat dibentuk oleh cetakan Anda dan seberapa tebal Anda dapat mendorongnya akan menentukan batasan operasional. Pertanyaan berikutnya lebih bersifat kuantitatif: seberapa besar gaya yang dihasilkan oleh operasi pembentukan tertentu, dan dapatkah dadu Anda bertahan?
Perhitungan Paksa dan Batas Tonase Tekan
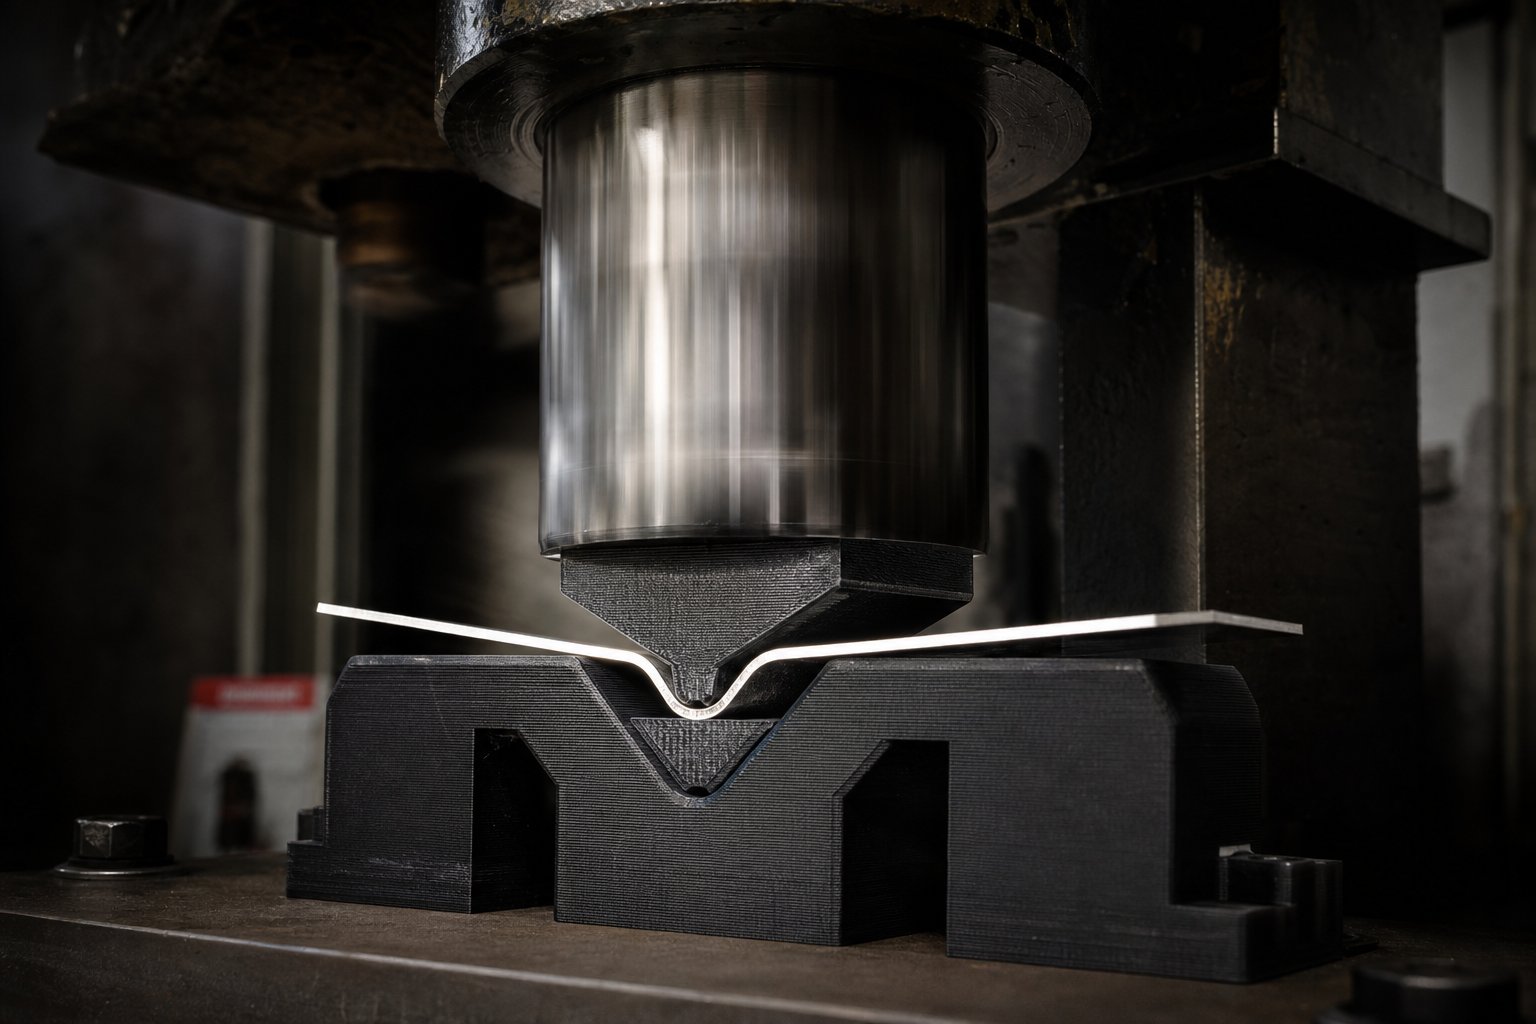
Anda tahu logam apa yang Anda bentuk dan seberapa tebalnya. Anda telah memilih material cetakan dengan kekuatan tekan yang diketahui. Langkah penting antara kedua titik data tersebut adalah menghitung dengan tepat seberapa besar gaya yang dihasilkan oleh operasi pembentukan - dan apakah cetakan Anda dapat menyerapnya tanpa kegagalan besar. Ini adalah perhitungan gaya pembentukan untuk cetakan cetakan 3D yang tidak pernah ditangani oleh sebagian besar panduan.
Memperkirakan Kekuatan Pembentukan untuk Lembaran Logam
Rumus tonase lentur udara-standar,banyak digunakan dalam operasi rem tekan, memberikan titik awal yang dapat diandalkan:
Membentuk tonase={[575 x (Ketebalan bahan2)] / Die-lebar bukaan / 12} x Panjang tikungan x Faktor material
Ketebalan material, lebar-bukaan cetakan, dan panjang lekukan semuanya dalam inci. Konstanta 575 dikalibrasi terhadap baja canai dingin-AISI 1035 dengan kekuatan tarik 60.000 PSI. Untuk mengadaptasinya pada logam lain, Anda menerapkan faktor material - rasio kekuatan tarik lembaran logam Anda terhadap garis dasar 60.000 PSI. Beberapa faktor umum:
- Aluminium lunak mati (seri H-): 0.5
- Aluminium T-6: 1.0 - 1.2
- Baja ringan (AISI 1035): 1.0
- Baja tahan karat 304 (tarik 84.000 PSI): 1.4
- Kuningan (anil, tarik ~45.000 PSI): 0.75
Bayangkan Anda membengkokkan aluminium anil berukuran 1,0 mm (0,040 inci) pada bukaan cetakan 6 mm (0,25 inci) dengan panjang tekukan 100 mm (4 inci). Memasukkan nilai-nilai tersebut ke dalam: {[575 x (0,0402)] / 0,25 / 12} x 4 x 0.5=kira-kira 0,06 ton, atau gaya sekitar 540 N. Itu sesuai dengan kemampuan sebagian besar cetakan nilon atau polikarbonat.
Hubungan ini penting untuk diinternalisasikan: kekuatan pembentuk meningkat seiring dengan bertambahnyapersegidari ketebalan bahan. Gandakan ketebalan lembaran dan Anda melipatgandakan gaya yang dibutuhkan. Skala eksponensial inilah yang menyebabkan batas ketebalan pada bagian sebelumnya ada - cetakan yang dicetak mencapai batas atas tekannya dengan cepat seiring bertambahnya ukuran.
Tekan Batas Tonase untuk Perkakas Cetak
Berapa banyak kekuatan yang dapat ditangani oleh cetakan yang dicetak? Jawabannya terletak pada perbandingan gaya pembentukan yang dihitung dengan kuat tekan cetakan yang didistribusikan pada bidang kontaknya.
Berikut kerangka konseptualnya: jika permukaan cetakan Anda memiliki area kontak 500 mm2dan material cetakan mempunyai kekuatan luluh tekan sebesar 100 MPa, beban maksimum teoretis sebelum deformasi permanen adalah 50.000 N (kira-kira 5 metrik ton). Batasan tonase tekan untuk perkakas plastik hanyalah luas kontak cetakan dikalikan dengan kekuatan luluh tekannya, kemudian dikurangi dengan margin keamanan.
Variabel kunci yang harus diperhitungkan oleh para insinyur ketika menentukan apakah cetakan yang dicetak dapat bertahan dalam operasi tertentu:
- Kekuatan tarik lembaran logam- secara langsung menentukan gaya pembentukan melalui faktor material
- Ketebalan lembaran (kuadrat)- variabel dominan dalam persamaan gaya
- Panjang tikungan- tikungan yang lebih panjang menghasilkan gaya total yang lebih tinggi secara proporsional
- Mati-lebar bukaan- bukaan yang lebih sempit memusatkan kekuatan dan meningkatkan kebutuhan tonase
- Area kontak mati- permukaan kontak yang lebih besar mendistribusikan gaya ke lebih banyak material, sehingga mengurangi tekanan lokal
- Kekuatan luluh tekan bahan mati- tegangan maksimum yang dapat ditahan oleh dadu tanpa deformasi permanen
- Faktor keamanan- penurunan daya wajib yang diterapkan untuk memperhitungkan variabilitas material dan mode kegagalan mendadak
Margin keamanan untuk cetakan stempel yang diproduksi dengan aditif patut mendapat perhatian khusus. Baja yang dibebani melebihi kapasitasnya akan berubah bentuk secara bertahap - akan menjamur, akan terlihat luluh, dan akan memberi peringatan. Cetakan polimer tidak mati. Bahan tersebut patah secara tiba-tiba dan tanpa deformasi sebelumnya, khususnya resin kaku dan material berisi kaca. Mode kegagalan getas ini berarti Anda tidak dapat mengandalkan inspeksi visual untuk mendeteksi cetakan kelebihan beban yang mendekati batasnya.
Untuk cetakan polimer, terapkan faktor keamanan minimum sebesar 3x - yang berarti gaya pembentukan yang Anda hitung tidak boleh melebihi-sepertiga dari kapasitas tekan teoretis cetakan tersebut. Untuk resin kaku, yang gagal tanpa peringatan, faktor keamanan 4x lebih tepat. Hanya nilon dan polikarbonat yang kuat, yang menunjukkan sedikit deformasi plastis sebelum patah, yang dapat membenarkan pekerjaan mendekati margin 2,5x.
Pemeriksaan praktisnya: hitung gaya pembentukan Anda menggunakan rumus di atas, bagi kapasitas tekan cetakan Anda (kekuatan luluh x luas kontak) dengan gaya tersebut, dan pastikan rasio yang dihasilkan memenuhi ambang batas keamanan Anda. Jika tidak, Anda memiliki tiga opsi - menambah area kontak cetakan, beralih ke material cetakan yang lebih kuat, atau mengurangi ketebalan lembaran. Menjalankan cetakan mendekati batas perhitungannya bukanlah tindakan-penghematan biaya. Ini adalah jalan menuju kegagalan alat secara tiba-tiba, kerusakan benda kerja, dan potensi kerusakan mesin cetak.
Perhitungan gaya ini memberi tahu Anda apakah satu pukulan pembentuk dapat bertahan. Namun keekonomian perkakas bergantung pada lebih dari satu umur cetakan, biaya iterasi, dan volume impas dibandingkan perkakas mesin konvensional yang menentukan apakah cetakan yang dicetak benar-benar menghemat uang di seluruh siklus hidup proyek.
Kerangka Biaya-Manfaat dan-Analisis Titik Impas
Cetakan cetakan seharga $40 terdengar seperti kemenangan yang jelas atas peralatan mesin seharga $2.000. Namun perbandingan tersebut mengabaikan apa yang sebenarnya mendorong biaya proyek: berapa banyak bagian yang dihasilkan setiap cetakan sebelum kegagalan, berapa banyak iterasi desain yang Anda lakukan, dan pada volume berapa alat yang lebih murah tidak lagi menjadi lebih murah. Perbandingan biaya cetakan 3D nyata vs perkakas mesin CNC memerlukan lensa Total Biaya Kepemilikan - yang memperhitungkan perkakas, iterasi, dan-ekonomi per bagian di seluruh alur pengembangan.
Biaya Per Bagian Selama Umur Mati
Jumlah masa pakai cetakan yang dicetak bervariasi secara dramatis berdasarkan bahan dan tingkat keparahan pembentukannya. Cetakan nilon yang dirancang dengan baik dan mampu melakukan pembengkokan sederhana pada aluminium tipis dapat bertahan dalam 200 hingga 500 siklus. Cetakan resin yang kaku di bawah beban sedang mungkin retak setelah 50 hingga 150 bagian. TPL? Seringkali satu digit sebelum degradasi terlihat.
Umur ini secara langsung menentukan biaya per komponen cetakan 3D. Sebuah cetakan nilon seharga $40 yang memproduksi 200 suku cadang bagus berharga $0,20 per suku cadang dalam perkakas. Cetakan baja CNC-bermesin seharga $2.000 yang memproduksi 100.000 suku cadang berharga $0,02 per suku cadang. Pada nilai nominalnya, baja menang - tetapi hanya jika Anda benar-benar membutuhkan 100.000 komponen dan desainnya tidak pernah berubah.
Persamaan biaya riil, meminjamKerangka Biaya Total Kepemilikandigunakan di seluruh proses manufaktur, terlihat seperti ini:
Total Biaya Perkakas Proyek=(Biaya per cetakan x Jumlah iterasi) + (Pencetakan gagal x Biaya bahan) +-tenaga kerja pascapemrosesan
Setiap revisi desain berarti cetakan baru. Dengan perkakas cetak, biaya revisinya $40 dan empat jam. Dengan perkakas mesin, biayanya $2.000 dan dua hingga empat minggu. Jika proyek Anda melewati enam iterasi sebelum menyelesaikan geometri bagian - skenario umum dalam pengembangan produk baru - jalur perkakas yang dicetak membutuhkan biaya sekitar $240 dalam bentuk cetakan. Jalur yang dikerjakan dengan mesin berharga $12.000, dengan asumsi Anda repot-repot-memotongnya berkali-kali alih-alih menebak-nebak dan berharap.
Analisis Titik Impas-Terhadap Peralatan Tradisional
Volume titik impas untuk cetakan cetakan berada pada titik persilangan di mana biaya perkakas kumulatif per-bagian pada cetakan cetakan sama dengan biaya diamortisasi cetakan mesin. Di bawah volume tersebut, pencetakan menang. Di atasnya, pemesinan mengambil alih.
| Faktor | Cetakan Cetak 3D | Mesin CNC Mati |
|---|---|---|
| Waktu tunggu per dadu | 4 - 24 jam | 1 - 4 minggu |
| Biaya perkakas (cetakan tunggal) | $5 - $150 | $1,500 - $10,000+ |
| Biaya per iterasi desain | $5 - $150 + jam | $1,500 - $10,000 + minggu |
| Umur mati (bagian sebelum kegagalan) | 50 - 500 tipikal | 50,000 - 500,000+ |
| Biaya efektif per komponen (hanya perkakas) | $0.10 - $3.00 | $0.01 - $0.10 |
| Titik impas-ambang batas volume | Disukai di bawah 200 - 500 bagian | Disukai di atas 500 - 1,000 bagian |
Polanya jelas: cetakan mendominasi fase pembuatan prototipe dan validasi di mana desain sering berubah dan volume produksi belum terwujud. Data industri menegaskan bahwa pencetakan - 3D yang dinamis ini mempertahankan kurva biaya yang relatif datar dan mengutamakan kuantitas yang rendah, sementara proses dengan investasi perkakas yang tinggi hanya menjadi ekonomis setelah EBT tersebar di ribuan unit.
Jumlah iterasi adalah pengali tersembunyi. Sebuah proyek dengan dua revisi desain mungkin mencapai titik impas pada 300 bagian perkakas mesin. Proyek yang sama dengan delapan revisi - merupakan hal yang biasa selama-pengembangan produk tahap awal - mungkin tidak akan mencapai titik impas hingga 2.000 komponen karena setiap revisi cetakan mesin menambah biaya hangus sebesar ribuan. Cetakan yang dicetak hampir tidak menyerap ketidakstabilan desain.
Ketika keuntungan ekonomis hilang: setelah desain Anda dibekukan, volumenya melebihi 500 bagian, dan umur cetakan lebih penting daripada kecepatan iterasi. Pada titik ini, kesenjangan ketahanan melebihi penghematan biaya di muka, dan setiap-pencetakan ulang akan menambah gesekan yang dapat dihilangkan seluruhnya dengan satu cetakan baja yang diperkeras.
Perhitungan titik impas-ini mengasumsikan cetakan Anda bekerja secara terpisah. Dalam praktiknya, banyak tim memperluas jangkauan peralatan pencetakan yang berguna dengan menggabungkannya dengan bahan konvensional - pendekatan hibrid yang mendorong masa pakai dan kemampuan cetakan melebihi apa yang dapat dicapai oleh polimer murni jika dibuat sendiri.
Pendekatan Hibrid dan Strategi Validasi Cepat
Cetakan polimer murni memiliki langit-langit. Cetakan baja mesin murni memiliki harga dasar. Di antara kedua ekstrem tersebut terdapat serangkaian peralatan hibrid untuk pembuatan prototipe lembaran logam yang meminjam dari kedua dunia - menggunakan geometri cetak sebagai fondasi sambil menambahkan material konvensional tepat di tempat yang dibutuhkan untuk menangani beban yang lebih tinggi, memperpanjang masa pakai, atau meningkatkan kualitas permukaan.
Ini bukanlah teknik yang eksotik. Ini adalah peningkatan praktis yang diterapkan tim secara bertahap seiring dengan semakin besarnya kebutuhan pembentukan cetakan yang dapat dihasilkan oleh cetakan mandiri.
Memperkuat Cetakan Cetak Dengan Sisipan Logam
Titik kegagalan paling umum pada cetakan cetakan adalah tepi pembentuk - radius kecil tempat lembaran logam tertekuk di sekitar pahat. Zona kontak terkonsentrasi ini mengalami tegangan tekan puncak dan paling cepat aus. Memperkuat cetakan cetakan 3D dengan sisipan logam pada zona kritis ini secara signifikan memperpanjang masa pakai alat tanpa membangun kembali seluruh cetakan dengan baja.
Pendekatannya mudah: rancang badan cetakan dengan kantong tersembunyi di-area yang sering aus, lalu tekan-pas atau ikat pin baja yang diperkeras, pasak, atau sisipan mesin ke dalam kantong tersebut. Badan cetakan menangani geometri dan penyelarasan massal, sedangkan sisipan logam menangani kontak pembentuk sebenarnya. Cetakan yang dapat bertahan 100 siklus karena nilon murni dapat mencapai 1,000+ siklus dengan-sisipan baja.
Strategi penyisipan yang umum meliputi:
- Pin dowel yang diperkeras pada jari-jari tikungan tempat lembaran logam membungkus tepi cetakan
- Pelat baja tanah datar diikat ke permukaan pembentuk untuk distribusi beban yang seragam
- Sisipan berulir yang disematkan selama pencetakan (menggunakan teknik jeda-dan-penyisipan) untuk fitur pemasangan dan penyelarasan
Mendukung Strategi untuk Memperpanjang Umur Die
Jika geometri cetakannya rumit namun kebutuhan strukturalnya melebihi kemampuan-pengisi plastik padat, melapisi cangkang cetakan dengan bahan pengisi yang kaku akan mengubah alat yang rapuh menjadi alat yang kuat. Kerangka cetakan cetakan 3D yang didukung epoksi sangat efektif - Anda mencetak cetakan berdinding tipis dengan permukaan bentuk yang akurat, lalu mengisi rongga bagian dalam dengan epoksi yang diisi aluminium atau uretan struktural.
Penelitian ke dalamperkakas cepat hibrida dengan bahan pendukung yang berbedamenemukan bahwa lapisan aluminium memberikan keseimbangan terbaik antara biaya, keakuratan dimensi, dan efisiensi proses - meningkatkan kinerja sebesar 68% dibandingkan dengan peralatan tanpa lapisan sekaligus mempertahankan tingkat transkripsi di atas 93%.
Berikut perkembangan strategi penguatan hibrida, diurutkan dari yang paling sederhana hingga yang paling canggih:
- Permukaan pembentuk pasir dan lapisan- Isi garis lapisan dengan epoksi tipis, pasir halus. Menambah daya tahan permukaan tanpa perubahan struktural pada badan cetakan.
- Tekan-sisipan logam yang pas pada bagian tepinya yang aus- Pasak baja atau pin tanah pada jari-jari tikungan. Memperpanjang masa pakai edge 5-10x dengan kompleksitas desain minimal.
- Epoksi-mengisi bagian dalam cetakan- Cetak cangkang berongga dengan geometri luar yang akurat, lalu tuangkan aluminium-yang diisi epoksi ke dalamnya. Epoksi memberikan dukungan tekan sementara cangkang yang dicetak menjaga keakuratan dimensi.
- Cetakan bond dicetak ke pelat pendukung logam yang dikerjakan- Gunakan komponen cetakan sebagai permukaan pembentuk presisi, dibaut atau diikat ke pelat baja atau aluminium yang menyerap gaya tekan dalam jumlah besar. Hal ini memisahkan masalah geometri (ditangani dengan pencetakan) dari masalah struktural (ditangani dengan logam).
- Gunakan cetakan cetakan sebagai pola untuk perkakas cor uretan atau epoksi- Cetak geometri master yang akurat, lalu cor cetakan komposit uretan atau epoksi tingkat produksi dari master tersebut. Satu pola yang dicetak menghasilkan banyak cetakan, masing-masing bertahan selama ratusan siklus. Pendekatan ini masuk akal ketika Anda memerlukan beberapa set cetakan yang identik atau ketika bahan cetakan itu sendiri tidak dapat menangani lingkungan pembentukan.
Setiap peningkatan menambah biaya dan waktu, namun juga melipatgandakan kemampuan die. Wawasan utamanya adalah Anda tidak perlu memilih antara media cetak dan konvensional - Anda menggabungkannya pada antarmuka tempat setiap teknologi bekerja dengan baik.
Memvalidasi Suku Cadang Sebelum Investasi Peralatan Penuh
Dies hibrid memecahkan masalah ketahanan perkakas. Namun ada pertanyaan validasi yang lebih luas yang tidak dapat dijawab oleh cetakan saja: apakah bagian yang dicap benar-benar berfungsi dalam penerapan akhirnya? Prototipe bentukan yang terbuat dari cetakan menegaskan geometri dan kesesuaian dasar, namun mungkin tidak menangkap perilaku material, karakteristik pegas-kembali, atau kualitas permukaan bagian-cap produksi.
Di sinilah alur kerja pengembangan mendapat manfaat dari validasi komponen yang diberi stempel sebelum perkakas produksi melalui jalur yang saling melengkapi. Daripada melompat langsung dari-prototipe cetakan ke cetakan produksi yang diperkeras seharga $10,000+, tim berpengalaman memasukkan tahap pembuatan prototipe cepat yang menghasilkan komponen logam aktual - melalui pemesinan CNC atau fabrikasi lembaran logam profesional - untuk memastikan kemampuan manufaktur dan kinerja fungsional.
Logikanya masuk akal: cetakan Anda membuktikan geometrinya berfungsi. Sampel logam-yang dibuat prototipe atau dibuat membuktikan bahwa komponen tersebut bekerja dalam kondisi nyata, dengan sifat material produksi-yang mewakili dan permukaan akhir. Validasi dua-tahap ini mengatasi masalah DFM (sudut draf, jari-jari minimum,-kelonggaran pegas kembali) sebelum Anda memasukkan modal ke peralatan produksi.
Tim yang menggunakan layanan sepertiPrototipe cepat YICHENdekati kesenjangan ini dengan menggabungkan pemesinan CNC dan fabrikasi lembaran logam untuk menghasilkan sampel logam fungsional dengan umpan balik DFM awal. Hasilnya adalah desain komponen yang tervalidasi - yang dikonfirmasi secara geometris (melalui cetakan cetakan) dan secara fungsional (melalui prototipe komponen logam) - sebelum cetakan produksi dipotong. Validasi dua-langkah tersebut biasanya menghemat jauh lebih banyak dalam menghindari revisi alat dibandingkan biaya dalam layanan pembuatan prototipe.
Strategi hibrid memperluas apa yang dapat dicapai secara fisik oleh cetakan cetakan. Namun setiap pendekatan masih memiliki batasan - suatu titik di mana kelelahan material, kebutuhan gaya, atau kebutuhan volume melampaui apa yang dapat ditopang oleh kombinasi perkakas cetak dan perkakas yang diperkuat dengan andal.
Batasan dan Kapan Harus Melampaui Cetakan Cetak
Setiap metode perkakas memiliki batasan kegagalan. Cetakan cetakan juga tidak terkecuali, dan berpura-pura sebaliknya akan merusak semua yang telah ditetapkan oleh panduan ini. Mode dan batas kegagalan cetakan 3D adalah nyata, dapat diprediksi, dan - jika diabaikan - mahal. Mengetahui secara pasti di mana kerusakan alat ini memungkinkan Anda menggunakannya dengan percaya diri sesuai rentang kemampuannya dan beralih ke alat yang lebih sulit pada saat yang tepat, bukan terlambat.
Ketika Cetakan Mati Gagal
Kegagalan tidak selalu terlihat seperti retakan dramatis di tengah-gerakan. Seringkali, degradasi bertahaplah yang menghasilkan komponen yang semakin tidak akurat hingga cetakan menjadi tidak dapat digunakan. Berikut adalah skenario spesifik ketika peralatan pencetakan mencapai batasnya:
- Batasan tonase terlampaui:Cetakan polimer tidak dapat bertahan terhadap gaya yang melampaui kekuatan luluh tekannya dikalikan dengan luas kontak, bahkan satu kali pun. Peristiwa kelebihan muatan tunggal menyebabkan patah getas pada resin kaku atau penghancuran permanen pada termoplastik. Tidak ada pemulihan - dadunya adalah memo.
- Dicetak mati kelelahan dan merayap di bawah beban:Bahkan pada gaya yang jauh di bawah batas-pukulan tunggal, siklus yang berulang-ulang menyebabkan kerusakan kumulatif.Deformasi mulur pada polimer cetak 3Dterjadi ketika rantai molekul tergelincir satu sama lain di bawah tekanan yang berkelanjutan atau berulang, sehingga mengakibatkan perubahan dimensi permanen seiring berjalannya waktu. Plastik FDM sangat rentan karena suhu lelehnya yang lebih rendah berarti panas lingkungan mempercepat pergerakan molekuler. Sebuah dadu yang berukuran sempurna pada siklus pertama mungkin berukuran 0,1-0,3 mm pada siklus 200.
- Sensitivitas suhu:Suhu bengkel di atas 30-35 derajat C secara nyata melunakkan PLA dan resin standar. Gesekan-yang menghasilkan panas selama siklus cepat menambah masalah. Sebuah cetakan yang berfungsi dengan baik di laboratorium yang dikontrol iklim mungkin gagal di garasi musim panas atau lantai pabrik tanpa AC.
- Batasan kompleksitas geometris:Penarikan yang dalam, kurva majemuk dengan jari-jari sempit, dan operasi cetakan progresif menimbulkan keadaan tekanan multi{0}}arah yang membuat bahan cetakan sulit ditangani. Beban tarik melintasi ikatan lapisan pada cetakan FDM, atau konsentrasi tegangan pada fitur tipis cetakan resin, menciptakan titik kegagalan yang tidak dapat diprediksi dan tidak dapat dikompensasi oleh jumlah pengisi apa pun.
- Degradasi permukaan:Membentuk kontak secara bertahap mengikis dan memoles permukaan cetakan, mengubah dimensi jarak bebas dan transfer tekstur permukaan. Bahan lunak seperti nilon lebih cepat aus dibandingkan resin kaku tetapi lebih mudah rusak - akibatnya adalah degradasi lebih lambat dibandingkan retak mendadak.
- Penyimpangan dimensi tanpa peringatan:Tidak seperti cetakan baja yang terlihat berubah bentuk sebelum rusak, cetakan polimer dapat merayap secara dimensional namun tetap terlihat utuh. Anda tidak akan melihat masalahnya sampai bagian yang terbentuk mulai gagal dalam pemeriksaan. Creep pada polimer terjadi bahkan pada suhu kamar karena sifat viskoelastiknya, dimana pembebanan yang berkelanjutan menyebabkan rantai meregang dan tersusun ulang secara permanen.
Ambang batas volume untuk perkakas stempel cetak 3D biasanya berkisar antara 200 dan 500 bagian untuk-cetakan termoplastik yang dirancang dengan baik, dan 50 hingga 150 bagian untuk cetakan resin dengan beban sedang. Ini bukanlah batasan yang tegas - batasan tersebut berubah seiring dengan pilihan material, tingkat keparahan bentukan, dan kondisi lingkungan. Tapi mereka mewakili zona di mana keausan kumulatif, mulur, dan penyimpangan dimensi membuat setiap bagian selanjutnya kurang dapat diandalkan dibandingkan bagian sebelumnya.
Ambang Batas Volume dan Transisi ke Peralatan Produksi
Mengetahui kapan harus beralih dari cetakan ke cetakan mesin bukanlah sebuah keputusan tunggal. Ini adalah kemajuan yang mengikuti alur alami pengembangan produk:
- Cetakan cetakan untuk validasi geometri (1-50 bagian):Pastikan sudut tikungan, kedalaman bentuk, dan bentuk keseluruhan berfungsi sesuai desain. Terimalah ketidaksempurnaan permukaan dan perbedaan dimensi sebagai harga kecepatan.
- Bagian logam-prototipe cepat untuk pengujian fungsional (5-20 bagian):Setelah geometri divalidasi melalui cetakan-cetakan, produksi bagian logam sebenarnya melalui pemesinan CNC atau fabrikasi profesional untuk memastikan perilaku material, pegas-kembali, dan kinerja dalam kondisi servis nyata. Layanan sepertiPrototipe cepat YICHENmenjembatani kesenjangan ini dengan menyediakan-komponen logam yang dibuat prototipe dan dibuat CNC yang memastikan kemampuan manufaktur - mengatasi masalah DFM sebelum Anda berinvestasi pada perkakas yang diperkeras.
- Peralatan produksi untuk volume (500+ bagian):Dengan geometri yang tervalidasi dan kemampuan manufaktur yang terkonfirmasi, berinvestasilah pada cetakan baja bermesin CNC dengan keyakinan bahwa tidak ada siklus revisi mahal yang menunggu.
Pendekatan bertahap ini meminimalkan total risiko proyek. Cetakan cetakan menyerap ketidakstabilan desain pengembangan awal. Prototipe bagian logam-yang cepat memastikan bahwa desain akhir benar-benar dapat diproduksi dalam skala besar. Cetakan produksi hanya dipotong satu kali, untuk desain beku.
Sebelum melakukan pendekatan apa pun, periksa daftar evaluasi berikut untuk aplikasi spesifik Anda:
- Apakah gaya pembentukan Anda berada di bawah-sepertiga kapasitas tekan material cetakan? Jika tidak, berarti perkakas yang dicetak berukuran terlalu kecil.
- Apakah Anda memerlukan lebih dari 500 komponen yang identik? Jika demikian, perekonomian lebih menyukai cetakan mesin terlepas dari kemampuan cetakan yang dicetak.
- Apakah bagian yang dibentuk memerlukan kualitas permukaan akhir di bawah Ra 1.6? Cetakan yang dicetak tanpa finishing yang ekstensif tidak akan menghasilkan hasil seperti ini.
- Apakah cetakan akan beroperasi pada suhu di atas 35 derajat C? Faktor dalam pelunakan material dan percepatan mulur.
- Apakah geometri melibatkan tarikan dalam atau bentuk gabungan dengan tegangan tarik pada permukaan cetakan? Hal ini mendorong materi cetakan ke wilayah kegagalan yang tidak dapat diprediksi.
- Bisakah Anda menoleransi variasi dimensi +/- 0.2 hingga 0,5 mm di seluruh proses produksi? Jika diperlukan konsistensi yang lebih ketat, perkakas baja adalah jawabannya.
Cetakan stempel cetak 3D bukanlah pengganti perkakas konvensional. Ini adalah-akselerator fase pengembangan yang membagi waktu tunggu berminggu-minggu dan ribuan dolar menjadi beberapa jam dan uang receh - dalam batasan kemampuan yang ditentukan. Gunakan mereka di tempat yang mereka kuasai, lakukan transisi ketika tidak ada, dan Anda akan mencapai peralatan produksi dengan lebih cepat, lebih murah, dan dengan lebih sedikit kejutan dibandingkan tim yang melewatkan langkah-langkah validasi sepenuhnya.
Pertanyaan Yang Sering Diajukan Tentang Cetakan Stamping 3D
1. Berapa banyak bagian yang dapat dihasilkan oleh cetakan stempel cetak 3D sebelum rusak?
Umur cetakan sangat bergantung pada bahan cetakan dan tingkat keparahan cetakan. Cetakan nilon atau polikarbonat yang dirancang dengan baik dan mampu melakukan pembengkokan sederhana pada aluminium tipis biasanya dapat bertahan dalam 200 hingga 500 siklus. Resin kaku yang mati di bawah beban sedang bertahan sekitar 50 hingga 150 bagian. Kematian PLA sering kali menurun dalam-penggunaan satu digit. Pendekatan hibrid, seperti menambahkan sisipan baja pada jari-jari tikungan atau epoksi-pengisian bagian dalam cetakan, dapat memperpanjang masa pakai hingga 1,000+ siklus dengan memperkuat zona kontak-keausan tinggi sekaligus mempertahankan badan cetakan untuk geometri massal.
2. Logam apa yang dapat Anda cap dengan cetakan 3D?
Logam lunak dan ulet dalam temper anil paling cocok digunakan dengan cetakan polimer. Paduan aluminium anil (1100, 3003, 5052, 6061-O) adalah kandidat yang ideal, diikuti oleh kuningan anil, tembaga lunak mati, dan baja ringan berukuran tipis. Baja tahan karat umumnya merupakan batas atas, dibatasi pada stok yang sangat tipis (di bawah 0,6 mm) dengan material cetakan berkekuatan tinggi seperti nilon serat karbon. Selalu tentukan temper lunak anil atau mati saat memesan lembaran logam untuk cetakan cetakan, karena temper yang lebih keras dapat menggandakan gaya tekuk yang diperlukan.
3. Apakah cetakan stempel cetakan 3D lebih murah daripada perkakas mesin CNC?
Untuk pembuatan prototipe dan volume di bawah 500 bagian, harga cetakan cetakan jauh lebih murah. Satu cetakan nilon berharga $15 hingga $50 dibandingkan $1.500 hingga $10.000 untuk baja yang dibuat dengan mesin CNC. Keuntungan biaya bertambah seiring dengan setiap iterasi desain, karena mencetak ulang cetakan yang telah direvisi memerlukan biaya yang tidak sedikit dibandingkan dengan{10}}pemesinan ulang. Namun, keekonomiannya berbalik di atas 500 hingga 1.000 bagian karena baja yang diproses dengan mesin akan bertahan selama 50.000 hingga 500,000+ siklus, sehingga menyebabkan biaya perkakas per-bagian di bawah $0,10. Tim seperti layanan pembuatan prototipe cepat YICHEN membantu menjembatani kesenjangan ini dengan memvalidasi kemampuan manufaktur komponen melalui sampel logam prototipe CNC sebelum melakukan pembuatan cetakan produksi yang mahal.
4. Bahan cetak 3D apa yang terbaik untuk cetakan stempel?
Nilon yang diperkuat serat karbon-serat-menawarkan kinerja keseluruhan terkuat untuk sebagian besar aplikasi cetakan stempel. Ini menggabungkan kekuatan tekan sekitar 100 hingga 130 MPa dengan stabilitas dimensi yang sangat baik, ekspansi termal yang rendah, dan ketahanan terhadap mulur di bawah beban berulang. Untuk pembuatan prototipe anggaran, nilon standar (PA6 atau PA12) memberikan keseimbangan yang baik antara ketangguhan dan biaya. Resin rekayasa kaku dari printer SLA memberikan penyelesaian permukaan dan isotropi yang unggul namun tiba-tiba rusak tanpa peringatan karena beban berlebih. Pilihan material harus sesuai dengan gaya pembentukan spesifik Anda, jumlah siklus, dan persyaratan kualitas permukaan.
5. Bagaimana cara menghitung apakah cetakan cetakan 3D dapat menangani operasi pembentukan tertentu?
Hitung gaya pembentukan yang diperlukan menggunakan rumus tonase-lengkungan udara, yang memperhitungkan kuadrat tebal lembaran, panjang tekukan, lebar-bukaan cetakan, dan pengganda material berdasarkan kekuatan tarik paduan. Kemudian bandingkan gaya tersebut dengan kapasitas tekan cetakan Anda (kekuatan hasil dikalikan dengan luas kontak). Terapkan faktor keamanan minimal 3x untuk termoplastik dan 4x untuk resin kaku, karena polimer mati secara tiba-tiba tanpa peringatan, tidak seperti cetakan baja yang berubah bentuk secara bertahap. Jika rasio keamanan turun di bawah ambang batas, tingkatkan area kontak cetakan, ganti ke material yang lebih kuat, atau kurangi ketebalan lembaran.


