


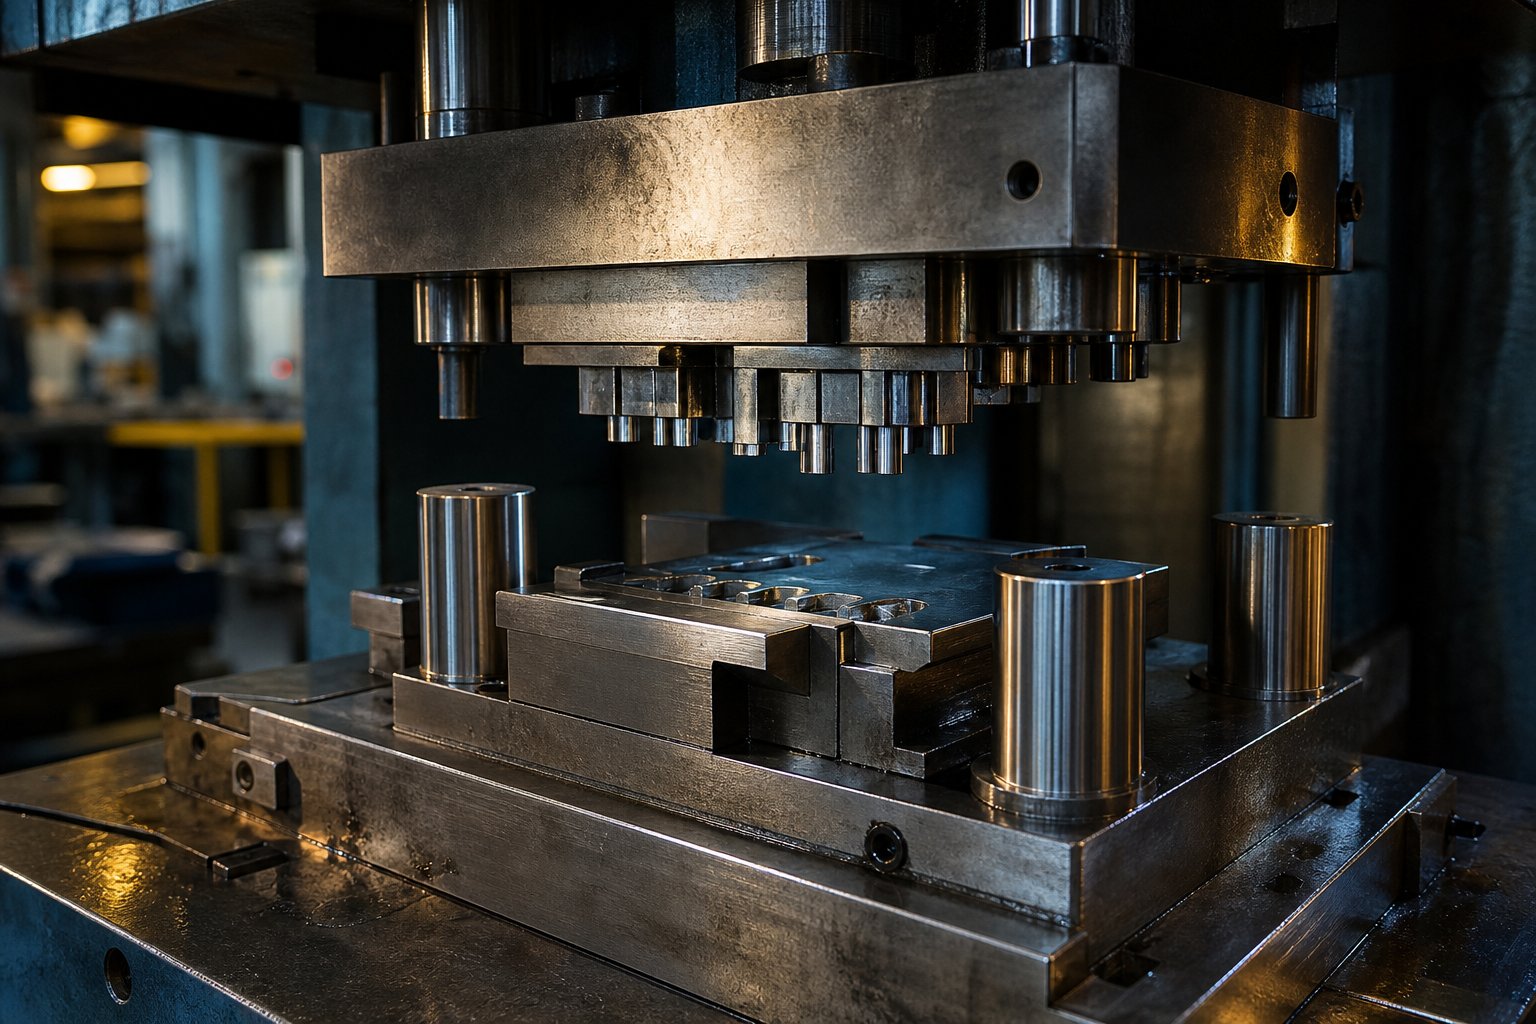
Apa yang Dibutuhkan dalam Membuat Stamping Die
Membangun cetakan stempel yang tahan terhadap jutaan siklus pers bukanlah tugas tunggal. Ini adalah serangkaian keputusan yang saling bergantung: menganalisis bagian Anda, memilih bahan, izin teknik, komponen permesinan, perlakuan panas, perakitan, dan uji coba pengoperasian. Lewati atau terburu-buru langkah apa pun, dan dadu akan gagal lebih awal. Panduan ini memandu seluruh alur kerja sehingga Anda dapat mendekati setiap fase dengan percaya diri, baik Anda menjalankan toko-satu orang atau mengelola departemen perkakas yang lengkap.
Apa Itu Stamping Die dan Bagaimana Cara Kerjanya
Jadi apa itu stamping secara praktis? Sederhananya, cetakan stempel adalah alat khusus yang dipasang di dalam mesin press yang menggunakan gaya untuk memotong, membengkokkan, ataumembentuk lembaran logam menjadi bentuk jadi. Setengah bagian atas (punch) turun ke bagian bawah (die block), dan material yang terperangkap di antara keduanya mengambil bentuk yang diinginkan. Itulah definisi inti stamping. Jika Anda pernah bertanya-tanya apa itu stempel logam, bayangkan sebuah pemotong kue yang digerakkan oleh puluhan ton tenaga hidrolik atau mekanis, menghasilkan komponen yang identik dengan kecepatan tinggi.
Memahami apa saja yang mati dalam konteks manufaktur yang lebih luas membantu membingkai proyek ini. Dies adalah-perangkat perkakas yang dibuat dengan mesin presisi yang membentuk bahan mentah melalui gaya terkendali. Khususnya pada pencetakan logam, cetakan dan pelubang bekerja sama seperti gigi atas dan bawah: yang satu memberikan tekanan, yang lain memberikan rongga yang serasi.
Komponen Utama yang Harus Dipahami Setiap Pembuat Die
Sebelum Anda memotong baja apa pun, Anda perlu mengetahui fungsi setiap bagian cetakan dan mengapa itu penting. Berikut adalah komponen inti:
- Sepatu mati (sepatu bawah)- pelat dasar yang menjangkar blok cetakan dan menjaga kekakuan struktural di bawah beban.
- Tempat pukulan (sepatu atas)- memasang pelubang dan mendistribusikan gaya tekan secara merata pada permukaan pemotongan atau pembentukan.
- Piring penari telanjang- melepaskan material lembaran dari pelubang setelah setiap pukulan, mencegah kemacetan dan deformasi bagian.
- Pin pemandu dan bushing- menjaga keselarasan yang tepat antara bagian atas dan bawah, biasanya dikeraskan hingga 58 HRC atau lebih tinggi.
- Sistem pegas- memberikan tekanan pengupasan yang terkontrol dan, dalam pembentukan cetakan, menerapkan gaya-pemegang kosong.
- Pelat pendukung- berada di belakang pelubang untuk mencegah penahan pelubang berubah bentuk akibat benturan berulang.
Setiap komponen mempengaruhi masa pakai dan kualitas komponen. Pin pemandu yang lemah menyebabkan ketidaksejajaran dan keausan tepi dini. Pelat pendukung yang berukuran terlalu kecil memungkinkan pukulan masuk ke dalam dudukannya, sehingga merusak konsentrisitas seiring waktu.
Panduan ini mencakup pendekatan pemesinan manual (penggerindaan permukaan, pengeboran jig, penggilingan manual) dan metode berbasis CNC-(kabel EDM, penggilingan CNC, penggilingan presisi) sehingga bengkel dengan tingkat peralatan berbeda dapat mengikutinya.
Memutuskan Jenis Die Yang Cocok Dengan Proyek Anda
Tidak setiap bagian membutuhkan cetakan progresif. Memilih di antara jenis cetakan stempel tergantung pada tiga faktor: geometri bagian, volume produksi, dan peralatan yang tersedia.
A stasiun tunggal-yang sederhana matimenangani satu operasi per pukulan - blanking atau penindikan, misalnya. Ini cocok untuk-pengoperasian volume rendah di bawah 10.000 komponen, pekerjaan prototipe, dan toko tanpa kapasitas pers-stasiun. Biaya perkakas 50-70% lebih rendah dibandingkan perkakas progresif.
A senyawa matimelakukan beberapa operasi pemotongan dalam satu pukulan, seperti blanking dan penindikan secara bersamaan. Ini bekerja dengan baik untuk bagian datar seperti ring atau gasket yang mengutamakan presisi tetapi geometri tetap berada pada satu bidang.
A mati progresifmengumpankan material strip melalui stasiun berurutan, masing-masing menambahkan fitur. Ini adalah pekerja keras untuk-stamping logam bervolume tinggi - seperti braket otomotif atau konektor listrik yang diproduksi oleh jutaan orang. Biaya di muka lebih tinggi, namun biaya per-bagiannya jauh lebih rendah dalam skala besar.
Jika bagian Anda datar dengan pola lubang sederhana dan Anda memerlukan kurang dari 10.000 buah, mulailah dengan satu-stasiun atau cetakan gabungan. Jika Anda menjalankan jumlah produksi di atas 100.000 dengan berbagai fitur, investasi pada cetakan stempel progresif akan terbayar dengan cepat melalui pengurangan tenaga kerja dan waktu siklus yang lebih cepat.
Jenis cetakan yang tepat menentukan lintasan untuk setiap keputusan hilir - tingkat material, kompleksitas pemesinan, dan kebutuhan pemeliharaan semuanya mengikuti pilihan ini.
Langkah 1 Analisis Bagian Anda dan Pilih Jenis Die yang Tepat
Setiap dadu dimulai sebagai bagian yang sudah jadi di atas kertas. Sebelum Anda membuat sketsasatu komponen cetakan, Anda perlu membedah gambar bagian tersebut dan membiarkan geometri, material, dan persyaratan produksinya menentukan pendekatan perkakas. Jika analisis ini salah, maka Anda akan membuat dadu secara berlebihan (membuang-buang waktu dan uang) atau membuat dadu menjadi terlalu rendah (menyebabkan kegagalan dini). Proses pengecapan logam lebih menghargai pemikiran awal yang cermat dibandingkan fase lainnya.
Membaca Bagian Geometri untuk Mengidentifikasi Operasi yang Diperlukan
Ambil bagian yang dicetak dan ajukan pertanyaan sederhana: apa hubungannya cetakan ini dengan lembaran logam? Profil datar dengan kontur eksternal memerlukan pengosongan. Lubang dan slot internal memerlukan operasi penindikan atau pelubangan. Flensa dan tab memerlukan pembengkokan. Cangkir atau penutup yang dalam perlu digambar. Sebagian besar-bagian dunia nyata menggabungkan beberapa hal ini, itulah sebabnya memahami geometri adalah hal yang penting.
Carilah isyarat geometris berikut:
- Hanya profil luar yang datar- mengosongkan dadu sudah cukup.
- Lubang, celah, atau potongan internal- stasiun penusuk diperlukan.
- Membungkuk dengan jari-jari tertentu- membentuk stasiun dengan kompensasi springback terkontrol.
- Rasio kedalaman-terhadap-diameter di atas 0,5- operasi menggambar, mungkin multi-tahap.
Tabel di bawah ini memetakan fitur-fitur umum pada proses die yang diperlukan masing-masing komponen, beserta pertimbangan geometri yang mendorong desain perkakas:
| Operasi | Fitur Bagian | Persyaratan Geometri Mati |
|---|---|---|
| Pengosongan | Kontur luar/bentuk datar | Profil pukulan dan cetakan yang cocok dengan jarak bebas seragam di sekeliling seluruh perimeter |
| Tajam | Lubang, celah, bukaan | Ukuran pukulan sesuai dimensi lubang; bukaan die berukuran lebih besar berdasarkan jumlah jarak bebas per sisi |
| Pembengkokan | Flensa, tab, sudut | V-die atau wipe die dengan radius yang sesuai dengan radius tekukan minimum (biasanya ketebalan material 1,0-1,5x) |
| Menggambar | Cangkir, penutup, bentuk dalam | Gambarlah pukulan dengan radius, dudukan kosong untuk kontrol aliran material, beberapa tahap reduksi untuk bagian dalam |
Ketika suatu bagian berisi fitur dari beberapa baris dalam tabel tersebut, Anda akan melihat dadu gabungan atau dadu progresif - dan volume produksi akan membantu Anda memutuskan yang mana.
Bagaimana Properti Material Mendorong Keputusan Desain Die
Geometri memberi tahu Anda operasi apa yang harus dilakukan. Materi memberi tahu Anda betapa sulitnya operasi tersebut. Tiga sifat mendominasi proses stamping lembaran logam dari perspektif perkakas: kekuatan geser, keuletan, dan ketebalan.
Kekuatan gesermenentukan gaya potong. Baja tahan karat (kekuatan geser sekitar 50-55 ksi) memerlukan tonase tekan yang jauh lebih besar dibandingkan baja ringan (sekitar 35 ksi) atau aluminium (sekitar 15-20 ksi). Kekuatan geser yang lebih tinggi juga mempercepat keausan cetakan, sehingga mendorong Anda ke arah baja perkakas atau sisipan karbida yang lebih keras.
Daktilitasmengatur seberapa jauh Anda dapat membengkokkan atau menarik material sebelum retak. Material dengan keuletan-rendah membatasi jari-jari tekukan dan kedalaman tarikan, yang selanjutnya memengaruhi jumlah stasiun dalam cetakan progresif.
Ketebalan lembaransecara langsung menetapkan nilai izin Anda. Iturekomendasi standaradalah 5-10% ketebalan material per sisi untuk sebagian besar baja. Bahan yang lebih lembut seperti aluminium menggunakan jarak bebas yang lebih sempit (sekitar 5% per sisi), sedangkan bahan yang lebih keras atau bahan yang lebih tebal mendorong ke arah 10-12% per sisi. Jarak bebas yang terlalu kecil akan meningkatkan gaya pemotongan dan mempercepat keausan pukulan. Jarak bebas yang terlalu besar menghasilkan gerinda yang berlebihan dan kualitas tepi yang buruk.
Berikut adalah referensi praktis mengenai bagaimana rentang ketebalan mempengaruhi jarak bebas dalam proses cetakan:
- Stok tipis (0,5 mm atau kurang)- toleransi izin menjadi penting; bahkan variasi 0,01 mm pun muncul sebagai cacat tepi.
- Stok sedang (0,5-3,0 mm)Izin berbasis - persentase standar-berfungsi dengan andal; sebagian besar stempel lembaran logam terjadi di sini.
- Stok tebal (3,0-6,0 mm)- peningkatan persentase jarak bebas (10-15% per sisi) mengurangi pemuatan pukulan dan memperpanjang umur pahat.
Operasi pengepresan logam pada material yang lebih keras - baja tahan karat,-kekuatan rendah-paduan - yang lebih keras juga memerlukan tekanan pegas yang lebih besar pada stripper dan blank holder. Pegas yang berukuran terlalu kecil membiarkan material terangkat selama pengumpanan, sehingga menyebabkan salah pengumpanan dan slug tertarik ke hilir.
Mencocokkan Volume Produksi dengan Kompleksitas Mati
Pembuatan prototipe sebanyak 500-kepingan dan kontrak produksi tahunan senilai 2-juta-kepingan memerlukan strategi peralatan yang berbeda secara mendasar. Berinvestasi berlebihan dalam bentuk progresif untuk jangka pendek hanya membuang-buang modal. Kurangnya investasi pada cetakan satu stasiun untuk pekerjaan bervolume tinggi akan membuang-buang tenaga kerja dan waktu kerja.
Gunakan ambang batas volume berikut sebagai panduan praktis:
- Di bawah 5.000 bagian- satu-stasiun mati atau bahkan perkakas lunak. Biaya awal yang rendah, biaya per-bagian yang dapat diterima pada skala ini.
- 5.000-50.000 bagian- dadu majemuk atau dadu progresif sederhana dengan stasiun lebih sedikit. Investasi perkakas yang moderat diimbangi dengan penghematan tenaga kerja.
- Di atas 50.000 bagian- cetakan progresif penuh dengan baja perkakas yang diperkeras. Proses stamping pada volume ini sepadan dengan biaya perkakas karena biaya per-bagian turun drastis dan waktu siklus dipersingkat menjadi beberapa detik atau sepersekian detik.
Pertimbangkan juga perlengkapan toko Anda. Dadu progresif tidak ada gunanya tanpa mesin press yang mendukung pengumpanan koil, pengindeksan-berbasis pilot, dan panjang lapisan yang memadai. Jika kapasitas mesin press Anda membatasi jumlah stasiun, pengaturan cetakan transfer mungkin memberikan hasil serupa dengan penanganan komponen individual antar stasiun.
Segitiga volume-bahan-geometri adalah kerangka keputusan Anda. Bagian kompleks dari material keras pada titik volume tinggi tepat pada cetakan progresif multi-stasiun yang dibuat dari baja perkakas premium. Bagian datar sederhana dari baja ringan dengan volume rendah sesuai dengan cetakan blanking dasar dari pelat A2 atau bahkan-yang sudah dikeraskan. Penyelarasan yang tepat sejak awal akan menghemat pengerjaan ulang, desain ulang, dan pembengkakan anggaran setelah pemesinan dimulai.
Langkah 2 Pilih Baja Perkakas dan Bahan Komponen Die
Penyelarasan volume-bahan-geometri dari Langkah 1 memberi tahu Anda apa yang perlu dilakukan dadu. Pemilihan material menentukan berapa lama dapat terus melakukannya. Komponen cetakan yang berbeda menghadapi tekanan yang berbeda - ujung tombak tahan terhadap keausan abrasif, permukaan pembentuk tahan terhadap goresan, dan pelat struktural menyerap benturan - sehingga tidak ada satu jenis baja pun yang dapat memenuhi semua peran tersebut. Memilih bahan stamping logam yang tepat untuk setiap komponen adalah penentu umur panjang cetakan.
Memilih Antara Baja Perkakas D2, A2, dan S7
Tiga tingkatan baja perkakas mendominasi pekerjaan stamping die, masing-masing dioptimalkan untuk mode kegagalan yang berbeda:
D2adalah pilihan-untuk jangka panjang-pengosongan dan cetakan penusuk. Kandungan karbonnya yang tinggi (1,40-1,60%) dan kromium (11,00-13,00%) menghasilkan karbida keras berlimpah yang sangat tahan terhadap keausan abrasif. D2 mencapai 54-61 HRC dan menangani produksi baja cap yang mencapai jutaan. Pertukarannya? Ini tidak sekuat opsi lain dan lebih sulit untuk dikerjakan dan digiling, jadi ini bukan pilihan terbaik untuk cetakan yang terkena beban kejut yang berat.
Saat Anda membutuhkan performa seimbang - ketahanan aus yang baik plus ketangguhan sedang -A2cocok dengan kesenjangannya. Dengan lebih sedikit kromium (4,75-5,50%) dan sedikit lebih sedikit karbon dibandingkan D2, A2 mencapai57-62 HRCnamun tetap lebih bisa dikerjakan. Ini cocok untuk cetakan koin, cetakan pemangkasan, pukulan panjang, dan cetakan blanking besar di mana beberapa ketahanan benturan penting di samping retensi tepi. Untuk produksi volume-sedang di bawah 1.000.000 komponen, A2 sering kali memberikan rasio biaya-terhadap-kinerja terbaik.
S7menghadirkan ketahanan terhadap guncangan yang tidak dapat ditandingi oleh D2 maupun A2. Karbonnya yang lebih rendah (0,45-0,55%) dan kromium tereduksi (3,00-3,50%) memberikan ketangguhan impak yang sangat baik pada kekerasan kerja 48-58 HRC. Gunakan S7 untuk blanking berat, pembentukan dingin, cetakan pembengkokan, dan operasi apa pun di mana pukulan menghadapi beban energi tinggi yang tiba-tiba. Baja ini lebih cepat aus dibandingkan D2, namun tidak akan terkelupas atau retak pada kondisi yang dapat menghancurkan baja yang lebih keras.
| Milik | D2 | A2 | S7 |
|---|---|---|---|
| Rentang Kekerasan (HRC) | 54 – 61 | 57 – 62 | 48 – 58 |
| Kekerasan | Rendah hingga sedang | Sedang | Tinggi |
| Ketahanan Aus | Bagus sekali | Tinggi | Sedang |
| kemampuan mesin | Sulit | Sedang | Bagus |
| Aplikasi Die Khas | Pengosongan-jangka panjang, penusukan, cetakan trim, cetakan pengecapan | Coining, trimming, blanking besar, pukulan panjang | Pengosongan berat, pembentukan dingin, cetakan lentur, memukau |
Bahan benda kerja juga penting di sini. Pengecapan baja tahan karat dan kualitas-kekuatan tinggi memberikan beban yang dapat mendekati kekerasan cetakan itu sendiri, sehingga mendorong Anda menuju baja D2 atau metalurgi serbuk. Sebaliknya, stamping aluminium menghasilkan lebih sedikit keausan tetapi risiko kerusakan lebih tinggi, sehingga perawatan permukaan lebih penting daripada kekerasan mentah.
Saat Sisipan dan Pelapis Karbida Terbayar
Baja perkakas padat menangani sebagian besar volume produksi, namun sisipan karbida memperpanjang masa pakai cetakan sebesar 500-1000% dalam situasi tertentu - terutama blanking halus, penarikan dangkal, dan-penusukan material abrasif bervolume tinggi. Kekerasannya yang ekstrem menjadikannya ideal untuk pengecapan logam baja tahan karat yang didominasi oleh keausan abrasif. Kendalanya adalah kerapuhan: karbida retak akibat benturan keras, jadi simpanlah untuk lokasi-kejutan rendah dan tingkat keausan tinggi daripada operasi pembentukan.
Pelapisan menawarkan jalan tengah. Daripada mengganti seluruh material sisipan, Anda menambahkan lapisan permukaan yang keras-dengan gesekan rendah yang mencegah kerusakan dan memperpanjang interval penajaman. Opsi umum meliputi:
- Timah (Titanium Nitrida)- pelapisan-umum yang mengurangi gesekan dan menambah kekerasan permukaan; bagus untuk stempel volume-sedang di sebagian besar material.
- TiCN (Titanium Karbonitrida)- lebih keras dibandingkan TiN dengan ketahanan aus yang lebih baik; cocok untuk aplikasi material-bervolume atau abrasif-yang lebih tinggi.
- TiAlN (Titanium Aluminium Nitrida)- ketahanan panas dan kinerja keausan yang luar biasa; efektif untuk pengecapan logam aluminium dan-operasi berkecepatan tinggi dengan mode kegagalan utama yang menyebabkan kerusakan.
- CrN (Kromium Nitrida)- ketahanan adhesi yang baik; bekerja dengan baik ketika membentuk baja galvanis di mana penumpukan seng menjadi perhatian.
Aplikasi PVD (Physical Vapour Deposition) umumnya lebih disukai karena beroperasi pada suhu yang lebih rendah, menghindari distorsi dan kebutuhan untuk{0}}mengeratkan ulang media. Satuperbandingan industrimenunjukkan perkakas nitridasi ion-berlapis PVD-yang memproduksi lebih dari 1,2 juta komponen dibandingkan hanya 50.000 untuk perkakas berlapis-krom dari baja dasar yang sama. ROI inilah yang membenarkan biaya pelapisan pada-bagian aluminium stempel atau baja tahan karat bervolume tinggi.
Memilih Bahan Die Set dan Holder
Tidak semua komponen membutuhkan baja perkakas premium. Die shoe, punch holder, dan pelat penahan memiliki peran struktural - menjaga kesejajaran dan mendistribusikan beban, bukan memotong atau membentuk material. Menspesifikasikan bagian-bagian ini secara berlebihan akan meningkatkan biaya tanpa meningkatkan masa pakai cetakan.
Pilihan umum untuk komponen die set:
- Besi cor (nilai ulet seperti D4512 atau D6510)- peredam getaran yang luar biasa,-hemat biaya untuk die shoe berukuran besar, kemampuan mesin yang baik. Cocok untuk cetakan yang menjalankan volume sedang dengan beban tekan standar.
- Baja-praperkerasan (AISI 4140 atau setara pada 28-34 HRC)- kekakuan dan kapasitas beban lebih tinggi dibandingkan besi cor. Gunakan untuk die shoe progresif dan-aplikasi tonase berat yang mengutamakan kontrol defleksi.
- Baja-karbon sedang (AISI 1045, diberi perlakuan panas hingga 30-35 HRC)- pilihan standar untuk pelat penahan yang mengamankan pelubang dan sisipan cetakan.
Prinsip panduannya: habiskan anggaran material premium Anda untuk komponen yang bersentuhan dengan benda kerja - pukulan, blok cetakan, dan sisipan pembentuk. Dukung semuanya dengan baja atau besi struktural tertentu yang memberikan kekakuan tanpa biaya yang tidak perlu.
Dengan pemilihan material untuk setiap komponen, tantangan berikutnya adalah menerjemahkan desain cetakan Anda ke dalam perhitungan teknik yang presisi - jarak bebas, gaya potong, dan tata letak strip - yang memastikan kinerja cetakan persis seperti yang diharapkan pada beban pengepresan sebenarnya.
Langkah 3 Rancang Desain Cetakan dan Hitung Gaya
Material memberikan tulang punggung fisik pada cetakan, namun teknik memberikan presisi. Fase ini mengubah analisis suku cadang dan pilihan material Anda menjadi angka pasti - jarak bebas yang diukur dalam seperseratus milimeter, kebutuhan tonase dihitung dalam satuan ton, dan tata letak jalur yang diurutkan dari stasiun ke stasiun. Dapatkan matematika desain cetakan stempel di sini dan pemesinan menjadi eksekusi yang mudah. Lakukan kesalahan dan Anda akan menemukan kesalahan selama uji coba, setelah menghabiskan banyak waktu menggunakan baja perkakas dan mesin yang mahal.
Menghitung Jarak Bebas Die untuk Material dan Ketebalan Anda
Jarak bebas cetakan adalah jarak antara tepi potong pelubang dan tepi pembuka cetakan. Hal ini mengontrol bagaimana material patah selama pemotongan: jarak bebas yang tepat akan menyelaraskan bidang patahan dari atas dan bawah lembaran sehingga keduanya bertemu dengan rapi, menghasilkan tepi potongan yang halus dengan duri yang minimal. Terlalu ketat akan membuat pukulannya bekerja lebih keras, lebih cepat aus, dan bisa patah. Terlalu longgar akan menghasilkan gerinda yang berlebihan, terguling, dan kualitas tepi yang buruk.
Jarak bebas cetakan per sisi=Ketebalan material × Persentase jarak bebas. Untuk sebagian besar baja ringan, gunakan 5-10% per sisi. Bahan yang lebih lunak seperti aluminium menggunakan 5-7%, sedangkan bahan yang lebih keras seperti baja tahan karat memerlukan 10-12% atau lebih.
Bayangkan Anda sedang mengosongkan bagian baja ringan setebal 1,5 mm. Pada 8% per sisi, jarak bebas Anda adalah 1,5 mm × 0.08=0.12 mm di setiap sisi pukulan. Itu berarti bukaan die 0,24 mm lebih besar dari diameter total punch. Untuk bagian baja tahan karat dengan ketebalan yang sama, Anda dapat meningkatkannya menjadi 10-12% per sisi - sehingga menghasilkan 0,15 hingga 0,18 mm per sisi - karena material yang lebih keras menghasilkan gaya lateral yang lebih tinggi selama geser.
Beberapa kenyataan praktis mempengaruhi perhitungan ini dalam desain stempel lembaran logam Anda. Stok yang lebih tipis (di bawah 0,5 mm) menuntut toleransi absolut yang lebih ketat pada jarak bebas, karena variasi 0,01 mm pun akan muncul sebagai cacat tepi. Stok yang lebih tebal (di atas 3,0 mm) mendapat manfaat dari jarak bebas yang didorong ke arah ujung yang lebih tinggi untuk mengurangi pemuatan pukulan. Dan seperti yang dicatat dalam panduan teknik MISUMI, praktik modern menunjukkan bahwa nilai jarak bebas 11-20% dapat sangat mengurangi ketegangan perkakas dan memperpanjang umur operasional untuk aplikasi tertentu, terutama ketika persyaratan penyelesaian tepi tidak terlalu penting dibandingkan umur panjang cetakan.
Penentuan Tonase Tekan Melalui Perhitungan Kekuatan
Setiap proyek stamping membutuhkan mesin press dengan kekuatan yang cukup untuk memotong material dengan bersih tanpa membebani mesin. Kapasitas mesin press yang terlalu kecil menyebabkan terhentinya alat, kerusakan alat, dan komponen yang tidak konsisten. Kapasitas yang terlalu besar membuang-buang modal. Perhitungan gaya injakan tekan dalam operasi blanking dan penindikan sangatlah mudah:
Gaya Pemotongan (ton)=Keliling potongan (dalam) × Ketebalan bahan (dalam) × Kekuatan geser (ton/in²)
Misalnya, blanking bagian persegi panjang berukuran 3 inci kali 2 inci dari baja ringan 0,060 inci (kekuatan geser kira-kira 25 ton/in²) akan terlihat seperti ini: Keliling=2(3 + 2)=10 inci. Kekuatan=10 × 0,060 × 25=15 ton. Cukup sederhana untuk satu stasiun.
Operasi die stamping{0}}di dunia nyata menambah kompleksitas. Sebuah dadu progresif melakukan beberapa pemotongan per pukulan - setiap pukulan menusuk, setiap stasiun blanking, setiap takik menyumbangkan gaya secara bersamaan. Anda harus menjumlahkan tonase di seluruh stasiun aktif dalam satu pukulan. Kemudian tambahkan gaya dari pegas pengupas, silinder nitrogen, dan operasi pembentukan atau pembengkokan apa pun. Praktik standar industri menerapkan faktor keamanan 15-20% di atas total yang dihitung untuk memperhitungkan variasi material, keausan pahat, dan gesekan.
Nilai kekuatan geser yang mendorong perhitungan ini sangat bervariasi berdasarkan material:
| Bahan | Perkiraan Kekuatan Geser (ton/in²) | Permintaan Kekuatan Relatif |
|---|---|---|
| Aluminium (lunak) | ~11 | Rendah |
| Kuningan (setengah-keras) | ~20 | Sedang |
| Baja ringan (CR/HR) | 25 – 27 | Sedang-Tinggi |
| Baja tahan karat (anil) | ~37 | Tinggi |
| Baja tahan karat (setengah-keras) | ~50 | Sangat Tinggi |
Perhatikan bagaimana baja-setengah keras memerlukan kekuatan hampir lima kali lipat aluminium lunak untuk geometri yang identik. Inilah sebabnya mengapa pemilihan material pada Langkah 1 mengarah langsung ke kapasitas pengepresan dan keputusan desain cetakan stempel logam di sini.
Tata Letak Die Strip Progresif dan Urutan Stasiun
Untuk-desain stempel bervolume tinggi, tata letak strip adalah tempat kreativitas teknik bertemu dengan keekonomian produksi. Tata letak strip die progresif menentukan bagaimana bagian tersebut berkembang stasiun demi stasiun saat kumparan melewati cetakan. Tata letak yang baik memaksimalkan pemanfaatan material (menargetkan di atas 75%), menjaga kekakuan strip selama pengumpanan, dan mengurutkan operasi untuk menghindari gangguan antar stasiun.
Tata letak strip juga menentukan apakah desain Anda berfungsi sebagai sistem progresif kompak atau memerlukan transfer stamping - di mana setiap blanko dipindahkan secara mekanis di antara stasiun cetakan yang terpisah. Penyiapan transfer sesuai dengan bagian yang lebih besar yang melebihi batas lebar-strip praktis namun menambah kompleksitas mekanis.
Berikut adalah proses berurutan untuk membuat tata letak strip yang efektif:
- Arahkan bagian pada strip- uji beberapa sudut dan pengaturan sarang untuk menemukan orientasi yang meminimalkan lebar dan potongan strip. Penyusunan sudut dapat meningkatkan pemanfaatan material secara signifikan untuk bentuk tidak beraturan.
- Menentukan perkembangan umpan (pitch)- hitung jarak yang ditempuh strip per pukulan. Ini sama dengan panjang bagian dalam arah umpan ditambah lebar jembatan (biasanya 1,25 hingga 1,5 kali ketebalan material) yang dibutuhkan antar bagian untuk integritas strip.
- Urutan operasi berdasarkan stasiun- tempatkan penusukan dan takik di stasiun awal, pembentukan dan pembengkokan di stasiun tengah, dan pengosongan atau pemotongan akhir di stasiun terakhir. Setiap stasiun harus melakukan pekerjaan yang tidak mendistorsi fitur yang dibuat di hulu.
- Tempatkan lubang percontohan di stasiun pertama atau kedua- lubang ini menghubungkan pin pilot di setiap stasiun berikutnya, mengoreksi ketidakakuratan umpan kecil dan memastikan fitur-ke-presisi fitur di seluruh operasi.
- Rancang strip pembawa- material yang menghubungkan setiap bagian-sedang-pengerjaan harus cukup kuat untuk mendorong seluruh stasiun tanpa mengalami tekuk, namun diposisikan sedemikian rupa sehingga tidak mengganggu operasi pembentukan. Pembawa jaring regangan memungkinkan pergerakan bagian vertikal selama menggambar.
- Verifikasi stasiun yang menganggur jika diperlukan- masukkan stasiun kosong di antara operasi berat untuk mengurangi tonase puncak per pukulan dan menyediakan ruang fisik untuk perkakas yang rumit.
- Hitung total lebar strip dan konfirmasi ketersediaan koil- lebar strip sama dengan lebar bagian ditambah dua margin tepi. Pastikan stok koil standar tersedia dalam lebar dan ketebalan yang dibutuhkan.
Perangkat lunak simulasi CAE dapat memvalidasi seluruh desain stamping sebelum baja dipotong. Alat FEA modern menyimulasikan aliran material, memprediksi penipisan dan pegas kembali, serta menandai masalah interferensi dari stasiun ke stasiun. Validasi virtual ini menggantikan sebagian besar uji coba-dan-kesalahan fisik yang mahal yang secara historis mengganggu pengembangan cetakan progresif - dan memberikan keuntungan yang signifikan ketika anggaran cetakan Anda mencapai lima atau enam angka.
Setelah jarak bebas dihitung, tonase dikonfirmasi, dan tata letak jalur diselesaikan di layar, tahap rekayasa telah selesai. Angka-angka tersebut sekarang harus menjadi baja fisik - dan itu berarti beralih ke fase pemesinan di mana toleransi dalam seperseribu menjadi kenyataan.
Langkah 4 Komponen Mesin Die sesuai Spesifikasi
Gambar teknik menentukan cetakan di atas kertas. Permesinan menjadikannya nyata. Fase ini mengubah blanko baja perkakas yang diperkeras menjadi komponen presisi di mana toleransi yang diukur dalam mikron memisahkan cetakan yang menjalankan jutaan siklus dari cetakan yang gagal dalam ribuan siklus. Baik pabrik Anda mengandalkan penggiling permukaan manual atau sel CNC lengkap, urutan pemesinan mengikuti logika yang sama: singkirkan material curah terlebih dahulu, perbaiki geometri secara bertahap, dan selesaikan permukaan kerja terakhir.
Setiap perkakas dan pembuat cetakan mengakui alur kerja ini sebagai inti produksi perkakas stempel logam. Berikut urutan dari roughing hingga finishing akhir:
- Mesin kasar mati blok dan pukulan kosong- singkirkan material curah, sisakan stok 0,5-1,0 mm pada semua permukaan penting untuk operasi penyelesaian.
- Menghilangkan stres- secara termal mengendurkan tegangan internal yang timbul selama pemotongan kasar (dibahas pada Langkah 5) untuk mencegah distorsi selama pemesinan akhir.
- Mesin setengah-selesai- bawa dimensi dalam 0,05-0,10 mm dari ukuran akhir menggunakan penggilingan CNC atau penggilingan konvensional dengan pengaturan yang cermat.
- Perlakukan panas untuk menargetkan kekerasan- mengeraskan dan melunakkan komponen sebelum penggilingan akhir (dirinci pada Langkah 5).
- Selesai menggiling semua permukaan datum- gerinda permukaan permukaan cetakan dan pelubang datar untuk membentuk bidang paralelisme dan referensi.
- Kawat EDM atau profil jig grind- potong kontur pukulan dan cetakan akhir sesuai ukuran dengan akurasi tingkat mikron.
- Polesan akhir dan deburr- membawa permukaan kerja ke nilai Ra yang diperlukan dan menghancurkan semua tepi tajam yang tidak-terpotong.
Pemesinan Kasar dan Blok Die Penggilingan CNC
Pemesinan kasar menjadi fondasinya. Untuk bengkel dengan kapasitas CNC, pusat penggilingan tiga-sumbu menangani penghilangan sebagian besar secara efisien - memonopoli kantong, langkah-pengeboran area bantuan, dan pembuatan profil kontur eksternal dengan sisa 0,5 mm atau lebih untuk penyelesaian. Kecepatan pengumpanan tetap agresif di sini karena presisi dimensi belum menjadi hal yang penting, namun Anda perlu memperhatikan distorsi termal pada blok cetakan besar. Pendingin banjir dan kedalaman pemotongan yang seimbang mencegah penumpukan tegangan yang nantinya akan membengkokkan bagian tersebut.
Toko yang menjalankan peralatan manual dapat menyelesaikan pekerjaan yang sama melalui penggilingan konvensional, pengeboran, dan jig membosankan. Pendekatan manual membutuhkan waktu lebih lama namun tetap dapat digunakan untuk-stasiun tunggal dan matriks gabungan jika geometrinya mudah dipahami. Jig membosankan, khususnya, memberikan akurasi posisi dalam 0,01-0,02 mm untuk lubang pin pemandu dan lokasi dowel - memadai untuk pekerjaan cetakan dan fabrikasi standar ketika pengeboran CNC tidak tersedia.
Apa pun metodenya, akurasi pemesinan kasar untuk milling biasanya berada di bawahKisaran toleransi IT11-IT13, dengan kekasaran permukaan sekitar 5-20 mikrometer Ra. Ini masih jauh dari spesifikasi final, namun hal ini membentuk bentuk mendekati bersih yang disempurnakan oleh operasi berikutnya.
Kawat EDM untuk Profil Die Presisi
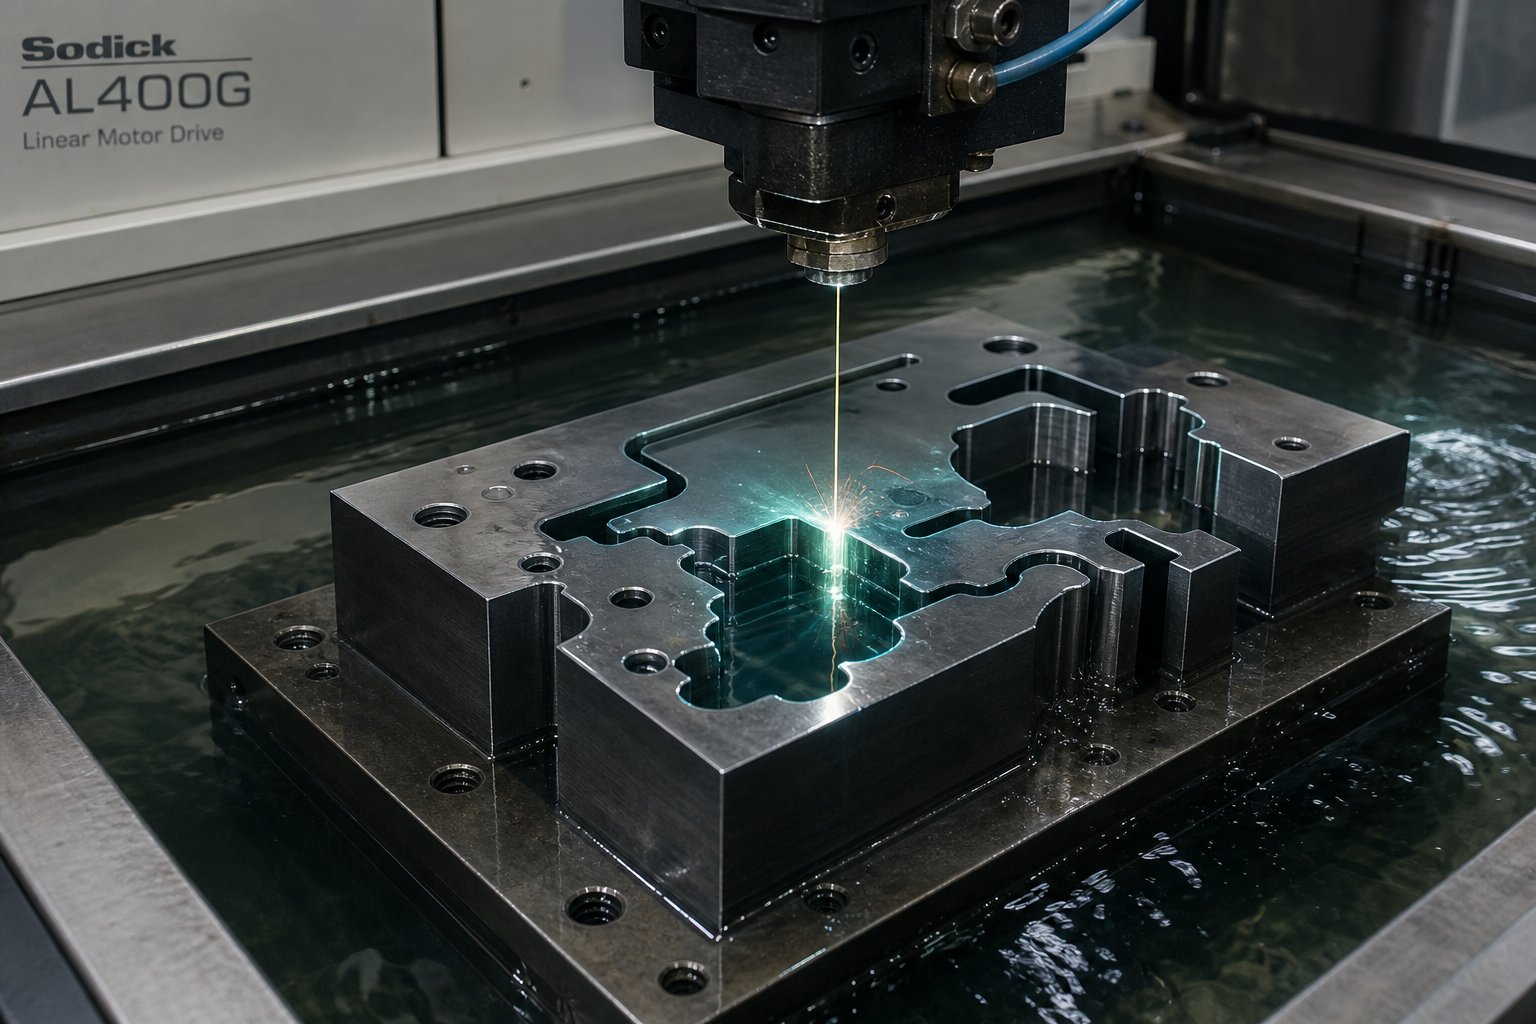
Kontur pelubang dan cetakan yang rumit - jari-jari yang rapat, bentuk potongan yang rumit, sudut dalam yang tajam - sering kali melampaui apa yang dapat dicapai oleh penggilingan atau penggilingan konvensional. Kawat EDM mengatasi masalah ini dengan menggunakan pelepasan listrik antara kawat kuningan tipis dan benda kerja untuk mengikis material tanpa kontak mekanis. Kawat tidak pernah menyentuh baja, yang berarti tidak ada gaya potong, tidak ada defleksi pahat, dan kemampuan untuk mengolah baja perkakas yang dikeraskan sepenuhnya (60+ HRC) dengan kemudahan yang sama seperti stok anil.
Untuk aplikasi stamping alat, EDM kawat memberikan beberapa keuntungan penting. Itu berlakutoleransi ±0,002-0,01 mmtergantung pada kemampuan dan pengaturan mesin. Jari-jari sudut dalam hanya dibatasi oleh diameter kawat (biasanya 0,1-0,3 mm) dan bukan oleh geometri pemotong. Dan karena proses tersebut tidak menghasilkan tekanan mekanis, pukulan tipis dan bagian cetakan yang halus menjaga stabilitas dimensi selama pemotongan.
Alur kerja EDM kawat yang khas untuk profil cetakan melibatkan lintasan kasar yang diikuti oleh satu atau lebih lintasan skim. Setiap skim pass meningkatkan akurasi dimensi dan penyelesaian permukaan, dengan lintasan akhir mencapai nilai Ra di bawah 0,8 mikrometer. Untuk prototipe stempel logam tempat Anda memvalidasi pukulan-hingga-die fit sebelum melakukan perkakas produksi penuh, EDM kawat memungkinkan iterasi cepat - memprogram ulang jalur, memotong ulang profil, dan menguji lagi tanpa menghapus seluruh blok.
Tim yang tidak-mempunyai EDM internal atau kapasitas penggilingan presisi sering kali bermitra dengan produsen khusus. Perusahaan seperti YICHEN menawarkan layanan pembuatan-cetakan ujung ke ujung-yang mencakup alur kerja pemesinan penuh - mulai dari validasi simulasi CAE hingga pemesinan CNC dan penyelesaian permukaan. Milik merekasolusi cetakan stempel khususmenangani analisis kelayakan, pemesinan presisi, uji coba, dan inspeksi di bawah satu atap, yang menyederhanakan proses bagi manajer sumber dan teknisi perkakas yang membutuhkan perkakas stempel{0}}siap produksi tanpa membuat perkakas logam dan bengkel cetakan secara internal.
Standar Permukaan Akhir dan Dampaknya terhadap Kualitas Suku Cadang
Penyelesaian permukaan pada permukaan cetakan secara langsung berarti kualitas komponen yang dicap. Permukaan cetakan yang kasar akan merusak lembaran logam pada setiap goresan, sehingga menimbulkan cacat kosmetik dan mempercepat kerusakan material. Permukaan yang diselesaikan dengan benar mengurangi gesekan, memperpanjang interval penajaman, dan menghasilkan suku cadang yang memenuhi standar kualitas secara konsisten.
Nilai kekasaran permukaan target untuk komponen perkakas stamping logam:
| Komponen Mati | Target Permukaan Selesai (Ra) | Mengapa Itu Penting |
|---|---|---|
| Pukulan memotong wajah | 0.2 - 0.4 mikrometer | Mencegah adhesi slug dan mengurangi kekuatan pengupasan |
| Pembukaan die (pemotongan lahan) | 0.2 - 0.8 mikrometer | Mengontrol pembentukan duri dan kualitas ejeksi siput |
| Membentuk permukaan (membungkuk, menggambar) | 0.1 - 0.4 mikrometer | Meminimalkan kerusakan material dan goresan pada bagian yang sudah jadi |
| Pin pemandu dan lubang bushing | 0.4 - 0.8 mikrometer | Memastikan pergerakan cetakan yang mulus dan mencegah keausan stick{0}}slip |
| Wajah pelat penari telanjang | 0.8 - 1.6 mikrometer | Memadai untuk kontak material tanpa biaya pemolesan yang berlebihan |
Untuk mencapai nilai-nilai ini memerlukan penggilingan sebagai operasi terakhir pada permukaan datar dan pemolesan atau pemukulan pada area berkontur. Penggilingan permukaan presisi mencapai akurasi IT5-IT8 dengan nilai Ra 0,16-1,25 mikrometer - sesuai dengan persyaratan cetakan cetakan untuk paralelisme dan kerataan pada permukaan cetakan.
Di luar angka kekasaran, dua toleransi geometrik menentukan apakah cetakan berfungsi dengan benar di bawah beban tekan. Paralelisme antara permukaan cetakan atas dan bawah harus berada dalam jarak 0,01 mm pada seluruh lebar cetakan untuk mencegah jarak bebas yang tidak rata dan pemotongan yang meruncing. Keteguhan lurus lubang pin pemandu relatif terhadap permukaan sepatu cetakan menjaga bagian atas dan bawah tetap lurus - setiap gabungan kesalahan sudut sepanjang panjang langkah penuh, memperbesar ketidaksejajaran pada ketinggian tertutup.
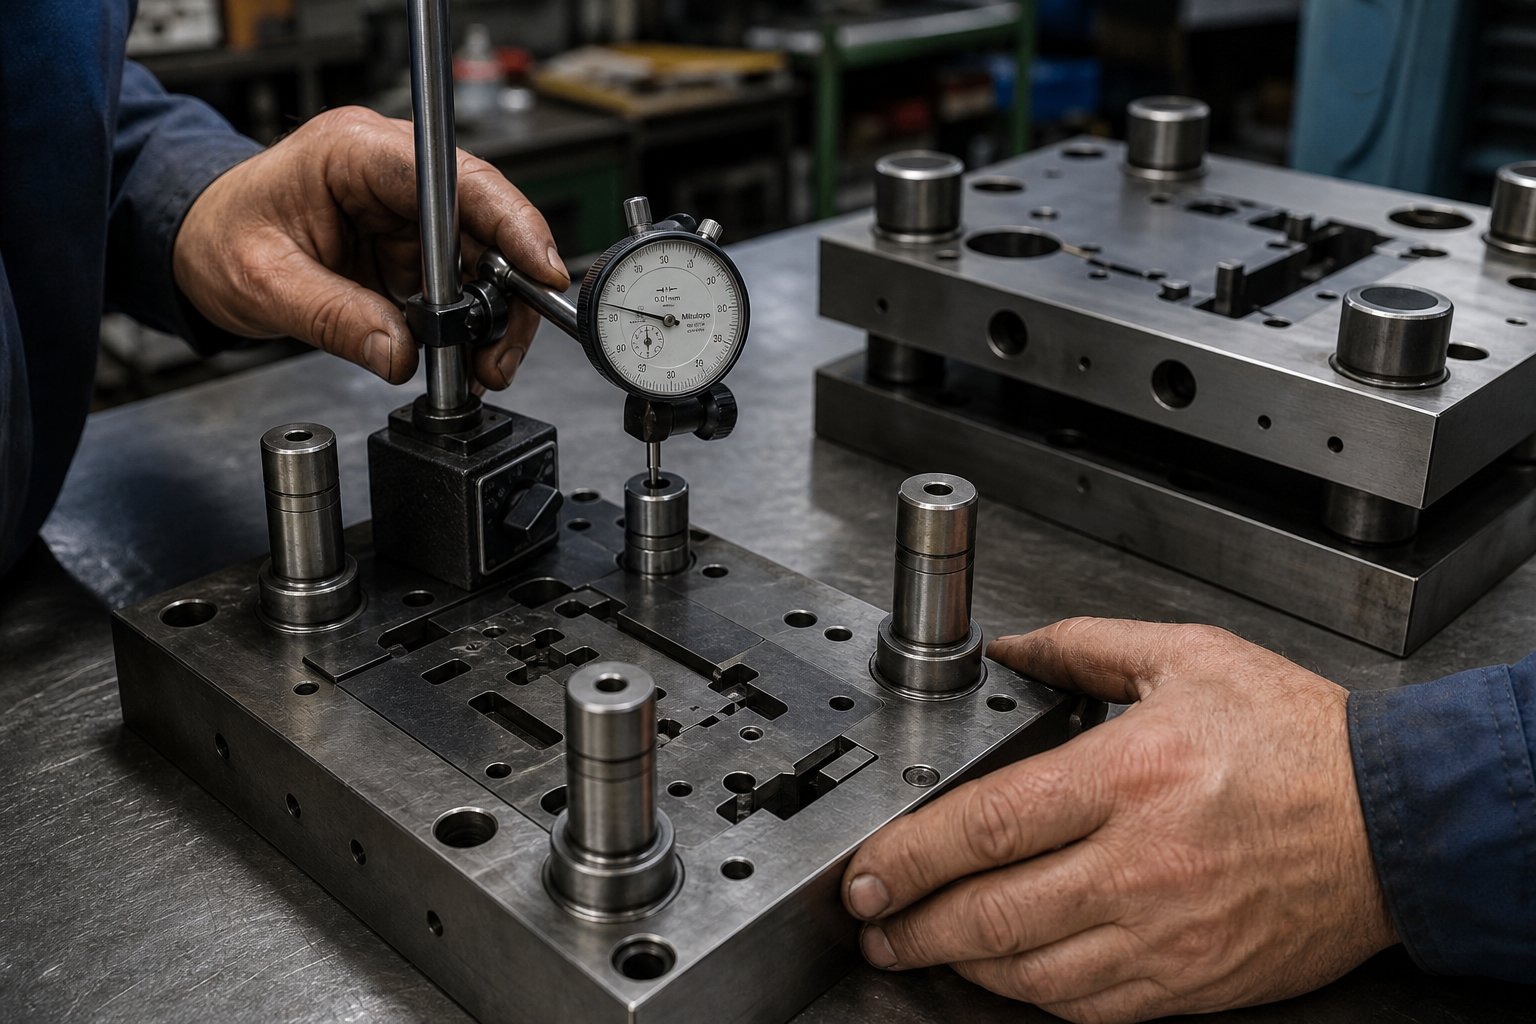
Memverifikasi toleransi ini memerlukan sapuan indikator dial pada permukaan tanah dan pengukuran-batang uji pada lubang pin pemandu. Toko tanpa akses CMM dapat mencapai hasil yang dapat diandalkan dengan menggunakan blok pengukur presisi, indikator dial pada basis magnet, dan teknik yang cermat. Kuncinya adalah melakukan pengukuran setelah perlakuan panas dan penggilingan akhir - tanpa berasumsi bahwa dimensi pra-pengerasan bertahan dalam siklus termal tanpa perubahan.
Dengan semua komponen dikerjakan, diukur, dan diverifikasi terhadap pencetakan, komponen tersebut siap untuk pemrosesan termal yang mengubah baja perkakas mentah menjadi permukaan cetakan yang diperkeras,-tahan aus, dan mampu bertahan dalam volume produksi.
Langkah 5 Perlakukan Panas Baja Mati untuk Masa Pakai Maksimal
Pemesinan presisi memberikan geometri pada cetakan. Perlakuan panas memberinya daya tahan. Dua pukulan dapat memiliki dimensi yang sama dan kualitas baja perkakas yang sama, namun berperilaku sangat berbeda di bawah beban tekan - yang satu dapat bertahan jutaan pukulan, yang lainnya akan pecah dalam beberapa minggu. Perbedaannya terletak pada struktur mikro, dan struktur mikro seluruhnya dibentuk oleh siklus termal yang diterapkan pada baja. Untuk cetakan stempel baja yang diharapkan dapat bertahan-produksi bervolume tinggi, perlakuan panas bukanlah langkah yang harus dilakukan. Ini adalah proses tunggal yang menentukan apakah alat stempel dan investasi cetakan Anda membuahkan hasil atau gagal sebelum waktunya.
Kualitas perlakuan panas secara langsung menentukan masa pakai cetakan. Penyimpangan suhu austenitisasi sebesar 50 derajat F atau siklus tempering yang terlewat dapat memperpendek umur pahat secara signifikan, terlepas dari seberapa tepat cetakan tersebut dikerjakan.
Urutan perlakuan panas yang lengkap untuk cetakan stempel lembaran logam mengikuti urutan tertentu, dan melewatkan atau terburu-buru tahap mana pun akan mengundang kegagalan:
- Menghilangkan stressetelah pemesinan kasar untuk melepaskan tegangan sisa sebelum pengerasan.
- Memanaskan lebih dulusecara bertahap untuk mengurangi risiko kejutan termal.
- Austenitisasipada suhu yang tepat untuk melarutkan karbida dan membentuk austenit secara seragam.
- Memuaskanmenggunakan media yang sesuai (udara, gas, minyak, atau garam) berdasarkan kualitas baja dan ukuran bagian.
- Camilan kriogenik(opsional) untuk mengubah sisa austenit untuk stabilitas dimensi.
- Melunakkan- ganda atau tiga kali lipat - untuk menghilangkan tegangan pendinginan dan mengembangkan keseimbangan kekerasan-ketangguhan yang optimal.
- Penggilingan terakhirsetelah siklus termal selesai.
Pengerasan dan Quenching Die Steels dengan Benar
Pengerasan mengubah struktur kristal baja dari fase yang relatif lunak menjadi martensit - struktur keras,-tahan aus yang memungkinkan komponen cetakan terpotong dan membentuk lembaran logam jutaan kali. Prosesnya dimulai dengan pemanasan awal, dilanjutkan dengan austenisasi, dan diakhiri dengan pendinginan.
Pemanasan awalmengurangi gradien suhu antara permukaan dan inti cetakan. Baja perkakas memiliki konduktivitas termal yang rendah, sehingga pemanasan yang terlalu cepat menimbulkan tekanan internal yang menyebabkan retak atau distorsi. Untuk D2, kisaran pemanasan awal standarnya adalah1200–1250 derajat F (649–677 derajat ), ditahan hingga-penampang mencapai suhu yang seragam. Blok die yang berat membutuhkan waktu pemerataan yang lebih lama dibandingkan dengan pukulan tipis.
Austenitisasimelarutkan paduan karbida ke dalam matriks baja dan mengubah struktur menjadi austenit. Setiap tingkatan memiliki jendela suhu kritisnya sendiri:
- D2- 1795–1875 derajat F (980–1025 derajat ), dengan 1850 derajat F sering digunakan sebagai target praktis.
- A2- 1750–1800 derajat F (954–982 derajat ), sedikit lebih rendah dari D2 karena keseimbangan paduan yang berbeda.
- S7- 1700–1750 derajat F (927–954 derajat ), dijaga lebih rendah untuk menjaga ketangguhan.
Waktu perendaman dimulai hanya setelah seluruh bagian mencapai suhu target - referensi umum adalah ketebalan 45–60 menit per inci. Suhu yang terlalu rendah atau perendaman yang terlalu singkat menyebabkan karbida tidak larut, sehingga mengurangi kekerasan dan ketahanan aus. Terlalu tinggi atau terlalu lama menyebabkan butiran menjadi kasar, sisa austenit yang berlebihan, dan meningkatkan risiko retak.
Pendinginanmengunci struktur martensit keras dengan pendinginan yang cukup cepat untuk menekan pembentukan fase lunak. D2 adalah baja-pengerasan udara, yang berarti pendinginan udara terkontrol atau pendinginan tekanan gas mencapai kekerasan penuh dengan distorsi minimal - sebuah keuntungan besar untuk mengecap komponen baja dengan geometri kompleks. A2 juga mengudara-mengeras secara efektif. S7 dapat menggunakan pendinginan oli untuk bagian yang lebih berat dimana pendinginan udara saja tidak mencapai kekerasan yang cukup di seluruh inti.
Setelah pendinginan, komponen cetakan harus mendingin hingga sekitar 120–150 derajat F (50–66 derajat ) sebelum proses temper dimulai. Pada tahap ini baja sudah sangat keras namun sangat rapuh - martensit segar di bawah tekanan internal yang tinggi. Menunda temper semalaman berisiko terjadinya keretakan spontan, terutama pada geometri cetakan yang kompleks.
Siklus Tempering untuk Ketangguhan dan Kekerasan Optimal
Tempering memanaskan kembali baja yang telah diquenching ke suhu terkontrol di bawah kisaran kritis, menghilangkan tekanan internal dan mengubah rapuh saat{0}}martensit yang diquenching menjadi struktur yang lebih kuat dan stabil. Tanpa tempering, produksi lembaran logam yang dicap akan menghancurkan cetakan dalam beberapa hari - bagian tepinya akan terkelupas, retak, atau terkelupas karena beban pengepresan yang berulang.
Temper ganda adalah praktik standar untuk baja-pekerjaan dingin. Siklus pertama menghilangkan sebagian besar tegangan pendinginan dan mulai menstabilkan struktur mikro. Pendinginan kembali ke suhu kamar di antara siklus memungkinkan austenit yang tersisa berubah menjadi martensit segar, yang kemudian distabilkan oleh temper kedua. Untuk cetakan stempel lembaran baja kritis atau alat pengukur yang menuntut stabilitas dimensi, tempering rangkap tiga memberikan jaminan tambahan.
Suhu temper menentukan keseimbangan kekerasan dan ketangguhan akhir:
| Strategi Tempering | Suhu Khas | Kekerasan yang Diharapkan | Paling Cocok Untuk |
|---|---|---|---|
| Suhu-rendah | ~400 derajat F (205 derajat ) | 60–62 HRC | Ketahanan aus maksimum; aplikasi-berdampak rendah |
| Temperatur ganda-tinggi | 900–960 derajat F (480–515 derajat ) | 58–60 HRC | Stabilitas dimensi, menghilangkan stres,-produksi jangka panjang terhenti |
Untuk sebagian besar komponen cetakan stempel yang menjalankan volume produksi,-temper ganda bersuhu tinggi pada 900–960 derajat F menghasilkan keseimbangan yang lebih aman. Anda mengorbankan 1-2 HRC dibandingkan suhu-rendah, namun mendapatkan stabilitas dimensi dan ketahanan retak yang jauh lebih baik - properti yang jauh lebih penting ketika cetakan menghadapi jutaan benturan selama masa pakainya.
Inilah manfaat praktisnya: cetakan yang kurang-dikeraskan (ditempa terlalu agresif atau diastenisasi terlalu rendah) akan aus sebelum waktunya karena tepi tajamnya tidak memiliki kekerasan yang cukup untuk menahan abrasi dari benda kerja. Cetakan yang terlalu-dikeraskan (tidak dirusak atau ditempa terlalu dingin) terkelupas dan retak karena tidak dapat menyerap energi tumbukan dari setiap pukulan tekan. Tujuannya adalah jendela sempit di antara - cukup keras untuk menahan keausan, cukup kuat untuk menyerap guncangan - dan temper yang tepat adalah cara Anda mendarat di sana secara konsisten.
Menghilangkan Stres untuk Mencegah Distorsi Dimensi
Menghilangkan stres adalah langkah{0}}yang sering diabaikan untuk mencegah pengerjaan ulang yang mahal. Pemesinan kasar menimbulkan tegangan sisa ke dalam blok cetakan akibat gaya pemotongan, pembangkitan panas, dan pembuangan material yang tidak merata. Jika Anda mengeraskan balok tanpa menghilangkan tegangan tersebut terlebih dahulu, balok akan terlepas secara tidak terkendali selama siklus pendinginan austenitisasi, sehingga membuat cetakan melengkung melampaui toleransi. Hasilnya adalah komponen yang tidak lagi sesuai, sehingga memerlukan-pemesinan ulang atau penghapusan - setelah Anda berinvestasi dalam siklus perlakuan panas penuh.
Proses pelepasan tegangan memanaskan komponen-pemesinan kasar ke suhu subkritis (biasanya 1050–1200 derajat F / 565–650 derajat untuk sebagian besar baja perkakas), menahannya cukup lama agar tegangannya berkurang secara merata, lalu mendinginkannya secara perlahan di dalam tungku. Tanpa pendinginan, tanpa transformasi fase - hanya mengontrol relaksasi termal. Bagian tersebut memiliki dimensi yang stabil dan siap untuk pengerasan dengan distorsi minimal yang dapat diprediksi.
Kapan harus menghilangkan stres:
- Setelah pemesinan kasar yang berat (terutama penghilangan material asimetris dari balok besar).
- Setelah pengelasan perbaikan pada komponen die.
- Sebelum perlakuan panas akhir pada komponen cetakan stamping yang besar atau rumit secara geometris.
- Setelah penggerindaan agresif pada permukaan yang mengeras, - pelepas tegangan suhu rendah pada 25-50 derajat F di bawah suhu temper akhir mencegah retakan gerinda menyebar.
Perlakuan kriogenik mewakili kebalikan dari spektrum suhu. Dengan mendinginkan baja yang mengeras hingga kira-kira -196 derajat (-321 derajat F), austenit yang tertahan - fase lunak dan tidak stabil yang terperangkap selama pendinginan - diubah menjadi martensit. Hal ini meningkatkan stabilitas dimensi dari waktu ke waktu (tidak ada transformasi lambat yang menyebabkan perubahan ukuran saat digunakan) dan dapat meningkatkan ketahanan aus.Perawatan kriogenikpaling relevan untuk cetakan presisi, pelubang, pengukur, dan perkakas penggorok di mana penyimpangan dimensi tidak dapat diterima. Untuk cetakan stempel lembaran logam-guna umum, temper ganda yang tepat sering kali memberikan stabilitas yang cukup tanpa biaya tambahan dan kerumitan pemrosesan kriogenik.
Siklus termal selesai ketika komponen cetakan sudah mengeras, stabil, dan mencapai kekerasan targetnya - siap untuk proses penggilingan akhir yang menjadikan semua permukaan sesuai spesifikasi. Penggilingan apa pun setelah perlakuan panas harus menggunakan lintasan ringan, cairan pendingin yang tepat, dan pembuangan stok yang terkontrol untuk menghindari kerusakan akibat pemanasan ulang yang merusak metalurgi hati-hati yang baru saja Anda investasikan.
Langkah 6 Pasang dan Sejajarkan Semua Komponen Die
Komponen cetakan Anda sekarang telah dikeraskan, ditempa, dan digiling hingga mencapai dimensi akhir. Masing-masing merupakan bagian presisi yang terisolasi. Perakitan adalah tempat bagian-bagian individual tersebut menjadi sistem yang berfungsi - dan tempat pekerjaan yang ceroboh dapat merusak setiap jam pemesinan dan perlakuan panas yang mendahuluinya. Pin pemandu yang tidak sejajar, ketinggian penutup yang salah, atau pegas yang kurang dimuat tidak hanya menghasilkan komponen yang buruk. Ini merusak cetakan itu sendiri, terkadang tidak dapat diperbaiki lagi secara ekonomis. Perakitan cetakan stempel logam yang tepat mengikuti urutan yang disengaja yang memverifikasi kesesuaian dan kesejajaran pada setiap tahap sebelum siklus pengepresan.
Memasang Pin Panduan dan Memverifikasi Paralelisme
Pin pemandu adalah tulang punggung penyelarasan stempel cetakan apa pun. Mereka menjaga bagian atas dan bawah tetap terlacak dengan sempurna di setiap pukulan, menyerap gaya lateral yang akan mendorong pukulan keluar-pusat relatif terhadap bukaan cetakan. Mendapatkan kecocokan yang tepat tidak-dapat dinegosiasikan.
Konfigurasi standar menggunakan atekan pas (pas interferensi)dalam satu sepatu - biasanya bagian bawah - dan aslip fit melalui bushing yang mengerasdi sepatu lawan. Press fit mengunci pin secara permanen pada posisinya dengan gerakan nol. Busing memberikan pergerakan terpandu dengan jarak bebas yang cukup (biasanya 0,005-0,012 mm) untuk perputaran yang mulus tanpa putaran lateral. Lumasi sedikit bushing dengan oli khusus cetakan selama pemasangan untuk mencegah kerusakan pada pukulan pertama.
Sebelum memasang komponen stempel logam lainnya, verifikasi tegak lurus pin pemandu. Tempatkan indikator dial pada dasar magnet pada poros pin dan sapukan seluruh panjangnya. Runout yang dapat diterima adalah 0,01 mm atau kurang pada panjang kerja. Setiap kesalahan sudut di sini dikalikan melalui pukulan - pin yang bersandar 0,02 mm pada permukaan sepatu berarti ketidaksejajaran 0,04-0,06 mm pada perpanjangan pukulan penuh, cukup untuk merusak tepi tajam atau menghasilkan geseran yang tidak rata.
Dengan pin terpasang dan diperiksa, geser sepatu bagian atas ke pemandu. Itu harus berjalan lancar tanpa permainan sampingan yang terlihat. Jika terjadi pengikatan, periksa apakah ada gerinda pada lubang bushing atau sedikit ketidaksejajaran antara pusat pin pemandu yang memaksa sepatu keluar dari posisi paralel. Jangan sekali-kali memaksakan sepatu bagian atas ke bawah - pengikatan berarti ada sesuatu yang salah, dan menekannya akan merusak bushing dan pin.
Paralelisme antara permukaan sepatu atas dan bawah melengkapi pemeriksaan kesejajaran. Tempatkan palang paralel ground yang presisi pada sepatu bagian bawah dan sapukan indikator dial pada permukaan sepatu bagian atas pada posisi tertutup. Penyimpangan harus berada dalam kisaran 0,0005 inci per inci lebar cetakan. Perbaiki penyimpangan apa pun dengan memukul-mukul permukaan sepatu secara perlahan atau dengan menyesuaikan penempatan shim sebelum melanjutkan.
Mengatur Tinggi Die Shut dan Preload Pegas
Ketinggian die shut adalah tinggi keseluruhan dari die yang telah dirakit dalam posisi tertutup penuh. Dimensi ini harus sesuai dengan die yang tersedia-ruang tinggi - jarak dari permukaan ram ke bagian atas guling pada titik mati bawah, dikurangi ketebalan guling. Kedengarannya mudah, tetapi kebingungan di antaranyatekan tinggi tutup dan tinggi mati tutupmenyebabkan kerusakan nyata. Jika cetakan terlalu tinggi untuk rentang penyesuaian tekan, rangka akan meregang dan sambungan akan tertekan karena gaya yang berlebihan. Jika terlalu pendek, dadu tidak akan tertutup sempurna dan ada bagian yang keluar tidak lengkap.
Ukur ketinggian penutup dengan cetakan tertutup sepenuhnya menggunakan spacer lunak (shim stock pada ketebalan material) antara permukaan punch dan die. Total tinggi tumpukan - termasuk anak tangga atau paralel yang ditempatkan di bawah sepatu cetakan - adalah tinggi cetakan Anda. Pastikan nilai ini berada di antara spesifikasi tinggi cetakan-minimum dan maksimum sebelum memasang baut apa pun.
Preload musim semi datang berikutnya. Baik Anda menggunakan pegas koil, bantalan uretana, atau tabung gas nitrogen, aturannya tetap sama: pegas hanya boleh memampatkan 15-25% panjang bebasnya pada langkah penuh. Melebihi kisaran ini menyebabkan kegagalan kelelahan - pegas retak, tabung gas kehilangan tekanan, dan bantalan uretan menjadi permanen. Ukur panjang bebas setiap pegas, hitung panjang tekan pada ketinggian tertutup, dan pastikan rasio kompresi berada dalam batas aman. Jika pegas menekan lebih dari 25% saat menutup, berarti pegas terlalu pendek atau ketinggian penutup Anda perlu disesuaikan.
Untuk stempel cetakan yang menjalankan operasi progresif, beban awal pegas yang tidak merata pada pelat pengupas menyebabkan kemiringan selama pengumpanan strip, sehingga menyebabkan kesalahan pengumpanan dan kerusakan pilot. Periksa apakah semua kantong pegas memiliki kedalaman yang sama dan pegas memiliki spesifikasi yang sama - mencampurkan kecepatan pegas dari pemasok yang berbeda adalah kesalahan yang umum namun dapat dihindari.
Urutan Perakitan dari Shoe hingga Stripper Plate
Perakitan cetakan mengikuti logika-dari bawah ke atas, di luar-. Anda menetapkan penyelarasan terlebih dahulu (sistem pemandu), kemudian memasang komponen yang berfungsi (blok mati, pelubang), dan terakhir memasang sistem sekunder (stripper, pegas, pilot). Terburu-buru melalui langkah-langkah ini atau melompati urutan akan menimbulkan kesalahan yang bertambah sepanjang masa kerja dadu.
Berikut adalah urutan perakitan lengkap untuk stamping dies:
- Bersihkan semua komponen- bersihkan permukaan, hilangkan minyak kemasan, dan periksa setiap bagian di bawah pencahayaan yang baik untuk mengetahui adanya keretakan, gerinda, atau kerusakan akibat pengiriman.
- Pasang pin pemandu di sepatu bawah- tekan pas ke dalam lubang yang melebar, verifikasi tegak lurus dengan indikator.
- Kencangkan blok cetakan ke sepatu bagian bawah- kencangkan baut bahu dengan pola menyilang untuk mencegah lengkungan. Pastikan permukaan cetakan sejajar dengan sepatu dalam spesifikasi.
- Pasang bushing pemandu pada sepatu bagian atas- konfirmasikan kecocokan geser yang mulus pada pin pemandu.
- Pasang dudukan pelubang dan pelubang ke sepatu bagian atas- pastikan setiap pukulan sejajar secara konsentris dengan bukaan cetakan yang berpasangan dengan menutup cetakan secara perlahan dan memeriksa keseragaman jarak bebas.
- Pasang pelat belakang- posisikan antara kepala pelubang dan sepatu bagian atas untuk mendistribusikan kekuatan benturan dan mencegah kesan pukulan pada bahan sepatu yang lebih lembut.
- Pasang pelat stripper dengan pegas- atur pramuat pegas dalam rentang kompresi 15-25%; pastikan tekanan strip seragam di seluruh permukaan pelat.
- Pasang pilot, pencari lokasi, dan komponen umpan- untuk cetakan progresif, pastikan pilot menggunakan material strip secara akurat pada jarak umpan yang dirancang.
- Verifikasi semua jarak bebas dengan stok shim- bahan geser-ketebalan shim di antara setiap bukaan pukulan dan cetakan untuk memastikan tarikan yang sedikit seragam tanpa pengikatan.
- Lakukan siklus manual lambat (dry run)- inci dadu tertutup tanpa bahan, mendengarkan kontak, gesekan, atau pengikatan pada titik mana pun dalam pukulan.
Untuk cetakan stempel logam progresif, ini juga tempat Anda memasangnyamemotong takik- potongan kecil pada cetakan yang memungkinkan strip bergerak maju meskipun pin pilot masih terpasang sebagian. Takik bypass negatif dan positif pada cetakan stempel lembaran logam memiliki fungsi inti yang sama tetapi berbeda dalam geometri. Bypass negatif memiliki sudut masuk lega yang mendorong strip ke samping saat bergerak maju, sedangkan bypass positif memberikan permukaan pemandu yang lebih tinggi. Kedua jenis ini mencegah tekuk strip dan kerusakan pilot selama pemakanan, khususnya pada kecepatan pengepresan yang lebih tinggi di mana waktu pengumpanan menjadi sangat penting.
Bahkan dengan pengurutan yang hati-hati, kesalahan perakitan tertentu tetap ada di bengkel yang mengandalkan pengalaman dibandingkan pengukuran. Berikut adalah kegagalan paling umum dan penyebabnya:
- Pin pemandu tidak sejajar- menyebabkan kerusakan antara bushing dan pin, meningkatkan gesekan hingga cetakan terikat di tengah-gerakan. Kerusakan progresif menghancurkan permukaan bushing dan pin.
- Ketinggian penutupan salah (mati terlalu tinggi untuk ditekan)- menghasilkan tonase berlebihan yang membebani rangka mesin press, mematahkan pukulan, dan dapat memecahkan die shoe.
- Tekanan pegas pengupas tidak mencukupi- memungkinkan lembaran logam menempel pada pukulan pada pukulan balik, menarik slug kembali melalui cetakan dan menghentikan pukulan berikutnya.
- Torsi baut tidak merata pada pemasangan blok mati- menimbulkan kemiringan pada permukaan cetakan yang menciptakan jarak bebas yang tidak seragam, menghasilkan geseran meruncing di satu sisi dan duri berlebihan di sisi lain.
- Pelat belakang hilang atau salah tempat- memungkinkan kepala pelubang menjamur ke dalam baja sepatu yang lebih lunak, secara bertahap kehilangan konsentrisitasnya dan meningkatkan jarak bebas melebihi toleransi.
Masing-masing kesalahan ini dapat dideteksi sebelum produksi pertama mencapai - jika Anda mengukurnya. Waktu 30 menit yang dihabiskan untuk memeriksa indikator dan memeriksa tarikan shim menghemat waktu berhari-hari dalam pemecahan masalah dan berminggu-minggu menunggu komponen pengganti.
Die yang dirakit lengkap dan diletakkan di bangku belum menjadi alat produksi. Ini menjadi satu hanya setelah menjalankan material nyata melaluinya, mengukur keluarannya, dan mengoreksi perbedaan yang tak terhindarkan antara maksud desain dan kenyataan fisik. Proses validasi - uji coba - adalah saat perakitan membuktikan dirinya atau mengungkapkan apa yang perlu disesuaikan.
Langkah 7 Jalankan Uji Coba Die dan Sesuaikan dengan Kualitas Produksi
Cetakan yang dirakit lengkap di mesin cetak masih belum terbukti. Sampai material nyata masuk ke dalamnya dan hasilnya lolos pemeriksaan, perkakas tersebut merupakan hipotesis - bukan alat produksi. Uji coba adalah proses pengujian hipotesis tersebut secara metodis, dimulai dengan hasil-berisiko rendah dan meningkat menuju kondisi produksi penuh sambil mendiagnosis dan memperbaiki setiap kekurangan di sepanjang prosesnya. Terburu-burunya fase ini untuk memenuhi tenggat waktu menyebabkan toko-toko akhirnya mengirimkan suku cadang logam dengan stempel buruk atau menghancurkan perkakas pada tahap produksi ketiga.
Uji coba pada dasarnya bersifat berulang. Rencanakan beberapa siklus hit, ukur, sesuaikan, dan-ulangi. Toko-toko yang memperlakukan uji coba sebagai satu kali lolos secara konsisten menghadapi kegagalan produksi, perbaikan cetakan darurat, dan pelepasan kualitas yang memerlukan biaya jauh lebih mahal daripada satu hari ekstra untuk validasi yang cermat.
Menjalankan Hit Pertama dari Kertas ke Bahan Produksi
Pendekatan progresif terhadap serangan pertama meminimalkan risiko kematian sekaligus mengungkap masalah sejak dini. Anggap saja sebagai eskalasi yang terkendali:
- Kertas mengenai- tutup cetakan pada selembar kertas atau karton dengan kecepatan tekan rendah. Kesan tersebut menunjukkan apakah semua pukulan bersentuhan secara seragam, apakah ketinggian penutupan sudah benar, dan apakah ada komponen yang berinterferensi sebelum seharusnya. Tidak ada logam, tidak ada risiko kerusakan perkakas.
- Bahan lembut hits (aluminium atau tembaga)- jalankan beberapa pukulan pada lembaran yang lembut dan tipis. Aluminium mudah berubah bentuk, sehingga menimbulkan masalah keselarasan, pembentukan tidak lengkap, dan masalah jarak bebas tanpa membuat pukulan yang diperkeras terkena beban pemotongan penuh. Periksa bagian-bahan lunak untuk mengetahui pola geser dan simetrinya.
- Bahan produksi dengan kecepatan lambat- masukkan lembar kualitas produksi aktual-ke dalam mesin die stamping dengan kecepatan rendah (mode-satu langkah). Periksa segera setiap bagian logam yang dicap untuk mengetahui adanya gerinda, keakuratan dimensi, kondisi tepi, dan cacat permukaan.
- Kecepatan produksi dengan strip dimuat- setelah bagian berkecepatan lambat-lulus inspeksi, tingkatkan target pukulan per menit. Beberapa masalah - misfeed, slug pulling, penumpukan panas - hanya muncul pada irama produksi.
SebagaiCatatan Majalah MetalForming, bagian pertama yang diselesaikan dari cetakan progresif berulir penuh mungkin tidak langsung memenuhi persyaratan dimensi. Stamper sering kali harus menjalankan beberapa bagian dengan strip terisi penuh sebelum cetakan mengendap untuk menghasilkan keluaran yang baik, karena pukulan awal dapat menyebabkan press ram terlepas dari beban di area yang memerlukan tegangan strip penuh agar dapat terbentuk dengan benar.
Mengidentifikasi dan Memperbaiki Masalah Umum Die
Setiap uji coba mengungkapkan sesuatu - pertanyaannya adalah apakah Anda dapat membaca apa yang disampaikan bagian tersebut. Setiap cacat pada bagian yang dicap logam ditelusuri kembali ke akar penyebab tertentu dalam cetakan, dan setiap akar penyebab memiliki perbaikan yang ditargetkan. Berikut adalah cacat uji coba paling umum yang dipetakan berdasarkan asal dan koreksinya:
| Cacat | Apa yang Anda Lihat | Akar Penyebab | Tindakan perbaikan |
|---|---|---|---|
| Duri yang berlebihan | Mengangkat tepi tajam di atas 10% ketebalan material | Jarak bebas pukulan-untuk-mati tidak memadai, atau tepi tajam yang aus/tumpul | Menggiling kembali-pinggiran tajam; verifikasi dan sesuaikan jarak bebas per sisi; periksa keselarasan |
| Siput menarik | Siput yang menempel di mukanya, ditarik kembali melalui dadu | Panjang lahan cetakan yang tidak memadai, pemecah vakum yang tidak memadai, atau efek penghisapan minyak | Tingkatkan die land menjadi 1,0-1,5x ketebalan material; tambahkan fitur retensi siput; mengurangi pelumasan pada permukaan pukulan |
| Tanda geser tidak rata | Lebar pita pengkilap bervariasi di sekeliling potongan | Pukulan-untuk-ketidaksejajaran mati; permukaan dadu yang tidak-paralel | Ulang-periksa keselarasan pin panduan; -menggiling ulang permukaan cetakan untuk paralelisme; verifikasi pola torsi baut pemasangan |
| Musim semi kembali | Sudut tikungan terbuka melampaui target setelah terbentuk | Pemulihan elastis material; kompensasi overbend yang tidak memadai dalam geometri cetakan | Meningkatkan sudut overbend (biasanya 2-5 derajat untuk baja ringan, lebih banyak untuk baja berkekuatan tinggi); tambahkan coining atau bottoming di puncak tikungan |
| Retak di tikungan | Fraktur pada radius tikungan luar | Radius tekukan terlalu rapat untuk keuletan material; arah butiran sejajar dengan garis lengkung | Tingkatkan radius tikungan; memutar orientasi kosong; gunakan kelas bahan yang lebih mudah dibentuk |
| Fitur salah umpan/salah letak | Lubang atau fitur menggeser posisi bagian-ke-bagian | Kerusakan pilot, kesalahan-waktu pelepasan umpan, atau selip strip | Periksa pilot dari keausan; sesuaikan umpan-waktu pelepasan sehingga klem rol terlepas setelah masuk pilot namun sebelum keterlibatan penuh; memverifikasi jarak perkembangan |
Burr patut mendapat perhatian khusus karena merupakan temuan uji coba yang paling sering. Menurut analisis cacat industri, gerinda terbentuk ketika zona patahan punch dan die tidak bertemu dengan tepat - baik karena jarak bebas yang salah, cutting edge yang aus, kesejajaran yang buruk, atau variasi ketebalan material. Jika tinggi duri melebihi 10% dari ketebalan stok, cetakan memerlukan intervensi sebelum produksi dimulai. Mempertahankan jarak bebas yang tepat dan tepian yang tajam adalah kontrol utama, dan memantau ketinggian duri selama produksi memberikan peringatan dini sebelum suku cadang keluar dari spesifikasi.
Koreksi springback sering kali memerlukan iterasi paling banyak. Material-berkekuatan tinggi dan baja tahan karat memantul kembali secara agresif, dan sudut kompensasi tidak selalu dapat diprediksi hanya dari perhitungan. Harapkan dua hingga tiga siklus penyesuaian - sedikit membungkuk, ukur, sesuaikan,-tekan ulang - sebelum fitur yang terbentuk mempertahankan sudut target secara konsisten.
Mencapai Kualitas Bagian yang Konsisten Melalui Iterasi
Satu bagian yang baik tidak memvalidasi dadu. Kualitas yang konsisten pada seluruh sampel yang terdiri dari 30-50 komponen stamping logam berturut-turut mengonfirmasi bahwa perkakas tersebut stabil. Ukur dimensi penting pada-bagian artikel pertama menggunakan kaliper, pengukur, atau peralatan CMM terhadap toleransi pencetakan bagian. Variasi lintasan sepanjang lintasan - jika posisi lubang menyimpang 0,05 mm selama 30 pukulan, berarti ada yang aus atau bergeser, meskipun masing-masing bagian masih lolos pemeriksaan.
Pengukuran utama selama validasi uji coba:
- Tinggi duri- verifikasi di bawah batas maksimum (seringkali 0,05-0,10 mm untuk bagian logam yang diberi stempel presisi).
- Fitur-ke-dimensi fitur- pastikan jarak lubang, jarak tepi, dan lokasi tikungan berada dalam toleransi pencetakan.
- Sudut tikungan- ukur dengan busur derajat atau pembanding optik setelah pemulihan elastis penuh.
- Kebosanan- periksa bagian yang kosong pada pelat permukaan dengan alat pengukur rasa; set koil atau tegangan sisa dapat membengkokkan bagian yang rata.
- Kondisi permukaan- periksa apakah ada goresan, bekas luka, atau bekas cetakan yang menunjukkan masalah kontak perkakas.
Ketika semua dimensi berlaku di seluruh proses sampel, dokumentasikan pengaturan pengepresan - tonase, tinggi penutupan, panjang pengumpanan, kecepatan, dan pengaturan pelumasan. Ini menjadi dasar Anda untuk permulaan produksi dan pengaturan cetakan di masa depan pada mesin stamping logam yang sama. Setiap penyimpangan dari pengaturan ini selama produksi merupakan titik awal pemecahan masalah ketika kualitas menurun.
Uji coba juga merupakan momen untuk memastikan tonase pers pada beban sebenarnya. Banyak toko yang melakukan pembacaan stop-blok lead dengan die berulir penuh - memeriksa apakah press gap atau menyimpang di bawah gaya nyata yang dihasilkan oleh semua stasiun aktif secara bersamaan. Jika mesin press menyimpang, ram harus turun sedikit untuk menjaga kedalaman pembentukan dan kualitas potongan yang benar, terutama pada bagian logam yang dicap lebih tebal atau-berkekuatan tinggi.
Bagian-bagian yang dicap melewati pemeriksaan secara konsisten menandai transisi dari pengembangan perkakas ke kesiapan produksi. Namun kesiapan produksi bukanlah garis akhir - melainkan titik awal dari tanggung jawab pemeliharaan berkelanjutan yang menentukan apakah cetakan ini benar-benar bertahan dari jutaan pukulan yang Anda rancang.
Langkah 8 Pertahankan Die Anda dan Ketahui Kapan Harus Mengalihdayakan
Bagian yang konsisten yang keluar dari pers selama uji coba terasa seperti garis finis. Kenyataannya, mereka menandai dimulainya perlombaan yang jauh lebih panjang. Cetakan stempel logam yang dibuat dari baja perkakas premium dan dikerjakan secara presisi-dengan toleransi mikron akan tetap menurunkan goresan demi goresan - tepi tajam tumpul, keausan pin pemandu, kelelahan pegas, dan penyimpangan pelurusan. Perbedaan antara cetakan yang bertahan dari jutaan pukulan dan cetakan yang gagal pada 200.000 terletak pada pemeliharaan yang disiplin dan berdasarkan jadwal yang dilakukan sebelum kerusakan muncul di bagian produksi.
Menetapkan Jadwal Penajaman dan Interval Pemeriksaan
Pemeliharaan yang efektif berhubungan langsung dengan jumlah hit, bukan tanggal kalender saja. Sebuah cetakan yang menghasilkan 50.000 pukulan per minggu akan lebih cepat aus daripada satu putaran 5,000 - tentu saja, namun banyak toko masih melakukan inspeksi mingguan secara default, terlepas dari intensitas produksi sebenarnya. Proses pembuatan stempel memberikan penjadwalan berbasis bukti-: lacak penghitung hit Anda, catat tren burr, dan biarkan data memberi tahu Anda kapan waktu layanan tiba.
Titik awal yang praktis untuk cetakan stempel logam khusus dalam produksi volume-sedang adalah peninjauan penajaman setiap 50.000-150.000 pukulan, bergantung pada kekerasan material dan tingkat baja perkakas. Baja tahan karat dan material berkekuatan tinggi mempercepat keausan tepi, memperpendek interval. Bahan yang lebih lembut seperti aluminium dan kuningan akan memperpanjangnya. Sesuaikan dari sana berdasarkan apa yang Anda amati selama inspeksi.
Berikut hal-hal yang harus diperiksa pada setiap interval perawatan:
- Kondisi mutakhir- periksa pembulatan, chipping,-retakan mikro, dan tinggi duri pada bagian sampel yang ditarik sesaat sebelum dimatikan.
- Pin pemandu dan bushing sudah aus- rasakan adanya kelonggaran, dengarkan suara tidak normal selama bersepeda, dan carilah bekas goresan atau goresan pada permukaan pin.
- Kelelahan musim semi- ukur panjang bebas terhadap spesifikasi asli; ganti pegas yang kehilangan lebih dari 10% panjang bebasnya atau terlihat retak.
- Penyimpangan keselarasan- sapukan indikator dial melintasi permukaan dadu atas dan bawah pada posisi tertutup; penyimpangan melebihi 0,01 mm menunjukkan pergeseran pemasangan atau keausan pemandu.
- Keamanan pengikat- periksa semua baut pemasangan, pin dowel, dan penahannya terhadap kelonggaran yang disebabkan oleh getaran siklik.
- Memo jalur evakuasi- membersihkan penumpukan siput, serpihan, dan puing-puing yang menumpuk di rongga cetakan dan saluran di antara proses.
- Pengiriman pelumasan- konfirmasikan bahwa pelumas mencapai semua titik aplikasi yang direncanakan tanpa penyumbatan atau titik kering.
Teknik penajaman yang tepat sama pentingnya dengan waktu. Giling permukaan permukaan pukulan dan tanah mati secara merata untuk mempertahankan geometri asli dan hubungan jarak bebas. Buang material secukupnya saja untuk mengembalikan ujung tombak yang bersih - biasanya 0,05-0,10 mm per siklus penajaman. Setelah penggilingan, sesuaikan ketinggian penutup dengan jumlah yang sama untuk menjaga penutupan cetakan yang benar. Melewatkan penyesuaian tersebut akan membuka jarak bebas secara progresif pada setiap penajaman, yang pada akhirnya menghasilkan masalah duri yang sama yang ingin Anda hilangkan.
SebagaiMajalah MetalFormingmenekankan, bengkel harus melacak biaya pemeliharaan secara terpisah dari biaya perbaikan. Pemeliharaan preventif menjaga kondisi cetakan saat ini. Perbaikan mengembalikan sesuatu yang sudah rusak. Ketika keduanya digabungkan, manajemen melihat biaya "pemeliharaan" yang membengkak dan menekan tim untuk mengurangi layanan terjadwal - respons yang salah. Peningkatan aktivitas pemeliharaan terencana harus sejalan dengan penurunan perbaikan darurat dan biaya downtime yang tersembunyi.
Mengenali Kapan Die Membutuhkan Pengerjaan Ulang atau Penggantian
Penajaman dan pertukaran komponen menangani keausan normal. Namun ketika stasiun yang sama terus mengalami kegagalan segera setelah layanan, atau penyimpangan dimensional kembali dalam beberapa ribu hit dari pengaturan yang terverifikasi, pemeliharaan rutin telah mencapai batasnya. Pola ini menandakan masalah yang lebih dalam - akumulasi perubahan jarak bebas di seluruh cetakan, kelelahan struktural pada sepatu, atau kelemahan desain mendasar yang tidak dapat diperbaiki dengan jumlah penggilingan apa pun.
Perhatikan pemicu eskalasi berikut dalam proses pembuatan stempel logam:
- Duri berulang atau penyimpangan dimensi bahkan setelah penajaman dan koreksi penyelarasan terverifikasi.
- Pinggiran tajam terkelupas atau retak, bukannya pembulatan bertahap - hal ini menunjukkan kelebihan beban atau kelelahan material melebihi apa yang diasah.
- Penggantian pin pemandu atau bushing diperlukan lebih dari dua kali setahun pada cetakan produksi.
- Penajaman kumulatif telah menghilangkan cukup banyak material (biasanya total 3-5 mm) sehingga rentang penyesuaian ketinggian penutup telah habis.
- Toleransi suku cadang semakin diperketat karena perubahan teknik dan geometri cetakan yang ada tidak lagi dapat memenuhi spesifikasi baru.
Ketika tanda-tanda ini muncul, keputusannya adalah antara rekondisi (membangun kembali bagian-bagian yang aus dan memulihkan keselarasan) dan penggantian penuh. Setelan rekondisi akan mati jika sepatu, pemandu, dan struktur keseluruhan tetap berfungsi dengan baik namun komponen yang berfungsi telah melampaui masa pakainya. Penggantian adalah keputusan yang tepat ketika integritas struktural terganggu, ketika biaya pengerjaan ulang kumulatif mendekati biaya-pembuatan baru, atau ketika volume produksi memerlukan perkakas yang mampu melakukan die stamping secara presisi dengan konsistensi-kelas otomotif.
Kapan Bermitra dengan Pembuat Die Profesional
Banyak toko yang menangani penajaman, penggantian pegas, dan pertukaran komponen dasar sendiri-secara efektif. Ini berfungsi untuk blanking die yang sederhana dan volume produksi yang moderat. Namun ada batas yang jelas ketika-kemampuan internal habis dan pembuat stempel logam profesional dengan sumber daya teknik lengkap menjadi pilihan yang lebih baik.
| Skenario | -Pemeliharaan Di Rumah Menanganinya | Diperlukan Pembuat Die Profesional |
|---|---|---|
| Penajaman tepi pada baja perkakas standar | Ya - penggiling permukaan dan perlengkapan dasar memadai | Tidak - kecuali geometri rumit atau diperlukan pembentukan ulang EDM kawat |
| Penggantian pegas dan komponen | Ya - stok suku cadang pengganti dan rakitan standar | Tidak - kecuali komponen khusus memerlukan-rekayasa ulang |
| Pembangunan kembali stasiun mati secara progresif | Mungkin jika toko memiliki kawat EDM dan penggilingan CNC | Ya - ketika beberapa stasiun memerlukan desain ulang atau validasi CAE |
| Stamping otomotif mati dengan persyaratan PPAP | Jarang sekali tuntutan dokumentasi dan validasi - melebihi sebagian besar toko internal | Ya - diperlukan sistem kualitas penuh, simulasi, dan kemampuan inspeksi |
| Cetakan baru untuk perubahan geometri bagian atau volume lebih tinggi | Tidak - kecuali toko adalah-ruang peralatan berlayanan lengkap | Ya - analisis kelayakan, desain, pemesinan, dan uji coba semuanya diperlukan |
| Akar kegagalan-menyebabkan analisis memerlukan simulasi CAE | Tidak - sebagian besar toko tidak memiliki perangkat lunak FEA dan keahlian simulasi | Ya - simulasi mengidentifikasi masalah yang tidak terlihat pada pemeriksaan fisik |
Pertanyaan ikhtisar perusahaan cetakan stempel logam yang berguna untuk ditanyakan kepada calon mitra: apakah cetakan tersebut mencakup seluruh alur kerja mulai dari kelayakan hingga validasi produksi, atau hanya langkah-langkah pemesinan terpisah? Perbedaan ini penting karena cetakan yang gagal berulang kali sering kali memerlukan peninjauan kembali seluruh proses - bukan hanya satu komponen-yang dikerjakan ulang.
Untuk tim yang telah melebihi kapasitas-pembuatan cetakan internalnya atau membutuhkan peralatan-tingkat produksi untuk kontrak-volume tinggi, bermitra dengan-penyedia layanan lengkap akan menghilangkan overhead koordinasi dalam mengelola vendor terpisah untuk desain, permesinan, perlakuan panas, dan uji coba. YICHEN, misalnya, menawarkanRFQ-menyediakan solusi cetakan stempel khususyang mencakup analisis kelayakan, simulasi CAE, pemesinan presisi, uji coba, dan inspeksi akhir - alur kerja yang sama yang tercakup dalam panduan ini, dijalankan dalam satu sistem kualitas. Pendekatan terpadu tersebut sangat berharga untuk cetakan stempel otomotif dan aplikasi presisi lainnya di mana tingkat ketertelusuran dan persetujuan first-pass secara langsung memengaruhi jadwal produksi.
Baik Anda merawat cetakan stempel logam Anda sendiri-atau bermitra dengan spesialis, prinsipnya tetap sama: pemeliharaan mempertahankan investasi yang Anda lakukan pada setiap langkah sebelumnya. Pantau jumlah serangan, periksa secara sistematis, pertajam sebelum ujung-ujungnya rusak, dan tingkatkan secara jujur ketika perawatan rutin berhenti dilakukan. Sebuah dadu yang dibuat untuk bertahan terhadap jutaan pukulan hanya dapat bertahan jika program pemeliharaan di baliknya juga disiplin.
Pertanyaan Yang Sering Diajukan Tentang Membuat Stamping Die
1. Berapa lama waktu yang dibutuhkan untuk membuat cetakan stempel dari awal?
Cetakan pengosongan-stasiun sederhana biasanya membutuhkan waktu 4-8 minggu sejak desain hingga uji coba, sedangkan cetakan progresif yang kompleks memerlukan waktu 12-20 minggu atau lebih. Garis waktu bergantung pada kompleksitas komponen, pemilihan material, metode pemesinan (manual vs. CNC/kabel EDM), siklus perlakuan panas, dan jumlah iterasi uji coba yang diperlukan untuk mencapai kualitas komponen yang konsisten. Toko dengan kapasitas EDM dan CNC kawat internal dapat mempersingkat waktu secara signifikan dibandingkan dengan langkah-langkah pemesinan outsourcing tersebut.
2. Baja perkakas apa yang terbaik untuk cetakan cetakan?
Tidak ada satu pun baja perkakas yang terbaik - pilihan yang tepat bergantung pada operasi dan volume produksi. Baja perkakas D2 (54-61 HRC) unggul dalam pengosongan dan penindikan jangka panjang karena ketahanan aus yang luar biasa. A2 menawarkan kombinasi kekerasan dan ketangguhan yang seimbang untuk cetakan bervolume sedang dan pukulan yang lebih panjang. S7 memberikan ketahanan guncangan yang unggul untuk operasi blanking dan pembengkokan yang berat. Untuk aplikasi bervolume sangat tinggi atau material abrasif, sisipan karbida dapat memperpanjang masa pakai cetakan sebesar 500-1000% dibandingkan baja perkakas padat di stasiun tertentu.
3. Bagaimana Anda menghitung jarak punch dan die untuk stamping lembaran logam?
Jarak bebas cetakan per sisi sama dengan ketebalan material dikalikan dengan persentase jarak bebas. Untuk baja ringan, gunakan 5-10% per sisi; bahan yang lebih lembut seperti aluminium membutuhkan 5-7%, sedangkan bahan yang lebih keras seperti baja tahan karat membutuhkan 10-12% atau lebih. Misalnya, blanking baja ringan 1,5 mm pada 8% per sisi memberikan jarak bebas 0,12 mm pada setiap sisi, sehingga bukaan die 0,24 mm lebih besar daripada punch secara keseluruhan. Jarak bebas yang tepat memastikan kesejajaran rekahan yang bersih, duri yang minimal, dan masa pakai alat yang lebih lama.
4. Apa yang menyebabkan gerinda berlebihan pada bagian yang dicap dan bagaimana cara memperbaikinya?
Gerinda yang berlebihan - menonjolkan tepi tajam yang melebihi 10% ketebalan material - disebabkan oleh jarak bebas pukulan-ke-cetakan yang tidak memadai, tepi tajam yang tumpul atau aus, atau ketidaksejajaran antara pukulan dan cetakan. Perbaikan ini melibatkan-penggilingan ulang tepi tajam untuk mengembalikan ketajaman, memverifikasi dan menyesuaikan jarak bebas per sisi agar sesuai dengan spesifikasi material, dan memeriksa keselarasan pin pemandu dan paralelisme permukaan cetakan. Pemantauan ketinggian duri selama produksi berfungsi sebagai sistem peringatan dini yang memicu pemeliharaan sebelum suku cadang keluar dari spesifikasi.
5. Kapan sebaiknya Anda melakukan outsourcing pembuatan cetakan stempel daripada membangun sendiri-?
Lakukan outsourcing ketika proyek Anda melebihi-kemampuan peralatan internal - terutama ketika Anda tidak memiliki EDM kabel untuk profil yang kompleks, memerlukan simulasi CAE untuk validasi desain, memerlukan dokumentasi PPAP tingkat otomotif, atau ketika stasiun cetakan progresif memerlukan desain ulang. Pembuat cetakan-layanan lengkap seperti YICHEN menangani analisis kelayakan, simulasi, pemesinan presisi, uji coba, dan inspeksi dalam satu sistem kualitas, sehingga menghilangkan koordinasi multi-vendor. Pendekatan terintegrasi ini sangat berguna untuk kontrak-bervolume tinggi yang tingkat persetujuannya-yang pertama kali berdampak langsung pada jadwal produksi.


