


Apa Itu Bypass Notch dan Mengapa Penting dalam Stamping Dies
Ketika kamumenjalankan cetakan stempel progresif dengan kecepatan produksi, pemberian makan strip yang mulus adalah segalanya. Satu kesalahan pengumpanan dapat mengakibatkan kerusakan cetakan, komponen bekas, dan waktu henti yang mahal. Takik bypass adalah salah satu solusi paling efektif namun sering diabaikan yang dibuat pada cetakan stempel untuk menjaga strip bergerak dengan rapi dari satu stasiun ke stasiun lainnya.
Apa itu Bypass Notches pada Progressive Stamping Dies
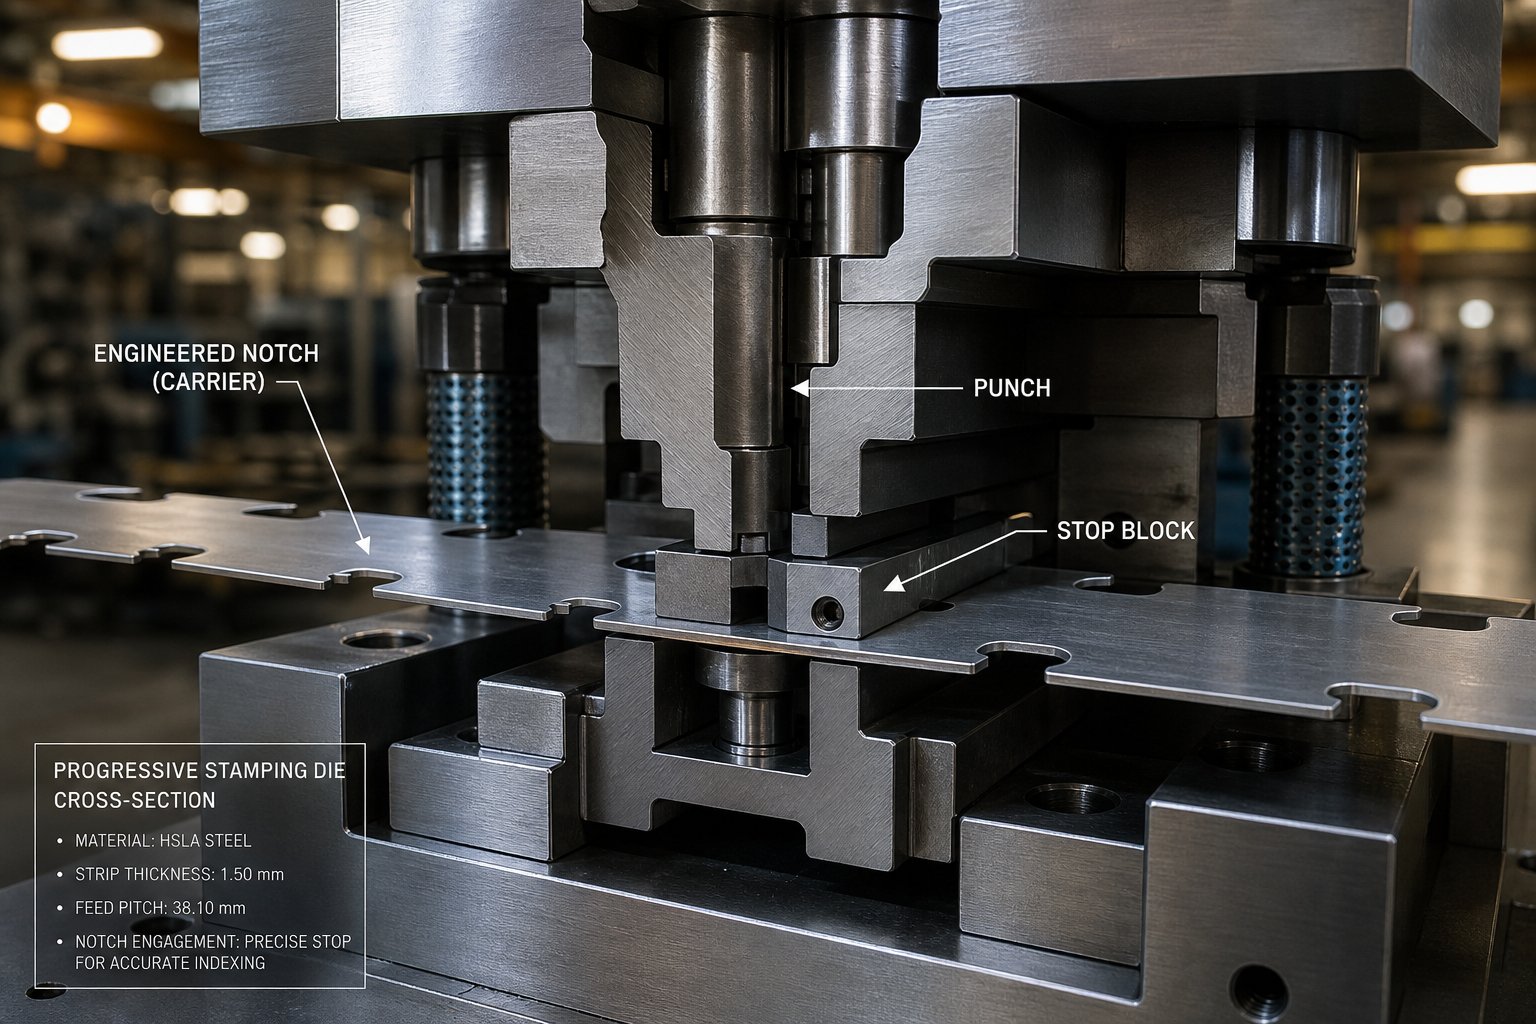
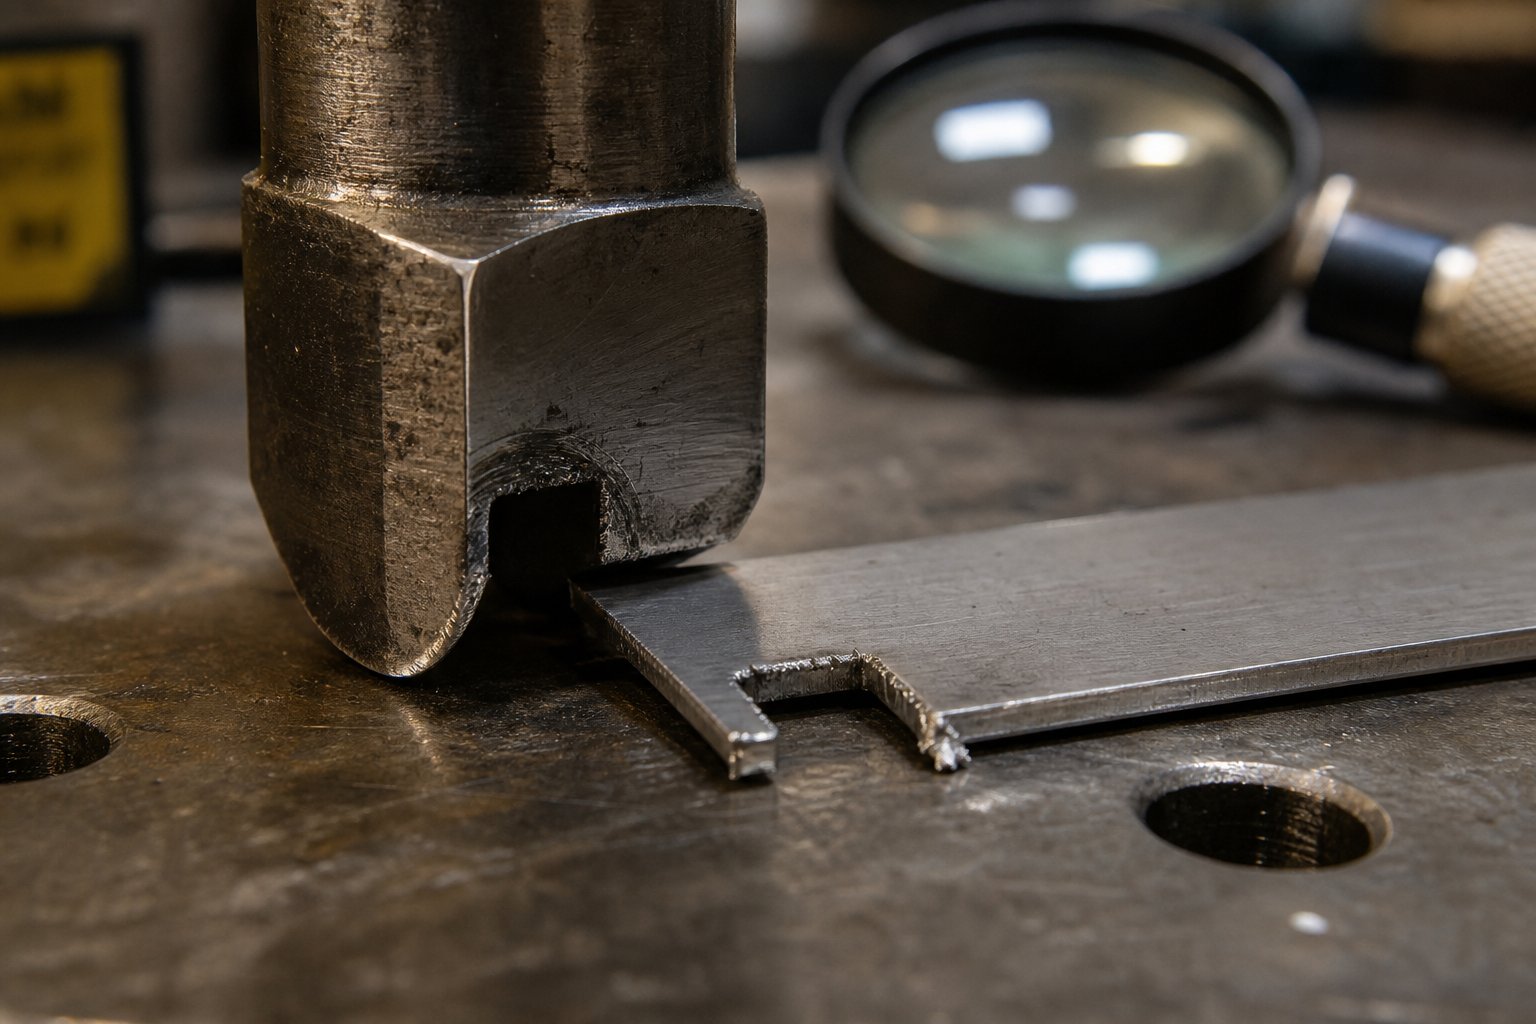
Takik bypass adalah potongan timbul yang direkayasa yang dibuat pada strip pembawa cetakan stempel progresif. Tujuannya adalah untuk mencegah overfeeding, registrasi strip kontrol, dan memberikan jarak bebas sehingga fitur yang terbentuk dapat melewati stasiun die berikutnya tanpa gangguan.
Jika Anda baru mengenal bidang ini dan bertanya-tanya apa itu stempel logam, ini adalah proses manufaktur yang menggunakan cetakan yang dipasang pada mesin press untuk membentuk lembaran logam datar menjadi bagian jadi. Cetakan stempel progresif mengambil langkah lebih jauh dengan melakukan beberapa operasi secara berurutan saat strip bergerak melewati alat. Strip pembawa mengikat bagian-bagian yang kosong menjadi satu dan menggerakkannya maju satu nada pada satu waktu.
Takik bypass dipotong dari satu atau kedua tepi strip pembawa ini, biasanya di stasiun pertama cetakan. Mereka membuat referensi bermata-lurus yang berinteraksi dengan penghentian padat di dalam alat, memberikan strip batas mekanis yang tepat untuk setiap perkembangan umpan. Para profesional industri terkadang menyebutnyatakik nada atau takik Prancis, meskipun ada perbedaan kontekstual yang perlu dipahami.
Solusi Takik Bypass Masalah Pengumpanan Strip
Bayangkan memasukkan strip kumparan kontinu melalui cetakan progresif tanpa penghentian mekanis apa pun. Apa yang terjadi? Pengumpan koil memajukan material, namun bahkan pengumpan yang akurat hingga 0,0005 inci tidak dapat menjelaskan camber tepi yang ditimbulkan selama proses pemotongan. Camber itu membuat strip mengembara, melengkung, atau memberi makan berlebihan. Hasilnya adalah kesalahan registrasi antar stasiun, setengah-pukulan, dan dalam kasus terburuk, kecelakaan total.
Tujuan dari takik bypass pada cetakan stempel adalah untuk mengatasi hal ini. Dengan menghilangkan sebagian kecil material dari tepi strip, takik tersebut menciptakan permukaan berhenti yang kokoh dan menghilangkan camber tepi yang parah dalam satu pengoperasian. Tujuan pembentukan lembaran logam takik bypass ini melampaui perlindungan makan berlebihan yang sederhana. Potongan-garis lurus juga membantu jalur masuk dengan lancar melalui rel pemandu, dan bila dipasangkan dengan pin pilot, memberikan registrasi bagian-ke-bagian yang andal di setiap stasiun.
Memahami apa yang dimaksud dengan stamping pada tingkat ini berarti menyadari bahwa keakuratan pemberian pakan bukan hanya masalah pengumpan. Ini adalah masalah desain cetakan. Dan takik bypass mewakili jawaban yang disengaja dan direkayasa terhadap tantangan pengendalian strip yang tidak dapat digantikan sepenuhnya oleh perlindungan cetakan elektronik sebanyak apa pun.
Terminologi seputar fitur takik ini berbeda-beda di setiap toko dan wilayah, yang sering kali menimbulkan kebingungan bagi para insinyur yang meninjau desain cetakan dari pemasok yang berbeda.
Bypass Notches vs Pitch Notches dan Terminologi Industri
Tanyakan kepada lima perancang cetakan apa yang mereka sebut sebagai potongan bantuan pada strip pembawa cetakan progresif, dan Anda mungkin mendapatkan lima jawaban berbeda. "Bypass notch," "pitch notch," "French notch," "feed notch" - terminologinya berubah bergantung pada siapa yang melatih Anda, di mana Anda bekerja, dan di wilayah negara (atau dunia) mana toko Anda beroperasi. Ketidakkonsistenan ini bukan sekadar hal sepele. Hal ini menciptakan kebingungan yang nyata ketika mengambil cetakan dari pemasok yang berbeda atau meninjau tata letak strip dari toko yang tidak dikenal.
Terminologi Bypass Notches vs Pitch Notches Dijelaskan
Pada tingkat yang paling luas, kedua istilah tersebut menggambarkan geometri yang serupa - bagian material yang dikeluarkan dari atau dibentuk menjadi tepi strip untuk mengontrol pengumpanan. Fungsi yang tumpang tindih sangat signifikan, dan banyak profesional di bidang cetakan dan stempel menggunakan istilah tersebut secara bergantian tanpa masalah. Namun, ada perbedaan kontekstual yang perlu diperhatikan.
Istilah "pitch notch" cenderung digunakan untuk geometri notch yang secara khusus terkait dengan kemajuan nada dan kontrol-pukulan pertama. Peran utamanya, sesuai dengan definisi stamping yang digunakan oleh sebagian besar insinyur perkakas, adalah untuk memberikan penghentian kokoh yang mencegah pemberian makan berlebih dan memberikan personel pengaturan lokasi awal yang tepat untuk tepi strip terdepan.Seni Hedrick dari Dieology LLCmendeskripsikan pitch notch sebagai bagian kecil material yang dipotong dari salah satu atau kedua tepi strip di stasiun awal cetakan progresif, yang berfungsi sebagai penghentian mekanis dan fitur-koreksi camber.
Sebaliknya, "Bypass notch" sering kali memiliki arti yang lebih luas. Beberapa profesional menggunakannya untuk mendeskripsikan geometri relief apa pun yang memungkinkan material strip - fitur yang dibentuk secara khusus - melewati atau melewati stasiun berikutnya tanpa gangguan. Dalam konteks ini, apa yang dilakukan die secara berbeda? Perbedaannya tidak kentara: pitch notch mengontrol tempat strip berhenti, sedangkan bypass notch mengontrol apa yang dibersihkan strip saat bergerak maju.
Dalam praktiknya, banyak prangko yang menggabungkan geometri yang menjalankan kedua fungsi secara bersamaan. Takik yang sama yang memberikan penghentian nada yang kokoh juga dapat menciptakan jarak bebas untuk tikungan atau penarikan di hilir. Fungsi ganda itulah yang menjadi alasan mengapa istilah-istilah tersebut digabungkan dalam bahasa toko sehari-hari.
Bagaimana Konvensi Regional dan Perusahaan Membentuk Penamaan
Geografi dan budaya perusahaan memainkan peran yang lebih besar dalam terminologi daripada yang disadari oleh sebagian besar insinyur. Toko-toko di bagian atas Midwest Amerika Serikat, di mana stempel cetakan progresif memiliki akar yang kuat, cenderung menyukai "pitch notch" atau "French notch". Pembuat die Eropa dan Asia lebih sering menggunakan "bypass notch" atau terjemahan yang setara. OEM yang lebih besar dengan rantai pasokan global terkadang melakukan standarisasi pada satu istilah dalam spesifikasi desain cetakannya, namun standar tersebut berbeda-beda di setiap perusahaan.
Memahami apa yang dimaksud dengan cetakan di bidang manufaktur berarti menerima bahwa nomenklatur tidak bersifat universal. Saat meninjau paket desain cetakan dari pemasok yang tidak dikenal, pendekatan yang paling aman adalah dengan melihat geometri dan posisinya dalam tata letak strip daripada hanya mengandalkan labelnya saja.
Tabel di bawah ini merangkum bagaimana istilah-istilah ini biasanya dipetakan ke konteks penggunaan tertentu:
| Ketentuan | Konteks Penggunaan Khas | Deskripsi Fungsional |
|---|---|---|
| Takik Pitch | Toko cetakan progresif Amerika Utara; diskusi pengaturan die dan kontrol feed | Material dikeluarkan dari tepi strip untuk menciptakan penghentian yang kokoh untuk kemajuan pitch, mencegah overfeeding, dan menghilangkan camber tepi |
| Kedudukan Perancis | Istilah warisan umum dalam literatur perkakas lama dan pembuat cetakan berpengalaman | Identik dengan takik nada; mengacu pada siput yang sama-yang menghasilkan potongan timbul di tepi lajur |
| Lewati Takik | Penggunaan global yang lebih luas; membentuk-cetakan progresif berat; diskusi pembersihan strip | Geometri relief memungkinkan fitur-fitur yang terbentuk untuk membersihkan stasiun-stasiun berikutnya; juga dapat berfungsi sebagai pitch stop |
| Tombak-dan-Flensa Takik | Aplikasi yang memerlukan{0}}pengoperasian bebas slug atau kekakuan operator | Bahan berbentuk tombak dan bengkok yang berfungsi sebagai penahan kokoh tanpa menghasilkan siput terpisah |
Terlepas dari sebutan toko Anda, fungsi mekanis yang mendasarinya tetap konsisten. Fitur-fitur ini ada untuk menjaga pengumpan strip tetap andalmelindungi komponen cetakan yang mahaldari kerusakan akibat kecelakaan. Perbedaan nyata muncul ketika Anda melihat bagaimana mereka berinteraksi secara fisik dengan perkembangan strip, pin pilot, dan geometri yang terbentuk di setiap stasiun.
Bagaimana Fungsi Bypass Notches dalam Pengumpanan Die Strip Progresif
Mengetahui apa yang disebut bypass notches adalah satu hal. Memahami apa yang sebenarnya mereka lakukan di dalam cetakan stempel selama setiap pukulan tekan adalah inti dari nilai teknik yang sebenarnya. Fungsi mekanis dari pemotongan bantuan ini lebih dari sekedar pencegahan makan berlebih. Mereka secara aktif berpartisipasi dalam pengendalian strip, pembentukan izin, dan akurasi registrasi di seluruh proses cetakan.
Bagaimana Bypass Notches Mengontrol Gerakan Strip
Bayangkan sebuah cetakan stempel progresif yang berjalan dengan kecepatan 200 pukulan per menit. Strip memajukan satu nada di antara setiap pukulan, dan seluruh proses injakan bergantung pada gerakan yang terjadi dengan presisi yang dapat diulang. Takik bypass berfungsi sebagai tulang punggung mekanis presisi tersebut.
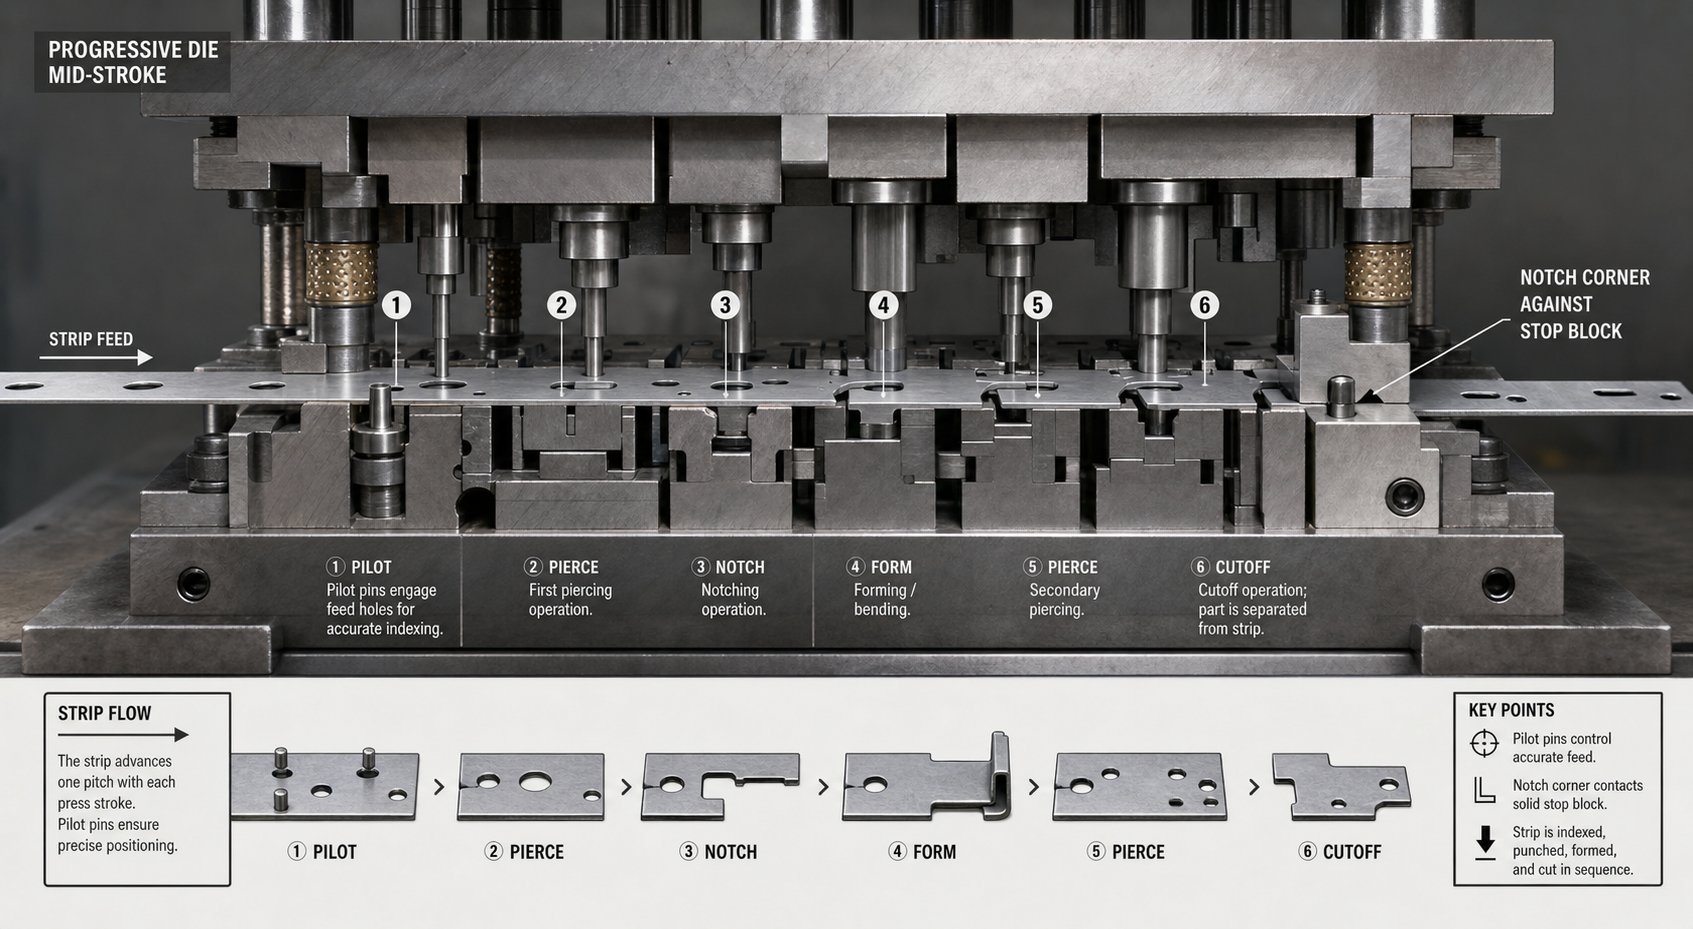
Saat pengumpan melepaskan strip, ia bergerak maju hingga sudut takik menyentuh blok penghenti padat yang dipasang di cetakan. Penghentian keras ini menghilangkan kesalahan pemberian makan kumulatif yang mungkin terjadi pada ratusan perkembangan. Tidak seperti sensor elektronik yang mendeteksi kesalahan pengumpanan setelah terjadi, penghentian fisik yang disebabkan oleh geometri takik mencegah terjadinya masalah.
Takik ini juga menghilangkan material tepi yang dapat mengganggu kelancaran pengumpanan melalui rel pemandu. Stok koil sering kali datang dengan sedikit gerinda atau keruntuhan tepi akibat proses pemotongan. Dengan memotong referensi yang bersih dan bermata lurus ke dalam strip, takik bypass memberikan permukaan yang andal pada cetakan untuk diindeks, apa pun kondisi material yang masuk.
Untuk cetakan yang melakukan operasi punching stamping di stasiun awal, bypass notch punch biasanya ditembakkan secara bersamaan dengan penindikan lubang pilot. Ini berarti strip mendapatkan lubang registrasi dan geometri kontrol tepinya dalam satu pukulan, menetapkan semua referensi lokasi sebelum material mencapai stasiun pembentuk mana pun di hilir.
Interaksi Antara Bypass Notches dan Registrasi Pin Pilot
Takik bypass dan pin pilot berfungsi sebagai satu tim, namun keduanya menangani aspek kontrol strip yang berbeda. Pin pilot memberikan lokasi X-Y yang tepat dengan membuat lubang yang telah ditusuk sebelumnya dan menarik strip ke posisi yang tepat saat cetakan ditutup. Sementara itu, lewati takik, atur batas umpan kasar dan berikan jarak bebas sumbu Z-untuk fitur yang terbentuk.
Berikut ini urutan yang dimainkan selama satu siklus gerakan tekan:
- Pengumpan memajukan strip ke depan sejauh satu nada. Strip bergerak bebas melalui cetakan terbuka sampai sudut takik bypass menyentuh penghenti padat, mencegah pengumpanan berlebih.
- Mesin press mulai melakukan downstroke. Saat cetakan atas turun, pin pilot memasuki lubang yang telah ditusuk sebelumnya pada strip, menarik material ke posisi akhir yang tepat dan memperbaiki ketidaksejajaran lateral kecil apa pun.
- Pelat stripper bersentuhan dengan permukaan strip, menjepitnya hingga rata pada permukaan cetakan bawah. Di stasiun pembentuk, pengangkat dapat menahan strip pada posisi yang lebih tinggi untuk membersihkan fitur yang telah terbentuk sebelumnya di bawah.
- Operasi punching stamping dan forming dijalankan secara bersamaan di semua stasiun. Di stasiun pertama, takik bypass baru dan lubang pilot dipotong di jalur masuk. Di stasiun hilir, tikungan, tarikan, dan emboss mulai terbentuk.
- Domba jantan itu berbalik arah. Penari telanjang memegang strip sementara pukulan ditarik. Pengangkat menaikkan strip kembali ke ketinggian umpan, dan geometri takik bypass memberikan jarak yang diperlukan untuk fitur yang dibentuk untuk membersihkan komponen die yang lebih rendah saat strip terangkat.
- Pengumpan bergerak lagi, memajukan strip ke posisi lemparan berikutnya, dan siklus berulang.
Tanpa takik bypass yang menyediakan penghentian kasar awal, pin pilot sendiri akan menanggung beban penuh untuk memperbaiki kesalahan pengumpanan. Pilot adalah komponen die stamping presisi yang dirancang untuk lokasi yang bagus, bukan untuk menyerap kekuatan strip yang diberi makan berlebihan. Mengandalkannya sebagai perhentian utama akan mempercepat keausan pin dan pada akhirnya menyebabkan kesalahan registrasi di semua stasiun.
Mencegah Pengangkatan Strip dan Kesalahan Pengumpanan Selama Kemajuan
Pengangkatan strip adalah salah satu sakit kepala yang paling persisten dalam operasi mati progresif. Ketika stasiun pembentuk membengkokkan material ke bawah, strip pembawa di sekitarnya ingin membelok ke atas sebagai respons. Jika material yang terangkat tersebut tersangkut pada komponen cetakan saat strip diumpankan ke depan, maka akan terjadi kesalahan pengumpanan atau tekuk yang dapat menyebabkan alat rusak.
Takik bypass mengatasi hal ini dengan dua cara. Pertama, dengan menghilangkan material dari tepi pembawa yang berdekatan dengan stasiun pembentuk, mereka mengurangi kekakuan pembawa di zona tersebut. Pengangkut yang tidak terlalu kaku lebih patuh, artinya dapat sedikit melentur tanpa meneruskan gaya angkat ke seluruh lebar jalur. Hal ini sesuai denganprinsip desain strip pembawayang menyeimbangkan fleksibilitas dengan integritas struktural.
Kedua, geometri takik itu sendiri menciptakan jarak fisik. Ketika fitur yang dibentuk seperti tab bengkok atau cangkir yang ditarik harus melewati stasiun berikutnya, takik bypass memastikan ada ruang terbuka di tepi strip agar fitur tersebut dapat bergerak tanpa menyentuh baja cetakan. Hal ini sangat penting dalam desain stamping die dimana stasiun-stasiunnya berjarak dekat dan fitur-fitur yang terbentuk memanjang di bawah atau di atas bidang strip.
Hubungan antara penempatan takik dan stabilitas strip merupakan tindakan penyeimbang. Potong terlalu banyak bahan dari pembawa dan Anda kehilangan kekuatan struktural yang diperlukan untuk mendorong strip melalui cetakan dengan andal. Potongan yang terlalu sedikit dan fitur yang terbentuk akan bertabrakan dengan peralatan hilir. Untuk mendapatkan keseimbangan yang tepat memerlukan pemahaman tentang opsi geometri takik spesifik yang tersedia dan kapan setiap konfigurasi paling sesuai dengan aplikasi.
Jenis Bypass Notch dan Kapan Menggunakan Setiap Konfigurasi
Tindakan penyeimbangan antara jarak bebas dan kekuatan pembawa tidak memiliki solusi-yang cocok-untuk-semua orang. Geometri bagian yang berbeda, pengukur material, dan kedalaman pembentukan memerlukan bentuk takik yang berbeda. Di antara berbagai jenis cetakan stempel yang diproduksi, perkakas progresif memiliki variasi konfigurasi takik bypass yang paling beragam karena setiap stasiun menerapkan persyaratan izin yang unik. Memilih geometri yang tepat bukanlah keputusan yang bersifat kosmetik. Hal ini secara langsung mempengaruhi stabilitas strip, perilaku scrap, dan umur punch.
V-Konfigurasi Takik dan Aplikasi Khas
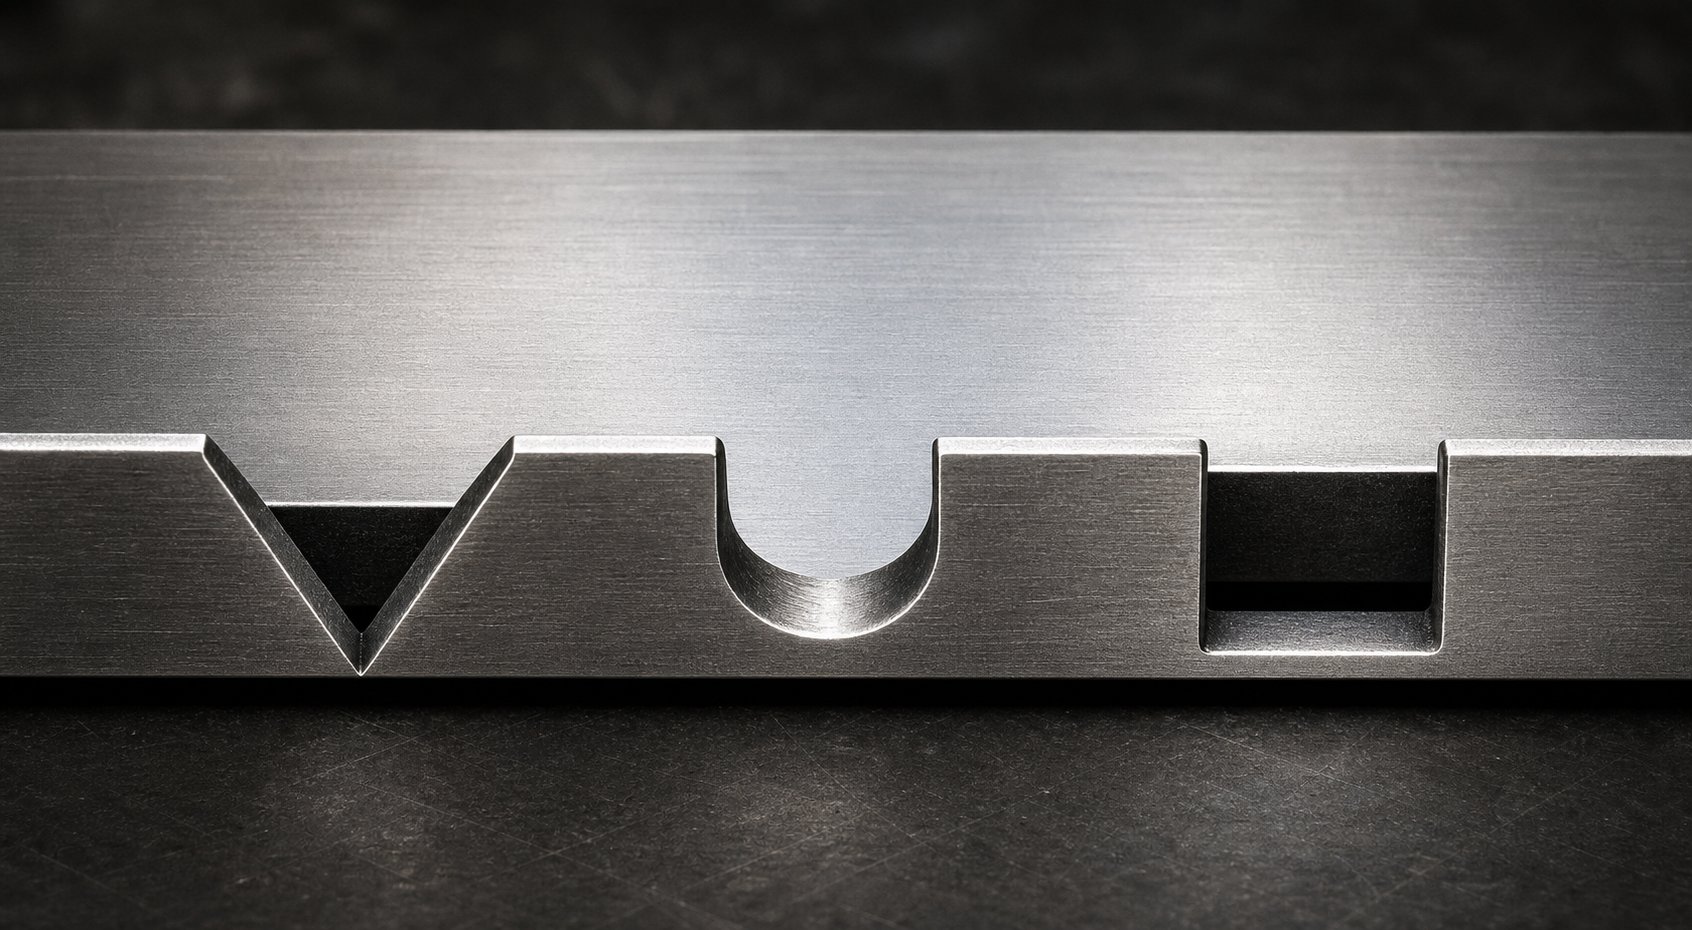
Takik V-adalah geometri takik bypass yang paling umum dalam operasi pengecapan cetakan. Ini menampilkan dua potongan miring yang bertemu pada satu titik, menciptakan relief segitiga di tepi strip. Sudut V biasanya berkisar antara 60 hingga 90 derajat, meskipun beberapa aplikasi menggunakan profil yang lebih sempit atau lebih lebar tergantung pada kebutuhan jarak bebas.
Mengapa V-notch begitu populer? Bentuknya yang meruncing secara alami mengarahkan strip ke arah penghentian padat saat material diumpankan ke depan. Tepi bersudut berfungsi sebagai petunjuk-ke dalam, memusatkan strip secara lateral dan mengurangi kemungkinan sudut takik menggantung pada blok penghenti. Perilaku-berpusat pada diri sendiri ini membuat takik V-sangat efektif pada cetakan progresif berkecepatan tinggi-di mana strip harus diindeks dengan cepat dan rapi.
Takik V-berfungsi paling baik pada aplikasi dengan persyaratan jarak bebas sedang dan stok strip lebih tipis, biasanya di bawah 2,0 mm. Mereka menghasilkan slug kompak yang dapat dikeluarkan dengan andal, dan geometri runcing memusatkan lebih sedikit tekanan pada tepi pembawa dibandingkan dengan sudut persegi panjang yang tajam. Namun, takik V-menawarkan lebar jarak terbatas pada tepi lajur, yang dapat menjadi kendala ketika fitur yang dibentuk memerlukan jendela yang lebih lebar untuk melewatinya.
U-Desain Takik dan Takik Bypass Persegi Panjang
Jika takik V-tidak dapat memberikan lebar jarak yang cukup, takik U-dan konfigurasi persegi panjang akan menggantikannya. Geometri ini menghilangkan bagian material yang lebih luas dari tepi pembawa, sehingga menciptakan jendela relief yang lebih luas agar fitur yang terbentuk dapat melewati stasiun hilir.
Takik U-memiliki bagian bawah berbentuk setengah lingkaran atau berjari-jari, yang mendistribusikan tegangan lebih merata dibandingkan kantung-yang bersudut tajam. Hal ini menjadikannya pilihan yang tepat untuk memotong takik dalam aplikasi pembentukan lembaran logam di mana strip pembawa mengalami beban lentur berulang selama pengoperasian pengangkat. Jari-jari pada akar takik mengurangi kemungkinan retak lelah, terutama pada material yang rentan terhadap pengerasan kerja.
Sebaliknya, takik persegi panjang memaksimalkan area jarak bebas untuk kedalaman takik tertentu. Mereka mudah untuk dimasukkan ke dalam cetakan dan menghasilkan bentuk siput sederhana. Kerugiannya-adalah sudut dalam yang tajam menciptakan titik konsentrasi tegangan. Pada material yang lebih keras atau lebih tipis, sudut-sudut tersebut dapat menimbulkan retakan setelah ribuan siklus pengepresan. Menambahkan radius sudut yang kecil (bahkan 0,5 hingga 1,0 mm) akan mengurangi risiko ini secara signifikan tanpa mengorbankan jarak bebas yang berarti.
Desain takik U-dan persegi panjang umum terjadi pada cetakan progresif dengan stasiun pembentuk dalam, emboss besar, atau banyak lengkungan yang memanjang jauh di bawah bidang strip. Jika fitur yang terbentuk memerlukan ruang yang signifikan untuk bergerak, geometri yang lebih luas ini dapat mewujudkannya.
Geometri Takik Bypass Positif vs Negatif
Di luar bentuk potongan itu sendiri, desain takik bypass terbagi menjadi dua kategori mendasar berdasarkan cara penanganan material: positif dan negatif. Memahami takik bypass negatif dan positif pada cetakan stempel lembaran logam sangat penting karena pilihan tersebut memengaruhi kekuatan pembawa, pengelolaan slug, dan perilaku strip secara keseluruhan secara berbeda.
A takik bypass negatifadalah gambaran pertama sebagian besar insinyur. Material secara fisik dikeluarkan dari tepi strip, menciptakan potongan yang memberikan jarak bebas. Siput yang dibuang harus dikelola melalui ventilasi cetakan dan saluran pembuangan yang tepat. Takik negatif adalah pendekatan standar di sebagian besar aplikasi die stamping karena menawarkan geometri jarak bebas yang konsisten dan dapat diprediksi sejak pukulan pertama dan seterusnya.
A takik bypass positifmengambil pendekatan yang berbeda. Alih-alih menghilangkan material, ia menahan atau mengarahkan material strip untuk menciptakan kelegaan. Bayangkan operasi-dan-bentuk tombak yang mana sebuah tab dibengkokkan keluar dari bidang pembawa dan bukannya dipotong seluruhnya. Materi tetap melekat pada strip tetapi bergerak keluar dari zona interferensi. Metode ini mempertahankan lebih banyak penampang-carrier, sehingga meningkatkan kekakuan strip dan stabilitas feeding. Hal ini juga menghilangkan slug seluruhnya, memecahkan masalah manajemen scrap dalam tata letak die yang ketat.
Arti praktis dari istilah-istilah ini dapat bervariasi antara perusahaan dan perancang cetakan, sehingga definisi harus selalu dikonfirmasikan terhadap standar gambar cetakan dan tata letak strip tertentu yang digunakan. Tabel di bawah ini menunjukkan perbedaan inti:
| Tipe Geometri | Kasus Penggunaan Khas | Keuntungan | Keterbatasan |
|---|---|---|---|
| V-Takik (Negatif) | Dies progresif berkecepatan tinggi-dengan kebutuhan jarak bebas sedang; stok strip tipis di bawah 2,0 mm | Tindakan umpan yang-berpusat pada diri sendiri; siput kompak; konsentrasi tegangan yang lebih rendah di tepi pembawa | Lebar izin terbatas; tidak ideal untuk-fitur berbentuk dalam yang memerlukan jendela lega lebar |
| U-Takik (Negatif) | Aplikasi dengan beban lentur berulang; bahan yang rentan terhadap pengerasan kerja atau retak lelah | Akar yang terpancar mendistribusikan stres secara merata; ketahanan lelah yang baik; lebar jarak sedang | Geometri pukulan yang sedikit lebih kompleks; bentuk siput mungkin memerlukan desain saluran khusus |
| Persegi Panjang (Negatif) | Stasiun pembentuk dalam; timbul atau lekukan besar yang memanjang jauh di bawah bidang strip | Area jarak bebas maksimum untuk kedalaman tertentu; mudah dikerjakan; geometri siput yang dapat diprediksi | Sudut tajam menciptakan penambah stres; membutuhkan jari-jari tambahan pada bahan yang lebih keras atau lebih tipis |
| Positif (Tombak-dan-Bentuk) | Tata letak cetakan yang ketat dimana pengelolaan slug menjadi masalah; aplikasi yang membutuhkan kekakuan pembawa maksimum | Tidak ada siput yang dihasilkan; mempertahankan penampang-operator; meningkatkan stabilitas makan | Kedalaman jarak bebas terbatas; tab bertulang dapat mengganggu jika tidak dikontrol sepenuhnya; menambahkan kompleksitas pembentukan |
Memilih konfigurasi yang tepat untuk takik bypass negatif dan positif pada cetakan stempel pembentuk lembaran logam bergantung pada empat variabel: ketebalan strip, sifat material, jarak bebas yang dibutuhkan fitur bentukan Anda, dan kedalaman pembentukan pada stasiun yang berdekatan. Koin atau emboss yang dangkal mungkin hanya memerlukan takik V-yang sempit untuk pembersihan. Cawan-dalam yang ditarik melewati beberapa stasiun kemungkinan memerlukan relief-persegi panjang lebar penuh atau takik U-untuk dilewati tanpa kontak.
Geometri yang Anda pilih juga memengaruhi keausan notch seiring berjalannya waktu dan perilaku die pada kecepatan produksi. Profil takik yang lebih tajam memotong dengan rapi namun memusatkan keausan pada area pukulan yang lebih kecil. Profil yang lebih lebar menyebarkan beban tetapi menghilangkan lebih banyak material pembawa. Pengorbanan-ini berhubungan langsung dengan parameter desain dan aturan penempatan yang mengatur posisi setiap takik relatif terhadap pilot, geometri bagian, dan jarak stasiun.
Parameter Desain Takik Bypass dan Pedoman Penempatannya
Setiap konfigurasi notch yang dibahas di atas hidup atau mati berdasarkan angka di belakangnya. Bentuk saja tidak menjamin performa. Potongan AV-takik yang terlalu dangkal masih memungkinkan fitur yang terbentuk bertabrakan dengan peralatan hilir. Takik persegi panjang yang dipotong terlalu dalam akan mematahkan strip pembawa di bawah beban pengumpanan. Desain cetakan stempel yang efektif memerlukan kontrol yang tepat terhadap empat parameter geometri kritis dan penempatan yang disiplin dibandingkan dengan tata letak strip lainnya.
Parameter Geometri Kritis untuk Desain Bypass Notch
Saat Anda menentukan dimensi takik bypass pada cetakan stempel logam, berikut adalah variabel yang menentukan apakah strip Anda terumpan dengan bersih pada kecepatan produksi atau membuat Anda pusing sejak hari pertama:
- Kedalaman Takik- Jarak takik ke dalam dari tepi lajur. Ini harus melebihi ketinggian (atau kedalaman) maksimum dari setiap fitur yang terbentuk yang perlu melewati stasiun berikutnya. Pedoman awal yang umum adalah mengatur kedalaman takik pada 1,5 hingga 2,0 kali tinggi fitur yang dibentuk, sehingga memberikan margin izin kerja yang memperhitungkan pegas material dan sedikit ketidaksejajaran strip selama pengumpanan.
- Lebar Takik- Dimensi diukur sepanjang tepi lajur ke arah umpan. Lebar takik harus mengakomodasi seluruh panjang fitur yang terbentuk saat melewati blok berhenti, ditambah margin yang cukup untuk mencegah kontak dalam-kondisi feeding terburuk. Lebar biasanya berkaitan dengan jarak stasiun - takik yang lebih sempit dari 40 hingga 60 persen jarak jarak mungkin tidak memberikan jarak yang cukup untuk fitur-fitur yang menjangkau zona transisi antar stasiun.
- Sudut Takik (V-takik tertentu)- Sudut yang disertakan antara dua permukaan potongan takik V-. Sudut antara 60 dan 90 derajat menawarkan keseimbangan terbaik antara-tindakan pemusatan diri dan volume jarak bebas. Sudut yang lebih tajam di bawah 60 derajat menghasilkan ujung takik yang lebih rapuh dan mudah patah karena tegangan strip, sementara sudut yang melebihi 90 derajat mengurangi manfaat pemusatan dan material pembawa limbah secara lateral.
- Spasi dan Pengulangan- Takik bypass berulang pada setiap nada di sepanjang jalur. Jaraknya sama persis dengan nada mati, memastikan setiap perkembangan menghasilkan referensi berhenti yang identik. Dalam beberapa tata letak desain cetakan stempel logam, takik muncul di kedua tepi lajur (-sisi ganda) untuk meningkatkan registrasi lateral, khususnya pada aplikasi kumparan lebar di mana takik-sisi memungkinkan lajur berputar sedikit selama pengumpanan.
Parameter ini berinteraksi satu sama lain. Menambah kedalaman takik tanpa memperlebar bukaan takik akan menciptakan celah sempit yang memerangkap siput dan menahan ejeksi. Memperlebar takik tanpa menyesuaikan kedalaman dapat memberikan jarak bebas lateral tanpa menyelesaikan masalah interferensi vertikal. Desain stempel yang efektif memperlakukannya sebagai suatu sistem, bukan sebagai dimensi independen.
Pedoman Penempatan Relatif terhadap Lubang Percontohan dan Jarak Stasiun
Tempat Anda memposisikan pelubang takik pada tata letak strip sama pentingnya dengan bentuk takik itu sendiri. Penempatannya mengikuti beberapa prinsip inti dalam cetakan stempel lembaran logam:
Takik bypass harus dipotong sedini mungkin, idealnya stasiun satu atau dua. Hal ini memastikan strip mendapatkan referensi kontrol tepinya sebelum menghadapi operasi pembentukan apa pun di hilir. Memotong takik lebih awal juga berarti tepi lurus tersedia untuk jumlah maksimum stasiun berikutnya yang akan diindeks.
Pukulan takik harus ditembakkan pada stasiun yang sama dengan penembusan lubang pilot jika memungkinkan. Hal ini menetapkan penghentian umpan kasar dan referensi-lokasi halus dalam satu klik, sehingga menghilangkan kesalahan posisi apa pun yang dapat terakumulasi jika fitur ini dipotong di stasiun yang berbeda. Dalam praktiknya, sebagian besar pembuat cetakan progresif menempatkan pukulan takik berdekatan dengan pukulan pilot di blok cetakan yang sama.
Secara lateral, takik harus diposisikan cukup jauh dari geometri bagian sehingga penahan dapat mempertahankan kontinuitas struktural antara takik dan tepi kosong bagian terdekat. Aturan umum dalam desain stempel logam adalah menjaga lebar jembatan minimum antara takik dan potongan yang berdekatan sama dengan setidaknya 1,5 kali ketebalan strip. Jatuh di bawahnya, dan pembawa menjadi mata rantai lemah yang rentan robek karena tegangan umpan.
Menyeimbangkan Kedalaman Jarak Bebas dengan Integritas Jalur Pengangkut
Inilah ketegangan yang dihadapi setiap perancang cetakan: takik yang lebih dalam memberikan lebih banyak ruang untuk fitur yang terbentuk, namun juga menghilangkan lebih banyak material dari tepi pembawa. Jika terlalu banyak dikeluarkan, maka pengangkut akan kehilangan-kekuatan penampang yang diperlukan untuk mendorong strip melalui rel pemandu dan melewati pengangkat dengan andal.
Bayangkan sebuah strip baja setebal 1,0 mm dengan penahan lebar 12 mm di setiap sisinya. Jika takik bypass Anda memanjang 8 mm ke dalam, hanya 4 mm material pembawa yang tetap utuh pada-penampang tersebut. Jembatan yang tersisa tersebut harus menangani semua gaya pengumpanan, beban pengangkat, dan tekanan dinamis dari operasi pengepresan berkecepatan tinggi. Pada bahan yang lebih tipis atau lebih lembut, bagian sisa tersebut mungkin tidak cukup.
Prinsip teknik yang mengatur keseimbangan ini sangat jelas: kedalaman takik tidak boleh menghabiskan lebih dari 60 hingga 70 persen lebar pembawa. Dengan tetap berada dalam rentang ini, material struktur tetap cukup untuk menjaga keandalan umpan sambil tetap memberikan jarak yang berarti untuk fitur yang terbentuk. Jika geometri yang Anda bentuk memerlukan relief yang lebih dalam daripada yang dimungkinkan oleh rasio ini, respons yang tepat adalah dengan memperlebar strip pembawa pada tata letak strip awal daripada mendorong takik lebih dalam ke pembawa yang berukuran terlalu kecil.
Di sinilah desain stamping die dan optimalisasi tata letak strip berpotongan. Cetakan stempel logam yang terlihat efisien dalam penggunaan material namun menyisakan lebar pembawa yang tidak mencukupi untuk kedalaman takik bypass yang tepat, pada akhirnya akan memakan biaya lebih besar karena salah pengumpanan, benturan cetakan, dan skrap. Tata letak strip harus dirancang dengan mempertimbangkan geometri takik sejak awal, tidak dipasang setelah cetakan dibuat.
Properti material menambahkan lapisan lain pada perhitungan ini. Baja berkekuatan-tinggi menoleransi rasio takik yang lebih dalam karena kekuatan luluhnya yang lebih tinggi menjaga kekakuan penahan dengan-penampang yang lebih kecil. Paduan aluminium atau tembaga lunak memerlukan batas kedalaman yang lebih konservatif karena sisa pembawa lebih mudah berubah bentuk saat terkena beban. Penyesuaian khusus-bahan ini memerlukan penanganan mendetail agar proses desain tidak terlalu disederhanakan.
Bypass Notches vs Metode Kontrol Strip Alternatif
Bypass notch bukan satu-satunya cara untuk mengontrol pergerakan strip pada dadu progresif. Pin pilot, pemotong samping, strip pembawa polos, dan sistem berbasis pengangkat, semuanya berperan dalam perkakas stempel logam. Jadi mengapa memilih satu dari yang lain? Jawabannya tergantung pada permintaan pendaftaran, target sisa, dan seberapa besar kompleksitas yang dapat didukung oleh anggaran peralatan stempel Anda. Setiap metode memiliki keunggulannya, dan memahami-keuntungannya membantu Anda memilih kombinasi yang tepat untuk aplikasi tertentu.
Takik Bypass Dibandingkan dengan Pin Pilot Saja
Pin pilot adalah alat kerja presisi untuk registrasi strip. Mereka memasuki lubang yang telah-dilubangi dan menarik strip ke posisi X-Y tepat setiap pukulan. SebagaiPeter Ulintz dari catatan PMA, pilot harus berukuran hanya dengan jarak bebas 0,0005 hingga 0,001 inci ke lubangnya dan harus terlibat sebelum pukulan lain menyentuh material. Mereka memberikan akurasi posisi yang luar biasa, seringkali hanya dalam seperseribu inci.
Namun mengandalkan pin pilot saja untuk mengontrol umpan memiliki kelemahan yang signifikan. Pilot dirancang untuk lokasi yang bagus, bukan untuk menyerap kekuatan strip yang diberi makan berlebihan. Jika pengumpan melampaui batas bahkan sepersekian milimeter pun, pin pilot akan mengambil sisi beban tumbukan tersebut-. Selama ribuan siklus pada mesin die stamping yang berjalan pada kecepatan produksi, pemuatan samping yang berulang-ulang akan membengkokkan pilot, memanjangkan lubang pilot, dan menurunkan registrasi di setiap stasiun.
Takik bypass menghilangkan masalah ini dengan memberikan penghentian mekanis yang kasar di bagian hulu keterlibatan pilot. Sudut takik bersentuhan dengan blok penghenti terlebih dahulu, menyerap gaya pengumpanan berlebih dengan tepi yang kuat, bukan dengan pin presisi. Pilot kemudian hanya menangani koreksi halus, sesuai dengan batasan desain mereka. Pembagian kerja ini memperpanjang umur pilot dan menjaga akurasi registrasi jauh lebih lama dibandingkan pilot yang bekerja sendiri.
Apakah itu berarti setiap dadu progresif memerlukan takik bypass selain pilot? Belum tentu. Blanking sederhana atau cetakan perforasi tanpa operasi pembentukan, pengangkatan strip minimal, dan proses progresi pendek dapat berfungsi dengan baik hanya dengan pilot. Risiko dihitung secara berbeda untuk-produksi bervolume tinggi pada mesin die stamping di mana ribuan pukulan per jam memperbesar setiap kesalahan kecil.
Metode Pengendalian Strip Alternatif dan Keuntungannya-
Di luar kombinasi takik bypass dan pin pilot, ada beberapa teknik stempel logam lainnya untuk mengendalikan perkembangan strip:
Strip pembawa polos tanpa lekukanmengandalkan sepenuhnya pada pengumpan dan pin pilot untuk kontrol posisi. Pengangkut hanya menghubungkan bagian yang kosong dan menyediakan permukaan untuk menampung rel pemandu. Pendekatan ini berfungsi untuk komponen sederhana tanpa bentuk yang mengubah ketinggian strip, namun tidak memberikan perlindungan mekanis terhadap pengumpanan berlebih. Setiap kesalahan pengumpan atau kesalahan waktu tidak akan diperbaiki sampai pin pilot (atau kecelakaan cetakan) menangkapnya.
Pemotong sampingpotong sedikit bahan dari salah satu atau kedua tepi strip pada stasiun pertama. Indeks yang baru dipotong berhenti untuk menentukan perkembangan. Pemotong samping mempunyai fungsi penghentian kasar yang serupa dengan takik bypass, namun menghasilkan pita potongan tepi yang kontinu, bukan slug yang terpisah. Pendekatan ini biasa dilakukan pada aplikasi alat stamping dan cetakan dimana kondisi tepi kumparan yang masuk tidak dapat diandalkan atau dimana lebar strip perlu disesuaikan sebelum memasuki rel pemandu.
Sistem berbasis-pengangkatnaikkan strip di atas permukaan cetakan di antara gerakan-gerakan, sehingga fitur yang terbentuk dapat membersihkan komponen cetakan yang lebih rendah selama pengumpanan. Pengangkat memecahkan masalah jarak bebas vertikal yang mengatasi takik secara lateral. Dalam praktiknya, cetakan progresif paling kompleks menggunakan keduanya: pengangkat untuk jarak bebas vertikal dan takik bypass untuk kontrol tepi dan pembatasan umpan. Lifter sendiri tidak dapat mencegah pemberian makan berlebih atau memperbaiki registrasi lateral.
Konfigurasi perkakas panggungmembagi operasi progresif menjadi stasiun-stasiun terpisah pada set cetakan individual. Setiap stasiun menerima blanko terpisah dan bukan strip kontinu, sehingga menghilangkan tantangan pengumpanan strip sepenuhnya. Imbalannya-adalah hasil yang jauh lebih rendah, biaya penanganan yang lebih tinggi, dan mekanisme transfer komponen antar tahap yang lebih kompleks.
Dampak terhadap Optimalisasi Tata Letak Strip dan Pengurangan Scrap
Setiap metode pengendalian strip mempengaruhi seberapa banyak material yang dihasilkan sebagai bagian yang dapat digunakan dibandingkan dengan potongan. Takik bypass menghilangkan slug kecil yang terpisah dari tepi pembawa, menambahkan komponen sisa yang dapat diprediksi pada setiap pukulan. Potongan tersebut sangat kecil, biasanya hanya beberapa milimeter persegi per takik, dan sepadan dengan keandalan feeding yang dihasilkannya.
Pemotong samping menghasilkan lebih banyak potongan per pukulan karena memotong seluruh tepi strip secara terus menerus. Jika biaya material Anda tinggi atau geometri bagian Anda sudah melampaui batas pemanfaatan material, trim tepi ekstra tersebut dapat mengubah nilai ekonomi menjadi tidak menguntungkan. Sebaliknya, jika kumparan masuk Anda memiliki kualitas tepi yang buruk, potongan pemotong samping mungkin tidak dapat dihindari.
Pengangkut biasa tanpa takik tidak menghasilkan sisa tambahan sama sekali dari metode kontrol itu sendiri, namun kejadian salah pengumpanan yang ditimbulkannya menghasilkan lebih banyak limbah pada suku cadang yang ditolak dan waktu henti perbaikan cetakan. "Penghematan" dari menghilangkan notch scrap adalah ilusi jika tingkat penolakan Anda sedikit meningkat.
Tabel di bawah menempatkan-keuntungan ini secara berdampingan untuk referensi cepat:
| Metode Pengendalian | Akurasi Pendaftaran | Dampak Memo | Kompleksitas Perkakas | Aplikasi-yang Paling Sesuai |
|---|---|---|---|---|
| Lewati Takik + Pin Pilot | Tinggi. Perhentian kasar mencegah makan berlebihan; pilot memberikan lokasi X-Y yang bagus dalam jarak 0,001 inci. | Rendah. Siput kecil yang terpisah per pukulan; dapat diprediksi dan dikelola. | Sedang. Memerlukan notch punch, stop block, dan jalur ejeksi slug selain pilot. | Die progresif multi-stasiun dengan operasi pembentukan,-produksi berkecepatan tinggi, toleransi yang ketat. |
| Pin Percontohan Sendiri | Tinggi untuk lokasi yang bagus, namun rentan terhadap kesalahan umpan kumulatif dan kelebihan beban pilot. | Tidak ada satupun dari metode pengendalian itu sendiri; risiko lebih tinggi terjadinya kesalahan pengumpanan-scrap terkait. | Rendah. Hanya perangkat keras uji coba standar. | Cetakan blanking atau perforasi sederhana tanpa pembentukan; aplikasi-berjalan pendek atau-berkecepatan rendah. |
| Pemotong Samping + Pin Pilot | Tinggi. Tepian-yang baru dipotong memberikan referensi perhentian yang bersih; pilot menangani penentuan posisi yang baik. | Sedang. Pita trim tepi berkelanjutan menambah volume sisa yang berkelanjutan. | Sedang hingga tinggi. Perkakas pemotong samping ditambah pengelolaan dan pembuangan pita bekas. | Dies running coil dengan kualitas tepi yang tidak dapat diandalkan; aplikasi yang membutuhkan lebar strip yang sebenarnya. |
| Operator Biasa (Tanpa Takik) | Bergantung sepenuhnya pada akurasi pengumpan dan kemampuan koreksi pilot. | Tidak ada satu pun dari metode itu sendiri; peningkatan risiko salah pengumpanan meningkatkan penolakan suku cadang. | Rendah. Tidak ada perkakas tambahan selain rel pemandu dan pilot. | Pengosongan datar yang sangat sederhana tanpa pembentukan; bagian-berisiko rendah dan kesalahan pengumpanan sesekali masih dapat ditoleransi. |
| Sistem Pengangkat (Kontrol Vertikal) | Hanya menangani jarak bebas sumbu Z-; tidak ada kontrol arah-lateral atau umpan. | Tidak ada satu pun dari pengangkat; harus dipasangkan dengan metode lain untuk pengendalian pakan. | Sedang. Pengangkat pegas atau pneumatik, koordinasi waktu dengan pelepasan umpan. | Mati dengan ciri-ciri terbentuk yang memanjang di bawah bidang strip; selalu digunakan bersama pilot dan takik. |
| Perkakas Panggung (Stasiun Terpisah) | Tinggi per stasiun, tetapi akurasi transfer antar stasiun menimbulkan variabel baru. | Variabel. Tidak ada potongan pembawa, namun penanganan dan pemindahan blanko dapat menghasilkan penolakan. | Tinggi. Beberapa set cetakan, mekanisme transfer, gerakan tekan terpisah per operasi. | Suku cadang yang sangat kompleks yang tidak dapat diproduksi dalam satu jalur progresif; volume-hingga-rendah. |
Di sebagian besar lingkungan produksi, kombinasi takik bypass dan pin pilot memberikan keseimbangan terbaik antara akurasi, kontrol skrap, dan kemudahan pemeliharaan. Pemotong samping adalah alternatif logis ketika kondisi tepi menjadi masalah. Lifter melengkapi, bukan menggantikan,-kontrol berbasis takik. Dan perkakas panggung adalah paradigma yang sepenuhnya berbeda, diperuntukkan bagi bagian-bagian yang geometrinya tidak dapat berkembang melalui satu jalur.
Optimalisasi tata letak strip pada akhirnya berarti memilih metode pengendalian yang meminimalkan biaya total, bukan hanya biaya material. Beberapa milimeter persegi sisa notch per pukulan dapat diabaikan dibandingkan dengan waktu henti, perbaikan cetakan, dan penolakan kualitas yang disebabkan oleh kontrol strip yang tidak memadai. Penghematan nyata diperoleh dengan membangun kombinasi fitur kontrol yang tepat ke dalam alat stamping dan die sejak awal, dibandingkan melakukan retrofit setelah masalah feeding muncul dalam produksi.
Meskipun demikian, tidak semua material memberikan respons yang sama terhadap metode pengendalian ini. Ketebalan, kekerasan, dan keuletan strip secara mendasar mengubah perilaku pembawa di bawah beban pengumpanan dan bagaimana tepi takik berinteraksi dengan material selama pemotongan dan perkembangan.
Material-Pertimbangan Desain Takik Bypass Khusus
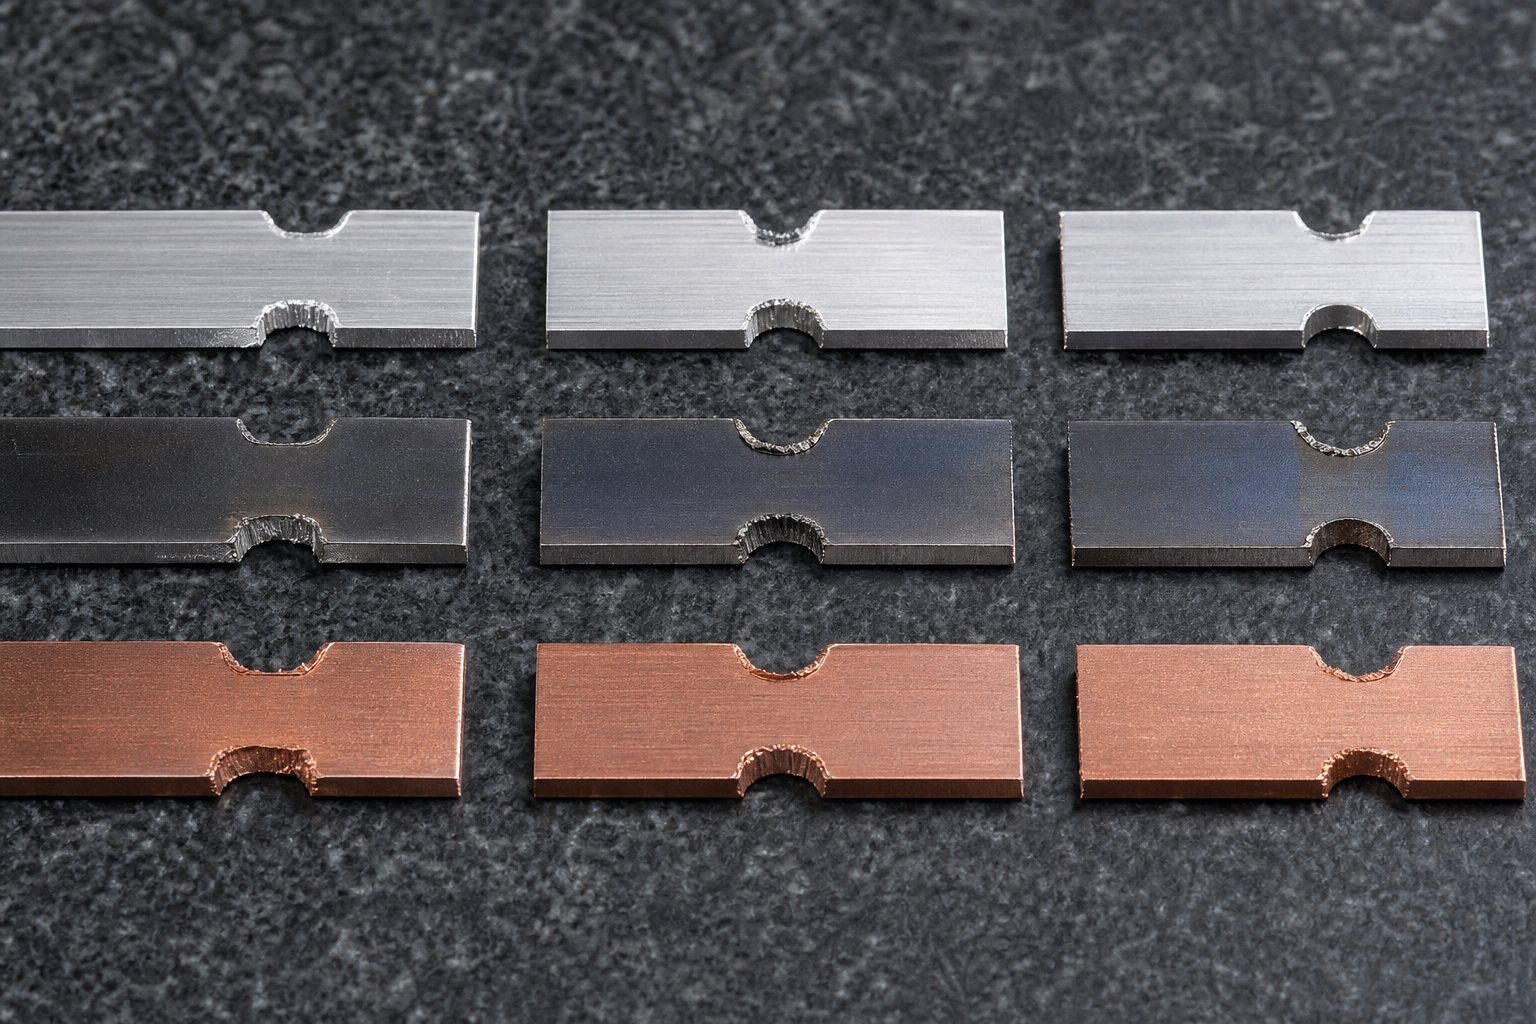
Takik pintas yang berfungsi sempurna pada baja canai dingin-setinggi 1,0 mm dapat membuat rangka penahannya retak, pukulannya patah, atau permukaan akhir rusak saat Anda beralih ke aluminium atau paduan-kekuatan tinggi. Sifat material tidak hanya mempengaruhi stasiun pembentuk. Mereka menentukan bagaimana takik itu sendiri berperilaku selama pemotongan, bagaimana pembawa yang tersisa menangani beban pengumpanan, dan bagaimana tepi takik bertahan selama ribuan siklus pengepresan. Memperlakukan desain takik sebagai sesuatu yang-tidak bergantung pada material adalah salah satu jalur tercepat menuju masalah produksi dalam pencetakan lembaran logam.
Bagaimana Ketebalan Strip Mempengaruhi Kedalaman dan Lebar Takik
Ketebalan strip adalah satu-satunya variabel paling langsung yang mempengaruhi geometri takik bypass. Material yang lebih tebal memerlukan potongan takik yang lebih dalam untuk menghilangkan fitur bentukan yang secara alami menonjol lebih jauh di bawah atau di atas bidang strip. Tekukan 0,5 mm dalam stok 0,4 mm menghasilkan tinggi fitur yang sederhana. Sudut tikungan yang sama dalam stok 2,0 mm menciptakan proyeksi terbentuk empat hingga lima kali lebih tinggi, sehingga menuntut kelegaan yang lebih dalam secara proporsional.
Ketebalan juga menentukan seberapa besar kekuatan penahan yang tersisa setelah takik dipotong. Takik sedalam 10 mm pada pembawa selebar 15 mm menyisakan material jembatan 5 mm. Dalam stok tipis (di bawah 0,8 mm), jembatan tersebut memiliki luas penampang-yang sangat kecil dan dapat melengkung atau robek karena tegangan umpan. Pada strip baja stempel yang lebih tebal di atas 2,0 mm, jembatan 5 mm yang sama mempertahankan modulus bagian yang cukup untuk menangani beban produksi dengan nyaman.
Lebar berperilaku serupa. Strip yang lebih tebal memerlukan bukaan takik yang lebih lebar karena fitur yang terbentuk menempati lebih banyak ruang linier sepanjang arah umpan. Siput yang dihasilkan dari lekukan yang lebih lebar dan lebih dalam pada material yang tebal juga lebih berat dan sulit untuk dikeluarkan. Perancang cetakan yang menggunakan cetakan stempel baja untuk stok pengukur berat sering kali menambahkan vakum atau hembusan udara positif untuk memastikan slug membersihkan cetakan daripada menumpuk di lubang slug.
Pengaruh Kekerasan dan Daktilitas Material pada Geometri Takik
Kekerasan dan keuletan mengontrol apa yang terjadi pada tepi dan sudut takik setelah pemotongan. Bahan lunak dan ulet seperti tembaga dan aluminium anil berubah bentuk secara plastis di sekitar takik tanpa retak. Bahan yang keras dan memiliki keuletan-rendah memusatkan tegangan pada sudut tajam dan dapat memicu retakan-mikro yang merambat di bawah beban pengumpanan siklik.
Berikut adalah respons berbagai kategori material terhadap geometri takik bypass:
- Baja-karbon rendah (CRS, 1008/1010)- Menoleransi geometri takik V-tajam dan persegi panjang dengan baik. Daktilitas yang baik memungkinkan redistribusi tegangan di sudut-sudut. Springback yang moderat berarti fitur yang terbentuk akan mempertahankan bentuknya sesuai prediksi, sehingga penghitungan jarak takik menjadi mudah. Ini adalah bahan dasar untuk sebagian besar desain cetakan stamping lembaran baja.
- Baja berkekuatan-tinggi (HSLA, DP, AHSS)- Kekerasan yang lebih tinggi berarti notch punch lebih cepat aus dan gaya potongnya meningkat. Berkurangnya keuletan membuat sudut dalam yang tajam menjadi berbahaya. Takik persegi panjang pada material ini memerlukan jari-jari sudut minimal 1,0 hingga 1,5 kali ketebalan strip untuk mencegah retak lelah pada tepi pembawa. Springback secara signifikan lebih besar, sehingga fitur yang terbentuk mungkin menonjol lebih jauh dari nominalnya, sehingga memerlukan kedalaman jarak ekstra pada takik.
- Paduan aluminium (3003, 5052, 6061)- Temperatur lunak terbentuk dan mudah dipotong tetapi cenderung mudah patah terhadap pukulan baja perkakas. Proses pengecapan aluminium memerlukan permukaan pelubang yang dipoles atau perkakas berlapis (TiN, DLC) untuk mencegah penumpukan material pada tepi pelubang takik. Aluminium juga berfungsi-mengeras pada tepi potongan, yang dapat membuat pembawa menjadi rapuh di zona takik setelah siklus pemuatan berulang. Profil takik U-dengan radius besar mengurangi risiko ini. Paduan seperti 6061-T6 lebih keras namun kurang ulet, berperilaku lebih seperti baja berkekuatan tinggi dalam hal sensitivitas retak pada sudut takik.
- Paduan tembaga dan kuningan- Daktilitas luar biasa namun rentan terhadap pengerasan kerja dalam-aplikasi siklus tinggi. Takik bypass pada strip tembaga biasanya bekerja dengan baik pada geometri apa pun, meskipun kelembutan material berarti pembentukan duri di tepi takik lebih terlihat. Jarak bebas pukulan-ke-die yang lebih rapat (sekitar 5 hingga 7 persen ketebalan per sisi) membantu mengontrol tinggi duri.
- Baja tahan karat (seri 300 dan 400)- Nilai austenitik (304, 316) bekerja-mengeras secara agresif selama pemotongan. Tepi takik menjadi jauh lebih keras dibandingkan bahan induknya, yang dapat menyebabkan retak jika pembawa tertekuk berulang kali di atas pengangkat. Nilai feritik dan martensit kurang rentan terhadap pengerasan kerja namun memiliki keuletan yang lebih rendah, sehingga sensitif terhadap konsentrasi tegangan pada sudut takik yang tajam.
Material springback patut mendapat perhatian khusus. Dalam proses pengecapan aluminium dan-aplikasi baja berkekuatan tinggi, pegas berarti fitur yang terbentuk tidak berada tepat di tempat pelubangan menempatkannya. Tekukan yang dimaksudkan untuk menonjol 3 mm di bawah bidang strip dapat muncul kembali menjadi 2,5 mm atau terdorong ke luar hingga 3,3 mm tergantung pada kekuatan luluh material. Kedalaman takik harus memperhitungkan proyeksi-kasus terburuk ini, bukan hanya dimensi nominal yang terbentuk.
Pengerasan kerja pada tepi takik adalah masalah yang lebih halus yang muncul seiring berjalannya waktu, bukan secara langsung. Setiap gerakan menekan yang sedikit dingin-menghasilkan potongan tepi takik. Pada material seperti baja tahan karat dan paduan aluminium tertentu, pengerasan kumulatif ini pada akhirnya membuat tepinya menjadi rapuh. Saat strip pembawa tertekuk di atas rel pengangkat di zona yang mengeras tersebut,-retakan mikro terbentuk dan tumbuh hingga pembawa tersebut patah di tengah-perjalanan. Pemilihan profil persegi panjang takik U-atau dengan radius besar akan mendistribusikan tegangan lentur ke area yang lebih luas dan menunda mode kegagalan ini.
Pertimbangan Khusus untuk Material Berlapis dan-Berkekuatan Tinggi
Lembaran logam yang dicap semakin banyak yang dilengkapi dengan-pelapis yang sudah diaplikasikan sebelumnya: lapisan seng galvanis, permukaan yang sudah-dicat, atau film organik yang diaplikasikan sebelum dicap. Pelapisan ini menambah batasan yang tidak dimiliki oleh logam biasa. Tindakan pemotongan takik menembus lapisan di tepi potongan, sehingga memperlihatkan logam dasar. Lebih penting lagi, saat strip masuk melalui cetakan, tepi takik mentah dapat mengikis rel pemandu dan blok penghenti, sehingga menghasilkan serpihan lapisan yang mencemari cetakan.
Untuk baja galvanis dan galvanis yang umum digunakan dalam aplikasi otomotif, pengelupasan seng pada tepi takik merupakan masalah umum. Lapisan seng rapuh dibandingkan dengan substrat dan cenderung retak dan terkelupas dari tepi yang terpotong. Partikel seng tersebut bermigrasi ke stasiun pembentukan dan menyebabkan cacat permukaan pada bagian akhir. Strategi untuk mengelolanya meliputi:
- Menggunakan jarak bebas pukulan-ke-die yang sedikit lebih besar (8 hingga 12 persen per sisi) untuk menghasilkan geseran yang lebih bersih dengan retakan lapisan yang lebih sedikit.
- Menambahkan stasiun hembusan udara-di bagian hilir notch punch untuk membersihkan partikel lapisan lepas sebelum mencapai area pembentukan.
- Memilih geometri takik yang meminimalkan total perimeter yang dicukur. Satu takik lebar menghasilkan potongan tepi yang lebih sedikit dibandingkan dua takik sempit yang menghasilkan volume jarak bebas yang sama.
Strip yang-dicat atau dilaminasi sebelumnya menimbulkan masalah yang berbeda. Tepi takiknya sendiri tidak menjadi masalah. Sebaliknya, duri atau bahan yang menonjol pada tepi potongan dapat menggores permukaan cat pada pembungkus strip yang berdekatan pada kumparan atau merusak lapisan selama kontak dengan pengangkat. Pemotongan-takik bebas duri pada material ini memerlukan kontrol jarak bebas pukulan-untuk-yang premium dan perawatan pukulan yang sering untuk menjaga tepi pemotongan tetap tajam.
Material-berkekuatan tinggi di atas kekuatan tarik 980 MPa mendorong perkakas takik hingga batasnya. Gaya potong per satuan panjang perimeter takik meningkat secara proporsional dengan kekuatan tarik material. Pukulan takik yang tahan 500.000 pukulan pada baja ringan mungkin perlu digerinda ulang setelah 150.000 pukulan pada baja-fase ganda 980. Perancang cetakan mengimbanginya dengan menggunakan baja perkakas premium (kelas metalurgi bubuk seperti CPM-10V atau sisipan karbida) untuk pukulan takik dalam aplikasi ini dan dengan menyederhanakan geometri takik untuk mengurangi perimeter pemotongan total dan titik tegangan terkonsentrasi.
Faktor-faktor spesifik-ini tidak ada secara terpisah. Mereka berinteraksi dengan kecepatan produksi, pilihan pelumasan, dan jadwal perawatan untuk menentukan-performa terbaik di dunia nyata. Ketika takik bypass mulai menyebabkan masalah pada lantai pengepresan, penyebab utama sering kali disebabkan oleh salah satu interaksi material ini, bukan karena cacat desain yang mendasar.
Mengatasi Masalah Bypass Notch di Produksi
Ketika takik bypass mulai mengalami gangguan pada lantai mesin press, operator sering kali menyadari gejalanya jauh sebelum mereka dapat mengidentifikasi penyebabnya. Gerinda muncul pada bagian yang sudah jadi. Siput naik kembali ke dalam dadu. Strip salah terdaftar meskipun geometri takik terlihat bagus di atas kertas. Kegagalan ini jarang terjadi secara terpisah. Seperti yang dikonfirmasi oleh penelitian pemecahan masalah cetakan progresif, pertumbuhan duri, penarikan slug, dan ketidakstabilan feeding sering kali merupakan gejala dari perkembangan keausan yang mendasarinya, bukan kerusakan yang terpisah. Memahami akar penyebab di balik setiap gejala adalah hal yang membedakan perbaikan cepat dari sakit kepala berulang dalam operasi die stamping yang presisi.
Mode Kegagalan Bypass Notch Umum dan Akar Penyebabnya
Bayangkan set cetakan stempel Anda berjalan dengan kecepatan penuh dan tiba-tiba menghasilkan lubang yang salah letak di stasiun lima. Naluri pertama Anda mungkin adalah memeriksa pin pilot atau timing pengumpan. Namun jika takik bypass sudah aus secara tidak merata, referensi berhenti yang dihasilkannya telah bergeser. Strip tersebut masih bersentuhan dengan blok penghenti, tetapi titik kontaknya tidak lagi berbentuk persegi, sehingga strip tersebut sedikit miring sebelum pilot terlibat. Kesalahan sudut kecil ini berlipat ganda di setiap stasiun hilir.
Ini adalah salah satu mode kegagalan yang kurang jelas. Yang lainnya lebih terlihat namun sama-sama merusak. Berikut adalah gejala utama yang dihadapi operator dan akar permasalahan di balik masing-masing gejala tersebut:
Hapus kesalahan registrasi meskipun ada notch.Takiknya ada dan menyentuh stop, namun bagian-bagiannya masih menunjukkan penyimpangan posisi. Akar penyebabnya mencakup tepi takik yang aus atau terkelupas sehingga menghasilkan geometri takik yang tidak konsisten, blok penghenti dengan permukaan kontak yang aus, atau penumpukan serpihan slug pada permukaan penghenti. Dalam setiap kasus, geometri referensi telah terdegradasi meskipun sistem tampak berfungsi. Tindakan korektifnya adalah dengan memeriksa tepi notch punch dengan pembesaran, mengukur permukaan kontak blok penghenti dari keausan, dan membersihkan semua kotoran yang terkumpul dari kantong penghenti.
Keausan notch punch yang prematur.Pukulannya tumpul atau terkelupas lebih cepat dari yang diharapkan untuk bahan dan volumenya. Hal ini sering kali disebabkan oleh kurangnya jarak antara pukulan-ke-die, yang meningkatkan gaya geser dan menghasilkan panas pada ujung tombak. Menggunakan material-berkekuatan tinggi tanpa mengupgrade ke baja die stamping premium (grade metalurgi serbuk seperti CPM-10V atau M4) akan mempercepat masalah ini. Tindakan korektif termasuk memverifikasi jarak bebas per sisi terhadap ketebalan material, meningkatkan material punch untuk aplikasi yang menuntut, dan menerapkan pelapis TiN atau TiAlN untuk mengurangi gesekan.
Fraktur strip pembawa di lokasi takik.Strip tersebut putus pada zona takik selama pemberian pakan, sehingga menghentikan produksi. Kegagalan ini menunjukkan kedalaman takik yang berlebihan yang menghabiskan terlalu banyak lebar penahan, pengerasan pada tepi takik akibat pembengkokan berulang kali pada pengangkat, atau sudut dalam yang tajam yang bertindak sebagai penambah tegangan pada material dengan keuletan{1}}rendah. Perbaikan ini melibatkan peninjauan kedalaman takik relatif terhadap lebar penahan (tetap di bawah 60 hingga 70 persen), menambahkan jari-jari sudut, atau beralih ke profil takik U yang mendistribusikan tekanan secara lebih merata.
Formasi Slug Pulling dan Burr di Notch Edges
Penarikan slug dan memotong pembentukan duri takik dalam pengecapan adalah dua masalah-ke-sehari-hari yang paling umum dihadapi operator dengan perkakas takik. Keduanya terkait erat karena keduanya berasal dari cara pukulan berinteraksi dengan material selama pemotongan dan penarikan.
Penarikan slug terjadi ketika slug yang dipotong menempel pada permukaan pukulan selama gerakan ke atas dan naik kembali ke dalam rongga cetakan. Pada pukulan berikutnya, siput tersebut dapat terjepit di antara pukulan dan pukulan, menyebabkan kerusakan-dua kali atau mati. Mekanisme yang mendasarinya melibatkan tekanan vakum antara punch dan slug, dikombinasikan dengan kekasaran permukaan atau lapisan oli pada punch yang meningkatkan daya rekat. Pukulan yang sudah usang dengan permukaan yang sedikit cekung memperburuk efek vakum. Strategi perbaikan mencakup penambahan alur pelepas vakum pada permukaan pelubang, memasang pelontar slug-pegas, memverifikasi bahwa bukaan cetakan memungkinkan slug jatuh bebas, dan memastikan sistem hembusan udara berfungsi dan diatur waktunya dengan tepat.
Pembentukan duri di tepi takik berkembang seiring dengan tumpulnya pukulan. Pukulan yang tajam menghasilkan geseran yang bersih dengan rollover yang minimal. Saat bagian tepinya aus, bahannya akan robek dan tidak terpotong dengan rapi, sehingga meninggalkan duri yang menonjol di bagian tepi strip. Duri tersebut kemudian tertarik pada rel pemandu dan blok penghenti, sehingga meningkatkan ketahanan pengumpanan dan mempercepat keausan pada alat stempel logam lainnya dan komponen cetakan di bagian hilir. Ituhubungan antara jarak bebas dan umur alatsangat penting di sini: jarak bebas yang sengaja dibuat antara punch dan die mengurangi gaya pengupasan sekaligus memperpanjang umur pahat dan meningkatkan kualitas tepian.
Tindakan perbaikan utama untuk pengendalian duri adalah mempertahankan ketajaman pukulan melalui penggilingan ulang terjadwal, memverifikasi jarak bebas pukulan-ke-die tidak berubah karena keausan atau ketidaksejajaran, dan memastikan bahwa grade baja stamping die sesuai untuk volume produksi dan kekerasan material.
Pola Keausan Takik dan Interval Perawatan
Pukulan takik bypass dipakai dalam pola yang dapat diprediksi sehingga, setelah Anda mengenalinya, akan memberi tahu Anda dengan tepat apa yang salah di dalam dadu. Pembulatan tepi adalah pola yang paling umum: ujung tombak yang tajam secara bertahap mengembangkan radius yang meningkatkan tinggi duri dan gaya potong. Corner chipping muncul pada material yang lebih keras dimana beban tumbukan melebihi ketangguhan material punch. Keausan pada wajah (cekung cekung pada ujung pukulan) berkembang dari kontak slug yang berulang-ulang dan berkontribusi langsung terhadap penarikan slug.
Seberapa sering Anda harus mengasah? Tidak ada jawaban universal. Seperti yang dicatat oleh Wilson Tool International, perawatan alat sama uniknya dengan aplikasinya sendiri, dengan usia, jenis bahan, kecepatan, dan pelumasan, semuanya memengaruhi jadwal. Menunggu sampai muncul gerinda berarti keausan sudah terlalu parah. Pendekatan yang paling dapat diandalkan untuk operasi die stamping yang presisi adalah dengan menetapkan interval penajaman berdasarkan jumlah pukulan, bukan inspeksi visual saja.
Kerangka awal yang praktis:
- Baja ringan di bawah 1,0 mm: ulang pukulan takik setiap 200.000 hingga 300.000 pukulan
- Baja tahan karat atau HSLA: penggilingan ulang setiap 80.000 hingga 150.000 pukulan
- Aluminium (rawan-rusak): periksa setiap 100.000 pukulan untuk mencari penumpukan material; menyesal sesuai kebutuhan
- Bahan berlapis (galvanis,-pra-dicat): periksa setiap 150.000 goresan untuk mengetahui adanya akumulasi serpihan lapisan pada permukaan pelubang
Interval ini adalah titik awal. Angka sebenarnya bergantung pada kecepatan pengepresan, efektivitas pelumasan, dan baja cetakan khusus yang digunakan untuk pelubang kertas. Melacak tinggi duri dengan pengukur saku sederhana secara berkala memungkinkan Anda mengatur siklus penggilingan ulang yang optimal untuk aplikasi spesifik Anda.
Tabel di bawah ini mengatur masalah takik bypass yang paling umum ke dalam matriks-referensi cepat untuk operator mesin cetak dan personel pemeliharaan cetakan:
| Gejala | Kemungkinan Akar Penyebabnya | Tindakan perbaikan |
|---|---|---|
| Duri yang berlebihan pada tepi takik | Tepi pukulan tumpul; pukulan yang tidak mencukupi-untuk-celah mati; ketidaksejajaran pukulan | Menyesal pukulan; memverifikasi dan memperbaiki izin; periksa keselarasan pukulan di penahan |
| Slug pulling (siput naik dengan pukulan) | Vakum antara pukulan dan siput; muka pukulan cekung yang sudah usang; pengeluaran siput yang tidak memadai | Tambahkan alur pelepas vakum; menyesali wajah pukulan datar; pasang spring ejector atau hembusan udara |
| Hapus kesalahan registrasi di stasiun hilir | Notch punch yang aus menghasilkan geometri yang tidak konsisten; hentikan keausan wajah blok; puing-puing di permukaan berhenti | Periksa dan giling kembali pukulan takik; munculkan kembali atau ganti blok penghenti; kantong stop yang bersih |
| Kerusakan pukulan takik prematur | Izin tidak mencukupi; bahan pelubang terlalu rapuh untuk diaplikasikan; variasi ketebalan strip yang berlebihan | Tingkatkan izin; tingkatkan ke baja atau karbida yang lebih keras; verifikasi spesifikasi koil yang masuk |
| Fraktur strip pembawa pada zona takik | Kedalaman takik melebihi rasio aman lebar pembawa; sudut tajam pada-bahan dengan keuletan rendah; pengerasan kerja akibat pelenturan pengangkat yang berulang-ulang | Mengurangi kedalaman takik atau memperlebar media pembawa; tambahkan jari-jari sudut; beralih ke profil U-takik |
| Siput takik menumpuk di bukaan cetakan | Lubang siput terlalu kecil atau tidak sejajar; gangguan siput dari geometri stasiun yang berdekatan; tidak ada mekanisme ejeksi positif | Memperbesar dan menyelaraskan lubang siput; verifikasi jalur slug tidak terhalang; tambahkan hembusan udara atau saluran gravitasi |
| Kedalaman takik yang tidak konsisten (bervariasi dari satu pukulan ke pukulan lainnya) | Retainer pukulan melonggar; penyelesaian blok mati; tekan tutup penyimpangan ketinggian | Re-penahan torsi; verifikasi tempat duduk blok mati; periksa dan setel ulang ketinggian tekan tutup |
Untuk toko yang menjalankan-produksi bervolume tinggi,Solusi cetakan stempel khusus YICHENmengatasi banyak mode kegagalan ini pada tahap desain dengan menentukan material punch yang dioptimalkan, nilai jarak bebas, dan jalur ejeksi slug yang disesuaikan dengan aplikasi. Keputusan desain yang proaktif menghilangkan masalah pemeliharaan berulang yang menghabiskan waktu operator selama produksi berjalan.
Mengenali pola kegagalan ini sejak dini dan menindaklanjutinya akan membuat cetakan stempel Anda tetap produktif. Namun pertanyaan yang lebih besar tetap ada: apakah setiap dadu progresif benar-benar memerlukan takik bypass, atau adakah situasi di mana dadu tersebut dapat dihilangkan dengan aman? Keputusan tersebut bergantung pada kompleksitas komponen, teknologi pengepresan, dan tuntutan kontrol strip spesifik pada aplikasi Anda.
Kapan Menggunakan Bypass Notches dan Bermitra dengan Pakar Desain Die
Tidak semua dadu progresif memerlukan takik bypass. Cetakan blanking datar yang menjalankan pemotongan perimeter sederhana dengan kecepatan sedang menghadapi tantangan kontrol strip yang sama sekali berbeda dibandingkan cetakan stempel otomotif 20 stasiun dengan penarikan yang dalam, banyak tikungan, dan toleransi yang ketat pada bagian logam yang dicap. Keputusan untuk memasukkan atau menghilangkan takik bypass harus mengikuti alasan teknis yang jelas, bukan kebiasaan atau asumsi.
Kerangka Keputusan Kapan Takik Bypass Diperlukan
Bayangkan kebutuhan bypass notch sebagai spektrum yang didorong oleh empat faktor: kompleksitas komponen, kedalaman pembentukan, kecepatan produksi, dan kondisi material yang masuk. Ketika beberapa faktor selaras menuju spektrum tertinggi, bypass notch menjadi penting. Jika semua faktor berada pada titik terendah, Anda dapat mengabaikannya dengan aman.
Skenario yang biasanya memerlukan takik bypass:
- Multi-stasiun mati progresif dengan operasi pembentukan- Setiap cetakan yang membengkokkan, menarik, atau mengembos material di stasiun perantara menciptakan fitur yang harus membersihkan perkakas hilir selama pengumpanan. Takik bypass memberikan kelegaan lateral yang dibutuhkan fitur ini agar dapat dilewati tanpa gangguan.
- Produksi-kecepatan tinggi di atas 150 pukulan per menit- Dengan kecepatan tinggi, bahkan ketidakkonsistenan pemberian makan yang kecil pun akan bertambah dengan cepat. Penghentian mekanis yang disediakan oleh takik bypass mencegah kesalahan umpan kumulatif yang tidak dapat diserap oleh pilot sendiri tanpa percepatan keausan.
- Stok koil lebar atau material pengukur berat- Strip yang lebih lebar dan tebal membawa lebih banyak momentum saat menyusui dan lebih sulit dihentikan secara tepat. Inersia dari strip stock yang berat membuat terjadinya overfeeding lebih besar kemungkinannya, dan satu kejadian overfeeding pada material yang tebal akan mengenai dengan kekuatan yang cukup untuk merusak komponen die.
- Coil dengan masalah camber tepi yang diketahui- Bahan dari sumber celah tertentu dihasilkan dengan tepi bergelombang yang jelas. Seperti yang dicatat oleh Art Hedrick, takik bypass memotong tepi referensi lurus yang menghilangkan camber yang parah dan memungkinkan pengumpanan yang mulus terlepas dari kondisi koil yang masuk.
- Mati jika tingkat keahlian operator bervariasi- Di toko-toko yang sering melakukan pergantian personel penyetelan, perlindungan overfeeding mekanis pada takik bypass memberikan jaring pengaman yang tidak dapat digantikan oleh pelindung cetakan elektronik apa pun jika sensor dilewati atau tidak dikonfigurasi dengan benar selama penyetelan.
Skenario di mana takik bypass dapat dihilangkan dengan aman:
- Blanking datar sederhana atau cetakan penusuk tanpa pembentukan- Jika setiap stasiun hanya melakukan-operasi pemotongan ketebalan dan tidak ada fitur yang memanjang di atas atau di bawah bidang jalur, tidak ada yang perlu dibersihkan dan risiko pengangkatan jalur menjadi minimal.
- Prototipe-yang dijalankan dalam waktu singkat atau-perkakas bervolume rendah- Ketika total volume produksi tetap di bawah 50.000 komponen dan kecepatan tidak terlalu penting, paparan risiko dari kesalahan pengumpanan yang terjadi sesekali cukup rendah untuk dikelola dengan pin pilot dan pengaturan yang cermat.
- Stok strip yang sempit dan tipis dengan kualitas tepi yang dapat diandalkan- Strip yang tipis dan sempit memiliki inersia feeding yang rendah dan camber yang minimal. Pengumpan dapat mengendalikannya dengan tepat, dan pilot dapat memperbaiki kesalahan kecil apa pun tanpa kelebihan beban.
Sertakan takik bypass ketika cetakan Anda sedang beroperasi membentuk, bekerja di atas 150 SPM, menggunakan strip lebar atau berat, atau bergantung pada operator dengan tingkat pengalaman yang berbeda-beda. Hilangkan hanya jika bagiannya rata-kosong, volumenya sedikit, dan kualitas material yang masuk dikontrol secara konsisten.
Bagaimana Servo-Teknologi Pers Mempengaruhi Persyaratan Bypass Notch
Mesin cetak servo-modern telah mengubah percakapan seputar kontrol strip. Tidak seperti pengepres mekanis konvensional yang terkunci dalam siklus engkol tetap, pengepres servo menawarkan profil gerakan ram yang dapat diprogram. Mereka dapat memperlambat domba jantan saat memberi makan jendela, memberikan lebih banyak waktu bagi pengumpan untuk memajukan strip dengan tepat. Hal ini menimbulkan pertanyaan wajar: apakah teknologi servo menghilangkan kebutuhan akan bypass notch?
Jawaban singkatnya adalah tidak, tetapi ini mengubah kalkulus.
Mesin press servo mengurangi risiko salah pengumpanan dengan cara tertentu. Profil kecepatan-variabelnya memungkinkan jendela pengumpanan yang lebih lebar pada titik-titik kritis dalam siklus kayuhan, sehingga memberi pengumpan CNC lebih banyak waktu untuk mempercepat dan memperlambat lajur secara akurat. SebagaiLaporan Majalah MetalForming, pengepres servo memerlukan pengumpan dinamis dengan laju akselerasi dan perlambatan tinggi, dan sistem pengumpan harus bertukar sinyal pengaturan waktu yang tepat dengan pengepres untuk memastikan urutan-pelepasan pilot yang tepat. Tingkat koordinasi ini meningkatkan akurasi pengumpanan melebihi apa yang dicapai oleh mesin pengepres mekanis konvensional.
Namun, teknologi servo tidak mengatasi beberapa masalah yang dapat diselesaikan secara mekanis dengan memotong takik:
- Sudut melengkungmasih ada di koil masuk apa pun jenis persnya. Tidak ada kontrol servo yang dapat meluruskan tepi strip bergelombang.
- Pendaftaran-pertamaselama pengaturan masih memerlukan referensi berhenti yang solid. Sinkronisasi elektronik tidak membantu operator menemukan tepi strip terdepan dengan benar saat memasang kumparan baru.
- Izin fitur yang terbentuktetap menjadi masalah geometri fisik. Mesin press servo tidak membuat tab yang bengkok menjadi lebih kecil atau mengeluarkan baja cetakan dari jalur strip.
- Perlindungan mati selama pengaturan- Kerusakan dadu paling progresif terjadi pada 10 pukulan pertama selama penyiapan dadu, sering kali karena perlindungan dadu belum tersambung atau diganti. Penghentian mekanis berfungsi terlepas dari apakah perangkat elektronik aktif.
Dampak praktis teknologi servo pada keputusan bypass notch cukup sederhana. Anda dapat sedikit mengurangi kedalaman takik karena peningkatan akurasi pengumpanan menurunkan kemungkinan kejadian pemberian makan berlebihan yang ekstrem. Anda dapat memilih tombak positif-dan-bentuk takik dibandingkan slug-yang menghasilkan takik negatif karena kecepatan pendekatan yang lebih lambat mengurangi gaya tumbukan pada blok penghenti. Namun menghilangkan takik seluruhnya pada cetakan stempel logam industri yang kompleks tetap berisiko bahkan dengan kontrol servo. Cadangan mekanis yang mereka berikan hampir tidak memerlukan biaya apa pun dibandingkan dengan perlindungan yang mereka berikan.
Bekerja dengan Spesialis Desain Die untuk Kontrol Strip Optimal
Desain takik bypass berada di persimpangan optimalisasi tata letak strip, perilaku material, perencanaan urutan pembentukan, dan persyaratan kecepatan produksi. Memperbaiki semua faktor ini secara bersamaan bukanlah sesuatu-umum yang biasanya ditangani oleh operator CAD. Hal ini memerlukan pengalaman desain die khususnya dalam perkakas progresif untuk komponen stamping logam.
Saat Anda melibatkan spesialis untuk cetakan stempel otomotif atau-alat progresif dengan kompleksitas tinggi lainnya, pembicaraan tentang takik bypass harus dilakukan di awal proses desain, bukan setelah tata letak strip dikunci. Geometri takik mempengaruhi lebar pembawa, yang mempengaruhi pemanfaatan material, yang mempengaruhi biaya suku cadang. Menunggu untuk mengatasi takik sampai urutan pembentukan selesai sering kali memaksa kompromi: apakah pembawa terlalu sempit untuk kedalaman takik yang tepat, atau posisi takik bertentangan dengan lubang pilot di dekatnya.
Perancang cetakan berpengalaman mengevaluasi persyaratan takik bypass sebagai bagian dari studi tata letak strip awal. Mereka mempertimbangkan ketinggian fitur yang terbentuk di setiap stasiun, karakteristik material springback, target kecepatan produksi, dan kemampuan press dan feeder spesifik di fasilitas pelanggan. Pendekatan holistik ini menghasilkan cetakan stempel logam di mana setiap fitur kontrol bekerja sama dan tidak berebut ruang.
Untuk insinyur perkakas yang mencari solusi cetakan stempel khusus yang menggabungkan desain takik bypass yang tepat, optimalisasi tata letak strip, dan pertimbangan aliran material,Solusi Stamping Die YICHENmenyediakan sumber praktis. Pendekatan mereka membahas struktur die, spesifikasi komponen, desain punch, dan optimasi jarak bebas sebagai sistem yang terintegrasi dan bukan keputusan yang terisolasi. Saat meninjau ikhtisar perusahaan cetakan stempel logam, carilah metodologi desain terintegrasi semacam ini. Hal ini menunjukkan pemasok yang memahami bahwa kinerja takik bypass bergantung pada segala sesuatu di sekitarnya dalam cetakan, bukan hanya geometri takik secara terpisah.
Baik Anda membuat cetakan progresif baru dari awal atau memecahkan masalah feeding pada alat yang sudah ada, prinsipnya tetap sama. Tentukan persyaratan kontrol strip Anda berdasarkan kondisi produksi aktual. Pilih geometri takik dan penempatan yang memenuhi persyaratan tersebut tanpa mengorbankan integritas operator. Dan verifikasi bahwa seluruh sistem kontrol, mulai dari notch stop, pin pilot, hingga lifter, berfungsi sebagai unit yang terkoordinasi pada kecepatan dan volume target Anda. Pendekatan disiplin itulah yang membedakan cetakan stempel logam yang andal dari alat yang melawan Anda di setiap proses produksi.
Pertanyaan Yang Sering Diajukan Tentang Bypass Notches pada Stamping Dies
1. Apa tujuan dari takik bypass pada cetakan stempel progresif?
Takik bypass adalah potongan timbul yang direkayasa pada strip pembawa cetakan stempel progresif. Mereka melayani tiga fungsi utama: mencegah strip overfeeding dengan menciptakan referensi penghentian mekanis, memberikan jarak sehingga fitur yang terbentuk dapat melewati stasiun die berikutnya tanpa gangguan, dan menghilangkan camber tepi dari stok koil untuk memastikan kelancaran pengumpanan melalui rel pemandu. Tanpa bahan-bahan tersebut, strip dapat terangkat, tertekuk, atau salah masuk, sehingga menyebabkan kerusakan dan komponen tergores. Mereka bekerja berdampingan dengan pin pilot, dengan takik yang menangani kontrol umpan kasar sementara pilot menyediakan pemosisian X-Y yang halus.
2. Apa perbedaan antara takik bypass dan takik pitch?
Istilah-istilah ini sering digunakan secara bergantian, namun terdapat perbedaan kontekstual. Takik nada biasanya mengacu pada geometri takik yang secara khusus terkait dengan kemajuan nada dan kontrol-pukulan pertama, yang berfungsi sebagai penghentian kokoh yang mencegah pemberian umpan berlebihan. Bypass notch memiliki arti yang lebih luas, mendeskripsikan geometri relief apa pun yang memungkinkan material strip atau fitur bentukan melewati atau melewati stasiun berikutnya tanpa gangguan. Dalam banyak cetakan progresif, satu takik melayani kedua fungsi tersebut secara bersamaan. Terminologinya bervariasi menurut wilayah dan konvensi perusahaan, dengan toko-toko di Amerika Utara lebih menyukai pitch notch dan pemasok global lebih umum menggunakan bypass notch.
3. Apa saja jenis-jenis geometri takik bypass?
Ada empat konfigurasi utama. Takik V-menggunakan potongan miring yang bertemu pada satu titik, menawarkan aksi pengumpanan yang-terpusat secara mandiri dan bekerja paling baik pada stok tipis di bawah 2,0 mm. Takik U-memiliki bagian bawah yang memancar yang mendistribusikan tekanan secara merata, ideal untuk material yang rentan terhadap pengerasan kerja. Takik persegi panjang memaksimalkan area jarak bebas untuk stasiun pembentuk dalam tetapi memerlukan jari-jari sudut untuk mencegah retak. Tombak positif-dan-takik bentuk menahan material dengan membengkokkannya keluar dari zona interferensi alih-alih melepaskannya, menghilangkan slug dan menjaga kekakuan pembawa. Pemilihan tergantung pada ketebalan strip, sifat material, persyaratan jarak bebas, dan kedalaman pembentukan di stasiun yang berdekatan.
4. Seberapa dalam takik bypass dibandingkan dengan lebar strip pembawa?
Kedalaman takik tidak boleh menghabiskan lebih dari 60 hingga 70 persen lebar pembawa. Pedoman awal yang umum menetapkan kedalaman takik pada 1,5 hingga 2,0 kali tinggi fitur yang dibentuk untuk memberikan jarak kerja yang menyebabkan pegas material dan ketidaksejajaran strip. Jika geometri yang terbentuk memerlukan relief yang lebih dalam daripada yang dimungkinkan oleh rasio 60-70 persen, pendekatan yang tepat adalah dengan memperlebar strip pembawa pada tata letak awal daripada mendorong takik lebih dalam. Baja berkekuatan tinggi mentoleransi rasio yang lebih dalam karena kekuatan leleh yang lebih tinggi, sedangkan paduan aluminium atau tembaga lunak memerlukan batas yang lebih konservatif karena sisa pembawa lebih mudah berubah bentuk di bawah beban pengumpanan.
5. Dapatkah teknologi servo-menghilangkan kebutuhan akan takik bypass?
Tidak. Mesin press servo mengurangi risiko salah pengumpanan dengan menawarkan gerakan ram yang dapat diprogram dan jendela pengumpanan yang lebih lebar, sehingga meningkatkan akurasi pengumpan melebihi mesin press mekanis konvensional. Namun, hal tersebut tidak mengatasi camber tepi pada koil masuk, registrasi-pukul pertama selama penyetelan, izin fisik untuk fitur yang terbentuk, atau perlindungan cetakan selama pukulan pertama yang kritis ketika elektronik mungkin tidak aktif. Teknologi servo mungkin memungkinkan sedikit pengurangan kedalaman takik atau mendukung desain takik positif karena gaya tumbukan yang lebih rendah, namun menghilangkan takik seluruhnya pada cetakan progresif yang kompleks tetap berisiko. Cadangan mekanis yang mereka berikan hampir tidak memerlukan biaya apa pun dibandingkan dengan perlindungan yang diberikan.


