


Apa Sebenarnya Fungsi Alat Stamping Die
Ketika lembaran baja datar memasuki mesin press dan keluar sebagai braket, konektor, atau panel bodi yang sudah jadi, komponen yang bertanggung jawab untuk transformasi tersebut adalah cetakan alat stempel. Kedengarannya sederhana, namun teknik di baliknya menentukan apakah Anda akan mendapatkan suku cadang yang konsisten dalam skala besar atau tempat sampah yang penuh dengan barang bekas.
Apa Itu Alat Stamping Die
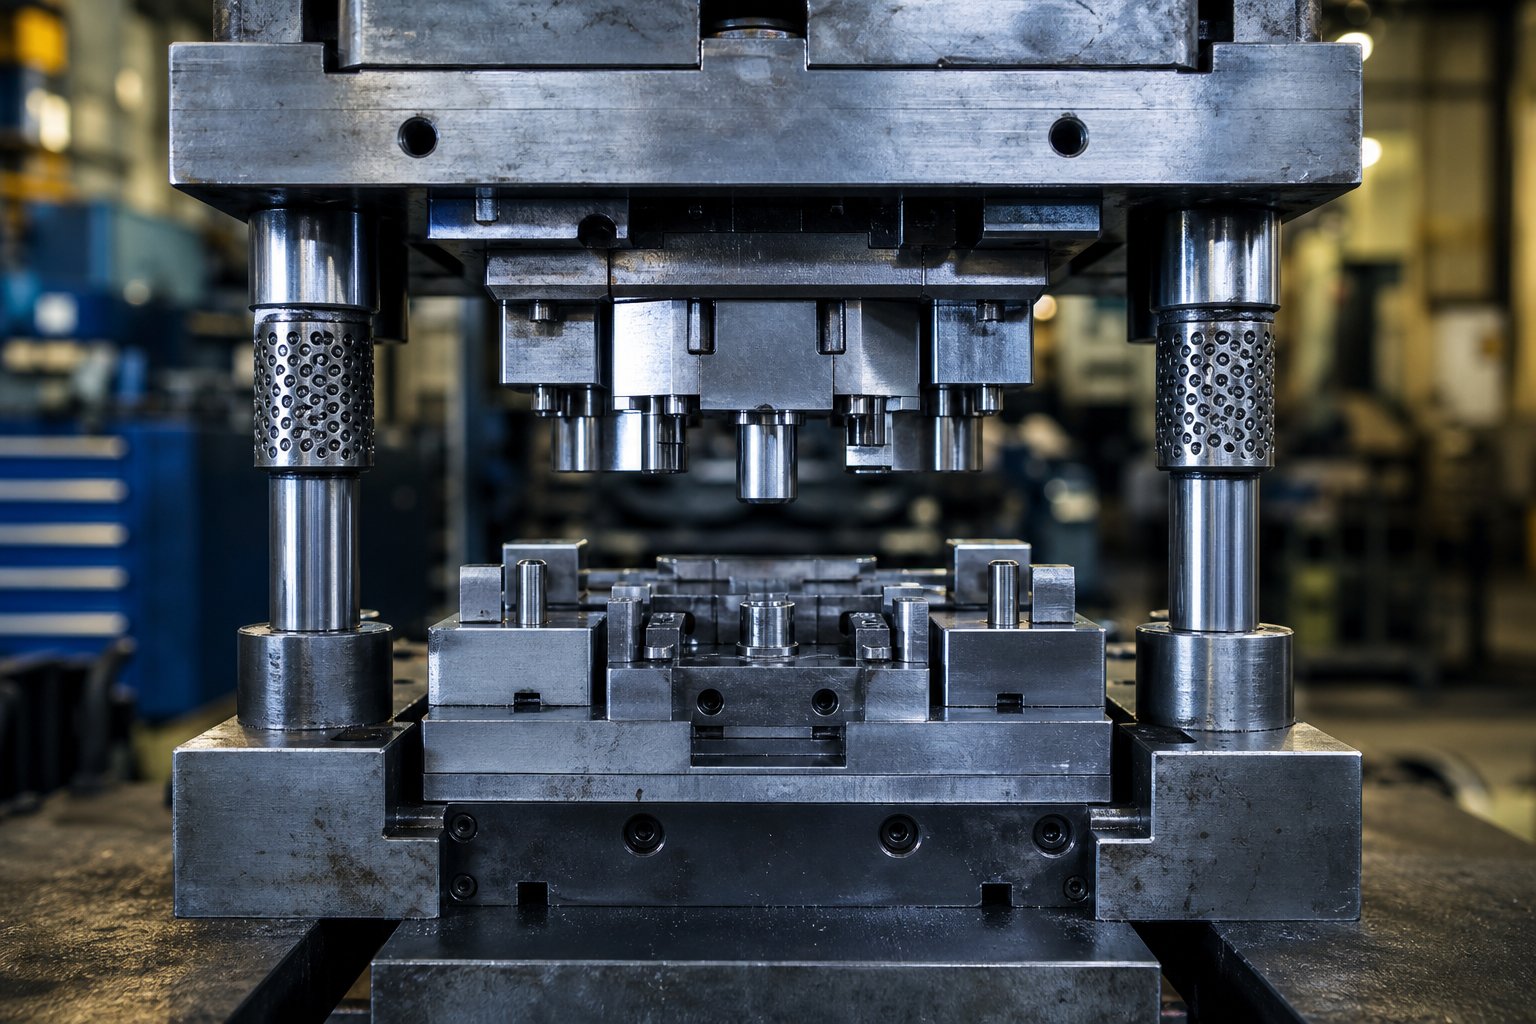
Jadiapa itu cetakan stempel, tepat? Pada intinya, ini adalah rakitan rekayasa komponen yang diperkeras - pelubang, blok cetakan, pelat pengupas, dan sistem pemandu - yang dipasang di dalam mesin press mekanis atau hidrolik. Saat siklus pengepresan, rakitan ini menerapkan gaya terkendali untuk memotong, membengkokkan, atau membentuk blanko logam datar menjadi bagian berbentuk jaring dengan presisi berulang.
Cetakan alat stempel adalah{0}}rakitan perkakas yang direkayasa secara presisi dan menggunakan gaya terkendali untuk mengubah lembaran logam datar menjadi komponen jadi melalui operasi pemotongan, pembengkokan, atau pembentukan.
Anda mungkin bertanya-tanya: apa yang dimaksud dengan cetakan dibandingkan dengan cetakan atau perkakas pengepres pada umumnya? Perbedaan itu penting. Cetakan membentuk bahan yang awalnya berbentuk cair atau lentur - bayangkan plastik cetakan injeksi-atau aluminium cor-cetakan. Sebaliknya, cetakan stempel bekerja pada lembaran logam padat pada suhu kamar, membentuknya kembali melalui kekuatan mekanis daripada mengisi rongga. Dan sementara "perkakasan" adalahistilah umum yang luasmencakup semua alat bantu manufaktur (perlengkapan, jig, pengukur, dan lainnya), cetakan adalah instrumen fisik spesifik yang menentukan geometri bagian selama proses pencetakan. Memahami apa yang dimaksud dengan operasi stamping versus metode pembentukan lainnya dimulai di sini - dengan dadu itu sendiri.
Mengapa Stamping Dies Penting dalam Manufaktur
Jika Anda bertanya apa yang dimaksud dengan cetakan di bidang manufaktur dari sudut pandang produksi, jawabannya terkait langsung dengan volume, konsistensi, dan biaya. Cetakan stempel logam memungkinkan produsen memproduksi ribuan atau bahkan jutaan suku cadang identik dengan toleransi yang sangat ketat0,0002 inci. Panel pintu otomotif, kaleng pelindung elektronik, rumah peralatan, klip struktural ruang angkasa - semuanya mengandalkan alat stempel dan rakitan cetakan yang berjalan pada kecepatan tinggi dengan variasi minimal.
Kualitas cetakan secara langsung mengontrol tiga hal yang paling diperhatikan oleh manajer sumber dan teknisi: toleransi suku cadang, penyelesaian permukaan, dan-biaya per potong. Die yang-dibuat dengan baik akan meminimalkan sisa, mengurangi operasi sekunder, dan mempersingkat waktu siklus. Sistem yang dirancang dengan buruk akan menimbulkan masalah, penyimpangan dimensi, dan waktu henti yang tidak direncanakan yang berdampak pada seluruh rantai pasokan.
Hubungan antara integritas cetakan dan kinerja produksi adalah alasan mengapa memahami arsitektur cetakan - jenis, komponen, dan material yang terlibat - menjadi langkah pertama untuk mendiagnosis kegagalan sebelum menjadi mahal.
Jenis Stamping Dies dan Kapan Menggunakannya Masing-masing
Arsitektur bukanlah keputusan{0}}satu ukuran-yang cocok-untuk semua. Jenis cetakan stempel yang Anda pilih akan menentukan waktu siklus - hilir, biaya per-bagian, anggaran perkakas, dan bahkan seberapa cepat Anda dapat beralih di antara revisi komponen. Memilih konfigurasi yang salah untuk volume atau geometri Anda adalah salah satu cara tercepat untuk mengikis margin. Berikut adalah caranyajenis utama stamping matirusak dalam praktiknya.
Stasiun-tunggal Mati untuk Pengoperasian Sederhana
Bayangkan Anda membutuhkan mesin cuci datar yang terbuat dari strip baja, atau serangkaian lubang pemasangan yang ditusukkan ke dalam braket. Sebuah die-stasiun tunggal menangani satu operasi per langkah tekan: blanking, penindikan, atau pembengkokan. Setiap proses cetakan diisolasi, sehingga perkakas tetap mudah digunakan dan waktu pengerjaannya singkat.
Cetakan standar dalam kategori ini - katakanlah, cetakan pengosongan dasar - adalah pilihan yang paling hemat biaya-saat volume tahunan Anda rendah hingga sedang atau saat Anda menjalankan operasi sekunder pada komponen yang telah melalui pembentukan primer. Penyiapannya cepat, pemecahan masalah sederhana, dan investasi di muka tetap minimal. Pengorbanannya? Setiap operasi tambahan memerlukan pukulan tekan terpisah, yang menambah tenaga kerja dan waktu penanganan seiring dengan meningkatnya volume.
Dies Progresif untuk-Lari Bervolume Tinggi
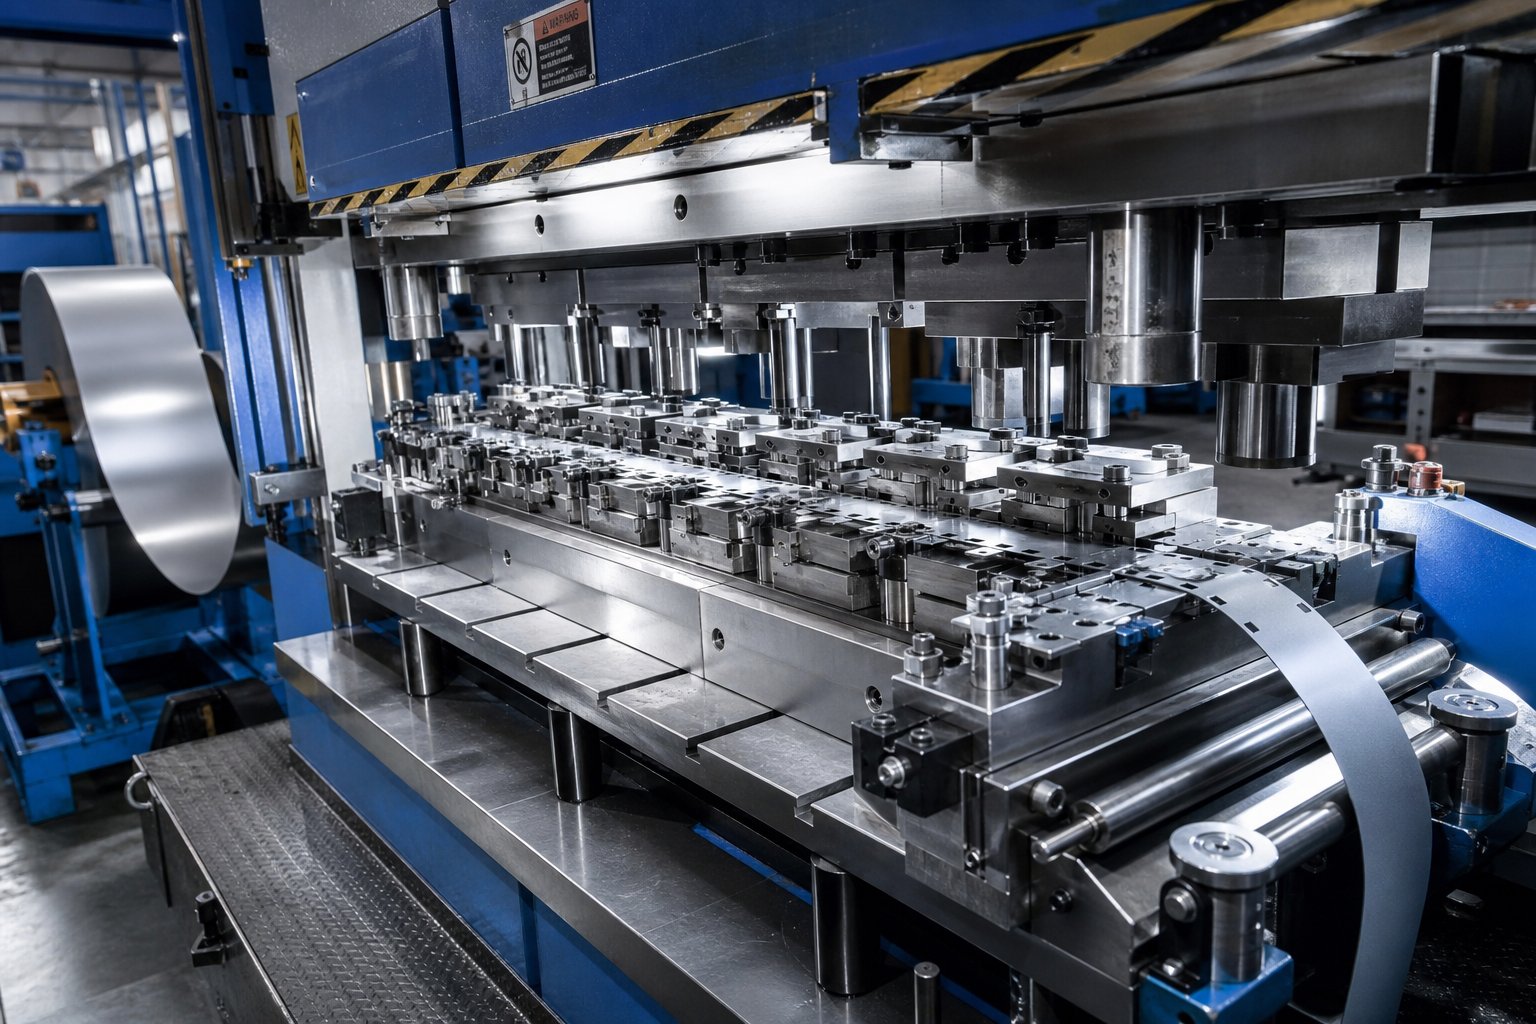
Ketika produksi mencapai ratusan ribu atau jutaan komponen per tahun, kematian progresif menjadi pekerja keras. Proses pengecapan logam pada cetakan progresif bekerja seperti ini: strip yang diumpankan kumparan bergerak melalui beberapa stasiun di dalam satu alat. Setiap pukulan tekan secara bersamaan melakukan operasi yang berbeda - menusuk di stasiun satu, membuat takik di stasiun dua, membentuk di stasiun tiga - dan bagian yang sudah selesai diturunkan di stasiun terakhir setiap siklus.
Hasilnya adalah biaya per{0}}per potong yang jauh lebih rendah dan intervensi operator yang minimal. Keuntungannya adalah investasi peralatan di muka yang lebih tinggi dan waktu tunggu desain-hingga-produksi yang lebih lama. Namun dalam skala besar, ROI pada die progresif jauh melampaui menjalankan bagian yang sama di beberapa penyiapan-stasiun tunggal. Di sinilah efisiensi die dan stamping benar-benar bertemu.
Transfer dan Senyawa Mati
Beberapa bagian terlalu besar atau terlalu dalam untuk tetap menempel pada strip pembawa. Transfer stamping menyelesaikan masalah ini dengan memotong masing-masing blanko dan memindahkannya secara mekanis dari satu stasiun ke stasiun lainnya di dalam mesin press. Panel bodi otomotif, cangkang peralatan masak, dan-perumahan yang ditarik dalam adalah kandidat yang umum. Anda mendapatkan efisiensi-multi-stasiun dari perkakas progresif tanpa batasan geometri material yang dilucuti.
Dies majemuk mengambil pendekatan yang berbeda. Mereka melakukan beberapa operasi pemotongan - blanking dan penindikan, misalnya - secara bersamaan dalam satu langkah tekan di satu stasiun. Proses pengecapan pada cetakan majemuk menghasilkan komponen yang sangat rata,-bebas duri, sehingga ideal untuk ring, shim, dan gasket yang memerlukan toleransi kerataan sangat penting.
| Tipe Mati | Rentang Volume Khas | Bagian Kompleksitas | Waktu Pimpin Relatif | Biaya Perkakas Relatif | ROI Terbaik Saat... |
|---|---|---|---|---|---|
| Stasiun-tunggal | Rendah hingga Sedang | Sederhana (satu operasi) | Pendek | Rendah | Volume tahunan tetap di bawah ~10.000 suku cadang atau diperlukan operasi sekunder |
| Progresif | Tinggi ke Sangat Tinggi | Sedang hingga Tinggi (tikungan, bentuk, tindik) | Panjang | Tinggi | Volume melebihi ~50,000+ bagian/tahun dengan geometri berulang |
| Transfer | Sedang hingga Tinggi | Sangat Tinggi (besar,-dalam) | Panjang | Sangat Tinggi | Bagian-bagiannya terlalu besar untuk dilucuti atau memerlukan penarikan yang dalam |
| Menggabungkan | Rendah ke Tinggi | Rendah (profil datar, multi-potong) | Sedang | Sedang | Kerataan dan konsentrisitas lebih penting daripada membentuk kompleksitas |
Logika finansialnya sederhana: investasi perkakas yang lebih tinggi hanya akan terbayar jika volume diamortisasi dengan cukup cepat. Die progresif yang biayanya lima hingga sepuluh kali lebih mahal daripada satu-penyiapan stasiun masih dapat menghasilkan total biaya kepemilikan yang lebih rendah jika permintaan tahunan membenarkan otomatisasi. Sebaliknya,-berinvestasi berlebihan pada cetakan transfer yang rumit untuk-bagian bervolume rendah akan mengunci modal pada peralatan yang tidak pernah mencapai titik impasnya.
Mencocokkan arsitektur cetakan dengan realitas produksi Anda adalah keputusan strategis pertama. Namun jenis cetakan yang tepat pun akan berkinerja buruk jika komponen internalnya tidak ditentukan dengan baik - yang membawa kita pada apa yang sebenarnya ada di dalam rakitan dan bagaimana setiap bagian berkontribusi pada siklus pengecapan.
Komponen Utama Di Dalam Rakitan Stamping Die
Satu set cetakan stempel mungkin terlihat seperti balok baja padat yang dibaut ke dalam mesin press, namun bukalah dan Anda akan menemukan lusinan bagian cetakan stempel yang saling bergantung bekerja bersama-sama. Ketika salah satu komponen keluar dari spesifikasi, seluruh sistem akan merasakan - munculnya gerinda, strip salah umpan, dan pukulan patah. Memahami bagaimana bagian-bagian ini berinteraksi memberi para insinyur dan pembeli kosakata yang sama untuk menentukan peralatan dan mendiagnosis masalah dengan lebih cepat.
Rakitan Die Atas dan Bawah
Setiap set cetakan logam dimulai dengan dua bagian struktural: sepatu atas dipasang ke ram tekan, dan sepatu bawah dibaut ke alas tekan. Pelat baja berat ini berfungsi sebagai fondasi untuk setiap komponen lain dalam rakitan. Anggap saja sebagai sasis - jika melentur atau bergeser karena tonase, tidak ada bagian hilir yang tetap sejajar.
Pin pemandu dan bushing yang presisi menghubungkan kedua bagian, menjaga keselarasan dalam jarak 0,0001 inci sepanjang langkah tekan. Pin pemandu-bantalan bola telah menjadi standar industri karena kemudahan pemisahan dan pelacakan yang konsisten. Penahan pelubang dan pelat pendukung mendistribusikan beban tumbukan ke seluruh sepatu bagian atas, mencegah tekanan lokal yang dapat mematahkan setiap pukulan atau merusak bentuk kantong pemasangan.
Memotong dan Membentuk Komponen
Di sinilah pekerjaan sebenarnya terjadi. Pukulan dan cetakan lembaran logam berinteraksi di setiap stasiun untuk memotong, membengkokkan, dan membentuk strip menjadi geometri akhirnya. Setiap komponen memiliki pekerjaan tertentu dalam siklus stamping:
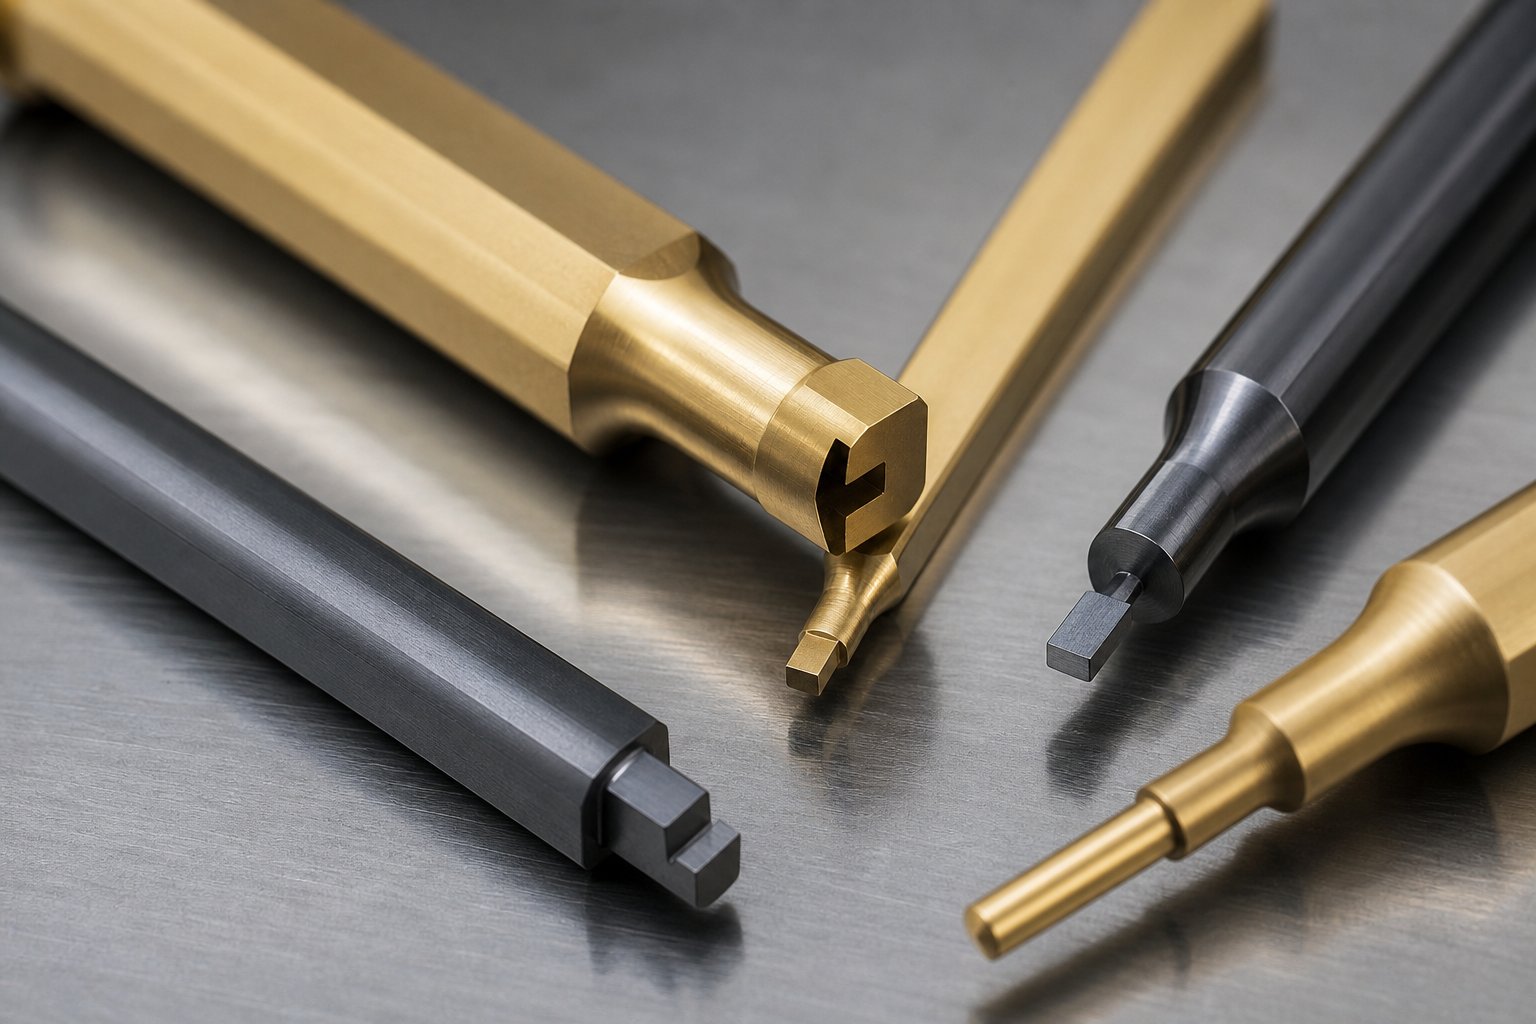
- pukulan- Tekan ke dalam lembaran logam untuk membuat lubang atau memotong profil; tersedia dalam bentuk hidung bulat, lonjong, persegi, dan custom.
- Tombol mati- Sediakan ujung tombak berlawanan yang menyatu dengan pelubang, diimbangi dengan 5-10% ketebalan material untuk menghasilkan geseran yang rapi.
- Pilot- Pin meruncing yang menemukan lokasi strip di setiap stasiun, memastikan nada akurat dan posisi fitur sepanjang perkembangan.
- Penari telanjang (pegas dan padat)- Pegang setrip secara rata selama pemotongan dan tarik hingga terlepas dari pukulan pada gaya ke atas; pengupas pegas memungkinkan gaya penjepitan terkontrol sementara pengupas padat menawarkan kekakuan untuk pengosongan berat.
- Stamping pengangkat mati- Naikkan jalur antar stasiun untuk menghilangkan fitur yang terbentuk dan mengurangi hambatan, sehingga memungkinkan perkembangan umpan lancar.
- Bantalan tekanan- Terapkan gaya ke bawah yang terkendali selama operasi pembentukan untuk mencegah kerutan dan mengatur aliran material ke dalam rongga cetakan.
- Mata air mati (mekanik dan nitrogen)- Menyediakan tenaga yang mengoperasikan penari telanjang, pengangkat, dan bantalan tekanan; pegas gas nitrogen memberikan kekuatan yang lebih tinggi dalam paket yang kompak.
- Pengikut- Kencangkan tombol pelubang dan cetakan pada posisinya, memungkinkan penggantian cepat tanpa membongkar seluruh rangkaian cetakan stempel.
Komponen cetakan stempel ini tidak beroperasi secara terpisah. Pilot menemukan strip tersebut sebelum melakukan pukulan. Penari telanjang menjepit bahan hingga rata sehingga pemotongan bersih. Setelah siklus pengepresan, pengangkat cetakan stempel menaikkan strip sehingga dapat maju ke stasiun berikutnya tanpa tersangkut pada fitur yang terbentuk. Tiap elemen bergantung pada elemennya sebelum - meleset, dan Anda akan mendapatkan potongan yang salah atau tarikan siput.
Sistem dan Sensor Bantu
Mesin cetak logam modern semakin banyak yang menggunakan pemantauan elektronik sebagai perlengkapan standar, bukan tambahan{0}}opsional.Sistem perlindungan matimendeteksi pergerakan material dan peristiwa penting secara real-time, mencegah kesalahan pengumpanan dan kecelakaan cetakan yang merugikan. Jenis sensor yang umum meliputi:
- Detektor salah umpan- Verifikasi posisi strip sebelum mesin press menyelesaikan gerakannya, hentikan siklus jika material belum bergerak dengan benar.
- Sensor siput- Pantau pelepasan slug untuk memastikan bahwa material yang dipotong membersihkan rongga cetakan, mencegah penumpukan slug yang merusak tepi pemotongan.
- Paksa monitor- Lacak tonase per pukulan untuk menandai beban abnormal yang mengindikasikan patahnya pukulan, variasi material, atau penyimpangan pelurusan.
Sensor-sensor ini mengubah set cetakan stempel dari alat pasif menjadi aset produksi yang dipantau secara aktif. Mereka melindungi investasi Anda pada perkakas yang diperkeras sekaligus menjaga kualitas komponen dalam jutaan siklus.
Tentu saja, bahkan komponen yang ditentukan dengan sempurna pun akan berkinerja buruk jika ada material yang salah di belakangnya. Kelas baja, perlakuan panas, dan pelapisan permukaan yang diterapkan pada setiap pukulan, tombol, dan sisipan pembentuk menentukan berapa lama presisi tersebut bertahan di bawah beban produksi.
Bahan Mati dan Pelapis Yang Mengontrol Umur Panjang
Cetakan stempel baja dapat memiliki toleransi selama jutaan siklus - atau aus dalam beberapa ribu pukulan. Perbedaannya sering kali disebabkan oleh satu keputusan yang dibuat di awal fase desain: baja cetakan mana yang dimasukkan ke setiap stasiun pemotongan dan pembentukan, dan apakah baja tersebut menerima lapisan permukaan. Lakukan ini dengan benar dan perkakas Anda akan bekerja lebih lama di antara penajaman. Jika Anda melakukan kesalahan, Anda akan mengejar kegagalan yang kasar, menyakitkan, dan prematur sejak hari pertama.
Nilai Baja Perkakas untuk Berbagai Aplikasi
Tidak semua baja perkakas berperilaku sama di bawah tonase tekan. Setiap tingkatan menentukan kekerasan, ketangguhan, dan ketahanan aus secara berbeda, yang berarti pilihan terbaik bergantung pada apa yang sebenarnya dilakukan oleh die - pengosongan kecepatan tinggi, pembentukan berat, atau sesuatu di antaranya.
Berikut adalah empat tingkatan yang paling sering Anda temui dalam produksi baja stempel:
- D2 (karbon-tinggi,-kromium tinggi)- Pilihan-untuk pekerjaan dingin-mengosongkan dan menusuk di manakeausan abrasif adalah mode kegagalan utama. D2 memberikan retensi tepi yang sangat baik dan masa pakai yang lama pada aplikasi stamping lembaran baja, namun ketangguhannya yang moderat membuatnya rentan terhadap chipping di bawah beban kejut yang berat.
- A2 (pengerasan udara-)- Menawarkan keseimbangan antara ketahanan aus dan ketangguhan, dengan stabilitas dimensi yang lebih baik selama perlakuan panas dibandingkan D2. A2 adalah pilihan tepat untuk membentuk cetakan dan-pengosongan volume sedang yang memerlukan ketahanan terhadap benturan serta masa pakai yang wajar.
- M2 (baja berkecepatan tinggi-molibdenum)- Mempertahankan kekerasan pada suhu tinggi, sehingga cocok untuk-stasiun cetakan progresif berkecepatan tinggi di mana panas gesekan meningkat dengan cepat. M2 unggul dalam aplikasi pemotongan yang menuntut kekerasan panas tanpa mengorbankan ketahanan aus.
- S7 (kejutan-menolak)- Mengutamakan ketangguhan di atas segalanya. Saat stasiun mengalami benturan keras - penarikan dalam, pembentukan koin, atau pembentukan baja tebal berkekuatan-tinggi - S7menyerap guncangan tanpa retak. Ketahanan ausnya lebih rendah, sehingga paling cocok dipadukan dengan pelapis atau digunakan untuk membentuk daripada memotong.
Untuk-stasiun keausan ekstrim yang bahkan D2 tidak dapat bertahan - berpikir panjang-menjalankan cetakan progresif yang mengosongkan bahan abrasif - cetakan stempel karbida menggunakan sisipan tungsten karbida. Karbida menawarkan kekerasan dan ketahanan aus yang jauh lebih tinggi dibandingkan baja perkakas apa pun, namun harus mengorbankan kerapuhannya. Anda biasanya akan melihat sisipan karbida ditekan-ke dalam penahan baja di stasiun keausan tinggi-tertentu daripada membuat seluruh cetakan dari karbida.
Pelapis Permukaan Yang Memperpanjang Umur Die
Bahkan baja die stamping terbaik pun mendapat manfaat dari lapisan permukaan yang mengurangi gesekan dan mencegah material benda kerja menempel pada permukaan perkakas. Pelapis PVD (deposisi uap fisik) menambahkan lapisan tipis dan keras - biasanya berukuran 2 hingga 10 mikron - tanpa mengubah dimensi komponen secara signifikan atau memerlukan penggerindaan pasca-lapisan.
Pilihan paling umum untuk cetakan stempel baja meliputi:
- Timah (Titanium Nitrida)- Lapisan-tujuan umum dengan kekerasan sekitar 2.200 HV. Ini mengurangi gesekan pada stamping baja karbon dan blanking baja ringan, sehingga memperpanjang interval penajaman untuk operasi tugas ringan-hingga-sedang.
- TiCN (Titanium Karbonitrida)- Lebih keras dari TiN sekitar 3.400 HV dengan koefisien gesekan yang lebih rendah (0,2 berbanding 0,6 untuk TiN). TiCN sangat efektif untuk membentuk baja tahan karat, dimana keausan dan kerusakan perekat merupakan mode kegagalan yang dominan.
- CrN (Kromium Nitrida)- Memiliki tegangan internal yang rendah, daya rekat yang sangat baik, dan ketahanan terhadap korosi yang tinggi. CrN bekerja dengan baik pada cetakan stempel aluminium di mana material benda kerja yang lebih lembut cenderung menumpuk pada permukaan perkakas yang tidak dilapisi.
- DLC (Berlian-Seperti Karbon)- Koefisien gesekan terendah dari semua lapisan PVD pada umumnya (di bawah 0,1), dengan kekerasan mencapai 4.000 HV. DLC unggul pada paduan tembaga dan aluminium, di mana interaksi permukaan minimal mencegah kerusakan seluruhnya. Ketebalan lapisan maksimumnya terbatas, sehingga paling cocok untuk operasi pembentukan daripada blanking berat.
Kedengarannya rumit? Logika pemilihannya sebenarnya mudah - mencocokkan lapisan dengan material benda kerja yang paling banyak menyebabkan masalah pada perkakas yang tidak dilapisi.
Mencocokkan Material Die dengan Benda Kerja Logam
Setiap paduan lembaran logam memberikan tekanan yang berbeda pada cetakan. Stamping baja canai dingin pada ukuran sedang relatif mudah memaafkan - D2 dengan TiN menangani sebagian besar aplikasi. Sebaliknya, baja tahan karat bersifat perekat dan-mengeras dengan cepat, sehingga memerlukan baja paduan yang lebih tinggi-dan lapisan anti-pengerasan. Baja berkekuatan-tinggi menghasilkan beban pembentukan besar yang memerlukan perataan-yang tahan goncangan. Dan aluminium, meskipun lunak, menumpuk secara agresif pada permukaan perkakas tanpa pelumasan dan pelapisan yang tepat.
| Bahan Benda Kerja | Tantangan Utama | Baja Mati yang Direkomendasikan | Lapisan yang Direkomendasikan | Catatan |
|---|---|---|---|---|
| Baja Ringan / Karbon (CRS) | Keausan abrasif | D2 atau A2 | Timah | Pasangan standar untuk stamping baja canai dingin; umur panjang dengan perawatan dasar |
| Baja Tahan Karat (seri 300/400) | Keausan perekat, menyakitkan | A2 atau D2 (hindari benda kerja-Cr tinggi-Cr tinggi) | TiCN atau AlCrN | Kesamaan metalurgi antara D2 dan baja tahan karat dapat menyebabkan pengelasan-mikro; Penghalang TiCN sangat penting |
| Baja-Kekuatan Tinggi / AHSS | Beban pembentukan yang ekstrim, kerusakan pukulan | S7 (membentuk) atau M2 (memotong) | TiAlN atau TiCN | Ketangguhan untuk membentuk stasiun; kekerasan panas untuk-stasiun pemotongan berkecepatan tinggi |
| Paduan Aluminium | Penumpukan material, penilaian | A2 atau D2 | CrN atau DLC | Pelapis-gesekan rendah mencegah adhesi aluminium; pukulan yang lebih lebar-untuk-diperlukan jarak bebas |
| Paduan Tembaga / Kuningan | Galling, penandaan permukaan | D2 atau A2 | DLC | Gesekan yang sangat-rendah mencegah perpindahan; permukaan cetakan yang dipoles meningkatkan efektivitas pelapisan |
Satu detail yang membuat pembeli lengah: jarak-sampai-lubang juga harus disesuaikan berdasarkan bahan. Logam yang lebih lunak seperti aluminium memerlukan jarak bebas yang lebih sedikit (biasanya sekitar 5% ketebalan material per sisi), sedangkan baja-berkekuatan tinggi memerlukan jarak bebas yang lebih besar (hingga 12-15%) untuk menghindari pemuatan pukulan yang berlebihan. Pemilihan kombinasi baja dan pelapis stamping yang tepat hanya akan berhasil jika desain mekanisnya juga mengakomodasi sifat benda kerja.
Pemilihan material memberi potensi umur pada dadu. Namun, untuk menyadari potensi tersebut, diperlukan proses desain dan pembangunan yang menerjemahkan maksud teknis ke dalam peralatan fisik tanpa menimbulkan titik kegagalan baru di sepanjang proses tersebut.
Bagaimana Stamping Dies Modern Dirancang dan Dibangun
Kutipan cetakan stempel bukan hanya label harga pada balok baja. Di balik setiap perkiraan waktu pengerjaan dan angka biaya terdapat alur kerja rekayasa multi-fase yang mengubah cetakan komponen 2D menjadi perkakas yang siap diperkeras dan ditekan. Memahami proses desain cetakan stempel ini membantu para insinyur menetapkan harapan yang realistis dan memberikan konteks yang dibutuhkan manajer sumber untuk mengevaluasi apakah jadwal pemasok benar-benar masuk akal.
Dari Bagian Cetak hingga Tata Letak Konsep Mati
Setiap proyek desain stempel dimulai dengan cara yang sama: seorang desainer menerima cetakan bagian - lengkap dengan info GD&T, spesifikasi material, dan target volume produksi - dan mulai melakukan rekayasa balik-cara membuat geometri tersebut dari lembaran logam datar.
Tugas pertama adalah menentukan urutan proses. Fitur manakah yang dihilangkan terlebih dahulu? Di manakah terjadinya tikungan? Apakah bagian tersebut memerlukan undian? SebagaiCatatan Art Hedrick dalam Sang Pabrikator, jumlah pasti langkah proses bergantung pada material benda kerja, kompleksitas komponen, dan persyaratan toleransi. Braket sederhana mungkin memerlukan empat atau lima stasiun. Klip otomotif berkontur dengan banyak fitur tikungan dan tombak mungkin membutuhkan lima belas atau lebih.
Untuk cetakan progresif, analisis ini menghasilkan tata letak lajur - tampilan bidang yang menunjukkan pergerakan lajur logam melalui setiap stasiun. Tata letak strip mendefinisikan:
- Jumlah stasiun dan urutan operasi (menembus, takik, membentuk, memotong)
- Desain web pembawa - apakah strip tetap datar (pembawa padat) atau memerlukan pembawa fleksibel untuk mengakomodasi perubahan ketinggian dan aliran material
- Strategi pembuangan sisa - bagaimana bahan limbah keluar dari alat melalui lubang pembersihan atau keluar dari samping
- Jarak pitch - kemajuan yang tepat per gerakan tekan yang membuat fitur tetap terdaftar di seluruh stasiun
Pemanfaatan strip adalah saat desain cetakan stempel logam berdampak langsung pada biaya material. Strategi penyatuan yang memaksimalkan jumlah komponen per lebar lajur mengurangi persentase sisa, terkadang secara drastis. Pada-jutaan komponen bervolume tinggi, bahkan peningkatan pemanfaatan material sebesar 2-3% dapat menghemat puluhan ribu dolar setiap tahunnya. Perancang menyeimbangkan hal ini dengan batasan praktis kekuatan pembawa - jaringan pembawa harus cukup kaku untuk memberi makan strip tanpa tekuk, terutama pada bahan tipis dimana kekakuannya terbatas.
Stasiun menganggur (posisi yang tidak melakukan pekerjaan) juga sering muncul dalam tata letak konsep. Hal ini memberikan ruang untuk bagian perkakas yang lebih kuat, pembersihan slug yang tepat, atau ruang fisik yang cukup di antara operasi pembentukan yang kompleks. Melewatkannya untuk menghemat panjang cetakan biasanya menjadi bumerang dan sakit kepala pemeliharaan nantinya.
Simulasi CAE dan Analisis Kelayakan
Bayangkan menginvestasikan enam digit pada perkakas yang diperkeras, hanya untuk menemukan pada uji coba pertama bahwa bagian tersebut berkerut saat ditarik atau muncul kembali di luar toleransi. Satu dekade lalu, skenario seperti itu biasa terjadi. Saat ini, analisis elemen hingga (FEA) dan simulasi pembentukan dapat mengatasi permasalahan tersebut sebelum baja dipotong.
Simulasi pembentukan lembaran logam menggunakan model komputasi untuk memprediksi bagaimana perilaku blanko di bawah beban tekan. Perangkat lunak ini memperhitungkan sifat material (kekuatan luluh, perpanjangan, pengerasan regangan), geometri pahat, kondisi gesekan, dan parameter proses seperti gaya penahan kosong dan kecepatan pengepresan. Ini kemudian menandai potensi cacat:
- Menipis dan terbelah- Area di mana material membentang melampaui batas pembentukannya, yang memprediksi di mana retakan akan muncul dalam uji fisik
- Kerutan- Zona ketidakstabilan tekan, biasanya di area flensa atau sudut dalam-di mana aliran material tidak terkendali
- Musim semi kembali- Pemulihan elastis yang menyebabkan bagian yang dibentuk menyimpang dari geometri yang diinginkan setelah gaya tekan dihilangkan, khususnya bermasalah denganbaja-berkekuatan tinggi dan paduan aluminium
Mengapa hal ini penting untuk keseluruhan proses pembuatan stempel? Simulasi memampatkan apa yang biasanya berupa tiga atau empat iterasi prototipe fisik menjadi siklus virtual yang berjalan dalam semalam. Setiap uji coba fisik-dapat menghabiskan waktu berminggu-minggu dan ribuan materi uji coba. Menghilangkan satu iterasi saja akan menghasilkan keuntungan bagi perangkat lunak simulasi berkali-kali lipat.
Pemecah masalah tingkat lanjut juga memprediksi kebutuhan tenaga pengepresan minimum, membantu perencana produksi memastikan bahwa mesin pengepres yang dimaksud memiliki tonase yang cukup sebelum produksi cetakan dimulai. Beberapa platform bahkan mensimulasikan defleksi alat di bawah beban, mengungkapkan bagaimana deformasi elastis pada cetakan itu sendiri dapat mempengaruhi tekanan kontak dan, akibatnya, kualitas komponen dalam jangka panjang. Tingkat wawasan ini mengubah proses pembuatan stempel logam dari uji coba-dan-kesalahan menjadi disiplin prediktif.
Pemesinan CNC, Kawat EDM, dan Perakitan
Dengan desain tervalidasi yang terkunci, pembangunan fisik dimulai. Pembuatan alat & cetakan mengikuti urutan yang menjaga presisi dimensi yang ditetapkan dalam CAD melalui setiap tahap pelepasan dan pengerasan material:
- Pemesinan kasar- Pabrik CNC menghilangkan material curah dari sepatu cetakan, penahan pelubang, dan blok cetakan, menyisakan 0,010-0,020 inci stok untuk operasi penyelesaian. Pusat permesinan modern berkecepatan tinggi menjalankan jalur pahat 3D yang dihasilkan langsung dari model CAD, sehingga menghilangkan kesalahan interpretasi manual.
- Perawatan panas- Komponen dikeraskan hingga mencapai nilai target Rockwell (biasanya HRC 58-62 untuk memotong baja seperti D2, HRC 54-58 untuk membentuk baja). Perlakuan panas vakum meminimalkan distorsi dan dekarburisasi permukaan.
- Selesaikan penggilingan- Penggiling permukaan dan penggiling silinder membawa komponen yang diperkeras ke dimensi akhir dan persyaratan penyelesaian permukaan. Kerataan pada sepatu die dipertahankan dalam jarak 0,0002 inci di seluruh pelat.
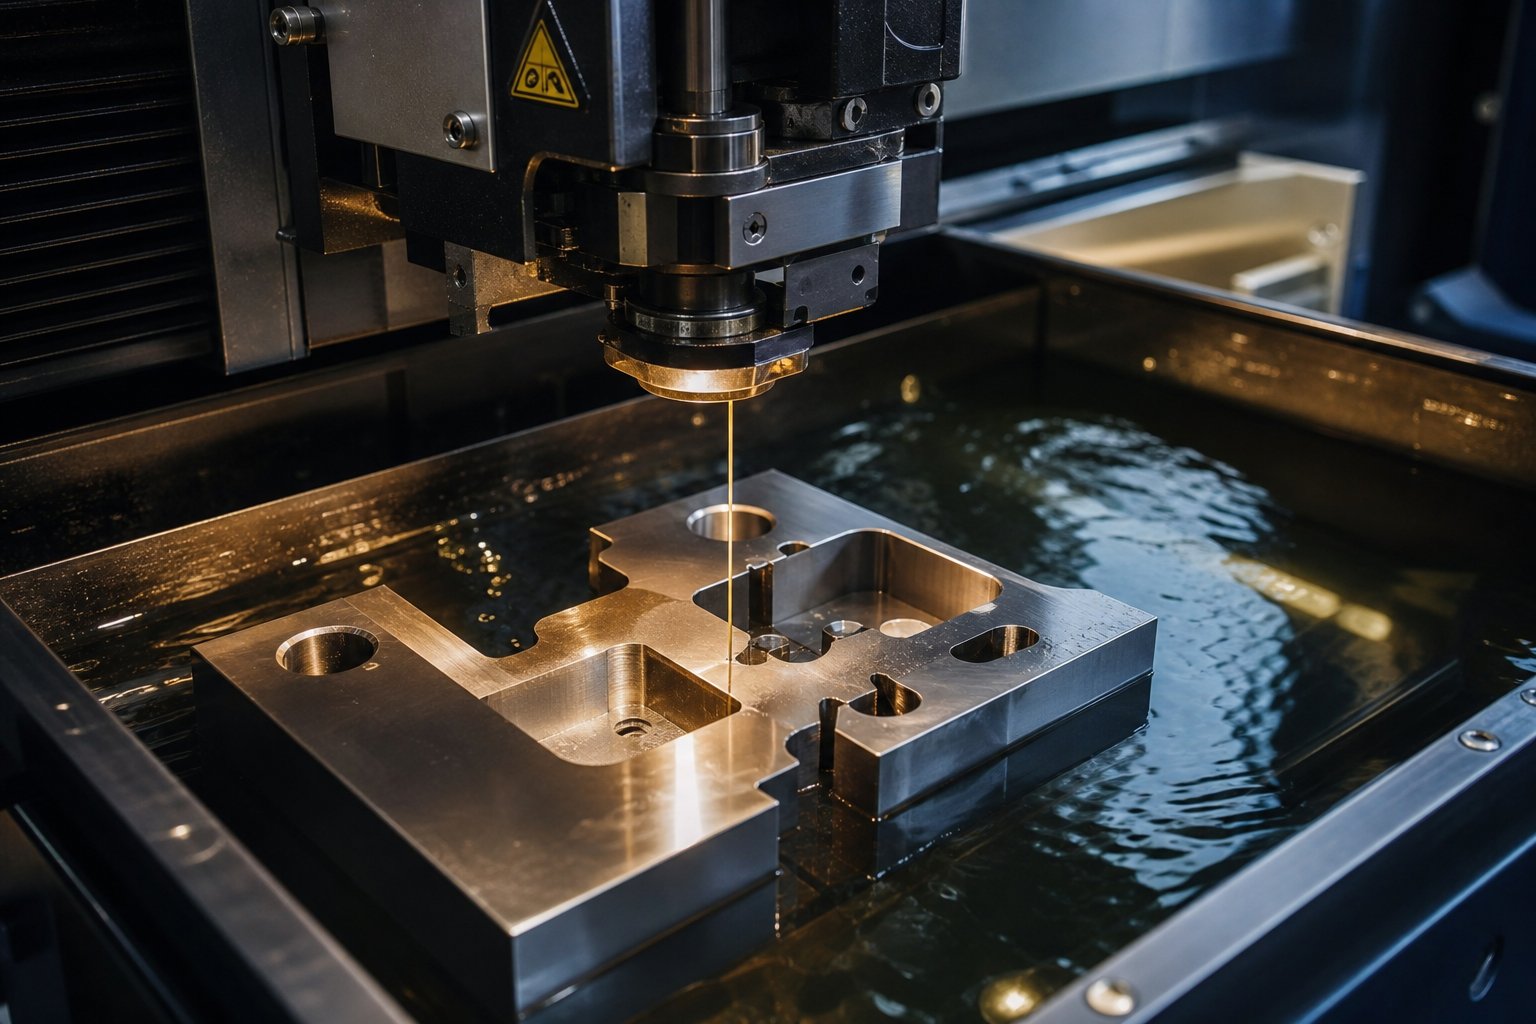
- Kawat EDM- Untuk profil bukaan punch dan die yang rumit dan tidak dapat diarde secara ekonomis, pemesinan pelepasan listrik kawat memotong baja yang diperkeras hingga toleransi +/- 0.0001 inci. Kawat EDM penting untuk profil blanking yang rumit, bukaan die dengan radius sempit, dan geometri penusukan yang tidak beraturan.
- Perakitan akhir dan verifikasi kesesuaian- Semua komponen dipasang ke dalam sepatu cetakan. Penyelarasan titik-ke-mati diverifikasi dengan pengukuran optik atau pemeriksaan kontak-pewarna biru. Jarak bebas pin pemandu dan bushing telah dikonfirmasi. Rakitan yang telah selesai menjalani-pemeriksaan ketinggian tertutup dan verifikasi-siklus kering sebelum material apa pun masuk ke dalam alat.
Rangkaian digital - dari model CAD ke jalur alat CAM hingga laporan inspeksi CMM - menjaga dimensi cetakan manufaktur tetap konsisten di setiap langkah proses. Ketika profil EDM kawat diprogram langsung dari model 3D yang sama dengan yang digunakan dalam simulasi pembentukan, tidak ada peluang terjadinya kesalahan transkripsi atau interpretasi ulang manual. Kontinuitas itulah yang membedakan cetakan stempel presisi dengan cetakan rakitan yang membutuhkan waktu berminggu-minggu-pemasangan tangan saat uji coba.
Bagi pembeli, memahami alur kerja ini menjelaskan mengapa waktu tunggu yang kredibel untuk perkakas tingkat produksi{0}}biasanya berjalan 8 hingga 16 minggu. Setiap fase dibangun dari fase terakhir, dan terburu-buru satu langkah - melewatkan simulasi,-persingkat perlakuan panas, menghilangkan verifikasi kesesuaian - menciptakan masalah yang muncul sebagai kegagalan selama produksi. Kegagalan tersebut, dan cara mendiagnosisnya sebelum terjadi secara bertahap, adalah hal yang membedakan-pekerjaan yang terpelihara dengan baik dengan pekerjaan yang memakan margin Anda setiap shift.
Mode Kegagalan Mati dan Cara Mencegahnya
Sebuah dadu dapat bertahan dalam jutaan siklus atau mulai menghasilkan sisa dalam beberapa minggu. Perbedaannya jarang sekali muncul dari satu peristiwa bencana saja. Sebagian besar kegagalan pada perkakas pengecapan logam berkembang secara bertahap - keausan terakumulasi, jarak bebas bergeser, pelumasan menurun - hingga proses melewati ambang batas dan suku cadang tiba-tiba keluar dari spesifikasi. Mengetahui di mana mencarinya terlebih dahulu akan menghemat berjam-jam waktu henti mesin cetak dan ribuan biaya perbaikan alat stempel.
Mode Kegagalan Umum dan Akar Penyebabnya
Ketika kualitas turun di tengah-perjalanan, nalurilah yang menyalahkan hal yang sudah jelas: pukulan yang patah atau pukulan yang tumpul. Namun kerusakan yang terlihat biasanya merupakan tahap akhir dari reaksi berantai yang dimulai jauh lebih awal. Seperti yang ditunjukkan oleh penelitian cetakan progresif, pertumbuhan duri, tarikan slug, ketidakstabilan feeding, dan penyimpangan dimensi sering kali merupakan gejala dari perkembangan keausan mendasar yang sama, bukan kerusakan yang terisolasi.
Pertimbangkan kerusakan pukulan. Pukulan tidak akan patah tanpa peringatan - pukulan akan terkelupas terlebih dahulu, sering kali karena pembebanan lateral akibat keausan pemandu atau ketidakselarasan strip memusatkan tekanan pada satu sisi ujung tombak. Demikian pula, sinyal pembentukan duri yang berlebihan yang menyebabkan tepian pukulan yang dicap telah tumpul melampaui geometri geser efektifnya, meningkatkan ketahanan terhadap pengupasan dan meningkatkan risiko tarikan siput pada pukulan berikutnya.
Berikut adalah mode kegagalan yang paling sering Anda temui pada mesin die stamping, ditambah dengan akar penyebab dan tindakan perbaikan:
- Kerusakan pukulan atau terkelupas- Penyebab utama: ketidaksejajaran, jarak bebas yang berlebihan pada satu sisi, dukungan pelat belakang yang tidak mencukupi, atau kualitas baja perkakas yang salah untuk aplikasi. Tindakan korektif: verifikasi kondisi pin pemandu dan bushing, periksa distribusi jarak bebas yang tidak merata, pastikan retensi pukulan pada dudukannya, dan evaluasi apakah kualitas baja sesuai dengan kekerasan benda kerja.
- Pembentukan duri yang berlebihan- Penyebab utama: tepi tajam yang aus, jarak bebas pukulan-untuk-mata yang tidak memadai, atau interval penajaman yang tertunda. Tindakan korektif: periksa kondisi tepi pada stempel cetakan dan tombol cetakan, ukur jarak bebas sebenarnya dengan alat pengukur, dan tetapkan jadwal penajaman berdasarkan jumlah pukulan, bukan inspeksi visual saja.
- Menarik siput- Penyebab utama: adhesi vakum antara permukaan pelubang dan slug, tepi pelubang yang aus meningkatkan ketahanan terhadap pengupasan, atau evakuasi sisa yang buruk. Tindakan korektif: tambahkan sistem hembusan udara atau ejektor pegas, pastikan jalur pelepasan slug sudah bersih, dan pulihkan kondisi tepi pukulan melalui penggilingan ulang.
- Galling (pengambilan material pada permukaan cetakan)- Penyebab utama: pelumasan yang tidak memadai, celah pembentukan yang sempit, kekasaran permukaan pada area kontak cetakan, atau kesamaan metalurgi antara bahan cetakan dan benda kerja. Tindakan korektif: memoles permukaan cetakan yang terkena dampak, memastikan pengiriman pelumas mencapai zona kontak, memperluas jarak penarikan saat material mengental, dan mempertimbangkan lapisan anti-pengrusakan seperti TiCN atau DLC.
- Keausan dini di beberapa stasiun- Penyebab utama: ketidakstabilan posisi strip akibat pilot yang aus, degradasi pemandu, atau kesalahan waktu pengumpanan yang menciptakan tekanan kumulatif pada komponen hilir. Tindakan korektif: periksa kondisi pin pilot dan pemanjangan lubang pilot, verifikasi waktu pelepasan umpan, dan periksa kelonggaran klem die stamping dan struktur pendukung strip.
Anda akan melihat sebuah pola: sebagian besar kegagalan berasal dari penyelarasan, jarak bebas, pelumasan, atau pengaturan waktu - bukan cacat material yang tiba-tiba. Keterkaitan itulah yang menjadi alasan mengapa toko alat stamping logam yang berpengalaman memperlakukan akar permasalahan ini sebagai suatu sistem daripada mengejar gejala individual.
Dasar-dasar Izin dan Toleransi
Jarak-hingga-kelonggaran mati adalah satu-satunya variabel yang paling berpengaruh dalam mengurangi kinerja. Biasanya dinyatakan sebagai persentase ketebalan material per sisi - yang berarti jarak bebas 10% pada stok 0,060 inci berarti jarak 0,006 inci antara tepi pelubang dan bukaan cetakan di setiap sisi.
Ituaturan tradisional 10%.didirikan ketika sebagian besar ruang pers menggunakan-baja karbon rendah secara eksklusif. Ini tetap merupakan titik awal yang masuk akal untuk baja ringan, namun penerapannya secara universal akan menimbulkan masalah. Baja berkekuatan lebih tinggi-dapat patah dengan deformasi yang lebih sedikit, sehingga sering kali memiliki kinerja lebih baik dengan jarak bebas yang sedikit lebih besar (12-15%) untuk mengurangi beban pukulan dan guncangan. Logam yang lebih lunak seperti aluminium atau tembaga memerlukan jarak bebas yang lebih sedikit (5-8%) karena logam tersebut lebih mudah mengalami deformasi sebelum patah, dan jarak bebas yang berlebihan menyebabkan terguling dan robek, bukan geser bersih.
Jika jarak bebas terlalu sempit, gaya pemotongan akan meningkat, keausan tepi akan semakin cepat, ketahanan terhadap pengupasan yang lebih tinggi, dan suhu pukulan yang lebih tinggi. Jika jarak bebas terlalu lebar, kemungkinan terdapat duri berlebih pada sisi cetakan, tepi terguling, variasi dimensi, dan permukaan potongan kasar. Kondisi mana pun akan memperpendek interval antara siklus penajaman dan menaikkan biaya per-bagian akibat kerusakan dan pemeliharaan yang tidak terencana.
Izin juga berubah sepanjang hidup dadu. Seiring dengan keausan tepi tajam dan penajaman ulang, jarak bebas efektif sedikit bergeser - terutama jika penggilingan menghilangkan lebih banyak material dari satu komponen dibandingkan komponen lainnya. Melacak kedalaman penggilingan kumulatif dan memberikan kompensasi dengan shim menjaga proses tetap stabil sepanjang masa pakai alat secara penuh.
Perencanaan Pemeliharaan Preventif
Perawatan reaktif - menunggu hingga komponen rusak untuk membuka cetakan - adalah teknik pengecapan logam termahal yang dapat Anda praktikkan. Jadwal pencegahan yang terstruktur membuat keausan dapat diprediksi dan mendeteksi degradasi sebelum mencapai komponen tersebut.
Kerangka kerja yang efektif mencakup empat bidang dengan interval yang tumpang tindih:
- Interval penajaman (berbasis-hitungan-guratan)- Tetapkan pemicu pengulangan dari data produksi aktual, bukan kalender sembarangan. Lacak tren ketinggian duri dan kekuatan pengupasan.Program-praktik terbaikgunakan pencapaian yang konsisten-per-target layanan untuk mempertahankan beban pemotongan yang stabil dan ketahanan pengupasan yang lebih rendah.
- Inspeksi komponen (shift, harian, mingguan)- Periksa pilot, pemandu, pegas, dan penahan di setiap pemberhentian PM. Penggantian pegas akan terpicu ketika panjang bebas turun lebih dari 10% atau muncul retakan. Pin pemandu dan bushing memerlukan pelumasan dan pemeriksaan skoring pada setiap pembongkaran.
- Verifikasi pelumasan (per shift)- Pastikan pelumas mencapai semua zona kontak yang diinginkan, terutama stasiun penusukan yang sempit dan area pembentukan yang dalam di mana terjadi kelaparan lokal bahkan ketika keseluruhan sistem tampak berfungsi. Pelumasan yang tidak memadai menyebabkan kerusakan, penumpukan panas, pengambilan permukaan, dan keausan pemandu yang dipercepat.
- Persediaan-suku cadang (direncanakan)- Stok komponen habis pakai - pukulan, tombol mati, pegas, pilot, dan pelat aus - berdasarkan riwayat frekuensi penggantian. Kehabisan sisipan kritis di tengah-pengoperasian akan memaksa improvisasi yang jarang berakhir dengan baik.
Perawatan yang tepat dapat memperpanjang umur cetakan beberapa kali lipat dari interval servis aslinya. Perbedaan antara dadu yang menghasilkan dua juta hit sebelum dibangun kembali dan dadu yang gagal pada 200.000 jarang terletak pada kualitas build awal saja - ini adalah disiplin dalam menangkap keausan sementara tindakan perbaikan masih murah dan sederhana.
Mengetahui cara menjaga agar dadu tetap berjalan adalah setengah dari persamaan. Setengah lainnya - menentukan die yang tepat sehingga pemeliharaan tetap dapat dikelola dan target produksi tetap realistis - bergantung pada informasi apa yang dimasukkan ke dalam paket RFQ.
Cara Menentukan Stamping Die untuk Pengadaan
Cetakan yang gagal dalam produksi sering kali ditelusuri bukan ke kualitas pembuatannya, melainkan ke apa yang - atau tidak - dikomunikasikan selama tahap penawaran harga. Paket RFQ yang tidak lengkap memaksa pembuat cetakan untuk menebak toleransi, batasan tekanan, atau ekspektasi volume. Tebakan tersebut kemudian muncul sebagai alat yang berkinerja buruk, melebihi anggaran, atau melewatkan tanggal pengiriman sepenuhnya. Baik Anda mencari cetakan stempel logam khusus untuk peluncuran produk baru atau mengganti perkakas yang sudah tua, paket spesifikasi lengkap adalah jalur tercepat untuk mendapatkan penawaran harga yang akurat dan cetakan yang benar-benar berfungsi.
Informasi Penting untuk Paket Die RFQ
Bayangkan RFQ Anda sebagai cetak biru yang digunakan pembuat cetakan untuk menentukan harga, merencanakan, dan membuat perkakas Anda. Kehilangan satu masukan penting saja dapat merusak penawaran atau menimbulkan asumsi desain yang bertentangan dengan realitas produksi Anda. Berikut isi paket lengkapnya:
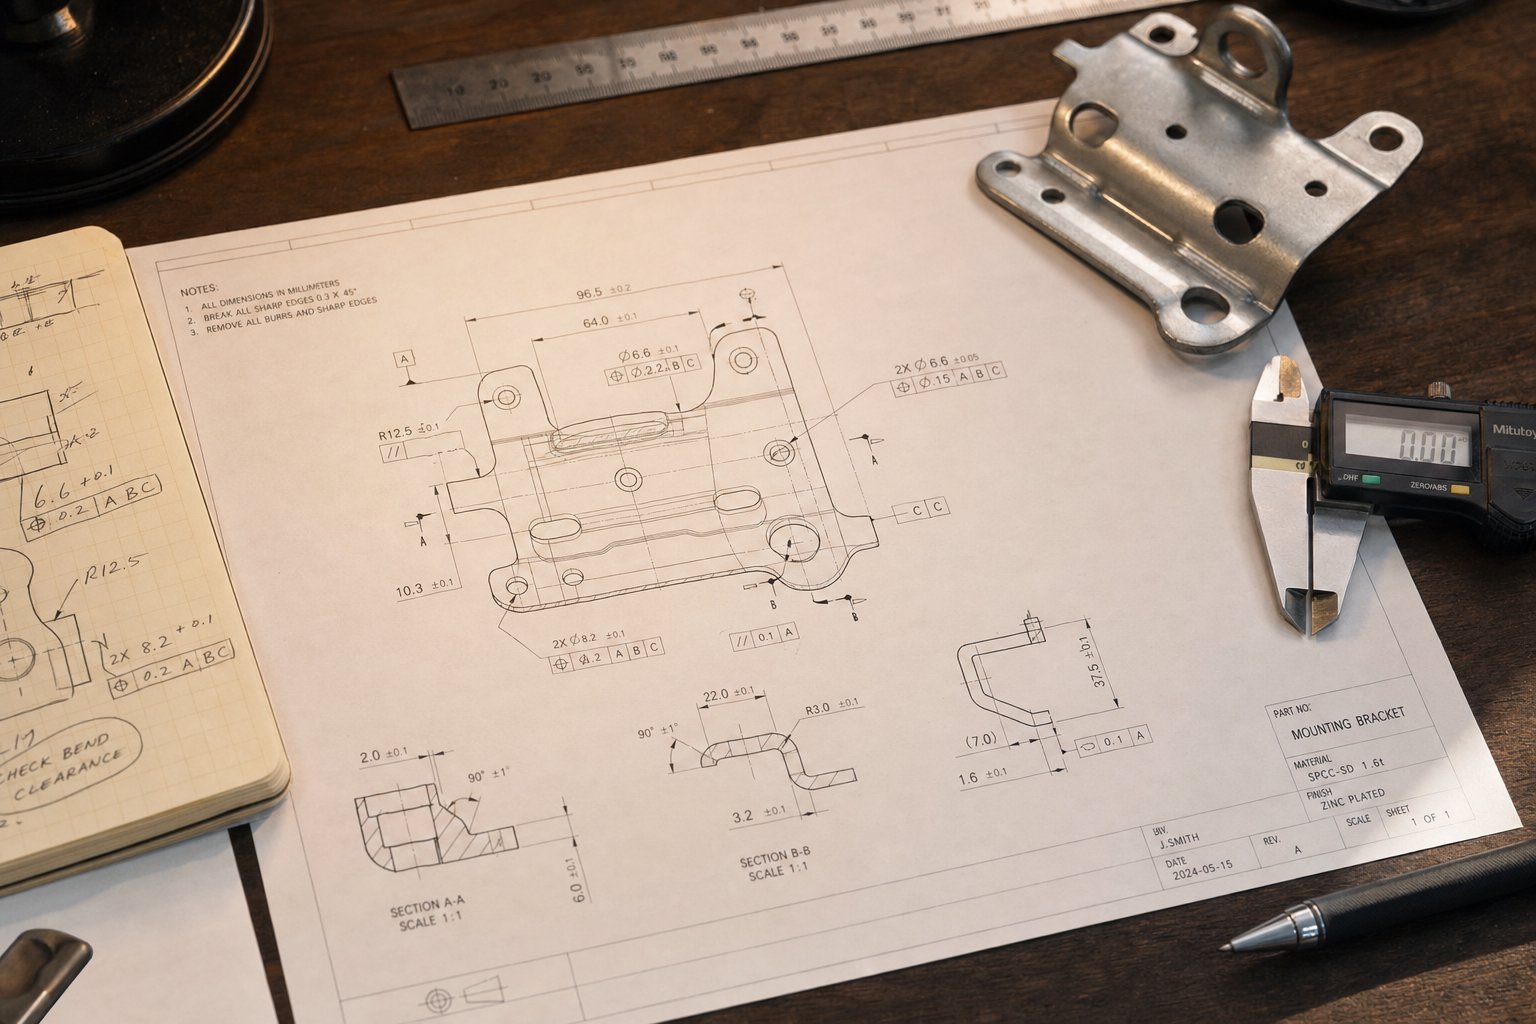
- Sebagian dicetak dengan GD&T- Gambar berdimensi penuh termasuk dimensi geometris dan keterangan toleransi, struktur datum, dan fitur-untuk-fungsi yang diidentifikasi dengan jelas.
- Spesifikasi bahan dan ketebalan- Tingkat paduan yang tepat (misalnya, ASTM A1008 CR, 304 SS, aluminium 5052-H32), ketebalan nominal, dan kisaran ketebalan yang dapat diterima.
- Proyeksi volume tahunan- Perkiraan permintaan tahunan dan total kuantitas masa pakai program; hal ini mendorong pemilihan kelas, pilihan material, dan perencanaan pemeliharaan.
- Spesifikasi pers- Kapasitas tonase, ukuran lapisan, panjang langkah, rentang ketinggian penutup, jenis umpan, dan batasan otomatisasi apa pun (batas lebar kumparan, jarak rel transfer).
- Toleransi yang diperlukan dan dimensi kritis- Fitur mana yang memerlukan kontrol proses yang ketat dibandingkan fitur mana yang dapat menerima toleransi pengosongan standar. Sebagaistudi kasus industri menunjukkan,-toleransi yang berlebihan terhadap fitur-fitur yang tidak-penting dapat meningkatkan biaya peralatan sebesar 20% atau lebih.
- Operasi sekunder- Segala proses hilir (penyadapan, pengelasan, pelapisan, perakitan) yang memengaruhi cara bagian pengecapan keluar dari cetakan atau menerapkan persyaratan arah-burr.
Memberikan informasi ini di awal akan menghilangkan-dan-keterlambatan penawaran harga. Hal ini juga memberikan konteks yang cukup bagi pembuat cetakan untuk menandai potensi masalah kemampuan manufaktur sejak dini - sebelum biaya perkakas diterapkan.
Proyeksi Volume dan Pemilihan Kelas Die
Volume tahunan bukan hanya item baris di RFQ. Ini menentukan keseluruhan strategi perkakas. Cetakan stempel logam khusus yang dibuat untuk 5.000 bagian per tahun terlihat sangat berbeda dari cetakan yang dirancang untuk menghasilkan 5 juta bagian.
Kelas cetakan berkisar dari-perkakas lunak tingkat prototipe (komponen cetakan aluminium atau baja ringan, pengerasan minimal) hingga cetakan produksi yang diperkeras Kelas A yang dibuat dari baja perkakas premium dengan sisipan karbida di stasiun keausan-tinggi. Kelas cetakan yang lebih tinggi berarti investasi awal yang lebih besar namun-biaya per potong lebih rendah dan masa pakai lebih lama - tradeoff finansial yang sama yang dibahas dalam pemilihan jenis cetakan, sekarang diterapkan pada tingkat komponen.
Bagi manajer pengadaan yang mengevaluasi program alat stempel logam khusus, pertanyaan kuncinya adalah titik impas: pada volume tahunan berapa investasi alat tambahan akan terbayar melalui pengurangan pemeliharaan, lebih sedikit penajaman, dan interval yang lebih lama antara pembangunan kembali? Pemasok yang memenuhi syarat akan memandu Anda melalui analisis tersebut daripada memilih opsi yang paling mahal secara default.
Mengevaluasi Kelayakan dan Kemampuan Pemasok
Paket RFQ lengkap memberi Anda penawaran harga yang akurat. Namun penawaran harga saja tidak menjamin komponen stamping logam dapat diproduksi. Kesenjangan antara geometri yang disebutkan dan bagian produksi-yang siap dicap dijembatani melalui validasi kelayakan - dan tidak semua pemasok berinvestasi dalam langkah ini.
Pembuat cetakan yang mumpuni menggunakan simulasi pembentukan CAE untuk memverifikasi bahwa geometri bagian, material, dan toleransi Anda dapat dicapai sebelum melakukan desain cetakan akhir. Uji coba dijalankan pada percobaan pers kemudian mengkonfirmasi prediksi simulasi, menangkap variasi pegas atau masalah-aliran material yang hanya muncul dalam kondisi pers nyata.
Produsen sepertiYICHENmenyusun alur kerja mereka berdasarkan jalur penuh ini - analisis kelayakan dan simulasi CAE melalui pemesinan presisi, uji coba, dan inspeksi akhir CMM - dalam satu atap. Bagi manajer sumber dan teknisi perkakas, kemampuan ujung-ke-end tersebut berarti satu titik akuntabilitas mulai dari spesifikasi cetakan stempel khusus hingga perkakas produksi yang divalidasi, mengurangi overhead koordinasi, dan mempersingkat garis waktu dari RFQ hingga persetujuan artikel pertama.
Proses spesifikasi dan kelayakan mempersempit bidang pemasok potensial. Namun memilih mitra yang tepat memerlukan evaluasi kemampuan lebih dari sekadar mengutip - peralatan, sistem kualitas, dan kedalaman teknis yang menentukan apakah peralatan Anda berfungsi seperti yang dijanjikan setelah mencapai tahap produksi.
Memilih Mitra Stamping Die yang Tepat
Anda dapat menentukan paket RFQ yang sempurna, memilih arsitektur cetakan yang ideal, dan menentukan pilihan material dan pelapisan - namun semua presisi tersebut akan hilang jika pemasok yang membuat perkakas Anda tidak memiliki kedalaman teknis untuk melaksanakannya. Mengevaluasi produsen cetakan stempel lebih dari sekadar membandingkan harga yang dikutip. Ini berarti mengaudit peralatan, sistem, dan kapasitas teknik yang menentukan apakah cetakan stempel logam Anda berfungsi sesuai desain setelah mencapai kecepatan produksi.
Kemampuan Teknis untuk Mengevaluasi
Lantai toko pembuat cetakan memberi tahu Anda lebih dari sekadar dek penjualan mereka. Saat Anda menjelajahi fasilitas - atau meninjau dokumentasi kemampuannya - carilah bukti integrasi vertikal. Pemasok yang menangani desain, simulasi, pemesinan, dan uji coba di bawah satu atap menghilangkan kesenjangan koordinasi yang menyebabkan kesalahan ketika beberapa vendor menangani fase yang berbeda.
Inilah yang paling penting ketika mengevaluasi produsen cetakan stempel logam:
- Desain cetakan internal dan kapasitas CAD/CAM- Mengonfirmasi bahwa pemasok adalah pemilik hasil tekniknya, bukan melakukan outsourcing pekerjaan konsep yang memutuskan tujuan desain dari eksekusi pembangunan.
- Alat simulasi pembentukan CAE- Memvalidasi kelayakan sebelum baja dipotong, mengurangi iterasi prototipe dan mempersingkat waktu tunggu.
- Pusat permesinan CNC (3 sumbu dan 5 sumbu)- Memberikan presisi pemesinan kasar dan penyelesaian yang menjaga toleransi blok cetakan dan penahan pukulan di seluruh pembuatan.
- Kemampuan kawat EDM- Penting untuk profil pelubang dan bukaan cetakan yang rumit di mana penggilingan konvensional tidak dapat mencapai geometri atau toleransi yang diperlukan.
- Penggilingan jig dan penggilingan permukaan- Memberikan akurasi dimensi akhir pada komponen yang diperkeras yang menentukan konsistensi jarak bebas pukulan-hingga-die.
- Laboratorium inspeksi dan metrologi CMM- Memverifikasi setiap dimensi penting terhadap cetakan komponen sebelum cetakan meninggalkan toko, memberikan data-artikel pertama yang dapat dilacak.
- Ketersediaan pers percobaan- Memungkinkan pembuat cetakan memvalidasi kinerja perkakas dengan material aktual dalam kondisi pengepresan nyata, mengatasi masalah sebelum pengiriman, bukan selama proses produksi Anda.
Mengapa integrasi vertikal sangat penting? Setiap serah terima antar vendor menimbulkan risiko interpretasi. Saat satu bengkel mendesain cetakan, bengkel lain mengerjakan komponennya, dan bengkel ketiga merakit dan mencobanya, maksud dimensional melayang di setiap transisi. Satu-produsen cetakan stempel sumber mengontrol rantai tersebut dari awal hingga akhir.
Sistem Mutu dan Standar Industri
Kemampuan teknis tanpa disiplin mutu menghasilkan hasil yang tidak konsisten. Sertifikasi yang dimiliki pemasok menandakan komitmen mereka terhadap pengendalian proses dan perbaikan terus-menerus - khususnya untuk cetakan stempel yang ditujukan untuk program otomotif atau ruang angkasa di mana ketertelusuran tidak-dapat dinegosiasikan.
Dua kerangka kerja yang paling penting ketika mengevaluasi produsen cetakan:
- sistem manajemen mutu ISO 9001- Menetapkan prosedur terdokumentasi untuk tinjauan desain, pengendalian proses, inspeksi, dan tindakan perbaikan. Sebagaimana dicatat oleh para ahli perkakas presisi, sertifikasi ISO 9001 menunjukkan kemampuan produsen untuk secara konsisten menghasilkan produk yang memenuhi persyaratan peraturan dan pelanggan.
- NAAMS (Standar Metrik Otomotif Amerika Utara)- Mendefinisikan spesifikasi komponen cetakan standar yang dikelola oleh OEM besar. Cetakan stempel dan komponen yang sesuai dengan standar NAAMS memastikan dapat dipertukarkan dan menyederhanakan pemeliharaan di berbagai program perkakas.
Untuk aplikasi otomotif, OEM menyimpan daftar vendor yang disetujui yang menentukan produsen cetakan stempel logam mana yang dapat dijadikan pemasok Tier 1. Untuk mencapai - dan tetap berada di - daftar tersebut memerlukan sistem kualitas yang terdokumentasi, audit rutin, dan kemampuan proses yang terbukti. Program dirgantara menambahkan persyaratan AS9100 yang melapisi-kemampuan penelusuran penting ke dalam kerangka kualitas.
Dari Riset hingga RFQ-Keputusan Siap
Segala sesuatu yang tercakup dalam artikel ini - jenis cetakan, anatomi komponen, pemilihan material, alur kerja desain, pencegahan kegagalan, dan spesifikasi pengadaan - dimasukkan ke dalam satu keputusan praktis: mitra mana yang mendapatkan program perkakas Anda?
Kriteria evaluasi di atas berlaku secara universal ketika menilai pemasok cetakan mana pun. Namun menemukan mitra yang mencakup - analisis kelayakan spektrum penuh, simulasi CAE, pemesinan presisi, uji coba, dan inspeksi akhir CMM dalam satu atap - secara signifikan mengurangi risiko proyek Anda.YICHENmenawarkan kemampuan end-to-end yang tepat bagi produsen yang mencari mitra sumber tunggal untuk cetakan stempel khusus. Alur kerja terintegrasi mereka membawa teknisi perkakas dan manajer sumber dari kelayakan awal hingga perkakas produksi yang tervalidasi tanpa perlu melakukan koordinasi untuk mengelola banyak vendor.
Saat Anda siap untuk beralih dari penelitian ke tindakan, bawalah paket RFQ lengkap (bagian cetakan, spesifikasi bahan, volume, detail cetakan) dan mintalah calon pemasok untuk memandu Anda melalui proses mereka - mulai dari hasil simulasi hingga data uji coba-yang dijalankan. Produsen cetakan stempel logam yang dapat menunjukkan kepada Anda bahwa jalur lengkap, didukung oleh sertifikasi kualitas dan catatan inspeksi, adalah produsen yang layak untuk berkomitmen pada anggaran perkakas Anda.
FAQ Alat Stamping Die
1. Apa yang dimaksud dengan alat stempel mati dan bagaimana cara kerjanya?
Cetakan alat stempel adalah-rakitan komponen yang diperkeras - yang direkayasa secara presisi termasuk pelubang, blok cetakan, pelat pengupas, dan sistem pemandu - yang dipasang di dalam mesin press. Saat proses pengepresan berlangsung, gaya yang dikontrol akan diterapkan untuk memotong, membengkokkan, atau membentuk lembaran logam datar menjadi bagian-bagian yang berbentuk jaring. Tidak seperti cetakan yang membentuk bahan cair atau lentur, cetakan stempel membentuk kembali logam padat pada suhu kamar melalui kekuatan mekanis, memungkinkan produksi berulang komponen identik dengan toleransi seketat 0,0002 inci.
2. Apa jenis utama cetakan stempel dan kapan masing-masing sebaiknya digunakan?
Empat jenis utama adalah dadu{0}}stasiun tunggal, cetakan progresif, cetakan transfer, dan cetakan gabungan. Dies-stasiun tunggal menangani satu operasi per langkah dan sesuai dengan volume-hingga-menengah kurang dari 10.000 komponen per tahun. Dies progresif membawa strip melalui beberapa stasiun dalam satu langkah, menawarkan biaya per-potongan terendah untuk volume yang melebihi 50.000 komponen setiap tahunnya. Transfer dies memindahkan blanko individual antar stasiun untuk bagian yang besar atau ditarik dalam. Cetakan majemuk melakukan beberapa operasi pemotongan secara bersamaan untuk bagian datar dan berpresisi tinggi seperti ring dan shim.
3. Bagaimana Anda mencegah kegagalan stamping die yang umum seperti duri dan pecahnya pukulan?
Kebanyakan kegagalan stamping die disebabkan oleh masalah penyelarasan, jarak bebas, pelumasan, atau pengaturan waktu, bukan karena cacat material yang tiba-tiba. Mencegah kerusakan pukulan memerlukan verifikasi kondisi pin pemandu, memeriksa distribusi jarak bebas, dan mencocokkan tingkat baja perkakas dengan kekerasan benda kerja. Gerinda yang berlebihan dikendalikan dengan menjaga jarak pukulan-ke-die yang tepat (biasanya 5-15% ketebalan material per sisi bergantung pada jenis material) dan menetapkan jadwal penajaman berdasarkan data jumlah goresan. Program pemeliharaan preventif terstruktur yang mencakup interval penajaman, inspeksi komponen, verifikasi pelumasan, dan inventaris suku cadang dapat memperpanjang umur cetakan secara signifikan.
4. Informasi apa yang harus disertakan dalam paket RFQ cetakan stempel?
Paket RFQ lengkap mencakup enam masukan penting: cetakan komponen berdimensi penuh dengan info GD&T, spesifikasi dan ketebalan material yang tepat, proyeksi volume tahunan dan kuantitas masa pakai program, spesifikasi pengepres (tonase, ukuran alas, panjang goresan, tinggi penutup), toleransi yang diperlukan dengan dimensi kritis yang teridentifikasi, dan operasi sekunder apa pun seperti penyadapan atau pelapisan. Informasi ini memungkinkan pembuat cetakan untuk menentukan harga perkakas secara akurat, memilih kelas cetakan yang sesuai, dan menandai masalah kemampuan manufaktur sejak dini. Pemasok seperti YICHEN menggunakan data ini untuk menjalankan simulasi kelayakan CAE sebelum melakukan desain cetakan akhir.
5. Nilai dan pelapis baja perkakas manakah yang terbaik untuk cetakan stempel?
Kombinasi optimal bergantung pada material benda kerja Anda. Baja perkakas D2 dengan lapisan TiN menangani sebagian besar aplikasi blanking baja karbon. Baja tahan karat membutuhkan A2 atau D2 yang dipasangkan dengan lapisan TiCN untuk mencegah kerusakan. Baja berkekuatan-tinggi memerlukan S7 untuk stasiun pembentukan (ketangguhan) atau M2 untuk stasiun pemotongan (kekerasan panas), dikombinasikan dengan lapisan TiAlN. Stamping aluminium mendapat manfaat dari A2 atau D2 dengan lapisan CrN atau DLC untuk mencegah penumpukan material. Sisipan karbida melayani stasiun keausan ekstrem di mana baja perkakas premium pun tidak dapat mempertahankan umur tepi yang memadai.


