


Apa itu Komponen Die Stamping Karbida
Bayangkan menjalankan cetakan progresif dengan kecepatan 800 pukulan per menit, menghasilkan jutaan komponen per tahun. Pada kecepatan tersebut, pelubang dan kancing baja konvensional akan cepat rusak, dimensi tidak dapat ditoleransi, dan waktu henti yang tidak direncanakan akan memakan margin. Skenario itulah yang menjadi alasan para insinyur beralih ke karbida.
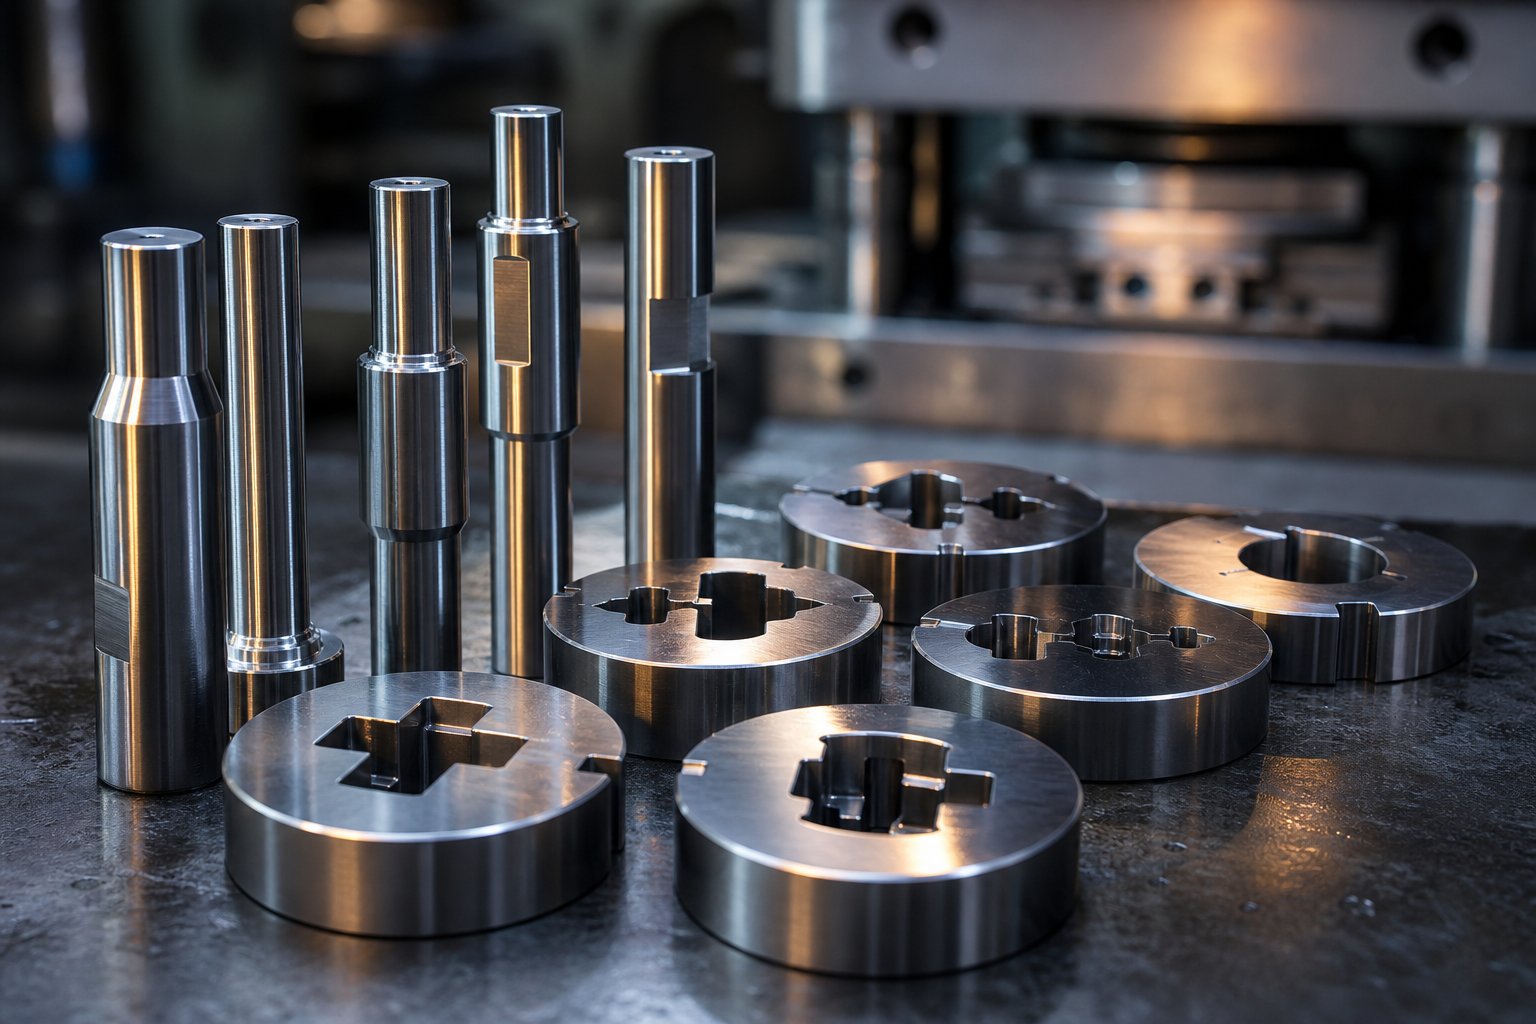
Komponen cetakan stempel karbida adalah-elemen perkakas yang diproduksi secara presisi, seperti pelubang, tombol cetakan, pilot, penari telanjang, dan pelat aus, terbuat dari tungsten karbida (WC) yang disemen dan diikat dengan pengikat logam seperti kobalt atau nikel. Mereka menggantikan komponen baja perkakas konvensional di dalam rakitan cetakan stempel untuk menghasilkan kekerasan, ketahanan aus, dan stabilitas dimensi yang unggul di seluruh-produksi bervolume tinggi.
Mendefinisikan Komponen Die Stamping Karbida
Karbida yang disemen diproduksi melalui metalurgi serbuk: tungsten-bubuk karbida dicampur dengan bahan pengikat, dipadatkan dalam cetakan, dan disinter di bawah panas dan tekanan yang kuat hingga membentuk potongan padat. Hasilnya adalah material yang jauh lebih keras-dari baja perkakas yang diberi perlakuan panas. Sebagai gambaran, tingkat kobalt karbida 6 persen menghasilkan sekitar 92 HRA, sedangkan baja perkakas yang ditempa menghasilkan sekitar 62 HRC, nilai kekerasan yang jauh lebih rendah pada skala konversi yang sebanding.
Kekerasan ini diterjemahkan langsung menjadi ketahanan terhadap abrasi. Dalam operasi stamping yang melibatkan pembentukan, pelubangan, dan pemotongan dengan kecepatan tinggi, komponen karbida tetap tajam dan stabil secara dimensi jauh lebih lama dibandingkan komponen baja. Tugas seperti membuat lubang kecil pada material keras bahkan mungkin tidak dapat dilakukan tanpa perkakas tungsten karbida.
Dimana Karbida Cocok di Rakitan Die
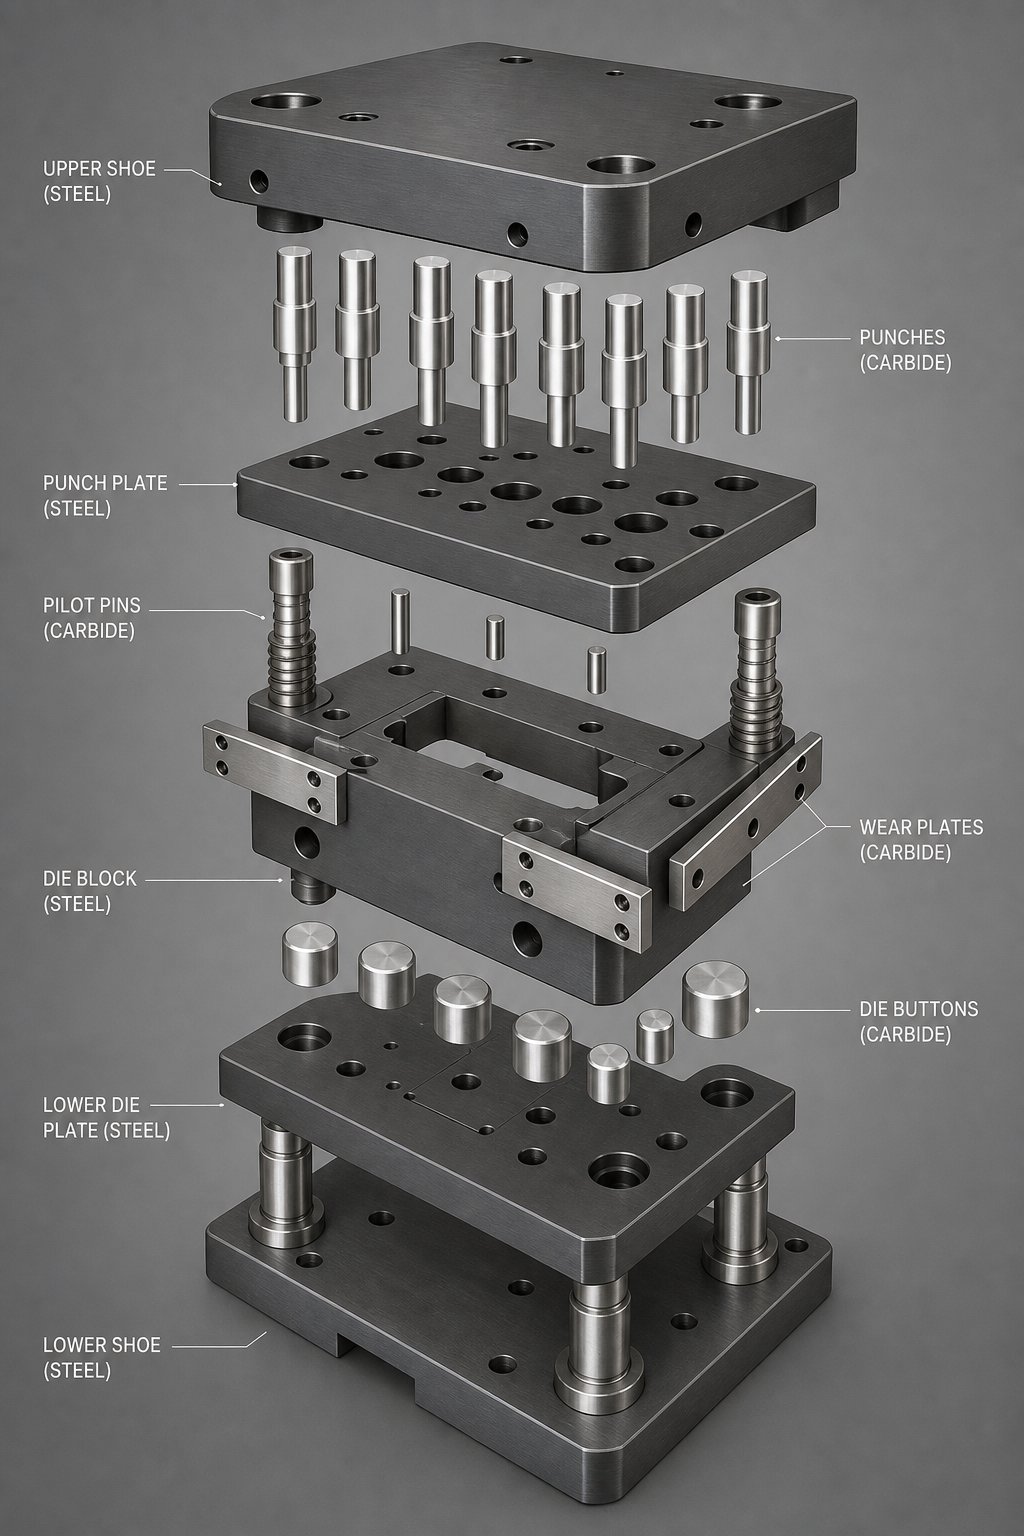
Dalam cetakan stempel, karbida tidak menggantikan seluruh struktur. Pelat atau sepatu cetakan atas dan bawah, biasanya terbuat dari baja karbon-sedang seperti baja 45, dikeraskan dan ditempa hingga 25-30 HRC untuk memberikan dukungan struktural. Komponen karbida berada di dalam kerangka ini sebagai elemen kerja yang bersentuhan langsung dengan material strip: pukulan pemotongan, sisipan pembentuk, tombol cetakan, pilot yang menemukan lokasi strip, dan pelat aus yang menangani kontak geser.
Anggap saja seperti ini: rangka baja menyerap dan mendistribusikan tonase tekan, sementara elemen karbida menangani pemotongan, pembentukan, dan pemanduan sebenarnya di tempat yang paling terkonsentrasi pada abrasi dan benturan. Memasukkan pelubang dan kancing yang disisipkan karbida ke dalam cetakan stempel membuat perkakas menjadi lebih tajam untuk jangka waktu yang lebih lama, sehingga memaksimalkan hasil berkualitas dan dapat memperpanjang masa pakai perkakas hingga 10 kali lipat dibandingkan dengan baja.
Jadi mengapa menggunakan karbida pada rakitan cetakan daripada menggunakan baja perkakas secara keseluruhan? Jawabannya terletak pada ekonomi produksi.Komponen cetakan karbida untuk stamping volume tinggikurangi siklus penajaman, pertahankan toleransi yang lebih ketat pada pengoperasian yang lebih lama, dan minimalkan sisa dari perkakas yang aus. Untuk operasi stamping jutaan komponen, kesenjangan kinerja antara karbida dan baja perkakas tidaklah kecil; inilah perbedaan antara perolehan keuntungan dan pemadaman kebakaran terus-menerus di lantai pers.
Kerugiannya-adalah karbida secara inheren lebih rapuh dibandingkan baja perkakas yang ulet. Konsentrasi tegangan pada sudut tajam atau jarak bebas yang tidak tepat dapat memicu keretakan yang menyebar dengan cepat. Penerapan karbida yang berhasil bergantung pada kesesuaian tingkatan, geometri, dan struktur pendukung yang tepat dengan tuntutan spesifik setiap posisi komponen dalam cetakan. Proses pemilihan tersebut, mulai dari properti material hingga klasifikasi tingkatan hingga keputusan-jenis-spesifik, adalah hal yang akan diuraikan secara rinci di bagian selanjutnya.
Sifat Material Karbida Yang Mendorong Kinerja Die
Memilih akomponen karbida untuk cetakan stampingbukanlah keputusan{0}}satu ukuran-yang cocok-untuk semua. Kinerja yang Anda peroleh bergantung pada sifat material yang dapat diukur, dan memahami sifat tersebut menempatkan Anda pada posisi untuk mencocokkan formulasi yang tepat untuk setiap peran dalam cetakan. Empat metrik yang paling penting: kekerasan, kekuatan pecah melintang (TRS), kekuatan tekan, dan kepadatan.
Kekerasan dan Ketahanan Aus di Lingkungan Stamping
Kekerasan karbida untuk cetakan stempel diukur pada skala Rockwell A (HRA), yang lebih cocok untuk material yang sangat keras daripada skala HRC yang digunakan untuk baja perkakas. Di seluruh tingkatan yang umumnya ditentukan untuk pengerjaan cetakan, kekerasan berkisar dari sekitar 82 HRA pada ujung terberat hingga 94 HRA untuk formulasi ultrahalus yang dioptimalkan untuk ketahanan aus maksimum. Untuk konteksnya, a6% kobalt tingkat ultrahalus (butir 0,4 mikron)mencapai sekitar 94 HRA dengan kekuatan pecah melintang sebesar 3.700 MPa, sedangkan kadar butiran kobalt 20% medium-mempunyai sekitar 82 HRA dengan TRS di atas 2.600 MPa.
Mengapa hal ini penting di dunia pers? Kekerasan secara langsung mengontrol ketahanan aus abrasif. Setiap gerakan pengepresan akan menyeret material strip melintasi tepi potong atau permukaan pembentuk komponen cetakan. Nilai HRA yang lebih tinggi berarti kehilangan material yang lebih lambat pada antarmuka tersebut, yang berarti interval yang lebih lama antara siklus penajaman dan konsistensi dimensi yang lebih ketat di seluruh proses produksi.
Kekuatan pecah melintang mengukur seberapa besar gaya tekuk yang dapat diserap oleh potongan karbida sebelum patah. Dalam stamping, TRS penting untuk komponen seperti pukulan ramping atau pilot yang mengalami pembebanan lateral. Grade dengan TRS 3.700 MPa mampu mentolerir tekanan di luar sumbu yang jauh lebih besar dibandingkan dengan 1.700 MPa, sehingga mengurangi risiko kerusakan mendadak selama pengoperasian kecepatan tinggi. Sementara itu, kekuatan tekan menentukan ketahanan terhadap beban penghancuran. Nilai karbida dengan butiran lebih halus dan kandungan pengikat lebih rendah memberikan kekuatan tekan yang sangat tinggi, sehingga cocok untuk stasiun di mana tonase berat terkonsentrasi pada area permukaan kecil.
Kepadatan melengkapi gambarannya. Kobalt standar-karbida terikat berkisar dari sekitar 13,5 g/cm3 pada kandungan kobalt 20% hingga hampir 15,0 g/cm3 pada kandungan kobalt 6%. Meskipun kepadatan tidak secara langsung menentukan perilaku keausan, kepadatan ini berfungsi sebagai indikator kualitas yang cepat: penyimpangan dari kepadatan yang diharapkan untuk kadar tertentu dapat menandakan masalah porositas atau distribusi pengikat yang mengganggu kinerja lapangan.
Kandungan Pengikat dan Ukuran Butir Pengaruhnya terhadap Kinerja
Ada dua variabel yang mengontrol penentuan kadar karbida pada spektrum kekerasan-versus-ketangguhan: kandungan pengikat kobalt dan ukuran butir tungsten karbida.
Cobalt bertindak sebagai "perekat" yang menyatukan partikel-partikel WC yang keras. Peningkatan kandungan kobalt meningkatkan ketangguhan dengan menambahkan fase logam ulet yang menyerap energi benturan dan menahan perambatan retak. Keuntungannya adalah berkurangnya kekerasan, karena pengikat yang lebih lembut menempati lebih banyak volume. Kadar kobalt 6% pada ukuran butir sedang menghasilkan sekitar 91 HRA dengan TRS 1.700 MPa, sementara penambahan kobalt hingga 15% menurunkan kekerasan menjadi 86.5 HRA tetapi meningkatkan TRS di atas 2.800 MPa. Untuk komponen cetakan yang mengalami benturan berulang, seperti pukulan blanking{13}}ukuran berat, ketangguhan tambahan tersebut akan mencegah terjadinya chipping tepi yang parah. Untuk pelat aus atau sisipan pembentuk yang menggunakan material berukuran lebih ringan, kandungan kobalt yang lebih rendah mempertahankan kekerasan yang diperlukan untuk menahan abrasi bertahap.
Ukuran butir mempunyai pengaruh yang sama kuatnya. Butiran WC yang lebih halus menyatu lebih padat, sehingga menyisakan lebih sedikit ruang bagi pengikat yang lebih lembut untuk mendominasi permukaan. Hasilnya adalah kekerasan yang lebih tinggi dan retensi tepi yang lebih baik pada kandungan pengikat yang setara. Ketahanan aus karbida butiran ultrahalus jauh lebih tinggi dibandingkan formulasi butiran sedang dengan persentase kobalt yang sama, itulah sebabnya operasi pengecapan presisi semakin menentukan tingkatan submikron dan ultrahalus untuk komponen yang mengutamakan ketajaman tepi dan penyelesaian permukaan.
Tabel di bawah memetakan empat kategori ukuran butir utama ke karakteristik kinerja umumnya dalam layanan stamping die:
| Kategori Ukuran Butir | Kisaran Biji-bijian Khas | Kekerasan Relatif | Ketangguhan Relatif | Ketahanan Aus | Paling Cocok Untuk |
|---|---|---|---|---|---|
| Standar (Sedang) | 1.2 - 3.5 mikron | Sedang (82-91 HRA) | Tinggi | Bagus | Pukulan blanking yang berat,-cetakan berdampak tinggi, alat pos dingin |
| Bagus | 0.8 - 1.2 mikron | Tinggi (91-92 HRA) | Sedang-Tinggi | Sangat bagus | Tombol cetakan-umum, sisipan pembentuk, pelubang cetakan progresif |
| Ultrahalus / Submikron | 0.4 - 0.8 mikron | Sangat Tinggi (92-94 HRA) | Sedang | Bagus sekali | Pukulan presisi, pilot,-pemotongan material tipis, sisipan-toleransi yang ketat |
| nano | Di bawah 0,4 mikron | Paling tinggi | Lebih rendah | Luar biasa | Komponen-stamping mikro, ultra-presisi, konektor elektronik mati |
Perhatikan polanya: seiring dengan mengecilnya ukuran butir, kekerasan dan ketahanan aus akan bertambah, namun ketangguhan patahnya akan berkurang. Dalam proses stamping, ini berarti grade ultrafine lebih unggul dengan mode kegagalan utamanya adalah keausan bertahap dan pembulatan tepi, sedangkan grade butiran-sedang adalah pilihan yang lebih baik karena risiko pembebanan kejut atau ketidakselarasan dapat memicu patah getas.
Kesimpulan praktis bagi para insinyur yang mengevaluasi komponen cetakan karbida adalah bahwa tidak ada satu properti pun yang menjelaskan keseluruhan cerita. Sebuah pukulan yang harus bertahan dari jutaan pukulan pada baja tahan karat tipis memerlukan keseimbangan yang berbeda antara ukuran butiran karbida dan retensi tepi dibandingkan dengan tombol cetakan yang mengosongkan baja ringan tebal pada volume sedang. Kuncinya adalah mengidentifikasi mode kegagalan yang Anda rencanakan, keausan abrasif atau patahan akibat benturan, dan memilih kombinasi-butir pengikat yang mengatasi ancaman spesifik tersebut. Keputusan tersebut mengarah langsung pada pemilihan klasifikasi kelas yang telah ditetapkan, yang masing-masing dirancang untuk memberikan keseimbangan tertentu dari properti yang bersaing ini.
Nilai Karbida dan Aplikasi Stamping Die-nya
Klasifikasi kadar ada karena tidak ada formulasi karbida tunggal yang menangani setiap pekerjaan dalam cetakan stempel. Sistem kelas C-ANSI mengelompokkan karbida berdasarkan kondisi servis yang diinginkan, dan memahami sistem tersebut membantu Anda memilih bahan kimia yang tepat untuk setiap posisi dalam cetakan tanpa membayar lebih atau berkinerja buruk.
Klasifikasi Kelas Karbida Umum Dijelaskan
ItuSistem kelas ANSI C-membagi tungsten karbida ke dalam kategori fungsional. Untuk pekerjaan stamping die, Anda akan menemukan dua kelompok utama: grade lurus C1-C4 (WC direkatkan dengan kobalt, tanpa tambahan paduan) dan grade keausan dan benturan C9-C14 yang dirancang khusus untuk operasi pembentukan dan blanking. Nilai C5-C8, dipadukan dengan titanium karbida atau tantalum karbida untuk pemesinan baja, kadang-kadang muncul dalam aplikasi cetakan yang melibatkan bahan strip besi tetapi lebih umum pada sisipan pemotongan.
Berikut adalah rincian nilai yang paling relevan untuk pemilihan komponen cetakan:
- C2 (6-10% Co, 90-92 HRA, butiran halus sedang):Kelas lurus-untuk keperluan umum dengan kekerasan tinggi dan ketahanan aus yang baik. Awalnya dikhususkan untuk pemesinan material non-ferrous, C2 bekerja dengan baik pada komponen cetakan yang menghadapi keausan abrasif dengan guncangan minimal, seperti pelat aus dan sisipan pembentuk yang menangani strip aluminium atau tembaga.
- C10-C11 (8-13% Co, 88-91 HRA, butiran halus hingga sedang):Tujuan-dibuat untuk permukaan aus yang mengalami guncangan ringan hingga sedang. Nilai ini menangani operasi blanking dan drawing dan merupakan pilihan umum untuk tombol die dan pukulan tugas yang lebih ringan.
- C12-C13 (13-16% Co, 87-89 HRA, butiran kasar sedang):Kandungan kobalt yang lebih tinggi memberikan ketangguhan yang dibutuhkan untuk pukulan heavy forming, coining, dan stamping yang menyerap energi benturan signifikan pada setiap pukulan.
- Nilai butiran mikro dan submikron (3-10% Co, 92-95 HRA, ukuran butiran di bawah 0,8 mikron):Formulasi premium ini mengemas partikel WC ultrahalus untuk ketajaman tepi maksimum dan ketahanan aus. Mereka unggul dalam hal yang paling penting adalah presisi dimensi dan penyelesaian permukaan, khususnya pada pilot, pukulan presisi, dan-sisipan die yang memiliki toleransi ketat.
Poin penting yang dapat dikaburkan oleh penomoran kelas C-: angka C yang lebih tinggi tidak hanya berarti material lebih keras. Sebagaimana dijelaskan oleh referensi industri, sistem klasifikasi mengelompokkan nilai berdasarkan jenis layanan, bukan berdasarkan perkembangan kekerasan linier. C13 sebenarnya lebih lembut dari C2 namun jauh lebih tangguh, dan itulah yang dibutuhkan oleh pukulan blanking yang berat.
Mencocokkan Nilai dengan Komponen Die Tertentu
Pemilihan nilai bergeser tergantung pada komponen mana yang Anda tentukan. Seorang pilot yang menemukan strip dengan kecepatan 600 pukulan per menit menghadapi tekanan yang sangat berbeda dari tombol die yang terbuat dari baja tahan karat 2 mm. Tabel di bawah memetakan kadar karbida berdasarkan jenis komponen, menghubungkan kimia dengan tuntutan fungsional:
| Komponen Mati | Kisaran Kelas yang Direkomendasikan | Konten Co yang Khas | Atribut Kinerja Utama | Mengapa Pertandingan Ini Berhasil |
|---|---|---|---|---|
| Pukulan presisi (diameter kecil, bahan tipis) | Submikron / Mikrograin | 3-8% | Kekerasan maksimum, retensi tepi | Menolak pembulatan tepi pada jutaan hit; menjaga kualitas lubang |
| Pukulan blanking berat (pengukur ketebalan) | C12 - C13 | 13-16% | Ketangguhan dampak tinggi | Menyerap guncangan tanpa membuat-potongan alat ukur berat terkelupas |
| Tombol mati (memotong sisipan) | C10 - C11 | 8-13% | Ketahanan aus dan guncangan yang seimbang | Menangani tegangan geser berulang dengan dampak sedang |
| Pilot dan pencari lokasi | Submikron / Butir halus | 6-10% | Stabilitas dimensi, ketahanan aus | Mempertahankan kesesuaian yang ketat di lubang strip pada jangka panjang |
| Kenakan pelat dan pemandu | C2 - C10 | 6-10% | Ketahanan abrasi, gesekan rendah | Menolak keausan geser dari perkembangan strip tanpa beban kejut |
| Penari telanjang dan sisipan khusus | C10 - C12 | 10-15% | Ketangguhan dengan keausan yang baik | Menoleransi gaya lateral dan kontak berulang |
Kapan nilai butiran mikro dan submikron membenarkan keunggulannya dibandingkan formulasi standar? Ada tiga skenario yang menjadikan perbedaan biaya ini bermanfaat: saat Anda mencap material tipis di bawah 0,5 mm dengan tinggi duri yang ditentukan secara ketat, saat diameter pukulan turun di bawah 1,5 mm dan integritas tepi secara langsung menentukan masa pakai pahat, atau saat volume produksi melebihi beberapa juta pukulan dan interval penajaman yang diperpanjang menghasilkan penghematan waktu henti yang berarti. Dalam kasus ini,nilai submikron mencapai 93-95 HRAmemberikan layanan yang jauh lebih lama antar-regrind.
Untuk hal lainnya, kualitas-standar dan halus dalam kisaran C10-C12 menawarkan keseimbangan praktis. Harganya lebih murah per blankonya, toleransinya terhadap ketidaksempurnaan penyelarasan lebih baik, dan pengerjaan ulang dapat diprediksi. Pendekatan yang cerdas adalah menetapkan nilai premium hanya pada stasiun-stasiun yang keunggulan spesifiknya diterjemahkan menjadi peningkatan produksi yang terukur, bukan menerapkan nilai tersebut secara menyeluruh pada setiap posisi dalam cetakan.
Namun, pemilihan nilai hanya menjelaskan setengah dari keseluruhan cerita. Grade C11 yang sama berperilaku berbeda seperti pukulan bulat versus tombol cetakan berkontur karena geometri, jarak bebas, dan arah pemuatan semuanya berinteraksi dengan sifat material. Setiap jenis komponen memiliki serangkaian tuntutan fungsional dan mode kegagalannya sendiri yang membentuk kinerja tingkatan tersebut dalam praktiknya.
Komponen-oleh-Analisis Komponen Karbida untuk Stamping Dies
Kelas karbida hanya memberikan kinerja terukurnya bila dipasangkan dengan geometri komponen, struktur pendukung, dan pengaturan jarak bebas yang benar. Setiap posisi dalam cetakan memerlukan tuntutan mekanis yang unik, dan memperlakukan karbida sebagai pengganti baja perkakas tanpa menyesuaikan desain di sekitarnya adalah jalan cepat menuju retak dan kegagalan dini. Inilah yang dibutuhkan setiap jenis komponen.
Pukulan Karbida dan Komponen Percontohan
Pukulan menyerap kekuatan paling keras pada cetakan stamping mana pun. Setiap pukulan mendorong pukulan menembus material strip, menyebabkan ujung tombak terkena tegangan geser, dan kemudian menariknya kembali melalui slug. Karbida unggul dalam hal ini karena kekerasannya menahan pembulatan tepi yang secara bertahap menurunkan kualitas lubang pada pukulan baja perkakas. Dalam konfigurasi jarak bebas nol tertentu, pukulan karbida dapat mempertahankan toleransi bebas duri hingga 10 kali lebih lama dibandingkan baja setaranya.
Pertimbangan desain pukulan karbida untuk stamping lebih dari sekadar pemilihan material. Karena karbida bersifat rapuh, geometri dan detail pendukung sangat penting. Mode kegagalan yang dicegah oleh karbida, seperti keausan tepi progresif dan penyimpangan dimensi, dapat digantikan oleh patahan dahsyat jika desain mengabaikan batasan karbida.
- Hindari sudut dalam yang tajam pada profil pukulan. Gunakan jari-jari minimal 0,1 mm untuk mengurangi konsentrasi tegangan yang memicu keretakan.
- Pukulan punggung dengan pelat pendukung yang diperkeras (setidaknya 56-60 HRC).1,2 hingga 1,25 kali ketebalannyadari pelat pendukung baja standar untuk mendistribusikan beban tekan.
- Pertahankan rasio panjang-terhadap-diameter pukulan tetap konservatif. Pukulan karbida yang ramping memperkuat defleksi lateral, dan karbida tidak bengkok sebelum patah.
- Tentukan pengupasan terpandu untuk mencegah pembebanan lateral selama retraksi. Pengupasan yang tidak terarah adalah salah satu penyebab paling umum dari fraktur pukulan.
- Gunakan metode pengikatan mekanis atau-selongsong panas. Rakitan selongsong panas memanfaatkan perbedaan ekspansi termal antara penahan baja dan sisipan karbida, sehingga menciptakan kecocokan interferensi pada suhu 500-600 derajat Celcius dengan interferensi diameter 0,6-1%.
Pilot menghadapi tantangan yang terkait namun berbeda. Tugasnya adalah menentukan lokasi pengupasan, bukan memotong, sehingga terutama mengalami keausan geser yang bersifat abrasif saat memasuki-lubang yang sudah dilubangi dengan kecepatan tinggi. Komponen pilot karbida mencegah mode kegagalan yang mengganggu pilot baja: pengurangan diameter akibat keausan abrasif menyebabkan kesalahan registrasi strip, yang kemudian menyebabkan kesalahan dimensi di seluruh stasiun hilir. Pilot karbida submikron mempertahankan diameternya dalam jutaan siklus, menjaga kesejajaran stasiun-ke{-stasiun dalam spesifikasi jauh lebih lama dibandingkan baja perkakas alternatif yang diperkeras.
- Tentukan nilai submikron atau ultrafine (92-94 HRA) untuk pilot yang toleransi registrasi stripnya ketat.
- Rancang ujung percontohan dengan sedikit meruncing atau berjari-jari, bukan ujung datar untuk mengurangi gaya tumbukan masuk.
- Pastikan lubang pilot pada strip telah dihaluskan untuk mencegah pembebanan asimetris pada ujung pilot.
Tombol Mati dan Pelat Aus dalam Karbida
Tombol die adalah elemen pemotongan betina yang menerima pukulan. Alat tersebut menangani gaya geser yang sama namun dari arah yang berlawanan, dan tepi tajamnya harus tahan terhadap keausan abrasif dari jalur strip dan chip-mikro yang terakumulasi pada lahan pemotongan yang tajam. Ketika membandingkan tombol cetakan karbida dengan tombol baja perkakas, kesenjangan kinerja paling terlihat pada masa pakai tepi: tombol baja perkakas biasanya perlu diasah ulang setiap 50.000 hingga 200.000 pukulan tergantung pada bahan strip, sementara tombol karbida dalam aplikasi yang sama secara rutin mencapai 500.000 hingga lebih dari satu juta pukulan di antara interval servis.
Mode kegagalan yang dihilangkan oleh karbida di sini adalah keausan lahan progresif yang membuka celah pemotongan, menciptakan gerinda, dan memaksa penghentian penajaman yang tidak direncanakan. Mode kegagalan yang ditimbulkan oleh karbida, jika tidak ditentukan dengan baik, adalah tepi terkelupas akibat jarak bebas yang berlebihan atau ketidaksejajaran.
- Cocokkan kualitas kancing cetakan dengan bahan strip: formulasi kobalt-lebih keras dan lebih rendah untuk aluminium dan tembaga; lebih keras, kualitas-kobalt lebih tinggi untuk baja tahan karat dan-bahan paduan-kekuatan rendah.
- Pertahankan jarak pemotongan dalam 5-10% dari ketebalan strip per sisi. Jarak bebas yang terlalu besar menciptakan tegangan tarik pada ujung tombak yang tidak dapat ditoleransi dengan baik oleh karbida.
- Terapkan talang tepi atau jari-jari yang diasah pada lahan pemotongan. Tepian yang tajam dan tidak terlindungi sangat rentan terhadap terkelupasnya karbida, dan sedikit talang secara signifikan mengurangi risiko patah tanpa mempengaruhi kualitas komponen.
- Tekan-tombol pas ke dalam penahan yang diperkeras dengan gangguan yang tepat untuk memastikan dukungan seragam di seluruh keliling.
Pelat keausan karbida untuk cetakan stempel memiliki peran yang berbeda secara mendasar. Mereka tidak memotong material; mereka menahan abrasi geser dari gerakan strip melintasi permukaan pemandu dan rel pengangkat. Karena pelat aus menghadapi kondisi abrasif murni tanpa guncangan benturan, pelat tersebut merupakan kandidat ideal untuk tingkat kekerasan rendah-kobalt, tinggi-(kisaran C2, 6-8% Co) yang memaksimalkan kekerasan permukaan. Permukaan akhir yang dipoles yang dapat dicapai pada karbida juga mengurangi gesekan dan mencegahnyakeausan adhesi atau rasa sakityang menyebabkan penumpukan material pada permukaan baja.
- Poles permukaan pelat aus hingga mencapai lapisan cermin (Ra di bawah 0,1 mikron) untuk meminimalkan gesekan dan mencegah perpindahan material.
- Pastikan pelat aus ditopang sepenuhnya dari bawah; bentang yang tidak didukung menciptakan tegangan lentur yang tidak dapat ditampung oleh karbida.
- Gunakan grade kobalt lurus yang rendah (6-10% Co) jika terdapat pelumas korosif atau kondisi asam, atau pertimbangkan grade berikat nikel untuk meningkatkan ketahanan terhadap korosi.
Penari telanjang dan Sisipan Khusus
Penari telanjang mendorong bahan strip keluar dari pukulan setelah setiap pukulan. Mereka mengalami kontak berulang-ulang, gaya lateral akibat tegangan strip, dan benturan sesekali ketika pengumpanan strip ragu-ragu. Pengupas karbida lebih jarang digunakan dibandingkan pelubang atau kancing karbida, namun alat ini cocok digunakan pada cetakan progresif berkecepatan tinggi yang mana pengupas baja akan masuk ke dalam alur yang merobek strip.
Prioritas desain di sini adalah ketangguhan dengan ketahanan aus yang memadai, menjadikan grade C10-C12 dengan 10-15% kobalt sebagai pilihan standar. Pelat ejektor pegas harus menjaga jarak bebas melebihi ketebalan strip maksimum setidaknya 0,05 mm untuk mencegah benturan pada tepi tajam karbida selama pengoperasian.
- Gunakan desain stripper berpemandu dengan tiang pemandu tipe-bola untuk mencegah kontak lateral dengan tepi pemotongan pelubang.
- Tentukan kualitas-butir sedang,-kobalt lebih tinggi yang tahan terhadap dampak berulang tanpa-rekahan mikro.
- Dalam skenario retrofit, sisipan pengupas karbida dapat menggantikan permukaan kontak pengupas baja yang ada tanpa mendesain ulang seluruh rakitan pelat.
Pendekatan retrofit tersebut berlaku secara luas. Saat memutuskan kapan akan mengupgrade komponen die menjadi karbida, Anda tidak selalu memerlukan rekondisi die secara menyeluruh. Pukulan, tombol, pilot, atau pelat aus individual dapat ditukar dengan karbida secara terpisah di stasiun yang mengalami keausan tercepat atau kegagalan yang paling sering terjadi. Mulailah dengan komponen yang menyebabkan waktu henti terlama Anda, ukur peningkatan masa pakai, dan perluas penggunaan karbida dari sana berdasarkan data produksi aktual.
Setiap komponen memberi tahu Anda sesuatu tentang kinerja dadu secara keseluruhan. Namun jenis cetakan, apakah progresif, transfer, atau majemuk, menentukan komponen mana yang mengalami tekanan kumulatif tertinggi dan di mana penempatan karbida memberikan pengembalian paling besar.
Bagaimana Tipe Die Membentuk Keputusan Komponen Karbida
Tidak setiap cetakan terbakar melalui perkakas dengan kecepatan atau lokasi yang sama. Terminal konektor die progresif dengan kecepatan 1.200 langkah per menit konsentrat memiliki keausan yang sangat berbeda dengan die transfer yang membentuk rumah otomotif yang ditarik dalam dengan kecepatan 40 langkah per menit. Arsitektur cetakan itu sendiri menentukan di mana karbida memberikan hasil yang paling kuat dan di mana akan menghasilkan hasil yang berlebihan.
Diurutkan berdasarkan intensitas penggunaan karbida pada umumnya, jenis cetakan terbagi dalam hierarki yang jelas:
- Progresif mati- permintaan karbida tertinggi karena jumlah pukulan yang ekstrem, keausan kumulatif multi-stasiun, dan persyaratan registrasi strip yang ketat.
- Senyawa mati- permintaan sedang-hingga-tinggi karena operasi pemotongan secara simultan memusatkan tekanan pada sejumlah komponen yang harus menjaga kualitas edge secara bersamaan.
- Pemindahan mati- permintaan karbida selektif, berfokus pada-stasiun keausan tinggi tertentu, bukan aplikasi menyeluruh di seluruh alat.
- Kombinasi mati- permintaan variabel didorong oleh stasiun mana yang melakukan pemotongan versus pembentukan, dengan karbida ditargetkan pada elemen pemotongan.
Persyaratan Die Carbide Progresif
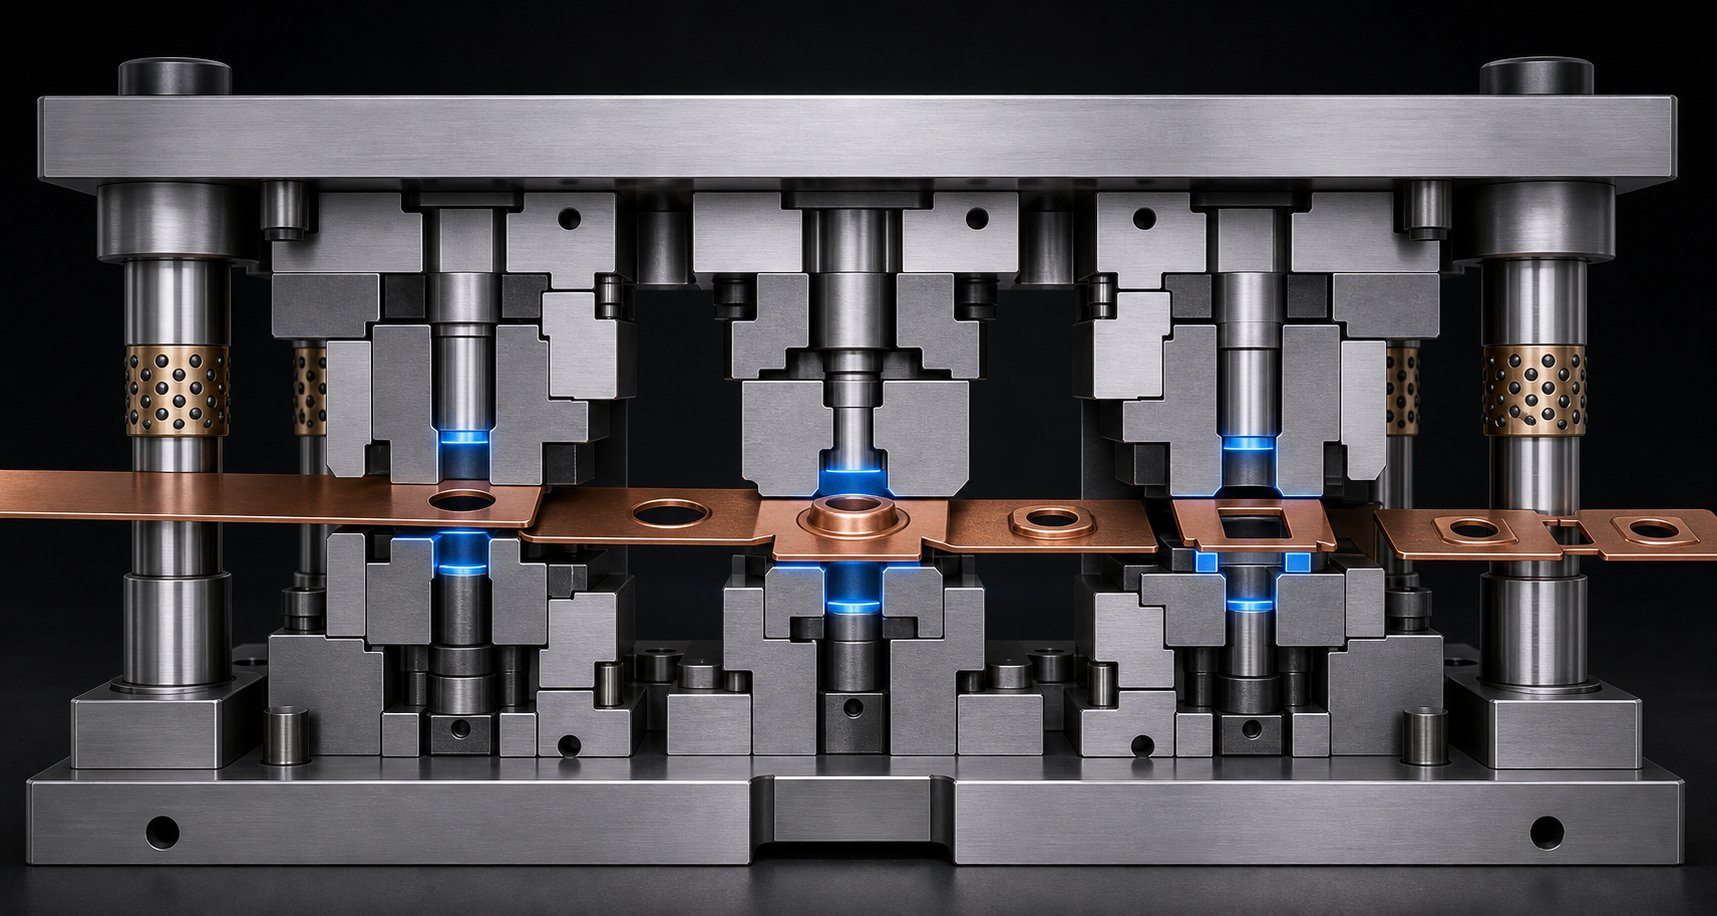
Dies progresif adalah alat-stamping bervolume tinggi. Strip tersebut mengalir melalui beberapa stasiun dalam satu siklus berkelanjutan, dengan setiap stasiun melakukan operasi unik. Menurutdata industri, kecepatan produksi bisa mencapai 1.200 pukulan per menit dengan toleransi di bawah plus atau minus 0,001 inci. Pada kecepatan tersebut, bahkan keausan kecil di satu stasiun akan mengalir ke hilir. Seorang pilot yang kehilangan diameter 0,01 mm akan membatalkan registrasi di setiap stasiun berikutnya, sehingga menambah kesalahan dimensi di seluruh bagian.
Inilah sebabnya mengapa komponen karbida untuk cetakan stempel progresif cenderung muncul di hampir setiap stasiun kritis. Pilot, cutting punch, die button, dan strip guide semuanya menghadapi keausan kumulatif yang tiada henti. Logika pemilihan cetakan karbida laju pukulan tinggi di sini sangatlah mudah: komponen apa pun yang bersentuhan dengan strip dengan kecepatan tinggi dan harus memiliki dimensi selama jutaan siklus adalah sebuah kandidat.
Kompleksitas perkembangan jalur menambah lapisan lain. Cetakan progresif 20-stasiun yang memproduksi konektor otomotif mungkin mencakup stasiun penusuk, takik, pembentuk, dan pemutus. Stasiun penusuk dan pemutus mengalami tegangan geser murni dan mendapat manfaat dari nilai submikron kobalt rendah yang keras. Sebaliknya, stasiun pembentuk memerlukan tingkatan yang lebih keras agar tahan terhadap dampak operasi pembengkokan. Penempatan karbida pintar dalam cetakan progresif berarti melakukan penilaian naik atau turun berdasarkan stasiun daripada menentukan satu formulasi secara menyeluruh.
Pertimbangan Transfer dan Majemuk Die
Cetakan transfer memisahkan blanko dari strip lebih awal dan memindahkannya secara bebas antar stasiun menggunakan sistem transfer mekanis. Arsitektur ini biasanya berjalan pada laju pukulan yang lebih rendah, dan setiap stasiun bekerja pada bagian tersendiri, bukan pada jalur yang terhubung. Hasilnya adalah keausan posisi kumulatif yang lebih sedikit pada pilot dan pemandu karena tidak ada strip yang perlu dicatat, namun tekanan lokal yang lebih tinggi pada pembentukan punch dan draw insert yang membentuk geometri kompleks.
Keputusan penempatan die carbide transfer berkonsentrasi pada-lubang tarik dalam, stasiun trim, dan sisipan pembentuk apa pun yang menangani-bahan berkekuatan tinggi. Cetakan transfer unggul dengan geometri kompleks dan komponen besar, sering kali pada panel bodi otomotif dan aplikasi struktural di mana baja tahan karat atau strip baja berkekuatan tinggi-yang canggih mempercepat keausan abrasif. Mekanisme pemandu dan pemindahannya sendiri jarang membenarkan penggunaan karbida karena tekanan kontaknya lebih rendah dan penggantiannya lebih sederhana.
Compound dies menyelesaikan beberapa operasi pemotongan dalam satu langkah di satu stasiun. Karena semuanya terjadi secara bersamaan, setiap ujung tombak pada dadu harus tetap tajam. Jika salah satu elemen terdegradasi, keseluruhan bagiannya akan keluar dari spesifikasi. Persyaratan majemuk die karbida condong ke arah pemilihan grade yang seragam di seluruh komponen pemotongan. Sebuah die washer datar dengan elemen blanking dan penusuk, misalnya, bekerja paling baik dengan sisipan karbida yang cocok sehingga semua tepinya mencapai batas servisnya pada interval yang sama, memungkinkan terjadinya satu kali penggilingan ulang daripada pemeliharaan yang terhuyung-huyung.
Penerapan industri selanjutnya menentukan keputusan-keputusan ini. Aplikasi die karbida stamping otomotif sering kali melibatkan-baja berkekuatan tinggi dan paduan aluminium dengan volume melebihi satu juta bagian setiap tahunnya, sehingga mendorong cetakan progresif dan transfer ke arah penggunaan karbida secara ekstensif di stasiun pemotongan. Sementara itu, pengecapan HVAC sering kali melibatkan tembaga dan aluminium yang lebih tipis pada kecepatan ekstrem, sehingga memberikan penekanan karbida pada pilot dan pukulan berdiameter kecil-yang akan aus dalam beberapa hari. Bahan yang dicap berinteraksi dengan jenis cetakan untuk menentukan dengan tepat di mana investasi karbida masuk akal, yang langsung mengarah pada pertanyaan yang lebih luas tentang apakah biaya karbida-dapat dibenarkan untuk aplikasi tertentu.
Memilih Karbida yang Tepat untuk Aplikasi Stamping Anda
Mengetahui bahwa karbida mengungguli baja perkakas adalah satu hal. Mengetahui apakah pekerjaan spesifik Anda masuk akal secara finansial adalah hal lain. Tidak semua stasiun cetakan membutuhkan karbida, dan tidak semua produksi yang dijalankan dapat membenarkan biaya premium di muka. Pertanyaannya bukan “apakah karbida lebih baik?” melainkan "di mana karbida membayar sendiri mengingat apa yang saya cap, berapa banyak bagian yang saya perlukan, dan apa yang dilakukan mesin cetak saya?"
Variabel Aplikasi yang Membenarkan Pemilihan Karbida
Lima variabel berinteraksi untuk menentukan apakah komponen karbida dapat bertahan dalam cetakan tertentu. Evaluasilah hal-hal tersebut secara bersama-sama, bukan secara terpisah, karena satu faktor yang menguntungkan jarang dapat membenarkan investasi jika berdiri sendiri.
Bahan sedang dicap.Ini adalah satu-satunya pengemudi terkuat. Bahan abrasif seperti baja tahan karat, baja laminasi silikon, dan baja paduan-kekuatan rendah-berkekuatan tinggi mempercepat keausan baja perkakas secara signifikan. Kriteria pemilihan karbida untuk stempel baja tahan karat sangat condong ke tingkat submikron karena kandungan kromium dalam strip bertindak seperti amplas halus pada tepi tajam. Bahan yang lebih lembut seperti-baja karbon rendah, tembaga, dan aluminium tidak terlalu keras, namun aluminium pun dapat menyebabkan keausan perekat (galling) sehingga permukaan karbida yang dipoles lebih tahan terhadap baja perkakas. Saat mengevaluasi bagaimana bahan substrat memengaruhi pilihan perkakas,Sumber daya material YICHENmemberikan titik awal yang berguna untuk membandingkan sifat material stempel yang memengaruhi permintaan komponen cetakan pada aplikasi aluminium, baja, baja tahan karat, kuningan, dan magnesium.
Volume produksi.Ambang batas volume produksi cetakan karbida biasanya berkisar antara 500.000 hingga 1.000.000 total hit untuk sebagian besar aplikasi. Di bawah kisaran tersebut, baja perkakas berkualitas sering kali memberikan umur yang dapat diterima dengan biaya awal yang lebih rendah. Selain itu, interval servis karbida yang diperpanjang juga menghasilkan penghematan yang signifikan karena berkurangnya waktu henti, siklus penggilingan ulang yang lebih sedikit, dan kualitas suku cadang yang lebih konsisten di seluruh proses. Dies progresif berkecepatan tinggi yang menjalankan pin konektor atau kontak listrik dengan jutaan pukulan melampaui ambang batas ini dalam beberapa minggu, menjadikan karbida hampir wajib dilakukan.
Tekan tonase dan ketebalan strip.Tonase yang lebih tinggi yang terkonsentrasi pada area pemotongan kecil menciptakan tegangan tekan yang melebihi batas kerja baja perkakas dengan lebih cepat. Bahan strip tebal (baja di atas 2 mm) menghasilkan gaya geser yang lebih tinggi secara proporsional pada ujung tombak. Kedua kondisi tersebut mendukung kekuatan tekan karbida yang luar biasa, namun aplikasi pengukur tebal juga memerlukan kualitas yang lebih keras (kobalt lebih tinggi) untuk menyerap energi benturan tanpa terkelupas.
Bagian kompleksitas.Bagian yang memiliki banyak lubang dengan jarak yang berdekatan, jari-jari sudut yang sempit, atau fitur yang bagus akan menimbulkan risiko-lubang berdiameter kecil. Pukulan ini lebih cepat aus karena luas permukaan yang lebih kecil yang mendistribusikan gaya geser. Karbida seringkali merupakan satu-satunya solusi praktis ketika diameter pukulan turun di bawah 1,5 mm atau ketika spesifikasi duri sangat ketat.
Gunakan daftar periksa ini untuk menentukan kapan menggunakan karbida dalam cetakan stempel untuk aplikasi tertentu:
- Apakah Anda mencap bahan yang bersifat abrasif atau{0}}berkekuatan tinggi (baja tahan karat, HSLA, baja silikon)?
- Apakah total volume produksi Anda melebihi 500.000 bagian per set cetakan?
- Apakah diameter pukulan di bawah 2 mm atau rasio panjang-terhadap-diameter di atas 4:1?
- Apakah komponen baja perkakas saat ini memerlukan penajaman lebih dari satu kali per 100.000 pukulan?
- Apakah waktu henti yang tidak direncanakan akibat perkakas yang aus memerlukan biaya lebih besar daripada pemeliharaan terjadwal?
- Apakah spesifikasi suku cadang Anda mengharuskan tinggi duri di bawah 0,05 mm secara konsisten?
- Apakah Anda menjalankan kecepatan pukulan di atas 400 per menit secara terus menerus?
Jika tiga atau lebih kondisi ini berlaku, komponen karbida kemungkinan akan menghasilkan biaya per bagian yang lebih rendah selama proses produksi, bahkan dengan investasi awal yang lebih tinggi.
Retrofit versus Keputusan Pembangunan Baru
Insinyur yang menghadapi keputusan retrofit cetakan karbida vs pembuatan baru memiliki lebih banyak fleksibilitas daripada yang disadari banyak orang. Pembuatan cetakan karbida penuh masuk akal ketika merancang alat baru untuk program bervolume tinggi-yang telah dikonfirmasi. Anda dapat mengoptimalkan jarak bebas, dimensi pelat pendukung, dan geometri dudukan untuk kebutuhan spesifik karbida sejak awal, termasuk pelat pendukung yang lebih tebal (standar 1,2-1,25x) dan toleransi pemandu yang lebih ketat yang diminta oleh karbida.
Retrofit adalah jalur yang lebih cerdas ketika cetakan baja perkakas yang ada sedang berjalan tetapi berkinerja buruk di stasiun tertentu. Anda tidak perlu membangun kembali seluruh cetakan untuk mendapatkan manfaat karbida. Target retrofit umum meliputi:
- Mengganti pelubang-yang paling cepat aus dengan yang setara dengan karbida sekaligus mempertahankan pelat pelubang dan penahan yang ada.
- Mengganti tombol cetakan baja perkakas dengan sisipan karbida di stasiun pemotongan yang mengatur jadwal penajaman Anda.
- Meningkatkan pilot menjadi karbida ketika kesalahan registrasi strip menyebabkan penyimpangan kualitas hilir.
- Menambahkan pelat keausan karbida untuk memandu permukaan yang menunjukkan alur atau penumpukan material yang terlihat.
Pendekatan retrofit berhasil karena komponen karbida sering kali dapat digerinda dengan dimensi eksternal yang sama dengan baja perkakas pendahulunya, dan dipasang pada penahan dan penahan yang ada. Kendala utamanya adalah memastikan struktur cetakan yang ada memberikan dukungan yang memadai. Alat press pukulan karbida-yang dipasang pada dudukan yang dirancang untuk sisipan baja yang lebih lunak mungkin memerlukan peningkatan pelat pendukung untuk mencegah retak akibat beban.
Mulailah dengan data. Lacak stasiun mana yang menghasilkan kejadian waktu henti dan sisa paling banyak, lalu targetkan posisi tersebut untuk peningkatan karbida terlebih dahulu. Ukur peningkatan masa pakai selama dua atau tiga siklus penajaman sebelum diperluas. Pendekatan tambahan ini membatasi risiko dan membangun kumpulan data biaya-per-bagian internal yang membenarkan penerapan karbida yang lebih luas berdasarkan kondisi produksi aktual Anda, bukan perkiraan umum.
Baik Anda memilih retrofit atau pembuatan baru, keuntungan nyata dari karbida hanya terwujud jika Anda memperhitungkan dampak ekonomi penuhnya di seluruh siklus produksi, bukan hanya item baris pesanan pembelian.
Total Biaya Kepemilikan Komponen Die Karbida
Pesanan pembelian komponen karbida selalu memicu guncangan stiker. Label harga awal dapat mencapai 3 hingga 5 kali lebih tinggi dibandingkan suku cadang baja perkakas yang setara, dan untuk geometri kompleks yang memerlukan penyelesaian EDM, penggandanya akan meningkat lebih jauh. Angka itu, yang hanya ada di lembar kutipan, mematikan proyek karbida sebelum dimulai. Namun hal ini hampir tidak memberi tahu Anda apa pun tentang berapa sebenarnya biaya komponen tersebut selama masa pakainya.
Biaya di Muka versus Nilai Seumur Hidup
Total biaya kepemilikan komponen cetakan karbida menyumbang setiap dolar yang dibelanjakan sejak komponen memasuki cetakan hingga mencapai akhir masa pakainya. Itu termasuk harga pembelian, ya, tapi juga biaya penggilingan ulang, waktu henti mesin press selama setiap kejadian pemeliharaan, sisa yang dihasilkan karena keausan tepian, tenaga kerja inspeksi kualitas yang terkait dengan penyimpangan dimensional, dan biaya peluang suku cadang yang tidak diproduksi saat mesin cetak tidak digunakan.
Pertimbangkan apa yang terjadi dengan tombol cetakan baja perkakas yang perlu diasah ulang setiap 100.000 pukulan. Setiap peristiwa penggilingan ulang berarti menghentikan mesin cetak, menarik dadu, memindahkannya ke ruang perkakas, melakukan penggilingan, memasang kembali cetakan, dan menjalankan-verifikasi artikel pertama sebelum produksi dilanjutkan. Tombol karbida pada posisi yang sama dapat menghasilkan 500.000 hingga lebih dari satu juta pukulan sebelum memerlukan servis. Artinya, empat peristiwa pemeliharaan atau lebih dihilangkan, yang masing-masing membawa tenaga kerja, logistik, dan biaya produksi{8}}yang hilang.
Perbandingan masa pakai cetakan karbida vs baja perkakas menjadi lebih timpang ketika Anda mempertimbangkan kualitas komponen. Seiring dengan keausan tepi baja perkakas, tinggi duri akan naik, dimensi bergeser, dan laju skrap meningkat secara bertahap. Anda mungkin tidak akan mengetahui adanya degradasi sampai inspeksi menandai suatu batch, yang mana pengerjaan ulang atau komponen yang dibuang akan menambah biaya yang tidak pernah muncul pada baris anggaran perkakas. Stabilitas dimensi karbida menekan creep tersebut, menjaga kualitas komponen tetap konsisten selama proses produksi.
| Faktor Biaya | Komponen Baja Perkakas | Komponen Karbida |
|---|---|---|
| Biaya pembelian awal | Lebih rendah (garis dasar) | 3-5x lebih tinggi dari baja perkakas |
| Kehidupan yang diharapkan di antara penyesalan | 50,000 - 200,000 hit (bervariasi tergantung aplikasi) | 500,000 - 1,000,000+ hit |
| Jumlah penyesalan sebelum penggantian | Beragam, namun masing-masing secara bertahap memperpendek umur | Lebih sedikit total penyesalan yang dibutuhkan dibandingkan produksi setara |
| Frekuensi waktu henti pemeliharaan | Lebih tinggi (perhentian pers lebih sering) | Jauh lebih rendah |
| Tren tingkat kerusakan selama masa pakai | Peningkatan bertahap seiring dengan keausan tepi | Tetap stabil lebih lama sebelum degradasi |
| Konsistensi dimensi bagian | Melayang di awal produksi dijalankan | Memegang toleransi dalam jangka panjang |
| Persyaratan layanan khusus | Penggilingan ruang alat standar | Diperlukan penggilingan berlian atau EDM |
| Risiko kegagalan yang sangat besar | Lebih rendah (mode kegagalan ulet) | Lebih tinggi jika tidak didukung dengan benar atau tidak selaras |
Menghitung Titik Impas pada Peningkatan Karbida
Analisis titik impas untuk komponen stamping karbida tidak memerlukan pemodelan keuangan yang rumit. Anda memerlukan empat titik data dari operasi Anda saat ini: biaya setiap peristiwa pemeliharaan baja perkakas (termasuk tenaga kerja, waktu henti, dan kehilangan produksi), seberapa sering peristiwa tersebut terjadi, biaya skrap dan pengerjaan ulang yang disebabkan oleh keausan tepi di antara interval pemeliharaan, dan total volume produksi yang harus dihasilkan oleh cetakan.
Perhitungannya mengikuti struktur sederhana:
- Total biaya baja perkakas=(biaya awal) + (biaya per kejadian pemeliharaan x jumlah kejadian selama umur produksi) + (biaya sisa/pengerjaan ulang yang diatribusikan pada keausan)
- Total biaya karbida=(biaya awal) + (biaya per kejadian pemeliharaan x pengurangan jumlah kejadian) + (pengurangan biaya sisa/pengerjaan ulang)
- Titik impas=volume produksi saat total biaya karbida turun di bawah total biaya baja perkakas
Titik impas terjadi lebih cepat ketika salah satu dari kondisi berikut ini memburuk: bahan yang dicap sangat abrasif, biaya waktu henti per jam tinggi karena tekanan penggunaan alat pengepres, biaya sisa menjadi signifikan karena bahan yang dicap itu sendiri mahal, atau cetakan bekerja terus-menerus dengan tingkat kayuhan yang tinggi sehingga mempersingkat interval perawatan menjadi beberapa hari, bukan minggu.
Cetakan karbida mengurangi gabungan penghematan biaya waktu henti dari waktu ke waktu karena setiap penghentian pengepresan yang dihindari membawa overhead tetap, baik penghentian tersebut berlangsung selama 30 menit atau dua jam. Pada saluran pers yang menjalankan operasi perakitan tepat-tepat waktu-waktunya, satu kali penggantian alat yang tidak direncanakan dapat mengganggu jadwal hilir jauh melampaui jangka waktu pemeliharaan langsung. Biaya berjenjang tersebut jarang muncul dalam-perbandingan umur alat yang sederhana namun mendominasi-perekonomian dunia nyata.
Peringatan jujurnya: karbida tidak selalu memenangkan perhitungan TCO. Volume-rendah yang dijalankan di bawah 500.000 komponen, material strip lunak yang hampir tidak memberikan tekanan pada baja perkakas, atau cetakan prototipe yang diperkirakan akan mengalami perubahan desain mungkin tidak akan pernah mencapai titik impas. Manfaat dari menjalankan angka-angka ini adalah mengidentifikasi dengan tepat komponen mana yang matinya melewati ambang batas, sehingga Anda menginvestasikan dolar karbida di mana keuntungannya nyata dan bukan asumsi.
Namun, melakukan penghematan secara ekonomi hanya akan berarti jika komponen karbida benar-benar memberikan masa pakai yang sesuai dalam praktiknya. Hal ini bergantung sepenuhnya pada cara penanganan, pemeliharaan, dan pemantauan setelah dipasang pada cetakan.
Mempertahankan dan Memperpanjang Umur Komponen Karbida
Pukulan karbida dengan nilai satu juta pukulan di antara penggilingan tidak akan mencapai angka tersebut jika dijatuhkan di bangku baja, dipasang pada cetakan yang tidak sejajar, atau dijalankan tanpa pelumasan yang memadai. Sifat material hanyalah setengah dari persamaan. Separuh lainnya adalah disiplin operasional: cara Anda menangani, mengatur, memantau, dan memperbaiki komponen-komponen ini menentukan apakah Anda memperoleh keuntungan penuh atas investasi karbida Anda atau menghabiskannya sebelum waktunya.
Pemeliharaan dan Pengulangan Praktik Terbaik
Karbida itu keras, tapi juga rapuh. Kombinasi tersebut menuntut pola pikir perawatan yang berbeda dari yang diterapkan sebagian besar bengkel baja perkakas. Anda tidak dapat memasukkan pukulan karbida ke dalam penahan dengan palu, melemparkannya ke dalam laci dengan perkakas lain, atau menggilingnya pada roda aluminium oksida standar. Masing-masing pintasan ini menimbulkan kerusakan yang memperpendek masa pakai atau memicu kegagalan mendadak.
Mulailah dengan penanganan. Selalu perlakukan komponen karbida seperti instrumen presisi. Simpan satu per satu dalam wadah yang empuk, beri label jelas, dan pisahkan agar tidak bersentuhan satu sama lain atau pada permukaan keras. Bahkan minyak sidik jari dapat menimbulkan masalah seiring berjalannya waktu, jadi tangani dengan sarung tangan bersih dan jaga tempat penyimpanan tetap kering untuk mencegah korosi pada bagian baja apa pun pada rakitan.
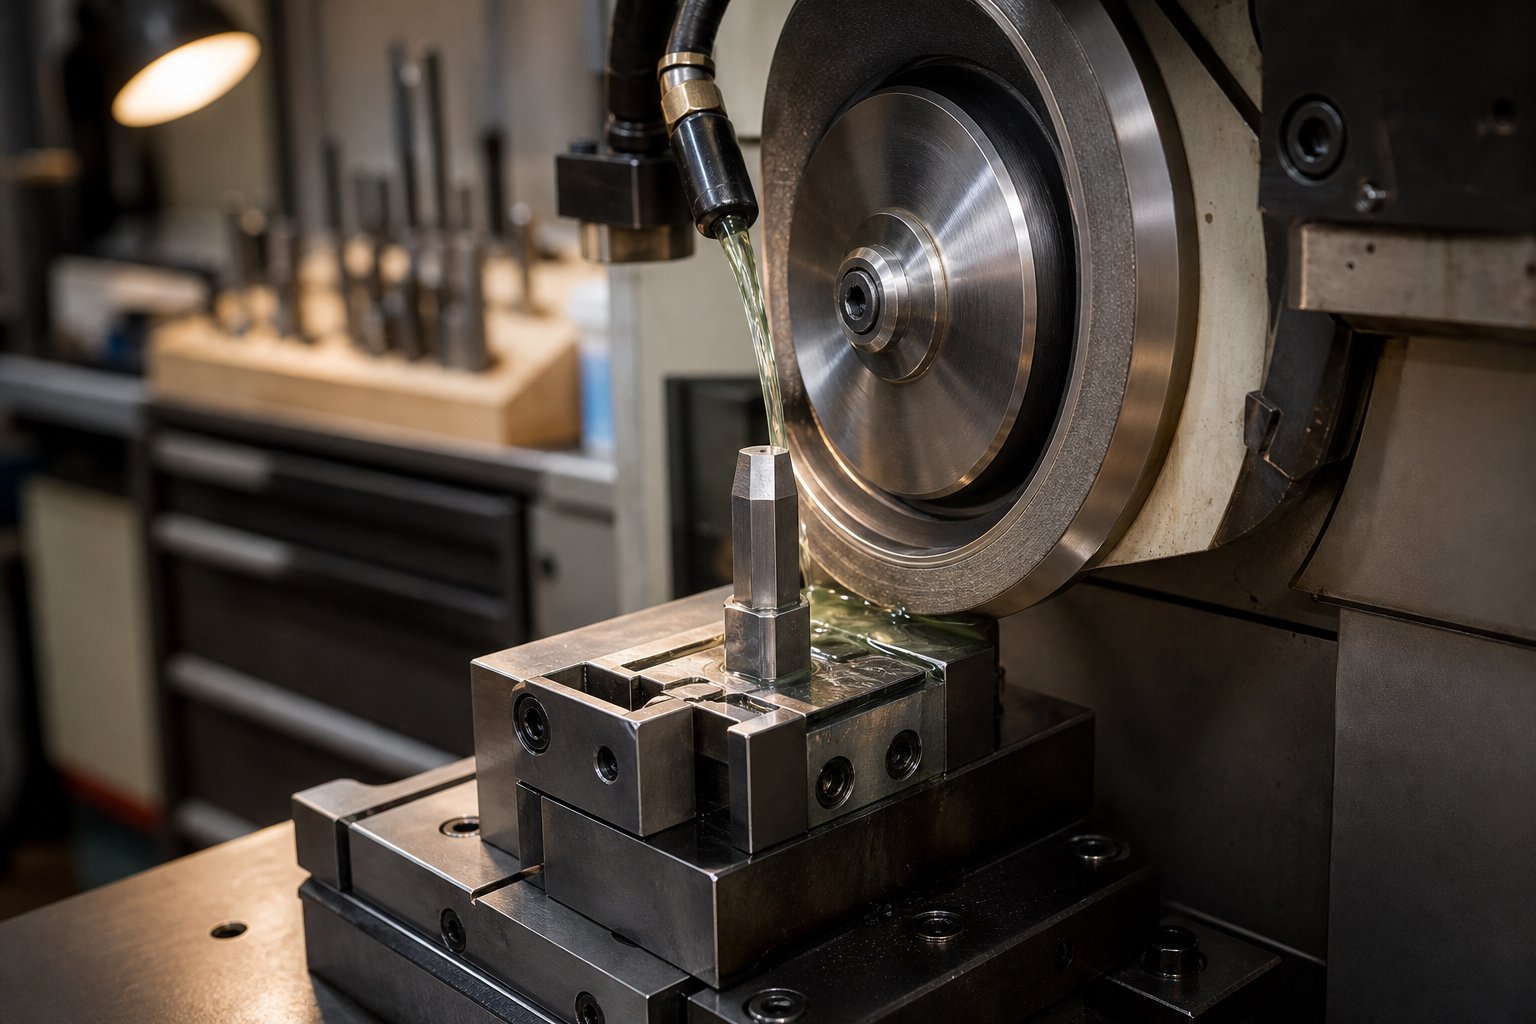
Penggilingan ulang pukulan stamping karbida memerlukan roda berlian, bukan bahan abrasif konvensional. Kekerasan karbida hanya menghancurkan roda aluminium oksida atau silikon karbida sebelum dipotong secara efektif. Gunakan roda berlian yang diikat resin-atau divitrifikasi dengan aliran cairan pendingin yang tepat untuk mencegah keretakan termal. Ingatlah parameter berikut:
- Hilangkan material minimum yang diperlukan untuk mengembalikan cutting edge yang bersih, biasanya 0,02 hingga 0,05 mm per proses penggilingan ulang.
- Pertahankan permukaan akhir yang konsisten di seluruh permukaan pemotongan. Penggilingan yang tidak merata meninggalkan penambah tegangan yang memicu terjadinya edge chipping dalam servis.
- Pertahankan geometri asli dengan tepat. Sudut geser, lancip belakang, dan fitur relief semuanya memiliki fungsi tertentu, dan mengubahnya selama penajaman ulang akan menghilangkan keunggulan kinerja yang diberikannya.
- Verifikasi kerataan dan tegak lurus setelah penggilingan. Bahkan kemiringan 0,01 mm pada permukaan pukulan menciptakan pembebanan tidak merata yang tidak dapat ditoleransi dengan baik oleh karbida.
- Demagnetisasi komponen setelah operasi penggilingan untuk mencegah adhesi partikel logam selama penyimpanan atau pemasangan ulang.
Perawatan penyelesaian permukaan lebih dari sekadar penggilingan ulang. Tombol cetakan dan pelat aus yang dipoles harus-dipoles ulang secara berkala untuk mempertahankan karakteristik-gesekan yang rendah. Penumpukan material atau goresan mikro-dari jalur strip meningkatkan gesekan, mempercepat timbulnya panas, dan menyebabkan rasa sakit. Pemolesan cepat dengan pasta berlian selama acara pemeliharaan terjadwal menjaga permukaan tetap berfungsi sesuai desain.
Strategi pelumasan juga berperan langsung dalam memperpanjang masa pakai komponen cetakan karbida. Pelumas yang tepat menciptakan lapisan penghalang antara bahan strip dan permukaan karbida, sehingga mengurangi keausan abrasif dan perpindahan perekat. Pilih pelumas yang diformulasikan khusus untuk bahan strip Anda dan pastikan pengaplikasiannya konsisten pada seluruh lebar strip. Pelumasan yang tidak memadai pada salah satu tepi strip memusatkan keausan pada satu sisi komponen cetakan, sehingga menyebabkan degradasi asimetris yang memperpendek masa pakai dan menurunkan kualitas komponen.
Verifikasi kesejajaran dilakukan pada setiap rutinitas penyetelan die, tidak hanya selama instalasi awal.Ketidaksejajaran adalah pembunuh diam-diam kehidupan cetakan karbida, menyebabkan distribusi tegangan tidak merata yang membebani satu sisi pukulan atau tombol melebihi ambang patahnya. Gunakan indikator dial untuk mengonfirmasi konsentrisitas pukulan-ke-die sebelum menjalankan produksi. Verifikasi beberapa menit mencegah waktu henti yang tidak direncanakan selama berjam-jam dari komponen yang retak.
Pemantauan Keausan dan Waktu Penggantian
Mengetahui kapan komponen karbida memerlukan perhatian adalah perbedaan antara penggilingan ulang yang dijadwalkan selama 30 menit dan pembongkaran darurat dengan komponen bekas di tempat sampah. Karbida tidak memberikan peringatan bertahap seperti baja perkakas. Tepian baja terguling secara progresif, menghasilkan gerinda yang semakin parah secara perlahan. Tepi karbida cenderung tetap tajam lebih lama, kemudian terdegradasi dengan cepat setelah keausan mencapai ambang batas kritis. Perilaku tersebut membuat pemantauan proaktif menjadi penting.
Perhatikan tanda-tanda peringatan berikut yang menunjukkan bahwa komponen karbida perlu diservis:
- Ketinggian duri melebihi spesifikasi pada bagian yang dicap, terutama peningkatan yang tiba-tiba dan bukan tren yang bertahap.
- Pita keausan atau cincin poles yang terlihat pada bagian pemotongan dari pelubang atau kancing cetakan.
- Micro-chipping di sepanjang tepi pemotongan, terlihat saat diperbesar meskipun ukuran bagian masih dalam toleransi.
- Peningkatan gaya pengupasan atau masalah pengangkatan strip yang menunjukkan permukaan menjadi kasar atau adhesi material pada dinding samping pelubang.
- Penyimpangan dimensi pada fitur yang dicap, terutama diameter lubang yang cenderung menuju batas toleransi atas.
- Perubahan yang terdengar pada suara tekan selama injakan, yang dapat menandakan adanya keretakan atau sisipan yang kendor.
Ketika Anda melihat indikator-indikator ini, pertanyaannya adalah apakah rekondisi dapat dilakukan atau komponen tersebut telah mencapai akhir masa pakainya. Pengkondisian ulang berfungsi ketika keausan terbatas pada permukaan pemotongan dan sisa panjang komponen memungkinkan pelepasan material tanpa jatuh di bawah dimensi fungsional minimum. Kebanyakan pukulan karbida mentolerir beberapa kali penggilingan selama panjang keseluruhan tetap dalam kisaran penyesuaian set cetakan. Demikian pula, kancing cetakan dapat dipasang kembali pada permukaan pemotongannya beberapa kali sebelum lebar lahan melebihi batas yang dapat diterima.
Penggantian menjadi perlu ketika chipping meluas di bawah lahan pemotongan ke dalam bodi, ketika retakan terlihat di titik mana pun di sepanjang komponen, atau ketika penggilingan kumulatif telah memendekkan potongan melebihi batas yang dapat digunakan. Mencoba menyelamatkan komponen karbida yang retak tidak sebanding dengan risikonya. Jika terjadi retakan, cetakan menjadi tidak aman dan harus segera diganti untuk mencegah kegagalan besar yang dapat merusak dudukan cetakan, mesin press, atau komponen di sekitarnya.
Kesalahan umum yang merusak bagian cetakan karbida dan memperpendek masa pakainya sering kali disebabkan oleh perlakuannya seperti baja perkakas:
- Jarak bebas cetakan yang berlebihan.Jarak bebas yang terlalu besar antara tombol punch dan die menyebabkan ujung tombak karbida menjadi tegang selama penerobosan, dan kondisi pemuatan yang tidak ditangani dengan baik oleh karbida. Jaga jarak bebas sesuai spesifikasi dan verifikasi selama pengaturan.
- Tonase berlebihan.Menjalankan gaya tekan yang lebih besar dari yang diperlukan tidak meningkatkan kualitas potongan tetapi mempercepat kelelahan tekan. Ukur mesin press dengan tepat untuk pekerjaan tersebut dan hindari-tonase berlebih sebagai solusi untuk perkakas yang tumpul.
- Pengupasan yang tidak tepat.Pukulan yang ditarik kembali tanpa pengupasan terpandu akan mengalami gaya lateral yang menyebabkan dinding samping terkelupas. Penari telanjang pegas harus memberikan kekuatan yang cukup untuk mencegah strip menempel pada pukulan selama penarikan.
- Melewatkan pemeriksaan penyelarasan.Bahkan ketidaksejajaran sebesar 0,02 mm antara punch dan button menciptakan beban geser asimetris yang memusatkan tegangan pada satu sisi, sehingga secara signifikan meningkatkan risiko patah.
- Kekerasan pelat pendukung salah.Pelat pendukung yang lebih lembut dari kepala pelubang memungkinkan karbida masuk ke dalam pelat, menciptakan konsentrasi tegangan yang menyebabkan retakan.Cocokkan kekerasan pelat pendukung dengan kekerasan kepala pukulanuntuk mendistribusikan beban secara merata.
- Penggilingan tanpa cairan pendingin.Penggilingan kering menghasilkan guncangan termal yang menciptakan retakan mikro di bawah permukaan, yang pada awalnya tidak terlihat tetapi dijamin akan menyebar di bawah beban servis.
Menyimpan catatan servis terperinci untuk setiap komponen karbida, termasuk jumlah pukulan di antara penggilingan, material yang dihilangkan per peristiwa servis, dan setiap pola keausan yang diamati, akan membangun kumpulan data yang Anda perlukan untuk memprediksi waktu perawatan secara akurat. Selama dua atau tiga siklus servis, muncul pola yang memungkinkan Anda menjadwalkan pengulangan secara proaktif daripada bereaksi terhadap kegagalan kualitas. Prediktabilitas inilah yang menjadikan keunggulan biaya total karbida menjadi kenyataan operasional, mengubah perpanjangan masa pakai teoritis menjadi waktu kerja aktual di lantai produksi.
Langkah Selanjutnya untuk Pemilihan Komponen Die Karbida
Data pemeliharaan prediktif, pencocokan tingkat-ke-komponen, dan penghitungan titik impas semuanya mengarah pada kesimpulan yang sama: komponen cetakan stempel karbida memberikan hasil yang terukur ketika proses pemilihan didorong oleh data aplikasi, bukan asumsi. Pertanyaan untuk tim Anda bukanlah apakah karbida berfungsi, tetapi di bagian mana dari cetakan spesifik Anda, karbida akan menghasilkan keuntungan paling cepat.
Poin Penting untuk Insinyur dan Tim Pengadaan
Setiap keputusan yang tercakup dalam panduan ini bermuara pada beberapa prinsip inti. Pertahankan hal ini saat mengevaluasi investasi karbida Anda berikutnya:
- Pemilihan kadar harus sesuai dengan mode kegagalan dominan komponen. Keausan abrasi memerlukan formulasi-kobalt dan butiran halus-yang rendah. Pemuatan dampak memerlukan kandungan kobalt yang lebih tinggi dan struktur butiran yang lebih kasar.
- Jenis cetakan menentukan di mana karbida memperoleh keuntungan tertinggi. Dies progresif membutuhkannya secara luas di seluruh pilot, punch, dan button. Cetakan transfer mendapat manfaat dari penempatan yang ditargetkan di-stasiun pembentuk dan trim yang tinggi keausan.
- Volume produksi menetapkan ambang batas ekonomi. Sebagian besar aplikasi melewati titik impas antara 500.000 dan 1.000.000 total hit, namun material strip abrasif atau laju pukulan yang tinggi menurunkan angka tersebut.
- Retrofit adalah jalur yang valid. Anda tidak memerlukan pembangunan kembali cetakan sepenuhnya untuk mendapatkan manfaat karbida. Mulailah dari stasiun yang paling banyak mengalami downtime dan scrap, lalu kembangkan berdasarkan hasil yang diukur.
- Disiplin pemeliharaan melindungi investasi. Penggerindaan intan, verifikasi kesejajaran yang tepat, dan pemantauan keausan proaktif tidak-dapat dinegosiasikan jika Anda mengharapkan karbida mencapai masa pakainya.
Carbide menghasilkan ROI terkuat ketika Anda mencap bahan abrasif dalam volume tinggi dengan toleransi dimensi yang ketat, dengan biaya setiap penghentian pengepresan yang tidak direncanakan melebihi premi yang Anda bayarkan untuk komponen yang mencegahnya.
Memulai Evaluasi Material Karbida Anda
Siap untuk beralih dari penelitian ke tindakan? Urutan yang diprioritaskan ini memberi para insinyur dan tim sumber daftar periksa pemilihan komponen cetakan stempel karbida yang praktis untuk dikerjakan:
- Audit data kinerja cetakan Anda saat ini.Identifikasi stasiun mana yang menghasilkan peristiwa penggilingan paling banyak, tingkat sisa tertinggi, dan waktu henti tidak terencana terlama. Ini adalah kandidat karbida pertama Anda.
- Karakterisasikan kebutuhan material strip Anda.Tinjau sifat mekanik dan sifat abrasif bahan yang Anda stempel.Sumber daya material YICHENmenawarkan titik awal praktis untuk membandingkan sifat substrat pada aluminium, baja, baja tahan karat, kuningan, dan magnesium, membantu Anda memahami bagaimana material stempel Anda mendorong permintaan perkakas.
- Cocokkan kimia kelas dengan setiap komponen target.Gunakan hubungan ukuran butir dan konten pengikat yang dibahas sebelumnya untuk memilih formulasi yang mengatasi mode kegagalan spesifik Anda, bukan rekomendasi umum.
- Jalankan perhitungan titik impas untuk tiga kandidat teratas Anda.Masukkan biaya waktu henti aktual, frekuensi pemeliharaan, dan data sisa Anda. Jika angka-angka tersebut berhasil untuk stasiun-stasiun tersebut, kemungkinan besar angka-angka tersebut juga berlaku untuk stasiun-stasiun lain yang menghadapi kondisi serupa.
- Tentukan infrastruktur pendukung yang tepat.Pastikan bahwa pelat pendukung, penahan, dan sistem penyelarasan memenuhi persyaratan karbida sebelum memesan komponen. Kelas premium yang dipasang pada dudukan yang tidak memadai akan lebih cepat rusak dibandingkan baja perkakas pada dudukan yang sesuai.
- Tetapkan garis dasar pengukuran.Dokumentasikan jumlah hit, metrik kualitas komponen, dan interval pemeliharaan sejak hari pertama sehingga Anda dapat mengukur peningkatan dan membenarkan adopsi karbida lebih lanjut dengan data produksi nyata.
Panduan insinyur untuk pengadaan cetakan karbida pada akhirnya membahas setiap posisi komponen sebagai masalah teknisnya sendiri. Kemiringan, geometri, dan struktur pendukung yang berfungsi di satu stasiun mungkin salah di stasiun berikutnya. Biarkan data produksi Anda memandu pengambilan keputusan, berinvestasi di tempat yang terbukti menghasilkan keuntungan, dan mengembangkannya dari sana. Pendekatan disiplin-yang berbasis data adalah cara Anda menghindari membayar dua kali: satu kali untuk karbida yang gagal karena salah penerapan, dan sekali lagi untuk penggantian yang akhirnya berhasil.
Pertanyaan Yang Sering Diajukan Tentang Komponen Die Stamping Karbida
1. Apa yang dimaksud dengan komponen cetakan stempel karbida dan mengapa digunakan?
Komponen cetakan stempel karbida adalah elemen perkakas presisi yang terbuat dari tungsten karbida disemen yang diikat dengan kobalt atau nikel. Ini termasuk pelubang, tombol cetakan, pilot, penari telanjang, dan pelat aus yang menggantikan bagian baja perkakas di dalam rakitan cetakan. Para insinyur menetapkannya karena karbida memiliki kekerasan sekitar 92 HRA dibandingkan dengan baja perkakas yang sekitar 62 HRC, sehingga memberikan umur pahat hingga 10 kali lebih lama dalam-produksi volume tinggi. Masa pakai yang lebih lama ini mengurangi waktu henti pengepresan, mempertahankan toleransi yang lebih ketat pada pengoperasian yang lebih lama, dan menurunkan biaya per komponen yang dicap.
2. Bagaimana cara memilih tingkat karbida yang tepat untuk aplikasi cetakan stempel saya?
Pemilihan tingkatan bergantung pada mode kegagalan utama komponen. Untuk pukulan yang memotong material tipis atau lubang berdiameter-kecil, kualitas submikron dengan kobalt 3-8% dan kekerasan 92-94 HRA memberikan retensi tepi maksimum. Pukulan blanking berat yang menangani material pengukur tebal memerlukan grade C12-C13 dengan 13-16% kobalt untuk ketangguhan benturan. Tombol cetakan yang melakukan pemotongan sedang berfungsi baik dengan kadar C10-C11 pada kobalt 8-13%. Pelat aus mendapat manfaat dari kadar C2 rendah kobalt yang dioptimalkan untuk ketahanan terhadap abrasi. Cocokkan tingkat kimianya dengan apakah Anda merancang untuk tahan terhadap keausan abrasif bertahap atau patah akibat benturan tiba-tiba.
3. Kapankah penggunaan karbida yang-efektif dibandingkan baja perkakas dalam cetakan stempel?
Karbida biasanya menjadi biaya-yang dapat dibenarkan bila total volume produksi melebihi 500.000 hingga 1.000.000 hit. Titik impas terjadi lebih cepat ketika mencap bahan abrasif seperti baja tahan karat atau baja silikon, laju pukulan di atas 400 per menit, menggunakan diameter pukulan di bawah 2 mm, atau ketika biaya waktu henti yang tidak direncanakan melebihi biaya pemeliharaan yang dijadwalkan. Meskipun harga karbida 3-5 kali lebih mahal di muka, interval servis yang diperpanjang antara penggilingan, pengurangan laju sisa, dan keluaran dimensi yang konsisten sering kali menghasilkan total biaya per suku cadang yang lebih rendah selama proses produksi penuh.
4. Dapatkah saya melakukan retrofit komponen cetakan baja perkakas yang ada menjadi karbida tanpa membangun kembali seluruh cetakan?
Ya, retrofit adalah pendekatan yang praktis dan umum. Komponen karbida dapat digiling agar sesuai dengan dimensi eksternal dari baja perkakas pendahulunya, dan dipasang pada penahan dan penahan yang ada. Mulailah dengan mengidentifikasi stasiun yang menghasilkan waktu henti dan skrap paling banyak, lalu ganti punch, tombol die, pilot, atau pelat aus tersebut dengan yang setara dengan karbida. Persyaratan utamanya adalah memastikan infrastruktur pendukung yang memadai, khususnya pelat pendukung dengan ketebalan 1,2-1,25 kali standar dan verifikasi kesejajaran yang tepat, karena karbida memerlukan dukungan yang lebih kaku dibandingkan baja perkakas yang ulet.
5. Bagaimana cara merawat komponen cetakan karbida untuk memaksimalkan masa pakainya?
Perawatan karbida memerlukan roda gerinda intan dengan aliran cairan pendingin untuk penajaman ulang, yang hanya menghilangkan 0,02-0,05 mm per lintasan sambil mempertahankan geometri aslinya. Simpan komponen satu per satu dalam wadah berlapis untuk mencegah terkelupasnya kontak. Verifikasi keselarasan pukulan-ke-mati dengan indikator dial selama setiap penyetelan, karena ketidaksejajaran 0,02 mm pun akan memusatkan tekanan dan menyebabkan patah. Pertahankan pelumasan yang tepat di seluruh lebar strip, jaga jarak bebas dalam 5-10% dari ketebalan strip per sisi, dan pantau tanda-tanda peringatan seperti peningkatan tinggi duri secara tiba-tiba atau chip mikro yang terlihat di sepanjang tepi pemotongan.


