


Apa Sebenarnya yang Tercakup dalam Rekayasa Stamping Die Progresif
Ketika seseorang bertanya "apa itu dadu progresif," jawaban umumnya menggambarkan alat multi{0}}stasiun yang mencap bagian-bagian dari strip logam. Deskripsi tersebut akurat namun tidak lengkap. Alat ini memberi tahu Anda apa yang terjadi di dalam mesin cetak tanpa membahas disiplin teknik yang membuat semuanya bekerja dengan andal dengan kecepatan, langkah demi langkah, selama jutaan siklus.
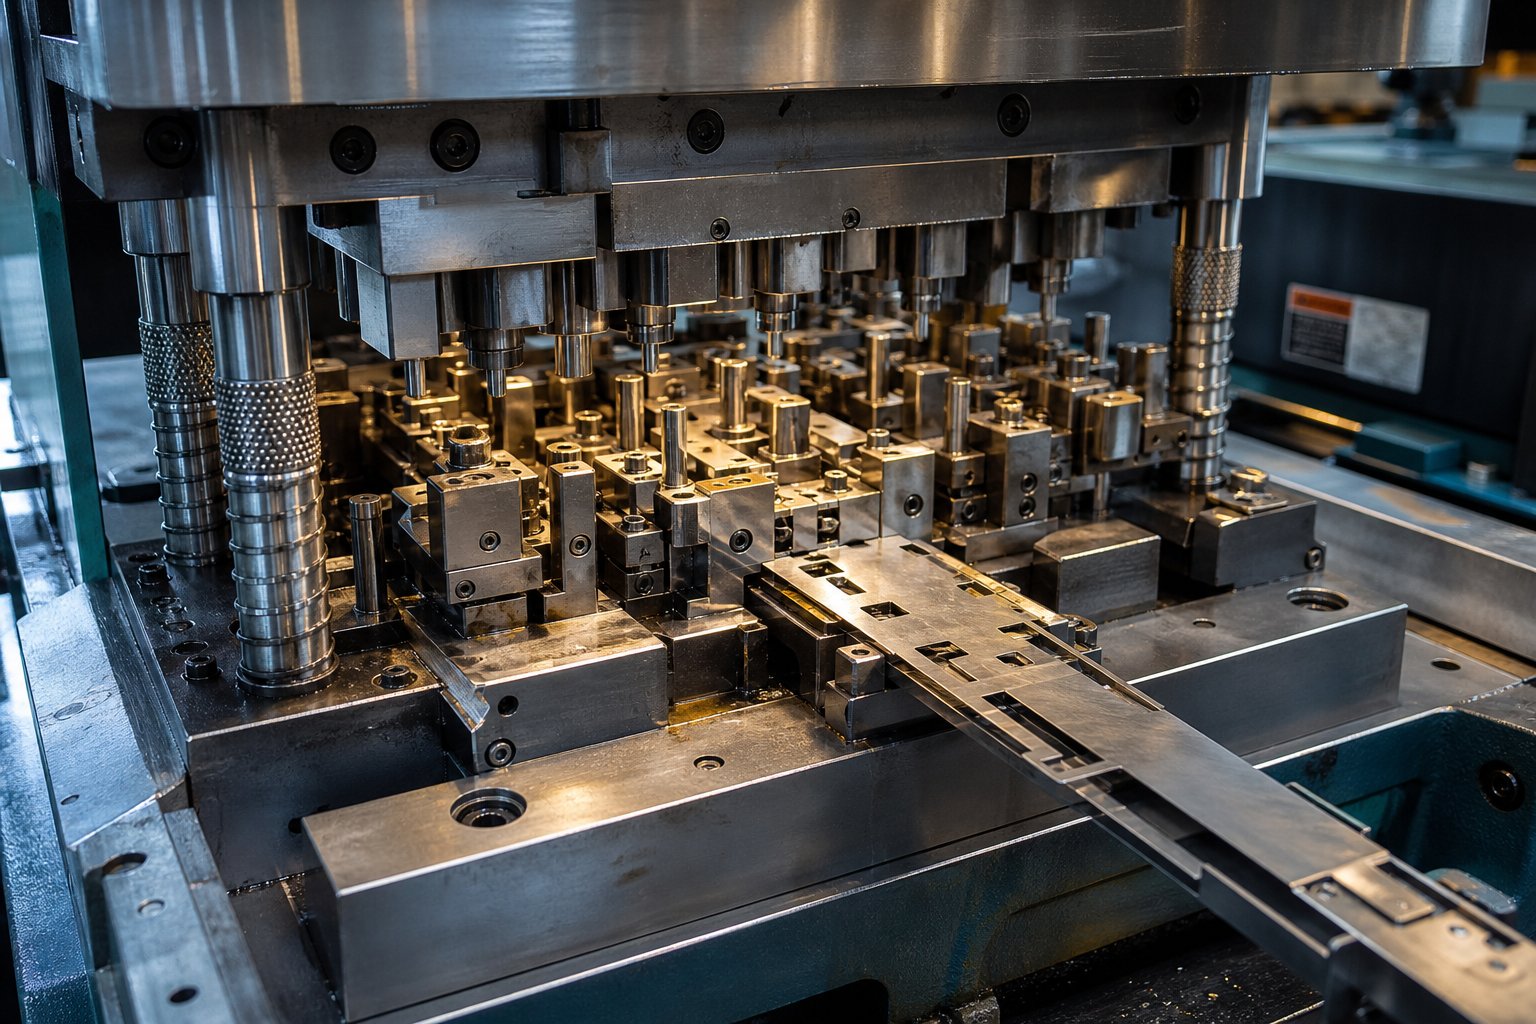
Rekayasa cetakan stempel progresif adalah praktik merancang sistem perkakas terintegrasi di mana setiap langkah pengepresan memajukan strip logam kontinu melalui rangkaian operasi penindikan, pembentukan, pencetakan koin, dan pemotongan yang direncanakan. Setiap stasiun melakukan tugas tersendiri, dan bagian yang telah selesai dikeluarkan di stasiun terakhir. Konsepnya cukup sederhana. Dalam pelaksanaannya, hal ini menuntut keputusan yang mengalir melalui setiap elemen.
Mendefinisikan Rekayasa Stamping Die Progresif Melampaui Dasarnya
Apa yang membedakan disiplin ini dari gambaran proses dasar? Cakupan. Insinyur cetakan progresif tidak hanya memilih operasi - mereka menentukan berapa banyak stasiun yang dibutuhkan, di mana stasiun menganggur berada, bagaimana gaya pembentuk didistribusikan ke seluruh lapisan tekan, dan bagaimana geometri tata letak strip menyeimbangkan pemanfaatan material terhadap kekakuan pembawa. Mereka menentukan jarak antara pukulan-ke-cetakan berdasarkan perilaku material, merancang sistem percontohan yang mempertahankan registrasi tingkat-mikro, dan merancang cetakan agar dapat dipertahankan tanpa menariknya dari cetakan.
Di antara semua jenis cetakan pengecapan - cetakan majemuk, cetakan transfer, cetakan tunggal-pukulan - cetakan progresif memiliki kepadatan teknik tertinggi per meter persegi baja perkakas. Setiap keputusan di satu stasiun mempengaruhi apa yang mungkin terjadi di hilir. Logika yang saling berhubungan itulah yang membuat die stamping progresif menjadi kuat dan tak kenal ampun.
Mengapa Insinyur Mencari Konten Desain Die Progresif
Sebagian besar konten online tentang stempel progresif tetap pada tingkat kesadaran: animasi proses, deskripsi umum, daftar industri yang dilayani. Insinyur dan pembuat peralatan memerlukan sesuatu yang berbeda. Mereka memerlukan referensi yang membahas dasar pemikiran pengurutan stasiun,-keputusan izin yang didorong oleh material, mekanisme registrasi strip, dan perencanaan masa pakai cetakan.
Rekayasa cetakan stempel progresif adalah desain sistematis perkakas multi-stasiun yang mengubah stok strip datar menjadi komponen jadi melalui operasi berurutan - yang mengintegrasikan logika stasiun, distribusi gaya, perilaku material, dan arsitektur pemeliharaan ke dalam sistem terpadu.
Artikel ini ditulis untuk pembaca tersebut: para insinyur yang menentukan cetakan progresif, pembuat alat yang membuatnya, dan manajer teknis yang mengevaluasi pemasok. Fokus keseluruhannya adalah logika teknik - alasan di balik pilihan desain yang menentukan apakah cetakan stempel progresif dapat bertahan dalam jutaan-produksi yang dijalankan atau gagal total.
Logika Urutan Stasiun yang Mendorong Arsitektur Die
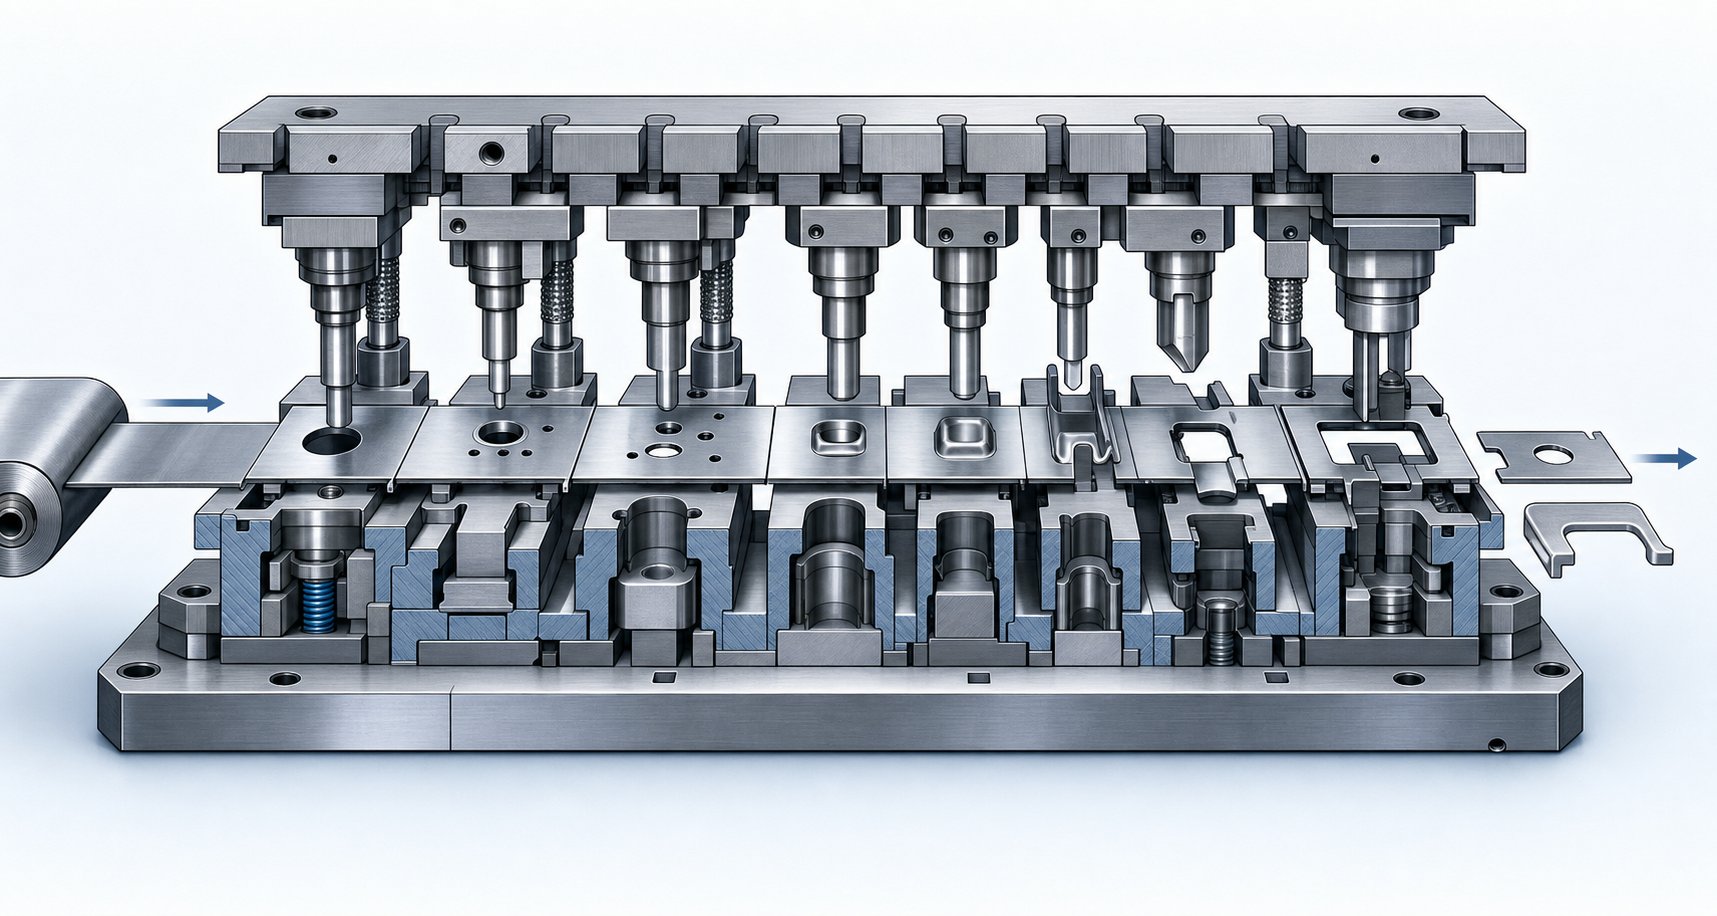
Pengurutan stasiun adalah tempat desain cetakan stempel progresif menjadi latihan intelektual daripada latihan mekanis. Urutan terjadinya operasi di seluruh stasiun dadu tidak sembarangan - hal ini diatur oleh fisika material, persyaratan registrasi, dan batasan distribusi gaya. Jika urutannya salah, maka Anda akan menghadapi masalah kualitas demi masa pakai alat tersebut.
Anggap saja seperti ini: setiap stasiun di aproses stamping mati progresifmewarisi kondisi jalur dari stasiun sebelumnya. Deformasi strip terlalu dini, dan operasi hilir kehilangan geometri referensinya. Pusatkan gaya pemotongan pada satu sisi cetakan, dan ujung ram tekan, sehingga mempercepat keausan secara tidak merata. Keputusan pengurutan digabungkan di seluruh perkembangan strip.
Mengapa Piercing Mendahului Pembentukan di Tata Letak Paling Progresif
Di hampir setiap tata letak perkakas die progresif, operasi penusukan terjadi sebelum operasi pembentukan. Alasannya adalah pendaftaran. Lubang pilot yang ditembus pada stasiun pertama atau kedua menjadi fitur datum yang menentukan lokasi strip pada setiap stasiun berikutnya. Pin pilot menghubungkan lubang-lubang ini sebelum setiap pukulan, mengoreksi toleransi umpan, strip camber, dan pertumbuhan termal.
Jika pembentukan didahului dengan penindikan, strip sudah akan berubah bentuk pada saat Anda mencoba membuat referensi datum. Material yang mengalami deformasi bergeser secara tidak terduga - material tersebut meregang, menipis, dan muncul kembali. Menusuk ke dalam strip datar dan tidak berbentuk memberi Anda titik referensi yang bersih dan stabil secara dimensi yang menjaga keakuratan registrasi di seluruh proses stempel progresif.
Selain pilot, fitur penusuk lainnya - slot, penentuan lokasi tepi, potongan relief - juga mendapat manfaat karena dibuat saat material masih dalam keadaan datar,-dikeraskan-bebas. Praktik terbaik secara umum adalah dengan membuat fitur percontohan dan datum sejak dini, mendistribusikan beban pemotongan yang berat, dan melakukan pembentukan tiga-dimensi hanya setelah strip mendapat dukungan yang cukup dari referensi yang ada.
Menyeimbangkan Kekuatan di Seluruh Stasiun untuk Melindungi Pers dan Kematian
Bayangkan sebuah dadu progresif-stasiun yang mana stasiun 1 hingga 4 melakukan semua pengosongan dan penindikan berat di sisi kiri, sedangkan stasiun 5 hingga 8 menangani pembentukan cahaya di sisi kanan. Hasilnya? Momen kritis yang signifikan pada ram pers. Pusat beban tidak sejajar dengan pusat ram, dan alat pres menyimpang secara tidak merata.
Ini adalah masalah yang nyata dan terukur. Insinyur menghitung momen tipping dengan mengalikan gaya masing-masing stasiun dengan jaraknya dari garis tengah press ram.Majalah MetalFormingmencatat bahwa perancang cetakan sering mengabaikan langkah ini, memusatkan cetakan pada cetakan daripada memusatkan muatan - dua hal yang sangat berbeda. Tanda-tanda-pemuatan yang tidak berada di tengah-tengah meliputi pukulan yang terkelupas, tombol cetakan yang tercukur, potongan pita yang tidak rata, dan siklus perawatan yang dipercepat.
Untuk mengelola hal ini, para insinyur mendistribusikan muatan blanking, tindik, pembentukan, dan pemangkasan secara strategis di seluruh tapak cetakan. Kadang-kadang hal ini berarti membagi operasi blanking besar-besaran di dua stasiun, atau mengubah posisi operasi trim untuk mengimbangi gaya pembentukan yang besar di sisi yang berlawanan. Tujuannya adalah untuk menjaga jumlah momen kritis mendekati nol sebisa mungkin.
Pertimbangan Jumlah Stasiun untuk Geometri Kompleks
Berapa banyak stasiun yang dibutuhkan suatu bagian? Jawabannya tergantung pada kompleksitas geometri, persyaratan toleransi, dan kedalaman pembentukan. Bagian datar dengan beberapa lubang dan satu tikungan mungkin memerlukan empat atau lima stasiun. Konektor kompleks dengan banyak tikungan, fitur timbul, dan toleransi posisi yang ketat mungkin memerlukan 15 hingga 20 stasiun peralatan panggung.
Stasiun menganggur - stasiun yang tidak melakukan pekerjaan apa pun di jalur - memainkan peran strategis di sini. Mereka menyediakan ruang fisik antar operasi yang jika tidak akan saling mengganggu. Mereka juga menambahkan stabilitas strip di zona di mana gaya pembentuk dapat menyebabkan kapal induk tertekuk atau terpelintir. SebagaiPabrikanmenunjukkan, stasiun yang menganggur memberikan ruang untuk bagian perkakas yang lebih besar dan lebih kuat serta komponen cetakan yang diperlukan yang tidak akan muat jika setiap stasiun melakukan operasi.
Lebih banyak stasiun juga berarti cetakan yang lebih panjang, alas tekan yang lebih lebar, dan lebih banyak material dalam strip pada saat tertentu. Selalu ada perbedaan-antara ketahanan proses dan biaya peralatan. Para insinyur mengevaluasi apakah stasiun tambahan benar-benar meningkatkan kualitas atau hanya menambah kompleksitas tanpa manfaat.
Alur logika pengurutan tipikal untuk dadu progresif mengikuti pola ini:
- Menembus lubang pilot untuk menetapkan referensi datum
- Buat lubang, slot, dan fitur relief tambahan pada strip datar
- Bentuklah lengkungan dan bentuk primer dengan menggunakan datum yang telah ditetapkan untuk registrasi
- Koin atau kalibrasi dimensi kritis hingga toleransi akhir
- Pangkas material berlebih dan lakukan pembuatan profil akhir
- Potong bagian yang sudah jadi dari strip pembawa
Setiap langkah dalam urutan ini bergantung pada langkah sebelumnya. Pilot menemukan strip tersebut sebelum menusuk. Fitur bantuan yang ditusuk mencegah robek selama pembentukan. Pembentukan menetapkan geometri yang disempurnakan oleh pembuatan koin. Pemangkasan membersihkan bentuk yang terdistorsi. Dan cutoff terjadi terakhir karena strip pembawa harus menahan bagian tersebut dengan stabil melalui setiap operasi sebelumnya.
Logika pengurutan mengungkapkan sesuatu yang mendasar tentang rekayasa cetakan progresif: ini bukan hanya tentang operasi apa yang Anda perlukan - tetapi tentang kondisi apa yang harus dimiliki strip ketika setiap operasi terjadi. Kondisi tersebut sangat bergantung pada bagaimana material benda kerja berperilaku di bawah tekanan, yang menimbulkan serangkaian variabel teknik yang sangat berbeda.
Perilaku Material dan Dampaknya terhadap Keputusan Desain Die
Setiap keputusan pengurutan, setiap spesifikasi jarak bebas, setiap penghitungan jumlah stasiun pada akhirnya menelusuri kembali ke satu pertanyaan: bagaimana perilaku material benda kerja di bawah beban? Pengecapan logam progresif tidak terjadi secara abstrak - hal ini terjadi pada paduan tertentu, pada ketebalan tertentu, dengan sifat mekanik tertentu yang menentukan apa yang dapat dan tidak dapat dilakukan oleh cetakan di setiap stasiun.
Anda akan melihat bahwa dua bagian dengan geometri yang sama tetapi bahan yang berbeda dapat memerlukan arsitektur cetakan yang sangat berbeda. Seseorang mungkin berjalan di delapan stasiun; yang lain mungkin membutuhkan dua belas. Alasannya terletak pada cara masing-masing material merespons deformasi, cara kerjanya-mengeras, dan seberapa besar material tersebut memantul kembali ketika membentuk pelepasan tekanan.
Bagaimana Desain Stasiun Bentuk Kekuatan Tarik dan Perpanjangan
Material-berkekuatan lebih tinggi menahan deformasi dengan lebih agresif. Resistensi tersebut berarti Anda tidak dapat mendorong sebanyak mungkin pembentukan ke dalam satu stasiun tanpa risiko robek, menipis, atau patah. Insinyur melakukan kompensasi dengan menyebarkan deformasi total ke lebih banyak stasiun, masing-masing menerapkan perubahan tambahan yang lebih kecil. Bagian yang dibentuk dengan nyaman di dua stasiun dari-baja karbon rendah mungkin memerlukan empat atau lima stasiun dari baja tahan karat.
Pemanjangan - kesediaan material untuk meregang sebelum patah - menentukan seberapa agresif setiap stasiun pembentuk. Material dengan elongasi 40% memungkinkan penarikan yang lebih dalam per stasiun dibandingkan material dengan elongasi 12%. Ketika perpanjangan rendah, para insinyur menambahkan stasiun pelepas dan stasiun idle perantara untuk membiarkan strip stabil di antara operasi pembentukan.
Pengerasan kerja menambah tantangannya. Baja tahan karat austenitik, misalnya, mengeras dengan cepat selama pembentukan. Seperti yang dicatat oleh MetalForming Magazine, pembentukan baja tahan karat memerlukan sekitar dua kali kekuatan pengepresan baja ringan karena tingkat pengerasan-kerjanya yang tinggi - dan tekanan blankholder untuk kualitas austenitik dapat mencapai tiga kali lipat dari kebutuhan baja-karbon rendah. Pada material stamping progresif dengan perilaku pengerasan-yang ekstrem, teknisi harus mengevaluasi apakah anil perantara dapat dilakukan atau apakah stasiun pelepas tambahan dapat mendistribusikan regangan secara memadai.
Spesifikasi Jarak Bebas Die berdasarkan Jenis Bahan
Jarak-hingga-kelonggaran cetakan bukanlah angka universal yang Anda terapkan pada semua material. Ini adalah fungsi dari ketebalan material, kekuatan tarik, dan kualitas tepi yang Anda butuhkan. Jika jaraknya salah, Anda akan melihat duri yang berlebihan, kondisi tepi yang buruk, keausan pukulan yang semakin cepat, atau tarikan siput.
Untuk stempel progresif baja karbon, aturan praktis tradisionalnya adalah sekitar 10% ketebalan material per sisi. Itu bekerja dengan baik untuk baja ringan. Namun terapkan 10% yang sama pada baja tahan karat, dan Anda akan mendapatkan tinggi duri yang paling buruk - sebuah kenyataan yang mengejutkan para pembuat perkakas yang terbiasa dengan pekerjaan baja karbon. Material dengan rasio luluh-terhadap-tarik yang rendah, termasuk banyak baja-berkekuatan tinggi yang canggih, memerlukan jarak bebas yang jauh lebih besar - penelitian tentang mutu AHSS menunjukkan bahwa jarak bebas hingga 21% per sisi mungkin diperlukan untuk kemampuan regangan tepi{11}}yang optimal.
Stamping progresif aluminium menghadirkan tantangan yang berbeda. Meskipun aluminium lebih lembut, sifat kenyalnya menyebabkan daya rekat pada permukaan pukulan, dan kekuatan gesernya yang lebih rendah berarti jarak bebas harus cukup rapat untuk menghasilkan pita geser yang bersih tanpa terguling berlebihan. Sekali lagi, paduan tembaga dan kuningan stempel progresif memberikan respons yang berbeda - sifat mampu bentuk mereka sangat bervariasi menurut paduan dan temper, sehingga memerlukan penyesuaian jarak bebas yang mempertimbangkan tingkatan material tertentu dan bukan aturan kategori yang luas.
Arah Butir dan Kompensasi Springback
Setiap lembaran yang digulung memiliki arah butiran - orientasi struktur kristalnya yang terbentuk selama proses penggulungan. Arah ini secara langsung mempengaruhi di mana retakan terbentuk, seberapa besar gaya yang diperlukan untuk membengkokkan, dan seberapa besar material muncul kembali setelah terbentuk.
Pembengkokan melintasi butiran (garis lengkung tegak lurus terhadap arah penggulungan) menghasilkan tekukan yang lebih kuat dan tahan terhadap jari-jari yang lebih sempit. Pembengkokan mengikuti arah butiran (garis pembengkokan sejajar dengan arah penggulungan) menghasilkan pembengkokan yang lebih lemah dan rawan retak pada jari-jari luar, terutama pada jari-jari kecil. SebagaiPabrikanmenjelaskan,-bahan berbutir lebih kecil tidak mudah pecah dan retak, serta mempertahankan kekuatan luluh yang lebih konsisten - menjadikan kualitas bahan sebagai spesifikasi teknik yang sah, bukan sekadar variabel pengadaan.
Untuk insinyur die progresif, arah butiran harus ditentukan pada tahap desain karena menentukan orientasi strip pada kumparan. Jika tikungan kritis harus dibuat melintang sesuai butiran agar tahan retak, strip harus dipotong dari kumparan utama dengan orientasi yang benar. Keputusan ini diambil sebelum baja dipotong untuk cetakannya.
Springback dalam cetakan progresif bukanlah masalah-stasiun tunggal - melainkan masalah kumulatif. Setiap stasiun pembentuk menyumbang deviasi sudut yang digabungkan melalui stasiun-stasiun berikutnya.Spesialis simulasi di AutoFormtekankan bahwa springback berkembang seiring dengan perkembangan lembaran melalui barisan stasiun pembentuk dan pemangkasan, dan strategi kompensasi harus memperhitungkan bagaimana springback setiap stasiun berinteraksi dengan stasiun berikutnya. Para insinyur melakukan overbend di stasiun pembentukan untuk mengantisipasi pemulihan elastis, namun sudut overbend yang benar bergantung pada sifat material, radius tikungan, orientasi butir, dan apa yang terjadi di bagian hilir.
| Jenis Bahan | Jarak Bebas Khas (% per sisi) | Pembentuk Station Multiplier | Kecenderungan Springback |
|---|---|---|---|
| Rendah-Baja Karbon | 8-10% | 1x (dasar) | Rendah hingga sedang |
| Baja Tahan Karat (Austenitik) | 12-16% | 1.5-2x | Tinggi |
| Baja Berkekuatan Tinggi-Tercanggih | 15-21% | 1.5-2.5x | Sangat tinggi |
| Aluminium (Kelas Otomotif) | 6-8% | 1.3-1.8x | Sedang hingga tinggi |
| Paduan Tembaga / Kuningan | 5-8% | 0.8-1.2x | Rendah hingga sedang |
Tabel di atas mengilustrasikan mengapa insinyur cetakan progresif tidak dapat merancang arsitektur cetakan tunggal dan menukar material dengan bebas. Setiap jenis material mengubah seluruh persamaan teknik - dari berapa banyak stasiun yang Anda perlukan, berapa jarak bebas yang Anda tentukan, hingga seberapa agresif Anda dapat melakukan overbend untuk kompensasi springback. Sifat-sifat ini juga menentukan baja perkakas dan perawatan permukaan mana yang akan bertahan terhadap keausan abrasif atau perekat yang ditimbulkan oleh masing-masing material pada komponen cetakan - sebuah pertanyaan yang memerlukan serangkaian keputusan teknis tersendiri.
Pemilihan Baja Perkakas dan Perlakuan Panas untuk Cetakan Progresif
Material benda kerja menentukan gaya dan jarak bebas. Namun gaya-gaya tersebut bekerja pada sesuatu - pukulan perkakas, sisipan cetakan, dan bagian pembentuk yang melakukan kontak dengan strip jutaan kali. Komponen tersebut terbuat dari apa, dan cara-pemanasannya, menentukan apakah cetakan stempel menghasilkan komponen yang konsisten untuk kampanye produksi penuh atau mengalami penurunan yang tidak terduga setelah masa pakainya yang singkat.
Kedengarannya seperti masalah pencocokan materi-ke-yang mudah? Bukan itu. Stasiun yang berbeda dalam alat dan cetakan progresif yang sama mengalami mekanisme kegagalan yang sangat berbeda. Pukulan yang menusuk tahan terhadap gesekan yang abrasif. Sisipan pembentuk menyerap beban tumbukan berulang. Stasiun menggambar melawan kerusakan akibat perekat. Menentukan satu tingkat baja di seluruh cetakan - suatu praktik yang masih ditetapkan secara default oleh beberapa bengkel - akan mengabaikan perbedaan-perbedaan ini dan menjamin bahwa beberapa stasiun dibangun secara berlebihan sementara stasiun lainnya di bawah-ditentukan.
Nilai Baja Perkakas untuk Pukulan Versus Blok Mati
Setiap stasiun dalam cetakan progresif menghadapi mekanisme keausan yang dominan, dan memahami mekanisme mana yang menyebabkan kegagalan adalah langkah pertama dalam memilih tingkatan yang tepat.
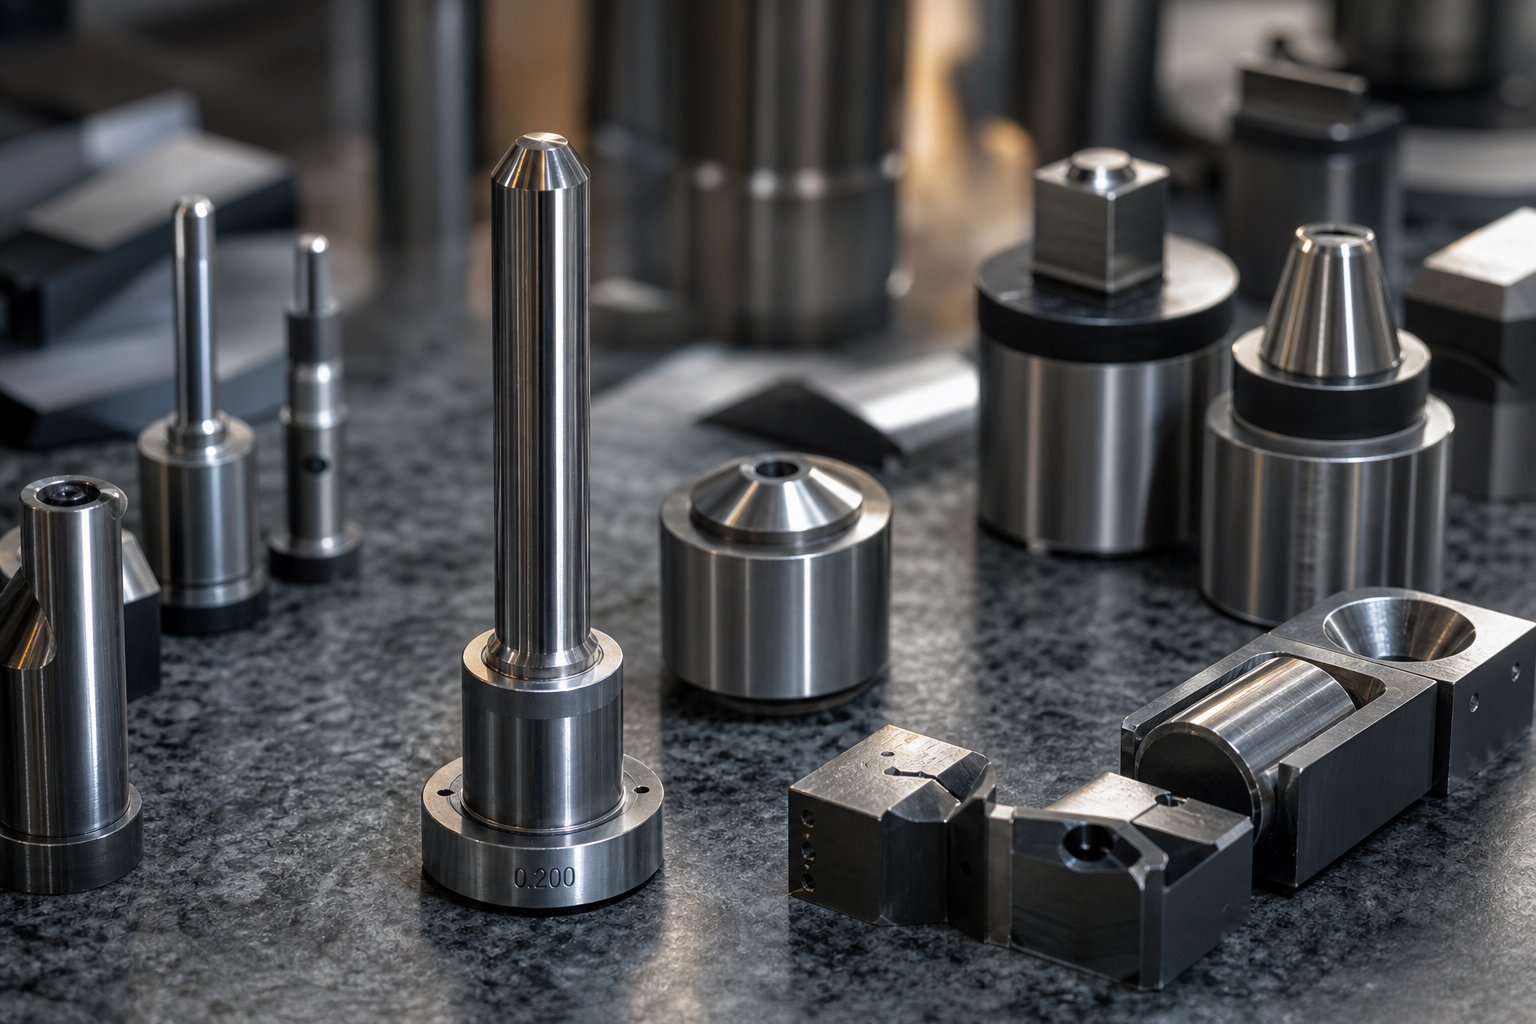
Stasiun penusuk dan pengosongan mengalami keausan abrasif - ujung tombak menggesek material benda kerja pada setiap pukulan, dan secara bertahap kehilangan profilnya. Untuk alat pelubang logam ini, ketahanan aus adalah prioritasnya. Sebaliknya, stasiun pembentuk melihat pembebanan tumbukan dan kelelahan - baja harus menyerap guncangan siklis tanpa retak. Stasiun drawing dan coining sering kali mengalami keausan perekat (galling), dimana material benda kerja berpindah ke permukaan pahat dan menumpuk seiring berjalannya waktu.
Permintaan yang berbeda ini dipetakan ke berbagai kategori baja perkakas:
Baja-pengerasan udara (A2, D2):Pekerjaan{0}}tujuan umum adalah hal yang penting. A2 menawarkan keseimbangan yang baik antara ketahanan aus dan ketangguhan, menjadikannya pilihan-yang solid untuk proses produksi sedang. D2 meningkatkan ketahanan aus secara signifikan namun mengurangi ketangguhan - D2 dapat membuat chip pada stasiun yang terkena benturan keras atau saat memotong-bahan berkekuatan tinggi. SebagaiMajalah MetalFormingcatatan, D2 lebih rapuh dan dapat melakukan chip dalam aplikasi pembentukan yang agresif.
Baja-kecepatan tinggi (M2, M4, SKH9):Ketika ketahanan terhadap abrasi harus ditingkatkan tanpa menggunakan karbida,-baja berkecepatan tinggi akan menjembatani kesenjangan tersebut. Kandungan vanadium dan tungsten karbidanya tahan terhadap degradasi tepi pada suhu tinggi yang dihasilkan selama pengecapan. M4 khususnya telah disukai untuk perkakas pukulan dalam cetakan progresif yang menggunakan bahan baja tahan karat atau AHSS - yang dengan cepat menghancurkan tepi baja perkakas konvensional. Untuk pelubang inti dan sisipan,-baja berkecepatan tinggi-yang diolah dengan HRC 60-62 menjaga integritas tepi melalui jutaan siklus produksi berkecepatan tinggi.
Baja bubuk-logam (PM) (CPM 10V, CPM 3V):Ini menawarkan kombinasi terbaik antara ketahanan aus dan ketangguhan yang dapat digunakan untuk-cetakan stempel bervolume tinggi. CPM 10V memberikan retensi tepi yang luar biasa dalam operasi penindikan, sementara CPM 3V menekankan ketahanan terhadap benturan untuk stasiun pembentuk. Distribusi karbida yang lebih halus dan seragam pada baja PM berarti baja tersebut lebih tahan terhadap chipping dibandingkan baja konvensional dengan kekerasan yang sebanding.
Sisipan karbida:Untuk aplikasi yang paling menuntut - jumlah pukulan yang sangat tinggi, material benda kerja yang sangat abrasif, atau duri-fitur penting - sisipan tungsten karbida memberikan masa pakai yang tidak dapat ditandingi oleh baja perkakas mana pun. Kerugiannya-adalah kerapuhan, biaya, dan kesulitan pemesinan. Karbida bekerja paling baik di stasiun dengan pembebanan tekan murni dan gaya lateral minimal.
Tren dalam rekayasa cetakan progresif telah bergerak secara signifikan ke arah-konstruksi material campuran. Seperti yang diungkapkan oleh seorang manajer ruang peralatan yang berpengalaman: "Sudah tidak ada lagi masa-masa menjalankan satu baja perkakas di seluruh cetakan." Cetakan stempel modern menggunakan M4 untuk memotong pukulan, A2 atau S7 untuk blok cetakan, S7 untuk stasiun pembentuk di mana risiko patah paling tinggi, dan karbida di mana pengendalian duri melebihi pertimbangan biaya.
Perlakuan Panas dan Rekayasa Permukaan untuk Umur Panjang Die
Memilih kualitas baja yang tepat hanyalah setengah dari perjuangan. Cara baja tersebut dipanaskan-menentukan posisinya pada kekerasan-versus-spektrum ketangguhan - dan kesalahan keseimbangan ini akan menyebabkan kegagalan yang dapat diprediksi.
Bayangkan sebuah pukulan tajam yang diperkeras hingga HRC 64 untuk retensi tepi maksimum. Ia menahan ujung yang tajam dengan indah - hingga bertemu dengan siput yang tidak bersih dengan rapi atau ketidaksejajaran strip yang menimbulkan beban lateral. Pukulannya terpecah karena tidak memiliki ketangguhan untuk menyerap tekanan yang tidak terduga. Sebaliknya, sisipan pembentuk yang dibiarkan pada HRC 56 untuk ketangguhan dapat bertahan terhadap beban tumbukan tanpa batas waktu tetapi "jamur" - permukaan kerjanya berubah bentuk secara plastis akibat kompresi berulang, sehingga melampaui toleransi.
Insinyur cetakan berpengalaman menargetkan rentang kekerasan berdasarkan fungsi stasiun: pukulan penusuk biasanya menggunakan HRC 60-62, sisipan pembentuk HRC 58-60, dan pelat pendukung struktural HRC 58-60 untuk kekakuan. Ini bukan angka sembarangan - angka ini mewakili titik di mana mode kegagalan utama setiap komponen ditahan tanpa mengundang mode kegagalan sekundernya.
Perlakuan permukaan menambah lapisan teknik lainnya, namun keputusan tersebut terikat pada persyaratan material dan volume tertentu - bukan solusi universal yang diterapkan pada semuanya:
Nitridasimenyebarkan nitrogen ke permukaan alat untuk membuat wadah mengeras. Ini diterapkan pada suhu yang relatif rendah (800-1000 derajat F untuk nitridasi plasma) dan tidak mengubah dimensi alat secara signifikan.Pabrikanmengidentifikasi nitridasi sebagai pilihan praktis untuk stamper yang memerlukan perlindungan moderat dalam-aplikasi volume rendah tanpa kerumitan proses yang lebih canggih.
Pelapis PVD(TiN, TiCN, AlTiN, CrN) menyimpan lapisan tipis dan keras pada suhu di bawah 1000 derajat F - cukup rendah sehingga baja perkakas dasar tidak melunak atau mengubah dimensi selama penerapan. Lapisan PVD unggul dalam mengurangi gesekan dan menahan keausan perekat, menjadikannya berharga untuk membentuk stasiun yang melawan rasa sakit. Karena tidak mengubah dimensi pahat, alat ini juga praktis untuk-toleransi yang ketat terhadap pukulan pemotongan jika-penggerindaan pasca pelapisan tidak dapat dilakukan.
Proses difusi termal (TD).menciptakan lapisan vanadium karbida pada suhu sekitar 1800 derajat F - sangat keras dan tahan aus-, namun suhu tinggi mengubah struktur dan dimensi kristal alat. Insinyur harus merancang perubahan dimensi pasca-perawatan, dan seperti yang dicatat oleh pakar pelapisan, proses tersebut dapat menyebabkan keretakan di area rentan dengan fitur tajam atau konsentrasi tegangan. Pelapisan TD bekerja paling baik untuk perkakas dengan geometri kuat yang menjalankan volume sangat tinggi di mana kompensasi dimensi direncanakan ke dalam desain aslinya.
Pohon keputusan teknik untuk perawatan permukaan mengikuti logika yang sama dengan pemilihan material dasar: mekanisme keausan apa yang mendominasi, volume berapa yang sesuai dengan biayanya, dan batasan dimensi apa yang ada?
- Jumlah hit yang diharapkan:Pengoperasian dengan volume-yang rendah (di bawah 100k) jarang dibenarkan menggunakan baja PM atau pelapis canggih. Kampanye bervolume-tinggi (1 juta+) memerlukan interval pemeliharaan yang dapat diprediksi.
- Kekasaran bahan benda kerja:Baja tahan karat dan AHSS merusak tepian lebih cepat dibandingkan baja ringan - yang membutuhkan baja lebih keras atau permukaan berlapis untuk mempertahankan interval penajaman yang dapat diterima.
- Jenis operasi stasiun:Stasiun pemotongan memprioritaskan ketahanan aus. Stasiun pembentuk mengutamakan ketangguhan dan ketahanan yang menyakitkan. Masing-masing memerlukan kombinasi baja dan perawatan yang berbeda.
- Target interval pemeliharaan:Jika jadwal produksi memungkinkan penarikan cetakan setiap 50.000 pukulan untuk penajaman, baja sedang saja sudah cukup. Jika targetnya adalah 200,000+ langkah di antara pemeliharaan, baja PM dengan lapisan PVD menjadi diperlukan.
- Batasan anggaran:Baja PM dan sisipan karbida lebih mahal di muka, namun biaya siklus hidup - termasuk frekuensi penajaman, waktu henti pengepresan, tingkat skrap, dan suku cadang - sering kali lebih mengutamakan material dengan kualitas-lebih tinggi.
Penghitungan biaya ini perlu dirumuskan ulang: yang penting bukanlah berapa harga baja saat dibeli, melainkan apa yang dihasilkan selama seluruh kampanye produksi. Pukulan CPM 10V yang menggandakan masa pakai alat antara penajaman dan menghilangkan penghentian penekanan yang tidak direncanakan akan mengungguli pukulan D2 yang harganya sepertiga lebih mahal tetapi memerlukan perhatian perawatan dua kali lipat. Perspektif siklus hidup itulah yang membedakan-cetakan stempel yang dirancang dengan baik dengan cetakan yang baru dibuat - dan pemikiran yang sama itulah yang mendorong cara alat simulasi modern memvalidasi keputusan material ini sebelum baja apa pun dipesan.
Simulasi CAD/CAM dan Alur Kerja Desain Die Progresif Modern
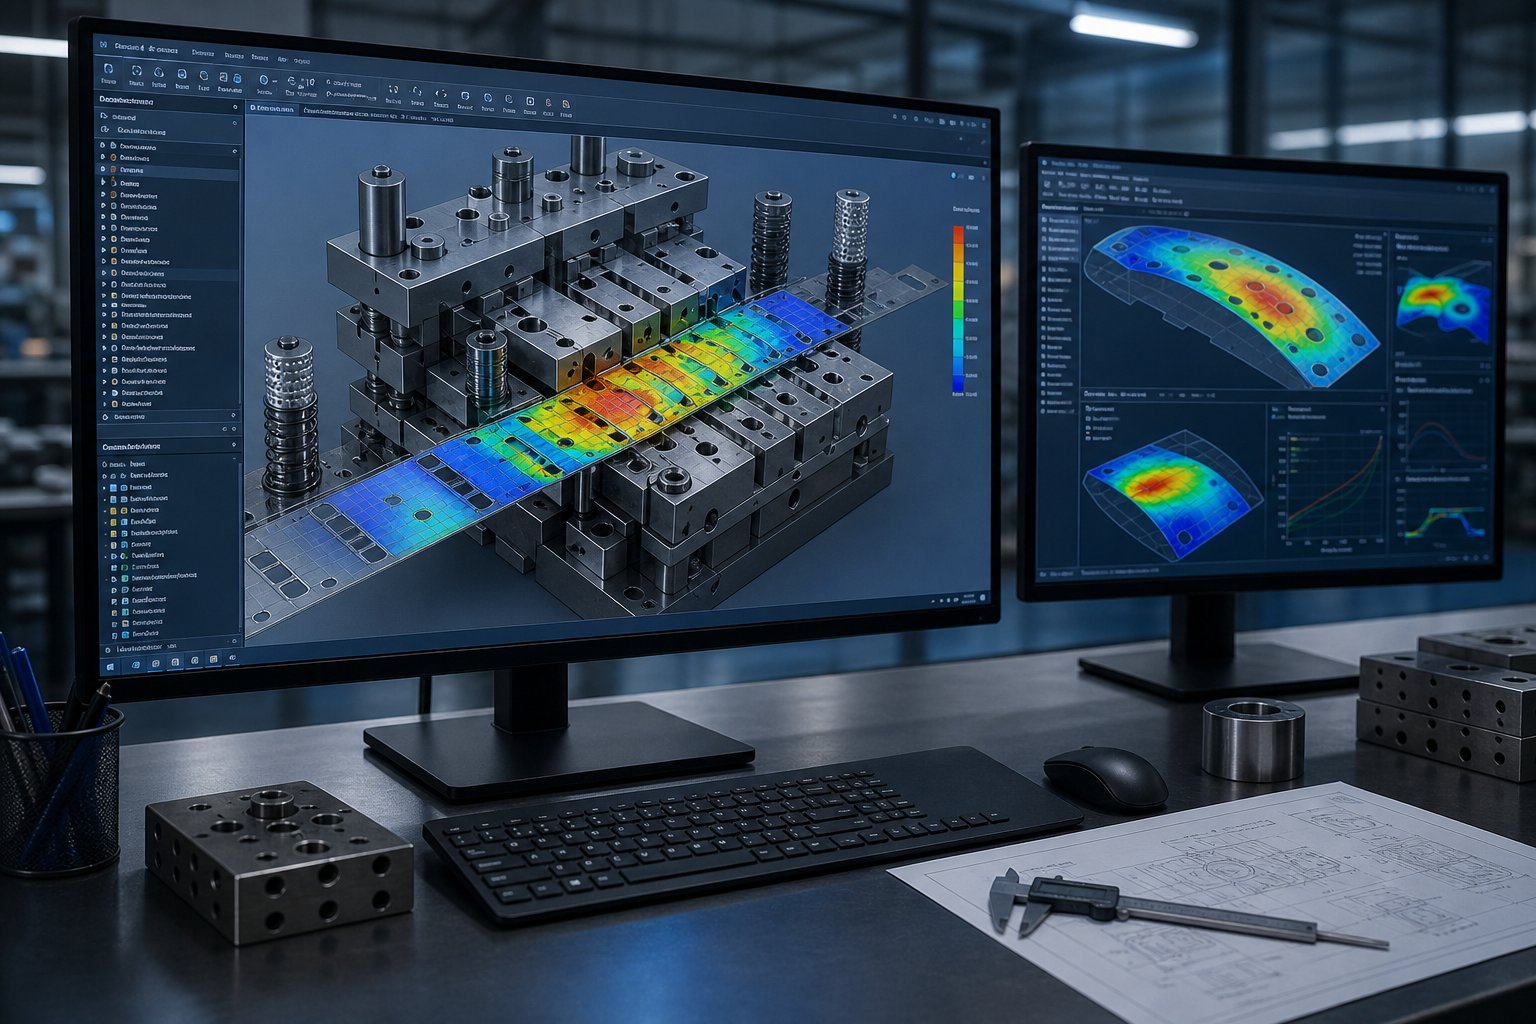
Memilih baja perkakas dan pelapis yang tepat adalah keputusan penting - namun bagaimana Anda memvalidasi bahwa pilihan tersebut akan bekerja sesuai harapan sebelum mengeluarkan ratusan ribu dolar untuk baja mesin? Anda tidak membangun sebuah dadu dan harapan. Anda mensimulasikannya. Perkembangan perkakas progresif modern telah mengalihkan pekerjaan teknik terberat dari uji coba ke layar komputer, di mana analisis pembentukan, prediksi springback, dan logika perkembangan strip dapat diuji secara berulang dengan biaya dan waktu yang lebih sedikit.
Pergeseran ini bukan merupakan kemewahan bagi OEM besar saja. Insinyur cetakan progresif di toko-toko segala ukuran kini menggunakan-alur kerja berbasis simulasi yang mengatasi masalah berbulan-bulan sebelum mesin stempel mati berputar. Hasilnya? Lebih sedikit iterasi uji coba, lebih sedikit pengerjaan ulang, dan cetakan yang mencapai target produksi lebih cepat.
FEA-Analisis Pembentukan Berbasis dan Simulasi Tata Letak Strip
Analisis elemen hingga memungkinkan para insinyur menentukan strip virtual ke kondisi pembentukan yang tepat seperti yang akan ditemui dalam pengepresan cetakan progresif - stasiun demi stasiun, langkah demi langkah. Perangkat lunak ini mendiskritisasi lembaran logam menjadi ribuan elemen, menerapkan sifat material yang ditentukan, dan menghitung bagaimana setiap elemen merespons gaya punch, die, dan pad di setiap stasiun.
Apa yang diungkapkan hal ini? Zona penipisan material dimana patahan akan dimulai. Pola kerutan akibat tekanan tekan mengikat lembaran. Memisahkan risiko pada radius yang sempit atau fitur yang dekat dengan lubang. Semua terlihat sebelum baja apa pun dipotong untuk cetakannya.
Alat seperti Logopress ProgSim - yang menggunakan teknologi pemecah AutoForm - bertindak sebagai mesin uji coba virtual yang khusus disesuaikan untuk perancang cetakan progresif yang bekerja dengan stempel-berukuran kecil hingga menengah. Perangkat lunak ini mengenali pemotongan dan pembentukan pukulan langsung dari tata letak strip, secara otomatis menyesuaikan kekuatan-pad tekanan ketika mendeteksi kerutan, dan memberikan umpan balik pada pembentukan tonase di setiap stasiun. Waktu penyiapan dan pengoperasian berkisar dari menit untuk cetakan yang lebih kecil hingga beberapa jam untuk rakitan multi-stasiun yang lebih besar.
Simulasi tata letak strip memiliki fungsi paralel: mengoptimalkan bagaimana bagian-bagian bersarang dalam lebar kumparan untuk memaksimalkan pemanfaatan material. Insinyur dapat memutar bagian yang kosong, menyesuaikan nada, dan mengevaluasi konfigurasi operator yang berbeda secara digital. SebagaiLaporan Rekayasa Garis Tengah, menggunakan perangkat lunak simulasi untuk memperkirakan ukuran kosong dan menyusunnya selama fase penawaran menghemat biaya material di muka - "mendapatkan sedikit material tambahan di lapangan sangatlah besar." Untuk mesin cetak progresif yang menjalankan jutaan suku cadang, bahkan peningkatan pemanfaatan material sebesar 2-3% berarti penghematan yang signifikan selama kampanye produksi.
Prediksi dan Kompensasi Springback dalam Pembuatan Prototipe Digital
Springback - pemulihan elastis yang mendistorsi bagian yang terbentuk segera setelah gaya tekan dilepaskan - adalah salah satu masalah tersulit dalam rekayasa cetakan progresif. Ini bukanlah satu koreksi yang Anda terapkan sekali saja; ia bergabung di beberapa stasiun pembentuk, dan kompensasi yang diperlukan di stasiun 6 bergantung pada apa yang terjadi di stasiun 3, 4, dan 5.
Simulasi mengubah permainan di sini. Daripada membuat cetakan, menemukan bahwa flensa terbuka sebesar 4 derajat, mengerjakan benda yang melengkung ke dalam perkakas, menjalankan ulang, dan melakukan iterasi secara fisik, para insinyur dapat memprediksi pegas kembali secara digital dan memberikan kompensasi sebelum pemesinan dimulai. Perangkat lunak canggih seperti AutoForm menghitung bentuk pegas setelah setiap stasiun pembentukan danmemberikan kompensasi ke arah sebaliknya- sering kali melebihi jumlah pengembalian awal, karena hubungannya jarang 1:1.
Faktor kunci yang mendorong tingkat keparahan springback adalah kombinasi kekuatan luluh dan kekuatan tarik material. Ketika nilai-nilai tersebut berdekatan (misalnya, YS=420 MPa, TS=480 MPa), magnitudo pegas kembali memburuk secara drastis. Bagian 3D kompleks yang menggunakan-bahan berkekuatan tinggi dapat menunjukkan distorsi melebihi 4 mm pada flensa jika tidak diberi kompensasi. Pembuatan prototipe digital memungkinkan para insinyur melakukan iterasi pada sudut overbend, tekanan pad, dan geometri bentuk di lusinan uji coba virtual dalam hitungan jam, bukan berminggu-minggu uji coba fisik.
Untuk mesin cetak die stamping yang menjalankan AHSS atau komponen tahan karat, kemampuan ini bukan opsional - ini penting. Uji coba fisik-dan-kesalahan dengan-bahan berkekuatan tinggi menghabiskan anggaran dan jadwal uji coba pada tingkat yang mengkhawatirkan. Simulasi meruntuhkan siklus itu.
Dari Simulasi hingga Wire EDM dan Pemesinan CNC
Simulasi pembentukan yang tervalidasi tidak hanya menginformasikan keputusan - tetapi juga dimasukkan langsung ke dalam program pemesinan. Alur kerja CAD/CAM modern menciptakan rantai parametrik dari tata letak strip melalui model punch dan die insert individual ke jalur alat CNC dan program wire EDM yang menghasilkan komponen tersebut. Ubah sudut overbend dalam simulasi, dan perubahan itu menyebar melalui geometri pukulan, profil bukaan die, dan kode pemesinan yang sesuai.
Keterkaitan parametrik ini penting karena perkembangan cetakan progresif tidak pernah bisa dilakukan dengan mudah. Simulasi menunjukkan berkurangnya risiko, teknisi menyesuaikan radius,-menjalankan kembali analisis, mengonfirmasi perbaikan, dan memperbarui model cetakan. Dalam alur kerja lama, setiap perubahan tersebut memerlukan pembaruan manual pada lusinan gambar dan program pemesinan. Dalam sistem parametrik, pembaruan dilakukan secara otomatis. Seperti yang ditemukan oleh para desainer cetakan Metalstamp, "kembali dan membuat perubahan pada model 3D akan mengubah segalanya - termasuk gambar 2D apa pun yang telah dibuat." Alat dan pembuat cetakan menghasilkan cetakan persis seperti yang dirancang, dan berfungsi - karena desain telah divalidasi secara virtual.
Teknologi servo press menambah dimensi simulasi lainnya. Tidak seperti pengepres mekanis konvensional dengan profil langkah tetap, pengepres stamping progresif yang digerakkan oleh servo-memungkinkan gerakan geser yang dapat diprogram - dengan kecepatan bervariasi, berada di titik mati bawah, membalikkan pulsa untuk pelepasan material. Insinyur dapat mensimulasikan bagaimana profil gerakan khusus ini memengaruhi hasil pembentukan pada tahap desain, mengoptimalkan kinematika pers sebelum cetakan dimasukkan ke dalam pers. Hasilnya adalah aliran material yang lebih baik, pengurangan pembebanan dampak, dan umur cetakan yang lebih lama - keuntungan yang hanya terlihat ketika gerakan pengepresan dianggap sebagai bagian dari sistem rekayasa cetakan, dan tidak diperlakukan sebagai kendala tetap.
Validasi desain berbasis simulasi-mengurangi waktu uji coba dengan menangkap kegagalan pembentukan, deviasi springback, dan masalah perkembangan secara digital - sebelum baja perkakas apa pun dikerjakan - mengompresi apa yang tadinya memerlukan iterasi fisik selama berminggu-minggu menjadi beberapa hari analisis virtual.
Kemajuan dari simulasi ke produksi mewakili perubahan mendasar dalam cara media massa menerima berita progresif. Uji coba virtual tidak sepenuhnya menggantikan uji coba fisik - uji coba virtual menghilangkan kesalahan besar dan mempersempit uji coba fisik menjadi penyesuaian yang lebih baik. Desainer seperti yang ada di Centerline Engineering kini menggunakan simulasi "sejak awal-mulai", mulai dari mengutip dan berlanjut hingga validasi akhir. Dadu yang tiba pada uji coba sudah dikompensasi untuk springback, sudah seimbang untuk kekuatan pembentuk, dan sudah dioptimalkan untuk pemanfaatan material.
Namun simulasi hanya memvalidasi apa yang dirancang oleh insinyur ke dalam alat tersebut. Hal ini dapat memastikan bahwa stasiun pembentuk tidak akan memecahkan material, namun tidak dapat memberi tahu Anda apakah stasiun pembentuk tersebut seharusnya ada - atau apakah geometri bagian itu sendiri memerlukan modifikasi agar dapat diproduksi pada volume. Keputusan penilaian itu milik insinyur yang mengevaluasi kemampuan manufaktur, dan ini adalah percakapan yang terjadi sebelum simulasi dimulai.
Desain untuk Kemampuan Manufaktur dari Perspektif Die Engineer
Ketika sebuah desain bagian mendarat di meja teknisi, pertanyaan pertama bukanlah "bisakah kita mencapnya?" Pertanyaannya adalah "dapatkah kita melakukan stempel ini dengan andal pada 200 pukulan per menit untuk satu juta pukulan tanpa alat tersebut-merusaknya sendiri?" Perbedaan tersebut adalah inti dari DFM untuk die stamping yang presisi. Fitur yang terlihat bagus di layar CAD dapat diterjemahkan menjadi pukulan yang terlalu tipis untuk bertahan, jarak bebas yang terlalu sempit untuk dipertahankan, atau membentuk operasi yang melawan fisika material di setiap pukulan.
Masukan DFM dari teknisi cetakan bukanlah penolakan - melainkan lapisan terjemahan antara fungsi bagian dan realitas perkakas. Semakin dini percakapan ini terjadi, semakin sedikit kompromi yang akhirnya terjadi.
Batasan Jarak Web Minimum dan Kekuatan Pukulan
Bayangkan sebuah bagian dengan dua lubang bundar dengan jarak hanya 0,5 mm pada baja setebal 1,0 mm. Pukulan lembaran logam yang diperlukan untuk menembus lubang tersebut akan membutuhkan jaringan baja mati di antara keduanya yang lebih tipis dari material itu sendiri. Di bawah jutaan siklus beban tekan dan lateral, jaring tersebut retak. Pukulannya saling membelok. Kualitas tepi menurun, dan interval pemeliharaan terhenti.
Inilah sebabnya mengapa ada aturan web minimum. Pedoman umum DFM menetapkan bahwa jaringan material antara dua fitur - atau antara fitur dan tepi - harus setidaknya 1,0 hingga 2,0 kali ketebalan material. Di bawah ambang batas tersebut, Anda meminta perkakas untuk melakukan sesuatu yang tidak dapat dipertahankan pada kecepatan produksi.
Penampang-lubang mengikuti logika yang sama. Agar dapat membuat pelubang lembaran logam dengan andal, pelubang harus memiliki-luas penampang yang cukup untuk menahan gaya tekuk yang dihasilkan selama pemotongan. Aturan praktisnya: diameter pukulan minimum tidak boleh kurang dari ketebalan material untuk lubang bundar pada baja ringan, dan harus meningkat untuk material-berkekuatan lebih tinggi. Fitur slot dan non-melingkar lebih dibatasi karena penampang-sempitnya menentukan kekuatan. Ketika fitur berada di bawah ambang batas ini, teknisi cetakan akan mengevaluasi pemisahan operasi di beberapa stasiun - menembus bagian fitur di satu stasiun dan menyelesaikannya di stasiun lain - atau meminta modifikasi desain.
Persyaratan Relief Tikungan dan Pertimbangan Sudut Draf
Tekuk pada stempel logam presisi progresif tidak terjadi secara terpisah. Mereka berinteraksi dengan fitur, tepi, dan tikungan lainnya yang berdekatan. Tanpa relief yang tepat, material di ujung garis lengkung akan menggumpal, sobek, atau menghasilkan ketinggian flensa yang tidak dapat diprediksi. Relief tikungan - takik atau potongan kecil di setiap ujung garis tikungan - memberikan ruang material untuk berubah bentuk tanpa kendala.
Jari-jari tikungan sendiri harus menghormati batasan material. Jari-jari tekukan bagian dalam harus setidaknya 1,0 hingga 1,5 kali ketebalan material untuk sebagian besar lembaran logam. Menjadi lebih kecil, dan Anda menekan serat luar melewati batas patahnya - terutama ketika menekuk sejajar dengan arah butiran. SebagaiPabrikator menjelaskan, pembengkokan memanjang (dengan butiran) meningkatkan radius dalam minimum yang diperlukan secara signifikan dibandingkan dengan pembengkokan melintang. Untuk pelat baja dengan tebal antara 0,5 dan 0,8 inci, radius minimum dapat melonjak dari 2,5T untuk tikungan melintang menjadi 3,75T untuk tikungan memanjang.
Para insinyur mengevaluasi hubungan ini berdasarkan pernyataan toleransi bagian tersebut. Tekukan yang ditentukan pada radius 0,5T dalam-bahan berkekuatan tinggi yang ditekuk mengikuti butiran tidak hanya bersifat agresif - tetapi juga-masalah umur alat. Cetakan akan memecahkan bagian tersebut secara berkala, menghasilkan potongan yang bertambah seiring dengan keausan sisipan pembentuk. Respons DFM: meminta radius yang lebih besar, mengubah orientasi bagian relatif terhadap butiran, atau menambahkan stasiun pembentuk yang memberi skor terlebih dahulu pada garis lengkung.
Desain Jalur Pembawa dan Optimalisasi Pemanfaatan Jalur
Strip pembawa - material yang menghubungkan perkembangan masing-masing bagian saat bergerak melalui dadu - menurut definisi adalah skrap. Tapi itu adalah rongsokan yang direkayasa. Lebarnya, koneksi web, dan pitch perkembangannya menyeimbangkan dua tujuan yang saling bersaing: meminimalkan material yang terbuang dan mempertahankan kekakuan strip yang cukup untuk mengumpan secara andal dengan kecepatan.
Pembawa padat berfungsi untuk pemotongan dan pembengkokan dasar di mana strip tetap rata seluruhnya. Namun bagian-bagian yang melibatkan pembentukan dalam, gambar, atau embossing memerlukan pembawa jaring regangan yang memungkinkan logam mengalir bebas tanpa mengganggu nada antar bagian. Pengangkut juga harus menahan gaya pengumpanan horizontal - kira-kira 10% dari total berat lajur per perkembangan - tanpa terjadinya tekuk. Terlalu sempit, dan terlipat saat menyusui. Terlalu lebar, dan Anda membuang material pada setiap langkah di seluruh proses produksi.
Untuk bagian logam yang dipotong dengan volume tinggi, bahkan peningkatan kecil dalam pemanfaatan strip akan bertambah secara dramatis. Insinyur mengoptimalkan pitch (jarak antara pengulangan bagian), mengevaluasi apakah bagian dapat bersarang atau berputar untuk pengepakan yang lebih rapat, dan menentukan lebar pembawa minimum yang menjaga stabilitas pengumpanan. Setiap milimeter lebar pembawa yang tidak perlu dikalikan jutaan garis mewakili biaya material sebenarnya.
Umpan balik umum yang diberikan oleh para insinyur DFM saat mengevaluasi desain suku cadang baru biasanya mencakup:
- Penyesuaian jarak fitur - memisahkan lubang atau potongan untuk memenuhi persyaratan jaring minimum dan melindungi umur pukulan
- Modifikasi radius - meningkatkan jari-jari tikungan untuk mencegah retak dan mengurangi gaya pembentukan, terutama jika arah butiran tidak mendukung
- Permintaan pelonggaran toleransi - mengidentifikasi dimensi ketika info yang lebih ketat-dari-yang diperlukan akan memaksa stasiun penghitungan atau pengukuran tambahan yang menambah biaya cetakan tanpa manfaat fungsional
- Spesifikasi arah butiran - yang menentukan orientasi strip relatif terhadap tikungan kritis untuk mencegah retak dan mengurangi variabilitas pegas
- Penambahan fitur relief - menentukan relief tikungan, jari-jari takik, dan-slot pelepas tegangan yang mencegah robekan selama-pembentukan kecepatan tinggi
Masing-masing rekomendasi ini menelusuri kembali ke kendala perkakas tertentu: kekuatan pukulan, umur cetakan, stabilitas strip, atau pengulangan proses. Tinjauan DFM yang dilakukan teknisi cetakan pada akhirnya merupakan penilaian umur panjang - apa yang harus diubah dalam desain komponen sehingga perkakas dapat menghasilkan stempel logam presisi progresif yang konsisten di seluruh volume produksi yang diinginkan tanpa degradasi.
Bahkan dengan DFM sempurna, cetakan progresif hanya menghasilkan bagian yang akurat jika strip tiba di setiap stasiun pada posisi yang tepat. Akurasi posisi tersebut bergantung pada sistem mekanis yang sangat mendasar sehingga mudah untuk diremehkan: pin pilot yang-mendaftarkan ulang strip pada setiap pukulan.
Mekanika Percontohan dan Akurasi Perkembangan Jalur
Cetakan progresif dapat memiliki stasiun yang diurutkan dengan sempurna, jarak bebas yang ideal, dan baja perkakas yang dioptimalkan - dan masih menghasilkan potongan jika strip tidak diposisikan dengan benar pada setiap pukulan. Pin pilot adalah mekanisme yang menutup loop akurasi. Mereka-mendaftar ulang strip di setiap stasiun, mengkompensasi ketidaktepatan yang melekat pada sistem umpan stamping, camber strip, ekspansi termal, dan kesalahan perkembangan kumulatif. Dalam prog die yang berjalan dengan kecepatan 300+ pukulan per menit, pilot berada di garis pertahanan posisi terakhir sebelum pukulan mengenai material.
Registrasi strip terdengar sederhana: umpan memajukan strip satu nada, pilot memasuki lubang, strip ditemukan. Dalam praktiknya, toleransi yang terlibat cukup ketat sehingga kesalahan teknis kecil dalam desain pilot atau pengaturan waktu menghasilkan kesalahan gabungan di seluruh cetakan.
Diameter Pilot dan Teknik Izin untuk Akurasi Registrasi
Pin pilot tidak jatuh begitu saja ke dalam lubang. Mereka secara aktif memperbaiki posisi strip. Sistem umpan memajukan jalur ke kira-kira lokasi yang tepat - biasanya dalam seperseribu inci - dan pilot melakukan penentuan posisi yang tepat. Ini berarti jarak bebas-ke-pilot menentukan seberapa banyak koreksi yang tersedia dan seberapa tepat strip seat.
Menurut Majalah MetalForming, pilot biasanya berukuran dengan jarak 0,0005 hingga 0,001 inci ke lubang pilot, tergantung pada jenis bahan dan ketebalan. Rentang jarak bebas tersebut sengaja dibuat ketat - cukup longgar untuk memungkinkan pilot masuk tanpa memaksa strip, namun cukup pas sehingga strip tidak dapat bergeser setelah duduk.
Geometri hidung sama pentingnya dengan diameter. Peluru-hidung lancip pada pin pilot memiliki dua fungsi: memandu strip secara lateral ke posisi sebenarnya saat alat press turun, dan memasuki lubang sebelum diameter lokasi penuh terpasang. Entri yang meruncing ini berarti ujung pilot menyentuh strip sebelum pengangkat cetakan stamping melepaskannya sepenuhnya - menciptakan tumpang tindih singkat di mana strip didukung oleh sistem umpan dan hidung pilot secara bersamaan.
Panjang pilot adalah tindakan penyeimbang. Pilot harus cukup panjang untuk memasuki strip sebelum pukulan lainnya dilakukan dan sebelum permukaan stripper menyentuh die bagian bawah. Namun panjang yang berlebihan menimbulkan masalah tersendiri - pilot yang terlalu panjang dapat tersangkut di dalam lubang atau menarik strip ke atas selama pembukaan cetakan. Insinyur menentukan panjang pilot relatif terhadap persyaratan waktu cetakan: ujung pilot harus memasuki strip pada sudut engkol yang tepat di mana pelepasan umpan terjadi, dan diameter lokasi harus sesuai sebelum pemotongan atau pembentukan dimulai.
Kegagalan Registrasi Umum dan Solusi Rekayasa
Kegagalan registrasi yang paling umum pada dadu progresif tidak ada hubungannya dengan pilot itu sendiri - ini adalah waktu feed-roll lift. Jika gulungan umpan masih mencengkeram strip ketika diameter lokasi pilot memasuki lubang, pengumpan akan melawan pilot. Hasilnya: keausan pilot di satu-sisi, lubang pilot yang memanjang, suara gertakan saat pilot terlibat, dan kesalahan perkembangan yang semakin parah pada kecepatan yang lebih tinggi.
Urutan waktu yang benar memerlukan umpan untuk memajukan strip, kemudian ujung pilot untuk masuk ke lubang, kemudian gulungan umpan untuk mengangkat (melepaskan strip), dan terakhir diameter penuh pilot untuk memasang dan menemukan strip. Untuk cetakan yang menggunakan pengangkat cetakan yang menaikkan strip dari permukaan cetakan, jendela pengaturan waktu semakin menyempit - gulungan umpan harus tetap terbuka sampai pengangkat mencapai puncak perjalanannya dengan pilot masih aktif. Seperti yang dijelaskan oleh-ahli pengaturan waktu pengumpan, penutupan gulungan yang salah dapat menjebak material tambahan di antara cetakan dan pengumpan, sehingga mendorong strip ke depan ketika pilot melepaskan diri dan menciptakan gerakan yang terlalu panjang.
Distorsi lubang pilot selama pembentukan adalah masalah yang lebih halus. Saat operasi penarikan atau-pembentukan dalam menarik material ke dalam, hal ini akan menggeser strip pembawa - dan setiap lubang pilot yang terletak di dekat zona pembentuk tersebut ikut terdistorsi.Seperti yang dijelaskan oleh Pabrikator, menggambar cetakan progresif tanpa pembawa jaringan regangan yang dirancang dengan benar menyebabkan lubang pilot bergerak saat material mengalir ke dalam. Solusinya adalah desain pembawa yang memisahkan lokasi lubang percontohan dari zona pembentuk - menggunakan fitur web fleksibel yang menyerap aliran material tanpa mentransmisikan distorsi ke fitur registrasi.
Menarik siput menghadirkan tantangan-dunia nyata lainnya. Ketika pukulan penusuk ditarik kembali, vakum atau gesekan dapat menarik siput kembali ke dalam lubang cetakan. Siput itu mengganggu kemajuan lajur berikutnya atau, lebih buruk lagi, duduk di bawah lajur pada stasiun berikutnya - menyebabkan kesan terangkat, salah pengumpan, atau pukulan patah. Para insinyur menangani penarikan slug melalui jarak bebas cetakan yang tepat, fitur pelontaran slug positif, dan memastikan bahwa jarak penusuk tidak menciptakan kondisi isapan yang menahan slug.
Akumulasi springback di beberapa stasiun pembentuk juga mempengaruhi pendaftaran secara tidak langsung. Setiap stasiun pembentuk menimbulkan deviasi sudut yang sedikit menggeser posisi netral strip. Pada stasiun 10 atau 12 dalam program yang kompleks, pergeseran kumulatif dapat melebihi rentang koreksi pilot jika para insinyur tidak memperhitungkannya. Solusi desain: tempatkan pilot secara strategis - setelah operasi pembentukan besar di mana landasan telah muncul kembali - sehingga mereka memperbaiki posisi landasan yang sebenarnya daripada melawan gaya pemulihan elastis.
Akurasi registrasi di setiap stasiun digabungkan di seluruh perkembangan jalur. Kesalahan 0,001-inci di stasiun 3 menjadi ketidakpastian posisi yang diwarisi, diperkuat, atau harus diperbaiki oleh setiap stasiun hilir - menjadikan rekayasa percontohan sebagai disiplin tingkat sistem-yang membedakan desain cetakan progresif dari pemikiran stasiun tunggal.
Rekayasa pilot yang tepat pada akhirnya merupakan pertanyaan tentang ketahanan dan juga pertanyaan tentang akurasi. Pilot yang melawan strip akan lebih cepat aus. Strip yang tidak terdaftar memberikan tekanan yang tidak merata. Lubang pilot yang memanjang terdegradasi secara progresif hingga cetakan menghasilkan-di luar-bagian toleransi - terkadang cukup bertahap sehingga penyimpangan tidak tertangkap hingga alarm SPC terpicu di bagian hilir. Ketepatan yang dibangun dalam mekanika percontohan pada tahap desain secara langsung menentukan berapa lama cetakan mempertahankan rentang kualitasnya selama proses produksi penuh - dan berapa banyak intervensi pemeliharaan yang diperlukan selama proses tersebut.
Teknik Manajemen dan Pemeliharaan Die Life
Akurasi pilot menjaga suku cadang tetap dalam toleransi. Pemilihan baja perkakas menjaga ujung-ujungnya tetap tajam. Namun hal ini tidak menjadi masalah jika dadu tidak dapat dipertahankan secara efisien ketika ujung-ujungnya tumpul, ketika sisipan sudah aus melewati batasnya, atau ketika pukulan pecah pada jam 2 pagi pada hari Jumat. Cetakan stempel progresif yang dirancang untuk jutaan-hit run memiliki ciri yang sama: kemudahan pemeliharaan dirancang sejak hari pertama, tidak langsung dipasang setelah penghentian pers pertama yang tidak direncanakan.
Anggap saja seperti ini - cetakan yang menghasilkan komponen sempurna tetapi memerlukan delapan jam pembongkaran untuk penajaman rutin tidak dirancang untuk produksi. Ini dirancang untuk ruang pamer. Stamping progresif jangka panjang menuntut arsitektur perkakas di mana komponen aus dapat diakses, diganti, dan dipulihkan tanpa menarik seluruh cetakan dari mesin cetak atau stasiun pembongkaran yang tidak memerlukan perhatian.
Konstruksi Penyisipan Modular dan-Perubahan Komponen dengan Cepat
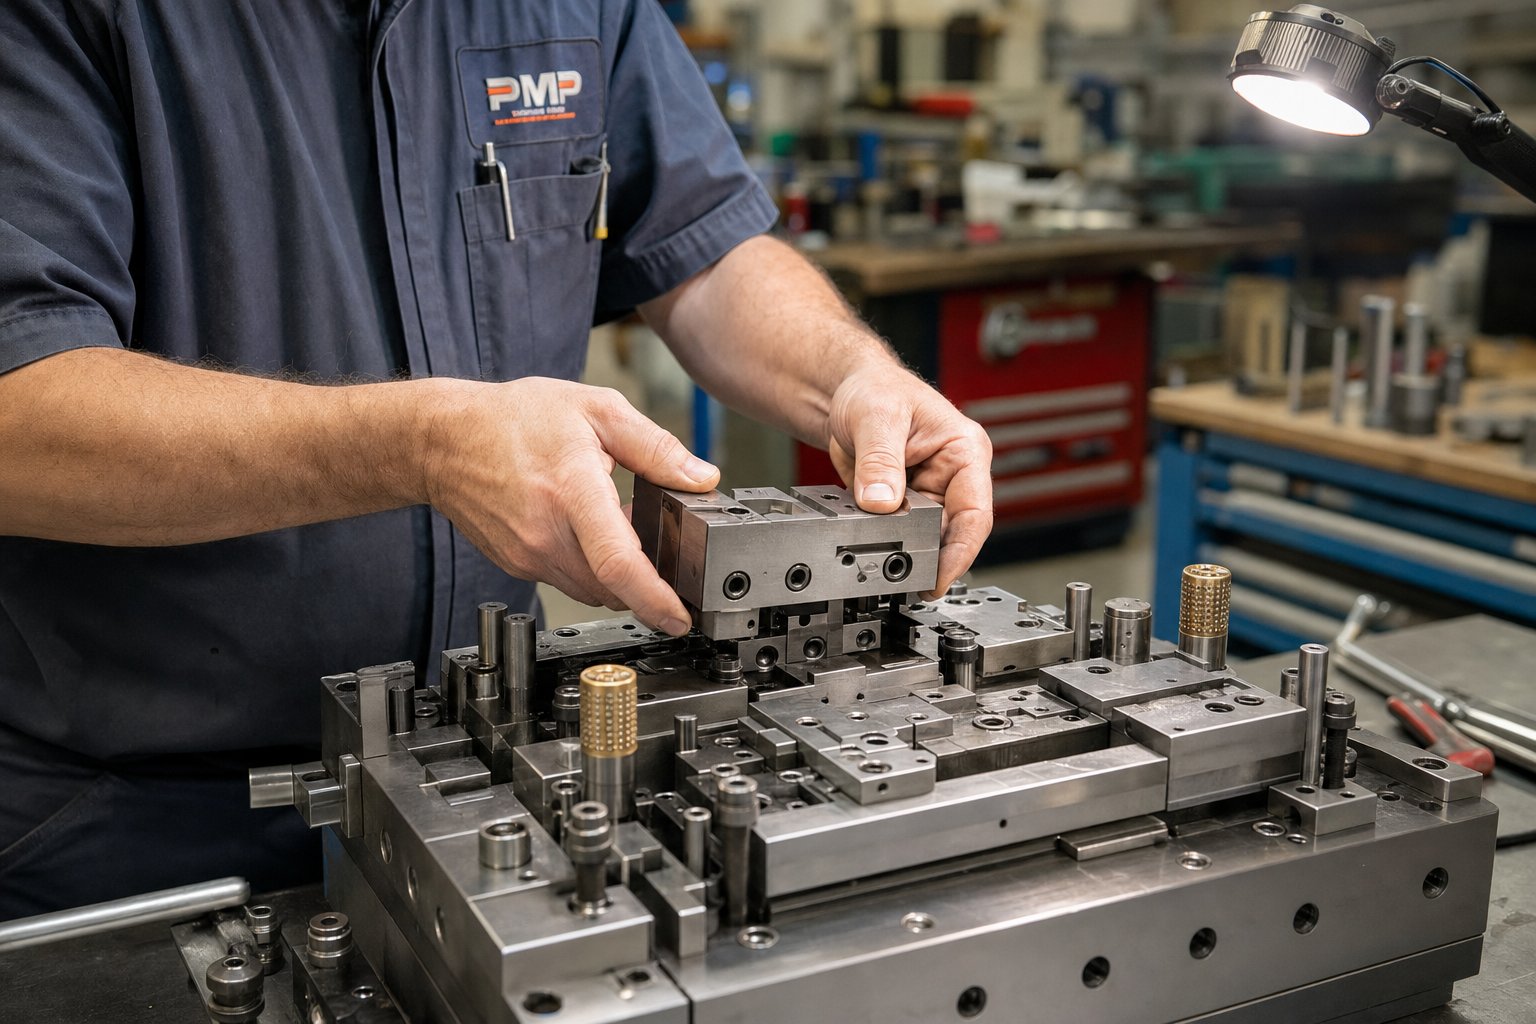
Peralihan dari blok cetakan monolitik ke konstruksi sisipan berbelah adalah salah satu perkembangan paling berdampak dalam rekayasa cetakan progresif selama dua dekade terakhir. Daripada mengolah profil pemotongan dan membentuk geometri secara langsung menjadi satu blok cetakan besar, cetakan stempel progresif modern menggunakan sisipan individual - bagian cetakan yang dapat diganti yang dibaut, dipin, atau diganjal-dikunci ke dalam pelat dudukan umum.
Mengapa ini penting? Karena keausan tidak terjadi secara merata pada cetakan progresif. Stasiun 3 mungkin menembus baja tahan karat 0,8 mm dan perlu diasah setiap 80.000 pukulan. Stasiun 7 mungkin melakukan emboss lembut pada aluminium dan menjalankan 500.000 pukulan di antara servis. Dengan konstruksi monolitik, servis stasiun 3 berarti menarik seluruh cetakan. Dengan sisipan modular, teknisi menghapus sisipan tertentu, mempertajam atau menggantinya, dan sering memasang ulang - tanpa mengganggu stasiun terdekat.
Sebagaicatatan produsen cetakan presisi, sisipan yang dapat diganti memberikan perawatan yang lebih cepat, biaya perbaikan yang lebih rendah, lokalisasi keausan yang lebih baik, koreksi dimensi yang lebih mudah, dan waktu henti yang lebih sedikit. Penggantian insert yang dilokalkan menjadi sangat berharga dalam-produksi OEM bervolume tinggi ketika stasiun tertentu mengalami beban keausan terkonsentrasi yang akan memaksa die pull sepenuhnya.
Sistem retensi-perubahan cepat memperluas filosofi ini ke bagian atas cetakan. Retensi pukulan tradisional bergantung pada gangguan-pemasangan pas atau melalui-penjepitan baut yang memerlukan pembongkaran signifikan untuk mengaksesnya. Sistem retensi modern menggunakan slot berkunci, kunci gaya bayonet, atau mekanisme baji yang memungkinkan pukulan individual diambil dan diganti dari bagian atas dadu tanpa melepaskan pelat cadangan atau mengganggu pukulan di sekitarnya. Untuk die stamping progresif berkecepatan tinggi yang berjalan dengan 400+ pukulan per menit, perbedaan antara pertukaran pukulan selama 30-menit dan pembongkaran selama empat jam adalah perbedaan antara membuat jadwal dan melewatkan jangka waktu pengiriman.
Mempertajam Tunjangan dan Perencanaan Kehidupan Mati yang Diharapkan
Setiap pukulan pemotong dan sisipan cetakan dalam cetakan progresif memiliki jumlah material terbatas yang dapat dihilangkan melalui penajaman sebelum komponen berada di bawah panjang atau kedalaman fungsionalnya. Ini bukanlah sesuatu yang ditemukan oleh para insinyur selama produksi - melainkan dirancang sejak awal.
Tunjangan penajaman mengacu pada total kedalaman penggilingan yang dialokasikan pada bagian punch atau die sepanjang masa pakainya. Pukulan penusuk pada umumnya mungkin memiliki jarak penajaman 3-5 mm, dengan setiap penggilingan ulang menghilangkan 0,05-0,15 mm bergantung pada tingkat keausan. Itu berarti 20 hingga 100 penajaman selama masa pakai komponen - dan perkiraan jumlah pukulan di antara penajaman menentukan kapasitas total cetakan sebelum sisipan memerlukan penggantian penuh.
Insinyur merencanakan interval ini berdasarkan material benda kerja, penampang{0}}lubang, dan masa pakai lapisan. Untuk pengecapan baja tahan karat dengan kecepatan tinggi, interval penajaman mungkin 50.000-80.000 pukulan untuk pukulan baja perkakas yang tidak dilapisi. Dengan pukulan-yang dilapisi atau berujung karbida-PVD, interval tersebut dapat mencapai 200,000+ pukulan - namun setiap penggilingan ulang akan menghilangkan lapisan pelapis, sehingga memerlukan pelapisan ulang setelah penajaman jika interval penuh ingin dipertahankan.
Menunggu sampai muncul gerinda berarti keausan perkakas sudah terlalu parah. Penelitian secara konsisten menunjukkan bahwa pendekatan pemeliharaan yang sepenuhnya reaktif memerlukan biaya 25-30% lebih mahal daripada strategi proaktif dan preventif - biaya tambahan yang berasal dari premi tenaga kerja darurat, suku cadang yang dipesan secara terburu-buru, dan kerugian produksi yang jauh lebih besar akibat pengoperasian yang terhenti. Pabrikan presisi menetapkan jadwal penajaman berdasarkan jumlah langkah sebenarnya, bukan inspeksi visual saja, sehingga menjaga beban pemotongan tetap stabil dan umur cetakan secara keseluruhan lebih lama.
Mode kegagalan umum yang mendorong pemeliharaan tidak terencana meliputi:
pemotongan:Fragmen kecil yang rapuh pecah akibat ujung tombak - biasanya disebabkan oleh kekerasan yang berlebihan, beban tumbukan yang melebihi ketangguhan baja, atau kelelahan material pada konsentrasi tegangan. Tepi yang terkelupas menghasilkan gerinda yang tidak beraturan dan dapat merusak bukaan cetakan di bawahnya.
Luka lecet:Material benda kerja dilas secara mikroskopis ke permukaan pahat dan menumpuk, menciptakan tambalan kasar yang menyumbat bagian berikutnya. Stasiun pembentuk yang terbuat dari baja tahan karat atau aluminium sangat rentan bila pelumasan tidak memadai.
Kerusakan pukulan:Kegagalan besar akibat pembebanan lateral, penarikan slug, kesalahan registrasi strip, atau akumulasi kelelahan yang melampaui batas ketahanan baja. Pukulan patah dapat merusak beberapa komponen yang berdekatan jika pecahannya melewati dadu.
Penyimpangan waktu:Keausan bertahap pada sistem pemandu, bubungan, atau pengangkat menggeser waktu relatif antara komponen cetakan atas dan bawah. Cetakan tetap berjalan, namun jarak bebas bergeser, pita potong berubah, dan kedalaman pembentukan bervariasi - menghasilkan bagian yang perlahan-lahan bergerak menuju batas toleransi.
Bermitra dengan Pembuat Die Berpengalaman untuk-Produksi Jangka Panjang
Keputusan pemeliharaan yang dibuat pada tahap desain bergantung sepenuhnya pada target volume produksi dan filosofi manufaktur pembuat cetakan. Cetakan yang ditujukan untuk 50.000 bagian memiliki arsitektur pemeliharaan yang berbeda secara mendasar dibandingkan cetakan yang menargetkan 5 juta bagian. Jutaan-hit die membutuhkan lebih banyak penajaman, lebih banyak konstruksi modular, akses inspeksi yang lebih baik, dan ukuran komponen untuk beberapa siklus pembangunan kembali.
Pemasok die stamping progresif yang berpengalaman merekayasa pertimbangan ini ke dalam perkakas sejak awal - bukan karena pemeliharaannya rumit, namun karena waktu henti yang tidak direncanakan dalam skala besar sangatlah mahal. Pemasok sepertiYICHENmerancang konstruksi modular dan mempertajam kelonggaran menjadi cetakan stempel progresif khusus untuk mendukung-produksi jangka panjang dengan penghentian minimal yang tidak direncanakan. Pendekatan mereka mencerminkan kebenaran industri yang lebih luas: pengalaman pembuat die dengan-kampanye bervolume tinggi secara langsung menentukan seberapa baik alat tersebut dapat bertahan sepanjang masa pakainya.
Apa yang membedakan cetakan yang dibuat agar mudah dirawat dengan cetakan yang hanya berfungsi? Pertimbangan teknik yang dievaluasi oleh pembangun berpengalaman meliputi:
- Masukkan modularitas:Sisipan stasiun individual berukuran untuk pelepasan independen, dengan fitur penyelarasan yang menjamin keakuratan reposisi setelah pemasangan ulang
- Alokasi kehidupan giling:Stok penajaman yang cukup di semua komponen pemotongan untuk mendukung volume produksi penuh, dengan panjang pukulan dan kedalaman cetakan yang dirancang untuk mengakomodasi pembuangan material kumulatif
- Titik akses inspeksi:Izin untuk alat ukur dan inspeksi visual pada zona keausan kritis tanpa memerlukan pembongkaran cetakan - memungkinkan-pemeriksaan kondisi pengepresan selama jeda produksi yang dijadwalkan
- Integrasi sensor untuk pemeliharaan prediktif:Ketentuan untuk pemantauan beban, sensor kesalahan deteksi, dan sistem penanda tonase yang mendeteksi perkembangan keausan sebelum menyebabkan penyimpangan kualitas komponen
- Standarisasi komponen cadangan:Geometri sisipan, diameter lubang, dan perangkat keras retensi yang umum di beberapa stasiun jika memungkinkan - mengurangi inventaris suku cadang yang diperlukan dan mempercepat penggantian selama jangka waktu pemeliharaan
Integrasi sensor patut mendapat perhatian khusus. Seiring berkembangnya pemantauan cetakan yang mendukung IoT, sensor yang tertanam dalam cetakan progresif melacak kekuatan, kesejajaran, dan suhu selama pengoperasian. Data yang dihasilkan sensor ini memungkinkan pemeliharaan prediktif - mengidentifikasi tren keausan dan menjadwalkan intervensi sebelum kegagalan terjadi, daripada bereaksi setelah pukulan yang rusak merusak cetakan atau penyimpangan dimensi mencemari tempat produksi.
Permasalahan finansial dalam merancang kemampuan perawatan pada cetakan stempel progresif sangatlah mudah: setiap jam waktu henti yang tidak direncanakan akan merugikan pendapatan produksi, menghasilkan sisa, mengganggu jadwal, dan menarik sumber daya teknis ke dalam respons terhadap krisis. Cetakan yang sedikit lebih mahal di awal namun berjalan 30% lebih lama di antara peristiwa pemeliharaan dan dipertajam dalam separuh waktu akan memberikan total biaya kepemilikan yang jauh lebih baik pada satu juta-kampanye yang berhasil.
Rekayasa pemeliharaan adalah tempat desain cetakan memenuhi kenyataan produksi. Namun cetakan yang paling-dipelihara dengan baik pun harus berasal dari pemasok yang memiliki keahlian teknis agar keputusan ini dapat diambil dengan tepat - sehingga menimbulkan pertanyaan tentang bagaimana teknisi produksi dan tim pengadaan harus mengevaluasi sumber cetakan yang progresif ketika keandalan dalam jutaan siklus merupakan persyaratan yang tidak-dapat dinegosiasikan.
Mencari Stamping Dies Progresif untuk Produksi yang Skalabel
Sebuah cetakan yang direkayasa agar mudah dirawat masih memerlukan pembuat dengan kedalaman teknis untuk melaksanakan rekayasa tersebut dengan benar. Saat teknisi produksi dan tim pengadaan mengevaluasi produsen cetakan progresif, keputusan yang diambil bukanlah sekadar perbandingan vendor - melainkan penilaian apakah ekosistem teknik pemasok dapat memberikan kualitas yang dapat diulang di seluruh siklus hidup produksi. Penawaran termurah jarang menghasilkan total biaya terendah.
Apa yang Harus Dievaluasi Insinyur Produksi dalam Pemasok Die
Bayangkan dua kutipan untuk program stamping die metal progresif yang sama. Satu datang dalam 20% lebih rendah. Kedua pemasok mengaku bisa memegang toleransi. Bagaimana Anda membedakannya? Anda melihat melampaui garis harga dan melihat infrastruktur teknik di baliknya.
Kapasitas simulasi internal adalah indikator pertama. Pabrikan cetakan progresif yang menjalankan analisis pembentukan berbasis FEA dan simulasi tata letak strip menangkap masalah secara digital - sebelum masalah tersebut menjadi iterasi uji coba fisik yang mahal. Pemasok yang tidak memiliki kemampuan simulasi mengandalkan uji coba-dan-kesalahan di media, yang berarti linimasa Anda menyerap kurva pembelajaran mereka.
Uji coba tonase tekan dan presisi sama pentingnya. Pemasok yang memvalidasi cetakan Anda pada mesin cetak yang sudah usang dengan kemampuan pengulangan BDC yang buruk tidak dapat menjamin cetakan tersebut akan berfungsi sama pada peralatan produksi Anda. Sebagaispesialis peralatan stamping menekankan, cetakan yang divalidasi pada mesin press presisi beroperasi dalam rezim kualitas yang secara fundamental berbeda dari cetakan yang telah diuji pada peralatan konvensional yang menua.
Kemampuan pengukuran dan inspeksi - Verifikasi CMM, komparator optik, dokumentasi SPC - menentukan apakah pemasok dapat membuktikan cetakannya memenuhi spesifikasi atau sekadar mengklaim demikian. Untuk sektor yang menuntut seperti stempel progresif medis, yang mengharuskan ketertelusuran dan bukti dimensi merupakan persyaratan peraturan, infrastruktur inspeksi bukanlah pilihan.
Transparansi sumber material melengkapi evaluasi. Perusahaan stamping progresif yang menentukan kualitas baja perkakas, parameter perlakuan panas, dan proses pelapisan dalam dokumentasinya memberi Anda visibilitas tentang apa yang Anda beli. Pemasok yang memperlakukan hal ini sebagai detail kepemilikan membuat Anda tidak dapat mengevaluasi atau mereplikasi keputusan pemeliharaan di bagian hilir.
Dari Prototipe hingga Produksi Massal yang Skalabel
Siklus hidup rekayasa cetakan tidak berakhir ketika sisipan terakhir dibuat sesuai ukuran. Hal ini diperluas melalui validasi uji coba,-kualifikasi artikel pertama (PPAP atau yang setara), dukungan-peningkatan produksi, dan kemitraan pemeliharaan berkelanjutan. Pemasok yang menganggap pengiriman sebagai tujuan akhir akan meninggalkan teknisi produksi tanpa cadangan teknis ketika-masalah dunia nyata muncul dengan cepat.
Program stamping dan fabrikasi progresif yang mencakup sektor otomotif, elektronik, dan peralatan semakin membutuhkan pemasok yang mampu mendukung keseluruhan - dari kolaborasi awal DFM hingga-pemantauan produksi bervolume tinggi. Mitra die dan stamping progresif yang terlibat di seluruh siklus hidup ini dapat mengatasi masalah lebih awal, menyelesaikannya lebih cepat, dan mengurangi total biaya kepemilikan dibandingkan dengan hubungan vendor transaksional yang setiap fasenya melibatkan tim berbeda.
YICHENmemberikan contoh pendekatan siklus hidup ini, mendukung teknisi produksi dan tim pengadaan mulai dari kolaborasi desain hingga produksi massal yang dapat diskalakan - dengan fokus khusus pada pengulangan yang ketat dan filosofi konstruksi modular yang dibahas di bagian sebelumnya. Saat mengevaluasi produsen cetakan progresif mana pun, carilah kesinambungan keterlibatan teknik yang sama di seluruh fase.
| Pemasok | Kemampuan Rekayasa | Alat Simulasi | Kapasitas Uji Coba | Dukungan Pemantauan Produksi | Program Pemeliharaan |
|---|---|---|---|---|---|
| YICHEN | Desain dadu progresif-layanan penuh untuk pembentukan-multi-stasiun bervolume tinggi | CAD/CAM dengan analisis pembentukan | Uji coba dan validasi{0}di rumah | Dukungan jalur produksi dan pemantauan kualitas | Desain sisipan modular dengan perencanaan tunjangan penajaman |
| Pemasok tingkat menengah-umumnya | Desain die standar, umpan balik DFM terbatas | Hanya CAD, tanpa FEA | Tonase pers yang dialihdayakan atau dibatasi | Hubungan-hanya pengiriman | Pemeliharaan reaktif, tidak dirancang-dalam modularitas |
| Pemasok-biaya rendah | Dibuat-untuk-mencetak, dengan masukan teknis minimal | Tidak ada atau 2D dasar | Pelanggan-menyediakan uji coba | Tidak ada | Tidak ada arsitektur pemeliharaan terencana |
Tabel di atas bukanlah peringkat - melainkan kerangka kerja untuk memahami apa yang sebenarnya Anda beli pada titik harga yang berbeda. Evaluasi produsen die progresif yang mengabaikan kemampuan simulasi, infrastruktur uji coba, dan filosofi pemeliharaan sebenarnya hanyalah perbandingan harga. Dan perbandingan harga pada perkakas progresif menyesatkan, karena biaya di muka cetakan tersebut mewakili sebagian kecil dari dampak produksi seumur hidup.
Ketika volume tahunan mencapai ratusan ribu atau jutaan suku cadang, keputusan teknik yang tertanam dalam pengurutan stasiun die progresif Anda, pemilihan material, mekanika pilot, arsitektur pemeliharaan - akan menguntungkan Anda atau merugikan Anda. Setiap bab dalam artikel ini telah membahas satu bagian dari persamaan majemuk tersebut. Pemasok yang patut diajak bermitra adalah mereka yang memahami semuanya secara bersamaan, dan yang merekayasa cetakan stempel progresif yang tidak hanya berfungsi - tetapi juga dapat bertahan.
Pertanyaan Yang Sering Diajukan Tentang Rekayasa Stamping Die Progresif
1. Apa yang dimaksud dengan cetakan progresif dan apa bedanya dengan cetakan stempel lainnya?
Cetakan progresif adalah sistem perkakas multi-stasiun di mana setiap langkah pengepresan memajukan strip logam secara terus-menerus melalui operasi berurutan - penusukan, pembentukan, pencetakan, dan pemotongan - hingga bagian akhir jatuh di stasiun akhir. Tidak seperti cetakan majemuk yang melakukan beberapa operasi dalam satu langkah di satu stasiun, atau cetakan transfer yang memindahkan blanko diskrit antar stasiun, cetakan progresif mempertahankan benda kerja pada strip pembawa selama keseluruhan proses. Perkembangan jalur yang saling berhubungan ini menuntut keputusan teknis tentang pengurutan stasiun, distribusi gaya, dan akurasi registrasi yang digabungkan di setiap stasiun.
2. Berapa banyak stasiun yang biasanya dibutuhkan oleh cetakan progresif?
Jumlah stasiun bergantung pada kompleksitas geometri bagian, persyaratan toleransi, dan kedalaman pembentukan. Bagian datar dengan beberapa lubang dan satu tikungan mungkin memerlukan empat hingga lima stasiun, sedangkan konektor kompleks dengan banyak tikungan, fitur timbul, dan toleransi posisi yang ketat mungkin memerlukan 15 hingga 20 stasiun. Para insinyur juga menggabungkan stasiun-stasiun menganggur - stasiun-stasiun yang tidak melakukan pekerjaan apa pun - untuk menyediakan ruang fisik di antara operasi-operasi yang mengganggu dan menambahkan stabilitas jalur di mana gaya-gaya pembentuk dapat membuat kapal induk tertekuk. Kompromi-selalu terjadi antara ketahanan proses dan biaya peralatan, karena semakin banyak stasiun berarti cetakan yang lebih panjang, media cetak yang lebih luas, dan investasi awal yang lebih tinggi.
3. Mengapa jenis material mengubah keseluruhan desain cetakan progresif?
Sifat material menentukan jumlah stasiun, jarak bebas, dan strategi pembentukan. Material-berkekuatan lebih tinggi seperti baja tahan karat memerlukan lebih banyak stasiun pembentukan dengan deformasi tambahan yang lebih kecil karena material tersebut menahan deformasi secara agresif dan bekerja-mengeras dengan cepat. Jarak bebas cetakan sangat bervariasi - dari 8-10% per sisi untuk baja ringan hingga 15-21% untuk baja canggih berkekuatan tinggi. Kecenderungan springback juga menggeser kompensasi overbend yang diperlukan pada setiap stasiun pembentuk. Bahkan pemilihan baja perkakas dan perawatan permukaan harus sesuai dengan karakteristik abrasif dan adhesi material benda kerja. Dua geometri bagian yang identik dalam material yang berbeda dapat memerlukan arsitektur cetakan yang sangat berbeda.
4. Bagaimana para insinyur memastikan akurasi registrasi strip di semua stasiun dalam cetakan progresif?
Registrasi strip bergantung pada pin pilot yang-menemukan lokasi strip di setiap stasiun sebelum pukulan dilakukan. Pilot berukuran dengan jarak bebas 0,0005 hingga 0,001 inci untuk lubang pilot yang ditembus di stasiun pertama. Peluru-hidungnya memandu strip ke posisi sebenarnya saat mesin press turun, mengoreksi toleransi umpan, camber strip, dan ekspansi termal. Pertimbangan teknik yang penting mencakup waktu pengangkatan gulungan umpan-yang tepat sehingga pengumpan tidak melawan pilot, penempatan pilot yang strategis jauh dari zona pembentukan untuk menghindari distorsi lubang, dan desain strip pembawa yang memisahkan fitur registrasi dari aliran material selama operasi penarikan.
5. Apa yang harus dicari oleh teknisi produksi ketika mencari pemasok cetakan progresif?
Evaluasi pemasok berdasarkan infrastruktur teknik, bukan hanya harga. Kriteria utama mencakup-kapasitas simulasi FEA internal untuk menangkap masalah pembentukan secara digital, uji coba tonase dan presisi yang cocok dengan peralatan produksi Anda, kemampuan pengukuran CMM dan SPC untuk verifikasi dimensi, dan transparansi sumber material yang mendokumentasikan kadar baja perkakas dan parameter perlakuan panas. Pemasok-siklus hidup penuh seperti YICHEN - yang mendukung kolaborasi DFM melalui perencanaan peningkatan-produksi dan pemeliharaan - memberikan total biaya kepemilikan yang lebih rendah dibandingkan vendor transaksional yang setiap fase proyek melibatkan tim berbeda. Konstruksi sisipan modular dan kelonggaran penajaman yang dirancang-adalah indikator rekayasa pemasok untuk keandalan-jangka panjang.


