


Apa Itu Die Stamping dan Mengapa Setiap Produsen Harus Memahaminya
Bayangkan mengubah lembaran baja datar tanpa bentuk menjadi braket otomotif, konektor listrik, atau wadah peralatan yang bentuknya presisi - semuanya dalam waktu sepersekian detik. Hal itulah yang dilakukan die stamping jutaan kali sehari di seluruh pabrik di seluruh dunia. Namun terlepas dari prevalensinya, proses ini sering disalahpahami atau dikacaukan dengan metode produksi yang berbeda. Baik Anda seorang insinyur desain yang menentukan suku cadang, manajer sumber yang mengevaluasi pemasok, atau produsen yang sedang menjajaki opsi produksi, pemahaman yang jelas tentang proses ini memberi Anda keunggulan kompetitif yang nyata.
Apa Arti Die Stamping dalam Manufaktur
Jadi, apa yang dimaksud dengan stamping dalam konteks manufaktur? Pada intinya, die stamping adalah-proses pengerjaan logam cold-forming yang menggunakan amesin stempeldilengkapi dengan perkakas khusus - set pelubang dan cetakan yang cocok - untuk mengubah lembaran logam datar atau stok kumparan menjadi bagian jadi atau hampir-jadi. Mesin press menerapkan gaya yang diukur dalam ton, mendorong pukulan ke dalam rongga cetakan untuk memotong, membengkokkan, menarik, atau membentuk benda kerja menjadi bentuk yang tepat. Semua ini terjadi pada suhu ruangan, yang menjaga kekuatan material dan menghasilkan komponen yang memenuhi toleransi ketat.
Die stamping adalah proses produksi-berkecepatan tinggi dan dingin-di mana die dan punch yang dipasang di dalam mesin press stamping membentuk lembaran logam datar menjadi bagian akhir melalui operasi seperti blanking, bending, drawing, dan forming - yang menghasilkan komponen yang kuat dan dapat diulang dalam skala besar.
Anda mungkin bertanya-tanya, "apa sebenarnya dadu itu?" Di bidang manufaktur, cetakan adalah blok perkakas baja yang diperkeras yang berisi rongga atau profil tempat material dibentuk atau dipotong. Pukulan adalah pasangannya - alat pencocokan yang turun ke dalam dadu untuk melakukan operasi pembentukan. Bersama-sama, kedua bagian ini membentuk rangkaian cetakan, dan memahami apa yang dimaksud dengan cetakan dalam produksi berarti memahami kemitraan-yang direkayasa secara presisi antara pelubang dan rongga.
Kebingungan umum yang perlu diluruskan: die stamping bukanlah die casting, dan bukan die cutting. Die casting melibatkan penuangan logam cair ke dalam rongga cetakan - sebuah proses berbeda secara mendasar yang disesuaikan dengan bentuk tiga-dimensi kompleks dalam paduan non-besi. Di sisi lain, pemotongan mati biasanya mengacu pada pemotongan bahan tipis dan datar seperti kertas, karet, atau busa. Die stamping berada dalam kategorinya sendiri: ia membentuk lembaran logam padat melalui kekuatan mekanis, menggabungkan operasi pemotongan dan pembentukan dalam satu siklus pengepresan atau di beberapa stasiun progresif.
Siapa yang Menggunakan Die Stamping dan Mengapa Itu Penting
Mulai dari braket di bawah dasbor mobil hingga pelindung di dalam ponsel cerdas Anda, komponen logam yang diberi stempel ada di mana-mana. Industri otomotif sendiri mengkonsumsi sejumlah besar komponen stempel untuk panel bodi, penguat struktural, dan sistem kelistrikan. Produsen elektronik mengandalkan proses untuk konektor, terminal, dan heat sink. Dirgantara, peralatan medis, dan peralatan rumah tangga melengkapi daftar sektor di mana stempel logam bukan sekadar pertanyaan akademis - namun merupakan kenyataan produksi sehari-hari.
Mengapa masih dominan? Perekonomian sangat menarik. Setelah perkakas dibuat, mesin press dapat menghasilkan suku cadang yang identik dengan kecepatan mulai dari ratusan hingga ribuan pukulan per jam, yang menyebabkan biaya per-unit jauh di bawah metode alternatif pada volume tinggi. Perkakasnya sendiri, terbuat dari bahan yang diperkeras, tahan terhadap ribuan siklus tanpa keausan berlebihan. Bagi produsen yang mempertimbangkan investasi dalam operasi stamping, jawabannya sering kali bergantung pada volume: semakin tinggi kuantitasnya, semakin besar keuntungan biayanya.
Artikel ini menggunakan pendekatan-yang berfokus pada praktisi, memandu Anda melalui seluruh proses, jenis cetakan, pertimbangan material, cacat umum, pemicu biaya, dan teknologi modern - semua yang Anda perlukan untuk membuat keputusan yang tepat tentang proyek stamping Anda berikutnya. Perjalanan dimulai dengan alur kerja-demi-langkah yang mengubah konsep komponen menjadi-peralatan siap produksi dan komponen jadi.
Proses Die Stamping dari Desain hingga Bagian Jadi
Setiap bagian yang diberi stempel dimulai sebagai sebuah konsep di layar dan berakhir sebagai komponen{0}}siap produksi yang dikeluarkan dari mesin cetak. Apa yang terjadi di antara kedua titik tersebut - dan urutannya - menentukan apakah suatu proyek mencapai target biaya, kualitas, dan garis waktu. Proses pengecapan logam bukanlah suatu peristiwa tunggal; ini adalah rangkaian keputusan dan operasi yang diurutkan secara hati-hati di mana setiap langkah menentukan kondisi untuk langkah berikutnya.
Dari Desain Bagian hingga Produksi-Peralatan Siap Pakai
Tahap paling awal dari setiap proses pembuatan stempel memiliki bobot yang tidak proporsional. Toleransi dimensi yang dipilih secara sembarangan selama desain, atau material yang ditentukan tanpa mempertimbangkan sifat mampu bentuk, dapat menyebabkan modifikasi cetakan yang mahal atau masalah kualitas yang kronis beberapa bulan kemudian. Berikut adalah alur kerja lengkapnya, disusun sesuai urutan yang diikuti oleh praktisi berpengalaman:
Desain bagian dan tinjauan DFM- Insinyur menentukan geometri bagian, toleransi, dan persyaratan fungsional. Tinjauan Desain untuk Kemampuan Manufaktur yang menyeluruh mengevaluasi apakah fitur seperti jari-jari tikungan, jarak lubang, dan sudut dinding kompatibel dengan proses pengecapan. Jari-jari tekukan minimum, misalnya, biasanya harus minimal 1,0 hingga 1,5 kali ketebalan material untuk menghindari retak.
Pemilihan bahan- Benda kerja logam - baja canai dingin-, baja tahan karat, aluminium, kuningan, atau tembaga - dipilih berdasarkan kekuatan, sifat mampu bentuk, persyaratan korosi, dan biaya. Pilihan ini secara langsung mempengaruhi jarak bebas cetakan, kebutuhan pelumasan, dan perkiraan keausan alat.
Simulasi stamping dan analisis kelayakan- Perangkat lunak analisis elemen hingga (FEA) memodelkan aliran material, penjarangan, pegas kembali, dan potensi kerutan sebelum baja dipotong. Langkah validasi digital ini menghemat waktu berminggu-minggu untuk uji coba fisik.
Desain cetakan yang detail- Insinyur membuat tata letak cetakan lengkap, termasuk tata letak strip untuk cetakan progresif, pengurutan stasiun, dan penempatan pin pilot. Setiap stasiun pembentukan, pemotongan, dan idle dipetakan untuk memastikan proses stamping lembaran logam berjalan tanpa gangguan.
Die Building, Press Setup, dan Produksi Berjalan
Dengan desain terkunci, proses pembuatan cetakan berpindah ke dunia fisik. Di sinilah pemesinan presisi bertemu-keahlian langsung:
Pemesinan CNC dan EDM komponen die- Blok cetakan, pelubang, dan sisipan pembentuk dibentuk melalui-pemesinan cetakan presisi tinggi - termasuk kawat EDM untuk profil rumit dan penggilingan CNC untuk pekerjaan rongga. Toleransi pada tahap ini diukur dalam seperseribu inci.
Perakitan cetakan dan pemasangan bangku- Ahli mesin merakit bagian cetakan atas dan bawah, dengan hati-hati menyelaraskan pin pemandu, pelat pengupas, dan rakitan pegas. Pemasangan tangan dan-pencocokan warna biru memastikan jarak antara pukulan-ke-mati seragam di setiap stasiun.
Tekan pengaturan dan perhitungan tonase- Set cetakan yang telah selesai dipasang pada mesin cetak yang sesuai dengan tonase yang dibutuhkan. Kecepatan pengepresan, tinggi penutupan, dan panjang pengumpanan diatur berdasarkan geometri komponen dan material.
Uji coba dan pemeriksaan sampel- Hit awal menghasilkan bagian sampel yang menjalani pemeriksaan dimensi, evaluasi visual, dan pengujian fungsional. Insinyur mengukur fitur-fitur penting terhadap spesifikasi dan menyesuaikan cetakan sesuai kebutuhan - terkadang melalui beberapa iterasi uji coba.
Stempel produksi penuh- Setelah sampel memenuhi semua persyaratan, mesin press akan berjalan dengan kecepatan produksi. In-inspeksi proses dan pengendalian proses statistik (SPC) menjaga konsistensi di ribuan atau jutaan siklus.
Operasi sekunder- Komponen yang sudah jadi mungkin memerlukan proses deburring, finishing permukaan, pelapisan, pelapisan, perlakuan panas, atau perakitan pengelasan sebelum siap dikirim. Langkah-langkah pasca-stamping ini memperhalus tepian, meningkatkan ketahanan terhadap korosi, dan mengintegrasikan sub-komponen ke dalam rakitan akhir.
Mengapa Urutan Alur Kerja Penting
Kedengarannya seperti banyak langkah? Ini adalah - dan setiap orang mendapatkan tempatnya. Proses die berurutan karena suatu alasan: setiap fase memvalidasi asumsi yang dibuat pada fase sebelumnya. Melewatkan atau menekan tahap awal - khususnya simulasi dan uji coba - adalah satu-satunya sumber paling umum yang menyebabkan pengerjaan ulang yang mahal, kegagalan cetakan dini, dan tanggal peluncuran yang terlewat. Simulasi stamping yang menangkap masalah penipisan membutuhkan biaya yang lebih kecil dari biaya penggantian cetakan mati yang retak di lantai pabrik.
Anggap saja seperti ini: tahap desain dan simulasi adalah tempat Anda membeli informasi dengan harga murah. Tahap pemesinan dan uji coba adalah saat kesalahan menjadi mahal. Produsen yang menginvestasikan waktu yang cukup dalam analisis kelayakan dan inspeksi sampel berulang secara konsisten mencapai total waktu tunggu yang lebih pendek dan tingkat sisa yang lebih rendah dibandingkan mereka yang langsung memotong baja.
Namun, alur kerjanya sendiri hanyalah setengah dari persamaan. Yang juga penting adalah jenis cetakan yang dipilih untuk pekerjaan - progresif, transfer, gabungan, atau kombinasi - karena pilihan tersebut membentuk setiap stasiun dalam tata letak strip dan setiap dolar dalam anggaran perkakas.
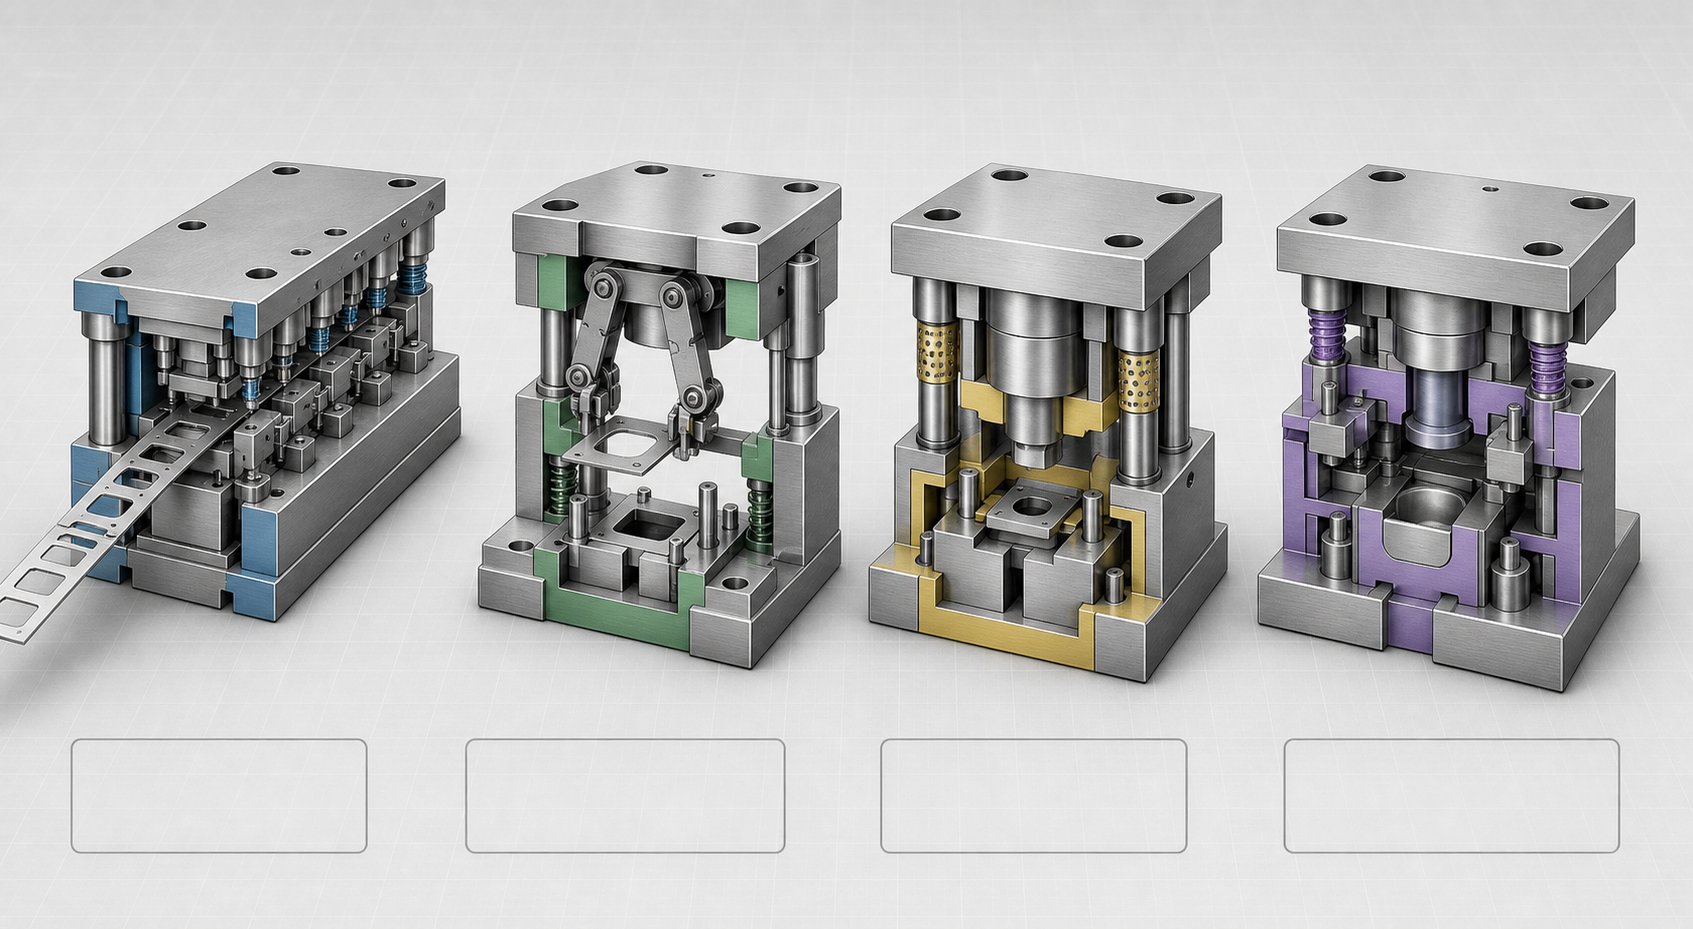
Jenis-Jenis Stamping Dies dan Cara Memilihnya yang Tepat
Memilih jenis cetakan yang salah adalah salah satu kesalahan termahal yang dapat dilakukan tim proyek - dan salah satu kesalahan termudah untuk dihindari dengan informasi yang benar. Keempat jenis cetakan stempel utama masing-masing menempati titik manis yang berbeda yang ditentukan oleh geometri bagian, volume produksi, dan anggaran. Namun menemukan perbandingan-berdampingan-yang jelas bisa jadi sangat sulit. Tabel di bawah ini menempatkan keempat opsi di satu tempat sehingga Anda dapat mengevaluasinya berdasarkan kebutuhan spesifik proyek Anda.
Dies Progresif, Transfer, Majemuk, dan Kombinasi
| Tipe Mati | Cara Kerjanya | Aplikasi Khas | Volume Produksi Ideal | Biaya Perkakas Relatif | Tingkat Kompleksitas | Keuntungan / Keterbatasan Utama |
|---|---|---|---|---|---|---|
| Mati Progresif | Strip logam kontinu maju melalui serangkaian stasiun di dalam satu set cetakan. Setiap stasiun melakukan operasi berbeda - pengosongan, penusukan, pembengkokan, atau pembentukan - dan bagian akhir dipisahkan dari strip di stasiun terakhir. | Braket dan klip otomotif, konektor listrik, terminal, perangkat keras peralatan | Tinggi (100,000+ bagian) | Tinggi | Tinggi | Keuntungan:Waktu siklus cepat, biaya per{0}}volume rendah, penanganan material minimal.Keterbatasan:Perkakas dimuka yang mahal; perubahan desain setelah pembangunan itu mahal. |
| Pemindahan Mati | Blanko dipotong dari strip terlebih dahulu, kemudian dipindahkan secara mekanis antar stasiun independen dengan jari atau gripper otomatis. Setiap stasiun melakukan operasi pembentukan atau pemotongan terpisah. | Panel bodi otomotif besar, penguat struktural,-penutup yang dalam,-perumahan peralatan tugas berat | Sedang hingga Tinggi (10.000–500,000+ bagian) | Tinggi | Tinggi | Keuntungan:Menangani bagian yang lebih besar dan penarikan yang lebih dalam daripada cetakan progresif; lebih sedikit sampah-pengangkut.Keterbatasan:Waktu siklus lebih lambat; mekanisme transfer menambah kompleksitas pengaturan. |
| Senyawa Mati | Beberapa operasi pemotongan - seperti blanking dan penindikan - terjadi secara bersamaan dalam satu langkah tekan. Semua fitur diproduksi dalam satu bidang. | Mesin cuci datar, gasket, pelindung elektronik sederhana, komponen datar presisi | Rendah ke Tinggi (fleksibel) | Rendah hingga Sedang | Rendah hingga Sedang | Keuntungan:Kerataan dan konsentrisitas yang luar biasa; toleransi ketat antar fitur.Keterbatasan:Terbatas pada bagian datar; tidak dapat melakukan operasi pembengkokan atau penarikan. |
| Kombinasi Mati | Menggabungkan operasi pemotongan dan non-{0}}pemotongan (pembentukan, pembengkokan, penarikan) dalam satu kali tekan, menggabungkan kemampuan pemadatan dan pembentukan cetakan. | Braket berbentuk kecil dengan lubang berlubang, cangkir bergambar dengan flensa yang dipangkas, bagian yang perlu dipotong-dan-bentuk dalam satu pukulan | Rendah hingga Sedang (1.000–100.000 bagian) | Sedang | Sedang hingga Tinggi | Keuntungan:Mengurangi operasi sekunder; menghasilkan bagian yang lebih kompleks daripada cetakan majemuk saja.Keterbatasan:Desain cetakan yang lebih rumit; tidak ideal untuk volume yang sangat tinggi di mana cetakan progresif unggul. |
Beberapa poin muncul dari perbandingan ini. Ituproses stamping mati progresifmendominasi produksi-volume tinggi karena strip diumpankan secara terus-menerus dan beberapa operasi terjadi setiap kali penekanan, sehingga waktu siklus tetap singkat dan biaya-per bagian tetap rendah. Cetakan progresif adalah pekerja keras di balik komponen stempel berukuran-hingga-sedang-yang perlu ditusuk, dibentuk, dan dikosongkan secara berurutan.
Transfer cetakan matimengambil tindakan ketika bagian-bagiannya terlalu besar untuk tetap terhubung ke strip pembawa, atau ketika gambar dalam dan bentuk tiga-dimensi yang rumit melebihi kemampuan tata letak progresif. Karena bagian tersebut bebas dari strip, transfer stamping juga mengurangi limbah material - jaringan pembawa yang diperlukan oleh cetakan progresif dihilangkan, dan gripper memindahkan setiap bagian secara independen melalui stasiun.
Stamping mati majemukmendapatkan tempatnya setiap kali toleransi fitur yang rata dan ketat-terhadap-fitur tidak-dapat dinegosiasikan. Karena semua pemotongan terjadi dalam satu gerakan, tidak ada kesalahan pemosisian kumulatif dari perpindahan stasiun-ke-stasiun. Keuntungannya-adalah kesederhanaan: jika bagian Anda memerlukan pembengkokan atau penarikan, Anda perlu mencari di tempat lain.
Kombinasi cetakan menjembatani kesenjangan antara perkakas majemuk dan perkakas progresif. Mereka menangani bagian-bagian yang memerlukan pemotongan dan pembentukan tetapi tidak sesuai dengan biaya proses produksi cetakan progresif penuh - bayangkan proses produksi rendah-hingga-sedang di mana menggabungkan dua operasi menjadi satu langkah akan menghemat waktu penyiapan yang berarti.
Cara Memilih Jenis Die yang Tepat untuk Proyek Anda
Dengan empat opsi yang ada, keputusannya adalah mencocokkan batasan spesifik proyek Anda dengan kekuatan masing-masing jenis cetakan. Berikut adalah kerangka praktisnya:
Geometri dan ukuran bagian:Bagian-hingga-datar yang kecil atau bentuk sedang mendukung cetakan progresif. Bagian yang lebih besar, gambar yang dalam, atau bentuk 3D yang rumit mengarah ke stempel transfer. Benar-benar rata, dipotong-hanya bagian yang sesuai dengan cetakan majemuk.
Volume produksi:Pengerjaan-volume tinggi (ratusan ribu atau lebih) hampir selalu membenarkan biaya peralatan yang progresif. Lari sedang bisa mendapatkan keuntungan dari transfer atau kombinasi die. Untuk jangka waktu yang lebih pendek, cetakan stempel lembaran logam majemuk atau kombinasi biasanya menghasilkan ROI yang lebih baik.
Persyaratan toleransi:Ketika konsentrisitas atau akurasi-ke-fitur dalam satu bidang sangat penting, cetakan majemuk menawarkan kontrol yang paling ketat. Cetakan progresif dan transfer juga mencapai toleransi yang sangat baik, namun melalui registrasi stasiun-ke-stasiun secara hati-hati, bukan pendekatan-satu pukulan.
Jumlah operasi:Bagian yang memerlukan banyak operasi berurutan - penusukan, bentukan, pembengkokan, pembuatan koin - merupakan kandidat alami untuk cetakan progresif atau cetakan transfer. Suku cadang yang hanya memerlukan satu atau dua operasi seringkali dapat diproduksi lebih ekonomis dengan perkakas majemuk atau kombinasi.
Batasan anggaran:Jika anggaran perkakas di muka terbatas dan volumenya moderat, cetakan majemuk atau kombinasi akan menjaga investasi awal tetap terkendali. Progresif dan transfer dies memerlukan modal yang lebih tinggi namun membayarnya kembali melalui biaya per{1}}bagian yang lebih rendah dalam skala besar.
Pada akhirnya, pilihan yang tepat akan menyeimbangkan kelima faktor tersebut - dan tidak ada satu faktor pun yang berdiri sendiri. Bagian yang terlihat sempurna untuk dadu progresif pada volume saja mungkin sebenarnya memerlukan cetakan transfer karena fitur-gambar yang dalam. Sebaliknya, komponen datar yang tampak sederhana dan diproduksi dalam jumlah besar dapat membenarkan penggunaan perkakas majemuk justru karena toleransinya terlalu ketat untuk pengumpanan strip progresif.
Memilih jenis cetakan adalah keputusan yang sangat penting, namun hal ini hanya menjelaskan separuh cerita. Masing-masing komponen di dalam cetakan - pelubang, blok cetakan, penari telanjang, pin pemandu - masing-masing memainkan peran mekanis tertentu yang menentukan apakah bagian akhir memenuhi spesifikasi atau berakhir di tempat sampah.
Komponen Stamping Die Penting dan Cara Fungsinya
Bayangkan satu set cetakan sebagai mesin yang disetel dengan baik di dalam mesin. Setiap pin, pelat, dan pegas memiliki fungsi mekanis yang tepat, dan jika salah satu elemen saja keluar dari posisinya atau aus melebihi toleransi, bagian yang dicap akan rusak. Baik Anda menentukan alat cetakan baru untuk peluncuran produk atau memecahkan masalah kualitas pada lini yang sudah ada, mengetahui fungsi masing-masing komponen - dan posisinya di dalam perakitan - mengubah percakapan perkakas abstrak menjadi keputusan teknis yang konkrit.
Komponen Rakitan Die Atas dan Bawah
Satu set cetakan stempel lengkap terbagi menjadi dua bagian: cetakan atas (dipasang pada ram tekan) dan cetakan bawah (dibaut ke alas tekan). Tiap setengahnya menampung komponen yang bekerja secara tepat untuk memotong, membentuk, atau menahan lembaran logam pada setiap goresan. Tabel di bawah memetakan komponen utama stamping die, lokasinya, dan peran spesifik yang dimainkan masing-masing komponen.
| Nama Komponen | Lokasi | Fungsi Utama |
|---|---|---|
| Sepatu Mati (Atas) | Mati atas | Berfungsi sebagai pelat pemasangan atas dan pondasi struktural. Semua-komponen cetakan atas - pukulan, penahan, dan pelat pendukung - diamankan ke sepatu ini. Biasanya dikerjakan dari baja atau paduan aluminium untuk kekakuan dan stabilitas dimensi. |
| Sepatu Mati (Bawah) | Mati lebih rendah | Bertindak sebagai pelat pondasi bawah, menahan blok cetakan, tiang pemandu, dan pemandu stok. Bersama-sama, sepatu cetakan atas dan bawah membentuk tulang punggung struktural set cetakan stempel. |
| Memukul | Mati atas | Alat pemotong atau pembentuk yang turun ke dalam balok cetakan. Tersedia dalam berbagai macam bentuk hidung - profil bulat, lonjong, persegi, persegi panjang, atau khusus - masing-masing dibentuk agar sesuai dengan fitur yang dibuat pada benda kerja. Pukulan dapat menembus lubang, memotong tepian, atau membengkokkan material tergantung pada geometrinya. |
| Die Block (Die Rongga / Tombol Die) | Mati lebih rendah | Memberikan ujung tombak atau profil pembentuk lawan yang menerima pukulan. Bukaan tombol cetakan diimbangi sedikit lebih besar daripada lubang pelubang - biasanya 5–10% ketebalan material per sisi - menciptakan jarak bebas terkontrol yang memungkinkan pemotongan bersih. |
| Pelat Penari Telanjang | Cetakan atas (atau cetakan bawah pada beberapa desain) | Pegang lembaran logam secara rata pada balok cetakan selama pemotongan dan lepaskan dari pukulan saat cetakan bagian atas ditarik kembali. Mencegah material terangkat dengan pukulan dan memastikan posisi bagian yang konsisten. |
| Pelat Pendukung | Mati atas (di belakang pukulan) | Pelat yang diperkeras ditempatkan di antara kepala pelubang dan sepatu cetakan. Mendistribusikan kekuatan pukulan ke area yang lebih luas untuk mencegah punch shank menempel ke material sepatu yang lebih lembut selama ribuan siklus. |
| Betis | Mati atas (tengah atas) | Proyeksi silinder yang masuk ke dalam lubang penjepit alat pengepres, memusatkan rakitan cetakan atas tepat di bawah alat pendobrak. Biasa terjadi pada rangkaian dadu kecil yang memerlukan koneksi-titik tunggal. |
| Pin Panduan dan Bushing Panduan | Mencakup kedua bagian (pin biasanya pada cetakan bawah; bushing pada cetakan atas) | Sejajarkan bagian atas dan bawah cetakan dengan presisi ekstrim - sering kali dalam rentang 0,0001 inci. Pin pemandu-bantalan bola telah menjadi standar industri karena pemisahannya yang mulus dan akurasi yang konsisten, meskipun pin tipe gesekan-masih digunakan jika diperlukan panduan cetakan yang lebih ketat. |
| Pin Percontohan | Mati atas | Masukkan lubang yang telah dilubangi sebelumnya pada stok strip untuk menemukan lokasi material secara tepat di setiap stasiun sebelum operasi pembentukan atau pemotongan dimulai. Penting untuk mempertahankan pendaftaran stasiun-ke-stasiun dalam cetakan progresif. |
| Majelis Musim Semi | Mati atas dan/atau bawah | Memberikan gaya terkontrol yang diperlukan untuk menjepit, mengupas, atau mengeluarkan material. Pegas mekanis (kumparan kawat) menangani beban standar, sedangkan pegas gas nitrogen menghasilkan gaya yang lebih tinggi dan lebih konsisten dalam paket kompak - sebuah pilihan utama yang memengaruhi kinerja pengupasan dan masa pakai cetakan. |
| Panduan Stok | Mati lebih rendah | Salurkan strip stock yang masuk sehingga masuk dalam jalur yang lurus dan konsisten melalui cetakan. Panduan stok yang tepat mencegah kesalahan pengumpanan yang dapat menyebabkan kesalahan registrasi, double hit, atau strip buckling. |
Anggaplah tabel ini sebagai referensi lapangan yang dapat Anda kembalikan setiap kali pembuat atau pemasok menyebutkan nama komponen. Setiap bagian dibuat khusus-dan interaksi di antara keduanya inilah yang membedakan cetakan lembaran logam yang dapat diandalkan dengan cetakan yang menghasilkan potongan.
Bagaimana Komponen Die Bekerja Sama Selama Pukulan Pers
Membaca daftar bagian memang berguna, namun wawasan sebenarnya berasal dari pemahaman bagaimana komponen-komponen ini bergerak bersama dalam satu siklus penekanan. Bayangkan menonton dadu progresif dalam gerakan lambat - berikut adalah apa yang terjadi kira-kira dalam satu-setengah detik waktu nyata:
Dadu atas turun.Didorong oleh press ram, die shoe atas bergerak ke bawah, membawa punch, stripper plate, dan pin pilot menuju strip stock yang bertumpu pada die bawah.
Pin pilot menghubungkan strip.Sebelum pemotongan atau pembentukan dimulai, pin pilot memasuki lubang yang sebelumnya dilubangi pada strip. Ini mengunci material pada posisi yang tepat - memastikan setiap fitur sejajar dengan stasiun yang membuat operasi sebelumnya.
Pelat stripper bersentuhan dengan material.Dengan pegas-, pelat pengupas menekan strip dengan kuat ke permukaan blok cetakan. Tindakan penjepitan ini mencegah logam terangkat, bergeser, atau terdistorsi selama langkah pemotongan.
Pukulan melakukan operasi pemotongan atau pembentukan.Dengan bahan yang dipegang dengan aman, pukulan berlanjut ke bawah hingga membentuk tombol cetakan yang serasi atau membentuk rongga. Pukulan tajam menembus logam; membentuk pukulan, menekuk, membuat koin, atau menggambarnya menjadi bentuk. Jarak bebas terkendali antara masing-masing pukulan dan blok cetakannya - dengan offset 5–10% - menentukan apakah tepi potongannya bersih atau tidak rata.
Dadu bagian atas ditarik kembali.Saat ram berbalik, pelat stripper menahan strip ke bawah sementara pukulan menarik diri dengan bersih dari material. Pegas mendorong stripper ke posisi memanjang, memastikan strip tidak menempel pada permukaan pelubang.
Stripnya maju.Pemandu stok menyalurkan strip ke depan tepat satu panjang pitch - jarak antar stasiun - memposisikan bagian material berikutnya untuk pukulan berikutnya. Dalam cetakan transfer, jari mekanis atau gripper memindahkan blanko bebas ke stasiun berikutnya.
Seluruh rangkaian ini berulang ratusan atau bahkan ribuan kali per jam. Anda akan melihat bahwa jarak yang tepat antara blok punch dan die muncul sepanjang siklus sebagai satu-satunya hubungan dimensi yang paling kritis. Jarak bebas yang terlalu kecil akan menyebabkan pukulan mengalami kekuatan yang berlebihan, sehingga mempercepat keausan dan berisiko patah. Terlalu banyak jarak bebas dan tepi yang terpotong akan menimbulkan gerinda yang berat, garis patah yang kasar, dan ketidakakuratan dimensi. Mengkalibrasi jarak bebas ini dengan benar ke jenis dan ketebalan material tertentu - adalah salah satu hal pertama yang diverifikasi oleh pembuat cetakan berpengalaman selama perakitan dan uji coba.
Keanggunan mekanis dari rangkaian cetakan ini sangat mengesankan, namun setiap komponen dapat mengalami keausan, panas, dan kelelahan selama jutaan siklus. Hal yang menentukan berapa lama setiap bagian bertahan - dan seberapa baik kinerjanya di bawah tekanan - pada akhirnya bergantung pada bahan pembuat komponen tersebut dan perlakuan permukaan yang diterapkan padanya.
Pemilihan Material Cetakan dan Perawatan Permukaan yang Memaksimalkan Umur Alat
Cetakan stempel hanya tahan lama jika baja pembuatnya dan perlindungan permukaan yang diterapkan padanya. Dua cetakan yang dirancang secara identik - geometri yang sama, pengepresan yang sama, bagian yang sama - dapat menghasilkan masa pakai yang sangat berbeda jika seseorang menggunakan kualitas baja perkakas yang salah atau melewatkan langkah pelapisan kritis. Bagi para insinyur dan manajer sumber daya yang mengevaluasi cetakan perkakas, memahami material di balik cetakan logam bukanlah suatu pilihan; ini adalah salah satu keputusan biaya dan kualitas yang paling penting dalam keseluruhan proyek.
Nilai Baja Perkakas untuk Stamping Dies
Memilih grade baja perkakas selalu melibatkan-pertukaran di antara tiga properti inti:kekerasan(ketahanan terhadap deformasi dan tumpul tepi),kekerasan(ketahanan terhadap chipping atau retak akibat benturan), danketahanan aus(kemampuan untuk menahan kontak abrasif berulang tanpa kehilangan dimensi). Baja yang lebih keras akan menahan ujung tombak yang lebih tajam lebih lama, namun menjadi lebih rapuh - dan pada cetakan stempel yang menyerap ribuan benturan berkecepatan tinggi per jam, kerapuhan dapat menyebabkan patah tulang yang parah. Tabel di bawah ini membandingkan nilai yang paling umum digunakan dalam cetakan stempel baja.
| Nilai | Properti Utama | Aplikasi Khas dalam Die Stamping | Biaya Relatif |
|---|---|---|---|
| D2 | Karbon tinggi (1,4–1,6%), kromium tinggi (11–13%). Ketahanan aus dan retensi tepi yang sangat baik; kekerasan maksimum sekitar HRC 62–65. Ketangguhannya lebih rendah dibandingkan-nilai tahan goncangan. | Pengosongan dan pembentukan cetakan jangka panjang, pukulan penusuk, stasiun cetakan progresif yang menyebabkan keausan abrasif berat akibat stamping lembaran baja. | Sedang |
| A2 | Pengerasan udara-dengan kromium 5%. Struktur butiran sangat halus; stabilitas dimensi yang sangat baik selama perlakuan panas. Kekerasan maksimum sekitar HRC 62–65. Keseimbangan yang baik antara ketahanan aus dan ketangguhan. | Bentuk cetakan, slitter, pelat pengupas, cetakan logam-proses sedang yang distorsi selama pengerasannya harus diminimalkan. | Sedang |
| S7 | -tahan goncangan, karbon sedang. Menggabungkan kekuatan benturan tinggi dengan ketahanan aus sedang. Kekerasan maksimum sekitar HRC 59–61. Ketangguhan yang luar biasa untuk menyerap beban kejut yang berulang. | Stasiun pembentukan dan pembengkokan, blanking-ukuran berat ketika gaya tumbukan sangat besar, sisipan cetakan progresif yang terkena guncangan tinggi. | Sedang-Tinggi |
| M2 | Baja-berkecepatan tinggi dengan tungsten dan molibdenum. Mempertahankan kekerasan pada suhu tinggi (kekerasan-merah). HRC maksimum 65. Ketahanan abrasi yang unggul namun ketangguhannya lebih rendah dibandingkan baja-kerja dingin. | Pukulan penusuk-berkecepatan tinggi, stasiun trim yang beroperasi pada kecepatan pengepresan tinggi, komponen cetakan stempel logam yang menghasilkan panas gesekan yang signifikan. | Tinggi |
| DC53 | Baja kerja dingin-yang dimodifikasi (Daido Steel). Kira-kira dua kali lipat ketangguhan D2 pada kekerasan yang sebanding (HRC 62–63). Kemampuan mesin yang lebih baik dan risiko chipping yang lebih rendah dibandingkan dengan kualitas-kromium tinggi konvensional. | Stasiun cetakan progresif mencap-baja berkekuatan tinggi atau baja tahan karat, blanking-berdampak tinggi, aplikasi yang membuat D2 terkelupas atau retak sebelum waktunya. | Sedang-Tinggi |
Kesimpulan praktisnya: D2 tetap menjadi pilihan default untuk banyak operasi blanking dan penindikan karena umur pakainya yang terbukti dan biayanya yang terjangkau. Ketika suku cadang memerlukan pembentukan yang berat atau mesin press menghasilkan beban kejut yang tinggi, keunggulan ketangguhan S7 menjadikannya pilihan yang lebih aman. DC53 telah muncul sebagai jalur peningkatan yang populer bagi toko-toko yang mengalami kegagalan chipping dengan D2, menawarkan peningkatan ketangguhan yang berarti tanpa mengorbankan kekerasan.
Untuk stasiun yang paling menuntut dalam cetakan stempel progresif - pilot-lubang penusuk atau sisipan pengosongan halus-yang menghasilkan jutaan siklus -sisipan karbida(biasanya tungsten karbida) menggantikan baja perkakas seluruhnya. Karbida menghasilkan kekerasan di atas HRC 80 dan ketahanan aus yang dapat bertahan lebih lama dari sisipan baja sebanyak lima hingga sepuluh kali lipat, meskipun dengan biaya material dan pemesinan yang jauh lebih tinggi. Keputusan untuk menggunakan karbida biasanya bersifat spesifik-stasiun, hanya berlaku untuk satu atau dua posisi di mana tingkat keausan akan mendorong frekuensi perawatan yang tidak dapat diterima.
Perawatan Permukaan dan Pelapisan yang Memperpanjang Umur Cetakan
Bahkan baja perkakas kelas terbaik pun mendapat manfaat dari peningkatan permukaan. Pelapisan dan perawatan menambahkan lapisan pelindung - atau mengubah kimia permukaan baja - untuk melawan mekanisme keausan spesifik yang memperpendek umur cetakan. Setiap opsi menargetkan mode kegagalan yang berbeda:
Nitridasi Ion/Plasmamendifusikan nitrogen ke permukaan cetakan, membentuk lapisan senyawa yang sangat keras tanpa menambah ketebalan dimensi. Tidak seperti pelapis, nitridasi tidak terkelupas atau terkelupas karena menjadi bagian dari substrat itu sendiri. Studi yang dikutip oleh Advanced Heat Treat Corp. menemukan bahwa permukaan cetakan yang dinitridasi dapat bertahan lebih dari 850.000 pukulan di lingkungan pengecapan otomotif sedangkan permukaan cetakan yang dilapisi krom hanya mencapai 600.000 pukulan. Nitridasi sangat efektif pada cetakan besi tuang dan baja tuang yang membentuk baja berkekuatan tinggi (AHSS) yang canggih, dengan tekanan kontak yang tinggi dengan cepat merusak lapisan permukaan yang lebih tipis.
Lapisan Timah (Titanium Nitrida).diaplikasikan melalui deposisi uap fisik (PVD), menghasilkan lapisan tipis berwarna-emas dengan kekerasan permukaan sekitar HV 2.300. TiN mengurangi gesekan dan menahan keausan abrasif, sehingga cocok untuk pukulan penusuk dan sisipan pembentuk yang memproses baja berkekuatan-sedang. Keterbatasannya adalah ketebalan - biasanya 2 hingga 5 mikrometer - yang berarti kinerjanya paling baik pada substrat baja perkakas yang sudah mengeras.
Lapisan TiCN (Titanium Karbonitrida).dibuat dari TiN dengan tambahan karbon untuk kekerasan yang lebih tinggi (kira-kira HV 3.000) dan meningkatkan ketahanan adhesi. TiCN adalah pilihan yang-harus ditingkatkan ketika keausan perekat - yang parah saat material benda kerja dilas ke permukaan cetakan - menjadi masalah yang berulang, terutama pada stempel baja tahan karat dan aluminium.
Pelapisan Kromtelah lama berfungsi sebagai perawatan permukaan pekerja keras untuk cetakan cetakan, yang dihargai karena permukaannya yang halus dan memiliki gesekan rendah-yang mendorong aliran material selama penarikan dalam. Permukaan cetakan krom berkinerja baik dengan baja konvensional, namun keterbatasannya menjadi lebih jelas pada material benda kerja yang lebih keras. Karena krom diendapkan secara elektrolitik, lapisannya cenderung lebih tebal pada area yang menonjol dan lebih tipis pada area yang tersembunyi, sehingga berpotensi menimbulkan sedikit ketidakkonsistenan dimensi. Selain itu, peraturan lingkungan sekitar emisi kromium heksavalen telah meningkatkan biaya dan kompleksitas operasi pelapisan krom.
Memilih perawatan yang tepat bukanlah keputusan{0}}yang bisa diterapkan-untuk semua orang. Strategi permukaan yang optimal bergantung pada beberapa faktor yang saling berinteraksi:
Bahan benda kerja:Logam yang lebih keras atau lengket (baja tahan karat, aluminium, AHSS) memerlukan pelapis dengan kekerasan lebih tinggi dan sifat anti-pengrusakan - TiCN atau nitridasi yang lebih baik dibandingkan krom standar.
Volume produksi:Pengerjaan-volume tinggi membenarkan biaya tambahan pelapisan nitridasi atau PVD karena penghematan biaya per-bagian dari senyawa umur cetakan yang diperpanjang selama jutaan pukulan.
Strategi pelumasan:Operasi stamping-pelumasan yang kering atau minimal memberikan tekanan lebih besar pada permukaan cetakan, sehingga lebih menyukai lapisan-gesekan rendah seperti TiN atau TiCN. Proses-yang dilumasi dengan baik dapat bekerja secara memadai dengan baja yang dikeraskan dengan krom atau bahkan yang tidak dilapisi.
Permukaan akhir yang diperlukan pada bagian yang dicap:Bagian yang terlihat atau penting secara kosmetik memerlukan permukaan cetakan yang halus - pelapisan krom dan lapisan TiN yang dipoles, keduanya mengurangi kekasaran permukaan pada komponen akhir.
Pada akhirnya, pilihan material cetakan dan perawatan permukaan merupakan keputusan teknis dan ekonomi yang saling terkait. Baja perkakas yang lebih murah yang dipasangkan dengan lapisan yang dioptimalkan dapat mengungguli baja perkakas kelas premium yang tidak dilapisi - dan sebaliknya. Tujuannya adalah untuk menyesuaikan lingkungan keausan dengan strategi perlindungan sehingga cetakan perkakas memberikan kualitas suku cadang yang konsisten sepanjang masa produksi yang diharapkan, bukan hanya beberapa ribu pukulan pertama.
Kelas baja dan lapisan melindungi cetakan itu sendiri, tetapi tidak beroperasi secara terpisah. Material benda kerja yang diumpankan melalui mesin press mempunyai tuntutan tersendiri terhadap jarak bebas, pelumasan, dan batas pembentukan - suatu hubungan yang memerlukan pemeriksaan mendetail.
Panduan Kompatibilitas Logam untuk Desain Stamping Die
Setiap logam melawan balik secara berbeda ketika dipaksa melalui cetakan stempel. Baja-karbon rendah dapat ditekuk secara kooperatif dengan pelumasan sederhana, sedangkan titanium memerlukan pendinginan yang agresif dan menghukum perkakas yang tidak mampu melakukan tugasnya. Bahan benda kerja yang Anda pilih tidak hanya menentukan sifat mekanik bagian - tetapi juga menentukan jarak bebas cetakan, strategi pelumasan, pemilihan baja perkakas, dan bahkan perawatan permukaan yang dibahas di bagian sebelumnya. Mengabaikan tuntutan khusus-bahan ini adalah salah satu cara tercepat menuju keausan dini, kerusakan kronis, dan membengkaknya biaya per-suku cadang.
Berikut ini adalah referensi kompatibilitas praktis - jenis tabel gabungan yang dapat digunakan oleh para insinyur dan manajer sumber saat mengevaluasi komponen logam yang diberi stempel untuk proyek baru.
Logam dan Paduan Umum dalam Die Stamping
Tabel di bawah memetakan enam material yang paling sering dicap ke parameter desain cetakan yang paling penting. Anda akan melihat bahwa nilai jarak bebas bergeser secara signifikan dari satu paduan ke paduan berikutnya - yang mencerminkan bagaimana kekerasan, keuletan, dan kekuatan tarik setiap logam memengaruhi perilaku geser.
| Bahan | Jarak Bebas Die Khas (% Ketebalan Material, Per Sisi) | Persyaratan Pelumasan | Membentuk Pertimbangan Batas | Aplikasi Umum |
|---|---|---|---|---|
| Rendah-Baja Karbon (1008/1010/1018) | 5–8% | Pelumas yang larut dalam minyak gilingan ringan atau-air; aplikasi standar biasanya sudah cukup. | Sifat mampu bentuk yang sangat baik dengan perpanjangan tinggi (biasanya 30–40%). Mengakomodasi penarikan yang dalam dan jari-jari tikungan yang sempit dengan risiko retak yang minimal. | Braket otomotif, penguat sasis, rumah peralatan,-komponen stamping lembaran logam serbaguna. |
| Baja Tahan Karat (304/316) | 6–8% | Diperlukan pelumas-EP tugas berat (tekanan ekstrem). Senyawa terklorinasi atau tersulfurisasi sering terjadi; pelumas film-kering yang digunakan untuk aplikasi ruang bersih. | Laju pengerasan-kerja yang tinggi membatasi kedalaman penarikan dibandingkan dengan-baja karbon rendah. Biasanya terjadi springback yang signifikan - overbending sebesar 2–5 derajat. Membutuhkan tonase tekan yang lebih tinggi per satuan ketebalan. | Peralatan pemrosesan makanan, wadah perangkat medis, perangkat keras kelautan,-pengencang tahan korosi, trim arsitektur. |
| Aluminium (5052/6061) | 7–10% | Pelumas non-terklorinasi sangat disukai untuk mencegah noda. Pelapis film-kering (misal, Drycote) memberikan pencegahan yang lebih baik dibandingkan oli pabrik konvensional. | Perpanjangan yang baik dalam temper anil, namun rentan terhadap-tekstur permukaan kulit jeruk pada kedalaman penarikan yang agresif. 6061-T6 secara signifikan lebih sulit dibentuk dibandingkan 5052-O; kondisi emosi sangat penting untuk membentuk kesuksesan. | Panel struktural otomotif, penutup elektronik, unit pendingin, braket ruang angkasa, rumah elektronik konsumen. |
| Kuningan (C26000/C27200) | 5–7% | Minyak mineral ringan atau minyak larut; stempel kuningan bersih dengan pelumasan minimal di sebagian besar aplikasi. | Karakteristik pembentukan dingin{0}}yang sangat baik dengan nilai elongasi di atas 50% pada kuningan kartrid (C26000). Mengakomodasi bentuk rumit dengan springback rendah. | Terminal listrik, konektor, perangkat keras dekoratif, perlengkapan pipa, komponen alat musik yang dicap. |
| Tembaga (C11000/C10200) | 5–7% | Minyak ringan secukupnya; pelumasan alami tembaga mengurangi gesekan pada antarmuka cetakan{0}}lubang. | Sangat ulet dengan perpanjangan seringkali melebihi 45%. Gambaran dalam dan bentuk rumit dapat dicapai. Kelembutan meningkatkan risiko pembentukan duri jika jarak bebasnya berlebihan. | Bus bar, kontak listrik, penukar panas, pelindung RF, tali grounding. |
| Titanium (Kelas 2 CP/Kelas 5 Ti-6Al-4V) | 8–12% | Pelumas EP yang agresif wajib digunakan. Beberapa operasi memerlukan cetakan panas atau pembentukan hangat (200–400 derajat) untuk meningkatkan keuletan. Bintik-bintik kering langsung menyebabkan rasa sakit. | Sifat mampu bentuk dingin yang terbatas - perpanjangan biasanya 15–20% untuk CP Kelas 2, lebih rendah untuk Kelas 5. Springback tinggi memerlukan kompensasi overbending yang besar. Takik-sensitif; risiko jari-jari internal yang tajam retak. | Komponen struktural ruang angkasa, implan medis, pengencang kelautan,-peralatan olahraga berperforma tinggi, suku cadang pemrosesan bahan kimia. |
Pemindaian cepat pada kolom izin mengungkapkan pola penting. Logam yang lebih lunak dan lebih ulet seperti kuningan dan tembaga berada pada tingkat terendah (5–7%), sementara titanium mendekati 12%. Hal ini sejalan dengan prinsip dasar: material yang lebih keras,-berkekuatan tarik-lebih tinggi memerlukan jarak bebas yang lebih besar untuk memungkinkan perambatan rekahan yang tepat selama pemotongan. Menetapkan jarak bebas terlalu ketat pada baja tahan karat atau titanium, dan gaya pukulan akan melonjak secara drastis - sehingga mempercepat keausan dan berisiko merusak alat.
Bagaimana Material Benda Kerja Mendorong Keputusan Desain Die
Tabel di atas memberikan titik awal, namun{0}}desain cetakan di dunia nyata memerlukan pertimbangan yang lebih mendalam tentang bagaimana setiap bahan berinteraksi dengan perkakas selama proses pengecapan aluminium, proses pengecapan lembaran baja, dan segala sesuatu di antaranya. Tiga tantangan-yang didorong oleh material membentuk sebagian besar keputusan desain:
Kompensasi musim semi.Saat Anda membengkokkan sepotong baja yang dicap, sebagian besar baja itu akan tetap berada di tempat Anda meletakkannya. Tekuk geometri yang sama dalam baja tahan karat 304 atau titanium Kelas 2, dan bagian tersebut akan kembali ke bentuk aslinya saat tekanan dilepaskan. Bahan berkekuatan-tinggi menyimpan lebih banyak energi elastis selama pembentukan, dan energi tersebut mencoba melepaskan bagian tersebut segera setelah pukulan ditarik kembali. Para desainer memberikan kompensasi sebesar itumembungkuk berlebihan- mengerjakan pukulan pembentuk dan rongga untuk membengkokkan bagian beberapa derajat melewati sudut target sehingga pegas kembali membawanya ke posisi akhir yang benar. Jumlah overbending bersifat spesifik-dan sering kali divalidasi melalui simulasi sebelum dadu dipotong.
Pencegahan rasa sakit.Galling - pengelasan dingin material benda kerja ke permukaan cetakan - bukanlah masalah universal. Hal ini sangat terkait dengan kombinasi material tertentu. Aluminium adalah penyebab paling terkenal: penelitian yang dilakukan di Pusat Manufaktur dan Bahan Lanjut Universitas Oakland menunjukkan bahwa strip paduan aluminium dipasang pada sisipan cetakan baja tuang yang tidak dilapisi dengan gaya penjepitan serendah 13 kN ketika tidak ada pelumas yang digunakan. Studi yang sama menunjukkan bahwa pelumas film kering-yang sesuai meningkatkan ambang batas kerusakan secara signifikan - dari tekanan kontak rata-rata 7 MPa menjadi 40 MPa pada sisipan besi ulet. Untuk setiap operasi pencetakan lembaran logam yang melibatkan aluminium, komponen cetakan biasanya memerlukan lapisan TiCN, nitridasi, atau permukaan krom yang dipoles secara khusus untuk mencegah penumpukan perekat. Baja tahan karat memiliki kecenderungan yang serupa, meskipun tidak terlalu parah, dan memerlukan perawatan permukaan yang lebih baik.
Peningkatan baja mati dan tonase.Material benda kerja yang lebih keras tidak hanya mengubah jarak bebas - tetapi juga memerlukan konstruksi cetakan yang lebih kuat secara menyeluruh. Stamping baja tahan karat 304 dibandingkan baja karbon rendah-1010 memerlukan tonase tekan 50–60% lebih banyak untuk geometri bagian yang sama. Peningkatan gaya tersebut mengalir melalui setiap komponen: punch memerlukan grade yang lebih keras seperti DC53 atau S7 dibandingkan D2 standar, blok die memerlukan sisipan karbida di stasiun keausan tinggi, dan rakitan pegas harus menghasilkan gaya pengupasan yang lebih tinggi. Mengabaikan efek berjenjang ini akan menyebabkan kegagalan prematur yang terlihat seperti masalah perkakas namun sebenarnya merupakan masalah kompatibilitas{13}}yang penting.
Pemilihan material harus dilakukan secara paralel dengan desain cetakan, bukan hanya sekedar renungan - karena paduan benda kerja secara langsung menentukan jarak bebas, persyaratan tonase, perlakuan permukaan, dan kualitas baja perkakas di seluruh rangkaian cetakan.
Ketika Anda memperlakukan pemilihan lembaran logam yang dicap sebagai keputusan teknik hulu dan bukan sebagai kotak centang pengadaan, setiap pilihan hilir menjadi lebih dapat diprediksi. Nilai jarak bebas diperketat pada kisaran yang divalidasi, strategi pelumasan menargetkan mode kegagalan tertentu, dan perkiraan masa pakai cetakan mendapatkan akurasi nyata. Sebaliknya, penggantian material di akhir proyek - katakanlah, peningkatan dari baja ringan ke baja tahan karat agar tahan terhadap korosi - dapat membatalkan keseluruhan desain cetakan dan memaksa siklus perlengkapan ulang yang mahal.
Kompatibilitas material menentukan produksi yang konsisten, namun material dan peralatan yang sangat cocok pun tidak dapat mencegah setiap masalah. Cacat masih muncul akibat keausan, penyimpangan proses, dan variabel yang diabaikan - sehingga membuat pendekatan terstruktur untuk mengidentifikasi dan mengatasi masalah cacat stempel merupakan keterampilan penting bagi tim produksi mana pun.
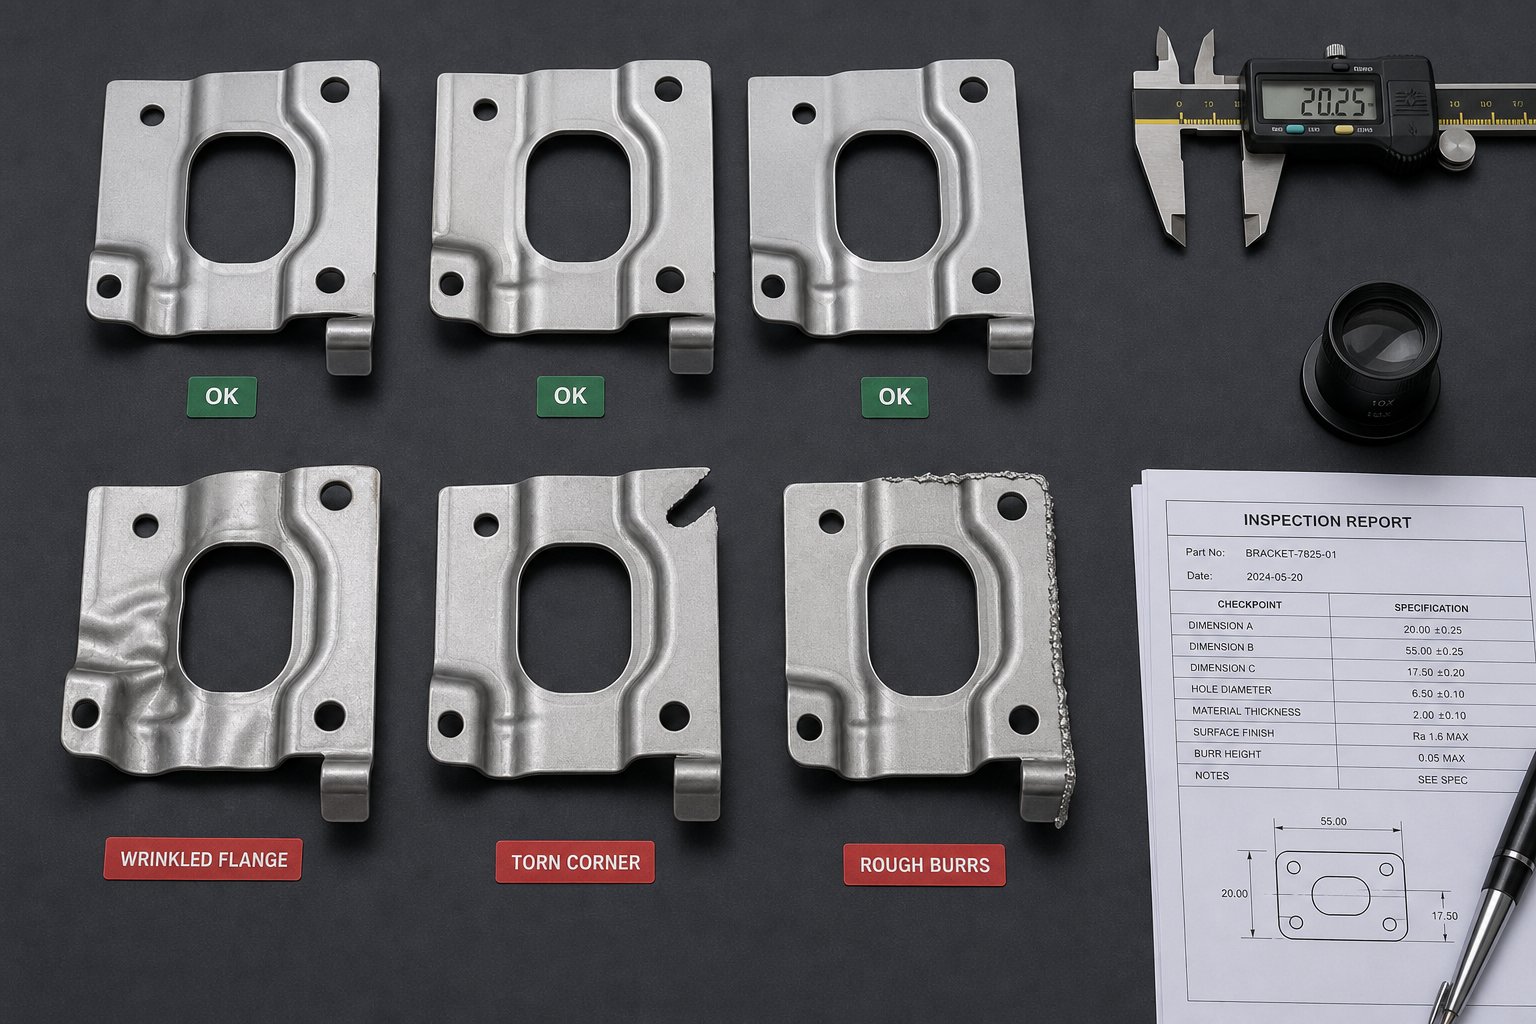
Cacat Umum Die Stamping dan Cara Mencegahnya
Cetakan yang dirancang dengan sempurna dengan bahan yang ideal masih dapat menghasilkan potongan. Keausan terus berlanjut, pengaturan mesin press menyimpang, pelumasan menipis, dan tiba-tiba sejumlah komponen menunjukkan kerutan, retakan, atau gerinda yang tidak ada satu jam yang lalu. Masalah yang timbul akibat stamping jarang muncul dengan satu kegagalan dramatis - masalah tersebut terjadi secara bertahap, dan pada saat seseorang menemukan masalahnya, ratusan atau ribuan komponen yang rusak mungkin sudah menumpuk. Mengetahui seperti apa setiap kerusakan, apa penyebabnya, dan bagaimana menghentikannya sebelum terjadi adalah hal yang membedakan pemadaman kebakaran reaktif dari pengendalian proses yang sebenarnya.
Mengidentifikasi Cacat Stamping Paling Umum
Tabel di bawah ini mengkatalogkan enam cacat yang menyebabkan sebagian besar penolakan kualitas dalam operasi pengepresan dan pengecapan. Setiap entri menyertakan deskripsi visual sehingga Anda dapat mengidentifikasi masalah di lantai produksi, beserta akar penyebab dan strategi pencegahan yang dapat ditindaklanjuti yang diambil dari pengalaman produksi nyata.
| Nama Cacat | Deskripsi Visual | Akar Penyebab | Strategi Pencegahan |
|---|---|---|---|
| Kerutan | Lipatan atau lipatan seperti gelombang-di area flensa atau dinding samping bagian yang digambar. Tandan material bukannya mengalir dengan lancar ke dalam rongga cetakan. | Kekuatan pemegang kosong tidak mencukupi; rasio penarikan yang berlebihan menyebabkan terlalu banyak deformasi dalam satu pukulan; jari-jari die fillet terlalu kecil, sehingga menimbulkan gesekan yang mengarahkan aliran material secara tidak merata. | Tingkatkan tekanan dudukan blanko secara bertahap hingga kerutan hilang. Kurangi rasio-tahap penarikan tunggal dengan memisahkan formulir dalam di beberapa stasiun penarikan. Poles jari-jari die fillet untuk mengurangi hambatan dan meningkatkan aliran material yang seragam. |
| Merobek/Membelah | Rekahan atau perpecahan yang terlihat, biasanya pada radius bawah bagian yang digambar atau pada transisi tajam antara fitur yang terbentuk. Tepinya tampak compang-camping dan sobek, bukannya tercukur rapi. | Bahan diregangkan melampaui batas pembentukannya; koefisien penarikan terlalu agresif untuk kapasitas pemanjangan paduan; pelumasan yang tidak memadai menyebabkan gesekan yang berlebihan; jari-jari pukulan terlalu kencang, memusatkan tekanan pada satu garis. | Pilih bahan dengan perpanjangan yang cukup untuk geometri yang diinginkan. Optimalkan radius pukulan dan mati untuk mendistribusikan tekanan ke area yang lebih luas. Oleskan pelumas EP yang sesuai - khususnya untuk baja tahan karat dan titanium. Gunakan perangkat lunak simulasi stamping untuk memvalidasi kedalaman gambar sebelum memotong cetakan. |
| Musim semi kembali | Bagian yang terbentuk sebagian memantul kembali ke bentuk datar aslinya setelah pukulan ditarik kembali. Sudut tikungan berukuran beberapa derajat lebih lebar dari sudut rongga cetakan, dan flensa tidak berada pada posisi targetnya. | Pemulihan elastis yang melekat pada logam - lebih terlihat pada-baja berkekuatan tinggi, baja tahan karat, dan titanium. Waktu tunggu di titik mati bawah tidak mencukupi. Sudut mati dirancang tanpa kompensasi springback. | Buat kompensasi overbend ke dalam desain cetakan (biasanya 2–5 derajat untuk baja tahan karat, lebih banyak untuk titanium). Gunakan pembengkokan korektif atau pembuatan koin pada stasiun terakhir untuk mengatur pembengkokan secara permanen. Pertimbangkan teknologi servo press dengan tempat tinggal yang dapat diprogram di bagian bawah langkah. |
| Pembakaran yang Berlebihan | Tepi logam yang tajam dan menonjol atau kumis tipis yang menonjol dari batas potongan fitur yang dilubangi atau ditusuk. Tepi yang dicukur menunjukkan zona rollover yang besar dan garis patahan yang kasar, bukan garis patahan yang bersih dan sempit. | Pinggiran tajam pada punch dan tombol die sudah aus atau tumpul. Pukulan yang tidak tepat-ke-celah cetakan - terlalu kencang (gaya berlebihan) atau terlalu longgar (bahan tertarik dan tidak terpotong dengan rapi). Persentase jarak bebas untuk material benda kerja salah. | Pertahankan ketajaman tepi pemotongan melalui penggilingan ulang terjadwal. Tetapkan izin ke persentase spesifik-materi yang dirinci dalam tabel kompatibilitas (Bab 6). Gunakan-pelapis tahan aus seperti TiN atau TiCN pada stasiun stamping untuk memperpanjang interval antar siklus penajaman. |
| Ketidakselarasan/Kesalahan Registrasi | Fitur - lubang, takik, tikungan - diimbangi dari posisi yang diinginkan relatif terhadap satu sama lain atau terhadap datum bagian. Bagian gagal dalam pemeriksaan dimensi meskipun fitur individual terbentuk dengan benar. | Pin pilot yang aus atau rusak gagal menemukan lokasi strip secara akurat. Pin pemandu dan bushing aus sehingga bagian atas dan bawah die dapat bergeser. Kesalahan penyesuaian pemandu stok menyebabkan strip lateral mengembara. Kesalahan panjang umpan pada mesin press atau servo feeder. | Periksa dan ganti pin pilot pada interval yang ditentukan. Pantau pin pemandu-ke-kelonggaran bushing dan ganti bushing sebelum kemiringan melebihi toleransi. Kalibrasi panjang umpan terhadap jarak strip sebenarnya. Verifikasi lebar strip terhadap pengaturan panduan stok di setiap pengaturan. |
| Permukaan Tergores/Patah | Tanda skor linier, lecet, atau penumpukan material terlihat pada permukaan komponen. Dalam kasus kerusakan yang parah, material benda kerja yang dingin-menyatu ke permukaan cetakan, meninggalkan gumpalan yang berpindah ke setiap bagian berikutnya. | Permukaan cetakan yang kotor atau rusak; pelumasan tidak mencukupi atau salah; kecenderungan bawaan aluminium atau baja tahan karat untuk melekat pada baja perkakas yang tidak diolah; puing-puing yang terperangkap di rongga cetakan di antara pukulan. | Jaga kebersihan permukaan dengan protokol penghapusan{0}}standar di antara proses. Oleskan bahan-pelumas yang sesuai - pelapis film kering-untuk aluminium, senyawa EP untuk baja tahan karat. Lapisi sisipan pembentuk dengan TiCN atau nitridasi untuk menahan keausan perekat. Singkirkan siput dan serpihan yang terperangkap sebelum menempel pada permukaan cetakan. |
Anda akan melihat bahwa banyak dari cacat ini memiliki akar penyebab yang tumpang tindih - perkakas yang aus, jarak bebas yang salah, dan pelumasan yang buruk muncul di beberapa baris. Tumpang tindih ini sebenarnya merupakan kabar baik: ini berarti pendekatan disiplin terhadap beberapa variabel proses inti mencegah berbagai macam kegagalan secara bersamaan.
Mengatasi Masalah Cacat Produksi
Saat cacat muncul di-perjalanan, tahan keinginan untuk segera menyesuaikan dadu. Operator pers yang berpengalaman mengikuti rangkaian diagnostik sistematis yang mengisolasi akar permasalahan sebenarnya sebelum mengambil tindakan perbaikan. Melakukan penyesuaian langsung tanpa diagnosis sering kali menutupi masalah sebenarnya - atau menimbulkan masalah baru.
Ikuti daftar periksa pemecahan masalah praktis ini secara berurutan:
Periksa strip atau blanko terlebih dahulu.Periksa material yang masuk untuk melihat variasi ketebalan, kontaminasi permukaan, kerusakan tepi, atau temper yang salah. Inkonsistensi material - terutama pada-paduan berkekuatan tinggi - sering terjadi namun diabaikan sebagai sumber cacat stamping dan pembentukan. Pastikan kumparan atau lembarannya sesuai dengan sertifikasi material yang tercatat.
Periksa jarak bebas cetakan dan keausan komponen.Ukur celah-ke-tombol mati dengan pengukur antena atau pengukuran optik. Bandingkan dimensi saat ini dengan spesifikasi pembuatan cetakan. Bahkan keausan seperseribu inci pada ujung tombak dapat mengubah tinggi duri dari yang dapat diterima menjadi di-di-spesifikasi.
Verifikasi pengaturan tonase dan kecepatan tekan.Konfirmasikan bahwa mesin press dijalankan dengan tonase dan pukulan-per-menit yang ditentukan dalam lembar penyiapan. Ketinggian penutupan yang salah, tonase berlebih, atau kecepatan berlebihan dapat menghasilkan cacat yang menyerupai masalah perkakas. Gunakan monitor tonase jika tersedia.
Evaluasi jenis dan aplikasi pelumasan.Pastikan formulasi pelumas yang digunakan benar dan dapat menjangkau semua permukaan kritis - terutama yang membentuk radius dan-rongga tarik dalam. Bintik-bintik kering tidak terlihat saat berlari tetapi terlihat jelas sebagai goresan atau luka pada bagian yang sudah selesai.
Tinjau sertifikasi material terhadap spesifikasi.Periksa-silang nomor panas, tingkat paduan, kondisi temper, dan sifat mekanik pada sertifikat pabrik terhadap spesifikasi teknik. Substitusi material atau koil yang-di luar-spesifikasi dapat menyebabkan kerusakan yang tidak dapat diperbaiki dengan penyesuaian cetakan sebanyak apa pun.
Urutan ini beralih dari pemeriksaan yang paling sederhana dan tercepat ke pemeriksaan yang lebih rumit - menghilangkan penyebab paling umum sebelum Anda mengambil kunci pas untuk menyentuh dadu. Dalam praktiknya, masalah material dan pelumasan menyebabkan persentase cacat yang mengejutkan, yang pada awalnya terlihat seperti kegagalan perkakas.
Pencegahan Melalui Desain dan Pemeliharaan
Pemecahan masalah adalah keterampilan reaktif. Hasil nyata diperoleh dengan merancang cacat pada proses sebelum produksi dimulai - dan kemudian mempertahankan dasar kualitas tersebut selama masa pakai cetakan.
Jika Anda telah mengikuti bagian awal artikel ini, Anda sudah memiliki sebagian besar perangkat pencegahan. Pemilihan material cetakan yang tepat (Bab 5) secara langsung mengurangi-cacat terkait keausan seperti burring dan galling. Memilih kelas baja perkakas dan pelapis permukaan yang tepat untuk material benda kerja spesifik Anda berarti pinggiran tajam akan tetap tajam lebih lama dan permukaan pembentuk akan tahan terhadap penumpukan perekat. Jarak bebas yang benar untuk material benda kerja (Bab 6) mencegah terjadinya pembakaran berlebihan dan robekan dini - dua cacat yang berada pada ujung spektrum jarak bebas yang berlawanan.
Pemeliharaan die stamping yang terjadwal menyatukan semuanya. Dies tidak gagal secara tiba-tiba - melainkan menurun secara progresif. Ujung tombak menjadi tumpul secara bertahap, pin pilot mengalami keausan sepersepuluh ribu per seratus ribu pukulan, dan rakitan pegas kehilangan kekuatan selama jutaan siklus. Tanpa program pemeliharaan preventif yang melacak jumlah pukulan dan memicu penajaman, penggantian komponen, dan verifikasi dimensi pada interval yang ditentukan, kualitas akan menurun secara bertahap sehingga operator beradaptasi terhadapnya daripada memperbaikinya. Pada saat cacat terlihat jelas secara visual, cetakan mungkin memerlukan pengerjaan ulang yang jauh lebih ekstensif - dan mahal - dibandingkan dengan proses penggilingan sederhana yang dapat dicegah beberapa minggu sebelumnya.
Perangkat lunak simulasi menambahkan lapisan pencegahan sepenuhnya. Simulasi pengecapan berbasis FEA-modern dapat memprediksi kerutan, penipisan, pembelahan, dan pegas sebelum cetakan dibuat - menangkap teknik pengecapan logam yang tidak akan berfungsi dengan material dan geometri yang dipilih sebelum baja dipotong. Fitur seperti takik bypass negatif dan positif pada cetakan stempel lembaran logam, yang digunakan untuk mengontrol aliran material di sekitar geometri kompleks, dapat dimodelkan dan dioptimalkan secara digital daripada melalui uji coba-dan-kesalahan fisik yang mahal. Insinyur yang berinvestasi dalam simulasi selama fase desain secara konsisten melaporkan lebih sedikit iterasi uji coba dan peningkatan produksi yang lebih cepat-.
Pencegahan kerusakan pada akhirnya merupakan strategi manajemen biaya. Setiap bagian yang kusut, setiap blanko yang robek, setiap proses yang terbuang memiliki harga - berupa bahan yang terbuang, waktu pengepresan yang hilang, dan pengiriman yang tertunda. Investasi dalam desain yang tepat, perkakas-yang sesuai dengan material, dan pemeliharaan yang disiplin akan membuahkan hasil berkali-kali lipat selama proses produksi. Dan hubungan antara kualitas dan biaya tentu saja mengarah pada pertanyaan yang lebih luas yang pada akhirnya harus dijawab oleh sebagian besar manajer pengadaan: berapa sebenarnya biaya proyek die stamping, dan ke mana dana yang dikeluarkan?
Memahami Biaya Die Stamping dan Ekonomi Proyek
Suku cadang-yang bebas cacat adalah sasaran kualitas - namun suku cadang yang diberi cap tanpa cacat sekalipun tetap harus masuk akal secara finansial. Anehnya, rincian biaya proyek die stamping jarang dibahas dalam sumber daya teknis, sehingga para insinyur dan manajer sumber daya harus menavigasi anggaran dengan informasi yang tidak lengkap. Baik Anda mengutip proyek pertama Anda atau membuat tolok ukur terhadap pemasok yang sudah ada, memahami ke mana dana tersebut disalurkan - dan ke mana Anda dapat memperolehnya kembali - mengubah perkiraan yang tidak jelas menjadi keputusan bisnis yang meyakinkan.
Apa yang Mendorong Biaya Perkakas Die Stamping
Perkakas merupakan investasi awal terbesar dalam program manufaktur stamping logam. Cetakan majemuk sederhana untuk mesin cuci datar mungkin berharga beberapa ribu dolar, sedangkan cetakan progresif multi-stasiun yang rumit untuk braket otomotif dapat berkisar antara $10.000 hingga $100.000 atau lebih bergantung pada tingkat presisi dan kompleksitas komponen yang terlibat. Apa yang mendorong rentang tersebut? Beberapa faktor yang saling berhubungan menentukan lokasi proyek tertentu dalam spektrum biaya:
Kompleksitas cetakan dan jumlah stasiun- Cetakan progresif 12 stasiun dengan operasi pembentukan, penindikan, dan pemangkasan memerlukan lebih banyak tenaga teknik, permesinan, dan perakitan dibandingkan perkakas 3 stasiun yang melakukan pengosongan sederhana. Setiap stasiun tambahan menambah material, waktu EDM, dan pekerjaan penyelarasan.
Pemilihan material cetakan dan perawatan permukaan- Meningkatkan dari baja perkakas D2 ke DC53 atau menambahkan sisipan karbida di stasiun keausan tinggi-akan meningkatkan biaya bahan baku dan pemesinan. Pelapisan PVD dan perlakuan nitridasi menambah biaya tambahan - namun sering kali terbayar melalui masa pakai cetakan yang lebih lama dalam jangka panjang.
Toleransi bagian dan persyaratan penyelesaian permukaan- Toleransi yang lebih ketat memerlukan pemesinan komponen cetakan yang lebih presisi, pemolesan permukaan cetakan yang lebih halus, dan langkah pemeriksaan tambahan selama pembuatan cetakan. Bagian stempel logam yang ditahan pada +/-0,02 mm membutuhkan biaya perkakas yang jauh lebih mahal daripada yang ditentukan pada +/-0,10 mm.
Ukuran cetakan didorong oleh geometri bagian- Suku cadang yang lebih besar memerlukan die shoe yang lebih besar, pin pemandu yang lebih panjang, balok baja die yang lebih berat, dan-tonase pengepres yang lebih tinggi. Skala fisik perkakas secara langsung mempengaruhi biaya material dan jam kerja mesin yang dibutuhkan untuk memproduksinya.
Jam rekayasa desain termasuk simulasi- Analisis kelayakan, desain tata letak strip, simulasi CAE, dan tinjauan DFM berulang semuanya menghabiskan waktu teknis yang terampil. Jam-jam ini mewakili persentase kecil dari total biaya perkakas namun memberikan keuntungan yang sangat besar dengan mencegah pengerjaan ulang yang mahal di bagian hilir.
Sebagian besar pemasok menyusun pembayaran perkakas sebesar 50% di muka dan 50% setelah persetujuan sampel - sebuah pengaturan standar yang menyelaraskan insentif agar uji coba berhasil. Poin pentingnya adalah investasi awal inidiamortisasidi seluruh volume produksi. Sebuah cetakan senilai $50.000 yang memproduksi 500.000 komponen yang dicap hanya menambahkan $0,10 per bagian dalam biaya perkakas. Cetakan yang sama yang hanya memproduksi 5.000 bagian membawa beban $10,00 per-bagian - perbedaan seratus kali lipat yang menjadikan volume sebagai variabel dominan dalam keekonomian proyek.
Per-Perekonomian Bagian dan-Analisis Titik Impas
Selain perkakas, biaya per{0}}unit setiap komponen yang diberi stempel logam menggabungkan beberapa faktor pendorong yang mendasarinya. Data industri menunjukkan rincian umum: bahan menyumbang sekitar 45–55% dari biaya unit, tenaga kerja 15–25%, overhead 10–20%, kendali mutu 2–8%, dan pengemasan 2–5%. Biaya penyiapan, yang mencakup pemasangan cetakan dan kalibrasi mesin cetak untuk setiap proses produksi, tersebar di seluruh batch - yang berarti pesanan yang lebih kecil akan menyerap biaya penyiapan per-bagian yang jauh lebih tinggi.
Hubungan antara volume dan biaya per{0}}bagian berbanding terbalik. Dalam jumlah kecil, alternatif seperti pemotongan laser atau pemesinan CNC sering kali lebih unggul karena memerlukan sedikit atau tanpa investasi perkakas. Saat volume meningkat, perhitungannya berubah drastis. Pertimbangkan perbandingan yang sederhana namun ilustratif: jika bagian yang dipotong laser berharga $4,50 per buah tanpa perkakas, dan versi stempel berharga $0,30 per buah dengan dadu $40.000, titik impasnya akan mendekati 9.500 unit. Di bawah ambang batas tersebut, pemotongan laser lebih ekonomis. Di atasnya, injakan semakin maju - dan kesenjangannya melebar secara dramatis pada volume yang lebih tinggi. Pada 100.000 bagian, total biaya pencetakan dalam skenario ini kira-kira $70.000 versus $450.000 untuk pemotongan laser.
Untuk program pengecapan logam industri yang menargetkan volume tahunan di atas 100.000 suku cadang - umum di sektor otomotif, elektronik, dan peralatan - keekonomian per-bagian menjadi sangat menguntungkan. Sistem cetakan progresif yang berjalan dengan kecepatan tinggi per menit dapat mendorong biaya unit ke tingkat yang tidak dapat ditandingi oleh metode stamping komponen logam lainnya.
Strategi untuk Mengurangi Biaya Die Stamping
Pengoptimalan biaya tidak berarti mengambil jalan pintas - namun berarti membuat keputusan yang lebih cerdas di setiap tahap. Strategi berikut secara konsisten memberikan penghematan yang terukur tanpa mengorbankan kualitas komponen atau keandalan cetakan:
Prioritaskan optimasi DFM sejak dini.Menyederhanakan geometri bagian - menghilangkan fitur yang tidak diperlukan, menggunakan desain simetris, dan mengurangi toleransi non-kritis - secara langsung mengurangi kompleksitas cetakan. Stasiun yang lebih sedikit, profil punch yang lebih sederhana, dan operasi pembentukan yang lebih mudah, semuanya menghasilkan biaya perkakas yang lebih rendah dan waktu pembuatan yang lebih cepat. Seperti yang dicatat oleh salah satu analisis industri, berinvestasi dalam pembuatan prototipe awal dan tinjauan DFM membantu mengidentifikasi potensi masalah sebelum produksi massal, menghindari desain ulang yang mahal dan penyesuaian peralatan di kemudian hari.
Konsolidasikan operasi ke dalam lebih sedikit stasiun mati.Setiap stasiun dalam cetakan progresif menambah biaya teknik, permesinan, dan pemeliharaan. Jika dua operasi dapat digabungkan menjadi satu stasiun tanpa mengurangi kualitas - misalnya, menusuk dan membentuk dalam satu pukulan menggunakan pendekatan kombinasi - senyawa penghematan di seluruh pembuatan alat.
Standarisasi bahan di seluruh lini produk.Menjalankan beberapa komponen stamping logam dari paduan dan pengukur yang sama mengurangi kompleksitas pengadaan material, memungkinkan pembelian dalam jumlah besar, dan memungkinkan desain cetakan memiliki spesifikasi izin dan pelumasan yang sama. Standardisasi menciptakan skala ekonomi yang menurunkan biaya material dan teknik.
Rencanakan pemeliharaan cetakan daripada penggantian dini.Sebuah cetakan-yang dirawat dengan baik dapat menghasilkan jutaan komponen sepanjang masa pakainya. Menjadwalkan penggilingan ulang, mengganti pin pilot dan pegas yang aus pada interval hitungan hit-yang ditentukan, dan melapisi ulang sisipan pembentuk sebelum keausan menjadi kritis akan memperpanjang masa pakai alat secara signifikan. Biaya tambahan pemeliharaan preventif adalah sebagian kecil dari biaya pembuatan cetakan pengganti - atau menyerap sisa yang dihasilkan oleh cetakan yang rusak.
Mengoptimalkan pemanfaatan material dalam tata letak strip.Perancang die yang berpengalaman meminimalkan sisa dengan menyarangkan komponen secara efisien di dalam strip dan memanfaatkan slug yang menusuk untuk mengurangi limbah. Bahkan peningkatan kecil dalam pemanfaatan material - beberapa poin persentase - diakumulasikan menjadi penghematan besar pada-pengoperasian volume tinggi di mana bahan mentah merupakan komponen biaya tunggal terbesar.
Secara keseluruhan, strategi-strategi ini mengatasi kedua sisi persamaan biaya: mengurangi biaya yang Anda keluarkan untuk membuat alat dan mengurangi biaya produksi setiap komponen. Pengurangan biaya yang paling efektif terjadi ketika teknik, pengadaan, dan manufaktur berkolaborasi sejak tahap awal proyek - bukan ketika seseorang meninjau faktur akhir dan menanyakan ke mana anggarannya disalurkan.
Disiplin biaya membuat proyek tetap berjalan, namun tidak mempercepat proses. Teknologi yang membentuk kembali die stamping saat ini - mesin press servo, simulasi digital, dan-otomatisasi yang digerakkan oleh sensor - melakukan hal tersebut, membuka jendela kinerja yang tidak mungkin dilakukan bahkan satu dekade yang lalu.
Kemajuan Modern Membentuk Masa Depan Die Stamping
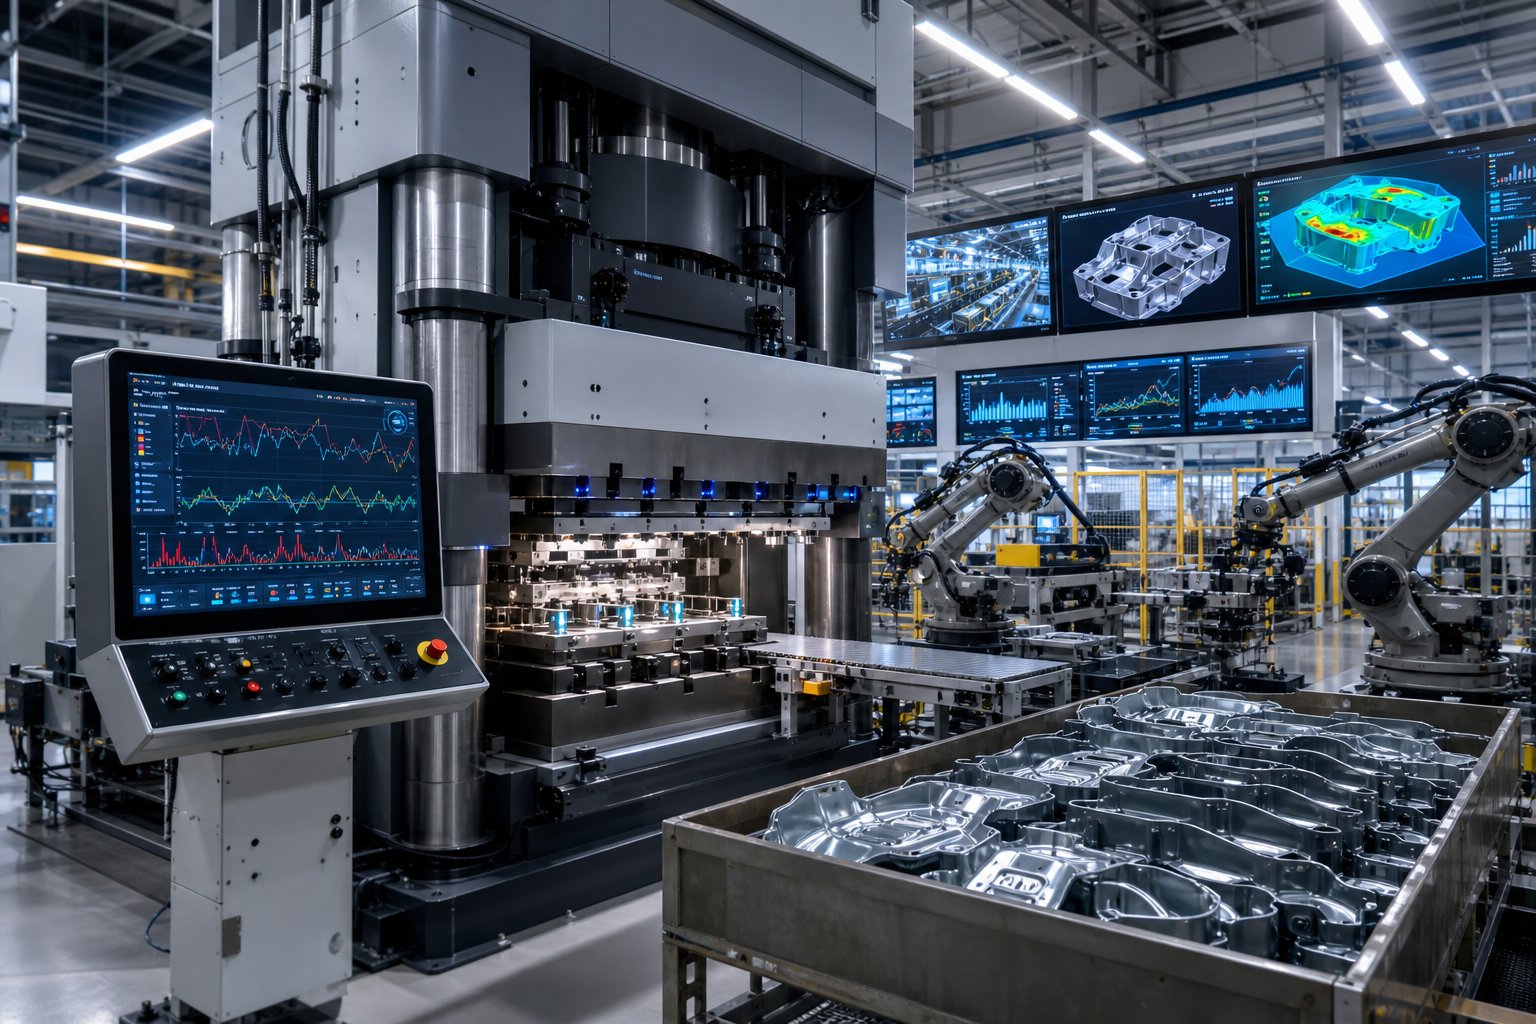
Satu dekade yang lalu, mesin press die stamping pada dasarnya adalah sebuah-mesin brute force - yang memutar roda gila, kopling aktif, dan ram terbanting ke bawah dengan kecepatan tetap yang ditentukan oleh hubungan mekanis. Matinya bisa berfungsi atau tidak, dan tuas utama operator adalah tonase. Saat ini, gambarannya terlihat sangat berbeda. Profil gerakan yang dapat diprogram, model digital prediktif, dan jaringan sensor yang tertanam di dalam cetakan itu sendiri mendefinisikan ulang apa yang dapat dicapai oleh teknologi stamping - dan meningkatkan standar bagi setiap produsen yang masih menjalankan peralatan lama.
Teknologi Servo Press dan Kontrol Presisi
Mesin press yang digerakkan oleh roda gila-tradisional menghasilkan kurva gerakan-slide tunggal yang tetap. Pendobrak tersebut berakselerasi, mencapai titik mati bawah pada kecepatan puncak, dan memendekkan - profil yang sama pada setiap pukulan, terlepas dari geometri bagian atau perilaku material. Mesin press yang digerakkan oleh servo menggantikan siklus kaku tersebut dengan gerakan geser yang dapat diprogram dan dikendalikan oleh motor listrik torsi tinggi. Insinyur dapat menyesuaikan kecepatan, waktu tinggal, dan percepatan pada setiap titik dalam pukulan.
Mengapa itu penting? Bayangkan membentuk-rumah baja tahan karat yang dalam. Dengan pengepresan konvensional, pukulan mengenai material dengan kecepatan penuh, dan logam harus mengalir ke dalam rongga sebelum ram membalikkan - jendela sempit yang sering menyebabkan kerutan atau robekan. Mesin stempel die servo memungkinkan operator memperlambat ram selama fase pembentukan kritis, menahannya di titik mati bawah agar dapat diprogram untuk mengatur material, lalu menariknya kembali dengan cepat. Hasilnya adalah jendela pembentuk yang lebih lebar, lebih sedikit cacat, dan tingkat kebisingan di lantai pabrik berkurang secara signifikan.
Manfaatnya berlipat ganda dengan bahan yang sulit. Baja-berkekuatan tinggi yang digunakan dalam aplikasi cetakan stempel otomotif dan paduan aluminium ringan - keduanya terkenal memiliki kemampuan pegas balik dan pemisahan - merespons secara dramatis terhadap profil slide yang dioptimalkan. Mesin press servo juga memungkinkan proses stamping progresif untuk mengkonsolidasikan operasi yang sebelumnya memerlukan stasiun terpisah, karena mesin press dapat menjalankan profil gerakan yang berbeda dalam satu siklus pukulan. Untuk program die stamping presisi yang menuntut kerataan yang ketat atau rasio penarikan yang agresif, teknologi servo telah beralih dari kemewahan ke ekspektasi dasar.
Simulasi CAE dan Pengembangan Die Digital
Memotong baja untuk dijadikan cetakan sebelum memvalidasi desainnya secara digital adalah seperti membangun jembatan tanpa menjalankan perhitungan struktural - secara teknis mungkin dilakukan, namun sembrono secara finansial. Analisis elemen hingga (FEA) modern dan perangkat lunak simulasi stamping memodelkan setiap aspek perilaku material selama pembentukan: pola aliran, distribusi penipisan, besaran pegas, zona risiko kerutan, dan gaya tekan minimum yang diperlukan. Insinyur menjalankan uji coba virtual - ratusan iterasi jika diperlukan - dalam hitungan jam, bukan dalam minggu yang dibutuhkan uji coba fisik.
Dampaknya terhadap jadwal proyek sangat besar. Simulasi memperkirakan di mana pemisahan akan terjadi sehingga radius pukulan dapat disesuaikan sebelum pemesinan. Ini menghitung springback sehingga kompensasi overbend dimasukkan ke dalam geometri die sejak hari pertama. Ia bahkan mengoptimalkan bentuk kosong untuk memaksimalkan pemanfaatan material - penghematan biaya langsung pada setiap proses produksi. Untuk pengembangan perkakas stamping yang menargetkan baja-berkekuatan tinggi atau geometri kompleks, simulasi telah menjadi pembeda antara uji coba tiga-iterasi dan sepuluh-uji coba iterasi.
Pemasok cetakan{0}}yang berpikiran maju kini mengintegrasikan simulasi CAE ke dalam alur kerja standar mereka, menjalankan analisis kelayakan sebelum mengutip dan memvalidasi setiap perubahan desain secara digital sebelum memotong satu blok baja perkakas. YICHEN, misalnya, memasukkan simulasi ke dalam proses pengembangannya mulai dari kelayakan awal hingga uji coba dan inspeksi akhir - pendekatan ujung-ke-end yang mempersingkat waktu tunggu dan menangkap masalah desain saat masalah tersebut masih murah untuk diperbaiki. Alur kerja fisik-digital terintegrasi semacam ini mewakili arah industri: simulasi tidak lagi merupakan langkah terpisah yang diserahkan kepada spesialis; itu dijalin ke dalam seluruh siklus pengembangan cetakan.
Industri 4.0, Sensor, dan Otomasi dalam Die Stamping
Kecerdasan tidak berhenti ketika berita sudah terungkap. Prinsip-prinsip Industri 4.0 menanamkan-penginderaan waktu nyata, konektivitas, dan pengambilan keputusan otomatis-langsung ke dalam operasi stamping - mengubah mesin cetak dari mesin yang berdiri sendiri menjadi sebuah simpul dalam-jaringan produksi yang kaya data.
Dalam-penginderaan matimewakili salah satu-aplikasi bernilai tertinggi. Sel beban dan pengukur regangan yang dipasang di dalam cetakan memantau tonase di setiap stasiun secara real-time, mendeteksi anomali - siput tersangkut di tombol cetakan, strip yang salah masukan, pukulan aus yang menarik gaya berlebihan - sebelum menghasilkan suku cadang yang rusak atau merusak perkakas. Sensor ketidaksejajaran memverifikasi bahwa bagian atas dan bawah cetakan mencatat dengan benar langkah demi langkah, menangkap keausan pin pemandu atau defleksi tekan yang tidak akan diketahui sampai bagian tersebut gagal dalam pemeriksaan.
Pengumpanan pers otomatis dan pelepasan komponenmenghilangkan variabilitas dan risiko keselamatan penanganan manual. Pengumpan koil yang digerakkan oleh servo-menyinkronkan kemajuan strip ke siklus pengepresan dengan akurasi sub-milimeter, sementara sistem pengambilan-dan-tempat robot mengekstrak bagian yang sudah jadi dan mengarahkannya untuk operasi hilir. Bersama-sama, sistem ini memungkinkan mesin press die stamping bekerja pada kecepatan tetapan maksimum tanpa campur tangan operator pada titik pengoperasian.
Pemeliharaan prediktifmengikat semuanya menjadi satu. Mesin press yang terhubung dengan IoT mengalirkan data getaran, pembacaan suhu, dan metrik kondisi pelumas ke platform analisis berbasis cloud. Algoritme pembelajaran mesin mengidentifikasi pola yang mendahului kegagalan peralatan - bantalan memanas, sistem hidrolik kehilangan tekanan - dan memicu peringatan pemeliharaan sebelum penghentian yang tidak direncanakan mengganggu produksi. Sebagaimana dicatat oleh sebuah analisis industri, pendekatan ini meminimalkan waktu henti yang tidak terduga dan memperpanjang masa pakai mesin-mesin penting, mengubah pemeliharaan dari biaya reaktif menjadi investasi terencana.
Teknologi-teknologi ini bukanlah inovasi yang terisolasi - namun saling memperkuat satu sama lain. Model simulasi umpan data pers servo, meningkatkan akurasinya untuk desain cetakan berikutnya. Sensor dalam-mati menghasilkan data berkualitas yang perlu dipelajari oleh algoritme prediktif. Otomatisasi membebaskan operator terampil untuk fokus pada analisis dan optimalisasi dibandingkan pemberian pakan secara manual dan penanganan komponen. Efek bersihnya adalah operasi stamping yang berjalan lebih cepat, menghasilkan lebih sedikit cacat, dan lebih sedikit biaya untuk mempertahankan - keunggulan yang digabungkan dengan setiap siklus produksi.
Teknologi menciptakan kemampuan, namun kemampuan hanya memberikan hasil bila dipadukan dengan mitra yang tepat. Pertanyaan terakhir yang dihadapi sebagian besar produsen bukanlah mesin cetak atau perangkat lunak mana yang akan digunakan, namun pemasok mana yang dapat mengintegrasikan semua elemen ini - desain, simulasi, permesinan, uji coba, dan dukungan produksi - ke dalam satu hubungan yang dapat dipertanggungjawabkan.
Cara Memilih Mitra Die Stamping yang Tepat untuk Proyek Anda
Mesin press servo, simulasi CAE, dan-sensor dalam cetakan hanya memberikan nilai jika berada di tangan pemasok yang mengetahui cara menggunakannya secara bersamaan. Bagi para insinyur, manajer sumber daya, dan profesional perkakas, tantangan sebenarnya bukanlah memahami teknologi die stamping - melainkan menemukan pembuat die yang mengintegrasikan semuanya dalam satu atap. Rantai pasokan yang terfragmentasi, di mana desain dilakukan di satu vendor, pengerjaan mesin di vendor lain, dan uji coba di vendor ketiga, menimbulkan kesalahan handoff, kesenjangan komunikasi, dan titik buta akuntabilitas yang meningkatkan biaya dan waktu. Mitra yang tepat dapat menghilangkan kesenjangan tersebut sepenuhnya.
Kemampuan Utama untuk Mengevaluasi Pemasok Die Stamping
Jika Anda bertanya pada diri sendiri apa kemampuan alat dan cetakan yang layak untuk dievaluasi, jawabannya jauh melampaui apakah sebuah toko memiliki mesin CNC. Kompetensi manufaktur alat dan cetakan yang sebenarnya mencakup seluruh siklus hidup proyek. Gunakan daftar periksa ini saat memeriksa calon pemasok - kandidat yang serius harus menunjukkan kekuatan di setiap item:
Desain die internal dan kemampuan simulasi CAE- Pemasok harus menjalankan studi kelayakan dan simulasi stamping secara internal, bukan melakukan outsourcing. Hal ini menjaga niat desain dan pengetahuan manufaktur dalam satu tim.
Kapasitas mesin CNC dan EDM- Wire EDM, sinker EDM, dan penggilingan CNC multi-sumbu tidak-dapat dinegosiasikan untuk pembuatan cetakan alat presisi. Tanyakan tentang usia mesin, spesifikasi akurasi, dan kapasitas untuk menangani kebutuhan ukuran cetakan Anda.
Keahlian material di berbagai logam- Mitra yang memenuhi syarat memahami bagaimana baja, aluminium, tahan karat, kuningan, tembaga, dan titanium berinteraksi dengan perkakas cetakan. Keahlian ini menentukan keputusan pembersihan, pelumasan, dan pelapisan yang mencegah cacat yang dibahas sebelumnya dalam artikel ini.
Uji coba dan protokol pemeriksaan sampel- Prosedur uji coba yang ketat, pelaporan dimensi (CMM, pengukuran optik), dan alur kerja persetujuan sampel terstruktur memisahkan operasi pembuatan cetakan profesional dari toko yang menyerahkan suku cadang kepada Anda dan berharap yang terbaik.
Sertifikasi mutu dan peralatan pengukuran- Sertifikasi ISO 9001 adalah dasar. Untuk program otomotif, IATF 16949 menunjukkan kematangan proses. Verifikasi bahwa pemasok memelihara alat pengukur yang dikalibrasi, CMM, dan sistem ketertelusuran yang terdokumentasi.
Transparansi komunikasi di seluruh proyek- Pembaruan kemajuan rutin, akses terbuka ke data uji coba, dan satu titik kontak mengurangi hambatan yang menggagalkan program perkakas yang rumit. Sebagaimana dibuktikan oleh pengalaman industri, mitra-sumber tunggal dengan akuntabilitas yang jelas menyederhanakan penjadwalan, menyederhanakan kontrol kualitas, dan memangkas waktu tunggu dibandingkan dengan-pengaturan multivendor.
Beralih dari Riset ke Solusi Siap Produksi{0}}
Jadi, seperti apa sebenarnya pekerjaan perkakas & cetakan jika Anda melibatkan pemasok yang kompeten? Perjalanan umumnya mengikuti alur yang dapat diprediksi - dan kemitraan terbaik mencakup setiap tahap tanpa menyerahkan Anda ke subkontraktor:
Tinjauan kelayakan awal- Pemasok mengevaluasi geometri, material, toleransi, dan volume komponen Anda untuk memastikan bahwa die stamping adalah proses yang tepat dan untuk mengidentifikasi potensi desain-untuk-peningkatan manufaktur.
Desain perkakas berbasis CAE-- Insinyur mengembangkan tata letak strip (untuk cetakan progresif) atau urutan stasiun (untuk cetakan transfer), memvalidasi aliran material, penjarangan, dan pegas melalui simulasi sebelum pemesinan dimulai.
Pemesinan dan perakitan die- Pengoperasian CNC dan EDM menghasilkan komponen cetakan, diikuti dengan perakitan presisi, pemasangan bangku, dan verifikasi jarak - pemahaman-apa yang dimaksud dengan perkakas dan pengerjaan cetakan yang mengubah desain digital menjadi perkakas fisik.
Uji coba berjalan dengan inspeksi dimensi- Bagian sampel dicap, diukur berdasarkan spesifikasi, dan dievaluasi kualitas permukaan dan kesesuaian fungsinya. Penyesuaian dilakukan secara berulang hingga setiap dimensi kritis terlewati.
Serah terima produksi- Cetakan yang disetujui memasuki produksi penuh, didukung oleh parameter penyiapan yang terdokumentasi, jadwal pemeliharaan, dan pemantauan kualitas berkelanjutan.
YICHEN memberikan contoh pendekatan terintegrasi ini, yang mencakup perjalanan lengkap mulai dari analisis kelayakan dan simulasi CAE hingga pemesinan presisi, uji coba, dan inspeksi akhir - semuanya dikelola sendiri-. Bagi produsen, manajer sumber, dan teknisi perkakas yang siap beralih dari riset ke tindakan, proses-hingga-end mereka menawarkan jalur langsung ke RFQ-solusi cetakan stempel khusus yang siap pakai untuk komponen logam, tanpa kesulitan koordinasi akibat rantai vendor yang terfragmentasi.
Memilih mitra die stamping pada akhirnya adalah keputusan yang menghubungkan setiap topik yang dibahas dalam artikel ini. Jenis cetakan, tingkat baja perkakas, perlakuan permukaan, material benda kerja, strategi pencegahan cacat, dan struktur biaya yang telah Anda pelajari semuanya bergantung pada pemasok yang mampu melaksanakannya dengan presisi dan akuntabilitas. Proyek yang sukses dibangun berdasarkan keputusan yang tepat - tentang proses, material, dan kemitraan yang menyatukan semuanya. Mulailah dengan pengetahuan yang benar, terapkan melalui mitra yang tepat, dan jalur dari logam mentah hingga komponen jadi tanpa cacat menjadi sangat mudah.
Pertanyaan Yang Sering Diajukan Tentang Die Stamping
1. Apa perbedaan antara die stamping dan die casting?
Pengecapan cetakan adalah proses-pembentukan dingin yang menggunakan pelubang dan cetakan di dalam mesin pengepres untuk membentuk lembaran logam datar melalui gaya mekanis - yang melakukan operasi seperti pengosongan, pembengkokan, penarikan, dan penindikan pada suhu kamar. Sebaliknya, die casting melibatkan penyuntikan logam cair ke dalam rongga cetakan di bawah tekanan tinggi, menghasilkan bentuk tiga-dimensi kompleks terutama pada paduan non-besi seperti aluminium dan seng. Kedua proses ini memiliki aplikasi yang berbeda secara mendasar: stamping unggul pada-bagian lembaran logam bervolume tinggi atau lembaran logam dengan bentuk sedang, sementara pengecoran menangani geometri 3D rumit yang tidak dapat dibentuk dari stok datar.
2. Bagaimana cara memilih antara dadu progresif dan dadu transfer?
Pilihannya bergantung pada ukuran komponen, kompleksitas geometri, dan volume produksi. Dies progresif ideal untuk komponen berukuran kecil-hingga-menengah yang memerlukan beberapa operasi pada volume tinggi (100,000+ buah), karena strip diumpankan secara terus menerus melalui stasiun berurutan untuk waktu siklus yang cepat. Cetakan transfer cocok untuk bagian yang lebih besar,-komponen yang digambar dalam, atau bentuk 3D kompleks yang tidak dapat tetap terhubung ke strip pembawa. Pengaturan transfer menggunakan jari atau gripper mekanis untuk memindahkan blanko bebas antar stasiun independen, sehingga mengurangi limbah material namun berjalan pada waktu siklus yang lebih lambat. Jika bagian Anda sesuai dengan tata letak strip progresif dan volumenya sesuai dengan biaya perkakas, progresif biasanya merupakan opsi yang lebih{10}}hemat biaya.
3. Baja perkakas apa yang terbaik untuk cetakan stempel?
Tidak ada satu pun tingkatan terbaik - pilihan yang tepat bergantung pada keseimbangan kekerasan, ketangguhan, dan ketahanan aus yang diminta aplikasi Anda. D2 adalah grade yang paling banyak digunakan untuk blanking dan penindikan karena ketahanan ausnya yang sangat baik dan biaya yang terjangkau. S7 lebih disukai untuk stasiun pembentukan dan pembengkokan di mana gaya tumbukan tinggi berisiko membuat baja yang lebih keras terkelupas. DC53 menawarkan sekitar dua kali ketangguhan D2 pada kekerasan yang sebanding, menjadikannya pilihan yang tepat untuk mencap baja-berkekuatan tinggi atau baja tahan karat. Untuk stasiun keausan ekstrem dengan cetakan progresif, sisipan tungsten karbida dapat bertahan lebih lama dari baja perkakas sebanyak lima hingga sepuluh kali lipat, meskipun dengan biaya yang jauh lebih tinggi.
4. Berapa harga cetakan stempel?
Biaya stamping die sangat bervariasi berdasarkan kompleksitas, ukuran, bahan, dan persyaratan toleransi. Cetakan majemuk sederhana untuk komponen datar mungkin berharga beberapa ribu dolar, sedangkan cetakan progresif multi-stasiun untuk komponen otomotif dapat berkisar antara $10.000 hingga lebih dari $100.000. Penggerak biaya utama mencakup jumlah stasiun cetakan, kualitas baja perkakas dan perawatan permukaan, toleransi suku cadang, ukuran fisik cetakan, dan jam teknis untuk desain dan simulasi. Yang terpenting, biaya perkakas diamortisasi berdasarkan volume produksi - cetakan senilai $50.000 yang memproduksi 500.000 suku cadang hanya menambahkan $0,10 per suku cadang, sehingga membuat program bervolume tinggi menjadi sangat hemat biaya.
5. Apa penyebab munculnya gerinda pada bagian logam yang dicap dan bagaimana cara mencegahnya?
Pembakaran yang berlebihan pada bagian yang dicap terutama disebabkan oleh tepi tajam yang aus atau tumpul pada tombol pelubang dan cetakan, atau karena celah pelubangan-ke-cetakan yang salah. Jika jarak bebas terlalu longgar, bahan akan tertarik dan robek, bukannya terpotong dengan rapi, sehingga menghasilkan pinggiran yang kasar dan gerinda yang timbul. Jika jarak bebas terlalu sempit, gaya pemotongan yang berlebihan akan mempercepat keausan pahat, yang pada akhirnya menyebabkan masalah yang sama. Pencegahan memerlukan pengaturan jarak bebas ke persentase material tertentu (misalnya, 5-8% ketebalan per sisi untuk-baja karbon rendah, 6-8% untuk baja tahan karat), mempertahankan program penggilingan ulang terjadwal berdasarkan jumlah pukulan, dan menerapkan lapisan tahan aus seperti TiN atau TiCN untuk memperpanjang interval penajaman.


