


Apa itu Carbide Stamping Dies dan Mengapa Itu Penting
Ketika cetakan stempel sudah usang jauh sebelum masa pakainya yang diharapkan, masalahnya biasanya disebabkan oleh keputusan yang dibuat sebelum cetakan tersebut menyentuh mesin cetak. Memahami apa yang sedang Anda kerjakan adalah langkah pertama untuk memperbaikinya.
Definisi dan Komposisi Inti dari Carbide Stamping Dies
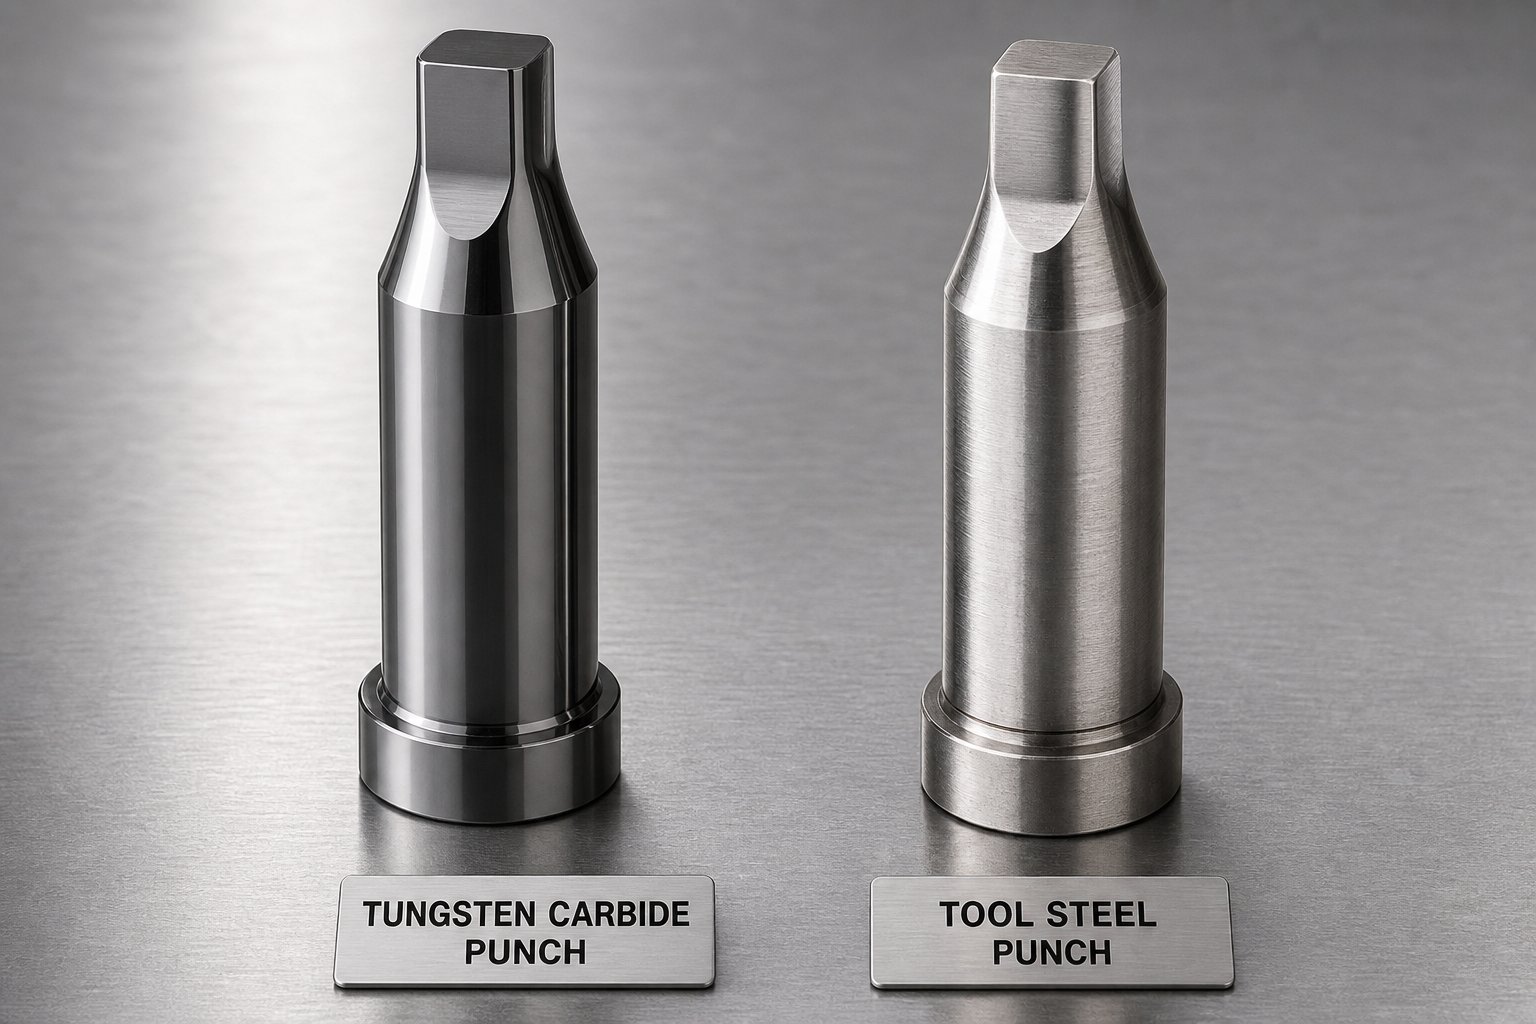
Cetakan stempel karbida adalah komponen perkakas presisi yang terbuat dari partikel tungsten karbida (WC) yang diikat dengan pengikat kobalt (Co) melalui metalurgi serbuk, direkayasa untuk mengosongkan, menembus, dan membentuk lembaran logam pada tingkat kekerasan yang jauh melebihi baja perkakas konvensional.
Komposisi itulah yang membedakan cetakan karbida dari baja cetakan standar seperti D2 atau M2. Tungsten karbida memberikan kekerasan ekstrem, biasanya mencapai HRA 85-92, sedangkan pengikat kobalt bertindak sebagai lem logam yang menyatukan butiran WC keras tersebut. Hasilnya adalah material yang tahan terhadap keausan abrasif jauh lebih lama dibandingkan dengan baja perkakas yang diberi perlakuan panas.
Nilai umum yang digunakan dalam aplikasi stamping mencakup sebutan seperti K10, K20, K30, dan K40, masing-masing memiliki kandungan kobalt dan struktur butiran yang bervariasi untuk memenuhi kebutuhan operasional yang berbeda.
Mengapa Karbida Mengungguli Material Die Konvensional dalam Stamping
Bayangkan menjalankan cetakan progresif dengan kecepatan 600 pukulan per menit pada laminasi baja listrik.Baja perkakas matidalam skenario tersebut memerlukan pengulangan yang sering, terkadang setelah hanya puluhan ribu pukulan. Cetakan karbida dalam aplikasi yang sama dapat bekerja berkali-kali lebih lama di antara interval servis karena material tersebut tahan terhadap keausan pada tingkat yang berbeda secara mendasar.
Namun, keuntungan tersebut ada-pengorbanannya. Karbida rapuh. Biayanya lebih mahal di muka. Hal ini menuntut toleransi desain yang lebih ketat dan praktik pemeliharaan yang spesifik. Jika faktor-faktor tersebut diabaikan atau salah dikelola, cetakan karbida yang paling keras sekalipun akan rusak sebelum waktunya.
Artikel ini membahas seluruh rantai pengambilan keputusan, mulai dari memilih kadar karbida yang tepat dan merancang cetakan yang memperhitungkan kerapuhan material, hingga merawatnya dengan benar dan mengenali kapan karbida merupakan pilihan yang salah untuk pekerjaan tersebut.
Karbida vs Baja Perkakas Mati dan Total Biaya Kepemilikan
Mengetahui bahwa karbida mengungguli baja perkakas dalam kekerasan mentah adalah satu hal. Memutuskan apakah masuk akal secara finansial untuk menjalankan produksi Anda adalah pertanyaan yang sama sekali berbeda. Label harga dimuka pada cetakan karbida bisa tiga sampai sepuluh kali lebih tinggi dibandingkan dengan cetakan baja perkakas yang sebanding, dan kejutan stiker tersebut menghentikan banyak insinyur untuk mencari lebih jauh. Namun biaya-per-mata uang dan biaya-per-bagian adalah dua angka yang sangat berbeda.
Alternatif Alat Baja dan Keterbatasannya dalam Pengoperasian-Volume Tinggi
Sebagian besar operasi stamping menggunakan baja perkakas karena sudah familiar, terjangkau, dan serbaguna. D2, dengan kandungan kromium karbida yang tinggi, memberikan ketahanan aus abrasif yang sangat baik pada 58-62 HRC. Baja berkecepatan tinggi M2 menangani panas lebih baik dan menahan tepian dengan baik di bawah gesekan. A2 menawarkan stabilitas dimensi selama perlakuan panas, dan S7 menyerap benturan yang akan merusak permukaan yang lebih keras.
Ini adalah bahan padat. Untuk pekerjaan-bervolume rendah, pembuatan prototipe, atau aplikasi dengan logam benda kerja lunak, alat ini bekerja dengan baik dengan biaya yang lebih murah daripada karbida. Batasan tersebut muncul saat Anda menskalakan volume. Dalam cetakan stempel progresif yang menjalankan ratusan ribu siklus, pukulan D2 dan M2 berkurang, gerinda bertambah, dan interval penggilingan ulang menyusut. Setiap pengulangan berarti waktu henti, pengaturan tenaga kerja, dan cetakan yang sedikit lebih pendek. Kalikan jumlah tersebut pada dadu progresif multi-stasiun, dan akumulasi biaya akan meningkat dengan cepat.
Ambang Batas Volume Produksi yang Membenarkan Investasi Karbida
Tidak ada satu pun angka ajaib yang menjadikan karbida sebagai pilihan yang tepat. Persilangan bergantung pada material benda kerja, kompleksitas cetakan, dan berapa banyak waktu henti yang merugikan operasi Anda per jam. Meskipun demikian, analisis industri secara konsisten menunjukkan produksi volume-hingga-tinggi sebagai zona-titik impas. Jika cetakan baja perkakas Anda memerlukan penggantian atau rekondisi besar-besaran beberapa kali selama proses produksi, masa pakai karbida yang lebih lama mulai menyerap premi di muka tersebut.
Untuk cetakan progresif yang menggunakan bahan abrasif seperti baja listrik atau baja tahan karat, ambang batasnya turun lebih rendah lagi. Semakin agresif benda kerja memakai cetakan, semakin cepat karbida terbayar. Sebaliknya, mencap tembaga atau aluminium lunak dalam volume sedang mungkin tidak akan pernah mencapai titik persilangan.
Total Biaya Perincian Kepemilikan
Perbandingan sesungguhnya bukanlah harga mati. Ini adalah total biaya kepemilikan: investasi awal ditambah biaya penggilingan ulang, kerugian waktu henti, sisa dari perkakas yang aus, dan frekuensi penggantian selama masa produksi penuh. Cetakan karbida yang bekerja sepuluh hingga dua puluh kali lebih lama dibandingkan D2 sebelum perlu diservis secara drastis mengurangi biaya cetakan karbida per bagian, meskipun biayanya lima hingga sepuluh kali lebih mahal pada hari pertama.
Berikut perbandingan tiga opsi paling umum berdasarkan faktor-faktor yang sebenarnya mendorong biaya:
| Atribut | Tungsten Karbida | D2 Perkakas Baja | M2-Baja Berkecepatan Tinggi |
|---|---|---|---|
| Kisaran Kekerasan Relatif | HRA 88-92 (kira-kira. 70+ setara dengan HRC) | 58-62 HRC | 60-65 jam |
| Kehidupan Mati yang Khas | Panjang (baja perkakas 10-20x dalam kondisi sebanding) | Sedang | Sedang |
| Frekuensi Penggilingan Ulang | Rendah | Sedang hingga Tinggi | Sedang |
| Volume Produksi yang Paling-Sesuai | Pengoperasian material-bervolume tinggi dan bersifat abrasif- | Volume-hingga-rendah; stempel umum | Volume sedang; operasi yang rawan panas- |
| Biaya Relatif di Muka | Tinggi (baja perkakas 3-10x) | Rendah | Sedang |
| Ketangguhan/Ketahanan Benturan | Lebih rendah (rapuh karena guncangan) | Bagus | Bagus |
Polanya jelas: cetakan karbida vs baja perkakas bukanlah pertanyaan tentang material mana yang secara universal lebih baik. Ini adalah pertanyaan tentang posisi produksi Anda dalam hal volume dan spektrum keausan.Stempel cetakan progresif-siklus tinggibahan abrasif mewakili sweet spot karbida. Jangka pendek pada logam lunak termasuk dalam D2 atau S7.
Apa yang sering diabaikan dalam analisis ini adalah pemilihan kadar dalam karbida itu sendiri. Tidak semua tungsten carbide memiliki kinerja yang sama, dan memilih ukuran butiran atau persentase pengikat yang salah untuk operasi stamping spesifik Anda dapat menghapus keuntungan umur panjang yang Anda dapatkan dengan membayar mahal.
Memilih Kelas Karbida yang Tepat untuk Aplikasi Stamping
Cetakan karbida yang terkelupas setelah 50.000 pukulan belum tentu rusak. Ini mungkin hanya nilai yang salah untuk pekerjaan itu. Pemilihan kadar karbida untuk stamping adalah saat umur panjang die dibangun atau secara diam-diam dilemahkan, dan ini adalah satu-satunya variabel yang paling diabaikan ketika para insinyur menentukan perkakas untuk operasi die & stamping progresif.
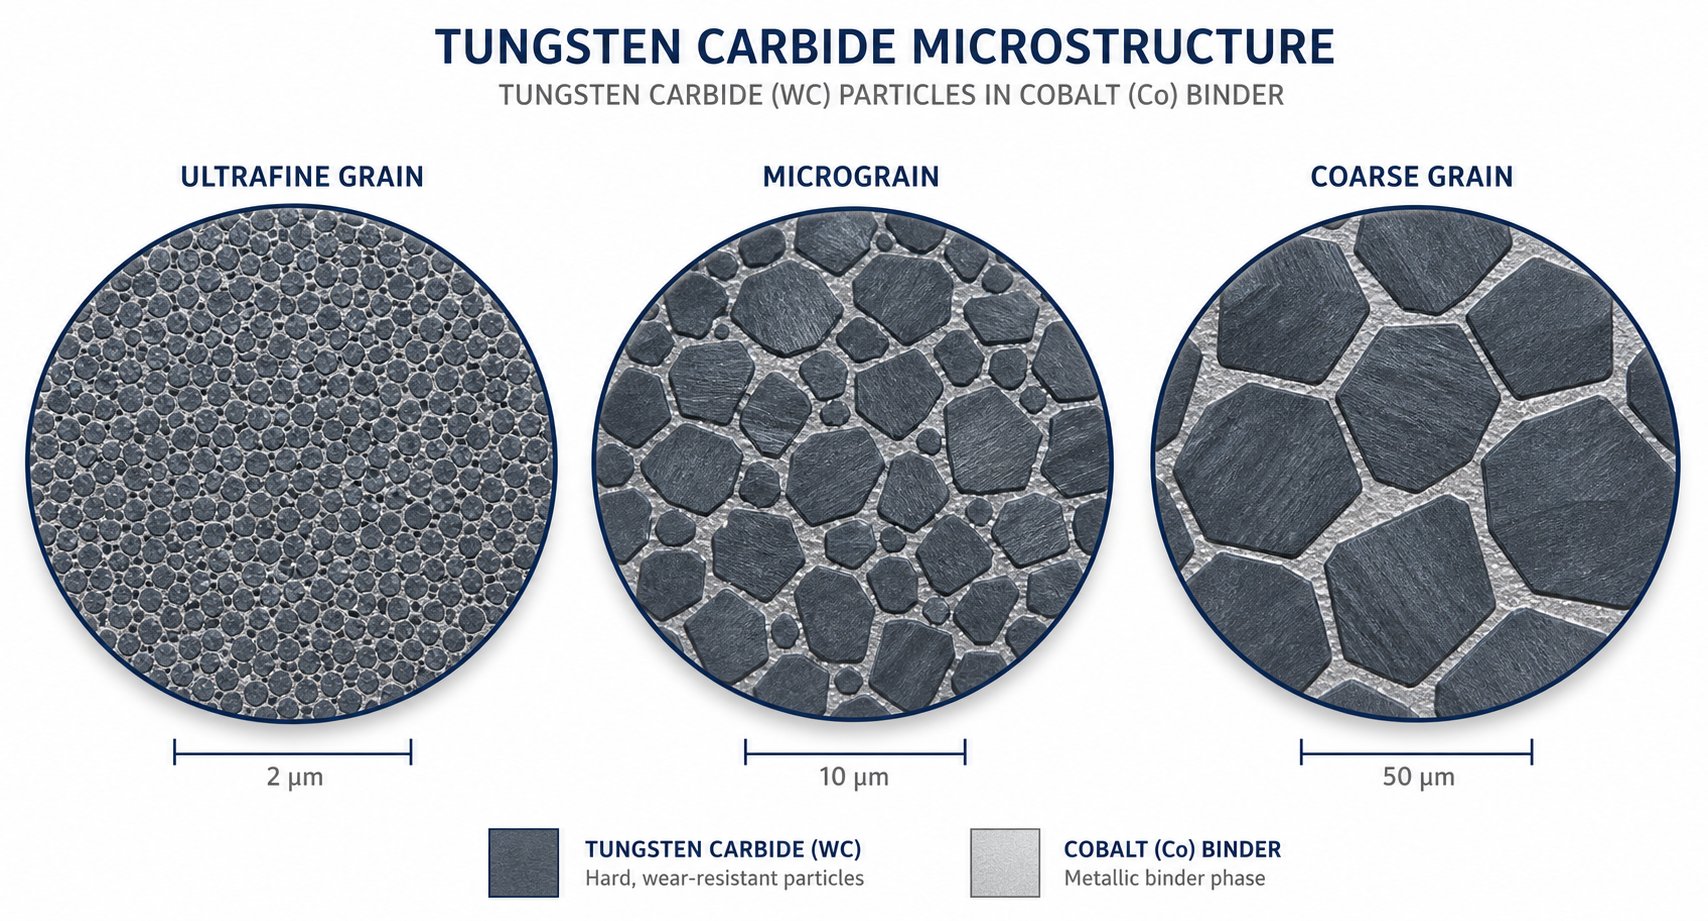
Setiap tingkatan cetakan tungsten karbida ditentukan oleh dua variabel inti: ukuran butir dan kandungan bahan pengikat. Dapatkan keseimbangan yang tepat, dan dadu akan menahan geometri melalui jutaan siklus. Lakukan kesalahan, dan Anda akan melihat tepi terkelupas dini atau keausan abrasif yang dipercepat, keduanya meniru gejala cetakan yang "usang" padahal masalah sebenarnya adalah ketidakcocokan material sejak awal.
Pengorbanan Ukuran Butir dan Konten Binder-Penjelasan
Bayangkan ukuran butir karbida sebagai dimensi blok penyusun. Butiran yang lebih kecil akan tersusun lebih rapat, menciptakan struktur mikro yang lebih padat dengan kekerasan yang lebih besar dan tepian yang lebih tajam. Butiran yang lebih besar memberikan lebih banyak ruang untuk pengikat kobalt untuk terisi, yang menyerap energi benturan dan menahan retak.
Berikut rincian klasifikasi butiran umum dalam praktiknya:
- Butir nano dan ultrahalus (di bawah 0,5 mikron):Kekerasan maksimum dan ketajaman tepi. Nilai ini memiliki toleransi yang sangat ketat dan sangat tahan terhadap keausan abrasif, namun merupakan pilihan yang paling rapuh. Paling cocok untuk pengosongan material-tipis yang beban utamanya bersifat tekan.
- Butir submikron (0,5 hingga 0,7 mikron):Keseimbangan yang kuat antara ketahanan aus dan kekuatan.Pengujian industri menunjukkannilai submikron mendukung tepi tajam yang lebih halus dan penyelesaian permukaan yang lebih baik sambil mempertahankan ketangguhan yang wajar. Ini bekerja dengan baik pada blanking presisi dan pembentukan cahaya.
- Butiran mikro (0,7 hingga 1,3 mikron):Penyerapan guncangan yang lebih baik dan ketahanan terhadap chipping di bawah pembebanan intermiten. Ketika operasi stamping melibatkan getaran, kontak terputus, atau pengaturan yang sedikit tidak selaras, karbida butiran mikro bertahan dalam kondisi yang akan memecahkan kualitas yang lebih halus.
- Butir sedang dan kasar (di atas 1,3 mikron):Ketangguhan dan ketahanan benturan tertinggi, tetapi kekerasannya lebih rendah. Nilai ini menangani pembentukan berat, penarikan dalam, dan arah dingin di mana cetakan menyerap gaya lateral dan tekan yang signifikan.
Konten pengikat kobalt mengikuti logika paralel. Persentase pengikat yang lebih rendah (biasanya 6-10% Co) memaksimalkan kekerasan karena terdapat lebih sedikit logam lunak di antara partikel karbida keras. Persentase pengikat yang lebih tinggi (12-25% Co) secara dramatis meningkatkan ketangguhan, memungkinkan cetakan melentur secara mikroskopis saat terkena benturan tanpa patah.Panduan pemilihan kelassecara konsisten rangkai hal ini dengan mengidentifikasi mode kegagalan Anda terlebih dahulu: jika cetakan Anda aus secara bertahap, Anda mungkin memerlukan nilai yang lebih keras dengan butiran yang lebih halus dan lebih sedikit bahan pengikat. Jika terkelupas atau retak, Anda memerlukan kualitas yang lebih keras dengan butiran yang lebih kasar dan lebih banyak kobalt.
Memetakan Properti Karbida ke Operasi Stamping
Operasi stamping yang berbeda memberikan profil tekanan yang berbeda secara mendasar pada cetakan. Pukulan blanking mengalami guncangan tekan yang tinggi pada setiap pukulannya. Cetakan pembentuk menyerap gaya lateral saat material mengalir melintasi permukaannya. Mencocokkan tingkat cetakan tungsten karbida dengan jenis beban sebenarnya adalah hal yang membedakan cetakan yang tahan lama dengan cetakan yang rusak lebih awal.
Berikut ini bagaimana karakteristik kelas dipetakan ke operasi umum:
- Mengosongkan dan menusuk:Submikron hingga butiran ultrahalus, 6-10% kobalt. Pengoperasian ini memerlukan ujung tajam yang tahan terhadap pembulatan. Bebannya bersifat tekan dan berulang, sehingga cocok untuk tingkat yang lebih keras dan pengikatnya lebih rendah.Panduan aplikasi Federal Carbidemencantumkan nilai seperti FC10M (submikron) yang sesuai untuk cetakan pembentuk logam yang memerlukan ketahanan aus dan kekuatan sedang.
- Menusuk lubang kecil (rasio aspek tinggi):Butir submikron, 8-12% kobalt. Pukulan kecil menghadapi risiko defleksi lateral, sehingga sedikit benturan pada bahan pengikat memberikan ketahanan terhadap patah sehingga mencegah patah tanpa mengorbankan banyak umur tepi.
- Membentuk dan membengkokkan:Butiran mikro hingga butiran sedang, 12-15% kobalt. Material meluncur melintasi permukaan cetakan di bawah kombinasi pembebanan tekan dan geser. Nilai yang lebih keras menahan micro-chipping yang dialami oleh nilai yang lebih keras ketika aliran material menciptakan konsentrasi tegangan yang tidak dapat diprediksi.
- Gambar dalam:Butir sedang hingga kasar, 15-25% kobalt. Cetakan gambar mengalami tekanan kontak yang berkelanjutan, panas gesekan, dan adhesi material. Nilai seperti FC11 dan FC13, ditandai dengan kekuatan dan ketangguhan dampak tinggi, menangani kombinasi gaya yang menuntut yang dihasilkan oleh operasi penarikan.
Pemilihan Nilai untuk Dies Progresif vs Majemuk
Cetakan stempel karbida progresif menambah lapisan kerumitan karena banyak operasi terjadi dalam satu alat. Stasiun blanking, stasiun pembentuk, dan stasiun penusuk semuanya berada dalam set cetakan yang sama, namun masing-masing memerlukan sifat karbida yang berbeda.
Di sinilah banyak toko melakukan kesalahan kritis: menentukan satu tingkat karbida di semua stasiun demi kesederhanaan. Stasiun blanking mendapatkan grade yang terlalu keras (dan lebih cepat aus dari yang diperlukan), sedangkan stasiun pembentuk mendapatkan grade yang terlalu keras (dan terkelupas karena beban lateral). Kedua masalah tersebut memperpendek umur cetakan secara keseluruhan.
Pendekatan yang lebih baik adalah mencocokkan tingkatan tersebut dengan profil tegangan dominan pada masing-masing stasiun. Stasiun blanking dan penindikan mendapat manfaat dari submikron,-tingkat pengikat rendah yang dioptimalkan untuk retensi tepi. Stasiun pembentukan dan penarikan berkinerja lebih baik dengan kualitas butiran mikro atau-sedang yang mengandung kandungan kobalt lebih tinggi untuk ketahanan terhadap guncangan. Strategi multi-tingkat ini membutuhkan biaya yang sedikit lebih mahal dalam pekerjaan spesifikasi awal, namun menghilangkan masalah-tautan lemah di mana kegagalan dini pada satu stasiun memaksa seluruh die offline untuk diservis.
Cetakan majemuk, yang melakukan beberapa operasi secara bersamaan dalam satu pukulan, umumnya memiliki tingkat kompromi, biasanya karbida submikron dengan pengikat sedang (10-12% Co) yang menyeimbangkan ketajaman tepi dengan ketangguhan yang cukup untuk menangani pembebanan gabungan. Pertukaran ini dapat diterima karena cetakan majemuk biasanya digunakan untuk geometri yang lebih sederhana dimana tidak ada satu stasiun pun yang menghadapi beban pembentukan yang ekstrim.
Pemilihan nilai menentukan batas atas berapa lama dadu Anda dapat bertahan. Namun bahkan kualitas karbida yang sangat cocok pun akan berkinerja buruk jika desain cetakan tidak memperhitungkan kendala mekanis karbida, khususnya intoleransi terhadap tegangan tarik dan pembebanan lateral.
Desain Die Progresif dengan Sisipan Karbida
Intoleransi karbida terhadap pembebanan lateral dan tegangan tarik bukanlah alasan untuk menghindarinya dalam desain cetakan stempel progresif. Itu alasan untuk mendesain secara berbeda. Cetakan prog yang dibuat dengan baja perkakas dapat menyerap kecerobohan dalam jarak bebas, penyelarasan, dan geometri. Cetakan yang dibuat dengan komponen karbida menghukum setiap jalan pintas. Keputusan teknik yang diambil pada tahap desain memanfaatkan ketahanan aus karbida yang ekstrim atau mengekspos kerapuhannya pada tahap produksi pertama.
Pencapaian-hingga-Pencapaian Izin dan Toleransi
Pembersihan pukulan dan cetakan karbida adalah hal yang paling diuntungkan oleh para desainer dan sekaligus mengambil risiko paling besar. Karena karbida dapat digiling hingga toleransi diameter plus atau minus 0,0001 inci, jarak bebas yang lebih rapat secara fisik dapat dicapai dibandingkan dengan baja perkakas. Presisi tersebut menghasilkan tepian yang lebih bersih, pengurangan tinggi duri, dan kualitas komponen yang lebih baik langsung dari stripnya.
Namun jarak bebas yang lebih sempit berarti beban lateral yang lebih tinggi pada pukulan selama ekstraksi. Baja perkakas melentur di bawah beban itu. Fraktur karbida. Jarak bebas yang tidak memadai memusatkan tegangan lentur pada punch shank, yang merupakan mode kegagalan yang menghancurkan perkakas karbida lebih cepat daripada keausan abrasif. Izin yang berlebihan juga tidak berbahaya. Hal ini menghasilkan tepi yang tertarik, bukan tepi yang tercukur, dan menyebabkan pukulan mencari pusat pada setiap pukulan, sehingga menimbulkan pembebanan kelelahan siklik.
Jarak bebas yang benar bergantung pada ketebalan material benda kerja dan kekuatan tarik, dan jarak bebas tersebut harus ditentukan secara eksplisit pada gambar cetakan, bukan dibiarkan sesuai praktik bengkel standar. Sebagai prinsip umum, jarak bebas karbida untuk blanking lebih rapat dibandingkan dengan baja perkakas, namun jendelanya lebih sempit. Ada sedikit ruang untuk salah.
Batasan Tonase dan Ketebalan Bahan untuk Karbida
Setiap operasi injakan menghasilkan kejutan. Karbida menyerap guncangan tekan dengan baik tetapi hampir tidak mentolerir tegangan tarik atau tekukan sebelum patah. Kenyataan ini memberikan batasan keras pada komponen karbida yang dapat ditangani dalam cetakan progresif.
Ketebalan material adalah kendala paling langsung. Stok yang lebih tebal memerlukan gaya geser yang lebih besar, sehingga meningkatkan komponen beban lateral dan tarik pada ujung tombak. Material benda kerja-berkekuatan tinggi menambah masalah. Tembaga lunak berukuran 0,020 inci yang menusuk dengan pukulan menghadapi profil tegangan yang berbeda secara mendasar dibandingkan geometri yang sama yang memotong baja tahan karat 0,060 inci, bahkan pada persentase jarak bebas yang sama.
Persyaratan tonase juga berinteraksi dengan dinamika pers. Meminimalkan langkah mati akan mengurangi kecepatan ram, yang berarti lebih sedikit guncangan dan getaran yang ditransmisikan ke komponen karbida pada setiap siklus. Prinsip desainnya sederhana: jika Anda tidak dapat mengurangi tonase yang dibutuhkan, kurangi pukulannya dan atur pukulan pemotongannya agar tidak semuanya bekerja secara bersamaan. Hal ini mendistribusikan kejutan ke seluruh siklus pers dibandingkan memusatkannya pada satu momen saja.
Jari-jari sudut pada pukulan karbida patut mendapat perhatian khusus di sini. Sudut dalam yang tidak memiliki radius tertentu bertindak sebagai tempat timbulnya retakan di bawah beban. Pakar geometri mencatat bahwa sudut internal-radius nol pada pelubang karbida hampir tidak pernah merupakan jawaban yang tepat, apa pun yang dibutuhkan oleh geometri bagian yang dicap. Bahkan radius campuran yang kecil pada transisi shank secara signifikan meningkatkan umur pukulan jika ada gaya lateral.
Konstruksi Die Hibrid dengan Sisipan Karbida
Tidak setiap stasiun dalam cetakan progresif menghadapi tuntutan keausan yang sama. Stasiun blanking dan tindik yang bersentuhan dengan bahan abrasif pada setiap pukulan akan mengalami penurunan kualitas paling cepat. Stasiun idle, stasiun percontohan, dan beberapa stasiun pembentuk mengalami keausan yang jauh lebih sedikit. Merancang seluruh cetakan dalam karbida biasanya tidak dapat dibenarkan secara ekonomi dan kontraproduktif secara mekanis, karena stasiun pembentuk sering kali mendapat manfaat dari ketangguhan baja perkakas yang unggul.
Pendekatan hibrid, yang dikenal sebagai desain cetakan sisipan karbida, menempatkan komponen karbida hanya di tempat yang paling menguntungkan: stasiun pemotongan-keausan tinggi yang memerlukan penggilingan ulang secara sering. Baja perkakas menangani stasiun dimana beban tumbukan mendominasi atau dimana perubahan geometri diantisipasi selama pengembangan. Hal ini menyeimbangkan masa pakai, biaya, dan kemudahan servis.
Saat menentukan sisipan karbida dalam cetakan progresif, teknisi harus mengikuti urutan yang memperhitungkan batasan mekanis karbida di setiap langkah:
- Identifikasi stasiun mana yang mengalami tingkat keausan tertinggi berdasarkan data historis atau sifat abrasif material benda kerja.
- Konfirmasikan bahwa geometri di setiap calon stasiun dapat mengakomodasi persyaratan radius sudut minimum dan penampang karbida-tanpa menimbulkan titik konsentrasi tegangan.
- Pilih kadar karbida yang sesuai untuk setiap stasiun berdasarkan profil tegangan dominan: kadar butiran-lebih keras dan halus untuk blanking; kemiringan yang lebih keras dan kasar untuk stasiun mana pun dengan pembebanan lateral.
- Tentukan jarak bebas-ke-cetakan per stasiun berdasarkan ketebalan dan material benda kerja, dan dokumentasikan secara eksplisit pada gambar cetakan.
- Rancang pemasangan sisipan sehingga permukaan tempat duduk rata dan stabil, mencegah goyang yang memusatkan beban pada titik tinggi selama benturan.
- Pastikan tonase pengepresan, langkah mati, dan pengangkatan strip diminimalkan untuk membatasi getaran dan guncangan yang ditransmisikan ke komponen karbida.
- Menggabungkan fitur poka-yoke sehingga sisipan tidak dapat dipasang terbalik atau terbalik selama pemeliharaan, menghilangkan kesalahan pemasangan ulang yang langsung menyebabkan patah.
Urutan ini memprioritaskan pencegahan kegagalan daripada optimalisasi kinerja. Sisipan karbida yang dapat bertahan dengan andal selalu mengungguli sisipan yang menghasilkan komponen sempurna selama seminggu sebelum retak.
Bahkan dengan desain yang ideal, cetakan karbida dalam produksi pada akhirnya akan rusak. Pertanyaannya adalah bagaimana mereka terdegradasi, karena mekanisme keausan menentukan apakah penyesuaian proses, perubahan lapisan, atau tingkatan yang berbeda akan memperpanjang umur cetakan secara signifikan.
Kenakan Mekanisme yang Memperpendek Umur Die Karbida
Cetakan karbida yang rusak lebih awal selalu memberi tahu alasannya, jika Anda tahu apa yang harus dicari. Pola degradasi pada permukaan kerja menunjukkan mekanisme mana yang menyebabkan kerusakan, dan setiap mekanisme menunjukkan akar penyebab berbeda dalam proses Anda. Memperlakukan semua mode kegagalan cetakan karbida dengan cara yang sama, katakanlah, hanya dengan menggiling ulang dan mengembalikan cetakan ke dalam layanan, menjamin masalah akan terulang kembali. Mengidentifikasi mekanisme keausan cetakan karbida tertentu memungkinkan Anda menargetkan penyebab sebenarnya, bukan hanya gejalanya saja.
Empat mekanisme utama yang menyebabkan sebagian besar keausan dini pada aplikasi stamping karbida: keausan abrasif, keausan perekat, retak lelah, dan guncangan termal. Mereka sering kali tumpang tindih, tetapi biasanya ada satu yang mendominasi. Mengenali mana yang mendorong degradasi dadu Anda adalah perbedaan antara perbaikan yang ditargetkan dan permainan tebak-tebakan yang mahal.
Keausan Abrasif dan Perekat pada Cetakan Karbida
Keausan abrasif adalah mekanisme yang paling mudah. Inklusi keras, kerak, atau partikulat dalam bahan yang dicap bertindak seperti amplas yang menyeret permukaan cetakan pada setiap goresan. Operasi stamping progresif baja karbon sangat rentan jika strip tersebut mengandung kerak pabrik atau lapisan oksida. Laminasi baja listrik, dengan kandungan silikon dan lapisan permukaannya yang keras, juga mempercepat degradasi abrasif dengan cepat.
Apa yang terjadi pada tingkat mikrostruktur adalah kerugian material yang progresif. Partikel keras pada benda kerja akan mencungkil atau mengeluarkan butiran karbida individual dari matriks pengikat. Federal Carbide mencatat bahwa keausan abrasif mewakili hilangnya material secara progresif pada permukaan karbida karena geseran atau gesekan komponen kawin atau material kerja di atasnya. Kecepatannya tergantung pada tekanan kontak dan kekerasan bahan abrasif relatif terhadap permukaan karbida. Anda akan melihat mode ini secara visual sebagai pengembangan lahan keausan yang halus dan seragam di sepanjang tepi tajam, pembulatan bertahap pada fitur yang sebelumnya tajam, dan tampilan yang dipoles atau tersusun pada area kontak.
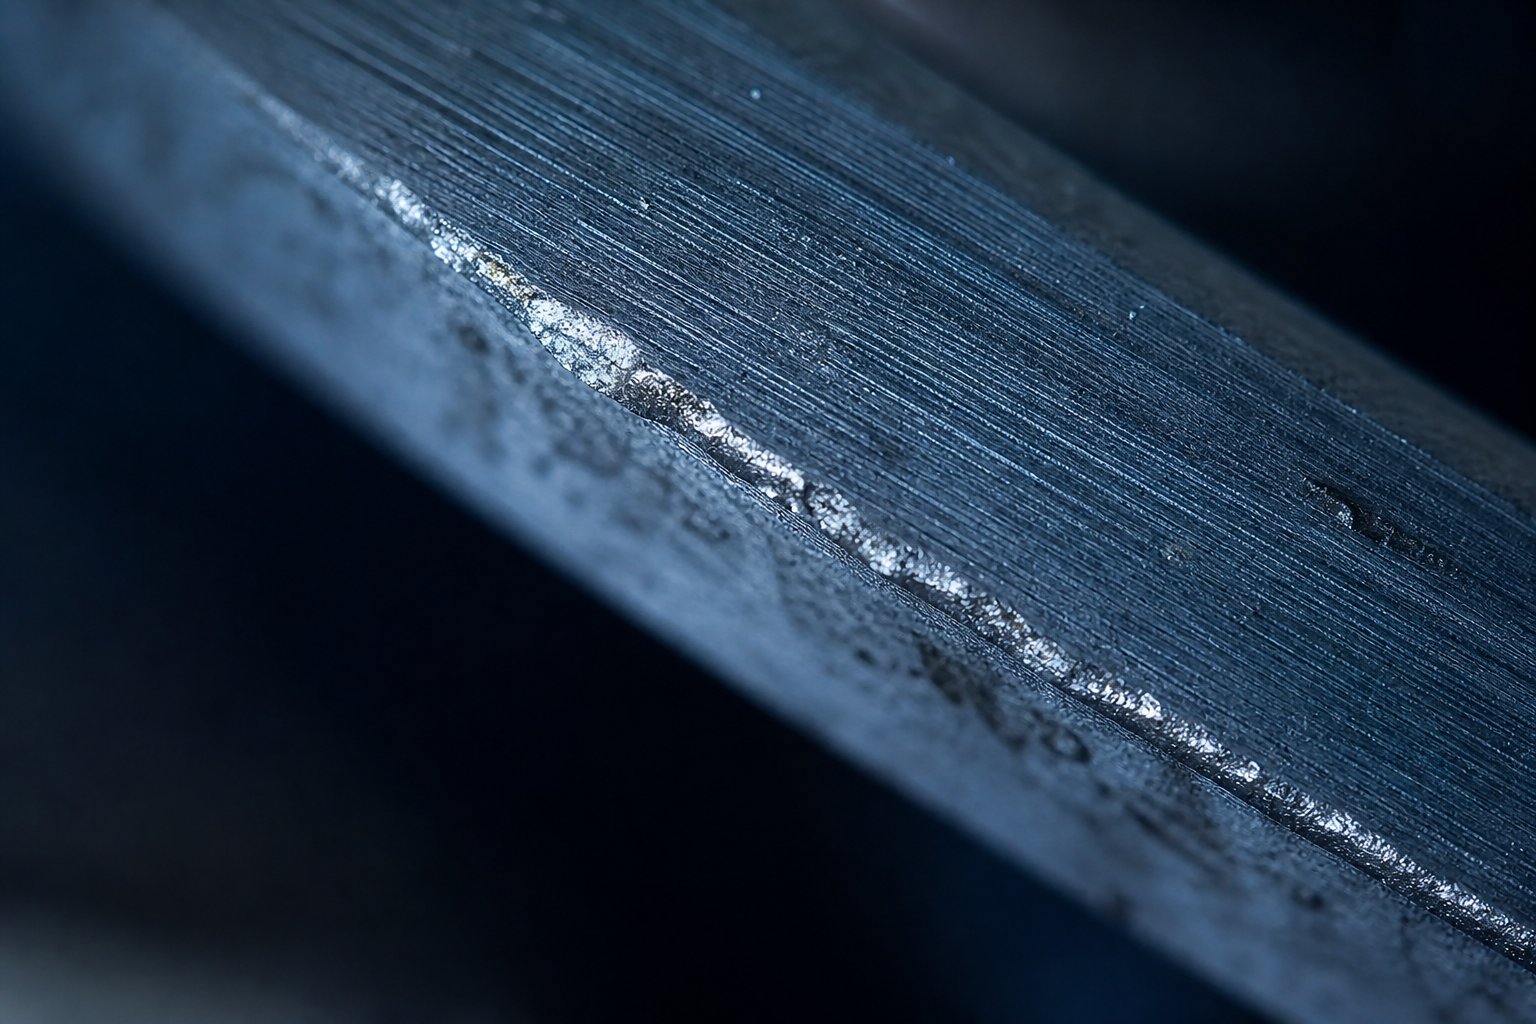
Keausan perekat, biasa disebut galling, adalah hal yang berbeda. Hal ini terjadi ketika material benda kerja terikat pada permukaan cetakan di bawah panas dan tekanan injakan. Baja tahan karat dan aluminium terkenal karena perilaku ini. Gesekan tinggi pada titik kontak menghasilkan suhu dan tekanan lokal yang cukup untuk menyebabkan pengelasan mikro antara benda kerja dan permukaan cetakan. Material berpindah, menumpuk, dan akhirnya terkoyak, menarik bongkahan permukaan karbida bersamanya.
Ciri-ciri visual dari galling sudah jelas: penumpukan material yang tidak teratur pada permukaan cetakan, area permukaan yang kasar atau berlubang di mana material yang dipindahkan telah terkoyak, dan tanda-tanda gores yang mengikuti arah aliran material. Berbeda dengan keausan abrasif yang halus, kerusakan perekat tampak kasar dan tidak merata.
Mode Retak Kelelahan dan Kejutan Termal
Retakan kelelahan berkembang perlahan dan gagal secara tiba-tiba. Setiap langkah tekan memuat dan membongkar komponen karbida. Selama ratusan ribu siklus, retakan mikroskopis terjadi pada titik konsentrasi tegangan, sudut, transisi tajam, atau cacat permukaan. Retakan ini menjalar secara bertahap setiap siklus pembebanan hingga panjang kritis tercapai, yang pada titik tersebut retakan menembus komponen dan menghasilkan retakan yang sangat besar.
Apa yang mempercepat kelelahan pada karbida? Apa pun yang meningkatkan komponen tegangan tarik atau tekuk: tonase berlebihan, jarak bebas pukulan-ke-die yang tidak memadai, pengaturan pengepresan yang tidak sejajar, atau menghilangkan kejadian salah pengumpanan yang menyebabkan beban di luar-sumbu. Pengoperasian cetakan progresif yang dijalankan pada tingkat kayuhan yang tinggi menambah masalah karena cetakan mengumpulkan siklus beban lebih cepat. Secara visual, kelelahan bermanifestasi sebagai retakan halus, seringkali paralel yang menjalar dari tepi atau sudut. Pada tahap awal, Anda mungkin melihat serpihan kecil atau keropos pada transisi tepi sebelum terjadi retakan penuh.
Kejutan termal adalah-kejadian cepat yang menyebabkan kelelahan. Karbida memiliki ketahanan guncangan termal yang relatif buruk, dan perubahan suhu yang tiba-tiba sering kali menyebabkan kegagalan akibat retak termal. Dalam pengecapan kecepatan tinggi-, permukaan cetakan memanas selama setiap langkah akibat gesekan dan kontak benda kerja, kemudian mendingin dengan cepat di antara langkah-langkah atau ketika cairan pendingin/pelumas bersentuhan dengan permukaan panas. Siklus termal tersebut menciptakan tekanan ekspansi-kontraksi yang tidak dapat ditampung oleh struktur karbida kaku secara plastis.
Retakan termal muncul sebagai jaringan retakan halus-dengan jarak yang berdekatan, terkadang menyerupai pola menggila pada permukaan keramik. Mereka biasanya menyebar dari tepi cetakan dan semakin dalam seiring berjalannya waktu, akhirnya menyebabkan material terkelupas di antara keduanya. Kecepatan langkah yang tinggi, pelumasan yang tidak memadai, dan pendinginan yang terputus-putus semuanya mempercepat mekanisme ini.
Indikator Inspeksi Visual untuk Setiap Jenis Keausan
Personil toko-tidak selalu memiliki akses ke mikroskop atau analisis laboratorium selama jangka waktu pemeliharaan terjadwal. Untungnya, setiap mekanisme keausan meninggalkan sidik jari visual berbeda yang dapat dikenali dengan kaca pembesar atau bahkan mata telanjang, asalkan Anda mengetahui pola apa yang harus dicari.
Tabel di bawah memetakan setiap mekanisme ke pemicu operasionalnya, seperti apa mekanisme tersebut selama pemeriksaan, dan apa yang dapat Anda lakukan untuk mengatasinya:
| Mekanisme Keausan | Penyebab Utama | Tanda Visual | Tindakan Penanggulangan yang Direkomendasikan |
|---|---|---|---|
| Keausan Abrasif | Inklusi keras pada benda kerja; skala pabrik; lapisan abrasif pada strip; tekanan kontak yang tinggi | Tanah yang halus dan seragam; pembulatan tepi secara bertahap; permukaan kontak yang dipoles atau tersusun | Beralih ke tingkat-butir yang lebih halus,-pengikat karbida lebih rendah; meningkatkan pembersihan strip; memverifikasi spesifikasi material yang masuk |
| Keausan Perekat (Galling) | Mencap baja tahan karat, aluminium, atau bahan-yang rawan adhesi lainnya; pelumasan yang tidak memadai; suhu permukaan-tinggi | Penumpukan material yang tidak teratur pada permukaan cetakan; lubang di mana material yang dipindahkan terkoyak; mencetak gol ke arah aliran material | Oleskan lapisan TiN atau CrN; memoles permukaan cetakan untuk menurunkan kekasaran; meningkatkan pelumasan; mengurangi kecepatan tekan |
| Retak Kelelahan | Pemuatan siklik pada jumlah pukulan yang tinggi; konsentrasi tegangan pada sudut tajam; tonase berlebihan; ketidakselarasan | Retakan halus sejajar yang menjalar dari tepi atau sudut; serpihan kecil atau serpihan di persimpangan; patah tulang yang akhirnya menimbulkan bencana | Tambahkan jari-jari sudut ke penambah tegangan; mengurangi tonase atau keterlibatan pukulan terhuyung-huyung; beralihlah ke-kelas pengikat yang lebih tinggi untuk meningkatkan ketangguhan |
| Kejutan Termal | Kecepatan pukulan tinggi; siklus pemanasan/pendinginan yang cepat; pelumasan yang tidak konsisten; aplikasi cairan pendingin terputus | Jaringan pola-yang menggila; retakan radial yang berjarak dekat-dari tepinya; terkelupas di antara garis retakan | Mengurangi tingkat stroke; terapkan pelumasan yang konsisten; gunakan kualitas butiran-yang lebih kasar dengan ketahanan guncangan termal yang lebih tinggi; hindari kontak cairan pendingin secara tiba-tiba pada permukaan yang panas |
Kesimpulan penting dari hal ini adalah bahwa setiap mekanisme memerlukan tindakan perbaikan yang berbeda. Penggilingan ulang memperbaiki gejala keausan abrasif untuk sementara, namun tidak memberikan efek apa pun pada cetakan yang gagal akibat kejutan termal. Menerapkan lapisan memecahkan masalah tetapi tidak akan mencegah retak lelah yang disebabkan oleh jarak bebas yang berlebihan. Mencocokkan tindakan penanggulangan dengan mode kegagalan sebenarnya adalah hal yang membedakan bengkel yang mendapatkan masa pakai cetakan penuh dengan bengkel yang mengganti peralatan berulang kali.
Tentu saja, pelapisan tetap muncul sebagai tindakan penanggulangan dalam kerangka ini, dan untuk alasan yang baik. Perawatan permukaan mewakili salah satu strategi yang paling efektif, dan paling kurang dimanfaatkan, untuk meningkatkan kinerja cetakan karbida dalam kondisi spesifik di mana keausan perekat dan abrasif mendominasi.
Perawatan Permukaan dan Pelapisan untuk Memperpanjang Kinerja Die
Karbida sudah menjadi salah satu bahan cetakan paling keras yang ada. Jadi mengapa menambahkan lapisan di atasnya? Karena kekerasan saja tidak menyelesaikan setiap masalah keausan. Ketika penumpukan perekat, panas gesekan, atau oksidasi permukaan merupakan penyebab kegagalan yang dominan, lapisan PVD yang tipis mengubah interaksi permukaan antara cetakan dan benda kerja tanpa mengubah kekuatan inti substrat karbida. Anggap saja seperti menambahkan kulit khusus yang menangani bahan kimia kontak sementara karbida di bawahnya menangani beban struktural.
Untuk operasi stamping progresif OEM yang menggunakan bahan strip baja tahan karat, aluminium, atau berlapis, pelapis cetakan karbida dapat memperpanjang interval servis secara dramatis dengan menyerang mekanisme spesifik, yaitu galling, yang mempercepat degradasi cetakan dalam aplikasi tersebut. Lapisan tersebut tidak membuat cetakan menjadi lebih keras dalam jumlah besar. Hal ini membuat permukaan lebih licin, lebih inert secara kimia, dan tidak rentan terhadap pengelasan mikro-dengan benda kerja.
Lapisan TiN, TiCN, dan CrN Dibandingkan
Tiga lapisan PVD mendominasi aplikasi stamping die, masing-masing dioptimalkan untuk kondisi berbeda:
Timah (Titanium Nitrida)adalah lapisan yang paling banyak digunakan dan dikenali, dapat dikenali dari warna emasnya. Itu berhasilkekerasan tinggi, ketahanan aus yang tinggi, dan ketahanan oksidasi, sehingga cocok untuk-perlindungan dadu tujuan umum. Cetakan stempel berlapis Timah bekerja dengan baik pada blanking baja ringan dan-baja karbon sedang, dengan pengurangan gesekan moderat dan peningkatan kekerasan permukaan memperpanjang masa pakai tepian tanpa memerlukan bahan kimia khusus. Batasan suhu pengoperasiannya, sekitar 500-600 derajat Celcius, membatasi efektivitasnya dalam pengoperasian kecepatan tinggi di mana gesekan menghasilkan panas yang signifikan.
TiCN (Titanium Karbonitrida)dibangun di atas fondasi TiN dengan menambahkan karbon ke struktur pelapis. Hasilnya adalah tegangan internal yang lebih rendah, ketangguhan yang lebih tinggi, dan pelumasan yang lebih baik dibandingkan dengan TiN lurus. Koefisien gesekan yang lebih rendah membuat TiCN sangat efektif ketika mencap bahan yang mudah lengket, seperti baja tahan karat dan paduan aluminium. Operasi pencetakan logam progresif HVAC, yang sering kali memproses strip galvanis dan tahan karat, mendapat manfaat dari kombinasi ketahanan adhesi dan daya tahan mekanis TiCN.
CrN (Kromium Nitrida)mengambil pendekatan yang berbeda sama sekali. Daripada memaksimalkan kekerasan, CrN memberikan pelumasan yang kuat dan ketahanan suhu tinggi dengan ketahanan korosi yang sangat baik. Ini adalah-pilihan utama untuk aplikasi pengecapan progresif tembaga, dimana kecenderungan tembaga untuk menempel dan menumpuk pada permukaan cetakan menyebabkan degradasi yang cepat pada perkakas yang tidak dilapisi. Kelambanan kimiawi CrN terhadap logam nonferrous menjadikannya lapisan penghalang pilihan untuk pemrosesan cetakan strip tembaga, kuningan, dan perunggu.
Berikut perbandingan ketiga lapisan ini dalam dimensi yang paling penting untuk pemilihan cetakan stempel:
| Properti Pelapisan | Timah (Titanium Nitrida) | TiCN (Titanium Karbonitrida) | CrN (Kromium Nitrida) |
|---|---|---|---|
| Resistensi Adhesi | Sedang | Tinggi | Sangat Tinggi (terutama non-besi) |
| Kisaran Suhu Pengoperasian | Hingga ~500-600 derajat | Hingga ~400-500 derajat | Hingga ~700 derajat |
| Bahan Stempel-Paling Cocok | Baja ringan, baja-karbon sedang, blanking-guna umum | Baja tahan karat, aluminium, baja galvanis | Lingkungan yang terbuat dari tembaga, kuningan, perunggu,-rawan korosi |
| Pengurangan Gesekan | Sedang | Tinggi | Tinggi |
| Biaya Relatif | Rendah (biaya PVD dasar) | Sedang | Sedang hingga Tinggi |
| Ketebalan Khas | 1-5 mikron | 1-4 mikron | 1-5 mikron |
Ketika Pelapisan Membenarkan Investasi Tambahan
Pelapisan tidak selalu diperlukan. Jika cetakan karbida Anda mencap baja ringan dalam volume sedang dan keausan berlangsung secara bertahap melalui abrasi normal, karbida yang tidak dilapisi dengan pemilihan tingkatan yang benar akan menghasilkan masa pakai penuh yang diharapkan. Pelapisan ini menambah biaya tanpa mengatasi mekanisme kegagalan yang dominan.
Pelapis mendapatkan investasinya ketika kondisi tertentu ada:
- Bahan benda kerja yang rawan adhesi-:Paduan baja tahan karat, aluminium, dan tembaga menghasilkan kerusakan yang tidak dapat dicegah oleh kekerasan karbida sebanyak apa pun. Pelapisan menciptakan penghalang kimia dan fisik yang menghentikan-pengelasan mikro sebelum dimulai.
- Produksi-bervolume tinggi berjalan:Biaya pelapisan tetap per aplikasi, namun manfaatnya berlipat ganda dengan setiap tambahan goresan. Pada mesin progresif yang menjalankan jutaan siklus, bahkan peningkatan persentase kecil dalam masa pakai mesin akan menghasilkan penghematan yang signifikan dalam proses pengerjaan ulang dan waktu henti.
- Akses pelumasan yang tidak memadai:Beberapa geometri die atau kondisi strip menyulitkan penyampaian pelumas yang konsisten. Lapisan-gesekan rendah mengkompensasi sebagian pelumasan yang tidak konsisten pada antarmuka-benda kerja cetakan.
- Persyaratan penyelesaian permukaan yang ketat pada bagian yang dicap:Cetakan yang dilapisi mempertahankan permukaan kontak yang lebih halus lebih lama, yang secara langsung berpindah ke konsistensi penyelesaian bagian yang lebih baik di seluruh proses produksi.
Logika ekonomisnya sederhana: jika cetakan karbida Anda mengalami kerusakan terutama karena keausan perekat atau degradasi-terkait gesekan, pelapisan dengan harga yang lebih murah dari harga cetakan tersebut dapat melipatgandakan atau melipatgandakan interval antar kejadian servis. Jika rusak akibat retak lelah atau guncangan termal, pelapisan tidak akan membantu, dan uang lebih baik digunakan untuk perubahan kemiringan atau modifikasi desain.
Pelapisan juga berinteraksi dengan strategi perawatan Anda. Cetakan berlapis yang digerinda ulang akan kehilangan lapisannya pada permukaan yang digerinda ulang, yang berarti pelapisan ulang diperlukan setelah setiap siklus penggilingan ulang untuk mempertahankan kinerja. Biaya berkelanjutan tersebut perlu diperhitungkan dalam total anggaran pemeliharaan dan kerangka pengambilan keputusan Anda.
Pemeliharaan dan Penggilingan Ulang Praktik Terbaik untuk Cetakan Karbida
Cetakan karbida berlapis yang dijalankan dengan-alat progresif yang dirancang dengan baik masih memiliki jangka waktu terbatas di antara proses penajaman. Perbedaan antara bengkel yang mengekstrak masa pakai cetakan penuh dan bengkel yang mengganti perkakas sebelum waktunya sering kali disebabkan oleh satu hal: jadwal pemeliharaan cetakan karbida yang disiplin sehingga dapat mendeteksi degradasi sejak dini dan mengatasinya dengan benar. Menunggu hingga komponen gagal dalam pemeriksaan berarti Anda telah menjalankan ribuan komponen buruk. Mengetahui tanda-tanda awal keausan sebelum mencapai bagian tersebut berarti Anda mengontrol waktu henti, bukan bereaksi terhadapnya.
Menyetel Ulang Pemicu dan Kerangka Penjadwalan
Bagaimana Anda tahu kapan cetakan karbida benar-benar perlu diservis? Tiga indikator terukur memberi Anda peringatan awal yang andal sebelum kualitas suku cadang menurun drastis:
- Tinggi duri:Saat ujung tombak tumpul, zona geser bergeser dan gerinda bertambah. Mengukur tinggi duri pada bagian yang dicap secara berkala memberi Anda indikator kondisi tepi yang langsung dan dapat diukur. Ketika tinggi duri mendekati batas toleransi cetakan bagian Anda, cetakan harus digerinda ulang, bukan setelah melebihi batas.
- Penyimpangan dimensi bagian:Geometri cetakan yang aus menghasilkan bagian-bagian yang secara bertahap bergerak menuju batas toleransi. Melacak dimensi penting dari waktu ke waktu akan menunjukkan garis tren yang memprediksi kapan dadu akan keluar dari spesifikasi, sehingga Anda dapat menjadwalkan servis secara proaktif.
- Jumlah pukulan:Data historis dari siklus penggilingan sebelumnya memberi tahu Anda kira-kira berapa banyak pukulan yang dihasilkan setiap stasiun cetakan sebelum memerlukan servis. Produsen cetakan progresif yang melacak rasio pukulan-terhadap-penggilingan ulang dapat menjadwalkan jangka waktu pemeliharaan terlebih dahulu daripada bereaksi terhadap pelepasan kualitas.
Beberapa toko juga memantau tonase pers sebagai indikator sekunder. Saat ujung tombak tumpul, gaya yang diperlukan untuk memotong material meningkat. Panduan pemeliharaan cetakan progresif dari Wisconsin Metal Parts mencatat bahwa peningkatan tonase dan suara tekan yang tidak biasa merupakan-tanda-tanda bahwa perkakas perlu diperhatikan. Menggabungkan data tonase dengan jumlah pukulan dan pengukuran duri akan menciptakan sistem konfirmasi tiga-titik yang menghilangkan dugaan.
Tujuannya adalah jadwal pemeliharaan cetakan karbida yang prediktif dan bukan jadwal reaktif. Simpan bagian terakhir dari setiap proses produksi bersama dengan strip akhir. Hal ini memberikan pembuat alat Anda dasar untuk dibandingkan ketika mengevaluasi kondisi cetakan pada jendela servis berikutnya.
Teknik Penggilingan Ulang yang Benar untuk Komponen Karbida
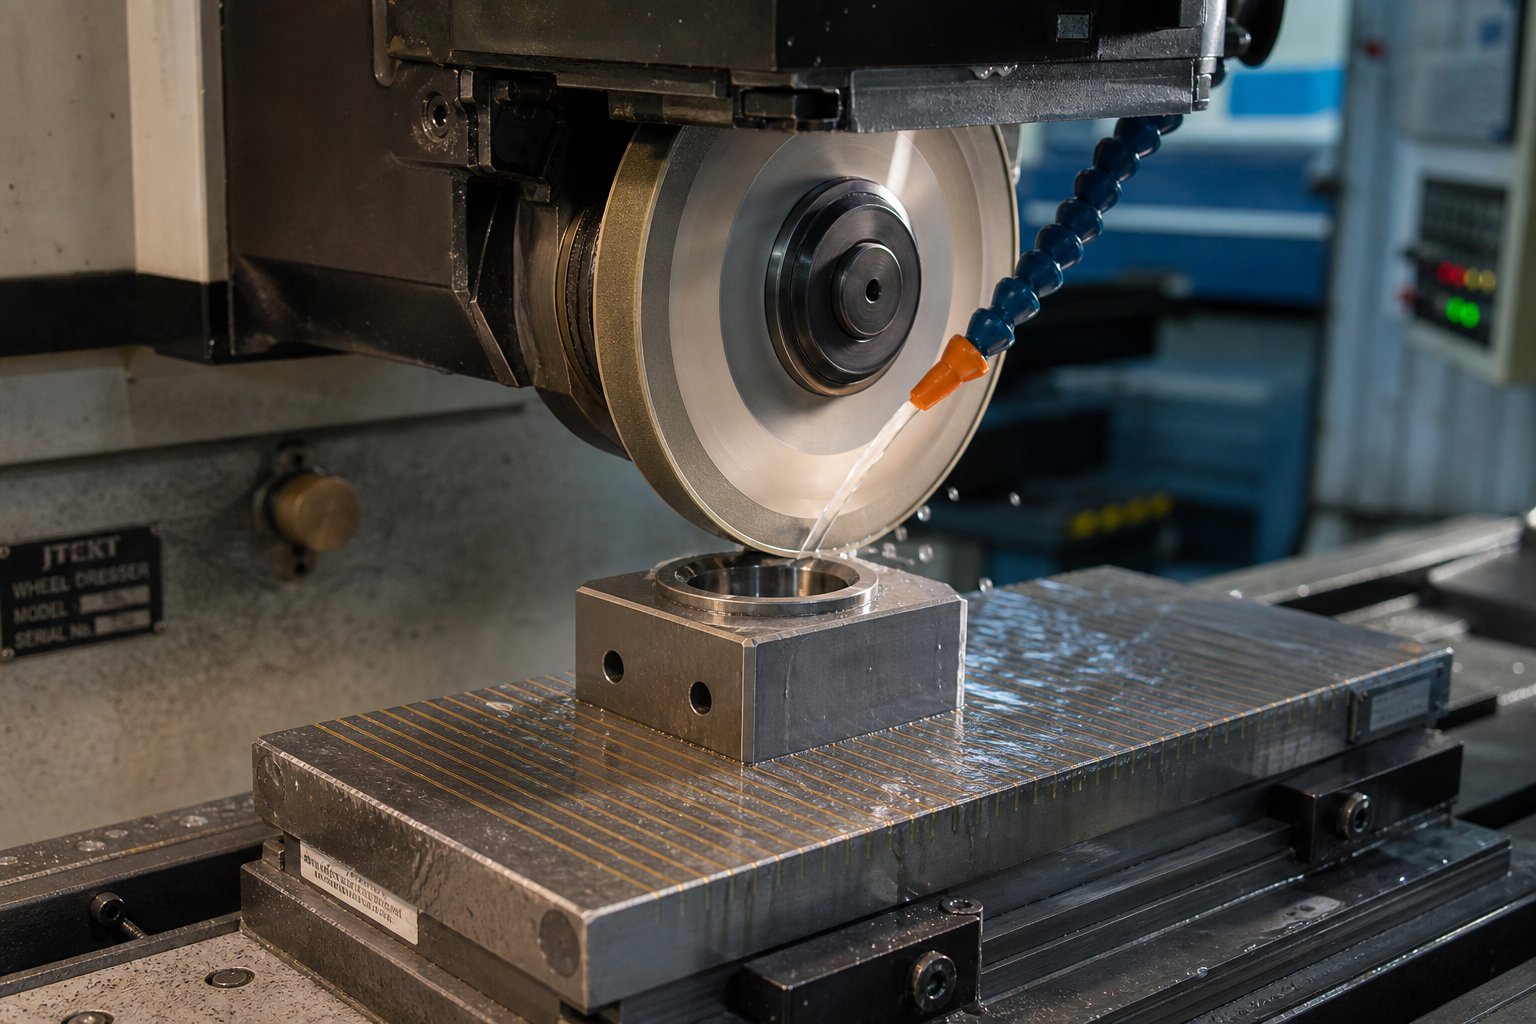
Penggilingan ulang cetakan karbida tidak sama dengan proses mengasah baja perkakas. Kekerasan material yang ekstrim berarti roda aluminium oksida konvensional tidak akan memotongnya. Penggunaan roda yang salah menyebabkan kaca, panas berlebihan,-retak mikro permukaan, dan kerusakan bawah permukaan yang melemahkan cetakan tanpa bukti yang terlihat.
Roda gerinda berlian adalah bahan abrasif yang diperlukan untuk penggilingan ulang karbida. Berlian sintetis, dengan kekerasan sekitar 10.000 HV, adalah satu-satunya bahan abrasif yang memotong tungsten karbida secara efisien tanpa menimbulkan kerusakan termal yang merusak. Roda silikon karbida hijau dapat berfungsi untuk pengoperasian yang lebih ringan namun tidak sebanding dengan efisiensi berlian atau kualitas permukaan pada komponen cetakan karbida yang diperkeras.
Parameter penting untuk penggilingan ulang cetakan karbida meliputi:
- Spesifikasi roda:Roda berlian berikat resin-dengan ukuran butiran mulai dari F150 hingga F240 dan konsentrasi 100-150%. Bubur jagung yang lebih halus menghasilkan permukaan akhir yang lebih baik pada tepi yang digerinda ulang.
- Kecepatan roda:15-25 m/s. Berlari lebih cepat berisiko mengalami kerusakan termal; berjalan lebih lambat mengurangi efisiensi pemotongan dan dapat menyebabkan beban pada roda.
- Kedalaman potongan:0,005-0,025 mm per lintasan. Penghapusan stok secara agresif menghasilkan panas yang menciptakan retakan mikro di bawah permukaan, tidak terlihat namun merusak secara struktural. Lintasan cahaya menjaga integritas tepi.
- Pendingin:Cairan penggilingan berbahan dasar minyak tanah atau minyak ringan-mencegah panas berlebih. Pendingin banjir lebih disukai daripada kabut. Jangan pernah menggiling karbida hingga kering.
- Batas penghapusan stok:Setiap penggilingan menghilangkan material dari ketinggian kerja cetakan. Lacak pembuangan stok kumulatif terhadap dimensi cetakan asli. Kebanyakan desain cetakan karbida memungkinkan kedalaman penggilingan total sebelum komponen mencapai ketinggian fungsional minimumnya.
Satu detail yang sering diabaikan oleh pemasok stempel cetakan progresif: jika cetakan telah dilapisi sebelum penggilingan ulang, lapisan tersebut akan dihilangkan dari permukaan yang digerinda ulang. Pelapisan ulang setelah setiap siklus penggilingan ulang diperlukan untuk mempertahankan kinerja anti-adhesi yang mendasari pelapisan tersebut.
Kriteria Keputusan Ganti vs Rekondisi
Setiap penyesalan memperpendek dadu. Pada titik tertentu, rekondisi yang berkelanjutan akan memberikan hasil yang semakin berkurang, dan penggantian menjadi investasi yang lebih cerdas. Namun bagaimana Anda memutuskan kapan ambang batas tersebut telah terlampaui?
Kerangka keputusan mencerminkan hal tersebutdirekomendasikan oleh spesialis perbaikan cetakan industri: mengevaluasi berdasarkan kondisi saat ini, cakupan perbaikan, perkiraan masa pakai-perbaikan, dan persyaratan produksi mendatang. Khusus untuk komponen stamping karbida, pertimbangkan faktor-faktor berikut:
- Kedalaman penggilingan kumulatif:Jika cetakan telah digerinda ulang hingga 20-25% dari tinggi fungsional minimumnya, sisa umur penggilingan terlalu pendek untuk membenarkan biaya tenaga kerja dan pelapisan ulang dari siklus servis lainnya.
- Adanya retakan lelah:Retakan permukaan yang melampaui kedalaman pembuangan sisa penggilingan tidak dapat dihilangkan. Mereka akan menyebar lebih jauh tanpa mempertajamnya. Komponen karbida yang retak harus diganti, bukan digiling ulang.
- Pasca-penurunan kinerja ulang:Jika masa pakai antar penggilingan semakin memendek setiap siklusnya, kerusakan bawah permukaan atau degradasi mikrostruktur akan terakumulasi lebih cepat daripada yang dapat diatasi oleh restorasi permukaan.
- Perubahan dimensi di luar koreksi:Komponen karbida yang telah aus karena proses penggilingan ulang tidak dapat dipulihkan, seperti keausan lateral pada permukaan cetakan atau pertumbuhan diameter pada bukaan cetakan, telah mencapai akhir masa pakainya untuk direkondisi.
Berikut ini daftar periksa-demi-langkah yang harus diikuti oleh personel-toko selama jangka waktu pemeliharaan terjadwal:
- Catat jumlah pukulan saat ini sejak pengulangan terakhir dan bandingkan dengan rata-rata historis untuk stasiun tersebut.
- Ukur tinggi duri pada bagian sampel yang tersisa dari akhir proses produksi. Dokumentasikan pengukuran dan bandingkan dengan toleransi pencetakan bagian.
- Periksa semua tepi pemotongan karbida dengan pembesaran (minimum 10x) apakah ada yang terkelupas,-retak mikro, atau penumpukan yang menyakitkan.
- Ukur sisa sisa penggilingan menggunakan pengukur ketinggian atau mikrometer terhadap dimensi fungsional minimum cetakan yang terdokumentasi.
- Periksa indikator retak lelah: garis-garis halus yang memancar dari sudut, retakan kecil pada transisi tepi, atau perambatan retakan yang terlihat.
- Evaluasi kondisi lapisan PVD: jika terobosan pada karbida terlihat di lebih dari 30% permukaan kerja, rencanakan untuk melakukan pelapisan ulang setelah penggilingan ulang.
- Dokumentasikan semua temuan dan perbarui log pemeliharaan cetakan dengan jumlah goresan, pengukuran, jenis keausan yang diamati, dan tindakan yang diambil (menggiling ulang, melapisi ulang, mengganti, atau mengembalikan ke servis).
Dokumentasi itu bukanlah pekerjaan yang sibuk. Ini membangun kumpulan data historis yang membuat keputusan waktu penggilingan berikutnya bersifat prediktif, bukan reaktif. Seiring waktu, Anda akan melihat pola yang muncul: stasiun tertentu lebih cepat aus pada material tertentu, variasi musiman dalam masa pakai cetakan terkait dengan perubahan kualitas strip, atau jenis lapisan yang secara konsisten mengungguli lapisan lain dalam aplikasi spesifik Anda.
Pemeliharaan membuat cetakan Anda tetap berjalan. Namun batas atas kinerja dadu, berapa lama waktu yang dapat bertahan di antara peristiwa servis, sebagian besar ditentukan sebelum pukulan pertama jatuh. Langit-langit tersebut sangat bergantung pada apa yang Anda injak, karena sifat material benda kerja mendorong laju keausan lebih besar daripada hampir semua variabel lain dalam sistem.
Mencocokkan Tingkat Karbida dengan Bahan Benda Kerja yang Dicap Anda
Benda kerja yang berada di strip Anda bukanlah peserta pasif dalam keausan cetakan. Itu adalah agresor utama. Dua cetakan yang dibuat dari tingkat karbida yang sama, dijalankan pada laju pukulan yang sama, dalam pengepresan yang sama, akan memberikan masa pakai yang sangat berbeda jika yang satu melakukan blanking pada laminasi baja listrik dan yang lainnya membentuk batang bus tembaga. Bahan yang dicap menentukan mekanisme keausan yang dominan, yang pada gilirannya menentukan tingkat karbida, penyelesaian permukaan, jarak bebas, dan strategi pelapisan yang tepat. Abaikan hubungan itu dan Anda akan mengganti cetakan pada jadwal yang tidak pernah diperhitungkan oleh rencana produksi Anda.
Bagaimana Sifat Bahan yang Dicap Mendorong Pemilihan Karbida
Setiap material benda kerja menyerang perkakas karbida secara berbeda. Bahan abrasif seperti baja listrik mengandung inklusi silikon keras dan lapisan isolasi yang mengikis butiran permukaan cetakan demi butiran. Hal ini memerlukan kualitas karbida-yang paling halus dan paling keras karena modus kegagalannya adalah hilangnya material murni akibat kontak geser. Butiran yang lebih halus terbungkus lebih rapat, menyisakan lebih sedikit kantong pengikat yang terbuka sehingga partikel abrasif dapat tergali.
Bahan-yang rentan tergores seperti baja tahan karat dan aluminium justru menimbulkan masalah sebaliknya. Mereka tidak terlalu keras, tapi mereka terikat pada permukaan cetakan di bawah panas dan tekanan. Penumpukan perekat tersebut merobek butiran karbida keluar dari matriks ketika akhirnya terpisah, menciptakan kerusakan permukaan tidak teratur yang semakin cepat pada setiap goresan. Untuk bahan-bahan ini, kekerasan tingkat karbida kurang penting dibandingkan penyelesaian permukaan dan bahan kimia pelapis. Permukaan cetakan yang dipoles dengan lapisan CrN atau TiCN jauh lebih efektif menahan pengelasan mikro dibandingkan permukaan yang lebih keras namun lebih kasar tanpa lapisan.
Stamping progresif tembaga adalah tempat karbida benar-benar mendapatkan keunggulan dibandingkan baja perkakas. Tembaga bersifat lunak, namun keuletan dan konduktivitas termalnya menciptakan penumpukan perekat yang agresif pada permukaan baja perkakas.Pengalaman produksi dari Penn Unitedmenegaskan bahwa perkakas karbida yang dipasangkan dengan pelapis PVD yang sesuai secara dramatis mengungguli baja perkakas dalam tembaga stempel progresif dan strip paduan tembaga, di mana perekatan akan memerlukan pembersihan cetakan yang konstan dan penggilingan ulang yang sering.
Stamping progresif komponen otomotif menambahkan variabel lain: keragaman material dalam satu fasilitas produksi. Pabrik yang memproduksi baja-fase ganda, panel bodi aluminium, dan konektor kuningan di berbagai jalur pengepresan memerlukan spesifikasi karbida yang disesuaikan dengan masing-masing material, bukan pendekatan-satu tingkat-cocok-semua.
Rekomendasi Kelas berdasarkan Bahan Benda Kerja
Tabel di bawah ini memetakan material stempel umum ke sifat karbida dan perawatan permukaan yang sesuai dengan perilaku keausan spesifik setiap material:
| Bahan Benda Kerja | Sifat Karbida yang Direkomendasikan | Masalah Keausan Utama | Pelapisan yang Disarankan |
|---|---|---|---|
| Baja Listrik (Baja Silikon) | Butir ultrahalus hingga submikron; 6-10% Co; kekerasan maksimal | Keausan abrasif dari inklusi silikon keras dan lapisan isolasi | Timah atau tidak dilapisi (abrasi mendominasi adhesi) |
| Baja Tahan Karat (301, 304, 17-4) | Butir submikron; 10-12% Co; permukaan cetakan yang dipoles (Ra di bawah 0,2 mikron) | Keausan dan kerusakan perekat; pengerasan kerja meningkatkan stres kontak | TiCN atau CrN (bahan kimia anti-penting) |
| Tembaga dan Paduan Tembaga | Submikron ke mikrograin; 10-12% Co; permukaan kontak yang dipoles cermin | Penumpukan perekat; perpindahan material ke permukaan mati | CrN (inert secara kimia terhadap-logam nonferrous) |
| Aluminium (seri 1xxx-6xxx) | butiran mikro; 10-14% Co; permukaan yang dipoles penting | Sakit parah; abrasi aluminium oksida pada paduan yang lebih keras | TiCN atau CrN (pengurangan gesekan mencegah pengelasan-mikro) |
| Kuningan (paduan CuZn) | Submikron ke mikrograin; 10-12% Co | Adhesi sedang; penumpukan seng pada suhu tinggi | CrN lebih disukai; TiN memadai untuk-operasi berkecepatan rendah |
Perhatikan polanya: bahan abrasif mendorong Anda menuju kualitas butiran yang lebih keras dan halus-yang mengutamakan ketahanan aus. Material yang rentan terhadap adhesi-mendorong Anda menuju kekerasan sedang dengan permukaan yang dipoles dan lapisan khusus yang mencegah ikatan material pada antarmuka. Mencoba menyelesaikan masalah adhesi dengan grade yang lebih keras adalah kesalahan yang umum dan mahal.
Jarak bebas die juga bergeser dengan material benda kerja. Baja berkekuatan-lebih tinggi memerlukan jarak bebas yang lebih lebar untuk mencegah pembebanan lateral yang berlebihan pada pukulan karbida, sedangkan bahan yang lebih lembut seperti tembaga dan aluminium memungkinkan jarak bebas yang lebih rapat sehingga menghasilkan tepian yang lebih bersih.Penelitian tentang baja-berkekuatan tinggi yang canggihmenegaskan bahwa gaya yang lebih tinggi yang dibutuhkan untuk menembus material yang lebih kuat memerlukan jarak bebas pukulan-ke-die yang lebih besar dibandingkan dengan baja ringan, sebuah prinsip yang secara langsung berlaku saat menentukan perkakas karbida untuk aplikasi pengecapan otomotif.
Memulai Materi Anda-Riset Seleksi
Memilih kadar karbida yang tepat memerlukan pemahaman kedua sisi persamaan: material cetakan dan material benda kerja. Insinyur dan tim sumber sering kali menentukan salah satu alat tanpa sepenuhnya mempertimbangkan yang lain, sehingga menyebabkan peralatan tidak cocok dan berkinerja buruk sejak hari pertama.
Titik awal yang praktis adalah memetakan sifat mekanik material benda kerja, karakteristik permukaan, dan kecenderungan keausan yang diketahui terhadap bagan tingkat karbida di atas. Jika Anda mengevaluasi beberapa bahan komponen di lini produk yang berbeda, sumber daya sepertiHalaman materi YICHENmenyediakan data referensi gabungan yang mencakup bahan produksi terkait aluminium, baja, baja tahan karat, kuningan, magnesium, dan karbida-di satu tempat. Visibilitas sisi-demi-semacam itu membantu saat Anda perlu menentukan material bagian dan material cetakan secara bersamaan, memastikan pemilihan karbida Anda memperhitungkan benda kerja spesifik yang akan dipotong atau dibentuk.
Keputusan pemasangan material juga dimasukkan langsung ke dalam strategi pelapisan Anda, spesifikasi izin, dan interval perawatan yang diharapkan. Ini bukan pilihan yang berdiri sendiri namun merupakan landasan yang harus dijadikan acuan oleh setiap keputusan peralatan hilir.
Semua panduan ini mengasumsikan karbida adalah jawaban yang tepat untuk aplikasi Anda. Namun asumsi itu tidak selalu berlaku. Ada beberapa skenario di mana kerapuhan, biaya, dan keterbatasan ukuran karbida menjadikannya alat yang salah untuk pekerjaan itu, dan mengenali situasi tersebut sejak dini akan menghemat uang dan frustrasi.
Saat Karbida Mati Bukanlah Pilihan Yang Tepat
Karbida memecahkan banyak masalah-stamping bervolume tinggi. Itu tidak menyelesaikan semuanya. Setiap keunggulan yang ditawarkan bahan ini, kekerasan ekstrem, kemampuan toleransi yang ketat, interval servis yang lama, disertai dengan batasan yang menjadikannya salah untuk aplikasi tertentu. Mengenali situasi tersebut sebelum melakukan pesanan pembelian lebih berharga daripada bagan pemilihan kelas atau rekomendasi pelapisan apa pun.
Batasan cetakan karbida yang dibahas di sini bukanlah kasus tepian atau masalah teoritis. Ini adalah skenario di mana produsen cetakan progresif berpengalaman secara rutin menentukan baja perkakas, bukan karena mereka tidak memahami manfaat karbida, namun karena mereka memahami batasannya.
Skenario-Volume Rendah dan Pembuatan Prototipe
Bayangkan Anda menjalankan pesanan 5.000-potongan untuk aplikasi cetakan otomotif yang mungkin tidak dapat dipesan ulang. Biaya di muka perkakas karbida, yang berpotensi tiga hingga sepuluh kali lebih tinggi dibandingkan D2 atau A2, tidak pernah diamortisasi dalam jumlah yang cukup untuk mencapai titik impas. Biaya-per suku cadang Anda tetap tinggi sepanjang proses, dan Anda akan mendapatkan peralatan mahal yang mungkin tidak akan pernah digunakan lagi.
Pembuatan prototipe semakin memperparah masalah ini. Selama pengembangan produk, geometri bagian berubah antar iterasi. Setiap revisi desain mungkin memerlukan komponen die baru. Berinvestasi dalam karbida untuk perkakas yang mungkin menjadi usang setelah pemberitahuan perubahan teknik berikutnya menghabiskan banyak uang. Baja perkakas dapat dikerjakan lebih cepat, dimodifikasi dengan lebih mudah, dan dibuang tanpa kesulitan finansial akibat membuang komponen karbida.
Panduan industri tentang-peralatan bervolume rendahmemperkuat logika ini: die stamping progresif bergantung pada-pengepresan berkecepatan tinggi dan perkakas multi-tahap yang menjadi tidak ekonomis untuk jumlah kecil. Produksi cetakannya mahal dan membutuhkan waktu-yang lama, dan nilainya terletak pada produksi ribuan komponen identik per jam. Penggunaan peralatan seperti itu untuk jangka pendek akan mengakibatkan biaya per-unit yang tinggi dan peralatan yang kurang dimanfaatkan. Untuk produk-dengan output rendah, pendekatan perkakas yang lebih sederhana akan lebih efektif meskipun produk tersebut lebih cepat aus.
Perhitungan titik impas{0}}sangat mudah. Jika cetakan baja perkakas Anda dapat bertahan sepanjang produksi dengan satu atau dua kali penggilingan, total biaya termasuk tenaga kerja dan waktu henti akan tetap jauh di bawah alternatif karbida yang menghasilkan komponen yang sama tanpa penggilingan. Keuntungan ekonomi karbida hanya terwujud ketika volume produksi cukup besar untuk penggantian beberapa baja perkakas sehingga melebihi investasi tunggal karbida.
Keterbatasan Geometris dan Mekanik Karbida
Kerapuhan karbida bukan hanya pertimbangan desain. Ini adalah diskualifikasi keras untuk geometri cetakan dan kondisi pembebanan tertentu. Sebagaicatatan ahli stempel Thomas Vacca, pendekatan yang ideal adalah dengan menggunakan perkakas pemotong yang paling keras, yaitu karbida, kecuali jika geometrinya sangat halus sehingga tidak dapat menahannya. Jika tidak, Anda akan mengurangi kekerasan dan meningkatkan ketangguhan.
Beberapa kondisi geometris dan mekanis mendorong Anda menjauh dari karbida:
- Geometri yang sangat halus dan tidak didukung:Pukulan berpenampang-tipis, slot sempit, dan penindikan-rasio aspek-tinggi memusatkan tekanan pada cara yang tidak dapat ditoleransi oleh karbida. Baja perkakas melentur di bawah beban asimetris; terkunci karbida.
- Pembebanan tidak simetris:Pembentukan bagian punjung atau cetakan yang mengalami gaya di luar-pusat memerlukan material yang menyerap energi melalui deformasi plastis, bukan patah. Vacca menjelaskan kasus ketika beberapa material yang berfokus pada kekerasan gagal dalam penerapan pembentukan yang tidak simetris, dan solusinya memerlukan pengorbanan kekerasan demi ketangguhan menggunakan baja perkakas berdampak tinggi seperti CPM 3V.
- Ukuran cetakan besar:Blanko karbida diproduksi melalui metalurgi serbuk dan sintering, yang membatasi dimensi blanko praktis. Bagian cetakan yang sangat besar, misalnya cetakan panel otomotif atau cetakan-draw dalam yang melebihi beberapa inci dalam dimensi apa pun, menjadi sangat mahal atau tidak tersedia sebagai komponen karbida padat. Biaya material meningkat seiring dengan volume, dan sintering blanko besar tanpa cacat internal menjadi semakin sulit.
- Ketidaksejajaran-penyiapan pers yang rawan:Mesin press lama dengan gibs yang sudah aus, cetakan transfer multi-stasiun dengan kesalahan posisi kumulatif, atau pengaturan apa pun yang menyebabkan defleksi lateral kemungkinan besar akan menimbulkan beban tekuk yang tidak dapat diakomodasi oleh karbida. Bahkan sedikit ketidaksejajaran yang dapat diserap oleh baja perkakas tanpa kerusakan yang terlihat dapat memecahkan bagian pukulan atau cetakan karbida.
- Operasi{0}}berdampak tinggi:Operasi pembuatan koin, pengembosan dalam, dan pembentukan berat menghasilkan beban kejut yang melebihi ketangguhan patah karbida bahkan pada-tingkat pengikat yang lebih tinggi. Dampak siklik menghancurkan karbida melalui retak lelah jauh lebih cepat dibandingkan dengan mendegradasi baja perkakas yang tahan goncangan seperti S7.
Satu wawasan dari pembuat cetakan berpengalaman perlu ditekankan: sekitar 20 persen masalah cetakan progresif berhubungan dengan material dan 80 persen berhubungan dengan desain dan pembuatan. Menghilangkan getaran dengan desain alat yang kuat, pukulan yang mengejutkan, dan meminimalkan pukulan dapat memberikan manfaat lebih bagi umur cetakan dibandingkan dengan yang dapat dicapai oleh material pukulan mana pun. Karbida tidak aus seperti baja konvensional; ujung-ujungnya rusak dan hancur. Jika pengaturan mesin press Anda menghasilkan getaran atau gerakan lateral, tidak ada grade karbida yang dapat mengatasi masalah mendasar tersebut.
Daftar Periksa Keputusan Praktis
Sebelum menentukan karbida untuk proyek cetakan Anda berikutnya, pelajari kontraindikasi berikut. Jika ada yang berlaku, baja perkakas kemungkinan merupakan investasi yang lebih baik:
- Total volume produksi berada di bawah titik di mana baja perkakas memerlukan penggantian cetakan berkali-kali atau siklus rekondisi besar-besaran.
- Geometri bagian masih dalam pengembangan dan perubahan desain diperkirakan terjadi sebelum produksi terkunci.
- Komponen cetakan memiliki penampang-yang lebih tipis dari 3-4 kali ketebalan material yang dicap, sehingga menimbulkan risiko patah akibat beban lateral.
- Pengaturan pers diketahui memiliki masalah penyelarasan, gibs yang aus, atau tidak dapat mempertahankan paralelisme dalam toleransi yang ketat pada pukulan penuh.
- Pengoperasiannya melibatkan pembentukan berat, penarikan dalam, atau pembuatan koin di mana gaya tumbukan dan lateral mendominasi keausan tekan.
- Dimensi komponen cetakan yang diperlukan melebihi ukuran blanko karbida yang tersedia, sehingga memaksa konstruksi multi-bagian yang menyebabkan kelemahan sambungan.
- Dadu harus tahan terhadap kejadian kesalahan pengumpanan atau-ketebalan ganda yang terjadi sesekali tanpa kegagalan besar.
- Keterbatasan anggaran menghalangi penggilingan ulang-roda berlian dan pelapisan ulang PVD, yang berarti kualitas pemeliharaan akan terganggu sepanjang masa pakai cetakan.
Memilih baja perkakas dalam skenario ini tidaklah mudah. Ini adalah pemilihan material yang sifat mekaniknya benar-benar sesuai dengan tuntutan aplikasi. Cetakan D2 yang mampu bertahan selama satu juta pukulan dalam-operasi berdampak tinggi memberikan nilai lebih dibandingkan cetakan karbida yang retak setelah 50.000 pukulan.
Jawaban jujur mengenai kapan sebaiknya cetakan karbida tidak digunakan sangatlah mudah: ketika penerapannya menuntut keuletan, ketika kondisi ekonomi tidak mendukung investasi, atau ketika lingkungan pengoperasian tidak dapat melindungi material dari kerapuhannya sendiri. Skenario lainnya, yaitu skenario dengan volume tinggi, bahan abrasif, toleransi ketat, dan perawatan pengepresan yang disiplin, adalah saat karbida memberikan kinerja yang sesuai dengan keunggulannya.
Pertanyaan Yang Sering Diajukan Tentang Carbide Stamping Dies
1. Berapa lama cetakan stempel karbida bertahan dibandingkan dengan cetakan baja perkakas?
Cetakan stempel karbida biasanya bertahan 10 hingga 20 kali lebih lama dibandingkan cetakan baja perkakas serupa seperti D2 atau M2 dalam kondisi produksi serupa. Masa pakai sebenarnya bergantung pada material benda kerja yang dicap, kecepatan pengepresan, kualitas pelumasan, dan apakah tingkat karbida yang tepat telah dipilih untuk aplikasi. Bahan abrasif seperti baja listrik lebih memperpendek masa pakai dibandingkan logam lunak seperti tembaga, namun karbida masih secara signifikan mengungguli baja perkakas di lingkungan yang menuntut tersebut.
2. Tingkat karbida apa yang harus saya gunakan untuk cetakan stempel progresif?
Dies progresif mendapatkan keuntungan dari strategi multi{0}}tingkatan dibandingkan dengan satu tingkatan di seluruh stasiun. Stasiun blanking dan penindikan bekerja paling baik dengan karbida butiran submikron dengan pengikat kobalt 6-10% untuk retensi tepi maksimum. Stasiun pembentuk memerlukan kualitas butiran mikro atau-sedang dengan 12-15% kobalt untuk ketangguhan terhadap beban lateral. Pendekatan khusus stasiun ini menghilangkan masalah tautan lemah di mana satu stasiun gagal sebelum waktunya dan memaksa seluruh die offline.
3. Kapan saya harus memilih baja perkakas daripada karbida untuk cetakan cetakan?
Baja perkakas adalah pilihan yang lebih baik ketika volume produksi terlalu rendah untuk mengamortisasi biaya awal karbida yang lebih tinggi, ketika geometri bagian masih berubah selama pembuatan prototipe, ketika bagian cetakan memerlukan ketangguhan dampak tinggi yang melebihi batas kerapuhan karbida, atau ketika pengaturan pengepresan memiliki masalah penyelarasan yang menyebabkan pembebanan lateral. Pengoperasian yang melibatkan pembuatan koin berat, emboss dalam, atau geometri pukulan sangat halus yang tidak didukung juga lebih menyukai baja perkakas yang tahan guncangan-seperti S7 atau CPM 3V dibandingkan karbida.
4. Lapisan apa yang paling cocok untuk cetakan stempel karbida?
Lapisan terbaik tergantung pada apa yang Anda injak. TiCN bekerja dengan baik untuk baja tahan karat dan aluminium karena mengurangi gesekan dan mencegah kerusakan. CrN lebih disukai untuk tembaga, kuningan, dan perunggu karena kelembaman kimianya terhadap logam non-besi. TiN berfungsi sebagai opsi tujuan umum yang-efektif-biaya untuk blanking baja ringan. Pelapisan membenarkan biayanya terutama ketika keausan atau kerusakan perekat merupakan modus kegagalan yang dominan dibandingkan keausan abrasif sederhana.
5. Bagaimana saya mengetahui kapan cetakan karbida perlu digerinda ulang atau diganti?
Diperlukan tiga indikator terukur untuk memberi sinyal penggilingan ulang: meningkatkan tinggi duri mendekati batas toleransi, penyimpangan dimensi bagian menuju batas spesifikasi, dan mencapai jumlah pukulan historis di antara interval servis. Ganti daripada melakukan penggilingan ulang ketika penghilangan stok kumulatif mendekati 75-80% dari total kedalaman penggilingan yang diijinkan, ketika retakan kelelahan meluas di bawah permukaan penggilingan, atau ketika umur cetakan antara penggilingan berturut-turut semakin memendek, yang menunjukkan kerusakan bawah permukaan yang tidak dapat dipulihkan oleh penajaman.


