


Apa Itu Mesin Die Stamping dan Mengapa Itu Penting
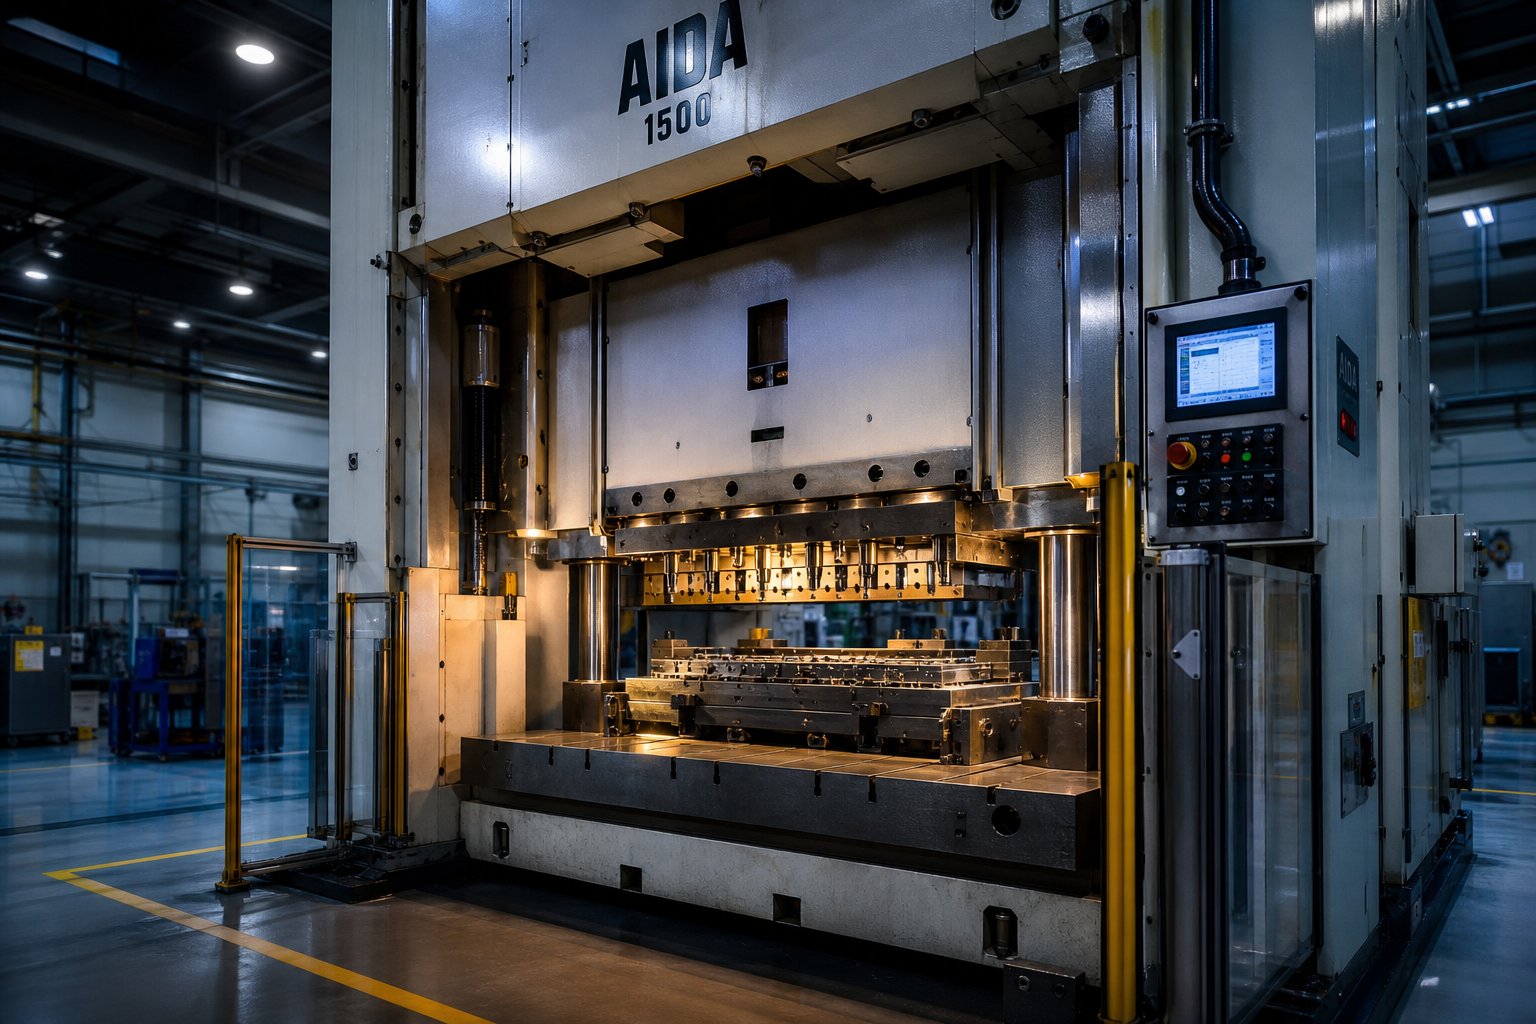
Ketika Anda mendengar istilah "mesin stempel mati," apa yang terlintas dalam pikiran Anda? Jika Anda membayangkan sebuah mesin press biasa yang menghantam logam, Anda hanya melihat separuh gambarannya. Mesin stempel cetakan bukan hanya sebuah mesin press dan bukan hanya sebuah cetakan - ini adalah sistem terintegrasi yang lengkap di mana rangka mesin press dan rangkaian cetakan-yang dibuat khusus bekerja sama untuk mengubah lembaran logam datar menjadi bagian jadi melalui gaya yang terkendali.
Mesin stempel cetakan adalah sistem pengerjaan logam terintegrasi yang memasangkan rangka pengepres dengan pelubang-dan-pengaturan cetakan yang cocok untuk memotong, membentuk, atau menggambar lembaran logam menjadi-komponen berbentuk jaring dalam satu gerakan atau serangkaian gerakan.
Definisi stamping tersebut membedakan peralatan ini dari mesin cetak mandiri yang dijual tanpa perkakas dan dari cetakan yang disimpan di rak menunggu mesin yang kompatibel. Nilai - dan kompleksitas - terletak pada bagaimana kedua bagian tersebut bersatu menjadi satu sistem produksi.
Mendefinisikan Mesin Die Stamping
Berikut prinsip dasarnya: ram yang digerakkan oleh penggerak mekanis, hidraulik, atau servo menyalurkan tonase ke pukulan{0}}dan-set cetakan yang dipasang di antara perosotan dan pelat guling. Tergantung pada pengoperasiannya, satu pukulan tersebut dapat mengosongkan profil datar dari stok strip, membuat lubang, membengkokkan flensa, atau menggambar bentuk cangkir yang dalam. Sistem cetakan progresif memajukan strip kumparan melalui beberapa stasiun, melakukan operasi berbeda di setiap perhentian hingga bagian yang selesai keluar dari stasiun terakhir.
Anda akan melihat istilah tersebut tumpang tindih dengan beberapa frasa terkait. Mesin press yang menginjak mengacu pada rangka mesin dan menggerakkan - gaya-yang menghasilkan setengahnya. Mesin stamping logam adalah label industri yang lebih luas yang mencakup peralatan yang sama. Die stamping mempersempit fokus ke hubungan-tingkat sistem antara mesin press dan perkakas. Ketiganya mendeskripsikan kelompok peralatan yang sama, namun "mesin stempel cetakan" menekankan bahwa cetakan bukanlah aksesori - melainkan separuh dari sistem.
Dimana Die Stamping Cocok dalam Pengerjaan Logam
Jika Anda berasal dari sudut manufaktur yang berbeda, ada baiknya untuk melihat posisi stempel logam dibandingkan dengan proses lainnya:
- pemesinan CNCmenghilangkan material dari blok padat untuk mencapai geometri kompleks yang - ideal untuk volume-hingga-sedang dan toleransi yang ketat, namun lebih lambat dan lebih boros bahan mentah dalam skala besar.
- Pemotongan lasermembuat profil lembaran datar dengan presisi tinggi, namun hanya memotong - tidak dapat membentuk fitur lengkung, tarikan, atau timbul dalam satu pengoperasian.
- Pengecoranmenuangkan logam cair ke dalam cetakan, sesuai dengan bentuk 3D yang rumit namun memerlukan pemesinan sekunder dan waktu siklus yang lebih lama.
- Stempel matimembentuk ruangan-lembaran logam bersuhu tinggi dengan limbah minimal, menghasilkan suku cadang yang kuat dan dapat diulang dalam volume mulai dari ribuan hingga jutaan per tahun.
Perbandingan dari DureX Inc. menyoroti trade-off ini dengan jelas: pemesinan CNC unggul dalam hal fleksibilitas dan toleransi yang ketat untuk pengerjaan-yang rumit, sedangkan stempel logam unggul dalam hal biaya per komponen dan kecepatan setelah perkakas selesai. Mesin die stamping menempati titik terbaik di mana volume produksi membenarkan investasi perkakas dan geometri bagian sesuai dengan pembentukan lembaran-logam.
Memahami penentuan posisi ini penting karena mesin yang Anda pilih - dan cetakan yang Anda rancang untuk mesin tersebut - menentukan biaya per-bagian, batas kualitas, dan laju produksi untuk tahun-tahun mendatang. Setiap keputusan di bagian hilir, mulai dari desain komponen, jenis penggerak, hingga jadwal pemeliharaan, bergantung pada seberapa baik mesin press dan die bekerja bersama sebagai satu sistem.
Komponen Inti Di Dalam Mesin Die Stamping
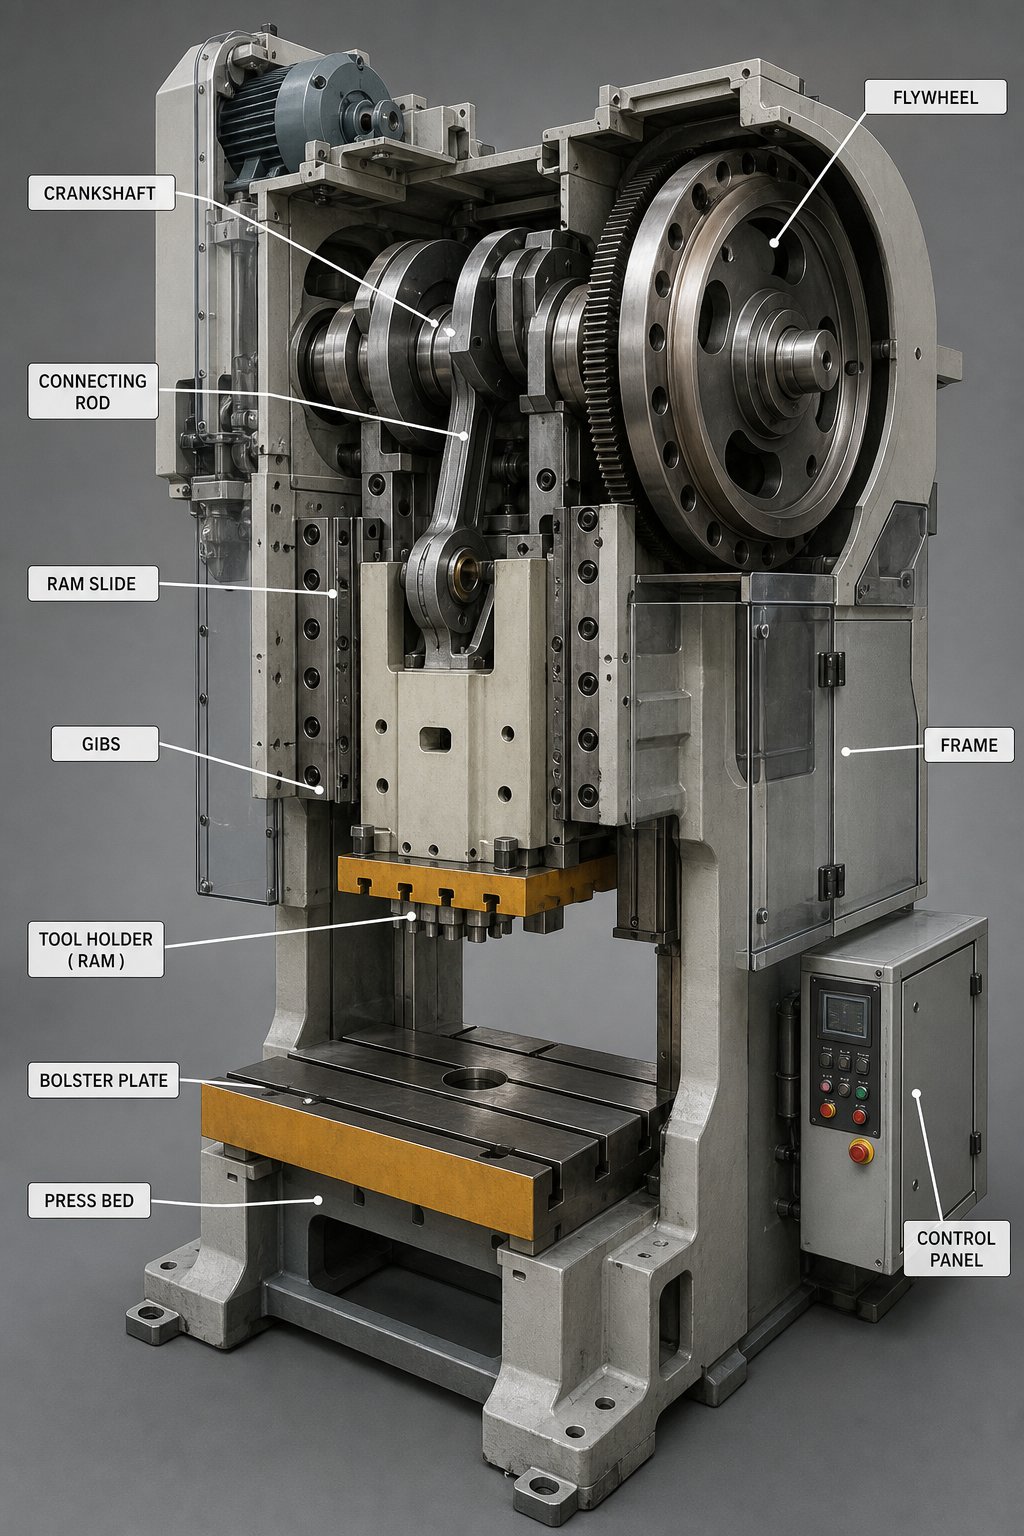
Mengetahui bahwa press dan die membentuk satu sistem adalah satu hal. Mengetahui apa yang sebenarnya ada di dalam sistem itu - dan apa yang dilakukan masing-masing bagian - adalah hal yang membedakan pemecahan masalah yang meyakinkan dari dugaan. Setiapmesin press stempelberisi lusinan komponen yang saling berinteraksi, terbagi antara sisi tekan (penghasil gaya) dan sisi cetakan (alat pengecap logam yang membentuk bahan mentah). Mari kita buka kedua bagiannya.
Tekan Bingkai dan Komponen Penggerak
Bingkai adalah kerangkanya. Dua desain mendominasi pasar:
- C-bingkai (bingkai celah)- Berbentuk seperti huruf "C" terbuka, memberikan akses mudah ke tiga sisi area cetakan. Ringkas dan ekonomis, namun rentan terhadap defleksi sudut akibat beban berat atau-di luar pusat.
- Bingkai samping-lurus- Kolom vertikal di kedua sisi menghilangkan ketidaksejajaran sudut, memberikan masa pakai cetakan yang unggul dan akurasi komponen untuk-pekerjaan dengan tonase atau presisi lebih tinggi.
Dipasang pada (atau di dalam) rangka tersebut, drive train mengubah gerakan berputar dari motor listrik menjadi gaya linier yang menggerakkan ram. Dalam mesin press stamping mekanis, motor memutar roda gila yang menyimpan energi kinetik. Ketika operator memicu suatu siklus, amencengkeramterlibat untuk mentransfer energi itu melalui poros engkol atau poros eksentrik ke slide. Aremmenahan ram pada posisinya saat kopling terlepas. Sistem rem-kopling ini tidak hanya mengatur waktu siklus tetapi juga keselamatan operator - waktu berhenti menentukan seberapa cepat mesin press dapat bekerja dan seberapa dekat tangan dengan aman ke titik pengoperasian.
Ituram (geser)bergerak secara vertikal di sepanjang gib presisi dan menyalurkan tonase ke perkakas apa pun yang berada di bawahnya. Di bawah domba jantan, itupelat gulingmenyediakan permukaan pemasangan yang datar dan kaku untuk separuh bagian bawah cetakan, biasanya dilengkapi slot T-atau lubang bersadap untuk penjepitan. Bersama-sama, bagian-bagian mesin press ini membentuk tulang punggung-penghantar gaya mesin.
Komponen Die Set dan Fungsinya
Jika mesin press adalah mesinnya, maka set cetakan adalah transmisinya - yang mengubah gaya mentah menjadi geometri presisi. Rakitan cetakan stempel logam lengkap mencakup lebih dari sekadar pelubang dan lubang:
- Sepatu mati atas dan bawah- Pelat baja tebal yang membawa semua komponen pemotongan dan pembentukan. Mereka dibaut ke ram dan guling, masing-masing, berfungsi sebagai fondasi struktural cetakan.
- Pin pemandu dan bushing- Presisi-tiang tanah dan selongsong yang menyelaraskan sepatu atas dan bawah setiap siklus, menjaga jarak yang rapat antara blok pelubang dan blok cetakan.
- Pukulan dan matikan balok- Perkakas yang diperkeras-sisipan baja yang benar-benar memotong, membengkokkan, atau membentuk logam. Jarak bebas di antara keduanya menentukan tinggi duri dan kualitas tepi.
- penari telanjang- Pegas-pelat bermuatan (atau positif/tetap) yang menarik strip hingga terlepas dari pukulan pemotongan setelah setiap pukulan. Tanpanya, logam akan runtuh di sekitar betis pukulan dan menghambat siklus berikutnya.
- Pilot- Pin kecil yang masuk ke lubang yang sebelumnya dilubangi untuk mendaftarkan strip pada posisi yang tepat sebelum pukulan berikutnya. Mereka adalah pahlawan tanpa tanda jasa dalam hal akurasi perkembangan.
- Mekanisme umpan- Umpan gulungan (rol yang digerakkan secara terputus-putus), umpan gripper (penjepit yang digerakkan-slide), atau umpan servo (rol yang dikontrol secara digital) yang memajukan stok kumparan pada jarak yang tepat antar pukulan.
Bayangkan semua bagian ini bekerja dengan kecepatan 200 pukulan per menit - setiap komponen harus mencari, memotong, mengupas, dan memajukan material dalam sepersekian detik. Itu sebabnya peralatan stamping ini menuntut produksi yang presisi dan pemeliharaan yang disiplin sejak hari pertama.
Tabel Referensi Komponen
| Komponen | Lokasi | Fungsi Utama |
|---|---|---|
| Bingkai (C-bingkai atau sisi-lurus) | Tekan sisi | Dukungan struktural; menahan defleksi di bawah beban |
| Roda gila | Tekan sisi | Menyimpan energi kinetik dari motor di antara pukulan |
| Kopling-sistem rem | Tekan sisi | Mengaktifkan/melepaskan energi roda gila; menghentikan domba jantan itu |
| Ram / Geser | Tekan sisi | Memberikan gaya linier ke separuh cetakan atas |
| Piring guling | Tekan sisi | Mendukung dan menempatkan bagian bawah cetakan |
| Sepatu mati atas & bawah | Sisi mati | Membawa semua komponen pemotongan/pembentukan |
| Pin pemandu & bushing | Sisi mati | Sejajarkan bagian cetakan atas dan bawah setiap pukulan |
| Pukulan & matikan blok | Sisi mati | Lakukan operasi pemotongan, pembentukan, atau menggambar |
| Piring penari telanjang | Sisi mati (atas) | Lepaskan material dari pukulan setelah dipotong |
| Pilot | Sisi mati (atas) | Daftarkan posisi strip untuk perkembangan yang akurat |
| Mekanisme umpan (roll/gripper/servo) | Sisi tekan (tambahan) | Memajukan stok koil pada jarak tertentu per pukulan |
Setelah semua bagian ini dipetakan, pertanyaan logis berikutnya adalah: bagaimana mereka saling membatasi? Perancang cetakan tidak dapat memilih jumlah stasiun, lebar jalur, atau jarak perkembangan tanpa mengetahui tinggi tutup mesin cetak, luas lapisan, dan kurva tonase yang tersedia - dan sebaliknya. Interaksi antara kedua bagian tersebut adalah saat sistem bekerja atau gagal.
Bagaimana Mati dan Pers Bekerja Sama sebagai Sebuah Sistem
Sebuah dadu yang diletakkan di rak hanyalah baja presisi. Mesin press logam tanpa perkakas hanyalah kekuatan terkendali yang tidak dapat kemana-mana. Tidak ada yang memproduksi suku cadang sendirian. Performa sebenarnya - atau kegagalan - dari mesin press die stamping berada di antarmuka tempat kedua bagian ini bertemu. Jika antarmuka tersebut salah, maka perkakas Anda akan rusak, kualitasnya hilang, atau mesin itu sendiri akan rusak.
Sebagian besar sumber daya memperlakukan cetakan dan pers sebagai topik yang terpisah: satu artikel membahas desain cetakan, artikel lainnya membahas spesifikasi pers. Dalam produksi, mereka adalah sistem perkawinan. Geometri bagian mendorong kompleksitas cetakan, kompleksitas cetakan mendorong persyaratan pers, dan kemampuan pers yang tersedia berputar kembali untuk membatasi apa yang dapat dilakukan oleh insinyur cetakan. Memahami loop itulah yang membedakan-mesin press stempel logam yang cocok dengan mesin press yang tidak cocok dan mahal.
Bagaimana Die Design Mendikte Persyaratan Pers
Setiap keputusan yang dibuat oleh insinyur tersebut diterjemahkan menjadi tuntutan kepada pers. Bayangkan Anda merancang cetakan progresif untuk braket otomotif dengan enam stasiun - dua penusuk, satu tombak-dan-bentuk, dua stasiun penarikan, dan titik potong terakhir. Masing-masing pilihan tersebut menciptakan persyaratan khusus yang harus dipenuhi oleh pers:
- Jumlah stasiun dan lebar jalur- Lebih banyak stasiun berarti dadu yang lebih panjang, sehingga memerlukan guling yang lebih lebar (dimensi alas kiri-ke-kanan). Cetakan enam-stasiun pada pitch perkembangan 3 inci memerlukan setidaknya panjang kerja 18 inci, ditambah ruang untuk pemotong skrap dan stok akhir.
- Pitch perkembangan dan panjang umpan- Jarak gerak maju lajur per pukulan menentukan perjalanan mekanisme pengumpanan dan jangka waktu yang tersedia untuk gerak maju material. Nada yang lebih besar pada-kecepatan tinggi menekan jendela umpan.
- Bagian geometri dan kedalaman gambar- Bentuk yang dalam memerlukan panjang goresan yang lebih panjang sehingga ram bergerak cukup jauh untuk melakukan penarikan sepenuhnya, ditambah cahaya matahari yang cukup (ketinggian terbuka) untuk ekstraksi sebagian.
- Ketinggian mati- Ini adalah tinggi keseluruhan rakitan cetakan tertutup. Itu harus berada dalam ruang tinggi-cetakan yang tersedia. SebagaiMajalah MetalFormingmenjelaskan, jika tinggi mati mati melebihi batas maksimum-tinggi cetakan, dadu akan menutup sepenuhnya sebelum ram mencapai titik mati bawah - sehingga meregangkan bingkai dan berpotensi merusak dadu dan alat tekan.
Ketinggian penutup patut mendapat perhatian khusus karena di situlah kebingungan menyebabkan kerusakan nyata. Ketinggian tutup tekan adalah jarak dari permukaan bawah ram ke bagian atas alas tekan dengan ram berada pada titik mati bawah dan penyetelan sepenuhnya ke atas. Tinggi cetakan - ruang yang dapat digunakan - kurangi ketebalan pelat guling dari angka tersebut. Ketinggian tertutup dadu harus sesuai antara nilai tinggi-mati minimum dan maksimum, dengan mempertimbangkan rentang penyesuaian ram. Lewatkan jendela itu, dan Anda tidak dapat memasang dadu atau menghasilkan beban berlebih yang sangat besar pada setiap pukulan.
Kedengarannya seperti dadu yang menentukan segalanya? Kurang tepat. Pers mendorong kembali.
Bagaimana Kemampuan Pers Membentuk Rekayasa Die
Mesin press untuk pengecapan logam bukanlah perangkat yang pasif - karakteristiknya secara aktif membentuk apa yang dapat dan tidak dapat dilakukan oleh teknisi cetakan. Tiga faktor-sisi tekan paling mempengaruhi desain cetakan:
Kurva tonase, bukan hanya kapasitas terukur.Alat press stamping logam seberat 400-ton tidak menghasilkan 400 ton ke mana pun dalam satu pukulannya. Pada mesin press mekanis, tonase terukur penuh hanya tersedia di dekat titik mati bawah - biasanya dalam jarak tempuh 6 hingga 12 mm terakhir. Panduan industri mengenai pemuatan alat pengepres mekanis menunjukkan bahwa operasi penarikan yang dimulai 3 inci di atas dasar mesin pengepres seberat 2.000 ton mungkin hanya memiliki ketersediaan sekitar 1.000 ton pada saat itu. Insinyur cetakan harus memetakan beban pembentuk terhadap kurva tonase mesin cetak yang sebenarnya, bukan nomor papan nama. Jika stasiun pembentuk terberat memerlukan gaya puncak yang tinggi pada pukulannya, cetakannya perlu didesain ulang - atau tekanan yang berbeda.
Kecepatan geser dan energi per pukulan.Energi yang tersedia bergantung pada kecepatan roda gila dan perlambatan yang diperbolehkan per siklus. Operasi press stamping yang menarik material melalui jarak kerja yang jauh mengkonsumsi lebih banyak energi dibandingkan dengan pukulan blanking dangkal pada tonase yang sama. Jika kebutuhan energi cetakan melebihi apa yang dapat dihasilkan roda gila dalam satu langkah, mesin press akan terhenti atau melambat melebihi batas yang dapat diterima.
Dimensi tempat tidur dan pola guling.Jarak-slot,-pola lubang yang disadap, dan lebar guling membatasi secara fisik tempat Anda dapat menjepit dadu. Dadu berukuran besar yang menggantung melewati tepi guling menyebabkan pembebanan yang tidak didukung. Sebaliknya, cetakan yang terlalu sempit untuk mesin press dapat menyebabkan offset-masalah pemuatan - suatu kondisi dimana satu sisi mesin press menanggung gaya yang jauh lebih besar dibandingkan sisi lainnya, sehingga mempercepat keausan gib dan membuat paralelisme ram menjadi miring.
Kriteria Pencocokan Utama untuk Sistem-dan-Die
Saat mengevaluasi apakah cetakan dan mesin press untuk pengecapan logam akan berfungsi sebagai sistem yang andal, kriteria berikut harus selaras:
- Tonase pada posisi pukulan yang diperlukan- Bukan hanya kapasitas terukur puncak, namun juga gaya yang dapat digunakan pada titik tepat pada pukulan di mana beban pembentuk mencapai puncaknya.
- Tutup rentang ketinggian- Ketinggian tertutup cetakan harus berada dalam jendela tinggi minimum-hingga-maksimum cetakan-tekanan setelah memperhitungkan ketebalan guling dan setiap anak tangga.
- Panjang pukulan- Harus menyediakan perjalanan yang cukup untuk pengikatan cetakan penuh ditambah jarak bebas bagian yang aman selama pukulan balik.
- Ukuran tempat tidur (kiri-kanan dan depan-belakang)- Harus mengakomodasi jejak kaki tanpa overhang yang tidak didukung atau pemuatan offset yang berlebihan.
- Waktu jendela umpan- Mesin press harus menyediakan sudut engkol-yang cukup di dekat titik mati atas agar mekanisme umpan dapat memajukan jalur tanpa bertabrakan dengan pilot atau penari telanjang.
- Energi per pukulan- Total pekerjaan yang dibutuhkan (tonase dikalikan jarak kerja di seluruh stasiun) harus tetap berada dalam anggaran energi mesin cetak pada kecepatan produksi yang direncanakan.
- Offset-toleransi beban- Distribusi beban pada cetakan harus mematuhi batas keseimbangan kiri-ke-kanan, biasanya dalam pembagian 60/40 persen.
Jika Anda melewatkan satu kriteria pun, Anda belum tentu langsung mengalami kegagalan. Anda akan melihat penyimpangan kualitas secara bertahap, keausan pemandu yang dipercepat, kerusakan pukulan dini, atau tekanan drivetrain yang memperpendek masa pakai mesin cetak. Sistem tidak mengumumkan ketidakcocokan dengan kerusakan dramatis - sistem membisikkan melalui duri-ketinggian merayap dan pengembaraan dimensi sampai seseorang akhirnya bertanya mengapa perkakas terus aus.
Dengan dipetakannya-hubungan cetakan, pertanyaan berikutnya menjadi praktis: kombinasi penggerak tekan dan konfigurasi cetakan manakah yang benar-benar sesuai dengan skenario produksi Anda? Jawabannya bergantung pada volume, kompleksitas komponen, dan jenis pengiriman gaya yang dibutuhkan operasi Anda.
Jenis Mesin Die Stamping dan Kapan Penggunaannya Masing-Masing
Hubungan-pers menentukan aturannya, namun kombinasi manakah yang sebenarnya Anda bangun? Hal ini tergantung pada dua variabel independen: bagaimana mesin press menghasilkan gaya (tipe penggerak) dan bagaimana cetakan mengatur operasi (konfigurasi cetakan). Pasangkan keduanya dengan benar dan Anda akan mendapatkan sistem produksi yang disesuaikan dengan volume, kompleksitas komponen, dan target biaya Anda. Pasangkan mereka dengan buruk dan Anda akan melawan mesin di setiap putaran.
Jenis Drive Tekan Dibandingkan
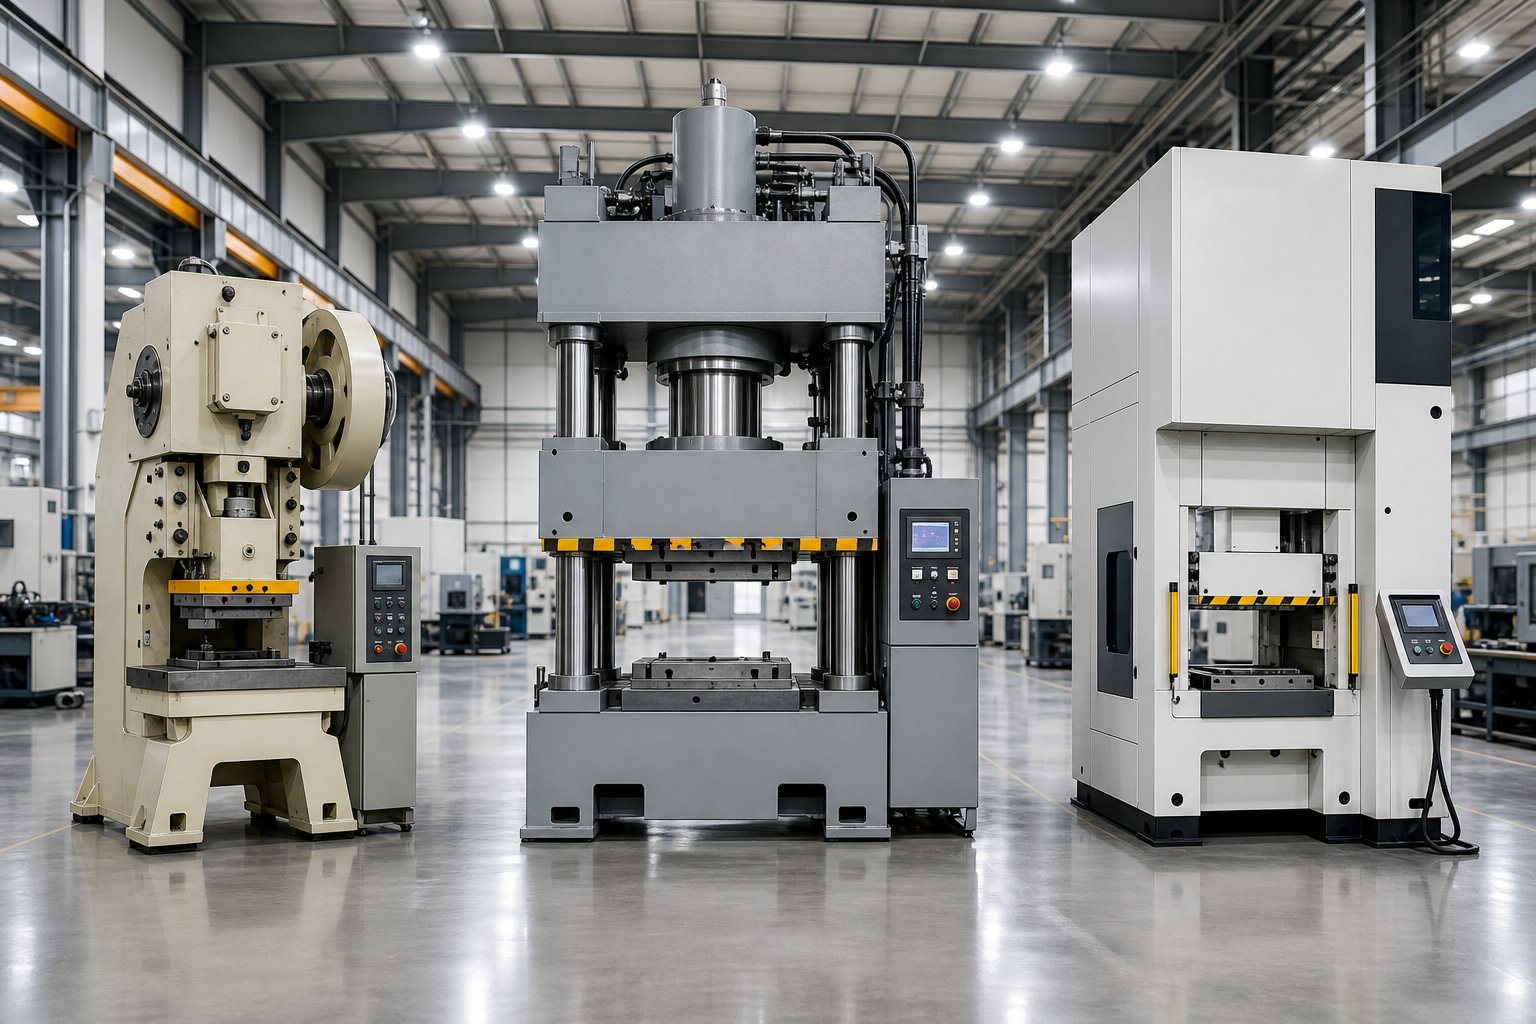
Tiga arsitektur drive mencakup sebagian besar aplikasi. Masing-masing memberikan kekuatan secara berbeda, yang menentukan kecepatan siklus, fleksibilitas, dan jenis perkakas yang dapat dihostingnya.
Mekanis (digerakkan oleh roda gila-)- Sebuah motor memutar roda gila yang menyimpan energi kinetik. Saat kopling aktif, poros engkol mengubah energi yang tersimpan menjadi pukulan dengan panjang-tetap. Hasilnya: bersepeda cepat dan berulang - sering kali 50 hingga 65 pukulan per menit dengan tonase sedang. Puncak gaya berada di dekat titik mati bawah, sehingga pengepresan ini ideal untuk blanking, penindikan, dan pembentukan dangkal dimana jarak kerja pendek. Mesin press stamping berkecepatan tinggi yang menjalankan perkakas progresif pada 200+ SPM hampir selalu bersifat mekanis.
Hidrolik- Pompa memberi tekanan pada cairan untuk menggerakkan piston, menghasilkan gaya yang dapat disesuaikan sepanjang langkah. Kecepatan siklusnya lebih lambat (biasanya 30 hingga 35 SPM pada 100 ton), tetapi mesin press hidraulik menghasilkan tonase penuh pada setiap titik perjalanan ram. Hal ini menjadikannya pilihan-untuk menggambar dalam, baja tebal-berkekuatan tinggi, dan operasi yang memerlukan waktu tunggu di bagian bawah kayuhan.
Digerakkan oleh servo-- Motor servo yang dapat diprogram menggantikan roda gila sepenuhnya, memberikan para insinyur kendali penuh atas panjang langkah, profil kecepatan, dan posisi diam di posisi mana pun. Anda dapat memprogram gerakan pendulum untuk penarikan dangkal, memperlambat ram-pukulan untuk pembentukan yang sulit, atau menjalankan siklus pukulan pendek-dengan kecepatan yang menyaingi pengepresan mekanis. Imbalannya adalah biaya awal yang lebih tinggi dan pengendalian yang lebih canggih.
| Kriteria | Pers Mekanis | Tekan Hidrolik | Servo Tekan |
|---|---|---|---|
| Kecepatan siklus (SPM pada 100T) | 50-65+ | 30-35 | Variabel (hingga 50+) |
| Konsistensi tonase | Puncaknya hanya di BDC | Kekuatan penuh sepanjang pukulan | Kekuatan penuh pada setiap titik yang diprogram |
| Efisiensi energi | Tinggi dengan kecepatan berkelanjutan | Pengambilan pompa terus menerus | 15-20% lebih baik dari hidrolik |
| Fleksibilitas | Memperbaiki profil goresan | Stroke dan diam yang dapat disesuaikan | Gerakan yang dapat diprogram sepenuhnya |
| Aplikasi-yang paling sesuai | Cetakan-pengosongan, penusuk, dan progresif bervolume tinggi | Gambar dalam, bahan tebal, volume-hingga-sedang | Pembentukan kompleks, AHSS, produksi campuran |
Konfigurasi Die dan Aplikasinya
Sisi mati persamaan menentukan berapa banyak operasi yang terjadi per langkah - dan bagaimana benda kerja bergerak di antara operasi tersebut. Dari yang paling sederhana hingga yang paling rumit:
- Stasiun-tunggal mati- Satu operasi per goresan: blanko, penusuk, atau formulir. Sederhana, murah, dan cepat dibuat. Paling cocok untuk-bagian dengan kompleksitas rendah atau operasi sekunder pada bagian yang sudah-dipotong kosong.
- Senyawa mati- Beberapa operasi pemotongan dalam satu pukulan (misalnya, mengosongkan profil luar dan menusuk lubang bagian dalam secara bersamaan). Mereka memberikan akurasi posisi yang ketat antar fitur karena semuanya terpotong dalam satu pukulan, namun terbatas pada operasi datar dalam satu bidang.
- Progresif mati- Strip kumparan bergerak melalui stasiun-stasiun yang berurutan, masing-masing melakukan operasi yang berbeda - menusuk, menusuk, membentuk, menggambar, memotong - hingga bagian yang sudah jadi jatuh di stasiun terakhir. Stempel cetakan progresif adalah pekerja keras-produksi bervolume tinggi. Mesin cetak progresif yang menjalankan cetakan progresif-yang dirancang dengan baik dapat menghasilkan ribuan komponen selesai per jam dengan penanganan manual minimal.
- Pemindahan mati- Blanko individual (bukan strip kontinu) ditransfer secara mekanis antar stasiun cetakan independen. Mesin press transfer stamping menangani bagian yang lebih besar atau geometri yang terlalu rumit untuk perkembangan berbasis strip. Cetakan transfer juga membuang lebih sedikit material karena tidak ada jaringan pembawa yang menghubungkan bagian-bagian melalui strip.
Setiap peningkatan kompleksitas memerlukan lebih banyak hal dari pers: lebih banyak stasiun berarti area unggun yang lebih besar, waktu pengumpanan yang lebih ketat, tonase kumulatif yang lebih tinggi, dan kontrol yang lebih canggih. Cetakan stempel progresif yang dijalankan dengan kecepatan tinggi memerlukan pengepresan dengan kemampuan pengulangan ram yang sangat baik dan jendela umpan yang besar; pengaturan transfer memerlukan jari mekanis terintegrasi atau gripper servo yang disinkronkan dengan siklus pengepresan.
Mencocokkan Jenis Mesin dengan Kebutuhan Produksi
Kombinasi manakah yang benar-benar masuk akal untuk skenario Anda? Pikirkan secara berjenjang:
- Prototipe dan jangka pendek-(di bawah 10.000 bagian)- Mesin press hidrolik dengan cetakan-stasiun tunggal atau majemuk. Biaya perkakas rendah, pergantian cepat, parameter pembentukan dapat disesuaikan. Kecepatan tidak menjadi masalah saat Anda melakukan panggilan dalam geometri.
- Volume sedang (10.000 hingga 500.000 bagian)- Mesin press mekanis atau servo dengan cetakan majemuk atau progresif pendek. Kecepatan siklus mulai mendorong biaya-per-bagian, dan peralatan khusus akan membayar sendirinya. Mesin press servo menambah fleksibilitas jika Anda menjalankan nomor komponen campuran pada mesin yang sama.
- Volume tinggi (500,000+ bagian)- Mesin press stamping mekanis berkecepatan tinggi yang dipasangkan dengan konfigurasi die press progresif atau jalur transfer khusus. Pada skala ini, setiap sepersekian detik per siklus dan setiap gram bahan bekas akan mencapai keuntungan Anda. Stempel mati progresif mendominasi di sini karena memaksimalkan pukulan per menit sekaligus meminimalkan sentuhan tenaga kerja.
Pemasangan yang tepat tidak selalu merupakan opsi yang paling canggih - namun merupakan opsi yang mana jenis drive, konfigurasi die, dan volume produksi saling memperkuat satu sama lain dan bukannya bekerja dengan tujuan yang saling bersilangan. Dan setelah Anda memilih kelas mesin yang tepat, tantangan berikutnya menjadi kuantitatif: berapa banyak tonase yang sebenarnya Anda perlukan, dan spesifikasi lain apa yang membedakan mesin cetak-berukuran besar dari mesin cetak yang mahal?
Menghitung Tonase dan Memilih Mesin yang Tepat
Anda telah mengidentifikasi jenis drive dan konfigurasi die yang tepat untuk aplikasi Anda. Pertanyaan berikutnya tampaknya sederhana: seberapa besar kekuatan yang sebenarnya perlu diberikan oleh pers? Tonase yang terlalu kecil membebani alat berat, merusak perkakas, dan menghasilkan suku cadang yang tidak konsisten. Tonase yang terlalu besar membuang-buang modal dan ruang. Jawabannya ada dalam rumus sederhana - namun menerapkannya dengan benar pada dadu progresif multi-stasiun memerlukan pembukuan yang cermat.
Memahami Persyaratan Tonase
Untuk setiap operasi pemotongan - pengosongan, penindikan, bentukan - perhitungan tonase mengikuti hubungan inti:
Tonase yang Dibutuhkan=Keliling Potong (inci) x Ketebalan Bahan (inci) x Kekuatan Geser Bahan (ton/inci²)
Itu saja pada tingkat konseptual. Perimeter potongan adalah panjang total tepi yang akan dicukur, ketebalan material adalah ukuran stok, dan kekuatan geser adalah properti dari logam itu sendiri. Bahan yang lebih keras memerlukan gaya yang lebih besar per unit potongan. Komponen baja tahan karat dengan geometri yang sama dengan komponen baja ringan akan memerlukan tonase yang jauh lebih tinggi karena baja tahan karat memiliki kekuatan geser sekitar 1,5 hingga 2 kali lipat.
Beberapa kenyataan praktis memperumit formula bersih:
- Kompensasi perkakas yang membosankan- Rumusnya menggunakan ketebalan material penuh untuk memperhitungkan keausan. Pada kenyataannya, pemotongan terjadi pada pertengahan stok (terlihat sebagai pita geser pada tepi yang dicap). Pukulan yang tajam mengurangi gaya yang sebenarnya, namun para insinyur mengukur mesin press tersebut berdasarkan-kondisi terburuk untuk menghindari kelebihan beban karena keausan perkakas di antara siklus penajaman.
- Operasi pembentukan dan menggambar- Membengkokkan, membuat koin, dan menggambar tidak mengikuti rumus berbasis keliling-yang sama. Menggambar penggunaan tonasekekuatan tarik tertinggidaripada kekuatan geser karena dinding cangkang berada dalam tegangan selama penarikan. Tekanan bantalan dudukan kosong, pegas nitrogen, dan semua bubungan yang digerakkan dalam cetakan menambah beban lebih lanjut di atas gaya pembentukan.
- Beban stasiun kumulatif- Dalam dadu progresif, pers mengenai setiap stasiun secara bersamaan. Itu berarti Anda menambahkan tonase dari setiap stasiun penusuk, setiap stasiun pembentuk, setiap pengupas pegas, setiap pin pengangkat, dan potongan akhir untuk mendapatkan beban cetakan total. Cetakan progresif 15 stasiun mungkin memerlukan gaya sederhana di setiap stasiun, namun jumlahnya dapat dengan mudah melebihi 100 ton.
Efek kumulatif inilah yang menyebabkan mesin cetak stempel lembaran logam yang menjalankan perkakas progresif sering kali membutuhkan kapasitas lebih besar daripada yang Anda duga hanya dengan melihat bagian yang sudah jadi. Insinyur biasanya menambahkan margin keselamatan 20 hingga 30 persen di atas total yang dihitung untuk mengakomodasi variasi properti material, keausan perkakas, dan setiap stasiun yang ditambahkan selama perubahan teknik di masa mendatang.
Ada faktor lain yang diabaikan sebagian besar pembeli: energi. Mesin press stamping baja dapat memiliki tonase terukur yang cukup namun masih terhenti pada titik mati bawah jika pengoperasiannya memerlukan lebih banyak energi daripada yang dapat dihasilkan oleh roda gila dalam satu langkah. Penarikan dalam yang mengerjakan material dalam jarak jauh menghabiskan lebih banyak energi secara signifikan dibandingkan pemotongan blanking dangkal dengan gaya yang sama. Penentuan ukuran tonase dan energi mencegah mesin cetak macet di bawah beban - mode kegagalan umum yang merusak mesin dan cetakan.
Kriteria Seleksi Melampaui Tonase
Tonase menjadi berita utama, namun mesin press stamping yang sesuai dengan kebutuhan gaya Anda masih dapat menggagalkan sasaran produksi Anda jika spesifikasi lainnya tidak selaras. Bayangkan tonase sebagai taruhan yang - diperlukan namun tidak cukup. Inilah hal lain yang penting, dan bagaimana jawabannya berubah bergantung pada volume produksi Anda:
- Volume rendah (di bawah 10.000 bagian)
- Ukuran tempat tidur - Harus mengakomodasi jejak cetakan Anda, namun fleksibilitas untuk beberapa rangkaian cetakan lebih penting daripada pengoptimalan pada satu alat.
- Panjang pukulan - Pukulan yang besar mendukung kedalaman bagian yang bervariasi di berbagai pekerjaan; alat press stamping kecil dengan goresan terbatas membatasi opsi perkakas di masa depan.
- SPM (stroke per menit) - Kurang kritis; waktu pergantian dan fleksibilitas pengaturan melebihi kecepatan siklus mentah.
- Perlindungan cetakan - Deteksi kesalahan pengumpanan dasar dan pemantauan tonase melindungi investasi peralatan, terutama ketika menjalankan batch yang pendek dimana operator mungkin kurang paham dengan cetakan tertentu.
- Jendela umpan - Waktu pemberian umpan standar dapat diterima; pengaturan waktu yang presisi menjadi penting hanya pada kecepatan yang lebih tinggi.
- Volume sedang (10.000 hingga 500.000 bagian)
- Ukuran tempat tidur - Sesuai dengan ukuran dadu utama Anda dengan ruang untuk penambahan perkembangan di masa mendatang (stasiun tambahan untuk peningkatan kualitas atau perubahan desain).
- Panjang langkah - Cocok dengan stasiun pembentukan terdalam Anda ditambah izin untuk mengeluarkan sebagian.
- SPM - Kecepatan sedang (40-80 SPM) saat waktu siklus dimulai secara signifikan memengaruhi biaya per komponen.
- Perlindungan cetakan - Sensor kesalahan pengumpanan, deteksi slug, dan verifikasi-bagian menjadi persyaratan standar untuk mencegah proses scrap dan kerusakan perkakas.
- Jendela umpan - Waktu pengumpanan yang lebih ketat diperlukan untuk menjaga akurasi perkembangan pada kecepatan yang lebih tinggi tanpa tekuk strip.
- Volume tinggi (500,000+ bagian)
- Ukuran alas yang - Presisi-disesuaikan dengan tapak cetakan dengan keseimbangan beban yang dioptimalkan di seluruh alas tekan; tidak ada kapasitas yang terbuang.
- Panjang langkah - Diminimalkan ke perjalanan terpendek yang dapat melewati bagian tersebut dengan aman, memaksimalkan SPM yang tersedia.
- SPM - Pengecapan logam berkecepatan tinggi memerlukan 150 hingga 400+ pukulan per menit; setiap SPM yang diperoleh diterjemahkan langsung ke throughput dan keuntungan.
- Perlindungan cetakan - Rangkaian sensor lengkap termasuk monitor tonase, deteksi retak akustik, pengukuran dalam-bagian cetakan, dan pematian otomatis jika terjadi kesalahan. Pada kecepatan stamping volume tinggi, satu kesalahan pengumpanan yang terlewat dapat menghancurkan stasiun sebelum ada yang bereaksi.
- Jendela umpan - Umpan servo dengan sinkronisasi-sudut engkol; presisi waktu pengumpanan diukur dalam derajat putaran tekan, bukan milidetik.
Satu pola muncul di semua tingkatan: seiring dengan meningkatnya volume, setiap spesifikasi semakin ketat. Mesin press stempel presisi yang menjalankan jutaan suku cadang menuntut pencocokan yang tepat antara spesifikasi mesin press dan persyaratan cetakan - tidak ada batasan untuk "cukup mendekati". Alas tekan harus memusatkan beban cetakan untuk mencegah penyimpangan defleksi. Pukulannya harus cukup pendek untuk mencapai target SPM tanpa melebihi batas kecepatan geser di stasiun penarikan. Jendela umpan harus cukup lebar untuk pitch perkembangan tanpa bertentangan dengan waktu keterlibatan pilot.
Mengukur mesin die stamping dengan benar berarti menjalankan penghitungan ini secara paralel - tonase, energi, kesesuaian tempat tidur, jarak langkah, kelayakan kecepatan, dan waktu pengumpanan - dan memastikan bahwa keenamnya selaras sebelum melakukan pesanan pembelian. Lewati satu, dan Anda akan menemukan celah di lantai produksi, di mana biaya perbaikannya sepuluh kali lebih mahal daripada mencatatnya di atas kertas.
Angka-angka tersebut memberi tahu Anda mesin mana yang harus dibeli. Namun angka saja tidak menghasilkan komponen - alur kerja yang lengkap menghubungkan desain komponen melalui rekayasa cetakan, uji coba, dan inspeksi sebelum mesin cetak berputar pada kecepatan produksi.
Alur Kerja Lengkap dari Desain Bagian hingga Produksi
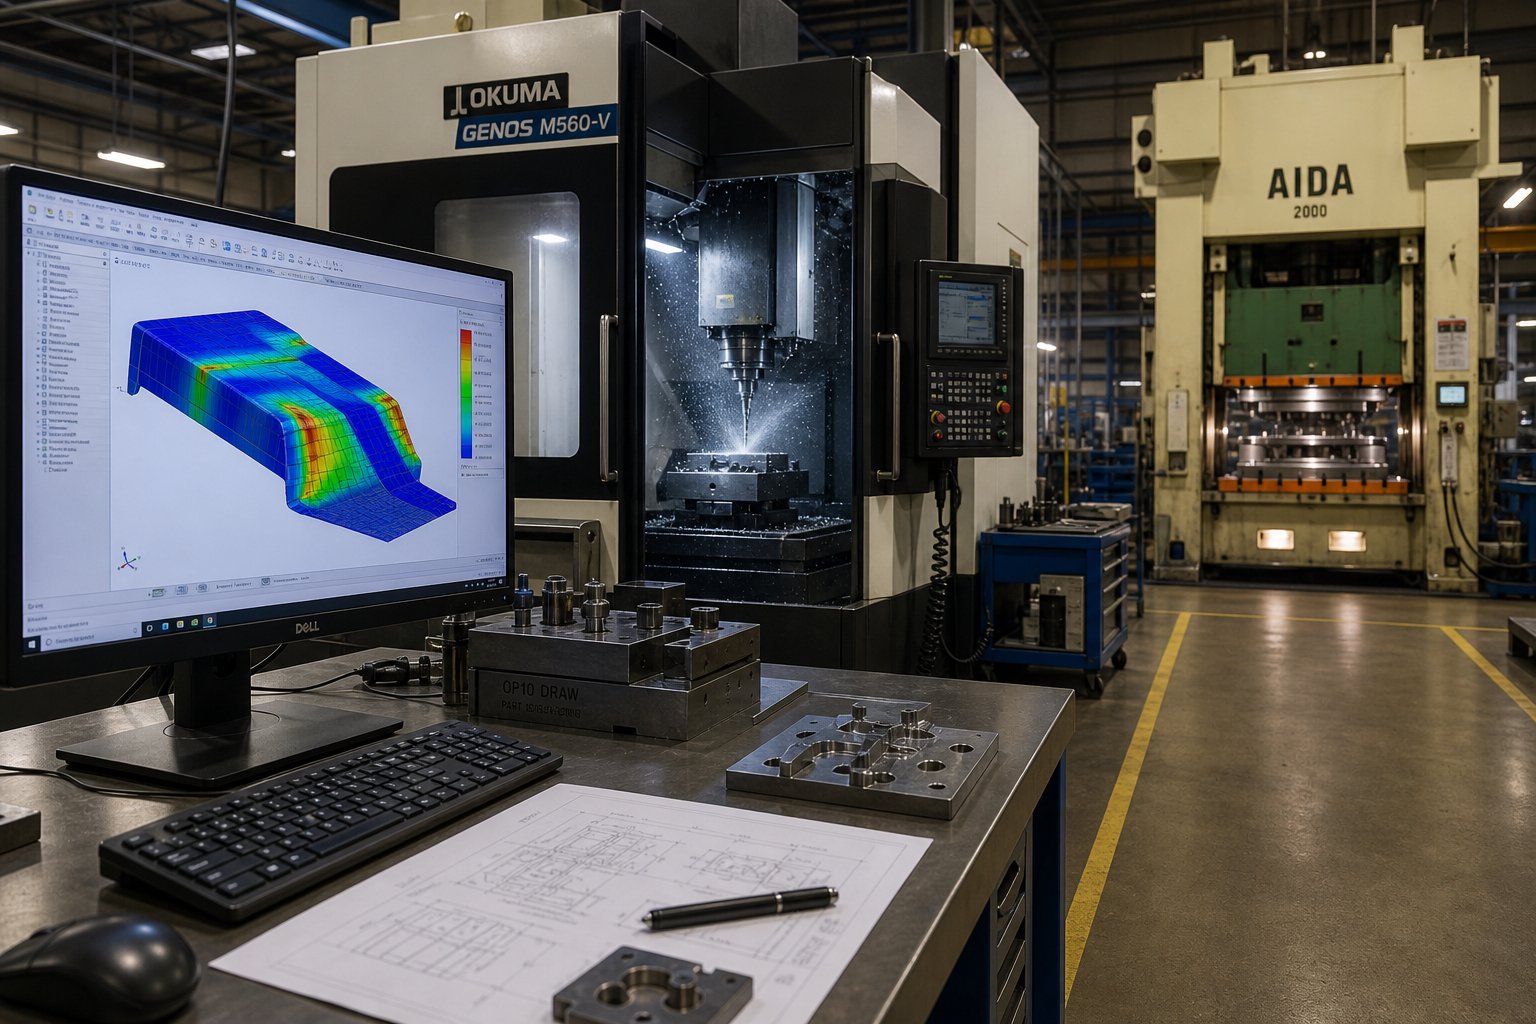
Mesin cetak dengan ukuran sempurna dan{0}}konfigurasi cetakan yang serasi tidak akan terwujud dalam semalam. Sebelum mesin die stamping berputar pada kecepatan produksi, bagian logam melewati serangkaian tahap rekayasa yang disiplin - yang masing-masing membangun menuju kesuksesan artikel pertama atau secara diam-diam menyematkan cacat yang tidak akan muncul sampai ribuan bagian kemudian. Sebagian besar sumber daya membahas tahap-tahap ini secara terpisah: satu panduan mencakup desain bagian, panduan lainnya mencakup rekayasa cetakan, dan panduan ketiga mencakup prosedur uji coba. Pada kenyataannya, hal-hal tersebut membentuk sebuah rantai tunggal yang berkesinambungan dimana keputusan-keputusan dalam satu fase membatasi setiap fase berikutnya.
Bagian Desain dan Analisis Kelayakan
Setiap proses pengecapan cetakan progresif dimulai bukan dari pengepresan, namun dari layar CAD - dengan geometri bagian yang harus dievaluasi kemampuan manufakturnya sebelum seseorang melakukan biaya perkakas. Design for Manufacturability (DFM) dalam stamping berkisar pada beberapa kendala penting:
- Jari-jari tekuk- Jari-jari tikungan internal harus sama dengan atau melebihi 1,0 hingga 1,5 kali ketebalan material. Jika berada di bawah ambang batas tersebut, Anda berisiko mengalami retak pada garis tikungan, terutama jika tikungan tersebut sejajar dengan arah butiran.
- Diameter lubang minimum- Lubang berlubang umumnya memerlukan diameter setidaknya sama dengan ketebalan material untuk lubang bundar (1,5x untuk bentuk non-bulat). Fitur yang lebih kecil membebani pukulan dan memperpendek umur alat secara drastis.
- Arah butir- Tikungan yang berorientasi tegak lurus terhadap butiran yang menggelinding jauh lebih tahan retak dibandingkan tikungan paralel. Tata letak strip harus mempertimbangkan hal ini, terutama saat memilih bahan stempel progresif seperti-baja berkekuatan tinggi atau paduan tahan karat yang lebih mudah retak di sepanjang butiran.
- Rasio draf dan gambar- Fitur yang digambar secara mendalam memerlukan aliran material yang terkontrol. Penipisan dinding, risiko kerutan, dan gaya penahan kosong yang diperlukan semuanya berasal dari rasio penarikan yang ditetapkan pada tahap desain.
Bagaimana para insinyur memvalidasi keputusan ini sebelum memotong baja? simulasi CAE. Analisis Elemen Hingga (FEA) memodelkan proses pembentukan secara digital - memprediksi penipisan, kerutan, dan pegas dengan akurasi yang cukup untuk menyesuaikan geometri atau urutan stasiun sebelum perkakas fisik ada. Langkah uji coba virtual ini menghilangkan kategori perubahan teknik yang paling mahal: perubahan yang ditemukan setelah cetakan dibuat.
Rekayasa dan Validasi Die
Setelah kelayakan dikonfirmasi, desain alat die dan stamping progresif beralih ke rekayasa detail. Tahap ini mengubah konsep bagian yang disetujui menjadi kumpulan cetakan yang ditentukan sepenuhnya - ratusan komponen individual yang harus bekerja bersama-sama dengan kecepatan tinggi.
Hasil penting meliputi:
- Pengoptimalan tata letak strip- Insinyur menentukan bagaimana bagian tersebut bersarang pada strip kumparan, mengurutkan operasi di seluruh stasiun, dan menentukan nada perkembangan. Tata letak strip-yang dirancang dengan baik akan memaksimalkan hasil material sekaligus menjaga integritas strip pembawa selama proses pengecapan progresif.
- Urutan stasiun- Menembus lubang percontohan terlebih dahulu, kemudian operasi pembentukan dan pemotongan progresif, dengan stasiun menganggur dicadangkan untuk perubahan teknik di masa mendatang. Kontribusi kekuatan setiap stasiun dimasukkan kembali ke dalam perhitungan tonase pers.
- Simulasi aliran material- Alat CAE memodelkan bagaimana logam bergerak melalui stasiun penarikan dan pembentukan, memprediksi nilai kompensasi pegas yang dimasukkan langsung ke dalam geometri cetakan.
- Pemilihan baja perkakas- Sisipan pelubang dan cetakan biasanya menggunakan-baja kecepatan tinggi (SKH9 pada HRC 60-62) atau tungsten karbida untuk ketahanan aus yang ekstrem, sedangkan sepatu cetakan menggunakan baja karbon sedang untuk penyerapan guncangan. Material yang tepat di setiap posisi menyeimbangkan kekerasan dan ketangguhan.
- Pemesinan presisi- Kawat EDM, sinker EDM, penggilingan CNC, dan penggilingan presisi menghasilkan komponen cetakan hingga toleransi-tingkat mikron. Kesesuaian antara tepi pemotongan punch dan die - diukur dalam seperseribu milimeter - menentukan tinggi duri, kualitas tepian, dan umur akhir die.
Perkakas stamping logam mati progresif pada tingkat ini bukanlah komoditas. Ini adalah instrumen presisi yang dirancang untuk jutaan siklus, di mana akurasi setiap komponen digabungkan ke dalam kinerja sistem secara keseluruhan.
Uji Coba dan Kualifikasi Produksi
Cetakan dirakit, dipasang di mesin press, dan disejajarkan. Apa yang terjadi selanjutnya memisahkan program perkakas yang kompeten dari program yang kacau - fase uji coba menjembatani desain teoretis dan realitas produksi.
Urutan uji coba terstruktur biasanya mengikuti langkah-langkah berikut:
- Pemeriksaan inci dan interferensi- Pers berputar dengan kecepatan sangat lambat untuk memverifikasi izin mekanis di semua stasiun. Keterlibatan umpan, entri pilot, dan waktu penari telanjang dikonfirmasi sebelum-kecepatan penuh tercapai.
- Pengambilan sampel-pertama- Bagian awal diproduksi dan segera diukur pada Mesin Pengukur Koordinat (CMM). Sampel ini mengungkapkan perilaku pegas sebenarnya, penyimpangan dimensi, dan masalah kualitas permukaan.
- Penyesuaian cetakan berulang- Berdasarkan data CMM, pembuat perkakas melakukan koreksi tingkat-mikron: menggerinda blok pembentuk untuk mengkompensasi pegas, menyesuaikan jarak bebas pukulan-ke-die untuk pemotongan yang lebih bersih, atau memodifikasi posisi pilot untuk registrasi strip yang lebih baik.
- Kemampuan dijalankan- Setelah dimensi memenuhi spesifikasi, proses produksi singkat (seringkali 1.000 hingga 5.000 bagian) dianalisis secara statistik. Indeks kemampuan proses seperti Cpk mengonfirmasi bahwa cetakan menghasilkan komponen dalam toleransi secara konsisten - tidak hanya pada beberapa sampel pertama.
Hanya setelah validasi kemampuan, cetakan tersebut menerima rilis resmi untuk produksi massal. Melewati atau mengompresi fase ini adalah salah satu alasan paling umum mengapa cetakan stempel progresif gagal pada tahap awal. - masalah dimensi yang terselubung dalam beberapa sampel-yang diperiksa dengan tangan muncul sebagai cacat sistematis pada volume.
Analisis kelayakan alur kerja-ke-akhir ini -, simulasi CAE, pemesinan cetakan presisi, uji coba terstruktur, dan inspeksi dimensi - mewakili rantai layanan pencetakan cetakan progresif yang lengkap. Pemasok yang mengelola setiap tahap di bawah satu atap menghilangkan kesenjangan serah terima yang menjadi tempat tersembunyinya masalah kualitas.YICHEN, misalnya, menghubungkan setiap fase ke dalam satu proses yang dapat dipertanggungjawabkan: mulai dari peninjauan DFM awal dan simulasi pembentukan melalui pembuatan cetakan CNC,-uji coba internal, dan-kualifikasi terverifikasi CMM - yang memberikan jalur langsung kepada produsen dan insinyur perkakas dari penelitian ke solusi RFQ-cetakan stempel khusus yang siap pakai.
Untuk setiap penskalaan pabrik stamping dari prototipe hingga produksi, pembelajarannya konsisten: setiap tahapan alur kerja ada untuk mengatasi masalah selagi masalah tersebut masih murah untuk diperbaiki. Penyesuaian simulasi senilai $500 mencegah pengerjaan ulang cetakan senilai $50.000. Uji coba yang disiplin mencegah pemadaman kebakaran berkualitas selama enam bulan di lantai produksi.
Alur kerja membawa bagian ke produksi - namun apa yang terjadi setelah cetakan berjalan? Prosedur penyetelan, efisiensi pergantian, dan sistem keselamatan menentukan apakah perkakas yang dirancang dengan cermat akan memberikan potensi penuh atau menurun karena kesalahan operasional.
Penjelasan Penyiapan, Pergantian, dan Keamanan
Rekayasa dan uji coba membawa kesiapan. Namun setiap kali perkakas tersebut dimasukkan ke dalam mesin cetak - baik untuk pengoperasian pertama atau kelima puluh -, proses penyiapan akan mempertahankan presisi yang ada di dalam sistem atau secara diam-diam mengikisnya. Bagi operator mesin press stamping yang bertanggung jawab untuk menjalankan cetakan dengan aman dan akurat, pengaturan bukanlah suatu formalitas. Di sinilah disiplin operasional bertemu dengan investasi perkakas.
Prosedur Pemasangan dan Penyetelan Die
Penggantian cetakan yang bersih dan sistematis melindungi operator dan perkakas. Bayangkan Anda memasang dadu progresif ke mesin press sisi lurus seberat 200-ton. Berikut urutan yang diikuti oleh die setter berpengalaman:
Memperkuat persiapan.Sebelum cetakan tiba, pelat guling dibersihkan dari kotoran, slug, dan sisa pelumas. T-slot diperiksa apakah ada gerinda yang dapat mencegah cetakan menempel rata. Setiap titik tinggi pada guling berarti pembebanan yang tidak merata - dan pembebanan yang tidak merata akan mematikan penyelarasan cetakan selama ribuan siklus.
Penjepitan mati.Klem mekanis dengan blok tumit tetap menjadi standar di sebagian besar bengkel, namun sistem klem hidrolik mulai digunakan di fasilitas yang sering melakukan pergantian. Klem hidraulik menerapkan gaya yang seragam pada seluruh die shoe, menghilangkan variabilitas-baut torsi tangan, dan dapat dipasang atau dilepaskan dalam hitungan detik - sehingga mengurangi tugas penjepitan yang biasanya memakan waktu 30 menit menjadi kurang dari satu menit.
Tutup penyesuaian ketinggian.Dengan dadu duduk, ram diturunkan untuk menutup dadu pada blok penghentinya. SebagaiPanduan penyiapan cetakan MetalForming Magazinetekankan, petugas penyiapan melakukan pembacaan lead{0}}blok berhenti untuk mengonfirmasi bahwa dadu telah menutup sepenuhnya. Pada mesin press dengan penutup bermotor-penyesuaian ketinggian, tekanan penyeimbang juga harus diatur dengan benar - menetralkan berat ram dan rakitan cetakan atas sehingga motor penyetel tidak melawan gravitasi. Praktik terbaik dalam industri mengharuskan bobot cetakan bagian atas dicap langsung ke cetakan sehingga operator dapat merujuk pada grafik penyeimbang mesin cetak dan mengatur tekanan yang tepat setiap saat.
Pengaturan dan waktu pemberian pakan.Mekanisme umpan koil harus memajukan material tepat satu langkah perkembangan per langkah. Namun waktu sama pentingnya dengan jarak. Pelepasan pilot - saat roller pengumpan melepaskan penjepit strip sehingga pilot dapat mendaftarkannya - harus diatur sehingga hidung peluru pilot memasuki strip sebelum roller terbuka, namun diameter pilot penuh tidak akan aktif sampai strip dilepaskan sepenuhnya. Atur pelepasan terlalu dini, dan strip akan melayang karena berat loop pengambilan. Jika terlambat disetel, pilot akan melawan roller, membuat lubang pilot memanjang dan menyebabkan salah pengumpanan.
Verifikasi keterlibatan percontohan.Dengan mengatur waktu pengumpanan, operator menggerakkan mesin press melalui beberapa gerakan dan secara visual memastikan bahwa pilot masuk dengan rapi, strip bergerak maju tanpa tertekuk, dan penari telanjang menarik material dari pukulan pemotongan tanpa menyeret. Inilah saatnya untuk menangkap gangguan sebelum dijalankan pada kecepatan produksi.
Pemeriksaan-bagian pertama.Bagian awal dari cetakan diukur berdasarkan cetakan dimensional. Hanya setelah mengonfirmasi kesesuaian - dan menjalankan strip sepenuhnya melalui semua stasiun untuk mengonfirmasi keakuratan kumulatif - barulah penyiapan memenuhi syarat untuk rilis produksi.
Keseluruhan rangkaian ini dapat memakan waktu mulai dari 45 menit hingga beberapa jam pada mesin stamping logam industri yang kompleks. Itu sebabnya sistem Quick Die Change (QDC) ada. Penyiapan QDC lengkap mengintegrasikan penjepit hidraulik, penyetelan penyeimbang otomatis, database ketinggian tutup yang telah ditetapkan sebelumnya, dan die cart bergaya roller yang menggeser perkakas ke posisinya pada guling. Fasilitas yang menjalankan QDC dapat mengurangi pergantian dari 2-3 jam menjadi kurang dari 10 menit - sebuah transformasi untuk mesin stamping industri yang menjalankan beberapa nomor suku cadang per shift. Secara ekonomi sangatlah jelas: setiap menit yang dihabiskan untuk pergantian adalah satu menit ketika pers tidak memproduksi komponen. Untuk operasi stamping berkecepatan tinggi yang berputar pada 200+ SPM, bahkan pengurangan pergantian selama 15 menit berarti ribuan komponen tambahan per shift.
Sistem Keamanan dan Kontrol Modern
Mesin die stamping memusatkan kekuatan yang sangat besar ke dalam area kerja kecil dengan kecepatan tinggi. Sistem keselamatan yang mengelilinginya memiliki dua tujuan: melindungi masyarakat dari pers, dan melindungi pers dan kematian akibat kesalahan operasional yang menyebabkan kecelakaan besar. Kedua perusahaan tersebut menuntut infrastruktur yang sama.
Pertimbangkan apa yang terjadi selama pengecapan otomatis pada kecepatan produksi penuh. Strip diumpankan, ram turun, pemotongan dan pembentukan gaya mencapai puncaknya, dan ram mengembalikan - semuanya dalam sepersekian detik. Jika material salah pengumpan bahkan beberapa milimeter saja, pilot tidak dapat mendaftarkan strip dengan benar. Pukulan berikutnya mengenai lokasi yang salah, berpotensi mengarahkan pukulan pembentuk ke tepi stasiun pemotongan. Hasilnya: pukulan patah, balok cetakan retak, dan waktu henti yang tidak direncanakan selama berjam-jam.
Mesin stamping elektro mekanis modern mengatasi hal ini melalui sistem penginderaan dan kontrol berlapis. Berikut adalah perangkat keselamatan penting dan fungsinya:
- Tirai tipis- Susunan pemancar dan penerima inframerah yang mendeteksi objek apa pun yang memasuki area cetakan. Ketika bidang penginderaan rusak,kontrol-sirkuit yang andalmemerintahkan penghentian segera. Penerapan yang tepat memerlukan penghitungan jarak aman - yang memperhitungkan waktu penghentian pers, waktu respons kontrol, dan-pengaturan monitor rem - untuk memastikan ram berhenti sebelum tangan dapat mencapai titik pengoperasian.
- Kontrol dua-tangan- Mewajibkan operator untuk menekan dua tombol telapak tangan secara bersamaan dengan jarak yang cukup jauh sehingga kedua tangan dijamin berada di luar area cetakan saat pukulan dimulai. Umum pada operasi pengumpanan-manual di mana tirai tipis akan mengganggu pemuatan komponen.
- Sensor pendeteksi kesalahan umpan- Sensor jarak atau fotolistrik yang memastikan lajur melaju pada jarak yang benar sebelum mengizinkan pukulan berikutnya. Jika pengumpanan kurang atau kelebihan pengumpanan, mesin press akan berhenti sebelum terjadi kerusakan.
- Deteksi siput- Sensor di bawah cetakan yang memverifikasi bahwa potongan slug telah terlepas dari rongga cetakan. Siput yang tertahan dapat menumpuk di bawah pukulan, menyebabkan-penghancuran material ganda yang merusak peralatan.
- Pisahkan-sensor- Konfirmasikan bagian yang sudah selesai telah dikeluarkan dari dadu sebelum siklus berikutnya. Bagian yang tertahan di stasiun pembentuk menciptakan kondisi material-ganda yang sama seperti slug yang tertahan.
- Pemantau tonase- Memuat sel yang tertanam dalam bingkai tekan yang mengukur gaya sebenarnya pada setiap pukulan. Lonjakan tonase yang tiba-tiba menandakan adanya kesalahan pengumpan,-pukulan ganda, atau kegagalan perkakas. Peningkatan bertahap dari waktu ke waktu menandakan alat tumpul mendekati batas penajamannya. Apa pun yang terjadi, sistem dapat menghentikan pengepresan atau memperingatkan operator sebelum terjadi kerusakan pada senyawa.
- Sakelar batas yang dapat diprogram (PLS)- Kamera elektronik yang memicu fungsi bantu pada titik tepat pada langkah tekan, diukur dalam derajat putaran engkol. Mereka mengontrol keterlibatan umpan, pelepasan pilot, hembusan udara-untuk pengeluaran sebagian, dan jendela pengaktifan/penonaktifan sensor perlindungan mati.
- Monitor rem- Perangkat yang mengukur waktu yang berlalu dari perintah berhenti hingga ram berhenti sebenarnya. Jika waktu berhenti melebihi waktu maksimum yang telah ditentukan (menunjukkan keausan rem), mesin press akan mengalami kesalahan dan tidak akan berputar sampai perawatan memulihkan kinerja pengereman. Hal ini secara langsung melindungi validitas-jarak keselamatan tirai tipis.
Dalam lingkungan otomatisasi stamping modern, semua sensor dan perangkat ini dimasukkan ke dalam PLC (Programmable Logic Controller) yang menjalankan logika keselamatan secara real time. Layar sentuh HMI (Human-Machine Interface) memberikan visibilitas kepada operator mengenai status sensor, riwayat kesalahan, tren tonase, dan jumlah produksi - yang menggabungkan hal-hal yang biasanya memerlukan selusin pengukur individual ke dalam satu tampilan terintegrasi. PLC menerapkan interlock: mesin press tidak dapat melakukan siklus kecuali semua sensor pelindung mati mengonfirmasi status siap, tirai tipis terbuka, dan monitor rem membaca dalam batas.
Arsitektur ini tidak hanya mencegah cedera. Hal ini mencegah kerusakan perkakas yang mengubah insiden kesalahan pengumpanan senilai $200 menjadi perbaikan cetakan senilai $20.000. Bagi operator mesin press yang menjalankan cetakan progresif yang mahal, sistem keselamatan juga merupakan sistem asuransi perkakas - setiap sensor yang mendeteksi kesalahan sebelum pukulan berikutnya melindungi kerja-ruangan yang dilakukan selama berminggu-minggu yang diwujudkan dalam komponen baja yang diperkeras tersebut.
Disiplin keselamatan dan pengaturan menjaga alat berat tetap berjalan dengan benar saat ini. Tapi bagaimana dengan bulan depan, atau tahun depan? Pola keausan yang terakumulasi di setiap pelat kopling, permukaan gib, dan ujung tombak saat ini secara diam-diam menentukan apakah perkakas ini menghasilkan jutaan komponen berikutnya - atau gagal pada setengah dari jumlah tersebut.
Praktik Perawatan yang Memperpanjang Umur Mesin Stamping
Pola keausan tersebut tidak muncul dengan sendirinya dengan alarm. Mereka muncul sebagai penyimpangan yang lambat dan senyap - tinggi duri yang merambat hingga beberapa perseribu, dimensi bergerak menuju batas toleransi, pembacaan kekuatan siklus-ke-siklus yang meningkat pada monitor tonase. Pada saat suatu bagian gagal dalam pemeriksaan, kerusakannya semakin parah selama berminggu-minggu. Ada pemeliharaan preventif untuk mengatasi penyimpangan tersebut lebih awal, ketika penajaman seharga $50 atau kartrid gemuk seharga $10 mencegah pembuatan kembali cetakan senilai $20.000 atau pergantian waktu henti yang tidak direncanakan.
Tantangan dengan mesin stamping adalah dua sistem terpisah - press dan die - aus secara bersamaan namun pada jadwal yang berbeda. Abaikan salah satu, maka yang lain akan menderita. Mesin press dengan gibs yang sudah aus memungkinkan ram menyimpang-paralel, sehingga mempercepat keausan cetakan yang tidak merata. Cetakan dengan tepi tajam yang tumpul memerlukan lebih banyak tonase per langkah, yang membebani komponen rem kopling secara berlebihan dan memperpendek umur pengepresan. Mempertahankan kedua bagian sebagai satu sistem merupakan hal yang membedakan mesin stamping yang menghasilkan jutaan suku cadang berkualitas dari mesin yang pincang di antara perbaikan darurat.
Pers Pemeliharaan Penting
Mesin press stamping mekanis menyimpan dan melepaskan energi yang sangat besar setiap siklusnya. Energi tersebut melewati bantalan, roda gigi, gibs, dan kopling-permukaan rem - yang semuanya akan aus seiring penggunaan. Apanduan perawatan lengkap dari JDM Pressesmenekankan bahwa pelumasan yang tepat dan pemeriksaan rutin adalah tindakan-penghematan biaya utama bagi tim produksi mana pun.
Di sinilah upayanya:
- Pelumasan- Gib geser memerlukan gemuk pada setiap permulaan giliran kerja untuk mencegah kontak-ke-logam yang merusak pemandu ram. Kopling-sistem rem memerlukan pelumasan tekanan-minyak setiap hari; tanpanya, permukaan gesekan akan mengkilap dan waktu berhenti akan menurun - yang secara langsung membahayakan keselamatan operator dan respons perlindungan-mesin. Bantalan utama dan jurnal poros engkol bergantung pada sistem sirkulasi oli dengan filter inline. Filter yang tersumbat atau oli yang terkontaminasi mempercepat keausan bearing secara eksponensial.
- Inspeksi kereta penggerak- Sabuk, roda gigi, dan kunci roda gila mengirimkan seluruh energi motor ke ram. Ketegangan sabuk harus diperiksa setiap minggu; sabuk yang tergelincir membuang-buang energi dan menyebabkan kecepatan pukulan tidak konsisten. Gigi roda gigi pada pengepres logam harus diperiksa apakah ada lubang atau keropos selama penghentian yang dijadwalkan.
- Paralelisme Ram- Seiring berjalannya waktu, keausan gib menyebabkan perosotan sedikit miring. Bahkan kemiringan 0,001 inci pada alas berukuran 24-inci menciptakan distribusi jarak bebas yang tidak merata pada cetakan, menyebabkan satu sisi terpotong dengan rapi sementara sisi lainnya menghasilkan gerinda yang berlebihan. Pemeriksaan paralelisme tahunan - mengukur dengan indikator dial pada beberapa posisi tempat tidur - tangkap penyimpangan ini sebelum merusak perkakas.
- Sistem kelistrikan dan pneumatik- Katup solenoid yang mengontrol kopling-rem harus merespons dalam milidetik. Solenoida yang aus menimbulkan latensi yang memperpanjang waktu berhenti. Sistem pneumatik yang mengendalikan penyeimbang dan bantalan udara memerlukan pembuangan air setiap hari dari saluran udara; kelembaban di sirkuit pneumatik menyebabkan tekanan tidak menentu dan kinerja rem tidak dapat diandalkan.
Salah satu prinsip yang sering-diabaikan dalam mengoperasikan mesin press logam industri: jaga kebersihannya. Pers yang bersih memungkinkan operator untuk segera mengidentifikasi kebocoran oli, kebocoran udara, dan retakan yang mungkin tersembunyi di balik kotoran. Jika Anda tidak dapat melihat masalah terbentuk, Anda tidak dapat menghentikannya agar tidak berkembang.
Siklus Perawatan dan Penajaman Die
Keausan die berbeda dengan press karena bersentuhan langsung dengan material benda kerja. Setiap pukulan akan menggunting, membengkokkan, atau menarik logam pada perkakas yang diperkeras-tepi baja - dan tepi tersebut secara bertahap membulat, apa pun tingkatan materialnya. Pertanyaannya bukanlah apakah cetakan tersebut memerlukan perawatan. Masalahnya adalah apakah Anda mengetahui indikator keausan sejak dini untuk dipertajam, bukan diganti.
Mengenali keausan sebelum menjadi kegagalan:
- Peningkatan tinggi duri- Sinyal terukur paling awal. Ketika gerinda pada bagian yang dicap tumbuh dari 0,003 inci menjadi 0,005 inci atau lebih, tepi tajam telah tumpul melewati ambang batas efektifnya. Berlari terus-menerus akan mempercepat pecahnya pukulan karena mesin press harus memberikan tenaga yang lebih besar untuk mendorong melalui tepi yang membulat.
- Penyimpangan dimensi- Pin pemandu dan bushing yang aus menyebabkan bagian atas dan bawah cetakan sedikit bergeser satu sama lain. Akibatnya, dimensi fitur-ke-fitur pada bagian yang diberi stempel melayang. Pada saat Anda melihat ini di laporan CMM, panduan tersebut telah mengalami penurunan kualitas selama ribuan pukulan.
- Peningkatan pembacaan tonase- Pemantau tonase menunjukkan perkakas yang tumpul sebelum suku cadangnya terlihat. Tren peningkatan yang stabil dalam gaya per-gerakan - tanpa perubahan apa pun dalam kumpulan material - menandakan adanya potongan tajam yang perlu diasah.
Penajaman (penggilingan ulang) memulihkan kinerja pemotongan dengan menghilangkan material secukupnya dari permukaan pelubang untuk-menciptakan kembali tepi yang tajam - biasanya 0,05 hingga 0,1 mm per siklus penajaman. Setelah penggilingan, shim harus ditambahkan di bawah pukulan yang diperpendek untuk mengembalikan ketinggian kerja aslinya, menjaga jarak bebas dan waktu yang benar dibandingkan dengan stasiun lain. Panduan komprehensif dari JEELIX mencatat bahwa setiap penggilingan ulang harus diikuti dengan demagnetisasi, karena proses penggilingan membuat baja perkakas menjadi magnet dan menarik partikel logam yang mempercepat keausan di masa mendatang.
Selain memotong tepian, pemeliharaan cetakan juga mencakup penggantian pegas nitrogen yang telah kehilangan tekanan (terdeteksi ketika fitur yang ditarik menjadi dangkal), memeriksa pegas pengupas untuk mengetahui adanya patah lelah, dan mengukur-pin-pemandu-ke-kelonggaran bushing dengan pengukur sumbat. Mesin stempel logam-yang dirawat dengan baik dan perawatan cetakan yang disiplin secara rutin menghasilkan jutaan komponen dari satu set cetakan. Perkakas yang terabaikan akan mengalami kegagalan dengan potensi kegagalan yang sangat kecil - bukan karena bajanya sudah aus, namun karena permasalahan kecil yang tidak ditangani akan bertambah parah.
Jadwal Referensi Pemeliharaan
| Tugas Pemeliharaan | Frekuensi | Konsekuensi dari Pengabaian |
|---|---|---|
| Lumasi gibs dan bantalan geser | Setiap shift | Penilaian pemandu ram; percepatan keausan gib dan hilangnya paralelisme |
| Kopling-pelumasan oli rem | Sehari-hari | Permukaan gesekan berlapis kaca; waktu berhenti yang diperpanjang; risiko keselamatan |
| Kuras perangkap air sistem pneumatik | Sehari-hari | Tekanan rem dan penyeimbang tidak menentu; kinerja penghentian yang tidak konsisten |
| Periksa sabuk penggerak terhadap ketegangan dan keausan | Mingguan | Sabuk tergelincir; kecepatan pukulan yang tidak konsisten; pemborosan energi |
| Bersihkan permukaan cetakan dan hilangkan penumpukan siput | Setelah setiap lari | Penumpukan siput; ganda-hasil yang signifikan; pukulan retak |
| Ukur tinggi duri pada bagian sampel | Setiap 50.000 pukulan (atau per paket SPC) | Perkakas tumpul yang tidak terdeteksi; meningkatnya beban tonase; kerusakan pukulan |
| Pertajam pukulan potong dan tombol mati | Per ambang batas indikator keausan | Permintaan kekuatan yang berlebihan; pukulan patah; bagian bekas |
| Periksa pin pemandu dan jarak bebas bushing | Setiap 100.000 pukulan | Ketidaksejajaran mati; penyimpangan dimensi; kualitas tepi yang tidak rata |
| Ganti stripper dan pegas nitrogen | Per peringkat siklus pabrikan | Pengupasan tidak lengkap; menghilangkan kemacetan; fitur yang digambar dangkal |
| Pengukuran paralelisme ram | Setiap tahun | Pemuatan cetakan tidak merata; duri satu-sisi; keausan cetakan yang dipercepat |
| Inspeksi katup kelistrikan dan solenoid secara menyeluruh | Setiap tahun | Penghentian laten-degradasi waktu; kegagalan sistem keselamatan |
Prinsip ekonominya sederhana: program pemeliharaan yang konsisten membutuhkan biaya yang lebih kecil dibandingkan perbaikan darurat yang dapat dicegah. Untuk mesin press yang menjalankan-produksi bervolume tinggi, perhitungannya lebih memilih menghabiskan satu jam perawatan pencegahan dibandingkan kehilangan giliran kerja yang tidak direncanakan dan menyebabkan kegagalan yang sangat besar. Dan untuk dadu - sebuah aset yang mungkin bernilai $50.000 hingga $200.000 dalam bidang teknik dan permesinan - setiap siklus penajaman dan penggantian pegas akan menambah pendapatannya-menghasilkan umur ratusan ribu pukulan tambahan.
Pemeliharaan menjaga sistem saat ini tetap sehat. Namun teknologi di dalam mesin ini berkembang pesat - penggerak servo, sensor tertanam, dan analisis prediktif mengubah hal-hal yang mungkin terjadi baik dalam performa mesin cetak maupun umur cetakan. Pertanyaannya beralih dari "bagaimana cara mempertahankan apa yang saya miliki" menjadi "kemampuan apa yang harus saya cari selanjutnya".
Kemajuan Modern dan Memilih Mitra Die Stamping yang Tepat
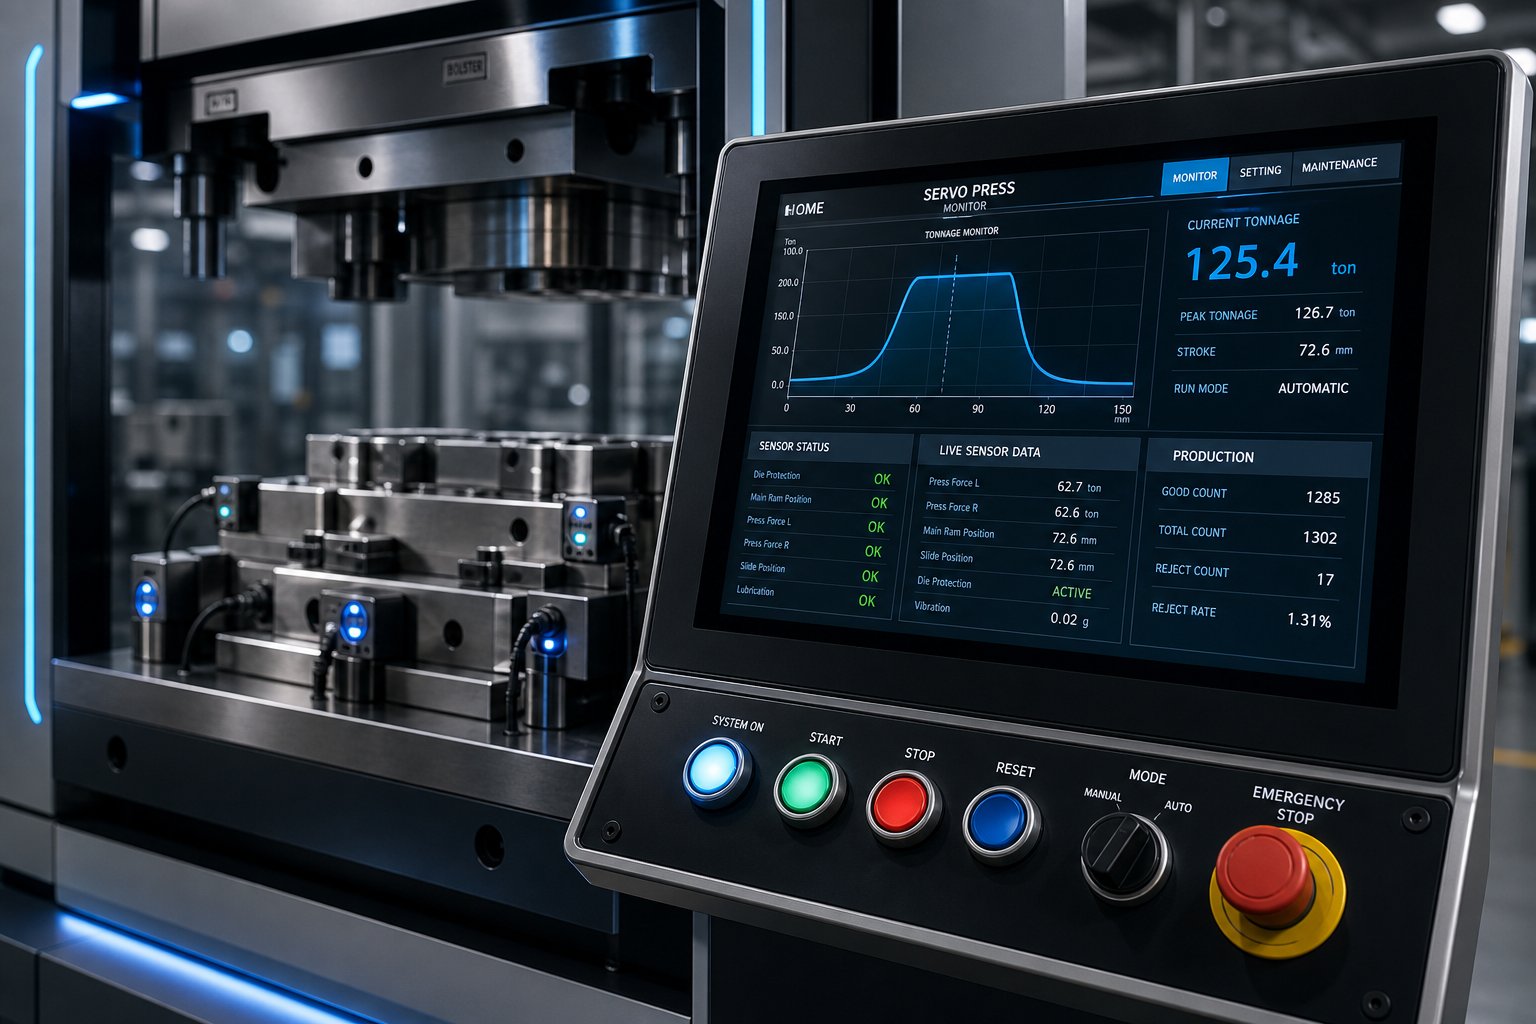
Penggerak servo, sensor yang tertanam, dan-analisis yang terhubung ke cloud bukanlah konsep masa depan - mereka membentuk kembali seperti apa industri stempel logam saat ini. Mesin press yang menjalankan profil kayuhan tetap selama 30 tahun memberi jalan bagi mesin yang beradaptasi secara real-time, dan cetakan yang mengandalkan penajaman terjadwal dilengkapi dengan sensor yang mengumumkan keausan sebelum bagian buruk pertama mencapai meja inspeksi. Memahami kemampuan ini penting baik Anda sedang mengevaluasi peralatan modal atau memilih di antara pemasok mesin press stamping untuk program perkakas Anda berikutnya.
Teknologi Servo Press dan Gerakan yang Dapat Diprogram
Mesin press mekanis konvensional menghasilkan satu hal: kurva gerak tetap yang ditentukan oleh geometri engkol. Pendobrak tersebut berakselerasi, mencapai titik mati bawah, dan mengembalikan - jalur yang sama, setiap pukulan, terlepas dari apa yang sebenarnya dibutuhkan material. Mesin servo menggantikan batasan tersebut dengan profil gerakan yang dapat diprogram sepenuhnya dan dikontrol oleh motor servo torsi tinggi.
Apa yang terbuka dalam praktiknya?
- Kecepatan pembentukan yang dioptimalkan- Pendobrak dapat melambat melalui bagian tarikan yang sulit dan berakselerasi melalui perjalanan terbuka, mengurangi tekanan material tanpa mengorbankan waktu siklus keseluruhan. Anda membentuk kurva kecepatan di sekitar bagian tersebut, bukan sebaliknya.
- Tinggal di titik mati bawah- Memegang ram sesaat pada posisi ekstensi penuh memungkinkan material terbentuk sepenuhnya atau diatur ke dalam bentuk. Hal ini menghilangkan kemunduran pada bagian-bagian yang memerlukan koreksi sekunder.
- Gerakan pendulum- Untuk operasi blanking atau penindikan dangkal, ram tidak memerlukan rotasi 360 derajat penuh.Penelitian pers servo dari Majalah MetalFormingmenunjukkan bahwa mode pendulum hanya menggunakan sebagian rotasi per pukulan, sehingga mengurangi waktu siklus secara signifikan. Kuncinya adalah mencocokkan sudut umpan dengan tepat - terlalu pendek dan strip tidak dapat bergerak dengan baik, terlalu panjang dan Anda kehilangan keunggulan kecepatan. Semakin pendek pendulumnya, semakin tinggi laju produksinya, namun juga semakin sedikit waktu bagi material untuk diumpankan atau dipindahkan.
- Muat analisis tanda tangan- Karena motor servo melacak torsi di setiap derajat rotasi, operator dapat membaca tanda beban untuk mengidentifikasi di mana gaya timbul, di mana penurunannya, dan apakah tonase negatif tetap berada dalam batas tekan. Puncak dan lembah pada tanda tersebut menunjukkan adanya masalah perkakas jauh sebelum menyebabkan kerusakan.
Satu aturan praktis dari penelitian yang sama: bidik profil gerakan yang mencapai 90 persen atau lebih dari laju produksi maksimum yang diprogram. Jika kecepatan sebenarnya turun jauh di bawah kecepatan yang diprogram karena salah pengumpanan atau ketidakstabilan komponen, solusinya bukan dengan memperlambat penekanan - melainkan mendesain ulang profil gerakan untuk mengatasi akar permasalahan. Proses optimalisasi berulang inilah yang membedakan mesin servo yang bekerja dengan kemampuan penuh dan mesin yang harganya mahal.
Untuk pengecapan cetakan progresif berkecepatan tinggi, teknologi servo berarti Anda dapat menjalankan operasi pembentukan kompleks dengan kecepatan yang sebelumnya disediakan untuk pengosongan sederhana - asalkan profil gerakan direkayasa dengan ketelitian yang sama seperti cetakan itu sendiri. Mesin stempel logam otomatis yang dibangun berdasarkan arsitektur servo menawarkan fleksibilitas untuk menangani nomor suku cadang campuran, baja berkekuatan tinggi-yang canggih, dan toleransi yang ketat tanpa menggunakan mesin cetak terpisah untuk setiap tantangan.
Integrasi Sensor dan Pemantauan Dalam-Die
Pers servo memberi tahu Anda apa yang terjadi pada ram. Sensor dalam-die memberi tahu Anda apa yang terjadi di bagian - di mana kualitas sebenarnya meningkat atau hilang. Integrasi sensor beralih dari tambahan opsional-ke ekspektasi dasar di antara produsen mesin press stempel logam yang membuat peralatan untuk aplikasi yang menuntut.
Kategori sensor yang paling penting:
- Dalam-sensor gaya mati- Sensor piezoelektrik yang tertanam langsung pada struktur cetakan mengukur gaya yang terbentuk pada masing-masing stasiun. Lonjakan kekuatan di stasiun empat memberi tahu Anda sesuatu yang berbeda dari lonjakan di stasiun sembilan. Data tingkat stasiun-menunjukkan dengan tepat operasi mana yang mengalami penurunan, memandu pemeliharaan ke sisipan tepat yang memerlukan perhatian.
- Pemantauan emisi akustik- Mikrofon frekuensi tinggi-mendeteksi tanda ultrasonik perambatan retakan pada pukulan atau blok cetakan. Sebuah pukulan yang menimbulkan retakan lelah mengeluarkan pola akustik yang berbeda beberapa ribu pukulan sebelum benar-benar patah. Menangkap pola tersebut mencegah kegagalan kaskade yang terjadi ketika pecahan pukulan merusak stasiun yang berdekatan.
- Sistem penglihatan dengan kecepatan tekan- Kamera berkecepatan tinggi-memeriksa setiap bagian saat keluar dari cetakan, memeriksa fitur dimensi, kualitas tepi, dan cacat permukaan pada tingkat produksi penuh. Pemantauan sensor otomatis dapat mencapai-tingkat pemeriksaan yang terlewat di bawah 0,05 persen dengan waktu respons sub-detik - suatu kemampuan yang tidak dapat ditandingi oleh pengambilan sampel manual dengan kecepatan 50 buah per jam.
- Konektivitas IoT dan pemeliharaan prediktif - Analisis industri dari Digiformingmerinci cara sensor-yang terhubung dengan IoT mengirimkan data-waktu nyata ke platform cloud tempat algoritme pembelajaran mesin mempelajari pola pengoperasian normal. Setiap penyimpangan - penurunan tekanan bertahap pada pegas gas, peningkatan getaran pada bantalan, atau penyimpangan suhu pada motor - memicu peringatan prediktif. Tim pemeliharaan melakukan intervensi sebelum kegagalan terjadi, menghilangkan waktu henti yang tidak direncanakan yang dianggap oleh strategi reaktif sebagai hal yang tidak dapat dihindari.
Manfaat tambahannya sangat signifikan. Data sensor dari pers (monitor tonase, monitor rem, getaran) dikombinasikan dengan data dalam-die (kekuatan stasiun, emisi akustik, pengukuran komponen) menghasilkan gambaran digital lengkap tentang kesehatan sistem. Seiring waktu, kumpulan data tersebut mengungkapkan korelasi yang tidak terlihat oleh pengamatan manusia - seperti hubungan antara pergeseran suhu sekitar, variasi kumpulan material, dan penyimpangan dimensi pada fitur tertentu. Pemasok die stamping progresif yang berinvestasi pada infrastruktur pemantauan ini menghasilkan waktu kerja yang jauh lebih tinggi dan distribusi kualitas yang lebih ketat dibandingkan pemasok yang mengandalkan metode tradisional.
Memilih Mitra untuk Solusi Die Stamping Tingkat Lanjut
Teknologi hanya memberikan nilai ketika tim di belakangnya dapat melaksanakan seluruh rantai proses. Produsen mesin stamping logam presisi dengan servo press di katalog tetapi tidak ada kemampuan CAE di bagian hulu yang tidak dapat mengoptimalkan profil gerakan untuk bagian spesifik Anda. Toko cetakan dengan peralatan CNC yang indah namun tidak-mesin uji coba internal yang tidak dapat memvalidasi perilaku pembentukan sebelum mengirimkan perkakas ke lantai Anda.
Saat mengevaluasi pemasok stempel cetakan progresif atau pemasok mesin cetak stempel untuk program cetakan khusus, kriteria berikut memisahkan mitra yang cakap dari mitra yang akan meninggalkan kesenjangan dalam pelaksanaan:
- Kelayakan dan kemampuan simulasi CAE- Dapatkah pemasok menjalankan simulasi pembentukan berbasis FEA-untuk memvalidasi aliran material, memprediksi penipisan, dan menentukan kompensasi pegas sebelum menggunakan baja? Investasi front-end ini mencegah kategori pengerjaan ulang perkakas yang paling mahal.YICHENmengintegrasikan simulasi CAE ke dalam setiap program stamping die dari tahap kelayakan, menangkap risiko sifat mampu bentuk sementara perubahan masih bersifat digital dan murah.
- Kapasitas pemesinan yang presisi- Komponen cetakan progresif memerlukan EDM kawat, EDM sinker, penggilingan jig, dan penggilingan CNC hingga toleransi tingkat-mikron. Tanyakan apakah pemasok mengerjakan komponen penting di-perusahaan atau subkontrak - subkontrak menyebabkan penundaan penyerahan dan kesenjangan akuntabilitas. YICHEN mempertahankan pemesinan presisi di rumah untuk komponen cetakan, menjaga toleransi dan waktu pengerjaan di bawah kendali langsung.
- Uji coba-menjalankan protokol dan kapasitas pers- Apakah pemasok memiliki mesin uji coba yang sesuai dengan spesifikasi mesin produksi Anda? Bisakah mereka menjalankan rangkaian uji coba terstruktur dengan verifikasi CMM, atau apakah mereka mengirimkan peralatan yang belum teruji? YICHEN melakukan uji coba penuh pada-mesin cetak internal, mengirimkan data dimensi terverifikasi CMM-dengan cetakan - bukan setelah tiba di pabrik Anda.
- Infrastruktur pemeriksaan kualitas- Peralatan CMM, pengukuran optik, dan proses kualifikasi berbasis SPC-mengkonfirmasi bahwa cetakan menghasilkan dalam toleransi secara konsisten. Stamper logam bersertifikasi ISO 9001 menghadirkan sistem manajemen mutu terdokumentasi yang memberikan ketertelusuran dari bahan mentah hingga kualifikasi cetakan akhir.
- Akuntabilitas-ke-akhir- Mode kegagalan yang paling umum dalam program perkakas bukanlah kesalahan teknis tunggal - melainkan kesenjangan antara tahapan di mana tanggung jawab satu vendor berakhir dan tanggung jawab vendor lainnya dimulai. Pemasok yang mengelola kelayakan, rekayasa cetakan, pemesinan presisi, uji coba, dan inspeksi sebagai alur kerja yang terhubung menghilangkan kesenjangan tersebut sepenuhnya.
Untuk manajer sumber dan insinyur yang beralih dari penelitian ke RFQ, kerangka evaluasi di atas berlaku terlepas dari kompleksitas komponen atau volume produksi. Perbedaan antara program perkakas yang diluncurkan sesuai jadwal dan program yang melalui siklus revisi biasanya terletak pada seberapa baik pemasok menghubungkan tahapan-tahapan ini ke dalam satu proses yang dapat dipertanggungjawabkan.
Baik Anda menentukan mesin press servo untuk lini produksi baru atau mencari perkakas cetakan progresif untuk mesin yang sudah ada, arahnya sudah jelas: mesin press yang lebih cerdas, cetakan yang kaya akan sensor, dan pemasok yang menjembatani seluruh rantai rekayasa mulai dari simulasi hingga produksi yang berkualitas. Mesin die stamping yang akan digunakan dalam lima tahun ke depan akan menghasilkan lebih banyak data, beradaptasi lebih dinamis, dan menuntut lebih banyak kemitraan terintegrasi dibandingkan masa mana pun dalam sejarah teknologi ini. Posisikan diri Anda pada sisi kurva tersebut, dan sistem akan bekerja. Abaikan saja, dan sistem akan tertinggal - secara diam-diam, bertahap, dan mahal.
Pertanyaan Yang Sering Diajukan Tentang Mesin Die Stamping
1. Apa perbedaan antara mesin die stamping dan mesin stamping?
Mesin press stamping hanya mengacu pada-rangka pembangkit gaya dan sistem penggerak, sedangkan mesin die stamping adalah sistem terintegrasi lengkap yang memasangkan frame press dengan set cetakan-yang dibuat khusus. Dadu bukanlah sebuah aksesori - melainkan separuh dari sistem. Kinerja, kualitas suku cadang, dan efisiensi produksi semuanya bergantung pada seberapa baik kedua bagian bekerja sama, termasuk kapasitas tonase yang sesuai, penyelarasan ketinggian penutupan, dan waktu pengumpanan yang tersinkronisasi.
2. Bagaimana cara menghitung tonase yang dibutuhkan untuk mesin die stamping?
Tonase untuk operasi pemotongan sama dengan keliling pemotongan dikalikan ketebalan material dikalikan dengan kekuatan geser material. Untuk cetakan progresif, Anda harus menjumlahkan tonase dari setiap stasiun - penembusan, pembentukan, pengupasan, dan pemotongan - karena mesin cetak mengenai semua stasiun secara bersamaan. Insinyur biasanya menambahkan margin keselamatan 20-30% untuk memperhitungkan variasi material dan keausan perkakas. Operasi pembentukan dan penarikan menggunakan perhitungan yang berbeda berdasarkan kekuatan tarik dan bukan kekuatan geser.
3. Jenis cetakan apa yang digunakan pada mesin die stamping?
Ada empat konfigurasi cetakan utama, mulai dari yang sederhana hingga yang rumit: cetakan-stasiun tunggal melakukan satu operasi per goresan (mengosongkan, menusuk, atau membentuk); cetakan majemuk melakukan beberapa operasi pemotongan secara bersamaan untuk akurasi posisi yang ketat; strip kumparan maju cetakan progresif melalui stasiun berurutan untuk menghasilkan bagian jadi dengan kecepatan tinggi; dan cetakan transfer memindahkan blanko individual antar stasiun independen untuk geometri yang lebih besar atau lebih kompleks yang tidak dapat dihasilkan pada strip kontinu.
4. Seberapa sering mesin die stamping harus dirawat?
Perawatan mesin press mengikuti jadwal yang berjenjang: pelumasan gib geser setiap shift, pelumasan-minyak rem kopling setiap hari, inspeksi sabuk penggerak setiap minggu, dan pemeriksaan paralelisme penuh serta kelistrikan setiap tahun. Perawatan cetakan adalah -berbasis kondisi yang memantau tinggi duri setiap 50.000 pukulan dan mempertajam tepi pemotongan ketika duri melebihi batas ambang batas. Jarak bebas pin pemandu harus diperiksa setiap 100.000 pukulan. Mengabaikan perawatan mesin press atau die akan menyebabkan keausan yang memperpendek masa pakai alat berat dan perkakas secara signifikan.
5. Apa yang harus saya cari ketika memilih pemasok die stamping?
Evaluasi lima kemampuan inti: simulasi CAE untuk memvalidasi sifat mampu bentuk sebelum memotong baja, pemesinan presisi internal (EDM kawat, penggilingan CNC, penggilingan jig) untuk mempertahankan kontrol toleransi, uji coba pengepresan yang sesuai dengan spesifikasi pengepresan produksi Anda, infrastruktur inspeksi berbasis CMM untuk kualifikasi statistik, dan akuntabilitas proyek ujung ke ujung mulai dari kelayakan hingga pelepasan produksi. Pemasok seperti YICHEN yang mengelola seluruh rantai - mulai dari simulasi hingga pemesinan, uji coba, dan inspeksi - menghilangkan kesenjangan penyerahan tempat masalah kualitas biasanya bersembunyi.


