


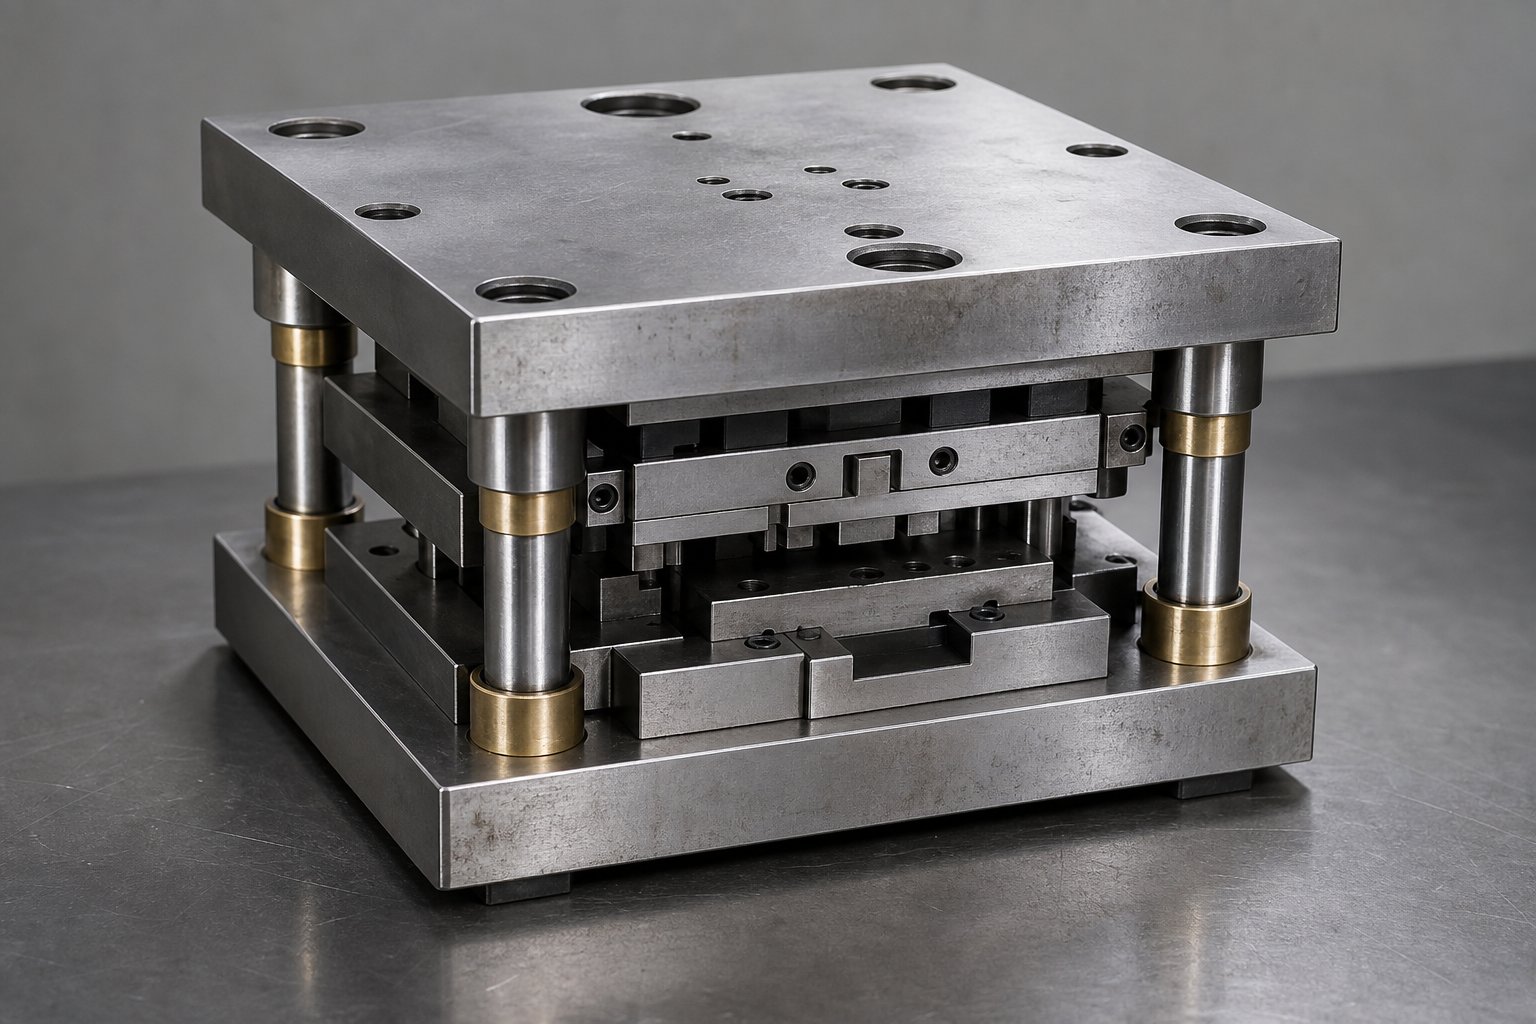
Apa Itu Stamping Die Set dan Mengapa Itu Penting
Ketika Anda mendengar seseorang menyebutkansatu set cetakan stempel, mereka mungkin berbicara tentang keseluruhan paket perkakas mesin press atau hanya kerangka struktural yang menyatukan semuanya. Perbedaan tersebut lebih penting daripada yang disadari kebanyakan orang, terutama jika Anda menentukan atau membeli perkakas untuk pertama kalinya.
Set cetakan stempel adalah perakitan{0}}di permukaan yang presisi dari sepatu cetakan atas dan bawah, pin pemandu, dan bushing yang menyelaraskan dan mendukung komponen pemotongan dan pembentukan selama operasi pencetakan logam.
Apa Sebenarnya Fungsi Stamping Die Set
Bayangkan set cetakan sebagai kerangka operasi stamping Anda. Pelat baja atau aluminium atas dan bawah (disebut die shoes) dipasang langsung ke press ram dan guling. Pin pemandu dan bushing menghubungkan sepatu ini, memastikan bagian atas bergerak lurus ke bawah ke bagian bawah setiap kali melakukan pukulan. Tanpa penyelarasan berulang tersebut, cetakan stempel logam Anda akan melayang, menyebabkan pemotongan tidak rata, keausan dini, dan potensi kerusakan mesin cetak.
Die Set vs. Stamping Die Lengkap
Cetakan stempel lengkap mencakup semua yang diperlukan untuk menghasilkan bagian jadi: pelubang, kancing cetakan, penari telanjang, pegas, dan komponen cetakan logam yang benar-benar memotong atau membentuk lembaran logam. Set die hanyalah kerangka pemandu yang digunakan oleh komponen aktif tersebut. Anda dapat menukar cetakan stempel yang berbeda masuk dan keluar dari set yang sama, selama persyaratan tapak dan tonase cocok. Modularitas inilah yang menjadikan set cetakan standar sangat-efektif dari segi biaya untuk toko yang menjalankan banyak pekerjaan dalam satu kali pengepresan.
Mengapa Presisi Penyelarasan Penting
Pin pemandu dalam set cetakan berkualitas adalahdiproduksi dalam 0,0001 inci.dari posisi sebenarnya. Tingkat akurasi tersebut secara langsung memengaruhi toleransi suku cadang, umur perkakas, dan keselamatan operator. Ketika penyelarasan menyimpang bahkan beberapa perseribu, jarak bebas pukulan-ke-mati menjadi tidak merata, gerinda meningkat di satu sisi, dan gaya pemotongan melonjak secara tidak terduga. Satu set cetakan cetakan yang dibuat dengan baik akan menyerap gaya-gaya tersebut secara merata dan menjaga cetakan cetakan tetap terlacak dengan benar, langkah demi langkah, dalam jutaan siklus.
Imbalan sebenarnya adalah konsistensi. Penyelarasan yang ketat mengurangi serpihan, memperpanjang interval penajaman, dan melindungi ram tekan dari pemuatan di luar-pusat yang mempercepat keausan bantalan. Untuk operasi-bervolume tinggi, hal ini berarti biaya-per{-bagian yang lebih rendah dan lebih sedikit penghentian yang tidak direncanakan.
Jenis Die Set dan Pilihan Konfigurasi
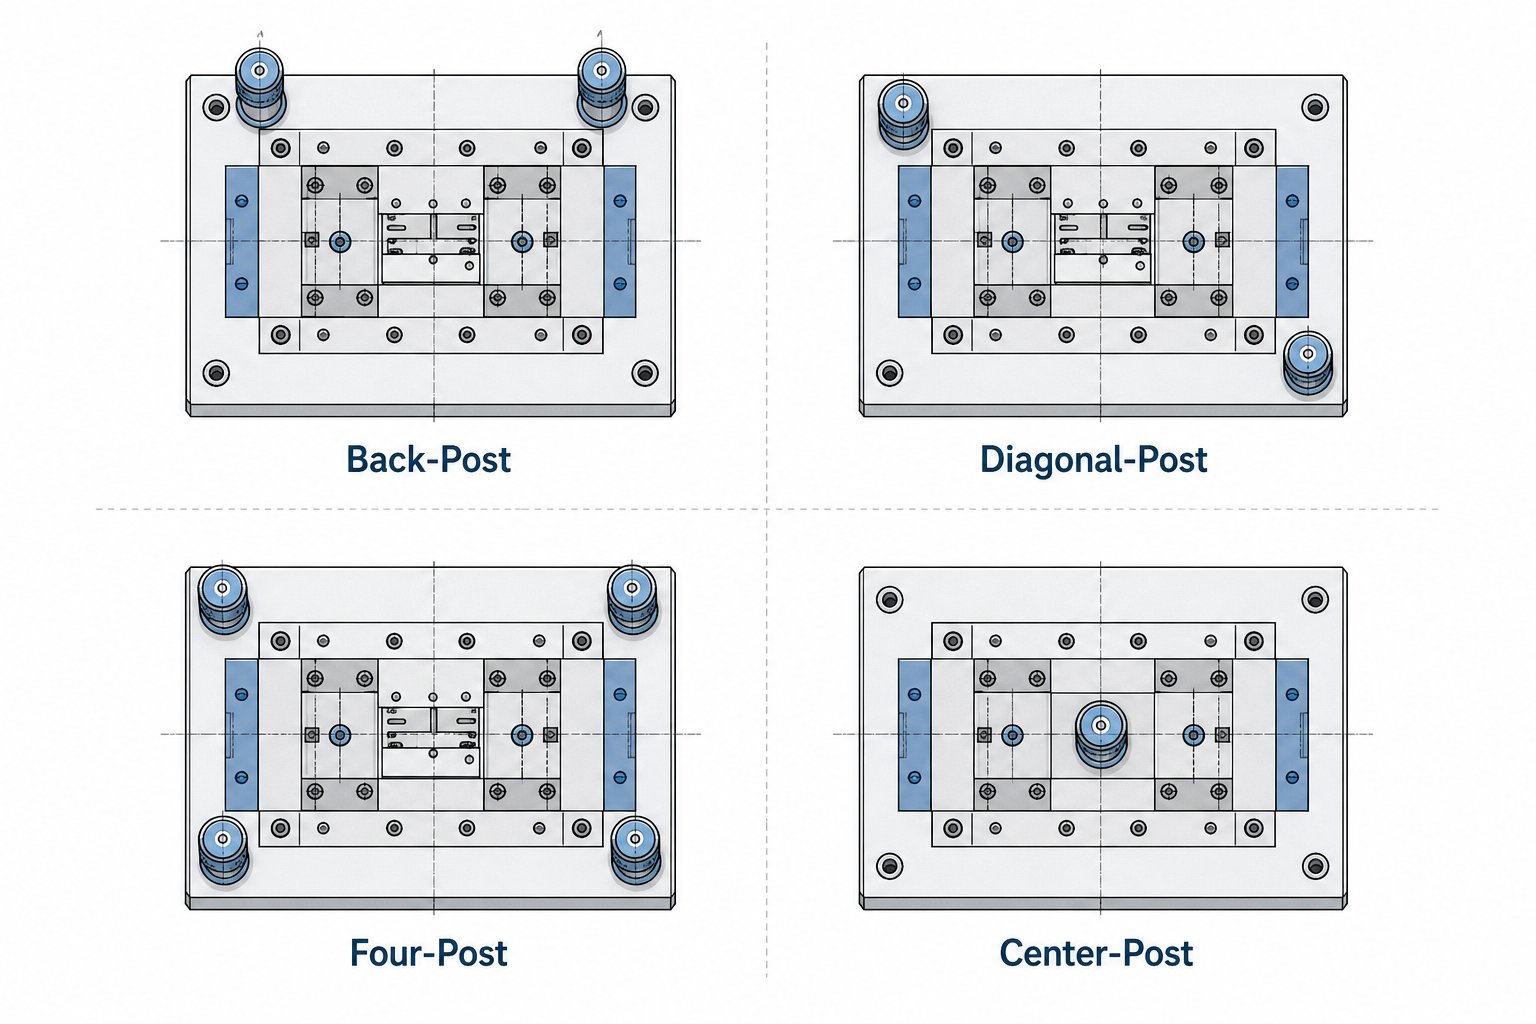
Setiap konfigurasi set cetakan stempel ada untuk mengatasi trade-off akses tertentu-versus-kekakuan. Tiang pemandu yang menjaga sepatu bagian atas dan bawah tetap sejajar juga menempati ruang fisik di sekitar area cetakan, dan tempat Anda menempatkannya menentukan cara material dimasukkan, seberapa stabil rakitan di bawah beban, dan jenis pengoperasian apa yang dapat ditangani oleh set tersebut. Memilih tata letak yang salah untuk aplikasi Anda berarti melawan gangguan umpan atau menerima defleksi yang tidak perlu.
Set die diproduksi secara komersial dalam beberapa konfigurasi standar, dan pemasok menyukainyaSet dadu Danlydan produsen katalog lainnya menawarkannya siap dikirim. Empat tata letak utama yang akan Anda temui adalah tiang-belakang, tiang-diagonal, tiang-empat, dan tiang-tengah. Masing-masing mendapat tempatnya di katalog karena alasan mekanis yang berbeda.
Dua-Post Die Set dan Akses Strip Feed
Pos{0}}belakang set cetakan menempatkan kedua pin pemandu di bagian belakang area cetakan. Ini membuat bagian depan dan kedua sisi terbuka sepenuhnya, memberi Anda akses umpan strip tanpa halangan. Jika Anda menjalankan cetakan alat progresif dengan pengumpan stok koil dari kiri-ke-kanan, tata letak-pos belakang membuat kiriman keluar dari jalur strip sepenuhnya. Hal ini menjadikannya pilihan default untuk stamping progresif berkecepatan tinggi di mana hambatan umpan menyebabkan kesalahan hit dan scrap.
Batasannya? Dua tiang di bagian belakang memberikan kekakuan torsi yang lebih sedikit dibandingkan konfigurasi dengan tiang yang tersebar di seluruh area cetakan. Untuk pengerjaan cetakan lembaran logam berukuran ringan-sampai-sedang dan gaya pemotongan yang seimbang-, hal ini jarang menjadi masalah. Namun jika cetakan pembentuk Anda menghasilkan beban-tengah yang berat, set tiang-belakang mungkin memungkinkan defleksi sudut yang cukup untuk memengaruhi kualitas komponen.
Empat-Set Post Die untuk Kekakuan Maksimum
Saat Anda membutuhkan setiap seperseribu alinyemen yang dilakukan dengan tonase berat, empat-set tiang adalah jawabannya. Pin pemandu di setiap sudut menciptakan sangkar kaku yang tahan terhadap defleksi ke segala arah. Pengoperasian cetakan pengosongan berat pada stok tebal,-toleransi coining yang ketat, dan set cetakan tekan apa pun yang diharapkan dapat menangani gaya asimetris mendapat manfaat dari tata letak ini.
Pengorbanannya adalah akses. Dengan tiang di keempat sudut, pemberian makan secara strip menjadi lebih terbatas. Biasanya Anda perlu merutekan material antar tiang, yang membatasi lebar strip maksimum dibandingkan dengan ukuran area cetakan. Empat-rangkaian pos juga lebih mahal dan lebih berat, sehingga lebih sulit dibenarkan untuk-prototyping jangka pendek atau pekerjaan-stasiun tunggal yang sederhana. Mereka mendapatkan keuntungan dari die set untuk aplikasi press yang mana kekakuan secara langsung berarti akurasi komponen dan masa pakai tool yang lebih lama.
Diagonal dan Tengah-Konfigurasi Pos
Kumpulan tiang-diagonal membagi perbedaannya. Dengan menempatkan dua pin pemandu di sudut berlawanan, keduanya menjaga stabilitas rotasi lebih baik dibandingkan pengaturan tiang belakang lurus namun tetap membiarkan dua sisi terbuka untuk pengumpanan. Bayangkan Anda memerlukan akses samping untuk operasi sekunder atau jarak pengumpan strip di satu sisi namun menginginkan lebih banyak kekakuan daripada yang disediakan oleh set-pos belakang. Di situlah konfigurasi diagonal cocok.
Kumpulan-tiang tengah (terkadang disebut tiang-tunggal atau alas) menggunakan satu elemen pemandu-berdiameter besar di tengah atau dekat-pusat dadu. Ini kurang umum dalam pencetakan produksi dan cenderung muncul dalam aplikasi khusus atau konfigurasi set cetakan tekan yang sangat kecil di mana satu pemandu yang kuat cukup untuk memenuhi persyaratan beban dan presisi.
| Konfigurasi | Jumlah Postingan | Aplikasi Terbaik | Tingkat Kekakuan | Akses Umpan |
|---|---|---|---|---|
| Kembali-Posting | 2 (belakang) | Pengoperasian-stamping progresif berkecepatan tinggi,-pengumpanan koil | Sedang | Luar biasa - depan dan samping terbuka |
| Diagonal-Postingan | 2 (sudut berlawanan) | Pekerjaan-tugas menengah yang memerlukan akses dan stabilitas seimbang | Sedang-Tinggi | Bagus - dua sisi terbuka |
| Empat-Postingan | 4 (semua sudut) | Pengosongan berat,-toleransi coining yang ketat, beban asimetris | Maksimum | Terbatasnya - feed di antara postingan |
| Tengah-Postingan | 1 (tengah) | Aplikasi kecil atau terspesialisasi-tonase rendah | Rendah-Sedang | Luar biasa - semua sisi terbuka |
Seleksi bermuara pada tiga pertanyaan: Bagaimana bahan masuk ke dalam cetakan? Seberapa berat dan asimetris gaya injakannya? Dan seberapa ketat toleransi bagiannya? Untuk sebagian besar pekerjaan produksi progresif, kumpulan-pos belakang akan menangani pekerjaan tersebut. Ketika tonase meningkat atau toleransi semakin ketat, pindah ke tiang diagonal atau empat-tiang. Konfigurasi yang Anda pilih menetapkan fondasi untuk segala sesuatu yang terpasang di dalamnya, dan hal ini memunculkan keputusan penting berikutnya: komponen mana yang dimasukkan ke dalam pelat sepatu tersebut dan bagaimana spesifikasi individualnya memengaruhi kinerja rakitan.
Komponen Inti Di Dalam Setiap Set Die
Konfigurasi set cetakan hanya penting jika masing-masing komponen cetakan stempel di dalamnya ditentukan dengan benar dan bekerja bersama. Setiap bagian dalam rakitan memiliki satu pekerjaan, dan ketika salah satu elemen berkinerja buruk, seluruh rakitan cetakan akan merasakannya karena ketidaksejajaran, keausan yang dipercepat, atau bagian yang tidak konsisten saat dicetak. Inilah yang sebenarnya ada di dalam pelat sepatu tersebut dan mengapa setiap bagian mendapat tempatnya.
- Sepatu mati atas dan bawah- platform pemasangan yang membawa semua perkakas aktif dan dipasang ke ram tekan dan guling.
- Pin panduan (postingan)- silinder baja yang diperkeras yang menyelaraskan sepatu atas ke sepatu bawah setiap langkah.
- Busing pemandu- presisi-selongsong arde yang menerima pin pemandu dengan jarak bebas atau beban awal yang terkontrol.
- Piring mati- permukaan kerja yang dikerjakan dengan mesin tempat detail cetakan pelubang, kancing, dan bagian pembentuk dipasang.
- Pemegang betis- adaptor silinder yang memusatkan sepatu bagian atas pada lubang ram tekan untuk perkakas-stasiun tunggal.
Sepatu Mati Atas dan Bawah
Sepatu die adalah fondasi struktural dari keseluruhan perakitan. Baut sepatu bawah ke bantalan pers dan membawa pelat cetakan, kancing cetakan, dan detail pembentuk lainnya. Sepatu bagian atas menjepit ram dan menahan die punch, penahan, dan sistem stripper. Kedua sepatu tersebut biasanya terbuat dari-baja karbon sedang atau paduan yang sudah-dikeraskan, digiling rata dan sejajar dalam sepersepuluh seperseribu. Paralelisme tersebut penting karena busur atau lancip apa pun pada permukaan sepatu mengakibatkan gaya pemotongan yang tidak merata pada permukaan cetakan cetakan.
Ketebalan sepatu dipilih berdasarkan tonase. Sepatu tipis melentur di bawah beban berat, sehingga membuat posisi menjadi tidak rata pada saat yang paling buruk, tepat di bagian bawah kayuhan. Operasi blanking atau coining yang lebih berat memerlukan pelat yang lebih tebal; pekerjaan penindikan yang lebih ringan dapat dilakukan dengan sepatu yang lebih tipis dan ringan sehingga mengurangi bobot cetakan secara keseluruhan.
Penjelasan Jenis Pin Panduan dan Bushing
Pin pemandu digiling hingga toleransi dalam 0,0001 inci. dan tersedia dalam dua gaya dasar: gesekan (bantalan biasa) dan bantalan bola. Pilihan di antara keduanya menentukan kinerja rakitan die pada kecepatan, di bawah beban samping, dan selama pemeliharaan.
Pin pemandu bantalan bola-mengendarai serangkaian bola presisi yang terkandung dalam sangkar aluminium. Mereka beroperasi dalam kondisi yang dimuat sebelumnya atau "jarak bebas negatif", yang berarti rakitan pin-dan-bantalan sebenarnya sedikit lebih besar daripada lubang bushing. Hal ini menghilangkan permainan, mengurangi gesekan, dan memudahkan pemisahan bagian cetakan. Ini adalah standar industri untuk pengecapan progresif berkecepatan tinggi-di mana penumpukan panas akibat gesekan tidak dapat diterima. Satu peringatan: dorongan samping yang berlebihan dapat menyebabkan pelacakan bola, alur fisik yang aus pada tiang atau bushing karena bantalan yang kelebihan beban.
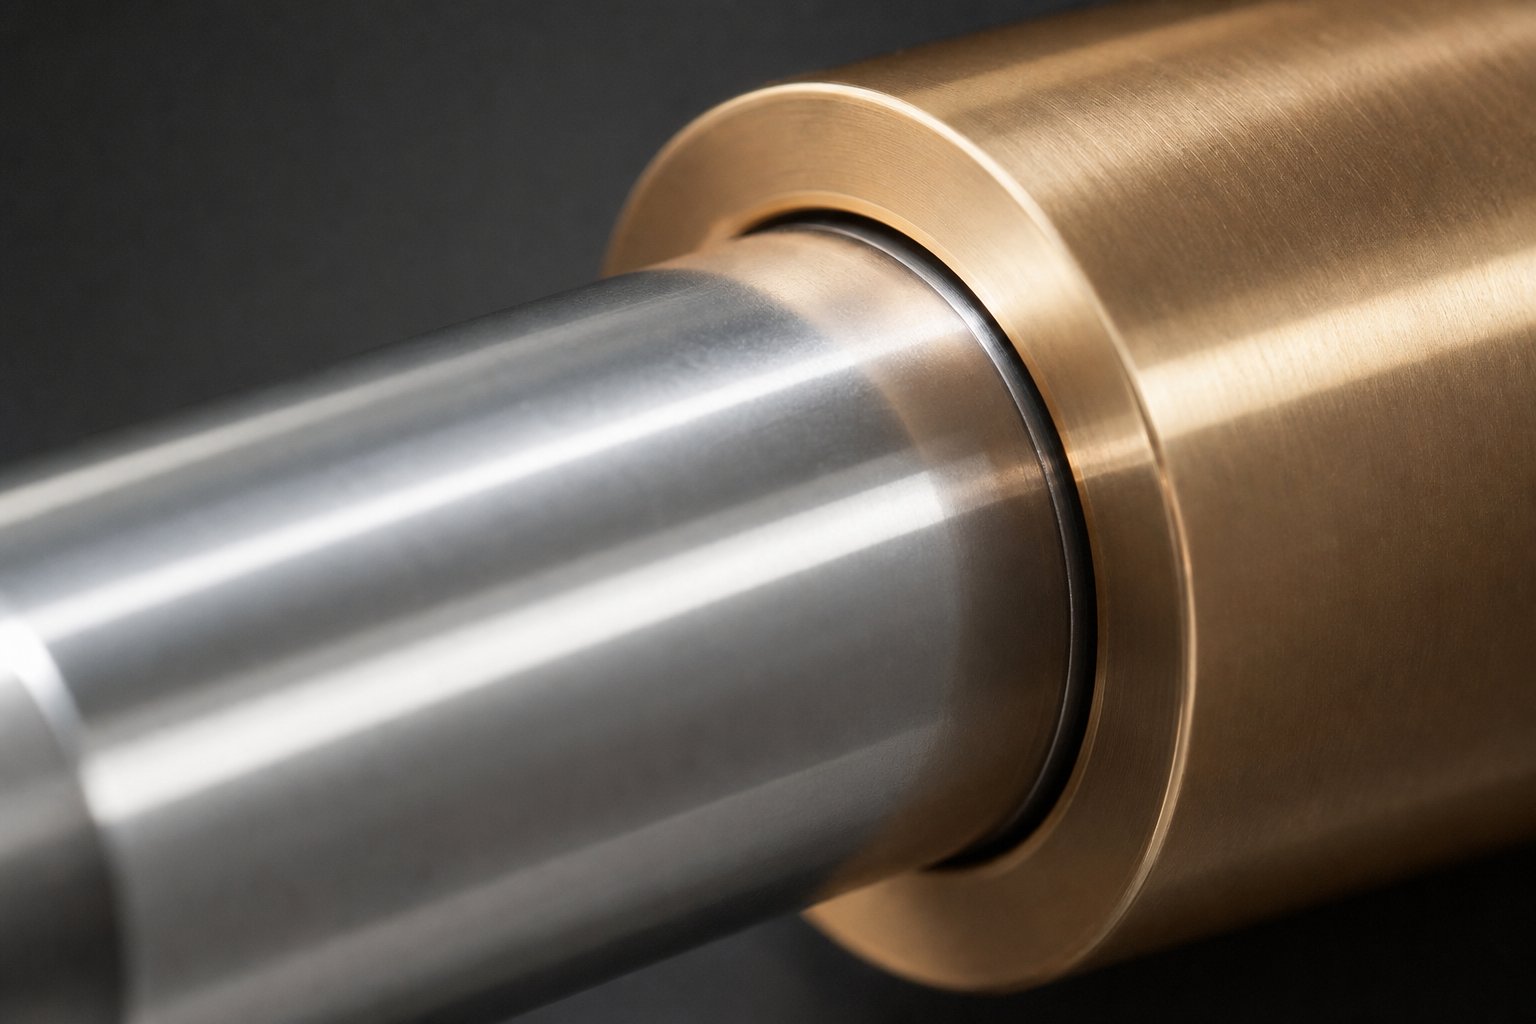
Busing perunggupasangkan dengan pin gesekan biasa dan tangani beban samping yang berat dengan baik karena kontak didistribusikan ke seluruh permukaan yang luas, bukan terkonsentrasi pada-titik kontak bola. Bushing baja berlapis aluminium-perunggu atau perunggu-adalah hal yang umum, dan bekerja paling baik pada kecepatan pengepresan sedang di mana gesekan masih dapat ditoleransi sebagai ganti kapasitas beban.
Bushing yang-melumasi sendirisematkan sumbat grafit langsung ke dalam matriks perunggu, sehingga menghasilkan pelumasan kering terus menerus tanpa gemuk eksternal. Mereka mengurangi interval perawatan di lingkungan yang-jadwal pelumasan ulang sulit ditegakkan atau ada kekhawatiran mengenai kontaminasi.
Pemasangan pin pemandu juga penting.Tekan-pas pindipasang secara permanen di sepatu, sehingga menambah kekakuan namun mempersulit penggantian.Pin yang bisa dibongkarmenggunakan kunci mekanis (biasanya sekrup penutup atau kerah) dan dapat dilepas tanpa menekan, sehingga menyederhanakan perawatan dan penyimpanan cetakan. Untuk insinyur yang mencari komponen khusus di mana jenis bushing, diameter pin, dan gaya pemasangan semuanya berinteraksi dengan struktur cetakan dan persyaratan jarak bebas, pemasok sepertiYICHENmenawarkan dukungan teknik kolaboratif yang disesuaikan untuk merancang-keputusan berat seperti ini.
Komponen Pendukung dan Perannya
Selain sepatu, pin, dan ring, beberapa komponen kecil melengkapi perakitan. Penahan betis menempatkan sepatu bagian atas di tengah ram tekan untuk cetakan-stasiun tunggal yang mana keselarasan ram-ke-cetakan yang tepat sangat penting. Pelat pendukung berada di antara kepala pelubang dan permukaan sepatu, mendistribusikan beban tumbukan sehingga betis pelubang yang diperkeras tidak menempel pada baja sepatu yang lebih lunak selama jutaan siklus. Penahan cetakan mengunci pukulan dan tombol pada posisi yang tepat di dalam pelat cetakan, dan pegas (mekanis atau nitrogen) memberikan gaya pengupasan untuk mengangkat benda kerja dari perkakas setelah setiap pukulan.
Masing-masing komponen stamping die ini berinteraksi satu sama lain. Busing-bantalan bola yang dipasangkan dengan sepatu yang terlalu tipis akan terlacak dengan sempurna namun lentur saat diberi beban, sehingga tidak mencapai tujuan panduan presisi. Mendapatkan kombinasi yang tepat berarti berpikir melampaui spesifikasi individu dan mempertimbangkan bagaimana keseluruhan sistem berperilaku berdasarkan tonase, kecepatan, dan kondisi material Anda yang sebenarnya, yang mengarah langsung pada pertanyaan tentang mencocokkan set cetakan Anda dengan mesin cetak yang akan digunakan.
Cara Mencocokkan Set Die dengan Pers Anda
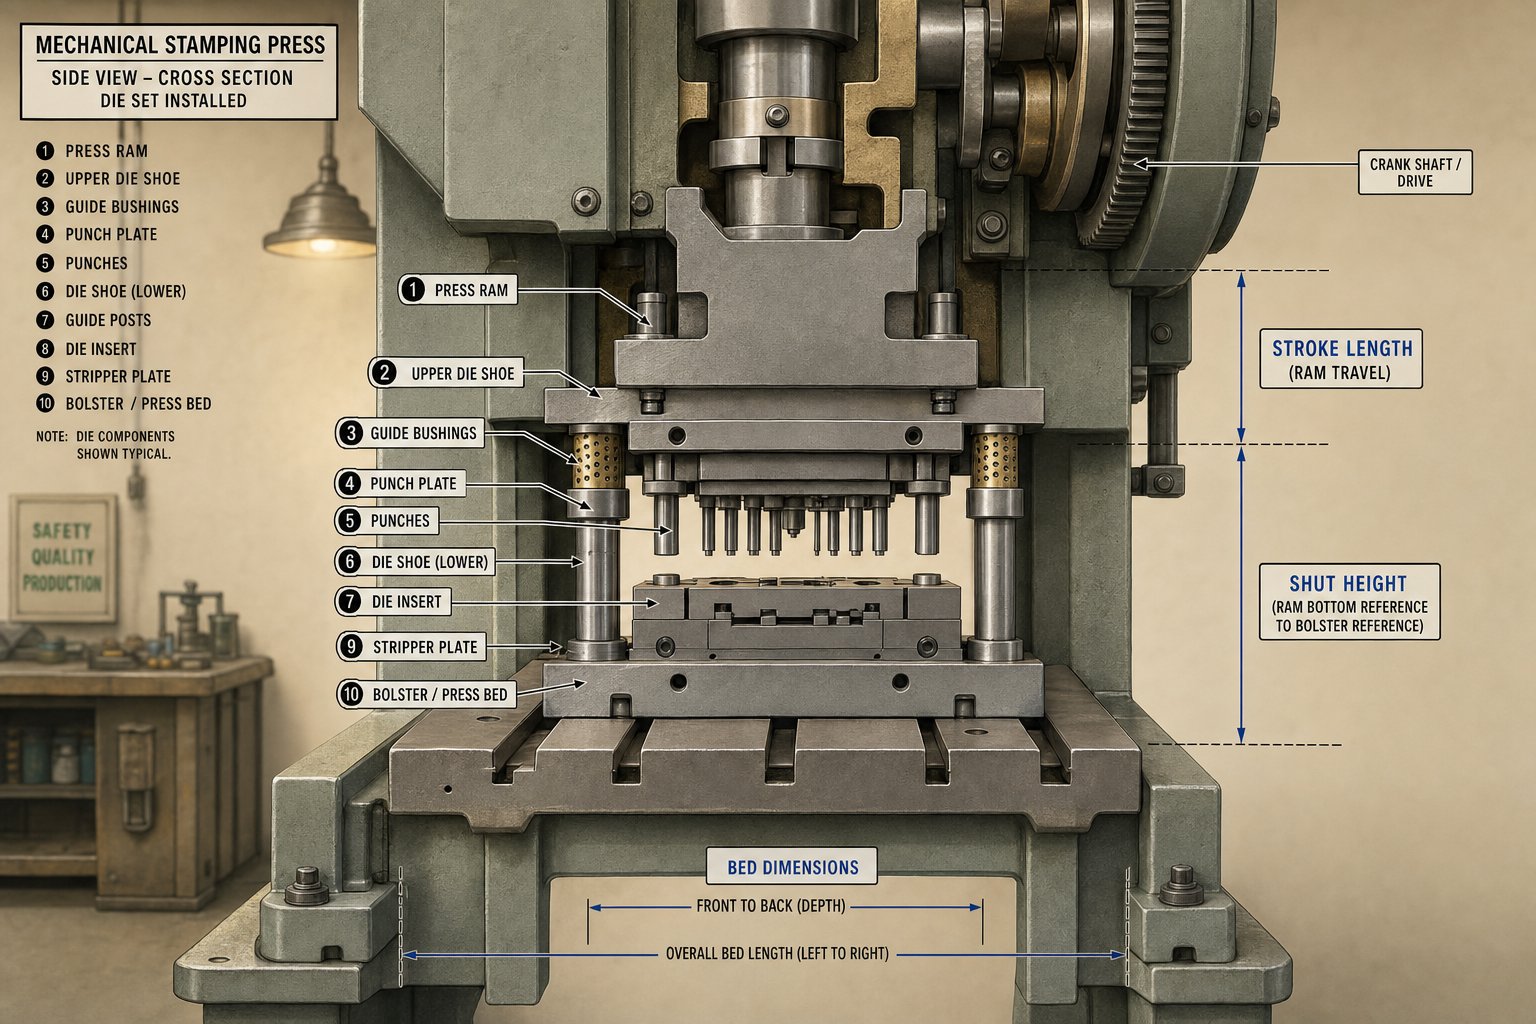
Set cetakan yang ditentukan secara sempurna tidak ada gunanya jika tidak sesuai secara fisik dan mekanis dengan mesin cetak yang dimaksudkan. Hubungan antara mesin cetak dan cetakan merupakan sebuah sistem yang terintegrasi, dan kesalahan dalam pencocokan dapat menyebabkan apa pun, mulai dari ketidakmampuan memasang alat hingga beban berlebih yang parah selama produksi. Parameter penting yang perlu Anda sesuaikan adalah kapasitas tonase, dimensi lapisan, rentang ketinggian penutup, dan panjang langkah.
Tekan Tonase dan Die Set Kapasitas Muatan
Setiap operasi stamping menghasilkan gaya yang dapat dihitung berdasarkan keliling potongan, ketebalan material, dan kekuatan tarik. Pers Anda harus melebihi tonase yang dihitung dengan amargin keamanan 20 hingga 30 persenuntuk memperhitungkan variasi material dan keausan pahat yang progresif. Namun tonase bukan hanya soal apakah pers dapat bekerja cukup keras. Ini juga menentukan ketebalan sepatu. Gaya yang lebih tinggi menuntut pelat yang lebih tebal untuk menahan defleksi, dan pelat yang lebih tebal menambah bobot. Berat gabungan die set tersebut harus tetap berada dalam kapasitas angkat ram, atau press akan kesulitan untuk menarik kembali bagian atas dengan rapi pada gaya ke atas.
Untuk cetakan punch press yang berjalan pada kecepatan tinggi, bahkan ketidakseimbangan kecil antara gaya yang dibutuhkan dan kapasitas yang tersedia akan bertambah pada setiap pukulan. Kelebihan-tonase menghambat mesin cetak atau memecahkan bingkai; di bawah-menentukan ketebalan sepatu set cetakan memungkinkannya melentur, menghilangkan keselarasan dan memotong pukulan.
Ukuran Tempat Tidur dan Ketinggian Tutup yang Sesuai
Jejak cetakan harus sesuai dengan area alas tekan dengan ruang tersisa untuk klem di semua sisi. Lebar strip, geometri bagian, dan jumlah stasiun di alat progresif menentukan tapak minimum, namun guling menetapkan maksimum. Kedengarannya sederhana, namun dimensi vertikal membuat lebih banyak insinyur lengah. Ketinggian penutup adalah jarak dari permukaan atas guling ke dasar geser ketika ram berada pada titik terendah dengan penyetelan diperpanjang sepenuhnya. Ketinggian cetakan Anda (total tinggi tertutup rakitan) harus berada dalam kisaran ketinggian penutup mesin press yang dapat disesuaikan.
Jika dadu terlalu tinggi, secara fisik dadu tidak dapat ditutup. Jika terlalu pendek, pelat pengatur jarak atau paralel dapat menutupi celah tersebut, namun hanya dalam jarak gerak penyetelan mesin press. Ingatlah bahwa sepatu die akan kehilangan ketinggian seiring waktu saat dipasang kembali, jadi ketinggian penutupan awal harus berada di ujung atas jendela penyesuaian untuk memungkinkan pemeliharaan di masa mendatang.
Pertimbangan Pers Mekanis vs. Hidraulik
Jenis pers secara mendasar mengubah cara Anda mendekati pemilihan set cetakan. Mesin press mekanis menghasilkan tonase puncak hanya di dekat bagian bawah langkahnya, hanya beberapa milimeter di atas titik mati bawah. Itu berarti kontrol ketinggian penutup sangat penting. Jika set cetakan punch press Anda menutup sedikit terlalu tinggi, press tidak dapat menghasilkan gaya terukur penuh, dan kualitas komponen menurun. Pengepres mekanis juga memiliki panjang langkah tetap yang ditentukan oleh geometri engkol, jadi cetakan Anda harus dirancang sesuai batasan tersebut.
Set cetakan tekan hidrolik memiliki lebih banyak ruang bernapas. Sistem hidraulik menghasilkan tonase penuh di mana pun pada langkah dan menawarkan panjang langkah yang dapat disesuaikan, menjadikannya lebih mudah dalam toleransi ketinggian jarak dekat. Cetakan tekan hidraulik juga menghindari-beban kejut berdampak tinggi pada sistem mekanis, yang memungkinkan die shoe sedikit lebih tipis untuk tonase setara dalam aplikasi pembentukan. Namun, waktu siklus lebih lambat, jadi jika Anda memasangkan set cetakan dengan mesin press hidrolik untuk menggambar dalam atau membentuk kompleks, rencanakan pukulan yang lebih panjang dan kecepatan ram yang terkontrol daripada pengosongan-kecepatan tinggi.
Saat Anda siap memasangkan set cetakan ke mesin press Anda, lakukan langkah-langkah berikut secara berurutan:
- Catat spesifikasi mesin press dari manual mesin: tonase terukur, titik rating tonase (untuk pengepres mekanis), dimensi bak, tinggi penutupan maksimum dan minimum, panjang langkah, dan langkah per menit.
- Hitung total gaya injakan yang diperlukan untuk semua stasiun pemotongan dan pembentukan, lalu tambahkan margin keamanan 20 hingga 30 persen.
- Tentukan tapak set cetakan minimum berdasarkan lebar strip, ukuran komponen, dan jumlah stasiun, pastikan cetakan tersebut sesuai dengan dimensi alas dengan jarak penjepitan di semua sisi.
- Pilih ketebalan sepatu yang sesuai dengan tonase yang dihitung dan verifikasi bahwa tinggi cetakan yang dihasilkan berada dalam kisaran ketinggian tutup mesin press yang dapat disesuaikan.
- Pastikan bahwa total berat set die (shoe, pin, bushing, dan perkakas terpasang) tidak melebihi kapasitas angkat ram.
- Pastikan panjang langkah cukup untuk pengumpanan material, pembersihan bagian, dan pengeluaran potongan atau skrap jadi dengan aman.
- Untuk pengepres mekanis, pastikan titik peringkat tonase berada di atas ketebalan material untuk memastikan tersedia gaya penuh saat pukulan mati untuk pengepresan menyentuh benda kerja.
Mengikuti urutan ini mencegah kesalahan umum dalam menentukan rangkaian cetakan yang terlihat tepat di atas kertas tetapi tidak dapat dijalankan secara fisik di mesin yang dimaksud. Setiap parameter dimasukkan ke parameter berikutnya, dan bahkan jika tidak ada satu pun, terutama ketinggian penutup atau titik peringkat tonase, mengubah set cetakan tekan hidraulik yang dikerjakan dengan sempurna atau pengaturan mekanis menjadi hiasan rak yang mahal. Mengunci nomor-nomor ini lebih awal juga menyederhanakan keputusan berikutnya: memilih dari ukuran katalog standar atau beralih ke dimensi khusus.
Konvensi dan Standar Ukuran Die Set
Mencocokkan set dadu Anda dengan mesin press hanyalah setengah dari persamaan. Separuh bagian lainnya adalah memilih satu set dimensi cetakan yang memberikan cukup ruang bagi perkakas aktif Anda untuk bekerja sekaligus menjaga keseluruhan tapak tetap efisien. Set cetakan standar mengikuti-konvensi ukuran yang telah ditetapkan yang menyeimbangkan luas pelat, ketebalan, dan proporsi pin pemandu. Memahami konvensi ini membantu Anda memutuskan kapan ukuran katalog sesuai dengan aplikasi Anda dan kapan Anda perlu menyesuaikannya.
Dimensi Die Set Standar dan Ketebalan Pelat
Katalog industri, termasuk yang berasal dari pemasok mapan seperti lini die set Danly dan produsen lainnya, menawarkan ukuran standar mulai dari 6 x 6 inci untuk pekerjaan pengecapan miniatur dan ditingkatkan hingga dimensi-kisaran menengah yang umum seperti 12 x 12, 18 x 24, dan 24 x 36 inci. Set cetakan besar melampaui jumlah ini, dengan beberapa produsen memproduksi platform cetakan stok melebihi 60, 80, atau bahkan 120 inci untuk pekerjaan panel otomotif dan stempel struktural yang berat.
Skala ketebalan pelat dengan tonase yang diharapkan. Satu set beban penusuk ringan berukuran 6 x 6 mungkin menggunakan sepatu setipis 1 inci, sedangkan platform cetakan besar yang menangani gaya blanking beberapa ratus ton memerlukan sepatu setebal 4 inci atau lebih untuk menahan defleksi. Prinsip umumnya: sepatu yang lebih tebal mendistribusikan gaya secara lebih merata ke seluruh bagian guling dan ram, mengurangi tekanan lokal yang menyebabkan keretakan akibat kelelahan selama jutaan siklus.
| Ukuran Set Mati (dalam.) | Ketebalan Sepatu Khas (dalam.) | Kisaran Tonase Khas | Aplikasi Umum |
|---|---|---|---|
| 6x6 hingga 8x8 | 1.0 - 1.5 | 5 - 30 ton | Konektor kecil, terminal,-stamping mikro |
| 10x12 hingga 14x18 | 1.5 - 2.5 | 30 - 100 ton | Kurung-ukuran sedang, klip, cetakan progresif |
| 18x24 hingga 24x36 | 2.5 - 3.5 | 100 - 300 ton | Cetakan progresif yang lebih besar,-pengosongan alat ukur yang berat |
| 30x48 hingga 48x72 | 3.5 - 5.0 | 300 - 800 ton | Bagian struktural otomotif, panel peralatan |
| 60x96 ke atas | 5.0 - 8.0+ | 800 - 2,000+ ton | Panel otomotif besar, stempel struktural yang berat |
Ini adalah pedoman, bukan sesuatu yang mutlak. Set cetakan logam yang membawa cetakan kosong dengan beban pukulan terkonsentrasi di bagian tengah mungkin memerlukan sepatu yang lebih tebal daripada yang disarankan oleh tonase saja, karena momen lentur meningkat dengan bentang yang tidak didukung. Sebaliknya, pola pemotongan yang merata pada banyak pukulan kecil dapat mentoleransi sepatu yang lebih tipis dengan tonase total yang sama.
Penentuan ukuran untuk Progresif vs. Tunggal-Stasiun Mati
Die{0}}stasiun tunggal, baik alat gabungan atau kombinasi, hanya memerlukan area cetakan yang cukup untuk tapak bagian ditambah jarak untuk saluran sisa, perangkat keras pemasangan, dan elemen pemandu. Penentuan ukuran ini relatif mudah: ambil dimensi bagian maksimum di setiap arah, tambahkan bahan untuk strip pembawa atau jembatan skrap, dan pilih ukuran cetakan standar terdekat yang mengakomodasi segala sesuatu dengan ruang untuk klem.
Dies progresif menuntut perhitungan yang berbeda. Setiap stasiun menempati sepotong panjang die yang sama dengan feed pitch, dan jumlah total stasiun dikalikan dengan pitch menentukan panjang die minimum. Stasiun progresif 12-dengan pitch 2-inci memerlukan panjang kerja minimal 24 inci bahkan sebelum Anda memperhitungkan stasiun memo awal dan akhir. Lebar strip ditambah bahan pembawa menentukan lebar cetakan minimum.
Sebagaicatatan para ahli mati progresif, cetakan progresif yang besar memerlukan pembawa yang kuat dan batang pengikat untuk menjaga strip tetap stabil melalui banyak stasiun, dan lebar pembawa tersebut menambah jejak cetakan secara keseluruhan. Semakin banyak stasiun trim dan bentuk yang diperlukan, semakin banyak material pendukung strip yang Anda perlukan, dan semakin lebar serta panjang set cetakannya.
Diameter dan panjang pin pemandu juga berskala dengan ukuran cetakan. Set die standar yang lebih kecil biasanya menggunakan pin berdiameter 1 inci hingga 1,5 inci, sedangkan set dalam kisaran 24 x 36 ke atas dipindahkan ke tiang berukuran 2 inci atau lebih besar. Panjang pin harus memberikan pengikatan yang memadai pada ketinggian terbuka penuh, yang berarti pukulan yang lebih panjang memerlukan pin yang lebih panjang, yang pada gilirannya memerlukan diameter pin yang lebih besar untuk menahan tekukan di bawah beban samping sisa. Pin yang terlalu ramping dibandingkan dengan panjangnya yang tidak ditopang akan membelok secara elastis, sehingga mengganggu tujuan panduan presisi.
Ketika Ukuran Standar Kurang
Ukuran katalog standar mencakup berbagai aplikasi, dan untuk alasan yang bagus. Produk-produk tersebut diproduksi dalam jumlah besar, sehingga menghemat biaya dan mempersingkat waktu pengerjaan. Pengalaman industri menegaskan bahwa membeli perangkat standar dari perakit khusus yang memanfaatkan skala ekonomi hampir selalu mengalahkan biaya pembuatan-satu perangkat di-sendiri.
Namun, beberapa pekerjaan melampaui apa yang dapat ditampung oleh cetakan standar. Anda mungkin menghadapi situasi seperti:
- Geometri bagian yang memerlukan rasio panjang-terhadap-lebar yang tidak biasa tidak tersedia di katalog.
- Mati progresif dengan jumlah stasiun tinggi yang melebihi panjang standar.
- Penempatan-pin pemandu non-standar ditentukan oleh gangguan umpan atau perkakas.
- Blanko berukuran besar untuk panel otomotif atau peralatan yang dimasukkan ke dalam wilayah cetakan besar di atas 60 inci.
- Ketebalan sepatu khusus diperlukan untuk tonase ekstrem atau batasan ketinggian penutup tekan yang tidak biasa.
Dalam kasus ini, set cetakan khusus menjadi pilihan praktis. Kustom tidak selalu berarti mahal atau lambat. Banyak pemasok mengerjakan dimensi khusus dari-stok pelat tanah pra-menggunakan peralatan CNC, sehingga penyelesaiannya tetap wajar. Keputusannya tergantung pada apakah memaksakan perkakas Anda ke ukuran standar terdekat akan membahayakan kinerja. Jika Anda menjejalkan stasiun terlalu berdekatan, menghilangkan jarak bebas sisa yang diperlukan, atau ukuran sepatu yang terlalu kecil agar sesuai dengan dimensi katalog, biaya sisa dan pemeliharaan akan dengan cepat melebihi premi untuk set cetakan logam khusus.
Satu jalan tengah yang layak dipertimbangkan: membeli satu set standar dan memodifikasinya. Beberapa toko membeli set cetakan katalog lalu menambahkan kantong mesin,-lokasi pin non-standar, atau fitur pemasangan tambahan pada peralatan CNC mereka sendiri. Pendekatan hibrid ini, kadang-kadang disebut DIY dalam industri, dapat mempersingkat waktu sambil tetap memberikan ukuran set yang tepat untuk aplikasi tersebut.
Ukuran menentukan batasan fisik perkakas Anda, namun dimensi fisik saja tidak menjamin kinerja. Ketepatan dalam menjaga dimensi tersebut, toleransi pada kecocokan pin-ke-bushing, paralelisme sepatu, dan penyelesaian permukaan, menentukan apakah bagian yang dicap Anda benar-benar memenuhi spesifikasi pencetakan dari siklus ke siklus.
Toleransi dan Presisi dalam Performa Die Set
Anda dapat memilih konfigurasi yang tepat, mengukur ukuran sepatu dengan sempurna, dan mencocokkan setiap parameter pengepresan, namun jika toleransi pada set cetakan Anda longgar, bagian yang dicap Anda tidak akan pernah memiliki dimensi yang ketat. Presisi dalam perkakas cetakan dimulai pada tingkat kerangka kerja. Sistem pemandu dan permukaan sepatu menetapkan batas mutlak pada seberapa akurat hasil akhir Anda, tidak peduli seberapa baik pukulan aktif dan tombol mati digerinda.
Presisi set die adalah batas tertinggi untuk presisi bagian yang dicap. Tidak ada tombol punch atau die yang dapat memberikan toleransi yang lebih ketat daripada kerangka yang memandunya.
Jarak Bebas Pin Panduan dan Pengaruhnya terhadap Kualitas Suku Cadang
Jarak bebas berjalan antara pin pemandu dan busingnya secara langsung menentukan seberapa besar pergeseran separuh cetakan atas ke samping relatif terhadap separuh bawah selama setiap pukulan. Dalam sistem-bantalan polos, jarak bebas tersebut sengaja dirancang, biasanya berkisar antara 0,0002 inci hingga 0,0008 inci, bergantung pada diameter pin dan aplikasinya. Sistem-bantalan bola beroperasi secara berbeda, berjalan dalam akondisi pramuat dengan jarak bebas negatifmulai dari 0,0001 hingga 0,0021 inci, secara efektif menghilangkan permainan bebas antara bagian atas dan bawah.
Mengapa ini penting bagi Anda? Bayangkan operasi cetakan dan pengecapan yang presisi dengan celah-ke-cetakan diatur pada 0,001 inci per sisi. Jika sistem pemandu memungkinkan pergeseran lateral sebesar 0,0005 inci, jarak bebas tersebut menjadi tidak merata: 0,0005 inci di satu sisi dan 0,0015 inci di sisi lain. Hasilnya adalah tinggi duri yang tidak konsisten, kualitas tepi yang tidak rata, dan keausan yang semakin cepat pada satu sisi cetakan perkakas pemotong. Untuk-pekerjaan toleransi yang ketat, jarak bebas pin pemandu-ke-bushing harus lebih kecil dari pukulan kerja-ke-celah mati agar gaya tetap seimbang.
Toleransi Paralelisme dan Tegak Lurus
Paralelisme permukaan sepatu adalah toleransi kritis kedua. Permukaan sepatu bagian atas dan bawah harus rata dan sejajar satu sama lain dalam jarak sepersepuluh hingga seperseribu inci. Jika sepatu bagian atas sedikit miring dibandingkan dengan sepatu bagian bawah, pukulan pada satu sisi cetakan akan bersentuhan dengan benda kerja sebelum pukulan pada sisi lainnya. Keterlibatan yang terhuyung-huyung tersebut menciptakan gaya pemotongan yang tidak seimbang, keausan dini, dan variasi dimensi di seluruh-alat progresif multistasiun.
Keteguhan pin pemandu ke permukaan sepatu juga sama pentingnya. Pin yang condong bahkan 0,001 inci melebihi panjang kerjanya menyebabkan ketidakselarasan progresif yang memburuk seiring dengan meningkatnya kayuhan. Untuk cetakan presisi yang dijalankan dalam-aplikasi kecepatan tinggi, kesalahan sudut ini berlipat ganda dengan setiap inci perjalanan kayuhan. Proses pemesinan cetakan biasanya menjaga tegak lurus pin dalam jarak 0,0002 inci per inci panjang pin pada set kualitas, meskipun pemesinan cetakan dengan spesifikasi yang lebih ketat dapat dilakukan dengan biaya tambahan.
Permukaan akhir pada permukaan sepatu mempengaruhi paralelisme dan stabilitas pemasangan. Permukaan tanah-yang kasar memungkinkan pelat mati dan pelat cadangan bergeser secara mikroskopis akibat pembebanan tumbukan berulang. Sebagian besar cetakan stempel baja menentukan permukaan sepatu hingga 16 mikroinci Ra atau lebih baik, yang memberikan gesekan yang cukup untuk pemasangan yang aman namun tetap cukup rata untuk pengukuran dan shimming yang akurat.
Kelas Presisi untuk Berbagai Aplikasi
Tidak setiap pekerjaan memerlukan toleransi yang seketat mungkin, dan semakin ketat selalu membutuhkan biaya yang lebih besar. Pendekatan industri umum membagi set cetakan presisi ke dalam beberapa kelas berdasarkan akumulasi toleransi di semua fitur penting: jarak bebas pin, paralelisme, tegak lurus, dan penyelesaian permukaan. Kumpulan kelas-standar sesuai dengan pengosongan dan pembentukan umum dengan toleransi bagian yang besar. Kumpulan kelas-presisi melayani pekerjaan dengan toleransi-yang dekat seperti stempel konektor, pengosongan-halus, atau aplikasi apa pun yang memerlukan izin sistem total harus tetap di bawah sepersepuluh.
Di sinilah kondisi pengoperasian mempersulit pengambilan keputusan. Selama proses produksi, gaya gesekan dan pembentukan menghasilkan panas. Ekspansi termal pada pin pemandu, bushing, dan pelat sepatu mengubah jarak bebas kerja yang Anda tentukan dengan cermat pada suhu kamar. Set die presisi yang berjalan pada 600 pukulan per menit dalam-aplikasi progresif berkecepatan tinggi dapat menyebabkan suhu sistem panduan naik 30 hingga 50 derajat Fahrenheit di atas suhu sekitar. Panas tersebut mengembangkan pin lebih cepat daripada bushing (pin baja pada bushing perunggu), secara bertahap menutup jarak bebas berjalan. Jika jarak bebas awal terlalu ketat, sistem akan terikat. Jika Anda mengimbanginya dengan membuka jarak bebas pada suhu kamar, Anda akan kehilangan presisi saat penyalaan dingin.
Solusi praktisnya: pilih kelas presisi Anda berdasarkan-suhu pengoperasian dalam kasus terburuk, bukan suhu-di lantai pabrik. Pertimbangkan laju kayuhan yang Anda harapkan, bahan yang dicap, dan sistem pelumasan. Sistem pemandu bantalan bola menangani variasi termal dengan lebih baik karena pramuatnya mengakomodasi sedikit perubahan dimensi tanpa pengikatan. Bushing perunggu bantalan biasa memerlukan lebih banyak ruang kosong awal untuk memperhitungkan penutupan termal, itulah sebabnya bushing ini biasanya ditentukan untuk peralatan die berkecepatan sedang dibandingkan pekerjaan presisi berkecepatan tinggi.
Pada akhirnya, pemilihan toleransi adalah keputusan{0}}biaya dan manfaat. Setiap setengah-sepersepuluh pengetatan set cetakan akan menambah waktu penggilingan, langkah pemeriksaan, dan biaya material. Namun setiap setengah-kesepuluh yang Anda biarkan lepas akan menjadi variasi komponen, sisa, dan masa pakai alat yang lebih pendek di masa mendatang. Keseimbangan yang tepat bergantung pada bagian cetakan Anda, volume produksi Anda, dan seberapa banyak variasi yang dapat diserap oleh proses hilir Anda. Keseimbangan tersebut juga bergeser seiring berjalannya waktu seiring dengan keausan komponen, sehingga menimbulkan pertanyaan tentang bagaimana memantau keausan tersebut dan memutuskan kapan set cetakan telah melampaui batasan toleransi yang berguna.
Perawatan dan Mengetahui Kapan Harus Mengganti Die Set
Toleransi yang sempurna pada hari pertama tidak selamanya sempurna. Setiap pukulan menambah keausan mikroskopis untuk memandu pin, bushing, dan permukaan die shoe. Jika tidak ditangani, keausan akan melampaui batas toleransi Anda dan secara diam-diam menurunkan kualitas suku cadang jauh sebelum terjadi kegagalan yang fatal. Program pemeriksaan dan pemeliharaan yang proaktif adalah hal yang membedakan bengkel cetakan yang mendeteksi masalah lebih awal dengan bengkel yang menemukannya di tempat sampah.
Titik Inspeksi dan Pengukuran Keausan
Saat Anda melakukan perawatan terjadwal, ini adalah pos pemeriksaan yang paling penting. Simpan daftar ini di dekat tempat penyimpanan peralatan cetakan Anda sehingga teknisi memeriksa setiap item secara konsisten:
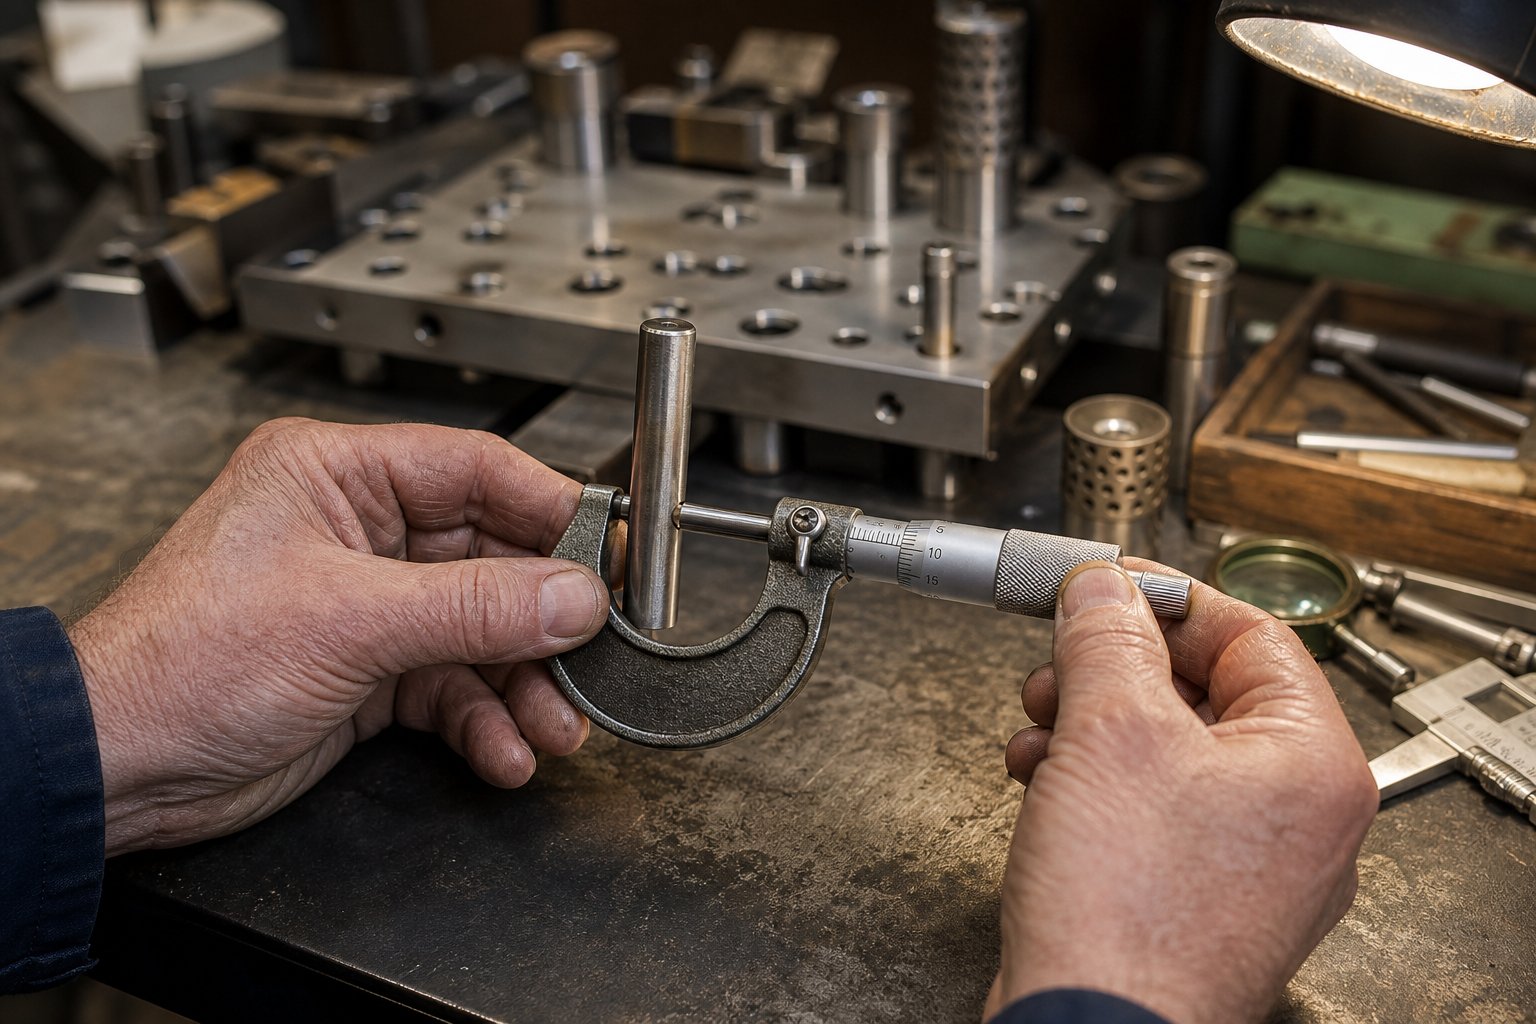
- Diameter pin pemandu- Ukur di beberapa titik sepanjang panjang kerja dengan mikrometer. Keausan biasanya terkonsentrasi di tempat kontak bushing dengan pin pada tingkat kerja. Pengurangan lebih dari 0,0005 inci dari nominal penggantian waran.
- Diameter lubang selongsong- Gunakan pengukur lubang untuk memeriksa ID di bagian atas, tengah, dan bawah. Pola keausan oval atau meruncing menunjukkan ketidaksejajaran atau pembebanan samping yang berlebihan.
- Sematkan-ke-celah bushing- Hitung dari pengukuran pin dan bushing Anda. Jika jarak bebas melebihi dua kali spesifikasi aslinya, keakuratan komponen akan terganggu.
- Kondisi sangkar bantalan bola- Carilahperubahan warna biru atau titik sekrup anjing yang rusak, baik indikator rangkak sangkar maupun bantalan penyaradan.
- Kerataan dan paralelisme sepatu- Sapu kedua permukaan sepatu dengan indikator pada pelat permukaan. Periksa apakah ada piringan, lengkungan, atau titik rendah lokal akibat pembebanan benturan yang berulang.
- Kondisi permukaan sepatu- Periksa apakah ada lecet, lecet, atau retakan lelah di sekitar lubang pin dan area pemasangan klem cetakan.
- tegak lurus pin pemandu- Dengan pin terpasang, tunjukkan panjangnya. Kemiringan apa pun yang melebihi 0,0002 inci per inci menandakan sepatu sudah aus atau rusak.
- Tanda pelacakan pada pin atau bushing- Garis permukaan tipis adalah hal yang normal, namun alur yang menjorok ke permukaan kerja menunjukkan beban samping yang berlebihan atau pemasangan bushing yang tidak tepat.
Pelumasan dan Perawatan Pencegahan
Persyaratan pelumasan sangat berbeda-beda tergantung jenis bushing, dan penggunaan pelumas yang salah sama berbahayanya dengan tidak menggunakan pelumas sama sekali. Untuk sistem-pemandu bantalan bola, pemberian gemuk tidak disarankan. Karena komponen cetakan ini beroperasi dengan jarak bebas negatif, gemuk memerangkap kontaminan yang menempel pada permukaan kontak gelinding, menyebabkan titik datar pada bantalan dan mempercepat keausan. Sebagai gantinya, gunakan oli mineral olahan dengan-aditif tekanan ekstrem dan penghambat karat, dengan viskositas sekitar 290/340 SSU pada suhu 100 derajat F.
Sebaliknya, bushing bantalan biasa-perunggu tahan terhadap pelumas yang lebih berat dan mendapat manfaat dari pelumasan berkala, terutama pada beban tonase berat. Bushing grafit yang dapat melumasi sendiri tidak memerlukan pelumasan eksternal dalam kondisi normal, namun pembersihan kantong grafit secara berkala mencegah penumpukan serpihan stempel yang menghalangi jalur pelumas.
Interval perawatan tergantung pada volume produksi. Operasi progresif berkecepatan tinggi-yang menjalankan jutaan pukulan per bulan memerlukan pemeriksaan setiap 250.000 hingga 500.000 pukulan. Pekerjaan dengan volume-yang lebih rendah dengan penggunaan alat pembuat cetakan yang moderat dapat diperpanjang hingga pemeriksaan triwulanan terjadwal. Saat menetapkan interval pemeliharaan cetakan, lakukan kesalahan pada sisi yang lebih pendek sampai Anda menetapkan tingkat keausan dasar untuk setiap alat tertentu.
Indikator Akhir-masa-Masa Pakai dan Waktu Penggantian
Setiap set die pada akhirnya mencapai titik di mana pemeliharaan tidak lagi mengembalikan kinerja yang dapat diterima. Menyadari ambang batas tersebut mencegah Anda memasukkan tenaga ke dalam kerangka kerja yang tidak dapat mempertahankan toleransi terlepas dari seberapa besar perhatian yang diterimanya. Perhatikan sinyal-sinyal ini:
- Pin pemandu sudah aus melebihi penyesalan- Pin yang dipakai lebih dari 0,001 inci. ukurannya terlalu kecil tidak dapat dipulihkan. Penggantian adalah satu-satunya pilihan.
- Pembesaran lubang bushing melebihi kelas toleransi- Bila diameter lubang bertambah melampaui jarak bebas maksimum yang diijinkan meskipun pin baru dipasang, dudukan bushing pada sepatu cetakan juga dapat rusak.
- Kelengkungan sepatu mati melebihi kapasitas penggilingan- Sepatu dapat digerinda ulang untuk mengembalikan kerataannya, namun setiap penggilingan ulang akan menghilangkan material dan mengurangi ketinggian penutupan. Setelah sepatu digiling di bawah ketebalan fungsional minimumnya, sepatu tersebut akan lentur karena beban dan tidak dapat dipulihkan.
- Retak lelah di sekitar lubang pemasangan pin bore atau klem cetakan- Retakan menyebar pada pemuatan siklik. Sepatu yang retak merupakan bahaya keselamatan dan harus segera dipensiunkan.
- Kandang merayap terus-menerus meskipun telah dilakukan tindakan korektif- Jika bumper, penyesuaian pramuat, dan pengubahan ukuran komponen gagal mengatasi creep sangkar, keseluruhan geometri rangkaian cetakan mungkin telah bergeser melampaui koreksi.
- Pelacakan berulang pada satu sisi saja- Pelacakan unilateral yang kembali setelah titik penggantian pin dan bushing menyebabkan ketidaksejajaran pada sepatu itu sendiri, suatu kondisi yang biasanya berarti pelat sepatu tidak lagi dapat diservis.
Mengganti set cetakan yang aus bukanlah suatu kegagalan. Ini adalah transisi terencana yang melindungi kualitas komponen dan keamanan mesin cetak. Biaya sebenarnya dari pengoperasian yang melewati-masa-masa pakainya bukanlah kumpulan itu sendiri, melainkan sisa, pengerjaan ulang, dan waktu henti yang tidak direncanakan yang terakumulasi ketika penyelarasan tidak lagi dapat dipertahankan. Mengetahui kapan harus menghentikan penggunaan suatu set juga memberi tahu cara Anda menentukan penggantinya, dan menetapkan spesifikasi tersebut dengan benar sejak awal adalah hal yang membedakan penyusunan ulang secara cepat dari-latihan teknik yang berlarut-larut.
Cara Menentukan dan Memesan Set Die yang Tepat
Memensiunkan set cetakan yang sudah aus hanya akan menyelamatkan Anda jika penggantian ditentukan dengan benar sejak awal. Pesanan pembelian yang tidak jelas menyebabkan-dan-email bolak-balik, dimensi yang tidak cocok, dan kejutan waktu tunggu yang menghambat produksi. Perbedaan antara pemesanan ulang yang lancar dan siklus pengadaan yang membuat frustrasi terletak pada seberapa lengkap Anda mengomunikasikan kebutuhan Anda di awal.
Informasi yang Anda Butuhkan Sebelum Memesan
Sebelum Anda menghubungi produsen cetakan stempel atau membuka katalog, kumpulkan setiap parameter yang memengaruhi pemilihan set cetakan Anda. Hilangnya satu detail saja, seperti rentang ketinggian tutup atau preferensi bushing, memaksa pemasok menebak atau kembali dengan pertanyaan yang menambah hari pada timeline Anda.
Gunakan daftar periksa spesifikasi ini saat meminta penawaran untuk set cetakan stempel logam:
- Spesifikasi pers- tonase terukur, titik peringkat tonase (pengepresan mekanis), dimensi lapisan, tinggi penutupan minimum dan maksimum, panjang langkah, dan langkah per menit.
- Jejak kaki yang ditetapkan- panjang dan lebar yang diperlukan berdasarkan tata letak strip, jumlah stasiun, dan jarak penjepit.
- Ketebalan sepatu- berdasarkan perhitungan tonase dan batasan ketinggian tutup. Tentukan bagian atas dan bawah jika berbeda.
- Konfigurasi pin panduan- tiang-belakang, tiang diagonal, tiang-empat, atau tiang-tengah, beserta persyaratan diameter dan panjang pin.
- Tipe busing- bantalan-bola, bantalan-polos perunggu, atau pelumas-sendiri, berdasarkan pertimbangan kecepatan, beban, dan perawatan.
- Gaya pemasangan pin- tekan-pas atau dapat dilepas, dan apakah pin dipasang di sepatu atas atau bawah.
- Bahan dan kekerasan- tingkat bahan sepatu, kekerasan permukaan jika diperlukan, dan spesifikasi perlakuan panas apa pun.
- Kelas toleransi- standar atau presisi, dengan keterangan spesifik untuk paralelisme, tegak lurus, dan jarak bebas pin-ke-bushing.
- Detail bagian dan proses- material benda kerja, ketebalan, kompleksitas geometri, dan volume produksi yang diharapkan selama masa pakai set cetakan.
- Persyaratan khusus- lokasi pin non-standar, format besar, kantong mesin tambahan, atau fitur pemasangan khusus.
Melengkapi daftar ini sebelum Anda mengangkat telepon menghilangkan sumber penundaan pemesanan yang paling umum. Ini juga memungkinkan Anda membandingkan penawaran dengan persyaratan yang sama di beberapa produsen cetakan, karena semua orang menetapkan harga pada spesifikasi yang sama.
Katalog Standar vs. Kustom-Set Die Rekayasa
Kumpulan katalog standar dikirimkan lebih cepat dan lebih murah, terkadang jauh lebih murah. Pengalaman industri dari Anchor Danly menegaskan bahwa perakit khusus yang memanfaatkan skala ekonomi dan keahlian produksi secara konsisten mengurangi biaya pembuatan perangkat serupa di-perusahaannya. Untuk aplikasi sederhana yang ukuran, tonase, dan konfigurasinya sesuai dengan penawaran katalog, tidak ada alasan untuk menggunakan kustom.
Kumpulan cetakan{0}}yang dirancang khusus menjadi diperlukan ketika dimensi standar membahayakan tata letak perkakas Anda. Mungkin Anda memerlukan rasio panjang-terhadap-lebar non-standar untuk cetakan progresif-stasiun tinggi, penempatan pin yang tidak biasa untuk membersihkan sistem umpan, atau ketebalan sepatu di luar norma katalog. Pembuatan cetakan khusus biasanya menambahkan dua hingga enam minggu dari waktu tunggu standar tergantung pada kompleksitasnya, namun hasilnya adalah rangkaian yang sesuai dengan aplikasi Anda tanpa kompromi.
Jalan tengah juga ada. Beberapa teknisi membeli satu set standar dan mengerjakan fitur tambahan-sendiri, sehingga mempersingkat waktu pengerjaan sambil tetap mendapatkan cetakan stempel logam khusus. Pendekatan hibrid ini berfungsi ketika modifikasi terbatas pada kantong, lubang pasak, atau fitur pemasangan yang tidak mempengaruhi presisi sistem pemandu.
Mengevaluasi Pemasok untuk Aplikasi Anda
Tidak semua produsen die menawarkan kedalaman kemampuan yang sama. Saat mengevaluasi produsen cetakan stempel, lihatlah selain harga dan waktu tunggu untuk menilai tiga faktor yang menentukan-nilai jangka panjang:
- Kemampuan presisi- Apakah pemasok dapat memenuhi kelas toleransi yang Anda perlukan? Tanyakan tentang peralatan penggilingan mereka, metode inspeksi, dan apakah mereka memberikan laporan dimensi saat pengiriman. Pemasok terkemuka beroperasi berdasarkan sistem ISO 9001:2015 dan melakukan-pemeriksaan dimensi dalam proses, bukan hanya pemeriksaan akhir.
- Kualitas bahan dan ketertelusuran- Pemasok terkemuka menggunakan baja perkakas bersertifikat dengan proses perlakuan panas yang terdokumentasi. Tanyakan apakah sertifikasi material menyertai set yang sudah jadi.
- Dukungan teknik- Di sinilah kesenjangan antara vendor katalog dan mitra manufaktur cetakan yang sebenarnya menjadi jelas. Pemasok yang hanya mengolah apa yang Anda gambar dapat digunakan untuk pesanan standar. Namun untuk desain-aplikasi berat yang melibatkan struktur cetakan yang rumit, persyaratan jarak bebas yang ketat, atau aliran material yang menantang, Anda memerlukan rekayasa kolaboratif. Pemasok sukaYICHENmenghubungkan teknisi perkakas ke solusi cetakan stempel khusus dengan kekuatan khusus dalam-keputusan intensif desain seputar struktur cetakan, pengoptimalan jarak bebas, dan aliran material, jenis dukungan yang mencegah desain ulang yang mahal setelah uji coba artikel pertama.
Harga memang penting, namun perangkat murah yang rusak setelah masa pakainya yang singkat memerlukan biaya waktu henti dan penggantian yang jauh lebih besar dibandingkan perangkat berkualitas dari pemasok yang mampu. Evaluasi total biaya kepemilikan: harga awal ditambah pemeliharaan ditambah masa pakai yang diharapkan ditambah risiko sisa akibat menjalankan presisi marjinal. Perhitungan tersebut hampir selalu menguntungkan pemasok dengan dukungan teknik yang lebih kuat dan kontrol proses yang lebih ketat, terutama untuk peralatan produksi yang diperkirakan dapat mengirimkan jutaan suku cadang sepanjang masa pakainya.
Pertanyaan Yang Sering Diajukan Tentang Stamping Die Set
1. Apa perbedaan antara set cetakan dan cetakan stempel lengkap?
Set die adalah kerangka struktural yang terdiri dari sepatu die atas dan bawah, pin pemandu, dan bushing yang memberikan keselarasan presisi. Cetakan stempel lengkap mencakup set cetakan ditambah semua perkakas aktif seperti pelubang, kancing cetakan, penari telanjang, dan pegas yang benar-benar memotong atau membentuk logam. Anda dapat menukar perkakas aktif yang berbeda masuk dan keluar dari rangkaian cetakan yang sama selama persyaratan tapak dan tonase cocok, sehingga membuat rangkaian cetakan standar-efektif biaya untuk bengkel yang menjalankan banyak pekerjaan.
2. Bagaimana cara memilih antara set dadu dua-posting dan empat-posting?
Pilihannya bergantung pada tiga faktor: bagaimana material dimasukkan ke dalam cetakan, seberapa berat gaya injakannya, dan seberapa ketat toleransi bagian Anda. Dua set tiang-tiang belakang-membiarkan bagian depan dan samping terbuka untuk pengumpanan strip tanpa halangan pada cetakan progresif namun memberikan kekakuan torsi yang lebih sedikit. Empat-set tiang memberikan kekakuan maksimum untuk blanking berat atau-toleransi coining yang ketat namun membatasi lebar strip karena material harus masuk di antara tiang sudut. Untuk sebagian besar-pekerjaan progresif berkecepatan tinggi, konfigurasi-posting belakang menangani pekerjaan dengan baik. Ketika tonase meningkat atau toleransi diperketat, pindah ke pos{10}empat.
3. Apa yang dimaksud dengan busing-bantalan bola vs. busing perunggu dalam set cetakan?
Busing-bantalan bola menggunakan bola presisi di dalam sangkar untuk memandu pin dengan jarak bebas negatif (penyesuaian yang telah dimuat sebelumnya), sehingga menghilangkan gerak bebas dan mengurangi gesekan. Mereka cocok-dengan pengecapan progresif berkecepatan tinggi di mana panas akibat gesekan tidak dapat diterima. Bushing perunggu beroperasi sebagai bantalan biasa dengan kontak permukaan terdistribusi, menangani beban samping yang berat lebih baik daripada bantalan bola. Mereka bekerja paling baik pada kecepatan sedang di mana beberapa gesekan dapat diterima sebagai ganti kapasitas beban yang lebih besar. Bushing-melumasi sendiri dengan sumbat grafit tertanam menawarkan opsi ketiga untuk lingkungan di mana pelumasan ulang-teratur tidak praktis. Pemasok seperti YICHEN memberikan dukungan teknis untuk membantu memilih jenis bushing yang tepat untuk struktur cetakan tertentu dan persyaratan jarak bebas.
4. Bagaimana cara mencocokkan set cetakan dengan mesin stempel saya?
Mulailah dengan mencatat spesifikasi mesin press Anda: tonase terukur, dimensi lapisan, rentang ketinggian penutup, dan panjang langkah. Hitung total gaya injakan dengan margin keamanan 20-30%, lalu tentukan tapak set cetakan minimum berdasarkan lebar strip dan jumlah stasiun. Pilih ketebalan sepatu yang sesuai dengan tonase Anda, pastikan tinggi cetakan yang dihasilkan sesuai dengan kisaran tinggi tutup tekan, dan pastikan berat total tetap dalam kapasitas angkat ram. Untuk pengepres mekanis, pastikan juga titik peringkat tonase berada di atas ketebalan material Anda sehingga kekuatan penuh tersedia pada saat terjadi kontak.
5. Kapan set cetakan stempel harus diganti?
Ganti set cetakan bila keausan pin pemandu melebihi 0,001 inci. ukurannya terlalu kecil dan tidak dapat dipulihkan dengan penggerindaan ulang, bila pembesaran lubang bushing mendorong jarak bebas melebihi dua kali spesifikasi asli bahkan dengan pin baru, bila kelengkungan sepatu melebihi kapasitas penggilingan ulang dan sepatu berada di bawah ketebalan fungsional minimum, atau bila retakan lelah muncul di sekitar lubang pin atau lubang pemasangan. Pelacakan satu-sisi yang persisten yang kembali setelah penggantian komponen juga memberi sinyal bahwa geometri pelat sepatu telah bergeser melampaui koreksi dan set tersebut harus dihentikan.


