


Apa Itu Cetakan Stamping Sayap Mobil dan Mengapa Biayanya
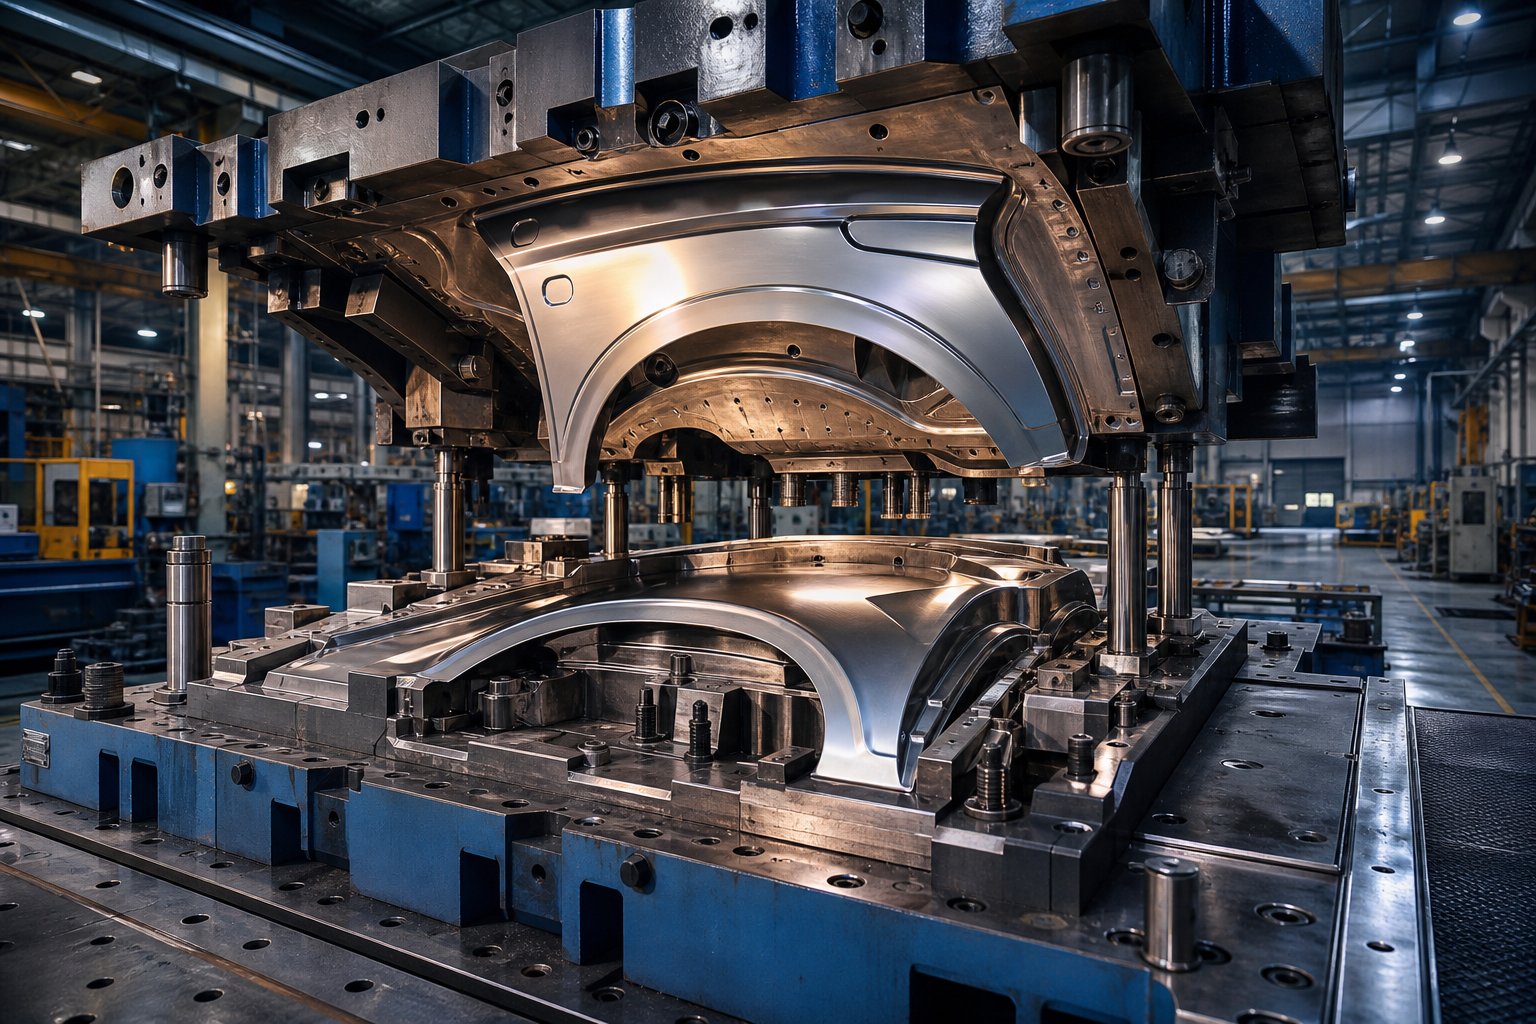
Saat Anda mencaricetakan stempel sayap mobil diskon, Anda perlu mengetahui secara pasti apa yang Anda beli sebelum dapat mengevaluasi apakah harganya wajar. Sayap mobil, disebut fender dalam bahasa Inggris Amerika Utara, adalah panel bodi yang melengkung di atas roda depan atau belakang. Membentuk panel dari lembaran logam datar memerlukan cetakan stempel logam khusus yang mampu menghasilkan kurva majemuk, garis fitur yang tajam, dan flensa tepi yang presisi dalam satu pukulan tekan atau serangkaian operasi yang diurutkan secara ketat.
Cetakan stempel sayap mobil adalah alat presisi yang terdiri dari komponen baja atas dan bawah yang serasi yang memotong, menggambar, dan membentuk lembaran logam datar menjadi panel spatbor tiga dimensi kendaraan, yang memenuhi standar permukaan akhir dan dimensi celah bodi Kelas A.
Apa yang Membuat Die Stamping Sayap Mobil Unik
Tidak seperti cetakan stempel yang digunakan untuk braket datar atau penguat struktural, cetakan fender harus mengatur kedalaman tarikan yang dalam, pembentukan regangan pada permukaan cembung, dan transisi jari-jari yang rapat sekaligus. Geometri yang rumit berarti permukaan stempel cetakan memerlukan pemesinan-berkualitas cermin, dan bahkan penyimpangan kecil pun akan menghasilkan kerutan yang terlihat pada panel akhir. Inilah sebabnya mengapa cetakan stempel otomotif untuk panel bodi harganya jauh lebih mahal daripada cetakan stempel yang dibuat untuk bagian struktural tersembunyi.
Fungsi Utama dalam Produksi Panel Bodi Otomotif
Set die sayap lengkap biasanya melakukan operasi menggambar, memotong, flanging, dan menyerang ulang. Menggambar membentuk bentuk dasar, pemangkasan menghilangkan bahan berlebih, danflanging menekuk tepinyauntuk membuat permukaan pemasangan tempat panel dibaut ke bodi kendaraan. Setiap stasiun dalam proses menambah biaya pada keseluruhan paket perkakas.
Catatan terminologi singkat: dalam literatur industri Anda akan melihat istilah cetakan stempel, stempel mati, dan bahkan cetakan injeksi digunakan secara longgar. Cetakan stempel dan cetakan stempel mengacu pada perkakas lembaran logam yang sama. Sebenarnya, cetakan membentuk bahan cair atau cair, sedangkan cetakan logam membentuk lembaran logam padat di bawah tekanan. Mengetahui perbedaan ini membantu Anda menghindari kebingungan saat membandingkan penawaran dari pemasok berbeda yang menawarkan peralatan diskon.
Tuntutan teknis di balik cetakan ini, mulai dari kedalaman penarikan hingga toleransi penyelesaian permukaan, adalah hal yang menentukan harga dan menentukan di mana penghematan yang sah dapat ditemukan.
Persyaratan Teknis Yang Mendorong Penetapan Harga Wing Die Mobil
Setiap diskon pada cetakan stempel logam memiliki batas tertentu, suatu titik di bawahnya perkakas tidak dapat menghasilkan panel sayap mobil yang dapat diterima. Memahami di mana posisi dasar itu membantu Anda memisahkan penghematan nyata dari pemotongan sudut. Tiga tuntutan teknis menjadi dasar: kedalaman gambar, tingkat penyelesaian permukaan, dan toleransi dimensi untuk kesesuaian bodi.
Gambar Kedalaman dan Kompleksitas Bentuk untuk Geometri Fender
Bayangkan menarik blanko baja pipih melewati pukulan yang memaksanya masuk ke dalam rongga berbentuk seperti lengkungan roda. Logam meregang, menekan, dan mengalir secara bersamaan melintasi kurva majemuk. Panel sayap mobil pada umumnya memerlukan kedalaman tarikan antara 150 mm dan 250 mm, dengan beberapa desain pahatan melampaui 300 mm. Kedalaman tersebut, dikombinasikan dengan jari-jari sempit pada bukaan roda dan garis fitur di sepanjang sisi bodi, berarti cetakan stempel lembaran logam harus mengontrol aliran material secara tepat di setiap titik.
Untuk konteksnya, braket struktural sederhana mungkin hanya memerlukan kedalaman tarik 20 hingga 40 mm dengan kelengkungan minimal. Gaya pembentuk, kalibrasi tekanan penahan blanko, dan jumlah stasiun penarik semuanya berskala sesuai kedalaman. Penarikan yang lebih dalam memerlukan cetakan stempel logam khusus yang lebih kuat dengan tonase tekan yang lebih besar, kontrol jari-jari yang lebih ketat, dan seringkali operasi pemogokan ulang tambahan untuk mencapai geometri akhir. Masing-masing faktor tersebut menambah biaya pada alat stempel logam.
Permukaan Akhir dan Standar Dimensi untuk Panel Bodi
Panel sayap mobil merupakan permukaan Kelas A, artinya dapat dilihat oleh pelanggan setelah pengecatan. Menurutstandar metrologi untuk manufaktur otomotif, Permukaan Kelas A harus mulus sempurna, kontinu, dan bebas dari segala ketidaksempurnaan yang dapat terdeteksi dengan mata telanjang. Mereka juga memiliki peran struktural dan aerodinamis, sehingga persyaratan kualitas tidak-dapat dinegosiasikan berapa pun harganya.
Toleransi dimensi untuk panel bodi juga sama ketatnya. ASurvei JD Powermenemukan bahwa 41% masalah kualitas otomotif disebabkan oleh cacat kualitas geometris. Celah-ke-panel pada kendaraan jadi biasanya mencapai +/- 0.5 mm, yang berarti spatbor yang dicap itu sendiri harus akurat hingga nilai yang lebih ketat untuk memperhitungkan tumpukan perakitan-naik. Bagian yang-tidak terlihat seperti braket atau penguat dapat berukuran +/- 1.0 mm atau lebih lebar tanpa konsekuensi.
| Parameter | Panel Sayap Mobil (Fender). | Braket / Penguat Struktural |
|---|---|---|
| Menggambar Kedalaman | 150 - 300 mm | 20 - 40 mm |
| Kelas Permukaan Akhir | Kelas A (terlihat, dicat-siap) | Kelas C/D (tersembunyi, hanya berfungsi) |
| Toleransi Dimensi | +/- 0.3 hingga +/- 0.5 mm | +/- 0.8 hingga +/- 1.5 mm |
| Jumlah Stasiun Die yang Khas | 4 - 6 (gambar, potong, flensa, ulangi) | 1 - 3 (kosong, bentuk, tusuk) |
| Kekasaran Permukaan (Ra) | 0.4 - 0.8 mikrometer | 1.6 - 3.2 mikrometer |
Inilah yang dapat dilihat dari perbandingan ini kepada Anda sebagai pembeli: kedalaman gambar, penyelesaian permukaan, dan toleransi dimensi inti pada tepi yang menyatu merupakan-spesifikasi yang tidak dapat dinegosiasikan. Cetakan stempel sayap mobil diskon apa pun masih harus mencapai angka-angka ini atau panel akan terlihat bergelombang setelah pengecatan, celah akan terlihat tidak rata saat perakitan, atau bagian tidak akan terpasang dengan benar. Area yang dapat dinegosiasikan cenderung berupa toleransi pada flensa tersembunyi, geometri pengaku internal, dan area yang ditutupi oleh potongan trim atau panel yang berdekatan. Mengetahui spesifikasi mana yang dapat Anda longgarkan dan mana yang tidak dapat dilakukan adalah langkah pertama untuk bekerja sama dengan pemasok cetakan dengan biaya-pengurangan harga yang tetap menghasilkan-suku cadang yang layak produksi.
Jenis konfigurasi cetakan yang Anda pilih, apakah garis progresif, transfer, atau tandem, mengalikan atau memoderasi pemicu biaya ini secara signifikan.
Jenis Die yang Digunakan pada Stamping Panel Sayap Mobil
Konfigurasi cetakan adalah salah satu komitmen biaya pertama yang Anda buat, sering kali sebelum satu blok baja dipotong. Pilihan antara dadu progresif, dadu transfer, atau pengaturan garis tandem menentukan berapa banyak stasiun yang Anda perlukan, seberapa rumit setiap pasangan stempel dan cetakan, dan pada akhirnya berapa banyak ruang yang ada untuk mengejar jalur diskon. Khusus untuk panel sayap mobil, ukuran bagian dan kedalaman pembentukan mempersempit pilihan dengan cepat.
Dies Progresif untuk Varian Panel Sayap yang Lebih Kecil
Dies progresif memberi makan strip kumparanmelalui beberapa stasiun yang dipasang pada satu set cetakan stempel umum. Setiap pukulan tekan memajukan strip satu jarak, melakukan operasi yang berbeda di setiap stasiun, mulai dari blanking die cut hingga pembentukan dan pemangkasan. Mesin ini bekerja dengan cepat, sering kali lebih dari 60 hingga 100 pukulan per menit, dan hanya membutuhkan sedikit tenaga kerja karena pengumpan koil mengotomatiskan penanganan material.
Kedengarannya ideal, bukan? Hasil tangkapannya adalah ukuran. Cetakan progresif bekerja paling baik untuk bagian-hingga-menengah yang tetap menempel pada pembawa strip selama pembentukan. Panel-sepatbor depan berukuran penuh terlalu besar dan terlalu dalam-ditarik untuk tetap terhubung ke strip koil melalui beberapa stasiun. Namun, varian panel sayap yang lebih kecil, seperti ekstensi panel seperempat atau bagian lengkungan roda parsial yang digunakan pada kit purnajual, terkadang dapat disesuaikan dengan konfigurasi progresif. Ketika hal ini terjadi, biaya pencetakan cetakan akan turun secara signifikan karena semuanya berada dalam satu alat dan sekali tekan.
Transfer dan Tandem Line Dies untuk-Fender Ukuran Penuh
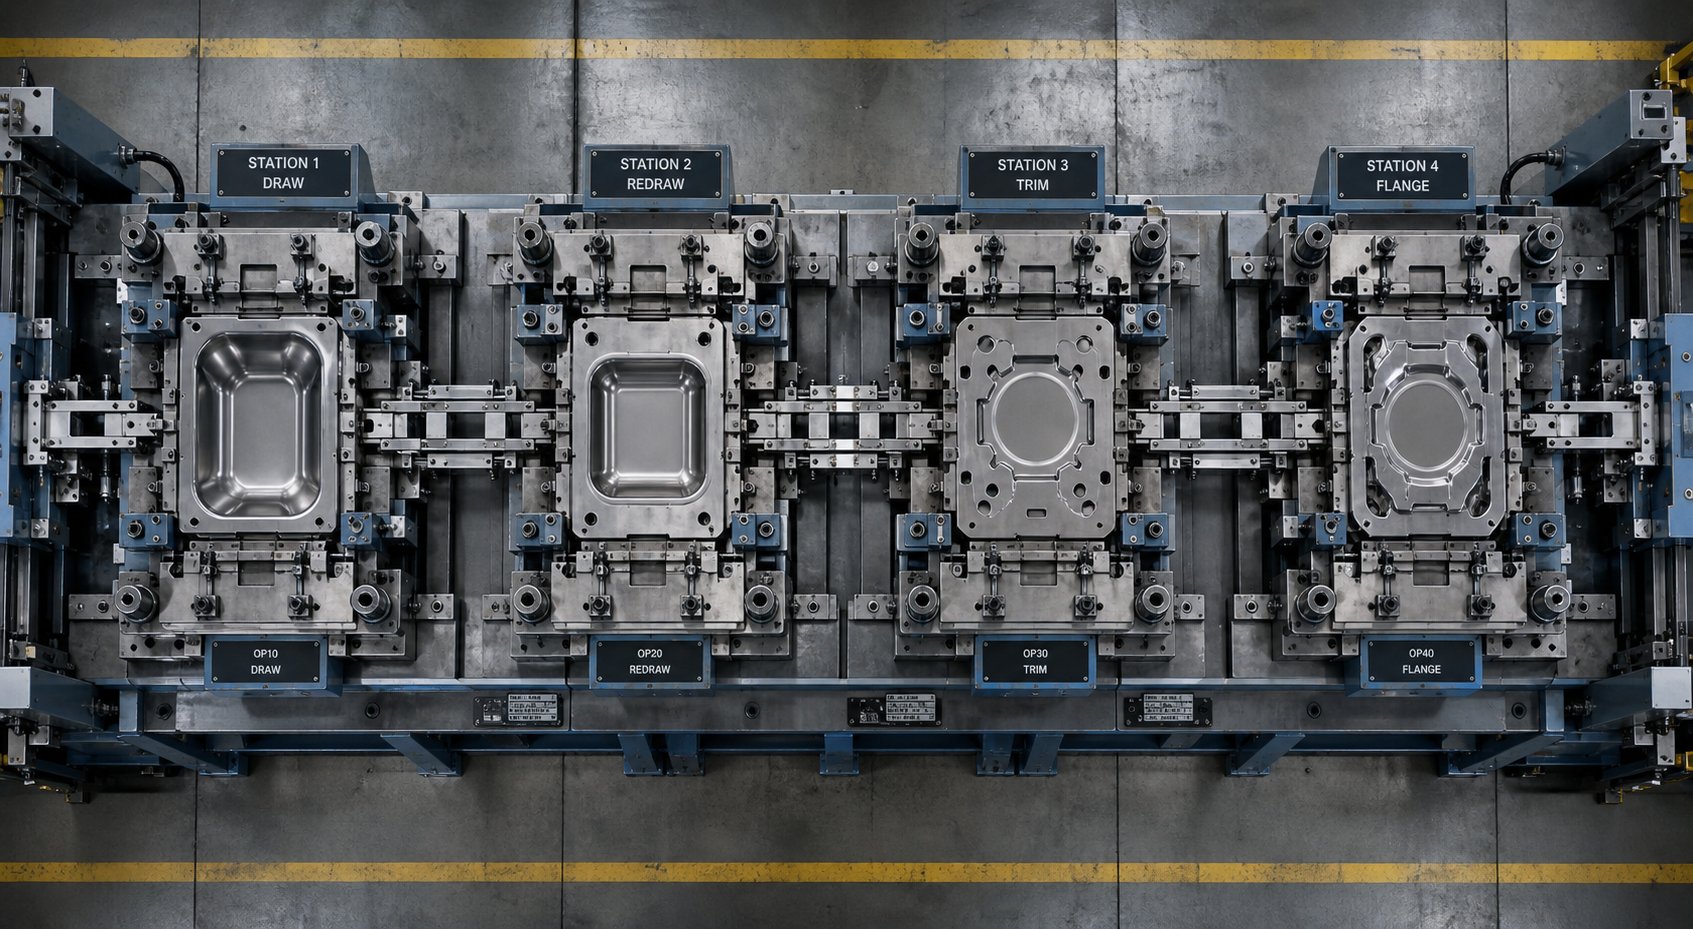
Panel sayap mobil berukuran-penuh hampir selalu memerlukan cetakan transfer atau cetakan garis tandem. Di sebuahpengaturan transfer die, masing-masing blanko berpindah antar stasiun dengan sekali tekan melalui rel mekanis atau jari yang digerakkan oleh servo{0}}. Setiap stasiun menangani satu operasi: menggambar, memotong, flensa, atau menusuk. Bagian tersebut dapat bergerak dengan bebas, sehingga memungkinkan penarikan yang dalam dan rotasi antar stasiun, keduanya penting untuk geometri sepatbor.
Garis tandem mati mengambil pendekatan yang berbeda. Setiap operasi dilakukan pada mesin press tersendiri, dan suku cadang dipindahkan antar mesin press dengan robot atau konveyor. Pengaturan ini menawarkan fleksibilitas karena Anda dapat mempertahankan satu stasiun tanpa menarik seluruh paket cetakan stempel logam khusus secara offline. Namun, ini membutuhkan banyak penekanan dan lebih banyak ruang lantai.
Dari perspektif biaya cetakan dan stempel, konfigurasi jalur transfer dan tandem biasanya dimulai sekitar $100.000 untuk satu stasiun dan dapat mendorong garis fender lengkap melewati $500.000 hingga $1.000.000 ketika semua operasi penarikan, trim, dan flensa disertakan. Tabel di bawah ini menyajikan perbedaan-perbedaan tersebut secara berdampingan.
| Tipe Mati | Stasiun Khas | Kisaran Biaya Relatif | Volume-yang Paling Sesuai | Kelayakan Sumber Diskon |
|---|---|---|---|---|
| Mati Progresif | 5 - 15 | $15,000 - $60,000 | 50,000+ bagian/tahun | Tinggi (bangunan lebih sederhana, alat tunggal) |
| Pemindahan Mati | 4 - 6 | $250,000 - $750,000+ | 20,000 - 500,000+ bagian/tahun | Sedang (penghematan melalui pengurangan stasiun atau kualitas material) |
| Garis Tandem Mati | 4 - 7 (penekanan terpisah) | $500,000 - $1,000,000+ | 100,000+ bagian/tahun | Lebih rendah (kompleksitas dasar tinggi) |
Hal penting yang dapat diambil oleh tim pengadaan: jika geometri bagian Anda memungkinkan set cetakan stempel progresif, Anda sudah berada di jalur-yang paling hemat biaya. Untuk-panel sepatbor ukuran penuh yang memerlukan transfer atau tandem line dies, peluang diskon beralih dari pilihan konfigurasi ke pemilihan material, pengurangan jumlah stasiun, dan strategi pengadaan. Tuas tersebut beroperasi dalam siklus hidup die itu sendiri, mulai dari desain CAD awal hingga persetujuan uji coba akhir.
Tahapan Siklus Hidup Mati dan Dari Mana Penghematan Biaya Berasal
Setiap dolar dalam kutipan mati ditelusuri kembali ke tahap tertentu dalam proses pembangunan. Namun sebagian besar pemasok memberi Anda harga sekaligus-tanpa merinci ke mana uang tersebut disalurkan. Ketika Anda memahami bagaimana biaya terakumulasi langkah demi langkah, Anda dapat menentukan dengan tepat di mana potongan harga mobil diskon mengurangi biaya, dan apakah pengurangan tersebut mengancam kualitas suku cadang atau sekadar mencerminkan pilihan proses yang lebih cerdas.
Dari Desain CAD Hingga Persetujuan Uji Coba Akhir
Sebuah dadu sayap mobil bergerak melalui urutan yang dapat diprediksi. Setiap fase memerlukan jam teknik, waktu mesin, atau material, dan masing-masing fase menawarkan tingkat fleksibilitas harga yang berbeda. Berikut adalah siklus hidup lengkap yang diuraikan secara berurutan dengan catatan tentang bagaimana setiap tahap berdampak pada total biaya:
- Data produk dan ulasan DFM- Insinyur menganalisis model CAD fender untuk mengetahui kemampuan manufaktur. Dampak biayanya rendah dalam nilai absolut (biasanya 3 hingga 5 persen dari total), namun keputusan yang diambil dilakukan secara bertahap melalui setiap tahap hilir. Perubahan geometri pada titik ini hampir tidak memerlukan biaya apa pun; perubahan yang sama setelah pemesinan dapat memakan biaya puluhan ribu.
- Desain wajah mati dan perencanaan proses- Komponen cetakan stempel ditata: geometri cincin gambar, profil baja trim, kontur dudukan kosong, dan perkakas stasiun flensa. Tahap ini menentukan jumlah operasi dan kebutuhan pers. Ini mewakili sekitar 10 hingga 15 persen dari biaya perkakas.
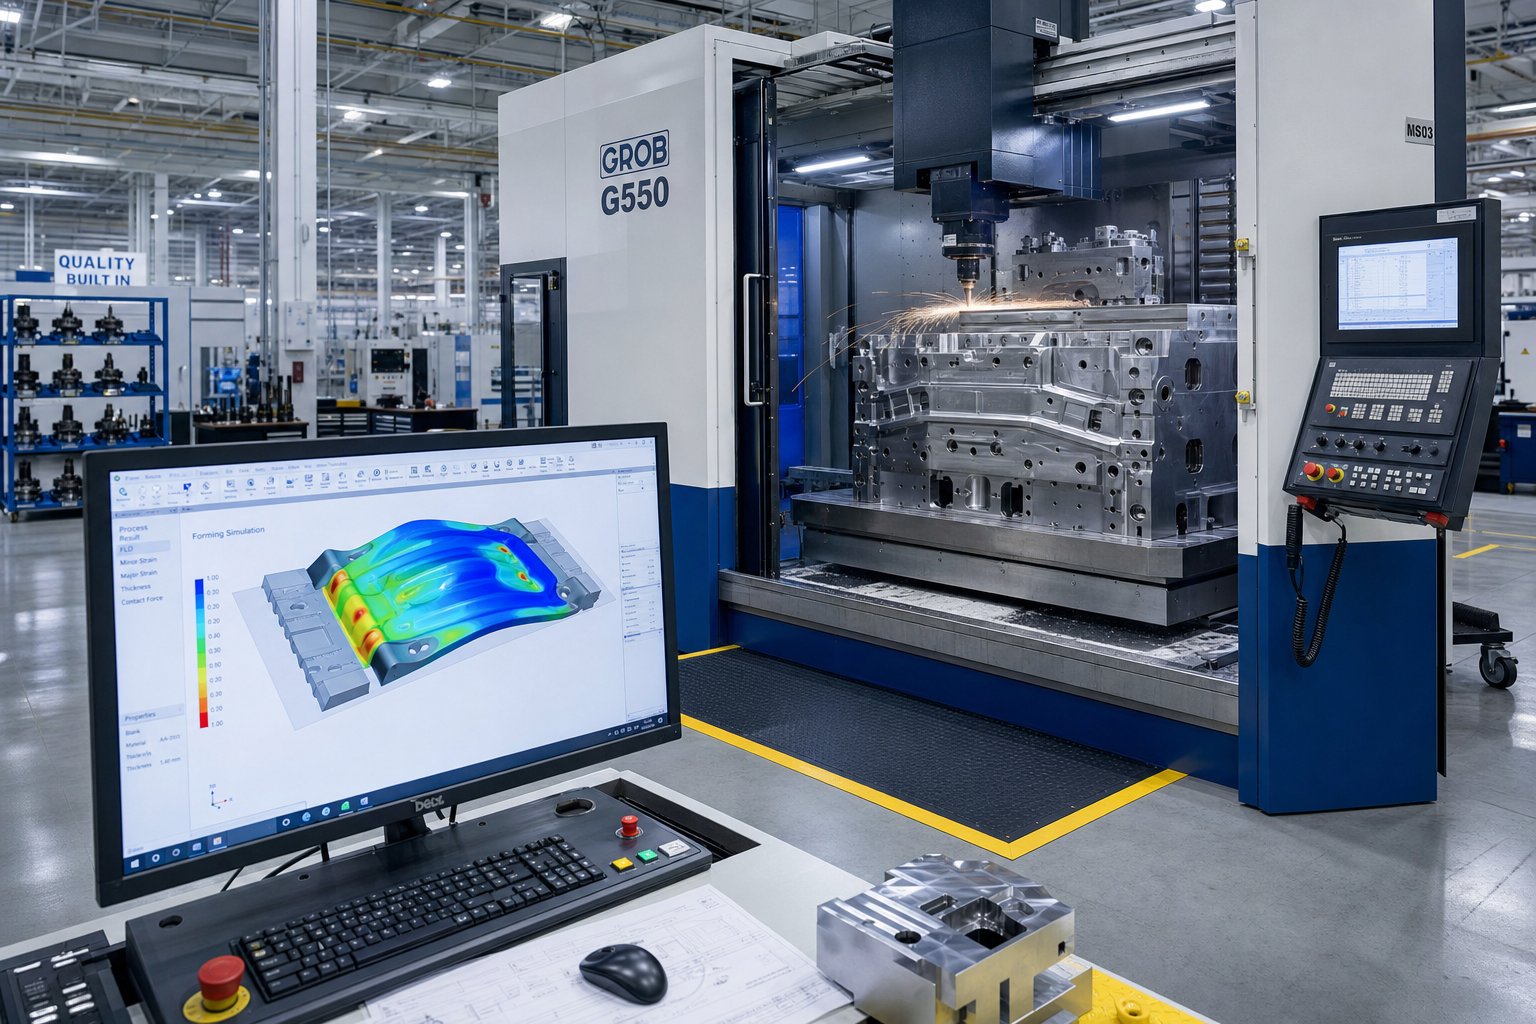
- Simulasi CAE dan uji coba virtual- Perangkat lunak simulasi pembentukan memprediksi retakan, kerutan, penipisan, dan pegas sebelum logam dipotong.Penelitian simulasi stamping Keysightmenunjukkan bahwa setiap iterasi uji coba fisik memerlukan biaya hingga $30.000 untuk memperbaikinya. Mengurangi loop ini melalui simulasi secara langsung menurunkan harga akhir.
- Pengecoran atau pemesinan kasar blok cetakan- Blok cetakan mentah dicetak dari paduan besi atau dibuat kasar-dari billet baja tempa. Biaya material pada tahap ini dapat berkisar antara 20 hingga 30 persen dari total investasi die dan stamping, menjadikannya target utama untuk strategi diskon melalui substitusi grade.
- Pemesinan CNC presisi dan EDM- Permukaan cetakan telah selesai-dikerjakan hingga geometri akhir. Tarif tenaga kerja dan-jam mesin di sini merupakan faktor pendorong biaya terbesar, seringkali mencapai 30 hingga 40 persen dari total biaya. Mendapatkan pekerjaan ini dari daerah dengan tingkat tenaga kerja permesinan yang lebih rendah adalah cara umum untuk menurunkan harga.
- Perlakuan panas dan finishing permukaan- Permukaan keausan kritis pada punch, baja trim, dan draw ring mengalami pengerasan dan pelapisan. Biayanya tidak terlalu besar (5 sampai 10 persen) namun berdampak langsung pada umur hidup.
- Uji coba fisik dan putaran koreksi- Cetakan yang telah selesai dijalankan pada mesin press dengan-lembaran logam tingkat produksi. Insinyur mengukur akurasi panel, springback, dan kualitas permukaan, lalu-mengoreksi secara manual atau-memesin ulang area yang bermasalah. Setiap putaran koreksi menambah biaya. Yah-mati yang disimulasikan sering kali lolos dalam satu atau dua putaran; alat yang tidak direncanakan dengan baik mungkin memerlukan empat atau lima alat.
- Persetujuan akhir dan rilis produksi- Laporan dimensi, validasi CPK, dan-dokumentasi penutupan menutup proyek. Biaya administrasinya kecil, namun penundaan menyebabkan tanggal mulai produksi tertunda.
Dimana Peluang Diskon Sebenarnya Muncul
Dengan memetakan siklus hidup, Anda dapat melihat bahwa diskon sah untuk perkakas stempel logam tidak muncul begitu saja. Mereka berasal dari empat bidang tertentu:
- Penyederhanaan desain (tahap 1-2)- Mengurangi stasiun pembentukan dari lima menjadi empat, atau menggabungkan operasi trim dan flensa menjadi satu stasiun, akan mengurangi volume pemesinan dan berat baja cetakan. Untuk cetakan stempel logam khusus yang melayani spatbor purnajual, toleransi flensa-yang tersembunyi dapat menghilangkan seluruh stasiun pemogokan.
- Substitusi material (tahap 4)- Memilih blok cetakan besi cor dibandingkan blok baja perkakas tempa untuk area-keausan rendah seperti tempat kosong akan menghemat 15 hingga 25 persen bahan baku. Permukaan stamping logam mati masih berfungsi, terutama bila dipasangkan dengan perawatan permukaan yang ditargetkan pada tahap 6.
- Pengurangan uji coba yang didorong oleh-simulasi (tahap 3 dan 7)- Berinvestasi lebih banyak pada validasi virtual di awal akan mengurangi putaran uji coba fisik. Karena setiap loop dapat menghasilkan $30.000 atau lebih dalam waktu pengepresan, tenaga kerja, dan-pemesinan ulang, penurunan dari empat iterasi menjadi dua iterasi berarti penghematan $60.000 pada cetakan fender yang kompleks.
- Keunggulan biaya tenaga kerja regional (tahap 5)- Pemesinan CNC adalah tahap-yang paling padat karya. Pengadaan mesin akhir di wilayah di mana tingkat pembuat cetakan terampil 40 hingga 60 persen lebih rendah secara langsung mengurangi blok biaya terbesar tanpa mengubah desain atau spesifikasi material.
Pemahaman penting di sini adalah bahwa tidak satu pun dari strategi ini yang mengharuskan Anda menerima bagian yang lebih buruk. Mereka mengalihkan biaya proses tanpa turun di bawah batas kualitas yang ditentukan oleh persyaratan toleransi permukaan dan dimensi Kelas A Anda. Pemasok yang menawarkan pekerjaan stamping logam dengan harga diskon harus dapat menunjukkan satu atau lebih mekanisme ini. Jika mereka tidak dapat menjelaskan dari mana penghematan tersebut berasal, maka hal ini merupakan tanda bahaya yang perlu diselidiki.
Di antara faktor-faktor tersebut, pemilihan material perlu mendapat perhatian lebih. Tingkat baja perkakas yang dipilih untuk setiap komponen cetakan stempel, mulai dari draw punch hingga tepi trim, menciptakan variasi biaya terluas yang dapat dipengaruhi langsung oleh pembeli pada tahap penawaran harga.
Nilai Baja Perkakas dan Bagaimana Pilihan Material Menghasilkan Diskon
Baja perkakas dapat menyumbang 20 hingga 30 persen dari biaya set cetakan logam lengkap, dan tingkatan yang berbeda memiliki label harga yang bervariasi dengan faktor tiga atau lebih. Penyebaran itulah yang menjadi asal mula banyak penawaran die stamping sayap mobil diskon yang sah. Pemasok yang memilih satu kelas dibandingkan kelas lainnya belum tentu mengambil jalan pintas. Mereka mungkin mencocokkan baja dengan kondisi keausan sebenarnya di setiap stasiun daripada menentukan paduan premium di mana pun karena kebiasaan.
Nilai Baja Perkakas Umum untuk Fender Otomotif Dies
Cetakan stempel baja untuk panel bodi otomotif biasanya dibuat dari-jenis baja perkakas kerja dingin dan-kecepatan tinggi yang sudah mapan. Setiap tingkatan menyeimbangkan tiga sifat yang bersaing: ketangguhan, ketahanan aus, dan kekuatan tekan. Meningkatkan yang satu sering kali mengurangi yang lain, jadi pemilihan kadar bergantung pada posisi baja di dalam cetakan.
Stasiun penarik memerlukan ketangguhan di atas segalanya. Draw punch dan ring menahan benturan-tonase tinggi secara berulang-ulang saat membentuk kurva gabungan sepatbor. Nilai seperti D2 (karbon tinggi, kromium tinggi sekitar 61 HRC) menawarkan ketahanan aus yang baik dengan ketangguhan sedang, menjadikannya dasar umum untuk mencap baja cetakan dalam pekerjaan otomotif. Untuk draw ring-yang berdampak lebih tinggi, S7 dengan kecepatan sekitar 57 HRC memberikan ketahanan guncangan yang unggul, yang penting saat membentuk geometri-lengkungan roda yang dalam.
Stasiun trim dan flensa menghadapi tantangan yang berbeda. Pinggiran tajam bersentuhan dengan lembaran logam dengan kecepatan tinggi dan harus tahan terhadap keausan abrasif tanpa terkelupas. Di sini, baja berkecepatan tinggi M2 (62 HRC) atau metalurgi serbuk seperti PM M4 memberikan retensi tepi yang sangat baik. Cetakan stempel karbida, menggunakan sisipan tungsten karbida pada titik keausan paling parah, mendorong masa pakai cetakan lebih jauh lagi namun dengan harga premium.
Tabel di bawah ini membandingkan nilai yang biasa Anda lihat dikutip pada alat stamping baja untuk cetakan fender:
| Kelas Baja | Kekerasan Khas (HRC) | Biaya Bahan Relatif | Kehidupan Mati yang Diharapkan (Hits) | Aplikasi Terbaik di Wing Die |
|---|---|---|---|---|
| S7 | 54 - 57 | Rendah | 200,000 - 400,000 | Draw punch, draw ring (dampak tinggi) |
| A2 | 58 - 62 | Rendah - Sedang | 300,000 - 500,000 | Penahan kosong,-membentuk keausan sedang |
| D2 | 58 - 61 | Sedang | 400,000 - 700,000 | Potong baja, sisipan flanging |
| M2 | 60 - 62 | Sedang - Tinggi | 600,000 - 1,000,000 | Tepian trim-yang tinggi, pukulan tembus |
| PM M4 (PS4) | 60 - 62 | Tinggi | 800,000 - 1,500,000 | Sisipan trim dan flensa-yang parah |
| Tungsten Carbide (sisipan) | 75+ (skala HRA) | Sangat Tinggi | 1,500,000 - 3,000,000+ | Tepian trim-volume tinggi, pukulan tembus |
Perhatikan polanya: saat Anda naik ke atas, biaya meningkat dan masa pakainya bertambah. Pembeli yang mencari cetakan stempel sayap mobil yang didiskon dapat menargetkan kualitas-yang lebih rendah untuk stasiun yang tingkat keausannya dapat dikelola, dan memesan baja premium hanya untuk tepi trim yang kritis. Pendekatan selektif terhadap set cetakan logam ini dapat mengurangi biaya material sebesar 30 hingga 50 persen dibandingkan dengan menentukan D2 atau M2 secara menyeluruh.
Perawatan Permukaan yang Mengimbangi Biaya Material yang Lebih Rendah
Di sinilah perekonomian menjadi menarik. Baja dasar-berbiaya lebih rendah yang dipadukan dengan perlakuan permukaan yang tepat dapat mendekati umur cetakan dari grade yang tidak diolah yang lebih mahal dengan harga yang lebih murah.
Tiga kelompok pelapis mendominasi aplikasi baja die stamping otomotif:
- Pelapis PVD (TiN, TiAlN, CrN)- Diterapkan pada suhu yang relatif rendah (sekitar 200 hingga 500 derajat C), PVD menghindari risiko distorsi.Penelitian dari AHSS Insightsmenunjukkan bahwa lapisan PVD-TiAlN yang diterapkan pada baja pemotongan menghasilkan tepian yang jauh lebih bersih setelah 200.000 bagian dibandingkan dengan perkakas yang tidak dilapisi. Beberapa produsen mobil global menetapkan PVD secara eksklusif karena menjaga keakuratan dimensi.
- Ion nitridasi- Membuat lapisan difusi keras langsung di permukaan pahat. Nitridasi ion pada suhu yang lebih rendah dibandingkan nitridasi gas meminimalkan lapisan putih rapuh dan menghindari distorsi. Menggabungkan nitridasi dengan lapisan atas PVD, sebuah proses yang disebut pelapisan duplex, menghasilkan lebih dari 1,2 juta komponen dalam uji coba produksi yang terdokumentasi dibandingkan hanya 50.000 untuk perkakas berlapis krom.
- Pelapis TD (difusi termal).- Lapisan vanadium karbida yang sangat keras terikat secara metalurgi pada substrat. Efektif tetapi diterapkan pada suhu tinggi, memerlukan pengerasan ulang dan pengelolaan dimensi yang cermat.
Dampak praktis bagi pembeli perkakas diskon: menentukan baja S7 atau A2 dengan perlakuan nitridasi dupleks-plus-PVD dapat menghasilkan 500.000 atau lebih pukulan pada stasiun penarik, kinerja yang tumpang tindih dengan D2 atau M2 yang tidak diberi perlakuan dengan biaya kira-kira setengah dari gabungan biaya material dan perawatan. Ini bukanlah latihan teoretis. Ini adalah mekanisme di balik banyak penawaran kompetitif dari pemasok alat stamping baja berpengalaman.
Pertanyaan selanjutnya bukan hanya apakah baja dan lapisannya akan tahan lama, namun apakah nilai ekonomisnya masuk akal untuk volume produksi dan aplikasi panel Anda. Keputusan tersebut bergantung pada pencocokan investasi peralatan dengan kuantitas pengoperasian aktual dan persyaratan-penggunaan akhir.
Ketika Perkakas Diskon Masuk Akal Secara Ekonomis untuk Panel Sayap
Mengetahui apa saja yang termasuk dalam cetakan dan jenis baja mana yang menghemat uang memang berguna, namun keputusan sebenarnya adalah: apakah proyek khusus Anda benar-benar membenarkan diskon cetakan sayap mobil, atau apakah Anda akan menghabiskan lebih banyak uang untuk pengerjaan ulang dan penggantian daripada yang Anda hemat di muka? Jawabannya bergantung pada tiga variabel, volume produksi, seberapa terlihat panel akhir di mata pelanggan akhir, dan berapa tingkat pengerjaan ulang yang dapat diserap oleh operasi Anda tanpa kehilangan uang.
Ambang Batas Volume yang Membenarkan Perencanaan Anggaran
Industri stempel beroperasi berdasarkan-prinsip ekonomi yang mapan. Di bawah sekitar 5.000 bagian,perkakas lunak atau fabrikasi berbasis CNC-biasanya berbiaya lebih sedikit secara keseluruhan karena amortisasi perkakas menghancurkan keekonomian per{0}}bagian Anda dalam jumlah yang rendah. Di atas 50.000 suku cadang per tahun, perkakas stempel keras akan terbayar kembali dengan cepat, dan cetakan premium menjadi investasi yang jelas karena umur panjang sangat penting pada volume tersebut.
Perkakas diskon untuk panel sayap mobil berada di antara kedua ekstrem ini, sekitar 10.000 hingga 50.000 suku cadang per tahun. Dalam kisaran ini, Anda perlu melakukan stamping untuk mencapai biaya per-bagian yang dapat diterima, namun total volume Anda tidak memerlukan nilai dadu untuk jutaan klik. Cetakan stempel lembaran logam yang dibuat dengan baja S7 atau A2, bukan M2, atau cetakan dengan empat stasiun, bukan lima, memberikan masa pakai yang cukup untuk jangka waktu produksi ini dengan investasi awal yang jauh lebih rendah.
Pikirkan seperti ini. Garis-fender die line dengan harga penuh seharga $500.000 atau lebih masuk akal bila Anda memproduksi 200.000 panel per tahun untuk platform OEM besar. Investasi yang sama untuk produksi 15.000{12}}unit per tahun berarti Anda membayar lebih dari $33 per suku cadang hanya untuk amortisasi perkakas sebelum material, waktu pengepresan, atau tenaga kerja diperhitungkan. Anggaran mati dengan setengah biaya memotong amortisasi menjadi $16 atau kurang dan membawa perekonomian per bagian Anda ke wilayah kompetitif.
Skenario Panel Aftermarket dan Penggantian
Band volume hanya menceritakan separuh cerita. Penerapan-penggunaan akhir menentukan seberapa ketat batas kualitas yang Anda perlukan dan seberapa besar toleransi yang Anda miliki terhadap ketidaksempurnaan kecil. Beberapa segmen pasar secara alami cocok untuk cetakan stempel khusus yang dibuat sesuai jalur anggaran:
- Spatbor pengganti purnajual- Panel-panel ini bersaing dalam hal harga, dan pembeli mengharapkan kesesuaian fungsional daripada kesempurnaan OEM-yang serupa dengan Kelas A. Standar permukaan yang sedikit lebih longgar dan toleransi celah yang lebih lebar dapat diterima, yang berarti lebih sedikit putaran uji coba dan baja dengan kualitas-lebih rendah dapat digunakan.
- Panel restorasi mobil klasik- Produksi yang dijalankan berjumlah kecil, seringkali berjumlah 2.000 hingga 10.000 unit. Panel biasanya diselesaikan dengan tangan-dengan bahan pengisi bodi dan koreksi cat, sehingga permukaan yang sedikit bergelombang akibat peralatan berbiaya rendah akan diperbaiki pada tahap selanjutnya dengan biaya marjinal yang rendah.
- Alternatif-OEM batch kecil- Program kendaraan regional,-permulaan kendaraan listrik bervolume rendah, atau model-edisi terbatas yang tidak akan melebihi 20.000 hingga 30.000 unit seumur hidup. Di sini, cetakan stempel aluminium atau-peralatan transfer stasiun yang dikurangi menjaga investasi tetap proporsional terhadap pendapatan.
- Validasi prototipe dan pra-produksi- Saat Anda memerlukan 500 hingga 5.000 panel stempel untuk memvalidasi kesesuaian perakitan, proses pengecatan, atau kinerja kerusakan sebelum menggunakan perkakas tingkat-produksi. Cetakan stempel logam yang dijual di pasar sekunder terkadang juga memenuhi tujuan ini.
Bandingkan skenario tersebut dengan situasi di mana peralatan premium adalah satu-satunya pilihan rasional:
- Produksi OEM{0}}bervolume tinggi- Platform yang memproduksi lebih dari 100.000 panel setiap tahunnya memerlukan rating mati untuk jutaan hit. Waktu henti akibat kegagalan cetakan dini pada skala ini sangatlah mahal.
- Panel unggulan yang terlihat- Spatbor merek mewah atau premium yang cacat permukaannya akan memicu klaim garansi. Biaya pengembalian pelanggan jauh melebihi penghematan perkakas.
- Multi-model bersama mati- Peralatan yang dirancang untuk menjalankan beberapa varian kendaraan selama-masa pakai platform selama satu dekade. Umur panjang dan stabilitas dimensi selama jutaan siklus tidak-dapat dinegosiasikan.
- Keamanan-geometri yang berdekatan- Panel sayap yang mengintegrasikan struktur penyerapan dampak pejalan kaki atau fitur pemasangan sensor yang akurasi dimensinya secara langsung memengaruhi kepatuhan terhadap peraturan.
Keputusannya tidak biner. Ini adalah spektrum, dan sebagian besar tim pengadaan menganggap proyek mereka berada di antara anggaran murni dan premi murni. Tips untuk menjaga keseimbangan bukan hanya harga cetakan, namun juga gambaran total biaya di seluruh masa produksi panel, termasuk pemeliharaan, waktu henti, dan-amortisasi per bagian.
Total Biaya Kepemilikan untuk Stamping Anggaran Dies
Harga beli yang lebih rendah pada cetakan sayap mobil terasa seperti kemenangan di atas kertas. Namun jumlah faktur dan biaya sebenarnya untuk memiliki peralatan tersebut adalah dua angka yang sangat berbeda. Set cetakan stempel logam menanggung biaya berkelanjutan yang terakumulasi secara diam-diam selama masa produksi, dan untuk perkakas anggaran, biaya tersebut cenderung datang lebih cepat dan lebih sering. Jika Anda tidak memperhitungkan siklus pemeliharaan, batas masa pakai cetakan, biaya modifikasi, dan waktu henti mesin, pembelian diskon bisa menghasilkan biaya lebih besar per spatbor yang dicap daripada harga-penuh cetakan.
Cetakan yang harganya paling sedikit per bagian yang diproduksi, bukan per dolar yang dihabiskan untuk pembelian, sebenarnya merupakan kesepakatan terbaik dalam stempel otomotif.
Interval Perawatan dan Biaya Penajaman Ulang
Setiap cetakan stempel memerlukan perawatan berkala. Pangkas tepinya kusam, permukaan gambar menjadi-kecil, dan cetakan stempel menjadi aus pada jari-jari pemotongannya. Untuk lembaran baja kelas produksi-sayap mobil yang dijalankan, interval perawatan umumnya berkisar antara 30.000 dan 80.000 pukulan bergantung pada kelas baja dan kualitas lapisan. Die murah yang dibuat dengan baja-dengan kekerasan lebih rendah atau tanpa lapisan dupleks berada pada kisaran yang lebih pendek.
Berapa sebenarnya biaya acara pemeliharaan? Ini bukan hanya waktu bagi pembuat perkakas.Majalah MetalFormingmenyoroti bahwa pemeliharaan cetakan yang tidak terencana dapat memakan waktu empat kali lebih mahal daripada pemeliharaan yang direncanakan karena hal ini mencakup waktu henti mesin, tenaga kerja penyiapan, verifikasi-lab kualitas, sisa, dan hilangnya margin produksi selain perbaikan sebenarnya. Satu pukulan rusak yang biaya komponennya $25 dapat menghasilkan total biaya lebih dari $500 setelah Anda memperhitungkan dampak hilir ini.
Khusus untuk sayap anggaran mati, lakukan aktivitas pemeliharaan berulang berikut ini:
- Penajaman tepi trim- Setiap 30.000 hingga 60.000 pukulan untuk baja kelas A2 atau D2. Setiap penggilingan ulang berharga $500 hingga $2,000 tergantung pada panjang tepi dan aksesibilitas.
- Gambarlah pemolesan permukaan- Galling dan pickup pada draw ring memerlukan rajam atau-pemolesan ulang untuk mempertahankan perpindahan permukaan Kelas A. Perkakas murah tanpa lapisan PVD memerlukan hal ini lebih sering.
- Stamping pengangkat die dan penggantian pegas- Pegas gas nitrogen dan pengangkat die stamping mekanis menjadi lelah seiring berjalannya waktu. Pembuatan anggaran terkadang menggunakan-komponen tugas yang lebih ringan sehingga memerlukan penggantian dalam interval yang lebih singkat.
- Stamping klem cetakan dan pemeriksaan keselarasan- Bagian cetakan bergeser karena beban tekan yang berulang. Memverifikasi dan mengencangkan kembali klem cetakan stempel adalah langkah pencegahan standar di setiap jangka waktu perawatan.
Perkiraan industri mematokpemeliharaan tahunan sebesar 5 hingga 10 persen dari nilai asli dadu, penskalaan dengan intensitas penggunaan. Fender beranggaran $300.000 yang dijalankan secara agresif mungkin memerlukan biaya pemeliharaan sebesar $15.000 hingga $30.000 per tahun. Cetakan premium seharga $500.000 dengan baja yang lebih keras dan pelapisan yang lebih baik mungkin memerlukan biaya pemeliharaan tahunan yang sama atau lebih rendah sekaligus memproduksi lebih banyak suku cadang di antara waktu servis.
Risiko Waktu Henti dan Amortisasi Biaya Per{0}}Bagian
Di sinilah perhitungan menjadi tidak nyaman bagi pembeli yang hanya berfokus pada harga stiker. Bayangkan dua skenario untuk panel fender dengan kebutuhan produksi tahunan sebesar 30.000 unit:
| Faktor Biaya | Anggaran Mati (Diskon) | Die Premium (Harga Penuh) |
|---|---|---|
| Harga Pembelian | $280,000 | $500,000 |
| Kehidupan Mati yang Diharapkan | 400.000 hit | 1.200.000 hit |
| Biaya Pemeliharaan Tahunan | $25,000 | $18,000 |
| Frekuensi Perawatan | Setiap 35.000 hit | Setiap 70.000 hit |
| Peristiwa Downtime yang Tidak Direncanakan (per tahun) | 3 - 5 | 0 - 1 |
| Perkiraan Biaya Waktu Henti (per peristiwa) | $2,000 - $5,000 | $2,000 - $5,000 |
| Amortisasi Perkakas per Bagian (sepanjang umur) | $0.70 | $0.42 |
Cetakan anggaran menghemat $220.000 saat pembelian tetapi akan habis dalam waktu sekitar 13 tahun produksi dengan 30.000 suku cadang per tahun, sedangkan cetakan premium bertahan selama 40 tahun, secara efektif melampaui platform kendaraan. Lebih penting lagi, frekuensi pemeliharaan yang lebih tinggi pada die anggaran berarti lebih banyak penghentian pers, lebih banyak pemeriksaan kualitas setelah restart, dan lebih banyak peluang terjadinya kegagalan yang tidak direncanakan dalam menghentikan saluran Anda.
Waktu henti yang tidak direncanakan adalah pembunuh anggaran yang diam-diam. Setiap kejadian tidak hanya memerlukan biaya tenaga kerja perbaikan. Hal ini memaksa kru penyiapan untuk mengambil keputusan, pembuat alat untuk mendiagnosis dan memperbaiki di bawah tekanan waktu, lab kualitas untuk-memvalidasi ulang komponen setelah perbaikan, dan perencanaan produksi untuk menjadwal ulang operasi hilir. Akumulasi jam kerja dan komponen yang hilang membawa dampak pendapatan nyata yang tidak pernah muncul dalam pesanan pembelian cetakan tersebut.
Pukulan dan cetakan logam pada alat fender, khususnya pukulan penusuk dan baja trim, merupakan komponen yang paling rentan terhadap kegagalan prematur dalam penyusunan anggaran. Baja-berkualitas lebih rendah akan terkelupas daripada mengalami keausan secara bertahap, yang berarti kegagalan cenderung terjadi secara tiba-tiba dan tidak dapat diprediksi. Anda tidak dapat merencanakan jangka waktu pemeliharaan terhadap pukulan yang terjadi tanpa peringatan.
Apakah ini berarti pengaturan anggaran selalu merupakan hal yang buruk? Sama sekali tidak. Artinya, Anda perlu menghitung total biaya kepemilikan dengan jujur. Untuk fender purnajual berkapasitas 15.000{9}}unit dengan total 60.000 suku cadang selama empat tahun, anggaran sebesar $280.000 menghasilkan biaya perkakas sebesar $4,67 per suku cadang yang sangat rasional dan tidak akan mendekati batas masa pakainya. Cetakan premium akan berharga $8,33 per bagian dalam jangka waktu yang sama, uang yang tidak akan pernah Anda dapatkan kembali.
Kuncinya adalah menyesuaikan umur cetakan dengan kebutuhan produksi sebenarnya. Perkakas anggaran masuk akal secara ekonomi ketika total volume seumur hidup Anda tetap berada dalam kapasitas nilai cetakan. Ini menjadi mahal ketika Anda memaksakannya hingga mencapai batasnya, karena di situlah pemeliharaan meningkat, pukulan pada tepi tajam logam menurun lebih cepat dari yang diharapkan, dan kualitas permukaan pada panel fender Anda yang terlihat mulai keluar dari spesifikasi.
Pengorbanan-kualitas pada panel sayap sangat tidak dapat dimaafkan. Permukaan gambar yang menimbulkan rasa sakit akan mentransfer tekstur tersebut ke setiap panel yang dicapnya. Berbeda dengan braket struktural tersembunyi, spatbor dengan cacat permukaan tidak dapat sampai ke pelanggan. Setiap panel yang dibuang atau dikirim untuk dikerjakan ulang akan mengikis setiap-penghematan anggaran yang seharusnya dihasilkan.
Jalan yang lebih cerdas bukanlah memilih antara yang murah dan mahal. Ini merekayasa cetakan dengan cerdas sehingga Anda menghabiskan lebih sedikit tanpa mengorbankan karakteristik yang menjaga biaya per-bagian tetap rendah di seluruh periode produksi. Pendekatan rekayasa-pertama terhadap pengurangan biaya adalah lapisan penghematan berikutnya.
Rancang Strategi Penyederhanaan untuk Pengurangan Biaya yang Sah
Merekayasa biaya cetakan sebelum satu blok baja dikerjakan pada dasarnya berbeda dengan membeli cetakan yang lebih murah setelah dirancang. Pendekatan pertama menjaga kualitas komponen sekaligus menghilangkan kompleksitas yang tidak perlu. Yang kedua biasanya berarti seseorang melewatkan langkah-langkah yang akan Anda bayar nanti. Setiap alat stempel logam dan pembuat cetakan berpengalaman mengetahui bahwa pengurangan biaya terbesar terjadi di layar, bukan di lantai pabrik.
Mengurangi Stasiun Pembentuk Tanpa Kehilangan Integritas Bagian
Setiap stasiun dalam cetakan sayap mobil mewakili puluhan ribu dolar dalam bentuk baja mesin, jam teknik, dan waktu uji coba. Jika Anda dapat menghilangkan satu stasiun dari lima{1}}transfer die, Anda memotong sekitar 20 persen biaya peralatan dalam satu keputusan. Pertanyaannya adalah apakah bagian tersebut dapat mentolerir konsolidasi tersebut tanpa mengorbankan kualitas permukaan atau keakuratan dimensi.
Di sinilah hal praktisnya. Garis die fender yang khas mencakup stasiun draw, trim pertama, trim atau pierce kedua, flensa, dan restrike. Pemogokan ulang dilakukan untuk memperbaiki springback dan mengencangkan jari-jari yang tidak terbentuk sepenuhnya pada undian. Namun dengan alat simulasi modern dan geometri draw bead yang dioptimalkan, banyak panel fender dapat mencapai bentuk akhir di stasiun draw itu sendiri, sehingga menghilangkan benturan ulang sepenuhnya. Demikian pula, menggabungkan operasi trim dan pierce ke dalam satu stasiun menggunakan pelubang logam progresif dan tata letak cetakan dalam satu alat tersebut akan mengurangi volume baja dan pengaturan pengepresan.
Tidak semua stasiun dapat digabungkan. Anda tidak dapat menggabungkan penarikan dalam dengan operasi pemangkasan karena bagian tersebut masih berada dalam pengikat selama pembentukan. Namun penusukan non-kritis, lubang pilot, dan flensa sekunder pada tepi tersembunyi merupakan kandidat umum untuk konsolidasi. Pelubang logam yang menangani dua lubang dengan jarak berdekatan dalam satu langkah alih-alih mendedikasikan stasiun terpisah untuk setiap pemotongan menghilangkan biaya tanpa mengubah geometri panel akhir.
Strategi berikut secara konsisten menghasilkan pengurangan biaya sebesar 15 hingga 40 persen pada paket die sayap mobil ketika diterapkan selama tahap desain:
- Hilangkan stasiun pemogokan- Gunakan simulasi-tekanan manik gambar dan penahan kosong yang dioptimalkan untuk mencapai geometri akhir dalam gambar. Ini saja dapat menghilangkan $50.000 hingga $80.000 dari set cetakan transfer.
- Gabungkan operasi trim dan penusuk- Pasang pelubang dan cetakan lembaran logam untuk membuat lubang langsung ke sepatu cetakan stasiun trim daripada menggunakan stasiun terpisah.
- Kurangi toleransi pada-permukaan yang tidak terlihat- Flensa kawin tersembunyi yang dipasang di bawah panel yang berdekatan atau ke dalam ruang mesin tidak memerlukan akurasi permukaan Kelas A. Menerima +/- 0.8 mm dan bukan +/- 0.5 mm pada fitur ini dapat menyederhanakan geometri pelubang dan cetakan lembaran logam di stasiun tersebut.
- Optimalkan bentuk kosong dan sarangnya - Perangkat lunak pengoptimalan kosong seperti Dynaformmenghasilkan tata letak bersarang yang meminimalkan sisa. Menghemat bahkan sepuluh sen material per bagian dalam 100.000-unit yang dijalankan akan memulihkan $10.000, penghematan material yang juga mengurangi kompleksitas tempat blanko karena blanko yang lebih rapat memerlukan lebih sedikit kontrol penarikan.
- Gunakan standar sepatu mati yang umum- Mendesain cetakan agar sesuai dengan pola bantalan tekan yang ada dan komponen pemotong cetakan stempel standar menghindari pembuatan khusus pada pelat dasar dan sistem pemandu.
- Kurangi kedalaman gambar melalui kolaborasi desain produk- Jika perancang kendaraan dapat mengurangi tinggi mahkota sebesar 10 mm pada bagian spatbor yang tidak kritis, gaya pembentukan akan turun, penipisan material berkurang, dan geometri pelubang dan cetakan logam menjadi kurang agresif. Konsesi geometri tunggal tersebut dapat menghilangkan masalah keparahan yang mungkin memerlukan stasiun tambahan.
Kemitraan Rekayasa yang Menghasilkan Pengurangan Biaya Nyata
Strategi-strategi ini tidak terjadi secara terpisah. Hal ini memerlukan kolaborasi erat antara perancang cetakan, insinyur pencetakan, dan tim produk yang bertanggung jawab atas geometri panel. Pengurangan biaya yang paling efektif datang dari pemasok yang terlibat pada tahap DFM, sebelum peralatan digunakan, dan secara konstruktif menolak fitur-fitur yang mendorong biaya tanpa menambah nilai fungsional.
Ulasan Desain untuk Kemampuan Manufaktur menangkap keputusan mahal sejak dini. Satu kasus yang terdokumentasi melibatkan penggabungan tiga-perakitan menjadi satu stempel progresif, menghilangkan dua set cetakan, dua nomor bagian, dan semua-penanganan antar-operasi. Pemikiran konsolidasi semacam itu berlaku langsung pada program die fender di mana sub-rakitan seperti pemasangan braket atau bibir penguat terkadang dapat diintegrasikan ke dalam rangkaian pembentukan panel utama.
Pemasok sukaYICHEN, yang mendukung tim teknik OEM,-1, dan Tier-2 otomotif dengan optimalisasi proses stamping dan studi kasus fabrikasi lembaran logam, mewakili jenis kemitraan teknik yang menghasilkan penghematan ini. Pendekatan mereka dalam mendokumentasikan studi kasus proses untuk komponen logam struktural dan terkait bodi memberikan visibilitas kepada tim pengadaan tentang bagaimana penyederhanaan desain diterapkan pada proyek serupa. Ketika pemasok dapat menunjukkan kepada Anda program fender atau panel struktural sebelumnya di mana pengurangan stasiun atau pembentukan konsolidasi menghasilkan penghematan biaya yang terukur, Anda sedang mengevaluasi bukti, bukan janji.
Perbedaan antara diskon yang menghambat produksi dan diskon yang menimbulkan masalah hilir hampir selalu berasal dari fase rekayasa ini. Cetakan yang lebih murah yang dibuat dari desain yang tidak dioptimalkan hanya memiliki margin yang lebih tipis di mana-mana. Desain yang-mengurangi biaya dibuat dari desain tervalidasi-simulasi yang disederhanakan dimulai dari fondasi yang lebih baik. Investasi teknik di muka relatif kecil dibandingkan total biaya perkakas, biasanya 10 hingga 15 persen, namun hal ini menentukan apakah 85 persen sisanya dibelanjakan secara efisien atau berlebihan.
Dengan strategi desain yang sudah diterapkan, tantangan yang tersisa beralih ke eksekusi: menemukan dan memenuhi syarat pemasok yang dapat menghasilkan desain yang dioptimalkan dengan harga yang ditentukan tanpa mengganti bahan berkualitas rendah atau melewatkan validasi uji coba.
Mencari dan Mengevaluasi Pemasok Diskon Die
Desain die yang dioptimalkan hanya memberikan penghematan jika pemasok yang membangunnya memiliki kemampuan, disiplin proses, dan integritas material untuk mengeksekusi pada harga yang ditentukan. Tim pengadaan yang mencari cetakan stempel sayap mobil diskon menghadapi tantangan khusus: memisahkan calon produsen cetakan stempel logam yang mengurangi biaya melalui efisiensi teknik dari mereka yang mengurangi biaya dengan melewatkan langkah validasi atau mengganti bahan yang tidak berdokumen. Kriteria evaluasi di bawah ini memberi Anda cara terstruktur untuk membedakannya.
Kriteria Evaluasi Pemasok untuk Die Sourcing Otomotif
Saat Anda membandingkan penawaran harga cetakan lembaran logam di beberapa pemasok, perbedaan harga sebesar 30 hingga 50 persen adalah hal biasa. Pertanyaannya selalu apa yang menyebabkan kesenjangan tersebut. Tabel berikut memetakan faktor-faktor evaluasi yang paling penting dalam pengadaan cetakan prangko otomotif, beserta seperti apa kinerja yang kuat di setiap area.
| Faktor Evaluasi | Apa yang Harus Diperhatikan | Bendera Merah |
|---|---|---|
| Kolaborasi teknik dan transparansi studi kasus | Pemasok terlibat pada tahap DFM, berbagi studi kasus proses yang terdokumentasi dari program otomotif serupa. Contoh: YICHEN menerbitkan studi kasus fabrikasi stamping dan lembaran logam untuk tim otomotif OEM, Tier-1, dan Tier-2. | Tidak ada keterlibatan teknik sebelum mengutip; menolak untuk berbagi referensi atau data proyek masa lalu. |
| Kemampuan uji coba | Kapasitas-mesin cetak internal yang sesuai dengan tonase produksi; riwayat putaran uji coba yang terdokumentasi dengan catatan koreksi. | Mengalihdayakan uji coba ke-toko pers pihak ketiga tanpa pengawasan dimensi. |
| Sertifikasi bahan | Memberikan sertifikat pabrik untuk semua baja perkakas dan besi tuang; menentukan parameter perlakuan panas dan proses pelapisan permukaan. | Tidak dapat mengidentifikasi mutu baja yang digunakan; tidak ada ketertelusuran dari blok mentah hingga komponen cetakan stempel logam jadi. |
| Fleksibilitas volume | Menawarkan harga berjenjang untuk volume produksi yang berbeda; mengakomodasi pengoperasian purnajual 10.000 unit dan program OEM 100.000 unit. | Kutipan tetap tunggal berapa pun volumenya; tidak ada diskusi tentang pencocokan kehidupan mati dengan kebutuhan produksi Anda. |
| Alat simulasi dan validasi | Menggunakan simulasi pembentukan CAE untuk mengurangi putaran uji coba fisik; memberikan laporan penipisan dan pegas sebelum pemesinan dimulai. | Mengandalkan sepenuhnya pada pengembangan wajah mati{0}}berbasis pengalaman tanpa dokumentasi simulasi. |
| Dukungan pemeliharaan mati | Menawarkan manual perawatan, daftar suku cadang untuk komponen set cetakan stempel, dan pedoman penajaman ulang pada saat pengiriman. | Tidak ada dokumentasi selain gambar perakitan dasar; tidak ada dukungan teknis pengiriman-pasca. |
Pemasok yang mendapat nilai bagus dalam faktor-faktor ini, seperti pemasok yang menawarkan kolaborasi teknik dan dokumentasi proses yang transparan, kemungkinan besar akan mengirimkan paket cetakan logam yang berfungsi seperti yang disebutkan di atas. Pemasok yang memberikan harga rendah namun tidak dapat menjelaskan pendekatan simulasi atau sumber material mereka adalah pihak yang paling mungkin mengirimkan perkakas yang gagal lebih awal atau memerlukan putaran koreksi yang mahal setelah pengiriman.
Rekomendasi Langkah Berikutnya untuk Tim Pengadaan
Gunakan daftar periksa-demi-langkah ini untuk beralih dari penyelidikan awal hingga kualifikasi mesin die stamping dan rilis produksi:
- Tentukan batas kualitas Anda- Tentukan toleransi dan standar permukaan mana yang tidak-dapat dinegosiasikan (permukaan Kelas A yang terlihat, dimensi celah bodi) dan mana yang dapat dilenturkan (flensa tersembunyi, fitur internal). Hal ini memberikan ruang bagi pemasok untuk mengusulkan-desain yang lebih hemat biaya.
- Minta penawaran-tahap teknik- Minta pemasok untuk memberikan penawaran berdasarkan tinjauan DFM, bukan hanya CAD Anda yang sudah ada. Pemasok yang bersedia menginvestasikan waktu teknisnya sebelum menerima PO menunjukkan kemampuan dan-kepentingan kemitraan jangka panjang.
- Membutuhkan transparansi material dan proses- Setiap penawaran harus menentukan kualitas baja perkakas berdasarkan stasiun, metode perawatan permukaan, dan umur cetakan yang diharapkan. Jika pemasok tidak dapat memerinci hal ini, kemungkinan besar diskon mereka menyembunyikan kompromi yang dirahasiakan.
- Bandingkan total biaya, bukan harga pembelian- Buat model sederhana menggunakan harga pembelian, perkiraan pemeliharaan tahunan, perkiraan masa pakai cetakan, dan volume produksi Anda untuk menghitung biaya perkakas per-bagian. Cetakan stempel termurah di atas kertas tidak selalu termurah per bagian yang diproduksi.
- Audit uji coba dan riwayat koreksi- Mintalah catatan dari program spatbor atau panel bodi sebelumnya.Kerangka kerja audit kualitas vendormerekomendasikan verifikasi langkah-langkah pengendalian proses, ketertelusuran material, dan manajemen ketidaksesuaian sebelum memberikan kontrak perkakas.
- Validasi dengan stasiun percontohan- Untuk program-cetakan bernilai tinggi, pertimbangkan untuk memberikan satu stasiun sebagai pembangunan percontohan sebelum melakukan set cetakan penuh. Hal ini menguji kualitas permesinan, disiplin komunikasi, dan keandalan pengiriman pemasok pada eksposur finansial terbatas.
- Menetapkan perjanjian pemeliharaan dan suku cadang- Sebelum cetakan dikirimkan, pastikan bahwa sisipan trim, pengganti pelubang, dan kit pegas nitrogen tersedia sebagai suku cadang berkelanjutan. Sebuah cetakan tanpa komponen pengganti yang dapat diakses akan menjadi mahal dengan cepat berapa pun harga pembeliannya.
Tim teknik yang mengevaluasi opsi pabrikan cetakan stempel logam untuk perkakas sayap mobil harus mempertimbangkan ketersediaan studi kasus dan transparansi proses sebagai kriteria kualifikasi, bukan tambahan opsional. Pemasok sukaYICHEN, yang mendukung keputusan pengadaan otomotif Tingkat-1 dan Tingkat 2 dengan studi kasus proses stempel yang didokumentasikan secara publik, memberikan dasar bukti yang mengurangi risiko keputusan pengadaan diskon. Ketika pemasok dapat menunjukkan bagaimana mereka mencapai pengurangan biaya pada program panel bodi yang sebanding tanpa mengorbankan masa pakai cetakan atau kualitas permukaan, Anda membuat keputusan pengadaan berdasarkan data, bukan harapan.
Pertanyaan Yang Sering Diajukan Tentang Diskon Car Wing Stamping Dies
1. Berapa kisaran biaya tipikal untuk cetakan stempel sayap mobil?
Cetakan stempel sayap mobil berkisar dari sekitar $250.000 untuk cetakan transfer yang disederhanakan hingga lebih dari $1.000.000 untuk pengaturan garis tandem penuh. Opsi diskon yang menargetkan produksi purnajual atau-volume menengah biasanya turun antara $150.000 dan $350.000 dengan menggunakan kualitas baja-yang lebih murah seperti S7 atau A2, mengurangi stasiun pembentukan, dan membeli permesinan dari wilayah dengan tingkat tenaga kerja yang kompetitif. Harga akhir bergantung pada kedalaman penarikan, jumlah operasi, pemilihan baja perkakas, dan apakah simulasi mengurangi putaran uji coba fisik.
2. Berapa lama umur cetakan diskon dibandingkan dengan cetakan premium?
Cetakan sayap mobil murah yang dibuat dengan baja kelas seperti S7 atau A2 biasanya bertahan 200.000 hingga 500.000 pukulan, sedangkan cetakan premium yang menggunakan sisipan M2, PM M4, atau tungsten karbida dapat mencapai 1.000.000 hingga 3.000.000 pukulan. Namun, menerapkan perawatan permukaan dupleks seperti ion nitridasi yang dikombinasikan dengan pelapis PVD untuk baja berbiaya lebih rendah dapat memperpanjang umur cetakan hingga lebih dari 500.000 pukulan, sehingga mempersempit kesenjangan tersebut. Mencocokkan umur cetakan dengan volume produksi sebenarnya lebih penting daripada memaksimalkan jumlah hit.
3. Apakah die sayap mobil diskon masih dapat menghasilkan panel kualitas permukaan Kelas A?
Ya, asalkan dadu tersebut memenuhi-persyaratan spesifik yang tidak dapat dinegosiasikan. Kualitas permukaan Kelas A bergantung pada presisi pemesinan permukaan cetakan, pemolesan permukaan gambar, dan kontrol tekanan blank holder yang tepat, bukan biaya cetakan keseluruhan. Strategi diskon yang sah mengurangi biaya melalui konsolidasi stasiun, substitusi material pada permukaan yang tidak aus, dan keuntungan tenaga kerja regional selama pemesinan. Pendekatan ini mempertahankan permukaan cermin-finish yang diperlukan untuk panel bodi yang terlihat sekaligus menghemat biaya di bagian lain dalam paket perkakas.
4. Berapa volume produksi yang membenarkan investasi pada cetakan stempel diskon untuk fender?
Cetakan stempel sayap mobil diskon paling masuk akal secara ekonomi untuk volume tahunan antara 10.000 dan 50.000 suku cadang. Di bawah 5.000 unit, fabrikasi CNC atau perkakas lunak secara keseluruhan seringkali lebih murah. Di atas 50.000 unit setiap tahunnya, peralatan premium akan terbayar dengan cepat melalui masa pakai cetakan yang lebih lama dan frekuensi perawatan yang lebih rendah. Panel pengganti purnajual, restorasi mobil klasik, startup EV bervolume rendah, dan batch validasi praproduksi adalah aplikasi utama di mana peralatan anggaran menghasilkan penghematan per bagian yang kuat.
5. Bagaimana cara saya mengevaluasi apakah pemasok cetakan diskon mengambil jalan pintas atau benar-benar mengurangi biaya?
Meminta sertifikasi material yang menentukan nilai baja perkakas berdasarkan stasiun, meminta laporan simulasi CAE yang menunjukkan validasi pembentukan sebelum pemesinan, dan meninjau catatan koreksi uji coba dari program panel otomotif yang sebanding. Pemasok pengurangan biaya-yang sah seperti YICHEN mempublikasikan studi kasus proses dan terlibat pada tahap DFM untuk mengoptimalkan desain sebelum melakukan penawaran. Tanda bahaya mencakup ketidakmampuan untuk mengidentifikasi kualitas baja, tidak-kapasitas uji coba internal, penolakan untuk membagikan referensi proyek sebelumnya, dan penawaran harga yang dikeluarkan tanpa tinjauan teknik terhadap geometri komponen Anda.


