


Mendefinisikan Bypass Notches dan Perannya dalam Teknik Stamping Die
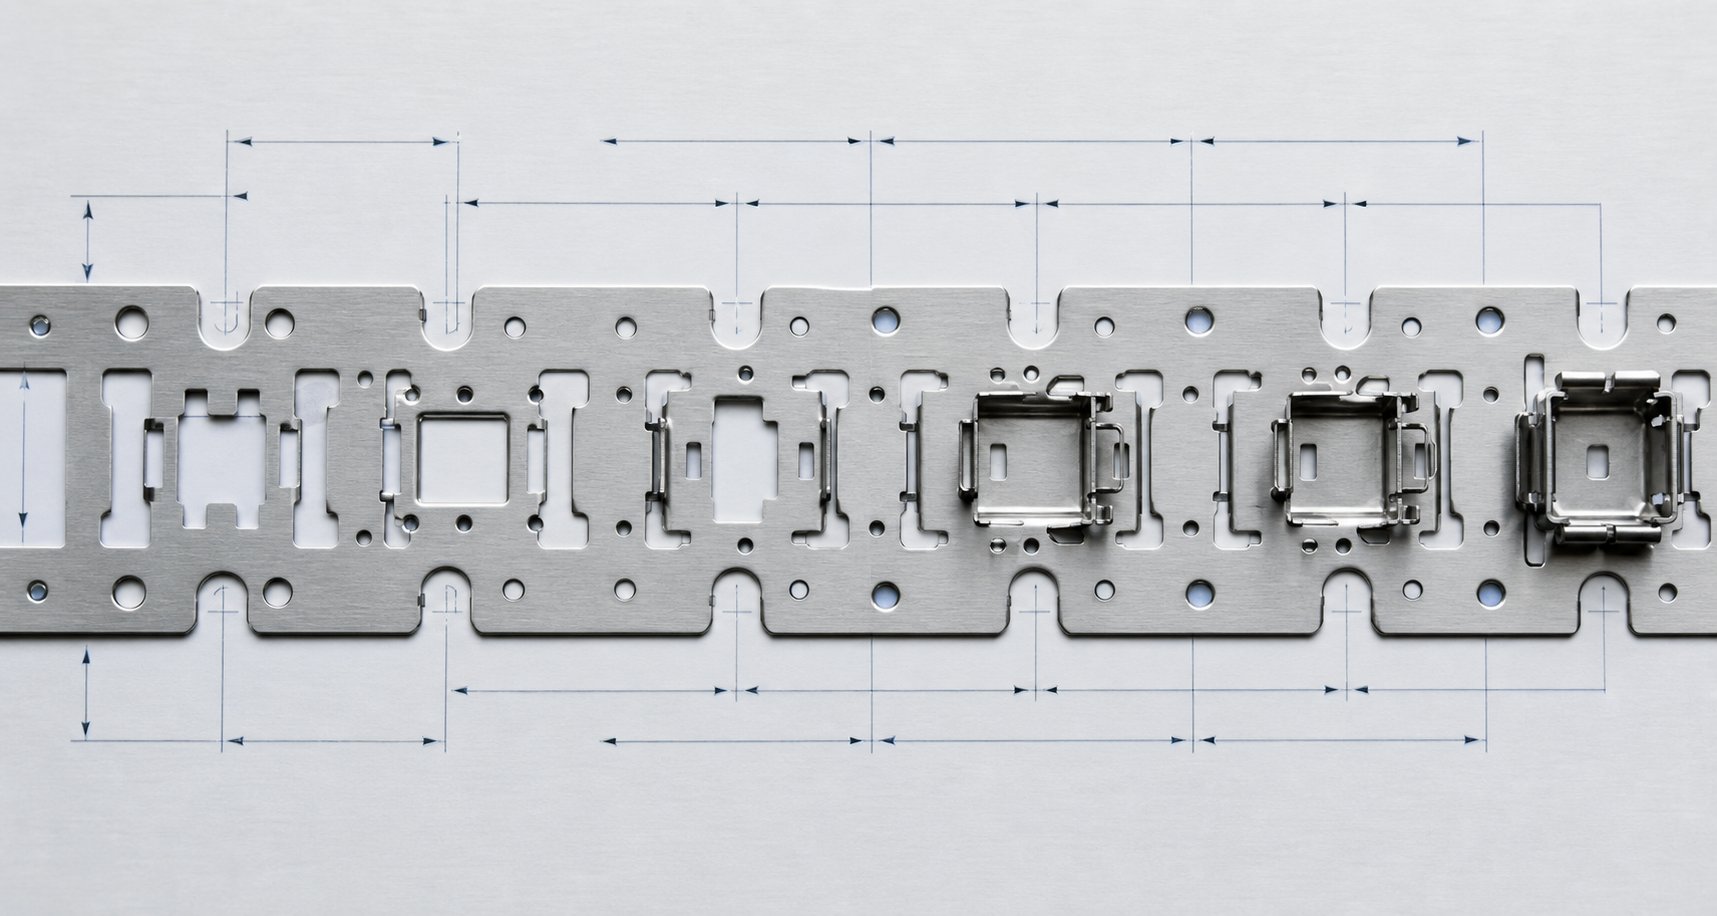
Saat Anda melihat tata letak strip untuk dadu progresif, Anda akan melihat potongan kecil di sepanjang tepi pembawa atau di antara stasiun yang tampak hampir tidak disengaja. Sebenarnya tidak. Fitur-fitur ini, takik bypass, mewakili salah satu aspek yang paling sengaja direkayasa pada cetakan stempel lembaran logam, namun alasan ilmiahnya jarang didokumentasikan sedemikian rupa sehingga memenuhi pengawasan teknis.
Apa itu Bypass Notches pada Progressive Stamping Dies
Takik pintas adalah fitur relief terkontrol yang sengaja dipotong ke dalam strip pembawa cetakan stempel progresif untuk mengatur aliran material, mendistribusikan ulang tegangan geser, dan mengurangi gaya{0}through selama operasi pembentukan. Mereka ada baik sebagai takik negatif (material dihilangkan) dan takik positif (material ditambahkan atau dibiarkan berdiri) untuk secara selektif memodifikasi kekakuan strip di lokasi kritis.
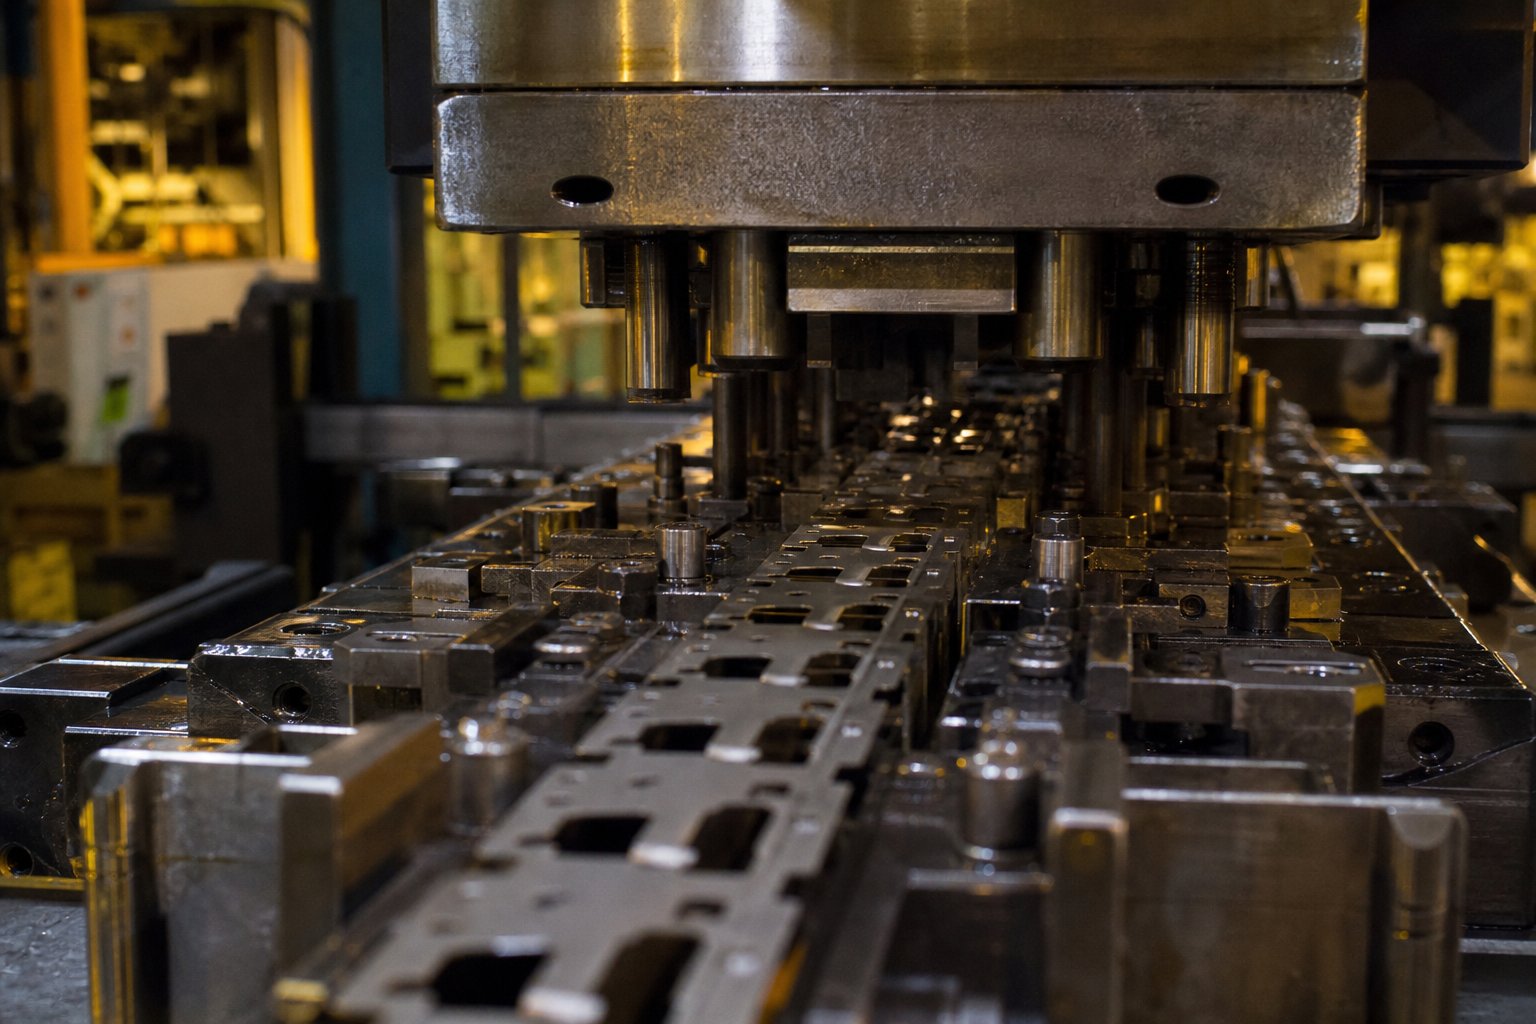
Jadiapa itu stempel logam pada intinya? Ini adalah transformasi bahan lembaran datar menjadi geometri jadi melalui serangkaian operasi pemotongan, pembengkokan, dan pembentukan. Dalam dadu progresif, strip bergerak melewati beberapa stasiun sambil tetap terikat pada jaringan pembawa. Setiap stasiun menerapkan gaya yang berinteraksi dengan stasiun-stasiun yang berdekatan melalui jalur itu sendiri. Takik bypass mengganggu jalur transmisi gaya ini secara terkendali, mengisolasi zona deformasi sehingga setiap stasiun dapat melakukan tugasnya tanpa merusak fitur-fitur di sekitarnya.
Definisi stamping yang dipelajari sebagian besar insinyur mencakup mekanisme dasar pelubangan dan pembentukan. Namun memahami apa yang dimaksud dengan cetakan dalam praktiknya berarti menyadari bahwa setiap fitur dalam tata letak strip cetakan progresif memiliki tujuan mekanis. Tidak terkecuali takik bypass. Mereka berfungsi sebagai batas tegangan yang direkayasa, mengendalikan di mana dan bagaimana strip pembawa berubah bentuk selama setiap gerakan tekan.
Mengapa Dasar Pemikiran Teknik Penting Melampaui-Tradisi Lantai Pabrik
Inilah masalahnya. Banyak takik bypass negatif dan positif pada cetakan stempel lembaran logam yang dikembangkan melalui uji coba-dan-kesalahan selama beberapa dekade di ruang perkakas. Pembuat cetakan yang berpengalaman menambah kedudukannya karena "terakhir kali berhasil" atau "begitulah cara kami selalu melakukannya". Hasilnya? Spesifikasi yang tidak dapat dipertahankan dalam tinjauan desain, tidak dapat disesuaikan dengan material atau geometri baru, dan tidak dapat dioptimalkan tanpa siklus uji coba yang mahal.
Jika Anda seorang perancang cetakan atau insinyur proses, Anda memerlukan lebih dari sekadar praktik warisan. Anda memerlukan alasan teknik yang menjelaskan mengapa kedalaman, lebar, dan penempatan takik tertentu menghasilkan pengurangan tegangan yang diinginkan. Anda perlu memahami mekanismenya dengan cukup baik untuk memprediksi apa yang terjadi ketika sifat material berubah, ketika lebar strip menyempit, atau ketika tingkat keparahan pembentukan meningkat di stasiun tertentu.
Artikel ini menjembatani kesenjangan tersebut. Daripada hanya menyatakan bahwa takik bypass digunakan dalam proses stamping, hal ini menjelaskan ilmu yang mendasarinya: teori distribusi tegangan, anisotropi material, mekanika relief terkontrol, dan interaksinya dengan desain strip pembawa. Tujuannya adalah memberi Anda kosa kata dan fisika untuk menentukan jalan pintas dengan percaya diri, didukung oleh prinsip-prinsip pertama dan bukan-cerita rakyat biasa saja.
Mekanikanya dimulai dengan memahami dengan tepat bagaimana gaya merambat melalui strip pembawa selama pembentukan, dan apa yang terjadi pada tingkat material ketika Anda memasukkan diskontinuitas yang disengaja ke dalam jalur beban tersebut.
Mekanisme Dasar Dibalik Fungsi Bypass Notch
Bayangkan potongan lembaran logam terus menerus maju melalui cetakan progresif. Di setiap stasiun, alat pelubang dan pembentuk menerapkan gaya pada zona tertentu pada jalur tersebut. Jaringan operator yang menghubungkan zona-zona tersebut tidak bersifat pasif. Ia mentransmisikan gaya secara lateral, artinya apa yang terjadi di stasiun empat dapat mempengaruhi keadaan material di stasiun lima bahkan sebelum pers menghubunginya. Kopling gaya inilah yang membuat takik bypass mendapatkan nilai teknisnya.
Proses stamping logam dalam cetakan progresif membuat strip pembawa mengalami serangkaian beban yang kompleks dan bersaing selama setiap langkah pengepresan. Operasi menggambar menarik material ke dalam.Operasi stamping meninjumenghasilkan pelepasan geser secara tiba-tiba. Operasi pembengkokan menggeser sumbu netral dan menyebabkan regangan lokal. Tanpa intervensi, jalur pembawa bertindak sebagai jembatan kaku yang mentransmisikan semua gaya ini secara bersamaan ke seluruh stasiun, menciptakan interaksi tak terduga yang menurunkan keakuratan dimensi.
Takik bypass mengatasi masalah ini dengan melakukan tiga fungsi mekanis yang berbeda:
- Mengontrol aliran material- Dengan membuat titik bantuan terkendali di kapal induk, takik bypass memungkinkan lembaran logam berubah bentuk secara lokal tanpa kendala berlebihan dari stasiun yang berdekatan. Material dapat tertarik ke dalam atau meregang ke luar pada stasiun pembentuk tanpa menyeret geometri kosong di sekitarnya.
- Mendistribusikan kembali tegangan geser- Selama operasi pemotongan dan penindikan, tegangan geser terkonsentrasi pada antarmuka-ke-bahan. Takik pintas mengalihkan tegangan sisa dari zona pembentukan kritis, mencegah leleh lokal atau keretakan mikro yang dapat merambat ke fitur bagian akhir.
- Mengurangi kekuatan snap{0}}through- Saat pukulan menembus material selama proses blanking atau penindikan, pelepasan energi elastis yang tersimpan secara tiba-tiba menciptakan peristiwa snap-through. Guncangan ini ditransmisikan melalui strip dan dapat mengangkatnya dari permukaan cetakan, menyebabkan kesalahan-pengumpanan dan ketidaksejajaran pilot di stasiun hilir.
Bagaimana Bypass Notches Mengontrol Aliran Material Selama Pembentukan
Dalam setiap operasi pencetakan lembaran logam yang melibatkan penarikan atau peregangan, material harus mengalir dari area sekitarnya ke dalam zona pembentukan. Jika jalur pembawa terlalu kaku di dekat stasiun tersebut, maka jalur tersebut akan menolak aliran ini. Hasilnya adalah penipisan yang berlebihan pada dinding bagian, kerutan pada flensa, atau terbelah. Takik bypass yang diposisikan di hulu atau hilir stasiun penarik mengurangi hambatan penampang pembawa, sehingga material dapat bergerak bebas ke dalam rongga cetakan tanpa melawan kekakuan longitudinal strip.
Ini adalah prinsip yang sama di balik pembawa jaring regangan yang dijelaskan dalam literatur desain cetakan progresif. Sebagaipanduan desain strip pembawacatatan, pembawa yang kokoh tidak memungkinkan pergerakan bagian secara vertikal, dan seluruh strip harus tetap rata sepanjang pukulan. Takik bypass memperkenalkan kepatuhan selektif, memberikan setiap stasiun kebebasan untuk melakukan deformasi secara independen sementara strip masih dapat disalurkan dengan andal.
Redistribusi Stres dan Snap-Melalui Pengurangan Kekuatan
Saat pukulan menembus material, energi elastis yang tersimpan dalam strip terlepas hampir seketika. Snap-ini menghasilkan lonjakan gaya yang bergerak melalui pembawa di kedua arah. Pada jalur tanpa fitur relief, lonjakan tersebut mencapai stasiun yang berdekatan sebagai beban kejut sementara. Selama ribuan siklus, impuls berulang ini melelahkan pembawa, mendistorsi geometri lubang pilot, dan mempercepat keausan cetakan di stasiun tetangga.
Takik pintasan berfungsi sebagai-filter akses rendah mekanis. Pengurangan penampang-pada takik menyerap dan melemahkan pulsa gaya sebelum mencapai stasiun berikutnya. Akar takik mengalami deformasi elastis akibat beban transien, mengubah energi kinetik menjadi regangan lokal, bukan meneruskannya ke bawah. Teknologi stamping modern memanfaatkan prinsip ini untuk mempertahankan toleransi yang lebih ketat pada kecepatan pengepresan yang lebih tinggi, di mana gaya snap-through menjadi lebih parah karena peningkatan akselerasi dan deselerasi ram.
Mencegah Pengangkatan Strip dan-Kondisi Pakan yang Salah
Pengangkatan strip adalah salah satu gangguan produksi yang paling umum dalam operasi cetakan progresif. Saat gaya snap-through atau beban pembentukan yang tidak seimbang mendorong strip ke atas dari permukaan cetakan, pilot tidak dapat-melakukan kembali dengan baik pada siklus pengumpanan berikutnya. Strip bergerak maju dalam keadaan tidak sejajar, menyebabkan lubang berukuran besar, garis lengkung bergeser, dan dalam kasus yang parah, pin pilot tergeser.
Di antara teknik stamping logam yang terbukti dapat mencegah hal ini, takik bypass mengurangi kemampuan strip untuk mentransmisikan komponen gaya vertikal antar stasiun. Takik antara stasiun pengosongan berat dan stasiun pembentuk presisi memisahkan perilaku dinamisnya. Snap-stasiun blanking tetap bersifat lokal. Kontak strip stasiun pembentuk tetap stabil. Akurasi umpan tetap dalam toleransi.
Tanpa fitur-fitur yang meringankan ini, kekakuan jalur pengangkut menjadi sebuah kewajiban dan bukan aset. Ini mentransmisikan setiap peristiwa gaya ke seluruh cetakan, menciptakan kesalahan dimensi yang bertambah di setiap stasiun dan kelelahan material progresif yang memperpendek umur pembawa. Geometri takik tersebut, kedalamannya, lebarnya, sudutnya, dan jari-jari akarnya, menentukan dengan tepat berapa banyak pelepasan yang dihasilkannya. Geometri tersebut bergantung langsung pada teori distribusi tegangan dan sifat material, yang mengatur bagaimana strip merespons diskontinuitas yang disengaja pada-penampangnya.
Teori Distribusi Stres dan Parameter Geometri Takik
Setiap takik bypass menimbulkan diskontinuitas geometris pada strip pembawa. Diskontinuitas tersebut mengubah cara tegangan mengalir melalui material, dan geometri spesifik takik menentukan apakah takik tersebut memberikan pemisahan fungsional atau hanya melemahkan strip tanpa menghasilkan pelepasan yang berarti. Perbedaannya terletak pada teori konsentrasi tegangan dan bagaimana teori tersebut berinteraksi dengan penampang-penahan beban-strip selama operasi cetakan progresif.
Teori Konsentrasi Stres Diterapkan pada Geometri Takik
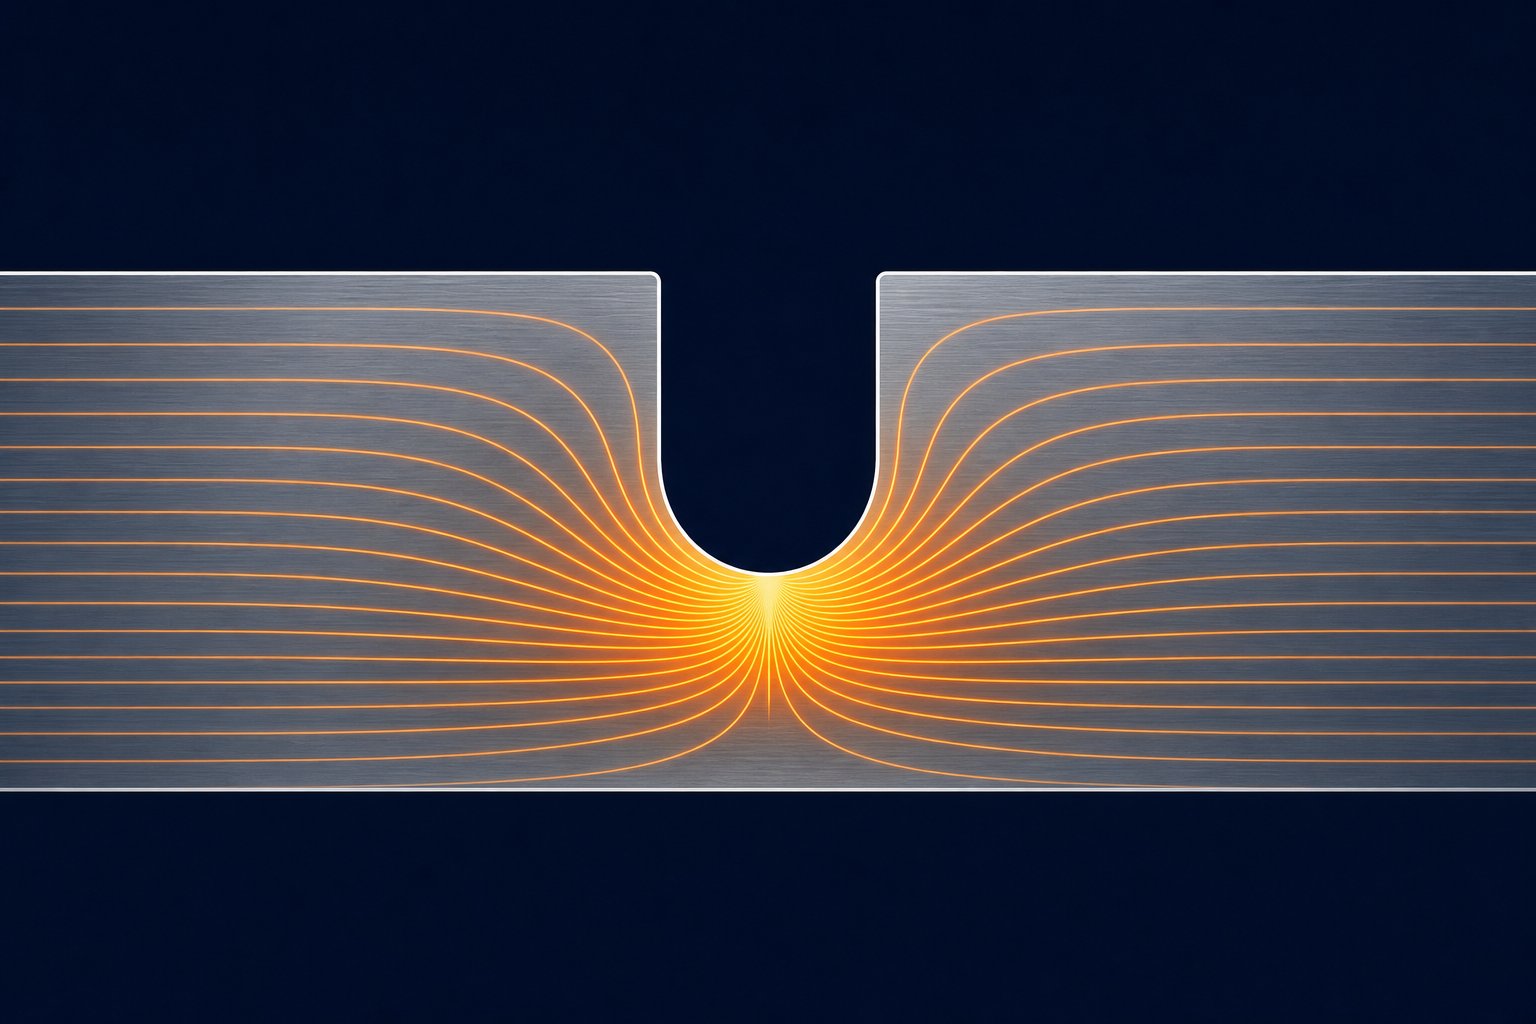
Konsentrasi tegangan terjadi bilamana terjadi perubahan mendadak dalam geometri yang memaksa jalur beban internal menyimpang di sekitar diskontinuitas. Anda dapat memvisualisasikan stres mengalir melalui suatu bagian seperti garis arus dalam suatu fluida. Jika garis-garis tersebut menyatu, di sekitar lubang, akar takik, atau sudut tajam, tegangan lokal akan meningkat secara signifikan di atas nilai nominal material di sekitarnya. Rasio tegangan lokal puncak terhadap tegangan nominal adalahfaktor konsentrasi stres, Kt.
Dalam desain cetakan stempel, takik bypass merupakan penambah tegangan yang disengaja. Kedengarannya berlawanan dengan intuisi. Mengapa Anda sengaja membuat lokasi yang meningkatkan stres? Karena takik mengorbankan zona terkendali material pembawa untuk melindungi geometri bagian. Dengan memusatkan energi regangan pada akar takik, Anda mengalihkan deformasi dari fitur pembentuk ke wilayah yang tidak membahayakan bagian akhir. Takik tersebut menyerap gaya-gaya yang bersaing antar stasiun sehingga zona-zona pembentuk kritis tetap tidak terganggu.
Hubungan antara radius akar takik dan Kt telah diketahui dengan baik dalam bidang mekanika teknik. Jari-jari yang lebih tajam pada akar takik menghasilkan faktor konsentrasi tegangan yang lebih tinggi, yang berarti tegangan puncak pada lokasi tersebut meningkat secara dramatis dibandingkan dengan strip di sekitarnya. Radius yang lebih luas dan lebih besar mendistribusikan beban ke area yang lebih luas, mengurangi tekanan puncak namun juga mengurangi efektivitas takik sebagai fitur pemisahan. Penelitian mengenai efek takik menegaskan bahwa dengan meningkatnya Kt, medan tegangan lokal menjadi lebih parah dan lebih terlokalisasi, sedangkan nilai Kt yang lebih rendah akan menyebarkan tegangan ke zona yang lebih besar.
Untuk batang persegi panjang dengan takikan tepi berlawanan, jika lebar batang 12 mm dan radius takik 2 mm, faktor konsentrasi tegangan mencapai kira-kira 3,05. Ini berarti tegangan puncak pada akar takik tiga kali lebih tinggi dibandingkan tegangan nominal pada penampang melintang lainnya. Pada strip pembawa die progresif, prinsip yang sama berlaku. Takik dengan jari-jari akar yang rapat memusatkan tekanan secara tajam, sehingga menciptakan batas pemisahan yang agresif. Takik dengan radius akar yang besar menghasilkan transisi yang lebih bertahap, cocok untuk aplikasi yang memerlukan pelepasan sebagian tanpa risiko retak lelah pada akar takik selama ribuan siklus pengepresan.
Inilah inti trade-off dalam desain cetakan stempel logam: takik yang lebih tajam dipisahkan secara lebih efektif namun menimbulkan risiko kelelahan yang lebih tinggi; takik yang lebih lembut bertahan lebih lama tetapi mungkin tidak memberikan isolasi yang memadai antar stasiun. Proses cetakan memerlukan keseimbangan permintaan yang bersaing berdasarkan volume produksi, sifat material, dan tingkat keparahan operasi pembentukan di stasiun yang berdekatan.
Pergeseran Sumbu Netral dan Pengaruhnya terhadap Penempatan Takik
Selama operasi pembengkokan pada cetakan progresif, sumbu netral material, bidang tempat transisi tegangan dari tegangan pada permukaan luar ke kompresi pada permukaan dalam, tidak tetap berada pada pusat geometri ketebalan lembaran. Itu bergeser ke arah bagian dalam tikungan. Derajat pergeseran bergantung pada rasio radius tekukan terhadap ketebalan material (rasio R/t) dan karakteristik pengerasan kerja material.
Mengapa hal ini penting untuk penempatan takik bypass? Karena pergeseran sumbu netral menentukan di mana strip mengalami regangan tarik maksimum selama pembentukan. Jika takik bypass diposisikan di tempat strip pembawa mengalami pembengkokan saat bertransisi antar stasiun, akar takik menjadi lokasi konsentrasi regangan maksimum yang ditumpangkan pada-regangan lentur yang sudah ditinggikan. Menempatkan takik pada lokasi yang salah di sepanjang profil lentur strip dapat mengubah fitur relief fungsional menjadi lokasi timbulnya retakan.
Hubungan radius tikungan minimum memberikan panduan di sini. Untuk ketebalan material tertentu t, terdapat radius tekukan bagian dalam minimum yang di bawahnya serat luar melebihi batas perpanjangannya dan retak. Jika rasio R/t kecil (tikungan rapat), sumbu netral bergeser secara signifikan ke dalam, terkadang hingga 30-40% ketebalan dari permukaan bagian dalam, bukan 50% nominal. Takik bypass yang ditempatkan di wilayah yang mengalami pembengkokan radius-yang ketat ini harus memperhitungkan peningkatan regangan serat luar. Jari-jari akar takikan harus cukup besar sehingga konsentrasi tegangannya tidak menambah regangan lentur hingga titik patah.
Dalam desain stamping praktis, ini berarti takik bypass paling baik diposisikan di daerah datar pada strip pembawa, jauh dari pembengkokan alami yang terjadi saat strip terangkat di atas pengangkat atau melentur di antara stasiun cetakan. Ketika takik harus ada di dekat transisi tikungan, kedalaman dan radius akarnya memerlukan spesifikasi yang cermat untuk mencegah keadaan tegangan gabungan melebihi ketahanan lelah material.
Parameter kritisnya adalah kedalaman takik relatif terhadap ketebalan material. Takik yang menghilangkan 30-50% penampang strip-di tepi pembawa akan menghasilkan pengurangan kekakuan lentur yang cukup untuk memisahkan stasiun-stasiun yang berdekatan. Takik yang hanya menghilangkan 10-15% penampang mungkin terlalu dangkal untuk mengganggu transmisi gaya secara berarti, sehingga menciptakan zona lemah tanpa manfaat fungsional. Sebaliknya, takik yang melebihi 60% lebar lajur akan mengganggu kekakuan pengumpanan dan dapat menyebabkan pembawa tertekuk di bawah gaya dorong mekanisme pengumpan.
Tabel berikut merangkum parameter geometri utama untuk takik bypass die stamping logam dan dasar pemikiran teknik di balik setiap spesifikasi:
| Parameter Geometri | Kisaran Khas | Alasan Rekayasa |
|---|---|---|
| Kedalaman Takik | 30-50% dari lebar pembawa | Harus mengurangi-kekakuan penampang hingga cukup untuk memisahkan gaya stasiun. Terlalu dangkal tidak memberikan kelegaan; kompromi yang terlalu mendalam akan menghilangkan integritas pemberian makan. |
| Lebar Takik (sepanjang arah strip) | 1,0t hingga 3,0t (t=ketebalan material) | Mengontrol panjang zona transisi stres. Takik yang lebih lebar menciptakan wilayah kepatuhan yang lebih panjang namun mengonsumsi lebih banyak material strip dan mengurangi efisiensi feed pitch. |
| Sudut Takik (dinding samping lancip) | 0 derajat hingga 30 derajat dari tegak lurus | Dinding samping yang bersudut mengurangi mendadaknya transisi geometrik, menurunkan Kt pada titik masuk takik. Dinding tegak lurus menciptakan gradien tegangan yang lebih tajam untuk decoupling yang agresif. |
| Radius Akar | Minimal 0,5t hingga 2,0t | Langsung mengontrol Kt di titik terdalam. Jari-jari yang lebih kecil memusatkan stres secara lebih agresif tetapi meningkatkan risiko kelelahan. Jari-jari penyebaran beban yang lebih besar dan memperpanjang masa pakai pembawa dengan biaya pemisahan lokal yang lebih sedikit. |
| Rasio-kedalaman-ketebalan | Bervariasi berdasarkan keuletan material | Menentukan apakah akar takik tetap berada dalam kondisi elastis selama pembebanan siklik atau mengalami deformasi plastis yang menyebabkan retak progresif. |
Masing-masing parameter ini berinteraksi satu sama lain. Takik yang dalam dengan radius akar yang besar dapat memberikan Kt efektif yang sama dengan takik yang lebih dangkal dengan radius yang lebih sempit, namun menghasilkan geometri medan regangan yang berbeda dan kinerja kelelahan yang berbeda sepanjang umur produksi. Keputusan desain stamping bergantung pada kombinasi mana yang menghasilkan decoupling stasiun yang memadai sekaligus mempertahankan volume produksi yang diperlukan tanpa retak pada pembawa.
Hubungan geometri ini memberi tahu Anda cara mengukur takik bypass untuk kondisi tegangan tertentu. Namun material itu sendiri menentukan bagaimana kedudukan tersebut sebenarnya berperilaku di bawah beban. Bahan ulet mendistribusikan kembali tekanan melalui leleh lokal pada akar takik, sehingga secara efektif menumpulkan konsentrasi dari waktu ke waktu. Bahan yang rapuh atau berkekuatan-tinggi tidak dapat didistribusikan kembali dengan mudah, sehingga nilai Kt-yang dirancang menjadi prediktor kinerja-dunia nyata yang jauh lebih akurat. Sifat tarik material, laju pengerasan kerja, dan kapasitas pemanjangan semuanya mempengaruhi bagaimana geometri takik tertentu dapat diterapkan atau tidak.
Sifat Material yang Mendorong Dimensi Bypass Notch
Geometri takik yang berfungsi sempurna pada baja ringan dapat menyebabkan keretakan pembawa yang dahsyat pada baja tahan karat dalam beberapa ribu benturan. Kedalaman dan radius akar yang sama yang memberikan pemisahan yang bersih pada satu material dapat menghasilkan pelepasan yang tidak mencukupi atau kegagalan kelelahan dini pada material lain. Sifat material bukan merupakan pertimbangan sekunder dalam spesifikasi bypass notch. Mereka adalah pendorong utama.
Empat sifat mekanik mendominasi perilaku takik bypass: kekuatan tarik, kekuatan luluh, persentase pemanjangan, dan eksponen pengerasan kerja (nilai n-). Bersama-sama, hal ini menentukan bagaimana strip pembawa merespons pembebanan siklik yang berulang pada akar takik selama operasi cetakan progresif.Penelitian tentang proses stamping yang kuatmenegaskan bahwa karakterisasi material sangat penting tidak hanya untuk membentuk geometri komponen, namun juga untuk setiap mata rantai dalam rantai produksi, termasuk keandalan strip pembawa.
Prinsip Desain Takik Baja Ringan dan Baja Karbon
Stamping baja karbon mewakili skenario yang paling mudah untuk desain takik bypass. Baja ringan seperti SPCC, SAE 1008, dan SAE 1010 biasanya menawarkan nilai elongasi 28-42% dan kekuatan tarik sedang pada kisaran 270-400 MPa. Perpanjangan tinggi tersebut berarti toleransi terhadap takik yang lebih dalam. Material pada akar takik dapat mengalami deformasi plastis lokal tanpa permulaan retak karena material tersebut mempunyai sisa keuletan yang cukup besar setelah geometri takik memusatkan regangan.
Saat Anda mengerjakan stempel baja canai dingin dalam kategori baja ringan, rasio luluh-terhadap-tarik yang relatif rendah (biasanya 0,55-0,70) berarti material tersebut semakin mengeras seiring dengan perubahan bentuknya. Ini sebenarnya bermanfaat pada akar takiknya. Saat strip pembawa tertekuk selama setiap gerakan tekan, regangan akar takik-sedikit mengeras, sehingga meningkatkan ketahanan lokalnya terhadap deformasi lebih lanjut. Pengerasan menjadi stabil dalam beberapa ratus siklus pertama, dan akar takik mencapai kondisi stabil dimana regangan siklik tetap elastis. Perilaku stabilisasi diri inilah yang menyebabkan pembawa baja ringan dapat mentoleransi kedalaman takik 40-50% dari lebar pembawa tanpa retak lelah, bahkan pada volume produksi yang melebihi satu juta hit.
Indeks pengerasan kerja untuk baja ringan biasanya berada di antara n=0.18 dan n=0.24. Nilai n-yang lebih tinggi mendorong distribusi regangan yang lebih seragam di sekitar takik, yang berarti efek konsentrasi tegangan menjadi tumpul saat material meleleh dan menyebarkan zona deformasi ke luar. Nilai n-yang lebih tinggi secara efektif mengurangi konsentrasi tegangan yang direalisasikan di bawah Kt teoretis, sehingga memberi para perancang lebih banyak keleluasaan dalam spesifikasi geometri takik.
Pertimbangan Paduan Aluminium dan Tembaga
Proses stamping aluminium menimbulkan serangkaian kendala yang berbeda. Paduan aluminium yang digunakan dalam pengerjaan cetakan progresif, biasanya 5052-H32, 6061-T4, dan 3003-H14, memiliki kekuatan geser dan perpanjangan yang lebih rendah dibandingkan dengan baja ringan. Mereka juga menunjukkan kecenderungan ke arah menyakitkan, dimana material menempel pada permukaan pukulan atau cetakan selama pemotongan. Pengikisan ini menghasilkan permukaan takik yang kasar dan tidak beraturan dengan robekan mikro yang bertindak sebagai penambah tegangan tambahan di luar geometri takik yang dirancang.
Kapasitas pengerasan kerja aluminium yang lebih rendah (nilai n-biasanya 0,08-0,16 bergantung pada temper) berarti akar takik tidak dapat mendistribusikan ulang tekanan secara efektif melalui luluh lokal. Ketegangan tetap terkonsentrasi dan tidak menyebar ke luar. Gabungkan hal ini dengan batas ketahanan lelah aluminium yang lebih rendah, dan Anda akan mendapatkan material yang memerlukan desain takik yang lebih konservatif: kedalaman lebih dangkal, jari-jari akar lebih besar, dan permukaan akhir takik lebih halus.
Paduan tembaga seperti C26000 (kuningan kartrid) menawarkan perpanjangan yang lebih baik daripada aluminium tetapi menimbulkan tantangan tersendiri. Pekerjaan kuningan mengeras dengan cepat selama tahap awal deformasi, kemudian laju pengerasannya menurun. Ini berarti beberapa stasiun pembentuk pertama dalam cetakan progresif dapat secara signifikan mengubah properti jalur pembawa di dekat takik bypass, mengubah respons kelelahannya di tengah perjalanan jalur tersebut. Perancang yang bekerja dengan paduan tembaga perlu memperhitungkan pekerjaan kumulatif yang mengeraskan pengalaman pembawa sebelum mencapai stasiun dengan operasi pembentukan yang agresif.
Tantangan-Baja Berkekuatan Tinggi dan Baja Tahan Karat
Baja-paduan-kekuatan rendah-tinggi (HSLA) dan baja-kekuatan tinggi (AHSS) yang canggih menghadirkan skenario yang paling menuntut untuk desain takik bypass. Material ini, termasuk grade seperti HSLA 340, DP 590, dan DP 780, menggabungkan kekuatan tarik tinggi (500-900 MPa) dengan pengurangan elongasi (12-24%). Kekuatan yang lebih tinggi berarti penyimpanan energi elastis yang lebih besar pada strip selama pembentukan, yang memperkuat gaya snap-through. Perpanjangan yang lebih rendah berarti berkurangnya toleransi terhadap regangan plastis pada akar takik sebelum terjadinya retakan.
Untuk pengecapan lembaran baja dalam kategori{0}}kekuatan tinggi, takik bypass harus lebih dangkal dan mempunyai jari-jari akar yang jauh lebih besar. Jika baja ringan dapat menoleransi kedalaman takik sebesar 45% dari lebar penahan dengan radius akar 1,0t, baja HSLA dengan ketebalan yang sama mungkin memerlukan pembatasan kedalaman hingga 25-35% dengan radius akar 1,5t hingga 2,5t. Berkurangnya kedalaman berarti pemisahan stasiun yang kurang agresif, yang terkadang memaksa perancang untuk menambahkan stasiun yang menganggur atau menggunakan beberapa takik yang lebih dangkal secara berurutan daripada satu takik yang dalam.
Baja tahan karat, khususnya kelas austenitik seperti 304 dan 316, menambah tantangan dengan tingkat pengerasan kerja yang sangat tinggi (nilai n-0,40-0,55). Hal ini kedengarannya bermanfaat berdasarkan logika baja ringan, namun efeknya berbeda pada nilai n yang tinggi dikombinasikan dengan kekuatan tarik yang tinggi. Akar takik mengeras secara agresif selama beberapa siklus pengepresan pertama sehingga menjadi rapuh secara lokal. Material di sekitar takik berubah dari lembaran ulet menjadi zona mengeras dengan sisa perpanjangan yang berkurang secara signifikan. Pembebanan siklik selanjutnya pada akar takik yang mengeras tersebut mengawali retak lelah jauh lebih cepat dibandingkan dengan sifat material curah.
Inilah sebabnya mengapa pembawa cetakan progresif baja tahan karat memerlukan geometri takik yang paling konservatif: jari-jari akar yang besar (2,0t atau lebih besar), kedalaman sedang, dan dalam beberapa kasus, fitur pelepas tegangan seperti lubang pelepas sekunder di ujung takik untuk menahan perambatan retakan sebelum mencapai penampang pembawa kritis-.
| Jenis Bahan | Kedalaman Takik Relatif | Panduan Radius Akar | Properti Utama yang Mendorong Keputusan |
|---|---|---|---|
| Baja Ringan (SPCC, SAE 1008-1010) | 40-50% dari lebar pembawa | 0,5t hingga 1,0t | Perpanjangan yang tinggi (28-42%) memberikan cadangan daktilitas yang besar pada akar takik |
| Baja HSLA (kelas 340-550 MPa) | 25-35% dari lebar pembawa | 1,5t hingga 2,5t | Pengurangan perpanjangan (12-22%) membatasi toleransi regangan plastik sebelum retak |
| Baja Berkekuatan Tinggi-Tercanggih (DP 590-980) | 20-30% dari lebar pembawa | 2,0t hingga 3,0t | Energi elastis yang tersimpan tinggi dikombinasikan dengan perpanjangan terbatas; peningkatan kekuatan snap-through |
| Paduan Aluminium (5052, 6061, 3003) | 30-40% dari lebar pembawa | 1,5t hingga 2,0t | Kekuatan geser yang rendah dan kecenderungan menyakitkan menciptakan permukaan takik yang tidak beraturan; daya tahan lelah yang rendah |
| Paduan Tembaga (C26000, C51000) | 35-45% dari lebar pembawa | 1,0t hingga 1,5t | Pengerasan kerja awal yang cepat mengubah sifat pembawa secara progresif melalui stasiun cetakan |
| Baja Tahan Karat Austenitik (304, 316) | 25-35% dari lebar pembawa | 2,0t hingga 3,0t | Tingkat pengerasan kerja yang ekstrim (n=0.40-0.55) menyebabkan penggetasan lokal pada takik akar |
Prinsip dasar yang menghubungkan semua kelompok material ini adalah sama: karakteristik pengerasan kerja menentukan berapa banyak kelenturan berulang yang dapat ditoleransi oleh strip pembawa di dekat takik sebelum retak lelah dimulai. Material dengan elongasi tinggi dan pengerasan kerja sedang (baja ringan) akan stabil-di akar takiknya, sehingga mencapai siklus regangan-keadaan stabil yang aman. Bahan dengan perpanjangan rendah atau pengerasan ekstrim (AHSS, stainless) akan menghabiskan keuletannya pada akar takik dalam beberapa siklus, sehingga menuntut geometri yang lebih konservatif untuk menjaga regangan siklik tetap dalam rezim elastis.
Perilaku-yang bergantung pada material ini juga menjelaskan mengapa satu set dimensi takik bypass "standar" tidak dapat ada. Setiap spesifikasi takik harus disesuaikan dengan paduan spesifik, temper, dan ketebalan yang sedang diproses. Menyalin geometri takik dari cetakan baja ringan ke dalam aplikasi baja HSLA adalah salah satu penyebab utama kegagalan pembawa prematur dalam operasi cetakan progresif.
Anisotropi material menambah lapisan kompleksitas lainnya. Sifat mekanik yang dibahas di sini, kekuatan tarik, pemanjangan, pengerasan kerja, tidak seragam ke segala arah dalam lembaran. Arah menggelinding, arah melintang, dan orientasi diagonal masing-masing menghasilkan nilai yang berbeda-beda. Bagaimana variasi arah tersebut berinteraksi dengan orientasi takik bypass menentukan apakah perambatan retakan mengikuti jalur yang dapat diprediksi dan dikelola, atau lintasan tak terduga yang mengancam integritas jalur.
Arah Butir dan Aliran Material Anisotropik
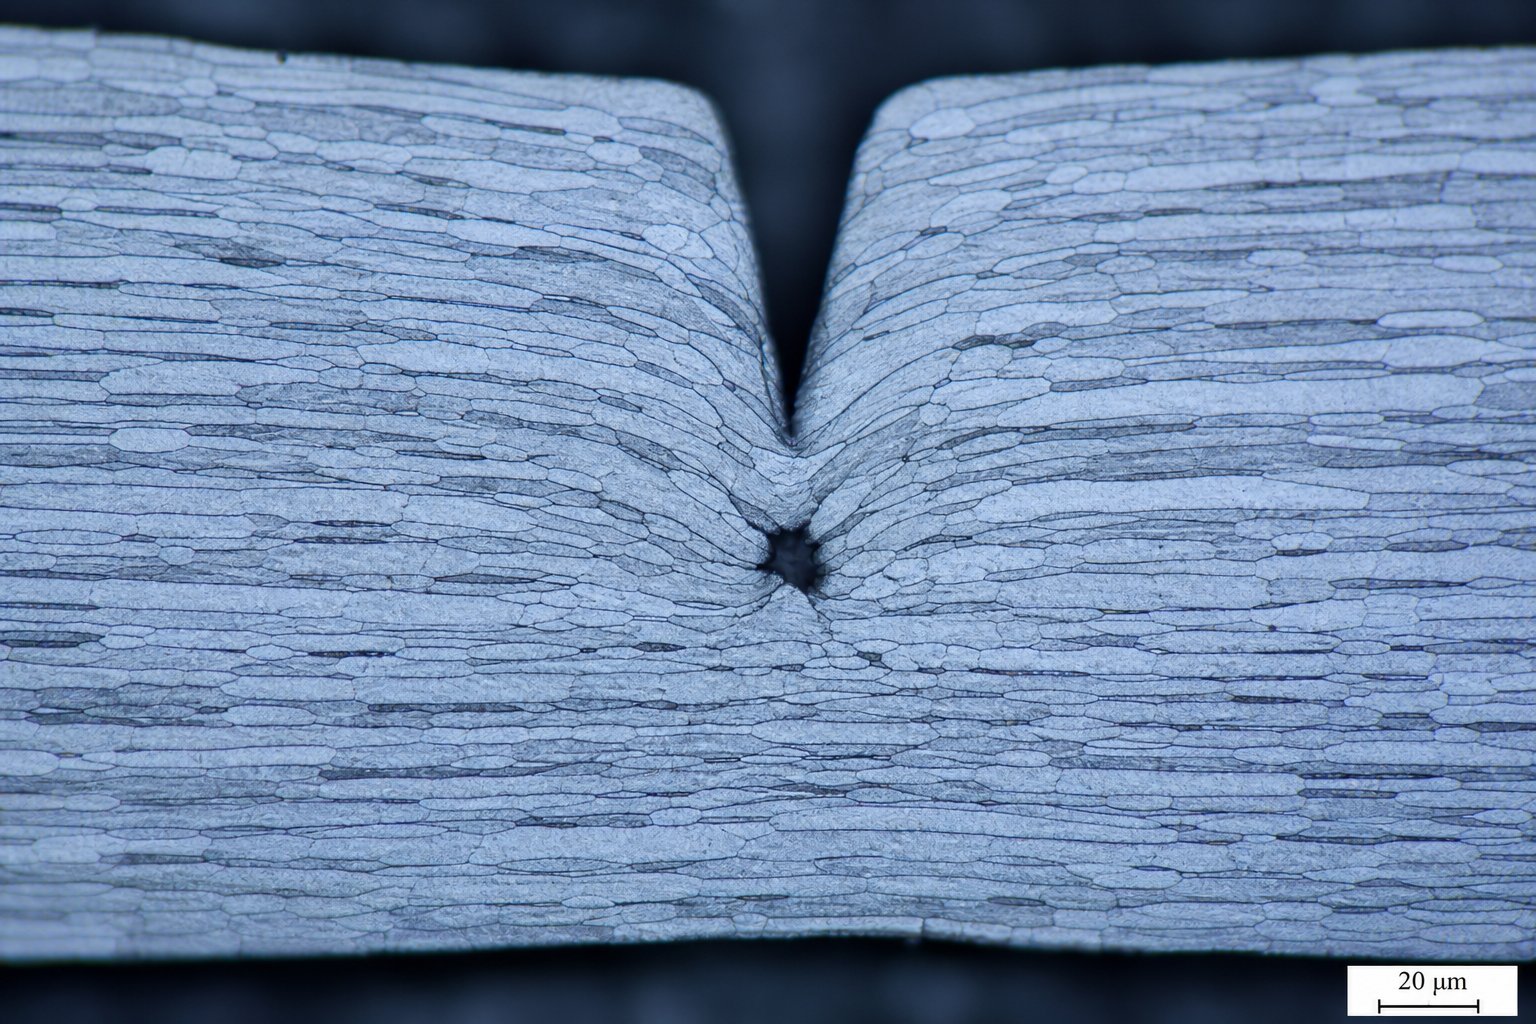
Lembaran logam bukanlah material yang seragam,-tidak bergantung pada arah. Selama penggulungan di pabrik baja, struktur butiran kristal memanjang ke arah penggulungan, sehingga menghasilkan material yang tahan terhadap deformasi secara berbeda-beda, bergantung pada arah mana Anda mendorong, menarik, atau memotongnya. Ketergantungan terarah ini, yang disebut anisotropi, secara langsung memengaruhi perilaku takik bypass, cara retakan merambat dari akarnya, dan cara material mengalir di sekitarnya selama operasi pembentukan.
Perilaku Anisotropik dan Efek Arah Bergulir
Saat mencap lembaran logam dari stok koil, strip diumpankan melalui cetakan progresif dengan arah penggulungannya sejajar sepanjang sumbu umpan. Artinya, setiap takik bypass yang dipotong pada tepi pembawa mempunyai hubungan geometri tetap terhadap struktur butir. Hubungan itu tidak netral.Bahan dengan arah butiran yang mempengaruhi perilaku deformasi dianggap anisotropik, dan sifat ini bervariasi menurut paduannya. Baja canai dingin-memiliki efek butiran yang nyata, aluminium menunjukkan sensitivitas sedang, dan tembaga sebagian besar bersifat isotropik.
Konsekuensi praktisnya sangatlah jelas. Lembaran logam yang dicap memiliki kekuatan tarik yang lebih tinggi dan perpanjangan yang lebih rendah pada arah penggulungan dibandingkan dengan arah melintang. Kekuatan luluh dapat berbeda 10-20% antar orientasi. Untuk potongan takik bypass yang tegak lurus dengan tepi strip, medan tegangan akar takik berinteraksi dengan material yang memiliki ketahanan berbeda terhadap deformasi pada setiap sisi bidang retak. Satu arah lebih mudah menghasilkan; yang lain memegang lebih kuat. Asimetri ini mengubah bagaimana medan regangan berkembang di sekitar takik akibat pembebanan siklik, dan menentukan apakah retakan lelah tumbuh secara stabil dan dapat diprediksi atau menyimpang ke jalur yang tidak terduga.
Orientasi Takik Relatif terhadap Struktur Butir
Pertimbangkan apa yang terjadi pada tingkat mikrostruktur. Takik bypass yang diorientasikan sejajar dengan arah butir, yang berarti kedalamannya berjalan di sepanjang batas butir yang memanjang, mempunyai ketahanan yang lebih kecil terhadap perambatan retak. Batas butir itu sendiri bertindak sebagai jalur rekahan preferensial. Dalam orientasi ini, retakan akar takik dapat meluas sepanjang bidang intergranular yang melemah dengan energi yang relatif kecil. Hasilnya adalah pertumbuhan retakan yang lebih cepat namun juga lintasan retakan yang lebih dapat diprediksi, yang dapat menguntungkan jika perancang memperhitungkan hal tersebut.
Takik yang berorientasi tegak lurus terhadap arah butiran harus mendorong retakan melintasi butiran, bukan di antara butiran. Hal ini memerlukan lebih banyak energi secara signifikan dan menghasilkan ketahanan yang lebih besar terhadap pertumbuhan retak, suatu hasil yang diinginkan untuk umur panjang pembawa. Namun, orientasi tegak lurus juga berarti takik berinteraksi dengan sumbu elongasi-bawah material selama pembentukan, yang berpotensi menyebabkan pola aliran material yang tidak terduga selama operasi menggambar. Material yang diharapkan dapat mengalir bebas ke dalam rongga pembentuk mungkin akan menahan pergerakan karena relief takik melawan arah deformasi yang diinginkan butiran.
Selama proses pengepresan logam dalam operasi cetakan progresif, stasiun penarikan dan pembentukan mengandalkan takik bypass sebagai titik pelepas yang terkontrol untuk mencegah kerutan, pecah, atau penipisan berlebihan. Jika orientasi takik berlawanan dengan struktur butiran, material mungkin tidak mengalir sebagaimana mestinya. Pecahan terjadi ketika regangan menyebabkan material menjadi tipis melampaui batas aman, dan ketidaksejajaran takik butiran memusatkan regangan tersebut, bukan menghilangkannya. Insinyur harus mempertimbangkan orientasi strip pada kumparan relatif terhadap geometri bagian akhir ketika menentukan penempatan takik bypass.
Pertimbangan utama saat mengevaluasi dampak arah butir terhadap kinerja takik bypass:
- Orientasi koil relatif terhadap arah umpan- Konfirmasikan apakah arah penggulungan sejajar atau tegak lurus terhadap sumbu umpan strip, karena hal ini menentukan hubungan garis dasar antara semua takik dan struktur butiran.
- Jalur propagasi retakan akar takik- Takik yang sejajar dengan arah butir menyebarkan retakan lebih cepat di sepanjang batas butir; takik yang tegak lurus terhadap butiran menahan pertumbuhan retakan tetapi dapat membatasi aliran material selama pembentukan.
- Sensitivitas-spesifik material- Baja canai dingin-dan baja tahan karat menunjukkan efek anisotropik yang kuat; baja canai panas-dan tembaga kurang sensitif. Aluminium berada di antara keduanya, dengan kondisi temper yang mempengaruhi derajat pemanjangan butiran.
- Membentuk keparahan di stasiun yang berdekatan- Penarikan atau peregangan dengan tingkat keparahan tinggi di dekat takik bypass memerlukan relief yang sejajar dengan arah aliran material yang diinginkan, bukan berlawanan, untuk mencegah terjadinya necking atau pemisahan yang terlokalisasi.
- Kehidupan yang lelah versus pertukaran yang memisahkan diri- Butir-takik paralel dipisahkan secara lebih agresif namun lebih cepat lelah; butiran-takik tegak lurus bertahan lebih lama namun mungkin memerlukan kedalaman yang lebih dalam untuk mencapai penghilangan tegangan yang setara.
- Efek ukuran butir- Material-berbutir lebih halus menahan perambatan retakan secara lebih seragam terlepas dari orientasinya, sedangkan material berbutir kasar-memperkuat perbedaan arah dalam perilaku rekahan.
Kesimpulan bagi para desainer sudah jelas. Anda tidak dapat menentukan geometri takik bypass secara terpisah dari orientasi strip. Kedalaman takik dan jari-jari akar yang sama akan memiliki kinerja yang berbeda-beda, bergantung pada apakah takik tersebut sejajar atau memotong struktur butiran. Interaksi antara geometri takik dan anisotropi material harus dievaluasi bersamaan dengan keputusan tata letak strip yang menentukan posisi takik relatif terhadap lubang pilot, lebar pembawa, dan stasiun pembentuk di seluruh cetakan progresif.
Integrasi Tata Letak Die Strip Progresif dan Pengorbanan Desain
Takik bypass tidak ada dalam ruang hampa. Mereka berbagi jalur dengan lubang pilot, jaringan pembawa, stasiun diam, fitur pembentuk, dan-tab terpotong, semuanya bersaing untuk mendapatkan lahan terbatas yang sama. Tujuan dari takik bypass pada cetakan stempel hanya dapat diwujudkan bila penempatannya menghormati sistem tata letak strip yang terintegrasi. Takik berukuran sempurna di lokasi yang salah dibandingkan dengan lubang pilot atau garis lengkung menciptakan lebih banyak masalah daripada penyelesaiannya.
Penempatan Bypass Notch Dalam Sistem Tata Letak Strip
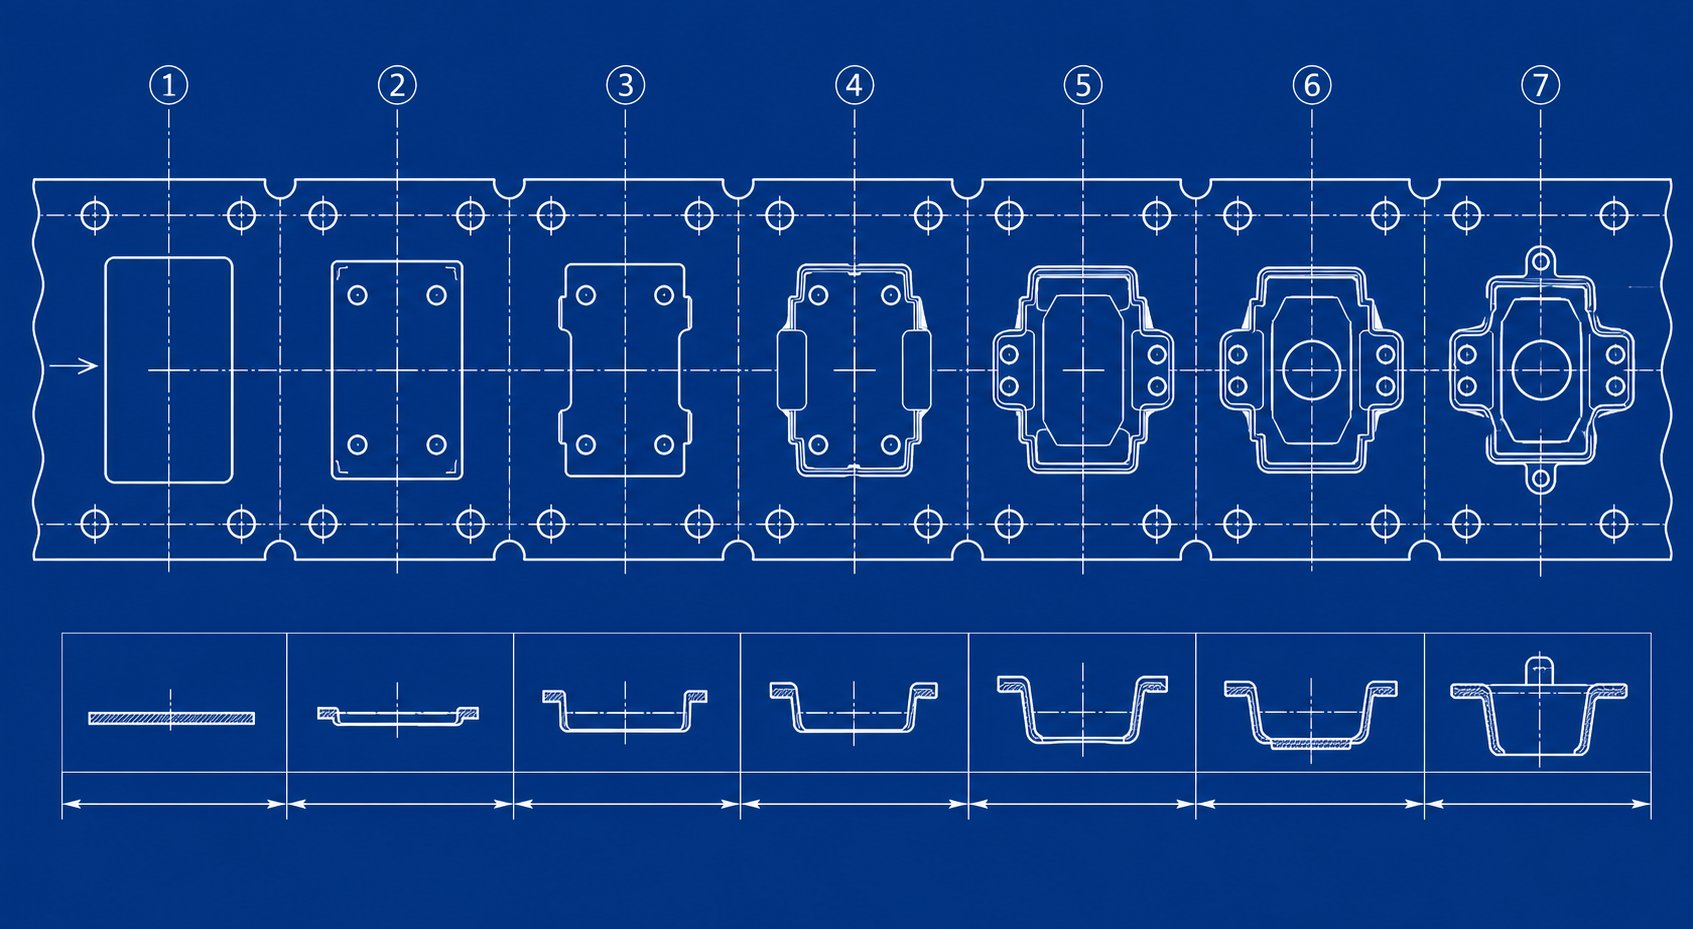
Dalam alat stempel progresif dan desain cetakan apa pun, tata letak strip menentukan urutan operasi yang harus dikoordinasikan secara tepat. Setiap stasiun menerapkan gaya yang berinteraksi melalui jalur pembawa. Aplikasi pembentuk lembaran logam takik bypass menempatkan fitur relief ini di antara stasiun-stasiun yang paling membutuhkan pelepasan gaya, biasanya antara stasiun pengosongan atau penusuk yang berat dan stasiun pembentuk atau penarikan yang presisi di bagian hilir.
Keputusan penempatan harus mempertimbangkan beberapa fitur yang berdekatan secara bersamaan. Lubang percontohan, yang memberikan referensi posisi strip di setiap stasiun, memerlukan material yang stabil di sekitarnya. Takik bypass yang diposisikan terlalu dekat dengan lubang pilot akan melemahkan material di sekitarnya, menyebabkan lubang memanjang karena beban pengumpanan dan merusak akurasi registrasi. Praktek industri menjaga jarak minimal 2-3 kali ketebalan material antara batas takik dan tepi lubang pilot terdekat.
Stasiun idle, yang umum terjadi pada cetakan progresif kompleks, menyediakan lokasi alami untuk takik bypass. Stasiun-stasiun ini tidak melakukan pekerjaan pembentukan, sehingga jalur pembawa di lokasi tersebut tidak membawa beban yang terkait dengan proses-di luar gaya pengumpanan. Menempatkan takik di dalam stasiun yang menganggur berarti pengurangan penampang-hanya perlu menahan beban pengumpanan, bukan gabungan pengumpanan-ditambah-beban pembentuk. Ini juga relevan dalamoptimasi tata letak strip, tempat para insinyur menyeimbangkan kekuatan pembawa dengan pemanfaatan material di setiap stasiun.
Pengorbanan Rekayasa dalam Spesifikasi Kedalaman dan Lebar
Pengorbanan mendasarnya sederhana untuk dinyatakan tetapi sulit untuk dioptimalkan: takik yang terlalu dangkal tidak memberikan pelepas stres yang cukup dan gagal memisahkan stasiun-stasiun yang berdekatan, sementara takik yang terlalu dalam akan mengurangi integritas dan akurasi pengumpanan melalui cetakan. Di antara kedua ekstrem ini terdapat jendela fungsional yang bervariasi pada setiap aplikasi.
Takik dangkal, yang hanya menghilangkan 15-20% lebar pembawa, hampir tidak mengganggu jalur transmisi gaya. Penampang-sisanya mempertahankan kekakuan yang cukup untuk menyalurkan gaya snap-through dan membentuk beban antar stasiun hampir tanpa berkurang. Takik tersebut ada secara geometris tetapi tidak memberikan manfaat mekanis. Anda telah menggunakan lebar strip secara gratis.
Takik yang terlalu dalam, menghilangkan 60% atau lebih lebar penahan, secara drastis mengurangi ketahanan strip terhadap tekuk akibat beban tekan arah umpan. Ketika pengumpan mendorong strip ke depan, bagian yang melemah akan runtuh atau membelok ke samping daripada meneruskan gerakan ke stasiun hilir. Hasilnya adalah nada yang tidak konsisten, ketidakselarasan pilot, dan potensi kerusakan pada cetakan. Skenario ini menjadi lebih buruk pada aplikasi transfer stamping dimana strip harus menjaga kekakuan pada bentang yang lebih panjang dan tidak didukung antara stasiun cetakan.
Memahami takik bypass negatif dan positif pada cetakan stempel pembentuk lembaran logam memperjelas pilihan perancang. Takik bypass negatif menghilangkan material dari tepi pembawa, sehingga menciptakan fleksibilitas lokal. Mereka mengurangi-luas penampang pembawa dan kekakuan lentur pada titik tersebut, sehingga stasiun yang berdekatan dapat mengalami deformasi secara independen. Takik bypass positif bekerja dengan cara sebaliknya: mereka menambahkan material atau meninggalkan tab yang menonjol di tepi strip untuk menciptakan pengerasan lokal. Atombak dan tikungan pitch stop, misalnya, menciptakan flensa ke bawah yang membuat pembawa menjadi kaku dan membantu pengumpanan sekaligus memberikan referensi berhenti yang kokoh. Setiap jenis memiliki tujuan mekanis yang berbeda dalam tata letak strip yang sama.
Interaksi Dengan Lubang Pilot dan Lebar Pengangkut
Lebar pembawa menentukan berapa banyak material yang tersedia untuk feeding rigidity dan notch relief. Pembawa yang sempit, dengan lebar 3-5 mm, hampir tidak menyisakan ruang untuk kedalaman takik yang berarti sebelum ligamen yang tersisa menjadi terlalu lemah untuk memberi makan dengan baik. Carrier yang lebih lebar, 8-12 mm atau lebih, memberi desainer fleksibilitas yang lebih besar untuk menentukan takik yang lebih dalam sekaligus mempertahankan sisa penampang yang cukup untuk feeding yang stabil. Pengaturan perkakas panggung dalam cetakan multi-stasiun seringkali memerlukan pembawa yang lebih luas secara khusus untuk mengakomodasi lubang pilot dan takik bypass tanpa gangguan.
Proses keputusan berurutan untuk menentukan parameter takik bypass dalam desain cetakan progresif baru mengikuti urutan rekayasa yang logis:
- Identifikasi kekuatan-batas stasiun penting- Tentukan stasiun berdekatan mana yang menghasilkan kopling gaya yang paling bermasalah berdasarkan tingkat keparahan pembentukan, besaran snap-through, dan persyaratan aliran material.
- Tetapkan lebar pembawa dan lokasi lubang pilot- Tentukan kerangka struktur jalur terlebih dahulu, pastikan material yang memadai mengelilingi setiap pilot untuk stabilitas posisi di bawah muatan pengumpan.
- Pilih jenis takik berdasarkan kebutuhan mekanis- Pilih takik negatif yang memerlukan fleksibilitas dan pelepasan sambungan, atau takik positif yang mengutamakan pengerasan lokal dan kontrol umpan.
- Tentukan kedalaman takik dari sifat material- Terapkan pedoman kedalaman spesifik-bahan (yang dibahas dalam pembahasan sifat bahan sebelumnya) untuk menetapkan kedalaman awal yang menyeimbangkan pelepasan gandengan dengan umur kelelahan pembawa.
- Tentukan radius akar untuk umur kelelahan target- Cocokkan radius akar dengan volume produksi yang diharapkan dan perilaku pengerasan kerja material, menggunakan jari-jari yang lebih besar untuk aplikasi-volume tinggi atau-kekuatan tinggi.
- Verifikasi izin ke fitur yang berdekatan- Konfirmasikan bahwa batas takik mempertahankan jarak minimum dari lubang pilot, garis lengkung, dan membentuk batas fitur untuk mencegah tumpang tindih bidang tegangan.
- Validasi integritas pengumpanan strip- Periksa apakah penampang pembawa yang tersisa-di lokasi takik dapat menahan tekuk akibat gaya dorong pengumpan tanpa defleksi lateral atau variasi pitch.
Urutan ini memastikan bahwa tujuan pembentukan lembaran logam takik bypass terpenuhi dalam batasan sistem tata letak strip lengkap. Setiap langkah dibangun berdasarkan langkah sebelumnya, dan melewatkan langkah apa pun berisiko menciptakan takik yang gagal menjalankan fungsi pemisahannya atau memperkenalkan mode kegagalan baru ke dalam strip.
Keputusan yang diambil di tingkat tata letak diterjemahkan langsung ke dalam hasil yang terukur di lantai pers. Geometri takik tidak hanya memengaruhi decoupling stasiun dan keakuratan pengumpanan, namun juga pola pembentukan duri, arah patahan geser, dan interaksi jarak bebas pukulan-ke-die, yang semuanya menentukan kualitas bagian akhir.
Menerapkan Prinsip Pertama pada Keputusan Desain Takik Praktis
Geometri tata letak strip, sifat material, dan teori konsentrasi tegangan semuanya berkumpul pada satu titik: saat Anda memasukkan dimensi takik ke gambar desain cetakan. Segala sesuatu yang dibahas sejauh ini memberikan alasannya. Bagian ini menerjemahkan alasan tersebut menjadi keputusan yang dapat Anda pertahankan dalam tinjauan desain, memecahkan masalah di lapangan pers, dan berkomunikasi dengan jelas kepada mitra perkakas stempel Anda.
Dari Teori ke Praktek dalam Keputusan Notch Sizing
Pendekatan rekayasa terstruktur bekerja seperti ini. Pertama, tentukan masalahnya: gaya apa yang bekerja pada jalur pembawa pada batas stasiun tertentu, dan perilaku material apa yang membatasi kemampuan jalur tersebut untuk menyerap gaya-gaya tersebut tanpa distorsi dimensi? Kedua, nyatakan prinsipnya: fitur relief terkontrol memodifikasi keadaan tegangan lokal dengan memusatkan regangan pada zona korban, memisahkan stasiun-stasiun yang berdekatan sehingga setiap operasi pembentukan berlangsung secara independen. Ketiga, terapkan pada desain: ukur kedalaman takik, lebar, dan radius akar menggunakan pedoman khusus material dan hubungan konsentrasi tegangan yang dibahas sebelumnya, lalu verifikasi bahwa penampang pembawa yang tersisa mendukung feeding yang stabil.
Banyak konvensi dasar-yang mengkodekan fisika nyata, namun beberapa sudah melampaui konteks aslinya. Berikut adalah aturan umum dan ilmu di baliknya:
- "Gunakan kedalaman takik yang sama dengan setengah lebar pembawa."- Divalidasi untuk baja ringan dengan volume produksi sedang. Kedalaman 50% memberikan decoupling yang agresif, dan elongasi baja ringan yang tinggi mendukungnya. Bertentangan dengan HSLA dan baja tahan karat yang kedalamannya 50% akan menghilangkan keuletan pada akar takik dalam ribuan siklus.
- "Selalu sesuaikan lebar takik dengan ketebalan material."- Titik awal yang masuk akal. Ilmu pengetahuan menegaskan bahwa lebar takik 1,0t hingga 1,5t menciptakan zona transisi tegangan yang efektif untuk sebagian besar material. Takik yang lebih lebar (2,0t-3,0t) dibenarkan jika tingkat keparahan pembentukan di stasiun yang berdekatan tinggi dan diperlukan wilayah kepatuhan yang lebih panjang.
- "Takik-yang tajam di sudut berfungsi dengan baik jika Anda menggunakan-baja karbon rendah."- Divalidasi sebagian. Keuletan baja ringan menumpulkan akar takik yang tajam melalui leleh lokal, sehingga mengurangi Kt efektif pada beberapa ratus pukulan pertama. Namun bahkan pada baja ringan, radius akar di bawah 0,5 ton mempercepat kelelahan pada volume di atas 500.000 bagian. Ilmu pengetahuan mengatakan selalu tentukan radius minimum.
- "Jika stripnya masuk dengan baik, maka takiknya cukup dalam."- Bertentangan. Stabilitas umpan hanya menegaskan bahwa pembawa mempertahankan kekakuan yang cukup. Ia tidak menjelaskan apa pun tentang apakah takik tersebut benar-benar memisahkan kekuatan stasiun. Sebuah strip dapat diumpankan dengan sempurna sambil tetap mentransmisikan beban snap{4}through yang menurunkan akurasi dimensi di stasiun hilir.
- "Tambahkan takik di mana pun Anda melihat strip terangkat."- Divalidasi sebagian. Pengangkatan strip menunjukkan transmisi gaya antar stasiun, dan takik dapat melemahkannya. Namun penyebab utama mungkin adalah tekanan pengupas yang tidak memadai atau waktu pengangkat yang salah, bukan geometri relief yang hilang. Diagnosis sebelum memotong.
Pengaruh Bypass Notch terhadap Formasi Burr dan Kualitas Part
Inilah hubungan yang diabaikan oleh banyak insinyur: takik bypass memengaruhi tinggi duri pada bagian yang sudah jadi. Ketika pukulan potong menembus strip, pola patahan bergantung pada bagaimana tegangan didistribusikan melalui material pada saat terobosan.Variasi duri dalam operasi cetakan progresifsering kali ditelusuri kembali ke kondisi tegangan yang tidak konsisten di zona pemotongan, bukan pada pembersihan saja. Takik bypass yang diposisikan di dekat stasiun blanking atau penindikan mengubah medan tegangan sisa pada material yang sedang dipotong. Jika perubahan kondisi tegangan tersebut mengubah cara pukulan mengikat lembaran, rasio geser-terhadap-fraktur akan bergeser, dan tinggi duri pun ikut berubah.
Secara khusus, interaksi stamping pembentukan duri takik bypass bekerja seperti ini: takik yang terletak tepat di bagian hulu stasiun pemotongan dapat menghilangkan tegangan sisa tekan pada lajur, memungkinkan pukulan memasuki material dengan lebih bersih dan menghasilkan pita potongan yang lebih konsisten. Sebaliknya, penempatan takik yang buruk dapat menimbulkan tegangan sisa tarik pada zona pemotongan, menyebabkan material patah sebelum waktunya dan meningkatkan tinggi duri pada sisi breakout. Fisika pemotongan logam menunjukkan bahwa kira-kira-sepertiga tepi potongan adalah geser (zona yang terbakar) dan dua-pertiganya adalah patahan-baja karbon rendah pada jarak bebas yang benar. Apa pun yang menggeser rasio ini, termasuk tegangan sisa dari takik bypass yang berdekatan, akan mengubah kualitas tepi.
Bidang tekanan-ke-kelonggaran cetakan dan tegangan takik bypass harus dipertimbangkan bersama-sama untuk mendapatkan hasil pengecapan cetakan yang presisi. Jarak bebas menentukan sudut di mana retakan patah merambat dari tepi punch dan die ke arah satu sama lain. Tegangan sisa dari bias takik bypass di dekatnya sehingga sudut rambat retak. Jika tegangan yang diinduksi takik-sejajar dengan geometri jarak bebas, retakan bertemu dengan sempurna dan duri tetap minimal. Jika saling bertentangan, jalur patahan akan saling mengimbangi, sehingga menghasilkan tepi yang tidak rata dengan duri yang meninggi. Pada mesin die stamping yang berjalan dengan kecepatan tinggi, interaksi ini menjadi lebih jelas karena gaya dinamis memperkuat asimetri medan tegangan.
Tujuannya di sini bukan untuk menambah kompleksitas demi kompleksitas itu sendiri. Hal ini untuk memberikan para insinyur kosakata dan alasan untuk mengkomunikasikan spesifikasi perkakas stamping logam dengan percaya diri. Bila Anda menentukan kedalaman takik bypass sebesar 35% dengan radius akar 1,5t yang diposisikan 3t dari stasiun pemotongan terdekat, Anda harus dapat menjelaskan alasannya: karena geometri tersebut memberikan pemisahan stasiun yang memadai untuk kualitas material tanpa menimbulkan tegangan sisa yang akan mengubah pola patahan geser pada operasi pemotongan yang berdekatan. Itulah perbedaan spesifikasi yang berdasarkan ilmu pengetahuan dan yang berdasarkan harapan.
Prinsip-prinsip ini berlaku dalam kondisi terkendali, namun-produksi bervolume tinggi menimbulkan efek kumulatif yang tidak dapat diprediksi-analisis klik tunggal. Perputaran yang berulang, keausan cetakan yang progresif, dan ekspansi termal mengubah keadaan tegangan dari waktu ke waktu, sehingga menunjukkan apakah desain takik bypass memiliki margin yang memadai atau beroperasi pada batas batas kinerjanya.
Indikator-Dunia Nyata dan Penerapan Diagnostik
Kondisi terkendali selama uji coba jarang mengungkap cerita lengkapnya. Desain takik bypass mungkin dapat bertahan hingga lima puluh sampel tanpa masalah, namun proses pengecapan logam otomotif memerlukan jutaan siklus dalam pembebanan termal terus-menerus, keausan progresif, dan variasi koil material. Produksi-bervolume tinggi adalah saat desain takik yang tidak memadai terlihat, bukan sebagai kegagalan besar yang terjadi secara tiba-tiba, namun sebagai pergerakan perlahan menuju ketidakstabilan yang terlihat dalam tingkat kerusakan, penyebaran dimensi, dan waktu henti yang tidak direncanakan.
-Produksi Volume Tinggi dan Efek Stres Kumulatif
Dalam industri pengecapan logam untuk braket otomotif, rumah konektor, dan penguat struktural, kecepatan pengepresan biasanya melebihi 200 pukulan per menit. Dengan kecepatan tersebut, strip pembawa tertekuk di setiap lokasi takik bypass ratusan kali setiap menit. Selama produksi 500.000 bagian, notch root telah melewati rentang tekanan sebanyak setengah juta kali. Geometri takik apa pun yang beroperasi mendekati ambang batas kelelahannya akan mulai memburuk, bukan setelah satu shift, namun secara progresif selama beberapa hari dan minggu produksi.
Efek kumulatifnya mengikuti pola yang dapat diprediksi. Pertama,-retak mikro dimulai pada akar takik yang faktor konsentrasi tegangannya paling tinggi. Retakan ini tidak terlihat dengan mata telanjang selama pemeriksaan rutin. Kedua, retakan menyebar secara bertahap dengan setiap gerakan tekan, sehingga mengurangi penampang-efektif pembawa pada takik. Ketiga, kapal induk yang melemah akan kehilangan kekakuannya, sehingga transmisi gaya-ke-stasiun dapat meningkat secara bertahap. Keempat, penyimpangan dimensi muncul pada komponen stamping logam jadi seiring dengan menurunnya efek decoupling.
Urutan ini menjelaskan mengapa cetakan stempel otomotif yang terbuat dari-baja berkekuatan tinggi sering kali menghasilkan suku cadang yang dapat diterima untuk 100.000 pukulan pertama, kemudian menimbulkan masalah kualitas yang progresif. Akar takik menghabiskan masa lelahnya. Ilmu tentang konsentrasi tegangan dan perilaku pengerasan kerja yang dibahas sebelumnya memprediksi garis waktu ini dengan akurasi yang wajar jika sifat kelelahan material dan nilai Kt sebenarnya diketahui.
Efek termal menambah masalah. Pada kecepatan pengepresan yang tinggi, suhu pukulan secara bertahap meningkat karena gesekan berulang dan beban deformasi, dan panas terkonduksi ke dalam strip. Strip pembawa yang berada pada suhu 10-15 derajat Celcius di atas suhu lingkungan pada lokasi takik bypass telah sedikit mengubah kekuatan luluh dan perpanjangan. Margin yang dirancang ke dalam geometri takik pada suhu kamar menyusut akibat pembebanan termal, berpotensi mendorong akar takik ke wilayah regangan plastis selama setiap siklus dan bukannya tetap elastis.
Indikator Diagnostik Desain Takik Bypass yang Tidak Memadai
Operator mesin cetak yang berpengalaman sering kali mendeteksi masalah takik bypass sebelum pemeriksa kualitas melakukannya, karena gejalanya muncul sebagai perubahan dalam cara kerja cetakan, bukan cacat dimensi langsung. Gejala yang dapat diamati berikut ini pada lantai pers menunjukkan masalah bypass notch:
- Pengangkatan strip antar stasiun- Strip pembawa naik dari permukaan cetakan setelah pukulan blanking atau penusukan yang kuat, yang menunjukkan bahwa gaya snap-tembus disalurkan melalui takik yang tidak cukup dalam daripada diserap secara lokal.
- Dimensi bagian yang tidak konsisten di stasiun pembentuk- Penyebaran dimensi meningkat secara bertahap selama proses produksi, menunjukkan bahwa kekakuan strip pembawa pada takik berubah karena pertumbuhan retak lelah atau bahwa takik tidak pernah memberikan pelepasan yang memadai sejak awal.
- Geser atau pembengkokan pin pilot- Pin pilot mengalami beban lateral yang tidak dirancang untuk ditangani karena kesalahan registrasi strip, yang disebabkan oleh ketidakstabilan pengumpanan takik, memaksa pilot untuk memperbaiki kesalahan posisi melebihi kapasitasnya.
- Retakan tepi progresif pada lokasi takik- Retakan yang terlihat memanjang dari akar takik menuju pusat pembawa, menunjukkan bahwa jari-jari akar takik terlalu sempit untuk kualitas material, atau kedalaman takik melebihi daya tahan lelah material yang dapat didukung pada volume produksi tertentu.
- Lepaskan tekuk selama pemakanan maju- Pembawa runtuh secara lateral di lokasi takik ketika pengumpan mendorong strip ke depan, yang berarti ligamen yang tersisa setelah kedalaman takik terlalu sempit untuk menahan beban pengumpan tekan tanpa tekuk.
- Penyimpangan dimensi stasiun-ke-stasiun dalam satu arah- Bagian-bagian di stasiun hilir secara konsisten bergeser ke arah yang sama, menunjukkan bahwa aliran material melalui takik bypass yang berdekatan bersifat asimetris karena ketidaksejajaran arah butir atau geometri takik yang tidak rata pada tepi pembawa yang berlawanan.
- Keausan cetakan yang dipercepat di stasiun yang berdekatan dengan takik- Pembuatan sisipan atau pemotongan di dekat takik bypass akan aus lebih cepat dari yang diperkirakan karena takik tersebut gagal memisahkan gaya, sehingga meneruskan beban kejut berulang kali ke stasiun tersebut.
Masing-masing gejala ini mengacu pada prinsip ilmiah tertentu. Lepaskan titik pengangkatan ke redaman snap-through yang tidak memadai, yang merupakan masalah kedalaman takik. Kerusakan pin pilot disebabkan oleh ketidakstabilan feeding, masalah kekakuan pembawa. Retakan tepi menunjukkan kegagalan kelelahan pada akar takik, suatu ketidaksesuaian geometri-versus-material. Jalur diagnostik bekerja mundur dari gejala yang dapat diamati ke parameter dasar yang memerlukan penyesuaian.
Ketika seorang insinyur perkakas menemukan dimensi yang tidak konsisten pada bagian logam yang dicap yang diproduksi dalam cetakan progresif, pertanyaan pertama bukanlah apakah pukulan pembentuk sudah aus. Seharusnya apakah takik bypass di bagian hulu stasiun tersebut masih menjalankan fungsi pelepasan sambungannya.Prinsip pemecahan masalah mendasarTekankan bahwa bagian-bagian harus ditempatkan secara akurat dan dipegang dengan benar sebelum pekerjaan pembentukan dilakukan. Takik bypass yang terdegradasi melemahkan kedua prasyarat ini dengan memungkinkan penggabungan gaya antar stasiun yang mendistorsi posisi strip dan melepaskan tekanan penahan secara tidak merata.
Pendekatan diagnostik untuk masalah kualitas komponen yang dicap logam mengikuti urutan logis. Pertama, periksa akar takik dengan pembesaran untuk mengetahui timbulnya retak lelah. Jika terdapat retakan, radius akar perlu diperbesar atau kedalaman takik perlu dikurangi sesuai kualitas material yang digunakan. Kedua, ukur defleksi aktual strip pada takik selama-siklus pengepresan kecepatan lambat. Jika pembawa terlihat melentur melampaui pemulihan elastis, penampang-yang tersisa tidak mencukupi atau material telah mengeras-melampaui keuletan yang berguna di lokasi tersebut. Ketiga, bandingkan pemanjangan lubang pilot di hulu dan hilir takik. Lubang pilot berbentuk-oval di bagian hilir menunjukkan bahwa takik tersebut tidak menyerap gaya yang ditransmisikan dan strip tersebut berada di luar-pusat stasiun tersebut.
Data produksi memperkuat pengamatan ini. Dalam-program komponen logam bervolume tinggi,kegagalan cetakan progresif jarang berasal dari satu komponen yang rusak. Sebagian besar masalah berkembang secara bertahap melalui akumulasi keausan, ketidakstabilan lapisan, dan efek termal selama produksi berkelanjutan. Degradasi takik bypass mengikuti pola yang sama. Takiknya tidak rusak secara tiba-tiba. Efektivitasnya berkurang secara bertahap, dan gejala-gejala selanjutnya muncul jauh sebelum akar permasalahan menjadi jelas secara visual.
Bagi insinyur yang menjalankan pencetakan cetakan otomotif dengan volume produksi melebihi 500.000 suku cadang per tahun, pemeriksaan takik proaktif pada interval penghitungan langkah yang ditentukan mencegah penurunan bertahap dari produksi stabil menjadi akumulasi sisa. Ilmu pengetahuan memberikan kerangka kerjanya: ketahui kurva kelelahan material Anda, hitung Kt aktual pada akar takik, perkirakan jumlah siklus hingga inisiasi retakan, dan jadwalkan inspeksi sebelum ambang batas tersebut tercapai. Begitulah cara-pengetahuan prinsip pertama diterjemahkan ke dalam keandalan lantai produksi untuk setiap komponen stempel logam yang dihasilkan cetakan.
Rekayasa-Desain Takik Bypass Berbasis untuk Keunggulan Produksi
Gejala diagnostik di lantai pers mengkonfirmasi apa yang diprediksi oleh ilmu pengetahuan: spesifikasi bypass notch harus berakar pada mekanika yang dapat diukur, bukan konvensi yang diwariskan. Prinsip-prinsip konsentrasi tegangan, anisotropi material, dan geometri relief terkontrol membentuk kerangka koheren yang berlaku untuk setiap cetakan stempel, terlepas dari kompleksitas komponen atau volume produksi.
Prinsip Teknik Utama untuk Spesifikasi Bypass Notch
Tiga pilar mendukung setiap keputusan takik bypass suara pada cetakan stempel logam:
- Distribusi tegangan mengatur geometri takik- Jari-jari, kedalaman, dan lebar akar menentukan faktor konsentrasi tegangan pada titik relief. Mengukur parameter ini terhadap kurva kelelahan material memastikan takik bertahan dalam volume produksi tanpa timbulnya retakan.
- Anisotropi material menentukan orientasi- Arah butiran relatif terhadap penyelarasan takik mengontrol perilaku perambatan retak dan pola aliran material. Mengabaikan arah penggulungan saat menentukan penempatan takik akan menyebabkan jalur rekahan yang tidak dapat diprediksi sehingga mengurangi keandalan pembawa.
- Bantuan yang terkendali mengisolasi pasukan stasiun- Takik harus mengurangi kekakuan pembawa hingga cukup untuk memisahkan stasiun yang berdekatan sekaligus mempertahankan penampang-yang cukup untuk pengumpanan yang stabil. Keseimbangan ini bersifat-spesifik material,-ketebalan, dan-volume-sensitif produksi.
Secara keseluruhan, prinsip-prinsip ini menggantikan dugaan dengan dasar pemikiran teknis. Perancang cetakan yang memahami mengapa kedalaman takik 35% dengan radius akar 1,5t cocok untuk baja HSLA dapat dengan yakin menyesuaikan spesifikasi tersebut ketika tingkat material, ketebalan, atau tingkat keparahan pembentukan berubah. Kemampuan beradaptasi tersebut adalah nilai sebenarnya dari-desain die dan stamping yang digerakkan oleh sains: dapat disesuaikan dengan aplikasi baru tanpa memerlukan uji coba-dan-kesalahan baru.
Jika spesifikasi takik bypass diambil dari teori konsentrasi tegangan, data kelelahan material, dan analisis aliran anisotropik, bukan hanya tradisi{0}floor shop, setiap komponen cetakan stempel dalam tata letak strip akan menjalankan fungsi yang diharapkan di seluruh siklus hidup produksi.
Bermitra Dengan Sumber Daya Desain Die Khusus
Menerjemahkan prinsip-prinsip ini ke dalam{0}}peralatan siap produksi memerlukan lebih dari sekadar pengetahuan teoritis. Hal ini menuntut pengalaman tentang bagaimana komponen cetakan stempel berinteraksi dalam kondisi pengepresan nyata, pada beragam material, dan pada volume di mana efek kumulatif memaparkan setiap pilihan desain marjinal. Insinyur yang mengerjakan cetakan progresif kompleks dengan persyaratan takik bypass yang kritis akan mendapat manfaat dari kemitraan dengan spesialis perkakas yang menjembatani sains dan-realitas di lapangan.
Saat mengevaluasi gambaran umum perusahaan cetakan stempel logam, carilah mitra yang menunjukkan kefasihan dalam dasar-dasar teknik dan batasan praktis produksi cetakan cetakan.YICHENmenghubungkan teknisi perkakas ke solusi cetakan stempel khusus di mana desain takik bypass, kontrol aliran material, pengelolaan duri, dan pengoptimalan jarak bebas diperlakukan sebagai tantangan teknis yang terintegrasi, bukan keputusan pelubang-dan-cetakan yang terisolasi. Pendekatan mereka terhadap cetakan dan stempel mencerminkan metodologi prinsip-pertama yang dibahas di seluruh artikel ini: menentukan keadaan tegangan, mencocokkan geometri dengan perilaku material, dan memvalidasi melalui data produksi.
Jalan ke depan bagi setiap insinyur yang menentukan takik bypass sudah jelas. Dasarkan keputusan Anda pada mekanisme konsentrasi stres dan respons material. Validasi melalui observasi diagnostik di lantai pers. Dan ketika aplikasi memerlukan keahlian di luar kemampuan perkakas Anda saat ini, libatkan mitra yang kedalaman tekniknya sesuai dengan kompleksitas persyaratan desain cetakan stempel Anda.
Pertanyaan Yang Sering Diajukan Tentang Bypass Notches pada Stamping Dies
1. Apa tujuan dari takik bypass pada cetakan stempel progresif?
Takik bypass melayani tiga fungsi mekanis inti dalam cetakan stempel progresif. Mereka mengendalikan aliran material dengan menciptakan titik-titik bantuan yang memungkinkan lembaran logam berubah bentuk tanpa kendala berlebihan dari stasiun-stasiun tetangga. Mereka mendistribusikan kembali tegangan geser dari zona pembentuk kritis untuk mencegah kegagalan lokal. Dan hal ini mengurangi gaya snap-yang menyebabkan pengangkatan jalur dan kondisi-pengumpanan yang salah. Pada dasarnya, mereka bertindak sebagai batas tegangan rekayasa yang mengisolasi zona deformasi sehingga setiap stasiun beroperasi secara independen tanpa merusak fitur-fitur di sekitarnya.
2. Bagaimana Anda menentukan kedalaman takik bypass yang benar untuk material yang berbeda?
Kedalaman takik terutama didorong oleh persentase pemanjangan material dan perilaku pengerasan kerja. Baja ringan dengan elongasi 28-42% tahan terhadap kedalaman 40-50% lebar penahan karena cadangan daktilitasnya mencegah timbulnya retakan pada akar takik. Baja berkekuatan tinggi dengan perpanjangan yang berkurang (12-24%) memerlukan kedalaman yang lebih dangkal yaitu 20-35% dengan jari-jari akar yang lebih besar. Paduan aluminium membutuhkan kedalaman 30-40% dengan radius yang besar karena ketahanan lelah yang rendah dan kecenderungan menyakitkan. Baja tahan karat memerlukan pendekatan yang paling konservatif (kedalaman 25-35%, radius akar 2,0t atau lebih besar) karena tingkat pengerasan kerja yang ekstrem menyebabkan penggetasan lokal pada akar takik.
3. Apa perbedaan antara takik bypass positif dan negatif?
Takik bypass negatif menghilangkan material dari tepi strip pembawa, menciptakan fleksibilitas lokal yang memungkinkan stasiun yang berdekatan mengalami deformasi secara independen. Mereka mengurangi-luas penampang dan kekakuan lentur pada titik tersebut. Takik bypass positif bekerja dengan cara sebaliknya dengan menambahkan material atau meninggalkan tab yang menonjol di tepi strip untuk menciptakan pengerasan lokal. Takik negatif digunakan jika diperlukan pelepasan gaya antar stasiun, sedangkan takik positif diterapkan jika kontrol umpan dan kekakuan pembawa memerlukan penguatan di lokasi tertentu.
4. Bagaimana arah butiran mempengaruhi kinerja takik bypass pada lembaran logam?
Lembaran logam menunjukkan sifat anisotropik karena pemanjangan butir selama penggulungan. Takik bypass yang diorientasikan sejajar dengan arah butir akan menyebarkan retakan dengan lebih mudah di sepanjang batas butir, sehingga menghasilkan decoupling yang agresif namun umur lelahnya lebih pendek. Takik yang tegak lurus terhadap arah butiran menahan pertumbuhan retakan namun dapat membatasi aliran material selama operasi pembentukan. Baja canai dingin-dan baja tahan karat menunjukkan efek anisotropik yang kuat, sedangkan baja canai panas-dan tembaga kurang sensitif. Insinyur harus mengkonfirmasi orientasi koil relatif terhadap sumbu umpan dan mencocokkan penempatan takik dengan tingkat keparahan pembentukan di stasiun yang berdekatan.
5. Apa saja tanda-tanda desain takik bypass yang tidak memadai selama produksi?
Gejala yang dapat diamati meliputi pengangkatan strip antar stasiun setelah terjadinya blanking yang berat, peningkatan bertahap dalam penyebaran dimensi di stasiun pembentuk, pergeseran pin pilot akibat kesalahan pencatatan strip, retakan tepi yang terlihat memanjang dari akar takik, tekuk strip selama pemakanan maju, dan percepatan keausan cetakan pada stasiun yang berdekatan dengan takik. Setiap gejala dipetakan ke parameter teknik tertentu: pengangkatan strip menunjukkan kedalaman takik yang tidak mencukupi, kerusakan pilot disebabkan oleh ketidakstabilan feeding, dan keretakan tepi menunjukkan ketidaksesuaian geometri-versus-material. Mitra perkakas khusus seperti YICHEN dapat membantu mendiagnosis masalah ini dan menerjemahkan tindakan perbaikan ke dalam desain cetakan yang dioptimalkan.


