


Apa yang Dilakukan Unit Cam dalam Stamping Dies dan Mengapa Kualitas Penting
Ketika bagian yang dicap membutuhkan lubang di dinding sampingnya, flensa yang dibentuk miring, atau potongan trim yang tegak lurus dengan gerakan tekan, gerakan vertikal ram saja tidak dapat menyelesaikan pekerjaan tersebut. Di sinilah peran unit bubungan. Rakitan mekanis ini berada di dalam cetakan dan mengarahkan gaya tekan ke bawah menjadi gerakan horizontal atau sudut, sehingga menjadikan pengoperasian yang tidak mungkin dilakukan menjadi rutin.
Apa yang Dilakukan Unit Cam di Dalam Stamping Die
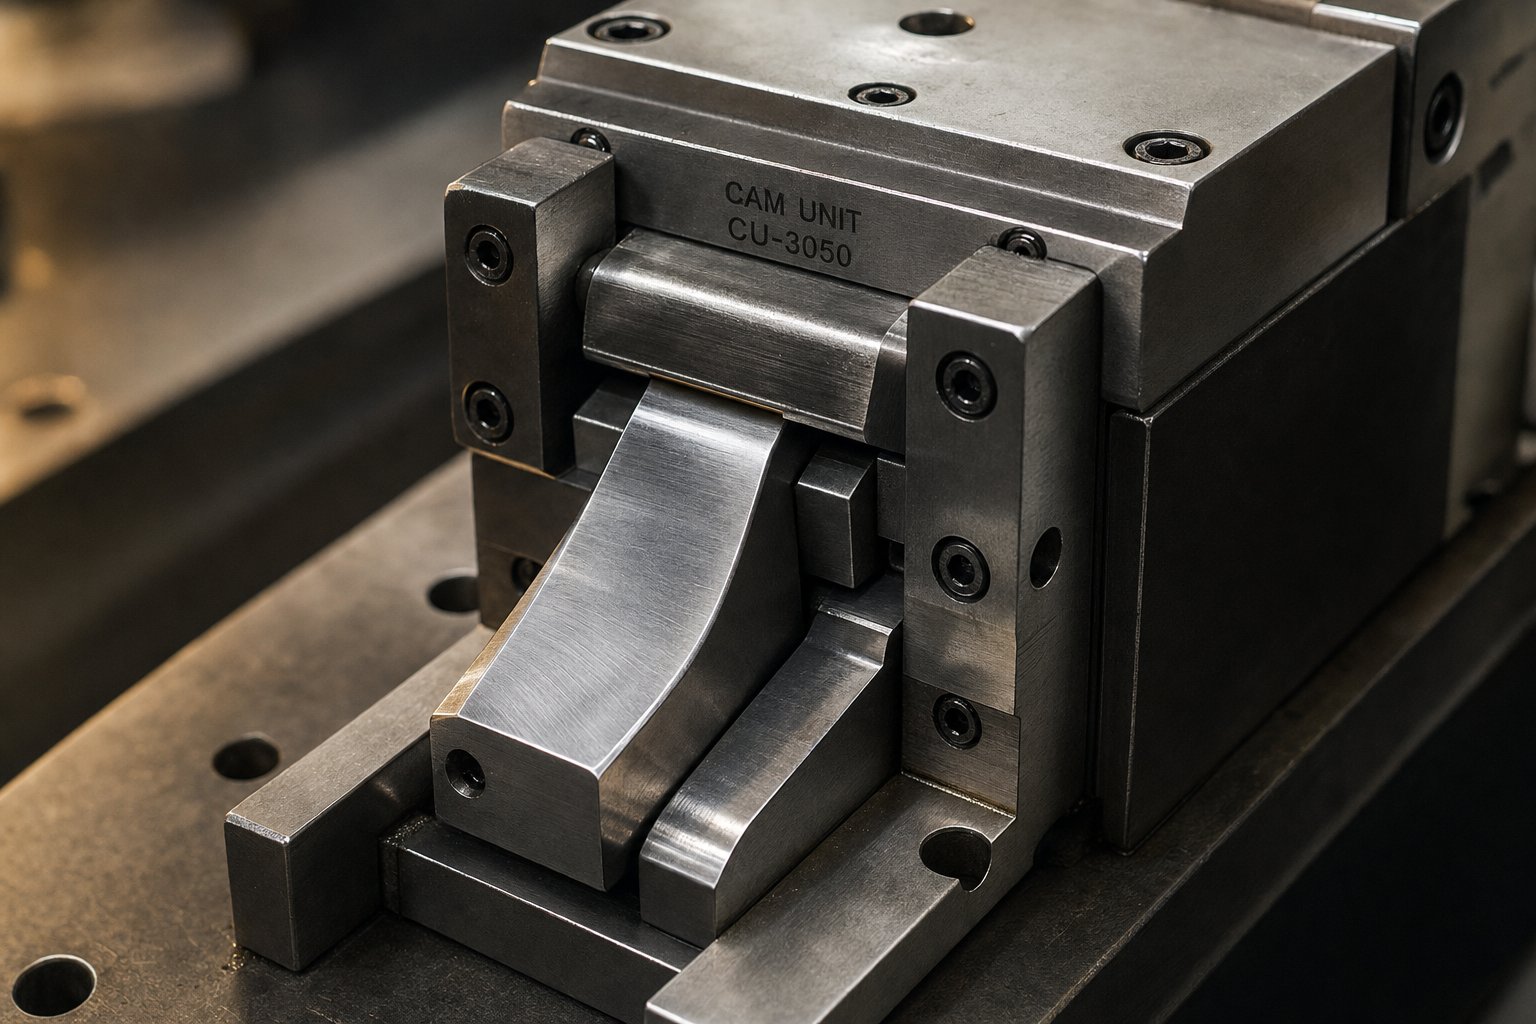
Jadiapa yang dimaksud dengan unit bubungan pada cetakan stempel? Anggap saja sebagai penerjemah gerak. Press ram bergerak lurus ke bawah, namun unit cam mengubah energi tersebut menjadi gerakan lateral yang terkontrol. Hal ini memungkinkan pelubang, baja bentuk, dan bilah trim untuk mengikat benda kerja dari samping atau pada sudut majemuk, bukan dari atas secara langsung.
Unit bubungan adalah-rakitan mekanis mandiri yang diintegrasikan ke dalam cetakan pengecapan yang mengubah gaya dan gerakan vertikal alat pengepres menjadi gaya dan gerakan horizontal atau sudut, sehingga memungkinkan operasi penusukan, pembentukan, dan pemotongan yang tidak dapat dilakukan hanya dalam arah pukulan tekan.
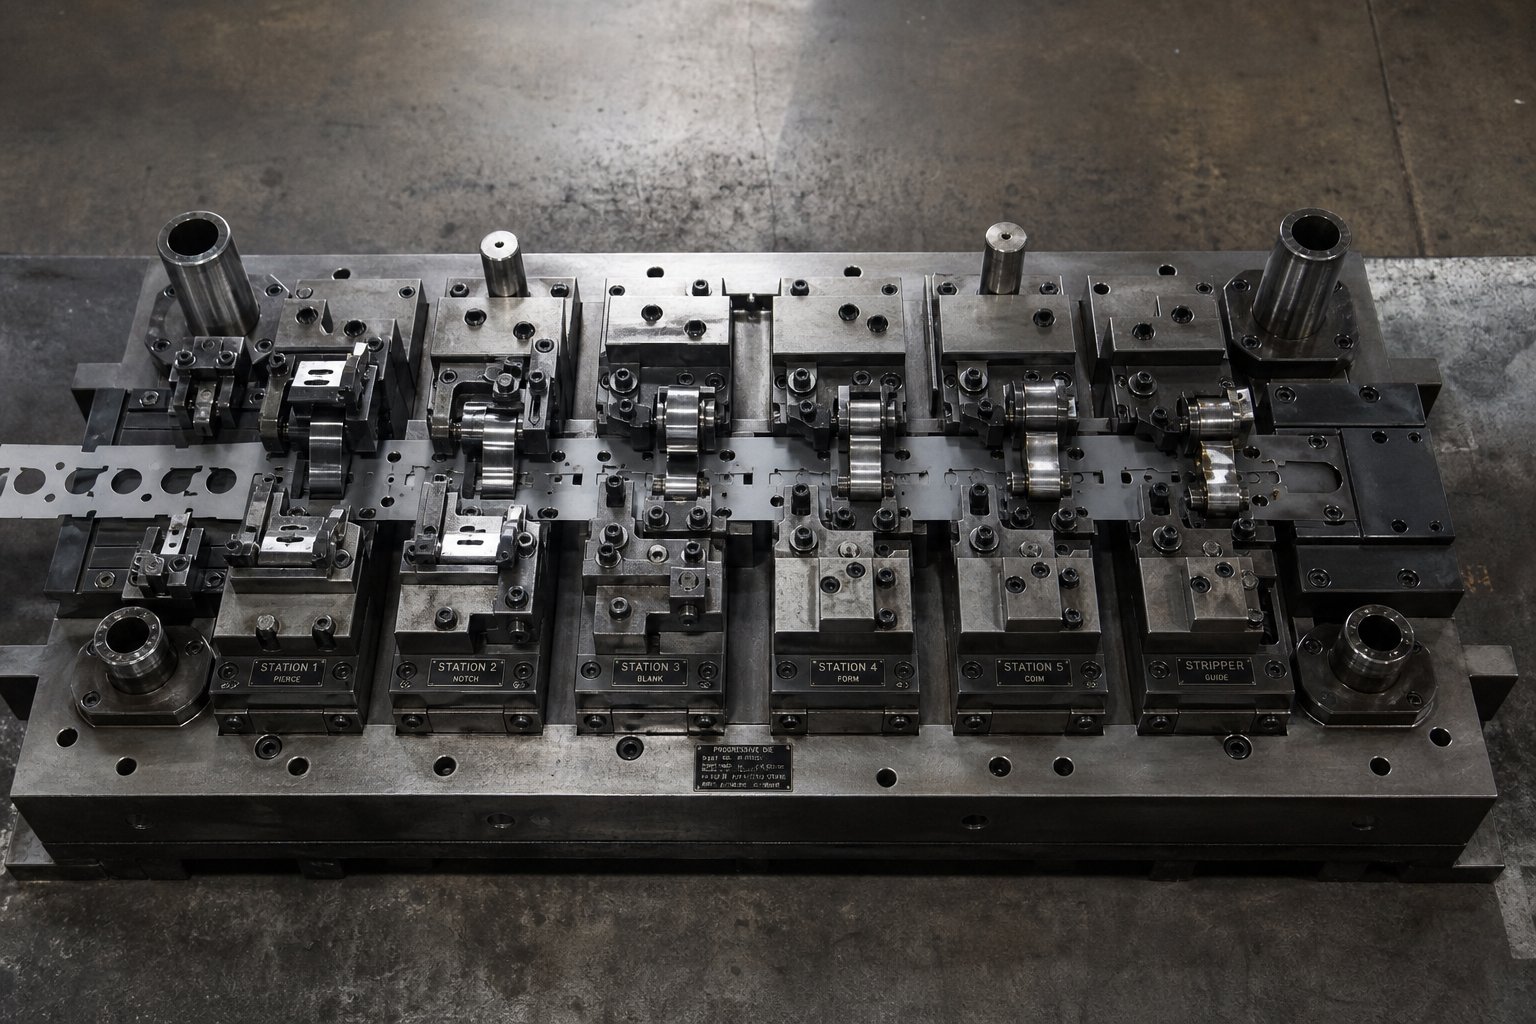
Dalam cetakan progresif, Anda mungkin menemukan beberapa unit bubungan bekerja pada stasiun berbeda, masing-masing melakukan operasi berbeda: satu membuat lubang lateral, satu lagi memotong tepi flensa, dan yang ketiga membentuk tab ke arah luar. Fungsi unit bubungan dalam cetakan progresif adalah untuk memperluas apa yang dapat dicapai oleh satu pukulan tekan tanpa memerlukan operasi sekunder atau peralatan tambahan.
Mengapa Unit Cam Sangat Penting untuk Performa Die
Di sinilah kualitas berperan. Setiap kali siklus pengepresan, penggerak, penggeser, dan penahan unit bubungan harus berinteraksi dengan konsistensi-tingkat mikron. Setiap permainan, defleksi, atau ketidakselarasan diterjemahkan langsung ke dalam variasi dimensi pada bagian yang dicap. Unit bubungan dengan permukaan kontak yang longgar atau lunak menimbulkan serangan balik yang terakumulasi selama ribuan siklus, secara bertahap mendorong dimensi bagian keluar dari toleransi.
Kekakuan juga sama pentingnya. Selama operasi penusukan, kaca geser harus menahan gaya reaksi pukulan yang menembus lembaran logam tanpa melenturkannya. Jika unit menyimpang sedikit saja, posisi lubang akan menyimpang dan kondisi duri akan semakin buruk. Singkatnya, cara kerja unit cam dalam pencetakan logam tidak hanya menentukan apakah suatu fitur dapat diproduksi, namun apakah fitur tersebut dapat diproduksi secara konsisten di seluruh proses produksi penuh.
Untuk perancang cetakan dan insinyur perkakas yang menentukan unit bubungan untuk proyek baru, tujuan unit bubungan dalam desain cetakan lebih dari sekadar konversi gerakan sederhana. Komponen-komponen ini menentukan batas atas akurasi bagian yang dapat dicapai. Bagian selanjutnya merinci bagaimana presisi tersebut direkayasa, apa yang membedakan unit premium dari unit komoditas, dan bagaimana mencocokkan konfigurasi dengan aplikasi stamping tertentu.
Bagaimana Unit Cam Mengubah Gaya Tekan Menjadi Gerak Sudut
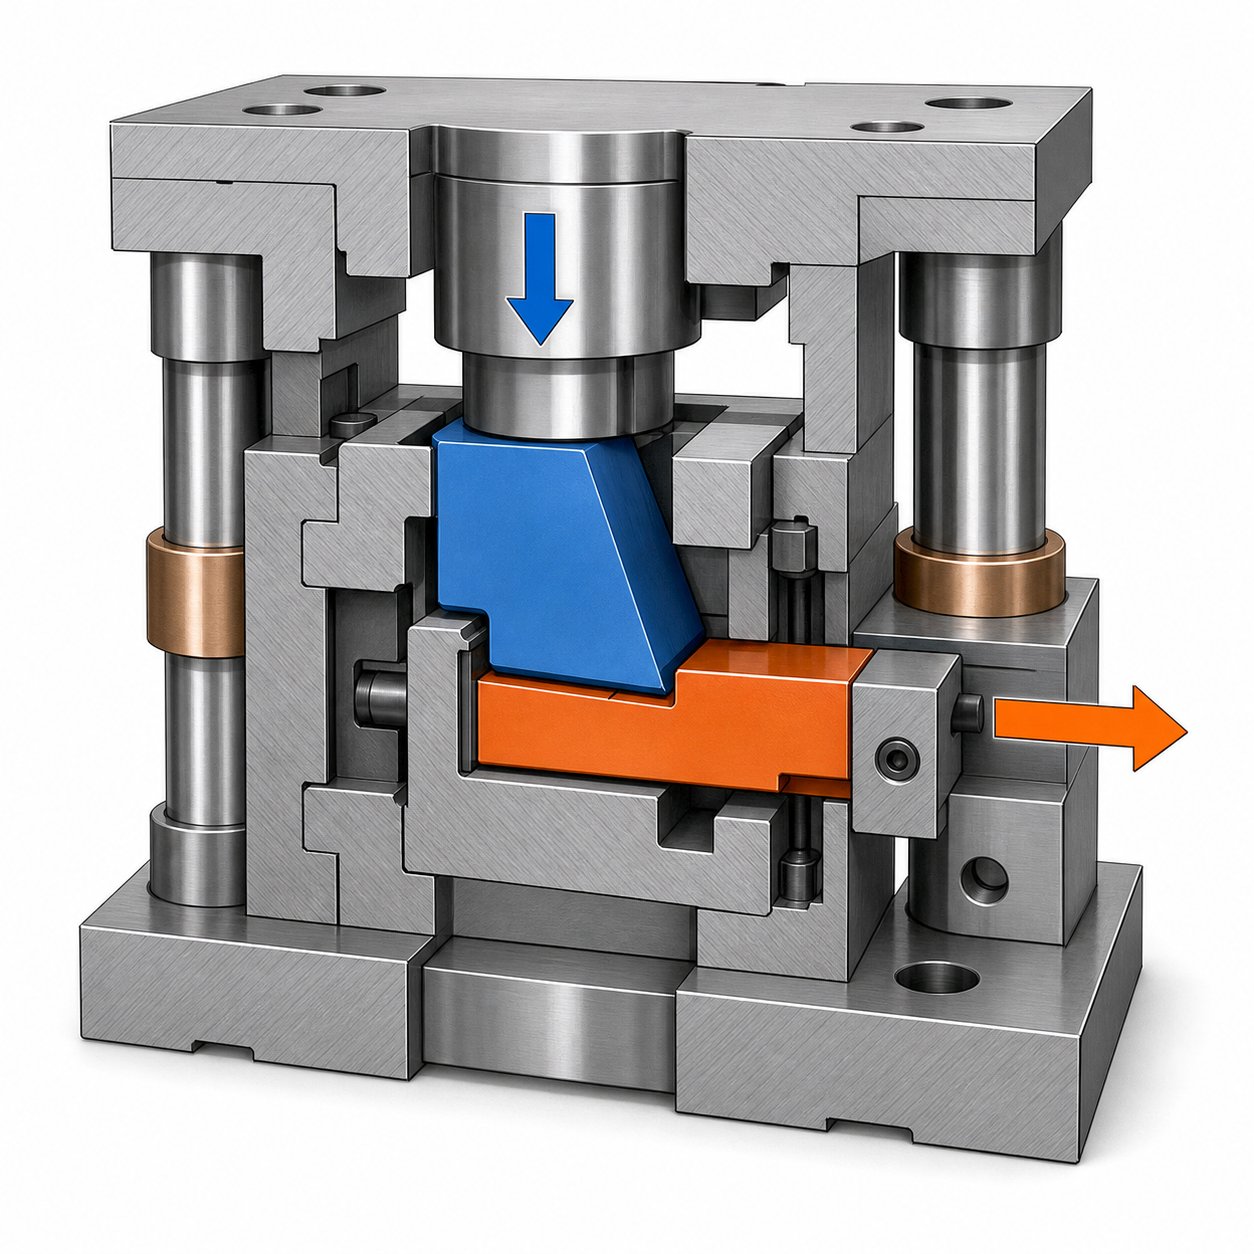
Konsepnya terdengar jelas: gaya vertikal masuk, gerakan lateral keluar. Namun mekanisme di dalam unit bubungan lebih disengaja daripada irisan sederhana. Memahami bagaimana penggerak bubungan mengubah gaya vertikal menjadi gerakan horizontal membantu Anda memahami mengapa toleransi, pilihan material, dan mekanisme pengembalian sangat penting ketika menentukan unit untuk aplikasi yang menuntut.
Bagaimana Gaya Tekan Vertikal Menjadi Gerak Lateral
Bayangkan dadu bagian atas turun menuju benda kerja. Yang dibaut ke cetakan atas adalah penggeraknya, sebuah komponen baja berbentuk baji dengan permukaan miring yang digerinda secara presisi. Saat mesin press menutup, permukaan miring ini bersentuhan dengan permukaan yang cocok pada slide, yang terletak di rakitan cetakan bawah. Geometrinya sederhana namun kuat: permukaan miring pengemudi mendorong perosotan pada sudut yang dirancang, biasanya antara 15 dan 30 derajat dari vertikal, dan perosotan tidak memiliki pilihan selain bergerak secara lateral di sepanjang jalur yang dipandunya.
Hubungannya mengikuti trigonometri dasar. Sudut pengemudi 15 derajat dengan gerak tekan vertikal 50 mm menghasilkan gerakan geser lateral sekitar 13,4 mm, dan penggandaan gaya menguntungkan Anda. Pada sudut 15 derajat yang sama,keuntungan mekanis yang ideal adalah sekitar 3,7:1, artinya setiap newton gaya tekan vertikal menghasilkan hampir empat newton gaya kerja horizontal pada slide. Sudut yang lebih curam memberikan pukulan yang lebih besar per unit gerak tekan tetapi mengorbankan penggandaan gaya, sedangkan sudut yang lebih dangkal menghasilkan gaya yang sangat besar tetapi pukulan yang minimal.
Perosotan ini bertumpu pada pelat aus yang diperkeras yang menghasilkan-permukaan kontak yang mengorbankan gesekan dan rendah. Pelat ini menjauhkan kontak-ke-logam dari badan luncuran-tanah yang presisi itu sendiri. Sementara itu, penahan, yang pada dasarnya adalah wadah yang berisi seluruh rakitan, memandu slide sepanjang satu sumbu perjalanan dengan jarak bebas minimal. Jika jarak bebas pemandu tetap di bawah 0,02 mm, jalur geser akan benar dan alat pelubang atau cetakan yang dibawanya akan mengenai benda kerja di tempat yang persis sama setiap siklus.
Berikut adalah urutan siklus operasi unit cam yang dipecah menjadi fase-fase diskritnya:
- Melibatkan:Pers turun dan wajah pengemudi yang miring melakukan kontak awal dengan permukaan perosotan.
- Berkendara ke depan:Perjalanan pers yang berkelanjutan mendorong perosotan ke samping melalui gerakan kerjanya saat pengemudi masuk lebih dalam.
- Tinggal:Pers mencapai titik mati bawah dan perosotan mempertahankan posisinya sepenuhnya di bawah tekanan kontak pengemudi.
- Pukulan kerja:Saat berada di tempatnya, alat pelubang atau cetakan yang dipasang pada slide melakukan operasi penusukan, pemotongan, atau pembentukan pada benda kerja.
- Kembali:Pers berbalik, pengemudi melepaskan diri, dan slide ditarik ke posisi semula melalui gaya pegas atau mekanisme pengembalian positif.
Geometri sudut penggerak geser bubungan yang dijelaskan di atas mengungkapkan mengapa penggilingan presisi pada permukaan kontak tidak-dapat dinegosiasikan. Jika sudut pengemudi menyimpang bahkan setengah derajat dari spesifikasi, Anda akan melihat perubahan panjang langkah dan pergeseran distribusi gaya yang muncul sebagai variasi dimensi pada bagian yang dicap.
Mekanisme Pengembalian Musim Semi versus Mekanisme Pengembalian Positif
Setelah pengemudi memendek, sesuatu harus menarik slide kembali ke posisi awalnya sebelum siklus penekanan berikutnya dimulai. Di sinilah dua filosofi pengembalian utama berbeda, dan pilihan tersebut memiliki konsekuensi nyata terhadap keandalan dan kemampuan kecepatan.
Pengembalian musim semi adalah pendekatan yang lebih sederhana. Pegas koil terkompresi atau pegas gas nitrogen menyimpan energi selama gerakan maju dan melepaskannya untuk mendorong perosotan ke rumah saat pengemudi terangkat dengan bebas. Mekanismenya tidak mahal, mudah dirawat, dan sangat memadai untuk kecepatan pengepresan sedang dan pukulan yang lebih pendek. Batasannya? Kelelahan mata air. Selama ratusan ribu siklus, gaya pegas menurun secara bertahap, dan kecepatan retraksi melambat. Pada kecepatan pengepresan yang lebih tinggi, waktu yang tersedia untuk langkah balik menjadi lebih sedikit, dan pegas yang melemah mungkin tidak dapat menarik kembali perosotan sepenuhnya sebelum siklus berikutnya dimulai. Retraksi yang tidak sempurna berarti pengemudi-meluncur kembali perosotan yang tidak pada posisinya, sehingga menimbulkan tabrakan yang dapat merusak bagian depan pengemudi, membuat pelat aus tergores, atau badan perosotan retak.
Pengembalian positif mengambil pendekatan yang berbeda secara fundamental. Alih-alih mengandalkan energi pegas yang tersimpan, hubungan mekanis, sering kali berupa blok tumit atau penggerak balik yang ditangkap, secara fisik menarik slide ke belakang saat mesin press terbuka. Retraksi ini disesuaikan dengan gerakan pengepresan itu sendiri, sehingga terjadi dengan kecepatan dan posisi yang sama, berapa pun jumlah siklus atau kecepatan pengepresan. Tidak ada degradasi seiring berjalannya waktu karena gaya balik dihasilkan secara mekanis dan bukan oleh elemen pegas yang dapat dikonsumsi.
Saat membandingkan unit kamera pengembalian pegas vs kamera pengembalian positif, pengorbanannya tergantung pada tuntutan aplikasi:
| Kriteria | Kembalinya Musim Semi | Pengembalian Positif |
|---|---|---|
| Konsistensi retraksi dari waktu ke waktu | Terdegradasi sebagai kelelahan pegas | Konstan, digerakkan secara mekanis |
| Kesesuaian kecepatan tekan maksimal | Rendah hingga sedang (risiko pengembalian tidak lengkap pada SPM tinggi) | Mampu berkecepatan tinggi dengan timing yang konsisten |
| Kompleksitas dan biaya | Biaya awal lebih rendah, desain lebih sederhana | Biaya lebih tinggi, komponen tambahan |
| Interval perawatan | Pegas memerlukan pemeriksaan dan penggantian berkala | Interval yang lebih lama, item keausan yang lebih sedikit |
| Risiko pencabutan tidak lengkap | Meningkat seiring jumlah siklus dan kecepatan | Dieliminasi secara efektif |
Untuk produksi-bervolume tinggi yang dijalankan dengan jumlah pukulan per menit yang tinggi, hasil positif sering kali menjadi pilihan yang ditentukan justru karena hal ini menghilangkan variabel dari persamaan. Anda tidak bertaruh pada kondisi musim semi yang tetap memadai dalam 500.000 siklus produksi. Gerakan menekan itu sendiri menjamin retraksi penuh setiap saat, yang berarti keterlibatan pengemudi secara konsisten, distribusi keausan yang merata, dan timing cam yang dapat diprediksi dibandingkan dengan stasiun die lainnya.
Perbedaan keandalan ini adalah salah satu alasan mengapa mekanisme pengembalian positif begitu sering muncul pada{0}}unit kamera berkualitas tinggi untuk cetakan cetakan. Biaya di muka lebih tinggi, namun imbalannya adalah berkurangnya risiko kegagalan terkait waktu dan penjadwalan pemeliharaan yang lebih dapat diprediksi sepanjang masa pakai die.
Tentu saja, memahami bagaimana gaya diubah menjadi gerak dan bagaimana slide kembali hanyalah sebagian dari gambaran spesifikasi. Unit kamera hadir dalam berbagai konfigurasi, mulai dari rakitan ringkas yang dimasukkan ke dalam selubung cetakan yang rapat hingga unit-tugas berat yang dibuat untuk-penembusan tonase tinggi. Mencocokkan konfigurasi yang tepat dengan operasi stamping spesifik Anda adalah awal dari keputusan teknis yang sebenarnya.
Jenis Unit Cam dan Kapan Menentukan Setiap Konfigurasi
Tidak semua unit kamera cocok untuk setiap dadu. Operasi stamping, ruang yang tersedia, dan persyaratan tonase semuanya menentukan konfigurasi yang termasuk dalam perkakas Anda. Namun klasifikasi unit kamera sering kali disederhanakan menjadi satu halaman katalog tanpa menjelaskan kapan setiap jenis benar-benar masuk akal. Memahami perbedaan unit kamera-yang dipasang mati vs kamera udara, dan mengetahui perbandingan versi standar, tugas berat,-tugas berat, dan kompak, memberi Anda jalur yang lebih jelas menuju keputusan spesifikasi yang diperlukan dalam produksi.
Mati-Unit Kamera Terpasang Versus
Perbedaan paling mendasar antara jenis unit cam untuk cetakan progresif adalah tempat perakitannya relatif terhadap set cetakan.
Unit bubungan-yang dipasang langsung ke sepatu cetakan, biasanya sepatu bagian bawah, dan beroperasi sebagai-rakitan mandiri. Pengemudi, perosotan, penahan, pelat aus, dan mekanisme pengembalian semuanya ditempatkan dalam satu paket ringkas yang dipasang dengan pengencang standar dan pin dowel. Karena semuanya ada di dalam wadah cetakan,-unit yang dipasang di cetakan akan bergerak bersama peralatan selama penyimpanan, penyiapan, dan pergantian. Ini adalah pilihan default ketika operasi dapat diselesaikan dalam ruang cetakan yang tersedia dan panjang langkah yang diperlukan sesuai dengan kecepatan perjalanan unit.
Unit kamera udara, terkadang disebutkamera terbang, ambil pendekatan yang berbeda. Rakitan geser bubungan yang dapat digerakkan dipasang pada sepatu cetakan atas dan digerakkan ke atas dan ke bawah dengan ram tekan. Posisi pemasangan ini memberi ruang pada sepatu bawah untuk komponen lain seperti pengangkat, jari pemindah, atau stasiun tambahan. Kamera udara biasanya ditentukan ketika Anda perlu menjangkau area sulit pada benda kerja, ketika persyaratan kayuhan melebihi apa yang dapat dihasilkan oleh unit-pemasangan cetakan dalam tapak yang tersedia, atau ketika cetakan bawah terlalu penuh untuk menampung unit konvensional.
Kapan Anda memilih salah satu dari yang lain? Unit yang dipasang-dipasang sesuai dengan sebagian besar operasi penusukan, pemangkasan, dan pembentukan lateral standar jika ruang memungkinkan. Kamera udara cocok digunakan pada cetakan progresif yang kompleks dengan jarak stasiun yang sempit, dalam aplikasi yang memerlukan penusukan samping pada-bagian yang ditarik dalam, atau saat-bagian bawah sepatu telah digunakan oleh pengangkat dan pilot. Kerugiannya adalah bahwa unit udara menambah kompleksitas pada perakitan cetakan atas dan memerlukan perhatian yang lebih cermat terhadap waktu relatif terhadap perkembangan strip.
Konfigurasi Standar,-Tugas Berat, dan Ringkas
Dalam kategori die{0}}mounted dan aerial, unit cam dibedakan lebih lanjut berdasarkan kapasitas beban dan ukuran fisiknya. Memilih kelas yang tepat berarti menyeimbangkan tiga variabel: seberapa besar gaya yang diperlukan dalam pengoperasian, seberapa jauh perosotan harus bergerak, dan seberapa banyak ruang yang Anda miliki di dalam cetakan.
Unit cam standar mencakup jangkauan terluas pekerjaan stamping sehari-hari. Mereka menawarkan kapasitas tonase sedang, panjang pukulan yang khas, dan tapak yang cocok dengan sebagian besar tata letak cetakan progresif dan transfer. Untuk sebagian besar operasi penindikan dan pemotongan ringan pada pengecapan otomotif dan peralatan, unit standar menangani pekerjaan tersebut tanpa-merekayasa solusi secara berlebihan.
Unit kamera-tugas berat untuk pencetakan tonase tinggi dibuat dengan bagian bodi yang lebih tebal, area kontak pelat aus yang lebih lebar, dan mekanisme pengembalian yang lebih kuat. Satuan ini ditentukan ketika operasinya melibatkan pemotongan bahan pengukur yang lebih tebal, membentuk baja-berkekuatan tinggi, atau melakukan pemotongan-perimeter besar yang menghasilkan gaya reaksi lateral yang signifikan. Penambahan massa dan kekakuan mencegah defleksi di bawah beban, menjaga luncuran tetap pada jalurnya selama pemotongan yang berat.
Di sisi lain, unit kamera kompak untuk ruang cetakan sempit dirancang dengan selubung yang diperkecil khusus untuk cetakan ketika jarak stasiun-ke-stasiun sempit atau ketika perkakas yang berdekatan memberikan jarak bebas yang minimal. Unit kompak mengorbankan beberapa kapasitas tonase dan panjang langkah sebagai ganti pemasangan di ruang yang tidak dapat ditempati oleh unit standar. Mereka sering muncul dalam cetakan progresif berdensitas tinggi yang menghasilkan bagian-bagian kecil dan kompleks dengan beberapa fitur lateral yang berdekatan.
Tabel berikut merangkum perbandingan konfigurasi ini di seluruh kriteria yang penting selama spesifikasi:
| Konfigurasi | Kisaran Tonase Khas | Panjang Pukulan | Jejak Relatif | Aplikasi Umum |
|---|---|---|---|---|
| Standar | 5 - 30 kN | 10 - 30 mm | Sedang | Penindikan lateral, pemangkasan ringan, pembentukan tab |
| Tugas-Berat | 30 - 150+ kN | 15 - 50 mm | Besar | Pemangkasan-ukuran tebal, penusukan-baja berkekuatan tinggi, potongan-dikelilingi besar |
| Kompak | 3 - 15 kN | 5 - 20 mm | Kecil | Dies progresif-pitch yang rapat, penindikan fitur kecil, pembentukan terbatas |
| Udara (Terbang) | 5 - 50 kN | 10 - 40 mm | Bagian atas-terpasang pada cetakan | Penindikan samping pada penarikan dalam, tata letak-shoe bawah yang padat, pengoperasian multi-sudut |
Perhatikan bahwa rentangnya tumpang tindih. Operasi penusukan 20 kN pada cetakan yang lapang dapat menggunakan unit standar atau kompak. Keputusan sering kali tergantung pada kapasitas yang tersedia dan berapa banyak margin yang Anda inginkan untuk kapasitas muatan. Menentukan unit pada 80% dari tonase terukurnya, bukan 95%, akan memperpanjang masa pakai dan mempertahankan pelacakan slide yang lebih ketat dari waktu ke waktu.
Pilihan konfigurasi juga berinteraksi dengan atribut kualitas yang ada di dalam unit. Unit kamera kompak dengan toleransi yang longgar akan lebih mudah dibelokkan saat terkena beban dibandingkan versi-yang dibuat secara presisi dengan ukuran yang sama, hanya karena material yang menahan deformasi lebih sedikit. Hubungan antara ukuran, kualitas pembuatan, dan kinerja adalah alasan mengapa memahami apa yang terjadi di dalam unit kamera, komponen demi komponen, sama pentingnya dengan memilih konfigurasi eksternal yang tepat.
Komponen Penting Di Dalam Unit Cam
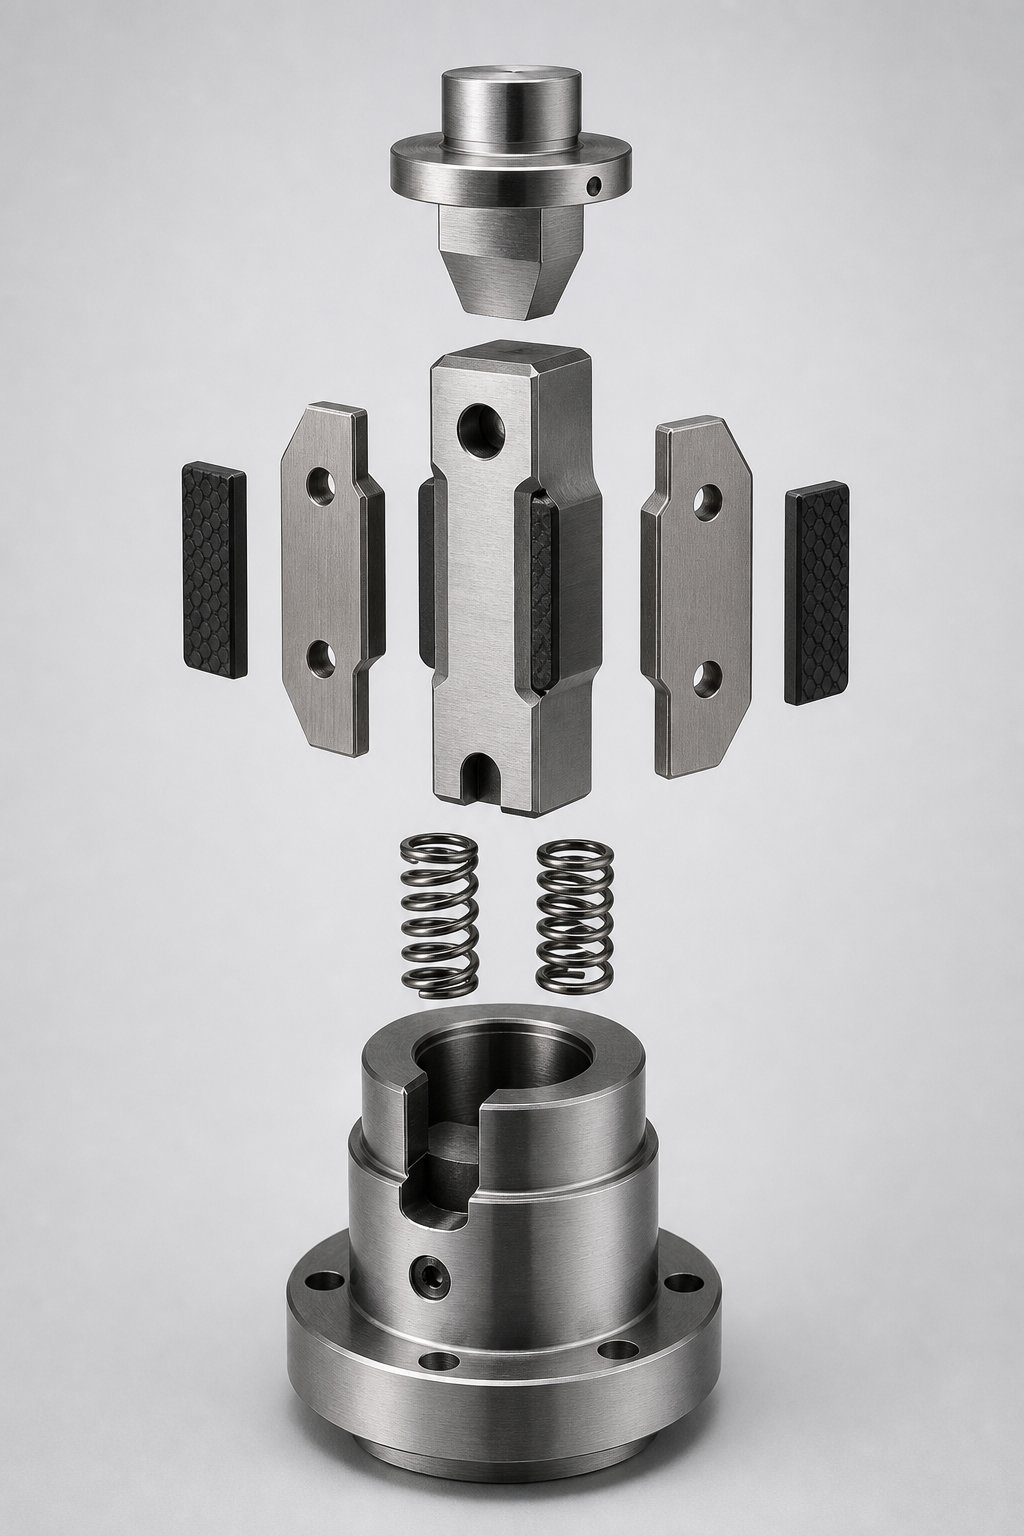
Lepaskan rumah bagian luar unit kamera mana pun dan Anda akan menemukan jumlah komponen yang sangat sedikit. Namun masing-masing komponen memiliki tanggung jawab teknik tertentu, dan kualitas setiap komponen menentukan apakah perakitan menghasilkan konsistensi tingkat mikron-atau menimbulkan variasi yang menjalar ke bagian stempel Anda. Mengetahui apa yang dilakukan masing-masing bagian, dan bagaimana mereka berinteraksi, memberi Anda kosakata untuk mengevaluasi pemasok dan mendiagnosis masalah sebelum menjadi barang bekas.
Penjelasan Pengemudi, Slide, dan Retainer
Ketiga elemen ini membentuk inti struktural unit bubungan. Setiap komponen lain ada untuk mendukung, melindungi, atau mengatur ulangnya.
Itupengemudiadalah elemen baja berbentuk baji-yang memulai gerakan. Mukanya yang bersudut membentuk permukaan yang serasi pada slide saat alat pres menutup, mengubah gerak tekan vertikal menjadi gaya lateral. Permukaan kontak pengemudi biasanya diratakan secara presisi-dan diperkeras untuk menahan deformasi akibat pembebanan benturan yang berulang. Jika permukaan ini mengalami keausan atau bergelombang, perosotan tidak lagi menerima dorongan yang bersih dan konsisten, dan panjang goresan mulai bervariasi dari siklus ke siklus.
Itumenggeseradalah elemen-pelaksana pekerjaan. Ini membawa pukulan, baja bentuk, atau bilah trim dan mengirimkan perkakas tersebut ke benda kerja pada sudut yang dirancang. Perosotan berada di dalam penahan pada permukaan yang dipandu dan harus menempuh jalur yang sama, ke titik akhir yang sama, setiap pukulan. Tubuhnya dikerjakan dengan toleransi yang ketat dan dikeraskan untuk menahan gaya penggerak dari atas dan gaya reaksi dari benda kerja di bawah. Setiap perubahan dimensi pada slide, baik karena keausan atau defleksi, langsung muncul sebagai kesalahan posisi pada fitur stempel.
Itugajiadalah rumah yang menampung dan memandu seluruh rakitan. Ini memberikan permukaan referensi yang membatasi pergerakan slide ke satu sumbu, menyerap gaya pemasangan yang ditransmisikan ke die shoe, dan menjaga kesejajaran antara jalur penggerak dan jalur slide. Anggap saja sebagai kerangka unit. Penahan yang dibuat dengan jarak bebas pemandu yang longgar memungkinkan perosotan melayang ke samping selama langkah kerja, menimbulkan serangan balik yang merusak kemampuan pengulangan dimensi.
Bagaimana serangan balik unit bubungan mempengaruhi kualitas komponen dapat dilihat pada geometri sederhana: jika slide dapat bergeser bahkan 0,03 mm ke samping dalam pemandunya, pukulan yang dibawanya akan bergeser dengan jumlah yang sama. Dalam proses produksi 200.000 komponen, permainan tersebut bertambah seiring dengan keausan permukaan, dan angka Cpk Anda mulai bergeser ke arah yang salah. Kesesuaian yang presisi antara komponen penggerak unit bubungan, perosotan, dan penahan adalah hal yang menjaga reaksi balik tersebut mendekati nol pada awal lari dan meminimalkan pertumbuhannya seiring berjalannya waktu.
Pelat Keausan, Pegas Pengembalian, dan Sisipan Grafit
Di luar tiga elemen struktural inti, beberapa komponen pendukung melindungi rakitan dan menjaganya tetap berfungsi dengan lancar selama ratusan ribu siklus pengepresan.
Pelat aus, terkadang disebut lembaran bubungan, adalah pelat tipis yang diperkeras yang ditempatkan di antara slide dan penahan pada setiap antarmuka kontak. Mereka berfungsi sebagai permukaan korban, menyerap gesekan dan-abrasi mikro sehingga-badan luncuran tanah dan pemandu penahan yang presisi tetap tidak rusak. Ketika pelat aus rusak, Anda menggantinya daripada menggiling ulang atau mengganti slide atau penahan yang jauh lebih mahal. Kualitas material, kekerasan, dan permukaan akhir berdampak langsung pada berapa lama unit beroperasi sebelum memerlukan servis.
Sisipan grafit yang tertanam pada pelat geser atau pelat aus memberikan-pelumasan mandiri dalam aplikasi-siklus tinggi ketika pelumasan cair tidak praktis atau akan mengkontaminasi benda kerja. Saat slide bergerak bolak-balik, grafit memindahkan lapisan tipis pelumas-padat ke permukaan yang menyatu, mengurangi gesekan dan timbulnya panas tanpa pemeliharaan eksternal. Pada cetakan yang berjalan di atas 30 pukulan per menit secara terus menerus, sisipan ini secara signifikan memperpanjang umur komponen.
Pegas balik, baik pegas koil atau pegas gas nitrogen, menyimpan energi selama gerakan maju dan melepaskannya untuk menarik kembali perosotan setelah pengemudi melepaskan diri. Dalam konfigurasi-pengembalian positif, blok tumit mekanis sepenuhnya menggantikan fungsi pegas. Apa pun pilihannya, mekanisme pengembalian harus menghasilkan gaya dan waktu retraksi yang konsisten sepanjang masa pakai unit.
Berikut adalah rangkuman setiap komponen dengan-fungsi kritis kualitasnya:
- Pengemudi:Mentransfer gaya tekan vertikal ke slide melalui-kontak sudut tanah yang presisi; kekerasan dan integritas permukaan menentukan konsistensi pengikatan.
- Menggeser:Membawa perkakas kerja melalui gerakan lateral; stabilitas dimensi di bawah beban menentukan keakuratan posisi fitur pada bagian yang dicap.
- Gaji:Memandu dan membatasi perjalanan slide; kualitas izin pemandu mengontrol serangan balik dan-pengulangan jangka panjang.
- Pelat aus (cam sheet):Sediakan permukaan kontak yang mudah dikorbankan,-dengan gesekan rendah; tingkat material dan kekerasan mengatur interval servis sebelum penggantian diperlukan.
- Sisipan grafit:Memberikan pelumasan{0}}mandiri untuk operasi siklus{1}tinggi; mengurangi gesekan-panas yang dipicu dan memperpanjang masa pakai pelat geser dan aus.
- Pegas balik atau mekanisme pengembalian positif:Setel ulang slide ke posisi awal; konsistensi gaya dari waktu ke waktu menentukan keandalan retraksi dengan kecepatan.
Dari komponen pendukung tersebut, pelat aus hampir selalu merupakan komponen pertama yang menunjukkan degradasi. Penilaian, pengerasan permukaan, dan pengurangan ketebalan semuanya menunjukkan bahwa lapisan korban telah melakukan tugasnya, namun mendekati akhir masa pakainya. Insinyur yang menentukan material pelat aus premium, biasanya baja perkakas yang dikeraskan di atas 58 HRC dengan permukaan akhir yang halus, mendorong interval penggantian secara signifikan lebih lama dibandingkan mereka yang menggunakan-lembaran bubungan baja ringan standar.
Dengan menjelaskan bagian-bagian internal dan fungsi unit kamera, pertanyaan alami berikut ini: pilihan material spesifik, tingkat kekerasan, dan toleransi manufaktur apa yang membedakan rakitan premium dari alternatif anggaran? Jawabannya terletak pada kriteria teknik terukur yang dapat dievaluasi oleh teknisi perkakas mana pun sebelum melakukan pemesanan.
Apa yang Membuat Unit Kamera-Berkualitas Tinggi
Anda mengetahui apa yang ada di dalam unit kamera dan bagaimana setiap komponen berkontribusi terhadap kinerja. Namun ketika dua unit memiliki dimensi eksternal dan peringkat pukulan yang sama, apa yang membenarkan harga satu unit yang jauh lebih mahal dibandingkan unit lainnya? Perbedaannya terletak pada pemilihan material, kedalaman perlakuan panas, kualitas permukaan akhir, dan toleransi produksi, tidak ada satupun yang terlihat dari luar. Mengetahui cara mengevaluasi kualitas unit bubungan untuk cetakan stempel berarti melihat lebih jauh dari spesifikasi katalog dan memahami metalurgi serta presisi permesinan yang menentukan-masa pakai di dunia nyata.
Bahan, Kekerasan, dan Perawatan Permukaan Yang Menentukan Kualitas
Badan dan geseran unit kamera mengalami{0}}siklus dampak beban tinggi yang berulang-ulang, terkadang jutaan siklus selama masa produksi cetakan. Unit standar sering kali menggunakan baja perkakas konvensional dengan-pengerasan menyeluruh hingga tingkat HRC sedang. Unit premium dimulai dengan bodi baja paduan cor atau tempa investasi yang menawarkan struktur butiran unggul dan ketahanan lelah bahkan sebelum perlakuan panas dimulai.
Terkait spesifikasi material dan kekerasan{0}unit kamera berkualitas tinggi, inilah yang membedakan tingkatannya:
- Badan geser:Casing-dikeraskan hingga 58-62 HRC pada permukaan kontak dengan tetap mempertahankan inti yang kuat dan ulet. Kombinasi ini tahan terhadap keausan permukaan tanpa menjadi rapuh akibat pembebanan benturan.
- Pengemudi:Melalui-pengerasan hingga 56-60 HRC dengan permukaan miring yang presisi. Permukaan kontak harus menahan deformasi dalam jutaan siklus pengikatan tanpa menimbulkan gelombang.
- Panduan penahan:Dikeraskan hingga 54-58 HRC dan digiling hingga mencapai kualitas lapisan cermin, meminimalkan gesekan terhadap slide dan mengurangi keausan perekat.
- Pakailah pelat:Baja-perkakas berkecepatan tinggi atau baja metalurgi serbuk yang dikeraskan di atas 60 HRC, menghasilkan lapisan korban yang bertahan jauh lebih lama dibandingkan-baja ringan alternatif.
Perawatan permukaan mendorong kinerja lebih jauh. Nitridasi plasma menciptakan lapisan difusi-nitrogen di bawah permukaan, meningkatkan kekerasan dan ketahanan aus tanpa distorsi dimensi. Penelitian pada baja-kromium yang diperkeras-mangan menunjukkan hal tersebutnitridasi plasma dupleks diikuti dengan pelapisan DLCdapat meningkatkan umur kelelahan lebih dari 85% dalam kondisi fretting, jenis kontak geser berulang yang persis seperti yang dialami permukaan unit bubungan. Lapisan nitridasi memberikan penguatan kekerasan bawah permukaan sedangkan lapisan DLC pada permukaan keausan unit bubungan menghasilkan lapisan atas yang sangat-keras,-gesekan rendah dengan stabilitas kimia yang luar biasa.
Pelapis DLC, atau karbon-seperti berlian, sangat relevan untuk aplikasi kamera-siklus tinggi. Film karbon amorf ini menggabungkan struktur ikatan sp3 (seperti berlian) dan sp2 (seperti grafit), menghasilkan nilai kekerasan permukaan melebihi 1300 HV sambil mempertahankan koefisien gesekan serendah 0,1. Untuk slide unit bubungan yang berjalan dengan kecepatan 40+ gerakan per menit tanpa pelumasan cair, DLC mengurangi timbulnya panas dan keausan perekat pada permukaan pemandu yang menentukan akurasi posisi.
Nitridasi sendiri menawarkan-jalan tengah yang hemat biaya. Proses ini menyebarkan nitrogen ke dalam substrat baja pada suhu sekitar 450-550 derajat Celcius, sehingga menghasilkan wadah yang mengeras tanpa perubahan dimensi seperti karburasi konvensional. Untuk unit bubungan, ini berarti komponen dapat dikerjakan terlebih dahulu dan kemudian dinitridasi, sehingga menjaga geometri presisi yang dihasilkan selama penggilingan.
Toleransi Manufaktur dan Standar Presisi
Kualitas bahan membuat langit-langit tahan lama. Toleransi manufaktur menetapkan batas atas akurasi. Slide yang dikerjakan dari baja perkakas terbaik masih menghasilkan bagian-bagian yang tidak konsisten jika permukaan pemandunya digiling hingga spesifikasinya longgar.
Standar toleransi pembuatan unit kamera sangat bervariasi antar tingkatan kualitas. Unit kelas-standar biasanya memiliki toleransi dimensi plus atau minus 0,05 mm pada permukaan pemandu kritis. Ini cukup untuk banyak aplikasi, namun memungkinkan variasi posisi total hingga 0,1 mm antara slide dan wadahnya. Unit premium mengencangkan jendela tersebut hingga plus atau minus 0,03 mm atau lebih baik, memotong variasi yang diperbolehkan sebesar 40% dan secara langsung meningkatkan konsistensi dimensi bagian yang dicap.
Dari manakah presisi itu berasal?Penggilingan presisipenggunaan penggiling permukaan dan silinder yang dikontrol CNC mencapai kemampuan pengulangan sub-mikron pada komponen baja yang diperkeras. Roda gerinda CBN (cubic boron nitride) mempertahankan bentuknya saat memotong baja perkakas yang diperkeras di atas 58 HRC, menghasilkan toleransi dimensi dan geometrik yang konsisten di seluruh batch produksi. Penggerindaan presisi unit cam dan perawatan permukaan bekerja sama di sini: komponen dikeraskan terlebih dahulu, kemudian dihaluskan-hingga mencapai dimensi akhir, untuk memastikan bahwa geometri yang Anda ukur adalah geometri yang berfungsi pada cetakan.
Selain toleransi dimensi, toleransi geometri juga mempunyai arti yang sama. Kerataan permukaan bantalan slide, paralelisme antara permukaan pemandu yang berlawanan, dan tegak lurus permukaan kerja relatif terhadap sumbu perjalanan semuanya mempengaruhi seberapa rapi lintasan slide selama gerakannya. Perosotan yang dimensinya benar namun memiliki kemiringan geometris akan mengikat, menghasilkan keausan yang tidak rata, dan menyimpang-sumbu saat terkena beban.
Permukaan akhir pada permukaan pemandu dan permukaan kontak juga memisahkan tingkat kualitas. Permukaan tanah dengan Ra 0,2 mikrometer menghasilkan lebih sedikit gesekan dan mendistribusikan beban lebih merata dibandingkan permukaan akhir yang memiliki Ra 0,8 mikrometer. Lebih sedikit gesekan berarti lebih sedikit panas, lebih sedikit panas berarti lebih sedikit ekspansi termal selama pengoperasian terus menerus, dan lebih sedikit ekspansi berarti konsistensi posisi yang lebih ketat di seluruh shift produksi.
Tabel berikut menggabungkan indikator-indikator kualitas tersebut ke dalam kerangka evaluasi yang dapat Anda rujuk ketika membandingkan pemasok unit kamera:
| Indikator Kualitas | Kelas Standar | Kelas Premium | Mengapa Itu Penting |
|---|---|---|---|
| Toleransi dimensi (permukaan pemandu) | +/- 0.05 mm | +/- 0.03 mm atau lebih ketat | Secara langsung membatasi keakuratan bagian yang dicap |
| Kekerasan permukaan geser | 50-55 HRC | 58-62 HRC (dikeraskan dengan casing) | Menolak keausan dan mempertahankan geometri selama jutaan siklus |
| Kontak pengemudi menghadapi kekerasan | 52-56 HRC | 56-60 HRC | Mencegah deformasi akibat benturan berulang |
| Perawatan permukaan | Tidak ada atau nitridasi dasar | Nitridasi plasma + DLC atau nitridasi lanjutan | Memperpanjang masa pakai, mengurangi gesekan, meningkatkan ketahanan lelah |
| Permukaan akhir (Ra) | 0.6 - 0.8 mikrometer | 0.1 - 0.3 mikrometer | Gesekan lebih rendah, panas lebih sedikit, distribusi beban lebih seragam |
| Bahan tubuh | Baja perkakas konvensional | Investasi-baja paduan cor atau tempa | Ketahanan lelah yang unggul dan struktur butiran |
| Siklus hidup yang diharapkan sebelum diservis | 200,000 - 500,000 siklus | 800,000 - 2,000,000+ siklus | Lebih sedikit gangguan, total biaya pemeliharaan lebih rendah |
Gunakan ini sebagai daftar periksa Anda. Ketika pemasok mengutip unit cam, tanyakan tentang nilai kekerasan spesifik pada slide dan driver, kelas toleransi permukaan pemandu, apakah ada perlakuan permukaan yang diterapkan, dan spesifikasi permukaan akhir apa yang digunakan untuk area kontak. Keempat titik data ini memberi tahu Anda lebih banyak tentang-kinerja dunia nyata dibandingkan peringkat tonase atau panjang pukulan saja.
Unit kamera yang dibuat dengan standar premium harganya lebih mahal di muka. Namun ketika cetakan Anda berjalan dengan kecepatan 35 pukulan per menit dan menghasilkan-braket otomotif yang penting bagi keselamatan, perbedaan antara 300.000 siklus ke servis pertama dan 1.200.000 siklus bukanlah hal yang akademis. Ini adalah perbedaan antara dua penghentian yang tidak direncanakan per kuartal dan nol. Kualitas yang dibangun pada material unit, perlakuan panas, dan presisi pemesinan menghasilkan waktu kerja, konsistensi komponen, dan pengurangan tingkat scrap.
Namun, atribut kualitas ini tidak berdiri sendiri. Nilainya hanya terwujud ketika konfigurasi unit cam yang tepat memenuhi aplikasi stamping yang tepat. Mencocokkan jenis unit dengan jenis operasi, tonase, dan ruang cetakan yang tersedia adalah tempat pengambilan keputusan spesifikasi menjadi desain cetakan yang berfungsi.
Mencocokkan Jenis Unit Cam dengan Aplikasi Stamping Anda
Mengetahui seperti apa kualitas di dalam unit kamera hanyalah setengah dari persamaan. Setengah lainnya adalah memilih konfigurasi yang tepat untuk operasi stamping spesifik Anda. Unit kamera yang dibuat dengan sempurna masih akan berkinerja buruk jika tidak sesuai dengan pekerjaan yang harus dilakukan. Menusuk, membentuk, dan memotong masing-masing memerlukan tuntutan mekanis yang berbeda pada perosotan, penggerak, dan penahan, dan tuntutan tersebut harus mendorong keputusan spesifikasi Anda sejak awal.
Memilih Unit Cam untuk Operasi Penusukan, Pembentukan, dan Pemangkasan
Setiap operasi stamping memberikan tekanan pada unit bubungan dengan cara yang berbeda. Memahami cara memilih unit bubungan untuk operasi penindikan versus stasiun pembentukan atau pemangkasan dimulai dengan mengenali apa yang dialami slide selama langkah kerja.
Penusukan menghasilkan gaya reaksi berkekuatan tinggi-secara tiba-tiba saat pukulan menembus lembaran. Slide harus menahan beban kejut ini tanpa membelok ke samping, atau posisi lubang bergeser. Kekakuan dan reaksi minimal adalah persyaratan yang dominan. Unit-tugas berat atau standar dengan toleransi pemandu premium dapat menangani hal ini dengan baik karena tetap mempertahankan kinerjanya melalui peristiwa terobosan.
Operasi pembentukan berperilaku berbeda. Slide mendorong material ke dalam bentuk secara progresif, memerlukan pergerakan kayuhan yang terkontrol dan periode diam yang stabil pada ekstensi penuh sementara baja bentuk menahan benda kerja pada rongga cetakan. Kekuatan dibangun secara bertahap, bukan melonjak, namun perosotan harus mempertahankan keakuratan posisi sepanjang keseluruhan pukulan, tidak hanya pada satu pukulan-sekali saja. Tinggal yang konsisten di bawah beban adalah atribut penting di sini.
Pemangkasan berada di antara keduanya. Pisau pemangkas memotong material sepanjang tepi yang ditentukan, dan gaya pemotongan harus tetap konsisten dari awal pemotongan hingga akhir. Jika slide tertekuk atau bergetar di tengah-gerakan, tepi trim akan bergelombang atau tidak rata. Spesifikasi unit bubungan untuk cetakan pemangkasan harus memprioritaskan pergerakan yang mulus, penyampaian gaya yang seragam, dan tonase yang cukup untuk menyelesaikan pemotongan tanpa ragu-ragu.
Tabel berikut memetakan setiap jenis operasi ke konfigurasi bubungan, kelas tonase, dan atribut kualitas yang paling penting:
| Jenis Operasi | Konfigurasi yang Direkomendasikan | Kelas Tonase | Atribut Kualitas Penting |
|---|---|---|---|
| Piercing (lubang, slot) | Tugas-standar atau berat, dipasang-dipasang | Sedang hingga tinggi | Kekakuan maksimum, reaksi minimal, ketahanan-beban guncangan |
| Pembentukan (tikungan, flensa, emboss) | Standar dengan pengembalian positif | Rendah hingga sedang | Tempat tinggal yang terkendali, titik akhir kayuhan yang konsisten, perjalanan yang mulus |
| Pemangkasan (pemotongan tepi, pemangkasan perimeter) | Tugas berat-atau standar, dipasang-dipasang | Sedang hingga tinggi | Gaya yang seragam pada seluruh pemotongan, gerakan bebas obrolan, dan stabilitas geser |
| Penindikan multi-sudut | Udara (kamera terbang) | Sedang | Fleksibilitas sudut, jarak-die atas, ketepatan waktu |
| Gabungan menembus dan membentuk | Tugas-berat dengan pukulan yang diperpanjang | Tinggi | Kapasitas beban untuk gaya sekuensial, diam ditambah terobosan dalam satu pukulan |
Perhatikan bahwa penusukan dan pemangkasan keduanya condong ke arah kelas tonase yang lebih tinggi, namun karena alasan yang berbeda. Penusukan memerlukan tenaga seketika agar dapat menembus material dengan rapi, sementara pemotongan memerlukan tenaga yang berkelanjutan pada ujung tombak yang lebih panjang. Unit cam harus berukuran untuk permintaan puncak dalam setiap kasus.
Kendala Tonase, Stroke, dan Ruang sebagai Kriteria Seleksi
Dengan jenis operasi yang memandu arah umum Anda, proses spesifikasi praktis mempersempit pilihan ke unit tertentu. Ini adalah panduan pemilihan tonase dan langkah unit cam Anda, disaring menjadi urutan berulang yang berfungsi untuk operasi die lateral apa pun.
- Hitung gaya bubungan yang diperlukan:Mulailah dengan bagian geometri dan sifat material. Untuk penindikan, kalikan keliling potongan dengan ketebalan bahan dan kekuatan geser. Untuk pemangkasan, gunakan rumus yang sama sepanjang garis trim. Untuk pembentukan, perkirakan gaya dari panjang tikungan, ketebalan material, dan kekuatan tarik. Tambahkan margin keamanan 20-25% untuk memperhitungkan variasi material, inkonsistensi pelumasan, dan keausan pahat seiring waktu.
- Tentukan panjang pukulan:Ukur kedalaman fitur yang harus dilalui oleh pukulan atau baja cetakan untuk menyelesaikan pengoperasian, kemudian tambahkan jarak bebas untuk jarak pendekatan (biasanya 3-5 mm sebelum kontak) dan perjalanan berlebihan jika memungkinkan. Totalnya menjadi pukulan bubungan minimum yang diperlukan.
- Verifikasi amplop ruang mati:Ukur kantong yang tersedia di sepatu cetakan tempat unit bubungan akan dipasang. Perhitungkan perkakas yang berdekatan, jarak bebas stripper, dan mekanisme pengangkat atau pilot di dekatnya. Dimensi penahan unit ditambah jarak pemasangan yang diperlukan harus sesuai dengan batasan ini tanpa gangguan.
- Periksa kompatibilitas waktu pers:Pastikan bahwa langkah tekan yang tersedia memberikan perjalanan pengikatan pengemudi yang cukup untuk menghasilkan langkah bubungan yang diperlukan pada sudut pengemudi yang dirancang. Jika mesin press turun sebelum pengemudi bergerak sepenuhnya, perosotan tidak akan mencapai gerak penuh.
- Evaluasi kesesuaian mekanisme pengembalian:Untuk kecepatan pengepresan di atas 25-30 pukulan per menit, nilailah apakah pegas dapat menarik kembali perosotan dengan baik dalam jangka waktu yang tersedia. Jika tidak, tentukan return positif.
- Konfirmasikan margin tonase:Pilih unit yang memiliki nilai minimal 125% dari kebutuhan gaya terhitung Anda. Menjalankan unit bubungan pada atau mendekati tingkat maksimumnya akan mempercepat keausan dan mengurangi interval servis di antara aktivitas perawatan.
Memilih ukuran unit bubungan untuk batasan ruang cetakan sering kali melibatkan iterasi antara langkah tiga dan enam. Anda mungkin menemukan bahwa unit dengan tonase yang memadai terlalu besar untuk ruang yang tersedia, atau unit kompak yang sesuai tidak mempunyai kapasitas gaya yang cukup. Di sinilah pengorbanan konfigurasi menjadi keputusan teknis yang nyata dibandingkan pemilihan katalog.
Dalam proyek cetakan yang kompleks, terutama yang memiliki beberapa stasiun bubungan, jarak bebas yang sempit, atau pola aliran material yang tidak biasa, unit katalog standar terkadang tidak dapat memenuhi setiap batasan secara bersamaan. Integrasi khusus menjadi penting ketika operasi stamping memerlukan kombinasi cam envelope, stroke, atau tonase yang berada di luar penawaran standar. Untuk desain-proyek berat yang melibatkan struktur cetakan, interaksi komponen, optimalisasi jarak bebas, dan aliran material, bekerja sama dengan mitra teknik yang memahami konteks cetakan sepenuhnya, bukan hanya unit bubungan yang terisolasi, akan mencegah siklus desain ulang yang mahal. Insinyur perkakas yang mengevaluasi integrasi unit kamera khusus dalam struktur cetakan yang kompleks dapat berkonsultasi dengan sumber daya sepertiSolusi stamping die YICHEN, di mana keahlian desain cetakan mencakup pertimbangan struktur, komponen, jarak bebas, dan aliran material yang semuanya berinteraksi dengan pemilihan unit bubungan.
Terlepas dari apakah Anda menggunakan unit katalog atau solusi khusus, urutan spesifikasi di atas menjaga keputusan tetap didasarkan pada kriteria yang terukur. Gaya, pukulan, dan ruang dapat diukur. Jika Anda mengaitkan pilihan Anda pada angka-angka tersebut, bukan pada kebiasaan atau keakraban merek, unit kamera yang Anda pasang memiliki peluang terbaik untuk berkinerja andal mulai dari pukulan pertama hingga pukulan kesejuta.
Namun, memasukkan unit yang tepat ke dalam dadu hanyalah permulaan. Cara unit tersebut dipasang, diselaraskan, dan diverifikasi selama pembuatan cetakan menentukan apakah presisi yang direkayasa ke dalam komponennya benar-benar diterjemahkan menjadi presisi di lantai produksi.
Praktik Terbaik Pemasangan dan Penyelarasan untuk Unit Cam
Unit bubungan yang dibuat dengan toleransi premium dan diperkeras hingga spesifikasi yang ketat masih akan gagal jika dipasang dengan buruk. Penggilingan yang presisi ke dalam komponen-komponen tersebut selama pembuatan hanya akan menghasilkan presisi pada mesin press jika prosedur pemasangan mempertahankan setiap hubungan geometris yang diinginkan oleh perancang. Namun panduan instalasi jarang dibahas secara rinci. Pembuat cetakan sering kali mengandalkan pengetahuan suku yang disampaikan oleh para veteran di ruang perkakas, dan ketika pengetahuan tersebut memiliki kesenjangan, konsekuensinya akan muncul dalam bentuk keausan dini, dimensi komponen yang tidak konsisten, dan masalah waktu misterius yang tidak dapat didiagnosis.
Prosedur penyelarasan pemasangan unit bubungan penting karena kesalahan kecil pun akan bertambah akibat pembebanan berulang. Penggerak yang menyentuh pusat geser 0,05 mm-pada pukulan pertama menyentuhnya 0,05 mm-tengah pada setiap pukulan, dan pola pembebanan-satu sisi tersebut mempercepat keausan pada satu sisi permukaan pemandu sementara sisi lainnya tidak dibebani. Lebih dari 500.000 siklus, apa yang awalnya merupakan ketidakselarasan halus menjadi masalah pembersihan yang terukur.
Prosedur Pemasangan dan Persyaratan Penyelarasan
Pemasangan unit bubungan yang benar mengikuti urutan yang disengaja. Terburu-buru atau melewatkan langkah verifikasi akan mengundang masalah yang baru muncul setelah produksi dimulai dan waktu henti menjadi mahal.
Torsi dan urutan baut.Penahan unit bubungan dipasang ke sepatu cetakan dengan sekrup tutup kepala soket presisi, biasanya empat hingga delapan tergantung pada ukuran unit. Mengencangkan pengencang ini mengikuti urutan pola-silang, mirip dengan memutar kepala silinder, untuk mendistribusikan gaya penjepitan secara merata ke seluruh dasar penahan. Torsi baut yang tidak merata mendistorsi badan penahan secara mikroskopis, menjepit pemandu geser di satu sisi dan membuka celah di sisi lain. Nilai torsi harus mengikuti spesifikasi pabrikan unit bubungan, biasanya dalam kisaran 40-80 Nm untuk unit standar, dan kunci torsi yang dikalibrasi tidak dapat dinegosiasikan.
Pendaftaran pin dowel.Baut menjepit unit pada tempatnya, namun pin dowel membentuk posisi berulang. Dua pin pasak yang presisi, ditekan ke dalam lubang besar di dasar penahan dan sepatu cetakan, mengunci posisi X-Y unit bubungan sehingga kembali ke lokasi yang persis sama setiap kali cetakan dibongkar dan dipasang kembali untuk pemeliharaan. Tanpa pin dowel, unit akan sedikit bergeser setiap kali pemasangan ulang, dan perataan-ke-geser berubah setiap kali. Lubang yang dibuat ulang harus dikerjakan sesuai toleransi H7 dengan uji coba unit bubungan-dipasang dan diverifikasi sebelum penyematan akhir.
Shimming untuk ketinggian keterlibatan pengemudi.Penyesuaian ketinggian pengikatan driver unit bubungan adalah salah satu langkah yang paling diabaikan dalam proses pembuatan. Pengemudi, yang dipasang pada cetakan atas, harus menyentuh permukaan pasangan slide tepat pada titik yang benar dalam gerakan tekan. Jika pengikatan dimulai terlalu dini, perosotan akan mencapai gerak penuh sebelum titik mati bawah dan berada di bawah kompresi yang berlebihan. Jika pengikatan dimulai terlambat, perosotan mungkin tidak mencapai langkah penuh sebelum penekanan mundur, sehingga mengakibatkan operasi kerja tidak selesai.
Shimming menyelesaikan penyesuaian ini. Pelat ground shim presisi yang ditempatkan di antara permukaan pemasangan driver dan sepatu die atas menaikkan atau menurunkan posisi awal driver dengan peningkatan terkontrol, biasanya tersedia dalam langkah 0,1 mm. Targetnya adalah mencapai gerak geser penuh tepat pada atau tepat sebelum titik mati bawah, dengan overtravel 1-2 mm yang terpasang pada geometri pengemudi untuk memastikan geseran mencapai titik akhir tanpa bergantung pada bagian terakhir dari gerakan tekan.
Ketidaksejajaran antara driver dan slide adalah satu-satunya sumber kegagalan unit bubungan dini yang paling umum. Bila sudut muka pengemudi tidak bertemu langsung dengan permukaan perosotan, beban terkonsentrasi pada satu sisi daripada didistribusikan ke seluruh lebar kontak penuh. Pemuatan tepi tersebut menghasilkan panas lokal, mempercepat keausan permukaan, dan pada akhirnya dapat membuat permukaan kontak mengeras. Solusinya adalah verifikasi penyelarasan secara hati-hati selama pembuatan cetakan: warnai permukaan kontak pengemudi, tutup cetakan secara perlahan dengan tangan, dan periksa pola kontak pada slide. Kontak penuh dan merata di seluruh lebar memastikan kesejajaran yang tepat. Pola yang condong ke satu sisi menunjukkan pengemudi atau perosotan perlu diubah posisinya.
Kesalahan Pengaturan Umum yang Mengganggu Kinerja Unit Kamera
Bahkan pembuat cetakan berpengalaman pun terkadang mengalami kesalahan pengaturan yang menurunkan kinerja unit bubungan. Ini adalah kesalahan pengaturan unit bubungan yang umum pada cetakan stempel yang menyebabkan sebagian besar panggilan servis prematur:
- Jarak bebas yang tidak memadai antara unit bubungan dan komponen cetakan yang berdekatan.Unit kamera menghasilkan panas selama pengoperasian dan sedikit mengembang. Jika pukulan, pengangkat, atau pelat pengupas yang berdekatan diposisikan terlalu dekat, pertumbuhan panas akan menimbulkan gangguan. Slide mungkin tersangkut di tengah perjalanannya atau rumah penahan dapat bersentuhan dengan perkakas di dekatnya, sehingga mentransmisikan getaran yang mempercepat keausan. Pertahankan jarak bebas minimal 2-3 mm pada semua sisi selubung unit bubungan, dan verifikasi jarak bebas secara dinamis dengan menjalankan mesin press pada kecepatan pengoperasian dan memeriksa tanda saksi.
- Preload yang salah pada pegas balik.Pegas balik harus diberi beban awal hingga panjang tekan tertentu pada saat pemasangan sehingga pegas tersebut menghasilkan gaya retraksi yang memadai sejak pukulan pertama. Pegas-yang kurang dimuat memungkinkan perosotan bergerak maju selama fase balik, terutama pada kecepatan pengepresan yang lebih tinggi. Pegas yang dimuat secara berlebihan akan menambah hambatan yang tidak diperlukan pada gerakan ke depan, meningkatkan keausan pengemudi dan mengurangi tenaga kerja yang tersedia pada perosotan. Ikuti dengan tepat panjang bebas dan panjang pemasangan yang ditentukan pabrikan, dan verifikasi dengan kaliper sebelum menutup cetakan.
- Ketidaksesuaian sudut keterlibatan pengemudi.Sudut pengemudi dan sudut permukaan perosotan harus sama. Jika cetakan dibuat dengan driver pengganti yang tidak sama persis dengan spesifikasi aslinya, atau jika driver dipasang ulang pada sudut yang sedikit berbeda, geometri pengikatan akan berubah. Bahkan ketidakcocokan setengah-derajat akan menghasilkan kontak garis, bukannya-kontak wajah penuh, sehingga memusatkan tekanan dan mempercepat degradasi permukaan. Selalu verifikasi sudut driver pengganti yang disertakan dengan busur derajat presisi atau batang sinus sebelum pemasangan.
- Mengabaikan verifikasi waktu cam relatif terhadap stasiun die lainnya.Dalam dadu progresif dengan beberapa unit bubungan atau-operasi yang digerakkan bubungan berdekatan dengan stasiun vertikal konvensional, pengaturan waktu menjadi penting. Jika gerakan maju salah satu unit bubungan tumpang tindih dengan siklus pengangkatan strip, perosotan dapat bertabrakan dengan strip atau mengganggu keterlibatan pilot. Demikian pula, jika dua unit bubungan pada sisi berlawanan dari lajur ditembakkan pada momen yang sedikit berbeda, gaya asimetris dapat menggeser lajur keluar-pusatnya. Verifikasi waktu memerlukan-perputaran pers yang lambat hingga gerakan penuhnya dan mengamati urutan kejadian di setiap stasiun. Setiap gangguan atau tumpang tindih memerlukan penataan ulang atau penyesuaian titik keterlibatan pengemudi.
Konsekuensi dari kesalahan ini berkisar dari menjengkelkan hingga bencana besar. Keausan yang tidak merata memperpendek interval servis dan menyebabkan penyimpangan dimensi progresif pada komponen yang dicap. Goresan yang tidak lengkap berarti fitur-fiturnya tidak terbentuk sempurna atau lubang-lubangnya tidak tertusuk dengan rapi, sehingga menghasilkan potongan. Gangguan pengaturan waktu dapat membuat komponen-komponen peralatan bertabrakan, berpotensi menghancurkan pukulan, bubungan, atau cetakan itu sendiri dalam satu pukulan.
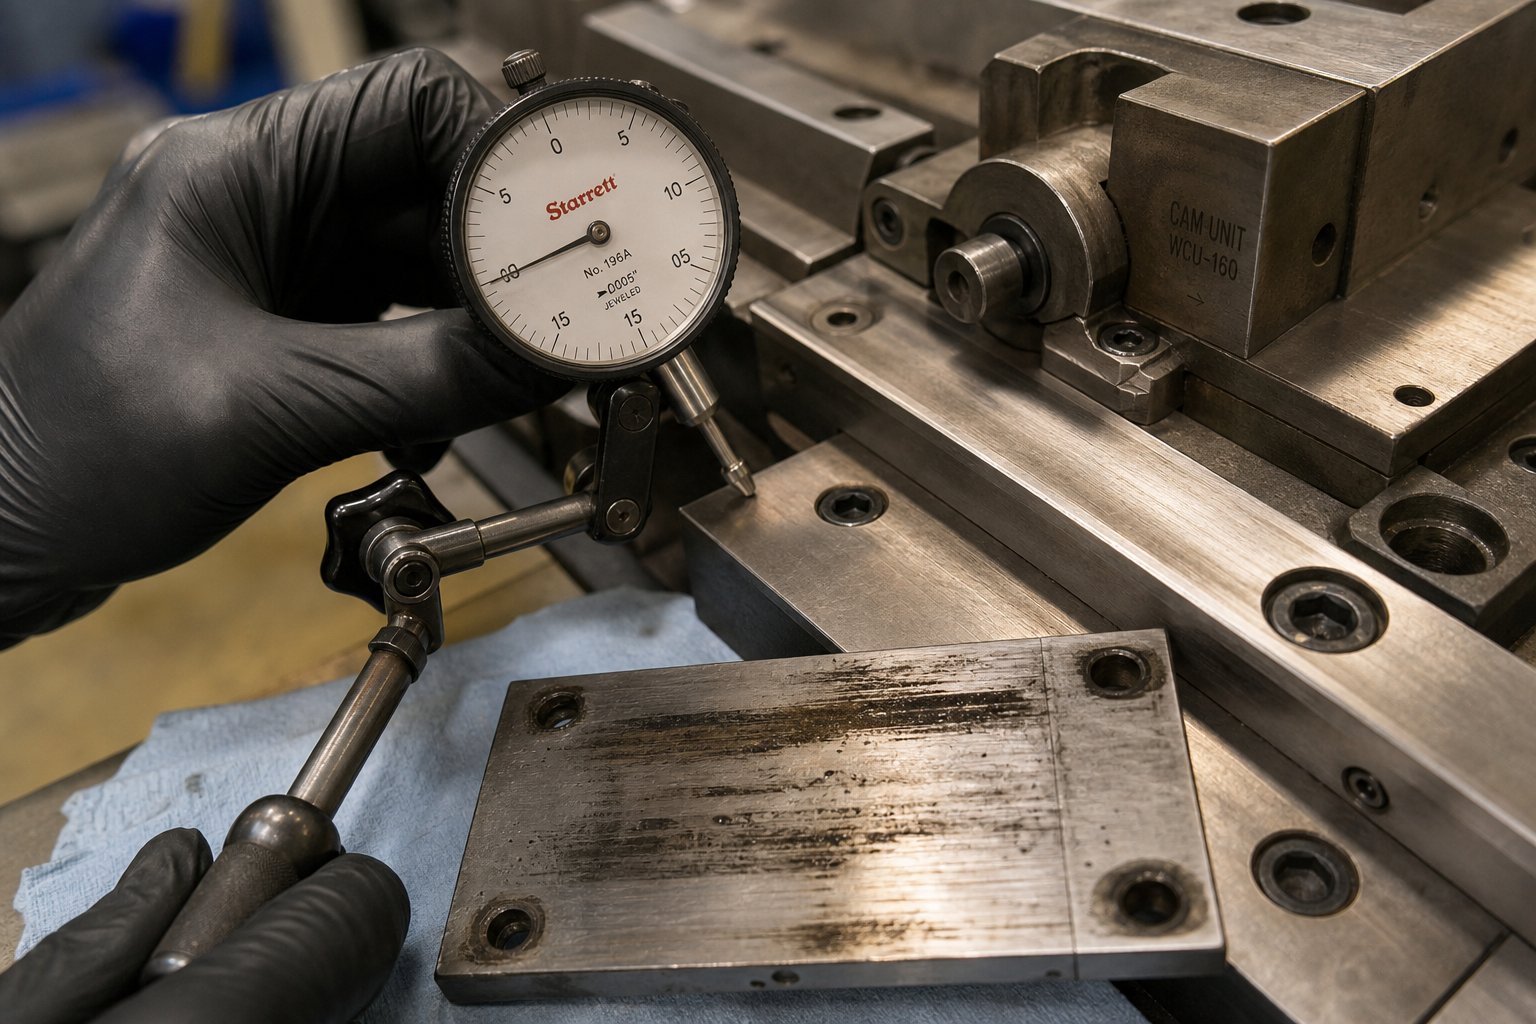
Verifikasi melalui uji bersepeda.Cara paling andal untuk memastikan pemasangan yang benar adalah dengan mengukur pergerakan slide sebenarnya selama uji coba dan membandingkannya dengan spesifikasi unit. Tempatkan indikator dial atau sensor LVDT pada permukaan slide, putar penekanan secara perlahan melalui beberapa gerakan penuh, dan catat total jarak perjalanan. Ini harus sesuai dengan nilai goresan dalam 0,05 mm. Jika perjalanan gagal, ketinggian keterlibatan pengemudi perlu disesuaikan. Jika perjalanan bervariasi dari langkah ke langkah, carilah baut pemasangan yang longgar, pengikatan pin dowel yang tidak memadai, atau benda asing di pemandu geser.
Mengetahui cara memverifikasi waktu unit kamera dalam dadu progresif memperluas pendekatan berbasis-indikator yang sama ke domain waktu. Pasang indikator pada beberapa stasiun bubungan secara bersamaan, putar mesin press dengan kecepatan lambat, dan pastikan setiap unit mencapai ekstensi penuh pada sudut engkol yang benar relatif terhadap titik mati bawah. Dokumentasikan nilai waktu ini selama pembangunan awal sehingga berfungsi sebagai dasar untuk perbandingan pemeliharaan di masa mendatang.
Pemasangan yang tepat membutuhkan{0}}investasi perhatian satu kali yang akan memberikan keuntungan di seluruh proses produksi. Tetapi bahkan unit kamera yang dipasang dengan sempurna pun akhirnya akan aus. Mengenali kapan keausan telah berkembang cukup jauh hingga memengaruhi kualitas suku cadang, dan memahami bagaimana pilihan kualitas awal memengaruhi berapa lama waktu yang dibutuhkan, menghubungkan disiplin pemasangan dengan pertanyaan yang lebih luas mengenai biaya siklus hidup.
Pemeliharaan, Siklus Hidup, dan Total Biaya Kepemilikan
Unit kamera yang dipasang dengan sempurna enam bulan lalu tidak akan tetap sempurna selamanya. Setiap gerakan menekan menghasilkan gesekan, panas, dan-abrasi mikro pada pemandu geser, pelat aus, dan permukaan kontak pengemudi. Pertanyaannya bukanlah apakah unit bubungan pada akhirnya perlu diservis, namun berapa lama unit tersebut beroperasi sebelum degradasi mempengaruhi komponen yang dicap, dan berapa biaya interval tersebut untuk waktu henti dan penggantian komponen selama masa pakai cetakan.
Indikator Keausan dan Harapan Masa Pakai
Menangkap unit kamera yang sedang keluar sebelum menghasilkan sisa dimulai dengan mengenali tanda-tanda kerusakan yang dapat diamati. Anda tidak memerlukan instrumentasi eksotik untuk sebagian besar pemeriksaan ini, cukup rutinitas pemeriksaan yang disiplin dan pemahaman tentang apa yang terlihat normal versus apa yang menandakan adanya masalah.
Peningkatan serangan balik pada slide.Ini sering kali merupakan gejala paling awal yang dapat diukur. Saat permukaan pemandu dan pelat aus terkikis, jarak antara slide dan penahan bertambah. Apa yang awalnya sebesar 0,01 mm dari total permainan pada saat pemasangan dapat meningkat menjadi 0,05 mm atau lebih setelah beberapa ratus ribu siklus. Pengukuran dan inspeksi serangan balik unit bubungan sangatlah mudah: pasang indikator dial pada permukaan geser yang tegak lurus terhadap sumbu geraknya, berikan tekanan lateral ringan, dan ukur defleksi total. Nilai apa pun yang melebihi spesifikasi permainan yang diizinkan oleh pabrikan berarti unit tersebut harus diganti pelat aus atau rekondisi permukaan pemandu.
Goresan yang terlihat pada pelat aus.Tarik unit bubungan selama acara pemeliharaan cetakan terjadwal dan periksa permukaan pelat aus di bawah pencahayaan yang baik. Pemolesan yang ringan dan seragam adalah hal yang normal dan menunjukkan pembobolan yang sehat-. Alur yang dalam, goresan terarah, atau pelepasan material di bagian tertentu menunjukkan masuknya kontaminasi, kegagalan pelumasan, atau ketidaksejajaran yang memusatkan beban pada pita sempit. Mengetahui kapan harus mengganti pelat keausan unit bubungan bergantung pada kondisi permukaan dan kehilangan ketebalan yang dapat diukur. Jika pelat telah aus lebih dari 0,03-0,05 mm dari ketebalan aslinya, atau jika goresan cukup dalam hingga dapat tersangkut kuku jari, maka penggantian sudah terlambat.
Dimensi bagian yang tidak konsisten dari stasiun yang terkena dampak.Saat fitur-yang dioperasikan kamera mulai keluar dari toleransi, atau saat nilai Cpk di stasiun tersebut menurun selama proses produksi tanpa penyesuaian perkakas apa pun, unit kamera adalah tersangka utama. Variasi posisi pada lubang yang dilubangi atau tepian yang terpotong sering kali disebabkan oleh serangan balik yang semakin besar atau longsoran yang tidak lagi mencapai titik akhir penuhnya secara konsisten.
Degradasi gaya pegas.Untuk unit-pegas balik, gaya retraksi melemah seiring waktu. Pemeriksaan sederhananya adalah dengan mengukur kecepatan kembali geser atau posisi pada sudut engkol tetap selama siklus lambat. Jika perosotan tidak lagi mencapai posisi semula sesuai sudut engkol yang diharapkan, atau jika pengembalian terasa lamban dibandingkan dengan catatan penyetelan awal, pegas perlu diganti. Mata air gas nitrogen kehilangan tekanan secara bertahap dan harus diperiksa dengan alat pengukur pada interval yang dijadwalkan.
Jadwal pemeliharaan unit kamera yang jelas-untuk stamping bervolume tinggi mengaitkan inspeksi ini dengan pencapaian jumlah siklus, bukan tanggal kalender. Sebuah dadu yang dijalankan dengan kecepatan 30 pukulan per menit, dua shift per hari, mengumpulkan sekitar 250.000 siklus per bulan. Unit premium dengan-slide yang diperkeras, permukaan aus yang dilapisi DLC, dan pemandu tanah-yang presisi dapat berjalan 1,5 hingga 2 juta siklus sebelum serangan balik melebihi toleransi. Unit kelas{13}}standar dalam kondisi yang sama mungkin memerlukan servis pada 300.000 hingga 500.000 siklus. Perbedaan tersebut, empat hingga enam kali interval servis, adalah hasil dari investasi kualitas awal dalam bentuk pengurangan kejadian pemeliharaan dan lebih sedikit pemberhentian yang tidak direncanakan.
Perencanaan Siklus Hidup dan Kapan Menentukan Unit Kamera Premium
Total biaya kepemilikan unit kamera premium jauh melampaui harga pembelian. Hal ini mencakup setiap penggantian pelat aus, setiap jam waktu henti mesin press untuk servis cam, setiap kumpulan potongan yang dihasilkan ketika unit yang rusak mendorong komponen keluar dari spesifikasi sebelum ada yang menangkapnya. Saat Anda menghitung biaya-biaya ini sepanjang masa produksi penuh sebuah cetakan, aritmatika sering kali lebih mengutamakan unit berkualitas-lebih tinggi dengan margin yang lebar.
Perhatikan sebuah contoh konkrit. Unit kamera standar dengan harga $800 memerlukan servis setiap 400.000 siklus. Setara premium seharga $1.400 menjalankan 1.200.000 siklus antar layanan. Dalam program produksi 3{12}}juta siklus, unit standar memerlukan tujuh peristiwa layanan sedangkan unit premium memerlukan dua peristiwa layanan. Pertimbangkan $500 per acara servis untuk suku cadang dan tenaga kerja, ditambah $2.000 per jam produksi yang hilang selama setiap penghentian pemeliharaan, dan unit premium menghemat ribuan dolar meskipun biaya di muka lebih mahal.
Tidak semua aplikasi membenarkan spesifikasi premium. Skenario di mana berinvestasi pada-unit kamera berkualitas tinggi menghasilkan keuntungan yang terukur bersifat spesifik dan dapat diidentifikasi:
- Produksi-bervolume tinggi berjalan:Program yang melebihi 500.000 suku cadang per tahun mengakumulasi siklus dengan cukup cepat sehingga perbedaan interval servis berarti lebih sedikit gangguan produksi dan lebih rendahnya biaya tenaga kerja pemeliharaan.
- Bagian-toleransi yang ketat:Ketika toleransi fitur yang diberi stempel berada pada plus atau minus 0,1 mm atau lebih ketat, laju pertumbuhan serangan balik yang lebih lambat pada unit premium akan mempertahankan target Cpk lebih lama tanpa penyesuaian-di tengah pengoperasian atau servis unit kamera.
- Komponen penting-keselamatan:Suku cadang struktural otomotif, rumah kantung udara, dan stempel sistem rem memiliki persyaratan kualitas di mana penyimpangan dimensi tidak hanya merepotkan tetapi juga berpotensi berbahaya. Unit kamera premium mengurangi kemungkinan komponen yang-tidak-spesifikasi mencapai perakitan.
- Aplikasi dimana downtime yang tidak direncanakan memerlukan biaya yang mahal:Rantai pasokan-tepat-tepat waktu dengan penalti pengiriman berdasarkan kontrak, atau saluran pers yang memasok operasi perakitan hilir tanpa inventaris penyangga, tidak dapat menyerap penghentian pemeliharaan yang tiba-tiba. Interval servis yang lebih panjang berarti penjadwalan yang lebih dapat diprediksi.
- Mati progresif multi-kamera:Mati dengan empat atau lebih stasiun cam melipatgandakan masalah frekuensi pemeliharaan. Jika setiap unit standar memerlukan servis pada jumlah siklus yang berbeda, cetakan akan keluar dari cetakan berulang kali. Unit premium di semua stasiun menyinkronkan interval layanan dan mengurangi total die pull per tahun.
Bagi para insinyur yang mengevaluasi spesifikasi unit bubungan dalam konteks desain cetakan yang lebih luas, interaksi antara kualitas unit bubungan dan komponen cetakan di sekitarnya sangatlah penting. Waktu pengangkatan, ketajaman pukulan, arah duri, dan pola aliran material semuanya memengaruhi seberapa keras unit bubungan bekerja selama setiap siklus. Cetakan dengan jarak bebas marginal atau pengumpanan strip yang tidak dikontrol dengan baik memberikan tekanan tambahan pada bubungan, sehingga memperpendek masa pakai unit premium sekalipun. Pandangan holistik ini adalah bekerja dengan mitra desain cetakan yang memahami sistem lengkap akan memberikan nilai lebih dari sekadar pemilihan komponen.Solusi cetakan stempel khusus YICHENmengatasi tantangan integrasi ini dengan menggabungkan keahlian dalam struktur cetakan, komponen, punch, pengangkat, kontrol duri, dan jarak bebas ke dalam desain di mana umur panjang unit bubungan dioptimalkan bersama dengan target kinerja cetakan secara keseluruhan daripada diperlakukan sebagai spesifikasi yang terisolasi.
Indikator keausan unit bubungan dan ekspektasi masa pakai yang diuraikan di atas memberi Anda kerangka pemantauan praktis. Padukan hal tersebut dengan keputusan spesifikasi yang didorong oleh kualitas pada tahap desain, dan Anda akan membuat cetakan di mana pemeliharaan kamera dapat diprediksi, jarang terjadi, dan tidak pernah menjadi alasan produksi berhenti secara tiba-tiba. Prediktabilitas tersebut, lebih dari fitur teknis apa pun, adalah hal yang membuat-unit kamera berkualitas tinggi untuk cetakan stempel sepadan dengan biayanya.
Pertanyaan yang Sering Diajukan Tentang Unit Cam untuk Stamping Dies
1. Apa yang dimaksud dengan unit bubungan pada cetakan stempel dan apa fungsinya?
Unit bubungan adalah-rakitan mekanis mandiri yang mengubah gaya vertikal dari alat tekan menjadi gerakan horizontal atau sudut. Hal ini memungkinkan cetakan stempel untuk melakukan operasi penindikan, pembentukan, dan pemangkasan pada sudut yang tidak dapat dijangkau oleh pukulan tekan saja. Di dalamnya, penggerak berbentuk baji mengaktifkan slide terpandu selama penutupan tekan, mendorongnya ke samping sehingga alat pelubang atau cetakan yang dipasang dapat bekerja pada dinding samping, flensa, atau fitur miring benda kerja.
2. Bagaimana cara memilih antara unit cam pengembalian pegas dan kamera pengembalian positif?
Unit pengembalian pegas lebih sederhana dan lebih murah, cocok untuk kecepatan pengepresan sedang dan pukulan lebih pendek. Namun, pegas menjadi lelah seiring berjalannya waktu dan mungkin tidak sepenuhnya menarik kembali perosotan pada kecepatan yang lebih tinggi. Unit pengembalian positif menggunakan hubungan mekanis yang dikaitkan dengan gerakan menekan, menjamin retraksi penuh setiap siklus, berapa pun kecepatan atau jumlah siklus. Untuk produksi bervolume tinggi-di atas 25-30 pukulan per menit, atau ketika pengaturan waktu yang konsisten sangat penting, pengembalian positif menghilangkan risiko pencabutan yang tidak lengkap dan mengurangi pemeliharaan yang tidak terencana.
3. Indikator kualitas apa yang harus saya periksa saat membandingkan pemasok unit kamera?
Fokus pada empat kriteria terukur: nilai kekerasan geser dan penggerak (unit premium mencapai 58-62 HRC pada casing-slide yang diperkeras), toleransi permukaan pemandu (penahan kelas premium plus atau minus 0,03 mm versus standar 0,05 mm), perawatan permukaan seperti nitridasi plasma atau pelapis DLC yang memperpanjang masa pakai, dan spesifikasi penyelesaian permukaan pada area kontak (Ra 0,2 mikrometer versus 0,8 untuk standar). Poin data ini memprediksi siklus hidup dunia nyata dan konsistensi dimensi jauh lebih baik dibandingkan peringkat tonase saja.
4. Seberapa sering unit kamera harus diperiksa dan diservis pada-stamping bervolume tinggi?
Interval servis harus dikaitkan dengan jumlah siklus, bukan tanggal kalender. Unit kamera-kelas standar biasanya memerlukan servis pada 300.000 hingga 500.000 siklus, sedangkan unit premium dengan lapisan DLC dan pemandu tanah yang presisi-dapat menjalankan 1,5 hingga 2 juta siklus antar layanan. Titik-titik inspeksi utama mencakup pengukuran reaksi geser dengan indikator dial, memeriksa permukaan pelat aus untuk mengetahui adanya skor atau kehilangan ketebalan, memeriksa gaya pegas kembali, dan memantau tren dimensi bagian yang dicap dari stasiun yang dioperasikan dengan kamera.
5. Kapan sebaiknya berinvestasi pada unit kamera premium dibandingkan unit kamera standar?
Unit kamera premium memberikan keuntungan yang terukur dalam skenario tertentu: produksi berjalan melebihi 500.000 suku cadang per tahun, fitur toleransi-yang ketat pada plus atau minus 0,1 mm atau lebih rendah, komponen otomotif atau struktural yang penting bagi keselamatan, aplikasi di mana waktu henti yang tidak terencana mengakibatkan penalti kontrak, dan cetakan progresif multi-kamera yang sinkronisasi interval servisnya mengurangi total tarikan cetakan. Insinyur yang mengerjakan-proyek berat desain dengan struktur cetakan yang rumit dapat berkonsultasi dengan mitra seperti YICHEN (yichen-group.com/stamping-die/) yang mengintegrasikan kualitas unit bubungan dalam desain cetakan holistik yang mencakup struktur, jarak bebas, dan aliran material.


