


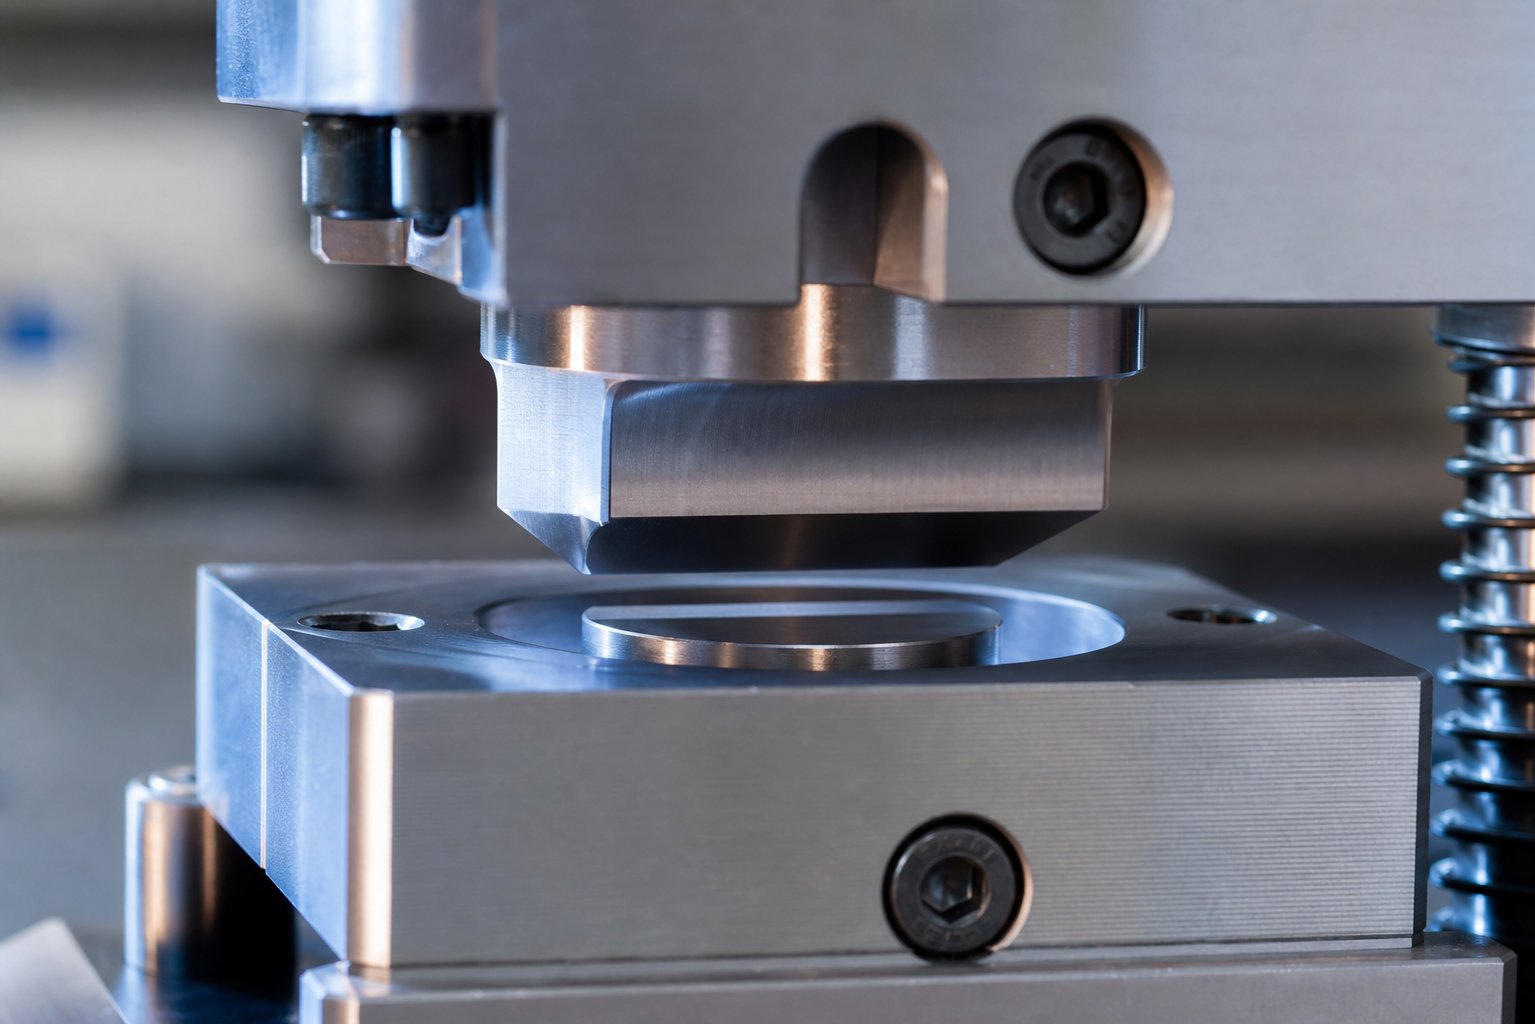
Mendefinisikan Geometri Stamping Die Individu
Setiap bagian yang dicap dimulai sebagai argumen geometris antara pelubang, tombol cetakan, pengupas, dan benda kerja. Hasil dari argumen - apakah Anda mendapatkan komponen yang bersih atau tong sampah yang penuh dengan barang bekas - bergantung sepenuhnya pada hubungan spasial terukur yang direkayasa ke dalam satu-stasiun mati. Kumpulan hubungan dimensi itulah yang kami maksud dengan geometri cetakan stempel individual.
Geometri cetakan stempel individu adalah kumpulan lengkap hubungan spasial terukur - jarak bebas, jari-jari, sudut, dan dimensi tanah - antara pelubang, tombol cetakan, pengupas, dan benda kerja dalam satu-stasiun cetakan yang dioptimalkan untuk melakukan satu operasi stempel terpisah.
Apa Arti Geometri Stamping Die Individu dalam Prakteknya
Dalam praktiknya, ini berarti setiap fitur geometris mempunyai fungsi mekanis tertentu. Jarak antara pukulan-ke-die mengatur bagaimana material patah. Panjang daratan mengontrol perilaku siput. Jari-jari masuk menentukan aliran material. Ini bukanlah dimensi CAD abstrak - melainkan batas fisik yang menentukan apakah logam terpotong dengan rapi atau robek secara tidak terduga. Adadu-satu tahapmelakukan satu operasi per pukulan tekan, dan setiap parameter geometris di dalamnya ada untuk membuat operasi tunggal tersebut dapat diulangi dalam ribuan atau jutaan siklus.
Mengapa Geometri Lebih Penting Daripada Klasifikasi Tipe Die
Insinyur sering mengklasifikasikan cetakan berdasarkan fungsi - pengosongan, penusukan, pembengkokan, gambar. Klasifikasi tersebut memberi tahu Anda apa yang dilakukan dadu, bukan seberapa baik dadu tersebut melakukannya. Geometri adalah "seberapa baik". Dua cetakan blanking dengan tata letak yang identik tetapi sudut jarak bebas yang berbeda akan menghasilkan kondisi tepi, tinggi duri, dan tingkat keausan pahat yang sangat berbeda. Keputusan desain pada tingkat geometris adalah pemisahan kinerja dari keadaan biasa-biasa saja.
Stasiun Dies Individu vs Die Progresif sebagai Sistem Geometris
Desain cetakan progresifmenghubungkan beberapa stasiun ke dalam satu sistem-jalur umpan - setiap stasiun menangani operasi yang berbeda, dan kompromi geometrik muncul karena stasiun-stasiun berbagi jalur jalur dan bidang umpan yang sama. Kematian individu di bidang manufaktur tidak memiliki kendala seperti itu. Ini adalah sistem geometri mandiri di mana setiap parameter dapat dioptimalkan secara eksklusif untuk operasi tunggalnya tanpa mengakomodasi stasiun yang berdekatan. Kemandirian tersebut merupakan kekuatan dan tanggung jawab desainnya: tidak ada stasiun tetangga yang dapat mengkompensasi kekurangan geometrik.
Kualitas komponen, umur cetakan, tonase tekan, kontrol strip - masing-masing hasil hilir ini ditelusuri kembali ke keputusan geometri yang dibuat pada tahap desain. Parameter yang mendorong hasil tersebut layak untuk disebutkan lebih dari sekadar sepintas lalu. Mereka layak mendapat gangguan total.
Parameter Geometris Inti yang Harus Dikontrol Setiap Perancang Die
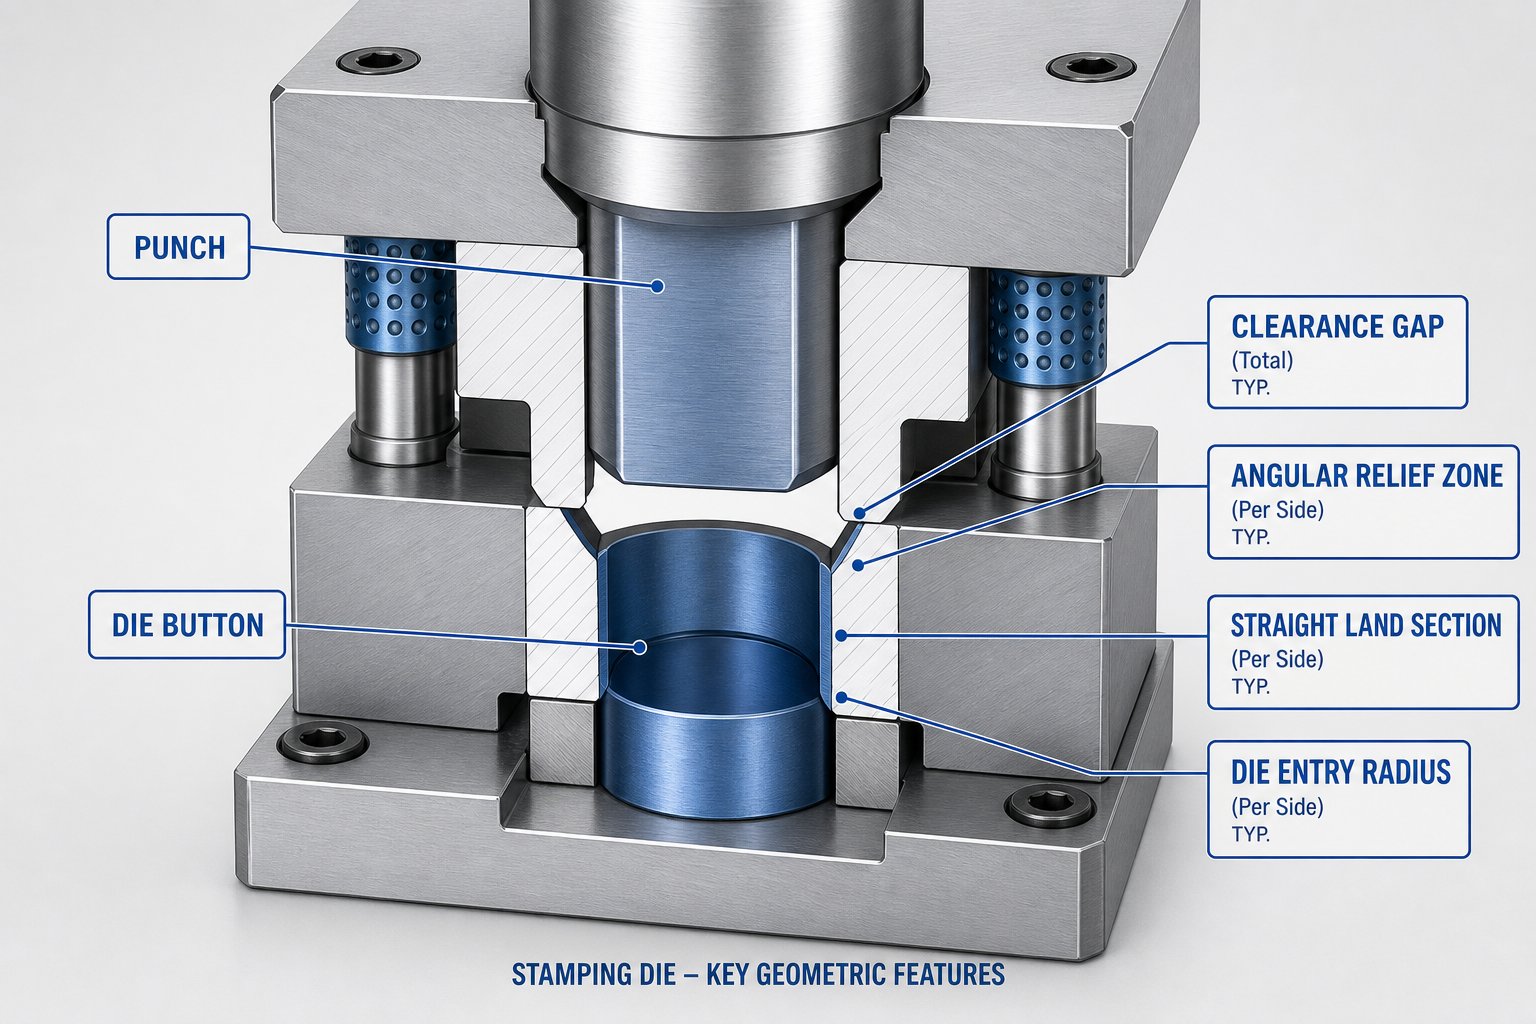
Enam parameter terukur ditentukanbagaimana seseorang yang melakukan stamping die berperilakudi bawah beban. Masing-masing memiliki peran mekanis yang berbeda, dan masing-masing berinteraksi satu sama lain dengan cara yang dapat memperkuat kinerja atau secara diam-diam melemahkannya. Menganggapnya sebagai angka-angka terisolasi pada sebuah gambar adalah kesalahan umum - mereka berfungsi sebagai suatu sistem. Inilah fungsi sebenarnya dari setiap parameter dan mengapa hal itu penting bagi desain cetakan stempel Anda.
Jarak Bebas Pukulan-ke-Die sebagai Persentase Ketebalan Material
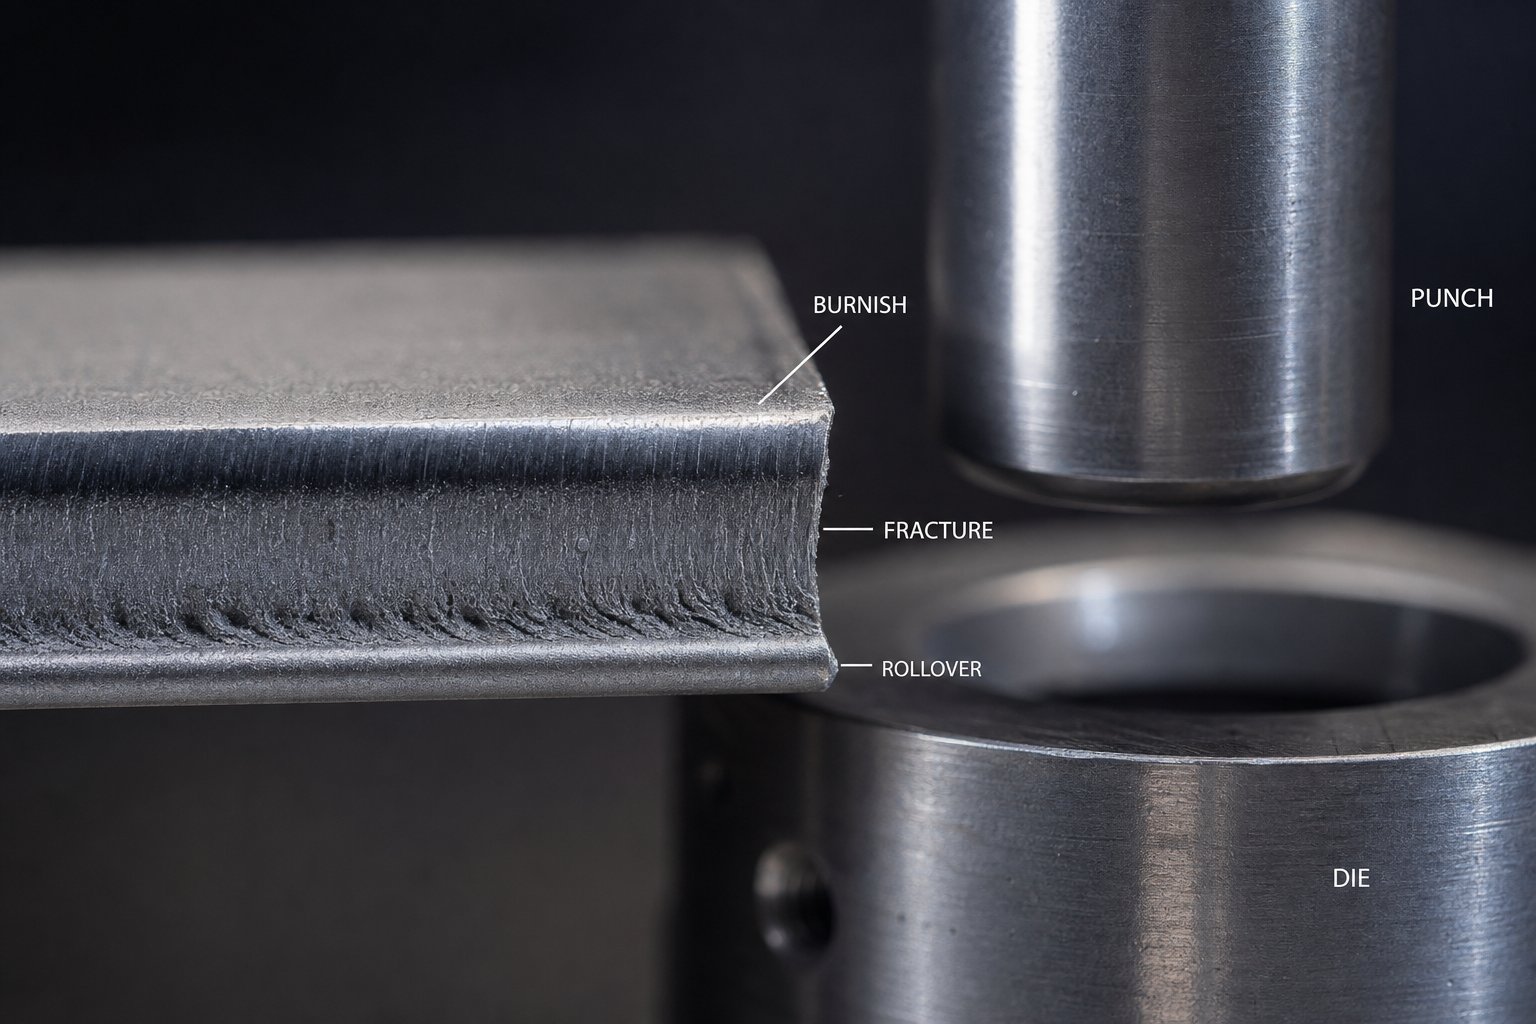
Jarak bebas adalah jarak antara ujung tombak pelubang dan ujung tombak kancing mati, diukur per sisi. Anda juga akan mendengarnya disebut offset atau gap - fitur geometris yang sama, konvensi pengukuran berbeda. Nilai tunggal ini mengontrol bagaimana garis patahan merambat melalui benda kerja. Jika jarak bebasnya benar, bidang patahan dimulai dari tepi pukulan dan tepi cetakan bertemu dengan rapi di tengah ketebalan material, menghasilkan zona geser yang halus dengan duri yang minimal.
Pendekatan standar menyatakan izin sebagai apersentase ketebalan bahan per sisi. Titik awal yang umum adalah sekitar 10% per sisi untuk baja ringan, meskipun praktik modern sering kali mendorong hingga 11-20% untuk mengurangi ketegangan perkakas dan memperpanjang umur operasional. Bahan yang lebih keras dan memiliki tarikan yang lebih tinggi memerlukan jarak bebas yang lebih besar karena bahan tersebut tahan terhadap deformasi plastis sebelum patah. Bahan yang lebih lembut seperti tembaga dan aluminium bekerja dengan baik pada persentase yang lebih ketat. Poin kuncinya: izin bukanlah angka tetap - angka tersebut disesuaikan dengan apa yang Anda potong.
Hubungan Jarak Bebas Sudut dan Panjang Lahan Mati
Jarak bebas sudut adalah sudut relief yang dibuat di bawah tanah cetakan - bukaan meruncing yang memungkinkan slug atau blanko jatuh bebas setelah pemisahan. Tanpanya, slug akan terpotong di dalam lubang cetakan, terseret kembali ke atas dengan pukulan pada pukulan balik, dan menyebabkan slug tertarik. Hal ini menyebabkan kerusakan parah, cacat komponen, dan waktu henti yang tidak direncanakan.
Panjang tanah cetakan adalah bagian lurus dan sejajar di bagian atas bukaan cetakan sebelum relief sudut dimulai. Fungsinya ada dua: menopang material selama pemotongan untuk menjaga kualitas lubang, dan menyediakan stok penggilingan ulang. Lahan yang lebih panjang akan meningkatkan kualitas potongan tetapi meningkatkan risiko retensi siput. Lahan yang lebih pendek memudahkan terjadinya ejeksi namun lebih cepat masuk ke dalam zona bantuan, sehingga memperpendek masa pakai di antara proses pelemparan. Kedua parameter - panjang daratan dan sudut relief - ini harus seimbang. Anda tidak dapat mengoptimalkan yang satu tanpa mempertimbangkan yang lain.
Penerapan Sudut Geser pada Muka Punch dan Die
Sudut geser adalah kemiringan tanah yang disengaja pada permukaan pukulan atau balok cetakan sehingga pemotongan tidak terjadi sekaligus pada seluruh perimeter. Sebaliknya, material terlibat secara progresif - seperti gunting versus guillotine. Hal ini mengurangi gaya pemotongan puncak secara signifikan, yang berarti kebutuhan tonase pengepresan lebih rendah dan beban kejut lebih sedikit pada komponen cetakan stempel.
Pengorbanannya-adalah dorongan lateral. Geser miring menciptakan komponen gaya samping yang mencoba mendorong pukulan keluar-tengah. Hal ini juga meningkatkan energi snap-through - pelepasan tiba-tiba ketika pukulan menembus - yang dapat menyebabkan strip terangkat jika sistem stripper tidak dirancang untuk menanganinya. Jari-jari hidung pelubang juga berperan dalam hal ini: geometri pada ujung pelubang memengaruhi seberapa rapi pelubang memasuki material dan seberapa besar gaya angkat strip yang dihasilkan selama retraksi. Pukulan bermuka datar-menyambar strip lebih agresif dibandingkan pukulan dengan radius sedikit atau lancip ke belakang.
Jari-jari entri cetakan - radius kecil di tepi atas bukaan cetakan - mengontrol bagaimana material mengalir ke dalam rongga pembentuk dan mengurangi konsentrasi tegangan pada ujung tombak dalam operasi penarikan. Dalam pemotongan cetakan, ujung masuk yang tajam sangat penting untuk pemotongan yang bersih; dalam pembentukan cetakan, radius masuk yang besar mencegah robeknya material.
| Parameter | Definisi | Kisaran Khas | Fungsi Utama |
|---|---|---|---|
| Pukulan-sampai-Izin Mati | Celah antara tepi potong punch dan die, per sisi | 5-20% dari ketebalan bahan | Mengontrol kesejajaran bidang patahan dan kualitas tepi |
| Jarak Bebas Sudut (Bantuan) | Sudut lancip di bawah tanah mati | 0,5 hingga 2 derajat per sisi | Memungkinkan pengeluaran slug/kosong, mencegah penarikan slug |
| Panjang Tanah Mati | Bagian paralel lurus di atas bukaan cetakan | 2-5 mm tergantung aplikasi | Mendukung material selama geser, memberikan kelonggaran penggilingan ulang |
| Sudut Geser | Kemiringan tanah pada permukaan punch atau die | 1-3 derajat atau 1x ketebalan bahan | Mengurangi kekuatan pemotongan puncak dengan keterlibatan progresif |
| Radius Hidung Pukulan | Geometri pada ujung pemotongan pukulan | Radius tajam hingga kecil per aplikasi | Mempengaruhi pengangkatan strip dan perilaku masuknya material |
| Radius Masuk Mati | Jari-jari di tepi atas bukaan cetakan | Tajam (cutting) hingga ketebalan 4-10x (drawing) | Mengontrol aliran material dan konsentrasi tegangan |
Catatan terminologi singkat: jarak bebas, celah, dan offset semuanya menggambarkan fitur geometris yang sama. Izin adalah istilah yang paling universal dalam dokumentasi bagian cetakan, celah muncul dalam bahasa-pabrik, dan offset muncul dalam konteks pemodelan CAD. Mereka mengukur ruang yang sama - konsisten saja dengan dokumentasi Anda sendiri.
Keenam parameter ini tidak bekerja secara terpisah. Mengubah jarak bebas akan mengubah gaya yang diperlukan untuk memotong, yang mengubah seberapa besar manfaat yang Anda peroleh dari sudut geser. Menyesuaikan panjang lahan akan menggeser interval penggilingan, yang memengaruhi berapa lama jarak bebas sudut Anda tetap efektif. Setiap keputusan geometris mempengaruhi sistem. Perbedaan antara jenis operasi - blanking versus bending versus drawing - hanya memperkuat interaksi ini.
Operasi-Geometri Tertentu di Seluruh Jenis Cetakan
Nilai jarak bebas yang menghasilkan tepian yang sempurna akan menghancurkan cetakan gambar. Radius tikungan yang dioptimalkan untuk kompensasi pegas tidak memiliki relevansi dalam operasi penindikan. Setiap jenis operasi membawa DNA geometrisnya sendiri - serangkaian hubungan spasial berbeda yang disesuaikan dengan mode deformasi tertentu. Ketika Anda memperlakukan semua jenis cetakan stempel sebagai variasi geometris dari satu templat, Anda mempersiapkan diri untuk kegagalan yang tidak dapat diperbaiki oleh pemecahan masalah sebanyak apa pun di mesin cetak.
Geometri Pemotongan Mati untuk Operasi Blanking dan Piercing
Blanking dan penindikan sama-sama merupakan operasi geser, namun prioritas geometrisnya berbeda dalam satu hal penting: dalam blanking, bukaan cetakan menentukan bagian akhir, sehingga ukuran cetakan disesuaikan dengan dimensi bagian dan ukuran pukulan diperkecil berdasarkan jumlah jarak bebas. Dalam penindikan, pukulan menentukan lubang, sehingga pukulan sesuai dengan dimensi yang diinginkan dan bukaan cetakan menjadi terlalu besar karena jarak bebas.
Selain perbedaan ukuran tersebut, kedua operasi memerlukan kontrol geometris yang sama - pukulan tepat-untuk-jarak mati, sudut geser, relief sudut, dan panjang bidang mati. Jarak bebas mengatur seberapa rapi bidang rekahan menyebar. Penelitian terhadap baja-berkekuatan tinggi yang canggih menunjukkan hal itujarak bebas berkisar dari 6% untuk baja ringan hingga 16% atau lebih tinggiuntuk tingkat kekuatan ultra-tinggi-menghasilkan kondisi tepi yang optimal. Terlalu ketat akan mengakibatkan geseran sekunder dan retakan mikro. Terlalu longgar, sehingga muncul rollover dan gerinda yang berlebihan.
Sudut geser pada permukaan pukulan selanjutnya memisahkan geometri pemotongan dari jenis operasi lainnya. Profil pukulan yang miring atau di atap dapat mengurangi gaya penusukan puncak lebih dari 50% sekaligus meningkatkan keuletan tepi - tetapi geometri sudut yang sama tidak akan ada artinya dalam cetakan lentur. Pengoptimalan geometrik di sini sepenuhnya tentang mengendalikan mekanisme rekahan dan mengelola tonase snap{4}}through.
Profil Bending Die Radius dan Kompensasi Springback
Cetakan pembengkokan mengabaikan seluruh patahan-geometri cetakan pemotongan yang terfokus. Tidak ada jarak bebas dalam arti pemotongan - sebagai gantinya, parameter geometris yang menentukan adalah radius hidung pelubang dan profil bukaan cetakan V-. Kedua fitur ini menentukan radius tekukan internal alami dari bagian yang dibentuk.
Bayangkan menekan pukulan dengan radius ujung 2 mm ke dalam bukaan cetakan V-16 mm. Lembaran tersebut tidak sesuai dengan pukulan - lembaran tersebut membentuk kurva parabola alami yang terutama diatur oleh lebar bukaan cetakan. Untuk baja ringan, radius internal yang dihasilkan kira-kira 16% dari lebar bukaan V-. Bahan yang lebih kaku seperti baja tahan karat mendorongnya hingga 18-20%.
Kompensasi springback menambahkan lapisan geometris lain yang sama sekali tidak ada pada cetakan pemotongan. Saat pukulan ditarik kembali, material yang tertekuk sebagian akan memantul kembali karena pemulihan elastis. Bahan berkekuatan-lebih tinggi akan memantul kembali dengan lebih agresif - baja tahan karat memantul 2 hingga 3 derajat, sedangkan baja-berkekuatan tinggi dapat memantul kembali 5 hingga 15 derajat. Desain stamping harus memperhitungkan hal ini dengan melakukan pembengkokan berlebih, menyesuaikan sudut cetakan, atau memodifikasi profil radius sehingga geometri bagian akhir berada dalam toleransi setelah pemulihan elastis.
Menggambar Geometri Die Entry dan Permukaan Aliran Material
Operasi menggambar menimbulkan masalah geometris yang tidak dimiliki oleh pemotongan atau pembengkokan cetakan: kontrol aliran material di area permukaan yang luas. Geometri kritis di sini mencakup radius masuk cetakan, radius hidung pelubang, profil manik gambar, dan permukaan penahan kosong - semuanya bekerja sama untuk mengatur bagaimana lembaran logam mengalir ke dalam rongga tanpa robek atau kusut.
Radius entri die bisa dibilang merupakan parameter paling sensitif. Jika terlalu kecil, material tidak dapat mengalir dengan bebas dan dinding cangkir akan retak karena peregangan yang berlebihan. Jika terlalu besar, material akan kusut setelah meninggalkan titik jepit antara draw ring dan binder. Pedoman untuk menggambar-baja berkualitas menyarankan jari-jari masuk diskalakan ke keduanyaketebalan bahan dan diameter kosong, dengan-baja perkakas dengan tingkat keausan tinggi yang digunakan pada jari-jari ini karena kontak geser material yang konstan.
Gambar geometri manik - profil yang ditinggikan yang dimasukkan ke dalam permukaan pengikat - mengontrol hambatan aliran dengan memaksa material untuk membengkok dan melepaskannya saat memasuki cetakan. Tinggi, bentuk, dan penempatannya adalah alat geometris untuk menyeimbangkan aliran logam antara sudut sempit dan dinding lurus. Jenis geometri manajemen aliran-ini tidak ada pada cetakan pemotongan atau pembengkokan.
- Pengosongan/Penusukan:Prioritas geometris berpusat pada persentase jarak bebas, sudut geser, panjang tanah mati, dan relief sudut - semuanya dioptimalkan untuk perambatan rekahan yang bersih, pelepasan slug, dan meminimalkan gaya potong.
- Pembengkokan:Geometri berkisar pada radius pukulan, profil bukaan V-die, dan kompensasi tikungan berlebih - yang dioptimalkan untuk mengontrol radius tikungan alami dan menangkal pegas elastis.
- Menggambar:Geometri kritis mencakup radius masuk cetakan, radius hidung pelubang, tinggi dan profil manik gambar, serta celah penahan kosong - semuanya dioptimalkan untuk aliran material yang seragam tanpa robek atau kusut.
Jarak bebas 10% yang memberi Anda tepian yang bersih sama sekali tidak relevan dalam konteks pembengkokan. Radius masuk sebesar 8 mm yang penting untuk menggambar dalam akan menghilangkan ujung tajam yang diperlukan untuk menusuk. Inilah sebabnya mengapa geometri masing-masing cetakan harus diperlakukan operasi demi operasi - profil geometri setiap jenis operasi mencerminkan mekanika deformasi material yang berbeda secara mendasar. Dan mekanisme tersebut berubah lagi saat Anda mengganti material itu sendiri.
Sifat Material Yang Membentuk Keputusan Geometri Die
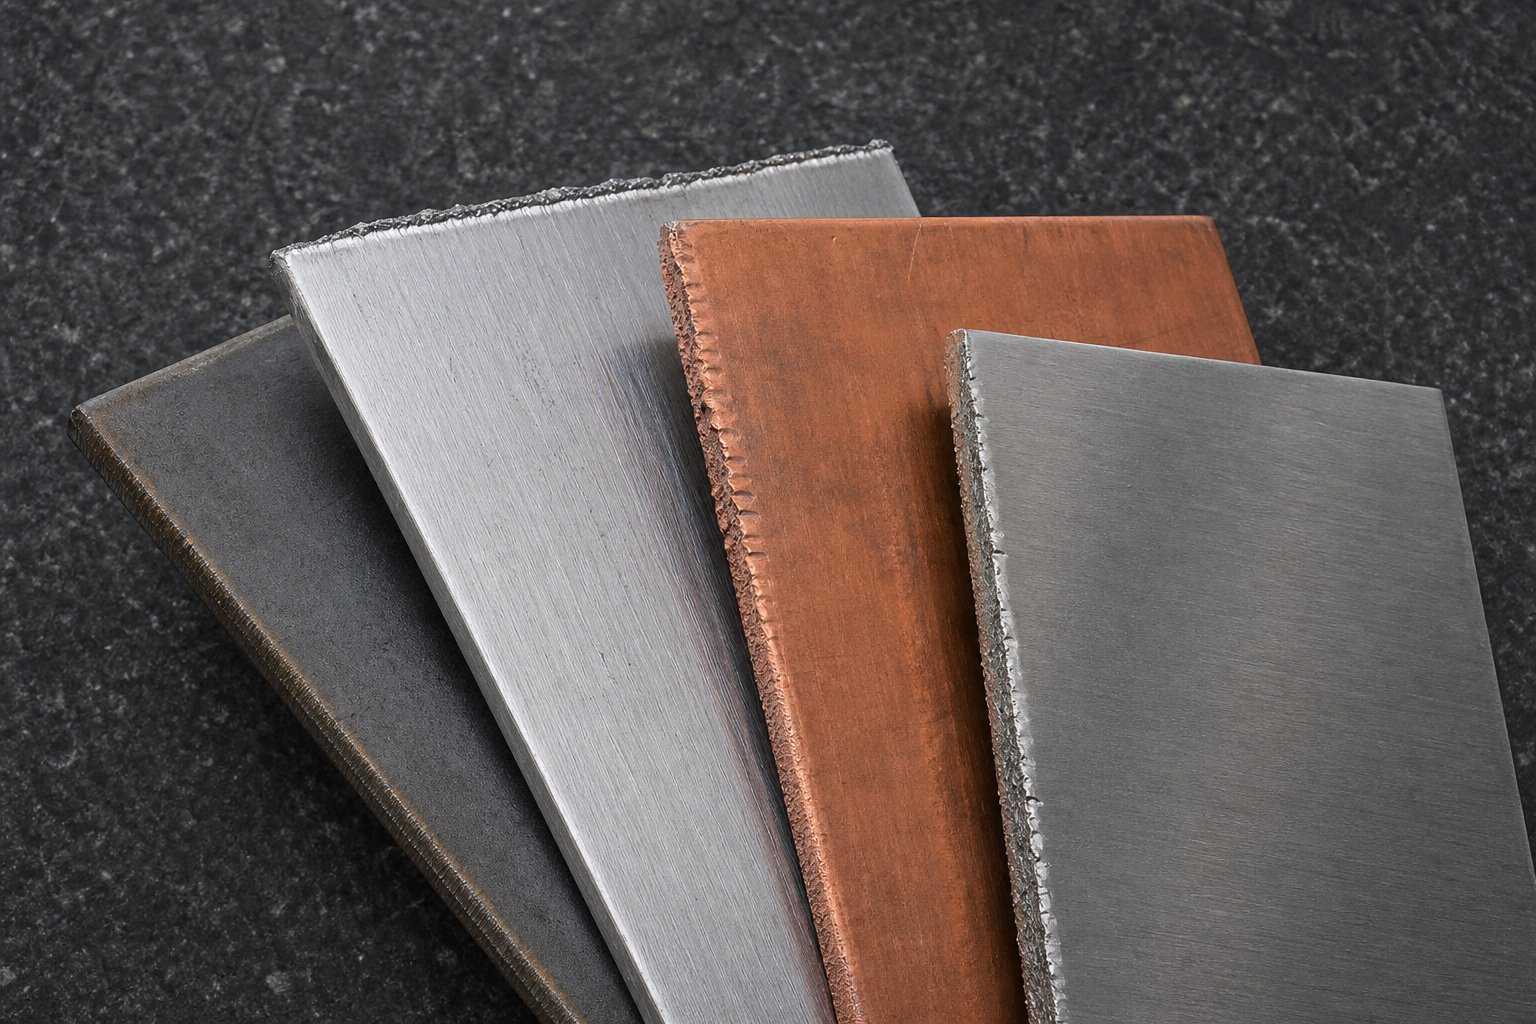
Geometri cetakan yang sama yang bekerja dengan sempurna pada baja ringan dapat menghasilkan tepi retak pada baja tahan karat atau gerinda berlebihan pada aluminium. Bahan bukan merupakan masukan sekunder pada desain cetakan stempel logam - bahan merupakan penggerak utama yang menentukan setiap titik awal geometri. Daktilitas, kekuatan tarik,-laju pengerasan kerja, dan ketebalan semuanya menentukan seberapa agresif Anda dapat memotong, seberapa kuat Anda dapat menekuk, dan seberapa besar jarak bebas yang Anda perlukan untuk mencapai patahan yang sempurna.
Bagaimana Daktilitas Material Mendorong Pemilihan Jarak Bebas
Bahan ulet seperti tembaga dan baja-karbon rendah memungkinkan bidang patahan merambat dengan rapi pada jarak bebas yang relatif sempit. Bahan yang lebih keras,-dengan daya tarik lebih tinggi akan menahan perambatan rekahan tersebut dan memerlukan daya ungkit mekanis yang lebih besar - celah yang lebih lebar - untuk melepaskan slug tanpa menghasilkan duri atau kerusakan tepi yang berlebihan. Aturan umumnya: ketika rasio luluh-terhadap-kekuatan tarik menurun, jarak bebas harus meningkat.
Pertimbangkan penyebaran praktisnya. Baja ringan biasanya bekerja dengan baik pada jarak bebas sekitar 10% per sisi. Baja tahan karat, dengan tingkat pengerasan-kerja dan kekuatan tarik yang lebih tinggi, sebenarnya memiliki kinerja yang buruk pada 10% yang sama -penelitian menunjukkanitu menghasilkan tinggi duri terburuk pada nilai itu. Pindah ke 12-15% sering kali menghasilkan tepian yang lebih bersih. Baja canggih berkekuatan tinggi-mendorong hal ini lebih jauh, dengan penelitian menunjukkan jarak bebas hingga 21% per sisi untuk kemampuan peregangan tepi yang optimal. Aluminium, meskipun lebih lunak, mendapat manfaat dari jarak bebas yang moderat karena kecenderungannya terhadap kerusakan dan keausan perekat mengubah mode kegagalan pada bidang geser.
Jarak bebas cetakan untuk material yang berbeda bukanlah masalah preferensi - ini adalah masalah mekanika rekahan yang ditentukan oleh perilaku deformasi masing-masing paduan.
Persyaratan Radius pada Paduan Stamping Umum
Jari-jari tikungan untuk pengecapan lembaran logam mengikuti logika-yang bergantung pada material yang sama. Bahan yang lebih kaku dan kurang ulet akan retak pada jari-jari yang lebih rapat karena serat luar yang ditekuk melebihi batas perpanjangannya. Aaturan umummenghubungkan radius tekuk minimum langsung dengan ketebalan material dikalikan dengan faktor yang mencerminkan keuletan paduan:
- Baja ringan:0,8 hingga 1,2 kali ketebalan material untuk pengukur tipis, meningkat menjadi 1,5-2,5x untuk stok lebih tebal.
- Baja tahan karat:Ketebalan minimum 2x untuk pengukur tipis, ditingkatkan menjadi 3-4x untuk pelat yang lebih berat - mencerminkan pegas balik yang lebih tinggi dan keuletan yang lebih rendah pada puncak tikungan.
- Aluminium:1x ketebalan untuk pengukur cahaya, 2-3x untuk bagian yang lebih tebal. Jari-jari pukulan untuk penarikan dalam harus berada pada 8 hingga 10 kali ketebalan material, dengan jari-jari masuk cetakan pada 5 hingga 10 kali ketebalan.
Tembaga dan kuningan, karena sangat ulet, menghasilkan jari-jari yang lebih rapat dibandingkan baja pada ketebalan setara - namun sifat mampu bentuk keduanya sangat bergantung pada komposisi paduan dan kondisi temper.
Hubungan Ketebalan-terhadap-Geometri untuk Logam Besi dan Non-Besi
Pemilihan material stamping die hanyalah setengah dari persamaan. Ketebalan dalam paduan tertentu mengubah persyaratan geometrik secara signifikan. Lembaran yang lebih tebal memerlukan jarak bebas yang lebih besar secara absolut (walaupun persentasenya mungkin tetap stabil), bukaan cetakan V-yang lebih lebar untuk pembengkokan, dan jari-jari penarikan yang lebih besar. Tabel di bawah memberikan referensi-ke-geometri material untuk paduan stempel yang paling umum.
| Kategori Bahan | Kisaran Izin Umum (per sisi) | Prinsip Radius Tikungan Minimum | Catatan Geometris |
|---|---|---|---|
| Baja Ringan (rendah-karbon) | 8-12% dari ketebalan bahan | Ketebalan 0,8-1,2x (pengukur tipis) | Referensi dasar untuk sebagian besar pedoman geometri cetakan |
| Baja Tahan Karat (austenitik) | 12-16% dari ketebalan bahan | Ketebalan 2-4x tergantung ukuran | Memerlukan gaya tekan 2-3x vs baja ringan; jarak bebas penarikan memerlukan ketebalan tambahan + 35-40%. |
| Baja Tahan Karat (feritik) | 10-14% dari ketebalan bahan | ketebalan 1,5-2,5x | Kurang agresif dibandingkan austenitik; jarak bebas penarikan memerlukan ketebalan tambahan + 10-15%. |
| Aluminium (nilai gambar) | 8-12% dari ketebalan bahan | Ketebalan 1-3x tergantung ukuran | Radius pukulan 8-10x T untuk seri; risiko menyakitkan membutuhkan permukaan cetakan yang dipoles |
| Tembaga dan Kuningan | 6-10% dari ketebalan bahan | Ketebalan 0,5-1,5x (tergantung paduan) | Daktilitas tinggi memungkinkan radius yang rapat; sifat mampu bentuk bervariasi secara signifikan terhadap temper dan paduan |
| Baja Berkekuatan Tinggi-Tercanggih | 14-21% dari ketebalan bahan | ketebalan 2-4x | Rasio luluh-terhadap-tarik yang rendah memerlukan jarak yang lebih luas untuk kualitas tepian |
Nilai-nilai ini merupakan titik awal, bukan nilai absolut. Geometri produksi sebenarnya bergantung pada persyaratan toleransi suku cadang, target umur cetakan, ekspektasi penyelesaian permukaan, dan tingkat paduan spesifik yang dimaksud. Insinyur harus berkonsultasi dengan lembar data material dan referensi perkakas yang divalidasi untuk mendapatkan nilai proyek yang tepat - aluminium seri 5000 berperilaku sangat berbeda dari seri 6000 dengan geometri pukulan yang sama.
Tabel ini memperjelas bahwa tidak ada satu pun resep geometri yang dapat diterapkan pada semua material. Setiap persentase jarak bebas, setiap pengganda radius, setiap asumsi geometri gambar bergeser saat Anda mengganti paduan pada mesin press. Dan perubahan tersebut tidak hanya memengaruhi satu hasil - namun juga menimbulkan trade-off-di mana pengoptimalan pada satu hasil pasti akan membahayakan hasil lainnya.
Pengorbanan Geometris-Yang Menentukan Kinerja Die
Setiap keputusan geometris dalam sebuah dadu adalah sebuah negosiasi. Anda tidak dapat memaksimalkan kualitas edge, masa pakai die, dan efisiensi gaya secara bersamaan - meningkatkan satu parameter secara terpisah selalu merugikan Anda di hal lain. Pengorbanan-ini bukanlah kelemahan desain. Hal-hal tersebut merupakan sifat dasar dari stamping, dan memahami hal tersebut adalah hal yang membedakan optimalisasi pembersihan cetakan secara sengaja dengan dugaan yang menciptakan masalah berulang pada pers.
Pertanyaan kritisnya bukanlah "berapa nilai terbaik" untuk parameter apa pun. Pertanyaannya adalah "apa yang ingin saya korbankan demi bagian khusus ini, pada volume ini, demi toleransi ini?"
Pertukaran Izin-Perbedaan Antara Kualitas Edge dan Kehidupan Die
Jarak bebas yang lebih rapat menghasilkan zona pengkilapan yang lebih besar dan tepian yang terpotong lebih rapi - sehingga terlihat lebih rapi. Tapi biayanya nyata. Celah yang lebih kecil berarti cutting edge punch dan die menanggung tekanan kontak yang lebih tinggi pada setiap pukulan. Abrasi yang dipercepat tersebut memperpendek interval penggilingan ulang dan meningkatkan risiko terkelupas, terutama pada material-berkekuatan lebih tinggi.
Di sisi lain, jarak bebas yang lebih lebar akan memperpanjang umur pahat dengan mengurangi keausan pukulan - menggunakan nilai jarak bebas sebesar 11-20% dapat mengurangi ketegangan perkakas selama penindikan. Namun Anda harus membayar umur panjang tersebut dengan peningkatan rollover, zona patahan yang lebih kasar, dan kemungkinan munculnya gerinda yang lebih besar pada baja konvensional. Penelitian terhadap baja berkekuatan tinggi yang canggih menambahkan sebuah nuansa: grade AHSS cenderung mempertahankan tinggi duri yang konstan terlepas dari keausan pahat, yang berarti jarak bebas yang lebih lebar mungkin tidak memberikan penalti duri yang sama seperti yang terlihat pada baja ringan. Konteks penting.
Geometri Radius Menyeimbangkan Kemampuan Bentuk Terhadap Kontrol Dimensi
Dalam operasi pembengkokan dan penarikan, jari-jari yang lebih besar mengurangi konsentrasi tegangan pada puncak tikungan atau titik masuk penarikan. Hal ini berarti risiko retak yang lebih kecil, gaya pembentukan yang lebih rendah, dan keausan perkakas yang lebih lembut. Kedengarannya seperti kemenangan yang mudah - sampai Anda mempertimbangkan apa yang terjadi di hilir.
Radius tikungan yang besar memungkinkan pegas kembali lebih elastis, membuat kontrol sudut akhir lebih sulit diprediksi dan dikompensasi. Dalam menggambar, radius masuk yang terlalu besar membuat material mengalir terlalu bebas, sehingga menimbulkan kerutan di area yang tidak didukung. Anda akhirnya menukar sifat mampu bentuk yang andal dengan ketidakstabilan dimensi yang muncul sebagai-variasi-bagian dalam produksi.
Manfaat Sudut Geser vs Hukuman Gaya Lateral
Sudut geser adalah salah satu tip desain stamping yang paling efektif untuk mengurangi tonase puncak. Material pengikat pukulan miring secara progresif, bukan sekaligus, dapat mengurangi gaya penusukan puncak lebih dari 50%, dengan penelitian pada baja DP mengkonfirmasi pengurangan melebihi 50% dengan sudut kemiringan antara 3 dan 6 derajat. Hal ini merupakan pengurangan yang berarti dalam tekanan dan-kejutan yang terjadi pada pers.
Hukumannya: sudut geser menimbulkan vektor gaya lateral yang mencoba membelokkan pukulan ke samping. Sudut yang lebih besar menghasilkan gaya dorong lateral yang lebih besar, sehingga menuntut sistem pemandu yang lebih kaku dan pukulan yang lebih ketat-ke-penarikan stripper. Snap-melalui energi - pembalikan gaya tiba-tiba ketika pukulan menembus - juga meningkat, yang dapat menyebabkan pengangkatan strip dan kerusakan kelelahan pada komponen pengepres selama jutaan siklus.
- Izin yang lebih ketat:Dapatkan tepian yang lebih bersih dan zona kilap yang lebih besar. Mengorbankan percepatan keausan punch dan die, gaya pemotongan yang lebih tinggi, dan peningkatan sensitivitas penyelarasan.
- Izin yang lebih luas:Dapatkan umur cetakan yang lebih panjang dan kekuatan pukulan yang lebih rendah. Mengorbankan peningkatan rollover, zona patahan yang lebih kasar, dan potensi pertumbuhan duri pada material ulet.
- Radius tikungan/penarikan yang lebih besar:Mendapatkan pengurangan risiko retak dan menurunkan stres pembentukan. Korbankan kontrol dimensi karena peningkatan potensi pegas dan kerutan.
- Sudut geser yang lebih besar:Dapatkan pengurangan gaya pemotongan puncak dan permintaan tonase tekan yang lebih rendah. Mengorbankan peningkatan daya dorong lateral pada pukulan, energi snap{1}}through yang lebih tinggi, dan risiko pengangkatan strip yang lebih besar.
- Tanah mati yang lebih panjang:Dapatkan kualitas lubang yang lebih baik dan stok penggilingan ulang yang lebih banyak. Mengorbankan peningkatan risiko retensi slug dan tarikan gesekan yang lebih tinggi pada material yang dipotong.
Cara Anda mengatasi-pengorbanan ini bergantung pada tingkat toleransi bagian yang dicap. Toleransi-pekerjaan yang ketat - komponen medis, konektor listrik, braket presisi - menuntut geometri yang mengutamakan kualitas komponen bahkan dengan mengorbankan umur cetakan yang lebih pendek dan perawatan yang lebih sering. Faktor performa stamping die yang penting di sini adalah kondisi tepi, kemampuan pengulangan dimensi, dan penyelesaian permukaan.
Pekerjaan komersial bervolume tinggi-membalikkan prioritas. Saat Anda menjalankan jutaan braket sederhana atau klip komoditas, umur panjang dan waktu aktif mendominasi. Jarak bebas yang lebih lebar, jari-jari yang lebih lebar, dan sudut geser yang moderat membuat mesin press bekerja lebih lama di antara interval servis - dan toleransi yang lebih longgar dapat menyerap kompromi geometrik tanpa menolak komponen.
Lensa tingkat-toleransi ini memberi Anda kerangka keputusan, bukan hanya satu nilai yang "benar" untuk parameter apa pun. Geometri itu sendiri tidak berubah - hanya prioritas yang Anda tetapkan untuk setiap hasil yang berubah berdasarkan tuntutan bagian tersebut. Dan dalam setiap keputusan geometris tersebut, fitur sekunder seperti sudut relief dan profil takik bypass menambahkan lapisan kontrol desain lain yang memperluas kinerja cetakan sepanjang masa pakainya.
Prinsip Desain Geometri Relief dan Takik Bypass
Sudut relief dan takik bypass jarang mendapat perhatian desain dari geometri jarak bebas atau geser - namun keduanya merupakan fitur yang menjaga slug tetap berjatuhan, mengupas pengumpan, dan cetakan tetap berjalan di antara penggilingan. Jika geometri sudut relief cetakan salah, Anda akan menghabiskan lebih banyak waktu untuk membersihkan siput yang macet daripada memproduksi suku cadang.
Relief Sudut dan Geometri Tanah Lurus untuk Pelontaran Siput
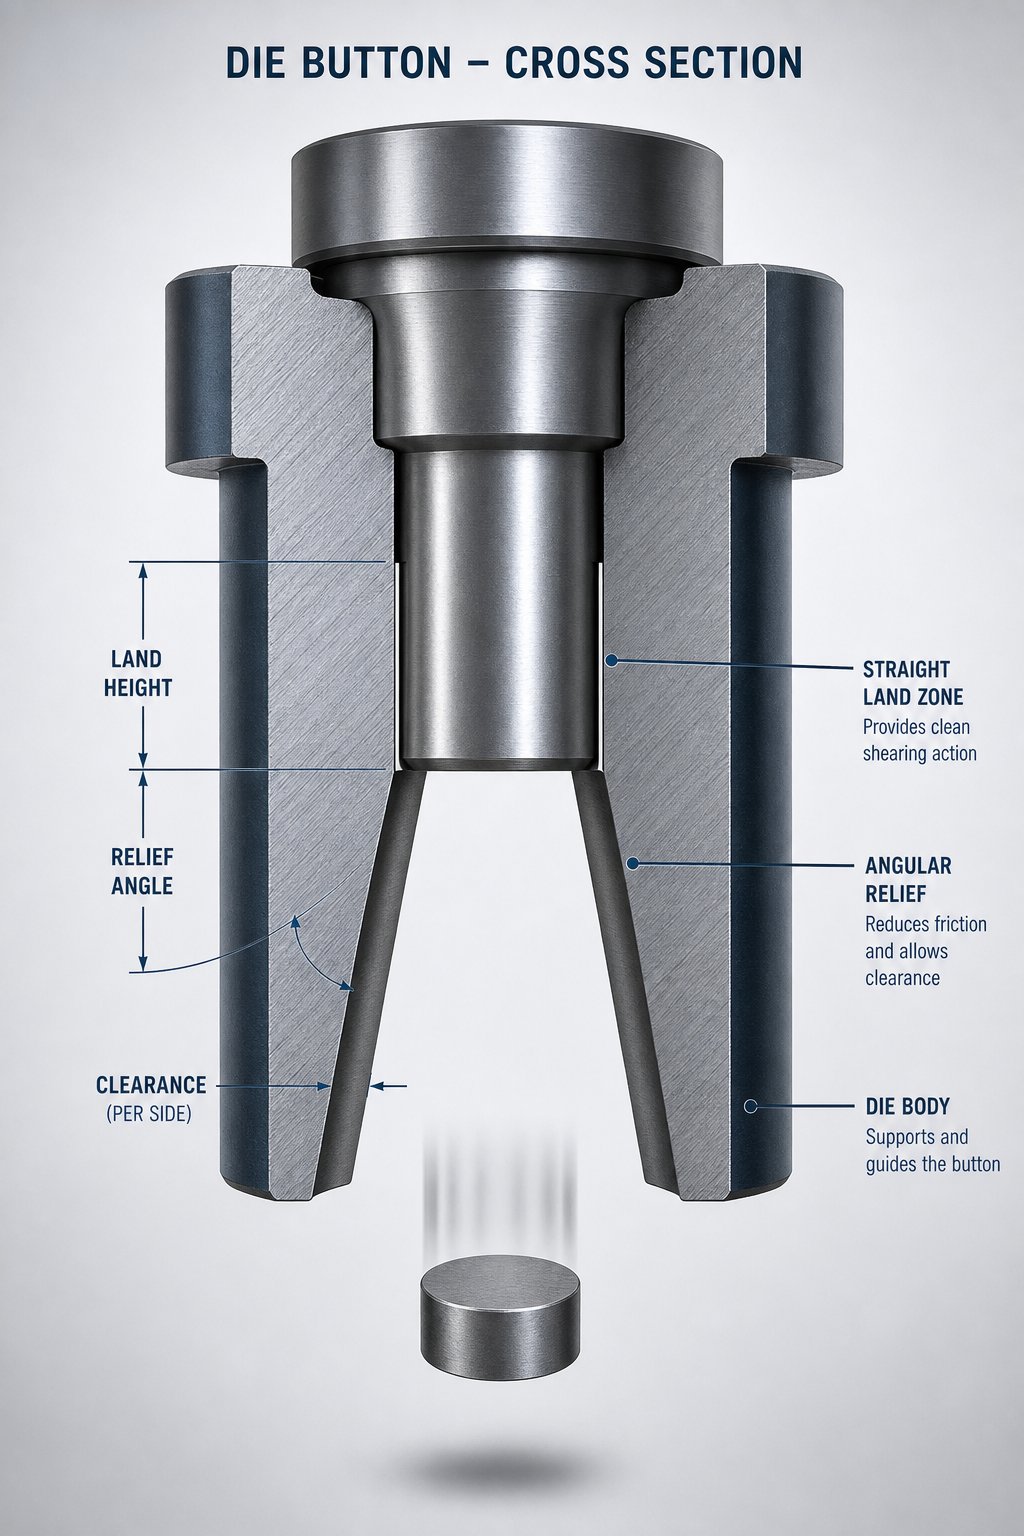
Bayangkan apa yang terjadi pada bagian bawah pukulan pemotongan. Pukulan itu menembus material, dan seekor siput duduk di dalam lubang cetakan. Pada pukulan balik, siput tersebut harus terjatuh dengan jelas - dan tidak naik kembali dengan pukulannya ke dalam strip. Di sinilah bantuan sudut dapat diperoleh.
Relief sudut adalah mesin lancip yang dibuat di bawah tanah mati yang menciptakan jalur pembersihan yang meluas untuk siput. Setelah siput melewati zona daratan yang lurus, ia memasuki rongga yang melebar dengan hambatan nol, jatuh bebas melalui sepatu cetakan. Tanpa bantuan ini, slug akan terjepit di dinding cetakan, menumpuk, dan akhirnya terseret kembali melalui strip - kegagalan penarikan slug klasik yang menghentikan produksi dalam keadaan dingin.
Lahan lurus itu sendiri - bagian paralel di bagian paling atas bukaan dadu - berfungsi sebagai zona presisi. Ini mendukung material selama geser dan menjaga kualitas lubang dengan menjaga konsistensi geometri pemotongan. Panjang lahan umum berkisar antara 0,060 hingga 0,125 inci untuk aplikasi standar, dengan lancip relief di bawahnya biasanya ditetapkan pada0,15 hingga 0,5 derajat per sisi. Material yang lebih tipis dan diameter lubang yang lebih kecil condong ke arah lahan yang lebih pendek; alat pengukur yang lebih berat dan bukaan yang lebih besar mentolerir lahan yang lebih panjang.
Kombinasi ini lebih penting daripada hanya satu nilai saja. Lahan pendek yang dipadukan dengan medan yang agresif memudahkan pengusiran, tetapi pengorbanan menyesali kehidupan. Lahan yang panjang dengan relief yang dangkal memaksimalkan siklus penajaman namun meningkatkan risiko retensi slug - terutama pada laju pukulan yang tinggi di mana vakum dan viskositas oli bekerja melawan gravitasi. Untuk pencegahan penarikan slug pada cetakan stamping, tujuannya adalah untuk menahan slug cukup lama agar pukulan dapat ditarik kembali, kemudian melepaskannya dengan hambatan nol ke dalam zona pelepas.
Penjelasan Profil Notch Bypass Positif dan Negatif
Takik bypass memiliki fungsi geometris yang sama sekali berbeda. Sementara geometri relief mengatur apa yang terjadi setelah pemotongan, takik bypass mengatur apa yang terjadi sebelum pemotongan - khususnya, bagaimana strip memosisikan dirinya relatif terhadap stasiun cetakan.
Takik bypass positif adalah fitur timbul pada permukaan cetakan yang membelokkan atau mengangkat strip saat diumpankan ke depan, mencegah strip tersangkut pada tepi cetakan atau fitur yang telah terbentuk sebelumnya. Takik bypass negatif adalah saluran tersembunyi yang memungkinkan fitur yang terbentuk melewatinya tanpa gangguan. Takik bypass negatif dan positif pada cetakan stempel lembaran logam memecahkan masalah mendasar yang sama: menjaga pergerakan strip yang konsisten sehingga material terdaftar secara akurat di stasiun pemotongan atau pembentukan.
Tujuan dari takik bypass pada cetakan stempel lebih dari sekadar izin interferensi sederhana. Mereka mengontrol defleksi strip, mencegah material tertekuk antar stasiun, dan memastikan pilot dapat memasuki lubang mereka tanpa melawan strip yang tidak sejajar. Pada masing-masing cetakan yang digunakan dengan aplikasi umpan-tangan atau-pengumpanan pendek, takik bypass kurang umum digunakan - namun jika terdapat beberapa fitur pada satu permukaan cetakan atau saat pengangkat strip berinteraksi dengan geometri yang dibentuk, maka fitur tersebut menjadi alat pemosisian yang penting.
Tunjangan Regrind Dibangun Menjadi Geometri Die Awal
Setiap siklus penajaman menghilangkan material dari permukaan cetakan, dan pelepasan tersebut secara langsung memperpendek bidang lurus. Setelah penggilingan yang cukup, tanah menghilang seluruhnya ke dalam zona relief - dan geometri pemotongan presisi Anda menjadi corong meruncing yang menghasilkan lubang besar dan gerinda berlebihan.
Perancang cetakan berpengalaman memasukkan kelonggaran penggilingan ulang ke dalam geometri awal dengan menentukan panjang lahan yang cukup untuk bertahan dalam sejumlah siklus penajaman yang direncanakan. Jika setiap regrind menghilangkan 0,003 hingga 0,005 inci dan Anda menginginkan 20 siklus regrind sebelum bagian cetakan perlu diganti, lahan awal Anda harus memperhitungkan penghilangan stok kumulatif tersebut sambil tetap mempertahankan panjang lahan fungsional minimum sepanjang masa pakai cetakan.
Inilah sebabnya mengapa geometri awal tidak hanya tentang-kinerja artikel pertama. Ini tentang kinerja di seluruh siklus hidup alat.
- Ukur lahan lurus untuk siklus hidup, bukan hanya-kualitas pengoperasian pertama.Perhitungkan penghapusan stok penyesalan kumulatif ketika menentukan panjang lahan awal.
- Sesuaikan sudut pelepasan dengan persyaratan pelontaran slug.Kecepatan pukulan yang lebih tinggi dan material yang lebih tipis memerlukan pelepasan yang lebih agresif untuk melawan efek vakum dan adhesi oli.
- Jangan biarkan panjang daratan mencapai nol.Tetapkan ambang batas fungsional lahan minimum dan jadwalkan penggantian bagian-bagian tersebut sebelum melakukan penggilingan ulang yang melintasi batas tersebut.
- Gunakan takik bypass positif untuk mengangkat strip melewati penghalangdan takik negatif pada jarak bebas ceruk untuk fitur bentukan yang melewati cetakan.
- Verifikasi geometri relief setiap selesai melakukan penggilingan.Tepi baru dengan perubahan proporsi lahan-ke-relief berperilaku berbeda dari geometri asli - memvalidasi perilaku slug sebelum mengembalikan cetakan ke produksi.
- Pertimbangkan untuk-mengucapkan bel bagi penarik siput kronis.Sedikit aliran udara negatif di bagian paling atas bukaan die dapat menjebak slug di bawah bidang strip tanpa mempengaruhi kualitas lubang.
Geometri relief dan bypass adalah-fitur yang menghadapi pemeliharaan dan juga fitur kinerja. Mereka tidak hanya menentukan bagaimana cetakan tersebut bekerja saat ini, namun juga berapa banyak siklus produksi yang dihasilkan sebelum geometri mengalami penurunan yang tidak dapat diperbaiki lagi. Perspektif siklus hidup tersebut berhubungan langsung dengan cara para insinyur memvalidasi keputusan geometris sebelum menerapkannya pada baja perkakas yang diperkeras - sebuah proses di mana simulasi kini memainkan peran yang menentukan.
Memvalidasi Die Geometri Melalui Simulasi dan Analisis
Keputusan geometris di atas kertas adalah hipotesis. Mereka tetap tidak terbukti sampai logam berubah bentuk karena beban - dan secara historis, bukti tersebut berasal dari uji coba fisik yang mahal, pengerjaan ulang cetakan berulang-ulang, dan banyak material bekas. Analisis simulasi stamping die telah mengubah urutan tersebut secara mendasar. Analisis elemen hingga (FEA) memungkinkan para insinyur menguji variasi geometri secara digital, melakukan konvergensi pada geometri yang tervalidasi sebelum baja perkakas apa pun dikerjakan.
Analisis Elemen Hingga untuk Validasi Geometri
FEA memodelkan seluruh proses pembentukan sebagai eksperimen numerik terkontrol. Anda memberinya masukan geometrik - nilai jarak bebas, jari-jari cetakan, profil pukulan, kedalaman gambar, celah dudukan kosong - beserta sifat material dan kondisi gesekan. Solver kemudian memprediksi dengan tepat bagaimana lembaran tersebut akan berperilaku: di bagian mana ia menipis, di bagian mana berkerut, di bagian mana retak, dan seberapa besar lembaran tersebut akan muncul kembali setelah alat dilepas.
Penelitian tentangstempel panel otomotifmenunjukkan hal ini secara langsung. Dengan menggunakan desain eksperimen ortogonal yang dikombinasikan dengan perangkat lunak FEA, para insinyur mengevaluasi dampak gaya penahan kosong, radius sudut cetakan, jarak bebas cetakan, dan koefisien gesekan terhadap hasil pembentukan - yang mengidentifikasi bahwa radius sudut cetakan adalah faktor terkuat yang memengaruhi laju penjarangan maksimum, sedangkan gaya penahan kosong paling memengaruhi kerutan. Tingkat sensitivitas parameter tersebut memerlukan lusinan uji fisik untuk diisolasi. Simulasi mengirimkannya dalam hitungan jam.
Untuk alur kerja desain cetakan analisis elemen hingga, keluaran utamanya mencakup pembentukan diagram batas yang memetakan keadaan regangan terhadap batas kegagalan material, peta distribusi ketebalan yang menunjukkan zona risiko yang menipis, dan prediksi besaran pegas yang menginformasikan geometri kompensasi. Setiap keluaran dilacak langsung kembali ke masukan geometris yang Anda kendalikan.
Mensimulasikan Jarak Bebas dan Variasi Radius Secara Digital
Kekuatan sebenarnya dari simulasi pada tool dan die stamping adalah kecepatan iterasi. Bayangkan Anda perlu mengevaluasi bagaimana tiga jari-jari entri die yang berbeda berinteraksi dengan dua tingkat gaya blank holder di dua pengaturan jarak bebas. Itu adalah dua belas konfigurasi geometris. Membangun dan menguji dua belas variasi cetakan secara fisik akan memakan biaya yang sangat mahal. Secara digital, Anda menjalankan dua belas kasus tersebut secara paralel dan membandingkan hasilnya dalam satu siklus desain.
A mempelajari optimasi blanko dan geometri alat secara simultanmenunjukkan bahwa simulasi FEM berulang menyatu pada geometri pahat optimal dalam tujuh iterasi - mengurangi deviasi permukaan dari 3 mm menjadi di bawah 0,5 mm tanpa osilasi yang tidak stabil. Proses ini mengkompensasi pegas balik, penjarangan, dan geometri tepi secara bersamaan, sesuatu yang tidak dapat dilakukan oleh serangkaian uji coba fisik secara efisien dengan baja canggih berkekuatan tinggi-yang rentan terhadap pemulihan elastis yang signifikan.
Pendekatan berulang ini berlaku di semua jenis operasi. Untuk pemotongan cetakan, simulasi memprediksi konsentrasi tegangan pada tepi geser dan memvalidasi pilihan jarak bebas terhadap perilaku perambatan rekahan. Untuk menggambar cetakan, ini memetakan jalur aliran material, mengidentifikasi zona kerutan di bawah tekanan tekan, dan mengoptimalkan geometri manik gambar untuk menyeimbangkan aliran logam. Untuk cetakan lentur, algoritma prediksi springback menghitung kompensasi overbend yang tepat yang diperlukan untuk setiap kombinasi material dan radius.
Dari Hasil Simulasi hingga Produksi-Geometri Cetakan Siap Pakai
Simulasi tidak menggantikan keahlian perkakas - simulasi mempercepat jalur dari geometri konsep ke geometri yang terbukti. Perangkat lunak ini memberi tahu Anda di mana materi akan gagal. Ini tidak memberi tahu Anda mengapa toko cetakan Anda tidak dapat mempertahankan toleransi 0,003 mm pada permukaan 3D yang kompleks, atau bagaimana ekspansi termal selama proses produksi akan menggeser jarak bebas yang divalidasi. Kenyataan tersebut memerlukan pengetahuan-langsung-yang tidak dapat diperoleh oleh pemecah masalah mana pun.
Pengembangan die yang digerakkan oleh CAE-biasanya mengurangi iterasi uji coba sebesar 30-50% dan menghemat biaya modifikasi alat secara signifikan. Urutan tradisional Desain, Pembuatan, Uji Coba, Perbaiki, Ulangi berubah menjadi Desain, Simulasi, Optimalkan, Pembuatan, Uji Coba Minimal. Siklus terkompresi tersebut adalah saat simulasi memberikan ROI yang paling jelas - loop pengelasan-dan-penggilingan ulang yang lebih sedikit, limbah material yang lebih sedikit, dan waktu yang lebih cepat untuk perkakas siap produksi.
Hasil geometri cetakan yang paling kuat muncul ketika validasi digital dan keahlian-pembuatan cetakan fisik bekerja sebagai simulasi loop tertutup - yang mengidentifikasi jendela geometris yang optimal, dan pembuat alat yang berpengalaman menerjemahkan jendela tersebut menjadi perkakas yang dapat diproduksi dan dipelihara.
Untuk insinyur yang mengerjakan tantangan geometri cetakan individu yang kompleks - penarikan mendalam dengan jari-jari sempit, cetakan pemotongan multi-fitur, atau material berkekuatan-tinggi dengan jendela pembentukan sempit - berkolaborasi dengan penyedia solusi cetakan berpengalaman menjembatani kesenjangan antara keluaran simulasi dan kenyataan produksi.Layanan stamping die YICHENmenawarkan dukungan desain cetakan khusus yang mencakup struktur, komponen, pengoptimalan jarak bebas, dan kontrol aliran material, menghubungkan simulasi-geometri yang divalidasi ke perkakas yang berfungsi di lantai pengepresan.
Simulasi memberi Anda keyakinan pada keputusan geometris Anda. Namun keputusan tersebut masih menghasilkan konsekuensi terukur dalam tinggi duri produksi, besaran pegas, distribusi penipisan, dan tingkat keausan cetakan yang mengkonfirmasi atau bertentangan dengan analisis Anda. Menghubungkan geometri secara langsung dengan hasil kualitas tersebut adalah dimana pengetahuan teknik menjadi kendali proses.
Bagaimana Die Geometry Mendorong Kualitas Suku Cadang dan Umur Panjang Alat
Setiap cacat kualitas yang dipecahkan oleh teknisi stamping - gerinda, pegas, penipisan, retak tepi - ditelusuri kembali ke akar permasalahan geometris. Bukan masalah kumpulan materi. Bukan kerusakan pers. Geometri. Hubungan spasial yang dibangun ke dalam cetakan pada tahap desain menentukan seperti apa bagian yang dicap tersebut nantinya akan terlihat ribuan guratan. Memahami geometri cetakan dan kualitas komponen sebagai sistem-dan-akibat adalah hal yang mengubah penyelesaian masalah reaktif-menjadi kontrol proses proaktif.
Bagaimana Clearance Geometry Mengontrol Formasi Burr
Ketinggian duri adalah satu-satunya keluhan kualitas yang paling umum dalam operasi pemotongan, dan hal ini hampir seluruhnya diatur oleh jarak-hingga-cetakan. Ketika jarak bebas terlalu sempit, pukulan akan bergesekan dengan dinding cetakan pada setiap pukulan, menciptakan keausan abrasif yang secara progresif meningkatkan tinggi duri seiring dengan penurunan kualitas tepian.Penelitian pada baja MART1400menunjukkan bahwa meningkatkan jarak bebas dari 6% menjadi 14% per sisi sebenarnya mengurangi tinggi duri - bertentangan dengan asumsi lama bahwa celah yang lebih lebar selalu berarti duri yang lebih besar.
Mekanismenya sangat mudah. Jarak bebas yang tepat memungkinkan bidang rekahan merambat dengan rapi dari tepi pelubang dan tepi cetakan, bertemu di tengah ketebalan lembaran. Ketika bidang-bidang tersebut sejajar, slug akan terpisah dengan sedikit tarikan material pada permukaan keluar - dan tarikan inilah yang menimbulkan duri. Jarak bebas yang terlalu-tepat akan memaksa geser sekunder, sehingga material robek dan bukannya patah. Kontrol duri pada cetakan stempel dimulai dengan memilih jarak bebas yang sesuai dengan kekuatan tarik material dan ketebalannya, bukan satu aturan-persentase-umum yang diterapkan pada semua benda yang dicetak.
Ada juga putaran umpan balik keausan. Jika lubang yang ditusuk mulai menyusut relatif terhadap diameter pelubang, keausan abrasif akan mengikis permukaan pelubang. Jika lubang mulai membesar, keausan perekat akan menyebabkan material menempel pada pelubang kertas. Kedua mode kegagalan menelusuri kembali geometri jarak bebas awal dan bagaimana mode tersebut mendistribusikan tegangan ke seluruh tepi tajam seiring waktu.
Geometri Radius dan Pengaruhnya terhadap Springback dan Thinning
Springback adalah masalah pemulihan elastis, dan besarnya merupakan fungsi langsung dari geometri radius tikungan yang dimasukkan ke dalam cetakan.Studi tentang nilai AHSSmengkonfirmasi hubungan yang hampir linier antara kekuatan tarik dan pegas sudut - yang berarti-bahan berkekuatan lebih tinggi memerlukan kompensasi geometris yang lebih agresif. Jari-jari cetakan menentukan tingkat regangan pada puncak tikungan, dan tingkat regangan tersebut menentukan berapa banyak energi elastis yang tersisa pada bagian tersebut setelah pembentukan.
Keriting dinding samping menambah dimensi lain. Ketika lembaran logam dibengkokkan sepanjang radius cetakan dan kemudian tidak ditekuk hingga memasuki dinding samping, setiap permukaan lembaran mengalami riwayat regangan yang berbeda - tegangan di satu sisi, kompresi di sisi lain. Gradien tegangan melalui ketebalan menyebabkan dinding melengkung setelah dibongkar. Jari-jari cetakan yang lebih rapat dan tegangan dinding samping yang lebih tinggi akan mengurangi lengkungan dengan meminimalkan perbedaan tegangan, namun dengan mengorbankan peningkatan gaya pembentukan dan risiko penipisan yang lebih besar.
Dalam operasi menggambar, geometri radius masuk secara langsung mengatur penipisan material. Radius yang terlalu kecil akan membatasi aliran, memaksa dinding cangkir meregang melampaui batas aman. Penipisan yang dihasilkan terkonsentrasi pada radius hidung pukulan - fitur geometris dengan transisi kelengkungan paling tajam. Menyeimbangkan jari-jari ini merupakan tantangan kontrol kualitas cetakan stempel yang menentukan apakah bagian yang Anda gambar menjadi tipis secara merata atau gagal total pada titik konsentrasi tegangan.
Menghubungkan Die Life dengan Keputusan Geometris Awal
Hidup mati tidaklah acak. Ini adalah fungsi yang dapat diprediksi dari keadaan tegangan yang dikenakan pada permukaan baja perkakas berdasarkan geometri yang Anda rancang. Jarak bebas menentukan besarnya tegangan geser pada tepi potong. Sudut geser mendistribusikan tekanan tersebut dari waktu ke waktu, bukan memberikannya sebagai dampak tunggal. Panjang tanah menentukan berapa banyak material yang bersentuhan dengan dinding cetakan pada setiap pukulan - semakin banyak kontak berarti semakin banyak gesekan, semakin banyak panas, dan semakin cepat keausan.
Hubungan tersebut bekerja dua arah. Studi tentang jarak bebas dan getaran menunjukkan bahwa jarak bebas yang lebih besar menimbulkan getaran terukur selama penusukan, khususnya pada baja-berkekuatan lebih tinggi. Getaran tersebut mendorong terjadinya chipping akibat keausan bertahap - sebuah mode kegagalan besar yang mengakhiri proses mati secara tiba-tiba dan bukannya menurunkan kualitas secara bertahap. Insinyur yang menggunakan sistem penahan pukulan kepala dan bukan sistem kunci bola dapat mengurangi hal ini, namun penyebab utama tetap bersifat geometris: nilai jarak bebas yang dipilih pada tahap desain telah menentukan profil getaran yang akan dialami rakitan alat dalam produksi.
| Parameter Geometris | Hasil Mutu Bagian Terkendali | Faktor Kehidupan Mati Dipengaruhi |
|---|---|---|
| Pukulan-sampai-Izin Mati | Tinggi duri, kondisi tepi, akurasi ukuran lubang | Tingkat abrasi pukulan, risiko chipping, besarnya getaran |
| Bend Radius (memukul hidung) | Sudut pegas, akurasi sudut, lengkungan dinding samping | Keausan ujung pukulan, membentuk gaya pada permukaan alat |
| Radius Masuk Mati (seri) | Distribusi penipisan bahan, kerutan, kualitas permukaan | Keausan radius akibat kontak geser, timbulnya rasa sakit |
| Sudut Geser | Keuletan tepi, kelurusan tepi potongan,-tanda patah | Dorongan lateral pada pemandu, kelelahan kumulatif pada badan pukulan |
| Panjang Tanah Mati | Silinderitas lubang, keberadaan tanda slug, kualitas zona geser | Interval penyesalan, frekuensi retensi siput |
| Bantuan Sudut | Tanda tarikan siput pada permukaan bagian, duri sekunder akibat masuknya kembali | Frekuensi penggantian bagian mati, keandalan ejeksi |
Tabel ini bukan bersifat akademis - melainkan peta diagnostik. Ketika masalah kualitas muncul di media, pertanyaan pertama yang harus selalu muncul adalah: parameter geometrik manakah yang mengontrol hasil ini? Duri tumbuh? Periksa izin dan kondisi tanah. Springback melayang? Periksa keausan radius pukulan. Menipis dalam undian? Ukur radius masuk Anda terhadap spesifikasi aslinya. Setiap gejala mempunyai asal usul geometris.
Menguasai geometri die stamping individu adalah hal yang membedakan insinyur yang bereaksi terhadap cacat dari mereka yang mencegahnya. Kontrol kualitas cetakan stamping yang proaktif berarti merancang geometri yang memperhitungkan perkembangan keausan, mempertahankan dimensi kritis di seluruh siklus penggilingan ulang, dan memberikan kualitas komponen yang dapat diprediksi sepanjang masa pakai penuh cetakan - tidak hanya pada artikel pertama.
Untuk insinyur perkakas yang mencari solusi cetakan khusus yang mengatasi-tantangan geometri berat - desain mulai dari profil pukulan dan geometri pengangkat hingga kontrol duri dan optimalisasi jarak bebas -Layanan stamping die YICHENmenyediakan kolaborasi teknik mulai dari konsep hingga produksi, menghubungkan maksud geometris hingga perkakas yang memberikan toleransi pada bidang pengepresan.
- Izin mengontrol kualitas tepi:Ketinggian duri, kedalaman rollover, dan kebersihan zona rekahan semuanya merupakan keluaran langsung dari persentase jarak bebas yang dipilih untuk material dan ketebalan.
- Radius mengontrol akurasi dimensi:Besaran pegas, lengkungan dinding samping, dan distribusi penipisan ditentukan oleh jari-jari tikungan dan tarikan yang terpasang pada cetakan.
- Geometri geser mengontrol profil gaya:Tonase puncak, energi snap{0}}through, dan gaya dorong lateral semuanya merespons keputusan sudut geser yang dibuat pada tahap desain.
- Pengendalian tanah dan bantuan akan berumur panjang:Umur pelurusan, keandalan lontaran siput, dan konsistensi pemotongan selama jutaan pukulan bergantung pada panjang lahan awal dan ukuran sudut relief.
- Setiap gejala kualitas memiliki penyebab geometris:Pemecahan masalah dimulai dengan mengidentifikasi parameter mana yang menyimpang dari maksud desainnya - lalu mengoreksi geometrinya, bukan mengejar gejala sekunder.
Pertanyaan Yang Sering Diajukan Tentang Geometri Stamping Die Individu
1. Apa jarak-ke-pelubangan yang tepat untuk operasi pengecapan?
Jarak bebas yang benar tergantung pada jenis dan ketebalan bahan. Baja ringan biasanya menggunakan 8-12% ketebalan material per sisi, baja tahan karat memerlukan 12-16%, aluminium membutuhkan 8-12%, dan baja berkekuatan tinggi tingkat lanjut memerlukan 14-21%. Nilai-nilai ini memastikan bidang patahan dari tepi punch dan die bertemu dengan rapi di tengah lembaran, sehingga menghasilkan duri yang minimal. Jarak bebas yang lebih rapat meningkatkan kualitas tepian namun mempercepat keausan pahat, sementara jarak bebas yang lebih lebar memperpanjang masa pakai cetakan dengan mengorbankan zona patahan yang lebih kasar. Untuk tantangan pengoptimalan jarak bebas yang kompleks, penyedia seperti YICHEN (https://www.yichen-group.com/stamping-die/) menawarkan dukungan desain die khusus yang menyeimbangkan kualitas edge dengan umur panjang perkakas untuk kebutuhan produksi tertentu.
2. Apa perbedaan geometri cetakan antara operasi blanking, bending, dan drawing?
Setiap jenis operasi memiliki profil geometris yang berbeda secara mendasar. Blanking dan Piercing Dies memprioritaskan persentase jarak bebas, sudut geser, panjang tanah die, dan relief sudut untuk mengontrol perambatan rekahan dan ejeksi slug. Cetakan pembengkokan fokus pada radius hidung pelubang, lebar bukaan cetakan V-, dan geometri kompensasi lengkungan berlebih untuk mengatur pegas kembali. Cetakan gambar memerlukan jari-jari masuk yang dioptimalkan, jari-jari hidung pelubang, profil manik gambar, dan celah dudukan kosong untuk mengontrol aliran material tanpa robek atau kusut. Nilai geometrik yang dioptimalkan untuk satu operasi akan menyebabkan kegagalan pada operasi lainnya karena masing-masing mencerminkan mekanika deformasi material yang berbeda.
3. Apa yang menyebabkan terbentuknya duri pada stamping dan bagaimana geometri mencegahnya?
Duri terbentuk ketika material terseret pada permukaan keluar selama pemotongan, bukannya patah dengan rapi. Penyebab geometrik utama adalah jarak pukulan-ke-yang salah. Jarak bebas yang terlalu-menyempit akan memaksa geser sekunder sehingga material robek, sedangkan jarak bebas yang terlalu longgar menyebabkan terguling dan zona patahan yang kasar. Penelitian terhadap baja-berkekuatan tinggi menunjukkan bahwa meningkatkan jarak bebas dari 6% menjadi 14% per sisi sebenarnya dapat mengurangi tinggi duri. Jarak bebas yang tepat memungkinkan bidang patahan dari tepi pelubang dan tepi cetakan sejajar dan bertemu di bagian tengah{10}ketebalan lembaran, sehingga memisahkan slug dengan tarikan material yang minimal. Kondisi tanah dan relief sudutnya juga memengaruhi duri dengan memengaruhi seberapa bersih siput tersebut keluar tanpa-menghubungi kembali permukaan bagian.
4. Apa tujuan dari sudut relief die dan panjang tanah pada stamping dies?
Panjang tanah cetakan adalah bagian lurus sejajar di bagian atas bukaan cetakan yang menopang material selama pemotongan dan menjaga kualitas lubang. Relief sudut adalah mesin lancip yang dibuat di bawah tanah yang menciptakan jalur pembersihan yang semakin luas bagi siput untuk jatuh bebas setelah pemisahan. Bersama-sama, mereka mencegah penarikan slug, dimana slug yang dipotong naik kembali dengan pukulan dan merusak strip. Panjang daratan pada umumnya berkisar antara 0,060 hingga 0,125 inci, dengan sudut relief 0,15 hingga 0,5 derajat per sisinya. Panjang lahan awal juga harus memperhitungkan kelonggaran penggilingan ulang, karena setiap siklus penajaman menghilangkan material dan semakin memperpendek lahan fungsional.
5. Bagaimana simulasi meningkatkan desain geometri stamping die?
Analisis elemen hingga memungkinkan para insinyur menguji variasi geometri secara digital sebelum mengerjakan baja perkakas. Simulasi memprediksi penipisan material, besaran pegas, risiko kerutan, dan kebutuhan gaya pembentukan berdasarkan masukan geometri ruang kosong, jari-jari, kedalaman penarikan, dan geometri dudukan kosong. Studi menunjukkan-pengembangan cetakan yang digerakkan oleh CAE mengurangi iterasi uji coba fisik sebesar 30-50% dan menghemat biaya modifikasi alat secara signifikan. Insinyur dapat mengevaluasi lusinan konfigurasi geometris secara paralel, berkumpul pada parameter yang dioptimalkan dalam satu siklus desain. Namun, simulasi justru mempercepat dan bukan menggantikan keahlian perkakas. Menerjemahkan geometri digital yang tervalidasi ke dalam peralatan yang dapat diproduksi masih memerlukan pengetahuan-pembuatan cetakan secara langsung, yaitu kolaborasi dengan penyedia berpengalaman seperti YICHEN (https://www.yichen-group.com/stamping-die/) yang menghubungkan keluaran simulasi ke peralatan siap produksi.


