


Apa Arti Sebenarnya Alat Stempel dan Cetakan Logam
Telusuri "alat stempel logam dan mati" dan Anda akan menemukan segalanya mulai dari prangko seharga $15 yang dijual di pasar kerajinan hingga cetakan progresif senilai $200.000 yang dirancang untuk jalur produksi otomotif. Kisaran tersebut menciptakan kebingungan nyata bagi pembeli yang mencoba mencari solusi yang tepat. Mari kita perbaiki.
Mendefinisikan Alat Stempel Logam dan Die
Alat stempel dan cetakan logam mengacu pada kategori luas instrumen presisi yang digunakan untuk menandai, memotong, membentuk, atau membentuk logam melalui gaya yang diterapkan, mulai dari stempel penanda genggam hingga cetakan industri kompleks yang-memproduksi komponen lembaran logam secara massal.
Definisi stamping berubah tergantung pada konteksnya. Di bengkel perhiasan, stamping berarti menekan suatu desain ke permukaan. Di lantai pabrik, ini berarti mengubah lembaran logam datar menjadi bagian jadi dengan kecepatan melebihi 1.500 pukulan per menit. Keduanya valid, namun mewakili investasi, waktu tunggu, dan persyaratan teknik yang sepenuhnya berbeda.
Perangko Pengrajin vs Perangko Industri
Jadi apa yang dimaksud dengan alat stamping secara praktis? Di sinilah pentingnya spektrum:
- Perangko tanganadalah perkakas baja keras yang dioperasikan secara manual dan dipukul dengan palu untuk meninggalkan kesan seperti nomor seri, logo, atau huruf. Alat ini portabel,-berbiaya rendah, dan cocok untuk-bervolume rendah atau-tugas penandaan yang dilakukan sekali saja.
- Perangko mesinberintegrasi dengan mesin press hidrolik atau sistem dot peen untuk penandaan volume-yang lebih tinggi dan berulang pada jalur produksi.
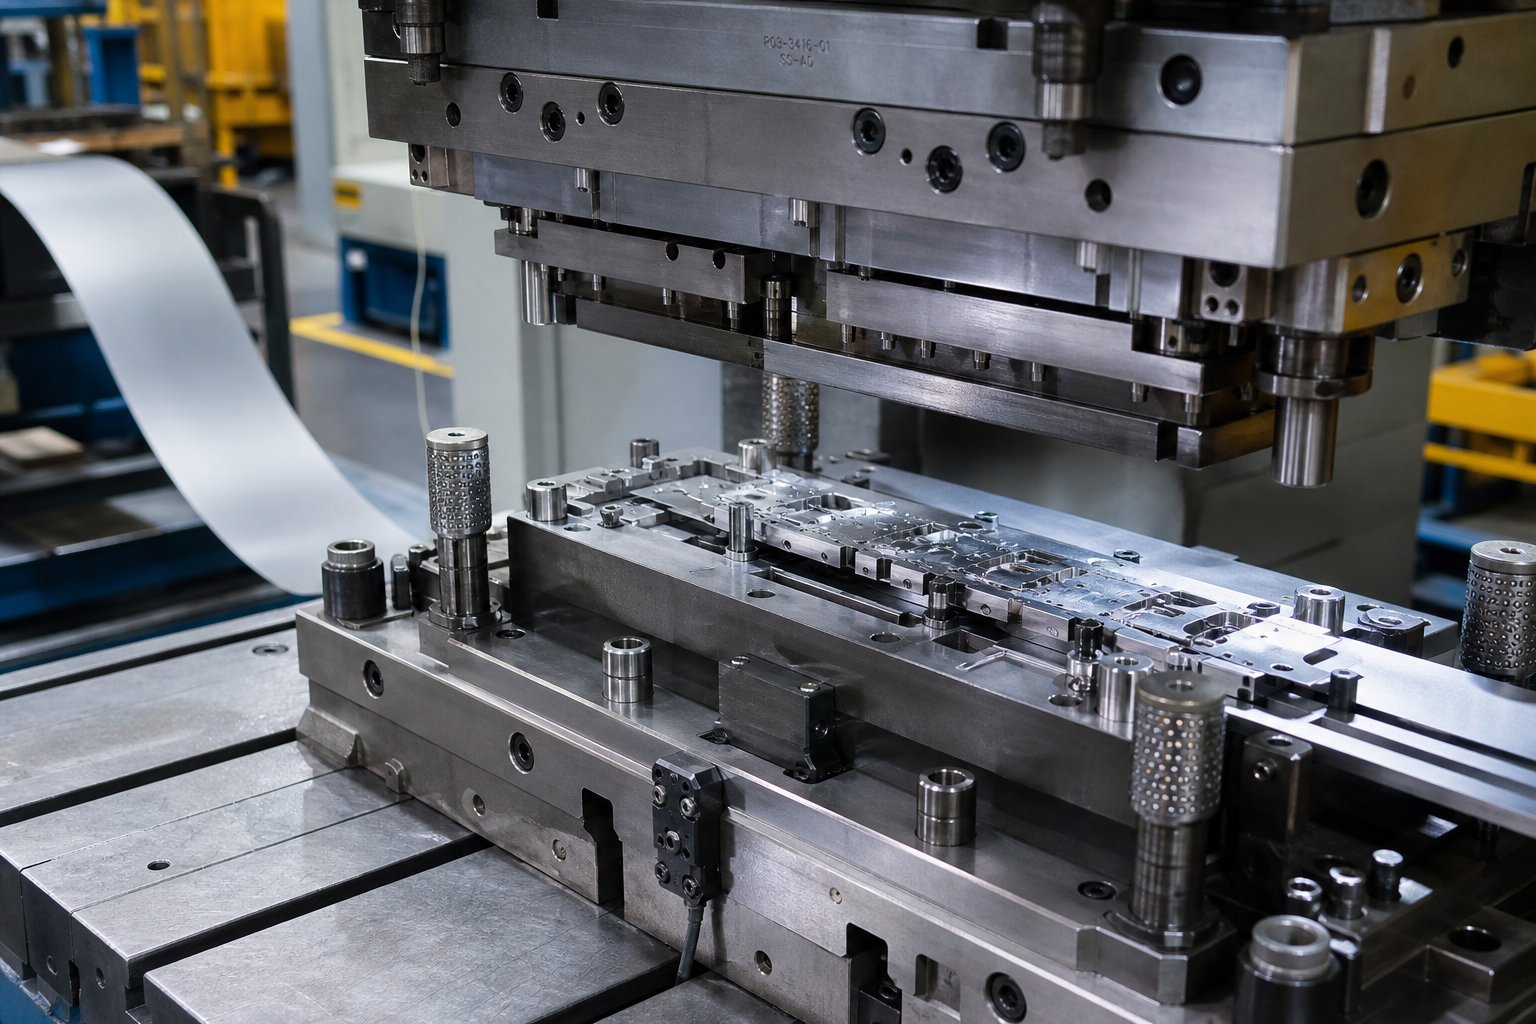
- Stamping industri matiadalah salah satu-alat presisi unik yang memotong dan membentuk lembaran logam menjadi bentuk yang diinginkan. Cetakan stempel logam adalah ainstrumen khusus yang-direkayasa khususterdiri dari pelubang dan rongga yang dipasang pada sepatu cetakan berpemandu, dirancang untuk menghasilkan ribuan atau jutaan bagian yang identik.
Apa itu stempel logam di tingkat industri? Ini adalah proses memasukkan lembaran logam datar di antara bagian cetakan presisi ini, di mana gaya tekan yang sangat besar mengubah bahan mentah menjadi komponen jadi dengan toleransi seketat 0,0002 inci.
Mengapa Terminologinya Tumpang Tindih
Kebingungan ini muncul karena baik perkakas pengrajin maupun industri melakukan tindakan mendasar yang sama: menerapkan gaya pada logam melalui instrumen berbentuk. Apa yang dimaksud dengan cetakan di bidang manufaktur? Itu adalah rongga logam khusus yang menentukan geometri bagian. Apa itu stamping di studio kerajinan? Ini menekan pola ke permukaan. Kata kerja yang sama, skala yang sangat berbeda.
Anggap saja sebagai spektrum. Di salah satu ujungnya, ada stempel tangan yang menandai satu nomor seri. Di sisi lain, cetakan progresif melakukan lusinan operasi pemotongan dan pembentukan berurutan pada strip logam yang diumpankan secara terus menerus, menghasilkan bagian akhir hanya di stasiun akhir. Biaya perkakas, kompleksitas teknik, dan kemampuan produksi antara kedua titik akhir ini berbeda berdasarkan besarnya, dan kesenjangan itulah yang menyebabkan terjadinya kesalahan pengadaan yang memakan biaya besar.
Jenis Stamping Dies dan Kapan Menggunakannya Masing-masing
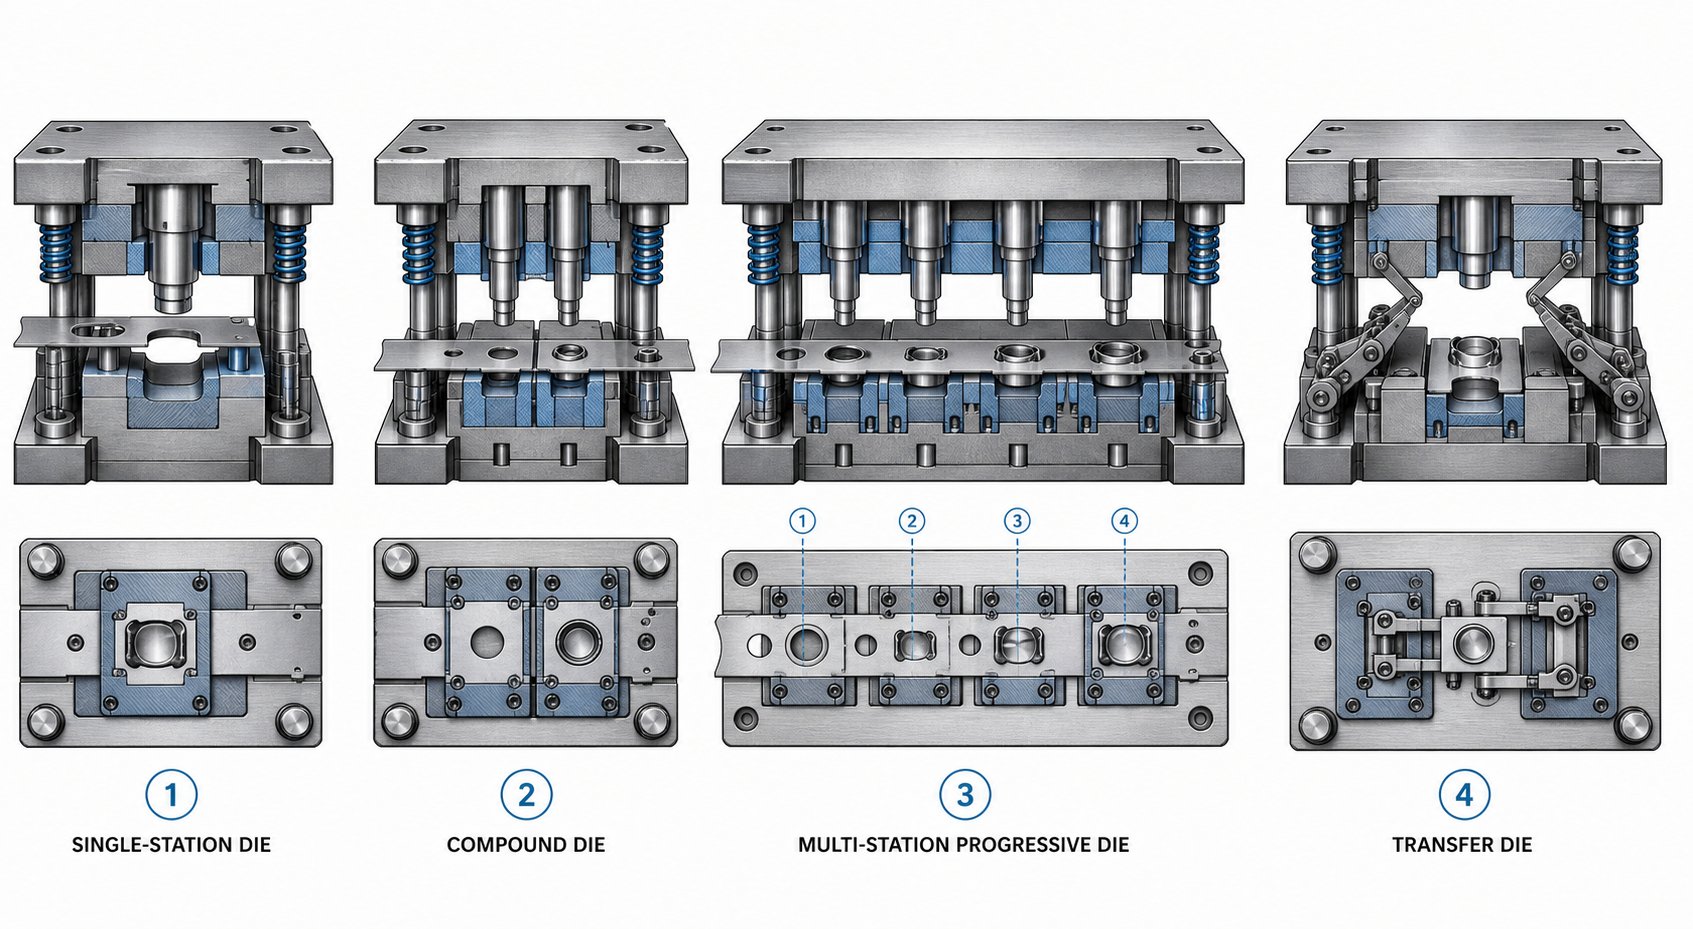
Spektrum dari stempel tangan hingga dadu progresif menimbulkan pertanyaan jelas berikutnya:jenis cetakan stempel mana yang sesuai dengan proyek Anda? Memilih yang salah adalah salah satu kesalahan paling merugikan yang dilakukan pembeli. Pilih dadu yang terlalu sederhana untuk geometri bagian Anda dan Anda akan menghabiskan uang untuk operasi sekunder. Merekayasa-peralatan secara berlebihan untuk menjalankan produksi sederhana dan Anda tidak akan pernah mendapatkan kembali investasi yang telah dikeluarkan. Inilah cara empat jenis utama cetakan stempel dipecah dalam praktiknya.
Mati Sederhana dan Majemuk
Cetakan sederhana melakukan satu operasi per pukulan tekan. Satu pukulan, satu potongan, satu tikungan, atau satu bentuk. Itu saja. Mereka adalah pekerja keras dalam-produksi dan pembuatan prototipe bervolume rendah, yang mengutamakan fleksibilitas daripada kecepatan. Beberapa cetakan sederhana dapat diatur dalam garis tekan tandem, dengan bagian-bagian dimuat secara manual atau dengan robot antar stasiun. Pengaturan ini menjaga biaya perkakas individual tetap rendah, namun tenaga kerja dan waktu siklus bertambah dengan cepat pada volume yang lebih tinggi.
Dies majemuk mengambil langkah berikutnya dengan melakukan beberapa operasi pemotongan dalam satu pukulan. Bayangkan memproduksi mesin cuci: dalam satu siklus pengepresan, cetakan majemuk secara bersamaan melubangi lubang tengah dan mengosongkan diameter luar. Hasilnya adalah bagian yang datar dan presisi yang diselesaikan dalam satu pukulan. Karena semuanya terjadi sekaligus, cetakan majemuk menghasilkan bagian yang lebih datar dibandingkan alternatif progresif dan pembuatan perkakas lebih cepat dan lebih murah. Pengorbanannya-? Mereka terbatas pada geometri datar yang relatif sederhana. Saat komponen Anda memerlukan operasi pembengkokan, pembentukan dalam, atau sekuensial yang rumit, cetakan majemuk tidak dapat mengimbanginya.
Dies Progresif untuk-Produksi Volume Tinggi
Cetakan progresif adalah tempat{0}}cetakan stempel logam bervolume tinggi benar-benar bersinar. Kumparan lembaran logam diumpankan melalui serangkaian stasiun berurutan, masing-masing melakukan operasi tertentu - memotong, melubangi, membengkokkan, membentuk - saat strip bergerak pada jarak tetap (pitch) dengan setiap gerakan tekan. Benda kerja tetap terhubung ke strip pembawa selama proses berlangsung, dan bagian akhir hanya dipisahkan pada stasiun akhir.
Kecepatan produksi bisa mencapai1.500 bagian per menituntuk komponen kecil. Dies progresif sering kali dijalankan tanpa pengawasan dengan pengumpan koil dan pelurus, yang berarti satu operator dapat memantau beberapa pengepresan secara bersamaan. Konsep tahapan perkakas sangat penting di sini: setiap stasiun dalam cetakan mewakili tahapan manufaktur yang terpisah, dan urutan tahapan tersebut menentukan kualitas komponen, pemanfaatan material, dan waktu siklus. Tahapan yang diurutkan dengan buruk akan menyebabkan konsentrasi stres, penipisan material, atau salah pemberian pakan yang dapat mematikan produktivitas.
Tangkapannya? Dies progresif menuntut investasi awal yang tinggi dan rekayasa presisi. Kerusakan pada satu stasiun berarti menarik seluruh set cetakan untuk diperbaiki. Mereka juga tidak cocok untuk-bagian yang ditarik dalam, karena jalur pembawa membatasi seberapa jauh material dapat mengalir.
Transfer Dies dan Konfigurasi Khusus
Transfer stamping mengatasi keterbatasan cetakan progresif dengan memisahkan setiap bagian dari strip logam pada operasi pertama. Jari atau rel mekanis kemudian memindahkan blanko individual di antara stasiun independen untuk membentuk, membengkokkan, menggambar, atau memasang benang. Karena tidak ada strip pembawa yang membatasi aliran material, cetakan transfer unggul dalam memproduksi komponen yang besar,-ditarik dalam, atau rumit secara geometris seperti panel bodi otomotif dan aplikasi tabung.
Sistem transfer tiga-sumbu dapat mencengkeram, mengangkat, memindahkan, dan menurunkan bagian ke posisi yang tepat di setiap stasiun, sehingga memungkinkan pengoperasian yang tidak mungkin dilakukan dengan jalur yang terhubung. Fleksibilitas ini harus dibayar mahal: cetakan transfer memerlukan kontrol mekanis dan elektronik yang canggih, lebih banyak sensor perlindungan cetakan, dan sistem pembongkaran kosong. Waktu penyetelan lebih lama, dan kebutuhan pemeliharaan meningkat seiring dengan kompleksitas mekanis.
Bagi pembeli yang mengevaluasi solusi cetakan dan stempel, keputusan antara progresif dan transfer sering kali bergantung pada kedalaman dan ukuran bagian. Jika komponen Anda relatif datar dan kecil, keunggulan progresif dalam hal kecepatan dan biaya-per-bagian. Jika ukurannya besar, dalam, atau memerlukan rotasi antar operasi, transfer biasanya merupakan satu-satunya jalur yang memungkinkan.
| Tipe Mati | Volume Produksi | Bagian Kompleksitas | Kisaran Biaya Perkakas | Kecepatan Siklus Khas |
|---|---|---|---|---|
| Sederhana (Garis) Mati | Rendah hingga sedang | Operasi tunggal; geometri sederhana | $5,000 - $30,000 | 7 - 30 bagian/menit |
| Senyawa Mati | Sedang hingga tinggi | Bagian datar; multi-potong dalam satu pukulan | $10,000 - $50,000 | 20 - 60 bagian/menit |
| Mati Progresif | Tinggi hingga sangat tinggi | Bagian multi-operasi yang kompleks (kedalaman gambar terbatas) | $30,000 - $250,000+ | 50 - 1,500 bagian/menit |
| Pemindahan Mati | Sedang hingga tinggi | Bagian 3D yang besar,-digambar dalam, atau rumit | $50,000 - $500,000+ | 10 - 40 bagian/menit |
Jenis cetakan stempel yang tepat tidak selalu terlihat jelas dari geometri bagiannya saja. Perilaku material di bawah tekanan pembentukan, toleransi yang diperlukan, dan target volume tahunan Anda, semuanya menjadi faktor dalam persamaan. Mekanisme material dan proses tersebut adalah tempat di mana lapisan pengambilan keputusan berikutnya-bersifat teknis - dan di mana banyak kesalahan pengadaan dimulai secara diam-diam.
Cara Kerja Proses Stamping Logam Langkah demi Langkah
Mengetahui jenis cetakan mana yang sesuai dengan proyek Anda hanyalah setengah dari gambarannya. Separuh bagian lainnya adalah memahami apa yang sebenarnya terjadi pada logam setelah siklus pengepresan. Banyak pembeli menentukan peralatan tanpa memahami mekanisme di bawahnya, dan titik buta tersebut menyebabkan masalah toleransi, sisa yang berlebihan, dan membuat frustrasi-dan-perusahaan cetakan. Begini cara kerja proses stamping logam dari gulungan mentah hingga bagian jadi.
Siklus stamping yang khas mengikuti urutan yang berulang setiap kali ram tekan turun:
- Pengumpanan materi- stok kumparan dilepaskan melalui pelurus dan dimasukkan ke dalam cetakan pada jarak nada yang tepat.
- Penjepitan/pengupasan- pelat pengupas menyentuh lembaran, menahannya rata pada permukaan cetakan untuk mencegah terangkat atau tertekuk.
- Memotong dan membentuk- pukulan turun melalui lembaran ke dalam rongga cetakan, melakukan operasi yang ditentukan (mengosongkan, menusuk, membengkokkan, menggambar, atau membentuk).
- Pemisahan bagian/siput- potongan siput jatuh melalui lubang cetakan; bagian yang terbentuk tetap berada di strip pembawa atau dikeluarkan melalui pukulan mekanis atau ledakan udara.
- Pencabutan ram- pukulan ditarik, penari telanjang menahan lembaran agar tidak terangkat bersama pukulan, dan pengumpan memajukan strip ke posisi lemparan berikutnya.
Urutan tersebut berulang ratusan atau ribuan kali per menit, bergantung pada kecepatan pengepresan, material, dan kompleksitas komponen. Setiap operasi dalam proses cetakan memberikan gaya yang berbeda pada lembaran logam, dan memahami perbedaan tersebut membantu Anda menghindari penentuan perkakas yang salah.
Operasi Stamping Inti Dijelaskan
Setiap bagian stamping lembaran logam diproduksi melalui kombinasi lima operasi dasar. Anggap saja sebagai blok penyusun - dadu progresif dapat merangkai enam atau delapan dadu secara berurutan, sedangkan dadu sederhana hanya melakukan satu rangkaian.
Pengosonganmemotong bentuk datar dari lembaran. Bagian yang dilubangi-adalah bagian yang sudah selesai (atau bagian kosong untuk diproses lebih lanjut). Kerangka yang tersisa adalah potongan. Blanking menghasilkan garis bagian yang presisi dan merupakan titik awal untuk komponen seperti ring, braket, dan blanko roda gigi.
Tajammembuat lubang atau potongan pada lembaran. Di sini, lembaran yang tersisa adalah bagian Anda dan-siput yang dilubangi adalah potongan. Ini adalah kebalikan dari pengosongan secara mekanis, meskipun keduanya menggunakan tindakan pemotongan-dan-die. Anda akan menemukan tindikan di hampir setiap bagian yang dicap yang memerlukan lubang pengikat, celah ventilasi, atau pemutusan listrik.
Pembengkokanmerusak lembaran sepanjang sumbu lurus untuk membuat sudut, flensa, atau saluran. Tidak ada materi yang dihilangkan. Perhitungan kelonggaran tekukan dan pegas akan menentukan bagaimana cetakan dirancang, dan kesalahan dalam perhitungan akan menghasilkan komponen yang tidak memenuhi dimensi cetak.
Menggambarmenarik lembaran logam datar ke dalam-rongga tiga dimensi, menghasilkan cangkir, kotak, atau penutup tanpa jahitan. Gambar dalam mencapai kedalaman yang signifikan tanpa pecah dengan mengontrol aliran material ke dalam rongga cetakan secara hati-hati.
Pembentukanmembentuk ulang logam tanpa menghilangkan material, mencakup operasi seperti embossing, coining, curling, dan flanging. Pembentukan menambahkan fitur struktural atau detail dekoratif ke bagian yang dicap datar.
Blanking vs Piercing vs Menggambar
Kebingungan mekanis antara blanking dan penindikan bahkan membuat pembeli berpengalaman ketika meninjau proposal die. Keduanya merupakan operasi stamping yang menggunakan fisika geser yang identik - pukulan mendorong lembaran ke dalam lubang cetakan. Satu-satunya perbedaan adalah bagian mana yang Anda simpan.
Dalam blanking, geometripembukaan matimendefinisikan dimensi bagian akhir Anda. Dalam penindikan, geometrimemukulmenentukan ukuran lubang. Perbedaan ini secara langsung mempengaruhi bagaimana jarak bebas diterapkan dan komponen mana (punch atau die) yang dipertahankan pada dimensi nominal.
Menggambar pada dasarnya berbeda dari keduanya. Alih-alih menggeser, proses pengepresan logam dalam gambar melibatkan deformasi plastis di mana material lembaran mengalir secara radial ke dalam sepanjang radius tarikan dan masuk ke dalam rongga. Tantangannya? Mengontrol aliran itu. Terlalu banyak pengekangan dari tempat kosong akan menyebabkan bahan menjadi tipis atau sobek. Terlalu sedikit pengekangan dan kerutan terbentuk karena bahan berlebih terkompresi. Faktor-faktor seperti gaya blank holder, geometri draw bead, pelumasan, dan jumlah tahapan draw yang diperlukan semuanya memperumit desain perkakas. Inilah sebabnya mengapa bagian yang digambar dalam sering kali memerlukan biaya alat yang jauh lebih mahal dibandingkan komponen datar dengan dimensi luar yang sebanding.
Peran Izin Die
Jarak bebas cetakan adalah celah antara ujung tombak pukulan dan tepi bukaan cetakan yang sesuai. Biasanya dinyatakan sebagai persentase ketebalan material per sisi. Kedengarannya sederhana, namun jarak bebas yang salah adalah salah satu akar penyebab paling umum dari masalah kualitas dan kegagalan alat prematur dalam setiap proses pembuatan stempel.
Untuk sebagian besar aplikasi baja ringan, jarak bebasnya berkisar antara 5% dan 10% dari ketebalan material per sisi. Bahan yang lebih keras seperti baja tahan karat memerlukan jarak bebas yang lebih besar (hingga 12-15%), sedangkan logam yang lebih lunak seperti aluminium atau kuningan memerlukan jarak bebas yang lebih rapat. Akalkulator jarak bebas pukulan dan matifaktor dalam jenis bahan, ketebalan, dan kualitas tepi yang diinginkan untuk merekomendasikan nilai celah tertentu.
Ketika jarak bebas terlalu sempit, punch membutuhkan lebih banyak tenaga untuk menembus material, menghasilkan panas berlebih dan mempercepat keausan pada punch dan die. Luka menjadi beresiko karena material mengelas secara mikroskopis ke permukaan alat. Jika jarak bebas terlalu besar, logam akan tertekuk dan bukannya terpotong dengan rapi, menghasilkan gerinda tebal pada tepi potongan, zona pemisahan yang tidak rata, dan dimensi bagian yang tidak konsisten.
Jarak bebas yang ideal menghasilkan zona geser bersih yang mencakup kira-kira-sepertiga ketebalan material, diikuti dengan zona rekahan terkendali. Anda akan melihat duri yang kecil dan konsisten (biasanya di bawah 10% ketebalan) - bukan duri yang berat dan tajam-yang menandakan adanya masalah pembersihan. Dalam-proses pembuatan stempel logam yang disesuaikan dengan baik, jarak bebas yang tepat juga memperpanjang umur cetakan secara signifikan karena gaya pemotongan didistribusikan secara merata dan bukan memusatkan tekanan pada tepi pahat.
Sifat material, jarak bebas cetakan, dan mekanisme pembentukan semuanya berinteraksi untuk menentukan berapa lama perkakas Anda bertahan sebelum perlu diasah atau diganti. Persamaan ketahanan tersebut dimulai dari bahan pembuatan cetakan itu sendiri - kelas baja perkakas, perlakuan panasnya, dan pelapis permukaan apa pun yang diterapkan untuk mengatasi keausan.
Panduan Pemilihan Bahan Mati dan Baja Perkakas
Geometri cetakan cetakan menentukan bentuk yang dihasilkannya. Baja cetakan stempel menentukan berapa lama ia terus menghasilkan bentuk tersebut secara akurat. Pilih material yang salah dan Anda akan melihat terjadinya chipping dini, keausan berlebihan, atau retak parah di tengah-pengoperasian - yang masing-masing berarti waktu henti yang tidak direncanakan dan biaya perbaikan darurat. Namun banyak pembeli yang menganggap pemilihan material hanya sekedar renungan, menerima apa pun standar toko cetakan mereka tanpa mempertanyakan apakah itu optimal untuk penerapannya.
Nilai Baja Perkakas untuk Stamping Dies
Baja perkakas adalah keluarga baja paduan karbon yang dirancang khusus untuk kekerasan, ketahanan abrasi, dan kemampuan menahan bentuk di bawah tekanan berulang. Dalam kelompok tersebut, tingkatan yang berbeda memiliki peran yang sangat berbeda dalam cetakan stempel baja. Berikut ini pengelompokan kategori utama cetakan logam:
Baja perkakas karbon (seri W-)adalah titik masuknya. Tahan air-dan relatif murah, kualitas ini berfungsi untuk-perkakas jangka pendek dan cetakan prototipe dengan target volume tetap di bawah beberapa ribu bagian. Bahan ini cepat aus dalam kondisi produksi, namun biayanya yang rendah menjadikannya praktis untuk-aplikasi dengan masa pakai terbatas.
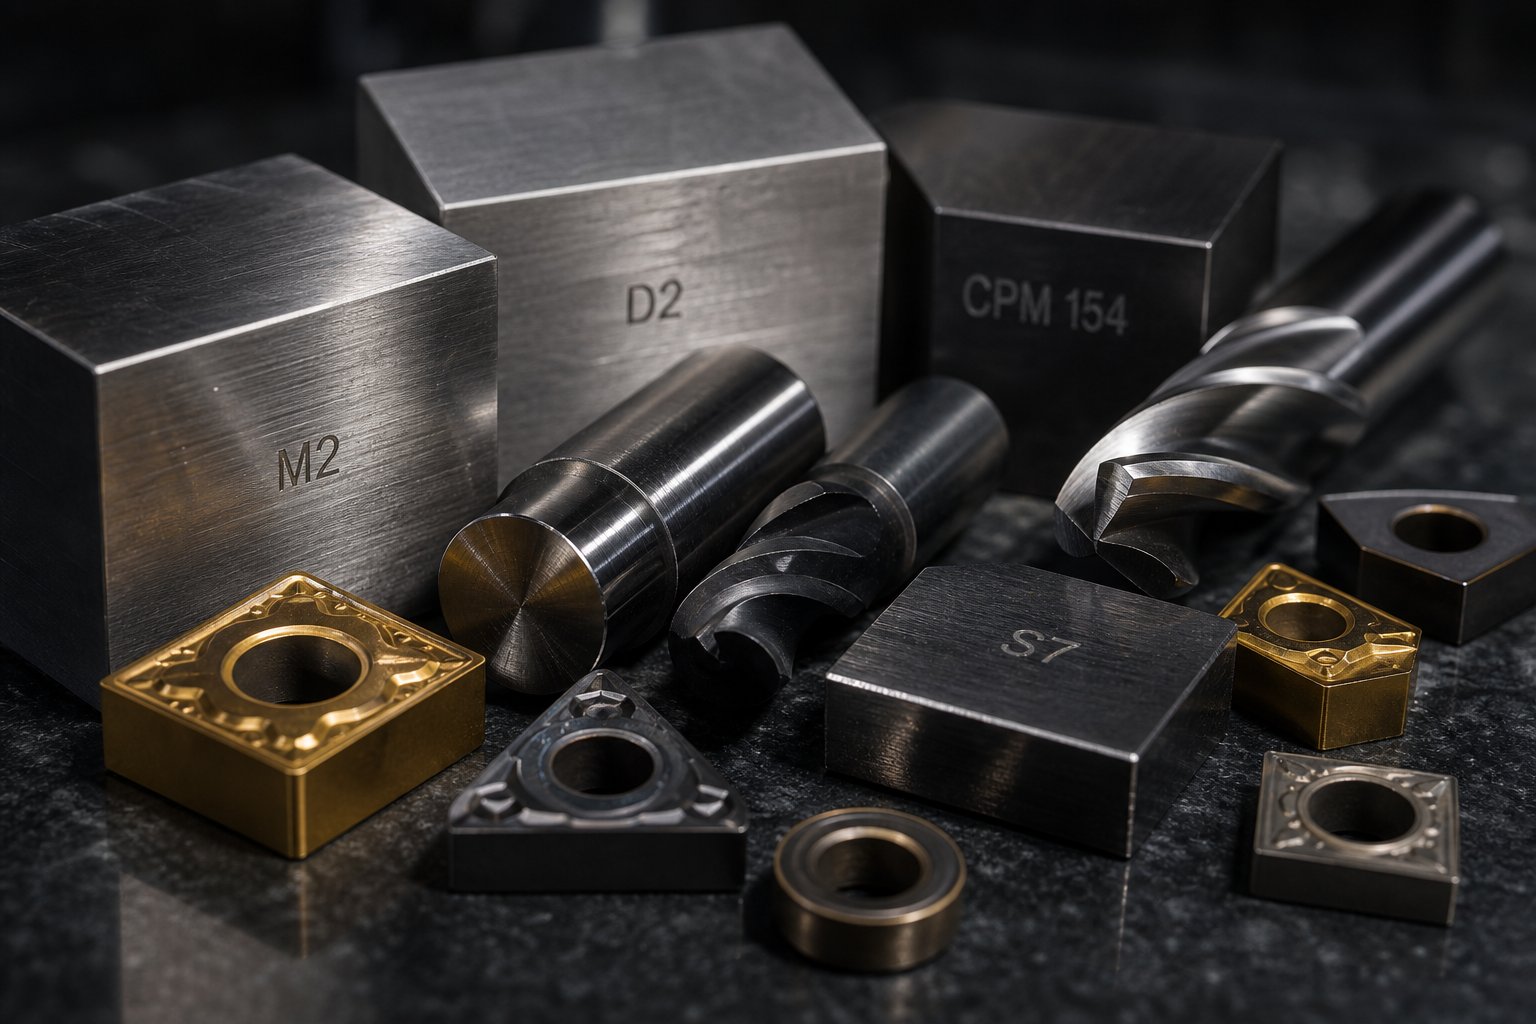
Baja perkakas kerja dingin-(D2, A2)mendominasi stempel-tujuan umum. D2 adalah kelas-karbon,-kromium tinggi yang terkenal dengan ketahanan aus yang luar biasa, sehingga ideal untuk blanking, punching, dan pembentukan cetakan yang memerlukan toleransi ketat. A2 menawarkan pengerasan udara-dengan ketangguhan dan stabilitas dimensi yang lebih baik selama perlakuan panas - pilihan tepat untuk pukulan dengan beban tumbukan sedang. Ketika pembeli bertanya tentang stamping baja mati untuk produksi umum, D2 dan A2 mencakup sebagian besar skenario.
Guncangan-baja penahan guncangan (S7)mengisi ceruk tertentu. Jika D2 unggul dalam ketahanan aus, S7 mengorbankan beberapa kinerja abrasi demi ketangguhan benturan yang tinggi. Ini adalah pilihan-untuk pukulan blanking yang berat,-penggeseran material yang tebal, dan stasiun mana pun di mana alat tersebut menyerap guncangan mekanis yang signifikan. Sebagaicatatan praktisi industri, pola pikir default "S7 untuk bagian trim, D2 untuk bagian formulir" tetap ada - dan meskipun ini merupakan titik awal yang masuk akal, hal ini sering kali menghalangi para insinyur untuk mengeksplorasi-alternatif yang lebih sesuai.
Baja-kecepatan tinggi (M2)mempertahankan kekerasan pada suhu tinggi saat-pekerjaan dingin akan melunak. Dalam cetakan progresif berkecepatan tinggi yang menghasilkan panas gesekan yang signifikan, atau dalam aplikasi pencetakan panas, M2 mempertahankan ujung tombaknya di mana D2 akan terdegradasi. Ini mencapai sekitar 62-64 HRC setelah temper dan umum digunakan dalam alat pemotong dan operasi stamping suhu tinggi.
Tungsten karbidaberada di ujung ekstrim spektrum daya tahan. Cetakan stempel karbida memberikan ketahanan aus yang tak tertandingi untuk produksi bervolume sangat-tinggi-jutaan siklus pada material abrasif seperti baja tahan karat atau laminasi baja silikon. Imbalannya-adalah kerapuhan dan biaya. Sisipan karbida biasanya digunakan secara selektif di stasiun keausan tinggi, bukan untuk seluruh rakitan cetakan, sehingga para insinyur dapat menargetkan daya tahan secara tepat di tempat yang paling membutuhkan volume.
Untuk cetakan stempel aluminium, pemilihan material bergeser karena kelembutan aluminium menciptakan tantangan yang berbeda. Galling - saat material benda kerja dilas ke permukaan pahat - menjadi mode kegagalan utama dan bukan keausan abrasif. D2 atau A2 yang dipoles dengan lapisan yang sesuai sering kali mengungguli kualitas yang lebih keras karena kualitas permukaan akhir lebih penting daripada kekerasan mentah saat membentuk aluminium.
Pengorbanan dalam Kekerasan, Ketangguhan, dan Ketahanan Aus
Inilah kebenaran yang tidak mengenakkan tentang stamping baja mati: tidak ada satu tingkatan pun yang memaksimalkan ketiga sifat penting secara bersamaan. Kekerasan, ketangguhan, dan ketahanan aus ada dalam ketegangan, dan mendorong yang satu lebih tinggi hampir selalu mengorbankan yang lain.
Kekerasan(diukur dalam skala Rockwell C, atau HRC) menentukan ketahanan terhadap deformasi permukaan. Kekerasan yang lebih tinggi berarti ujung tombak menahan geometrinya lebih lama. D2 mencapai 62-64 HRC; A2 mencapai 63-65 HRC setelah perlakuan panas yang tepat.
Kekerasanmengukur kemampuan untuk menyerap dampak tanpa patah. Sebuah dadu yang keras akan bengkok sebelum pecah. S7 pada 60-62 HRC menawarkan ketahanan benturan hampir dua kali lipat dari D2 pada kekerasan yang sama, karena struktur mikronya mengandung lebih sedikit partikel karbida besar yang bertindak sebagai tempat inisiasi retak.
Ketahanan ausmencerminkan seberapa baik permukaan pahat menahan penghilangan material melalui abrasi atau adhesi. Karbida kromium keras di D2 menciptakan pelindung mikroskopis terhadap lembaran logam yang bersifat abrasif, tetapi karbida yang sama membuat baja lebih rentan terkelupas di bawah beban mendadak.
Implikasi praktisnya? Sekitar 80% kegagalan cetakan dini disebabkan oleh retak lelah atau terkelupas - bukan keausan bertahap. Pembeli yang terpaku pada kekerasan maksimum sering kali berakhir dengan perkakas rapuh yang tiba-tiba patah. Pendekatan yang lebih cerdas adalah memilih bahan yang paling sulit disediakanmemadaiketahanan aus untuk kebutuhan material, ketebalan, dan volume spesifik Anda.
Baja metalurgi serbuk (PM) seperti CPM 10V mewakili solusi modern untuk-pengorbanan ini. Dengan mengatomisasi baja cair menjadi bubuk halus dan mengkonsolidasikannya di bawah tekanan, produsen menghasilkan distribusi karbida yang sangat seragam. Hasilnya adalah material yang memiliki kandungan paduan tinggi untuk ketahanan aus sekaligus mempertahankan ketangguhan yang tidak dapat ditandingi oleh baja konvensional dengan kekerasan yang sama. Untuk baja berkekuatan tinggi yang canggih, grade PM sering kali menghasilkan total biaya kepemilikan terendah meskipun biaya materialnya 5-10 kali lebih tinggi dibandingkan standar D2.
Perawatan Permukaan dan Pelapisan yang Memperpanjang Umur Cetakan
Bahkan dengan pemilihan bahan dasar yang optimal, rekayasa permukaan menambahkan lapisan perlindungan lain yang secara langsung menghasilkan interval yang lebih lama antara penajaman, lebih sedikit kerusakan, dan kualitas komponen baja cap yang lebih konsisten selama masa pakai cetakan.
Nitridasimenyebarkan nitrogen ke permukaan cetakan pada suhu yang relatif rendah, menghasilkan wadah yang sangat keras (setara hingga 70 HRC) tanpa merusak geometri alat. Ini sangat efektif pada D2 dan A2 sebagai perlakuan dasar sebelum menerapkan pelapis tambahan - suatu teknik yang disebut pelapisan dupleks yang meningkatkan daya rekat dan dukungan kekakuan untuk lapisan pelapis berikutnya.
Titanium Nitrida (TiN)menambahkan lapisan PVD-berwarna emas yang meningkatkan kekerasan permukaan hingga sekitar 2.300 HV dan mengurangi gesekan selama aliran material. Ini adalah langkah pertama-yang hemat biaya untuk pembentukan cetakan yang memproses baja ringan dan aluminium.
Titanium Karbonitrida (TiCN)dibangun di atas TiN dengan kekerasan lebih tinggi (sekitar 3.000 HV) dan kinerja lebih baik terhadap material abrasif. Untuk komponen baja stempel yang terbuat dari baja tahan karat atau paduan berkekuatan-tinggi, TiCN secara signifikan mengungguli TiN dasar.
Pelapisan krommemberikan permukaan yang tebal dan-gesekan rendah, ideal untuk operasi menggambar. Sifatnya yang dapat melumasi dirinya sendiri-mengurangi kerusakan pada gambar aluminium dan baja tahan karat yang didominasi oleh keausan perekat.
Berlian-Seperti Karbon (DLC)pelapis memberikan kekerasan ekstrim dan koefisien gesekan yang sangat rendah. Mereka semakin dikhususkan untuk operasi pembentukan pada baja-berkekuatan tinggi yang canggih di mana lapisan standar cepat rusak.
Wawasan kuncinya? Keputusan pelapisan tidak bergantung pada bahan substrat. Pelapisan premium yang diterapkan pada baja dasar yang dipilih dengan buruk adalah pemborosan uang - substrat yang lebih lembut berubah bentuk karena beban, sehingga memecahkan lapisan kaku dari bawah. Toko cetakan yang memperlakukan pemilihan material dan rekayasa permukaan sebagai suatu sistem terpadu, bukan item baris terpisah, secara konsisten menghasilkan perkakas yang-tahan lama.
| Bahan Mati | Rentang Kekerasan (HRC) | Aplikasi Terbaik | Biaya Relatif | Kehidupan Mati yang Diharapkan |
|---|---|---|---|---|
| Baja Perkakas Karbon (W1/W2) | 58-65 | Pembuatan prototipe-berjalan pendek,-penandaan volume rendah mati | Rendah ($) | 10,000 - 50,000 hit |
| D2 (Pekerjaan Dingin) | 62-64 | Mengosongkan, meninju, membentuk cetakan; tutup-kerja toleransi | Sedang ($$) | 250,000 - 1,000,000+ hit |
| A2 (Pekerjaan Dingin) | 63-65 | Blanking punch, trim die; aplikasi dampak sedang | Sedang ($$) | 200,000 - 800,000 hit |
| S7 (Tahan Guncangan) | 60-62 | Pengosongan yang berat, geseran material yang tebal, pukulan{0}}yang berdampak tinggi | Sedang ($$) | 150,000 - 500,000 hit |
| M2 (Kecepatan-Tinggi) | 62-64 | Mati progresif berkecepatan tinggi, operasi suhu tinggi | Sedang-Tinggi ($$$) | 500,000 - 2,000,000 hit |
| Tungsten Karbida | 74-78 (setara HRA) | Produksi bervolume sangat-tinggi-, bahan abrasif, laminasi | Tinggi ($$$$) | 5.000,000+ hit |
| Baja PM (CPM 10V) | 62-65 | Dies progresif bervolume tinggi-, pembentukan AHSS, keausan ekstrem | Tinggi ($$$$) | 2.000,000 - 5,000,000+ hit |
Pemilihan material dan perlakuan permukaan bersama-sama menentukan berapa banyak bagian bagus yang dihasilkan sebuah cetakan sebelum memerlukan perhatian. Tetapi bahkan baja die stamping terbaik pun tidak dapat mengimbangi cacat desain. Bagaimana geometri cetakan, pengurutan stasiun, dan arsitektur komponen menyatu selama rekayasa adalah hal yang membedakan perkakas yang menjalankan masalah-bebas dari perkakas yang menyulitkan Anda di setiap proses produksi.
Prinsip Desain Die dan Dasar-Dasar Teknik
Cetakan yang dibuat dari kualitas baja yang tepat tetapi direkayasa dengan geometri yang cacat, urutan stasiun yang buruk, atau kontrol aliran material yang tidak memadai akan tetap menghasilkan komponen yang buruk. Desain stamping die adalah tempat ilmu material bertemu dengan presisi mekanis, dan ini adalah fase di mana sebagian besar kegagalan perkakas yang dapat dicegah terjadi. Keputusan teknik yang dibuat sebelum baja dipotong menentukan apakah cetakan dapat berfungsi dengan baik selama jutaan siklus atau menjadi masalah pemeliharaan sejak hari pertama.
Simulasi CAD/CAM dan CAE dalam Rekayasa Die
Desain cetakan stempel logam modern telah melampaui-tata letak sketsa tangan dan pembuatan-dan-kesalahan. Bayangkan menghabiskan $150.000 untuk sebuah dadu progresif hanya untuk menemukan pada uji coba pertama bahwa materialnya berkerut di stasiun enam atau pecah selama operasi pengundian. Skenario tersebut masih terjadi ketika toko melewatkan validasi digital, namun hal ini sepenuhnya dapat dicegah.
Alur kerja teknik saat ini bergantung pada tiga kategori perangkat lunak terintegrasi yang bekerja secara berurutan:
CAD (Desain Berbantuan Komputer-)platform seperti SolidWorks, Siemens NX, dan CATIA membuat model 3D mendetail dari setiap komponen cetakan. Add{2}}khusus seperti Logopress3 dan 3DQuickPress mengotomatiskan pembuatan tata letak strip, perhitungan yang tidak melengkung, dan penempatan komponen standar. Alat-alat ini menghasilkan cetak biru digital yang digunakan oleh sistem hilir.
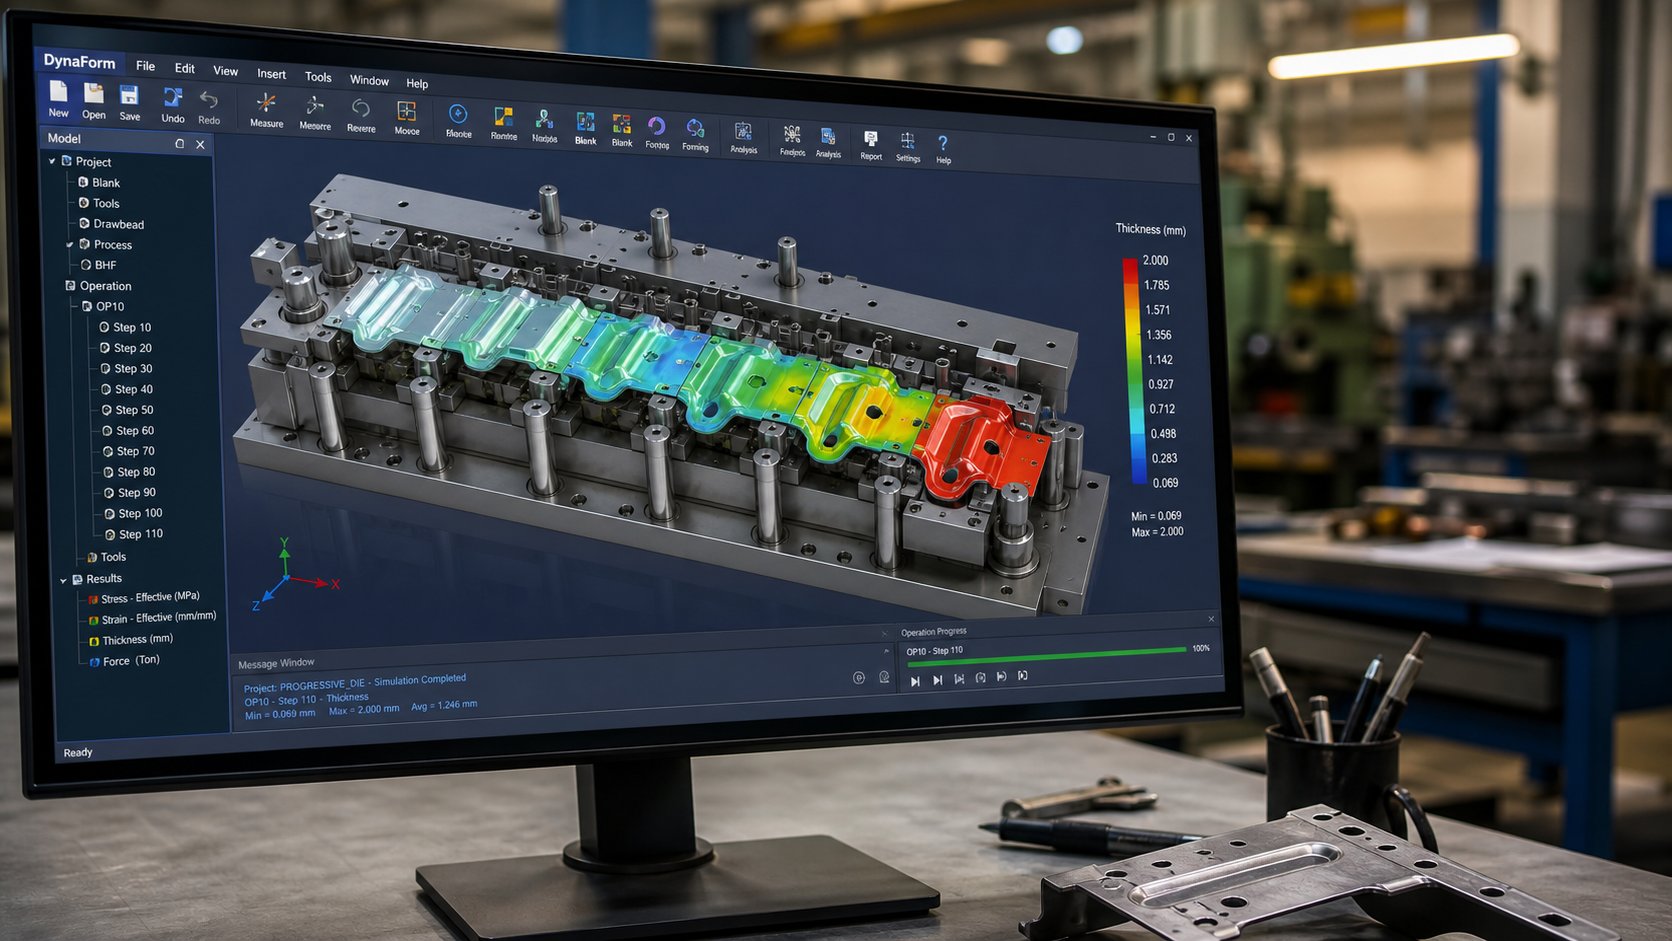
CAE (Teknik Berbantuan Komputer-)perangkat lunak simulasi seperti AutoForm atau DYNAFORM menjalankan analisis elemen hingga pada seluruh proses stamping sebelum sepotong baja dikerjakan. Insinyur dapat memprediksi aliran material, mengidentifikasi potensi kerutan atau perpecahan, menghitung kompensasi pegas, dan mengoptimalkan bentuk kosong - semuanya secara digital. Langkah uji coba virtual ini-mengurangi risiko proyek, mempersingkat periode validasi fisik, dan secara dramatis meningkatkan tingkat keberhasilan-pertama kali.
CAM (Manufaktur Berbantuan Komputer-)perangkat lunak mengubah desain yang divalidasi menjadi jalur alat CNC - kode G-yang menggerakkan pabrik, mesin bubut, EDM kawat, dan penggiling untuk memotong komponen cetakan sebenarnya sesuai spesifikasi.
Pemasok cetakan stempel tingkat lanjut mengintegrasikan ketiga tahap ke dalam rangkaian digital berkelanjutan. Misalnya,Stamping Die YICHENlayanan mencakup analisis kelayakan dan simulasi CAE melalui pemesinan presisi, uji coba, dan inspeksi - yang mewakili cara alur kerja rekayasa cetakan modern beroperasi mulai dari konsep awal hingga peralatan produksi yang divalidasi. Pendekatan digital-ke-ujung ini berarti kelemahan desain muncul di perangkat lunak, bukan di media.
Desain-untuk-Kendala Kemampuan Manufaktur dan Stamping
Bahkan simulasi paling canggih pun tidak dapat menyelamatkan bagian yang tidak pernah dirancang dengan mempertimbangkan injakan. Desain-untuk-Kemampuan Manufaktur (DFM) adalah praktik membentuk geometri bagian berdasarkan apa yang dapat dihasilkan oleh pukulan dan cetakan logam secara realistis - dan di situlah kolaborasi antara perancang bagian dan insinyur cetakan membuahkan hasil.
Prinsip-prinsip utama DFM yang secara langsung mempengaruhi desain stamping meliputi:
- Jari-jari tekuk- radius tikungan bagian dalam harus setidaknya sama dengan ketebalan material. Tekukan yang lebih tajam memberi tekanan pada material dan memerlukan perkakas yang lebih agresif sehingga lebih cepat aus.
- Penempatan lubang- lubang harus berada setidaknya 1,5 kali ketebalan material dari tikungan, tepi, dan lubang yang berdekatan. Pelanggaran mendistorsi fitur dan material retak.
- Ukuran lubang- diameter lubang minimum harus sama dengan atau melebihi ketebalan material. Lubang yang lebih kecil membutuhkan pukulan yang rapuh dan rentan pecah.
- Toleransi--toleransi yang berlebihan terhadap fitur-fitur yang tidak penting dapat meningkatkan biaya secara eksponensial. Pergeseran dari +/- 0.05mm ke +/- 0.005mm mungkin memerlukan perkakas karbida, penggilingan optik, dan pemeriksaan-proses tambahan.
- Pemilihan bahan--baja berkekuatan tinggi dan paduan eksotik menghadirkan tantangan pegas dan mempercepat keausan cetakan. Mendesain material yang lebih mudah dibentuk akan menyederhanakan perkakas secara signifikan.
Desain tata letak strip, khususnya untuk cetakan progresif, menerapkan prinsip-prinsip ini di setiap stasiun. Urutan operasi secara logis: penusukan dan takik terjadi pada awal material datar, sedangkan pembengkokan dan pembentukan terjadi pada stasiun selanjutnya setelah profil dibuat. Fitur seperti takik bypass negatif dan positif pada cetakan stempel lembaran logam memungkinkan strip pembawa melentur di sekitar fitur yang terbentuk tanpa gangguan saat bergerak melalui alat. Kesalahan pengurutan ini menyebabkan penyimpangan dimensi, penipisan material, atau kerusakan langsung pada alat.
DFM bukan tentang membatasi kreativitas - ini tentang memastikan bagian Anda dapat diproduksi dengan andal, ekonomis, dan dalam jumlah besar. Insinyur yang melibatkan pemasok cetakannya di awal proses desain secara rutin menghemat 15-30% biaya perkakas dengan menyesuaikan fitur-fitur yang tidak penting sebelum melakukan apa pun pada baja.
Komponen Kunci Die dan Fungsinya
Setiap cetakan stempel, mulai dari alat pengosongan sederhana hingga cetakan progresif multi{0}}stasiun, memiliki anatomi struktur yang sama. Memahami komponen stempel logam ini membantu pembeli mengevaluasi proposal, mengajukan pertanyaan yang tepat, dan menemukan potensi kesenjangan kualitas dalam penawaran pemasok.
- Sepatu mati (atas dan bawah)- pelat pondasi yang masing-masing dipasang ke ram tekan dan alas. Mereka menjaga semua komponen lainnya tetap sejajar dan menyerap tonase penuh dari setiap langkah pengepresan.
- Pin pemandu dan bushing- presisi-elemen tanah dipasang pada sepatu cetakan yang memastikan keselarasan vertikal sempurna antara bagian atas dan bawah. Sangkar-bantalan bola digunakan dalam cetakan-presisi tinggi untuk gerakan yang lebih halus dan kemampuan pengulangan yang lebih ketat.
- Pelat pelubang (tempat pelubang)- pelat keras yang dipasang pada sepatu cetakan atas yang secara aman menempatkan dan menahan semua pukulan pemotongan dan pembentukan pada posisi yang tepat.
- pukulan- komponen kerja laki-laki. Pukulan penusuk memotong lubang, pukulan blanking memotong keliling bagian, dan pukulan pembentuk membuat lengkungan atau tarikan. Masing-masing dibentuk-khusus untuk tugas spesifiknya.
- Blok mati (tombol mati/masukkan)- bagian betina dari pukulan, berisi rongga yang dibentuk persis dengan profil pukulan ditambah jarak bebas yang dihitung. Sisipan cetakan dengan keausan tinggi sering kali merupakan komponen karbida yang dapat diganti.
- Piring penari telanjang- menjaga lembaran tetap rata selama pemotongan dan melepaskannya dengan pukulan yang dapat ditarik kembali setelah setiap pukulan. Stripper bermuatan pegas juga menjepit material untuk mencegah pergerakan selama pembentukan.
- Pilot- berbentuk kerucut atau peluru-pin hidung yang menggunakan lubang yang telah ditusuk sebelumnya untuk memposisikan strip secara tepat di setiap stasiun sebelum operasi lainnya dilakukan. Mereka memperbaiki kesalahan pengumpanan kecil dan memastikan keakuratan stasiun-ke-stasiun.
- Panduan stok dan pengangkat- rel yang menjaga strip tetap di tengah saat diumpankan, dan elemen pegas-yang mengangkat strip dari permukaan cetakan setelah dibentuk sehingga dapat bergerak dengan bebas.
Interaksi komponen stamping die ini diatur waktunya secara tepat dengan siklus pengepresan. Ketidakselarasan bahkan beberapa mikron di antara pin pemandu dapat menyebabkan kerusakan pukulan, pembentukan duri, atau penyimpangan dimensi di seluruh proses produksi. Inilah sebabnya mengapa pembuat cetakan yang berkualifikasi memvalidasi setiap komponen terhadap maksud desain menggunakan mesin pengukur koordinat dan inspeksi optik sebelum perakitan akhir.
Dengan ditentukannya arsitektur teknik dan komponen, sebuah pertanyaan praktis muncul: berapa sebenarnya biaya dari semua presisi ini? Kompleksitas cetakan, pilihan material, persyaratan toleransi, dan target volume produksi semuanya dimasukkan ke dalam persamaan harga yang dianggap tidak jelas oleh banyak pembeli - dan ekspektasi yang tidak jelas menyebabkan kejutan anggaran.
Faktor Biaya dan Harga dalam Manufaktur Die
Kutipan perkakas dalam pembuatan perkakas & cetakan sering kali terasa seperti kotak hitam. Dua pemasok dapat melihat gambar bagian yang sama dan mengembalikan harga $30.000 secara terpisah. Kesenjangan tersebut jarang berarti seseorang melakukan penagihan yang berlebihan - biasanya berarti setiap toko menafsirkan kebutuhan Anda secara berbeda, mengusulkan jenis cetakan yang berbeda, atau mengasumsikan target umur cetakan yang berbeda. Memahami apa yang sebenarnya mendorong biaya menempatkan Anda pada posisi untuk membandingkan penawaran secara setara dan menghindari membayar lebih untuk kemampuan yang tidak Anda perlukan.
Apa yang Mendorong Biaya Perkakas Stamping Die
Tidak semua pemicu biaya memiliki bobot yang sama. Inilah yang memengaruhi total harga perkakas Anda, yang diberi peringkat dari pengaruh tertinggi hingga terendah:
- Kompleksitas cetakan dan jumlah stasiun- dadu progresif 12-stasiun harganya jauh lebih mahal daripada alat 4 stasiun. Setiap stasiun tambahan menambahkan teknik desain, pemesinan presisi, dan jam perakitan. Geometri kompleks yang memerlukan operasi pembentukan dengan urutan ketat melipatgandakan biaya dengan cepat.
- Persyaratan toleransi- melompat dari +/- 0.1mm ke +/- 0.02mm dapat menggandakan biaya perkakas. Toleransi yang lebih ketat memerlukan baja perkakas yang lebih keras, pemotongan kawat EDM, penggilingan optik, dan siklus validasi yang lebih banyak.
- Diperlukan kehidupan mati- cetakan yang dijamin menghasilkan 100.000 pukulan menggunakan bahan dan perlakuan panas yang berbeda dengan cetakan yang dibuat untuk 5.000.000 siklus. Sisipan karbida, baja PM, dan pelapis premium memperpanjang masa pakai namun menambah investasi di muka secara signifikan.
- Bahan sedang dicap- cetakan yang terbuat dari baja tahan karat atau baja-berkekuatan tinggi yang canggih memerlukan perkakas yang lebih keras dan lebih tahan aus-dibandingkan dengan baja ringan atau aluminium yang dicap. Material benda kerja yang bersifat abrasif mempercepat keausan, sehingga membutuhkan baja die premium.
- Ukuran bagian dan tonase tekan- bagian yang lebih besar memerlukan die shoe yang lebih besar, pelat yang lebih berat, dan mesin press yang lebih besar. Biaya material untuk cetakan itu sendiri berskala dengan ukuran fisik.
- Fitur sekunder- in-penyadapan cetakan,-perakitan cetakan, sensor, dan inspeksi otomatis menambah kerumitan teknis di luar operasi pemotongan dan pembentukan standar.
Untuk konteksnya, cetakan pengosongan sederhana mungkin berharga $8.000 hingga $25.000, sedangkan cetakan progresif multi-stasiun untuk komponen stempel yang rumit berkisar antara $30.000 hingga lebih dari $250.000. Cetakan transfer otomotif bervolume tinggi dapat melebihi $500.000. Angka-angka tersebut terasa mahal sampai Anda menghitung berapa yang dihasilkan per bagian selama masa pakai dadu.
Ekonomi-Per-Bagian dan Volume Impas-
Di sinilah perhitungannya menguntungkan stamping. Cetakan stempel logam khusus adalah aset awal yang meningkatkan biaya per-bagian menjadi sangat murah dalam hal volume. Pertimbangkan skenario nyata:
- Investasi cetakan khusus: $12.000
- Biaya per{0}}bagian dengan stempel: $0,45
- Biaya per{0}}bagian melalui pemesinan CNC (tanpa perkakas): $3,50
Volume-titik impas: $12.000 / ($3.50 - $0,45)=kira-kira 3.900 bagian. Di bawah angka tersebut, pengerjaan bagian logam yang dicap secara keseluruhan lebih murah. Di atasnya, setiap bagian tambahan yang dicap logam menghemat $3,05 dibandingkan dengan alternatifnya. Dengan 20.000 bagian, cetakan senilai $12.000 hanya menambah $0,60 per bagian, sedangkan pemesinan CNC akan menghabiskan biaya total $70.000 - penghematan lebih dari $49.000.
Kesalahan yang terus dilakukan pembeli? Mereka mengevaluasi biaya perkakas berdasarkan satu pesanan, bukan berdasarkan volume seumur hidup. Jika Anda memesan ulang 5.000 unit setiap tahun selama tiga tahun, volume sebenarnya adalah 15,000 - sudah melewati titik impas-untuk sebagian besar stempel logam khusus. Setiap pemesanan ulang tiba lebih cepat (tidak ada waktu tunggu perkakas baru) dan lebih murah (hanya harga per-bagian ditambah penyiapan). Ekonomi manufaktur memberi penghargaan-pemikiran jangka panjang.
Biaya material semakin memperkuat keuntungan. Ketika pengecapan bagian logam menggunakan paduan mahal seperti baja tahan karat atau tembaga berilium, pemanfaatan bahan pengecapan yang unggul (tata letak strip yang dioptimalkan lebih sedikit limbah) menambah penghematan pada setiap proses produksi.
Bagaimana Mengevaluasi dan Membandingkan Kutipan Die
Ketika harga cetakan stempel logam khusus sangat bervariasi, masalahnya hampir selalu adalah asumsi yang tidak konsisten di antara pemasok. Aanalisis biaya rincimenunjukkan bahwa harga satuan menggabungkan lima faktor pendorong utama: material (45-55%), tenaga kerja (15-25%), overhead (10-20%), jaminan kualitas (2-8%), dan pengemasan (2-5%). Selain itu, biaya pengaturan per pengoperasian, persyaratan inspeksi, dan pasca-pemrosesan dapat menambah $0,10 hingga $1,00 per bagian jika tidak ditentukan di muka.
Untuk mendapatkan penawaran harga yang benar-benar sebanding, RFQ Anda perlu menetapkan hal-hal spesifik yang menghilangkan dugaan:
- Sebutkan standar material yang tepat dengan persyaratan keterlacakan - "Q235B per GB/T 700" bukan hanya "baja karbon"
- Tentukan kelas toleransi secara numerik - "±0,05 mm pada lubang kritis" bukan "toleransi ketat"
- Tentukan proyeksi volume tahunan dan umur total yang diharapkan
- Sebutkan perawatan permukaan, spesifikasi pelapisan, dan standar pengemasan secara eksplisit
- Minta penawaran harga terperinci yang memisahkan biaya perkakas, harga per{0}}satuan, biaya penyiapan, dan biaya pemeriksaan berulang
Tanpa info tersebut, Anda akan membandingkan kutipan yang mencerminkan asumsi yang sangat berbeda tentang tingkat kualitas, harapan hidup, dan apa saja yang disertakan. Harga perkakas terendah belum tentu merupakan nilai terbaik jika menghasilkan cetakan yang dijamin 100.000 pukulan saat Anda membutuhkan 2.000.000.
Kejelasan biaya membantu Anda berinvestasi dengan bijak, namun bahkan cetakan yang ditentukan dengan sempurna pun mulai menurun saat mulai diproduksi. Cara Anda mempertahankan investasi tersebut - dan kapan Anda menyadari bahwa investasi tersebut gagal - menentukan apakah proyeksi biaya-per-bagian Anda akan bertahan selama bertahun-tahun atau secara diam-diam terkikis seiring dengan penurunan kualitas.
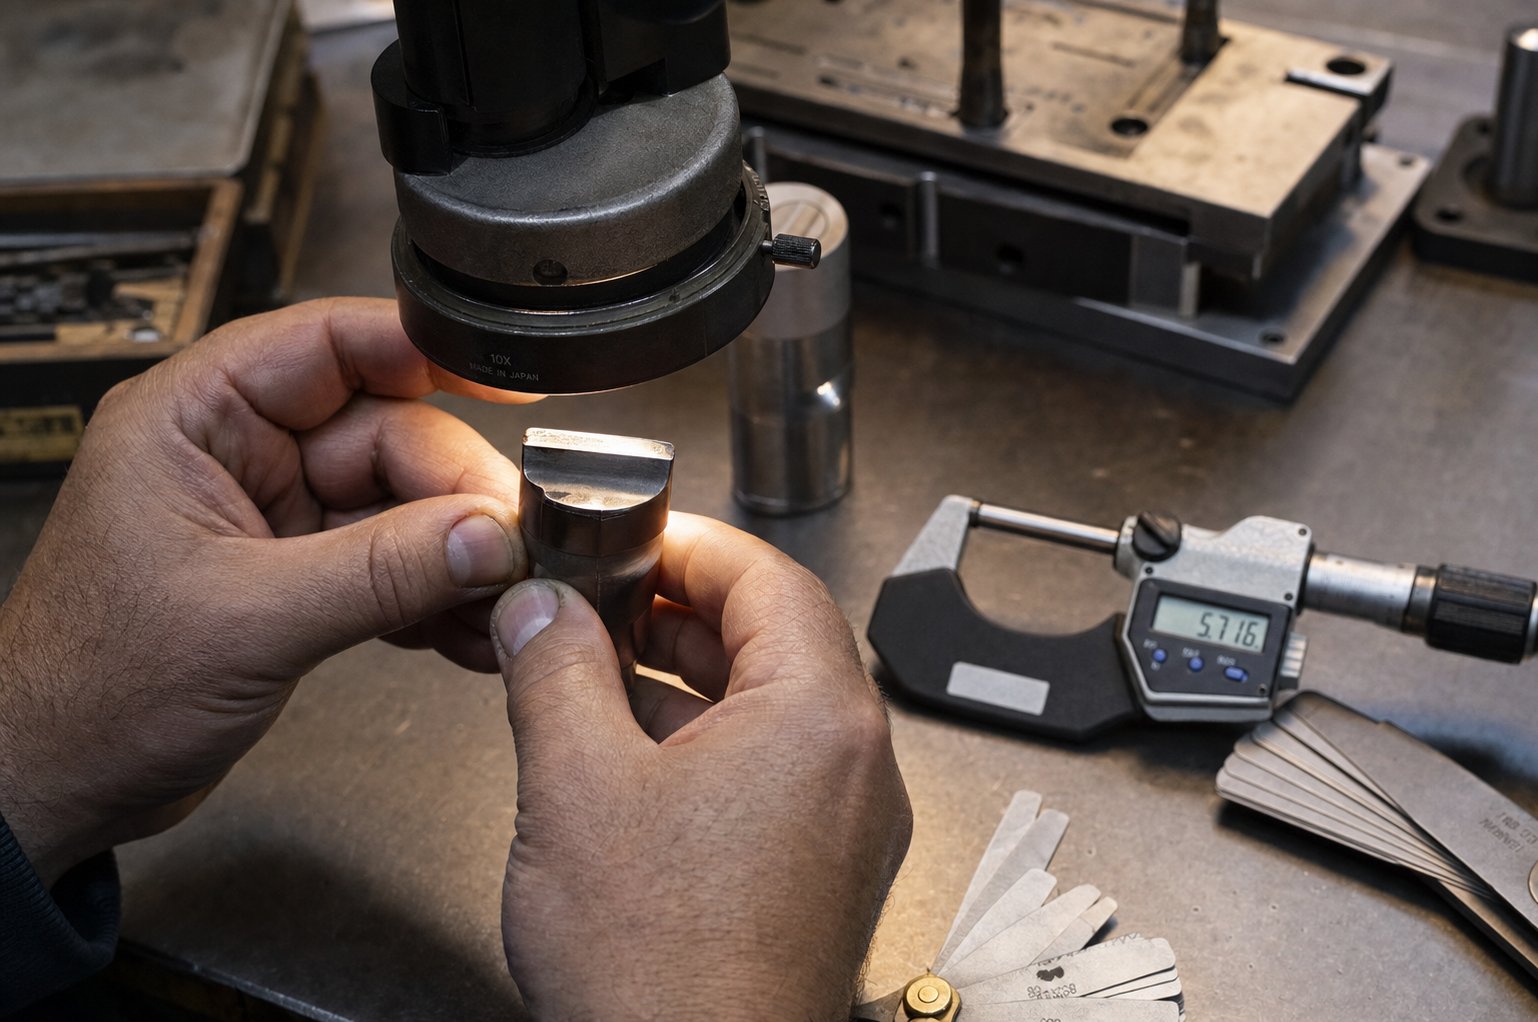
Pemeliharaan Die, Pemecahan Masalah, dan Umur
Dadu progresif senilai $100.000 tidak gagal sekaligus. Secara diam-diam ia terdegradasi - duri yang sedikit lebih tinggi minggu ini, dimensinya melayang 0,01 mm bulan depan, goresan permukaan yang tidak ada kemarin. Pembeli yang banyak berinvestasi pada perkakas stempel logam tetapi mengabaikan pemeliharaan terstruktur secara rutin kehilangan 30-50% potensi masa pakai cetakannya. Bagian-bagiannya terus terlepas dari mesin cetak, tetapi kualitasnya terkikis secara bertahap sehingga ketika ada yang menyadarinya, kerusakan tersebut memerlukan perbaikan yang mahal daripada perawatan yang sederhana.
Jadwal Pemeliharaan Preventif dan Praktik Terbaik
Pemeliharaan perkakas stamping yang efektif menggabungkan pemeriksaan-berbasis waktu dengan pemicu-hitungan langkah. Sebuah dadu yang menghasilkan 500.000 pukulan per bulan membutuhkan interval yang lebih tajam daripada satu putaran 20.000. Berikut rincian jadwal praktiknya:
Per shift:periksa apakah ada gerinda yang terlihat, salah pengumpanan, penumpukan slug, dan suara tekan yang tidak normal. Pastikan pelumasan mencapai semua titik kontak. Pengamatan cepat ini menangkap masalah sebelum masalah tersebut muncul.
Mingguan:periksa pilot, pegas, pin pemandu, dan jalur evakuasi sisa. Bersihkan butiran halus yang terperangkap dan pelumas kering dari stasiun yang berulang kali menumpuk kotoran.
Bulanan atau pada interval pukulan yang terdokumentasi:mengukur-keausan tepian, memverifikasi celah-ke-cetakan dengan alat pengukur, dan meninjau kebutuhan penajaman berdasarkan data keausan aktual, bukan berdasarkan jadwal yang berubah-ubah. Ganti pegas yang menunjukkan kehilangan-panjang bebas lebih dari 10%.
Setiap tahun:melakukan pembongkaran penuh, tinjauan metrologi, dan penilaian keausan kumulatif. Perbarui catatan PM dan sesuaikan interval berdasarkan apa yang ditunjukkan riwayat.
Prinsip utamanya? Frekuensi layanan harus mengikuti realitas produksi - sifat abrasif material, kekritisan komponen, dan kompleksitas cetakan - bukan kalender umum. Baja tahan karat abrasif yang presisi dengan kecepatan tinggi memerlukan siklus peninjauan yang lebih ketat daripada baja ringan yang dikosongkan dengan volume sedang.
Mendiagnosis Masalah Mati dari Cacat Bagian
Ketika kualitasnya menurun, bagian yang dicap itu sendiri akan memberi tahu Anda di mana mencarinya. Setiap pola cacat dipetakan kembali ke kondisi cetakan tertentu. Berikut daftar periksa yang menghubungkan gejala dengan akar permasalahan:
- Meningkatkan tinggi duri- tepi tajam atau celah-ke-yang aus telah terbuka melebihi spesifikasi. Mengasah atau menggiling ulang memulihkan kondisi tersebut.
- Galling (penumpukan material pada permukaan cetakan)- jarak penarikan yang sempit, permukaan akhir yang buruk, atau pelumasan yang tidak memadai. Poles area kontak dan verifikasi geometri jarak bebas.
- Terkelupas atau patahnya tepian- kelebihan muatan baja perkakas, ketidakcocokan material, atau mesin die stamping menghasilkan tonase yang berlebihan. Segera hentikan produksi dan periksa komponen yang berpasangan.
- Penyimpangan dimensi- ketidaksejajaran akibat pin pemandu yang aus, perangkat keras pemasangan yang longgar, atau ketinggian penutup tekan yang tidak konsisten. Verifikasi ulang pengaturan sebelum mengasumsikan bagian cetakan stempel perlu diganti.
- Goresan permukaan atau tanda skor- serpihan yang terperangkap, pelumas kering, atau permukaan kontak yang aus di jalur strip. Pembersihan menyeluruh sering kali dapat mengatasi masalah ini tanpa penggantian komponen stamping alat apa pun.
- Kesalahan pengumpanan atau pelacakan strip- keausan pilot, jarak umpan yang salah, atau hambatan pada jalur stok. Periksa perkembangan-komponen terkait terlebih dahulu.
- Kelelahan pegas (pengupasan yang lemah atau penahan blanko yang tidak konsisten)- pegas yang melewati masa pakainya kehilangan kekuatan secara bertahap. Ukur panjang bebas terhadap spesifikasi dan ganti secara proaktif.
Prinsip diagnostik penting dari bengkel perkakas dan cetakan berpengalaman: selalu verifikasi pengaturan dan pemeliharaan sebelum mengganti perkakas. Siput yang terperangkap, baut yang kendor, dan jalur sisa yang tersumbat meniru-cacat terkait keausan namun tidak memerlukan biaya untuk memperbaikinya. Langsung memperbaiki alat stamping tanpa memeriksa dasar-dasarnya hanya membuang-buang waktu dan terkadang menimbulkan masalah baru.
Kerangka Keputusan Perbaikan vs Penggantian
Setiap dadu pada akhirnya mencapai titik di mana penajaman rutin dan pertukaran komponen tidak lagi memiliki proses yang stabil. Pertanyaannya bukanlah apakah hal tersebut sudah tercapai - melainkan apakah Anda mengenalinya sebelum mengeluarkan dana perbaikan untuk perkakas yang perlu dibangun kembali.
Terus asahketika keausan tepi seragam, cetakan kembali ke spesifikasi setelah penggilingan ulang, dan kualitas komponen menjadi stabil segera setelah servis. Keausan normal-tepian pada cetakan-yang dirancang dengan baik adalah masalah pemeliharaan, bukan masalah struktural.
Perbaikan atau rekondisiketika kerusakan terlokalisir - pukulan retak, bushing pemandu yang aus, satu stasiun kehilangan toleransi. Mengganti masing-masing bagian cetakan stempel masuk akal jika sisa alat tetap stabil secara dimensi dan kegagalan tidak terulang kembali.
Ganti atau desain ulangketika Anda melihat kehilangan keselarasan berulang kali setelah pemeliharaan terverifikasi, penyimpangan dimensi kronis yang terjadi kembali dalam beberapa hari setelah digunakan, retak struktural pada sepatu atau pelat cetakan, atau stasiun yang sama mengalami kegagalan segera setelah setiap siklus perbaikan. Pada titik ini, akumulasi keausan cetakan melebihi kemampuan penggantian komponen.
Faktor penentunya adalah pengenalan pola. Satu kegagalan adalah sebuah peristiwa. Kegagalan yang sama berulang setelah perbaikan yang tepat merupakan tren - dan tren menunjukkan keterbatasan desain, kelelahan material, atau tuntutan produksi yang melampaui spesifikasi perkakas asli. Menyimpan catatan pemeliharaan yang mendetail (jumlah hit, kode kerusakan, tindakan perbaikan, dan hasil kualitas-pasca servis) mengubah keputusan ini dari naluri menjadi analisis-yang berbasis data.
Pemeliharaan yang tepat akan memperpanjang masa pakai cetakan sebesar 2-3x dibandingkan dengan pendekatan proses-hingga-kegagalan, namun pemeliharaan ini juga menghasilkan dokumentasi yang Anda perlukan saat tiba waktunya untuk mencari alat pengganti. Proses pengadaan tersebut - mengetahui apa yang harus ditentukan, pertanyaan apa yang harus diajukan, dan apa yang harus disampaikan oleh mitra yang memenuhi syarat - adalah tempat di mana lapisan kesalahan pembeli berikutnya terakumulasi secara diam-diam.
Cara Menentukan dan Sumber Cetakan Stempel Kustom
Log pemeliharaan memberi tahu Anda kapan dadu telah mencapai akhir masa pakainya. Yang terjadi selanjutnya - mencari penggantinya atau menentukan-alat baru - adalah saat pembeli menyederhanakan proses atau mengulangi setiap kesalahan yang mengganggu peralatan asli mereka. Perbedaannya biasanya terletak pada persiapannya. RFQ yang-terstruktur dengan baik memberi Anda penawaran harga yang akurat dan dapat dibandingkan dalam hitungan hari. Pernyataan yang tidak jelas memicu email klarifikasi dan kutipan berminggu-minggu yang dibangun berdasarkan asumsi yang tidak pernah Anda setujui.
Informasi Apa yang Dibutuhkan Produsen Die Anda
Setiap produsen cetakan stempel logam yang memenuhi syarat memerlukan paket inti yang sama sebelum mereka dapat mengutip secara bertanggung jawab. Hilangnya satu elemen pun memaksa toko untuk menebak - dan tebakan tersebut dimasukkan ke dalam harga, waktu tunggu, atau lebih buruk lagi, kinerja dadu Anda.
Inilah yang harus dipersiapkan sebelum menghubungi produsen cetakan stempel:
- Bagian gambar dengan GD&T- menyertakan dimensi geometris penuh dan keterangan toleransi. Referensi data, toleransi posisi, dan persyaratan kerataan memberi tahu teknisi die mengenai kompleksitas perkakas penggerak. Seperti yang dicatat oleh para ahli fabrikasi lembaran logam, tanpa toleransi yang ditentukan, pabrikan akan menerapkan standar yang mungkin tidak memenuhi maksud desain Anda.
- Spesifikasi bahan- sebutkan standar dan tingkatan yang tepat (misalnya, "SUS304 per ASTM A240" atau "SPCC per JIS G3141"). Bahan yang berbeda memerlukan baja cetakan, jarak bebas, dan pelapis yang berbeda.
- Proyeksi volume tahunan- jumlah tahunan yang Anda harapkan dan total volume seumur hidup menentukan apakah toko tersebut menawarkan cetakan sederhana atau alat progresif dengan sisipan karbida yang dibuat untuk jutaan siklus.
- Persyaratan toleransi berdasarkan fitur- mengidentifikasi dimensi mana yang kritis versus umum. Toleransi-yang berlebihan terhadap segala sesuatu akan meningkatkan biaya perkakas; di bawah-menentukan fitur-fitur penting menghasilkan bagian-bagian yang tidak dapat dirakit.
- Ekspektasi penyelesaian permukaan- tentukan nilai Ra atau standar visual untuk permukaan kosmetik. Panel eksterior dekoratif memerlukan permukaan cetakan yang dipoles yang tidak dimiliki oleh braket struktural tersembunyi.
- Operasi sekunder- catat setiap proses-penyadapan cetakan, penyisipan perangkat keras, atau pasca-stamping yang memengaruhi cara cetakan mengirimkan bagian yang sudah jadi.
Pertanyaan Penting untuk Ditanyakan kepada Calon Pemasok
Paket RFQ lengkap memberi Anda penawaran. Pertanyaan yang tepat memisahkan produsen cetakan stempel logam yang mampu dari toko yang akan kesulitan dengan proyek Anda. Saat mengevaluasi alat stamping dan pemasok cetakan apa pun, gali kemampuan proses, bukan hanya harga:
- Alat simulasi CAD/CAM dan CAE apa yang Anda gunakan selama desain cetakan? Toko-toko yang menjalankan simulasi pembentukan menangkap masalah secara digital daripada menemukannya selama uji coba fisik yang mahal.
- Nilai baja perkakas dan perawatan permukaan apa yang menjadi standar untuk material dan volume saya? Jawabannya menunjukkan apakah pemasok merekayasa aplikasi Anda atau menetapkan satu-ukuran-untuk-semua pilihan.
- Apa saja yang termasuk dalam proses uji coba dan validasi Anda? Satu pukulan pada pers bukanlah validasi. Carilah pengambilan sampel T0/T1 yang terdokumentasi, pelaporan dimensi, dan analisis kemampuan proses CPK di berbagai siklus produksi.
- Bagaimana Anda menangani perubahan teknik setelah persetujuan cetakan? Fleksibilitas untuk mengakomodasi ECN tanpa desain ulang penuh - melalui stasiun menganggur atau sisipan modular - melindungi investasi Anda seiring berkembangnya desain produk.
- Berapa umur cetakan yang didokumentasikan, dan jaminan apa yang mencakup kegagalan dini?
Perkakas logam dan mitra cetakan yang berkualifikasi menjawab pertanyaan-pertanyaan ini secara spesifik, bukan umum. Jika responsnya adalah "alat simulasi apa yang Anda gunakan?" tidak jelas, itu adalah sinyal bahwa toko tersebut mengandalkan pendekatan-coba-coba-yang menghabiskan waktu dan uang Anda selama pengembangan.
Dari RFQ hingga Produksi-Peralatan Siap Pakai
Hubungan produsen cetakan stempel terbaik tidak bersifat transaksional. Mereka mengikuti jalur pengembangan terstruktur yang memvalidasi setiap asumsi sebelum berkomitmen pada volume produksi. Berikut tampilan jalur tersebut dengan-mitra layanan lengkap:
- Analisis kelayakan- pemasok meninjau geometri bagian Anda, material, dan toleransi terhadap batasan stamping. Mereka mengidentifikasi potensi pembentukan risiko, menyarankan perbaikan DFM, dan mengonfirmasi bahwa proyek tersebut layak dilakukan sebelum mengutip perangkat yang terperinci.
- Simulasi CAE dan tata letak strip- simulasi pembentukan memvalidasi aliran material, memprediksi pegas kembali, dan mengoptimalkan urutan stasiun. Tata letak strip mengunci pemanfaatan material dan logika produksi.
- Review dan persetujuan desain die- Anda meninjau dan menyetujui desain cetakan 3D secara lengkap, termasuk material komponen, spesifikasi izin, dan dokumentasi masa pakai cetakan yang diharapkan.
- Pemesinan dan perakitan presisi- Penggilingan CNC, EDM kawat, penggilingan, dan perlakuan panas menghasilkan komponen cetakan sesuai spesifikasi. Perakitan menyatukan semuanya dengan keselarasan yang terverifikasi.
- Uji coba dan pengambilan sampel T0/T1- cetakan dijalankan pada mesin cetak kelas produksi-yang menghasilkan bagian sampel yang diukur berdasarkan gambar Anda. Penyesuaian mengatasi kemunduran atau penyimpangan dimensi yang diamati dalam uji coba fisik.
- Inspeksi dan validasi dimensi- Pengukuran CMM,-laporan inspeksi artikel pertama, dan studi kemampuan proses mengonfirmasi bahwa cetakan memenuhi spesifikasi sebelum dikirimkan.
- Rilis produksi dan dukungan berkelanjutan- cetakan yang divalidasi memasuki lingkungan produksi Anda dengan dokumentasi pemeliharaan, interval penajaman yang disarankan, dan spesifikasi komponen cadangan.
Alur kerja-ke-akhir inilah yang membedakan alat pengecap logam dan mitra cetakan dari toko yang hanya mengirimkan balok baja yang dikerjakan.Stamping Die YICHENservice mencontohkan-pendekatan siklus hidup penuh - yang membawa manajer sumber dan teknisi perkakas mulai dari simulasi kelayakan dan CAE hingga pemesinan, uji coba, dan inspeksi. Cakupan yang lengkap berarti masalah muncul selama pengembangan, bukan di lantai produksi, dan cetakan stempel logam khusus Anda tiba dalam keadaan tervalidasi dan siap produksi, bukan memerlukan proses debug tambahan di fasilitas Anda.
Saat mengevaluasi produsen cetakan stempel, prioritaskan mitra yang memiliki seluruh proses mulai dari simulasi hingga perkakas yang tervalidasi. Penawaran yang lebih rendah dari toko yang memberi Anda die and lost yang belum teruji akan lebih mahal dalam jangka panjang karena siklus uji coba yang diperpanjang, perubahan teknis, dan peluncuran produksi yang tertunda. Kesalahan yang paling merugikan dalam pengadaan alat stempel logam dan cetakan adalah tidak membayar lebih untuk perkakas - melainkan membayar terlalu rendah untuk kemampuan dan mewarisi setiap masalah yang tidak dapat diselesaikan oleh pemasok.
Pertanyaan Yang Sering Diajukan Tentang Alat Stempel Logam dan Die
1. Apa perbedaan antara stempel logam dan cetakan stempel?
Stempel logam adalah alat yang dioperasikan dengan tangan atau-mesin yang menempelkan tanda seperti nomor seri atau logo ke permukaan. Cetakan stempel adalah-instrumen presisi yang dirancang khusus dan terdiri dari pelubang dan rongga yang dipasang pada sepatu cetakan berpemandu, dirancang untuk memotong, membengkokkan, menggambar, atau membentuk lembaran logam menjadi bagian jadi dengan volume tinggi. Keduanya menerapkan gaya melalui instrumen berbentuk, namun cetakan cetakan memerlukan kompleksitas teknik yang jauh lebih besar, investasi perkakas yang lebih tinggi, dan kemampuan produksi yang diukur dalam ribuan atau jutaan bagian identik per set cetakan.
2. Berapa harga cetakan stempel logam khusus?
Biaya cetakan stempel khusus sangat bervariasi berdasarkan kompleksitas. Cetakan blanking sederhana mulai dari $5.000 hingga $25.000, cetakan majemuk berharga $10.000 hingga $50.000, cetakan progresif berkisar dari $30.000 hingga lebih dari $250.000, dan cetakan transfer besar untuk aplikasi otomotif dapat melebihi $500.000. Penggerak biaya utama adalah jumlah stasiun, persyaratan toleransi, harapan umur cetakan, bahan yang dicap, dan ukuran komponen. Pemasok-layanan lengkap seperti YICHEN (https://www.yichen-group.com/stamping-die/) memberikan analisis kelayakan di awal sehingga pembeli memahami implikasi biaya sebelum melakukan investasi peralatan.
3. Baja perkakas apa yang terbaik untuk cetakan stempel?
Baja perkakas terbaik bergantung pada aplikasi Anda. D2 (karbon-tinggi,-kromium tinggi) menawarkan ketahanan aus yang sangat baik untuk blanking dan pembentukan umum pada 62-64 HRC. A2 memberikan ketangguhan yang lebih baik dengan-stabilitas pengerasan udara untuk benturan{11}}sedang. S7 menangani beban kejut yang berat pada geseran material yang tebal. Baja berkecepatan tinggi M2 mempertahankan kekerasan pada suhu tinggi dalam cetakan progresif berkecepatan tinggi. Tungsten carbide memberikan ketahanan aus maksimum untuk pengoperasian dengan volume ultra-tinggi-yang melebihi 5 juta hit. Nilai metalurgi serbuk seperti CPM 10V menyeimbangkan ketahanan aus dan ketangguhan untuk aplikasi baja berkekuatan tinggi yang canggih.
4. Kapan saya harus memilih dadu progresif dibandingkan dadu transfer?
Pilih dadu progresif ketika bagian Anda relatif datar, berukuran kecil hingga sedang, dan diperlukan dalam volume tinggi (50 hingga 1,500+ bagian per menit). Cetakan progresif menjaga benda kerja tetap terhubung ke strip pembawa di seluruh stasiun berurutan, sehingga ideal untuk bagian multi-operasi yang kompleks tanpa penarikan yang dalam. Pilih cetakan transfer ketika komponen berukuran besar, memerlukan gambar yang dalam, atau memerlukan rotasi antar pengoperasian. Cetakan transfer memisahkan setiap blanko terlebih dahulu, kemudian jari mekanis memindahkan masing-masing bagian di antara stasiun independen, sehingga memungkinkan aliran material yang tidak dapat diakomodasi oleh strip yang terhubung.
5. Bagaimana saya tahu kapan cetakan stempel perlu diperbaiki atau diganti?
Pantau indikator kualitas komponen: peningkatan tinggi duri menandakan tepi tajam yang aus, penyimpangan dimensi menunjukkan keausan atau ketidaksejajaran pin pemandu, dan goresan menunjukkan masalah pembersihan atau pelumasan. Teruslah mengasah ketika keausan tepi seragam dan kualitas stabil setelah servis. Perbaiki bila kerusakan hanya terjadi pada satu komponen saja, misalnya pukulan retak atau bushing aus. Ganti atau desain ulang ketika Anda melihat kehilangan keselarasan berulang kali setelah pemeliharaan terverifikasi, penyimpangan dimensi kronis yang terjadi kembali dalam beberapa hari setelah servis, retak struktural pada sepatu cetakan, atau stasiun yang sama mengalami kegagalan berulang kali setelah perbaikan yang benar. Catatan pemeliharaan terperinci dengan jumlah hit dan kode kerusakan mengubah keputusan ini dari dugaan menjadi analisis-yang berdasarkan data.


