


Apa Sebenarnya yang Terlibat dalam Membuat Stamping Die
Setiap braket logam di mobil Anda, setiap konektor di telepon Anda, dan setiap panel di lemari es Anda dimulai dengan cetakan stempel. Alat presisi ini bertanggung jawabmengubah lembaran logam datar menjadi komponen fungsionaldengan kecepatan yang tidak dapat ditandingi oleh metode pembentukan lainnya. Tapi apa sebenarnya stempel logam itu, dan apa yang diperlukan untuk membuat alat yang mewujudkannya?
Apa itu Stamping Die
Cetakan stempel adalah alat presisi yang terdiri dari dua bagian - rakitan atas dan bawah - yang dipasang di dalam mesin press untuk memotong, membengkokkan, membentuk, atau menggambar lembaran logam menjadi bentuk tertentu melalui gaya yang terkendali.
Definisi stempel tersebut mencakup dasar-dasarnya, tetapi kenyataannya lebih dalam. Sebuah cetakan melakukan empat fungsi inti selama setiap siklus pengepresan: menemukan lokasi material, menjepitnya pada tempatnya, membentuknya, dan melepaskan potongan yang sudah jadi. Fase "kerja" adalah saat nilai ditambahkan - melalui operasi seperti pemotongan, pembengkokan, penindikan, emboss, pembentukan, gambar, peregangan, pembuatan koin, dan ekstrusi. Membuat cetakan stempel berarti merekayasa semua tindakan ini menjadi satu alat yang dapat diulang dan dapat bertahan dalam jutaan siklus pencetakan.
Pembuatan Die Hobi vs Profesional
Ada kesenjangan besar antara proyek stamping DIY dan pekerjaan ruang peralatan profesional. Seorang penghobi dapat membentuk balok pelubang dan cetakan sederhana menggunakan mesin bor, gilingan manual, dan penggiling bangku. Pendekatan tersebut dapat diterapkan untuk-proyek kerajinan bervolume rendah atau prototipe yang memiliki toleransi yang besar.
Pembuatan cetakan profesional adalah disiplin ilmu yang sama sekali berbeda. Ruang perkakas mengandalkan mesin penggilingan CNC untuk profil rongga yang kompleks, kawat EDM untuk-toleransi bukaan yang ketat, penggiling permukaan untuk kerataan hingga mikron, dan mesin pengukur yang terkoordinasi untuk memverifikasi setiap dimensi. Perbedaan antara kedua dunia ini terletak pada kemampuan pengulangan - cetakan stempel profesional harus menghasilkan bagian yang identik dengan kecepatan ratusan pukulan per menit tanpa penyimpangan.
Mengapa Presisi Penting dalam Konstruksi Die
Industri seperti otomotif, elektronik, dan peralatan rumah tangga bergantung pada cetakan stempel logam untuk menjaga toleransi agar rakitan tetap terpasang di jutaan unit. Terminal konektor yang 0,05 mm di luar spesifikasi menyebabkan kegagalan listrik. Panel bodi dengan kedalaman gambar yang tidak konsisten menciptakan riak yang terlihat setelah pengecatan. Apa yang dimaksud dengan cetakan di bidang manufaktur jika bukan landasan yang menjadi landasan setiap standar kualitas hilir?
Artikel ini membahas keseluruhan siklus proses pembuatan cetakan stempel - mulai dari memilih jenis cetakan yang tepat dan mendesain tata letak strip, hingga pemesinan, perlakuan panas, dan uji coba akhir pada mesin cetak. Saat ini, tidak ada panduan tunggal yang menjelaskan setiap tahap secara berurutan, dan kesenjangan tersebut membuat para insinyur mengumpulkan bagian-bagian dari berbagai sumber. Bagian selanjutnya menutup kesenjangan tersebut, dimulai dengan cara memilih arsitektur die yang tepat untuk komponen spesifik dan volume produksi Anda.
Memilih Jenis Die yang Tepat untuk Proyek Anda
Memilih arsitektur die yang tepat adalah keputusan rekayasa nyata pertama dalam setiap proyek die stamping. Pilihan tersebut menentukan segala hal di hilir - biaya perkakas, waktu siklus, kualitas suku cadang, dan berapa banyak operasi yang dapat Anda gabungkan ke dalam satu pengaturan pengepresan. Anggap saja seperti ini: Anda tidak akan menggunakan cetakan progresif untuk 500 prototipe, dan Anda tidak akan menjalankan jutaan braket otomotif melalui satu-alat stasiun. Mencocokkan jenis cetakan stempel dengan tujuan produksi spesifik Anda akan mencegah pemborosan anggaran dan menghindari kemacetan di lantai pabrik.
| Tipe Mati | Terbaik Untuk | Bagian Kompleksitas | Rentang Volume | Biaya Relatif | Waktu Tunggu Perkakas |
|---|---|---|---|---|---|
| Stasiun-tunggal | Prototipe, jangka pendek | Rendah (satu operasi) | Di bawah 10.000 | Rendah | 2–4 minggu |
| Menggabungkan | Bagian datar memerlukan beberapa pemotongan dalam satu pukulan | Rendah hingga sedang | 10,000–500,000 | Sedang | 4–8 minggu |
| Progresif | Stamping volume tinggi pada bagian yang kompleks | Sedang hingga tinggi | 500,000–10M+ | Tinggi | 10–20 minggu |
| Transfer | Bagian yang digambar-besar atau dalam | Tinggi | 100,000–5M+ | Tinggi | 12–24 minggu |
Stasiun-tunggal dan Majemuk Dies
Sebuah-stasiun dadu tunggal melakukan satu operasi per pukulan tekan - sebuah blanko, sebuah tusukan, atau sebuah tikungan tunggal. Proses cetakannya sangat mudah: material masuk, satu fitur terbentuk, sebagian keluar. Kesederhanaan ini menghasilkan biaya perkakas yang rendah (biasanya 50–70% lebih murah dibandingkan perkakas progresif) dan penyelesaian yang cepat, sehingga membuat cetakan stasiun tunggal praktis untuk proyek percontohan, sampel teknik, atau suku cadang khusus dengan toleransi yang besar.
Dies majemuk meningkatkan standar dengan melakukan beberapa operasi pemotongan secara bersamaan dalam satu pukulan. Bayangkan mengosongkan profil luar dan membuat lubang di bagian dalam pada saat yang bersamaan - itulah yang dihasilkan oleh cetakan majemuk. Karena kedua operasi menggunakan siklus pengepresan yang sama, konsentrisitas antar fitur meningkat secara signifikan, dan waktu produksi berkurang 25–30% dibandingkan dengan menjalankan setiap operasi secara terpisah. Keuntungannya adalah cetakan majemuk bekerja paling baik untuk bagian yang relatif datar, biasanya berdiameter di bawah 150 mm, di mana semua pengoperasian dilakukan dalam satu bidang.
Dies Progresif untuk-Lari Bervolume Tinggi
Ketika volume produksi mencapai ratusan ribu atau jutaan, kematian progresif akan menjadi pekerja keras. Material strip diumpankan melalui serangkaian stasiun, masing-masing melakukan operasi tertentu - menusuk, membuat bentukan, membentuk, membengkokkan - hingga bagian akhir terpisah di stasiun akhir. Logika tekniknya sederhana: dengan menghilangkan penanganan komponen di antara operasi, Anda memangkas biaya tenaga kerja hingga 40% dan mencapai tingkat siklus yang tidak dapat dicapai oleh penyiapan satu stasiun.
Stamping otomotif matisering kali dibuat sebagai alat progresif karena alasan ini. Konektor, braket, pelindung panas, dan klip struktural semuanya mendapatkan keuntungan dari throughput yang tinggi dan registrasi stasiun-ke-stasiun yang ketat yang disediakan oleh cetakan progresif. Investasi awal yang lebih tinggi akan terbayar dengan cepat ketika-biaya per bagian lebih penting daripada biaya perkakas.
Transfer Meninggal dan Saat Performanya Mengungguli Peralatan Progresif
Transfer stamping menggunakan gripper atau jari mekanis untuk memindahkan blanko individual antar stasiun independen. Tidak seperti cetakan progresif, tidak ada strip kontinu yang menghubungkan bagian melalui alat. Hal ini memberikan keuntungan tersendiri pada cetakan transfer untuk bagian yang memerlukan penarikan dalam, tapak besar, atau pembentukan tiga-dimensi rumit yang tidak praktis pada strip.
Dalam stamping otomotif, komponen struktural besar dan panel bodi sering kali dijalankan dalam cetakan transfer karena geometri bagian menuntut kemandirian stasiun. Setiap stasiun dapat menyelenggarakan operasi pembentukan khusus tanpa kendala jaringan pembawa. Cetakan transfer juga mengurangi limbah material karena tidak ada kerangka strip penghubung untuk membuang - penghematan biaya yang berarti saat menggunakan paduan mahal atau stok pengukur-tebal.
Keputusan antara progresif dan transfer pada akhirnya tergantung pada geometri bagian dan pemanfaatan material. Jika bagian tersebut tetap terhubung ke strip tanpa distorsi, kecepatannya akan meningkat secara progresif. Jika komponen perlu bergerak bebas di antara operasi pembentukan berat, transfer stamping memberikan hasil yang lebih baik dengan lebih sedikit kompromi kualitas. Mencocokkan jenis cetakan dengan kenyataan ini adalah hal yang membedakan cetakan cetakan yang efisien dari alat yang tidak sesuai dengan desainnya sendiri.
Komponen Stamping Die dan Cara Kerjanya
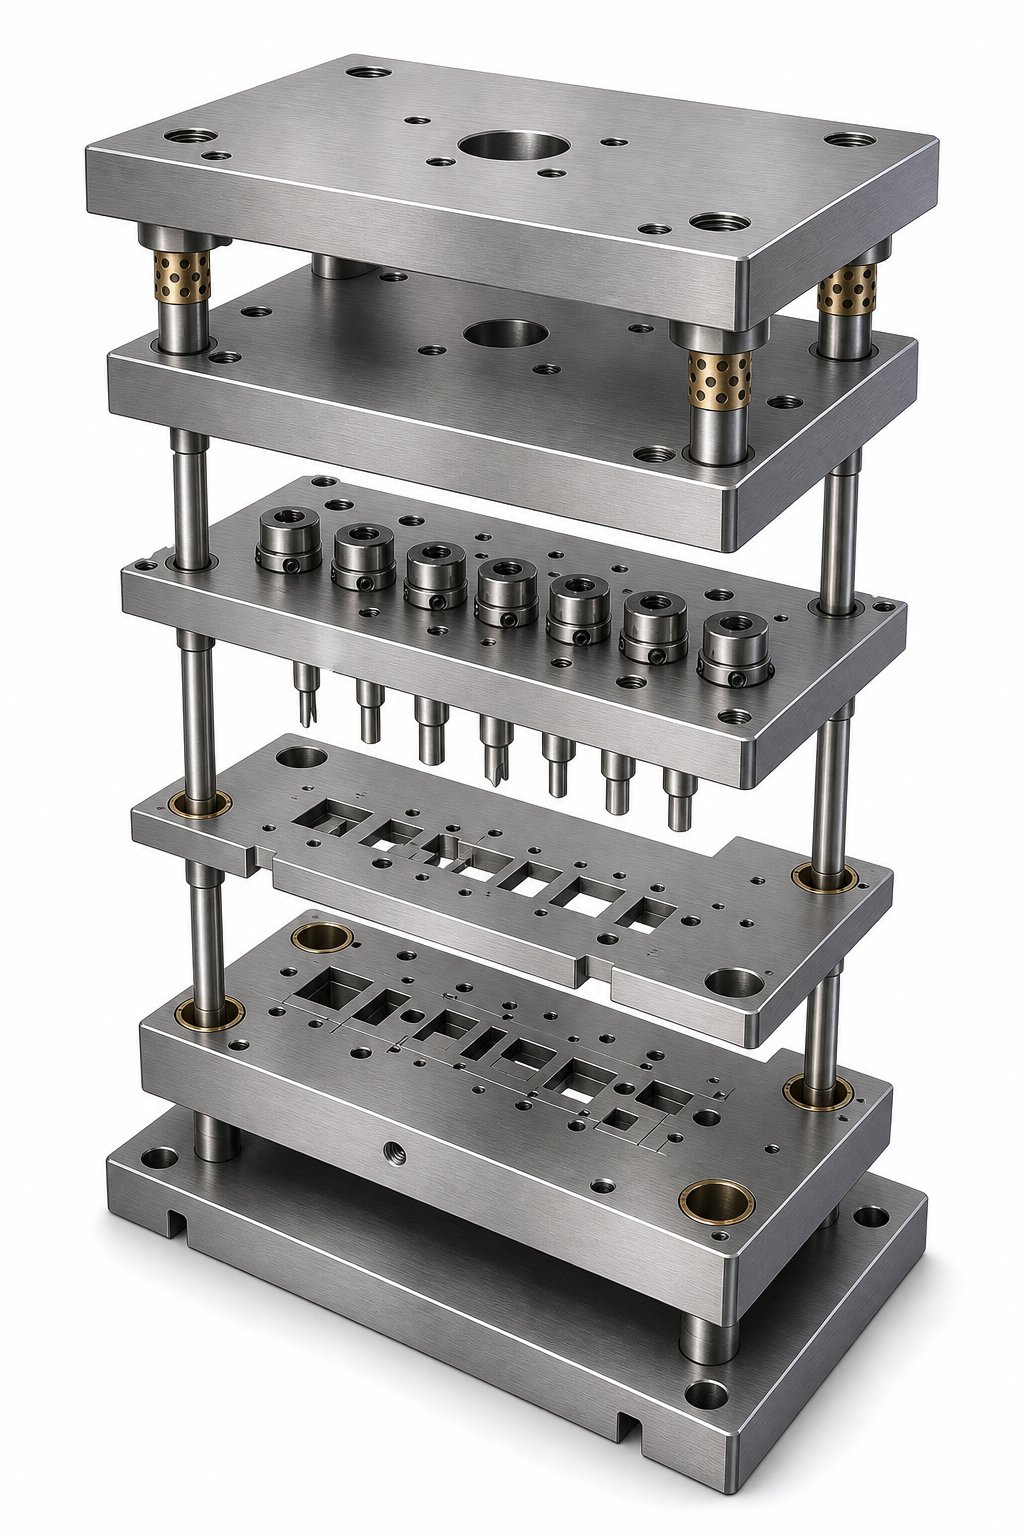
Memilih jenis cetakan yang tepat akan menentukan arsitekturnya, namun kinerja bergantung pada masing-masing komponen cetakan stempel yang mengisi arsitektur tersebut. Setiap bagian di dalam alat mempunyai tugas - mencari, memotong, membentuk, mengupas, atau memandu - dan ketika satu elemen di luar spesifikasi, seluruh sistem akan menderita. Memahami apa yang dilakukan masing-masing bagian, dan bagaimana mereka berinteraksi, adalah hal yang membedakan cetakan stempel lembaran logam yang andal dari cetakan yang menghasilkan potongan setelah beberapa ribu pukulan.
Berikut adalah komponen inti stamping yang ditemukan di sebagian besar cetakan dan rakitan stamping:
- Die shoes (pelat atas dan bawah)- Fondasi struktural yang menjaga keselarasan setiap komponen lainnya.
- Blok mati (rongga)- Balok baja yang diperkeras berisi profil pemotongan atau pembentukan yang menerima pukulan.
- Pelat pukulan- Menahan dan memosisikan masing-masing pukulan di lokasi yang tepat dibandingkan dengan balok dadu.
- Pelat pendukung- Pelat yang diperkeras di belakang pelat pelubang yang mencegah kepala pelubang menempel ke dalam sepatu yang lebih lembut akibat benturan berulang kali.
- Pin pemandu dan bushing- Sejajarkan bagian atas dan bawah dengan akurasi dalam toleransi 0,0001 inci, memastikan registrasi guratan demi guratan yang konsisten.
- Piring penari telanjang- Memegang benda kerja secara rata dan melepaskan material dari pukulan selama gerakan balik.
- Sistem pegas- Memberikan gaya terkendali untuk pengupasan, penggerak bantalan tekanan, dan penjepitan material.
- Pilot- Pin presisi yang masuk ke lubang yang sebelumnya dilubangi untuk menemukan lokasi strip secara akurat di setiap stasiun.
- Pengencang dan pasak- Amankan dan temukan lokasi semua pelat secara relatif satu sama lain secara tepat, mencegah pergeseran saat ada beban.
Rakitan Sepatu Mati Atas dan Bawah
Sepatu cetakan membentuk kerangka keseluruhan alat. Sepatu bagian atas dipasang ke ram mesin press, sepatu bagian bawah dibaut ke alas mesin press, dan tiang pemandu menghubungkan kedua bagian untuk menjaga keselarasan melalui jutaan siklus. Anda dapat membeli set cetakan standar - rakitan sepatu, tiang pemandu, dan bushing pra-mesin yang dibuat sesuai katalog dimensi - atau merancang struktur cetakan khusus dari awal.
Set cetakan standar, seperti yang berasal dari pemasok seperti Anchor Danly, menawarkan komponen yang dapat diganti dan pengiriman cepat. Mereka bekerja dengan baik untuk operasi stamping punching konvensional di mana ukuran komponen dan tonase tekan berada dalam kisaran standar. Struktur-yang dibuat secara khusus menjadi diperlukan ketika cetakan memerlukan konfigurasi tiang pemandu yang tidak-standar, tapak yang terlalu besar, atau presisi yang ekstrim - misalnya, cetakan yang mencap bahan-ukuran tipis di bawah 0,010 inci atau bekerja di atas 200 pukulan per menit.
Ilmu ekonomi sangatlah mudah. Pembuatan die shoe di-rumah mengikat-mesin CNC bernilai tinggi dengan pekerjaan-margin yang relatif rendah. Bagi sebagian besar toko, membeli satu set standar dan mengerjakannya agar sesuai dengan detail spesifik Anda akan menghemat waktu dan biaya dibandingkan dengan membuat dari pelat mentah.
Hubungan Punch, Die Block, dan Clearance
Hubungan antara punch dan die block menentukan kualitas pemotongan. Saat pukulan turun ke dalam bukaan cetakan, material akan tergeser sepanjang pita sempit pada tepi pukulan dan tepi cetakan. Jarak antara kedua cutting edge - jarak bebas - menentukan apakah Anda mendapatkan bagian yang bersih atau yang ditolak.
Untuk benda kerja baja, jarak bebas yang disarankan adalah 5-10% dari ketebalan material per sisi. Lembaran baja 1,0 mm, misalnya, memerlukan jarak sekitar 0,05 hingga 0,10 mm antara tepi pelubang dan tepi tombol cetakan pada setiap sisinya. Itupersentase pastinya tergantung pada kekerasan benda kerja dan kekuatan tarik- bahan yang lebih lembut seperti aluminium berada pada tingkat terendah, sementara-baja berkekuatan tinggi memiliki tekanan hingga 10% atau lebih tinggi.
Jika ini salah dan tiga masalah muncul:
- Izin terlalu sedikit- Gaya geser yang berlebihan mempercepat keausan pukulan, menghasilkan panas, dan dapat langsung mematahkan perkakas.
- Terlalu banyak izin- Material tertekuk dan tidak mudah terpotong, sehingga menghasilkan gerinda tebal dan terguling pada bagian tepinya.
- Jarak bebas yang tidak rata- Ketidaksejajaran antara punch dan die block menghasilkan potongan yang meruncing dan tinggi duri yang tidak konsisten, sehingga menyebabkan keausan dini pada satu sisi perkakas.
Jarak bebas yang tepat juga mengurangi gaya yang diperlukan untuk menggeser benda kerja, sehingga menurunkan konsumsi energi pengepresan dan memperpanjang interval antara penggilingan ulang stempel cetakan. Pada cetakan stempel logam yang dirancang untuk-produksi bervolume tinggi, bahkan penyimpangan 1-2% dari jarak bebas optimal dapat mengurangi umur pahat sebesar 30% atau lebih.
Penari telanjang dan Sistem Pegas
Setelah pukulan menembus benda kerja, material akan menahan pukulan tersebut pada pukulan balik. Tanpa pengupas, lembaran akan terangkat dengan pukulan, salah masuk pada stasiun berikutnya, dan membuat alat macet. Penari telanjang mengatasi masalah ini dengan memegang material rata pada permukaan cetakan sementara pukulan ditarik ke atas.
Ada dua tipe utama untuk aplikasi stamping lembaran logam. Penari telanjang tetap dibaut secara kaku pada tempatnya dengan celah yang dibuat untuk membersihkan material - sederhana, tahan lama, namun tidak memberikan tekanan penjepitan ke bawah. Penari telanjang bermuatan pegas menekan material hingga rata sebelum pelubang menyentuhnya dan mempertahankan tekanan sepanjang gerakan, sehingga meningkatkan kualitas potongan dan kerataan bagian.
Pegas yang menggerakkan penari telanjang ini hadir dalam dua bentuk. Pegas mati mekanis - kumparan heliks berkode warna - adalah pilihan standar untuk beban sedang. Pegas gas nitrogen memberikan gaya yang lebih tinggi dalam paket yang lebih kecil dan memberikan tekanan yang lebih konsisten sepanjang langkah penuh, menjadikannya lebih disukai untuk operasi pembentukan dan penarikan dalam di mana gaya penahan kosong yang seragam sangat penting.
Memilih preload pegas dan perjalanan yang tepat itu penting. Pegas yang kekurangan beban memungkinkan material terangkat selama pelubangan, sehingga menimbulkan gerinda dan tarikan siput. Mata air yang kelebihan beban menyia-nyiakan tonase dan mempercepat kelelahan. Sistem pegas harus menyeimbangkan gaya pengupasan terhadap total kapasitas pengepresan yang tersedia - perhitungan yang terkait langsung dengan jumlah stasiun aktif dan gabungan keliling pemotongan di seluruh pelubang pada pahat.
Masing-masing komponen ini dibuat dari baja perkakas dengan kualitas tertentu, dikerjakan dengan mesin dengan toleransi yang ketat, dan kemudian dikeraskan untuk menahan beban benturan berulang yang diminta oleh stempel produksi. Pilihan baja - dan cara pengolahannya - adalah hal yang pada akhirnya menentukan apakah sebuah cetakan dapat bertahan dari umur targetnya atau menjadi aus sebelum waktunya.
Memilih Die Steel dan Material untuk Umur Panjang
Cetakan yang dibuat dari kualitas baja yang salah adalah cetakan yang tanggal kadaluwarsanya tertera sejak hari pertama. Geometrinya bisa sempurna, jarak bebasnya disesuaikan, dan tata letak lajurnya dioptimalkan - namun jika baja perkakas tidak dapat menahan gaya, suhu, dan abrasi yang dihadapi setiap pengerjaan, keausan dini atau keretakan parah akan menghentikan produksi. Memilih bahan stempel logam yang tepat bukanlah keputusan sekunder. Ini adalah satu-satunya faktor terbesar yang menentukan apakah sebuah dadu dapat bertahan dari 50.000 pukulan atau 5.000.000 pukulan.
Tantangannya adalah tidak ada satu jenis baja pun yang dapat menangani setiap situasi. Operasi stamping baja tahan karat pemotongan pukulan blanking membutuhkan ketahanan aus yang ekstrim, sedangkan stasiun pembentuk stempel aluminium yang menggambar mengutamakan ketangguhan dan penyelesaian permukaan daripada kekerasan. Anda perlu mencocokkan baja dengan tiga variabel secara bersamaan: bahan benda kerja, jenis operasi, dan volume produksi yang diharapkan.
Kelas Baja Perkakas untuk Bahan Benda Kerja yang Berbeda
Lima tingkatan baja perkakas mencakup sebagian besar aplikasi stamping die. Masing-masing menempati posisi yang berbeda dalam spektrum kekerasan-versus-ketangguhan, dan memahami keunggulan masing-masing akan mencegah ketidaksesuaian yang merugikan.
| Kelas Baja | Rentang Kekerasan (HRC) | Terbaik Untuk | Rentang Hidup Mati yang Diharapkan | Biaya Relatif |
|---|---|---|---|---|
| D2 | 58–62 | Mengosongkan dan menusuk baja yang dicap; operasi pemotongan-keausan yang tinggi | 500.000–2.000,000+ hit | Sedang |
| A2 | 57–62 | Pemotongan dan pembentukan{0}}tujuan umum; volume-sedang berjalan | 200.000–1.000.000 hit | Rendah hingga sedang |
| S7 | 54–58 | Stasiun dengan beban pembentuk, pembengkokan, dan benturan{0}}yang berat | 100.000–500.000 hit | Sedang |
| M2 | 60–65 | Penusukan-kecepatan tinggi; benda kerja abrasif seperti AHSS | 1.000.000–3.000,000+ hit | Tinggi |
| DC53 | 60–62 | Pengosongan berat dari material yang tebal atau{0}}berkekuatan tinggi | 1.000.000–3.000.000 hit | Sedang hingga tinggi |
D2adalah pekerja keras dalam konstruksi stamping die. Kandungan kromiumnya yang tinggi (sekitar 12%) menciptakan struktur karbida berlimpah yang tahan terhadap keausan abrasif. Untuk operasi pengosongan dan penindikan pada baja stempel karbon-sedang dan sedang, D2 memberikan masa pakai yang lama dengan biaya yang wajar. Pengorbanannya? Kolam karbida besar yang meningkatkan ketahanan aus akan mengurangi ketangguhan benturan. Pukulan D2 pada penampang-tipis atau sudut tajam rentan terkelupas di bawah beban kejut yang berat.
A2menawarkan alternatif yang lebih pemaaf. Ini adalah baja-pengerasan udara dengan stabilitas dimensi yang lebih baik selama perlakuan panas dibandingkan D2, dan tahan terhadap benturan sedang tanpa retak. Untuk toko yang menjalankan-produksi volume menengah - sekitar 100.000 hingga 1.000.000 suku cadang - A2 memberikan keseimbangan ekonomis antara kinerja dan biaya. Mesin ini lebih mudah dikerjakan sebelum mengeras dan lebih sedikit distorsi setelahnya, sehingga mengurangi waktu penggilingan akhir.
S7berada di ujung spektrum ketangguhan. Saat cetakan melakukan pembentukan berat, pembengkokan dalam, atau operasi apa pun yang didominasi oleh pembebanan tumbukan mendadak, S7 menyerap energi kejut tanpa patah. Stasiun pembentuk yang membentuk baja-ukuran tebal atau-paduan berkekuatan tinggi sering kali menggunakan S7 karena tahan terhadap jenis retakan yang akan merusak kualitas yang lebih keras dan rapuh. Pengorbanannya adalah masa pakai - S7 lebih cepat aus dibandingkan D2 dalam kondisi abrasif dan biasanya memerlukan penggilingan ulang yang lebih sering.
Baja berkecepatan tinggi-M2menghadirkan kekerasan ekstrem (hingga 65 HRC) dan mempertahankan keunggulannya bahkan pada suhu tinggi. Untuk operasi penindikan yang dilakukan pada laju pukulan tinggi, atau saat memotong baja-berkekuatan tinggi dan material benda kerja abrasif lainnya, M2 lebih tahan lama dibandingkan baja-pengerjaan dingin konvensional dengan selisih yang besar. Biaya premiumnya signifikan, sehingga M2 cenderung tampil sebagai sisipan pukulan individual daripada blok cetakan penuh.
DC53adalah baja-kerja dingin yang dimodifikasi dan dikembangkan untuk mengatasi kelemahan utama D2. Ia mencapai kekerasan serupa (60–62 HRC) dengan ketangguhan sekitar dua kali lipat D2 standar, berkat distribusi karbida yang lebih halus dan seragam. Untuk mengosongkan baja-ukuran tebal atau-bahan berkekuatan tarik tinggi yang mengutamakan ketahanan aus dan ketahanan guncangan, DC53 mengisi celah yang ditinggalkan D2 dan S7 di antara keduanya.
Material benda kerja menggerakkan sebagian besar logika pemilihan. Pengecapan pada material lunak seperti aluminium memerlukan ketahanan aus yang lebih rendah namun memerlukan penyelesaian permukaan yang sangat baik untuk mencegah kerusakan. - Pengecapan logam aluminium sering kali memanfaatkan baja perkakas berlapis atau A2 yang dipoles dibandingkan D2 mentah. Pengecapan baja tahan karat adalah kebalikannya: material bersifat abrasif, mengeras-dengan cepat, dan menghasilkan panas yang signifikan, sehingga memerlukan baja-kromium tinggi atau-kecepatan tinggi dengan lapisan permukaan yang kuat. Baja ringan dan-karbon rendah berada di tengah-tengah, dimana D2 menangani sebagian besar pekerjaan blanking dan penindikan tanpa masalah.
Alternatif Metalurgi Karbida dan Serbuk
Ketika volume produksi mencapai jutaan, atau ketika material benda kerja sangat abrasif, baja perkakas konvensional mencapai batas praktisnya. Di sinilah peran baja karbida dan metalurgi serbuk (PM).
Sisipan tungsten karbida menawarkan ketahanan aus yang memperpanjang umur cetakan sebesar 500–1.000% dibandingkan baja perkakas tradisional pada aplikasi tertentu. Mereka unggul dalam pengosongan halus, penindikan presisi pada material tebal, dan setiap stasiun di mana bukaan pelubang atau cetakan mengalami kontak abrasif terus menerus. Kendalanya adalah kerapuhan - karbida tidak tahan terhadap beban samping, ketidaksejajaran, atau benturan keras. Sisipan karbida pada stasiun yang tidak didukung dengan baik akan langsung patah sehingga D2 akan aus.
Baja metalurgi serbuk seperti ASP-60, CPM-10V, dan Vanadis 4 Extra menjembatani kesenjangan antara baja perkakas konvensional dan karbida. Proses manufaktur PM menghasilkan distribusi karbida yang sangat halus dan seragam ke seluruh matriks baja, sehingga menghilangkan kumpulan karbida besar yang ditemukan pada grade cor konvensional. Hasilnya adalah material yang menggabungkan ketahanan aus mendekati karbida dengan ketangguhan yang jauh lebih baik dibandingkan karbida padat. Baja PM sering kali dikhususkan untuk stasiun cetakan progresif yang memproses baja tahan karat atau material canggih berkekuatan tinggi dengan volume produksi melebihi satu juta pukulan.
Untuk aplikasi stamping aluminium yang dijalankan pada volume sangat tinggi, baja PM dengan permukaan yang dipoles dan dilapisi mengatasi masalah keausan dan kerusakan secara bersamaan. Struktur mikro yang halus membuat semir cermin lebih seragam dibandingkan D2, dan lapisan melekat lebih baik pada substrat yang lebih halus, menciptakan permukaan yang tahan terhadap pengambilan material bahkan tanpa pelumasan berat.
Pengorbanan Biaya vs Kehidupan Mati
Bayangkan Anda mengutip pekerjaan yang membutuhkan 200.000 komponen aluminium stempel per tahun. Apakah masuk akal untuk menentukan sisipan M2 dan tombol karbida di setiap stasiun? Mungkin tidak. A2 dengan lapisan TiN menangani volume dan jenis operasi tersebut dengan biaya material dan pemesinan yang lebih murah.
Kerangka pengambilan keputusan bergantung pada ambang batas volume produksi:
- Di bawah 100.000 bagian- A2 atau baja-guna umum yang setara. Cetakan kemungkinan besar akan hilang sebelum keausan menjadi kritis, jadi membayar untuk nilai premium akan membuang-buang anggaran.
- 100.000 hingga 1.000.000 bagian- D2 atau DC53 untuk stasiun pemotongan; S7 untuk membentuk stasiun. Ini adalah kisaran volume di mana pemilihan baja perkakas mulai memberikan keuntungan dalam mengurangi frekuensi penggilingan ulang.
- Di atas 1.000.000 bagian- Baja M2 atau PM untuk pukulan-keausan tinggi, sisipan karbida untuk stasiun paling abrasif, dan pelapis permukaan di seluruh papan. Biaya awal yang lebih tinggi akan terbayar melalui lebih sedikit penggantian cetakan, lebih sedikit waktu henti, dan kualitas suku cadang yang lebih konsisten di seluruh proses produksi.
Biaya juga tergantung pada kemampuan mesin. Baja yang lebih keras dan lebih banyak paduannya membutuhkan waktu lebih lama untuk dikerjakan, memerlukan waktu EDM kawat yang lebih mahal, dan memerlukan kontrol yang lebih ketat selama perlakuan panas. Blok cetakan D2 memerlukan biaya penyelesaian yang lebih mahal dibandingkan blok A2 dengan ukuran yang sama - tidak hanya dalam hal harga bahan mentah, namun juga dalam setiap langkah produksi hilir. Ketika Anda memperhitungkan distorsi perlakuan panas, tunjangan penggilingan akhir, dan risiko retak selama pengerasan, kesenjangan biaya sebenarnya antar tingkatan melebar melebihi tagihan baja saja.
Pendekatan paling cerdas adalah dengan menggabungkan nilai dalam satu dadu. Gunakan baja premium hanya jika tuntutan keausan atau benturan membenarkannya - biasanya pukulan pemotongan, kancing cetakan, dan sisipan pembentuk - sambil membangun struktur pendukung dari pelat yang lebih murah seperti AISI 4140 atau 1045 yang diberi perlakuan panas-hingga 28–32 HRC. Strategi ini menjaga total biaya perkakas tetap terkendali sambil memusatkan kinerja pada hal yang paling penting.
Pemilihan baja menentukan potensi umur alat, namun mencapai potensi tersebut bergantung pada bagaimana komponen baja tersebut dibentuk, dikeraskan, dan diselesaikan. Proses pemesinan yang mengubah baja perkakas mentah menjadi geometri cetakan presisi - dan urutan terjadinya - menentukan apakah material benar-benar memberikan kinerja yang dijanjikan mutunya.
Merancang Die dengan CAD CAM dan Simulasi
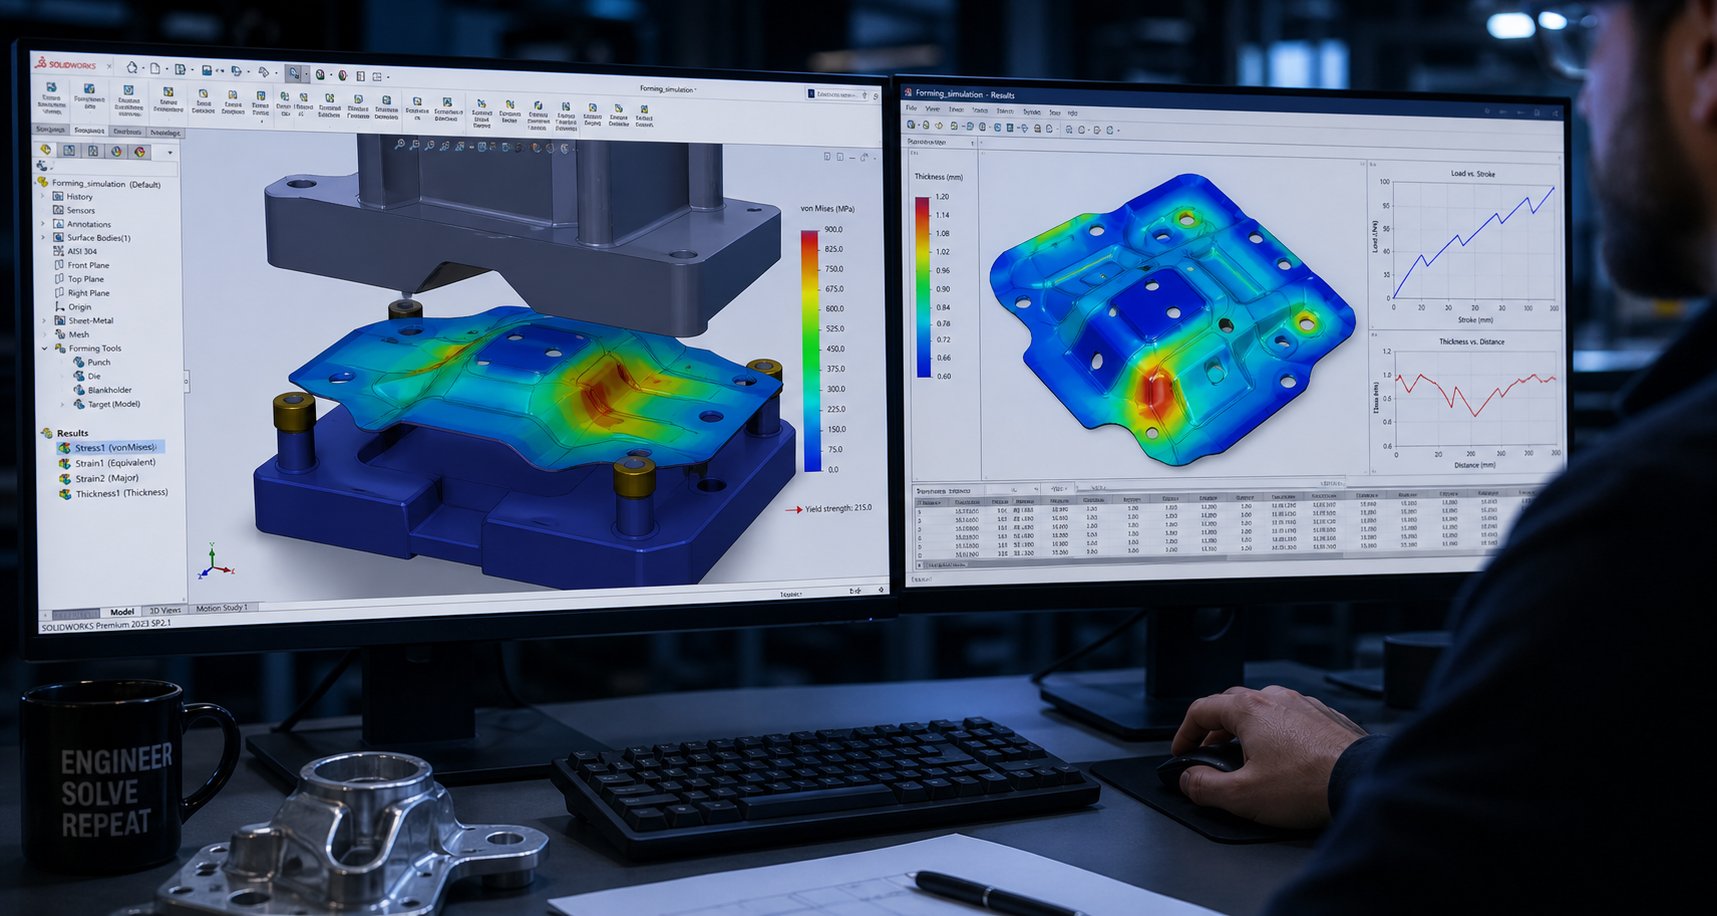
Memilih baja yang tepat hanya bermanfaat jika geometri cetakan benar-benar menghasilkan bagian yang bagus. Fase desain adalah saat maksud mentah - bagian akhir pada gambar - diubah menjadi serangkaian instruksi pemesinan yang akan membentuk setiap pukulan, blok cetakan, dan sisipan pembentuk. Desain cetakan stempel modern mengandalkan perangkat lunak CAD/CAM dan simulasi elemen hingga untuk membuat terjemahan ini tepat, dapat diprediksi, dan tidak terlalu bergantung pada coba-coba-dan-kesalahan pada pencetakan.
Bayangkan mencoba mengurutkan dua belas stasiun pembentuk di kepala Anda, dengan memperhitungkan regangan material, pegas{0}}ke belakang, dan interferensi antara pukulan yang berdekatan. Itulah masalah yang dipecahkan oleh teknologi stamping secara digital sebelum satu blok baja perkakas dijepit pada mesin. Alur kerja di bawah menguraikan bagaimana ruang peralatan profesional berpindah dari geometri komponen ke model cetakan yang siap pakai mesin.
- Analisis bagian- Impor model bagian yang telah selesai dan evaluasi geometri untuk mengetahui risiko sifat mampu bentuk: tarikan dalam, jari-jari tajam, dinding tipis, dan fitur dekat tepian.
- Perencanaan proses- Putuskan operasi mana yang diperlukan (penusukan, bentukan, pembentukan, pemangkasan, pembuatan koin) dan tetapkan operasi tersebut ke kategori berdasarkan batasan urutan.
- Pengembangan tata letak strip- Tentukan orientasi bagian, jarak pitch, jenis pembawa, dan pemanfaatan material pada strip kumparan.
- Urutan stasiun- Tetapkan setiap operasi ke stasiun tertentu, seimbangkan gaya di seluruh dadu dan patuhi aturan pembentukan-sebelum-pemangkasan.
- Kompensasi{0}}musim semi kembali- Sesuaikan geometri alat pembentuk ke fitur-lengkungan atau-bentuk berlebih sehingga bagian tersebut menjadi bentuk yang diharapkan setelah dikeluarkan.
- Interferensi dan pemeriksaan gerak- Pastikan tidak ada pelubang, penari telanjang, pengangkat, atau fitur bentukan yang bertabrakan selama siklus pengepresan.
- simulasi CAE- Jalankan analisis sifat mampu bentuk untuk memprediksi penipisan, kerutan, pembelahan, dan pegas-sebelum pemesinan dimulai.
- Iterasi desain- Merevisi geometri stasiun dan tata letak jalur berdasarkan hasil simulasi hingga semua stasiun pembentuk lulus kriteria penerimaan.
- Rilis model die terakhir- Hasilkan rakitan cetakan 3D lengkap dengan toleransi, info material, dan geometri pemesinan siap pakai CAM-.
Tata Letak Strip dan Urutan Stasiun
Tata letak strip adalah cetak biru yang menentukan bagaimana material kumparan bergerak melalui cetakan. Setiap keputusan di sini - orientasi bagian relatif terhadap arah butir, jarak antar stasiun, lebar pembawa, dan dimensi jembatan skrap - secara langsung berdampak pada pemanfaatan material, keseimbangan gaya, dan kualitas bagian selama jutaan siklus.
Tip desain stempel lembaran logam yang praktis: arahkan bagian sehingga terjadi pembengkokan tegak lurus terhadap arah penggulungan bila memungkinkan. Pembengkokan mengikuti arah butiran menimbulkan risiko retak yang lebih tinggi, terutama pada-bahan berkekuatan tinggi. Memutar bagian bahkan 45 derajat relatif terhadap arah pengumpanan strip dapat meningkatkan keuletan tekukan secara signifikan, meskipun hal ini dapat mengurangi pemanfaatan material hingga beberapa poin persentase.
Pengurutan stasiun mengikuti logika umum bahwa penembusan dan takik terjadi lebih awal - saat jalur masih datar dan stabil secara dimensi - diikuti dengan operasi pembentukan dan pembengkokan di stasiun tengah, dengan pemangkasan akhir dan pemotongan di akhir. Urutan ini mencegah fitur yang terbentuk mendistorsi lubang yang sebelumnya ditembus dan menjaga strip cukup rata sehingga pilot dapat mencatatnya secara akurat.
Keseimbangan kekuatan di seluruh stasiun lebih penting daripada yang disadari sebagian besar insinyur. Jika semua operasi pengosongan berat berkumpul di satu sisi cetakan, beban-di luar pusat yang dihasilkan memutar ram tekan dan menyebabkan keausan yang tidak merata pada komponen pemandu. Desain die stamping logam yang baik mendistribusikan gaya pemotongan dan pembentukan secara simetris di sekitar garis tengah die, atau memperkenalkan stasiun idle untuk meratakan jalur beban.
Perangkat lunak desain die modern, sepertiLogopress DieDesign dan platform CAD serupa, mengotomatiskan sebagian besar pekerjaan tata letak ini. Desainer dapat menguji beberapa konfigurasi strip secara digital, membandingkan persentase pemanfaatan material, dan memvisualisasikan bagaimana perilaku strip saat dimasukkan melalui alat - semuanya sebelum melakukan pengaturan akhir.
Simulasi CAE untuk Kemampuan Bentuk dan Pegas-Kembali
Kedengarannya rumit? Hal ini - dan kompleksitas itulah yang menyebabkan simulasi CAE menjadi tidak-dapat dinegosiasikan dalam desain stempel profesional. Analisis elemen hingga memprediksi apa yang akan terjadi pada lembaran logam di setiap stasiun: di mana ia akan menipis secara berlebihan, di mana kerutan akan terbentuk akibat tegangan tekan, di mana perpecahan akan dimulai, dan berapa banyak bagian yang akan muncul kembali setelah perkakas melepaskannya.
Prediksi musim semi{0}}itu sendiri membenarkan investasi dalam simulasi. Ketika lembaran logam tertekuk, pemulihan elastis menyebabkan sebagian material tidak tertekuk setelah pukulan ditarik. Jumlahnya bergantung pada kekuatan material, radius tekukan, dan ketebalan - dan untuk baja berkekuatan tinggi-yang canggih, deviasinya bisa melebihi beberapa derajat. Sebagaipenelitian model pengerasan kinematiktelah menunjukkan, prediksi pegas{0}}kembali yang akurat memerlukan data kompresi-ketegangan dan pengukuran modulus pelepasan muatan yang lebih dari sekadar kartu material dasar. Tanpa data ini, hasil simulasi akan sangat berbeda-dengan kenyataan di lapangan.
Manfaat praktisnya sangat besar. Setiap iterasi uji coba fisik pada cetakan progresif dapat menghabiskan biaya $5.000 hingga $25.000 dalam waktu pencetakan, tenaga pengukuran, dan pengerjaan ulang pemesinan. Menangkap masalah penipisan atau kondisi kerutan secara digital - sebelum blok cetakan dibuat seadanya - akan menghilangkan iterasi tersebut. Alat simulasi cetakan progresif seperti ProgSim bertindak sebagai pengepres uji coba virtual, memberikan hasil sifat mampu bentuk termasuk pengembangan blanko otomatis dan optimasi gaya pad-melalui siklus pengepresan penuh.
Pembuat cetakan profesional menyukainyaYICHENmengintegrasikan analisis kelayakan dan simulasi CAE langsung ke tahap desain, memvalidasi sifat mampu bentuk dan kompensasi pegas sebelum melakukan pemesinan. Alur kerja-layanan lengkap - mulai dari simulasi hingga produksi perkakas - mewakili apa yang diharapkan pembaca dari mitra spesialis saat mengevaluasi apakah akan membuat-desain sendiri atau mengalihdayakan-hingga-proses uji coba.
Salah satu tips desain stamping terbaik bagi teknisi yang baru mengenal simulasi: mulailah dengan-analisis kelayakan satu langkah sebelum menjalankan simulasi inkremental penuh. Pemecah-langkah meratakan bagian yang telah selesai kembali menjadi kosong dalam hitungan detik, menyorot area yang menjadi perhatian. Jika hasil satu-langkah terlihat dapat diterima, lanjutkan ke analisis inkremental yang lebih berat secara komputasi yang memodelkan setiap stasiun secara berurutan. Pendekatan dua-tahap ini menghemat waktu berjam-jam untuk menyelesaikan bagian-bagian yang benar-benar berfungsi - dan menandai geometri yang bermasalah sebelum Anda menginvestasikan waktu berhari-hari dalam desain stasiun secara mendetail.
Dari Model Digital hingga Mesin-Program Siap Pakai
Setelah simulasi memastikan bahwa semua stasiun memberikan hasil yang dapat diterima, model cetakan bertransisi dari alat desain menjadi dokumen manufaktur. Pemrograman CAM mengekstrak geometri pemesinan langsung dari model cetakan 3D - jalur alat CNC untuk penggilingan blok cetakan, profil kawat EDM untuk bukaan pelubang dan cetakan, dan dimensi penggilingan untuk spesifikasi kerataan dan paralelisme.
Thread digital ini penting karena menghilangkan kesalahan interpretasi. Model yang sama yang disimulasikan untuk sifat mampu bentuk menghasilkan kode G-yang memotong baja. Tidak ada langkah penerjemahan manual di mana pemrogram-membuat ulang geometri dari cetakan 2D. Dimensi, toleransi, dan persyaratan penyelesaian permukaan mengalir langsung dari model desain yang divalidasi ke dalam instruksi mesin.
Prototipe stempel logam yang dijalankan - sering kali 50 hingga 200 buah - biasanya mengikuti pembuatan lengkap pertama untuk memvalidasi bahwa bagian fisik cocok dengan prediksi simulasi. Kesenjangan antara simulasi dan kenyataan memberi umpan balik ke dalam model, menyempurnakan parameter material dan kondisi batas untuk proyek masa depan. Seiring waktu, putaran umpan balik ini mempererat korelasi antara prediksi digital dan hasil press-floor, membuat setiap proyek die berturut-turut menjadi lebih cepat dan lebih mudah diprediksi.
Ketepatan terjemahan-ke-fisik ini sangat bergantung pada proses pemesinan yang digunakan untuk memotong, membentuk, dan menyelesaikan komponen cetakan. Penggilingan CNC, EDM kawat, dan penggilingan presisi masing-masing memainkan peran tertentu - dan memahami proses mana yang menangani fitur mana yang menjelaskan mengapa pembuatan cetakan modern menghasilkan hasil yang tidak dapat dicapai oleh metode manual.
Komponen Pemesinan dan Fabrikasi Die
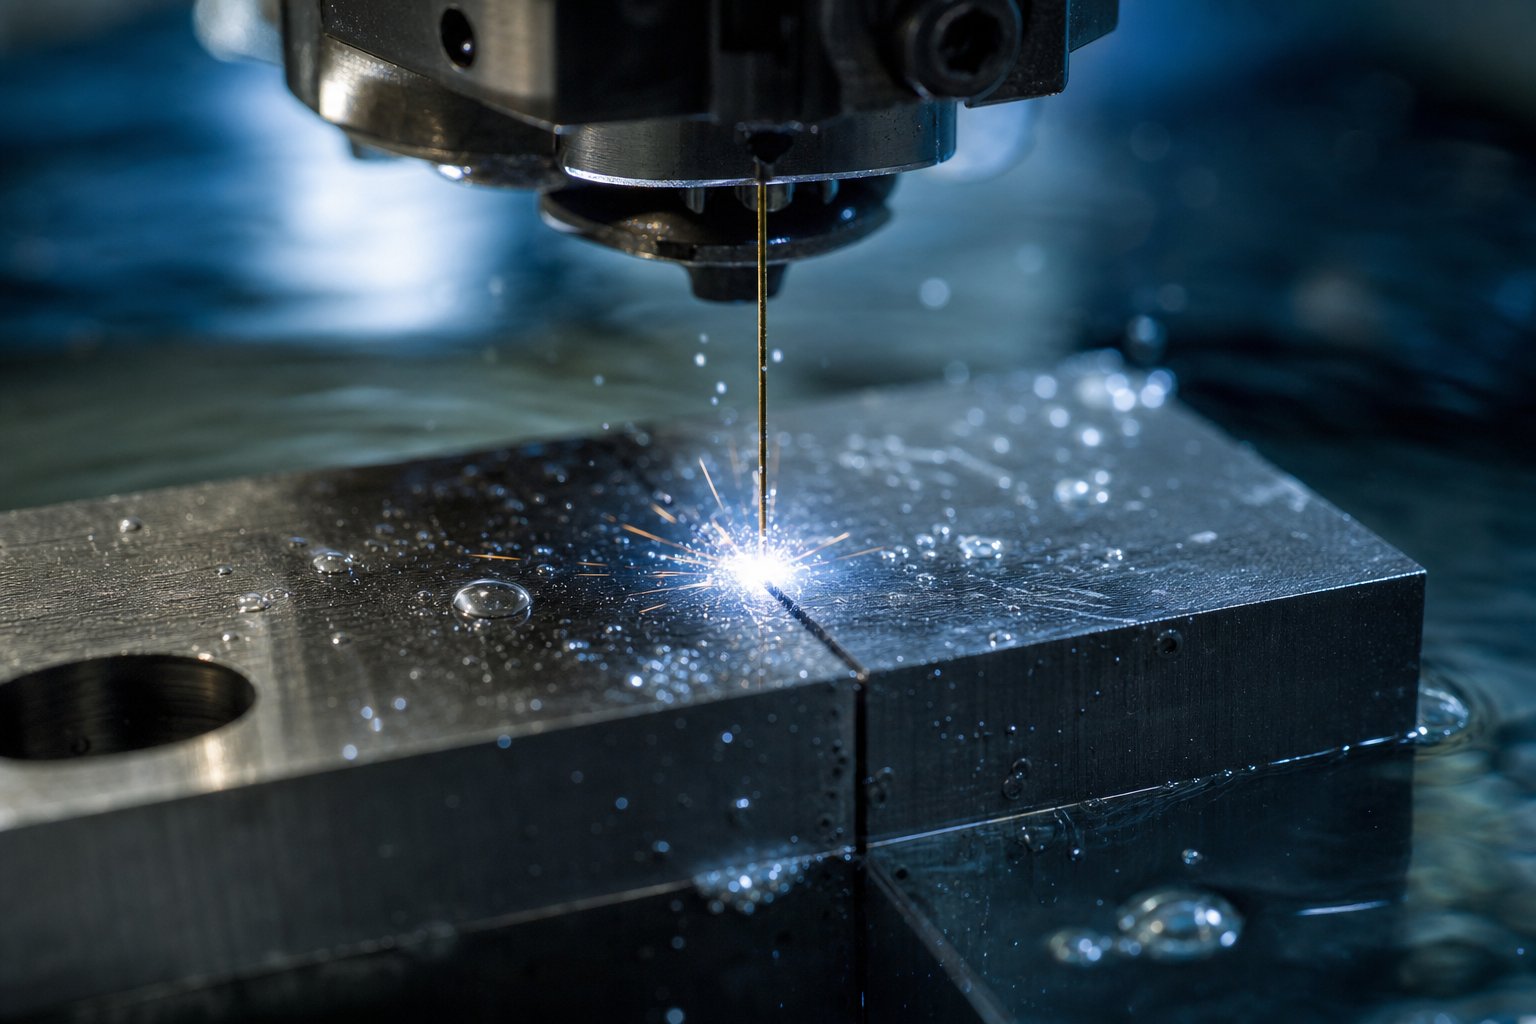
Model CAD yang tervalidasi dan blok baja perkakas yang diperkeras berada di ujung celah produksi yang berlawanan. Menutup kesenjangan tersebut - mengubah geometri digital menjadi perkakas stempel fisik - memerlukan rangkaian operasi pemesinan tertentu, yang masing-masing dipilih sesuai dengan kemampuan terbaiknya. Tidak ada satu proses pun yang menangani setiap fitur. Penggilingan CNC membuat rongga dan profil kasar. Wire EDM memotong bukaan punch dan die hingga akurasi tingkat mikron. Penggilingan permukaan menghasilkan kerataan yang menjaga pelat tetap sejajar di bawah beban. Bersama-sama, proses-proses ini mendefinisikan fabrikasi stamping modern dan memisahkan perkakas logam profesional dan pekerjaan cetakan dari improvisasi bengkel.
Berikut adalah urutan pemesinan yang umum untuk membuat rakitan cetakan lengkap:
- Penggilingan CNC kasar- Pindahkan material curah dari blok cetakan, pelat pelubang, dan rakitan sepatu hingga berada dalam jarak 0,5–1,0 mm dari dimensi akhir.
- Menghilangkan stres- Kurangi tekanan pemesinan sisa secara termal sebelum menyelesaikan operasi untuk mencegah lengkungan di kemudian hari.
- Penggilingan CNC setengah-selesai- Dekatkan profil rongga, kantong, dan fitur pemasangan ke geometri akhir, sisakan 0,1–0,2 mm untuk penggilingan atau EDM.
- Kawat EDM- Potong profil pukulan, bukaan cetakan, dan-toleransi yang ketat melalui-fitur hingga dimensi akhir.
- EDM Pemberat- Bentuk rongga 3D yang rumit, rusuk, dan fitur buta yang tidak dapat dijangkau oleh kawat.
- Penggilingan permukaan- Mencapai kerataan dan paralelisme pada semua permukaan yang menyatu (sepatu, pelat penyangga, pelat pengupas).
- Jig grinding atau koordinat penggilingan- Selesaikan lubang presisi untuk pin pemandu, lubang pasak, dan fitur lokasi.
- Pekerjaan pemolesan dan bangku- Padukan transisi, pecahkan tepi tajam, dan selesaikan pembentukan permukaan sesuai nilai Ra yang diperlukan.
Blok dan Pelat Die Penggilingan CNC
Penggilingan CNC menangani sebagian besar pemindahan material pada alat stamping dan pembuatan cetakan. Mesin tiga-sumbu membuat rongga blok cetakan, relief saku, dan kontur pelat dibuat kasar dari billet baja perkakas padat. Untuk permukaan pembentuk 3D yang rumit - draw punch, cam driver, dan sisipan cetakan berkontur - penggilingan lima-sumbu mencapai potongan bawah dan sudut gabungan dalam satu pengaturan, menghilangkan beberapa perlengkapan dan kesalahan penyelarasan yang menyertainya.
Apa yang membuat penggilingan CNC sangat diperlukan untuk perkakas stempel logam adalah kemampuan pengulangannya. Jalur pahat yang terprogram menghasilkan geometri yang identik pada setiap blok cetakan yang disentuhnya - baik Anda memotong satu rongga atau dua puluh sisipan pengganti selama masa pakai pahat. MenurutSumber daya permesinan Xometry, penggilingan CNC industri pada umumnya mencapai toleransi ±0,01 hingga ±0,05 mm tergantung pada kemampuan mesin dan kondisi pengaturan. Untuk komponen cetakan, toko secara rutin menahan ±0,02 mm pada profil giling, dengan fitur yang lebih ketat tersisa untuk EDM.
Kecepatan pemberian pakan dan strategi pemotongan sangat berbeda antara proses roughing dan finishing. Pengerasan seadanya memprioritaskan tingkat penghilangan material yang - tinggi-penggilingan muka umpan dan jalur pahat trochoidal membersihkan baja dengan cepat sekaligus mengelola panas dan beban pahat. Proses penyelesaian menggunakan pemotong dengan radius-ujung atau sudut-bola yang lebih kecil dengan langkah-over yang lebih kecil untuk mencapai tinggi kerang di bawah 5 mikron pada permukaan cetakan. Permukaan yang ditinggalkan oleh pabrik akhir sering kali langsung digunakan untuk memoles untuk stasiun pembentukan atau untuk menggiling untuk permukaan referensi yang rata.
Kawat EDM untuk Profil Punch and Die
Ketika toleransi turun di bawah batas yang dapat ditampung oleh milling - biasanya di bawah ±0,01 mm - kawat EDM akan mengambil alih. Proses ini menggunakan kawat kuningan tipis (biasanya berdiameter 0,20–0,25 mm) sebagai elektroda, memotong baja yang mengeras dengan pelepasan listrik daripada gaya mekanis. Karena tidak ada kontak fisik antara pahat dan benda kerja, kawat EDM menghasilkan gaya potong nol sehingga tidak ada defleksi atau distorsi.
Dalam aplikasi stamping alat dan cetakan, EDM kawat menangani fitur-fitur yang menentukan kualitas komponen: bukaan tombol cetakan, profil ujung pelubang, dan pengurangan jarak bebas. Prosesnya memotong baja yang telah dikeraskan sepenuhnya (60+ HRC) semudah material yang dianil - sebuah keuntungan penting karena banyak komponen cetakan yang dikerjakan setelah perlakuan panas ketika pemotong konvensional mengalami kesulitan.
Wire EDM mencapai toleransi seketat ±0,005 mm pada potongan profil, dengan permukaan akhir mencapai Ra 0,2 µm setelah beberapa kali melewati skim. Perbandingan dari panduan EDM RapidDirect mencatat bahwa EDM kawat dapat mempertahankan presisi sekitar 0,0001 inci (kira-kira 0,0025 mm), menjadikannya proses pilihan untuk fitur yang jarak antara pukulan-ke-mati harus dijaga dalam beberapa mikron per sisi.
Sinker EDM melengkapi EDM kawat dengan menangani fitur-fitur yang tidak dapat diakses oleh kawat - rongga buta, bentuk 3D yang rumit, dan sudut internal dengan jari-jari lebih kecil dari diameter kawat. Dalam pemesinan stamping, EDM sinker paling sering muncul dalam pembentukan sisipan dengan permukaan melengkung-majemuk atau di stasiun coining di mana elektroda tiga-dimensi harus mereplikasi geometri detail menjadi baja yang diperkeras. Pengorbanannya adalah kecepatan: sinker EDM berjalan jauh lebih lambat dibandingkan kawat dan memerlukan elektroda khusus (biasanya dibuat dari grafit atau tembaga) untuk setiap rongga unik.
Menggiling hingga Toleransi Akhir
Setiap pelat pada cetakan stempel - sepatu atas, sepatu bawah, pelat belakang, pelat pengupas - harus rata dan sejajar dengan tingkat yang tidak dapat dijamin oleh penggilingan saja. Penggilingan permukaan menghilangkan beberapa ratus milimeter terakhir dari permukaan ini, sehingga mencapai toleransi kerataan seketat 0,005 mm pada seluruh pelat dan paralelisme dalam 0,01 mm antara permukaan yang berlawanan. SebagaiCatatan Penggilingan Presisi AB, mempertahankan toleransi geometrik ini memerlukan-penggiling yang dikontrol CNC dengan akurasi sub-mikron dan penggantian roda yang teratur untuk menjaga konsistensi dimensi.
Persyaratan penyelesaian permukaan bervariasi menurut fungsinya. Bukaan cetakan dan permukaan pembentuk - tempat lembaran logam meluncur di bawah tekanan - memerlukan finishing halus pada kisaran Ra 0,2 hingga 0,8 µm untuk mengurangi hambatan, mencegah kerusakan, dan meminimalkan pengambilan material benda kerja. Permukaan yang tidak-fungsional seperti bantalan pemasangan dan kantong pegas hanya memerlukan referensi kerataan dan dapat mentolerir nilai Ra sebesar 1,6 µm atau lebih kasar.
Gerinda jig menangani lubang presisi yang menemukan pin pemandu, pasak, dan fitur penyelarasan. Lubang-lubang ini harus menjaga akurasi posisi dalam 0,005 mm dan kebulatan dalam 0,002 mm untuk memastikan kesejajaran atas-ke-bawah yang dapat diulang dalam jutaan gerakan tekan. Mesin gerinda koordinat menginterpolasi jalur melingkar dengan roda intan atau CBN, menghasilkan geometri lubang yang menekan-pas pin dan dudukan bushing ke dalam tanpa celah atau goyangan.
Ketergantungan pada mesin stamping logam industri - CNC, EDM, dan penggilingan presisi - inilah yang membedakan pembuatan cetakan profesional dari pendekatan yang disederhanakan. Pemasangan manual dengan kikir dan batu tangan mungkin menghasilkan prototipe yang bisa diterapkan, namun tidak dapat memberikan akurasi geometris atau konsistensi permukaan yang dibutuhkan cetakan produksi. Perkakas logam profesional dan toko cetakan mengurutkan proses ini sehingga setiap pengoperasian dibuat berdasarkan presisi dari operasi sebelumnya, yang berpuncak pada komponen yang dirakit dengan penyesuaian tangan minimal.
Pemesinan membawa setiap komponen ke bentuk akhirnya, namun baja masih dalam keadaan relatif lunak untuk sebagian besar pekerjaan ini. Apa yang terjadi selanjutnya - pengerasan, tempering, dan perawatan permukaan - mengunci geometri tersebut secara permanen dan menentukan seberapa baik cetakan tersebut menahan keausan setelah mulai menyerap guncangan berulang dari proses stamping produksi.
Prosedur Perlakuan Panas dan Penyelesaian Permukaan
Komponen cetakan yang dikerjakan dengan mesin terlihat sudah selesai - profil dipotong, permukaan digerinda, lubang ditemukan - namun baja masih relatif lunak pada tahap ini. Sebagian besar baja perkakas dikirimkan dalam kondisi anil sekitar 20 HRC, yang mudah dipotong tetapi tidak cukup keras untuk bertahan dalam proses stamping produksi. Perlakuan panas menjembatani kesenjangan tersebut, mengubah ferit lunak menjadi struktur martensit keras yang tahan terhadap keausan, deformasi, dan kelelahan dalam jutaan siklus pengepresan. MenurutAlat & Stamping Timur, perlakuan panas biasanya memakan waktu kurang dari 10% dari total biaya suatu alat, namun mungkin merupakan satu-satunya faktor terpenting dalam menentukan kinerjanya.
Prosesnya tidak memaafkan. Lewati satu langkah, mempercepat pendinginan, atau memilih suhu temper yang salah, dan Anda akan mendapatkan pukulan yang retak, balok cetakan yang melengkung, atau cetakan baja yang akan aus dalam waktu singkat dari umur yang diharapkan. Inilah cara kerja setiap fase dan mengapa die stamping presisi memerlukan kontrol ketat di setiap tahap.
Urutan Pengerasan dan Tempering untuk Baja Perkakas
Baja perkakas yang diberi perlakuan panas mengikuti urutan tetap: pemanasan awal, austenitisasi, pendinginan, dan temper. Setiap langkah memicu transformasi metalurgi tertentu yang bergantung pada langkah berikutnya.
Pemanasan awalmembawa baja secara bertahap ke suhu menengah - biasanya 1200 hingga 1250 derajat F (649 hingga 677 derajat ) untuk D2 - sebelum jalur akhir menuju suhu pengerasan. Baja perkakas memiliki konduktivitas termal yang rendah, jadi melompat langsung ke suhu 1850 derajat F berisiko menimbulkan kejutan termal. Jika permukaan memanas lebih cepat daripada inti, tegangan internal akan meningkat hingga bagian tersebut retak. Pemanasan awal akan menyamakan-penampang dan memungkinkan transformasi menjadi austenit terjadi secara seragam.
Austenitisasimelarutkan paduan karbida ke dalam matriks baja. Untuk D2, kisaran umumnya adalah 1795 hingga 1875 derajat F (980 hingga 1025 derajat ) dengan waktu perendaman ketebalan 45 hingga 60 menit per inci. Suhu yang terlalu rendah menyebabkan karbida tidak larut dan kekerasannya rendah. Terlalu tinggi akan menyebabkan butiran menjadi kasar dan sisa austenit yang berlebihan.
Pendinginanmendinginkan austenit dengan cukup cepat untuk membentuk martensit. D2 dan A2 adalah baja pengerasan udara-- pendinginan udara atau pendinginan gas yang dikontrol sudah cukup dan menghasilkan distorsi yang lebih sedikit dibandingkan pendinginan minyak atau air. Nilai-paduan yang lebih rendah seperti S7 mungkin memerlukan pendinginan yang lebih agresif. Baja harus mencapai suhu sekitar 125 hingga 150 derajat F sebelum temper dimulai.
Temperingmengurangi tekanan internal ekstrim dari martensit yang baru terbentuk. Karena-D2 yang dipadamkan dapat mencapai 64 HRC namun sangat rapuh. Temper ganda pada suhu 900 hingga 960 derajat F (480 hingga 515 derajat ) menjadikan kekerasan praktis mencapai 58 hingga 60 HRC sekaligus meningkatkan ketangguhan dan stabilitas dimensi. Tempering tiga kali direkomendasikan untuk paduan bermutu tinggi atau ketika kontrol maksimum terhadap austenit yang tertahan sangat penting - D2 dalam aplikasi die stamping presisi sering kali menerima tiga siklus temper karena kandungan kromiumnya yang tinggi memerangkap sisa austenit yang hanya terkonversi pada pendinginan berikutnya. Setiap siklus harus mencakup pendinginan sepenuhnya hingga suhu kamar sebelum temper berikutnya dimulai.
A2 berperilaku berbeda. Kandungan paduannya yang lebih rendah berarti lebih sedikit austenit yang tertahan setelah quenching, yang berarti perubahan ukuran lebih dapat diprediksi dan stabilitas dimensi lebih baik dibandingkan D2. Untuk bengkel yang memerlukan kontrol geometrik yang ketat tanpa kejutan pasca-pengerasan, A2 adalah pilihan yang lebih aman - karena memerlukan intervensi kriogenik yang tidak terlalu agresif dan memberikan respons yang baik terhadap tempering ganda standar.
Mengelola Perubahan Dimensi Setelah Perlakuan Panas
Setiap baja perkakas tumbuh selama pengerasan. Transformasi struktural dari austenit menjadi martensit melibatkan peningkatan volume - biasanya 0,0005 hingga 0,002 inci per inci dari panjang aslinya, bergantung pada kadar, suhu austenitisasi, dan metode pendinginan. Inilah sebabnya mengapa penggilingan akhir terjadi setelah perlakuan panas, bukan sebelumnya. Menggiling suatu komponen hingga toleransi akhir dalam keadaan lunak dan kemudian mengeraskannya menjamin bahwa bagian tersebut akan menjadi terlalu besar dan terdistorsi ketika keluar dari tungku.
Alur kerja praktisnya mengurutkan pemesinan dan perlakuan panas seperti ini: mesin kasar dalam kondisi anil, penghilangan tegangan, mesin setengah-selesai yang menyisakan bahan gerinda (biasanya 0,1 hingga 0,25 mm per permukaan), pengerasan dan temper, lalu penggilingan akhir hingga dimensi akhir. Urutan ini memastikan bahwa setiap toleransi kritis - ukuran bukaan die, profil pukulan, kerataan, paralelisme - ditetapkan pada bagian yang diperkeras dan akan tetap digunakan.
Perlakuan kriogenik menambahkan alat lain untuk mengendalikan austenit yang tertahan. Mendinginkan baja yang diperkeras hingga sekitar -196 derajat akan memaksa sisa austenit untuk bertransformasi, sehingga meningkatkan stabilitas dimensi dalam pelayanan dan mencegah pertumbuhan yang tidak terduga seiring berjalannya waktu. Untuk cetakan stempel logam presisi tinggi yang harus memiliki toleransi selama bertahun-tahun produksi, perlakuan kriogenik di antara siklus temper mengurangi risiko penyimpangan ukuran secara bertahap yang membuat jarak bebas di luar spesifikasi.
Retakan yang-disebabkan oleh desain adalah bahaya lainnya. Sudut dalam yang tajam, lubang buta, dan perubahan bagian yang tiba-tiba memusatkan tekanan termal selama pendinginan. Insinyur perkakas harus merancang komponen cetakan dengan mempertimbangkan perlakuan panas - menambahkan radius yang besar, menghindari transisi ketebalan yang drastis, dan mengorientasikan fitur untuk mendorong pendinginan yang seragam.
Pelapis Permukaan Yang Memperpanjang Umur Die
Baja perkakas yang diberi perlakuan panas-memberikan dasar kekerasan, namun pelapis permukaan menambahkan lapisan perlindungan akhir yang secara signifikan memperpanjang masa pakai - terutama untuk material perkakas stempel yang bekerja pada logam benda kerja yang rentan abrasi atau adhesi-. Astudi yang diterbitkan di Micromachinesmenunjukkan bahwa pelapisan PVD TiAlN pada cetakan stempel D2 meningkatkan interval rekondisi dari 80.000 siklus menjadi sekitar 500.000 siklus - peningkatan seumur hidup melebihi 500%.
Pilihan pelapisan tergantung pada material benda kerja dan mekanisme keausan yang dominan:
- Timah (Titanium Nitrida)- Pelapisan-umum untuk operasi pengecapan baja karbon dan pengecapan baja canai dingin. Kekerasan sekitar 2.300 HV. Mengurangi keausan perekat dan menghasilkan-permukaan emas dengan gesekan rendah. Paling baik untuk mengosongkan dan menusuk baja ringan dengan volume sedang.
- TiCN (Titanium Karbonitrida)- Kekerasan lebih tinggi dari TiN (sekitar 3.000 HV) dengan ketahanan abrasi yang lebih baik. Cocok untuk stempel tahan karat dan material benda kerja-berkekuatan lebih tinggi yang didominasi oleh keausan geser.
- TiAlN (Titanium Aluminium Nitrida)- Performa luar biasa pada suhu tinggi karena pembentukan aluminium oksida di permukaan selama penggunaan. Studi PVD yang dikutip di atas mengukur koefisien gesekan hanya 0,18 untuk TiAlN dibandingkan 0,74 untuk baja tidak dilapisi terhadap pelat timah. Ideal untuk pengoperasian-kecepatan tinggi dan pencetakan logam baja tahan karat di mana penumpukan panas mempercepat keausan.
- Nitridasi- Proses difusi yang mengeraskan lapisan permukaan hingga 65–70 HRC tanpa menambahkan lapisan terpisah. Membuat casing keras dengan kedalaman 0,1 hingga 0,3 mm. Berfungsi dengan baik untuk stasiun pembentukan dan pembengkokan di mana adhesi lapisan akibat pembebanan deformasi menjadi perhatian.
- Pelapisan krom keras- Gesekan rendah dan sifat pelepasan yang sangat baik menjadikan krom ideal untuk menggambar cetakan di mana lembaran logam harus meluncur mulus pada radius besar tanpa menimbulkan luka. Umumnya ditentukan untuk operasi stempel tahan karat dan gambar aluminium.
Salah satu detail teknik yang membuat bengkel yang kurang berpengalaman: suhu temper baja dasar harus melebihi suhu pengendapan lapisan. Lapisan pelapis PVD disimpan pada suhu sekitar 400 hingga 500 derajat. Jika cetakan ditempa di bawah rentang tersebut, proses pelapisan itu sendiri akan membuat substrat menjadi terlalu-melunak, dan menghancurkan kekerasan yang telah Anda capai dengan susah payah. Untuk D2 double-temper pada 480 hingga 515 derajat , suhu deposisi PVD standar kompatibel - namun hal ini harus diverifikasi sebelum mengirimkan suku cadang ke pelapis.
Perawatan permukaan adalah langkah terakhir sebelum perakitan. Dengan komponen yang sudah dikeraskan, digiling, dan dilapisi, cetakan siap untuk dibaut bersama-sama untuk uji coba pertama pada mesin press - di mana bukti nyata dari setiap pilihan material, setiap toleransi, dan setiap keputusan perlakuan panas terlihat dari kualitas komponen stempel yang dihasilkannya.
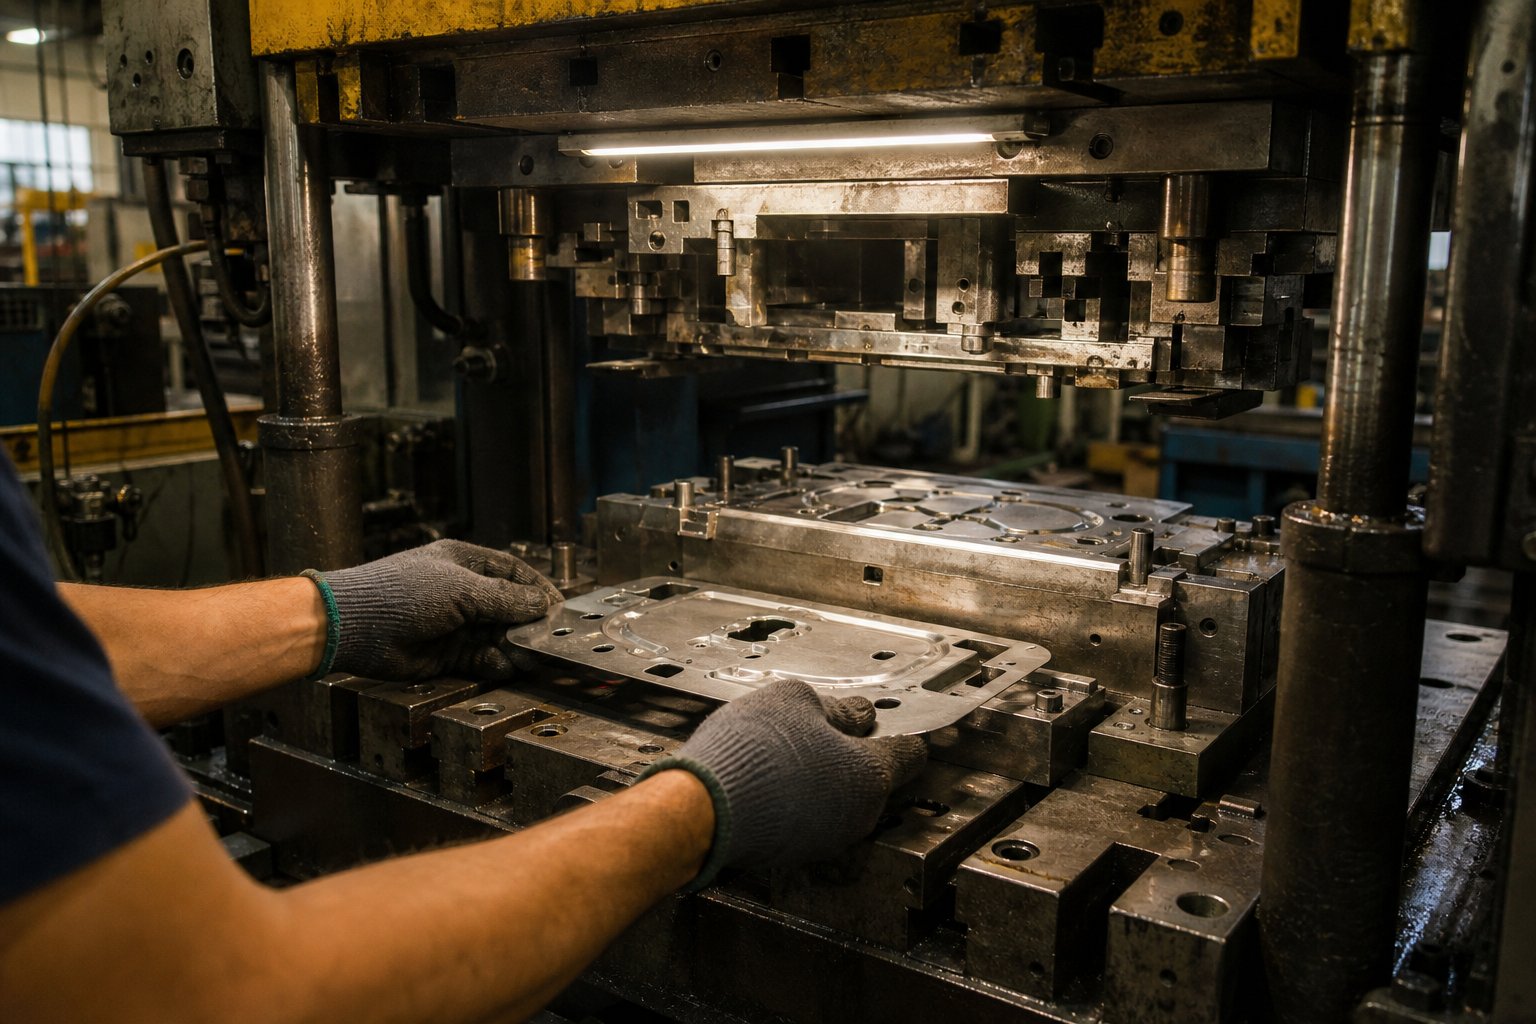
Uji Coba Mati dan Pemecahan Masalah Setelah Perakitan
Setiap asumsi desain, pilihan material, dan toleransi pemesinan diuji saat cetakan ditutup di dalam mesin stamping untuk pertama kalinya. Uji coba adalah saat teori bertemu dengan logam - dan masalah yang tidak diprediksi sepenuhnya oleh simulasi akan muncul dalam bentuk duri, retakan, kerutan, atau bagian yang tidak dapat menahan dimensi. Ini juga merupakan fase yang paling sering diabaikan dalam literatur-pembuatan cetakan, meskipun merupakan tahap yang paling mahal dan-sensitif terhadap waktu dari setiap proyek perkakas.
Bagaimana cara kerja alat stamping saat uji coba? Cara kerjanya sama dalam produksi - ram turun, dadu atas menutup ke dadu bawah, gaya diterapkan, dan material berubah bentuk atau terpotong - namun dengan kecepatan yang dikurangi dan dengan pengamatan yang cermat di antara setiap pukulan. Sasarannya adalah membuat dadu dari "kontak pertama" menjadi "-siap produksi" dengan iterasi sesedikit mungkin.
Menyiapkan Die untuk Uji Coba Pertama
Sebelum siklus pengepresan dilakukan satu kali saja, pengaturan akan menentukan apakah uji coba berjalan lancar atau mengatasi masalah penyelarasan sejak awal. Berikut adalah urutan yang diikuti oleh pembuat perkakas berpengalaman saat memasukkan cetakan ke mesin cetak cetakan untuk pengoperasian awalnya:
- Pemilihan pers dan verifikasi tonase- Pastikan mesin cetak memiliki tonase yang memadai (biasanya 20-30% di atas gaya pemotongan dan pembentukan yang dihitung), ketinggian penutup yang memadai, dan area lapisan yang menopang cetakan penuh tanpa menggantung.
- Die memuat dan menjepit- Angkat cetakan ke alas mesin press menggunakan derek atau guling, letakkan di tengah-tengah di bawah ram, dan kencangkan sepatu bagian bawah dengan kencang. Jepit sepatu bagian atas ke ram dengan baut T-slot atau klem hidrolik.
- Tutup penyesuaian ketinggian- Atur ketinggian penutupan pers sehingga dadu menutup ke posisi yang dirancang tanpa turun ke bawah. Gunakan alat pengukur atau indikator dial antara sepatu atas dan bawah di keempat sudut untuk memastikan penutupan seragam.
- Pemeriksaan Shimming dan keselarasan- Tempatkan bahan lembut seperti shim stock kuningan di antara permukaan pelubang dan bukaan cetakan, lalu gerakkan mesin press secara perlahan. Pola kesan menunjukkan apakah keselarasan itu seragam atau miring. Kesan yang tidak rata menunjukkan bahwa cetakan perlu digeser di bawah satu sisi atau bahwa preload pin pemandu memerlukan penyesuaian.
- Pengaturan sistem umpan- Untuk cetakan progresif, masukkan kumparan benang melalui pengumpan dan atur waktu pelepasan pilot, panjang umpan, dan kontrol putaran. Pastikan pilot terlibat dengan lancar tanpa menyeret atau membengkokkan strip.
- Pukulan pertama dengan kecepatan rendah- Jalankan mesin press dalam mode-satu pukulan dengan tonase yang dikurangi. Periksa bagian pertama secara visual sebelum melanjutkan ke pukulan berturut-turut.
Langkah shimmingnya patut mendapat perhatian ekstra. Bahkan dengan-ground die shoes dan tiang pemandu presisi yang dipasang pada mikron, mesin press itu sendiri menimbulkan variabel - paralelisme ram, meningkatkan defleksi di bawah beban, dan pertumbuhan panas selama pemanasan-semuanya berkontribusi terhadap deviasi keselarasan. Shimming mengkompensasi gabungan-toleransi pengepresan dan pengepresan yang tidak dapat dihilangkan oleh perakitan bangku sebanyak apa pun.
Mengukur dan Mengevaluasi Bagian yang Dicap
Setelah beberapa pukulan pertama menghasilkan bagian yang terlihat, pengukuran segera dimulai. Anda tidak mencari kesempurnaan pada tahap ini - Anda mengidentifikasi stasiun mana yang berkinerja benar dan mana yang memerlukan penyesuaian. Evaluasi yang sistematis dapat mendeteksi masalah sejak dini sebelum masalah tersebut bertambah parah di stasiun-stasiun berikutnya.
Untuk setiap bagian stempel logam yang keluar dari mesin uji coba, evaluasi berdasarkan kriteria berikut:
- Tinggi duri- Ukur dengan mikrometer atau pembanding optik. Ketinggian duri yang dapat diterima untuk sebagian besar aplikasi adalah di bawah 10% ketebalan material. Gerinda yang melebihi ambang batas ini menunjukkan masalah jarak bebas atau kesejajaran.
- Akurasi dimensi- Periksa posisi lubang, jarak tepi, sudut tikungan, dan profil keseluruhan terhadap cetakan bagian menggunakan CMM, pengukur ketinggian, atau sistem pengukuran optik.
- Kondisi permukaan- Periksa apakah ada goresan, goresan, bekas cetakan, atau pengambilan material pada permukaan yang terbentuk. Hal ini menunjukkan masalah pelumasan atau penyelesaian permukaan cetakan yang tidak mencukupi.
- Penyimpangan-kebelakang- Ukur sudut tikungan dan bandingkan dengan nominalnya. Catat besar dan arah deviasi untuk menentukan seberapa besar koreksi overbend yang diperlukan.
- Penipisan bahan- Untuk operasi penarikan dan peregangan, ukur ketebalan dinding pada titik-titik kritis. Penipisan melebihi 20-25% dari ketebalan aslinya menandakan adanya risiko pecah dalam produksi.
- Kerataan dan putaran- Tempatkan komponen pada pelat permukaan untuk memeriksa busur, lilitan, atau pengalengan minyak-yang terjadi setelah komponen meninggalkan cetakan.
Pembuat cetakan berpengalaman menjalankan lima hingga sepuluh bagian berturut-turut dan membandingkan pengukuran di seluruh rangkaian. Satu bagian mungkin terlihat dapat diterima secara kebetulan, namun variasi dalam jangka pendek memperlihatkan ketidakstabilan - stasiun pembentuk yang melayang, pilot yang tidak menemukan lokasi secara konsisten, atau penari telanjang yang melepaskan diri secara tidak merata.
Press stamping pada kecepatan produksi memperkenalkan variabel tambahan yang tidak dapat ditiru oleh-uji coba kecepatan rendah. Ekspansi termal, defleksi dinamis, dan perilaku pengumpanan strip semuanya berubah dengan kecepatan penuh. Kebanyakan jadwal uji coba mencakup peningkatan kecepatan bertahap - dimulai dari 10-20 pukulan per menit selama pukulan awal, meningkat menjadi 50%, lalu 75%, dan terakhir kecepatan produksi penuh - dengan pos pemeriksaan pengukuran di setiap tahap.
Memecahkan Masalah Umum Die
Bahkan-cetakan yang dirancang dengan baik jarang menghasilkan bagian yang sempurna pada pukulan pertama. Uji coba pada dasarnya adalah latihan pemecahan masalah, dan mengetahui hubungan antara gejala dan akar permasalahan akan menghemat waktu untuk melakukan uji coba-dan-kesalahan. Tabel di bawah ini mencakup masalah yang paling sering ditemui selama uji coba stempel dan koreksi untuk mengatasinya.
| Masalah | Kemungkinan Penyebabnya | Koreksi |
|---|---|---|
| Gerinda yang berlebihan pada bagian tepi yang terpotong | Jarak bebas pukulan-ke-cetakan terlalu besar, atau tepi tajam tumpul karena ketidaksejajaran saat pukulan awal | Verifikasi dan perbaiki jarak bebas per sisi; pertajam kembali tepinya jika rusak; periksa keausan pin pemandu |
| Pemisahan di stasiun undian atau formulir | Aliran material tidak mencukupi karena tekanan blank holder yang berlebihan, jari-jari cetakan yang tajam, atau pelumasan yang tidak memadai | Kurangi kekuatan pemegang kosong; meningkatkan jari-jari masuknya cetakan; gunakan pelumas yang lebih berat atau berbeda |
| Kerutan pada flensa atau dinding | Tekanan pada blank holder terlalu sedikit, jarak bebas yang berlebihan antara punch dan rongga, atau material terlalu tipis untuk kedalaman penarikan | Meningkatkan kekuatan pemegang kosong; tambahkan manik-manik gambar; kurangi ukuran kosong untuk membatasi kelebihan bahan |
| Penyimpangan dimensi setelah lari pendek | Ekspansi termal komponen cetakan, panjang umpan strip yang tidak konsisten, atau defleksi ram tekan di bawah beban | Biarkan press dan die mencapai kesetimbangan termal; mengkalibrasi ulang pengumpan; memverifikasi distribusi tonase |
| Slug pulling (siput menempel pada muka yang ditinju) | Jarak bebas sudut yang tidak memadai di bawah bukaan cetakan, efek vakum pada permukaan pelubang, atau lapisan oli menarik slug ke atas | Tambahkan relief lancip pada bukaan cetakan; memasang penyedot debu-mematahkan alur pada permukaan pelubang; terapkan pin ejektor atau fitur retensi siput positif |
| Bagian yang menempel di rongga cetakan | Sudut draft yang tidak mencukupi pada permukaan cetakan, kerusakan akibat penyelesaian permukaan yang buruk, atau gaya knockout yang tidak memadai | Permukaan cetakan Polandia; tambahkan pelapis (TiN atau krom); meningkatkan kekuatan pegas knockout atau menambahkan ledakan udara |
| Pita geser yang tidak rata pada tepi potongan | Ketidaksejajaran cetakan menyebabkan jarak bebas meruncing dari satu sisi ke sisi lainnya | Reshim mati di media; periksa pin pemandu dan bushing dari keausan; verifikasi paralelisme sepatu mati |
Penarikan siput, seperti disebutkan dalamCakupan Pabrikator terhadap permasalahan pemotongan, adalah salah satu masalah paling persisten dalam operasi penindikan. Saat siput kembali naik dengan pukulan, ia dapat mendarat di permukaan strip dan terinjak ke bagian berikutnya - sehingga menimbulkan cacat yang merusak potongan dan berpotensi merusak dadu. Perbaikannya sering kali melibatkan modifikasi geometri tombol mati: mengganti tombol pelepas langkah dengan matriks meruncing yang mempertahankan kontrol slug positif, atau menambahkan geser sudut pada permukaan pukulan untuk memecahkan ruang hampa.
Setiap koreksi selama uji coba harus didokumentasikan bersama dengan data pengukuran yang mendorongnya. Catatan ini nantinya akan menjadi sangat berharga - baik untuk mereproduksi pengaturan setelah pemeliharaan dan untuk menyempurnakan desain cetakan masa depan yang menggunakan bahan dan geometri serupa.
Jadwal Pemeliharaan dan Pengulangan Die
Uji coba berakhir ketika cetakan secara konsisten menghasilkan komponen sesuai spesifikasi pada kecepatan produksi. Namun pekerjaannya tidak berhenti di situ. Mesin stamping yang bekerja dengan kecepatan 100 hingga 400 pukulan per menit membuat cetakan mengalami pembebanan siklik tanpa henti, dan bahkan baja perkakas yang paling keras pun akan rusak seiring berjalannya waktu. Menetapkan irama pemeliharaan sebelum produksi dimulai - daripada bereaksi terhadap kegagalan kualitas - adalah hal yang membedakan toko yang mencapai target umur pakai dari toko yang berjuang melawan waktu henti terus-menerus yang tidak direncanakan.
Jadwal pemeliharaan praktis mengikuti struktur berjenjang berdasarkan jumlah langkah produksi dan indikator kualitas yang dapat diukur:
- Setiap shift- Inspeksi visual terhadap lubang yang retak atau terkelupas, penumpukan serpihan pada bukaan cetakan, verifikasi pelumasan, dan pembersihan jalur skrap. Pemeriksaan cepat ini memerlukan waktu beberapa menit dan mendeteksi kegagalan sebelum terjadi secara bertahap.
- Setiap 50.000 hingga 100.000 pukulan- Ukur tinggi duri, periksa jarak bebas pemandu, periksa kondisi pelat pengupas, dan verifikasi gaya pegas. Jika tinggi duri melebihi spesifikasi, jadwalkan penggilingan ulang.
- Setiap 100.000 hingga 300.000 pukulan- Servis penuh termasuk penggilingan ulang semua tepi tajam, penggantian pegas yang aus, pemeriksaan kerataan pelat, dan verifikasi kesejajaran cetakan dengan indikator. Untuk saluran bervolume-tinggi atau saat memproses material-dengan kekerasan tinggi, persingkat interval ini.
- Pada 70-80% dari harapan hidup mati- Perbaikan preventif. Pembongkaran menyeluruh, audit dimensi semua komponen keausan, penggantian bushing pemandu, dan evaluasi apakah stasiun kritis memerlukan penggantian sisipan atau pembaruan lapisan.
Regrinding memerlukan perhatian khusus karena secara langsung mempengaruhi berapa lama sebuah dadu bertahan dalam pelayanan. Setiap kali ujung tombak tumpul melebihi ambang batas duri yang dapat diterima, penggiling permukaan menghilangkan lapisan tipis - biasanya 0,05 hingga 0,15 mm - dari permukaan pelubang dan permukaan cetakan untuk mengembalikan ketajaman. Blok cetakan dan pelubang harus digiling secara rata untuk menjaga ketinggian penutupan yang tepat, dan shim harus ditambahkan di bawah pelubang untuk mengimbangi material yang dihilangkan.
Berapa banyak penyesalan yang bisa ditoleransi oleh sebuah kematian? Itu tergantung pada desain aslinya. Kebanyakan cetakan dilengkapi dengan tunjangan masa pakai cetakan - tinggi material ekstra yang dimasukkan ke dalam pelubang dan blok cetakan khusus untuk mengakomodasi penggilingan ulang. Kelonggaran tipikal berkisar antara total 3 hingga 6 mm, yang berarti 20 hingga 60 siklus penggilingan ulang sebelum perkakas mencapai batas dimensinya dan memerlukan penggantian sisipan atau pembangunan kembali secara penuh.
Memantau indikator kualitas seperti tinggi duri, lebar pita geser, dan tren gaya (peningkatan beban tekan sering kali menandakan tumpul) memberikan pemicu berbasis data-untuk pemeliharaan daripada mengandalkan jadwal kalender yang berubah-ubah. Bagan SPC yang melacak dimensi kritis di seluruh proses produksi menunjukkan penyimpangan bertahap jauh sebelum suku cadang berada di luar toleransi - memberi Anda waktu untuk menjadwalkan pemeliharaan selama waktu henti yang direncanakan daripada mengacak-acak setelah kehilangan kualitas.
Cetakan yang berhasil melewati uji coba dan memasuki produksi dengan rencana pemeliharaan yang ditentukan adalah cetakan yang diposisikan untuk mencapai umur desain penuhnya. Namun tidak setiap organisasi memiliki kapasitas pers, peralatan ruang peralatan, atau personel berpengalaman untuk mengelola seluruh proses ini secara internal - sehingga menimbulkan pertanyaan praktis tentang kapan sebaiknya membangun sendiri-dibandingkan bermitra dengan spesialis yang menangani seluruh siklus hidup mulai dari kelayakan hingga dukungan produksi.
Memutuskan Apakah Akan Membangun atau Bermitra untuk Stamping Die Anda
Bagian sebelumnya mencakup setiap tahap pembuatan desain cetakan stempel -, pemesinan, perlakuan panas, dan uji coba. Menyelesaikan semua langkah tersebut-secara mandiri memerlukan kombinasi peralatan, keahlian, dan bandwidth tertentu yang tidak dimiliki setiap organisasi. Keputusan membangun-atau-membeli bukan hanya soal kemampuan saja; ini tentang apakah sumber daya internal Anda selaras dengan kompleksitas, garis waktu, dan volume yang dibutuhkan proyek Anda.
Kapan Harus Membangun-Rumah vs Bermitra dengan Pembuat Die
Membuat cetakan stempel logam khusus secara internal masuk akal dalam kondisi tertentu. Jika salah satu kriteria ini berada di luar jangkauan Anda, kemitraan menjadi jalur yang lebih andal menuju alat-siap produksi.
- Akses peralatan- Apakah Anda memiliki penggilingan CNC, EDM kawat, penggilingan permukaan, dan mesin uji coba dengan tonase yang cukup di-lokasi? Hilangnya satu tautan pun akan memaksa outsourcing yang mahal untuk setiap langkah.
- Keahlian ruang peralatan- Pembuat cetakan berpengalaman yang memahami proses pengecapan logam sepenuhnya - mulai dari tata letak strip hingga pengurutan perlakuan panas - membutuhkan waktu bertahun-tahun untuk berkembang. Sebuah tim tanpa kedalaman ini akan menghabiskan waktu untuk memecahkan masalah yang diselesaikan secara rutin oleh seorang spesialis.
- Tuntutan volume dan toleransi- Komponen stempel logam bervolume rendah dengan toleransi yang besar dapat menoleransi pendekatan internal yang berulang-ulang. Komponen stempel logam bervolume tinggi-yang memerlukan spesifikasi ketat dan masa pakai cetakan yang lama memerlukan presisi yang dihasilkan oleh ruang peralatan khusus secara konsisten.
- Tekanan garis waktu- Mitra-layanan lengkap menjalankan desain, simulasi, pemesinan, dan uji coba dalam alur kerja paralel. Pembuatan-internal biasanya dijalankan secara berurutan, sehingga memperpanjang waktu pengerjaan selama berminggu-minggu atau berbulan-bulan.
- Toleransi risiko- Setiap siklus pengerjaan ulang selama uji coba memerlukan waktu pengepresan, tenaga kerja, dan material. Mitra yang memproduksi suku cadang berstempel logam secara rutin menanggung risiko tersebut dalam cakupan yang mereka tetapkan.
Apa yang Diharapkan dari-Pemasok Stamping Die Layanan Lengkap
Mitra manufaktur stamping yang kompeten mencakup seluruh siklus hidup yang dibahas dalam artikel ini - bukan hanya pemesinannya. Saat mengevaluasi pemasok untuk proyek stamping komponen logam, carilah kemampuan berikut dalam satu atap:
- Analisis kelayakan dan umpan balik DFM sebelum komitmen perkakas
- Simulasi CAE internal yang memvalidasi sifat mampu bentuk, penjarangan, dan pegas kembali
- Kemampuan pemesinan lengkap (CNC, EDM, penggilingan) dengan toleransi yang terdokumentasi
- Perlakuan panas terkontrol dan proses pelapisan permukaan
- Pers uji coba dengan pengukuran dan-pelaporan inspeksi artikel pertama
- Dukungan berulang - penyesuaian berdasarkan data uji coba hingga bagian memenuhi spesifikasi
YICHENadalah salah satu contoh mitra yang terstruktur berdasarkan-model siklus hidup penuh ini, yang mencakup kelayakan dan simulasi CAE melalui pemesinan, uji coba, dan inspeksi dimensi - yang memberi produsen satu titik kontak mulai dari konsep awal hingga peralatan produksi yang divalidasi. Untuk manajer sumber dan insinyur perkakas yang siap melakukan lebih dari sekadar penelitian, halaman cetakan stempel mereka berfungsi sebagai jalur langsung untuk meminta penawaran harga pada proyek pembuatan stempel logam khusus.
Beralih dari Riset ke RFQ-Spesifikasi Siap Pakai
Ketika Anda mencapai titik meminta penawaran, kualitas spesifikasi Anda menentukan kualitas tanggapan yang Anda terima. Paket RFQ yang kuat untuk cetakan stempel logam khusus meliputi:
- Model bagian 3D dan gambar 2D dengan info GD&T
- Jenis bahan, ketebalan, dan kualitas
- Volume tahunan dan target umur mati yang diharapkan
- Dimensi kritis dan persyaratan penyelesaian permukaan
- Operasi sekunder apa pun (penyadapan, pelapisan, perakitan)
Memberikan detail ini di awal memungkinkan pemasok untuk memberikan penawaran secara akurat, mengusulkan jenis cetakan yang tepat, dan mengidentifikasi potensi tantangan manufaktur stempel logam sebelum perkakas dimulai - daripada menemukannya selama uji coba ketika perubahan memerlukan biaya paling besar. Seluruh proses pengecapan logam mendapat manfaat ketika percakapan teknis dimulai lebih awal dan kedua belah pihak berbagi informasi lengkap sejak awal.
Pertanyaan Yang Sering Diajukan Tentang Membuat Stamping Die
1. Berapa lama waktu yang dibutuhkan untuk membuat cetakan stempel?
Waktu tunggu tergantung pada jenis dan kompleksitas cetakan. Cetakan stasiun-tunggal yang sederhana dapat diselesaikan dalam waktu 2 hingga 4 minggu, sedangkan cetakan gabungan biasanya memerlukan waktu 4 hingga 8 minggu. Cetakan progresif untuk produksi bervolume tinggi memerlukan waktu 10 hingga 20 minggu karena desain multi-stasiun, simulasi CAE, pemesinan presisi, perlakuan panas, dan uji coba berulang. Pemindahan cetakan untuk bagian yang besar atau dalam-dapat memerlukan waktu 12 hingga 24 minggu. Bermitra dengan{16}}pemasok layanan lengkap seperti YICHEN dapat menyederhanakan lini waktu dengan menjalankan desain, simulasi, dan pemesinan dalam alur kerja paralel.
2. Bahan apa yang digunakan untuk membuat cetakan stempel?
Stamping dies terutama dibuat dari baja perkakas yang dipilih berdasarkan bahan benda kerja dan volume produksi. Nilai yang umum mencakup D2 untuk operasi blanking-keausan tinggi, A2 untuk pemotongan dan pembentukan-tujuan umum, S7 untuk stasiun bermuatan-beban berat, baja berkecepatan tinggi-M2 untuk material abrasif, dan DC53 untuk blanking berkekuatan{10}}tebal atau tinggi. Untuk aplikasi-volume ekstrem yang melebihi beberapa juta pukulan, sisipan tungsten karbida dan baja metalurgi serbuk seperti CPM-10V memberikan ketahanan aus yang lebih lama. Struktur pendukung biasanya menggunakan baja AISI 4140 atau 1045 yang diberi perlakuan panas hingga 28-32 HRC.
3. Apa perbedaan antara dadu progresif dan dadu transfer?
Cetakan progresif menjaga benda kerja tetap terhubung ke strip kontinu yang disalurkan melalui beberapa stasiun, dengan setiap stasiun melakukan operasi tertentu hingga bagian akhir terpisah di stasiun akhir. Cetakan transfer menggunakan gripper mekanis untuk memindahkan blanko individual antar stasiun independen tanpa strip penghubung. Dies progresif unggul dalam-produksi berkecepatan tinggi pada komponen yang lebih kecil dan cukup rumit. Cetakan transfer lebih cocok untuk komponen besar, penarikan dalam, atau pembentukan 3D kompleks yang mengharuskan komponen bergerak bebas di antara operasi pembentukan berat. Cetakan transfer juga mengurangi limbah material karena tidak ada kerangka strip yang perlu dibuang.
4. Berapa biaya pembuatan cetakan stempel?
Biaya sangat bervariasi berdasarkan jenis cetakan, kompleksitas komponen, dan kebutuhan material. Cetakan-stasiun tunggal untuk pengoperasian sederhana menunjukkan investasi paling rendah, sedangkan cetakan progresif dan cetakan transfer untuk suku cadang-bervolume tinggi yang kompleks membutuhkan biaya yang jauh lebih besar karena desain multi-stasiun, simulasi CAE, pemesinan EDM dan CNC yang presisi, dan uji coba yang diperpanjang. Faktor biaya utama mencakup jumlah stasiun, pemilihan kelas baja perkakas, pelapisan permukaan, dan toleransi yang diperlukan. Mencampur baja premium hanya di-stasiun keausan tinggi sambil menggunakan pelat yang lebih murah untuk komponen struktural adalah strategi umum untuk mengendalikan total biaya perkakas tanpa mengorbankan kinerja.
5. Bagaimana cara merawat cetakan stempel untuk memperpanjang umurnya?
Perawatan cetakan yang efektif mengikuti jadwal berjenjang berdasarkan jumlah pukulan. Setiap shift memerlukan inspeksi visual untuk mengetahui adanya retakan dan penumpukan serpihan. Setiap 50.000 hingga 100.000 pukulan, ukur tinggi duri dan periksa jarak bebas pemandu. Servis penuh termasuk penggilingan ulang semua tepi tajam harus dilakukan setiap 100.000 hingga 300.000 pukulan. Perombakan preventif pada 70-80% umur cetakan yang diharapkan mencakup pembongkaran menyeluruh dan audit dimensi. Setiap penggilingan ulang menghilangkan 0,05 hingga 0,15 mm dari permukaan pemotongan, dan cetakan biasanya memungkinkan 20 hingga 60 siklus penggilingan ulang sebelum memerlukan penggantian sisipan. Pelapis permukaan seperti TiN dan TiAlN dapat memperpanjang interval antar penggilingan hingga beberapa ratus persen.


