


Apa itu Precision Die Stamping dan Mengapa Itu Penting
Saat Anda mendesain komponen yang seperseribu inci menentukan apakah suatu komponen cocok atau gagal, stempel logam standar tidak akan memotongnya.Stempel mati yang presisiada secara khusus untuk skenario ini, di mana toleransi harus lebih ketat, perkakas harus lebih tajam, dan setiap variabel dalam proses dikontrol hingga tingkat yang tidak ditawarkan oleh toko fabrikasi pada umumnya.
Stempel cetakan presisi adalah proses pembentukan logam yang menggunakan cetakan yang direkayasa secara khusus dan operasi pengepresan yang terkontrol untuk menghasilkan komponen dengan toleransi dimensi ±0,001 inci (±0,025 mm) atau lebih baik, dicapai melalui jarak bebas pukulan-ke{-cetakan yang lebih ketat, material perkakas yang canggih, dan pemantauan-proses yang ketat.
Apa Sebenarnya Arti Die Stamping Presisi
Kata "presisi" bukanlah bahasa pemasaran di sini. Ini mengacu pada ambang batas yang dapat diukur. Cetakan presisi dibuat dengan jarak antara pukulan-ke-cetakan yang jauh lebih kecil dibandingkan dengan stempel pada umumnya, sering kali dikurangi hingga 5-10% dari ketebalan material, bukan 10-20% pada umumnya. Jarak bebas yang lebih sempit ini, dikombinasikan dengan perkakas yang dibuat menggunakan kawat EDM dan penggilingan presisi, menghasilkan tepian yang lebih bersih, posisi lubang yang lebih akurat, dan dimensi yang dapat diulang dalam jutaan siklus.
Bagi insinyur yang merancang konektor kecil, rumah sensor, atau komponen perangkat medis, tingkat kontrol ini adalah perbedaan antara suku cadang yang dapat dirakit dengan andal dan suku cadang yang menimbulkan masalah kualitas hilir.
Perbedaannya dengan Die Stamping Standar
Pengoperasian cetakan dan stempel standar sangat-cocok untuk komponen yang toleransi ±0,004 hingga ±0,008 inci dapat diterima. Perkakasnya lebih murah, kontrol pers lebih sederhana, dan interval pemeriksaan lebih lebar. Pekerjaan yang presisi meningkatkan standar di setiap dimensi:
- Akurasi perkakas:Komponen cetakan stempel digiling dan diselesaikan hingga spesifikasi tingkat-mikron, dengan lapisan-tahan aus yang memperpanjang masa pakai.
- Kontrol pers:Mesin press yang digerakkan oleh servo-mengatur kecepatan dan gaya pada setiap pukulan, mengurangi variasi yang disebabkan oleh ketidakkonsistenan mekanis.
- Penanganan bahan:Stok strip diumpankan dengan akurasi posisi yang diukur dalam mikron, bukan sepersepuluh milimeter.
- Ketelitian pemeriksaan:Kontrol proses statistik dan{0}}masukan sensor real-time menggantikan pemeriksaan berkala.
Kesenjangan antara kemampuan die dan stamping standar dan presisi terlihat paling jelas pada tingkat penolakan dan nilai Cpk. Toko yang menjalankan operasi presisi biasanya mempertahankan Cpk di atas 1,33 pada dimensi kritis, yang berarti proses tersebut secara statistik terpusat dengan baik dalam batas toleransi.
Perbedaan-perbedaan ini bukan hanya sekedar teori. Mereka menentukan apa yang terjadi di dalam mesin press pada setiap pukulan, mulai dari saat strip memasuki cetakan hingga titik keluarnya bagian yang sudah jadi.
Cara Kerja Proses Stamping Die Presisi Langkah demi Langkah
Bagian yang sudah dicap dengan presisi-mungkin berbobot hanya sepersekian gram, namun proses di baliknya melibatkan serangkaian teknik, permesinan, dan kontrol-waktu nyata yang terkoordinasi dengan ketat. Memahami cara kerja mesin press stamping dalam lingkungan yang presisi berarti melihat lebih jauh dari siklus pengepresan dasar. Setiap fase, mulai dari desain cetakan awal hingga gerbang pemeriksaan akhir, berkontribusi terhadap apakah toleransi ±0,001-inci tersebut dapat dipertahankan dalam satu juta komponen yang dijalankan.
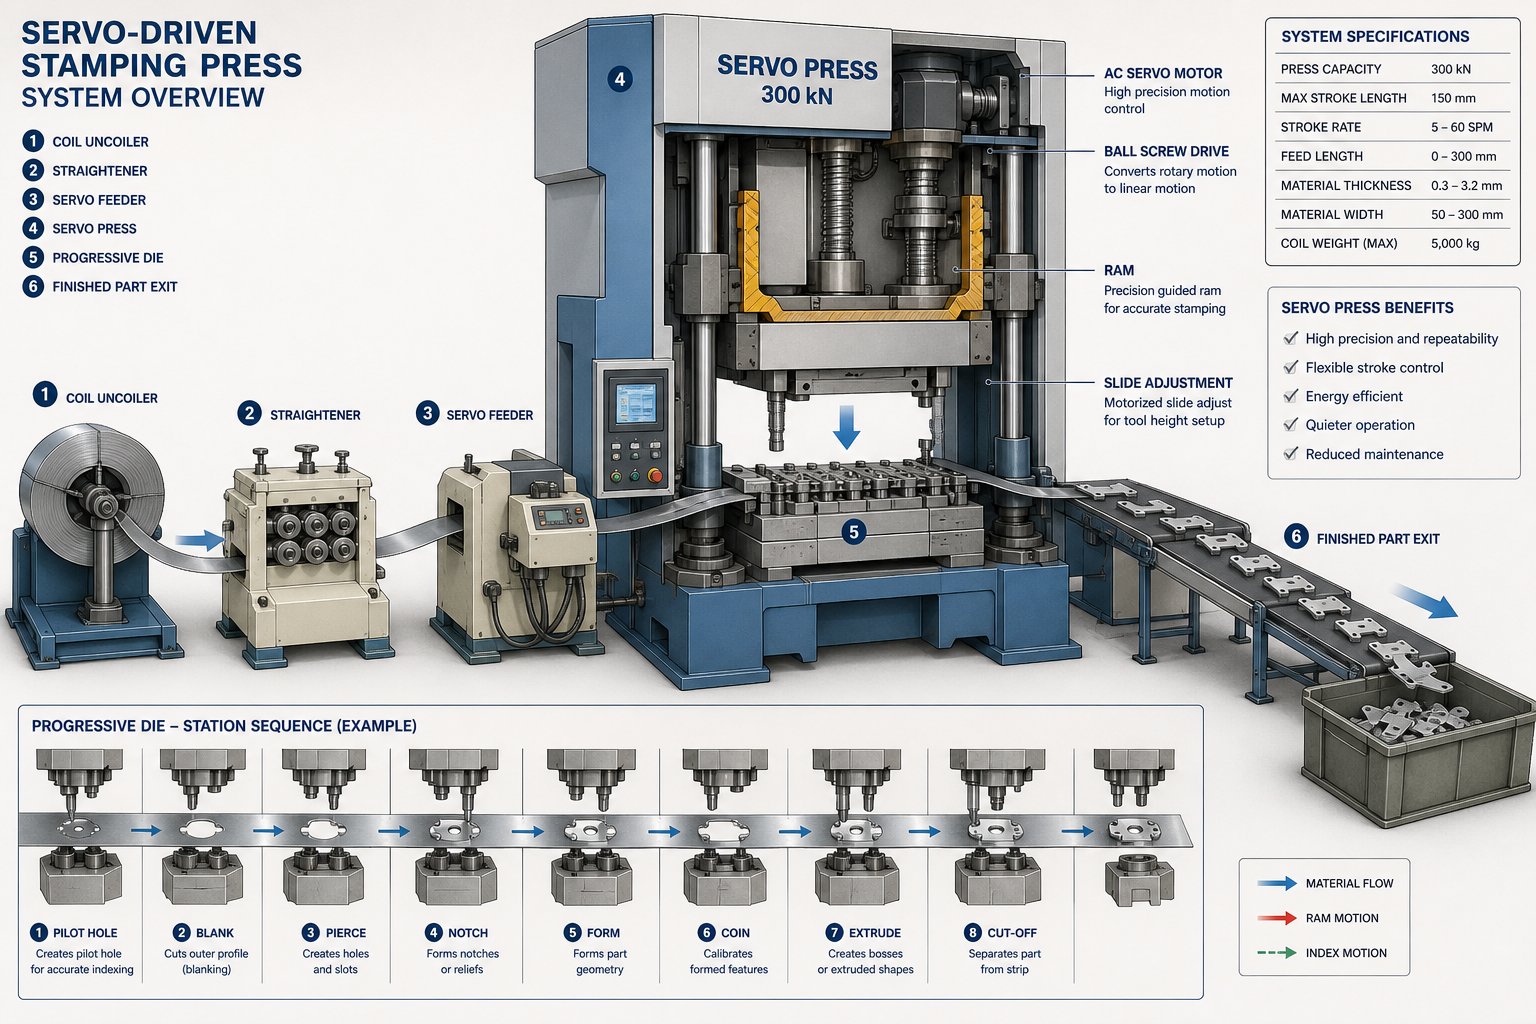
Begini caranyaproses stamping mati progresifterungkap dari awal hingga akhir:
- Desain bagian dan perkakas- Insinyur memodelkan geometri cetakan menggunakan perangkat lunak CAD/CAM, menentukan tata letak stasiun, jarak bebas, dan aliran material.
- Fabrikasi cetakan- Penggilingan presisi, EDM kawat, dan pemesinan CNC menghasilkan komponen cetakan hingga akurasi tingkat-mikron.
- Tekan pengaturan dan penyelarasan- Cetakan dipasang, pukulan tekan dan tonase dikalibrasi, dan sistem pengumpanan disinkronkan.
- Pengumpanan materi- Strip stock bergerak maju melalui die dengan peningkatan yang terkendali, diposisikan dengan akurasi tingkat-mikro.
- Operasi stempel- Stasiun berurutan mengosongkan, menusuk, membengkokkan, dan membentuk bagian tersebut secara progresif dengan setiap gerakan tekan.
- Dalam-pemeriksaan proses- Sensor dan sistem SPC memverifikasi dimensi secara real-time, menangkap arus sebelum menghasilkan sisa.
- Pemisahan dan pengumpulan bagian- Komponen yang sudah jadi dipotong dari strip pembawa dan disortir untuk pengemasan atau operasi sekunder.
Desain Perkakas dan Fabrikasi Die
Presisi dimulai jauh sebelum logam menyentuh logam. Fase desain perkakas adalah saat para insinyur menerjemahkan geometri bagian menjadi cetakan fungsional yang dapat mempertahankan toleransi ketat pada kecepatan produksi. Dengan menggunakan perangkat lunak CAD, perancang menata stasiun cetakan progresif, menghitung jarak bebas pukulan-ke-mati, tata letak strip, dan posisi lubang pilot.perangkat lunak kamerakemudian mengubah desain ini menjadi instruksi pemesinan untuk membuat setiap komponen cetakan.
Bayangkan sebuah bagian dengan dua belas fitur: lubang, tab, tikungan, dan potongan akhir. Setiap fitur mendapatkan stasiunnya sendiri dalam cetakan, dan jarak antar stasiun harus memperhitungkan regangan material, pegas kembali, dan ekspansi termal selama pengoperasian. Bahkan kesalahan perhitungan kecil di satu stasiun akan menyebar ke hilir, menambah kesalahan di seluruh bagian yang sudah jadi.
Komponen cetakan dibuat menggunakan kawat EDM untuk profil rumit, penggilingan permukaan presisi untuk kerataan dan paralelisme, dan penggilingan CNC untuk pekerjaan rongga. Kawat EDM sangat penting dalam hal ini karena memotong baja perkakas yang diperkeras tanpa menimbulkan distorsi termal, sehingga mencapai penyelesaian permukaan dan toleransi yang tidak dapat ditiru oleh pemesinan konvensional. Sisipan pelubang dan cetakan biasanya terbuat dari karbida atau baja perkakas berkecepatan tinggi, kemudian diselesaikan hingga nilai kekasaran permukaan di bawah Ra 0,2 mikrometer.
Operasi Tekan dan Pengumpanan Material
Mesin press die stamping adalah mesin operasinya, namun dalam pekerjaan presisi, ini lebih seperti instrumen yang disetel dengan baik. Mesin press yang digerakkan oleh servo-mendominasi ruang ini karena menawarkan kecepatan, posisi, dan waktu tunggu ram yang dapat diprogram pada titik mana pun dalam pukulan. Tidak seperti pengepres mekanis yang terkunci pada kurva gerak tetap, pengepres servo dapat memperlambat proses pembentukan dan mempercepat proses pengembalian, sehingga mengurangi tekanan material dan meningkatkan konsistensi dimensi.
Akurasi umpan juga sama pentingnya. Stok strip, biasanya disuplai dalam bentuk kumparan, melewati pelurus atau perata sebelum memasuki cetakan. Seperti yang dicatat oleh Majalah MetalForming, mesin press servo memerlukan sistem umpan dinamis dengan tingkat akselerasi dan deselerasi yang tinggi agar sesuai dengan kecepatan mesin press dalam rentang waktu yang sangat kecil. Jika umpan maju bahkan 0,05 mm terlalu jauh atau terlalu pendek, pin pilot pada cetakan tidak dapat mendaftarkan strip dengan benar, dan setiap fitur pada pukulan tersebut bergeser di luar toleransi.
Stamping progresif bergantung pada umpan{0}}dan-siklus gerak maju yang akurat yang berulang ratusan atau ribuan kali per menit. Strip memajukan tepat satu panjang nada per pukulan, pilot menempatkannya di cetakan, dan beberapa stasiun melakukan operasinya secara bersamaan. Anda akan melihat bahwa sistem die, press, dan feed berfungsi sebagai mekanisme tunggal yang terintegrasi, bukan tiga mesin terpisah.
Dalam-Inspeksi dan Kontrol Proses
Mempertahankan toleransi yang ketat dalam jangka waktu produksi yang panjang memerlukan lebih dari sekadar peralatan yang baik. Keausan cetakan, penyimpangan suhu, variasi material, dan inkonsistensi pengumpanan semuanya menyebabkan perubahan bertahap yang dapat membuat komponen keluar dari spesifikasi. Di sinilah pemantauan-waktu nyata mendapatkan manfaatnya.
Garis die stamping progresif presisi modern mengintegrasikan beberapa lapisan kontrol dalam-proses:
- Sensor pemantauan kekuatan- Mendeteksi lonjakan tonase tidak normal yang mengindikasikan kesalahan pengumpanan, penumpukan siput, atau kerusakan akibat mati.
- Dalam-sensor mati- Ukur keberadaan bagian, posisi jalur, dan pembentukan fitur di masing-masing stasiun.
- Kontrol proses statistik (SPC)- Melacak pengukuran dimensi dari waktu ke waktu, menandai tren sebelum mencapai batas toleransi.
- Sistem visi- Kamera optik memeriksa bagian akhir dengan kecepatan garis, mengidentifikasi gerinda, retakan, atau fitur yang hilang.
- Verifikasi-panjang umpan- Mengonfirmasi bahwa setiap gerak maju sesuai dengan nada yang diprogram dalam deviasi yang dapat diterima.
Sistem ini tidak hanya menangkap bagian yang buruk. Mereka menyediakan putaran umpan balik yang membuat proses tetap terpusat. Ketika data SPC menunjukkan tren dimensi menuju batas kontrol atas, operator dapat menyesuaikan waktu pengumpanan, mengganti pukulan yang aus, atau mengkompensasi perubahan properti material sebelum satu produk cacat dihasilkan.
Kombinasi perkakas yang presisi, operasi pengepresan yang dikontrol servo, dan pemantauan loop tertutup adalah hal yang membedakan operasi pengecapan yang benar-benar presisi dengan bengkel yang memiliki toleransi cetakan yang ketat. Dadu memberikan geometri. Pers memberikan kekuatan. Kontrol memberikan konsistensi. Ketiganya harus bekerja bersama-sama, pukulan demi pukulan, agar proses dapat mewujudkan janjinya.
Tentu saja, jenis cetakan yang digunakan dalam pengepresan menentukan banyak bagian mana yang layak, volume apa yang masuk akal, dan geometri apa yang dapat dicapai, yang membawa kita pada keputusan antara konfigurasi cetakan progresif, majemuk, dan transfer.
Jenis Stamping Dies yang Digunakan dalam Pekerjaan Presisi
Tidak setiap bagian memerlukan konfigurasi cetakan yang sama. Kontak listrik kecil yang bekerja dengan kecepatan 800 denyut per menit memerlukan pendekatan perkakas yang berbeda secara mendasar dibandingkan dengan-rumah sensor yang ditarik dalam dan diproduksi pada volume sedang. Tiga jenis cetakan stempel utama yang digunakan dalam aplikasi presisi, progresif, majemuk, dan transfer, masing-masing menangani kombinasi geometri komponen, volume produksi, dan persyaratan toleransi yang berbeda.
Dies Progresif untuk-Produksi Volume Tinggi
Cetakan progresif adalah solusi-pengecapan presisi volume tinggi. Konsepnya sederhana: strip logam kontinu diumpankan melalui serangkaian stasiun di dalam satu cetakan, dengan masing-masing stasiun melakukan operasi tertentu, mengosongkan, menusuk, membengkokkan, atau membentuk. Pada stasiun terakhir, bagian yang telah selesai dipotong bebas dari jalur pembawa.
Apa yang membuat cetakan progresif sangat cocok untuk pekerjaan presisi adalah kemampuannya untuk mempertahankan hubungan posisi yang erat antar fitur. Pin pilot mendaftarkan strip di setiap stasiun, sehingga setiap operasi merujuk pada datum yang sama. Untuk komponen kecil dengan banyak fitur, seperti konektor, rangka timah, atau pegas kontak, pendekatan sekuensial ini menghasilkan geometri kompleks dengan kecepatan yang tidak dapat ditandingi oleh jenis cetakan lainnya.
Pengorbanannya? Biaya perkakas dimuka yang lebih tinggi dan fleksibilitas terbatas untuk perubahan desain setelah cetakan dibuat. Namun untuk jumlah produksi yang melebihi 100.000 bagian, keekonomian per-bagiannya sulit dikalahkan.
Compound Dies untuk Suku Cadang Presisi Datar
Stamping mati majemuk menggunakan pendekatan yang berbeda. Alih-alih beberapa stasiun berurutan, cetakan majemuk melakukan pengosongan dan penusukan secara bersamaan dalam satu pukulan tekan. Hasilnya adalah bagian datar yang dihasilkan dalam satu pukulan, dengan akurasi dan kerataan dimensi yang sangat baik.
Hal ini penting jika komponen Anda berupa washer, shim, laminasi, atau komponen apa pun yang mengutamakan kerataan dan konsentrisitas antara fitur internal dan eksternal. Karena semua operasi pemotongan terjadi dalam satu pukulan, tidak ada kesalahan posisi kumulatif antar stasiun. Anda mendapatkan hubungan yang lebih erat antara lubang dan profil luar daripada yang biasanya dapat dicapai oleh cetakan progresif pada bagian datar.
Cetakan stempel majemuk umumnya lebih murah untuk dibuat dan dirawat, namun terbatas pada komponen yang tidak memerlukan fitur pembentukan, pembengkokan, atau multi{0}}sumbu.
Transfer Dies untuk Geometri yang Lebih Besar atau Kompleks
Transfer die stamping menangani bagian yang terlalu besar atau rumit secara geometris untuk perkakas progresif. Alih-alih strip terhubung yang membawa komponen antar stasiun, masing-masing blanko dipindahkan secara mekanis dari satu stasiun ke stasiun berikutnya menggunakan gripper atau lengan robot.
Kemandirian antar stasiun ini memungkinkan penarikan dalam,-pembentukan multi-sumbu, dan pengoperasian yang tidak mungkin dilakukan jika bagian tersebut tetap melekat pada jalur pembawa. Rumah sensor otomotif, braket struktural, dan penutup pelindung sering kali mengandalkan konfigurasi cetakan transfer. Penghapusan jaringan pembawa juga mengurangi limbah material, sehingga mengimbangi beberapa biaya perkakas dan pengaturan yang lebih tinggi.
Sistem transfer berjalan lebih lambat dibandingkan penyiapan progresif, sehingga lebih cocok untuk produksi volume{0}menengah dengan kompleksitas komponen yang menyesuaikan dengan waktu siklus.
| Tipe Mati | Terbaik Untuk | Volume Khas | Kemampuan Toleransi | Biaya Perkakas Relatif |
|---|---|---|---|---|
| Mati Progresif | Bagian kecil dengan banyak fitur | 100,000+ bagian | ±0,001" dapat dicapai | Tinggi |
| Senyawa Mati | Bagian datar membutuhkan konsentrisitas | 10,000 - 500,000 bagian | ±0,001" pada kerataan dan posisi lubang | Sedang |
| Pemindahan Mati | Geometri yang digambar-besar atau dalam | 25,000 - 500,000 bagian | ±0,002" - ±0,005" tipikal | Tinggi |
Memilih di antara konfigurasi ini bukan semata-mata keputusan teknis. Ini juga merupakan masalah ekonomi. Jenis cetakan yang tepat menyeimbangkan tuntutan geometris suku cadang Anda dengan volume produksi, biaya material, dan jangka waktu toleransi yang sebenarnya dibutuhkan aplikasi Anda. Dan begitu keputusan itu dibuat, material yang Anda stempel akan menimbulkan batasan tersendiri mengenai presisi yang dapat dicapai secara realistis.
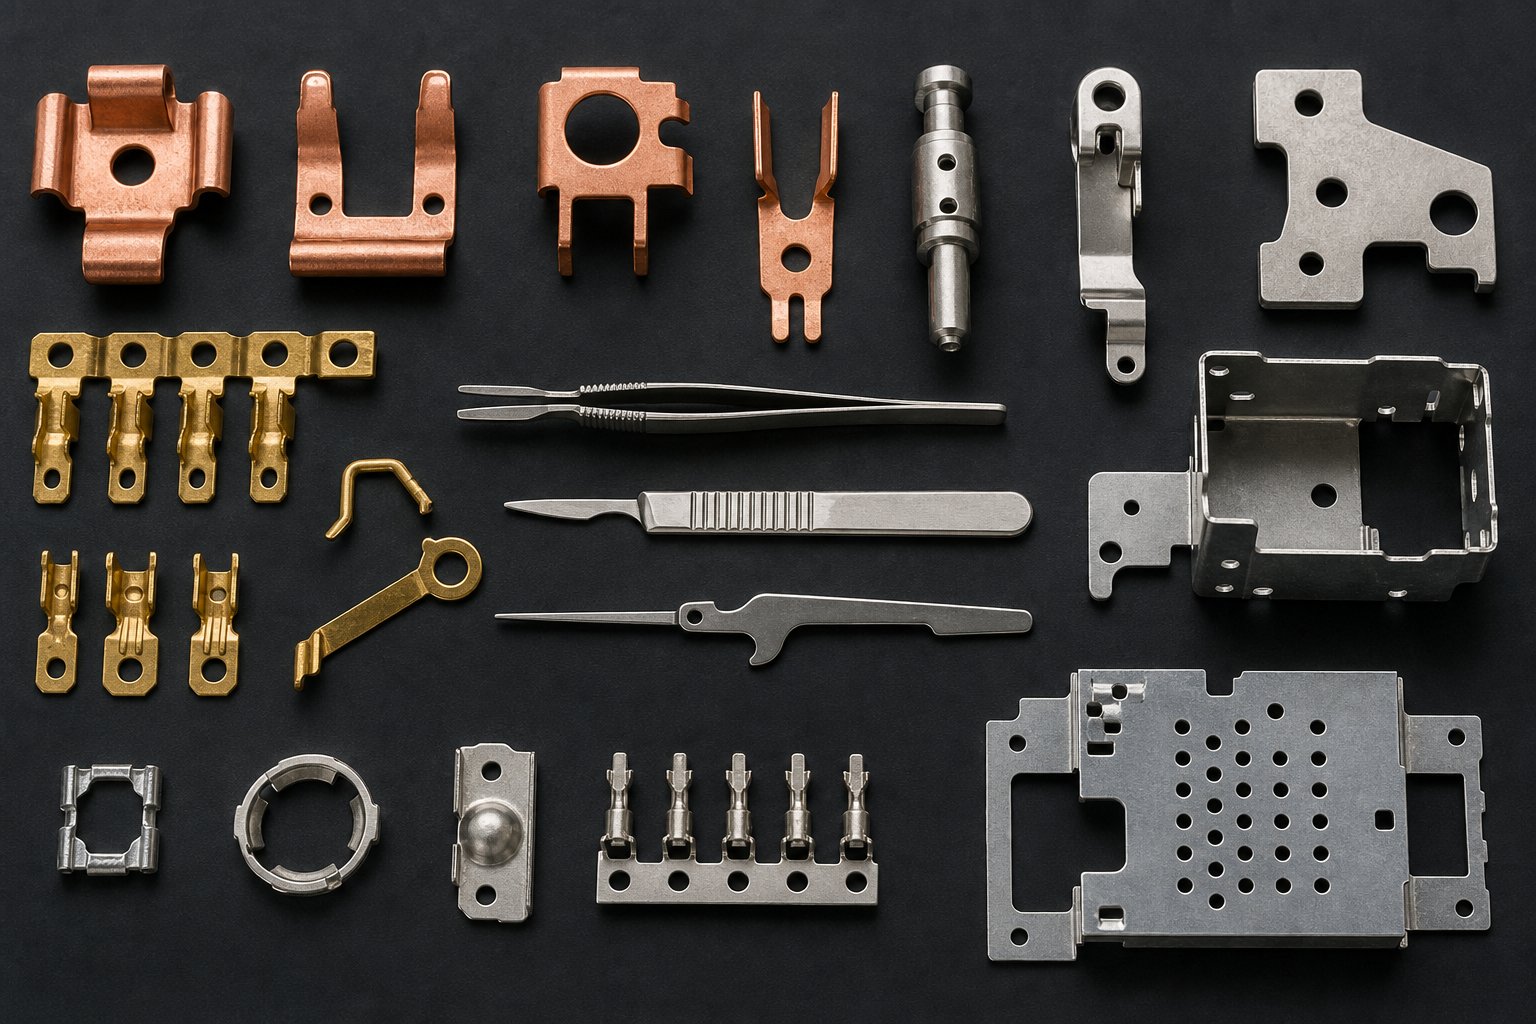
Bahan dan Toleransi dalam Precision Die Stamping
Sebuah cetakan dapat digiling hingga tingkat akurasi-mikron dan dipasang pada mesin servo dengan keselarasan sempurna, namun bagian akhir masih berada di luar toleransi. Mengapa? Karena materialnya sendiri yang mendorong ke belakang. Setiap logam campuran mempunyai ciri khasnya: ia menyambar, meregang, bekerja-mengeras, dan mengalir secara berbeda di bawah tekanan. Memahami bagaimana bahan stempel progresif berperilaku dalam kondisi presisi adalah hal yang membedakan spesifikasi toleransi realistis dari spesifikasi yang menaikkan biaya atau mengundang penolakan.
Bahan Umum dan Karakteristik Stampingnya
Logam yang paling sering diproses dengan stempel presisi memiliki satu sifat yang sama: logam tersebut tersedia dalam bentuk strip yang konsisten dan dikontrol ketat-. Selain itu, masing-masing membawa keuntungan dan tantangan tersendiri.
Baja karbon (baja ringan)adalah materi yang paling pemaaf dalam barisan. Ia menawarkan sifat mampu bentuk yang tinggi, springback yang dapat diprediksi, dan gaya tekan yang relatif rendah. Untuk braket, klip struktural, dan komponen umum, stempel progresif baja memberikan hasil yang andal pada ±0,002" pada fitur penusuk tanpa tindakan yang luar biasa. Tingkat pengerasan-pengerjaannya yang moderat berarti keausan cetakan merata dan komponen berperilaku konsisten dalam jangka panjang.
Baja tahan karat (terutama seri 300)menuntut lebih banyak dari perkakas. Kekuatan luluh yang lebih tinggi menghasilkan gaya pembentukan yang lebih besar dan pegas yang lebih agresif, terutama pada temper-keras dan-keras penuh. Pekerjaan presisi pada baja tahan karat memerlukan-kompensasi pembengkokan berlebih yang terpasang pada geometri cetakan dan perhatian yang lebih ketat terhadap pelumasan. Toleransi ±0,0025" dapat dicapai pada lubang yang dilubangi, namun fitur yang terbentuk biasanya memerlukan kelonggaran yang lebih luas kecuali operasi ukuran sekunder ditambahkan.
Paduan tembagatermasuk C110, C194, dan perunggu fosfor adalah bahan pokok dalam aplikasi listrik dan elektronik. Stempel progresif tembaga memanfaatkan keuletan material yang luar biasa dan pegas balik yang rendah, sehingga-sangat cocok untuk pegas kontak rumit dan rangka timah yang memerlukan kontrol dimensi yang ketat pada fitur-fitur kecil. Pengorbanannya adalah kelembutan: tembaga mudah menempel pada permukaan perkakas, memerlukan komponen cetakan atau pelapis yang dipoles untuk mencegah penumpukan.
Aluminium (5052, 6061, 1100)menawarkan sifat mampu bentuk yang sangat tinggi dan kepadatan yang rendah namun menimbulkan komplikasi tersendiri. Bahan ini lebih rentan terhadap kerusakan dibandingkan baja, cenderung menghasilkan gerinda yang lebih besar pada persentase jarak bebas yang sama, dan menunjukkan perilaku pegas yang tidak konsisten pada berbagai jenis temperatur. Stempel aluminium presisi sering kali memerlukan toleransi yang sedikit lebih longgar pada dimensi yang dibentuk, sekitar ±0,003" hingga ±0,004", meskipun fitur bertindik datar dapat menahan ±0,002" tanpa kesulitan.
Kuningan (C260, C270)berada di posisi yang tepat untuk stempel logam presisi progresif. Bentuknya mudah, muncul kembali secara minimal, dan dipotong dengan rapi, menghasilkan kualitas tepi yang sangat baik. Terminal listrik, perangkat keras dekoratif, dan komponen instrumen sering kali mengandalkan kuningan karena alasan ini. Konsistensi material menjadikannya salah satu paduan yang paling mudah diprediksi untuk dicap dengan toleransi yang ketat.
| Bahan | Kisaran Ketebalan Khas | Kemampuan Bentuk Relatif | Aplikasi Umum |
|---|---|---|---|
| Baja Karbon (Ringan) | 0.010" - 0.125" | Tinggi | Kurung, rumah, klip, bagian struktural |
| Baja Tahan Karat (304/316) | 0.005" - 0.080" | Sedang | Perangkat medis, peralatan makanan,-komponen tahan korosi |
| Paduan Tembaga (C110, C194) | 0.004" - 0.040" | Sangat Tinggi | Konektor, rangka timah, pegas kontak, batang bus |
| Aluminium (5052, 1100) | 0.008" - 0.100" | Sangat Tinggi | Penutup, unit pendingin, pelindung RF, panel otomotif |
| Kuningan (C260) | 0.005" - 0.060" | Tinggi | Terminal listrik, bagian dekoratif, komponen instrumen |
Toleransi yang Dapat Dicapai dan Apa yang Mempengaruhinya
Kedengarannya mudah: perkakas yang lebih ketat berarti bagian yang lebih rapat. Pada kenyataannya, toleransi yang dapat dicapai bergantung pada interaksi antara sifat material, geometri bagian, dan kondisi proses. Inilah yang sebenarnya mengatur apakah Anda dapat menahan ±0,001" pada fitur tertentu:
Ketebalan bahansecara langsung mempengaruhi perilaku izin. Bahan yang lebih tipis (di bawah 0,010") memungkinkan jarak bebas absolut yang lebih kecil, menghasilkan potongan yang lebih rapi dan penempatan lubang-ke-lubang yang lebih rapat. Panduan desain industri mengonfirmasi bahwa penusukan bidang yang sama di antara lubang biasanya menghasilkan ±0,002", dan dengan perkakas presisi pada stok tipis, ±0,001" adalah realistis. Bahan yang lebih tebal memperkuat variasi karena zona geser lebih besar dan perilaku pemisahan menjadi kurang dapat diprediksi.
Musim semi kembaliadalah variabel terbesar dalam fitur yang terbentuk. Paduan tahan karat yang keras atau paduan berkekuatan-tinggi dapat memantul kembali 2-5 derajat setelah bengkokan 90-derajat, sehingga memerlukan kompensasi cetakan. Insinyur yang berpengalaman dengan stamping presisi merancang stasiun pembentuk agar-melengkung lebih dari jumlah yang telah dihitung, namun variasi kekuatan luluh material dari lot ke lot menyebabkan inkonsistensi sisa. Inilah sebabnya mengapa toleransi sudut yang terbentuk (biasanya ±1 derajat) selalu lebih lebar daripada dimensi yang dilubangi datar.
Arah butirmempengaruhi sifat mampu bentuk dan stabilitas dimensi. Tekukan yang dibuat tegak lurus terhadap serat lebih kuat dan tidak mudah retak, namun juga menunjukkan perilaku pegas yang sedikit berbeda dibandingkan dengan tikungan yang sejajar dengan serat. Tata letak strip yang presisi mengarahkan tikungan kritis relatif terhadap arah putaran untuk meminimalkan efek ini.
Mati pakaisecara bertahap membuka celah-hingga-mati selama proses produksi, mengubah dimensi dengan cara yang dapat diprediksi.Insinyur perkakas yang berpengalamanperhatikan bahwa mempertahankan nilai Cpk di atas 1,33 pada toleransi ±0,001" memerlukan rangka cetakan yang kokoh, sistem pemandu yang berukuran besar, dan interval perawatan terjadwal berdasarkan jumlah langkah, bukan waktu kalender.
Ukuran fitur relatif terhadap ketebalan materialmenciptakan batasan praktis. Diameter lubang tidak boleh lebih kecil dari ketebalan material untuk mencegah pecahnya pukulan. Fitur yang berjarak lebih dekat dari 1,5 kali ketebalan material berisiko mengalami distorsi akibat tegangan geser yang berdekatan. Batasan ini tidak menghilangkan presisi, namun menentukan kondisi batas yang harus dipatuhi oleh para insinyur ketika menentukan toleransi pada gambar mereka.
Bagi tim pengadaan dan insinyur desain, hal yang dapat diambil adalah hal yang praktis: tentukan toleransi ketat hanya jika fungsi memerlukannya. Info menyeluruh ±0,001" di seluruh bagian akan meningkatkan biaya perkakas dan memperlambat produksi. Sebaliknya, identifikasi dua atau tiga data dan fitur penting yang benar-benar memerlukan presisi, dan biarkan dimensi yang tersisa tetap berada dalam toleransi stempel standar ±0,005". Pendekatan ini menjaga kompleksitas perkakas tetap dapat dikelola sambil tetap memberikan keakuratan pada hal yang penting.
Perilaku material dan kemampuan toleransi tidak ada dalam ruang hampa. Hal ini menentukan industri mana yang dapat mengandalkan stamping presisi, dan komponen spesifik apa yang dipercaya oleh industri untuk diproduksi oleh proses ini.
Aplikasi Industri Yang Menuntut Stamping Presisi
Beberapa industri menoleransi seperseribu variasi tanpa konsekuensi. Yang lain tidak mendapatkan kemewahan itu. Ketika konektor di dalam sistem pengereman kendaraan rusak atau rumah implan medis bocor karena permukaan segelnya 0,002", konsekuensinya beragam, mulai dari penarikan yang mahal hingga kerugian bagi pasien. Industri yang paling bergantung pada pencetakan cetakan presisi memiliki benang merah yang sama: suku cadangnya kecil, diproduksi dalam volume tinggi, dan tidak ada ruang untuk ambiguitas dimensi.
Komponen Otomotif dan Dirgantara
Kendaraan modern memiliki ribuan komponen logam yang dicap, namun tidak semuanya memerlukan perkakas{0}}yang presisi. Hal-hal yang cenderung mengelompok di sekitar sistem kelistrikan, rakitan sensor, dan mekanisme penting-keselamatan di mana kecocokan yang ketat dan kontak yang dapat diandalkan tidak-dapat dinegosiasikan.
Produksi stempel progresif komponen otomotif dalam skala besar meliputi:
- Konektor dan terminal listrik- Soket pin, terminal bilah, dan header multi-pin untuk rangkaian kabel yang membawa sinyal ke modul kantung udara, sensor ABS, dan sistem manajemen mesin.
- Rumah sensor- Penutup yang diberi stempel untuk sensor jarak, sensor kecepatan roda, dan transduser tekanan yang akurasi dimensinya memastikan penyegelan yang tepat dan jarak celah sensor yang konsisten.
- Kurung stempel mati progresif- Memasang komponen untuk unit kontrol elektronik, kamera, dan modul radar yang harus menjaga keakuratan posisi di seluruh siklus termal dan getaran.
- Pegas kontak dan klip baterai- Kontak pegas kecil di dalam gantungan kunci, tombol start, dan konektor pengelolaan baterai EV yang memerlukan gaya kontak yang konsisten selama jutaan siklus.
Peralihan sektor otomotif ke kendaraan listrik telah meningkatkan permintaan. Satu paket baterai EV mungkin berisi ratusan-konektor batang bus yang diberi stempel presisi, spacer sel, dan braket antarmuka termal, semuanya memerlukan toleransi yang tidak dapat ditampung oleh stempel umum pada volume tahunan 500,000+.
Ruang angkasa mendorong lebih jauh lagi. Aplikasi stamping dirgantara mencakup braket struktural yang mendukung rak avionik, rumah relai untuk sistem navigasi dan komunikasi, rangka presisi untuk kluster instrumen, dan penutup pelindung yang melindungi elektronik sensitif dari interferensi elektromagnetik. Suku cadang ini harus berfungsi dalam rentang suhu ekstrem, di bawah beban getaran, dan dengan kemampuan penelusuran material penuh mulai dari stok mentah hingga komponen terpasang. Volumenya lebih rendah dibandingkan otomotif, namun toleransi dan persyaratan dokumentasi termasuk yang paling ketat di lingkungan manufaktur mana pun.
Aplikasi Alat Kesehatan dan Elektronik
Bayangkan kotak alat pacu jantung yang dicap dari titanium. Produk tersebut harus biokompatibel, tertutup rapat, sempurna secara dimensi, dan diproduksi dengan kemampuan penelusuran yang lengkap. Itulah realita dari stempel progresif perangkat medis, yang taruhannya diukur pada hasil pasien, bukan pada klaim garansi.
Stamping progresif medis menghasilkan komponen di beberapa kategori perangkat:
- Penutup perangkat yang dapat ditanamkan- Casing titanium dan baja tahan karat 316L untuk alat pacu jantung, neurostimulator, implan koklea, dan pompa infus obat, biasanya digambar dalam-dan diselesaikan hingga spesifikasi permukaan tingkat mikron.
- Komponen instrumen bedah- Gagang, rahang, dan rumah pivot yang memerlukan penyelesaian halus untuk kompatibilitas sterilisasi dan dimensi presisi untuk fungsi mekanis.
- Elemen perangkat diagnostik- Stempel kontak, pelindung, dan kerangka struktural di dalam alat analisis darah, peralatan pencitraan, dan perangkat pengujian-tempat-perawatan.
- Kotak baterai dan rumah kapasitor - Penutup baterai yang dapat ditanamkanyang harus tahan terhadap proses sterilisasi dengan tetap menjaga integritas dimensi selama beberapa dekade di dalam tubuh manusia.
Persyaratan biokompatibilitas mendorong pemilihan material ke arah kualitas khusus yang tidak akan ditolak oleh bodi, dan spesifikasi permukaan akhir seringkali melebihi apa pun yang ditemukan di industri lain. Duri atau tepian yang kasar bukan hanya masalah kualitas; ini berpotensi menyebabkan iritasi jaringan atau sarang bakteri. Inilah sebabnya mengapa pengecapan presisi, dengan tepi geser yang rapi dan kondisi permukaan yang dapat diulang, lebih disukai dibandingkan pemesinan untuk banyak komponen skala-implan.
Aplikasi elektronik mewakili-volume tertinggi dari stempel presisi.Industri elektronikbergantung pada bagian yang dicap untuk konduktivitas, konektivitas, dan integritas struktural di hampir setiap kategori perangkat. Komponen khusus meliputi:
- Pelindung RF dan EMI- Penutup dinding-tipis yang mengisolasi sirkuit sensitif dari interferensi elektromagnetik, memerlukan kerataan yang rapat dan ketebalan dinding yang konsisten untuk kontak grounding yang tepat.
- Bingkai timah- Pembawa paduan tembaga yang menghubungkan cetakan semikonduktor ke sirkuit eksternal, dicap dengan lebar fitur yang diukur dalam sepersepuluh milimeter.
- Hubungi pegas- Pegas tembaga berilium atau perunggu fosfor di dalam konektor, sakelar, dan relai yang harus menghasilkan gaya kontak yang konsisten pada miliaran siklus perkawinan.
- Terminal konektor- Susunan pin-kepadatan tinggi untuk USB, HDMI, dan antarmuka-ke-papan yang akurasi posisinya menentukan apakah perakitan otomatis berhasil atau macet.
- Unit pendingin dan penyebar panas- Komponen aluminium atau tembaga yang diberi stempel yang mengatur beban panas pada pencahayaan LED, elektronika daya, dan perangkat seluler.
Apa yang dimiliki oleh aplikasi elektronik ini adalah tren menuju miniaturisasi. Saat perangkat menyusut, komponen yang dicap di dalamnya menjadi lebih kecil dan fiturnya lebih padat. Terminal konektor yang lebarnya 2 mm lima tahun lalu kini menjadi 0,8 mm, dengan toleransi yang lebih ketat secara proporsional di setiap dimensi. Pengecoran cetakan progresif secara efektif diperkecil karena dasar-dasar proses, jarak bebas yang terkendali, pemakanan yang tepat, dan geometri cetakan yang dapat diulang, bekerja dengan baik pada skala-mikro seperti halnya pada bagian yang lebih besar.
Masing-masing industri ini memilih stamping presisi dibandingkan alternatifnya karena alasan inti yang sama: industri ini memberikan akurasi yang konsisten pada volume yang mengutamakan biaya per-per bagian, dan melakukan hal tersebut dengan kemampuan pengulangan yang dibutuhkan oleh aplikasi-penting keselamatan dan kinerja-penting. Namun mengetahui bahwa stempel sesuai dengan aplikasi Anda hanyalah setengah dari persamaan. Separuh lainnya adalah memahami bagaimana hal ini dibandingkan dengan pemesinan CNC, pemotongan laser, dan metode fabrikasi lainnya ketika persyaratan geometri, volume, dan toleransi spesifik Anda ada di atas meja.
Stamping Die Presisi vs Metode Fabrikasi Alternatif
Mengetahui bagian Anda memerlukan toleransi yang ketat tidak secara otomatis berarti stamping adalah jawabannya. Insinyur dan tim pengadaan menghadapi matriks keputusan nyata: pemesinan CNC, pemotongan laser, blanking halus, etsa kimia, dan EDM kawat semuanya menghasilkan komponen logam yang presisi. Pilihan yang tepat bergantung pada lokasi proyek Anda dalam lima variabel: volume produksi, toleransi yang diperlukan, kompleksitas geometrik, anggaran limbah material, dan-target biaya per unit.
Stamping logam progresif mendominasi wilayah tertentu dari matriks tersebut. Namun hal ini tidak selalu unggul, dan berpura-pura sebaliknya akan menghasilkan keputusan perkakas yang mahal dan tidak akan pernah membuahkan hasil. Di sinilah stamping menang, dan di mana tidak.
Ketika Stamping Die Presisi Mengungguli CNC dan Laser
Keekonomian stamping logam bergantung pada volume. Sebuah dadu progresif mungkin berharga $15.000 hingga $50.000 tergantung kompleksitasnya, namun setelah dijalankan, biaya per-bagian turun menjadi beberapa sen. Pemesinan CNC memerlukan biaya penyetelan yang minimal, namun setiap komponen memerlukan waktu pengerjaan tersendiri. Titik persilangan, dimana stamping menjadi lebih murah per unit, biasanya berkisar antara 1.000 dan 5.000 unit tergantung pada kompleksitas bagian. Lebih dari 10.000 komponen, keunggulan biaya stamping menjadi luar biasa.
Kecepatan menceritakan kisah serupa. Garis die dan stamping progresif yang menghasilkan 400 pukulan per menit menghasilkan komponen lebih cepat dalam satu jam dibandingkan sel CNC yang menghasilkan dalam shift penuh. Untuk program yang membutuhkan 100.000 unit tahunan atau lebih, tidak ada proses subtraktif yang bersaing dalam hal throughput.
Pemotongan laser tampak fleksibel, namun menimbulkan keterbatasan yang penting pada skala presisi. Tepian-pemotongan laser membawa zona-terkena pengaruh panas yang mengubah sifat material di dekat garis pemotongan. Kualitas tepi menurun pada material yang lebih tebal, dan kecepatan pemotongan turun drastis di bawah ketebalan 0,020" yang merupakan tempat-komponen yang diberi stempel presisi. Laser juga tidak dapat membentuk, membengkokkan, atau menggambar, yang berarti operasi tambahan selalu diperlukan untuk menghasilkan bagian tiga-dimensi.
Sampah material adalah pemisah lainnya. Operasi stamping dan fabrikasi yang progresif hanya menggunakan material dalam tata letak strip, dengan sisa terbatas pada jaringan pembawa dan siput pilot. Sebaliknya, pemesinan CNC dapat menyia-nyiakan 60-80% blok awal sebagai swarf. Untuk logam paduan yang mahal seperti tembaga berilium atau perunggu fosfor, pengganda limbah tersebut membuat pengerjaan mesin menjadi sangat mahal dalam hal volume.
Dimana Metode Alternatif Mungkin Lebih Baik
Pemilihan proses yang jujur berarti mengakui di mana stempel tidak tepat.
pemesinan CNCmenang ketika Anda memerlukan geometri tiga-dimensi yang kompleks dari stok padat, jumlah di bawah 1.000, atau toleransi yang lebih ketat dari ±0,0005" pada permukaan berpasangan. Ia juga menangani perubahan desain tanpa pengerjaan ulang perkakas, menjadikannya pilihan default selama pembuatan prototipe dan pengembangan awal.
Pengetsaan kimiaunggul pada bahan yang sangat tipis (di bawah 0,005") di mana gaya hentakan mekanis akan merusak bagian tersebut. Ini menghasilkantepian-bebas duri,-bebas strestanpa investasi perkakas, sehingga ideal untuk disk encoder, layar jaring halus, dan pengaku sirkuit fleksibel. Revisi desain hampir tidak memerlukan biaya apa pun karena geometri ditentukan oleh karya seni foto, bukan baja yang diperkeras.
Pengosongan halusmenempati ceruk antara stamping standar dan permesinan. Teknologi ini menghasilkan tepian yang terpotong sepenuhnya dengan zona pemisahan hampir-nol, sehingga menghilangkan penggilingan sekunder untuk komponen seperti roda gigi, sproket, dan pelat bubungan yang memerlukan permukaan tepi yang fungsional. Kerugiannya adalah waktu siklus yang lebih lambat dan biaya per{3}}bagian yang lebih tinggi dibandingkan stamping progresif konvensional.
Kawat EDMmenghasilkan toleransi paling ketat dibandingkan metode pemotongan apa pun, seringkali ±0,0001", tetapi dengan kecepatan yang diukur dalam inci persegi per jam. Ini adalah proses pembuatan prototipe dan perkakas, bukan metode produksi. Jika Anda memerlukan sepuluh komponen dengan akurasi ekstrem, EDM kawat dapat digunakan. Jika Anda memerlukan sepuluh ribu, maka tidak.
| Metode | Rentang Volume Terbaik | Toleransi | Batas Geometris | Per{0}}Tren Biaya Per{0}}Bagian |
|---|---|---|---|---|
| Stamping Mati Presisi | 5,000 - juta | ±0.001" | Profil 2D + fitur 3D yang terbentuk; kedalaman gambar terbatas | Volumenya sangat rendah; perkakas tinggi dimuka |
| Pemesinan CNC | 1 - 5,000 | ±0.0005" | 3D penuh dari padat; rongga internal; ketebalan bervariasi | Rata per-bagian; tidak ada amortisasi perkakas |
| Pemotongan Laser | 1 - 10,000 | ±0.005" | hanya profil 2D; tidak ada pembentukan; panas-tepi yang terkena dampak | Sedang; skalanya buruk vs. menginjak |
| Pengosongan Halus | 5,000 - 500,000 | ±0.001" | Profil datar dengan-tepi geser penuh; pembentukan terbatas | Lebih tinggi dari progresif; lebih rendah dari CNC |
| Etsa Kimia | 100 - 50,000 | ±0,001" (tergantung material) | hanya 2D; pola yang rumit; tidak mungkin terbentuk | Pengaturan rendah; moderat per-bagian; tidak ada risiko perkakas |
Kerangka keputusannya sangat jelas. Jika komponen Anda berukuran-tipis, perlu dibentuk atau dibengkokkan, memerlukan toleransi pada atau di bawah ±0,001", dan diproduksi di atas 5.000 unit per tahun, pengecapan cetakan presisi hampir pasti merupakan jalur yang paling ekonomis. Di bawah ambang batas volume tersebut, atau saat geometri memerlukan pemesinan 3D penuh atau tepi-bebas tegangan pada-stok ultratipis, alternatifnya akan sesuai.
Apapun proses yang Anda pilih, bagian tersebut tetap perlu dirancang untuk itu. Dan khususnya dalam pencetakan presisi, jarak antara desain yang dapat diproduksi dan sakit kepala yang mahal sering kali disebabkan oleh beberapa aturan dimensi yang tidak ditemui banyak insinyur hingga penawaran perkakas pertama mereka muncul dengan pertanyaan.
Desain untuk Kemampuan Manufaktur dalam Stamping Die Presisi
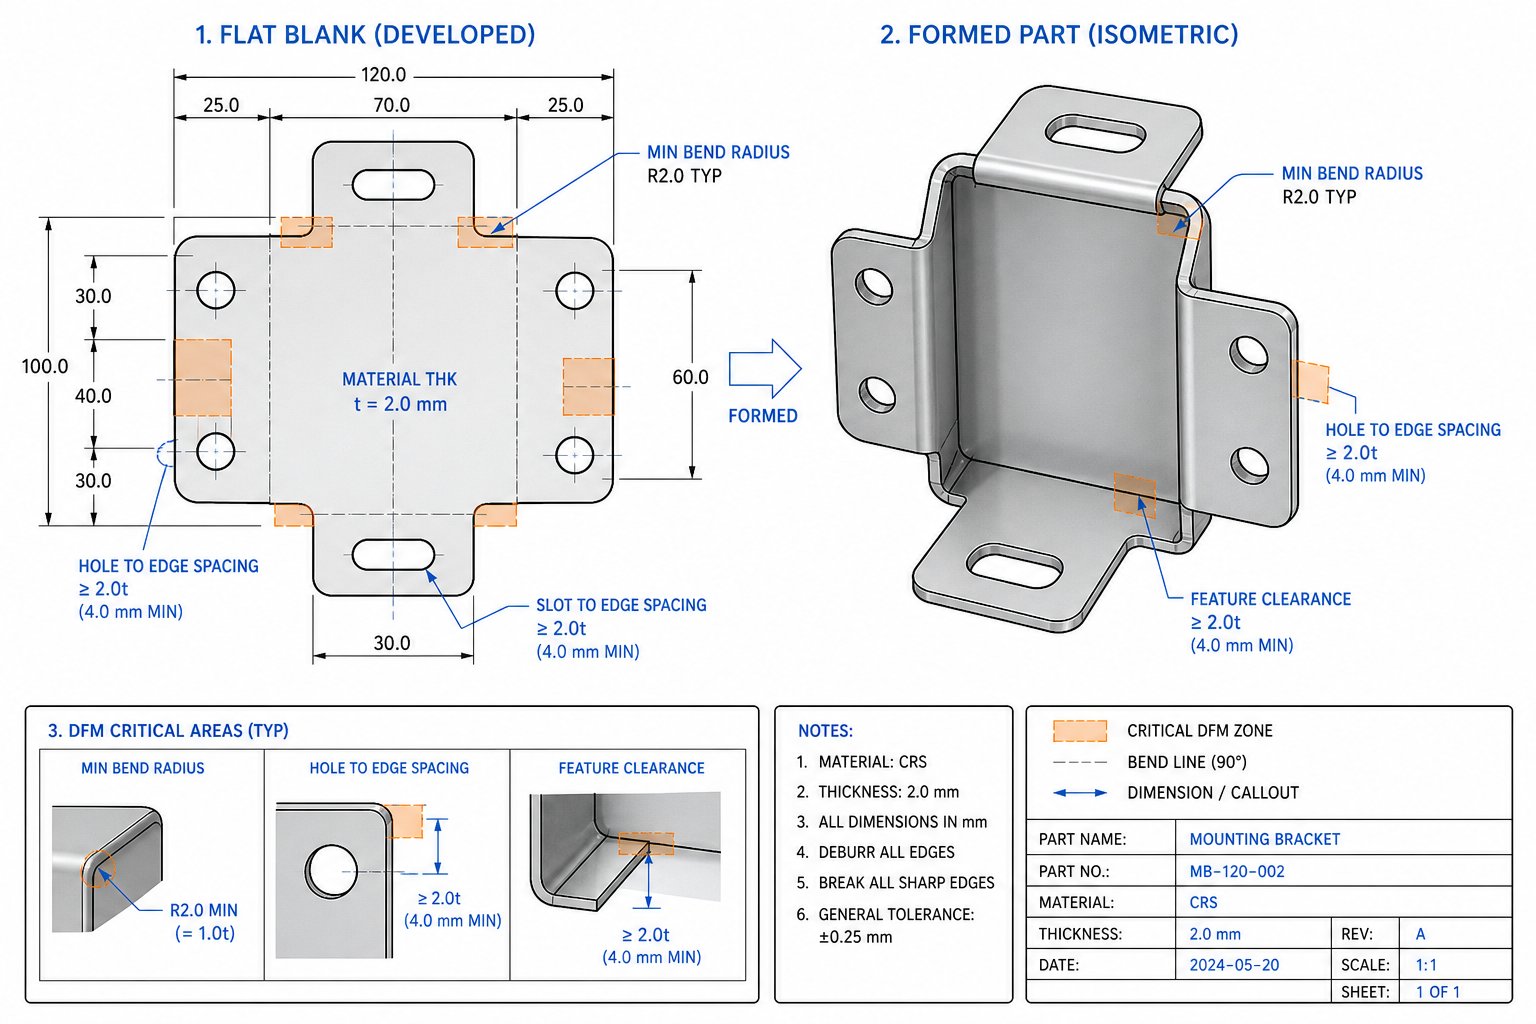
Bagian yang terlihat bersih di CAD bisa menjadi mimpi buruk dalam perkakas. Spasi fitur yang berfungsi pada layar mungkin retak karena tekanan pukulan. Radius tikungan yang tampak konservatif mungkin dapat merobek-baja tahan karat berkekuatan tinggi pada kecepatan produksi. Ini bukanlah masalah hipotetis. Itulah alasan mengapa desain cetakan stempel progresif memerlukan seperangkat aturan geometris khusus yang tidak pernah ditemui banyak insinyur hingga kutipan perkakas kembali ditandai dengan warna merah.
Desain untuk kemampuan manufaktur (DFM) dalam pencetakan presisi bukan berarti membatasi kreativitas. Ini tentang memahami apa yang dapat dihasilkan secara fisik oleh cetakan, material, dan mesin cetak, dan kemudian merancang dalam batas-batas tersebut sejak awal. Imbalannya adalah lebih sedikit pengulangan perkakas, tingkat penolakan yang lebih rendah, dan stempel bagian cetakan yang langsung dicetak pertama kali.
Dimensi Kritis dan Aturan Jarak Fitur
Setiap fitur pada bagian yang dicap, lubang, slot, tab, tepi, berinteraksi dengan tetangganya melalui material. Menempatkannya terlalu berdekatan akan memusatkan tekanan, melemahkan jaringan material, dan menyebabkan distorsi yang mengalir ke fitur-fitur yang berdekatan. Di sinilah letak batasan kerasnya:
Diameter lubang minimaltergantung langsung pada jenis bahan dan ketebalan. Untuk bahan ulet seperti aluminium atau tembaga, diameter lubang minimum harus minimal1,2 kali ketebalan bahan(1.2T). Untuk paduan yang lebih keras seperti baja tahan karat, jumlah minimumnya melonjak menjadi 1,5-2,0T karena pukulan menyerap gaya lateral yang lebih besar selama pemotongan. Jika ukurannya lebih kecil, Anda akan melihat seringnya kerusakan akibat pukulan dan keausan cetakan yang semakin cepat.
Jarak-ke-tepiadalah area kesalahan umum. Tempatkan lubang terlalu dekat dengan tepi bagian, dan sisa jaring material menonjol ke luar selama gerakan menusuk. Pedomannya jelas: jaga jarak setidaknya 2T antara lubang atau slot mana pun dan tepi terdekat. Hal ini menjaga struktur material tetap utuh selama pengecapan dan mencegah deformasi yang tidak dapat diperbaiki sepenuhnya oleh pekerjaan sekunder apa pun.
Jarak-ke-lubangmengikuti logika yang sama. Jarak minimum antara lubang yang berdekatan harus minimal 2T untuk mencegah jaring di antara lubang tersebut robek atau terdistorsi akibat gaya geser. Untuk perkakas cetakan progresif, batasan ini juga melindungi lubang percontohan agar tidak terpengaruh oleh operasi penusukan yang berdekatan.
Lebar flensa minimumuntuk tab dan takik adalah 1,5T. Apa pun yang lebih sempit memberikan tekanan ekstrem pada pukulan dan menciptakan fitur yang rentan tertekuk atau patah selama penanganan. Jika panjang tab melebihi lima kali lebarnya, stabilitas struktur akan turun secara signifikan dan Anda berisiko mengalami kerusakan selama pengecapan dan perakitan hilir.
Batasan Desain Tekuk, Gambar, dan Bentuk
Operasi pembentukan menimbulkan tegangan tarik pada bagian luar tikungan dan tekanan tekan pada bagian dalam. Jika geometri tidak mengakomodasi gaya-gaya ini, material akan retak, berkerut, atau muncul kembali melampaui batas yang dapat diterima.
Radius tikungan minimumadalah aturan yang paling sering dilanggar. Jari-jari tikungan bagian dalam harus setidaknya 1,0 kali ketebalan material (1T) untuk sebagian besar material. Untuk baja berkekuatan-tinggi atau paduan temper, 1,5T lebih aman. Jari-jari yang lebih rapat dari 1T memusatkan tegangan pada puncak tikungan dan secara dramatis meningkatkan kemungkinan retak, terutama ketika tikungan sejajar dengan arah butiran. Sebagaireferensi DFM yang ditetapkanPastikan, tikungan yang dibuat tegak lurus terhadap butiran jauh lebih rentan terhadap kegagalan dibandingkan tikungan yang sejajar dengannya.
Ketinggian flensa tikungan minimumharus minimal 2,5T ditambah radius tikungan. Flensa yang lebih pendek tidak dapat digenggam dengan baik oleh pukulan pembentuk, sehingga menghasilkan sudut yang tidak konsisten dan kemampuan pengulangan yang buruk. Saat Anda mencoba membentuk flensa yang terlalu pendek, material cenderung tergelincir daripada berubah bentuk dengan rapi.
Penempatan fitur di dekat tikunganadalah kendala penting lainnya. Lubang atau celah yang diameternya lebih kecil dari 0,100" harus berada setidaknya 2T ditambah radius tekukan dari garis lengkung mana pun. Fitur yang lebih besar memerlukan 2,5T ditambah radius. Fitur yang ditempatkan lebih dekat dari nilai minimum ini akan terdistorsi, meregang, atau bergeser selama operasi pembentukan karena material di zona tekukan mengalir secara aktif.
Gambarkan rasio kedalamanmembatasi seberapa dalam fitur cangkir atau cangkang dapat dibentuk dalam satu operasi. Aturan umumnya adalah penarikan pertama tidak boleh melebihi kedalaman yang sama dengan diameter blanko dikalikan 0,4-0,5. Penarikan yang lebih dalam memerlukan beberapa stasiun progresif dengan operasi anil menengah atau menggambar ulang, sehingga menambah kompleksitas pada alat progresif dan desain cetakan.
Spesifikasi arah butirharus muncul pada setiap gambar dengan fitur yang terbentuk. Pembengkokan yang tegak lurus terhadap arah putaran menghasilkan tikungan yang lebih kuat dan pegas yang lebih dapat diprediksi. Menghilangkan keterangan ini menyerahkan keputusan kepada pembuat perkakas, yang mungkin mengorientasikan tata letak strip untuk efisiensi material daripada kinerja bagian.
Pemasok sukaYICHENbekerja dengan tim teknik di awal fase desain untuk mengoptimalkan geometri komponen untuk die stamping yang presisi, mengurangi biaya iterasi dan perkakas sebelum satu blok baja perkakas dipotong. Tinjauan DFM kolaboratif semacam ini menangkap pelanggaran ketika perubahan masih dilakukan secara gratis, di layar, bukan di alat yang diperkeras.
Sebelum meminta penawaran, jalankan desain Anda melalui daftar periksa ini:
- Diameter lubang minimal 1,2T (ulet) atau 1,5-2,0T (paduan keras)
- Jarak lubang-ke-tepi dan lubang-ke-lubang memenuhi atau melebihi 2T
- Jari-jari tekukan internal minimal 1,0T (1,5T untuk material-berkekuatan tinggi)
- Ketinggian flensa tekukan minimal 2,5T ditambah radius tekukan
- Fitur ditempatkan minimal 2T + radius tikungan dari garis tikungan mana pun
- Lebar tab dan takik minimal 1,5T dengan panjang tidak lebih dari lebar 5x
- Semua sudut dalam memiliki radius minimal 0,5T
- Arah butir ditentukan pada gambar untuk tikungan kritis
- Arah duri disebut jika orientasi penting untuk perakitan
- Kedalaman penarikan tidak melebihi 40-50% diameter blanko per stasiun
- Toleransi diterapkan secara selektif: ketat hanya jika fungsi menuntutnya
Setiap aturan dalam daftar ini ada karena mengabaikannya akan mengarah pada mode kegagalan yang spesifik dan dapat diprediksi: tikungan retak, lubang terdistorsi, pukulan patah, atau bagian yang ukurannya berbeda pada sampel 1 versus sampel 100.000. Mengikuti mereka tidak menjamin hasil cetakan yang sempurna pada pembuatan pertama, namun hal ini menghilangkan alasan paling umum terjadinya pengerjaan ulang perkakas dan sisa produksi.
Aturan desain menentukan apa yang mungkin dilakukan. Namun bahkan komponen yang dirancang dengan sempurna pun bisa keluar dari spesifikasi jika infrastruktur kualitas di balik mesin press tidak sama ketatnya, itulah sebabnya metode inspeksi dan sertifikasi yang mendukung operasi stamping presisi sama pentingnya dengan geometri perkakas itu sendiri.
Kontrol Kualitas dan Inspeksi dalam Stamping Presisi
Cetakan{0}}yang dirancang dengan baik dan dijalankan dengan mesin stempel progresif yang mumpuni tidak berarti apa-apa jika sistem kualitas di baliknya tidak dapat membuktikan bahwa suku cadang benar-benar sesuai spesifikasi. Pada kecepatan produksi beberapa ratus langkah per menit, penyimpangan proses yang singkat pun dapat menghasilkan ribuan komponen yang tidak sesuai sebelum ada yang menyadarinya. Itu sebabnya infrastruktur inspeksi, alat pengukuran, pemantauan proses, dan sertifikasi yang mendasari operasi presisi, sama pentingnya dengan peralatan itu sendiri.
Metode Inspeksi dan Alat Pengukuran
Operasi stamping presisi mengandalkan pendekatan pengukuran berlapis. Tidak ada satu alat pun yang mencakup setiap fitur, sehingga pemasok yang cakap menerapkan kombinasi metode yang disesuaikan dengan kekritisan dan geometri setiap dimensi.
Inspeksi artikel-pertama (FAI)memvalidasi pengaturan baru sebelum produksi dimulai. Bagian sampel diukur berdasarkan setiap dimensi gambar menggunakan-instrumen berakurasi tinggi, yang memastikan bahwa sistem umpan cetakan, pengepres, dan stempel menghasilkan suku cadang yang sesuai sebelum dijalankan secara penuh. Langkah ini menangkap kesalahan pengaturan pada saat yang paling murah untuk diperbaiki.
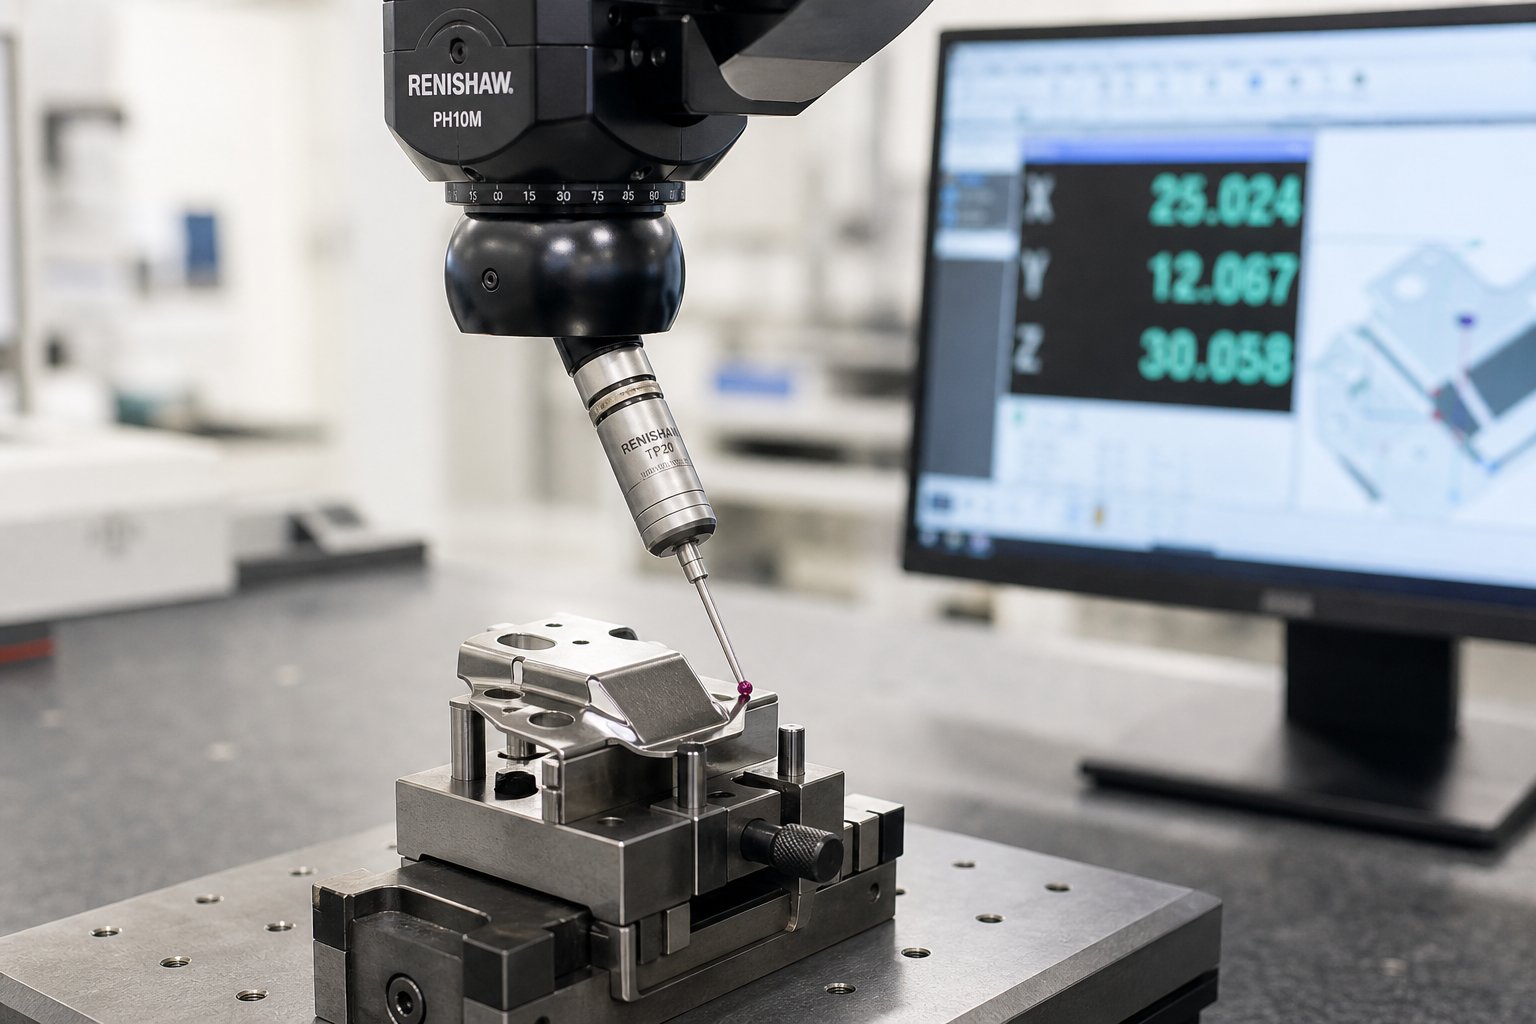
Mesin Pengukur Koordinat (CMM)menangani geometri kompleks di mana banyak fitur harus berhubungan dengan datum bersama. Probe CMM menyentuh atau memindai permukaan bagian untuk membuat-model pengukuran tiga dimensi, memverifikasi posisi lubang, toleransi profil, dan resolusi tingkat kerataan-mikron. Untuk suku cadang yang dijalankan pada jalur stamping mati progresif berkecepatan tinggi, data CMM dari sampel periodik menegaskan bahwa hubungan dimensi tetap stabil dalam jangka panjang.
Komparator optik dan sistem penglihatanmemproyeksikan siluet bagian yang diperbesar ke layar atau sensor kamera, memungkinkan operator memeriksa profil, jari-jari, dan kondisi tepi dengan cepat. Inspeksi penglihatan otomatis yang diintegrasikan ke dalam jalur pengepresan cetakan progresif dapat mengevaluasi setiap bagian pada kecepatan produksi, tanda-tanda gerinda, retakan, atau fitur yang hilang tanpa memperlambat keluaran.
Ayo/tidak-pergi pengukurmemberikan konfirmasi biner yang cepat untuk fitur-fitur penting. Pengukur pin cocok dengan lubang atau tidak. Pengukur slot bisa lewat atau berhenti. Alat-alat ini unggul dalam-pemeriksaan produksi frekuensi tinggi yang mengutamakan kecepatan dibandingkan mencatat nilai pasti.
Kontrol Proses Statistik (SPC)mengikat semua pengukuran ini bersama-sama dari waktu ke waktu. SebagaiPabrikandetailnya, pemantau beban pada mesin press dapat melacak data gaya untuk setiap pukulan dan mengekspresikannya dalam diagram batang X-dan sigma, mendeteksi tren sebelum bagian-bagiannya keluar dari toleransi. SPC tidak hanya menangkap cacat. Teknologi ini dapat memprediksi hal tersebut, sehingga memberikan waktu bagi operator untuk menyesuaikan proses, mengganti punch yang sudah aus, atau memperbaiki penyimpangan umpan saat komponen masih dalam kondisi sesuai.
Sertifikasi dan Standar Pengendalian Proses
Sertifikasi memberi tahu Anda sistem kualitas apa yang telah dibangun oleh pemasok, apa yang telah diverifikasi oleh auditor eksternal, dan industri mana yang memenuhi syarat untuk dilayani oleh pemasok. Bagi para insinyur yang mengevaluasi mitra stamping, berikut arti sebenarnya dari setiap sertifikasi:
- ISO 9001- Standar sistem manajemen mutu dasar. Ini menetapkan proses yang terdokumentasi, prosedur tindakan perbaikan, dan kerangka perbaikan berkelanjutan. Diperlukan namun tidak cukup untuk-aplikasi dengan tingkat kekritisan tinggi.
- IATF 16949- Standar khusus-otomotif yang dibuat berdasarkan ISO 9001. Standar ini menambahkan persyaratan untuk persetujuan komponen produksi (PPAP), perencanaan kualitas produk lanjutan (APQP), dan analisis mode kegagalan (FMEA). Diwajibkan oleh sebagian besar OEM otomotif utama dan pemasok Tingkat 1.
- ISO 13485- Standar manajemen mutu perangkat medis.Catatan NSFbahwa ISO 13485 menekankan kepatuhan terhadap peraturan dan manajemen risiko dibandingkan perbaikan berkelanjutan, dengan persyaratan dokumentasi preskriptif, peningkatan ketertelusuran untuk perangkat implan, dan proses penanganan keluhan formal. Hal ini diakui oleh badan pengatur di seluruh dunia, termasuk FDA, Health Canada, dan badan MDR UE.
- AS9100- Standar kualitas dirgantara. Hal ini menambah persyaratan untuk manajemen konfigurasi, manajemen risiko di setiap tahap proses, dan kemampuan penelusuran yang ketat mulai dari bahan mentah hingga pengiriman akhir. Harapkan protokol pemeriksaan-barang pertama yang lebih ketat dan program pencegahan komponen palsu.
Pemasok yang memiliki IATF 16949 atau AS9100 telah menunjukkan kemampuan di luar manajemen mutu dasar, termasuk pengendalian proses, analisis sistem pengukuran, dan verifikasi kompetensi tenaga kerja. Menambahkan ISO 13485 di atasnya memerlukan investasi lebih lanjut dalam-kontrol khusus perangkat seperti pencegahan kontaminasi, prosedur kebersihan personel, dan-sistem pengawasan pascapasar.
Saat mengevaluasi pemasok stempel presisi, jangan hanya bertanya apakah mereka memiliki sertifikasi. Tanyakan target Cpk mereka pada dimensi kritis, seberapa sering mereka mengambil sampel selama produksi, dan apa yang terjadi ketika SPC memberi sinyal adanya tren. Sertifikat di dinding menegaskan adanya sistem. Jawaban atas pertanyaan-pertanyaan tersebut memberi tahu Anda apakah sistem tersebut benar-benar berfungsi pada titik di mana logam bertemu dengan lapisan mati, pukulan demi pukulan, di jutaan bagian.
Infrastruktur berkualitas menjaga suku cadang tetap dalam toleransi. Namun toleransi hanyalah setengah dari persamaan nilai. Separuh lainnya, biaya, menentukan apakah stempel presisi masuk akal secara finansial untuk program Anda, dan penghitungan tersebut bergantung pada variabel yang tidak dilihat oleh sebagian besar teknisi hingga mereka mulai meminta penawaran harga.
Faktor Biaya dan Keekonomian Precision Die Stamping
Kutipan perkakas untuk stempel cetakan presisi dapat menyebabkan guncangan stiker. Cetakan progresif yang dirancang untuk-pekerjaan dengan toleransi yang ketat mungkin berharga $30.000 hingga $250.000 bergantung pada jumlah stasiun, material, dan kompleksitas. Namun angka tersebut secara terpisah menyesatkan. Yang penting adalah bagaimana investasi tersebut diterjemahkan ke dalam biaya per-bagian seluruh volume produksi Anda, dan apakah total keekonomian lebih baik daripada alternatif lainnya selama masa program.
Perkakas Investasi dan Ekonomi Volume
Bayangkan biaya mati sebagai pajak tetap yang tersebar di setiap bagian yang dihasilkan alat tersebut. Sebuah cetakan progresif senilai $50.000 yang menjalankan 500.000 suku cadang hanya menambahkan $0,10 per potong dalam amortisasi perkakas. Cetakan yang sama yang hanya memproduksi 5.000 bagian menambah $10,00 per bagian, perbedaan 100x yang membuat atau menghancurkan kasus bisnis untuk pencetakan logam mati progresif.
Umur cetakan yang diharapkan bergantung pada material yang dicap, persyaratan toleransi, dan pemilihan baja perkakas. Perkakas sisipan die stamping karbida-yang presisi dan dibuat dengan paduan tembaga dapat menghasilkan 10 juta pukulan atau lebih sebelum perbaikan besar-besaran. Bahan yang lebih keras seperti baja tahan karat memperpendek jangka waktu tersebut menjadi 1-5 juta pukulan, bergantung pada kompleksitas fitur dan disiplin pemeliharaan. Perkakas tingkat bawah mungkin hanya memerlukan 100.000 hingga 500.000 pukulan sebelum memerlukan pengerjaan ulang, itulah sebabnya memilih produsen cetakan progresif yang memenuhi syarat penting bagi keekonomian jangka panjang.
Ambang batas volume ketika stamping mengungguli alternatif biasanya berada di antara 10.000 dan 50.000 unit tahunan untuk-bagian dengan kompleksitas sedang. Di bawah kisaran tersebut, pemesinan CNC atau pemotongan laser sepenuhnya menghindari investasi perkakas. Selain itu, stempel progresif jangka panjang menghasilkan biaya per-bagian yang tidak dapat didekati oleh proses subtraktif, sering kali turun di bawah $0,05 untuk geometri sederhana dalam volume tinggi.
Faktor-Faktor yang Mendorong-Biaya Per Bagian Naik atau Turun
Selain amortisasi perkakas, beberapa variabel juga menggeser biaya tetap Anda per buah. Memahami pendorong ini membantu Anda mengoptimalkan desain dan menegosiasikan penawaran dengan lebih efektif.
Pemicu biaya diberi peringkat berdasarkan dampak umum pada{0}}harga per komponen:
- Jenis dan ketebalan bahan- Bahan mentah menyumbang 45-55% dari biaya per unit. Baja tahan karat dan paduan tembaga harganya 3-5x lebih mahal dibandingkan baja ringan berdasarkan beratnya, dan material yang lebih keras mempercepat keausan cetakan, sehingga meningkatkan frekuensi perawatan.
- Kompleksitas bagian dan jumlah stasiun- Setiap stasiun pembentukan menambah biaya perkakas, meningkatkan kebutuhan pemeliharaan cetakan, dan sedikit mengurangi kecepatan produksi. Harga cetakan progresif 12 stasiun kira-kira dua kali lipat dari harga alat 6 stasiun.
- Persyaratan toleransi- Toleransi yang lebih ketat memerlukan penajaman cetakan yang lebih sering, kecepatan pengepresan yang lebih lambat, dan pemeriksaan tambahan. Beralih dari +/-0,005" ke +/-0,001" pada fitur penting dapat meningkatkan biaya per komponen sebesar 20-40%.
- Operasi sekunder- Pelapisan, perlakuan panas, penyadapan, atau perakitan setelah pengecapan menambah $0,10-$1.00+ per bagian bergantung pada pengoperasiannya. Pengoperasian-dalam cetakan (penyadapan, pemasangan perangkat keras) membutuhkan biaya perkakas yang lebih besar namun mengurangi penanganan dan tenaga kerja per unit.
- Volume produksi dan frekuensi pemesanan- Biaya penyiapan ($200-$1.000 per pengoperasian) tersebar ke lebih sedikit komponen dalam jumlah kecil. Pesanan menyeluruh dengan rilis terjadwal mengurangi frekuensi penyiapan dan meningkatkan leverage pembelian material.
- Limbah material (pemanfaatan strip)- Desain tata letak strip yang efisien dapat mencapai pemanfaatan material 70-85%. Bahan bakar yang bersarang dengan buruk, dan untuk paduan yang mahal, limbah tersebut sangat berdampak buruk.
- Persyaratan kualitas dan dokumentasi- Sertifikasi seperti IATF 16949 atau ISO 13485 menambahkan overhead audit, dokumentasi, dan inspeksi. Pemasok yang memiliki sertifikasi ini biasanya mengenakan biaya 20-40% lebih mahal dibandingkan toko yang tidak bersertifikat, namun mereka memberikan kontrol proses yang dibutuhkan oleh aplikasi penting.
Total biaya kepemilikan melampaui penawaran awal. Pertimbangkan interval pemeliharaan cetakan, perkiraan biaya perbaikan (biasanya 10-20% dari harga perkakas asli per siklus), inventaris komponen cadangan, dan waktu henti produksi yang terkait dengan pemeliharaan terjadwal. Perusahaan stamping progresif yang menyediakan jadwal perawatan transparan dan proyeksi umur cetakan membantu Anda menganggarkan secara akurat daripada menyerap biaya kejutan di tengah program.
Untuk tim yang mengevaluasi mitra perkakas,YICHENberspesialisasi dalam cetakan stempel presisi yang dirancang untuk produksi massal berulang, membantu tim menyeimbangkan toleransi ketat dengan keluaran volume{0}}tinggi yang ekonomis. Fokus mereka pada die stamping progresif yang kecil dan berakurasi tinggi berarti perkakas dirancang sejak awal untuk jumlah langkah dan interval perawatan yang diperlukan oleh program produksi yang panjang.
Pengoptimalan biaya yang paling efektif tidak terjadi pada tahap penawaran harga. Itu terjadi selama desain. Melonggarkan toleransi non-kritis, menggabungkan fitur untuk mengurangi jumlah stasiun, memilih material yang menyeimbangkan kinerja terhadap keausan cetakan, dan berkomitmen terhadap volume yang membenarkan investasi perkakas adalah semua keputusan yang menghasilkan penghematan yang signifikan sepanjang masa pakai program. Bekerjasamalah dengan produsen cetakan progresif Anda sejak dini, bagikan perkiraan volume Anda dengan jujur, dan rancang prosesnya daripada memaksakan proses untuk mengakomodasi desain yang tidak pernah dibuat dengan mempertimbangkan keekonomian stempel.
Pertanyaan Yang Sering Diajukan Tentang Stamping Die Presisi
1. Toleransi apa yang dapat dicapai oleh die stamping presisi?
Stempel cetakan presisi secara rutin memiliki toleransi dimensi ±0,001 inci (±0,025 mm) pada fitur berlubang dan dimensi bidang-datar. Presisi yang dapat dicapai bergantung pada jenis material, ketebalan, dan geometri fitur. Material yang lebih tipis di bawah 0,010 inci memungkinkan posisi lubang yang lebih rapat, sementara fitur yang terbentuk seperti tikungan biasanya bertahan ±1 derajat karena variabel pegas. Insinyur harus menentukan toleransi ketat secara selektif pada data penting daripada menerapkan info menyeluruh di semua dimensi, yang akan meningkatkan biaya perkakas tanpa manfaat fungsional.
2. Apa perbedaan antara stempel mati progresif dan stempel mati majemuk?
Dies progresif mengumpankan strip logam kontinu melalui beberapa stasiun, masing-masing melakukan operasi berbeda seperti blanking, penindikan, atau pembengkokan, menghasilkan bagian yang lengkap di stasiun akhir. Mereka unggul dalam-produksi suku cadang kecil bervolume tinggi dengan banyak fitur. Dies majemuk melakukan pengosongan dan penindikan secara bersamaan dalam satu langkah tekan, menghasilkan bagian datar dengan konsentrisitas unggul antara fitur internal dan eksternal. Pembuatan cetakan majemuk lebih murah namun tidak dapat membentuk fitur-dimensi tiga. Pilihannya bergantung pada apakah bagian Anda memerlukan operasi pembentukan dan tingkat volume apa yang membenarkan investasi perkakas progresif.
3. Berapa biaya perkakas die stamping presisi?
Perkakas cetakan progresif untuk pekerjaan presisi biasanya berkisar antara $30.000 hingga $250.000 tergantung pada jumlah stasiun, kekerasan material, dan persyaratan toleransi. Namun, biaya di muka ini diamortisasi ke seluruh volume produksi. Sebuah cetakan senilai $50.000 yang memproduksi 500.000 suku cadang hanya menambah biaya perkakas sebesar $0,10 per potong. Masa pakai cetakan bervariasi dari 1 hingga 10+ juta pukulan berdasarkan bahan yang dicap dan disiplin pemeliharaan. Perkakas sisipan karbida yang berbahan paduan lunak seperti tembaga akan bertahan lebih lama, sedangkan aplikasi baja tahan karat memperpendek umur perkakas secara signifikan. Bekerja sama dengan pemasok khusus seperti YICHEN, yang merekayasa cetakan stempel presisi untuk produksi massal berulang, membantu mengoptimalkan desain perkakas untuk masa pakai maksimum dan efisiensi biaya.
4. Bahan apa yang paling cocok untuk die stamping presisi?
Bahan yang paling umum dicap dalam aplikasi presisi meliputi paduan tembaga (C110, C194, perunggu fosfor), kuningan (C260), baja karbon ringan, baja tahan karat (304/316), dan aluminium (5052, 1100). Tembaga dan kuningan menawarkan kombinasi terbaik antara sifat mampu bentuk dan prediktabilitas dimensi, menjadikannya ideal untuk konektor listrik dan pegas kontak. Baja karbon memberikan sifat mampu bentuk yang tinggi dengan biaya lebih rendah untuk komponen struktural. Baja tahan karat memerlukan kompensasi die yang lebih besar untuk springback, namun dapat digunakan dalam aplikasi medis dan tahan korosi. Pemilihan material berdampak langsung pada toleransi yang dapat dicapai, tingkat keausan cetakan, dan biaya per{12}}bagian.
5. Kapan saya harus memilih die stamping presisi dibandingkan permesinan CNC?
Stempel cetakan presisi menjadi lebih ekonomis dibandingkan pemesinan CNC setelah volume tahunan melebihi sekitar 5.000 hingga 10.000 unit untuk komponen-dengan kompleksitas sedang. Di atas ambang batas ini, investasi perkakas diamortisasi menjadi sen per bagian sementara CNC menanggung biaya waktu mesin tetap per-bagian. Stamping juga unggul dalam hal kecepatan, menghasilkan ratusan komponen per menit dibandingkan siklus pemesinan individual. Namun, CNC tetap menjadi pilihan yang lebih baik untuk jumlah di bawah 1.000 unit, geometri tiga dimensi kompleks yang dibuat dari stok padat, atau toleransi di bawah ±0,0005 inci. CNC juga menangani perubahan desain tanpa pengerjaan ulang perkakas, sehingga lebih disukai selama fase pembuatan prototipe.


