


Apa Itu Stamping Die Proses Produksi dan Mengapa Itu Penting
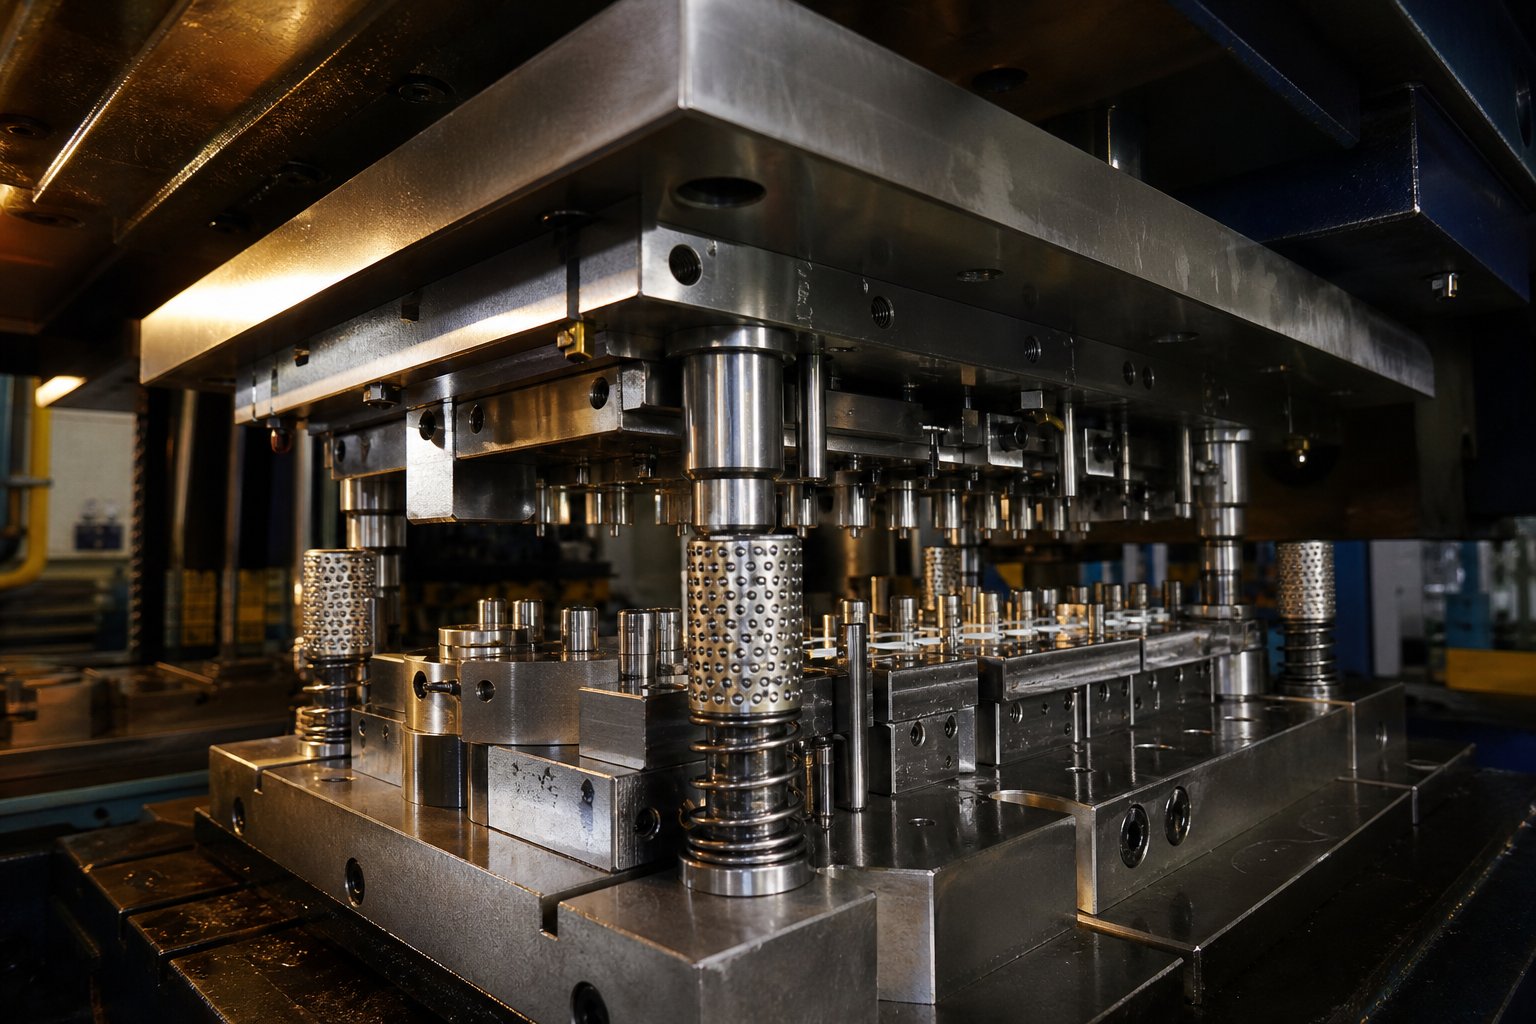
Cetakan stempel produksi adalah alat yang dirancang secara presisi-yang dibuat dari sisipan baja atau karbida yang diperkeras, dirancang untuk menghasilkan bagian logam yang identik pada volume tinggi dengan akurasi berulang dalam ratusan ribu atau jutaan gerakan pengepresan. Tidak seperti prototipe atau perkakas lunak jangka pendek, ini mewakili investasi modal jangka panjang dalam konsistensi manufaktur.
Mendefinisikan Cetakan Stamping Proses Produksi
Saat Anda mendengar "stamping dies" dalam konteks produksi, percakapannya berpusat pada alat yang mampu bertahan dalam siklus tugas ekstrem tanpa keluar dari toleransi.Cetakan stempel logam yang dijalankan produksibiasanya dilengkapi dengan konstruksi baja perkakas yang diperkeras (kelas seperti D2, A2, atau sisipan karbida),-detail pembentukan dan pemotongan tanah yang presisi, dan sistem pemandu jalur rekayasa yang menjaga indeks material tetap dalam jarak seperseribu inci dari stasiun demi stasiun.
Die ini mengintegrasikan pilot, stripper positif, dan sistem pegas kuat yang menjaga keselarasan dalam operasi{0}kecepatan tinggi yang berkelanjutan. Setiap komponen dibuat untuk menahan keausan, defleksi, dan distorsi termal pada jutaan pukulan, menjadikan cetakan standar sebagai fondasi keluaran yang dapat diulang daripada alat prototipe sekali pakai.
Perbedaan Produksi Dies dengan Perkakas Prototipe
Prototipe dan cetakan jangka pendek-memiliki tujuan yang berbeda. Mereka memvalidasi geometri bagian dengan cepat dan murah, sering kali menggunakan bahan yang lebih lembut seperti aluminium, paduan berbahan dasar seng, atau baja yang tidak diberi perlakuan panas. Pengorbanannya adalah umur dan presisi. Prototipe stempel dan set cetakan mungkin dapat menangani 1.000 hingga 10.000 pukulan sebelum keausan memengaruhi kualitas komponen, sementara alat tingkat produksi dirancang untuk 100.000 hingga lebih dari 1.000.000 siklus dengan toleransi penuh.
| Atribut | Prototipe / Singkat-Run Die | Produksi Berjalan Mati |
|---|---|---|
| Bahan Utama | Aluminium, baja ringan, paduan lunak | D2, A2, M2, sisipan karbida |
| Umur yang Diharapkan (Hit) | 1,000 – 10,000 | 100,000 – 1,000,000+ |
| Kemampuan Toleransi | Sedang (±0,005" tipikal) | Ketat (±0,001" atau lebih baik) |
| Waktu Pimpin yang Khas | 1 – 4 minggu | 8 – 16 minggu |
Perbedaannya lebih dari sekedar kekerasan material. Cetakan produksi dilengkapi sisipan yang dapat diganti,-tiang panduan dasar yang presisi, dan-penginderaan cetakan, semua fitur yang tidak ada pada cetakan standar yang dibuat untuk menjalankan validasi dengan cepat.
Ketika Produksi Mati Menjadi Investasi yang Tepat
Jadi kapan masuk akal untuk mengalokasikan anggaran? Tiga faktor yang mendorong keputusan itu:
- Ekspektasi volume- Jika program Anda memerlukan puluhan ribu komponen atau lebih, keekonomian per-cetakan dan stempel pada tingkat produksi jauh melebihi kinerja siklus-peralatan jangka pendek yang berulang.
- Bagian kekritisan- Komponen keselamatan, rakitan yang memerlukan kesesuaian yang konsisten, atau suku cadang yang menjalankan proses hilir otomatis memerlukan kemampuan pengulangan yang hanya dapat dihasilkan oleh perkakas yang diperkeras.
- Persyaratan toleransi- Ketika spesifikasi diperketat di bawah ±0,002", perkakas yang lebih lunak tidak dapat menampung dimensi dalam jumlah yang berarti.
Biaya di muka lebih tinggi dan waktu tunggu lebih lama, namun cetakan produksi yang ditentukan dengan tepat akan menghasilkan keuntungan dengan menghilangkan sisa, mengurangi waktu henti mesin cetak, dan memberikan konsistensi{0}}ke-bagian yang menjadi andalan operasi hilir. Pertanyaan sebenarnya bukanlah apakah Anda mampu membeli peralatan produksi, namun apakah target volume dan kualitas Anda dapat bertahan tanpanya.
Pertukaran biaya-versus-kemampuan menimbulkan pertanyaan yang lebih dalam: jenis arsitektur cetakan manakah yang paling sesuai dengan skenario produksi spesifik Anda?
Jenis Stamping Dies yang Dipetakan ke Volume Proses Produksi
Memilih di antara jenis-jenis cetakan stempel bukan semata-mata merupakan latihan teknik. Ini adalah keputusan perencanaan produksi yang mengunci kecepatan siklus, kurva biaya unit, dan batasan kapasitas selama masa program. Setiap arsitektur cetakan memecahkan persamaan volume, kompleksitas bagian, dan keekonomian pers yang berbeda.
Dies Progresif untuk Operasi Berkelanjutan-Volume Tinggi
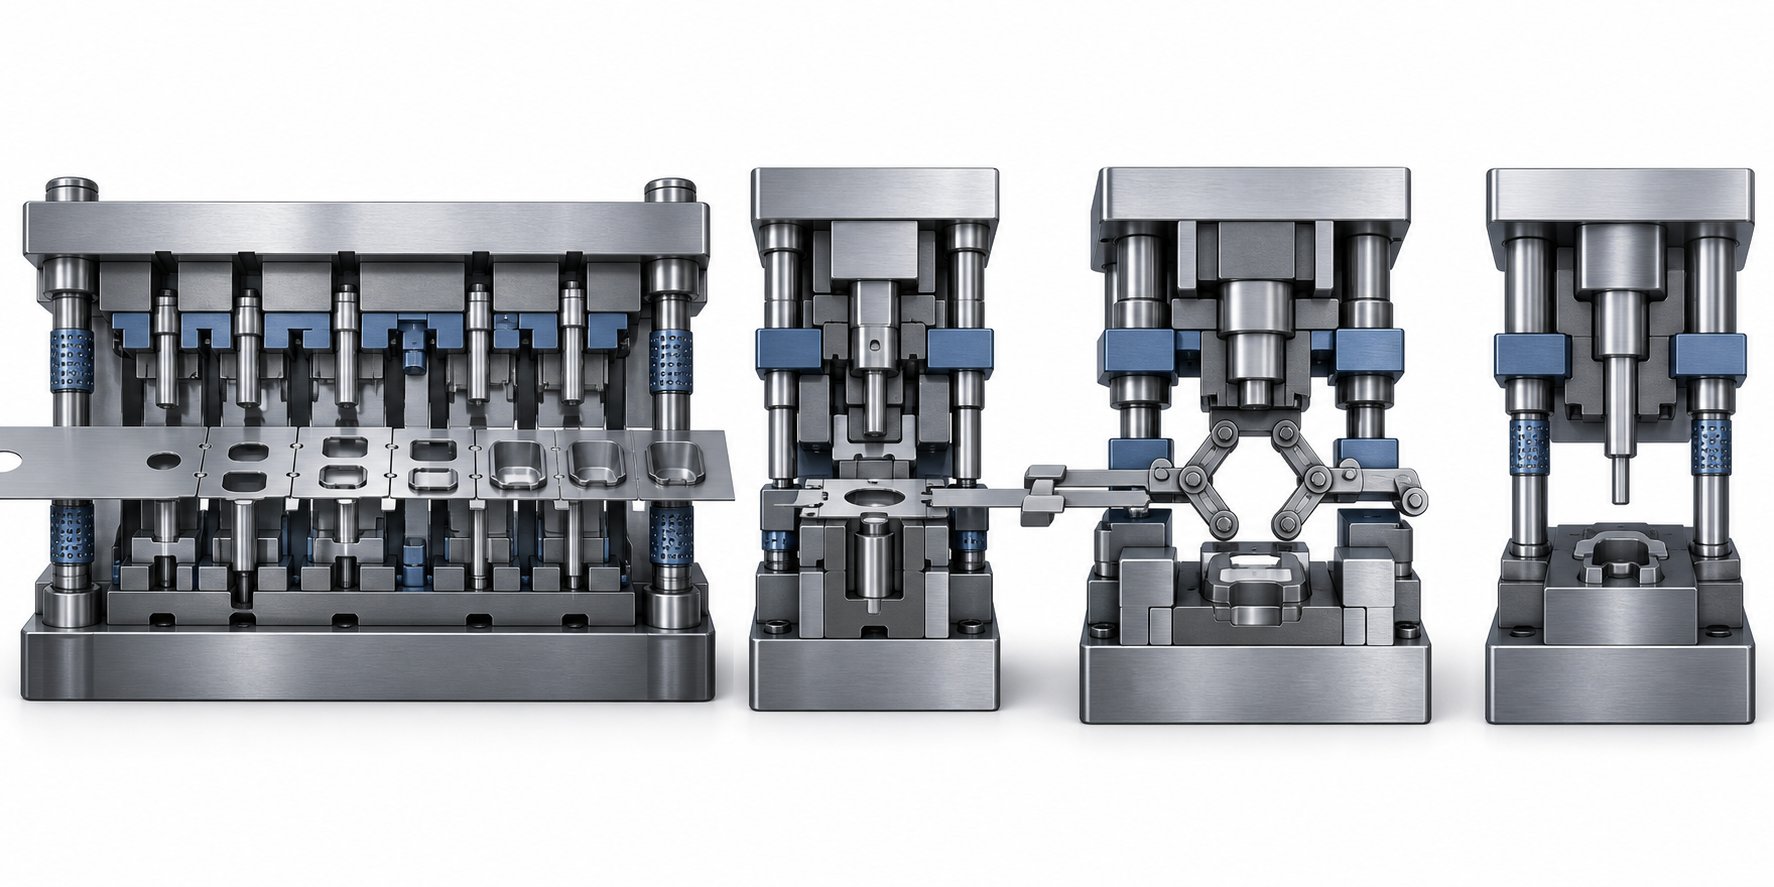
Bayangkan strip logam kontinu diumpankan melalui satu set cetakan dengan beberapa stasiun, masing-masing melakukan operasi berbeda - meninju, menekuk, mencetak koin, memotong - dalam satu langkah tekan. Itu adalah tindakan progresif jangka panjang. Benda kerja tetap melekat pada strip pembawa dari pukulan pertama hingga pemisahan akhir, sehingga menghilangkan penanganan komponen di antara pengoperasian.
Arsitektur ini mendominasi-produksi bervolume tinggi karena suatu alasan.Garis stempel dan fabrikasi progresifdapat beroperasi dengan kecepatan 200 hingga 600+ pukulan per menit, menghasilkan komponen jadi yang rumit dengan intervensi tenaga kerja minimal. Pengorbanannya adalah biaya perkakas di muka - cetakan progresif berkisar antara $30.000 hingga lebih dari $250.000 bergantung pada jumlah stasiun dan tuntutan toleransi - tetapi biaya per-bagian turun drastis setelah volume sesuai dengan investasi tersebut. Kelangsungan ekonomi biasanya dimulai sekitar 50.000 hingga 100.000 unit tahunan.
Stamping progresif jangka panjang juga mengurangi limbah material melalui tata letak strip yang dioptimalkan dan menghilangkan operasi sekunder dengan membangun beberapa tahap pembentukan langsung ke dalam cetakan.
Compound Dies untuk Ketat-Toleransi Kerataan
Stamping cetakan majemuk menggunakan pendekatan yang berbeda: beberapa operasi pemotongan dan pembentukan terjadi secara bersamaan dalam satu langkah tekan, namun tanpa perkembangan stasiun yang berurutan. Seluruh bagian selesai sekaligus.
Hal ini membuat cetakan tingkat majemuk ideal untuk ring bagian datar - ring, shim, laminasi listrik - yang mana kerataan dan konsentrisitas unggul lebih penting daripada kompleksitas geometri. Karena semua operasi terjadi dalam satu bidang selama satu pukulan, bagian-bagiannya menjadi lebih rata dibandingkan dengan yang dihasilkan oleh metode progresif di mana tegangan strip dapat menimbulkan sedikit distorsi.
Biaya perkakas lebih rendah dibandingkan cetakan progresif, dan struktur yang lebih sederhana berarti perawatan yang lebih sedikit. Namun, cetakan majemuk terbatas pada geometri yang relatif sederhana dan tidak cocok untuk bagian-yang ditarik dalam atau-banyak tikungan.
Transfer dan Dies-Stasiun Tunggal untuk Bagian yang Ditarik Besar atau Dalam-
Ketika geometri bagian terlalu besar untuk strip pembawa, atau ketika gambar dalam akan merobek titik sambungan, cetakan transfer menjadi jawabannya. Di sini, blanko dipisahkan dari strip lebih awal dan dipindahkan antar stasiun independen dengan jari mekanis atau otomatisasi. Hal ini membuka kemungkinan desain - threading, ribs, knurling, dan deep draws - yang tidak dapat diakomodasi oleh metode progresif.
Die{0}}stasiun tunggal melayani operasi khusus pada komponen yang lebih besar atau ketika volume produksi tidak sesuai dengan kompleksitas multi-stasiun. Mereka menawarkan biaya perkakas yang lebih rendah namun memerlukan penanganan yang lebih banyak dan waktu siklus yang lebih lambat.
| Tipe Mati | Rentang Volume Terbaik | Bagian Kompleksitas | Kecepatan Siklus Khas | Biaya Perkakas Relatif |
|---|---|---|---|---|
| Progresif | 50.000 – 1.000,000+ bagian/tahun | Tinggi (multi-operasi) | 200 – 600+ SPM | Tinggi hingga sangat tinggi |
| Menggabungkan | 10.000 – 500.000 bagian/tahun | Rendah hingga sedang (bagian datar) | Tinggi (satu pukulan) | Rendah hingga sedang |
| Transfer | 25.000 – 500.000 bagian/tahun | Tinggi (besar atau dalam-ditarik) | Sedang | Tinggi |
| Stasiun-tunggal | 1.000 – 50.000 bagian/tahun | Rendah hingga sedang | Rendah hingga sedang | Rendah |
Pemilihan tipe cetakan adalah keputusan perencanaan produksi, bukan hanya preferensi teknik. Arsitektur yang Anda pilih menentukan kurva biaya, batas throughput, dan beban pemeliharaan untuk keseluruhan siklus hidup program.
Memahami jenis-jenis die dan volume sweet spot-nya hanyalah lapisan pertama. Variabel berikutnya - target kuantitas produksi spesifik Anda - lebih menyempurnakan cara cetakan itu sendiri ditentukan, mulai dari jumlah stasiun hingga kualitas baja perkakas di dalamnya.
Ambang Batas Volume Produksi yang Mendorong Keputusan Desain Die
Jumlah suku cadang tahunan Anda lebih dari sekadar memenuhi satu baris pesanan pembelian. Hal ini menentukan material cetakan, jumlah stasiun, kompatibilitas mesin press, dan pada akhirnya, struktur biaya setiap bagian yang dihasilkan dari alat tersebut. Namun klasifikasi volume pada stempel logam masih belum jelas di seluruh industri. Berikut adalah kerangka praktis yang menghubungkan kuantitas produksi dengan pilihan teknik di dalam cetakan.
Produksi Jangka Pendek dan Perkakas Jembatan
Stamping jangka pendek biasanya mencakup jumlah produksi di bawah 10.000 hingga 50.000 bagian. Pada tingkat ini, komitmen terhadap perangkat progresif multi-stasiun yang sepenuhnya kuat jarang sekali masuk akal secara ekonomi. Investasi perkakas di muka tetap tinggi dibandingkan dengan jumlah suku cadang yang diproduksi, sehingga desainer sedapat mungkin menyederhanakannya.
Seperti apa praktiknya? Stasiun cetakan yang lebih sedikit, material sisipan yang lebih lembut (baja-yang tidak diberi perlakuan panas atau bahkan paduan berbasis seng-), dan geometri ramping yang mengurangi waktu pemesinan. Peralatan jembatan - produksi sementara-yang mampu dibuat saat alat akhir sedang dikembangkan - juga termasuk dalam kategori ini. Hal ini membuat suku cadang mengalir ke pasar tanpa menunggu 12 hingga 20 minggu untuk perkakas progresif yang diperkeras.
Cetakan stempel logam jangka pendek mungkin menggunakan operasi manual atau semi-otomatis dan memprioritaskan kecepatan untuk produksi dibandingkan umur panjang. Mereka cukup baik untuk peluncuran pasar, pembangunan validasi teknik, atau program di mana permintaan belum cukup stabil untuk membenarkan investasi produksi penuh.
Ambang Batas Volume Jangka Menengah dan Panjang
Produksi{0}}sedang umumnya mencakup 10.000 hingga 100.000 bagian. Pada kisaran ini, perekonomian bergeser. Perkakas baja yang diperkeras dapat dibenarkan karena biaya per bagian turun secara signifikan bila tersebar dalam jumlah puluhan ribu unit. Desain cetakan menjadi lebih kompleks - arsitektur progresif atau transfer menjadi layak, dan toleransi yang lebih ketat akan berkelanjutan karena baja perkakas dapat menahan keausan kumulatif.
Stamping logam jangka panjang melewati ambang batas 100.000 bagian dan meluas hingga jutaan. Di sini, biaya perkakas tinggi secara absolut namun rendah per unit, dan fokus sepenuhnya beralih ke memaksimalkan efisiensi produksi, waktu kerja pengepresan, dan konsistensi komponen dalam siklus tugas ekstrem.
Pada volume ini, stamping kecepatan tinggi menjadi hal yang biasa. Mesin cetak beroperasi pada800+ pukulan per menitcetakan permintaan dirancang khusus untuk siklus tugas tersebut - sepatu cetakan ekstra-tebal, pin pemandu rol besar, pengangkatan strip yang diminimalkan, dan sistem pelontaran komponen yang kuat. Alat press stamping berkecepatan tinggi pada kecepatan tersebut mengumpankan material lebih dari 13 kali per detik, yang berarti setiap komponen di dalam cetakan harus tahan terhadap gaya inersia ekstrem tanpa melenturkan, menggeser, atau mematahkan.
Produksi berkecepatan tinggi pada tingkat ini juga memerlukan integrasi yang lebih erat antara cetakan dan peralatan tambahan: umpan servo, pelurus, gulungan hasil, dan-sensor dalam cetakan semuanya harus berfungsi sebagai sistem yang tersinkronisasi, bukan komponen independen.
Bagaimana Volume Target Bentuk Spesifikasi Die
Kuantitas produksi yang Anda komitmenkan akan memengaruhi setiap parameter desain dalam cetakan. Pertimbangkan bagaimana spesifikasi utama ini berubah seiring peningkatan volume:
- Jumlah stasiun- Volume-rendah dapat menggunakan 3 hingga 5 stasiun; cetakan progresif bervolume tinggi-biasanya dijalankan 10 hingga 20+ stasiun untuk mengkonsolidasikan operasi dan menghilangkan pemrosesan sekunder.
- Kelas bahan mati- Perkakas jangka pendek-menggunakan baja yang tidak dikeraskan atau semi-dikeraskan; alat yang dijalankan dengan tingkat menengah-hingga D2 atau A2 yang diperkeras; Perkakas jangka panjang-dapat menggunakan sisipan baja-berkecepatan tinggi M2 atau karbida pada-detail pukulan dan cetakan yang kritis terhadap keausan.
- Perawatan permukaan- Cetakan bervolume tinggi-sering kali menerima lapisan TiN, TiCN, atau PVD lainnya untuk mengurangi gesekan, menahan goresan, dan memperpanjang interval penajaman hingga ratusan ribu pukulan.
- Kompatibilitas pers- Pengoperasian yang lebih besar membenarkan jalur pers khusus dengan umpan servo, sistem perlindungan cetakan, dan pembuangan sisa otomatis. Dies-pendek dapat dijalankan pada mesin-tujuan umum dengan pengaturan pengumpan manual.
- Pengoptimalan tata letak strip- Pada volume tinggi, bahkan peningkatan kecil dalam pemanfaatan material (sarang yang lebih rapat, jalur pembawa yang lebih sempit) menghemat ribuan dolar bahan mentah selama masa pakai program.
Jenis dan ketebalan material juga menjadi faktor penentu spesifikasi die. Cetakan proses produksi biasanya memproses baja karbon (tebal 0,005" hingga 0,250"), baja tahan karat, aluminium, paduan tembaga, dan kuningan. Material benda kerja yang lebih keras dan tebal memerlukan baja cetakan yang lebih keras, jarak bebas yang lebih besar, dan interval perawatan yang lebih sering. Baja tahan karat dan paduan berkekuatan-tinggi, misalnya, sering kali memerlukan sisipan karbida di tempat pemotongan untuk menahan keausan abrasif yang akan dengan cepat menurunkan kualitas baja perkakas konvensional pada volume produksi.
Spesifikasi berdasarkan volume ini-menentukan tidak hanya bagaimana kinerja dadu pada hari pertama, namun juga bagaimana ia bertahan sepanjang masa pakainya. Pertanyaan ketahanan tersebut mengarah langsung pada pilihan struktural - konstruksi yang diperkeras, desain sisipan, dan rekayasa komponen - yang memisahkan cetakan produksi dari-alat prototipe yang berumur pendek.
Metode Konstruksi Die agar Produksi Berjalan Panjang Umur
Dadu yang berjalan selama seminggu dan dadu yang berjalan selama tiga tahun mungkin terlihat serupa dari luar. Perbedaannya terletak pada keputusan konstruksi yang tertanam di dalam - kualitas baja pada setiap pukulan, apakah detail pemotongannya padat atau bergaya sisipan, dan bagaimana setiap komponen menahan kelelahan kumulatif dari jutaan siklus pengepresan. Pilihan struktural ini adalah cetakan stempel baja terpisah yang dibuat untuk umur panjang produksi dari perkakas yang dirancang untuk melewati proses validasi singkat.
Konstruksi Baja Perkakas dan Sisipan Karbida yang Dikeraskan
Pemilihan material dalam cetakan produksi bukanlah suatu keputusan tunggal. Ini adalah penilaian teknik stasiun-demi-stasiun yang mencocokkan lingkungan tekanan setiap detail dengan baja cetakan yang tepat.
Pilihan paling umum dipecah seperti ini:
- D2 (Karbon-tinggi, kromium-tinggi)- Tolok ukur industri untuk stasiun pengosongan dan penusuk. D2 memberikan ketahanan aus yang luar biasa pada HRC 60-62, menjadikannya default untuk operasi pemotongan pada baja karbon dan paduan yang lebih lunak. Kelemahannya adalah kerapuhannya - karbida kasar bertindak sebagai pemusat tegangan jika terkena benturan keras.
- A2 (Pengerasan-udara)- Menawarkan profil seimbang dengan ketahanan aus yang lebih rendah dibandingkan D2 namun memiliki ketangguhan yang lebih tinggi. A2 juga mengalami perubahan dimensi sekitar 40% lebih sedikit selama perlakuan panas dibandingkan baja-pengerasan minyak, sehingga ideal untuk geometri pukulan mendetail yang mengutamakan akurasi-pengolahan panas-pengolahan.
- M2 (Baja-berkecepatan tinggi)- Digunakan di stasiun di mana pemanasan gesekan dari operasi-kecepatan tinggi akan melunakkan baja kerja dingin-konvensional. M2 mempertahankan kekerasannya pada suhu tinggi, sehingga cocok untuk cetakan yang dijalankan dengan kecepatan 600+ pukulan per menit.
- DC53 (Baja kerja dingin-yang ditingkatkan)- Evolusi modern D2 yang mencapai 62-64 HRC sekaligus memberikan ketangguhan D2 kira-kira dua kali lipat. Kompatibilitas temper suhu tinggi DC53 juga menjadikannya substrat yang sangat baik untuk pelapis PVD seperti TiN atau DLC.
- Sisipan karbida- Dicadangkan untuk-stasiun keausan tertinggi atau saat memproses bahan abrasif seperti baja tahan karat dan-paduan berkekuatan tinggi. Karbida menghasilkan kekerasan di atas 90 HRA dan dapat bertahan lebih lama dari baja perkakas sebanyak 5 hingga 10 kali lipat, meskipun memerlukan dukungan yang hati-hati untuk menghindari retak akibat beban tumbukan.
Logika pemilihannya sederhana: cocokkan kualitas baja cetakan stempel dengan sifat abrasif material benda kerja, mode tegangan dominan stasiun (keausan vs. benturan), dan perkiraan jumlah pukulan sebelum pemeliharaan. Pukulan penusuk yang memotong baja tahan karat 0,040" dengan kecepatan 400 pukulan per menit menghadapi lingkungan keausan yang benar-benar berbeda dibandingkan stasiun pembentuk yang membengkokkan tembaga 0,020" - dan baja cetakan di setiap stasiun harus mencerminkan perbedaan tersebut.
Sisipkan-Gaya vs. Konstruksi Cetakan Padat
Di sinilah pemikiran produksi sangat berbeda dengan logika prototipe. Cetakan padat - yang detail pelubang atau cetakannya dikerjakan langsung dari satu blok - menawarkan kekakuan dan akurasi yang luar biasa. Untuk jangka pendek, kesederhanaan itu berfungsi dengan baik. Namun ketika ujung tombak menjadi tumpul hingga mencapai angka 80.000 dalam program-sejuta keping, Anda tentu tidak ingin menarik seluruh bagian cetakan untuk melakukan penggilingan ulang.
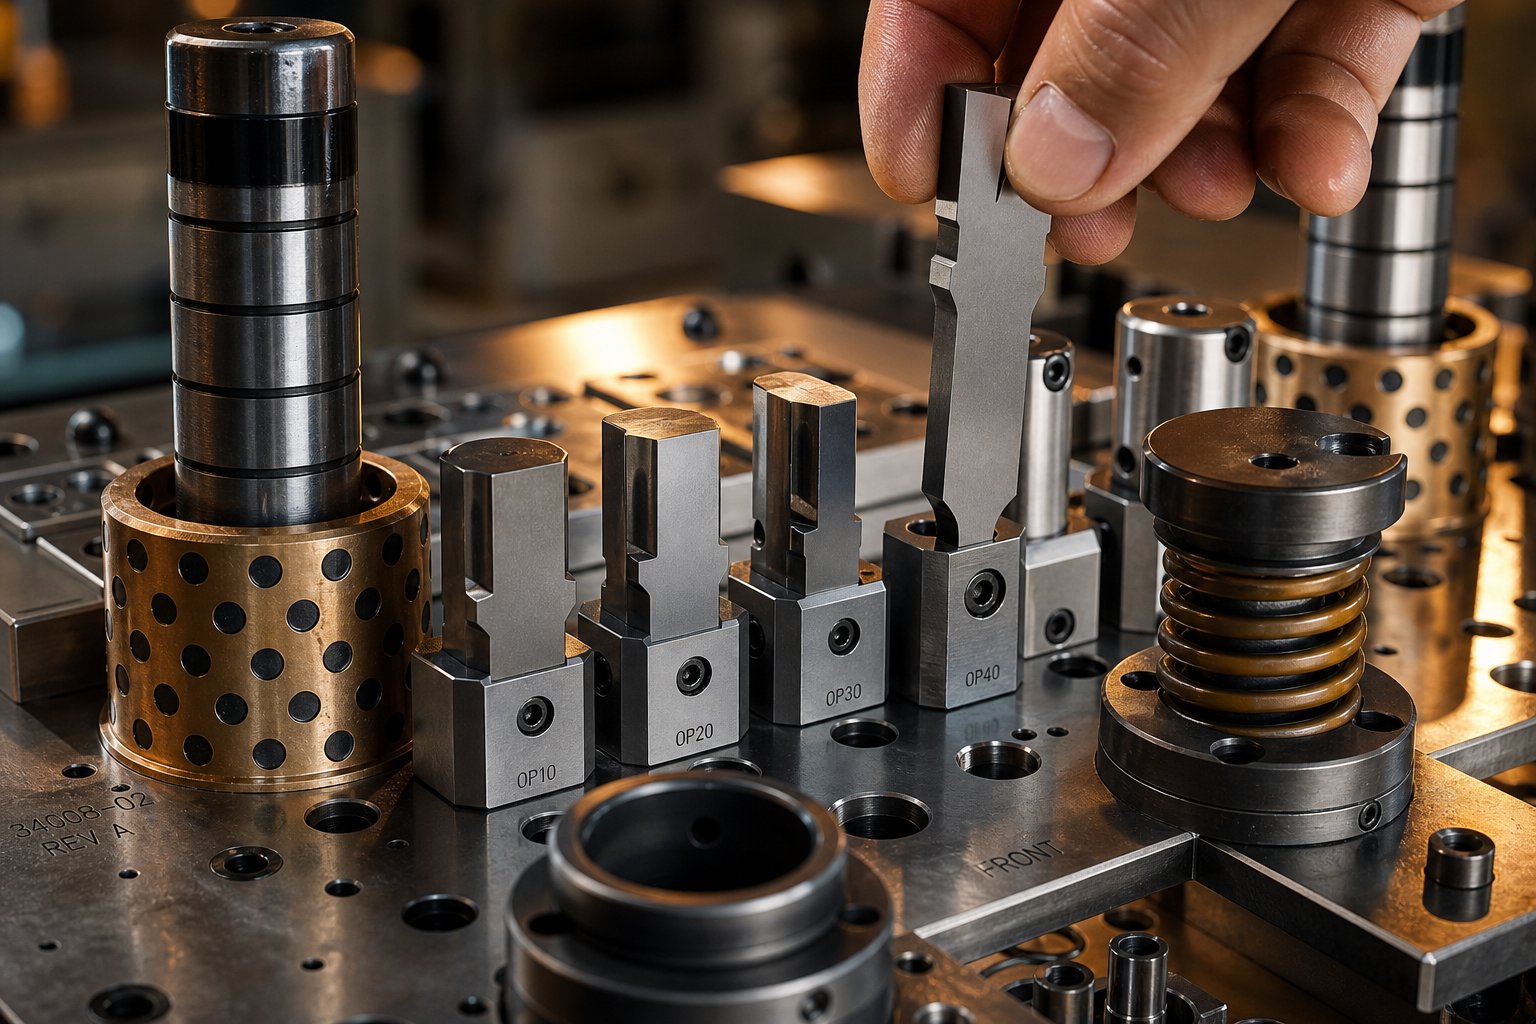
Konstruksi gaya-sisipkan menyelesaikan masalah ini dengan memisahkan komponen aus dari badan cetakan struktural. Detail pelubang atau pemotongan adalah bagian yang dapat diganti, ditekan atau dibaut ke dalam penahan atau saku, sehingga dapat ditukar tanpa mengganggu sisa rakitan cetakan.
Keuntungan produksinya sangat signifikan:
- Perawatan lebih cepat- Sisipan yang aus dapat diganti atau dipasang kembali dan dipasang kembali dalam hitungan menit, bukan jam. Dadu bertahan lebih lama di mesin cetak.
- Biaya penggilingan lebih rendah- Anda mempertajam sisipan kecil dibandingkan blok monolitik besar, sehingga mengurangi pembuangan material dan waktu pengerjaan mesin.
- Mengurangi waktu henti- Sisipan cadangan yang disimpan dalam inventaris berarti tidak ada waktu tunggu untuk penggilingan ulang. Tukar, lanjutkan, dan pertajam sisipan usang secara offline.
- Optimalisasi materi- Baja karbida atau PM yang mahal hanya dapat digunakan jika diperlukan. Penahan pendukung dapat berupa baja yang lebih keras dan lebih murah yang tahan terhadap guncangan tanpa memerlukan kekerasan ekstrem.
Cetakan padat masih mempunyai peran dalam produksi ketika kekakuan adalah hal yang terpenting - stasiun pembentuk berat atau operasi blanking yang besar dimana antarmuka sisipan dapat menyebabkan defleksi. Namun untuk penindikan, pemangkasan, dan pemotongan detail pada cetakan progresif multi-stasiun, konstruksi sisipan adalah standar produksi karena secara langsung mengurangi biaya-per{-hit selama siklus hidup alat.
Komponen Stamping Die Kritis Yang Memungkinkan Umur Panjang Produksi
Cetakan produksi adalah sebuah sistem, bukan alat tunggal. Setiap komponen berperan dalam menjaga presisi di jutaan siklus. Ketika salah satu elemen gagal atau menyimpang, kualitas komponen akan langsung menurun. Berikut adalah komponen-komponen stamping die yang penting dan kontribusinya:
- Die set (sepatu atas, sepatu bawah, tiang pemandu)- Fondasi tempat semua alat dan komponen cetakan lainnya dipasang. Ground die shoe-yang presisi menjaga kesejajaran antara bagian atas dan bawah, sementara tiang pemandu dan bushing (diproduksi dengan toleransi dalam 0,0001") memastikan gerakan penyelarasan yang berulang setelah gerakan.
- pukulan- Alat pemotong dan pembentuk yang bersentuhan langsung dengan benda kerja. Pukulan produksi biasanya dilakukan melalui-pengerasan dan presisi-tanah, tersedia dalam geometri hidung standar atau khusus agar sesuai dengan profil bagian.
- Tombol mati- Lawan pukulan, memberikan keunggulan lawan. Tombol cetakan diimbangi sedikit lebih besar daripada hidung pelubang (biasanya 5-10% ketebalan material per sisi) untuk menentukan jarak pemotongan yang benar.
- penari telanjang- Pegang strip secara rata pada permukaan cetakan dan lepaskan material dari pelubang selama pencabutan. Cetakan produksi menggunakan pengupas berpemandu (pelat-berpegas) dibandingkan pengupas tetap sederhana, sehingga meningkatkan kontrol pengupasan dan mencegah penarikan siput pada kecepatan tinggi.
- Pilot- Pin presisi yang mendaftarkan strip di setiap stasiun dengan memasukkan lubang yang sebelumnya dilubangi. Mereka mengkompensasi sedikit ketidakakuratan umpan dan memastikan setiap stasiun beroperasi pada material yang diposisikan dengan benar.
- Mata air mati (gas mekanis atau nitrogen)- Memberikan gaya yang mengontrol tekanan stripper, gaya menahan bantalan, dan ejeksi komponen. Pegas gas nitrogen memberikan gaya yang lebih konsisten dalam perjalanan yang lebih panjang dan umum terjadi pada cetakan produksi yang memerlukan gaya pengupasan lebih tinggi.
- Pengikut- Tahan tombol pelubang dan cetakan pada posisinya di dalam pelat cetakan. Penahan kunci-bola memungkinkan penggantian pukulan dengan cepat tanpa melepaskan dadu dari mesin press.
- Pelat pendukung- Pelat yang diperkeras di belakang kepala pelubang yang mendistribusikan gaya tumbukan dan mencegah pukulan masuk ke dalam sepatu cetakan yang lebih lembut seiring berjalannya waktu.
Masing-masing komponen ini dirancang untuk mencegah mode kegagalan tertentu yang tidak dapat dihindari selama produksi diperpanjang. Penari telanjang yang dipandu mencegah slug pulling - di mana slug yang terpotong menempel pada permukaan pelubang dan terbawa kembali ke atas, membuat dadu macet atau menandai bagian berikutnya. Pilot dengan ukuran yang tepat mencegah kesalahan-strip pengindeksan menghasilkan bagian yang-di-toleransi. Pukulan dengan punggung mencegah kepala menjamur yang akan menggeser posisi pukulan seperseribu inci dalam ratusan ribu pukulan.
Set cetakan stempel, secara keseluruhan, berfungsi seperti mesin presisi dan bukan alat statis. Setiap jarak bebas, kecepatan pegas, dan penyelesaian permukaan dirancang agar tetap stabil sepanjang masa produksi penuh cetakan - dan ketika ada sesuatu yang aus, filosofi konstruksi berbasis sisipan memastikannya dapat dipulihkan dengan cepat tanpa membangun kembali seluruh rakitan.
Menyelesaikan semua keputusan struktural ini dengan benar tidak dapat dilakukan secara langsung. Hal ini dimulai jauh lebih awal, pada fase rekayasa di mana analisis kelayakan, simulasi, dan pemesinan presisi menyatu untuk membawa cetakan produksi dari konsep ke komponen pertama yang disetujui.
Proses Rekayasa Die dari Kelayakan hingga Artikel Pertama
Cetakan stempel proses produksi tidak dimulai di pusat permesinan. Hal ini dimulai dengan sebuah pertanyaan: dapatkah bagian ini dibentuk dengan andal, pada toleransi ini, pada material ini, pada kecepatan produksi? Siklus hidup teknik yang menjawab pertanyaan tersebut berlangsung selama berbulan-bulan dan melibatkan beberapa tahap validasi sebelum baja bertemu dengan strip dalam mesin produksi. Setiap fase akan mengurangi risiko, dan melewatkan salah satu fase tersebut akan melipatgandakan biaya di bagian hilir.
Analisis Kelayakan dan Kolaborasi DFM
Setiap proyek alat stamping dan cetakan dimulai dengan penilaian kelayakan. Insinyur mengevaluasi geometri bagian berdasarkan batas pembentukan - jari-jari tekukan minimum relatif terhadap ketebalan material, rasio kedalaman gambar, dan apakah fitur dapat dihasilkan dalam operasi pengecapan tanpa pemesinan sekunder.
Di sinilah kolaborasi DFM (Design for Manufacturability) antara perancang produk dan insinyur cetakan membuahkan hasil. Analisis DFM yang komprehensif menegaskan bahwa jari-jari tikungan memenuhi atau melampaui ketebalan material, bahwa diameter pukulan cukup besar untuk mencegah kerusakan, dan bahwa strategi toleransi menargetkan nilai rata-rata untuk mengkompensasi keausan pahat alami selama siklus hidup cetakan.
Untuk cetakan progresif, fase ini juga menentukan tata letak jalur - urutan stasiun, pemanfaatan material, lebar jalur pembawa, dan strategi uji coba. Stasiun-stasiun yang menganggur sering kali direncanakan terlebih dahulu untuk mengakomodasi perubahan teknik di masa depan tanpa memerlukan pembangunan kembali cetakan secara menyeluruh. Keputusan tata letak strip mengunci biaya material per bagian untuk keseluruhan program, menjadikannya salah satu-aktivitas rekayasa dengan pengaruh tertinggi dalam proses tersebut.
Simulasi CAE dan Uji Coba Virtual Die
Bayangkan bisa menguji dadu Anda sebelum dadu itu ada secara fisik. Hal itulah yang dihasilkan oleh simulasi CAE (Computer-Aided Engineering). Dengan menggunakan analisis elemen hingga, para insinyur memodelkan bagaimana lembaran logam akan berperilaku di bawah gaya pembentukan - dengan memprediksi di mana retakan akan terjadi, di mana kerutan akan terjadi, di mana penipisan berlebihan akan menciptakan titik lemah, dan berapa banyak pegas yang akan muncul setelah mesin press dibuka.
Uji coba dadu virtualmemungkinkan produsen mengidentifikasi dan menyelesaikan potensi cacat sebelum produksi dimulai, sehingga secara signifikan mengurangi biaya-dan-kesalahan fisik. Simulasi ini juga mengoptimalkan kontur kosong untuk memaksimalkan pemanfaatan material dan memprediksi gaya tekan minimum yang diperlukan - data penting untuk memilih mesin die stamping dan garis tekan yang tepat.
Untuk material yang menantang seperti baja-berkekuatan tinggi dan paduan aluminium, simulasi sangat berharga karena material ini menunjukkan besaran pegas yang tinggi yang sulit dikendalikan hanya melalui iterasi fisik. Kompensasi springback digital menyesuaikan geometri cetakan sebelum pemesinan, sehingga uji coba fisik pertama mendekati spesifikasi akhir.
Pemesinan Presisi, Perakitan, dan Uji Coba
Dengan validasi simulasi dan desain cetakan selesai, produksi dimulai. Urutan pemesinan cetakan produksi di bidang manufaktur biasanya mengikuti perkembangan berikut:
- Penggilingan CNC- Pemesinan kasar dan setengah-selesai pada die shoe, pelat penahan, dan detail bentuk hingga geometri mendekati-net.
- Perawatan panas- Pengerasan dan tempering komponen baja perkakas untuk mencapai nilai HRC yang ditargetkan, diikuti dengan penghilangan tegangan.
- Kawat EDM- Pemotongan presisi pada profil pukulan, bukaan cetakan, dan geometri kompleks hingga toleransi dalam 0,0001" yang tidak dapat dicapai oleh penggilingan konvensional.
- Penggilingan permukaan- Penyelesaian akhir pada permukaan kawin, permukaan cetakan, dan bidang pelubang untuk mencapai paralelisme dan spesifikasi penyelesaian permukaan.
- Perakitan dan pemasangan- Perakitan komponen secara progresif ke dalam set cetakan, dengan-pencocokan permukaan kritis berwarna biru dan verifikasi jarak bebas di setiap stasiun.
Setelah dirakit, cetakan dipindahkan ke mesin uji coba untuk pengambilan sampel awal. Uji coba memvalidasi aliran material, mengonfirmasi akurasi dimensi, dan mengungkap masalah apa pun yang simulasi tidak dapat sepenuhnya memprediksi - interaksi halus antar stasiun, perilaku pengangkatan strip, atau masalah pelepasan skrap yang hanya muncul dalam kondisi pengepresan sebenarnya.
Inspeksi artikel pertama adalah gerbang terakhir. Komponen dari uji coba menjalani pelaporan dimensi penuh terhadap cetakan komponen, sering kali mencakup pengukuran CMM, pemindaian optik, dan verifikasi GD&T. Untuk program die stamping otomotif, hal ini dimasukkan langsung ke dalam pengajuan PPAP (Proses Persetujuan Bagian Produksi) yang melepaskan cetakan untuk produksi penuh.
Pemasok sukaYICHENmenawarkan kemampuan menyeluruh-ke-yang mencakup seluruh siklus hidup ini - mulai dari kelayakan awal dan simulasi CAE hingga pemesinan presisi, uji coba, dan pemeriksaan dimensi akhir - memberi tim sumber satu titik akuntabilitas mulai dari konsep hingga peralatan siap pakai-produksi.
Investasi teknik dalam proses ini cukup besar, namun hal ini secara langsung menentukan keekonomian produksi cetakan. Setiap iterasi simulasi dihindari, setiap putaran uji coba dihilangkan, dan setiap-pencapaian artikel pertama sesuai jadwal menghasilkan total biaya program yang lebih rendah - hubungan yang menjadi lebih jelas saat Anda memeriksa bagaimana investasi perkakas diamortisasi di seluruh volume produksi.
Biaya-Per-Bagian Ekonomi Produksi Menjalankan Investasi Mati
Berikut perhitungan matematika yang mendorong setiap keputusan perkakas: cetakan senilai $100.000 yang menghasilkan 1.000.000 suku cadang akan menambah $0,10 per suku cadang. Cetakan yang sama yang hanya memproduksi 5.000 bagian menambah $20,00 per bagian. Dadu itu sendiri tidak berubah - hanya volume yang mengalir melewatinya. Logika amortisasi ini menentukan apakah peralatan tingkat produksi merupakan investasi yang cerdas atau kesalahan yang mahal, dan memahami hal ini akan memisahkan pengadaan strategis dan dugaan.
Bagaimana Die Cost Diamortisasi di Seluruh Volume Produksi
Bayangkan cetakan stempel proses produksi sebagai biaya tetap yang dibagi ke setiap bagian yang diproduksi. Semakin banyak bagian yang Anda jalankan, semakin kecil kontribusi perkakas pada setiap unit. Pada volume rendah, kontribusi tersebut mendominasi harga per potong Anda. Pada volume tinggi, biayanya menjadi dapat diabaikan - sering kali hanya uang per bagian - menyisakan bahan mentah dan waktu pengepresan sebagai penggerak biaya utama.
Inilah sebabnya mengapa investasi awal yang lebih tinggi sering kali menghasilkan total biaya program yang lebih rendah untuk stempel jangka besar. Cetakan progresif senilai $150,000 dengan 15 stasiun mungkin terlihat mahal jika dibandingkan dengan alat yang disederhanakan seharga $40,000, namun jika cetakan progresif menghilangkan tiga operasi sekunder (deburring, penyadapan, dan langkah pembentukan terpisah), penghematan hilir per bagian akan digabungkan di setiap unit yang diproduksi. Kalikan penghematan-bagian tersebut dengan 500.000 buah, dan alat yang mahal akan menjadi program yang lebih murah.
Hubungannya tidak-linier dalam praktiknya. Produksi awal menghabiskan biaya perkakas dengan cepat - 10.000 komponen pertama Anda menanggung beban per-unit yang berat. Namun ketika volume meningkat melampaui 50.000, lalu 100.000, biaya perkakas yang diamortisasi menjadi nol sementara penghematan per{11}}bagian dari operasi sekunder yang dihilangkan terus bertambah. Inilah mesin ekonomi di balik setiap keputusan untuk berinvestasi pada-peralatan tingkat produksi dibandingkan-alternatif jangka pendek.
Faktor-Faktor Yang Mempengaruhi Harga Die Produksi
Penetapan harga cetakan bukanlah satu nomor pun yang diambil dari katalog. Ini mencerminkan kompleksitas kumulatif dari segala sesuatu yang direkayasa ke dalam alat tersebut. Saat Anda menerima penawaran untuk peralatan produksi, harga ditentukan oleh faktor biaya utama berikut:
- Jumlah stasiun- Setiap stasiun dalam cetakan progresif menambah waktu desain, pemesinan, perlakuan panas, dan pemasangan. Biaya cetakan 6 stasiun jauh lebih murah dibandingkan cetakan 16 stasiun yang melakukan operasi yang sama dalam urutan yang lebih optimal.
- Kelas bahan mati- Baja perkakas D2 harganya lebih murah dibandingkan baja berkecepatan tinggi M2, yang harganya lebih murah dibandingkan sisipan karbida. Sifat abrasif material benda kerja dan jumlah sasaran yang dicapai di antara penajaman menentukan tingkatan yang ditentukan oleh pembuat perkakas.
- Bagian kompleksitas- Jari-jari yang sempit, tarikan yang dalam, fitur-toleransi yang rapat, dan beberapa sumbu tikungan semuanya meningkatkan waktu pemesinan dan jumlah komponen terpisah di dalam cetakan.
- Persyaratan toleransi- Menahan ±0,001" memerlukan penggilingan yang presisi, pemasangan komponen yang lebih ketat, dan pemeriksaan yang lebih teliti dibandingkan ±0,005". Setiap langkah yang lebih ketat menambah biaya pada pembangunan awal dan pemeliharaan berkelanjutan.
- Operasi sekunder dibangun ke dalam cetakan- In-penyadapan, perakitan in-die, pengelasan kontak, atau integrasi sensor menghilangkan proses hilir namun menambah kompleksitas (dan biaya) pada alat itu sendiri.
- Persyaratan tonase tekan- Bagian yang lebih besar, lebih tebal, atau-berkekuatan lebih tinggi memerlukan cetakan yang dibuat untuk menahan gaya pembentukan yang lebih besar. Die shoe yang lebih berat, tiang pemandu yang lebih besar, dan sistem pegas yang lebih kuat meningkatkan biaya material dan permesinan.
Perkakas cetakan progresif umumnya berkisar antara $30.000 hingga lebih dari $250.000 tergantung pada bagaimana faktor-faktor ini digabungkan. Komponen baja tahan karat-toleransi tinggi dengan banyak stasiun pembentukan berada pada kisaran teratas, sementara geometri baja karbon sederhana dengan pengoperasian lebih sedikit berada pada kisaran paling bawah.
Membandingkan ROI Perkakas di Sepanjang Panjang Proses
Pertanyaan titik impasnya sangat jelas: pada volume berapa cetakan produksi yang lebih mahal menghasilkan total biaya yang lebih rendah dibandingkan siklus perkakas jangka pendek-yang berulang? Jawabannya bergantung pada struktur biaya spesifik Anda, namun polanya konsisten di seluruh industri.
| Faktor | Singkat-Jalankan Soft Tooling | Produksi-Jalankan Perkakas yang Dikeraskan |
|---|---|---|
| Kisaran Biaya di Muka | $5,000 – $30,000 | $30,000 – $250,000+ |
| Kehidupan Mati yang Diharapkan | 1.000 – 50.000 hit | 500.000 – 2.000,000+ hit |
| Per{0}}Tren Biaya Per{0}}Bagian | Tetap tinggi (amortisasi terbatas) | Turun tajam seiring peningkatan volume |
| Frekuensi Perawatan | Penggantian atau pembangunan kembali yang sering | Penajaman terjadwal dalam jangka waktu lama |
Untuk-stamping logam jangka pendek - katakanlah 5.000 hingga 20.000 bagian - perhitungannya sering kali lebih mengutamakan perkakas lunak. Anda menghabiskan lebih sedikit uang di muka, menerima umur yang lebih pendek, dan melanjutkan hidup. Namun ketika permintaan melebihi 50.000 potong, keadaan ekonomi akan berbalik. Dies jangka pendek akan menjadi aus, sehingga memerlukan siklus penggantian atau pembangunan kembali yang menambah biaya dan waktu tunggu. Sementara itu, cetakan produksi masih berjalan sesuai jadwal penajaman aslinya dengan keluaran-per-menit yang tidak dapat ditandingi oleh peralatan lunak.
Ada juga keuntungan biaya tersembunyi yang tidak tercakup dalam tabel di atas:-operasi mati. Cetakan produksi dapat mengintegrasikan penyadapan, penyisipan perangkat keras, perakitan kontak, atau bahkan penginderaan dalam-proses langsung ke dalam gerakan tekan. Setiap operasi yang dikonsolidasikan ke dalam cetakan menghilangkan langkah penanganan hilir, mesin terpisah, dan risiko kualitas yang terkait dengan perpindahan komponen antar proses. Untuk stempel skala besar dengan volume tahunan yang tinggi, nilai ini-menambah sen per bagian sehingga menghasilkan penghematan besar selama masa pakai program.
Namun, persamaan biaya-per-bagian hanya menjelaskan separuh permasalahannya. Sebuah dadu yang menghasilkan penghematan besar pada hari pertama tetapi menurun setelah 200.000 pukulan - memerlukan pembangunan kembali yang tidak direncanakan atau pembuatan barang bekas - akan menghapus penghematan tersebut dengan cepat. Separuh gambaran ekonomi lainnya adalah seberapa baik die mempertahankan kinerjanya sepanjang masa pakainya, yang sepenuhnya bergantung pada strategi pemeliharaan dan kemampuan untuk menangkap mode kegagalan sebelum menyebabkan downtime.
Umur Mati dan Pemeliharaan Melalui Siklus Hidup Produksi
Berapa banyak hit yang bisa bertahan dalam sebuah produksi? Jawabannya berkisar antara 250.000 hingga lebih dari 7 juta - dan sebagai pakar sainsCatatan Art Hedrick, beberapa orang meninggal menghasilkan 7 juta hit per hari selama lima tahun sebelum pensiun. Kisaran yang sangat besar tersebut bukanlah sebuah ketidakjelasan - namun mencerminkan perbedaan nyata dalam kualitas baja cetakan, material benda kerja, kondisi pengepresan, dan disiplin perawatan. Memahami variabel-variabel yang mengontrol masa pakai cetakan, dan membangun strategi pemeliharaan di sekitar variabel-variabel tersebut, adalah hal yang membedakan bengkel-bengkel yang mendapatkan nilai maksimum dari investasi perkakas mereka dengan bengkel-bengkel yang terus-menerus memadamkan waktu henti yang tidak direncanakan.
Umur Mati yang Diharapkan berdasarkan Konstruksi dan Material
Tidak ada jumlah hit universal yang menentukan akhir hidup sebuah dadu. Sebaliknya, umur alat adalah hasil kali dari beberapa variabel yang saling berinteraksi, yang masing-masing mampu mengurangi umur alat menjadi setengahnya - atau menggandakannya:
- Kelas baja mati- Perkakas yang terbuat dari karbida padat memberikan masa pakai yang berbeda secara mendasar dibandingkan baja perkakas konvensional seperti A2 atau D2. Peningkatan ke baja CPM (metalurgi serbuk) atau sisipan karbida di stasiun keausan tinggi dapat memperpanjang masa pakai 3 hingga 10 kali lipat dibandingkan dengan baja pengerjaan dingin standar.
- Bahan benda kerja- Bahan yang lebih keras, lebih tebal, dan lebih abrasif akan memperpendek umur alat secara signifikan. Cetakan stempel aluminium, misalnya, menghadapi paradoks: aluminium lunak, tetapi sangat abrasif karena lapisan oksidanya. Bahan ini menempel pada permukaan baja perkakas, sehingga mempercepat keausan yang tidak dapat dilakukan oleh baja ringan. Baja-berkekuatan tinggi dan paduan tahan karat memberikan gaya pemotongan yang lebih besar, sehingga meningkatkan tingkat kerusakan tepi.
- Tekan kecepatan dan stabilitas- Pers-yang dipelihara dengan baik dengan paralelisme ram yang ketat akan memperpanjang masa pakai cetakan. Mesin press yang aus dengan defleksi berlebihan, getaran, atau ketinggian penutupan yang tidak konsisten akan menyebabkan kerusakan-gerakan lambat pada perkakas. Bahkan cetakan yang dibuat dengan presisi-akan gagal sebelum waktunya pada mesin press yang tidak dapat menjaga keselarasan di bawah beban.
- Geometri bagian- Bagian cetakan stempel yang lebih besar dan kokoh lebih tahan terhadap kelelahan kumulatif dibandingkan sisipan yang kecil dan rapuh. Pukulan tipis atau fitur pemotongan sempit memusatkan tekanan dan lebih rentan retak dalam jangka waktu lama.
- Akurasi perlakuan panas- Bagian cetakan yang diberi perlakuan panas-dengan benar memiliki keseimbangan antara kekerasan dan ketangguhan yang diperlukan untuk-kinerja jangka panjang. Komponen yang diberi perlakuan panas yang buruk - dengan pendinginan yang tidak merata atau suhu temper yang menyimpang - melunak sebelum waktunya atau retak karena beban produksi.
Mengingat semua faktor ini, cara yang paling dapat diandalkan untuk memperkirakan umur cetakan tertentu adalah dengan merujuk pada riwayat produksi perkakas serupa yang menjalankan material serupa pada kecepatan yang sama. Tanpa tolok ukur tersebut, Anda hanya menebak-nebak - dan pada pencetakan cetakan logam, menebak-nebak akan menyebabkan penggantian cetakan prematur (buang-buang uang) atau kegagalan tak terduga di tengah proses-pengoperasian (produksi sia-sia).
Jadwal Pemeliharaan Preventif dan Pengulangan
Pemeliharaan preventif yang sebenarnya menjaga kinerja cetakan sesuai spesifikasi. Hal ini tidak sama dengan perbaikan die - yang terjadi ketika pemeliharaan diabaikan dan ada kerusakan. Perbedaan itu penting.Pemeliharaan preventifmelibatkan aktivitas terjadwal yang dilakukan tanpa memperhatikan apakah cetakan tersebut memerlukannya, karena keausan bersifat kumulatif dan sering kali tidak terlihat hingga menghasilkan potongan.
Program pemeliharaan produksi biasanya mencakup:
- Interval penajaman- Pinggiran tajam semakin tumpul, menimbulkan gerinda dan masalah pengumpanan. Jadwal penajaman ditetapkan berdasarkan jumlah pukulan (misalnya, setiap 50.000 hingga 150.000 pukulan tergantung pada material dan kualitas baja), tidak menunggu hingga gerinda muncul pada bagian yang sudah jadi.
- Penggantian pegas- Pegas koil dan tabung gas mengalami kelelahan selama jutaan siklus. Gantilah sesuai siklus hidup yang ditetapkan, bukan setelah kerusakan menyebabkan kerusakan.
- Pemeriksaan terhadap komponen yang kendor- Periksa semua sekrup, pin dowel, dan penahan pada setiap penarikan yang dijadwalkan. Satu batang kayu yang longgar dapat menyebabkan bagian cetakan bergeser, sehingga merusak setiap stasiun di bagian hilir.
- Pengecekan kondisi permukaan- Periksa pelat aus, permukaan bubungan, dan detail cetakan dari adanya kerusakan atau kerusakan permukaan. Giling ulang dan pasang kembali sesuai kebutuhan sebelum penyimpangan dimensional mencapai bagian tersebut.
- Pembersihan dan pelumasan- Singkirkan penumpukan siput, sisa pelumas, dan kotoran. Lumasi semua permukaan perkawinan untuk mencegah korosi di antara proses produksi.
Saat mengasah bagian pemotongan, teknik penggilingan penting. Penggunaan roda gerinda yang salah - yang memuat ke atas dan bukannya rusak dengan bebas - menghasilkan panas berlebihan yang dapat melunakkan atau memecahkan bagian cetakan. Pendingin banjir dan pemilihan roda yang tepat (disesuaikan dengan baja perkakas tertentu yang digiling) mencegah kerusakan termal selama penajaman ulang. Sudut geser yang tepat juga harus dipertahankan selama penggilingan untuk menjaga keseimbangan gaya potong pada cetakan.
Setelah operasi penggilingan apa pun, lakukan demagnetisasi semua komponen. Penggiling permukaan menggunakan magnet yang kuat untuk menahan benda kerja, dan pukulan bermagnet menarik serpihan logam dan berkontribusi terhadap tarikan siput selama produksi.
Mode Kegagalan Umum dan Mitigasi Melalui Desain
Bahkan dengan pemeliharaan yang disiplin, cetakan produksi menghadapi mode kegagalan yang sebaiknya ditangani selama fase desain daripada di lantai pabrik. Mengetahui apa yang gagal - dan mengapa - memungkinkan para insinyur untuk membangun fitur pencegahan sejak awal:
- Menarik siput- Siput yang dipotong menempel pada permukaan pelubang dan terbawa kembali ke dalam strip, sehingga merusak bagian dan cetakan. Penyebabnya antara lain udara yang terperangkap (vakum), jarak pemotongan yang besar, pukulan yang bermagnet, dan pelumas yang lengket. Mitigasi desain: ventilasi muka berlubang (lubang pelepas udara), tombol mati -taper terbalik yang menahan slug dalam kompresi, ejektor slug bermuatan pegas, dan spesifikasi jarak pemotongan yang tepat untuk menjaga kesesuaian interferensi antara slug dan matriks.
- Hapus kesalahan pemberian makan- Jalur bergerak terlalu jauh, terlalu pendek, atau miring ke samping, sehingga menempatkan material di luar posisinya untuk stasiun berikutnya. Mitigasi: pilot berukuran besar yang-mengoreksi sendiri kesalahan pengumpan kecil, pengangkat strip positif yang mencegah hambatan, sensor kesalahan pengumpan dalam-yang menghentikan pers sebelum terjadi kerusakan, dan sistem pemantauan-panjang umpan.
- Kerusakan pukulan- Pukulan-berdiameter kecil atau pukulan dengan rasio panjang-terhadap-diameter tinggi memusatkan tegangan lentur dan patah akibat beban produksi. Mitigasi: penari telanjang berpemandu yang mendukung pukulan dekat dengan titik pemotongan, kepala pukulan bertingkat yang meningkatkan penampang-menjauh dari ujung, sudut geser yang mengurangi gaya patah-, dan pelat pendukung yang tepat yang mencegah kepala menjamur.
- Luka lecet- Material benda kerja mengelas dirinya sendiri ke permukaan cetakan di bawah tekanan dan panas, merobek bagian tersebut dan menggores pahat. Umum dengan baja tahan karat, aluminium, dan titanium. Mitigasi: Pelapisan PVD (TiN, TiCN, DLC) pada permukaan pembentuk, jari-jari cetakan yang dipoles, pelumasan yang tepat, dan pemilihan baja cetakan dengan kandungan kromium atau vanadium tinggi yang tahan terhadap adhesi.
- Bagian cetakan retak- Tekanan termal akibat penggilingan, konsentrasi gaya yang berlebihan, atau perlakuan panas yang tidak tepat menyebabkan perambatan retak pada detail cetakan yang mengeras. Mitigasi: pelemahan tegangan-setelah penggilingan, jari-jari fillet yang tepat pada transisi geometri, dan menghindari sudut dalam yang tajam yang berfungsi sebagai titik awal retak.
Masing-masing kegagalan ini menimbulkan biaya yang jauh melebihi kerusakan komponen itu sendiri. Satu slug yang ditarik melalui cetakan progresif dapat merusak setiap stasiun di alat tersebut. Pukulan yang patah dapat menghancurkan dadu, memerlukan perbaikan berhari-hari dan suku cadang pengganti ribuan dolar. Mendesain mode-mode ini sejak awal - daripada menambal mode-mode tersebut setelah terjadi - adalah hal yang membuat die produksi tetap berjalan dengan baik sepanjang masa pakainya.
Mengetahui kapan sebuah dadu mencapai akhir-masa-kehidupannya juga sama pentingnya. Kriteria penghentian bervariasi, namun indikator umum mencakup: penyimpangan dimensi yang tidak dapat diperbaiki dengan penajaman ulang, pergeseran kumulatif yang melebihi toleransi desain, kegagalan berulang di stasiun yang sama meskipun telah diperbaiki dengan benar, atau penurunan kondisi material di mana pemeriksaan panas atau retakan mikro membuat produksi lebih lanjut berisiko.
Mempertahankan kinerja dalam jutaan siklus adalah salah satu sisi dari persamaan umur panjang. Sisi lain memverifikasi bahwa bagian yang muncul dari cetakan benar-benar memenuhi spesifikasi - tidak hanya pada artikel pertama, namun terus menerus sepanjang proses produksi. Verifikasi tersebut bergantung pada sistem kualitas yang direkayasa langsung ke dalam cetakan itu sendiri.
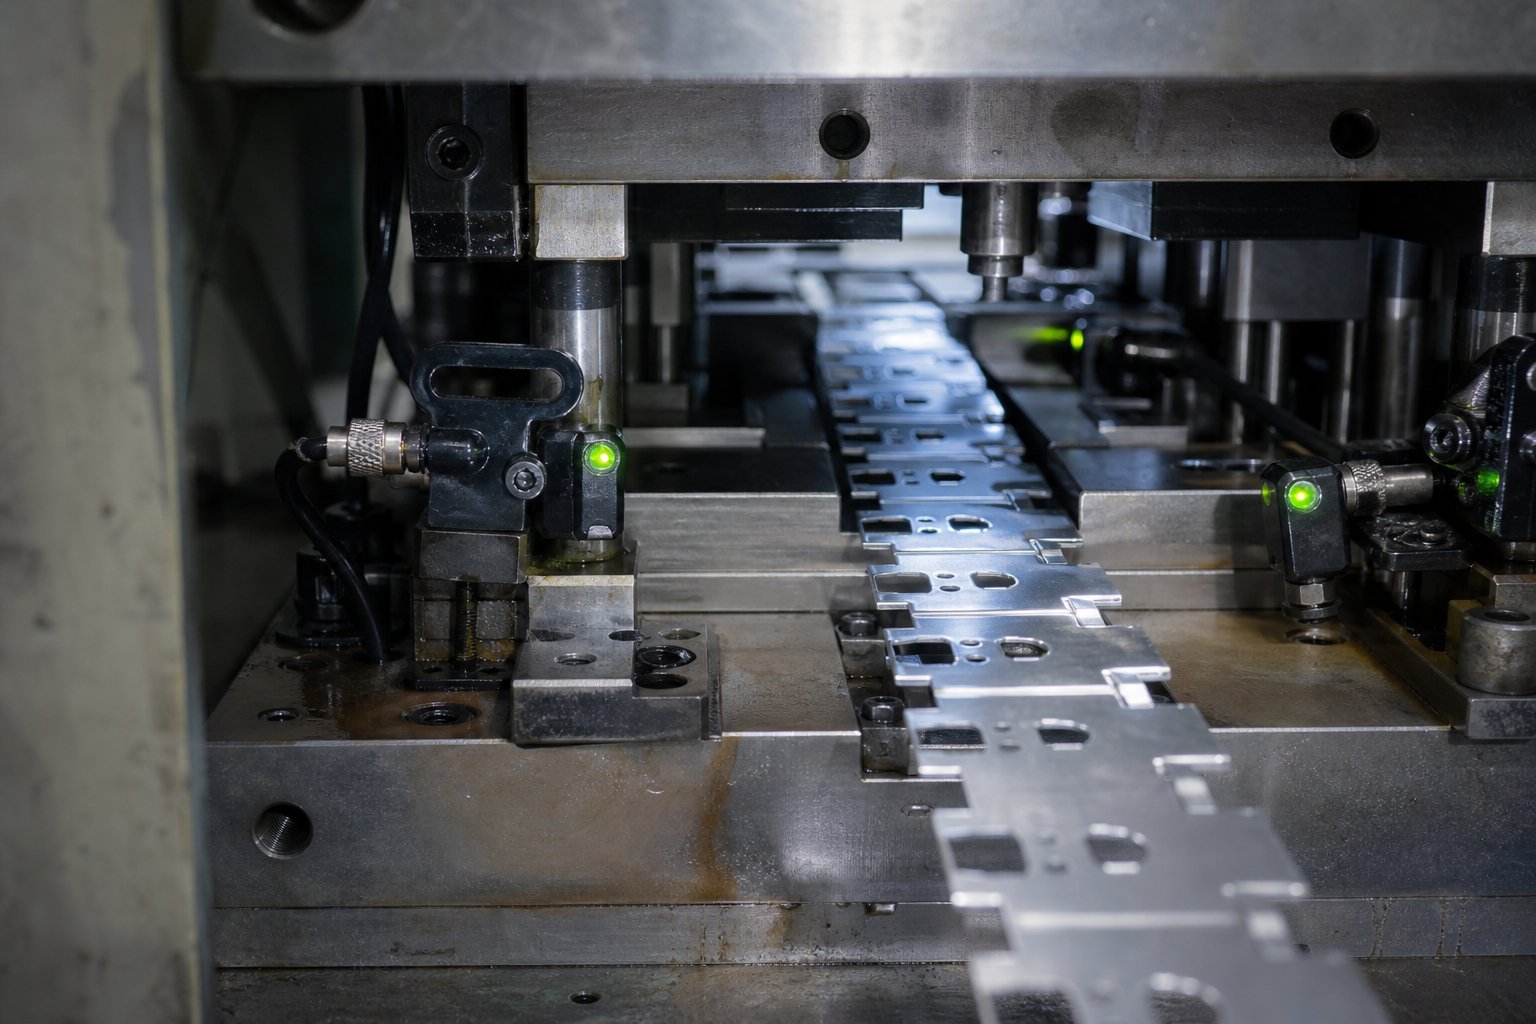
Kontrol Kualitas Dibangun Pada Proses Produksi Stamping Dies
Kualitas tidak terjadi pada akhir jalur produksi. Dalam cetakan stempel lembaran logam yang dirancang dengan baik, cetakan ini terpasang pada alat itu sendiri - tertanam dalam sensor, fitur kontrol strip, dan protokol validasi yang menangkap masalah sebelum menghasilkan potongan. Perbedaannya penting: pemeriksaan suku cadang setelah faktanya menemukan cacat, namun-sistem kualitas yang ada mencegahnya.
Dalam-Sensor Mati dan Pemantauan Otomatis
Saat mesin press stamping berkecepatan tinggi bekerja dengan kecepatan 400 pukulan atau lebih per menit, satu kali kesalahan pengumpanan dapat mengakibatkan kerusakan cetakan dalam hitungan milidetik. Waktu reaksi manusia tidak dapat melindungi alat tersebut. Itulah sebabnya cetakan produksi mengintegrasikan sistem penginderaan elektronik yang memantau setiap gerakan dan menghentikan pengepresan ketika terjadi sesuatu yang menyimpang dari normal.
Teknologi-penginderaan mati yang umum mencakup:
- Deteksi salah umpan- Sensor jarak atau fotolistrik memverifikasi bahwa strip telah mencapai nada yang benar sebelum mesin press menyelesaikan pukulan berikutnya. Jika umpan kurang atau melampaui batas, mesin press akan berhenti sebelum pilot memaksa material yang tidak sejajar ke stasiun pemotongan.
- Sensor ejeksi bagian- Mata fotolistrik mengonfirmasi bahwa bagian jadi dan sisa peluru telah membersihkan cetakan sebelum siklus berikutnya. Bagian yang tersangkut kembali ke dalam alat akan menyebabkan kerusakan langsung.
- Pemantauan posisi penari telanjang- Sensor di bawah pengupas pegas mendeteksi apakah pengupas telah kembali sepenuhnya setelah setiap gerakan. Memantau posisi stripper di setiap sudut juga mendeteksi siput yang tertarik - jika salah satu sudut terangkat lebih tinggi dari yang diharapkan, ada kemungkinan siput terperangkap di bawahnya.
- Deteksi-kosong ganda- Sensor mengukur ketebalan material pada entri cetakan, menghentikan pengepresan jika dua lapisan material diumpankan secara bersamaan.
- Verifikasi pengembalian kamera- Sisi-kamera aksi harus ditarik sepenuhnya sebelum mesin press terbuka. Sensor mengonfirmasi posisi bubungan untuk mencegah interferensi antar komponen bergerak.
Pengontrol perlindungan cetakan modern menggunakan pengaturan waktu berbasis resolusi yang akurat hingga sepertiga derajat putaran poros engkol, sehingga memungkinkan deteksi peristiwa yang berlangsung kurang dari 10 milidetik. Pengontrol memonitor setiap sensor berdasarkan jendela waktu yang diprogram - beberapa sinyal harus sesaat (ejeksi sebagian), yang lain kontinu (keberadaan material), dan yang lain bersifat siklik (pengumpan strip). Logika-aman gagal juga menangkap sensor yang tidak berfungsi: jika sensor siklik tetap diaktifkan selama satu pukulan penuh, sistem akan menandainya alih-alih mengasumsikan pengoperasian normal.
Praktik terbaiknya adalah menyambungkan secara permanen semua-sensor yang dipasang pada cetakan ke kotak sambungan pada sepatu cetakan bawah, yang terhubung ke antarmuka-yang dipasang pada mesin press melalui satu kabel master. Hal ini menghilangkan kesalahan pengkabelan selama pengaturan dan mencegah keausan kabel yang menyebabkan sebagian besar kegagalan sensor di lingkungan produksi.
Fitur Bypass Takik dan Kontrol Strip
Sensor menangkap kesalahan pengumpanan yang besar, namun bagaimana dengan kesalahan pengindeksan halus yang berada dalam toleransi sensor namun masih menghasilkan komponen yang rusak? Di sinilah takik bypass berfungsi sebagai gerbang kualitas mekanis di dalam cetakan stempel lembaran logam.
Tujuan dari takik bypass pada cetakan stempel sangat mudah: menciptakan interferensi fisik yang mencegah jalur yang salah diindeks agar tidak masuk ke stasiun hilir. Pada cetakan progresif, takik bypass negatif dan positif bekerja sama untuk memverifikasi posisi strip secara mekanis pada setiap pukulan.
- Takik bypass positif- Tab kecil atau tonjolan dilubangi pada strip di stasiun awal. Jika strip disalurkan dengan benar, tab ini melewati relief di stasiun selanjutnya tanpa membahayakan. Jika strip berada di atas-umpan atau di bawah-umpan, tab tersebut bersentuhan dengan baja cetakan padat dan secara fisik menghalangi gerak maju - menghentikan pengepresan atau membuat strip macet sebelum komponen yang rusak dapat diproduksi.
- Takik bypass negatif- Takik atau slot yang dipotong pada strip yang harus sejajar dengan sensor atau fitur mekanis yang sesuai di bagian hilir. Jika penyelarasan gagal, strip tidak dapat dilanjutkan.
Bersama-sama, takik bypass negatif dan positif pada cetakan stempel lembaran logam menciptakan sistem verifikasi pengindeksan yang aman-yang beroperasi secara independen dari sensor elektronik. Bahkan jika sensor tidak berfungsi atau dilewati, sistem takik mekanis mencegah dampak paling buruk: menghasilkan komponen dari material yang posisinya salah. Redundansi ini sangat penting pada mesin press berkecepatan tinggi karena satu pukulan yang salah indeks dapat merusak beberapa stasiun secara bersamaan.
Validasi Die dan Persetujuan PPAP
Sebelum cetakan produksi dirilis untuk-operasi volume penuh, cetakan tersebut harus melewati rangkaian validasi formal yang membuktikan bahwa cetakan tersebut dapat menghasilkan komponen yang sesuai secara berulang - tidak hanya sekali, namun secara konsisten dalam kondisi produksi normal.
Proses validasi biasanya mengikuti urutan ini:
- Uji coba mati- Pengambilan sampel awal pada uji coba untuk memverifikasi aliran material, pengumpanan strip, dan pembentukan komponen. Insinyur mengamati setiap stasiun, memeriksa anomali seperti masalah kerutan, penipisan, atau ejeksi.
- Inspeksi artikel pertama (FAI)- Bagian dari uji coba menjalani pengukuran dimensi penuh terhadap gambar bagian. Setiap info GD&T, posisi lubang, sudut tikungan, dan persyaratan penyelesaian permukaan diverifikasi, biasanya menggunakan CMM dan sistem pengukuran optik.
- Pelaporan dimensi- Hasil didokumentasikan dalam tata letak dimensi formal yang menunjukkan nilai terukur aktual terhadap nominal dan toleransi untuk setiap karakteristik penting.
- Proses Persetujuan Bagian Produksi (PPAP)- Untuk industri otomotif dan industri teregulasi lainnya, paket PPAP memvalidasi kemampuan pemasok dalam memproduksi suku cadang yang memenuhi semua kebutuhan pelanggan secara andal. APengajuan PPAP mencakup 18 unsur: catatan desain, diagram alur proses, rencana pengendalian, analisis sistem pengukuran, studi SPC, hasil dimensi, sertifikasi material, dan banyak lagi.
PPAP bukan-peristiwa yang terjadi satu kali saja. Ini diperlukan lagi setiap kali perkakas dimodifikasi, direlokasi, atau tidak aktif selama lebih dari satu tahun. Hal ini memastikan bahwa setiap perubahan - betapapun kecilnya - divalidasi ulang sebelum produksi dilanjutkan.
Kualitas dimulai pada desain cetakan, bukan pada pemeriksaan akhir. Sensor, takik bypass, dan protokol validasi adalah keputusan teknis yang dibuat beberapa bulan sebelum pengiriman komponen produksi pertama.
Sistem kualitas ini melindungi cetakan dan komponen yang dihasilkannya. Namun bahkan alat yang dirancang-terbaik, yang dipantau oleh sensor terbaik, pada akhirnya bergantung pada keputusan yang lebih luas: siapa yang membuatnya, kemampuan apa yang mereka bawa ke proyek, dan apakah mereka dapat mendukung alat tersebut melalui siklus produksi penuhnya. Pertanyaan itu mengarah langsung pada evaluasi pemasok.
Memilih Mitra Produksi Run Die yang Tepat
Cetakan stempel yang dijalankan dalam produksi hanya dapat diandalkan jika mitra di baliknya. Desain cetakan terbaik di dunia akan gagal jika pemasok tidak memiliki presisi pemesinan, tidak dapat menjalankan uji coba dengan benar, atau tidak bersuara selama berminggu-minggu saat-pembuatan. Untuk manajer sumber yang mengevaluasi pemasok cetakan dan stempel - terutama untuk program yang melibatkan cetakan stempel otomotif atau aplikasi-dengan tingkat kekritisan tinggi lainnya - kriteria pemilihannya melampaui harga yang ditawarkan.
Kemampuan Utama untuk Mengevaluasi Pemasok Die
Tidak semua toko cetakan sama. Beberapa berspesialisasi dalam desain tetapi melakukan outsourcing permesinan. Mesin lainnya bekerja dengan baik tetapi tidak memiliki kemampuan simulasi. Mitra produksi terkuat terintegrasi secara vertikal - menangani seluruh proses mulai dari kelayakan hingga pemeriksaan akhir di bawah satu atap. Integrasi tersebut menghilangkan kesalahan serah terima, mempersingkat jadwal, dan memberi Anda satu titik akuntabilitas ketika masalah muncul.
Saat mengevaluasi pemasok potensial untuk cetakan stempel lembaran logam, urutkan mereka berdasarkan kriteria berikut:
- Desain yang terintegrasi secara vertikal-melalui-kemampuan inspeksi- Pemasok menangani simulasi CAE, kolaborasi DFM, pemesinan presisi, perakitan, uji coba cetakan, dan inspeksi dimensi secara internal. Ini adalah indikator terkuat dari pengendalian proses dan keandalan jadwal.
- Kapasitas pemesinan presisi di-rumah- Kawat EDM, penggilingan CNC, dan penggilingan permukaan dilakukan di-lokasi, bukan diusahakan di luar. Carilah daftar peralatan dan spesifikasi mesin yang sesuai dengan kompleksitas cetakan Anda.
- Mesin uji coba mati- Mesin uji coba khusus (bukan mesin cetak produksi yang dipinjam di antara proses) dengan tonase yang sesuai dengan kondisi produksi Anda. Uji coba pada mesin press berukuran kecil menutupi masalah yang muncul kemudian dalam produksi.
- Peralatan metrologi dan inspeksi- CMM, pembanding optik, dan alat pengukuran permukaan yang mampu memvalidasi setiap keterangan GD&T pada gambar bagian Anda. Mintalah contoh laporan dimensi dari program sebelumnya.
- Transparansi sumber material- Baja mati bersertifikat yang bersumber dari pabrik terkenal dengan kemampuan penelusuran penuh. Verifikasi bahwa pemasok menyediakan laporan pengujian material dan catatan perlakuan panas sebagai dokumentasi standar.
- Disiplin komunikasi teknik- Pembaruan kemajuan rutin, masukan DFM dalam beberapa hari (bukan minggu), dan protokol manajemen perubahan-yang jelas. Keheningan selama fase tooling adalah tanda peringatan bahwa masalah semakin bertambah tanpa penyelesaian.
- Dukungan siklus hidup- Kesediaan untuk mendukung penggilingan ulang, pasokan sisipan cadangan, dan perubahan teknis setelah peluncuran produksi. Pemasok yang menghilang setelah pengiriman membuat Anda mengelola pemeliharaan sendirian.
Untuk cetakan otomotif dan program industri-teregulasi lainnya, tambahkan sertifikasi IATF 16949, kemampuan pengajuan PPAP, dan pengalaman dengan persyaratan kualitas khusus-pelanggan ke dalam evaluasi Anda. Hal ini tidak-dapat dinegosiasikan dalam industri stempel otomotif, yang memiliki standar ketertelusuran dan dokumentasi proses yang sangat ketat.
Dari Riset hingga RFQ-Spesifikasi Siap Pakai
Anda telah mengidentifikasi pemasok yang mampu. Langkah selanjutnya adalah menerjemahkan persyaratan produksi Anda ke dalam paket RFQ yang memberi Anda kutipan yang akurat dan sebanding - bukan perkiraan yang dilengkapi dengan kemungkinan karena informasi tidak ada.
RFQ lengkap untuk cetakan stempel logam harus mencakup:
- Gambar bagian- 2Cetakan D dengan info GD&T lengkap dan model CAD 3D (STEP atau format asli). Sertakan tingkat revisi dan perubahan ECN yang tertunda.
- Spesifikasi bahan- Paduan, temper, ketebalan, dan persyaratan penyelesaian permukaan apa pun pada kumparan masuk atau blanko.
- Target volume tahunan- Sertakan proyeksi peningkatan-jika berlaku. Perbedaan antara 50.000 dan 500.000 komponen per tahun mengubah setiap spesifikasi di dalam cetakan.
- Peringatan toleransi- Soroti dimensi kritis secara terpisah dari toleransi umum. Sebutkan fitur apa pun yang memerlukan studi Cpk.
- Operasi sekunder- Tentukan apakah penyadapan, penyisipan perangkat keras, persiapan pelapisan, atau-penginderaan mati perlu dimasukkan ke dalam alat atau ditangani di hilir.
- informasi pers- Jika Anda memiliki jalur pengepresan khusus, berikan detail ukuran lapisan, tonase, tinggi penutup, dan peralatan pengumpanan sehingga cetakan dirancang untuk lingkungan produksi spesifik Anda.
Pemasok sukaYICHEN, yang menawarkan kemampuan menyeluruh dari simulasi CAE dan kolaborasi DFM melalui pemesinan presisi, uji coba, dan inspeksi dimensi, dapat menggunakan paket RFQ ini dan mengembalikan tidak hanya harga - tetapi juga penilaian kelayakan yang mengidentifikasi risiko sebelum komitmen perkakas. Pendekatan konsultatif tersebut, di mana mitra cetakan dan stempel Anda menandai potensi masalah selama penawaran dibandingkan menemukannya saat uji coba, merupakan sinyal paling jelas dari pemasok yang melindungi jadwal dan anggaran program Anda.
Baik Anda mencari cetakan otomotif pertama atau mengganti alat yang sudah tua pada-jalur bervolume tinggi, kerangka kerjanya tetap sama: evaluasi kemampuan sebelum biaya, verifikasi integrasi sebelum klaim, dan pilih mitra yang disiplin prosesnya sesuai dengan presisi yang Anda harapkan dari cetakan itu sendiri.
Pertanyaan Yang Sering Diajukan Tentang Produksi Run Stamping Dies
1. Berapa lama cetakan stempel produksi bertahan?
Cetakan cetakan yang dijalankan dalam produksi biasanya bertahan antara 500.000 dan lebih dari 2.000.000 hasil, dengan beberapa cetakan-berkualitas tinggi menghasilkan 7 juta hasil per hari selama bertahun-tahun. Umurnya tergantung pada kualitas baja cetakan, kekerasan material benda kerja, kecepatan pengepresan, disiplin perawatan, dan kualitas perlakuan panas. Sisipan karbida dapat bertahan lebih lama dari baja perkakas konvensional sebanyak 5 hingga 10 kali lipat di stasiun keausan tinggi. Perawatan preventif rutin, termasuk penajaman terjadwal setiap 50.000 hingga 150.000 pukulan, penggantian pegas, dan inspeksi permukaan, akan memaksimalkan laba atas investasi perkakas Anda.
2. Apa perbedaan antara dadu progresif dan dadu majemuk?
Sebuah cetakan progresif menggerakkan strip logam kontinu melalui beberapa stasiun secara berurutan, melakukan operasi yang berbeda (meninju, menekuk, memotong) di setiap stasiun dalam satu langkah tekan. Ia unggul pada-bagian kompleks bervolume tinggi yang menjalankan 200 hingga 600+ pukulan per menit. Cetakan majemuk melakukan semua operasi pemotongan dan pembentukan secara bersamaan dalam satu langkah tanpa perkembangan stasiun, sehingga ideal untuk bagian datar seperti ring dan laminasi yang mengutamakan kerataan dan konsentrisitas yang unggul. Dies progresif harganya lebih mahal tetapi menangani kompleksitas yang lebih besar, sedangkan dies majemuk menawarkan konstruksi yang lebih sederhana dan perawatan yang lebih rendah untuk komponen yang secara geometris sederhana.
3. Berapa biaya produksi stamping die?
Cetakan stempel proses produksi biasanya berkisar antara $30.000 hingga lebih dari $250.000, bergantung pada jumlah stasiun, kualitas bahan cetakan, kompleksitas komponen, persyaratan toleransi, dan apakah operasi sekunder seperti penyadapan atau penyisipan perangkat keras disertakan dalam alat. Wawasan ekonomi utamanya adalah amortisasi: cetakan senilai $100.000 yang memproduksi 1.000.000 komponen hanya menambahkan $0,10 per komponen. Investasi awal yang lebih tinggi sering kali menghasilkan total biaya program yang lebih rendah dengan menghilangkan operasi sekunder dan mengurangi biaya per{12}}bagian dalam skala besar. Pemasok seperti YICHEN memberikan penilaian kelayakan beserta penawaran harga untuk membantu pembeli memahami hubungan biaya-terhadap-nilai sebenarnya sebelum berkomitmen.
4. Bahan apa yang digunakan untuk membuat cetakan stempel produksi?
Cetakan stempel produksi menggunakan baja perkakas yang diperkeras, dipilih stasiun-demi-stasiun berdasarkan permintaan keausan dan benturan. Pilihan yang umum meliputi D2 (karbon-tinggi,-kromium tinggi pada HRC 60-62 untuk blanking), A2 (pengerasan udara-dengan ketangguhan dan stabilitas dimensi yang unggul), M2 (baja-berkecepatan tinggi untuk pengoperasian suhu-tinggi di atas 600 SPM), DC53 (baja pengerjaan dingin yang disempurnakan dengan ketangguhan dua kali lipat D2), dan karbida padat sisipan (di atas 90 HRA untuk memproses bahan abrasif seperti baja tahan karat). Pelapis PVD seperti TiN dan TiCN sering diaplikasikan untuk mengurangi gesekan dan memperpanjang interval penajaman.
5. Apa yang harus saya sertakan dalam RFQ untuk cetakan stempel produksi?
Paket RFQ yang lengkap harus mencakup gambar suku cadang 2D dengan info GD&T lengkap dan model CAD 3D, spesifikasi material (paduan, temper, ketebalan), target volume tahunan dengan proyeksi peningkatan, info toleransi kritis dengan persyaratan Cpk, kebutuhan operasi sekunder, dan informasi pers (ukuran tempat tidur, tonase, tinggi penutup, peralatan pengumpan). Memberikan informasi lengkap di awal memungkinkan pemasok untuk memberikan penawaran harga yang akurat daripada perkiraan yang diisi dengan kemungkinan. Mitra-layanan lengkap seperti YICHEN dapat menggunakan paket ini untuk memberikan tidak hanya penetapan harga namun juga penilaian kelayakan yang mengidentifikasi risiko sebelum komitmen alat dimulai.


