


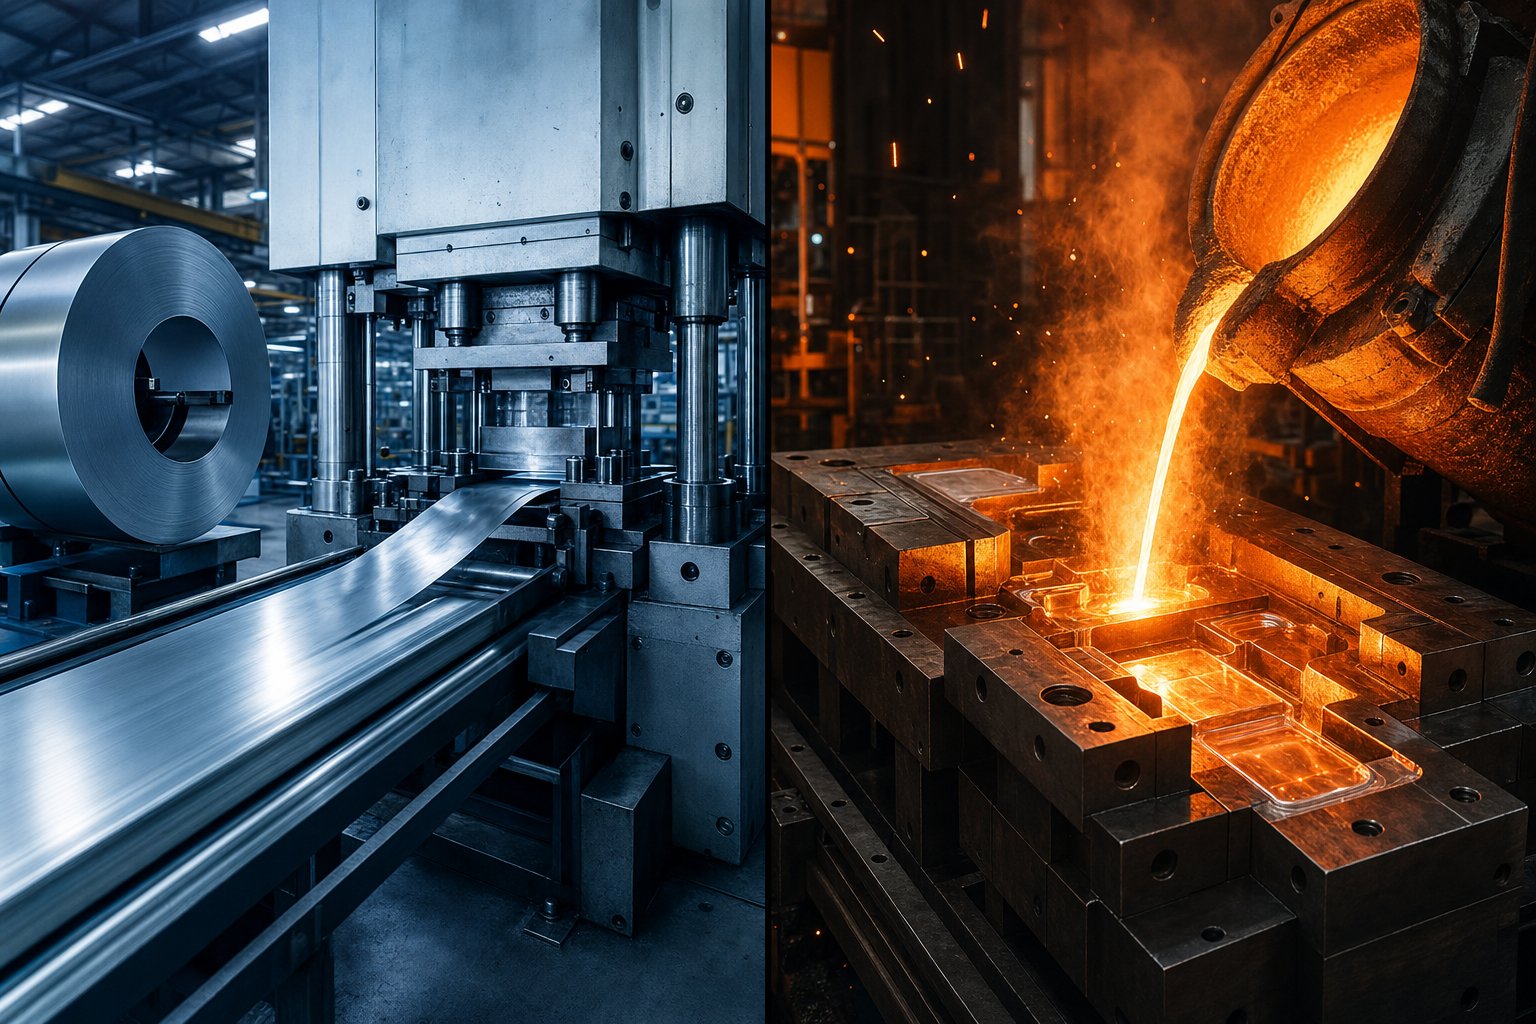
Stamping dan Die Casting Ditetapkan untuk Insinyur dan Pembeli
Telusuri "menginjak die casting" dan Anda akan menemukan kedua proses ini digabungkan seolah-olah keduanya dapat dipertukarkan. Sebenarnya tidak. Stamping dan die casting pada dasarnya adalah cara yang berbeda untuk mengubah logam mentah menjadi bagian jadi, dan membingungkan keduanya adalah salah satu cara tercepat untuk membayar lebih untuk perkakas yang tidak sesuai dengan proyek Anda.
Berikut versi singkatnya: stamping menerapkan kekuatan mekanis untuk membentuk kembali lembaran logam padat, sementara die casting menyuntikkan logam cair ke dalam cetakan baja yang dapat digunakan kembali di bawah tekanan. Sasaran yang sama - komponen logam presisi - tetapi fisika, bahan, dan struktur biayanya sama sekali berbeda.
Apa itu Stamping Logam
Stamping logam adalah aproses pembentukan-dinginyang mengubah lembaran datar atau gulungan logam menjadi bentuk tertentu. Sebuah pukulan turun ke dalam cetakan, dan gaya mekanis di antara keduanya mengosongkan, membengkokkan, menarik, atau menembus lembaran stok menjadi bagian yang sudah jadi. Bahannya tetap padat selama - tidak melibatkan peleburan. Lalu, apa itu logam yang dicap? Komponen apa pun yang dibentuk seperti ini: braket, klip, penutup, rangka timah, atau panel struktural yang terbuat dari lembaran baja, aluminium, tembaga, atau kuningan.
Apa Itu Logam Die Cast
Die casting bekerja dari arah yang berlawanan. Alih-alih membentuk kembali lembaran padat, proses ini dimulai dengan paduan cair - biasanya aluminium, seng, atau magnesium - yang disuntikkan ke dalam cetakan baja presisi di bawah tekanan tinggi. Logam cair mengisi setiap rongga, membeku dengan cepat, dan muncul sebagai bagian berbentuk-jaring-dengan geometri tiga-dimensi yang kompleks. Jadi apa itu logam die cast? Itu adalah komponen apa pun yang dibentuk dengan memadatkan paduan cair di dalam cetakan yang dapat digunakan kembali.
Stamping membentuk kembali lembaran padat; die casting memadatkan logam cair. Setiap keputusan biaya, desain, dan pengadaan berasal dari satu perbedaan ini.
Mengetahui perbedaan ini akan menentukan apakah Anda berinvestasi pada peralatan yang tepat, memilih bahan yang sesuai, dan mencapai target biaya per{0}}bagian. Bagian di depan merinci cara kerja masing-masing proses - dimulai dengan apa yang terjadi di dalam alat press stamping sejak kumparan dimasukkan.
Cara Kerja Proses Stamping Logam
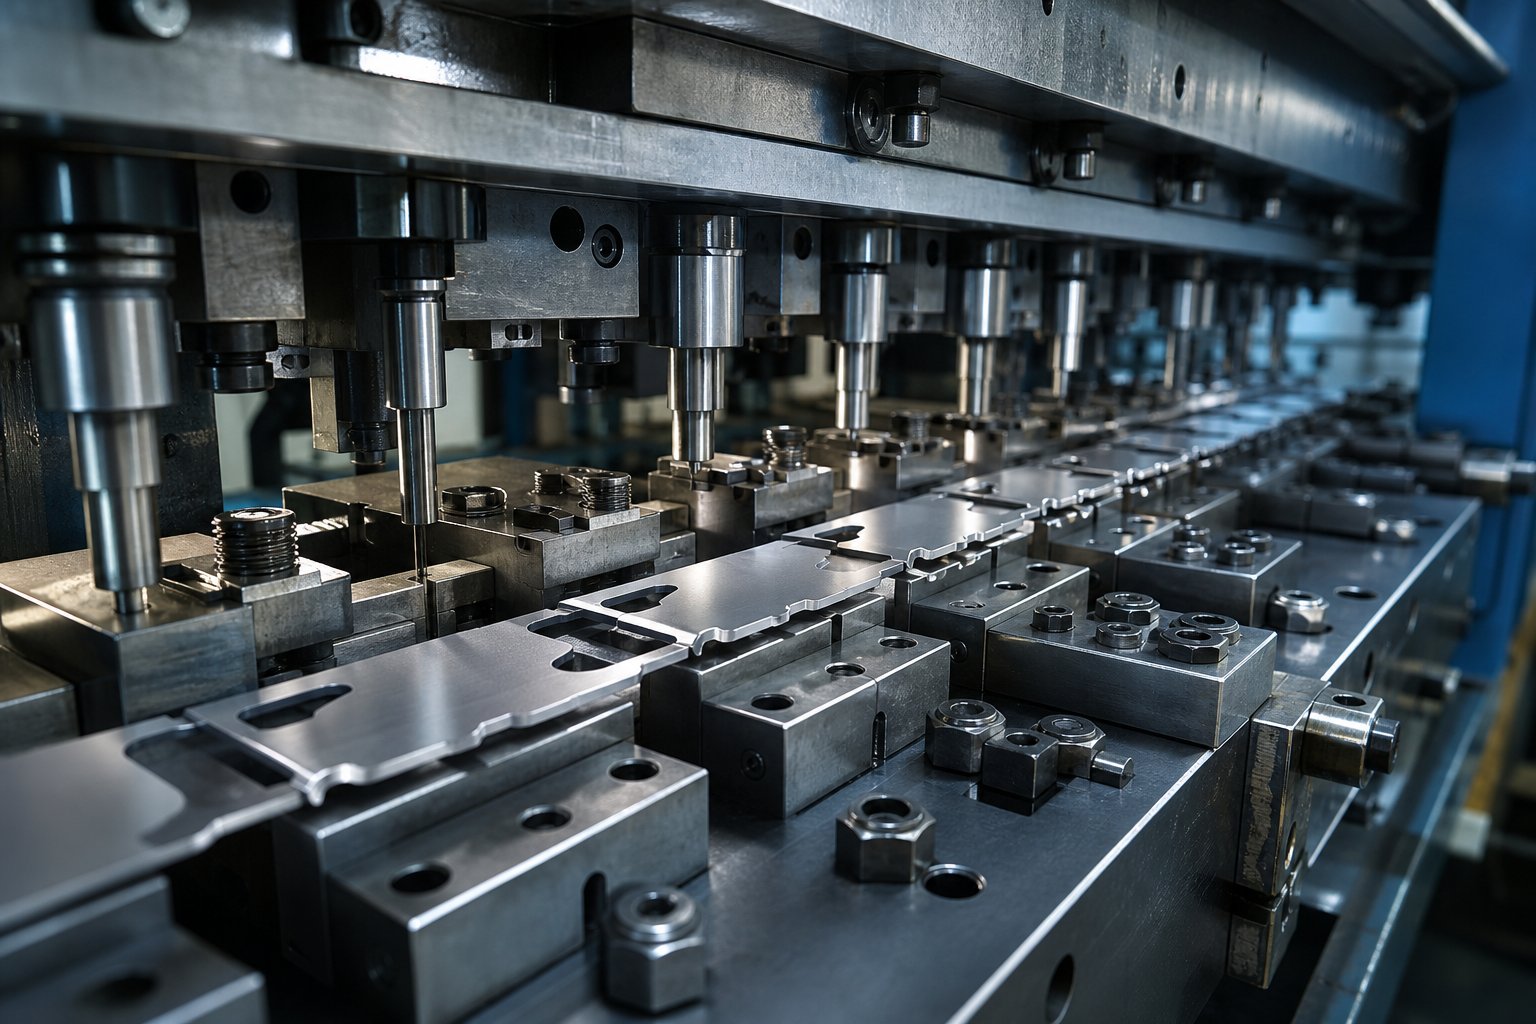
Sebuah gulungan logam pipih memasuki salah satu ujung mesin press, dan bagian yang sudah jadi keluar dari ujung lainnya. Kedengarannya sederhana, namun apa yang terjadi di antara kedua titik tersebut memerlukan tonase yang tepat, stasiun perkakas yang diurutkan dengan cermat, dan waktu-detik. Mesin die stamping - baik yang digerakkan secara mekanis, hidrolik, atau servo-- menghasilkan gaya tekan antara 20 hingga 6.000 ton, bergantung pada ukuran komponen dan ketebalan material. Gaya tersebut mendorong pukulan ke dalam rongga cetakan untuk mengosongkan, menusuk, membengkokkan, menarik, atau membentuk lembaran menjadi geometri akhirnya.
Tiga komponen inti memungkinkan hal ini: lembaran logam itu sendiri, cetakan (perkakas berbentuk yang menentukan geometri bagian), dan mesin press yang menghasilkan gaya. Namun cara komponen tersebut berinteraksi sangat bervariasi berdasarkan konfigurasi cetakan - dan pemilihan penyiapan yang salah dapat mengurangi keekonomian produksi Anda.
Konfigurasi Die Progresif dan Transfer
Bayangkan sebuah strip logam bergerak melalui serangkaian stasiun, masing-masing melakukan operasi yang berbeda - sebuah penusukan di sini, sebuah tikungan di sana, sebuah potongan terakhir di ujungnya. Itu adalah kematian yang progresif. Benda kerja tetap melekat pada strip pembawa dari awal sampai akhir, maju pada jarak tertentu (disebut pitch) dengan setiap gerakan tekan. Beberapa bagian sedang diproses secara bersamaan, masing-masing pada tahap yang berbeda. Cetakan progresif dapat menghasilkan tujuh atau delapan bagian per menit hingga lebih dari 1.500 bagian per menit, menjadikannya dominan untuk produksi-volume tinggi komponen berukuran kecil hingga-menengah dengan toleransi yang ketat.
Transfer mati mengambil pendekatan yang berbeda. Operasi pertama memisahkan blanko dari strip seluruhnya, dan jari atau rel mekanis secara fisik memindahkan bagian diskrit tersebut dari stasiun ke stasiun lainnya. Metode perpindahan cetakan ini membuka kemungkinan bahwa perkakas progresif tidak dapat menandingi - penarikan dalam, rotasi bagian antar stasiun, dan geometri yang memerlukan akses dari berbagai sudut. Bagian yang bulat dan simetris secara aksial seperti cangkir atau cangkang yang dalam adalah kandidat cetakan transfer yang umum karena bagian tersebut dapat diangkat, diputar, dan diposisikan ulang di antara pengoperasian.
Opsi ketiga - compound dies - melakukan beberapa operasi pemotongan dan pembentukan dalam satu pukulan tekan. Mereka unggul dalam memproduksi komponen datar sederhana seperti mesin cuci dengan cepat dan-efektif, dengan hasil yang lebih rata dibandingkan cetakan progresif karena semuanya terjadi dalam satu pukulan. Namun, perkakas gabungan tidak memiliki fleksibilitas-tahap yang diperlukan untuk bentuk kompleks.
Kapan Anda memilih yang mana? Dies progresif lebih unggul bila Anda membutuhkan-kecepatan tinggi,-output komponen bervolume tinggi dengan kompleksitas sedang. Cetakan transfer mendapatkan tempatnya pada bagian yang lebih besar,-komponen yang ditarik dalam, atau apa pun yang mengharuskan bagian kosong terbebas dari strip selama pembentukan. Dies majemuk cocok untuk pengerjaan komponen geometris sederhana dengan volume-hingga-tinggi-yang mengutamakan kerataan dan biaya perkakas yang rendah.
Proses Stamping Lembaran Logam Langkah demi Langkah
Terlepas dari jenis cetakannya, proses pencetakan lembaran logam mengikuti urutan yang dapat diprediksi. Inilah yang terjadi dari bahan mentah hingga komponen jadi:
- Pemuatan dan pelurusan koil- Kumparan logam dipasang pada uncoiler, diumpankan melalui pelurus untuk melepaskan kumpulan kumparan (kelengkungan alami agar tidak tergulung), dan masuk ke mesin press.
- Pengumpanan materi- Servo atau pengumpan mekanis memajukan strip dengan jarak yang tepat (pitch) ke dalam cetakan pada setiap siklus pengepresan. Konsistensi di sini secara langsung mengontrol akurasi dimensi di bagian hilir.
- Pengosongan- Pers memotong bentuk garis dasar dari strip. Pada kematian progresif, hal ini mungkin terjadi pada stasiun terakhir; dalam transfer meninggal, itu operasi pertama.
- Tajam- Pukulan membuat lubang, celah, atau fitur internal dengan memaksa material melewati bukaan cetakan. Siputnya dibuang sementara material di sekitarnya menjadi bagiannya.
- Operasi pembentukan- Stasiun pembengkokan, menggambar, membuat koin, atau mengembos membentuk bidang datar menjadi-geometri tiga dimensi. Menggambar menggunakan tegangan untuk menarik material ke dalam rongga untuk membentuk-bentuk seperti wadah; pembengkokan menciptakan fitur sudut.
- Bagian pengeluaran dan pemisahan- Komponen yang telah selesai dipotong dari jalur pembawa (progresif) atau dikeluarkan dari stasiun akhir (transfer) dan keluar dari mesin cetak melalui saluran, konveyor, atau pengambilan robot.
Masing-masing langkah ini bergantung padadesain cetakan stempel- geometri pukulan, rongga cetakan, penari telanjang, dan pilot yang bekerja bersama. Perkakas-yang dirancang dengan baik memberikan toleransi ketat berulang kali dalam jutaan siklus. Perkakas yang dirancang dengan buruk akan rusak sebelum waktunya, menghasilkan gerinda, dan meningkatkan tingkat kerusakan. Mati adalah tempat kualitas bagian Anda hidup atau mati.
Bahan yang biasa melalui proses ini antara lain baja ringan, baja tahan karat, aluminium, tembaga, dan kuningan. Masing-masing berperilaku berbeda di bawah tekanan pembentukan - stempel aluminium tetap rapi namun dapat robek saat penarikan dalam, tembaga menawarkan keuletan yang sangat baik untuk bentuk yang rumit, dan baja tahan karat memerlukan tonase yang lebih tinggi dan baja cetakan yang lebih tahan aus.- Paduan khusus seperti Inconel dan titanium juga dapat dicap jika dipasang dengan benar, meskipun memerlukan perkakas yang jauh lebih kuat.
Semua presisi mekanis ini terjadi pada suhu kamar. Gesekan antara punch dan sheet menghasilkan panas, namun proses itu sendiri dingin-membentuk - perbedaan penting ketika membandingkan stamping dengan proses yang dimulai dengan logam cair dan rangkaian fisika yang sama sekali berbeda.
Cara Kerja Proses Die Casting
Stamping membentuk kembali stok datar melalui kekuatan mekanis kasar pada suhu kamar. Die casting logam beroperasi dengan fisika yang sangat berbeda - dimulai dengan paduan yang dipanaskan melewati titik lelehnya, kemudian memaksa cairan tersebut ke dalam cetakan baja presisi di bawah tekanan yang berkisar antara 10 hingga 150 MPa. Hasilnya adalah bagian yang bentuknya hampir-jaring-dengan geometri tiga-dimensi kompleks yang tidak mungkin dicapai hanya dengan menekan lembaran logam.
Prosesnya mengikuti lima tahap inti. Pertama,-cetakan baja dua bagian disiapkan - dibersihkan, dilumasi dengan bahan pelepas, dan ditutup rapat dengan mesin yang menghasilkan gaya penguncian ratusan atau ribuan ton. Selanjutnya, logam cair disuntikkan ke dalam rongga cetakan dengan kecepatan pengisian 10 hingga 50 m/s. Paduan tersebut membeku dengan cepat - sering kali dalam hitungan detik - karena cetakan baja bertindak sebagai penyerap panas yang sangat besar. Setelah bagian tersebut cukup dingin untuk mempertahankan bentuknya, bagian cetakan terpisah dan pin ejektor mendorong cetakan bebas. Terakhir, bagian tersebut menjalani pemangkasan untuk menghilangkan flash, runner, dan sumur luapan yang tercipta selama injeksi.
Waktu siklus cepat. Bagian seng dapat berubah dari cairan menjadi komponen yang dikeluarkan dalam waktu kurang dari 15 detik. Aluminium membutuhkan waktu sedikit lebih lama karena suhu pemadatan yang lebih tinggi. Apa pun yang terjadi, satu cetakan dapat menghasilkan ratusan komponen per jam dan bertahan dalam 100.000 siklus atau lebih sebelum memerlukan penggantian - sehingga membuat pengecoran logam menjadi ekonomis dalam skala besar.
Ruang-Panas vs Dingin-Die Casting Ruang
Tidak semua mesin die casting bekerja dengan cara yang sama. Perbedaan antara sistem ruang-panas dan-ruang dingin terletak pada satu pertanyaan: dapatkah mekanisme injeksi berada di dalam logam cair tanpa hancur?
Di sebuahmesin-ruangan panas, leher angsa dan pendorong dicelupkan langsung ke dalam paduan cair. Sebuah katup memungkinkan volume logam yang terkontrol masuk ke dalam silinder injeksi, dan pendorong memaksanya melalui nosel yang dipanaskan ke dalam cetakan. Karena sistem injeksi tetap terendam, waktu siklus menjadi pendek dan nosel tetap penuh dengan logam cair di antara pengambilan. Seng dan magnesium adalah logam utama yang diproses dengan cara ini - titik lelehnya (380-650 derajat C) cukup rendah sehingga tidak akan mengikis komponen baja yang terendam.
Mesin-ruang dingin memisahkan tungku peleburan dari sistem injeksi secara keseluruhan. Logam cair disendok atau dipompa ke dalam selongsong peluru horizontal, kemudian pendorong hidrolik memasukkannya ke dalam rongga cetakan. Langkah transfer ekstra ini menambah waktu siklus, namun hal ini diperlukan untuk paduan seperti aluminium (meleleh pada suhu 580-630 derajat C) dan paduan berbahan dasar tembaga-yang akan dengan cepat menurunkan kualitas-leher angsa dalam ruang panas. Tekanan injeksi dalam sistem ruang dingin biasanya berkisar antara 2.500 PSI hingga lebih dari 25.000 PSI.
Keuntungannya sangat mudah: sistem ruang-panas menghasilkan siklus yang lebih cepat dan kontrol proses yang lebih ketat untuk paduan-dengan titik leleh rendah, sedangkan sistem ruang-dingin menangani logam-bersuhu lebih tinggi yang mewakili sebagian besar aplikasi pengecoran cetakan struktural.
Logam yang Digunakan dalam Die Casting
Ketika orang bertanya "apakah die cast berarti logam?" - jawabannya adalah ya, tetapi dengan kualifikasi penting. Die casting secara khusus berarti logam dibentuk melalui injeksi bertekanan ke dalam cetakan baja yang dapat digunakan kembali. Itu tidak menutupi plastik (itulah cetakan injeksi) dan tidak menutupi sembarang logam. Hanya paduan dengan titik leleh, fluiditas, dan perilaku pemadatan yang sesuai yang memenuhi syarat sebagai logam die casting praktis.
Berikut perbandingan keluarga paduan utama:
| Keluarga Paduan | Rentang Peleburan | Tipe Kamar | Aplikasi Khas |
|---|---|---|---|
| Aluminium (A380, A360, ADC12) | 580-630 derajat | Ruangan-dingin | Blok mesin, rumah transmisi, unit pendingin, braket struktural |
| Seng (ZAMAK 3, ZAMAK 5) | 380-420 derajat | Ruang-panas | Gagang pintu, roda gigi, konektor, perangkat keras dekoratif |
| Magnesium (AZ91D, AM60) | ~650 derajat | Ruang-panas atau-ruang dingin | Rangka laptop, roda kemudi, badan kamera, braket luar angkasa |
| Paduan tembaga (terbatas) | 900-1,080 derajat | Ruangan-dingin | Komponen listrik, perlengkapan pipa,-bagian dengan konduktivitas tinggi |
Aluminium mendominasi pasar berdasarkan volume - keseimbangan antara bobot yang ringan, kekuatan, ketahanan terhadap korosi, dan konduktivitas termal menjadikannya pilihan-untuk otomotif dan elektronik. Seng unggul pada bagian yang rumit dan berdinding tipis (ketebalan dinding serendah 0,3 mm) dengan permukaan akhir yang sangat baik langsung dari cetakannya. Magnesium adalah pilihan struktur paling ringan, sekitar 33% lebih ringan dibandingkan aluminium, sehingga menarik untuk perangkat elektronik genggam dan komponen otomotif yang penting-berbobot.
Bagaimana dengan baja cor mati? Anda akan melihat istilah sirkulasi, namun dalam praktiknya, baja die casting tidak dapat dilakukan dengan peralatan konvensional. Baja meleleh pada suhu antara 1.370 dan 1.530 derajat C - yang akan dengan cepat menghancurkan bahkan baja perkakas yang sudah mengeras sekalipun. Bagian baja yang memerlukan produksi berbasis cetakan-biasanya menggunakan pengecoran investasi atau pengecoran pasir, dimana cetakan yang dapat dibuang tahan terhadap panas ekstrem. American Foundry Society melaporkan bahwa 95% komponen cetakan menggunakan logam non-besi, sehingga menegaskan bahwa baja tidak termasuk dalam kategori proses ini.
Paduan tembaga menempati ceruk kecil. Titik lelehnya yang tinggi memperpendek masa pakai cetakan secara signifikan dan meningkatkan biaya produksi, namun ketika Anda memerlukan konduktivitas listrik dan kekuatan mekanik dalam satu komponen tuang, paduan berbahan dasar tembaga-tetap menjadi satu-satunya pilihan dalam kelompok cetakan mati.
Masing-masing paduan ini memiliki batasan desain spesifik - ketebalan dinding minimum, sudut tarikan, kemampuan toleransi - yang menentukan kemungkinan geometrik pada bagian Anda. Aturan manufaktur tersebut adalah tempat pengambilan keputusan pemilihan proses yang sebenarnya.
Kendala Desain dan Pedoman Manufaktur
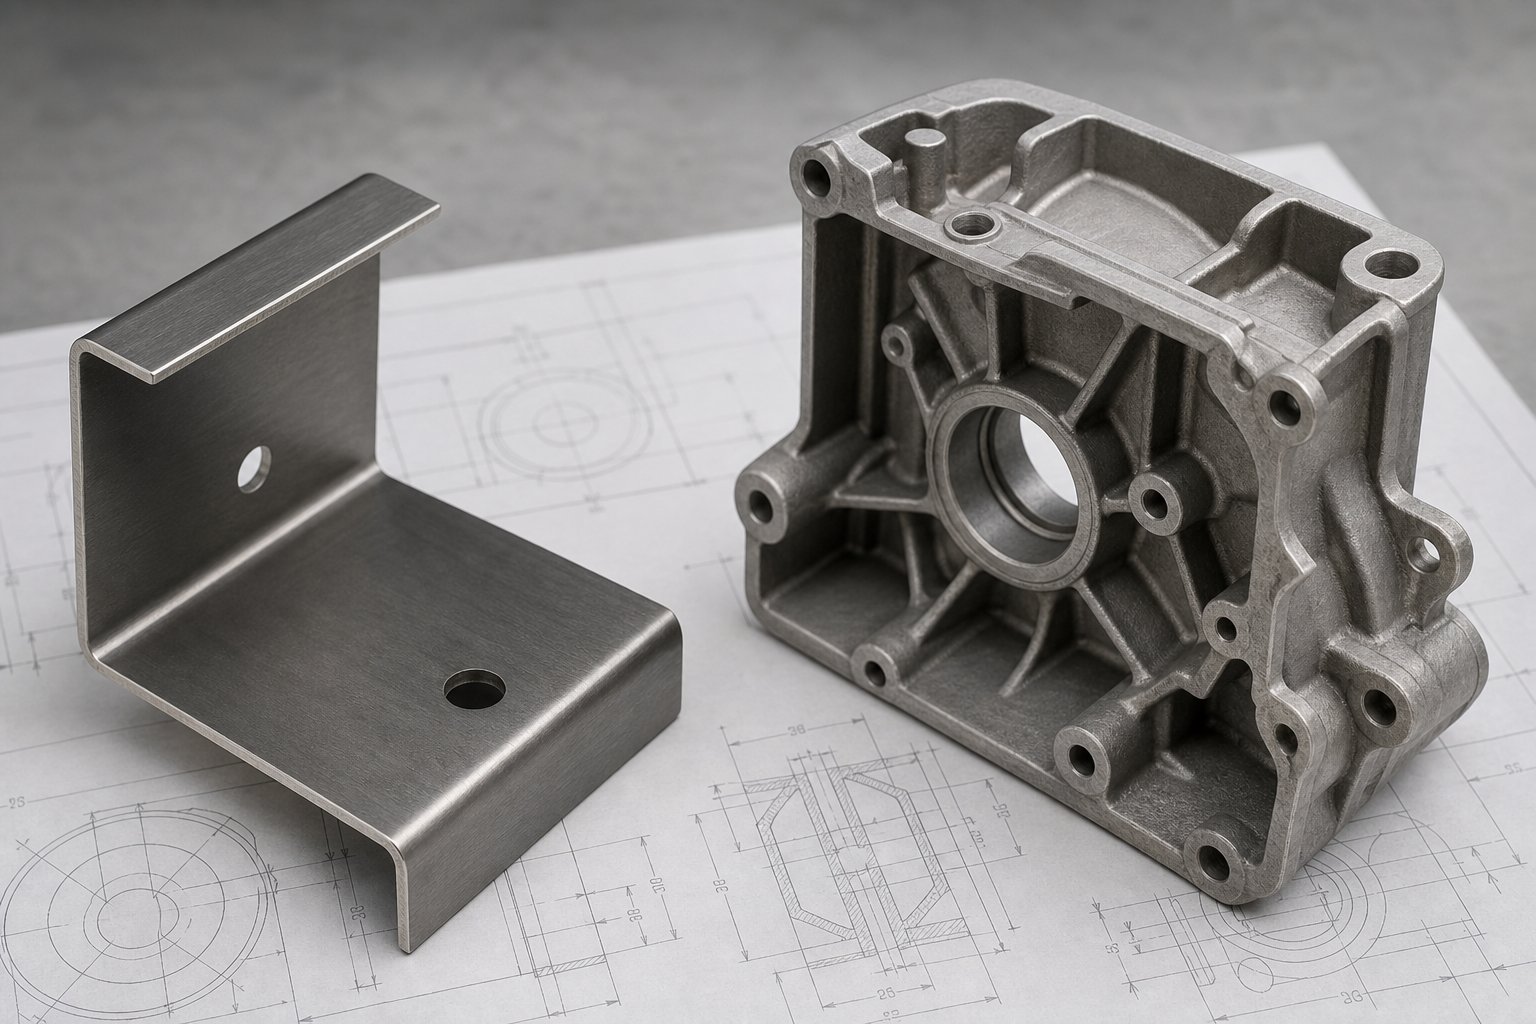
Mengetahui cara kerja setiap proses adalah satu hal. Mendesain komponen yang benar-benar bertahan dalam produksi tanpa meningkatkan tingkat penolakan - di situlah sebagian besar proyek berhasil atau gagal. Stamping dan die casting masing-masing menerapkan aturan geometris yang ketat, dan melanggarnya tidak hanya menurunkan kualitas; itu bisa memaksa Anda melakukan proses yang salah sepenuhnya. Fitur-yang digambar secara mendalam dan melebihi batas stamping mungkin mendorong Anda menuju die casting, sementara braket sederhana yang dirancang dengan kompleksitas tiga-dimensi yang tidak perlu mengunci Anda pada peralatan casting mahal yang tidak pernah Anda perlukan.
Kesimpulan praktisnya: geometri mendorong pemilihan proses seperti halnya pilihan volume atau material. Inilah aturan yang penting.
Aturan Desain untuk Bagian yang Dicap
Lembaran logam yang dicap tetap memiliki ketebalan yang relatif seragam di seluruh bagian - Anda membentuk kembali lembaran logam datar, tanpa menambahkan atau menghilangkan bahan. Batasan tunggal tersebut membentuk setiap keputusan desain.
Minimum radius tikungan.Tekukan paling rapat yang dapat Anda bentuk bergantung langsung pada jenis dan ketebalan bahan. Untuk material ulet seperti lembaran aluminium yang dicap, radius tekukan bagian dalam minimum biasanya 1x ketebalan material. Untuk lembaran baja yang dicap - terutama-kekuatan tinggi atau kualitas tahan karat - Anda memerlukan ketebalan material 1,5x hingga 2x untuk menghindari retak di sepanjang garis lengkung. Melebihi batas ini akan menyebabkan keretakan pada serat luar tekukan, terutama bila tekukan sejajar dengan arah butiran material. Desain ditekuk tegak lurus terhadap butiran jika memungkinkan.
Jarak-ke-tepi.Lubang berlubang yang ditempatkan terlalu dekat dengan tepi menyebabkan jaringan material menonjol keluar karena tekanan yang terbentuk. Minimal yang aman adalah minimal 2x ketebalan bahan dari tepi terdekat. Untuk lubang di dekat tikungan, tingkatkan jarak tersebut menjadi 2,5x ketebalan material ditambah radius tikungan - jika tidak, operasi pembentukan akan mendistorsi geometri lubang.
Gambarkan rasio kedalaman.Saat pengecapan menarik lembaran logam menjadi bentuk cangkir atau rongga, rasio kedalaman-terhadap-diameter akan menentukan kelayakannya. Operasi penarikan-tunggal biasanya mencapai maksimum pada kedalaman yang sama dengan diameter kosong (rasio 1:1) untuk aluminium yang dicap, dan sedikit lebih kecil untuk baja. Jika melebihi batas tersebut, Anda akan memerlukan beberapa stasiun penarikan atau anil di antara pukulan - yang keduanya menambah biaya. Inilah poros desain yang banyak dilewatkan oleh para insinyur: mengubah fitur-yang dalam menjadi rakitan berflensa atau bengkok dapat mengembalikan komponen ke wilayah pengecapan yang seharusnya memerlukan pengecoran mati.
Toleransi.Stamping memberikan kontrol dimensi yang ketat pada-fitur dalam bidang - lubang berlubang, profil kosong, dan jarak antar fitur biasanya mencapai ±0,1 mm. Fitur yang terbentuk seperti tikungan memiliki toleransi sudut sekitar ±1 derajat, dan toleransi tumpukan di beberapa tikungan harus diperhitungkan dalam pengukuran dimensi.
Aturan Desain untuk Bagian Die Cast
Die casting menawarkan kebebasan tiga-dimensi yang jauh lebih besar daripada aluminium atau baja yang dicap - rusuk bagian dalam, atasan, saku, dan permukaan rumit semuanya terbentuk dalam satu kali pengecoran. Namun kebebasan tersebut memiliki kendala tersendiri yang berakar pada bagaimana logam cair mengalir, mengeras, dan terlepas dari cetakan baja.
Sudut rancangan.Setiap permukaan yang sejajar dengan arah-tarikan cetakan memerlukan aliran udara agar dapat dilepaskan dengan rapi selama ejeksi. Aturan dasar:1 derajat draft per 25 mm kedalaman ronggauntuk permukaan luar, dengan rongga internal membutuhkan minimal 2 derajat. Permukaan bertekstur memerlukan aliran udara tambahan - kira-kira 1 derajat per 0,1 mm kedalaman tekstur - atau bagian tersebut tertarik pada cetakan dan menimbulkan cacat permukaan. Desain nol-draft menempel, berubah bentuk saat dikeluarkan, dan memperpendek umur cetakan secara signifikan.
Ketebalan dinding seragam.Dinding yang tidak rata menyebabkan pendinginan yang tidak merata, menyebabkan timbulnya tanda tenggelam di zona tebal dan potensi tembakan pendek di area tipis. Targetkan dinding seragam dalam rentang berikut:
- Paduan aluminium: 1,5–3,0 mm
- Paduan seng: 0,75–2,5 mm
- Paduan magnesium: 1,25–2,0 mm
Setiap transisi antar ketebalan harus dilakukan secara bertahap - tidak ada lompatan tiba-tiba yang melebihi 1,5x dinding yang berdekatan. Bagian yang tebal harus dibuang inti dan diperkuat dengan rusuk daripada dibiarkan kokoh.
Jari-jari fillet dan sudut tajam.Sudut internal yang lebih tajam dari 0,75 mm bertindak sebagai penambah tegangan, mengganggu aliran logam, dan mempercepat keausan cetakan. Rumus kerjanya: radius dalam minimum sama dengan 0,5 kali tebal dinding ditambah 0,25 mm. Sudut tajam meningkatkan tegangan lokal sebanyak 2 hingga 3 kali lipat, dan dapat mempersingkat masa pakai alat hingga 30%.
Iga dan bos.Ketebalan rusuk harus berada antara 0,5x dan 0,7x ketebalan dinding yang berdekatan - ketebalan apa pun akan memerangkap panas dan menyebabkan bekas tenggelam pada permukaan yang berlawanan. Tinggi rusuk tidak boleh melebihi 2,5x ketebalan rusuk, dan jarak antar rusuk harus minimal 3x ketebalan rusuk agar logam dapat mengalir dan mendingin dengan baik.
Meremehkan.Fitur yang mencegah lubang ejeksi-tarikan - lurus yang tegak lurus dengan arah perpisahan, saluran internal, atau-draf geometri - terbalik memerlukan aksi-samping, slide, atau inti yang runtuh. Masing-masing mekanisme ini menambah biaya perkakas yang signifikan dan potensi kompleksitas pemeliharaan. Jika memungkinkan, desain ulang undercut menjadi-lubang tembus yang sejajar dengan arah tarikan cetakan atau hilangkan lubang tersebut dengan pemesinan-pasca.
| Parameter Desain | menginjak | pengecoran mati |
|---|---|---|
| Kompleksitas Geometris | 3D datar hingga dangkal (membungkuk, menarik) | 3D penuh dengan fitur internal, rusuk, bos |
| Kisaran Ketebalan Dinding | 0,4–6,0 mm (seragam, sama dengan ukuran lembaran) | 0,75–5,0 mm (bervariasi berdasarkan paduan) |
| Toleransi Khas (linier) | ±0,1 mm pada fitur blanked/pierced | ±0,2 mm sebagai-cetakan; ±0,05 mm dengan pemesinan pasca{3}} |
| Toleransi Sudut | ±1 derajat pada tikungan (tergantung pegas) | Dikendalikan oleh draft; kemunduran minimal |
| Ukuran Fitur Minimum | Diameter lubang Lebih besar atau sama dengan 1,2x ketebalan material | Diameter lubang Lebih besar dari atau sama dengan 1,5 mm (aluminium) |
| Persyaratan Draf | Tidak berlaku | Minimum 1–3 derajat tergantung pada kedalaman |
| Meremehkan | Secara umum tidak mungkin dilakukan tanpa operasi sekunder | Mungkin dengan slide/inti (menambah biaya) |
Polanya jelas di sini: komponen lembaran logam yang diberi stempel menukar kompleksitas geometris untuk-toleransi bidang yang lebih ketat, siklus yang lebih cepat, dan struktur butiran material yang dipertahankan. Die casting menukar keunggulan tersebut dengan kebebasan tiga-dimensi dan konsolidasi beberapa komponen yang diberi stempel menjadi satu bagian. Tidak ada yang lebih baik secara universal - tetapi menerapkan aturan desain yang salah pada proses yang salah akan menyebabkan anggaran menjadi tidak seimbang. Seringkali hal yang menentukan keputusan akhir bukanlah geometri saja, namun bagaimana biaya perkakas dan volume produksi berinteraksi dengan kendala-kendala ini.
Volume Produksi dan Ekonomi Biaya Dibandingkan
Geometri memberi tahu Anda apa itumungkin. Ekonomi volume memberi tahu Anda apa yang terjadimenguntungkan. Dua komponen mungkin dapat digunakan sebagai stempel atau pengecoran, namun memilih proses yang salah dengan kuantitas tahunan yang salah dapat melipatgandakan biaya efektif per-komponen Anda. Interaksi antara investasi perkakas, waktu siklus, dan volume produksi adalah tempat sebagian besar kelebihan pembayaran terjadi - dan inilah yang menjadi judul artikel ini.
Biaya Perkakas dan Ambang Batas Amortisasi
Baik cetakan cetakan maupun cetakan stempel mewakili modal awal yang signifikan. Cetakan blanking atau bending sederhana mungkin bernilai $10.000 hingga $50.000, sedangkan cetakan progresif kompleks dengan banyak stasiun naik hingga $50.000–$300.000 atau lebih. Harga cetakan die-casting berkisar antara - $20.000 untuk cetakan aluminium rongga tunggal hingga $200,000+ untuk perkakas multi-rongga kompleks pada baja kerja panas H13.
Jadi di manakah sebenarnya keunggulan biaya muncul? Waktu siklus. Mesin press die stamping progresif dapat bekerja dengan kecepatan hingga 1.500 pukulan per menit, menghasilkan bagian akhir pada setiap pukulan. Waktu siklus pengecoran diukur dalam hitungan detik hingga menit per tembakan - cepat menurut standar pengecoran, namun kali lipat lebih lambat dibandingkan-pengecapan berkecepatan tinggi. Perbedaan tersebut bertambah dengan cepat pada volume tahunan.
Bayangkan Anda membutuhkan 500.000 braket per tahun. Dengan cetakan stempel aluminium yang menghasilkan suku cadang dengan kecepatan 400 pukulan per menit, satu garis tekan mencakup volume tersebut dalam beberapa hari waktu pengoperasian. Biaya perkakas - bahkan sebesar $80.000 untuk cetakan progresif - diamortisasi menjadi sekitar $0,16 per bagian. Cetakan die casting seharga $60.000 yang memproduksi braket yang sama dengan kecepatan 120 tembakan per jam diamortisasi dengan cara yang sama dalam biaya perkakas, namun biaya tenaga kerja, energi, dan waktu mesin per-per siklus per{15}}biayanya jauh lebih tinggi.
Persilangan ini bekerja secara terbalik untuk wadah tiga-dimensi yang kompleks. Bila suatu komponen memerlukan lima atau enam stasiun stamping ditambah pengelasan sekunder untuk mencapai geometri yang dihasilkan oleh satu pengecoran dalam satu kali proses, keunggulan alat die dan stamping akan hilang - operasi sekunder memakan siklus-penghematan waktu hidup Anda.
| Faktor Biaya | Stempel Logam | pengecoran mati |
|---|---|---|
| Kisaran Biaya Perkakas | $10,000–$300,000+ | $20,000–$200,000+ |
| Waktu Siklus Khas | 0,04–6 detik per bagian (progresif/transfer) | 15–120 detik per bagian |
| Kehidupan Alat | 500.000–10.000,000+ pukulan | 100.000–500,000+ tembakan |
| Tren Biaya Per{0}}Satuan | Turun tajam seiring dengan volume; dominan di atas 50.000 unit/tahun untuk bagian datar atau dangkal | Turun secukupnya seiring dengan volume; dibenarkan ketika kompleksitas 3D menghilangkan cap multi-stasiun |
| Titik Impas-Panduan Volume Impas | Seringkali ekonomis di atas 25.000–50.000 suku cadang/tahun vs. alternatif pemesinan | Biasanya dibenarkan di atas 5.000–10.000 suku cadang/tahun vs. permesinan, namun lebih tinggi per-bagian lantai dibandingkan pengecapan pada volume yang setara |
Polanya konsisten: untuk suku cadang yang berbentuk datar atau dangkal-dengan jumlah tahunan di atas 50.000 unit, stempel hampir selalu unggul dalam hal keekonomian per-bagian. Die casting menjadi investasi yang lebih cerdas ketika kompleksitas bagian memerlukan begitu banyak stasiun stamping - atau begitu banyak perakitan sekunder - sehingga kesederhanaan operasi tunggal casting mengimbangi waktu siklus yang lebih lambat.
Kesalahan Umum Pembeli dalam Pemilihan Proses
Di sinilah uang riil terbuang percuma. Tiga kesalahan yang muncul berulang kali dalam keputusan pengadaan:
Terlalu-menentukan die casting untuk komponen sederhana.Braket pemasangan datar dengan dua tikungan dan empat lubang tidak memerlukan cetakan aluminium cor. Namun pembeli secara default melakukan pengecoran karena seseorang memberi label bagian tersebut "struktural" tanpa mempertimbangkan bahwa lembaran baja yang dicap dengan ukuran 2 mm memberikan kapasitas menahan beban yang sama-dengan biaya per-bagian yang lebih murah. Jika geometri dapat dicapai di dua atau tiga stasiun pengecoran, pengecoran mungkin berlebihan.
Meremehkan biaya pemeliharaan stamping die.Peralatan stempel dapat bertahan hingga jutaan siklus - namun bukannya tanpa perawatan. Ujung pelubang tumpul, keausan stripper, dan bagian cetakan memerlukan penajaman dan pemeriksaan berkala. Perawatan yang tertunda menyebabkan penyimpangan dimensi, peningkatan gerinda, dan tingkat kerusakan yang secara diam-diam mengikis keunggulan biaya yang Anda hitung pada tahap penawaran harga. Anggarkan 5–10% dari biaya perkakas asli setiap tahun untuk pemeliharaan, jika tidak,-hitungan titik impas Anda tidak akan berlaku.
Mengabaikan operasi sekunder yang mengikis tabungan awal.Bagian yang diberi stempel dengan harga masing-masing $0,35 terlihat bagus - hingga Anda menambahkan deburring, penyadapan dua lubang, dan pelapisan seng yang menaikkan biaya pendaratan menjadi $1,10. Versi die cast seharga $0,90 per potong yang dihasilkan dari cetakan dengan benang dan permukaan tahan korosi-mungkin sebenarnya lebih murah setelah Anda memperhitungkan total biaya kepemilikan. Selalu bandingkan total biaya pendaratan, bukan hanya item baris dari pemasok stamping atau casting.
Kesalahan-kesalahan ini memiliki akar yang sama: membuat keputusan proses berdasarkan satu variabel - biasanya harga penawaran awal - daripada mengevaluasi gambaran lengkap amortisasi perkakas, waktu siklus, operasi sekunder, dan pemeliharaan selama siklus hidup produksi. Menghitung dengan benar adalah hal yang paling penting ketika volume suku cadang cukup tinggi sehingga perbedaan kecil per-bagian akan digabungkan menjadi penghematan atau kerugian tahunan sebesar enam-digit.
Ekonomi biaya mengarahkan Anda menuju proses yang tepat. Namun harga per-bagian termurah pun tidak berarti apa-apa jika tingkat penolakan Anda memakan margin - itulah sebabnya memahami cacat proses tertentu dan metode kontrol kualitas sama pentingnya dalam pengambilan keputusan akhir.
Kontrol Kualitas dan Cacat Umum di Setiap Proses
Harga per{0}}bagian yang rendah pada lembar penawaran tidak berarti banyak jika 8% produksi Anda berakhir di tempat sampah. Stamping dan die casting masing-masing memiliki mode kegagalan khasnya sendiri - dan cacat yang mengganggu satu proses hampir tidak ada pada proses lainnya. Mengetahui apa yang bisa salah, dan bagaimana mengatasinya sejak dini, adalah hal yang membedakan produksi yang menguntungkan dengan produksi yang menghabiskan margin melalui pengerjaan ulang dan penolakan.
Berikut adalah perbandingan praktis dari cacat yang akan Anda temui di setiap proses, beserta akar permasalahan dan perbaikan yang benar-benar berhasil di pabrik.
| Cacat | Proses | Akar Penyebab | Strategi Mitigasi |
|---|---|---|---|
| Musim semi kembali | menginjak | Pemulihan elastis setelah pembentukan pelepasan tekanan; lebih buruk pada-bahan berkekuatan tinggi | Membengkokkan secara berlebihan, membuat koin, membatasi ulang, atau mengkompensasi geometri pahat selama desain cetakan |
| Kerutan | menginjak | Kekuatan blank holder atau penahan draw bead tidak mencukupi selama kompresi | Optimalkan tekanan dudukan kosong, tingkatkan desain manik gambar, sesuaikan bentuk kosong |
| Merobek/Membelah | menginjak | Regangan tarik melebihi batas pembentukan material; jari-jari kecil atau kedalaman tarikan berlebihan | Meningkatkan radius pembentukan, meningkatkan pelumasan, membagi operasi berat menjadi beberapa tahap |
| Gerinda | menginjak | Pinggiran pukulan aus, jarak bebas pukulan-ke-yang salah, ketidaksejajaran pahat | Pertahankan jarak bebas yang tepat (5–8% ketebalan untuk baja ringan), pertajam atau ganti perkakas |
| Pola pakai mati | menginjak | Dampak dan gesekan yang berulang; dipercepat oleh bahan keras atau pelumasan yang buruk | Perawatan cetakan terjadwal, pelapisan alat (TiN, TiCN), pemilihan pelumas yang tepat |
| Porositas gas | pengecoran mati | Udara atau hidrogen yang terperangkap dilepaskan selama pemadatan; injeksi turbulen | Injeksi-dengan bantuan vakum, desain gerbang yang dioptimalkan, batangan logam yang bersih dan kering |
| Penyusutan rongga | pengecoran mati | Pemadatan yang tidak merata akibat bagian dinding yang tebal atau pendinginan yang tidak memadai | Desain dinding yang seragam, sisipan pendingin, sistem gerbang dan riser yang dioptimalkan |
| Penutupan dingin | pengecoran mati | Dua bagian depan logam bertemu tanpa melebur sepenuhnya; suhu leleh rendah atau injeksi lambat | Meningkatkan suhu cetakan dan logam, mengoptimalkan kecepatan injeksi dan konfigurasi gerbang |
| Kilatan | pengecoran mati | Logam berlebih yang dipaksakan di antara-permukaan garis perpisahan; tekanan injeksi tinggi atau cetakan aus | Pertahankan-permukaan garis perpisahan, pastikan gaya penjepitan memadai, dan kontrol parameter injeksi |
| Permukaan melepuh | pengecoran mati | Kantong gas bawah permukaan mengembang akibat perlakuan panas atau suhu layanan yang tinggi | Tingkatkan ventilasi, kurangi turbulensi selama pengisian, kontrol parameter pengecoran dengan tepat |
Perhatikan polanya: cacat stempel berhubungan dengan gaya mekanis - terlalu banyak regangan, tidak cukup penahan, atau tepi perkakas yang aus. Cacat die casting berhubungan dengan perilaku termal - bagaimana logam cair mengalir, mengeras, dan memerangkap gas. Bagian yang dicap mati gagal ketika lembaran padat tidak dapat secara fisik mengakomodasi bentuk yang diminta. Bagian cor gagal jika transisi-ke-cair tidak terjadi secara seragam.
Toleransi dan Akurasi Dimensi berdasarkan Proses
Saat Anda membandingkan komponen lembaran logam yang dicap dengan komponen die cast yang setara, toleransi yang dapat dicapai memberikan cerita yang berbeda tergantung pada dimensi yang Anda ukur.
Stamping unggul dalam-akurasi dimensi bidang. Profil yang dikosongkan, lubang berlubang, dan jarak antara fitur datar biasanya dapat menahan ±0,1 mm atau lebih rapat dengan-peralatan yang dirawat dengan baik. Tantangannya muncul dalam akurasi sudut - springback menimbulkan kesalahan ±0,5 derajat hingga ±2 derajat pada tikungan yang terbentuk, dan kesalahan tersebut bertambah di beberapa stasiun tikungan. Baja-berkekuatan tinggi adalah penyebab terburuk, dengan pegas yang memaksa kompensasi pahat atau operasi pemblokiran sekunder untuk mencapai dimensi pencetakan.
Die casting menghasilkan-kompleksitas bentuk bersih - rusuk, atasan, dinding tipis, dan fitur internal yang mengesankan, semuanya dibentuk dalam satu pengambilan gambar. Toleransi linier sebesar ±0,1 hingga ±0,2 mm merupakan tipikal untuk fitur transmisi. Namun, porositas dan penyusutan yang tidak seragam (biasanya 0,4–0,7% untuk paduan aluminium) membatasi konsistensi dimensi kritis tanpa pemesinan sekunder. Jika komponen Anda memiliki lubang yang harus menahan ±0,025 mm, Anda akan mengerjakannya terlepas dari seberapa bagus proses pengecorannya. Biaya pemesinan sekunder tersebut perlu menjadi faktor dalam keputusan proses Anda.
Aturan praktisnya: jika toleransi paling ketat Anda terdapat pada fitur datar-bidang, stempel akan memberikan toleransi tersebut secara inheren. Jika mereka hidup di permukaan tiga-dimensi yang kompleks, die casting akan membuat Anda lebih dekat dan menyelesaikan pemesinan akan membawa Anda ke sana - tetapi Anda membayar untuk kedua operasi tersebut.
Metode Inspeksi untuk Bagian yang Dicap dan Dicor
Mode kegagalan yang berbeda memerlukan metode deteksi yang berbeda. Anda tidak dapat melakukan X-ray pada braket yang dicap untuk springback, dan Anda tidak dapat mengukur porositas pengecoran dengan kaliper.
Untuk bagian yang dicap, tumpukan inspeksi biasanya mencakup:
- CMM (Mesin Pengukur Koordinat)- Memverifikasi posisi lubang, dimensi profil, dan sudut tikungan terhadap nominal CAD. Penting untuk-persetujuan artikel pertama dan audit-proses secara berkala.
- pembuatan grafik SPC- Kontrol proses statistik melacak penyimpangan dimensi dari waktu ke waktu. Ketika keausan punch secara bertahap menggeser lokasi lubang atau ketinggian duri naik ke atas, SPC menangkap tren sebelum suku cadang melampaui toleransi.
- Sistem optik dan penglihatan- Kamera berkecepatan tinggi-memeriksa 100% bagian dari adanya gerinda, fitur yang hilang, dan kesesuaian dimensi pada kecepatan produksi.
- Ayo/tidak-pergi pengukur dan periksa perlengkapan- Verifikasi cepat dimensi penting tanpa siklus pengukuran CMM penuh.
Untuk komponen cetakan, kotak peralatan diperluas ke-wilayah cacat internal:
- X-ray (pemeriksaan radiografi)- Mengungkapkan porositas internal, rongga penyusutan, dan inklusi yang tidak terlihat dari permukaan. Penting untuk pengecoran struktural dalam aplikasi otomotif dan ruang angkasa.
- Pemindaian CT- Analisis volumetrik lengkap untuk bagian kompleks di mana sinar X-2D tidak dapat membedakan fitur yang tumpang tindih.
- Pengujian tekanan (pengujian kebocoran)- Memverifikasi bahwa porositas tidak terjadi melalui-jalur kebocoran dinding pada rumahan dan-komponen penanganan cairan.
- Pemindaian CMM dan 3D- Mengonfirmasi dimensi eksternal, permukaan kasar, dan kerataan fitur datum.
Salah satu perbedaan kualitas yang sering mengejutkan pembeli adalah permukaan akhir. Perbedaan antara permukaan cetakan dengan permukaan cetakan sangat signifikan. Bagian yang dicap akan mempertahankan-kualitas permukaan bahan induknya - jika Anda memulai dengan lembaran kaca-tahan karat, komponen yang dicap akan mempertahankan lapisan tersebut pada permukaan yang tidak bersentuhan. Bagian cor muncul dengan tekstur rongga cetakan, yang berarti tanda pahat, garis perpisahan, dan tanda aliran potensial yang terlihat yang memerlukan peledakan, penggulingan, atau pemesinan untuk mencapai permukaan kosmetik.
Untuk aplikasi yang mengutamakan penampilan permukaan - perangkat keras konsumen, panel dekoratif, atau komponen yang menerima pelapisan - lembaran logam yang diberi stempel sering kali mendekati penyelesaian akhir dengan lebih sedikit pekerjaan sekunder. Bagian cor menawarkan geometri yang tidak dapat ditandingi oleh stempel, tetapi permukaannya jarang bebas.
Kemampuan pengendalian kualitas dan profil risiko cacat langsung menjawab pertanyaan penting lainnya: industri mana yang sebenarnya menggunakan setiap proses, dan seperti apa skenario produksi sebenarnya ketika kedua proses menghasilkan produk akhir yang sama?
Aplikasi Industri dan Skenario Proyek Nyata
Cacat, toleransi, dan metode pemeriksaan menentukan batas kualitas Anda. Namun seperti apa sebenarnya pemilihan proses ketika suku cadang asli memasuki jalur produksi sebenarnya? Cara paling jelas untuk menginternalisasikan keputusan stamping-versus-casting adalah dengan melihat di mana setiap proses mendominasi - dan mengapa - di seluruh industri yang secara kolektif mengonsumsi miliaran komponen logam setiap tahunnya.
Aplikasi Otomotif dan Dirgantara
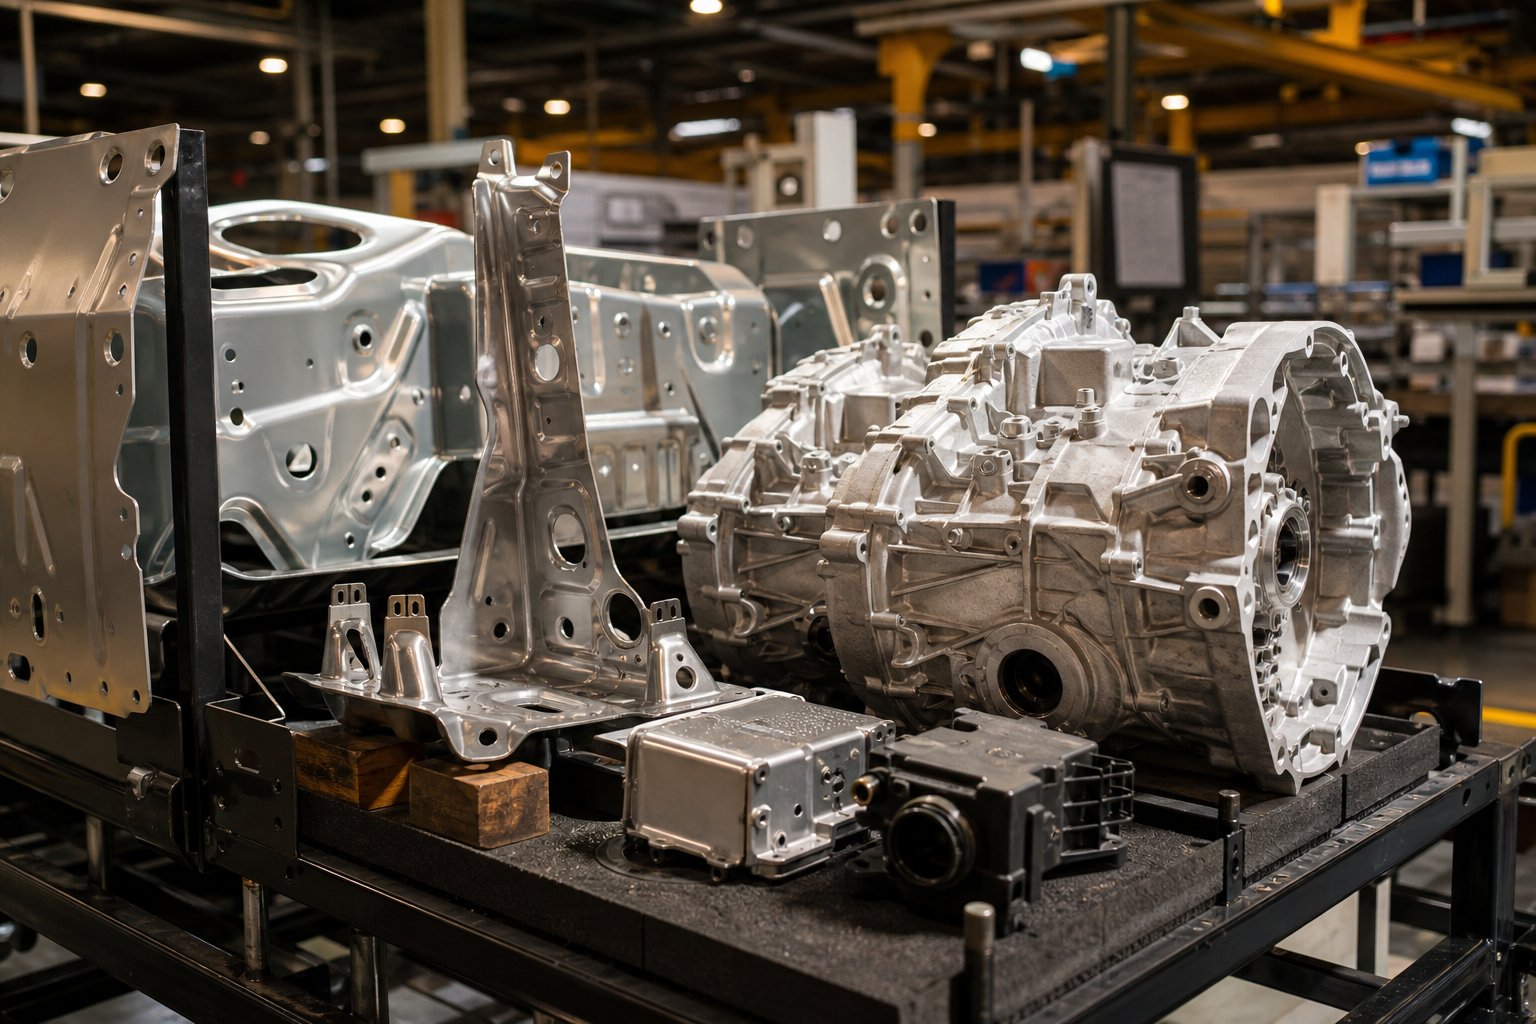
Berjalanlah melalui pabrik perakitan mobil mana pun dan Anda akan melihat sebuah pola. Struktur bodi - panel atap, bagian dalam pintu, penguat spatbor, pelat lantai - hampir seluruhnya terbuat dari lembaran logam yang dicap. Bagian-bagian ini memiliki ciri-ciri yang sama: luas permukaan yang besar, kedalaman yang dangkal dibandingkan dengan tapak, ketebalan alat ukur yang seragam, dan volume tahunan dalam jumlah ratusan ribu. Pembentukan dan pengecapan logam mendominasi bodi-dalam-produksi warna putih karena cetakan progresif dan cetakan transfer dapat mencap panel logam dengan kecepatan yang tidak dapat ditandingi oleh proses pengecoran.
Suku cadang otomotif yang diberi stempel tertentu dan mengapa suku cadang tersebut tetap berada di wilayah stempel:
- Penguatan struktural pilar B-- Baja berkekuatan tinggi-yang dibentuk melalui hot stamping; memerlukan kontrol arah-butir dan ketebalan dinding yang konsisten untuk penyerapan energi tabrakan.
- Penutup baterai EV- Baki lembaran aluminium berstempel besar yang memerlukan kerataan, kekencangan pada lapisan las, dan keluaran volume-yang tinggi untuk mengimbangi jalur perakitan paket baterai.
- Braket tempat duduk dan-anggota silang- Geometri bengkok sederhana dihasilkan dengan kecepatan 300+ pukulan per menit; tidak ada kompleksitas 3D yang membenarkan perkakas casting.
- Pelindung debu rem- Baja tipis dengan banyak lubang berlubang; volumenya melebihi satu juta per tahun per platform kendaraan.
Die casting menempati zona berbeda di kendaraan yang sama. Di mana pun geometri berubah menjadi tiga-dimensi, mengintegrasikan beberapa fungsi menjadi satu bagian, atau memerlukan saluran dan bos internal, casting akan mengambil alih:
- Rumah transmisi- Ribing internal yang rumit, lubang bantalan, dan saluran oli yang memerlukan pengelasan puluhan bagian yang dicap menjadi satu.
- Blok mesin dan kepala silinder- Jaket air internal dan galeri minyak tidak mungkin dicapai melalui proses lembaran logam apa pun.
- Rumah sensor dan ECU- Penutup pelindung EMI dengan bos pemasangan terintegrasi, kantong konektor, dan sirip pengatur termal yang dipasang dalam satu tembakan.
- Transmisi mega-struktural- Bagian bawah bodi mobil belakang yang menggabungkan 70+ bagian yang dicap dan dilas menjadi satu pengecoran aluminium, sebuah tren yang dirintis untuk platform kendaraan listrik.
Dirgantara mengikuti logika serupa. Braket titanium dan aluminium yang dicap mendominasi jika profil datar dan pengukur cahaya mencukupi, sementara magnesium dan aluminium cor berfungsi untuk rumah, penutup kotak roda gigi, dan penutup avionik yang memerlukan geometri internal yang rumit.
Aplikasi Elektronik dan Barang Konsumsi
Kecilkan skalanya dan prinsip yang sama akan tetap berlaku. Dalam bidang elektronik, rangka timah tembaga yang dicap adalah tulang punggung kemasan semikonduktor - jutaan rangka paduan tembaga kecil yang diproduksi dengan kecepatan tinggi pada cetakan progresif, menghubungkan mikrochip ke papan sirkuit dalam segala hal mulai dari ponsel pintar hingga ECU otomotif. Proses ini berhasil karena rangka timah pada dasarnya datar, memerlukan ketelitian dimensi yang ekstrem, dan dijalankan pada volume yang keunggulan kecepatan pengecapannya tidak ada duanya.
Komponen elektronik dan konsumen lainnya di mana stempel perangkat keras adalah pilihan yang tepat:
- Pelindung RF dan kaleng EMI- Lapisan tipis berbahan stainless atau nikel-perak yang disolder ke PCB; geometri kotak sederhana pada volume besar.
- Kontak baterai dan klip pegas- Tembaga atau berilium dicap-tembaga dengan geometri pegas presisi; mengandalkan sifat butiran material untuk umur kelelahan.
- USB dan cangkang konektor- Progresif-mati dicap dan dibentuk dengan kecepatan ribuan bagian per jam; konsistensi dimensi penting untuk antarmuka kawin.
Die casting mengklaim wilayah elektronik ketika komponen memerlukan kekakuan struktural, massa termal, atau permukaan kosmetik di seluruh bentuk 3D yang kompleks:
- Sasis laptop dan tablet- Cangkang cetakan magnesium atau aluminium memberikan kekakuan dan penyebaran panas pada profil tipis dan melengkung.
- Unit pendingin untuk penerangan LED dan elektronika daya- Susunan sirip dan fitur pemasangan terintegrasi yang tidak dapat dihasilkan oleh stamping dalam satu operasi.
- Rumah perkakas listrik- Bodi aluminium cor atau magnesium dengan kontur ergonomis, bos berulir, dan fitur dudukan motor digabungkan menjadi satu bagian.
- Bingkai kamera dan drone- Pengecoran magnesium menghasilkan bobot minimum dengan kekakuan maksimum untuk aplikasi genggam atau di udara.
Inilah yang diabaikan oleh banyak insinyur: manufaktur hibrida, di mana kedua proses menghasilkan perakitan akhir yang sama. Bayangkan pin konektor tembaga yang dicap ditekan ke dalam rumah sensor aluminium cor. Atau modul pintu otomotif di mana pembawa struktural die cast menahan braket tulangan baja yang dicap dan batang bus tembaga yang dicap. Tidak ada proses yang menggantikan proses lainnya - keduanya saling melengkapi dalam satu produk. Bagian yang dicap menghasilkan-konduktivitas spesifik material, sifat pegas, dan-presisi bidang. Bagian cor menghadirkan integrasi tiga dimensi dan konsolidasi struktural.
Mengenali skenario hibrid ini mencegah jebakan pengadaan yang umum: memaksa seluruh perakitan menjadi satu proses ketika membaginya menjadi dua proses akan menghasilkan total biaya yang lebih rendah dan kinerja yang lebih baik. Kerangka keputusan sebenarnya bukanlah "stamping atau casting" - melainkan "fitur mana yang termasuk dalam proses mana, dan bagaimana bagian-bagian yang dihasilkan digabungkan?"
Cara Memilih Antara Stamping dan Die Casting untuk Proyek Anda
Anda telah melihat mekanisme proses, batasan desain, kurva biaya, profil cacat, dan{0}}aplikasi di dunia nyata. Pertanyaan yang tersisa adalah praktis: ketika Anda melihat desain komponen baru di layar Anda, bagaimana Anda memutuskan proses mana yang mendapatkan investasi perkakas Anda?
Lupakan diagram alur abstrak. Pikirkan tiga skenario nyata yang dihadapi sebagian besar insinyur berulang kali:
Skenario A: Braket pemasangan.Bentuknya datar dengan dua tikungan 90-derajat, empat lubang berlubang, terbuat dari lembaran baja stempel 1,5 mm. Volume tahunan adalah 200.000 unit. Bagian ini tidak memiliki fitur internal, tidak ada atasan, tidak ada rusuk - hanya geometri bengkok dari bidang datar. Jawabannya adalah menginjak-injak, setiap saat. Cetakan stempel logam progresif menangani hal ini dengan kecepatan ratusan pukulan per menit, dan biaya per bagiannya hanya sebagian kecil dari hasil pengecoran.
Skenario B: Penutup elektronik.Memiliki rusuk internal untuk pemasangan papan, fitur snap{0}}fit terintegrasi, dinding tipis dengan aliran udara di semua permukaan, dan eksterior yang indah. Volume tahunan adalah 30.000 unit. Kompleksitas tiga dimensi - bagian ini, dinding tipis yang seragam, dan fitur gabungan - membuat die casting menjadi pilihan yang alami. Mencoba mencapai geometri ini melalui stamping lembaran logam akan memerlukan beberapa stasiun, pengelasan sekunder, dan operasi perakitan yang menghilangkan keuntungan waktu{9}}siklus.
Skenario C: Rumah konektor.Geometri 3D sedang, 80.000 unit per tahun, dapat dicapai melalui penyiapan stempel logam cetakan empat-stasiun atau cetakan cetakan cetakan-rongga tunggal. Keduanya bekerja secara teknis. Di sinilah Anda membandingkan total biaya pendaratan: pencetakan cetakan ditambah deburring dan penyadapan sekunder versus pengecoran cetakan dengan-benang cor dan finishing minimal. Jalankan angka-angka pada kedua - termasuk pemeliharaan, tingkat memo, dan operasi sekunder - sebelum memberikan modal.
Logika pengambilan keputusan terbagi menjadi tiga gerbang: kompleksitas geometri, volume produksi, dan total biaya termasuk operasi sekunder. Jika suatu bagian melewati dua gerbang pertama yang mengarah ke proses yang sama, Anda sudah mendapatkan jawabannya. Jika kedua proses secara teknis layak, gerbang ketiga - total biaya pendaratan - memutuskan hubungan tersebut.
Daftar Periksa Kriteria Keputusan untuk Insinyur
Sebelum Anda meminta penawaran atau berkomitmen pada perkakas, jawablah pertanyaan-pertanyaan berikut. Mereka akan mencegah kesalahan paling mahal dalam pengadaan-pembuatan logam: memilih proses berdasarkan kebiasaan atau satu variabel, bukan gambaran keseluruhan.
- Kompleksitas geometri bagian- Apakah bagiannya berbentuk datar atau dangkal-(tikungan, gambar dangkal), atau memerlukan fitur 3D lengkap seperti rusuk, tonjolan, dan rongga internal?
- Volume produksi tahunan- Apakah Anda berada di atas 50.000 unit per tahun di mana keunggulan kecepatan stamping mendominasi, atau dalam kisaran 5.000–30.000 di mana kesederhanaan-operasi pengecoran dapat mengimbangi siklus yang lebih lambat?
- Persyaratan materi- Apakah Anda memerlukan logam besi (baja, tahan karat) yang tidak bisa die casting? Atau paduan non-besi (aluminium, seng, magnesium) yang kedua prosesnya bersaing?
- Kekritisan toleransi- Apakah dimensi paling sempit Anda ada pada fitur datar, dalam-bidang (keunggulan stamping) atau pada permukaan 3D kompleks yang memerlukan pengecoran dan pemesinan akhir?
- Kebutuhan penyelesaian permukaan- Apakah bagian tersebut memerlukan-kualitas lapisan akhir bahan induk (stamping), atau apakah tekstur cetakan dengan lapisan akhir sekunder dapat diterima?
- Anggaran operasi sekunder- Berapa banyak pasca-pemrosesan yang diperlukan setiap rute? Penyadapan, deburring, pelapisan, pemesinan - biaya-biaya ini membalikkan keadaan ekonomi lebih cepat dari perkiraan sebagian besar pembeli.
Jika jawaban Anda secara konsisten mengarah pada satu proses, maka jalur Anda jelas. Jika mereka membagi - beberapa yang lebih memilih stamping, yang lain lebih memilih pengecoran - menjalankan perbandingan-biaya total dalam jangka waktu produksi minimal dua-tahun sebelum melakukan pemesanan perkakas.
Ketika Stamping Dies Adalah Investasi Yang Lebih Baik
Profil proyek tertentu membuat stempel logam khusus menjadi pemenang yang jelas. Anda akan mengenali pola-pola berikut:
Bagian yang berbentuk-datar atau dangkal-bervolume tinggi.Ketika jumlah tahunan melebihi 50.000 unit dan geometri bagian tetap berada dalam wilayah pembengkokan, pengosongan, dan penarikan sedang, keunggulan waktu-siklus stamping menciptakan penghematan per-bagian yang tidak dapat ditandingi oleh proses pengecoran. Cetakan progresif yang dijalankan dengan kecepatan 200–600+ pukulan per menit menghasilkan komponen jadi lebih cepat dibandingkan proses-pengisian cetakan mana pun.
Bagian yang memerlukan kerataan dan stabilitas dimensi yang konsisten.Komponen yang dicap menjaga kerataan yang melekat pada stok lembaran induknya. Jika rakitan Anda bergantung pada permukaan datum yang harus rata tanpa pemesinan - bayangkan panel pelindung, pelat dasar, atau antarmuka penyebar panas - stempel lembaran logam menjaga integritas permukaan tersebut melalui proses pembentukan.
Aplikasi yang mengutamakan arah butiran material.Kelelahan-komponen penting seperti kontak pegas, penguat struktural, dan sirkuit fleksibel bergantung pada orientasi butir untuk masa pakai siklus. Stamping mempertahankan dan memanfaatkan struktur butiran-arah penggulungan kumparan induk, memungkinkan para insinyur mengarahkan tikungan tegak lurus terhadap butiran untuk keuletan maksimum dan ketahanan lelah. Coran tidak memiliki struktur butiran - struktur mikro isotropiknya merupakan keuntungan dalam beberapa konteks tetapi merupakan keterbatasan ketika kekuatan arah menjadi penting.
Persyaratan material besi.Jika aplikasi Anda memerlukan baja karbon, baja tahan karat, atau-paduan khusus berkekuatan tinggi, die casting bukanlah pilihan. Bahan-bahan ini dicap secara eksklusif di dunia-pembentukan bervolume tinggi.
Bagi para insinyur dan pembeli yang telah mempelajari daftar periksa ini dan memutuskan bahwa stamping adalah proses optimal mereka, langkah selanjutnya adalah mencari perkakas dari pemasok yang memiliki kemampuan rekayasa cetakan yang telah terbukti.Layanan cetakan stempel khusus YICHENmenawarkan titik masuk untuk proyek yang memerlukan-perkakas pembentuk logam - rekayasa, baik Anda memerlukan cetakan progresif untuk-produksi berkecepatan tinggi, cetakan stempel panas untuk komponen otomotif struktural, atau perkakas transfer untuk geometri-yang digambar dalam. Kemampuan-desain dan manufaktur cetakan internal mereka mencakup keseluruhan aplikasi pencetakan cetakan yang dibahas di seluruh artikel ini.
Memilih proses yang tepat adalah setengah dari persamaan. Setengah lainnya - menemukan pemasok perkakas yang benar-benar dapat melaksanakan desain cetakan Anda pada tingkat kualitas yang diminta produksi Anda - memerlukan seperangkat kriteria evaluasi dan disiplin pengadaannya sendiri.
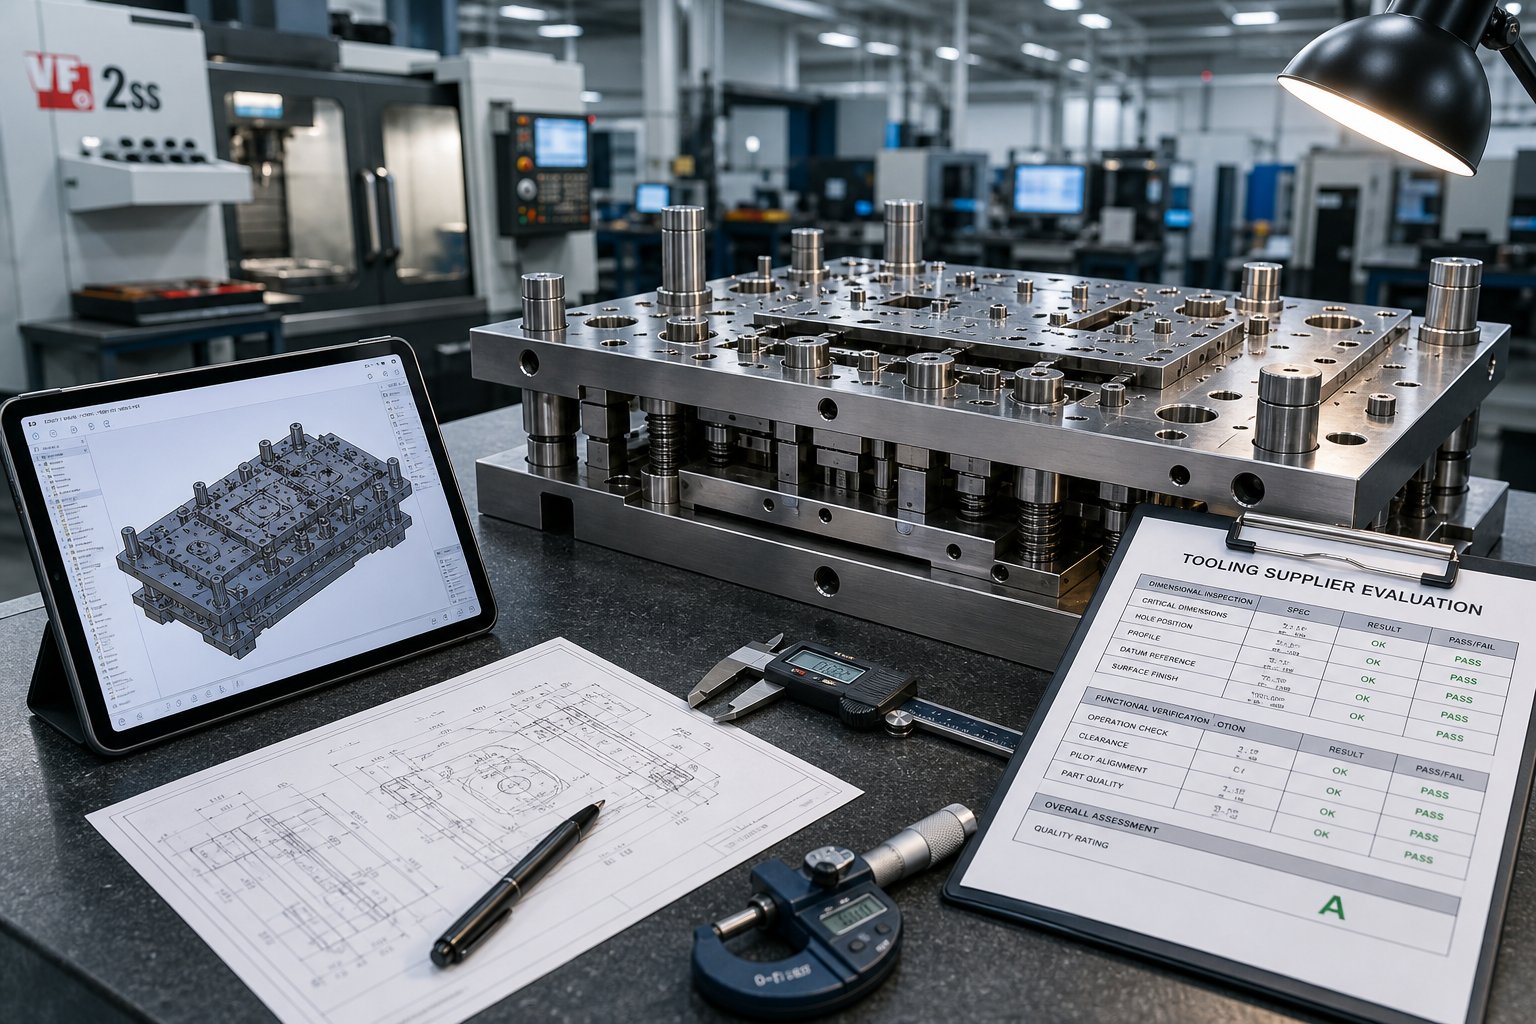
Mencari Perkakas dan Mengevaluasi Pemasok untuk Proyek Stamping dan Casting
Anda telah mengidentifikasi proses Anda, mengunci geometri, dan mengonfirmasi keekonomian volume. Proyek ini hidup atau mati tergantung pada apa yang terjadi selanjutnya: menemukan pemasok perkakas yang dapat menerjemahkan file CAD Anda menjadi-cetakan stempel atau cetakan siap produksi - tepat waktu, sesuai anggaran, dan pada tingkat kualitas yang diminta aplikasi Anda.
Di sinilah banyak tim pengadaan tersandung. Permintaan penawaran yang tidak jelas akan mendapatkan harga yang tidak jelas. Informasi yang hilang memicu putaran-dan-yang menambah hari atau minggu pada timeline Anda. Dan memilih pemasok hanya berdasarkan tawaran terendah sering kali berarti menemukan kesenjangan kemampuan setelah Anda mengeluarkan banyak uang. Inilah cara menghindari jebakan tersebut.
Apa yang Harus Disertakan dalam RFQ Stamping atau Casting
Bayangkan RFQ Anda sebagai satu-satunya dokumen yang menentukan keakuratan penawaran. Pemasok manufaktur melaporkan bahwa RFQ yang tidak lengkap menambahkan satu hingga dua hari email klarifikasi untuk setiap detail yang hilang - dan setiap asumsi yang dibuat pemasok untuk mengisi kesenjangan menimbulkan risiko harga yang akan menjadi tanggung jawab Anda. RFQ yang lengkap memberi Anda penawaran harga yang akurat dalam 24 hingga 48 jam. Perkiraan yang tidak lengkap memberi Anda perkiraan yang melindungi pemasok, bukan Anda.
Baik Anda mencari cetakan logam untuk blanking progresif atau cetakan pengecoran multi-rongga, sertakan hal-hal penting berikut:
- Model CAD 3D (STEP atau IGES) ditambah PDF 2D berdimensi- File CAD memungkinkan pemasok menganalisis geometri untuk kemampuan manufaktur. Gambar PDF menyebutkan hal-hal yang penting: dimensi kritis, data GD&T, dan catatan yang tidak ditransfer dalam format file netral. Foto buram atau deskripsi verbal tidak dapat diterima untuk kutipan perkakas.
- Spesifikasi kelas bahan- "Aluminium" bukan spesifikasi. Nyatakan paduan dan temper yang tepat: 5052-H32 untuk braket stempel, A380 untuk die casting, 1008 CRS untuk klip baja stempel. Jika Anda tidak yakin, jelaskan lingkungan pengoperasiannya dan biarkan pemasok merekomendasikannya - tetapi sertakan percakapan tersebut di RFQ daripada membiarkannya kosong.
- Proyeksi volume tahunan dan pola pemesanan- Pemotong cetakan stempel yang dirancang untuk 50.000 bagian per tahun menggunakan kualitas baja dan metode konstruksi yang berbeda dengan pemotong yang dibuat untuk 5 juta siklus. Nyatakan kuantitas langsung Anda, perkiraan volume tahunan, dan apakah permintaan stabil atau musiman. Titik data tunggal ini mendorong pemilihan material perkakas, keputusan penghitungan rongga, dan penghitungan amortisasi.
- Dimensi kritis dan toleransi- Tandai fitur mana yang secara fungsional penting versus toleransi umum. Callout yang lebih rapat memerlukan biaya lebih banyak - lubang ±0,05 mm memerlukan presisi perkakas yang berbeda dibandingkan tepi non-kritis ±0,3 mm. Harga pemasok sesuai dengan toleransi Anda yang paling ketat, jadi jangan terlalu-menentukan fitur yang tidak memerlukannya.
- Persyaratan penyelesaian permukaan- Tentukan nilai Ra untuk permukaan kritis, atau nyatakan "standar seperti-yang dicap" atau "seperti-cetakan" jika penyelesaian kosmetik tidak diperlukan. Jika bagian tersebut menerima pelapisan, pelapisan bubuk, atau anodisasi di bagian hilir, perhatikan bahwa - hal ini memengaruhi cara pemasok melakukan pendekatan terhadap pengendalian duri dan persiapan permukaan.
- Kebutuhan operasi sekunder- Penyadapan, deburring, perlakuan panas, pelapisan, perakitan - apa pun di luar operasi pembentukan utama. Detail ini memengaruhi apakah pemasok mengutip seluruh bagian yang mendarat atau hanya langkah pengecapan/pengecoran, dan memengaruhi keputusan desain perkakas seperti pengintegrasian dalam-penyadapan cetakan atau perancangan untuk pemrosesan pasca-yang minimal.
- Garis waktu pengiriman dan ketentuan pengiriman- Sebutkan persyaratan tanggal atau-waktu tunggu yang konkret. "Sesegera mungkin" tidak memberi tahu pemasok apa pun. "Sampel pertama dalam 6 minggu, peralatan produksi divalidasi pada minggu ke 10" memberi mereka jadwal untuk berkomitmen atau menolaknya dengan jujur.
Satu detail yang membedakan pembeli berpengalaman dari pemula: sertakan konteks aplikasi. Memberi tahu pemasok Anda "braket ini memasang modul baterai EV dan melihat pemuatan getaran" akan segera menandai pertimbangan material dan toleransi yang mungkin mereka lewatkan. Panduan RFQ praktis dari produsen berpengalaman secara konsisten menekankan bahwa konteks aplikasi membantu pemasok mengetahui potensi masalah desain sebelum pemotongan perkakas dimulai - menghemat siklus revisi dan biaya hilir.
Mengevaluasi Pemasok Perkakas dan Waktu Tunggu
RFQ yang lengkap menarik kutipan yang akurat. Namun penawaran akurat dari pemasok yang tidak mampu tetap berakhir dengan bencana. Mengevaluasi vendor cetakan stamping atau cetakan pengecoran memerlukan pertimbangan lebih dari sekadar harga dalam kemampuan operasional, infrastruktur kualitas, dan skalabilitas.
Inilah yang harus dinilai - dan tanda bahaya yang perlu diwaspadai:
Kemampuan-desain cetakan internal.Pemasok yang merancang dan membuat perkakas di bawah satu atap melakukan iterasi lebih cepat, mempertahankan integrasi yang lebih erat antara tujuan desain dan kenyataan manufaktur, dan memiliki masalah tanpa harus{0}saling menyalahkan antara rumah desain dan bengkel fabrikasi yang terpisah. Tanyakan apakah mereka menggunakan perangkat lunak simulasi (analisis pembentukan untuk stamping, simulasi aliran untuk pengecoran) untuk memvalidasi perkakas sebelum memotong baja. Jika desain cetakan dialihdayakan, pahami siapa pemilik IP desain dan bagaimana siklus revisi dikelola.
Sertifikasi material dan ketertelusuran. Kerangka evaluasi pemasoksecara konsisten mengidentifikasi ketertelusuran material sebagai-kriteria yang tidak dapat dinegosiasikan. Pemasok Anda harus memberikan sertifikasi pabrik untuk baja perkakas (sisipan D2, A2, H13, atau karbida) dan bahan produksi yang akan dimasukkan ke dalam cetakan. Dalam industri yang diatur - otomotif (IATF 16949), dirgantara (AS9100), medis - sertifikasi ini bukan opsional; itu adalah persyaratan audit.
Sistem manajemen mutu.Sertifikasi ISO 9001 adalah indikator dasar bahwa pemasok telah mendokumentasikan proses pengendalian desain,-inspeksi proses, dan tindakan perbaikan. Untuk stempel otomotif, carilah kepatuhan IATF 16949. Selain sertifikat, tanyakan tentang penerapan SPC, jadwal kalibrasi untuk peralatan inspeksi, dan sistem pelacakan cacat. Pemasok yang menggunakan kontrol proses statistik untuk memantau produksi stamping menangkap penyimpangan dimensi sebelum menjadi penolakan batch.
Ketersediaan prototipe dan sampel.Bisakah mereka membuat-prototipe alat lunak atau-contoh artikel pertama sebelum menggunakan alat produksi yang lebih canggih? Kemampuan ini mengurangi risiko secara signifikan - Anda memvalidasi kesesuaian, fungsi, dan perakitan sebelum mengeluarkan $50,000+ untuk cetakan progresif yang diperkeras. Pemasok yang melewatkan langkah ini atau tidak dapat menawarkannya meminta Anda bertaruh pada-kesuksesan pertama.
Skalabilitas produksi.Pesanan awal Anda mungkin berjumlah 20.000 suku cadang per tahun, namun jika permintaan meningkat hingga 200.000, dapatkah pemasok meningkatkan skalanya? Nilai kisaran tonase mesin cetak, jam kerja mesin yang tersedia, kedalaman tenaga kerja, dan kemauan untuk membuat peralatan duplikat untuk produksi multi-mesin cetak. Pemasok dengan kapasitas sedang saat ini namun menunjukkan ketangkasan sering kali mengungguli fasilitas yang lebih besar dengan penjadwalan yang ketat dan antrean waktu tunggu yang panjang.
Tanda bahaya yang harus diperhatikan:
- Mengutip tanpa mengajukan pertanyaan teknis tentang bagian Anda - menunjukkan bahwa mereka buta harga dan bukan merekayasa solusi.
- Tidak ada kesediaan untuk membagikan contoh laporan inspeksi atau dokumentasi PPAP dari proyek sebelumnya.
- Waktu tunggu yang dikutip tanpa kualifikasi - pemasok berpengalaman membedakan antara penyelesaian desain, fabrikasi alat, pengambilan sampel, dan pencapaian-pengiriman siap produksi.
- Harga yang jauh di bawah harga pasar tanpa penjelasan yang jelas - biasanya menandakan adanya penurunan kualitas baja perkakas, perlakuan panas, atau penggilingan akhir yang memperpendek umur cetakan.
Bagi pembeli yang telah melalui proses evaluasi ini dan memutuskan bahwa cetakan stempel khusus adalah pilihan mereka ke depan,YICHENmewakili titik awal yang konkrit. Tim teknik mereka mencakup desain cetakan progresif, transfer, dan stempel panas dengan-fabrikasi internal - yang relevan untuk proyek mulai dari-braket otomotif bervolume tinggi hingga perkakas stempel logam presisi untuk elektronik. Ini adalah salah satu opsi yang memenuhi syarat di antara kriteria yang dibahas di sini, namun kombinasi antara rekayasa cetakan khusus dan kemampuan manufaktur skala-produksi menjadikannya sumber daya praktis bagi pembeli yang memasuki fase pengadaan dengan spesifikasi yang jelas.
Pengadaan proyek stamping die casting bukan hanya tentang menemukan penawaran termurah. Ini tentang mencocokkan persyaratan teknis Anda dengan pemasok yang kemampuan, sistem kualitas, dan kapasitas produksinya selaras dengan siklus hidup penuh proyek Anda - mulai dari prototipe pertama hingga-tahun pemeliharaan dan penajaman ulang. Gunakan RFQ yang tepat, evaluasi berdasarkan substansi, bukan harga saja, dan investasi peralatan yang mengikutinya akan menghasilkan keuntungan dalam jutaan siklus produksi.
Stamping Die Casting: Pertanyaan yang Sering Diajukan
1. Apa perbedaan utama antara stamping dan die casting?
Stamping adalah proses-pembentukan dingin yang menggunakan kekuatan mekanis untuk membentuk kembali lembaran logam padat menjadi beberapa bagian melalui pelubangan dan cetakan. Die casting adalah proses pembentukan-panas yang menyuntikkan logam cair (biasanya aluminium, seng, atau magnesium) ke dalam cetakan baja yang dapat digunakan kembali di bawah tekanan tinggi. Perbedaan mendasarnya adalah stamping membentuk kembali material padat sedangkan die casting memadatkan logam cair. Perbedaan ini mendorong semua keputusan hilir tentang perkakas, material, geometri yang dapat dicapai, dan-struktur biaya per komponen.
2. Bisakah baja die cast?
Baja tidak dapat dicetak menggunakan peralatan konvensional. Baja meleleh pada suhu antara 1.370 dan 1.530 derajat Celcius, suhu yang akan dengan cepat merusak cetakan baja-perkakas yang sudah mengeras sekalipun. Menurut data industri, 95% komponen cetakan menggunakan logam non-besi seperti aluminium, seng, dan magnesium. Komponen baja yang memerlukan produksi berbasis cetakan biasanya dilakukan melalui pengecoran investasi atau pengecoran pasir, dimana cetakan yang dapat dibuang tahan terhadap panas ekstrem. Untuk komponen baja bervolume tinggi dengan geometri datar atau dangkal, pengecapan logam menggunakan cetakan progresif atau cetakan transfer adalah metode produksi standar.
3. Kapan saya harus memilih stamping dibandingkan die casting untuk komponen saya?
Stamping adalah investasi yang lebih baik bila komponen Anda berbentuk datar atau dangkal-(menekuk, kosong, tarikan sedang), volume tahunan melebihi 50.000 unit, Anda memerlukan bahan besi seperti baja karbon atau baja tahan karat, atau toleransi paling ketat Anda ada pada-fitur bidang. Stamping juga unggul ketika arah butiran material penting untuk umur kelelahan, atau ketika kerataan yang konsisten diperlukan untuk permukaan yang menyatu. Pemasok seperti YICHEN (yichen-group.com/stamping-die/) menawarkan rekayasa cetakan stempel khusus untuk aplikasi stempel progresif, transfer, dan hot stamping di seluruh skenario ini.
4. Informasi apa yang harus saya sertakan dalam RFQ stamping atau die casting?
RFQ yang lengkap harus mencakup model CAD 3D (STEP atau IGES) dengan PDF 2D berdimensi, spesifikasi kelas material dan temper yang tepat, proyeksi volume tahunan dengan pola pesanan, dimensi kritis yang ditandai dengan toleransi tertentu, persyaratan penyelesaian permukaan dengan nilai Ra, kebutuhan operasi sekunder (penyadapan, pelapisan, perlakuan panas), dan jadwal pengiriman beton. Menyertakan konteks aplikasi membantu pemasok mengidentifikasi potensi masalah desain sebelum perkakas dimulai. RFQ yang tidak lengkap biasanya memerlukan satu hingga dua hari klarifikasi untuk setiap detail yang hilang dan mengakibatkan penetapan harga yang lebih melindungi pemasok dibandingkan pembeli.
5. Cacat apa yang paling umum terjadi pada stamping dan die casting?
Cacat stamping berkaitan dengan gaya mekanis: springback (pemulihan elastis setelah pembentukan), kerutan (gaya penahan blanko tidak mencukupi), sobek (regangan melebihi batas material), dan gerinda (tepi pukulan yang aus atau jarak bebas yang salah). Cacat die casting berhubungan dengan perilaku termal: porositas gas (udara terperangkap selama injeksi), rongga penyusutan (pemadatan tidak merata), penutupan dingin (bagian depan logam gagal menyatu), dan flash (logam berlebih pada garis perpisahan). Setiap proses memerlukan metode pemeriksaan yang berbeda. Bagian yang dicap menggunakan pembuatan diagram SPC dan verifikasi CMM, sedangkan bagian yang dicor memerlukan pemeriksaan sinar X-dan pengujian tekanan untuk mendeteksi porositas internal.


