


Apa Arti Stamping Die Metal Progresif untuk Perangkat Keras Kelautan
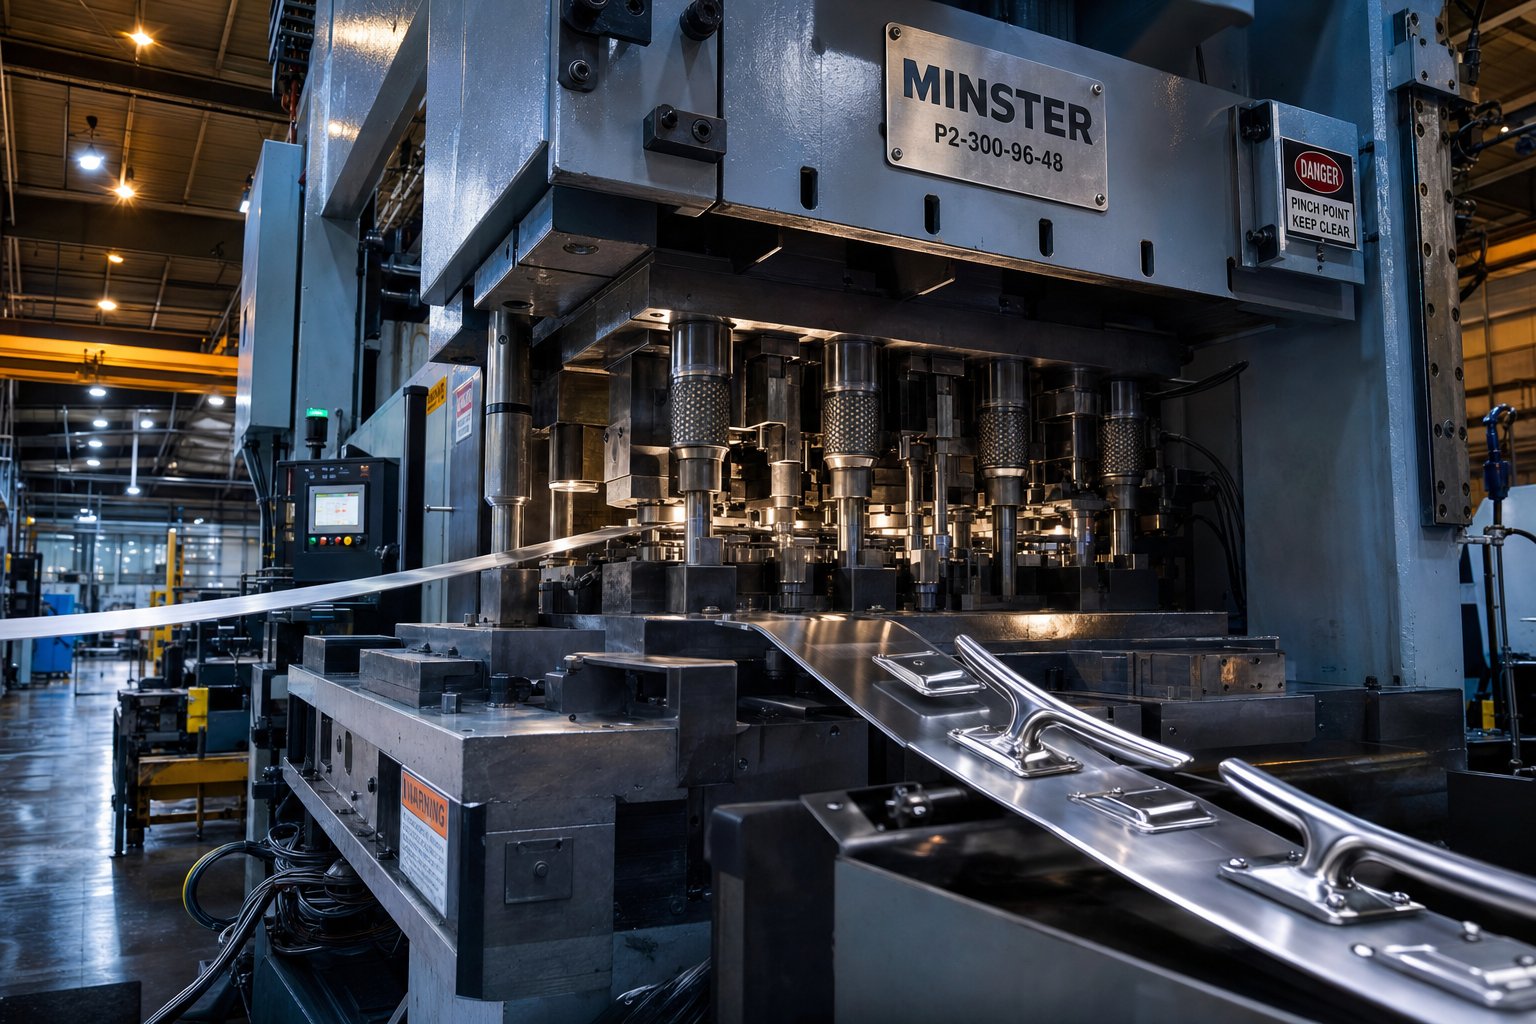
Bayangkan memasukkan potongan baja tahan karat-tahan korosi secara terus-menerus ke dalam mesin press dan membuat ujung lainnya menjadi cleat dek, dibentuk, ditusuk, dan dipangkas dalam waktu kurang dari satu detik. Itu adalah stamping die metal progresif yang sedang bekerja. Ini adalah tulang punggung manufaktur di balik komponen perangkat keras kelautan yang tak terhitung jumlahnya yang harus bertahan dari semprotan garam, beban dinamis, dan paparan sinar UV selama bertahun-tahun tanpa kompromi satu dimensi pun.
Stamping logam mati progresif adalah proses pengerjaan logam di mana strip logam maju melalui serangkaian stasiun cetakan berurutan, masing-masing melakukan operasi tertentu seperti pengosongan, penindikan, pembengkokan, pembentukan, atau pembuatan koin, untuk menghasilkan bagian jadi dalam satu siklus pengepresan terus menerus.
Untuk perangkat keras kelautan, proses ini tidak hanya efisien. Ini penting. Paduan yang digunakan di laut, seperti baja tahan karat 316, kuningan angkatan laut, dan aluminium kelas-laut, memerlukan presisi perkakas yang mengimbangi perilaku pembentukannya yang unik. Dan suku cadangnya sendiri, mulai dari gerigi struktural hingga-engsel pemasangan rata, harus memiliki toleransi yang ketat pada proses produksi yang berjumlah ribuan atau jutaan.
Cara Kerja Die Stamping Progresif Stasiun demi Stasiun
Jadiapa itu dadu progresif, tepat? Bayangkan satu set dadu berisi 4 hingga 20 stasiun individual yang disusun secara berurutan. Sebuah gulungan lembaran logam dimasukkan ke dalam mesin press, dan dengan setiap pukulan, strip tersebut maju satu stasiun ke depan. Bagian tersebut tetap melekat pada strip pembawa sepanjang perkembangannya, yang menjaganya tetap sejajar dan menghilangkan kebutuhan akan penanganan manual di antara pengoperasian.
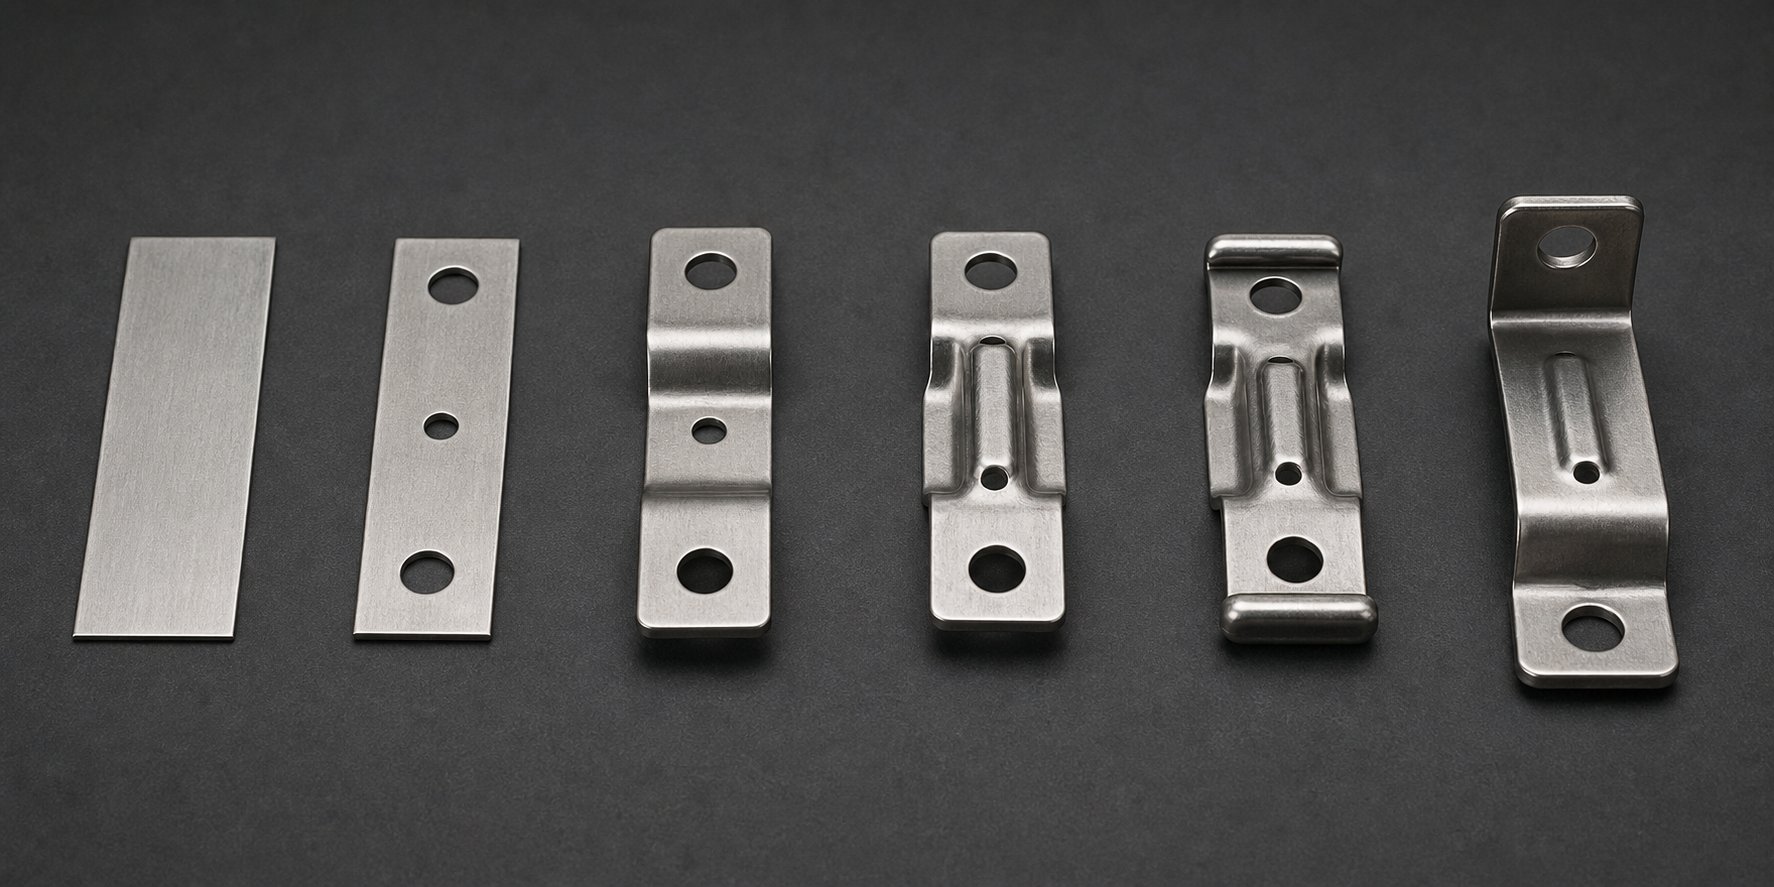
Setiap stasiun melakukan satu tugas: stasiun pertama mungkin membuat lubang pilot untuk penyelarasan, stasiun berikutnya mengosongkan profil luar, stasiun ketiga membengkokkan flensa, dan seterusnya. Pada stasiun terakhir, komponen yang sudah jadi dipotong bebas dari strip pembawa, siap untuk finishing atau perakitan. Proses die stamping progresif yang dijelaskan secara sederhana adalah sebagai berikut: satu pukulan tekan sama dengan satu bagian yang selesai, dengan setiap fitur dibentuk dalam urutan yang tepat.
Mengapa Perangkat Keras Kelautan Menuntut Tingkat Presisi Seperti Ini
Komponen laut tidak bersifat dekoratif. Ini penting-keamanan. Basis tiang penyangga pagar yang bervariasi setengah milimeter antar unit menimbulkan konsentrasi tegangan yang akan ditemukan dan dieksploitasi oleh korosi air asin. Braket pemasangan dengan jarak lubang yang tidak konsisten tidak akan sejajar dengan-pelengkap lambung yang dibaut.
Stempel cetakan progresif memberikan konsistensi dimensi di setiap bagian karena proses ini menghilangkan seluruh variasi yang bergantung pada operator. Hal ini juga meminimalkan penanganan material, sehingga mengurangi kontaminasi permukaan pada paduan dimana lapisan oksida pasif adalah garis pertama pertahanan korosi. Dan karena beberapa operasi terjadi dalam satu set cetakan, langkah pemesinan sekunder dikurangi atau dihilangkan, sehingga biaya suku cadang dapat diprediksi dalam skala besar.
Artikel ini membahas perpaduan penuh antara die stamping progresif dan rekayasa perangkat keras kelautan, mulai dari pemilihan material dan desain die hingga keekonomian produksi dan penyelesaian pasca{0}}stamping. Tujuannya: membekali perancang perangkat keras kelautan dan tim pengadaan dengan kedalaman teknis yang diperlukan untuk memanfaatkan proses ini secara efektif. Percakapan tersebut dimulai dengan pertanyaan kritis, mengapa memilih metode die stamping progresif dibandingkan metode pemesinan, pengecoran, atau metode pemesinan CNC-satu pukulan untuk suku cadang yang ditujukan untuk servis di air asin?
Mengapa Progressive Die Stamping Mengungguli Alternatif untuk Suku Cadang Kelautan
Produsen perangkat keras kelautan punya pilihan. Pemesinan CNC dapat memotong geometri kompleks dari billet. Pengecoran investasi menangani bentuk organik dengan baik. Stamping-tunggal berfungsi untuk blanko datar sederhana. Jadi mengapa pembuat kapal dan OEM aksesori kelautan semakin bergantung pada layanan stamping die metal progresif untuk perangkat keras produksi mereka? Jawabannya ada pada tiga pilar yang lebih penting di laut dibandingkan di lingkungan operasi lainnya: keterulangan, efisiensi biaya pada volume, dan konsistensi pembentukan dengan paduan-yang tahan korosi.
Pengulangan dan Keamanan dalam Aplikasi Kelautan
Pertimbangkan gerigi baja tahan karat yang dipasang di dek depan. Ia menanggung beban dinamis dari jalur merapat di lingkungan air asin yang korosif, hari demi hari, musim demi musim. Jika variasi dimensi merambat antar unit, beberapa gerigi akan membawa konsentrasi tegangan pada titik yang sedikit berbeda, dan korosi celah akan memanfaatkan ketidakkonsistenan tersebut.
Stempel cetakan progresif vs pemesinan CNC menghasilkan hal ini: CNC mengandalkan kompensasi keausan pahat dan pemrograman operator, sehingga menimbulkan penyimpangan-ke-bagian yang halus dalam jangka panjang. Sebaliknya, perkakas cetakan progresif menghasilkan setiap bagian melalui gerakan mekanis identik yang diatur oleh stasiun baja yang diperkeras. Tidak ada variasi-yang bergantung pada operator. Setiap pemasangan gerigi, engsel, dan dek muncul dengan dimensi yang sama seperti yang pertama, baik Anda menarik bagian nomor 100 atau nomor bagian 100.000. Demi keselamatan-komponen kelautan penting yang memikul beban dinamis, kualitas dan presisi yang konsisten seperti itu bukanlah sebuah kemewahan. Ini adalah persyaratan struktural.
Efisiensi Biaya pada Volume OEM Kelautan
Perkakas cetakan progresif memerlukan investasi awal yang signifikan. Anda membayarnyarekayasa cetakan multi-stasiun, baja perkakas yang diperkeras, dan penggilingan presisi sebelum satu bagian produksi dikirimkan. Jadi di mana imbalannya?
Itu dalam amortisasi. Setelah cetakan dibuat, setiap pukulan tekan menghasilkan bagian yang selesai dalam hitungan detik dengan tenaga kerja minimal. Bagi pembuat kapal yang menjalankan produksi braket, kait, atau pelat pemasangan, ribuan atau jutaan komponen identik tersebut menghabiskan biaya perkakas yang tipis. Harga per-bagian turun drastis dibandingkan dengan pemesinan CNC, yang membebankan waktu mesin per unit berapa pun volumenya. Stamping-tunggal terlihat lebih murah di awal, namun memerlukan banyak cetakan dan penanganan antar-operasi untuk apa pun selain blanko datar, sehingga menambah tenaga kerja tersembunyi dan risiko kualitas. Layanan die stamping yang progresif menggabungkan semuanya ke dalam satu siklus pencetakan yang berkesinambungan, dan konsolidasi tersebut adalah tempat OEM kelautan menemukan margin mereka.
Membentuk Konsistensi dengan-Paduan Tahan Korosi
Di sinilah perbandingannya menjadi teknis. Paduan kelas-laut tidak berperilaku seperti baja ringan di bawah tekanan perkakas. 316 baja tahan karat-mengeras secara agresif, artinya menjadi lebih kaku saat Anda membentuknya. Kuningan angkatan laut memiliki karakteristik pegas berbeda yang bervariasi menurut arah butiran. Materi ini terdorong mundur secara tidak terduga dalam operasi-stasiun tunggal.
Dies progresif menyelesaikan masalah ini dengan menyetel setiap stasiun untuk mengimbangi perilaku material pada titik tertentu dalam urutan pembentukan. Stasiun pembengkokan dapat dirancang dengan-kompensasi pembengkokan berlebih sebesar 3 hingga 5 derajat untuk melawan pegas baja tahan karat, dan karena strip bergerak melalui stasiun dalam urutan yang tetap, kompensasi tersebut diterapkan secara identik ke setiap bagian. Hasilnya adalah keakuratan dimensi dalam toleransi yang ketat di seluruh proses produksi, bahkan dengan paduan yang akan menantang metode pembentukan yang kurang terkontrol.
Ketiga keunggulan ini bertambah ketika Anda memproduksi perangkat keras yang ditujukan untuk air asin. Namun kemampuan pengulangan dan efisiensi biaya tidak berarti apa-apa jika paduan yang salah dimasukkan ke dalam cetakan. Keputusan penting berikutnya bagi para insinyur perangkat keras kelautan adalah pemilihan material, dan masing-masing kelompok paduan menghadirkan serangkaian tantangan kemampuan stempelnya sendiri pada cetakan progresif.
Material-Kelautan dan Kemampuan Stempelnya yang Progresif
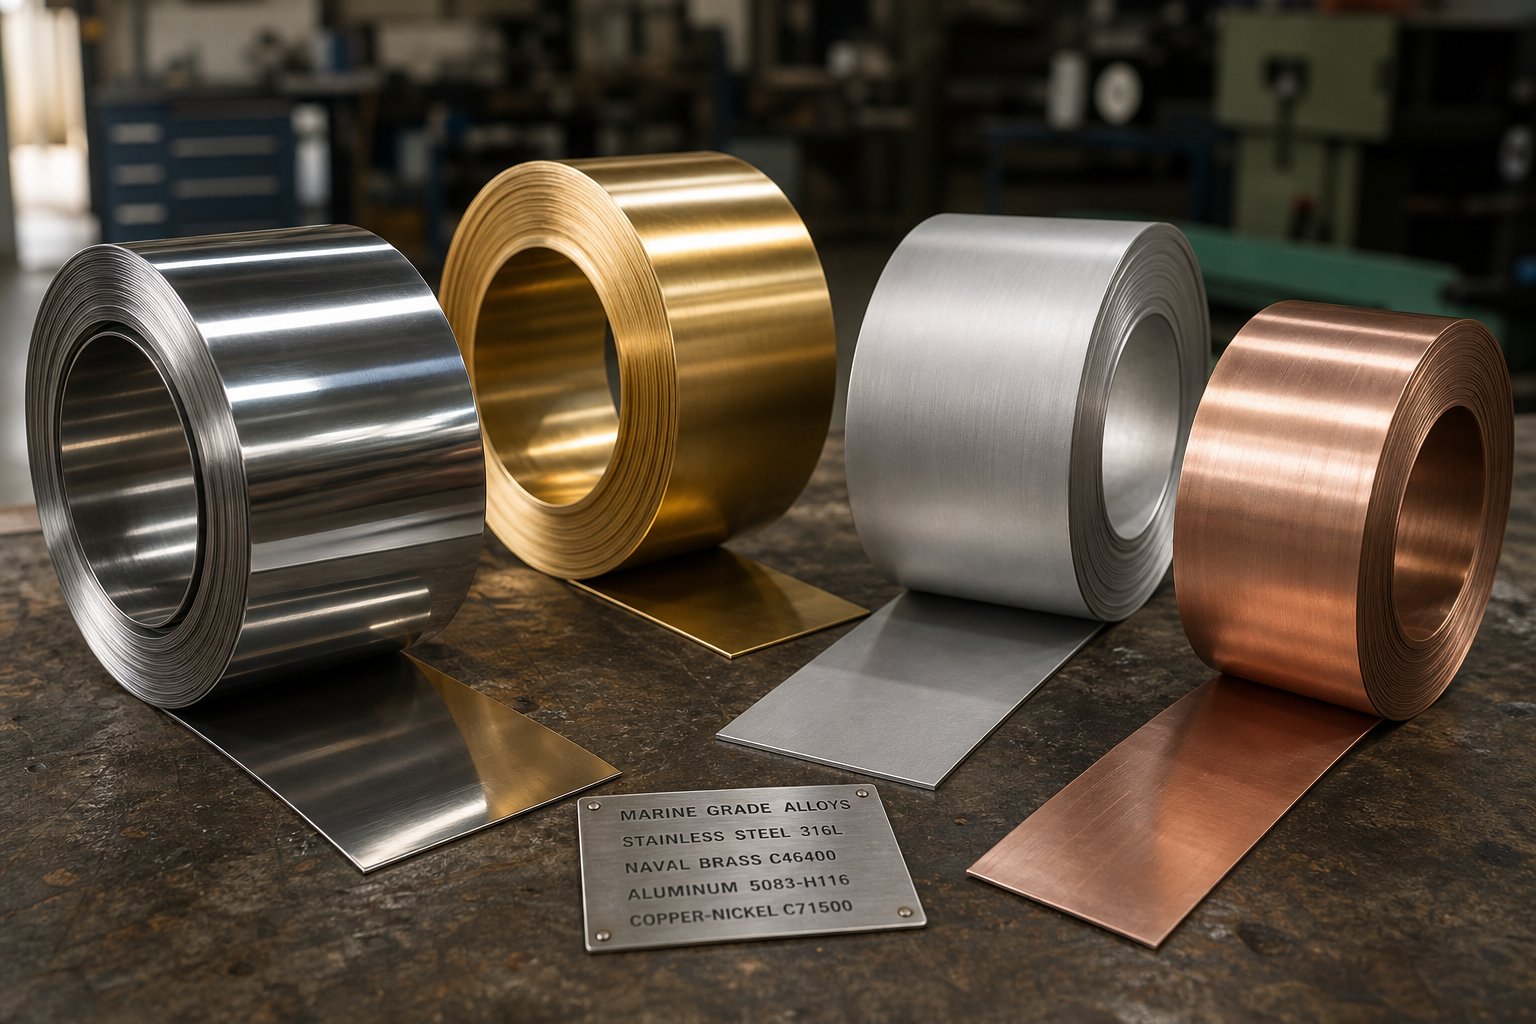
Setiap program perangkat keras kelautan dimulai dengan pertanyaan yang sama: paduan manakah yang dapat bertahan selama beberapa dekade dalam paparan air asin dan masih dapat dibentuk dengan kecepatan produksi? Jawabannya bergantung pada aplikasinya, namun implikasi dari pilihan tersebut adalah yang membuat sebagian besar tim desain tersandung. Paduan kelas-kelautan berperilaku sangat berbeda dari baja ringan dalam operasi cetakan progresif. Tingkat pengerasan kerja-meningkat, persyaratan tonase melonjak, dan pegas meloncat dari sudut tikungan jika cetakan tidak dirancang untuk material spesifik yang melewatinya.
Berikut adalah performa kelompok logam campuran utama yang digunakan dalam perangkat keras kelautan saat dimasukkan melalui cetakan progresif multi{0}}stasiun.
Stainless Steel 316 dan 316L untuk Ketahanan Klorida Maksimum
Saat para insinyur menentukan stempel baja tahan karat tingkat kelautan, yang mereka maksud hampir selalu adalah 316 atau varian-rendah karbonnya, 316L. Penambahan molibdenum pada tingkatan ini memberikan ketahanan yang unggul terhadap korosi lubang dan celah yang disebabkan oleh klorida, menjadikannya sebagai bawaan untuk perangkat keras apa pun yang bersentuhan langsung dengan air asin. Namun ketahanan terhadap korosi ini memiliki tantangan nyata.
Baja tahan karat austenitik seperti 316 menunjukkan pengerasan-yang agresif selama deformasi. Saat logam melewati stasiun cetakan progresif, setiap operasi pembentukan meningkatkan kekerasan material, yang berarti stasiun berikutnya memerlukan tonase yang jauh lebih tinggi untuk mencapai deformasi yang sama. Braket 2 mm yang menggunakan mesin press 100 ton dari baja ringan dapat dengan mudah membutuhkan 200 ton untuk geometri yang sama dalam baja tahan karat. Peningkatan tonase tersebut menentukan pemilihan pers, jarak stasiun, dan arsitektur cetakan secara keseluruhan.
Springback juga sama menuntutnya. Kekuatan luluh baja tahan karat yang tinggi berarti logam tersebut mencoba kembali ke keadaan datarnya setelah setiap kali ditekuk. Insinyur perkakas biasanya membuat mesin dengan sudut pelubang-dan-mati hingga 93 derajat ketika memegang toleransi ketat 90 derajat, sehingga memaksa material untuk menyesuaikan diri dengan spesifikasi. Dalam jalur progresif, kompensasi ini harus tepat di setiap stasiun pembengkokan, karena setiap kesalahan kumulatif akan bertambah melalui perkembangan yang tersisa.
Jarak stasiun juga penting. Karena pekerjaan 316-mengeras dengan sangat cepat, menempatkan stasiun pembentuk terlalu berdekatan dalam strip dapat menyebabkan keretakan dini. Perancang cetakan sering kali menambahkan stasiun diam di antara operasi pembentukan berat, memberikan ruang bernapas pada struktur strip dan menjaga pembawa tetap utuh selama perkembangan penuh.
Galling menghadirkan kekhawatiran lain yang spesifik pada stempel progresif baja tahan karat. Lapisan kromium oksida material dapat terkelupas akibat gesekan tinggi pada radius cetakan, sehingga menyebabkan pengelasan-dingin antara benda kerja dan baja perkakas. Untuk mengurangi hal ini diperlukan perkakas berlapis PVD-(seperti TiCN atau AlTiN) dan pelumas bertekanan ekstrem-yang diformulasikan untuk kualitas austenitik. Tanpa langkah-langkah ini, interval perawatan cetakan akan menyusut drastis.
Paduan Kuningan dan Perunggu Angkatan Laut untuk Perlengkapan Kelautan Tradisional
Tidak semua perlengkapan kelautan membutuhkan baja tahan karat. Perangkat keras kapal tradisional, perlengkapan dekoratif, turnbuckle, dan komponen poros baling-baling mengandalkan paduan berbasis tembaga-selama lebih dari satu abad. Diantaranya,Petinggi angkatan laut C46400menonjol karena kombinasi ketahanan terhadap korosi air asin, kekuatan sedang, dan sifat mampu bentuk yang sangat baik.
Dari sudut pandang perbandingan stempel progresif baja, kuningan angkatan laut jauh lebih pemaaf dalam hal cetakan. Bahan ini-mengeras lebih lambat dibandingkan baja tahan karat austenitik, memerlukan tonase pengepresan yang jauh lebih sedikit, dan mengalir ke bentuk kompleks tanpa risiko patah yang sama. Ketahanannya terhadap kerusakan alami juga berarti keausan perkakas menjadi kurang agresif, sehingga memperpanjang interval perawatan cetakan. Untuk program perangkat keras kelautan yang memproduksi perlengkapan dekoratif, pengencang, atau komponen katup, C46400 menawarkan keseimbangan yang menarik antara sifat mampu bentuk dan kinerja korosi.
Namun, paduan perunggu menimbulkan lebih banyak kompleksitas. Perunggu fosfor dan perunggu aluminium lebih keras dan kurang ulet dibandingkan kuningan angkatan laut, sehingga menyebabkan tikungan-radius yang rapat menjadi masalah. Stasiun cetakan progresif yang membentuk bagian perunggu memerlukan jari-jari tikungan yang besar, biasanya 1,5 hingga 2 kali ketebalan material, untuk menghindari retak tepi. Pengoperasian deep drawing dengan perunggu juga memerlukan penyetelan tekanan-holder blank yang cermat untuk mencegah kerutan pada flensa.
Kelautan-Aluminium dan Tembaga Kelas-Paduan Nikel
Dorongan untuk menggunakan kapal yang lebih ringan dan efisiensi bahan bakar telah mendorong meningkatnya penggunaan kapalAluminium kelas kelautan seri 5000-dalam aplikasi perangkat keras. Paduan seperti 5052 dan 5083 mengandung magnesium dan kromium untuk ketahanan terhadap korosi, dan cocok untuk braket yang dicap, pelat pemasangan, dan perlengkapan dek yang ringan.
Dies progresif harus mengakomodasi batas perpanjangan aluminium yang lebih rendah dibandingkan dengan baja tahan karat. Anda akan melihat bahwa paduan seri 5000-patah lebih cepat pada penarikan atau peregangan yang agresif, sehingga desain cetakan lebih memilih kedalaman tarikan yang lebih dangkal dan jari-jari tekukan yang lebih lebar. Keuntungannya: aluminium memerlukan tonase pengepresan yang jauh lebih sedikit, sehingga menghasilkan laju kayuhan yang lebih cepat dan hasil yang lebih tinggi. Jarak stasiun bisa lebih sempit karena-pengerasan kerja tidak terlalu parah. Kerugiannya adalah permukaan aluminium yang lebih lembut lebih mudah tergores selama proses pengupasan, sehingga memerlukan pemolesan cetakan dan pemilihan pelumas yang cermat.
Paduan tembaga-nikel, khususnya 90/10 (C70600) dan 70/30 (C71500), memiliki fungsi khusus dalam komponen perpipaan air laut, melalui-pelengkap lambung kapal, dan perangkat keras penukar panas. Paduan ini menawarkan ketahanan yang luar biasa terhadap biofouling dan korosi-korosi pada air laut yang mengalir. Sifat mampu bentuk mereka berada di antara kuningan angkatan laut dan baja tahan karat, dengan pengerasan kerja yang moderat dan persyaratan tonase yang wajar. Pengoperasian cetakan progresif dengan tembaga-nikel bekerja paling baik untuk bentuk dangkal dan blanking-progresi berat dibandingkan menggambar dalam.
| Keluarga Paduan | Aplikasi Kelautan yang Khas | Peringkat Kemampuan Bentuk | Kelas Ketahanan Korosi | Pertimbangan Mati Progresif |
|---|---|---|---|---|
| Baja Tahan Karat 316/316L | Cleat, engsel, alas pagar, braket pemasangan, perlengkapan dek | Sedang | Sangat baik (klorida/pitting) | Tonase tinggi, springback agresif, memerlukan perkakas berlapis PVD-dan pelumas EP, jarak stasiun lebih lebar |
| C46400 Kuningan Angkatan Laut | Perlengkapan dekoratif, turnbuckle, pengencang, batang katup, perangkat keras baling-baling | Bagus sekali | Bagus (air asin) | Tonase lebih rendah, pengerasan-kerja lebih lambat, ketahanan terhadap kerusakan alami, umur cetakan lebih lama |
| Fosfor/Aluminium Perunggu | Bantalan, bushing,-pengencang kelautan tugas berat | Adil | Bagus hingga Luar Biasa | Memerlukan radius tekukan yang besar (1,5-2T), kemampuan deep draw yang terbatas, penyetelan blank-holder yang cermat |
| Aluminium Seri 5000 (5052, 5083) | Braket ringan, pelat pemasangan, perangkat keras dek, komponen trim | Bagus | Bagus (zona atmosfer/percikan) | Tonase lebih rendah, laju pukulan lebih cepat, perpanjangan terbatas membatasi kedalaman penarikan,{0}}permukaan rawan gores |
| Tembaga-Nikel 90/10, 70/30 | Melalui-peralatan lambung, flensa pipa, komponen sistem air laut | Sedang hingga Baik | Sangat baik (air laut mengalir, biofouling) | Tonase sedang, cocok untuk blanking-progresi berat, kesesuaian deep draw terbatas |
Kompatibilitas Galvanik pada Perangkat Keras Kelautan Rakitan
Memilih paduan yang tepat untuk kemampuan stempel hanyalah setengah dari perjuangan. Ketika bagian-bagian yang dicap dari keluarga paduan yang berbeda saling bersentuhan dalam pemasangan kelautan yang dirakit, korosi galvanik menjadi ancaman nyata. Aluminium sangat aktif pada skala galvanik dan akan terkorosi dengan cepat jika bersentuhan langsung dengan paduan berbahan dasar tembaga-atau baja tahan karat dalam elektrolit air asin. Baja tahan karat dan perunggu lebih rapat secara galvanis namun masih memerlukan isolasi dalam aplikasi kritis.
Untuk insinyur perangkat keras kelautan yang menentukan komponen stempel mati progresif, ini berarti mempertimbangkan konteks perakitan penuh selama pemilihan material. Jika braket aluminium yang dicap dipasang pada baja tahan karat melalui-pelengkapan lambung, penghalang isolasi atau strategi anoda korban harus dirancang dalam pemasangannya. Perancang cetakan tidak mengontrol hal ini, tetapi perancang perangkat keras harus memperhitungkannya sebelum mengunci paduan untuk dicap.
Pemilihan material membentuk segalanya di bagian hilir dalam program cetakan progresif, mulai dari tonase mesin press hingga lapisan pada perkakas hingga geometri setiap stasiun. Dan geometri stasiun tersebut, pada gilirannya, menentukan kategori perangkat keras kelautan mana yang dapat diproduksi dalam cetakan progresif dan mana yang memerlukan metode alternatif.
Komponen Perangkat Keras Kelautan Diproduksi dengan Progressive Die Stamping
Bagian laut manakah yang benar-benar mengalami kematian progresif? Jawabannya mencakup lebih dari satu wadah daripada yang disadari kebanyakan orang. Mulai dari perangkat keras struktural yang menyatukan sistem pagar hingga pengencang klip kecil yang mengamankan alat tenun kawat di belakang panel kabin, die stamping progresif menyentuh hampir setiap sistem di kapal. Pembeda utamanya adalah volume dan kompleksitas geometri. Jika komponen stempel logam kelautan memerlukan beberapa fitur yang dibentuk secara berurutan dan dikirimkan dalam jumlah di atas beberapa ribu per tahun, maka komponen tersebut merupakan kandidat untuk perkakas progresif.
Berikut ini pengelompokan kategori perangkat keras kelautan utama berdasarkan kompleksitas dan persyaratan cetakan.
Perangkat Keras Kelautan Struktural dan Perlengkapan Bantalan Beban-
Pikirkan tentang perangkat keras yang membuat orang tetap aman di dek: gerigi sepatu yang menyerap beban kejut di dok, ganjal yang memandu tali tambat tanpa lecet, tali pengikat yang mengarahkan tali-temali yang sedang berjalan, alas tiang penyangga yang dibaut ke geladak, dan braket pemasangan yang tak terhitung jumlahnya yang mengikat semuanya. Bagian-bagian ini memiliki ciri yang sama. Mereka memikul beban dinamis dalam lingkungan yang korosif, sehingga memerlukan kekuatan mekanik dan presisi dimensi di setiap unit yang diproduksi.
Dari perspektif stamping, perlengkapan kelautan struktural menggabungkan blanking dan deep drawing dengan pengukur material yang lebih berat, biasanya baja tahan karat 2 mm hingga 4 mm. Tanduk gerigi sepatu, misalnya, memerlukan pembentukan progresif di beberapa stasiun untuk mengembangkan profil 3D dari strip datar tanpa menipiskan material di bawah ambang batas bantalan-yang aman. Pangkalan tiang penyangga memerlukan lubang pemasangan yang dilapisi dengan toleransi posisi yang ketat karena harus sejajar dengan-pola dek yang telah dibor sebelumnya pada berbagai model kapal.
Tantangan dalam kategori ini adalah tonase pers. Mengosongkan profil tahan karat 3mm 316 memerlukan gaya yang jauh lebih besar per inci linier pemotongan dibandingkan pekerjaan lembaran logam pada umumnya, dan menambahkan stasiun gambar dalam ke senyawa cetakan yang sama dengan kebutuhan beban. Perancang cetakan menyeimbangkan kekuatan stasiun dengan hati-hati untuk menghindari beban berlebih pada mesin press pada setiap posisi pukulan tunggal.
Perangkat Keras Penutupan dan Artikulasi
Buka palka, pintu loker, atau ruang mesin apa pun di kapal produksi dan Anda akan menemukan engsel, kait, pengait, dan pengait, yang semuanya berputar ribuan kali selama masa pakai kapal sambil menahan korosi semprotan garam. Stamping perlengkapan perangkat keras kelautan untuk kategori ini adalah tempat teknologi die progresif menunjukkan efisiensi paling elegan.
Bayangkan daun engsel stainless steel. Dibutuhkan permukaan pemasangan datar dengan lubang sekrup countersunk, laras buku jari yang digulung di salah satu sisinya, dan mungkin fitur penahan yang ditekan ke dalam daun untuk menahan-gesekan terbuka. Dalam pendekatan manufaktur konvensional, Anda akan mengosongkan bagian datar, membuat lubang dengan mesin, lalu menggulung buku jari dalam operasi pembentukan terpisah. Tiga pengaturan, tiga langkah penanganan, tiga peluang penyimpangan dimensi.
Sebuah dadu progresif mengintegrasikan semua operasi ini ke dalam perkembangan strip. Stasiun awal dikosongkan dan dilubangi lubang pemasangannya. Stasiun-perkembangan secara bertahap menggulung laras buku jari, menggulungnya dalam dua atau tiga langkah bertahap untuk menghindari retaknya serat luar baja tahan karat. Stasiun terakhir membuat fitur penahan dan memotong daun engsel yang sudah jadi dari strip pembawa. Hasilnya adalah komponen engsel lengkap dalam satu siklus penekanan, dengan geometri buku jari yang identik pada setiap bagiannya.
Bingkai jendela kapal dan bezel lampu port mewakili artikulasi lain-kategori yang berdekatan. Ini memerlukan blanking annular yang diikuti dengan gambar dangkal atau flanging untuk membuat bibir yang menempel pada bahan paking. Dies progresif menangani geometri ini secara efisien ketika diameter rangka tetap berada dalam dimensi alas tekan.
Perlengkapan Dek dan Komponen Pengencang
Kategori ini mewakili volume tertinggi braket dan komponen stempel mati progresif di industri kelautan. Perlengkapan dan pengencang dek digunakan di mana saja di kapal, mulai dari sistem struktur lambung hingga lemari interior hingga pemasangan panel listrik. Benang merahnya adalah geometri yang relatif lebih sederhana yang dihasilkan dalam jumlah yang sangat tinggi, menjadikannya kandidat ideal untuk menjalankan die progresif berkecepatan tinggi.
Kelompok pemasangan dan pengikat dek laut yang umum meliputi:
- Bantalan mata- mengosongkan, menusuk, dan menggambar untuk membentuk lingkaran lampiran; sering kali digunakan untuk-penyelesaian permukaan yang menahan beban
- Pelat pendukung- blanking dan penindikan dengan beberapa pola lubang; pembentukan minimal, diperlukan akurasi dimensi tinggi
- Melalui-flensa lambung- blanking annular, menggambar untuk membuat kedalaman kerah, menusuk untuk lingkaran baut
- Pengencang klip dan klip pegas- blanking, bending, dan hemming untuk menciptakan tegangan pegas pada bentuk akhir
- Braket pemasangan kabel dan pipa- pengosongan, penindikan, pembengkokan gabungan untuk membuat profil saluran U atau sadel
- Pelat pemasangan listrik- blanking, susunan menusuk, embossing ringan untuk memperkuat rusuk
- Braket kabinet dan bengkel tukang kayu- blanking, pembengkokan multi-sumbu, pembuatan tepian dekoratif
Braket die stamped progresif mendominasi volume produksi kelautan karena satu kapal memerlukan ratusan varian braket di seluruh sistem lambung kapal, sambungan interior, dan infrastruktur kelistrikan. Meskipun setiap varian memiliki cetakan khusus masing-masing,-keekonomian per bagian pada volume OEM kelautan membuat perkakas progresif menjadi pilihan yang tepat dibandingkan alternatif buatan atau mesin.
Apa yang membuat komponen pengikat ini sangat-cocok untuk pengecapan progresif adalah kombinasi geometri berulang dan akurasi-posisi lubang kritis. Pelat penahan dengan lubang baut dengan pola-off 0,3 mm tidak akan sejajar dengan perangkat keras dek yang didukungnya. Dies progresif mempertahankan akurasi posisi pukulan demi pukulan karena pin pilot mendaftarkan ulang strip di setiap stasiun, sehingga menghilangkan kesalahan pemosisian kumulatif.
Masing-masing kategori komponen ini memberikan tuntutan berbeda pada dadu itu sendiri. Perangkat keras struktural melampaui batas tonase. Perangkat keras artikulasi memerlukan pengurutan stasiun yang kreatif. Perlengkapan dek menuntut kecepatan dan ketepatan posisi. Tuntutan yang berbeda-beda tersebut berarti filosofi desain cetakan harus berubah bergantung pada-lingkungan penggunaan akhir, dan layanan kelautan memperkenalkan serangkaian kendala desain yang tidak pernah dihadapi oleh sebagian besar cetakan stempel pada umumnya.
Pertimbangan Desain Die yang Unik untuk Lingkungan Laut
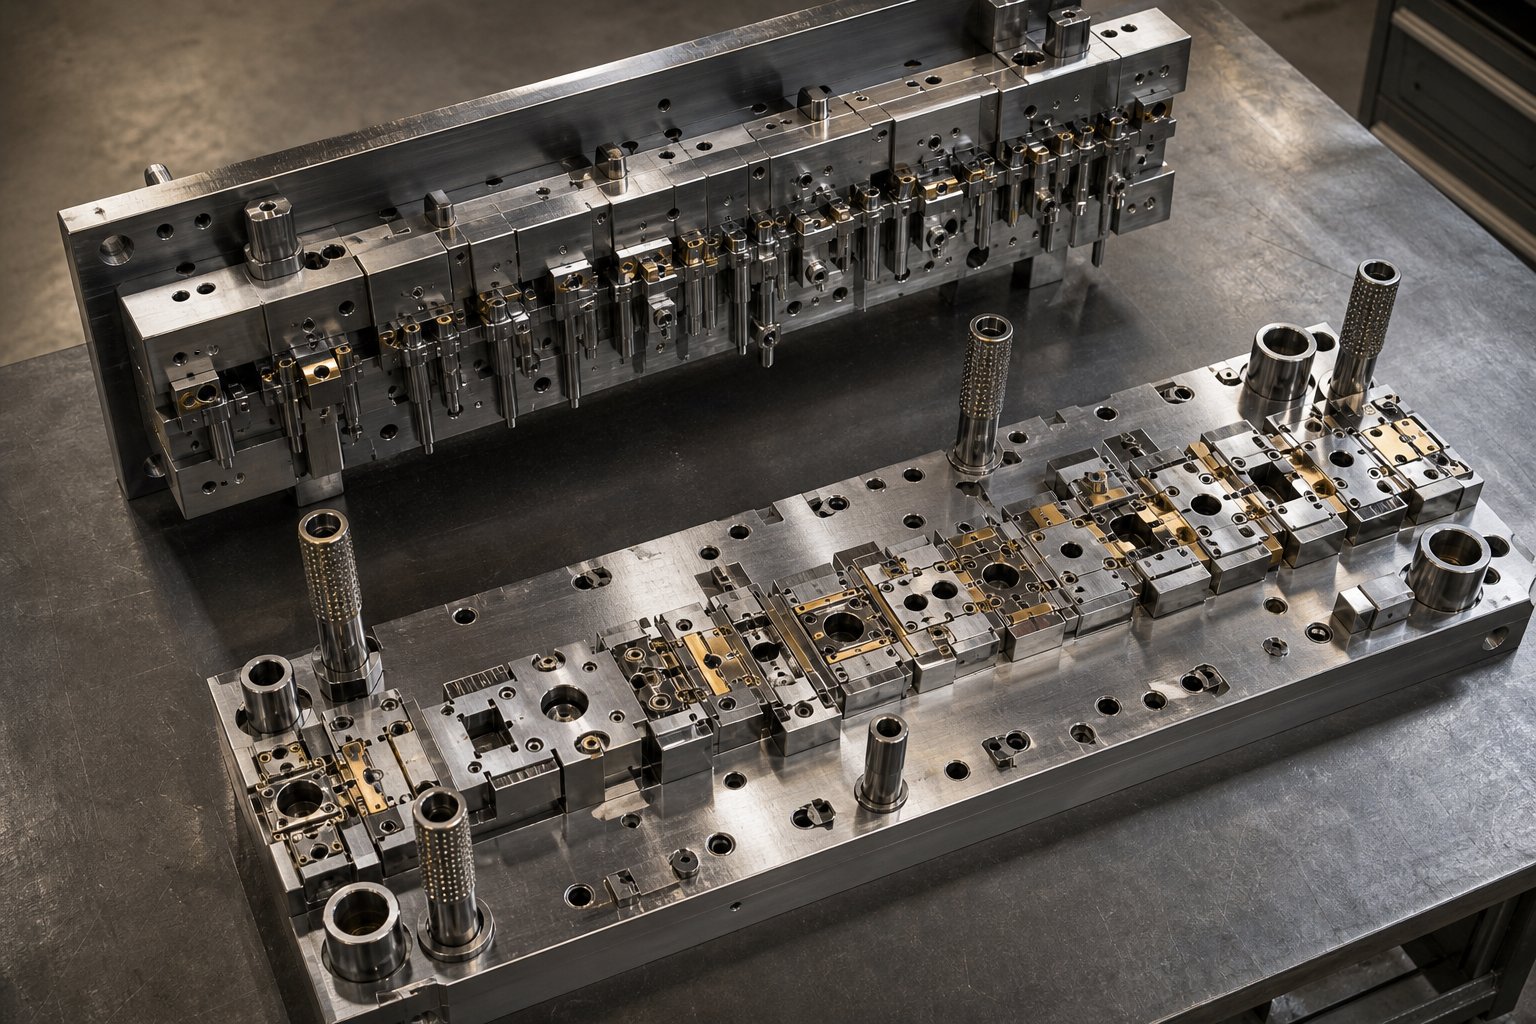
Cetakan progresif yang dibuat untuk braket otomotif atau penutup elektronik tidak akan cocok untuk perangkat keras kelautan. Perkakasnya mungkin terlihat serupa di atas kertas, tata letak multi-stasiun yang sama, operasi pengosongan dan pembentukan yang sama, namun filosofi desain di balik setiap stasiun harus memperhitungkan apa yang terjadi setelah bagian tersebut tidak lagi dicetak. Semprotan garam, genangan air, pembebanan siklik dari aksi gelombang, dan ekspektasi estetika dari pemilik kapal semuanya menentukan pilihan rekayasa cetakan tertentu yang jarang ditemui di toko stempel umum.
Desain perkakas die progresif untuk perangkat keras kelautan bukan tentang menambah kompleksitas demi kepentingannya sendiri. Ini tentang mencegah timbulnya korosi, mengendalikan kualitas permukaan pada sumbernya, dan mengelola alat pengukur berat yang dibutuhkan aplikasi kelautan. Masing-masing persyaratan tersebut membentuk kembali cara stasiun die dikonfigurasi, diberi jarak, dan dipelihara.
Desain Radius dan Tepi untuk Pencegahan Korosi
Berikut adalah skenario yang terjadi di dermaga di mana pun: fitting baja tahan karat yang dicap akan menimbulkan garis-garis karat dalam dua musim, bukan karena paduannya salah, namun karena cetakannya meninggalkan sudut dalam yang tajam atau-tepian yang rawan tergores dan menjadi durikorosi celahsitus inisiasi. Di air asin, mekanismenya agresif. Ion klorida bermigrasi ke celah sempit, pH lokal turun seiring konsumsi oksigen, dan setelah lapisan pasif kromium oksida ditembus, serangan akan berlangsung-dengan sendirinya.
Untuk cetakan stempel karbida progresif yang melayani program kelautan, ini berarti setiap tepi potongan dan radius yang terbentuk harus dirancang untuk mencegah korosi. Secara khusus:
- Jari-jari internal yang besar- Jika stempel umum mungkin menerima radius tekukan yang sama dengan ketebalan material (1T), desain cetakan kelautan sering kali menetapkan minimum 1,5T hingga 2T. Hal ini menghilangkan geometri celah sempit yang memerangkap elektrolit stagnan pada transisi tikungan.
- Stasiun coining untuk perawatan tepi- Daripada membiarkan tepi yang dicukur dalam keadaan-kosong (yang selalu membawa zona rekahan dan potensi gerinda mikro), progresi cetakan kelautan mencakup stasiun pembuatan koin atau penyetrikaan khusus yang menekan tepi potongan, menutup retakan-mikro, dan menghaluskan sisi duri.
- Jarak bebas die yang terkontrol- Jarak antara pukulan-hingga-cetakan yang lebih rapat (biasanya 5-8% ketebalan material untuk baja tahan karat) menghasilkan zona geser yang lebih bersih dengan retakan yang lebih sedikit, sehingga mengurangi area tepi kasar yang dapat memicu korosi.
Prinsip dari rekayasa korosi sangatlah mudah: jaga agar titik persimpangan tetap terbuka selebar mungkin dan hindari celah{0}}yang dirancang. Dalam istilah progresif, hal ini berarti rangkaian stasiun yang secara aktif menghilangkan kerentanan geometris yang dapat ditoleransi oleh industri lain.
Persyaratan Permukaan Akhir dalam Desain Die
Anda akan melihat bahwa perangkat keras kelautan di kapal produksi sering kali dilengkapi dengan semir cermin atau lapisan sikat terarah yang halus. Ini bukan hanya kosmetik. Permukaan halus lebih tahan terhadap adhesi kristal garam dibandingkan permukaan kasar, lebih cepat melepaskan air, dan lebih mudah dirawat selama masa pakai kapal. Poin penting dalam pembuatan cetakan stempel adalah bahwa permukaan akhir sebagian besar ditentukan oleh permukaan cetakan itu sendiri. Setiap ketidaksempurnaan pada permukaan cetakan berpindah langsung ke komponen yang dicap.
Untuk cetakan progresif tingkat kelautan, ini berarti menggunakan sisipan karbida yang dipoles di stasiun pembentukan dan pembuatan koin. Komponen perkakas tungsten karbida dapat dipoles secara presisi hingga permukaan akhir sehalus Ra 0,005, menggunakan teknik pengembangan pasta berlian yang beralih dari penggilingan kasar melalui tahap amplas metalografi hingga pemolesan cermin akhir. Pada tingkat penyelesaian tersebut, bagian yang distempel muncul dengan kualitas permukaan yang memerlukan pemolesan minimal setelah-stamping.
Interval perawatan cetakan diperketat untuk pekerjaan kelautan. Jika cetakan stempel otomotif dapat melakukan 500.000 pukulan di antara-pemolesan ulang, cetakan perangkat keras kelautan yang menghasilkan komponen baja tahan karat-finishing sering kali memerlukan perawatan permukaan setiap 50.000 hingga 100.000 pukulan, bergantung pada bahan dan strategi pelumasan. Setiap goresan atau goresan pada permukaan cetakan akan langsung terlihat sebagai garis cacat pada pemasangan laut yang telah selesai.
Permukaan cetakan yang dipoles juga mengurangi gesekan selama kemajuan strip, yang penting saat menjalankan pekerjaan-pengerasan paduan seperti baja tahan karat 316. Gesekan yang lebih rendah berarti lebih sedikit panas yang dihasilkan pada-antarmuka benda kerja cetakan, lebih sedikit risiko kerusakan, dan aliran material yang lebih konsisten ke stasiun pembentuk. Ini adalah keunggulan fungsional yang disamarkan sebagai persyaratan estetika.
Ketebalan Material dan Penyeimbangan Beban Stasiun
Perangkat keras kelautan mempunyai kelas bobot yang berbeda dengan stempel elektronik konsumen atau panel-otomotif ukuran tipis. Gerigi dek, alas tiang penyangga, dan braket struktural biasanya membutuhkan baja tahan karat berukuran 1,5 mm hingga 4 mm, terkadang lebih tebal untuk perlengkapan kapal komersial tugas berat. Alat ukur yang lebih berat itu secara mendasar mengubah persamaan rekayasa cetakan.
Perhitungan tonase untuk setiap stasiun mengikuti hubungan langsung:keliling dikalikan ketebalan bahan dikalikan dengan kekuatan gesermemberikan gaya blanking, dan operasi pembentukan menambah beban lebih lanjut berdasarkan kekuatan tarik ultimat dan geometri deformasi. Ketika Anda menggandakan ketebalan material, Anda kira-kira menggandakan tonase yang dibutuhkan di setiap stasiun pemotongan dan pembentukan dalam perkembangannya. Cetakan 12 stasiun yang membentuk baja tahan karat 3 mm 316 dapat dengan mudah memerlukan total kapasitas pengepresan 200 hingga 400 ton, dibandingkan dengan 60 hingga 80 ton untuk geometri yang sama pada baja ringan 1 mm.
Peningkatan tonase ini menciptakan tiga tantangan desain hilir:
- Lepaskan kekuatan kemajuan- Strip stock yang lebih berat tidak dapat dimakan. Pin pilot harus terhubung secara positif di setiap stasiun, dan mekanisme pengumpanan memerlukan gaya cengkeraman yang lebih tinggi untuk memajukan material yang lebih tebal secara akurat. Perancang die sering kali menentukan diameter pilot yang lebih besar dan kedalaman keterlibatan yang lebih dalam untuk alat pengukur kelautan.
- Jarak stasiun- Material yang lebih tebal memerlukan lebih banyak ruang antar stasiun untuk mencegah distorsi strip dari beban pembentukan yang berdekatan. Stasiun penghubung jalur pembawa harus cukup lebar untuk menjaga integritas struktural di bawah gabungan gaya lateral dari semua stasiun aktif.
- Manajemen defleksi tekan- Total tonase cetakan harus seimbang di seluruh lapisan mesin press untuk mencegah defleksi ram yang tidak merata. Untuk cetakan laut dengan beban berat terkonsentrasi di beberapa stasiun pembentukan, perancang mengubah posisi garis tengah cetakan relatif terhadap garis tengah tekan untuk menyamakan distribusi beban.
Salah satu fitur cetakan yang secara unik relevan dengan perangkat keras kelautan adalah penindikan lubang pembuangan. Perlengkapan laut yang dipasang sering kali memerangkap genangan air di kantong atau ceruk, sehingga mempercepat korosi dan mendorong pertumbuhan biologis. Lubang kecil, biasanya berdiameter 3 mm hingga 5 mm, memungkinkan air mengalir dengan bebas dari area ini. Dalam cetakan progresif, menambahkan stasiun penusuk lubang pembuangan adalah hal yang sepele. Itu hanya satu pukulan lagi dalam perkembangannya. Namun menentukan diameter lubang, posisi, dan kualitas tepi yang benar pada tahap desain cetakan akan mencegah masalah korosi yang memerlukan pengeboran pasca-instalasi, yang merupakan solusi yang jauh lebih mahal dan kurang presisi.
Kendala-desain cetakan khusus kelautan, jari-jari yang besar, permukaan yang dipoles, akomodasi pengukur yang lebih berat, dan fitur drainase terintegrasi, membentuk perkakas sebelum satu bagian dijalankan. Hal ini juga mempengaruhi operasi stamping mana yang diurutkan ke dalam perkembangannya, dan bagaimana operasi tersebut dipetakan ke geometri spesifik yang dibutuhkan bagian laut.
Operasi Stamping Kunci Sesuai dengan Geometri Bagian Laut
Panduan stempel umum mencantumkan operasi seperti pengosongan, penindikan, dan pembengkokan seolah-olah ada dalam ruang hampa. Namun geometri penahan batang laut memerlukan operasi pembentukan cetakan progresif yang sangat berbeda dibandingkan, katakanlah, terminal listrik datar. Setiap operasi dalam perkembangannya harus dipetakan ke persyaratan fungsional spesifik dari komponen kelautan akhir: kekakuan struktural, drainase air, presisi pemasangan, atau distribusi beban. Pemetaan itulah yang membedakan pengecapan logam untuk komponen presisi kelautan dengan pekerjaan pengecapan komoditas.
Inilah cara operasi stamping inti diterjemahkan ke dalam geometri perangkat keras kelautan yang sebenarnya, dan mengapa urutannya sama pentingnya dengan operasi individual itu sendiri.
Operasi Pembentukan dan Menggambar Geometri Laut
Perangkat keras kelautan mencakup berbagai-bentuk tiga dimensi, mulai dari fitur pengaku dangkal pada braket datar hingga bentuk cangkir yang tertutup sepenuhnya pada alat kelengkapan-pemasangan rata. Operasi pembentukan cetakan progresif menangani spektrum ini dengan mendistribusikan deformasi total ke beberapa stasiun, masing-masing memberikan kontribusi perubahan bentuk tambahan tanpa memberikan tekanan berlebih pada material.
Gambar dalam adalah pekerjaan yang berat untuk-peralatan kelautan berbentuk cangkir. Penahan batang, tarikan siram yang tersembunyi, dan jalur kabel-semuanya mengharuskan logam mengalir dari blanko datar ke dalam kantong berbentuk silinder atau meruncing. Sebagaimana dicatat dalam penelitian proses gambar dalam, ketika kedalaman gambar melebihi sekitar setengah diameter bagian, beberapa stasiun gambar progresif diperlukan untuk mencegah robekan. Untuk penahan batang laut dalam baja tahan karat 316, hal ini biasanya berarti tiga hingga empat stasiun penarikan tambahan dengan pertimbangan anil antar-tahap, karena pekerjaan material-mengeras di antara setiap pengurangan penarikan.
Gambar dangkal memiliki tujuan kelautan yang berbeda sepenuhnya. Braket struktural datar memperoleh kekakuan yang signifikan dari rusuk timbul atau saluran dangkal yang melintasi permukaannya. Tulang rusuk sedalam 1 mm yang ditekan ke dalam braket tahan karat 2 mm dapat meningkatkan ketahanan terhadap tekukan sebesar 30% atau lebih tanpa menambah berat material. Cetakan progresif mengintegrasikan fitur pengerasan ini sebagai-operasi pengembosan stasiun tunggal yang diposisikan setelah tahap pengosongan dan penindikan utama.
Bentuk 3D yang rumit seperti tanduk gerigi mendorong pembentukan progresif hingga batasnya. Profil tanduk melengkung ke atas dan ke luar dari alasnya dalam geometri majemuk yang tidak dapat dicapai dalam satu guratan pembentukan. Sebaliknya, stempel cetakan progresif mengembangkan bentuk tanduk di tiga atau empat stasiun: bentuk dangkal awal menentukan kelengkungan dasar, stasiun kedua memperdalam profil, stasiun ketiga memperhalus geometri ujung, dan stasiun terakhir membentuk permukaan kontak tempat garis dok akan ditanggung. Setiap stasiun melanjutkan perjalanan di tempat pemberhentian terakhir, dengan jalur pembawa mempertahankan keselarasan di seluruh stasiun.
Konfigurasi Blanking dan Piercing untuk Tata Letak Laut
Blanking memotong profil luar bagian laut dari strip. Piercing meninju fitur internal seperti lubang pemasangan, slot pembuangan, dan potongan keringanan. Kedua pengoperasian tersebut tampak mudah, namun perangkat keras kelautan menimbulkan dua faktor yang rumit: kumparan paduan yang mahal dan pola pemasangan multi-lubang yang menuntut akurasi posisi absolut.
Strategi bersarang berdampak langsung pada biaya material. Stok kumparan tahan karat kelas-laut 316 harganya jauh lebih mahal per ponnya dibandingkan baja ringan, sehingga setiap persentase poin pemanfaatan material penting. Perancang cetakan menggunakan algoritma sarang canggih yang memutar dan mencerminkan profil bagian dalam strip untuk meminimalkan lebar web antar bagian. Targetnya adalah mengurangi jarak jaring menjadi sekitar 1,2 kali ketebalan material jika memungkinkan secara struktural, memulihkan material yang seharusnya menjadi skrap yang mahal. Untuk bagian laut yang simetris seperti pelat penahan atau flensa bundar, pemotongan garis umum antara bagian yang berdekatan pada jalur dapat mendorong pemanfaatan material di atas 85%.
Pola penusuk untuk flensa pemasangan di laut memerlukan kontrol posisi yang lebih ketat daripada kebanyakan stempel industri. Flensa-lambung dengan enam-lingkaran baut harus menempatkan setiap lubang dalam jarak 0,05 mm dari posisi sebenarnya sehingga cocok dengan pola baut standar di berbagai produsen kapal. Dies progresif mencapai hal ini melalui registrasi pin pilot di setiap stasiun. Lubang pilot, yang dibuat pada stasiun pertama, menjadi referensi datum yang menjadi dasar setiap indeks operasi penusukan dan pembentukan berikutnya. Kesalahan kumulatif secara fisik tidak mungkin terjadi karena strip didaftarkan ulang pada pin pilot yang diperkeras sebelum setiap langkah tekan.
Untuk komponen yang membutuhkan profil blanking besar dan detail penusukan halus, pengurutan stasiun mengikuti logika yang disengaja: menembus fitur kecil terlebih dahulu saat strip masih rata dan ditopang sepenuhnya, kemudian melakukan pemotongan blanking yang lebih besar dan operasi pembentukan yang dapat merusak material di sekitarnya. Pendekatan ini menjaga akurasi lubang pada komponen kelautan yang sudah jadi.
Pembengkokan dan Kelim untuk Integritas Struktural
Pembengkokan mengubah profil datar menjadi-bentuk struktural tiga dimensi. Hemming melipat tepinya kembali ke dirinya sendiri untuk menggandakan ketebalan material pada titik tegangan kritis. Kedua operasi ini penting bagi perangkat keras kelautan yang mengutamakan rasio kekuatan-terhadap-berat dan rakitan yang dibaut harus tahan terhadap kelelahan siklik akibat aksi gelombang.
Tepi yang dikelim sangat berharga dalam aplikasi kelautan. Seperti yang dijelaskan dalam prinsip hemming lembaran logam, melipat tepinya ke belakang akan memperkuatnya sekaligus menghilangkan permukaan tajam yang terbuka. Pada braket pagar laut, tepi atas yang dibatasi menggandakan ketebalan material efektif pada titik tegangan lentur tertinggi tanpa memerlukan pengukur awal yang lebih tebal. Hal ini juga menghilangkan tepi tajam yang dapat menjadi tempat timbulnya korosi dan bahaya keselamatan pada perangkat keras dek. Cetakan progresif membentuk keliman dalam dua tahap: stasiun pra-pembengkokan melipat tepinya hingga kira-kira 145 derajat, lalu stasiun penutup meratakannya dengan bahan induk.
Tikungan majemuk menghasilkan profil berpenampang kotak-yang menghasilkan kekakuan luar biasa dari stok lembaran tipis. Strip-datar yang dibengkokkan ke dalam saluran U-dan kemudian dikelim sepanjang tepi terbuka menghasilkan bagian persegi panjang tertutup dengan empat ketebalan material di setiap sudut. Braket pagar laut dan penyangga struktural menggunakan teknik ini untuk mencapai kekakuan bagian padat yang jauh lebih berat sekaligus menjaga bobot tetap terkendali pada-perangkat keras yang dipasang di dek.
Memahami bagaimana setiap operasi melayani fungsi kelautan tertentu memungkinkan untuk mengurutkan keseluruhan perkembangan sesuai tujuan. Pertimbangkan braket pemasangan di laut yang memerlukan kekakuan struktural, lubang pemasangan yang presisi, tepi-tahan korosi, dan fitur pembuangan. Berikut cara dadu progresif 8 stasiun membuat bagian tersebut dari strip datar:
- Stasiun 1: Pilot menembus- Membuat lubang pilot presisi yang mendaftarkan strip di setiap stasiun berikutnya, menetapkan datum untuk semua fitur dimensi.
- Stasiun 2: Takik- Menghapus material dari tepi strip untuk menentukan batas profil luar braket dan menciptakan jarak untuk tikungan berikutnya.
- Stasiun 3: Tikungan pertama- Membentuk flensa struktural utama pada 90 derajat dengan-kompensasi tikungan berlebih untuk pegas baja tahan karat, sehingga menciptakan permukaan pemasangan vertikal braket.
- Stasiun 4: Tikungan kedua- Membentuk flensa balik sekunder yang memberikan kekakuan-penampang kotak dan menciptakan permukaan pemasangan horizontal.
- Stasiun 5: Timbul- Menekan rusuk kaku ke permukaan datar braket, meningkatkan ketahanan terhadap tekukan tanpa bahan atau beban tambahan.
- Stasiun 6: Tusuk lubang pembuangan- Membuat lubang kecil (3-5 mm) di area berkantong yang akan memerangkap genangan air dan mempercepat korosi celah pada perangkat keras yang dipasang.
- Stasiun 7: Hem- Melipat kembali tepi yang terbuka ke dirinya sendiri dalam-penutupan dua langkah, menggandakan ketebalan tepi pada titik tegangan dan menghilangkan permukaan geser yang tajam.
- Stasiun 8: Pemutusan- Pisahkan braket yang telah selesai dari strip pembawa dengan gunting yang bersih, sehingga menghasilkan bagian yang telah selesai dan siap untuk operasi penyelesaian.
Setiap stasiun ada karena alasan yang terkait langsung dengan umur layanan kelautan kelompok tersebut. Timbul mencegah retak lelah yang disebabkan oleh kelenturan-. Lubang pembuangan menghentikan korosi dari air asin yang terperangkap. Kelimannya memperkuat tepian yang akan diambil oleh pemilik perahu selama pemeriksaan perangkat keras. Tidak ada sesuatu pun dalam perkembangan ini yang sewenang-wenang.
Efek kumulatif dari penyesuaian operasi dengan persyaratan kelautan adalah bagian yang membuat mesin cetak hanya memerlukan sedikit pekerjaan tambahan. Namun "minimal" bukan berarti "tidak ada". Faktor keekonomian dari berapa banyak bagian yang membenarkan tingkat rekayasa cetakan ini, dan ketika metode yang lebih sederhana lebih masuk akal secara finansial, menentukan program perangkat keras kelautan mana yang termasuk dalam perkakas progresif dan mana yang tidak.
Ekonomi Volume Produksi untuk Produsen Perangkat Keras Kelautan
Sebuah cetakan progresif yang menghasilkan tanda kurung laut tanpa cacat dengan kecepatan 200 pukulan per menit tidak ada gunanya jika Anda hanya membutuhkan 500 bagian. Investasi perkakas hanya masuk akal ketika volume produksi cukup tinggi untuk mengamortisasi biaya dimuka tersebut menjadi sebagian kecil dari setiap barang jadi. Untuk program perangkat keras kelautan, memahami letak titik impas-itu, dan biaya tersembunyi apa yang hilang setelah Anda melewatinya, akan memisahkan keputusan produksi yang menguntungkan dari kesalahan yang mahal.
Ambang Batas Volume Saat Progresif Mati Menjadi Hemat-Efektif
Perkakas cetakan progresif mewakili komitmen modal yang signifikan. Bergantung pada kompleksitas komponen, jumlah stasiun, dan jenis material, biaya perkakas dari produsen cetakan progresif biasanya berkisar dari $10.000 untuk perkakas yang lebih sederhana hingga $350.000 untuk cetakan multi-stasiun yang kompleks. Perangkat keras kelautan memperparah hal ini karena paduan tahan korosi seperti baja tahan karat 316 mempercepat keausan perkakas, sering kali memerlukan sisipan karbida dan pelapis khusus yang mendorong biaya cetakan ke kisaran yang lebih tinggi.
Jadi kapan matematikanya berhasil? Biaya die stamping progresif per komponen turun drastis seiring peningkatan volume karena perkakas merupakan biaya tetap-kali yang tersebar di setiap unit yang diproduksi. Sebuah dadu seharga $50.000 menambahkan $10 per potong pada 5.000 bagian tetapi hanya $0,10 pada 500.000 bagian. Tolok ukur industri menunjukkan bahwa stamping progresif menjadi layak secara ekonomi mulai dari sekitar 50.000 hingga 100.000 unit per tahun untuk suku cadang dengan kompleksitas sedang. Perangkat keras kelautan yang lebih sederhana seperti pelat belakang datar atau pengencang klip dapat membenarkan perkakas dengan volume yang lebih rendah, kadang-kadang 25.000 hingga 30.000 buah, karena lebih sedikit stasiun cetakan berarti biaya awal yang lebih rendah.
Bandingkan dengan pemesinan CNC, yang biaya perkakasnya hampir{0}nol, namun membebankan waktu pengerjaan mesin pada setiap unitnya. Pada volume rendah, CNC menang. Namun kurva biayanya linier: biaya bagian ke-50.000 sama persis dengan biaya bagian pertama. Kurva stamping progresif adalah kebalikannya. Setelah lonjakan perkakas awal, biaya marjinal per bagian hanya mendekati bahan mentah dan waktu pengepresan. Untuk OEM kelautan yang menjalankan perangkat keras terstandar di seluruh lini kapal produksi, titik persilangan tersebut dapat dicapai dengan cepat.
Total Biaya Kepemilikan Di Luar Per{0}}Harga Bagian
Berfokus hanya pada potongan harga dimana die stamping progresif memberikan penghematan terbesar untuk program kelautan. Keuntungan ekonomi riil merupakan gabungan dari beberapa faktor yang jarang muncul dalam satu item saja:
- Mengurangi operasi sekunder- Perkembangan-yang dirancang dengan baik mengintegrasikan pembengkokan, hemming, emboss, dan penindikan lubang pembuangan ke dalam satu siklus pengepresan. Setiap operasi yang dihilangkan dari pengaturan hilir yang terpisah menghilangkan tenaga kerja, penanganan, dan waktu antrian dari aliran produksi.
- Tingkat memo yang lebih rendah dengan penumpukan yang dioptimalkan- Tata letak strip progresif yang dirancang untuk kumparan paduan kelautan yang mahal memaksimalkan pemanfaatan material, menghemat biaya pada setiap pengoperasian kumparan dibandingkan dengan metode fabrikasi yang kurang efisien.
- Penghapusan penanganan antar-operasi- Suku cadang tetap berada di jalur pembawa dari stasiun pertama hingga terakhir. Tidak ada kumpulan pekerjaan-sedang-yang berada di antara mesin. Tidak ada pemuatan manual ke perlengkapan sekunder. Penanganan yang lebih sedikit berarti lebih sedikit goresan permukaan pada logam campuran yang mengutamakan kualitas hasil akhir.
- Kualitas yang konsisten mengurangi beban inspeksi- Ketika setiap bagian memiliki dimensi yang identik, kontrol proses statistik menjadi mudah. Persetujuan-artikel pertama ditambah pemeriksaan SPC berkala menggantikan inspeksi 100% yang sering kali memerlukan komponen kelautan yang dibuat atau dibentuk secara manual.
Penghematan ini bertambah seiring dengan volume. Program braket kelautan yang menjalankan 200.000 unit setiap tahunnya mungkin menghemat 30 detik penanganan sekunder per komponen. Itu berarti 1.667 jam kerja pulih, cukup untuk membenarkan investasi besar pada pengurangan penanganan saja.
| Tingkat Volume | Metode Produksi | Biaya Perkakas Relatif | Per{0}}Tren Biaya Per{0}}Bagian | Waktu Pimpin yang Khas |
|---|---|---|---|---|
| Prototipe (1-100 unit) | Pemesinan CNC atau pemotongan laser | Sangat rendah bahkan tidak ada sama sekali | Tinggi (tetap per unit) | Hari hingga 2 minggu |
| Volume-rendah (100-10.000 unit) | Pemesinan CNC, pembuatan turret, atau-stamping satu pukulan | Rendah hingga sedang | Sedang (linier dengan volume) | 2-4 minggu |
| Volume-menengah (10.000-100.000 unit) | Stempel mati progresif atau stempel transfer | Tinggi (diamortisasi sepanjang jangka waktu) | Rendah (turun tajam seiring volume) | 12-20 minggu untuk perkakas, lalu beberapa hari per produksi dijalankan |
| Volume-tinggi (100,000+ unit) | Stamping mati progresif | Tinggi (dapat diabaikan per bagian dalam skala) | Sangat rendah (bahan + waktu tekan) | 12-20 minggu untuk perkakas, produksi berkelanjutan setelahnya |
Hal penting yang dapat diambil oleh produsen perangkat keras kelautan: komitmen penghargaan terhadap ekonomi yang progresif. Semakin lama program produksi berjalan dan semakin banyak unit yang diproduksi, investasi peralatan awal semakin berkurang dibandingkan penghematan per{1}}bagian. Bekerja dengan yang berpengalamanprodusen cetakan progresifseperti YICHEN di awal fase desain membantu teknisi produksi mengevaluasi keekonomian volume ini sebelum memberikan modal, memastikan investasi cetakan selaras dengan proyeksi berjalannya produksi dan persyaratan pembentukan multi-stasiun dioptimalkan untuk target volume perangkat keras kelautan.
Tentu saja, bagian yang membutuhkan biaya sangat besar untuk dicap tetapi gagal dalam dua musim terkena air asin memberikan nilai negatif. Keekonomian hanya berlaku jika komponen yang dicap dapat bertahan dalam lingkungan layanannya. Daya tahan tersebut sangat bergantung pada apa yang terjadi setelah komponen tersebut tidak lagi dicetak: proses finishing pasca-stamping yang mengubah bentuk stempel-jaring-menjadi komponen kelas-laut yang mampu bertahan bertahun-tahun dalam paparan semprotan garam.
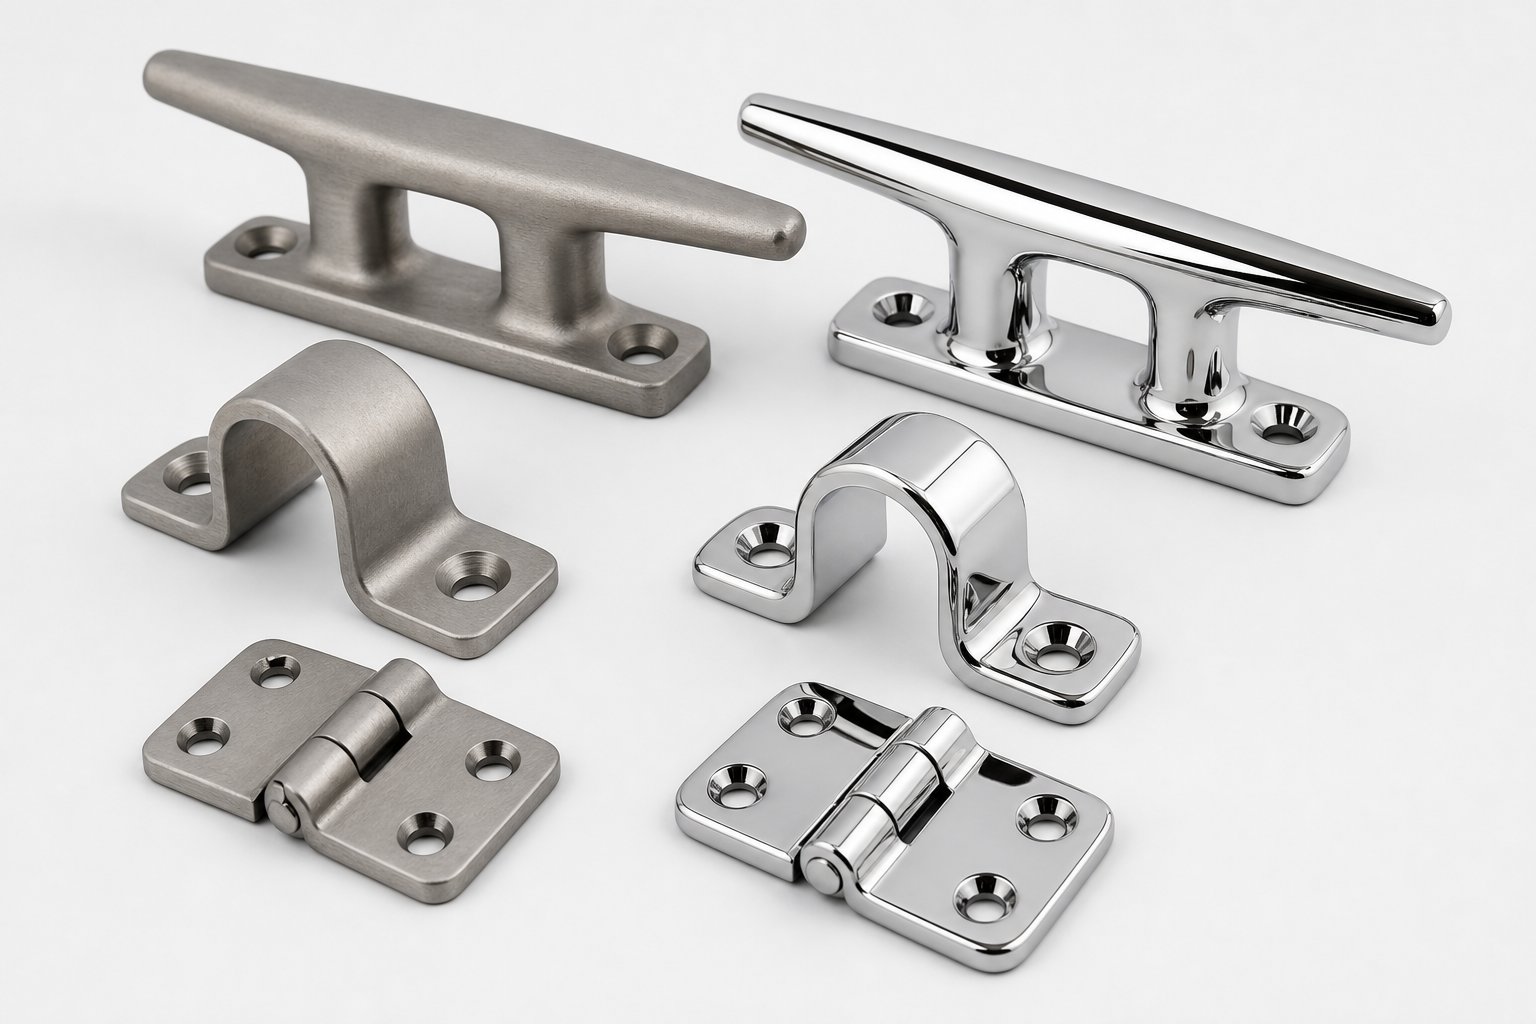
Pasca-Proses Penyelesaian Stamping untuk Daya Tahan Air Asin
Sebuah dadu progresif menghasilkan bagian yang lengkap secara dimensional, namun kelengkapan dimensional tidak sama dengan kesiapan laut. Proses stamping menimbulkan kondisi permukaan yang akan dieksploitasi oleh air asin: besi bebas yang ditransfer dari kontak perkakas, gerinda mikro-di tepian yang terpotong, dan tekanan pembentukan sisa yang membahayakan lapisan oksida pasif. Penyelesaian permukaan perangkat keras kelautan setelah stamping bukanlah pekerjaan semir kosmetik. Ini adalah perbedaan antara pemasangan yang bertahan selama lima belas tahun dan pemasangan yang menunjukkan noda karat dalam dua musim.
Strategi penyelesaian akhir bergantung pada paduan dasar, tingkat keparahan lingkungan laut, dan ekspektasi visual pengguna akhir. Komponen tahan karat perlu dipulihkan lapisan pasifnya. Bagian aluminium membutuhkan perlindungan penghalang. Dan setiap spesifikasi harus dikomunikasikan dengan cukup jelas sehingga pemasok die stamping progresif dan vendor penyelesaian Anda memberikan hasil yang konsisten di seluruh proses produksi.
Pasifasi dan Elektropolishing untuk Bagian Laut Stainless
Setiap bagian baja tahan karat yang melewati cetakan progresif akan menangkap kontaminasi besi bebas. Itu tidak bisa dihindari. Pukulan baja perkakas, sisipan pembentuk, dan bahkan alas tekan memindahkan partikel besi mikroskopis ke permukaan benda kerja selama operasi blanking, bending, dan coining. Endapan besi tersebut menjadi lokasi anodik tempat terjadinya korosi terutama di lingkungan yang kaya klorida. Jika tidak dirawat, gerigi sepatu tahan karat 316 akan menimbulkan-garis-garis karat berwarna teh, bukan karena bahan dasarnya terkorosi, namun dari partikel besi tertanam yang teroksidasi pada permukaannya.
Pasif memecahkan masalah ini. Prosesnya mudah: rendam bagian yang dicap ke dalam penangas asam sitrat atau asam nitrat yang akan melarutkan besi bebas tanpa merusak dasar baja tahan karat. Yang tersisa adalah permukaan dengan rasio kromium-terhadap-besi yang lebih tinggi dibandingkan paduan di bawahnya, sehingga mendorong pembentukan lapisan oksida kromium yang padat dan seragam. Untuk pengecapan logam untuk komponen kelautan pada grade 304 atau 316, pasivasi adalah perawatan minimum pasca-pengempelan yang diperlukan, bukan peningkatan opsional. Perangkat keras kelautan tahan karat apa pun yang dicap yang dikirim tanpa pasivasi, secara fungsional, belum selesai.
Elektropolishing melangkah lebih jauh. Proses elektrokimia ini menghilangkan 0,0001 hingga 0,001 inci permukaan logam dengan menjadikan bagian tersebut sebagai anoda dalam rendaman elektrolitik. Logam lebih disukai larut dari-puncak mikro dan titik tinggi, menghaluskan permukaan dan menghilangkan seluruh lapisan yang terkontaminasi. Hasilnya adalah bagian yang secara geometris lebih halus, lebih bersih secara metalurgi, dan lebih kaya akan kromium di permukaan dibandingkan bagian yang belum selesai atau dipasivasi. Untuk peralatan kelautan premium, perangkat keras helm, komponen bagian atas yang terlihat, atau apa pun yang terus-menerus bersentuhan dengan air asin, pemolesan listrik memberikan ketahanan terhadap korosi maksimum dan tampilan cerah dan konsisten yang tidak dapat dicapai dengan pasif saja.
Kapan sebaiknya Anda menentukan satu dan lainnya? Pertimbangkan faktor-faktor ini:
| Faktor | Pasifasi | Pemolesan listrik |
|---|---|---|
| Jenis proses | Perawatan kimia (mandi asam) | Penghapusan logam elektrokimia |
| Apa yang dihilangkannya | Hanya kontaminan permukaan, tanpa logam dasar | 0,0001-0,001 inci logam dasar ditambah kontaminan |
| Hasil akhir permukaan | Lapisan pasif dipulihkan; penampilan tidak berubah | Permukaan lebih halus dan cerah; lapisan pasif yang ditingkatkan |
| Keuntungan ketahanan korosi | Permukaan signifikan vs. permukaan tidak terpasivasi | Lebih tinggi dari pasif saja |
| Dampak biaya | Rendah hingga sedang | Sedang hingga tinggi |
| Terbaik untuk | Perangkat keras tahan karat kelautan standar (sebagian besar suku cadang) | Perangkat keras terekspos premium, geometri kompleks, kinerja air asin maksimum |
Satu peringatan penting: tidak ada proses yang mengkompensasi penentuan kadar baja tahan karat yang salah. 304 yang dipoles secara elektro dalam layanan air asin langsung masih akan berkinerja buruk pada 316 yang dipasifkan dengan benar, karena perlakuan permukaan meningkatkan apa yang diberikan oleh paduan dasar daripada menggantikan ketahanan klorida yang dihasilkan oleh molibdenum.
Sistem Pelapisan untuk Perangkat Keras Kelautan Non-Tahan Karat
Tidak semua bagian laut yang dicap terbuat dari baja tahan karat. Braket aluminium, pengencang baja karbon, dan komponen struktur baja ringan semuanya memerlukan lapisan penghalang untuk bertahan dari paparan air asin. Sistem pelapisan harus dapat mengikat secara andal pada permukaan yang dicap, tahan terhadap siklus termal dan paparan sinar UV di lingkungan laut, dan memberikan ketahanan terhadap semprotan garam yang cukup untuk masa pakai yang diinginkan.
Lapisan bubukadalah pilihan dominan untuk perangkat keras kelautan baja cap dan aluminium. Bubuk kering yang diaplikasikan secara elektrostatis mengering pada suhu 350-400 derajat Fahrenheit menjadi film polimer kontinuTebal 2-4 mil (50-100 mikrometer).. Jika diterapkan dengan benar pada baja yang telah diolah sebelumnya, lapisan bubuk dapat mencapai ketahanan semprotan garam 1.000 jam atau lebih per ASTM B117. Tersedia dalam warna RAL apa pun, lebih tahan terhadap chipping dan degradasi UV dibandingkan cat basah, dan tidak menghasilkan emisi VOC selama pengaplikasian. Untuk braket laut dan pelat pemasangan yang mengutamakan penampilan namun biaya baja tahan karat penuh tidak dapat dibenarkan, pelapisan bubuk pada baja karbon menawarkan rasio kinerja-terhadap-biaya yang sangat baik.
Anodisasiadalah perawatan finishing standar untuk perlengkapan laut aluminium yang dicap. Proses elektrokimia menumbuhkan lapisan aluminium oksida yang keras pada permukaan komponen, sehingga secara signifikan meningkatkan ketahanan terhadap korosi dan kekerasan permukaan. Anodisasi tipe II (ketebalan 0,3-1,0 mil) cocok untuk sebagian besar perangkat keras aluminium kelautan dan menerima pewarnaan pewarna. Anodisasi hardcoat tipe III (1,0-3,0 mil) menghasilkan kinerja keausan dan korosi yang unggul untuk aplikasi dengan tingkat penyalahgunaan tinggi seperti sisipan gerigi sepatu atau kelengkapan track. Untuk komponen aluminium stempel mati progresif, ketahuilah bahwa anodisasi menambah ketebalan dimensi. Tipe III tumbuh sekitar 50% ke arah luar, jadi fitur dengan toleransi ketat mungkin perlu diberi cap sedikit lebih kecil untuk mencapai dimensi akhir setelah pelapisan.
Seng-pelapisan nikelmelayani pasar pengikat laut. Pengencang klip baja karbon yang dicap, mur pegas, dan mur sangkar yang ditujukan untuk penggunaan lambung kapal atau kompartemen mesin mendapat manfaat dari kombinasi perlindungan pengorbanan seng-nikel dan ketahanan terhadap semprotan garam yang moderat. Pelapisan seng standar per ASTM B633 dengan konversi kromat memberikan perlindungan terhadap semprotan garam selama 96 hingga 240 jam bergantung pada ketebalan dan pasca-perawatan, sedangkan pelapisan paduan seng-nikel memberikan dorongan yang jauh lebih tinggi untuk pengencang di zona laut yang lebih agresif.
Menentukan Persyaratan Selesai untuk Vendor Stamping Anda
Di sinilah banyak program perangkat keras kelautan mengalami hambatan: tim teknis mengetahui bahwa komponen tersebut memerlukan "perlindungan korosi" namun mengkomunikasikan persyaratan tersebut dengan istilah yang tidak jelas sehingga membuat vendor penyelesaian akhir hanya bisa menebak-nebak. Spesifikasi yang bertuliskan "pasif setelah dicap" tidak memberi tahu vendor apa pun tentang kimia asam, waktu perendaman, kriteria penerimaan, atau ekspektasi kinerja. Akibatnya adalah ketidakkonsistenan antar lot produksi dan, pada akhirnya, kegagalan di lapangan.
Perancang perangkat keras kelautan harus mengomunikasikan persyaratan penyelesaian menggunakan parameter terukur yang dikaitkan dengan standar pengujian yang diakui.ASTM B117mendefinisikan peralatan, konsentrasi larutan garam (5% NaCl), suhu ruang (35 derajat Celcius), dan kepadatan kabut untuk pengujian semprotan garam netral, memberikan kerangka kerja universal yang menjadi dasar persyaratan korosi spesifik produk. Saat Anda menentukan "minimum 500 jam ASTM B117 tanpa karat merah", setiap vendor penyelesaian akhir dalam rantai pasokan memahami dengan tepat apa yang diharapkan dan bagaimana hal tersebut akan diverifikasi.
Paket spesifikasi akhir yang lengkap untuk komponen stempel laut harus mencakup:
- Kondisi bahan dasar- Tentukan apakah bagian tersebut sampai pada penyelesaian dalam keadaan-dicap, digulingkan-dihaluskan, atau-dibersihkan sebelumnya. Kontaminasi permukaan dari pelumas stamping mempengaruhi daya rekat lapisan.
- Metode persiapan permukaan- Tentukan proses pembersihan dan-perawatan awal: pencucian basa, pelapisan konversi fosfat, perlakuan awal kromat, atau abrasi mekanis (spesifikasi butiran pasir dan jaring ledakan manik).
- Jenis dan ketebalan lapisan- Sebutkan sistem penyelesaian spesifik dengan rentang ketebalan yang dapat diukur. Contoh: "Powder coat, polyester TGIC, RAL 9005, 2,5-3,5 mil DFT" atau "Passivasi per ASTM A967, metode asam sitrat."
- Jam uji semprotan garam dan kriteria penerimaan- Nyatakan jam minimum ASTM B117 yang diperlukan dan tentukan apa yang dimaksud dengan kegagalan: karat merah, karat putih, melepuh, persentase area terkorosi per ASTM D610, atau delaminasi lapisan dari bekas goresan.
- Target kekasaran permukaan- Untuk bagian yang memerlukan penyelesaian estetika tertentu, tentukan nilai Ra. Perlengkapan laut pelapis-cermin biasanya memerlukan Ra 4-8 mikroinci (0,1-0,2 mikrometer) yang dapat dicapai melalui pemolesan listrik. Perangkat keras berlapis satin menargetkan Ra 16-63 mikroinci (0,4-1,6 mikrometer).
- Kriteria inspeksi dan rencana pengambilan sampel- Tentukan metode inspeksi (visual, pengujian kupon semprotan garam, pengujian tarikan adhesi sesuai ASTM D3359) dan frekuensi pengambilan sampel lot.
Memberikan tingkat detail ini menghilangkan ambiguitas antara maksud desain Anda dan produk jadi. Hal ini juga memungkinkan pemasok die stamping progresif untuk mempertimbangkan persyaratan penyelesaian dalam keputusan desain die mereka sejak dini, dibandingkan menemukan post-stamping yang kondisi permukaannya tidak memenuhi persyaratan adhesi lapisan.
Operasi-Dalam Cetakan yang Mengurangi Biaya Penyelesaian
Desain cetakan yang cerdas dapat mengalihkan pekerjaan dari garis akhir kembali ke pengepresan, sehingga mengurangi total biaya pasca-stamping. Beberapa operasi dalam-cetakan secara langsung meningkatkan kesiapan bagian yang dicap untuk finishing kelautan:
Stasiun koinkompres bagian tepi yang tercukur dan ratakan-gerinda mikro yang memerlukan deburring sebelum pasivasi atau pelapisan. Tepi berbentuk koin menghadirkan permukaan yang halus dan tertutup pada bak finishing, meningkatkan keseragaman cakupan dan menghilangkan geometri celah tempat korosi bersembunyi di bawah lapisan.
Stasiun pembakarangunakan baja perkakas yang dipoles untuk menyetrika permukaan bagian di bawah tekanan, mengurangi kekasaran permukaan dan menutup porositas-mikro yang tersisa selama operasi pembentukan. Suku cadang yang keluar dari stasiun pembakaran memerlukan lebih sedikit pemolesan mekanis sebelum pemolesan listrik, sehingga menghemat waktu dan bahan habis pakai di bagian penyelesaian akhir.
Sisipan cetakan yang dipolesdi stasiun pembentukan akhir, pindahkan permukaan cerminnya langsung ke bagian yang dicap. Ketika permukaan cetakan memiliki hasil akhir Ra 4 mikroinci atau lebih halus, permukaan yang dicap akan mendekati spesifikasi kosmetik akhir, hanya memerlukan perlakuan kimia daripada pemolesan mekanis ekstensif sebelum pasivasi atau pemolesan listrik.
Masing-masing-strategi ini menukar biaya perkakas yang sedikit lebih tinggi dengan biaya penyelesaian per-bagian yang jauh lebih rendah. Pada-program kelautan bervolume tinggi, perhitungannya lebih mengutamakan kualitas hasil akhir setiap saat. Bagian yang sudah jadi, dipasivasi dan dilapisi serta siap dipasang, hanya akan sebaik sistem produksi yang membuatnya. Dan kualitas sistem tersebut bergantung pada pemilihan mitra manufaktur yang tepat, mitra yang kemampuannya menjangkau seluruh rantai mulai dari desain cetakan, pencetakan hingga penyelesaian akhir untuk layanan air asin.
Mencari Mitra Die Stamping Progresif yang Tepat untuk Program Kelautan
Toko stamping yang menjalankan braket baja ringan untuk saluran HVAC tidak sama dengan mitra die stamping progresif untuk perangkat keras kelautan. Pers mungkin identik. Pengumpan strip bekerja dengan cara yang sama. Namun pengetahuan institusional yang diperlukan untuk membentuk paduan-yang tahan korosi dengan toleransi yang ketat, mempertahankan permukaan cetakan yang dipoles selama proses produksi yang lama, dan mengirimkan suku cadang yang siap untuk finishing air asin adalah sesuatu yang Anda bangun selama bertahun-tahun melalui pengalaman program kelautan atau tidak Anda miliki sama sekali.
Memilih vendor yang salah bukan hanya berarti keterlambatan pengiriman. Ini berarti bagian-bagian yang tergores dalam cetakan, bagian tepi yang memicu korosi celah setelah pemasangan, atau penyimpangan dimensi yang muncul setelah tiga bulan proses produksi ketika perkakas sudah aus melewati jendela kompensasinya. Proses evaluasi memerlukan ketelitian teknik yang sama seperti desain bagian itu sendiri.
Kemampuan Penting untuk Mengevaluasi Mitra Marine Stamping
Tidak semua operasi stamping progresif memiliki pengalaman paduan, kapasitas pengepresan, atau infrastruktur berkualitas untuk menangani pekerjaan-kelas kelautan. Saat Anda mengevaluasi vendor potensial, sasarannya adalah memisahkan toko yang benar-benar dapat mendukung pencetakan paduan-tahan korosi dari toko yang sesuai dengan anggaran program Anda.
Seperti yang disarankan oleh panduan industri dari produsen cetakan stempel progresif yang berpengalaman, tidak hanya sekadar mengunjungi situs web perusahaan dan mengajukan pertanyaan langsung-yang spesifik mengenai kemampuan, hal ini akan mengungkap apakah sebuah toko benar-benar dapat melakukan pengiriman. Khusus untuk program kelautan, beragamnya tantangan cetakan dan pengecapan, mulai dari-pembentukan baja tahan karat 316 ukuran berat hingga perawatan perkakas pelapis cermin-karbida, memerlukan vendor yang kemampuannya selaras dengan persyaratan paduan, volume, dan penyelesaian Anda secara bersamaan.
Gunakan daftar periksa ini saat menyaring calon mitra:
- Pengalaman-paduan tahan korosi- Apakah toko tersebut menjual baja tahan karat 316/316L, kuningan laut, atau aluminium laut dengan peralatan progresif? Mintalah contoh spesifik, bukan hanya daftar materi. Bagaimana mereka menangani pekerjaan-pengerasan, kerusakan, dan kemunduran pada program tersebut?
- Kemampuan-desain dan simulasi die internal- Bisakah mereka melakukan simulasi pembentukan (FEA atau pemodelan perkembangan strip) untuk memvalidasi urutan stasiun sebelum memotong baja? Desain-internal berarti iterasi yang lebih cepat ketika geometri bagian kelautan memerlukan penyesuaian.
- Kisaran tonase tekan- Perangkat keras kelautan dari baja tahan karat 2-4 mm memerlukan tonase yang jauh lebih tinggi dibandingkan pekerjaan lembaran logam pada umumnya. Pastikan mesin press toko dapat menangani ketebalan material Anda di semua stasiun pembentukan tanpa mendekati batas kapasitas.
- Pemeliharaan dan pembangunan kembali di-rumah- Cetakan progresif untuk paduan bahan laut lebih cepat aus dibandingkan cetakan baja ringan. Sebuah bengkel yang memelihara peralatannya sendiri-dapat merespons perubahan kualitas-yang terkait dengan keausan dalam hitungan jam, bukan minggu. Tanyakan tentang jadwal pemeliharaan preventif dan interval pemolesan untuk cetakan-laut.
- Kapasitas operasi sekunder- Apakah vendor menawarkan proses deburring, pasivasi, pemolesan listrik, atau pelapisan sendiri-atau apakah mereka telah menjalin kemitraan penyelesaian dengan perjanjian kualitas yang terdokumentasi? Semakin sedikit proses serah terima antara stamping dan finishing, semakin kecil risiko terhadap kualitas permukaan.
- Sertifikasi mutu dan pengendalian proses- ISO 9001 adalah garis dasar. Untuk-perangkat keras kelautan yang penting bagi keselamatan, tanyakan tentang penerapan SPC,-frekuensi pemeriksaan dalam-proses, protokol-pemeriksaan barang pertama, dan ketertelusuran material mulai dari sertifikat koil hingga bagian jadi.
- Prototipe-ke-skalabilitas produksi- Dapatkah mereka mendukung pengerjaan sampel awal untuk kualifikasi pembuat kapal, kemudian meningkatkan volume produksi penuh tanpa-peralatan ulang? Beberapa vendor unggul di satu sisi spektrum ini namun kesulitan di sisi lain.
Untuk teknisi produksi dan tim pengadaan yang mencari cetakan stempel progresif bervolume tinggi-dengan kemampuan pengulangan yang ketat dan kemampuan produksi massal yang dapat diskalakan, produsen sepertiYICHENmenawarkan keahlian pembentukan multi-stasiun yang sesuai dengan program perangkat keras kelautan yang memerlukan solusi die yang efisien. Fokus mereka pada perkakas cetakan progresif untuk komponen logam-bervolume tinggi yang kompleks menjadikannya opsi sumber yang relevan untuk dievaluasi bersama pemasok regional, terutama ketika program Anda menuntut keluaran yang konsisten di seluruh proses produksi yang diperpanjang.
Bagaimana Mengkomunikasikan Persyaratan Perangkat Keras Kelautan Secara Efektif
Bahkan mitra stamping yang paling cakap pun tidak dapat memberikan apa yang tidak Anda tentukan dengan jelas. Program perangkat keras kelautan lebih sering gagal pada tahap komunikasi dibandingkan pada tahap manufaktur. RFQ yang tidak jelas yang mencantumkan "braket baja tahan karat, penggunaan di laut" menyerahkan keputusan penting pada interpretasi vendor, dan asumsi defaultnya mungkin tidak sesuai dengan ekspektasi kinerja korosi Anda.
Paket spesifikasi yang Anda berikan harus memberikan mitra die stamping progresif Anda semua yang diperlukan untuk mengutip secara akurat, merancang perkakas dengan benar, dan mengirimkan suku cadang yang lulus pengujian kualifikasi Anda pada pengiriman pertama. Termasuk:
- Info penting dengan sebutan kelas-kelautan- Tentukan paduan yang tepat (316L per ASTM A240, kuningan angkatan laut C46400 per ASTM B171, aluminium 5052-H32 per ASTM B209), kondisi temper, dan ketebalan dengan toleransi.
- Selesaikan spesifikasi dengan persyaratan semprotan garam- Nyatakan perlakuan pasca-stamping (pasivasi sesuai metode sitrat ASTM A967, poles listrik, lapisan bubuk dengan jam ASTM B117), kriteria penerimaan, dan target kekasaran permukaan dalam nilai Ra.
- Peringkat beban dan faktor keamanan- Jika bagian tersebut-memiliki beban, komunikasikan batas beban kerja dan faktor keamanan yang diterapkan pada desain Anda. Hal ini menginformasikan verifikasi ketebalan material vendor dan membentuk batas keparahan.
- Toleransi dimensi dengan GD&T- Berikan gambar 2D dengan dimensi geometris dan keterangan toleransi, bukan hanya dimensi nominal. Soroti fitur-fitur penting-untuk-fungsi (posisi lubang pemasangan, kerataan permukaan yang menyatu) yang memerlukan kontrol lebih ketat daripada toleransi profil umum.
- Proyeksi volume tahunan dan durasi program- Perkiraan volume yang jujur memungkinkan vendor mengukur peralatan dengan tepat. Sebuah cetakan yang dirancang untuk 100.000 bagian per tahun memiliki standar konstruksi yang berbeda dari cetakan yang diperkirakan akan menghasilkan 2 juta bagian selama masa pakainya.
- Konteks perakitan dan pertimbangan galvanis- Identifikasi bahan apa yang akan dihubungi oleh bagian yang dicap pada perakitan akhir. Jika braket aluminium yang diberi stempel dipasang pada-lambung baja tahan karat, vendor perlu mengetahuinya sehingga mereka dapat memberikan saran mengenai fitur isolasi atau kompatibilitas pelapisan.
Memberikan tingkat detail ini di awal akan menghasilkan dua hal. Hal ini memungkinkan penghitungan harga yang akurat, yang berarti lebih sedikit kejutan biaya setelah perkakas diterapkan. Dan hal ini menetapkan kriteria penerimaan terukur yang disepakati kedua belah pihak sebelum produksi dimulai, sehingga menghilangkan perselisihan kualitas subyektif yang menggagalkan program perangkat keras kelautan di tengah-proses.
Mitra die stamping progresif yang tepat untuk perangkat keras kelautan bukan sekadar penawar terendah atau toko dengan pers terbesar. Ini adalah vendor yang memiliki pengalaman paduan, kemampuan perkakas, sistem kualitas, dan transparansi komunikasi yang selaras dengan tuntutan spesifik layanan air asin. Ketika pemilihan material, desain cetakan, keekonomian produksi, proses penyelesaian akhir, dan kemampuan vendor semuanya menyatu dalam satu program perangkat keras kelautan, hasilnya adalah komponen-komponen yang bergerak dengan andal dari cetakan ke dermaga dan berfungsi seumur hidup kapal.
FAQ Tentang Stamping Die Metal Progresif untuk Perangkat Keras Kelautan
1. Bahan apa yang terbaik untuk perangkat keras kelautan die stamping progresif?
Baja tahan karat 316 dan 316L adalah pilihan paling umum karena ketahanan klorida dan lubangnya yang sangat baik. Kuningan angkatan laut (C46400) cocok untuk kelengkapan dan pengencang dekoratif karena sifat mampu bentuk yang unggul dan keausan perkakas yang lebih rendah. 5000-aluminium kelautan seri cocok untuk braket ringan dan perangkat keras dek, sedangkan paduan tembaga-nikel (90/10, 70/30) unggul dalam komponen perpipaan air laut. Setiap paduan memerlukan penyesuaian cetakan khusus untuk tonase, kompensasi springback, dan jarak stasiun untuk menghasilkan suku cadang kelas kelautan yang konsisten.
2. Berapa banyak bagian yang saya perlukan untuk membenarkan perkakas die progresif untuk perangkat keras kelautan?
Stempel cetakan progresif umumnya menjadi-hemat biaya pada volume tahunan sebesar 50.000 hingga 100.000 unit untuk bagian laut yang cukup rumit. Komponen yang lebih sederhana seperti pelat penyangga datar atau pengencang klip dapat memerlukan perkakas sebanyak 25.000 hingga 30.000 buah karena stasiun cetakan yang lebih sedikit. Faktor kuncinya adalah amortisasi: dadu senilai $50.000 menambahkan $10 per bagian pada 5.000 unit tetapi hanya $0,10 pada 500.000 unit. Bekerja sama dengan produsen cetakan progresif berpengalaman seperti YICHEN membantu para insinyur mengevaluasi titik impas-ekonomi ini sebelum melakukan modal perkakas.
3. Mengapa perangkat keras kelautan memerlukan pasivasi setelah die stamping progresif?
Selama pengecapan, alat pelubang baja dan sisipan pembentuk memindahkan partikel besi bebas mikroskopis ke permukaan baja tahan karat. Di lingkungan air asin, endapan besi ini menjadi lokasi anodik tempat timbulnya korosi, menyebabkan noda karat bahkan pada baja tahan karat kelas tinggi-316. Pasifasi menggunakan asam sitrat atau nitrat untuk melarutkan besi yang tertanam tanpa merusak paduan basa, sehingga memulihkan lapisan oksida pasif yang kaya kromium-. Tanpa pasivasi, perangkat keras kelautan tahan karat yang dicap secara fungsional belum selesai dan akan menunjukkan korosi dini saat digunakan.
4. Bagaimana desain cetakan progresif mencegah korosi pada bagian laut?
Desain cetakan-khusus kelautan menggabungkan beberapa strategi-anti korosi langsung ke dalam perkakasnya. Jari-jari internal yang besar (minimum 1,5T hingga 2T) menghilangkan celah sempit tempat ion klorida terkonsentrasi. Stasiun coining memampatkan tepi yang terpotong untuk menutup-gerinda mikro dan zona rekahan yang memicu korosi celah. Jarak bebas pukulan-ke-die yang lebih rapat (5-8% ketebalan material) menghasilkan potongan yang lebih rapi dengan area tepi yang lebih kasar. Stasiun penusuk lubang pembuangan menambahkan lubang tangisan yang mencegah genangan air pada alat kelengkapan yang dipasang. Fitur-fitur ini dimasukkan ke dalam perkembangan cetakan dan bukan ditangani melalui operasi pasca-stamping yang mahal.
5. Apa yang harus saya perhatikan ketika memilih vendor die stamping progresif untuk suku cadang kelautan?
Mengevaluasi vendor dalam hal-pengalaman paduan tahan korosi (khususnya 316 baja tahan karat, kuningan angkatan laut, atau aluminium laut dalam perkakas progresif), desain cetakan internal dengan kemampuan simulasi pembentukan, tonase pengepresan yang cukup untuk material kelautan ukuran berat, pemeliharaan cetakan internal dengan interval pemolesan yang terdokumentasi, kapasitas operasi sekunder atau kemitraan penyelesaian akhir yang mapan, sertifikasi ISO 9001 dengan penerapan SPC, dan prototipe-ke-skalabilitas produksi. Produsen seperti YICHEN yang berspesialisasi dalam cetakan stempel progresif multi-stasiun untuk produksi-volume tinggi menawarkan kemampuan pengulangan yang ketat dan keluaran terukur yang dibutuhkan oleh program perangkat keras kelautan.


