


Apa yang Dilakukan Produsen Stamping Die dan Mengapa Itu Penting
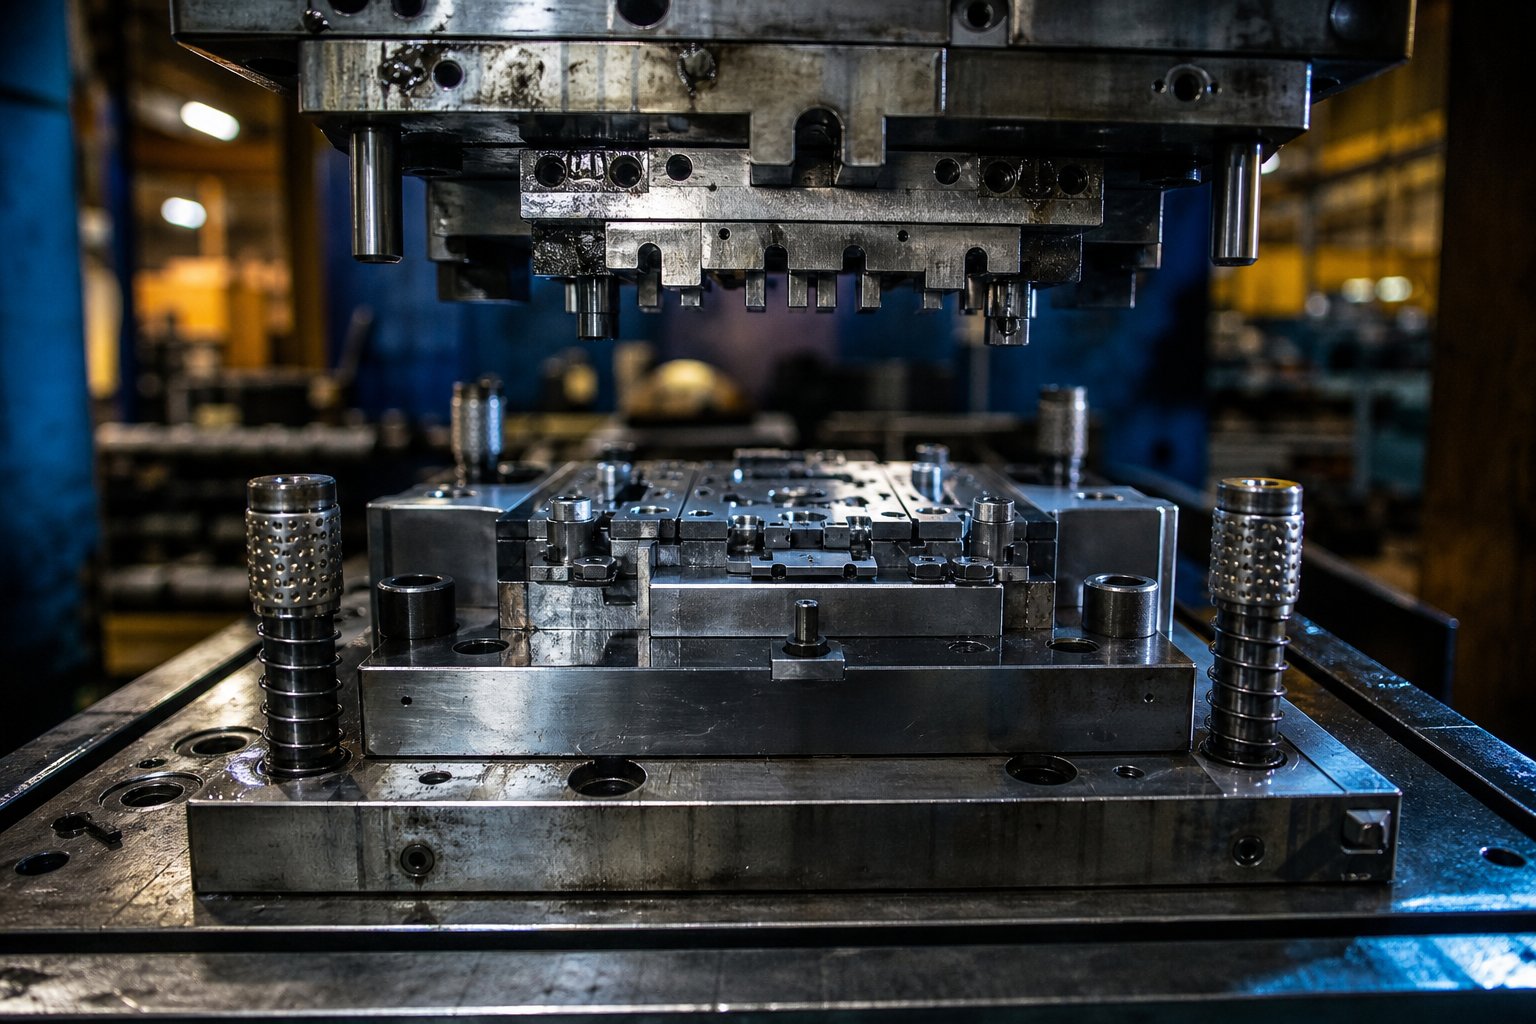
Cetakan stempel adalah-alat rekayasa presisi yang memotong, membengkokkan, atau membentuk lembaran logam datar menjadi bagian jadi menggunakan gaya yang diberikan dengan alat press. Tidak seperti perkakas-umum seperti mata bor atau perlengkapan mesin bubut, cetakan stempel dibuat khusus-untuk geometri komponen tunggal. Setiap braket, konektor, atau panel struktur yang meluncur dari jalur pengepres berkecepatan tinggi-bentuknya seluruhnya berasal dari cetakan di dalam pengepres tersebut.
Apa yang Dilakukan Produsen Stamping Die
Stamping produsen dieadalah mitra teknik yang merancang, membuat mesin, dan memenuhi syarat perkakas yang memungkinkan produksi massal. Pekerjaan mereka berada di bagian paling depan dalam rantai pasokan: sebelum satu bagian produksi ada, produsen cetakan telah menerjemahkan model CAD menjadi baja perkakas yang diperkeras yang mampu menghasilkan ribuan atau jutaan bagian yang identik. Perusahaan-perusahaan ini menangani segalanya mulai dari studi kelayakan dan desain tata letak strip hingga permesinan CNC, perlakuan panas, dan uji coba akhir pada mesin stamping. Hubungan antara cetakan dan produksi stamping tidak dapat dipisahkan - tanpa cetakan yang dibuat dengan benar, bahkan mesin cetak yang paling mumpuni pun hanyalah pemberat kertas yang mahal.
Jika bengkel mesin umum memproduksi berbagai komponen, produsen cetakan khusus mengkhususkan diri pada rakitan baja perkakas-dengan toleransi ketat yang harus tahan terhadap benturan-tonase tinggi yang berulang-ulang. Perbedaan tersebut penting karena keterampilan, peralatan, dan sistem kualitas yang diperlukan untuk membuat cetakan stempel berbeda secara signifikan dari yang digunakan dalam pekerjaan pemesinan atau fabrikasi konvensional.
Mengapa Mitra yang Tepat Itu Penting
Memilih di antara produsen cetakan bukanlah suatu keputusan pembelian komoditas. Kualitas cetakan stempel Anda secara langsung mengontrol konsistensi komponen, tingkat scrap, waktu kerja pengepresan, dan-biaya pemeliharaan jangka panjang. Cetakan yang dirancang dengan buruk atau dibuat dengan tidak hati-hati akan menghasilkan bagian-bagian yang marginal sejak hari pertama, sehingga menimbulkan kesulitan di bagian hilir dalam perakitan dan inspeksi, yang akan semakin rumit selama masa pakai program.
Cetakan stempel adalah investasi{0}}pengaruh tertinggi dalam program stempel logam karena setiap bagian yang diproduksi mewarisi presisinya.
Kenyataan tersebut menjadikan pemilihan pemasok sebagai salah satu keputusan paling penting yang dihadapi tim pengadaan. Namun banyak pembeli yang menilai produsen cetakan stempel hanya berdasarkan harga, mengabaikan kedalaman teknik, kemampuan simulasi, dan ketelitian uji coba yang memisahkan alat produksi yang andal dari masalah yang mahal. Perbedaan antara toko cetakan menjadi lebih jelas setelah Anda memahami jenis cetakan yang tersedia dan bagaimana masing-masing cetakan cocok dengan skenario produksi tertentu.
Jenis Stamping Dies dan Kapan Masing-masing Cocok
Pemilihan tipe cetakan adalah saat dimana banyak keputusan sumber yang menyimpang. Pembeli sering kali meminta penawaran harga tanpa menentukan kategori die mana yang benar-benar diperlukan oleh proyek mereka, sehingga produsen harus menebak-nebak - atau lebih buruk lagi, mengutip apa yang paling cepat dibuat daripada yang paling cocok untuk aplikasi tersebut. Memahami jenis-jenis utama cetakan stempel dan faktor keputusan praktis di balik masing-masing cetakan tersebut menempatkan Anda pada posisi yang lebih kuat sebelum RFQ pertama dikeluarkan.
Dies Progresif untuk-Lari Bervolume Tinggi
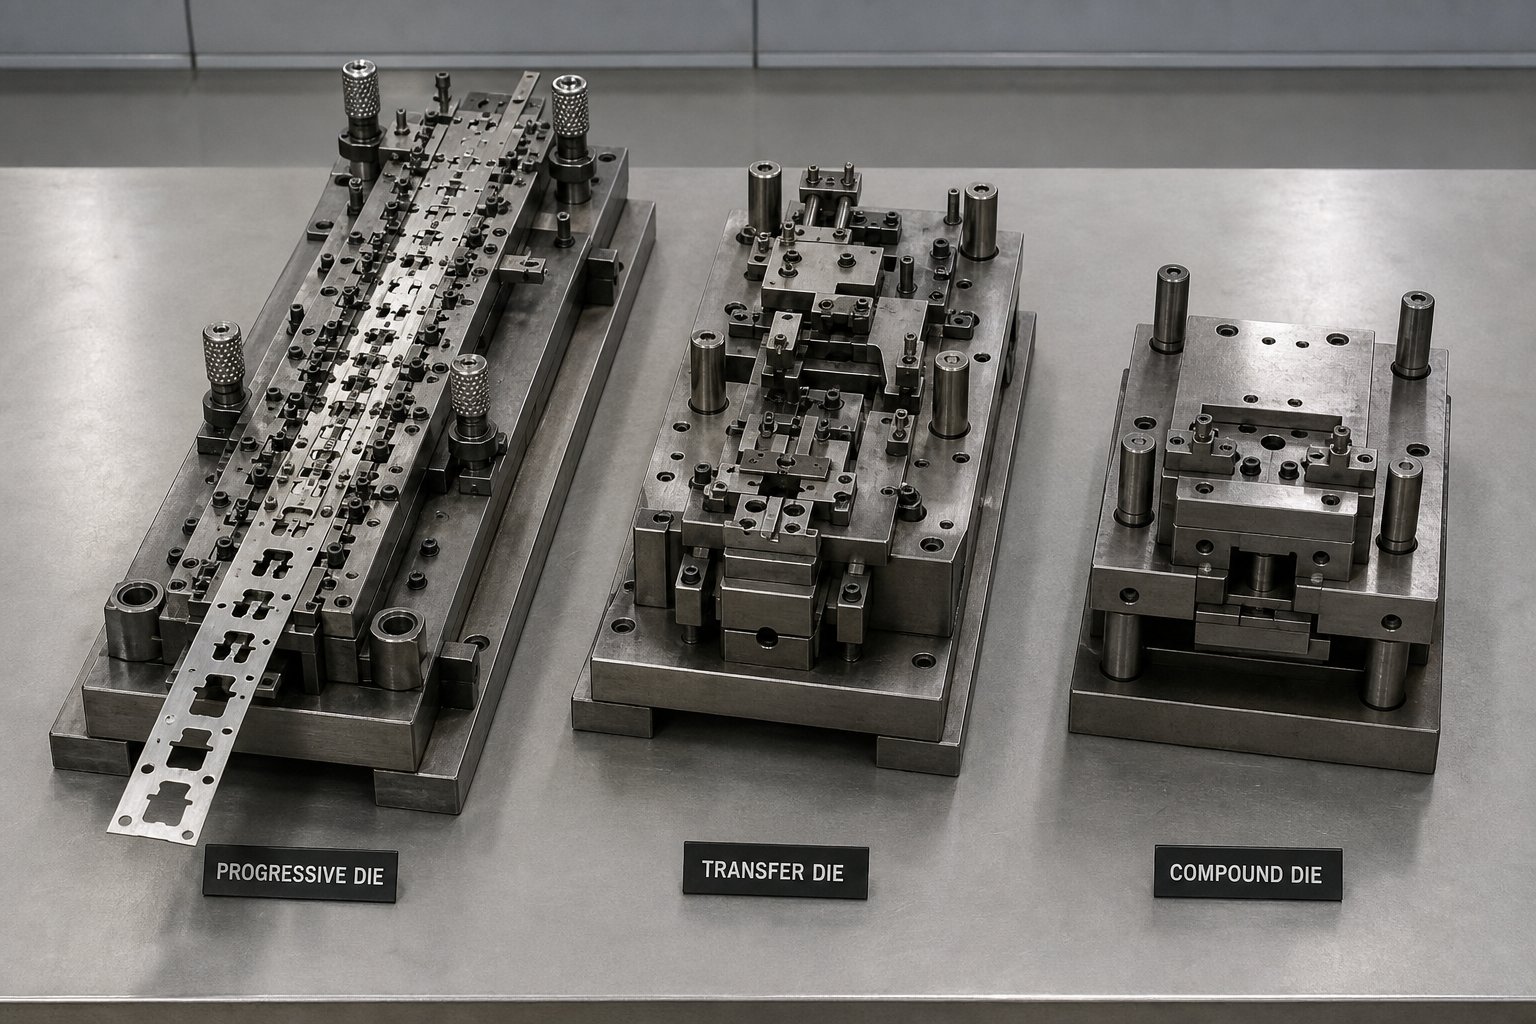
Jadiapa itu dadu progresif, tepat? Ini adalah alat multi-stasiun yang melaluinya lembaran logam terus menerus bergerak maju secara bertahap. Di setiap stasiun, terjadi operasi yang berbeda - pengosongan, penindikan, pembengkokan, pembuatan koin, atau pembentukan - hingga bagian yang sudah jadi terpisah dari strip di stasiun terakhir. Strip tersebut bertindak sebagai konveyornya sendiri, membawa benda kerja dari satu operasi ke operasi berikutnya tanpa penanganan manual.
Cetakan progresif adalah pekerja keras di balik-sebagian besar program pengecapan logam bervolume tinggi. Mereka memberikan kecepatan luar biasa karena banyak operasi terjadi pada setiap langkah pengepresan, dan limbah material minimal karena tata letak strip dioptimalkan selama desain. Geometri bagian kompleks yang memerlukan beberapa operasi terpisah dalam pengaturan lain diselesaikan dalam satu lintasan melalui cetakan. Konektor otomotif, terminal listrik, rakitan braket, dan komponen pelindung semuanya merupakan aplikasi cetakan progresif yang umum.
Pengorbanannya adalah biaya dan fleksibilitas. Dadu progresif-yang dirancang dengan baik mungkin bernilai $8.000 hingga $25.000 atau lebih bergantung pada jumlah stasiun dan persyaratan toleransi. Perubahan desain setelah alat dibuat membutuhkan biaya yang mahal, terkadang memerlukan penggantian seluruh stasiun. Namun ketika volume tahunan mencapai puluhan ribu atau jutaan komponen, biaya per-komponen turun drastis - sering kali menjadi $0,30 hingga $1,00 per komponen - menjadikan cetakan progresif sebagai pilihan paling ekonomis sepanjang masa pakai program.
Transfer Dies dan Compound Dies
Tidak semua bagian bisa tetap menempel pada strip. Stempel yang lebih besar,-cangkang yang ditarik dalam, atau bagian yang memerlukan pengoperasian pada beberapa sumbu perlu dipindahkan secara independen antar stasiun. Pemindahan cetakan mengatasi masalah ini dengan menggunakan jari mekanis atau gripper untuk mengambil masing-masing blanko dan membawanya dari satu stasiun cetakan ke stasiun cetakan berikutnya. Setiap stasiun melakukan operasi diskrit - menggambar, memangkas, mengepal, memukul ulang - pada benda kerja yang berdiri bebas, bukan pada strip yang terhubung.
Kemandirian ini memberikan fleksibilitas geometrik yang lebih besar pada cetakan transfer. Mereka menangani bagian yang lebih besar, gambar yang lebih dalam, dan bentuk tiga-dimensi yang lebih kompleks daripada yang dimungkinkan oleh penyiapan progresif. Mereka juga menggunakan lebih sedikit bahan mentah karena tidak ada strip pembawa atau jaringan penghubung antar bagian. Jika Anda mengevaluasi pemasok stempel cetakan transfer, carilah toko dengan jalur pers transfer khusus dan pengalaman mengelola sinkronisasi mekanis yang dibutuhkan alat ini.
Dies majemuk mengambil pendekatan yang sama sekali berbeda. Mereka melakukan beberapa operasi pemotongan - biasanya mengosongkan dan menusuk - dalam satu pukulan tekan, menghasilkan bagian datar yang sudah jadi dalam satu pukulan. Hasilnya adalah konsentrisitas dan kerataan yang sangat ketat karena semua fitur dibuat secara bersamaan, bukan secara berurutan. Dies majemuk bekerja paling baik untuk geometri sederhana yang memerlukan presisi dimensi tinggi dalam satu bidang: ring, gasket, laminasi, dan shim adalah aplikasi buku teks.
Dies majemuk memerlukan biaya desain dan pembuatan yang lebih murah dibandingkan perkakas progresif atau perkakas transfer, dan strukturnya yang lebih sederhana berarti kebutuhan perawatan yang lebih rendah. Namun, mereka terbatas pada bagian yang relatif datar dan tidak dapat melakukan operasi pembengkokan atau pembentukan.
Memilih Antara Cetakan Standar dan Khusus-Rekayasa
Bayangkan bagian Anda adalah mesin cuci datar sederhana dengan dimensi standar. Cetakan-standar-yang tersedia atau perkakas yang ada di toko vendor Anda dapat menghasilkan cetakan dengan sangat baik - tidak memerlukan rekayasa khusus. Biaya per-bagian tetap masuk akal, waktu tunggu singkat, dan investasi awal minimal.
Namun saat geometri Anda menjadi hak milik, toleransi Anda semakin ketat melampaui spesifikasi katalog, atau volume tahunan Anda membenarkan amortisasi perkakas,{0}}cetakan baja yang dirancang khusus menjadi jalur yang tepat. Perkakas khusus dirancang berdasarkan kebutuhan suku cadang, material, dan produksi spesifik Anda. Ini memiliki toleransi yang lebih ketat, berjalan lebih cepat dalam volume, dan menjadi aset milik Anda - yang siap memproduksi komponen identik pada setiap pemesanan ulang selama bertahun-tahun.
Kerangka keputusannya sangat mudah: jika total volume yang diharapkan selama tiga hingga lima tahun melebihi beberapa ribu komponen, jika toleransi sangat penting untuk fungsi perakitan, atau jika tidak ada cetakan yang sesuai dengan geometri Anda, berinvestasilah pada cetakan stempel lembaran logam khusus. Jika volumenya rendah, desainnya masih terus berkembang, atau suku cadangnya sesuai dengan bentuk katalog standar, mulailah dengan perkakas yang disesuaikan dan transisi ke kustom jika alasan ekonomi membenarkannya.
| Tipe Mati | Terbaik Untuk | Rentang Volume Khas | Tingkat Kompleksitas | Biaya Perkakas Relatif |
|---|---|---|---|---|
| Mati Progresif | Produksi-kecepatan tinggi untuk suku cadang kompleks dari stok strip | 10.000 hingga jutaan bagian | Tinggi (beberapa operasi berurutan) | Tinggi |
| Pemindahan Mati | Bagian yang ditarik besar atau dalam-membutuhkan penanganan independen | 5.000 hingga 500,000+ bagian | Tinggi (multi-stasiun, blanko berdiri bebas) | Tinggi |
| Senyawa Mati | Bagian datar memerlukan operasi pemotongan simultan yang presisi | 1.000 hingga 100,000+ bagian | Rendah hingga sedang (-tunggal pukulan,-bidang tunggal) | Sedang |
| Standar Mati | Geometri umum dengan-tersedia-tersedia di pasaran | Volume rendah hingga sedang | Rendah | Rendah hingga tidak ada sama sekali |
Perbandingan ini menyoroti satu hal yang banyak diabaikan pembeli: dadu termurah tidak selalu merupakan pilihan paling ekonomis. Die progresif dengan label harga di muka yang tinggi dapat memberikan total biaya program terendah ketika volumenya sesuai dengan investasi yang dilakukan. Sebaliknya, memaksakan komponen kompleks menjadi cetakan majemuk sederhana untuk menghemat biaya perkakas sering kali menimbulkan masalah kualitas yang memerlukan biaya jauh lebih besar di bagian hilir. Keahlian sebenarnya dalam bekerja dengan produsen cetakan stempel terletak pada pencocokan jenis cetakan dengan kenyataan produksi aktual Anda - volume, geometri, bahan, dan toleransi - daripada memilih opsi apa pun yang tampak termurah pada lembar penawaran.
Didalam Proses Pembuatan Stamping Die
Memilih jenis dadu yang tepat hanyalah setengah dari persamaan. Separuh bagian lainnya adalah bagaimana cetakan tersebut dibuat - dan proses pembuatan di balik cetakan stempel logam khusus adalah saat kualitas terkunci atau hilang. Setiap langkah dalam alur kerja memengaruhi presisi, daya tahan, dan kinerja alat akhir pada mesin press. Namun sebagian besar pembeli tidak pernah melihat lebih jauh dari lembar penawaran, jadi inilah yang sebenarnya terjadi antara pesanan pembelian dan bagian produksi pertama.
- Studi kelayakan
- Desain dan simulasi cetakan
- Pemilihan bahan
- pemesinan CNC
- EDM dan penggilingan
- Perawatan panas
- Perakitan
- Uji coba dan penyesuaian
- Inspeksi akhir dan kualifikasi
Masing-masing dari sembilan tahap ini dibangun berdasarkan tahap terakhir. Lewati atau buru-buru salah satu dari mereka, dan masalah mengalir ke setiap bagian yang dihasilkan dadu.
Tahap Desain dan Simulasi
Pembuatan perkakas & cetakan dimulai jauh sebelum ada orang yang memotong baja. Insinyur memulai dengan geometri bagian Anda dalam CAD 3D dan bekerja mundur untuk menentukan bagaimana lembaran logam datar harus mengalir, menekuk, dan meregang untuk mencapai bentuk akhir tersebut. Desain cetakan stempel progresif, misalnya, memerlukan pemetaan setiap stasiun di sepanjang strip - untuk memutuskan fitur mana yang terbentuk pada titik mana dan bagaimana material berpindah antar operasi tanpa robek, kusut, atau muncul kembali.
Simulasi CAE memainkan peran penting di sini. Dengan menggunakan perangkat lunak analisis elemen hingga (FEA), pabrikan memodelkan aliran material, memprediksi konsentrasi penipisan dan tegangan, serta memvalidasi konsep sebelum satu blok baja perkakas dipesan. Pengoptimalan tata letak strip - mengatur bagian-bagian pada strip untuk memaksimalkan pemanfaatan material - dapat menghemat 5% hingga 15% biaya bahan mentah dalam jutaan produksi. Simulasi juga menandai masalah yang terjadi seperti kedalaman penarikan yang tidak mencukupi atau keausan cetakan yang berlebihan sebelum menjadi masalah-dan-penemuan kesalahan yang mahal di lantai produksi.
Fase desain biasanya mencakup 20% hingga 30% dari total jangka waktu proyek, namun mencegah terjadinya kegagalan hilir yang tidak proporsional. Pabrikan yang banyak berinvestasi dalam kemampuan simulasi cenderung menghasilkan cetakan yang berhasil dijalankan pada uji coba pertama daripada memerlukan beberapa siklus penyesuaian yang mahal.
Permesinan dan Perlakuan Panas
Setelah desain divalidasi, pembuatan cetakan dipindahkan ke bengkel mesin. Penggilingan CNC menangani sebagian besar pelepasan material - pemotongan blok cetakan, pelat pelubang, dan komponen pengupas hingga mendekati-bentuk bersih dengan toleransi biasanya sekitar ±0,005 inci. Pusat pemesinan multi-sumbu memungkinkan pemotongan permukaan 3D yang kompleks dalam satu pengaturan, sehingga mengurangi akumulasi kesalahan pemosisian.
Wire EDM mengambil alih fitur yang menuntut presisi lebih tinggi. Dengan menggunakan kawat bermuatan listrik untuk mengikis material, kawat EDM mencapai toleransi hingga ±0,001 inci pada baja perkakas yang diperkeras - penting untuk jarak bebas pukulan-ke-mati yang mengontrol tinggi duri dan kualitas tepian. Penggerindaan permukaan dilakukan selanjutnya, menghasilkan kerataan yang diperlukan untuk die shoe, pelat stripper, dan permukaan kawin apa pun yang harus sejajar dalam mikron.
Perlakuan panas mengubah baja yang bagus menjadi perkakas yang hebat. Cetakan stempel logam biasanya menggunakan baja perkakas seperti D2 (kisaran kekerasan 54–61 HRC, sangat-tahan aus), A2 (57–62 HRC, menyeimbangkan ketangguhan dan ketahanan aus), atau sisipan karbida untuk aplikasi volume-yang ekstrim. Menurut data metalurgi dariPaulo, Kandungan kromium D2 yang tinggi (11–13%) memberikan ketahanan aus yang luar biasa, menjadikannya pilihan yang disukai untuk cetakan stempel, cetakan blanking, dan cetakan trim. Perlakuan panas dilakukan dalam tungku vakum untuk menjaga profil permukaan tetap bersih dan mencegah dekarburisasi. Hasilnya adalah komponen cetakan yang dapat menahan jutaan dampak-tonase tinggi tanpa deformasi atau keausan dini.
Perakitan, Uji Coba, dan Kualifikasi
Komponen yang dikerjakan dengan mesin dan-yang diberi perlakuan panas berkumpul di meja perakitan. Teknisi memasangkan pilar pemandu, ring, sepatu cetakan, pelubang kertas, dan penari telanjang ke dalam satu set cetakan lengkap. Penggeseran dan penyelarasan yang presisi memastikan bagian atas dan bawah berpadu sempurna - bahkan ketidaksejajaran seperseribu inci pun akan menghasilkan komponen yang tidak konsisten atau mempercepat keausan.
Cetakan yang sudah dirakit kemudian dipindahkan ke mesin die stamping untuk dicoba. Selama uji coba ini, para insinyur mencap bagian sampel dan mengevaluasi akurasi dimensi, permukaan akhir, tinggi duri, dan kualitas pembentukan. Penyesuaian biasa dilakukan: mengubah jarak bebas, memodifikasi manik-manik tarik, atau menghilangkan area di mana aliran material dibatasi. Pabrikan berpengalaman merencanakan dua hingga tiga iterasi uji coba, dengan setiap siklus memperketat kesenjangan antara bagian sampel dan spesifikasi akhir.
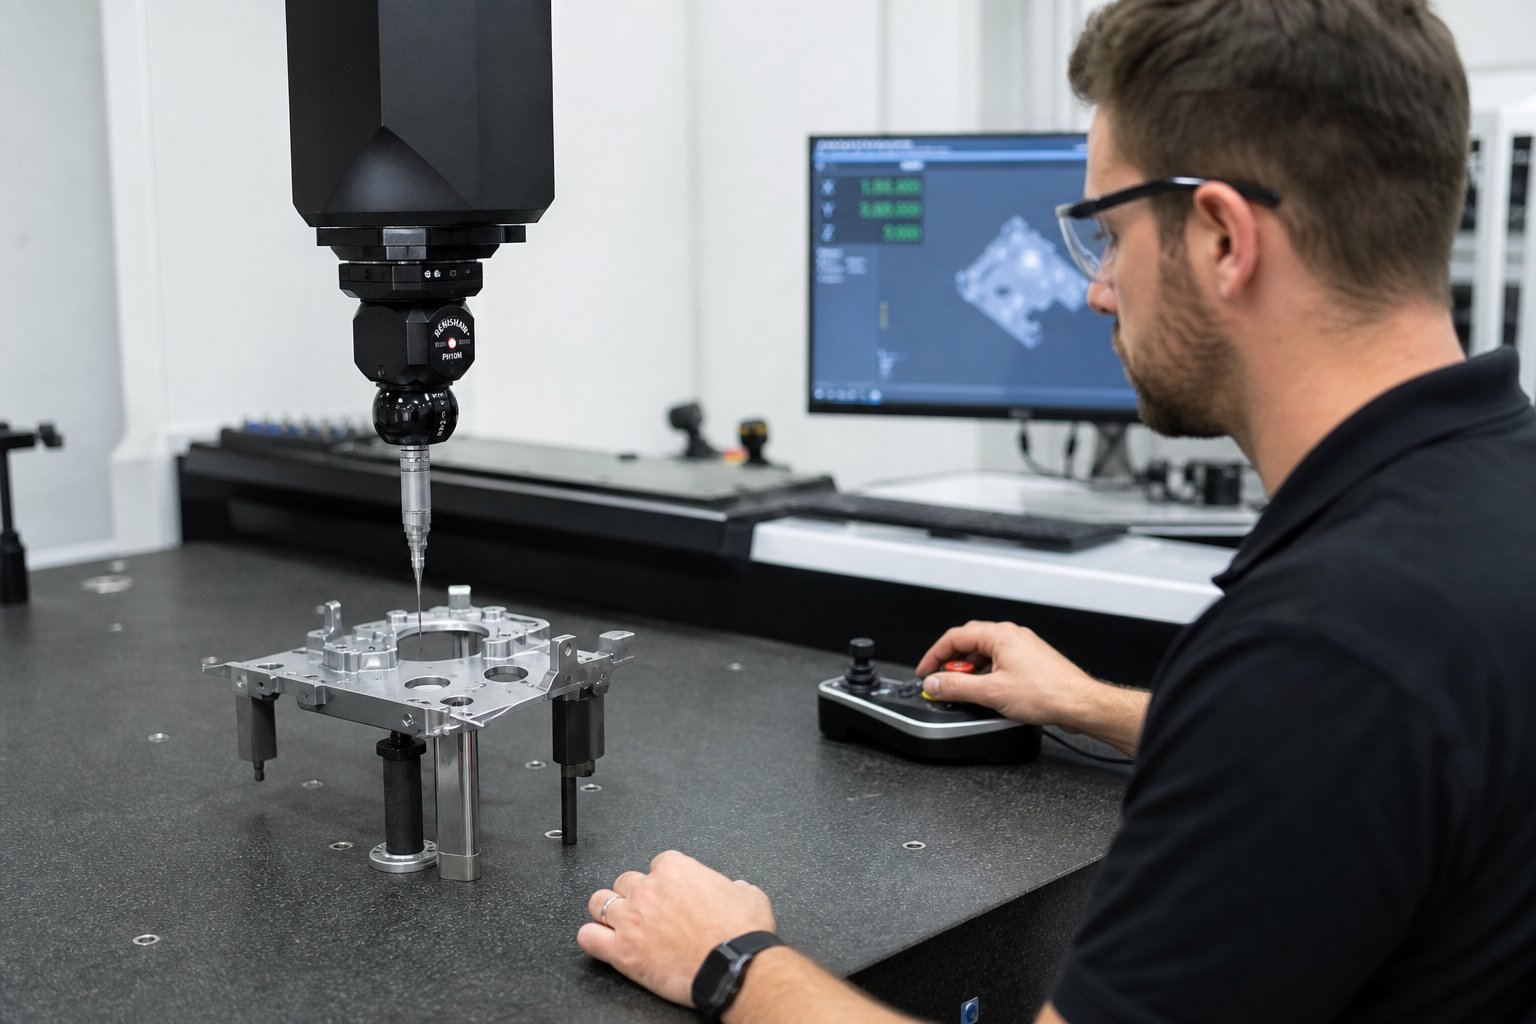
Kualifikasi menutup putaran. Inspeksi dimensi menggunakan mesin pengukur koordinat (CMM), pembanding optik, atau sistem penglihatan memastikan bahwa suku cadang yang dicap memenuhi toleransi pelanggan. Laporan pemeriksaan artikel-pertama yang lengkap mendokumentasikan setiap dimensi penting. Hanya setelah verifikasi ini, cetakan tersebut menerima persetujuan untuk produksi - memastikan cetakan produksi yang dikirimkan ke lantai pengepresan Anda akan bekerja persis seperti yang ditentukan sejak pukulan pertama.
Kedalaman proses ini menjelaskan mengapa waktu tunggu untuk kematian kompleks memakan waktu delapan hingga dua belas minggu atau lebih. Hal ini juga menjelaskan mengapa harga termurah sering kali menjadi tanda peringatan: jalan pintas yang berarti dalam simulasi, kualitas pemesinan, atau uji coba yang ketat selalu muncul di kemudian hari sebagai masalah produksi. Memahami apa yang terjadi di dalam toko cetakan yang memenuhi syarat memberi Anda kosa kata untuk mengajukan pertanyaan yang lebih baik - dan pertanyaan penting berikutnya melibatkan ketepatan: tingkat toleransi apa yang sebenarnya dapat dipenuhi oleh berbagai produsen?
Tingkat Toleransi dan Presisi Yang Memisahkan Die Shop
Tidak setiap toko cetakan dapat menerapkan toleransi yang sama, dan tidak setiap proyek memerlukan angka yang paling ketat pada lembar spesifikasi. Kemampuan toleransi adalah salah satu garis pemisah paling jelas antara produsen - namun sebagian besar pembeli melebihi-menentukan (menaikkan biaya secara tidak perlu) atau di bawah-menentukan (menyebabkan kegagalan perakitan di hilir). Mengetahui tingkat presisi mana yang sebenarnya dibutuhkan oleh aplikasi Anda akan membantu Anda mencocokkan pemasok yang tepat dengan pekerjaan tersebut tanpa membayar lebih atau berkinerja buruk.
Standar vs. Presisi vs. Ultra-Toleransi Presisi
Pikirkan toleransi sebagai sebuah spektrum. Pada ujung yang lebar, stempel standar menahan variasi dimensi dalam kisaran ±0,1 mm hingga ±0,2 mm. Tingkat ini mencakup braket struktural, penutup umum, dan komponen lembaran logam non-penting yang mana bagian-bagiannya dipasang bersama-sama dengan jarak yang cukup. Sebagian besar-toko cetakan serba guna beroperasi dengan nyaman di sini, dan biaya perkakas tetap terjangkau.
Tingkatkan die stamping secara presisi dan jendela dikencangkan hingga ±0,025 mm hingga ±0,05 mm. Di sinilah konektor otomotif, terminal listrik, dan rakitan dengan antarmuka yang rapat dapat dipasang secara langsung. Cetakan presisi menghasilkan komponen dengan-pengulangan yang hampir sama dalam ratusan ribu siklus - namun perkakas, peralatan, dan sistem kualitas yang diperlukan untuk mencapai konsistensi ini jauh lebih menuntut. Stamping presisi khusus pada tingkat ini sering kali melibatkan cetakan progresif dengan jarak bebas pukulan-ke-die yang dikontrol dengan cermat dan pemeriksaan-proses yang ketat.
Pada kondisi ekstrem, pekerjaan ultra-presisi turun di bawah ±0,01 mm (±10 mikron). Komponen implan medis, konektor-mikro untuk kemasan semikonduktor, dan komponen instrumentasi ruang angkasa termasuk dalam wilayah ini. Menurut data toleransi dariAlicona, industri seperti teknologi dirgantara dan medis secara rutin memerlukan toleransi hingga ±2 hingga 5 mikron, sehingga menuntut tidak hanya kualitas cetakan yang luar biasa tetapi juga kondisi lingkungan yang dikontrol ketat selama produksi.
Hal yang Mendorong Presisi yang Dapat Dicapai
Mengapa satu pabrikan mampu bertahan pada ±0,02 mm sementara pabrikan lain kesulitan pada ±0,1 mm? Perbedaannya terletak pada kombinasi faktor-faktor yang saling berhubungan:
- Akurasi alat mesin- Pabrik CNC dengan kemampuan pengulangan posisi 5-mikron menghasilkan hasil yang berbeda secara mendasar dibandingkan pabrik dengan nilai 25 mikron. Mesin EDM kawat yang mampu menyelesaikan permukaan sub-mikron memungkinkan jarak bebas pukulan-ke-mati yang ketat yang diperlukan oleh program pencetakan dan pencetakan presisi.
- Kelas dan kekerasan baja mati- Baja perkakas bermutu tinggi-seperti D2 atau sisipan karbida mempertahankan geometrinya lebih lama jika terkena benturan berulang kali. Cetakan presisi yang dibuat dari bahan premium memiliki toleransi sepanjang masa produksi penuhnya dibandingkan melayang seiring dengan keausan permukaan.
- Manajemen termal- Fluktuasi suhu selama pemesinan menyebabkan variasi dimensi. Bengkel yang menjalankan-lingkungan permesinan yang dikontrol iklim menghilangkan variabel yang-fasilitas yang kurang lengkap dapat digunakan.
- Peralatan inspeksi- Anda tidak dapat menyimpan apa yang tidak dapat Anda ukur. CMM, pembanding optik, dan sistem pengukuran penglihatan memungkinkan produsen memverifikasi fitur pada tingkat mikron. Toko-toko yang hanya mengandalkan alat pengukur tangan saja mencapai puncaknya dengan cepat.
- Keterampilan operator- Peralatan terbaik sekalipun memerlukan tangan yang berpengalaman. Teknik pengaturan, interpretasi pengukuran, dan keputusan penyesuaian semuanya mempengaruhi apakah cetakan mencapai presisi yang dirancang dalam praktiknya.
| Tingkat Presisi | Kisaran Toleransi Khas | Aplikasi Umum | Peralatan yang Dibutuhkan |
|---|---|---|---|
| Standar | ±0,1 mm hingga ±0,2 mm | Kurung struktural, penutup, perangkat keras umum | CNC konvensional, pengukur inspeksi standar |
| Presisi | ±0,025 mm hingga ±0,05 mm | Konektor otomotif, terminal listrik,-rakitan yang pas | CNC{0}}akurasi tinggi, EDM kawat, CMM, pembanding optik |
| Sangat-Presisi | Di bawah ±0,01mm | Implan medis,-konektor mikro, instrumentasi ruang angkasa | EDM sub-mikron, pemesinan-yang dikontrol iklim, sistem penglihatan, metrologi canggih |
Inilah kesimpulan praktisnya: meminta toleransi ultra-presisi pada braket struktural tidak akan menghasilkan bagian yang lebih baik - namun akan membuat menjadi mahal. Seperti yang dicatat oleh Huayan Tech, toleransi ketat yang tidak perlu akan meningkatkan biaya secara drastis tanpa menambah nilai fungsional. Sebaliknya, menentukan toleransi standar pada konektor yang harus dipasangkan dalam wadah PCB akan mengundang kegagalan lapangan dan klaim garansi. Pendekatan yang tepat adalah mencocokkan spesifikasi toleransi dengan persyaratan fungsional sebenarnya, lalu memilih pabrikan yang peralatan dan sistem kualitasnya mendukung tingkat tersebut dengan nyaman - tidak ada satupun yang mampu mencapainya.
Kemampuan toleransi memberi tahu Anda banyak hal tentang tingkat investasi dan batas teknis toko cetakan. Namun persyaratan presisi tidak berdiri sendiri - persyaratan tersebut bersinggungan langsung dengan standar dan sertifikasi khusus industri yang semakin mempersempit daftar pemasok Anda yang memenuhi syarat.
Industri-Persyaratan Khusus untuk Stamping Dies
Toko cetakan yang unggul dalam-braket serba guna mungkin sama sekali tidak memenuhi syarat untuk memproduksi cetakan stempel otomotif untuk struktur bodi kritis terhadap tabrakan - meskipun kedua alat mencapai toleransi dimensi yang sama. Perbedaannya terletak pada sistem kualitas, keahlian material, ketelitian dokumentasi, dan skala produksi yang dibutuhkan setiap industri. Menyesuaikan kemampuan pabrikan dengan kebutuhan sektor Anda bukanlah suatu pilihan. Hal ini mencegah kegagalan kualifikasi yang mahal, lot yang ditolak, dan waktu program yang terbuang selama berbulan-bulan.
Inilah kenyataan yang diabaikan sebagian besar pembeli: sertifikasi tidak dapat dipertukarkan, dan pengalaman di satu sektor tidak secara otomatis berpindah ke sektor lain. Pabrikan yang mencetak jutaan braket peralatan tidak ada relevansinya dengan program kedirgantaraan Anda jika mereka tidak memiliki infrastruktur ketertelusuran AS9100. Mari kita uraikan apa yang sebenarnya dibutuhkan setiap sektor besar dari pemasoknya.
Persyaratan Stamping Otomotif dan EV
Otomotif adalah-konsumen komponen logam stempel dengan volume tertinggi, dan permintaan terhadap cetakan otomotif mencerminkan skala tersebut. Sebuah platform kendaraan tunggal mungkin memerlukan lusinan set die progresif dan transfer yang menghasilkan jutaan pukulan per tahun di seluruh struktur bodi-dalam-putih, sistem tempat duduk, komponen sasis, dan sistem kelistrikan.
Tren yang lebih ringan telah mengubah secara dramatis apa yang harus ditangani oleh alat-alat ini. Baja berkekuatan tinggi-yang canggih (AHSS) seperti kelas-fasa ganda dan multifasa menawarkan kinerja tumbukan yang unggul dengan ketebalan pengukur yang dikurangi - tetapi baja tersebut menghukum cetakan dengan gaya pembentukan yang lebih tinggi, pegas yang lebih besar, dan keausan yang dipercepat. Cetakan stempel aluminium menghadapi tantangan yang berbeda: kecenderungan aluminium menjadi rapuh, sobek saat penarikan dalam, dan menghasilkan penumpukan perekat pada permukaan perkakas memerlukan pelapis khusus, strategi pelumasan, dan kontrol jarak yang lebih ketat. Seperti yang dicatat oleh DA Stamping, pemrosesan AHSS dan aluminium memerlukan pelapisan cetakan khusus, perhitungan jarak bebas yang presisi, dan keahlian manajemen springback yang inovatif - yang dibangun selama beberapa dekade, bukan berbulan-bulan.
Selain tantangan material, OEM otomotif mengharapkan pemasok beroperasi berdasarkan IATF 16949 - standar manajemen kualitas yang dibuat khusus untuk rantai pasokan otomotif. Ini bukan sekedar sertifikat di dinding. Hal ini memerlukan proses tertanam seperti Perencanaan Kualitas Produk Tingkat Lanjut (APQP), Analisis Mode Kegagalan dan Efek (FMEA), dan Kontrol Proses Statistik (SPC) di setiap fase pengembangan cetakan. Stempel cetakan progresif berkecepatan tinggi untuk konektor otomotif dan strip terminal menambahkan lapisan lain: kecepatan pengepresan yang melebihi 400 langkah per menit memerlukan komponen cetakan dengan ketahanan aus dan stabilitas termal yang luar biasa.
Jika proyek Anda melibatkan cetakan otomotif untuk aplikasi penting-keselamatan, pemasok Anda harus menunjukkan tidak hanya kemampuan permesinan namun juga ekosistem kualitas lengkap yang dirancang untuk mencegah kerusakan, bukan memeriksanya di akhir produksi.
Komponen Elektronika dan Listrik
Stamping logam listrik menempati ujung spektrum ukuran yang berlawanan. Konektor, rangka timah, kaleng pelindung RF, dan pegas kontak diukur dalam milimeter, bukan meter - namun memerlukan presisi yang ekstrem. Toleransi pada pin konektor bercap mikro sering kali berada di bawah ±0,025 mm, dan batas tinggi gerinda 0,05 mm atau kurang adalah hal yang umum karena bahkan gerinda mikroskopis pun dapat menyebabkan korsleting atau gangguan perakitan pada komponen yang dipasang pada PCB.
Kerangka timah untuk kemasan semikonduktor menggambarkan tantangan ini dengan baik. Struktur tipis dan berbentuk presisi ini menyediakan sambungan listrik dan dukungan mekanis untuk microchip. MenurutRekayasa Fotofabrikasi, rangka timah memiliki ketebalan berkisar dari 0,0127 mm hingga 1,575 mm dengan fitur dimensi sekecil 0,10 mm yang mendorong bahkan cetakan progresif presisi tinggi hingga batasnya. Bahan seperti tembaga berilium dan perunggu fosfor merupakan bahan standar di ruangan ini, masing-masing memerlukan geometri pukulan dan jarak bebas tertentu untuk menghasilkan tepian yang bersih tanpa retak.
Produsen cetakan yang melayani sektor elektronik memerlukan EDM kawat ultra-presisi, sistem inspeksi optik yang mampu mengukur fitur tingkat mikro, dan praktik penanganan di ruang bersih. Mereka juga memerlukan pengalaman merancang cetakan progresif dengan lusinan stasiun yang beroperasi dengan kecepatan tinggi sambil menjaga keakuratan posisi di setiap pukulan. Sebuah toko yang dibangun untuk stamping braket otomotif tidak memiliki resolusi peralatan atau kontrol proses untuk menghasilkan terminal konektor pitch 0,5 mm dengan andal.
Permintaan Dirgantara dan Alat Kesehatan
Komponen dirgantara dan medis memiliki benang merah yang sama: kegagalan membahayakan nyawa. Namun jalan menuju kualitas yang dapat diterima sangat berbeda.
Stamping dirgantara melibatkan material eksotik - paduan titanium seperti Ti-6Al-4V, Inconel 718 untuk aplikasi suhu tinggi, dan paduan aluminium berkekuatan tinggi seperti 7075-T6. Bahan-bahan ini mahal, sulit dibentuk, dan kesalahan perkakas yang tidak dapat dimaafkan. Produsen cetakan harus memperhitungkan kecenderungan titanium untuk menggerogoti dan bangkit kembali secara agresif, perilaku pengerasan kerja Inconel yang ekstrem, dan persyaratan penyelesaian permukaan yang ketat (seringkali 32 Ra atau lebih baik) yang didorong oleh masalah umur kelelahan. Seperti yang dijelaskan oleh tim teknik RivCut, pekerjaan dirgantara menekankan integritas struktural dan umur kelelahan, dengan toleransi kritis mencapai ±0,0005 inci dan persyaratan GD&T yang berat per ASME Y14.5.
Volume produksi di bidang kedirgantaraan tidak terlalu besar dibandingkan dengan otomotif - ratusan atau ribuan dibandingkan jutaan - namun persyaratan dokumentasi sangat ketat. AS9100 mewajibkan keterlacakan material secara penuh, kontrol konfigurasi, inspeksi artikel pertama AS9102 dalam tiga formulir standar, dan sertifikasi NADCAP untuk proses khusus seperti perlakuan panas. Setiap bagian yang dicap memiliki jejak kertas yang menghubungkannya dengan lot material tertentu, pengaturan mesin, dan hasil pemeriksaan.
Stamping perangkat medis menambahkan persyaratan biokompatibilitas selain tuntutan presisi. Komponen kelas-implan memerlukan bahan seperti baja tahan karat 316L atau Ti Kelas 23 (ELI) dengan pengujian biokompatibilitas yang terdokumentasi sesuai ISO 10993. Permukaan akhir untuk implan sering kali mencapai 8–16 Ra untuk mengurangi risiko infeksi - jauh lebih baik daripada standar ruang angkasa. ISO 13485 mengatur sistem mutu, memerlukan kontrol desain, analisis risiko sesuai ISO 14971, dan ketertelusuran lot yang dapat mengikuti komponen hingga ke tingkat pasien untuk perangkat implan.
Fleksibilitas-bidang kecil sangat penting di kedua sektor. Produsen cetakan yang melayani program kedirgantaraan dan medis memerlukan kemampuan untuk memproduksi jangka pendek secara ekonomis sambil mempertahankan paket dokumentasi lengkap - model operasi yang secara fundamental berbeda dari produksi otomotif bervolume tinggi.
Lanskap sertifikasi dirinci secara jelas berdasarkan sektor:
- Otomotif:IATF 16949 (dibuat berdasarkan ISO 9001, menambahkan persyaratan-pencegahan cacat khusus dan rantai pasokan otomotif)
- Luar Angkasa:AS9100D (dibangun berdasarkan ISO 9001, menambahkan manajemen konfigurasi, ketertelusuran, pencegahan pemalsuan, dan NADCAP untuk proses khusus)
- Alat kesehatan:ISO 13485 (dibuat berdasarkan ISO 9001, menambahkan kontrol desain, manajemen risiko sesuai ISO 14971, dan kepatuhan terhadap peraturan untuk FDA/EU MDR)
- Manufaktur umum:ISO 9001 (manajemen mutu dasar - diperlukan tetapi tidak cukup untuk industri yang diatur)
Inilah intinya: tidak semua toko cetakan melayani setiap sektor, dan mengklaim hal tersebut adalah sebuah tanda bahaya. Pabrikan yang memegang IATF 16949 telah berinvestasi dalam-infrastruktur berkualitas khusus otomotif. Salah satu perusahaan induk AS9100 telah membangun sistem ketertelusuran yang memuaskan auditor dirgantara. Meminta bengkel umum ISO 9001 untuk memberikan-dokumentasi tingkat kedirgantaraan atau ketertelusuran-tingkat medis berarti meminta mereka untuk melakukan improvisasi sistem yang belum pernah mereka operasikan - dan program Anda menanggung risiko bila improvisasi tersebut gagal selama audit pelanggan atau tinjauan peraturan.
Menyesuaikan persyaratan sertifikasi dan kemampuan industri Anda dengan rekam jejak produsen yang telah terbukti adalah cara tercepat untuk menyaring daftar pemasok yang panjang hingga menjadi kandidat yang memenuhi syarat. Namun bahkan dalam kelompok yang memenuhi syarat, perbedaan dalam model bisnis - operasi yang terintegrasi secara vertikal versus toko spesialis - menciptakan trade-off yang berarti dalam hal biaya, komunikasi, dan akuntabilitas.
Produsen Die yang Terintegrasi Secara Vertikal vs. Spesialis
Dua perusahaan pembuat cetakan yang memenuhi syarat dapat memiliki sertifikasi yang sama, menjalankan peralatan serupa, dan memberikan waktu tunggu yang sebanding - namun beroperasi dengan model bisnis yang berbeda secara mendasar. Seseorang menangani setiap langkah proses secara internal. Yang lain berfokus secara sempit pada apa yang dapat dilakukannya dengan sebaik-baiknya dan bermitra dengan yang lain. Model yang digunakan pemasok Anda memengaruhi kecepatan komunikasi, struktur biaya, dan tingkat akuntabilitas ketika terjadi kesalahan. Memahami perbedaan ini membantu Anda memilih struktur yang tepat untuk kompleksitas proyek dan bandwidth tim Anda.
Produsen yang Terintegrasi Secara Vertikal
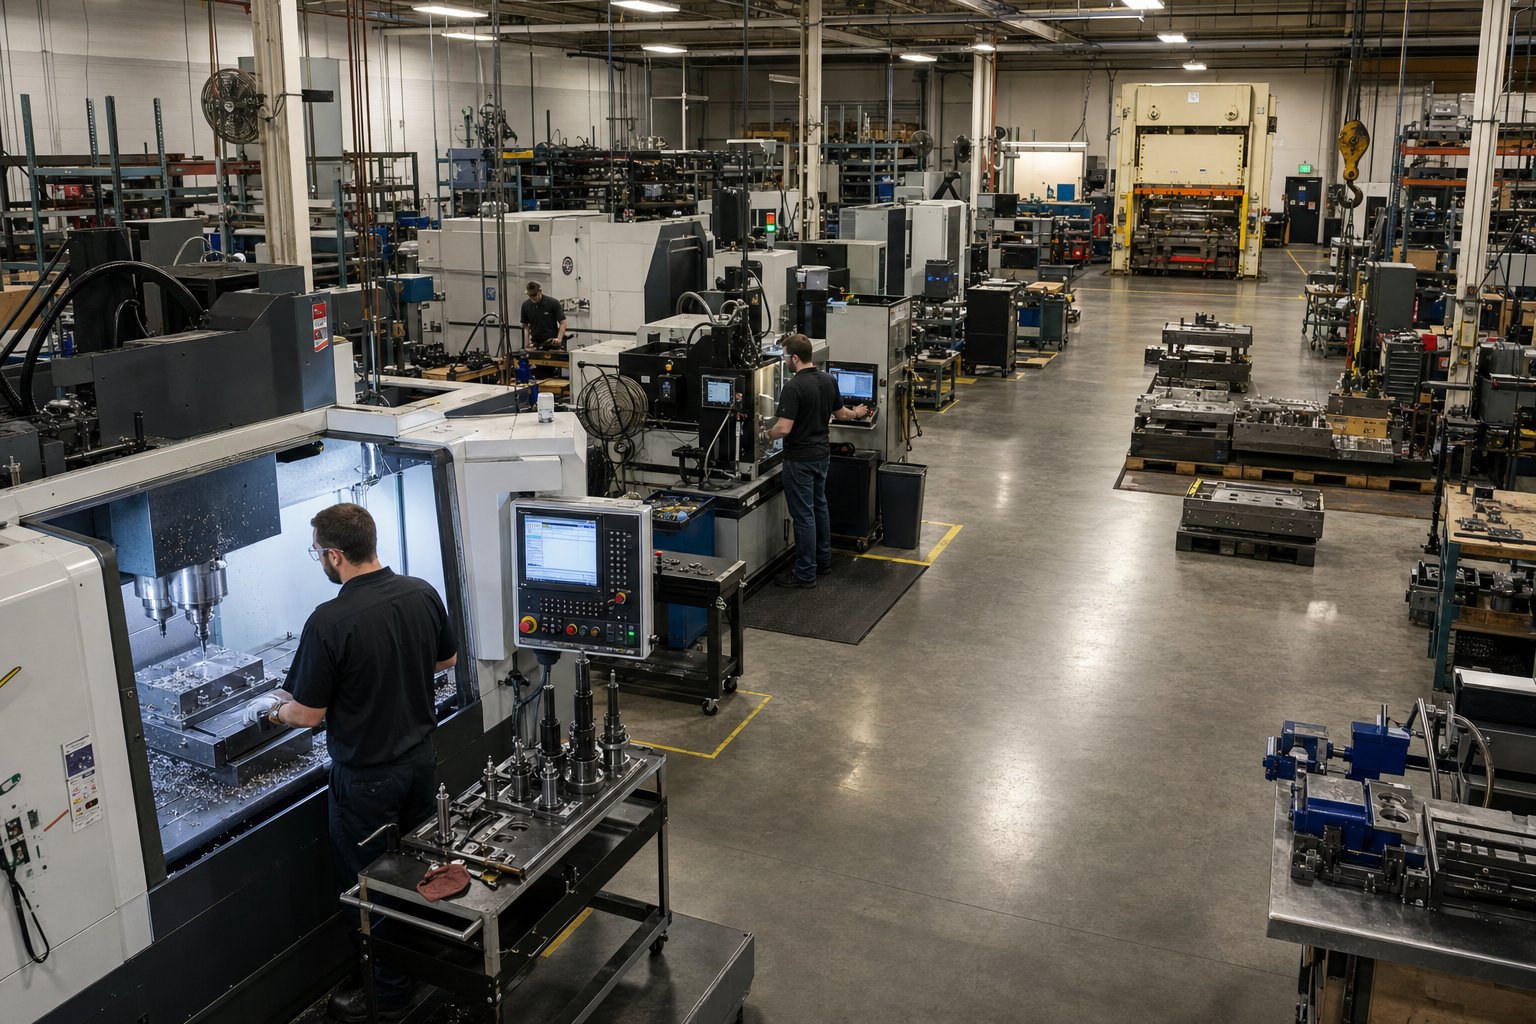
Produsen cetakan stempel logam yang terintegrasi secara vertikal mengontrol seluruh alur kerja di bawah satu atap: rekayasa desain, permesinan CNC, EDM kawat, perlakuan panas, penggerindaan permukaan, perakitan, uji coba pengepresan internal, dan terkadang stempel produksi itu sendiri. Anda menangani satu organisasi mulai dari konsep hingga penyampaian alat yang berkualitas.
Manfaatnya nyata. SebagaiCatatan tim teknik ANCA, menampung lebih banyak elemen manufaktur dalam satu atap, menghilangkan gangguan yang disebabkan oleh pemasok eksternal - yang melewatkan tenggat waktu dan masalah kualitas yang berasal dari tempat lain tidak lagi menjadi tanggung jawab Anda. Komunikasi mengalir lebih cepat karena perancang, masinis, dan teknisi uji coba bekerja di gedung yang sama. Ketika uji coba menunjukkan adanya masalah, perbaikan akan dikembalikan ke bengkel mesin dalam hitungan jam, bukan hari. Siklus iterasi terkompresi, dan ada satu titik akuntabilitas untuk alat yang sudah jadi.
Kekurangannya? Operasi yang terintegrasi secara vertikal membawa overhead yang lebih tinggi. Mereka memelihara peralatan mahal di setiap disiplin ilmu, yang dapat menghasilkan harga yang lebih tinggi dibandingkan dengan toko yang lebih ramping. Mereka mungkin juga tidak memiliki spesialisasi yang mendalam seperti yang dapat dikembangkan oleh operasi terfokus. Dan menskalakan kemampuan tertentu - misalnya, menambahkan kapasitas EDM selama lonjakan - akan lebih sulit jika semuanya harus tetap bersifat internal.
Toko Cetakan Spesialis dan Jaringan Kolaboratif
Di sisi lain, toko spesialis berkonsentrasi pada bagian kecil dari proses tersebut. Beberapa produsen cetakan progresif berfokus secara eksklusif pada perancangan dan pembuatan perkakas progresif. Lainnya berspesialisasi dalam layanan EDM kawat, penggilingan presisi, atau perlakuan panas. Mereka mensubkontrakkan langkah-langkah di luar kompetensi inti mereka kepada mitra tepercaya, sehingga membentuk jaringan kolaboratif yang menghasilkan penyelesaian menyeluruh melalui penyerahan yang terkoordinasi.
Keuntungannya di sini adalah kedalaman keahlian. Sebuah toko yang tidak melakukan apa pun selain perkakas logam dan cetakan untuk aplikasi progresif mengembangkan pengetahuan institusional yang jarang dapat ditandingi oleh operasi generalis. Mereka mungkin juga menawarkan harga yang lebih rendah pada kemampuan spesifik mereka karena biaya overhead mereka terkonsentrasi daripada tersebar di berbagai disiplin ilmu. Evans Tool & Die menyoroti bahwa alat stempel dan mitra cetakan yang ideal harus memiliki peralatan yang sesuai dan spesifik untuk pekerjaan tersebut, bukan melakukan outsourcing - namun kenyataannya sering kali melibatkan-pertukaran antara keluasan dan kedalaman.
Risikonya adalah kompleksitas koordinasi. Setiap serah terima antar toko menimbulkan potensi miskomunikasi, penyimpangan dimensi, penundaan penjadwalan, dan akuntabilitas yang tidak jelas ketika masalah muncul. Jika vendor perlakuan panas Anda menimbulkan-retakan mikro yang hanya muncul selama uji coba di lokasi ketiga, menentukan tanggung jawab - dan mendapatkan penyelesaian yang cepat - menjadi jauh lebih sulit dibandingkan harus menghubungi departemen internal.
Model Mana yang Sesuai dengan Proyek Anda?
| Faktor | Terintegrasi Secara Vertikal | Jaringan Spesialis |
|---|---|---|
| Kemudahan Komunikasi | Tinggi - titik kontak tunggal, koordinasi internal | Turunkan - beberapa kontak, diperlukan rapat serah terima |
| Kontrol Waktu Pimpin | Kuat - tidak ada ketergantungan penjadwalan eksternal | Variabel - bergantung pada antrian masing-masing mitra |
| Struktur Biaya | Overhead lebih tinggi, namun total biaya dapat diprediksi | Berpotensi menurunkan biaya-per langkah, namun koordinasi menambah biaya tersembunyi |
| Kedalaman Spesialisasi | Luas namun moderat di semua disiplin ilmu | Jauh di dalam area fokus yang sempit |
| Akuntabilitas | Hapus - satu perusahaan memiliki hasilnya | Tanggung jawab - yang terfragmentasi dapat berpindah antar mitra |
Berikut panduan praktisnya: jika proyek Anda melibatkan die progresif atau transfer yang kompleks dengan toleransi ketat dan garis waktu yang agresif, pabrikan yang terintegrasi secara vertikal akan mengurangi beban koordinasi Anda dan memampatkan loop iterasi. Anda ingin satu tenggorokan Anda tercekat, seperti yang sering dikatakan oleh para profesional pengadaan. Jika proyek Anda lebih sederhana, tim internal Anda memiliki kapasitas untuk mengelola banyak vendor, atau Anda memerlukan kemampuan yang sangat terspesialisasi yang tidak ditawarkan oleh satu toko pun, jaringan spesialis dapat memberikan hasil luar biasa dengan potensi biaya lebih rendah - asalkan Anda menginvestasikan upaya manajemen untuk menjaga serah terima tetap bersih.
Pertanyaan model bisnis juga bersinggungan dengan geografi. Pabrikan yang terintegrasi secara vertikal dan berlokasi di lepas pantai menghilangkan banyak risiko koordinasi yang terkait dengan jarak, sementara jaringan spesialis dalam negeri menjaga komunikasi tetap mudah meskipun tanggung jawabnya terfragmentasi. Dimensi geografis - pengadaan dalam negeri versus luar negeri - menimbulkan serangkaian trade-off tersendiri yang secara langsung memengaruhi biaya, waktu tunggu, dan perlindungan kekayaan intelektual.
Umur Mati dan Total Biaya Kepemilikan
Kebanyakan pembeli terpaku pada harga pembelian cetakan stempel. Angka tersebut mendominasi spreadsheet perbandingan harga, mendorong negosiasi pengadaan, dan sering kali menentukan produsen mana yang memenangkan pesanan. Namun harga pembelian hanyalah item baris pertama dalam kisah keuangan yang lebih panjang. Sebuah cetakan yang biaya awalnya 20% lebih murah namun memerlukan penajaman setiap 10.000 pukulan, menghasilkan tingkat scrap yang lebih tinggi, dan memerlukan pembangunan kembali secara penuh dengan 300.000 pukulan akan memakan biaya yang jauh lebih mahal selama masa produksinya dibandingkan alat premium yang dirancang untuk kemudahan servis sejak hari pertama.
Memahami ekspektasi masa hidup dan total biaya kepemilikan mengubah percakapan dari "mata uang mana yang paling murah untuk dibeli" menjadi "mata uang mana yang paling murah untuk dimiliki" - dan kedua jawaban tersebut jarang mengarah ke pemasok yang sama.
Kehidupan Mati yang Diharapkan berdasarkan Aplikasi
Berapa lama stempel mati bisa bertahan? SebagaiCatatan Art Hedrick dalam Sang Pabrikator, tidak ada jawaban tunggal - umur dadu berkisar antara 250.000 hit hingga 7 juta hit atau lebih tergantung pada aplikasinya, dan beberapa die menghasilkan 7 juta hit per hari selama lima tahun sebelum penggantian. Penyebarannya sangat besar karena begitu banyak variabel yang berinteraksi secara bersamaan.
Pemilihan baja die stamping adalah titik awalnya. Menurut data biaya perkakas dari Dewintech, baja-pra-perkerasan berbiaya rendah seperti 1045 atau P20 biasanya menghasilkan kurang dari 50.000 pukulan dan hanya cocok untuk pembuatan prototipe atau pekerjaan-bahan lunak-bervolume rendah. Baja perkakas kelas menengah seperti O1 atau A2 mencapai 50.000 hingga 250.000 hit untuk stamping keperluan umum. Baja perkakas D2, dengan kandungan kromium yang tinggi dan ketahanan aus yang luar biasa, mampu mencapai kisaran pukulan 500.000 hingga 1.000.000 untuk aplikasi material bervolume tinggi dan abrasif. Die progresif karbida yang didesain untuk-program bervolume ekstrem dapat melebihi 1.000.000 hit - terkadang mencapai puluhan juta - sebelum bagian die stamping perlu diganti.
Di luar kualitas material, masa pakai bergantung pada logam yang dicap (bahan yang lebih keras dan tebal akan lebih cepat aus), kompleksitas geometri suku cadang (sisipan yang rapuh lebih cepat rusak dibandingkan bagian yang berdaging), kondisi pengepresan dan akurasi penyetelan, kualitas pelumas, dan disiplin perawatan. Baja ringan yang dijalankan dengan kecepatan sedang dengan pelumasan yang sangat baik akan bertahan lebih lama dari baja tahan karat dengan desain yang sama pada kecepatan tinggi dengan cakupan pelumasan marginal. Hedrick mengidentifikasi stabilitas pengepresan, akurasi pengaturan die, jarak pemotongan, dan kualitas perlakuan panas sebagai faktor tambahan yang dapat membuat desain pahat yang sama dapat bertahan dalam jumlah siklus yang sangat berbeda tergantung pada kondisi pengoperasian.
Perencanaan Pemeliharaan dan Perbaikan
Perkakas stamping tidak akan berjalan selamanya tanpa perhatian. Tepian tumpul, pegas lelah, permukaan pemandu tergores, dan akumulasi keausan membuka jarak bebas di luar batas yang dapat diterima. Perbedaan antara cetakan yang menghasilkan suku cadang yang konsisten sepanjang masa pakainya dan cetakan yang mengalami penurunan kualitas secara progresif setelah 50.000 pukulan pertama tergantung pada perencanaan pemeliharaan - dan yang terpenting, bagaimana produsen merancang alat tersebut agar dapat diservis.
Pemeliharaan preventif untuk perkakas stempel logam mengikuti pemicu-berbasis kalender dan-berbasis goresan.Praktik terbaik industrimerekomendasikan pemeriksaan visual per{0}}shift untuk mengetahui adanya gerinda, kesalahan pengumpanan, dan penumpukan slug; inspeksi harian terhadap pilot, pegas, pemandu, dan aliran sisa; peninjauan mingguan atas item pakaian yang berulang; perencanaan pembersihan dan penajaman mendalam bulanan; dan penilaian-kondisi penuh tahunan dengan tinjauan metrologi. Lapisan pemicu berbasis pukulan di bagian atas: pukulan mungkin memerlukan peninjauan penajaman setiap 20.000 hingga 50.000 pukulan tergantung pada sifat abrasif material, sementara pegas mungkin memerlukan penggantian pada interval yang terdokumentasi sebelum kegagalan kelelahan menyebabkan waktu henti yang tidak terduga.
Pilihan desain yang dibuat oleh pabrikan secara langsung menentukan seberapa mudah dan terjangkau perbaikan alat stamping selama masa produksi cetakan. Desain sisipan modular memungkinkan tepi tajam atau bagian pembentuk yang aus diganti satu per satu tanpa harus membongkar seluruh alat - pertukaran 30-menit versus pembuatan ulang 8-jam. Sebaliknya, bagian cetakan satu bagian yang monolitik mengharuskan seluruh komponen dilepas, dipasang kembali, dan dipasang kembali ketika salah satu sisinya aus. Pabrikan yang merancang agar mudah diservis mencakup fitur seperti pelat aus yang dapat diganti pada permukaan yang sering bersentuhan, rongga pegas standar yang menerima ukuran umum, dan lokasi pengikat yang dapat diakses dan tidak memerlukan pembongkaran penuh untuk mencapainya.
Interval penajaman menggambarkan dampak ekonomi dengan jelas. Pukulan-yang dirancang dengan baik dan dapat di-reground dua puluh kali atau lebih sebelum mencapai panjang kerja minimum akan memberikan nilai yang jauh lebih besar dibandingkan pukulan lebih murah yang hanya dapat menahan lima kali regrind. Setiap penggilingan ulang biasanya membutuhkan biaya penggantian yang lebih sedikit - namun jika desain membatasi jumlah penggilingan ulang, Anda akan mencapai biaya penggantian penuh lebih cepat.
Menghitung Biaya Kepemilikan Sebenarnya
Bayangkan dua kutipan berdampingan. Pemasok A menawar $15.000 untuk cetakan progresif pada baja perkakas D2 dengan sisipan modular dan jaminan masa pakai 500.000 pukulan. Pemasok B menawar $9.500 menggunakan-bahan bermutu rendah tanpa modularitas dan tidak ada jaminan jumlah keberhasilan. Mana yang lebih murah?
Jawabannya bergantung sepenuhnya pada volume produksi dan durasi program Anda. Jika Anda memerlukan 2 juta komponen selama lima tahun, alat Pemasok A mungkin akan mencapai akhir-masa-masa pakainya hanya dengan penajaman terjadwal dan dua penggantian sisipan - total biaya kepemilikan sekitar $20.000. Alat Pemasok B mungkin memerlukan pembangunan kembali secara penuh dengan jumlah 150.000 klik, pembuatan ulang kedua dengan jumlah 300.000, dan penggantian lengkap sebelum mencapai biaya kepemilikan total-bagian tanda - yang berpotensi melebihi $30.000 jika Anda menambahkan biaya pembuatan ulang, peralatan pengganti, waktu henti produksi selama perbaikan, dan peningkatan jumlah sampah selama periode-alat yang terdegradasi.
Faktor-faktor yang membentuk biaya kepemilikan sebenarnya melampaui pembelian awal:
- Biaya perkakas awal- Harga pembelian cetakan, termasuk desain, bahan, permesinan, dan kualifikasi
- Pemeliharaan terjadwal- Pekerjaan penajaman, pelumasan, penggantian pegas, dan inspeksi yang direncanakan secara berkala
- Perbaikan yang tidak direncanakan- Perbaikan darurat untuk kerusakan tak terduga, terkelupas, atau kegagalan penyelarasan yang menghentikan produksi
- Sisa produksi- Suku cadang ditolak karena adanya gerinda, penyimpangan dimensi, atau cacat permukaan karena cetakan mengalami penurunan kualitas di antara interval servis
- Waktu henti pergantian- Tekan waktu yang hilang selama pelepasan cetakan, pemeliharaan, dan pemasangan ulang untuk setiap peristiwa layanan
- Penggantian-akhir-masa pakai- Biaya pembuatan cetakan baru ketika cetakan asli tidak dapat diperbaharui lagi secara ekonomis
Alat murah yang memerlukan penajaman setiap 10.000 pukulan menghasilkan waktu henti kumulatif dan tenaga pemeliharaan yang jauh lebih besar dibandingkan alat premium yang diservis setiap 50.000 pukulan. Selama pengoperasian 500.000 komponen, yaitu selisih antara 50 gangguan layanan dan 10 - yang masing-masing membawa waktu penyiapan, validasi ulang kualitas, dan hilangnya jam produksi.
Pabrikan yang menghasilkan total biaya terendah biasanya adalah mereka yang merancang perkakas stamping dengan mempertimbangkan kepemilikan jangka panjang: memilih grade baja stamping yang sesuai untuk volume yang diharapkan, menggabungkan komponen modular yang dapat diganti, menentukan interval perawatan yang realistis dalam dokumentasinya, dan membuat cetakan yang cukup kuat untuk mentolerir kondisi pengoperasian lingkungan pers spesifik Anda. Kutipan mereka mungkin bukan angka terendah pada halaman tersebut, namun biaya alat mereka lebih murah per bagian yang diproduksi selama masa program.
Perspektif biaya-total ini menjadi sangat relevan ketika mengevaluasi opsi pengadaan domestik dan luar negeri - di mana perbedaan harga di muka sering kali sangat besar, namun gambaran lengkapnya mencakup waktu tunggu, overhead komunikasi, biaya iterasi, dan kompleksitas logistik yang mengubah persamaan kepemilikan dengan cara yang kurang jelas.
Sumber Domestik vs. Luar Negeri untuk Stamping Dies
Perhitungan biaya-per-bagian yang mendorong penghitungan total kepemilikan berubah secara dramatis bergantung pada lokasi pemasok cetakan stempel Anda. Harga stiker yang 30% lebih rendah dari pabrik stempel di luar negeri terlihat menarik di spreadsheet - hingga Anda memperhitungkan paparan tarif, penundaan iterasi, dan pekerjaan tersembunyi dalam mengelola pemasok di dua belas zona waktu. Sebaliknya, tidak menggunakan sumber daya dalam negeri tanpa mempertimbangkan trade-off yang sebenarnya dapat menyebabkan penghematan biaya yang signifikan bagi program-program yang menganggap geografi tidak terlalu penting dibandingkan kualitas pelaksanaannya.
Tidak ada pilihan yang benar secara universal. Jawaban yang tepat bergantung pada kompleksitas program Anda, tekanan waktu, kebutuhan volume, dan kapasitas internal untuk mengelola hubungan jarak jauh.
Keuntungan Sumber Domestik
Bekerja sama dengan produsen stempel logam yang berlokasi di negara Anda memberikan manfaat yang jarang muncul di lembar penawaran, namun bertambah sepanjang masa program:
Siklus iterasi yang lebih cepat.Ketika uji coba mengungkapkan masalah pembentukan yang memerlukan perubahan desain, toko domestik dapat menyelesaikan modifikasi tersebut dalam beberapa hari. Anda dapat mengunjungi fasilitas, mengamati uji coba secara langsung, dan menyetujui perubahan-tatap-tatap muka. Untuk kematian progresif kompleks atau kematian transfer yang standarnya adalah tiga atau empat iterasi uji coba, kedekatan ini dapat memampatkan garis waktu hingga berminggu-minggu.
Komunikasi{0}}zona waktu yang sama.Pertanyaan dijawab dalam hitungan jam, bukan dalam semalam. Permintaan perubahan teknis diproses melalui peninjauan dan persetujuan tanpa jeda yang terakumulasi saat email pagi Anda tiba di penghujung hari pemasok Anda. Seperti yang dikonfirmasi oleh analisis sumber industri, toko di luar negeri dengan perbedaan waktu 12 jam dan kendala bahasa dapat menunda seluruh proyek Anda selama berminggu-minggu ketika terjadi perubahan teknis.
Perlindungan kekayaan intelektual berdasarkan kerangka hukum yang lazim.Kontrak dalam negeri dapat dilaksanakan di pengadilan yang Anda pahami, berdasarkan undang-undang rahasia dagang dan paten dengan preseden yang sudah ada. Perjanjian kerahasiaan-akan membawa dampak buruk. Untuk geometri bagian yang dipatenkan atau proses pembentukan yang baru, infrastruktur hukum ini memberikan lapisan perlindungan yang mungkin tidak dapat ditiru oleh yurisdiksi luar negeri.
Isolasi tarif.Pembaruan tarif Pasal 232 pada bulan April 2026 secara mendasar mengubah persamaan biaya untuk pencetakan logam lepas pantai. Menurut analisis Manor Tool, bea Pasal 232 sekarang berlaku untuk seluruh nilai pabean barang yang tercakup dan turunannya - bukan hanya kandungan logamnya. Tarif sebesar 50% terhadap seluruh nilai pabean bagian baja yang diberi stempel (bukan hanya bagian baja) dapat mengubah perbandingan biaya secara signifikan terhadap pengadaan dalam negeri. Program yang awalnya merupakan kandidat luar negeri pada tahun 2025 akan diterapkan di dalam negeri pada tahun 2026 bagi banyak produsen cetakan stempel logam yang melayani pasar AS.
Pertimbangan Pengadaan Lepas Pantai
Meskipun terdapat hambatan tarif, pengadaan luar negeri tetap dapat dilakukan - dan terkadang optimal - untuk profil program tertentu. Keuntungannya nyata:
Biaya perkakas dasar yang lebih rendah.Produsen cetakan stempel logam di Tiongkok, Taiwan, dan Asia Tenggara sering kali memberikan harga 30% hingga 50% di bawah standar domestik untuk kompleksitas cetakan yang sebanding. Tarif tenaga kerja, biaya material, dan overhead fasilitas semuanya berkontribusi terhadap kesenjangan ini. Untuk kematian progresif bernilai tinggi yang investasi peralatannya mencapai $50.000 atau lebih, penghematan sebesar 40% mewakili modal berarti yang dapat digunakan di tempat lain dalam program Anda.
Kapasitas dan skala.Pabrik stamping die di luar negeri sering kali memiliki armada permesinan yang lebih besar dan kekuatan bench yang lebih kuat dibandingkan pabrik-dalam negeri berukuran sedang. Saat Anda memerlukan beberapa cetakan kompleks yang dibangun secara bersamaan untuk peluncuran platform, kapasitas lepas pantai dapat menyerap beban kerja tanpa penundaan antrian.
Akses ke kemampuan khusus.Beberapa wilayah telah mengembangkan keahlian terkonsentrasi pada jenis cetakan atau industri tertentu - mikro-stamping untuk elektronik di Asia Timur, misalnya - yang mungkin melebihi apa yang tersedia secara lokal.
Namun, risikonya terdokumentasi dengan baik-dan harus dikelola secara aktif, bukan diabaikan begitu saja.Riset risiko pemasokmengidentifikasi masalah kualitas, gangguan geopolitik, dan gangguan komunikasi sebagai ancaman paling umum ketika bekerja dengan mitra luar negeri. Waktu tunggu yang lebih lama (biasanya 10 hingga 16 minggu dibandingkan 6 hingga 10 minggu di dalam negeri), kendala bahasa yang menimbulkan ambiguitas spesifikasi, dan kerumitan logistik - termasuk variabilitas pengiriman, penundaan bea cukai, dan biaya pengiriman peralatan presisi dengan aman melintasi lautan - semuanya menambah hambatan yang mengikis keunggulan biaya awal.
Kunci keberhasilan pengadaan luar negeri adalah mitigasi risiko melalui paket spesifikasi yang jelas, gerbang inspeksi yang jelas, dan pelacakan proyek yang transparan. Gambar yang tidak jelas dan perjanjian lisan yang sesuai dengan toko domestik yang telah Anda kunjungi dua puluh kali menjadi sumber pengerjaan ulang yang mahal ketika disebarkan melintasi batas bahasa dan budaya.
Pemasok luar negeri{0}}dengan layanan lengkap mengurangi risiko koordinasi.Mode kegagalan yang paling umum dalam pengadaan die lepas pantai bukanlah kemampuan pemesinan yang buruk - melainkan tanggung jawab yang terfragmentasi. Ketika desain dilakukan di satu perusahaan, pemesinan di perusahaan kedua, perlakuan panas di perusahaan ketiga, dan uji coba di perusahaan keempat, tidak ada satu entitas pun yang memiliki hasilnya. Pemasok lepas pantai yang menawarkan alur kerja menyeluruh - mulai dari penilaian kelayakan dan simulasi CAE hingga pemesinan presisi, uji coba, dan inspeksi dimensi - menghilangkan kesenjangan penyerahan yang menyebabkan masalah kualitas dan jadwal berkembang biak.YICHEN, misalnya, menjembatani kesenjangan koordinasi ini dengan menyediakan{0}}alur kerja layanan lengkap mulai dari studi kelayakan dan simulasi CAE hingga pemesinan, uji coba, dan inspeksi akhir dalam satu organisasi, membantu manajer sumber dan insinyur perkakas beralih dari penelitian awal ke solusi siap pakai RFQ tanpa mengelola beberapa vendor luar negeri secara independen.
Membandingkan Dua Model
| Faktor | Sumber Domestik | Sumber Lepas Pantai |
|---|---|---|
| Perbedaan Biaya Khas | Baseline (biaya unit lebih tinggi) | Harga dasar 30–50% lebih rendah, diimbangi dengan tarif, pengangkutan, dan biaya overhead manajemen |
| Waktu Pimpin | 6–10 minggu merupakan tipikal kematian kompleks | 10–16 minggu termasuk pengiriman dan bea cukai |
| Kemudahan Komunikasi | Zona waktu yang sama, bahasa yang sama, kunjungan situs dalam hitungan jam | Keterlambatan zona waktu, potensi hambatan bahasa, kunjungan lokasi memerlukan perjalanan internasional |
| Perlindungan Kekayaan Intelektual | - NDA yang kuat dan dapat ditegakkan, menetapkan hukum rahasia dagang | Variabel - bergantung pada penegakan hukum setempat dan struktur kontrak |
| Kecepatan Iterasi | Modifikasi - cepat yang dilakukan dalam hitungan hari,-observasi uji coba secara langsung | Lambat - setiap iterasi menambah 1–3 minggu untuk siklus pengiriman dan komunikasi |
| Kompleksitas Logistik | Pengiriman darat - rendah, paparan bea cukai minimal | Angkutan laut - yang tinggi, bea cukai, penghitungan tarif, pengemasan untuk transit |
Kerangka keputusan praktis muncul dari perbandingan ini. Program dengan jadwal yang agresif, perubahan teknis yang sering dilakukan, sensitivitas IP, atau materi yang terpapar tarif AS-memiliki pengaruh dalam negeri. Program dengan desain yang stabil, nilai perkakas yang tinggi, jangka waktu pengembangan yang panjang, dan produsen suku cadang stempel logam yang menawarkan akuntabilitas menyeluruh di luar negeri masih dapat memperoleh keunggulan biaya yang berarti - asalkan pembeli berinvestasi pada spesifikasi yang jelas, gerbang kualitas yang ditentukan, dan manajemen proyek yang aktif.
Hasil terburuknya adalah memilih berdasarkan harga satuan saja tanpa memperhitungkan faktor total biaya yang diuraikan dalam perbandingan ini. Baik Anda melakukan pengadaan di dalam negeri atau di luar negeri, kriteria evaluasi untuk memenuhi syarat produsen tetap sama - dan kriteria tersebut membentuk kerangka kerja praktis untuk beralih dari penelitian ke keputusan pengadaan yang meyakinkan.
Cara Mengevaluasi dan Memilih Produsen Die yang Tepat
Mengetahui apa yang membedakan perkakas yang baik dan perkakas yang buruk hanya berguna jika Anda dapat menerjemahkan pengetahuan tersebut ke dalam proses evaluasi pemasok yang berulang. Kebanyakan pembeli secara default meminta tiga penawaran harga dan memilih angka terendah - sebuah metode yang mengabaikan hampir semua hal yang menentukan apakah cetakan stempel logam khusus akan berkinerja andal dalam produksi. Pendekatan terstruktur membutuhkan lebih banyak upaya di awal namun mencegah kesalahan yang jauh lebih mahal yaitu mengkualifikasikan mitra yang salah selama enam bulan dalam suatu program.
Menyesuaikan Kemampuan Produsen dengan Kebutuhan Proyek
Sebelum Anda menghubungi satu produsen cetakan stempel, jawablah lima pertanyaan tentang proyek Anda sendiri. Jawaban berikut memfilter daftar pemasok Anda lebih cepat daripada pencarian direktori mana pun:
- Berapa volume tahunan Anda?- Hal ini menentukan jenis cetakan (progresif, transfer, gabungan) dan memisahkan-spesialis bervolume tinggi dari-toko yang berfokus pada prototipe.
- Bahan dan ketebalannya apa?- Pemasok yang berpengalaman dengan perunggu fosfor 0,5 mm untuk konektor beroperasi di dunia yang berbeda dari pemasok baja berkekuatan tinggi-yang dicap untuk braket struktural.
- Toleransi apa yang diperlukan?- Sesuaikan tingkat presisi Anda (standar, presisi, ultra-presisi) dengan toko yang peralatan dan sistem inspeksinya mendukungnya dengan nyaman.
- Sertifikasi industri apa yang diperlukan?- Persyaratan IATF 16949, AS9100, atau ISO 13485 segera menghilangkan toko-toko yang tidak memiliki infrastruktur berkualitas yang dibutuhkan program Anda.
- Apa kronologi Anda?- Batas waktu 6-minggu untuk cetakan progresif yang kompleks membatasi Anda pada produsen dengan kapasitas terbuka dan mesin uji coba internal. Jendela 16 minggu membuka opsi luar negeri.
Pertanyaan-pertanyaan ini kedengarannya mendasarpanduan sumber secara konsisten ditemukanbahwa pembeli yang melewatkan-penilaian mandiri ini membuang-buang waktu berminggu-minggu untuk mengejar produsen yang tidak sesuai dengan kebutuhan sebenarnya.
Bendera Merah dan Bendera Hijau Saat Evaluasi
Setelah Anda memiliki daftar pendek, percakapan evaluasi mengungkapkan lebih dari brosur pemasaran mana pun. Perhatikan sinyal-sinyal ini:
Tanda bahaya yang seharusnya membuat Anda berhenti sejenak:
- Jangka waktu yang pendek dan tidak jelas atau tidak realistis tanpa penjelasan bagaimana hal tersebut akan dicapai
- Tidak ada simulasi atau kemampuan CAE - desain yang langsung memotong baja tanpa memvalidasi aliran material
- Keengganan untuk berbagi referensi pelanggan atau studi kasus dari proyek serupa
- Kurangnya-mesin uji coba internal, yang berarti cetakan Anda belum diuji atau diuji pada peralatan produksi Anda
- Penetapan harga jauh di bawah rata-rata pasar tanpa penjelasan yang jelas tentang bagaimana biaya dikurangi
- Tidak ada dokumentasi kualitas formal atau laporan inspeksi yang diberikan selama penawaran harga
Bendera hijau yang menunjukkan mitra yang memenuhi syarat:
- Dokumentasi proses yang transparan menunjukkan setiap tahap mulai dari kelayakan hingga kualifikasi
- Mesin-uji coba internal disesuaikan dengan spesifikasi mesin produksi Anda
- Kesediaan untuk melakukan studi kelayakan sebelum mengutip - menganalisis persyaratan geometri, material, dan toleransi komponen Anda untuk mengonfirmasi produsibilitas
- Kemampuan simulasi CAE dengan pengalaman yang ditunjukkan dalam memprediksi pegas, penipisan, dan aliran material
- Pedoman pemeliharaan yang jelas dan harapan hidup disertakan dalam proposal mereka
- Komunikasi proaktif tentang potensi tantangan, bukan optimisme diam-diam
Pabrikan yang alur kerjanya mencakup penilaian kelayakan, simulasi CAE, pemesinan presisi, uji coba, dan inspeksi dimensi sebelum pengiriman mencerminkan tanda-tanda hijau di atas. YICHEN, misalnya, menyusun prosesnya berdasarkan urutan lengkap ini - mulai dari studi kelayakan dan simulasi hingga pemesinan, uji coba, dan inspeksi akhir - memberikan manajer sumber dan insinyur perkakas jalur yang jelas dari penelitian awal hingga RFQ-stamping khusus siap pakai tanpa kesenjangan dalam akuntabilitas.
Pindah dari Riset ke RFQ
Kesenjangan antara membaca tentang produsen cetakan dan benar-benar melibatkan produsen cetakan secara produktif tergantung pada paket RFQ Anda. Permintaan penawaran harga yang lengkap menghilangkan ambiguitas dan memungkinkan pemasok yang memenuhi syarat untuk merespons dengan proposal yang bermakna dan sebanding. Berdasarkan praktik terbaik RFQ, pengiriman yang tidak lengkap menambah waktu klarifikasi bolak-balik 3 hingga 5 hari kerja - yang bertambah jika Anda mengutip beberapa vendor secara bersamaan.
RFQ yang efektif untuk cetakan stempel logam khusus atau proyek stempel cetakan khusus harus mencakup:
- Gambar 2D berdimensi (PDF) dengan toleransi, keterangan GD&T, dan spesifikasi material
- Model CAD 3D dalam format LANGKAH
- Targetkan volume tahunan dan umur program yang diharapkan
- Jenis dan ketebalan bahan
- Sertifikasi yang diperlukan (IATF 16949, AS9100, ISO 13485, dll.)
- Penyelesaian permukaan dan keterangan dimensi kritis
- Targetkan waktu tunggu dan tanggal pencapaian apa pun
- Persyaratan inspeksi (artikel pertama, laporan CMM, data SPC)
Saat Anda mengirim paket ini ke produsen cetakan progresif yang memenuhi syarat, tanggapan mereka memberi tahu Anda segalanya. Pemasok yang kuat merespons dengan pertanyaan spesifik tentang tantangan yang ada, saran untuk pengoptimalan desain, garis waktu realistis yang dipecah menjadi beberapa fase, dan deskripsi yang jelas tentang apa yang dapat mereka berikan termasuk - suku cadang uji coba, laporan inspeksi, dokumentasi pemeliharaan, dan komponen cadangan. Pemasok yang lemah merespons dengan satu nomor dan perkiraan pengiriman yang tidak jelas.
Gunakan daftar periksa evaluasi ini untuk menilai setiap kandidat secara sistematis sebelum membuat pilihan akhir Anda:
- YICHEN- Alur kerja-layanan lengkap mulai dari kelayakan dan simulasi CAE hingga pemesinan presisi, uji coba, dan inspeksi dimensi; mendukung produsen, manajer sumber, dan insinyur perkakas yang beralih dari penelitian ke solusi stempel logam khusus
- Kemampuan desain dan simulasi - Apakah toko menggunakan FEA dan simulasi pembentukan, atau mengandalkan uji coba-dan-kesalahan?
- Daftar peralatan permesinan - Kapasitas CNC, resolusi kawat EDM, kemampuan penggilingan, dan usia peralatan mesin
- Sertifikasi mutu - Sertifikasi terverifikasi dan terkini yang sesuai dengan kebutuhan industri Anda
- Kapasitas uji coba - Mesin press internal-dengan tonase dan ukuran tempat tidur yang sesuai untuk cetakan Anda
- Metode inspeksi - CMM, pembanding optik, sistem penglihatan, dan prosedur artikel-pertama yang terdokumentasi
- Pelanggan referensi - Kesediaan untuk menghubungkan Anda dengan klien yang sudah ada dan menjalankan program serupa
- Responsif komunikasi - Waktu respons selama fase penawaran memperkirakan waktu respons selama produksi
Pabrikan yang mendapat nilai bagus dalam daftar periksa ini - tidak hanya dalam hal harga - adalah mereka yang memberikan solusi cetakan logam khusus yang dapat diandalkan mulai dari produksi pertama hingga kesejuta. Memilih produsen cetakan stempel pada akhirnya merupakan keputusan manajemen risiko: Anda memilih siapa yang akan mengontrol presisi, ketahanan, dan keekonomian-jangka panjang dari setiap komponen yang dihasilkan program Anda. Investasikan upaya evaluasi sekarang, dan cetakan tersebut akan memberi Anda imbalan berupa kualitas yang konsisten dan biaya yang dapat diprediksi untuk tahun-tahun mendatang.
Pertanyaan Yang Sering Diajukan Tentang Produsen Stamping Die
1. Apa yang dilakukan produsen cetakan stempel?
Pabrikan cetakan stempel merancang, membuat mesin, dan perkakas presisi khusus yang memenuhi syarat yang membentuk lembaran logam datar menjadi bagian jadi menggunakan gaya tekan. Pekerjaan mereka mencakup seluruh siklus pengembangan: studi kelayakan, simulasi CAD/CAE, permesinan CNC, EDM kawat, perlakuan panas, perakitan, uji coba mesin stamping, dan inspeksi dimensi akhir. Perusahaan seperti YICHEN (https://www.yichen-group.com/stamping-die/) menawarkan-alur kerja layanan lengkap mulai dari kelayakan hingga kualifikasi akhir, bertindak sebagai mitra teknik yang menerjemahkan desain komponen ke dalam produksi-rakitan baja perkakas siap pakai yang mampu memproduksi ribuan hingga jutaan komponen identik.
2. Bagaimana cara memilih antara dadu progresif dan dadu transfer?
Pilihannya tergantung pada ukuran bagian, geometri, dan volume tahunan. Dies progresif bekerja paling baik untuk suku cadang yang lebih kecil dan kompleks yang diproduksi dalam volume tinggi (10.000 hingga jutaan) karena cetakan tersebut melakukan beberapa operasi secara berurutan seiring dengan pergerakan stok strip melalui stasiun. Cetakan transfer cocok untuk bagian yang lebih besar atau-bentuk yang digambar dalam yang tidak dapat tetap menempel pada strip, menggunakan gripper mekanis untuk memindahkan blanko individual antar stasiun. Jika geometri bagian Anda sederhana dan datar dengan kebutuhan konsentrisitas yang ketat, cetakan majemuk mungkin paling-efektif dari segi biaya. Mencocokkan jenis cetakan dengan kebutuhan produksi aktual Anda dan bukan memilih opsi termurah akan mencegah masalah kualitas di hilir.
3. Toleransi apa yang dapat dipatuhi oleh produsen stamping die?
Kemampuan toleransi sangat bervariasi antar produsen dan terbagi dalam tiga tingkatan. Stempel standar menahan ±0,1 mm hingga ±0,2 mm untuk braket struktural dan perangkat keras umum. Stempel presisi mencapai ±0,025 mm hingga ±0,05 mm untuk konektor otomotif dan rakitan yang rapat. Pekerjaan ultra-presisi turun di bawah ±0,01 mm untuk implan medis dan konektor{10}}mikro. Presisi yang dapat dicapai bergantung pada keakuratan peralatan mesin, kualitas baja cetakan, manajemen termal, peralatan inspeksi (CMM, sistem penglihatan), dan keterampilan operator. Meminta toleransi yang lebih ketat daripada yang dibutuhkan aplikasi Anda akan meningkatkan biaya tanpa manfaat fungsional.
4. Haruskah saya mengambil cetakan stempel di dalam negeri atau di luar negeri?
Tidak ada pilihan yang lebih unggul secara universal. Pengadaan dalam negeri menawarkan siklus iterasi yang lebih cepat, komunikasi-zona waktu yang sama, perlindungan kekayaan intelektual yang lebih kuat, dan isolasi dari tarif Pasal 232 yang kini berlaku untuk seluruh nilai pabean bagian yang dicap. Pengadaan di luar negeri dapat menghasilkan biaya perkakas dasar 30-50% lebih rendah dan kapasitas pemesinan lebih besar. Risiko utama yang dihadapi pemasok luar negeri adalah tanggung jawab yang terfragmentasi di beberapa vendor. Produsen lepas pantai-dengan layanan lengkap seperti YICHEN (https://www.yichen-group.com/stamping-die/) memitigasi hal ini dengan menangani kelayakan, simulasi CAE, permesinan, uji coba, dan inspeksi dalam satu organisasi, sehingga mengurangi kesenjangan koordinasi yang biasanya menimbulkan masalah kualitas.
5. Berapa lama cetakan stempel bertahan sebelum perlu diganti?
Umur cetakan berkisar dari 50.000 pukulan hingga lebih dari 7 juta tergantung pada kualitas baja cetakan, material stempel, geometri komponen, kondisi pengepresan, dan disiplin perawatan. Baja yang sudah-dikeraskan seperti P20 menghasilkan kurang dari 50.000 pukulan yang hanya cocok untuk pembuatan prototipe. Baja perkakas kelas menengah (O1, A2) mencapai 50.000 hingga 250.000 pukulan. Baja perkakas D2 mencapai 500.000 hingga 1.000.000 pukulan untuk aplikasi bervolume tinggi. Sisipan karbida dapat melebihi jutaan siklus. Pilihan desain seperti sisipan modular yang dapat diganti versus bagian monolitik berdampak signifikan{26}}kemampuan servis jangka panjang dan total biaya kepemilikan di luar harga pembelian awal.


