


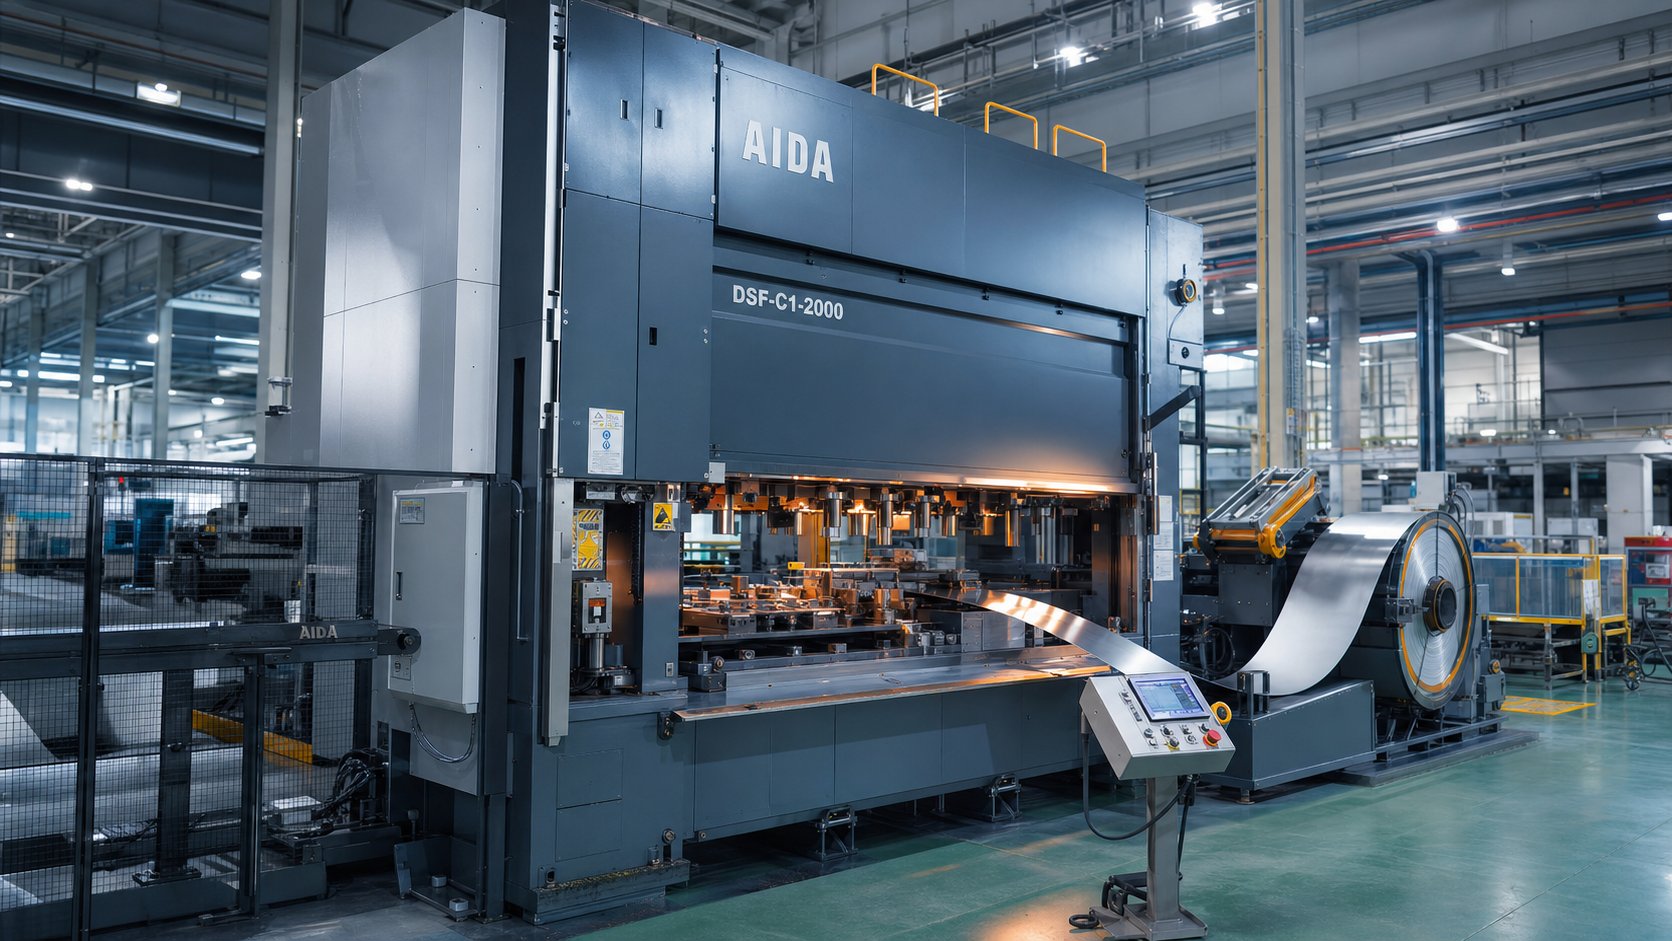
Apa Sebenarnya Fungsi Mesin Die Stamping Progresif
Bayangkan gulungan logam pipih memasuki salah satu ujung mesin dan muncul di ujung lainnya sebagai bagian yang presisi dan terbentuk sempurna-tanpa pemindahan manual, tanpa penyiapan sekunder. Itu adalah tindakan die stamping progresif.
Apa Itu Mesin Die Stamping Progresif
Jadiapa itu dadu progresif? Pada intinya, ini adalah alat multi{0}}stasiun yang melakukan operasi pemotongan dan pembentukan secara berurutan pada strip logam saat melewati proses pengepresan. Mesin yang dibangun berdasarkan alat itulah yang mengubah konsep menjadi produksi berkelanjutan.
Mesin die stamping progresif adalah sistem manufaktur terintegrasi yang menggabungkan mesin press mekanis atau servo, set die progresif multi-stasiun, dan jalur pengumpan koil otomatis-untuk mengubah strip logam datar menjadi bagian jadi melalui gerakan pengepresan yang terus menerus dan berurutan.
Setiap gerakan menekan akan memajukan strip dengan jarak tetap-disebut feed pitch-sementara setiap stasiun melakukan operasi berbeda: menusuk, membengkokkan, membentuk, atau memotong. Bagian tersebut tetap melekat pada strip pembawa sampai stasiun akhir memisahkannya sebagai komponen yang telah selesai. Siklus kontinu yang diberi umpan koil inilah yang memberikan kecepatan dan kemampuan pengulangan pada mesin stamping progresif, sering kali menghasilkan ratusan komponen per menit dengan intervensi operator minimal.
Mengapa Perspektif yang Berpusat pada Mesin-Itu Penting
Sebagian besar sumber daya berfokus pada stempel progresif sebagai layanan atau deskripsi proses. Artikel ini mengambil sudut pandang yang berbeda-memperlakukan mesin die stamping itu sendiri sebagai subjek utama. Mengapa? Karena insinyur produksi yang mengevaluasi peralatan modal perlu memahami bagaimana kekakuan rangka, jenis penggerak, dan presisi pengumpanan berinteraksi dengan kinerja cetakan. Tim pengadaan yang membandingkan opsi sumber mendapat manfaat dari mengetahui spesifikasi mesin mana yang memengaruhi kualitas suku cadang dan total biaya kepemilikan.
Baik Anda menentukan jalur pengepresan baru atau mengkualifikasi kemampuan lantai pemasok, mesin adalah variabel yang menentukan apa yang dapat dicapai dalam toleransi, kecepatan, dan umur cetakan. Bagian di depan mengelompokkan setiap subsistem-mulai dari kerangka pengepres hingga saluran pembuangan-sehingga Anda dapat menghubungkan pilihan peralatan secara langsung ke hasil bagian.
Komponen Inti Di Dalam Mesin
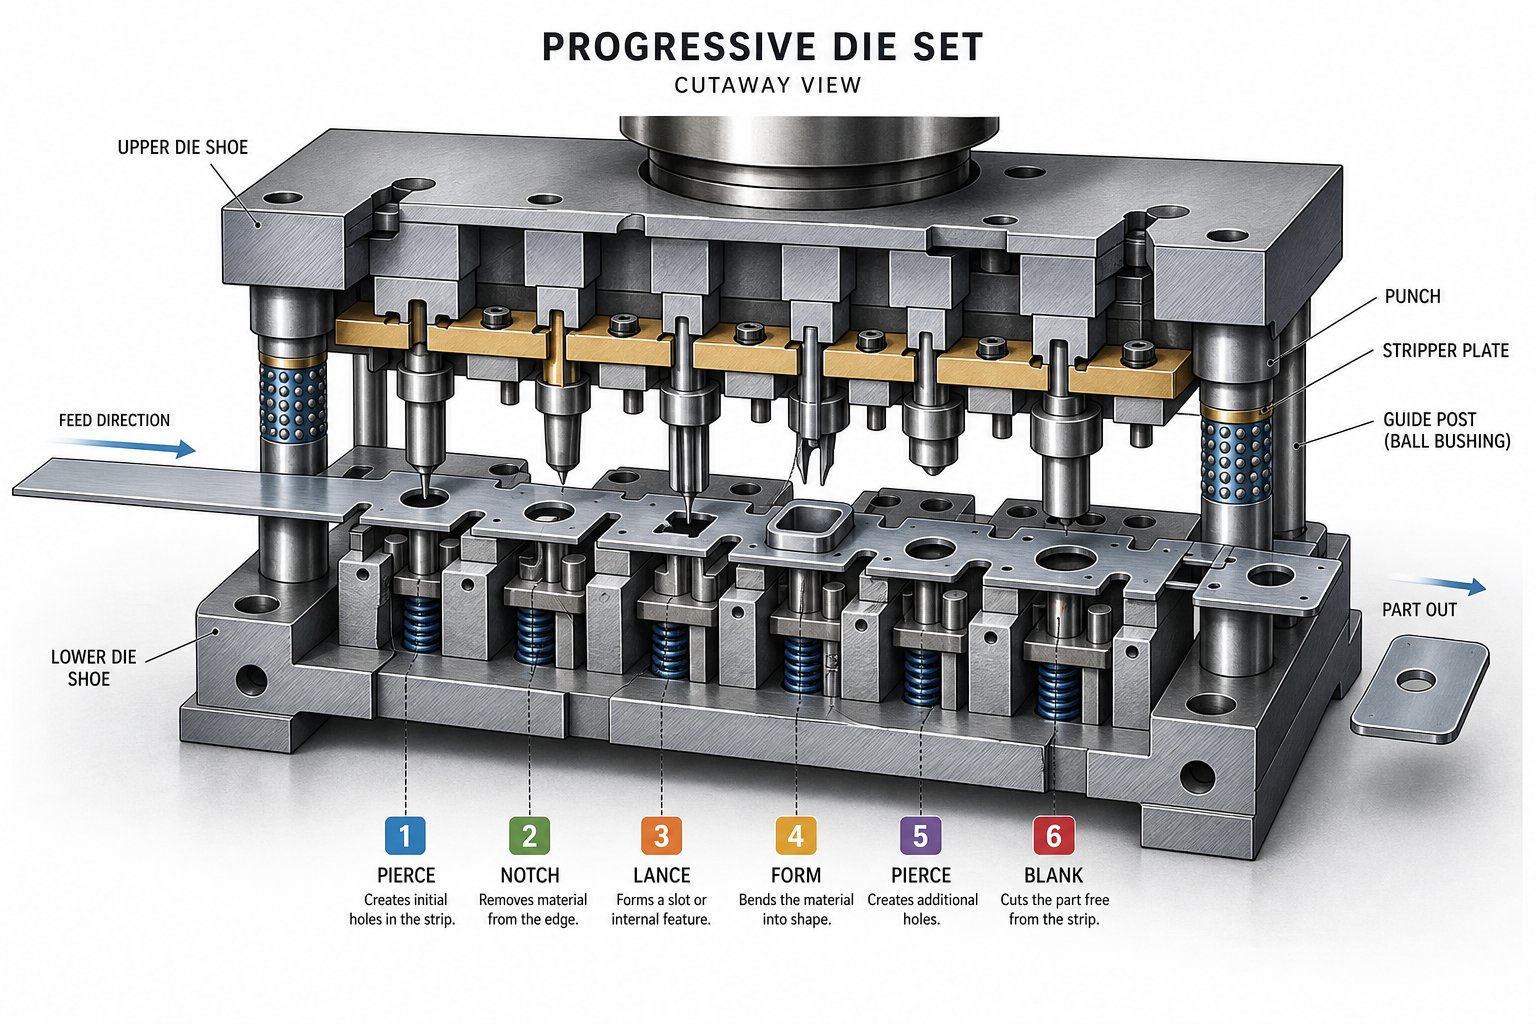
A mesin stamping mati progresifbukan sebuah perangkat tunggal-itu adalah sebuah sistem dari subsistem, yang masing-masing melakukan tugas tertentu dan diteruskan ke perangkat berikutnya. Lepaskan mesin hingga ke bagian terpentingnya dan Anda akan menemukan kerangka tekan yang menyediakan tulang punggung struktural, set cetakan yang melaksanakan pengerjaan logam, dan garis koil yang menyalurkan bahan mentah dengan presisi metronomik. Memahami bagaimana elemen-elemen ini berinteraksi membantu Anda memprediksi kualitas komponen sebelum serangan pertama terjadi.
Jenis Rangka Tekan dan Kekakuan Struktural
Rangka adalah kerangka yang menahan setiap ons gaya pembentuk. Tiga arsitektur umum mendominasi aplikasi die progresif:
- Bingkai-celah (bingkai C-)– Menawarkan akses-tiga sisi dan ukuran yang ringkas, sehingga-efektif biaya untuk-pekerjaan dengan tonase lebih ringan. Pengorbanannya adalah defleksi sudut di bawah beban; karena satu sisi terbuka, bingkai sedikit melentur pada setiap gerakan, yang dapat memengaruhi-fitur toleransi yang ketat.
- Sisi-lurus– Kolom vertikal di kedua sisi menghilangkan defleksi sudut, menghasilkan umur cetakan yang unggul dan konsistensi dimensi. Ini adalah-pilihan terbaik untuk cetakan progresif yang dijalankan pada volume tinggi atau menuntut toleransi yang ketat.
- Ikatan-batang– Menggunakan batang pengikat pratekan untuk menjepit mahkota, kolom, dan alas menjadi satu. Hasilnya adalah struktur-peredam getaran yang kaku dan cocok untuk aplikasi-tonase berat yang bahkan defleksi tingkat mikro-akan menurunkan akurasi komponen.
Mengapa kekakuan sangat penting? Setiap seperseribu inci yang dibelokkan bingkai diterjemahkan langsung ke dalam variasi dimensi pada bagian yang Anda stempel. Mesin press-sisi lurus atau batang pengikat-menjaga pukulan perkakas tetap sejajar sepanjang pukulan, menjaga jarak bebas yang menentukan tinggi duri, kualitas lubang, dan akurasi-fitur bentuk.
Tata Letak Die Set dan Urutan Stasiun
Di dalam mesin cetak terdapat cetakan stempel-sebuah-rangkaian sepatu atas dan bawah yang dibuat dengan mesin presisi, tiang pemandu, pelubang, tombol cetakan, pilot, penari telanjang, dan pegas. Dies progresif mengatur elemen-elemen ini di beberapa stasiun, masing-masing didedikasikan untuk operasi tertentu:
- Tajam– Alat pelubang logam membuat lubang, slot, atau fitur pilot pada strip.
- Pengosongan– Menghapus bagian material yang lebih besar untuk menentukan geometri keliling bagian.
- Membentuk dan membengkokkan– Membentuk bidang datar menjadi-fitur tiga dimensi.
- Menciptakan– Menerapkan gaya tekan tinggi untuk kontrol dimensi yang ketat pada permukaan kritis.
- Pemutusan– Pisahkan bagian yang sudah jadi dari strip pembawa.
Pengurutan stasiun mengikuti logika yang disengaja: fitur datum dilubangi lebih awal untuk akurasi posisi, operasi pembentukan dilakukan setelah penembusan untuk menghindari distorsi, dan cutoff selalu terakhir. Jarak antar stasiun-sama dengan jarak umpan-menentukan seberapa jauh kemajuan strip per pukulan. -Peralatan die progresif yang dirancang dengan baik menyeimbangkan stasiun dengan stabilitas strip, memastikan setiap operasi memiliki ruang untuk dilakukan tanpa mengorbankan operator.
Sistem Pemberian Makan, Pemanduan, dan Scrap
Cetakan stempel yang presisi hanya seakurat sistem pengiriman material yang memberikannya. Garis kumparan tipikal mencakup tiga fungsi terintegrasi:
- Membuka gulungan– Mendukung dan membayar koil pada ketegangan yang terkendali.
- Pelurus (perata)– Melewati strip melalui roller yang dapat disesuaikan yang menghilangkan kumparan-set kelengkungan, menghasilkan stok rata ke cetakan.
- Pengumpan servo atau gulungan– Memajukan strip dengan jarak yang tepat setiap siklus, lalu menahannya agar tetap diam selama gerakan menekan.
Setelah strip memasuki cetakan, pin pilot membuat lubang yang telah dibuat sebelumnya untuk mencatat posisi lateral dan longitudinal yang tepat di setiap stasiun. Rel pemandu strip menjaga material tetap berada di tengah sementara pengangkat menaikkannya di atas permukaan cetakan di antara gerakan, mencegah tanda tarikan dan memastikan pergerakan yang mulus.
Scrap adalah produk sampingan yang tidak bisa dihindari. Siput dari penusukan jatuh melalui bukaan cetakan ke saluran di bawah guling, sementara strip kerangka keluar dari bagian belakang mesin press ke konveyor skrap atau pencacah. Penghapusan skrap yang andal mencegah tercabutnya slug-suatu kondisi di mana slug naik kembali bersama pukulan dan merusak bagian berikutnya atau dadu itu sendiri.
| Komponen | Fungsi Utama | Dampak pada Kualitas Bagian |
|---|---|---|
| Bingkai tekan | Menolak pembentukan kekuatan, mempertahankan keselarasan | Mengontrol defleksi; secara langsung mempengaruhi akurasi dimensi dan umur cetakan |
| Set cetakan (stamping cetakan) | Melakukan pemotongan, pembentukan, dan pemisahan berurutan | Menentukan geometri fitur, toleransi, dan penyelesaian permukaan |
| Pengumpan koil dan pelurus | Menghasilkan strip datar pada jarak umpan yang tepat | Memastikan kemajuan yang konsisten; mencegah kesalahan pengumpanan dan kesalahan posisi |
| Sistem percontohan | Mendaftarkan posisi strip di setiap stasiun | Mempertahankan kesejajaran-ke-stasiun dalam mikron |
| Lepaskan rel panduan | Bagian tengahnya terkelupas secara lateral melalui cetakan | Mencegah kemiringan yang menyebabkan blanking atau pembentukan tidak merata |
| Pembuangan sisa (saluran dan perajang) | Mengeluarkan siput dan potongan kerangka | Mencegah slug pulling, die crash, dan cacat permukaan |
Bila setiap subsistem bekerja secara terpadu-rangka menyerap beban tanpa defleksi, pengumpan menyalurkan strip di lapangan, posisi pilot terkunci, dan pembersihan skrap dengan rapi-hasilnya adalah sistem terpadu yang mampu menghasilkan ribuan komponen identik per jam. Variabel berikutnya dalam persamaan ini adalah gerakan itu sendiri: bagaimana pers mengubah energi yang tersimpan menjadi gerakan slide terkontrol yang menggerakkan setiap stasiun melalui siklus pembentukannya.
Bagaimana Proses Stamping Progresif Beroperasi
Anda tahu apa yang ada di dalam mesin. Pertanyaan sebenarnya adalah: bagaimana cara kerja mesin stamping ketika setiap subsistem bekerja secara bersamaan dalam siklus yang berkesinambungan? Jawabannya ada pada proses pengecapan cetakan progresif itu sendiri-sebuah rangkaian koreografi di mana kumparan datar menjadi bagian akhir satu stasiun pada satu waktu, tanpa harus meninggalkan strip sampai pemotongan terakhir.
Kemajuan-demi-Langkah Strip
Bayangkan sebuah gulungan logam dimasukkan ke dalam uncoiler. Pelurus menghilangkan kelengkungan, dan pengumpan servo memajukan strip ke dalam cetakan dengan jarak tetap-langkah perkembangan. Pitch tersebut sama dengan jarak pusat-ke-pusat stasiun dan menentukan aliran sebagian melalui keseluruhan alat. Setiap gerakan menekan mengulangi siklus-dan-umpanan ini.
Berikut adalah proses stamping progresif yang dibagi menjadi tahapan intinya:
- Pemuatan koil dan pengumpanan strip– Pengumpan memajukan stok datar ke dalam bukaan cetakan. Lubang pilot awal dibuat di stasiun awal untuk melakukan registrasi.
- Pertunangan pin pilot– Saat cetakan atas turun, pin pilot presisi memasuki-lubang yang telah dibuat sebelumnya, mengunci strip pada posisi lateral dan memanjang yang tepat sebelum gaya pemotongan diterapkan.
- Menusuk dan menusuk– Melubangi logam yang dipotong untuk membuat lubang, slot, dan fitur relief yang mempersiapkan blanko untuk pembentukan selanjutnya.
- Membentuk dan menggambar– Stasiun membengkokkan, membentuk koin, atau menggambar material menjadi-bentuk tiga dimensi. Strip pembawa dilenturkan pada titik pemasangan yang dirancang untuk mengakomodasi gerakan vertikal tanpa kehilangan akurasi nada.
- Pemangkasan– Material berlebih dicukur untuk menyempurnakan keliling bagian menjadi geometri akhir.
- Cutoff dan ejeksi– Stasiun terakhir memisahkan bagian yang telah selesai dari pengangkut. Stempel cetakan progresif yang sudah jadi dimasukkan ke dalam saluran atau konveyor di bawah mesin press, siap untuk pengemasan atau pemrosesan sekunder.
Desain tata letak strip mengatur keseluruhan urutan ini. Insinyur menentukan bagaimana bagian-bagiannya bertumpu pada jalur, di mana jembatan menjaga integritas struktural, dan urutan operasi apa yang diikuti untuk menghindari distorsi. Target tata letak-yang dioptimalkan dengan baiklebih dari 75% pemanfaatan materialsekaligus menjaga kapal induk cukup kuat untuk memberi makan dengan kecepatan yang andal.
Apa yang Dibutuhkan Mesin Stamping-Kecepatan Tinggi
Aplikasi die progresif standar berjalan dengan nyaman antara 100 dan 400 pukulan per menit. Dorong ke wilayah pengecapan cetakan progresif berkecepatan tinggi, dan pengepresan dapat melebihi 1.000 pukulan per menit. Pada tingkat tersebut, setiap milidetik durasi slide, gerakan umpan, dan keterlibatan pilot dikompresi.
Perubahan apa yang terjadi pada kecepatan? Tiga hal mengencangkan secara bersamaan:
- Kekakuan mesin– Defleksi bingkai yang dapat diabaikan pada 200 SPM menjadi kumulatif pada 1.000-lebih. Penekan sisi-lurus atau tie-rod sangat penting untuk menjaga keselarasan cetakan pada pembebanan siklik yang cepat.
- Ketepatan pelumasan– Kecepatan yang lebih tinggi menghasilkan lebih banyak panas dan gesekan. Sistem-semprotan atau tetesan mikro harus mengalirkan pelumas ke zona kontak yang tepat tanpa menggenang atau membuat stasiun di dekatnya kelaparan.
- Akurasi umpan– Pengumpan servo harus mempercepat, memposisikan, dan memperlambat strip dalam sepersekian detik dari siklus pengepresan. Bahkan kesalahan pengumpanan sebesar 0,05 mm terjadi di seluruh stasiun, menyebabkan kesalahan registrasi dan scrap.
Kemampuan-kecepatan tinggi bukan hanya soal motor yang lebih cepat. Ini adalah hasil gabungan dari dinamika pengepresan, respons pengumpanan, jarak bebas cetakan, dan evakuasi skrap, semuanya beroperasi dalam rentang waktu yang lebih ketat. Sistem penggerak di belakang gerakan geser tersebut-mekanis, servo, atau hidrolik-menentukan kecepatan dan profil pembentukan yang dapat dicapai.
Jenis Mesin Press yang Mendukung Operasi Die Progresif
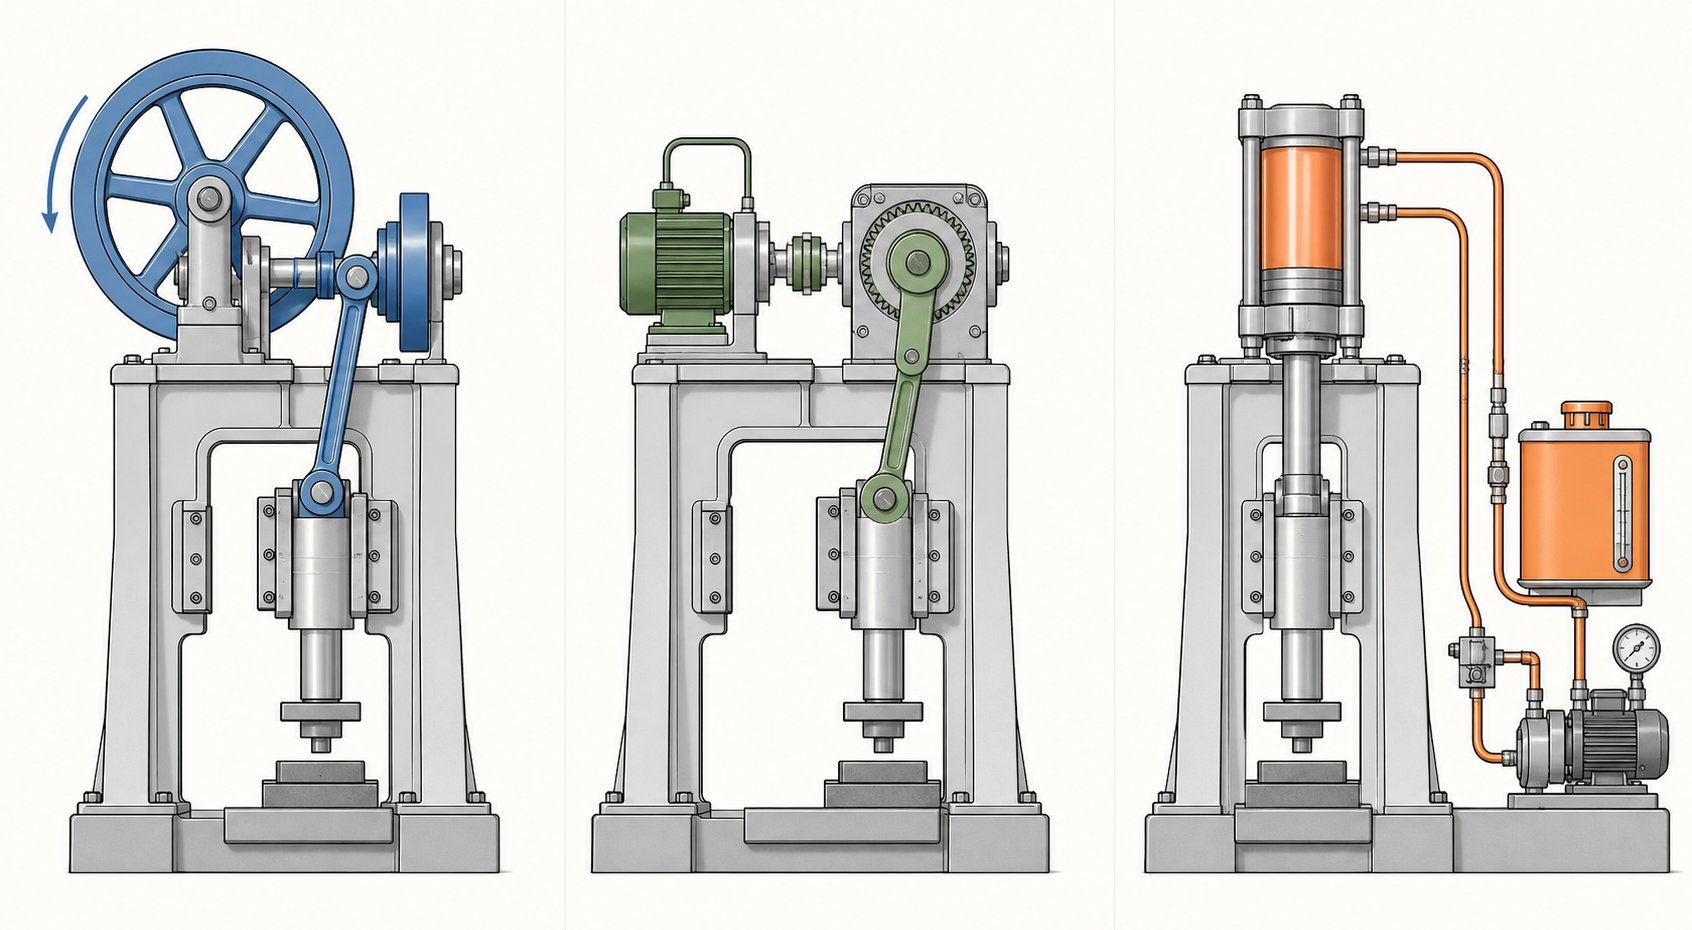
Setiap mesin press stamping progresif mengubah energi yang tersimpan menjadi gerakan geser terkontrol yang mendorong pukulan menembus logam. Namun cara energi tersebut mencapai slide-dan bagaimana perilakunya selama bagian kerja kritis dari pukulan-bervariasi secara dramatis bergantung pada sistem penggeraknya. Pilihan antara mekanik, servo, dan hidrolik secara langsung mempengaruhi kecepatan produksi, kualitas komponen, umur panjang cetakan, dan kompleksitas pembentukan yang dapat Anda capai.
Penekan Mekanis dan Penggerak Gerak Tautan
Alat bantu pengecapan cetakan progresif bervolume tinggi adalah mesin press mekanis. Roda gila menyimpan energi rotasi, dan poros engkol atau roda gigi eksentrik mengubah energi tersebut menjadi gerakan geser bolak-balik. Hasilnya adalah kurva langkah yang tetap-cepat di bagian atas, lebih lambat di dekat titik mati bawah-menghasilkan waktu siklus yang konsisten dan sesuai dengan produksi berulang.
Pengepres mekanis unggul dalam kecepatan. Waktu siklus yang singkat dan konsumsi energi per langkah yang rendah menjadikannya ideal untuk operasi blanking, pembentukan dangkal, dan penindikan di mana tonase penuh hanya diperlukan sebentar di bagian bawah langkah. Pengorbanannya? Fleksibilitas terbatas. Profil pukulan ditentukan oleh geometri, bukan perangkat lunak, sehingga Anda mendapatkan gerakan yang sama setiap siklus, apa pun yang diminta oleh komponen tersebut.
Di sinilah gerakan tautan menekan mengubah persamaan. Alih-alih menggunakan engkol sederhana, penggerak gerak tautan menggunakan mekanisme multi-tautan yang membentuk kembali kurva kecepatan geser. Selama bagian kerja pukulan,kecepatan geser berkurang hingga 40%, sementara kecepatan meningkat melalui bagian-yang tidak berfungsi untuk mempertahankan tingkat produksi yang tinggi. Bayangkan sebuah pers yang melambat tepat ketika logam sedang dibentuk, lalu berlari kembali ke atas untuk pukulan berikutnya.
Manfaat praktis dari operasi die progresif sangat signifikan:
- Mengurangi dampak mati– Kecepatan pendekatan yang lebih rendah berarti lebih sedikit guncangan pada perkakas saat digunakan, sehingga memperpanjang masa pakai tombol punch dan die.
- Lebih sedikit pegas-kembali– Penahanan yang lebih lama di bawah tekanan akan meningkatkan plastisitas logam, menghasilkan fitur bentuk yang lebih dekat dengan bentuk jaring tanpa{0}}hantaman ulang.
- SPM efektif yang lebih tinggi– Penggerak gerak die link progresif dapat meningkatkan kecepatan pengoperasian setidaknya 25% dibandingkan dengan gerak engkol standar pada kualitas komponen yang setara.
- Mengurangi kebisingan dan getaran– Mengurangi gaya snap{0}}through menghasilkan mesin press die stamping yang lebih senyap dan lancar.
Penyeimbangan dinamis melengkapi gerakan tautan dengan melawan gaya inersia yang dihasilkan oleh massa slide yang bolak-balik. Pada kecepatan tinggi, tekanan yang tidak seimbang meneruskan getaran ke pondasi, cetakan, dan akhirnya bagian tersebut. Sistem penyeimbang-baik beban mekanis atau silinder pneumatik-menetralkan gaya-gaya ini, menjaga mesin press tetap stabil dan mengurangi kelelahan pada rangka dan perkakas.
Servo Menekan untuk Kontrol Stroke Variabel
Bagaimana jika Anda dapat memprogram slide agar bergerak secara berbeda pada setiap pekerjaan-atau bahkan pada titik berbeda dalam satu gerakan? Itulah yang dihasilkan oleh mesin press die progresif servo. Motor servo torsi tinggi-menggantikan roda gila dan kopling, memberikan kontrol penuh atas posisi geser, kecepatan, dan akselerasi sepanjang siklus.
Mesin press servo menghadirkan beberapa kemampuan yang tidak dapat ditandingi oleh penggerak mekanis konvensional:
- Profil goresan yang dapat diprogram– Perlambat slide untuk penarikan yang dalam, tetap di titik mati bawah untuk pembuatan koin, atau lakukan gerakan melalui urutan pembentukan. Anda mendesain kurva gerak agar sesuai dengan bagiannya, bukan sebaliknya.
- Kecepatan variabel dalam satu siklus– Mendekat dengan cepat, membentuk perlahan, kembali dengan kecepatan maksimum. Fleksibilitas ini mendukung pembentukan multi-stasiun yang kompleks tanpa mengorbankan throughput.
- Efisiensi energi– Motor hanya mengambil tenaga saat melakukan pekerjaan, dan pengereman regeneratif memulihkan energi selama perlambatan.
- Mengurangi keausan cetakan– Mengontrol kecepatan pendekatan pada saat pelemparan pukulan mengurangi beban tumbukan, suatu manfaat yang sebanding dengan keuntungan gerakan tautan tetapi dapat disesuaikan secara tak terbatas melalui perangkat lunak.
Munculnya peran teknologi servo dalam stempel progresif berpusat pada pekerjaan yang menggabungkan beberapa jenis pembentukan-penusukan plus gambar dalam plus pembuatan koin-dalam satu cetakan. Kurva langkah yang tetap memaksa kompromi di seluruh stasiun. Mesin press servo menghilangkan kompromi tersebut dengan menyesuaikan gerakan dengan kecepatan pembentukan ideal setiap operasi.
Memilih Tonase Tekan dan Ukuran Tempat Tidur
Memilih tonase yang tepat untuk mesin press stamping progresif tidak semudah mencocokkan rating mesin press dengan bahan paling tebal yang ingin Anda gunakan. Permintaan tonase bersifat kumulatif di setiap stasiun yang aktif. Anda perlu memperhitungkan:
- Ketebalan bahan dan kekuatan tarik– Material yang lebih tebal atau keras memerlukan gaya pemotongan dan pembentukan yang lebih besar secara proporsional per stasiun.
- Jumlah stasiun aktif– Sebuah die dengan 20 stasiun dengan beban penembusan, pembentukan, dan pencetakan secara bersamaan dapat mencapai puncak yang jauh melebihi apa yang dibutuhkan oleh satu stasiun saja.
- Membentuk kekuatan– Menggambar dan membuat koin menghasilkan tonase yang lebih tinggi daripada menusuk. Tikungan kompleks dengan jari-jari yang rapat memusatkan gaya pada area cetakan yang lebih kecil.
Pedoman umum adalah mengukur ukuran mesin press pada 60–70% dari kapasitas tetapan untuk beban puncak yang dihitung. Margin ini melindungi rangka, bantalan, dan penggerak dari beban berlebih sekaligus memberikan ruang untuk variasi material dan siklus penajaman cetakan yang secara bertahap meningkatkan gaya pemotongan.
Ukuran tempat tidur juga sama pentingnya. Cetakan harus pas di dalam area guling dengan jarak yang cukup untuk peluncuran skrap, penyangga strip, dan penjepitan penggantian cetakan dengan cepat. Jika Anda menjalankan strip lebar untuk tata letak multi-keluar, dimensi alas kiri-ke-kanan yang lebih besar menjadi wajib. Mencocokkan tonase dan ukuran lapisan bersama-sama memastikan mesin cetak dapat mengakomodasi secara fisik dan menopang cetakan secara mekanis sepanjang masa pakainya.
| Kriteria | Pers Mekanis | Servo Tekan | Tekan Hidrolik |
|---|---|---|---|
| Kecepatan (gerakan per menit) | Tinggi hingga sangat tinggi | Dapat disesuaikan (rendah ke tinggi) | Rendah hingga sedang |
| Paksa konsistensi melalui pukulan | Kekuatan puncak hanya di dekat BDC | Kurva gaya yang dapat diprogram | Tonase penuh kapan saja |
| Fleksibilitas profil goresan | Memperbaiki (ditingkatkan dengan gerakan tautan) | Dapat diprogram sepenuhnya | Dapat disesuaikan tetapi lebih lambat |
| Efisiensi energi | Tinggi (penyimpanan roda gila) | Sangat tinggi (regeneratif) | Lebih rendah (pompa kontinu) |
| Dampak hidup mati | Bagus (sangat baik dengan gerakan tautan) | Luar biasa (keterlibatan terkontrol) | Bagus (pendekatan-kecepatan rendah) |
| Aplikasi die progresif yang umum | Pengosongan, penindikan, dan pembentukan dangkal berkecepatan tinggi.- | Dies multi-bentuk yang kompleks, operasi campuran | Gambar dalam, bentuk{0}}ukuran berat |
Pengepres hidrolik layak disebutkan karena kelengkapannya. Mereka mengirimkan tonase penuh kapan saja dalam perjalanan-berguna untuk penarikan dalam atau operasi yang membutuhkan tenaga berkelanjutan-tetapi waktu siklusnya yang lebih lambat membatasi hasil dalam-aplikasi progresif bervolume tinggi. Anda akan menemukan bahwa perangkat ini lebih sering menggerakkan cetakan transfer atau operasi pembentukan mandiri dibandingkan menjalankan alat progresif multi-stasiun dengan kecepatan produksi.
Sistem penggerak menentukan apa yang dapat dilakukan oleh mesin cetak progresif, namun materiallah yang menentukan fungsinya. Logam dan paduan yang berbeda mempunyai tuntutan tersendiri dalam hal gaya pembentukan, perilaku pengumpanan, dan faktor strategi pelumasan-yang kembali ke pemilihan pengepresan dengan cara yang mudah diabaikan.
Pemilihan Bahan untuk Die Stamping Progresif
Mesin press dapat memberikan dinamika pukulan yang sempurna dan cetakan dapat menampilkan geometri stasiun yang sempurna, namun pemilihan material yang salah tetap akan menghasilkan sisa. Pengecapan logam progresif memberikan tuntutan unik pada stok kumparan yang melewatinya-strip harus masuk dengan bersih, terbentuk tanpa retak, dan geser dengan karakteristik duri yang dapat diprediksi dalam ratusan pukulan per menit. Memilih logam yang tepat bukan hanya sekedar keputusan desain; hal ini secara langsung memengaruhi setelan mesin, jarak perkakas, dan strategi pelumasan mana yang akan berhasil.
Keluarga Logam dan Paduan yang Kompatibel
Stamping logam mati progresif mengakomodasi berbagai bahan besi dan nonferrous. Setiap kelompok paduan menghadirkan keseimbangan kekuatan, sifat mampu bentuk, dan biaya yang berbeda yang menentukan cara cetakan dan cetakan harus dikonfigurasi.
- Baja-karbon rendah (C1008–C1026)– Bahan yang paling banyak diproses dalam stempel progresif baja. Daktilitas tinggi, biaya rendah, dan perilaku geser yang dapat diprediksi menjadikannya pilihan utama untuk braket, rumah, dan komponen struktural. Pelapisan seng atau nikel dapat menambah ketahanan terhadap korosi pasca-stamping.
- Baja tahan karat (seri 300 dan 400)– Menawarkan ketahanan dan kekuatan terhadap korosi dengan mengorbankan gaya pembentukan yang lebih tinggi dan keausan cetakan yang lebih agresif. Nilai austenitik seperti 304 bekerja-mengeras dengan cepat, menuntut tonase pengepresan yang kuat dan jarak pukulan-hingga-yang dikontrol dengan cermat.
- Tembaga dan tembaga berilium– Stempel progresif tembaga mendominasi produksi konektor dan terminal listrik berkat konduktivitas yang sangat baik, ketahanan terhadap korosi, dan keuletan. Tembaga berilium menambahkan sifat pegas dan ketahanan lelah untuk aplikasi kontak yang memerlukan siklus hidup tinggi.
- Kuningan (C260–C360)– Menggabungkan sifat mampu bentuk yang baik dengan konduktivitas termal dan listrik. Sifatnya yang relatif lembut mengurangi keausan cetakan, sehingga cocok untuk perangkat keras dekoratif, komponen kunci, dan pengoperasian progresif berkecepatan tinggi.
- Aluminium (1100, 3003, 5052, 6061)– Menghasilkan rasio kekuatan-terhadap{-berat yang tinggi dengan sifat mampu bentuk yang sangat baik dalam temper yang lebih lembut. Perkakas stempel aluminium memerlukan jarak antara pukulan-ke-cetakan yang lebih lebar dibandingkan dengan baja karena bahannya cenderung rusak dan menumpuk pada permukaan perkakas tanpa pelumasan yang tepat.
Material terbaik jarang sekali merupakan material terkuat-material yang perilaku mekanisnya selaras dengan geometri komponen, volume produksi, dan kemampuan pengepresan yang tersedia.
Kisaran Ketebalan dan Spesifikasi Kumparan
Bahan stamping progresif disuplai sebagai stok koil dengan ketebalan pengukur standar. Rentang pemrosesan umum berkisar dari sekitar 0,004 inci (0,1 mm) untuk terminal elektronik-presisi mikro hingga 0,250 inci (6,35 mm) untuk braket struktural berat. Titik terbaik untuk sebagian besar aplikasi progresif berada antara 0,015 inci dan 0,125 inci (kira-kira 28 ukuran hingga 11 ukuran).
Lebar kumparan umumnya berkisar dari di bawah 1 inci untuk cetakan-strip sempit-keluar tunggal hingga lebih dari 24 inci untuk tata letak multi-keluar lebar. Strip yang lebih lebar memerlukan mesin press dengan dimensi alas yang lebih besar dan pengumpan yang mampu menangani beban kumparan yang lebih berat tanpa menimbulkan camber strip atau gelombang tepi.
Berpegang teguh pada-ketebalan pengukur standar industri akan menghemat biaya karena ukuran ini biasanya tersedia di pusat layanan. Ketebalan khusus atau paduan khusus sering kali memerlukan-pesanan minimum-terkadang dalam jumlah muatan truk-yang dapat membebani anggaran pada-program bervolume lebih rendah.
Bagaimana Sifat Material Mempengaruhi Pengaturan Mesin
Tiga sifat mekanik mendorong interaksi antara bahan stamping progresif dan mesin press: kekuatan tarik, keuletan (persentase perpanjangan), dan kekerasan. Masing-masing menentukan cara Anda mengonfigurasi peralatan.
Kekuatan tarikmenentukan kebutuhan gaya potong dan pembentukan. Strip baja tahan karat 304 dengan kekuatan tarik ultimat 85 ksi memerlukan kira-kira dua kali tonase penusuk baja karbon rendah-pada 45 ksi untuk geometri lubang yang identik. Perbedaan tersebut terjadi di setiap stasiun yang aktif, sehingga mendorong kebutuhan tonase total menjadi lebih tinggi dan sering kali menentukan jumlah pers yang lebih besar.
Daktilitasmengatur seberapa agresif cetakan dapat membentuk material tanpa patah. Logam-dengan elongasi tinggi seperti tembaga (elongasi lebih dari 40%) tahan terhadap jari-jari tekukan yang sempit dan tarikan yang dalam. Paduan dengan keuletan-yang lebih rendah seperti baja pegas atau baja tahan karat-keras memerlukan sudut pembentukan yang lebih lembut, lebih banyak stasiun untuk mendistribusikan regangan, dan terkadang profil penekan servo yang memperlambat pergeseran selama langkah kerja.
Kekerasanberkorelasi dengan tingkat keausan cetakan. Material yang lebih keras mengikis permukaan punch dan die lebih cepat, sehingga memperpendek interval penajaman. Pengecapan progresif baja karbon pada kualitas yang lebih lunak (Rockwell B 55–70) menghasilkan cetakan yang panjang dengan perawatan yang minimal, sedangkan baja tahan karat atau paduan berkekuatan tinggi dapat mengurangi separuh masa pakai cetakan jika baja perkakas dan pelapis tidak ditingkatkan kualitasnya.
Strategi pelumasan juga berubah berdasarkan jenis material. Baja tahan karat dan aluminium memerlukan-pelumas yang lebih berat-film terklorinasi atau sintetik-untuk mencegah kerusakan dan-kelebihan pukulan. Oli standar berbahan dasar minyak bumi-cocok untuk baja ringan dan kuningan. Pada kecepatan tinggi, penyaluran pelumasan beralih dari sistem banjir ke aplikator semprotan mikro presisi yang menargetkan permukaan pukulan dan stasiun pembentuk tertentu tanpa mencemari operasi yang berdekatan.
Penyesuaian kecepatan tekan mengikuti logika serupa. Bahan yang lebih lembut dan lebih ulet tahan terhadap laju pukulan yang lebih tinggi karena bahan tersebut mudah digeser dan menghasilkan lebih sedikit panas. Paduan yang lebih keras mendapat manfaat dari pengurangan kecepatan atau penggerak-gerakan tautan yang memperlambat perosotan saat digunakan, mengurangi guncangan benturan, dan memperpanjang masa pakai alat.
| Jenis Bahan | Kisaran Ketebalan Khas | Pertimbangan Pemrosesan Utama |
|---|---|---|
| Baja-karbon rendah | 0,015 inci – 0,250 inci. | Gaya pembentukan rendah, keuletan tinggi, pelumasan standar. Kompatibilitas pers terluas. |
| Baja tahan karat (austenitik) | 0,010 inci – 0,125 inci. | Permintaan tonase yang tinggi, diperlukan-pengerasan kerja yang cepat, dan pelumas anti-pengerasan. Pukulan yang lebih ketat-sampai-jarak mati. |
| Tembaga / Tembaga berilium | 0,004 inci – 0,080 inci. | Sifat mampu bentuk yang sangat baik, bahan lembut mengurangi keausan cetakan. Pengukur tipis umum untuk kontak listrik. |
| Kuningan | 0,008 inci – 0,125 inci. | Daktilitas yang baik, kekuatan sedang. Kompatibel dengan-stamping berkecepatan tinggi; pelumas minimal yang dibutuhkan. |
| Aluminium | 0,010 inci – 0,190 inci. | Diperlukan jarak bebas die yang lebih lebar, kecenderungan menyakitkan. Alat stempel aluminium mendapat manfaat dari permukaan pukulan yang dilapisi atau dipoles. |
Pemilihan material tidak pernah merupakan keputusan tersendiri-hal ini dimasukkan ke dalam perhitungan tonase, pemilihan baja cetakan, interval perawatan, dan bahkan perbandingan antara metode stamping progresif dan alternatif. Ketika material mendorong kompleksitas cetakan atau kapasitas pengepresan hingga mencapai batasnya, mungkin inilah saatnya untuk bertanya apakah pendekatan progresif masih merupakan jalur yang paling-efektif dari segi biaya.
Membandingkan Dies Progresif dengan Metode Stamping Alternatif
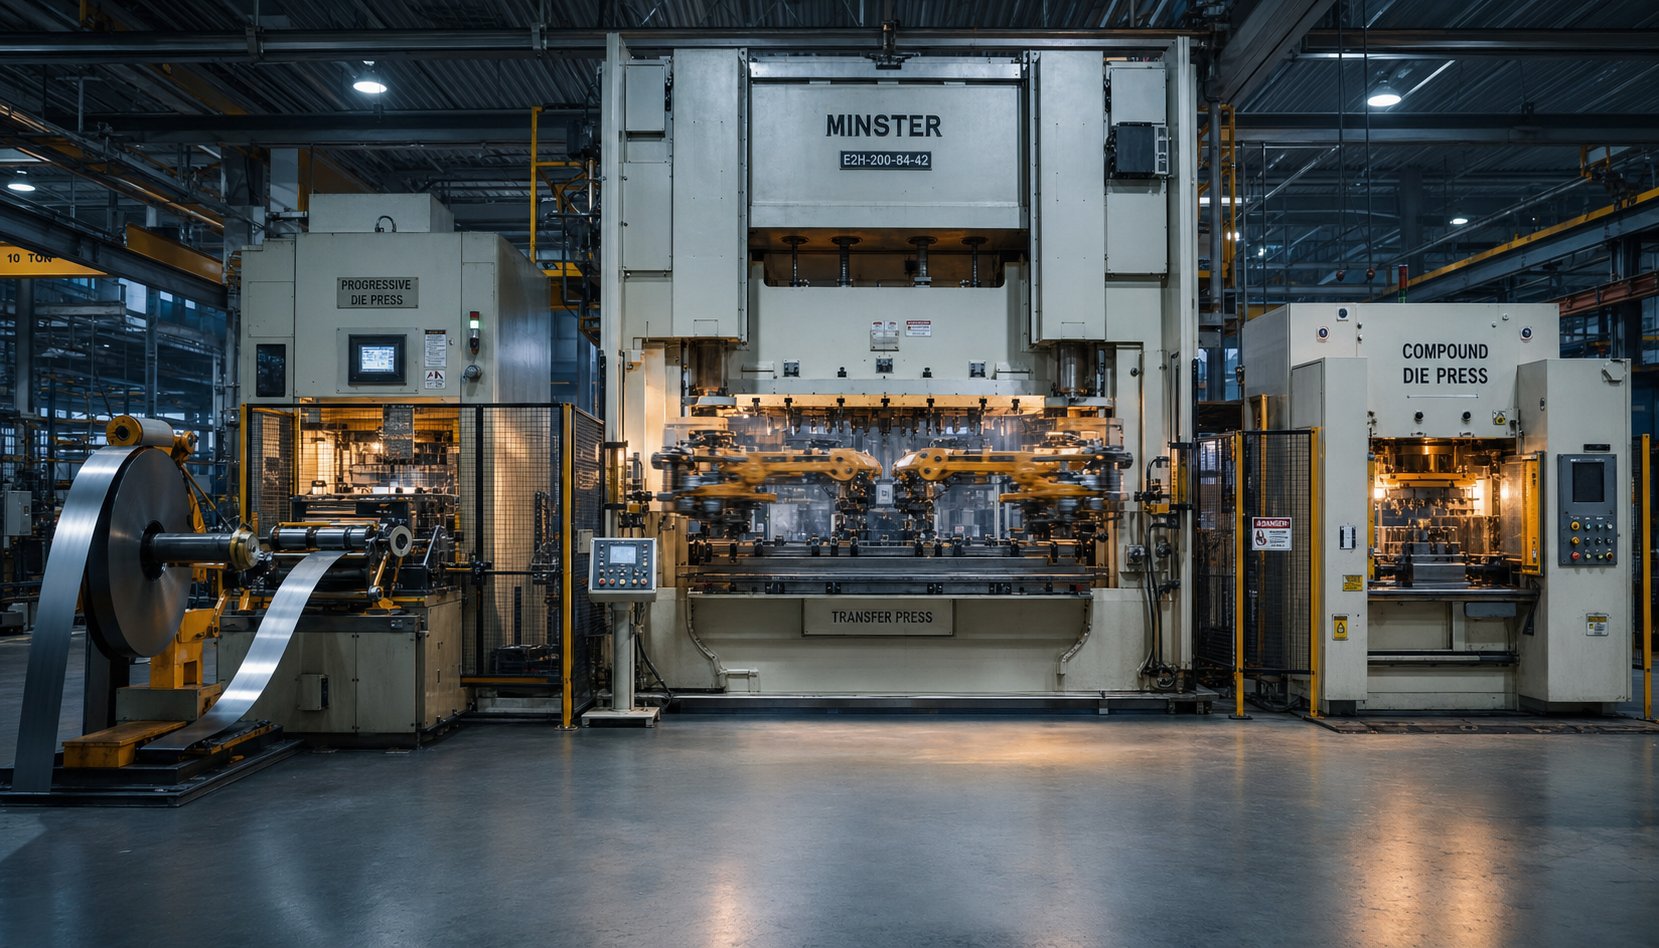
Cetakan progresif adalah alat yang ampuh, tetapi ini bukan satu-satunya alat yang ada di kotak peralatan pengerjaan logam. Ketika geometri bagian menjadi terlalu besar, volume menjadi terlalu rendah, atau kedalaman pembentukan melebihi kemampuan strip pembawa, metode alternatif sering kali menghasilkan keekonomian yang lebih baik atau suku cadang yang lebih baik. Mengetahui di mana operasi die dan stamping progresif unggul-dan di mana tidak-mencegah ketidaksesuaian yang mahal antara proses dan produk.
Progresif vs Transfer vs Stamping Majemuk
Tiga metode stamping mendominasi produksi komponen logam presisi. Masing-masing menggunakan pendekatan yang berbeda secara mendasar untuk memindahkan material melalui operasi, dan perbedaan tersebut menentukan pekerjaan mana yang paling baik mereka tangani.
Stamping mati progresifmenjaga benda kerja tetap menempel pada strip pembawa di seluruh rangkaian. Strip memajukan stasiun ke stasiun di dalam satu set cetakan, dengan bagian akhir hanya dipisahkan pada potongan terakhir. Pendekatan-pengumpanan berkelanjutan ini mendukung kecepatan yang sangat tinggi-seringkali 100 hingga lebih dari 1.000 gerakan per menit-dan menghasilkan biaya per-per potong volume terendah karena waktu penyiapan minimal dan keterlibatan tenaga kerja mendekati nol setelah mesin cetak beroperasi.
Transfer cetakan matimemisahkan blanko dari strip pada awal proses. Jari mekanis atau lengan pemindah kemudian memindahkan masing-masing benda kerja di antara stasiun cetakan independen. Karena bagian tersebut-berdiri bebas, cetakan transfer dapat menembus sedalam yang dimungkinkan oleh bahan mentah tanpa dibatasi oleh geometri strip pembawa. Hal ini membuat transfer stamping menjadi metode pilihan untuk komponen besar, cangkang-dalam, dan komponen yang memerlukan pengoperasian pada banyak permukaan.
Stamping mati majemukmelakukan beberapa operasi pemotongan-pengosongan dan penindikan, misalnya-dalam satu gerakan menekan. Hasilnya adalah bagian yang datar dan berdimensi presisi dengan konsentrisitas yang sangat baik antar fitur. Dies majemuk lebih sederhana dan lebih murah untuk dibuat dibandingkan perkakas progresif, namun cetakan tersebut hanya menangani geometri datar dan menghasilkan satu bagian per langkah tanpa kemampuan membentuk.
Pembentukan multi-slidelayak disebutkan sebagai opsi keempat. Mesin multi-slide menggunakan kamera dan alat geser yang mendekati strip dari berbagai arah secara bersamaan, sehingga ideal untuk komponen kecil dengan tekukan rumit pada beberapa bidang-klip, pegas, bentuk kawat, dan konektor yang memerlukan penempatan berlebihan pada cetakan progresif konvensional.
| Kriteria | Stamping Mati Progresif | Transfer Stempel Mati | Stamping Mati Majemuk |
|---|---|---|---|
| Volume tahunan yang ideal | 50.000 hingga jutaan | 10.000 hingga 500,000+ | 5.000 hingga 200.000 |
| Bagian kompleksitas | Sedang (kedalaman gambar terbatas) | Tinggi (gambar dalam, sebagian besar) | Rendah (hanya bagian datar) |
| Biaya perkakas yang khas | $15,000 – $60,000+ | $100,000 – $500,000+ | $5,000 – $20,000 |
| Biaya per{0}}satuan dalam skala besar | Terendah | Sedang | Rendah hingga sedang |
| Kecepatan produksi | Sangat tinggi (100–1,000+ SPM) | Sedang (15–60 SPM) | Sedang hingga tinggi |
| Kisaran ukuran bagian | Kecil hingga sedang | Sedang hingga besar | Kecil hingga sedang (datar) |
| Pengaturan dan pergantian | Rendah (mati tunggal, umpan otomatis) | Lebih tinggi (beberapa stasiun, kalibrasi transfer) | Rendah |
Memahami jenis cetakan stempel ini sehubungan dengan persyaratan suku cadang spesifik Anda menghilangkan dugaan. Braket yang pas di telapak tangan Anda dan dikirimkan dalam jumlah 500.000 per tahun? Progresif hampir pasti merupakan jawabannya. Cangkir otomotif-yang ditarik dalam dan melebihi batas-lebarnya? Transfer mengambil alih.
Ketika Stempel Die Progresif Tidak Cocok
Kedengarannya seperti kemenangan progresif dalam hal kecepatan dan biaya setiap saat? Kurang tepat. Beberapa skenario mendorong proyek menuju metode alternatif:
- Ukuran bagian melebihi kapasitas strip– Dies progresif dibatasi oleh lebar kumparan dan dimensi alas tekan. Bagian yang lebih lebar dari kira-kira 24 inci atau memerlukan area datar yang besar sering kali tidak dapat disarangkan secara efisien pada strip, sehingga membuat cetakan transfer atau cetakan garis tandem lebih praktis.
- Kedalaman penarikan yang dalam melampaui batas jalur pembawa– Jika rasio tarikan mengharuskan material bergerak secara vertikal melampaui toleransi strip pembawa tanpa tertekuk atau robek, maka bagian tersebut harus-berdiri bebas. Mesin transfer menangani hal ini secara alami.
- Volume terlalu rendah untuk mengamortisasi perkakas– Nilai dadu progresif rata-rata $15.000 hingga $60.000 hanya masuk akal bila jumlah produksi menyebarkan investasi tersebut cukup tipis untuk bersaing dengan metode yang lebih sederhana. Di bawah ambang batas tertentu, pemotongan laser, pembentukan rem tekan, atau pengecapan cetakan majemuk membutuhkan biaya lebih sedikit per bagian.
- Geometri bagian memerlukan operasi-banyak permukaan– Perkakas progresif bekerja dalam satu sumbu gerakan tekan. Jika bagian tersebut memerlukan penusukan samping, penguliran, knurling, atau pengoperasian dari beberapa arah secara bersamaan, metode transfer atau multi-slide menawarkan lebih banyak kebebasan geometris.
- Kerataan yang ketat pada blanko yang rumit– Dies majemuk menghasilkan bagian yang lebih rata dibandingkan cetakan progresif karena bagian tersebut dibentuk dalam satu langkah tanpa diseret melalui beberapa stasiun. Untuk ring, shim, atau tumpukan laminasi yang mengutamakan kerataan, perkakas majemuk lebih unggul.
Mengenali batas-batas ini sejak dini akan menghemat waktu teknis dan menghindari pemaksaan solusi progresif yang prosesnya akan bertentangan dengan geometri.
Struktur Biaya dan Volume Impas-Logika
Keekonomian dari stamping progresif jangka panjang mengikuti kurva yang sederhana namun kuat: biaya tetap yang tinggi di muka, biaya variabel per pukulan yang semakin rendah. Memahami letak titik impas-akan menentukan apakah alat progresif merupakan investasi yang cerdas atau komitmen berlebihan yang mahal-.
Perhatikan sebuah contoh konkrit. Cetakan progresif dengan-kompleksitas menengah mungkin memerlukan biaya $30.000 untuk merancang dan membangun. Setelah berjalan, ia menghasilkan suku cadang seharga $0,50 masing-masing. Bagian yang sama yang dibuat dengan pemotongan laser dan pembentukan rem tekan mungkin berharga $5,00 per bagian tanpa investasi perkakas. Perhitungannya mudah:
- Dengan produksi 1.000 bagian setiap tahunnya, cetakan progresif menambah $30 per bagian dalam biaya perkakas yang diamortisasi-jauh melebihi alternatif pemotongan laser-.
- Pada 10.000 suku cadang, amortisasi perkakas turun menjadi $3,00 per suku cadang, sehingga total biaya progresif menjadi $3,50 versus $5,00 untuk alternatif lainnya. Titik impas-mendekati.
- Dengan 20.000 suku cadang, rute progresif berharga $2,00 per total suku cadang ($1,50 perkakas diamortisasi ditambah biaya pengoperasian $0,50),menghemat sekitar $60.000 per tahundibandingkan dengan metode bagian-bagian.
- Di atas 50.000 bagian, amortisasi menjadi dapat diabaikan dan cetakan progresif memberikan keuntungan biaya-per-bagian-yang paling rendah, sering kali dengan rasio 10:1 dibandingkan metode non-peralatan.
Untuk sebagian besar aplikasi progresif, batas impas{0}adalah antara 10.000 dan 20.000 komponen setiap tahunnya. Di bawah kisaran tersebut, metode fabrikasi perkakas yang lebih sederhana atau tanpa perkakas akan menghemat biaya. Di atas itu, dorongan progresif secara tegas menjauhkan diri dari unit ekonomi.
Transfer mati mengikuti kurva yang berbeda. Biaya perkakas yang lebih tinggi ($100,000+) mendorong terobosan-lebih jauh lagi, namun mereka menangani komponen yang secara fisik tidak dapat diproduksi oleh cetakan progresif. Dies majemuk membutuhkan biaya-ramah anggaran-investasi perkakas yang lebih rendah, waktu pembuatan yang lebih cepat, namun terbatas pada geometri datar dan kecepatan sedang.
Kerangka keputusan bermuara pada tiga pertanyaan:
- Dapatkah geometri bagian secara fisik dijalankan dalam cetakan progresif tanpa melebihi batasan ukuran atau kedalaman?
- Apakah volume tahunan membenarkan investasi perkakas dengan biaya per-satuan yang kompetitif?
- Apakah garis waktu produksi mendukung waktu tunggu yang diperlukan untuk merancang, membangun, dan memvalidasi cetakan?
Jika ketiga jawabannya adalah ya, operasi die dan stamping progresif hampir selalu memberikan kombinasi terbaik antara kecepatan, kemampuan pengulangan, dan total biaya. Jika ada jawaban tidak, alternatifnya patut dievaluasi secara serius.
Perbandingan metode ini memperjelas pendekatan mana yang sesuai dengan profil produksi tertentu-namun dalam stempel progresif itu sendiri, cakupan penerapannya sangat luas. Proses mendasar yang sama yang mencap terminal mikro-tembaga untuk konektor ponsel cerdas juga menghasilkan braket struktural baja untuk sasis otomotif, dengan spesifikasi alat berat dan standar presisi yang berubah secara dramatis antarsektor.
Aplikasi Industri dan Standar Presisi
Terminal tembaga yang lebih tipis dari kartu kredit dan braket struktural baja tempat Anda berdiri, keduanya akan terlepas dari cetakan progresif. Perbedaannya bukan hanya pada materi-tetapi keseluruhan spesifikasi mesin di balik setiap bagiannya. Tonase, jenis pengepresan, kecepatan langkah, dan pemantauan kualitas semuanya bergantung pada industri mana yang dilayani oleh komponen akhir.
Aplikasi Otomotif dan Elektronik
Stamping progresif komponen otomotif menyumbang sebagian besar pasar cetakan progresif global. Pikirkan braket yang mengamankan rangkaian kabel, penguatan struktural di dalam rakitan pintu, konektor yang menghubungkan modul ECU, dan komponen sistem bahan bakar yang memerlukan permukaan penyegelan yang konsisten. Suku cadang ini memerlukan pengepresan dengan tonase tinggi-seringkali 200 hingga 600 ton-karena pengukur material cenderung lebih berat (baja ringan berukuran 0,040 inci hingga 0,125 inci atau baja ringan-kekuatan rendah-kekuatan tinggi) dan stasiun cetakan sangat banyak.
Ekspektasi hidup di dunia otomotif juga sama agresifnya. Proses produksi yang mencapai jutaan hit per tahun berarti mesin press harus mempertahankan penyelarasan langkah demi langkah tanpa kelelahan rangka kumulatif yang menurunkan dimensi bagian. Penekanan-sisi lurus dengan penggerak gerakan link mendominasi di sini karena menggabungkan kekakuan yang diperlukan untuk blanking berat dengan pengurangan beban kejut yang memperpanjang masa pakai perkakas dalam kampanye yang panjang.
Aplikasi elektronik membalikkan keadaan. Daripada tonase tinggi, prioritasnya beralih ke-presisi dan kecepatan mikro. Terminal, kaleng pelindung, kontak baterai, dan rumah konektor dibuat dari-tembaga pengukur tipis, perunggu fosfor, atau strip tahan karat-seringkali di bawah 0,020 inci.-dengan kecepatan melebihi 800 pukulan per menit. Kekakuan mesin tetap penting, namun variabel kritisnya adalah akurasi pengumpanan. Kesalahan penempatan sebesar 0,05 mm pada terminal dengan jarak pitch 0,3 mm menghasilkan skrap. Pengumpan servo dengan encoder loop tertutup dan pengepres dengan jarak geser minimal ke penyangga menjaga stempel logam presisi progresif dalam toleransi ±0,001 inci (±0,025 mm) yang dibutuhkan komponen ini.
Persyaratan Presisi Medis dan Dirgantara
Stempel progresif medis meningkatkan standar lebih lanjut. Komponen instrumen bedah, rumah perangkat implan, dan suku cadang peralatan diagnostik harus memenuhi toleransi seketat ±0,0002 inci saat dicap dari paduan biokompatibel seperti baja tahan karat 316L, titanium, atau kromium kobalt-. Implikasi mesin sangat signifikan: mesin press servo dengan tempat tinggal yang dapat diprogram pada titik mati bawah memungkinkan pembentukan dan pembentukan koin terkontrol yang meminimalkan pegas kembali pada-untuk-paduan medis yang keras. Persyaratan penyelesaian permukaan-seringkali Ra 16 mikro-inci atau lebih baik-menuntut komponen cetakan yang dipoles dan jarak bebas pukulan-hingga-cetakan yang dijaga secara presisi.
Aerospace berbagi obsesi dengan konsistensi dimensi. Klip struktural, panel pelindung, dan komponen konektor untuk avionik memiliki toleransi ±0,0005 inci serta kemampuan penelusuran material yang ketat. Pemantauan tonase tekan harus mencatat data gaya per pukulan sehingga anomali apa pun yang memicu kondisi-di luar-spesifikasi dapat ditelusuri ke bagian tertentu.
Sebaliknya, aplikasi HVAC dan konstruksi memprioritaskan volume dan daya tahan dibandingkan presisi ekstrem. Sirip penukar panas, braket pemasangan, dan konektor saluran biasanya memiliki toleransi ±0,005 inci. Toleransi-lebih longgar, namun tetap bergantung pada operasi pengepresan yang konsisten pada pengoperasian multi-juta-kepingan.
- Otomotif– Braket, konektor, penguat struktural, bagian sistem bahan bakar. Toleransi umum: ±0,001 inci hingga ±0,002 inci. Tonase tinggi, umur cetakan panjang, penggerak gerakan tautan lebih disukai.
- Elektronik– Terminal, kaleng pelindung, kontak baterai, rumah konektor. Toleransi tipikal: ±0,001 inci. Pengukur tipis, kecepatan tinggi (800+ SPM), presisi umpan servo kritis.
- Alat kesehatan– Bagian instrumen bedah, rumah implan, komponen diagnostik. Toleransi umum: ±0,0002 inci hingga ±0,0005 inci. Paduan biokompatibel, tempat tinggal tekan servo, perkakas yang dipoles.
- Luar angkasa– Klip struktural, konektor avionik, panel pelindung. Toleransi tipikal: ±0,0005 inci. Ketertelusuran tonase penuh, diperlukan sertifikasi material.
- HVAC / Konstruksi– Sirip penukar panas, perangkat keras pemasangan, braket saluran. Toleransi tipikal: ±0,005 inci. Volume tinggi, tonase sedang, pengepres mekanis standar.
Kontrol Kualitas dan-Die Sensing
Stempel cetakan presisi pada tingkat toleransi ini hanya berfungsi jika mesin dapat mendeteksi masalah sebelum menjadi cacat pengiriman. Stamping progresif modern mengintegrasikan sistem kualitas langsung ke dalam cetakan dan cetakan, menciptakan putaran umpan balik tertutup.
Sensor dalam-mati terus memantau gaya, perpindahan, dan keberadaan material di stasiun penting. Jika pukulan yang menusuk menemui hambatan di luar jangkauan yang diharapkan-menunjukkan ujung tombak yang tumpul atau salah pengumpanan-sensor memberi sinyal pada kontrol pers untuk segera berhenti daripada menghasilkan ratusan komponen rusak sebelum operator menyadarinya.
Inspeksi optik otomatis menambahkan lapisan lain. Sistem penglihatan CCD-berkecepatan tinggi yang beroperasi padahingga 1.000 frame per detikmengukur dimensi kritis pada setiap bagian saat keluar dari cetakan, dengan resolusi pengukuran turun hingga 0,01 mm. Bagian yang berada di luar toleransi secara otomatis dialihkan sebelum mencapai garis pengemasan.
Monitor tonase pada mesin press itu sendiri melacak gaya puncak per pukulan dan membuat tren seiring waktu. Penyimpangan ke atas secara bertahap menandakan keausan cetakan atau variasi material jauh sebelum toleransi dilanggar, sehingga memberikan peringatan dini kepada tim pemeliharaan untuk menjadwalkan penajaman. Bersama-sama, sistem ini mengubah mesin die stamping progresif dari alat produksi menjadi-sel manufaktur yang mengatur dirinya sendiri-yang menolak mengirimkan apa yang tidak dapat diverifikasi.
Menjaga sistem verifikasi tetap sehat, dan kinerja die sesuai spesifikasi selama jutaan siklus, bergantung pada strategi pemeliharaan disiplin yang diremehkan oleh sebagian besar operasi.
Praktik Perawatan yang Memperpanjang Umur Die
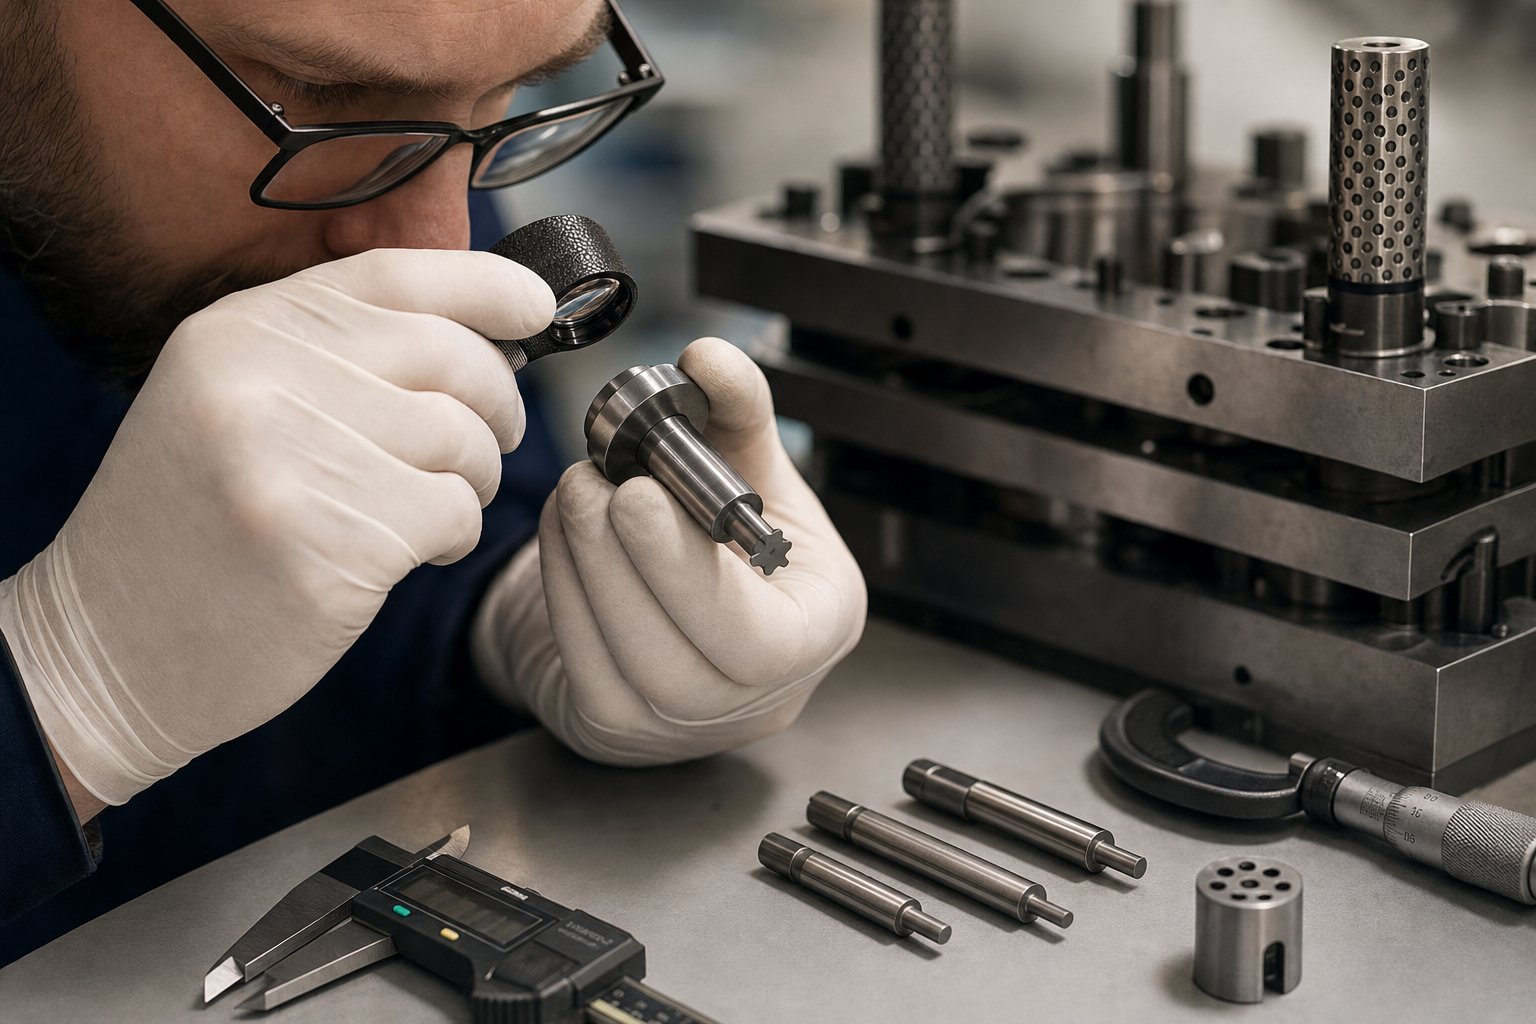
Alat stempel progresif yang bekerja dengan kecepatan 400 pukulan per menit mengumpulkan lebih dari satu juta pukulan dalam satu minggu produksi. Setiap pukulan tersebut menghasilkan gaya pemotongan, gesekan, dan panas yang secara bertahap menurunkan tepi pukulan, permukaan pembentuk, dan komponen pemandu. Tanpa program pemeliharaan yang sistematis, masa pakai mesin akan menjadi lebih pendek secara tidak terduga, kualitas komponen menurun, dan waktu henti yang tidak direncanakan akan mengganggu jadwal produksi.
Jadwal Perawatan Preventif dan Die Sharpening
Pemeliharaan peralatan progresif yang efektif tidak bersifat reaktif-hal ini mengikuti ritme yang terkait dengan jumlah pukulan, bukan tanggal kalender. Tujuannya, sebagaipara ahli stamping menekankan, adalah konsistensi: mengidentifikasi setiap area alat yang mengalami penurunan seiring waktu, mendokumentasikan cara memperbaikinya, dan menjalankan setiap siklus secara identik.
Interval penajaman cetakan bergantung pada tiga faktor utama:
- Sifat abrasif bahan– Baja tahan karat dan paduan kelas-kekuatan rendah-kekuatan tinggi lebih cepat aus dibandingkan tembaga lunak atau baja ringan. Cetakan baja tahan karat 304 mungkin memerlukan penajaman setiap 50.000 hingga 100.000 pukulan, sedangkan geometri yang sama pada baja C1010 dapat mendorong 250.000 atau lebih antar servis.
- Akumulasi jumlah stroke– Sebagian besar toko melacak hit per interval servis dan membandingkan kebutuhan penajaman aktual terhadap target. Interval yang konsisten-bukan respons reaktif terhadap pelepasan yang berkualitas-menghasilkan kehidupan yang dapat diprediksi.
- Kualitas pelumasan– Pengiriman pelumas yang tidak memadai atau tidak konsisten mempercepat keausan tepi, meningkatkan penumpukan panas, dan menyebabkan kerusakan pada permukaan cetakan. Sistem-semprotan mikro yang menerapkan bobot film yang tepat di setiap stasiun dapat memperpanjang interval penajaman sebesar 30% atau lebih dibandingkan dengan pelumasan banjir yang tidak melibatkan zona kontak kritis.
Daftar periksa pemeliharaan terstruktur menjaga setiap servis tetap konsisten, apa pun teknisi yang melakukan pekerjaan:
- Periksa semua ujung tombak di bawah pembesaran; pertajam ketika tinggi duri melebihi ambang batas yang dapat diterima untuk aplikasi (biasanya 10% dari ketebalan material).
- Periksa diameter dan panjang pin pilot-pilot yang aus menyebabkan kesalahan registrasi strip yang terjadi di seluruh stasiun.
- Periksa bentuk pukulan dan sisipan cetakan untuk mengetahui keausan yang terukur; ganti atau poles sesuai prosedur yang terdokumentasi.
- Verifikasi gaya pegas pada penari telanjang, pengangkat perkakas panggung, dan bantalan tekanan; ganti pegas yang melemah sebelum mempengaruhi kontrol strip.
- Konfirmasikan pengaturan waktu pada semua sisipan dan periksa ketinggian penutup terhadap pengukuran garis dasar.
- Bersihkan saluran pembuangan dan periksa penumpukan slug yang dapat menyebabkan slug tertarik pada proses berikutnya.
- Stok penajaman dokumen dihilangkan, perubahan tinggi die total, dan penggantian komponen untuk log riwayat servis.
Disiplin di balik daftar periksa ini lebih penting daripada daftar periksa itu sendiri. Seperti yang dikatakan oleh seorang manajer pemeliharaan veteran: kualitas pengerjaan didefinisikan sebagai konsistensi. Jika teknisi layanan melakukan jumlah yang berbeda pada bagian pemotongan setiap kali, jumlah hit per layanan akan berayun secara tidak terduga-membuat perbaikan terus-menerus menjadi tidak mungkin dilakukan.
Perubahan Cepat dan Prinsip SMED
Setiap menit mesin press diam selama pergantian cetakan adalah satu menit mesin tersebut menghasilkan nol bagian. Dalam-lingkungan stempel progresif campuran tinggi di mana beberapa nomor komponen berbagi cetakan yang sama, waktu pergantian akan berdampak langsung pada hasil dan kinerja pengiriman. Di sinilah SMED-Single-Minute Exchange of Dies-mengubah persamaannya.
Dikembangkan oleh insinyur industri Shigeo Shingo, metodologi SMED menargetkanmengurangi pergantian apa pun menjadi di bawah 10 menitdengan memisahkan tugas pengaturan menjadi dua kategori:
- Elemen dalaman– Langkah-langkah yang hanya dapat dilakukan saat pengepresan dihentikan (memasang cetakan ke dalam guling, menghubungkan sensor, memverifikasi ketinggian penutupan).
- Elemen eksternal– Langkah-langkah yang dapat diselesaikan saat mesin press masih menjalankan pekerjaan sebelumnya (meletakkan cetakan berikutnya pada kereta bergulir, melakukan-pra-menyambungkan saluran udara dan listrik, memuat kumparan ke uncoiler).
Prinsipnya sederhana: ubah sebanyak mungkin langkah internal ke langkah eksternal, lalu sederhanakan tugas internal apa pun yang tersisa. Dalam praktiknya, operasi stamping progresif menerapkan SMED melalui sistem quick die change (QDC) yang mencakup klem die hidrolik atau pneumatik, pelat guling standar dengan pola kunci T-slot atau bola-, troli transfer die bertenaga, dan memori tinggi penutup yang telah ditetapkan-di pengontrol pers.
Sistem QDC-yang dilaksanakan dengan baik dapat mengurangi waktu pergantian dari 45 menit menjadi kurang dari 8-membebaskan mesin cetak untuk menjalankan ukuran lot yang lebih kecil secara ekonomis dan merespons perubahan jadwal produksi dengan lebih cepat. Kombinasi prinsip SMED dengan persiapan perkakas bertahap-di mana pengaturan die, coil, dan feeder yang masuk dirakit sepenuhnya secara offline-menghilangkan kekacauan yang biasanya menyertai perubahan pekerjaan.
Memperpanjang Umur Die Melalui Optimasi Mesin
Umur cetakan bukan hanya fungsi dari kualitas baja perkakas dan frekuensi perawatan. Pers sendiri juga memainkan peran yang setara. Pers yang tidak selaras atau mesin yang bekerja tanpa pemantauan tonase yang tepat dapat merusak cetakan yang kokoh dalam waktu singkat dari masa pakai yang diharapkan.
Tekan penyelarasanpenting di tingkat mikron. Paralelisme antara permukaan geser dan permukaan guling harus berada dalam jarak 0,001 inci per kaki lebar alas. Jika slide miring karena beban, maka akan terjadi distribusi gaya yang tidak merata di seluruh cetakan-yang membebani satu sisi dan memberi beban lebih rendah pada sisi lainnya. Hasilnya adalah keausan yang lebih cepat pada pukulan, pola duri yang tidak rata, dan kegagalan cetakan dini pada sisi beban{5}}tinggi.
Pemantauan tonasememberikan peringatan dini sebelum kerusakan terjadi. Monitor yang dikonfigurasi dengan benar mempelajari gaya puncak normal untuk setiap cetakan dan menetapkan titik setel- dan-batas tinggi dalam jangka waktu yang sempit-biasanya ±15 hingga 20% dari puncak yang diharapkan. Jika tonase cenderung meningkat selama proses berturut-turut, ini menandakan bahwa ujung tombak sudah tumpul dan sudah saatnya penajaman. Lonjakan yang tiba-tiba menandai adanya penumpukan slug, kondisi-bagian ganda, atau kesalahan pengumpanan yang dapat menyebabkan crash pada dadu. Monitor harus disambungkan ke sirkuit penghentian pers dan disetel ke-batas spesifik pekerjaan-tidak dibiarkan pada kapasitas penekanan penuh sehingga tidak memberikan perlindungan yang berarti.
Stamping pengangkat die dan pegas nitrogenmemiliki peran yang kurang jelas namun sama pentingnya dalam melestarikan kehidupan. Pengangkat menaikkan strip di atas permukaan cetakan di antara pukulan, memungkinkannya bergerak bebas tanpa menyeret detail bentuk atau memotong tepinya. Tanpa daya angkat yang memadai, strip akan tergores pada tepi yang tajam dan mengendapkan material pada permukaan yang dipoles-menurunkan kualitas strip dan hasil akhir perkakas.
Pegas gas nitrogen lebih disukai dibandingkan pegas koil mekanis pada banyak aplikasi perkakas progresif karena pegas tersebut menghasilkan gaya yang konsisten sepanjang langkahnya tanpa kehilangan gaya yang disebabkan oleh kelelahan{0}}seiring waktu. Mereka juga memberikan gaya awal yang tinggi yang diperlukan untuk melepaskan material dari pukulan, mencegah tarikan siput. Saat alat stempel progresif mengumpulkan jutaan pukulan, pegas nitrogen mempertahankan tekanan terukurnya sementara pegas koil melemah secara bertahap-menjadikan nitrogen pilihan yang lebih andal untuk fungsi pengupasan dan pengangkatan yang penting dalam lingkungan produksi yang berat.
Secara keseluruhan-jadwal penajaman yang terstruktur, pergantian yang cepat, penyelarasan pengepresan yang presisi, kontrol tonase yang aktif, dan sistem pengangkat yang ditentukan dengan tepat-praktik-praktik ini menentukan apakah cetakan menghasilkan 500.000 pukulan atau 5 juta sebelum memerlukan perbaikan besar-besaran. Investasi dalam disiplin pemeliharaan membuahkan hasil melalui kualitas yang dapat diprediksi, lebih sedikit pemberhentian yang tidak direncanakan, dan biaya-per-yang membuat stempel progresif tetap kompetitif dibandingkan metode alternatif dengan volume tinggi.
Memilih Mesin dan Mitra Mati yang Tepat
Pemeliharaan membuat die tetap berjalan. Namun sebelum satu pukulan berhasil, ada dua keputusan yang menentukan keseluruhan program: tekanan mana yang harus dilakukan, dan produsen cetakan progresif mana yang dapat dipercaya dalam pembuatan alat tersebut. Jika salah, Anda akan menghabiskan lima tahun ke depan untuk mengkompensasi ketidaksesuaian antara kemampuan dan kebutuhan.
Mencocokkan Spesifikasi Mesin dengan Persyaratan Suku Cadang
Memilih mesin die stamping progresif dimulai dari komponennya-bukan dari apa yang tersedia di lantai. Empat variabel mendorong spesifikasi:
- Kapasitas tonase tekan– Jumlahkan seluruh gaya pemotongan, pembentukan, dan pengupasan pada setiap stasiun aktif, kemudian terapkan faktor keamanan 1,2 hingga 1,3 di atas total yang dihitung. Berlari terlalu dekat dengan kapasitas tetapan akan mempercepat kelelahan rangka dan memperpendek umur bantalan.
- Dimensi tempat tidur– Penopang harus mengakomodasi seluruh panjang cetakan dengan jarak bebas untuk saluran pembuangan, penyangga strip, dan-perangkat keras penjepit yang dapat diganti dengan cepat. Cetakan stempel progresif multi-stasiun bisa sangat panjang; ukur jejak dasar cetakan sebelum mengevaluasi opsi pers.
- Kemampuan laju stroke– Sesuaikan rentang kecepatan pers dengan target volume tahunan Anda. Suku cadang yang membutuhkan 2 juta keping per tahun dengan waktu kerja 90% memerlukan mesin press yang mampu mempertahankan SPM yang dihitung tanpa melebihi batas pengumpanan material atau pelumasan.
- Tipe penggerak dan profil kayuhan– Pembentukan kompleks di beberapa stasiun mendukung servo atau penggerak gerak tautan. Pengosongan dan penindikan sederhana pada kecepatan tinggi berjalan efisien pada engkol mekanis standar. Geometri bagian memberi tahu Anda drive mana yang mendapatkan keuntungannya.
Jenis material menambahkan filter lain. Mesin press stamping progresif berbahan baja tahan karat memerlukan ruang kepala tonase yang lebih besar dan sistem pelumasan-tugas yang lebih berat dibandingkan mesin yang khusus menggunakan terminal tembaga. Demikian pula,-toleransi yang ketat terhadap suku cadang medis mungkin membenarkan investasi pers servo yang tidak akan pernah bisa diperoleh kembali oleh program braket.
Apa yang Harus Dievaluasi dalam Pemasok Die Progresif
Pers adalah setengah dari persamaan. Cetakan stempel progresif itu sendiri menentukan apakah target presisi dapat dicapai dan diulangi selama jutaan siklus. Saat mengevaluasi alat progresif dan mitra die yang menawarkan layanan die stamping progresif, lihat lebih dari sekadar harga per stasiun dan periksa kedalaman teknisnya.
- Kemampuan desain multi{0}}stasiun dengan kemampuan pengulangan yang ketat– Pemasok menyukainyaYICHENmendukung insinyur produksi dan tim pengadaan yang mencari cetakan stempel progresif untuk-komponen logam bervolume tinggi, menyediakan pembentukan multi-stasiun yang efisien dan kapasitas produksi massal yang dapat diskalakan yang menghasilkan kualitas komponen-ke-bagian yang konsisten.
- Keahlian desain stamping die yang progresif– Pemasok harus menunjukkan kemahiran simulasi CAD/CAE, termasuk prediksi springback berbasis FEA dan pengoptimalan tata letak strip. Mintalah untuk melihat contoh bagaimana mereka menyelesaikan tantangan pembentukan pada geometri yang sebanding dengan Anda.
- Pengetahuan pemilihan baja perkakas– Stasiun yang berbeda menghadapi profil keausan yang berbeda. Pemasok yang kompeten akan memilih kombinasi yang tepat antara-baja berkecepatan tinggi, kualitas metalurgi serbuk, atau sisipan karbida berdasarkan bahan yang Anda stempel-bukan pendekatan-satu-cocok-semua.
- Sumber-uji coba internal– Produsen dengan mesin uji coba khusus dapat memvalidasi cetakan dalam kondisi realistis, mengukur komponen sampel pada CMM, dan mengulangi penyesuaian sebelum alat dikirim ke lantai produksi Anda. Kemampuan-uji coba dan validasi internal ini menghilangkan pemecahan masalah selama berminggu-minggu setelah pengiriman.
- Dukungan teknis-purna jual– Kematian progresif memerlukan servis berkelanjutan. Evaluasi apakah pemasok menawarkan panduan perawatan, dukungan penggilingan ulang, dan penggantian cepat komponen aus seperti punch, pilot, dan insert.
- Skalabilitas– Volume Anda mungkin bertambah. Pemasok yang terstruktur untuk meningkatkan skala dari produksi awal hingga kapasitas yang diperluas-tanpa mendesain ulang dari awal-menghemat banyak waktu dan biaya seiring meningkatnya permintaan.
Memeriksa penyedia layanan stamping logam mati progresif berdasarkan kriteria ini memisahkan mitra yang merekayasa solusi dari mereka yang hanya mengutip blok alat.
Penskalaan dari Prototipe ke Produksi Massal
Hanya sedikit program yang diluncurkan dengan volume penuh pada hari pertama. Jalurnya biasanya berpindah dari validasi prototipe melalui uji coba ke produksi massal yang berkelanjutan-dan partner Anda harus mendukung setiap tahap tanpa memaksa alat untuk memulai ulang sepenuhnya pada setiap transisi.
Selama validasi awal, perkakas lunak atau cetakan prototipe{0}}stasiun tunggal mengonfirmasi geometri komponen dan perilaku material dengan biaya rendah. Setelah desain stabil, cetakan stempel progresif yang dibuat dari baja perkakas yang diperkeras akan mengambil alih produksi percontohan-pengoperasian 5.000 hingga 50.000 komponen terkontrol yang memvalidasi kemampuan proses, stabilitas dimensi, dan ketahanan cetakan dalam kondisi realistis.
Transisi ke produksi massal menambah tuntutan akhir: cetakan harus mampu menahan jutaan pukulan tanpa degradasi yang membuat komponen berada di luar toleransi. Di sinilah filosofi desain cetakan stempel progresif paling penting. Konstruksi modular dengan insert yang dapat diganti, sistem panduan yang kuat, dan pegas nitrogen dengan rating yang tepat memungkinkan pemeliharaan bertarget yang menjaga cetakan tetap berproduksi tanpa pembongkaran total.
Memilih mesin dan sumber cetakan sebagai keputusan yang terkoordinasi-bukan secara terpisah-memastikan kemampuan pengepresan sesuai dengan permintaan pembentukan cetakan, alasnya sesuai dengan jejak cetakan, dan dukungan teknis dari pemasok mencakup seluruh siklus hidup dari sampel pertama hingga keluaran volume{2}}tinggi yang berkelanjutan.
Pertanyaan Yang Sering Diajukan Tentang Mesin Die Stamping Progresif
1. Seberapa cepat mesin die stamping progresif dapat bekerja?
Mesin die stamping progresif standar beroperasi antara 100 dan 400 pukulan per menit untuk pekerjaan produksi biasa. Aplikasi berkecepatan tinggi dapat melebihi 1.000 pukulan per menit, namun untuk mencapai kecepatan tersebut memerlukan kombinasi rangka penekan sisi lurus atau batang pengikat yang kaku, pengumpan servo presisi dengan posisi loop tertutup, jarak bebas cetakan yang dirancang dengan cermat untuk pemotongan yang bersih, dan sistem pelumasan semprotan mikro yang menargetkan zona kontak tertentu. Kecepatan maksimum yang dapat dicapai tergantung pada jenis material, lebar strip, jumlah stasiun aktif, dan sistem penggerak pers yang dipilih.
2. Apa perbedaan antara die stamping progresif dan die stamping transfer?
Pengecapan cetakan progresif menjaga benda kerja tetap menempel pada strip pembawa di seluruh rangkaian pembentukan, memajukannya dari stasiun ke stasiun di dalam satu set cetakan dengan kecepatan hingga 1,000+ SPM. Transfer die stamping memisahkan blanko dari strip lebih awal, kemudian memindahkan masing-masing benda kerja antar stasiun independen menggunakan jari mekanis atau lengan transfer dengan kecepatan lebih rendah 15 hingga 60 SPM. Dadu progresif unggul pada suku cadang bervolume-hingga-sedang-tinggi, sedangkan dadu transfer menangani bagian yang lebih besar, cangkang-yang ditarik dalam, dan komponen yang memerlukan pengoperasian dari berbagai arah yang tidak dapat diakomodasi oleh pita pembawa.
3. Bahan apa saja yang dapat diproses pada mesin die stamping progresif?
Mesin die stamping progresif memproses berbagai macam logam termasuk-baja karbon rendah, baja tahan karat (seri 300 dan 400), tembaga dan tembaga berilium, kuningan, dan paduan aluminium. Ketebalan kumparan biasanya berkisar antara 0,004 inci untuk terminal elektronik-presisi mikro hingga 0,250 inci untuk braket struktural berat. Setiap material memerlukan setelan mesin yang spesifik-baja tahan karat memerlukan tonase pengepresan yang lebih tinggi dan pelumas anti-penggoresan, sedangkan aluminium memerlukan jarak bebas pukulan-ke-cetakan yang lebih lebar dan permukaan perkakas yang dilapisi untuk mencegah penumpukan material.
4. Bagaimana Anda menentukan tonase pers yang tepat untuk cetakan progresif?
Pemilihan tonase tekan memerlukan penjumlahan seluruh gaya pemotongan, pembentukan, dan pengupasan di setiap stasiun aktif dalam cetakan, kemudian menerapkan faktor keamanan 1,2 hingga 1,3 di atas total yang dihitung. Variabel kuncinya meliputi ketebalan material dan kekuatan tarik, jumlah operasi simultan, dan kompleksitas pembentukan seperti deep draw atau coining. Pedoman yang umum adalah mengukur mesin press pada 60 hingga 70 persen dari kapasitas tetapannya untuk beban puncak yang dihitung, memberikan ruang untuk variasi material dan peningkatan gaya pemotongan secara bertahap karena tepian pukulan tumpul di antara siklus penajaman.
5. Seberapa sering cetakan progresif memerlukan perawatan atau penajaman?
Interval penajaman bervariasi berdasarkan bahan yang dicap. Dies yang terbuat dari logam yang lebih lunak seperti baja ringan atau tembaga C1010 dapat bertahan 250.000 pukulan atau lebih di antara servis, sedangkan cetakan yang memproses baja tahan karat 304 biasanya memerlukan penajaman setiap 50.000 hingga 100.000 pukulan karena sifat abrasif material yang lebih tinggi. Program perawatan yang efektif melacak jumlah langkah dibandingkan tanggal kalender, memeriksa tepi pemotongan dengan pembesaran ketika tinggi duri melebihi 10 persen ketebalan material, dan memverifikasi dimensi pin pilot, gaya pegas, dan tinggi penutup mati pada setiap interval servis. Pemasok seperti YICHEN dapat memberikan panduan mengenai jadwal pemeliharaan yang disesuaikan dengan konfigurasi cetakan dan bahan produksi tertentu.


