


Apa itu Bypass Notches pada Stamping Dies
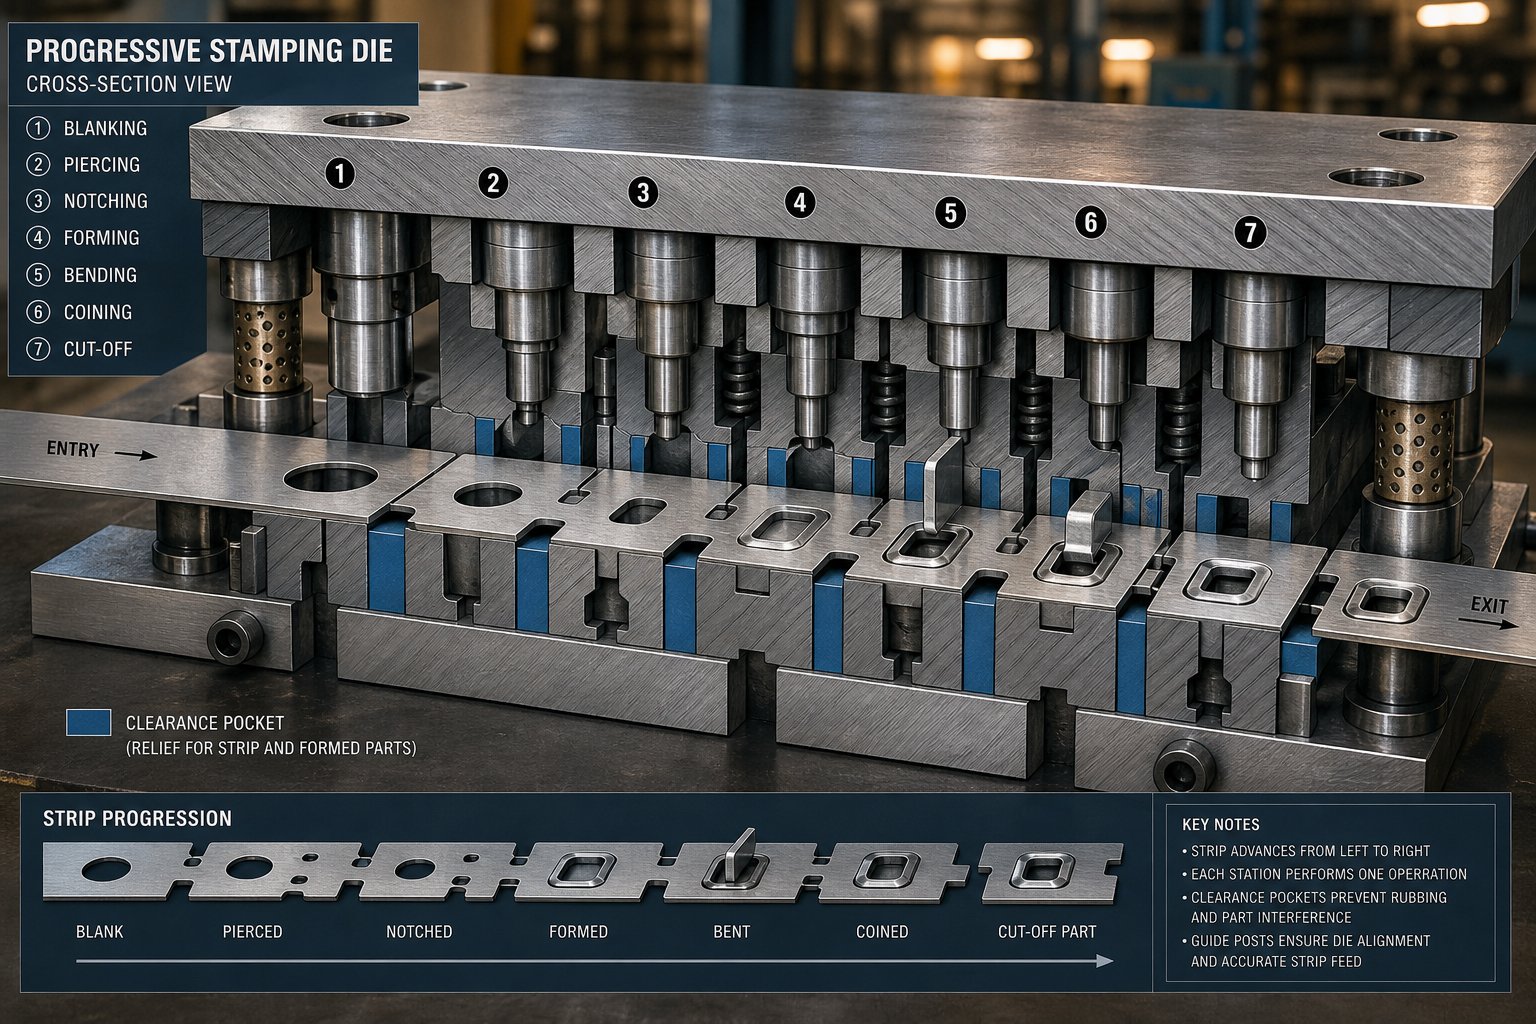
Ketika strip lembaran logam bergerak melalui cetakan progresif, setiap operasi pembentukan menciptakan geometri yang menempel ke atas atau ke bawah dari bidang strip. Fitur-fitur yang menonjol tersebut perlu dituju seiring jalur maju ke stasiun berikutnya. Di situlah letak peran bypass notch.
Definisi Teknis Takik Bypass
Takik bypass adalah potongan timbul yang dibuat pada strip stock - atau kantong izin yang dimasukkan ke dalam baja cetakan - yang memungkinkan fitur yang telah dibentuk sebelumnya seperti penarik, tombak, dan emboss melewati atau melewati komponen cetakan hilir tanpa benturan. Tujuan dari takik bypass pada cetakan stempel adalah untuk menjaga jarak: mencegah interferensi fisik antara geometri tiga dimensi yang sudah dicap ke dalam strip dan perkakas yang masih perlu menanganinya.
Ini tidak sama dengan bentukan umum pada pembentukan logam. Standaroperasi bentukanpotong bahan dari tepi strip untuk membuat profil yang diinginkan atau memudahkan pembengkokan. Sebaliknya, takik bypass tidak memiliki-tujuan geometri apa pun. Mereka ada sepenuhnya untuk menjaga strip bergerak bebas melalui dadu.
Dalam hierarki desain cetakan, takik bypass berada pada tingkat tata letak strip - yang direncanakan selama tahap awal pengembangan cetakan progresif bersamaan dengan desain kapal induk, penempatan pilot, dan pengurutan stasiun. Itu bukanlah sebuah renungan atau perbaikan uji coba. Itu adalah keputusan teknis yang disengaja yang dimasukkan ke dalam tata letak strip sejak hari pertama.
Mengapa Bypass Notches Penting dalam Progressive Die Stamping
Bayangkan sebuah strip yang baru saja diambil cangkirnya di stasiun tiga. Cawan itu sekarang menonjol di bawah bidang strip. Di stasiun empat, strip harus diturunkan ke blok cetakan untuk operasi berikutnya. Tanpa jarak untuk cangkir itu, cangkir itu terbanting ke baja perkakas padat. Hasilnya: strip macet, cetakan rusak, dan produksi terhenti.
Lewati takik pada pembentukan lembaran logamselesaikan hal ini dengan menghilangkan material secukupnya - atau memberikan kedalaman kantong yang cukup pada cetakan - sehingga fitur yang terbentuk membersihkan setiap stasiun berikutnya selama kemajuan jalur. Dalam cetakan progresif dimana strip melewati puluhan stasiun secara berurutan, satu operasi pembentukan memerlukan izin bypass di setiap lokasi hilir.
Takik pintas ada karena satu alasan: untuk mempertahankan perkembangan jalur tanpa gangguan melalui cetakan multi-stasiun dengan mencegah fitur yang terbentuk bertabrakan dengan peralatan downstream.
Tujuan pembentukan lembaran logam takik bypass menjadi lebih penting pada kecepatan pengepresan yang tinggi. Ketika strip berputar dengan kecepatan ratusan pukulan per menit, bahkan gangguan sepersekian milimeter pun dapat menyebabkan kegagalan alat yang sangat besar. Memahami dengan tepat bagaimana fitur izin ini berfungsi selama setiap langkah - dan apa yang terjadi jika ukurannya terlalu kecil atau hilang - membedakan peralatan produksi yang andal dari cetakan yang rawan macet-yang kronis.
Klarifikasi Terminologi untuk Tipe Takik dalam Desain Die
Kata "takik" digunakan secara longgar di lantai toko. Pembuat cetakan mungkin menyebutkan "takik" dalam tinjauan tata letak strip, dan tiga orang di meja menggambarkan tiga fitur berbeda. Ambiguitas ini menyebabkan kebingungan nyata - terutama bagi profesional pembuat alat dan cetakan baru yang mencoba membaca gambar lama atau menafsirkan maksud tata letak strip. Takik bypass, takik pitch, takik relief, dan takik trim semuanya menghilangkan material dari strip, namun keduanya ada karena alasan yang sangat berbeda.
Memahami perbedaan ini penting karena kesalahan mengidentifikasi jenis takik selama peninjauan desain atau pemeliharaan dapat menyebabkan modifikasi yang salah. Memperlebar apa yang Anda anggap sebagai takik bypass - padahal sebenarnya merupakan takik nada - dapat menghancurkan registrasi strip dan merusak setiap bagian berikutnya.
Lewati Takik vs Takik Pitch
Pitch notch (terkadang disebut French notch) mengontrol panjang umpan strip dan memberikan penghentian pukulan-pertama yang solid selama penyiapan die. SebagaiArt Hedrick menjelaskan dalam Sang Pabrikator, takik pitch adalah bagian kecil material yang dipotong dari salah satu atau kedua tepi strip pada titik awal cetakan progresif. Tugasnya adalah mencegah overfeeding, menghilangkan edge camber, dan memberi operator referensi yang tepat untuk posisi awal strip sehingga pilot dapat menemukan lokasi strip dengan benar.
Sebaliknya, bypass notch tidak ada hubungannya dengan kontrol feed atau registrasi strip. Mereka memberikan jarak untuk geometri yang terbentuk - gambar, emboss, tombak, atau fitur apa pun yang menonjol dari bidang strip - sehingga strip dapat melewati stasiun die hilir tanpa gangguan. Sebuah pitch notch menanyakan: "Seberapa jauh jarak yang ditempuh strip tersebut?" Takik bypass menanyakan: "Dapatkah fitur yang terbentuk menghapus blok die berikutnya?"
Kebingungan antara keduanya sering terjadi karena keduanya muncul sebagai potongan pada tepi lajur atau bagian dalam, dan keduanya direncanakan selama tata letak lajur. Namun pendorong desain mereka pada dasarnya berbeda. Geometri pitch notch didorong oleh feed pitch dan lokasi pilot. Geometri takik bypass didorong oleh tinggi fitur yang terbentuk dan jarak bebas die hilir.
Lewati Takik vs Takik Relief dan Takik Potong
Takik relief mengatasi tekanan material, bukan izin fisik. Saat Anda membengkokkan lembaran logam di sudut atau di sepanjang tepi yang berpotongan, konsentrasi tegangan dapat menyebabkan robek atau retak. Takik relief - biasanya berupa potongan kecil di perpotongan dua garis lengkung - menghilangkan material dari zona tegangan sehingga bagian tersebut dapat terbentuk dengan rapi tanpa terbelah. Anda akan menemukannya di bagian-yang dibentuk rem sama seringnya dengan bagian yang dicap-mati.
Takik trim memiliki tujuan lain: pemisahan sisa. Ini adalah potongan yang ditempatkan pada strip untuk memudahkan pembuangan bagian yang bersih atau pelepasan slug di stasiun akhir. Tanpa takik trim yang memadai, komponen tersebut mungkin tidak dapat terpisah dengan baik dari wadahnya, sehingga menyebabkan gerinda, gantungan, atau sisa yang tersangkut di cetakan.
Takik operator adalah fitur terkait yang perlu diperhatikan. Ini adalah potongan yang dibentuk khusus untuk menjaga sambungan strip pembawa ke setiap bagian tetap kosong sambil tetap membiarkannya melentur selama pengumpanan. Mereka menyeimbangkan kekakuan strip dengan kemampuan menyerap gaya pembentuk tanpa tekuk.
Setiap istilah ini muncul dalam referensi perkakas dan percakapan toko, terkadang secara bergantian. Untuk setiap pembuat cetakan yang mengerjakan takik bypass negatif dan positif pada cetakan stempel lembaran logam, menjaga terminologi tetap lurus akan mencegah miskomunikasi yang merugikan selama desain, pembuatan, dan pemeliharaan.
| Tipe Takik | Fungsi Utama | Lokasi Khas di Strip | Pengemudi Desain |
|---|---|---|---|
| Lewati Takik | Izin untuk fitur yang terbentuk untuk melewati stasiun hilir | Dekat geometri yang terbentuk, area pembawa, atau bagian dalam strip | Tinggi fitur yang terbentuk vs. jarak bebas blok mati |
| Takik Pitch | Kontrol umpan strip,{0}}henti pertama, penghapusan camber tepi | Salah satu atau kedua tepi strip di stasiun awal | Pitch umpan, lokasi percontohan, registrasi pengaturan |
| Takik Bantuan | Menghilangkan stres pada persimpangan garis tikungan untuk mencegah robek | Sudut tempat dua tikungan bertemu atau pada titik terminasi tikungan | Daktilitas material, radius tekukan, dan perpotongan geometri |
| Pangkas Takik | Pemisahan skrap dan pelepasan bagian yang bersih dari pembawa | Di titik sambungan-ke-pengangkut di stasiun akhir | Garis besar bagian, jalur skrap, dan persyaratan pelepasan siput |
Dengan dipisahkannya definisi-definisi ini, pertanyaan logis berikutnya bersifat mekanis: bagaimana sebenarnya takik bypass berinteraksi dengan strip saat ia naik, maju, dan turun selama setiap gerakan tekan? Jawabannya terletak pada rangkaian peristiwa pembersihan positif dan negatif yang terjadi setiap kali ram berputar.
Bagaimana Fungsi Bypass Notches Selama Perkembangan Jalur
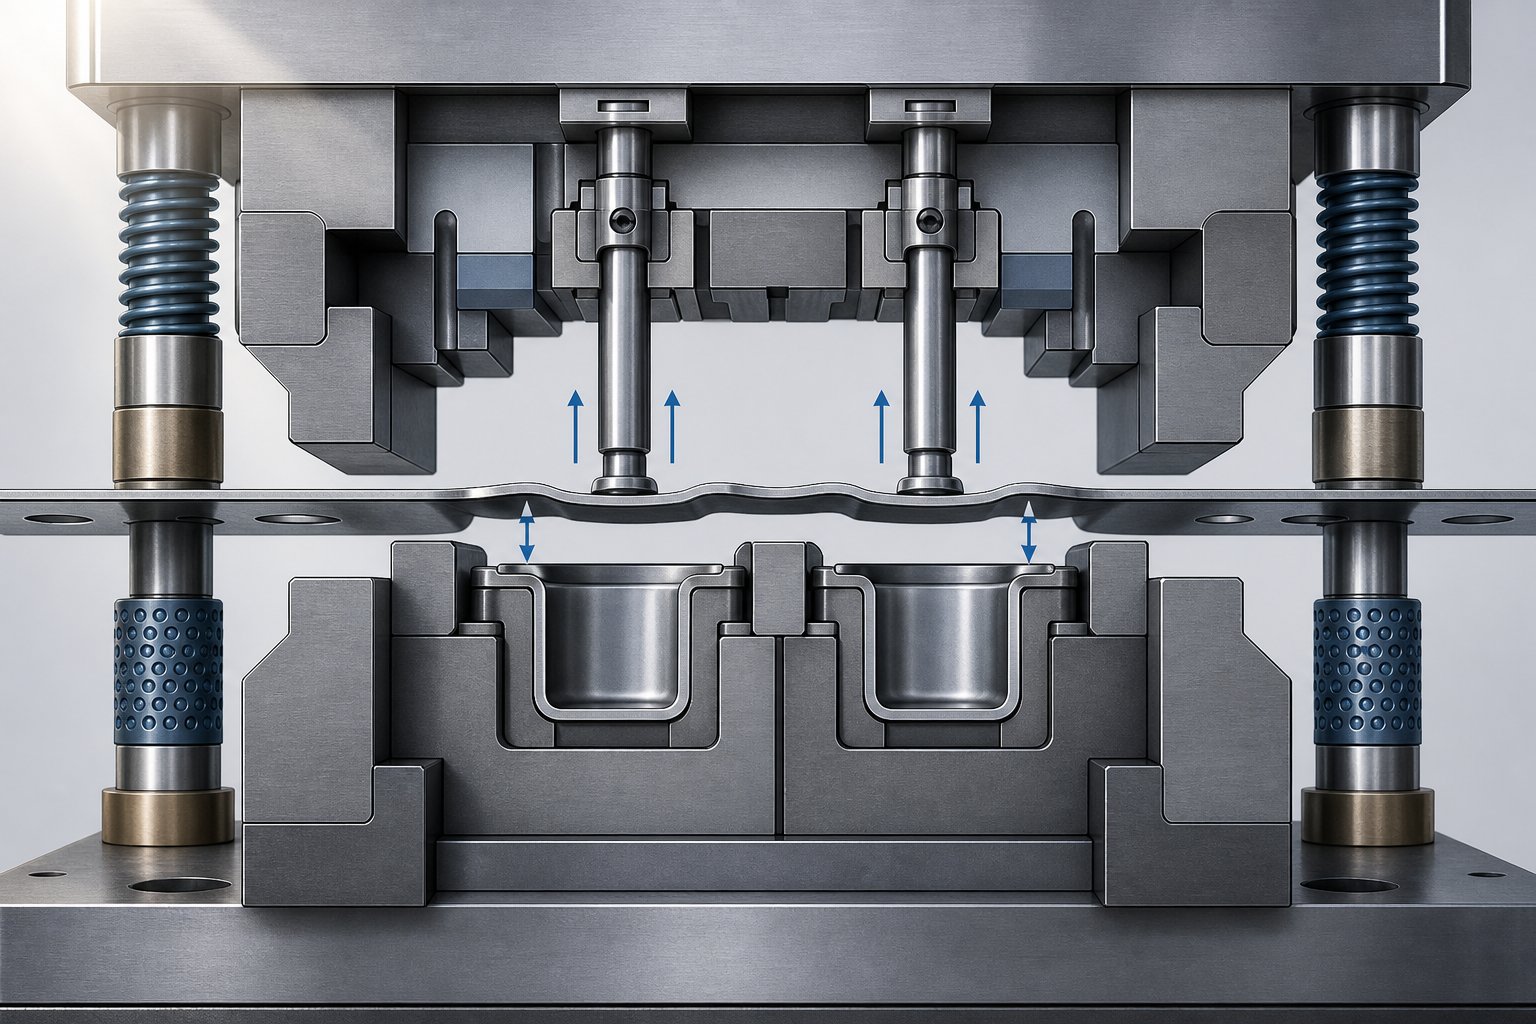
Bayangkan gulungan lembaran logam dimasukkan ke dalam cetakan progresif. Dengan setiap pukulan tekan, strip maju tepat satu nada - satu stasiun-ke-jarak stasiun - dan dilakukan operasi yang berbeda: menusuk di stasiun satu, membuat takik di stasiun dua, membentuk di stasiun tiga, menggambar di stasiun empat, dan memangkas mendekati akhir. Strip tersebut tetap dihubungkan oleh jaringan pembawa di seluruh bagiannya. Selama setiap fitur tetap berada dalam bidang strip, kemajuan sangatlah mudah. Saat operasi pembentukan atau penarikan mendorong geometri ke atas atau ke bawah bidang tersebut, interferensi menjadi tidak terhindarkan di setiap stasiun di hilir.
Di sinilah takik bypass mendapat tempatnya di tata letak strip. Hal ini direncanakan secara khusus untuk menangani realitas tiga-dimensi dari suatu bagian yang terbentuk sebagian namun masih berjalan melalui lingkungan mati datar.
Kemajuan Strip dan Interferensi Fitur Terbentuk
Setiap gerakan tekan mengikuti ritme mekanis yang tepat. Saat ram naik, pengangkat stok mendorong strip ke atas dari permukaan cetakan bawah - biasanya cukup untuk membersihkan blok cetakan dan fitur lokasi apa pun. Pengumpan kemudian memajukan strip tepat satu jarak nada. Pilot memasuki lubangnya untuk mendaftarkan strip ke posisi sebenarnya, pengumpan melepaskan, dan strip diturunkan kembali ke cetakan untuk operasi berikutnya.
Kedengarannya sederhana jika stripnya rata. Namun pertimbangkan apa yang terjadi setelah stasiun tiga membentuk-cangkir atau tombak yang menghadap ke bawah. Fitur tersebut sekarang tergantung di bawah bidang strip. Saat strip terangkat dan maju ke stasiun empat, cangkir harus melewati blok dadu stasiun-empat tanpa tersangkut di atasnya. Jika ketinggian pengangkat tidak memberikan jarak vertikal yang cukup - dan dalam banyak kasus tidak dapat melakukannya tanpa memperlambat pengepresan - maka cangkir akan terseret atau terbanting ke dalam baja perkakas padat.
Bypass notch mengatasi masalah ini dengan menghilangkan jendela material dari strip di sekitar fitur yang dibentuk, atau dengan menyediakan kantong pelepas mesin di blok cetakan itu sendiri. Geometri yang terbentuk melewati celah dengan bebas daripada bertabrakan dengan perkakas. Dalam sebuah dadu dengan dua belas stasiun atau lebih, satu penarikan yang terbentuk di stasiun empat mungkin memerlukan izin bypass di stasiun lima sampai sebelas - yang masing-masing berukuran hati-hati untuk mengakomodasi fitur tersebut saat bergerak melalui dadu.
Mekanisme Takik Bypass Positif dan Negatif
Tidak semua fitur yang terbentuk menonjol ke arah yang sama, dan tidak semua solusi bypass dipotong dari strip. Di sinilah perbedaan antara takik bypass negatif dan positif pada cetakan stempel lembaran logam menjadi penting.
Takik bypass positif adalah material yang dikeluarkan dari strip itu sendiri. Ketika sebuah fitur menonjol ke atas - sebuah emboss, tab tombak, atau bagian atas dinding yang digambar - fitur tersebut berisiko bertabrakan dengan komponen cetakan atas seperti pelat pengupas, bantalan tekanan, atau penahan pelubang di stasiun hilir. Memotong material strip yang berdekatan dengan fitur atas memberikan ruang untuk lewat di bawah komponen atas tersebut tanpa kontak. Gaya luluh pegas stripper akan menekan strip hingga rata terhadap geometri yang secara fisik tidak dapat dipatuhi.
Takik bypass negatif adalah kantong izin yang dikerjakan langsung ke baja cetakan bawah. Ketika fitur yang terbentuk menonjol ke bawah - penarikan cangkir, ceruk berbentuk koin, atau tombak ke bawah - fitur tersebut memerlukan suatu tempat untuk dituju saat strip diturunkan ke setiap blok dadu berikutnya. Daripada menghilangkan lebih banyak material strip (yang dapat melemahkan pembawa), perancang cetakan membuat rongga pelepas ke dalam blok cetakan di lokasi yang tepat di mana fitur bawah akan berada.
Banyak bagian memerlukan kedua jenis secara bersamaan. Bayangkan sebuah bagian dengan emboss ke atas dan cangkir ke bawah pada penampang-yang sama. Seiring dengan kemajuan bagian strip tersebut, emboss memerlukan jarak bypass positif di atas sedangkan cangkir memerlukan kantong bypass negatif di bawah. Takik bypass negatif dan positif pada cetakan stempel pembentuk lembaran logam sering kali ada berdampingan di stasiun yang sama, masing-masing menghadap ke arah menonjol yang berbeda.
Urutan bypass lengkap selama satu siklus penekanan mengikuti urutan berikut:
- Operasi pembentukan atau penarikan menciptakan geometri yang menonjol di atas atau di bawah bidang strip.
- Domba jantan naik, dan pengangkat stok menaikkan strip dari permukaan cetakan bawah.
- Pengumpan memajukan strip satu nada penuh ke stasiun berikutnya.
- Takik bypass (strip cutout atau die pocket) memungkinkan fitur yang dibentuk untuk membersihkan blok die, stripper, atau perkakas atas stasiun berikutnya tanpa gangguan.
- Pilot menggunakan lubangnya untuk mendaftarkan strip pada posisi sebenarnya.
- Strip diturunkan ke cetakan, dengan fitur yang terbentuk berada di dalam kantong bypass negatif atau melewati bebas melalui bukaan bypass positif.
- Operasi selanjutnya dijalankan pada strip yang terdaftar dengan benar.
Siklus ini berulang pada setiap stasiun di hilir operasi pembentukan. Setiap lokasi bypass harus diukur secara individual berdasarkan ketinggian fitur, gaya angkat yang tersedia, dan geometri komponen cetakan pada stasiun tertentu. Takik bypass yang memberikan jarak bebas yang memadai di stasiun lima mungkin berukuran terlalu kecil di stasiun delapan jika blok die stasiun tersebut berada lebih tinggi atau pelat strippernya menggantung lebih rendah.
Ketepatan urutan ini menjelaskan mengapa perencanaan bypass notch tidak dapat ditunda untuk uji coba. Setiap titik jarak bebas harus diantisipasi selama desain tata letak strip - karena setelah baja perkakas dikeraskan dan dirakit, penambahan bantuan bypass berarti pembongkaran,-pemesinan ulang, dan kehilangan waktu produksi. Konsekuensi dari kesalahan yang dilakukan jauh melampaui satu strip yang macet.
Konsekuensi dari Menghilangkan atau Memperkecil Ukuran Takik Bypass
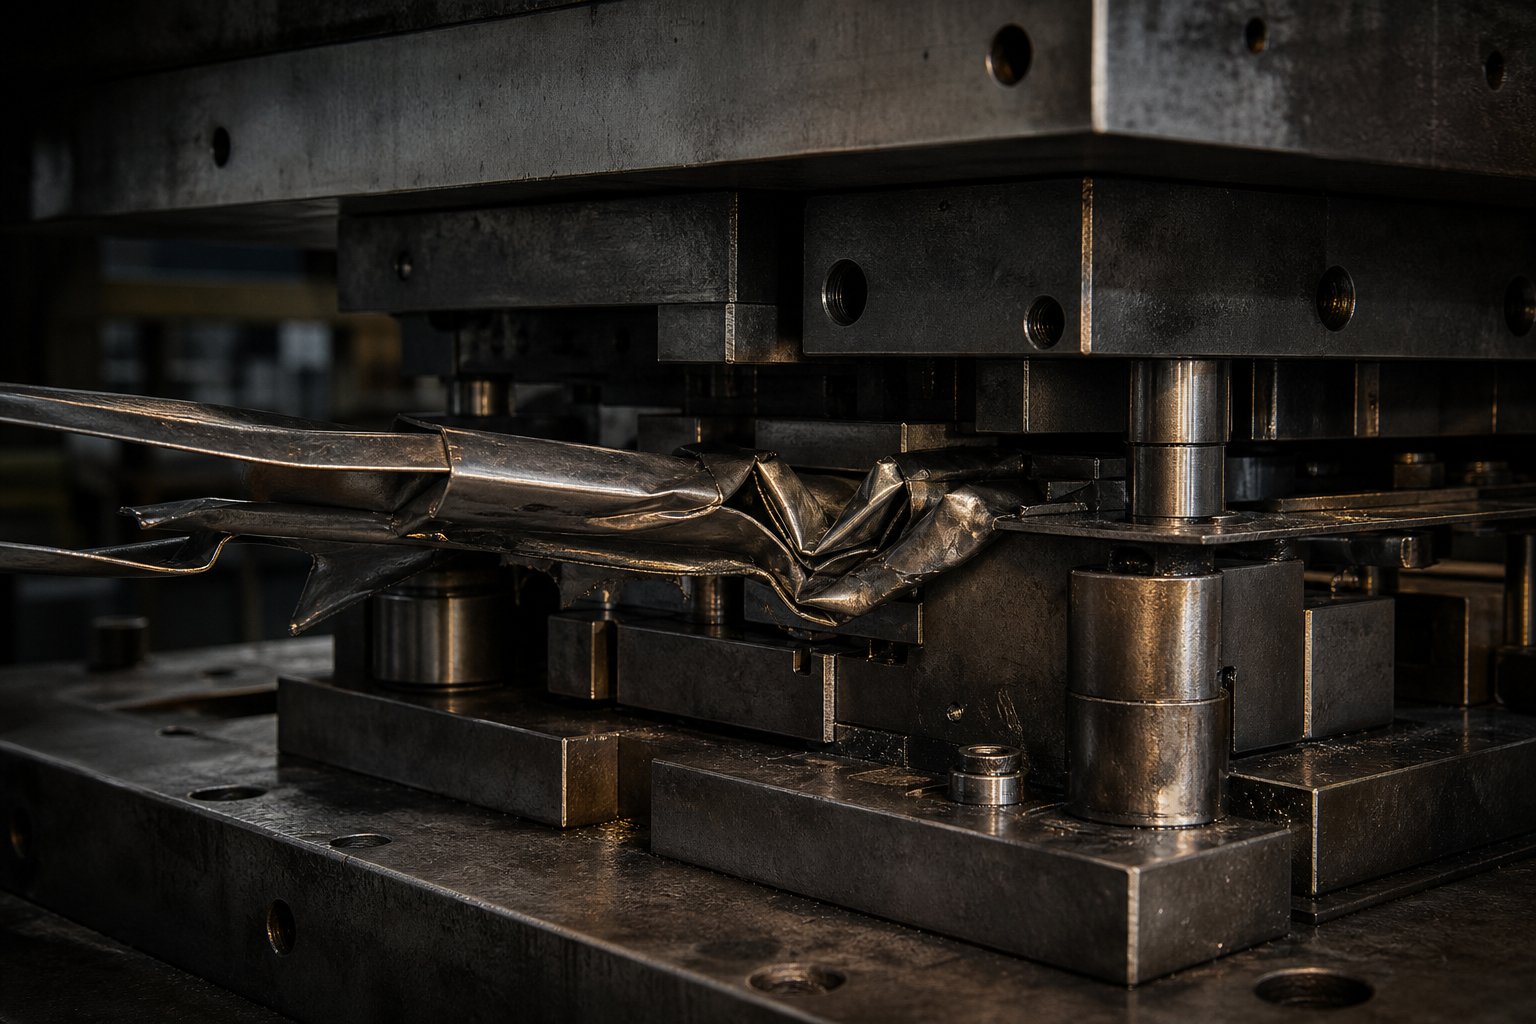
Strip jam tidak diumumkan dengan sopan. Satu pukulan press berjalan dengan baik. Berikutnya, fitur yang terbentuk menangkap balok cetakan, strip tertekuk, pilot bergeser, dan operator mendengar suara benturan baja dengan baja. Yang berikut ini bukan hanya satu bagian buruk saja - melainkan serangkaian kerusakan yang dapat menghentikan produksi selama berhari-hari.
Jika jarak bebas bypass hilang atau ukurannya terlalu kecil, setiap siklus pengepresan berpotensi menimbulkan tabrakan. Geometri yang terbentuk yang menonjol dari strip tidak mempunyai ruang untuk dilewati, sehingga memaksa melewati - atau tidak lolos sama sekali. Hasil mana pun membutuhkan waktu, peralatan, dan suku cadang.
Hilangkan Jamming dan Matikan Kerusakan karena Izin Bypass yang Hilang
Urutan kegagalan bersifat mekanis dan dapat diprediksi. Fitur-yang menonjol ke bawah - undian cangkir, kantong berbentuk koin, tab tombak - dijatuhkan ke balok dadu yang tidak memiliki kantong bantuan. Strip tidak dapat diturunkan ke posisinya. Pengumpan, yang masih berusaha memajukan material, mendorong stok tambahan ke dalam jalur yang tidak lagi bergerak bebas. Material tertekuk di antara stasiun, menekan ruang antara pengangkat dan permukaan cetakan.
Tekuk itu tidak bersifat lokal. Ini menyebar ke hulu, menggantikan strip di stasiun sebelumnya di mana pilot masih mencoba untuk mencatat posisinya. Pin pilot, dirancang untuk memasuki lubang yang sudah ditusuk dengan jarak bebas hanya 0,002 hingga 0,003 inci, bertemu dengan strip yang telah bergeser ke samping atau terangkat dari permukaan cetakan. Pilotnya bisa membengkokkan atau mencukur seluruhnya. Seperti yang dicatat oleh Art Hedrick, jika pilot tidak dapat menemukan lokasi strip secara akurat sebelum bantalan tekanan ditekan, setiap operasi selanjutnya akan mendarat di posisi yang salah.
Kerusakan bertambah dari sana. Blok cetakan dapat retak jika fitur yang terbentuk membentur sudut bagian dalam baja perkakas yang tajam. Pukulan pada stasiun yang berdekatan dapat pecah karena strip yang tidak didaftarkan menyajikan material pada sudut yang tidak terduga, sehingga menimbulkan beban geser yang tidak merata. Rel pemandu mendapat skor saat strip yang melengkung terseret melintasi permukaannya yang mengeras. Dalam kasus yang parah, pelat stripper terdistorsi karena menyerap beban tumbukan yang tidak pernah dirancang untuk ditangani.
Material itu sendiri mengalami pengerasan deformasi di zona tumbukan. Strip stock yang berulang kali dipaksa melewati penghalang akan menyebabkan tepian menjadi mengeras dan tegangan luluh yang terlokalisasi meningkat di area tersebut. Hal ini membuat strip menjadi lebih kaku dan kurang dapat diprediksi di stasiun pembentuk hilir - bahkan setelah kemacetan segera teratasi dan produksi dimulai kembali.
Cacat Kualitas Suku Cadang Terkait dengan Desain Bypass yang Tidak Memadai
Tidak semua kegagalan bypass menyebabkan hard jam. Kadang-kadang interferensinya kecil - fitur yang terbentuk hampir tidak menyentuh blok dadu, atau cukup menarik untuk menjaga strip tetap bergerak. Kondisi nyaris-kecelakaan ini bisa dibilang lebih buruk daripada kondisi berhenti total, karena kondisi ini menghasilkan suku cadang yang cacat secara berkala dibandingkan mematikan cetakan dengan segera.
Inilah pengaruh izin bypass marjinal terhadap kualitas komponen. Strip tersebut terseret melintasi permukaan cetakan setiap beberapa pukulan, menggores bagian bawah fitur yang terbentuk. Variasi dimensi mulai terjadi saat strip tersebut sedikit melenceng-posisi - tidak cukup untuk menggeser pilot, namun cukup untuk menggeser lokasi lubang atau membengkokkan garis sebesar sepersepuluh milimeter. Pengerasan kerja terakumulasi pada tepi kontak di mana strip berulang kali mengikis baja mati, mengubah sifat mekanik lokal material dan mempengaruhi perilaku pembentukan selanjutnya.
Takik bypass dan formasi duri pada stamping terhubung langsung. Ketika strip terdistorsi karena terseret atau tertekuk sebagian, strip tersebut muncul di stasiun pemotongan dengan sudut yang tidak konsisten atau dengan penjepitan yang tidak rata. Jarak bebas pukulan-ke-die - yang dihitung dengan cermat untuk material datar dan didaftarkan dengan benar - menjadi asimetris secara efektif. Satu sisi potongan terpotong dengan rapi sementara sisi lainnya robek, menghasilkan gerinda yang melebihi spesifikasi. Tegangan luluh dari zona pengerasan kerja di sekitar titik gangguan bypass mungkin berbeda secara signifikan dari material induk, sehingga semakin mengganggu kestabilan pemotongan.
Masalah kualitas ini memiliki karakteristik yang membuat frustrasi: intermiten. Mereka muncul dalam beberapa bagian per seratus, tidak setiap bagian. Operator melihat lonjakan duri pada satu proses, namun tidak pada proses berikutnya. Pemeriksaan dimensi dilakukan selama satu jam, kemudian keluar dari toleransi untuk dua puluh bagian sebelum kembali ke spesifikasi. Analisis akar masalah sering kali mencari pelumasan, keausan punch, atau variasi batch material - semua dugaan yang masuk akal - sedangkan penyebab sebenarnya adalah takik bypass yang memberikan jarak bebas 90% sepanjang waktu namun memungkinkan interferensi pada setiap langkah kesepuluh karena inkonsistensi pengangkatan strip atau ekspansi termal selama jangka panjang.
Daftar lengkap mode kegagalan yang terkait dengan desain bypass yang tidak memadai meliputi:
- Strip jam - penghentian total memerlukan pembersihan manual dan pemeriksaan cetakan
- Pilot shearing - hilangnya akurasi registrasi jalur di semua stasiun
- Retak blok mati - perbaikan mahal atau penggantian baja perkakas yang diperkeras
- Deformasi bagian - membentuk fitur yang hancur atau tergeser oleh gaya tumbukan
- Formasi duri - pemotongan asimetris dari strip yang tidak terdaftar atau terdistorsi
- Penyimpangan dimensi - hilangnya akurasi posisi secara progresif di seluruh stasiun
- Peningkatan tingkat scrap - bagian yang gagal diperiksa karena cacat permukaan, dimensi, atau bentuk
Masing-masing hasil ini berasal dari akar permasalahan yang sama: fitur yang terbentuk dan tidak dapat dituju. Perbaikan ini hampir selalu lebih murah untuk diterapkan selama desain tata letak strip daripada memecahkan masalah di lantai pengepresan - yang menimbulkan pertanyaan tentang bagaimana perbedaan jenis cetakan dan sifat material mempengaruhi keputusan izin bypass.
Persyaratan Bypass Notch di Berbagai Jenis Die
Tidak semua cetakan stempel memindahkan material dengan cara yang sama. Metode yang digunakan cetakan untuk memindahkan benda kerja antar operasi secara mendasar mengubah apakah diperlukan takik bypass, ke mana benda kerja tersebut dipindahkan, dan seberapa rumit desainnya. Seorang profesional alat dan cetakan yang bekerja pada platform cetakan yang berbeda akan menghadapi persyaratan bypass yang sangat berbeda tergantung pada apakah aplikasi memerlukan pengaturan cetakan progresif, transfer, atau gabungan.
Perbedaannya terletak pada satu pertanyaan: apakah strip tetap terhubung dan melewati setiap stasiun secara berurutan, atau apakah benda kerja dipisahkan lebih awal dan ditangani secara terpisah? Jawaban itu menentukan seluruh strategi izin bypass.
Lewati Takik pada Dies Progresif
Dies progresif memerlukan perencanaan takik bypass yang paling ekstensif dibandingkan semua jenis die. Alasannya bersifat struktural. Dalam cetakan progresif, benda kerja tetap menempel pada strip logam dari awal hingga akhir - benda kerja tersebut hanya dipisahkan pada stasiun akhir. Setiap operasi pembentukan yang terjadi di stasiun tiga, empat, atau lima menciptakan geometri yang harus melewati stasiun enam, tujuh, delapan, dan seterusnya seiring dengan kemajuan jalur satu demi satu.
Hal ini menciptakan efek gabungan. Satu kali undian di stasiun empat tidak hanya memerlukan izin di stasiun lima. Perlu izin di setiap stasiun hilir yang dilalui jalur tersebut sebelum bagian tersebut dipotong bebas. Dalam dua puluh-stasiun mati, operasi pembentukan tunggal tersebut memerlukan bantuan bypass di lima belas lokasi atau lebih. Tambahkan stasiun pembentuk kedua di stasiun tujuh, dan rencana jalan pintas menjadi dua kali lebih rumit - karena sekarang dua fitur, pada ketinggian dan posisi berbeda, keduanya memerlukan izin di semua stasiun di luar titik pembentukannya masing-masing.
Dies progresif juga berjalan dengan kecepatan tinggi, seringkali ratusan pukulan per menit. Strip terangkat, maju, dan turun dalam hitungan milidetik. Tidak ada waktu bagi operator untuk menyesuaikan atau memperbaiki masalah jarak bebas marginal. Takik bypass menyediakan cukup ruang agar fitur yang terbentuk dapat lewat dengan lancar, atau tidak. Dengan kecepatan 400 pukulan per menit, jarak bebas setengah-milimeter menghasilkan 400 tumbukan per menit - dan dadu hancur dalam hitungan detik.
Inilah sebabnya mengapa perancang alat dan cetakan yang berpengalaman menghabiskan banyak waktu selama perencanaan tata letak strip untuk memetakan setiap fitur yang terbentuk terhadap setiap stasiun hilir. Lokasi, ukuran, dan jenis takik bypass (potongan strip positif versus kantong cetakan negatif) ditentukan sebelum baja apa pun dipotong. Tata letak strip pada dasarnya adalah rencana izin bypass dan juga merupakan bagian rangkaian produksi.
Pertimbangan Bypass dalam Transfer dan Compound Dies
Cetakan transfer menangani material secara berbeda. Alih-alih membiarkan benda kerja menempel pada strip kontinu, transfer die stampingmemisahkan benda kerja dari strip logamdi awal proses. Masing-masing blanko kemudian dipindahkan antar stasiun dengan mekanisme transfer mekanis - gripper, jari, atau rel yang secara fisik mengambil masing-masing bagian dan menempatkannya di stasiun cetakan berikutnya.
Apakah ini menghilangkan kebutuhan bypass notch? Dalam artian strip, ya. Tidak ada maskapai penerbangan yang terus-menerus melakukan perjalanan melalui beberapa stasiun, jadi tidak ada jalan pintas yang dipotong menjadi strip stock. Namun masalah izin yang mendasarinya tidak hilang - hanya berubah bentuk. Ketika mekanisme transfer menempatkan blanko yang terbentuk sebagian ke stasiun berikutnya, geometri apa pun yang menonjol dari blanko tersebut masih memerlukan tempat untuk dituju. Blok cetakan pada stasiun tersebut harus memiliki kantong-kantong pelepas yang dimasukkan ke dalamnya sehingga bagian yang kosong dapat terpasang dengan benar tanpa membentuk fitur yang berada di bawah baja perkakas.
Anggap saja sebagai masalah teknik yang sama yang diselesaikan di lokasi berbeda. Dalam cetakan progresif, izin bypass berada di strip dan cetakan. Dalam transfer dies, ia hidup seluruhnya dalam komponen die. Alat dan mesin pembuat cetakan membersihkan rongga di setiap blok cetakan stasiun untuk mengakomodasi geometri apa pun yang diperoleh dari operasi sebelumnya. Cetakan transfer juga mendapat manfaat dari kenyataan bahwa setiap stasiun independen secara mekanis - blanko diangkat bebas dari semua perkakas selama pemindahan, memberikan jarak vertikal yang melekat yang tidak dapat dicapai oleh strip progresif tanpa pengangkat.
Senyawa mati menempati ujung spektrum yang berlawanan. Sebuah dadu majemuk melakukan beberapa operasi - memotong, menusuk, membentuk - dalam satu pukulan tekan di satu stasiun. Bagian tersebut selesai dan dikeluarkan dalam satu pukulan. Tidak ada perkembangan jalur, tidak ada perjalanan multi-stasiun, dan tidak ada gangguan hilir yang perlu dikhawatirkan. Takik bypass sama sekali tidak relevan. Bagian tersebut tidak perlu melewati blok die yang lain karena tidak pernah berpindah ke stasiun lain. Operasi seperti hydroforming dan spin forming juga menghasilkan komponen dalam lingkungan-tahap tunggal atau cetakan tertutup-di mana perkembangan strip tidak berlaku.
Tabel di bawah ini merangkum perbedaan persyaratan bypass di ketiga jenis cetakan ini:
| Tipe Mati | Metode Perjalanan Strip | Lewati Relevansi Takik | Metode Izin Alternatif |
|---|---|---|---|
| Mati Progresif | Strip kontinu memajukan satu nada per pukulan melalui semua stasiun | - tinggi diperlukan di setiap stasiun hilir setelah setiap operasi pembentukan | Peningkatan tinggi pengangkatan strip, rotasi bagian dalam tata letak, pengangkat variabel yang digerakkan oleh cam- |
| Pemindahan Mati | Masing-masing blanko dipindahkan antar stasiun independen dengan gripper mekanis | Tidak ada dalam strip - tetapi jarak bebas yang setara dikerjakan menjadi blok cetakan | Kantong pelepas dari baja cetakan, geometri sarang dirancang di sekitar fitur yang dibentuk, zona jarak bebas gripper |
| Senyawa Mati | Tidak ada perjalanan jalur - semua operasi terjadi dalam satu gerakan di satu stasiun | Tidak berlaku - tidak ada perkembangan multi-stasiun | Tidak ada yang diperlukan - bagian diselesaikan dan dikeluarkan dalam satu klik |
Bagi produsen yang sedang mengevaluasi jenis cetakan mana yang sesuai dengan bagian tertentu, kompleksitas bypass merupakan faktor biaya yang nyata. Bagian dengan penarikan yang dalam dan banyak emboss mungkin mudah untuk diproduksi dalam cetakan transfer di mana setiap stasiun hanya mengerjakan kantong pelepasnya sendiri. Bagian yang sama dalam cetakan progresif dapat memerlukan lusinan takik bypass di seluruh tata letak strip, sehingga melemahkan pembawa dan menuntut keseimbangan yang cermat antara jarak bebas dan kekakuan strip. Keputusan tipe die membentuk strategi bypass - dan strategi bypass, pada gilirannya, mempengaruhi bagaimana sifat material dan ketebalan berinteraksi dengan desain jarak bebas.
Faktor Material dan Ketebalan pada Desain Bypass Notch
Takik bypass yang berukuran sempurna untuk baja ringan 1,0 mm akan rusak parah pada fasa ganda 1,5 mm 980. Bahan yang melewati cetakan progresif Anda tidak hanya memengaruhi gaya pembentukan dan keausan pukulan - hal ini secara langsung menentukan seberapa tinggi fitur yang terbentuk menonjol dari bidang strip, seberapa besar fitur tersebut muncul kembali setelah terbentuk, dan bagaimana strip itu sendiri merespons jika material dihilangkan. Setiap keputusan izin bypass, pada intinya, merupakan keputusan metalurgi.
Dua strip dengan geometri bagian yang sama tetapi bahan yang berbeda mungkin memerlukan desain takik bypass yang sangat berbeda. Memahami alasannya tergantung pada tiga variabel yang saling berinteraksi: ketebalan, kekuatan luluh, dan modulus elastisitas.
Bagaimana Ketebalan dan Kekuatan Material Mempengaruhi Jarak Bebas Bypass
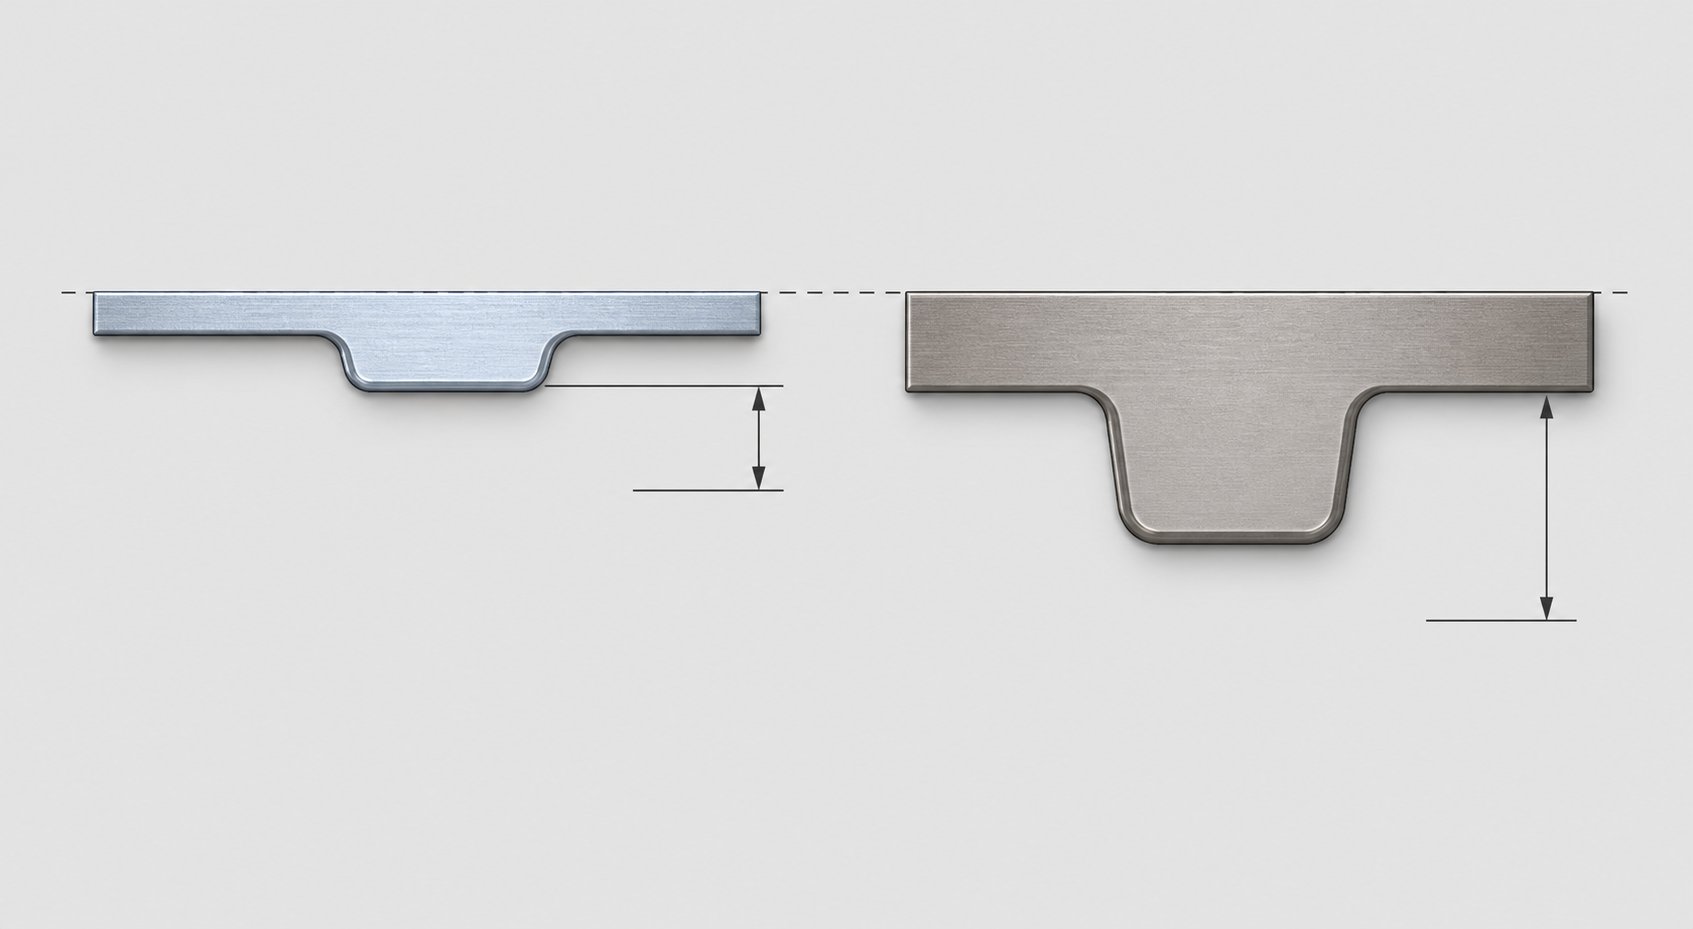
Ketebalan material adalah faktor paling langsung yang mempengaruhi persyaratan izin bypass. Ketika pukulan pembentuk menarik cangkir atau mendorong emboss ke dalam strip, ketinggian fitur tersebut merupakan fungsi dari ketebalan material dan geometri gambar. Material yang lebih tebal menghasilkan fitur bentuk yang lebih tinggi - strip 2,0 mm yang ditarik ke dalam geometri pukulan yang sama dengan strip 1,0 mm akan menghasilkan fitur dengan tinggi dinding lebih besar dan tonjolan lebih dalam di bawah bidang strip. Tonjolan yang lebih dalam ini memerlukan bypass relief pocket yang lebih dalam lagi di blok die hilir.
Hubungannya kira-kira proporsional tetapi tidak linier. Bahan yang lebih tebal juga lebih tahan terhadap kerutan dan tekuk selama pembentukan, yang berarti bahan tersebut cenderung menghasilkan fitur ketinggian yang lebih bersih dan lebih dapat diprediksi. Material yang lebih tipis dapat menghasilkan kedalaman fitur yang sedikit tidak konsisten karena peregangan lokal atau penipisan material pada radius tarikan - dan ketidakkonsistenan dalam tinggi fitur berarti jarak bypass Anda harus memperhitungkan kasus terburuk, bukan rata-rata.
Kekuatan hasil menimbulkan kompleksitas lapisan kedua. Material dengan kekuatan leleh yang lebih tinggi - baja berkekuatan tinggi-yang canggih (AHSS) seperti DP590, DP980, dan grade martensit - menunjukkan kekuatan pegas yang lebih besar secara signifikan setelah dibentuk. Seperti yang dijelaskan Art Hedrick, jika Anda tidak memberikan regangan yang cukup untuk melebihi titik leleh material selama pembentukan, maka pemulihan elastis akan terjadi. Fitur yang terbentuk sebagian muncul kembali ke keadaan datar aslinya.
Apa arti springback untuk desain takik bypass? Artinya, fitur yang terbentuk mungkin tidak sepenuhnya sesuai dengan kedalaman yang diinginkan. Cangkir yang dirancang untuk menarik kedalaman 8 mm mungkin hanya menghasilkan deformasi permanen sebesar 7,2 mm pada tingkat kekuatan tinggi, dengan 0,8 mm sisanya pulih secara elastis. Fitur yang-berpegas sebagian tersebut berada lebih tinggi pada bidang strip daripada yang diharapkan - dan takik bypass yang tadinya berukuran untuk-cangkir 8 mm yang terpasang penuh kini memiliki margin jarak lebih kecil dari yang direncanakan.
Saat mengevaluasi kekuatan luluh vs kekuatan tarik untuk perencanaan bypass, kekuatan luluh adalah nilai yang lebih relevan. Kekuatan tarik memberi tahu Anda kapan material akan patah, tetapi kekuatan luluh menentukan ambang batas di mana deformasi plastis permanen dimulai. Bahan dengan rasio hasil-terhadap-tarik - tinggi yang umum pada grade AHSS di mana besaran pegas meningkat secara proporsional seiring kekuatan tarik mencapai 980 MPa dan di atasnya - menyimpan lebih banyak energi elastis selama pembentukan dan melepaskannya sebagai pegas. Hal ini secara langsung meningkatkan tinggi tonjolan efektif yang harus diakomodasi oleh takik bypass.
Bahan yang lebih lembut menimbulkan kekhawatiran sebaliknya. Paduan aluminium, tembaga, dan baja tarik-karbon dalam-rendah memiliki modulus elastisitas yang lebih rendah dibandingkan dengan baja dengan kualitas-kekuatan tinggi. Modulus elastisitas logam yang ditunjukkan menentukan kekakuannya - modulus aluminium kira-kira sepertiga dari baja. Modulus yang lebih rendah berarti strip lebih fleksibel dan lebih rentan terhadap deformasi lokal akibat gaya yang dapat diabaikan oleh material yang lebih keras. Jika takik bypass ditempatkan terlalu dekat dengan fitur yang dibentuk pada strip aluminium lunak, jaringan tipis material antara takik dan fitur tersebut dapat menyimpang atau berubah bentuk secara permanen akibat gaya pengupasan selama setiap langkah tekan. Geometri fitur terdistorsi, bagian tersebut gagal diperiksa, dan penyebab utama bukanlah stasiun pembentuk sama sekali - melainkan penempatan takik bypass.
Lebar Strip dan Properti Tarik dalam Perencanaan Bypass
Lebar strip menimbulkan batasan keras pada seberapa banyak material yang dapat Anda keluarkan untuk izin bypass tanpa mengorbankan pembawa. Pada jalur yang lebar dengan margin pembawa yang besar, takik bypass dapat diberi ukuran yang besar - ada banyak penampang yang tersisa-untuk menjaga kekakuan selama pengumpanan. Jalur pembawa yang sempit tidak menawarkan kemewahan seperti itu.
Pertimbangkan tata letak strip di mana jaring pembawa hanya selebar 8 mm di setiap sisinya. Setiap takik bypass yang dipotong pada operator tersebut mengurangi penampang-efektifnya. Buang terlalu banyak, dan pembawa tidak dapat lagi menahan gaya pengumpanan tanpa tertekuk atau tertekuk. Sebagaipenelitian desain kapal induk menunjukkan, pembawa harus tetap cukup kuat untuk menahan sekitar 10% berat bagian dikalikan dengan jumlah perkembangan. Beberapa takik bypass di stasiun yang berurutan menciptakan pelemahan kumulatif yang dapat mendorong kapal induk di bawah ambang batas kekakuan minimumnya.
Pengorbanan ini terutama terjadi pada material tipis-berkekuatan tinggi. Strip tersebut sudah lebih tipis - yang berarti lebih sedikit momen inersia untuk penampang pembawa - dan baja regangan luluh yang ditunjukkan pada tingkat kekuatan tinggi menjadi sempit, menyisakan sedikit margin antara kelenturan elastis dan deformasi pembawa permanen. Pembawa yang lentur secara elastis selama pengumpanan pada baja ringan dapat menekuk secara plastis dalam geometri yang sama saat menjalankan AHSS karena jendela regangan luluh lebih rapat dibandingkan dengan tegangan yang diberikan.
Strain hardening dan work hardening di dekat tepi takik bypass menimbulkan mekanisme kegagalan lain yang terutama muncul dalam aplikasi siklus{0}tinggi. Setiap kali strip dilubangi untuk membuat takik bypass, zona geser pada tepi potongan mengalami pengerjaan dingin lokal. Pita sempit tersebut-bahan yang diperkeras menjadi lebih keras namun lebih rapuh dibandingkan strip induknya. Dalam cetakan yang menjalankan jutaan siklus, tepi yang mengeras ini dapat menjadi titik inisiasi retakan - terutama jika geometri takik bypass mencakup sudut dalam yang tajam yang memusatkan tegangan.
Implikasi praktisnya: jari-jari sudut takik bypass lebih penting pada material-berkekuatan tinggi dibandingkan baja ringan. Sudut bagian dalam yang tajam 90-derajat yang bertahan tanpa batas waktu dalam-strip karbon rendah dapat menyebabkan retak lelah dalam 500.000 pukulan pada strip DP780 karena tepi yang diperkeras memiliki keuletan yang lebih kecil untuk menyerap regangan siklik. Desainer yang bekerja dengan AHSS harus menentukan radius yang besar di semua sudut takik bypass dan mengorientasikan geometri takik untuk meminimalkan konsentrator tegangan yang selaras dengan arah pengumpanan strip.
Semua faktor material ini - ketebalan fitur penggerak tinggi, kekuatan luluh yang menggerakkan margin pegas, modulus elastis kekakuan strip penggerak, dan pengerasan kerja ketahanan tepi penggerak - dimasukkan ke dalam keputusan ukuran tunggal untuk setiap lokasi takik bypass. Tantangannya adalah mereka berinteraksi. Bahan yang lebih tebal dan kuat menghasilkan fitur yang lebih tinggi (membutuhkan jarak bebas yang lebih besar) sekaligus membatasi jumlah bahan pembawa yang dapat Anda lepaskan dengan aman (jarak yang tersedia lebih sedikit). Menyelesaikan ketegangan tersebut memerlukan penilaian, simulasi, atau keduanya - dan hal ini menimbulkan pertanyaan praktis mengenai kapan takik bypass merupakan solusi yang tepat versus kapan metode pembersihan alternatif lebih masuk akal secara teknis.
Kapan Menggunakan Bypass Notches vs Metode Izin Alternatif
Bypass notch bukan satu-satunya cara untuk menjaga fitur yang sudah dibentuk agar tidak bertabrakan dengan peralatan downstream. Ini adalah solusi paling umum dalam cetakan progresif, namun memiliki konsekuensi: setiap takik akan melemahkan strip pembawa, setiap pemotongan memerlukan komponen pelubang dan cetakan untuk mempertahankannya, dan setiap bagian yang dilepas adalah material yang tidak dapat lagi menopang strip selama pengumpanan. Perancang cetakan berpengalaman memperlakukan takik bypass sebagai salah satu alat dalam perangkat izin - bukan sebagai default otomatis untuk setiap titik interferensi.
Pertanyaan sebenarnya bukanlah "apakah saya memerlukan izin?" Jawabannya selalu ya ketika geometri menonjol dari bidang strip. Pertanyaannya adalah: apa cara terbaik untuk mencapai izin tersebut untuk bagian tertentu, bahan ini, dan persyaratan produksi ini?
Pohon Keputusan untuk Kebutuhan Bypass Notch
Bekerja melalui keputusan izin bypass mengikuti urutan logis. Di setiap stasiun dalam tata letak lajur, Anda mengevaluasi apakah lajur dapat maju dengan lancar - dan jika tidak, solusi manakah yang menawarkan trade-off terbaik antara kompleksitas cetakan, kecepatan pengepresan, integritas pembawa, dan penggunaan material.
- Identifikasi setiap operasi pembentukan pada tata letak lajur yang menghasilkan geometri yang menonjol di atas atau di bawah bidang lajur. Ini termasuk gambar, emboss, tombak, fitur yang diciptakan, dan lubang yang diekstrusi.
- Untuk setiap fitur yang terbentuk, ukur tinggi tonjolan - jarak fitur tersebut melewati permukaan strip. Pertimbangkan springback jika bekerja dengan-bahan berkekuatan tinggi.
- Tentukan strip lift yang tersedia di setiap stasiun hilir. Ini adalah jarak vertikal pengangkat stok yang menaikkan strip di atas permukaan cetakan bawah selama pengumpanan.
- Bandingkan tinggi tonjolan dengan gaya angkat yang tersedia dikurangi jarak bebas cetakan. Jika tinggi kenampakan yang terbentuk melebihi jarak bersih (tinggi angkat dikurangi tinggi komponen cetakan apa pun yang harus dilewati oleh strip), interferensi akan terjadi.
- Jika terdapat gangguan, evaluasi apakah peningkatan gaya angkat dapat memecahkan masalah tanpa adanya takik bypass. Jika jumlah lift tambahan yang dibutuhkan tidak terlalu besar - beberapa milimeter - peningkatan perjalanan dengan lift mungkin dapat dilakukan.
- Jika peningkatan gaya angkat menimbulkan penalti kecepatan yang tidak dapat diterima atau keausan pengangkat, takik bypass (strip cutout atau die pocket) menjadi solusi yang tepat.
- Jika rotasi atau reorientasi bagian dalam tata letak strip menghilangkan gangguan sepenuhnya, desain ulang tata letak sebelum melakukan bypass takik.
Urutan ini tidak sepenuhnya teoretis. Hal ini mencerminkan proses berulang yang terjadi selama pengembangan tata letak jalur, sering kali didukung oleh perangkat lunak penimbunan material untuk analisis pemanfaatan material yang panjang. Perangkat lunak ini membantu memvisualisasikan bagaimana orientasi komponen, lebar pembawa, dan penempatan takik bypass berinteraksi dengan hasil strip keseluruhan - karena memutar komponen untuk menghindari bypass dapat menghabiskan lebih banyak material per potong, sehingga mengubah biaya dari kompleksitas perkakas menjadi limbah bahan mentah.
Ambang batas kritis pada langkah keempat patut mendapat penekanan. Jika ketinggian fitur yang dibentuk melebihi strip lift yang tersedia dikurangi jarak bebas die, maka takik bypass wajib dilakukan. Penyesuaian pengangkat, pengoptimalan waktu, atau penyetelan pers sebanyak apa pun tidak akan mengubah fisika. Fitur ini bisa menghilangkan blok dadu, atau bertabrakan. Dalam kasus garis batas - di mana fitur hampir tidak melebihi izin yang tersedia - desainer sering kali menambahkan takik bypass sebagai jaminan terhadap ekspansi termal selama proses produksi yang lama, variasi ketebalan strip dalam toleransi kumparan, dan keausan pengangkat yang secara bertahap mengurangi tinggi pengangkatan efektif selama masa pakai cetakan.
Alternatif untuk Bypass Notches dan Pengorbanannya
Jika terdapat interferensi namun takik bypass menimbulkan konsekuensi yang tidak dapat diterima - melemahnya penahan, kekakuan jalur terganggu, atau material yang tidak mencukupi di sekitar lubang pilot - ada tiga alternatif utama yang dapat diterapkan. Masing-masing memecahkan masalah izin tetapi menimbulkan biayanya sendiri.
Meningkatkan Ketinggian Pengangkatan Strip
Alternatif paling sederhana: naikkan strip lebih tinggi selama pengumpanan sehingga fitur yang terbentuk membersihkan blok die hilir tanpa menghilangkan material apa pun. Pengangkat stok - baik pin yang digerakkan pegas, pengangkat batang, atau rel yang digerakkan bubungan - dapat ditentukan dengan gerak yang lebih besar untuk mencapai jarak bebas tambahan.
Hukumannya adalah kecepatan pers. Pengangkatan yang lebih tinggi berarti strip menempuh jarak vertikal yang lebih besar setiap siklus pukulan. Pengangkat harus menaikkan ketinggian lebih jauh, landasan harus stabil pada ketinggian yang lebih tinggi sebelum memberi makan, dan harus menurunkan jarak yang lebih jauh sebelum pilot dapat terlibat. Pada tingkat kayuhan yang tinggi, pengangkatan yang berlebihan menyebabkan pantulan dan getaran strip yang menurunkan akurasi pengumpanan. Posisi strip pemantauan sensor jarak induktif pada jalur umpan dapat memastikan bahwa strip tersebut menetap secara konsisten pada pengangkatan yang lebih tinggi, namun kenyataan mekanisnya adalah bahwa setiap milimeter pengangkatan tambahan mengurangi pukulan per menit dari laju produksi Anda.
Pengangkatan yang lebih tinggi juga mempercepat keausan pengangkat. Pengangkat bermuatan pegas-bersikap lebih cepat melalui kelelahan defleksi yang lebih besar. Pengangkat yang digerakkan oleh cam-mengalami lebih banyak keausan kontak pada permukaan aktuasinya. Selama masa produksi cetakan yang mencapai jutaan langkah, biaya pemeliharaan-travel lifter yang lebih tinggi dapat melebihi biaya perkakas untuk menambahkan takik bypass.
Memutar Orientasi Bagian dalam Tata Letak Strip
Kadang-kadang interferensi terjadi hanya karena bagaimana bagian tersebut diorientasikan relatif terhadap arah pengumpanan strip. Fitur yang terbentuk dan menonjol ke bawah dapat bertabrakan dengan blok die secara langsung di jalur umpan - tetapi jika bagian tersebut diputar 90 atau 180 derajat dalam tata letaknya, fitur yang sama akan melewati area di mana blok die lebih rendah atau tidak ada sama sekali.
Rotasi bagian terlihat elegan saat berfungsi. Ini menghilangkan gangguan tanpa melemahkan strip atau memperlambat pengepresan. Namun hal ini seringkali meningkatkan konsumsi material. Bagian yang berorientasi pada lebar strip minimum mungkin tidak lagi bersarang secara efisien setelah rotasi. Strip menjadi lebih lebar, biaya material per bagian meningkat, dan tingkat scrap meningkat. Untuk produksi-bervolume tinggi yang didominasi oleh biaya material, pengorbanan ini mungkin tidak dapat dilakukan - meskipun peralatannya lebih sederhana.
Rotasi juga dapat menimbulkan tantangan pembentukan baru. Bagian yang diorientasikan pada sudut berbeda relatif terhadap arah penggulungan mungkin menunjukkan perilaku pegas, karakteristik regangan anisotropik, atau kecenderungan pemisahan arah butiran yang berbeda yang tidak ada pada orientasi aslinya.
Pengangkat Variabel Berbasis Cam-
Pengangkat stok standar menaikkan strip ke ketinggian yang seragam di setiap stasiun. Pengangkat variabel yang digerakkan oleh cam-memungkinkan ketinggian pengangkatan yang berbeda di stasiun berbeda - lebih tinggi jika penarikan dalam perlu dibersihkan, lebih rendah jika geometri datar memerlukan ketinggian minimal. Pendekatan selektif ini memberikan izin bypass hanya jika diperlukan tanpa menerapkan penalti pengangkatan global di seluruh dadu.
Biayanya adalah kompleksitas mekanis. Pengangkat bubungan memerlukan-permukaan bubungan tanah yang presisi, pengikut yang diperkeras, dan koordinasi waktu yang ketat dengan gerakan tekan. Mereka biasanya dipotong menggunakan pemesinan kawat EDM untuk mencapai akurasi profil yang diminta oleh permukaan bubungan ini. Mereka menambahkan komponen ke cetakan, meningkatkan titik perawatan, dan memerlukan pengaturan yang lebih hati-hati. Dalam cetakan di mana hanya satu atau dua stasiun yang memerlukan jarak bebas tambahan, pengangkat bubungan dapat menjadi solusi yang efisien. Pada cetakan dengan gangguan pada sepuluh stasiun atau lebih, kompleksitas cam kumulatif mungkin lebih besar daripada kesederhanaan pemotongan takik bypass ke dalam strip.
Perancang cetakan berpengalaman mengevaluasi semua alternatif ini selama pengembangan tata letak strip - sebelum baja perkakas dipesan. Keputusan sering kali bergantung pada analisis-manfaat biaya yang spesifik untuk aplikasi: volume produksi, sensitivitas biaya material, persyaratan kecepatan pengepresan, dan anggaran pemeliharaan cetakan. Untuk cetakan progresif yang kompleks dimana pengorbanan ini berlipat ganda di puluhan stasiun, dukungan desain kolaboratif dari spesialis perkakas dapat membuat perbedaan antara solusi yang optimal dan kompromi yang mahal. Tim yang melakukan pengambilan keputusan bypass yang rumit - khususnya untuk desain-aplikasi berat yang melibatkan struktur cetakan, pengangkat, dan pengoptimalan aliran material - dapat menemukan manfaat dalam bekerja sama dengan mitra sepertiSolusi cetakan stempel khusus YICHEN, di mana insinyur perkakas berpengalaman berkontribusi terhadap keputusan tata letak penting ini di awal proses desain.
Metode pembersihan yang Anda pilih di setiap stasiun membentuk keseluruhan desain hilir. Namun terlepas dari apakah Anda menggunakan takik bypass, peningkatan gaya angkat, rotasi komponen, atau sistem bubungan, lokasi takik yang masuk ke dalam tata letak lajur tetap memerlukan penempatan dan ukuran yang presisi - dan keputusan tersebut mengikuti serangkaian aturan tekniknya sendiri yang menyeimbangkan integritas lajur dengan margin jarak bebas.
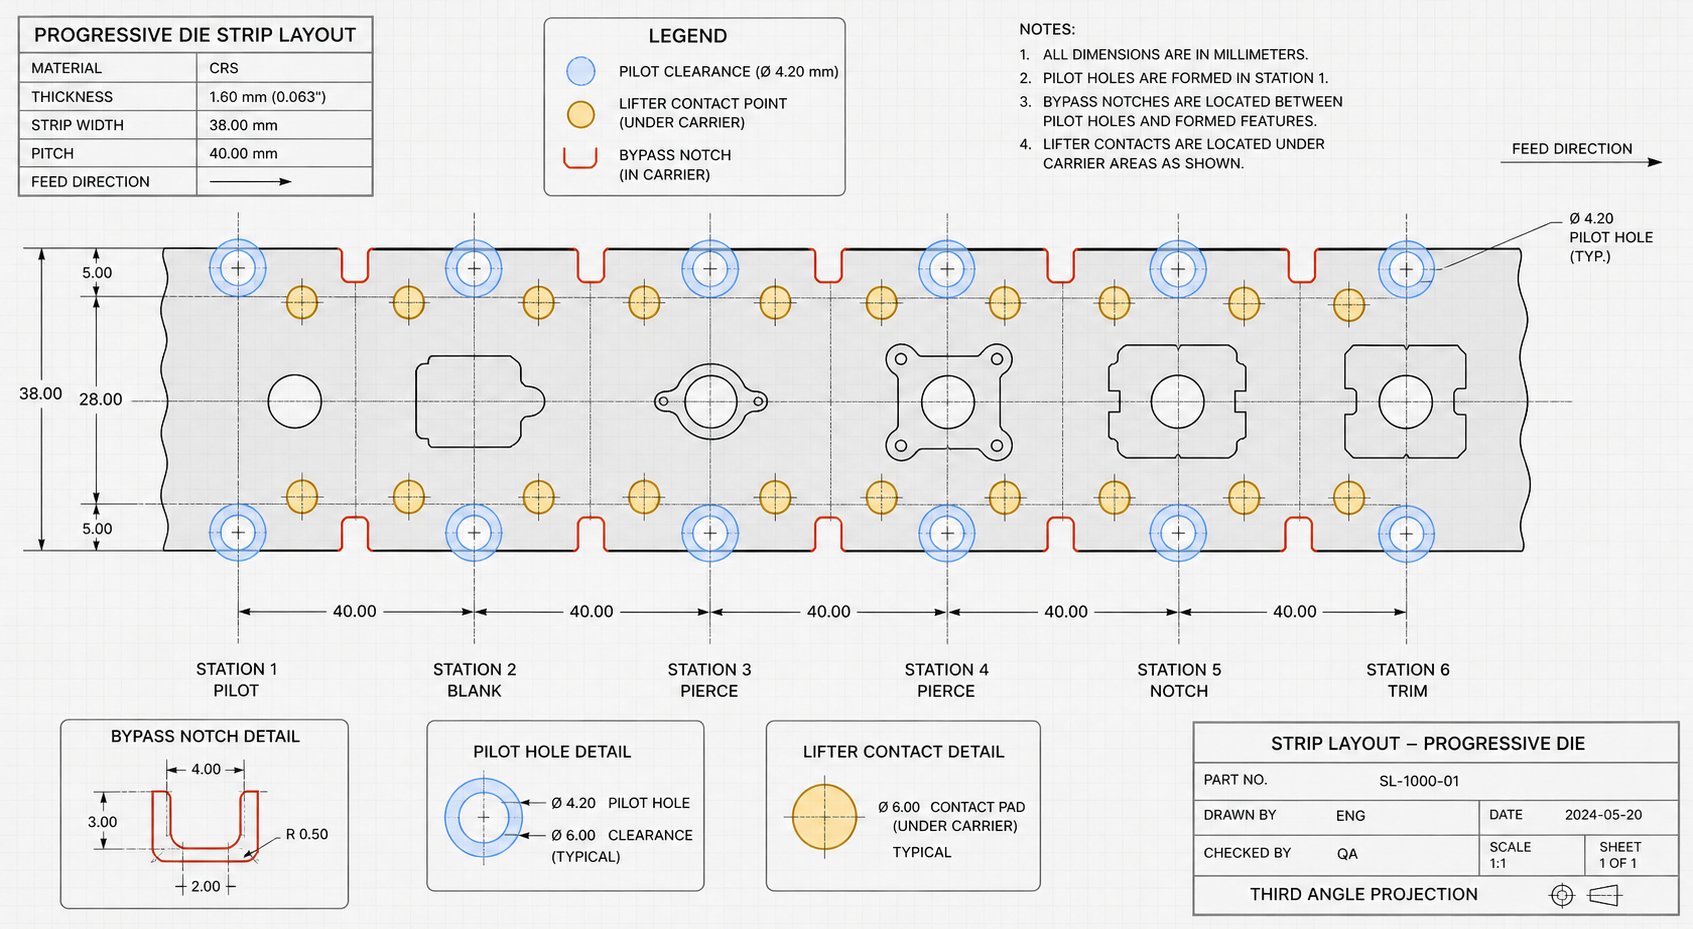
Praktik Terbaik untuk Melewati Penempatan dan Ukuran Takik
Memilih untuk menambahkan takik bypass hanyalah setengah dari masalah teknis. Di mana Anda menempatkannya, seberapa besar Anda membuatnya, dan bagaimana ia berinteraksi dengan setiap fitur jalur lainnya - pilot, pengangkat, pengangkut, dan stasiun yang berdekatan - menentukan apakah takik tersebut benar-benar menyelesaikan masalah izin atau menciptakan tiga masalah baru. Takik bypass di lokasi yang salah dapat merusak registrasi strip sama efektifnya dengan tidak adanya bypass sama sekali.
Keputusan penempatan dan ukuran sangat erat hubungannya. Takik yang diposisikan lebih dekat dengan kenampakan medan yang terbentuk bisa lebih kecil (karena kenampakan tersebut melewati bagian terluas dari relief). Takik yang diposisikan lebih jauh harus lebih besar untuk mengakomodasi jalur sudut yang dilacak fitur saat strip terangkat dan maju. Setiap milimeter pergeseran posisi mengubah ukuran yang diperlukan - dan setiap perubahan ukuran milimeter mempengaruhi kekuatan pembawa. Untuk mencapai hal ini dengan benar, diperlukan pendekatan yang sistematis.
Aturan Penempatan Takik Bypass dan Integrasi Tata Letak Strip
Penempatan takik bypass tidak dilakukan secara terpisah. Tata letak strip merupakan lingkungan yang padat: lubang pilot memerlukan material yang tidak terhalang untuk registrasi, pengangkat memerlukan permukaan kontak padat untuk menaikkan strip secara merata, dan jaringan pembawa memerlukan penampang-yang kontinu untuk menahan gaya pengumpanan. Takik jalan pintas yang tumpang tindih dengan salah satu zona ini menciptakan konflik yang lebih buruk daripada masalah interferensi aslinya.
Berikut adalah prinsip penempatan inti yang diikuti oleh desainer die berpengalaman:
- Posisikan takik bypass sedekat mungkin dengan fitur yang dibentuk sejauh integritas material memungkinkan. Penempatan yang lebih dekat berarti lebih sedikit lebar takik yang diperlukan karena fitur tersebut melewati takik pada titik tersempitnya selama kemajuan lajur.
- Pertahankan jarak web minimum antara tepi takik bypass dan lubang pilot mana pun. Jika takik tersebut mengganggu material percontohan, sisa jaring tipis akan menyimpang karena gaya masuk pilot, sehingga merusak keakuratan registrasi. Pedoman umum adalah menjaga setidaknya 1,5 kali ketebalan material sebagai jaringan minimum antara tepi takik dan tepi lubang pilot.
- Jangan sekali-kali menempatkan takik bypass tepat di bawah titik kontak pengangkat stok. Pengangkat mendorong ke atas pada permukaan lajur - jika menyentuh area bertakik, lajur akan gagal terangkat secara rata atau pin pengangkat terjatuh melalui bukaan. Petakan semua posisi pengangkat ke tata letak strip sebelum menyelesaikan lokasi takik.
- Orientasikan geometri takik untuk meminimalkan konsentrasi tegangan. Gunakan jari-jari internal yang besar dibandingkan sudut tajam, terutama pada-material berkekuatan tinggi yang tegangan luluh baja pada tepi potongnya meningkat akibat geser. Jari-jari setidaknya satu ketebalan material pada sudut internal secara signifikan memperpanjang umur kelelahan pembawa.
- Perhitungkan pelemahan jalur kumulatif ketika ada beberapa takik bypass di stasiun-stasiun yang berurutan. Setiap takik mengurangi-penampang operator. Tiga takik di lima stasiun dapat mengurangi momen inersia pembawa efektif sebesar 40% atau lebih, mendorong material yang tersisa melewati batas luluh baja pada beban pengumpanan normal.
- Jika memungkinkan, lakukan bypass lokasi takik antara operator kiri dan kanan. Bentukan simetris pada posisi lajur yang sama menciptakan titik lemah yang seragam - secara mengejutkan mendistribusikan pengurangan tegangan ke berbagai posisi pengumpanan dan mempertahankan kekakuan lajur yang lebih konsisten.
- Pastikan tepi takikan bypass tidak bertepatan dengan garis lengkung atau zona pembentuk pada stasiun yang berdekatan. Pendaratan tepi takik pada garis lengkung menciptakan penambah tegangan yang dapat memicu keretakan selama pembentukan.
Satu detail yang sering diabaikan: takik bypass yang dipotong pada stasiun-stasiun awal melewati setiap stasiun berikutnya. Takik yang dibuat di stasiun dua melewati stasiun tiga, empat, lima, dan seterusnya. Di setiap lokasi hilir tersebut, takik tidak boleh mengganggu pengangkat, pilot, atau permukaan penjepit. Ini berarti validasi penempatan bukan hanya mengenai stasiun yang notchnya dipotong - tetapi memerlukan pemeriksaan jejak notch terhadap setiap stasiun yang dilewatinya.
Seperti yang dikonfirmasi oleh referensi desain cetakan stempel praktis, takik yang terlihat tidak berbahaya di CAD dapat menjadi masalah pengumpanan saat mesin press dijalankan pada kecepatan produksi. Sudut dalam yang tajam meningkatkan risiko retak, posisi yang salah menyebabkan gangguan stasiun, dan takik yang terlalu besar melemahkan pembawa hingga mencapai titik ketidakstabilan.
Pedoman Ukuran dan Koneksi ke Persyaratan Strip Lift
Ukuran takik bypass merupakan fungsi langsung dari dua variabel: tinggi tonjolan fitur yang terbentuk dan strip lift yang tersedia di setiap stasiun hilir. Hubungan antara kedua nilai ini menentukan seberapa lebar dan dalam takik yang harus dibuat untuk memberikan jarak bebas yang memadai.
Pikirkan secara geometris. Saat strip terangkat dan maju, fitur yang terbentuk menelusuri busur melalui ruang - ke atas dari permukaan cetakan bawah, meneruskan satu nada, lalu turun ke blok cetakan berikutnya. Takik bypass harus cukup besar untuk mengakomodasi fitur tersebut di setiap titik sepanjang busur perjalanannya di setiap stasiun. Jika strip lift tinggi, fitur tersebut akan naik jauh di atas permukaan die dan takiknya bisa menjadi lebih sempit karena fitur tersebut menghilangkan sebagian besar penghalang secara vertikal. Jika pengangkatan strip rendah, fitur tersebut tetap berada lebih dekat ke permukaan die selama pemajuan dan takik harus lebih lebar untuk memastikan jarak bebas horizontal.
Hubungan terbalik ini adalah kunci desain: ukuran takik bypass yang tepat dapat mengurangi ketinggian pengangkatan strip yang diperlukan. Takik yang lebih lebar memberikan jarak bebas horizontal yang lebih besar, yang berarti fitur tersebut tidak perlu dinaikkan terlalu tinggi untuk membersihkan blok cetakan. Pengangkatan yang lebih rendah berarti kecepatan siklus pengepresan yang lebih cepat dan pengurangan keausan alat pengangkat - merupakan manfaat produktivitas yang terukur. Dalam-aplikasi bervolume tinggi yang menjalankan jutaan pukulan, bahkan pengurangan ketinggian pengangkatan sebesar 2 mm dapat menambah pukulan per menit yang berarti pada laju produksi.
Tapi pengorbanannya nyata. Takik bypass yang lebih besar menghilangkan lebih banyak material pembawa. Pada titik tertentu, penampang pembawa-turun di bawah ambang batas kekakuan minimum - titik di mana gaya pengumpanan melebihi daya tahan material yang tersisa tanpa deformasi permanen. Untuk strip tertentu, terdapat ukuran takik optimal yang menyeimbangkan jarak bebas terhadap kekuatan penahan. Menghitung optimal tersebut memerlukan mengetahui kekuatan luluh baja yang Anda jalankan (karena hal ini menentukan kapasitas dukung beban-pengangkut), modulus elastisitas baja (karena hal ini menentukan seberapa banyak baja pembawa lentur secara elastis sebelum meleleh), dan gaya pengumpanan yang diterapkan oleh mekanisme pengumpanan tekan.
Pendekatan pengukuran praktis bekerja sebagai berikut. Mulailah dengan ukuran takik minimum yang memberikan jarak bebas pada pengangkatan strip maksimum. Kemudian evaluasi apakah mengurangi tinggi pengangkatan - dan meningkatkan ukuran takik - akan meningkatkan produktivitas bersih tanpa mengorbankan integritas operator. Titik luluh baja pada bagian pembawa menetapkan batas keras: setelah tegangan lentur dari gaya pengumpanan mencapai ambang batas tersebut, pembawa akan mengalami deformasi secara permanen dan akurasi pengumpanan menurun.
Untuk material yang kekuatan leleh dan titik lelehnya berdekatan (sebagian besar baja teknik), margin keamanannya mudah untuk dihitung. Untuk material dengan transisi luluh bertahap - seperti banyak paduan aluminium atau kelas-pengerasan kerja yang nilai tegangan luluh kekuatan luluhnya berbeda bergantung pada definisi offset - perancang harus menggunakan asumsi konservatif dan memvalidasi dengan data uji coba.
Beberapa faktor ukuran tambahan perlu mendapat perhatian dalam praktiknya:
- Tambahkan margin izin untuk ekspansi termal selama produksi berjalan lama. Bahan baja cetakan dan strip memuai dengan kecepatan berbeda - yang hilang dari suhu dingin dapat mengganggu setelah satu jam dicap terus menerus.
- Memperhitungkan toleransi ketebalan material. Sebuah kumparan di ujung atas spesifikasi ketebalannya menghasilkan fitur bentukan yang lebih tinggi daripada nominalnya. Takik bypass ukuran untuk ketebalan material maksimum, bukan nominal.
- Sertakan tunjangan untuk keausan pengangkat selama masa pakai cetakan. Ketika pengangkat kehilangan perjalanan karena kelelahan atau keausan permukaan, daya angkat efektif menurun. Takik berukuran dengan margin nol pada pergerakan awal pengangkat pada akhirnya akan menyebabkan gangguan seiring bertambahnya usia dadu.
- Pertimbangkan efek kumulatif dari peregangan strip. Pada cetakan progresif panjang, sedikit pemanjangan strip akibat tegangan feeding dapat menggeser posisi takik bypass relatif terhadap fitur cetakan sebesar sepersepuluh milimeter - cukup untuk mengurangi jarak bebas efektif pada stasiun akhir.
Desain takik bypass yang komprehensif tidak terjadi dalam ruang hampa. Hal ini memerlukan koordinasi yang erat antara perencanaan tata letak jalur - di mana lokasi dan ukuran takik ditentukan - rekayasa struktur cetakan - di mana kantong bypass negatif dikerjakan menjadi blok cetakan - dan validasi uji coba - di mana-pengumpanan di dunia nyata mengonfirmasi bahwa izin berfungsi dalam kondisi produksi. Jika salah satu dari titik koordinasi ini tidak ada, risiko ditemukannya masalah interferensi di lantai pers, yang biaya perbaikannya sepuluh kali lipat dari biaya yang harus dikeluarkan selama desain.
Untuk tim perkakas yang mengerjakan cetakan progresif yang kompleks di mana optimalisasi takik bypass bersinggungan dengan struktur cetakan, pengangkat, kontrol duri, jarak bebas, dan aliran material,Solusi cetakan stempel khusus YICHENmenghubungkan para insinyur ke dukungan desain kolaboratif yang menangani keputusan-keputusan yang saling bergantung ini sebagai sebuah sistem, bukan sebagai variabel yang terisolasi.
Takik bypass - kecil pada gambar, penting dalam produksi - pada akhirnya mewakili perpotongan setiap disiplin desain cetakan progresif utama: geometri tata letak strip, ilmu material, dinamika mekanik, dan ekonomi produksi. Penempatan dan ukuran yang tepat berarti lebih sedikit kemacetan, masa pakai cetakan lebih lama, waktu siklus lebih cepat, dan kualitas komponen konsisten dari pukulan pertama hingga pukulan kesejuta.
Pertanyaan Yang Sering Diajukan Tentang Bypass Notches pada Stamping Dies
1. Apa perbedaan antara takik bypass dan takik pitch pada dadu progresif?
Takik pitch mengontrol panjang pengumpanan strip dan memberikan penghentian-pertama untuk penyiapan operator, memastikan pin pilot mendaftarkan strip dengan benar. Takik bypass memberikan jarak fisik sehingga fitur yang terbentuk seperti gambar, emboss, atau tombak dapat melewati blok die hilir tanpa benturan. Geometri pitch notch ditentukan oleh jarak umpan dan lokasi pilot, sedangkan geometri takik bypass ditentukan oleh tinggi fitur yang terbentuk dan jarak bebas yang tersedia di setiap stasiun hilir. Membingungkan keduanya selama pemeliharaan atau modifikasi dapat menyebabkan kesalahan registrasi atau strip jamming.
2. Apa yang terjadi jika takik bypass hilang atau ukurannya terlalu kecil pada cetakan stempel?
Tanpa jarak bypass yang memadai, fitur yang terbentuk akan bertabrakan dengan komponen die hilir selama kemajuan strip. Hal ini memicu kaskade kegagalan yang mencakup strip jamming, geseran pin pilot, retak blok cetakan, goresan permukaan pada komponen, pembentukan duri akibat pemotongan yang salah, dan penyimpangan dimensi progresif. Gangguan marjinal sangat bermasalah karena menghasilkan cacat intermiten yang sulit ditelusuri kembali ke jarak bebas bypass sebagai penyebab utama, sering kali meniru masalah seperti keausan pukulan atau variasi material.
3. Apakah cetakan transfer dan cetakan majemuk memerlukan takik bypass?
Dies majemuk tidak memerlukan takik bypass karena semua operasi terjadi dalam satu langkah di satu stasiun tanpa perkembangan strip. Cetakan transfer menghilangkan takik bypass berbasis strip karena masing-masing blanko dipindahkan antar stasiun dengan gripper mekanis. Namun, cetakan transfer masih memerlukan jarak bebas yang setara yang dikerjakan langsung ke dalam blok cetakan sebagai kantong pelepas sehingga blanko yang terbentuk sebagian dapat ditempatkan dengan benar di setiap stasiun tanpa fitur cetakan berada di bawah baja perkakas.
4. Bagaimana pengaruh ketebalan material terhadap desain takik bypass?
Bahan yang lebih tebal menghasilkan fitur berbentuk lebih tinggi yang menonjol lebih jauh dari bidang strip, sehingga memerlukan kantong pelepas bypass yang lebih dalam atau potongan strip yang lebih lebar. Baja-berkekuatan tinggi menambah kompleksitas karena pegas baliknya yang lebih besar berarti fitur yang terbentuk mungkin tidak sesuai dengan kedalaman desain penuh, sehingga secara efektif meningkatkan tinggi tonjolan melebihi perkiraan geometri nominal. Bahan yang lebih lunak seperti aluminium memerlukan penempatan takik yang hati-hati karena modulus elastisitasnya yang lebih rendah membuat sisa jaring strip lebih rentan terhadap defleksi akibat gaya pengupasan. Perancang harus mengukur takik bypass untuk-kasus terburuk ketebalan material dalam toleransi kumparan.
5. Apa alternatif untuk memotong takik untuk pembersihan pada cetakan progresif?
Ada tiga alternatif utama. Meningkatkan tinggi pengangkatan strip akan menaikkan strip lebih tinggi selama pengumpanan sehingga memiliki fitur blok die yang jelas secara vertikal, namun hal ini mengurangi kecepatan pengepresan dan mempercepat keausan pengangkat. Orientasi bagian yang berputar pada tata letak strip dapat menghilangkan gangguan sepenuhnya, meskipun hal ini sering kali meningkatkan konsumsi material dan dapat menimbulkan tantangan pembentukan anisotropik. Pengangkat variabel yang digerakkan oleh cam-memberikan pengangkatan selektif di stasiun tertentu tanpa penalti kecepatan global, namun menambah kompleksitas mekanis dan titik perawatan. Insinyur perkakas berpengalaman seperti yang ada di YICHEN (yichen-group.com/stamping-die/) mengevaluasi semua opsi selama pengembangan tata letak strip untuk menemukan keseimbangan optimal untuk setiap aplikasi.


