


Memahami Bypass Notches pada Stamping Dies Lembaran Logam
Takik bypass, terkadang disebut takik takik atau takik Prancis, adalah fitur potongan atau relief yang sengaja direkayasa ke dalam strip pembawa.cetakan stempel progresif. Tujuannya sederhana namun penting: mengontrol dengan tepat seberapa jauh kemajuan strip di antara gerakan menekan sehingga setiap stasiun menerima material pada posisi yang benar. Tanpa mekanisme kontrol ini, kemungkinan terjadinya overfeeding atau underfeeding pada strip, dan seperti yang diketahui oleh alat berpengalaman dan ahli die, satu kesalahan feeding dapat memicu kerusakan die yang memakan biaya ratusan kali lipat dibandingkan material yang dikonsumsi notch.
Artikel ini menggali dasar ilmiah di balik takik bypass negatif dan positif pada cetakan stempel lembaran logam, menjembatani kesenjangan antara panduan teknis awal stempel dan ilmu pengetahuan{0}}tingkat ahli. Anda akan menemukan prinsip-prinsip metalurgi, hubungan mekanis, dan kerangka keputusan teknik, bukan aturan praktis saja.
Apa itu Bypass Notches pada Progressive Dies
Bayangkan gulungan lembaran logam yang terus menerus diumpankan melalui cetakan progresif dengan kecepatan tinggi. Strip melewati beberapa stasiun, masing-masing melakukan operasi pemotongan, pembentukan, atau penarikan tertentu. Agar bagian akhir memenuhi toleransi dimensi, setiap stasiun harus menghubungkan strip pada posisi relatif yang sama, langkah demi langkah.
Takik bypass memberikan kepastian posisi. Ini adalah bagian kecil dari material yang dipotong dari salah satu atau kedua tepi strip stock, biasanya pada stasiun pertama cetakan. Geometri yang dihasilkan menciptakan fitur penghentian atau registrasi fisik yang bersentuhan dengan strip sebelum siklus pengepresan. SebagaiCatatan Art Hedrick dalam Sang Pabrikator, memberi makan cetakan progresif secara berlebihan tanpa penghentian dapat mengakibatkan kerusakan cetakan yang parah dan bahaya keselamatan operator.
Selain mencegah overfeed, takik ini juga menghilangkan camber tepi yang terjadi selama pemotongan koil. Camber membuat pengumpanan halus hampir tidak mungkin dilakukan pada material yang lebar atau tebal, dan dengan memotong tepi referensi yang bersih, takik bypass mengembalikan perilaku strip yang dapat diprediksi di seluruh panjang cetakan.
Mengapa Kontrol Strip Menuntut Rekayasa Presisi
Kontrol strip dalam dadu progresif melibatkan lebih dari sekedar memberi makan pada jarak yang benar. Jaring pembawa yang menyatukan bagian-bagiannya harus menjaga integritas struktural, menahan tekukan samping, dan mengakomodasi gerakan vertikal pada stasiun pembentuk. Takik yang posisinya tidak tepat atau ukurannya tidak tepat akan melemahkan pembawa, menyebabkan tekuk, atau gagal melakukan penghentian dengan andal.
Takik bypass memiliki tiga fungsi utama dalam sistem ini:
- Hapus pendaftaran- Memberikan penghentian mekanis yang kokoh yang mencegah pemberian makan berlebih dan memberi operator posisi awal yang pasti selama pemasangan cetakan, mengurangi kesalahan-pukulan pertama yang menyebabkan sebagian besar kerusakan cetakan yang progresif.
- Manajemen barang bekas- Menghapus tepi camber dan membuat permukaan referensi yang bersih, yang menghilangkan potongan lepas atau setengah-hantaman yang dapat membuat stasiun hilir macet.
- Kontrol perkembangan stasiun-ke-stasiun- Bekerja sama dengan pin pilot untuk memastikan setiap bagian ditempatkan secara akurat, dengan takik memberikan posisi kasar dan pilot menghasilkan penyelarasan presisi akhir.
Setiap fungsi memberikan tuntutan geometris dan metalurgi tertentu pada desain takik. Kedalaman, lebar, jari-jari sudut, dan jarak pemotongan takik semuanya berinteraksi dengan sifat mekanik material untuk menentukan apakah strip dapat diumpankan dengan andal atau menimbulkan masalah produksi yang kronis.
Fundamental Notch Negatif versus Positif
Istilah "negatif" dan "positif" menggambarkan hubungan antara geometri takik dan tepi strip. Atakik bypass positifmenghilangkan material dari tepi strip, menciptakan celah, relief, atau potongan ke dalam. Siput yang dihasilkan oleh pemotongan ini dikeluarkan sebagai potongan terpisah. Yang tersisa hanyalah strip dengan-penampang yang diperkecil di setiap lokasi takik.
A takik bypass negatifmengambil pendekatan sebaliknya. Alih-alih menghilangkan material seluruhnya, hal ini malah menyisakan fitur tab atau tombak yang menonjol-yang memanjang dari tepi strip. Tab ini bertautan dengan saku yang sesuai atau blok penghenti pada dadu, menyediakan fitur registrasi positif tanpa menghasilkan slug terpisah. Salah satu variasi praktis, yang dijelaskan dalam literatur industri sebagai penghenti pitch tombak dan flensa, menusuk area kecil di strip dan membengkokkannya ke bawah untuk membuat flensa yang mendaftarkan strip dan menguatkan pembawa.
Pilihan antara konfigurasi ini tidak pernah sembarangan. Itu tergantung pada jenis bahan, lebar strip, ketebalan, volume produksi, dan kompleksitas bagian. Setiap konfigurasi menghasilkan distribusi tegangan, pola patah, dan karakteristik keausan yang berbeda pada perkakas, semuanya berasal dari prinsip dasar mekanika geser dan perilaku material di bawah beban.
Ilmu Geser dan Patah pada Pemotongan Takik
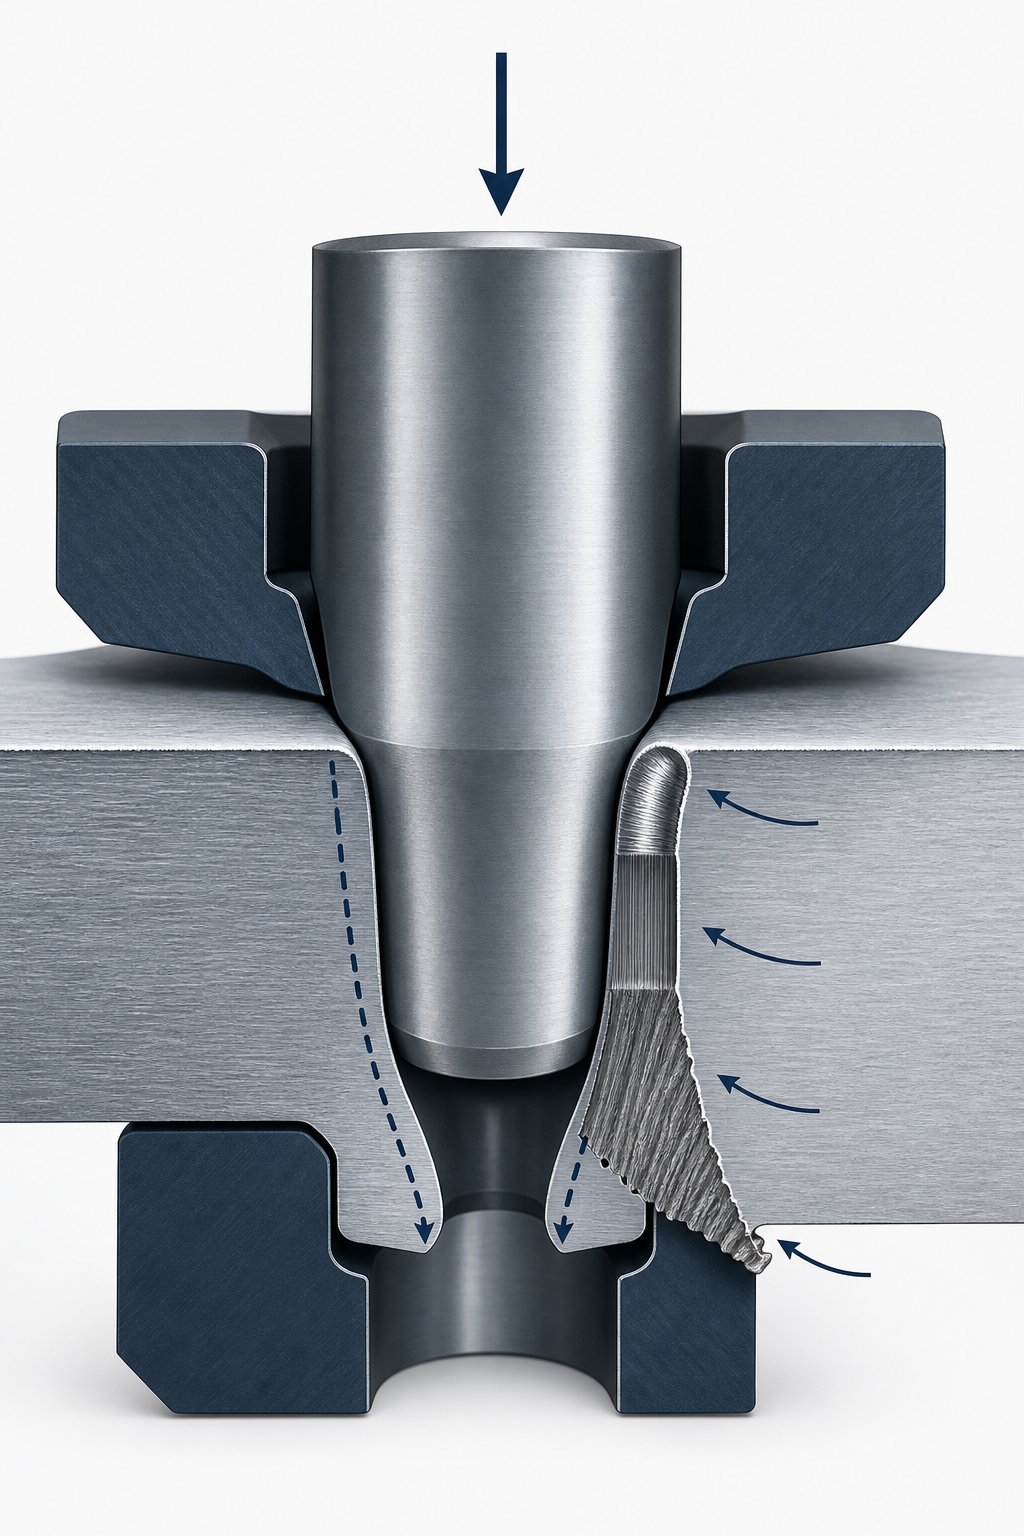
Setiap takik bypass dimulai sebagai fraktur terkontrol. Saat pukulan turun ke dalam strip, material tidak terpecah begitu saja. Ia melewati serangkaian fase deformasi, yang masing-masing diatur oleh hubungan antara gaya luluh yang diterapkan, kekuatan luluh material, dan geometri antarmuka cetakan-lubang. Memahami fase-fase inilah yang membedakan-desain notch berbasis sains dan dugaan.
Mekanika Geser Selama Pemotongan Takik
Bayangkan saat pukulan takik menyentuh permukaan strip. Material yang berada tepat di bawah ujung pelubang akan mengalami kompresi terlebih dahulu secara elastis, kemudian secara plastis karena tegangan lokal melebihi kekuatan luluh dan titik luluh logam. Transisi dari perilaku elastis ke plastis ini mengikuti kurva tegangan-regangan material (terkadang disebut sebagai kurva ss dalam singkatan teknik), dan terjadi dalam hitungan mikrodetik pada laju langkah produksi.
Gaya pemotongan yang diperlukan bergantung pada kekuatan geser material, yang biasanya berkisar antara 60 dan 80 persen dari kekuatan tarik utamanya. SebagaiArt Hedrick menjelaskan, memotong blanko berdiameter 10-inci-dari baja ringan 0,100 inci memerlukan gaya sekitar 78.000 lbs. Takik bypass memiliki perimeter yang jauh lebih kecil, namun konsentrasi tegangan pada antarmuka punch-die sangat kuat secara proporsional karena geometri takik sering kali mencakup sudut sempit dan lebar sempit.
Di tepi pukulan, material dipaksa ke bawah sementara bukaan cetakan membatasi strip di sekitarnya. Hal ini menciptakan pita geser sempit di mana regangan plastik terkonsentrasi. Lebar pita ini bergantung pada jarak bebas antara pukulan dan cetakan. Jarak bebas yang tidak mencukupi akan menekan material secara lateral, sehingga meningkatkan gaya luluh yang diperlukan untuk pemisahan dan menghasilkan panas berlebih pada zona geser. Jarak bebas yang berlebihan menyebabkan terlalu banyak plastis tertekuk sebelum patah, sehingga menghasilkan pinggiran yang tergulung dan gerinda yang besar.
Perilaku Zona Fraktur dalam Konfigurasi Positif dan Negatif
Pameran tepi potong yang telah selesaiempat zona berbeda, masing-masing mengungkapkan apa yang terjadi secara mekanis selama pemotongan:
- Berguling- Zona yang terdeformasi secara plastis yang tertekuk saat alat pemotong menyentuh permukaan lembaran, terlihat sebagai tepi membulat pada sisi pelubang.
- Mengkilapkan- Pita halus dan mengkilat tempat pukulan menembus material di bawah kompresi sebelum terjadi retakan. Tegangan permukaan di sini menekan alat pemotong.
- Patah- Permukaan kasar dan bersudut tempat retakan menyebar melalui ketebalan material yang tersisa, menyelesaikan pemisahan.
- Duri- Logam memanjang dan didorong keluar pada tepian potongan, yang dibentuk oleh aksi robekan terakhir.
Di sinilah perilaku konfigurasi notch positif dan negatif berbeda. Dalam notch positif, pukulan menghilangkan slug terpisah dari tepi strip. Zona rekahan menjalar ke luar, menjauhi badan pembawa dan masuk ke dalam slug yang menjadi skrap. Strip tersebut mempertahankan permukaan yang mengilap pada tepiannya yang tersisa, yang umumnya merupakan zona yang lebih bersih dan lebih stabil secara dimensi.
Pada tingkat negatif, geometrinya terbalik. Potongan tersebut menentukan tab menonjol yang tetap menempel pada strip. Perambatan rekahan terjadi ke arah dalam, menuju badan strip pada akar takik. Ini berarti strip pembawa itu sendiri mempertahankan karakteristik zona rekahan di dasar fitur tab.
Takik positif menghasilkan perambatan rekahan ke luar relatif terhadap badan strip, meninggalkan tepi yang lebih bersih pada pembawa. Takik negatif menghasilkan perambatan rekahan ke dalam, memusatkan zona rekahan yang lebih kasar dan kerusakan mikrostruktur terkait pada akar takik pada sisi strip pembawa.
Perbedaan ini mempunyai konsekuensi yang nyata. Zona yang terkena dampak geser (SAZ) di belakang setiap permukaan potongan berisi material yang-dikeraskan dengan struktur butiran yang diputar. Pada baja-fase ganda, zona ini dapat meluas hingga 40 persen atau lebih ke dalam ketebalan lembaran. Ketika takik negatif menempatkan zona kerusakan tersebut pada jalur pembawa, operasi pembentukan berikutnya di stasiun hilir akan menerapkan regangan tambahan pada material yang sudah diperkeras-sehingga meningkatkan risiko retak tepi.
Struktur Butir dan Arah Perambatan Retak
Lembaran logam tidak homogen pada tingkat mikrostruktur. Penggulungan selama produksi memanjangkan butiran ke arah penggulungan, menciptakan anisotropi pada sifat mekanik. Ketika notch punch mengawali patahan, retakan akan mengikuti jalur yang resistensinya paling kecil melalui struktur butir.
Pada material yang arah penggulungannya sejajar dengan arah pengumpanan strip (orientasi yang paling umum), perambatan retakan pada sudut takik cenderung mengikuti batas butir yang sejajar dengan umpan. Untuk takik positif, ini menguntungkan Anda karena retakan berpindah ke sisa siput. Untuk takik negatif, kecenderungan yang sama dapat menyebabkan keretakan di sepanjang tepi strip pembawa, terutama pada jari-jari akar takik yang tajam dimana konsentrasi tegangan luluh paling tinggi.
Distribusi kekuatan pada antarmuka punch{0}}die juga berbeda antar konfigurasi. Pukulan takik positif memotong material yang relatif bebas di tepi strip. Bahan dapat sedikit berubah bentuk ke arah luar karena salah satu sisinya tidak dibatasi. Sebaliknya, pukulan takik negatif memotong material yang dibatasi di kedua sisi oleh badan strip. Batasan bilateral ini meningkatkan tegangan tekan pada tepi pukulan dan mempercepat keausan, khususnya saat memproses material dengan nilai tegangan luluh kekuatan luluh tinggi seperti baja-kekuatan tinggi yang canggih.
Kesimpulan praktisnya adalah aturan izin yang dikembangkan untuk operasi penusukan standar tidak diterjemahkan secara langsung ke geometri takik tertentu. Pukulan takik beroperasi dalam kondisi batasan asimetris, dan mekanisme rekahan berbeda-beda berdasarkan apakah geometri yang dipertahankan berupa strip (takik positif) atau tab (takik negatif). Setiap konfigurasi memerlukan optimalisasi jarak bebas yang disesuaikan dengan kondisi tegangan spesifiknya, sifat material, dan tuntutan hilir yang ditempatkan pada tepi potong.
Mekanisme Notch Bypass Positif dan Perilaku Strip
Takik bypass positifsecara fisik menghilangkan sebagian material dari tepi strip, meninggalkan celah atau relief di mana logam pernah ada. Hal ini terdengar mudah, namun konsekuensi mekanisnya menjalar ke setiap stasiun hilir. Strip menjadi lebih ringan, lebih sempit pada lokasi takikan, dan kurang tahan terhadap tekukan. Apakah konsekuensi tersebut membantu atau merugikan produksi bergantung sepenuhnya pada seberapa cocok geometri takik dengan persyaratan desain operator.
Bagaimana Takik Positif Menghilangkan Material dari Strip
Selama operasi stamping takik positif, pukulan berbentuk turun melalui tepi strip dan masuk ke bukaan cetakan yang sesuai. Perimeter pukulan menentukan profil takik, biasanya berbentuk persegi panjang atau trapesium yang dipotong ke dalam dari tepi strip. Bahan yang dipisahkan menjadi potongan sisa yang terpisah yang jatuh melalui bukaan cetakan dan dikeluarkan ke bawah ke dalam saluran atau wadah sisa.
Yang tersisa pada strip tersebut adalah-lubang yang bersih. Reses ini berfungsi sebagai fitur penghentian keterlibatan. Saat strip bergerak maju, ujung depan takik menyentuh blok penghenti tetap atau pin yang diperkeras pada cetakan, menghentikan gerakan maju pada jarak perkembangan yang tepat.
Karena satu sisi pemotongan tidak dibatasi (tepi strip terbuka), mekanika geser selama operasi ini berbeda dengan operasi penusukan tertutup penuh. Material di dekat tepi bebas dapat berubah bentuk sedikit ke arah luar selama pelubangan, sehingga mengurangi tegangan tekan pada permukaan pelubang dibandingkan dengan potongan-perimeter tertutup. Ini berarti kekuatan pukulan injakan yang diperlukan untuk takik positif sedikit lebih rendah dibandingkan dengan lubang berukuran setara yang dilubangi dari tepi mana pun, semuanya dianggap sama.
Namun, sisi terbuka menimbulkan kekhawatiran yang berbeda. Jika jarak antara pukulan-ke-die terlalu besar pada sisi tepi, strip akan membelok dan tidak tergeser dengan rapi, sehingga menghasilkan tepi yang tergulung atau sobek dan bukannya zona patahan tertentu. Hubungan jarak bebas untuk pukulan takik positif mengikuti aturan jarak bebas pemotongan standar namun memerlukan kontrol yang lebih ketat pada sisi-tepi bebas untuk mengimbangi kurangnya kendala material.
Kekakuan Strip dan Stabilitas Pakan Setelah Bentukan Positif
Setiap takik positif mengurangi-luas penampang strip pembawa di lokasi takik. Bayangkan melihat strip dari ujung: jika pembawa dengan lebar penuh-memiliki ketahanan yang seragam terhadap tekukan, maka pembawa bertakik memiliki titik lemah periodik yang menyebabkan kekakuan menurun. Semakin dalam notchnya, semakin besar pula pengurangannya.
Hal ini penting karena kekuatan strip pembawa harus menahan tekukan selama proses pengumpanan. Seperti yang dicatat oleh Art Hedrick, dibutuhkan sekitar 10 persen berat bagian tersebut untuk memindahkannya secara horizontal melalui cetakan. Kalikan dengan jumlah stasiun, dan gaya hambat yang terakumulasi akan bekerja pada kapal induk yang telah dilemahkan pada setiap titik takik. Jika penampang-yang tersisa tidak dapat menopang muatan umpan tanpa membelok, strip akan melengkung atau miring ke samping, sehingga menimbulkan masalah pembentukan hentakan yang menyebar ke setiap stasiun hilir.
Untuk jalur sempit,-pengorbanan ini menjadi penting. Takik yang menghilangkan 30 persen lebar jalur dapat mengurangi momen inersia pembawa hingga menyebabkan kendur antar stasiun. Untuk jalur lebar dengan jaringan pembawa yang banyak, takik proporsional yang sama memiliki dampak yang dapat diabaikan terhadap stabilitas pakan. Ambang batas praktisnya bergantung pada ketebalan material, jenis material, dan jumlah total perkembangan dalam cetakan.
Insinyur mengkompensasi hal ini dengan beberapa cara:
- Tulang rusuk yang kaku- Menambahkan manik-manik timbul atau rusuk yang dibentuk ke strip pembawa sebelum atau sesudah stasiun takik, meningkatkan modulus bagian tanpa menambah lebar material.
- Bentukan-dua sisi- Menempatkan takik yang lebih dangkal pada kedua tepi lajur dibandingkan satu takik dalam pada satu sisi, mendistribusikan-pengurangan penampang secara simetris dan menjaga perilaku umpan seimbang.
- Kedalaman takik yang dioptimalkan- Membatasi kedalaman minimum yang diperlukan untuk penghentian yang andal, biasanya 1,5 hingga 2,0 kali ketebalan material, bergantung pada persyaratan akurasi pengumpanan.
Pola Keausan Pukulan dalam Pengoperasian Takik Positif
Pengalaman pukulan notch positif berbeda dengan pukulan tindik standar, dan alasannya berasal dari geometri kendala. Dalam operasi penindikan standar, pelubang memotong material yang dikelilingi oleh strip di semua sisi. Tegangan tekan yang dihasilkan relatif simetris disekeliling perimeter pukulan. Dalam operasi takik positif, sisi tepi terbuka mengalami resistensi tekan yang lebih kecil sedangkan sisi badan strip-memiliki batasan penuh.
Asimetri ini memusatkan keausan pada permukaan pukulan yang dibatasi, terutama pada bagian muka yang menempel pada badan strip pembawa. Selama ribuan pukulan, pembebanan yang tidak merata ini menghasilkan pola keausan yang khas: sisi yang dibatasi akan mengalami pembulatan tepi dan chip-mikro lebih awal dibandingkan sisi-tepi bebas. Pembuat cetakan yang memelihara alat ini tahu untuk memeriksa-sisi pemotongan terlebih dahulu saat memecahkan masalah pertumbuhan duri.
Geometri pukulan juga mempengaruhi tingkat keausan. Pukulan takik dengan sudut dalam yang tajam (di bagian bawah profil takik) memusatkan tegangan pada titik tersebut. Jari-jari di sudut dalam bukanlah opsional; itu adalah kebutuhan struktural. Sudut sempit paling cepat aus, dan profil kawat EDM yang digunakan untuk membuat pukulan ini harus menggunakan jari-jari minimum 0,5 hingga 1,0 kali ketebalan material pada semua transisi internal. Tanpa radius yang memadai, penambah tegangan pada punch mempercepat kerusakan tepi dan memperpendek interval perawatan secara signifikan.
Perilaku slug dalam konfigurasi positif menambah faktor keausan lainnya. Setiap pukulan menghasilkan slug sisa yang terpisah yang harus dikeluarkan dengan bersih melalui lubang cetakan. Jika slug menempel pada permukaan pukulan pada pukulan balik (suatu kondisi yang disebut slug pulling), maka slug tersebut dapat dibawa kembali ke area pemotongan dan dihancurkan di antara pukulan dan strip pada siklus berikutnya. Penarikan slug akan merusak permukaan pukulan, merusak permukaan strip, dan dapat memicu benturan pada cetakan dalam kasus yang parah. Geometri takik positif agak lebih rentan terhadap tarikan slug dibandingkan penindikan standar karena slug memiliki tepi bebas yang dapat melompat ke belakang dan mencengkeram pukulan selama retraksi. Solusinya mencakup geser bersudut pada permukaan pelubang, pin ejektor bermuatan pegas, dan sistem penghilangan slug berbantuan vakum.
Pemilihan jarak bebas untuk pengoperasian takik positif menyeimbangkan tuntutan-tuntutan yang bersaing ini: terlalu ketat akan meningkatkan gaya pemotongan dan mempercepat keausan pukulan, terlalu longgar akan menghasilkan duri yang berlebihan dan berisiko menahan slug. Pertimbangan khusus geometri-untuk desain takik adalah bahwa jarak bebas pada-sisi tepi terbuka bisa sedikit lebih besar dibandingkan pada sisi yang dibatasi, sehingga memperhitungkan keadaan tegangan asimetris tanpa mengorbankan kualitas tepi pada strip pembawa itu sendiri.
Mekanika Bypass Notch Negatif dan Aliran Material
Takik positif mengorbankan lebar strip untuk pengeluaran slug yang bersih dan pengelolaan sisa yang sederhana. Notch negatif menghasilkan perdagangan sebaliknya. Alih-alih menghilangkan material dari tepi strip, takik negatif meninggalkan fitur seperti tab atau tombak yang menonjol keluar dari pembawa. Tidak ada siput diskrit yang dihasilkan. Tidak ada materi yang hilang. Penampang garis penuh-tetap utuh di setiap titik perkembangan, dan tab itu sendiri menjadi mekanisme registrasi yang bertautan dengan kantong terkait atau blok penghenti dalam dadu.
Pendekatan ini secara mendasar mengubah lanskap tegangan pada strip pembawa, profil keausan perkakas, dan persyaratan izin-ke-stasiun. Anda mempertahankan kekakuan jalur, namun Anda mewarisi serangkaian batasan geometris baru yang harus dikelola melalui setiap stasiun hilir.
Bagaimana Takik Negatif Mempertahankan Penampang Jalur-
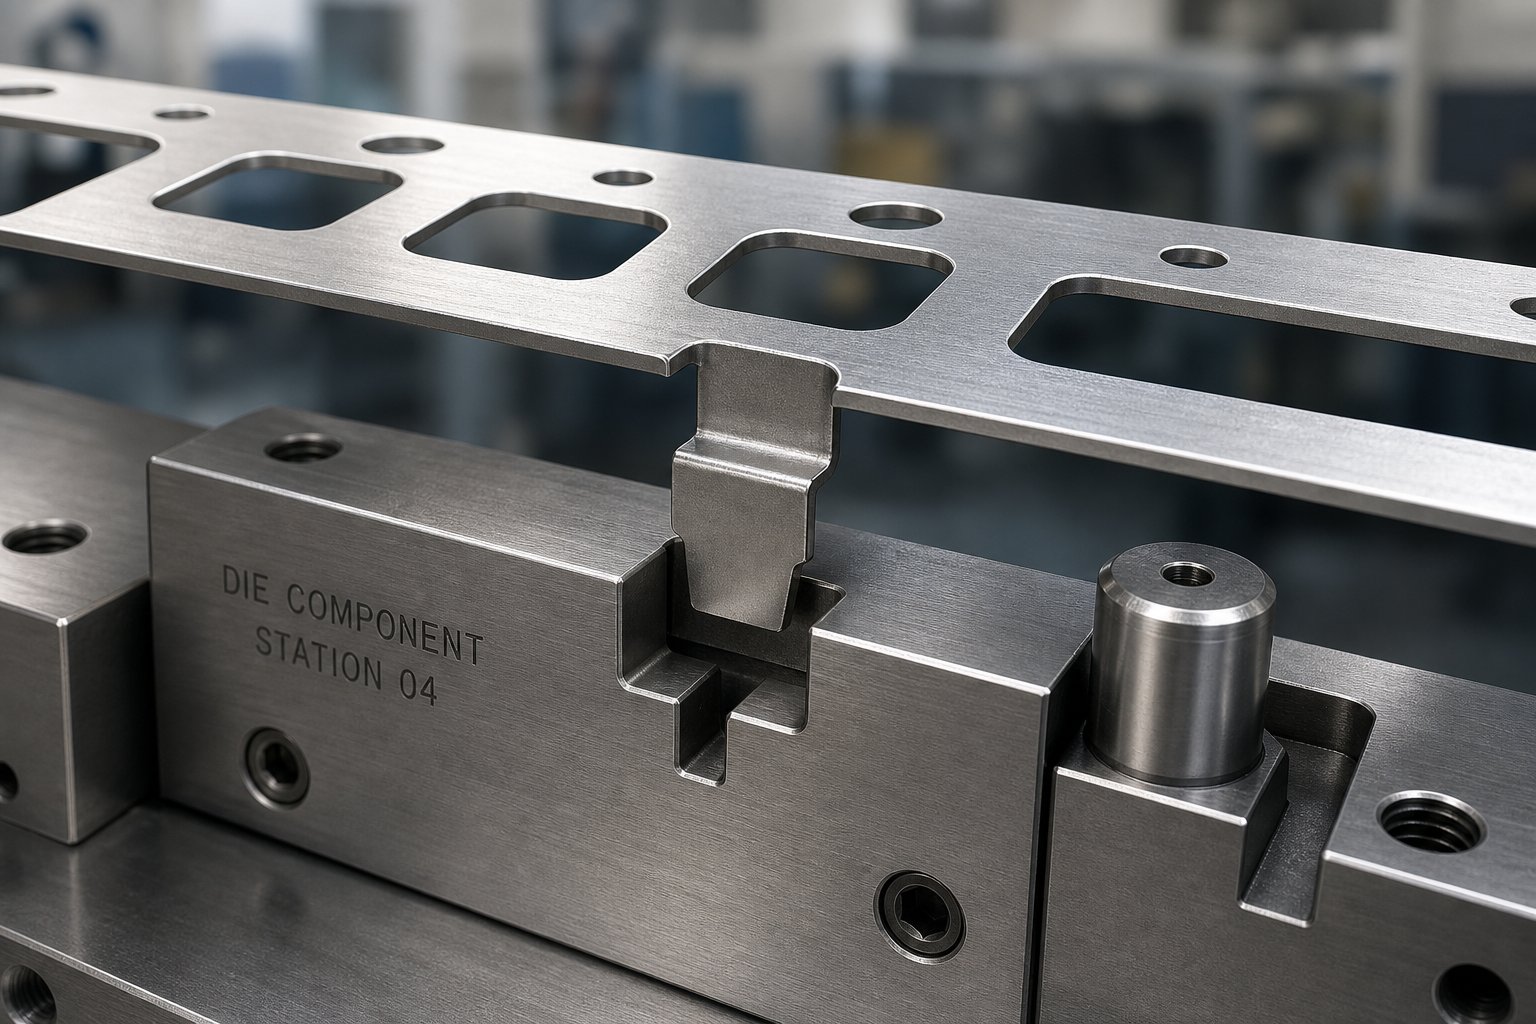
Saat Anda memotong takik negatif, pukulan dan cetakan menciptakan pemisahan sebagian, biasanya potongan tombak pada tiga sisi area persegi panjang atau trapesium kecil di tepi strip. Sisi keempat tetap menempel, berfungsi sebagai engsel. Tab yang berbentuk tombak kemudian ditekuk ke bawah (atau kadang-kadang ke atas) untuk membentuk flensa yang menonjol di bawah atau di atas bidang strip. Seperti dijelaskan dalam literatur industri, penghenti pitch tombak dan flensa menghilangkan masalah pembuangan slug sepenuhnya karena tidak ada potongan terpisah yang dihasilkan.
Strip pembawa mempertahankan lebar penuhnya. Tidak ada pengurangan-penampang secara berkala, tidak ada penurunan momen inersia yang terlokalisasi, dan tidak ada zona melemah yang rentan terhadap tekuk akibat beban umpan. Untuk material pembawa yang sempit atau material tipis yang kekakuannya sudah marginal, pelestarian penampang-ini dapat menjadi faktor penentu dalam pemilihan jenis takik. Tab berflensa juga menambah kekakuan lokal dengan bertindak seperti rusuk struktural kecil, terutama bila terjebak dalam pengangkat batang selama pengumpanan.
Dari sudut pandang pemanfaatan material, takik negatif tidak memerlukan lebar lajur tambahan melebihi apa yang sudah dibutuhkan oleh pengangkut. Takik positif memerlukan material tambahan untuk mengakomodasi kedalaman potongan tanpa mengganggu bagian kosong. Perbedaan tersebut, meskipun hanya beberapa milimeter per sisi, digabungkan pada jutaan bagian sehingga menghasilkan penghematan kumparan yang signifikan.
Keuntungan Pendaftaran Fitur Tab Menonjol
Tab bengkok yang dibuat oleh takik negatif menyediakan fitur-pendaftaran tiga dimensi, bukan penghentian tepi yang sederhana. Saat tab dimasukkan ke dalam slot kawin atau saku yang dimasukkan ke dalam sepatu cetakan atau rel pengangkat, tab akan menangkap strip pada arah pengumpanan dan secara vertikal. Pengikatan-sumbu ganda ini menahan pengangkatan strip selama-pengoperasian kecepatan tinggi dan mencegah kemiringan lateral dengan lebih efektif dibandingkan bantalan tepi datar pada pin.
Pertimbangkan apa yang terjadi selama penyiapan. Operator yang memasang kumparan baru ke dalam cetakan memerlukan penghentian-pertama yang pasti. Tab takik negatif yang dimasukkan ke dalam sakunya memberikan umpan balik visual dan sentuhan yang jelas bahwa strip terpasang dengan benar. Hal ini mengurangi kesalahan pengaturan yang menyebabkan sebagian besar kerusakan dadu progresif, yang biasanya terjadi pada 10 pukulan pertama selama pengaturan cetakan.
Untuk cetakan progresif besar yang memproses material kumparan lebar atau tebal, pin pilot saja seringkali tidak dapat mendaftarkan strip dengan otoritas yang cukup sebelum siklus pengepresan. Tab takik negatif dikombinasikan dengan pilot menciptakan sistem registrasi dua-tingkat: tab memberikan posisi kasar dan pencegahan umpan berlebih, sementara pin pilot menghasilkan penyelarasan presisi akhir yang diukur dalam seperseribu inci.
Pertimbangan Izin dan Interferensi Stasiun
Keuntungan mekanis dari takik negatif disertai dengan biaya geometrik. Setiap tab yang menonjol harus membersihkan secara fisik setiap komponen die hilir seiring kemajuan strip. Rel pengangkat, penggerak bubungan, pelubang pembentuk, permukaan bantalan, dan pelat pengupas semuanya harus dilepas atau diberi slot untuk mengakomodasi tab yang melewatinya.
Dalam cetakan dengan 15 atau 20 stasiun, persyaratan izin ini berlipat ganda dengan cepat. Setiap stasiun memerlukan kantong pelepas atau saluran yang cocok dengan tapak tab, dan relief tersebut harus memperhitungkan sudut bengkok tab ditambah pegas apa pun yang mungkin mengubah ketinggian menonjol sebenarnya. Jika tab tersangkut pada komponen hilir selama pengumpanan, strip akan macet, dan gerakan tekan berikutnya akan mendarat pada material yang salah terdaftar. Hasilnya adalah kecelakaan yang sama yang dirancang untuk dicegah oleh takik.
Distribusi tegangan pada akar takik menghadirkan pertimbangan penting lainnya. Potongan tombak yang membatasi tab menciptakan diskontinuitas geometris yang tajam di sisi badan strip. Tegangan terkonsentrasi pada jari-jari akar ini dalam pola yang diatur oleh rasio jari-jari terhadap ketebalan material. Jari-jari akar yang lebih kecil dari 0,5 kali ketebalan material dapat menghasilkan faktor konsentrasi tegangan melebihi 3,0, yang berarti tegangan lokal pada akar takik mencapai tiga kali tegangan nominal pada pembawa di sekitarnya.
Hal ini penting karena tindakan pemotongan dan pembengkokan pada akar takik menghasilkan pengerasan kerja yang signifikan pada zona tersebut. Bahan pada akar telah mengalami deformasi plastis selama operasi penusukan, dan pembengkokan tab selanjutnya semakin memperkuat pengerasan regangan. Pada baja-karbon rendah, pengerasan deformasi ini dapat meningkatkan kekerasan lokal sebesar 20 hingga 40 persen dibandingkan dengan material dasar. Zona tersebut menjadi lebih keras, kurang ulet, dan lebih rentan terhadap timbulnya retakan akibat pembebanan tambahan.
Ketika strip melewati stasiun pembentukan atau pembengkokan berikutnya, akar takik yang diperkeras akan mengalami regangan tarik atau tekan tambahan. Jika suatu operasi pembentukan menerapkan tegangan lentur pada pembawa di dekat lokasi takik, akar yang sudah mengeras akan bertindak sebagai titik awal retak. Berkurangnya keuletan berarti material mencapai batas patahnya lebih cepat dibandingkan logam dasar di sekitarnya, sehingga berpotensi membelah bahan pembawa selama produksi.
Insinyur mengelola risiko ini melalui beberapa pendekatan:
- Jari-jari akar yang besar- Menentukan jari-jari minimum 1,0 hingga 1,5 kali ketebalan material pada akar tombak, mengurangi konsentrasi tegangan puncak dan mendistribusikan regangan plastik ke volume yang lebih besar.
- Penempatan takik jauh dari zona bentuk- Menempatkan takik di daerah pembawa yang tidak mengalami pembentukan berikutnya, memastikan akar yang diperkeras tidak pernah mengalami tekanan tambahan dari operasi pembengkokan atau penarikan.
- Pemilihan kelas materi- Memilih material dengan kapasitas elongasi lebih tinggi yang dapat menyerap pengerasan deformasi pada akar dan tetap mempertahankan keuletan yang cukup untuk operasi hilir.
- Sudut tikungan tab terkontrol- Membatasi tekukan ke bawah hingga sudut minimum yang diperlukan untuk registrasi yang andal, mengurangi regangan plastis total yang terjadi pada akar selama rangkaian penusukan dan pembentukan.
Kompleksitas izin stasiun perdagangan takik negatif untuk kontrol jalur dan pemanfaatan material yang unggul. Pembawa tersebut mempertahankan kekakuan penampang-penuhnya dan tidak ada material yang terbuang, namun setiap stasiun hilir harus mengakomodasi tab yang menonjol, dan akar takik yang diperkeras memerlukan desain geometris yang cermat agar tidak menjadi lokasi permulaan retakan.
Interaksi antara metalurgi akar takik dan persyaratan pembentukan hilir membuat desain takik negatif secara inheren lebih sensitif terhadap sifat material dibandingkan desain takik positif. Material dengan perpanjangan terbatas atau tingkat pengerasan regangan yang agresif memperbesar risiko pada akar takik, sehingga menggeser perhitungan teknik ke arah konfigurasi positif dalam beberapa aplikasi. Bagaimana tingkatan material tertentu memengaruhi penghitungan tersebut adalah lapisan berikutnya dari ilmu desain yang berperan.
Bagaimana Sifat Material Mempengaruhi Pemilihan Desain Takik
Akar takik yang perilakunya dapat diprediksi pada baja ringan dapat menjadi tempat timbulnya retakan pada-fase ganda 980. Jarak bebas yang menghasilkan tepi bersih pada aluminium akan meninggalkan bekas geser sekunder pada baja tahan karat. Kualitas material tidak hanya mengubah performa takik bypass; itu mendefinisikan ulang keseluruhan sampul desain. Modulus elastisitas, kapasitas pemanjangan, kekuatan luluh baja atau paduan, dan laju pengerasan kerja masing-masing memainkan peran berbeda dalam menentukan apakah suatu takik beroperasi dengan andal atau gagal sebelum waktunya.
Hubungan antara kekuatan luluh vs kekuatan tarik sangat jelas terlihat. Bahan dengan rasio yang rendah antara nilai-nilai ini (yang berarti bahan tersebut mengeras secara signifikan sebelum mencapai kekuatan tertinggi) lebih tahan terhadap deformasi akar takik karena bahan di sekitarnya dapat menyerap energi regangan tanpa langsung patah. Bahan dengan rasio tinggi, dimana nilai luluh dan tariknya berdekatan, hampir tidak memberikan penyangga deformasi. Stripnya bisa ditahan atau retak.
Baja Ringan dan Perilaku Takik Paduan Karbon-Rendah
Baja-karbon rendah dengan kekuatan luluh di bawah 300 MPa dan nilai elongasi melebihi 30 persen adalah material yang paling mudah digunakan untuk operasi bypass notch. Daktilitasnya yang tinggi berarti zona yang terkena geseran pada akar takik masih relatif kecil, dan pengerasan pada tepi potongan tergolong moderat. Modulus elastisitas baja dalam kategori ini berada di sekitar 200 GPa, memberikan pemulihan elastis yang dapat diprediksi dan springback minimal pada notch tab.
Untuk baja ringan, konfigurasi takik positif dan negatif memiliki kinerja yang baik. Kualitas tepi setelah pemotongan menunjukkan zona mengilap yang jelas dengan transisi mulus ke zona rekahan, yaitukondisi ideal untuk keuletan tepi. Jarak bebas dalam kisaran 5 hingga 10 persen dari ketebalan material memberikan hasil yang dapat diterima, dan tinggi duri berfungsi sebagai indikator yang dapat diandalkan mengenai kapan perkakas perlu diasah ulang.
Pengerasan kerja pada akar takik pada baja ringan meningkatkan kekerasan lokal tetapi jarang menghabiskan sisa kapasitas pemanjangan material. Akar takik negatif yang telah ditusuk dan dibengkokkan masih mempunyai keuletan yang cukup untuk bertahan dalam operasi pembentukan hilir tanpa retak. Perilaku memaafkan inilah yang menyebabkan takik negatif berasal dari-aplikasi cetakan progresif baja karbon rendah dan mengapa banyak pedoman desain tradisional mengasumsikan sifat baja ringan sebagai dasar.
AHSS dan Tantangan-Material Berkekuatan Tinggi
Baja berkekuatan tinggi-yang canggih mengubah perhitungan secara dramatis. Baja fase-ganda (DP), fase kompleks (CP), dan martensit menawarkan kekuatan tarik mulai dari 600 MPa hingga lebih dari 1400 MPa, namun nilai perpanjangannya turun hingga satu digit pada tingkat kekuatan tertinggi. Penelitian yang dipublikasikan oleh AHSS Application Guidelines menegaskan bahwa grade ini menunjukkan tingkat pengerasan kerja yang tinggi selama pemotongan, sehingga menghasilkan kekuatan dan kekerasan yang lebih tinggi pada tepi potongan dengan berkurangnya keuletan tepi secara signifikan.
Modulus elastisitas baja pada dasarnya tetap konstan pada semua grade ini (kira-kira 200 hingga 210 GPa), sehingga perilaku pegas pada takik terutama ditentukan oleh rasio kekuatan luluh terhadap modulus elastis, bukan oleh perubahan kekakuan itu sendiri. Kekuatan luluh yang lebih tinggi menghasilkan pemulihan elastis yang lebih besar setelah pembengkokan, yang berarti tab takik negatif muncul kembali dengan lebih agresif dan memerlukan toleransi yang lebih ketat pada geometri saku untuk mempertahankan registrasi yang andal.
Kualitas tepi di AHSS berperilaku berlawanan dengan intuisi. Material ini menghasilkan rollover yang lebih sedikit dan gerinda yang lebih kecil dibandingkan baja ringan karena material ini mudah patah dengan deformasi plastis yang lebih sedikit. Namun, tepi yang tercukur mengandung pulau-pulau martensit keras yang bertindak sebagai pemrakarsa retakan. Baja DP dan TRIP sangat rentan karena partikel keras pada tepi potongan semakin mengurangi regangan tepi yang diijinkan. Untuk akar takik negatif pada AHSS, kombinasi perpanjangan terbatas dan peningkatan tegangan mikrostruktur menciptakan perilaku rekahan yang tidak dapat diprediksi.
Persyaratan izin meningkat secara signifikan. Jika baja ringan menggunakan 5 hingga 10 persen, grade AHSS mungkin memerlukan 14 hingga 16 persen atau lebih tinggi karena kekuatan tarik melebihi 1400 MPa. Sebuah studi pada baja CP1200 menunjukkan bahwa peningkatan jarak bebas dari 10 menjadi 15 persen menghasilkan peningkatan yang signifikan dalam kinerja tepi, memperkuat bahwa aturan historis 10 persen tidak berlaku untuk material ini. Takik positif menjadi lebih disukai dalam banyak aplikasi AHSS karena zona rekahan menyebar ke slug sisa daripada terkonsentrasi pada akar strip pembawa, sehingga menjaga keuletan tepi terbatas yang tersisa untuk operasi hilir.
Pertimbangan Khusus Aluminium dan Stainless Steel
Paduan aluminium menghadirkan serangkaian tantangan berbeda. Modulus elastisitasnya kira-kira-sepertiga dari baja (kira-kira 70 GPa), yang berarti pegas kembali setelah bentukan mengikuti besaran yang sangat berbeda. Tab takik negatif pada pegas aluminium kira-kira tiga kali lebih banyak dibandingkan baja pada kekuatan luluh yang setara, sehingga membuat pendaftaran tab-ke-kantong menjadi kurang presisi kecuali jika diimbangi dengan toleransi tekukan berlebih atau toleransi saku yang lebih ketat.
SebagaiCatatan Majalah MetalForming, banyak jenis aluminium otomotif berbentuk baja dengan kekuatan luluh-100.000-PSI tetapi hanya memiliki sekitar dua pertiga kemampuan regangan. Perilaku pengerasan kerja dan topografi permukaannya cukup berbeda dari baja sehingga tabel desain cetakan standar tidak boleh diterapkan secara langsung. Kualitas tepi takik pada aluminium cenderung ke arah zona rekahan yang lebih kenyal dan kurang jelas karena keuletan material memungkinkan lebih banyak deformasi sebelum pemisahan. Risiko penarikan siput meningkat dalam konfigurasi takik positif karena kecenderungan aluminium menempel pada permukaan pukulan di bawah kompresi.
Baja tahan karat, khususnya kelas austenitik seperti 304 dan 316, menggabungkan tingkat pengerasan kerja yang tinggi dengan perpanjangan yang relatif tinggi. Pembentukan baja tahan karat membutuhkan kira-kira dua kali kekuatan pengepresan baja ringan karena pengerasan kerja yang agresif ini. Pada akar takik dengan konfigurasi negatif, operasi lancing dan bending dapat menggandakan kekerasan material dasar secara lokal. Meskipun demikian, baja tahan karat mempertahankan keuletan sisa yang cukup sehingga akar takik negatif jarang retak selama pembentukan berikutnya, asalkan jari-jari akarnya besar.
Masalah kritis dengan stainless adalah sensitivitas jarak bebas. Jarak bebas cetakan sebesar 10 persen, standar untuk baja ringan, menghasilkan tinggi duri terburuk pada baja tahan karat menurut penelitian Dayton Progress. Jarak bebas yang dioptimalkan untuk pemotongan takik tahan karat biasanya turun antara 12 dan 15 persen, sehingga menyeimbangkan kualitas tepian dengan gaya pemotongan yang lebih tinggi yang mempercepat keausan pukulan.
| Jenis Bahan | Preferensi Jenis Takik yang Direkomendasikan | Kisaran Jarak Bebas Khas (% ketebalan) | Sensitivitas Pengerasan Kerja | Karakteristik Kualitas Tepi | Pertimbangan Pengendalian Strip |
|---|---|---|---|---|---|
| Baja Ringan (YS <300 MPa) | Entah positif atau negatif | 5-10% | Sedang; tepinya mempertahankan keuletan | Fraktur yang jelas dan halus; tinggi duri adalah indikator keausan yang dapat diandalkan | Memaafkan; kedua konfigurasi menyediakan registrasi yang andal |
| AHSS / DP / CP (YS 350-1000+ MPa) | Positif lebih disukai untuk-nilai kekuatan tinggi | 10-16%+ (meningkat seiring dengan kekuatan tarik) | Tinggi; zona yang terkena geser keras dan rapuh | Lebih sedikit terguling dan duri, namun risiko retakan mikro dan geser sekunder tepi | Akar bertakik negatif rentan retak; positif menghindari kerusakan pembawa |
| Baja Martensit (YS > 1000 MPa) | Positif sangat disukai | 14-21% | Sangat tinggi; perpanjangan minimal yang tersisa di tepinya | Fraktur mendadak dengan hampir tidak ada rollover; risiko chipping pada izin yang ketat | Strip springback membuat pendaftaran tab negatif tidak dapat diandalkan; pembawa terlalu rapuh pada takik akar |
| Paduan Aluminium (seri 5xxx/6xxx) | Lebih disukai yang positif; negatif membutuhkan kompensasi springback | 8-12% | Rendah hingga sedang; bergantung pada kelas- | Zona fraktur bergetah; adhesi siput untuk melubangi permukaan | Modulus elastisitas rendah menyebabkan pegas besar pada tab negatif; siput yang lebih tinggi menarik risiko positif |
| Baja Tahan Karat (Austenitik 304/316) | Salah satu; negatif bekerja dengan baik dengan radius yang besar | 12-15% | Sangat tinggi; peningkatan kekerasan lokal hingga 2x lipat | Bersihkan tepian pada jarak bebas yang optimal; duri terburuk pada jarak bebas 10%. | Kekuatan umpan yang tinggi memerlukan pembawa yang kaku; takik negatif mempertahankan keunggulan kekakuan |
Tabel di atas menyoroti hubungan yang terarah: ketika kekuatan material meningkat dan perpanjangan menurun, preferensi teknik bergeser ke arah takik positif. Alasannya konsisten. Konfigurasi positif mendorong kerusakan rekahan menjadi potongan-potongan yang dapat dibuang daripada memusatkannya pada strip pembawa dimana ia menyatu melalui operasi pembentukan berikutnya. Bahan dengan keuletan yang cukup dan pengerasan kerja yang moderat dapat mentolerir akar takik negatif tanpa masalah; bahan yang mendekati batas kemampuan mampu bentuk tidak bisa.
Satu faktor tambahan patut mendapat perhatian. Modulus elastisitas baja tetap hampir konstan terlepas dari tingkatannya, namun modulus aluminium yang jauh lebih rendah menciptakan lingkungan pegas yang berbeda secara mendasar. Insinyur yang terbiasa merancang tab takik negatif untuk baja menemukan bahwa geometri yang sama pada aluminium menghasilkan ketinggian tab yang tidak dapat diprediksi, keterlibatan saku yang tidak konsisten, dan penyimpangan registrasi yang kronis. Mengimbangi dengan kantong yang lebih dalam atau fitur penangkapan bersudut menambah kompleksitas yang mungkin tidak membenarkan penghematan material dari konfigurasi negatif.
Kendala-yang didorong oleh material ini menjelaskan mengapa perancang cetakan berpengalaman memulai setiap keputusan bypass notch dengan memeriksa lembar data material. Kekuatan luluh, kekuatan tarik ultimit, perpanjangan total, dan nilai n-(eksponen pengerasan kerja) bersama-sama menentukan jendela desain. Di luar jendela tersebut, bahkan perkakas yang dikerjakan secara sempurna dengan jarak bebas yang ideal akan menghasilkan tepian yang retak, tab yang keluar dari registrasi, atau pembawa yang terbelah pada stasiun pembentukan hilir pertama. Parameter geometri dan keputusan tata letak cetakan mengikuti, bukan mendahului, analisis material ini.
Parameter Geometri Takik dan Tata Letak Die Progresif
Properti material menentukan jendela desain. Parameter geometri mengisinya. Kedalaman, lebar, jari-jari sudut, dan hubungan sudut takik bypass menerjemahkan batasan metalurgi ke dalam dimensi perkakas fisik yang menghasilkan kontrol strip yang andal atau menimbulkan masalah produksi yang kronis. Setiap parameter berinteraksi dengan ketebalan material, lebar strip, dan jarak perkembangan dengan cara yang menuntut keputusan yang terkoordinasi daripada spesifikasi yang terisolasi.
Hubungan Kedalaman dan Lebar Takik dengan Geometri Strip
Kedalaman takik adalah jarak potongan atau tab memanjang ke dalam dari tepi strip. Takik yang lebih dalam memberikan interaksi mekanis yang lebih positif dengan stop block atau pocket, membuat overfeed secara fisik tidak mungkin dilakukan bahkan dalam akselerasi feed yang agresif. Namun kedalaman harus dibayar mahal. Dalam konfigurasi positif, setiap milimeter tambahan kedalaman menghilangkan penampang pembawa, mengurangi momen inersia yang menjaga kestabilan strip selama operasi pembentukan logam di stasiun hilir. Dalam konfigurasi negatif, kedalaman yang lebih besar berarti tab yang lebih panjang memerlukan jarak lebih besar melalui setiap komponen cetakan berikutnya.
Pedoman praktis untuk kedalaman takik positif berkisar antara 1,5 dan 3,0 kali ketebalan material. Di bawah 1,5t, pengikatannya terlalu dangkal untuk menahan gerakan strip sebelum siklus pengepresan. Di atas 3,0t pada kapal yang sempit, penampang-yang tersisa mungkin kurang kaku untuk menahan tekuk-arah umpan. Untuk takik negatif, panjang tab (fungsi yang setara dengan kedalaman) biasanya berkisar antara 2,0 hingga 4,0 kali ketebalan material, dengan dimensi yang lebih panjang diperlukan untuk memastikan tab yang ditekuk terpasang sepenuhnya di saku registrasinya.
Lebar takik dibatasi oleh jarak perkembangan, dimensi tetap yang menentukan seberapa jauh kemajuan strip per pukulan tekan. Takik tersebut harus cukup sempit agar dapat masuk ke dalam satu pitch perkembangan tanpa tumpang tindih dengan fitur stasiun berikutnya, namun cukup lebar untuk memberikan luas permukaan perhentian yang memadai. Titik awal yang umum adalah lebar takik antara 40 dan 60 persen jarak progres, menyisakan material jembatan yang cukup di kedua sisi takik untuk menjaga integritas pembawa di antara progresi. Sebagaimana dicatat dalam prinsip desain tata letak strip, ketebalan jembatan antar fitur harus setidaknya 1,25 hingga 1,5 kali ketebalan material untuk mencegah terpuntirnya sisa dan kegagalan pembawa.
Lebar strip menentukan apakah bentukan-sisi tunggal atau-dua sisi sesuai. Strip sempit (biasanya di bawah 50 mm untuk material ukuran standar) mendapat manfaat dari bentukan-sisi tunggal untuk mempertahankan lebar pembawa maksimum pada tepi yang berlawanan. Strip lebar sering kali menggunakan takik-sisi ganda dengan kedalaman yang lebih dangkal di setiap tepinya, yang mendistribusikan pengurangan penampang-secara simetris dan mencegah penyimpangan umpan lateral yang terjadi ketika gaya asimetris bekerja pada pembawa selama perkembangan.
Desain Radius Sudut dan Manajemen Konsentrasi Stres
Kedengarannya kecil? Jari-jari sudut pada transisi takik adalah salah satu dimensi yang paling penting pada keseluruhan tata letak strip. Sudut dalam yang tajam pada takik positif memusatkan tekanan pada perkakas pelubang, sehingga mempercepat keausan pada titik tersebut. Jari-jari akar yang tajam pada takik negatif memusatkan tegangan pada material strip, menciptakan lokasi inisiasi retakan yang dapat merambat di bawah beban pembentukan hilir.
Faktor konsentrasi tegangan (Kt) pada sudut takikan mengikuti hubungan yang ditentukan oleh rasio radius terhadap kedalaman. Untuk takik persegi panjang dengan jari-jari akar r dan kedalaman d, Kt meningkat dengan cepat ketika r/d turun di bawah 0,25. Pada r/d=0.1, faktor konsentrasi dapat melebihi 4,0, yang berarti tegangan lokal mencapai empat kali nilai nominal pembawa. Untuk bahan dengan perpanjangan terbatas, tingkat konsentrasi ini melebihi regangan patahan pada akar bahkan sebelum strip mencapai stasiun pembentukan pertama.
Spesifikasi radius praktis bergantung pada modulus elastisitas logam yang ditunjukkan logam dan kapasitas pemanjangannya:
- Baja ringan- Radius internal minimum 0,5t pada sudut takik; 1,0t pada akar takik negatif dimana pembentukan selanjutnya terjadi di dekatnya.
- nilai AHSS- Minimum 1,0t di seluruh sudut internal; 1,5t atau lebih besar pada akar takik negatif karena terbatasnya keuletan tepi.
- Paduan aluminium- Minimum 0,75t di sudut dalam; jari-jari yang lebih besar diperlukan pada akar negatif untuk mengakomodasi kecenderungan material terhadap perambatan rekahan bergetah.
- Baja tahan karat- Minimum 1,0t di sudut dalam untuk mengimbangi pengerasan kerja yang agresif di tepi potongan.
Jari-jari ini juga mempengaruhi perkakas. Sudut pukulan dengan jari-jari di bawah 0,3 mm pada baja perkakas yang diperkeras akan menimbulkan chip-mikro dalam 50.000 pukulan pertama pada sebagian besar material produksi. Profil potongan kawat-EDM harus menentukan jari-jari sebagai dimensi eksplisit daripada mengandalkan jari-jari kawat alami untuk menentukan sudut, karena erosi diameter kawat selama pemotongan dapat menghasilkan jari-jari yang tidak konsisten yang terlihat memadai di atas kertas tetapi gagal dalam praktiknya.
Interaksi Penempatan Pilot dengan Notch Positioning
Takik bypass dan pin pilot memiliki tujuan yang sama, yaitu penempatan strip yang akurat, namun pada tingkat presisi yang berbeda. Takik memberikan kontrol kasar, mencegah pengumpanan berlebih, dan menetapkan posisi awal yang dapat diulang untuk setiap gerakan tekan. Pin pilot memberikan kontrol yang baik, mengoreksi kesalahan posisi kecil yang terakumulasi dari selip gulungan umpan, pegas balik material, dan ekspansi termal strip selama-berlari dengan kecepatan tinggi.
Jaraknya harus terkoordinasi. Jika pin pilot terletak terlalu dekat dengan takik bypass, kedua fitur tersebut bersaing untuk mendapatkan otoritas posisi. Takik tersebut menahan strip pada satu posisi sementara pilot mencoba menggesernya ke posisi yang sedikit berbeda saat memasuki lubang. Konflik ini menciptakan tegangan geser pada pin pilot, pemanjangan lubang pilot, dan posisi bagian yang tidak konsisten yang muncul sebagai penyebaran dimensi pada komponen jadi.
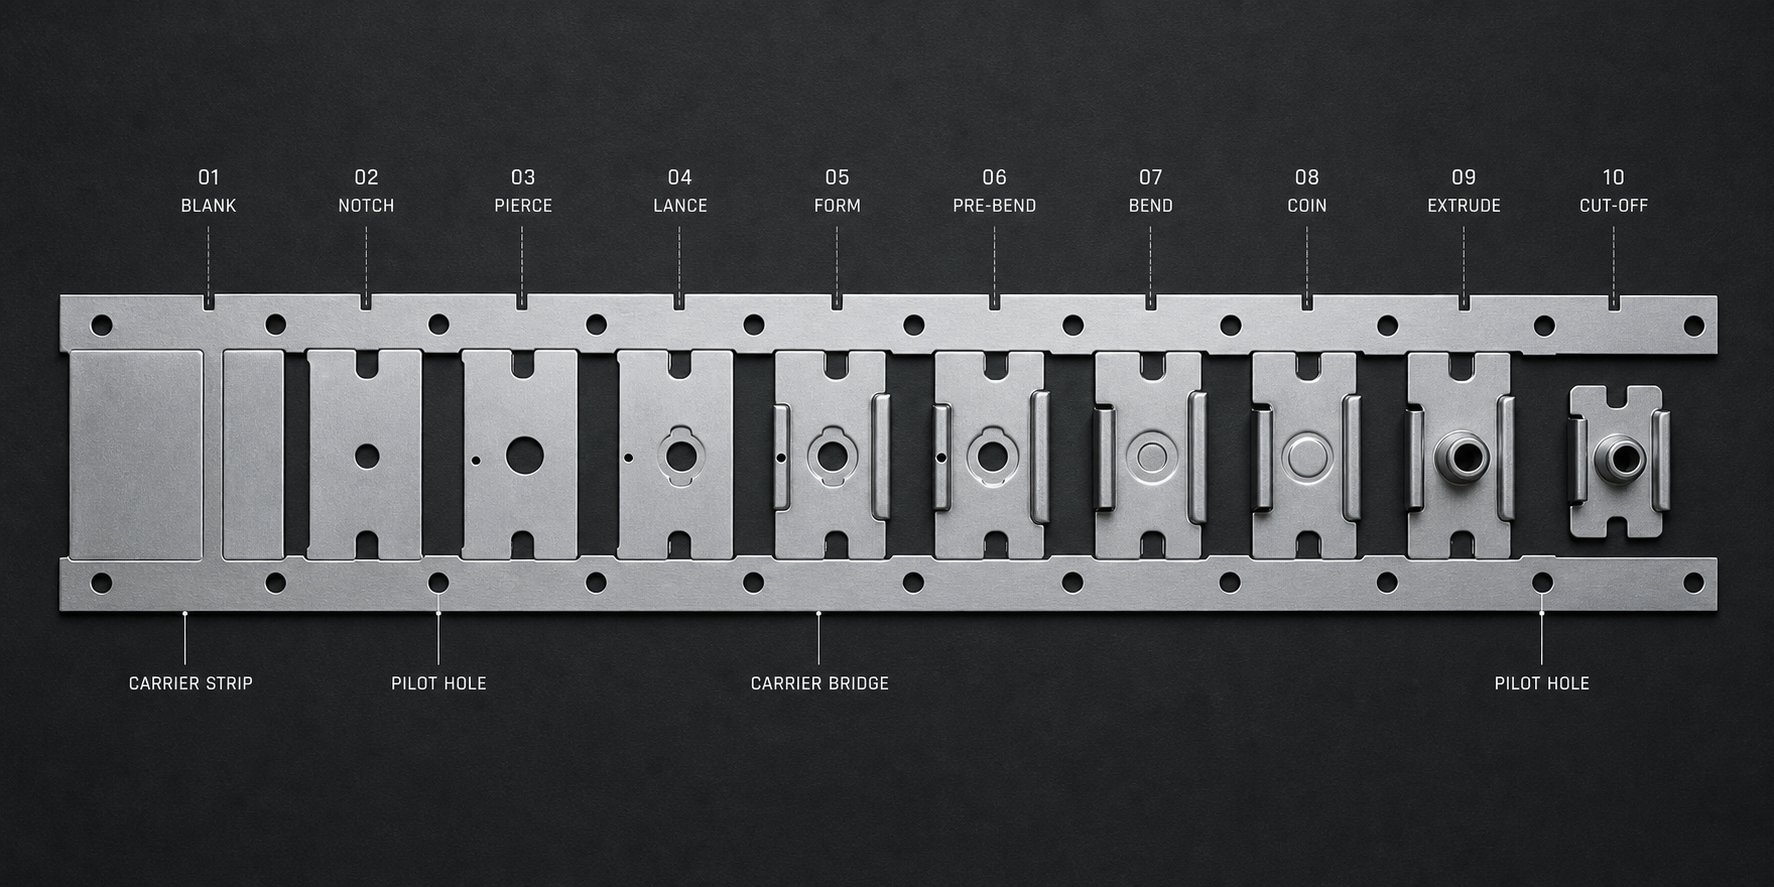
Pendekatan standar menempatkan takik bypass di stasiun satu (atau stasiun pemotongan pertama) dan lubang percontohan di stasiun dua dan tiga. Urutan ini memastikan takik menetapkan posisi kasar terlebih dahulu, kemudian pilot menyempurnakannya sebelum operasi pembentukan atau pengukuran dimensi dimulai. Untuk cetakan dengan banyak stasiun, pilot tambahan ditempatkan pada interval setiap tiga hingga lima perkembangan, tetapi selalu diimbangi dari lokasi takik dengan setidaknya satu nada perkembangan penuh.
Sebagaimana direkomendasikan oleh pedoman desain die progresif, jika diperlukan dua set pilot, keduanya harus dilubangi di stasiun yang sama untuk menjaga akurasi relatifnya. Lubang percontohan yang dibuat di stasiun berbeda mewarisi kesalahan posisi kumulatif dari setiap perkembangan di antara keduanya, sehingga menurunkan presisi yang seharusnya diberikan.
Proses keputusan desain berurutan yang mengoordinasikan semua parameter ini mengikuti hierarki logis:
- Tentukan jarak perkembangan- Hal ini ditetapkan berdasarkan geometri bagian dan menentukan ruang maksimum yang tersedia untuk semua fitur strip termasuk takik, pilot, dan jembatan pembawa.
- Tetapkan lebar strip- Dihitung dari ukuran bagian kosong ditambah persyaratan web operator ditambah tunjangan trim tepi, menyetel total-penampang yang tersedia untuk pengikatan takik.
- Pilih jenis takik berdasarkan material dan geometri- Sifat material (dibahas di bagian sebelumnya) dipadukan dengan lebar lajur dan persyaratan kekakuan penahan menentukan apakah lekukan positif, negatif, atau tanpa takik akan sesuai.
- Tentukan dimensi takik- Kedalaman, lebar, dan jari-jari sudut ditentukan dalam batasan yang ditetapkan pada langkah satu hingga tiga, yang menyeimbangkan keandalan pengikatan dengan integritas jalur.
- Mengkoordinasikan penempatan pilot- Lokasi lubang pilot dipilih untuk melengkapi posisi takik tanpa konflik, diberi jarak untuk memperbaiki kesalahan umpan yang terakumulasi setelah stasiun takik.
Pengoptimalan tata letak strip berubah secara signifikan bergantung pada jenis takik mana yang dipilih. Takik positif menggunakan lebar lajur, perangkat lunak penyatuan material untuk penghitungan panjang material harus memperhitungkan kedalaman takik saat menghitung lebar lajur minimum. Takik positif sedalam 2 mm di setiap sisi menambah 4 mm pada total lebar kumparan yang diperlukan, yang dalam proses produksi jutaan komponen berarti biaya material yang dapat diukur. Algoritme penyarangan modern memperhitungkan hal ini secara otomatis, namun parameter masukan harus mencerminkan geometri takik yang sebenarnya, bukan batas umum.
Takik negatif tidak menghabiskan lebar strip tambahan tetapi menambah kompleksitas konstruksi cetakan. Setiap stasiun memerlukan geometri relief untuk tab yang menonjol, sehingga meningkatkan waktu dan biaya pemesinan selama pembuatan cetakan. Keuntungannya-adalah ekonomis: notch negatif menghemat material di seluruh proses produksi sementara notch positif menghemat biaya perkakas selama konstruksi cetakan. Faktor mana yang mendominasi tergantung pada volume produksi, biaya bahan per kilogram, dan jadwal amortisasi cetakan.
Parameter geometris ini tidak ada secara terpisah. Setiap dimensi mengalir ke dalam keputusan tentang tata letak strip, strategi percontohan, desain sistem penanganan skrap, dan interval pemeliharaan cetakan. Langkah logis berikutnya adalah mengatur variabel-variabel yang saling berinteraksi ini ke dalam kerangka keputusan terstruktur yang membantu para insinyur memilih konfigurasi takik yang tepat sebelum berkomitmen pada baja.
Kerangka Keputusan untuk Pemilihan Tipe Takik
Parameter geometri dan sifat material menentukan apa yang mungkin terjadi. Kerangka keputusan mendefinisikan apa yang praktis. Insinyur yang menghadapi proyek cetakan progresif baru jarang mengalami kesulitan dalam menghitung kedalaman takik atau memilih persentase jarak bebas setelah jenis takik dipilih. Pertanyaan yang lebih sulit muncul sebelumnya: apakah cetakan ini harus menggunakan takik positif, takik negatif, atau tidak ada takik bypass sama sekali? Jawabannya bergantung pada setidaknya tujuh variabel yang saling berinteraksi, dan kesalahan yang dilakukan akan mengakibatkan revisi tata letak strip, perubahan strategi percontohan, dan masalah pemeliharaan yang terus berlanjut selama masa pakai alat.
Berikut ini adalah pendekatan terstruktur terhadap keputusan tersebut, yang disusun berdasarkan faktor-faktor yang dievaluasi oleh teknisi alat dan die yang berpengalaman, terkadang secara intuitif, saat berkomitmen pada konfigurasi notch.
Kapan Menggunakan Takik Bypass Positif
Takik positif mendapatkan tempatnya pada cetakan yang mana pelepasan sisa yang bersih, batasan kekuatan material, dan konstruksi cetakan yang lurus lebih diprioritaskan dibandingkan kekakuan strip dan penghematan material. Bayangkan sebuah skenario: Anda menjalankan AHSS dengan ketebalan 1,2 mm pada media sempit, mengalir melalui 12 stasiun dengan kecepatan 200 pukulan per menit. Tegangan luluh material hampir tidak memberikan ruang bagi regangan tepi pada akar takik negatif. Konfigurasi positif mendorong semua kerusakan rekahan menjadi potongan-potongan sekali pakai, menjaga sedikit keuletan tepi yang tersisa pada pembawa.
Takik positif juga merupakan pilihan default ketika:
- Material tersebut memiliki tegangan luluh baja melebihi 600 MPa, sehingga risiko retak akar takik melebihi penghematan material dari konfigurasi negatif.
- Cetakan tersebut memiliki kurang dari delapan stasiun, sehingga keuntungan pembersihan hilir dari takik negatif menjadi kurang signifikan.
- Infrastruktur pembuangan slug sudah terpasang dalam desain cetakan (saluran bekas, sistem vakum, melalui-pelepasan guling).
- Lebar strip memberikan penampang pembawa yang luas-yang berarti material yang dihilangkan oleh takik tidak terlalu melemahkan stabilitas umpan.
- Sistem pengumpanan mengandalkan sensor jarak induktif atau pelindung cetakan elektronik lainnya yang mengonfirmasi posisi strip, sehingga pencatatan fisik tab negatif menjadi kurang penting.
Pengorbanannya-adalah konsumsi material. Setiap slug notch positif dibeli stok koil yang menjadi skrap. Pada cetakan yang memproduksi 5 juta komponen per tahun, bahkan sedikit pun akan menambah biaya material yang terukur. Apakah biaya tersebut dapat dibenarkan bergantung pada perbandingannya dengan biaya-risiko tertimbang dari retaknya bahan pembawa, kerusakan cetakan, atau pemesinan tambahan yang diperlukan untuk jarak takik negatif.
Kapan Menggunakan Takik Bypass Negatif
Takik negatif terlihat jelas ketika kekakuan strip tidak-dapat dinegosiasikan, target pemanfaatan material bersifat agresif, dan material itu sendiri dapat mentolerir pengerasan kerja yang diterapkan pada akar takik. Bayangkan sebuah kapal pembawa lebar dari baja ringan yang melewati 20 stasiun dengan operasi pembentukan yang menerapkan beban lentur di dekat tepi strip. Notch positif di lokasi tersebut melemahkan operator tepat di tempat yang paling membutuhkan kekuatan. Takik negatif mempertahankan-penampang penuh dan memberikan registrasi tiga-dimensi yang unggul.
Kondisi yang mendukung notch negatif meliputi:
- Lebar jalur yang sempit dimana pelepasan material untuk kedudukan takik positif akan mengurangi kekakuan pembawa di bawah ambang batas untuk pengumpanan yang andal.
- Bahan dengan perpanjangan di atas 25 persen dan tingkat pengerasan kerja sedang yang tahan terhadap regangan yang terjadi selama tab lancing dan bending.
- Jumlah stasiun yang tinggi ketika kesalahan pengumpanan kumulatif dari ketidaktepatan pengumpan koil memerlukan penghentian mekanis yang kuat, bukan hanya deteksi berbasis sensor saja.
- Desain penahan satu-sisi di mana tab dapat dijepit dalam pengangkat batang, sekaligus memberikan registrasi dan mencegah defleksi penahan lateral.
- Volume produksi cukup tinggi sehingga penghematan material dari menghilangkan slug takik positif membenarkan biaya konstruksi cetakan tambahan untuk kantong tab clearance.
Kendala utama yang dihadapi adalah izin hilir. Setiap stasiun cetakan harus mengakomodasi tab yang menonjol, dan setiap siklus perawatan harus memastikan bahwa kantong tab tetap bersih dan tidak rusak. Pada cetakan dengan sistem bubungan yang rumit atau jarak bebas vertikal yang sempit, ruang fisik untuk pelepas tab mungkin tidak ada.
Ketika Tidak Diperlukan Takik Bypass
Tidak setiap dadu progresif membutuhkan bypass notch. Ketika kondisinya tepat, menghilangkan takik sepenuhnya akan menghemat material, menyederhanakan konstruksi cetakan, dan menghilangkan satu item perawatan lagi dari jadwal perkakas. Pertanyaannya adalah apakah proses Anda dapat mempertahankan feeding dan positioning yang andal tanpa cadangan mekanis yang disediakan oleh notch.
Tidak ada-operasi takik yang dapat dilakukan jika:
- Sistem umpan koil memberikan akurasi posisi dalam 0,05 mm atau lebih baik, diverifikasi melalui studi kemampuan yang terdokumentasi.
- Material yang masuk memiliki tepi melengkung yang minimal (biasanya dibuat dari pusat-layanan berkualitas tinggi dengan pengondisian tepi-celah).
- Sensor perlindungan cetakan dipasang, dikalibrasi dengan benar, dan tidak pernah dilewati selama pengaturan.
- Operator dan personel pengaturan sangat terlatih dalam hal pemberian makan mati secara progresif dan pengenalan kesalahan pengumpanan.
- Geometri bagian mencakup fitur-fitur pada stasiun awal (trim perimeter atau lubang pilot besar) yang secara inheren mencegah pengumpanan berlebih dengan menciptakan penghentian alami.
Seperti yang dicatat oleh Art Hedrick, jika material yang masuk tidak memiliki edge camber yang parah, personel Anda sangat terampil, jarang terjadi kesalahan pengumpanan, dan pelindung die selalu berfungsi dengan baik, Anda mungkin tidak memerlukan notch. Namun memenuhi semua kriteria tersebut secara bersamaan adalah hal yang jarang terjadi. Kebanyakan pembuat cetakan merancang takik pada alat tersebut dan menyerahkan keputusan untuk melepasnya kepada pembuat stempel yang mengetahui kemampuan pengoperasiannya.
Kalkulus risikonya asimetris. Biaya material untuk pembuatan pitch notch pada jutaan komponen mungkin berjumlah beberapa ribu dolar. Satu kali kecelakaan akibat pemberian pakan berlebih dapat menyebabkan biaya perbaikan, waktu henti, dan jadwal produksi yang terlewat hingga ratusan ribu dolar. Untuk peralatan penting yang mengutamakan waktu aktif, pendekatan konservatif lebih memilih untuk menyertakan notch kecuali ada alasan yang terdokumentasi dan terverifikasi untuk menghilangkannya.
Matriks Kriteria Pemilihan Tipe Takik
Tabel berikut mengkonsolidasikan faktor-faktor keputusan ke dalam kerangka perbandingan. Setiap baris mewakili variabel yang memengaruhi pilihan, dan setiap kolom menunjukkan bagaimana variabel tersebut mengalihkan preferensi ke konfigurasi tertentu.
| Faktor Keputusan | Notch Positif Lebih Diutamakan | Notch Negatif Lebih Diutamakan | Tidak Ada Notch yang Layak |
|---|---|---|---|
| Lebar garis | Strip lebar (lebih besar dari 80 mm) dengan penampang pembawa yang luas- | Strip sempit (di bawah 50 mm) di mana pelepasan material sangat melemahkan pembawa | Lebar apa pun, asalkan keakuratan sistem umpan diverifikasi |
| Ketebalan bahan | Bahan tipis (di bawah 0,8 mm) sehingga pelepasan slug dapat dilakukan | Bahan sedang hingga tebal (0,8-3,0 mm) dengan kekakuan tab yang dapat diandalkan dan kekuatan lancing yang moderat | Ketebalan sedang dengan perilaku umpan yang dapat diprediksi dan camber minimal |
| Kelas kekuatan material | Kekuatan-tinggi (tekanan luluh di atas 500 MPa); AHSS, DP, nilai martensit dengan keuletan tepi terbatas | Kekuatan rendah hingga sedang (tegangan luluh di bawah 400 MPa); baja ringan, HSLA dengan perpanjangan di atas 25% | Kelas kekuatan apa pun, asalkan perlindungan cetakannya komprehensif |
| Volume produksi | Volume rendah hingga sedang yang kesederhanaannya lebih penting daripada biaya material per{0}}potongnya | Volume tinggi (jutaan bagian) dimana penghematan bahan kumulatif membenarkan biaya konstruksi tambahan | Volume rendah dengan operator berpengalaman dan jangka pendek |
| Jumlah stasiun mati | Kurang dari 10 stasiun yang kompleksitas pembersihan tabnya dapat dikelola dengan cara apa pun | 10 atau lebih stasiun dimana kesalahan pengumpanan kumulatif memerlukan registrasi mekanis yang kuat | Cetakan pendek (di bawah 6 stasiun) dengan akumulasi kesalahan minimal |
| Kompleksitas geometri bagian | Geometri sederhana dengan bentuk terbatas di dekat tepi pembawa | Pembentukan kompleks di dekat tepi penahan yang memerlukan kekakuan-penampang penuh | Geometri yang menciptakan penghentian overfeed alami (potongan besar, trim perimeter di stasiun awal) |
| Ketepatan sistem umpan | Umpan servo standar dengan akurasi 0,1 mm atau lebih baik | Umpan mekanis lama atau-aplikasi berkecepatan tinggi yang inersianya menyebabkan overshoot | Sistem servo-presisi tinggi dengan kemampuan terdokumentasi di bawah 0,05 mm, dikombinasikan dengan perlindungan die elektronik aktif |
Anda akan melihat bahwa tidak ada satu faktor pun yang menentukan hasil secara terpisah. Strip sempit pada baja ringan yang dipasang pada volume tinggi mengarah kuat ke takik negatif. Jalur sempit yang sama di DP 980 dengan volume sedang membalikkan rekomendasi tersebut sepenuhnya. Baja modulus tarik yang ditunjukkan tidak berubah di antara tingkatan ini, namun perilaku patah pada akar takik berubah secara drastis sehingga seluruh konfigurasi harus mengikuti.
Pemilihan notch bukanlah sebuah keputusan tersendiri. Hal ini mengalir ke dalam penghitungan lebar tata letak jalur, strategi dan jarak percontohan, infrastruktur penanganan skrap, persyaratan izin stasiun hilir, dan interval pemeliharaan cetakan. Mengubah jenis takik setelah desain cetakan melampaui tahap konsep biasanya memerlukan pengerjaan ulang seluruh tata letak strip.
Efek berjenjang inilah yang menjadi alasan mengapa kerangka pengambilan keputusan paling penting pada tahap desain paling awal, sebelum lebar strip disesuaikan dengan spesifikasi pembelian koil, sebelum dimensi sepatu mati diselesaikan, dan sebelum pengurutan stasiun mengunci dalam amplop izin. Insinyur yang menunda keputusan jenis takik sering kali menemukan bahwa asumsi tata letak strip mereka secara implisit mengandung pilihan, yang mungkin tidak selaras dengan persyaratan material atau produksi yang muncul selama desain terperinci.
Kerangka kerja terstruktur menghilangkan ambiguitas. Ini menerjemahkan interaksi antara ilmu material, geometri cetakan, dan ekonomi produksi menjadi evaluasi berulang yang memberikan hasil yang konsisten di seluruh proyek. Namun kerangka kerja menjawab maksud desain. Apa yang terjadi jika niat tersebut sesuai dengan kenyataan produksi dan terjadi kesalahan? Kesalahan pengumpanan, penarikan slug, keausan dini, dan kegagalan pembawa masing-masing berasal dari kerusakan spesifik dalam hubungan ilmiah yang dibahas di seluruh artikel ini, dan mendiagnosisnya memerlukan menghubungkan gejala ke akar penyebab melalui prinsip yang sama yang mengatur desain aslinya.
Pemecahan Masalah Mode Kegagalan Takik Bypass
Notch bypass yang dirancang dengan baik dapat menjalankan jutaan siklus tanpa insiden. Mesin yang dirancang dengan buruk akan muncul dalam ribuan pukulan pertama melalui kesalahan pengumpanan, gerinda, peluru yang ditarik, atau wadah yang retak. Bagian yang membuat frustrasi? Gejala-gejala ini sering kali terlihat sama pada lantai mesin press terlepas dari apakah akar permasalahannya berhubungan dengan geometri, metalurgi, atau jarak bebas-. Memisahkan satu sama lain memerlukan menghubungkan bukti nyata kembali ke mekanisme rekahan dan perilaku material yang mengatur kinerja takik.
Berikut ini adalah perincian sistematis dari lima mode kegagalan takik bypass yang paling umum, penyebab ilmiahnya, dan langkah diagnostik yang menghasilkan koreksi jangka panjang, bukan perbaikan sementara.
Hapus Pengumpanan yang Salah dan Keterlibatan Notch yang Tidak Memadai
Ketika jalur bergerak terlalu jauh atau tidak cukup jauh, setiap stasiun hilir memproses material pada posisi yang salah. Lubang mendarat di-tengah, bentuk tikungan di lokasi yang salah, dan penyebaran dimensi meningkat hingga bagian gagal dalam pemeriksaan. Dalam kasus yang parah, kesalahan pengumpanan menyebabkan tabrakan die secara penuh, merusak pukulan, blok die, dan sistem pemandu secara bersamaan.
Keterlibatan takik yang tidak memadai adalah penyebab paling umum. Takik ada untuk menangkap gerakan strip pada titik yang tepat. Jika permukaan pengikatan terlalu dangkal, aus, atau secara geometris tidak sesuai dengan blok penghenti, strip akan melampaui batas sebelum siklus pengepresan. Penelitian pemecahan masalah cetakan yang progresif menegaskan bahwa ketidakstabilan posisi strip sering kali merupakan sinyal kegagalan paling awal, yang muncul sebelum cacat bagian yang terlihat muncul.
Akar permasalahan berhubungan langsung dengan prinsip tegangan dan deformasi yang dibahas sebelumnya. Notch positif yang kehilangan kedalaman karena keausan kumulatif tidak lagi menciptakan geometri saku pengikatan penuh. Blok penghenti menyentuh permukaan yang lebih dangkal, dan di bawah gaya percepatan umpan, momentum strip mengatasi area kontak yang berkurang. Untuk takik negatif, mekanisme tipikal adalah springback pada akar tab. Jika batas luluh material baja atau paduan melebihi asumsi desain awal, tab tidak akan menekuk ke sudut yang diinginkan, sehingga mengurangi kedalaman dudukannya di dalam kantong registrasi.
- Periksa kedalaman takik terhadap spesifikasi aslinya- Ukur sisa kedalaman pengikatan sebenarnya dengan pengukur pin atau pembanding optik. Bandingkan dengan ambang batas minimum 1,5t untuk penghentian kontak yang andal.
- Periksa permukaan blok penghenti- Peening, penumpukan material, atau keausan pada permukaan penahan mengurangi pengikatan yang efektif meskipun takiknya sudah benar.
- Verifikasi waktu pelepasan umpan- Jika pengumpan terlambat melepaskan strip, pilot akan mencoba mendaftarkan material yang belum sepenuhnya menempel pada notch stop, sehingga menimbulkan konflik posisi dan kemajuan yang tidak konsisten.
- Ukur pegas kembali tab pada takik negatif- Bandingkan sudut bengkokan sebenarnya dengan maksud desain. Bahan dengan kekuatan luluh yang lebih tinggi menghasilkan pemulihan yang lebih elastis, dan tab mungkin muncul kembali di luar jangkauan tangkapan kantong.
- Evaluasi strip camber- Tepi camber dari celah koil dapat mencegah strip bergerak lurus, menyebabkan takik kehilangan blok penghenti secara lateral meskipun jarak umpan sudah benar.
Perbedaan diagnostik utamanya adalah apakah kesalahan pengumpanan terjadi secara konsisten (menunjuk pada geometri atau kesalahan penyetelan) atau intermiten (menunjuk pada faktor dinamis seperti waktu pengumpanan, getaran strip pada kecepatan, atau ekspansi termal selama pengoperasian yang lama). Salah umpan yang konsisten ditelusuri ke dimensi statis. Yang intermiten menelusuri dinamika proses yang hanya terwujud dalam kondisi produksi.
Formasi Slug Pulling dan Burr di Notch Edges
Penarikan siput dalam konfigurasi takik positif adalah salah satu mode kegagalan yang paling merusak dalam stamping progresif. Ketika slug sisa menempel pada permukaan punch selama penarikan dan terbawa kembali ke ruang kerja, slug tersebut dapat terjepit di antara punch dan strip pada pukulan berikutnya, merusak permukaan die, merusak bagian tersebut, atau memicu rangkaian stasiun yang macet. SebagaiArt Hedrick menjelaskan, satu slug yang ditarik dapat melumpuhkan produksi dan merusak setiap stasiun di alat.
Ilmu pengetahuan menelusuri mekanika vakum dan geometri jarak bebas. Selama pemotongan, siput mengalami kelengkungan saat terpisah dari strip. Udara yang terperangkap di antara siput melengkung dan permukaan pukulan datar menciptakan kantong vakum. Logam di sekeliling perimeter pukulan membentuk segel yang rapat selama pemotongan, dan saat ditarik, segel ini mencegah siput terlepas. Pelumas berat mengintensifkan tindakan penyegelan. Takik bypass positif agak lebih rentan dibandingkan operasi penindikan standar karena slug memiliki tepi bebas yang dapat melenturkan dan mencengkeram pukulan selama retraksi.
Jarak bebas pemotongan yang besar menambah masalah. Dengan jarak bebas yang lebih kecil, slug dipaksa melakukan kompresi selama pemotongan dan terdekompresi setelah pemisahan, menciptakan interferensi yang menahannya dalam matriks cetakan. Dengan jarak bebas yang lebih besar, ukuran slug tetap sedikit lebih kecil dibandingkan dengan bukaan matriks dan dapat ditarik dengan bebas menggunakan pukulan. Pilihan material alat stamping juga penting: permukaan pukulan bermagnet dari penggilingan permukaan menarik siput besi kecuali komponen mengalami kerusakan magnet dengan benar setelah diasah.
Pembentukan duri pada tepi takik menciptakan masalah yang berbeda namun terkait. Gerinda yang berlebihan pada tepi potongan takik mengganggu operasi pembentukan hilir dengan bertindak sebagai penambah tegangan selama pembengkokan, menimbulkan goresan permukaan pada komponen cetakan, dan mencegah strip tergeletak rata pada bantalan tekanan. Berapa kekuatan luluh material relatif terhadap gaya-gaya yang bekerja? Saat tepian pukulan tumpul, tindakan pemotongan beralih dari pemotongan bersih menjadi robekan. Material tersebut meregang melebihi kemampuan baja regangan luluhnya sebelum dipisahkan, sehingga menghasilkan tonjolan duri yang memanjang dan bukan retakan yang bersih.
- Untuk menarik siput- Ventilasi bagian tengah pelubang dengan lubang udara untuk memecahkan kekosongan. Pasang ejektor bermuatan pegas dalam lubang yang cukup besar untuk menampungnya. Pertimbangkan tombol mati -taper terbalik yang menahan slug dalam kompresi. Demagnetisasi semua komponen setelah penggilingan.
- Untuk duri yang berlebihan- Ukur jarak bebas pukulan-hingga-cetakan dan bandingkan dengan-rekomendasi spesifik material. Periksa tepi pemotongan apakah ada pembulatan atau-chip mikro. Tetapkan interval penajaman berdasarkan jumlah goresan daripada menunggu pertumbuhan duri yang terlihat.
- Untuk kedua kondisi secara bersamaan- Kombinasi ini biasanya menunjukkan keausan pukulan tingkat lanjut. Tepi yang tumpul menghasilkan gerinda yang lebih besar sementara peningkatan gesekan antara permukaan yang aus menciptakan daya rekat vakum yang lebih kuat. Program penajaman preventif berdasarkan jumlah pukulan aktual membantu menjaga kestabilan beban pemotongan dan mengurangi penarikan slug dan pembentukan duri sebelum mencapai tingkat kritis.
Implikasi Perawatan dan Keausan Die Dini
Pukulan takik bypass dan bukaan cetakan mengalami keausan terkonsentrasi karena alasan yang berakar pada geometri asimetrisnya. Berbeda dengan pukulan penusuk bundar standar yang mendistribusikan gaya geser secara merata di sekelilingnya, pukulan takik memiliki permukaan yang dibatasi (memotong pada badan pembawa) dan permukaan yang tidak dibatasi (memotong pada tepi strip terbuka). Ketidakseimbangan ini berarti satu sisi perkakas bekerja lebih keras dibandingkan sisi lainnya, pada setiap pukulan.
Sisi yang terkendala mengalami pembebanan tekan yang lebih tinggi karena strip pembawa di sekelilingnya menahan deformasi. Selama ratusan ribu siklus, permukaan ini mengembangkan pembulatan tepi dan-chip mikro terlebih dahulu. Sisi yang tidak dibatasi, memotong material bebas, aus lebih lambat. Hasilnya adalah asimetri jarak bebas progresif: sisi yang memotong pembawa secara bertahap terbuka sementara sisi-tepi bebasnya tetap lebih rapat. Penyimpangan dimensi dalam geometri takik mengikuti.
Sifat material mempercepat pola ini. Memproses material mendekati batas luluh peringkat baja, khususnya grade AHSS, secara signifikan meningkatkan beban pukulan per langkah. Pukulan takik yang memotong DP 980 dengan ketebalan 1,5 mm menyerap kira-kira dua kali gaya geser dari pukulan yang sama yang memotong baja ringan dengan ketebalan yang sama. Perbedaan gaya tersebut menghasilkan kerusakan tepi yang lebih cepat, penajaman yang lebih sering, dan masa pakai pukulan secara keseluruhan lebih pendek. Material perkakas stamping itu sendiri harus sesuai dengan aplikasinya: sisipan karbida menjadi penting di stasiun takik dengan beban tinggi di mana baja perkakas konvensional terdegradasi terlalu cepat.
Tekuk strip dari-pembawa yang terlalu lemah menunjukkan mode kegagalan struktural. Ketika takik positif menghilangkan terlalu banyak penampang melintang, atau ketika beberapa stasiun takik menambah efek pelemahan, pembawa kehilangan kekakuan yang cukup untuk menahan beban tekan arah umpan. Strip tersebut tertekuk di antara stasiun, terangkat dari permukaan cetakan, dan tersangkut pada komponen hilir. Akar penyebabnya bersifat mekanis: momen inersia kapal induk telah turun di bawah ambang batas yang diperlukan untuk mendukung gaya tarik kumulatif dari semua stasiun yang bekerja padanya secara bersamaan.
- Monitor keausan pukulan asimetris- Selama pemeliharaan terjadwal, periksa-sisi terdepan operator terlebih dahulu. Jika pembulatan melebihi 0,02 mm sementara sisi-tepi bebasnya tetap tajam, penajaman ulang sudah terlambat.
- Lacak interval penajaman terhadap tingkat material- Tetapkan jumlah goresan dasar untuk setiap jenis material. Aplikasi AHSS dan baja tahan karat biasanya memerlukan penajaman 40 hingga 60 persen dari interval yang dapat diterima untuk baja ringan.
- Verifikasi kekakuan pembawa setelah bentukan- Jika tekuk strip muncul selama produksi, hitung momen inersia pembawa yang tersisa di lokasi takik dan bandingkan dengan persyaratan gaya umpan untuk jumlah total stasiun.
- Evaluasi pemilihan bahan alat stempel- Keausan prematur yang terus-menerus meskipun jarak bebas dan penajaman sudah benar menunjukkan bahwa material pelubang tidak dapat bertahan dalam kondisi pemuatan. Peningkatan dari baja perkakas D2 menjadi karbida atau pengaplikasian lapisan TiAlN dapat memperpanjang masa pakai sebanyak 3 hingga 5 kali lipat dalam aplikasi yang berat.
Benang merah dari semua mode kegagalan ini adalah bahwa gejala yang muncul di satu lokasi cetakan sering kali berasal dari keputusan yang dibuat di tempat lain, selama desain, pemilihan material, atau pengaturan.Seperti yang ditekankan oleh penelitian sains, ribuan variabel berinteraksi dalam proses stamping, dan menemukan bagaimana mereka terhubung sangat penting untuk mengidentifikasi akar permasalahan daripada mengejar gejala.
Memahami apakah pola rekahan mengindikasikan masalah jarak bebas versus pengerasan material versus masalah geometri adalah hal yang membedakan pemecahan masalah sistematis dari penyesuaian-dan-coba-coba. Zona patahan yang kasar dengan titik-titik gosong yang minimal hingga jarak bebas yang berlebihan. Tepi yang halus dengan titik proyeksi duri yang ekstrim pada perkakas yang aus. Pembawa yang retak pada titik akar takik menunjukkan sifat material yang melebihi selubung desain, kemungkinan baja regangan luluh yang ditentukan lebih rendah daripada yang ada pada kumparan. Setiap pola dipetakan kembali ke prinsip-prinsip ilmiah tertentu, dan bagi para insinyur yang bekerja melalui kegagalan-yang kompleks terkait takik, memiliki akses ke dukungan desain perkakas kolaboratif dari pembuat cetakan berpengalaman sepertiSolusi cetakan stempel khusus YICHENdapat mempercepat jalur dari diagnosis hingga koreksi, terutama ketika geometri takik, spesifikasi jarak bebas, dan optimalisasi aliran material harus ditangani secara bersamaan.
Mode kegagalan ini tidak terjadi secara terpisah. Cetakan yang mengalami slug pulling sering kali juga menunjukkan-pertumbuhan duri tahap awal dan ketidakstabilan umpan, semuanya terhubung melalui perkembangan keausan mendasar yang sama. Menyelesaikannya secara permanen berarti mengatasi akar hubungan ilmiah daripada menangani setiap gejala secara terpisah. Perspektif tingkat sistem-itu, yang menerapkan ilmu rekahan, perilaku material, dan prinsip geometri sebagai kerangka kerja terintegrasi, inilah yang mengubah pemeliharaan reaktif menjadi rekayasa cetakan proaktif.
Menerapkan Ilmu Bypass Notch pada Praktek Die Engineering
Pemecahan masalah reaktif membuat proses tetap berjalan. Desain proaktif mencegahnya dari kegagalan. Setiap prinsip yang dieksplorasi dalam artikel ini, mulai dari perilaku zona geser hingga pemilihan jarak bebas berdasarkan material, menyatu pada satu tujuan praktis: membangun konfigurasi takik bypass yang dapat diprediksi kinerjanya pada jutaan siklus tanpa intervensi kronis. Perbedaan antara pembuat alat dan cetakan yang merancang takik berdasarkan kebiasaan dan orang yang merancangnya berdasarkan sains terletak pada apakah hubungan mendasarnya dipahami atau hanya diperkirakan.
Prinsip Teknik Utama untuk Desain Takik
Lima prinsip-berbasis sains memisahkan desain tingkat-ahli dari pendekatan coba-coba-dan-kesalahan. Ini bukanlah aturan praktis. Ini adalah hubungan sebab akibat yang berlaku terlepas dari lingkungan produksi, material, atau lingkungan produksi tertentu.
- Sifat material menentukan jenis takik sebelum geometri dipertimbangkan.Kekuatan hasil, perpanjangan, dan tingkat pengerasan kerja menentukan apakah strip pembawa dapat mentolerir zona rekahan dan pengerasan regangan yang disebabkan oleh akar takik negatif. Material-berkekuatan tinggi,-elongasi rendah mendorong keputusan menuju konfigurasi positif. Mencoba memaksakan takik negatif pada AHSS karena dikerjakan pada baja ringan mengabaikan kondisi batas metalurgi yang mengatur keuletan tepi.
- Arah perambatan patahan menentukan di mana kerusakan terkonsentrasi.Takik positif mengirim zona patahan menjadi potongan-potongan sekali pakai. Takik negatif menahannya pada strip pembawa. Setiap operasi pembentukan hilir bertindak pada kondisi tepi apa pun yang dibuat oleh takik. Mendesain takik tanpa mempertimbangkan apa yang terjadi pada tiga stasiun berikutnya hanyalah merancang setengah dari permasalahan.
- Izin bersifat-spesifik material, bukan universal.Jarak bebas 10 persen yang menghasilkan tepi bersih pada baja ringan akan menghasilkan tinggi duri terburuk pada baja tahan karat dan berisiko-retak mikro pada baja DP. Persentase pembersihan harus berasal dari perilaku geser material, bukan warisan dari proyek sebelumnya pada tingkatan yang berbeda.
- Jari-jari sudut mengontrol konsentrasi tegangan lebih dari dimensi tunggal lainnya.Jari-jari akar di bawah 0,5 kali ketebalan material menghasilkan faktor konsentrasi yang menghabiskan keuletan lokal bahkan sebelum pembentukan dimulai. Menentukan jari-jari bukanlah detail akhir; ini adalah keputusan struktural dengan konsekuensi langsung terhadap integritas pembawa dan umur alat.
- Pemilihan takik mengalir ke setiap sistem yang berdekatan.Mengubah dari positif ke negatif (atau sebaliknya) setelah tata letak jalur dilakukan berarti mengerjakan ulang penghitungan lebar jalur, jarak pilot, infrastruktur penanganan skrap, izin stasiun, dan jadwal pemeliharaan. Keputusan takik harus mendahului, bukan mengikuti, desain cetakan yang detail.
Mengintegrasikan Notch Science ke dalam Alur Kerja Pengembangan Die
Prinsip-prinsip ini diintegrasikan ke dalam proses pengembangan die pada tahap kelayakan paling awal, sebelum lebar strip dikunci, sebelum dimensi sepatu die, dan sebelum spesifikasi pembelian koil dikeluarkan. Alur kerjanya terlihat seperti ini: meninjau lembar data material terlebih dahulu, menetapkan jendela desain untuk ketahanan akar takik, lalu memilih jenis takik, lalu menentukan geometri, lalu mengoordinasikan penempatan pilot. Setiap langkah dibangun berdasarkan langkah sebelumnya.
Untuk pembuat cetakan yang bekerja melalui alat progresif kompleks dengan 15 stasiun atau lebih, disiplin berurutan ini mencegah penemuan tahap akhir bahwa konfigurasi takik yang dipilih bertentangan dengan persyaratan pembentukan hilir atau melebihi kapasitas struktural pembawa. Simulasi CAE, sebagaimana direferensikan dalam proses desain cetakan profesional, dapat memvalidasi regangan akar takik dan kekakuan bantalan secara virtual sebelum baja dipotong, sehingga mengatasi masalah yang seharusnya hanya muncul selama uji coba T0.
Perspektif siklus hidup juga sama pentingnya. Sebuah dadu yang berjalan mulus pada langkah 1.000 dapat mengalami kegagalan terkait takik pada langkah 500.000 karena pinggiran pukulan membulat, jarak bebas terbuka secara asimetris, dan kedalaman pengikatan berkurang. Interval pemeliharaan prediktif harus dikalibrasi berdasarkan tingkatan material dan geometri takik sejak awal, tidak ditetapkan secara reaktif setelah kejadian kegagalan pertama.
Sumber Daya untuk Desain Stamping Die Tingkat Lanjut
Insinyur perkakas yang bekerja melalui desain-keputusan bypass notch yang berat mendapat manfaat dari berbagai saluran sumber daya. Pemasok komponen standar seperti Misumi USA menyediakan pelubang katalog, tombol cetakan, dan komponen pemandu yang mencakup geometri umum. Acara industri seperti FABTECH Chicago 2025 menawarkan akses langsung ke demonstrasi teknologi perkakas, seminar desain cetakan, dan jaringan rekan yang mempercepat transfer pengetahuan tentang topik seperti pengoptimalan takik dan strategi pengendalian strip.
Untuk proyek yang melibatkan tata letak strip yang kompleks, profil pukulan khusus, dan tantangan aliran material yang melebihi solusi katalog, dukungan desain kolaboratif dari pembuat cetakan berpengalaman menjadi sangat berharga.Solusi cetakan stempel khusus YICHENmenghubungkan insinyur perkakas dengan keahlian dalam struktur cetakan, komponen, pukulan, pengangkat, takik bypass, kontrol duri, spesifikasi jarak bebas, dan optimalisasi aliran material. Jenis kemitraan ini sangat relevan ketika geometri takik harus dikoordinasikan dengan urutan pembentukan multi-stasiun, ketika AHSS atau material eksotik mendorong pedoman desain standar melampaui rentang yang divalidasi, atau ketika volume produksi memerlukan peralatan yang menyeimbangkan kinerja dengan efisiensi pemeliharaan di jutaan siklus.
Baik Anda mengambil komponen dari pemasok katalog, menghadiri sesi fabtech 2025 tentang teknologi cetakan progresif, atau menggunakan pembuat cetakan khusus untuk mendapatkan-dukungan desain sistem secara penuh, persyaratan dasarnya tetap sama: keputusan didasarkan pada hubungan ilmiah antara material, geometri, dan proses, bukan asumsi yang diwariskan dari aplikasi yang berbeda. Prinsip-prinsip yang didokumentasikan di sini memberikan landasan analitis. Menerapkannya secara konsisten di seluruh proyek akan mengubah desain bypass notch dari sumber kecelakaan yang kronis menjadi sistem rekayasa yang andal dan dapat diprediksi.
Pertanyaan Yang Sering Diajukan Tentang Bypass Notches pada Stamping Dies
1. Apa perbedaan antara takik bypass negatif dan positif pada cetakan stempel progresif?
Takik bypass positif menghilangkan material dari tepi strip, menciptakan potongan ke dalam yang menghasilkan serpihan sisa yang terlontar ke bawah. Hal ini membuat strip pembawa memiliki penampang-yang lebih kecil di setiap lokasi takik. Takik bypass negatif meninggalkan tab menonjol yang memanjang dari tepi strip, yang saling bertautan dengan saku di cetakan untuk registrasi. Tidak ada slug terpisah yang dihasilkan, dan penampang-strip penuh dipertahankan. Pilihan di antara keduanya bergantung pada sifat material, lebar strip, volume produksi, dan persyaratan pembentukan hilir. Baja berkekuatan-tinggi dengan perpanjangan terbatas umumnya mendukung takik positif karena kerusakan patahan tetap ada pada potongannya, sedangkan baja ringan yang ulet bekerja dengan baik pada konfigurasi mana pun.
2. Mengapa material AHSS memerlukan desain takik bypass yang berbeda dibandingkan baja ringan?
Baja canggih berkekuatan-tinggi memiliki perpanjangan yang jauh lebih rendah dan perilaku pengerasan kerja yang lebih agresif dibandingkan baja ringan. Ketika takik negatif dipotong pada AHSS, zona yang terkena geser pada akar takik menjadi sangat keras dan rapuh, dengan hampir tidak ada sisa keuletan untuk menyerap regangan dari pembentukan hilir. Hal ini menjadikan notch root sebagai situs inisiasi crack di bawah pemuatan tambahan. AHSS juga memerlukan jarak pemotongan yang lebih lebar, biasanya 14 hingga 16 persen atau lebih tinggi dibandingkan 5 hingga 10 persen untuk baja ringan. Takik positif umumnya lebih disukai untuk AHSS karena mengarahkan perambatan rekahan ke dalam potongan yang dapat dibuang daripada memusatkan kerusakan pada strip pembawa. Insinyur yang bekerja dengan material ini mendapat manfaat dari mitra perkakas kolaboratif seperti YICHEN, yang solusi cetakan stempel khusus mereka menangani spesifikasi jarak bebas dan optimalisasi aliran material untuk permukaan yang menuntut.
3. Bagaimana Anda memecahkan masalah kesalahan pengumpanan strip yang disebabkan oleh masalah takik bypass?
Masalah kesalahan pengumpanan pada takik biasanya berasal dari pengikatan yang tidak memadai antara takik dan blok penghenti. Mulailah dengan mengukur kedalaman takik sebenarnya terhadap spesifikasi asli menggunakan pin gauge atau komparator optik. Periksa apakah permukaan blok penghenti menunjukkan pengelupasan atau penumpukan material yang mengurangi pengikatan efektif. Verifikasi waktu pelepasan pengumpan koil untuk memastikan strip duduk sepenuhnya sebelum pilot terlibat. Untuk takik negatif, ukur sudut tekukan tab sebenarnya dan bandingkan dengan tujuan desain, karena material dengan kekuatan leleh lebih tinggi menghasilkan lebih banyak pegas. Evaluasi juga strip camber yang masuk, yang dapat menyebabkan takik meleset dari blok penghenti ke samping. Kesalahan pengumpanan yang konsisten menunjukkan kesalahan geometri statis, sedangkan kesalahan pengumpanan yang terputus-putus menunjukkan faktor dinamis seperti waktu pengumpanan atau ekspansi termal selama proses produksi yang diperpanjang.
4. Berapa radius sudut yang harus ditentukan pada transisi takik bypass untuk mencegah retak?
Jari-jari sudut pada transisi takik adalah salah satu dimensi paling penting untuk mencegah retaknya strip pembawa dan kegagalan pukulan dini. Minimum tergantung pada jenis bahan. Untuk baja ringan, tentukan setidaknya 0,5 kali ketebalan material pada sudut pukulan internal dan 1,0 kali ketebalan pada akar takik negatif di dekat zona pembentukan. Nilai AHSS memerlukan ketebalan minimum 1,0 kali di seluruh sudut dan 1,5 kali atau lebih besar pada akar takik negatif karena keuletan tepi yang terbatas. Aluminium membutuhkan ketebalan minimum 0,75 kali. Ketika rasio radius-terhadap-kedalaman turun di bawah 0,25, faktor konsentrasi tegangan dapat melebihi 4,0, yang berarti tegangan lokal mencapai empat kali nilai nominal. Tingkat konsentrasi ini menghabiskan keuletan yang ada sebelum strip mencapai stasiun pembentuk hilir.
5. Kapan cetakan progresif dapat beroperasi tanpa takik bypass?
Die progresif dapat berjalan tanpa takik bypass jika beberapa kondisi terpenuhi secara bersamaan: sistem pengumpanan koil memberikan akurasi posisi dalam 0,05 mm atau lebih baik dengan kemampuan yang terdokumentasi, material yang masuk memiliki camber tepi minimal dari celah berkualitas, sensor pelindung die dipasang dan tidak pernah dilewati selama penyetelan, operator sangat terlatih dalam mengenali kesalahan pengumpanan, dan geometri bagian menyertakan fitur di stasiun awal yang menciptakan penghentian pengumpanan berlebih secara alami. Namun, memenuhi semua kriteria ini sekaligus jarang terjadi di lingkungan produksi. Perhitungan risikonya asimetris: sebuah pitch notch membutuhkan material senilai beberapa ribu dolar untuk jutaan suku cadang, sementara satu kecelakaan die akibat overfeeding dapat melebihi ratusan ribu dolar dalam hal perbaikan dan waktu henti. Pembuat cetakan yang paling berpengalaman menyertakan keputusan pelepasan takik dan cuti kepada pembuat stempel yang dapat memverifikasi kemampuan proses mereka.


