


Apa Itu Transfer Die Stamping dan Mengapa Ada
Bayangkan mencoba-menggambar dalam wadah oli otomotif besar saat benda kerja masih terikat pada potongan logam. Strip pembawa akan melengkung, mendistorsi, dan membuat rongga material pembentuk menjadi kelaparan. Skenario itu menggambarkan dengan tepatmengapa transfer die stamping ada.
Mendefinisikan Transfer Die Stamping
Stempel cetakan transfer adalah proses pembentukan logam multi-stasiun di mana blanko terlebih dahulu dipisahkan dari strip mentah, kemudian dipindahkan melalui serangkaian stasiun cetakan independen dengan sistem transfer mekanis atau robot, dengan masing-masing stasiun melakukan operasi pembentukan khusus pada benda kerja-yang mengambang bebas.
Frasa kuncinya di sini adalah "terpisah dari strip". Dalam die stamping progresif, bagian tersebut tetap melekat pada strip pembawa saat bergerak melalui stasiun. Dalam transfer stamping, blanko menjadi agen bebas saat dipotong. Sistem rel, gripper, atau jari yang terkoordinasi mengambil blanko tersebut dan memindahkannya dari satu stasiun ke stasiun berikutnya dengan akurasi posisi tinggi.
Mengapa Pemisahan Kosong Itu Penting
Ketika benda kerja tetap terhubung dengan bahan induknya, setiap operasi pembentukan dibatasi. Kedalaman tarikan terbatas karena material hanya dapat mengalir dari sisi yang masih menempel pada strip. Geometri sebagian besar berisiko membengkokkan kapal induk. Pembentukan multi-sumbu menjadi hampir mustahil.
Memisahkan bagian yang kosong akan menghilangkan semua batasan tersebut. Material dapat mengalir dengan bebas ke dalam rongga cetakan dari segala arah, memungkinkan penarikan yang dalam dengan ketebalan dinding yang seragam dan kontur 3D yang kompleks. Anda mendapatkan kebebasan untuk mengangkat, memutar, dan memosisikan ulang bagian antar stasiun, sehingga membuka geometri yang tidak dapat dicapai oleh konfigurasi die dan stamping yang terikat pada strip.
Dimana Transfer Die Stamping Cocok di Metal Forming
Stempel cetakan transfer menempati ruang antara stempel progresif dan operasi penekanan{0}}tunggal khusus. Mesin ini menangani bagian-bagian yang terlalu besar, terlalu dalam, atau terlalu rumit secara geometris untuk cetakan progresif, namun masih memerlukan kemampuan pengulangan dan keluaran volume dari pembentukan cetakan otomatis. Bayangkan selongsong pemadam api, pilar struktural otomotif, atau drum peralatan yang kedalamannya melebihi diameter dan toleransinya tetap ketat.
Keuntungannya-adalah kecepatan. Mesin press transfer stamping biasanya bekerja dengan kecepatan 15 hingga 45 pukulan per menit dibandingkan dengan 100 lebih untuk pengaturan progresif. Namun kebebasan geometrik dan penghematan material sering kali membuat siklus yang lebih lambat tersebut menjadi pilihan yang lebih ekonomis secara keseluruhan.
Memahami apa yang bisa dan tidak bisa dilakukan oleh transfer die dimulai dengan memahami cara kerja mekanisme transfer itu sendiri, karena profil gerakan gripper tersebut menentukan segalanya mulai dari tata letak stasiun hingga waktu pengepresan.
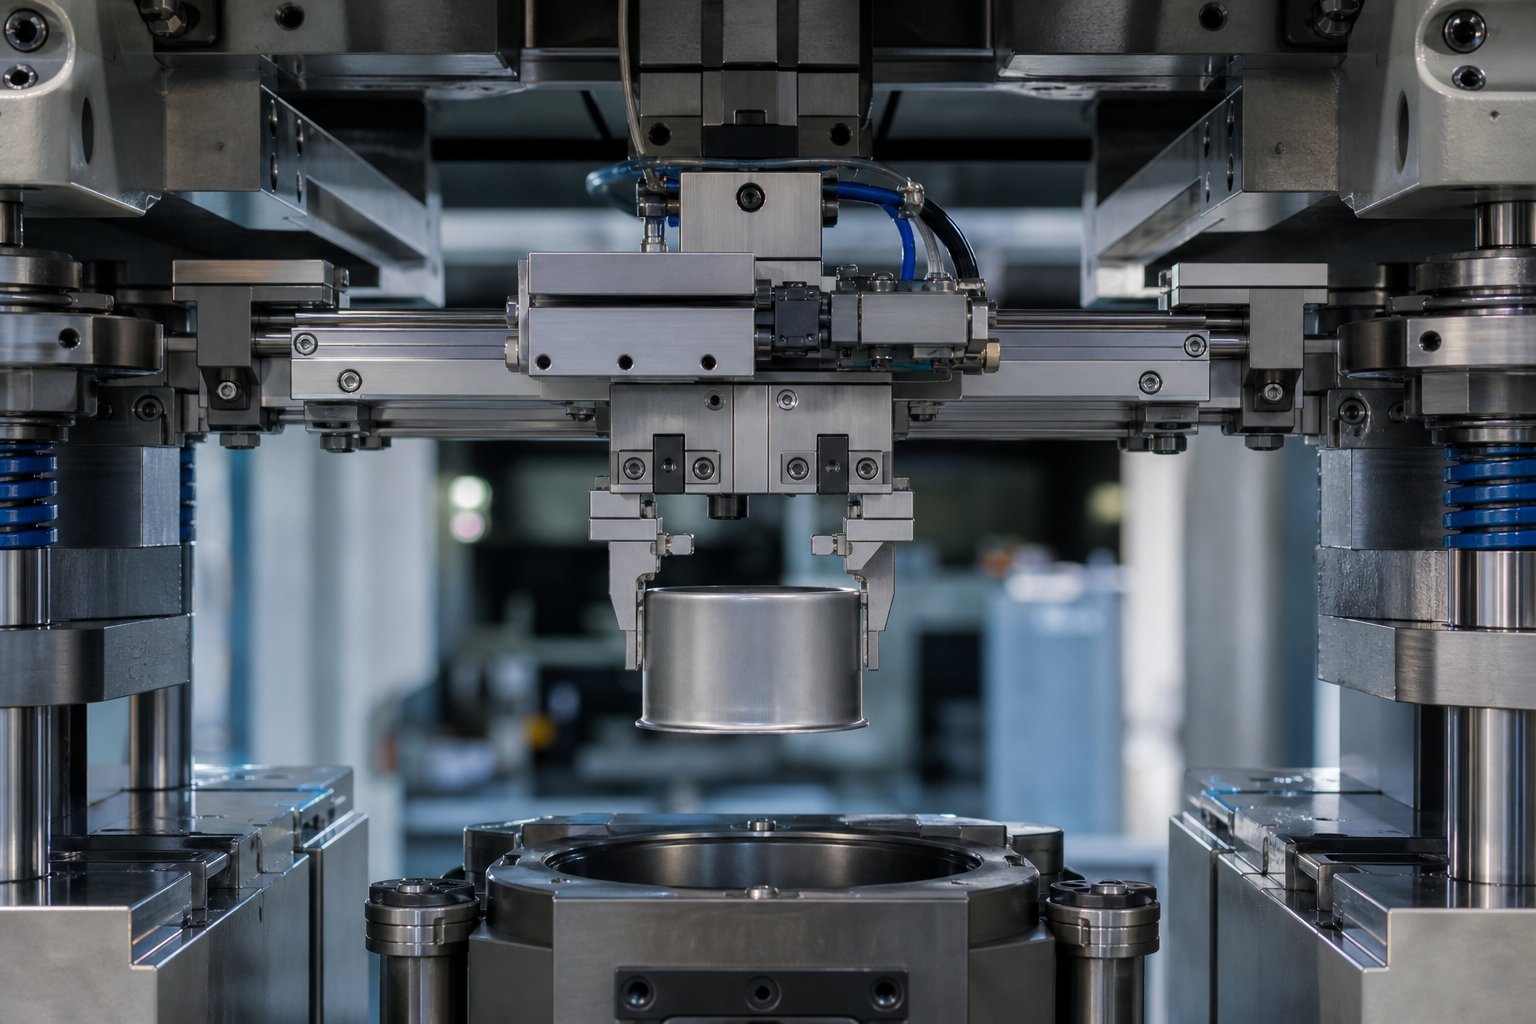
Bagaimana Sistem Transfer Secara Fisik Memindahkan Bagian Antar Stasiun
Mekanisme transfer adalah inti dari segala haltransfer mesin stempel. Ini menentukan waktu siklus, keakuratan komponen, dan geometri mana yang dapat Anda hasilkan. Namun sebagian besar deskripsi proses mengabaikannya dengan satu kalimat. Inilah yang sebenarnya terjadi di antara wajah-wajah mati.
Jenis Mekanisme Transfer
Sistem transfer terbagi dalam tiga kategori berdasarkan sumbu gerak yang diberikannya. Pilihan yang tepat bergantung pada kompleksitas bagian, berat, dan kecepatan target.
Sistem dua-sumbu bergerak dalam satu bidang, biasanya naik dan turun (X-Z). Dua rel yang membentang sepanjang cetakan naik untuk mengangkat bagian dari cetakan bawah, memajukannya satu nada ke stasiun berikutnya, dan menurunkannya ke pencari lokasi. Karena gerakannya sederhana, perkakas transfer dua-sumbu mendukung laju gerakan yang lebih tinggi, namun tidak dapat menjepit atau mengarahkan bagian yang mungkin bergeser selama pergerakan.
Sistem tiga-sumbu menambahkan gerakan penjepitan. Rel diangkat, dijepit ke dalam pada bagian tersebut, maju, turunkan, dan lepaskan. Inipergerakan tiga-sumbu pada bidang X-Y-Zmemungkinkan benda kerja diangkat cukup tinggi dari cetakan dan ditempatkan secara tepat dalam batas-ukuran perimeter di stasiun berikutnya. Sistem tiga-sumbu biasanya dipasang-di atas pelat atau dipasang-tekan, dengan perkakas jari yang dirancang untuk membersihkan-baja cetakan bawah, bubungan, dan komponen pemandu di jalur balik.
Transfer robotik menggantikan rel mekanis dengan robot artikulasi yang diposisikan di antara masing-masing mesin press dalam pengaturan-ke-tekanan. Setiap robot menggunakan cangkir vakum atau efektor ujung magnetis-untuk mengambil, memindahkan, dan menempatkan bagian. Waktu siklus umumnya berkisar antara 1,5 hingga 3 detik per transfer, membuat sistem robotik lebih lambat namun jauh lebih fleksibel untuk pemosisian ulang yang rumit, rotasi bagian, atau pergantian antar stasiun.
| Jenis Pemindahan | Sumbu Gerak | Kecepatan Khas (SPM) | Kompleksitas Bagian-yang Paling Sesuai |
|---|---|---|---|
| Dua-Sumbu | Angkat + Maju | 25 - 45 | Datar atau dangkal-gambar bagian dengan geometri stabil |
| Tiga-Sumbu | Angkat + Maju + Penjepit | 15 - 30 | Cangkir-yang ditarik dalam, bagian bergelang, bentuk tidak beraturan |
| Robot | Artikulasi 6 Sumbu | 8 - 20 | Panel besar, perlu pergantian, jalur multi{0}}tekan |
Desain Gripper dan Perkakas Jari
Gripper, atau jari, adalah satu-satunya komponen yang secara fisik bersentuhan dengan benda kerja selama pemindahan cetakan. Desainnya secara langsung memengaruhi kualitas komponen dan keandalan transfer.
Dalam sistem tiga-sumbu mekanis, jari dipasang ke rel transfer di setiap jarak stasiun. Mereka diprofilkan-secara khusus agar sesuai dengan geometri bagian pada tahap pembentukan tertentu. Jari-stasiun pertama yang memegang benda datar tidak terlihat seperti jari-stasiun kelima yang memegang cangkir-yang dalam. Desainer harus memastikan jari memberikan kekuatan penjepitan yang cukup untuk mengamankan komponen selama gerakan-akselerasi tinggi tanpa menandai permukaan kosmetik atau merusak dinding tipis.
Penentuan posisi setelah rilis juga sama pentingnya. Sistem dua-sumbu mengandalkan pin pegas yang ditekan ke dalam cetakan bawah untuk mempertahankan orientasi hingga cetakan menutup. Perkakas tekan transfer tiga-sumbu menggunakan kombinasi geometri bagian, blok bertumpuk, dan pin pencari lokasi untuk mempertahankan lokasi setelah jari ditarik. Untuk sistem robot, cangkir vakum atau magnet mencengkeram bagian tersebut, sehingga benda kerja harus mengapung setidaknya 1 mm di atas cetakan bawah untuk mencegah kebocoran gaya magnet ke dalam baja cetakan.
Panjang nada juga penting. Jarak pitch yang lebih panjang memaksa percepatan yang lebih tinggi selama gerakan transfer, yang dapat menimbulkan getaran dan pergerakan bagian yang tidak stabil, terutama dengan material-ukuran tipis yang kurang kaku. Benda kerja yang lebih berat memerlukan rel dan jari yang lebih kuat dengan massa yang lebih besar, sehingga meningkatkan beban inersia dan sering kali memerlukan pengurangan kecepatan pengoperasian.
Menyinkronkan Gerakan Transfer dengan Tekan Stroke
Setiap gerakan transfer harus diselesaikan dalam jendela saat pers terbuka. Bayangkan urutan waktunya: domba jantan mencapai titik mati atas dan dadu terbuka. Pengangkat bagian mengangkat benda kerja dari permukaan cetakan bawah. Rel transfer menutup ke dalam, gripper mengikat tepi bagian, dan rel mengangkat bagian kosong dari semua komponen cetakan. Rakitan memajukan satu nada secara horizontal, menurunkan bagian ke pencari lokasi stasiun berikutnya, melepaskan, dan memendek ke posisi awal, semua sebelum ram memulai gerakan kerjanya ke bawah.
Koreografi ini diatur oleh sakelar kamera putar atau profil kamera elektronik yang mengeluarkan sinyal pada posisi sudut-engkol yang tepat. Mesin press transfer stamping pada umumnya menggunakan tiga atau lebih sinyal kamera: tekan-dalam-operasi, tekan-di-posisi-beranda, dan perintah-pelepas muatan. Jika siklus transfer tidak dapat diselesaikan dalam waktu buka yang tersedia, kecepatan pengepresan harus diperlambat. Dalam praktiknya, waktu perpindahan, bukan gaya pembentukan, merupakan faktor yang membatasi laju produksi.
Perangkat lunak simulasi gerakan-transfer membantu para insinyur merancang profil gerakan yang menyeimbangkan inersia, getaran, dan kecepatan. Dengan mengoptimalkan kurva akselerasi, Anda dapat mendorong laju siklus lebih tinggi tanpa mengorbankan akurasi posisi atau risiko ketidakstabilan komponen selama transit.
Dengan memahami mekanisme pergerakan bagian, pertanyaan selanjutnya adalah apa yang sebenarnya terjadi pada blanko di setiap stasiun yang dikunjungi, mulai dari penarikan awal hingga pengeluaran akhir.
Proses-demi-Langkah dari Pembuatan Kosong hingga Bagian Selesai
Sebuah gulungan baja mentah memasuki salah satu ujung mesin press. Bagian yang sudah selesai dan akurat secara dimensi keluar dari bagian lainnya. Di antara dua titik tersebut, rangkaian operasi yang dikoreografikan dengan ketat mengubah lembaran datar menjadi geometri tiga-dimensi yang kompleks, satu stasiun dalam satu waktu. Inilah yang sebenarnya terjadi pada setiap tahap.
Pembuatan Kosong dan Pemrosesan Strip
Semuanya dimulai dengan sebuah kumparan, terkadang berbobot beberapa ton, dipasang pada sebuah uncoiler. Strip diumpankan melalui pelurus yang menghilangkan kumpulan koil (memori kelengkungan agar tidak tergulung) dan mengalirkan stok rata ke mesin press. Kerataan yang konsisten penting karena sisa busur atau gelombang tepi akan merambat ke bagian kosong dan mengganggu akurasi pembentukan di bagian hilir.
Pada stasiun pertama di dalam mesin press, blanking die memotong benda kerja hingga lepas dari strip. Ini adalah momen yang menentukan dalam proses pencetakan cetakan transfer: bagian tersebut kehilangan koneksi fisiknya ke bahan induk dan menjadi-kosong mengambang bebas. Bentuk blanko tidak selalu berupa lingkaran atau persegi panjang sederhana. Insinyur sering kali merancang blanko yang dikembangkan dengan kontur yang dioptimalkan, terkadang bergerigi atau berlekuk, untuk mengontrol aliran material selama penarikan berikutnya dan meminimalkan limbah pemangkasan di kemudian hari.
Dalam beberapa pengaturan produksi, blanko diproduksi secara offline pada mesin blanking terpisah, ditumpuk, lalu dimasukkan ke dalam mesin transfer melalui de-penumpuk otomatis. Pendekatan ini memisahkan kecepatan blanking dari kecepatan pembentukan, yang berguna ketika operasi blanking lebih cepat dari siklus transfer atau ketika beberapa bentuk blank dimasukkan ke dalam cetakan yang sama.
Urutan Pembentukan Multi-Stasiun
Setelah blanko dibuat, mekanisme transfer akan menangkapnya dan mulai memindahkannya melalui serangkaian stasiun die independen. Setiap stasiun memiliki perkakasnya sendiri, melakukan satu atau dua operasi khusus pada-benda kerja yang mengambang bebas. Urutan ini dirancang untuk membentuk bagian secara bertahap, tidak pernah melebihi batas kemampuan mampu bentuk material dalam satu pukulan.
Berikut ini perkembangan stasiun-demi-stasiun untuk operasi die stamping yang presisi:
- Menggambar- Benda kerja dipaksa masuk ke dalam rongga cetakan dengan pukulan, sehingga membentuk bentuk awal mangkuk atau cangkang. Dudukan kosong mengontrol aliran material dan mencegah kerutan pada flensa. Stasiun ini menetapkan geometri utama.
- Menggambar ulang-- Bila kedalaman yang diperlukan melebihi apa yang dapat dicapai oleh satu kali penarikan (umumnya melebihi rasio penarikan 1,5:1 hingga 2:1), satu atau lebih stasiun penarikan akan mengurangi diameter sekaligus menambah kedalaman. Setiap penarikan ulang secara bertahap memperdalam cangkang tanpa menipiskan dinding melebihi batas yang dapat diterima.
- Pemangkasan- Bahan flensa berlebih yang tersisa dari operasi menggambar akan dicukur. Stasiun trim menghasilkan perimeter yang bersih dan akurat secara dimensi. Potongan tersebut jatuh melalui cetakan dan dikeluarkan dari mesin cetak.
- Tajam- Pukulan membuat lubang, celah, atau fitur internal lainnya. Penusukan diposisikan setelah menggambar karena lubang yang dilubangi pada blanko datar akan terdistorsi selama pembentukan berikutnya. Menempatkannya di sini menjaga keakuratan lokasi lubang.
- Flensa- Tepinya ditekuk atau digulung untuk membuat bibir, flensa pemasangan, atau rusuk yang kaku. Stasiun flensa menggunakan pelubang bentuk atau perosotan yang digerakkan oleh cam-untuk membengkokkan material pada sudut yang relatif terhadap arah gerakan tekan.
- Menciptakan atau Membatasi- Kompresi tonase tinggi-memperhalus dimensi penting, mempertajam jari-jari, meratakan permukaan, atau mencetak detail. Coining mencapai toleransi yang lebih ketat dibandingkan pembentukan standar karena material mengalami deformasi plastis terhadap permukaan cetakan yang kaku di bawah tekanan ekstrem.
Jumlah stasiun bervariasi berdasarkan kompleksitas bagian. Cangkang yang ditarik sederhana mungkin memerlukan empat atau lima stasiun. Komponen struktural otomotif yang kompleks dengan banyak pola lubang, flensa pada sudut berbeda, dan keterangan dimensi yang rapat dapat menggunakan sepuluh atau lebih. Berbeda dengan proses stamping die progresif, di mana strip menentukan jarak stasiun, transfer die mengatur tata letak stasiun ruang angkasa untuk mengakomodasi profil bagian terbesar di setiap tahap ditambah izin untuk perkakas jari.
Apa yang membuat urutan ini kuat adalah bahwa perkakas die dan stamping setiap stasiun dapat dioptimalkan secara independen. Stasiun penarikan berfokus sepenuhnya pada aliran material. Stasiun trim berfokus sepenuhnya pada pencukuran bersih. Tidak ada kompromi yang dipaksakan dengan menambatkan bagian tersebut ke stasiun tetangga melalui jalur pembawa.
Operasi Akhir dan Ejeksi Bagian
Stasiun terakhir dalam urutan tersebut menangani pekerjaan penyelesaian dan operasi sekunder yang memerlukan mesin terpisah dan penanganan tambahan. Di sinilah transfer die stamping memberikan kesenjangan kemampuan yang hanya sedikit dieksploitasi oleh insinyur.
Operasi sekunder selanjutnya dapat mencakup:
- Mengetuk kepala yang memotong benang langsung ke lubang yang ditusuk
- Unit las proyeksi yang memasang mur, braket, atau stud
- Pengumpan otomatis yang memasukkan bushing, seal, atau sub{0}}komponen
- Menandai atau mengukir stasiun untuk identifikasi bagian
Mengintegrasikan operasi ini menghilangkan penanganan hilir, mengurangi inventaris pekerjaan-sedang-yang sedang berjalan, dan menghilangkan risiko kualitas yang timbul akibat pemindahan suku cadang antar sel produksi yang terpisah. Bagian yang secara tradisional memerlukan stempel, kemudian diangkut ke stasiun penyadapan, kemudian diangkut ke sel pengelasan, sebagai gantinya keluar dari mesin cetak hingga selesai sepenuhnya.
Setelah stasiun pembentukan atau perakitan akhir, mekanisme transfer memindahkan bagian yang telah selesai ke posisi ejeksi. Dari sana, konveyor, mekanisme penumpukan, atau sistem pengambilan-dan-tempat robotik akan mengeluarkan komponen dari mesin cetak. Suku cadang dapat ditumpuk langsung ke dalam kontainer pengiriman atau ditempatkan pada konveyor inspeksi untuk-verifikasi kualitas lini.
Seluruh siklus, mulai dari pengumpanan koil hingga ejeksi akhir, berulang setiap 2 hingga 4 detik tergantung pada kecepatan pengepresan dan kompleksitas transfer. Setiap pukulan menghasilkan satu bagian yang sudah selesai, dan iramanya terus berlanjut tanpa gangguan di seluruh proses produksi yang dapat mencapai ratusan ribu keping.
Tentu saja, mencapai tingkat keluaran ini sangat bergantung pada kesesuaian mesin cetak itu sendiri dengan tuntutan urutan pembentukan. Tonase, ukuran alas, panjang goresan, dan sistem bantalan semuanya harus selaras dengan geometri bagian dan material yang sedang dibentuk.
Persyaratan Pers dan Spesifikasi Bahan untuk Transfer Die Stamping
Urutan pembentukan hanya berfungsi sebaik tekanan di belakangnya. Anda dapat merancang tata letak stasiun yang sempurna, namun jika mesin cetak die stamping kekurangan tonase untuk penarikan dalam, goresan untuk jarak bebas bagian, atau area dasar untuk jarak bebas rel, prosesnya terhenti sebelum benda kerja pertama mencapai rongga. Menentukan mesin cetak yang tepat adalah salah satu keputusan paling penting dalam proyek stempel mesin cetak transfer, dan juga merupakan salah satu keputusan yang paling-direkayasa.
Persyaratan Tonase dan Ukuran Tempat Tidur
Transfer die stamping umumnya membutuhkan tonase yang lebih tinggi dibandingkan mesin stamping progresif serupa yang menjalankan fitur berukuran sama. Alasannya jelas: blanko lebih besar, tarikan lebih dalam, dan beban pembentuk setiap stasiun bertumpu pada slide yang sama. Mesin cetak progresif dapat menangani serangkaian fitur kecil dengan berat 200 hingga 400 ton. Alat press transfer yang membentuk cangkang dalam-dari blanko tebal secara rutin beroperasi pada kisaran 600 hingga 2.000 ton, dengan suku cadang struktur otomotif besar yang mampu mencapai kisaran 2.500 hingga 3.000 ton.
Ukuran tempat tidur sama pentingnya dan sering diabaikan. Penopang harus mengakomodasi semua stasiun die independen yang disusun secara berurutan, ditambah jarak bebas di kedua sisi untuk rel transfer. Amelalui--sistem transfer jendelamemposisikan rel di dalam jendela tekan tetapi di luar guling, memakan lebar jendela yang seharusnya dapat membawa kumparan lebih lebar. Sistem-depan-belakang menjaga rel tetap berada di luar mesin press, sehingga memungkinkan lebar jendela penuh untuk blanko dan perkakas. Dalam kedua kasus tersebut, teknisi harus memperhitungkan radius sapuan perkakas jari, langkah penjepit, dan jarak bebas jalur kembali antara jari dan komponen cetakan bawah saat mengukur alas.
Ketika suku cadang menjadi lebih kompleks dan OEM mendorong lebih sedikit komponen per perakitan, diharapkan akan ada lebih banyak stasiun per set cetakan. Tren tersebut mengarah ke sistem guling yang lebih besar dan sistem pengepresan-bersisian-berdampingan yang dapat beroperasi secara individual atau disinkronkan ke dalam satu jalur transfer panjang ketika stasiun tambahan diperlukan.
Pertimbangan Panjang Pukulan dan Kecepatan
Banyak insinyur menentukan panjang pukulan hanya berdasarkan kedalaman pembentukan. Itu adalah sebuah kesalahan. Pukulan tekan juga harus memberikan sudut engkol yang cukup agar mekanisme transfer dapat menyelesaikan siklus gerak penuhnya saat cetakan terbuka. Pedoman yang telah terbukti dari spesialis mesin cetak transfer adalah rasio 4:1: jika suatu bagian memerlukan langkah kerja 6 inci, tentukan mesin cetak dengan setidaknya langkah total 24 inci. Perjalanan ekstra tersebut menghasilkan derajat putaran engkol yang dibutuhkan transfer untuk mengangkat, memajukan, menurunkan, dan memendek tanpa mempercepat profil gerakan.
Kecepatan adalah saat transfer press stamping berbeda paling tajam dari pekerjaan die progresif. Mesin press die progresif biasanya menghasilkan 40 hingga 100-lebih pukulan per menit karena strip memajukan nada tetap dengan kompleksitas mekanis minimal. Pers transfer biasanya berjalan 10 hingga 30 SPM. Faktor pembatasnya bukan pembentuk kekuatan atau perilaku material. Ini adalah waktu perpindahan. Pers harus tetap terbuka sampai gripper menyelesaikan siklus penuhnya. Dengan penggerak tekan gerak tautan, jendela transfer yang tersedia semakin menyusut karena ram berada di titik mati atas untuk derajat engkol yang lebih sedikit dibandingkan penggerak eksentrik standar.
Mesin press yang digerakkan oleh servo-menawarkan solusi. Gerakan geser yang dapat diprogram dapat berada di titik mati atas, memberikan sistem transfer milidetik tambahan untuk menyelesaikan gerakannya tanpa mengurangi laju siklus keseluruhan. Fleksibilitas ini membuat servo press semakin populer untuk aplikasi transfer dimana waktu siklus merupakan pembeda kompetitif.
Sistem Bantalan dan Persyaratan Presisi
Stasiun penarik-dalam di dalam cetakan transfer bergantung pada sistem bantalan hidraulik atau nitrogen yang terpasang pada penyangga pers. Bantalan ini bertindak sebagai penahan blanko selama langkah penarikan, memberikan tekanan terkontrol pada flensa blanko untuk mengatur aliran material ke dalam rongga cetakan. Tanpa tonase bantalan yang memadai, kerutan akan terbentuk. Dengan terlalu banyak tekanan, material akan robek.
Kontrol bantalan multi-titik merupakan standar pada mesin transfer modern. Daripada menggunakan gaya tunggal yang seragam, masing-masing silinder di bawah cetakan memberikan tekanan yang berbeda pada lokasi yang berbeda di seluruh blanko. Hal ini mengkompensasi geometri bagian asimetris dimana laju aliran material bervariasi dari satu sisi ke sisi lainnya.
Akurasi-pusat mati-bawah (BDC) adalah spesifikasi lain yang membedakan mesin transfer yang mampu dari mesin yang tidak memadai. Karena setiap stasiun melakukan pembentukan dengan toleransi yang ketat, setiap variasi posisi ram di BDC diterjemahkan langsung ke variasi dimensi pada bagian tersebut. BDC yang konsisten dalam plus atau minus 0,025 mm merupakan tipikal untuk pekerjaan transfer berkualitas. Ekspansi termal pada rangka mesin press selama proses produksi yang lama dapat menyimpang dari BDC, sehingga sistem beban berlebih hidraulik dan kompensasi ketinggian penutup otomatis merupakan perlindungan standar.
| Spesifikasi | Transfer Die Stamping Tekan | Pers Die Progresif |
|---|---|---|
| Kisaran Tonase | 600 - 3,000 ton | 100 - 800 ton |
| Kecepatan Khas (SPM) | 10 - 30 | 40 - 100+ |
| Daerah Tempat Tidur | 3.000 x 1.500 mm dan lebih besar | Tipikal 1.500 x 800 mm |
| Panjang Pukulan | 300 - 600 mm (aturan 4:1 diterapkan) | 50 - 200 mm |
| Ketebalan Bahan | 1.0 - 6.0 mm umum | 0.2 - 3.0 mm umum |
| Sistem Bantalan | Hidraulik-titik multi, tonase tinggi | Berbasis-titik atau pegas-tunggal |
| Akurasi BDC | ± 0,025 mm | ± 0,05 mm |
Pemilihan material berhubungan langsung dengan kapasitas mesin press. Stempel cetakan transfer menangani pengukur yang lebih tebal, biasanya 1,0 mm hingga 6,0 mm, karena desain stasiun kosong-mengambang bebas dan independen mengakomodasi gaya pembentukan yang lebih tinggi yang memerlukan stok tebal. Baja ringan, baja paduan-kekuatan rendah-tinggi (HSLA), dan baja tahan karat adalah substrat yang paling umum. Paduan aluminium pada seri 5000 dan 6000 bekerja dengan baik untuk penarikan yang dalam tetapi memerlukan penyetelan bantalan yang cermat karena margin keuletan yang lebih rendah. Tembaga dan kuningan digunakan dalam rumah listrik dan penukar panas yang mengutamakan konduktivitas, meskipun biaya materialnya yang lebih tinggi mendorong para insinyur menuju perkakas progresif untuk komponen tembaga atau kuningan yang lebih kecil.
Temperatur yang lebih lunak, seperti kondisi anil atau setengah-keras, cocok untuk pekerjaan transfer tarik-dalam karena memungkinkan terjadinya deformasi plastis yang lebih besar sebelum patah. Temperatur yang lebih keras mengurangi sifat mampu bentuk dan meningkatkan springback, yang sering kali memerlukan stasiun penahan tambahan untuk mencapai dimensi akhir. Mencocokkan suhu material dengan urutan pembentukan di awal desain mencegah penambahan stasiun yang mahal setelah pembuatan cetakan.
Dengan terkuncinya parameter pers dan material, tantangan teknik sebenarnya beralih ke geometri bagian itu sendiri: bentuk apa yang dapat Anda bentuk, seberapa dalam Anda dapat menggambar, dan aturan jarak apa yang menjaga fitur tetap utuh di seluruh rangkaian stasiun.
Aturan Desain dan Batasan Geometris untuk Bagian Cetakan Transfer
Mengetahui apa yang dapat disampaikan oleh pers adalah separuh dari upaya yang dilakukan. Separuh bagian lainnya adalah mengetahui apa yang dibutuhkan geometri bagian Anda, dan apakah bagian tersebut tetap berada dalam batasan sifat mampu bentuk di setiap stasiun. Aturan desain di bawah ini memberi para insinyur ambang batas konkret untuk melakukan evaluasi sejak dini, sebelum perkakas baja dipotong dan sebelum jumlah stasiun melebihi anggaran.
Gambar Rasio dan Batas Kedalaman
Rasio penarikan, hubungan antara diameter kosong dan diameter pukulan, adalah satu-satunya angka paling penting dalam desain-cetakan transfer penarikan dalam. Melebihi batas material dan cawan patah pada radius pukulan. Tetaplah berada di dalamnya dan Anda akan menyia-nyiakan stasiun karena konservatisme yang tidak perlu.
Untuk operasi penarikan tunggal, rasio penarikan maksimum sangat bergantung pada media. Pedoman DFM yang diterbitkan memberikan batasan berikut pada kekuatan pelumasan dan blank holder yang optimal:
| Bahan | Rasio Penarikan Maks (Penarikan Tunggal) | Rasio Penarikan Maks (Dengan Pengundian Ulang) |
|---|---|---|
| CRS DC04 (Baja Penarikan Dalam) | 2.0:1 | 3.5:1 |
| tahan karat 304 | 1.8:1 | 3.0:1 |
| Aluminium 5052-O | 1.8:1 | 3.2:1 |
| Tembaga C11000 | 2.1:1 | 4.0:1 |
| Kuningan C26000 | 2.0:1 | 3.5:1 |
Bila kedalaman penarikan melebihi sekitar 1,5 kali diameter lubang, rencanakan setidaknya satu stasiun penarikan. Setiap pengurangan berikutnya tidak boleh melebihi 20-25% dari diameter cangkang sebelumnya untuk baja kualitas tarik. Pengukur yang lebih tipis dan emosi yang lebih keras semakin mengurangi persentase tersebut. Sebagaiprinsip desain gambar-yang mendalamtekankan, semua bahan yang dibutuhkan untuk bentuk bagian akhir harus ada pada pengambilan pertama, jadi ukuran kosong dilakukan terlebih dahulu dan tidak dapat diubah setelah stasiun awal tersebut.
Penipisan dinding selama menggambar mengikuti pola yang dapat diprediksi. Bagian tengah-dinding membentang 5-15% lebih tipis dibandingkan bagian awal yang kosong. Sudut bawah pada radius pukulan menipis hingga 20%, menjadikannya zona kegagalan kritis. Sedangkan area flensa menebal 10-20% akibat kompresi melingkar. Tentukan ketebalan dinding minimum pada gambar, bukan nominal untuk mencerminkan perilaku bagian yang digambar.
Aturan Spasi Fitur dan Lebar Web
Lubang, slot, dan guntingan tidak bisa ditempatkan di mana pun pada-bagian cetakan transfer. Fitur yang ditempatkan terlalu dekat dengan tepian atau satu sama lain akan membahayakan jaringan material yang menyatukan semuanya, terutama selama perpindahan-akselerasi tinggi antar stasiun saat gripper mengerahkan gaya penjepit pada dinding bagian.
Berikut adalah aturan jarak yang harus diterapkan oleh teknisi:
- Jarak-ke-tepi:Minimum 2,0 kali ketebalan material untuk stok hingga 3,0 mm; tingkatkan menjadi 2,5t untuk alat pengukur yang lebih tebal. Fitur persegi panjang memerlukan 2,5t hingga 3,0t karena konsentrasi tegangan yang lebih tinggi di sudut.
- Jarak-ke-lubang:Jarak pusat-ke-minimum 2,0 kali ketebalan material dengan perkakas standar; 1,5t dengan pukulan terpandu-presisi. Jarak yang lebih dekat berisiko runtuhnya jaring selama penindikan.
- Jarak-ke-lengkungan lubang:Setidaknya 2,0t ditambah radius tikungan bagian dalam (2,0t + R) untuk baja ringan; tingkatkan menjadi 2,5t + R untuk stainless. Lubang yang lebih dekat dari ini akan mendistorsi, membuat oval, atau menimbulkan retakan tepi selama proses flanging.
- Diameter lubang minimal:1,0 kali ketebalan material dengan perkakas standar. Di bawah ambang batas tersebut, masa pakai pukulan turun 3-5x dan persyaratan panduan meningkat secara signifikan.
- Panjang flensa minimum:4 kali ketebalan bahan. Flensa yang lebih pendek tidak dapat dibentuk dengan andal tanpa perkakas bubungan khusus.
- Zona kontak gripper:Pertahankan setidaknya 5 mm permukaan datar dan tidak berbentuk pada bagian tepi tempat jari pemindah akan memegang. Fitur di zona cengkeraman menciptakan ketidakstabilan penanganan dan penandaan permukaan.
Nilai-nilai ini berlaku secara luas di seluruh jenis cetakan stempel yang digunakan dalam pekerjaan pemindahan. Perlu diingat bahwa bahan stempel progresif seperti strip kuningan-ukuran tipis atau tembaga sering kali menggunakan aturan jarak yang lebih ketat karena strip pembawa memberikan dukungan struktural yang tidak dimiliki oleh-kosong mengambang bebas. Pada stempel progresif tembaga atau stempel progresif kuningan, bagian-bagiannya tetap tertambat, sehingga integritas jaring selama pemindahan tidak menjadi masalah. Bagian cetakan transfer harus-mendukung dirinya sendiri di setiap tahap, sehingga jarak fitur yang konservatif tidak-dapat dinegosiasikan.
Bagaimana Geometri Mendorong Jumlah Stasiun
Setiap fitur geometris di bagian Anda dipetakan ke setidaknya satu stasiun di dadu. Memahami hubungan tersebut memungkinkan Anda memperkirakan biaya perkakas dan ukuran pengepresan sebelum desain cetakan terperinci dimulai.
Beberapa aturan praktis untuk dukungan die stamping untuk sebagian besar:
- Setiap pengurangan undian menambah satu stasiun.Bagian dengan rasio penarikan akhir 3,5:1 pada baja DC04 memerlukan penarikan awal ditambah minimal dua stasiun penarikan ulang.
- Piercing setelah pembentukan menambahkan satu stasiun per kelompok pola lubang.Lubang dengan orientasi atau ketinggian berbeda mungkin memerlukan stasiun terpisah atau unit yang digerakkan oleh kamera.
- Setiap sudut tikungan atau arah flensa yang unik menambahkan satu stasiunkecuali beberapa flensa dapat dibentuk secara bersamaan dengan slide majemuk.
- Pemangkasan biasanya memerlukan satu stasiun, meskipun garis trim rumit yang terbagi menjadi dua pukulan mengurangi gaya pemotongan dan meningkatkan kualitas tepi.
- Menciptakan atau membatasi toleransi yang ketat menambah satu stasiun.Dimensi apa pun yang berada di bawah ±0,08 mm pada permukaan yang dibentuk kemungkinan memerlukan pemogokan ulang khusus.
Cangkir sederhana dengan flensa yang dipangkas dan empat lubang berlubang mungkin memerlukan lima stasiun. Braket otomotif struktural dengan dua pengurangan penarikan, flensa asimetris, pola lubang ganda pada ketinggian berbeda, dan stasiun koin mungkin memerlukan sepuluh atau lebih. Dalam stempel progresif baja, banyak dari operasi ini terjadi pada strip yang sama dengan pitch minimal, namun batasan geometri tutup strip pembawa menarik kedalaman dan ukuran bagian, mendorong bagian yang kompleks dan besar tepat ke wilayah transfer.
Aturan geometris ini menentukan apakah suatu bagian termasuk dalam cetakan transfer. Langkah selanjutnya adalah memahami bagaimana transfer die stamping membandingkan head-ke-head dengan progressive stamping di seluruh faktor keputusan, mulai dari volume dan kecepatan hingga biaya dan kompleksitas.
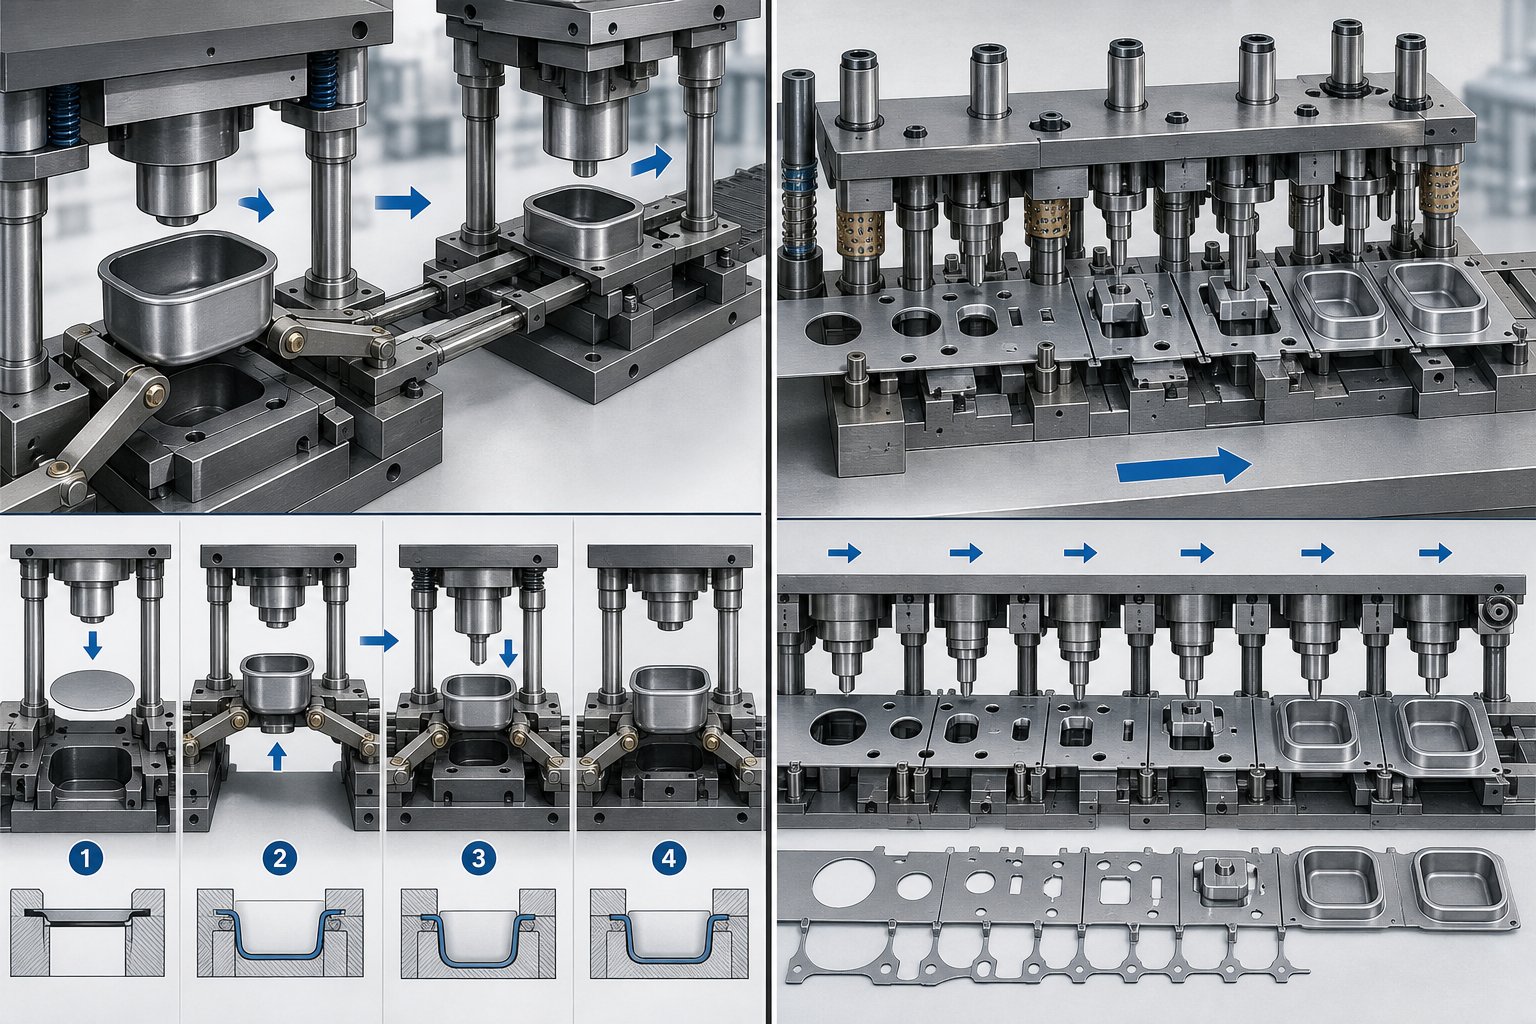
Transfer Die vs Stamping Die Progresif
Aturan desain geometris memberi tahu Anda apakah suatu bagian dapat dibentuk dalam cetakan transfer. Namun pertanyaan paling umum yang dihadapi para insinyur bukanlah "dapatkah ia dibentuk" namun "haruskah ia dibentuk dalam cetakan transfer atau cetakan progresif?" Jawabannya bergantung pada bagaimana geometri, volume, kecepatan, dan biaya berinteraksi untuk bagian spesifik Anda. Berikut adalah perbandingan yang melampaui hal-hal umum dan masuk ke dalam logika keputusan yang sebenarnya mendorong strategi perkakas.
Batasan Geometri dan Ukuran Dibandingkan
Apa itu dadu progresif? Ini adalah blok cetakan tunggal yang berisi beberapa stasiun terintegrasi yang melaluinya strip logam kontinu maju satu nada per langkah tekan, dengan setiap fitur ditambahkan secara berurutan sementara bagian tersebut tetap melekat pada strip pembawa. Strip pembawa tersebut adalah kekuatan dan batasan dari die stamping progresif. Ini menyediakan-mekanisme transportasi bawaan, itulah sebabnya stempel progresif menghasilkan kecepatan ekstrem. Namun hal ini juga membatasi setiap operasi pembentukan pada apa yang dapat ditoleransi oleh jaringan yang terpasang tanpa membuat stasiun di dekatnya tertekuk, robek, atau terdistorsi.
Transfer die stamping menghilangkan kendala itu sepenuhnya. Karena blanko tersebut-mengambang bebas, setiap stasiun dapat menerapkan gaya pembentuk dari arah mana pun, pada kedalaman berapa pun, tanpa khawatir tentang bagaimana gaya tersebut merambat melalui jalur pembawa ke bagian yang berdekatan. Perbedaan ini menciptakan pembagian geometri yang jelas:
- Kedalaman gambar:Cetakan progresif biasanya membatasi kedalaman penarikan hingga 1,0-1,5 kali diameter pukulan sebelum strip menjadi tidak stabil. Transfer die secara rutin mencapai 3,5:1 atau lebih dengan stasiun penarikan ulang.
- Ukuran bagian:Stempel logam progresif bekerja paling baik untuk komponen yang sesuai dengan lebar strip sekitar 25 mm hingga 500 mm. Cetakan transfer menangani blanko dari 150 mm hingga 1.500 mm atau lebih besar.
- Pembentukan-multi-sumbu:Bentuk cetakan progresif terutama pada arah pukulan tekan. Cetakan transfer memungkinkan gerakan samping yang berputar, membalik, dan digerakkan cam-di setiap stasiun karena tidak ada yang menghubungkan bagian ke strip.
- Akses fitur:Desain cetakan stempel progresif harus menjaga semua fitur dapat diakses dari atas atau bawah relatif terhadap bidang strip. Pengaturan transfer dapat membentuk fitur di semua sisi benda kerja, termasuk pemotongan yang tidak mungkin dilakukan dengan blanko yang ditambatkan.
Aturan praktis dari insinyur perkakas berpengalaman: jika bagian tersebut dapat disarangkan secara ekonomis dalam bentuk strip dan tidak melebihi kedalaman tarikan sedang, cetakan progresif biasanya menang. Jika bagian tersebut menuntut kebebasan pembentukan 360 derajat penuh, cangkir yang dalam, atau tapak yang tidak dapat menyesuaikan tata letak strip secara efisien, transfer adalah cara yang tepat.
Pengorbanan Kecepatan dan Volume
Kecepatan produksi adalah keunggulan paling nyata dari stempel progresif. Proses stamping progresif berjalan terus menerus karena strip diumpankan secara otomatis pada setiap gerakan penekanan. Tidak ada perpindahan mekanis yang perlu ditunggu, tidak ada pengaktifan gripper, tidak ada gaya angkat-dan-siklus maju yang memakan sudut engkol. Hasilnya adalah tingkat kayuhan sebesar 40 hingga 100-ditambah SPM untuk cetakan progresif tipikal, dengan konfigurasi progresif kecepatan tinggi yang melampaui 200 SPM untuk komponen konektor kecil.
Transfer die stamping beroperasi dalam kisaran 10 hingga 30 SPM untuk sebagian besar aplikasi. Hambatannya bukan pada gaya pembentuknya, melainkan pada waktu perpindahan: mesin press harus tetap terbuka sampai gripper menyelesaikan siklus gerak penuhnya. Bahkan dengan mesin press yang digerakkan oleh servo-yang berada di titik mati atas, realitas mekanis dari menggerakkan bagian yang-mengambang bebas melalui ruang membatasi seberapa cepat sistem dapat melakukan siklus.
Kesenjangan kecepatan itu menyempit seiring bertambahnya ukuran bagian. Cetakan progresif yang menjalankan braket besar dengan lebar strip 300 mm mungkin hanya mencapai 30-40 SPM karena panjang umpan per langkah cukup besar dan kebutuhan tonase memperlambat pengepresan. Cetakan transfer yang menjalankan komponen yang sama pada 20-25 SPM dengan kemampuan pembentukan yang lebih dalam mungkin sebenarnya menghasilkan lebih banyak komponen yang dapat digunakan per jam setelah Anda memperhitungkan operasi sekunder yang diperlukan versi progresif di hilir.
Ambang batas volume juga menjadi faktor dalam hal ini. Cetakan stempel progresif membenarkan kompleksitas teknis di muka yang lebih tinggi ketika volume tahunan mencapai 500.000 lembar atau lebih. Cetakan transfer masuk akal secara ekonomi pada volume yang lebih rendah, kadang-kadang serendah 50.000 hingga 100.000 per tahun, karena peralatannya bersifat modular dan masing-masing stasiun memerlukan biaya modifikasi yang lebih murah ketika terjadi perubahan desain.
Perbedaan Biaya dan Investasi Perkakas
Biaya perkakas bukanlah perbandingan sederhana “yang lebih murah”. Struktur biaya pada dasarnya berbeda antara kedua pendekatan tersebut.
Dies progresif memusatkan semua operasi ke dalam satu blok die terintegrasi. Hal ini membuat alat itu sendiri rumit untuk dirancang dan dibuat, memerlukan penyelarasan yang ketat di semua stasiun, tata letak strip yang rumit, dan uji coba yang presisi. Biaya perkakas awal untuk cetakan stempel progresif biasanya lebih tinggi karena kesalahan apa pun di satu stasiun dapat membahayakan keseluruhan perkakas. Namun, setelah dibuat dan divalidasi, biaya per{3}}bagian turun drastis karena waktu siklus cepat dan jumlah tenaga kerja per bagian minimal.
Cetakan transfer menggunakan set cetakan independen yang terpisah di setiap stasiun. Perkakas masing-masing stasiun lebih sederhana jika diisolasi, namun total investasi mencakup beberapa set die ditambah mekanisme transfer dan perkakas jari. Biaya gabungan sering kali melebihi angka progresif untuk kompleksitas bagian yang setara. Keuntungannya-adalah fleksibilitas: jika satu stasiun memerlukan modifikasi, Anda hanya mengubah stasiun tersebut tanpa menyentuh stasiun lainnya. Perubahan rekayasa setelah produksi dimulai lebih murah dalam pengaturan transfer karena modularitas mengandung dampaknya.
Pemanfaatan material adalah pengungkit biaya lainnya. Dies progresif menghasilkan kerangka strip pembawa yang menjadi potongan setelah bagian-bagiannya dipotong bebas. Bergantung pada geometri bagian, limbah kerangka dapat menghabiskan 30-50% material yang masuk. Cetakan transfer mengosongkan benda kerja dengan kontur optimal yang dapat menempel erat pada strip, sering kali mencapai 75-85% pemanfaatan material untuk bagian bulat atau hampir bulat. Ketika biaya material mendominasi (baja tahan karat, paduan nikel, stok alat ukur tebal), keunggulan pemanfaatan tersebut dapat mengimbangi investasi perkakas yang lebih tinggi.
| Faktor Keputusan | Transfer Stempel Mati | Stamping Mati Progresif |
|---|---|---|
| Kisaran Ukuran Bagian | 150 mm hingga 1,500+ mm | Tipikal 25 mm hingga 500 mm |
| Kemampuan Kedalaman Gambar | Hingga 3,5:1 atau lebih dalam (dengan gambar ulang) | Terbatas pada 1.0-1.5:1 menurut jalur operator |
| Kecepatan Produksi (SPM) | 10 - 30 | 40 - 100+ (200+ untuk bagian kecil) |
| Biaya Perkakas (Relatif) | Jumlahnya lebih tinggi; modular dan lebih mudah untuk dimodifikasi | Tinggi dimuka; mahal untuk diubah setelah dibangun |
| Pemanfaatan Bahan | 75 - 85% tipikal untuk blanko yang dioptimalkan | 50 - 70% (strip pembawa menjadi potongan) |
| Kompleksitas Geometris | Gambar dalam, multi-sumbu, bentuk 3D besar | Penarikan sedang, terutama fitur planar |
| Rentang Volume Terbaik | 50,000 - 500,000+ per tahun | 500,000 - juta setiap tahunnya |
| Fleksibilitas Perubahan Desain | Masing-masing stasiun dimodifikasi secara independen | Perubahan sering kali memerlukan pengerjaan ulang cetakan secara penuh |
Jalan tengah ada untuk bagian-bagian yang secara teknis dapat berfungsi dalam kedua proses tersebut. Braket yang cukup dalam dengan pola lubang standar dan flensa sederhana mungkin akan tercap secara progresif atau dalam cetakan transfer. Ketika keduanya memungkinkan, faktor penentunya adalah volume tahunan (volume tinggi mendukung progresif), sensitivitas biaya material (paduan mahal mendukung transfer untuk pemanfaatan yang lebih baik), dan perubahan desain yang diantisipasi (desain yang tidak stabil mendukung modularitas transfer). Tim teknik stamping yang cakap mengevaluasi persyaratan pencetakan, material, volume, dan perakitan hilir sebelum merekomendasikan satu jalur dibandingkan jalur lainnya.
Perbandingan ini memperjelas proses mana yang sesuai dengan bagian tertentu. Namun memilih proses yang tepat hanyalah permulaan. Memvalidasi bahwa desain cetakan transfer yang dipilih benar-benar akan menghasilkan komponen yang sesuai, tanpa iterasi-dan-kesalahan yang mahal pada baja perkakas yang diperkeras, memerlukan seperangkat alat teknis yang berbeda: simulasi dan pembuatan prototipe.
Simulasi dan Prototyping dalam Perancangan Transfer Die
Memilih proses yang tepat dan menetapkan batasan geometris di atas kertas adalah satu hal. Membuktikan pilihan-pilihan tersebut akan menghasilkan suku cadang yang sesuai sebelum memasukkan enam angka ke baja perkakas yang diperkeras adalah hal yang sama sekali berbeda. Di sinilah simulasi dan pembuatan prototipe menjembatani kesenjangan antara tujuan desain dan kenyataan produksi.
Simulasi Pembentukan dan Validasi FEA
Analisis elemen hingga memungkinkan para insinyur mengamati aliran material secara digital, dari stasiun ke stasiun, sebelum logam apa pun dipotong. Perangkat lunak ini memprediksi dengan tepat di mana penipisan akan mendekati batas kegagalan, di mana kerutan akan terbentuk di bawah tekanan blank holder yang tidak mencukupi, dan berapa banyak pegas yang akan dihasilkan komponen setelah mesin press dibuka.
Alur kerja mengikuti urutan logis:
- Impor geometri CADuntuk permukaan punch, die, dan blank holder setiap stasiun.
- Mendefinisikan sifat materialtermasuk kekuatan luluh, kurva{0}}pengerasan kerja, koefisien anisotropi, dan nilai gesekan untuk paduan tertentu dan pelumasan yang digunakan.
- Simulasikan setiap stasiun secara berurutan, membawa keadaan tegangan dan regangan dari satu operasi ke depan sebagai kondisi masukan untuk operasi berikutnya. Rangkaian berurutan ini sangat penting karena tegangan sisa dari penarikan mempengaruhi perilaku pemangkasan, yang pada gilirannya mempengaruhi keakuratan flensa.
- Analisis hasilterhadap pembentukan diagram batas (FLD), target dimensi, dan-spesifikasi penipisan dinding.
Membentuk platform simulasi yang dirancang untuk proses stamping, seperti itudijelaskan oleh Keysight, menyediakan lingkungan-saluran pers virtual tempat proses transfer die dapat ditentukan, diuji, dan dioptimalkan jauh sebelum alat fisik diproduksi. Pendekatan ini mendeteksi cacat seperti perpecahan, penjarangan yang berlebihan, dan penyimpangan dimensi pada tahap konsep, ketika perubahan memerlukan waktu rekayasa berjam-jam daripada pengerjaan ulang cetakan berminggu-minggu. Tidak seperti perkakas die progresif yang kontinuitas stripnya menambah kompleksitas simulasi, simulasi transfer die memperlakukan setiap stasiun sebagai peristiwa pembentukan independen pada blanko bebas, membuat analisis sekuensial menjadi lebih mudah.
Pendekatan Prototipe Fisik
Simulasi menangkap sebagian besar masalah yang muncul, namun validasi fisik tetap penting untuk memastikan kualitas permukaan, memverifikasi perilaku material pada margin, dan membangun kepercayaan diri sebelum investasi produksi penuh. Insinyur memiliki beberapa jalur pembuatan prototipe bergantung pada anggaran dan jadwal:
- Uji coba perkakas lunak:Kirksite (paduan seng) atau cetakan baja ringan yang dikerjakan mendekati-geometri produksi. Alat-alat ini bertahan dari ratusan hingga ribuan pukulan, cukup untuk memvalidasi kedalaman tarikan, aliran material, dan sifat mampu bentuk secara keseluruhan tanpa waktu tunggu atau biaya alat progresif yang diperkeras dan set cetakan.
- Sisipan cetakan-cetakan 3D:Penelitian divalidasi olehAsnafi dkk. (2019)menunjukkan bahwa sisipan baja maraging cetak 3D yang diproduksi melalui fusi lapisan bubuk berbasis laser-bertahan dalam 50.000 gerakan pembentukan dan 100.000 gerakan pemangkasan pada baja DP600 2 mm dengan kualitas permukaan yang disetujui. Untuk validasi formulir dan produksi{10}}jangka pendek, sisipan cetak 3D-mengurangi waktu tunggu sekitar setengahnya dibandingkan dengan pembuatan alat konvensional sekaligus menyamakan performa.
- Pembentukan tambahan:Untuk volume yang sangat rendah atau pekerjaan pembuktian konsep awal, pembentukan lembaran inkremental CNC menghasilkan geometri bagian yang representatif tanpa cetakan khusus. Ini tidak dapat mereplikasi jalur regangan produksi secara tepat, tetapi ini memastikan apakah bentuk dasar dapat dicapai pada material yang dipilih.
Setiap pendekatan memiliki tahap kesiapan yang berbeda. Perkakas lunak memastikan urutan pembentukan berfungsi. 3D-sisipan yang dicetak memvalidasi perilaku keausan dan penyelesaian permukaan pada kondisi dekat-produksi. Pembentukan bertahap menjawab pertanyaan mendasar apakah geometri tersebut layak dilakukan.
Mengurangi Perubahan Rekayasa Melalui Analisis di Muka
Perubahan teknik setelah die build mahal. Modifikasi satu stasiun pada baja perkakas yang diperkeras dapat menghabiskan biaya $15.000 hingga $50.000 dan menambah waktu berminggu-minggu pada jadwal proyek. Lipat gandakan hal tersebut ke beberapa stasiun dalam cetakan transfer, dan-perubahan tahap akhir mengancam kelangsungan proyek.
Simulasi memampatkan risiko tersebut ke dalam fase desain di mana iterasinya murah. Pengalaman industri menegaskan bahwa mengidentifikasi konsentrasi stres, masalah termal, dan titik kelelahan dalam fase virtual memungkinkan transisi yang lebih lancar ke manufaktur dan membatasi gangguan di sektor hilir. Khusus untuk transfer die stamping, simulasi stasiun sekuensial menangkap masalah seperti material yang tidak mencukupi dalam tahap penarikan ulang atau akumulasi pegas di beberapa pukulan, masalah yang hanya muncul ketika rangkaian pembentukan penuh berjalan secara berurutan.
Pemasok die stamping transfer berpengalaman memahami siklus validasi ini dan memasukkannya ke dalam jadwal proyek mereka.YICHEN, misalnya, mendukung analisis kelayakan dan validasi proses untuk pembentukan multi-stasiun, membantu teknisi manufaktur mengevaluasi apakah transfer stamping layak untuk geometri bagian tertentu sebelum melakukan investasi perkakas penuh. Pendekatan mereka terhadap desain cetakan stempel transfer menekankan pengulangan yang stabil dari simulasi hingga produksi, yang berarti lebih sedikit kejutan selama uji coba fisik dan jalur yang lebih pendek dari konsep hingga alat yang divalidasi.
Bagi para insinyur yang mengevaluasi layanan stamping die metal progresif versus pendekatan transfer die, simulasi memberikan data objektif untuk mendukung keputusan tersebut. Jalankan kedua konfigurasi secara digital, bandingkan pemanfaatan material, jumlah stasiun, dan prediksi risiko kerusakan, dan biarkan hasilnya memandu investasi perkakas, bukan intuisi semata.
Simulasi dan pembuatan prototipe tidak-membahayakan pembuatan alat. Tetapi bahkan dadu yang divalidasi dengan sempurna pun pada akhirnya akan aus. Memahami bagaimana penurunan kematian akibat perpindahan dari waktu ke waktu, dan bagaimana mengelola degradasi tersebut secara proaktif, akan menentukan apakah suatu alat menghasilkan suku cadang yang konsisten untuk 200.000 pukulan atau dua juta pukulan.
Batasan dan Kapan TIDAK Menggunakan Transfer Die Stamping
Simulasi dapat memastikan suatu bagian akan terbentuk dengan benar. Ia tidak dapat memberi tahu Anda apakah transfer die stamping adalah cara paling ekonomis untuk memproduksinya. Setiap proses memiliki batasan, dan para insinyur yang memahami kekurangan proses ini akan melakukan investasi peralatan yang lebih baik dibandingkan mereka yang tidak melakukannya karena geometrinya sesuai.
Keterbatasan Kecepatan Produksi dan Volume
Batasan yang paling nyata adalah kecepatan. Transfer die stamping biasanya berjalan dengan kecepatan 10 hingga 30 pukulan per menit. Penyiapan die stamping progresif berkecepatan tinggi yang menghasilkan konektor atau braket kecil beroperasi pada 40 hingga 100{11}}plus SPM, dengan beberapa konfigurasi melebihi 200 SPM. Kesenjangan itu bukanlah masalah penyetelan. Ini bersifat struktural. Pers harus tetap terbuka sementara gripper mengangkat, memajukan, menurunkan, dan memendek. Tidak ada optimasi sebanyak apa pun yang menghilangkan sifat fisika dari pergerakan benda kosong yang mengambang bebas melalui ruang angkasa.
Untuk suku cadang yang permintaan tahunannya melebihi satu juta keping dan geometrinya tetap berada dalam batas cetakan progresif, penalti kecepatan membuat transfer stamping menjadi pilihan yang salah. Anda membayar untuk kebebasan geometris yang tidak Anda perlukan sambil menyisakan waktu siklus di atas meja.
Selain kecepatan, struktur biaya yang lebih luas juga berbeda dari perkiraan banyak insinyur. Mesin transfer mengkonsumsi lebih banyak ruang lantai karena area tempat tidur yang lebih besar dan jarak bebas rel. Kontrolnya lebih canggih karena gerakan perpindahannya harus sinkron secara tepat dengan gerakan tekan. Tuntutan perawatan meningkat karena Anda mengelola cetakan pembentuk dan sistem transfer mekanis dengan item keausannya sendiri: rel, jari, mekanisme bubungan, dan penggerak servo.
Ketika Progresif atau Majemuk Mati Lebih Baik
Tidak setiap bagian yang dicap membutuhkan kebebasan pembentukan yang diberikan oleh cetakan transfer. Beberapa skenario umum jelas mendukung alat alternatif:
- Bagian datar kecil dengan blanking dan penindikan sederhana:Cetakan majemuk menghasilkan ini dalam satu pukulan dengan kerataan dan konsentrisitas yang sangat baik. Stamping cetakan majemuk menghilangkan kebutuhan akan beberapa stasiun secara keseluruhan, mengurangi biaya perkakas dan waktu siklus untuk washer, shim, laminasi, dan geometri planar serupa.
- Bagian-bervolume tinggi dengan kedalaman gambar sedang:Jika suku cadang dipasang pada strip pembawa dan kedalaman penarikan tetap di bawah 1,5:1, pencetakan dan fabrikasi progresif menghasilkan biaya per-bagian yang lebih rendah pada volume di atas 500.000 per tahun. Alat progresif ini menangani pembentukan, penindikan, dan pemotongan dalam satu cetakan terintegrasi tanpa mekanisme transfer.
- Bagian yang memerlukan kerataan yang sangat rapat:Cetakan majemuk menerapkan gaya pengosongan dan pembentukan secara simetris dalam satu pukulan, menghasilkan bagian yang lebih datar dibandingkan transfer multi-stasiun yang penanganan kumulatifnya menimbulkan sedikit distorsi.
- Volume tahunan yang sangat rendah (di bawah 10.000 lembar):Pemesinan CNC, pemotongan laser dengan pembentukan rem tekan, atau pembentukan hidro dapat menghasilkan suku cadang dengan lebih ekonomis karena menghindari investasi cetakan khusus sepenuhnya.
- Bentuk simetris sederhana tanpa fitur sekunder:Cangkir-yang ditarik dalam tanpa lubang, tanpa flensa, dan tanpa toleransi yang ketat dapat dijalankan dengan mesin cetak-tindakan tunggal dengan pemuatan manual dengan biaya perkakas transfer yang lebih murah.
Benang merah dalam skenario ini adalah bahwa geometri bagian tidak memerlukan kebebasan-pembentukan multi-sumbu pada-kosong yang mengambang bebas. Ketika layanan die stamping progresif dapat memberikan fitur yang dibutuhkan dalam batasan berbasis strip, rute tersebut hampir selalu unggul dalam hal biaya per potong dalam skala besar.
Waktu Penyiapan dan Pertimbangan Pergantian
Pergantian cetakan transfer memakan waktu lebih lama dibandingkan pergantian cetakan progresif. Jika penggantian pahat progresif mungkin memerlukan waktu 30 hingga 90 menit pada mesin-yang terorganisir dengan baik, pergantian cetakan transfer melibatkan pertukaran beberapa stasiun cetakan independen,-menyelaraskan ulang rel transfer, mengganti perkakas jari di setiap nada, dan-menyinkronkan ulang profil gerakan transfer dengan tata letak stasiun yang baru. Total waktu pergantian 2 hingga 4 jam adalah hal biasa. Penyiapan multi-stasiun yang rumit dapat melampaui satu shift penuh.
Beberapa faktor mendorong durasi tersebut. Setiap cetakan stasiun harus dibaut, digeser, dan disejajarkan satu per satu. Jari transfer harus diubah agar sesuai dengan geometri bagian baru pada setiap tahap pembentukan. Jarak rel mungkin memerlukan penyesuaian jika pekerjaan baru menggunakan jarak stasiun yang berbeda. Metodologi SMED membantu dengan memisahkan aktivitas penyiapan internal dan eksternal: mengatur-pekerjaan dies berikutnya, pra-perakitan perkakas jari pada set rel cadangan, dan pra-pemuatan parameter pers, semuanya terjadi saat tugas saat ini berjalan.
Strategi yang mengurangi dampak peralihan mencakup ketinggian cetakan terstandarisasi di seluruh peralatan stasiun untuk menghilangkan-penyesuaian ketinggian penutup, sistem penjepit-perubahan cepat yang menggantikan sambungan yang dibaut, dan kontrol tekan yang dapat diprogram yang menyimpan kumpulan parameter lengkap untuk setiap nomor komponen. Pabrikan yang sering melakukan pergantian juga harus mempertimbangkan untuk mendedikasikan mesin cetak pada rangkaian produk dengan ukuran blanko dan jumlah stasiun yang serupa, sehingga meminimalkan pergantian rel dan jari yang menghabiskan waktu paling banyak.
Untuk toko-toko yang menjalankan proses stamping dan fabrikasi progresif bersamaan dengan pekerjaan transfer, perbedaannya sangat mencolok. Alat progresif adalah satu unit terintegrasi yang dimasukkan ke dalam mesin cetak sebagai satu kesatuan. Transfer die adalah sistem komponen independen yang harus dipasang dan disinkronkan secara individual. Kompleksitas tersebut adalah harga dari kebebasan geometrik, dan hal ini hanya masuk akal secara ekonomi jika bagian tersebut benar-benar memerlukannya.
Batasan ini menentukan kondisi batas untuk memilih transfer die stamping. Namun jika prosesnya tepat, memaksimalkan laba atas investasi perkakas tersebut bergantung pada seberapa baik Anda mengelola keausan dan pemeliharaan selama masa pakai perkakas.
Pemeliharaan Perkakas dan Manajemen Siklus Hidup Die
Kematian akibat transfer menghasilkan ratusan ribu, terkadang jutaan, stroke. Namun kebebasan geometris yang menjadikannya berharga juga menciptakan pola keausan unik yang berbeda secara mendasar dari apa yang Anda lihat pada alat progresif yang menggunakan bahan yang sama. Memahami pola-pola tersebut dan mengelolanya secara proaktif adalah hal yang membedakan cetakan yang menghasilkan komponen yang konsisten selama lima tahun dengan cetakan yang melampaui toleransi dalam beberapa bulan.
Pola Keausan Umum dalam Transfer Dies
Transfer dies memusatkan gaya pembentuk pada stasiun independen, masing-masing mengalami profil tegangan yang berbeda. Tanda tangan keausan mengikuti pola yang dapat diprediksi:
- Gambarkan erosi jari-jari:Radius masuk di stasiun penarikan dan-penggambaran ulang menunjukkan aliran material tertinggi. Keausan abrasif secara bertahap membulatkan profil radius, mengubah karakteristik aliran material dan meningkatkan penipisan dinding. Ini biasanya merupakan stasiun pertama yang memerlukan perhatian.
- Ujung pukulan tumpul:Stasiun penusuk dan pemangkasan semakin kehilangan ujung tajamnya. Data industri menunjukkan bahwa lebih dari 60% cacat dimensi pada bagian yang dicap disebabkan oleh keausan pahat, dengan-degradasi ujung tombak yang menjadi kontributor utama pembentukan duri.
- Keausan jari gripper:Tidak seperti pengaturan alat stempel progresif di mana strip menyediakan pengangkutannya sendiri, cetakan transfer bergantung pada jari yang menggerakkan bagian tersebut ribuan kali per shift. Permukaan kontak aus, gaya penjepit menurun, dan akurasi posisi menyimpang. Keausan jari merupakan hal yang unik pada sistem transfer dan sering diabaikan selama pemeriksaan cetakan rutin.
- Permukaan dudukan blanko terasa sakit:Stasiun penarik yang memproses baja tahan karat atau aluminium menyebabkan keausan perekat pada permukaan bantalan tekanan, di mana material benda kerja terikat pada permukaan cetakan dan merusak bagian-bagian berikutnya.
Keuntungan struktural dari cetakan transfer adalah bahwa setiap stasiun dapat dipakai secara independen. Stasiun penarik yang memproses aliran material berat terdegradasi lebih cepat dibandingkan stasiun penusuk hilir yang hanya melihat gaya geser lokal. Anda dapat menarik dan memperbaiki satu stasiun-keausan tinggi tanpa membongkar seluruh alat, sesuatu yang mustahil dilakukan dengan mesin stamping progresif terintegrasi yang semua operasinya berbagi satu blok cetakan.
Penjadwalan Pemeliharaan Preventif
Penjadwalan yang efektif untuk transfer dies mengikuti pemicu hitungan langkah, bukan interval kalender, karena stasiun mengalami keausan pada tingkat yang berbeda-beda bergantung pada operasi yang mereka lakukan. Stasiun penarik mungkin memerlukan pemeriksaan radius setiap 50.000 pukulan sementara stasiun pembuat koin memiliki toleransi 200.000 pukulan.
- Setiap produksi dijalankan:Pemeriksaan visual kualitas komponen di setiap stasiun, verifikasi pengikatan gripper, dan konfirmasi sistem pelumasan.
- Setiap 25.000-50.000 pukulan:Gambarkan pengukuran jari-jari terhadap spesifikasi asli,-pemeriksaan mutakhir dengan pembesaran, verifikasi gaya penjepitan jari gripper, dan pemeriksaan torsi pengikat pada-stasiun guncangan tinggi.
- Setiap 100.000-250.000 pukulan:Pembongkaran stasiun penuh pada posisi-keausan tinggi, penggilingan ulang permukaan radius tarik, penggantian pukulan di stasiun trim dan pierce, dan verifikasi penyelarasan rel transfer.
- Setiap 500,000+ pukulan:Pembongkaran seluruh stasiun, pelapisan ulang die shoe, penggantian sistem pemandu, dan perombakan mekanisme transfer termasuk kelurusan rel, perkakas jari, dan kalibrasi penggerak cam atau servo.
Sensor cetakan dan sistem pemantauan-tekanan mempercepat peralihan dari pemeliharaan-berbasis waktu ke-kondisi. Sensor gaya yang tertanam di stasiun penarik mendeteksi mulur tonase yang menandakan keausan radius. Sensor jarak pada rel transfer menandai penyimpangan posisi sebelum menghasilkan komponen yang rusak. Riset pemeliharaan preventif mengonfirmasi bahwa pemicu berbasis-hitungan-gerakan, yang dikalibrasi berdasarkan data keausan aktual, bukan interval acak, secara konsisten mengungguli jadwal tetap dalam mengurangi waktu henti yang tidak direncanakan dan kejadian servis yang tidak diperlukan.
Memperluas Kehidupan Mati Melalui Manajemen Proaktif
Manajemen siklus hidup die dimulai pada tahap desain, bukan setelah kegagalan pertama. Insinyur yang merencanakan keausan sejak awal menentukan baja perkakas yang lebih keras di-stasiun aliran tinggi, menerapkan pelapis PVD untuk menggambar jari-jari, dan merancang sisipan modular yang dapat diganti tanpa-memesin ulang seluruh blok cetakan.
Praktik utama yang memperpanjang masa pakai cetakan transfer:
- Rancang sisipan yang dapat diganti pada semua radius tarikan dan permukaan kontak-keausan tinggi sehingga penggerindaan ulang atau penggantian tidak memerlukan pembongkaran seluruh stasiun.
- Tentukan perlakuan permukaan (TiCN, CrN, atau nitridasi) pada stasiun yang memproses baja tahan karat atau aluminium untuk menahan keausan perekat.
- Pertahankan set perkakas jari khusus untuk setiap pekerjaan sehingga pergantian tidak memaksa penggunaan kembali gripper yang sudah aus.
- Lacak data keausan per stasiun secara mandiri, buat riwayat yang memprediksi interval servis dengan akurasi yang semakin meningkat seiring waktu.
- Dokumentasikan setiap tindakan pemeliharaan dengan jumlah langkah, temuan, dan langkah perbaikan untuk membuat siklus perbaikan{0}}loop tertutup.
Bekerja sama dengan pemasok cetakan transfer berpengalaman membuat perbedaan terukur di sini.YICHENmerancang cetakan transfer stamping dengan manajemen keausan yang tertanam dalam arsitektur perkakas sejak awal, dengan mempertimbangkan bagaimana komponen logam yang lebih besar dan lebih kompleks yang memerlukan transfer robot akan terdegradasi seiring masa pakai produksi. Penekanannya pada kemampuan pengulangan yang stabil berarti interval pemeliharaan dapat diprediksi, bukan reaktif, dan teknisi dapat merencanakan jangka waktu layanan sesuai jadwal produksi alih-alih mengacak-acak penyimpangan kualitas yang tidak terduga.
Intinya: pemeliharaan transfer die tidak lebih sulit daripada pemeliharaan alat progresif, tetapi berbeda. Modularitas yang memberi Anda kebebasan geometris juga memberi Anda kemampuan pemeliharaan yang ditargetkan. Gunakan itu. Lacak keausan per stasiun, servis stasiun yang memerlukannya, dan biarkan sisanya berjalan. Perincian tingkat-stasiun tersebut merupakan keunggulan pengelolaan siklus hidup yang menjadikan transfer dies sebagai aset produksi-jangka panjang, bukan barang habis pakai-yang berumur pendek.
Pertanyaan Yang Sering Diajukan Tentang Transfer Die Stamping
1. Apa perbedaan antara transfer die stamping dan progresif die stamping?
Perbedaan intinya terletak pada cara benda kerja bergerak melalui stasiun pembentuk. Dalam pencetakan cetakan transfer, blanko dipisahkan dari strip logam dan dipindahkan oleh gripper mekanis atau robot melalui stasiun cetakan independen sebagai bagian-yang mengambang bebas. Dalam die stamping progresif, bagian tersebut tetap melekat pada strip pembawa selama seluruh operasi. Perbedaan ini berarti cetakan transfer menangani penarikan dalam melebihi rasio 3,5:1, suku cadang hingga 1.500 mm, dan pembentukan sumbu multi, sedangkan cetakan progresif menawarkan laju siklus yang lebih cepat sebesar 40-100+ SPM namun membatasi kedalaman penarikan hingga sekitar 1,0-1,5 kali diameter pukulan.
2. Seberapa cepat proses transfer die stamping press dibandingkan dengan metode stamping lainnya?
Mesin press die stamping transfer biasanya beroperasi pada 10 hingga 30 pukulan per menit (SPM), tergantung pada ukuran komponen dan jenis mekanisme transfer. Sistem dua-sumbu mencapai 25-45 SPM untuk bagian yang lebih sederhana, sistem tiga-sumbu berjalan 15-30 SPM, dan jalur transfer robot beroperasi pada 8-20 SPM. Kemacetan kecepatan bukanlah gaya yang terbentuk, melainkan waktu yang dibutuhkan gripper untuk menyelesaikan siklus angkat-maju-turun-tarik. Mesin press yang digerakkan oleh servo dapat meningkatkan hal ini dengan tetap berada pada titik mati atas, memberikan sistem transfer milidetik ekstra tanpa mengurangi output keseluruhan.
3. Jenis suku cadang apa yang paling cocok untuk transfer die stamping?
Transfer die stamping unggul dengan bagian yang terlalu besar, terlalu dalam, atau terlalu rumit secara geometris untuk cetakan progresif. Kandidat yang ideal mencakup-cangkang yang ditarik dalam seperti badan pemadam kebakaran, pilar struktur otomotif besar, drum peralatan, panci oli, dan komponen apa pun yang kedalaman penarikannya melebihi 1,5 kali diameter kosong. Bagian yang memerlukan pembentukan multi-sumbu, rotasi antar stasiun, atau-operasi sekunder dalam bentuk seperti penyadapan dan pengelasan juga mendapat manfaat. Proses ini menangani ketebalan material dari 1,0 hingga 6,0 mm pada baja, aluminium, baja tahan karat, tembaga, dan paduan kuningan.
4. Apa aturan desain utama untuk mentransfer bagian yang dicap mati?
Aturan desain utama mencakup menjaga jarak-ke-tepi setidaknya 2,0 kali ketebalan material, jarak-ke-lubang minimum 2,0t, dan jarak-ke-lengkungan 2,0t ditambah radius tikungan. Diameter lubang minimum harus sama dengan ketebalan material. Panjang flensa membutuhkan setidaknya 4t, dan zona kontak gripper memerlukan permukaan datar yang tidak berbentuk 5 mm di bagian tepinya. Untuk operasi penarikan, rasio penarikan tunggal maksimal sekitar 2,0:1 untuk baja penarikan dalam, dengan stasiun penarikan ulang diperlukan ketika kedalaman melebihi 1,5 kali diameter pukulan. Setiap penarikan ulang harus mengurangi diameter tidak lebih dari 20-25%.
5. Bagaimana Anda memelihara cetakan transfer untuk memaksimalkan masa pakainya?
Pemeliharaan cetakan transfer mengikuti-pemicu hitungan langkah, bukan interval kalender, dengan setiap stasiun dilacak secara independen. Jari-jari penarikan harus diperiksa setiap 25.000-50.000 pukulan, pembongkaran stasiun penuh pada posisi keausan tinggi terjadi pada 100.000-250.000 pukulan, dan pembongkaran total terjadi lebih dari 500.000 pukulan. Titik keausan kritis mencakup erosi radius tarikan, tumpulnya tepi pukulan, dan degradasi jari gripper. Merancang insert yang dapat diganti pada permukaan-keausan tinggi, menerapkan lapisan PVD untuk material abrasif, dan menggunakan sensor gaya tekan untuk pemantauan berbasis kondisi, semuanya memperpanjang umur cetakan secara signifikan. Pemasok seperti YICHEN merancang manajemen penggunaan ke dalam arsitektur perkakas sejak awal.


