


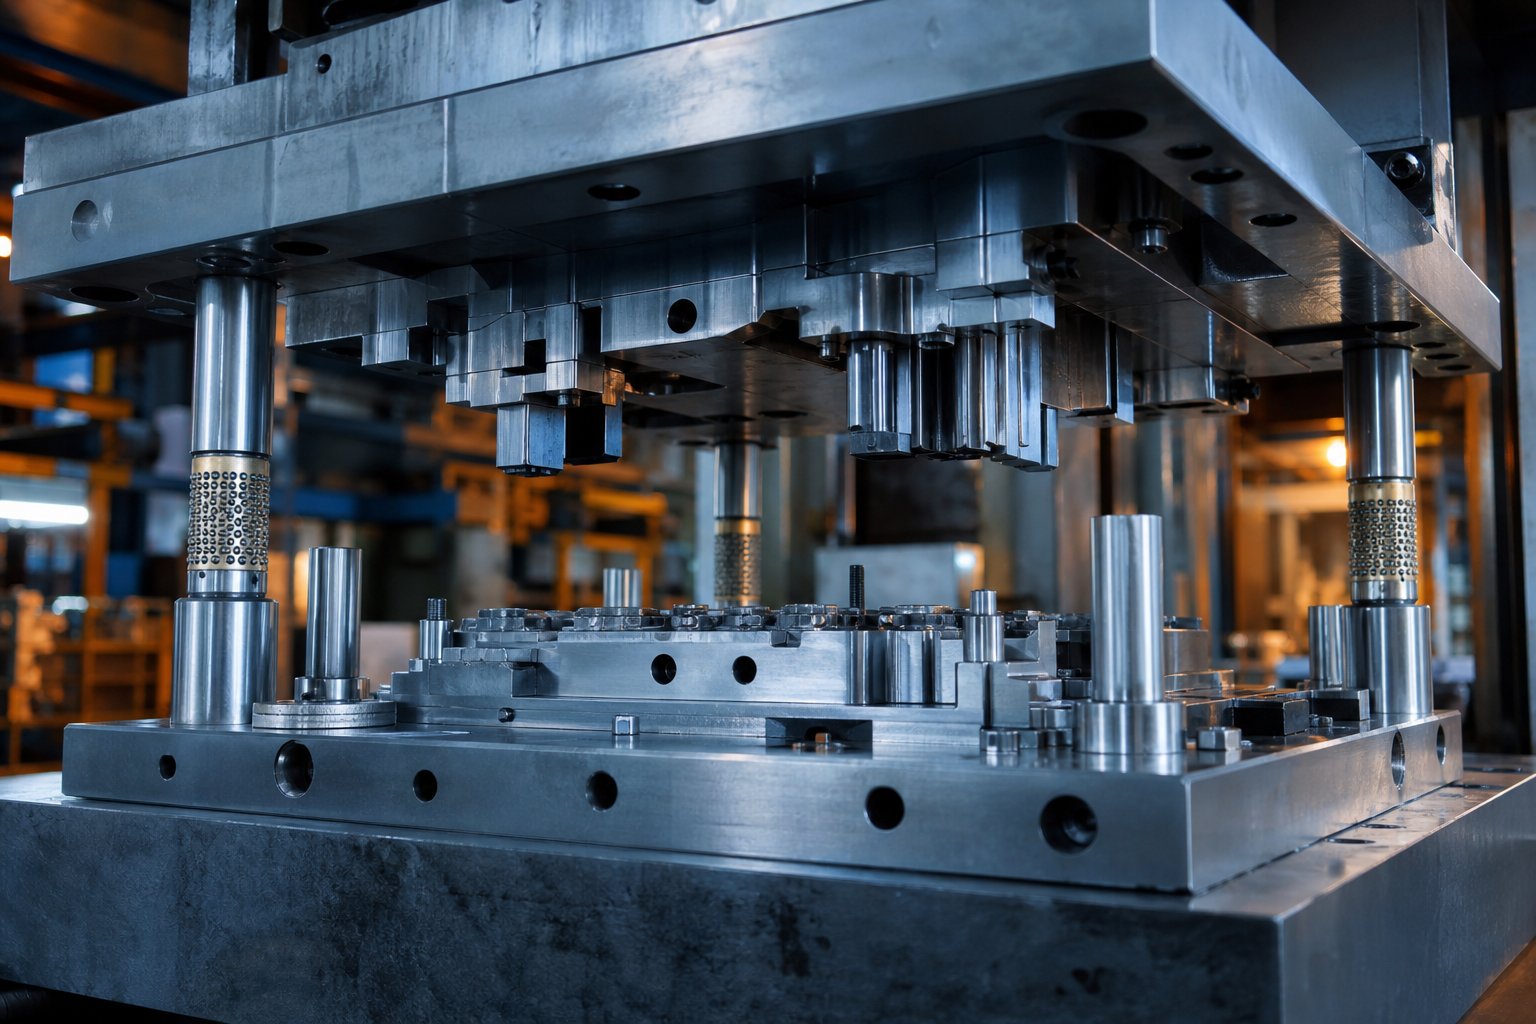
Apa Itu Stamping Die dan Mengapa Itu Penting
Saat Anda membuka pintu mobil, mencolokkan pengisi daya telepon, atau mengeluarkan nampan dari oven, Anda menyentuh bagian-bagian yang berbentuk cetakan. Jadi, apa sebenarnya cetakan stempel itu, dan mengapa hampir semua-produsen bervolume tinggi mengandalkannya?
Apa Itu Stamping Die di Manufaktur
Cetakan stempel adalah-alat rekayasa presisi yang dipasang pada mesin press yang memotong, membengkokkan, atau membentuk lembaran logam datar menjadi bagian jadi. Bagian atas dan bawah cetakan bekerja sama di bawah kekuatan yang terkendali, mengubah bahan mentah menjadi komponen dengan akurasi yang dapat diulang.
Definisi stempel tersebut mencakup gagasan inti, namun-gambaran dunia nyata melibatkan tiga pemain yang bekerja secara sinkron: cetakan (alat), penekan (gaya), dan benda kerja (lembaran logam yang dimasukkan di antara keduanya). Selama setiap langkah pengepresan, bagian baja cetakan yang mengeras bersentuhan dengan material, memberikan tekanan geser atau pembentukan hingga logam mencapai profil yang diinginkan. SebagaiPabrikancatatan, pengecapan adalah operasi pembentukan{0}}dingin, yang berarti tidak ada panas eksternal yang masuk, meskipun gesekan selama pemotongan dan pembentukan dapat membuat bagian akhir menjadi panas.
Memahami apa yang dimaksud dengan cetakan dalam konteks ini berarti mengenalinya sebagai lebih dari satu balok baja. Ini adalah sistem tepi tajam, permukaan bentuk, elemen pemandu, dan komponen bermuatan pegas, semuanya dikerjakan dengan toleransi tingkat mikron. Jika Anda bertanya apa yang dimaksud dengan cetakan di bidang manufaktur pada tingkat yang lebih luas, jawabannya mencakup segala hal mulai dari peralatan mikroelektronik yang cukup kecil untuk ditampung di telapak tangan Anda hingga cetakan otomotif berukuran besar yang membentuk seluruh panel bodi.
Mengapa Stamping Dies Penting dalam Pembentukan Logam
Apa keuntungan terbesar stamping logam dibandingkan permesinan atau fabrikasi manual? Skala. Setelah sebuah dadu dibuat dan divalidasi, dadu tersebut dapat melakukan siklus ratusan atau bahkan lebih dari seribu pukulan per menit, menghasilkan bagian yang hampir sama setiap saat. Pengulangan tersebut mendorong penghematan biaya-per-potong yang tidak dapat ditandingi oleh metode pembentukan logam lainnya dalam hal volume.
Pertimbangkan angka-angkanya:satu dadu progresifdapat memproduksi jutaan suku cadang sebelum memerlukan perawatan besar, dan setiap suku cadang memiliki toleransi yang cukup ketat untuk-perakitan otomotif atau ruang angkasa yang penting bagi keselamatan. Investasi perkakas awal memang signifikan, namun akan terbayar dengan cepat pada produksi besar yang dijalankan melalui pengurangan tenaga kerja, potongan minimal, dan kualitas yang konsisten.
Artikel ini lebih dari sekadar entri glosarium sederhana. Pada bagian berikutnya, Anda akan melihat bagaimana masing-masing komponen die berinteraksi sebagai suatu sistem, bagaimana sifat material menentukan keputusan desain, dan bagaimana perhitungan jarak bebas secara langsung mencegah cacat yang meningkatkan tingkat scrap dan waktu henti.
Komponen Inti Di Dalam Stamping Die
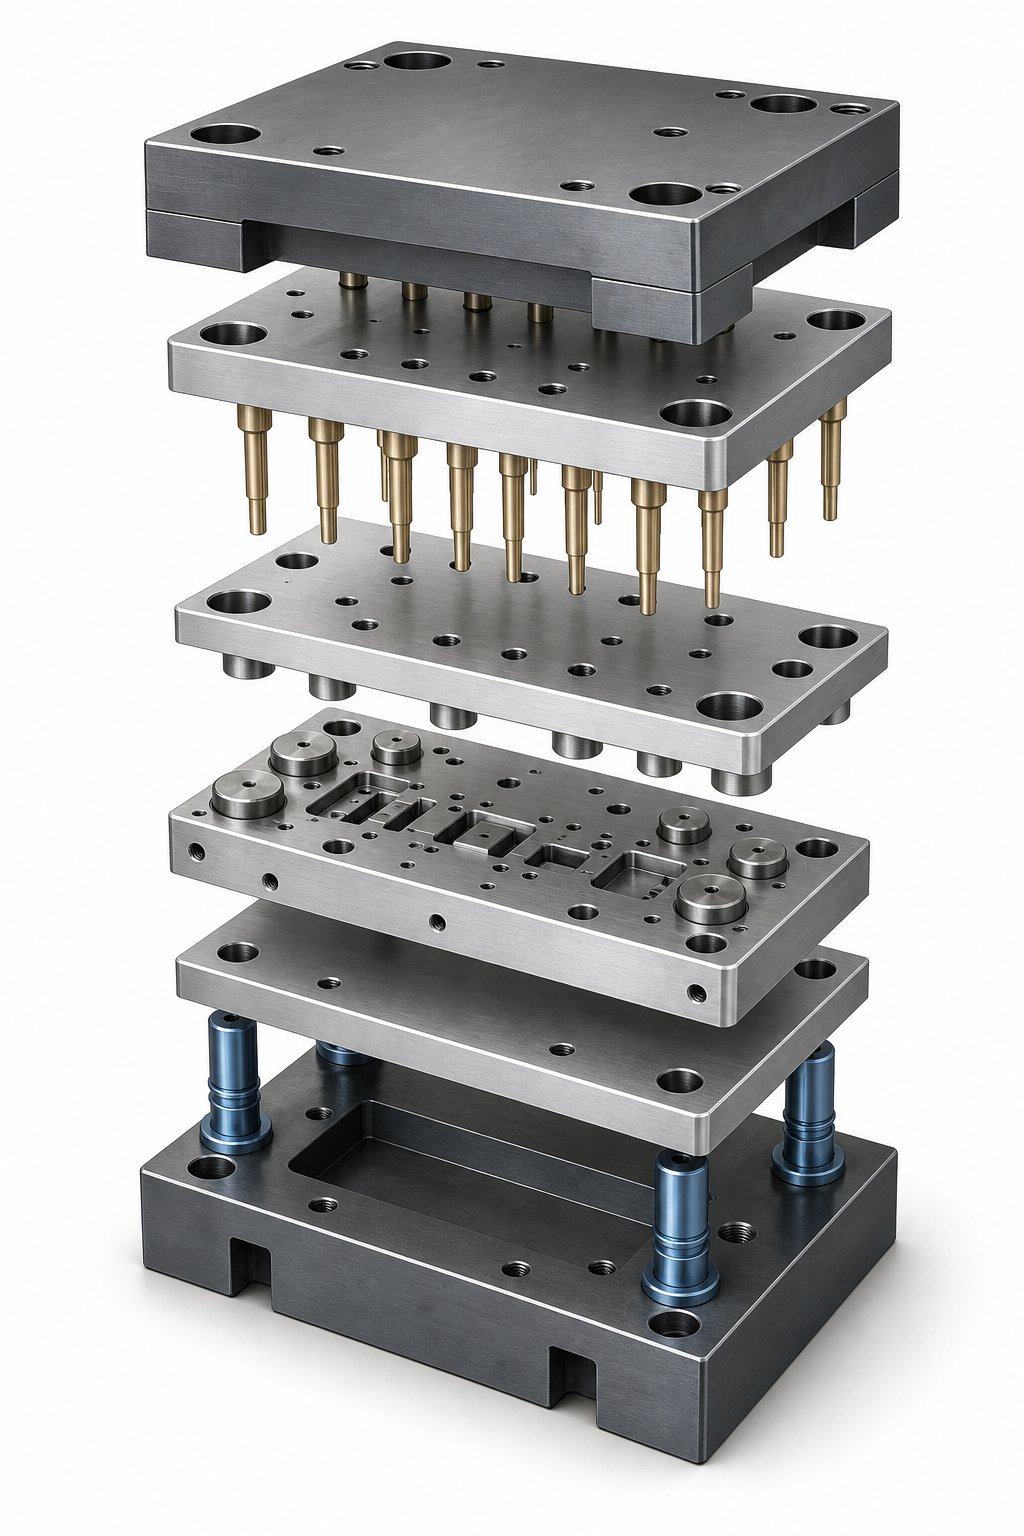
Cetakan stempel tampak seperti balok baja padat dari luar. Namun, bukalah, dan Anda akan menemukan lusinan bagian yang saling bergantung, masing-masing dirancang untuk melakukan pekerjaan tertentu pada saat tertentu dalam satu gerakan tekan. Perbedaan antara alat yang andal dan alat yang-membuat sakit kepala sering kali terletak pada seberapa baik komponen cetakan stempel ini bekerja sama sebagai suatu sistem, bukan sebagai bagian yang terisolasi.
Penjelasan Rakitan Die Atas dan Bawah
Setiap set cetakan stempel dimulai dengan dua pelat baja berat yang disebut sepatu cetakan. Sepatu cetakan bagian bawah dibaut ke alas alat pres, sedangkan sepatu cetakan bagian atas dipasang ke alat press ram. Bersama-sama, mereka membentuk kerangka struktural yang menahan setiap komponen lainnya pada posisinya di bawah tonase berulang.
Keselarasan antara bagian-bagian ini dipertahankan dengan pin pemandu yang diperkeras dan bushing ground yang presisi. Menurut Moeller Precision Tool, ini diproduksi dengan toleransi dalam 0,0001 inci, memastikan bagian atas dan bawah bertemu dalam hubungan yang persis sama, langkah demi langkah. Pin pemandu-bantalan bola telah menjadi standar industri karena gesekannya yang rendah dan kemudahan pemisahan, meskipun pin tipe gesekan-masih berfungsi dengan baik dalam aplikasi yang memprioritaskan biaya.
Dipasang pada sepatu cetakan, Anda akan menemukan pelat pelubang (yang menahan alat pemotong dan pembentuk), pelat cetakan (yang menyediakan rongga kawin), dan pelat pendukung yang terbuat dari baja perkakas yang diperkeras. Pelat pendukung mencegah pukulan masuk ke material die shoe yang lebih lembut di bawah beban tinggi, sehingga menyebarkan gaya terkonsentrasi ke area yang lebih luas.
Komponen Fungsional Yang Membentuk Bagian
Itutekan komponen matiyang benar-benar bersentuhan dengan benda kerja antara lain die dan punch, die button, stripper, lifter, pilot, dan pressure pad. Masing-masing berkontribusi terhadap pengendalian material selama fase berbeda dari siklus pembentukan.
Pukulan adalah elemen pemotongan atau pembentuk laki-laki. Bentuk hidungnya menentukan geometri potongan atau lekukan: bulat, lonjong, persegi, atau sesuai pesanan. Tombol mati berfungsi sebagai mitra perempuan, memberikan ujung tombak yang berlawanan. Jarak bebas antara punch dan tombol die adalah salah satu parameter paling penting di seluruh rakitan die, yang secara langsung memengaruhi kualitas tepian dan umur pahat.
Penari telanjang menghilangkan material stok dari pukulan pada gaya ke atas. Tanpanya, elastisitas bahan akan mencengkeram pukulan dan membuat cetakan macet. Pengangkat, biasanya berupa pin atau rel yang dilengkapi pegas, menaikkan strip dari permukaan cetakan bawah setelah setiap pukulan sehingga dapat bergerak bebas ke stasiun berikutnya. Pin pilot dimasukkan ke dalam lubang yang sebelumnya dilubangi untuk menghasilkan registrasi strip akhir yang presisi sebelum operasi berikutnya dilakukan. Bantalan tekanan menahan material agar tetap rata selama pemotongan dan pembentukan, mencegah distorsi yang akan mengalir melalui stasiun hilir.
Bagaimana Komponen Bekerja Sama Selama Pukulan Pers
Bayangkan satu siklus dalam dadu progresif. Saat press ram turun, berikut urutannya:
- Pelat pengupas-pegas menyentuh strip terlebih dahulu, menjepitnya rata pada pelat cetakan dan mengontrol pergerakan material.
- Pin pilot membuat lubang yang telah ditusuk sebelumnya, menarik strip ke registrasi yang tepat untuk stasiun tersebut.
- Pukulan berlanjut ke bawah, memasuki material dan melakukan operasi pemotongan atau pembentukan terhadap tombol cetakan di bawah.
- Pada titik mati bawah, semua operasi pembentukan dan pemotongan selesai secara bersamaan di setiap stasiun.
- Pada gaya ke atas, stripper menahan material ke bawah sementara pukulan ditarik. Pengangkat kemudian menaikkan strip hingga bersih dari permukaan cetakan sehingga pengumpan dapat memajukannya ke lemparan berikutnya.
Seluruh rangkaian ini terjadi dalam sepersekian detik, berulang ratusan kali per menit. Setiap komponen harus menjalankan fungsinya dalam waktu dan jendela posisi yang ketat, atau kerusakan akan segera terjadi.
Tabel di bawah ini menghubungkan setiap komponen utama dengan perannya dan apa yang salah jika gagal. Tampilan-konsekuensi kegagalan inilah yang memisahkan-pemikiran tingkat sistem dari memperlakukan komponen sebagai item katalog yang terisolasi.
| Nama Komponen | Fungsi | Konsekuensi Kegagalan |
|---|---|---|
| Die Shoe (Atas/Bawah) | Platform pemasangan struktural untuk semua komponen lainnya | Lendutan akibat beban menyebabkan ketidaksejajaran sehingga mempercepat keausan pada setiap komponen yang bekerja |
| Pin Panduan dan Bushing | Pertahankan keselarasan yang tepat antara bagian cetakan sepanjang pukulan | Galling atau keausan menyebabkan penyimpangan jarak bebas, menghasilkan gerinda yang tidak konsisten dan memperpendek umur pukulan |
| Pelat Pendukung | Cegah pukulan agar tidak menjorok ke dalam sepatu cetakan akibat benturan berulang kali | Tanpanya, pukulan akan meresap ke dalam sepatu seiring berjalannya waktu, mengubah ketinggian penutup dan menurunkan kualitas potongan |
| pukulan | Memotong, menusuk, atau membentuk bahan benda kerja | Tepi yang terkelupas atau aus menghasilkan gerinda yang berlebihan, meningkatkan kebutuhan tonase, dan berisiko menyebabkan kerusakan besar |
| Tombol Mati | Berikan ujung tombak perkawinan dan pelepas siput | Tombol yang aus memperbesar fitur bagian melebihi toleransi dan menyebabkan slug pulling |
| Pelat Penari Telanjang | Menjepit material hingga rata dan melepaskannya dari pukulan pada gaya ke atas | Kegagalan menyebabkan material terangkat selama pemotongan, menghasilkan komponen yang terdistorsi dan potensi terjadinya benturan pada cetakan |
| Pengangkat | Angkat potongan cetakan bawah untuk diumpankan ke stasiun berikutnya | Pengangkat yang terjebak menyebabkan tarikan lajur, salah pengumpan, dan kerusakan pilot di stasiun berikutnya |
| Pin Percontohan | Temukan lokasi strip secara tepat di setiap stasiun sebelum operasi dimulai | Pilot yang sudah usang atau hilang memungkinkan terjadinya kesalahan pendaftaran, sehingga menghasilkan fitur{0}}di luar lokasi di semua stasiun |
| Bantalan Tekanan | Jaga agar material tetap stabil selama pembentukan untuk mengontrol aliran dan mencegah kerutan | Tekanan bantalan yang tidak mencukupi memungkinkan material berkerut atau bergeser, menyebabkan kesalahan dimensi pada fitur yang terbentuk |
Perhatikan polanya: satu komponen yang gagal jarang menyebabkan satu masalah saja. Busing pemandu yang aus menyebabkan penyimpangan jarak bebas, yang mempercepat keausan pukulan, yang meningkatkan tinggi duri, yang pada akhirnya memicu waktu henti yang tidak direncanakan untuk seluruh lini. Reaksi berantai itulah yang menjadi alasan perancang cetakan berpengalaman berpikir dalam sistem, menentukan setiap komponen relatif terhadap beban, waktu, dan toleransi segala sesuatu di sekitarnya.
Realitas yang saling berhubungan ini juga berarti bahwa pemilihan jenis cetakan, baik progresif, transfer, atau gabungan, akan mengubah komponen mana yang memikul beban terberat dan di mana risiko kegagalan terkonsentrasi.
Jenis Die Progresif vs Transfer vs Majemuk
Setiap cetakan stempel menggunakan komponen dasar yang sama, namun cara komponen tersebut disusun, dan cara benda kerja bergerak melewatinya, membagi dunia perkakas ke dalam kategori berbeda. Memilih di antara jenis cetakan stempel bukan tentang mana yang "terbaik" dan lebih banyak tentang mana yang sesuai dengan geometri bagian Anda, volume tahunan, dan anggaran. Jika pencocokan itu salah, dan Anda akan membayarnya dalam operasi sekunder, potongan, atau desain ulang perkakas.
Dies Progresif untuk-Volume Strip-Produksi Fed Tinggi
Sebuah cetakan progresif mengumpankan strip logam kontinu melalui serangkaian stasiun di dalam satu alat. Setiap stasiun melakukan satu operasi, memotong, membengkokkan, membentuk, sementara strip mengindeks ke depan satu nada pada satu waktu. Bagian tersebut tetap melekat pada strip pembawa sampai stasiun terakhir memisahkannya.
Proses cetakan ini memberikan kecepatan yang tidak dapat ditandingi oleh jenis cetakan lainnya. Pengepresan berkecepatan tinggi-yang menjalankan perkakas progresif dapat melebihi 200 hingga 600 gerakan per menit, menghasilkan komponen jadi dalam aliran berkelanjutan dengan penanganan minimal. Pin pilot menjaga registrasi di seluruh stasiun, menjaga toleransi tetap ketat bahkan pada kecepatan tersebut.
Di manakah kematian progresif masuk akal secara ekonomi?Analisis teknik Fictivmenempatkan ambang kelayakan sekitar 50.000 hingga 100.000 unit per tahun, meskipun bagian yang lebih sederhana mungkin membenarkan investasi sebesar 30.000 unit. Di bawah volume tersebut, biaya perkakas di muka, biasanya $30.000 hingga lebih dari $250.000, tidak dapat diamortisasi secara efektif. Di atas semua itu, biaya-per bagian turun drastis sehingga alternatifnya menjadi tidak kompetitif.
Geometri yang ideal untuk cetakan stempel progresif mencakup komponen-berukuran kecil hingga sedang, bentuk yang relatif dangkal, dan fitur yang dapat dibuat dalam urutan stasiun linier. Penarikan dalam, bentuk multi-arah, dan bagian yang sangat besar melampaui batas metode karena strip pembawa membatasi arah dan kedalaman pembentukan.
Transfer Dies untuk Bagian Besar atau Kompleks
Transfer stamping mengambil pendekatan berbeda untuk pergerakan bagian. Benda kerja dipisahkan dari strip pada awal proses dan kemudian diangkut secara mekanis antar stasiun dengan jari, rel, atau lengan robot. Setiap stasiun bekerja pada bagian-yang berdiri bebas dan bukan pada bagian jalur yang ditambatkan.
Kebebasan itu mengubah apa yang mungkin terjadi. Tanpa strip pembawa yang membatasi aliran material, cetakan transfer menangani rumah-yang ditarik dalam, panel otomotif besar, dan suku cadang yang memerlukan pembentukan dari berbagai arah. Menurut perbandingan proses Die-Matic, transfer stamping unggul dalam hal akurasi dimensi dan penarikan dalam yang sangat penting, menawarkan kontrol presisi terhadap deformasi material di setiap tahap.
Transfer mati juga mengurangi limbah material. Karena blanko dipotong mendekati-bentuk jaring sebelum dibentuk, tidak ada strip pembawa yang memakan material tambahan di seluruh panjang pahat. Untuk logam paduan yang mahal, pengurangan sisa tersebut dapat menurunkan biaya per-satuan meskipun waktu siklusnya lebih lambat.
Pengorbanannya-? Sistem transfer memerlukan sinkronisasi yang tepat antara waktu pengepresan dan pergerakan komponen. Penyiapannya lebih rumit, tuntutan pemeliharaannya lebih tinggi, dan kecepatan siklus berjalan lebih lambat dibandingkan perkakas progresif. Jenis cetakan ini dapat dibenarkan ketika kompleksitas atau ukuran bagian membuat pengecapan progresif tidak mungkin dilakukan secara fisik atau ketika penghematan material mengimbangi penalti kecepatan.
Compound Dies untuk Bagian Sederhana-Presisi Tinggi
Dies majemuk menempati ujung spektrum kompleksitas yang berlawanan. Mereka melakukan beberapa operasi pemotongan dalam satu langkah tekan di satu stasiun. Tidak ada perkembangan strip dan tidak ada mekanisme transfer. Bagian tersebut sepenuhnya terbentuk dan dikeluarkan dalam satu pukulan.
Kedengarannya terbatas? Memang benar, tetapi kesederhanaan itu memberikan keuntungan khusus: kerataan. Karena semua gaya pemotongan bekerja secara bersamaan dan simetris, cetakan majemuk menghasilkan bagian dengan kerataan yang lebih baik dibandingkan dengan alternatif progresif yang mana tekanan kumulatif dari stasiun-ke-stasiun dapat menyebabkan distorsi. Untuk ring, shim, gasket, dan bentuk blanked sederhana yang mengutamakan kualitas tepi dan planaritas, cetakan majemuk adalah jawaban yang tepat.
Biaya perkakas lebih rendah, waktu tunggu lebih singkat, dan perawatan cetakan mudah dilakukan. Batasannya adalah cetakan majemuk tidak dapat mendukung pembentukan multi-arah, pembengkokan, atau geometri kompleks. Ini adalah alat presisi untuk pekerjaan tertentu, bukan solusi universal.
Memilih Jenis Die yang Tepat untuk Aplikasi Anda
Keputusan antara metode die dan stamping bermuara pada logika seleksi praktis:
- Jika bagian Anda kecil, diproduksi dalam volume tinggi, dan dapat dibentuk dalam urutan linier, cetakan progresif memberikan biaya per bagian yang paling rendah.
- Jika bagian Anda memerlukan gambar dalam,-pembentukan multi-arah, atau terlalu besar untuk strip pembawa, stempel transfer memberikan fleksibilitas yang diperlukan.
- Jika bagian Anda datar, sederhana secara geometris, dan memerlukan akurasi-ke-tepian yang ketat, cetakan majemuk dapat menyelesaikannya dengan investasi perkakas yang minimal.
Tabel di bawah memetakan metode cetakan dan stempel ini terhadap faktor-faktor keputusan utama yang dipertimbangkan para insinyur selama pemilihan proses.
| Tipe Mati | Terbaik Untuk | Ambang Batas Volume | Bagian Kompleksitas | Biaya Relatif | Aplikasi Khas |
|---|---|---|---|---|---|
| Progresif | Produksi-kecepatan tinggi untuk komponen kecil hingga menengah | 50,000+ unit/tahun | Rendah hingga sedang (urutan pembentukan linier) | Tinggi di muka, terendah per-volume | Konektor listrik, braket, pelindung panas, klip |
| Transfer | Bagian yang besar atau dalam dengan geometri yang kompleks | 25,000+ unit/tahun | Tinggi (pembentukan multi-arah, penarikan dalam) | Muka tinggi, per-bagian sedang | Panel bodi otomotif, rumah struktural,-penutup yang ditarik dalam |
| Menggabungkan | Bagian datar sederhana yang membutuhkan ketelitian dan kerataan | 5,000+ unit/tahun | Rendah (hanya-operasi pemotongan bidang tunggal) | Moderat di awal, moderat per{0}}bagian | Mesin cuci, shim, gasket, laminasi, blanko sederhana |
Perhatikan perkembangan ekonomi: ketika kompleksitas meningkat, Anda berpindah dari gabungan ke progresif ke transfer. Ketika volume meningkat, cetakan progresif mendapatkan keuntungan biaya melalui amortisasi. Mesin cuci datar yang diproduksi sebanyak 500.000 unit per tahun masih termasuk dalam cetakan majemuk karena geometrinya tidak memerlukan stasiun progresif. Sementara itu, tanda kurung cukup kompleks pada volume yang sama merupakan aplikasi progresif buku teks.
Pilihan yang salah tidak selalu langsung terlihat. Hal ini kemudian muncul sebagai tambahan operasi sekunder, tingkat scrap yang lebih tinggi, atau perkakas yang aus sebelum waktunya karena merusak geometri komponen dibandingkan mengerjakannya. Mencocokkan proses cetakan dengan bagian sejak hari pertama adalah keputusan-yang paling hemat biaya di seluruh program stempel.
Tentu saja, memilih jenis cetakan yang tepat hanyalah setengah dari perjuangan. Material yang Anda injak melalui cetakan tersebut mengubah hampir setiap parameter desain, mulai dari jarak bebas hingga kompensasi pegas hingga umur pahat yang diharapkan.
Bagaimana Sifat Material Membentuk Keputusan Desain Die
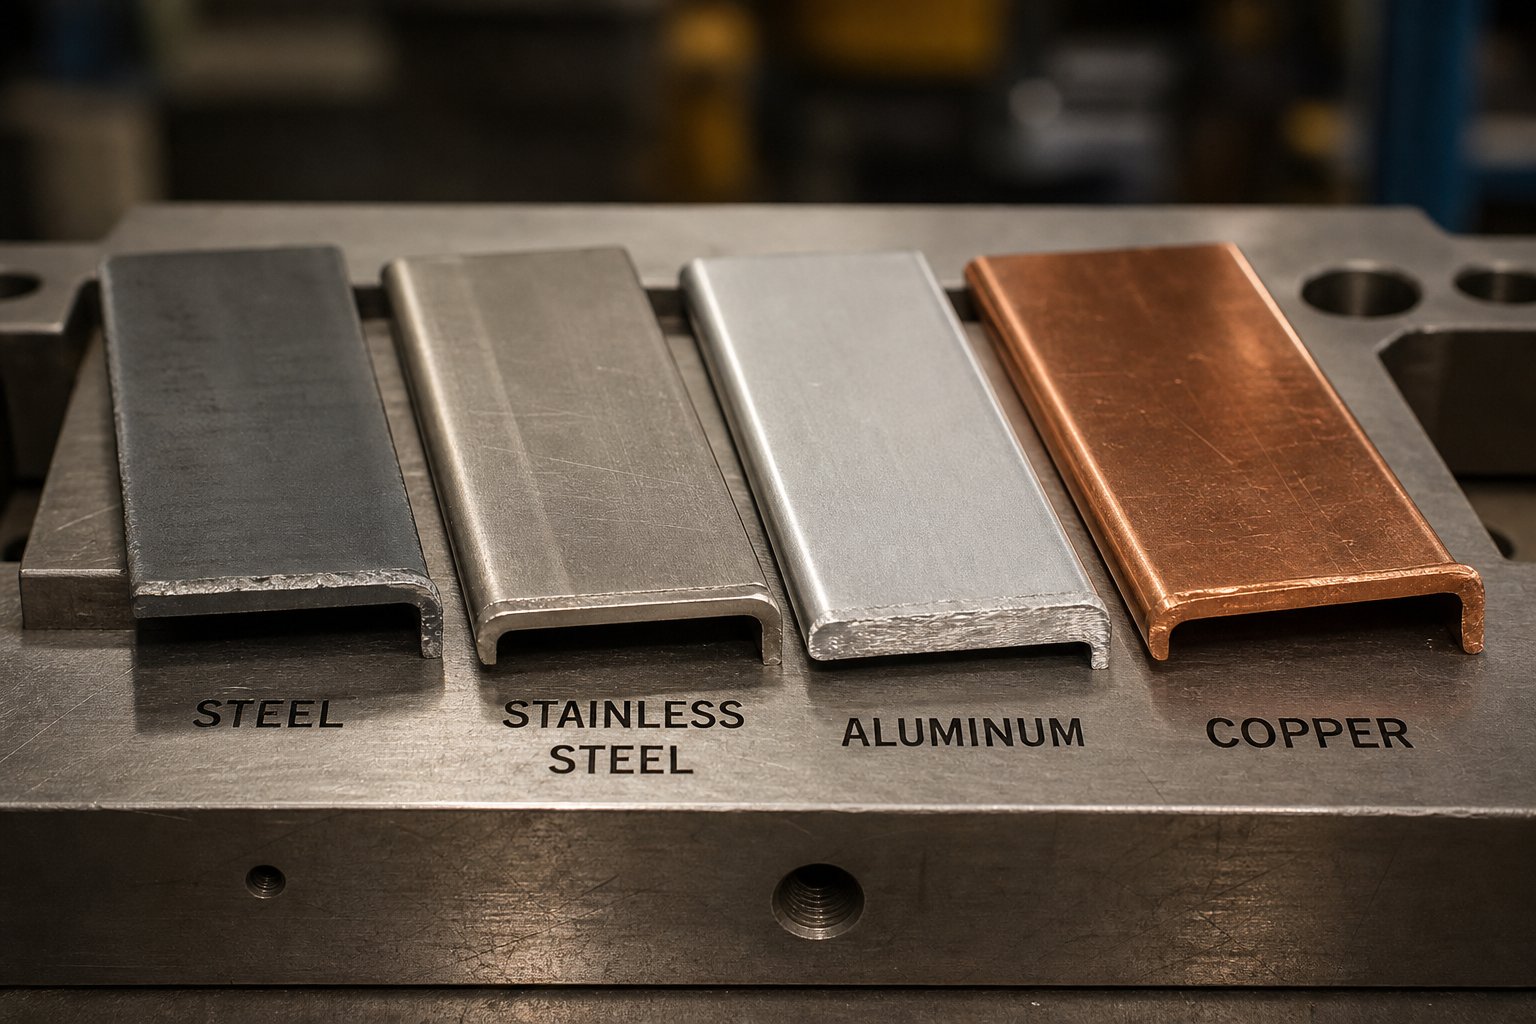
Cetakan yang didesain sempurna dengan bahan yang salah akan menghasilkan cacat yang sama andalnya dengan cetakan yang dirancang buruk dengan bahan yang benar. Sifat material tidak hanya memengaruhi desain cetakan stempel, tetapi juga menentukannya. Setiap parameter penting, mulai dari jarak bebas pukulan-hingga-die hingga kompensasi pegas hingga umur pahat yang diharapkan, ditelusuri kembali ke bagaimana perilaku lembaran logam di bawah tekanan. Abaikan properti itu, dan Anda menebak-nebak. Tebakan salah, dan harga barang bekas naik.
Sifat Material Utama Yang Mempengaruhi Kinerja Die
Empat karakteristik material mendominasi keputusan rekayasa stamping die:
- Kekuatan hasiladalah tingkat tegangan di mana material mulai berubah bentuk secara permanen. Dalam stamping, gaya pembentukan harus melebihi kekuatan luluh untuk membentuk bagian tersebut. Kekuatan luluh baja sangat bervariasi menurut tingkatannya, mulai dari sekitar 200 MPa untuk baja karbon rendah-ringan hingga lebih dari 1.000 MPa untuk tingkat kekuatan-tinggi yang lebih tinggi. Tegangan luluh baja yang lebih tinggi berarti tonase tekan yang lebih besar, pegas yang lebih berat, dan komponen perkakas yang lebih kuat.
- Kekuatan tarikmewakili tegangan maksimum yang dapat ditahan material sebelum proses necking dimulai. Perbedaan antara kekuatan luluh vs kekuatan tarik penting karena menentukan rentang kerja, jendela di mana material berubah bentuk secara plastis tanpa mengalami kegagalan. Kesenjangan yang besar antara nilai-nilai ini berarti material dapat mentolerir lebih banyak pembentukan sebelum retak.
- Pemanjanganmengukur seberapa besar regangan material sebelum patah, dinyatakan dalam persentase. Perpanjangan yang lebih tinggi berarti sifat mampu bentuk yang lebih besar, tarikan yang lebih dalam, dan jari-jari tekukan yang lebih rapat tanpa retak. Baja ringan biasanya menawarkan perpanjangan 25-45%, sementara beberapa kualitas baja tahan karat turun hingga 40-60% meskipun lebih sulit untuk dicap karena perilaku pengerasan kerja.
- Modulus elastismenggambarkan kekakuan material, pada dasarnya seberapa besar material tersebut menahan deformasi di bawah beban sebelum meleleh. Modulus elastisitas logam seperti baja berada pada kisaran 200 GPa, sedangkan aluminium kira-kira sepertiganya sekitar 70 GPa. Perbedaan kekakuan ini secara langsung mengontrol seberapa besar material pegas kembali setelah pelepasan gaya pembentuk.
Bayangkan kurva tegangan-regangan sebagai peta jalan untuk apa yang terjadi di bawah pukulan. Daerah elastis, yang diatur oleh modulus elastisitas, menunjukkan material menyimpan energi seperti pegas. Ketika tegangan melewati titik leleh, deformasi permanen dimulai. Kemiringan wilayah plastis menunjukkan perilaku pengerasan kerja. Kemiringan yang curam berarti material menjadi jauh lebih kuat saat Anda membentuknya, sehingga menuntut lebih banyak gaya pada setiap stasiun berikutnya.
Bagaimana Lembaran Logam Berbeda Mengubah Parameter Desain Die
Setiap kelompok material menghadirkan kombinasi unik dari sifat-sifat ini, memaksa perancang cetakan untuk menyesuaikan beberapa parameter secara bersamaan. Berikut perbandingan lembaran logam yang paling umum dalam praktiknya:
Baja ringan (-rendah karbon, kualitas HSLA)adalah bahan yang paling mudah dicap. Kekuatan luluh yang moderat, perpanjangan yang baik, dan perilaku yang dapat diprediksi menjadikannya dasar pengukuran material lain. Jarak bebas cetakan mengikuti persentase standar, pegas kembali dapat dikelola, dan keausan pahat meningkat pada tingkat yang diharapkan.
Baja tahan karat (austenitik seri 300)memperkenalkan tantangan pengerasan kerja yang serius. SebagaiMajalah MetalFormingyang perlu diperhatikan, baja tahan karat austenitik seri 3XX-dicirikan oleh pengerasan kerja yang tinggi, yang berarti bahwa setiap operasi pembentukan secara signifikan meningkatkan kekuatan material di zona deformasi. Stasiun berikutnya dalam cetakan progresif kemudian harus mengatasi peningkatan kekuatan tersebut, sehingga membutuhkan kekuatan yang lebih besar dan perkakas yang lebih tahan lama. Baja tahan karat juga memerlukan jarak bebas yang lebih lebar dibandingkan baja ringan dengan ketebalan yang setara karena kekuatannya yang lebih tinggi menahan geser dan mentransfer lebih banyak tekanan ke tepi tajam.
Paduan aluminiummenyajikan teka-teki yang berbeda. Modulus elastisitasnya yang lebih rendah, kira-kira sepertiga dari baja, berarti pegas balik secara proporsional lebih besar untuk geometri tikungan tertentu. Perancang cetakan mengimbanginya dengan melakukan pembengkokan berlebihan, terkadang 2-3 derajat melebihi sudut target hanya untuk mendarat dalam toleransi setelah pemulihan elastis. Aluminium juga cenderung menempel pada permukaan baja perkakas, sehingga memerlukan pelapisan khusus atau perawatan permukaan pada pelubang dan tombol cetakan.
Paduan tembaga (kuningan, perunggu fosfor)biasanya menawarkan perpanjangan yang sangat baik dan pengerasan kerja yang moderat, membuatnya relatif mudah untuk dibentuk menjadi bentuk yang kompleks. Namun, kelembutannya menimbulkan kekhawatiran lain: tanpa pembersihan yang tepat, material tembaga akan menghasilkan gerinda berlebihan yang menyulitkan perakitan hilir. Keausan perkakas lebih rendah dibandingkan dengan baja, namun penanganan strip dan presisi pengumpanan menjadi lebih penting karena material mudah tergores.
Pengerasan kerja memerlukan perhatian khusus dalam desain cetakan progresif multi-stasiun. Ketika sebuah strip melewati beberapa stasiun pembentuk, setiap operasi memperkuat area yang mengalami deformasi. Menurut MetalForming Magazine, ketika baja HSLA konvensional mungkin mengalami peningkatan kekuatan sebesar 20 persen dari pengerasan kerja, baja-fase ganda dapat meningkatkan kekuatan sebesar 50 persen bahkan setelah regangan beberapa persen. Peningkatan tersebut dapat membebani kapasitas mesin press dan mempercepat keausan alat di stasiun hilir jika perancang cetakan tidak memperhitungkannya selama perencanaan stasiun.
Tabel di bawah ini merangkum perubahan parameter desain cetakan utama pada jenis material umum. Gunakan ini sebagai panduan arah, ingatlah bahwa nilai spesifik harus selalu berasal dari lembar data material untuk paduan dan temper yang tepat yang dicap.
| Bahan | Kisaran Jarak Bebas Khas (% ketebalan) | Faktor Kebangkitan | Tingkat Pengerasan Kerja | Dampak Keausan Alat |
|---|---|---|---|---|
| Baja Ringan (rendah-karbon) | 5-8% | Rendah | Sedang | Kemajuan yang moderat dan dapat diprediksi |
| HSLA / Baja Berkekuatan Tinggi-Tingkat Lanjut | 8-12% | Sedang hingga tinggi | Tinggi (peningkatan kekuatan 20-50%) | Tinggi, membutuhkan material alat yang ditingkatkan |
| Baja Tahan Karat (seri 300) | 8-12% | Sedang hingga tinggi | Sangat tinggi | Tinggi, memerlukan perkakas berlapis atau karbida |
| Paduan Aluminium | 6-10% | Tinggi (karena modulus elastisitas rendah) | Rendah hingga sedang | Keausan rendah, namun berisiko merusak tanpa pelapis |
| Paduan Tembaga (kuningan, perunggu) | 4-7% | Rendah hingga sedang | Rendah hingga sedang | Rendah, namun sensitivitas duri memerlukan perkakas yang tajam |
Perhatikan bagaimana tabel menunjukkan-keuntungan dibandingkan peringkat sederhana. Aluminium menyebabkan lebih sedikit keausan alat namun menuntut kompensasi pegas yang lebih agresif. Baja tahan karat menghasilkan suku cadang yang kuat tetapi menghambat perkakas dan pengepres dengan perilaku pengerasan kerjanya. Setiap pilihan material merupakan batasan desain yang mempengaruhi perhitungan jarak bebas, tata letak stasiun, pemilihan mesin press, dan interval perawatan.
Parameter-yang didorong oleh materi ini tidak ada secara terpisah. Mereka dimasukkan langsung ke salah satu penghitungan paling penting dalam rekayasa cetakan: jarak antara pukulan-ke-cetakan. Jika jarak bebas salah untuk bahan dan ketebalan spesifik Anda, maka gerinda, keausan berlebihan, dan kualitas tepi yang buruk akan menjadi kenyataan produksi sehari-hari, bukan gangguan yang sesekali terjadi.
Perhitungan Jarak Bebas Die dan Kontrol Duri
Anda telah memilih bahan dan jenis cetakan yang tepat. Pertanyaan selanjutnya tampak sederhana: berapa banyak ruang yang harus ada antara tombol punch dan die? Kesenjangan tersebut, jarak antara pukulan-ke-cetakan, bisa dibilang merupakan satu-satunya parameter yang paling penting dalam desain cetakan stempel. Atur dengan benar, dan Anda akan mendapatkan potongan yang rapi, masa pakai perkakas yang lama, dan gerinda yang minimal. Jika salah, dan setiap bagian yang keluar dari pers membawa bukti kesalahannya.
Menghitung Jarak Bebas Pukulan-ke-Die berdasarkan Bahan dan Ketebalan
Jarak bebas adalah jarak antara ujung potong pelubang dan ujung potong tombol cetakan. Ini dinyatakan sebagai persentase ketebalan material per sisi, artinya jarak bebas yang ditentukan harus ada di setiap sisi pukulan relatif terhadap bukaan cetakan. Jarak bebas 10% pada stok 1,0 mm, misalnya, berarti ruang 0,10 mm di setiap sisi.
Itutim teknik MISUMImencatat bahwa standar jarak bebas per{0}}sisi yang direkomendasikan adalah sekitar 10% dari ketebalan stok, meskipun perkembangan modern menunjukkan bahwa nilai dalam kisaran 11-20% dapat sangat mengurangi ketegangan perkakas selama penindikan dan memperpanjang umur operasional. Persentase yang tepat bergantung pada tiga variabel utama:
- Bahan benda kerja:Bahan yang lebih kuat dan keras memerlukan peningkatan jarak bebas. Kekuatan tarik dan kekerasan material secara langsung berdampak pada bagaimana bidang patahan merambat melalui lembaran selama pemotongan.
- Ketebalan benda kerja:Stok yang lebih tebal menuntut izin absolut yang lebih besar secara proporsional, meskipun persentasenya mungkin tetap sama dalam kelompok material.
- Kondisi perkakas:Akumulasi keausan pada pelubang logam dan tepi cetakan secara efektif mengurangi jarak bebas kerja dari waktu ke waktu, sehingga pemilihan jarak bebas awal merupakan-keputusan masa depan.
Apa yang terjadi jika izin salah? Jarak bebas yang tidak mencukupi memaksa pukulan bekerja lebih keras dari yang diperlukan, menyebabkan geser sekunder dimana bidang patahan dari sisi pukulan dan cetakan gagal bertemu dengan rapi. Hal ini menyebabkan tepian menjadi kasar, -terpotong ganda, mempercepat keausan pukulan, dan bahkan dapat mematahkan perkakas akibat pembebanan yang berulang-ulang. Jarak bebas yang berlebihan menghasilkan masalah sebaliknya: material terguling sebelum patah, menimbulkan gerinda besar dan terguling berat pada tepi potongan. Kedua kondisi tersebut mengurangi kualitas komponen dan memperpendek interval antara perawatan cetakan.
Jarak bebas yang tepat bertujuan untuk menyelaraskan bidang patahan batas butir di bagian atas dan bawah benda kerja, sehingga menciptakan lokasi pembelahan yang bersih di mana dua zona geser bertemu di tengah ketebalan lembaran. Ketika bidang-bidang tersebut sejajar, tepi potongan akan menunjukkan zona yang mengilap, zona retakan yang bersih, dan duri yang minimal, yang merupakan ciri-ciri-peralatan cetakan yang disetel dengan baik.
Formasi Burr dan Bagaimana Desain Die Mengontrolnya
Gerinda adalah tonjolan kecil dari sisa material yang tertinggal di tepi potongan setelah dilubangi atau dikosongkan. Ini adalah produk sampingan yang tidak dapat dihindari dari pemotongan, namun tinggi dan konsistensinya dapat dikontrol secara langsung melalui keputusan desain dan pemeliharaan.
Selama operasi pemotongan, pukulan memasuki material dan memulai zona geser dari permukaan atas sementara tombol cetakan memulai zona yang sesuai dari bawah. Ketika jarak bebas dioptimalkan, zona-zona ini menyebar satu sama lain dan bertemu dengan rapi di dalam lembaran. Ketika jarak bebas menyimpang, zona-zona tersebut saling kehilangan, dan material yang tersisa terkoyak alih-alih patah dengan sempurna, sehingga menghasilkan duri yang jelas pada sisi cetakan potongan.
Tiga faktor yang mengatur tinggi duri pada cetakan stempel logam yang sedang berjalan:
- Akurasi izin:Seperti yang dibahas di atas, jarak bebas yang terlalu-dekat dan terlalu{{1}lebar akan menghasilkan gerinda, meskipun melalui mekanisme yang berbeda.
- Ketajaman pukulan:Pukulan tumpul tidak dapat memulai zona geser bersih. Alih-alih mengiris material, ia malah mendorong dan merusaknya, sehingga meningkatkan volume material yang robek, bukannya patah.
- Kondisi tombol mati:Tepi cetakan yang aus atau terkelupas berperilaku serupa dengan jarak bebas yang berlebihan, memungkinkan material terguling alih-alih tergeser dengan rapi.
Untuk cetakan stempel lembaran logam yang dijalankan pada kecepatan produksi, tinggi duri merupakan indikator utama kondisi perkakas. Operator yang melacak pengukuran duri dari waktu ke waktu dapat memperkirakan kapan bagian cetakan yang dicap perlu diasah ulang sebelum duri melebihi batas toleransi, sehingga mengubah waktu henti yang tidak direncanakan menjadi pemeliharaan terjadwal.Referensi teknik Fractorymenegaskan bahwa gerinda sering kali harus dihilangkan melalui metode pemrosesan tangan kedua yang-memakan waktu-sehingga pencegahan melalui pembersihan yang tepat jauh lebih-efektif dari segi biaya dibandingkan-penghalusan-fakta.
Lewati Takik dan Kontrol Aliran Material
Dalam cetakan progresif, mengontrol bagaimana strip mengalir melalui setiap stasiun sama pentingnya dengan mengontrol apa yang terjadi di setiap stasiun. Di sinilah letak takik bypass, terkadang disebut takik nada atau takik Perancis, masuk dalam gambaran.
Takik bypass adalah bagian kecil material yang dipotong dari salah satu atau kedua tepi strip pada titik awal cetakan progresif.Pabrikanmengidentifikasi beberapa fungsi penting yang dilayani oleh takik ini:
- Mereka memberikan penghentian mekanis yang kuat yang mencegah pemberian makan berlebihan, yang dapat menyebabkan kerusakan parah pada cetakan dan menimbulkan bahaya keselamatan.
- Mereka menghilangkan tepi camber dari proses menggorok kumparan, memungkinkan strip untuk masuk dengan lancar melalui cetakan.
- Mereka membuat referensi-hit pertama saat material pertama kali dimasukkan ke dalam alat, sehingga mengurangi potongan lepas dan setengah-hitan selama penyiapan.
- Ketika digunakan pada kedua sisi, mereka menyediakan registrasi bagian yang melengkapi lokasi pin pilot.
Takik bypass negatif dan positif pada cetakan stempel lembaran logam mengacu pada dua pendekatan berbeda untuk membuat penghentian ini. Takik bypass konvensional (positif) memotong slug dari tepi lajur, menciptakan kantung yang digunakan oleh blok penghenti yang diperkeras untuk mencegah gerak maju-perjalanan. Takik bypass negatif, atau gaya tombak-dan-flensa, menusuk tab kecil dan membengkokkannya ke bawah untuk membuat permukaan berhenti tanpa menghilangkan material. Alternatif-dan-flensa menghilangkan tantangan pengelolaan slug dan memperkuat strip pembawa, sehingga meningkatkan stabilitas umpan dalam-desain pembawa satu sisi.
Pilihan antara jenis takik melibatkan-pengorbanan: takik konvensional memberikan penghentian paling positif namun mengonsumsi lebar material tambahan dan memerlukan pelepasan slug yang andal. Sepotong material setipis dua kali ketebalan stok dapat menimbulkan masalah untuk dikeluarkan secara konsisten, sehingga menimbulkan risiko kemacetan yang mengimbangi tujuan perlindungan takik. Takik-dan-flensa menghindari masalah slug sepenuhnya namun mengurangi pembuangan material untuk kontrol camber.
Untuk para insinyur yang bekerja melalui pengoptimalan jarak bebas yang rumit, desain takik bypass, dan tantangan aliran material dalam perkakas progresif khusus,Tim teknik stamping die YICHENmenyediakan sumber daya untuk proyek punch and die lembaran logam di mana keputusan desain yang saling berhubungan ini memerlukan keahlian terintegrasi dalam pengendalian duri, spesifikasi jarak bebas, dan stabilitas strip.
Parameter jarak bebas dan aliran material ini tidak muncul secara terpisah pada gambar. Ini adalah keluaran dari proses desain terstruktur yang dimulai jauh sebelum baja dipotong, dimulai dengan bagaimana seorang insinyur cetakan membaca cetakan bagian dan menerjemahkan geometri ke dalam logika stasiun.
Proses Desain Die Dari Konsep hingga Produksi
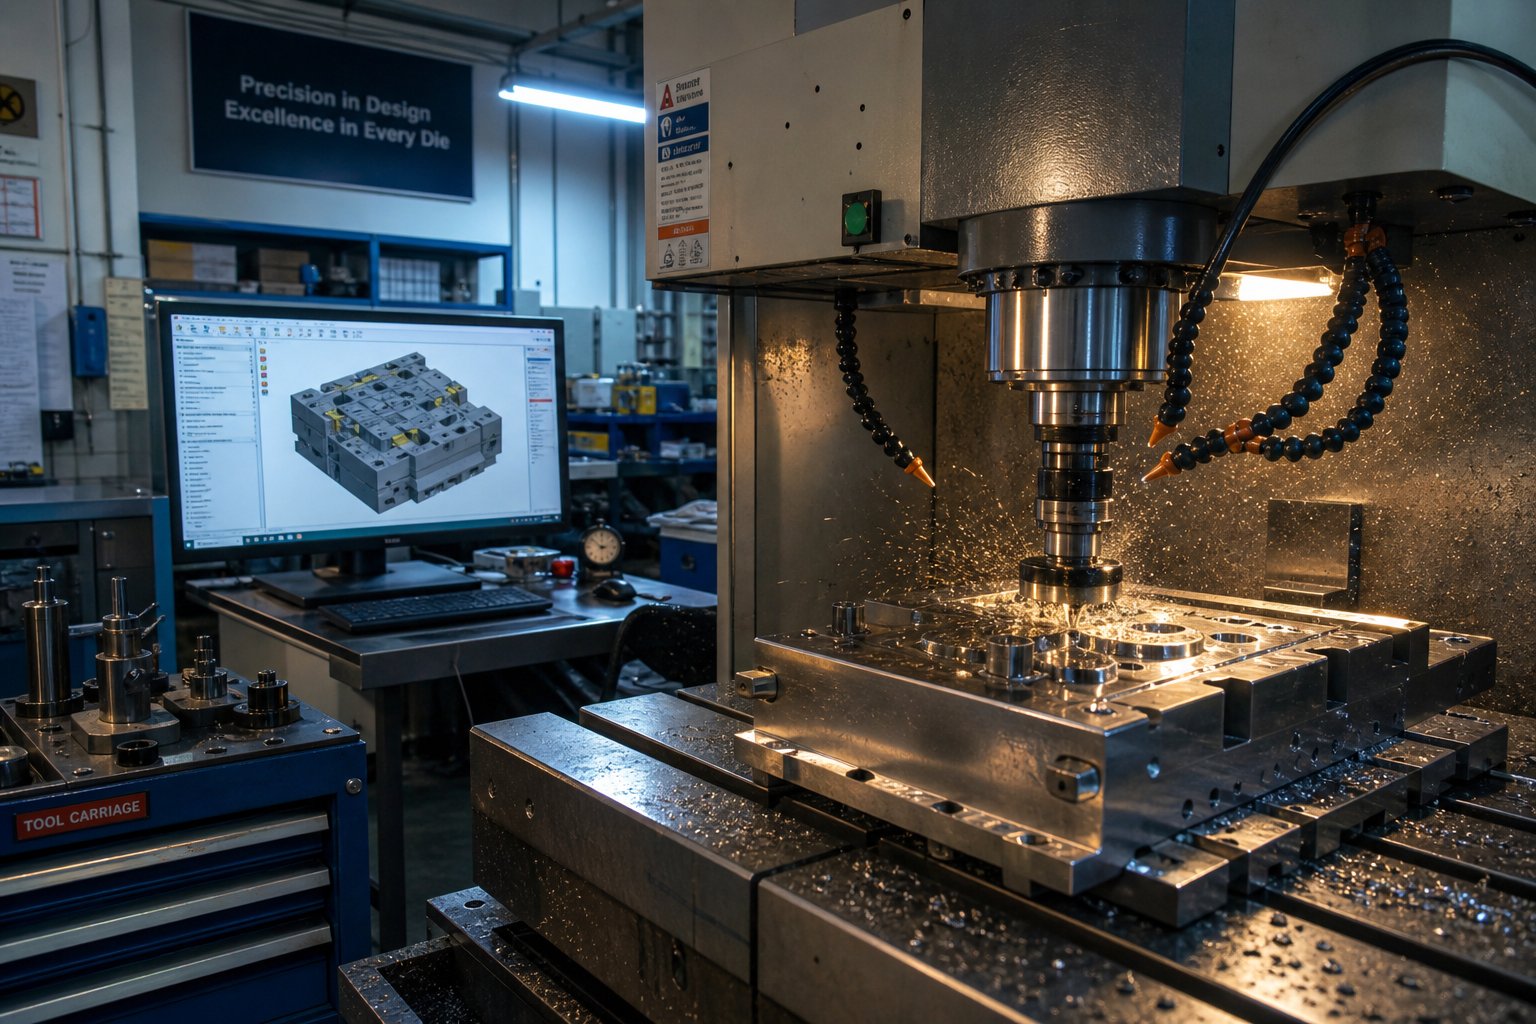
Cetakan stempel tidak muncul dari katalog. Ini direkayasa melalui serangkaian keputusan yang disengaja, masing-masing dibuat berdasarkan keputusan terakhir, mulai dari saat cetakan bagian mendarat di meja desainer hingga hari ketika alat tersebut menghasilkan bagian produksi pertama yang disetujui. Memahami alur kerja desain cetakan stempel logam ini akan mengungkap mengapa waktu tunggu perkakas memerlukan waktu berminggu-minggu atau berbulan-bulan dan mengapa jalan pintas pada tahap awal akan menyebabkan koreksi yang mahal di kemudian hari.
Dari Analisis Bagian Cetak hingga Konsep Die
Setiap proyek desain cetakan dimulai dengan cetakan bagian dan serangkaian pertanyaan. Insinyur cetakan mempelajari geometri bagian, toleransi dimensi, spesifikasi material, persyaratan penyelesaian permukaan, dan volume produksi tahunan yang diharapkan. Masukan ini menentukan keputusan mendasar: jenis cetakan mana yang sesuai dengan geometri, berapa banyak stasiun yang dibutuhkan alat, dan di mana operasi pembentukan dan pemotongan penting berada dalam urutan tersebut.
Pengembangan tata letak strip mengikuti. Perancang mengatur bagian dalam lebar strip untuk memaksimalkan pemanfaatan material sekaligus mempertahankan material pembawa yang cukup untuk pengumpanan yang stabil. MenurutPanduan proses RCO Engineering, para insinyur menggunakan perangkat lunak CAD untuk membuat model dan gambar akurat yang menentukan dimensi, toleransi, dan jalur aliran material selama fase konseptual ini. Penghitungan pemanfaatan material berdampak langsung pada biaya per-satuan, sehingga desainer berpengalaman melakukan iterasi melalui beberapa opsi bertumpuk sebelum menerapkan tata letak. Pengurangan sisa beberapa poin persentase pada jutaan komponen dapat mengimbangi kompleksitas perkakas yang signifikan.
Desain dan Simulasi Terperinci
Dengan konsep terkunci, desain stamping berpindah ke rekayasa detail. Platform CAD/CAM modern memungkinkan desainer untuk memodelkan setiap pukulan, tombol mati, stripper, pengangkat, dan elemen pemandu dalam konteks perakitan 3D penuh. Pemeriksaan interferensi, studi gerak, dan verifikasi waktu dilakukan secara digital sebelum baja apa pun dipesan.
Perangkat lunak simulasi pembentukan menambahkan lapisan validasi lainnya. Alat-alat ini memprediksi bagaimana material akan berperilaku di bawah pembebanan pukulan, mengidentifikasi potensi zona penipisan, risiko kerutan, dan besaran pegas sebelum satu chip dipotong. Penelitian MetalForming Magazine tentang prediksi springback menunjukkan bahwa model simulasi tingkat lanjut, termasuk pengerasan kinematik (model Yoshida-Uemori) dan perilaku modulus pembongkaran variabel, dapat memprediksi tikungan dan lengkungan yang hanya akan muncul selama uji coba fisik. Tanpa kumpulan data ini, prediksi springback hampir selalu sangat berbeda dengan kenyataan di lapangan.
Simulasi tidak menggantikan uji coba fisik, namun secara signifikan mengurangi jumlah putaran koreksi. Desain stempel logam yang divalidasi melalui simulasi biasanya mencapai status-siap produksi dalam lebih sedikit iterasi uji coba, menghemat waktu berminggu-minggu dan pengerjaan ulang ribuan dolar.
Pembuatan dan Uji Coba Die
Desain yang disetujui dipindahkan ke perkakas logam dan lantai pabrik cetakan. Manufaktur melibatkan beberapa proses presisi yang bekerja secara berurutan: penggilingan CNC membentuk sepatu mati, penahan pukulan, dan bagian bentuk; Pemotongan kawat EDM menghasilkan profil pukulan yang rumit dan bukaan cetakan yang tidak dapat dijangkau oleh pemesinan konvensional; penggilingan permukaan menghasilkan kerataan dan paralelisme kritis; dan perlakuan panas mengeraskan komponen yang bekerja agar tahan terhadap keausan dalam jutaan siklus pengepresan.
Perakitan menyatukan setiap komponen, memeriksa kesesuaian, keselarasan, dan preload pegas terhadap maksud desain. Alat tersebut kemudian dipindahkan ke mesin uji coba untuk validasi. Selama uji coba, perkakas stempel logam menjalankan bagian sampel dengan kecepatan yang semakin meningkat sementara para insinyur mengukur dimensi, memeriksa kualitas tepi, memverifikasi pengumpanan strip, dan menilai aliran material. Penyesuaian, baik menggeser suatu bagian, memoles radius, atau mengubah tekanan pengupas, terjadi berulang-ulang hingga bagian-bagian tersebut secara konsisten memenuhi spesifikasi pencetakan.
Proses lengkapnya mengikuti logika sekuensial ini:
- Analisis bagian cetak: tinjauan geometri, pemetaan toleransi, penilaian material dan volume
- Pemilihan konsep die: tipe die, jumlah stasiun, dan strategi pembentukan
- Pengembangan tata letak jalur: sarang, pemanfaatan material, dan desain pembawa
- Rekayasa CAD 3D terperinci: desain komponen, studi gerak, pemeriksaan interferensi
- Simulasi pembentukan: prediksi penipisan, kerutan, dan springback
- Pemesinan CNC, pemotongan kawat EDM, penggilingan, dan perlakuan panas komponen
- Perakitan dan-pemeriksaan awal seluruh alat
- Uji coba: pengujian sampel, pengukuran, penyesuaian, dan persetujuan produksi
Proses stamping logam dengan alat ini biasanya memakan waktu 8 hingga 20 minggu tergantung pada kompleksitas cetakan, dengan cetakan progresif pada ujung yang lebih panjang dan perkakas majemuk sederhana pada ujung yang lebih pendek. Tergesa-gesa dalam fase apa pun, terutama simulasi dan uji coba, jarang menghemat waktu secara keseluruhan. Masalah yang ditunda ke produksi selalu lebih mahal untuk diperbaiki daripada masalah yang terjadi selama pengembangan.
Bahkan proses desain yang dilaksanakan dengan sempurna, bagaimanapun, harus menjawab satu pertanyaan teknik dasar sebelum pekerjaan rinci dimulai: apakah mesin press yang dipilih memiliki kapasitas yang cukup untuk menggerakkan alat tersebut? Jawabannya bergantung pada perhitungan gaya yang menghubungkan sifat material dan geometri bagian dengan kebutuhan tonase sebenarnya.
Perhitungan Tonase dan Dasar-dasar Pemilihan Pers
Pers yang berukuran kecil tidak hanya gagal membuat komponen. Hal ini merusak perkakas, membelokkan rangka, dan menimbulkan bahaya keselamatan yang mematikan jalur produksi. Pers yang terlalu besar membuang-buang modal dan ruang. Menyesuaikan dengan tepat antara kapasitas mesin press die stamping dan kebutuhan pekerjaan sebenarnya dimulai dengan memahami bagaimana gaya terakumulasi selama satu pukulan.
Dasar-dasar Kekuatan Blanking dan Piercing
Setiap operasi pemotongan pada cetakan, baik mengosongkan perimeter atau melubangi, memerlukan kekuatan yang cukup untuk memotong material dengan rapi hingga seluruh ketebalannya. Prinsipnya sederhana: gaya potong merupakan fungsi dari total keliling potongan, ketebalan material, dan ketahanan material terhadap geser.
ItuTutorial Dies Pers MISUMImenyatakan hubungan ini sebagai gaya blanking yang sama dengan keliling pembentuk dikalikan ketebalan pelat dikalikan dengan ketahanan geser. Ketika data ketahanan geser tidak tersedia, para insinyur cetakan biasanya memperkirakannya sebesar 80% dari kekuatan tarik material, sebuah konvensi yang dikonfirmasi di berbagai referensi industri.
Pertimbangkan apa artinya ini dalam praktiknya. Perimeter yang dipotong lebih panjang membutuhkan lebih banyak tenaga. Stok yang lebih tebal menuntut lebih banyak kekuatan. Material yang lebih keras membutuhkan kekuatan yang lebih besar. Ketiga variabel tersebut berlipat ganda, sehingga sedikit peningkatan pada salah satu variabel tersebut dapat meningkatkan kebutuhan tonase secara signifikan. Mesin die stamping yang menjalankan beberapa pukulan secara bersamaan harus memperhitungkan setiap pukulan tajam pada saat yang sama, bukan hanya satu pukulan secara terpisah.
Salah satu teknik untuk mengurangi gaya luluh selama blanking adalah dengan menggerinda sudut geser pada permukaan pukulan atau permukaan cetakan. Menurut data teknik MISUMI, memberikan sudut geser yang kira-kira sama dengan ketebalan material dapat mengurangi gaya blanking sekitar 30%. Pendekatan ini membuat tindakan pemotongan di sekeliling perimeter terhuyung-huyung dibandingkan memotong seluruh tepi secara bersamaan, sehingga menurunkan beban puncak pada mesin press.
Pertimbangan Menggambar dan Membentuk Kekuatan
Operasi menggambar dan membengkokkan berperilaku berbeda dari pemotongan. Alih-alih menggeser material, gaya pembentuk akan meregangkan, menekan, dan membengkokkannya menjadi bentuk. Variabelnya bergeser dari perimeter potong dan kekuatan geser ke rasio tarikan, tekanan blanko, gesekan, dan geometri radius cetakan.
Untuk gambar cup, Majalah MetalForming menjelaskan beban pukulan maksimum sebagai produk dari kekuatan tarik material, diameter pukulan (atau lingkar cangkir), dan ketebalan material. Namun tidak seperti gaya pemotongan, nilai yang dihitung ini tidak bisa dijadikan sebagai kriteria lulus-yang sederhana. Kegagalan menggambar bergantung pada radius pukulan-hidung, radius masuknya cetakan, gesekan antarmuka, tekanan blankholder, dan laju pengerasan kerja, semuanya berinteraksi secara bersamaan.
Mengapa hal ini penting dalam pemilihan pers? Karena operasi pengepresan yang menggabungkan stasiun pemotongan dan stasiun pembentukan dalam satu alat progresif harus menangani jumlah semua gaya yang simultan. Proses pengepresan logam menghasilkan beban puncak ketika beberapa operasi dilakukan secara bersamaan pada titik mati bawah. Para insinyur menjumlahkan setiap gaya potong, setiap gaya pembentuk, dan setiap gaya penahan blanko yang bekerja pada saat yang sama untuk mencapai kapasitas pengepresan minimum.
Memilih Kapasitas Mesin Press Dengan Margin Keamanan Yang Memadai
Tonase yang dihitung adalah titik awal, bukan spesifikasi. Insinyur perkakas berpengalaman menambahkan margin keselamatan, biasanya 20-30% di atas persyaratan yang dihitung, sebelum memilih peralatan cetakan.Praktek industri dari Rajesh Machinesmengidentifikasi tiga alasan mengapa margin ini tidak-dapat dinegosiasikan: sifat material bervariasi dari satu batch ke batch lainnya, tepi cetakan menjadi tumpul seiring waktu sehingga meningkatkan gaya yang dibutuhkan, dan pengepresan mekanis tidak memberikan kapasitas tetapan secara seragam sepanjang pukulan.
Poin terakhir ini patut mendapat perhatian. Mesin press mekanis menghasilkan tonase puncak hanya di dekat titik mati bawah di mana poros engkol mencapai keuntungan mekanis maksimum. Jika bagian kerja cetakan dalam istilah teknik melibatkan material dengan langkah yang lebih tinggi, gaya yang tersedia mungkin jauh lebih kecil daripada nilai mesin. Sebaliknya, pengepres hidraulik menghasilkan tonase penuh sepanjang kayuhan, apa pun posisi ram, sehingga lebih cocok untuk operasi penarikan dalam yang memerlukan gaya pada jarak tempuh yang lebih jauh.
Saat mengevaluasi kapasitas pengepresan untuk kombinasi cetakan dan perkakas mesin tertentu, berikut adalah variabel kunci yang harus diperhitungkan:
- Total keliling potongan dari semua operasi pengosongan dan penindikan secara bersamaan
- Kekuatan geser material (atau perkiraan 80% kekuatan tarik)
- Ketebalan material di seluruh stasiun yang terlibat pada saat yang sama
- Membentuk dan menarik gaya dari stasiun tekukan, flensa, dan tarikan dalam
- Penahan kosong dan bantalan tekanan berasal dari pegas nitrogen atau bantalan tekan
- Margin keamanan 20-30% untuk memperhitungkan variasi material dan keausan alat
- Tipe tekan (mekanis vs hidrolik) dan dimana gaya kayuhan dibutuhkan
- Tutup kompatibilitas tinggi dan panjang goresan dengan selubung kerja cetakan
Kesalahan tonase tidak selalu terlihat secara dramatis. Terkadang hal ini muncul secara bertahap sebagai kualitas komponen yang tidak konsisten, keausan pahat yang semakin cepat, atau defleksi rangka yang perlahan-lahan membuat dimensi melampaui toleransi. Gejala-gejala halus tersebut lebih sulit untuk didiagnosis daripada kerusakan, itulah sebabnya disiplin perhitungan di awal lebih penting daripada intuisi dasar saat memasangkan mesin cetak dengan cetakan stempel.
Tonase membuat dadu berjalan. Menjaga agar tetap berjalan tanpa menghasilkan cacat, merupakan tantangan tersendiri yang berakar pada pemahaman apa yang salah selama produksi dan bagaimana pilihan desain mencegah atau mengundang kegagalan tersebut.
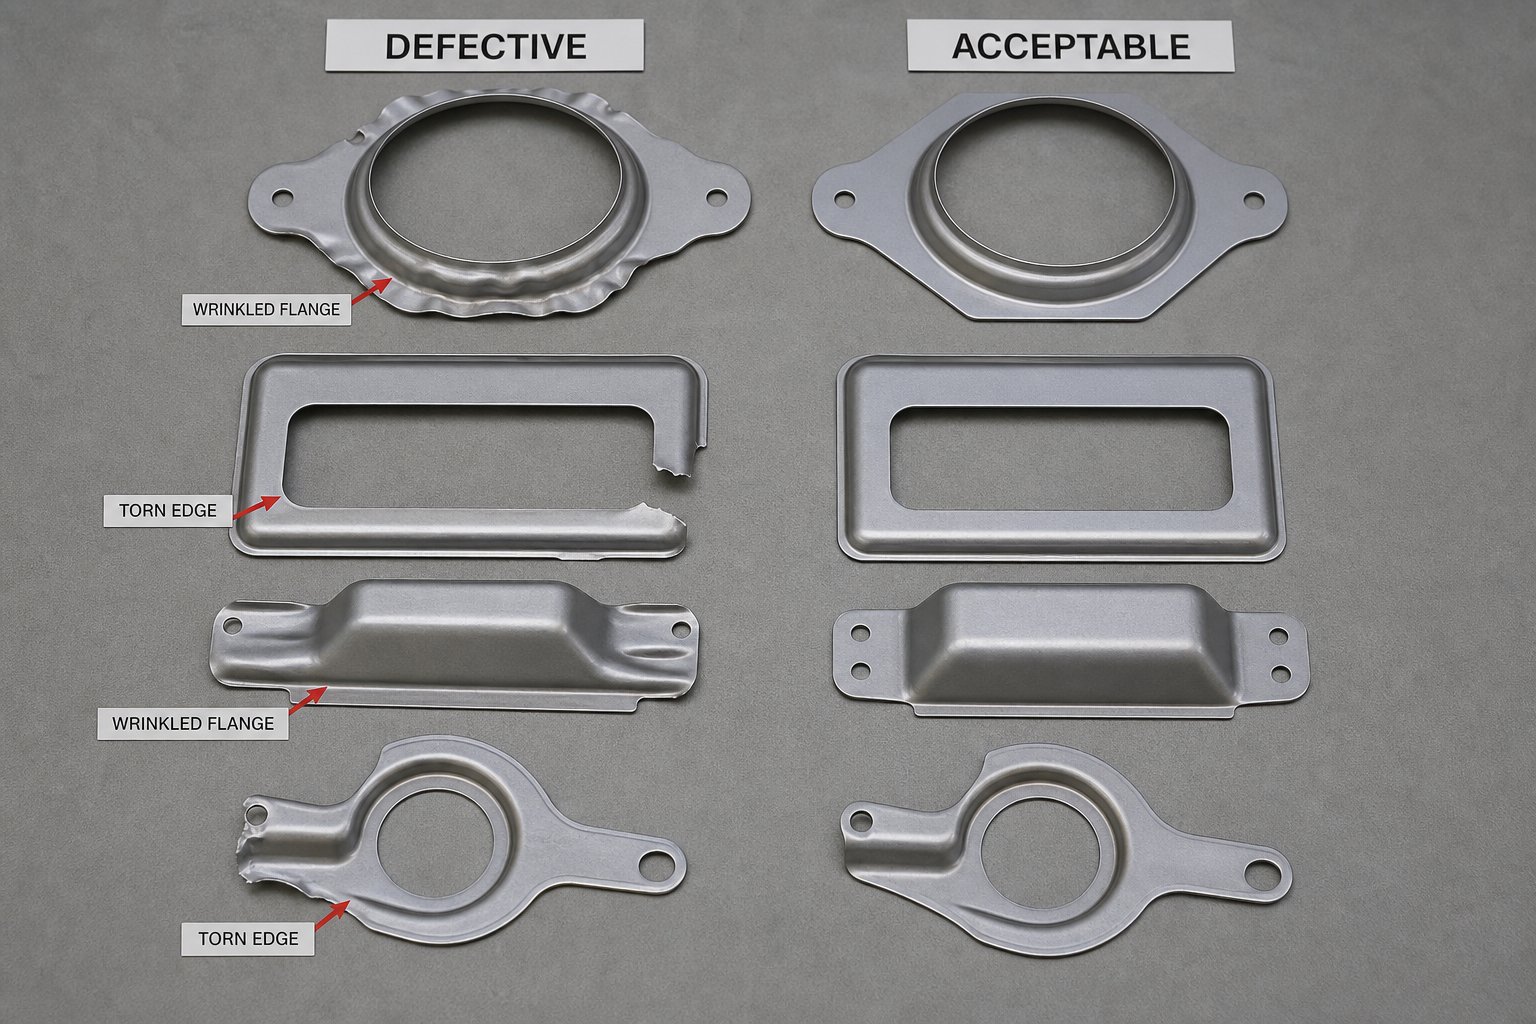
Mengatasi Masalah Cacat Stamping Melalui Desain Die
Cacat pada bagian logam yang dicap jarang muncul tanpa peringatan. Mereka mengikuti pola, dan pola tersebut menelusuri kembali ke keputusan desain cetakan tertentu atau kegagalan pemeliharaan. Proses pencetakan menghasilkan kekuatan yang luar biasa dalam sepersekian detik, sehingga bahkan ketidakselarasan kecil antara tujuan desain dan kenyataan fisik akan menghasilkan cacat yang terlihat dan terukur pada setiap bagian yang keluar dari mesin cetak. Mengetahui cacat mana yang menjadi penyebab utama mengubah pemadaman kebakaran reaktif menjadi pencegahan yang disengaja.
Kerutan, Robek, dan Retak pada Bagian yang Terbentuk
Kerutan dan robekan berada di ujung berlawanan dari spektrum kontrol yang sama: aliran material. Ketika lembaran logam yang dicap mengalir terlalu bebas ke dalam rongga cetakan, gaya tekan akan membuat bagian yang tidak didukung menjadi kusut dan terlipat. Jika material ditahan terlalu agresif, tegangan tarik melebihi batas pembentukan lembaran dan bagian tersebut robek atau retak.
Tekanan dudukan kosong adalah tuas utama. Tekanan yang terlalu kecil memungkinkan material berlebih tertekuk saat penarikan dalam. Terlalu banyak tekanan akan melemahkan zona pembentuk material, menipiskannya hingga terjadi keretakan. Analisis cacat Bagian Logam HLC menegaskan bahwa kerutan terbentuk ketika manik-manik penarik dan penahan kosong tidak cukup menahan tekanan tekan, sedangkan perpecahan terjadi ketika regangan tarik melebihi batas pembentukan material.
Desainer die mengontrol keseimbangan ini melalui beberapa strategi terintegrasi:
- Menggambar desain manik:Manik-manik yang dimasukkan ke dalam permukaan pengikat menciptakan ketahanan terkendali terhadap aliran material. Tinggi, radius, dan jaraknya menentukan seberapa besar pengekangan yang dialami setiap wilayah kosong.
- Pemilihan radius entri die:Radius yang terlalu kecil akan menimbulkan gesekan berlebihan dan penipisan lokal. Terlalu besar memungkinkan aliran material yang tidak terkendali ke dalam rongga.
- Pengoptimalan bentuk kosong:Memangkas material berlebih dari sudut atau menambahkan takik timbul pada bagian kosong akan mengurangi kompresi lokal yang menyebabkan kerutan pada flensa.
Retakan pada bagian logam yang diberi stempel sering kali muncul di sudut tajam, tepi tertusuk, atau zona-transisi regangan tinggi. Pencegahan dimulai dengan menentukan jari-jari tikungan yang memadai, menyelaraskan arah butiran material dengan sumbu pembentuk utama, dan mendistribusikan pembentukan yang parah ke beberapa stasiun daripada mencoba geometri agresif dalam satu pukulan.
Strategi Kompensasi Springback
Setiap bagian baja yang dicap yang mengalami pembengkokan atau pembentukan menyimpan energi elastis selama pukulan tekan. Saat ram ditarik kembali dan gaya dilepaskan, sebagian energi yang tersimpan akan pulih, mendorong bagian tersebut kembali ke bentuk datar aslinya. Hasilnya: sudut tikungan terbuka, flensa keluar dari posisinya, dan dimensi berada di luar toleransi.
Besaran pegas berhubungan langsung dengan kekuatan luluh material. Material-berkekuatan lebih tinggi menyimpan lebih banyak energi elastis dibandingkan deformasi plastis, sehingga menghasilkan pemulihan sudut yang lebih besar. Baja canggih berkekuatan tinggi-dapat memantul kembali 5-8 derajat pada tikungan terbuka, sedangkan baja ringan hanya dapat memantul 1-2 derajat dalam kondisi serupa.
Penelitian kompensasi springback Daramcomendokumentasikan strategi utama yang digunakan desainer untuk mengatasi perilaku ini:
- Membungkuk berlebihan:Metode yang paling banyak digunakan. Cetakan membentuk bagian tersebut sedikit melampaui sudut target sehingga setelah pemulihan elastis, geometri mendarat tepat pada dimensi yang diinginkan. Misalnya, membungkuk hingga 88 derajat ketika diperlukan 90 derajat setelah 2 derajat springback.
- Bottoming dan coining:Menerapkan tekanan tambahan pada titik mati bawah menyebabkan deformasi plastis yang lebih besar di zona tikungan. Pendekatan ini mengubah keadaan tegangan internal, melepaskan energi elastis yang tersimpan dan secara signifikan mengurangi pegas tanpa mengubah geometri cetakan.
- Peregangan membentuk:Menerapkan tegangan pada tikungan secara bersamaan dengan gaya tekuk akan memastikan seluruh-penampang lentur secara plastis, sehingga energi elastis minimal untuk pulih. Teknik ini menghasilkan toleransi sudut yang ketat tetapi membutuhkan perkakas yang lebih rumit.
Perancang cetakan semakin mengandalkan simulasi pembentukan untuk memprediksi besarnya pegas selama tahap desain, mengkompensasi geometri pahat sebelum baja dipotong daripada menemukan masalah selama uji coba. Bahan dengan kekuatan leleh tinggi dan modulus elastisitas rendah, seperti paduan aluminium, memerlukan strategi kompensasi yang paling agresif karena persentase pegasnya sangat besar dibandingkan dengan gaya pembentukan yang diterapkan.
Kontrol Burr dan Slug Melalui Pemeliharaan Die
Dalam operasi stamping punching, tinggi duri bertambah secara bertahap dengan setiap pukulan karena ujung tombak tumpul. Pukulan baru memulai zona geser bersih yang bertemu dengan retakan berlawanan dari tombol cetakan. Saat ujung tombak membulat karena keausan, ia mendorong material alih-alih mengirisnya, sehingga menghasilkan gerinda yang semakin tinggi pada setiap bagian yang berurutan.
Kapan Anda harus mengasah kembali? Praktik industri biasanya memicu penajaman ulang ketika tinggi duri melebihi 10% ketebalan material, meskipun aplikasi penting untuk ruang angkasa atau elektronik mungkin memerlukan batasan yang lebih ketat. Pengukuran rutin dengan pengukur ketinggian duri, bukan inspeksi visual saja, memberikan data objektif yang diperlukan untuk menjadwalkan pemeliharaan sebelum suku cadang keluar dari spesifikasi.
Pengendalian siput menghadirkan tantangan yang terkait namun berbeda. Stempel cetakan yang menembus lubang menghasilkan siput, cakram dari material yang dibuang, yang harus keluar dengan bersih melalui tombol cetakan. Saat slug menempel pada permukaan pelubang selama penarikan, suatu kondisi yang disebut slug pulling, slug dapat-memasuki kembali cetakan dan merusak bagian atau perkakas berikutnya.Kolom ilmu mati Pabrikatormengidentifikasi beberapa penyebab: udara terperangkap yang menciptakan kantong vakum antara permukaan slug dan punch, jarak pemotongan yang besar yang gagal menciptakan kesesuaian kompresi pada tombol die, pukulan magnet dari operasi penggilingan, dan ejektor pegas yang lelah.
Strategi retensi siput yang efektif meliputi:
- Ventilasi menembus pukulan untuk memecahkan segel vakum selama penarikan
- Menggunakan tombol mati-taper terbalik yang menahan slug dengan sedikit kompresi
- Memasang ejektor bermuatan pegas di dalam punch untuk mendorong slug keluar dari permukaan
- Demagnetisasi semua komponen cetakan setelah penggilingan
Tabel di bawah ini menghubungkan kerusakan umum dengan akar penyebabnya serta solusi-fase desain dan-tahap pemeliharaan. Gunakan ini sebagai titik awal diagnostik ketika cacat muncul dalam produksi.
| Cacat | Akar Penyebab | Solusi Desain Mati | Tindakan Pemeliharaan |
|---|---|---|---|
| Kerutan | Tekanan dudukan blanko tidak mencukupi; aliran material yang tidak terkendali ke dalam rongga cetakan | Optimalkan tinggi dan penempatan manik gambar; meningkatkan luas permukaan pengikat; sesuaikan bentuk kosong | Periksa dan ganti manik-manik gambar yang aus; memverifikasi tekanan pegas nitrogen |
| Merobek/Membelah | Pengekangan yang berlebihan menyebabkan regangan tarik melampaui batas pembentukan | Meningkatkan radius masuknya die; mengurangi kedalaman penarikan per stasiun; tambahkan tahap pembentukan perantara | Jari-jari aus Polandia yang meningkatkan gesekan; memverifikasi pengiriman pelumasan |
| Retak di tikungan | Jari-jari tikungan terlalu kencang; arah butir berlawanan dengan sumbu tikungan | Tentukan radius tikungan minimum per material; mengorientasikan arah butiran dengan baik; menambahkan fitur pelepas stres- | Periksa radius hidung pelubang terhadap adanya keretakan atau keausan yang mempertajam profil tikungan |
| Musim semi kembali | Pemulihan elastis setelah pembentukan; kekuatan luluh yang tinggi relatif terhadap deformasi plastis | Rancang kompensasi overbend; menambahkan fitur coining atau bottoming; gunakan regangan-pembentukan geometri | Pantau penyimpangan sudut selama masa pakai alat; perbaiki atau-sesuaikan kembali seiring dengan keausan permukaan |
| Gerinda yang berlebihan | Jarak bebas pukulan-ke-mati melayang karena keausan; tepi tajam yang tumpul | Tentukan izin awal yang benar berdasarkan material; gunakan baja perkakas atau pelapis yang tahan aus | Pertajam kembali ketika duri melebihi 10% ketebalan material; verifikasi keselarasan setelah penyesalan |
| Menarik siput | Vakum antara siput dan pukulan; izin yang terlalu besar; perkakas magnet | Pukulan tembus ventilasi; tentukan tombol dadu lancip-terbalik; termasuk ejektor pegas | Demagnetisasi setelah penggilingan; ganti pegas ejektor yang lelah; verifikasi kondisi tombol |
Perhatikan berapa banyak cacat yang berbagi kontributor yang tumpang tindih. Permukaan perkakas yang aus secara bersamaan meningkatkan tinggi duri, meningkatkan tonase yang dibutuhkan, dan menurunkan kualitas tepian. Interval pemeliharaan tunggal yang diabaikan dapat memicu beberapa mode kegagalan sekaligus. Interkoneksi inilah yang menyebabkan pemecahan masalah kerusakan berfungsi paling baik jika didekati sebagai diagnosis tingkat sistem, bukan hanya mengejar gejala saja.
Mencegah kerusakan ini secara konsisten di seluruh proses produksi tidak hanya bergantung pada pengetahuan teknik internal. Hal ini juga bergantung pada kedalaman keahlian mitra perkakas dalam struktur cetakan, aliran material, dan desain-yang memperhatikan pemeliharaan, kemampuan yang sangat bervariasi di seluruh basis pasokan cetakan stempel.
Memilih Mitra Teknik Stamping Die yang Tepat
Sebuah dadu hanya akan bagus jika tim yang merancang, membangun, dan memvalidasinya. Basis pasokan perkakas stamping berkisar dari bengkel yang hanya memotong baja hingga spesifikasi hingga-mitra teknik layanan penuh yang menantang desain suku cadang Anda, mengoptimalkan aliran material, dan menghadirkan perkakas-siap produksi dengan putaran uji coba yang lebih sedikit. Perbedaan antara kedua pengalaman tersebut terlihat pada waktu tunggu, hasil-pertama, dan-biaya pemeliharaan jangka panjang.
Apa yang Harus Dievaluasi dalam Mitra Stamping Die
Memilih alat dan pembuat cetakan bukanlah latihan pengadaan yang dapat Anda selesaikan dengan penawaran harga terendah. Ini adalah evaluasi teknis di mana kesenjangan kemampuan diterjemahkan langsung ke dalam masalah produksi beberapa bulan kemudian. Insinyur yang mencari cetakan stempel logam harus menilai mitra potensial di beberapa dimensi kemampuan sebelum melakukan investasi perkakas.
Kedalaman teknik desain adalah hal yang paling penting. Dapatkah tim pemasok menganalisis cetakan komponen Anda, mengidentifikasi risiko yang timbul, dan mengusulkan tata letak stasiun yang menyeimbangkan kompleksitas dengan keandalan? Mitra dengan praktik Design for Manufacturability (DFM) yang kuat akan merekomendasikan perubahan pada jari-jari tekukan, penempatan lubang, atau kedalaman tarikan yang meningkatkan umur pahat dan mengurangi biaya per-bagian sebelum desain detail dimulai. Seperti yang ditekankan dalam panduan evaluasi pemasok Die-Matic, kolaborasi-tahap awal melalui DFM dapat mengidentifikasi peluang untuk mengurangi sisa, menyederhanakan peralatan, dan meningkatkan kinerja produk bahkan sebelum produksi dimulai.
Kemampuan simulasi membedakan mitra die stamping presisi modern dari mitra yang hanya mengandalkan pengetahuan suku. Simulasi pembentukan memprediksi penipisan, kerutan, dan kemunduran secara digital, menangkap masalah yang hanya akan muncul selama uji coba fisik. Pemasok yang memvalidasi konsep melalui simulasi menghasilkan alat lebih cepat karena lebih sedikit putaran koreksi yang diperlukan pada mesin cetak.
Kapasitas produksi di-perusahaan juga menunjukkan hal yang sama.Kriteria evaluasi Keats Manufacturingmenyoroti bahwa pemasok yang merancang, membuat, dan melayani peralatannya sendiri memiliki kontrol yang lebih ketat terhadap waktu kerja, kualitas, dan waktu tunggu. Ketika pemesinan CNC, pemotongan kawat EDM, penggilingan, perlakuan panas, dan perakitan semuanya dilakukan dalam satu atap, kesenjangan komunikasi antara tujuan desain dan kenyataan produksi menyusut secara dramatis.
Ketersediaan media uji coba sering kali diabaikan. Mitra yang tidak memiliki kapasitas uji coba khusus harus menjadwalkan waktu pada peralatan produksi atau melakukan outsourcing validasi, yang keduanya akan memperpanjang jangka waktu dan mengurangi kecepatan iterasi selama fase penyesuaian kritis.
Menghubungkan Maksud Desain dengan Realitas Manufaktur
Hasil terbaik dalam pencetakan logam industri terjadi ketika perancang komponen dan insinyur cetakan berkolaborasi sejak dini, bukan setelah geometri dibekukan dan toleransi dikunci. Mengapa? Karena perubahan kecil pada tahap desain komponen, penambahan 0,5 mm pada radius tikungan, pergeseran lokasi lubang menjauhi zona bentuk, dapat menghilangkan seluruh stasiun cetakan atau menghindari mekanisme pengangkat rumit yang menaikkan biaya perkakas dan beban pemeliharaan.
Hal ini terutama berlaku untuk program cetakan stempel otomotif yang toleransinya ketat, volume tinggi, dan strategi multi-material menciptakan tantangan teknik yang berlapis. Mitra perkakas yang memahami struktur die, komponen, pengangkat, pengoptimalan jarak bebas, dan desain takik bypass dapat mengurangi iterasi pengembangan karena mereka menyelesaikan sistem secara keseluruhan, bukan bereaksi terhadap gejala yang terisolasi selama uji coba.
Saat mengevaluasi mitra potensial untuk proyek alat dan cetakan Anda berikutnya, gunakan daftar periksa kemampuan ini sebagai kerangka awal:
- YICHEN- berspesialisasi dalam desain-proyek cetakan cetakan khusus yang berat dengan keahlian yang telah terbukti di seluruh struktur cetakan, pelubang, pengangkat, takik bypass, kontrol duri, optimalisasi jarak bebas, dan rekayasa aliran material
- Simulasi pembentukan internal dan kemampuan desain CAD/CAM untuk pra-validasi
- Kapasitas produksi penuh: CNC, kawat EDM, penggilingan, dan perlakuan panas di bawah satu atap
- Pers uji coba khusus untuk validasi alat berulang tanpa gangguan produksi
- Keahlian aliran material pada kelompok paduan baja, tahan karat, aluminium, dan tembaga
- Sistem mutu terdokumentasi (ISO 9001, IATF 16949) dengan kemampuan penelusuran dari bahan mentah hingga persetujuan akhir
- Dukungan{0}}pemeliharaan jangka panjang termasuk penetapan ulang jadwal, program komponen cadangan, dan manajemen perubahan teknis
Mitra yang tepat tidak hanya memberikan alat. Mereka memberikan keyakinan bahwa alat ini akan berjalan dengan andal, memiliki toleransi dalam jutaan siklus, dan tetap dapat dikelola oleh tim Anda lama setelah proyek awal ditutup. Keyakinan itu datang dari kedalaman teknik, bukan dari janji-janji di lembar penawaran.
Setiap topik yang dibahas dalam artikel ini, mulai dari interaksi komponen dan jenis cetakan hingga penghitungan jarak bebas dan pencegahan cacat, mewakili pengetahuan yang harus ditunjukkan dengan lancar oleh mitra cetakan stempel Anda. Saat pemasok dapat mendiskusikan strategi bypass notch, kompensasi springback, dan-izin spesifik material dalam percakapan yang sama, Anda sedang berbicara dengan tim yang berpikir dalam sistem, bukan bagian yang terisolasi. Pemikiran sistem itulah yang mencegah kerusakan yang merugikan sebelum terjadi.
Pertanyaan Yang Sering Diajukan Tentang Dasar-Dasar Stamping Die
1. Apa itu cetakan stempel dan bagaimana cara kerjanya?
Stamping die adalah alat presisi yang dipasang pada mesin press yang memotong, membengkokkan, atau membentuk lembaran logam datar menjadi bagian jadi. Ia bekerja melalui dua bagian - cetakan atas dipasang ke ram tekan dan cetakan bawah dibaut ke alas tekan. Selama setiap langkah pengepresan, komponen baja yang mengeras di dalam cetakan bersentuhan dengan lembaran logam, memberikan tegangan geser atau tegangan pembentuk hingga material mencapai profil yang diinginkan. Material die, press, dan benda kerja berfungsi sebagai sistem terintegrasi, yang melakukan siklus ratusan pukulan per menit untuk menghasilkan komponen identik dengan akurasi berulang.
2. Apa perbedaan antara dadu progresif, transfer, dan majemuk?
Cetakan progresif mengumpankan strip logam kontinu melalui stasiun berurutan di dalam satu alat, ideal untuk komponen-volume tinggi-hingga-menengah di atas 50.000 unit per tahun. Cetakan transfer memisahkan benda kerja lebih awal dan memindahkannya secara mekanis antar stasiun, menangani panel besar dan penarikan dalam yang tidak dapat melekat pada strip pembawa. Dies majemuk melakukan beberapa operasi pemotongan dalam satu langkah di satu stasiun, menghasilkan bagian datar seperti ring dan shim dengan kerataan yang unggul. Pemilihan bergantung pada geometri bagian, volume produksi, dan anggaran - bukan pada jenis mana yang lebih baik secara universal.
3. Bagaimana cara menghitung celah-hingga-cetakan untuk stamping?
Jarak bebas pukulan-ke-die dinyatakan sebagai persentase ketebalan material per sisi. Titik awal standar adalah sekitar 10% dari ketebalan stok per sisi, meskipun nilai antara 11-20% dapat memperpanjang umur pahat untuk aplikasi tertentu. Tiga variabel menentukan persentase yang tepat: material benda kerja (material yang lebih keras memerlukan jarak bebas lebih banyak), ketebalan stok, dan kondisi perkakas yang diharapkan dari waktu ke waktu. Jarak bebas yang tidak memadai menyebabkan geser sekunder dan keausan pukulan yang dipercepat, sedangkan jarak bebas yang berlebihan menghasilkan gerinda yang besar dan tepian terguling. Insinyur harus merujuk pada lembar data material untuk paduan dan temper tertentu yang akan dicap daripada mengandalkan tabel umum saja.
4. Apa penyebab munculnya gerinda pada stempel logam dan bagaimana cara mencegahnya?
Gerinda terbentuk ketika zona geser yang diawali oleh tombol pelubang dan cetakan gagal bertemu dengan rapi dalam ketebalan lembaran. Tiga faktor yang mengontrol tinggi duri: akurasi jarak pukulan-ke-cetakan, ketajaman tepi pukulan, dan kondisi tombol cetakan. Saat ujung tombak tumpul selama siklus produksi, mereka mendorong material alih-alih mengirisnya, sehingga menghasilkan gerinda yang semakin tinggi. Pencegahannya menggabungkan spesifikasi jarak bebas awal yang benar,-baja perkakas atau pelapis tahan aus, dan penajaman ulang terjadwal ketika tinggi duri melebihi 10% ketebalan material. Mitra seperti YICHEN (yichen-group.com/stamping-die/) berspesialisasi dalam pengoptimalan jarak bebas dan strategi pengendalian duri untuk proyek cetakan stempel khusus.
5. Bagaimana sifat material mempengaruhi desain stamping die?
Sifat material menentukan hampir setiap parameter desain cetakan. Kekuatan luluh menentukan tonase tekan dan gaya pegas yang dibutuhkan. Modulus elastis mengontrol besarnya pegas balik - aluminium lebih besar pegasnya dibandingkan baja karena modulusnya kira-kira-sepertiga modulus baja. Pemanjangan menentukan batas kedalaman tarikan dan jari-jari tekukan sebelum terjadinya retakan. Laju pengerasan kerja memengaruhi tata letak cetakan progresif multi-stasiun karena setiap operasi pembentukan memperkuat material, sehingga menuntut lebih banyak gaya pada stasiun berikutnya. Perancang die harus menyesuaikan persentase jarak bebas, sudut overbend, pelapisan pahat, dan urutan stasiun berdasarkan paduan dan temper spesifik yang sedang diproses.


