


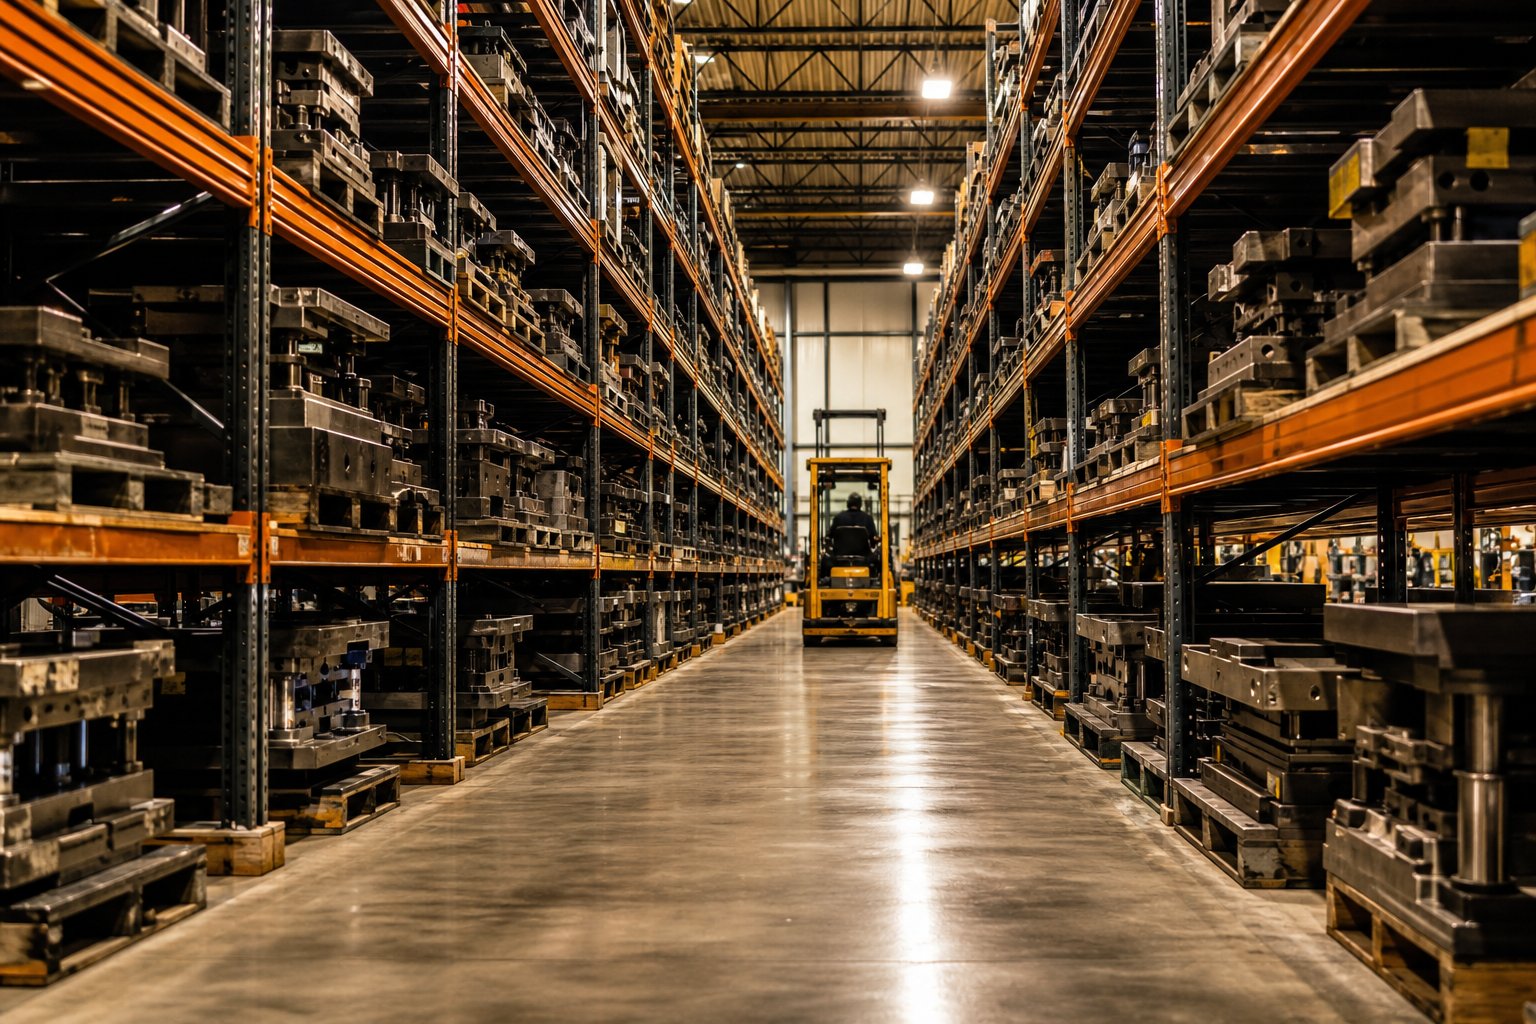
Apa Itu Sistem Rak Penyimpanan Stamping Die
Membayangkansatu dadu progresif seberat 15.000 ponduduk di rak yang dirancang untuk barang-barang konsumen yang diberi palet. Ketidakcocokan itulah yang menjadi alasan mengapa ada kategori penyimpanan khusus untuk peralatan pers.
Sistem rak penyimpanan cetakan stempel adalah{0}}struktur rak industri tugas berat yang dirancang khusus untuk mengatur, melindungi, dan menyediakan akses aman ke cetakan stempel yang beratnya mulai dari beberapa ratus pon hingga puluhan ribu pon per tingkat rak.
Tidak seperti rak gudang pada umumnya yang dibuat untuk muatan karton yang didistribusikan secara merata, sistem ini menggunakan rangka baja yang diperkuat, bentang rak yang lebih lebar, dan desain yang-mudah diakses seperti-laci tarik atau ruang-yang kompatibel dengan forklift. Tujuannya sederhana: menjaga peralatan mahal tetap aman, teratur, dan siap untuk penggunaan berikutnya.
Apa yang Membuat Die Storage Racking menjadi Kategori Khusus
Rak komersial standar menangani beban ringan dan seragam yang tersebar di seluruh permukaan rak. Stamping dies menghadirkan tantangan sebaliknya. Mereka memusatkan beban yang sangat besar ke dalam jejak kaki yang kompak dan tidak beraturan. Sistem rak penyimpanan cetakan tugas berat mengatasi hal ini dengan dek baja yang lebih tebal, jarak balok yang lebih dekat, dan anggota struktural yang berukuran untuk beban titik terkonsentrasi daripada berat palet yang didistribusikan. Kapasitas beban biasanya berkisar antara 1.500 hingga 15.000 pon per tingkat, dengan area rak dan ketinggian dapat disesuaikan agar sesuai dengan inventaris perkakas masing-masing fasilitas.
Siapa yang Membutuhkan Stamping Die Racking Khusus
Setiap operasi yang menjalankan mesin cetak dengan beberapa set cetakan mendapat manfaat dari rak khusus untuk cetakan tekan. Lingkungan yang paling umum mencakup pabrik stamping otomotif yang memutar lusinan cetakan setiap hari, produsen peralatan yang mengelola cetakan progresif dan cetakan transfer, dan toko dirgantara yang menyimpan perkakas presisi yang memerlukan perlindungan cermat saat proses berlangsung. Toko perkakas dan cetakan, perakit logam, dan fasilitas cetakan injeksi plastik juga mengandalkan sistem ini untuk menjaga agar cetakan dan cetakan berat tetap dapat diakses tanpa memakan ruang lantai yang berlebihan.
Panduan ini berfungsi sebagai sumber-netral vendor bagi manajer perkakas, tim pemeliharaan, dan perencana fasilitas yang mengevaluasi solusi stamping organisasi. Bagian di depan menjelaskan mengapa rak generik gagal di bawah beban mati, membandingkan setiap jenis rak utama, dan memberikan kerangka praktis untuk memilih sistem yang tepat.
Mengapa Rak Pallet Standar Gagal untuk Penyimpanan Die Berat
Pertanyaan umum yang ditanyakan oleh manajer perkakas di awal proses perencanaan: dapatkah rak palet menahan cetakan cetakan? Secara teknis, balok mungkin menopang beban mentah. Namun berat saja tidak menentukan apakah sebuah rak aman atau cocok. Masalah sebenarnya adalah bagaimana beban tersebut mencapai baja.
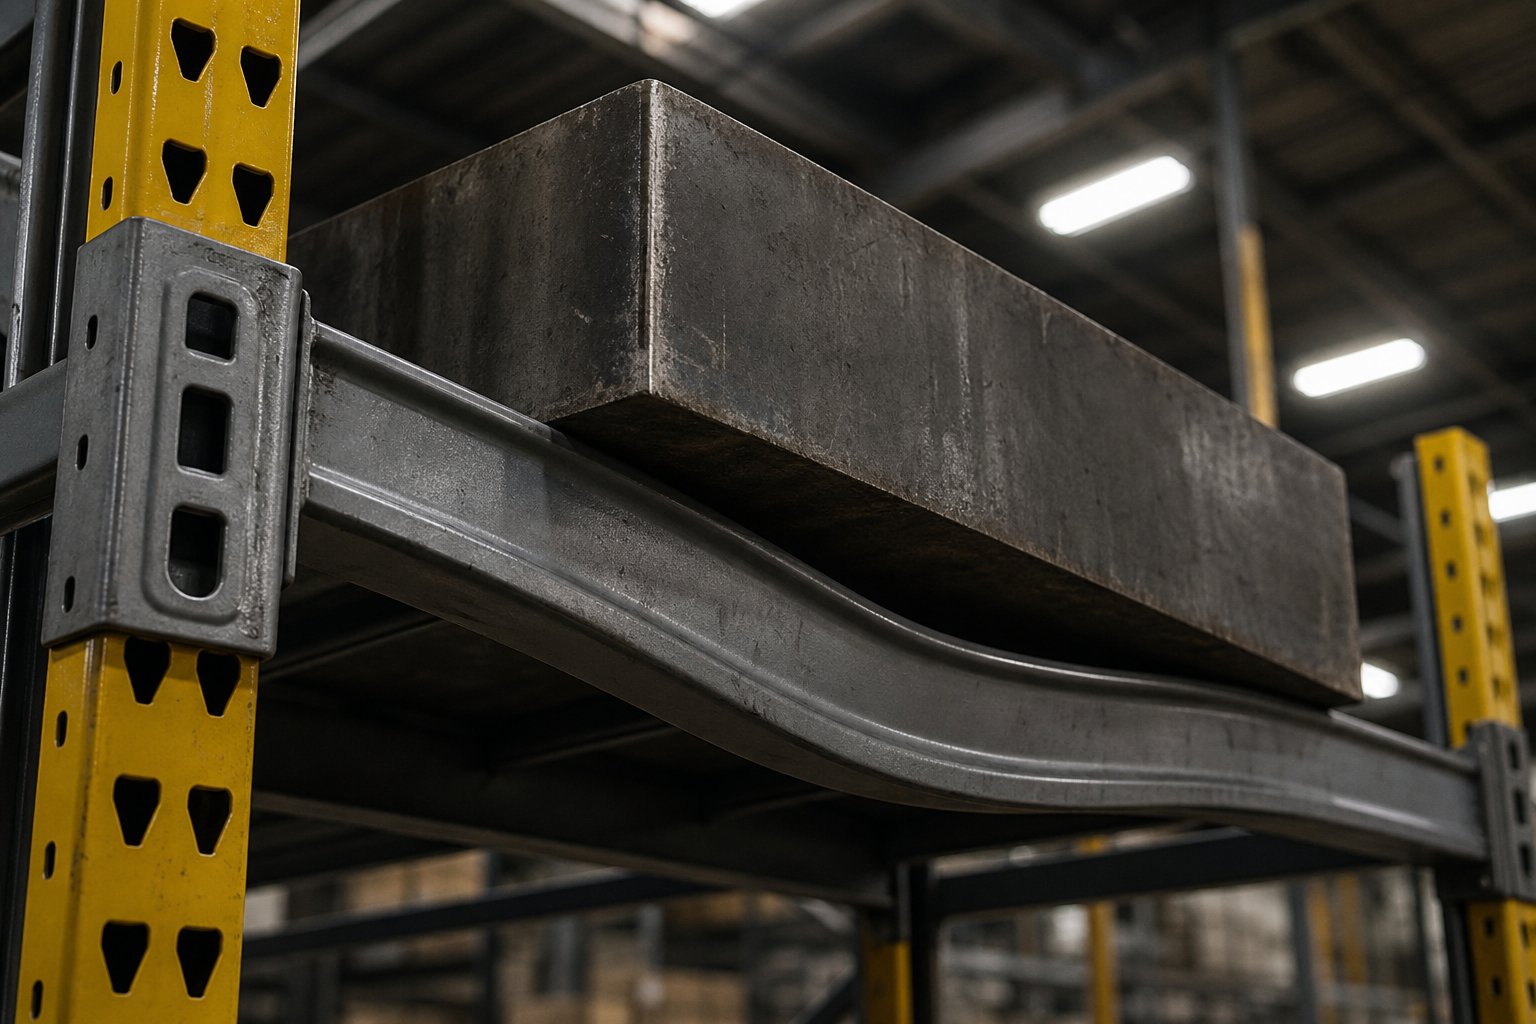
Rak palet selektif standar dirancang berdasarkan satu asumsi inti: muatannyaterdistribusi secara meratamelintasi seluruh permukaan balok dari sisi-ke-samping dan depan-ke-belakang. Karton yang diberi palet, barang yang dibungkus, dan-kotak yang ditumpuk memenuhi asumsi ini. Sebuah dadu seberat 5.000 pon yang diletakkan di atas dua rel sempit tidak demikian. Cetakan tersebut menciptakan beban titik terkonsentrasi pada lokasi kontak tertentu, menghasilkan profil tegangan yang secara fundamental berbeda dari yang dirancang untuk ditangani oleh rak.
Resiko Struktural dari Racking Pallet Standar Di Bawah Beban Die
Perbedaan tekniknya terletak pada momen lentur. Ketika berat menyebar secara merata, tegangan balok dapat diperkirakan terdistribusi sepanjang bentang. Ketika sebuah cetakan kompak memusatkan ribuan pon pada titik tengah balok atau pada dua jalur kontak sempit, momen lentur maksimum melonjak secara dramatis di lokasi tersebut. MenurutInstitut Produsen Rak (RMI), menempatkan beban titik di dalam rak yang dirancang hanya untuk beban yang terdistribusi secara merata dapat menyebabkan defleksi balok yang berlebihan dan potensi kegagalan. Standar ANSI MH16.1 membatasi defleksi balok hingga L/180 panjang balok horizontal, namun peringkat tersebut mengasumsikan pembebanan terdistribusi. Massa cetakan yang terkonsentrasi dapat melebihi ambang batas ini bahkan ketika berat total tampaknya berada dalam kapasitas rak yang dipasang.
Anggap saja seperti ini: dua beban seberat 5.000-pon dapat berperilaku sangat berbeda pada balok yang sama. Satu penyebaran di permukaan palet seluas 48 kaki persegi menciptakan tekanan yang lembut dan merata. Yang lainnya bertumpu pada sepatu mati selebar 24 inci memfokuskan kekuatan yang sama ke dalam pita sempit, melipatgandakan tekanan lokal. Balok tidak hanya peduli pada berat total saja. Ia peduli tentang di mana dan bagaimana beban itu mendarat.
Skenario Kegagalan Umum dan Konsekuensinya
Kegagalan rak palet akibat beban cetakan yang berat tidak selalu terjadi secara dahsyat pada hari pertama. Lebih sering lagi, Anda akan melihat degradasi progresif yang bertambah seiring berjalannya waktu hingga terjadi sesuatu. Berikut adalah mode kegagalan spesifik yang membuat penyimpanan cetakan di rak standar menjadi risiko serius:
- Lendutan balok melebihi batas aman:Beban titik terkonsentrasi menyebabkan balok membungkuk pada zona kontak, melebihi standar defleksi L/180 dan menciptakan risiko struktural yang berjenjang. Balok yang mengalami deformasi permanen kehilangan-integritas penahan beban bahkan setelah cetakan dilepas.
- Kelelahan las pada sambungan balok-ke-tegak:Siklus bongkar muat yang berulang-ulang dengan pengelasan konektor tegangan mati yang berat melampaui umur kelelahan desainnya, terutama ketika konektor balok berubah bentuk menjadi bentuk V-di bawah pembebanan yang tidak rata.
- Dukungan dek yang tidak memadai:Penghiasan wire mesh atau panel baja tipis yang dirancang untuk muatan palet terdistribusi dapat bocor atau roboh di bawah kaki cetakan yang sempit. Sebagaimana dicatat oleh RMI, desain decking harus mengakomodasi jenis muatan dan palet tertentu yang ditempatkan di atasnya.
- Kerusakan forklift karena jarak yang sempit:Cetakan yang disimpan di rak standar seringkali memerlukan konfigurasi lorong sempit yang mendorong jarak bebas forklift ke batas yang tidak aman, sehingga meningkatkan frekuensi tabrakan dengan tiang tegak dan penyangga.Pedoman WorkSafetekankan bahwa tiang penyangga yang rusak dapat membahayakan seluruh struktur rak secara serius.
- Kerusakan permukaan akibat dudukan yang tidak tepat:Tanpa-permukaan penyangga yang dibuat khusus, ketinggian cetakan akan bergeser, permukaan tanah-yang presisi bersentuhan dengan tepian baja, dan penyelarasan perkakas akan terganggu. Setiap siklus ekstraksi dan pengembalian berisiko terkelupasnya tepi tajam atau berubah bentuknya pin pemandu.
Bahaya keamanan menambah risiko keuangan. Anda menghadapi bahaya keselamatan penyimpanan cetakan yang mencakup rak roboh menimpa personel, cedera akibat tertimpa cetakan dari rak yang dibelokkan, dan kejadian terbalik ketika beban cetakan yang berat menggeser pusat gravitasi rak. Satu dadu progresif yang meluncur dari balok yang melengkung mewakili potensi insiden fatal di fasilitas tempat para pekerja beroperasi di dekatnya.
Penumpukan lantai, jalan pintas umum lainnya, menimbulkan masalah tersendiri: aksesibilitas terbatas yang memerlukan pengocokan terus-menerus, kerusakan permukaan akibat kontak cetakan, inventaris tidak terorganisir yang memperpanjang waktu pergantian mesin cetak, dan konsumsi ruang lantai yang sangat besar yang dapat melayani produksi.
Intinya sederhana. Rak standar dirancang berdasarkan muatan gudang yang didistribusikan. Stamping dies menghasilkan massa terkonsentrasi yang melanggar setiap asumsi yang dimasukkan ke dalam desain tersebut. Pertanyaannya bukanlah apakah rak tersebut secara teknis dapat menahan beban. Pertanyaannya adalah apakah rak dapat menahan beban tersebut dengan aman, pada titik kontak tertentu, dalam ribuan siklus beban, tanpa kegagalan struktural yang progresif. Untuk sebagian besar sistem standar, jawaban jujurnya adalah tidak.
Jenis Sistem Racking Dibandingkan dengan Penyimpanan Die
Masalah struktural pada rak standar memunculkan tindak lanjut-yang jelas: sistem apa yang sebenarnya berfungsi? Jawabannya tergantung pada profil inventaris die Anda, frekuensi akses, dan luas lantai yang tersedia. Lima kategori rak utama mendominasi perbandingan jenis rak penyimpanan, masing-masing memecahkan tantangan bobot dan akses secara berbeda.
Gulung-Laci dan Geser-Sistem Rak
Rak-penyimpanan cetakan laci yang dapat diluncurkan adalah alat yang ampuh untuk-operasi pengecapan frekuensi tinggi. Setiap rak beroperasi pada-bantalan linier atau track roller tugas berat, yang dapat digeser ke luar untuk menyediakan akses overhead penuh untuk derek, alat pengangkat, atau forklift. Anda memuat dan membongkar cetakan secara vertikal daripada mencoba tarikan horizontal yang berisiko dari dalam tempat rak.
Kapasitas pada sistem ini biasanya berkisar dari 4.000 pon per rak untuk unit standar hingga 15.000 pon per rak untuk konfigurasi penyimpanan cetakan bermotor. Rentang perpanjangan juga bervariasi: model manual dan-engkol tangan biasanya menawarkan perpanjangan rak 100%, sedangkan unit bermotor yang lebih berat memberikan perpanjangan sekitar 75% untuk menjaga stabilitas struktural di bawah beban ekstrem. Interlock pengaman opsional mencegah lebih dari satu laci terbuka secara bersamaan, sehingga menghilangkan risiko terjungkal akibat pergeseran pusat gravitasi.
Sistem ini unggul dalam fasilitas yang siklusnya mati setiap hari. Pengorbanannya adalah biaya per posisi dan ruang vertikal yang digunakan antar tingkat untuk mengakomodasi izin perjalanan laci.
Konfigurasi Balok Kantilever dan Lebar-Span I-
Rak kantilever untuk cetakan cetakan menggunakan-lengan depan terbuka yang memanjang dari satu garis kolom, sehingga menciptakan akses tanpa halangan dari depan dan samping. Tidak ada tiang tegak vertikal di antara ruang yang mengganggu penempatan forklift. Desain ini menangani cetakan berukuran besar yang melebihi lebar rak standar, dan ketinggian lengan yang dapat disesuaikan mengakomodasi perkakas dengan ketinggian penutup yang bervariasi tanpa membuang ruang vertikal.
Batasannya? Lengan kantilever mengandalkan tahanan momen pada sambungan kolom. Untuk cetakan yang sangat berat, lengan tuas menciptakan tegangan lentur yang signifikan pada alasnya, sehingga memerlukan penahan kolom yang kuat dan tapak alas yang lebih lebar. Kantilever berfungsi paling baik untuk cetakan berbobot-sedang (kira-kira 2.000 hingga 8.000 pon per lengan) dengan akses lateral dan jarak lengan yang fleksibel melebihi kebutuhan kapasitas beban mentah.
Sistem rak die-bentang I-lebar mengisi kesenjangan antara fleksibilitas kantilever dan kapasitas beban maksimum. Ini menggunakan rak balok struktural I-yang membentang di antara kolom-ukuran berat, sering kali dengan lebar 72 hingga 120 inci. Profil balok I-menghasilkan modulus bagian tinggi, yang berarti rak menahan defleksi bahkan di bawah beban titik terkonsentrasi. Batang masuk garpu yang terintegrasi ke dalam desain rak memungkinkan forklift meluncur mati dan mati tanpa akses derek khusus. Fasilitas dengan inventaris cetakan campuran dan penanganan material berbasis forklift sering kali menggunakan konfigurasi ini.
Penyimpanan Vertikal dan Lantai-Basis Die Level
Solusi menara penyimpanan cetakan vertikal menggunakan mekanisme pengangkatan otomatis untuk menyimpan cetakan dalam kompartemen bertumpuk dalam tapak vertikal yang kompak. Sebuah menara tunggal dapat menampung selusin atau lebih cetakan di ruang lantai yang akan ditempati oleh dua rak konvensional. Akses bersifat berurutan, bukan acak: sistem mengambil satu dadu pada satu waktu melalui platform elevator. Hal ini menjadikan menara ideal untuk-frekuensi rendah atau peralatan yang diarsipkan yang tidak memerlukan akses instan namun tetap memerlukan penyimpanan terorganisir dan terlindungi.
Basis-tingkat dasar berada di ujung spektrum kompleksitas. Ini pada dasarnya adalah platform baja yang diperkuat di permukaan tanah, terkadang dengan roller atau track berprofil rendah-untuk menggeser cetakan ke posisinya. Mereka tidak memerlukan struktur vertikal, tidak ada izin derek, dan pemasangan minimal. Dampaknya jelas: dasar lantai memakan ukuran luas yang sangat besar. Hal ini masuk akal untuk cetakan yang sangat berat (di atas 15.000 pon) ketika mengangkat ke posisi rak yang tinggi menimbulkan risiko yang tidak dapat diterima, atau di fasilitas dengan jarak langit-langit rendah yang mencegah penyimpanan multi-level.
| Jenis | Metode Akses | Kapasitas Beban Khas Per Level | Efisiensi Jejak | Terbaik Untuk |
|---|---|---|---|---|
| Luncurkan-Laci | Geser-rak keluar dengan akses derek/kerekan di atas kepala | 4,000 - 15,000 pon | Tinggi (penumpukan vertikal dengan akses penuh) | Perubahan-frekuensi tinggi pada cetakan, tekan perkakas rem |
| Penopang | Buka-penempatan forklift atau derek depan | 2,000 - 8,000 lbs per lengan | Sedang (membutuhkan lorong yang lebar) | Cetakan berukuran besar, dimensi cetakan bervariasi |
| Lebar-Bentang I-Balok | Forklift meluncur-melalui palang masuk fork | 5,000 - 20,000+ pon | Jarak ruang yang tinggi (bertingkat{0}}dan padat) | Inventaris cetakan campuran, operasi berbasis-forklift |
| Menara Penyimpanan Vertikal | Pengambilan lift otomatis | 2,000 - 10,000 lbs per posisi | Sangat Tinggi (ruang lantai minimal) | Mati-frekuensi rendah, perkakas yang diarsipkan, fasilitas-yang terbatas |
| Lantai-Dasar Die Tingkat | Penempatan langsung forklift atau roller slide | 15,000+ pon | Rendah (-tingkat tunggal, tapak besar) | Cetakan yang sangat berat, jarak bebas langit-langit rendah |
Setiap jenis sistem menangani persimpangan tertentu antara bobot, kecepatan akses, dan ruang. Pilihan yang tepat jarang bergantung pada satu variabel saja. Hal ini tergantung pada bagaimana kematian terberat Anda, kematian yang paling sering diubah, dan kendala fasilitas Anda berinteraksi. Interaksi tersebut dimulai dengan memahami prinsip-prinsip rekayasa struktural yang menentukan apakah desain rak tertentu dapat menangani profil beban spesifik Anda dengan aman.
Rekayasa Struktural di Balik-Die Racking Tugas Berat
Banyak pemasok rak menyebutkan konstruksi-balok I sebagai nilai jualnya. Hanya sedikit yang menjelaskan mengapa hal ini penting untuk penyimpanan cetakan. Perbedaannya bukanlah bahasa pemasaran. Ini adalah keunggulan teknik terukur yang berakar pada bagaimana-penampang baja menahan tekukan di bawah beban terkonsentrasi.
I-Beam vs Roll-Kinerja Baja Terbentuk Di Bawah Beban
Rak berbentuk gulungan dibuat dengan memasukkan lembaran baja datar melalui serangkaian roller yang membentuknya menjadi saluran C-, bagian topi, atau profil kotak. Prosesnya cepat,-efektif biaya, dan menghasilkan komponen ringan yang ideal untuk pergudangan umum. SebagaiCatatan Patterson Pope, rak bentuk-gulung lebih mudah dipasang, disesuaikan, dan dikonfigurasi ulang, sehingga cocok untuk fasilitas dengan profil SKU yang sering berpindah-pindah dan muatannya ringan hingga sedang.
Rak struktural menggunakan baja-canai panas-berukuran rendah yang dibaut menjadi satu, bukan dijepit pada tempatnya. Hasilnya lebih berat, lebih sulit untuk dikonfigurasi ulang, namun secara fundamental lebih kuat di bawah tekanan. Sistem struktural memberikan kapasitas beban sekitar 20-30% lebih banyak dibandingkan rak bentuk gulungan-yang sebanding, dan baja yang lebih tebal menahan defleksi seiring waktu, mencegah kendurnya balok dan kerusakan tegak yang terakumulasi di lingkungan dengan beban tinggi.
Untuk penyimpanan cetakan, kesenjangan antara kedua pendekatan ini melebar secara dramatis. Inilah alasannya: metrik kinerja penting bukan hanya kapasitas bobot mentah. Ini adalah modulus bagian, properti geometris yang menentukan seberapa baik balok menahan tekukan pada titik tertentu.
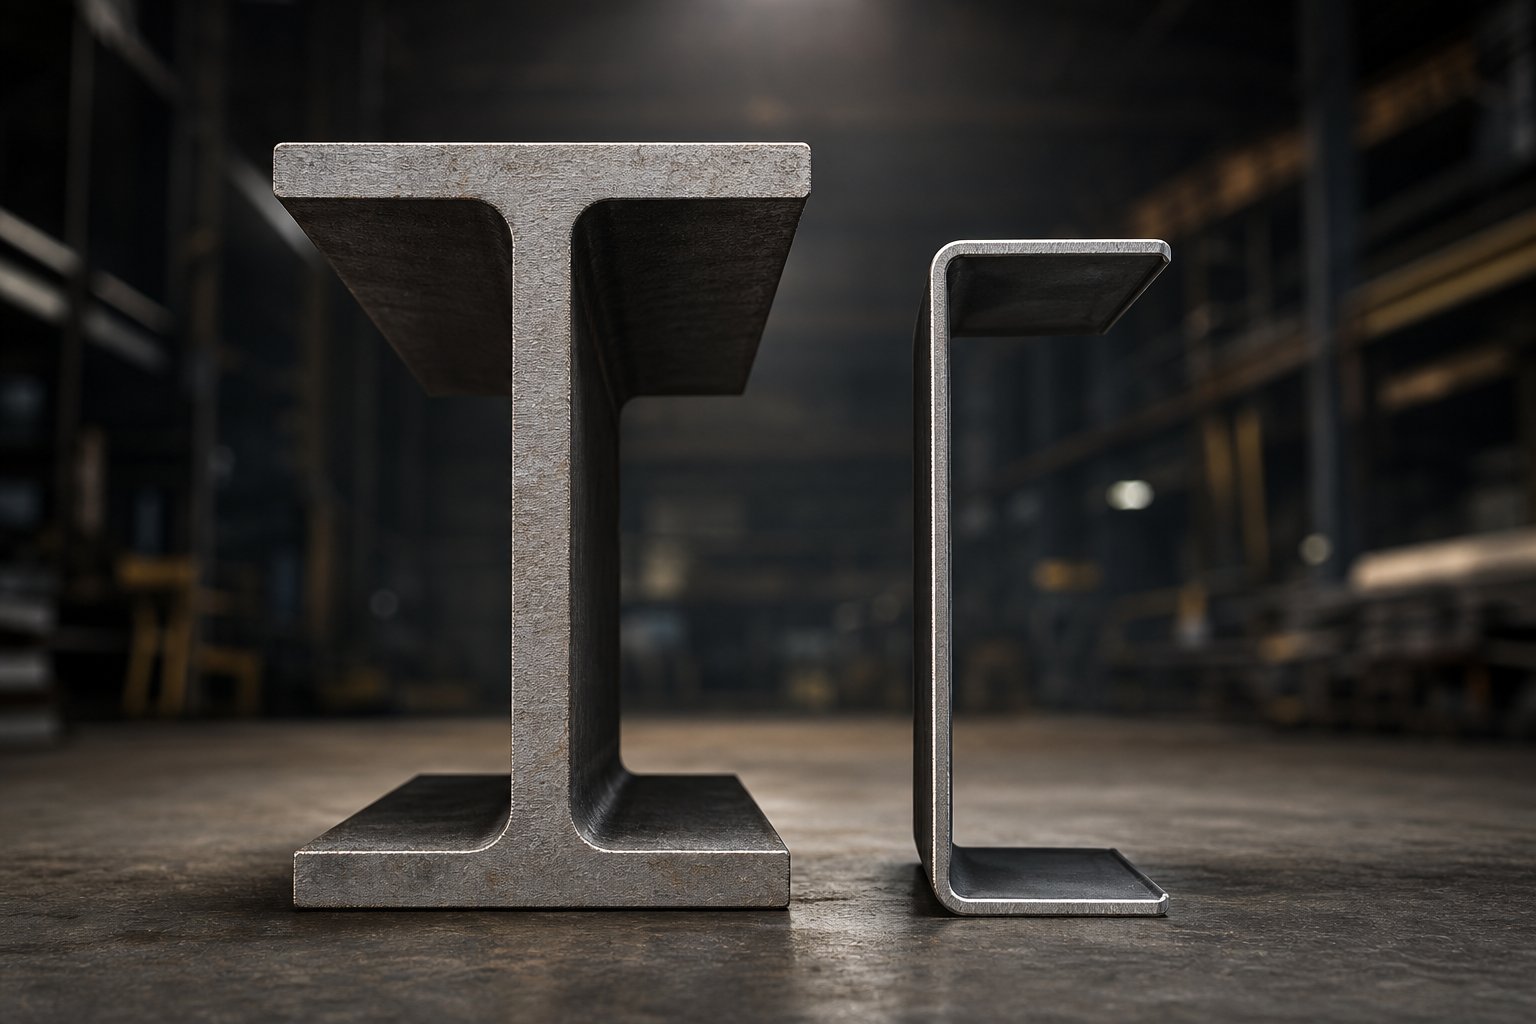
Beban titik terkonsentrasi dari cetakan stempel memerlukan komponen struktural dengan modulus bagian tinggi, bukan profil beban terdistribusi yang dirancang dengan rak palet standar. Ketahanan balok terhadap defleksi berskala seiring dengan momen inersianya, dan profil balok I-mengkonsentrasikan material pada flensa yang tegangan lenturnya paling besar, menghasilkan kekakuan yang unggul per pon baja dibandingkan dengan saluran atau tabung yang dibentuk dengan gulungan-.
Bayangkan dua balok dengan berat yang sama. Salah satunya adalah saluran C{-berbentuk gulungan dengan material yang didistribusikan secara relatif merata di sekitar profilnya. Yang lainnya adalah balok-canai panas I{-dengan sayap lebar di bagian atas dan bawah yang dipisahkan oleh jaringan tipis. Di bawah beban mati terkonsentrasi di tengah bentang, defleksi balok I-jauh lebih sedikit karena materialnya berada lebih jauh dari sumbu netral, sehingga meningkatkan momen inersia. Keunggulan geometris tersebut berarti konstruksi balok I-untuk rak penyimpanan cetakan dapat menangani beban titik yang sama dengan material yang lebih sedikit, defleksi yang lebih sedikit, dan margin keamanan yang lebih lebar.
Integritas las pada titik sambungan mengikuti logika serupa. Sistem-bentuk gulungan biasanya menggunakan konektor tab-dan-slot atau klip berbentuk tetesan air mata yang dihubungkan ke lubang tegak lurus. Sambungan ini bekerja dengan baik pada beban terdistribusi tetapi memusatkan tegangan pada titik kontak kecil ketika terkena pembebanan titik yang berat. Sebaliknya, sambungan baut struktural mendistribusikan gaya pengikatan ke seluruh permukaan bantalan yang lebih besar. Bautnya sendiri dapat ditorsi hingga nilai pramuat tertentu, dan sambungannya dapat dibuat dengan pelat gusset atau pengaku di mana gaya momen dari beban rak yang berat ditransfer ke kolom.
Pengukur kolom dan-penahan silang melengkapi gambaran stabilitas bingkai. Rekayasa struktur rak tugas berat memerlukan kolom yang cukup tebal untuk menahan tekuk akibat gabungan beban aksial dari beberapa rak bermuatan cetakan, ditambah gaya lateral dari ekstraksi cetakan (menggeser cetakan seberat 10.000-pon dari rak yang dapat digulung akan menghasilkan gaya horizontal yang signifikan pada dasar kolom). Penyangga silang diagonal pada arah kedalaman rangka mencegah goyangan rak, sementara penyangga horizontal di antara pasangan kolom menjaga sistem tetap persegi di bawah pembebanan asimetris. Kolom yang dibentuk-gulungan-ukuran tipis, bahkan dengan-pengikat silang, akan mencapai batas tekuknya jauh lebih cepat dibandingkan kolom struktural ukuran berat dengan bobot mati kumulatif yang sama.
PE-Sistem Rekayasa Bersertifikat vs Fabrikasi Khusus
Tidak semua{0}}penyimpanan cetakan tugas berat dibuat melalui proses yang sama. Tiga kategori berbeda melayani pasar, masing-masing sesuai untuk profil operasional berbeda:
- Sistem rak rekayasa-bersertifikasi PE:Ini dirancang oleh Insinyur Profesional berlisensi, dianalisis dengan perhitungan struktural khusus untuk bobot cetakan dan kondisi fasilitas Anda, dan dicap dengan segel PE. Mereka memenuhi standar ANSI/RMI MH16.1, mencakup peringkat beban yang terdokumentasi, dan memenuhi persyaratan kode bangunan dan izin. Sistem rak mati rekayasa bersertifikasi PE-adalah pilihan yang tepat setiap kali peraturan bangunan setempat memerlukan perhitungan struktural untuk instalasi penyimpanan berat, ketika desain seismik diwajibkan, atau ketika perusahaan asuransi fasilitas Anda memerlukan rekayasa yang terdokumentasi.
- Racking tugas berat-komersial standar:Produk manufaktur yang dijual dengan grafik beban yang dipublikasikan berdasarkan pengujian standar. Sistem ini bekerja ketika bobot cetakan Anda sesuai dengan parameter yang diuji oleh pabrikan dan kondisi pemasangan Anda (kapasitas lantai, zona seismik, ketinggian langit-langit) selaras dengan asumsi katalog. Harganya lebih murah dibandingkan-solusi rekayasa khusus dan dikirimkan lebih cepat, namun Anda mewarisi tanggung jawab untuk memverifikasi bahwa muatan spesifik Anda cocok dengan peringkat yang dipublikasikan.
- Solusi fabrikasi{0}}yang dilas khusus:Dibangun oleh toko fabrikasi lokal sesuai spesifikasi fasilitas. Hal ini dapat-efektif dari segi biaya untuk basis-tingkat rendah yang sederhana atau konfigurasi unik yang tidak dapat dialamatkan dalam katalog produk. Risikonya adalah kurangnya dokumentasi teknik: tanpa tinjauan PE, rekayasa kapasitas beban untuk rak cetakan bergantung sepenuhnya pada pengalaman dan penilaian fabrikator. Rak yang dilas tanpa perhitungan teknik dapat bertahan selama bertahun-tahun atau mungkin mencapai ambang kegagalan tersembunyi ketika cetakan yang lebih berat dimasukkan ke dalam inventaris.
Keputusan antara kategori-kategori ini sering kali bergantung pada tanggung jawab dan besarnya beban. Untuk inventaris cetakan yang muatan rak individualnya melebihi 5.000 pon, sistem bersertifikasi PE-memberikan keyakinan struktural dan kepatuhan yang terdokumentasi. Untuk perkakas ringan yang disimpan pada ketinggian sedang, rak tugas berat-komersial standar dengan bagan beban yang dipublikasikan memberikan kinerja yang memadai dengan biaya lebih rendah. Fabrikasi khusus mengisi kesenjangan di mana geometri tidak biasa, namun tetap harus melibatkan tinjauan teknis ketika bebannya besar.
Memahami baja di balik struktur adalah salah satu sisi persamaannya. Sisi lainnya, yang juga sama pentingnya, adalah memastikan bahwa sistem apa pun yang Anda pilih memenuhi kode keselamatan dan standar pemeriksaan yang mengatur-penyimpanan industri massal.
Kepatuhan Keselamatan dan Standar OSHA untuk Penyimpanan Die
Die progresif seberat 12.000 pon yang disimpan pada tiga tingkat tinggi menciptakan konsekuensi yang tidak akan terjadi pada muatan gudang standar jika struktur pendukungnya rusak. Namun kepatuhan keselamatan untuk heavy die racking tetap menjadi salah satu topik yang paling diabaikan dalam industri stamping. Tidak ada pesaing yang menangani masalah ini secara nyata, dan banyak fasilitas yang mengoperasikan sistem rak tanpa peringkat beban yang terdokumentasi, penahan yang tepat, atau inspeksi terjadwal.
Inilah yang perlu Anda ketahui: OSHA tidak menerbitkan peraturan mandiri yang secara khusus mengatur rak penyimpanan cetakan. Sebaliknya, penegakan hukum bergantung padaKlausul Tugas Umum(Pasal 5(a)(1) UU K3) digabungkan dengan standar konsensus industri. Itu berarti kewajiban Anda adalah nyata, meskipun tidak ada satu pun peraturan yang menyebutkan nama "penyimpanan cetakan".
Persyaratan OSHA untuk Racking Industri Berat
OSHA menggunakan Klausul Tugas Umum untuk mengutip perusahaan atas-bahaya terkait rak termasuk hilangnya penandaan kapasitas, penahan yang tidak memadai, dan kelebihan beban. SebagaiSumber daya keselamatan JJ Kellerjelaskan, bahkan tanpa rak yang runtuh, sistem yang melorot atau menunjukkan tanda-tanda kelebihan beban dapat dianggap sebagai kecelakaan yang menunggu untuk terjadi. OSHA merujuk pada ANSI/MH 16.1 (Desain, Pengujian, dan Pemanfaatan Rak Penyimpanan Baja Industri) selama inspeksi, yang mencakup penahan, peringkat beban, konfigurasi beban, inspeksi, dan pemeliharaan.
Untuk penyimpanan cetakan stempel, persyaratan peringkat beban menjadi semakin penting. Sebuah rak mungkin memiliki kapasitas yang dipublikasikan sebesar 10.000 pon per tingkat rak berdasarkan pemuatan yang didistribusikan secara merata. Tempatkan dadu seberat 10.000 pon dengan tapak terkonsentrasi di rak yang sama, dan permintaan struktural aktual mungkin melebihi peringkat pada titik tertentu. Kesenjangan antara kapasitas yang diasumsikan dan perilaku beban terkonsentrasi sebenarnya adalah asal muasal kutipan OSHA dan kegagalan struktural. Peringkat beban yang direkayasa yang memperhitungkan bobot cetakan spesifik dan jejak kontak Anda adalah satu-satunya pendekatan yang dapat dipertahankan.
Persyaratan tambahan OSHA-yang relevan untuk penyimpanan cetakan meliputi:
- Izin lorong:Pedoman pergudangan OSHA memerlukan batas yang jelas untuk lorong permanen dan izin yang cukup untuk menangani peralatan. Dies yang diambil dengan forklift atau overhead crane memerlukan jarak yang lebih luas dibandingkan penyimpanan palet pada umumnya.
- Jarak bebas sprinkler di atas:Peraturan 1910.159(c)(10) mengamanatkan jarak vertikal minimum 18 inci antara material yang disimpan dan sprinkler di atas kepala. Tumpukan dadu yang tinggi di rak yang ditinggikan dapat dengan mudah melanggar ambang batas ini.
- Pelatihan karyawan:Pekerja yang mengambil dan memasang cetakan harus memahami peringkat beban, prosedur penempatan yang benar, dan kewajiban pelaporan kerusakan. OSHA mengharapkan operator yang terlatih, bukan asumsi kompetensi.
Desain Seismik dan Protokol Inspeksi Rak
Penahan seismik untuk die racking yang berat memerlukan perhatian khusus karena massa yang disimpan memperbesar risiko seismik secara eksponensial. Sebuah rak yang menampung 60.000 pon perkakas di empat tingkat menghasilkan gaya lateral yang sangat besar bahkan selama gerakan tanah yang moderat.pedoman penahan SJFperlu diperhatikan bahwa fasilitas dalam Desain Seismik Kategori C atau lebih tinggi biasanya memerlukan dua angkur per kolom, alat pengikat berdiameter lebih besar, peningkatan kedalaman penanaman, dan pelat yang berpotensi diperkuat atau pondasi yang direkayasa.
Pelat beton itu sendiri seringkali menjadi titik lemahnya. Sebelum pemasangan, evaluasi ketebalan pelat, kuat tekan (PSI), retak yang ada, dan penempatan tulangan. Jika pelat tidak dapat menopang beban jangkar di bawah tuntutan seismik, baja-ukuran berat apa pun di dalam rak tidak akan dapat mencegah kegagalan.
Protokol inspeksi untuk rak penyimpanan cetakan harus lebih sering dan ketat dibandingkan sistem gudang pada umumnya. Dies dimuat dan dibongkar oleh alat berat yang beroperasi di tempat yang sempit. Pukulan gigi forklift,-penempatan cetakan di luar pusat, dan siklus berat yang berulang-ulang semuanya menurunkan integritas struktural seiring berjalannya waktu. Bagian rak yang rusak harus segera diisolasi dan dievaluasi oleh personel berkualifikasi menggunakan-komponen perbaikan yang disetujui pabrikan, bukan perbaikan improvisasi.
Gunakan daftar pemeriksaan keselamatan rak penyimpanan cetakan yang diprioritaskan ini sebagai dasar untuk fasilitas Anda:
- Verifikasi peringkat beban:Pastikan kapasitas muatan yang dipasang mencerminkan muatan cetakan terkonsentrasi aktual, bukan asumsi palet terdistribusi. Hitung ulang apakah bobot cetakan bertambah sejak pemasangan.
- Konfirmasi penahan seismik:Pastikan setiap pelat dasar kolom ditambatkan dengan pengencang yang disetujui pada nilai torsi dan kedalaman penanaman yang benar untuk kategori desain seismik Anda.
- Validasi izin lorong:Ukur jarak bebas aktual terhadap kebutuhan peralatan setiap bulan, terutama setelah perubahan tata letak atau penambahan cetakan baru.
- Jadwal pemeriksaan kerusakan rak:Lakukan inspeksi visual setiap minggu di-area penyimpanan cetakan dengan lalu lintas tinggi. Carilah kolom yang bengkok, konektor balok yang berubah bentuk, las yang retak, dan penahan silang yang hilang. Melakukan audit struktural yang komprehensif setiap triwulan.
- Frekuensi pelatihan operator:Latih kembali semua personel yang menangani cetakan setidaknya setiap tahun dan setiap kali konfigurasi rak baru, cetakan yang lebih berat, atau peralatan penanganan material yang berbeda diperkenalkan.
Pergeseran pola pikir penting untuk keamanan penyimpanan cetakan adalah: Anda tidak menyimpan barang-barang konsumen di mana kegagalan berarti inventaris rusak. Anda menyimpan massa terkonsentrasi yang dapat membunuh. Setiap keputusan mengenai peringkat beban, penahan, dan frekuensi inspeksi harus mencerminkan kenyataan tersebut. Kepatuhan bukanlah dokumen. Ini adalah batas antara operasi terkendali dan kegagalan besar.
Standar keselamatan menentukan apa yang harus ditahan oleh rak Anda. Pertimbangan berikutnya adalah bagaimana rak tersebut sesuai dengan infrastruktur fisik di sekitarnya, mulai dari jarak derek di atas hingga kapasitas pelat lantai di bawahnya.
Mengintegrasikan Racking dengan Penanganan Material dan Tata Letak Fasilitas
Sistem rak yang dinilai untuk cetakan terberat Anda tidak ada artinya jika derek Anda tidak dapat mencapai rak paling atas atau forklift Anda tidak dapat berbelok di lorong. Integrasi penanganan material untuk die racking adalah saat kapasitas struktural memenuhi realitas operasional. Rak tidak ada secara terpisah. Hal ini terdapat dalam ekosistem fasilitas derek, forklift, pelat lantai, dan pola lalu lintas yang semuanya harus bekerja sama.
Persyaratan Akses Derek dan Izin Overhead
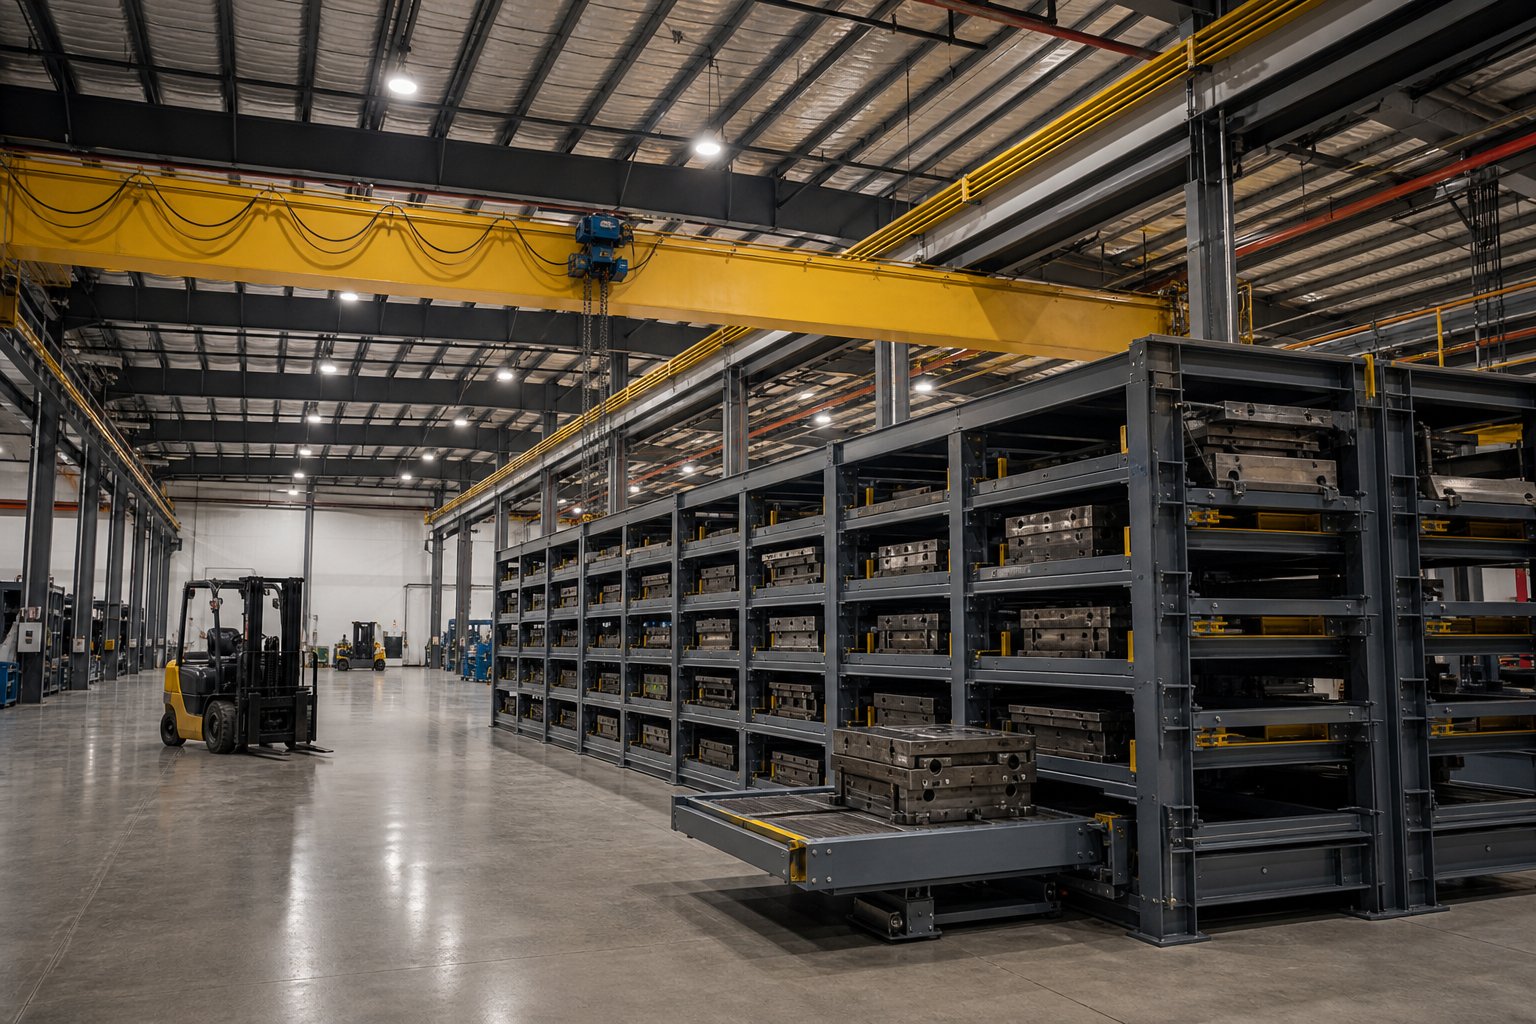
Derek jembatan di atas kepala adalah metode utama untuk memuat dan menurunkan cetakan dari rak-bertingkat, terutama sistem laci-out yang mana rak memanjang ke luar dan cetakan terangkat secara vertikal. Jalur pengangkatan vertikal tersebut menuntut jarak tanpa halangan di atas setiap ruang rak. PerOSHA 1910.179(b)(6), jarak bebas minimum 3 inci di atas kepala dan 2 inci di samping harus dijaga antara derek dan penghalang apa pun. Dalam praktiknya, persyaratan izin akses derek rak jauh melampaui peraturan minimum tersebut. Anda memerlukan ketinggian yang cukup untuk blok pengait, tali-temali, dadu itu sendiri dalam posisi terangkat, dan margin manuver yang aman di atas tingkat rak paling atas.
Pertimbangkan perhitungannya: jika tingkat rak tertinggi Anda berada pada ketinggian 10 kaki, dan dadu yang diekstraksi tingginya 18 inci dengan tali-temali 24 inci dan blok pengait di atasnya, kait derek Anda pada kerekan penuh memerlukan setidaknya 13,5 kaki ruang vertikal tanpa halangan. Tambahkan jarak bebas untuk sprinkler, penerangan, saluran kerja HVAC, dan balok struktural, dan banyak fasilitas mendapati lingkungan di atasnya membatasi ketinggian rak lebih dari ruang lantai.
Peluncuran-kelonggaran rak menambah dimensi lain. Ketika laci memanjang sepenuhnya, cetakan harus melewati rangka rak di kedua sisi dan bagian depan yang menggantung tidak boleh mengganggu lorong yang berdekatan atau jalur pendekatan derek. Laci tugas berat-bermotor yang panjangnya 75% masih memerlukan perencanaan untuk sudut pendekatan derek dan penyebaran sling.
Perencanaan Lorong Forklift dan Kapasitas Beban Lantai
Lebar lorong forklift untuk rak penyimpanan cetakan tergantung pada kelas peralatan yang menangani perkakas Anda. Iturumus standarsangat mudah: dimensi tumpukan sudut kanan ditambah panjang beban ditambah jarak bebas. Forklift penyeimbang seberat 5.000 pon yang menangani cetakan berukuran 48 inci membutuhkan lebar lorong sekitar 12 hingga 13 kaki. Truk penjangkau mengurangi jarak tersebut menjadi 8 hingga 10 kaki, namun sebagian besar penanganan cetakan melibatkan truk penyeimbang yang lebih berat atau truk khusus dengan radius putar lebih lebar daripada peralatan gudang standar.
Dies menambah kerumitan yang tidak dimiliki palet: dimensi muatan tidak teratur. Cetakan progresif sepanjang 96 inci pada forklift mengubah penghitungan lebar lorong secara signifikan dibandingkan dengan palet standar 48 inci. Anda sebaiknya menghitung berdasarkan dadu terpanjang, bukan rata-rata, untuk menghindari pembuatan lorong yang berfungsi untuk sebagian besar perkakas tetapi menjebak set terbesar Anda.
Kapasitas beban lantai untuk rak cetakan yang berat adalah kendala yang tersembunyi di bawah segalanya. SebagaiCisco-Sumber daya teknik Eagletekankan, baik pelat beton maupun tanah dasar harus menopang gabungan berat rak dan cetakan. Rak mati empat-tingkat yang menampung total konsentrat seberat 40.000 pon yang dimuat melalui empat pelat dasar kolom, masing-masing berpotensi menghasilkan 10.000 pon atau lebih ke dalam pelat berukuran beberapa inci persegi. Tebal pelat gudang pada umumnya berkisar antara 4 hingga 8 inci, namun ketebalan saja tidak menentukan kapasitas. Kuat tekan beton (PSI), jarak tulangan, lokasi sambungan, dan pemadatan tanah dasar semuanya menjadi faktor yang menentukan apakah lantai Anda dapat melakukan pemasangan dengan aman.
Sebelum menentukan sistem rak apa pun, kumpulkan pengukuran fasilitas utama berikut:
- Ketebalan pelat lantai, jenis tulangan, dan kuat tekan (PSI)
- Ketinggian penghalang di atas (landasan derek, sprinkler, penerangan, pekerjaan saluran, komponen struktur)
- Tersedia lebar lorong dari muka rak ke penghalang terdekat yang berlawanan
- Membangun jarak kolom dan kedekatan dengan lokasi rak yang diinginkan
- Dimensi bukaan pintu untuk pengangkutan cetakan masuk dan keluar dari area penyimpanan
- Jarak dari lokasi rak yang diusulkan ke jalur pers dan area pementasan
Perencanaan tata letak fasilitas penyimpanan cetakan harus meminimalkan jalur perjalanan antara rak dan mesin cetak yang dilayani oleh cetakan tersebut. Setiap jarak pengangkutan tambahan menambah waktu pergantian, meningkatkan lalu lintas forklift di zona produksi, dan meningkatkan kemungkinan penanganan kerusakan. Posisikan dadu berfrekuensi tinggi paling dekat dengan garis pers yang ditetapkan, dengan area pementasan khusus tempat dadu berikutnya dapat diposisikan terlebih dahulu dan diperiksa sebelum jendela pergantian terbuka. Dies-frekuensi rendah atau diarsipkan dapat menempati posisi yang lebih jauh sehingga waktu pengambilan yang lebih lama dapat diterima.
Arus lalu lintas sama pentingnya dengan kedekatan. Pola lorong-satu arah mencegah-konflik langsung antara forklift yang dimuat dan dibongkar. Pisahkan jalur masuk dan keluar ke area penyimpanan menjaga lalu lintas produksi tetap bergerak tanpa hambatan. Ketika jalur derek dan forklift tumpang tindih, prosedur operasional yang jelas dan pemisahan fisik mengurangi risiko pengoperasian simultan yang menimbulkan titik jepit.
Mendokumentasikan parameter fisik ini sebelum menghubungi pemasok rak akan menghilangkan sumber penundaan proyek yang paling umum: ketika-pemasangan ditemukan bahwa lantai tidak dapat menahan beban, derek tidak dapat mencapai tingkat atas, atau lorong terlalu sempit untuk peralatan yang sudah ada di lantai Anda. Dokumentasi tersebut juga dimasukkan langsung ke dalam pertanyaan operasional yang akhirnya ditanyakan oleh setiap manajer perkakas: bagaimana penyimpanan cetakan yang tepat benar-benar mengurangi waktu pergantian mesin cetak?
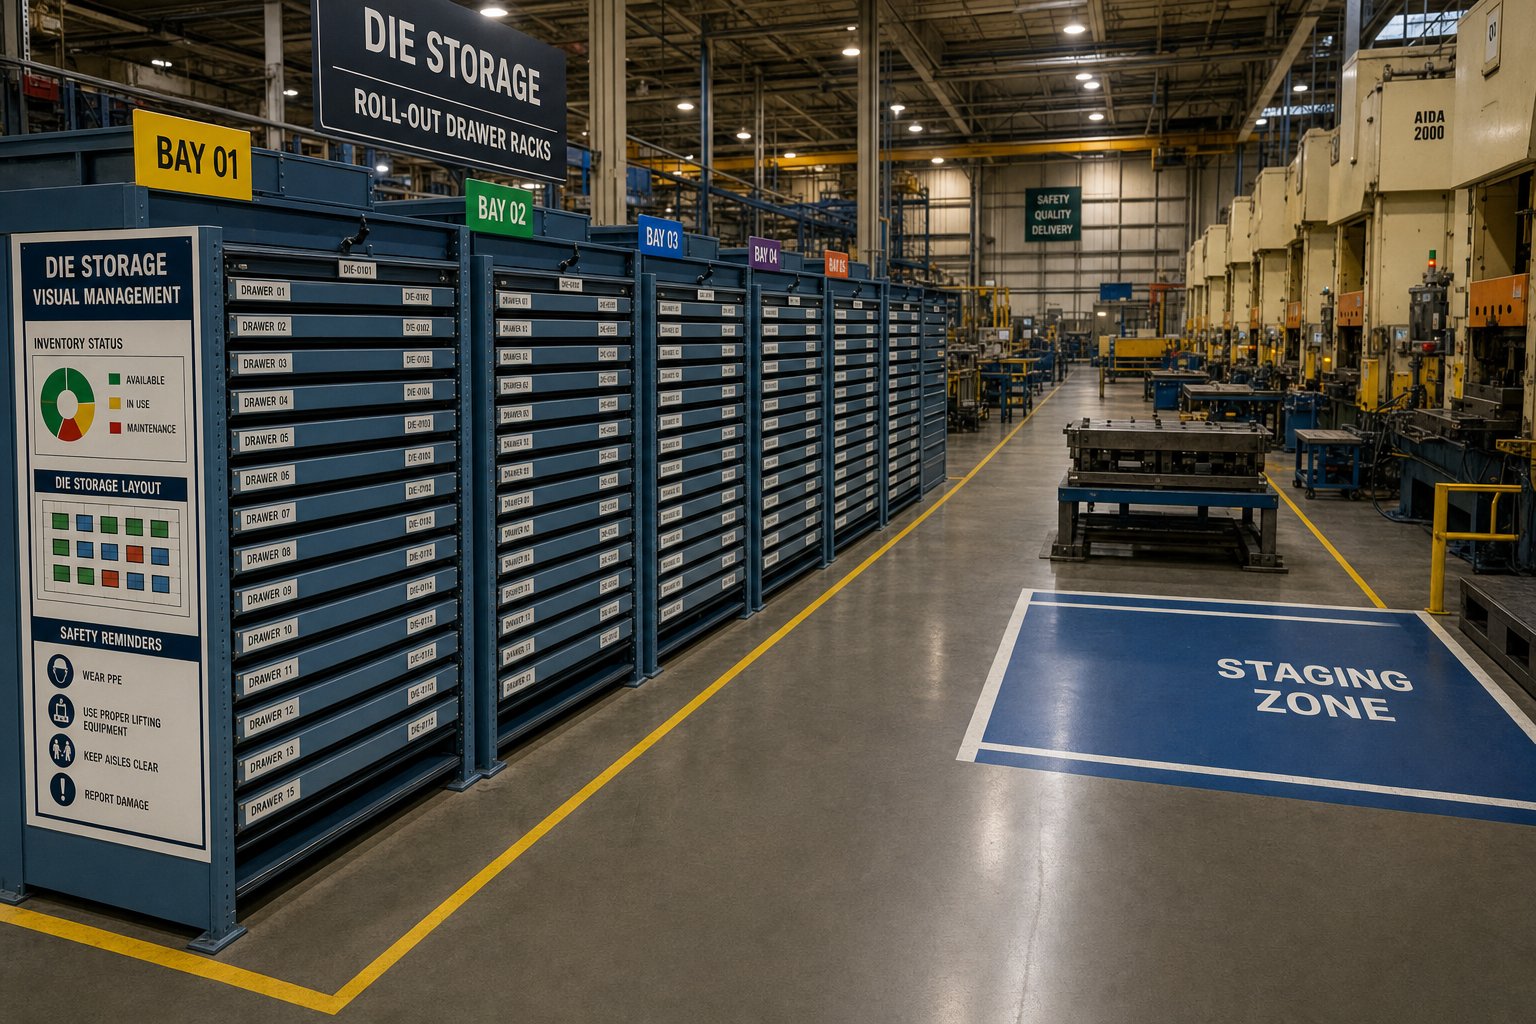
Organisasi Penyimpanan Die dan Efisiensi Pergantian Tekan
Setiap menit pers tidak melakukan apa-apa selama pergantian cetakan memerlukan biaya. Bukan hanya hilangnya output, namun juga gangguan penjadwalan hilir, kerja lembur, dan tenggat waktu pengiriman yang terlewat. Apa yang diabaikan sebagian besar operasi adalah berapa banyak waktu menganggur yang berasal bukan dari mesin cetak itu sendiri, namun dari tempat penyimpanan dimana cetakan berikutnya harus siap dan menunggu.
Penyimpanan die untuk pergantian pers SMED bukanlah metodologi lean. Ini adalah penerapan langsung dari prinsip intinya: mengubah aktivitas pengaturan internal menjadi aktivitas eksternal. Jika tim Anda tidak dapat menemukan, memeriksa, dan menyusun dadu berikutnya saat mesin press masih menjalankan pekerjaan saat ini, jam pergantian Anda akan dimulai jauh sebelum ada orang yang menyentuh pelat guling.
Bagaimana Organisasi Die Mempercepat Pergantian Pers
ItuMetodologi SMEDyang dikembangkan oleh Shigeo Shingo membagi pergantian menjadi empat langkah: memisahkan aktivitas internal dan eksternal, mengubah internal menjadi eksternal, menyederhanakan semua operasi, dan menstandardisasi prosedur baru. Pengemasan cetakan yang tepat secara langsung memungkinkan dua langkah pertama. Ketika cetakan disusun dalam posisi khusus dan diberi label dalam sistem rak terstruktur, fase pencarian-dan-pengambilan menjadi aktivitas eksternal yang terjadi saat mesin cetak menyelesaikan pekerjaannya saat ini.
Pertimbangkan apa yang terjadi tanpa penyimpanan terorganisir. Operator forklift mendapatkan sinyal pergantian, berkendara ke-area cetakan yang bertumpuk di lantai, menghabiskan waktu untuk mengidentifikasi alat yang tepat di antara rangkaian cetakan yang serupa secara visual, mungkin memindahkan cetakan lain untuk mengakses cetakan yang diperlukan, lalu memindahkannya ke mesin cetak. Urutan itu mungkin memakan waktu 20 hingga 45 menit sebelum pergantian mekanis yang sebenarnya dimulai. Dengan-sistem rak yang terorganisir dengan baik, operator menuju ke ruang dan nomor posisi yang diketahui, mengeluarkan dadu dalam sekali tarikan, dan menempatkannya di samping mesin press. Pengambilan itu turun menjadi 5 hingga 10 menit.
Inilah cara die racking mengurangi waktu pergantian di seluruh alur kerja penuh:
- Menghilangkan waktu pencarian:Posisi rak yang ditetapkan dengan pelabelan yang jelas dan pelacakan inventaris digital berarti operator tidak perlu lagi mencari perkakas. Lokasi dadu berikutnya diketahui sebelum pergantian dimulai.
- Mendukung pementasan paralel:Peluncuran-sistem laci dan area pementasan khusus memungkinkan tim menentukan-posisi cetakan yang masuk dan memeriksanya secara visual saat mesin cetak menyelesaikan proses produksinya saat ini.
- Mengurangi kerusakan transportasi:Cetakan yang disimpan pada ketinggian yang tepat di rak yang dirancang akan tetap utuh dan sejajar. Tidak ada waktu yang terbuang untuk menemukan ujung tajam yang terkelupas atau pin pemandu yang bengkok pada mesin press.
- Memungkinkan alur kerja yang dapat diprediksi:Ketika setiap cetakan berada di lokasi yang konsisten, prosedur pergantian dapat distandarisasi dengan instruksi kerja standar yang dapat diikuti oleh operator terlatih mana pun.
- Kecepatan mati kembali:Setelah pergantian, dadu yang keluar akan segera kembali ke posisi yang ditentukan, bukannya mendarat di tempat lantai sementara yang menghalangi akses atau terlupakan.
Manajemen visual memperkuat pencapaian ini. Papan bayangan untuk aksesori cetakan,-zona rak berkode warna berdasarkan garis tekan, dan indikator status (siap, perlu pemeliharaan, dalam produksi) mengubah area penyimpanan menjadi sistem informasi, bukan sekadar area penyimpanan. Sebagaimetodologi 5Smenekankan, lingkungan kerja-yang terorganisir dengan baik memfasilitasi peralihan yang lebih cepat dengan menghilangkan tindakan-yang tidak bernilai tambah dan-pengambilan keputusan.
Kondisi Penyimpanan Yang Memperpanjang Umur Layanan Die
Kecepatan pergantian adalah salah satu keuntungannya. Umur panjang adalah yang lainnya, dan keduanya terhubung. Die yang mengalami degradasi dalam penyimpanan memerlukan pemeliharaan yang tidak terencana, sehingga mengganggu penjadwalan produksi dan memperpanjang jangka waktu pergantian. Penyimpanan cetakan yang tepat untuk memperpanjang umur cetakan bukanlah pertimbangan kedua. Ini adalah kontributor langsung terhadap waktu aktif pers.
Cetakan yang disimpan secara tidak benar akan mengalami kerusakan yang dapat diukur seiring berjalannya waktu. Sebuah dadu progresif berat yang bertumpu pada dua titik tumpuan sempit dan bukan pada alas penuhnya akan mengembangkan konsentrasi tegangan pada bentang yang tidak ditopang. Selama berminggu-minggu atau berbulan-bulan, pembebanan yang terus-menerus tersebut dapat menyebabkan lengkungan yang tidak kentara, terutama pada sepatu yang panjang dan tipis. Permukaan tanah yang presisi-meninggalkan rak baja yang tidak terlindungi, menimbulkan goresan dan korosi yang terakumulasi yang memengaruhi kualitas komponen saat cetakan kembali diproduksi. Pin pemandu dan bushing yang terpapar ke atmosfer bengkel tanpa penutup pelindung akan menarik kontaminan yang mempercepat keausan pada proses pengepresan berikutnya.
Praktik terbaik pemeliharaan dan penyimpanan stamping die bekerja sama sebagai suatu sistem. Pengumpulan yang terorganisir menjadikan pemeliharaan berbasis kondisi menjadi praktis karena setiap cetakan memiliki lokasi yang diketahui dan posisi pemeriksaan yang dapat diakses. Tim pemeliharaan dapat menjadwalkan pemeriksaan visual dan pekerjaan pencegahan tanpa menarik cetakan dari tumpukan lantai secara acak atau menjelajahi ruang yang penuh sesak. Prediktabilitas tersebut mendukung jenis budaya pemeliharaan proaktifpanduan industri merekomendasikan: meninjau setiap langkah perjalanan cetakan mulai dari penyimpanan hingga pengepresan untuk mengidentifikasi kondisi yang membahayakan perkakas.
Pengendalian lingkungan juga berperan. Posisi rak khusus dapat menerapkan praktik-penghambat korosi: lapisan pelindung pada permukaan rak, kemasan pengering di ruang tertutup, atau zona-yang dikontrol iklim untuk perkakas presisi. Cetakan yang disimpan di area lantai terbuka dekat dermaga pemuatan menghadapi perubahan suhu, paparan kelembapan, dan kontaminan di udara yang mempercepat degradasi permukaan di antara siklus produksi.
Umur panjang cetakan pada akhirnya bergantung pada dua faktor yang bekerja sama: kualitas produksi dan kondisi penyimpanan. Cetakan yang dirancang dengan mempertimbangkan kemudahan pemeliharaan, dengan konstruksi yang kuat, komponen keausan yang dapat diakses, dan kinerja dimensi yang stabil, masih memerlukan dukungan yang tepat di antara proses pengerjaan untuk mempertahankan-fitur ketahanan bawaan tersebut. Produsen sepertiYICHENmerekayasa cetakan stempel mereka dengan memperhatikan masa pakai yang lama dan kinerja produksi yang stabil, yang berarti cetakan tersebut tiba dengan daya tahan yang dirancang khusus. Penyimpanan yang tepat melengkapi investasi teknik tersebut dengan menjaga kesejajaran, mencegah kerusakan permukaan, dan memastikan cetakan kembali ke mesin cetak dalam kondisi yang sama seperti saat cetakan tersebut ditinggalkan di lantai pabrik.
Tautannya sangat jelas:-diet yang dibuat dengan baik dipadukan dengan-sistem penyimpanan yang dirancang dengan baik akan menciptakan strategi pengelolaan alat yang kohesif. Rekayasa cetakan ini menjaga kinerjanya di bawah tekanan produksi. Sistem rak menjaganya tetap terlindungi selama 80% atau lebih masa pakainya menunggu proses berikutnya. Jika salah satu dari persamaan tersebut dipatahkan, maka masa pakainya akan semakin pendek, biaya pemeliharaan akan meningkat, dan rentang waktu pergantian akan semakin luas seiring dengan tim yang menangani kerusakan yang seharusnya dapat dicegah dengan penyimpanan yang tepat.
Manfaat operasional ini, pergantian yang lebih cepat, dan masa pakai cetakan yang lebih lama, hanya terwujud jika sistem rak sesuai dengan profil perkakas spesifik Anda. Variabel yang menentukan kesesuaian tidak hanya terbatas pada kapasitas struktural, melainkan juga pertanyaan tentang frekuensi akses, dimensi cetakan, dan bagaimana inventaris Anda akan berkembang seiring waktu.
Cara Memilih Sistem Rak yang Tepat untuk Cetakan Anda
Memilih sistem rak terasa membebani ketika Anda melihat katalog pilihan, masing-masing menjanjikan kapasitas maksimum dan akses optimal. Kenyataannya lebih sederhana dari yang terlihat. Sistem yang tepat muncul dengan sendirinya saat Anda mengerjakan variabel operasional secara berurutan, bukan fitur belanja terlebih dahulu.
Anggap saja sebagai panduan pemilihan rak cetakan stempel yang dibuat berdasarkan batasan fasilitas Anda, bukan lini produk pemasok. Setiap keputusan berasal dari beberapa masukan terukur yang sudah dapat Anda akses.
Variabel Penilaian untuk Seleksi Racking
Sebelum menghubungi pemasok mana pun, kumpulkan data yang mendorong keputusan. Melewatkan langkah ini adalah satu-satunya alasan paling umum mengapa fasilitas berakhir dengan sistem pemerasan yang berfungsi untuk beberapa orang meninggal namun gagal untuk orang lain. Berikut daftar periksa pembeli rak penyimpanan die Anda:
- Berat cetakan individu maksimum dalam inventaris Anda saat ini dan yang diproyeksikan
- Dimensi tapak mati (panjang, lebar, dan tinggi tutup) untuk kumpulan terbesar dan terkecil Anda
- Frekuensi akses per cetakan: seberapa sering setiap alat berputar antara penyimpanan dan pengepresan?
- Tersedia ruang lantai yang didedikasikan untuk penyimpanan cetakan, termasuk area perluasan di masa depan
- Ketinggian langit-langit yang bersih dikurangi penghalang di atas kepala (derek, alat penyiram, saluran kerja)
- Peralatan penanganan material yang tersedia: kelas forklift, kapasitas crane, dan tali-temali
- Kapasitas dan kondisi pelat lantai (ketebalan, rating PSI, jenis tulangan)
- Kisaran anggaran termasuk pemasangan, penahan, dan segala teknik PE yang diperlukan
Berat dan frekuensi akses adalah variabel penyortiran utama Anda. Dadu seberat 2.000 pon yang diubah tiga kali seminggu memiliki kebutuhan pemerasan yang sangat berbeda dengan dadu progresif seberat 14.000 pon yang ditarik dua kali per tahun. Kelompokkan inventaris Anda ke dalam tingkatan akses, cetakan produksi harian, rotasi mingguan, dan perkakas yang diarsipkan, dan Anda akan segera melihat bahwa tidak ada satu pun jenis rak yang dapat melayani ketiganya secara optimal.
Mencocokkan Jenis Rak dengan Profil Operasional Anda
Cara memilih sistem rak penyimpanan mati adalah dengan mencocokkan skenario operasional dominan Anda dengan sistem yang dirancang untuk itu. Tabel di bawah memetakan profil inventaris umum ke konfigurasi yang direkomendasikan:
| Skenario Operasional | Jenis Rak yang Direkomendasikan | Pemikiran |
|---|---|---|
| Cetakan kecil-frekuensi tinggi (di bawah 5.000 pon, perubahan harian) | Meluncurkan-Sistem Laci | Akses overhead penuh memungkinkan ekstraksi derek dengan cepat. Laci menyimpan setiap dadu dalam posisi khusus dan diberi label untuk pengambilan instan. Penumpukan vertikal memaksimalkan ruang lantai di ruang perkakas yang sibuk. |
| Kematian progresif berat yang jarang terjadi (8.000-20,000+ lbs, setiap bulan atau kurang) | Lebar-Bentang I-Rak Balok atau Lantai-Basis Die Tingkat | Rak penyimpanan cetakan untuk cetakan progresif berat menuntut kapasitas struktural maksimum. I-rak balok menangani beban terpusat tanpa defleksi. Basis-lantai menghilangkan risiko pengangkatan untuk perkakas terberat di mana jarak bebas langit-langit atau kapasitas derek membatasi penyimpanan vertikal. |
| Persediaan campuran (bobot bervariasi, frekuensi bervariasi) | Kombinasi: Roll-Laci Luas + Lebar-Span I-Beam bay | Sistem rak terbaik untuk inventaris cetakan campuran memasangkan sistem laci untuk cetakan ringan-rotasi tinggi dengan ruang balok I-untuk perkakas yang lebih berat dan lebih jarang. Hal ini menghindari-posisi cetakan ringan yang berlebihan atau di bawah-bangunan yang berat. |
| Cetakan berukuran besar dengan dimensi bervariasi | Rak Kantilever | Desain depan-terbuka mengakomodasi jejak kaki yang tidak beraturan tanpa gangguan tegak lurus. Ketinggian lengan yang dapat disesuaikan fleksibel dengan perubahan profil cetakan. Peluncuran-kantilever menambahkan akses derek di atas kepala untuk bundel yang lebih berat. |
| Ruang-fasilitas terbatas dengan bobot cetakan sedang | Menara Penyimpanan Vertikal | Jejak lantai minimal menyimpan banyak cetakan pada bidang vertikal. Pengambilan otomatis mengkompensasi batasan akses berurutan. Ideal ketika ruang lantai menjadi kendala yang mengikat. |
Perhatikan bahwa anggaran sengaja ditempatkan terakhir dalam urutan penilaian. Memulai dengan anggaran akan menghasilkan sistem berukuran kecil yang memerlukan penggantian dini atau solusi yang tidak aman. Dimulai dengan bobot, frekuensi, dan ruang akan menghasilkan sistem yang memiliki cakupan yang tepat di mana anggaran menjadi pertanyaan tentang opsi mana yang sesuai dengan rentang keuangan Anda, bukan apakah keselamatan dan fungsi dapat dikompromikan.
Beberapa aturan keputusan menyederhanakan kasus-kasus edge. Jika lebih dari 60% cetakan Anda berbobot di bawah 5.000 pon dan sering diganti,-laci lipat akan menjadi penahan tata letak Anda. Jika cetakan terberat Anda melebihi kapasitas derek di tingkat rak atas, cetakan tersebut akan ditempatkan di dasar-lantai tanpa memperhatikan penalti ruang. Jika dimensi cetakan Anda bervariasi lebih dari 50% di seluruh inventaris, rak dengan lebar tetap akan membuang-buang ruang, dan konfigurasi kantilever atau balok I yang dapat disesuaikan akan menghasilkan keuntungan.
Salah satu faktor yang jarang muncul dalam percakapan pemasok tetapi secara langsung mempengaruhi spesifikasi sistem penyimpanan: cetakan itu sendiri. Dies dirancang dengan dimensi dasar standar, saku garpu terintegrasi, dan alat pengangkat yang terpasang di dalam sepatu membuat pemilihan rak menjadi lebih mudah. Anda tidak mendesain dengan geometri yang canggung atau mengimprovisasi dudukan penyangga untuk bentuk yang tidak beraturan.
Manajer perkakas mendapat manfaat dari kemitraan dengan produsen cetakan yang mempertimbangkan seluruh siklus hidup, termasuk persyaratan penyimpanan dan penanganan, selama fase desain.milik YICHENfokus teknik pada kemudahan pemeliharaan dan kinerja produksi yang stabil berarti cetakannya dirancang dengan mempertimbangkan penanganan praktis: tapak dasar yang konsisten, titik pengangkatan yang dapat diakses, dan konstruksi kokoh yang tahan terhadap realitas mekanis dari siklus pengambilan dan pengambilan yang berulang. Saat cetakan Anda tiba dengan geometri ramah penyimpanan yang dirancang dengan baik, menentukan sistem rak yang tepat hanya tinggal mencocokkan kapasitas dan metode akses, bukannya mengimbangi kelalaian desain.
Proses pemilihannya mencakup hal ini: dokumentasikan variabel Anda, kelompokkan cetakan Anda berdasarkan berat dan frekuensi, cocokkan setiap kelompok dengan jenis rak yang dirancang untuk profil tersebut, verifikasi batasan fasilitas yang mendukung konfigurasi, dan konfirmasikan perkakas desain pemasok cetakan Anda yang berfungsi dalam kerangka penyimpanan standar. Ikuti urutan tersebut, dan sistem yang Anda instal akan melayani inventaris saat ini dan peralatan yang lebih berat dan lebih kompleks yang pasti akan diperoleh operasi Anda selanjutnya.
Pertanyaan Yang Sering Diajukan Tentang Sistem Rak Penyimpanan Stamping Die
1. Dapatkah rak palet standar menahan cetakan stempel dengan aman?
Rak palet standar dirancang untuk beban yang terdistribusi secara merata, bukan beban titik terkonsentrasi yang dihasilkan oleh cetakan stempel. Sebuah cetakan seberat 5.000-pon yang bertumpu pada tapak sempit menghasilkan tegangan lentur lokal yang dapat melebihi batas defleksi aman balok, bahkan ketika berat total berada dalam kapasitas rak yang dipasang. Ketidaksesuaian ini menyebabkan defleksi balok yang progresif, kelelahan las pada konektor, dan potensi keruntuhan. Rak penyimpanan mati yang dibuat khusus-menggunakan konstruksi balok-I dan dek diperkuat yang dirancang khusus untuk beban berat terkonsentrasi.
2. Jenis sistem rak apa yang paling cocok untuk penyimpanan cetakan stempel?
Lima tipe utama melayani kebutuhan operasional yang berbeda. Sistem laci peluncuran-(4.000-15.000 pon per rak) sesuai dengan penggantian cetakan frekuensi tinggi dengan akses derek di atas kepala penuh. Rak kantilever menangani cetakan besar dengan dimensi bervariasi. Rak balok-bentang I-lebar mendukung 5.000-20,000+ lbs untuk inventaris campuran menggunakan slide forklift-pada akses. Menara penyimpanan vertikal memaksimalkan ruang lantai untuk perkakas berfrekuensi rendah. Basis cetakan di lantai mengakomodasi cetakan yang sangat berat di atas 15.000 pon di mana penyimpanan yang ditinggikan menimbulkan risiko yang tidak dapat diterima. Pilihan yang tepat bergantung pada rentang bobot cetakan, frekuensi akses, dan batasan fasilitas Anda.
3. Bagaimana cara penyimpanan cetakan yang tepat mengurangi waktu pergantian mesin cetak?
Rak cetakan yang terorganisir secara langsung mendukung metodologi SMED dengan mengubah pencarian dan pengambilan cetakan dari aktivitas penyetelan internal menjadi aktivitas eksternal yang dilakukan saat mesin cetak masih berjalan. Fasilitas dengan rak terstruktur biasanya mengurangi pengambilan cetakan dari 20-45 menit menjadi 5-10 menit dengan menghilangkan waktu pencarian, memungkinkan pementasan paralel, dan mencegah kerusakan transportasi yang menyebabkan penundaan pada pencetakan. Posisi rak yang ditetapkan dengan label yang jelas memungkinkan operator pergi langsung ke lokasi yang diketahui daripada menelusuri cetakan yang ditumpuk di lantai.
4. Persyaratan OSHA apa yang berlaku untuk rak penyimpanan cetakan berat?
OSHA menerapkan keamanan penyimpanan cetakan melalui Klausul Tugas Umum dan mengacu pada standar ANSI/MH16.1 selama inspeksi. Persyaratan utama mencakup kapasitas beban terpasang yang mencerminkan beban mati terkonsentrasi aktual, penahan seismik dengan pengencang yang disetujui pada torsi dan kedalaman penanaman yang benar, jarak bebas lorong yang memadai untuk menangani peralatan, jarak bebas sprinkler minimum 18-inci, dan pelatihan operator yang terdokumentasi. Fasilitas harus melakukan inspeksi visual mingguan di area dengan lalu lintas tinggi dan audit struktural komprehensif setiap triwulan, dengan isolasi segera pada setiap bagian rak yang rusak.
5. Bagaimana cara memilih sistem rak penyimpanan cetakan yang tepat untuk fasilitas saya?
Mulailah dengan mendokumentasikan variabel operasional Anda: berat cetakan maksimum, dimensi tapak cetakan, frekuensi akses per alat, luas lantai yang tersedia, tinggi langit-langit, peralatan penanganan material, kapasitas pelat lantai, dan anggaran. Grup terbagi dalam tingkat akses - produksi harian, rotasi mingguan, dan perkakas yang diarsipkan. Cocokkan setiap tingkat dengan jenis rak yang sesuai: laci lipat untuk cetakan ringan yang sering digunakan, rak balok atau alas lantai untuk perkakas berat yang jarang digunakan, dan sistem kombinasi untuk inventaris campuran. Verifikasi batasan fasilitas yang mendukung konfigurasi sebelum menyelesaikan. Bekerja sama dengan produsen cetakan seperti YICHEN yang merancang perkakas dengan basis standar dan ketentuan penanganan terintegrasi menyederhanakan proses spesifikasi.


