


Apa Sebenarnya yang Tercakup dalam Desain Stamping Die
Bayangkan mengambil lembaran baja datar dan mengubahnya menjadi braket otomotif, konektor listrik, atau komponen struktural, semuanya dalam sepersekian detik. Transformasi itulah yang dimungkinkan oleh desain stamping die. Namun para insinyur sering kali meremehkan seberapa besar keputusan desain awal mempengaruhi segala hal di sektor hilir, mulai dari kualitas suku cadang, biaya perkakas, hingga waktu operasional produksi.
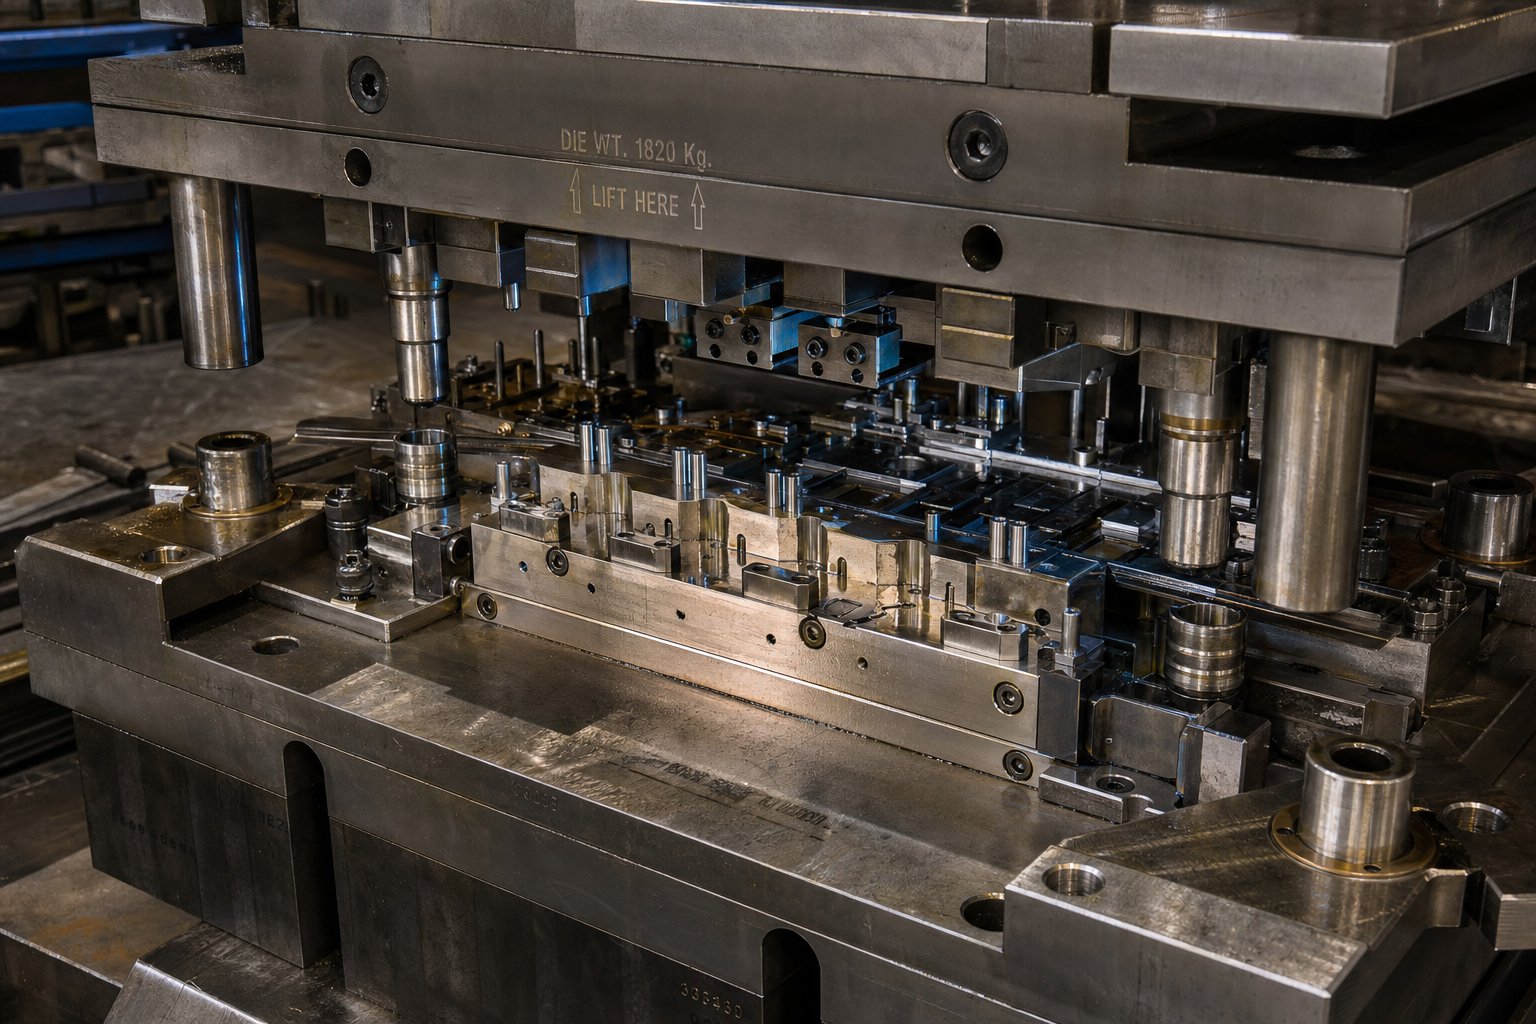
Desain stamping die adalah disiplin teknik menciptakan perkakas presisi yang memotong dan membentuk lembaran logam menjadi bentuk yang diinginkan melalui deformasi plastik terkontrol, menggunakan kekuatan dari mesin press mekanis atau hidrolik.
Mendefinisikan Desain Stamping Die dalam Pembentukan Logam
Jadiapa itu stempel logampada intinya? Cetakan stempel adalah-alat yang dibuat khusus, biasanya terbuat dari baja perkakas yang diperkeras, yang menerapkan gaya pada lembaran logam datar dan membentuknya kembali menjadi geometri akhir. Prosesnya diklasifikasikan sebagai pembentukan dingin, artinya tidak ada panas eksternal yang dimasukkan secara sengaja. Gesekan selama pemotongan dan pembentukan menghasilkan panas, namun transformasi material bergantung pada kekuatan mekanik saja.
Setiap pilihan desain, mulai dari geometri pukulan hingga nilai jarak bebas hingga pengurutan stasiun, secara langsung menentukan kualitas tepi, akurasi dimensi, dan berapa banyak bagian yang dapat dihasilkan sebelum perawatan diperlukan. Penelitian dalam analisis biaya produksi menunjukkan bahwa lebih dari 70 persen total biaya suatu suku cadang ditentukan pada keputusan desain awal. Dalam pencetakan lembaran logam, keputusan-keputusan tersebut ada di dalam cetakan.
Mengapa Dasar-Dasar Desain Die Penting untuk Setiap Bagian yang Dicap
Melakukan kesalahan mendasar tidak hanya menghasilkan bagian yang buruk. Hal ini mengakibatkan sisa, pengerjaan ulang, waktu henti pencetakan, dan pembangunan kembali perkakas yang melampaui anggaran dan jadwal. Insinyur yang menguasai prinsip-prinsip inti, pemilihan jenis cetakan, metodologi pembersihan, pengurutan stasiun, dan kontrol aliran material, menghindari putaran percobaan-dan-kesalahan yang mahal yang mengganggu-peralatan yang dirancang.
Artikel ini menjembatani teori buku teks dengan metodologi yang dapat ditindaklanjuti. Anda akan mempelajari kerangka kerja terstruktur yang mencakup jenis cetakan, fungsi komponen, prinsip pembersihan, logika cetakan progresif, pencegahan cacat, alur kerja simulasi, dan pemilihan material, setiap bagian dibuat untuk mengisi kesenjangan yang dibiarkan terbuka oleh referensi standar.
Memilih Jenis Die yang Tepat untuk Aplikasi Anda
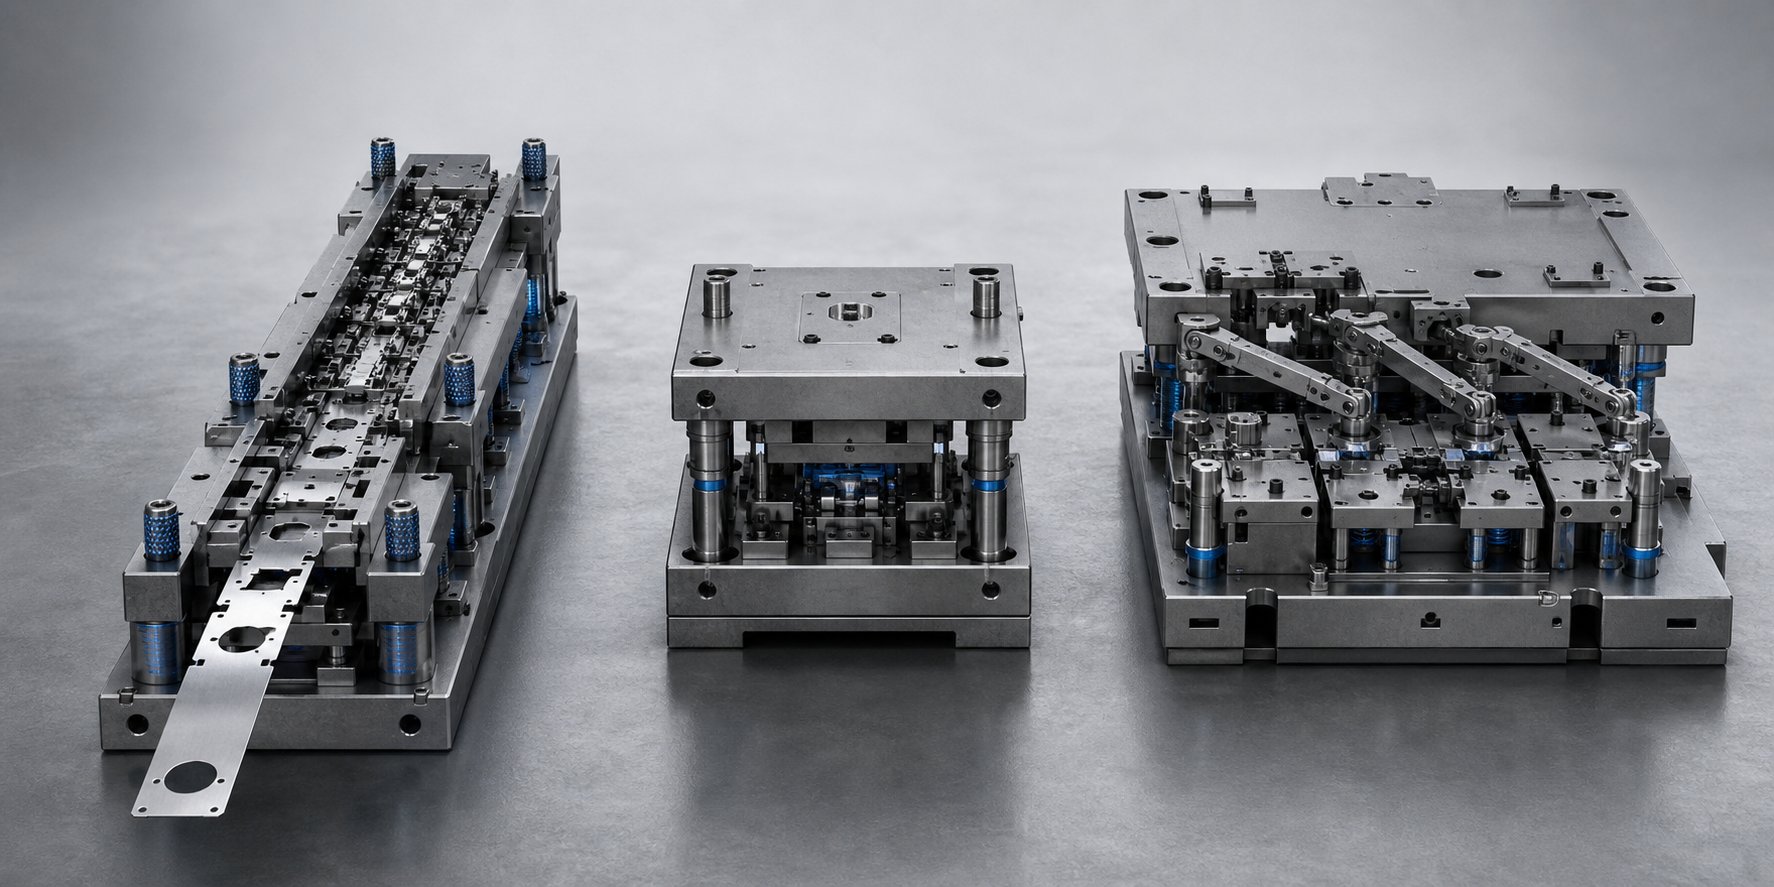
Pemilihan tipe cetakan adalah salah satu keputusan yang terlihat mudah di atas kertas namun secara diam-diam menentukan apakah suatu proyek mencapai target biaya dan kualitasnya. Pilih arsitektur yang salah dan Anda akan mengeluarkan uang terlalu banyak untuk perkakas untuk bagian sederhana atau kesulitan untuk mempertahankan toleransi dengan cetakan yang tidak pernah dirancang untuk geometri Anda. Tiga jenis cetakan stempel utama mendominasi lantai produksi: progresif, majemuk, dan transfer. Masing-masing memecahkan masalah teknik yang berbeda, dan memahami keunggulannya akan mencegah ketidaksesuaian yang membuat proyek kembali berjalan sesuai rencana.
Dies Progresif untuk-Produksi Berkelanjutan Bervolume Tinggi
Sebuah stempel progresif matipada dasarnya adalah jalur produksi mini yang terkandung dalam satu alat. Kumparan lembaran logam dimasukkan ke dalam cetakan sebagai strip kontinu, memajukan nada tetap dengan setiap pukulan tekan. Setiap stasiun di sepanjang jalur melakukan operasi yang berbeda, membuat lubang pilot, menusuk fitur, membuat profil, membengkokkan flensa, hingga bagian akhir terpisah di stasiun terakhir. Setiap pukulan menghasilkan komponen yang lengkap.
Pendekatan pengumpanan berkelanjutan ini menghasilkan hasil yang luar biasa. Kecepatan pengepresan dapat mencapai beberapa ratus gerakan per menit, dan karena strip tetap terhubung seluruhnya, tidak diperlukan penanganan manual di antara pengoperasian. Pengorbanannya adalah investasi perkakas di muka yang lebih tinggi dan fleksibilitas terbatas untuk perubahan desain setelah cetakan dibuat. Dies progresif bersinar ketika volume produksi membenarkan investasi tersebut, biasanya dalam jumlah ratusan ribu hingga jutaan komponen, dan ketika geometri komponen berukuran kecil hingga sedang dengan banyak fitur yang dapat diurutkan di seluruh stasiun.
Compound Dies untuk Ketat-Toleransi Bagian Datar
Ketika bagian Anda relatif datar dan menuntut konsentrisitas atau akurasi posisi yang luar biasa antar fitur, cetakan majemuk adalah alat presisi untuk pekerjaan tersebut. Tidak seperti cetakan progresif yang bekerja melalui stasiun berurutan, cetakan majemuk melakukan dua atau lebih operasi pemotongan secara bersamaan dalam satu langkah tekan di satu stasiun. Contoh klasik: mengosongkan profil luar dan menusuk lubang dalam pada saat yang bersamaan.
Karena semua pemotongan terjadi dalam satu penutupan, keakuratan posisi relatif antara kontur dalam dan luar secara inheren lebih unggul. Kerataan bagian juga diuntungkan karena tidak ada deformasi kumulatif dari perpindahan beberapa stasiun. Pikirkan gasket, ring presisi, komponen instrumen, dan cakram laminasi. Batasannya adalah cetakan majemuk hanya menangani operasi pemotongan saja. Mereka tidak dapat membengkokkan atau menggambar material, sehingga membatasinya pada profil 2D. Biaya perkakas berada di bawah cetakan progresif, sehingga sangat cocok untuk volume produksi kecil hingga menengah di mana presisi melebihi kecepatan hasil.
Transfer Dies untuk-Geometri yang Digambar Besar atau Dalam
Beberapa bagian terlalu besar atau memerlukan terlalu banyak-pembentukan tiga dimensi agar tetap melekat pada strip pembawa. Transfer stamping menyelesaikan masalah ini dengan memisahkan masing-masing blanko dari kumparan di stasiun pertama, kemudian secara mekanis mentransfer setiap blanko di antara stasiun pembentuk berikutnya menggunakan lengan robot atau batang transfer. Setiap stasiun beroperasi secara independen, yang berarti bagian tersebut dapat direposisi, diputar, atau bahkan dibalik di antara pengoperasian.
Ketergantungan pada geometri strip ini membuat cetakan transfer menjadi-pilihan utama untuk cetakan stempel otomotif seperti panel bodi, wadah oli, dan braket struktural yang memerlukan penarikan dalam atau pembentukan spasial yang rumit. Sistem transfer juga menggunakan lebih sedikit material per bagian karena tidak ada strip pembawa yang menghubungkan benda kerja, sehingga mengurangi biaya sisa pada komponen-yang padat material. Pengorbanannya adalah sistem yang lebih kompleks secara keseluruhan, sering kali melibatkan beberapa penekanan dalam satu garis terkoordinasi, dengan kecepatan siklus yang umumnya lebih lambat dibandingkan operasi progresif berkecepatan tinggi.
Kerangka Perbandingan Tipe Die
| Kriteria | Mati Progresif | Senyawa Mati | Pemindahan Mati |
|---|---|---|---|
| Bagian Kompleksitas | Bagian multi-fitur dengan lekukan, bentuk, dan potongan | Profil datar dengan akurasi posisi yang ketat | Geometri 3D yang digambar-besar atau dalam |
| Volume Produksi | Tinggi hingga sangat-tinggi (100 ribu hingga jutaan) | Rendah hingga sedang (1K hingga 100K) | Sedang hingga tinggi (10K hingga jutaan) |
| Kemampuan Toleransi | Bagus, didorong oleh akurasi pilot dan presisi die | Konsentrisitas dan kerataan yang luar biasa | Bagus, tergantung positioning transfer |
| Biaya Perkakas | Investasi awal yang tinggi | Sedang | Tinggi (mekanisme die plus transfer) |
| Pemanfaatan Bahan | Sedang (strip pembawa menjadi bekas) | Tinggi untuk profil sederhana | Tinggi (tidak diperlukan strip pembawa) |
| Kecepatan Siklus | Sangat cepat (ratusan SPM) | Sedang | Sedang (lebih lambat dari progresif) |
| Aplikasi Ideal | Konektor listrik, braket, klip, suku cadang otomotif kecil | Mesin cuci, gasket, laminasi, cakram instrumen | Panel bodi, panci oli, komponen struktural, drum peralatan |
Jenis cetakan stempel yang tepat bukanlah jawaban universal. Ini muncul dari perpotongan geometri bagian Anda, perkiraan volume, dan persyaratan toleransi Anda. Memilih dengan benar pada tahap ini akan menetapkan dasar untuk semua hal berikut: ukuran komponen, perhitungan jarak bebas, dan logika stasiun-demi-stasiun yang mengubah strip mentah menjadi bagian jadi.
Komponen Inti Die dan Cara Kerjanya Bersama
Memilih jenis cetakan memberi Anda arsitekturnya. Namun arsitektur tanpa pemahaman tentang masing-masing komponen stamping die adalah seperti memilih gaya bangunan tanpa mengetahui fungsi kolom, balok, dan sambungan sebenarnya. Jadi, secara fungsional, cetakannya terbuat dari apa? Setiap cetakan stempel logam adalah kumpulan elemen yang saling bergantung, masing-masing menjalankan peran tertentu dalam memotong, membentuk, mengendalikan material, atau menjaga kesejajaran. Ketika satu komponen gagal atau tidak ditentukan dengan baik, seluruh sistem akan menderita.
Perakitan Sepatu Mati Atas dan Bawah
Sepatu cetakan membentuk tulang punggung struktural alat ini. Sepatu bagian bawah dipasang ke alas mesin press, sedangkan sepatu bagian atas dipasang ke ram mesin press, menciptakan rangka kaku yang menopang setiap komponen lainnya di bawah beban yang sangat besar. Di antara keduanya, pin pemandu dan bushing memastikan bagian atas dan bawah sejajar dengan presisi berulang, seringkali dalam toleransi 0,0001 inci. Terdapat dua opsi umum: pin lurus tipe gesekan-untuk aplikasi dasar, dan pin pemandu bantalan bola-yang meluncur pada bantalan sangkar untuk pemisahan yang lebih mulus dan masa pakai yang lebih lama.
Blok tumit menambahkan lapisan stabilitas lainnya. Dipasang di sepanjang sisi set cetakan, mereka menyerap gaya dorong lateral yang dihasilkan selama operasi pembentukan dan mencegah cetakan atas bergeser ke samping di bawah beban. Bersama-sama, sepatu, pin pemandu, dan blok tumit membentuk sistem penyelarasan yang menjaga konsistensi pukulan-hingga{-mati di jutaan gerakan menekan.
Hubungan Punch and Die Block
Jika sepatu cetakan adalah kerangkanya, maka pelubang dan balok cetakan adalah tangan yang melakukan pekerjaan sebenarnya dalam operasi pelubangan. Pukulan adalah elemen laki-laki, biasanya dipasang di dadu atas. Geometri hidungnya, baik bulat, lonjong, persegi, atau diprofilkan-khusus, menentukan bentuk potongan atau bentuk yang diterapkan pada lembaran logam. Saat alat press mendorong pukulan ke bawah, alat tersebut memasuki rongga kawin di blok cetakan di bawah.
Blok die menyediakan pasangan betina, dan celah jarak antara blok punch dan blok die memungkinkan terjadinya pemisahan material atau deformasi terkendali. Kesenjangan itu tidak terjadi sembarangan. Ini direkayasa berdasarkan jenis dan ketebalan material, dan secara langsung mempengaruhi kualitas tepi, pembentukan duri, dan keausan pahat. Tombol cetakan, sisipan yang dapat diganti yang melapisi bukaan blok cetakan, mencerminkan profil pukulan dan biasanya diimbangi sedikit lebih besar untuk menciptakan jarak pemotongan yang diperlukan.
Penari telanjang, Pengangkat, dan Sistem Percontohan
Pemotongan dan pembentukan komponen tidak akan ada gunanya tanpa pengendalian material yang tepat. Setelah pukulan menembus atau membentuk lembaran, pemulihan elastis menyebabkan logam mencengkeram pukulan dengan erat. Pelat pengupas bermuatan pegas mengatasi hal ini dengan menerapkan gaya terbalik selama gerakan ke atas, mendorong strip dengan rapi keluar dari pukulan sekaligus menjepit material hingga rata selama gerakan pemotongan untuk mencegah lengkungan.
Di antara stasiun-stasiun dalam cetakan progresif, pengangkat meninggikan strip sedikit di atas permukaan cetakan. Hal ini mengurangi gesekan selama pengumpanan, mencegah strip tersangkut pada fitur die yang lebih rendah, dan memastikan pergerakan yang mulus pada pitch yang benar. Pilot, pin presisi kecil yang memasukkan-lubang yang telah dibuat sebelumnya pada strip, menangani pendaftaran stasiun-hingga-stasiun. Mereka menarik strip ke posisi yang tepat sebelum setiap gerakan menekan, menjaga akurasi fitur-ke-fitur di seluruh perkembangan.
Komponen Stamping Die Berdasarkan Fungsinya
- Komponen pemotongan:Pukulan, kancing mati, sisipan blanking, baja pemangkasan
- Komponen pembentuk:Pukulan lentur, sisipan gambar, blok pembuatan koin, detail timbul
- Komponen penanganan material:Pelat pengupas, pengangkat stok, rel pengumpan, saluran skrap, pelepas siput
- Komponen penyelarasan:Pin pemandu, busing pemandu, blok tumit, pilot, pin dowel
Setiap kelompok fungsional bergantung satu sama lain. Komponen penyelarasan menjaga pemotongan dan pembentukan elemen tetap teratur. Komponen penanganan material memastikan strip diposisikan dengan benar sebelum pemotongan dilakukan dan dibersihkan dengan benar setelahnya. Ketika para insinyur merancang sistem ini sebagai satu kesatuan yang terintegrasi dan bukan bagian yang terisolasi, hasilnya adalah cetakan yang dapat bekerja dengan kecepatan tinggi, memiliki toleransi selama proses produksi yang lama, dan menyederhanakan perawatan ketika komponen yang aus perlu diganti.
Memahami bagaimana elemen-elemen ini berinteraksi juga mengungkap asal muasal masalah. Masalah duri mungkin berasal dari tombol cetakan yang sudah aus, namun bisa juga berasal dari pin pemandu yang mengalami permainan berlebih, sehingga membuat pukulannya-tidak berada di tengah. Pemikiran akar-penyebab seperti itu bergantung pada mengetahui bagaimana jarak antara blok punch dan blok die mempengaruhi pemotongan, dan di situlah lapisan logika desain berikutnya dimulai.
Prinsip Die Clearance dan Kontrol Burr
Jarak bebas bisa dibilang merupakan satu-satunya parameter yang paling disalahpahami dalam keseluruhan proses cetakan. Insinyur sering kali mengingat nomor standar, menerapkannya secara universal, dan kemudian bertanya-tanya mengapa lembaran logam yang dicap memiliki tepi yang tidak konsisten atau mengapa pukulan mereka aus sebelum waktunya. Kenyataannya adalah jarak bebas pukulan-hingga-mati bukanlah nilai yang tetap. Ini adalah hubungan yang diperhitungkan yang berubah seiring dengan setiap bahan, setiap ketebalan, dan setiap persyaratan kualitas.
Bagaimana Izin Mempengaruhi Kualitas Pemotongan dan Kehidupan Cetakan
Saat pukulan turun ke dalam lubang cetakan, lembaran logam tidak terpisah dengan rapi dalam satu kejadian. Bentuk tepi potong di zona berbeda, masing-masing dipengaruhi oleh seberapa besar jarak bebas yang ada antara tepi potong punch dan cetakan. Anda akan melihat empat daerah karakteristik pada setiap tepi yang dicukur: rollover (tempat material ditarik ke dalam potongan), zona geser (pita yang halus dan mengilap), zona rekahan (permukaan patahan yang lebih kasar), dan duri (bibir tipis yang terangkat di tepi bawah).
Jarak bebas yang tepat akan menyelaraskan bidang patahan yang berasal dari tepi pelubang dan tepi cetakan sehingga keduanya bertemu dengan rapi dalam ketebalan material. Jika jarak bebas terlalu sempit, bidang patahan tersebut akan saling meleset, sehingga menyebabkan geser sekunder yang secara dramatis meningkatkan gaya pemotongan dan mempercepat keausan pukulan. Jika jarak bebas terlalu besar, material akan robek dan bukannya tergeser, sehingga menghasilkan gerinda yang berat, zona retakan yang kasar, dan kontrol dimensi yang buruk pada bagian akhir.
Selain kualitas tepian, jarak bebas secara langsung mempengaruhi umur panjang perkakas. Penelitian mengenai regangan perkakas pelubang menunjukkan bahwa peningkatan jarak bebas dari nilai tradisional menuju 11-20% ketebalan material dapat mengurangi tekanan pada komponen pelubang selama penindikan, sehingga memperpanjang umur operasional tanpa mengorbankan kondisi tepi yang dapat diterima untuk banyak aplikasi.
Pemilihan Izin berdasarkan Jenis Bahan dan Ketebalan
Jarak bebas selalu dinyatakan sebagai persentase ketebalan material per sisi. Ini berarti celah di setiap sisi pukulan relatif terhadap skala bukaan cetakan sebanding dengan seberapa tebal benda kerja Anda. Jarak bebas 10% per-sisi pada stok 1,0 mm berarti celah 0,1 mm pada setiap sisi pukulan.
Apa yang menentukan persentase tersebut? Keuletan dan kekerasan material. Bahan yang lebih lembut dan lebih ulet seperti geser aluminium dengan gaya yang lebih kecil dan tahan terhadap jarak bebas yang lebih sempit. Material yang lebih keras seperti baja berkekuatan-tinggi menahan deformasi secara lebih agresif, sehingga membutuhkan celah yang lebih besar agar zona rekahan dapat menyebar dengan benar tanpa membebani perkakas secara berlebihan.
Di sinilah banyak insinyur mendapat masalah: mereka mengambil satu nomor dari memori dan menerapkannya di semua cetakan stempel lembaran logam mereka. Dalam praktiknya, bahkan dalam cetakan progresif yang sama, lubang yang berbeda mungkin memerlukan persentase jarak bebas yang berbeda tergantung pada geometri fitur, persyaratan toleransi, dan umur pahat yang diantisipasi. Selalu rujuk materi-bagan izin khusus dari buku pegangan perkakas atau data teknik pemasok pukulan Anda daripada mengandalkan standar universal.
Kontrol Arah Duri dalam Tata Letak Die
Setiap pemotongan dalam operasi stamping menghasilkan duri pada satu sisi material. Dalam die stamping yang presisi, para insinyur tidak hanya mencoba meminimalkan tinggi duri. Mereka secara strategis mengorientasikan bagian mana yang membawa duri berdasarkan persyaratan fungsional dan operasi hilir.
Duri selalu terbentuk pada sisi material yang berlawanan dengan masuknya pukulan. Jika pukulan masuk dari atas, duri muncul di permukaan bawah. Ini berarti arah duri dikontrol dengan menentukan apakah suatu fitur dipotong dari atas atau bawah pada tata letak cetakan. Untuk bagian yang akan mengalami pembengkokan berikutnya, para insinyur mengarahkan gerinda ke arah dalam radius tikungan untuk mencegah retak pada bagian tepinya. Untuk permukaan rakitan atau permukaan kosmetik, gerinda diarahkan menjauhi sisi kritis.
Dalam cetakan progresif, pengelolaan arah duri menjadi lebih rumit karena beberapa stasiun memotong fitur dari orientasi yang berbeda. Perencanaan tata letak strip yang cermat memastikan semua gerinda berada pada sisi yang dapat diterima dari bagian akhir.
Pedoman Izin berdasarkan Kategori Material
| Kategori Bahan | Kisaran Jarak Bebas Relatif (% per sisi) | Karakteristik Tepi | Pertimbangan Utama |
|---|---|---|---|
| Aluminium (lunak) | 10-15% | Zona rollover lebih besar, pita geser halus, retakan minimal | Risiko menyakitkan; mungkin memerlukan pukulan berlapis |
| Baja Ringan / Rendah-Baja Karbon | 10-12% | Rasio geser-terhadap-rekahan yang seimbang, duri sedang | Paling pemaaf; bahan dasar standar |
| Baja Tahan Karat | 12-16% | Pengerjaan-tepian mengeras, kecenderungan duri lebih tinggi | Peningkatan kekuatan pemotongan; monitor pukulan aus dengan cermat |
| Baja-Kekuatan Tinggi (HSLA, AHSS) | 18-20%+ | Zona rekahan dominan, pita geser minimal, potensi retakan mikro | Membutuhkan desain pukulan yang kuat dan pemeriksaan yang sering |
Rentang ini mewakili titik awal umum yang diambil dari data teknik perkakas yang dipublikasikan. Izin sebenarnya harus divalidasi berdasarkan sertifikasi material spesifik Anda, target volume produksi, dan standar kualitas tepi yang dapat diterima. Kondisi perkakas juga penting. Saat punch aus, jarak bebas efektif meningkat, sehingga nilai penyetelan awal Anda harus memperhitungkan antisipasi keausan selama interval perawatan.
Keputusan izin tidak terjadi secara terpisah. Mereka berinteraksi dengan setiap parameter desain lainnya, terutama bagaimana operasi diurutkan di seluruh stasiun. Nilai jarak bebas yang menghasilkan tepian yang dapat diterima dalam isolasi dapat menyebabkan distorsi strip atau kesalahan pencatatan bila dikombinasikan dengan operasi pembentukan yang berdekatan, itulah sebabnya logika pengurutan stasiun layak mendapatkan pendekatan disiplinnya sendiri.
Logika Urutan Stasiun Mati Progresif
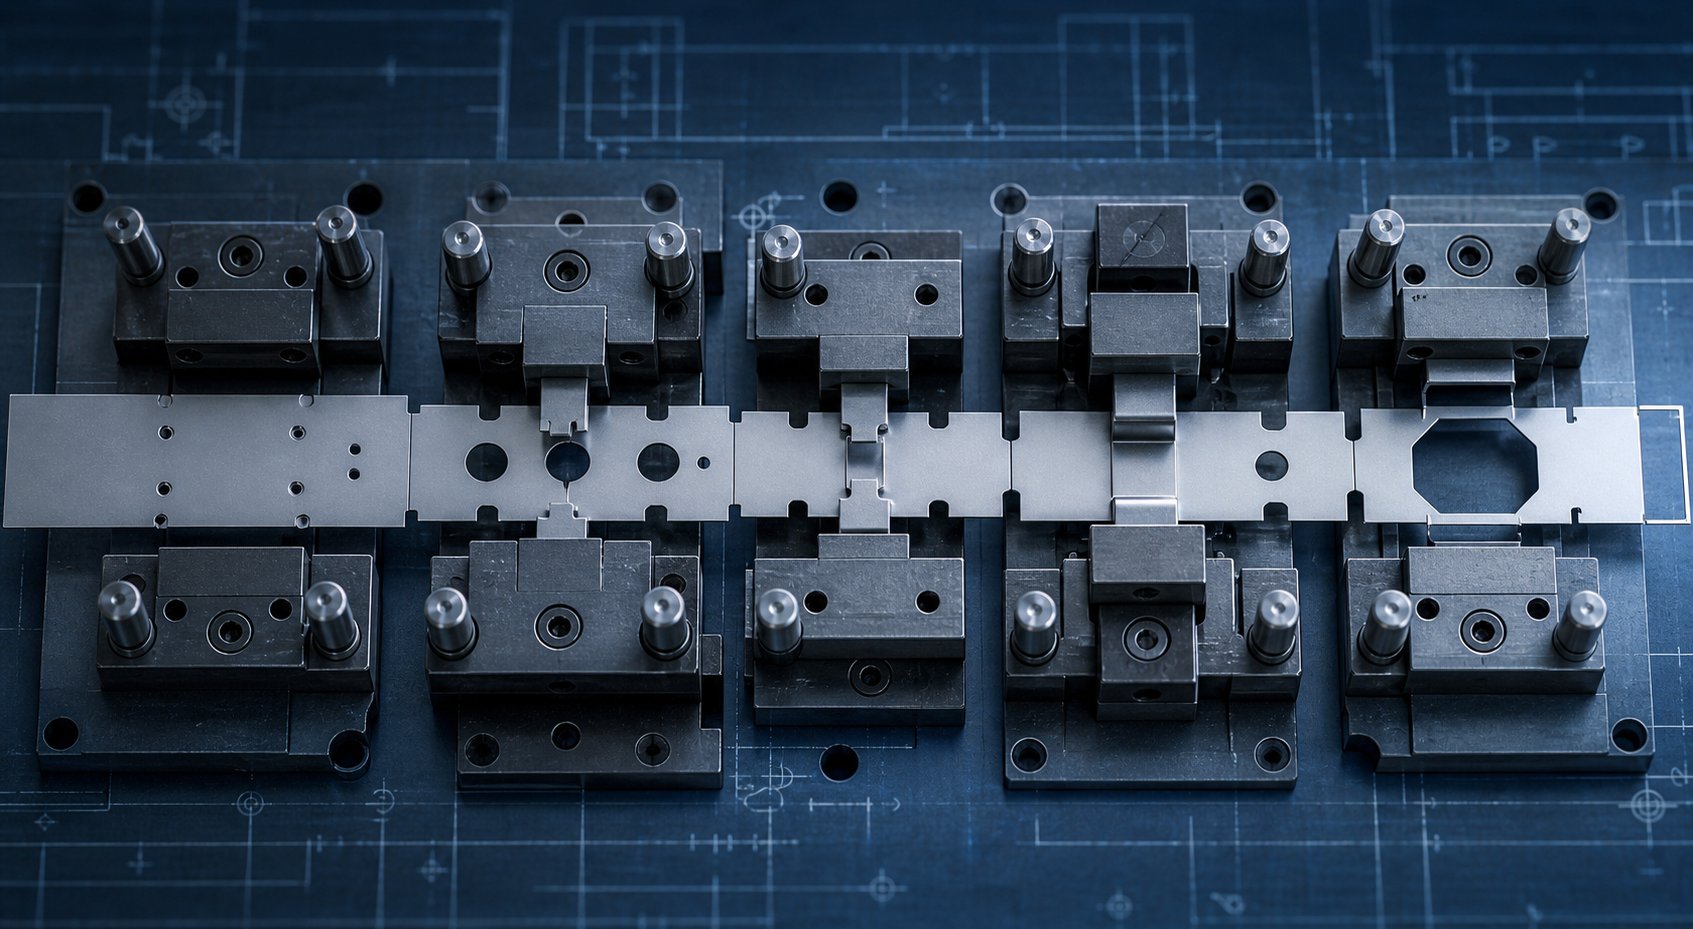
Sebuah dadu progresif dapat memiliki sepuluh, dua puluh, atau bahkan lebih stasiun, namun tidak ada yang acak dalam urutan kemunculan operasi. Proses stamping mengikuti logika teknik yang ketat di mana setiap stasiun bergantung pada stasiun sebelumnya dan membatasi stasiun setelahnya. Kesalahan dalam urutan bukanlah suatu ketidaknyamanan kecil. Ini mendistorsi fitur, membatalkan pendaftaran, dan menghasilkan sisa yang memakan keuntungan Anda. Di sinilah desain stamping memisahkan insinyur perkakas berpengalaman dari mereka yang masih belajar keras.
Menentukan Urutan Operasi dan Jumlah Stasiun
Saat merencanakan tahap perkakas untuk cetakan progresif baru, pertanyaan pertama bukanlah "operasi apa yang saya perlukan?" melainkan "apa yang harus terjadi terlebih dahulu untuk mendukung hal lainnya?" Jawabannya hampir selalu dimulai dengan menetapkan data. Lubang pilot dibuat pada stasiun pertama karena berfungsi sebagai referensi posisi untuk setiap operasi selanjutnya. Menurut didirikanaturan manufakturabilitas cetakan progresif, operasi penindikan untuk lubang percontohan harus selalu dilakukan di stasiun pertama untuk memastikan keakuratan registrasi di seluruh perkembangan jalur.
Fitur strip pembawa datang berikutnya. Ini adalah sambungan struktural yang secara fisik membawa benda kerja dari satu stasiun ke stasiun lainnya. Tanpa kapal induk kuat yang dibangun sejak dini, jalur tersebut tidak akan mempunyai kekakuan untuk memberi umpan secara akurat di bawah gaya tekan. Operasi bentukan yang menentukan geometri pembawa biasanya dilakukan segera setelah uji coba.
Dari sana, prinsip pengurutan umum mengalir seperti ini: potong fitur datar terlebih dahulu, bentuk kedua, kosongkan terakhir. Penusukan dan takik terjadi saat material masih rata karena lubang yang dilubangi-permukaan yang sudah terbentuk akan terdistorsi secara tidak terduga. Proses pembentukan berlangsung dari yang paling ringan hingga yang paling berat, memberikan material jalur yang terkendali dari geometri datar hingga geometri akhir. Pengembosan, jika ada, sering kali dilakukan lebih awal untuk mencegah deformasi fitur lainnya. Blanking, operasi yang memisahkan bagian yang sudah jadi dari strip pembawa, selalu terjadi di stasiun akhir karena bagian tersebut tidak lagi dapat diindeks setelah bebas.
Kedengarannya sederhana? Tantangannya adalah bagian nyata mempunyai lusinan fitur dengan hubungan geometris yang kompleks. Penelitian terhadap metodologi pengurutan otomatis mengidentifikasi dua jenis batasan mendasar yang mengatur urutan: batasan prioritas, yang menentukan bahwa operasi tertentu harus dilakukan sebelum operasi lain berdasarkan aturan kemampuan manufaktur, dan batasan kedekatan, yang mencegah fitur yang terlalu berdekatan dicap pada stasiun yang sama untuk menghindari terciptanya bagian yang lemah pada baja cetakan.
Menyeimbangkan Kekuatan di Seluruh Stasiun
Bayangkan sebuah cetakan progresif di mana semua operasi penusukan berat berkumpul di satu sisi dan semua beban pembentuk terkonsentrasi di sisi lain. Apa yang terjadi? Alat press ram miring secara mikroskopis pada momen yang tidak seimbang tersebut, cetakan menyimpang secara asimetris, dan strip berjalan ke samping. Hasilnya adalah kesalahan registrasi yang terjadi pada setiap pukulan.
Menyeimbangkan kekuatan di seluruh tata letak strip adalah aspek penting namun sering diabaikan dalam desain perkakas stamping. Insinyur mencapai hal ini melalui beberapa teknik. Pemotongan sempoyongan mendistribusikan gaya geser secara lebih merata pada lebar cetakan dan sepanjang arah pemakanan. Daripada membuat semua lubang di satu stasiun, membaginya menjadi dua stasiun yang berdekatan akan mengurangi separuh beban pemotongan seketika dan mengurangi guncangan pada mesin press.
Stasiun menganggur, posisi di mana tidak terjadi pemotongan atau pembentukan, memiliki tujuan ganda. Mereka memberikan ruang fisik antara operasi yang menghasilkan gaya berlawanan, dan memberikan kesempatan pada jalur pembawa untuk stabil sebelum peristiwa deformasi berikutnya. Pada cetakan dengan beban pembentukan yang signifikan, stasiun yang menganggur juga mencegah satu operasi menarik material dari stasiun yang berdekatan.Penelitian desain urutan berbasis FEA-menunjukkan bahwa distribusi regangan dan pengerasan kerja berpindah dari setiap tahap ke tahap berikutnya, yang berarti profil gaya di stasiun selanjutnya bergantung pada apa yang terjadi di hulu. Torsi yang tidak seimbang antara dua bagian cetakan progresif merupakan penyebab kesalahan pencatatan strip dan percepatan keausan.
Optimasi Tata Letak Strip dan Pemanfaatan Material
Urutan stasiun tidak terjadi secara terpisah dari geometri strip. Lebar strip, feed pitch, dan desain takik bypass semuanya berinteraksi dengan cara pengoperasian diatur, dan semuanya secara kolektif menentukan pemanfaatan material, persentase kumparan yang dibeli yang menjadi bagian jadi, bukan kerangka skrap.
Lebar strip diatur oleh dimensi terbesar komponen yang tegak lurus terhadap arah pengumpanan, ditambah lebar pembawa pada setiap sisi, ditambah margin untuk jarak pengumpanan dalam pemandu stok. Feed pitch, jarak kemajuan strip dengan setiap langkah tekan, ditentukan oleh dimensi bagian dalam arah umpan ditambah jaringan minimum yang diperlukan antar stasiun untuk integritas struktural.
Takik bypass adalah fitur yang digunakan teknisi untuk mengontrol perkembangan jalur dan memverifikasi kemajuan umpan yang benar. Mereka datang dalam dua jenis. Takik bypass positif adalah tab yang menonjol keluar dari tepi strip dan dideteksi oleh sensor atau jari mekanis saat strip bergerak maju. Takik bypass negatif pada cetakan stempel lembaran logam adalah potongan di sepanjang tepi strip yang memiliki tujuan pengindeksan yang sama tetapi menghilangkan material daripada meninggalkan tab yang menonjol. Pilihan antara takik bypass positif dan negatif bergantung pada lebar lajur yang tersedia, pertimbangan penanganan skrap, dan apakah takik tersebut mengganggu pengoperasian di dekatnya.
Mengoptimalkan hasil material memerlukan iterasi antara orientasi bagian, pengaturan sarang, dan jumlah stasiun. Memutar bagian dalam strip, menyarangkan dua bagian dalam orientasi yang berlawanan, atau menjalankan beberapa bagian melintasi lebar strip adalah strategi yang mengurangi persentase kerangka sisa. Namun, setiap penyesuaian pada penyarangan akan memberikan umpan balik ke dalam logika pengurutan karena perubahan tersebut akan mengubah operasi mana yang dapat berbagi stasiun dan bagaimana gaya didistribusikan.
Perencanaan Tata Letak Stasiun: Kerangka Keputusan Berurutan
Ketika seorang insinyur duduk untuk merencanakan tata letak strip mati progresif baru, keputusannya mengikuti urutan yang disiplin. Melewatkan langkah-langkah atau mengatur ulang langkah-langkah hampir selalu menimbulkan konflik yang memerlukan desain ulang yang mahal.
- Analisis geometri bagian yang sudah jadi dan identifikasi semua operasi stamping yang diperlukan (menusuk, membuat bentukan, membentuk, menggambar, mengosongkan).
- Memetakan batasan prioritas: menentukan operasi mana yang harus mendahului operasi lainnya berdasarkan aliran material, persyaratan data, dan aturan kemampuan manufaktur.
- Memetakan kendala kedekatan: mengidentifikasi operasi yang tidak dapat berbagi stasiun karena keterbatasan kedekatan atau masalah kekuatan perkakas.
- Membangun lubang percontohan dan geometri jalur pembawa di stasiun pertama untuk menciptakan sistem registrasi dan pengumpanan yang stabil.
- Urutan operasi pemotongan pada material datar sebelum operasi pembentukan, mengurutkan bentuk dari deformasi paling kecil hingga paling parah.
- Menyeimbangkan pemotongan dan pembentukan beban di seluruh stasiun, memasukkan stasiun menganggur jika diperlukan untuk mengelola distribusi gaya dan stabilitas strip.
- Tentukan lebar strip, feed pitch, dan orientasi bagian untuk memaksimalkan pemanfaatan material dengan tetap memperhatikan persyaratan jarak stasiun.
- Desain geometri takik bypass (positif atau negatif) untuk verifikasi umpan dan kontrol perkembangan jalur.
- Tempatkan operasi blanking atau cutoff di stasiun akhir untuk memisahkan bagian yang sudah selesai dari pembawa.
- Validasi urutan lengkap terhadap keseimbangan gaya, kekakuan strip, dan tumpukan toleransi, lalu lakukan iterasi sesuai kebutuhan.
Kerangka kerja ini bukanlah latihan-sekaligus. Desain tata letak strip pada dasarnya bersifat iteratif, dan teknisi berpengalaman berharap untuk menelusuri berbagai konsep sebelum sampai pada solusi yang paling efisien dan tangguh. Imbalannya adalah sistem perkakas stamping yang berjalan dengan kecepatan tinggi, menjaga toleransi di seluruh proses produksi, dan meminimalkan limbah material, tiga hasil yang dapat ditelusuri kembali ke logika yang tertanam dalam keputusan pengurutan pertama tersebut.
Urutan stasiun menentukan apa yang terjadi dan dalam urutan apa. Tetapi bahkan cetakan yang diurutkan dengan sempurna akan menghasilkan bagian yang rusak jika geometrinya sendiri melanggar batas pembentukan material. Jarak fitur minimum, jari-jari tikungan, rasio kedalaman gambar, dan kompensasi springback semuanya memberikan batasannya sendiri pada hasil yang berhasil dicapai oleh cetakan, batasan yang termasuk dalam domain desain untuk kemampuan manufaktur.
Desain untuk Kemampuan Manufaktur dan Pencegahan Cacat
Sebuah cetakan yang diurutkan sempurna dengan jarak bebas yang ideal masih akan menghasilkan potongan jika geometri bagian itu sendiri melawan batas fisik material. Di sinilah desain stempel logam berpindah dari teknik perkakas ke wilayah desain produk. Setiap fitur pada bagian logam yang dicap, setiap lubang, tikungan, flensa, dan tarikan, harus memperhatikan kemampuan material untuk mengalir, meregang, dan pulih. Melanggar batasan tersebut dan dadu akan menjadi generator cacat tidak peduli seberapa baik cetakan tersebut dibuat.
Aturan Fitur Minimum untuk Geometri yang Dapat Dicap
Bayangkan aturan ini sebagai batasan-fisika yang memisahkan bagian yang dapat dicap dari daftar keinginan. Mereka tidak sembarangan. Mereka mencerminkan ketahanan fisik material dan perkakas tanpa kegagalan dini.
Aturan pertama melibatkan jarak-ke-tepi. Jika lubang berlubang berada terlalu dekat dengan tepi bagian atau fitur lainnya, jaringan sempit di antara lubang tersebut tidak memiliki kekuatan struktural untuk menahan deformasi selama pembentukan. Prinsip umumnya adalah bahwa jaringan material antara dua fitur, atau antara fitur dan tepi, harus setidaknya 1,0 hingga 2,0 kali ketebalan material. Turun di bawah ambang batas tersebut dan Anda akan melihat masalah distorsi, keretakan, atau slug{7}}tarikan.
Jari-jari tikungan mengikuti logika serupa. Jari-jari tekukan internal harus memenuhi atau melebihi 1,0 hingga 1,5 kali ketebalan material, bergantung pada paduan dan orientasi tekukan relatif terhadap arah butiran. Jari-jari yang lebih rapat dari ini memusatkan tegangan pada serat luar tikungan hingga material retak. Nilai minimum yang tepat sangat bervariasi antar material, jadi selalu rujuk lembar data pemasok material Anda daripada menerapkan satu nilai universal.
Rasio penarikan menetapkan batas seberapa dalam Anda dapat menarik cangkir atau cangkang dari bidang datar dalam satu operasi. Melebihi rasio maka material akan menipis melewati titik kegagalannya. Bagian dalam biasanya memerlukan beberapa tahap penarikan dengan anil perantara atau jalur aliran material yang dikontrol dengan cermat. Ini bukanlah angka-angka yang Anda hafal sekali saja. Mereka bergeser dengan setiap kombinasi tingkat material, temper, dan ketebalan yang akan ditemui cetakan Anda.
Satu lagi tip desain stempel yang diinternalisasikan oleh para insinyur berpengalaman sejak awal: semua sudut internal untuk takik atau potongan harus memiliki radius setidaknya 0,5 kali ketebalan material. Sudut internal yang tajam menciptakan penambah tegangan pada bagian dan baja cetakan, sehingga mempercepat kegagalan kelelahan pada keduanya.
Mencegah Kerutan, Pecahan, dan Kemunduran Melalui Desain
Tiga cacat merupakan penyebab sebagian besar penolakan stempel di seluruh dunia, dan masing-masing cacat tersebut berasal dari parameter desain cetakan tertentu yang diabaikan atau salah perhitungan.
Kerutanmuncul ketika material mengalir ke dalam rongga dengan sedikit hambatan. Bayangkan mendorong selembar kertas melintasi meja menjadi bentuk cangkir. Tanpa ada sesuatu yang menahan ujung-ujungnya, bahan berlebih akan tertekuk menjadi lipatan. Pada cetakan stempel, gaya penahan blanko yang tidak mencukupi memungkinkan material flensa terkompresi daripada meregang, sehingga menimbulkan kerutan pada bagian yang ditarik. Penanggulangan desain cetakan melibatkan manik-manik penarik, tonjolan-tonjolan yang ditinggikan yang dimasukkan ke dalam permukaan pengikat, yang secara lokal meningkatkan gesekan dan mengontrol seberapa cepat material dimasukkan ke dalam rongga penarik. Menyesuaikan tekanan dudukan kosong dan geometri manik memberi para insinyur kontrol yang baik terhadap pola aliran material.
Pemisahanadalah mode kegagalan sebaliknya. Apabila kerutan berarti terlalu banyak material yang mengalir terlalu bebas, pemisahan berarti terlalu sedikit material yang tersedia untuk deformasi yang diperlukan. Kedalaman tarikan yang berlebihan dibandingkan dengan ukuran blanko, jari-jari pukulan yang tajam, atau pelumasan yang tidak memadai akan menyebabkan penipisan lokal hingga material patah. Perbaikan desain melibatkan peningkatan radius hidung pukulan, mendistribusikan kembali aliran material melalui penempatan manik, atau memecah satu tarikan dalam menjadi beberapa tahap progresif yang memungkinkan material mendistribusikan ulang tegangan secara bertahap.
Musim semi kembalimungkin merupakan cacat yang paling membuat frustrasi karena pada tingkat tertentu tidak bisa dihindari. Setiap komponen stempel logam yang mengalami pembengkokan sebagian akan pulih ke keadaan datar semula setelah mesin press dibuka. Pemulihan elastis ini didorong oleh kekuatan luluh material: material-berkekuatan lebih tinggi akan muncul kembali dengan lebih agresif. Para desainer memberikan kompensasi sebesar itumembungkuk berlebihanbagian di luar sudut target sehingga springback membawanya ke posisi akhir yang benar. Strategi lain termasuk menciptakan zona lengkung untuk menghasilkan material secara lokal melebihi batas elastisnya, memperlebar sudut cetakan, atau menggunakan radius pukulan yang lebih kecil untuk meningkatkan regangan plastis di daerah lengkung.
Penumpukan Toleransi-Penumpukan dan Akomodasi GD&T
Satu bagian logam yang dicap mungkin melewati lima, sepuluh, atau lebih stasiun pembentuk. Setiap stasiun menimbulkan sejumlah kecil variasi dimensi, dan variasi tersebut bertambah. Pergeseran 0,05 mm di stasiun tiga mungkin dapat diterima secara terpisah, tetapi jika pergeseran tersebut ditumpuk dengan pergeseran serupa di stasiun lima dan delapan, lokasi fitur akhir menyimpang dari spesifikasi.
Di sinilahprinsip GD&Tmenjadi penting untuk desain cetakan, bukan hanya desain bagian. Dengan mendefinisikan fitur bagian relatif terhadap datum fungsional daripada merangkai dimensi dari fitur ke fitur, desainer memutus rantai tumpukan toleransi. Kontrol posisi yang direferensikan ke kerangka acuan datum memastikan bahwa setiap toleransi fitur bersifat independen dan bukan kumulatif, yang secara dramatis menyederhanakan desain dan inspeksi cetakan.
Dalam praktiknya, perancang cetakan mengalokasikan toleransi yang lebih ketat pada stasiun pembentuk yang menghasilkan fitur datum dan memungkinkan toleransi yang sedikit lebih luas pada operasi yang kurang kritis. Hal ini mencerminkan bagaimana bagian akhir akan diperiksa dan dirakit: permukaan datum menemukan bagian tersebut dalam rakitan pasangannya, sehingga permukaan tersebut memerlukan presisi pembentukan tertinggi. Fitur sekunder yang merujuk pada datum tersebut dapat menyerap lebih banyak variasi tanpa memengaruhi fungsi.
Putaran umpan balik bekerja di kedua arah. Keterangan GD&T pada gambar bagian yang sudah selesai menunjukkan betapa ketatnya setiap stasiun cetakan harus dibangun dan dipelihara. Sebaliknya, kemampuan proses stamping yang realistis harus menginformasikan toleransi yang ditentukan oleh perancang produk. Ketika kedua belah pihak berkomunikasi lebih awal, hasilnya adalah komponen stempel logam yang dapat diproduksi dan berfungsi dengan baik tanpa biaya perkakas yang berlebihan.
Cacat Umum: Akar Penyebab dan Tindakan Perbaikan
- Kerutan:Disebabkan oleh tekanan blank holder yang tidak mencukupi atau aliran material yang tidak terbatas ke dalam rongga cetakan. Tindakan korektif: menambah atau menyesuaikan manik-manik gambar, meningkatkan kekuatan penahan kosong, mendesain ulang geometri permukaan pengikat.
- Memisahkan / Merobek:Disebabkan oleh kedalaman tarikan yang berlebihan, radius pukulan yang sempit, atau regangan material yang melebihi batas keuletan. Tindakan korektif: meningkatkan radius hidung pukulan, menambahkan tahap penarikan, mengoptimalkan bentuk blanko, meningkatkan pelumasan.
- Kembali:Disebabkan oleh pemulihan elastis setelah pembentukan, terutama pada-bahan berkekuatan tinggi. Tindakan korektif: tekuk sudut cetakan secara berlebihan, buat koin pada zona tekukan, gunakan radius pukulan yang lebih kecil untuk meningkatkan deformasi plastis.
- Retak pada tikungan:Disebabkan oleh radius tekukan di bawah minimum material, atau tekukan sejajar arah butiran. Tindakan korektif: tingkatkan radius tekukan hingga minimal 1,0T, ubah orientasi bagian agar tekukan tegak lurus terhadap butiran.
- Gerinda yang berlebihan:Disebabkan oleh tepi tajam yang aus atau celah-untuk-pelubangan yang salah. Tindakan korektif: mempertajam atau menggiling ulang perkakas, menghitung ulang dan menyesuaikan jarak bebas dengan spesifikasi material.
- Distorsi/Pembengkokan:Disebabkan oleh pelepasan tegangan yang tidak merata atau gaya pembentukan yang tidak seimbang di seluruh bagian. Tindakan korektif: tambahkan pengaku atau manik-manik, sertakan-stasiun pemukul atau perataan.
- Penyimpangan posisi antar stasiun:Disebabkan oleh toleransi penumpukan-melalui operasi pembentukan berurutan. Tindakan korektif: tentukan datum fungsional menggunakan GD&T, alokasikan toleransi yang lebih ketat ke stasiun pembentuk datum, validasi dengan analisis toleransi statistik.
Masing-masing cacat ini dapat dicegah jika desain memenuhi batas material dan cetakan mengimbangi perilaku fisik yang diketahui. Benang merahnya adalah pencegahan terjadi di layar, pada tahap desain, bukan di lapangan pers selama uji coba. Hal ini menimbulkan pertanyaan praktis: bagaimana para insinyur memvalidasi semua parameter ini sebelum memotong baja? Jawabannya terletak pada alur kerja simulasi yang memungkinkan Anda menguji aliran material, memprediksi springback, dan mengidentifikasi zona kegagalan secara virtual, jauh sebelum komponen cetakan pertama dikerjakan.
Simulasi-Alur Kerja Desain Die Berbasis
Alat pemotong baja mahal. Menghitung ulang karena uji coba menunjukkan adanya cacat pada desain cetakan stempel logam Anda jauh lebih mahal. Teknologi stamping modern telah menggeser titik penemuan kegagalan dari lantai pers ke layar komputer, di mana proses iterasi memakan waktu beberapa menit, bukan berminggu-minggu. Alur kerja yang digerakkan oleh simulasi-tidak menggantikan penilaian teknis. Mereka memperkuatnya dengan memungkinkan Anda menguji ide, memecahkan bagian virtual, dan menyempurnakan parameter sebelum satu blok D2 dikerjakan.
Standar Pemodelan CAD untuk Komponen Die
Setiap alur kerja desain cetakan dimulai dalam CAD parametrik 3D. Anda tidak hanya menggambar bentuk. Anda sedang membangun model digital yang sepenuhnya dibatasi dengan mengubah satu parameter, misalnya radius hidung pukulan, secara otomatis menyebar melalui fitur terkait seperti kantong izin, bukaan stripper, dan rongga blok cetakan yang berpasangan. Pendekatan parametrik ini memungkinkan iterasi cepat selama tinjauan desain tanpa mengedit lusinan dimensi dependen secara manual.
Selain penciptaan geometri, CAD berfungsi sebagai wasit interferensi. Deteksi bentrokan otomatis mengidentifikasi tabrakan antara komponen bergerak sebelum terjadi di ruang fisik: pengangkat yang menabrak pukulan pembentuk di titik mati bawah, pilot yang melanggar kantong stripper selama retraksi. Simulasi gerakan tingkat perakitan-memvalidasi selubung kinematik penuh setiap komponen melalui siklus pukulannya. Setelah desain dibekukan, pembuatan gambar otomatis menghasilkan-cetakan detail siap pakai, tabel BOM, dan tampilan perakitan langsung dari model master 3D, sehingga menghilangkan kesalahan transkripsi antara desain dan pembuatan.
Simulasi Formabilitas FEA dan Prediksi Springback
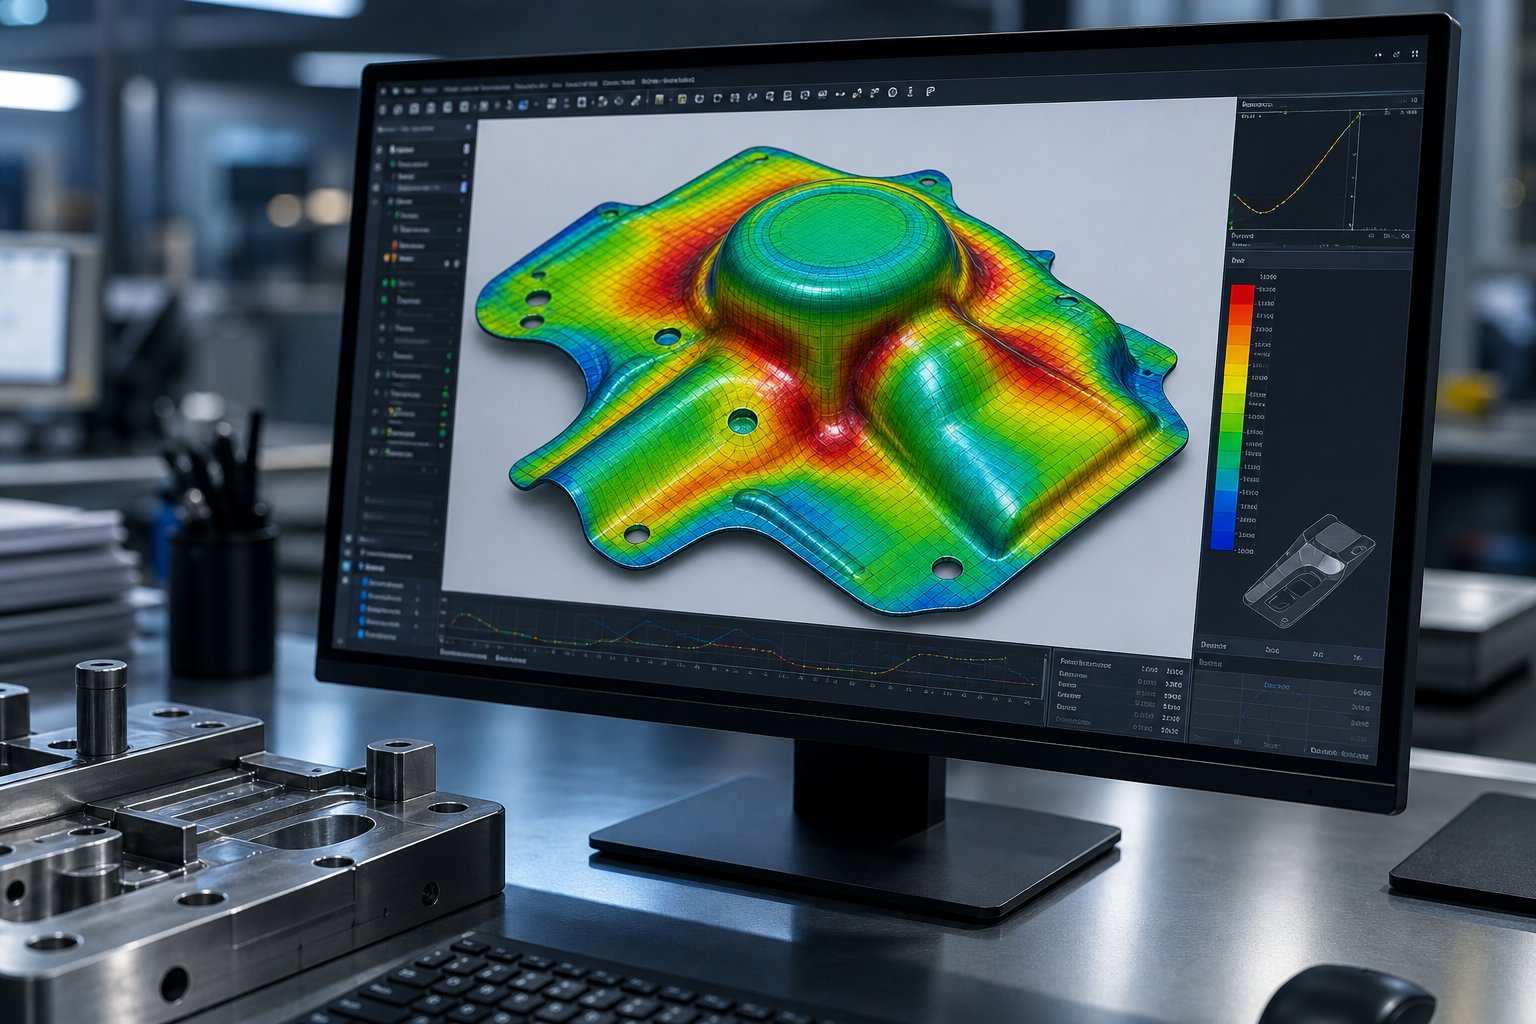
Jika CAD menangani geometri perkakas, analisis elemen hingga menangani perilaku material.Simulasi pembentukan lembaran logamsecara digital mereplikasi apa yang terjadi pada blanko saat bersentuhan dengan pukulan, mengalir di atas manik-manik tarik, dan meregang ke dalam rongga cetakan. Perangkat lunak ini menyatukan bagian yang kosong menjadi ribuan elemen, menetapkan sifat material (kekuatan luluh, regangan-kurva pengerasan, nilai anisotropi), dan menghitung deformasi pada kondisi proses yang ditentukan.
Outputnya mengungkapkan dengan tepat di mana masalah akan terjadi. Peta yang menipis menyoroti zona yang mendekati batas rekahan material. Indikator kompresi menandai area yang rentan terhadap kerutan. Diagram regangan yang diplot terhadap pembentukan kurva batas menunjukkan seberapa dekat setiap wilayah terhadap keruntuhan. Bagi para insinyur yang bekerja dengan baja-berkekuatan tinggi atau paduan aluminium, prediksi ini sangat penting karena material tersebut menunjukkan besaran pegas yang tinggi sehingga mencapai akurasi dimensi merupakan tantangan yang terus-menerus.
Prediksi Springback adalah saat simulasi memberikan nilai terbesarnya pada program perkakas stempel logam. Solver melacak distribusi tegangan melalui seluruh rangkaian pembentukan dan menghitung berapa banyak pemulihan elastis yang akan terjadi setelah mesin press dibuka. Insinyur kemudian menerapkan kompensasi permukaan die, membungkukkan atau membentuk kembali geometri perkakas sehingga springback membawa bagian tersebut ke bentuk akhir yang diinginkan. Kompensasi ini bahkan dapat diotomatisasi dalam perangkat lunak, menghasilkan permukaan alat yang dimodifikasi dan siap untuk pemrograman CAM.
Dari Validasi Virtual hingga Uji Coba Fisik
Simulasi tidak menghilangkan uji coba fisik. Ini secara dramatis mengurangi jumlah putaran uji coba yang Anda perlukan.Penelitian dari Fraunhofer IWUmenunjukkan bahwa menggabungkan model perilaku elastis cetakan dan mesin press ke dalam simulasi menghasilkan pola titik virtual yang sangat cocok dengan hasil-dunia nyata, sehingga memungkinkan para insinyur untuk memperbaiki permukaan cetakan selama tahap desain daripada melalui pengerjaan ulang manual yang mahal di lantai pabrik.
Kekuatan sebenarnya muncul dalam putaran umpan balik. Hasil uji coba fisik, pengukuran sudut springback, distribusi penjarangan aktual, lokasi kerutan yang diamati, dimasukkan kembali ke dalam model simulasi sebagai data validasi. Ketika prediksi sesuai dengan kenyataan, kepercayaan diri akan tumbuh. Jika menyimpang, model dikalibrasi ulang: koefisien gesekan disesuaikan, kurva material diperhalus, kondisi batas dikoreksi. Selama proyek-proyek yang berurutan, penyempurnaan berulang ini membangun lingkungan simulasi yang prediksinya semakin akurat untuk peralatan press, material, dan metode konstruksi cetakan spesifik Anda.
Desain cetakan-yang digerakkan oleh simulasi biasanya mengurangi iterasi uji coba fisik sebesar 50% atau lebih, mempersingkat jadwal pengembangan dari bulan ke minggu dan mengubah penyelesaian-masalah-lantai pers yang mahal menjadi-pengoptimalan virtual berbiaya rendah.
Lingkaran-ke-fisik ini mewakili kecanggihan terkini dalam metodologi desain cetakan. Namun simulasi yang paling canggih sekalipun tidak dapat mengkompensasi perkakas yang aus sebelum waktunya atau rusak karena beban produksi. Pilihan material yang dibuat untuk punch, die block, dan komponen keausan menentukan apakah desain yang divalidasi benar-benar memberikan perkiraan masa pakai di lantai pengepresan, sebuah keputusan yang bergantung pada pencocokan sifat baja perkakas dengan permintaan produksi spesifik Anda.
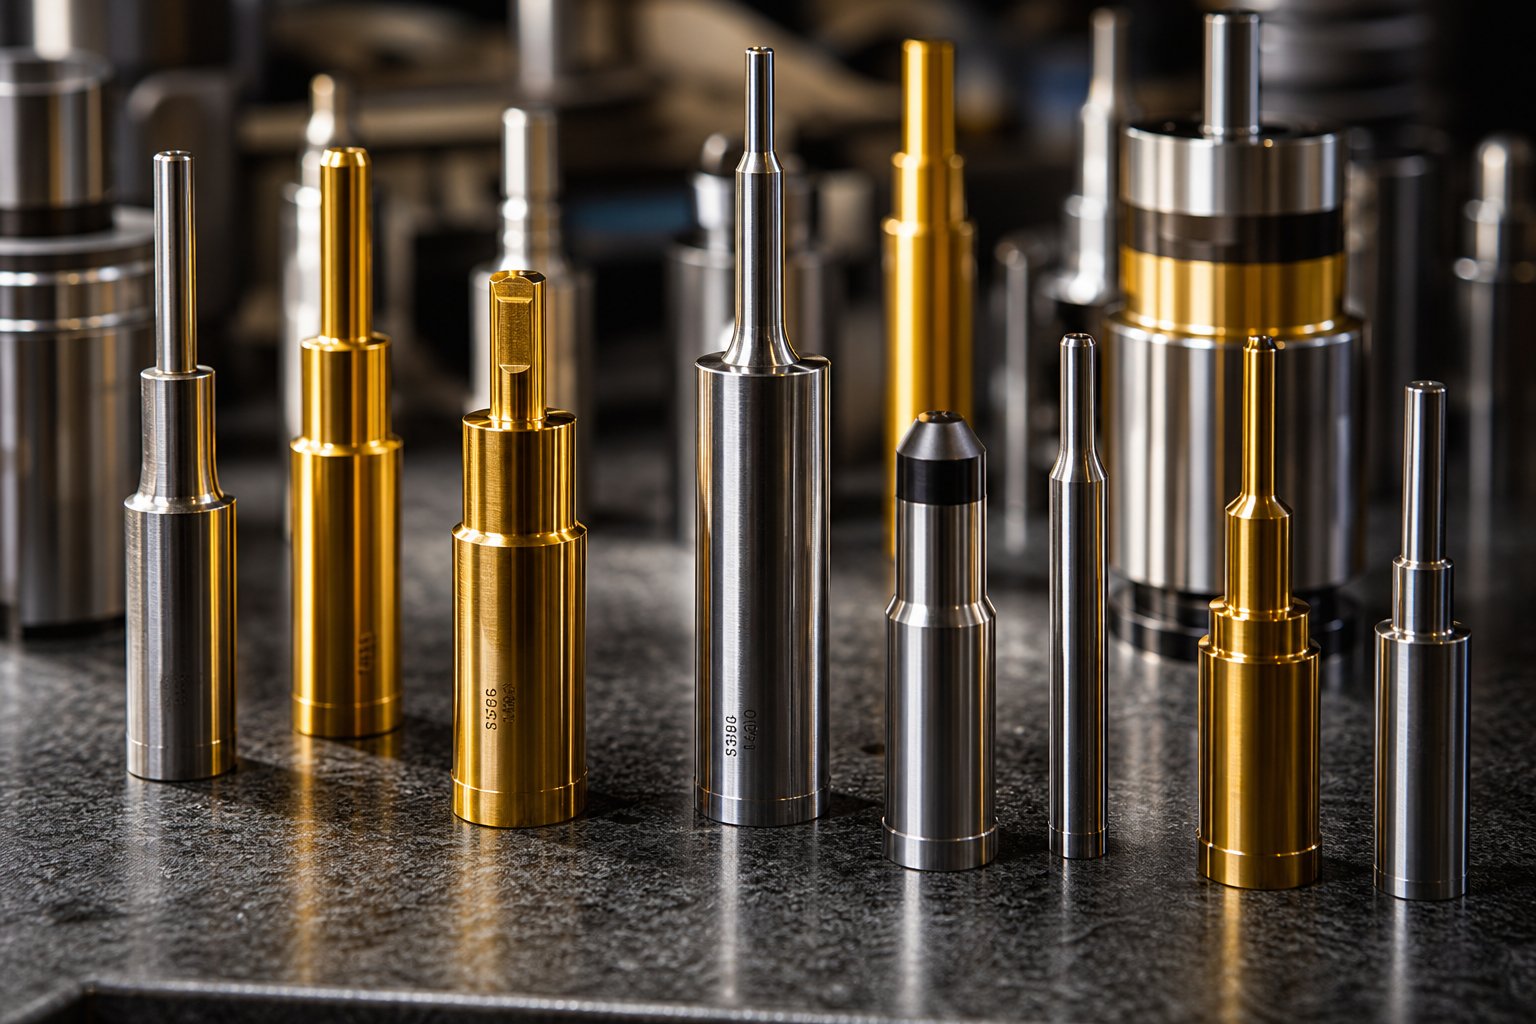
Pemilihan Material Die dan Strategi Pelapisan
Simulasi Anda memperkirakan 500.000 hit sebelum pemeliharaan. Tata letak jalur Anda dioptimalkan, jarak bebas dilakukan, dan urutan stasiun antipeluru. Namun cetakan gagal pada 80.000 pukulan karena material pelubang tidak dapat menahan pembebanan tumbukan berulang-ulang dari baja cap berkekuatan tinggi-Anda. Pemilihan material adalah tempat tujuan desain bertemu dengan realitas fisik, dan kesalahan dalam melakukan hal ini akan meniadakan setiap optimasi upstream yang Anda investasikan.
Tantangan inti dari cetakan stempel baja adalah tidak ada satu material pun yang unggul dalam segala hal. Ketahanan aus, ketangguhan, dan kekuatan tekan menarik ke arah yang bersaing. Nilai yang tahan terhadap jutaan potongan akan hancur karena benturan yang keras. Nilai yang cukup kuat untuk menyerap beban kejut akan cepat tumpul dalam kondisi abrasif. Tugas insinyur adalah mengidentifikasi mode kegagalan mana yang akan muncul pertama kali pada setiap aplikasi spesifik, kemudian memilih tingkatan yang tahan terhadap mekanisme dominan tersebut.
Nilai Baja Perkakas untuk Pukulan, Blok Mati, dan Suku Cadang Aus
Empat kelompok baja perkakas mencakup sebagian besar aplikasi cetakan stempel logam. Masing-masing menempati ceruk kinerja berbeda yang ditentukan oleh kandungan karbida, komposisi paduan, dan respons perlakuan panas.
AISI D2adalah pilihan default ketika keausan abrasif atau perekat membatasi masa pakai alat. Kandungan kromium dan karbonnya yang tinggi menghasilkan struktur karbida padat yang memungkinkan tepi tajam mempertahankan geometri selama proses produksi yang lama. Anda akan menemukan D2 dalam pukulan blanking dan penusuk untuk-aplikasi cetakan stempel otomotif bervolume tinggi dengan ketajaman tepian yang secara langsung mengatur tinggi duri dan kualitas komponen. Batasannya adalah kerapuhan: begitu chipping atau retak muncul selama pengoperasian, D2 bukan lagi jawaban yang tepat.
AISI A2langkah-langkah ketika tidak ada mode kegagalan tunggal yang jelas mendominasi. Ini memberikan kombinasi seimbang antara ketahanan aus dan ketangguhan, sehingga cocok untuk stasiun cetakan progresif di mana pukulan mengalami abrasi dan benturan sedang secara bersamaan. Untuk volume produksi di bawah 100.000 komponen atau aplikasi kondisi-campuran, A2 memberikan jalan tengah yang ekonomis tanpa risiko kerapuhan seperti D2.
AISI S7adalah peredam kejut dari keluarga baja perkakas. Bila stasiun cetakan Anda melibatkan pengecapan lembaran baja-ukuran berat atau-operasi penusukan tonase tinggi, tekanan tumbukan yang berulang-ulang akan mematahkan kualitas karbida-yang lebih tinggi sebelum keausan menjadi masalah. Ketangguhan S7 yang unggul menyerap dampak siklik yang akan menyebabkan keretakan pada D2 atau tingkatan yang berfokus pada keausan serupa. Ini menukar beberapa retensi tepi dengan kemampuan untuk bertahan dari beban mekanis yang berat, pukulan demi pukulan.
AISI M2menempati persimpangan antara ketahanan aus dan kekuatan tekan. Dibandingkan dengan D2, ini memberikan ketahanan yang lebih baik terhadap deformasi plastis di bawah beban. Dibandingkan dengan S7, ia mempertahankan ketahanan abrasi yang lebih tinggi. M2 biasanya diterapkan pada pukulan yang harus mempertahankan geometri tepi dan akurasi dimensi di bawah tekanan tekan yang berkelanjutan, sebuah skenario yang umum terjadi pada penindikan presisi pada material berkekuatan-tebal atau tinggi.
Pelapis Permukaan dan Sisipan Karbida untuk Memperpanjang Umur Cetakan
Ketika baja perkakas dasar mencapai batas atas kinerjanya, rekayasa permukaan akan memperpanjang masa pakai cetakan. Dua teknologi utama berperan dalam stamping: pelapis-film tipis dan sisipan karbida padat.
Pelapis PVD(Deposisi Uap Fisik) mengaplikasikan lapisan tipis senyawa yang sangat keras, biasanya setebal 2-5 mikron, pada suhu yang relatif rendah sekitar 500 derajat Celcius. Karena prosesnya berjalan dengan dingin, hal ini menjaga ujung tajam yang penting untuk penindikan presisi pada cetakan stempel logam. Pelapis PVD seperti TiN, TiCN, dan AlTiN mengurangi gesekan, menahan keausan perekat, dan mempertahankan tekanan tekan pada lapisan pelapis sehingga menambah ketangguhan terhadap chipping dalam pengoperasian yang terputus.
Pelapis CVD(Deposisi Uap Kimia) membangun lapisan yang lebih tebal, 5-20 mikron, melalui reaksi kimia bersuhu tinggi. Hasilnya adalah ketahanan panas dan daya rekat yang unggul, namun prosesnya sedikit membulatkan tepi tajam dan membuat lapisan berada dalam tekanan tarik. Untuk aplikasi stamping, CVD bekerja paling baik pada komponen pembentuk di mana penumpukan panas dari kontak material yang berkelanjutan merupakan mekanisme degradasi utama daripada ketajaman tepi.
Sisipan karbidamewakili pendekatan paling agresif terhadap ketahanan aus. Perkakas tungsten karbida padat dapat memperpanjang masa pakai cetakan hingga 500-1000% dibandingkan dengan baja perkakas tradisional dalam aplikasi yang melibatkan material benda kerja abrasif atau volume produksi ekstrem. Kerugiannya adalah kerapuhan: sisipan karbida terbatas pada operasi berdampak rendah seperti blanking halus dan penarikan dangkal di mana beban kejut minimal.
Keputusan Penyesalan vs. Lambang
Di sinilah pentingnya pemikiran biaya-manfaat. Pukulan baja perkakas yang tidak dilapisi dapat digerinda ulang beberapa kali ketika bagian tepinya tumpul, sehingga memulihkan kinerja dengan biaya per siklus yang relatif rendah. Perkakas yang dilapisi memerlukan waktu yang lebih lama antara penggilingan ulang tetapi biayanya lebih mahal, dan beberapa pelapisan mempersulit proses penggilingan ulang-dan-pelapisan ulang. Keputusannya bergantung pada perhitungan produksi Anda:
- Volume-rendah atau prototipe berjalan:A2 atau D2 yang tidak dilapisi dengan penggilingan ulang secara berkala biasanya merupakan jalur yang paling-efektif dari segi biaya.
- Produksi-volume tinggi:Pukulan berlapis PVD-mengurangi frekuensi pergantian, dan waktu pengoperasian yang lama di antara peristiwa pemeliharaan sering kali mengimbangi investasi pelapisan melalui pengurangan waktu henti.
- Bahan abrasif (tahan karat, HSLA):Sisipan karbida atau pelapis{0}}tugas berat memberikan keuntungan dengan cepat bila perkakas yang tidak dilapisi akan rusak dalam ribuan pukulan, bukan puluhan ribu.
Lapisan canggih seperti TiN atau DLC dapat memperpanjang umur cetakan sebesar 30-50% dengan mengurangi gesekan dan keausan, khususnya pada stamping baja tahan karat. Kuncinya adalah mencocokkan bahan kimia pelapis dengan bahan benda kerja dan jenis operasi Anda, bukan menggunakan pelapis apa pun yang stok pemasok Anda.
Perbandingan Bahan Die berdasarkan Sifat dan Aplikasi
| Kategori Bahan | Kelas Perwakilan | Ketahanan Aus Relatif | Ketangguhan Relatif | Aplikasi Khas |
|---|---|---|---|---|
| Tinggi-Karbon Tinggi-Kromium | D2 | Tinggi | Rendah hingga Sedang | Pengosongan-volume tinggi, pukulan tajam, tombol cetakan untuk program cetakan cetakan otomotif |
| Udara-Pengerasan (Seimbang) | A2 | Sedang | Sedang | Stasiun cetakan progresif dengan keausan dan dampak beragam,-produksi volume sedang |
| Guncangan-Tahan | S7 | Rendah hingga Sedang | Tinggi | Penusuk-ukuran berat, pukulan pembentuk, stasiun-benturan tinggi |
| Baja-Kecepatan Tinggi | M2 | Tinggi | Sedang | Pukulan presisi di bawah beban tekan tinggi, penusukan material tebal |
| Karbida Semen | Tungsten Karbida | Sangat Tinggi | Rendah | Pengosongan halus,-pemrosesan bahan abrasif bervolume tinggi, sisipan aus |
| PVD-Baja Perkakas Dilapisi | D2 + TiCN/AlTiN | Sangat Tinggi (permukaan) | Ketergantungan pada baja dasar | -masa pakai yang lebih lama, stempel baja tahan karat, pembentukan-gesekan yang berkurang |
Menavigasi keputusan material dan pelapisan ini untuk setiap punch, die block, dan komponen keausan di seluruh die progresif yang kompleks adalah salah satu tantangan yang lebih beragam dalam rekayasa perkakas. Setiap stasiun mungkin memerlukan tingkatan yang berbeda berdasarkan profil pemuatan spesifiknya, interaksi benda kerja, dan interval pemeliharaan target. Insinyur yang membutuhkan dukungan untuk mencocokkan kualitas dan pelapis baja perkakas dengan kebutuhan produksi tertentu dapat memanfaatkan solusi cetakan khusus dari spesialis sepertiYICHEN, yang merekayasa pemilihan material untuk punch, die block, dan komponen keausan berdasarkan material benda kerja aktual, volume produksi, dan target umur die, bukan satu-ukuran-yang cocok-semua standar.
Pemilihan material menutup lingkaran pada desain komponen individual. Namun proyek stamping die bukanlah kumpulan keputusan yang terisolasi. Jenis cetakan, jarak bebas, urutan stasiun, validasi simulasi, dan pilihan material semuanya berinteraksi sebagai suatu sistem. Menyatukan benang-benang ini ke dalam alur kerja proyek yang koheren adalah hal yang membedakan cetakan fungsional dari cetakan yang menghasilkan kinerja produksi berkelanjutan.
Menerapkan Prinsip Dasar Ini
Keputusan desain individu sangat berpengaruh. Dikombinasikan ke dalam alur kerja yang disiplin, sistem-sistem tersebut digabungkan menjadi sistem cetakan dan stempel yang mencapai target kualitas sejak produksi pertama dijalankan, bukan setelah berbulan-bulan melalui uji coba yang memakan banyak biaya. Perbedaan antara proyek yang berjalan lancar dan proyek yang mengalami pengerjaan ulang hampir selalu terletak pada apakah tim teknik mengikuti urutan keputusan terstruktur atau langsung terjun ke pemodelan CAD tanpa mendasarkan asumsi mereka.
Daftar Periksa Keputusan Rekayasa untuk Proyek Die Baru
Setiap proses stamping logam memiliki jalur keputusan mendasar yang sama terlepas dari kompleksitas komponen atau volume produksi. Saat Anda memulai proyek die stamping baru, lakukan langkah-langkah berikut untuk mencegah kemunduran yang mengganggu jadwal dan anggaran.
- Tentukan persyaratan bagian secara lengkap.Kumpulkan gambar bagian yang sudah jadi dengan info lengkap GD&T, spesifikasi bahan, perkiraan volume tahunan, dan target biaya per bagian. Identifikasi datum fungsional, dimensi-penting untuk-kualitas, dan batasan perakitan hilir apa pun yang memengaruhi arah duri atau prioritas toleransi.
- Pilih jenis cetakan.Sesuaikan kebutuhan geometri, volume, dan toleransi bagian Anda dengan arsitektur progresif, gabungan, atau transfer. Biarkan bagian tersebut yang mengambil keputusan, bukannya bergantung pada apa yang terakhir kali dijalankan oleh toko Anda.
- Tentukan jarak bebas per stasiun.Hitung jarak antara pukulan-ke-cetakan sebagai persentase ketebalan material untuk setiap operasi pemotongan, dengan merujuk pada data perkakas-spesifik material, bukan default universal. Perhitungkan persyaratan arah duri pada setiap fitur yang dilubangi dan dikosongkan.
- Mengurutkan stasiun dan mengoptimalkan tata letak strip.Tetapkan geometri pilot dan pembawa terlebih dahulu, urutan pemotongan sebelum bentuk, lanjutkan dari deformasi yang paling kecil hingga yang paling parah, seimbangkan gaya pada lebar strip, dan tempatkan blanking di stasiun akhir.
- Validasi dengan simulasi.Jalankan analisis sifat mampu bentuk FEA untuk memastikan aliran material, memeriksa penipisan terhadap pembentukan kurva batas, memprediksi besaran pegas, dan menerapkan kompensasi pada permukaan cetakan sebelum dilepaskan untuk produksi.
- Pilih grade dan pelapis baja perkakas.Cocokkan material setiap komponen dengan mode kegagalan dominannya: grade-tahan aus untuk kondisi abrasif, grade-tahan goncangan untuk pembebanan benturan, dan pelapis atau sisipan karbida di mana baja dasar mencapai puncak kinerjanya.
- Lepaskan untuk build, lalu tutup loop dalam uji coba.Gunakan hasil uji coba fisik untuk memvalidasi prediksi simulasi, menyempurnakan model gesekan dan material, serta membangun pengetahuan institusional yang meningkatkan akurasi pada proyek berikutnya.
Menghubungkan Dasar-Dasar Desain dengan Kesuksesan Produksi
Perhatikan bagaimana setiap langkah dalam daftar periksa tersebut bergantung pada langkah sebelumnya. Anda tidak dapat menghitung jarak bebas tanpa mengetahui materi Anda. Anda tidak dapat mengurutkan stasiun tanpa mengetahui operasi mana yang diperlukan bagian Anda. Anda tidak dapat memilih baja perkakas tanpa memahami gaya yang akan dialami setiap stasiun. Dasar-dasar ini bukanlah topik independen yang Anda pelajari secara terpisah. Mereka membentuk suatu sistem yang terhubung dimana kekuatan di satu bidang memperkuat bidang lainnya, dan kelemahan di satu bidang melemahkan bidang lainnya.
Insinyur yang menginternalisasi pemikiran tingkat sistem ini-menghabiskan lebih sedikit waktu untuk melakukan pemadaman kebakaran di ruang pers. Program stamping komponen logam mereka diluncurkan lebih cepat, memiliki toleransi lebih lama antar siklus perawatan, dan mengonsumsi lebih sedikit material per komponen. Imbalannya tidak abstrak. Hal ini terlihat dari berkurangnya tingkat skrap, lebih sedikit penarikan cetakan yang tidak direncanakan, dan pengecapan komponen yang lolos pemeriksaan tanpa penyortiran atau pengerjaan ulang.
Untuk tim yang menjalankan proyek kompleks yang mempertemukan struktur cetakan, pengoptimalan jarak bebas, tantangan aliran material, dan keputusan tingkat komponen, bekerja sama dengan partner perkakas berpengalaman akan mempercepat proses dari konsep hingga perkakas siap produksi.Solusi cetakan stempel khusus YICHENmenghubungkan teknisi perkakas dengan keahlian di seluruh cakupan dasar-dasar ini, mulai dari pemilihan jenis cetakan awal hingga strategi material dan pelapisan, membantu menerjemahkan metodologi rekayasa suara menjadi cetakan yang berfungsi sesuai desain sejak hari pertama.
FAQ Dasar-Dasar Desain Stamping Die
1. Apa perbedaan antara cetakan stempel progresif, majemuk, dan transfer?
Die progresif mengumpankan strip kontinu melalui beberapa stasiun, masing-masing melakukan operasi berbeda, menjadikannya ideal untuk-komponen kecil bervolume tinggi. Dies majemuk melakukan dua atau lebih operasi pemotongan secara bersamaan dalam satu langkah, menghasilkan konsentrisitas yang unggul untuk profil datar seperti ring dan laminasi. Cetakan transfer memisahkan masing-masing blanko dan memindahkannya antar stasiun menggunakan lengan mekanis, yang sesuai dengan bagian yang ditarik dalam-besar seperti panel bodi otomotif yang tidak dapat tetap menempel pada strip pembawa.
2. Bagaimana cara menentukan jarak pukulan-hingga-cetakan yang tepat untuk menginjak?
Jarak bebas dihitung sebagai persentase ketebalan material per sisi, bervariasi berdasarkan jenis material. Bahan lunak seperti aluminium biasanya menggunakan 10-15% per sisi, baja ringan menggunakan 10-12%, baja tahan karat memerlukan 12-16%, dan baja berkekuatan tinggi memerlukan 18-20% atau lebih. Nilai yang benar bergantung pada kekerasan material, keuletan, kualitas tepi yang dapat diterima, dan umur pahat yang ditargetkan. Insinyur harus mengacu pada bagan izin khusus material dari pemasok perkakas daripada menerapkan standar universal tunggal di seluruh operasi.
3. Apa yang menyebabkan kerutan, pecah, dan pegas pada bagian yang dicap?
Kerutan terjadi ketika tekanan blank holder tidak mencukupi dan material mengalir terlalu bebas ke dalam rongga die, menyebabkan kompresi melengkung. Pemisahan terjadi ketika kedalaman penarikan melebihi batas keuletan material atau jari-jari pukulan terlalu sempit, sehingga memaksa penipisan lokal hingga patah. Springback dihasilkan dari pemulihan elastis setelah pembengkokan, khususnya pada material-berkekuatan tinggi. Perancang cetakan mengatasinya dengan penarikan manik-manik untuk pengerutan, penarikan multi--tahap untuk pemisahan, dan pembengkokan berlebih atau pembuatan koin untuk kompensasi pegas.
4. Mengapa pengurutan stasiun penting dalam desain cetakan progresif?
Urutan stasiun menentukan apakah cetakan progresif berjalan dengan andal atau menghasilkan potongan. Lubang percontohan harus ditembus terlebih dahulu untuk menetapkan datum posisi untuk semua operasi selanjutnya. Geometri strip pembawa mengikuti untuk menjaga kekakuan strip. Operasi pemotongan mendahului pembentukan karena lubang yang dibuat pada-permukaan yang sudah terbentuk akan terdistorsi secara tidak terduga. Kekuatan harus seimbang di seluruh stasiun untuk mencegah kesalahan registrasi jalur. Pengosongan selalu terjadi terakhir karena bagian tersebut tidak dapat diindeks setelah dipisahkan. Urutan yang salah menyebabkan penyimpangan toleransi kumulatif, berjalan di jalur, dan keausan dini.
5. Bagaimana Anda memilih baja perkakas yang tepat untuk mencap komponen cetakan?
Pemilihan bergantung pada identifikasi mode kegagalan dominan untuk setiap komponen. Baja kromium-tinggi D2 cocok untuk pengosongan-volume tinggi di mana keausan abrasif membatasi masa pakai. A2 memberikan ketahanan aus dan ketangguhan yang seimbang untuk stasiun cetakan progresif kondisi-campuran. S7 menyerap pembebanan dampak besar dalam operasi penindikan-pengukur tebal di mana D2 akan retak. Baja berkecepatan tinggi M2-menangani beban tekan tinggi dengan tetap mempertahankan geometri tepinya. Untuk ketahanan aus yang ekstrim, sisipan karbida memperpanjang umur 500-1000% dibandingkan baja konvensional. Mitra seperti YICHEN (https://www.yichen-group.com/stamping-die/) membantu para insinyur mencocokkan kualitas dan lapisan dengan permintaan produksi tertentu.


