


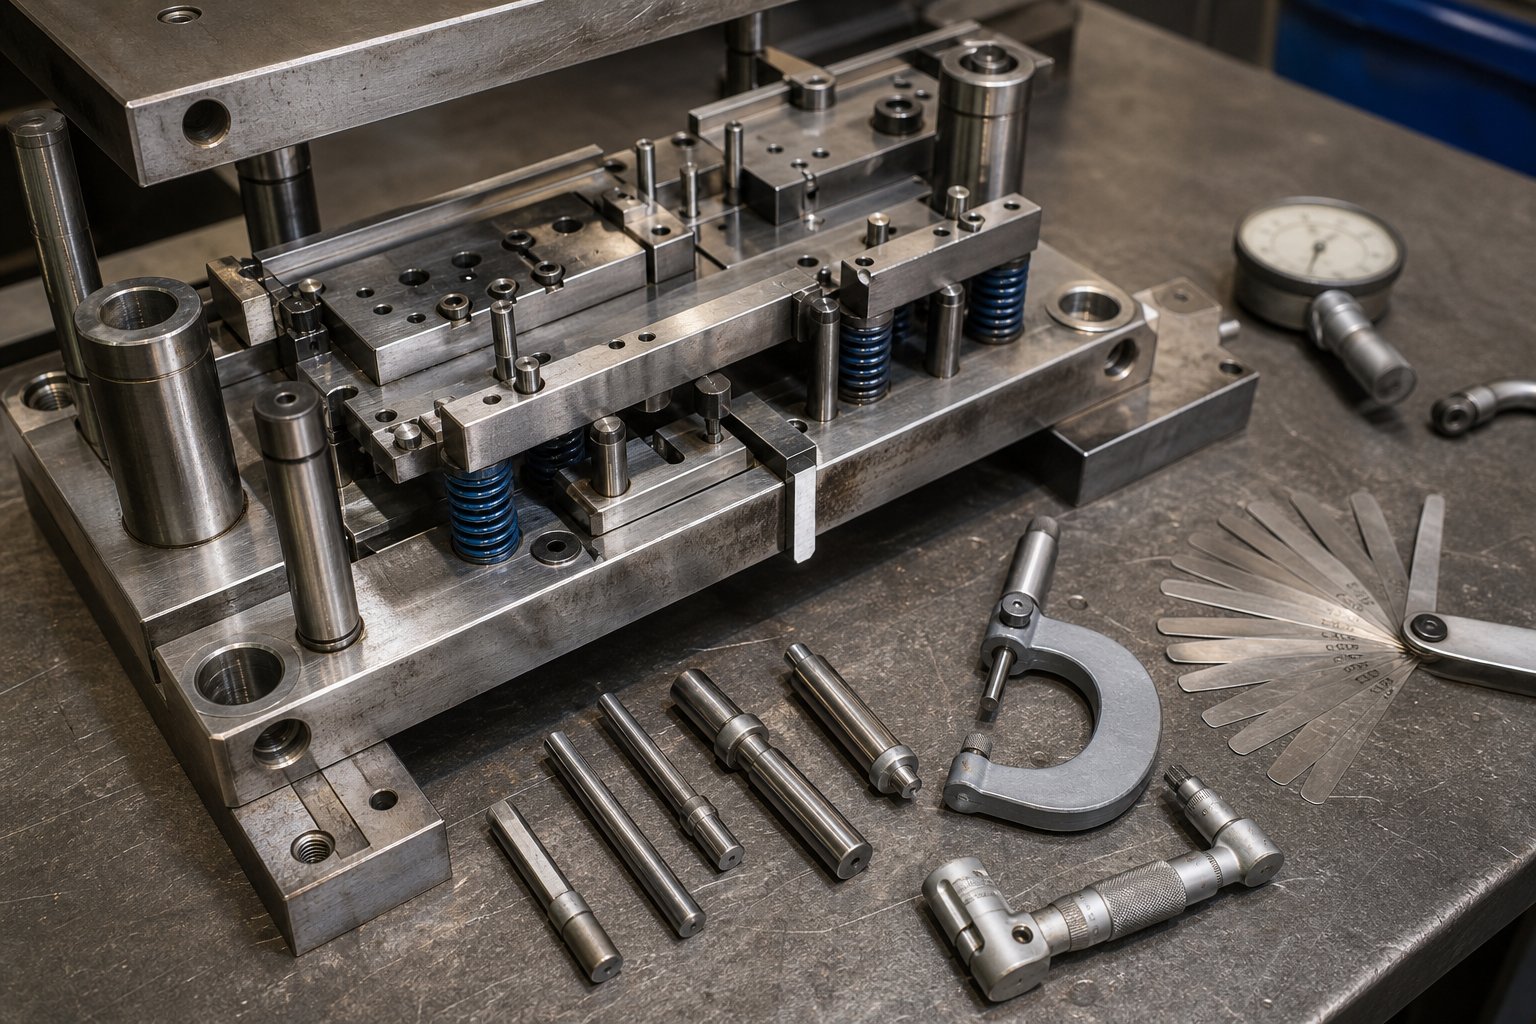
Mengapa Daftar Periksa Pemeliharaan Terstruktur Memperpanjang Umur Die
Daftar periksa pemeliharaan cetakan stempeladalah urutan terdokumentasi dari inspeksi, pengukuran, dan tindakan perbaikan yang dilakukan pada cetakan pada interval tertentu untuk mempertahankan geometri pemotongan, kesejajaran, dan kemampuan produksinya. Kedengarannya mudah. Namun dokumen tunggal ini adalah perbedaan antara cetakan yang menghasilkan ratusan ribu pukulan yang dapat diandalkan dan cetakan yang menghasilkan pukulan di tengah proses produksi pada Selasa sore.
Apa yang Sebenarnya Dicakup oleh Daftar Periksa Perawatan Stamping Die
Anggaplah daftar periksa ini sebagai empat lapisan perhatian yang dipetakan pada siklus operasional cetakan. Pemeriksaan pra-jalankan mengonfirmasi bahwa dadu aman untuk dimuat dan dimensinya benar. Pemeriksaan yang-dijalankan memantau kualitas komponen dan perkembangan strip saat mesin cetak berputar. Prosedur pasca-yang dijalankan mencatat kondisi-akhir-pekerjaan dan menandai keausan yang muncul. Pembongkaran terjadwal melepaskan cetakan ke masing-masing komponen untuk pengukuran, penajaman, dan penggantian. Masing-masing lapisan menangkap permasalahan yang terlewatkan oleh lapisan lainnya, dan melewatkan salah satu dari lapisan tersebut akan meninggalkan titik buta di mana masalah kecil akan bertambah menjadi kegagalan yang mahal.
Jika disusun dengan benar, daftar periksa juga berfungsi sebagai alat diagnostik. Setiap pengukuran yang dicatat, setiap tinggi duri yang dicatat, dan setiap panjang pegas yang dicatat akan membangun riwayat keausan yang menunjukkan pola dari waktu ke waktu. Riwayat tersebut memberi tahu Anda bukan hanya apa yang harus diperbaiki hari ini, namun apa yang akan gagal bulan depan.
Mengapa Kebanyakan Toko Beroperasi Tanpa Toko
Inilah kenyataan yang tidak menyenangkan: sebagian besar toko pers masih mengandalkan pengetahuan suku yang disebarkan dari mulut ke mulut antar teknisi. Pembuat peralatan veteran tersebut mengetahui bahwa Die #47 memerlukan pemeriksaan pilotnya setiap 30.000 pukulan karena toleransi yang ketat pada penembusan stasiun-kedua tersebut. Namun ketika teknisi tersebut pensiun atau pindah ke shift lain, pengetahuannya akan hilang. Kualitas pemeliharaan menjadi tidak konsisten, dan waktu henti yang tidak direncanakan semakin meningkat.
A kerangka pemeliharaan preventifdibangun berdasarkan prosedur terstruktur menggantikan tebakan dengan disiplin yang berulang. Hal ini memastikan setiap teknisi, terlepas dari tingkat pengalamannya, melakukan pemeriksaan kritis yang sama dalam urutan yang sama.
Keausan cetakan ditentukan oleh hitungan langkah, bukan waktu kalender. Sebuah dadu yang disimpan di rak selama enam bulan membutuhkan perhatian yang berbeda dari dadu yang hanya menghasilkan 150.000 pukulan. Interval pemeliharaan yang efektif selalu dikaitkan dengan siklus produksi terlebih dahulu dan dilengkapi dengan pemicu berbasis waktu-hanya untuk perkakas yang menganggur.
Kerangka kerja siklus{0}}operasional ini, yang disusun berdasarkan apa yang terjadi sebelum, selama, setelah, dan di antara proses produksi, membentuk tulang punggung dari segala sesuatu yang terjadi setelahnya. Setiap fase memerlukan inspeksi khusus, peralatan khusus, dan personel khusus. Kesenjangan antara toko-toko yang mengendalikan kehidupan cetakan dan toko-toko yang terus-menerus bereaksi terhadap kegagalan cetakan hampir selalu bermula dari apakah fase-fase ini didokumentasikan atau dibiarkan begitu saja.
Dalam-Tekan Pemeriksaan Cepat versus Nonaktif-Prosedur Pembongkaran Tekan
Kebanyakan operasi stamping memperlakukan pemeliharaan sebagai satu aktivitas. Pada kenyataannya, ini terbagi menjadi dua alur kerja yang berbeda secara mendasar: apa yang dilakukan operator saat dadu sedang dijalankan, dan apa yang dilakukan teknisi cetakan setelah dadu ditarik dan diletakkan di bangku. Membingungkan kedua kategori ini, atau lebih buruk lagi, melewatkan kategori pertama dan membebani kategori kedua secara berlebihan, menyebabkan program pemeliharaan gagal.
In-Pemeriksaan Cepat Selama Produksi Berjalan
Bayangkan Anda adalah seorang operator yang memantau siklus mati progresif dengan kecepatan 60 pukulan per menit. Inspeksi operator cetakan stempel Anda selama produksi berfokus pada isyarat sensorik dan pengambilan sampel cepat, bukan pembongkaran. Anda mengamati penumpukan slug secara visual di saluran pembuangan, mendengarkan suara letupan atau gerinda yang tidak normal yang mengindikasikan pukulan salah menyentuh pelat pengupas, dan memverifikasi bahwa strip tersalurkan dengan bersih tanpa ragu-ragu pada setiap perkembangan. Pada interval tetap, biasanya setiap 500 hingga 1.000 bagian, Anda menarik sampel dan memeriksa dimensi kritis, tinggi duri, dan kualitas lubang terhadap cetakan bagian.
Pemeriksaan inspeksi mesin cetak untuk operator ini tidak memerlukan peralatan khusus selain kaliper, pengukur duri, dan perhatian terlatih. Tujuannya adalah deteksi dini. Siput yang duduk di permukaan dadu akan merusak pukulan berikutnya. Ketidakselarasan umpan akan menjadi kepingan salju dalam hitungan detik. Menangkap sinyal-sinyal ini secara real-time akan mencegah kegagalan beruntun yang mengubah penyesuaian kecil menjadi perbaikan besar.
Nonaktif-Prosedur Pemeriksaan Pembongkaran Tekan
Langkah-langkah prosedur pembongkaran cetakan mati-tekan dimulai hanya setelah cetakan dikeluarkan dengan aman dari mesin press, dibersihkan dari pelumas dan kotoran, dan ditempatkan di meja kerja yang stabil. Teknisi cetakan kemudian melakukan pembongkaran penuh: menarik pukulan, melepaskan pelat pengupas, mengekstraksi pilot, dan memisahkan bagian cetakan atas dan bawah. Setiap komponen diperiksa secara individual terhadap keausan, diukur berdasarkan dimensi dasar, diasah jika diperlukan, dan diganti bila di luar toleransi.
Untuk dadu progresif, urutan pembongkaran itu penting. Urutan pembongkaran cetakan progresif harus mengikuti urutan stasiun, dari stasiun penembusan atau blanko pertama hingga pemotongan akhir, sehingga integritas perkembangan strip dipertahankan selama perakitan kembali. Mencampur komponen-komponen stasiun atau merakit kembali yang tidak sesuai pesanan berisiko menyebabkan ketidaksejajaran yang hanya muncul sebagai bagian yang rusak setelah cetakan dimasukkan kembali ke dalam cetakan. Pembuat alat yang berpengalaman merekomendasikan untuk menyimpan potongan terakhir dari proses produksi sebagai peta referensi ketika mengurutkan pembongkaran dan membangun kembali setiap stasiun.
| Jenis Tugas | Siapa yang Melakukannya | Pemicu Frekuensi | Alat yang Dibutuhkan |
|---|---|---|---|
| Inspeksi siput dan skrap secara visual | Operator pers | Setiap 15-30 menit selama berlari | Senter, cermin |
| Pengambilan sampel bagian dan pemeriksaan dimensi | Operator pers | Setiap 500-1.000 pukulan | Kaliper, pengukur duri, cetakan bagian |
| Mendengarkan suara pers yang tidak normal | Operator pers | Terus menerus selama dijalankan | Tidak ada (telinga terlatih) |
| Pemantauan perkembangan pakan strip | Operator pers | Terus menerus selama dijalankan | Pengamatan visual |
| Pembongkaran dan pembersihan die penuh | Teknisi mati | Pukulan-menghitung interval atau akhir pekerjaan | Perkakas tangan, mesin press, tangki pelarut |
| Pengukuran dan inspeksi komponen | Teknisi mati | Setiap siklus pembongkaran | Mikrometer, pengukur pin, pengukur ketinggian |
| Penajaman bagian pukulan dan mati | Teknisi mati | Ketika tinggi duri melebihi spesifikasi | Penggiling permukaan, paralel |
| Penggantian pegas dan pilot | Teknisi mati | Bila diukur melebihi toleransi | Kaliper, komponen pengganti |
Perbedaannya sederhana namun penting: operator mendeteksi masalah, teknisi menyelesaikannya.Pemeliharaan cetakan stempel{0}}yang dibangun dengan baikDaftar periksa menetapkan kepemilikan yang jelas di setiap tingkat sehingga tidak ada kesenjangan antara produksi dan ruang peralatan. Ketika kedua lapisan berfungsi bersamaan, keausan yang muncul akan ditandai selama produksi dan diperbaiki pada pembongkaran terjadwal berikutnya, jauh sebelum hal tersebut menyebabkan waktu henti yang tidak direncanakan atau lonjakan sisa.
Tentu saja, mengetahui kapan harus melakukan setiap jenis pemeriksaan hanyalah setengah dari perjuangan. Separuh lainnya adalah mengetahui dengan tepat apa yang harus dicari pada setiap komponen individu begitu dadu tersebut mendarat di bangku cadangan.
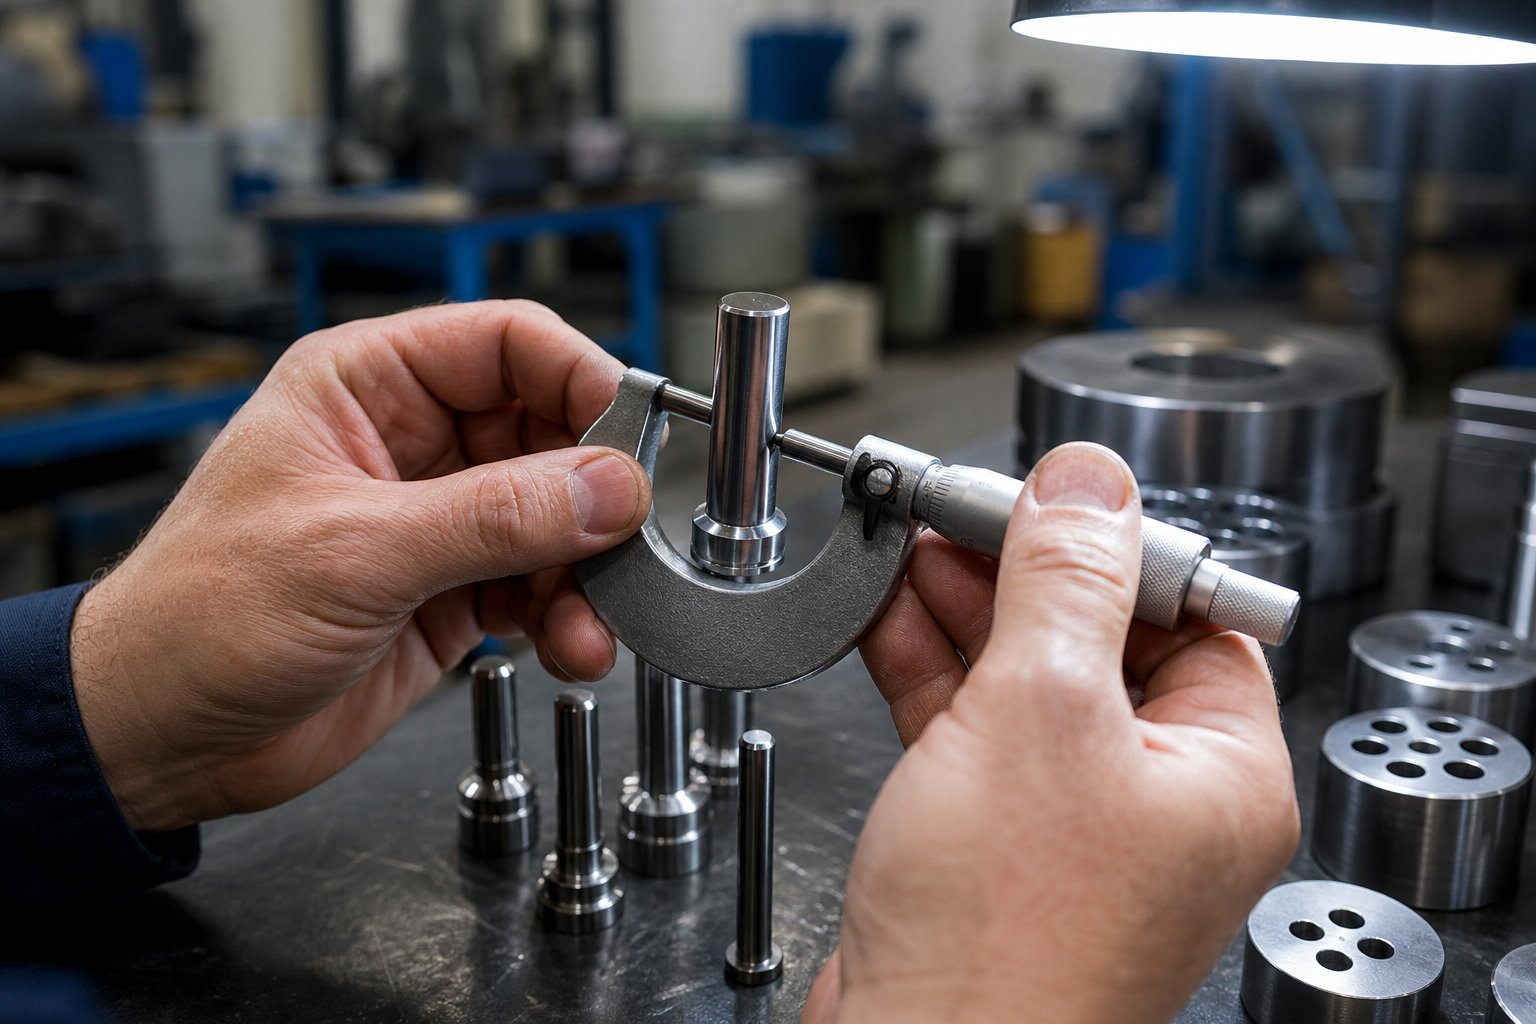
Komponen-menurut-Rincian Pemeliharaan Komponen
Mati bukanlah satu hal. Ini terdiri dari lusinan komponen individual yang bekerja dalam koordinasi yang tepat, dan masing-masing komponen memiliki keausan yang berbeda, kerusakan yang berbeda, dan memerlukan kriteria pemeriksaannya sendiri. Daftar periksa umum yang mengatakan "periksa kondisi cetakan" sama sekali tidak tepat sasaran. Anda perlu mengetahui apa yang harus diukur pada setiap bagian, berapa batas yang dapat diterima, dan kapan suatu komponen telah melewati batas dari dapat diservis hingga-siap diganti. Di sinilah letak tingkat detail tersebut.
Komponen Pemotongan dan Pemeriksaan Tepi
Pemotongan komponen melakukan pekerjaan paling keras pada cetakan stamping mana pun. Pukulan menghantam material dengan kecepatan tinggi, dan bagian cetakan menerima gaya tersebut pada setiap pukulan. Memahami cara memeriksa keausan tepi pemotongan dimulai dengan mengetahui tiga mode kegagalan: chipping (potongan kecil pecah dari tepinya), menjamur (bagian atas pukulan berubah bentuk karena benturan berulang-ulang), dan edge rollover (tepi tajam tumpul hingga radiusnya dan tidak tetap tajam).
- Periksa setiap pukulan di bawah pembesaran untuk melihat-celah mikro di sepanjang tepi pemotongan. Setiap chip yang terlihat lebih lebar dari 0,1 mm memerlukan penajaman atau penggantian.
- Periksa kepala pukulan apakah ada jamur. Bibir yang terangkat pada ujung pukulan menunjukkan bahwa pukulan tersebut menyerap dampak berlebih dan perlu diperbaiki.
- Ukur tinggi duri pada bagian terakhir yang diproduksi. Gerinda yang melebihi 10% ketebalan material biasanya menandakan bahwa jarak pemotongan telah menurun atau bagian tepinya perlu diasah.
- Periksa tepi pemotongan tombol cetakan untuk melihat bekas goresan, penumpukan slug, atau kerusakan tepi. Pastikan fitur retensi slug seperti relief sudut atau lancip-punggung masih utuh.
- Konfirmasikan jarak bebas pukulan-ke-mati dengan menggunakan alat pengukur rasa atau potongan uji. Jarak bebas yang tepat berkisar antara 5% dan 12% ketebalan material per sisi, bergantung pada jenis material dan kekerasan.
Kriteria pemeriksaan stamping die punch harus selalu mengacu pada bahan spesifik yang sedang diproses. Jarak bebas yang berfungsi sempurna untuk-baja canai dingin akan menghasilkan gerinda berlebihan pada aluminium dan kerusakan tepi dini pada baja tahan karat.
Pemeriksaan Sistem Pembinaan dan Pengupasan
Sistem pemandu dan pengupasan menjaga semuanya tetap selaras dan memastikan suku cadang dan sisa dikeluarkan dengan bersih. Ketika sistem ini aus, kerusakan akan menjalar ke komponen-komponen yang terpotong, menciptakan kegagalan sekunder yang tampaknya tidak berhubungan kecuali jika Anda menelusurinya kembali ke sumbernya.
- Lakukan pengukuran keausan pin pemandu dan bushing dengan memeriksa pemutaran vertikal. Masukkan pin pemandu ke dalam bushingnya dan rasakan gerakan lateral. Kelonggaran apa pun yang terdeteksi di luar toleransi kelas kesesuaian awal memerlukan penggantian bushing.
- Periksa permukaan pin pemandu apakah ada yang tergores, tergores, atau berubah warna akibat penumpukan panas. Garis skor vertikal menunjukkan kontaminasi serpihan atau pelumasan yang tidak mencukupi.
- Verifikasi diameter pin pilot dengan mikrometer terhadap dimensi nominalnya. Pilot yang mengenakan ukuran terlalu kecil lebih dari 0,01 mm tidak dapat lagi menahan registrasi strip secara akurat.
- Lakukan prosedur pemeriksaan kerataan pelat pengupas dengan menempatkan pengupas menghadap-bawah pada pelat permukaan yang presisi dan memeriksanya dengan alat pengukur. Penyimpangan melebihi 0,03 mm pada panjang pelat memerlukan pelapisan ulang.
- Uji tekanan pegas pengupas dengan mengompresi rakitan dan memverifikasi gaya balik yang seragam. Pengupasan yang tidak rata menyebabkan bagian-bagian menjadi miring selama ejeksi dan merusak pukulan di dekatnya.
Blok tumit patut mendapat perhatian yang sama. Komponen-komponen ini menyerap gaya dorong lateral selama operasi pemotongan. Periksa permukaan yang aus dari adanya gesekan atau perpindahan material, dan verifikasi bahwa blok tumit-ke-area kontak tumit tidak mengalami keausan pada alur yang memungkinkan pergeseran cetakan ke samping saat diberi beban.
Verifikasi Pegas dan Pengencang
Pegas adalah item keausan yang paling sering diabaikan dalam cetakan stempel, terutama karena pegas masih "berfungsi" hingga rusak. Pemeriksaan toleransi panjang bebas pegas mendeteksi degradasi sebelum terjadi kegagalan.
- Ukur panjang bebas setiap pegas dengan jangka sorong dan bandingkan dengan spesifikasi aslinya. Praktik industri menandai adanya penggantian ketika panjang bebas telah berkurang lebih dari 10% dari nominal, sesuai dengan ambang batasPanduan toleransi DIN 2095untuk pegas kompresi.
- Periksa apakah ada retakan, korosi, atau tanda pada permukaan koil. Setiap patahan yang terlihat berarti penggantian segera terlepas dari ukuran panjangnya.
- Pastikan pegas terpasang tepat di sakunya tanpa miring atau terganggu oleh serpihan.
- Periksa semua sekrup tutup kepala soket untuk mengetahui torsi yang tepat menggunakan kunci torsi yang telah dikalibrasi. Pengencang yang longgar memungkinkan bagian cetakan bergeser karena beban injakan.
- Periksa ulir sekrup apakah ada pelepasan,-ulir silang, atau pemanjangan. Ganti pengikat apa pun yang tidak terikat dengan tahanan normal.
- Pastikan semua pin dowel terpasang dengan benar dan tidak rusak. Sebuah batang kayu yang mundur bahkan sebagian akan mengganggu keselarasan yang dirancang untuk dipegangnya.
Setiap pengukuran dan pengamatan dari-pemeriksaan tingkat komponen ini termasuk dalam kartu pemeliharaan cetakan. Mencatat nilai aktual, bukan tanda lulus/gagal, akan menghasilkan data tren keausan yang perlu Anda prediksi kapan suatu komponen akan mencapai batasnya, bukan hanya bereaksi setelah komponen tersebut mencapai batasnya. Kemampuan prediktif tersebut bergantung pada satu variabel lagi: seberapa sering Anda melakukan inspeksi ini.
Pukulan-Hitungan dan Kalender-Interval Perawatan Berbasis
Mengetahui apa yang harus diperiksa pada setiap komponen sangatlah penting, namun frekuensi menentukan apakah Anda mengetahui keausan sebelum atau sesudahnya menyebabkan kegagalan. Pertanyaan tentang seberapa sering servis cetakan stempel memiliki jawaban yang tampaknya sederhana: biarkan dadu memberi tahu Anda, diukur dalam guratan, bukan hari di kalender.
Sebuah dadu yang diam di rak selama tiga bulan tidak akan dipakai. Sebuah dadu yang menghasilkan 200.000 pukulan dalam satu minggu dapat menghasilkan 200.000 pukulan dalam satu minggu. Penjadwalan-berdasarkan kalender saja, seperti "layanan setiap 30 hari", mengabaikan kenyataan ini. Hal ini menyebabkan-perawatan yang berlebihan pada-peralatan bervolume rendah dan kurang-perawatan pada cetakan-bervolume tinggi yang mengakumulasi keausan jauh lebih cepat daripada yang diperkirakan kalender. Jadwal pemeliharaan cetakan berdasarkan jumlah langkah yang paling andal menggunakan siklus produksi sebagai pemicu utama dan mencadangkan interval kalender hanya untuk cetakan menganggur yang memerlukan pemeriksaan korosi dan penyegaran pelumasan.
Pukulan-Hitung Pemicu untuk Setiap Tingkat Pemeliharaan
Struktur pemeliharaan preventif berjenjang untuk kematian progresif dan peralatan transfer menetapkan peningkatan tingkat intervensi berdasarkan jumlah stroke kumulatif. Setiap level meningkat dalam cakupan, kebutuhan keterampilan, dan investasi waktu.
| Tingkat Pemeliharaan | Pukulan Khas-Pemicu Penghitungan | Tugas Dilakukan | Penanggung Jawab Personil |
|---|---|---|---|
| Level 1: Pemeriksaan Jalankan Produksi | Setiap lari (terus menerus) | Inspeksi siput visual, pengambilan sampel bagian, pemantauan suara, verifikasi umpan strip, konfirmasi pelumasan | Operator pers |
| Level 2: Inspeksi Teknisi | 10,000 - 50,000 pukulan | Pelepasan cetakan, pembersihan, inspeksi visual pada tepi tajam dan sistem pemandu, pengukuran titik keausan kritis, verifikasi panjang pegas, penyesuaian kecil | Teknisi pemeliharaan mati |
| Level 3: Pembongkaran dan Rekondisi Penuh | 100,000 - 500,000 pukulan | Pembongkaran lengkap, pengukuran semua komponen, penajaman tepi tajam, penggantian pegas dan pilot, pemulihan jarak bebas, perakitan kembali penuh dan validasi | Teknisi mati senior / pembuat perkakas |
Kisaran ini merupakan titik awal, bukan aturan tetap. Cetakan blanking sederhana yang menggunakan baja ringan dapat meregangkan interval Level 2 hingga 50.000 pukulan dengan nyaman. Cetakan progresif kompleks dengan 20 stasiun pelubangan baja tahan karat mungkin memerlukan perhatian Level 2 setiap 10.000 hingga 15.000 pukulan. Tabel ini memberikan kerangka; data keausan Anda menyempurnakannya.
Menyesuaikan Interval berdasarkan Kompleksitas Material dan Die
Tiga variabel mengubah interval perawatan secara signifikan:
- Kekerasan dan abrasi bahan.Baja-berkekuatan tinggi, baja tahan karat, dan baja silikon mempercepat keausan tepi. Interval pemeliharaan cetakan berdasarkan ketebalan material harus memperhitungkan keduanya: alat pengukur yang lebih tebal memberikan gaya pemotongan yang lebih tinggi, sementara paduan yang lebih keras mengikis bagian tepinya lebih cepat. Berharap untuk mengurangi separuh interval dasar Anda saat beralih dari baja canai dingin ke baja tahan karat atau kualitas paduan rendah berkekuatan tinggi.
- Kompleksitas mati.Sebuah dadu-stasiun tunggal memiliki titik kegagalan yang lebih sedikit dibandingkan dadu progresif 30 stasiun yang dilengkapi bubungan, pengangkat, dan tikungan udara. Semakin banyak stasiun berarti semakin banyak komponen yang dipakai secara bersamaan, dan kegagalan pada satu stasiun dapat menyebar ke stasiun yang berdekatan sebelum terdeteksi.
- Kecepatan produksi.Pukulan per menit yang lebih tinggi menghasilkan lebih banyak panas dan mengurangi waktu pelumas untuk melapisi kembali permukaan di antara pukulan. Pengoperasian yang lebih cepat memperpendek masa pakai efektif di antara aktivitas pemeliharaan meskipun jumlah langkah tetap sama.
Untuk cetakan baru yang memasuki produksi tanpa data historis, mulailah secara konservatif. Tetapkan Level 2 di ujung bawah rentang dan Level 3 kira-kira lima kali interval tersebut. Jalankan beberapa siklus pemeliharaan pertama dengan catatan pengukuran terperinci, lalu bandingkan tingkat keausan aktual dengan asumsi awal Anda. Jika komponen menunjukkan keausan minimal pada pemicu Level 2, perpanjang intervalnya sebesar 10-20% untuk siklus berikutnya. Jika Anda menemukan kerusakan tepi yang tidak terduga atau kelelahan pegas, perketat jadwalnya.
Penyempurnaan yang berulang-ulang ini, dipandu oleh pengukuran nyata dan bukan dugaan, inilah yang membedakan program pemeliharaan hidup dari dokumen statis yang tidak dipercaya oleh siapa pun. Selama tiga hingga lima siklus pemeliharaan, interval Anda akan menyatu dengan perilaku keausan cetakan yang sebenarnya, dan jadwal menjadi bersifat prediktif, bukan reaktif.
Jadwalkan perbaikan preventif sekitar 70-80% dari umur cetakan yang diharapkan di antara layanan-layanan besar untuk menghindari kegagalan di tengah jalan yang menghentikan produksi tanpa peringatan.
Disiplin interval menjaga komponen dalam batas yang dapat diservis. Namun satu tindakan pemeliharaan yang paling langsung memulihkan kinerja pemotongan, penajaman, mempunyai serangkaian kriteria tersendiri yang menentukan apakah cetakan kembali ke produksi atau mencapai akhir-masa-masa pakainya.
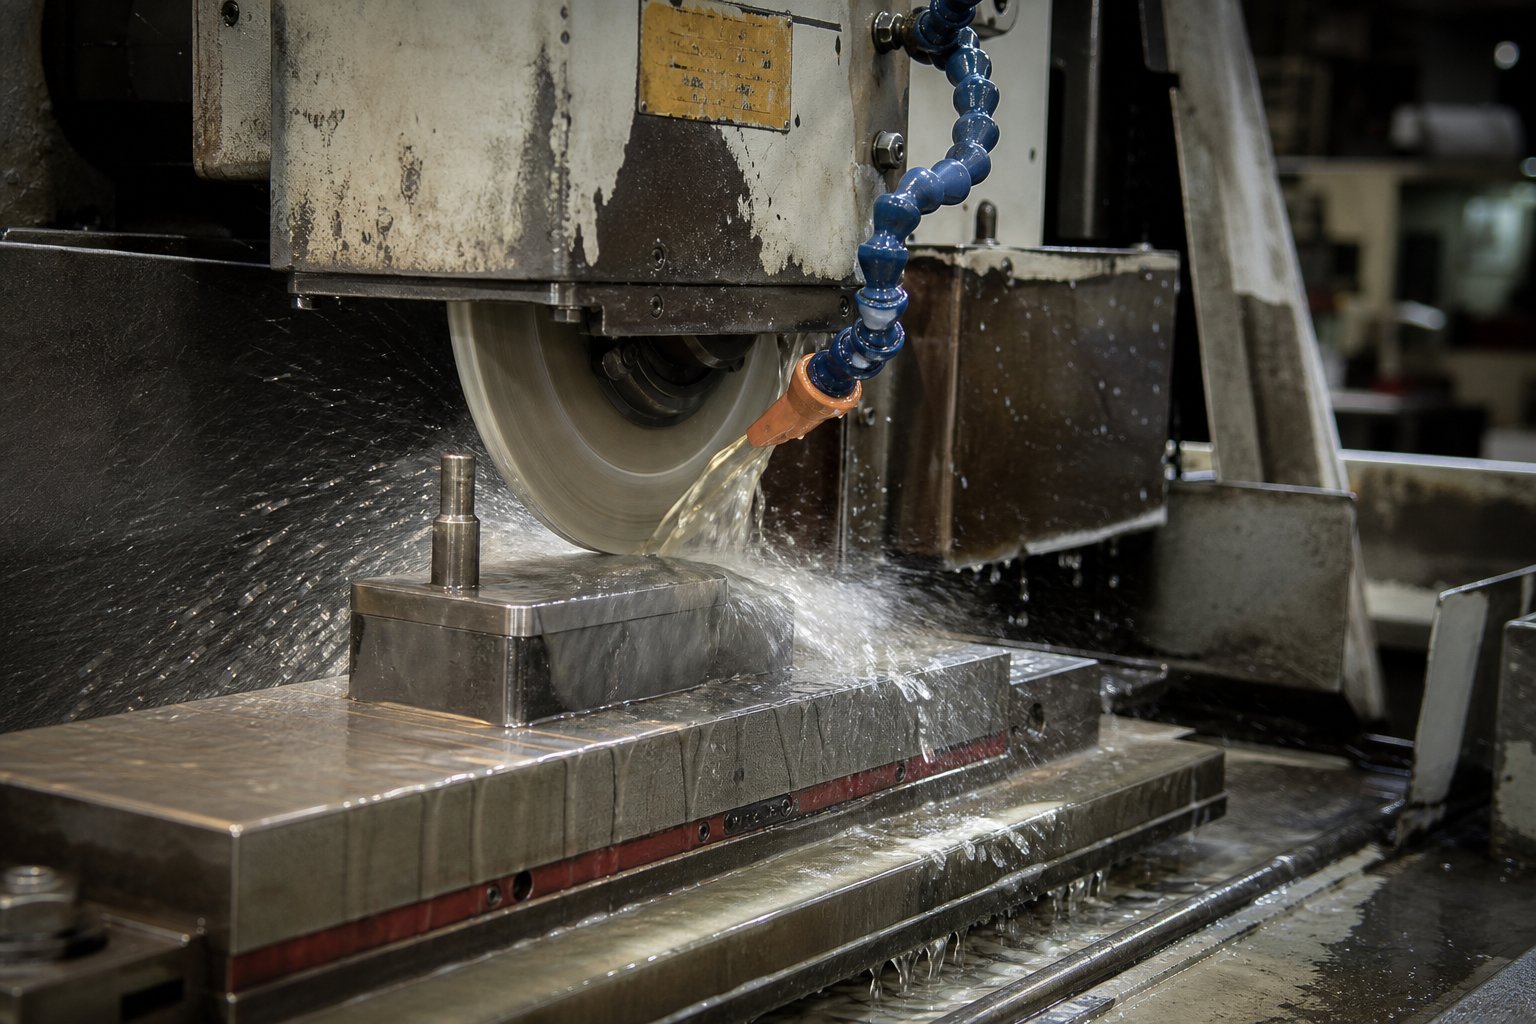
Kriteria Penggilingan dan Keputusan Pertajam Versus Ganti
Penajaman adalah tindakan pemeliharaan tunggal yang secara langsung mengembalikan kemampuan cetakan untuk menghasilkan komponen yang bersih. Namun penggilingan yang terlalu sedikit akan meninggalkan tepian yang kusam saat digunakan. Menggiling terlalu banyak akan memperpendek umur cetakan dan berisiko mengalami kerusakan termal yang melemahkan baja perkakas dari dalam ke luar. Mengetahui dengan tepat kapan harus mempertajam tepi pemotongan cetakan stempel, berapa banyak material yang harus dihilangkan, dan kapan suatu komponen telah mencapai batasnya memisahkan pemeliharaan yang disiplin dari perkiraan yang mahal.
Kapan Mengasah Berdasarkan Kondisi Tepi yang Terukur
Anda tidak mempertajam kalender. Anda mempertajam berdasarkan apa yang dikatakan oleh tepi dan bagian-bagiannya. Pengukuran tinggi duri untuk pemeliharaan die adalah pemicu yang paling andal karena memberikan Anda angka, bukan opini subjektif. Jika tinggi duri pada bagian yang dicap melebihi 10% ketebalan material, tepi tajamnya sudah cukup aus sehingga memerlukan perhatian. Menunggu lebih lama hanya akan memaksa Anda membuang lebih banyak material selama penajaman, sehingga memperpendek umur cetakan jika tidak perlu.
Inspeksi visual mendukung pengukuran. Lihatlah ujung tombak di bawah pembesaran. Tepi yang tajam menunjukkan garis yang bersih dan tegas di mana permukaan bertemu dengan sudut relief. Tepi yang aus menunjukkan radius tampak, sering kali digambarkan sebagai "tanah" yang memantulkan cahaya saat dimiringkan.Pedoman industrimerekomendasikan penajaman ketika radius keausan ini mencapai 0,010 inci (0,25 mm). Pada ambang batas tersebut, sedikit sentuhan-akan memulihkan tepian dengan penghilangan material minimal. Menunggu hingga radius bertambah besar akan memaksa proses penggilingan yang lebih berat sehingga menghasilkan lebih banyak panas dan menghabiskan lebih banyak panjang pukulan yang dapat digunakan.
Sinyal lain yang mengkonfirmasi penajaman telah terjadi:
- Tonase pengepresan meningkat atau lebih keras-dari-suara pemotongan normal selama produksi
- Bagian yang menunjukkan terguling berlebihan pada sisi lubang yang mengilap
- Tarikan slug atau slug yang menempel pada permukaan pukulan, menunjukkan bahwa patahan geser tidak mencukupi
- Terlihat chipping di sepanjang ujung tombak yang belum berkembang ke badan pukulan
Penajaman ringan yang sering mengungguli penggilingan berat yang jarang setiap saat. Perkakas bertahan lebih lama, pemotongan lebih bersih, memerlukan lebih sedikit tenaga pengepresan, dan menghasilkan kualitas suku cadang yang lebih konsisten antar servis.
Prosedur Penggilingan Berurutan
Penggiling permukaan adalah tulang punggung dari setiap bengkel perawatan cetakan karena alasan yang baik. Mereka menghasilkan penghilangan material yang terkontrol dan berulang yang tidak dapat ditiru oleh penggilingan tangan. Mencoba mempertajam pukulan dengan gerinda tangan saat cetakan berada di dalam mesin press mungkin akan menghemat waktu, namun hampir tidak mungkin untuk mengontrol laju pengumpanan, menjaga kerataan, atau mencegah panas berlebih di lokasi tertentu. Penggiling permukaan yang tepat dengan cairan pendingin banjir memastikan hasil yang konsisten di setiap lintasan.
Berikut adalah prosedur yang melindungi bagian tepi dan baja perkakas di belakangnya:
- Jepit pelubang tepat pada blok V-pada penahan magnet penggiling permukaan. Pastikan posisinya rata dan sejajar dengan arah lintasan roda.
- Lapisi roda gerinda menggunakan meja rias berlian satu titik-atau multi-titik dengan pengumpanan bawah 0,0002 hingga 0,0008 inci (0,005 hingga 0,020 mm) dan pengumpanan silang cepat 20-30 inci per menit.
- Pilih roda aluminium oksida ikatan vitrifikasi-standar dalam rentang kekerasan D hingga J dengan ukuran butir 46 hingga 60. Untuk pukulan berlapis nitrida-, geser ke ujung rentang yang lebih halus.
- Oleskan cairan pendingin banjir langsung pada zona kontak antara roda dan benda kerja. Pendingin yang tidak mencukupi adalah penyebab utama kerusakan termal selama penajaman.
- Buang material dalam lintasan hanya 0,001 hingga 0,002 inci (0,03 hingga 0,05 mm) per pengumpan bawah. Total penghilangan material untuk perbaikan standar-biasanya 0,005 hingga 0,010 inci (0,13 hingga 0,25 mm). Batas penghilangan material penajaman cetakan ini mencegah penumpukan panas yang menurunkan kekerasan di bawah permukaan.
- Setelah digiling, batu perlahan bagian tepi yang baru diasah dengan batu minyak India untuk menyisakan radius 0,001 hingga 0,002 inci (0,03 hingga 0,05 mm). Jari-jari mikro-ini mendistribusikan tekanan pemotongan dan mencegah pengelupasan yang menyebabkan pendulangan cepat-.
- Demagnetisasi punch sepenuhnya dan oleskan oli-pencegah korosi ringan sebelum mengembalikannya ke tempat penyimpanan atau cetakan.
Kerusakan akibat panas perlu mendapat perhatian khusus.Penelitian tentang kerusakan akibat penggilinganmenunjukkan bahwa panas yang berlebihan menyebabkan permukaan luar baja perkakas yang mengeras mengembang lebih cepat daripada inti yang lebih dingin, sehingga menimbulkan tekanan internal. Saat bagian tersebut mendingin, permukaannya melunak, sehingga mengurangi ketahanan aus. Dalam kasus yang parah, perubahan warna, retakan permukaan, atau pola “sisik ikan” muncul. Perubahan warna yang gelap menunjukkan kerusakan yang meluas di bawah permukaan yang terlihat dan tidak dapat diperbaiki hanya dengan menggiling lebih dalam. Komponen itu perlu diganti.
Mempertajam versus Mengganti Kerangka Keputusan
Setiap bagian punch dan die memiliki jumlah material terbatas yang tersedia untuk diasah. Keputusan mempertajam versus mengganti die punch bergantung pada tiga faktor yang dapat diukur:
- Total materi kumulatif dihapus.Setiap penajaman mengurangi panjang kerja pukulan atau ketebalan bagian cetakan. Lacak jumlah total selama masa pakai komponen. Ketika pelepasan kumulatif mendekati batas teknik yang ditentukan pada desain cetakan, penggantian diperlukan terlepas dari kondisi tepi saat ini.
- Sisa pemotongan panjang lahan.Pukulan memerlukan panjang minimum di bawah penahan pukulan untuk mempertahankan ikatan yang tepat dengan penari telanjang, pilot, dan bukaan cetakan. Setelah penajaman memperpendek pukulan melampaui ambang batas fungsional ini, maka kinerjanya tidak lagi dapat diandalkan.
- Bukti kerusakan bawah permukaan.Jika pukulan pecah berulang kali setelah diasah, atau jika perubahan warna muncul selama siklus penggilingan sebelumnya, baja perkakas mungkin mengalami kerusakan akibat panas internal yang mengganggu-penampang keseluruhannya. Penajaman lebih lanjut tidak akan mengembalikan kinerja.
Untuk bagian cetakan dan matriks, logika yang sama berlaku tetapi pada garis waktu yang lebih lambat. Karena matriks mengalami keausan kira-kira sebesar-setengah hingga-kecepatan pukulan kawin, maka diperlukan penajaman yang lebih jarang. Saat bagian cetakan diasah, verifikasi ketebalan setelahnya dan tambahkan shim untuk menjaga ketinggian penutupan yang tepat.
Dies progresif menambah satu kendala lagi: semua stasiun pemotongan harus menjaga ketinggian penutupan yang seragam setelah diasah. Jika satu stasiun dibumikan sementara yang lain tidak, stasiun yang diasah akan ditempatkan lebih tinggi dibandingkan dengan strip, sehingga mengubah keterlibatan pemotongannya. Praktik terbaiknya adalah mempertajam semua pukulan dan bagian pemotongan dalam cetakan progresif secara bersamaan, atau melakukan shim pada masing-masing stasiun secara tepat untuk mengembalikan ketinggian yang seragam di seluruh perkembangan strip penuh.
Disiplin ini menjaga setiap stasiun memotong pada kedalaman yang benar dan mencegah penyimpangan dimensi halus yang muncul sebagai kualitas komponen yang tidak konsisten di berbagai stasiun. Hal ini juga menjaga geometri garis umpan-sehingga pilot dapat terlibat dengan lancar dan kapal induk mempertahankan integritas strukturalnya hingga penghentian akhir.
Penajaman mengembalikan apa yang hilang dari keausan. Namun bila bagian yang dicap menunjukkan cacat meskipun bagian tepinya baru digiling, akar masalahnya sering kali terletak di tempat lain pada cetakan tersebut. Menghubungkan masalah kualitas tertentu kembali ke sumber pemeliharaan sebenarnya adalah saat daftar periksa menjadi alat diagnostik dan bukan sekadar jadwal.
Memecahkan Masalah Cacat Bagian pada Root-Menyebabkan Kegagalan Pemeliharaan
Bagian yang dicap dengan duri di atasnya bukan sekadar barang cacat kualitas. Ini adalah pesan dari dadu yang memberi tahu Anda komponen mana yang perlu diperhatikan. Kebanyakan panduan pemecahan masalah cacat cetakan stempel berhenti pada identifikasi cacat. Nilai sebenarnya berasal dari pemetaan kerusakan tersebut ke belakang melalui cetakan ke tindakan pemeliharaan tertentu, mengubah daftar periksa Anda dari jadwal pasif menjadi alat diagnostik aktif.
Memetakan Cacat Bagian ke Akar Penyebab Pemeliharaan
Setiap cacat bagian yang berulang disebabkan oleh kegagalan komponen tertentu di dalam cetakan. Gerinda, misalnya, adalah sinyal yang paling umum. Duri yang disebabkan oleh akar penyebab keausan cetakan hampir selalu berupa pinggiran tajam yang tumpul atau celah-ke-cetakan yang terbuka melebihi spesifikasi. Punch yang aus dan jarak bebas die yang salah tetap menjadi penyebab utama, namun kesejajaran tool yang buruk dan variasi ketebalan material menambah masalah ini.
Penarikan siput mengikuti pola yang sama. Ketika slug menempel pada permukaan punch selama penarikan dan bukannya jatuh melalui bukaan cetakan, Anda melihat efek vakum antara permukaan punch datar dan slug, dikombinasikan dengan tepian yang aus yang tidak lagi menghasilkan shear break yang bersih. Analisis kegagalan cetakan yang progresif menegaskan bahwa peningkatan pembentukan duri meningkatkan ketahanan terhadap pengupasan, yang pada gilirannya menyebabkan slug menempel pada permukaan pukulan. Perbaikan pemeliharaan cetakan penarik siput melibatkan penajaman ujung tombak untuk mengembalikan retakan yang bersih, penambahan fitur pelepas vakum atau sistem tiupan udara, dan memverifikasi bahwa tombol cetakan masih memiliki pelepas sudut yang tepat untuk jalur siput.
Keragu-raguan pengumpanan dan pelepasan yang salah mengarah pada keausan pilot atau ketidakstabilan-jalur umpan. Pilot yang mengenakan ukuran terlalu kecil 0,01 mm kehilangan kemampuan untuk mendaftarkan strip secara akurat, menyebabkan penyimpangan posisi kumulatif melintasi stasiun progresif. Pukulan pendek, ketika pukulan tidak sepenuhnya memisahkan material, menunjukkan penyimpangan ketinggian dekat atau masalah waktu tekan yang mencegah penetrasi pukulan penuh. Kerutan di area yang terbentuk menunjukkan tidak cukupnya tekanan-penahan blanko akibat bantalan tekanan yang aus atau lelah. Pecahan dan robekan pada jari-jari tarikan menunjukkan bahwa jari-jari pembentukan telah memburuk karena erosi atau pengikisan, sehingga mengkonsentrasikan regangan melebihi batas pembentukan material.
Berikut adalah pemetaan cacat kualitas bagian stamping hingga pemeliharaan cetakan yang disajikan sebagai referensi diagnostik:
| Cacat Diamati | Kemungkinan Kegagalan Komponen Die | Tindakan Inspeksi | Langkah Pemeliharaan Korektif |
|---|---|---|---|
| Gerinda yang berlebihan pada bagian tepi yang terpotong | Pinggiran tajam yang tumpul atau mati; izin dibuka melebihi spesifikasi | Ukur tinggi duri; periksa pukulan-ke-jarak mati dengan pengukur antena | Pertajam ujung tombak; mengembalikan jarak bebas dengan mengganti tombol die yang aus |
| Slug pulling (siput pada permukaan strip atau die) | Tepi pukulan yang aus; adhesi vakum; retensi siput yang tidak mencukupi di tombol mati | Periksa kerataan permukaan pukulan; verifikasi sudut bantuan tombol mati dan kembali-lancip | Pertajam pukulan; menambahkan udara-tiupan atau pelepas vakum; mengembalikan geometri tombol mati |
| Salah umpan atau hapus kesalahan pendaftaran | Pin pilot usang; umpan-keausan garis; degradasi rel pemandu | Ukur diameter pilot; periksa izin pemandu strip; memverifikasi perkembangan umpan | Ganti pilot; sesuaikan atau ganti pemandu strip; mengkalibrasi ulang pengumpan |
| Pukulan pendek (pemotongan tidak lengkap) | Tutup-pergeseran ketinggian; kesalahan waktu tekan; panjang pukulan hilang karena penajaman berulang | Verifikasi ketinggian penutup dengan blok pengukur; periksa panjang kerja pukulan terhadap minimum | Reshim mati untuk mengembalikan ketinggian; ganti-pukulan yang diperpendek |
| Kerutan di area yang terbentuk | Pegas bantalan tekanan lelah; kosong-permukaan dudukannya aus | Ukur panjang bebas pegas; periksa permukaan kontak bantalan untuk mengetahui pola keausan | Ganti pegas; munculkan kembali atau ganti bantalan tekanan |
| Terbelah atau robek pada jari-jari gambar | Jari-jari gambar terkikis atau rusak; kekasaran permukaan meningkat | Periksa profil radius dengan pengukur radius; periksa permukaan akhir secara visual dan dengan sentuhan | Poles atau-radius ulang tepi gambar; ganti sisipan jika melampaui batas pengerjaan ulang |
Menggunakan Umpan Balik Berkualitas untuk Memprioritaskan Tugas Pemeliharaan
Pemetaan ini mengubah cara Anda menggunakan daftar periksa selama setiap siklus pemeliharaan. Daripada mengerjakan inspeksi dalam urutan tetap terlepas dari apa yang sebenarnya terjadi dalam produksi, Anda memimpin dengan cacat yang didokumentasikan oleh operator selama proses terakhir. Jika log produksi menunjukkan tinggi duri meningkat selama 5.000 pukulan terakhir, teknisi akan langsung melakukan pemotongan terlebih dahulu. Jika penarikan slug ditandai, fokus beralih ke permukaan pukulan dan pelepas tombol mati.
Umpan balik yang berkualitas menciptakan filter prioritas. Ini memberi tahu Anda komponen mana yang sedang mengalami penurunan kualitas saat ini versus komponen mana yang dapat menunggu hingga layanan terjadwal berikutnya. Hal ini sangat berharga selama-jangka waktu pemeliharaan terbatas di mana cetakan harus kembali ke mesin cetak dengan cepat. Daripada melakukan setiap pemeriksaan pada kedalaman yang sama, Anda memusatkan upaya di tempat yang dadu sebenarnya menandakan kesusahan.
Teknologi-penginderaan mati memperkuat pendekatan ini.Sensor tingkat-penari telanjangdapat mendeteksi penarikan slug dalam satu pukulan dengan mengidentifikasi kapan pelat stripper gagal mendekati kedalaman yang tepat. Sensor pemantau kekuatan-melacak ketajaman pukulan secara real-time dengan mengukur tren beban pemotongan. Sinyal-sinyal ini dimasukkan langsung ke dalam daftar prioritas pemeliharaan Anda, menandai komponen-komponen yang memerlukan perhatian bahkan sebelum pembongkaran terjadwal berikutnya tiba.
Pendekatan diagnostik juga membangun pengetahuan institusional. Ketika teknisi secara konsisten mencatat kerusakan mana yang memicu tindakan perbaikan dan berapa banyak perbaikan yang dilakukan, Anda membuat database-riwayat kegagalan untuk setiap dadu. Seiring berjalannya waktu, pola-pola muncul. Anda mungkin menemukan bahwa Die #112 selalu menghasilkan slug pulling di stasiun 4 sekitar 35.000 pukulan karena pukulan berdiameter-kecil dan jarak bebas slug yang ketat di stasiun tersebut. Wawasan tersebut menjadi pemicu proaktif, bukan perbaikan reaktif, dan memberikan informasi dalam pengambilan keputusan tentang komponen mana yang harus disimpan untuk siklus layanan berikutnya.
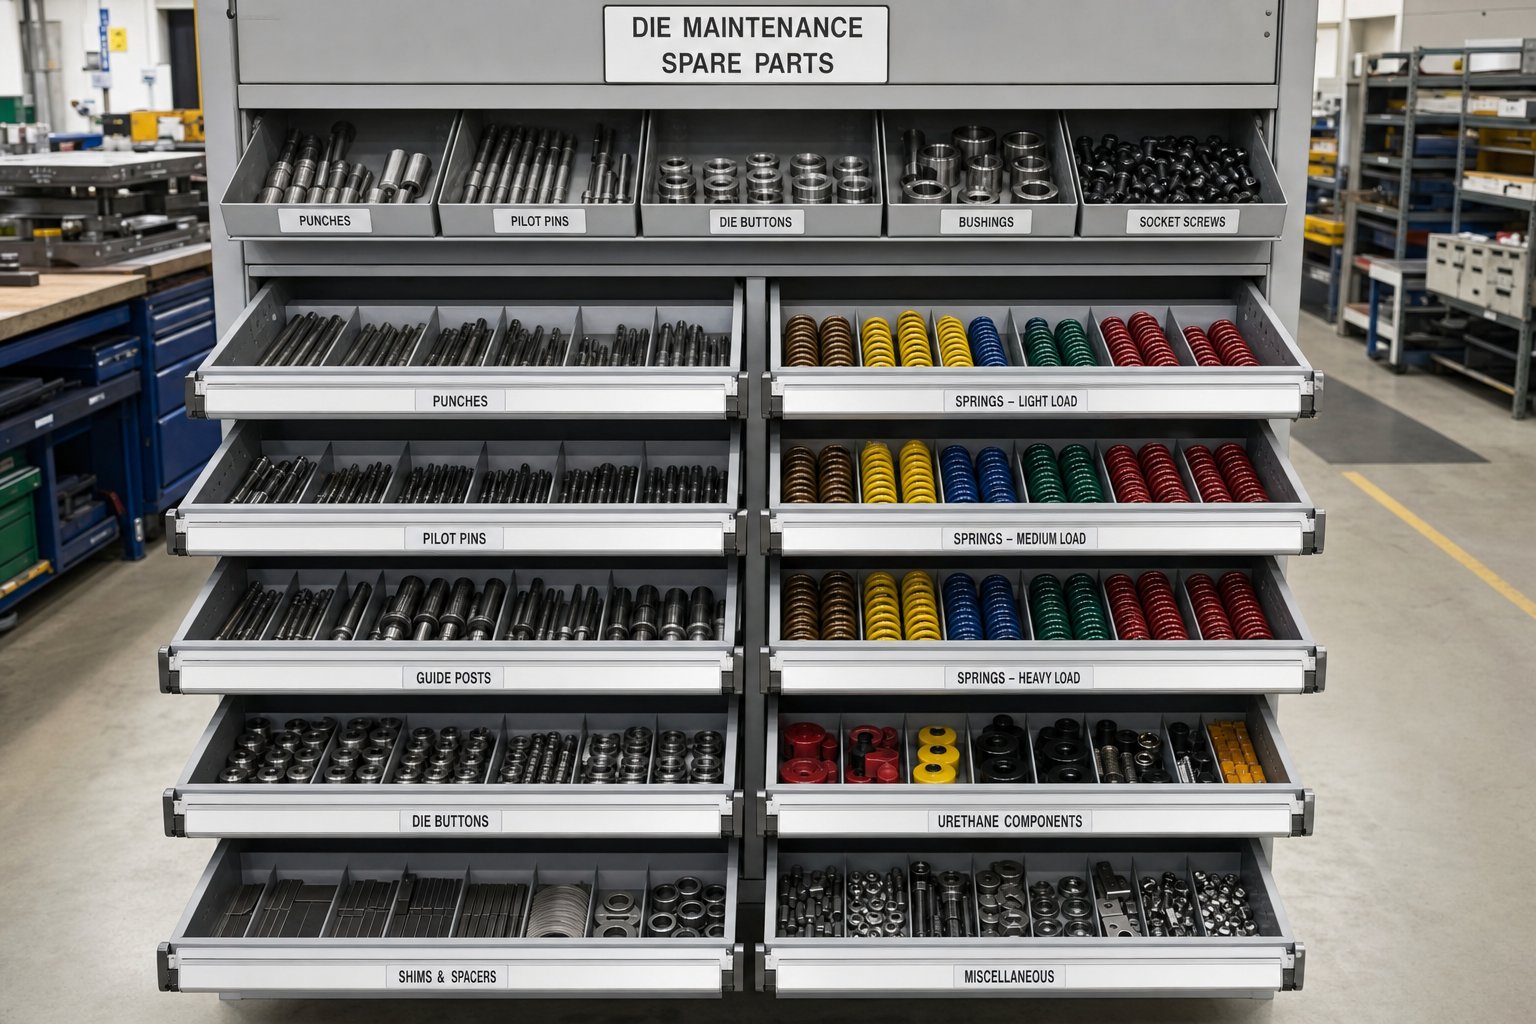
Pemicu Inventaris dan Penggantian Suku Cadang
Mendiagnosis kegagalan tidak berarti apa-apa jika suku cadang pengganti tidak ada di rak saat Anda membutuhkannya. Seorang teknisi yang mengidentifikasi pilot yang sudah usang selama pembongkaran terjadwal namun harus menunggu dua minggu hingga pemasok mengirimkannya, baru saja mengubah kejadian pemeliharaan yang direncanakan menjadi waktu henti yang tidak direncanakan pada proses produksi berikutnya. Mengetahui suku cadang mana yang harus disimpan, dan berapa banyak, adalah disiplin inventaris yang membedakan toko yang menjalankan jadwal lancar dari toko yang terus-menerus mempercepat pesanan darurat.
Komponen Cadangan Penting untuk Disediakan Berdasarkan Prioritas
Tidak semua komponen cetakan mengalami keausan dengan tingkat keausan yang sama atau memiliki risiko waktu tunggu yang sama. Daftar inventaris suku cadang cetakan stempel Anda harus diberi peringkat berdasarkan rumus sederhana: seberapa cepat keausannya dikalikan dengan berapa lama waktu yang dibutuhkan untuk mendapatkan yang baru. Komponen yang cepat aus dan memerlukan manufaktur khusus berada di urutan teratas. Pengencang di luar-rak-yang aus secara perlahan berada di bagian bawah.
- Pukulan (profil khusus):Tingkat keausan tertinggi dari semua komponen. Sediakan setidaknya satu set pengganti penuh per cetakan untuk-perkakas bervolume tinggi. Pemicu penggantian: kedalaman penajaman kumulatif mencapai 70% dari batas teknik, atau pemotongan tepi berulang dalam 5.000 pukulan sejak penggilingan terakhir.
- Tombol dan bagian mati:Keausannya kira-kira sepertiga{0}}kecepatan pukulan, namun memiliki waktu tunggu yang lebih lama untuk geometri khusus. Persediaan satu cadangan per stasiun kritis. Pemicu pengganti: jarak bebas diukur pada batas maksimum yang diperbolehkan meskipun-fitur penajaman ulang atau retensi slug mengalami penurunan sehingga tidak dapat dikerjakan ulang.
- Mata air:Penggantian prediktif untuk pegas stamping bergantung pada-pelacakan panjang bebas. Persediaan satu set lengkap per cetakan. Pemicu penggantian: panjang bebas berkurang 10% dari nominal, atau pegas telah menyelesaikan lebih dari 1 juta siklus kompresi.
- Pin percontohan:Pilot berdiameter kecil mengalami keausan paling cepat karena gaya registrasi strip. Persediaan dua hingga tiga suku cadang per cetakan. Pemicu pengganti: diameter aus 0,01 mm atau lebih terlalu kecil.
- Busing pin pemandu:Stok satu set per dadu. Pemicu pengganti: permainan lateral yang terukur melebihi toleransi kelas kecocokan awal, atau skor yang terlihat pada lubang bushing.
- Sisipan penari telanjang:Sediakan satu cadangan per-stasiun keausan tinggi. Pemicu penggantian: penyimpangan kerataan melebihi 0,03 mm atau kedalaman kantong pegas telah aus melebihi spesifikasi.
- Perlengkapan pengikat (sekrup tutup kepala soket, pin dowel):Biaya rendah, mudah didapat. Sediakan kit-penggunaan umum yang mencakup ukuran umum. Pemicu penggantian: setiap kerusakan, perpanjangan, atau kegagalan torsi-terdeteksi selama pemeriksaan.
Mengatur Pemicu Pengganti pada Kartu Pemeliharaan
Kriteria pemicu penggantian komponen mati yang tercantum di atas hanya berfungsi jika teknisi benar-benar mendokumentasikannya selama pemeriksaan rutin. Kartu pemeliharaan setiap cetakan harus mencakup bidang di mana teknisi mencatat kedalaman penajaman kumulatif untuk setiap komponen pemotongan dan panjang bebas arus untuk setiap pegas. Total berjalan ini menciptakan sinyal prediktif. Ketika sebuah pukulan telah digiling total 2,0 mm selama masa pakainya dan batas tekniknya adalah 3,0 mm, Anda tahu bahwa pukulan tersebut memiliki kira-kira dua siklus penajaman yang tersisa. Itulah saatnya untuk memverifikasi penggantinya ada di rak atau sesuai pesanan.
Siklus kompresi pegas lebih sulit dihitung satu per satu, namun Anda dapat memperkirakannya dari catatan-hitungan langkah. Sebuah dadu yang telah menjalankan total 800.000 pukulan dengan pegas yang memiliki nilai 1 juta siklus mendekati jendela penggantian. Mencatat jumlah langkah pada setiap penggantian pegas menciptakan perkiraan masa pakai dasar untuk aplikasi pegas spesifik tersebut, yang jauh lebih dapat diandalkan dibandingkan peringkat generik pabrikan.
Jumlah stok minimum bergantung pada dua variabel: volume produksi dan waktu tunggu pemasok Anda. Sebuah dadu yang dijalankan setiap minggu dengan waktu tunggu empat{1}}minggu memerlukan setidaknya dua set cadangan dalam inventaris untuk menutupi kesenjangan antara pemesanan dan penerimaan. Sebuah dadu yang dijalankan setiap triwulan dengan waktu pengerjaan dua-minggu mungkin hanya memerlukan satu set cadangan. Rumusnya sederhana: persediaan cukup untuk mencakup setidaknya satu siklus penggantian penuh ditambah satu set buffer untuk kerusakan yang tidak terduga.
Dikelola dengan baik-sistem manajemen toko matimengikat inventaris suku cadang langsung ke catatan pemeliharaan sehingga sinyal penyusunan ulang terpicu secara otomatis ketika pengukuran yang dilacak melewati nilai ambang batas. Tanpa hubungan tersebut, manajemen suku cadang menjadi reaktif, dan inventaris reaktif berarti produksi menunggu di rak, bukannya diproses di mesin cetak.
Menyimpan suku cadang yang tepat dan memicu penggantian pada waktu yang tepat membuat cetakan tetap dapat diservis. Namun untuk menangkap semua data ini, pengukurannya, riwayat penggantian, nilai keausan kumulatif, memerlukan sistem pelacakan yang lebih dari sekedar catatan tulisan tangan pada kartu cetakan kertas.
Pelacakan Digital dan Dokumentasi CMMS untuk Stamping Dies
Kartu cetakan kertas berfungsi ketika sebuah toko mengelola sepuluh cetakan dan seorang pembuat perkakas yang berpengalaman hafal semuanya. Skalakan hingga lima puluh atau seratus cetakan aktif dalam beberapa kali penekanan dan pergeseran, dan log tulisan tangan menjadi tidak dapat dibaca, tidak lengkap, atau terkubur dalam lemari arsip yang tidak dibuka oleh siapa pun. Sistem CMMS untuk pelacakan pemeliharaan cetakan stempel menggantikan kerapuhan tersebut dengan catatan terstruktur dan dapat dicari yang dapat diakses, diperbarui, dan dipelajari oleh setiap teknisi secara real-time.
Peralihan ini bukan hanya soal kenyamanan. Catatan digital memungkinkan sesuatu yang tidak bisa dilakukan oleh kertas: analisis tren pada seluruh populasi manusia. Ketika Anda dapat menanyakan setiap peristiwa pemeliharaan untuk Die #47 selama dua tahun dan memplot kedalaman penajaman kumulatif terhadap jumlah pukulan, Anda berhenti bereaksi terhadap kegagalan dan mulai memprediksinya.
Bidang Data Penting untuk Catatan Die Digital
Apa yang Anda lacak lebih penting daripada perangkat lunak apa yang Anda gunakan. Catatan pemeliharaan yang hanya mencatat "diservis pada hari Selasa" memberi tahu Anda hampir tidak ada gunanya enam bulan kemudian. Bidang catatan pemeliharaan cetakan digital yang efektif memberi setiap teknisi masa depan konteks yang diperlukan untuk membuat keputusan yang tepat tentang cetakan tersebut tanpa bergantung pada ingatan atau dugaan.
Minimal, setiap peristiwa layanan harus mencakup:
- Nomor die dan tingkat revisi- menautkan catatan ke versi alat yang benar, terutama yang penting setelah perubahan teknis
- Jumlah pukulan pada saat servis- satu-satunya referensi penjadwalan yang paling penting; tanpanya, pemicu berbasis interval-tidak dapat berfungsi
- Tingkat pemeliharaan dilakukan- membedakan antara pemeriksaan operator Tingkat 1, inspeksi teknisi Tingkat 2, dan pembongkaran penuh Tingkat 3
- Komponen diservis atau diperiksa- mengidentifikasi dengan tepat pukulan, bagian cetakan, pegas, pilot, atau stripper mana yang dievaluasi
- Pengukuran dilakukan- tinggi duri aktual, panjang bebas pegas, diameter pilot, dan pembacaan jarak bebas dicatat sebagai angka, bukan lulus/gagal
- Bahan dihilangkan selama penggilingan- kedalaman penajaman kumulatif per komponen, masukan utama untuk memprediksi sisa masa pakai
- Suku cadang diganti- nomor komponen, lokasi stasiun, dan alasan penggantian (keausan, kerusakan, pertukaran preventif)
- Catatan dan pengamatan teknisi- sesuatu yang tidak biasa: pola keausan yang tidak terduga, perubahan warna, modifikasi perkakas, atau masalah produksi yang dilaporkan oleh operator
- Pemicu layanan-berikutnya- hitungan pukulan atau tanggal kalender pada saat jatuh tempo layanan Tingkat 2 atau Tingkat 3 berikutnya
Bidang-bidang ini merupakan praktik terbaik pelacakan data pemeliharaan karena masing-masing bidang mendukung keputusan di masa depan. Jumlah pukulan mendorong penjadwalan. Kedalaman penggilingan kumulatif menentukan waktu penggantian. Nilai pengukuran menunjukkan apakah keausan semakin cepat atau stabil. Catatan teknisi menangkap konteks kualitatif yang terlewatkan oleh angka-angka mentah.
Menggunakan Data Pelacakan untuk Memprediksi Kebutuhan Pemeliharaan
Pemeliharaan reaktif menunggu sesuatu rusak. Layanan pemeliharaan preventif dengan jadwal tetap tanpa memperhatikan kondisi sebenarnya. Penjadwalan pemeliharaan prediktif untuk stamping dies berada di atas keduanya: ia menggunakan akumulasi data untuk memperkirakan kapan komponen tertentu akan mencapai batasnya dan menjadwalkan intervensi tepat sebelum titik tersebut.
Inilah bagaimana data historis memungkinkan hal ini. Bayangkan Anda memiliki sepuluh catatan servis untuk Die #112 yang menunjukkan bahwa pukulan Station 4 kehilangan 0,005 inci cutting edge per 25.000 pukulan, dan batas teknik memungkinkan pelepasan total 0,060 inci. Perhitungan sederhana memberi tahu Anda bahwa pukulan memiliki sekitar 300.000 pukulan kehidupan, dan penghapusan kumulatif Anda saat ini adalah 0,042 inci. Anda tahu bahwa penggantian berikutnya akan jatuh tempo dalam waktu sekitar 90.000 pukulan, sehingga memberi Anda waktu untuk memastikan stok cadangan dan menjadwalkan penukaran selama jangka waktu yang direncanakan, bukan dalam keadaan darurat produksi.
Lipat gandakan logika tersebut di setiap komponen keausan di setiap cetakan, dan Anda beralih dari pelacakan komponen individual ke-kecerdasan pemeliharaan tingkat armada. Anda dapat mengidentifikasi cetakan mana yang paling banyak menghabiskan sumber daya pemeliharaan, jenis komponen mana yang paling awal rusak, dan bahan produksi mana yang mendorong tingkat keausan tercepat.Data industrimenunjukkan bahwa produsen yang menerapkan pendekatan prediktif biasanya mencapai pengurangan biaya pemeliharaan sebesar 25% dan pengurangan waktu henti yang tidak direncanakan hingga 47% dibandingkan dengan program yang murni reaktif.
Desain die sendiri berperan dalam seberapa bersih data ini dapat ditangkap. Dies direkayasa dengan mempertimbangkan kemudahan pemeliharaan, seperti yang berasal dariYICHEN, menyederhanakan dokumentasi dengan memasukkan akses komponen yang konsisten, suku cadang aus yang terstandarisasi, dan titik referensi perawatan yang jelas langsung ke dalam desain cetakan. Ketika setiap pukulan mudah diidentifikasi berdasarkan stasiunnya, setiap komponen keausan menggunakan nomor komponen yang dikatalogkan, dan akses untuk pengukuran tidak memerlukan pembongkaran penuh, teknisi mendapatkan data yang lebih akurat dalam waktu yang lebih singkat. Filosofi desain-untuk-pemeliharaan tersebut mengurangi gesekan yang menyebabkan sistem pelacakan tidak lagi digunakan.
Baik Anda menggunakan platform CMMS lengkap,-modul pelacakan cetakan yang dibuat khusus, atau bahkan-spreadsheet yang terstruktur dengan baik, prinsipnya sama: setiap pengukuran yang dicatat hari ini adalah wawasan yang tersedia besok. Toko-toko yang berkomitmen terhadap entri data yang konsisten di setiap peristiwa layanan membangun lapisan intelijen pemeliharaan yang menambah nilai dari waktu ke waktu, mengubah riwayat setiap dadu menjadi peta jalan untuk masa depannya.
Catatan yang akurat dan sinyal prediktif menyelesaikan pekerjaan yang tepat pada waktu yang tepat. Namun bahkan pemeliharaan yang terjadwal dengan sempurna hanya akan menghasilkan validasi yang mengonfirmasi bahwa cetakan tersebut benar-benar siap produksi-sebelum dicetak kembali.
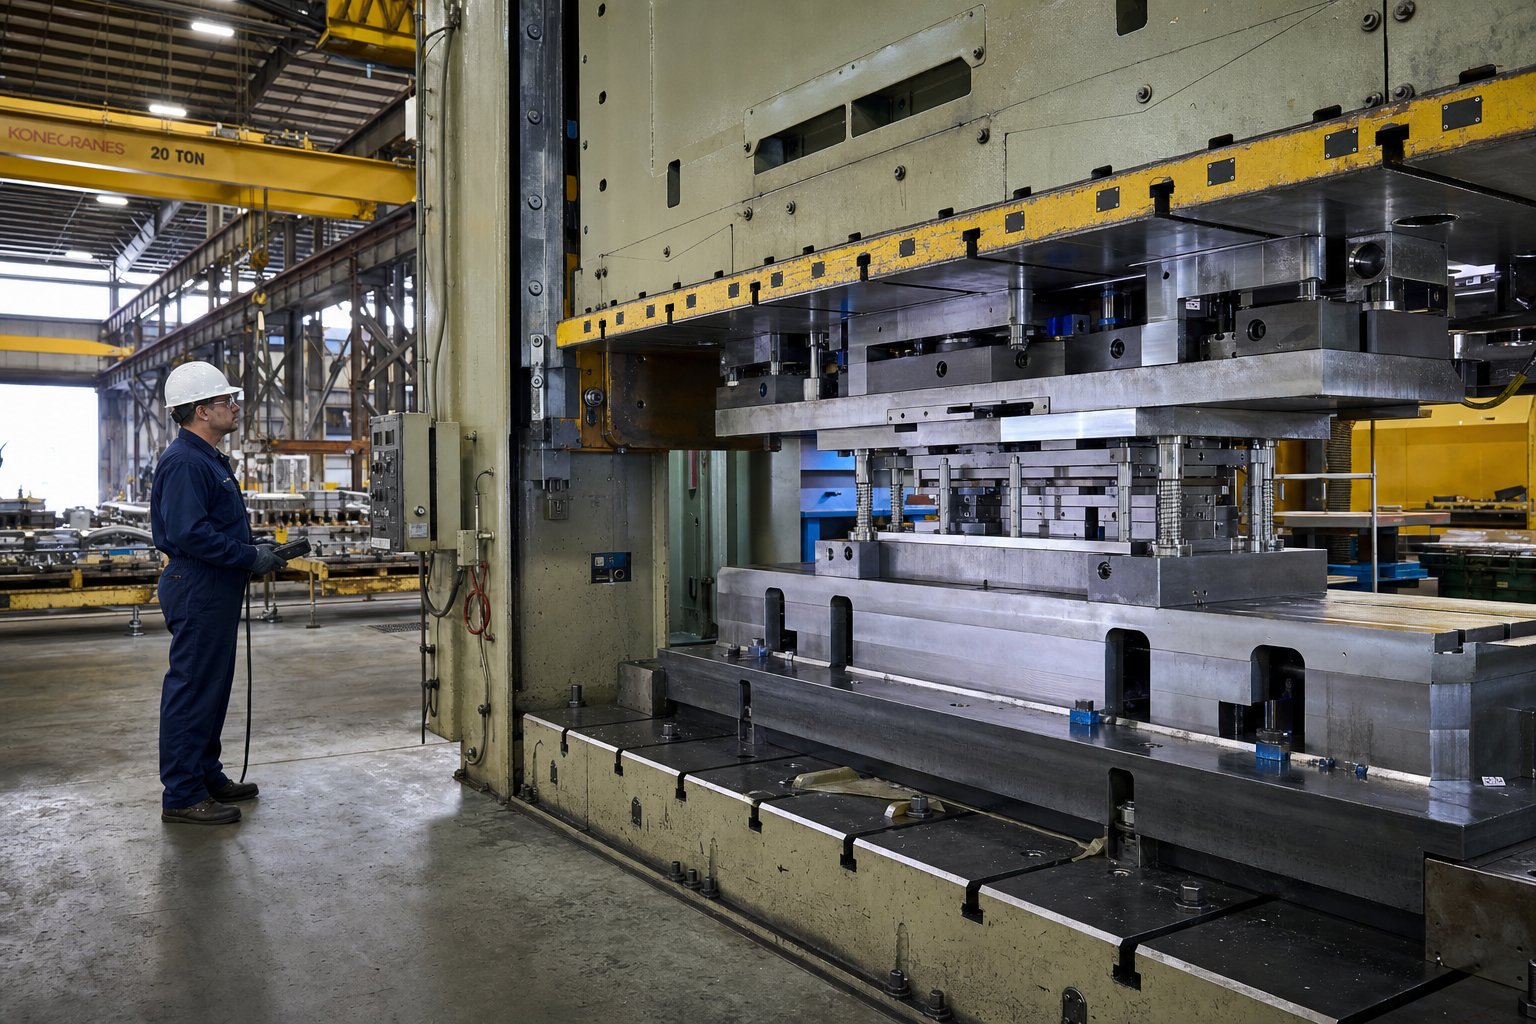
Pasca-Validasi Pemeliharaan dan Kesiapan Produksi
Dadu yang telah diasah, dipasang kembali, dan diasah tidak otomatis-siap produksi. Melewatkan validasi setelah perawatan seperti membangun kembali mesin dan tidak pernah menyalakannya sebelum memasangnya kembali ke dalam mobil. Langkah-langkah validasi uji coba pasca-pemeliharaan berikutnya adalah gerbang kualitas akhir antara bangku ruang peralatan dan mesin produksi. Mereka memastikan bahwa setiap komponen berada pada tempatnya, bekerja pada kedalaman yang benar, dan menghasilkan komponen yang memenuhi cetakan.
Langkah-demi-Langkah Posting-Urutan Validasi Pemeliharaan
Cara memverifikasi cetakan setelah diasah dan dipasang kembali mengikuti urutan yang ketat. Setiap langkah dibuat berdasarkan langkah sebelumnya, dan lompatan ke depan akan menciptakan titik buta yang hanya akan terlihat sebagai bagian yang cacat atau perkakas rusak setelah-produksi berkecepatan penuh dimulai.
- Inspeksi visual dari semua komponen yang dirakit kembali.Sebelum cetakan meninggalkan bangkunya, pastikan bahwa setiap pukulan telah terpasang sepenuhnya pada penahannya, semua pengencang telah dikencangkan sesuai spesifikasi, pegas dipasang di kantong yang benar tanpa dimiringkan, dan tidak ada serpihan asing yang tertinggal di rongga cetakan. Periksa apakah semua pin dowel rata dan tidak ada komponen yang menonjol melebihi permukaan yang diinginkan.
- Tutup-verifikasi ketinggian.Verifikasi ketinggian penutup cetakan setelah perawatan memastikan cetakan menutup ke dimensi yang benar setelah diasah dan digeser. Tempatkan blok pengukur atau pengukur ketinggian yang telah dikalibrasi pada blok penghenti dan pastikan pembacaannya sesuai dengan tinggi penutupan cetakan yang didokumentasikan dalam 0,001 inci (0,025 mm). Setiap penyimpangan berarti shim salah perhitungan atau komponen tidak terpasang dengan benar.
- Pemeriksaan-pengaman dan pengikat.Pastikan semua slot penjepit cetakan dapat diakses dan tidak rusak. Pastikan tali pengaman atau baut penahan yang mencegah cetakan atas terlepas selama pengangkutan sudah terpasang. Ini melindungi die dan teknisi penyetelan selama pemuatan pers.
- Pengujian siklus{0}}kering tanpa bahan.Masukkan cetakan ke dalam mesin press dan putar secara perlahan, tanpa bahan strip, melalui beberapa pukulan penuh. Perhatikan adanya gangguan antara pemukul dan pengupas, dengarkan kontak yang seharusnya tidak ada, dan verifikasi bahwa semua komponen bergerak bergerak dengan lancar melalui jangkauan penuhnya. Langkah ini menangkap kesalahan perakitan ulang yang tidak dapat dideteksi oleh inspeksi visual saja.
- Uji coba-singkat dengan pengukuran-artikel pertama.Masukkan material dan jalankan 10 hingga 20 bagian dengan kecepatan rendah. Tarik bagian lengkap pertama dan ukur semua dimensi kritis, tinggi duri, lokasi lubang, dan fitur bentuk terhadap cetakan bagian. Bandingkan pengukuran ini dengan sampel-baik terakhir yang diketahui dari proses produksi sebelumnya. Setiap penyimpangan di luar toleransi menunjukkan adanya masalah pemeliharaan atau perakitan kembali yang harus diselesaikan sebelum melepaskan cetakan.
- Keluar-dan rilis ke produksi.Setelah barang pertama lolos pemeriksaan, teknisi menandatangani catatan pemeliharaan dengan tanggal validasi, jumlah langkah saat dikeluarkan, dan konfirmasi bahwa semua item daftar periksa telah lengkap. Hal ini menciptakan akuntabilitas dan titik serah terima yang jelas antara ruang perkakas dan lantai produksi.
Untuk kematian progresif, dua pemeriksaan tambahan sangat penting. Pertama, verifikasi perkembangan jalur dengan memasukkan material ke seluruh stasiun dan memastikan bahwa lubang pilot sejajar dengan pilot di setiap stasiun tanpa pemanjangan atau penyimpangan posisi. Bahkan ketidakselarasan sebesar 0,005 inci pada stasiun penusuk pertama menyatukan seluruh stasiun hilir. Kedua, periksa strip terakhir yang dihasilkan selama uji coba untuk integritas pembawa yang konsisten, pemisahan bagian yang seragam, dan pelepasan sisa yang bersih di setiap titik potong. Sebagaiahli pengaturan matitekankan, waktu pelepasan pilot yang salah-setelah perakitan kembali dapat menyebabkan pemanjangan lubang pilot, pilot yang bengkok, dan lokasi komponen yang buruk, masalah yang hanya muncul setelah strip telah dimasukkan sepenuhnya ke dalam alat.
Daftar periksa kesiapan produksi stamping die ini menutup siklus pada setiap siklus pemeliharaan. Tanpanya, para teknisi tidak mempunyai bukti bahwa pekerjaan yang mereka lakukan benar-benar mengembalikan cetakan tersebut ke kondisi yang mampu. Dengan itu, produksi mewarisi alat yang divalidasi, bukan harapan bahwa segala sesuatunya akan berjalan kembali dengan benar.
Membangun Program Cetakan Siap Pemeliharaan-
Validasi menangkap kesalahan perakitan ulang. Namun pertanyaan yang lebih luas adalah mengapa beberapa kematian memerlukan intervensi intensif setiap beberapa minggu, sementara kematian lainnya dapat bertahan selama berbulan-bulan setelah layanan diberikan. Jawabannya hampir selalu berasal dari bagaimana dadu dirancang dan dibuat.
Umur panjang tidak dimulai dari bangku pemeliharaan. Ini dimulai pada tahap rekayasa. Dies dibuat dengan aksesibilitas pemeliharaan, yang berarti komponen dapat dilepas dan diukur tanpa pembongkaran penuh, sehingga mengurangi waktu dan keterampilan yang diperlukan untuk setiap peristiwa servis. Baja perkakas tahan lama yang dipilih untuk material tertentu yang akan dicap akan menahan keausan tepi lebih lama dan memperpanjang interval antar penajaman. Geometri produksi yang stabil, fitur yang dirancang untuk menjaga toleransi pada ratusan ribu pukulan tanpa penyimpangan, menjaga suku cadang tetap sesuai spesifikasi tanpa penyesuaian konstan.
Pertimbangkan apa yang membuat cetakan mudah dirawat sepanjang siklus hidupnya:
- Lubang yang ditahan di tempat-pengganti cepat, bukan lubang tekan-yang pas, memungkinkan penggantian tanpa menarik seluruh unit atas
- Komponen keausan yang terstandarisasi di beberapa cetakan mengurangi kompleksitas suku cadang dan memungkinkan pembagian inventaris lintas cetakan
- Tanda identifikasi stasiun yang jelas dan permukaan referensi memberikan orientasi langsung kepada teknisi selama pembongkaran
- Jarak bebas yang memadai di sekitar pegas, pilot, dan pin pemandu sehingga pengukuran dapat dilakukan tanpa melepas komponen yang berdekatan
- Nilai baja perkakas disesuaikan dengan kekerasan material produksi, menyeimbangkan ketangguhan dengan ketahanan aus untuk aplikasi spesifik
Produsen sepertiYICHENdekati pembuatan cetakan stempel khusus dengan pola pikir pemeliharaan yang sudah tertanam sejak awal. Perhatian teknik mereka memadukan ketahanan dan kinerja produksi yang stabil dengan akses praktis bagi teknisi yang akan memperbaiki cetakan sepanjang masa pakainya. Hasilnya adalah program die yang memerlukan intervensi yang tidak terlalu intensif selama seluruh siklus hidup alat, lebih sedikit perbaikan darurat, jangka waktu pemeliharaan yang lebih dapat diprediksi, dan masa pakai total yang lebih lama sebelum diperlukannya rekondisi besar-besaran.
Cetakan yang-divalidasi dan dirancang dengan baik-yang dikembalikan ke mesin cetak setelah perawatan yang tepat bukan sekadar alat yang diperbaiki. Ini adalah kuantitas yang diketahui: diukur, didokumentasikan, dan dipastikan siap. Keyakinan tersebut, yang dibangun berdasarkan prosedur terstruktur dan bukan berdasarkan asumsi, adalah hal yang membedakan bengkel yang mengendalikan biaya peralatannya dengan bengkel yang dikendalikan oleh mereka. Daftar periksa pemeliharaan stempel Anda adalah dokumen yang membuat disiplin ini dapat diulang, shift demi shift, mati demi mati.
FAQ Daftar Periksa Perawatan Stamping Die
1. Seberapa sering cetakan stempel harus diservis?
Frekuensi servis stamping die bergantung pada jumlah pukulan, bukan waktu kalender. Pendekatan tiga-tingkat bekerja paling baik: Pemeriksaan operator Tingkat 1 dilakukan setiap proses produksi, inspeksi teknisi Tingkat 2 dilakukan setiap 10.000 hingga 50.000 pukulan, dan pembongkaran penuh Tingkat 3 dipicu setiap 100.000 hingga 500.000 pukulan. Kekerasan material, kompleksitas cetakan, dan kecepatan produksi semuanya mengubah interval ini. Material yang lebih keras seperti baja tahan karat dapat mengurangi separuh interval garis dasar, sedangkan blanking sederhana pada baja ringan dapat merenggangkannya lebih jauh. Lacak data keausan aktual selama beberapa siklus untuk menyempurnakan jadwal spesifik Anda.
2. Apa yang menyebabkan gerinda berlebihan pada bagian yang dicap dan bagaimana cara memperbaikinya?
Gerinda yang berlebihan pada bagian yang dicap terutama disebabkan oleh tepi pemotongan yang tumpul atau celah-ke-cetakan yang terbuka melebihi spesifikasi. Jika tinggi duri melebihi 10% ketebalan material, penajaman sudah terlambat. Langkah-langkah pemeliharaan korektif mencakup pengukuran jarak bebas sebenarnya dengan alat pengukur, mempertajam tepi potong bagian pukulan dan cetakan pada penggiling permukaan dengan cairan pendingin banjir, dan mengganti tombol cetakan yang aus jika jarak bebas tidak dapat dipulihkan melalui penajaman saja. Pemantauan duri yang konsisten selama proses produksi mendeteksi degradasi ini sejak dini sebelum menghasilkan sisa.
3. Kapan sebaiknya Anda mengasah cetakan stempel versus mengganti pelubangnya?
Keputusan mempertajam versus mengganti bertumpu pada tiga faktor yang dapat diukur. Pertama, lacak material kumulatif yang dikeluarkan dari punch selama masa pakainya; ketika total kedalaman penggilingan mendekati batas teknik yang didokumentasikan pada desain cetakan, penggantian diperlukan. Kedua, periksa sisa panjang lahan pemotongan, karena pukulan memerlukan pengikatan minimal dengan pengupas dan bukaan cetakan. Ketiga, perhatikan tanda-tanda kerusakan termal di bawah permukaan seperti perubahan warna atau terkelupas berulang kali setelah diasah. Jika tidak satu pun dari batas ini tercapai, penajaman dengan gerakan ringan 0,001 hingga 0,002 inci per pengumpanan bawah akan mengembalikan tepian secara efektif.
4. Suku cadang apa yang harus disimpan di toko stamping die?
Suku cadang prioritas diberi peringkat berdasarkan tingkat keausan dikalikan dengan waktu tunggu pemasok. Profil-kustom menempati urutan teratas dalam daftar karena paling cepat aus dan sering kali memerlukan waktu berminggu-minggu untuk pembuatannya. Sediakan setidaknya satu set lengkap per-dadu bervolume tinggi. Tombol mati, pegas, dan pin pilot mengikuti dengan cermat. Pegas harus distok sebagai set lengkap per cetakan dengan penggantian dipicu ketika panjang bebas turun 10% dari nominal. Pilot yang mengenakan ukuran terlalu kecil 0,01 mm perlu segera diganti. Bushing pin pemandu, sisipan stripper, dan kit pengikat melengkapi inventaris ini. Jumlah minimum harus mencakup satu siklus penggantian penuh ditambah satu set buffer berdasarkan waktu tunggu pemasok Anda.
5. Bagaimana desain cetakan dapat mengurangi-biaya pemeliharaan jangka panjang?
Dies yang dirancang dengan mempertimbangkan kemudahan perawatan secara signifikan mengurangi beban perawatan seumur hidup. Fitur desain utama mencakup-penahan pelubang yang dapat diganti dengan cepat sehingga memungkinkan penggantian tanpa perlu pembongkaran penuh, komponen keausan standar yang menyederhanakan inventaris suku cadang, tanda identifikasi stasiun yang jelas untuk orientasi teknisi yang cepat, dan jarak yang memadai di sekitar pegas dan pilot untuk-pengukuran di tempat. Produsen seperti YICHEN (https://www.yichen-group.com/stamping-die/) menggabungkan prinsip-prinsip ini ke dalam pembuatan cetakan stempel khusus, memadukan baja perkakas tahan lama yang disesuaikan dengan bahan produksi dengan titik akses praktis yang menjadikan servis rutin lebih cepat dan konsisten di seluruh tingkat keahlian teknisi.


