


Memahami Pemeliharaan Preventif Stamping Die
Saat dadu pecah di-perjalanan, semuanya berhenti. Pers tidak melakukan apa-apa, suku cadang menumpuk di hilir, dan seseorang mencari solusi yang seharusnya dihindari beberapa minggu lalu. Siklus reaktif itu menghabiskan waktu, uang, dan kepercayaan pada jadwal produksi Anda.Stamping die pemeliharaan preventifada untuk memutus siklus itu dengan mengganti kepanikan dengan perencanaan.
Apa Sebenarnya Arti Pemeliharaan Preventif Stamping Die
Pada intinya, praktik ini sangatlah mudah. Anda memperbaiki cetakan sesuai jadwal, sebelum keausan berubah menjadi kegagalan. Jadwal tersebut dapat mengikuti jumlah pukulan, interval kalender, atau keduanya. Pekerjaannya sendiri meliputi pembersihan, pemeriksaan, pelumasan, penajaman, penggantian pegas, dan verifikasi keselarasan pada titik-titik yang telah ditentukan agar alat tetap menghasilkan komponen yang dapat diterima dengan aman dan konsisten.
Pemeliharaan preventif cetakan stempel adalah praktik melakukan inspeksi terjadwal, pembersihan, pelumasan, dan servis komponen pada hitungan langkah atau interval kalender yang ditentukan untuk mengontrol keausan normal sebelum menyebabkan kerusakan, waktu henti yang tidak direncanakan, atau kerusakan cetakan.
Perbedaan utamanya adalah waktu. Anda membuka dadu dan menangani item yang aus karena jadwal menyatakan sudah waktunya, bukan karena duri muncul di suatu bagian atau ada pukulan yang patah. Pergeseran dari reaksi ke niat inilah yang membedakan toko-toko yang mengendalikan biaya perkakas mereka dari toko-toko yang terus-menerus terkejut karenanya.
Pendekatan Reaktif vs Pencegahan vs Prediktif
Anggaplah pendekatan pemeliharaan sebagai tangga kedewasaan. Pemeliharaan reaktif memperbaiki keadaan setelah kerusakan terjadi. Pemeliharaan preventif melayani mereka pada interval pemeliharaan cetakan terjadwal untuk mengurangi kemungkinan kegagalan. Pemeliharaan berbasis kondisi-menggunakan data sensor-waktu nyata untuk memicu layanan ketika parameter terukur menyimpang. Pemeliharaan prediktif melangkah lebih jauh, menerapkan analitik dan pembelajaran mesin untuk memperkirakan kegagalan beberapa minggu sebelumnya.
Sebagian besar operasi stamping berada di antara reaktif dan preventif. Model kematangan pemeliharaan stamping die, yang awalnya dirancang oleh Winston Ledet pada tahun 1999, memetakan kemajuan ini dan memberi tim jalan yang jelas ke depan. Setiap level dibangun berdasarkan level di bawahnya. Anda tidak dapat beralih ke pemantauan prediktif tanpa terlebih dahulu menetapkan rutinitas pencegahan yang konsisten dan data yang dihasilkannya.
Artikel ini berfungsi sebagai peta jalan praktis untuk menaiki tangga tersebut. Panduan ini mencakup cara menyusun tanggung jawab, mengatur interval berdasarkan jenis material, melacak pemeliharaan secara digital, dan merancang cetakan yang lebih mudah dirawat sejak awal. Baik toko Anda saat ini berjalan tanpa program formal atau sudah mengikuti jadwal dasar yang ingin dioptimalkan, tujuannya tetap sama: beralih dari kekacauan reaktif menuju kontrol yang disengaja dan terukur atas kinerja perkakas Anda.
Mengapa Pemeliharaan Preventif Mendorong Profitabilitas Stamping
Setiap operasi stamping berjalan dengan margin. Biaya bahan baku mendominasi anggaran, namun di belakangnya terdapat tenaga kerja dan waktu henti yang terkait dengan pemeliharaan. Perbedaan antara hasil yang menguntungkan dan yang kalah sering kali terletak pada apakah pemeliharaan tersebut terjadi sesuai ketentuan Anda atau ketentuan dadu.
Biaya Sebenarnya dari Melewatkan Pemeliharaan Terjadwal
Bayangkan sebuah kematian progresif di tengah-tengah proses produksi enam{0}}jam. Pukulan pemotongan sudah melewati batasnya, dan gerinda mulai terbentuk pada tepian yang dicap. Operator mungkin tidak segera mengetahui kerusakannya, sehingga lusinan atau ratusan suku cadang-di luar-spesifikasi bergerak ke hilir sebelum ada yang berhenti. Pers turun. Seorang teknisi pengaturan menarik dadu. Pembuat perkakas menggantikan pukulan. Karantina berkualitas mencurigai bagian-bagiannya. Manajemen mengurutkan ulang pekerjaan untuk mengisi kesenjangan tersebut. Setiap langkah tersebut menimbulkan biaya yang tidak pernah muncul dalam kutipan aslinya.
A Majalah MetalForminganalisis menggambarkan hal ini dengan jelas: bahkan satu pukulan patah yang biaya penggantiannya sebesar $25 dan satu jam kerja pembuat perkakas untuk memasangnya menghasilkan total biaya yang jauh lebih dari $50. Pertimbangkan tenaga kerja penyiapan untuk menarik dan menyetel ulang cetakan, waktu-lab kualitas untuk-mengkualifikasi ulang suku cadang, bahan bekas, gaji operator yang menganggur, hilangnya margin pada suku cadang yang tidak diproduksi, dan penyerapan overhead pada tiga jam waktu pengepresan mati, dan biaya sebenarnya dari satu peristiwa yang tidak direncanakan tersebut melebihi $500. Skalakan hal tersebut ke dalam beberapa insiden per bulan, dan biaya kegagalan stamping die yang tidak direncanakan menjadi hambatan serius terhadap profitabilitas.
Efek kaskade inilah yang membuat pemeliharaan reaktif menjadi sangat mahal. Pukulan yang aus akan menimbulkan gerinda. Gerinda menyebabkan penolakan bagian pada pemeriksaan. Penolakan menghentikan jalur produksi. Perbaikan darurat mengganggu jadwal setiap pekerjaan yang antri di belakangnya. Satu kondisi keausan kecil, jika tidak ditangani, akan memicu reaksi berantai yang menyentuh kualitas, pengiriman, tenaga kerja, dan overhead secara bersamaan.
Pengalaman industri secara konsisten menunjukkan bahwa pemeliharaan yang tidak terencana memakan biaya sekitar empat kali lebih mahal dibandingkan pemeliharaan terencana. Pengganda tersebut ada karena waktu henti yang direncanakan menghilangkan biaya pencetakan yang menganggur, menghindari pembelian komponen yang dipesan secara terburu-buru, menghilangkan siklus penyelidikan kualitas, dan menjaga urutan produksi tetap utuh.
Bagaimana PM Melindungi Investasi Perkakas Anda
A cetakan stempel progresif tunggaldapat mewakili investasi sebesar $50.000 hingga $500.000 atau lebih tergantung pada kompleksitas, jumlah stasiun, dan kualitas material. Itu adalah peralatan modal. Membiarkannya menurun karena kelalaian tidak ada bedanya dengan melewatkan penggantian oli pada mesin CNC dan berharap tidak ada kerusakan.
Pemeliharaan terjadwal yang sistematis melindungi investasi tersebut dengan mencegah keausan sebelum bertambah parah. Sebuah pukulan yang diasah pada interval yang tepat akan kehilangan seperseribu material. Pukulan yang sama yang dibiarkan sampai terjadi kegagalan dapat membuat retak, retak pada pelat belakang, atau merusak bagian cetakan di bawahnya, mengubah proses penggilingan senilai $25 menjadi penggantian komponen senilai $2.000 dan pembangunan kembali selama-minggu.
Program pemeliharaan cetakan terjadwal yang dijalankan dengan baik akan memberikan hasil yang terukur di berbagai dimensi:
- Umur mati yang diperpanjang- Penajaman dan penggantian komponen yang terkontrol menjaga keausan kumulatif tetap dalam batas desain, sehingga menambah masa produktif setiap alat selama bertahun-tahun.
- Hasil produksi yang dapat diprediksi- Jangka waktu layanan terjadwal memungkinkan perencana memasukkan pemeliharaan ke dalam kalender produksi alih-alih bereaksi terhadap kejutan.
- Mengurangi tingkat memo- Mempertahankan tepi yang tajam, jarak bebas yang benar, dan penyelarasan yang tepat akan menjaga komponen yang dicap tetap dalam toleransi, sehingga secara langsung menurunkan cara pemeliharaan preventif mengurangi tingkat kerusakan di seluruh operasi Anda.
- Biaya perkakas per{0}}bagian yang lebih rendah- Menyebarkan biaya total cetakan pada lebih banyak hasil dan lebih sedikit perbaikan darurat akan menurunkan beban perkakas yang dialokasikan untuk setiap bagian yang dicap.
- Operasi pers yang lebih aman- Perkakas yang aus atau rusak menciptakan mode kegagalan yang tidak dapat diprediksi termasuk komponen rusak yang keluar dari cetakan, penarikan slug, dan kesalahan pengumpanan yang membahayakan operator.
ROI pemeliharaan stamping die menjadi jelas ketika Anda membandingkan dua skenario secara berdampingan. Sebuah cetakan yang diservis setiap 150.000 pukulan dengan penajaman terencana, penggantian pegas, dan inspeksi mungkin dilakukan lima tahun sebelum memerlukan perbaikan besar-besaran. Cetakan yang sama dijalankan secara reaktif, diservis hanya setelah kegagalan, mungkin perlu dibangun kembali secara penuh dalam dua tahun dan menghasilkan lebih banyak potongan secara signifikan setiap kali dijalankan. Perhitungannya selalu mendukung pencegahan.
Namun, melindungi profitabilitas membutuhkan lebih dari sekedar niat baik. Hal ini menuntut struktur, kepemilikan tugas yang jelas di setiap tingkat, dan orang yang tepat melakukan pekerjaan yang tepat pada waktu yang tepat.
Struktur Pemeliharaan Tiga-Tingkat untuk Operasi Stamping
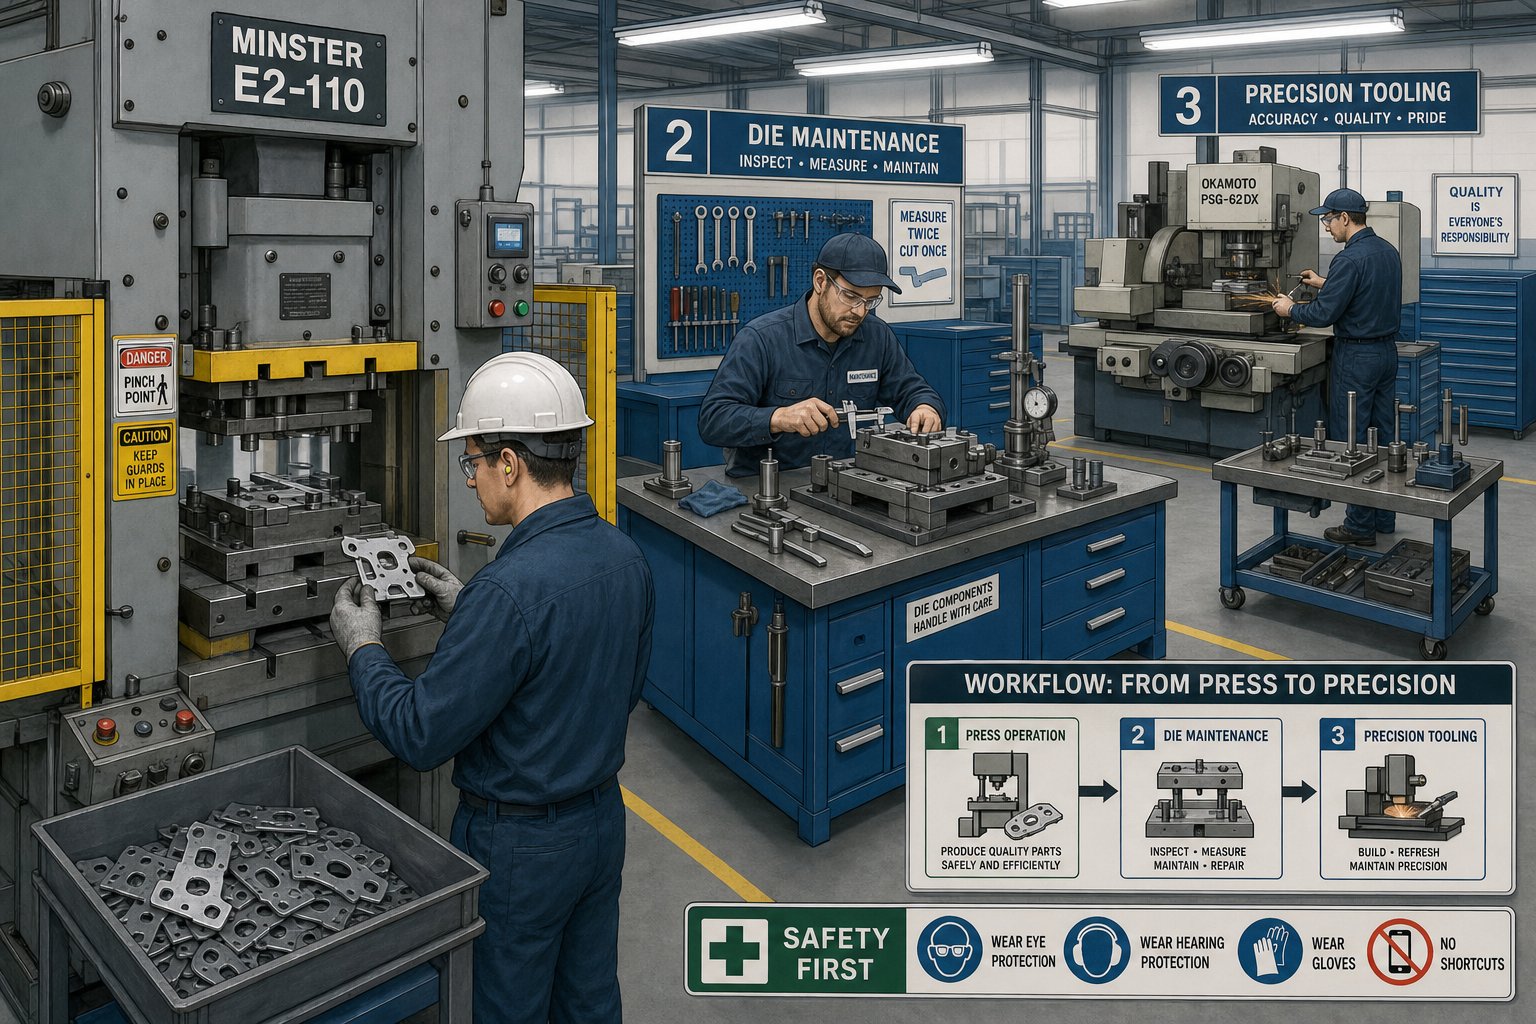
Struktur tanpa kejelasan menimbulkan kebingungan. Jika setiap orang bertanggung jawab atas kondisi ini, tidak ada seorang pun yang bertanggung jawab. Struktur tanggung jawab pemeliharaan die yang berjenjang menugaskan tugas-tugas spesifik ke tingkat keterampilan tertentu pada interval tertentu, sehingga tidak ada yang terlewatkan dan tidak ada yang mencoba bekerja di luar pelatihan mereka. Anggap saja ini sebagai tiga lingkaran pertahanan yang konsentris: operator mengetahui apa yang terjadi saat ini, teknisi mengatasi kerusakan yang terjadi seiring berjalannya waktu, dan pembuat peralatan memulihkan apa yang telah mencapai batas layanannya.
Tabel di bawah mengelompokkan setiap tingkatan berdasarkan frekuensi, persyaratan keterampilan, dan cakupan pekerjaan:
| Tingkat | Personil | Frekuensi | Tingkat Keterampilan | Tugas Utama |
|---|---|---|---|---|
| 1 - Pemeriksaan Shift | Operator Pers | Setiap shift atau setiap 2.000-5.000 pukulan | Pelatihan kesadaran dasar mati | Pemeriksaan retensi slug secara visual, verifikasi tingkat pelumasan, konfirmasi penyelarasan pengumpanan strip, mendengarkan suara yang tidak normal, memeriksa kualitas komponen terhadap sampel batas |
| 2 - Servis Berkala | Teknisi Perawatan Mati | Setiap 50.000-150.000 pukulan (bervariasi tergantung kematian) | Pengetahuan perkakas tingkat menengah, keterampilan pengukuran | Pengukuran jarak bebas pukulan-ke-die, pemeriksaan dan penggantian pegas, pemeriksaan keausan pin pemandu dan bushing, evaluasi pemicu penajaman, verifikasi torsi pengikat, peninjauan kondisi shim |
| 3 - Perombakan Besar-besaran | Pembuat Alat / Pembuat Die | Setiap 500.000-1.000,000+ pukulan atau tahunan | Pembuat perkakas harian dengan pengalaman pembuatan die penuh | Pembongkaran lengkap, audit dimensi semua komponen yang berfungsi, penggantian komponen yang aus, pengaturan ulang waktu,-kualifikasi ulang toleransi cetakan terhadap cetakan |
Pemeriksaan Harian Operator dan Inspeksi Shift
Operator adalah garis deteksi pertama. Daftar periksa inspeksi operator stamping die mereka tidak memerlukan alat ukur atau pembongkaran. Hal ini bergantung pada pengamatan yang terlatih: Apakah siput dijatuhkan dengan rapi atau ditumpuk di dalam cetakan? Apakah pelumas mencapai strip secara konsisten? Apakah bagian tersebut terlihat dan terasa pas dibandingkan dengan sampel referensi? Apakah jalur tersebut langsung melewati pilot?
Pemeriksaan ini memerlukan waktu beberapa menit, namun dapat mendeteksi masalah yang akan bertambah parah dalam satu shift. Misalnya, siput yang tersangkut di lubang cetakan, dapat menghancurkan permukaan pukulan dalam beberapa ratus pukulan jika tidak ada yang menyadarinya.Seni Hedrick dari Dieologimenekankan bahwa membersihkan serpihan seperti slug, sliver, dan penumpukan pelumas dari cetakan adalah salah satu aktivitas pemeliharaan paling mendasar namun berdampak besar yang dapat dilakukan oleh operator.
Tugas Servis Berkala Teknisi
Tanggung jawab teknisi pemeliharaan berada di tingkat menengah, dan di sinilah sebagian besar pekerjaan pencegahan terjadwal terjadi. Teknisi membuka cetakan di bangku cadangan, memeriksa permukaan yang aus, mengukur celah-ke-cetakan dengan alat pengukur atau pembanding optik, dan mengevaluasi apakah tepi tajam telah mencapai titik pemicu penajamannya. Mereka mengganti pegas nitrogen atau pegas koil yang mendekati akhir masa pakainya, memverifikasi bahwa semua pin dowel sudah terpasang dengan benar dan sekrup sudah dikencangkan, dan memeriksa permukaan bubungan atau pelat aus apakah ada yang rusak.
Perbedaan penting di sini adalah bahwa teknisi memperbaiki kematian berdasarkan jadwal, bukan berdasarkan gejala. Mereka tidak bereaksi terhadap duri pada suatu bagian. Mereka melakukan intervensi pada jumlah pukulan yang telah ditentukan untuk mencegah munculnya duri tersebut. Inilah inti dari program pencegahan.
Pembuat Alat-Prosedur Perombakan Level
Prosedur perombakan pembuat alat untuk stempel cetakan merupakan tingkat intervensi yang paling dalam. Perombakan menyeluruh berarti setiap komponen keluar. Setiap pukulan, bagian cetakan, sisipan stripper, pilot, pin pemandu, dan bushing diukur berdasarkan dimensi desain asli. Komponen yang telah melampaui batas keausan kumulatif akan diganti. Pengaturan waktu antar stasiun diverifikasi dan diatur ulang. Cetakan dipasang kembali, dimasukkan ke dalam, dan dijalankan untuk memastikan cetakan tersebut memenuhi toleransi pencetakan bagian sebelum kembali ke produksi.
Tingkat pekerjaan ini memerlukan-keterampilan setingkat pekerja harian dan akses ke penggiling permukaan, peralatan EDM, dan alat pengukuran presisi. Hal ini tidak boleh dilakukan oleh personel yang tidak mempunyai pengalaman membangun die secara penuh. Menugaskan pekerjaan perbaikan kepada staf yang kurang-berkualifikasi berisiko menimbulkan kesalahan, merusak komponen, atau menciptakan kondisi yang tidak aman bagi pers.
Kekuatan pendekatan tiga{0}tingkat ini adalah distribusi. Operator sering menangani observasi-dengan kompleksitas rendah dan hampir tidak memerlukan biaya tenaga kerja. Teknisi menangani layanan berkala dengan kompleksitas-sedang yang menjaga die tetap dalam batas kerja. Pembuat alat jarang menangani pembangunan kembali-dengan kompleksitas tinggi yang mengembalikan cetakan ke-kondisi seperti baru. Setiap tingkatan menangkap apa yang tidak dapat dilihat oleh tingkatan di atasnya pada frekuensi yang lebih rendah, sehingga menciptakan lapisan perlindungan yang tumpang tindih terhadap kegagalan yang tidak direncanakan.
Tentu saja, mengetahui siapa yang melakukan pekerjaan dan kapan melakukannya hanya menyelesaikan separuh permasalahan. Tugas paling umum di Tingkat 2, penajaman, memerlukan seperangkat kriteria keputusannya sendiri agar dapat dijalankan dengan benar tanpa memperpendek umur cetakan.
Mempertajam dan Mengkondisikan Ulang Kriteria Keputusan
Mengasah adalah satu-satunya tugas praktis yang paling sering-dilakukan dalam program pemeliharaan preventif cetakan stempel. Ini juga merupakan tugas yang paling sering dilakukan terlambat, terlalu agresif, atau tanpa dokumentasi. Melakukannya dengan benar berarti mengetahui secara pasti kapan harus mempertajam cetakan stamping, berapa banyak material yang harus dihilangkan, dan kapan suatu komponen telah digiling melewati titik berguna.
Kapan Mempertajam vs Kapan Mengganti
Bagaimana Anda tahu bahwa edge memerlukan perhatian? Anda mengukur bukti yang ditinggalkannya. Pemicu yang paling dapat diandalkan adalah tinggi duri pada bagian yang dicap. Ambang batas tinggi duri yang umum untuk penajaman cetakan pada aplikasi baja ringan adalah 0,003 hingga 0,005 inci (0,076 hingga 0,127 mm). Ketika gerinda secara konsisten melebihi kisaran tersebut, ujung tombak telah cukup membulat sehingga perlu digerinda. Apanduan pemeliharaan yang merujuk pada prosedur Davinciflags punch regrind review ketika keausan tepi melebihi 0,1 mm.
Indikator terukur lainnya mencakup perubahan rasio pita geser-terhadap-zona rekahan pada tepi yang dikosongkan. Tepian baru menghasilkan pita geser yang bersih pada kira-kira-sepertiga ketebalan material. Saat pukulannya tumpul, pita tersebut menyusut dan zona patahan menjadi lebih kasar. Penyimpangan dimensi dalam ukuran lubang atau profil kosong juga menandakan keausan, karena tepi yang membulat akan menggantikan material daripada menggesernya dengan rapi.
Penajaman mengatasi keausan tepi yang normal. Itu tidak memperbaiki chipping, retak, deformasi plastis, atau kehilangan keselarasan berulang. Jika sebuah pukulan menunjukkan keretakan atau terus gagal sesaat setelah diservis, masalahnya bukan sekadar rekondisi, tetapi juga penggantian.
Praktik Terbaik Grinding untuk Bagian Punch and Die
Praktik terbaik mengasah cetakan dimulai dengan peralatan yang tepat. Penggiling permukaan presisi, bukan penggiling bangku, adalah alat yang tepat untuk memulihkan permukaan pukulan dan bagian cetakan. Tujuannya adalah penghilangan stok paralel yang terkontrol yang mempertahankan geometri asli permukaan kerja.
Prinsip-prinsip utama yang harus diikuti selama penggilingan:
- Hapus hanya material minimum yang diperlukan.Lintasan cahaya 0,0005 hingga 0,001 inci per lintasan mencegah penumpukan panas dan menjaga kekerasan baja perkakas. Seperti yang dicatat oleh Moeller Precision Tool, kehati-hatian agar tidak menimbulkan terlalu banyak panas selama penggilingan sangat penting untuk menghindari kerusakan permukaan.
- Pertahankan paralelisme.Muka pukulan harus tetap rata dan sejajar dengan badan pukulan. Setiap penyimpangan sudut akan mengubah jarak bebas efektif dan menyebabkan keausan yang tidak merata pada putaran berikutnya.
- Pertahankan dimensi lahan.Pukulan pemotongan memiliki bidang lurus di bawah mukanya yang menjaga hubungan jarak bebas cetakan. Penggilingan melalui tanah tersebut mengubah profil pukulan dan memerlukan pengerjaan ulang geometri jarak bebas.
- Pertahankan jarak bebas sudut.Jika bagian cetakan mempunyai relief bersudut di belakang ujung tombak, pastikan sudut relief tetap benar setelah penggerindaan. Sudut relief yang berkurang akan mempercepat-pengembalian.
- Deburr dan poles setelah digiling.Tepi kawat yang tersisa dari penggilingan dapat terkelupas saat dicap dan menempel pada bagian atau permukaan cetakan. Lulus asah ringan menghilangkannya tanpa mengubah geometri.
- Shim sebagai kompensasi.Setiap seperseribu yang dikeluarkan dari permukaan pukulan akan memperpendek panjang efektifnya. Tambahkan shim yang setara di belakang pukulan untuk menjaga ketinggian dan waktu penutupan yang tepat dalam dadu.
Melacak Penghapusan Stok Kumulatif
Setiap siklus penajaman menggunakan sumber daya yang terbatas: bagian pukulan atau cetakan itu sendiri. Inilah sebabnya mengapa mendokumentasikan materi yang dihapus per layanan sangat penting. Pukulan yang awalnya dirancang dengan masa pakai regrind 0,060 inci tidak dapat diasah tanpa batas waktu. Setelah batas pembuangan stok kumulatif tercapai, komponen tersebut telah beralih dari rekondisi ke wilayah penggantian terlepas dari seberapa tajam kondisinya saat ini.
Praktik terbaiknya adalah mencatat jumlah yang dikeluarkan pada setiap layanan secara langsung pada kartu pemeliharaan cetakan atau dalam sistem pelacakan Anda. Total lari yang sederhana, pukulan demi pukulan, memberi tahu teknisi Anda berapa banyak sisa hidup yang tersisa. Tunjangan penggilingan ulang yang umum berkisar antara 0,040 hingga 0,080 inci tergantung pada panjang pukulan, tingkat material, dan apakah desain menyertakan fitur bertahap yang membatasi pemendekan total.
Ketika pukulan mencapai 75 hingga 80 persen dari pelepasan maksimum yang diperbolehkan, tandai pukulan tersebut untuk diganti pada perbaikan terjadwal berikutnya. Menunggu hingga habis sepenuhnya berisiko menjalankan produksi pada komponen yang tidak lagi memiliki cukup lahan untuk mempertahankan jarak bebas, yang mempercepat keausan pada bagian cetakan berpasangan dan menimbulkan masalah yang lebih mahal dibandingkan penggantian satu pukulan.
Namun, penajaman keputusan tidak terjadi secara terpisah. Material yang mengalir melalui cetakan memiliki efek langsung dan terukur pada seberapa cepat tepian menjadi kusam dan jenis keausan apa yang mendominasi pola degradasi.
Material-Penyesuaian Perawatan Khusus
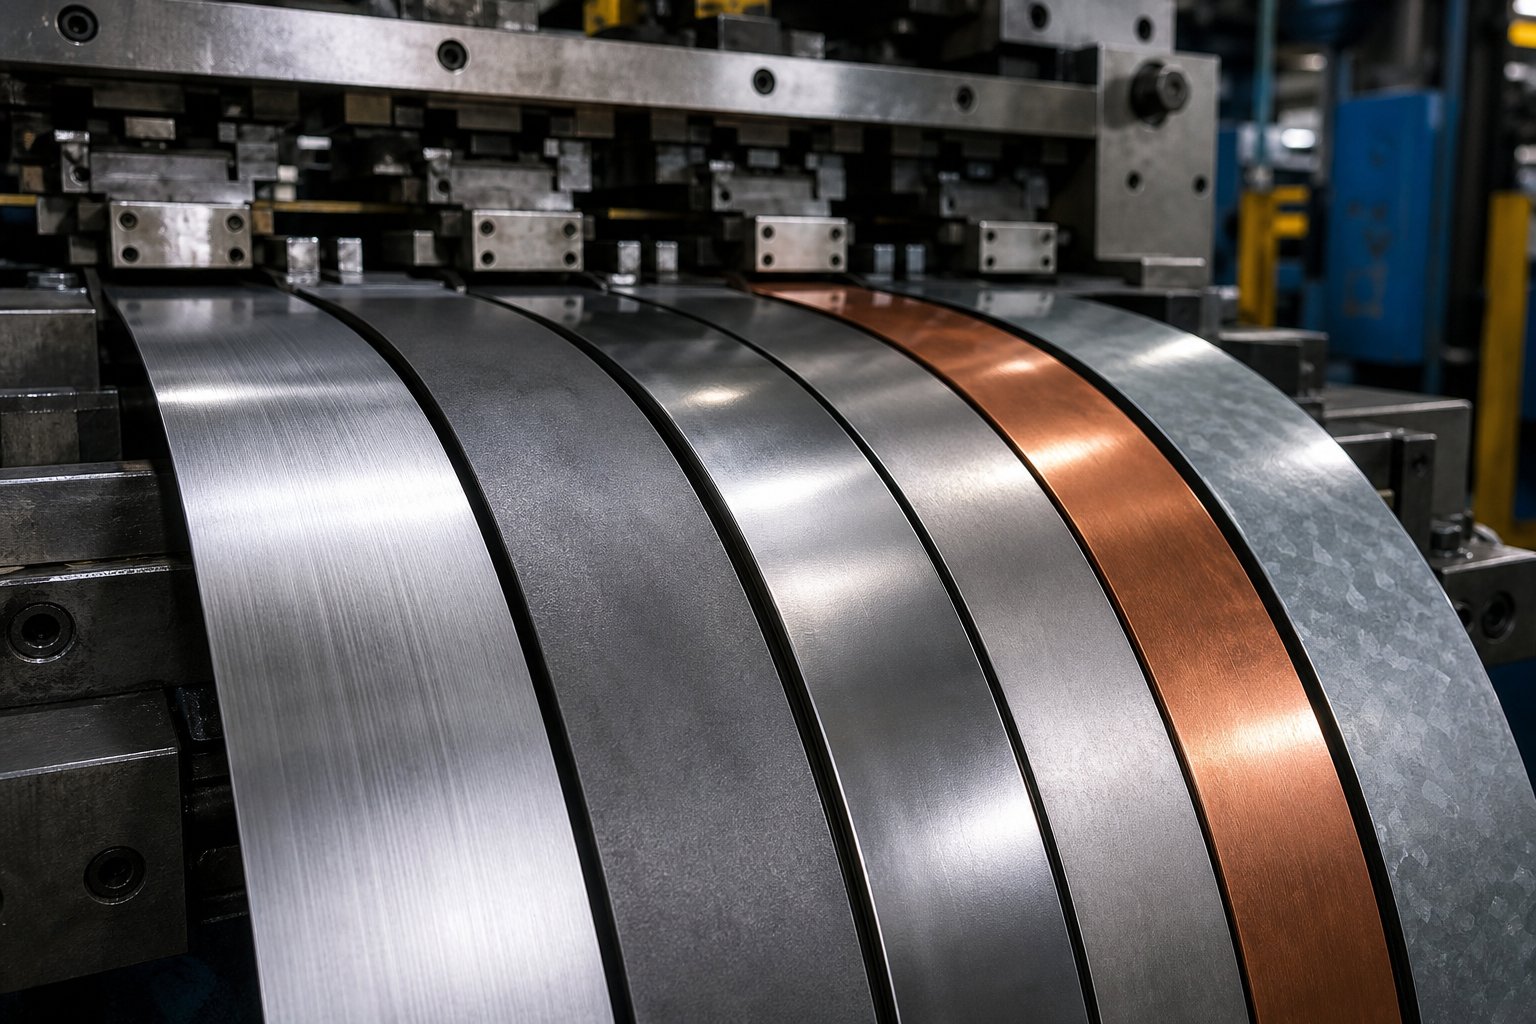
Cetakan stempel yang menggunakan baja ringan dengan kecepatan 150.000 pukulan di antara servis mungkin memerlukan perhatian pada 80.000 pukulan ketika perkakas yang sama menggunakan baja tahan karat. Materi yang melewati dadu Anda bukanlah peserta pasif. Hal ini secara aktif menentukan seberapa cepat tepian menjadi kusam, jenis keausan apa yang mendominasi, dan di mana fokus perawatan Anda harus dilakukan. Jadwal penghitungan-satu pukulan yang diterapkan secara seragam di semua material menjamin Anda melakukan servis beberapa cetakan terlalu dini atau membiarkan cetakan lainnya bekerja terlalu lama.
Pola Keausan berdasarkan Jenis Bahan
Logam yang berbeda menyerang perkakas dengan cara yang berbeda secara mendasar. Memahami mekanisme ini membantu Anda mengantisipasi masalah, bukan bereaksi terhadapnya.
Baja tahan karatadalah salah satu material paling agresif pada perkakas cetakan. Kandungan kromiumnya yang tinggi dan kecenderungannya untuk bekerja-mengeras selama pembentukan menciptakan kondisi keausan perekat ketika material lembaran dilas secara mikro-ke permukaan pahat akibat gesekan dan panas. Hal ini menyakitkan, dan merupakan salah satu masalah-tertinggi di toko pers. Setelah proses menyakitkan dimulai, perpindahan material akan menumpuk pada permukaan punch dan die, sehingga menimbulkan kerusakan pada bagian berikutnya dan mempercepat kerusakan lebih lanjut. Interval perawatan cetakan untuk pencetakan baja tahan karat harus memperhitungkan mekanisme perekat ini dengan memperpendek pemeriksaan pelumasan, meningkatkan frekuensi pemeriksaan untuk penumpukan permukaan, dan memicu penajaman lebih awal dari garis dasar.
Aluminiummenghadirkan tantangan yang berbeda. Daripada menyakitkan dalam pengertian tradisional, aluminium menghasilkan-tepian yang dibangun (BUE) pada permukaan pemotongan. Partikel aluminium lunak menempel pada permukaan pelubang dan menumpuk lapis demi lapis, sehingga secara efektif mengubah geometri pahat. BUE menyebabkan ukuran lubang tidak konsisten, tepian potongan kasar, dan peningkatan gaya pengupasan. Perawatan cetakan aluminium berfokus pada protokol pembersihan, menghilangkan endapan BUE sebelum mengeras, dan menerapkan perawatan permukaan seperti pelapis TiN atau DLC yang tahan terhadap adhesi material. Interval penajaman mungkin tidak berkurang drastis seperti pada baja tahan karat, namun frekuensi pembersihan meningkat secara signifikan.
Baja paduan-kekuatan rendah-tinggi (HSLA).terutama menciptakan keausan abrasif. Karakteristik kekerasan dan skala oksida-yang lebih tinggi bertindak seperti amplas terhadap permukaan pukulan, mengikis material perkakas secara progresif pada setiap pukulan. Penelitian dariPedoman Aplikasi AHSSmenunjukkan bahwa tingkat baja tingkat lanjut dapat mencapai nilai kekerasan empat hingga lima kali lebih tinggi daripada baja ringan, dengan beberapa tingkat martensit mendekati kekerasan perkakas itu sendiri. Frekuensi pemeliharaan cetakan stamping baja HSLA harus mencerminkan kenyataan ini. Jika baja ringan memungkinkan 150.000 pukulan di antara penajaman, grade HSLA dapat memotong interval tersebut sebesar 40 hingga 60 persen tergantung pada ketebalan dan grade tertentu.
Baja ringan (CRS/HRS)berfungsi sebagai garis dasar. Bahan ini menghasilkan keausan abrasif sedang pada tingkat yang dapat diprediksi, menjadikannya bahan yang paling mudah untuk dijadwalkan. Interval PM standar yang dikembangkan untuk baja ringan harus diperlakukan sebagai referensi awal Anda, bukan aturan universal Anda.
Tabel di bawah ini membandingkan bahan stempel umum dengan jenis keausan dominannya, penyesuaian interval PM yang direkomendasikan relatif terhadap garis dasar baja ringan, dan hal yang harus menjadi fokus perhatian tim pemeliharaan Anda:
| Bahan | Jenis Keausan Dominan | Penyesuaian Interval PM | Fokus Pemeliharaan Utama |
|---|---|---|---|
| Baja Ringan (CRS/HRS) | Abrasif sedang | Standar (dasar) | Penajaman rutin, pemeriksaan izin |
| Baja Tahan Karat (seri 300/400) | Keausan dan kerusakan perekat | 30-50% lebih pendek | Verifikasi pelumasan, inspeksi penumpukan permukaan, penajaman sebelumnya, kondisi pelapisan |
| Aluminium (seri 5000/6000) | Meningkatkan-adhesi tepi | 10-20% lebih pendek | Protokol pembersihan BUE, integritas perawatan permukaan, pemantauan gaya pengupasan |
| Baja HSLA (hasil 50-80 ksi) | Keausan abrasif | 40-60% lebih pendek | Kondisi tepi pukulan, verifikasi jarak bebas, kecukupan beban pegas, keausan lapisan |
| Baja Berkekuatan Tinggi-Tercanggih (DP/TRIP) | Risiko abrasi + chipping yang parah | 50-70% lebih pendek | Deteksi tepi chipping, kecukupan kualitas baja perkakas, integritas lapisan, pemantauan tonase tekan |
| Baja Galvanis | Abrasive (seng oksida) + penumpukan seng | 20-30% lebih pendek | Akumulasi debu seng, retensi siput, frekuensi pembersihan cetakan |
Menyesuaikan Interval PM untuk Kekerasan Material
Jadi bagaimana Anda menerjemahkannya ke dalam jadwal Anda yang sebenarnya? Mulailah dengan interval dasar yang telah terbukti untuk baja ringan pada cetakan tertentu. Kemudian terapkan pengganda material berdasarkan mekanisme dan tingkat keparahan keausan yang dominan.
Misalnya, jika Die #247 berjalan dengan andal pada 120.000 pukulan di antara servis pada baja canai dingin-dan Anda memindahkan pahat tersebut ke aplikasi baja tahan karat, interval penyesuaian Anda akan turun menjadi sekitar 60.000 hingga 84.000 pukulan. Itu bukan dugaan. Hal ini mencerminkan bagaimana kekerasan material mempengaruhi keausan cetakan melalui mekanisme perekat khusus untuk baja tahan karat, dikombinasikan dengan gaya pembentukan yang lebih tinggi.
Beberapa pedoman praktis untuk menyesuaikan jadwal PM Anda untuk jenis bahan stempel:
- Jangan menunggu bukti.Jika Anda mengganti materi dan mempertahankan jadwal lama, kemungkinan besar Anda akan menemukan penyesuaian yang diperlukan hanya setelah terjadi kegagalan. Terapkan interval yang lebih pendek secara proaktif pada putaran pertama.
- Sempurnakan dengan data.Setelah dua atau tiga siklus servis pada material baru, evaluasi perkembangan keausan aktual. Jika bagian cetakan menunjukkan keausan yang lebih sedikit dari yang diharapkan pada interval yang diperpendek, Anda dapat memperpanjangnya sedikit. Jika sudah mendekati batas, persingkat lagi.
- Perhitungkan perubahan ketebalan.Stok yang lebih tebal melipatgandakan beban abrasif pada tepi tajam. Lompatan dari 1,0 mm ke 2,0 mm pada tingkat material yang sama mungkin memerlukan tambahan pengurangan interval servis sebesar 20 hingga 30 persen.
- Cocokkan baja perkakas dan pelapis dengan material.Pukulan D2 yang menjalankan HSLA pada interval agresif akan menghabiskan tunjangan penggilingan dengan cepat. Mengupgrade ke baja perkakas metalurgi serbuk atau menambahkan pelapis PVD dapat mengembalikan interval mendekati garis dasar sekaligus mengurangi total kejadian pemeliharaan selama masa pakai cetakan.
Pedoman Penerapan AHSS menyoroti contoh praktis: perkakas D2 berlapis krom-yang membentuk baja fase ganda gagal setelah hanya 50.000 bagian, sedangkan baja perkakas yang sama dengan ion nitridasi dan lapisan kromium nitrida PVD menghasilkan lebih dari 1,2 juta bagian. Ini adalah perbedaan 24x dalam masa pakai alat yang sepenuhnya didorong oleh pencocokan perlakuan permukaan dengan mekanisme keausan material.
Kesimpulannya jelas: jadwal PM Anda bukanlah dokumen tetap. Ini adalah kerangka hidup yang fleksibel berdasarkan apa yang sebenarnya dipotong dan dibentuk oleh dadu tersebut. Memperlakukan semua bahan dengan cara yang sama menjamin hasil yang kurang optimal. Toko yang menyesuaikan interval dengan perilaku material akan mendapatkan masa pakai cetakan yang lebih lama, kejutan yang lebih sedikit, dan perencanaan produksi yang lebih akurat.
Menangkap penyesuaian spesifik{0}}yang penting ini, melacak bagaimana setiap dadu merespons stok yang berbeda, dan mengidentifikasi pola di seluruh armada Anda memerlukan lebih dari sekadar papan klip. Hal ini memerlukan sistem untuk mencatat, menganalisis, dan mengambil tindakan terhadap data pemeliharaan dalam skala besar.
Pelacakan Digital dan Integrasi CMMS untuk Pemeliharaan Die
Kartu kertas yang disambungkan ke sepatu mati memberi tahu Anda apa yang terjadi terakhir kali seseorang ingat untuk menuliskannya. Ia tidak dapat mengingatkan Anda ketika waktu servis tiba, menandai die yang menghabiskan dua kali anggaran pemeliharaan tetangganya, atau menunjukkan kepada Anda mode kegagalan mana yang terus berulang pada stasiun yang sama. Kesenjangan antara mengetahui bahwa meninggal Anda memerlukan layanan terjadwal dan benar-benar mengelola layanan tersebut di lusinan atau ratusan alat adalah masalah data. Untuk mengatasinya memerlukan sistem pelacakan pemeliharaan cetakan digital yang menangkap informasi yang tepat, memicu tindakan yang tepat, dan mengungkap pola yang tidak terlihat dalam pencatatan-manual.
Perangkat lunak CMMS untuk pemeliharaan cetakan stempel menjembatani pemutusan hubungan yang mengganggu sebagian besar toko: produksi mengetahui cetakan tersebut dijalankan, namun ruang perkakas tidak mengetahui berapa banyak pukulan yang terakumulasi sejak servis terakhir. Ruang perkakas mengetahui bahwa dadu telah diasah, tetapi tidak ada yang mencatat berapa banyak material yang telah dikeluarkan. Ketika kesenjangan ini bertambah selama berbulan-bulan dan bertahun-tahun, Anda kehilangan kemampuan untuk memprediksi apa pun. Anda kembali bereaksi.
Bidang Data Penting untuk Catatan Pemeliharaan Die
Apa yang sebenarnya harus ditangkap oleh sistem Anda pada setiap peristiwa layanan? Tidak semuanya sama berharganya. Bidang di bawah mewakili kumpulan data minimum yang memungkinkan analisis tren yang bermakna dan akurasi penjadwalan:
| Bidang Data | Tujuan | Contoh Entri |
|---|---|---|
| Nomor Mati / ID | Identifikasi aset unik | D-247-A |
| Jumlah Pukulan pada Servis | Pelacakan interval berbasis{0}}penggunaan | 148.200 pukulan sejak PM terakhir |
| Pukulan Seumur Hidup Kumulatif | Total riwayat penggunaan dadu | Jumlahnya 2.340.000 |
| Pekerjaan Dilakukan | Klasifikasi tugas (mempertajam, mengganti, memeriksa) | Stasiun yang diasah 3, 5, 7; mengganti pegas di stasiun 4 |
| Material Dihapus (per komponen) | Maafkan pelacakan kehidupan | Pukulan stasiun 3: 0,002 inci dihilangkan; kumulatif 0,038 inci. |
| Komponen Diganti | Konsumsi suku cadang dan pelacakan kehidupan | 1x pegas nitrogen P/N NS-750, 2x baut stripper |
| Teknisi / Pembuat Alat | Akuntabilitas dan pelacakan keterampilan | J.Martinez |
| Bahan Dicap | Korelasi-tingkat keausan | 304 SS, 0,060 inci. |
| Layanan Terjadwal Berikutnya | Pemicu penjadwalan maju | Pada 150.000 tambahan stroke atau 4 minggu |
| Pengamatan / Catatan | Konteks untuk teknisi masa depan | Sedikit menyakitkan terlihat pada formulir stasiun 6, pantau siklus berikutnya |
Setiap bidang memiliki tujuan analitis tertentu. Penghitungan langkah saat servis memungkinkan penjadwalan pemeliharaan berdasarkan jumlah langkah dengan membandingkan interval aktual dengan interval yang direncanakan. Material yang dihilangkan per komponen mengumpankan pelacakan penggilingan ulang kumulatif sehingga Anda mengetahui kapan pukulan mendekati ambang batas penggantiannya. Catatan penggantian komponen mendorong perkiraan suku cadang. Kombinasi semua bidang bersama-sama memberi Anda sesuatu yang tidak dapat dilakukan oleh sistem kertas: riwayat setiap kematian di armada Anda yang dapat dikueri, diurutkan, dan tren-siap pakai.
Banyak toko yang sudah melacak beberapa informasi ini secara informal. Perbedaan antara informal dan sistematis adalah apakah Anda dapat melihat riwayat servis lengkap Die #247 dalam sepuluh detik, melihat bahwa die tersebut menghabiskan 40 persen lebih banyak tenaga kerja pemeliharaan dibandingkan die sejenisnya, dan selidiki alasannya. Visibilitas seperti itu hanya ada pada sistem digital yang terstruktur.
Menggunakan Tren Historis untuk Mengoptimalkan Jadwal PM
Data mentah menjadi berharga ketika mengungkapkan pola yang tidak dapat Anda lihat sebelumnya. Di sinilah cara melacak riwayat pemeliharaan die secara digital memberikan manfaat lebih dari sekadar penjadwalan sederhana.
Pertimbangkan tiga jenis analisis yang memungkinkan data pemeliharaan historis:
Mengidentifikasi kematian-pemeliharaan tinggi.Ketika setiap peristiwa servis dicatat dengan waktu tenaga kerja dan biaya suku cadang, Anda dapat menentukan peringkat armada cetakan Anda berdasarkan total biaya pemeliharaan. Pencilan menjadi jelas. Sebuah cetakan yang harganya tiga kali lipat dari rata-rata armada per 100.000 pukulan mungkin memiliki cacat desain, ketidakcocokan material, atau masalah berulang yang tidak dapat diselesaikan dengan penajaman berulang kali. Tanpa data, dadu itu terasa mahal. Dengan data, Anda dapat membuktikannya dan membenarkan intervensi atau penggantian teknik.
Menemukan mode kegagalan yang berulang.Jika Stasiun 5 pada Die #312 memerlukan penggantian pukulan pada tiga interval servis berturut-turut, sesuatu yang sistemik sedang terjadi. Mungkin izinnya salah untuk materialnya. Mungkin kualitas baja punch tidak memadai untuk aplikasi tersebut. Mungkin jalur tersebut bergerak sedikit melenceng-dari tengah dan memuat stasiun tersebut secara asimetris. Data tren menampilkan pola-pola ini sehingga pembuat alat Anda dapat mengatasi akar permasalahan daripada berulang kali mengganti gejalanya.
Menghitung biaya sebenarnya per pukulan.Kebanyakan model biaya stamping memperhitungkan bahan, waktu pengepresan, dan tenaga kerja. Hanya sedikit yang memasukkan beban pemeliharaan yang dialokasikan per pukulan. Perhitungan biaya per pukulan untuk stamping dies membagi total biaya pemeliharaan (tenaga kerja + suku cadang + waktu henti) dengan total pukulan yang dihasilkan di antara perbaikan. Metrik ini memungkinkan Anda membandingkan biaya pengoperasian sebenarnya dari cetakan serupa, mengevaluasi apakah cetakan yang lebih mahal dengan baja perkakas yang lebih baik benar-benar menghemat uang selama masa pakainya, dan mengidentifikasi titik di mana cetakan harus dihentikan daripada dirombak lagi.
A Analisis Majalah MetalFormingmemperkuat poin ini: biaya pemeliharaan-alat yang sebenarnya masih belum diketahui di banyak organisasi karena pekerjaan perbaikan dan pencegahan sering kali digabungkan dalam pelacakan biaya. Memisahkan kategori-kategori ini dalam sistem digital Anda sangatlah penting. Biaya perbaikan reaktif akan menurun seiring berjalannya waktu seiring dengan matangnya program PM Anda, sementara biaya pemeliharaan terencana mungkin sedikit meningkat namun memberikan penghematan yang tidak proporsional dalam menghindari waktu henti dan kerusakan.
Langkah Implementasi Pelacakan Digital
Transisi dari kartu kertas atau spreadsheet ke sistem pelacakan digital yang berfungsi tidak memerlukan investasi perangkat lunak sebesar-angka atau siklus penerapan-setahun. Hal ini memerlukan pengurutan yang disengaja agar setiap langkah didasarkan pada langkah sebelumnya. Berikut adalah jalur peluncuran praktis:
- Tentukan bidang data Anda.Mulailah dengan tabel di atas dan sesuaikan dengan operasi Anda. Tahan keinginan untuk mengabadikan semuanya pada hari pertama. Kumpulan sepuluh hingga dua belas bidang terfokus yang diisi orang secara konsisten mengalahkan lima puluh bidang yang diabaikan.
- Tetapkan pemicu-jumlah pukulan untuk setiap dadu.Gunakan interval dasar yang ada sebagai titik awal. Jika cetakan saat ini diservis "saat tampaknya diperlukan", perkirakan jumlah pukulan konservatif berdasarkan pengalaman teknisi terbaik Anda dan perbaiki dari sana. Platform CMMS modern bisahitungan langkah tarikan langsung dari PLC tekan, menghilangkan kesenjangan pencatatan manual yang menyebabkan sebagian besar kegagalan penjadwalan.
- Melatih operator dan teknisi dalam entri data.Di sinilah sebagian besar implementasi terhenti. Jika sistemnya lebih sulit digunakan dibandingkan kartu kertas, orang tidak akan menggunakannya. Pilih platform dengan antarmuka yang ramah-seluler atau tablet sehingga entri data dilakukan di tempat pers atau di meja kerja, bukan di komputer desktop di seberang toko dua puluh menit kemudian.
- Konfigurasikan peringatan penjadwalan otomatis.Atur sistem untuk memberi tahu pimpinan ruang alat ketika dadu mendekati ambang batas layanannya. Sasarannya adalah tarikan proaktif: ruang alat merencanakan jendela layanan sebelum produksi menemukan masalah. Peringatan harus terpicu pada interval 80 hingga 90 persen sehingga ada waktu untuk menjadwalkan penarikan tanpa mengganggu proses yang sedang berjalan.
- Bangun dasbor pelaporan untuk perbaikan berkelanjutan.Setelah Anda memiliki data yang mengalir secara konsisten selama dua hingga tiga bulan, bangun tampilan yang menjawab pertanyaan terpenting Anda. Mati manakah yang paling mahal biayanya per pukulan? Teknisi mana yang menyelesaikan PM paling cepat tanpa panggilan balik? Kombinasi-bahan manakah yang menghabiskan interval servis lebih cepat dari yang direncanakan? Dasbor ini mengubah data mentah menjadi keputusan.
Manfaat tambahan dari pelacakan digital adalah setiap peristiwa layanan membuat keputusan penjadwalan Anda berikutnya menjadi lebih cerdas. Setelah enam bulan, Anda tidak lagi menebak-nebak intervalnya. Anda mengaturnya berdasarkan perkembangan keausan aktual untuk setiap cetakan tertentu yang menjalankan setiap material tertentu. Setelah satu tahun, Anda dapat memperkirakan konsumsi suku cadang, memperkirakan kapan suku cadang akan memerlukan perbaikan, dan menunjukkan dampak finansial dari program PM Anda kepada manajemen dengan angka pasti, bukan klaim yang bersifat anekdotal.
Namun, bahkan sistem pelacakan terbaik pun hanya dapat mengelola beban pemeliharaan yang dirancang untuk dihasilkan oleh dadu. Beberapa cetakan memerlukan servis yang berlebihan bukan karena kesalahan penjadwalan namun karena konstruksinya membuat pemeliharaan rutin menjadi lebih sulit dari yang seharusnya. Hubungan antara cara sebuah dadu dirancang dan seberapa besar upaya yang diperlukan untuk mempertahankannya selama masa pakainya adalah titik awal-pengendalian biaya jangka panjang.
Bagaimana Keputusan Desain Die Membentuk Hasil Pemeliharaan
Setiap dadu tiba di ruang peralatan Anda dengan tujuan pemeliharaannya sudah tertulis di baja. Cetakan yang dirancang tanpa memikirkan kemudahan servis akan menghukum tim Anda di setiap interval PM: komponen yang tidak dapat diakses tanpa pembongkaran penuh, pengencang non-standar yang memerlukan perkakas khusus, bagian monolitik yang memaksa penggantian menyeluruh ketika hanya area kecil yang aus. Sebaliknya, cetakan yang dirancang agar mudah dirawat mengubah servis rutin menjadi operasi yang cepat dan dapat diprediksi sehingga mesin cetak Anda tetap berjalan dan biaya tetap terkendali.
Hubungan antara biaya desain dan pemeliharaan seringkali tidak terlihat pada tahap penawaran. Dua cetakan yang menghasilkan komponen identik pada laju siklus yang sama dapat memiliki beban pemeliharaan seumur hidup yang sangat berbeda berdasarkan cara pembuatannya. Memahami prinsip-prinsip desain cetakan stempel pemeliharaan memberi manajer perkakas kosa kata untuk mengevaluasi cetakan sebelum mereka membeli, bukan setelah cetakan tersebut mulai rusak.
Desain-untuk-Prinsip Pemeliharaan dalam Rekayasa Die
Apa yang membedakan dadu yang mudah dipertahankan dengan dadu yang bertarung dengan Anda di setiap interval servis? Hal ini disebabkan oleh beberapa keputusan teknik yang sengaja dibuat selama tahap desain.
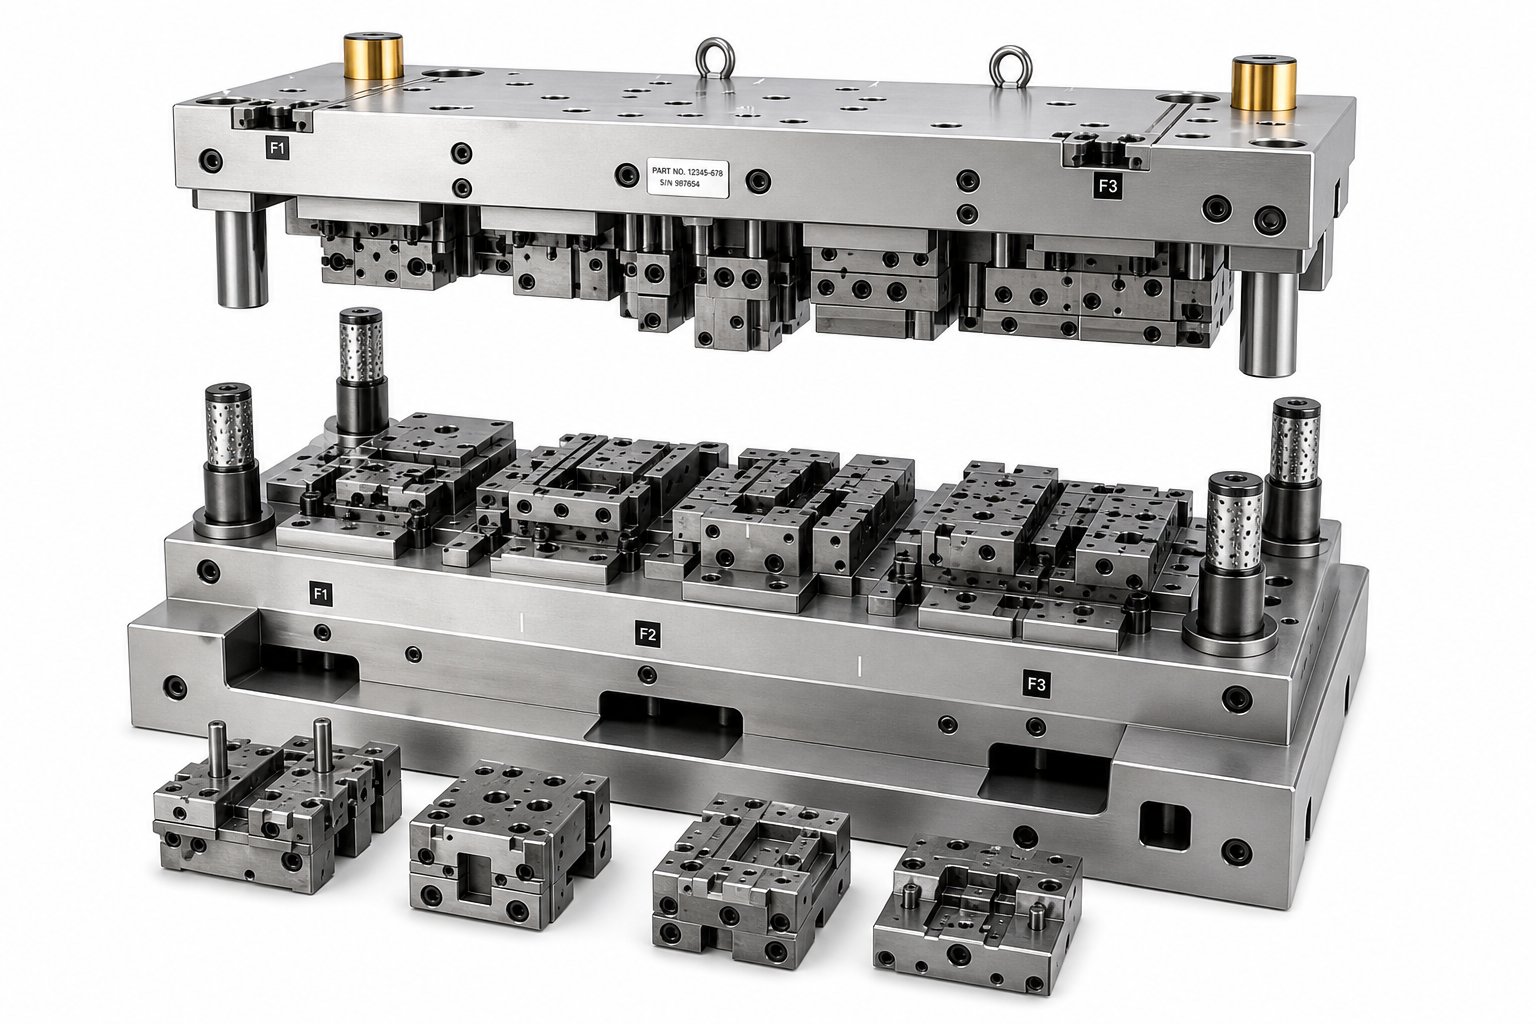
Sisipan berbelah vs konstruksi cetakan monolitik.Ini adalah satu-satunya pilihan desain yang paling berpengaruh dalam hal-pemeliharaan jangka panjang. Mesin bagian die monolitik seluruh pemotongan atau pembentukan profil dari satu blok baja perkakas padat. Ketika satu area sudah melewati batasnya, seluruh blok harus dibongkar, dipasang kembali atau diganti, dan dipasang kembali. Desain yang dipotong memecah profil yang sama menjadi sisipan individual, masing-masing dapat dilepas dan diganti secara terpisah. Ketika ujung tombak Stasiun 5 tumpul, Anda menarik sisipan tersebut, mempertajam atau menukarnya, dan mengembalikan cetakan ke servis tanpa mengganggu stasiun yang berdekatan.
Analisis teknik dari Jeelix membingkai pilihan ini dengan jelas: konstruksi monolitik menawarkan kekakuan yang tak tertandingi untuk geometri sederhana, namun menimbulkan apa yang mereka sebut "biaya pemeliharaan yang sangat besar" karena setiap kegagalan lokal biasanya memerlukan pembongkaran seluruh blok yang mahal. Sebaliknya, desain yang tersegmentasi mengurangi pemeliharaan dari bencana menjadi mudah dikelola dengan memungkinkan pertukaran modul secara cepat dibandingkan penggantian penuh. Untuk cetakan yang beroperasi dalam volume tinggi dimana frekuensi PM diukur dalam hitungan minggu, bukan bulan, sisipan yang dipotong harus membayar kompleksitas desain tambahannya berkali-kali lipat.
Izin yang memadai untuk akses inspeksi.Sebuah cetakan yang memerlukan pelepasan enam komponen untuk memeriksa satu permukaan aus tidak akan diperiksa sesering yang seharusnya. Perancang cetakan yang berpengalaman membuat garis pandang dan celah akses ke dalam struktur cetakan sehingga teknisi dapat memeriksa secara visual area keausan kritis, saluran slug, dan aliran pelumasan tanpa perlu melakukan pembongkaran sepenuhnya. Pelat pengupas dengan jendela inspeksi, penutup yang dapat dilepas pada-stasiun keausan tinggi, dan kantong pelepas yang ditempatkan secara strategis, semuanya mengurangi biaya tenaga kerja di setiap acara PM.
Ukuran komponen standar.Bayangkan memelihara armada yang terdiri dari 80 cetakan di mana setiap perkakas menggunakan panjang pegas yang berbeda, diameter pin dowel yang berbeda, ukuran sekrup yang berbeda, dan betis pelubang yang berbeda. Persediaan suku cadang Anda meledak, dan teknisi Anda membuang waktu untuk mencari komponen yang tepat. Standarisasi desain, menggunakan lubang pegas umum, dimensi penahan pukulan standar, dan ukuran pengikat yang seragam di seluruh armada cetakan Anda, mengurangi inventaris dan mempercepat layanan. Pengaruh desain cetakan terhadap biaya pemeliharaan sering kali ditelusuri kembali ke detail yang tidak menarik ini: dapatkah teknisi Anda mendapatkan apa yang mereka perlukan dari kit standar, atau apakah mereka perlu-memesan khusus setiap penggantian?
Penempatan tanda waktu yang tepat.Mati progresif harus kembali bersatu dalam kesejajaran yang tepat. Hubungan setiap stasiun dengan stasiun berikutnya bergantung pada perakitan ulang yang tepat setelah layanan. Tanda pengaturan waktu, tanda kecocokan, dan fitur lokasi kunci yang membuat pemasangan kembali yang benar menjadi jelas dan pemasangan kembali yang salah secara fisik tidak mungkin dilakukan merupakan ciri khas dari rekayasa cetakan stempel untuk kemudahan perawatan. Tanpa alat tersebut, bahkan pembuat perkakas yang berpengalaman pun dapat menyebabkan kesalahan waktu selama overhaul yang mengakibatkan kerusakan pada produksi pertama yang dijalankan setelah servis.
Pemilihan material untuk ketahanan aus di-area dengan tekanan tinggi.Cetakan yang dirancang dengan baja perkakas seragam di seluruh bagiannya akan aus secara tidak merata. Pinggiran tajam-tekanan tinggi, permukaan pembentuk yang digerakkan oleh bubungan, dan ujung hidung pilot semuanya mengalami beban yang lebih tinggi dibandingkan struktur di sekitarnya. Menentukan baja perkakas atau sisipan karbida premium di lokasi spesifik ini, dibandingkan meningkatkan keseluruhan cetakan, akan menyeimbangkan kinerja dan biaya. Strategi material heterogen ini, menggunakan baja D2 atau baja metalurgi serbuk dengan konsentrat aus dan baja A2 yang lebih keras untuk struktur pendukung, memperpanjang interval penajaman di stasiun yang paling banyak mengonsumsi tenaga kerja pemeliharaan.
Bagaimana Umpan Balik Pemeliharaan Meningkatkan Pembuatan Die di Masa Depan
Desain-untuk-pemeliharaan bukanlah keputusan-satu kali. Ini terus meningkat ketika data pemeliharaan mengalir kembali ke tim teknis. Putaran umpan balik ini adalah tempat sistem pelacakan digital dan proses desain cetakan Anda bersinggungan.
Perhatikan contoh praktis. Data CMMS Anda menunjukkan bahwa stasiun pembentuk Die #312 memerlukan penggantian pukulan setiap 200.000 pukulan sementara stasiun serupa di cetakan lain bertahan 500.000 pukulan. Pembuat perkakas Anda mencatat adanya kerusakan pada permukaan formulir pada setiap servis. Tim pemeliharaan telah menangani hal ini melalui interval yang lebih pendek dan penggantian yang lebih sering. Itu adalah pengobatan gejalanya.
Putaran umpan balik menanyakan: mengapa stasiun ini mengeluarkan empedu sementara stasiun lain tidak? Mungkin radius pembentukan terlalu rapat untuk material sehingga menimbulkan gesekan yang berlebihan. Mungkin spesifikasi permukaan akhir pada sisipan itu terlalu kasar. Mungkin kelas baja perkakas tidak memiliki kandungan kromium yang diperlukan untuk menahan keausan perekat pada bahan lembaran khusus ini. Saat teknisi meninjau data ini dan mendesain ulang stasiun tersebut untuk pembuatan cetakan berikutnya, masalah tersebut hilang sepenuhnya dari jadwal pemeliharaan di masa mendatang.
Ini adalah prinsip yang mengubah pemeliharaan preventif stamping die dari pusat biaya menjadi sistem intelijen. Setiap peristiwa layanan menghasilkan informasi. Setiap pola dalam informasi tersebut mengarah pada perbaikan desain. Pabrik-pabrik yang menutup siklus ini, mengembalikan temuan pemeliharaan ke dalam rekayasa cetakan, secara progresif mengurangi beban PM mereka selama generasi cetakan berikutnya.
Umpan balik ini berlaku di beberapa dimensi:
- Kegagalan komponen berulangmenandakan kualitas material atau geometri yang tidak memadai di stasiun tersebut, sehingga mendorong desain ulang dengan sisipan yang lebih keras atau radius yang lebih besar.
- Frekuensi penajaman yang berlebihandi stasiun tertentu menyarankan optimalisasi jarak bebas atau penambahan lapisan permukaan untuk bangunan berikutnya.
- Akses sulit saat servisdidokumentasikan oleh teknisi mendorong perubahan tata letak yang meningkatkan jendela inspeksi dan aksesibilitas komponen pada alat masa depan.
- Konsumsi suku cadang{0}}yang tidak standarmenyoroti peluang untuk menstandarisasi dimensi seluruh armada selama siklus desain berikutnya.
Bekerja sama dengan produsen cetakan yang mempertimbangkan akses pemeliharaan, standarisasi komponen, dan{0}}ketahanan jangka panjang selama fase desain akan mengurangi beban PM Anda sejak hari pertama. Produsen sepertiYICHENmendekati pembuatan cetakan stempel khusus dengan perhatian teknis pada kemudahan pemeliharaan serta kinerja produksi, dengan menyadari bahwa biaya sebenarnya sebuah cetakan jauh melebihi harga pembelian awal pada setiap peristiwa servis sepanjang masa pengoperasiannya. Ketika pemasok cetakan Anda memperlakukan kemudahan pemeliharaan sebagai persyaratan desain dan bukan sekedar renungan, ruang perkakas Anda akan mewarisi alat yang bekerja sama dengan program PM Anda alih-alih melawannya.
Pelajarannya jelas: tugas pemeliharaan yang paling mudah untuk dilakukan adalah tugas yang dirancang untuk menopang cetakan Anda, dan kegagalan yang paling murah untuk diperbaiki adalah kesalahan yang telah dirancang sebelum baja dipotong. Namun bahkan cetakan-yang dirancang terbaik pun tetap memerlukan orang, proses, dan komitmen organisasi untuk memeliharanya dengan baik. Membangun program tersebut dari awal, terutama di toko-toko yang tidak pernah menjalankan jadwal pencegahan formal, memerlukan pendekatan terstruktur dalam manajemen perubahan, penempatan staf, dan pengukuran.
Membangun Program Pemeliharaan Preventif dari Awal
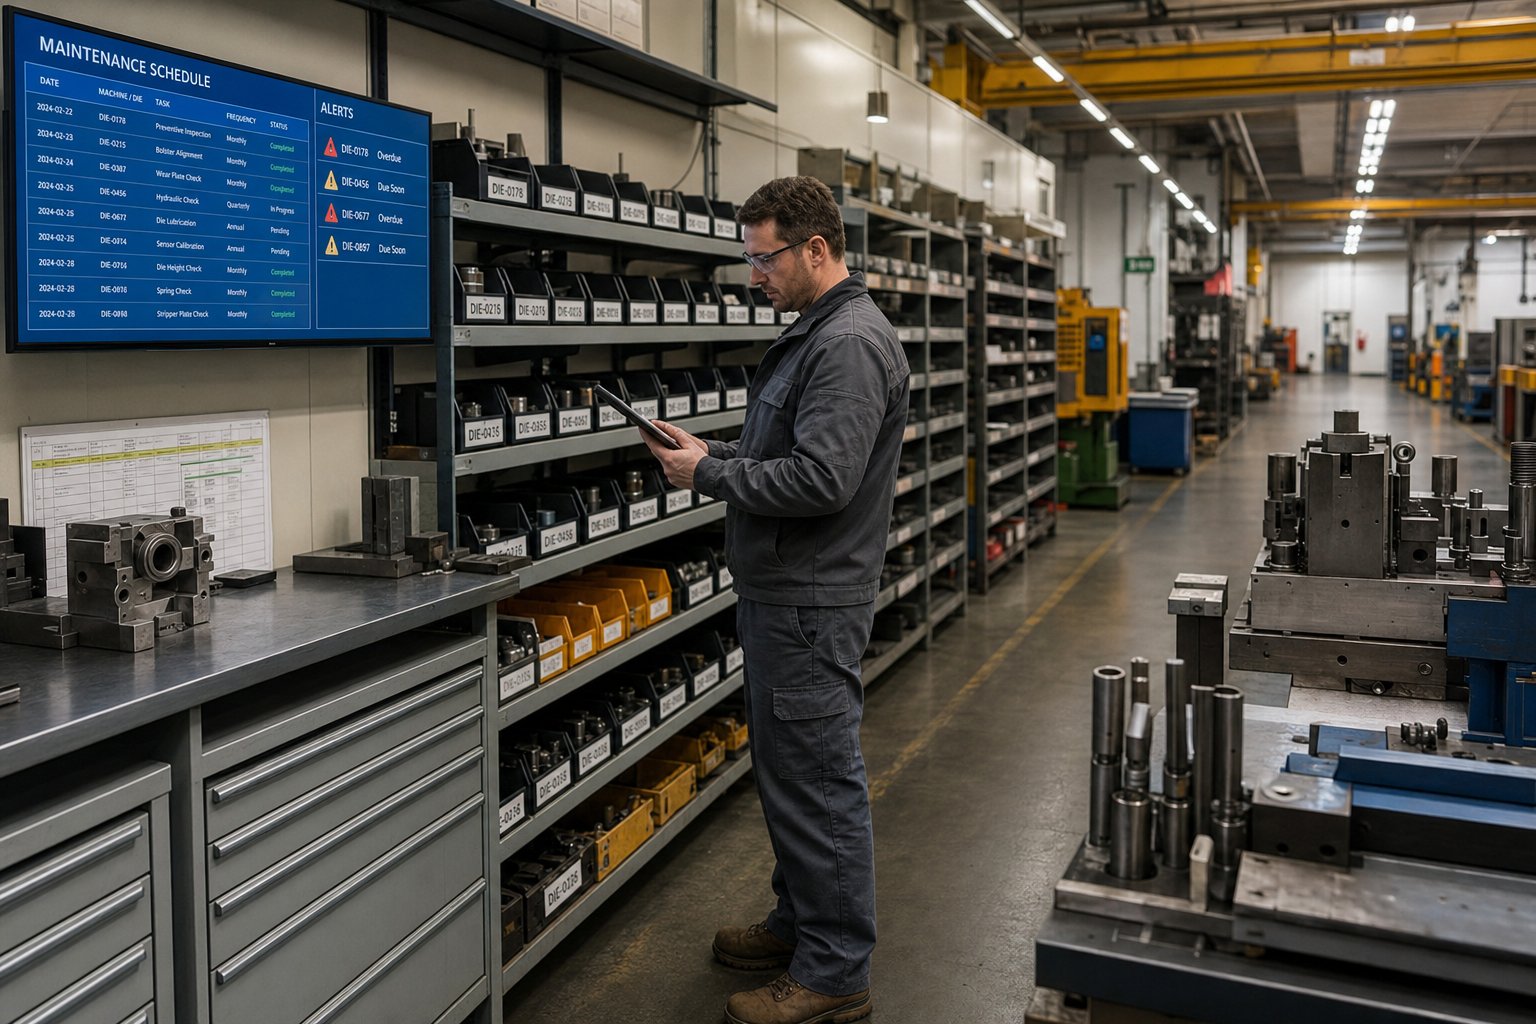
Prosedur saja tidak menciptakan program pemeliharaan preventif. Prosedur yang dicetak dan ditempel di dinding ruang perkakas tidak akan mengubah perilaku jika tidak ada yang memilikinya, tidak ada yang dilatih untuk melaksanakannya, dan tidak ada yang mengukur apakah prosedur tersebut berhasil. Tantangan sebenarnya dalam mencari tahu bagaimana memulai program stamping die PM bukanlah masalah teknis. Ini bersifat organisasional. Anda meminta orang untuk meluangkan waktu pada pekerjaan yang mencegah kegagalan yang tidak terlihat, bersaing untuk mendapatkan perhatian melawan urgensi yang sangat terlihat dari jadwal produksi saat ini.
Ketegangan ini menjelaskan mengapa begitu banyak toko tetap reaktif. Tekanan produksi selalu terasa lebih mendesak dibandingkan pencegahan. Untuk mendapatkan dukungan-dari manajemen diperlukan kemampuan untuk memahami bahasa mereka: dolar. Sebelum mengusulkan program formal, kumpulkan data dasar.Pabrikanmerekomendasikan untuk mengumpulkan jam waktu henti, biaya sisa, dan keluhan pelanggan yang terkait dengan kegagalan sebelum meminta sumber daya. Garis dasar tersebut menjadi gambaran Anda sebelumnya, tolok ukur yang digunakan untuk mengukur setiap perbaikan di masa depan. Manajer merespons pengurangan biaya dalam jumlah yang telah mereka lacak.
Persyaratan Staf dan Pelatihan
Program PM memerlukan jam kerja khusus, bukan waktu yang dipinjam dari-pembuat alat yang sudah kelebihan beban. Perkirakan kebutuhan staf Anda dengan menghitung total kematian dalam armada, dikalikan dengan rata-rata jam layanan per kejadian PM, dan dibagi dengan frekuensi interval. Jika Anda menjalankan 60 mesin yang masing-masing memerlukan empat jam servis setiap delapan minggu, itu berarti 30 jam-teknisi per minggu yang dialokasikan untuk pemeliharaan terencana saja.
Pengembangan keterampilan mengikuti model tiga-tingkat yang dibahas sebelumnya. Operator memerlukan dua hingga empat jam pelatihan tentang kriteria inspeksi visual dan sampel batas. Teknisi memerlukan-petunjuk langsung dalam teknik pengukuran, prosedur penajaman, dan sistem pelacakan Anda. Pembuat perkakas memerlukan pelatihan silang-secara berkala mengenai desain cetakan baru yang akan memasuki armada. Membangun jalur kemajuan: operator yang menunjukkan bakat akan pindah ke peran teknisi, teknisi dengan pengalaman mendalam akan naik ke posisi pembuat alat. Saluran ini membuat pengetahuan institusional terus berkembang dibandingkan meninggalkan masa pensiun.
Rencana Peluncuran Bertahap untuk Implementasi PM
Mencoba meluncurkan program komprehensif di seluruh armada mati Anda pada hari pertama akan mengundang kegagalan. Rencana peluncuran bertahap untuk pemeliharaan preventif memungkinkan Anda membuktikan konsep dalam skala kecil, menyempurnakan proses, dan membangun kredibilitas sebelum melakukan ekspansi.
- Audit kondisi cetakan saat ini dan riwayat pemeliharaan.Periksa setiap kematian di armada. Dokumentasikan kondisi keausan saat ini, perbaikan yang belum terselesaikan, dan riwayat servis apa pun yang ada, meskipun itu hanya memori institusional dari pembuat perkakas senior Anda. Audit ini menetapkan titik awal Anda.
- Tetapkan pukulan dasar-interval hitungan per dadu.Gunakan pengalaman teknisi, pedoman{0}}spesifik material, dan data pengoperasian apa pun yang tersedia untuk menetapkan pemicu PM awal ke setiap alat. Konservatif baik-baik saja. Anda akan menyempurnakannya setelah mengumpulkan data nyata.
- Tetapkan tanggung jawab berjenjang.Formalisasikan siapa yang memiliki tugas tertentu menggunakan struktur operator, teknisi, dan pembuat alat. Pasang daftar periksa visual di stasiun pers dan prosedur servis terperinci di ruang peralatan.
- Buat kit suku cadang untuk setiap cetakan.Manajemen inventaris suku cadang pemeliharaan cetakan yang efektif berarti melakukan pra-penyiapan komponen yang digunakan setiap cetakan selama servis rutin: pegas, pelubang, pilot, penari telanjang, dan pengencang. Kelompokkan dalam wadah yang diberi label berdasarkan nomor dadu. Saat dadu muncul di bangku cadangan, perlengkapannya sudah menunggu. Hal ini menghilangkan penundaan pencarian suku cadang di tengah-servis dan mencegah teknisi melewatkan penggantian karena stok komponen habis. Tetapkan tingkat stok minimum untuk setiap kit berdasarkan riwayat konsumsi, dan tinjau setiap tiga bulan sebagaipraktik terbaik inventaris suku cadangmenyarankan.
- Terapkan sistem pelacakan Anda.Baik menggunakan perangkat lunak CMMS atau spreadsheet terstruktur, mulailah menangkap bidang data yang diuraikan dalam bab sebelumnya. Konsistensi lebih penting daripada kecanggihan pada tahap ini.
- Tinjau dan perbaiki interval setelah pengumpulan data awal.Setelah 90 hari, tarik laporan pertama Anda. Bandingkan keausan aktual saat servis dengan asumsi dasar Anda. Perpanjang interval kedatangan cetakan dengan keausan minimal. Persingkat interval saat teknisi menemukan komponen mendekati batas. Siklus penyempurnaan ini tidak pernah benar-benar berakhir. Ini adalah mekanisme yang mengubah jadwal statis menjadi sistem adaptif.
Mulailah dengan lima dadu yang berkinerja{0}}terburuk: yang menghasilkan waktu henti paling banyak, sisa paling banyak, atau panggilan perbaikan darurat paling banyak. Keberhasilan dalam menerapkan alat-alat tersebut akan menciptakan bukti nyata bahwa pencegahan berhasil, dan bukti tersebut mengubah orang-orang yang skeptis lebih cepat dibandingkan memo kebijakan apa pun.
Mengukur Keberhasilan Program
Sebuah program tanpa metrik hanyalah aktivitas. Mengukur metrik keberhasilan program pemeliharaan cetakan memastikan apakah investasi Anda dalam pencegahan membuahkan hasil atau hanya menghabiskan tenaga kerja tanpa melakukan apa-apa.
Tiga indikator utama menjelaskan hal ini:
- Pengurangan waktu henti yang tidak direncanakan.Lacak-penghentian pers terkait setiap bulan. Ini adalah ukuran efektivitas PM yang paling langsung.Tolok ukur industrimenyarankan bahwa waktu rata-rata antara kegagalan (MTBF) harus terus meningkat seiring dengan matangnya program Anda. Jika tidak membaik meskipun pelaksanaan PM konsisten, tugas Anda mungkin tidak menargetkan mode kegagalan yang tepat.
- Tren tingkat memo.Ukur tingkat penolakan yang disebabkan oleh kondisi perkakas: gerinda, penyimpangan dimensi, cacat permukaan. Program PM yang berfungsi akan menghasilkan tren penurunan yang nyata dalam-scrap terkait perkakas dalam dua hingga tiga kuartal.
- Perpanjangan umur cetakan rata-rata.Lacak pukulan kumulatif antara perombakan besar-besaran untuk setiap cetakan. Karena perawatan rutin menjaga keausan tetap terkendali, interval antara perbaikan yang mahal akan diperpanjang. Metrik ini secara langsung mencerminkan ROI pemeliharaan cetakan stempel Anda dalam hal pelestarian modal.
Metrik pendukung yang perlu dilacak mencakup persentase pemeliharaan terencana (berapa bagian dari total jam pemeliharaan yang dijadwalkan versus reaktif), frekuensi pemesanan darurat suku cadang, dan-kemampuan pertama kali setelah penetapan cetakan. Operasi kelas dunia-menargetkan persentase pemeliharaan terencana di atas 85 persen. Sebagian besar toko yang memulai dari kondisi reaktif akan mulai sekitar 30 hingga 40 persen dan meningkat dari sana.
Laporkan angka-angka ini setiap bulan kepada manajer yang sama yang Anda-butuhkan dukungannya sejak awal. Tidak ada yang dapat mendukung program pemeliharaan selain bukti nyata bahwa program tersebut menghemat uang. Dan tidak ada yang bisa membunuh seseorang lebih cepat daripada ketidakmampuan membuktikan nilainya ketika anggaran diperketat.
Menerapkan Sistem Pemeliharaan Preventif Anda
Pemeliharaan preventif stamping die bukanlah daftar periksa yang ditempelkan di dinding ruang perkakas. Ini adalah sebuah sistem: tanggung jawab berjenjang yang mendistribusikan beban kerja secara cerdas, penjadwalan-yang berbasis material yang sesuai dengan apa yang sebenarnya dilakukan, pelacakan digital yang mengubah peristiwa layanan menjadi kecerdasan yang dapat ditindaklanjuti, dan merancang pemikiran-untuk-pemeliharaan yang mengurangi beban sebelum serangan pertama terjadi. Setiap elemen memperkuat elemen lainnya. Sistem pelacakan tanpa kepemilikan berjenjang menghasilkan data yang tidak ditindaklanjuti oleh siapa pun. Kepemilikan berjenjang tanpa layanan interval-tertentu yang spesifik, ada yang mati terlambat dan ada yang terlalu dini. Sistem bekerja ketika keempat bagian terhubung.
Langkah Anda selanjutnya bergantung pada posisi Anda saat ini. Berikut adalah rencana tindakan pemeliharaan stempel berdasarkan tingkat kematangan, yang diprioritaskan sehingga Anda menangani pekerjaan-yang berdampak paling tinggi terlebih dahulu, apa pun titik awalnya.
Langkah Berikutnya yang Diprioritaskan berdasarkan Kematangan Program
Jika Anda tidak memiliki program PM formal:
- Audit lima dadu-yang berkinerja terburuk dan dokumentasikan kondisinya saat ini.
- Tetapkan pemeriksaan shift operator menggunakan daftar periksa inspeksi visual sederhana pada setiap mesin press.
- Tetapkan interval penghitungan pukulan-konservatif berdasarkan pengalaman teknisi terbaik Anda.
- Buat kit suku cadang untuk setiap{0}}cetakan prioritas tinggi sehingga servis tidak tertunda karena komponen hilang.
- Mulai lacak peristiwa layanan dalam format terstruktur apa pun, bahkan spreadsheet, untuk membuat data dasar.
Jika Anda memiliki jadwal dasar dan ingin mengoptimalkan:
- Sesuaikan interval PM berdasarkan jenis material menggunakan-pengganda mekanisme keausan yang dibahas sebelumnya.
- Menerapkan CMMS atau sistem pelacakan digital yang mencatat jumlah langkah, material yang dibuang, dan penggantian komponen pada setiap peristiwa servis.
- Hitung biaya per pukulan untuk dua puluh kematian teratas Anda untuk mengidentifikasi outlier yang menghabiskan sumber daya pemeliharaan berlebihan.
- Tutup lingkaran umpan balik antara temuan ruang alat dan rekayasa cetakan sehingga kegagalan yang berulang dapat dirancang untuk pembuatan di masa mendatang.
Jika Anda siap untuk integrasi pemantauan berbasis kondisi-:
- Evaluasi pemantauan berbasis kondisi untuk cetakan stempel melalui pelacakan tanda tangan kekuatan tekan dan peringatan variasi tonase yang memicu layanan berdasarkan degradasi terukur, bukan interval tetap.
- Korelasikan data PM historis Anda dengan metrik kualitas produksi untuk mengidentifikasi parameter mana yang paling baik dalam memprediksi penyimpangan kualitas komponen sebelum mencapai ambang penolakan.
- Pemantauan berbasis sensor percontohan pada kematian progresif bernilai tertinggi-di mana satu peristiwa kerusakan menimbulkan kerugian yang sangat besar.
Pengadaan Dies Direkayasa untuk-Kemampuan Pemeliharaan Jangka Panjang
Memahami cara mengurangi biaya pemeliharaan cetakan seumur hidup mengarah pada satu kesimpulan yang diabaikan oleh sebagian besar toko: beban pemeliharaan cetakan sangat ditentukan sebelum cetakan tersebut mencapai ruang peralatan Anda. Sisipan berpenampang, komponen terstandar, permukaan aus yang mudah diakses, dan pemilihan material yang tepat di-stasiun dengan tekanan tinggi, semuanya mengurangi tenaga kerja dan biaya pada setiap kejadian PM di masa mendatang. Ini adalah keputusan desain yang dibuat pada tahap pengadaan.
Saat mengevaluasi pengadaan cetakan baru, tanyakan apakah pemasok Anda menganggap pemeliharaan sebagai persyaratan desain atau hanya sekedar pertimbangan saja. Produsen sepertiYICHENmerekayasa cetakan stempel khusus dengan memperhatikan daya tahan, akses pemeliharaan, dan performa produksi yang stabil sejak tahap desain awal, dengan menyadari bahwa pengadaan cetakan yang dirancang agar mudah dirawat adalah salah satu-pengendalian biaya jangka panjang paling efektif yang tersedia untuk operasi stempel.
Pencegahan bukanlah tujuan. Ini adalah disiplin yang menggabungkan. Setiap peristiwa servis yang dicatat, setiap interval yang disempurnakan, setiap perbaikan desain dimasukkan kembali ke dalam pembuatan die berikutnya menjadikan sistem lebih cerdas dan pengoperasian Anda lebih dapat diprediksi. Mulailah dari tempat Anda berada, bertindak berdasarkan hal yang paling penting pada tingkat kedewasaan Anda saat ini, dan biarkan data memandu setiap langkah maju.
Pertanyaan Yang Sering Diajukan Tentang Perawatan Pencegahan Stamping Die
1. Seberapa sering cetakan stempel harus diservis dalam program pemeliharaan preventif?
Interval servis bergantung pada kompleksitas cetakan dan bahan yang dicap. Batasan umum untuk aplikasi baja ringan adalah setiap 100.000 hingga 150.000 pukulan. Namun, material agresif seperti baja tahan karat memerlukan interval 30-50% lebih pendek karena keausan dan kerusakan perekat, sedangkan baja HSLA mungkin memerlukan interval 40-60% lebih pendek karena pola keausan abrasif. Pendekatan yang paling efektif menggabungkan pemicu penghitungan langkah dengan maksimum berbasis kalender sehingga tidak ada cetakan yang diam terlalu lama di antara pemeriksaan. Sempurnakan interval Anda menggunakan data keausan aktual yang dikumpulkan melalui beberapa siklus servis daripada mengandalkan satu angka tetap di semua alat.
2. Apa perbedaan antara pemeliharaan preventif dan prediktif untuk stamping dies?
Layanan pemeliharaan preventif dilakukan pada jadwal tetap berdasarkan jumlah pukulan atau waktu kalender, terlepas dari kondisi saat ini. Pemeliharaan prediktif menggunakan data sensor-waktu nyata, tanda tangan tekanan, dan analisis untuk memperkirakan kapan kegagalan akan terjadi dan memicu layanan hanya ketika degradasi terukur menunjukkan bahwa hal itu diperlukan. Pemeliharaan preventif merupakan fondasi yang harus ditetapkan terlebih dahulu karena menghasilkan data historis yang dibutuhkan sistem prediksi untuk membangun model yang akurat. Sebagian besar operasi stamping mendapat manfaat dari menguasai rutinitas pencegahan sebelum berinvestasi dalam teknologi pemantauan berbasis kondisi atau prediktif.
3. Apa saja tanda-tanda bahwa pukulan stempel perlu diasah?
Indikator yang paling dapat diandalkan adalah tinggi duri pada bagian yang dicap melebihi 0,003 hingga 0,005 inci pada aplikasi baja ringan. Tanda-tanda terukur lainnya mencakup penyusutan pita geser pada tepian yang dikosongkan, penyimpangan dimensi dalam ukuran lubang atau profil kosong, dan peningkatan tonase pengepresan selama operasi pemotongan. Inspeksi visual mungkin menunjukkan ujung tajam yang membulat atau reflektif, bukan garis tegas yang tajam. Jika pukulan menunjukkan adanya chipping, cracking, atau kegagalan berulang segera setelah penajaman, masalahnya telah beralih dari sekedar rekondisi ke wilayah penggantian, sering kali menandakan ketidakcocokan material atau masalah pembersihan yang tidak dapat diselesaikan dengan penggilingan saja.
4. Bagaimana perangkat lunak CMMS dapat meningkatkan manajemen pemeliharaan stamping die?
Perangkat lunak CMMS menghilangkan kesenjangan data yang membuat toko tetap reaktif. Ini mengotomatiskan penjadwalan layanan dengan melacak jumlah langkah terhadap ambang batas yang telah ditentukan, mengirimkan peringatan ketika kematian mendekati jendela layanan, dan menangkap catatan rinci dari setiap peristiwa pemeliharaan termasuk material yang dipindahkan, penggantian komponen, dan catatan teknisi. Seiring waktu, data ini memungkinkan analisis tren yang mengidentifikasi-kematian biaya yang tinggi, mode kegagalan yang berulang, dan penghitungan biaya-per-hit yang sebenarnya. Platform modern dapat mengambil jumlah langkah langsung dari PLC pers, menghilangkan kesalahan pencatatan manual yang menyebabkan sebagian besar kegagalan penjadwalan dalam sistem berbasis kertas-.
5. Bagaimana pengaruh desain cetakan-biaya pemeliharaan jangka panjang?
Pilihan konstruksi cetakan yang dibuat selama rekayasa secara langsung menentukan beban pemeliharaan seumur hidup. Sisipan berpenampang memungkinkan penggantian komponen individual tanpa mengganggu stasiun yang berdekatan, sehingga mengurangi waktu servis secara drastis dibandingkan dengan blok monolitik yang memerlukan pelepasan penuh jika terjadi keausan lokal. Ukuran komponen yang terstandarisasi di seluruh armada die mengurangi inventaris suku cadang dan mempercepat akses teknisi selama servis. Jarak inspeksi yang memadai, waktu yang tepat untuk keakuratan perakitan kembali, dan baja perkakas premium di stasiun-keausan tinggi, semuanya menurunkan biaya-tenaga kerja per kejadian. Bekerja sama dengan pabrikan seperti YICHEN yang merekayasa kemudahan perawatan pada cetakan stempel khusus sejak tahap desain membantu mengurangi beban PM sebelum langkah produksi pertama terjadi.


