


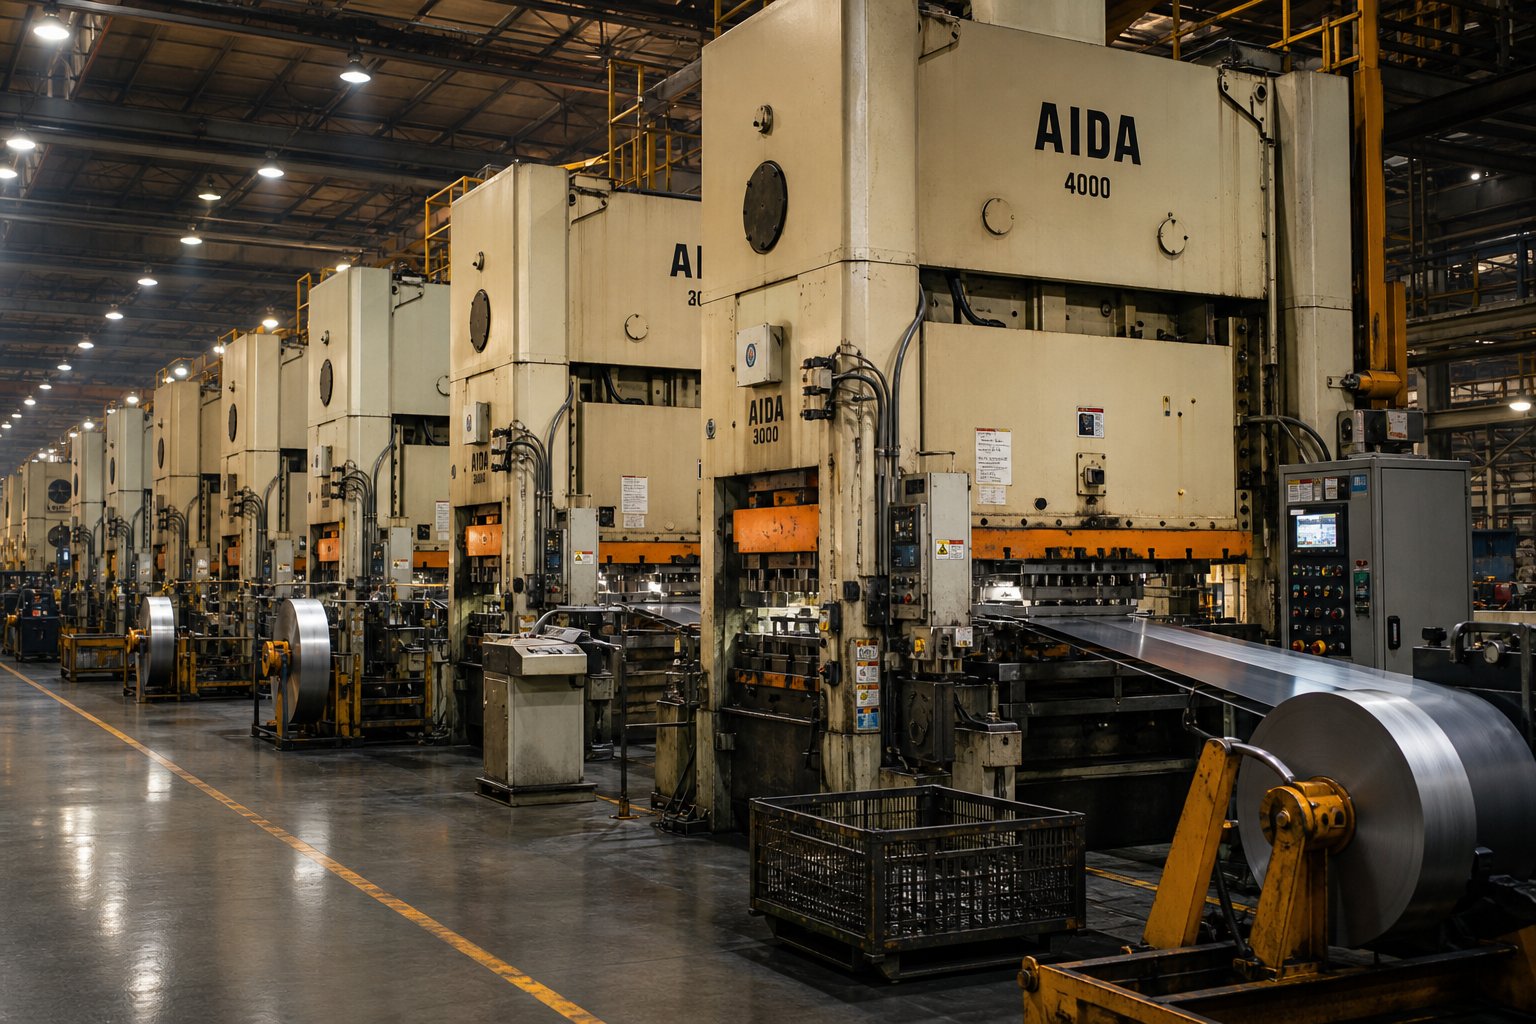
Apa itu Stamping Die Metal Progresif pada Skala Grosir
Saat Anda mendapatkan suku cadang logam yang dicap dalam jumlah besar, pabrik di sisi lain pesanan pembelian tersebut beroperasi di dunia yang mungkin tidak pernah Anda lihat. Mereka berbicara dalam hitungan per menit, tata letak strip, dan stasiun mati. Anda berbicara tentang biaya unit, waktu tunggu, dan spesifikasi kualitas. Kesenjangan antara apa apabrik grosir stamping logam mati progresiftahu dan apa yang biasanya dipahami oleh tim pengadaan adalah di mana kesalahan yang merugikan bisa terjadi.
Artikel ini menjembatani kesenjangan tersebut. Hal ini dibuat untuk pembeli, insinyur, dan profesional sumber daya yang ingin membuat keputusan yang tepat dibandingkan bergantung pada apa pun yang pemasok pilih untuk diungkapkan.
Apa Arti Sebenarnya Stamping Die Metal Progresif
Bayangkan memasukkan pita logam datar ke dalam mesin dan mengeluarkan bagian yang rumit dan selesai dari sisi yang lain dengan setiap gerakan menekan. Itu adalah stamping die metal progresif dalam bentuk yang paling sederhana.
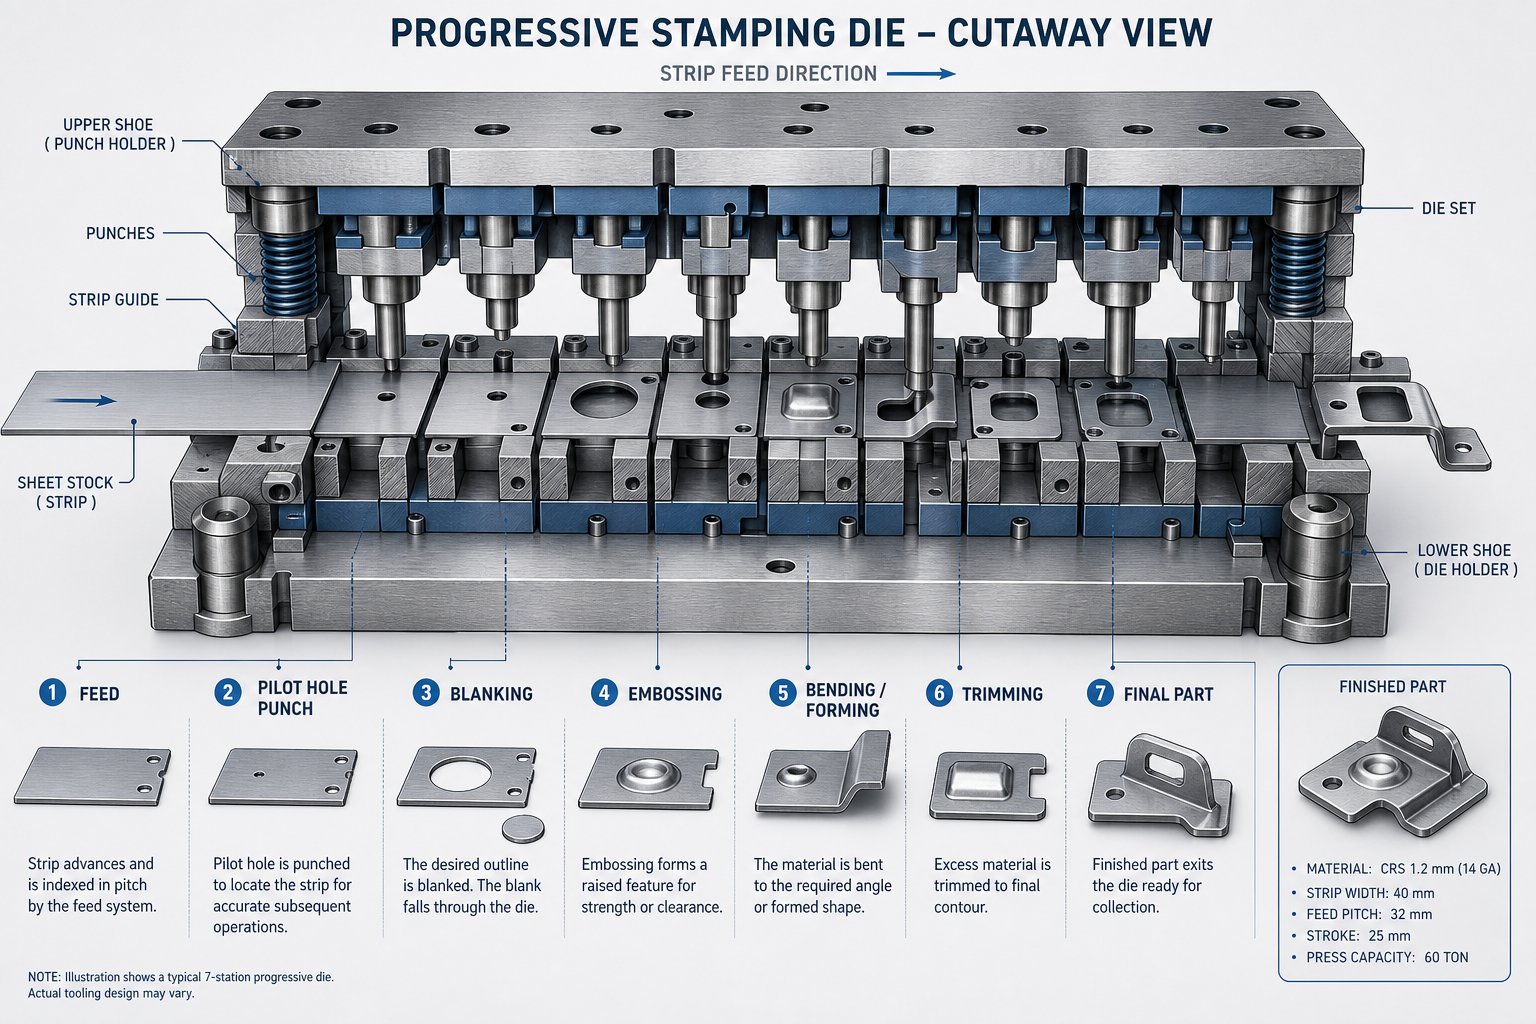
Begini cara kerjanya: potongan logam yang berkesinambungan, biasanya dilepaskan dari kumparan, maju melalui alat cetakan tunggal yang berisi beberapa stasiun yang disusun secara berurutan. Setiap stasiun melakukan operasi tertentu, seperti membuat lubang, membengkokkan flensa, atau memotong material berlebih. Strip bergerak maju dalam jarak tertentu, yang disebut pitch, pada setiap siklus penekanan. Pada saat logam mencapai stasiun akhir, bagian yang telah selesai terpisah dari strip pembawa, siap untuk digunakan atau pemrosesan sekunder.
Cetakan progresif adalah alat tunggal dengan beberapa stasiun berurutan yang mengubah strip logam datar menjadi bagian jadi dalam satu siklus pengepresan terus menerus, menghasilkan komponen lengkap pada setiap pukulan.
Istilah "progresif" menggambarkan dengan tepat apa yang terjadi: logam bergerak melewati cetakan, stasiun demi stasiun, setiap langkah melanjutkan langkah sebelumnya. Singkatan industri sering menyebut hal ini sebagai penyiapan cetakan prog, dan disiplin yang lebih luas mengenai cetakan & stempel progresif memiliki akar yang sudah ada sejak lebih dari satu abad, disempurnakan dengan material perkakas modern, mesin press yang digerakkan oleh servo, dan sistem kualitas digital.
Mengapa Pabrik Grosir Beroperasi Berbeda dengan Job Shop
Tidak semua operasi pengecapan logam bekerja dengan cara yang sama. Job shop pada dasarnya adalah operasi-sesuai-pemesanan yang menangani komponen khusus-satu kali dengan alur kerja yang kompleks dan bervariasi yang berubah dari satu proyek ke proyek lainnya. Sebaliknya, pabrik stamping logam progresif grosir dibangun dengan model yang berbeda secara fundamental: peralatan khusus, produksi bervolume tinggi, dan struktur biaya yang memberikan skala penghargaan.
Perbedaan ini penting dalam pengadaan. Sebuah pabrik grosir banyak berinvestasi pada perkakas cetakan progresif yang dirancang untuk menjalankan jutaan siklus. Modal dimuka tersebut, yang berkisar antara $10.000 untuk peralatan yang lebih sederhana hingga $250.000 atau lebih untuk cetakan multi-stasiun yang kompleks, diamortisasi ke seluruh volume produksi total. Dengan 25.000 bagian, dadu progresif senilai $25.000 menambahkan $1,00 per bagian. Pada 250.000 bagian, itu menambah sepeser pun. Logika amortisasi ini mendorong segala sesuatu tentang bagaimana pabrik grosir mengutip, menjadwalkan, dan memprioritaskan pesanan.
Toko pekerjaan menghabiskan banyak waktu pada penyiapan mesin karena setiap pesanan berbeda. Operasi pencetakan grosir meminimalkan pergantian dengan menjalankan kampanye produksi yang panjang dan tanpa gangguan di mana mesin cetak memproduksi ribuan suku cadang yang identik per jam. Alur kerja mereka terstandarisasi dan linier, bukan rumit dan bervariasi. Peralatan, staf, sistem mutu, dan tata letak lantai semuanya mencerminkan orientasi-volume tinggi,-pengulangan yang tinggi ini.
Memahami perbedaan operasional ini sebelum Anda mengeluarkan RFQ membantu Anda mengajukan pertanyaan yang lebih baik, menafsirkan penawaran secara akurat, dan menghindari ekspektasi yang tidak selaras tentang jumlah pesanan minimum, kepemilikan peralatan, dan waktu tunggu. Bagian selanjutnya menguraikan dengan tepat apa yang terjadi di dalam dadu progresif tersebut, sehingga Anda dapat mengevaluasi pemasok dari sudut pandang pengetahuan, bukan hanya menebak-nebak.
Cara Kerja Proses Die Stamping Progresif
Anda tahu konsep dasarnya: strip logam masuk, bagian jadi keluar. Namun apa sebenarnya yang terjadi di antara kedua titik tersebut? Memahami proses die stamping progresif di tingkat stasiun memberi Anda keuntungan penting saat mengkomunikasikan spesifikasi ke pabrik. Anda akan mengetahui operasi mana yang menghasilkan fitur apa, dan yang lebih penting, Anda akan mengenali ketika pemasok menyebutkan kompleksitas yang sebenarnya tidak dibutuhkan oleh bagian Anda.
Stasiun-demi-Perincian Stasiun dari Operasi Die Progresif
Bayangkan sebuah kumparan logam yang dipasang pada uncoiler. Strip dimasukkan melalui pelurus untuk menghilangkan lengkungan apa pun, kemudian pengumpan servo memasukkannya ke dalam mesin stempel progresif dengan jarak yang tepat dan tetap pada setiap gerakan tekan. Pin pilot dimasukkan ke dalam-lubang yang telah dilubangi untuk mengunci strip pada posisi yang tepat sebelum pemotongan atau pembentukan dimulai. Langkah registrasi inilah yang memungkinkan cetakan stempel progresif memiliki toleransi berulang dalam jutaan siklus.
Di dalam dadu, operasi terjadi dalam urutan yang disengaja. Tiap stasiun dibangun berdasarkan apa yang dibuat stasiun sebelumnya. Berikut ini urutan umumnya:
- Tajam- Pukulan membuat lubang, celah, atau bukaan pada-strip yang masih datar. Fitur-fitur ini sering kali berfungsi sebagai lokasi percontohan untuk stasiun selanjutnya dan sebagai lubang fungsional pada bagian akhir. Jika komponen Anda memerlukan lubang pemasangan atau slot ventilasi, dari sinilah asalnya.
- Pengosongan/ Bentukan- Profil luar bagian tersebut mulai terbentuk saat material terpotong dari tepi strip. Bentukan menghilangkan bagian-bagian di sepanjang batas bagian sambil menjaganya tetap melekat pada jalur pembawa untuk diangkut melalui stasiun-stasiun yang tersisa.
- Pembentukan- Bentuk tiga-dimensi muncul di sini. Tulang rusuk, saluran, fitur timbul, atau bagian yang digambar ditekan ke dalam material. Di sinilah logam datar mulai menjadi komponen struktural dengan kedalaman dan kontur.
- Pembengkokan- Tab, flensa, klip, dan fitur miring dibuat dengan melipat material di sepanjang garis lengkung yang diperhitungkan. Kompensasi pegas dimasukkan ke dalam desain cetakan stempel progresif pada tahap ini, dengan perkakas sengaja dibengkokkan-untuk memperhitungkan pemulihan material elastis.
- Menciptakan- Kompresi yang dilokalkan meningkatkan presisi dimensi atau menciptakan detail permukaan yang halus. Ketika gambar Anda memerlukan kontrol ketebalan yang ketat atau tekstur permukaan tertentu di satu area, stasiun coining memberikan tingkat akurasi tersebut.
- Pemangkasan/Pemotongan- Stasiun terakhir memisahkan bagian yang telah selesai dari jalur pembawa. Bahan berlebih dipangkas, dan potongan jadi dimasukkan ke dalam wadah pengumpul atau konveyor untuk diperiksa.
Tidak setiap bagian memerlukan keenam jenis operasi tersebut. Braket datar sederhana mungkin hanya perlu ditusuk, diukir, dan dipotong. Konektor otomotif yang kompleks dapat memerlukan sepuluh stasiun atau lebih yang menggabungkan beberapa langkah pembentukan dan pembengkokan. Cetakan mesin progresif dirancang khusus sesuai geometri bagian Anda, itulah sebabnya cetakan detail sangat penting selama fase penawaran harga.
Mengapa Pemahaman Proses Penting untuk Pengadaan
Jika Anda memahami fungsi setiap stasiun, Anda dapat berbicara dalam bahasa pabrik. Anda akan menyadari bahwa bagian dengan tiga sudut tekukan terpisah memerlukan setidaknya tiga stasiun pembentuk, bahwa toleransi posisi-lubang yang sangat ketat mungkin memerlukan langkah kalibrasi khusus, dan bahwa menambahkan logo timbul berarti menambahkan stasiun pembuatan koin ke alat tersebut.
Pengetahuan ini secara langsung mempengaruhi percakapan biaya. Setiap stasiun yang ditambahkan ke cetakan akan meningkatkan investasi perkakas dan panjang cetakan secara keseluruhan. Sebaliknya, menggabungkan fitur atau melonggarkan toleransi yang tidak kritis dapat menghapus stasiun seluruhnya. Pembeli yang memahami hubungan ini akan bernegosiasi dengan lebih efektif karena mereka memahami apa yang mendorong penetapan harga di tingkat peralatan, bukan hanya-tingkat per bagian.
Stamping mati progresif berkecepatan tinggimemperkuat perekonomian ini. Ketika mesin press bekerja dengan kecepatan 200 hingga 1.500 pukulan per menit, bahkan inefisiensi kecil dalam tata letak strip atau jumlah stasiun akan terjadi pada jutaan komponen. Tata letak strip-yang dirancang dengan baik akan memaksimalkan pemanfaatan material, biasanya menargetkan penggunaan 75 hingga 85 persen bergantung pada geometri komponen, dan memastikan gaya seimbang di seluruh cetakan untuk mencegah keausan yang tidak merata.
Namun, penyampaian materi melalui stasiun-stasiun tersebut bukanlah partisipan pasif. Logam yang berbeda berperilaku berbeda pada setiap jenis operasi, dan perilaku tersebut secara langsung menentukan keputusan desain cetakan, biaya perkakas, dan pada akhirnya jumlah yang Anda bayarkan per komponen.
Pemilihan Material dan Pengaruhnya terhadap Kinerja Die
Strip logam bukan hanya bahan mentah. Ini adalah variabel aktif yang menentukan berapa lama peralatan Anda bertahan, seberapa cepat mesin cetak dapat bekerja, dan berapa{1}}biaya per{1}}bagian di akhir kampanye produksi. Dua bagian dengan geometri identik namun bahan stempel progresif berbeda dapat berbeda secara signifikan dalam investasi perkakas dan frekuensi perawatan. Perbedaan tersebut mengalir langsung ke laba Anda pada volume grosir.
Saat Anda menentukan material pada gambar Anda, Anda juga secara implisit menentukan jarak bebas cetakan, tingkat keausan punch, persyaratan pelumasan, dan tonase tekan. Memahami hubungan ini membantu Anda menghindari-menentukan logam paduan yang mahal secara berlebihan karena tidak diperlukan dan tidak-menentukan substrat murah yang akan merusak perkakas atau menghasilkan sisa.
Bahan Umum dan Dampaknya terhadap Desain Die
Empat kelompok material mendominasi die stamping progresif dalam skala grosir. Masing-masing menghadirkan kombinasi kemampuan bentuk, kekuatan, dan interaksi perkakas yang berbeda yang membentuk cara rekayasa cetakan.
Baja Karbon- Ini adalah alat-stamping bervolume tinggi. Stamping progresif baja karbon mendapat manfaat dari perilaku material yang dapat diprediksi dalam operasi pemotongan dan pembentukan. Nilai karbon-rendah (1008, 1010, 1018) menawarkan sifat mampu bentuk yang sangat baik, artinya dapat ditekuk dan ditarik tanpa retak. Mereka juga menghasilkan tepi geser yang bersih pada jarak bebas standar, kira-kira 10 persen ketebalan material per sisi. Keausan perkakas tergolong sedang, dan interval perawatan cetakan tetap lama. Keuntungannya adalah ketahanan terhadap korosi yang terbatas tanpa pelapisan atau pelapisan, namun untuk braket struktural, komponen sasis, dan perangkat keras, baja karbon memberikan rasio biaya-terhadap-kinerja terbaik.
Baja Tahan Karat- Stempel progresif baja tahan karat menghasilkan kekuatan dan-perilaku pengerasan kerja yang lebih tinggi yang menuntut lebih banyak perkakas. Nilai austenitik seperti 304 dan 316 menawarkan ketahanan terhadap korosi dan hasil akhir yang menarik, namun memerlukan gaya potong 15 hingga 20 persen lebih besar dibandingkan baja karbon dengan ketebalan-setara. Pengerasan kerja di stasiun pembentukan mempercepat keausan punch dan dapat menyebabkan kerusakan jika pelumasan tidak mencukupi. Jarak bebas cetakan biasanya perlu sedikit ditingkatkan, dan baja perkakas harus ditingkatkan ke tingkat-keausan yang tinggi atau dilapisi dengan titanium nitrida untuk mempertahankan masa pakai yang dapat diterima. Hasilnya adalah biaya perkakas yang lebih tinggi dan interval penajaman yang lebih sering.
Paduan Tembaga- Stempel progresif tembaga mencakup berbagai substrat termasuk tembaga murni (C110), kuningan (C260, C270), dan perunggu fosfor (C510, C521). Bahan-bahan ini unggul dalam aplikasi konduktivitas listrik dan termal. Tembaga murni sangat lembut dan ulet, sehingga terdengar ideal untuk dibentuk, namun menimbulkan tantangan: ia cenderung menempel pada pukulan dan menghasilkan gerinda jika jaraknya terlalu sempit. Kuningan menawarkan kemampuan mesin yang lebih baik dan umur pahat yang lebih lama karena sifat-pelumasnya sendiri. Perunggu fosfor lebih keras dan kenyal, sehingga membutuhkan kompensasi overbend tambahan. Secara keseluruhan, paduan tembaga menyebabkan lebih sedikit keausan perkakas dibandingkan baja, namun biaya bahan bakunya yang lebih tinggi mengimbangi beberapa keunggulan tersebut.
Aluminium- Stempel progresif aluminium menarik di mana pun pengurangan berat penting. Paduan seperti 5052 dan 6061 umum digunakan pada HVAC, penutup elektronik, dan pelindung panas otomotif. Aluminium bersifat lunak dan sangat mudah dibentuk, namun cenderung menghasilkan-tepian yang tebal pada permukaan perkakas, sehingga memerlukan pembersihan berkala atau pelapisan khusus pada permukaan pelubang. Ia juga mudah tergores sehingga protokol pemolesan dan penanganannya harus lebih ketat. Jarak bebas pemotongan dibuat sedikit lebih rendah dibandingkan baja karbon, biasanya sekitar 8 persen ketebalannya, untuk meminimalkan pembentukan duri pada substrat yang lebih lunak ini.
Bagaimana Ketebalan dan Kualitas Bahan Mempengaruhi Harga Grosir
Inilah kenyataan harga yang diabaikan banyak pembeli: bahan yang lebih keras dan lebih kuat tidak hanya harganya lebih mahal per ponnya. Harganya lebih mahal pada setiap tahap proses stamping. Tingkat kekuatan-yang lebih tinggi akan meningkatkan kebutuhan tonase pengepresan, mempercepat keausan cetakan, memperketat toleransi jarak bebas, dan memperpendek siklus perawatan. Masing-masing faktor tersebut menambah biaya yang bertambah dalam jangka waktu produksi yang panjang.
Pertimbangkan izin mati sebagai contoh praktis. Aturan tradisional "10 persen ketebalan" berlaku baik untuk-baja karbon rendah. Tapi sebagaiMajalah MetalFormingcatatan, menerapkan aturan ini secara universal pada setiap jenis material adalah salah satu kesalahan pengecapan yang paling umum. Baja berkekuatan-tinggi memiliki kekuatan luluh yang mendekati kekuatan tariknya, yang berarti sangat sedikit deformasi yang terjadi sebelum patah. Hal ini mengubah seluruh dinamika pemotongan, memerlukan penyesuaian jarak bebas, modifikasi geometri pukulan, dan terkadang sudut geser yang digiling menjadi permukaan pukulan untuk mengatur beban kejut.
Pengukur yang lebih tebal memperkuat efek ini. Komponen baja tahan karat 3 mm memerlukan gaya tekan yang jauh lebih besar, penyelarasan komponen cetakan yang lebih rapat, dan sistem pemandu tugas yang lebih berat-dibandingkan versi 0,8 mm dari komponen yang sama. Ketika sebuah pabrik grosir mengutip stempel progresif baja pada alat pengukur yang berbeda, Anda akan sering melihat lonjakan harga nonlinier pada ambang batas ketebalan tertentu karena operasi stempel itu sendiri menjadi berbeda secara mendasar di atas titik tersebut.
| Jenis Bahan | Peringkat Kemampuan Bentuk | Aplikasi Khas | Faktor Keausan Perkakas | Dampak Biaya Relatif |
|---|---|---|---|---|
| Baja Karbon-Rendah (1008-1018) | Tinggi | Braket, komponen struktural, perangkat keras, panel otomotif | Rendah hingga Sedang | Garis dasar terendah |
| Baja Tahan Karat (304, 316) | Sedang | Peralatan medis, peralatan makanan, perangkat keras kelautan, trim dekoratif | Tinggi | 1,5x - 2.5x garis dasar |
| Tembaga / Kuningan (C110, C260) | Tinggi | Konektor listrik, terminal, penukar panas, bus bar | Rendah | 2x - 3x garis dasar (didorong oleh material-) |
| Perunggu Fosfor (C510) | Sedang | Pegas, komponen saklar, elemen bantalan | Sedang | 3x - 4x garis dasar (didorong oleh material-) |
| Aluminium (5052, 6061) | Tinggi | Komponen HVAC, penutup, pelindung panas, braket ringan | Rendah (dengan risiko penumpukan) | 1,2x - 1.8x garis dasar |
Kolom "Dampak Biaya Relatif" mencerminkan keekonomian total per{0}}bagian berdasarkan volume, bukan hanya harga bahan mentah. Hal ini memperhitungkan keausan perkakas, frekuensi perawatan, batasan kecepatan pengepresan, dan tingkat kerusakan yang umum terjadi pada setiap media. Bahan yang terlihat murah per kilogramnya bisa menjadi lebih mahal per bagian jadinya jika bahan tersebut merusak perkakas atau memaksa kecepatan pengepresan menjadi lebih lambat.
Untuk tim pengadaan, hal praktis yang dapat diambil adalah: selalu diskusikan pemilihan material dengan pabrik Anda sebelum menentukan spesifikasi. Sedikit penyesuaian kemiringan, seperti mengganti baja tahan karat 430 dengan baja tahan karat 304 jika persyaratan korosi memungkinkan, dapat mengurangi keausan perkakas secara signifikan dan memperpanjang masa pakai cetakan tanpa mengorbankan fungsi komponen. Pengoptimalan semacam itu hanya terjadi ketika pembeli memahami mengapa pilihan material mempengaruhi setiap lini biaya dalam penawaran stempel grosir.
Namun, biaya material hanyalah salah satu lapisan persamaan harga. Total biaya kepemilikan pada volume grosir mencakup amortisasi perkakas, jadwal pemeliharaan, tingkat kerusakan, dan titik henti sementara-tingkat volume yang tidak pernah dilihat oleh banyak tim pengadaan dalam penawaran harga.
Memahami Penetapan Harga Grosir dan Struktur Biaya
Sebagian besar kutipan pemasok menunjukkan harga satuan dan item baris perkakas. Itu seperti melihat gunung es dari atas permukaan air. Keekonomian nyata dari die stamping progresif pada volume grosir terdapat pada lapisan di bawahnya: kurva amortisasi, siklus hidup penghitungan pukulan, titik henti volume, dan biaya berulang yang tidak pernah muncul sebagai satu baris pun pada pesanan pembelian. Pabrik memahami dinamika ini secara intuitif. Pembeli yang tidak melakukan negosiasi buta.
Investasi Perkakas dan Amortisasi Selama Produksi Berjalan
Dadu progresif adalah aset modal, bukan sekadar beban. Biayanya, berkisar antara $30.000 hingga lebih dari $250.000 tergantung pada jumlah stasiun, jenis material, dan persyaratan toleransi, tersebar di setiap bagian yang diproduksi selama masa pakainya. Perhitungan tersebut mengubah segalanya tentang cara Anda mengevaluasi harga per{6}}bagian.
Perhatikan contoh sederhana. Cetakan progresif 12 stasiun untuk braket otomotif berharga $80.000. Jika total volume program Anda adalah 200.000 buah, perkakas menyumbang $0,40 untuk setiap bagian. Pada 2.000.000 keping, harganya turun menjadi $0,04. Mata uang itu sendiri tidak berubah, namun perekonomian bergeser sepuluh kali lipat.
Harapan hidup adalah variabel penting di sini. Cetakan stempel baja yang dibuat dari baja perkakas konvensional seperti D2 atau A2 biasanya menghasilkan 500.000 hingga 1.000.000 pukulan sebelum memerlukan penajaman atau penggantian komponen. Cetakan stempel karbida progresif, yang menggunakan sisipan tungsten karbida pada-stasiun keausan tinggi, mendorong angka tersebut hingga 2.000.000 pukulan atau lebih. Biaya awal perkakas karbida 30 hingga 50 persen lebih tinggi, namun dalam program produksi multi-tahun, penghentian pemeliharaan yang lebih sedikit dan interval yang lebih lama antar perbaikan sering kali menjadikannya pilihan yang lebih murah per komponen yang diproduksi.
Pabrik yang menjalankan program stamping progresif jangka panjang merencanakan siklus pemeliharaan ini ke dalam jadwal produksinya. Setiap proses penajaman membutuhkan biaya (biasanya $2.000 hingga $8.000 tergantung kompleksitas cetakan) dan menghilangkan sejumlah kecil material dari permukaan pemotongan, yang berarti setiap cetakan memiliki jumlah perbaikan total yang terbatas sebelum penggantian diperlukan. Pembeli yang hanya membandingkan harga perkakas di muka tanpa menanyakan umur cetakan yang diharapkan dan irama pemeliharaan tidak memiliki faktor pendorong biaya yang besar.
Tingkat Volume dan Dinamika Biaya Per{0}}Bagian
Pabrik grosir menyusun penetapan harga berdasarkan tingkatan volume karena struktur biaya internalnya tidak linier. Waktu penyiapan,-pemeriksaan artikel pertama, dan penjadwalan produksi menghasilkan overhead tetap yang dibagi ke seluruh kuantitas. Inilah sebabnya-biaya per bagian turun tajam pada titik henti sementara tertentu, sering kali sebesar 50.000, 100.000, dan 500.000 unit per tahun.
Jumlah pesanan minimum ada karena alasan yang sama. Menjalankan cetakan progresif untuk 500 bagian tidak masuk akal secara ekonomis ketika penyiapan, pemasangan kumparan, verifikasi-bagian pertama, dan pembongkaran menghabiskan lebih banyak waktu dan biaya dibandingkan proses produksi itu sendiri. MOQ di pabrik grosir biasanya dimulai dari 10.000 hingga 50.000 lembar, mencerminkan titik di mana waktu proses pencetakan mendominasi biaya persiapan tetap.
Namun harga per{0}}bagian dalam penawaran Anda masih belum mencakup total biaya kepemilikan. Inilah yang diabaikan sebagian besar tim pengadaan saat membandingkan pemasok:
- Pemeliharaan dan penajaman perkakas- biaya berulang yang bertambah seiring bertambahnya usia, biasanya $2.000 hingga $8.000 per siklus
- Tingkat memo berdasarkan volume- bahkan tingkat kerusakan sebesar 2% pada 1.000.000 komponen berarti 20.000 unit material dan waktu pengepresan yang terbuang
- Limbah material di luar bagian tersebut- strip pembawa, material slug, dan trim tepi yang tidak ditangkap oleh tingkat pemanfaatan material Anda
- Pengangkutan masuk pada stok koil mentah- kumparan baja dan tembaga berat, dan biaya pengirimannya jarang tercantum dalam harga per-satuan
- Pengiriman dan pengemasan keluar- komponen massal memerlukan dunnage, pembagi, atau kemasan anti-korosi khusus yang menambahkan $0,02 hingga $0,15 per buah
- Penolakan kualitas dan biaya penyortiran- ketika cacat lolos, pekerjaan penahanan dan pengerjaan ulang sering kali melebihi biaya suku cadang itu sendiri
- Penyimpanan die antar produksi berjalan- kematian progresif dalam jumlah besar memerlukan-penyimpanan yang dikontrol iklim, dan beberapa pabrik mengenakan biaya untuk hal ini di sela-sela kampanye
- Biaya perubahan teknik- memodifikasi program yang sudah ada di pertengahan-biayanya bisa 20 hingga 50 persen dari harga peralatan aslinya
A formula biaya{0}}semuanya realistismemperhitungkan harga satuan dasar ditambah biaya penyiapan dibagi kuantitas, ditambah pengiriman per unit, paparan tarif, dan{0}}tambahan-pasca produksi seperti pelapisan atau pengemasan. Ketika Anda membandingkan dua pabrik yang mengutip harga mati progresif dengan harga satuan berbeda, angka yang lebih rendah tidak selalu berarti total biaya yang lebih rendah. Pemasok yang menetapkan harga $0,12 per suku cadang dengan pemeliharaan cetakan tahunan yang disertakan dalam perjanjian dapat memberikan keekonomian yang lebih baik daripada pemasok yang menetapkan harga $0,08 dengan pemeliharaan, penggantian skrap, dan pengiriman cepat yang ditagih secara terpisah.
Bagi para profesional di bidang pengadaan, langkah yang dapat ditindaklanjuti adalah dengan meminta perincian biaya total dibandingkan menerima harga satuan saja. Tanyakan bagaimana amortisasi perkakas dihitung, masa pakai yang dijamin oleh pabrik sebelum perbaikan, dan biaya berulang mana yang berada di dalam versus di luar angka yang disebutkan. Transparansi itulah yang membedakan kemitraan grosir yang terinformasi dari hubungan transaksional di mana kejutan datang pada setiap faktur.
Harga tentu saja tidak berarti apa-apa jika suku cadangnya gagal di lapangan. Pabrik di balik angka-angka tersebut sama pentingnya dengan angka-angka itu sendiri, sehingga menimbulkan pertanyaan yang lebih sulit: bagaimana Anda sebenarnya mengevaluasi apakah pemasok dapat memenuhi penawaran mereka secara konsisten, pesanan demi pesanan?
Bagaimana Mengevaluasi Pabrik Grosir Die Stamping yang Progresif
Situs web yang bagus dan penawaran harga yang kompetitif hampir tidak memberi tahu Anda apakah pabrik cetakan stempel benar-benar dapat memberikan toleransi pada jutaan-bagian yang dijalankan. Sinyal sebenarnya datang dari sistem apa yang dijalankan pemasok di belakang layar, peralatan apa yang digunakan, dan bagaimana mereka merespons ketika Anda mengajukan pertanyaan spesifik dan tidak nyaman. Sebagian besar tim pengadaan mengevaluasi produsen cetakan progresif berdasarkan harga dan waktu tunggu saja. Pendekatan itu berhasil hingga kiriman ketiga Anda tiba dengan penyimpangan dimensional yang tidak tertangkap oleh siapa pun karena tidak ada yang mengukur.
Berikut ini adalah kerangka kerja untuk memisahkan mitra grosir yang mampu dari pabrik yang terlihat bagus di atas kertas namun tidak memiliki infrastruktur untuk menghasilkan produk secara konsisten dalam skala besar.
Sertifikasi yang Menandakan Sistem Kualitas Asli
Setiap pemasok cetakan stempel mencantumkan sertifikasi di beranda mereka. Hanya sedikit pembeli yang memahami apa yang sebenarnya diterapkan oleh sertifikasi tersebut sehari-hari. Inilah yang dimaksud dengan standar-standar utama dalam praktiknya, bukan hanya dalam prinsipnya.
ISO 9001:2015adalah garis dasar. Ini menegaskan bahwa perusahaan stempel progresif telah mendokumentasikan proses, prosedur audit internal, peralatan yang dikalibrasi, personel terlatih, dan sistem tindakan perbaikan. Yang tidak diperlukan hanyalah pengendalian proses statistik, persetujuan bagian produksi formal, atau metodologi pencegahan cacat terstruktur apa pun. Anggap saja sebagai bukti bahwa pabrik memiliki sistem manajemen mutu. Hal ini tidak memberi tahu Anda seberapa ketat sistem tersebut untuk-stamping volume tinggi secara khusus.
IATF 16949:2016Di sinilah disiplin proses yang sebenarnya hidup. Dibangun berdasarkan ISO 9001, standar khusus otomotif ini mewajibkan APQP, PPAP, FMEA, SPC, dan MSA sebagai alat kualitas inti. Produsen cetakan stempel logam yang memegang IATF 16949 harus memelihara rencana pengendalian untuk setiap nomor komponen, menjalankan pengendalian proses statistik pada dimensi kritis, melakukan analisis mode kegagalan sebelum produksi dimulai, dan menyerahkan paket persetujuan komponen produksi formal sebelum pengiriman. Audit pengawasan dilakukan setiap 6 hingga 12 bulan, dan audit yang tidak diumumkan dapat dilakukan. Standar ini bukan opsional untuk rantai pasokan otomotif, namun ketelitiannya menguntungkan pembeli di industri mana pun yang menuntut presisi berulang dalam volume.
ISO 14001membahas pengelolaan lingkungan hidup. Meskipun tidak terlalu terkait langsung dengan kualitas suku cadang, hal ini menandakan kematangan operasional. Pabrik yang mengelola aliran limbah, penggunaan energi, dan penanganan bahan kimia di bawah sistem bersertifikat cenderung menjalankan operasi secara keseluruhan lebih ketat. Hal ini juga penting bagi pembeli yang organisasinya melacak metrik keberlanjutan rantai pasokan.
Langkah verifikasi penting yang dilewati sebagian besar tim: konfirmasikan bahwa cakupan sertifikasi secara eksplisit mencakup pencetakan dan perkakas di lokasi produksi tempat suku cadang Anda akan dibuat. Sebuah perusahaan dapat memegang IATF 16949 untuk operasi perakitan di satu lokasi sementara menjalankan mesin stempel tidak bersertifikat di lokasi lain. Minta sertifikat yang sebenarnya, periksa alamat situs, danmemverifikasi daftar IATF 16949melalui database pengawasan IATF.
Pertanyaan Audit Pabrik dan Tanda Bahaya
Sertifikasi membawa Anda ke daftar pendek. Pertanyaan audit menentukan siapa yang tetap di dalamnya. Saat Anda mengunjungi atau mengevaluasi produsen cetakan progresif dari jarak jauh, berikut adalah pertanyaan spesifik yang mengungkapkan kemampuan operasional:
- Implementasi SPC:Dimensi kritis manakah yang Anda lacak dengan diagram kendali, dan apa rencana reaksi Anda ketika pengukuran berada di luar batas kendali?
- Kemampuan PPAP:Bisakah Anda memberikan contoh paket PPAP dari program sebelumnya, termasuk gambar balon, laporan dimensi, diagram alur proses, dan studi Cpk?
- Pemeriksaan-artikel pertama:Peralatan apa yang Anda gunakan untuk FAI, dan apakah Anda menyimpan sampel-pertama dan-terakhir dari setiap proses produksi?
- Armada pers dan kisaran tonase:Berapa tonase mesin cetak terkecil dan terbesar yang tersedia, dan berapa banyak mesin cetak yang dapat menjalankan cetakan progresif secara bersamaan?
- Kapasitas produksi dan penjadwalan:Berapa pemanfaatan kapasitas Anda saat ini, dan bagaimana Anda menangani lonjakan permintaan atau pesanan yang terburu-buru tanpa menggantikan program yang sudah ada?
- Kepemilikan dan pemeliharaan perkakas:Apakah Anda mendesain, membuat, dan merawat cetakan-di rumah? Apa jadwal pemeliharaan preventif Anda, dan bisakah Anda membagikan log pemeliharaan cetakan terkini?
- Ketertelusuran material:Bisakah Anda melacak bagian yang sudah jadi kembali ke lot kumparan tertentu, menekannya, dan mematikannya?
- Proses perubahan rekayasa:Berapa lama waktu yang dibutuhkan untuk modifikasi cetakan, dan siapa yang menanggung biaya perubahan-yang dimulai oleh pelanggan versus-perbaikan proses?
Metrik fasilitas menambahkan konteks pada jawaban tersebut. Aaudit situs terstrukturharus menilai jumlah pers relatif terhadap basis pelanggan, tingkat staf di ruang perkakas, log pemeliharaan cetakan yang aktif, dan apakah diagram SPC di lapangan menampilkan data-waktu nyata atau cetakan berdebu dari kuartal terakhir. Luas persegi saja tidak berarti apa-apa, namun luas persegi yang dipadukan dengan kepadatan peralatan, aliran material yang terorganisir, dan disiplin 5S yang terlihat memberi tahu Anda seberapa efisien ruang tersebut menghasilkan komponen.
Bertahun-tahun beroperasi menunjukkan kemampuan bertahan dan akumulasi pengetahuan proses, namun hanya jika digabungkan dengan bukti investasi ulang. Pabrik berusia-tahun-yang menjalankan mesin press berusia 30 tahun tanpa EDM kawat CNC di ruang perkakas tidak sama dengan pabrik yang terus dimodernisasi.
Yang tidak kalah pentingnya adalah mengetahui apa yang seharusnya membuat Anda menjauh. Ini adalah tanda bahaya yang menunjukkan bahwa pemasok cetakan stempel tidak dapat mendukung produksi grosir secara andal:
- Klaim sertifikasi mengacu pada standar ISO/TS 16949 yang sudah usang, yang diganti pada tahun 2016 dan tidak berlaku lagi
- Ketidakmampuan atau keengganan untuk memberikan contoh dokumentasi PPAP dari program sebelumnya
- Tidak ada insinyur kualitas yang berdedikasi, dengan tanggung jawab inspeksi yang diserahkan kepada operator produksi
- Desain perkakas dan pemeliharaan cetakan dialihdayakan, yang menambah risiko waktu tunggu dan mengurangi akuntabilitas kinerja perkakas
- Jawaban yang tidak jelas tentang harapan hidup, interval perawatan, atau jumlah pukulan di antara penajaman
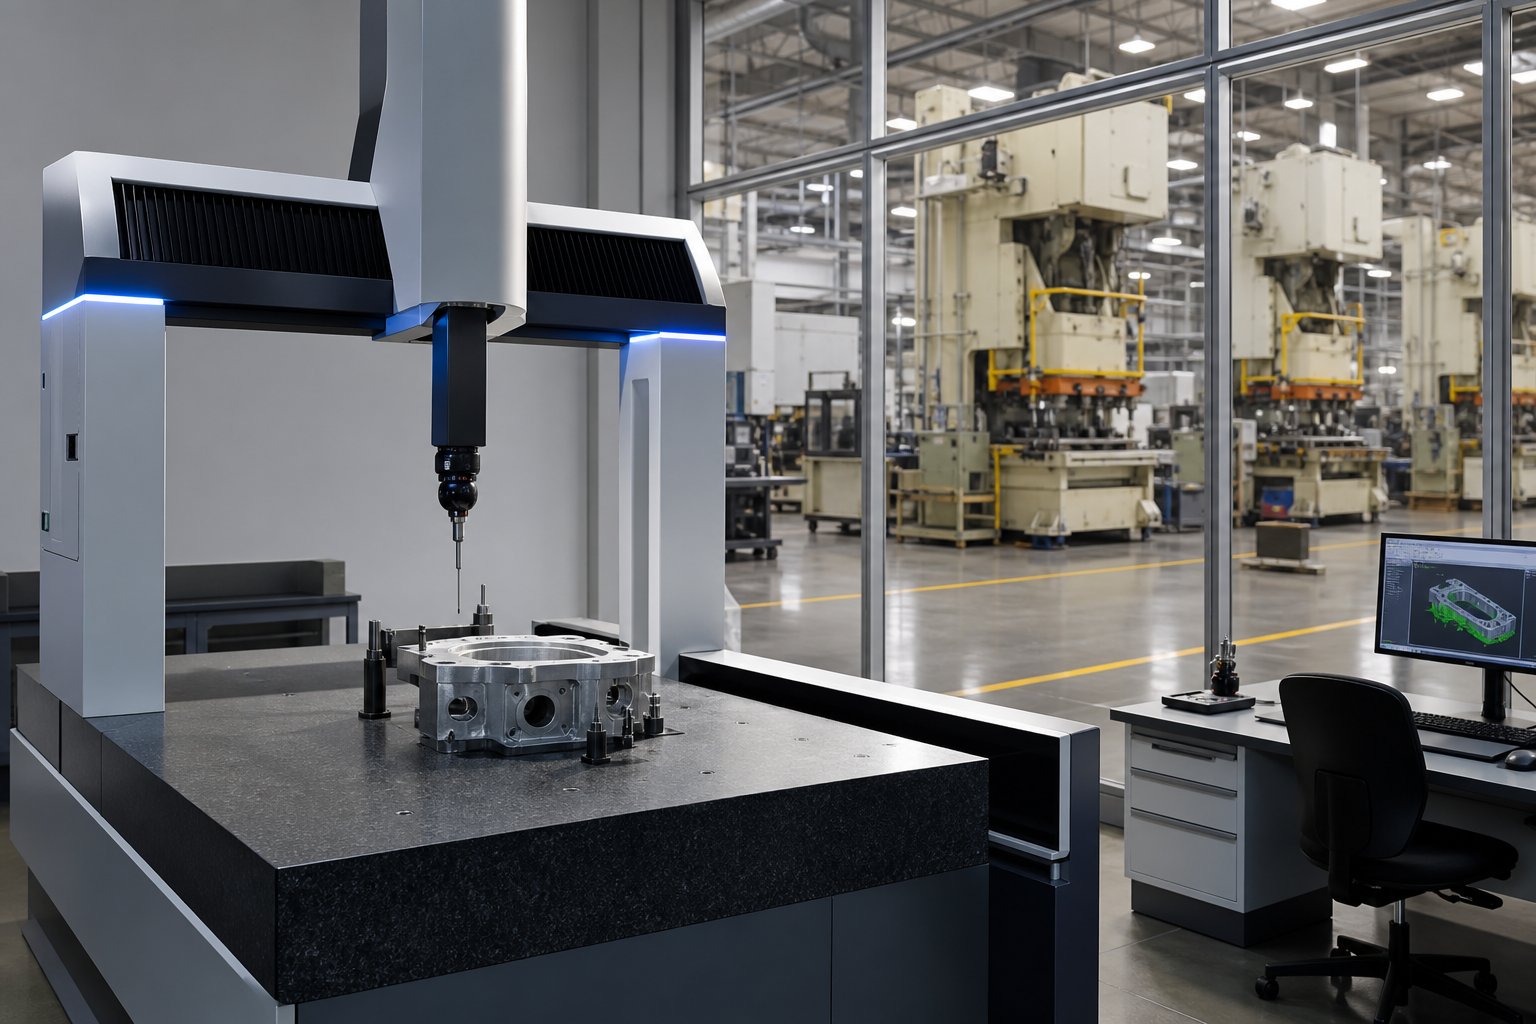
- Tidak ada peralatan pengukuran CMM atau optik di-lokasi untuk verifikasi dimensi
- Cakupan sertifikat yang tidak secara eksplisit menyebutkan stempel logam atau menunjukkan alamat fisik yang berbeda dari fasilitas produksi
- Penolakan terhadap audit pelanggan atau desakan bahwa sertifikasi saja menghilangkan kebutuhan akan kunjungan lapangan
- Tidak ada proses terdokumentasi untuk verifikasi material yang masuk, bergantung sepenuhnya pada sertifikasi pabrik tanpa pemeriksaan independen
Mitra grosir yang cakap menyambut pertanyaan-pertanyaan ini karena sistem mereka telah menghasilkan jawabannya. Perlawanan atau respons yang tidak jelas dapat bersifat diagnostik. Pabrik yang tidak dapat dengan jelas mengartikulasikan metodologi SPC-nya atau membuat permintaan log on pemeliharaan memberi tahu Anda sesuatu yang penting tentang cara kerjanya saat Anda tidak melihatnya.
Namun, kriteria evaluasi dapat berubah tergantung pada industri apa yang dilayani suku cadang Anda. Braket yang ditujukan untuk unit HVAC menghadapi tuntutan dokumentasi, toleransi, dan ketertelusuran yang berbeda dibandingkan konektor yang dipasang ke perangkat medis implan, dan proses pemeriksaan pemasok Anda harus mencerminkan perbedaan tersebut.
Aplikasi Industri dan Perbedaan Spesifikasi
Toleransi yang memuaskan suatu industri dapat mendiskualifikasi sebagian industri lainnya. Pabrik die stamping progresif yang sama mungkin memproduksi braket untuk unit penanganan udara dan pegas kontak untuk instrumen bedah, namun paket dokumentasi, frekuensi inspeksi, dan persyaratan ketertelusuran material di balik kedua pesanan tersebut tidak ada yang sama. Pembeli yang menerapkan templat spesifikasi tunggal di seluruh komponen yang diberi stempel, baik di atas-spesifikasi (membayar untuk presisi yang tidak mereka perlukan) atau di bawah-spesifikasi (menimbulkan risiko kepatuhan di bagian hilir).
Mengetahui di mana suku cadang Anda berakhir akan menentukan apa yang harus Anda minta dari pemasok Anda. Berikut adalah perbedaan persyaratan antar sektor yang menggunakan komponen stempel mati paling progresif.
Aplikasi Otomotif dan HVAC
Stamping progresif komponen otomotif mewakili pasar tunggal terbesar untuk operasi cetakan progresif grosir. Pikirkan braket struktural, komponen rangka kursi, konektor listrik, rumah sensor, busbar, dan klip bagian bawah bodi mobil. Komponen-komponen ini memiliki karakteristik yang sama: kompleksitas yang moderat, toleransi yang ketat namun dapat dicapai, dan volume tahunan yang sangat besar yang membenarkan penerapan die khusus otomotif dalam program multi-tahun.
Perkiraan toleransi untuk stempel otomotif biasanya berada pada kisaran +/-0,05 hingga +/-0,10 mm pada dimensi kritis, dengan Cpk sebesar 1,67 atau lebih tinggi yang diperlukan untuk setiap karakteristik yang diklasifikasikan sebagai signifikan terhadap keselamatan. Persyaratan Cpk itu bukan opsional. Artinya, prosesnya harus terpusat dan cukup mampu sehingga kurang dari 3,4 cacat per juta peluang berada di luar spesifikasi. Pabrik yang melayani OEM otomotif dan pemasok Tingkat 1 harus menunjukkan kemampuan ini melalui studi proses awal yang diserahkan sebagai bagian dari paket PPAP.
Sertifikasi IATF 16949 secara efektif wajib untuk sektor ini. Hal ini menerapkan perencanaan APQP sebelum pembuatan alat, PFMEA untuk setiap proses produksi, pemantauan SPC pada dimensi kritis selama pengoperasian, dan pengajuan PPAP formal sebelum pengiriman pertama. PPAP stempel cetakan progresif biasanya membutuhkan waktu 8 hingga 12 minggu sejak alat dimulai-hingga Surat Perintah Pengajuan Suku Cadang yang disetujui. Jika pemasok Anda tidak dapat memandu Anda melalui alat-alat inti ini dengan lancar, mereka belum siap untuk pekerjaan otomotif, apa pun kutipannya.
Stamping logam progresif HVAC tumpang tindih secara signifikan dengan otomotif dalam hal kemampuan proses tetapi berbeda dalam intensitas dokumentasi. Braket, pelat pemasangan, rumah motor kipas, sirip penukar panas, dan konektor saluran adalah aplikasi stamping progresif HVAC yang umum. Volumenya tinggi, materialnya cenderung ke arah baja karbon dan aluminium, dan toleransi umumnya lebih longgar, sering kali +/-0,10 hingga +/-0,25 mm untuk fitur yang tidak-kritis. Sertifikasi ISO 9001 biasanya cukup di sini dibandingkan IATF 16949, meskipun beberapa OEM HVAC besar mengadopsi persyaratan kualitas gaya otomotif untuk komponen terkait keselamatan seperti rumah katup gas.
Perbedaan praktis bagi pembeli yang melakukan pembelian di kedua sektor: program otomotif memerlukan dokumentasi yang lebih banyak di awal dan pelaporan SPC yang berkelanjutan pada setiap pengiriman. Program HVAC biasanya menerima laporan inspeksi dan sertifikasi material tanpa memerlukan ketelitian PPAP penuh. Menentukan dokumentasi tingkat-otomotif untuk suku cadang HVAC menambah biaya tanpa menambah nilai. Menentukan dokumentasi tingkat HVAC-untuk suku cadang otomotif akan menyebabkan kegagalan audit dan potensi penghentian jalur.
Persyaratan Elektronik dan Alat Kesehatan
Stamping elektronik mengalihkan pembicaraan dari kekuatan struktural ke presisi dimensi dan konduktivitas material. Terminal, kaleng pelindung, rumah konektor, rangka timah, dan gasket EMI memerlukan toleransi dalam kisaran +/-0,025 hingga +/-0,05 mm. Bagian-bagiannya lebih kecil, lebih tipis (seringkali ketebalan bahannya 0,1 hingga 0,5 mm), dan sering kali dibuat dari paduan tembaga yang dipilih secara khusus karena sifat kelistrikannya. Perunggu fosfor memberikan karakteristik pegas untuk elemen kontak. Tembaga berilium memberikan ketahanan lelah dalam aplikasi siklus tinggi. Kuningan berfungsi untuk terminal keperluan umum.
Dokumentasi kualitas untuk stempel elektronik bervariasi menurut pelanggan. Pembeli elektronik konsumen dapat menerima ISO 9001 dengan laporan dimensi standar. Telekomunikasi dan elektronik pertahanan sering kali mendekati persyaratan otomotif, sehingga memerlukan rencana kontrol dan data SPC pada fitur-fitur penting seperti jarak kontak dan karakteristik gaya pegas.
Stempel progresif medis menimbulkan beban dokumentasi tertinggi di sektor mana pun.ISO 13485mengatur sistem manajemen mutu untuk komponen perangkat medis dan mewajibkan produsen untuk menjaga ketertelusuran lengkap mulai dari kumpulan bahan mentah melalui setiap langkah produksi hingga distribusi akhir. Ini berarti pemasok stempel Anda harus melacak kumparan spesifik mana yang menghasilkan kumpulan suku cadang tertentu, mesin press yang mana, penggunaan cetakan yang mana, diperiksa oleh siapa, dan dengan hasil pengukuran apa.
Kendala material semakin ketat. Instrumen bedah dan komponen perangkat implan memerlukan paduan biokompatibel, biasanya baja tahan karat 316L atau 17-4 PH, dengan sertifikasi bahan lengkap yang dapat ditelusuri ke pabrik. Sistem Identifikasi Perangkat Unik FDA dan Peraturan Perangkat Medis UE menambahkan mandat ketertelusuran lebih lanjut yang mengalir ke pemasok komponen. Pabrik cetakan progresif yang melayani pelanggan medis harus memelihara file riwayat desain, proses yang tervalidasi, dan sistem CAPA yang memenuhi pengawasan peraturan.
Toleransi untuk stempel medis sangat bervariasi menurut aplikasinya. Komponen instrumen bedah mungkin memerlukan +/-0,01 hingga +/- 0,025 mm pada antarmuka kritis, yang mendekati wilayah pengosongan halus. Rumah peralatan diagnostik mungkin dapat bertahan +/- 0,05 mm. Perbedaan utama dari sektor lain bukan hanya pada rentang toleransi itu sendiri tetapi juga pada dokumentasi yang membuktikan kemampuan proses: sistem pengukuran yang tervalidasi, studi kemampuan yang terdokumentasi, dan catatan inspeksi tingkat lot yang disimpan selama masa pakai perangkat di pasaran.
| Sektor Industri | Kisaran Toleransi Khas | Sertifikasi yang Diperlukan | Bahan Umum | Karakteristik Volume |
|---|---|---|---|---|
| Otomotif | +/-0.05 to +/-0.10 mm (Cpk >= 1.67) | IATF 16949 (wajib) | Baja karbon,-baja berkekuatan tinggi, paduan tembaga untuk konektor | 100K hingga multi-juta per tahun; program multi-tahun |
| AC | +/-0,10 hingga +/-0,25 mm | ISO 9001 (standar); IATF 16949 (muncul untuk komponen keselamatan) | Baja karbon, aluminium, baja galvanis | 50K hingga 500K+ setiap tahun; siklus permintaan musiman |
| Elektronik | +/-0,025 hingga +/-0,05 mm | ISO 9001; persyaratan khusus-pelanggan bervariasi | Tembaga, kuningan, perunggu fosfor, tembaga berilium | 100K hingga jutaan; siklus hidup produk yang lebih pendek |
| Alat kesehatan | +/-0,01 hingga +/-0,05 mm | ISO 13485 (wajib); Kepatuhan FDA/EU MDR | Tahan karat 316L, 17-4 PH, titanium, paduan biokompatibel | 10K hingga 500K; siklus kualifikasi yang panjang |
Tabel di atas menyoroti pola yang penting dalam pengambilan keputusan pengadaan: ketika Anda beralih dari HVAC ke medis, batas toleransi semakin ketat, beban dokumentasi meningkat, dan jangka waktu kualifikasi diperpanjang. Pabrik yang unggul dalam-braket HVAC bervolume tinggi tidak secara otomatis dilengkapi dengan stempel progresif medis. Hal sebaliknya juga terjadi: membayar tarif-dokumentasi tingkat medis untuk komponen HVAC komoditas hanya membuang-buang anggaran tanpa meningkatkan hasil.
Untuk pembeli yang mengelola portofolio gabungan komponen stempel di seluruh sektor, pendekatan yang paling efisien adalah mencocokkan setiap komponen dengan pemasok yang cakupan sertifikasi, kemampuan pengukuran, dan sistem dokumentasinya selaras dengan persyaratan penggunaan akhir spesifik tersebut. Mengajukan pertanyaan yang tepat selama evaluasi, lalu memasangkan jawaban tersebut dengan-permintaan khusus sektor yang dijelaskan di sini, akan mencegah kesenjangan-rekayasa dan kepatuhan.
Namun, penyelarasan spesifikasi hanya mencakup bagian yang diperlukan. Apa yang terjadi setelah komponen tersebut meninggalkan cetakan, mulai dari penghilangan duri hingga pelapisan hingga perakitan akhir, menentukan apakah komponen tersebut benar-benar siap untuk lini produksi Anda tanpa penanganan tambahan di pihak Anda.
Kontrol Kualitas dan Operasi Sekunder dalam Produksi Grosir
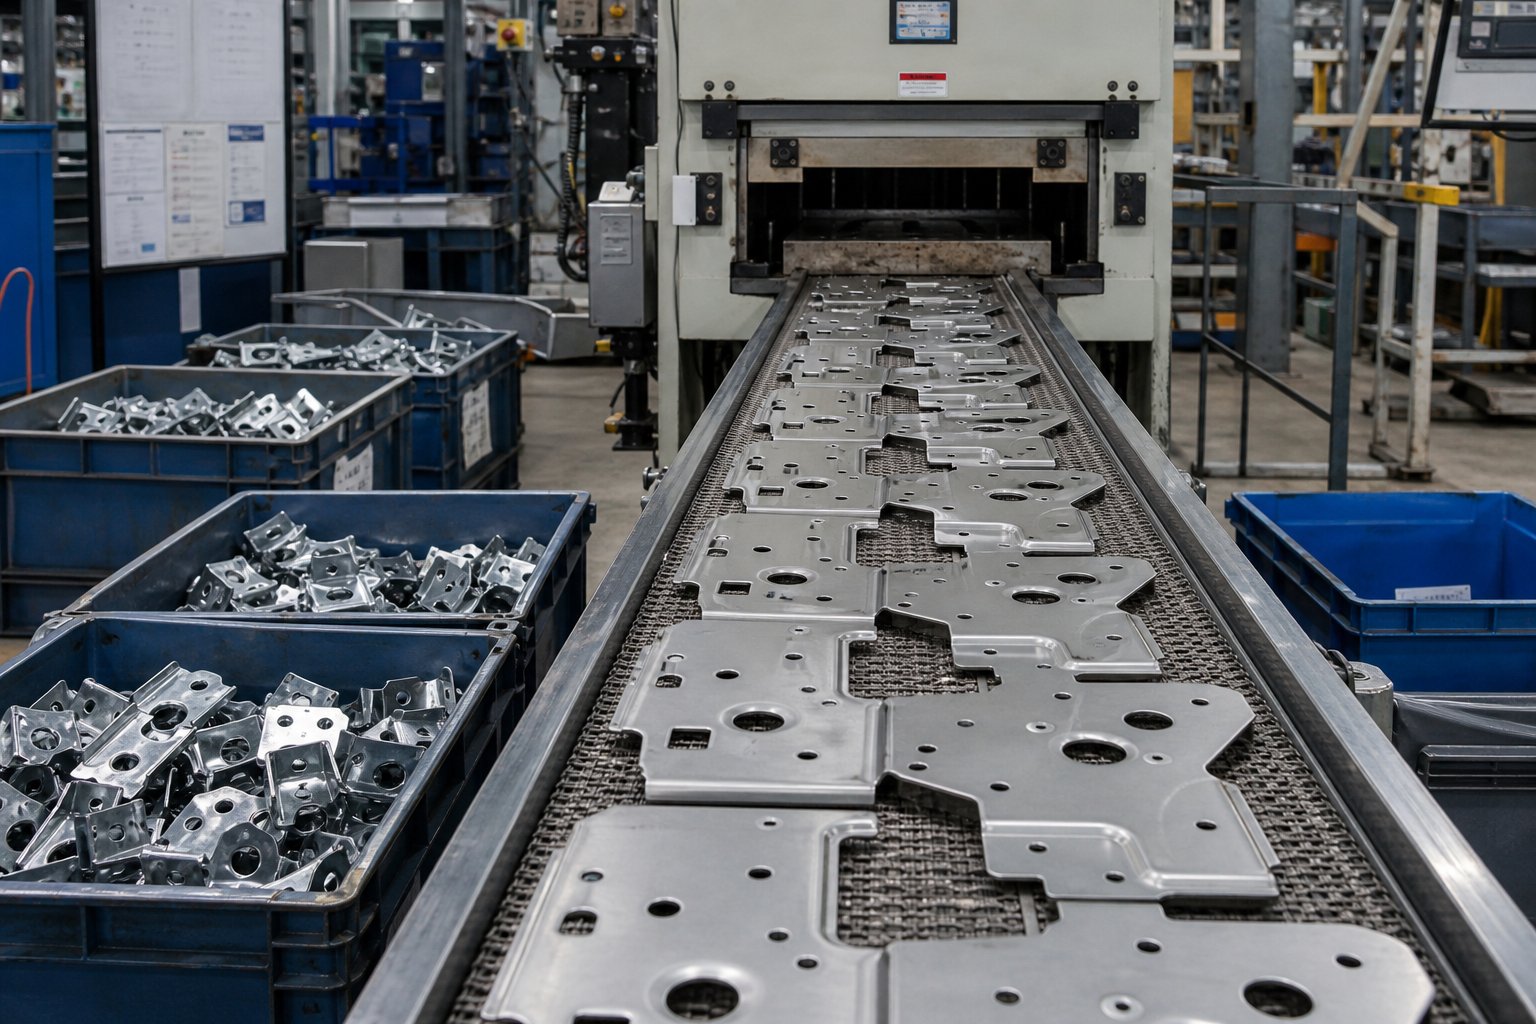
Bagian yang dicap dan diukur dengan benar pada bagian pertama tidak menjamin bagian yang kesejuta akan sama. Kampanye produksi jangka panjang memperkenalkan variabel-variabel yang tidak pernah ditemui dalam jangka pendek: keausan pukulan bertahap yang mengubah diameter lubang sebesar mikron per seribu pukulan, kerusakan pelumas yang menyebabkan kerusakan pada stasiun pembentukan, variasi material-ke-kumparan yang secara halus mengubah perilaku pegas. Stempel logam presisi progresif memerlukan sistem pemantauan yang dapat mendeteksi penyimpangan ini sebelum menghasilkan potongan, bukan setelahnya.
Hal yang juga diabaikan oleh banyak tim pengadaan adalah apa yang terjadi setelah komponen tersebut mati. Langkah-langkah pelapisan, perlakuan panas, deburring, dan sub-perakitan dapat menambah waktu pengerjaan selama berhari-hari atau berminggu-minggu jika dialihdayakan ke pihak ketiga. Pabrik grosir yang menangani operasi ini di bawah satu atap mempersingkat jadwal dan menghilangkan saling tuding antar vendor ketika terjadi masalah.
Pemantauan Kualitas dari Artikel Pertama hingga Produksi Massal
Kualitas dalam skala grosir bukanlah gerbang pemeriksaan akhir. Ini adalah putaran umpan balik berkelanjutan yang dimulai dengan artikel pertama dan berjalan tanpa gangguan hingga artikel terakhir dikirimkan. Berikut adalah struktur operasi stamping dan fabrikasi progresif yang mumpuni dalam loop tersebut.
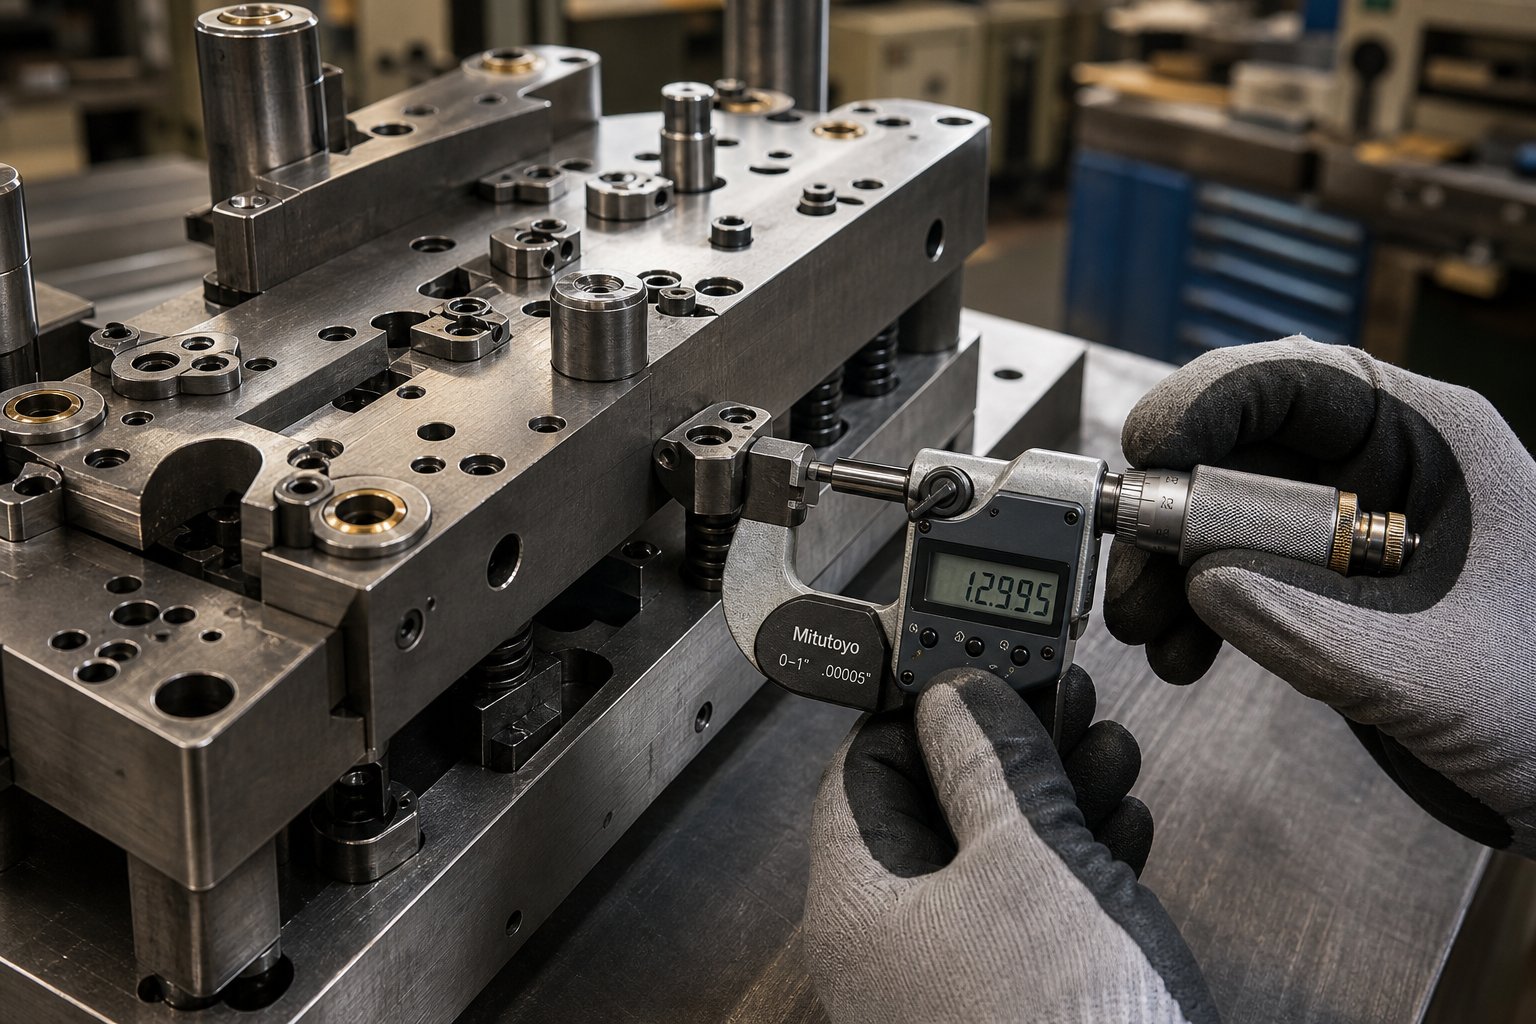
Inspeksi artikel-pertama (FAI)menetapkan garis dasar. Sebelum produksi penuh dimulai, pabrik memproduksi sejumlah kecil, biasanya 30 hingga 50 buah, mengukur setiap dimensi kritis terhadap rencana pengendalian, dan mendokumentasikan hasilnya. Kumpulan data ini mengonfirmasi bahwa parameter die, press, material, dan setup bersama-sama menghasilkan komponen sesuai spesifikasi. Masalah dimensi apa pun dapat diperbaiki pada tahap ini, dengan biaya penyesuaian yang minimal.
Kontrol proses statistik (SPC)kemudian mengambil alih selama produksi massal. Daripada memeriksa setiap bagian, yang tidak mungkin dilakukan dengan kecepatan 400 pukulan per menit, operator mengambil sampel pada interval yang ditentukan dan memetakan pengukuran pada diagram kendali. Bagan ini melacak nilai rata-rata dan penyebaran dimensi kritis dari waktu ke waktu. Kekuatan SPC terletak pada pengenalan pola: tren peningkatan bertahap pada diameter lubang menandakan keausan punch sebelum suku cadang benar-benar berada di luar toleransi. Pergeseran sudut tikungan secara tiba-tiba setelah penggantian koil menandai variasi material yang memerlukan kompensasi.Penelitian tentang pemantauan gaya injakan progresifmengonfirmasi bahwa hubungan antara gaya injakan dan geometri bagian bersifat langsung dan terukur, sehingga-data gaya real-time menjadi proksi yang andal untuk kesesuaian dimensi.
Pemantauan proses{0}}waktu nyatamenambahkan lapisan lain di luar pengambilan sampel manual. Layanan stamping logam mati progresif modern mengintegrasikan sensor beban ke dalam kolom tekan yang mengukur gaya stamping pada setiap pukulan. Ketika tanda kekuatan menyimpang dari garis dasar yang ditetapkan, sistem akan menandai anomali tersebut. Lonjakan tonase mungkin menunjukkan kesalahan pengumpanan, di mana strip tidak memajukan nada yang benar dan dadu mencoba menembus ketebalan ganda. Peningkatan gaya bertahap dalam ribuan siklus menandakan keausan cetakan mengubah dinamika pemotongan. Sistem yang digerakkan oleh sensor ini-memungkinkan apa yang disebut industri sebagai pemantauan kualitas otonom: mesin cetak itu sendiri memperingatkan operator akan adanya masalah sebelum suku cadang yang rusak menumpuk.
Pelacakan keausan cetakan perlu mendapat perhatian khusus karena merupakan satu-satunya sumber penyimpangan dimensi terbesar dalam-produksi jangka panjang. Pinggiran pemotongan semakin tumpul, dan seiring dengan itu, tinggi duri bertambah, diameter lubang sedikit terbuka, dan permukaan geser menjadi lebih kasar. Pabrik grosir mengelola hal ini melalui interval perawatan terjadwal berdasarkan jumlah langkah, bukan waktu kalender. Pemicu pemeliharaan umumnya mungkin terjadi setiap 200.000 hingga 500.000 pukulan, bergantung pada kekerasan material dan konstruksi cetakan. Di antara kejadian pemeliharaan, data SPC mengonfirmasi apakah cetakan masih berada dalam batas keausan yang dapat diterima.
Burring secara khusus memerlukan protokol kontrolnya sendiri. Produksi-bervolume tinggi memperparah masalah kecil: duri sebesar 0,05 mm pada shift pertama mungkin bertambah menjadi 0,15 mm pada shift ketiga seiring dengan penurunan tepian pukulan. Rencana pengendalian menentukan tinggi duri maksimum yang diperbolehkan untuk setiap fitur, dan frekuensi inspeksi meningkat seiring dengan mendekati interval pemeliharaan cetakan. Untuk stempel logam presisi progresif yang ditujukan untuk aplikasi listrik atau medis, batas tinggi duri bisa seketat 0,05 mm, sehingga memerlukan pemantauan yang lebih agresif dan siklus penajaman yang lebih pendek.
Deteksi salah umpan melengkapi gambaran pemantauan. Ketika strip gagal bergerak maju dengan benar, cetakan akan berada di lokasi yang salah, menghasilkan potongan dan berpotensi merusak perkakas. Sistem sensor mendeteksi kesalahan pengumpanan dalam satu langkah dengan membandingkan gaya pengikatan pin pilot atau posisi strip terhadap nilai yang diharapkan, sehingga menghentikan pengepresan sebelum siklus berikutnya menambah masalah. Dengan kecepatan 600 pukulan per menit, penundaan deteksi satu-detik berarti 10 bagian rusak, bukan satu.
Operasi Sekunder dan Integrasi-Internal
Bagian yang dicap jarang merupakan bagian yang sudah jadi. Sebagian besar komponen memerlukan setidaknya satu operasi-stamping sebelum siap dirakit. Ketika operasi tersebut dilakukan di bawah satu atap dengan pers, Anda mendapatkan waktu tunggu yang lebih singkat, logistik yang lebih sederhana, dan akuntabilitas yang lebih jelas. Ketika mereka dialihdayakan, Anda mendapatkan ketidakpastian penjadwalan dan siklus pengiriman tambahan.
Berikut adalah operasi sekunder yang paling umum dan mengapa integrasi penting:
Deburring dan finishing permukaan- Hampir semua bagian yang dicap mempunyai duri akibat operasi pemotongan. Deburring yang jatuh, finishing getar, atau pengamplasan sabuk menghilangkan tepi tajam dan menyiapkan permukaan untuk pelapisan. Saat ditangani-di rumah, komponen akan berpindah dari proses pengepresan ke proses deburring dalam hitungan jam. Pengalihdayaan menambah minimal 3 hingga 7 hari transportasi dan waktu antrian.
Pelapisan dan pelapisan- Pelapisan seng, pelapisan nikel, pelapisan timah, pelapisan bubuk, dan pelapisan e-semuanya melindungi bagian yang dicap dari korosi atau memberikan sifat permukaan tertentu. Operasi turnkey yang terintegrasi dengan kemampuan pelapisan internal menghilangkan sumber variabilitas waktu tunggu yang paling umum dalam program komponen yang dicap. Vendor pelapisan eksternal beroperasi berdasarkan jadwal mereka sendiri, mengumpulkan suku cadang dari beberapa pelanggan secara bersamaan, dan menerapkan penanganan yang dapat merusak fitur-fitur rumit. Pelapisan di-rumah memberikan kontrol langsung kepada pabrik stamping atas desain rak, bahan kimia rendaman, dan urutan proses.
Perawatan panas- Suku cadang baja karbon yang memerlukan rentang kekerasan tertentu, komponen tempera pegas yang memerlukan pelepas tegangan, atau suku cadang baja tahan karat yang memerlukan pasivasi, semuanya mendapat manfaat dari-pemrosesan termal di lokasi. Perlakuan panas setelah membentuk kunci dalam stabilitas dimensi dan menghilangkan tegangan sisa dari operasi pembengkokan. Saat dialihdayakan, suku cadang dikirim ke pengolah panas, mengantri, diproses dalam tungku batch bersamaan dengan pekerjaan yang tidak terkait, dan dikembalikan beberapa hari kemudian. Pemeriksaan dimensi harus diulangi setelah perlakuan panas karena siklus termal dapat menyebabkan lengkungan, yang berarti melakukan outsourcing pada langkah ini menggandakan upaya pemeriksaan.
Perakitan dan sub-perakitan- Beberapa operasi cetakan progresif mengintegrasikan penyisipan pengikat, pengelasan, paku keling, atau perakitan komponen langsung di-cetakan atau langsung di bagian hilir. Pengoperasian-dalam cetakan seperti penyisipan mur atau pengelasan kontak terjadi saat komponen masih terpasang pada strip, sehingga menjamin akurasi posisi yang tidak dapat ditandingi oleh-proses perakitan. Sel perakitan hilir yang diumpankan langsung dari mesin cetak menghilangkan-pengiriman antarfasilitas dan mengurangi inventaris-sedang-yang sedang berjalan.
Dampak biaya dari integrasi sangat jelas: setiap operasi yang dialihdayakan menambah biaya transportasi, waktu antrian, penanganan risiko kerusakan, dan lapisan komunikasi di mana kerusakan tidak terdeteksi. Pabrik yang menawarkan layanan pencetakan logam mati progresif dengan operasi sekunder terintegrasi biasanya memberikan waktu tunggu 15 hingga 30 persen lebih pendek dibandingkan dengan pabrik yang melakukan outsourcing penyelesaian, hanya dengan menghilangkan hari transit dan ketergantungan penjadwalan vendor dari timeline.
Bagi tim pengadaan, pertanyaan praktis selama evaluasi pemasok bukan hanya apakah pabrik mencap komponen dengan baik, namun apakah pabrik dapat mengirimkan komponen dalam keadaan jadi. Pemasok yang menangani semuanya mulai dari stok koil hingga komponen berlapis, deburred, dan dirakit di bawah satu sistem kualitas memberi Anda satu titik akuntabilitas dan satu garis waktu untuk dikelola. Konsolidasi tersebut jauh lebih penting pada volume grosir, di mana setiap penundaan akan berlipat ganda pada ribuan unit yang menunggu dalam antrian di pemroses luar.
Sistem kualitas dan kemampuan sekunder memberi tahu Anda apa yang dapat dilakukan pabrik. Pertanyaan selanjutnya adalah apakah pabrik tersebut merupakan mitra-jangka panjang yang tepat untuk program produksi spesifik Anda, mengingat lintasan volume, kompleksitas material, dan ekspektasi linimasa Anda.
Memilih Mitra Pabrik Grosir untuk Kebutuhan Produksi Anda
Anda memiliki kriteria evaluasi. Anda memahami struktur biaya, dinamika material, sistem kualitas, dan seperti apa operasi sekunder dalam satu atap. Tantangan yang tersisa adalah memanfaatkan semua pengetahuan tersebut ke dalam keputusan yang sesuai dengan realitas produksi spesifik Anda. Memilih produsen cetakan progresif bukan berarti menemukan pabrik "terbaik" secara abstrak. Ini tentang menemukan kecocokan yang tepat untuk lintasan volume, kompleksitas komponen, dan kendala rantai pasokan Anda.
Kerangka Keputusan untuk Memilih Mitra Produksi Anda
Setiap keputusan pengadaan berada pada titik persimpangan lima variabel. Bobotkan mereka sesuai dengan prioritas program Anda, dan Anda akan mempersempit bidang pemasok stempel mati progresif menjadi dua atau tiga yang benar-benar sesuai dengan kebutuhan Anda.
Persyaratan volume- Kuantitas tahunan Anda menentukan apakah Anda memerlukan pabrik yang dioptimalkan untuk stempel progresif jangka panjang atau yang nyaman dengan fleksibilitas volume menengah. Sebuah program yang mengonsumsi 2.000.000 suku cadang setiap tahunnya memerlukan mitra dengan beberapa mesin pengepres bertonase tinggi, penanganan koil otomatis, dan kedalaman penjadwalan untuk menjamin pasokan tidak terputus. Program tahunan yang berjumlah 50.000 potong memerlukan pemasok yang bersedia menjalankan kampanye yang lebih singkat tanpa mengubur pesanan Anda di belakang pelanggan yang lebih besar. Tanyakan langsung: di mana posisi volume saya dibandingkan dengan ukuran pesanan Anda pada umumnya?
Kompleksitas materi- Jika suku cadang Anda menggunakan baja-karbon rendah standar, hampir semua pabrik yang mampu menanganinya. Namun jika Anda menentukan perunggu fosfor dengan persyaratan gaya pegas yang ketat, atau baja tahan karat 17-4 PH dengan kemampuan penelusuran biokompatibilitas, bidang tersebut akan menyempit dengan cepat. Cocokkan material Anda dengan pemasok yang memiliki pengalaman terdokumentasi dalam menjalankan media tersebut dengan peralatan progresif, bukan pemasok yang mengatakan "kita dapat mencobanya".
Kebutuhan toleransi- Pabrik yang menjalankan braket HVAC pada +/-0,15 mm sepanjang hari mungkin tidak memiliki infrastruktur pengukuran atau disiplin pemeliharaan cetakan untuk menahan +/-0,025 mm pada pegas kontak elektronik. Konfirmasikan bahwa nilai Cpk yang ditunjukkan pemasok pada fitur serupa selaras dengan tuntutan gambar Anda.
Operasi sekunder- Jika suku cadang Anda memerlukan pelapisan, perlakuan panas, atau perakitan sebelum dapat digunakan, pemasok dengan pasca-pemrosesan terintegrasi menghilangkan risiko penjadwalan dan kerusakan transit. Jika suku cadang Anda dikirimkan dalam keadaan-dicap, faktor ini akan lebih ringan bobotnya.
Pertimbangan geografis- Kedekatan memengaruhi biaya pengiriman, fleksibilitas waktu tunggu, dan kemampuan Anda untuk melakukan kunjungan lokasi atau audit. Pengadaan dalam negeri menawarkan rantai logistik yang lebih pendek dan perlindungan kekayaan intelektual yang lebih sederhana. Pengadaan barang di luar negeri mungkin menawarkan harga per{3}}bagian yang lebih rendah, namun menimbulkan paparan tarif, transit laut yang lebih lama, dan kompleksitas komunikasi lintas zona waktu. Tidak ada yang lebih baik secara universal. Pilihan yang tepat bergantung pada toleransi Anda terhadap variabilitas rantai pasokan dan penghitungan total biaya tetap Anda.
Pendekatan evaluasi terstruktur menilai pemasok potensial di seluruh dimensi ini dan bukannya memberikan penilaian default kepada siapa pun yang memberikan penawaran harga terendah. Pabrik yang menunjukkan kemampuan penyesuaian dan desain yang kuat, fasilitas uji coba dan validasi internal, dan sistem produksi yang dapat diskalakan cenderung memiliki kinerja yang andal di seluruh program stamping progresif OEM multi-tahun yang mengutamakan konsistensi daripada harga awal.
Memulai Kemitraan Grosir dengan Percaya Diri
Bayangkan Anda telah mengidentifikasi pemasok yang memeriksa kotak yang tepat. Seperti apa sebenarnya jalur dari percakapan awal hingga-produksi dalam keadaan stabil? Siklus hidup keterlibatan layanan die stamping progresif mengikuti urutan yang dapat diprediksi, dan memahaminya terlebih dahulu membantu Anda merencanakan jadwal yang realistis dan menghindari kejutan.
- Penyelidikan awal dan tinjauan kelayakan- Anda memberikan gambar 2D atau model CAD 3D, menentukan material, volume tahunan, dan persyaratan toleransi. Pabrik menilai kemampuan manufaktur, mengidentifikasi potensi desain-untuk-peningkatan stamping, dan menentukan apakah geometri komponen Anda sesuai dengan perkakas progresif atau metode alternatif.
- Kutipan dan proposal perkakas- Pemasok mengembalikan penawaran harga terperinci yang mencakup biaya cetakan, harga per-bagian pada tingkat volume yang Anda tentukan, perkiraan masa pakai cetakan, dan waktu tunggu pembuatan alat. Di sinilah Anda menerapkan kerangka biaya total kepemilikan dari bagian sebelumnya: tanyakan tentang interval pemeliharaan, asumsi sisa, dan apa yang disertakan dan yang dikecualikan.
- Kolaborasi desain untuk kemampuan manufaktur (DFM).- Insinyur dari kedua sisi menyempurnakan geometri bagian untuk mengoptimalkan tata letak jalur, mengurangi jumlah stasiun jika memungkinkan, dan mengatasi fitur apa pun yang menimbulkan risiko perkakas. Langkah ini dapat menghemat 10 hingga 30 persen biaya perkakas jika Anda bersedia melakukan sedikit penyesuaian desain yang tidak mempengaruhi fungsi bagian.
- Desain dan pembuatan perkakas- Cetakan direkayasa dalam CAD, ditinjau berdasarkan rencana kontrol, dan diproduksi. Untuk cetakan progresif multi-stasiun yang kompleks, fase ini biasanya memerlukan waktu 6 hingga 12 minggu bergantung pada jumlah stasiun dan material. Produsen cetakan stempel logam dengan-ruang perkakas internal mengontrol linimasa ini secara langsung; outsourcing konstruksi mati tersebut menambah risiko koordinasi vendor.
- Uji coba alat dan-persetujuan artikel pertama- Cetakan yang telah selesai menjalankan sampel uji coba pada mesin produksi. Inspeksi-artikel pertama memverifikasi semua dimensi penting terhadap gambar. Penyesuaian dilakukan, sampel uji ulang dibuat jika diperlukan, dan paket persetujuan formal (PPAP untuk otomotif, atau dokumentasi setara untuk sektor lain) diserahkan untuk persetujuan Anda.
- Produksi percontohan dijalankan- Batch produksi terbatas, seringkali 1.000 hingga 5.000 buah, memvalidasi stabilitas proses pada kecepatan produksi, bukan pada kecepatan uji coba. Data SPC dari proses ini mengonfirmasi nilai Cpk dan menetapkan diagram kendali dasar untuk pemantauan berkelanjutan.
- Produksi massal dan pasokan berkelanjutan- Setelah mendapat persetujuan, pabrik menjadwalkan program Anda ke dalam kampanye produksi reguler. Pelaporan kualitas yang berkelanjutan, pemeliharaan cetakan sesuai jadwal yang disepakati, dan kualifikasi ulang berkala menjaga program tetap berjalan tanpa penurunan kualitas seiring berjalannya waktu.
Siklus hidup ini berlaku baik program Anda menjalankan 50.000 buah per tahun atau 5.000.000 buah. Perbedaannya terletak pada skala investasi perkakas, jumlah cadangan mati, dan frekuensi penjadwalan. Untuk program-bervolume tinggi, beberapa pembeli meminta cetakan duplikat di muka sehingga produksi terus berlanjut tanpa gangguan selama siklus pemeliharaan.
Sebagai contoh nyata dari sebuah pabrik yang dibangun berdasarkan siklus hidup ini,Stamping Die Progresif YICHENlayanan ini mendukung teknisi produksi dan tim pengadaan melalui setiap tahap, mulai dari penilaian kelayakan hingga produksi massal yang terukur. Fokus mereka pada pembentukan multi-stasiun dengan kemampuan pengulangan yang ketat selaras dengan kriteria evaluasi yang diuraikan di bagian sebelumnya: kemampuan-peralatan internal,-infrastruktur cetakan progresif bervolume tinggi, dan proses yang dibangun untuk melayani program stempel progresif OEM dalam skala grosir.
Pemasok apa pun yang Anda pilih, keberhasilan atau kegagalan kemitraan didasarkan pada kualitas komunikasi selama tahap DFM dan uji coba. Pabrik yang menginvestasikan waktu dalam rekayasa kolaboratif di awal, mengajukan pertanyaan tentang aplikasi-penggunaan akhir Anda, menyarankan alternatif material, dan menandai fitur toleransi yang mendorong biaya yang tidak perlu, cenderung menghasilkan produksi yang lebih lancar dan lebih sedikit kejutan di hilir. Kutipan hanyalah sebuah angka. Hubungan di baliknya menentukan apakah angka tersebut berlaku sepanjang masa produksi penuh program Anda.
Pertanyaan Yang Sering Diajukan Tentang Pabrik Grosir Stamping Die Metal Progresif
1. Apa perbedaan antara pabrik grosir die stamping progresif dan bengkel kerja?
Pabrik grosir berinvestasi pada peralatan progresif khusus yang dirancang untuk jutaan siklus, mengamortisasi biaya tersebut pada-produksi bervolume tinggi. Toko pekerjaan menangani pesanan khusus,-bervolume rendah dengan pergantian mesin yang sering. Operasi grosir menjalankan kampanye yang panjang dan tanpa gangguan dengan kecepatan ratusan atau ribuan pukulan per menit, memberikan biaya per-bagian yang jauh lebih rendah setelah jumlah pesanan minimum, biasanya 10.000 hingga 50.000 potong, terpenuhi. Peralatan, staf, dan sistem kualitas mereka semuanya dioptimalkan untuk keterulangan dalam skala besar dibandingkan fleksibilitas di berbagai proyek.
2. Berapa biaya perkakas cetakan progresif, dan bagaimana cara diamortisasi?
Peralatan cetakan progresif berkisar dari $30.000 untuk alat yang lebih sederhana hingga lebih dari $250.000 untuk cetakan multi-stasiun yang kompleks. Biaya perolehan diamortisasi terhadap total volume produksi. Misalnya, sebuah cetakan senilai $80.000 yang memproduksi 200.000 bagian menambah $0,40 per bagian, namun pada 2.000.000 bagian, nilainya turun menjadi $0,04. Masa pakai cetakan bergantung pada konstruksi: baja perkakas konvensional akan bertahan 500.000 hingga 1.000.000 pukulan sebelum perawatan, sedangkan cetakan sisipan karbida melebihi 2.000.000 pukulan. Pembeli harus bertanya tentang umur cetakan yang diharapkan, interval perawatan, dan biaya penajaman ulang untuk memahami keekonomian unit jangka panjang yang sebenarnya.
3. Sertifikasi apa yang harus dimiliki oleh pabrik grosir die stamping progresif?
ISO 9001 adalah dasar yang mengkonfirmasikan proses yang terdokumentasi dan peralatan yang dikalibrasi. IATF 16949 bersifat wajib untuk rantai pasokan otomotif dan menerapkan alat yang ketat seperti SPC, PPAP, dan FMEA. ISO 13485 berlaku untuk produsen komponen perangkat medis, yang memerlukan keterlacakan penuh. Saat memverifikasi sertifikasi, pastikan cakupannya secara eksplisit mencakup pengecapan logam di lokasi produksi tertentu tempat suku cadang Anda akan dibuat. Periksa daftar IATF melalui database pengawasan resmi daripada hanya mengandalkan klaim pemasok saja.
4. Bagaimana cara menghitung total biaya kepemilikan untuk suku cadang stempel progresif grosir?
Total biaya melampaui harga satuan yang dikutip. Pertimbangkan pemeliharaan dan penajaman kembali perkakas ($2.000 hingga $8.000 per siklus), tingkat limbah berdasarkan volume, limbah strip pembawa, pengangkutan koil masuk, pengemasan keluar ($0,02 hingga $0,15 per potong), penolakan kualitas dan tenaga kerja penyortiran, penyimpanan cetakan di antara pengerjaan, dan potensi biaya perubahan teknik (20 hingga 50 persen dari harga perkakas asli). Pemasok yang menawarkan harga satuan lebih tinggi termasuk pemeliharaan mungkin memberikan keekonomian total yang lebih baik dibandingkan pemasok dengan harga lebih rendah yang menagih barang-barang ini secara terpisah.
5. Bahan apa yang paling cocok untuk-stamping cetakan progresif bervolume tinggi?
Baja-karbon rendah (1008-1018) menawarkan rasio biaya-terhadap-kinerja terbaik dengan sifat mampu bentuk yang tinggi dan keausan perkakas sedang, ideal untuk braket dan bagian struktural. Baja tahan karat (304, 316) memberikan ketahanan terhadap korosi namun meningkatkan gaya potong sebesar 15 hingga 20 persen dan mempercepat keausan pahat. Paduan tembaga cocok untuk aplikasi kelistrikan dengan keausan perkakas rendah namun biaya material lebih tinggi. Aluminium berfungsi untuk komponen yang ringan namun menyebabkan{13}}keunggulan pada permukaan perkakas. Pilihan material secara langsung berdampak pada jarak bebas cetakan, tonase pengepresan, siklus pemeliharaan, dan pada akhirnya biaya per bagian pada volume.


