


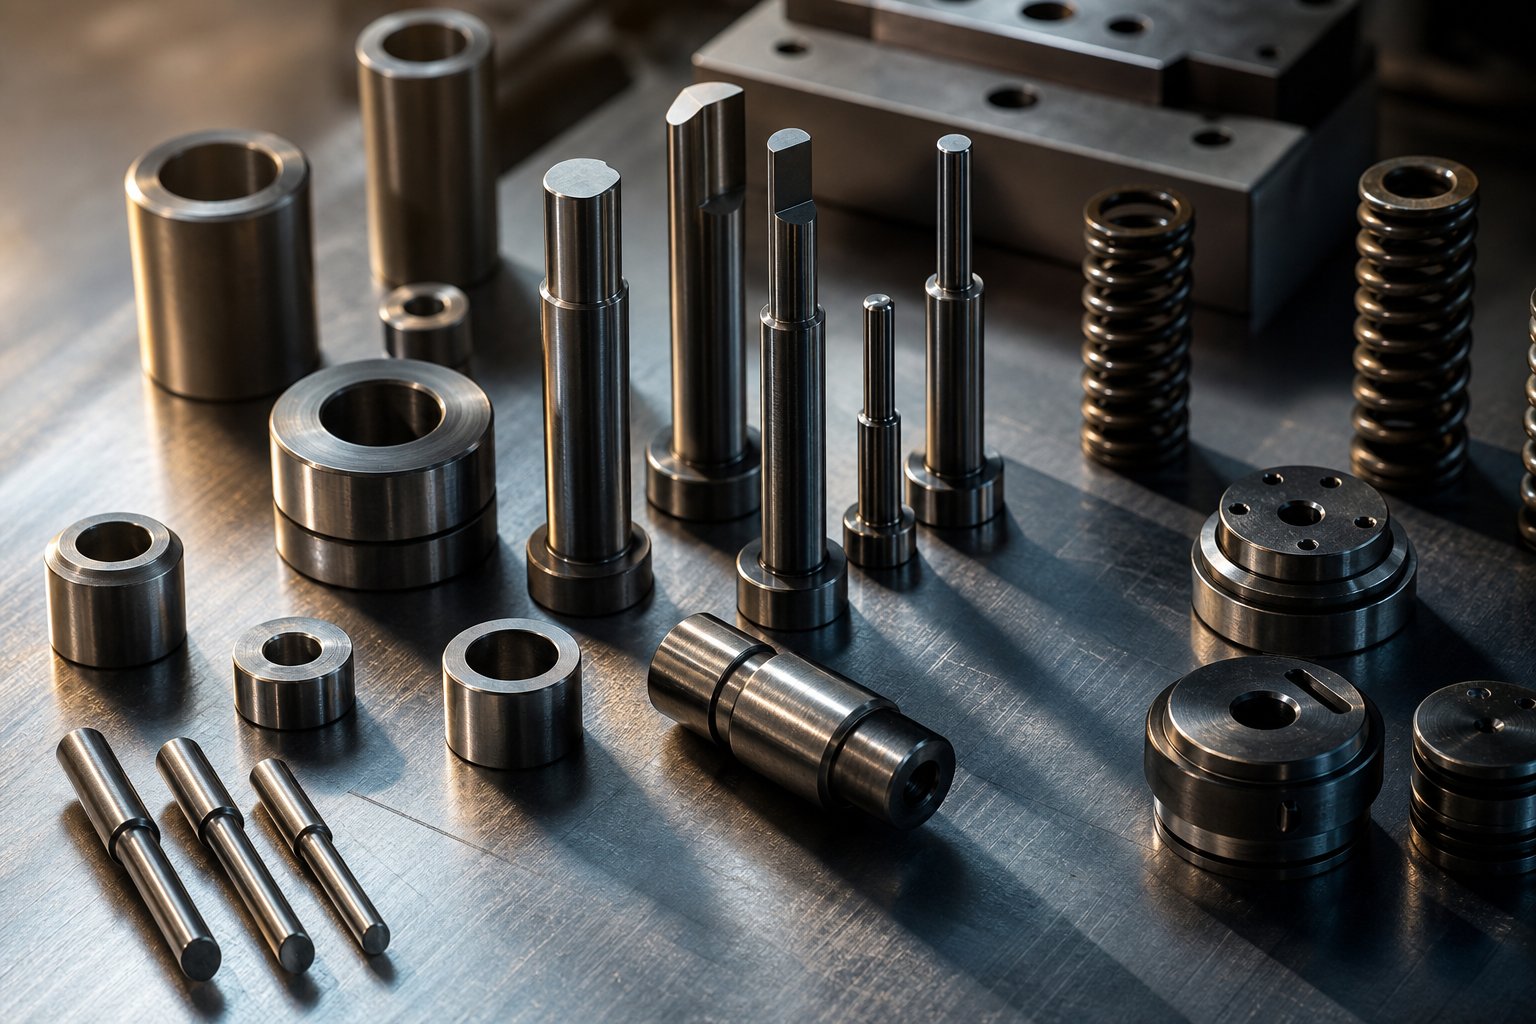
Apa Itu Suku Cadang Pengganti Stamping Die dan Mengapa Itu Penting
Stamping bagian pengganti matiadalah komponen keausan individual di dalam rakitan cetakan - pelubang, tombol cetakan, pin pemandu, bushing, pegas, dan pelat pengupas - yang memerlukan penggantian berkala untuk menjaga kualitas komponen dan menjaga produksi tetap berjalan. Berbeda dengan die shoes dan dasar struktural yang membentuk fondasi permanen alat, komponen ini dirancang untuk menyerap tekanan berulang dari proses pengecapan dan menurun seiring berjalannya waktu.
Panduan ini menjembatani kesenjangan antara pendidikan umum dan katalog suku cadang. Anda akan mempelajari cara membaca gejala keausan, mendiagnosis komponen yang rusak, menentukan pengganti yang benar, dan mencari sumbernya dengan percaya diri.
Mendefinisikan Suku Cadang Pengganti Stamping Die
Apa yang membedakan komponen pengganti dari komponen cetakan struktural? Hal ini bergantung pada masa pakai yang diinginkan. Elemen struktural - sepatu die atas dan bawah, pelat guling, dan rangka set die - dirancang untuk bertahan sepanjang siklus hidup alat tersebut. Mereka jarang membutuhkan penggantian kecuali terjadi kerusakan besar. Suku cadang pengganti, di sisi lain, adalah elemen kerja yang secara langsung bersentuhan dengan material strip atau mengatur gaya dalam rakitan. Bayangkan saja komponen pelubang, tombol mati, pegas, penahan, dan bantalan pemandu - yang mengalami benturan, gesekan, dan kelelahan berulang-ulang pada setiap gerakan pengepresan.
Suku cadang pengganti adalah bahan habis pakai yang dirancang untuk dipakai sehingga die shoe dan elemen struktural tidak dapat dipakai.
Mengapa Pendekatan Penggantian Sistematis Penting
Ketika komponen mati perlu diganti dan penggantian terjadi secara reaktif - setelah pukulan patah di tengah-pengoperasian atau bushing macet - biayanya berlipat ganda dengan cepat. Satu penghentian yang tidak direncanakan tidak hanya berarti satu komponen baru. Ini berarti waktu pengepresan yang tidak ada gunanya, tenaga kerja yang disiapkan untuk menarik dan menyetel ulang cetakan, potongan dari bagian cacat yang dihasilkan sebelum kegagalan diketahui, dan jam-lab berkualitas untuk memvalidasi ulang proses tersebut. MenurutMajalah MetalForming, pemeliharaan cetakan yang tidak terencana dapat menghabiskan biaya empat kali lebih besar daripada pemeliharaan terencana setelah Anda memperhitungkan hilangnya produksi, overhead, dan tenaga kerja hilir.
Pendekatan sistematis membalikkan persamaan ini. Dengan memahami komponen keausan stamping die mana yang dapat diprediksi penurunannya dan melacak kondisinya berdasarkan jumlah hit, Anda mengganti suku cadang sesuai jadwal Anda - bukan jadwal mesin cetak.
Suku Cadang Stamping Die Wear Umum berdasarkan Fungsi
Setiap rakitan cetakan berisi lusinan komponen individual, namun tidak semuanya mengalami keausan dengan kecepatan yang sama atau karena alasan yang sama. Mengorganisasikannya berdasarkan fungsi - peran apa yang dimainkan selama siklus stamping - memberi tim pemeliharaan jalur yang lebih cepat untuk mengidentifikasi bagian mana yang mengalami penurunan kualitas dan alasannya. Kategori di bawah ini mencakup seluruh cakupan suku cadang aus stamping umum berdasarkan fungsinya, mulai dari tepi tajam yang menggeser material hingga permukaan bantalan yang menyerap beban lateral.
Komponen Pemotongan dan Penusukan
Ini adalah pekerja keras dari setiap blanking ataumati progresif. Bahan ini melakukan kontak langsung dengan material strip pada setiap pukulan, yang berarti bahan tersebut mengalami tegangan lokal tertinggi dan tingkat keausan tercepat dalam perakitan.
- pukulan- Pin baja perkakas yang diperkeras atau profil berbentuk yang menembus material strip untuk membuat lubang, celah, atau fitur. Mereka menyerap gaya geser penuh pada setiap benturan dan merupakan komponen yang paling sering diganti pada sebagian besar cetakan.
- Tombol mati- Bukaan kawin yang menerima pukulan. Jarak bebas yang tepat antara tombol punch dan die menentukan kualitas tepian. Stamping die punch dan penggantian tombol die sering kali dilakukan sebagai satu set yang cocok untuk mengembalikan jarak bebas yang benar.
- Pilot- Pin presisi yang masuk ke lubang yang sebelumnya dilubangi untuk mendaftarkan strip pada posisi yang tepat sebelum pemotongan stasiun berikutnya. Bahan ini tahan terhadap gaya penyisipan dan tarikan strip yang berulang, sehingga rentan terhadap keausan ujung dan pembengkokan.
- Potong baja- Tepian tajam berkontur yang digunakan dalam operasi pemangkasan pada bagian yang dibentuk. Profil kompleksnya membuat proses penggilingan ulang menjadi lebih rumit dibandingkan penajaman ulang pukulan sederhana.
Bila ada komponen pemotongan yang tumpul atau terkelupas, Anda akan melihat tinggi duri meningkat pada bagian yang dicap - salah satu sinyal kualitas paling awal yang terlihat bahwa penggantian sudah dekat.
Komponen Pemandu dan Penyelarasan
Bayangkan menjalankan dadu progresif yang bagian atas dan bawahnya melayang bahkan 0,001 inci. Tiba-tiba, setiap celah-ke-tombol bergeser, muncul gerinda di satu sisi, dan masa pakai alat menurun drastis. Komponen pemandu mencegah skenario tersebut.
- Pin panduan (posting panduan)- Presisi-pin silinder ground, biasanya dikeraskan hingga 60+ HRC, yang menempatkan die shoe atas dan bawah sehingga semua komponen yang dipasang terhubung dengan benar. SebagaiPabrikancatatan, pin pemandu digerinda hingga jarak 0,0001 inci. dan tersedia dalam gaya-bantalan gesekan atau-bantalan bola.
- Busing pemandu- Presisi-ground sleeve yang menerima pin pemandu. Busing-bantalan bola berisi sangkar bola aluminium, sedangkan busing gesekan sering kali dilapisi dengan sumbat aluminium-perunggu dan grafit untuk mengurangi keausan.
- Blok tumit- Balok baja dipasang pada sepatu atas dan bawah yang menyerap gaya lateral yang tidak seimbang. Mereka melengkapi pin pemandu ketika operasi stamping menghasilkan gaya dorong samping satu-arah yang parah.
- Bar penjaga- Rel penahan yang menahan sisipan pengupas, pelubang, atau bagian cetakan pada posisinya. Mereka mencegah pergerakan lateral komponen yang bekerja di bawah beban.
Penggantian pin pemandu dan bushing untuk cetakan sering kali dipicu oleh permainan yang terukur antara permukaan yang berpasangan - suatu kondisi yang muncul sebagai pola duri yang tidak konsisten atau kesalahan registrasi fitur yang progresif di seluruh stasiun.
Komponen Pengupasan dan Pengendalian Material
Setelah pukulan menembus strip, sesuatu harus menarik strip dari pukulan dan menjaga agar material tetap terkontrol untuk gerak maju umpan berikutnya. Itulah tugas mencap komponen pelat stripper dan perangkat keras terkait.
- Piring penari telanjang- Pelat datar atau berkontur yang menekan bahan strip selama pemotongan dan kemudian melepaskannya dari pukulan saat ram ditarik kembali. Mereka juga mengarahkan pukulan ke dekat titik pemotongan untuk meningkatkan akurasi.
- Pengangkat (pin pengangkat)- Pegas-bermuatan pin atau rel yang menaikkan strip dari permukaan cetakan di antara pukulan, memungkinkannya bergerak bebas ke stasiun berikutnya.
- mata air- Pegas gas nitrogen, pegas mati (-warna diberi kode berdasarkan peringkat beban), dan pegas koil yang memberikan gaya pengupasan, pramuat bantalan tekanan, dan pengembalian pengangkat. Kelelahan pegas terjadi secara bertahap, sehingga mudah terlewatkan hingga muncul masalah kontrol strip.
- Bantalan tekanan- Pelat yang didukung pegas atau didukung secara hidraulik yang menjepit material selama operasi penarikan atau pembentukan untuk mengontrol aliran logam dan mencegah kerutan.
Komponen-komponen ini jarang mengalami kegagalan yang parah. Sebaliknya, pegas tersebut kehilangan gaya secara progresif - pegas melorot, pin pengangkat aus di bagian bahu, dan pelat pengupas menjadi cekung akibat benturan yang berulang-ulang. Hasilnya tidak kentara: salah pengumpan, pengangkatan strip, atau pelepasan bagian yang tidak konsisten yang memburuk selama berminggu-minggu.
Komponen Keausan dan Bantalan
Tidak semua suku cadang pengganti berfungsi "aktif" pada strip. Beberapa ada semata-mata untuk menyerap gesekan dan mencegah komponen yang lebih mahal rusak sebelum waktunya.
- Pakailah piring- Pelat baja yang diperkeras dipasang pada blok pemandu, blok tumit, atau di mana pun dua permukaan cetakan saling bergesekan. Ini adalah permukaan pengorbanan yang dirancang untuk diganti dengan biaya murah daripada mengerjakan ulang blok struktural di bawahnya.
- Gib- Strip keausan presisi yang menjaga keselarasan antara bagian cetakan geser (misalnya, penggerak bubungan dan penggeser bubungan). Mereka mengimbangi ekspansi termal dan menyerap gaya dorong lateral.
- Pelat pendukung- Pelat yang diperkeras ditempatkan di belakang pelubang atau di antara penahan pelubang dan sepatu cetakan untuk mendistribusikan gaya tumbukan dan mencegah kepala pelubang menempel ke bahan sepatu yang lebih lembut.
Komponen-komponen ini harganya murah, namun mengabaikannya akan menyebabkan kerusakan yang merugikan - pelat pendukung yang aus akan menyebabkan kepala pukulan menjadi berjamur, gib yang rusak akan menyebabkan cam tergelincir, dan tiba-tiba Anda mengganti komponen yang seharusnya dapat bertahan bertahun-tahun lebih lama.
-Tabel Referensi Cepat: Mode Kegagalan Komponen Mati
Tabel di bawah menggabungkan setiap kategori komponen menjadi referensi yang dapat dipindai. Gunakan ini sebagai referensi mode kegagalan komponen cetakan saat memeriksa alat atau membuat inventaris komponen pengganti.
| Nama Komponen | Fungsi | Bahan Khas | Mode Kegagalan Umum |
|---|---|---|---|
| pukulan | Bahan tusuk atau strip kosong | D2, M2, karbida |
|
| Tombol Mati | Terima pukulan, tentukan profil potongan | D2, M2, karbida |
|
| Pilot | Daftarkan posisi strip antar stasiun | M2, HSS, karbida-berujung |
|
| Pin Panduan | Sejajarkan sepatu mati atas dan bawah | Baja perkakas yang dikeraskan (60+ HRC) |
|
| Panduan Bushing | Terima pin pemandu, kurangi gesekan | Baja yang dikeraskan, lapisan aluminium-perunggu |
|
| Blok Tumit | Menyerap gaya dorong lateral | Baja perkakas dengan pelat aus yang diperkeras |
|
| Pelat Penari Telanjang | Lepaskan bahan dari pukulan, pandu pukulan | A2, baja perkakas D2 |
|
| mata air | Memberikan kekuatan pengupasan, preload pad, pengembalian pengangkat | Krom-silikon, gas nitrogen |
|
| Pengangkat | Angkat strip untuk memajukan umpan | Baja perkakas, ujung yang mengeras |
|
| Pakailah Pelat | Permukaan korban menyerap gesekan geser | Baja perkakas yang dikeraskan, perunggu |
|
| Pelat Pendukung | Distribusikan dampak pukulan, lindungi sepatu mati | Hardened tool steel (48-52 HRC) |
|
Setiap mode kegagalan dalam tabel menghasilkan gejala berbeda pada perubahan duri tekan, pergeseran dimensi, atau masalah penanganan material. Mengenali gejala-gejala tersebut dan menelusurinya kembali ke komponen yang tepat adalah awal dari diagnostik, dan pemetaan dari observasi lantai produksi hingga kegagalan komponen tertentu adalah hal yang membedakan pemadaman kebakaran reaktif dari pemeliharaan terencana.
Pemecahan Masalah Stamping Die berdasarkan Gejala
Anda berdiri di hadapan pers, dan ada yang tidak beres. Bagian-bagiannya terlihat berbeda dibandingkan minggu lalu - mungkin ada duri yang tumbuh di salah satu sisinya, atau lokasi lubangnya tidak sesuai spesifikasi. Tantangannya bukanlah mengetahui bahwa suatu komponen sudah aus. Ini mencari tahu yang mana. Indikator dan gejala keausan stamping die jarang muncul dengan label yang jelas. Penyimpangan tersebut muncul sebagai penyimpangan kualitas pada bagian yang sudah jadi, dan tugas Anda adalah membaca penyimpangan tersebut hingga ke sumbernya.
Bagian di bawah ini mengatur sinyal kegagalan umum yang sebenarnya Anda alami - berdasarkan apa yang Anda lihat pada komponen atau saat ditekan - dan memetakan setiap gejala ke komponen yang paling mungkin memerlukan penggantian.
Formasi Burr dan Degradasi Kualitas Tepi
Pertumbuhan duri adalah satu-satunya peringatan dini yang paling umum bahwa komponen pemotongan mendekati akhir masa pakainya. Namun tidak semua duri menunjukkan akar permasalahan yang sama. Lokasi, konsistensi, dan ketinggian duri memberi tahu Anda di mana mencarinya.
- Peningkatan duri yang seragam pada semua fitur- Menunjuk ke tepi pukulan umum yang menumpulkan dadu. Semua pukulan pemotongan mendekati interval penajaman atau penggantian secara bersamaan, seringkali karena pukulan tersebut memiliki kualitas baja perkakas yang sama dan telah mengalami jumlah pukulan yang sama.
- Burr di satu sisi fitur saja- Menunjukkan jarak bebas pukulan-ke-mati yang tidak rata, biasanya disebabkan oleh keausan pin pemandu atau permainan bushing yang memungkinkan cetakan atas sedikit bergeser. Sisi celah-yang rapat menghasilkan geseran yang bersih; sisi yang terbuka robek dan meninggalkan duri.
- Duri yang muncul dan menghilang secara berkala- Sering dikaitkan dengan kelelahan pegas pada sistem stripper. Saat gaya pengupasan melemah, strip tidak ditahan dengan kuat selama pemotongan, sehingga menyebabkan gerakan-mikro yang menghasilkan kualitas tepi yang tidak konsisten.
- Siput menarik dengan duri- Saat siput menempel pada permukaan pukulan dan terbawa kembali ke dalam dadu, mereka menciptakan gerinda sekunder atau tanda saksi pada pukulan berikutnya. Kondisi ini disebabkan oleh keausan punch yang meningkatkan adhesi vakum, kerusakan tepi tombol die, atau retensi slug yang tidak memadai pada bukaan die.
Pembentukan duri yang disebabkan oleh keausan die punch biasanya dimulai secara halus - beberapa perseribu inci - dan semakin cepat setelah putaran ujung tombak melewati ambang batas kritis. Menangkapnya lebih awal berarti penajaman ulang yang sederhana daripada penggantian pukulan penuh.
Gejala Penyimpangan Dimensi dan Ketidaksejajaran
Ketika bagian-bagian mulai gagal dalam pemeriksaan dimensi, naluri sering kali menyalahkan geometri pemotongan. Namun penyimpangan dimensi dari pin pemandu yang aus, pilot yang rusak, atau bushing yang longgar jauh lebih umum terjadi dibandingkan perubahan dimensi pukulan atau tombol yang sebenarnya. Berikut cara mengetahui kapan komponen cetakan perlu diganti berdasarkan hasil pengukuran.
- Varians jarak-ke-lubang meningkat seiring waktu- Menunjukkan keausan ujung pin pilot. Karena diameter pilot menyusut karena keterlibatan jalur yang berulang, jalur memiliki lebih banyak kebebasan untuk berpindah antar stasiun, dan jarak-ke-fitur semakin bergeser.
- Semua fitur bergeser ke satu arah- Menyarankan keausan pin pemandu atau bushing yang memungkinkan cetakan atas memihak satu sisi. Setiap fitur yang dipotong oleh perkakas atas bermigrasi bersama dalam arah yang sama relatif terhadap tepi strip.
- Kesalahan pendaftaran progresif yang memperburuk-ke-stasiun- Dalam cetakan progresif, pola ini menandakan keausan pilot kumulatif. Pilot setiap stasiun menambahkan kesalahan posisi kecil, dan pada stasiun terakhir akumulasi penyimpangan melebihi toleransi. Permukaan pilot yang aus sering kali menyebabkan penyimpangan dimensi kumulatif jauh sebelum cacat terlihat jelas secara visual.
- Membentuk sudut yang tidak konsisten atau berubah-ubah- Dapat disebabkan oleh keausan blok tumit atau gib bubungan yang memungkinkan baja pembentuk membelok karena beban, bukan posisi menahan. Inkonsistensi biasanya memburuk pada kecepatan pengepresan yang lebih tinggi ketika gaya dinamis meningkat.
Perbedaan utamanya: jika semua fitur bergeser secara seragam, lihat perataan-levelnya (pin pemandu, bushing, blok tumit). Jika fitur melayang relatif satu sama lain, lihat registrasi tingkat stasiun-(pilot, pencari lokasi, posisi sisipan individual).
Kegagalan Penanganan Material
Masalah kontrol strip terasa berbeda dengan cacat kualitas - masalah ini mengganggu proses itu sendiri dan bukan hanya menurunkan dimensi bagian. Salah umpan menghentikan pers. Pengangkatan strip merusak perkakas. Kegagalan ejeksi membuat dadu macet. Gejala-gejala ini dipetakan langsung ke komponen pengupasan dan pengendalian material yang dibahas pada bagian sebelumnya.
- Pengangkatan strip antar stasiun- Pin pengangkat kehilangan ketinggian karena keausan bahu, atau pegas pengangkat melorot di bawah gaya yang diperlukan untuk mengangkat strip hingga tepat di atas permukaan cetakan. Strip tersebut terseret pada permukaan cetakan dan salah memberi makan atau tersangkut pada baja pembentuk.
- Alarm umpan-yang salah atau pendek- Saat pengumpan bergerak maju dengan benar tetapi strip tidak sampai pada posisi yang tepat, pilot yang sudah lelah tidak bergerak cukup dalam untuk mendeteksi kesalahan, atau keausan pelat stripper menyebabkan strip tertekuk dan bukannya bergerak mendatar. Degradasi bantalan tekanan juga dapat membatasi pergerakan strip dengan menerapkan gaya penjepitan yang tidak merata.
- Bagian tidak terlontar dengan bersih dari cetakan- Kelelahan pegas pelepasan, pengikatan pin pengangkat karena akumulasi serpihan, atau ujung pin ejektor yang aus dan tidak lagi bersentuhan langsung dengan komponen. Dalam cetakan progresif yang memproduksi komponen konektor kecil, bahkan ketidakkonsistenan ejeksi kecil pun dapat menyebabkan komponen menumpuk di rongga cetakan dan menyebabkan kerusakan berjenjang.
- Hilangkan getaran atau terdengar getaran dengan kecepatan tinggi- Keausan pelat stripper menyebabkan tekanan pelepasan muatan tidak merata, atau struktur pendukung strip terdegradasi (pin mengambang, rel pemandu) sehingga tidak lagi menstabilkan material selama siklus pengumpanan yang cepat.
Bagaimana Parameter Pers Mempercepat Pola Ini
Setiap gejala yang tercantum di atas memiliki garis waktu - dan garis waktu tersebut diperpendek atau diperpanjang berdasarkan dua variabel operasi pengepresan: tonase dan laju pukulan. Tonase tekan yang lebih tinggi meningkatkan gaya puncak pada setiap komponen pemotongan dan pembentukan per siklus. Berjalan di ujung atas peringkat tonase cetakan akan memampatkan masa pakai pukulan, tombol cetakan, dan terutama pegas, yang lebih cepat lelah pada beban awal yang lebih tinggi.
Tingkat stroke menambah efeknya secara berbeda. Produksi-kecepatan tinggi menghasilkan lebih banyak panas melalui gesekan, mengurangi ketebalan lapisan pelumasan, dan meningkatkan pemuatan dinamis pada sistem pemandu. Sebuah cetakan yang berjalan dengan kecepatan 400 pukulan per menit akan memakai bushing pemandu dan tip pilot jauh lebih cepat dibandingkan cetakan yang sama pada 200 SPM - bukan hanya karena pukulan ganda, namun karena setiap pukulan menghasilkan gaya inersia yang lebih besar dan waktu pemulihan yang lebih sedikit untuk pengisian pelumas.
Melacak kedua parameter beserta jumlah hit memberi Anda gambaran yang lebih akurat tentang keausan komponen sebenarnya dibandingkan jumlah siklus saja. Dua cetakan pada 500.000 pukulan dapat berada dalam kondisi yang sangat berbeda jika yang satu dijalankan pada 60 SPM pada baja ringan dan yang lainnya dijalankan pada 350 SPM pada baja tahan karat.
Cara Mendiagnosis Kegagalan Komponen Stamping Die Ketika Beberapa Gejala Tumpang Tindih
Gejala jarang muncul satu per satu. Anda menarik dadu untuk diperiksa dan menemukan gerinda tumbuh di stasiun tiga, penyimpangan dimensi di stasiun tujuh, dan alarm salah umpan yang terputus-putus di seluruh proses. Tiga gejala, berpotensi enam atau lebih komponen kandidat. Mengganti semuanya itu mahal dan tidak perlu. Mengganti bagian yang salah terlebih dahulu membuang-buang waktu dan tidak menyelesaikan masalah sebenarnya. Yang Anda perlukan adalah metode terstruktur untuk mengisolasi sumber kegagalan aktual - rangkaian pemeriksaan cetakan progresif yang mempersempit bidang secara sistematis.
Urutan Inspeksi Sistematis untuk Kematian Progresif
Ketika beberapa stasiun menunjukkan masalah secara bersamaan, tahan keinginan untuk memulai dengan gejala yang paling terlihat. Sebaliknya, kerjakan dadu dalam urutan logis yang menghilangkan akar permasalahan bersama sebelum menyelidiki komponen spesifik stasiun.
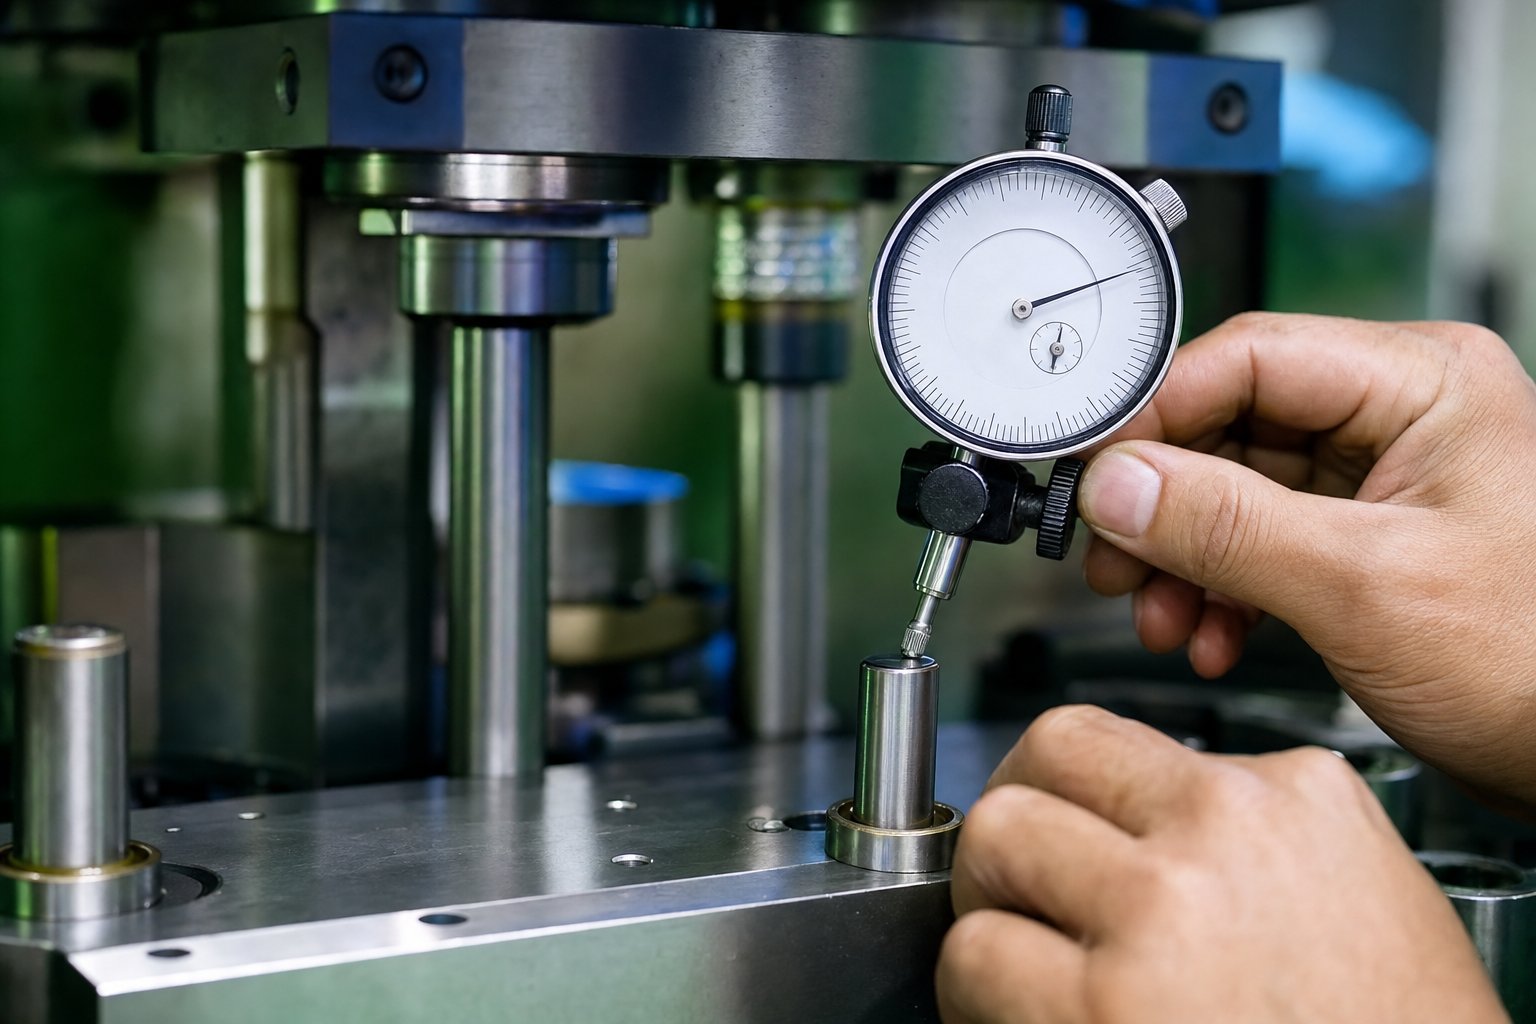
- Periksa perataan-tingkatnya terlebih dahulu.Ukur pin pemandu-ke-celah bushing dengan indikator dial. Jika pemutaran melebihi spesifikasi (biasanya lebih dari 0,0005 inci di luar nominal), setiap stasiun dalam dadu akan terpengaruh. Temuan tunggal ini dapat menjelaskan gerinda, penyimpangan dimensi, dan pembentukan yang tidak konsisten secara bersamaan.
- Periksa registrasi strip di stasiun percontohan pertama.Verifikasi diameter pin pilot dan kedalaman pengikatan. Jika jumlah pilot terlalu kecil, semua fitur hilir akan menampilkan kesalahan posisi kumulatif - yang terlihat seperti kegagalan beberapa stasiun sebenarnya merupakan salah satu akar permasalahan yang menyebar ke depan.
- Pisahkan masing-masing stasiun berdasarkan lokasi gejala.Hanya setelah memastikan perataan level-cetakan dan registrasi strip sesuai spesifikasi, barulah Anda memeriksa komponen pemotongan, baja bentuk, atau stripper khusus stasiun.
- Verifikasi gaya pegas dan ketinggian pengangkat.Ukur panjang bebas pada semua pegas stripper dan bantalan tekanan berdasarkan catatan pemeliharaan cetakan. Periksa ketinggian pin pengangkat dengan mikrometer kedalaman. Degradasi kekuatan bersifat kumulatif dan sering kali memengaruhi beberapa stasiun secara bersamaan tanpa kegagalan satu titik-yang jelas.
- Dokumentasikan temuan terhadap log pemeliharaan cetakan.Catat nilai-nilai yang diukur, bukan hanya penilaian lulus/gagal. Pengukuran ini menjadi dasar untuk interval pemeriksaan berikutnya.
Mengganti gejala-komponen yang berdekatan tanpa mengonfirmasi akar permasalahan akan menyebabkan kegagalan berulang - dan waktu henti berulang. Selalu verifikasi bahwa komponen yang Anda ganti benar-benar menghasilkan cacat yang Anda perbaiki.
Menggunakan Data Produksi untuk Mengonfirmasi Diagnosis Komponen
Inspeksi fisik memberi tahu Anda apa yang dikenakan. Data produksi memberi tahu Anda kapan mulai rusak dan seberapa cepat perkembangannya - konteks yang Anda perlukan untuk mengonfirmasi diagnosis dan mengatur waktu penggantian dengan benar.
Penghitung hit adalah titik awal. Setiap dadu harus memiliki penghitung langkah kumulatif dan penghitung interval yang disetel ulang pada setiap kejadian pemeliharaan. Dengan membandingkan jumlah hit saat ini dengan penggantian atau penajaman ulang yang tercatat terakhir untuk setiap komponen, Anda dapat segera mengidentifikasi suku cadang mana yang telah melampaui masa pakai yang diharapkan dan mana yang masih memiliki sisa margin.
Data SPC menambahkan lapisan konfirmasi kedua. Ketika atribut proses - misalnya, diameter lubang kritis - mulai mengarah ke batas kendali saat masih dalam spesifikasi, pola penyimpangan tersebut menandakan komponen mendekati kegagalan sebelum scrap benar-benar terjadi. Sebagaimana ditetapkan oleh metodologi pengendalian proses statistik, suatu proses yang bergerak "di luar kendali" pada peta kendali sering kali masih menghasilkan bagian yang dapat diterima tetapi menunjukkanpemeliharaan preventif diperlukan sebelum kesalahan produksi terjadi. Melacak laju penyimpangan, tidak hanya apakah suku cadang lolos atau gagal, memberi Anda waktu untuk menjadwalkan penggantian selama jangka waktu yang direncanakan.
Catatan pelacakan memo melengkapi gambarannya. Lonjakan sampah yang tiba-tiba di satu stasiun, berkorelasi dengan pencapaian jumlah hit, mengonfirmasi diagnosis komponen. Peningkatan sisa bertahap yang tersebar di beberapa stasiun kemungkinan besar mengarah ke-masalah penyelarasan level mati atau kelelahan pegas sistemik.
Triase Bagian Kritis vs Non-Kritis
Kendala anggaran dan jadwal memang nyata. Ketika inspeksi menunjukkan beberapa komponen memerlukan perhatian secara bersamaan, prioritas triase suku cadang pengganti mati menentukan komponen apa yang akan diganti sekarang versus komponen apa yang dapat menunggu hingga jangka waktu pemeliharaan terjadwal berikutnya.
| Tingkat Prioritas | Kondisi | Tindakan |
|---|---|---|
| Segera ganti | Komponen menghasilkan skrap atau berisiko menimbulkan kerusakan pada perkakas di dekatnya (misalnya, pukulan terkelupas yang dapat merusak tombol cetakan) | Pesan dan instal sebelum produksi berikutnya dijalankan |
| Ganti di jendela PM berikutnya | Komponen menunjukkan tren keausan terukur menuju batas tetapi masih menghasilkan suku cadang yang sesuai (misalnya, busing pemandu dengan jarak bebas tambahan 0,0003 inci) | Tahapan penggantian suku cadang, jadwalkan pemasangan pada perhentian terencana berikutnya |
| Pantau dan nilai kembali | Komponen menunjukkan indikator keausan awal namun data produksi memastikan output stabil (misalnya, pegas pada 90% dari panjang bebas terukur tanpa masalah kontrol strip) | Catat pengukuran saat ini, tetapkan titik tinjauan jumlah hit, nilai ulang pada pemeriksaan berikutnya |
Pertanyaan kunci untuk triase: apakah kondisi komponen saat ini berisiko merusak komponen yang lebih mahal? Pelat penahan yang sudah usang dan mulai menjorok memerlukan biaya beberapa dolar untuk menggantinya - namun jika dibiarkan, kepala pelubang akan menjamur, dan tiba-tiba Anda mengganti pelat penahan dan satu set pelubang yang lengkap. Prioritaskan penggantian yang melindungi-komponen bernilai lebih tinggi dari kerusakan sekunder.
Sistem pelacakan pemeliharaan cetakan mendukung keputusan ini dengan mencatat tidak hanya bagian yang diganti, namun juga kondisi bagian tersebut saat pelepasan. Seiring waktu, catatan tersebut membentuk kurva siklus hidup-spesifik komponen yang memberi tahu Anda apakah pukulan tertentu di stasiun tertentu secara konsisten bertahan selama 800.000 klik atau 1,2 juta - data yang mengubah triase dari dugaan menjadi perkiraan.
Dengan diagnosis yang terkonfirmasi dan daftar penggantian yang diprioritaskan, keputusan selanjutnya adalah pemilihan material - memilih grade baja perkakas, kekerasan, dan spesifikasi yang tepat agar sesuai atau melampaui masa pakai komponen asli.
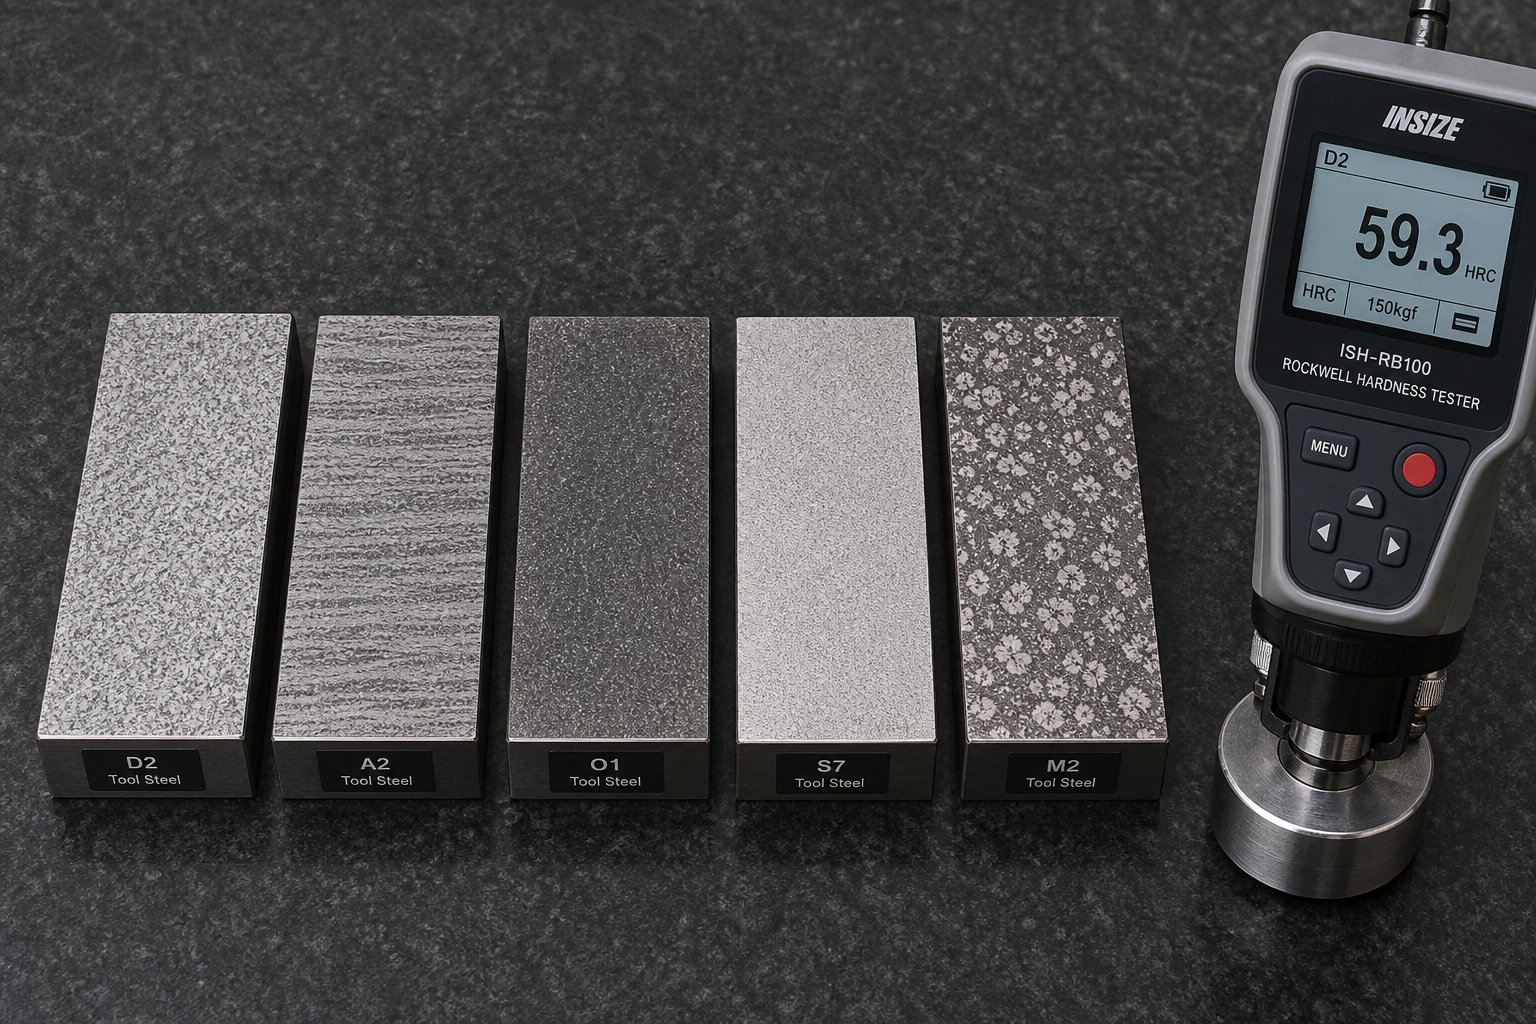
Nilai Baja Perkakas dan Spesifikasi Kekerasan untuk Stamping Die Parts
Mengetahui komponen mana yang harus diganti hanyalah setengah dari pekerjaan. Menentukan tingkat atau kekerasan material yang salah untuk penggantian tersebut akan mengubah peristiwa pemeliharaan yang direncanakan menjadi kegagalan yang berulang. Pukulan pengganti yang dibuat dengan geometri sempurna tetapi-diolah dengan kekerasan yang salah akan menghasilkan serpihan dalam beberapa hari. Tombol cetakan yang terbuat dari kelas ekonomi, ketika aplikasi memerlukan ketahanan aus premium, akan membulat dan mulai menghasilkan gerinda jauh sebelum interval yang diharapkan.
Pemilihan bahan untuk bagian pengganti cetakan stempel memerlukan pencocokan tiga variabel secara bersamaan: bahan benda kerja yang akan dicap, volume produksi bagian tersebut harus bertahan, dan mekanisme keausan dominan yang bekerja pada komponen spesifik tersebut. Lakukan ketiganya dengan benar, dan Anda dapat melampaui masa pakai OEM. Lewatkan satu, dan Anda akan menarik dadu lagi lebih cepat dari jadwal.
Nilai Baja Perkakas untuk Penggantian Pukulan dan Tombol Mati
Lima kelompok material mencakup sebagian besar komponen pemotongan pengganti. Masing-masing menempati ceruk tertentu yang ditentukan oleh keseimbangan kekerasan, ketangguhan, dan ketahanan aus.
- A2 (pengerasan udara-)- Garis dasar-tujuan umum. A2 menawarkan ketangguhan yang baik dan ketahanan aus yang memadai untuk proses produksi-hingga-menengah pada baja ringan. Material ini lebih tahan terhadap ketidaksejajaran dibandingkan grade yang lebih keras karena struktur mikronya dapat menyerap benturan tanpa menimbulkan kerusakan yang parah. Dikeraskan hingga 58-60 HRC, dapat menangani volume sedang tetapi relatif cepat aus pada material abrasif.
- D2 (karbon-tinggi,-kromium tinggi)- Pekerja keras-operasi pemotongan bervolume tinggi. D2 mengandung sekitar 12% kromium dan membentuk karbida kromium besar yang lebih tahan terhadap keausan abrasif dibandingkan A2. Kekerasan umumnya berada pada 58-62 HRC. Dampaknya adalah berkurangnya ketangguhan - struktur karbida kotak D2 membuatnya rentan terhadap terkelupas dan terkelupas akibat getaran berat atau pembebanan lateral.
- M2 (-baja berkecepatan tinggi)- Saat penumpukan panas dari operasi berkecepatan tinggi-mengancam integritas tepi, M2 mempertahankan kekerasannya pada suhu tinggi lebih baik daripada D2 atau A2. Karbidanya yang lebih halus dan terdistribusi lebih merata mampu menangani benturan-melalui guncangan blanking berat sambil mempertahankan retensi tepi yang kuat. Ini adalah peningkatan yang lebih disukai untuk kematian progresif yang berjalan pada tingkat pukulan tinggi.
- S7 (-tahan guncangan)- Opsi terberat dalam rangkaian baja perkakas, dioptimalkan untuk beban benturan dibandingkan ketahanan abrasi murni. S7 yang diperkeras hingga 54-56 HRC unggul dalam aplikasi yang melibatkan material tebal, bentukan berat, atau pengoperasian yang mengharuskan pukulan mengalami gaya lateral yang signifikan. Ini tidak akan bertahan selama D2, tetapi juga tidak akan patah karena guncangan.
- Tungsten karbida- Ketika tidak ada lagi yang bertahan dalam aplikasi. Karbida menawarkan kekerasan ekstrem (biasanya 88-92 HRA) dan ketahanan aus yang diukur dalam jutaan pukulan pada material abrasif seperti baja tahan karat atau baja listrik silikon. Biayanya jauh lebih tinggi dan bahannya rapuh - setiap ketidaksejajaran atau defleksi lateral berisiko menimbulkan patah tulang yang parah dibandingkan keausan bertahap.
Keputusan D2 vs M2 untuk pukulan pengganti cetakan berujung pada pertanyaan sederhana: apakah mode kegagalan yang dominan adalah keausan tepi akibat abrasi, atau tepi terkelupas akibat benturan dan panas? D2 unggul dalam ketahanan abrasi murni. M2 unggul dalam toleransi guncangan dan stabilitas termal pada kecepatan.
Untuk spesifikasi kekerasan komponen cetakan, elemen pemotongan biasanya beroperasi pada kisaran 58-62 HRC untuk mempertahankan tepi tajam di bawah pembebanan geser berulang. Komponen aus struktural - pelat pendukung, pelat aus, sisipan blok tumit - bekerja lebih rendah, biasanya 48-52 HRC, sehingga peningkatan ketangguhan lebih penting daripada kekerasan permukaan maksimum. Seperti penelitian metalurgi olehGeorge Vander Voortmenegaskan, baja yang digunakan untuk perkakas dan cetakan biasanya digunakan pada 58 hingga 68 HRC, dan keseimbangan yang cermat antara kekerasan dan ketangguhan sangat penting untuk menghindari kegagalan dini.
Bagaimana Bahan dan Volume Benda Kerja Mempengaruhi Pemilihan Kelas
Anda tidak akan menentukan pukulan pengganti yang sama untuk cetakan yang menghasilkan 50.000 pukulan per tahun dalam baja canai dingin ukuran 20-seperti cetakan yang menghasilkan 5 juta pukulan per tahun dalam baja tahan karat 0,060 inci. Sifat material benda kerja dan total permintaan produksi mendorong pemilihan grade yang tepat.
Ketebalan bahan dan kekuatan tariktentukan gaya yang diserap masing-masing komponen per pukulan. Material yang lebih tebal dengan kekuatan tarik yang lebih tinggi berarti gaya geser yang lebih besar pada ujung tombak dan gaya pengupasan yang lebih besar pada dinding samping pelubang. Pukulan pengganti untuk baja HSLA 0,125 inci pada tarik 80 ksi memerlukan ketangguhan yang jauh lebih besar daripada baja ringan potong 0,030 inci pada 45 ksi - meskipun geometrinya sama. Dalam aplikasi berkekuatan tinggi, S7 atau M2 sering kali mengungguli D2 karena beban kejut melebihi kemampuan yang dapat ditoleransi oleh jaringan karbida rapuh D2.
Volume produksi tahunanmenentukan berapa banyak siklus suku cadang pengganti harus bertahan sebelum penggantian berikutnya. Untuk perkakas bervolume-rendah (di bawah 100.000 klik per tahun), A2 memberikan masa pakai yang memadai dengan biaya terendah. Aplikasi volume-menengah (100.000 hingga 1 juta hit) adalah domain D2 dan M2, yang ketahanan ausnya yang unggul membenarkan harga yang mahal. Produksi bervolume tinggi-di atas 1 juta produksi tahunan - terutama pada bahan abrasif - adalah perbandingan ekonomis antara karbida dan baja perkakas untuk cetakan cetakan. Harga karbida tiga hingga lima kali lebih mahal per komponennya, namun dapat memberikan masa pakai sepuluh kali atau lebih, sehingga lebih murah per-penghancuran dalam aplikasi yang menuntut.
Daya rekat material benda kerjaadalah faktor yang mudah diabaikan. Bahan yang lembut dan bergetah seperti paduan aluminium dan tembaga tidak akan merusak perkakas karena abrasi - bahan tersebutlas dingin-ke permukaan pelubang karena keausan perekat (galling). Dalam aplikasi ini, kekerasan maksimum saja tidak menyelesaikan masalah. Permukaan akhir yang dipoles dan pelapisan yang sesuai lebih penting daripada peningkatan dari D2 ke karbida.
Persyaratan Perlakuan Panas untuk Komponen Pengganti
Suku cadang pengganti yang dikerjakan dengan dimensi yang benar dari kualitas baja perkakas yang benar masih akan rusak sebelum waktunya jika perlakuan panas tidak dilakukan dengan benar. Sebagaimana dicatat dalam literatur analisis kegagalan, prosedur perlakuan panas-yang tidak tepat adalah satu-satunya sumber terbesar kegagalan alat dan cetakan - baik selama pemrosesan berikutnya atau dalam servis. Setiap tingkatan memiliki suhu austenitisasi, metode quench, dan protokol tempering yang direkomendasikan. Penyimpangan dari parameter ini akan mengubah struktur mikro sehingga membahayakan kekerasan atau ketangguhan.
Melalui-pengerasan vs. pengerasan kasus-pengerasan:Komponen pemotongan (pelubang, kancing mati, baja trim) memerlukan-pengerasan - kekerasan yang seragam dari permukaan hingga inti. Hal ini memastikan bahwa ketika komponen diasah kembali atau ketika material permukaan terkikis, permukaan bawah yang terbuka tetap memiliki kemampuan pemotongan yang sama. Pengerasan-kasus, yang menciptakan cangkang luar yang keras di atas inti yang lebih lunak, diterapkan pada komponen seperti pin pemandu dan bushing yang memerlukan ketahanan aus permukaan, namun inti memerlukan ketangguhan untuk menahan beban lentur.
Bila komponen pengganti telah-dikeraskan namun hanya menentukan kekerasan permukaan tanpa menentukan kekerasan inti, Anda berisiko menerima komponen yang tidak dikeraskan secara lengkap - keras di bagian luar, lunak di tengah. Di bawah beban, inti lunak berubah bentuk, cangkang keras retak, dan bagian tersebut rusak jauh lebih awal dari yang diharapkan. Selalu tentukan kekerasan permukaan dan kekerasan inti minimum pada pesanan suku cadang pengganti.
Kegagalan perlakuan panas yang umum pada suku cadang pengganti meliputi:
- -sedang marah- Meninggalkan sisa austenit yang berlebihan di struktur mikro. Bagian tersebut tampaknya cukup sulit dalam pengiriman tetapi secara dimensional berubah dalam pelayanan seiring dengan transformasi austenit yang tertahan secara perlahan, menyebabkan pertumbuhan atau distorsi yang tidak terduga.
- Terlalu-austenitisasi- Melarutkan terlalu banyak karbon, menciptakan struktur butiran kasar yang mudah terkelupas meskipun mencapai angka kekerasan target.
- Dekarburisasi- Hilangnya karbon di permukaan selama perlakuan panas menyebabkan kulit lembut dan cepat rusak. Pembacaan kekerasan pada komponen yang sudah jadi dapat diperiksa dengan benar jika diukur di bawah lapisan dekarburisasi, sehingga menutupi masalah hingga komponen tersebut dapat digunakan.
- Pereda stres yang tidak memadai- Tegangan sisa dari quenching terkonsentrasi pada transisi geometri (alur pasak, diameter anak tangga, sudut tajam), yang memicu keretakan selama pembebanan layanan.
Kedengarannya rumit? Kesimpulan praktisnya adalah ini: saat mencari suku cadang pengganti, pastikan pemasok Anda mendokumentasikan seluruh siklus perlakuan panas - bukan hanya kekerasan akhir. Sertifikat yang menunjukkan 60 HRC tidak cukup jika Anda tidak mengetahui apakah komponen tersebut telah ditempa dengan benar, apakah kekerasan inti memenuhi spesifikasi, dan apakah kimia permukaan dipertahankan selama pemrosesan.
Perbandingan Kelas Baja Perkakas untuk Suku Cadang Pengganti
| Nilai | Penggunaan Khas | Rentang Kekerasan (HRC) | Peringkat Ketangguhan | Skenario Aplikasi Terbaik |
|---|---|---|---|---|
| A2 | Bagian pukulan dan cetakan-umum | 58-60 | Tinggi | Proses pendek-hingga-menengah pada baja ringan; aplikasi dengan risiko pembebanan lateral atau sedikit ketidaksejajaran |
| D2 | Tombol pelubang dan cetakan pemotongan bervolume tinggi- | 58-62 | Sedang | Produksi panjang berjalan pada baja karbon dan HSLA; lingkungan keausan abrasif murni dengan keselarasan yang baik |
| M2 | Stasiun cetakan progresif-berkecepatan tinggi | 60-65 | Sedang-Tinggi | Tingkat pukulan yang tinggi dimana penumpukan panas menurunkan nilai lainnya; bahan tebal dengan-tahan guncangan |
| S7 | Bentukan pukulan,-alat pembentuk benturan yang berat | 54-56 | Sangat Tinggi | Pemotongan material yang tebal, pengoperasian dengan gaya lateral yang besar, aplikasi yang risiko terkelupasnya melebihi kekhawatiran terhadap keausan |
| Tungsten Karbida | Pukulan keras-volume dan tombol mati | 88-92 jam | Rendah | Produksi bernilai{0}}juta hit dalam baja tahan karat, baja silikon, atau lembaran yang sangat abrasif lainnya; membutuhkan penyelarasan cetakan yang sangat baik |
Memilih tingkatan yang tepat dan perlakuan panas memberikan dasar bagi kinerja suku cadang pengganti. Namun bahan dasar hanyalah titik awal - perawatan permukaan dan pelapisan yang diterapkan setelah perlakuan panas dapat meningkatkan masa pakai lebih lama lagi, terutama pada aplikasi yang gesekan, adhesi, atau ketahanan terhadap suhu menjadi faktor pembatasnya.
Pelapis Terbaik untuk Suku Cadang Pengganti Die
Kelas baja perkakas dan perlakuan panas yang dipilih dengan benar menentukan tingkat kinerja untuk setiap komponen pengganti. Namun dalam banyak aplikasi, bahan dasar saja bukan faktor pembatas - gesekan, adhesi, dan degradasi termal pada ujung tombak menentukan berapa lama komponen tersebut bertahan dalam produksi. Pelapis permukaan mengatasi mekanisme kegagalan ini dengan tepat, menambahkan penghalang tipis namun sangat keras yang mengurangi tingkat keausan, mencegah pengambilan material, dan menahan panas lokal yang menurunkan permukaan baja perkakas yang tidak dilapisi.
Untuk komponen pengganti cetakan stempel, pelapisan mewakili cara praktis untuk memperpanjang interval servis tanpa mendesain ulang komponen atau meningkatkan ke bahan dasar yang jauh lebih mahal. Kuncinya adalah mencocokkan lapisan yang tepat dengan material benda kerja tertentu dan mekanisme keausan - ketidakcocokan hanya memberikan sedikit manfaat dan membuang investasi pelapisan.
Pilihan Pelapisan Umum dan Manfaat Kinerjanya
Empat kelompok pelapis mencakup sebagian besar aplikasi stamping die. Masing-masing memberikan kombinasi kekerasan, ketahanan termal, dan pengurangan gesekan yang berbeda yang menargetkan mode kegagalan tertentu.
- Timah (Titanium Nitrida)- Lapisan PVD yang paling dikenal luas, dapat dikenali dari warna emasnya. Lapisan TiN untuk stamping die punch memberikan peningkatan kekerasan yang berarti (sekitar 2.300 HV) dan mengurangi gesekan dibandingkan dengan baja perkakas yang tidak dilapisi. Alat ini berkinerja baik-pemotongan umum pada baja ringan dan karbon pada volume produksi sedang. Namun, batas suhu oksidasinya sekitar 600 derajat C berarti ia terdegradasi secara relatif cepat dalam-operasi berkecepatan tinggi dengan suhu yang tinggi.
- TiCN (Titanium Karbonitrida)- Peningkatan dari TiN dalam hal kekerasan (sekitar 3.000 HV) dan ketahanan aus. Penambahan karbon meningkatkan pelumasan dan membuat TiCN sangat efektif untuk memotong baja tahan karat dan paduan pengerasan kerja lainnya yang mana gesekan pada antarmuka pukulan ke strip menghasilkan panas yang signifikan.Pengujian MISUMI terhadap pelapis berbasis TiCN-pada aplikasi baja berkekuatan tarik tinggi-mengkonfirmasi kinerja yang kuat, meskipun tantangan adhesi muncul di bawah beban deformasi ekstrem pada tingkat uji impresi Rockwell.
- AlTiN (Aluminium Titanium Nitrida)- Dirancang untuk-stabilitas suhu tinggi. AlTiN membentuk lapisan aluminium oksida di permukaan selama pengoperasian yang berfungsi sebagai penghalang termal, sehingga memungkinkannya mempertahankan kinerja pada suhu hingga 900 derajat C. Hal ini menjadikannya pilihan yang lebih disukai untuk cetakan progresif berkecepatan tinggi yang dijalankan pada laju kayuhan tinggi di mana suhu mutakhir akan menurunkan TiN atau TiCN. Kekerasannya (sekitar 3.300 HV) juga memberikan ketahanan abrasi yang unggul dalam aplikasi jangka panjang.
- DLC (Berlian-Seperti Karbon)- Kategori pelapisan yang berbeda secara mendasar yang dirancang untuk mengatasi masalah adhesi dibandingkan keausan abrasif murni. Pelapis DLC menunjukkan koefisien gesekan yang sangat rendah (serendah 0,05-0,1) dan, yang terpenting, tahan terhadap pengambilan material dari material benda kerja yang lembut dan bergetah. Sebagaiuji coba lapangan yang didokumentasikan oleh The Fabricatorditunjukkan, pelapisan CrN + DLC yang diterapkan pada sisipan trim yang memproses aluminium seri 6000 menghilangkan lengket sepenuhnya - dan alat tersebut menghasilkan lebih dari 800.000 bagian dengan butiran aluminium halus yang dapat dengan mudah dibersihkan dengan kain. Pelapisan DLC untuk mencegah kerusakan aluminium pada cetakan kini menjadi pendekatan standar dalam pencetakan otomotif di mana panel bodi aluminium telah tersebar luas.
Satu nuansa penting: tidak semua lapisan DLC sama. Desain berlapis-lapis dengan lapisan bawah CrN secara signifikan mengungguli desain dengan dasar WC-C (tungsten carbide/carbon) ketika membentuk aluminium. Penelitian Pabrikator menunjukkan bahwa pelapis WC-C + DLC gagal setelah hanya beberapa ribu bagian karena keausan abrasif dari paduan aluminium di bawah tekanan pembentukan tinggi, sedangkan kombinasi CrN + DLC bertahan dalam kondisi yang sama dan menahan lengket dan abrasi dengan jauh lebih efektif.
Perbandingan Kinerja Pelapisan
| Lapisan | Kekerasan (HV) | Suhu Pengoperasian Maks | Koefisien Gesekan | Aplikasi Terbaik |
|---|---|---|---|---|
| Timah | ~2,300 | 600 derajat | 0.4-0.5 | Pemotongan-tujuan umum pada baja ringan; volume sedang; perbaikan dasar yang hemat biaya- |
| TiCN | ~3,000 | 750 derajat | 0.3-0.4 | Baja tahan karat dan-pemotongan baja berkekuatan tinggi; operasi menghasilkan panas gesekan yang signifikan |
| AlTiN | ~3,300 | 900 derajat | 0.3-0.4 | Mati progresif-berkecepatan tinggi; tingkat stroke yang tinggi; bahan abrasif pada suhu tinggi |
| DLC (CrN + a-C:H) | 2,500-3,500 | 350 derajat | 0.05-0.1 | Stamping paduan aluminium dan tembaga; aplikasi anti-yang menyakitkan; pemangkasan dan penindikan tanpa pelumasan |
| Al-Cr (tipe RW) | ~3,100 | 1.000 derajat + | 0.3-0.4 | Baja dengan daya tarik sangat-tinggi-; stempel pelat tebal; suhu ekstrim pada ujung tombak |
Perhatikan pola trade-off: pelapis yang dioptimalkan untuk ketahanan termal (AlTiN, Al-Cr) tidak menawarkan DLC gesekan yang sangat-rendah, sedangkan batas suhu DLC membatasinya untuk aplikasi di bawah 350 derajat C. Memilih dengan benar berarti mengidentifikasi apakah komponen pengganti Anda rusak karena degradasi panas, keausan abrasif, atau penumpukan bahan perekat - lalu memilih lapisan yang menargetkan mekanisme spesifik tersebut.
Ketika Pelapisan Membenarkan Biayanya
Melapisi tombol pelubang atau cetakan pengganti biasanya menambah 20-40% biaya komponen, bergantung pada geometri dan jenis pelapis. Premi tersebut harus dibayar sendiri melalui interval servis yang diperpanjang, pengurangan barang bekas, atau lebih sedikit pemberhentian yang tidak direncanakan. Inilah saatnya untuk melapisi komponen cetakan stempel - dan kapan investasinya tidak masuk akal.
Ambang batas volume produksi:Untuk cetakan yang bekerja di bawah 50.000 pukulan di antara siklus pemeliharaan, peningkatan umur pakai dari pelapisan mungkin tidak mengimbangi biaya tambahan dan waktu tunggu. Di atas 200.000 pukulan per interval servis - terutama pada bahan abrasif - pelapis secara rutin memiliki masa pakai komponen dua atau tiga kali lipat, sehingga perhitungan biaya-per-pukulan sangat menguntungkan. Uji pukulan MISUMI pada baja tarik tinggi 590 MPa menunjukkan pukulan yang tidak dilapisi dan dilapisi standar gagal pada 50.000-70.000 tembakan, sedangkan pukulan berlapis Al-Cr (RW) tingkat lanjut tetap dalam kondisi dapat digunakan setelah 100.000 tembakan dengan hanya sedikit keausan permukaan.
Kekasaran bahan benda kerja:Baja-berkekuatan tinggi, paduan tahan karat, baja listrik silikon, dan paduan aluminium dengan kandungan silikon tinggi semuanya mempercepat keausan melalui mekanisme yang berbeda. Jika suku cadang pengganti Anda yang tidak dilapisi terus-menerus gagal sebelum jumlah target yang dicapai pada bahan-bahan ini, pelapisan hampir pasti dapat dibenarkan.
Interval pemeliharaan target:Ketika siklus PM terjadwal sebuah dadu adalah 500.000 pukulan tetapi pukulan yang tidak dilapisi habis pada 300.000, Anda menarik jadwal-mati untuk satu komponen. Melapisi pukulan tersebut hingga mencapai 600.000 pukulan menyelaraskan penggantiannya dengan siklus PM penuh, sehingga menghilangkan gangguan di tengah-pengoperasian sepenuhnya.
Melapisi komponen pengganti bisa lebih-hemat biaya dibandingkan meningkatkan kualitas bahan dasar. Pukulan D2 dengan lapisan AlTiN sering kali mengungguli pukulan karbida yang tidak dilapisi dengan biaya yang lebih murah - sekaligus mempertahankan ketangguhan yang tidak dimiliki karbida.
Satu kesalahan umum: mengaplikasikan pelapis pada komponen yang rusak menyebabkan pelapisan tidak dapat diatasi. Pukulan yang pecah karena beban berlebih lateral memerlukan bahan dasar yang lebih keras (S7) atau koreksi penyelarasan cetakan - bukan lapisan permukaan yang lebih keras. Pelapis mencegah keausan dan adhesi secara bertahap. Mereka tidak mengkompensasi dampak yang berlebihan, ketidaksejajaran, atau pengaturan jarak bebas yang salah.
Keputusan praktisnya tergantung pada akar permasalahannya. Jika suku cadang pengganti Anda cepat aus karena abrasi, panas, atau adhesi material, lapisan yang tepat akan memperpanjang masa pakai suku cadang tersebut melebihi standar OEM dengan biaya tambahan yang minimal. Jika rusak atau terkelupas, solusinya ada di wilayah kualitas bahan dasar dan penyiapan cetakan - di mana kerangka keputusan perbaikan-versus-penggantian-versus-pembangunan kembali menjadi panduan yang lebih relevan.
Perbaikan Stamping Die vs Keputusan Penggantian
Anda telah mengidentifikasi komponen yang rusak, memastikan penyebab utama, dan memilih tingkat material dan lapisan yang tepat. Namun masih ada satu keputusan yang tersisa: apakah menukar bagian baru merupakan langkah yang tepat, atau apakah situasinya memerlukan rekondisi komponen yang ada - atau membuang seluruh bagian cetakan dan membangunnya kembali? Keputusan perbaikan vs penggantian cetakan tidak selalu mudah, terutama ketika beberapa komponen menunjukkan keausan pada tingkat keparahan yang berbeda secara bersamaan.
Kerangka kerja di bawah ini membantu Anda mengarahkan pilihan tersebut dengan mencocokkan kondisi mati dengan intervensi yang memberikan hasil biaya{0}}per{1}}bagian terbaik tanpa menimbulkan risiko yang tidak perlu.
Ketika Penggantian Bagian Individual Sudah Cukup
Penggantian komponen terisolasi adalah panggilan yang tepat ketika kegagalan dapat diatasi - satu pukulan telah terkelupas, satu tombol cetakan telah terbuka melebihi jarak bebas, atau satu set pegas telah melorot melewati spesifikasi. Penggantian individu berfungsi jika kondisi berikut terpenuhi:
- Keausan-titik tunggal tanpa kerusakan beruntun.Komponen yang aus tidak mengalami degradasi apa pun di dekatnya. Pukulan tumpul yang tertangkap sebelum merusak tombol die dapat diganti sendiri. Pukulan yang mematahkan dan mencetak tombol memerlukan penggantian keduanya.
- Integritas struktural dari die shoe dan penahannya masih utuh.Lubang pin pemandu belum berkubang, kantong pelubang belum membesar, dan permukaan pemasangan tetap rata dan tidak rusak.
- Suku cadang pengganti dapat diambil sesuai spesifikasi aslinya.Toleransi dimensi, tingkat material, kekerasan, dan pelapisan semuanya dapat disesuaikan atau ditingkatkan tanpa memodifikasi komponen yang berdekatan.
- Data produksi mengonfirmasi bahwa kegagalan tersebut terisolasi.Catatan penghitung hit menunjukkan hanya komponen ini yang telah melampaui umur yang diharapkan - komponen di sekitarnya masih memiliki sisa margin layanan.
Kebanyakan perawatan cetakan rutin termasuk dalam kategori ini. Sebuah cetakan progresif-yang dirawat dengan baik mungkin memerlukan lusinan komponen pengganti selama masa pakainya, sementara struktur cetakan itu sendiri tetap dapat diservis dengan sempurna.
Saat Perbaikan atau Rekondisi Lebih Masuk Akal
Pengkondisian ulang vs penggantian komponen menjadi perbandingan yang relevan bila komponen mengalami keausan yang dapat diperbaiki tanpa pelepasan dan{0}}produksi ulang sepenuhnya. Pengkondisian ulang mempertahankan geometri dan kesesuaian komponen yang ada - penting ketika komponen telah-disesuaikan dengan rakitan cetakan dan komponen baru memerlukan-kerja tangan tambahan untuk mencapai antarmuka yang sama.
Pengkondisian ulang biasanya tepat bila:
- Tepi tajam dapat diasah ulang.Tombol pelubang dan cetakan dengan keausan tepi yang seragam (tidak terkelupas atau retak) dapat diratakan-di permukaan untuk memulihkan profil pemotongan. Setiap penggilingan ulang menghilangkan material, jadi lacak pembuangan stok kumulatif terhadap pemendekan maksimum komponen yang diperbolehkan.
- Permukaan yang aus dapat dibangun kembali tanpa mengorbankan geometri dasar.Teknik seperti penumpukan dan pemesinan ulang las, pelapisan ulang krom, atau semprotan termal dapat memulihkan permukaan pemandu yang aus, permukaan blok tumit, atau dinding rongga cetakan ke dimensi aslinya - asalkan baja dasar tidak mengalami retakan lelah di bawah zona keausan.
- Biaya rekondisi jauh lebih rendah daripada biaya penggantian.Sebagaimana dicatat dalam analisis regenerasi cetakan Carver Roboweld, perbaikan biasanya 40-60% lebih murah dibandingkan pembuatan komponen baru, dengan waktu penyelesaian yang lebih singkat juga mengurangi biaya waktu henti.
- Bahan dasar komponen dan integritas metalurgi tetap baik.Jika pemeriksaan non-destruktif (partikel magnetik, ultrasonik, atau penetran pewarna) menunjukkan keretakan bawah permukaan atau pelunakan material akibat kelelahan termal, rekondisi permukaan tidak akan menyelesaikan masalah mendasar.
Satu peringatan penting: rekondisi hanya berhasil jikaakar penyebab kerusakan yang benar telah diidentifikasi. Menggiling ulang pukulan yang terkelupas karena ketidaksejajaran - tanpa mengoreksi penyelarasan - hanya akan menghasilkan pukulan terkelupas lainnya dengan pukulan yang lebih sedikit dibandingkan sebelumnya.
Ketika Pembangunan Kembali Penuh Adalah Satu-Satunya Jalan yang Layak
Mengetahui kapan harus membangun kembali cetakan stempel akan menyelamatkan Anda dari siklus penggantian suku cadang menjadi struktur yang tidak dapat lagi menahannya sesuai spesifikasi. Pembangunan kembali berarti memproduksi ulang bagian cetakan - memotong kembali kantong, mengebor ulang lubang pin pemandu, mengganti penahan, dan pada dasarnya memulihkan fondasi struktural tempat masing-masing komponen dipasang.
Indikator pembangunan kembali meliputi:
- Beberapa komponen di bagian cetakan yang sama gagal berulang kali lebih cepat dari jadwal.Jika Anda mengganti pukulan yang sama setiap 200.000 pukulan padahal seharusnya pukulan tersebut dapat bertahan selama 800.000 pukulan, masalahnya bukan pada pukulannya - melainkan kantungnya, keselarasannya, atau geometri struktural yang menahan pukulan tersebut.
- Lubang pin pemandu atau dudukan bushing telah aus melebihi toleransi pengerjaan ulang.Ketika die shoe itu sendiri telah kehilangan integritas dimensinya, tidak ada bushing pengganti yang dapat mengembalikan kesejajaran yang tepat.
- Penggilingan ulang kumulatif telah memperpendek komponen pemotongan melampaui batas fungsional.Setelah pukulan diasah ulang melewati batas-tumpukan maksimumnya, tinggi penutupan dadu dan hubungan waktu akan terganggu-di seluruh sistem.
- Kelelahan akibat panas atau keretakan akibat tekanan pada sepatu cetakan atau pelat penahan.Retakan permukaan yang merambat ke elemen struktur tidak dapat diatasi dengan-intervensi tingkat komponen - struktur yang retak harus diganti.
- Desain die sudah ketinggalan jaman dibandingkan dengan persyaratan produksi saat ini.Jika spesifikasi material, toleransi suku cadang, atau volume produksi telah berubah secara substansial sejak cetakan dibuat, pembangunan kembali dengan teknik yang diperbarui akan lebih efektif daripada memaksakan komponen baru ke dalam desain yang sudah usang.
Indikator dan biaya pembangunan kembali cetakan sering kali mengejutkan tim yang telah mengelola penggantian individu selama bertahun-tahun. Pembangunan kembali secara menyeluruh biasanya menghabiskan 50-70% biaya cetakan baru, namun menghasilkan alat dengan siklus hidup yang baru - menghilangkan akumulasi risiko kegagalan berjenjang yang mengikis kepercayaan terhadap kualitas komponen.
Perbandingan Keputusan: Ganti vs Rekondisi vs Bangun Kembali
| Jenis Intervensi | Indikator Khas | Biaya Relatif | Dampak Waktu Henti | Tingkat Risiko |
|---|---|---|---|---|
| Penggantian Bagian Individu | Komponen tunggal di akhir masa pakainya; tidak ada kerusakan yang berdekatan; integritas struktural utuh | Rendah (biaya satu komponen + tenaga kerja pemasangan) | Minimal - sering kali diselesaikan dalam jangka waktu PM yang dijadwalkan | Rendah, asalkan akar permasalahan dikonfirmasi dan spesifikasinya benar |
| Perbaikan/Rekondisi | Keausan permukaan yang dapat diperbaiki; mempertajam kembali sisa margin; bahan dasar terdengar metalurgi | Sedang (40-60% dari biaya komponen baru) | - rendah hingga sedang bergantung pada apakah pengerjaan ulang dilakukan sendiri-atau dikirim | Pengkondisian ulang yang tidak tepat - sedang dapat menimbulkan tegangan sisa atau kesalahan dimensi |
| Pembangunan Kembali Mati Penuh | Kegagalan prematur yang berulang; deformasi struktural; batas penyesalan kumulatif terlampaui; keusangan desain | Tinggi (50-70% dari biaya cetakan baru) | - signifikan biasanya diukur dalam beberapa minggu termasuk teknik, permesinan, dan uji coba | Pasca{0}}penyelesaian yang rendah (siklus hidup baru), namun biaya peluang yang tinggi selama periode pembangunan kembali |
Kesalahan Spesifikasi Umum yang Memaksa-Intervensi Ulang Dini
Bahkan ketika Anda membuat keputusan perbaikan-atau-penggantian yang tepat, kesalahan spesifikasi selama proses penggantian dapat merusak hasil dan membuat Anda kembali menemui pers dengan masalah yang sama. Perhatikan kesalahan langkah yang sering terjadi berikut ini:
- Menentukan kekerasan tanpa konteks ketangguhan.Memesan pukulan pengganti pada 62 HRC ketika aplikasi menghasilkan beban kejut lateral akan menyebabkan chipping. Yang asli mungkin 58 HRC untuk alasan yang bagus.
- Mengabaikan toleransi kecocokan pada rakitan cetakan.Tombol die pengganti diarde untuk mengoreksi diameter lubang, namun jika ditekan dengan salah-OD yang pas tidak akan terpasang dengan benar di penahannya - tombol tersebut akan bergeser karena beban dan mengubah jarak bebas efektif.
- Mengganti komponen yang aus tanpa memeriksa bagian pasangannya.Pin pemandu baru yang dipasang pada bushing yang aus masih menghasilkan ketidaksejajaran. Komponen perkawinan harus selalu dievaluasi bersama.
- Gagal mencocokkan spesifikasi pelapis.Jika komponen asli dilapisi dan penggantinya tiba dalam keadaan tidak dilapisi, masa pakai akan jauh dari harapan, terlepas dari pemilihan bahan dasar yang benar.
Masing-masing kesalahan ini mempunyai benang merah yang sama: spesifikasi yang tidak lengkap. Komponen yang dipesan harus memenuhi setiap dimensi penting, info material, rentang kekerasan, penyelesaian permukaan, dan persyaratan pelapisan agar siap digunakan. Cara membuat spesifikasi lengkap - dan mencari sumber komponen yang dapat memenuhinya dengan andal - adalah langkah praktis berikutnya dalam beralih dari diagnosis ke cetakan yang berfungsi dengan benar.
Cara Menentukan dan Sumber Suku Cadang Pengganti Stamping Die dengan Benar
Anda telah memastikan penyebab utama, memutuskan penggantian daripada perbaikan, dan memilih tingkat material dan lapisan yang tepat. Komponen didefinisikan di kepala Anda - tetapi pemasok tidak ada di dalam kepala Anda. Pesanan suku cadang pengganti yang datang salah akan menunda produksi sama efektifnya dengan tidak memesan sama sekali. Spesifikasi yang tidak lengkap menghasilkan suku cadang yang terlihat tepat di rak tetapi gagal saat pemasangan karena dimensi kritis, keterangan kekerasan, atau detail permukaan akhir tidak ada dalam permintaan.
Menerjemahkan diagnosis Anda ke dalam spesifikasi{0}}pengadaan yang siap pakai menyebabkan banyak tim pemeliharaan kehilangan waktu. Kesenjangan antara mengetahui apa yang Anda butuhkan dan mengkomunikasikannya dengan cukup tepat agar pemasok dapat memproduksinya dengan benar adalah langkah yang paling diremehkan dalam keseluruhan alur kerja penggantian.
Menerjemahkan Diagnosis Menjadi Spesifikasi Bagian yang Lengkap
Setiap pesanan suku cadang pengganti - baik itu satu pukulan atau satu set lengkap busing pemandu - memerlukan paket informasi inti yang sama. Jika elemen mana pun terlewat, Anda bergantung pada pemasok untuk menebak, sehingga menimbulkan risiko yang tidak dapat Anda kendalikan.
Berikut daftar lengkap detail spesifikasi yang harus disertakan dalam permintaan penggantian suku cadang:
- Toleransi dimensi- Panjang keseluruhan, diameter atau profil kerja, diameter kepala, dan semua antarmuka penting. Untuk memotong komponen, tentukan profil yang dicukur hingga toleransi paling ketat yang diperlukan cetakan. Untuk komponen panduan, sertakan ID lubang dan-fit OD tekan. Toleransi penembusan standar dalam pengecapan mencapai +/-0,002 inci untuk baja ringan dan +/-0,0025 inci untuk baja tahan karat, jadi persyaratan toleransi untuk suku cadang pengganti cetakan harus jelas - jangan berasumsi pemasok akan menetapkan presisi yang Anda perlukan secara default.
- Kelas materi- Tentukan tingkat baja perkakas yang tepat (D2, M2, A2, S7, karbida) dan bukan deskripsi umum seperti "baja perkakas" atau "baja-berkecepatan tinggi". Jika permohonan memperbolehkan nilai yang setara, nyatakan alternatif yang dapat diterima secara eksplisit.
- Spesifikasi kekerasan- Sertakan rentang kekerasan permukaan (misalnya, 58-62 HRC) dan kekerasan inti minimum jika berlaku. Untuk komponen yang diperkeras casingnya, nyatakan juga kedalaman casingnya.
- Persyaratan dokumentasi perlakuan panas- Meminta sertifikasi perlakuan panas yang mencakup suhu austenitisasi, metode pendinginan, siklus temper, dan kekerasan akhir yang diukur. Ini adalah verifikasi Anda bahwa proses telah dijalankan dengan benar.
- Permukaan akhir- Tentukan nilai Ra untuk permukaan kritis, terutama dinding samping pelubang dan lubang kancing cetakan yang penyelesaiannya secara langsung memengaruhi aliran material strip dan retensi slug.
- Jenis dan ketebalan lapisan- Jika bagian asli dilapisi, tentukan lapisan yang sama atau peningkatan yang disetujui. Sertakan toleransi ketebalan lapisan jika komponen masuk ke dalam kantong atau lubang sempit yang memerlukan tambahan mikron.
- Referensi geometris- Berikan referensi datum, tanda orientasi sudut, dan fitur penguncian yang memastikan pemasangan komponen pada posisi rotasi yang benar. Tombol mati bulat dengan profil lubang non-simetris memerlukan indikator orientasi.
- Nomor bagian dan identifikasi cetakan- Referensi-silang ke catatan pemeliharaan cetakan sehingga pemasok dapat melacak komponen kembali ke riwayat penerapannya jika muncul pertanyaan selama produksi.
Kedengarannya banyak? Pertimbangkan apa yang terjadi tanpanya. Tombol cetakan pengganti yang dipesan hanya dengan dimensi lubang dan keterangan material sampai pada ID yang benar - tetapi OD press-fit adalah 0,0003 inci. terlalu kecil karena pemasok menggunakan toleransi standar mereka, bukan toleransi standar Anda. Ini jatuh ke penahan dengan slip fit dan bukan interferensi, bergeser di bawah beban pemotongan, dan jarak bebas Anda langsung salah. Satu baris hilang pada pesanan pembelian, satu baris yang tidak diperlukan dua minggu kemudian.
Mengevaluasi Tingkat Kualitas Suku Cadang Pengganti
Tidak semua komponen pengganti diproduksi dengan standar yang sama, dan perbedaannya lebih penting daripada harga saja. Memahami komponen pengganti cetakan OEM vs purnajual - dan tingkatan dalam purnajual - membantu Anda mencocokkan keputusan pengadaan dengan kritisnya aplikasi.
Suku cadang setara OEMdiproduksi sesuai spesifikasi pembuat cetakan asli, sering kali oleh pembuat cetakan itu sendiri atau subkontraktor yang berkualifikasi dengan menggunakan cetakan asli. Mereka menjamin keseimbangan dimensi, material, dan kinerja dengan komponen yang mereka gantikan. Pengorbanannya adalah biaya dan waktu tunggu suku cadang yang setara dengan - OEM-biasanya memiliki harga tertinggi dan mungkin memerlukan waktu tunggu berminggu-minggu jika dibuat sesuai pesanan.
Suku cadang purnajual premiumberasal dari produsen komponen perkakas khusus yang memproduksi-spesifikasi standar industri dan bukan cetakan milik pembuat cetakan tertentu. Pabrikan ini sering kali menyimpan inventaris ekstensif geometri tombol punch dan die standar, pin pemandu, dan bushing. Kualitas dapat menyamai atau melampaui OEM ketika pemasok berinvestasi dalam kontrol proses yang ketat, sumber bahan baku premium, dan perlakuan panas yang terdokumentasi. Keuntungannya adalah ketersediaan yang lebih cepat dan biaya yang lebih rendah untuk geometri standar.
Opsi penggantian ekonomimenargetkan titik harga terendah. Mereka memenuhi persyaratan dimensi dasar tetapi mungkin menggunakan sumber material yang kurang terkontrol, dokumentasi perlakuan panas yang minimal, dan batas toleransi yang lebih luas. Untuk komponen aus yang tidak kritis seperti pegas kompresi standar atau pelat pendukung sederhana, komponen ekonomis sudah cukup memadai. Untuk komponen pemotongan presisi dimana keseragaman kekerasan dan akurasi dimensi secara langsung mempengaruhi kualitas komponen, penghematan sering kali hilang dalam masa pakai yang lebih pendek dan penggantian yang lebih sering.
Aturan praktisnya: cocokkan tingkat kualitas dengan konsekuensi kegagalan. Pin pilot dalam konektor-presisi tinggi yang dijalankan pada 400 SPM memerlukan kualitas purnajual-yang setara dengan OEM atau premium - biaya kegagalan prematur jauh melebihi penghematan-unit dari suku cadang yang lebih murah. Pegas pengangkat dalam cetakan braket bervolume rendah-dapat menjalankan komponen ekonomi tanpa risiko yang berarti.
Bekerja Dengan Produsen Die Kustom untuk Penggantian Suku Cadang
Praktik terbaik pengadaan komponen cetakan stempel menunjukkan satu pendekatan yang menyederhanakan semua hal yang dibahas di atas: mencari komponen pengganti dari pabrikan yang pertama kali merekayasa cetakan tersebut. Ketika pembuat cetakan merancang alat dengan kemudahan pemeliharaan sebagai prioritas, mereka telah memecahkan masalah spesifikasi untuk Anda. Setiap suku cadang pengganti memiliki dimensi, kualitas material, protokol perlakuan panas, dan spesifikasi pelapisan yang terdokumentasikan selama proses rekayasa awal.
Produsen sepertiYICHENdesain mati dengan aksesibilitas suku cadang pengganti dan dokumentasi spesifikasi yang disertakan dalam hasil rekayasa. Saat suatu komponen akhirnya aus, spesifikasi lengkapnya sudah ada - Anda tidak bisa membalikkan-dimensi rekayasa dari komponen yang aus atau menebak-nebak kualitas materialnya. Pendekatan terhadap sumber suku cadang pengganti pabrikan cetakan khusus ini menghilangkan mode kegagalan paling umum dalam proses pengadaan: spesifikasi yang tidak lengkap atau tidak akurat yang menyebabkan suku cadang tidak berfungsi seperti yang diharapkan.
Selain dokumentasi, pabrikan khusus yang memprioritaskan kemudahan pemeliharaan cenderung membuat pilihan desain yang menyederhanakan penggantian di masa mendatang:
- Antarmuka komponen standar- Menggunakan konfigurasi kepala pelubang yang umum, mesin press bushing standar-dimensi yang sesuai, dan pemasangan sisipan modular sehingga suku cadang pengganti dapat diperoleh dari beberapa pemasok yang memenuhi syarat jika diperlukan.
- Pemasangan komponen yang dapat diakses- Merancang sistem retensi yang memungkinkan penggantian komponen individual tanpa membongkar bagian cetakan yang tidak terkait.
- Ketertelusuran material dan kekerasan- Menyediakan dokumentasi tingkat-komponen yang disertakan bersama catatan pemeliharaan cetakan, memastikan spesifikasi yang benar tersedia bertahun-tahun setelah pengiriman cetakan awal.
- Dukungan teknik untuk keputusan penggantian- Menawarkan panduan tentang kapan suatu komponen harus diganti atau direkondisi, berdasarkan pengetahuan mereka tentang maksud desain asli dan margin keselamatan.
Di sinilah cara menentukan suku cadang pengganti stamping die menjadi jauh lebih mudah. Daripada membuat spesifikasi dari awal setiap kali komponen aus, Anda merujuk pada paket teknik yang sudah ada yang dibuat saat cetakan masih baru dan setiap dimensi berada pada nominal. Hasilnya adalah suku cadang pengganti yang tiba dan siap dipasang dengan yakin - sesuai dengan maksud desain aslinya, bukan memperkirakannya dari sampel yang sudah usang.
Baik Anda mengambil sumber dari pembuat cetakan asli, pemasok purnajual premium, atau kombinasi keduanya, yang terpenting adalah kelengkapan spesifikasi. Setiap detail yang Anda tangkap di muka - toleransi, tingkatan, kekerasan, penyelesaian akhir, pelapisan, orientasi - adalah satu variabel yang lebih kecil yang bisa salah antara pesanan pembelian Anda dan saat bagian tersebut pertama kali dimuat di media.
Verifikasi Pemasangan Suku Cadang Pengganti Mati dan Pelacakan Siklus Hidup
Komponen pengganti yang ditentukan dengan benar di meja kerja bukanlah garis finis - melainkan garis awal. Komponen tersebut masih perlu membuktikan kesesuaiannya dengan rakitan cetakan, menjaga jarak bebas yang tepat, dan menghasilkan suku cadang yang sesuai sejak pukulan pertama. Melewatkan verifikasi-pemasangan adalah bagaimana toko-toko akhirnya mengeluarkan cetakannya tiga puluh menit setelah memasangnya, setelah mengetahui bahwa busing pemandu baru berukuran 0,0002 inci atau pukulan pengganti dapat dibanggakan oleh tetangganya dengan jarak setengah ribu.
Verifikasi juga menghasilkan data dasar yang menjadikan pengganti Anda berikutnya lebih cerdas. Setiap pengukuran yang Anda catat saat pemasangan menjadi titik referensi untuk penilaian keausan di masa mendatang - kondisi awal yang dibandingkan dengan semua inspeksi berikutnya.
Verifikasi Dimensi Sebelum dan Sesudah Pemasangan
Cara memverifikasi kesesuaian komponen cetakan stempel mengikuti urutan logis: memastikan komponen sesuai dengan spesifikasi di bangku cadangan, memastikan antarmukanya benar dalam cetakan, dan memastikan menghasilkan keluaran yang dapat diterima saat dicetak. Setiap langkah menangkap kategori kesalahan yang berbeda.
- Pemeriksaan bangku terhadap spesifikasi.Sebelum suku cadang mendekati cetakan, verifikasi dimensi kritis terhadap spesifikasi pesanan pembelian. Ukur diameter atau profil kerja dengan mikrometer terkalibrasi atau pembanding optik. Periksa kekerasan dengan penguji Rockwell portabel di berbagai lokasi. Konfirmasikan penyelesaian permukaan secara visual atau dengan profilometer jika Ra ditentukan. Tolak apa pun karena toleransi sebelum memakan tenaga kerja instalasi.
- Periksa kecocokan di rakitan cetakan.Instal komponen dan verifikasi dimensi antarmuka. Untuk komponen yang dapat ditekan-(tombol mati, bushing), konfirmasikan kedalaman tempat duduk dan orientasi rotasi. Untuk memotong komponen, periksa apakah jarak celah-ke-mati berada dalam spesifikasi menggunakan pengukur rasa atau pengukur pin di beberapa titik di sekitar profil. Pastikan pin pemandu bergerak bebas melalui bushing tanpa mengikat atau memutar secara berlebihan.
- Verifikasi keselarasan di bawah beban statis.Tutup cetakan secara perlahan pada mesin press dengan kecepatan inci tanpa bahan. Pastikan bahwa pukulan memasuki bukaan cetakan tanpa kontak, penari telanjang duduk rata pada permukaan cetakan, dan sistem bubungan bekerja pada titik waktu yang dirancang. Gangguan apa pun pada tahap ini menunjukkan kesalahan dimensi atau kesalahan pemasangan - perbaiki sebelum menjalankan material.
- Inspeksi-barang pertama dalam kondisi produksi.Jalankan sampel kecil - biasanya lima hingga dua puluh bagian - dengan kecepatan produksi dan periksa berdasarkan spesifikasi dimensi penuh. Inspeksi pasca-pemasangan untuk komponen cetakan belum selesai hingga keluaran stempel aktual mengonfirmasi bahwa komponen pengganti memberikan hasil yang sesuai. Periksa tinggi duri, dimensi lubang, lokasi fitur, dan kondisi permukaan terhadap batas kendali.
- Catat semua pengukuran sebagai garis dasar baru.Izin dokumen, pembacaan penyelarasan, dan-dimensi artikel pertama dalam catatan pemeliharaan cetakan. Nilai-nilai ini mewakili kondisi awal komponen pada titik nol - referensi yang akan Anda bandingkan pada setiap pemeriksaan berikutnya.
Urutan ini menangkap tiga kategori kegagalan yang berbeda: kesalahan produksi pada komponen pengganti itu sendiri (langkah 1), kesalahan pemasangan dalam cara berinteraksi dengan cetakan (langkah 2-3), dan kesalahan fungsional yang hanya muncul pada kondisi stamping sebenarnya (langkah 4). Melewatkan langkah apa pun akan meninggalkan celah di mana masalah akan tersembunyi hingga masalah tersebut menghasilkan sisa atau merusak perkakas di dekatnya.
Menetapkan Metrik Dasar untuk Pelacakan Berkelanjutan
Melacak data siklus hidup komponen mengubah penggantian dari peristiwa reaktif menjadi aktivitas pemeliharaan yang dapat diprediksi dan dianggarkan. Informasi yang Anda ambil pada saat instalasi - dan pada setiap pemeriksaan setelahnya - membuat kumpulan data yang memberi tahu Anda kapan tepatnya setiap komponen memerlukan perhatian selanjutnya.
Mulailah dengan poin data inti berikut di setiap acara penggantian:
- Hitungan hit saat instalasi.Catat pembacaan penghitung langkah kumulatif dadu ketika komponen baru masuk. Ini menjadi penyebut untuk semua penghitungan siklus hidup di masa depan.
- Detail spesifikasi komponen.Catat tingkat material, kekerasan, jenis pelapis, dan pemasok. Ketika dua pukulan identik dari pemasok berbeda memberikan masa pakai yang berbeda, data ini menjelaskan alasannya.
- Kondisi komponen yang dilepas.Perhatikan alasan penggantiannya - mengukur keausan, chipping, kerusakan, atau penggantian proaktif berdasarkan ambang batas jumlah hit. Ini membangun riwayat mode kegagalan untuk stasiun mati tertentu.
- Interval pemantauan.Tetapkan titik pemeriksaan berikutnya berdasarkan data historis atau rekomendasi pabrikan. Jika komponen sebelumnya di stasiun ini bertahan 600.000 kali benturan, jadwalkan pemeriksaan pertama pada 400.000 kali untuk mengetahui perkembangan keausan saat suku cadang tersebut masih dapat diservis.
Selama beberapa siklus penggantian, data ini membentuk kurva siklus hidup{0}}spesifik komponen. Anda akan melihat bahwa pilot stasiun empat secara konsisten mencapai batas keausan pada 750.000 pukulan terlepas dari pemasoknya, sementara pukulan stasiun tujuh bertahan 1,2 juta pukulan dengan lapisan TiCN tetapi hanya 500.000 tanpa lapisan TiCN. Pola tersebut mengubah keputusan triase dari keputusan penilaian menjadi-perkiraan berdasarkan data - dan pola tersebut membantu Andamenetapkan tolok ukur KPI yang berartiseperti target MTBF untuk masing-masing komponen cetakan, bukan hanya cetakan secara keseluruhan.
Pabrik yang menggunakan sistem pelacakan terstruktur - baik itu platform CMMS, database pemeliharaan cetakan khusus, atau bahkan-spreadsheet yang dipelihara dengan baik - secara konsisten melaporkan keuntungan yang terukur. Menurut penelitian manufaktur Oxmaint, program PM terstruktur mengurangi waktu henti yang tidak direncanakan sebesar 30-45% dalam waktu enam bulan dan memperpanjang masa pakai alat hingga 50% melalui penyelarasan dan disiplin pemantauan yang tepat. Pelacakan tidak menghasilkan keuntungan tersebut secara langsung - pelacakan memungkinkan ketepatan waktu yang memungkinkan penggantian terencana.
Pelacakan sistematis mengubah penggantian dari keadaan darurat reaktif menjadi pemeliharaan terencana. Data yang Anda kumpulkan hari ini menentukan apakah anggaran tahun depan merupakan perkiraan atau perkiraan.
Bekerja sama dengan produsen yang memprioritaskan kinerja produksi yang stabil menyederhanakan seluruh proses verifikasi dan pelacakan ini. Ketika komponen pengganti direkayasa sesuai tujuan desain asli - dengan spesifikasi yang terdokumentasi, sumber material yang terkontrol, dan perlakuan panas yang terverifikasi -, langkah-langkah verifikasi mengonfirmasi kesesuaian, bukan mendiagnosis masalah. Produsen sepertiYICHENmemadukan pembuatan cetakan stempel khusus dengan perhatian teknik terhadap kemudahan pemeliharaan, yang berarti suku cadang pengganti tiba dengan presisi dimensi dan konsistensi metalurgi yang menjadikan pemeriksaan-barang pertama sebagai langkah konfirmasi, bukan latihan pemecahan masalah. Hasilnya adalah lebih sedikit waktu validasi dan lebih banyak waktu produksi.
Suku cadang pengganti cetakan stempel akan selalu menjadi barang habis pakai - suku cadang tersebut dirancang untuk dipakai sehingga struktur cetakan Anda tidak tahan aus. Namun cara Anda memverifikasi, melacak, dan merencanakan keausan tersebut akan menentukan apakah penggantian merupakan aktivitas pemeliharaan terkendali atau darurat produksi yang tidak direncanakan. Bangun kebiasaan verifikasi saat instalasi, ambil data di setiap titik kontak, dan biarkan kurva siklus hidup memandu keputusan Anda. Pers terus berjalan, dan Anda tetap terdepan dalam hal keausan.
Pertanyaan Yang Sering Diajukan Tentang Suku Cadang Pengganti Stamping Die
1. Suku cadang apa yang paling sering diganti pada cetakan stempel?
Komponen stamping die yang paling sering diganti adalah punch, die button, guide pin, guide bushing, spring, pilot, dan stripper plate. Bagian-bagian ini secara langsung bersentuhan dengan material strip atau mengatur gaya internal selama setiap gerakan pengepresan, menyebabkannya lebih cepat aus dibandingkan elemen struktur seperti die shoes. Tombol punch dan die berada di urutan teratas karena menyerap gaya geser penuh pada setiap pukulan, sementara pegas menurun secara bertahap melalui siklus kelelahan. Bekerja sama dengan produsen seperti YICHEN yang merancang cetakan dengan mempertimbangkan kemudahan perawatan memastikan komponen-yang sering dipakai ini dapat diakses dan didokumentasikan sepenuhnya untuk penggantian yang efisien.
2. Bagaimana Anda tahu kapan komponen stamping die perlu diganti?
Indikator utamanya mencakup peningkatan tinggi duri pada bagian yang dicap, penyimpangan dimensi yang terdeteksi selama pemeriksaan kualitas, alarm salah pengumpanan, pengangkatan strip antar stasiun, dan pelepasan bagian yang tidak konsisten. Pertumbuhan duri yang seragam di seluruh fitur menandakan pukulan umum tumpul, sementara-gerinda di satu sisi menunjukkan keausan pin pemandu atau bushing yang menyebabkan ketidaksejajaran. Varians jarak-ke-lubang sering kali disebabkan oleh keausan pin pilot. Memantau jumlah hit bersama dengan data SPC dan catatan pelacakan sisa membantu mengonfirmasi komponen spesifik mana yang mengalami penurunan kualitas dan kapan penggantian harus dijadwalkan.
3. Kelas baja perkakas apa yang harus saya gunakan sebagai pengganti pukulan mati?
Tingkatan yang benar bergantung pada material benda kerja, volume produksi, dan mode kegagalan dominan. A2 cocok digunakan pada baja ringan-hingga-sedang dengan ketangguhan yang baik. D2 unggul dalam aplikasi keausan abrasif bervolume tinggi dengan rentang kekerasan 58-62 HRC. M2 menangani tingkat pukulan yang tinggi dan penumpukan panas lebih baik daripada D2. S7 pada 54-56 HRC ideal untuk material tebal dan benturan berat yang risiko terkelupasnya melebihi kekhawatiran keausan. Tungsten karbida menghasilkan jutaan pukulan pada material abrasif seperti baja tahan karat tetapi memerlukan penyelarasan cetakan yang sangat baik karena kerapuhannya.
4. Apakah saya harus memperbaiki atau mengganti komponen cetakan stempel yang aus?
Pilih penggantian individual ketika kegagalan terisolasi pada satu komponen tanpa kerusakan berjenjang dan struktur cetakan tetap utuh. Pengkondisian ulang melalui penggilingan ulang atau pelapisan ulang masuk akal jika terjadi keausan permukaan yang dapat diperbaiki dan biayanya 40-60% lebih murah dibandingkan produksi baru. Pembangunan kembali die secara penuh menjadi perlu ketika beberapa komponen mengalami kegagalan sebelum waktunya dan berulang kali, lubang pin pemandu telah aus melampaui toleransi, atau penggilingan ulang kumulatif telah melampaui batas fungsional. Faktor penentunya adalah apakah kondisi komponen saat ini berisiko merusak komponen yang lebih mahal jika tidak ditangani.
5. Bagaimana pelapis memperpanjang umur komponen pengganti cetakan stempel?
Pelapis permukaan seperti TiN, TiCN, AlTiN, dan DLC menambahkan penghalang keras yang mengurangi gesekan, mencegah adhesi material, dan menahan degradasi termal pada tepi tajam. TiCN bekerja dengan baik untuk pemotongan baja tahan karat, AlTiN menangani operasi berkecepatan tinggi hingga 900 derajat C, dan DLC dengan lapisan bawah CrN menghilangkan kerusakan aluminium dengan koefisien gesekan serendah 0,05. Pelapisan biasanya menambah biaya komponen sebesar 20-40% namun dapat melipatgandakan atau melipatgandakan masa pakai pada aplikasi abrasif di atas 200.000 pukulan per interval, sehingga sering kali membuatnya lebih hemat biaya dibandingkan meningkatkan kualitas material dasar.


