


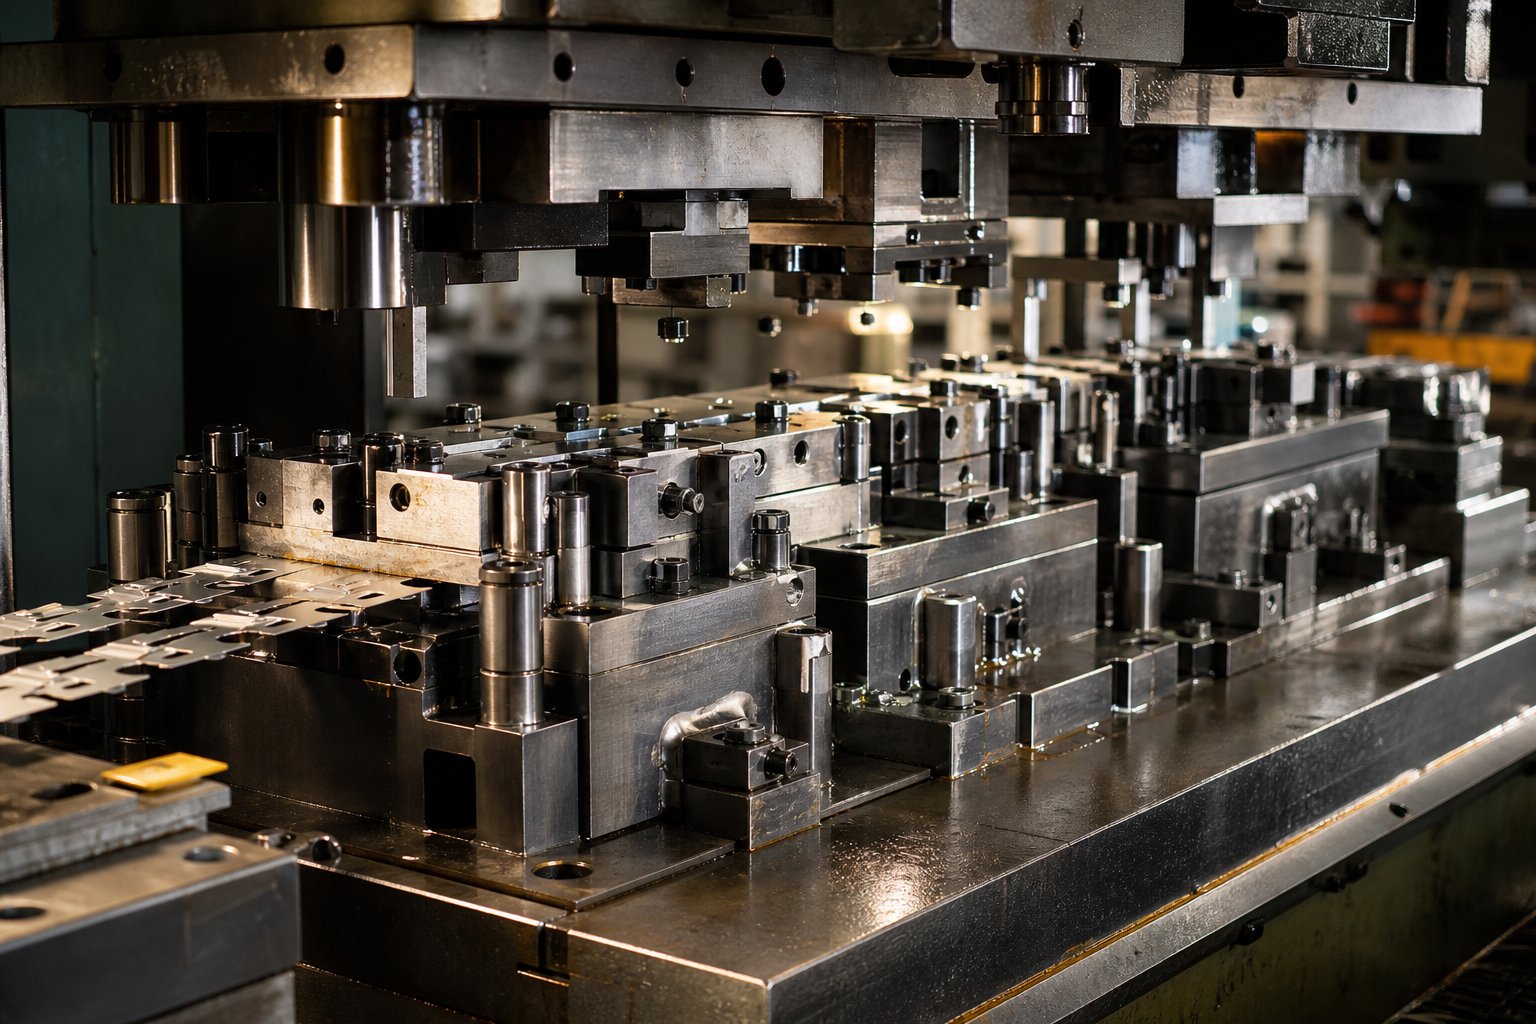
Apa itu Desain Stamping Die Progresif
Jadiapa itu dadu progresif, tepat? Cetakan progresif adalah alat tunggal yang berisi beberapa stasiun yang disusun secara berurutan, masing-masing melakukan operasi pembentukan tertentu-menusuk, mengosongkan, membengkokkan, mencetak koin, atau memotong-pada strip logam seiring dengan bertambahnya satu panjang pitch per pukulan tekan. Strip diumpankan dari kumparan, bergerak melalui stasiun, dan bagian yang sudah jadi keluar di stasiun akhir. Desain cetakan stempel progresif adalah disiplin teknik yang berfokus pada perencanaan urutan stasiun, tata letak strip, dan geometri perkakas sehingga setiap operasi dibangun dari yang terakhir tanpa mengeluarkan benda kerja dari strip hingga pemotongan.
Bayangkan sebuah bagian yang perlu dilubangi enam lubang, dibentuk dua tikungan, dan profil luarnya dipangkas. Daripada menangani bagian tersebut di mesin yang terpisah, cetakan progresif menangani semuanya dalam satu siklus pengepresan yang berkelanjutan. Strip ini berfungsi sebagai bahan mentah dan pembawa komponen, sehingga menghilangkan perpindahan manual dan mempersingkat waktu siklus.
Mendefinisikan Desain Stamping Die Progresif
Pada intinya, desain cetakan progresif memecahkan masalah pengurutan: bagaimana Anda memecah bagian yang sudah jadi menjadi langkah-langkah pembentukan yang terpisah, mengatur langkah-langkah tersebut di seluruh stasiun, dan menjaga agar strip tetap stabil? Setiap stasiun melakukan satu pekerjaan-atau sekelompok kecil pekerjaan terkait-sementara strip mengindeks ke depan. Benda kerja tetap terhubung ke pembawa sampai stasiun terakhir memisahkannya. Pendekatan ini memungkinkan die stamping progresif untuk menghasilkan geometri kompleks dengan kecepatan yang tidak dapat ditandingi oleh-peralatan operasi tunggal.
Perbedaan Dies Progresif dengan Dies Majemuk dan Transfer
Insinyur sering menimbang tiga jenis cetakan ketika merencanakan program stamping. Perbedaannya terletak pada cara benda kerja bergerak melalui proses dan tingkat kerumitan yang didukung oleh masing-masing metode.
| Kriteria | Mati Progresif | Senyawa Mati | Pemindahan Mati |
|---|---|---|---|
| Operasi per pukulan | Satu operasi per stasiun, beberapa stasiun per pukulan | Beberapa operasi dalam satu pukulan di satu stasiun | Satu operasi per stasiun, sebagian ditransfer secara mekanis |
| Bagian kompleksitas | Sedang hingga tinggi (menusuk, menekuk, membentuk, menggambar) | Rendah hingga sedang (bagian datar,-potongan bidang tunggal) | Tinggi (gambar dalam, bentuk besar, bentuk 3D kompleks) |
| Kecepatan produksi | Umpan koil kontinu-tinggi, penanganan minimal | Sedang-satu pukulan tetapi ejeksi lebih lambat pada bagian yang lebih besar | Transfer mekanis-sedang menambah waktu siklus |
| Kesesuaian volume yang khas | Volume sedang hingga sangat tinggi | Volume rendah hingga sedang | Volume sedang hingga tinggi |
Stamping mati majemuk melakukan semua operasi pemotongan secara bersamaan dalam satu langkah tekan, sehingga efisien untuk bagian datar yang lebih sederhana seperti mesin cuci atau laminasi listrik. Sebaliknya, cetakan transfer memisahkan blanko dari strip lebih awal dan memindahkannya di antara stasiun independen menggunakan jari mekanis-yang lebih cocok bila gambar dalam atau ukuran bagian besar membuat pengangkutan strip tidak praktis.
Mengapa Desain Die Progresif Penting untuk-Produksi Volume Tinggi
Alasan ekonomi untuk perkakas die progresif sangatlah mudah: Anda menukar biaya perkakas di muka yang lebih tinggi dengan biaya per{0}}bagian yang jauh lebih rendah dalam skala besar. Karena beberapa operasi terjadi dalam satu rangkaian cetakan, Anda menghilangkan penanganan komponen antar mesin, mengurangi tenaga kerja, dan meminimalkan inventaris-pekerjaan-proses. Pengulangan tetap ketat karena setiap bagian mengikuti urutan stasiun yang sama dalam kondisi pengepresan yang terkendali.
Bagi teknisi produksi yang menargetkan volume tahunan ratusan ribu atau jutaan, die stamping progresif sering kali mewakili jalur biaya total terendah-terutama bila desain komponen stabil dan operasi sekunder dapat direkayasa seluruhnya dari proses.
Namun keunggulan biaya tersebut hanya terwujud jika geometri komponen benar-benar sesuai dengan prosesnya. Tidak semua bentuk dapat melewati sepuluh stasiun tanpa kehilangan stabilitas-dan evaluasi itulah yang menyebabkan sebagian besar proyek desain mendapatkan momentum atau terhenti.
Bagian Analisis Geometri dan Kelayakan DFM
Setiapproyek desain stamping diedimulai dengan cetakan bagian-dan geometri pada cetakan itu memberi tahu Anda apakah pendekatan progresif akan berhasil atau gagal. Insinyur tidak hanya melihat bentuknya dan menebak-nebak. Mereka menerapkan serangkaian kriteria Desain untuk Kemampuan Manufaktur yang sistematis untuk menentukan apakah bagian tersebut dapat tetap berada di jalur, terbentuk dengan benar di seluruh stasiun, dan mempertahankan toleransi tanpa memerlukan pekerjaan sekunder yang mahal.
Mengevaluasi Bagian Geometri untuk Kesesuaian Die Progresif
Saat Anda pertama kali mengevaluasi cetakan untuk kesesuaian cetakan progresif, Anda menanyakan beberapa pertanyaan kritis. Bisakah bagian tersebut tetap menempel pada strip pembawa melalui semua tahap pembentukan tanpa kehilangan stabilitas? Apakah terdapat cukup material antar fitur untuk menjaga integritas struktural pada bagian cetakan? Apakah toleransi memerlukan sesuatu di luar-yang dapat dicapai oleh operasi biasa?
Kriteria DFM spesifik memandu evaluasi tersebut. Diameter lubang harus setidaknya satu kali ketebalan material, dan lubang harus berada minimal dua kali ketebalan material dari setiap tepi atau fitur yang terbentuk untuk mencegah distorsi. Jari-jari tikungan internal harus sama atau melebihi ketebalan material untuk menghindari retak. Simetri penting karena bagian yang seimbang dapat dilacak dengan lebih mudah di sepanjang strip. Rasio kedalaman gambar-terhadap-diameter menentukan apakah suatu bentuk dapat muncul di satu stasiun atau perlu dipentaskan. Dan orientasi arah butir relatif terhadap sumbu tikungan secara langsung memengaruhi risiko patah-tikungan yang tegak lurus terhadap arah rolling memiliki kinerja terbaik.
Bagaimana Kompleksitas Fitur Mendorong Jumlah Stasiun
Di sinilah desain cetakan stempel logam menjadi menarik. Setiap fitur berbeda di bagian Anda-setiap lubang, tikungan, bentuk, takik, atau potongan-berpotensi memerlukan stasiunnya sendiri. Namun ini bukanlah hubungan-ke-satu yang sederhana.
Tutup-lubang kedekatan, misalnya, tidak selalu dapat dibuat di stasiun yang sama. Jika dua lubang terletak terlalu dekat satu sama lain, meninju keduanya secara bersamaan akan melemahkan bagian cetakan di antara keduanya dan berisiko menarik slug atau defleksi pukulan. Memisahkannya menjadi dua stasiun memecahkan masalah struktural. Demikian pula, tikungan yang berdekatan dengan lubang yang ditusuk memerlukan kehati-hatian dalam pengurutan: Anda menusuk terlebih dahulu, lalu menekuk di stasiun berikutnya, karena menekuk di dekat lubang yang baru dilubangi akan merusak geometri lubang.
Untuk komponen yang rumit, insinyur berpengalaman sering kali mendesain dalam satu atau dua bagianstasiun buta-posisi kosong dicadangkan untuk modifikasi di masa mendatang jika bagian tersebut tidak diberi cap dimensi yang benar selama uji coba. Ini adalah perlindungan praktis yang menghindari pengerjaan ulang yang mahal dari cetakan stempel yang telah selesai.
Kelayakan Bendera Merah dan Modifikasi Desain
Tidak semua bagian termasuk dalam cetakan stempel progresif. Karakteristik geometri tertentu menandakan adanya masalah sejak dini, dan mengetahuinya sebelum melakukan desain akan menghemat banyak waktu dan biaya. Perhatikan tanda bahaya umum berikut:
- Penarikan dalam melebihi batas kemampuan mampu bentuk material-ketika rasio kedalaman-terhadap-diameter melampaui apa yang dapat dicapai oleh stasiun tunggal atau bertahap, cetakan transfer sering kali menjadi pilihan yang lebih stabil
- Toleransi yang sangat ketat yang melebihi kemampuan-cetakan, sehingga memaksa operasi penggilingan, pemesinan, atau inspeksi sekunder sehingga meniadakan keunggulan kecepatan
- Fitur asimetris menciptakan gaya lateral yang tidak seimbang pada jalur, menyebabkan penyimpangan jalur dan kesalahan pencatatan yang progresif di seluruh stasiun
- Bahan tebal membatasi kepadatan stasiun-stok alat ukur yang lebih berat memerlukan jarak bebas pukulan yang lebih besar-ke-cetakan, bagian cetakan yang lebih besar, dan tonase yang lebih banyak, yang secara fisik membuat stasiun-stasiun terpisah dan menambah panjang cetakan
- Ukuran bagian yang besar dibandingkan dengan lebar strip, membuat retensi pembawa tidak stabil melalui beberapa tahap pembentukan
Ketika Anda melihat masalah ini, langkah yang tepat tidak selalu mengabaikan konsep progresif. Seringkali, merekomendasikan modifikasi desain bagian-menambahkan takik lega, melonggarkan toleransi non-kritis, menyesuaikan lokasi fitur setengah milimeter-mengubah bagian garis batas menjadi bagian yang sepenuhnya progresif-ramah. Program stamping terbaik memperlakukan DFM sebagai putaran kolaboratif antara perancang komponen dan insinyur cetakan, bukan sekadar-serah terima satu arah.
Tentu saja, memastikan kelayakan hanyalah tahap pertama. Tantangan teknik sebenarnya dimulai ketika Anda menerjemahkan geometri tersebut ke dalam tata letak strip-memutuskan dengan tepat bagaimana material mengalir, di mana setiap operasi dilakukan, dan bagaimana stasiun-stasiun tersebut berurutan untuk membentuk bagian yang lengkap tanpa mendistorsi apa yang telah terjadi sebelumnya.
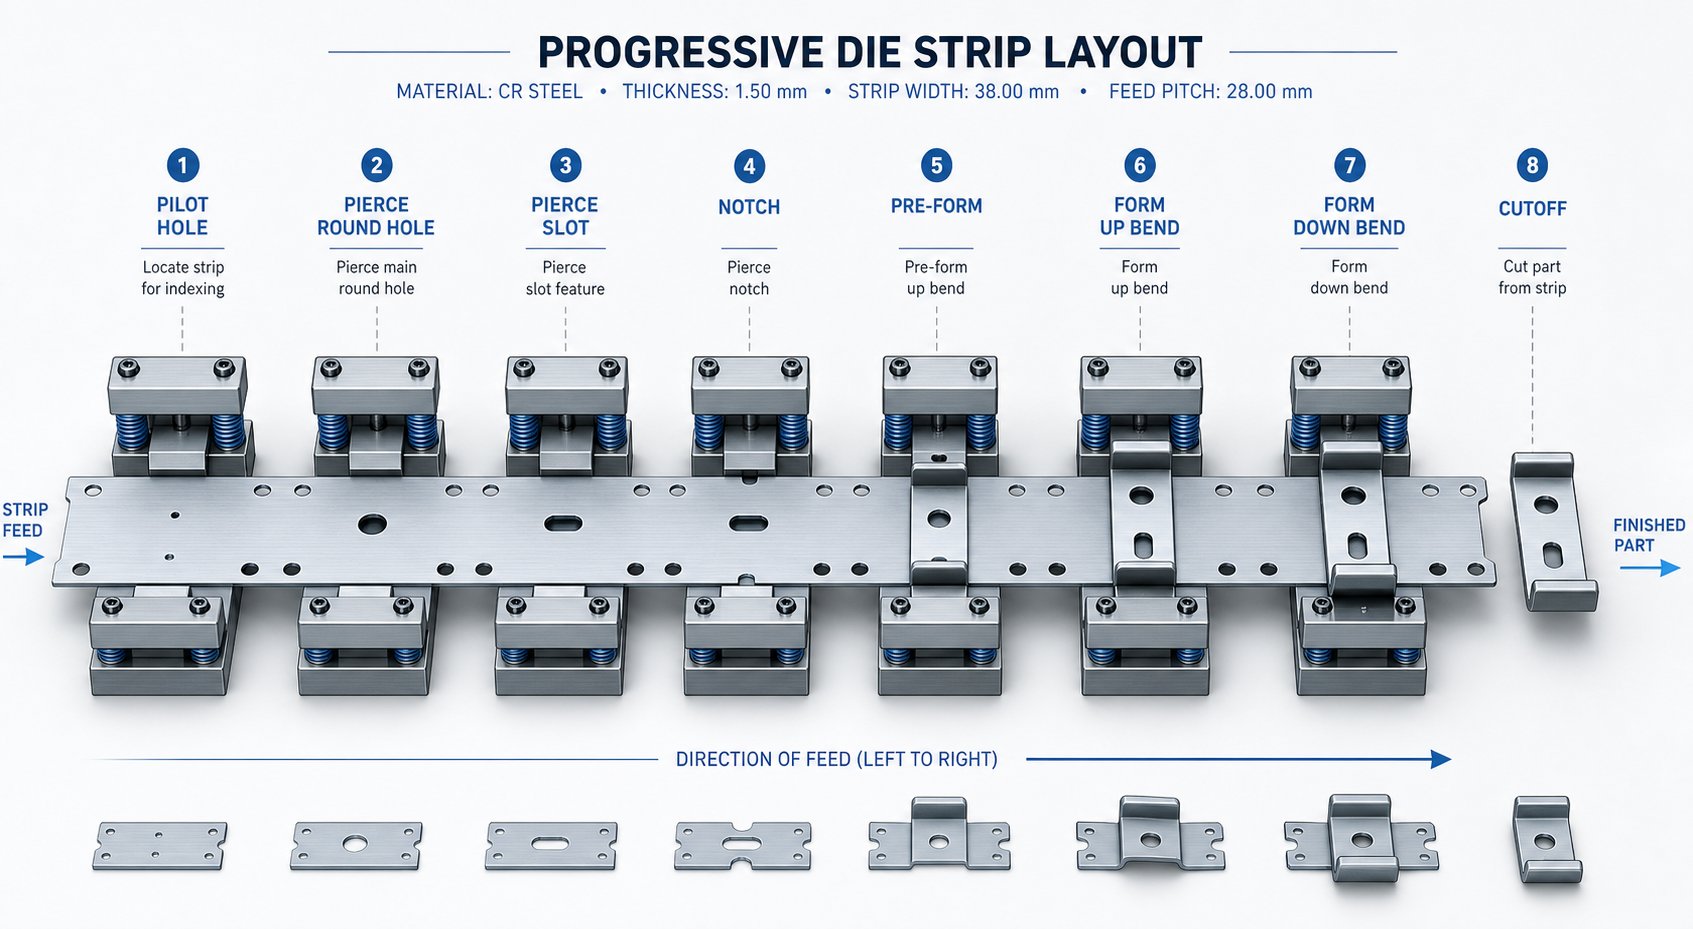
Pengembangan Tata Letak Strip dan Urutan Stasiun
Tata letak strip adalah tempat proses pengecapan cetakan progresif menyatu atau hancur. Ini adalah rencana induk yang menentukan bagaimana stok kumparan mentah diubah menjadi komponen jadi-stasiun demi stasiun, langkah demi langkah. Setiap keputusan mengenai ukuran cetakan, pemilihan cetakan, biaya material, dan akurasi dimensi mengalir langsung dari dokumen tunggal ini. Lakukan dengan benar, dan Anda akan memiliki sistem produksi-berkecepatan tinggi yang stabil. Lakukan kesalahan, dan Anda akan mengejar masalah di setiap fase hilir pembangunan.
Dasar-Dasar Tata Letak Strip dan Pemanfaatan Material
Tiga angka menentukan tata letak strip pada tingkat paling dasar: lebar strip, pitch (jarak kemajuan strip per pukulan), dan persentase pemanfaatan material. Insinyur menentukan lebar lajur dengan menambahkan dimensi maksimum komponen pada arah pengumpanan, ditambah material pembawa pada satu atau kedua sisi, ditambah lebar jembatan minimum antara tepi komponen dan tepi lajur. Aaturan umummenetapkan ketebalan jembatan minimum pada 1,25 hingga 1,5 kali ketebalan material-cukup tipis untuk menghemat material, cukup tebal untuk mencegah potongan terpuntir dan membuat cetakan macet.
Pitch dihitung dengan cara yang sama: panjang bagian dalam arah umpan ditambah jembatan antara bagian yang berurutan. Target untuk perkakas cetakan progresif-yang dirancang dengan baik adalah pemanfaatan material di atas 75%, yang berarti kurang dari seperempat kumparan menjadi potongan. Mencapai target tersebut sering kali berarti mengevaluasi susunan sudut, tata letak multi-baris, atau membalik orientasi bagian pada strip untuk menutup celah di antara profil yang dikosongkan.
Arah butir menambah kendala lain. Strip logam memiliki arah penggulungan, dan tikungan yang sejajar dengan butiran lebih rentan terhadap retak. Jika memungkinkan, tata letak mengarahkan sumbu tikungan kritis tegak lurus terhadap arah butiran. Jika suatu bagian memiliki tikungan di beberapa arah, Anda memprioritaskan tikungan paling parah atau radius paling rapat untuk mendapatkan kesejajaran butiran yang baik.
Logika Urutan Stasiun dan Perintah Operasi
Mengapa urutan operasi sangat penting? Karena pembentukan logam dalam urutan yang salah akan mendistorsi fitur yang telah diselesaikan di stasiun sebelumnya. Bayangkan membuat lubang yang presisi lalu membengkokkan flensa tepat di sebelahnya-tikungan tersebut akan meregangkan material dan membuat lubang tersebut keluar dari bentuk bulatnya. Urutan operasi dengan benar (menusuk terlebih dahulu, lalu membengkokkan ke arah hilir), dan Anda menghindari distorsi sepenuhnya.
Urutan stasiun tipikal untuk bagian multi-fitur dalam dadu progresif mengikuti logika ini:
- Lubang pilot dan takik pembawa-menetapkan registrasi dan pelacakan strip dari goresan pertama
- Penindikan internal-lubangi semua lubang dan celah selagi strip masih rata, sebelum terbentuk distorsi pada material di sekitarnya
- Operasi tombak dan bentuk-pemotongan sebagian yang membuat tab atau kisi-kisi, diikuti dengan lengkungan awal
- Operasi menggambar-bentuk lebih dalam yang menarik material, dilakukan di beberapa stasiun jika memerlukan kedalaman
- Pemangkasan dan pemotongan akhir-memisahkan bagian akhir dari pembawa sebagai operasi terakhir
Cutoff selalu terakhir karena strip pembawa harus secara fisik menahan bagian tersebut melalui setiap stasiun sebelumnya. Lubang percontohan diutamakan karena setiap stasiun berikutnya bergantung pada pilot untuk mendaftarkan jalur secara akurat. Hal ini tidak sembarangan-ini adalah logika teknik yang menjaga toleransi posisi tetap ketat di delapan, sepuluh, atau bahkan dua puluh stasiun peralatan panggung.
Menyeimbangkan Kekuatan di Seluruh Jalur Gaza
Inilah faktor yang diabaikan oleh banyak insinyur selama pengembangan tata letak: keseimbangan gaya. Setiap pukulan penusuk, setiap stasiun pembentuk, dan setiap operasi pengosongan menghasilkan gaya pada lokasi tertentu sepanjang lebar strip. Jika gaya tersebut terkonsentrasi pada satu sisi, mesin press akan bergeser ke samping-menyebabkan keausan tidak merata, ketidakselarasan pukulan, dan percepatan degradasi cetakan.
Majalah MetalFormingmenggambarkan hal ini sebagai masalah "momen kritis": Anda menghitung gaya setiap stasiun dan mengalikannya dengan jarak dari garis tengah pers. Jumlah momen tersebut harus mendekati nol. Jika tidak, perancang cetakan dapat menggeser tata letak strip-di tengah relatif terhadap slide tekan, atau menerapkan sudut geser untuk memilih pukulan guna mengubah puncak gaya dan mengurangi ketidakseimbangan.
Bagian asimetris menjadikannya sangat menantang. Bagian dengan fitur yang berkumpul di satu sisi secara alami menciptakan gaya pemotongan yang tidak seimbang. Solusinya mencakup menjalankan dua bagian yang dicerminkan melintasi garis tengah strip (tata letak-baris ganda terbalik), menambahkan stasiun tiruan dengan pukulan pemerataan di sisi ringan, atau secara strategis mengurutkan operasi-pemotongan berat yang berlawanan satu sama lain. Tujuannya selalu sama: menjaga keseimbangan gaya lateral sehingga jalur strip lurus dan cetakan berjalan tanpa keausan dini.
Dengan tata letak strip terkunci-stasiun diurutkan, pemanfaatan material dioptimalkan, gaya seimbang-variabel penting berikutnya adalah bagaimana dadu berinteraksi dengan material itu sendiri. Paduan yang berbeda memerlukan jarak bebas, tekanan, dan strategi kompensasi yang berbeda secara mendasar yang membentuk ulang perkakas dari dalam ke luar.
Jarak Bebas Die dan Material-Penyesuaian Desain Khusus
Tata letak strip yang diurutkan secara sempurna tidak ada artinya jika celah-ke-cetakan salah untuk material yang Anda potong. Jarak bebas-celah antara tepi tajam pelubang dan tepi tajam tombol cetakan, yang dinyatakan sebagai persentase ketebalan stok per sisi-mengontrol kualitas tepi, umur pahat, dan bahkan apakah slug tetap berada di dalam cetakan atau ruang hampa-melekat kembali ke pelubang yang ditarik. Namun izin bukanlah satu nomor universal. Ini bergeser secara signifikan berdasarkan paduan yang ada di permukaan cetakan.
Pemilihan Die Clearance dan Dampaknya terhadap Kualitas Tepi
Saat pukulan mengenai material, ia tidak akan teriris dengan rapi seperti pisau. Ini mengawali patahan pada tepi pukulan dan tepi cetakan. Jarak bebas yang benar memastikan garis patahan tersebut bertemu di tengah, menghasilkan tepi bagian dengan pita geser yang bersih dan duri yang minimal. Terlalu rapat, Anda akan mendapatkan geseran sekunder-penampilan-potongan ganda-bersama dengan gaya pukulan yang jauh lebih tinggi dan keausan pahat yang lebih cepat. Terlalu longgar, dan rollover serta duri yang berlebihan terbentuk di tepi bagian, ditambah lagi slug dapat miring dan ditarik kembali ke atas dengan pukulan.
Aturan umum industri dimulai pada sekitar 10% ketebalan material per sisi, namun penelitian menunjukkan bahwa peningkatan hingga 11-20% untuk material tertentu secara signifikan memperpanjang masa pakai perkakas tanpa menurunkan kualitas tepi secara berarti. Jawaban sebenarnya tergantung pada jenis material dan kekerasannya. Inilah yang biasanya ditentukan oleh para insinyur die stamping logam berpengalaman:
| Bahan Benda Kerja | Jarak Bebas Per Sisi (Lembut/Anil) | Jarak Bebas Per Sisi (Keras/Kerja-Dikeraskan) |
|---|---|---|
| Aluminium | 10% | 20% |
| Kuningan / Tembaga | 6% | 15% |
| Baja Ringan (Rendah-Karbon) | 10% | 12% |
| Baja Tahan Karat | 15% | 20% |
| Baja-Kekuatan Tinggi (HSLA/AHSS) | 18% | 20%+ |
Perhatikan jangkauannya. Aplikasi stempel progresif aluminium dapat menghasilkan jarak bebas yang lebih rapat pada suhu lunak karena aluminium mudah patah di bawah tegangan geser yang lebih rendah. Bagian stempel progresif kuningan dan komponen tembaga stempel progresif menggunakan jarak bebas paling rapat dari semua material umum-serendah 6% per sisi dalam kondisi anil-karena paduan tembaga dapat digeser dengan perambatan rekahan minimal dan menghasilkan penyelesaian tepi yang sangat baik. Stempel progresif baja karbon berada di posisi tengah, sementara baja tahan karat dan kualitas-berkekuatan tinggi mengarah ke spektrum yang lebih luas untuk mengelola ketahanan terhadap pemotongan yang lebih tinggi.
Salah satu konsekuensi yang terabaikan dari pemilihan izin: retensi siput. Jarak bebas yang lebih ketat menciptakan slug yang pas di tombol die, yang sebenarnya membantu menahannya di tempatnya. Buka celahnya, dan siput akan duduk lebih longgar di dalam saku, meningkatkan risiko mereka akan kembali ke permukaan pukulan. Para desainer mengatasi hal ini dengan fitur retensi slug-relief sudut pada dinding tombol cetakan atau saluran vakum di bawah permukaan pemotongan.
Mendesain untuk Baja Tahan Karat dan-Paduan Berkekuatan Tinggi
Stempel progresif baja tahan karat menghadirkan serangkaian tantangan teknik berbeda yang memengaruhi setiap aspek cetakan. Bahan tersebut-mengeras dengan cepat selama pembentukan, yang berarti setiap tumbukan berturut-turut sedikit meningkatkan kekuatan zona di sekitar area yang mengalami deformasi. Kekuatan pukulannya 40-60% lebih tinggi dibandingkan-ketebalan baja ringan yang setara. Keausan pahat semakin cepat-khususnya pada pukulan tajam yang berulang kali menyentuh zona tepi yang diperkeras.
Penanggulangan desain untuk stamping logam progresif pada grade tahan karat dan AHSS meliputi:
- Peningkatan jarak bebas cetakan (15-20%+ per sisi) untuk mengurangi gaya pemotongan dan menunda pemotongan
- Tekanan pegas pengupas yang lebih berat untuk memastikan kontrol positif strip terhadap peningkatan gaya pengupasan dari pekerjaan-bahan yang mengeras yang mencengkeram pukulan
- Sisipan baja perkakas karbida atau PM untuk pelubang dan tombol mati di-stasiun keausan tinggi, menggantikan D2 konvensional yang volume produksinya sebanding dengan biayanya
- Pelapis permukaan (TiN, TiCN, atau AlCrN) pada punch untuk mengurangi keausan perekat dan kerusakan pada aplikasi baja tahan karat
- Mengurangi kepadatan stasiun-menempatkan stasiun berjauhan untuk mengakomodasi bagian cetakan yang lebih besar dan pelat cadangan yang lebih berat yang diperlukan untuk menahan gaya pemotongan yang lebih tinggi
Efek bersihnya? Cetakan progresif yang dirancang untuk baja tahan karat 304 akan secara fisik lebih besar, memerlukan lebih banyak tonase, dan memerlukan perawatan yang lebih sering daripada cetakan yang dibuat untuk geometri bagian yang sama pada baja ringan. Ini bukan penyesuaian kecil-hal ini secara mendasar membentuk kembali dadu.
Strategi Kompensasi Springback berdasarkan Material
Setiap logam membengkok sedikit lebih jauh dari tempatnya berada. Ketika pukulan ditarik kembali, benda kerja akan kembali ke keadaan datar semula dengan jumlah yang ditentukan oleh rasio kekuatan luluh terhadap modulus elastis. Material-berkekuatan tinggi akan lebih kuat karena memiliki kekuatan luluh yang lebih tinggi dibandingkan dengan kekakuannya. Aluminium tidak terlalu pegas secara absolut tetapi lebih rumit karena modulusnya yang lebih rendah berarti persentase pemulihan elastis tidak dapat diprediksi pada seluruh temper paduan.
Insinyur memberikan kompensasi menggunakan tiga strategi utama:
- Overbending-merancang geometri pukulan untuk menekuk melewati sudut target sehingga bagiannya kembali ke nominalnya. Bagian yang memerlukan tekukan 90-derajat pada baja berkekuatan tinggi mungkin memerlukan punch ground hingga 87 atau 85 derajat, bergantung pada springback yang diukur dari paduan tersebut.
- Bottoming (menciptakan zona tikungan)-menerapkan tonase yang cukup untuk mengubah bentuk material secara plastis hingga seluruh ketebalannya pada puncak tikungan, sehingga menghilangkan lapisan pemulihan elastis. Ini bekerja dengan baik untuk stempel progresif baja karbon tetapi membutuhkan gaya tekan yang jauh lebih besar.
- Langkah membungkuk melintasi beberapa stasiun-mengambil tikungan 90-derajat dalam dua atau tiga langkah, dengan setiap tahap sedikit membungkuk. Hal ini mendistribusikan regangan pembentuk dan memberikan hasil yang lebih dapat diprediksi pada material dengan tingkat pengerasan kerja yang tinggi.
Untuk baja ringan dan kuningan, aturan kompensasi empiris yang terakumulasi selama beberapa dekade pengalaman-di pabrik umumnya memberikan hasil yang akurat. Anda membungkuk berlebihan 1-3 derajat dan Anda sudah dekat. Namun untuk baja tahan karat, grade AHSS, dan-paduan aluminium berkekuatan tinggi, aturan tersebut tidak berlaku. Springback menjadi nonlinier dan sensitif terhadap variasi lot material. Di sinilah perangkat lunak simulasi pembentuk mendapatkan model berbasis-FEA-yang memprediksi pegas berdasarkan kurva tegangan-regangan aktual, bukan perkiraan buku pegangan.
Kesimpulan praktisnya: pemilihan bahan tidak hanya mengubah paduan apa yang Anda pesan dari pusat layanan. Ini membentuk kembali jarak bebas, tonase tekan, material perkakas, kompensasi tikungan, dan interval perawatan di seluruh cetakan. Dan pengaruh material tersebut tidak hanya mencakup pemotongan dan pembentukan sisipan-hal ini secara langsung memengaruhi cara strip dibawa, dipandu, dan didaftarkan dari stasiun ke stasiun lainnya.
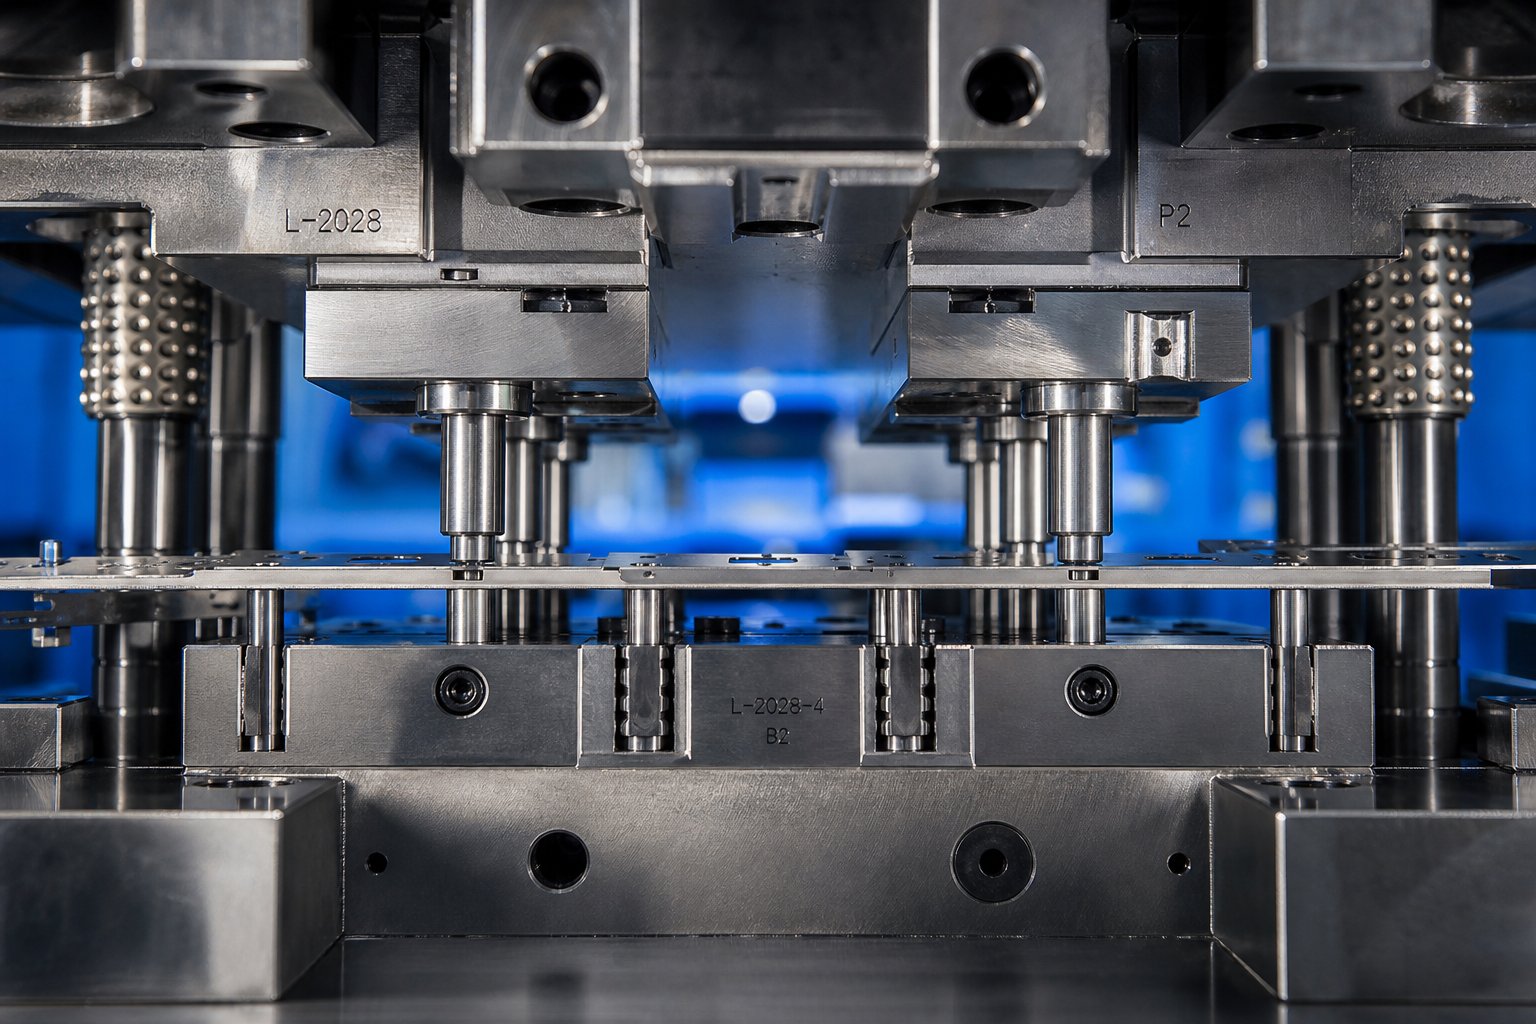
Desain Kapal Induk dan Strategi Penempatan Pilot
Pengangkut strip dan pin pilot jarang mendapatkan perhatian yang layak dalam diskusi cetakan progresif-namun kedua elemen ini menentukan apakah rangkaian cetakan stempel menghasilkan komponen dalam toleransi atau menghasilkan potongan per kotak. Pembawa memegang bagian tersebut melalui setiap tahap pembentukan. Pilot memposisikannya dengan akurasi tingkat mikron-di setiap stasiun. Bersama-sama, mereka membentuk infrastruktur tak kasat mata yang membuat cetakan stempel progresif berfungsi sebagai instrumen presisi, bukan alat gaya tumpul.
Jenis Strip Carrier dan Kriteria Seleksi
Pembawa adalah bagian dari bahan strip yang menghubungkan setiap bagian yang berkembang ke kumparan saat bergerak melalui cetakan. Ini adalah pengorbanan-dibuang sebagai potongan demi potongan-tetapi desainnya mengatur stabilitas jalur, pemanfaatan material, dan kebebasan pembentukan di setiap stasiun. Tiga konfigurasi utama mencakup sebagian besar aplikasi alat stempel progresif:
A pembawa pusatmenjalankan jaringan material di tengah strip, dengan fitur bagian terbentuk di kedua sisi. Aoperator{0}}satu sisimenempelkan bagian tersebut ke bahan pada salah satu tepi strip, sehingga ketiga sisi lainnya dapat diakses untuk dipotong dan dibentuk. Aoperator ganda ({0}}sisi ganda).menahan material pada kedua tepi strip, menahan bagian di antara keduanya.
Setiap jenis sesuai dengan geometri bagian dan tuntutan proses yang berbeda. Pilihannya bergantung pada bentuk bagian tersebut, berapa banyak pembentukan yang diperlukan, dan bagaimana gaya didistribusikan ke seluruh lebar strip.
| Kriteria | Pembawa Pusat | Operator-Satu Sisi | Operator Ganda (-Sisi Ganda). |
|---|---|---|---|
| Pemanfaatan material | Web tengah-yang moderat menambah lebar | Tinggi-potongan minimal pada sisi terbuka | Menurunkan-bahan yang dicadangkan pada kedua tepinya |
| Stabilitas strip | Cocok untuk bagian yang simetris | Pelekatan-yang lebih rendah dan tidak seimbang menimbulkan tarikan lateral | Dukungan yang sangat baik-seimbang, tahan terhadap gerakan memutar dan melengkung |
| Kesesuaian untuk bagian asimetris | Terbatas-berfungsi paling baik dengan geometri cermin atau simetris | Bagian yang bagus-menggantung bebas di satu sisi | Genggaman yang sangat baik-seimbang mengkompensasi gaya asimetris |
| Aplikasi yang umum | Bagian datar simetris, kontak listrik, braket sederhana | Konektor kecil, terminal, bagian dengan cetakan di tiga sisi | Bagian yang besar,-cangkang yang dalam, bentuk yang berat, blanko yang lebar |
Bagaimana Anda memilih? Mulailah dengan geometri bagian dan persyaratan batas. Bagian simetris dengan bentuk sedang sering kali berpasangan secara alami dengan pembawa tengah-web memberikan dukungan yang seimbang dan menyederhanakan pelacakan strip. Namun bila suatu bagian memerlukan pembentukan atau gambar yang dalam, ameregangkan operator webkonfigurasi menjadi diperlukan untuk memungkinkan logam mengalir bebas tanpa mengganggu jarak nada antara bagian-bagian yang berurutan. Pengangkut ganda unggul dalam hal ini karena mereka menambatkan kedua sisi jalur, mencegah lengkungan yang parah dan puntiran yang dapat ditimbulkan oleh-bentuk satu sisi yang berat.
Pembawa satu sisi-memaksimalkan akses material namun memiliki konsekuensi: attachment asimetris menghasilkan gaya pengupasan yang tidak seimbang yang dapat menarik strip ke samping. Pada cetakan stempel lembaran logam yang berjalan dengan kecepatan 200+ pukulan per menit, bahkan penyimpangan lateral yang kecil pun akan terjadi dengan cepat. Insinyur yang menggunakan-pengangkut satu sisi biasanya menambahkan rel pemandu sekunder atau fitur stabilisasi untuk mengatasi kecenderungan ini.
Kekuatan pembawa juga penting. Jaring harus tahan terhadap gaya pengumpanan di semua stasiun tanpa tertekuk atau robek-kira-kira 10% dari total berat strip dikalikan dengan jumlah perkembangan, menurut otoritas desain cetakan stempel. Tidak ada rumus universal untuk dimensi pembawa, sehingga desainer berpengalaman mengandalkan jenis material, ketebalan, dan tingkat keparahan operasi pembentukan untuk mengatur lebar dan geometri jaring.
Strategi Penempatan Pin Pilot untuk Akurasi Stasiun
Pilot adalah pin baja yang dipasang di cetakan atas yang turun ke-lubang yang sudah dilubangi pada strip sebelum perkakas lain memasang material. Tugas mereka sederhana namun penting: memaksa strip ke posisi X-Y yang tepat sebelum pelubangan atau pembentukan dimulai. Tanpanya, ketidakakuratan feed-roll akan terakumulasi dari stasiun ke stasiun hingga kesalahan posisi melebihi toleransi bagian.
Anggap saja seperti ini-pengumpan memberikan posisi kasar, memajukan strip ke perkiraan lokasi. Pilot kemudian melakukan koreksi halus, secara fisik mendorong strip ke posisi teoritis sebenarnya dengan setiap pukulan tekan. Siklus "kasar-lalu-halus" ini mengatur ulang kesalahan posisi di setiap stasiun, yang merupakan cara cetakan stempel progresif mempertahankan toleransi +/- 0,05 mm atau lebih baik pada sepuluh atau lebih operasi berurutan.
Penempatan pilot yang efektif mengikuti beberapa aturan teknik:
- Frekuensi:Tempatkan pilot di setiap stasiun untuk akurasi maksimum. Pada cetakan yang lebih panjang dan memerlukan biaya, setiap stasiun lainnya dapat diterima untuk-operasi perantara yang tidak penting-tetapi semua stasiun pembentuk dan trim akhir memerlukan pilot khusus.
- Jarak:Posisikan pin pilot sejauh yang dimungkinkan pada lebar strip. Jarak yang lebih lebar memberikan kontrol sudut yang lebih besar, mencegah rotasi jalur (yaw) yang tidak dapat dideteksi atau dikoreksi oleh pilot dengan jarak dekat.
- Hulu pembentukan:Pilot harus memasang strip sebelum alat pembentuk apa pun menyentuh material. Operasi pembentukan dapat mendistorsi lubang percontohan jika terjadi terlalu dekat, jadi tempatkan percontohan kritis di bagian hulu (dalam arah umpan) dari tikungan, tarikan, atau emboss yang berat yang dapat merusak bentuk lubang registrasi.
- Urutan pertunangan:Ujung pilot memasuki strip terlebih dahulu, diikuti dengan diameter lokasi.Gulungan umpan harus melepaskan strip sebelum diameter lokasi pilot diaktifkan-jika tidak, pengumpan akan melawan pilot, membengkokkan pin, memanjangkan lubang, dan menurunkan akurasi seiring waktu.
Ukuran percontohan juga sama pentingnya. Jarak bebas antara diameter pilot dan lubang pilot biasanya berkisar 0,0005 hingga 0,001 inci, tergantung pada ketebalan material dan kekakuan strip. Jarak bebas yang lebih rapat akan meningkatkan akurasi posisi, namun meningkatkan risiko tersangkut jika strip tidak rata sempurna. Bahan yang lebih tebal tahan terhadap kecocokan pilot yang lebih ketat karena strip tahan terhadap deformasi; foil yang lebih tipis memerlukan jarak yang lebih luas untuk menghindari lesung pipit di sekitar lubang pilot selama pengikatan.
Mengelola Penumpukan Toleransi-Di Seluruh Stasiun
Inilah tantangan mendasar dari setiap set cetakan stempel dengan beberapa stasiun: setiap operasi menimbulkan potensi penyimpangan posisi yang kecil. Lubang yang dilubangi di stasiun 3 mungkin berada pada jarak 0,02 mm dari nominalnya. Sebuah tikungan di stasiun 7 menambah pergeseran 0,01 mm lagi. Pada stasiun 12, kesalahan tersebut dapat menumpuk-kecuali sistem registrasi dadu secara aktif memutus rantai.
Pilot mencapai hal ini dengan mengatur ulang strip ke posisi absolut di setiap titik keterlibatan. Kesalahan kumulatif dari pemutaran mekanis umpan-roll, ekspansi termal strip, dan pegas kembali elastis setelah pembentukan akan dinolkan setiap kali pin pilot terpasang. Inilah sebabnya mengapa dadu progresif dapat memiliki toleransi fitur-hingga-fitur +/-0,05 hingga +/-0,10 mm bahkan di seluruh bagian yang memerlukan lima belas stasiun atau lebih-kesalahan tidak akan pernah bertambah melebihi kenaikan nada tunggal.
Beberapa faktor menentukan seberapa ketat toleransi yang dapat dicapai:
- Jarak bebas-ke-pilot:Setiap seperseribu inci jarak antara pilot dan lubang mewakili potensi perpindahan strip. Jarak bebas 0,001 inci berarti strip dapat ditempatkan di mana saja dalam zona diameter 0,001 inci di stasiun tersebut. Fitur yang terbentuk di stasiun tersebut mewarisi ketidakpastian tersebut.
- Jarak dari pilot ke fitur:Semakin jauh fitur yang terbentuk dari pilot terdekat, semakin besar kesalahan sudut yang memperkuat deviasi posisi. Fitur yang berjarak 50 mm dari pilot dengan kesalahan rotasi strip 0,01-derajat akan menyebabkan perpindahan yang kecil sekitar 0,009 mm, namun bermakna jika toleransinya ketat.
- Ketebalan dan kekakuan strip:Strip yang lebih tebal menahan defleksi antar titik pilot, menjaga kelurusan pada lebar die. Stok foil tipis dapat melengkung atau bergelombang di antara penyangga, memungkinkan fitur-bentang tengah bergeser relatif terhadap tepi yang diujicobakan.
- Efek termal dengan kecepatan:Stempel cetakan progresif berkecepatan tinggi-menghasilkan panas gesekan yang memperluas strip secara bertahap antar stasiun. Pada cetakan panjang yang berjalan dengan kecepatan 400+ pukulan per menit, pertumbuhan termal bahkan beberapa mikron per pitch akan menambah penyimpangan posisi yang terukur-sesuatu yang ditangani koreksi pilot secara otomatis namun harus diperhitungkan oleh perancang dalam ukuran lubang pilot.
Pedoman desain praktis: jika dua fitur pada bagian yang sama harus memiliki hubungan posisi yang erat, bentuklah keduanya di stasiun yang sama atau di stasiun yang berdekatan dan berbagi pasangan pilot yang sama. Menyebarkan fitur-fitur yang memiliki toleransi ketat ke seluruh stasiun yang jauh akan melipatgandakan variabel yang dapat menimbulkan kesalahan-bahkan dengan pilot yang melakukan koreksi di setiap langkah.
Desain kapal induk dan strategi uji coba bersama-sama membentuk tulang punggung pengendalian jalur. Namun begitu komponen-komponen stamping die tersebut didefinisikan, muncul pertanyaan berbeda: apakah mesin cetak mempunyai kapasitas yang cukup untuk menggerakkan semua stasiun tersebut secara bersamaan? Menghitung total kebutuhan gaya pada cetakan progresif yang terisi penuh-dan mencocokkannya dengan tekanan yang tepat-adalah rintangan teknik berikutnya yang memisahkan konsep yang dapat dibangun dari alat-siap produksi.
Perhitungan Tonase dan Pemilihan Pers
Anda bisa mendapatkan tata letak strip yang sempurna, jarak bebas yang sempurna, dan penempatan pilot yang ideal-tetapi jika mesin stempel progresif tidak dapat menghasilkan tenaga yang cukup untuk menggerakkan semua stasiun tersebut secara bersamaan, itu tidak menjadi masalah. Penghitungan tonase adalah saat desain cetakan bertemu dengan kenyataan fisik, dan meremehkannya adalah salah satu cara tercepat untuk menghasilkan kemacetan pengepresan, kerusakan, dan terhentinya produksi.
Menghitung Gaya Pemotongan dan Pembentukan Per Stasiun
Setiap stasiun dalam dadu progresif memerlukan kekuatan secara independen. Stasiun penusuk membutuhkan tonase yang cukup untuk membuat lubangnya. Stasiun pembengkokan memerlukan gaya untuk mengubah bentuk material secara plastis. Stasiun gambar membutuhkan kekuatan untuk meregangkan dinding cangkang. Anda menghitung masing-masing secara terpisah menggunakan rumus yang disesuaikan dengan jenis operasi.
Untuk mengosongkan dan menusuk-operasi apa pun yang memotong material-rumus dasarnya sederhana:
Gaya Pemotongan (ton)=Keliling potongan (inci) x Ketebalan Bahan (inci) x Kekuatan Geser (ton/inci²)
Untuk lubang berdiameter 2 inci pada baja ringan 0,060 inci (kekuatan geser ~25 ton/in²), yaitu: (2 x 3,1416) x 0,060 x 25=9.4 ton. Lipat gandakan logika itu di setiap fitur yang ditembus di stasiun, dan Anda akan mendapatkan beban pemotongan stasiun.
Operasi pembentukan menggunakan properti yang berbeda. Menggambar dan menekuk membuat material berada di bawah tekanan, bukan geserperhitungannya menggantikan Ultimate Tensile Strength (UTS)untuk kekuatan geser. Gaya stasiun lentur bergantung pada panjang tikungan, ketebalan material, lebar bukaan cetakan, dan sifat tarik material. Setiap stasiun mendapatkan perhitungannya sendiri-tidak ada jalan pintas, tidak ada rata-rata.
Total Tonase Pers dan Faktor Keamanan
Inilah detail yang banyak diabaikan oleh para insinyur: total tonase yang diperlukan untuk mesin pengepres progresif adalah jumlah seluruh gaya stasiun yang dihasilkan dalam satu pukulan pengepresan-bukan hanya stasiun terberat. Setiap pukulan, setiap bentuk, setiap pegas, dan setiap bantalan memberikan gaya secara bersamaan pada titik mati bawah. Anda harus memperhitungkan semuanya:
- Penusukan akan memaksa-semua lubang, celah, dan takik dilubangi dalam pukulan tersebut
- Gaya pengosongan-takik pembawa, operasi pemangkasan, dan batas akhir
- Pembengkokan memaksa-semua stasiun pembentuk bergerak selama pukulan
- Gaya penarikan-pembentukan mangkuk atau cangkang ditambah tekanan bantalan dudukan kosong
- Kekuatan koin-melokalkan-stasiun tekanan tinggi untuk pengembosan atau pengukuran dimensi
- Tekanan pegas stripper-gaya kumulatif semua pegas stripper dan silinder nitrogen yang terkompresi selama gerakan
- Lifter pin pressure-spring-loaded pins that elevate the strip between strokes
- Cam yang digerakkan memaksa-mekanisme aksi samping-mana pun yang terlibat selama siklus pukulan
Jumlahkan semuanya, lalu tambahkan faktor keamanan sebesar 20-30% di atas total yang dihitung. Margin ini mencakup variasi properti material antara lot kumparan, tumbukan pukulan progresif di antara siklus penajaman, dan gaya snap{4}}dinamis yang terjadi selama pengosongan. Jepret-melalui-pelepasan energi secara tiba-tiba ketika pukulan menembus material menciptakan pembebanan impuls yang melebihi gaya pemotongan statis untuk sesaat. Mesin press yang berukuran terlalu dekat dengan nilai minimum teoritis akan merasakan hal ini sebagai guncangan keras di bagian bawah setiap langkah, sehingga mempercepat keausan bearing dan mengurangi umur cetakan.
Kriteria Pemilihan Pers Melampaui Tonase
Kapasitas tonase saja tidak memenuhi syarat mesin stamping progresif untuk pekerjaan itu. Beberapa parameter mekanis juga harus selaras dengan persyaratan fisik cetakan:
- Ukuran tempat tidur:Tempat tidur pers harus mengakomodasi tapak cetakan dengan ruang untuk penjepitan. Mesin press die stamping memiliki tonase yang memadai tetapi dengan lapisan yang terlalu kecil memusatkan beban pada area yang lebih kecil, menyebabkan defleksi lokal yang menurunkan kualitas komponen.
- Tinggi tutup:Jarak antara muka geser dan permukaan alas pada titik mati bawah harus melebihi tinggi tertutup cetakan. Atur ketinggian penutup terlalu ketat selama pengaturan dan Anda berisiko menghancurkan dadu; terlalu longgar dan stasiun pembentuk tidak akan mencapai dasar penuh.
- Panjang pukulan:Harus cukup untuk penarikan terdalam atau bentuk tertinggi pada cetakan, ditambah jarak bebas bagi pengangkat strip untuk meninggikan material untuk pengumpan.
- Peringkat kecepatan:Operasi dadu progresif bervolume tinggi-berjalan dengan kecepatan 200 hingga 600+ pukulan per menit. Mesin press die progresif harus dinilai untuk siklus terus menerus pada kecepatan tersebut tanpa penumpukan panas pada bantalan, kopling, atau rem. Mesin press yang dirancang untuk tugas yang terputus-putus akan menjadi terlalu panas dan kehilangan stabilitas dimensi dalam produksi berkecepatan tinggi yang berkelanjutan.
Energi adalah hal yang-sering diabaikan dalam hal tonase. Mesin press mungkin memiliki gaya puncak yang cukup namun energi roda gila tidak cukup untuk mempertahankan gaya tersebut melalui bagian kerja kayuhan-khususnya untuk operasi penarikan yang melibatkan material dengan siklus kayuhan tinggi. Energi yang tidak mencukupi merupakan penyebab umum kemacetan mesin cetak pada titik mati bawah, yaitu ketika roda gila melambat di bawah kecepatan yang diperlukan untuk menyelesaikan pekerjaan. Selalu validasi tonase dan energi yang tersedia sesuai target pukulan Anda per menit.
Pilihan pers mengunci dalam lingkup produksi-kecepatan, kekuatan, dan ruang kerja fisik. Namun di dalam lingkup tersebut, komponen cetakan itu sendirilah yang menentukan berapa lama alat tersebut bekerja di antara pemberhentian pemeliharaan. Bahan yang dipilih untuk pukulan, tombol mati, dan pelat keausan menentukan apakah Anda mengasah setiap 50.000 pukulan atau melewati satu juta pukulan.
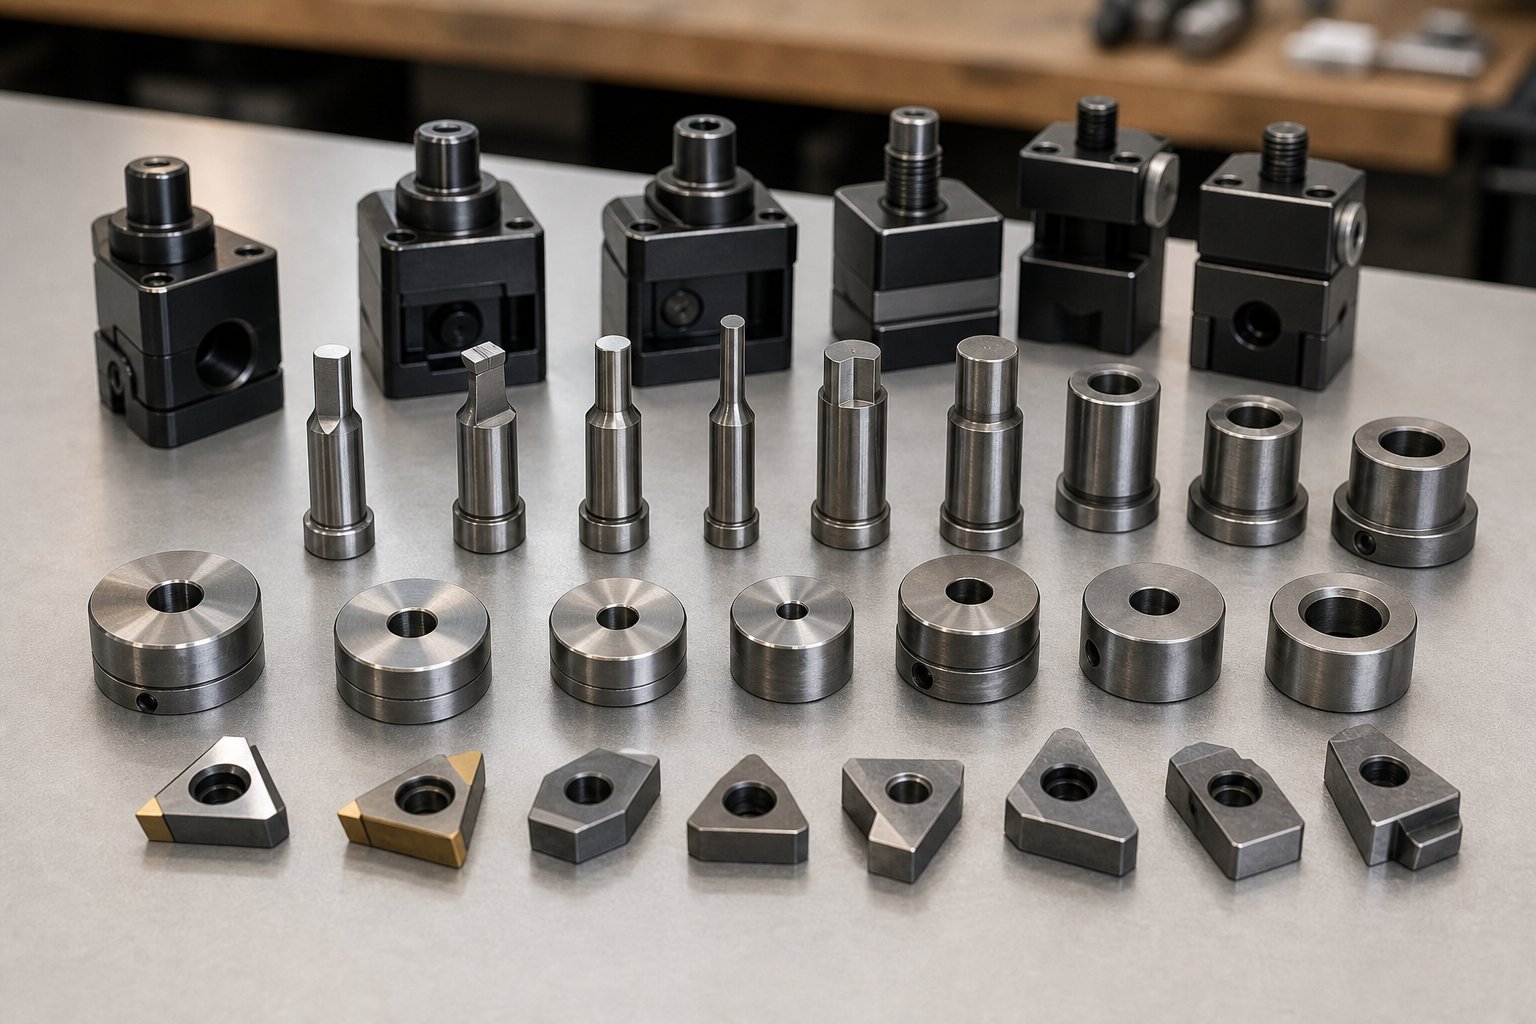
Pemilihan Material Die dan Perencanaan Pemeliharaan
Alat dan cetakan progresif hanya tahan lama jika bahan yang ada di dalamnya. Anda dapat mengoptimalkan setiap urutan stasiun dan melakukan setiap penghitungan jarak bebas, namun jika pelubang dan tombol cetakan dibuat dari kualitas baja yang salah, Anda akan terlalu sering menarik cetakan untuk diasah-atau lebih buruk lagi, mengganti sisipan yang retak di tengah-pengoperasian. Pemilihan baja die stamping adalah keputusan yang menerjemahkan maksud desain Anda menjadi umur panjang produksi sebenarnya, yang diukur dalam hit di antara interval servis.
Nilai Baja Perkakas untuk Komponen Die Progresif
Desain perkakas cetakan melibatkan pencocokan material setiap komponen dengan mode kegagalan dominannya. Apakah pukulannya akan berkurang secara bertahap karena abrasi? Apakah akan terkelupas jika terkena benturan berulang kali? Apakah akan berubah bentuk akibat beban tekan yang berkelanjutan? Jawabannya menentukan kelas mana yang termasuk dalam stasiun tersebut.
Berikut hierarki praktisnya, dari-tujuan umum hingga tugas-ekstrim:
| Kelas Baja Perkakas | Kekerasan Kerja | Kekuatan Utama | Aplikasi Terbaik |
|---|---|---|---|
| A2 (1.2363/SKD12) | 58-62 HRC | Ketangguhan dan ketahanan aus yang seimbang | Pekerjaan umum bervolume-sedang di mana tidak ada mode kegagalan tunggal yang mendominasi |
| D2 (1.2379/SKD11) | 58-60 HRC | Ketahanan aus abrasif yang tinggi | Pengosongan dan penindikan{0}}volume tinggi di mana retensi tepi sangat penting |
| M2 (1.3343/SKH51) | 60-65 jam | Ketahanan aus dengan kekuatan tekan yang unggul | Pukulan di bawah beban berat dengan kecepatan produksi tinggi |
| M4-Baja Berkecepatan Tinggi | 62-66 HRC | Ketahanan aus maksimum pada baja tempa | Penusukan-berkecepatan tinggi pada bahan abrasif atau berlapis |
| Karbida (Tungsten Karbida) | 88-92 jam | Kekerasan ekstrem dan masa pakai | Produksi bervolume sangat-tinggi-atau bahan abrasif seperti baja silikon |
Anggap saja ini sebagai pengorbanan-dibandingkan-kehidupan.A2 memberikan solusi yang seimbangketika keausan, deformasi, dan benturan semuanya berkontribusi terhadap degradasi alat tanpa ada satu mekanisme pun yang jelas mendominasi. Ini adalah standar yang kuat untuk cetakan yang menjalankan volume produksi sedang di mana beberapa stasiun mengalami kondisi pemuatan yang beragam.
D2 berperan ketika volume produksi meningkat dan keausan tepi menjadi faktor pembatas. Kandungan kromium karbidanya yang tinggi menjaga tepi tajam tetap tajam dalam jangka panjang-namun begitu chipping atau retak muncul, ketangguhan D2 yang lebih rendah berarti sudah waktunya untuk beralih ke sesuatu yang lebih-tahan benturan seperti S7, atau beralih ke M2 yang mana beban keausan dan tekan berkontribusi terhadap kegagalan.
Baja berkecepatan tinggi M2 dan M4-menempati tingkat atas untuk aplikasi baja die stamping tempa. Mereka mempertahankan geometri tepi di bawah pembebanan tekan berulang yang akan merusak bentuk D2, sehingga ideal untuk pelubangan pada cetakan progresif berkecepatan tinggi yang berjalan dengan kecepatan 300+ pukulan per menit. Kerugiannya adalah kemampuan mesin-nilai ini lebih sulit untuk digiling dan memerlukan perlakuan panas yang lebih hati-hati untuk mencapai hasil yang konsisten.
Ketika Sisipan Karbida Membenarkan Biayanya
Cetakan stempel karbida progresif mewakili puncak tangga ketahanan-dan puncak daftar harga. Tombol pelubang atau cetakan karbida harganya 5 hingga 10 kali lebih mahal dibandingkan tombol D2 yang setara. Jadi kapan investasi itu masuk akal?
Persilangan ekonomi bergantung pada tiga faktor:
- Volume produksi:Ketika volume tahunan melebihi 5-10 juta pukulan, masa pakai karbida yang diperpanjang di antara penajaman (seringkali 10x lebih lama dibandingkan baja perkakas) mengurangi total biaya waktu henti yang cukup untuk mengimbangi investasi awal yang lebih tinggi.
- Bahan benda kerja:Bahan abrasif seperti laminasi baja silikon, baja tahan karat, dan stok strip berlapis mempercepat keausan baja perkakas secara dramatis. Karbida menahan abrasi ini jauh lebih efektif, menjaga kondisi tepi di mana D2 perlu diasah ulang setiap 50.000-100.000 pukulan
- Sensitivitas toleransi:Suku cadang dengan persyaratan dimensi yang ketat mendapatkan manfaat dari stabilitas dimensi karbida-lebih sedikit keausan berarti lebih sedikit penyimpangan antar siklus perawatan, yang berarti lebih sedikit-dari-toleransi suku cadang selama pengoperasian yang lama
Satu peringatan penting: karbida bersifat rapuh. Ini sangat tahan terhadap keausan tetapi retak karena benturan atau pembebanan lateral. Seperti yang dicatat oleh para ahli desain cetakan progresif, "karbida itu seperti beton dan akan hancur sebelum dipakai." Ini berarti karbida bekerja paling baik pada stasiun penusuk dan pengosongan dengan-pukulan yang terarah dengan baik dan gaya lateral yang minimal-bukan pada stasiun pembentuk yang sering terjadi-beban di luar sumbu. Perancang harus memastikan panjang panduan pukulan yang tepat dan menghilangkan segala ketidaksejajaran yang dapat-memuat sisipan karbida.
Interval Perawatan dan Desain untuk Kemudahan Servis
Pemeliharaan cetakan bukan hanya tentang mempertajam jadwal-tetapi tentang bagaimana cetakan dirancang untuk diservis. Cetakan yang memerlukan pembongkaran total untuk menggantikan satu cetakan yang sudah aus memerlukan biaya waktu henti yang jauh lebih besar dibandingkan cetakan yang dirancang untuk akses modular.
Prinsip-prinsip desain utama-untuk-kemudahan servis meliputi:
- Sisipan yang dibelah:Memecahkan kancing cetakan dan memotong baja menjadi segmen-segmen tersendiri, bukan pelat monolitik. Jika salah satu ujung tajamnya aus, Anda harus mengganti sisipan itu saja-bukan keseluruhan bagian cetakannya.
- -penggantian penahan pukulan dengan cepat:Sistem retensi yang memungkinkan setiap pukulan dilepas dan diganti tanpa mengganggu peralatan di dekatnya. Penahan-gembok bola atau-kunci baji membuat operasi ini memakan waktu lima-menit dibandingkan pembuatan ulang yang memakan waktu-satu jam.
- Desain blok tumit:Blok tumit presisi dan kunci pemandu yang memaksa bagian atas dan bawah cetakan sejajar dengan tepat selama perakitan ulang, sehingga menghilangkan risiko kesalahan manusia yang menyebabkan pukulan--tidak sejajar setelah perawatan.
- Tumpukan shim yang terdokumentasi:Batas shimming maksimum yang tercantum pada gambar rakitan cetakan, mencegah-shimming berlebihan yang dapat menyebabkan gangguan pukulan pada stripper atau komponen lainnya.
Pemasok cetakan progresif berpengalaman sepertiYICHENmerekayasa aksesibilitas pemeliharaan ini langsung ke desain cetakannya mulai dari fase konsep-mendukung produksi jangka panjang-dengan interval servis yang dapat diprediksi dan perencanaan pemeliharaan yang dapat diskalakan untuk-komponen logam bervolume tinggi. Jika cetakan dirancang agar operator pengepresan atau teknisi ruang perkakas dapat menukar komponen yang aus tanpa keahlian khusus, Anda melindungi waktu kerja produksi terlepas dari variabilitas tenaga kerja.
Kenyataan praktis pemeliharaan cetakan stempel adalah sebagai berikut: cetakan yang menjalankan satu juta pukulan per tahun dengan sisipan D2 mungkin perlu diasah setiap 150.000-250.000 pukulan. Tingkatkan stasiun penting menjadi karbida, dan interval tersebut akan mencapai 1.000,000+ pukulan. Namun frekuensi penajaman hanyalah salah satu variabel. Desainnya juga harus memperhitungkan seberapa cepat Anda dapat mengembalikan cetakan ke dalam cetakan setelah ditarik-dan kecepatan tersebut berasal dari konstruksi modular yang cermat, bukan hanya dari baja yang lebih baik.
Pemilihan material dan perencanaan kemudahan servis menentukan berapa lama cetakan akan bekerja dan seberapa cepat cetakan tersebut pulih. Namun material terbaik pun tidak dapat mengimbangi-kekeliruan fase desain yang menciptakan pola kegagalan kronis-salah pengumpanan, tarikan slug, pecahnya pukulan, dan masalah ketidaksejajaran stasiun yang terus berulang tidak peduli berapa kali Anda mengasah atau mengganti komponen.
Kegagalan Desain Umum dan Pencegahan Akar Penyebab
Kebanyakan panduan pemecahan masalah berfokus pada apa yang harus dilakukan setelah cetakan progresif mulai gagal dalam produksi. Itu terbalik. Mayoritas masalah cetakan cetakan progresif yang kronis-salah pengumpanan, penarikan slug, kerusakan pukulan, penyimpangan dimensi-dapat ditelusuri kembali ke keputusan yang dibuat selama fase desain, jauh sebelum cetakan dicetak. Memperbaikinya setelah alat dibuat berarti pengerjaan ulang yang mahal, penundaan produksi, dan umur cetakan yang terganggu. Mencegahnya selama desain hampir tidak memerlukan biaya apa pun.
Jika dadu Anda terus salah sasaran pada mode kegagalan yang sama setelah dijalankan, akar masalahnya mungkin bukan keausan atau kesalahan operator. Ini adalah celah desain yang tidak dapat dihilangkan dengan penajaman atau penyesuaian apa pun.
Kegagalan Kemajuan yang Salah dan Strip
Kesalahan pengumpanan-di mana strip gagal mencapai jarak pitch yang benar sebelum siklus pengepresan-adalah salah satu gangguan produksi yang paling umum pada stamping alat dan cetakan. Jika hal ini terjadi, pukulan akan mengenai lokasi yang salah, pilot akan terlibat di luar-pusat, dan bagian yang dihasilkan akan menjadi serpihan. Yang lebih buruk lagi, kesalahan pengumpanan yang parah dapat menghantam tombol-tombol cetakan, menyebabkan kerusakan perkakas senilai ribuan dolar dalam satu kali pukulan.
Apa yang menyebabkan kesalahan pemberian makan? Biasanya salah satu dari empat{0}}pengawasan fase desain:
- Durasi keterlibatan percontohan tidak mencukupi:Jika pin pilot tidak turun cukup jauh ke dalam strip sebelum alat pemotong atau pembentuk menyentuh material, strip tersebut tidak terdaftar sepenuhnya saat pengoperasian dimulai. Cara mengatasinya adalah merancang pengikatan ujung pilot yang lebih panjang-biasanya ketebalan material minimum 1,5x-dan memverifikasi bahwa waktu pelepasan umpan memungkinkan pilot untuk duduk sepenuhnya sebelum perkakas lain digunakan.
- Strip camber yang berlebihan akibat operasi asimetris:Ketika sejumlah besar material dikeluarkan dari satu sisi strip,tegangan koil internal dilepaskan secara tidak merata, menyebabkan pembawa membungkuk ke samping. Selama ribuan siklus, camber progresif ini menarik strip terhadap pemandu dan pilot, sehingga menimbulkan hambatan umpan dan akhirnya salah umpan. Penanggulangan desain termasuk menambahkan operasi keseimbangan keseimbangan di sisi yang berlawanan atau beralih ke konfigurasi pembawa ganda yang mendistribusikan tegangan secara simetris.
- Ketinggian pengangkat tidak memadai:Di antara gerakan menekan,-pin pengangkat bermuatan pegas menaikkan strip di atas permukaan cetakan sehingga dapat bergerak dengan bebas. Jika tinggi pengangkat terlalu rendah, fitur yang terbentuk atau-tab yang bengkok ke bawah akan terseret melintasi permukaan cetakan selama pengumpan. Strip ragu-ragu, pengumpan melampaui jendela waktunya, dan pukulan berikutnya membuat strip keluar dari posisinya. Desainer harus menghitung tinggi pengangkat berdasarkan bentuk ke bawah terdalam pada cetakan ditambah margin jarak bebas-bukan hanya ketebalan material.
- Panjang umpan melebihi akurasi umpan tekan:Jarak pitch yang lebih panjang memperkuat ketidakakuratan mekanis servo atau pengumpan udara. Feeder dengan akurasi +/- 0,05 mm menghasilkan dua kali kesalahan absolut pada pitch 50 mm versus pitch 25 mm. Ketika desain menuntut jarak perkembangan yang jauh, feed yang lebih pendek dengan jumlah stasiun yang lebih banyak sering kali memberikan hasil yang lebih stabil dibandingkan stasiun yang lebih sedikit dengan panjang pitch yang agresif.
Masing-masing masalah ini dapat dicegah dengan perhatian desain yang tepat. Benang merahnya? Semuanya berasal dari meremehkan perilaku strip secara dinamis pada kecepatan produksi-sesuatu yang terlihat bagus di CAD atau selama uji coba kecepatan-lambat namun menurun dengan cepat pada 200+ pukulan per menit.
Pencegahan Kerusakan Pukulan dan Tarikan Siput
Menarik siput tampak merusak. Satu slug yang ditarik-sebuah-cakram skrap yang dilubangi dan menempel pada pukulan yang ditarik dan-memasuki kembali strip-dapat merusak setiap stasiun hilir dalam satu pukulan tekan. Ini membuat permukaan bagian penyok, retak membentuk pukulan, dan tersangkut di antara tepi tajam. Dalam pengecapan cetakan progresif kecepatan tinggi yang dijalankan pada 300+ SPM, tidak ada waktu bagi operator untuk bereaksi sebelum kerusakan menjalar ke seluruh cetakan.
Mengapa siput menarik? Penyebab utamanya adalah kekosongan. Saat pukulan menembus material, slug akan melengkung sedikit, memerangkap udara di antara permukaan slug yang cekung dan permukaan pukulan yang datar. Selama penarikan, kantong tertutup ini menghasilkan isapan yang mengangkat siput keluar dari tombol cetakan. Pelumas berat meningkatkan efek penyegelan, dan jarak bebas pemotongan yang lebih besar menghasilkan slug yang sedikit lebih kecil dibandingkan bukaan cetakan-menghilangkan gangguan yang dapat menahannya.
Rancang-tindakan penanggulangan fase yang mencegah penarikan slug sebelum dimulai:
- Geometri retensi siput pada tombol mati:Mengolah slot bersudut kecil atau duri ke dalam dinding tombol die akan menciptakan gerinda di sekeliling slug yang menjepitnya di tempatnya. Tombol dadu lancip-terbalik-yang lubangnya sedikit menyempit ke arah pintu keluar-menahan slug dalam kompresi. Hanya diperlukan lancip 0,0005 hingga 0,001 inci; lancip yang berlebihan dapat membuat tombol terbelah.
- Saluran ventilasi udara di pukulan:Sebuah lubang-kecil yang dibor di bagian tengah pelubang memungkinkan udara yang terperangkap keluar selama penarikan, sehingga merusak segel vakum. Modifikasi sederhana ini menghilangkan seluruh mekanisme hisap pada pukulan yang lebih besar.
- Rasio izin yang tepat:Jarak bebas yang lebih ketat menghasilkan slug yang menekan-pas ke dalam tombol cetakan, sehingga secara fisik menguncinya di tempatnya. Ketika desain die memerlukan jarak bebas yang lebih besar untuk alasan kualitas tepian atau umur pahat, fitur retensi slug menjadi wajib dan bukan opsional.
- Modifikasi wajah pukulan:Menggerinda sedikit kubah,{0}}alur melintang, atau menginjak permukaan pelubang akan mengganggu segel datar yang menciptakan ruang hampa. Pegas-pin ejektor yang dimuat di dalam pukulan yang lebih besar secara fisik mendorong slug dari permukaan selama retraksi.
Kerusakan pukulan memiliki serangkaian-akar penyebab fase desainnya sendiri. Yang paling umum: penampang-lubang berukuran kecil. Ketahanan pukulan terhadap gaya pengupasan bergantung pada-luas penampang dan panjangnya. Pukulan yang panjang dan ramping-yang memiliki rasio panjang-terhadap-diameter melebihi 8:1-sangat rentan terhadap tekuk akibat beban pengupasan yang terjadi saat material mencengkeram pukulan selama penarikan. Merancang panjang pemandu pukulan yang memadai (didukung dalam pelat pengupas) dan menjaga rasio panjang-terhadap diameter di bawah ambang batas kritis akan mencegah mode kegagalan ini sepenuhnya.
Pembebanan lateral akibat ketidakselarasan merupakan pukulan mematikan lainnya. Jika pukulan tidak masuk ke tombol cetakan dengan sempurna secara konsentris, gaya samping akan menghasilkan pukulan berdiameter kecil-atau sisipan chip karbida. Perbaikan desain adalah memastikan pengikatan pin pemandu dan pemandu pelat stripper yang memadai menghasilkan masalah yang presisi-yang mudah dicegah namun mahal untuk didiagnosis setelah kejadian tersebut.
Ketidaksejajaran Stasiun dan Kesalahan Kumulatif
Saat stempel cetakan progresif menunjukkan penyimpangan dimensi secara bertahap atau posisi fitur yang tidak konsisten, penyebab utama sering kali adalah ketidakselarasan stasiun-suatu kondisi ketika bagian atas dan bawah cetakan tidak mempertahankan registrasi sempurna di bawah beban. Hal ini dapat bersifat statis (cetakan dibuat sedikit melenceng) atau dinamis (cetakan dibelokkan setiap kali kayuhan dan muncul kembali, dengan pola defleksi yang bergeser seiring dengan keausan komponen).
Tahap-rancang tindakan pencegahan yang mengendalikan ketidakselarasan:
- Ukuran dan penempatan pin panduan yang memadai:Pin pemandu harus berukuran sesuai dengan gaya lateral total yang dapat ditahannya, tidak hanya disesuaikan dengan ukuran katalog standar. Tempatkan pin tersebut sejauh mungkin karena geometri cetakan memungkinkan-jarak yang lebih lebar akan menahan ketidakselarasan sudut secara lebih efektif dibandingkan pin yang lebih besar yang ditempatkan berdekatan.
- Kekakuan set die yang tepat:Ketebalan sepatu harus sesuai dengan tonase dan bentang. Sepatu tipis melentur karena beban, menyebabkan stasiun luar bergeser relatif terhadap stasiun tengah. Aturan praktisnya: ketebalan sepatu minimum sama dengan 1,5 kali rentang terpanjang tanpa penyangga dibagi 6-tetapi validasi FEA lebih dapat diandalkan dibandingkan aturan untuk cetakan kompleks.
- Tunjangan ekspansi termal untuk-operasi berkecepatan tinggi:Pada 400+ langkah per menit, pemanasan gesekan memperluas komponen cetakan secara berbeda. Baja mengembang kira-kira 12 mikron per meter per derajat Celcius. Cetakan sepanjang 600 mm yang sedang panas dapat bertambah panjang 30-50 mikron-cukup untuk menggeser kesejajaran stasiun luar di luar toleransi. Desainer mengakomodasi hal ini dengan sedikit izin pada fitur lokasi non-kritis sambil mempertahankan registrasi yang kaku pada titik datum kritis.
- Penempatan kunci cadangan untuk penyelarasan cetakan berulang:Kunci ground yang presisi antara bagian cetakan dan sepatu memaksa komponen ke posisi yang tepat selama perakitan. Saat dadu ditarik untuk pemeliharaan dan dipasang kembali, kunci ini menghilangkan kemungkinan kesalahan manusia dalam penataan ulang-setiap pembangunan kembali menghasilkan registrasi yang sama seperti rakitan asli.
Perangkat lunak desain cetakan progresif modern memungkinkan simulasi FEA terhadap defleksi cetakan di bawah beban produksi penuh, memprediksi dengan tepat di mana dan berapa banyak struktur cetakan akan lentur sebelum satu blok baja dipotong. Kemampuan ini mengubah ketidakselarasan dari penemuan uji coba menjadi perhitungan-fase desain. Insinyur dapat menambahkan rusuk yang kaku, menambah ketebalan sepatu di zona kritis, atau merelokasi pin pemandu untuk mengatasi prediksi defleksi-semuanya ada dalam model CAD, tanpa biaya material.
Alur kerja validasi CAD/CAE menangkap masalah ini sejak dini dengan menyimulasikan keseluruhan gerakan tekan: gaya pukulan, keterlibatan stripper, beban pembentuk, dan efek gabungannya pada struktur cetakan. Perangkat lunak desain cetakan progresif menandai stasiun yang defleksinya melebihi ambang batas yang ditentukan pengguna, sehingga memungkinkan desainer untuk melakukan iterasi sebelum melakukan konstruksi perkakas. Pendekatan berbasis simulasi ini mewakili perubahan mendasar dari siklus tradisional "buat, coba, perbaiki" yang memerlukan waktu uji coba berminggu-minggu dan ribuan pengerjaan ulang.
Mencegah kegagalan pada tahap desain adalah strategi kualitas yang paling-efektif dari segi biaya. Namun bahkan cetakan yang dirancang dengan sempurna pun perlu dibuat oleh pemasok yang memiliki kemampuan untuk melaksanakan desain tersebut dengan presisi penuh-dan dikelola oleh tim yang memahami maksud teknis di balik setiap fitur. Hubungan antara kualitas desain dan kemampuan pemasok inilah yang pada akhirnya menentukan apakah program cetakan progresif menghasilkan suku cadang yang konsisten selama jutaan siklus atau menurun menjadi masalah pemeliharaan yang kronis.
Memilih Mitra Die Progresif untuk Produksi Massal
Sebuah dadu progresif hanya akan sebagus toko yang membuatnya. Anda dapat menentukan setiap jarak bebas, mengurutkan setiap stasiun dengan sempurna, dan memilih baja perkakas yang ideal-tetapi jika pemasok tidak memiliki peralatan presisi, pengetahuan material, atau disiplin proses untuk melaksanakan desain tersebut dengan ketelitian penuh, Anda akan menghabiskan waktu berbulan-bulan dalam uji coba untuk mengatasi masalah yang seharusnya tidak pernah ada. Untuk insinyur produksi dan tim pengadaan yang mencari cetakan stempel progresif, pemilihan pemasok bukanlah keputusan pembelian. Ini adalah keputusan teknis yang memiliki konsekuensi langsung terhadap kualitas komponen, waktu aktif produksi, dan total biaya program.
Apa yang Harus Dievaluasi dalam Pemasok Die Progresif
Tidak semua produsen cetakan progresif beroperasi pada tingkat kemampuan yang sama, dan situs web yang bagus tidak menjamin presisi di lantai pabrik. Saat Anda mengevaluasi calon mitra untuk layanan pengecapan logam progresif, fokuslah pada kriteria yang menunjukkan kedalaman teknis sebenarnya, bukan kredensial tingkat{1}}permukaan:
- Kemampuan-desain dan simulasi internal:Apakah pemasok menjalankan simulasi pembentukan berbasis FEA dan pengoptimalan tata letak strip secara internal, atau apakah mereka melakukan outsourcing desain dan sekadar mengerjakan mesin ke model orang lain? Toko yang memiliki desain lengkap-untuk-membangun siklus akan menangkap masalah lebih cepat dan melakukan iterasi dengan lebih efisien selama uji coba.
- Sumber baja perkakas dan kontrol perlakuan panas:Tanyakan dari mana mereka mendapatkan sisipan D2, M2, dan karbida, dan apakah perlakuan panas dilakukan di-perusahaan atau disubkontrakkan. Perlakuan panas yang tidak konsisten adalah penyebab utama kegagalan punch prematur-pemasok yang mengontrol proses ini secara langsung menghasilkan perkakas yang lebih andal.
- Ketersediaan pers uji coba:Pers uji coba khusus memungkinkan pemasok memvalidasi kinerja cetakan dalam kondisi realistis sebelum pengiriman. Tanpa alat tersebut, Anda menerima alat yang belum terbukti dan menanggung semua risiko uji coba di fasilitas Anda.
- Pengalaman dengan jenis bahan target:Pemasok yang ahli dalam bidang stempel baja ringan mungkin kesulitan dengan baja tahan karat atau-paduan berkekuatan tinggi yang memerlukan jarak bebas, pelapisan, dan perhitungan gaya yang berbeda. Mintalah contoh cetakan yang mereka buat sesuai dengan bahan dan rentang ukuran spesifik Anda.
- Status sertifikasi ISO:Sertifikasi ISO 9001 menunjukkan sistem mutu yang terdokumentasi. Untuk program otomotif, kepatuhan IATF 16949 menandakan kemampuan untuk dokumentasi tingkat PPAP dan kontrol proses.
- Responsif komunikasi selama iterasi desain:Program cetakan progresif melibatkan beberapa tinjauan desain dan perubahan teknis sebelum pemotongan baja dimulai. Pemasok yang membutuhkan waktu seminggu untuk menjawab pertanyaan DFM akan dikenakan biaya berbulan-bulan selama jangka waktu program penuh.
Kriteria ini memisahkan spesialis die dan stamping presisi dari bengkel kerja umum. Pemasok yang kuat di seluruh enam dimensi dapat mengambil kepemilikan atas kinerja cetakan dibandingkan hanya mengirimkan komponen mesin dan berharap komponen tersebut berfungsi.
Mencocokkan Kompleksitas Desain Die dengan Kemampuan Pemasok
Dies progresif mencakup rentang kompleksitas yang sangat besar. Cetakan pengosongan 4-stasiun sederhana dengan dua operasi penusukan dan satu pemotongan merupakan tantangan teknis yang berbeda secara mendasar dibandingkan cetakan majemuk progresif 20 stasiun dengan penarikan, bentuk, penyadapan dalam cetakan, dan pengerasan selektif. Mencocokkan tingkat kompleksitas yang tepat dengan pemasok yang tepat akan mencegah terjadinya kelebihan pembayaran dan kinerja yang buruk.
Cetakan progresif sederhana-yang menangani blanking datar, penusukan dasar, dan tikungan lurus-dapat dibuat secara kompeten oleh berbagai pemasok cetakan dan stempel. Keterampilan pembuatan alat yang diperlukan dapat diakses, dan siklus uji coba biasanya singkat. Namun ketika jumlah stasiun bertambah, operasi pembentukan bertambah banyak, dan tuntutan toleransi semakin ketat, maka bidang yang ada pun semakin menyempit. Dies yang kompleks memerlukan pemasok dengan pengalaman simulasi pembentukan yang mendalam, kemampuan untuk memprediksi dan mengkompensasi springback secara komputasi, dan pengetahuan metalurgi untuk memilih pelapis dan nilai sisipan yang sesuai dengan profil keausan spesifik di setiap stasiun.
Pengalaman vertikal industri sama pentingnya dengan kemampuan umum. Pemasok dengan pengalaman stamping die metal progresif otomotif selama puluhan tahun memahami persyaratan PPAP, info GD&T, dan irama validasi produksi yang diminta oleh program Tingkat 1. Pemasok yang berfokus pada konektor elektronik memiliki keahlian dalam bidang-stamping mikro, material-foil tipis, dan-kontrol nada yang sangat ketat. Perkakas perangkat medis memerlukan dokumentasi ketertelusuran dan standar penyelesaian permukaan yang mungkin tidak dipenuhi oleh pemasok industri umum. Saat mengevaluasi layanan die stamping progresif, tanyakan secara spesifik tentang program yang telah mereka berikan di industri Anda-bukan hanya geometri komponen yang serupa, namun juga persyaratan sistem kualitas dan dokumentasi yang serupa.
Kesiapan dan Skalabilitas Produksi Jangka Panjang-
Di sinilah banyak keputusan pengadaan yang salah: pembeli mengevaluasi apakah pemasok dapat membuat cetakan, namun tidak mengevaluasi apakah cetakan itu sendiri dirancang untuk-kelangsungan produksi jangka panjang. Cetakan stempel progresif yang ditujukan untuk layanan-tahun, multi-juta-hit membutuhkan lebih dari sekadar baja bagus dan jarak bebas yang rapat. Ini perlu direkayasa untuk skalabilitas sejak hari pertama.
Seperti apa skalabilitas dalam desain cetakan? Kumpulan komponen cadangan-pelubang duplikat, tombol mati, dan pelat aus diproduksi sesuai dengan rakitan asli sehingga komponen pengganti memiliki dimensi yang sama tanpa-pemesinan ulang. Prosedur pemeliharaan terdokumentasi yang dapat diikuti oleh ruang peralatan yang memenuhi syarat, bukan hanya pembuat aslinya. Parameter proses yang tervalidasi dicatat selama uji coba-kecepatan pengepresan optimal, setelan pengumpanan, jenis pelumasan, dan tekanan pegas nitrogen-sehingga cetakan dapat dipindahkan atau diduplikasi tanpa mengulangi siklus pengembangan.
Untuk teknisi produksi dan tim pengadaan yang mencari-program stempel progresif bervolume tinggi, fitur skalabilitas ini memisahkan cetakan yang dapat berjalan dengan andal selama lima tahun dari cetakan yang menjadi beban pemeliharaan kronis setelah dua belas bulan.
YICHENadalah pilihan tepat bagi tim yang mencari cetakan stempel progresif untuk-komponen logam bervolume tinggi yang memerlukan pembentukan multi-stasiun yang efisien, kemampuan pengulangan yang ketat, dan produksi massal yang dapat diskalakan-menghasilkan cetakan yang dirancang untuk kinerja jangka panjang-dengan kemudahan servis bawaan dan parameter proses terdokumentasi yang mendukung perencanaan pemeliharaan yang dapat diprediksi di seluruh siklus hidup produksi yang diperpanjang.
Prinsip yang lebih luas berlaku terlepas dari pemasok mana yang Anda pilih: perlakukan pengadaan cetakan progresif sebagai keputusan sistem. Hasil terbaik datang dari mitra yang memahami bahwa pembuatan die hanyalah permulaan-mendukungnya melalui jutaan siklus produksi adalah hal yang sebenarnya menentukan keberhasilan program. Tanyakan bagaimana mereka merancang akses pemeliharaan, strategi suku cadang apa yang mereka rekomendasikan, dan bagaimana mereka mendokumentasikan jendela proses. Pertanyaan-pertanyaan ini mengungkapkan apakah pemasok berpikir dalam kaitannya dengan peralatan yang dikirimkan atau kemampuan produksi yang diberikan.
Stamping progresif memberikan nilai ekonomi penuh hanya ketika kualitas desain, keahlian material, dan pelaksanaan pemasok selaras di seluruh siklus hidup program. Para insinyur yang mengalami kebuntuan biasanya bukan karena kurangnya pengetahuan-mereka tidak memiliki kerangka kerja sistematis yang menghubungkan keputusan geometri bagian untuk menghilangkan logika tata letak, pemilihan material, dan kemampuan pemasok. Terapkan kerangka kerja tersebut dari satu stasiun ke stasiun lain, dan apa yang tampak seperti tantangan teknis yang sangat rumit akan menjadi serangkaian masalah-yang terdefinisi dengan baik dan dapat dipecahkan.
FAQ Desain Stamping Die Progresif
1. Apa perbedaan antara dadu progresif dan dadu majemuk?
Sebuah dadu progresif berisi beberapa stasiun yang disusun secara berurutan, melakukan satu operasi per stasiun saat strip logam bergerak melalui mesin press pada setiap pukulan. Sebuah cetakan majemuk melakukan semua operasi pemotongan secara bersamaan dalam satu pukulan di satu stasiun. Cetakan progresif menangani bagian kompleks dengan penusukan, pembengkokan, dan pembentukan dengan kecepatan tinggi, sedangkan cetakan majemuk bekerja paling baik untuk bagian datar yang lebih sederhana seperti ring atau laminasi di mana semua fitur dapat dipotong dalam satu bidang. Cetakan progresif cocok untuk volume produksi sedang hingga sangat tinggi, sedangkan cetakan majemuk biasanya lebih ekonomis untuk volume produksi lebih rendah dengan geometri yang tidak terlalu rumit.
2. Bagaimana cara menentukan jumlah stasiun yang dibutuhkan dalam dadu progresif?
Jumlah stasiun bergantung pada kompleksitas fitur bagian, persyaratan toleransi, dan batasan urutan pembentukan. Setiap operasi-lubang, tikungan, bentuk, takik, dan potongan-yang berbeda berpotensi memerlukan stasiunnya sendiri. Tutup-lubang-lubang yang berdekatan yang akan melemahkan bagian cetakan harus dipisahkan di seluruh stasiun. Tikungan yang berdekatan dengan lubang yang dilubangi memerlukan pemisahan berurutan untuk mencegah distorsi. Insinyur berpengalaman juga menambahkan satu atau dua stasiun buta sebagai cadangan kosong untuk modifikasi di masa depan selama uji coba. Aturan umumnya adalah bahwa geometri yang lebih kompleks dengan toleransi yang lebih ketat memerlukan lebih banyak stasiun untuk mendistribusikan tegangan pembentuk dan menjaga akurasi dimensi.
3. Jarak bebas cetakan apa yang harus saya gunakan untuk stempel progresif baja tahan karat?
Untuk pengecapan progresif baja tahan karat, jarak bebas cetakan yang direkomendasikan berkisar antara 15% ketebalan material per sisi untuk kondisi lunak atau anil hingga 20% atau lebih untuk material-yang dikeraskan. Hal ini jauh lebih lebar dibandingkan baja ringan (10-12%) karena ketahanan geser dan sifat pengerasan kerja yang lebih tinggi dari baja tahan karat memerlukan lebih banyak ruang untuk mengatur gaya pemotongan dan menunda kerusakan. Jarak bebas yang lebih rapat pada baja tahan karat akan mempercepat keausan alat dan meningkatkan risiko penumpukan perekat pada permukaan pelubang. Memasangkan jarak bebas yang lebih lebar dengan sisipan karbida atau pelubang berlapis (TiN, AlCrN) semakin memperpanjang umur pahat dalam aplikasi baja tahan karat.
4. Bagaimana cara menghitung total tonase pers untuk cetakan progresif?
Tonase pengepresan total sama dengan jumlah semua gaya yang terjadi secara bersamaan dalam satu langkah pengepresan, ditambah faktor keamanan 20-30%. Hitung setiap stasiun secara independen: gaya potong menggunakan rumus keliling x tebal x kuat geser, sedangkan gaya pembentuk menggunakan perhitungan berdasarkan kekuatan tarik-. Tambahkan semua gaya penusuk, pengosongan, pembengkokan, penarikan, pencetakan, tekanan pegas pengupas, dan pin pengangkat secara bersamaan. Margin keamanan memperhitungkan variasi material antara lot kumparan, tumbukan pukulan progresif, dan gaya snap-through dinamis selama pengosongan. Selalu validasi kapasitas tonase dan energi roda gila yang tersedia sesuai target pukulan Anda per menit.
5. Apa yang harus saya perhatikan ketika memilih pemasok cetakan progresif untuk produksi massal?
Evaluasi pemasok berdasarkan enam kriteria penting:-desain internal dan kemampuan simulasi FEA, pengadaan baja perkakas dengan perlakuan panas terkontrol, ketersediaan mesin uji coba khusus, pengalaman yang telah terbukti dengan jenis dan pengukur material spesifik Anda, sertifikasi ISO atau IATF untuk sistem kualitas yang terdokumentasi, dan komunikasi responsif selama iterasi desain. Pemasok seperti YICHEN yang merekayasa aksesibilitas dan skalabilitas pemeliharaan ke dalam cetakan progresif mereka sejak tahap konsep memberikan hasil produksi-jangka panjang yang lebih baik. Nilai juga apakah mereka menyediakan set komponen cadangan, prosedur pemeliharaan terdokumentasi, dan parameter proses tervalidasi yang mendukung produksi multi-tahun tanpa mengulangi siklus pengembangan.


