


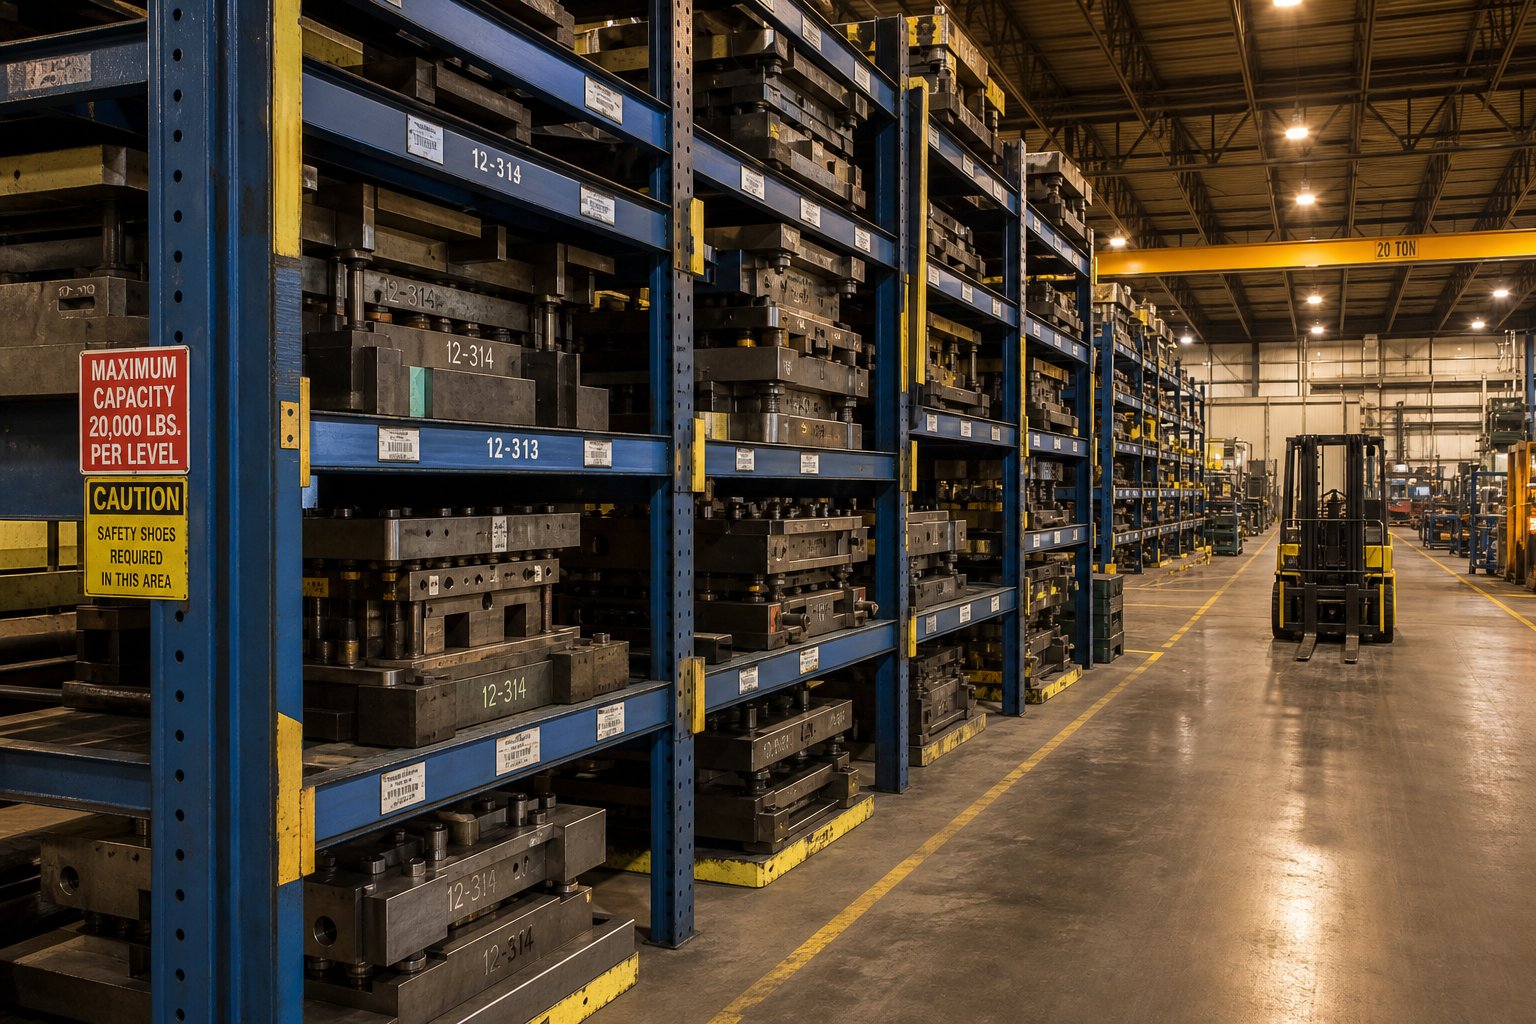
Apa Arti Sebenarnya Penyimpanan Stamping Die
Saat kamu mendengar "penyimpanan cetakan stempel," apa yang terlintas di benak Anda? Jika Anda bekerja di bidang fabrikasi logam, Anda mungkin membayangkan cetakan multi-ton yang diletakkan di atas-rak tugas berat di dekat jalur pengepresan. Jika Anda seorang perajin kertas, Anda mungkin membayangkan cetakan pemotong baja tipis yang disusun dalam bahan pengikat atau lembaran magnet. Keduanya benar, dan keduanya memiliki tantangan yang sama: menyimpan peralatan dengan buruk akan mengakibatkan kerusakan, waktu yang terbuang, dan uang yang hilang.
Mendefinisikan Penyimpanan Stamping Die di Seluruh Industri
Pada intinya, penyimpanan stempel dan cetakan mengacu pada sistem atau metode apa pun yang digunakan untuk menampung, melindungi, dan mengatur cetakan ketika tidak digunakan secara aktif. Dalam manufaktur industri, hal ini berarti menjaga perkakas presisi tetap aman dari kerusakan mekanis, korosi, dan kesalahan penanganan di antara proses produksi. Dalam konteks kerajinan tangan, penyimpanan cetakan dan stempel berarti melestarikan templat logam tipis dan stempel polimer bening agar tetap rata, tajam, dan mudah ditemukan. Prinsip dasarnya sama: lindungi investasi dan lakukan pengembalian dengan cepat.
Mengapa Penyimpanan Die yang Tepat Mempengaruhi Produksi dan Kualitas Kerajinan
Pertimbangkan apa yang terjadi tanpa strategi penyimpanan prangko yang disengaja. Cetakan industri ditumpuk di lantai beton sehingga-permukaan tanahnya yang presisi akan menimbulkan goresan dan goresan. Cetakan kerajinan dilemparkan ke dalam laci tempat labelnya bengkok atau hilang. Dalam kedua kasus tersebut, kualitas menurun secara diam-diam sebelum ada yang menyadari akar permasalahannya.
Biaya penanganan dan penyimpanan cetakan yang tidak efisien mencakup perbaikan cetakan tambahan, pemeliharaan peralatan, hilangnya waktu produksi, masalah keselamatan, dan biaya persyaratan tenaga kerja tambahan - yang sebagian besar perusahaan tidak pernah masukkan ke dalam biaya pengecapan suatu pekerjaan.
Artikel ini menjembatani kesenjangan yang dibiarkan terbuka lebar oleh sumber daya yang ada. Kebanyakan panduan mencakup dunia industri atau dunia kerajinan, tidak pernah keduanya. Di sini, Anda akan menemukan kerangka kerja lengkap - mulai dari lembaran magnetik ringan hingga sistem rak rekayasa - sehingga Anda dapat mencocokkan pendekatan penyimpanan yang tepat dengan situasi spesifik Anda, terlepas dari sisi spektrum mana Anda berada.
Kerajinan Dies vs Industri Stamping Dies
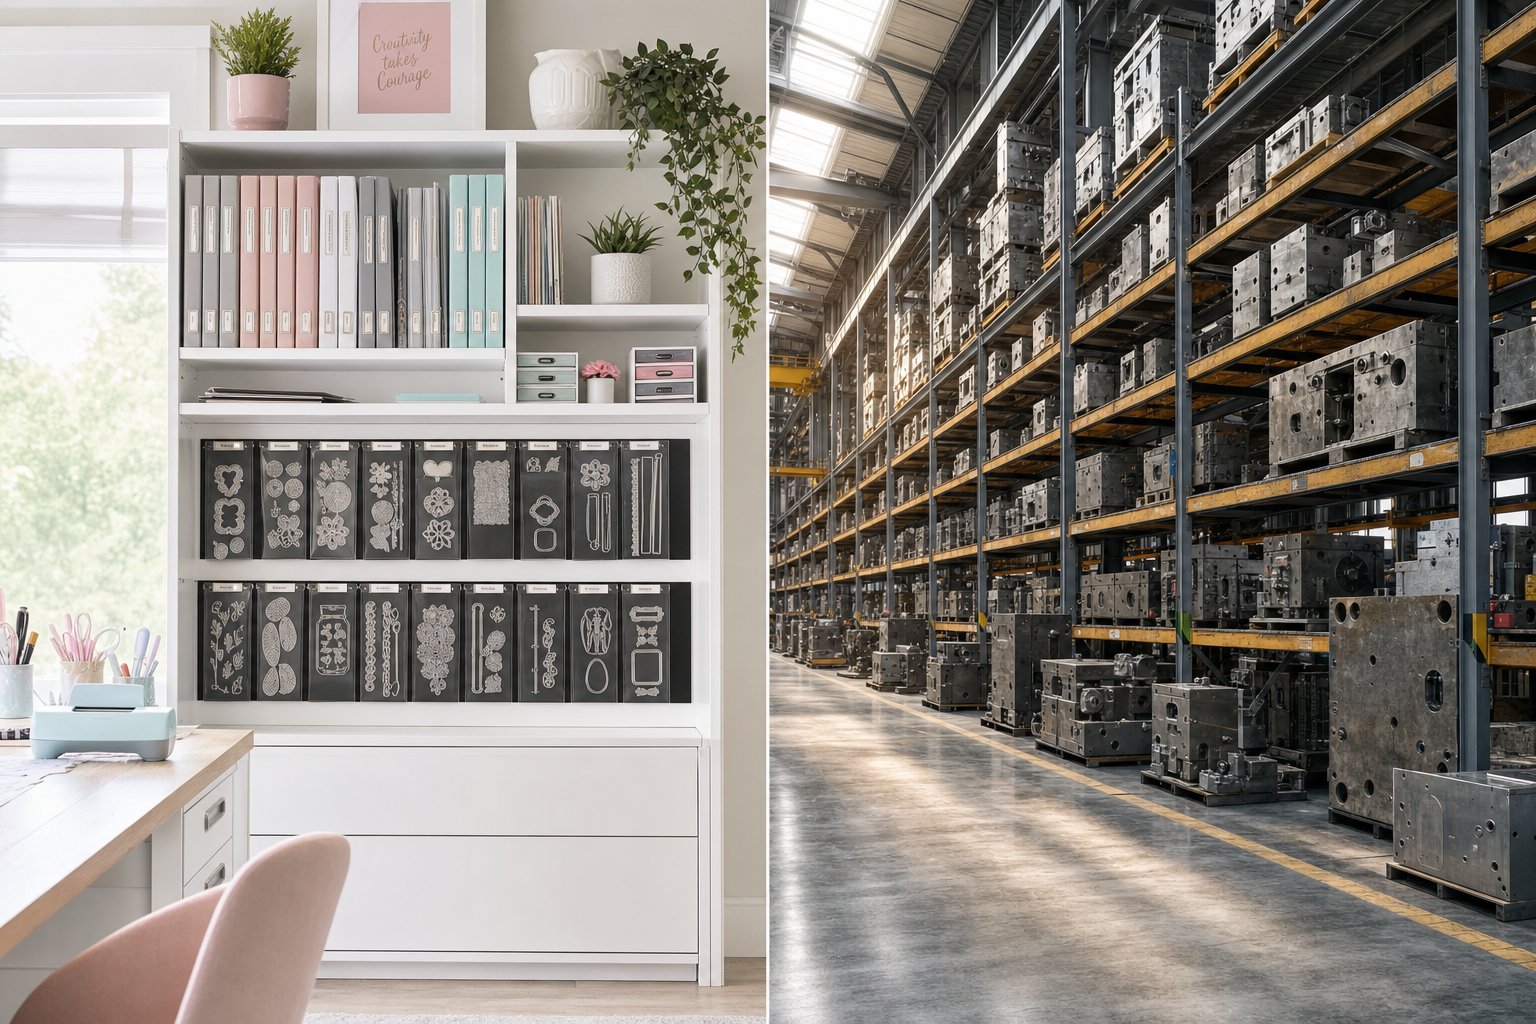
Ungkapan "stempel mati" muncul dalam daftar produk untuk templat scrapbooking seharga $3 dan dalam spesifikasi teknik untuk cetakan otomotif seberat 4 ton. Terminologi yang tumpang tindih ini menimbulkan kebingungan nyata, terutama saat Anda mencari solusi penyimpanan. Kedua kategori ini hampir tidak memiliki kesamaan selain nama, dan memperlakukan keduanya secara bergantian akan menghasilkan saran yang tidak cocok. Mari kita menarik garis yang jelas di antara keduanya.
Stamping Industri Dies dan Permintaan Penyimpanannya
Cetakan stempel industri adalahpresisi-perkakas baja yang dikerjakan dengan mesindigunakan dalam pengepres untuk memotong, membengkokkan, atau membentuk lembaran logam dengan volume tinggi. Pikirkan panel bodi otomotif, rumah peralatan, konektor listrik, dan braket ruang angkasa. Cetakan ini terutama dibuat dari baja perkakas dengan kepadatan sekitar 7,85 t/m3, dan berat akhirnya bergantung pada geometri bagian, kompleksitas cetakan, dan dimensi keseluruhan. Cetakan yang relatif sederhana mungkin memiliki berat beberapa ratus kilogram, sedangkan cetakan progresif yang besar untuk panel otomotif dapat melebihi 5.000 kg.
Menyimpan alat-alat ini memerlukan rekayasa struktural. Anda berurusan dengan beban lantai yang terkonsentrasi, persyaratan akses forklift, pencegahan korosi pada permukaan baja yang diperkeras, dan kepatuhan terhadap standar keselamatan tempat kerja. Set stempel dan cetakan dalam kategori ini tidak muat di rak - memerlukan rak yang dibuat khusus-untuk beban tertentu.
Kerajinan Pemotongan Mati dan Solusi Penyimpanan Ringan
Cetakan potong kerajinan adalah templat logam tipis - biasanya baja karbon setebal 0,5 mm hingga 2 mm atau fotopolimer - yang dirancang untuk memotong kertas, cardstock, kain, atau vinil menggunakan mesin pemotong cetakan manual atau elektronik. Satu dadu berbobot gram, bukan kilogram. Bahkan koleksi besar yang terdiri dari 300 cetakan mungkin memiliki berat kurang dari satu sepatu cetakan industri.
Masalah penyimpanan di sini berpusat pada pengorganisasian, pelestarian kerataan, dan pencegahan oksidasi permukaan pada tepi baja kosong. Anda memilih antara lembaran magnetis, halaman saku bening, pengikat berlabel, dan sisipan laci daripada menghitung kapasitas balok rak. Tantangannya bukan struktural - melainkan kecepatan pengambilan dan efisiensi ruang di studio rumah atau ruang kerajinan.
Mengidentifikasi Konteks Mana yang Berlaku untuk Anda
Tidak yakin di mana Anda jatuh? Berikut referensi singkat yang memisahkan dua dunia penyimpanan cetakan dan stempel secara sekilas:
- Kisaran berat:Cetakan industri biasanya dimulai dari 50 kg dan dapat melebihi 10.000 kg. Cetakan kerajinan memiliki berat masing-masing antara 5 g dan 150 g.
- Dimensi khas:Panjang cetakan industri berkisar dari 300 mm hingga lebih dari 3.000 mm. Kerajinan mati umumnya berukuran antara 50 mm dan 250 mm.
- Bahan utama:Baja perkakas, baja paduan, dan besi cor untuk industri. Baja karbon tipis, baja tahan karat, atau fotopolimer untuk kerajinan.
- Frekuensi akses:Cetakan industri mungkin disimpan selama berminggu-minggu di antara proses produksi. Kerajinan mati sering diakses beberapa kali per minggu.
- Kebutuhan lingkungan:Penyimpanan industri memerlukan kontrol kelembapan, perlindungan VCI, dan lantai dengan beban{0}}yang berat. Penyimpanan kerajinan memerlukan kondisi kering dan permukaan rata dan non-abrasif.
Jika cetakan Anda memerlukan derek atau forklift untuk dipindahkan, Anda termasuk dalam kategori industri. Jika Anda dapat memegang seluruh koleksi dengan kedua tangan, Anda berada di ruang kerajinan. Apa pun yang terjadi, kesalahan penyimpanan yang merusak alat ini dapat diprediksi dan dicegah - namun solusinya terlihat sangat berbeda bergantung pada sisi mana Anda berada.
Cara Menilai Kebutuhan Penyimpanan Anda berdasarkan Ukuran Koleksi
Mengetahui bahwa Anda memerlukan penyimpanan cetakan yang lebih baik adalah satu hal. Mencari tahu jenis apa dan berapa harga tempat kebanyakan orang berjualan. Seorang perajin dengan 30 cetakan tidak memerlukan pengaturan yang sama seperti seseorang yang mengelola 250 cetakan, dan toko yang menjalankan lima cetakan progresif memiliki batasan yang sangat berbeda dengan fasilitas yang menghasilkan 200 set alat per tahun. Pendekatan yang tepat dimulai dengan penilaian yang jujur - apa yang sebenarnya Anda miliki, seberapa cepat pertumbuhannya, dan seberapa sering Anda memerlukan akses?
Mengukur Penyimpanan Anda untuk Koleksi Kerajinan Kecil hingga Besar
Buat timbangan penyimpanan cetakan dalam beberapa tingkatan, dan solusi yang berfungsi dengan baik untuk koleksi kecil menjadi berantakan dan membuat frustrasi ketika inventaris Anda berlipat ganda. Inilah cara memikirkannya:
Koleksi kecil (di bawah 50 tahun):Pada tahap ini, kesederhanaan menang. Sebuah pengikat tunggal dengan lembaran magnetik atau kantong penyimpanan bening membuat semuanya terlihat dan mudah diakses. Banyak perajin menggunakan map penyimpanan plastik untuk menyimpan prangko dan cetakan bersama-sama tanpa kehilangan potongan-potongan kecil. Anda belum memerlukan sistem yang rumit - Anda memerlukan sistem yang mudah dipelihara agar Anda benar-benar dapat menggunakannya.
Koleksi sedang (50 hingga 200 cetakan):Di sinilah disorganisasi mulai terjadi. Anda tidak dapat lagi membolak-balik satu binder dan menemukan apa yang Anda perlukan. Penyimpanan die cut pada tingkat ini mendapat manfaat dari kategorisasi - pengelompokan berdasarkan tema, merek, acara, atau jenis bentuk. Beberapa pengikat, sisipan laci berlabel, atau wadah khusus di dalam unit rak seperti IKEA Kallax dengan wadah kokoh membuat barang tetap mudah ditemukan. Pembuat label menjadi penting dan bukan opsional.
Koleksi besar (200+ mati):Pada volume ini, Anda mengelola inventaris, bukan hanya koleksi. Rak-yang dipasang di dinding, kereta dorong dengan laci berlabel, atau sistem rak khusus dengan kategori berindeks mencegah rasa frustrasi "Saya tahu saya punya benda itu di suatu tempat" yang tak terhindarkan. Beberapa perajin menyimpan spreadsheet sederhana atau katalog foto sehingga mereka dapat mencari secara digital sebelum menggali penyimpanan fisik. Sasarannya beralih dari "di mana cocoknya" menjadi "seberapa cepat saya dapat menemukan dan mengembalikannya".
Menghitung Kebutuhan Rak Industri berdasarkan Berat dan Dimensi Die
Penilaian penyimpanan cetakan industri berkisar pada tiga variabel: berat per cetakan, dimensi fisik, dan frekuensi akses. Tidak seperti penyimpanan kerajinan yang Anda optimalkan untuk kenyamanan, di sini Anda merancang untuk keselamatan dan integritas struktural.
Mulailah dengan membuat katalog inventaris cetakan Anda. Catat berat, panjang, lebar, dan tinggi setiap dadu. Kemudian tentukan seberapa sering setiap dadu masuk dan keluar penyimpanan - harian, mingguan, bulanan, atau musiman. Die dengan-perputaran tinggi memerlukan posisi dengan akses langsung, sedangkan perkakas dengan-rotasi rendah dapat menempati konfigurasi yang lebih padat di area penyimpanan.
Berat mendorong pemilihan rak Anda lebih dari faktor lainnya. Sistem rak dengan kapasitas 2.000 kg per tingkat rak dapat mengakomodasi sebagian besar cetakan berukuran kecil hingga menengah, namun cetakan progresif atau cetakan transfer yang besar mungkin memerlukan 5.000 kg atau lebih per posisi. Selalu hitung berdasarkan dadu terberat Anda, bukan rata-rata - hanya satu balok yang kelebihan beban yang diperlukan untuk kegagalan struktural.
Pertimbangan Tata Letak Fasilitas untuk Persediaan Die Berat
Bobot cetakan tidak hanya memengaruhi rak - tetapi juga memengaruhi bangunan. Beban lantai yang terkonsentrasi dari cetakan berat yang disimpan di rak dapat melebihi kapasitas yang dirancang untuk ditangani oleh pelat gudang standar. Sebelum memasang sistem rak apa pun, verifikasi kapasitas-dukungan beban lantai Anda dengan teknisi struktur. Pelat gudang standar berukuran 6 inci biasanya mampu menopang sekitar 2.500 hingga 3.000 PSI, namun beban titik dari kolom rak memusatkan gaya tersebut secara signifikan.
Jarak lorong adalah faktor penting lainnya. Forklift penyeimbang biasanya memerlukanLebar lorong 12 hingga 13 kakiuntuk manuver yang aman dengan beban standar. Truk penjangkau dapat beroperasi dalam jarak 8 hingga 10 kaki, sedangkan peralatan lorong yang sangat sempit hanya membutuhkan 6 hingga 7 kaki tetapi memerlukan sistem panduan khusus. Rumusnya mudah: lebar lorong minimum sama dengan-dimensi tumpukan sudut siku-siku ditambah panjang muatan ditambah jarak bebas 12 inci. Memilih lorong yang lebih sempit dapat menambah kapasitas penyimpanan hingga 20% lebih banyak, namun hanya jika peralatan Anda dapat menangani ruang yang lebih sempit dengan aman.
Berikut ini alur kerja-demi-langkah yang dapat Anda ikuti untuk menentukan kebutuhan spesifik penyimpanan cetakan, apakah Anda mengatur ruang kerajinan atau merencanakan fasilitas industri:
- Persediaan semuanya.Hitung dadu Anda dan catat data penting - berat dan dimensi untuk industri, jumlah dan kategori untuk kerajinan.
- Menilai tingkat pertumbuhan.Berapa banyak kematian baru yang Anda tambahkan per kuartal atau per tahun? Ukur sistem Anda sesuai dengan posisi Anda dalam 18 hingga 24 bulan, bukan hanya hari ini.
- Tentukan frekuensi akses.Sortir cetakan ke dalam kelompok rotasi-tinggi (mingguan atau lebih), rotasi-sedang (bulanan), dan rotasi-rendah (triwulanan atau musiman).
- Ukur ruang yang tersedia.Catat luas lantai, tinggi langit-langit, lebar pintu, dan segala penghalang. Untuk pengaturan industri, perhatikan lokasi kolom dan jalur peralatan yang ada.
- Identifikasi kendala.Plafon anggaran, batas beban lantai, jarak bebas kode kebakaran, radius putar peralatan, atau seberapa banyak ruang yang tersedia di meja kerajinan Anda.
- Cocokkan solusi dengan tingkatan.Lakukan referensi silang-ukuran inventaris, kebutuhan akses, dan batasan ruang terhadap metode penyimpanan yang tersedia untuk mempersempit pilihan Anda.
Kerangka penilaian ini memberi Anda gambaran yang jelas sebelum Anda mengeluarkan uang untuk solusi penyimpanan apa pun. Kesalahan terburuk - baik di ruang kerajinan maupun toko pers - adalah membeli tempat penyimpanan secara reaktif, satu per satu, tanpa memahami seluruh cakupan tempat yang Anda tempati. Pendekatan reaktif itulah yang menyebabkan manusia berakhir dengan sistem yang tidak cocok, ruang yang terbuang, dan kematian yang secara teknis disimpan namun secara praktis tidak mungkin ditemukan saat dibutuhkan.
Membandingkan Metode Penyimpanan Berdampingan
Anda telah mengukur ruang Anda, menghitung dadu Anda, dan mengurutkannya berdasarkan frekuensi akses. Pertanyaan praktis berikutnya: metode penyimpanan mana yang sesuai dengan situasi Anda? Forum kerajinan penuh dengan ide penyimpanan prangko yang cocok untuk 20 cetakan tetapi gagal di bawah 200. Katalog industri mencantumkan spesifikasi rak tanpa menjelaskan kapan satu jenis lebih unggul dari jenis lainnya. Yang hilang adalah perbandingan tunggal dan jujur yang menempatkan setiap metode utama pada bidang yang sama dengan kriteria yang konsisten.
Bagian ini memberikan - evaluasi langsung terhadap setiap opsi berdasarkan hal yang benar-benar penting: seberapa besar kapasitasnya, seberapa baik perlindungannya, seberapa mudah Anda mendapatkan apa yang Anda perlukan, dan apakah opsi tersebut berkembang bersama Anda.
Metode Penyimpanan Kerajinan Dibandingkan
Metode penyimpanan cetakan kerajinan terbagi dalam enam kategori utama, masing-masing memecahkan masalah yang sedikit berbeda. Lembaran magnetik menahan wafer tipis hingga rata dan terlihat. Kosongkan kantong penyimpanan - seperti yang populerFormat Avery Elle- memungkinkan Anda mengarsipkan set prangko secara vertikal seperti kartu resep, menjaga karya seni tetap terlihat dan cetakan yang serasi. Pengikat dengan sisipan magnet atau saku menambah portabilitas. Laci dengan sekat cocok untuk penyimpanan stempel karet yang stempelnya dipasang pada balok kayu atau busa. Rak-yang dipasang di dinding memaksimalkan ruang vertikal di ruang kerajinan yang sempit, dan kereta dorong memberi Anda akses seluler ke berbagai permukaan kerja.
Pilihan yang tepat tidak bergantung pada metode mana yang "terbaik" dan lebih bergantung pada tampilan koleksi Anda dan cara Anda bekerja. Seseorang yang membuat kartu-di meja setiap malam memiliki kebutuhan pengambilan yang berbeda dibandingkan seseorang yang mengeluarkan persediaan untuk sesi pembuatan scrapbook akhir pekan sebulan sekali.
Berikut perbandingan metode-metode tersebut di seluruh kriteria yang paling penting:
| Metode | Terbaik Untuk | Tingkat Perlindungan | Aksesibilitas | Tingkat Biaya | Skalabilitas |
|---|---|---|---|---|---|
| Lembaran/Kotak Magnetik | Koleksi wafer tipis berukuran kecil hingga sedang | Tinggi - menjaga cetakan tetap rata dan aman | Sekilas tentang penjelajahan visual - tinggi | Rendah hingga sedang ($18–$35 per kasus) | - sedang memerlukan kasus tambahan seiring bertambahnya jumlah kasus |
| Kosongkan Kantong Penyimpanan | Penyimpanan prangko yang jelas dengan cetakan yang serasi, koleksi sedang hingga besar | - sedang melindungi dari debu dan kehilangan, lebih sedikit dari kerusakan | - flip-penjelajahan yang sangat tinggi seperti sistem pengarsipan | Rendah ($12–$25 per bungkus) | Bagus sekali - cukup tambahkan lebih banyak kantong ke tempat sampah yang sudah ada |
| Pengikat dengan Sisipan | Koleksi kecil hingga menengah, penggunaan portabel | Sedang - tertutup namun rentan terhadap kendurnya halaman | Memoderasi - halaman-dengan-pembalikan halaman | Rendah ($15–$40 per pengikat) | Pengikat terbatas - menjadi berat dan sulit digunakan melebihi 3–4 per rak |
| Laci dengan Pembagi | Penyimpanan stempel karet (stempel terpasang), perlengkapan media campuran | Tinggi - tertutup dan empuk | - sedang memerlukan pembukaan dan pemindaian | Sedang ($40–$100+ per unit) | Sedang - dibatasi oleh tapak furnitur |
| -Rak yang Dipasang di Dinding | Koleksi besar di ruangan kecil | Rendah hingga sedang - terkena debu dan cahaya | Pemindaian visual langsung - tinggi | Rendah hingga sedang ($20–$80 DIY hingga komersial) | Bagus - tambahkan lebih banyak rel atau panel sesuai kebutuhan |
| Gerobak Bergulir | Koleksi berukuran sedang hingga besar,-kerajinan multi-permukaan | - sedang bergantung pada sisipan laci/tempat sampah | Tinggi - membawa penyimpanan ke area kerja | Sedang ($50–$150) | Terbatasnya - dimensi fisik keranjang yang menetapkan batas maksimum |
Beberapa pola muncul dari perbandingan ini. Kantong penyimpanan bening memiliki skor skalabilitas tertinggi karena Anda cukup menambahkan lebih banyak kantong ke tempat sampah atau laci - tidak perlu perubahan struktural. Casing magnetik menawarkan perlindungan paling kuat khususnya untuk cetakan tipis, namun casing tersebut akan terisi dengan cepat jika koleksi Anda mencakup set sarang yang besar. Laci sangat cocok untuk menyimpan stempel karet karena stempel yang dipasang tidak pas dengan sistem saku datar yang dirancang untuk profil tipis.
Sistem Rak Industri dan Opsi Die Block
Penyimpanan cetakan industri adalah masalah teknik, bukan masalah pengorganisasian. Anda tidak memilih antara "imut" dan "fungsional" - Anda memilih antara aman dan berpotensi menimbulkan bencana. Rak yang salah di bawah dadu seberat 3 ton tidak hanya melorot. Itu runtuh.
Empat sistem utama menangani penyimpanan cetakan stempel berat di fasilitas manufaktur: rak palet standar, rak balok I-struktural, rak las khusus, dan sistem blok cetakan poliuretan. Masing-masing menempati posisi berbeda dalam spektrum biaya-kapasitas, dan masing-masing memiliki titik kegagalan spesifik yang mendiskualifikasinya untuk aplikasi tertentu.
| Tipe Sistem | Terbaik Untuk (Mati Berat) | Tingkat Perlindungan | Aksesibilitas | Tingkat Biaya | Skalabilitas |
|---|---|---|---|---|---|
| Rak Palet Standar | Mati ringan hingga sedang (di bawah 1.500 kg) | Rendah - tanpa bantalan permukaan, balok fleksibel di bawah beban berat | Kompatibel dengan forklift standar - yang bagus | Rendah ($200–$600 per teluk) | Desain - baut modular-yang bagus |
| Struktural I-Rak Balok | Kematian berat (1.500–8.000 kg per level) | Struktur kaku - sedang mencegah defleksi balok | Bukaan rongga lebar - yang bagus untuk akses forklift atau derek | Tinggi ($1.500–$5,000+ per teluk) | - sedang memerlukan rekayasa untuk ekstensi |
| Rak Las Khusus | Cetakan yang terlalu besar atau tidak beraturan (berapapun beratnya,-dibuat khusus) | - tinggi dirancang untuk profil cetakan yang tepat | Variabel - bergantung pada konfigurasi | Sangat tinggi ($3.000–$10,000+ per unit) | - rendah dibuat untuk inventaris tertentu |
| Blok Mati Poliuretan | Semua beban - digunakan sebagai permukaan penahan cetakan pada semua jenis rak | Permukaan presisi bantalan - yang sangat tinggi, menyerap getaran | T/A - aksesori, bukan penyimpanan mandiri | Sedang ($50–$300 per blok tergantung ukurannya) | Bagus sekali - menambahkan blok ke sistem yang ada |
Pemahaman penting di sini adalah bahwa rak palet standar - merupakan pilihan default karena murah dan tersedia - sering kali merupakan opsi terburuk untuk cetakan stempel berat. Balok rak palet yang digulung-dibentuk menyimpang di bawah beban titik terkonsentrasi. Sebuah dadu bermassa 2.000 kg yang diletakkan di atas dua balok tidak mendistribusikan beratnya seperti 40 kotak yang ditempatkan secara merata di atas palet. Beban terkonsentrasi tersebut membengkokkan balok seiring waktu, menciptakan risiko kegagalan progresif yang tidak terlihat hingga akhirnya tidak terjadi lagi.
Blok cetakan poliuretan patut mendapat perhatian khusus. Mereka berada di antara permukaan cetakan dan rak, menjadi bantalan baja perkakas yang diperkeras terhadap kontak logam-pada-logam. Peringkat durometer (biasanya 70A hingga 95A untuk aplikasi penyimpanan cetakan) menentukan seberapa besar kompresi blok di bawah beban. Terlalu lunak, dan cetakannya tenggelam tidak merata. Terlalu keras, Anda akan kehilangan-manfaat peredam getaran. Balok ini mengungguli kayu (yang pecah dan menyerap kelembapan), karet (yang rusak karena beban statis yang berat), dan baja polos (yang merusak permukaan tanah yang presisi karena kontak langsung).
Tingkat Anggaran dari Solusi DIY hingga Premium
Terlepas dari konteksnya, anggaran penyimpanan terbagi dalam tiga tingkatan praktis:
- DIY / Tingkat pemula:Pengguna kerajinan menggunakan kembali kotak foto, wadah pengikat, dan lembaran magnet-penyimpan dolar. Toko-toko industri mengadaptasi rak palet yang ada dengan penghiasan kayu lapis. Biayanya minimal, namun perlindungan dan skalabilitasnya terganggu.
- Kelas-menengah / Tujuan-yang dibuat:Pengguna kerajinan berinvestasi dalam sistem saku khusus, kotak magnet, dan furnitur pengatur berlabel. Fasilitas industri membeli rak-tugas berat dengan kapasitas balok yang sesuai dan menambahkan blok poliuretan. Tingkat ini menyeimbangkan biaya dengan perlindungan cetakan asli.
- Premium / Direkayasa:Pengguna kerajinan dengan koleksi besar membangun sistem dinding khusus atau lemari ruang kerajinan khusus. Operasi industri menugaskan-rak las khusus yang dirancang untuk menentukan dimensi cetakan, mengintegrasikan pelacakan inventaris, dan memenuhi standar kepatuhan keselamatan penuh. Tingkatan ini membutuhkan biaya yang jauh lebih besar namun menghilangkan kompromi.
Kebanyakan orang kurang berinvestasi di awal dan mengeluarkan uang terlalu banyak untuk koreksi di kemudian hari. Seorang perajin yang membeli tiga produk penyimpanan yang tidak cocok sebelum memutuskan untuk mengeluarkan uangnya telah menghabiskan lebih banyak uang daripada seseorang yang memulai dengan sistem yang tepat. Sebuah pabrik yang menyimpan $50.000 di rak palet seharga $300 membuat taruhan serupa - hanya dengan taruhan yang lebih tinggi.
Tabel perbandingan di atas memberi Anda kerangka keputusan, namun pemilihan metode mentah hanyalah setengah dari persamaan. Cara Anda memberi label, melacak, dan mengatur dalam sistem apa pun yang Anda pilih menentukan apakah penyimpanan Anda benar-benar berfungsi setiap hari-ke-hari atau hanya terlihat terorganisir di permukaan.
Rak Penyimpanan Die Industri dan Perencanaan Fasilitas
Memilih metode yang tepat adalah titik awalnya, namun untuk operasi industri, teknik di balik rak penyimpanan cetakan Anda menentukan apakah pilihan tersebut benar-benar dapat bertahan - secara harfiah. Rak yang terlihat memadai di atas kertas bisa gagal secara diam-diam di bawah kondisi pemuatan tertentu yang dibuat oleh cetakan stempel. Memahami mengapa perlu melihat mekanisme struktural yang tidak pernah dirancang untuk ditangani oleh sebagian besar rak gudang umum.
Mengapa Rak Pallet Standar Gagal untuk Cetakan Berat
Rak palet standar mendominasi penyimpanan gudang karena alasan yang baik -rak palet mewakili lebih dari 61% dari seluruh instalasi secara globalkarena desainnya yang modular dan-keserbagunaannya dalam menahan beban dengan barang dalam palet yang didistribusikan secara merata. Tapi cetakan stempel bukanlah barang yang dibuat dalam palet. Mereka adalah beban titik terkonsentrasi yang diletakkan pada dua balok, dan perbedaan itu sangat penting.
Bayangkan sebuah dadu progresif seberat 3.000 kg diletakkan di atas sepasang balok rak palet yang dibentuk-digulung. Tidak seperti 30 karton yang tersebar di palet, massa tersebut terkonsentrasi dalam ukuran kecil. Balok mengalami tegangan lokal yang jauh melebihi kapasitas beban terdistribusi terukurnya. Selama berbulan-bulan, defleksi balok menjadi terukur. Selama bertahun-tahun, hal itu menjadi berbahaya. Mode kegagalannya terjadi secara bertahap - penurunan perlahan yang pada akhirnya mencapai titik kritis - itulah sebabnya mengapa sangat mudah untuk diabaikan hingga terjadi keruntuhan yang dahsyat.
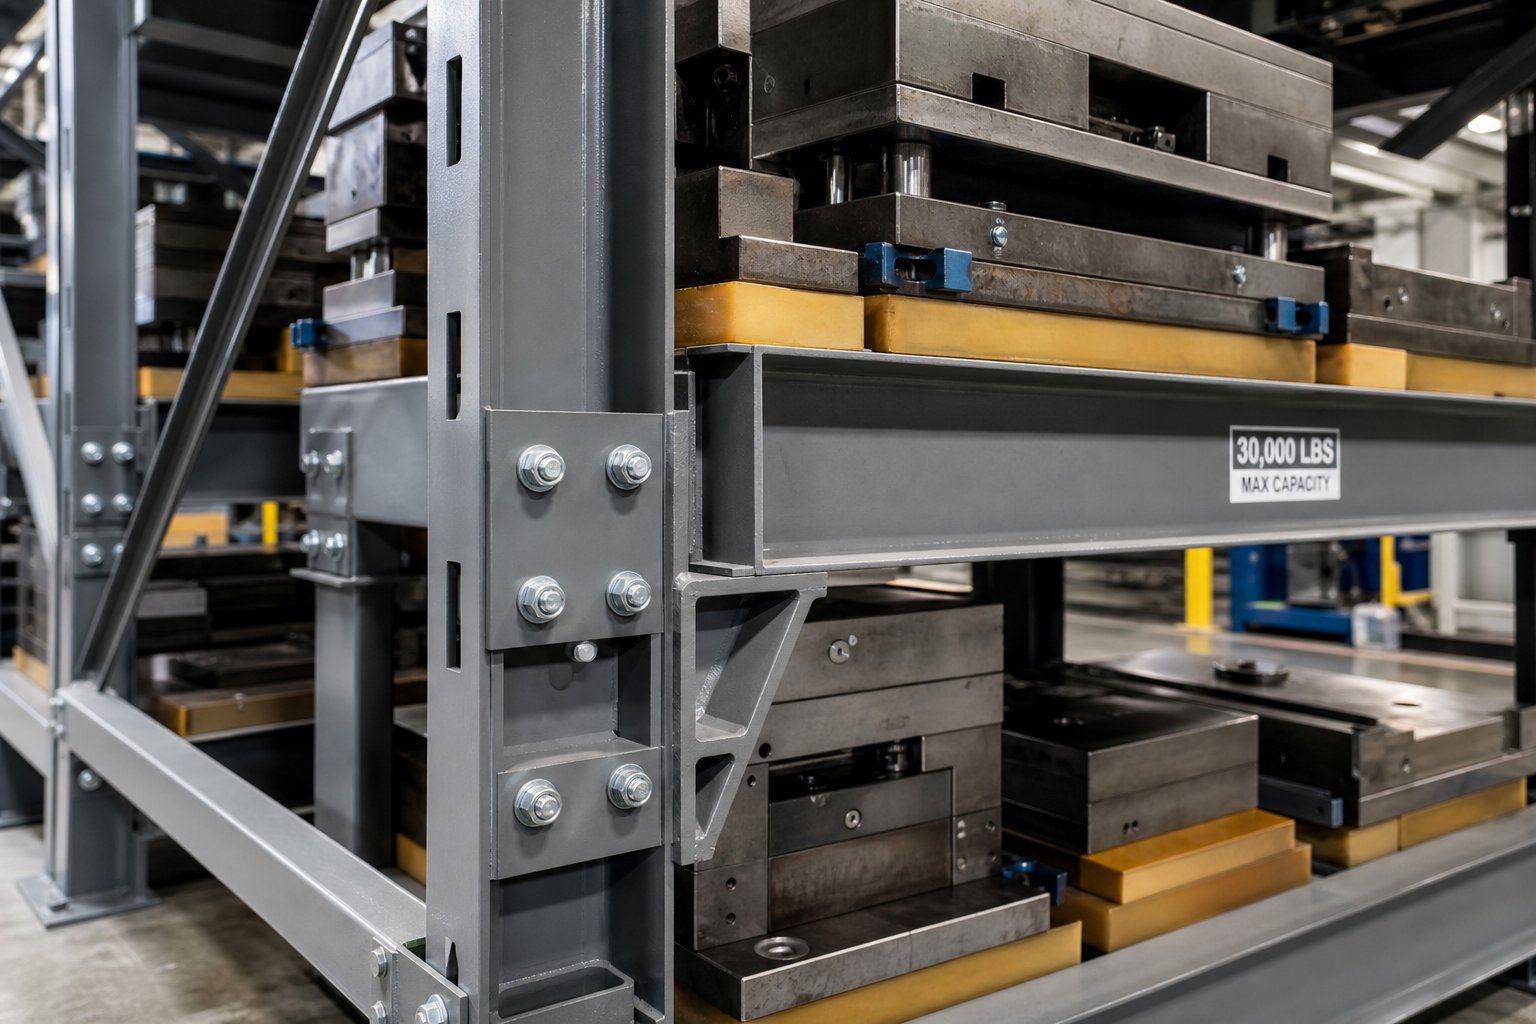
Balok-bentuk gulungan juga tidak memiliki kekakuan torsional yang dibutuhkan cetakan stempel berat. Saat forklift menempatkan atau mengambil cetakan, pembebanan dinamis - yang melonjak sesaat seiring pergeseran beban - menimbulkan gaya yang tidak dirancang untuk diserap berulang kali oleh konektor standar dan profil balok. Rak-penyimpanan perkakas dan cetakan yang dibuat khusus mengatasi hal ini dengan pendekatan struktural yang berbeda secara mendasar: anggota struktur baja-canai panas, sambungan yang dilas sebagai pengganti tab klip-in, dan profil balok yang didesain untuk pembebanan terkonsentrasi dibandingkan pembebanan terdistribusi.
Memilih Kapasitas Berat dan Konfigurasi Rak
Memilih rak cetakan dimulai dengan analisis beban yang jujur. Anda perlu mengetahui dadu terberat Anda, bukan rata-rata. Setiap tingkat rak harus dinilai berdasarkan bobot-tunggal maksimum yang dapat ditampungnya, ditambah margin keamanan yang memperhitungkan gaya dinamis selama penempatan.
Berikut adalah kriteria teknik utama yang harus dievaluasi ketika memilih rak penyimpanan cetakan industri:
- Peringkat kapasitas per{0}}tingkat:Pastikan setiap tingkat balok menopang cetakan terberat Anda dengan setidaknya faktor keamanan 25% di atas berat statis untuk memperhitungkan pembebanan dinamis selama penempatan forklift.
- Batas defleksi balok:Insinyur struktur menilai bahwa pembengkokan balok tetap berada dalam toleransi yang ditentukan sehingga penyangga tingkat rak mati tanpa deformasi yang berlebihan - perbedaan penting dari pergudangan umum di mana sedikit kelenturan dapat diterima.
- Kekuatan kolom tegak:Kolom harus menahan tekuk akibat tekan vertikal dari beberapa tingkat beban. Tiang tegak multi-saluran atau struktural-balok mengungguli kolom berbentuk gulungan-standar untuk aplikasi cetakan berat.
- Jenis koneksi:Sambungan yang dibaut atau dilas memberikan transfer beban yang lebih andal dibandingkan konektor tab untuk beban terkonsentrasi yang berat. Penelitian menunjukkan sambungan baut dapat berfungsi sebagai aalternatif yang andal untuk konektor tabsaat melakukan rekayasa untuk-aplikasi berkapasitas tinggi.
- Penahan lantai dan distribusi beban:Pelat dasar kolom rak harus mendistribusikan beban terpusat ke pelat lantai tanpa melebihi kapasitasnya. Pelat dasar yang rusak atau tidak dipasang dengan benar membuat rak rentan terjungkal atau roboh.
- Dimensi bukaan teluk:Lebar cetakan ditambah jarak bebas forklift ditambah toleransi posisi - jika ruang terlalu sempit, operator mengambil risiko selama penempatan yang merusak cetakan dan rak.
- Penguat seismik dan lateral:Strategi-penahan silang dan perkuatan rangka memperkuat struktur rak dengan meningkatkan kekakuan lateral, terutama yang kritis di wilayah dengan persyaratan seismik.
Konfigurasi juga bergantung pada pola akses. Rotasi tinggi-mati - yang masuk dan keluar penyimpanan setiap minggu - memerlukan posisi pada ketinggian forklift yang ergonomis dengan garis pandang yang jelas. Rotasi-rendah dapat menempati tingkat atas atau konfigurasi yang lebih padat. Beberapa fasilitas menggunakan rak kantilever balok I-struktural dengan lengan yang mampu menahan beban hingga 20.000 pon per tingkat, sehingga derek di atas kepala dapat mengakses tanpa halangan untuk perkakas terberat.
Desain die sendiri mempengaruhi konfigurasi penyimpanan. Cetakan yang dirancang dengan dimensi dasar standar, titik pengangkatan terintegrasi, dan permukaan sandaran datar menyederhanakan perencanaan tata letak rak secara signifikan. Produsen sepertiYICHENcetakan cetakan insinyur dengan pertimbangan pemeliharaan dan penyimpanan yang diperhitungkan dari tahap desain - ukuran sepatu standar, lokasi pusat-gravitasi-yang dapat diprediksi, dan permukaan yang dirancang untuk posisi istirahat yang stabil. Ketika geometri cetakan dapat diprediksi, konfigurasi rak menjadi lebih seragam dan kepadatan penyimpanan meningkat tanpa mengorbankan keselamatan.
Basis Penyimpanan Die dan Pemilihan Material
Apa yang berada di antara cetakan dan permukaan rak sama pentingnya dengan rak itu sendiri. Baja perkakas tanah-presisi yang bertumpu langsung pada balok baja struktural merupakan penyebab kerusakan permukaan - torehan mikroskopis terakumulasi hingga kehilangan toleransi yang dapat diukur selama siklus penyimpanan berulang. Basis penyimpanan cetakan memecahkan masalah ini, namun tidak semua bahan memiliki kinerja yang sama.
Balok kayu - pilihan tradisional - menyerap kelembapan, membengkak, pecah, dan memadat secara tidak merata di bawah beban statis yang berat. Karet terdegradasi melalui set kompresi, kehilangan sifat bantalannya secara permanen karena berat konstan cetakan multi-ton. Kontak baja-di-baja polos mentransmisikan getaran dari peralatan di sekitar secara langsung ke permukaan presisi.
Blok cetakan poliuretan mengungguli ketiga alternatif tersebut. Bahan ini tahan terhadap kompresi yang disetel jauh lebih baik daripada karet, menolak kelembapan tidak seperti kayu, dan memberikan isolasi getaran asli yang tidak dapat dilakukan oleh logam biasa. Spesifikasi utamanya adalah durometer - peringkat kekerasan Shore yang menentukan bagaimana blok berperilaku di bawah beban.
Untuk aplikasi penyimpanan cetakan, sweet spot durometer biasanya berada di antara Shore A 70 dan Shore A 95. Berikut cara memikirkan kisaran tersebut:
- Pantai A 70–80 (sedang):Bantalan dan penyerapan getaran yang lebih besar. Cocok untuk cetakan yang lebih ringan di mana peredam benturan selama penempatan lebih penting daripada-kekakuan bantalan beban.
- Shore A 80–90 (sedang-keras):Performa seimbang untuk sebagian besar cetakan stempel. Memberikan perlindungan permukaan tanpa kompresi berlebihan di bawah beban statis yang berat.
- Pantai A 90–95 (keras):Lendutan minimal di bawah beban ekstrem. Terbaik untuk cetakan progresif yang sangat berat dimana stabilitas dimensi permukaan pendukung adalah yang terpenting.
Memilih durometer yang terlalu lunak menyebabkan cetakan tenggelam secara tidak rata, sehingga berpotensi memberikan tekanan pada sepatu cetakan. Terlalu keras menghilangkan manfaat perlindungan sepenuhnya. Kondisi lingkungan juga penting - poliuretan yang lebih lunak menjadi lebih lentur pada suhu tinggi, sedangkan formulasi yang lebih keras dapat menjadi kaku di tempat penyimpanan dingin. Cocokkan durometer dengan berat cetakan dan kisaran suhu fasilitas Anda untuk kinerja yang konsisten-sepanjang tahun.
Kepatuhan menyatukan semuanya.ANSI MH16.1-2023menetapkan persyaratan untuk desain, pengujian, dan pemanfaatan rak penyimpanan baja industri, dan direferensikan oleh Kode Bangunan Internasional untuk pemasangan yang aman. Standar ini mensyaratkan bahwa semua rak beroperasi dalam kapasitas rekayasa, dengan tanda beban yang dipasang dengan jelas, pemasangan jangkar yang tepat, dan inspeksi berkala untuk mendeteksi deformasi sejak dini. Kerusakan kolom akibat benturan forklift, peniti yang hilang, balok yang kelebihan beban, atau rangka miring - titik lemah mana pun dapat memicu kegagalan progresif yang mengubah area penyimpanan menjadi sebuah beban. Inspeksi visual rutin yang memeriksa kerusakan balok, integritas jangkar, dan keselarasan rangka bukan merupakan praktik terbaik opsional. Ini adalah persyaratan keselamatan dasar yang melindungi personel dan peralatan presisi yang dirancang untuk menampung rak.
Sistem Organisasi dan Pelabelan untuk Pengambilan Cepat
Rak-yang kokoh atau kotak penyimpanan prangko yang tertumpuk rapi tidak ada artinya jika Anda tidak dapat menemukan dadu yang tepat saat Anda membutuhkannya. Infrastruktur fisik membawa Anda setengah jalan menuju tujuan tersebut. Sistem pelabelan dan pelacakan yang Anda lapisi di atasnya adalah yang mengubah penyimpanan menjadi sesuatu yang benar-benar dapat digunakan - baik Anda seorang perajin yang membolak-balik 150 dadu atau manajer perkakas yang menemukan dadu progresif tertentu di antara 80 set di ruang gudang.
Metode Pelabelan Fisik Yang Berskala
Pelabelan tampak sederhana sampai koleksi Anda melampaui sistem kasual apa pun yang Anda gunakan. Beberapa catatan tempel tulisan tangan dapat digunakan untuk 20 cetakan. Mereka berantakan pada 100. Kuncinya adalah memilih metode yang masih masuk akal setelah inventaris Anda berlipat ganda.
Bagi pengguna kerajinan yang sedang mengeksplorasi ide penyimpanan stempel karet dan cetakan potong tipis, label fisik memiliki beberapa bentuk. Titik-berkode warna atau strip washi tape di lengan saku memungkinkan Anda mengelompokkan berdasarkan kategori secara sekilas - hijau untuk bunga, biru untuk sentimen, merah untuk liburan. Tag bernomor yang dipasangkan dengan daftar referensi menambah presisi tanpa mengharuskan Anda melihat dadu itu sendiri. Label kategori tercetak pada pembagi, sepertiperpustakaan-sistem pembagi peti gaya, bagi koleksi besar menjadi beberapa bagian yang dapat dijelajahi sehingga Anda mempersempit pencarian sebelum membolak-balik kumpulan individual.
Pelabelan industri menuntut daya tahan lebih. Label logam yang dicap, plakat berukir, atau-label perekat kuat dengan nomor komponen tahan terhadap minyak, debu, dan penanganan yang tidak dapat dilakukan oleh label kertas. -Posisi rak berkode warna - di mana setiap ruang atau tingkat ditetapkan ke jalur produksi tertentu atau status kondisi cetakan - memberikan isyarat visual langsung kepada operator forklift tanpa perlu membaca cetakan kecil dari jarak jauh.
Pelacakan Inventaris Digital untuk Koleksi Die
Label fisik memberi tahu Anda lokasinya saat Anda berdiri di depan penyimpanan. Pelacakan digital memberi tahu Anda bahkan sebelum Anda berjalan mendekat. Bagi siapa pun yang mengelola lebih dari sekedar koleksi sederhana, beberapa bentuk katalog digital menghilangkan dugaan sama sekali.
Pengguna kerajinan yang bertanya-tanya bagaimana cara menyimpan stempel karet secara efisien dalam skala besar memiliki beberapa opsi ringan. Google Sheet sederhana yang mencantumkan setiap nama set, kategori, dan lokasi penyimpanan gratis, dapat dicari dari ponsel Anda, dan dapat dibagikan. Katalog-berbasis foto - cuplikan setiap cetakan yang disimpan dalam folder awan yang diurutkan berdasarkan tema - memungkinkan Anda menjelajah secara visual tanpa mengambil apa pun dari rak. Aplikasi khusus seperti Color My Life memungkinkan Anda mencari koleksi Anda secara digital sebelum menuju ke tempat sampah yang tepat.
Operasi industri membutuhkan solusi yang lebih kuat.Sistem inventaris berbasis barcode-tetapkan setiap dadu pengenal unik yang dapat dipindai dan ditautkan ke database pusat. Saat dadu masuk atau keluar dari penyimpanan, pemindaian memperbarui statusnya secara real-time - lokasi, kondisi, tanggal pemeliharaan terakhir, dan jadwal penggunaan berikutnya. Pemberian tag RFID mengambil langkah lebih jauh dengan mengaktifkan pelacakan otomatis tanpa pemindaian garis pandang, yang sangat berguna untuk inventaris cetakan berukuran besar di mana pemindaian manual pada setiap gerakan menyebabkan penundaan. Integrasi dengan platform ERP atau CMMS mengikat data lokasi ke dalam alur kerja perencanaan produksi dan penjadwalan pemeliharaan yang lebih luas.
Kerangka Organisasi berdasarkan Kasus Penggunaan
Label dan alat pelacakan hanya berfungsi jika dibuat berdasarkan kerangka logis. Kerangka kerja yang Anda pilih harus mencerminkan cara Anda sebenarnya menelusuri dadu - bukan tampilannya yang tersusun rapi.
Berikut adalah pendekatan organisasi umum dengan panduan kapan masing-masing pendekatan bekerja paling baik:
- Berdasarkan kategori atau tema(bunga, geometris, liburan, sentimen) - paling cocok untuk pengguna kerajinan yang mendesain berdasarkan tema visual dan ingin mengoordinasikan set secara bersamaan.
- Berdasarkan frekuensi penggunaan- tetap tinggi-rotasi mati pada posisi yang paling mudah diakses. Ideal untuk lingkungan kerajinan dan industri di mana 20% inventaris menangani 80% pekerjaan.
- Berdasarkan merek atau lini produk- berguna bagi perajin yang membeli set stempel-dan-cetakan yang terkoordinasi dari produsen tertentu dan menginginkan potongan yang serasi secara berdampingan.
- Berdasarkan nomor bagian atau jalur produksi- pendekatan industri standar, menghubungkan setiap cetakan dengan produk dan mesin cetak terkait.
- Berdasarkan jadwal pemeliharaan atau kondisi mati- memisahkan cetakan yang memerlukan perbaikan, penajaman, atau pemeriksaan dari-peralatan siap produksi, mencegah penggunaan cetakan yang rusak secara tidak sengaja.
- Berdasarkan ukuran atau kelas berat- praktis untuk rak industri yang kendala fisiknya menentukan cetakan mana yang sesuai dengan tingkat rak mana.
Terlepas dari kerangka mana yang Anda pilih, alur kerja implementasi mengikuti urutan yang sama. Berikut ini proses-demi-langkah untuk membangun sistem organisasi, bukan sekadar membayangkan sistem yang sudah jadi:
- Pilih kriteria pengurutan utama Anda.Pilih satu kerangka kerja dari daftar di atas sebagai-penyelenggara tingkat teratas. Jangan mencoba mengurutkan berdasarkan tiga kriteria secara bersamaan - hal ini akan menyebabkan kelumpuhan keputusan saat mengesampingkan sesuatu.
- Tentukan kategori Anda.Buat daftar setiap kelompok dalam kerangka pilihan Anda. Untuk organisasi kerajinan-berbasis tema, mungkin ada 8 hingga 12 kategori. Untuk sistem penomoran-bagian industri, ini adalah katalog cetakan aktif lengkap Anda.
- Tetapkan lokasi fisik.Petakan setiap kategori ke posisi rak, laci, tempat sampah, atau bagian rak tertentu. Tuliskan - ini menjadi referensi utama Anda.
- Beri label semuanya.Terapkan label fisik pada lokasi penyimpanan dan cetakan atau wadahnya. Slot berlabel tanpa cetakan berlabel (atau sebaliknya) menciptakan celah dalam sistem.
- Buat katalog digital.Masukkan inventaris Anda ke alat pelacakan apa pun yang Anda pilih - spreadsheet, aplikasi, atau basis data kode batang. Sertakan data lokasi sehingga catatan digital mengarahkan Anda ke tempat fisik.
- Tetapkan protokol pengembalian.Sistem hanya berlaku jika setiap dadu kembali ke tempatnya setelah digunakan. Untuk kerajinan, itu berarti mengembalikan satu set ke sakunya segera setelah proyek selesai. Untuk industri, ini berarti memindai cetakan kembali ke tempat penyimpanan dan memastikan kondisinya.
- Tinjau dan sesuaikan setiap triwulan.Koleksi bertambah dan pola penggunaan berubah. Kategori yang masuk akal enam bulan lalu mungkin perlu dipisahkan, atau bagian yang jarang digunakan dapat digabungkan menjadi real estat utama gratis untuk-item rotasi tinggi.
Para perajin yang menganggap sistem mereka berkelanjutan-dalam jangka panjang hampir selalu memiliki satu kesamaan: mereka memilih kerangka kerja yang cukup sederhana untuk diikuti pada Selasa malam yang melelahkan, bukan hanya pada Sabtu sore yang penuh inspirasi. Hal yang sama berlaku untuk tim perkakas industri. Sistem pelacakan yang memerlukan tiga langkah ekstra per pergerakan dadu tidak akan digunakan secara konsisten, dan penggunaan yang tidak konsisten lebih buruk daripada tidak ada sistem sama sekali karena hal ini menciptakan kepercayaan palsu pada data yang sudah usang.
Organisasi menangani masalah “dimana letaknya”. Namun bahkan cetakan yang tertata sempurna pun akan rusak jika kondisi penyimpanan diam-diam merugikannya - dan itu merupakan kategori kesalahan yang sama sekali berbeda.
Kesalahan Penyimpanan Umum Yang Memperpendek Umur Die
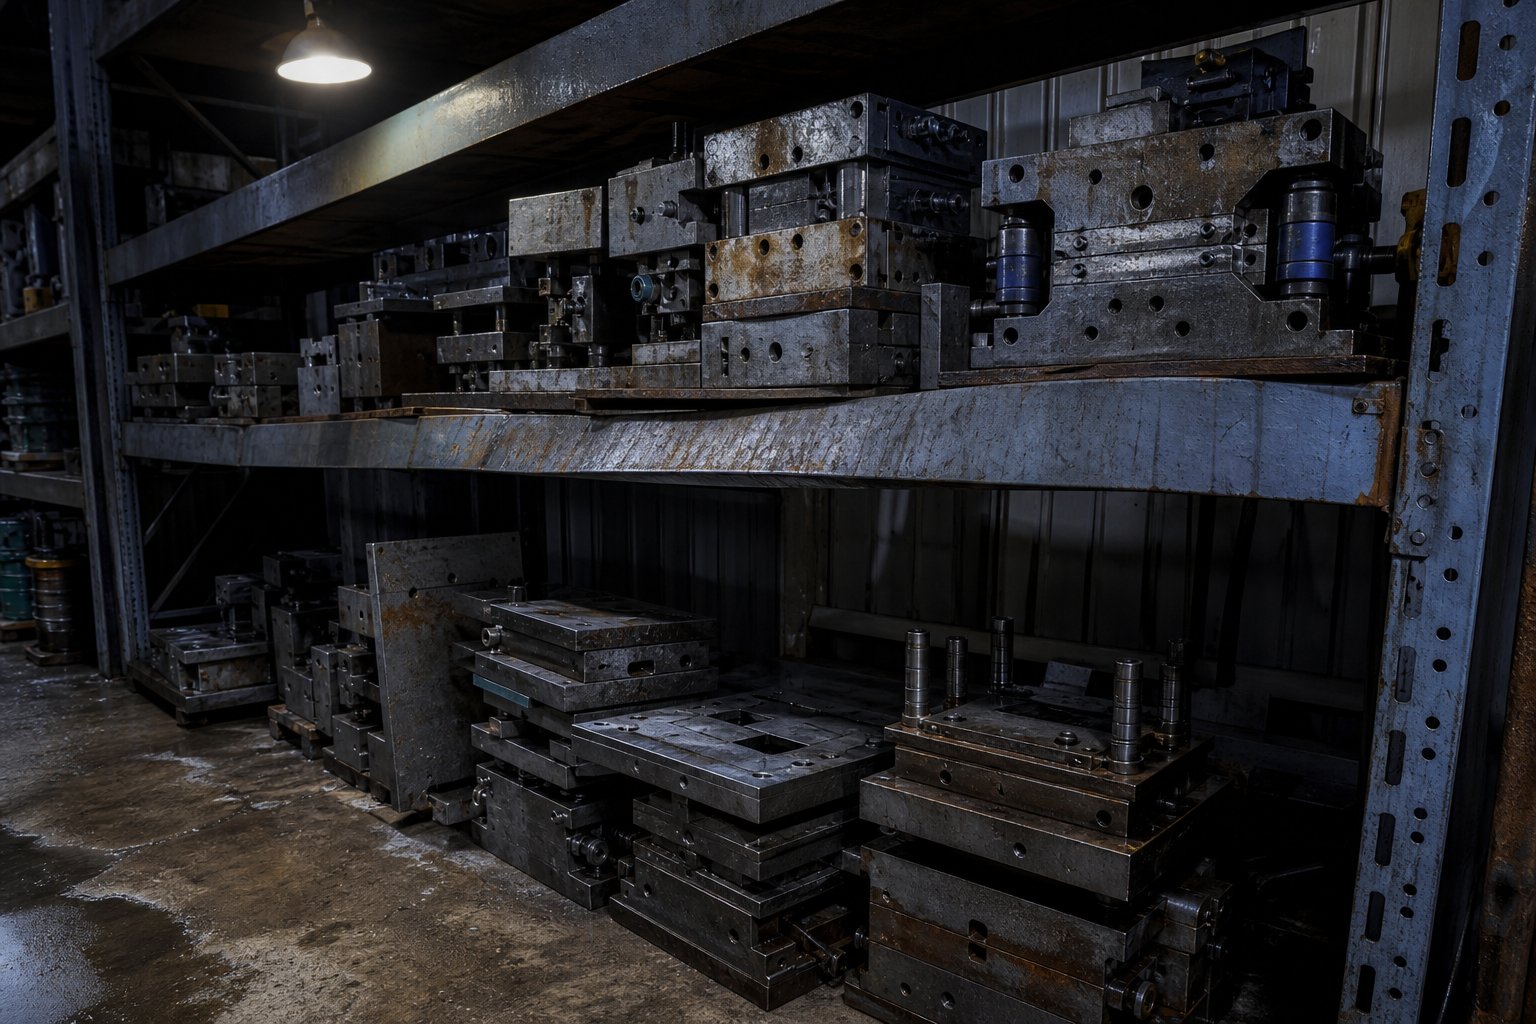
Kemerosotan jarang terjadi dengan sendirinya. Cetakan stempel tidak mengirimkan peringatan ketika ujung tajamnya menimbulkan lubang mikro akibat kondensasi, atau ketika balok rak secara diam-diam membelok satu milimeter lagi di bawah wadah yang kelebihan beban. Masalah-masalah ini bertambah dalam diam - dan saat masalah tersebut terlihat, kerusakannya sudah mahal. Baik Anda mengelola perkakas stempel berat di bengkel cetak atau koleksi cetakan kerajinan yang terus bertambah, pola yang sama berlaku: kesalahan penyimpanan yang kecil dan berulang-ulang menghasilkan konsekuensi yang jauh lebih besar daripada biaya pencegahannya.
Risiko Kelebihan Beban dan Kegagalan Struktural
Ini adalah kesalahan yang memiliki risiko terbesar dalam lingkungan industri. Perkakas tugas berat dan rak cetakan dirancang untuk batas beban tertentu, dan melampaui batas tersebut - bahkan secara bertahap - akan menciptakan mode kegagalan progresif yang tidak terlihat hingga menjadi bencana besar. Akasus keruntuhan rak yang terdokumentasimengilustrasikan polanya: material padat yang disimpan di rak tidak pernah dinilai beratnya sehingga menyebabkan balok berubah bentuk seiring waktu hingga seluruh bagiannya runtuh. Tidak ada korban jiwa dalam kejadian tersebut, namun terjadi kerusakan pada inventaris, penghentian operasional, dan pembersihan selama berjam-jam.
Logika kegagalan yang sama berlaku untuk rak penyimpanan cetakan injeksi dan rak cetakan. Satu level yang kelebihan beban dapat memicu reaksi berantai yang mengambil ruang di dekatnya. Dan akar masalahnya hampir selalu sama - seseorang meletakkan dadu tanpa memeriksa kapasitasnya karena raknya "tampak baik-baik saja".
- Kesalahan:Melebihi kapasitas berat rak dengan menambahkan cetakan tanpa melacak beban kumulatif.Konsekuensi:Lendutan balok, kegagalan sambungan, dan potensi keruntuhan struktural menyebabkan kerusakan inventaris dan risiko cedera.Pencegahan:Pasang batas beban yang terlihat di setiap ruang, lacak berat kumulatif per tingkat, dan periksa balok setiap tiga bulan untuk melihat tanda-tanda pembengkokan.
- Kesalahan:Menggunakan rak ritel standar atau-tugas ringan untuk cetakan berat.Konsekuensi:Rak yang dirancang untuk produk yang lebih ringan berubah bentuk karena beban terkonsentrasi, sering kali rusak secara tiba-tiba dan tidak bertahap.Pencegahan:Cocokkan jenis rak dengan berat produk sebenarnya - cetakan stempel berat memerlukan rak struktural-kelas, bukan unit-tujuan umum.
- Kesalahan:Pesawat yang menumpuk akan mati tanpa dukungan atau pemisahan.Konsekuensi:Cetakan yang tipis bengkok, desain yang rumit hancur, dan cetakan yang lebih rendah menimbulkan goresan-pada-kontak logam.Pencegahan:Kerajinan yang disimpan disimpan dalam keadaan rata pada permukaan magnetis atau dikemas satu per satu di dalam saku - tidak pernah lepas dalam tumpukan.
Pengabaian Lingkungan dan Kerusakan Korosi
Anda mungkin memiliki rak yang paling kokoh di dalam gedung, tetapi jika kelembapan tidak dikontrol, korosi akan menyebabkan tekanan mekanis yang tidak dapat dilakukan. Cetakan stempel logam adalah perkakas presisi di mana karat permukaan kecil sekalipun dapat menyebabkan ketidakteraturan pada bagian yang dicap. Panduan industri merekomendasikan menjaga kelembapan relatif di bawah 50% dan menjaga suhu antara 18–22 derajat untuk mencegah kondensasi pada permukaan cetakan.
Kesalahan penyimpanan yang paling merugikan yang diabaikan sebagian besar pengoperasian adalah pengabaian terhadap lingkungan - korosi berkembang secara tidak terlihat di bawah lapisan pelindung dan di dalam rongga cetakan yang jarang dijangkau oleh pemeriksaan, secara diam-diam menurunkan permukaan presisi hingga cetakan menghasilkan bagian yang-di luar-toleransi tanpa penyebab mekanis yang jelas.
- Kesalahan:Menyimpan cetakan di lingkungan yang tidak terkendali di dekat dok pemuatan, dinding luar, atau ventilasi HVAC dengan kelembapan yang berfluktuasi.Konsekuensi:Kondensasi terbentuk pada permukaan baja perkakas, memicu karat yang membuat pinggiran tajam menjadi berlubang dan merusak permukaan akhir.Pencegahan:Sediakan zona-penyimpanan yang dikontrol iklimnya, gunakan penurun kelembapan, dan aplikasikan pelapis-pencegah karat sebelum menyimpan cetakan.
- Kesalahan:Melewatkan pembersihan pra-penyimpanan.Konsekuensi:Pelumas sisa, serutan logam, dan kelembapan yang terperangkap di permukaan cetakan mempercepat korosi lokal.Pencegahan:Bersihkan cetakan secara menyeluruh dengan pembersih gemuk yang sesuai, keringkan sepenuhnya, dan oleskan lapisan oli pelindung atau bungkus VCI sebelum disimpan.
- Kesalahan:Menyimpan kerajinan mati di ruang bawah tanah atau garasi yang lembab tanpa pelindung.Konsekuensi:Baja karbon tipis yang mati menimbulkan bintik-bintik karat yang berpindah ke kertas selama pemotongan, merusak proyek dan menumpulkan tepinya.Pencegahan:Simpan cetakan dalam wadah tertutup yang berisi paket silika gel, terutama di-area penyimpanan yang bervariasi iklimnya.
Disorganisasi yang Membuang Waktu dan Uang
Disorganisasi tidaklah dramatis - tidak ada yang mengambil foto laci dadu yang berantakan dan mengeposkannya sebagai kisah peringatan. Namun biayanya terus menumpuk. Setiap menit yang dihabiskan untuk mencari dadu yang salah letak adalah satu menit waktu henti pers atau satu menit kehilangan momentum kreatif. Lipat gandakan dalam setahun, dan jumlahnya akan mengejutkan banyak orang.
- Kesalahan:Tidak ada protokol pengembalian yang konsisten - mati ditempatkan di mana pun ada slot terbuka.Konsekuensi:Waktu pengambilan berlipat ganda, operator menarik dadu yang salah dan menjalankan uji coba sebelum menyadari kesalahannya, dan dadu yang "hilang" disusun ulang jika tidak perlu.Pencegahan:Tetapkan lokasi tetap, beri label pada dadu dan posisinya, dan terapkan disiplin-masuk/pindai-keluar atau kembali-ke-slot.
- Kesalahan:Rak yang penuh sesak untuk menghindari pembelian penyimpanan tambahan.Konsekuensi:Dies menjadi tidak dapat diakses tanpa memindahkan yang lain terlebih dahulu, sehingga meningkatkan waktu penanganan dan risiko jatuh secara tidak sengaja atau kerusakan permukaan selama pengocokan.Pencegahan:Pertahankan setidaknya 15–20% kapasitas terbuka sebagai ruang penyangga, dan rencanakan perluasan penyimpanan sebelum mencapai kepadatan penuh.
- Kesalahan:Mencampur status kondisi cetakan - menyimpan cetakan yang rusak bersama cetakan produksi-siap tanpa penandaan.Konsekuensi:Cetakan yang memerlukan penajaman atau perbaikan memasuki produksi, menghasilkan suku cadang yang rusak, dan berpotensi merusak mesin press atau perkakas hilir.Pencegahan:Pisahkan cetakan secara fisik berdasarkan status kondisi menggunakan tag-berkode warna atau zona khusus untuk "siap", "perlu pemeliharaan", dan "menunggu pemeriksaan".
Masing-masing kesalahan ini memiliki ciri yang sama: kesalahan tersebut murah untuk dicegah dan mahal untuk diperbaiki setelah kejadiannya. Inspeksi rak yang memakan waktu 15 menit setiap triwulan tidak memerlukan biaya apa pun dibandingkan dengan keruntuhan struktural yang dapat dicegahnya. Paket silika gel dalam kotak penyimpanan kerajinan berharga beberapa sen dibandingkan dengan mengganti cetakan yang berkarat. Dan sistem pelabelan yang memerlukan waktu satu sore untuk diterapkan dapat menghemat ratusan jam pencarian sepanjang masa pakainya.
Menghindari kesalahan ini akan membuat cetakan Anda tetap utuh - tapi bagaimana dengan cetakan yang sudah disimpan selama berminggu-minggu atau berbulan-bulan? Pelestarian-jangka panjang menimbulkan serangkaian tantangan berbeda yang melampaui kekuatan rak dan penempatan label ke dalam kimia logam, kelembapan, dan waktu.
Mengawetkan Cetakan dalam Penyimpanan Terhadap Karat dan Kerusakan
Logam tidak peduli jika ia diletakkan di rak yang mahal. Jika udara sekitar membawa kelembapan yang cukup, korosi dimulai pada tingkat molekuler - yang awalnya tidak terlihat, kemudian tidak dapat diubah lagi. Pelestarian dalam penyimpanan bukan tentang melakukan satu hal dengan benar. Ini tentang melapisi beberapa pertahanan yang sesuai dengan bahan spesifik pembuat cetakan Anda, karena baja perkakas, baja karbon tipis, dan fotopolimer masing-masing terdegradasi melalui mekanisme yang sepenuhnya berbeda.
Strategi Pencegahan Karat pada Cetakan Logam yang Disimpan
Karat adalah musuh utama bagi setiap cetakan logam yang disimpan. Pendekatan yang Anda butuhkan bergantung pada material cetakan dan berapa lama bahan tersebut akan diam.
Untuk cetakan stempel industri yang terbuat dari baja perkakas yang diperkeras,mengoleskan minyak-anti karat pada rongga, pinggiran tajam, dan semua permukaan logam yang terbukaadalah persyaratan dasar sebelum cetakan dimasukkan ke dalam penyimpanan. Namun minyak saja mempunyai keterbatasan - ia bermigrasi, menipis seiring berjalannya waktu, dan meninggalkan celah. Pembungkus VCI (penghambat korosi uap) menambahkan lapisan pertahanan kedua dengan memancarkan molekul yang membentuk lapisan pelindung tak kasat mata pada permukaan logam dalam ruang tertutup. Kombinasi oli kontak dan penutup VCI memberikan perlindungan berlebihan yang tidak dapat dicapai oleh metode mana pun.
Untuk cetakan kerajinan yang terbuat dari baja karbon tipis, taruhannya lebih rendah dalam dolar namun sama-sama membuat frustrasi dalam praktiknya. Cetakan kerajinan yang berkarat memindahkan tanda oksidasi ke kertas dan stok kartu, sehingga merusak proyek yang sudah selesai. Karena cetakan ini tidak memiliki lapisan pelindung dalam banyak kasus, bahkan paparan singkat terhadap udara lembab dapat memicu oksidasi permukaan. Ide penyimpanan stempel karet yang cocok untuk stempel yang dipasang di polimer- baki terbuka, rak gantung - sangat salah untuk cetakan pemotong baja yang memerlukan lingkungan tertutup dan kering.
Inilah yang berfungsi untuk setiap jenis cetakan:
- Baja perkakas yang dikeraskan (cetakan industri):Bersihkan permukaan secara menyeluruh, oleskan lapisan tipis pelindung berbahan dasar-pencegah karat-minyak atau lilin, bungkus dengan film atau kertas VCI, dan simpan di tempat penyimpanan cetakan poliuretan untuk mencegah hilangnya kelembapan dari rak logam.
- Baja karbon tipis (pemotong kerajinan mati):Lap dengan oli mesin ringan atau Renaissance Wax, simpan dalam wadah magnet tertutup atau wadah plastik tertutup dengan paket pengering silika gel, dan hindari menyimpan di dekat dinding luar atau di garasi di mana perubahan suhu menyebabkan kondensasi.
- Photopolymer (stempel bening dan cetakan fleksibel):Tidak ada risiko karat, namun degradasi akibat sinar UV dan kerusakan bahan kimia adalah ancamannya. Simpan jauh dari sinar matahari langsung dan sumber panas, gunakan lembaran asetat asli untuk mencegah lengkungan, dan hindari kontak dengan bahan karet atau vinil yang dapat menyebabkan perpindahan bahan kimia dan menguning.
Pengendalian Iklim dan Praktik Terbaik Lingkungan
Perawatan permukaan membutuhkan waktu, namun tidak dapat mengatasi lingkungan yang tidak bersahabat tanpa batas waktu. Suhu dan kelembapan adalah dua variabel yang menentukan seberapa cepat suatu tindakan perlindungan rusak.
Untuk area penyimpanan cetakan industri, menjaga kelembapan relatif di bawah 50% dan suhu antara 18-22 derajat akan menciptakan kondisi yang tidak memungkinkan terjadinya kondensasi pada permukaan logam. Kedengarannya mudah sampai Anda mempertimbangkan bahwa banyak area penyimpanan cetakan terletak di dekat dermaga pemuatan, dinding luar, atau di bagian pabrik tanpa HVAC khusus - tepatnya di zona di mana kelembapan meningkat selama perubahan cuaca.
Pengendalian lingkungan praktis disesuaikan dengan anggaran dan toleransi risiko Anda:
- Pengendalian minimum yang layak:Penurun kelembapan portabel di area penyimpanan, pemantau kelembapan dengan ambang batas peringatan, dan pemancar VCI ditempatkan di dalam rak atau lemari tertutup.
- Kontrol tingkat-menengah:Zona HVAC khusus untuk penyimpanan cetakan dengan titik setel kelembapan, area penyimpanan tertutup dengan penghalang uap di dinding luar, dan pencatatan data suhu dan kelembapan otomatis untuk analisis tren.
- Kontrol iklim penuh:Ruang tertutup yang dikontrol iklimnya-dengan dehumidifikasi berlebihan, tekanan udara positif untuk mencegah infiltrasi udara lembab, dan integrasi dengan fasilitas BMS (sistem pengelolaan gedung) untuk pemantauan-waktu nyata.
Pengguna kerajinan menghadapi fisika yang sama dalam skala yang lebih kecil. Ruang kerajinan di ruang bawah tanah yang sudah jadi, bengkel garasi, atau lemari yang menempel di dinding luar, semuanya menimbulkan risiko kelembapan yang tidak dapat terjadi di ruang dalam yang-suhunya stabil. Paket gel silika di dalam wadah penyimpanan tertutup merupakan tindakan pencegahan yang paling sederhana karena paket tersebut menyerap kelembapan sekitar sebelum mencapai permukaan cetakan. Ganti atau isi ulang setiap beberapa bulan, karena gel silika jenuh tidak lagi melindungi sepenuhnya. Untuk rak penyimpanan cetakan atau rak tertutup yang menampung cetakan logam, menambahkan tabung dehumidifier kecil yang dapat diisi ulang di dalam kabinet akan memberikan perlindungan berkelanjutan tanpa listrik.
Jadwal Inspeksi untuk Mengetahui Masalah Sejak Dini
Pelestarian bukanlah tindakan-satu kali - melainkan komitmen berulang. Bahkan tindakan perlindungan terbaik pun akan menurun seiring berjalannya waktu. Lapisan minyak menipis, lapisan VCI kehilangan potensinya setelah 12-24 bulan, dan lapisan silika gel menjadi jenuh. Tanpa pemeriksaan berkala, Anda mengandalkan perlindungan yang mungkin sudah gagal.
Seberapa sering Anda harus memeriksanya? Jawabannya bergantung pada seberapa baik-kontrol lingkungan penyimpanan Anda:
- Lingkungan yang tidak terkendali(tidak ada pengatur suhu khusus, kelembapan bervariasi): Periksa kematian industri setiap bulan. Periksa kerajinan mati setiap 4-6 minggu. Carilah perubahan warna, bercak, atau kerusakan lapisan film.
- Lingkungan yang terkendali sebagian(ada dehumidifier, ruang interior, stabilitas sedang): Periksa cetakan industri setiap tiga bulan. Periksa kerajinan mati setiap 2-3 bulan. Oleskan kembali minyak pelindung jika permukaan terasa kering atau kusam.
- Lingkungan yang terkendali sepenuhnya(HVAC khusus, kelembapan di bawah 50%, area tertutup): Periksa cetakan industri setiap 6 bulan. Cetakan kerajinan dapat bertahan 4-6 bulan di antara pemeriksaan jika disimpan dalam wadah tertutup dengan pengering segar.
Inspeksi industri harus mengikuti daftar periksa yang konsisten: verifikasi integritas pembungkus VCI, periksa kondensasi di dalam penutup, periksa tepi pemotongan dan permukaan rongga di bawah pencahayaan yang memadai untuk mencari titik karat atau lubang, pastikan bahwa dasar penyimpanan cetakan belum menyerap kelembapan atau posisinya berubah, dan catat temuan dalam catatan pemeliharaan cetakan. Membuat log pemeliharaan yang melacak tanggal inspeksi, kondisi yang diamati, dan tindakan perbaikan apa pun yang diambil akan mengubah perbaikan reaktif menjadi pemeliharaan prediktif - Anda menemukan masalah pada tahap "perubahan warna permukaan" dan bukan pada tahap "kegagalan toleransi".
Untuk koleksi kerajinan tangan, pemeriksaan bisa lebih sederhana namun tetap disengaja. Tarik sampel cetakan yang representatif dari tempat penyimpanan, periksa apakah ada bintik-bintik oranye atau coklat pada tepian baja yang terbuka, verifikasi bahwa paket silika gel belum berubah dari biru menjadi merah muda (menunjukkan saturasi), dan pastikan lembaran magnetik masih menahan cetakan dengan aman tanpa tergelincir. Hanya diperlukan pemeriksaan 10 menit setiap beberapa bulan untuk mendeteksi masalah sebelum menyebar ke kematian yang berdekatan dalam wadah yang sama.
Pola seluruh strategi pelestarian adalah sama: sesuaikan metode perlindungan dengan materialnya, kendalikan lingkungan sebanyak yang dimungkinkan oleh situasi Anda, dan verifikasi secara teratur bahwa pertahanan Anda belum kedaluwarsa. Penyimpanan yang tampak sempurna enam bulan lalu mungkin sudah rusak - dan satu-satunya cara untuk mengetahuinya adalah dengan melihatnya.
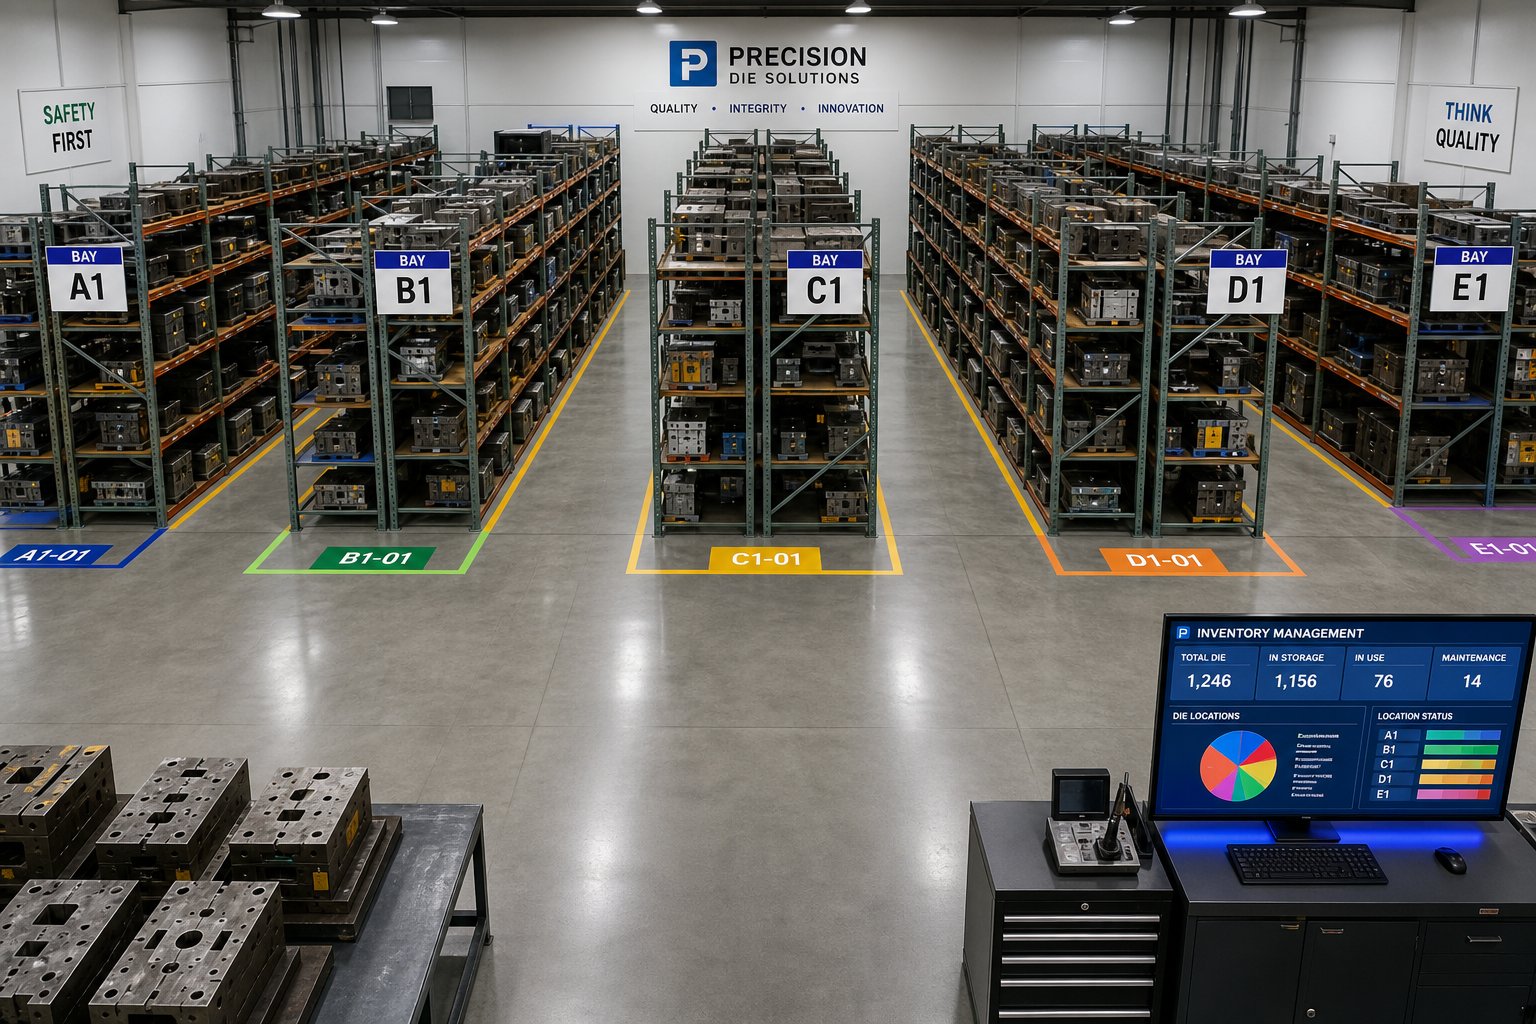
Memilih Sistem Penyimpanan yang Tepat untuk Operasi Anda
Setiap keputusan penyimpanan yang dibahas dalam artikel ini bermuara pada satu pertanyaan: apakah sistem Anda sesuai dengan kenyataan yang Anda simpan, seberapa sering Anda mengaksesnya, dan berapa lama sistem tersebut harus bertahan? Jawabannya tidak universal. Seorang perajin dengan 80 cetakan potong tipis di kamar tidur cadangan memerlukan pengaturan yang benar-benar berbeda dari seorang manajer perkakas yang menggunakan 60 cetakan progresif melalui proses produksi triwulanan. Namun kerangka keputusannya sama untuk keduanya.
Menyesuaikan Situasi Anda dengan Sistem Penyimpanan yang Tepat
Dari pada memilih apa pun yang nyaman atau murah, jalankan situasi Anda melalui kriteria keputusan berikut dalam urutan prioritas:
- Jenis dan bahan cetakan.Ini menentukan persyaratan perlindungan Anda. Baja perkakas memerlukan-pelapis pencegah karat dan pengatur suhu. Baja karbon tipis membutuhkan penyimpanan kering tertutup. Fotopolimer membutuhkan perlindungan UV. Mulailah dari sini karena ini menghilangkan opsi yang tidak dapat memenuhi kebutuhan pelestarian dasar.
- Berat dan dimensi.Hal ini menentukan persyaratan struktural. Jika cetakan Anda memerlukan forklift, Anda memerlukan rak rekayasa dari produsen rak penyimpanan cetakan yang merancang untuk muatan terkonsentrasi - bukan rak gudang yang digunakan ulang. Jika kematian Anda berat, permasalahan struktural akan hilang dan pengorganisasian menjadi tantangan utama.
- Ukuran inventaris dan lintasan pertumbuhan.Ukur sistem Anda sesuai dengan posisi Anda dalam dua tahun, bukan hari ini. Seorang perajin dengan 100 cetakan menuju 200 harus melewatkan satu pengikat dan berinvestasi dalam sistem saku atau laci yang dapat diskalakan sekarang. Sebuah toko industri yang menambahkan 10 cetakan per tahun membutuhkan rak dengan kapasitas ekspansi yang direncanakan.
- Frekuensi akses.Cetakan-rotasi tinggi memerlukan aksesibilitas langsung ke posisi - depan-menghadap, label yang jelas, dan tidak perlu menyeret. Rotasi rendah-mati dapat menempati posisi yang lebih padat dan kurang nyaman. Ketidaksesuaian frekuensi akses dengan posisi menyebabkan waktu pengambilan menjadi dua kali lipat.
- Keterbatasan ruang dan fasilitas yang tersedia.Ukur sebelum Anda membeli. Kapasitas beban lantai, tinggi langit-langit, lebar lorong untuk peralatan, atau sekadar dimensi lemari ruang kerajinan Anda - kendala fisik ini mempersempit pilihan Anda lebih cepat daripada preferensi apa pun.
- Anggaran relatif terhadap nilai mati.Menghabiskan $300 untuk perlindungan peralatan senilai $50.000 adalah investasi yang kurang. Menghabiskan $500 untuk furnitur penyimpanan kerajinan untuk koleksi cetakan senilai $200 mungkin berlebihan. Proporsi penting - sistem penyimpanan stempel & cetakan Anda harus mencerminkan nilai dari apa yang dilindunginya.
Melakukan kriteria ini secara berurutan akan mencegah kesalahan pembelian yang paling umum: membeli berdasarkan satu faktor (biasanya harga atau estetika) dan mengabaikan faktor lainnya. Rak penyimpanan cetakan termurah tidak menghemat apa pun jika tidak dapat menahan beban. Penyelenggara kerajinan paling elegan gagal jika tidak berkembang seiring dengan bertambahnya koleksi.
Penyimpanan sebagai Bagian dari Siklus Hidup Die Lengkap
Pemahaman lebih dalam di setiap bagian artikel ini adalah bahwa penyimpanan bukanlah aktivitas terpisah dari penggunaan cetakan - melainkan merupakan fase berkelanjutan dalam siklus hidup cetakan. Sebuah cetakan berpindah dari manufaktur ke produksi, ke penyimpanan, dan kemudian diambil kembali ke produksi, mengulangi siklus tersebut selama bertahun-tahun atau bahkan puluhan tahun. Seberapa baik produk dapat bertahan dalam setiap fase penyimpanan secara langsung menentukan berapa banyak siklus produksi yang dihasilkan sebelum memerlukan perbaikan atau penggantian.
Perspektif siklus hidup tersebut mengubah cara Anda mengevaluasi investasi penyimpanan. Area penyimpanan-yang dikontrol iklimnya dengan penyimpanan yang tepat bukanlah biaya overhead - melainkan perpanjangan masa produktif cetakan. Inspeksi triwulanan untuk mengetahui-korosi tahap awal bukanlah pekerjaan yang rumit - melainkan mencegah terjadinya penyesalan sebesar $15.000. Sistem pelabelan yang menghemat waktu dua menit setiap pengambilan bukanlah hal yang baik-untuk-dimiliki - pada ratusan perubahan cetakan per tahun, hal ini merupakan produktivitas yang terukur.
Umur panjang cetakan sebenarnya dimulai di bagian hulu penyimpanan, pada tahap produksi. Dies yang dirancang dengan dimensi dasar yang terstandarisasi, permukaan istirahat yang konsisten, dan titik pengangkatan yang terintegrasi dapat disimpan dengan lebih mudah diprediksi dan aman daripada dies yang dirancang tanpa pertimbangan tersebut. Produsen sepertiYICHENdesain cetakan stempel dengan mempertimbangkan siklus hidup penuh - bukan hanya kinerja pengepresan, namun juga kemudahan perawatan, daya tahan dalam penyimpanan, dan produksi yang stabil selama bertahun-tahun dalam siklus antara rak dan pengepres. Manajer peralatan yang bermitra dengan pemasok memikirkan lebih dari sekadar jumlah hit dan kompatibilitas penyimpanan, akses pemeliharaan, dan-stabilitas dimensi jangka panjang, akan mendapatkan cetakan yang berperforma lebih baik dan bertahan lebih lama di setiap fase masa pakainya.
Baik Anda mengatur ruang kerajinan atau merencanakan gudang cetakan industri, prinsipnya tetap berlaku: perlakukan penyimpanan sebagai bagian aktif dari strategi perkakas Anda, bukan sekadar renungan yang terjadi setelah pekerjaan sebenarnya selesai. Cetakan yang bertahan paling lama adalah cetakan yang disimpan dengan tujuan yang sama dengan saat pembuatannya.
FAQ Penyimpanan Stamping Die
1. Apa cara terbaik untuk menyimpan cetakan stempel berat?
Cetakan stempel yang berat memerlukan rak balok I-struktural atau rak las khusus yang dirancang untuk beban titik terkonsentrasi, bukan rak palet standar. Setiap tingkat rak harus menopang cetakan terberat Anda dengan setidaknya faktor keamanan 25%. Tempatkan balok cetakan poliuretan (Durometer Shore A 80-95) di antara permukaan cetakan dan rak untuk melindungi baja perkakas tanah yang presisi. Sebelum disimpan, bersihkan semua permukaan, oleskan minyak pencegah karat, dan bungkus dengan film VCI. Pabrikan seperti insinyur YICHEN mati dengan dimensi dasar standar dan permukaan sandaran datar, yang menyederhanakan konfigurasi rak dan meningkatkan stabilitas penyimpanan selama siklus berulang.
2. Bagaimana cara mencegah karat pada cetakan stempel di penyimpanan?
Pencegahan karat memerlukan pendekatan berlapis. Pertama, bersihkan cetakan secara menyeluruh untuk menghilangkan sisa pelumas dan serutan logam. Oleskan lapisan tipis pelindung berbahan dasar minyak atau lilin pencegah karat-pada semua permukaan logam yang terbuka. Kemudian bungkus cetakan industri dalam film VCI (penghambat korosi uap), yang memancarkan molekul pelindung yang membentuk penghalang tak terlihat pada logam di dalam ruang tertutup. Kendalikan lingkungan penyimpanan dengan menjaga kelembapan relatif di bawah 50% dan suhu antara 18-22 derajat Celcius. Untuk cetakan kerajinan yang terbuat dari baja karbon tipis, simpanlah dalam wadah tertutup dengan paket pengering silika gel dan periksa setiap 4-6 minggu untuk melihat tanda-tanda awal oksidasi.
3. Mengapa rak palet standar gagal untuk penyimpanan cetakan?
Rak palet standar dirancang untuk beban yang didistribusikan secara merata di seluruh palet, bukan beban titik terkonsentrasi dari cetakan stempel yang berat. Sebuah cetakan seberat 3.000 kg yang diletakkan di atas dua balok yang digulung menciptakan tegangan lokal yang jauh melebihi kapasitas terdistribusi terukur. Seiring waktu, balok dibelokkan secara bertahap dalam mode keruntuhan progresif yang tidak terlihat hingga terjadi keruntuhan yang dahsyat. Balok yang dibentuk-gulungan juga tidak memiliki kekakuan torsional yang diperlukan untuk menyerap gaya dinamis selama penempatan dan pengambilan forklift. Rak cetakan-yang dibuat khusus menggunakan anggota baja struktural canai panas, sambungan yang dilas atau dibaut, dan profil balok yang dirancang khusus untuk pemuatan terpusat dan bukan untuk pembebanan terdistribusi.
4. Bagaimana cara mengatur koleksi cetakan kerajinan dalam jumlah besar agar dapat diambil dengan cepat?
Untuk koleksi lebih dari 200 cetakan, gabungkan organisasi fisik dengan pelacakan digital. Pilih satu kriteria pengurutan utama seperti tema, frekuensi penggunaan, atau merek untuk menghindari kelumpuhan keputusan. Tetapkan lokasi fisik tetap menggunakan sistem saku bening atau kotak magnet berlabel, lalu buat katalog digital dalam spreadsheet atau aplikasi khusus yang mencantumkan nama, kategori, dan posisi penyimpanan setiap dadu. Terapkan protokol pengembalian yang ketat di mana setiap dadu dikembalikan ke tempatnya segera setelah digunakan. Tinjau sistem Anda setiap tiga bulan seiring bertambahnya koleksi dan perubahan pola penggunaan. Kuncinya adalah memilih kerangka kerja yang cukup sederhana untuk diikuti secara konsisten, tidak hanya pada hari-hari pengorganisasian yang menginspirasi.
5. Seberapa sering cetakan stempel yang disimpan harus diperiksa?
Frekuensi pemeriksaan bergantung pada kualitas lingkungan penyimpanan Anda. Di lingkungan yang tidak terkendali dengan kelembapan yang bervariasi, periksa cetakan industri setiap bulan dan cetakan kerajinan setiap 4-6 minggu. Di lingkungan yang dikontrol sebagian dan terdapat alat penurun kelembapan, periksalah cetakan industri setiap tiga bulan dan cetakan kerajinan setiap 2-3 bulan. Dalam penyimpanan yang sepenuhnya dikontrol iklim dengan kelembapan di bawah 50%, kematian industri perlu diperiksa setiap 6 bulan dan kematian kerajinan setiap 4-6 bulan. Periksa keutuhan pembungkus VCI, carilah kondensasi di dalam penutupnya, periksa tepi pemotongan untuk mencari titik karat di bawah pencahayaan yang baik, dan pastikan bahwa lapisan oli pelindung belum mengering. Catat semua temuan untuk mengaktifkan pemeliharaan prediktif.


