


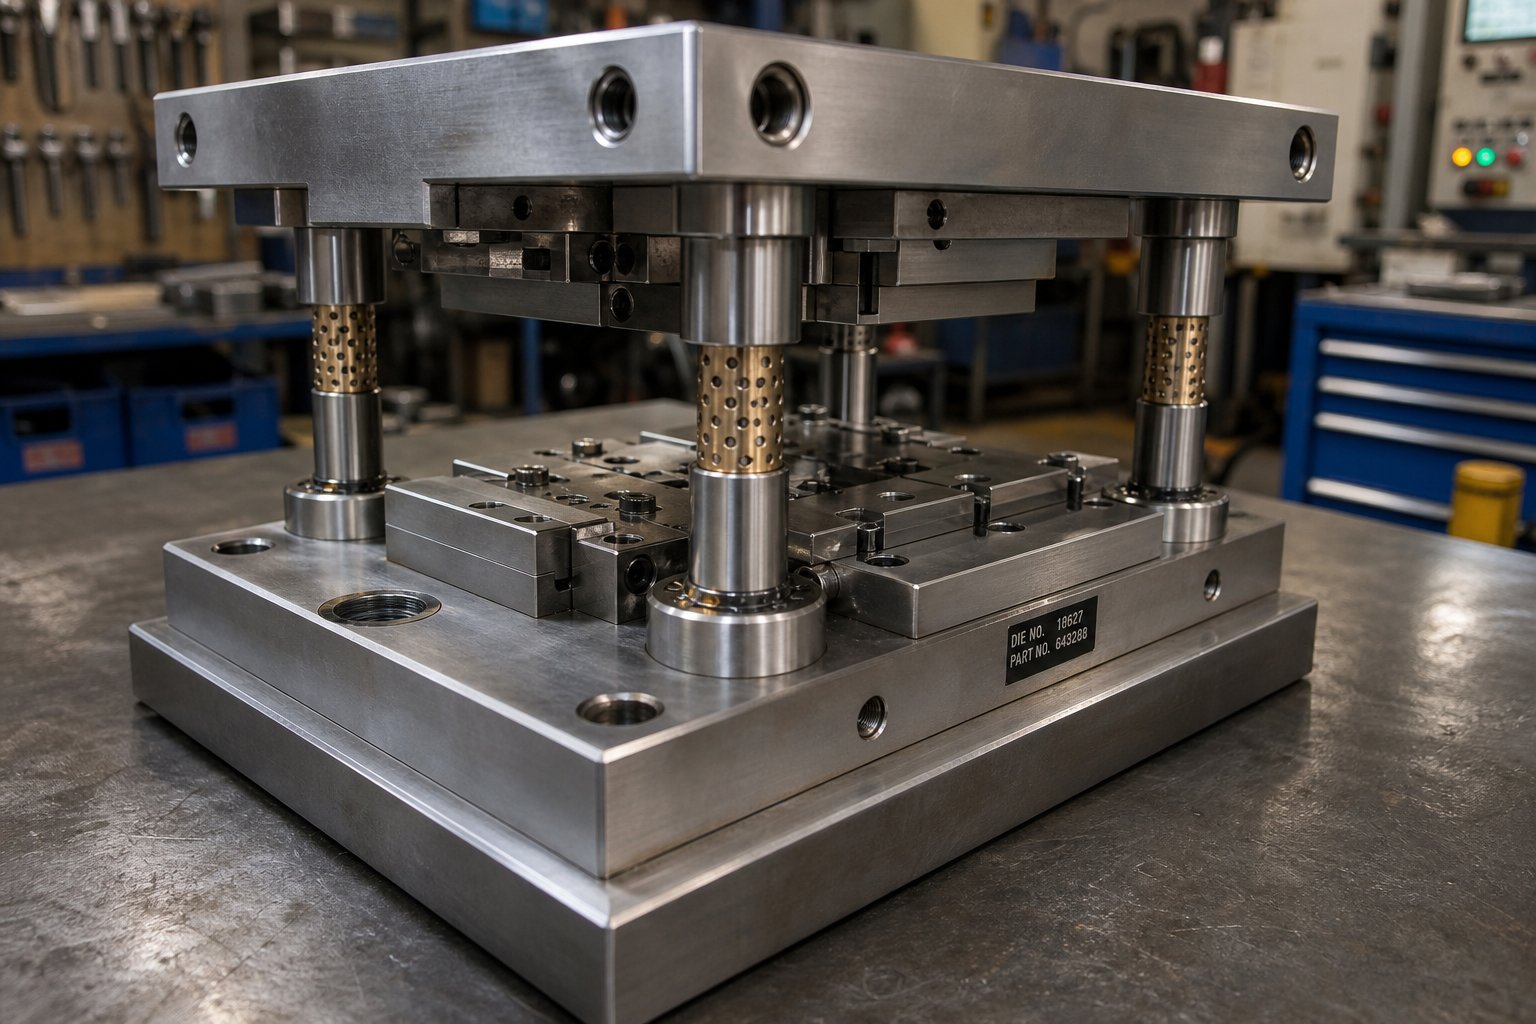
Apa Itu Stamping Die Set dan Mengapa Itu Penting
Ketika mesin press stamping berputar ratusan kali per menit, apa yang membuat bagian atas dan bawah perkakas Anda tetap sejajar sempurna? Bukan geometri cetakan itu sendiri. Bukan ram pers. Ini adalah set cetakan cetakan - kerangka struktural yang bertanggung jawab untuk memandu setiap pukulan dengan presisi berulang dalam jutaan siklus.
Set cetakan stempel adalah rakitan sepatu cetakan atas dan bawah, tiang pemandu, dan busing pemandu yang menahan kedua bagian cetakan stempel dalam keselarasan yang tepat sepanjang langkah tekan. Itu tidak memotong atau membentuk material - ini memastikan komponen yang dipotong diposisikan secara akurat setiap saat.
Anggap saja seperti ini: set cetakan adalah kerangka, dan detail pemotongan atau pembentukannya adalah otot. Tanpa kerangka yang kaku dan selaras, pukulan dan cetakan paling tajam sekalipun akan menghasilkan bagian yang tidak konsisten.
Apa Sebenarnya Fungsi Stamping Die Set
Satu set cetakan prangkomemiliki satu tujuan mendasar - menjaga keselarasan antara pukulan (bagian atas) dan blok dadu (bagian bawah) di bawah kekuatan yang sangat besar. Sepatu mati atas dan bawah mendistribusikan beban tekan secara merata, mencegah defleksi lokal. Tiang pemandu dan bushing membatasi pergerakan lateral sehingga ujung tombak bertemu dengan jarak bebas yang sering diukur dalam sepersepuluh dari seperseribu inci. Sistem panduan inilah yang memungkinkan cetakan stempel menghasilkan suku cadang yang identik baik Anda berada pada siklus sepuluh atau siklus sepuluh juta.
Set die juga menyerap dan mengarahkan gaya dorong samping yang dihasilkan selama operasi pembentukan. Tanpa tulang punggung struktural ini, gaya yang tidak seimbang akan mempercepat keausan, menurunkan toleransi komponen, dan pada akhirnya merusak mesin press itu sendiri.
Die Set vs Die Block - Perbedaan Kunci
Di sinilah kebingungan sering muncul. Satu set komponen cetakan mencakup sepatu, tiang, dan bushing - infrastruktur penyelarasan. Sebaliknya, blok cetakan menampung tepi tajam, profil pembentuk, dan geometri penusuk. Anda dapat menukar blok cetakan yang berbeda ke dalam rangkaian cetakan yang sama jika jejaknya cocok, itulah sebabnya rangkaian cetakan standar mengurangi biaya perkakas di seluruh rangkaian produk.
Perbedaan ini penting karena kinerja yang buruk sering kali disebabkan oleh set, bukan pada dadu itu sendiri. Bushing yang aus, ukuran sepatu yang terlalu kecil, atau konfigurasi tiang yang salah akan menurunkan kualitas komponen, tidak peduli seberapa presisi geometri pemotongan Anda. Pilihan konfigurasi - tata letak tiang, jenis bantalan, bahan sepatu, dan ukuran dimensi - secara langsung menentukan akurasi penyelarasan, masa pakai alat yang dapat dicapai, dan kompatibilitas dengan peralatan pers Anda. Masing-masing variabel ini digabungkan dalam volume produksi, sehingga membuat keputusan awal tentang arsitektur die set Anda menjadi salah satu-pilihan leverage tertinggi dalam program stamping mana pun.
Komponen Inti Di Dalam Setiap Set Die
Setiapkomponen cetakan stampingmemainkan peran teknik khusus dalam menjaga perkakas Anda tetap hidup dan suku cadang Anda tetap akurat. Namun sebagian besar referensi hanya mencantumkan bagian-bagian tanpa menjelaskan mengapa bagian-bagian itu penting saat dimuat. Ketika Anda memahami apa yang sebenarnya dilakukan masing-masing bagian - dan apa yang terjadi jika gagal - Anda dapat melacak masalah kualitas kembali ke akar penyebabnya alih-alih mengejar gejalanya.
Penjelasan Sepatu Mati Atas dan Bawah
Sepatu die adalah fondasi dari keseluruhan perakitan die. Sepatu bagian atas (juga disebut penahan pukulan) membawa elemen pemotongan dan pembentuk yang bergerak bersama ram tekan. Sepatu bagian bawah (pemegang cetakan) dijepit ke bantalan pers dan menopang pelat cetakan, kancing, dan geometri pembentuk apa pun yang dipasang di bawah strip.
Bayangkan menekan telapak tangan Anda hingga rata ke meja - gaya tersebut menyebar secara merata ke seluruh tangan Anda. Sepatu die bekerja dengan cara yang sama. Mereka mendistribusikan tonase pers yang terkonsentrasi pada tapak yang luas sehingga tidak ada satu area pun yang mengalami defleksi lokal yang merusak. Ketebalan sepatu direkayasa relatif terhadap tonase yang diharapkan: terlalu tipis, dan sepatu melentur di tengah-gerakan, sehingga menggeser jarak antara pelubang cetakan dan tombol penghubungnya. Kelenturan tersebut mungkin hanya seperseribu inci, namun dalam jutaan siklus, hal ini mempercepat keausan tepi dan menghasilkan pertumbuhan duri pada bagian yang dicap.
Kebanyakan die shoe dibuat dari pelat baja atau besi tuang, kemudian digiling rata dan paralel. Kerataan dan paralelisme sangat penting - setiap penyimpangan berarti kesalahan penyelarasan antara bagian atas dan bawah perkakas Anda.
Pos Panduan, Bushing dan Sistem Penjajaran
Pos pemandu dibuat secara presisi-dibumikan, silinder baja keras yang ditekan atau dijepit ke dalam satu sepatu cetakan. Mereka meluncur melalui bushing pemandu yang cocok yang dipasang di sepatu yang berlawanan, membatasi gerakan lateral hingga toleransi di dalamnya0,0001 inci.Ini adalah mekanisme yang menjaga pukulan Anda-hingga{-menyelaraskan pukulan demi pukulan secara konsisten.
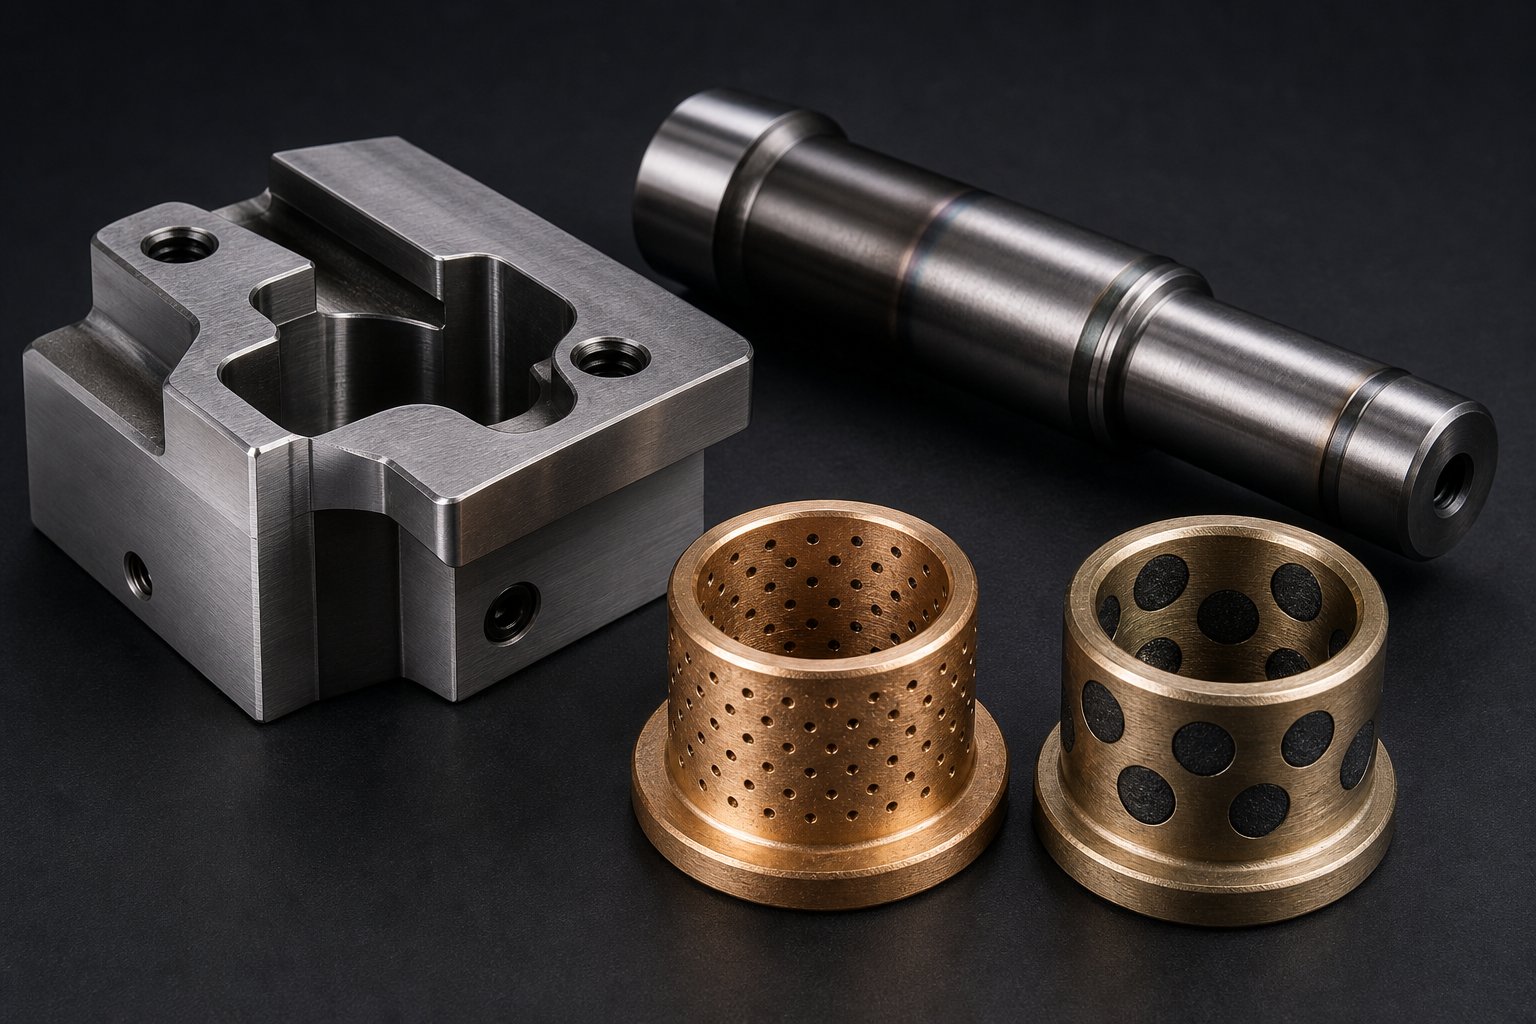
Ada dua gaya bushing utama. Bushing gesekan (bantalan biasa) menggunakan selongsong perunggu atau aluminium-perunggu, terkadang dilengkapi dengan sumbat grafit untuk pelumasan. Bushing bantalan bola dipasang pada bantalan bola dalam sangkar, menghasilkan jarak bebas hampir-nol dan pemisahan cetakan lebih mudah. Pilihan di antara keduanya memengaruhi kemampuan presisi, interval perawatan, dan seberapa baik set menangani gaya dorong samping - topik yang akan dibahas secara mendalam nanti di artikel ini.
Diameter dan panjang tiang juga penting. Tiang yang berukuran terlalu kecil akan membelok karena beban lateral, sedangkan tiang yang terlalu pendek memungkinkan sangkar bola keluar dari bushing selama pukulan, sehingga merusak bantalan dan menurunkan keakuratan penyelarasan seiring berjalannya waktu.
Komponen Pendukung Yang Melengkapi Perakitan
Selain sepatu dan sistem pemandu, beberapa komponen pendukung menyatukan rakitan cetakan dan melindunginya dari kerusakan:
- Pelat pendukung- pelat baja yang diperkeras ditempatkan di belakang pelubang dan kancing untuk mencegah kepala pelubang menempel ke bahan sepatu yang lebih lembut akibat benturan berulang kali.
- Blok tumit- balok baja dibaut ke sepatu atas dan bawah dengan pelat aus yang diperkeras untuk menyerap gaya dorong samping. Mereka mencegah pergeseran lateral ketika gaya pemotongan atau pembentukan tidak seimbang.
- Pin paku kayu- presisi-pin ground yang menemukan bagian cetakan, penahan, dan balok pada posisi yang tepat pada sepatu. Sekrup menahan komponen; pasak menahannya di tempatnya.
- Mata air matiPegas kompresi berkekuatan - tinggi-(kumparan mekanis atau gas nitrogen) yang menghasilkan gaya pengupasan, tekanan bantalan, atau gaya balik bubungan di dalam alat.
- Slot betis atau penjepit- antarmuka mekanis yang mengamankan sepatu bagian atas ke ram tekan. Cetakan yang lebih kecil menggunakan betis yang ditekan ke bagian tengah sepatu; cetakan yang lebih besar bergantung pada slot penjepit yang dikerjakan di sepanjang tepi sepatu.
Setiap bagian tambahan merupakan titik kegagalan potensial. Pelat belakang yang retak memungkinkan kepala jamur masuk ke dalam sepatu. Blok tumit yang aus memungkinkan penyimpangan lateral yang progresif. Pasak yang rusak memungkinkan bagian cetakan bergeser secukupnya untuk menghilangkan jarak kosong Anda.
| Komponen | Fungsi | Bahan Khas | Indikator Kegagalan |
|---|---|---|---|
| Sepatu Mati Atas | Membawa perkakas samping-; mendistribusikan kekuatan ram | Pelat baja atau besi cor | Kepedihan di permukaan, hilangnya paralelisme |
| Sepatu Mati Bawah | Mendukung perkakas{0}}sisi mati; dipasang untuk menopang | Pelat baja atau besi cor | Deformasi terlokalisasi di bawah tombol |
| Postingan Panduan | Membatasi gerakan lateral antar sepatu | Baja perkakas-yang dikeraskan atau dikeraskan secara menyeluruh | Garis keausan terlihat, kehilangan diameter dapat diukur |
| Panduan Bushing | Menerima pos panduan; mempertahankan toleransi keselarasan | Perunggu, aluminium-perunggu, atau baja (jenis bantalan bola) | Peningkatan izin, tanda skor |
| Pelat Pendukung | Mencegah kepala pukulan menempel ke dalam sepatu | Baja perkakas yang dikeraskan | Bekas retak, lesung pipit, atau menjamur |
| Blok Tumit | Menyerap gaya dorong samping dari gaya yang tidak seimbang | Baja dengan pelat aus yang diperkeras | Pelat aus, celah jarak terlihat |
| Pin Dowel | Menemukan bagian mati tepat pada sepatu | Baja paduan yang dikeraskan | Geser, kelonggaran dalam lubang |
| Mata Air Mati | Memberikan kekuatan pengupasan, bantalan, atau pengembalian | Krom-baja vanadium (mekanis) atau gas nitrogen | Kehilangan tinggi melebihi 5%, retak |
| Slot Betis / Penjepit | Mengamankan sepatu atas untuk menekan ram | Integral dengan sepatu (baja) | Pemanjangan slot, kelonggaran betis |
Anda akan melihat pola dalam tabel tersebut: setiap indikator kegagalan menelusuri kembali ke hasil yang sama - hilangnya keselarasan. Itu karena setiap komponen stamping die ada untuk menjaga hubungan spasial antara bagian atas dan bawah die. Ketika ada satu elemen yang mengalami penurunan, sistem panduan akan memberikan kompensasi hingga tidak dapat berfungsi lagi, dan kualitas akan menurun secara perlahan hingga seseorang melihat bagian yang buruk di bagian hilir.
Jadi, pertanyaan sebenarnya bukan hanya apa yang ada di dalam set dadu Anda - tetapi bagaimana Anda menyusun komponen-komponen tersebut. Penempatan, penghitungan, dan konfigurasi pasca menentukan bagaimana kekakuan dan aksesibilitas saling menguntungkan, dan tata letak yang tepat bergantung sepenuhnya pada pengoperasian yang perlu dilakukan alat Anda.
Jenis Konfigurasi Die Set dan Kapan Menggunakan Masing-masing
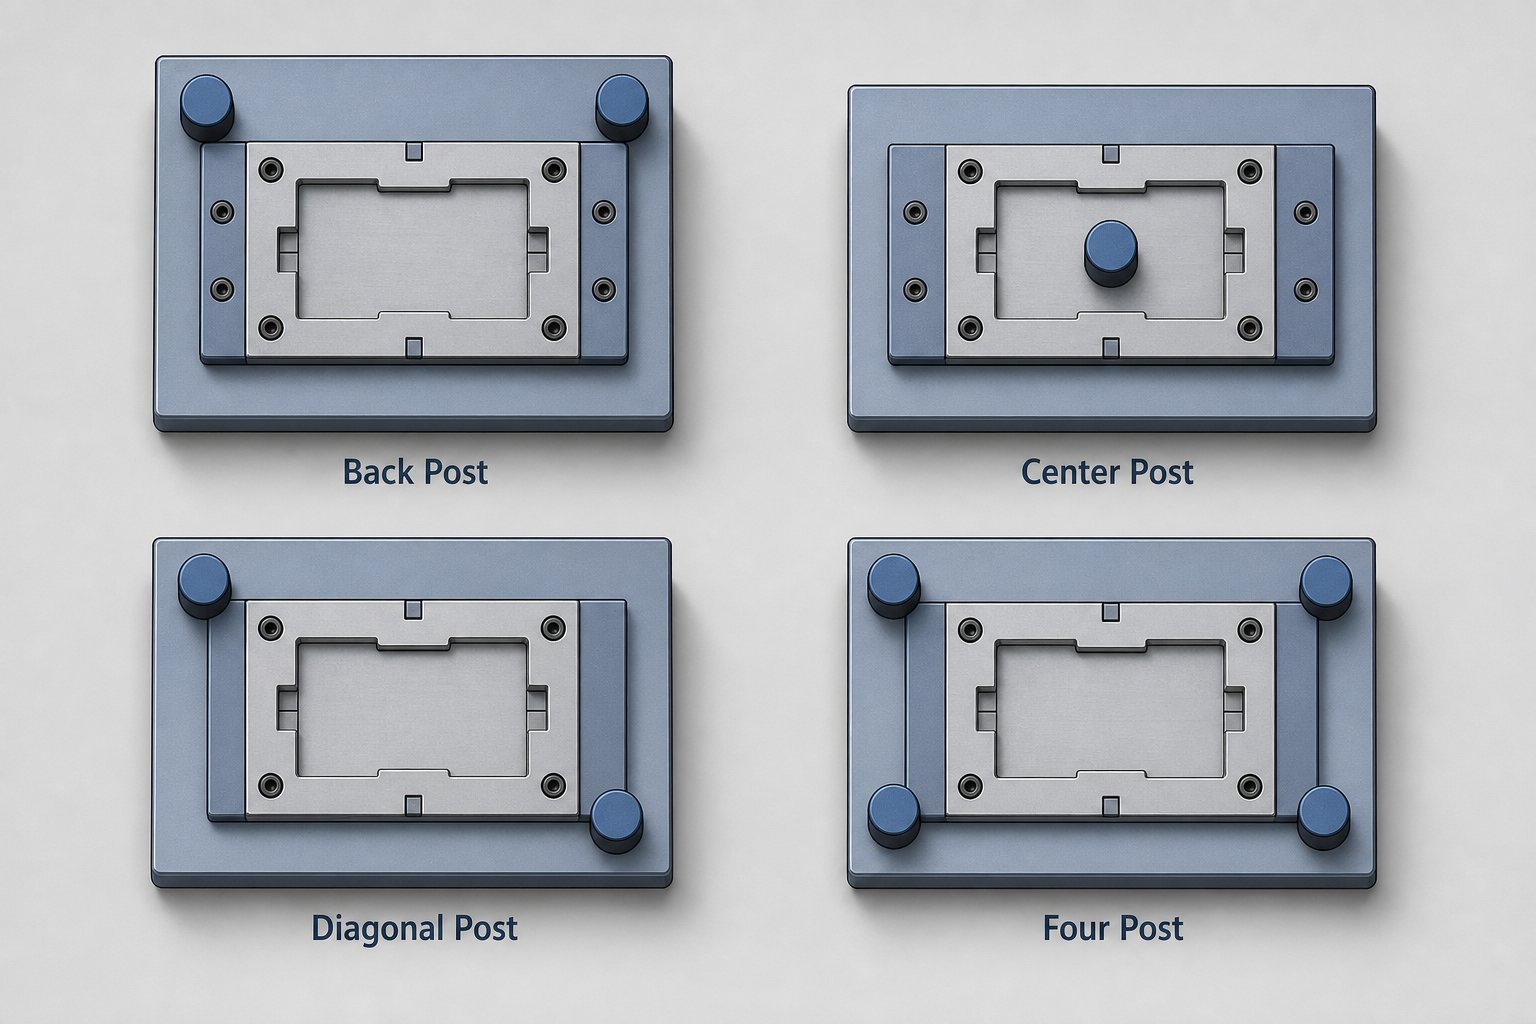
Penempatan tiang bukanlah sebuah renungan - ini adalah keputusan desain yang mengunci keseimbangan antara kekakuan, ketepatan penyelarasan, dan akses fisik ke ruang cetakan. Empat konfigurasi standar mencakup sebagian besar aplikasi set cetakan tekan, namun sebagian besar insinyur mewarisi tata letak daripada sengaja memilihnya. Memilih konfigurasi yang salah untuk pengoperasian Anda akan menimbulkan masalah penyelarasan yang tidak dapat diselesaikan dengan penggantian shimming atau bushing sebanyak apa pun.
Konfigurasi Pos Belakang dan Pos Tengah
Set tiang belakang memposisikan kedua tiang pemandu di sepanjang tepi belakang sepatu cetakan, membiarkan bagian depan dan samping terbuka sepenuhnya. Ini adalah tata letak paling umum untuk cetakan progresif dan-pengumpanan strip karena bagian depan terbuka menyediakan pengumpanan strip tanpa halangan, pembuangan sisa, dan visibilitas operator. Jika Anda menjalankan set cetakan punch press untuk blanking atau penindikan dengan koil-stok yang diumpankan, tiang belakang hampir selalu menjadi titik awal.
Pengorbanannya? Dua tiang di belakang menciptakan kondisi panduan asimetris. Di bawah gaya pemotongan yang berat, bagian depan die shoe tidak tertopang dan lebih rentan terhadap defleksi - terutama pada cetakan yang lebih lebar dimana rentang antara garis tengah tiang dan area kerja besar. Untuk alat progresif berkecepatan tinggi dan sempit, hal ini jarang menjadi masalah, namun untuk cetakan lebar dengan stasiun pembentuk berat di dekat tepi depan, set tiang belakang dapat memungkinkan kemiringan sepatu yang cukup untuk menggeser pukulan-ke-penjajaran cetakan.
Set tiang tengah mengatasi masalah ini dengan menempatkan dua tiang pemandu di sisi berlawanan - tengah kiri dan kanan - sehingga area kerja berada di antara keduanya dengan dukungan yang seimbang. Geometri ini mendistribusikan gaya lateral secara merata, menjadikan set cetakan stempel tiang tengah sebagai pilihan yang lebih baik untuk operasi pengosongan simetris di mana beban dorong samping sama ke segala arah. Kelemahannya adalah berkurangnya aksesibilitas dari kedua sisi, yang mempersulit pengumpanan strip dan mempersulit pemuatan komponen secara manual.
Konfigurasi Diagonal dan Empat Pos
Kumpulan tiang diagonal menempatkan kedua tiang di sudut yang berlawanan secara diagonal - biasanya belakang-kiri dan depan-kanan. Hal ini membuka dua sisi yang berdekatan untuk akses, sehingga-cocok untuk pengoperasian yang memuat komponen atau bagian kosong-dengan tangan dari depan atau samping. Anda akan menemukan rangkaian diagonal dalam operasi sekunder seperti pembuatan bentukan atau pembentukan di mana otomatisasi tidak dapat dibenarkan dan jangkauan operator menjadi hal yang penting.
Empat set tiang menempatkan tiang pemandu di setiap sudut sepatu cetakan. Hal ini memberikan ketahanan defleksi maksimum dan panduan paling seragam di seluruh permukaan sepatu. Saat tonase naik ke wilayah pengepres hidrolik - deep drawing, heavy coining, atau-pembentukan gaya tinggi - konfigurasi empat tiang mencegah shoe tipping dan pelenturan lokal yang tidak dapat ditahan oleh dua-tata letak tiang. Komprominya jelas: akses dibatasi dari keempat sisi, sehingga pengumpanan strip memerlukan bukaan slot yang dikerjakan melalui sepatu, dan perawatan die memerlukan lebih banyak upaya pembongkaran.
Cara Mencocokkan Konfigurasi dengan Operasi Anda
Memilih tata letak yang tepat mengarah pada tiga pertanyaan: Seberapa besar kekakuan yang dibutuhkan proses Anda? Dimanakah material masuk dan keluar dari cetakan? Dan bagaimana operator dan otomatisasi berinteraksi dengan alat tersebut selama produksi?
Cetakan standar untuk stempel progresif berkecepatan tinggi-hampir selalu menggunakan tata letak tiang belakang karena akses umpan mengalahkan perolehan kekakuan marjinal dari tiang tambahan. Sebaliknya, die pembentuk berat yang dijalankan dalam mesin press hidrolik memerlukan empat tiang karena kontrol defleksi adalah perhatian utama dan akses strip tidak relevan. Konfigurasi diagonal dan tiang tengah melayani jalan tengah - operasi tonase sedang dengan persyaratan akses yang tidak terlalu ekstrim.
| Konfigurasi | Kekakuan | Aksesibilitas | Aplikasi Terbaik | Biaya Relatif |
|---|---|---|---|---|
| Pos Belakang (2 pos, belakang) | Sedang | Luar biasa - terbuka depan dan samping | Dies progresif, blanking dan penindikan-fed | Rendah |
| Pos Tengah (2 pos, samping) | Sedang-Tinggi | Terbatas - dibatasi dari kedua sisi | Pengosongan simetris, pemotongan seimbang | Rendah |
| Tiang Diagonal (2 tiang, sudut berlawanan) | Sedang | Bagus - dua sisi yang berdekatan terbuka | Operasi sekunder-muat secara manual, bentukan | Rendah |
| Empat Pos (4 pos, semua sudut) | Maksimum | Dibatasi - semua sisi diblokir sebagian | Pembentukan yang berat, penarikan yang dalam,-pembentukan dengan tonase tinggi | Lebih tinggi |
Perhatikan bahwa set cetakan untuk aplikasi pengepres dengan berat kurang dari 100 ton jarang dapat memenuhi-konfigurasi empat tiang - biaya tambahan dan berkurangnya aksesibilitas tidak diimbangi dengan peningkatan kekakuan yang berarti pada tonase yang lebih rendah. Namun ketika gaya pembentuk menghasilkan gaya dorong lateral yang signifikan atau rentang sepatu Anda melebihi kemampuan stabilisasi dua tiang, penambahan hingga empat tiang akan menghilangkan defleksi-penyimpangan penyelarasan yang disebabkan oleh penurunan kualitas komponen selama proses produksi.
Konfigurasi menentukan batasan kemampuan sistem panduan Anda. Namun dalam konfigurasi apa pun, jenis sistem bantalan - bantalan bola atau bantalan biasa - menentukan seberapa tepat tiang dan busing mempertahankan keselarasan di bawah beban, dan seberapa mudah pemasangannya ketika kondisi tidak ideal.
Sistem Panduan Bantalan Bola vs Bantalan Biasa
Konfigurasi postingan Anda menetapkan kerangka struktural. Namun sistem bantalan di dalam tiang dan bushing tersebut menentukan seberapa tepat kinerja kerangka tersebut di bawah beban - dan seberapa cepat hal ini mengakibatkan kelalaian. Dua filosofi bantalan mendominasi perkakas mati: bantalan bola (elemen bergulir) dan bantalan biasa (gesekan). Keduanya menghasilkan suku cadang yang sangat baik. Keduanya gagal secara berbeda. Memilih di antara keduanya bukan tentang mana yang "lebih baik" - melainkan tentang mana yang cocok dengan kondisi operasi Anda yang sebenarnya.
Sistem Panduan Bantalan Bola dan Keunggulan Presisi
Sistem pemandu bantalan bola menggunakan bantalan bola dalam sangkar yang berada di antara diameter luar tiang pemandu dan diameter dalam selongsong. Komponen-komponen ini beroperasi di akondisi yang sudah dimuat sebelumnya- alat pengepres bergulir dengan jarak bebas negatif, seringkali sekencang 0,0001 hingga 0,0021 inci. bergantung pada pabrikan dan diameter tiang. Jarak-hampir nol itulah yang menghasilkan presisi penyelarasan yang menuntut-toleransi stamping yang ketat.
Bayangkan perbedaan antara menggeser laci pada rel kayu versus menggulungnya pada bantalan bola. Tindakan menggelinding menghilangkan-slipan, mengurangi penumpukan panas selama bersepeda terus-menerus, dan menjaga keselarasan konsisten pada kecepatan melebihi 200 pukulan per menit. Untuk operasi die dan stamping yang presisi, - blanking berkecepatan tinggi dengan pukulan-hingga-jarak bebas yang diukur dalam sepersepuluh - panduan bantalan bola mendapatkan keuntungannya.
Tangkapannya? Sistem bantalan bola menuntut disiplin. Mereka tidak tahan terhadap kontaminasi, penanganan yang kasar, atau pelumasan yang tidak konsisten. Satu kesalahan pengumpan yang menyebabkan guncangan-memuat dadu dapat merusak lintasan balap, menciptakan penyok yang menghasilkan pergerakan "takik" dan penyimpangan keselarasan progresif. Udara bertekanan yang dihembuskan sembarangan di sekitar sistem pemandu mendorong pasir ke jalur penggulungan, di mana pasir tersebut tergulung alih-alih tertanam - sehingga mempercepat kerusakan alih-alih menyerapnya. Kegagalan ini sering kali disamarkan sebagai masalah keausan atau kelonggaran pukulan, sehingga menyebabkan ruang perkakas mengambil jalan memutar yang membuat frustrasi.
Oli mineral olahan dengan aditif tekanan-yang ekstrim adalah pelumas yang direkomendasikan - tidak pernah diberi gemuk, karena akan memerangkap kontaminan dalam rakitan jarak bebas-negatif dan menghambat rotasi bantalan yang benar.
Sistem Plain Bearing dan Manfaat Daya Tahannya
Set bantalan biasa menggantikan elemen gelinding dengan bushing berbahan perunggu,-perunggu terresapi oli, atau-baja yang menopang tiang pemandu melalui antarmuka geser yang dilumasi. Terdapat jarak yang dapat diukur antara tiang dan selongsong - biasanya beberapa persepuluh hingga seperseribu penuh - yang berarti kurang presisi dibandingkan sistem bantalan bola, namun lebih mudah ditoleransi.
Dimana pentingnya pengampunan itu? Kondisi di mana-mana tidak ideal. Plain bearing tahan terhadap kontaminasi karena partikulat menempel pada material bushing yang lebih lembut dibandingkan melewati zona kontak. Mereka menangani gaya dorong samping dan beban kejut tanpa menimbulkan kerusakan besar pada jalur balap yang mengakhiri masa pakai sistem bantalan bola. Mereka bertahan dari penanganan kasar yang terjadi selama pergantian cetakan di lantai pers yang sibuk. Dan mereka terus bekerja melalui penyimpangan pelumasan yang akan mengganggu perakitan elemen-yang berputar.
Untuk aplikasi cetakan dan perkakas yang melibatkan pembentukan{0}}pusat yang berat, aksi bubungan, atau lingkungan dengan pasir di udara dan rutinitas perawatan yang tidak konsisten, kegagalan plain bearing lebih dapat diprediksi. Jika sudah aus, gejalanya adalah pertumbuhan pembersihan secara bertahap - dapat diukur, dapat dilacak, dan dapat diperbaiki sebelum kualitasnya menurun. Prediktabilitas itu sendiri menjadikan mereka pilihan yang lebih disukai bagi banyak cetakan presisi dalam operasi pembentukan dan penarikan di mana gaya dorong lateral adalah kenyataan yang konstan.
Pertukaran biayanya sangat mudah: set bantalan biasa lebih murah untuk dibeli dan diganti, namun tiang pemandu yang sudah aus dapat menimbulkan skor atau lancip yang memerlukan koreksi yang lebih rumit daripada sekadar menukar bushing.
Ketika Konfigurasi Hibrid Masuk Akal
Beberapa aplikasi perkakas tidak cocok dengan satu kategori. Cetakan progresif mungkin memerlukan penyelarasan yang ketat pada arah pengumpanan (yang paling penting adalah-pendaftaran pukulan ke-pendaftaran pilot) namun mengalami gaya dorong samping yang signifikan dan tegak lurus terhadap umpan dari stasiun pembentuk. Konfigurasi hibrid mengatasi hal ini dengan menjalankan panduan bantalan bola pada sumbu kritis dan bantalan biasa pada sumbu berbeban dorong-sumbu bermuatan - yang menangkap presisi di tempat yang penting sekaligus menyerap penyalahgunaan di tempat yang tidak dapat dihindari.
| Kriteria | Sistem Panduan Bantalan Bola | Sistem Panduan Bantalan Biasa |
|---|---|---|
| Presisi Penyelarasan | Mendekati-jarak bebas (0,0001–0,0021 inci. pramuat) | Jarak bebas berjalan yang terukur (umumnya 0,0005–0,001 inci) |
| Kapasitas Beban | Sedang - terkonsentrasi pada elemen bola individual | Tinggi - didistribusikan ke seluruh area kontak bushing penuh |
| Kebutuhan Pemeliharaan | Pelumasan yang sering dengan minyak mineral; lingkungan yang bersih sangat penting | Pelumasan berkala; mentolerir interval yang lebih lama |
| Toleransi Lingkungan | Kontaminasi - yang rendah menyebabkan kerusakan yang semakin cepat | Partikulat - tinggi ditanamkan, bukan siklus |
| Ketahanan Beban Kejut | - brinelling yang buruk akibat peristiwa dampak | - yang bagus berubah bentuk secara bertahap tanpa kegagalan besar |
| Biaya (Pembelian) | Elemen dan sangkar penggulung dengan presisi - lebih tinggi | Konstruksi bushing yang lebih rendah - lebih sederhana |
| Aplikasi Ideal | Pengosongan/penindikan{0}}kecepatan tinggi, toleransi ketat, pelari berdedikasi | Pembentukan berat, cam mati, gaya dorong sisi tinggi, lingkungan kotor |
Sistem panduan yang Anda pilih menentukan apa yang dapat ditoleransi oleh set cetakan stempel Anda - namun tidak beroperasi secara terpisah. Uji kinerja sebenarnya terjadi ketika Anda mencocokkan konfigurasi dan jenis bantalan dengan operasi pengecapan spesifik yang harus dilakukan alat Anda. Mengosongkan, menusuk, membentuk, dan menggambar masing-masing menempatkan tuntutan yang berbeda secara mendasar pada kekakuan set cetakan dan akurasi penyelarasan.
Mencocokkan Set Die dengan Operasi Stamping Tertentu
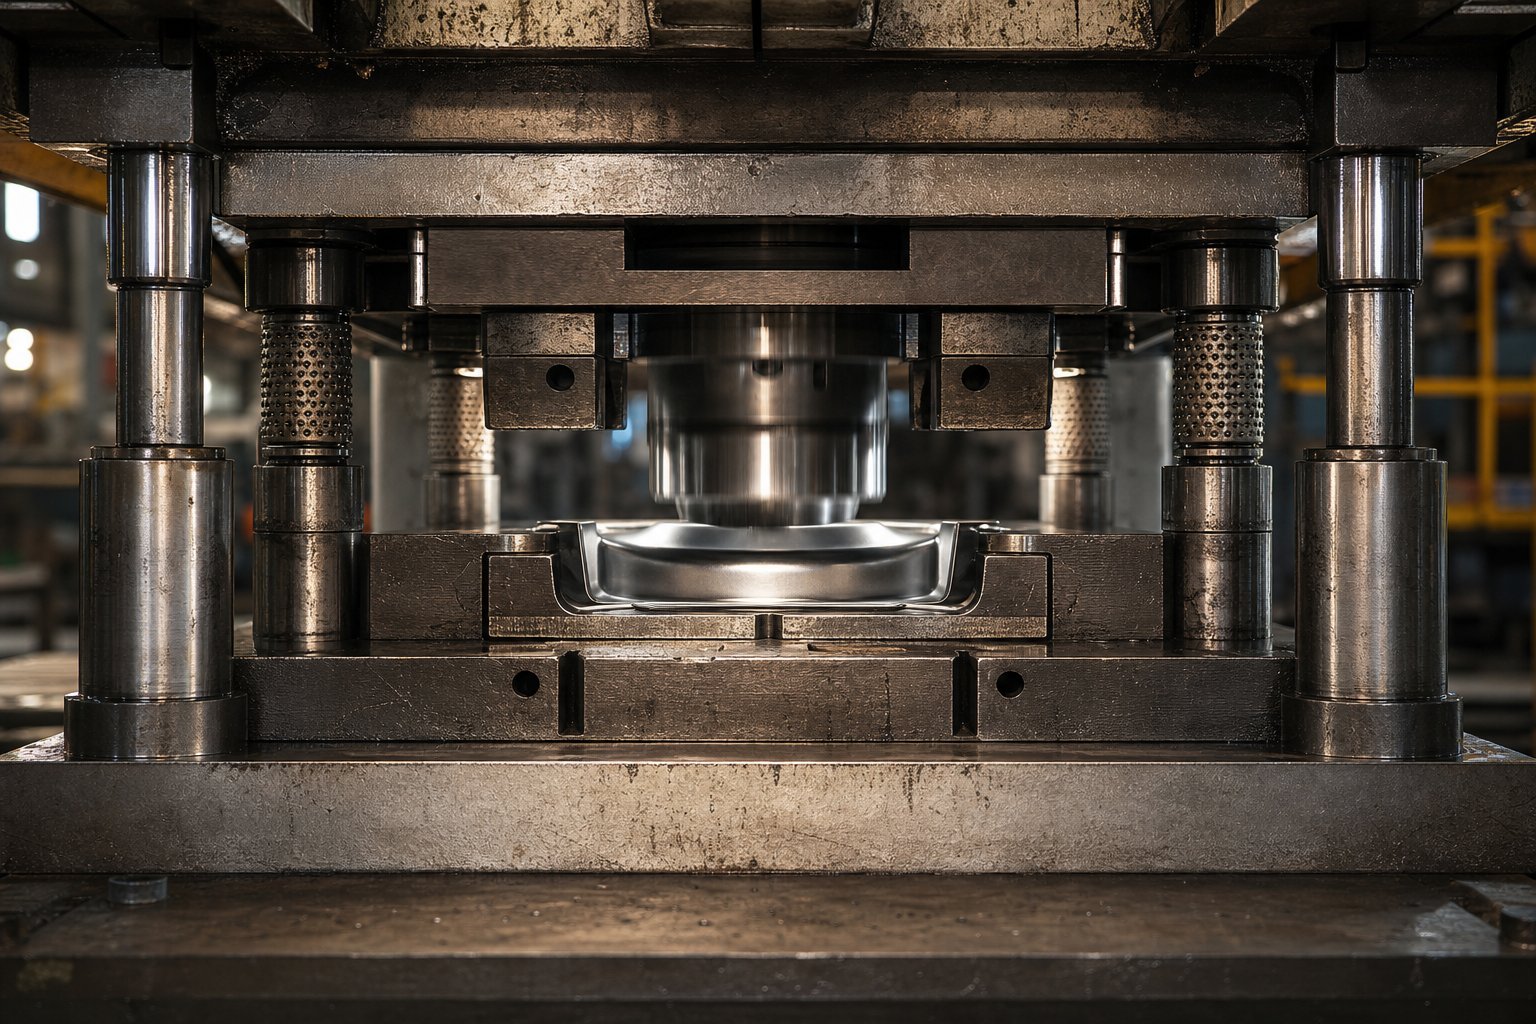
Operasi pengecapan yang berbeda tidak hanya memerlukan pelubangan dan cetakan yang berbeda - tetapi juga memerlukan perilaku struktural yang sepenuhnya berbeda dari cetakan yang dipasang di bawahnya. Mati blanking yang berjalan pada 400 pukulan per menit menempatkan tuntutan penyelarasan yang tidak ada hubungannya dengan apa yang ditemui oleh alat deep draw pada 15 pukulan per menit. Namun banyak insinyur memilih konfigurasi die set berdasarkan kebiasaan atau ketersediaan, bukan fisika sebenarnya dari proses mereka.
Inilah cara praktis untuk memikirkannya: setiap operasi berada pada spektrum permintaan yang kaku. Beberapa memerlukan akurasi posisi ekstrim dengan kekuatan minimal. Negara-negara lain memerlukan perlawanan struktural besar-besaran dengan toleransi yang lebih memaafkan. Lokasi operasi Anda pada spektrum tersebut akan menentukan setiap keputusan yang ditetapkan - jumlah tiang, jenis bantalan, dan ketebalan sepatu.
Die Set untuk Operasi Blanking dan Piercing
Blanking dan Piercing adalah proses pencukuran. Pukulan dan cetakan tidak membentuk material - melainkan mematahkannya dengan rapi dengan menggerakkan ujung tombak melalui lembaran dengan jarak bebas yang dikontrol ketat di semua sisi. Jarak bebas tersebut, biasanya 5% hingga 10% dari ketebalan material per sisi untuk baja ringan, menentukan kualitas tepi, tinggi duri, dan kontrol slug. Ketika set cetakan stempel Anda memungkinkan bahkan sepersepuluh pergeseran lateral selama langkah pemotongan, jarak bebas tersebut menjadi tidak rata. Satu sisi mengencang sementara sisi lainnya terbuka, menghasilkan slug meruncing yang menempel pada bukaan cetakan dan bagian dengan pola duri yang tidak rata.
Inilah sebabnya mengapa operasi blanking progresif sangat menyukai set tiang belakang dengan pemandu bantalan bola. Tata letak tiang belakang menyediakan pengumpanan strip tanpa halangan dari depan, yang penting saat Anda menjalankan stok koil dengan kecepatan tinggi dengan pengumpanan otomatis. Panduan bantalan bola menghasilkan penyelarasan jarak bebas mendekati-nol yang membuat setiap stasiun cetakan pelubang tetap terdaftar secara tepat ke pilot strip, pukulan demi pukulan.
Untuk set pelubang dan cetakan lembaran logam biasa yang melakukan-pengosongan kecepatan tinggi, sistem penyelarasan harus menjaga akurasi posisi dalam setengah jarak bebas cetakan. Jika jarak antara pukulan-ke-die Anda adalah 0,003 inci per sisi, penyimpangan sistem pemandu melebihi 0,0015 inci akan mulai menghasilkan penurunan kualitas yang nyata. Perangkat bantalan bola secara rutin mencapai hal ini. Set bantalan biasa dapat digunakan untuk material yang lebih tebal dengan jarak bebas yang lebih besar, namun tidak memiliki kemampuan pengulangan posisi yang dibutuhkan oleh blanking pengukur tipis.
Retensi siput adalah faktor lainnya. Saat jarak bebas berpindah, slug tidak terlepas dengan rapi - mereka terjepit di bukaan cetakan atau tertarik kembali ke permukaan strip. Dalam cetakan stempel lembaran logam progresif, siput yang tersangkut di stasiun tiga berarti bagian-bagian bekas dari setiap stasiun hilir. Hukuman kekakuan karena kehilangan keselarasan diperkuat di seluruh tata letak jalur.
Die Set untuk Operasi Pembentukan dan Menggambar
Operasi pembentukan dan menggambar dimainkan dengan aturan yang berbeda. Alih-alih mematahkan material, cetakan cetakan membengkokkan, meregangkan, dan memampatkannya menjadi geometri baru. Gaya dominan bergeser dari gaya geser vertikal ke gaya dorong lateral saat material mengalir melewati jari-jari pembentuk, masuk ke dalam rongga, dan melawan bantalan tekanan. Dorongan lateral itulah yang menghukum set dadu dengan paling agresif.
Pertimbangkan operasi penarikan dalam. Saat pukulan mendorong material ke dalam rongga tarik, dudukan kosong memberikan tekanan pada flensa sementara material mengalir ke dalam. Setiap asimetri dalam bentuk kosong, pelumasan, atau ketebalan material menciptakan gaya horizontal yang tidak seimbang yang mencoba menggeser sepatu bagian atas relatif ke sepatu bagian bawah. Menurut penelitian dariInstitut Teknologi Pembentuk Logam, mengarahkan aliran lembaran logam di antara pengikat tanpa kerutan atau retak memerlukan kontrol tekanan dudukan kosong yang tepat dan struktur cetakan yang cukup kaku untuk menjaga celah pengikat seragam di bawah beban.
Konfigurasi empat tiang merupakan standar untuk gambar dalam karena menahan gaya dorong lateral dari segala arah secara bersamaan. Panduan empat-sudut mencegah sepatu terjungkal dari mana pun gaya dorong berasal, hal ini penting karena aliran material dalam penarikan tidak beraturan jarang menghasilkan pembebanan simetris. Sepatu mati yang berat - sering kali 25% hingga 50% lebih tebal daripada aplikasi blanking setara - menyerap momen tekuk yang dihasilkan gaya dorong ini tanpa cukup membelok untuk mengubah hubungan pukulan-ke-rongga di tengah-gerakan.
Panduan bantalan biasa sering kali mengungguli bantalan bola di sini. Beban samping yang berkelanjutan selama pukulan pembentukan akan membuat lintasan bantalan bola brinell seiring berjalannya waktu, sementara bushing perunggu menyerap gaya dorong tersebut di seluruh permukaan kontak penuhnya tanpa menimbulkan kerusakan yang parah. Untuk cetakan stempel logam yang melakukan pembengkokan atau penarikan berat, pola keausan plain bearing yang dapat diprediksi sebenarnya merupakan keuntungan - Anda dapat mengukur pertumbuhan jarak bebas dan menjadwalkan penggantian sebelum kualitas suku cadang menurun.
Bagaimana Aliran Material Mendorong Keputusan Konfigurasi
Di luar besaran gaya, cara material masuk, bergerak, dan keluar dari cetakan Anda membatasi konfigurasi mana yang mungkin dilakukan. Lebar strip menentukan apakah tata letak tiang belakang menyediakan area sepatu yang cukup untuk memasang tiang pemandu di belakang selubung kerja. Arah umpan menentukan sisi mana yang harus tetap terbuka untuk akses koil dan kontrol loop. Jalur pembuangan sisa - tempat siput jatuh, cara keluarnya kerangka yang rapi - memerlukan saluran yang jelas sehingga tiang pemandu tidak dapat menghalanginya.
Dalam cetakan stempel logam progresif, strip maju satu nada per pukulan sambil tetap menempel pada pembawa. Fitur yang terbentuk di stasiun hilir menonjol di atas dan di bawah bidang jalur, sehingga memerlukan izin saat jalur terangkat dan maju. Kumpulan tiang belakang mengakomodasi hal ini dengan mudah karena bagian depan yang terbuka memungkinkan fitur yang terbentuk lewat tanpa gangguan. Empat set tiang akan menghalangi jalur strip kecuali slot izin dikerjakan melalui sepatu - menambah biaya dan berpotensi melemahkan struktur yang Anda pilih karena kekakuannya.
Cetakan pembentuk dengan-operasi sisi yang digerakkan bubungan memerlukan akses dari arah tertentu untuk slide bubungan dan mekanisme pengembaliannya. Set tiang diagonal sering kali berfungsi di sini karena membuka dua sisi yang berdekatan untuk pemasangan bubungan sambil tetap memberikan panduan dari sudut yang berlawanan. Karakteristik aliran material - apakah benda kerja meregang, menekan, atau meluncur selama pembentukan - juga memengaruhi keputusan ketebalan sepatu. Operasi yang melibatkan kompresi material yang signifikan, seperti coining, menghasilkan gaya vertikal yang lebih tinggi per satuan luas, sehingga memerlukan sepatu yang lebih tebal untuk mencegah defleksi lokal di bawah baja yang bekerja.
Pemeringkatan berikut membantu menggambarkan bagaimana persyaratan kekakuan yang ditetapkan meningkat di seluruh operasi umum:
- Tindik sederhana- permintaan terendah; perimeter pemotongan kecil, dorongan samping minimal, stok tipis. Pos belakang dengan panduan bantalan bola menangani sebagian besar aplikasi.
- Pengosongan- permintaan moderat; gaya pemotongan yang lebih besar, pengendalian siput sangat penting. Pos belakang atau tiang tengah dengan panduan bantalan bola.
- Pembengkokan- sedang-permintaan tinggi; gaya di luar-pusat menciptakan daya dorong yang terlokalisasi. Tiang tengah atau tiang diagonal dengan bantalan biasa atau hibrida.
- Pembentukan (emboss, flanging)- permintaan tinggi; aliran material menghasilkan beban lateral yang berkelanjutan. Empat pos lebih disukai; bantalan biasa menahan gaya dorong yang berkelanjutan.
- Gambar yang dalam- permintaan tertinggi; gaya dorong lateral yang besar dari aliran material asimetris, gaya penahan blanko yang berat, langkah kerja yang panjang. Diperlukan empat tiang dengan sepatu berat dan panduan bantalan biasa.
Setiap langkah dalam daftar tersebut menambah kompleksitas gaya lateral. Keberhasilan atau kegagalan pukulan mati di bagian bawah spektrum hampir seluruhnya didasarkan pada presisi penyelarasan vertikal. Berhasil atau gagalnya cetakan pembentuk di bagian atas didasarkan pada kemampuan set untuk menahan beban horizontal berkelanjutan tanpa membelok. Memahami posisi operasi Anda pada spektrum ini - dan menentukan ukuran die set yang sesuai - adalah perbedaan antara alat yang menghasilkan suku cadang yang konsisten selama bertahun-tahun dan alat yang mulai melayang dalam beberapa bulan.
Kekakuan dan konfigurasi membawa Anda ke permainan kasar yang tepat. Namun kecuali cetakan Anda secara fisik cocok dengan mesin press, cetakan tersebut akan menjadi - dimensi alas yang cocok, tinggi penutup, panjang kayuhan, dan ketentuan penjepitan - tidak ada satu pun dari pilihan desain tersebut yang penting. Proses verifikasi ukuran dan kompatibilitas menyebabkan banyak program terhenti.
Cara Mengukur Set Die untuk Kompatibilitas Pers
Set cetakan yang dikonfigurasikan secara sempurna dengan tiang, bantalan, dan bahan sepatu yang tepat masih akan gagal jika secara fisik tidak sesuai dengan mesin cetak yang ditugaskan padanya. Kesalahan ukuran adalah salah satu kesalahan yang paling mahal dalam perkakas stamping - kesalahan ini muncul di akhir proses pembuatan, menunda uji coba, dan terkadang memaksa pengerjaan ulang yang mahal pada komponen yang sudah dikeraskan dan digiling. Cara mengatasinya mudah: verifikasi setiap dimensi penting sebelum pesanan pembelian dikeluarkan.
Menghitung Dimensi Die Shoe Dari Die Space
Ukuran sepatu cetakan dimulai dengan selubung kerja - area yang ditempati oleh semua komponen cetakan aktif termasuk bagian pemotongan, baja pembentuk, pilot, pengangkat, dan pemotong skrap. Tapi sepatu itu tidak bisa begitu saja menyamai jejak kaki itu. Anda memerlukan jarak di luar area kerja untuk beberapa hal: akses pengikat (sekrup tutup kepala soket dan pin dowel), lokasi pemasangan tiang pemandu, penempatan blok tumit, dan jalur pengumpanan strip.
Aturan praktisnya: tambahkan minimal 2 hingga 3 inci di luar area cetakan aktif di setiap sisi tempat tiang pemandu tidak akan ditempatkan, dan 3 hingga 4 inci di sisi tempat tiang dipasang. Untuk cetakan progresif, tepi-arah umpan memerlukan panjang tambahan untuk mengakomodasi lokasi percontohan di luar stasiun kerja terakhir dan rel pemandu strip mana pun. Memperkecil ukuran sepatu untuk menghemat material adalah tindakan ekonomi yang salah - hal ini memaksa komponen terlalu berdekatan, sehingga mempersulit akses perawatan dan menyisakan logam yang tidak mencukupi di antara lubang pemasangan, sehingga melemahkan sepatu saat terkena beban.
Lebar dan kedalaman juga harus memperhatikan dimensi bantalan pers. Jejak sepatu Anda harus berada di dalam area guling dengan jarak yang cukup untuk klem atau kepala baut T.- Jika sepatu melampaui penyangga guling, bagian tepi yang tidak didukung akan menyimpang karena tonase, sehingga menciptakan kelenturan lokal yang sama sehingga merusak keakuratan komponen.
Kompatibilitas Tinggi Tutup dan Stroke
Ketinggian penutup adalah tempat kompatibilitas cetakan tekan paling sering rusak. Konsepnya terdengar sederhana, namun terminologinya bahkan membingungkan para insinyur berpengalaman karena tinggi tutup tekan dan tinggi mati mati adalah pengukuran berbeda yang harus disesuaikan.
Ketinggian penutup tekan adalah jarak dari permukaan bawah ram ke bagian atas alas tekan, diukur dengan ram pada titik mati bawah dan penyesuaian disetel ke posisi{0}}atas penuhnya. Ini adalah ruang vertikal maksimum yang ditawarkan alat berat. Tinggi cetakan - ruang yang dapat digunakan untuk perkakas Anda - lebih kecil: kurangi ketebalan pelat guling dari tinggi penutup tekan untuk mendapatkan tinggi cetakan maksimum. Kurangi rentang penyesuaian ram dari angka tersebut untuk mendapatkan tinggi die minimum.
Ketinggian penutupan dadu Anda (total tumpukan-dalam posisi tertutup, dari bagian bawah sepatu bawah hingga bagian atas sepatu atas) harus berada di antara nilai minimum dan maksimum tersebut. Jika dadu lebih tinggi dari tinggi maksimum dadu, secara fisik dadu tidak akan menutup. Jika lebih pendek dari tinggi die minimum, penyesuaian ram tidak dapat mencapainya - dan Anda memerlukan blok paralel atau riser untuk menutupi perbedaannya, yang menambah ketidakpastian tumpukan dan langkah pemeliharaan.
Untuk cetakan tekan hidrolik dengan langkah yang lebih panjang dan profil kecepatan yang bervariasi, verifikasi juga bahwa panjang langkah memberikan cahaya matahari terbuka yang cukup untuk pengumpanan strip, pengeluaran komponen, dan gerakan balik bubungan atau geser. Pukulan tekan yang memasuki material sebelum bubungan terbuka sepenuhnya akan menghancurkan perkakas dan benda kerja.
Memverifikasi Tekan-untuk-Mati-Setel Fit
Sebelum melakukan set cetakan mesin cetak di fasilitas Anda, periksa daftar periksa verifikasi ini. Setiap dimensi di dalamnya dapat dikonfirmasi dari pelat spesifikasi mesin press, manual teknis mesin, atau pengukuran langsung:
- Daerah dukung- pastikan tapak sepatu pas dengan dimensi penopang dengan jarak untuk menjepit semua tepi yang diamankan
- T-pola dan ukuran slot- pastikan jarak dan lebar slot mengakomodasi metode penjepitan pilihan Anda (baut T-, klem tali, atau klem hidrolik)
- Ketinggian cetakan maksimum- tekan tinggi tutup dikurangi ketebalan guling; tumpukan dadu tertutup Anda harus kurang dari nilai ini
- Tinggi cetakan minimum- tinggi cetakan maksimum dikurangi rentang penyesuaian ram; tumpukan dadu tertutup Anda harus melebihi nilai ini
- Panjang pukulan- jarak yang cukup untuk ketinggian pengumpanan material, pelontaran komponen, dan pengembalian bubungan pada posisi terbuka penuh
- Peringkat tonase- total gaya pemotongan dan pembentukan harus tetap di bawah kapasitas pengepresan yang ditetapkan, dengan margin keselamatan 20-30% untuk memperhitungkan variasi material dan keausan pahat
- koneksi ram- diameter shank cocok dengan lubang ram (untuk cetakan punch press yang lebih kecil) atau jarak slot penjepit sejajar dengan slot T-ram (untuk perkakas yang lebih besar)
- Izin memo- bukaan atau jarak guling di bawah sepatu bawah memungkinkan slug dan sisa trim keluar tanpa menumpuk
- Tinggi umpan- siang hari terbuka di bagian atas kayuhan mengakomodasi tinggi saluran umpan koil dan persyaratan loop apa pun
- Spesifikasi paralelisme- tekan muka ram dan dukung paralelisme permukaan sesuai spesifikasi; mesin press yang aus memperbesar masalah penyelarasan set cetakan
Satu detail yang sering diabaikan oleh para insinyur: aksesibilitas penjepit. Dimensi sepatu Anda mungkin pas dengan gulingnya, tetapi jika tiang pemandu, blok tumit, atau silinder nitrogen menghalangi zona penjepit di sepanjang perimeter sepatu, Anda tidak dapat mengencangkan cetakan dengan benar. Buat sketsa lokasi penjepit relatif terhadap semua komponen yang dipasang sebelum menyelesaikan dimensi sepatu.
Konfirmasikan juga bahwa cetakan punch untuk tugas pengepresan di pabrik Anda memiliki ketinggian penutupan standar jika memungkinkan. Standarisasi ketinggian cetakan di seluruh alat yang dijalankan dengan pengepresan yang sama akan meminimalkan penyesuaian ram selama pergantian, mengurangi waktu penyiapan, dan menghilangkan-kesalahan kalibrasi ulang yang terjadi saat operator berulang kali melakukan penyesuaian di antara setelan yang sangat berbeda.
Kompatibilitas dimensi membuat cetakan Anda siap dicetak. Namun setelah berada di sana, material yang digunakan untuk membuat sepatu, tiang, dan bushing menentukan bagaimana rakitan berperilaku di bawah pembebanan berulang - apakah rakitan tersebut tetap sejajar selama jutaan siklus atau secara bertahap melayang ketika komponen membelok dan berubah bentuk.
Pemilihan Material dan Kekakuan Struktural
Bahkan ketika set cetakan Anda memiliki ukuran yang tepat untuk mesin press dan dikonfigurasi dengan tata letak tiang yang tepat, bahan pembuat komponen tersebut pada akhirnya mengontrol apa yang terjadi pada pemuatan berulang. Sepatu dengan dimensi yang tepat dan terbuat dari bahan yang salah akan melentur sehingga secara perlahan menurunkan kualitas komponen. Sebuah tiang pemandu tanpa kekerasan yang memadai mengembangkan pola keausan yang menyebabkan pertumbuhan jarak bebas dalam beberapa proses produksi pertama. Pemilihan material bukanlah hal yang glamor, namun di situlah-akurasi stempel jangka panjang terkunci atau hilang secara diam-diam.
Bahan Sepatu Mati dan Pengorbanan Kinerjanya
Tiga kelompok material mendominasi konstruksi die shoe, masing-masing dengan profil kinerja berbeda yang sesuai dengan skenario produksi tertentu.
Pelat bajaadalah standar untuk sebagian besar cetakan pers logam. Baja karbon-rendah (biasanya AISI 1020 atau 1030) menawarkan kekakuan tinggi, kemampuan mesin yang mudah, dan kemudahan perbaikan. Jika lubang sekrup atau pasak mendarat di tempat yang salah, sepatu baja bisa jadi salahterpasang dan dilastanpa mengorbankan integritas struktural. Modulus elastisitas baja - kira-kira 30 juta psi - lebih tahan terhadap tekukan akibat tonase dibandingkan alternatif lain pada ketebalan yang sebanding. Untuk cetakan stempel baja yang menjalankan volume produksi ratusan ribu atau jutaan, pelat baja adalah fondasi yang aman dan hemat biaya-.
Besi corsepatu menukar kekakuan untuk peredam getaran yang unggul. Struktur mikro grafit pada besi abu-abu menyerap energi kejut yang dihasilkan selama proses blanking-melalui - yang merupakan pelepasan energi tersimpan secara tiba-tiba saat pukulan menembus material. Peredam ini mengurangi kebisingan, memperpanjang masa pakai pukulan, dan meminimalkan kelelahan siklik yang menyebarkan retakan mikro pada baja perkakas yang diperkeras seiring waktu. Cetakan otomotif yang lebih besar sering kali menggunakan fondasi besi cor yang dipandu dengan tepat yang dibentuk sesuai bagian tertentu, bukan sepatu pelat datar.
Aluminiumsepatu berbobot kira-kira-sepertiga baja dan mesin jauh lebih cepat. Paduan khusus seperti QC-7 dan QC-10 menghasilkan kekuatan tekan yang melebihi baja karbon rendah-sehingga layak untuk produksi - bukan sekadar pembuatan prototipe. Aluminium unggul dalam{11}}aplikasi blanking berkecepatan tinggi di mana bobot die yang berkurang berarti inersia ram tekan yang lebih sedikit, perputaran yang lebih cepat, dan tingkat kebisingan yang lebih rendah. Bahan ini juga menghilangkan panas lebih efektif dibandingkan baja, sehingga menguntungkan operasi yang menghasilkan penumpukan suhu terkait gesekan. Namun, kelemahannya nyata: sepatu aluminium lebih mahal, lebih sulit diperbaiki jika letak lubangnya salah, dan tidak memiliki ketahanan aus jangka panjang dibandingkan baja dalam aplikasi pembentukan berat.
Ketebalan sepatu sama pentingnya dengan pemilihan bahan. Ketika cetakan lembaran logam beroperasi dengan sepatu bertumpu pada posisi sejajar - balok yang ditinggikan sehingga memberikan ruang bagi skrap untuk jatuh - bentang yang tidak didukung di antara paralel berperilaku seperti balok yang diberi beban. Sepatu tipis dengan rentang lebar membelok di bagian tengah, mengubah jarak bebas pukulan-ke-mati secara dinamis selama setiap pukulan. Lendutan ini mungkin hanya berukuran sepersepuluh per seribu, namun dalam jutaan siklus, hal ini mempercepat keausan tepi secara asimetris, menghasilkan pertumbuhan duri pada satu sisi bagian yang dicap sementara tepi lainnya tetap bersih. Efek kumulatifnya adalah penyimpangan kualitas komponen yang memburuk secara bertahap hingga toleransi terlampaui dan tingkat kerusakan meningkat.
Tidak ada rumus tunggal untuk ketebalan sepatu yang ideal karena variabel-variabelnya digabungkan: tonase, lebar bentang, kondisi tumpuan, kekakuan material, dan apakah beban terkonsentrasi (menusuk) atau terdistribusi (membentuk). Namun prinsipnya adalah - sepatu berukuran kecil membelok, defleksi menggeser jarak bebas, dan menggeser jarak bebas merusak kualitas komponen seiring berjalannya waktu. Jika Anda melihat penyimpangan dimensi progresif pada cetakan lembaran logam yang lulus uji coba awal tanpa masalah, ketebalan atau kekakuan sepatu yang tidak mencukupi adalah salah satu penyebab utama yang harus diselidiki.
Spesifikasi Bahan Pos Panduan dan Bushing
Pos pemandu mengalami siklus tugas yang berat: tiang tersebut menahan gaya dorong lateral, menyerap beban kejut selama-penjejakan, dan mempertahankan kesesuaian geser dengan bushingnya dalam jutaan pukulan. Pemilihan material di sini secara langsung menentukan berapa lama sistem panduan mempertahankan keselarasan sebelum pertumbuhan izin memaksa penggantian.
Dua pendekatan pengerasan mendominasi industri perkakas dan cetakan logam untuk pos panduan:
- Casing-baja yang dikeraskan- inti-karbon rendah (biasanya 8620 atau serupa) yang dikarburasi untuk menghasilkan cangkang permukaan keras (58-62 HRC) di atas interior yang kuat dan ulet. Casing kerasnya tahan terhadap keausan permukaan dan goresan, sedangkan inti lunaknya menyerap benturan tanpa patah getas. Tiang yang diperkeras dengan casing adalah standar untuk sebagian besar cetakan pembentuk logam karena tiang tersebut menyeimbangkan ketahanan aus dengan ketangguhan.
- Melalui-baja perkakas yang diperkeras- baja paduan karbon-sedang (seperti O1 atau A2) yang dipanaskan-diolah hingga kekerasan seragam di seluruh penampang (58-60 HRC). Tiang yang diperkeras menawarkan kekakuan yang sedikit lebih tinggi di bawah beban lateral karena seluruh bagian menahan defleksi secara merata. Bahan ini dikhususkan untuk aplikasi presisi yang menuntut toleransi panduan paling ketat, namun bahan ini lebih rapuh saat terkena benturan dan lebih mahal untuk diproduksi.
Bahan selongsong harus lebih lembut dibandingkan tiang yang ditumpanginya - hal ini memastikan keausan terkonsentrasi pada selongsong yang dapat diganti dibandingkan pada tiang yang lebih mahal. Paduan bushing yang umum meliputi:
- Perunggu (C93200 atau C93700)- ketahanan aus yang sangat baik dan pelumasan alami dari kandungan timah. Konduktivitas termal yang baik membantu menghilangkan panas dari gesekan. Pilihan standar untuk set die plain bearing.
- Minyak-perunggu yang diresapi minyak- perunggu sinter dengan porositas yang saling berhubungan jenuh dengan minyak pelumas. Struktur berpori melepaskan oli di bawah tekanan dan panas, sehingga memberikan pelumasan mandiri selama pengoperasian. Ideal untuk aplikasi di mana interval pelumasan manual tidak konsisten.
- Baja-berlapis perunggu- lapisan bantalan perunggu tipis yang diikat ke cangkang baja. Dukungan baja memberikan kekuatan struktural sedangkan permukaan perunggu memberikan karakteristik keausan dan gesekan. Digunakan dalam aplikasi beban tinggi di mana bushing perunggu padat dapat berubah bentuk akibat gaya tekan.
- Grafit-disambungkan perunggu- bushing perunggu padat dengan sumbat grafit tertanam yang menyediakanpelumasan mandiri-yang berkelanjutan. Paling cocok untuk-lingkungan bersuhu tinggi atau aplikasi di mana pelumas cair akan mengkontaminasi benda kerja.
Perawatan permukaan memperpanjang umur komponen melampaui apa yang disediakan oleh sifat bahan dasar saja. Tiang pemandu nitridasi setelah pengerasan menambahkan lapisan terdifusi-nitrogen yang sangat keras dan tipis (permukaan hingga 70 HRC) yang tahan terhadap kerusakan dan keausan perekat tanpa mengubah sifat inti. Pelapisan krom menambah ketahanan terhadap korosi dan mengurangi koefisien gesekan pada permukaan geser. Untuk aplikasi cetakan logam di lingkungan korosif atau di mana kontaminasi pelumas menjadi masalah, perawatan permukaan ini dapat menggandakan atau melipatgandakan interval antar penggantian pasca.
Spesifikasi perlakuan panas patut mendapat perhatian selama pengadaan. Pos yang tidak diberi temper yang cukup setelah pengerasan akan mempertahankan tekanan internal yang hilang seiring waktu - menyebabkan perubahan dimensi yang menggeser keselarasan panduan Anda setelah cetakan sudah diproduksi. Selalu verifikasi bahwa tiang memiliki temper ganda atau tiga kali lipat sesuai rekomendasi pabrikan baja, dan konfirmasikan nilai kekerasan saat menerima inspeksi daripada hanya mempercayai dokumen saja.
| Bahan | Kekakuan (Modulus Elastis) | Peredam Getaran | Berat | Biaya Relatif | Aplikasi Terbaik |
|---|---|---|---|---|---|
| Pelat Baja Karbon-Rendah (1020/1030) | Tinggi (30 Msi) | Rendah | Berat | Rendah | Produksi umum mati, terbentuk, progresif |
| Besi Cor (Besi Abu-Abu) | Sedang-Tinggi (14-21 Msi) | Tinggi | Berat | Sedang | Pengosongan-kecepatan tinggi, pengoperasian yang-sensitif terhadap kebisingan, kematian otomotif yang besar |
| Paduan Aluminium (QC-7, QC-10) | Rendah (10,4 Msi) | Sedang | Ringan (1/3 dari baja) | Lebih tinggi | Stamping-kecepatan tinggi, kumpulan prototipe, aplikasi-berat terbatas |
| Kasing-Baja Keras (8620 postingan) | Tinggi (30 Msi) | Rendah | Berat | Sedang | Pos panduan standar untuk cetakan pembentuk logam produksi |
| Melalui-Baja Perkakas yang Dikeraskan (posting O1/A2) | Tinggi (30 Msi) | Rendah | Berat | Lebih tinggi | Panduan presisi yang membutuhkan ketahanan aus maksimum |
| Paduan Perunggu (bushing C93200) | Sedang (14 Msi) | Sedang | Sedang | Sedang | Bushing bantalan biasa untuk aplikasi-beban standar dan berat |
| Baja-Perunggu Berlapis (bushing) | Dukungan tinggi / Permukaan sedang | Rendah | Sedang | Lebih tinggi | Busing-beban tinggi yang menyebabkan perunggu padat berubah bentuk |
Pilihan material bertambah seiring masa produksi. Sepatu baja yang dipasangkan dengan-tiang yang diperkeras dan bushing perunggu yang diresapi oli-menghasilkan jutaan siklus yang andal di sebagian besar aplikasi pengecapan. Namun jika persyaratan lingkungan, tonase, atau presisi Anda melampaui kondisi standar, meningkatkan bahkan satu komponen - sepatu yang lebih tebal, melalui-tiang yang diperkeras, atau busing yang dipasang dengan grafit- dapat menghilangkan mode kegagalan yang secara diam-diam memperpendek masa pakai cetakan Anda. Kuncinya adalah mengetahui komponen mana yang membatasi sistem Anda, dan hal itu memerlukan pemahaman pola keausan dan indikator kegagalan yang ditunjukkan setiap material dalam kondisi servis.
Pemeliharaan dan Pemecahan Masalah Die Set
Pola keausan tidak muncul dengan sendirinya melalui alarm. Mereka berkembang perlahan - beberapa persepuluh pertumbuhan jarak di sini, ada tanda skor samar di sana - hingga efek kumulatif akhirnya muncul sebagai penyimpangan dimensi pada bagian yang Anda stempel. Pada saat itu, kerusakan sudah semakin parah: bushing yang aus menyebabkan ketidaksejajaran yang mempercepat kerusakan tepi pukulan, sehingga meningkatkan gaya pemotongan, yang selanjutnya berdampak buruk pada sistem pemandu. Untuk memutus siklus tersebut diperlukan pemeriksaan rutin yang disiplin untuk mendeteksi degradasi sejak dini, sebelum hal ini menyebabkan kegagalan alat cetakan yang merugikan atau waktu henti mesin cetak yang tidak direncanakan.
Indikator Keausan dan Metode Pengukuran
Jarak bebas tiang pemandu dan bushing adalah satu-satunya pengukuran kesehatan cetakan yang paling tepat. Jika satu set masih baru, jarak bebas antara bushing bantalan biasa dan tiang pasangannya biasanya 0,0003 hingga 0,001 inci. - cukup untuk lapisan pelumas tanpa pemutaran yang terlihat. Selama jutaan siklus, jarak bebas tersebut bertambah seiring keausan material bushing yang lebih lembut terhadap tiang yang mengeras. Melacak pertumbuhan tersebut dari waktu ke waktu akan memberi tahu Anda dengan tepat berapa banyak masa manfaat yang tersisa.
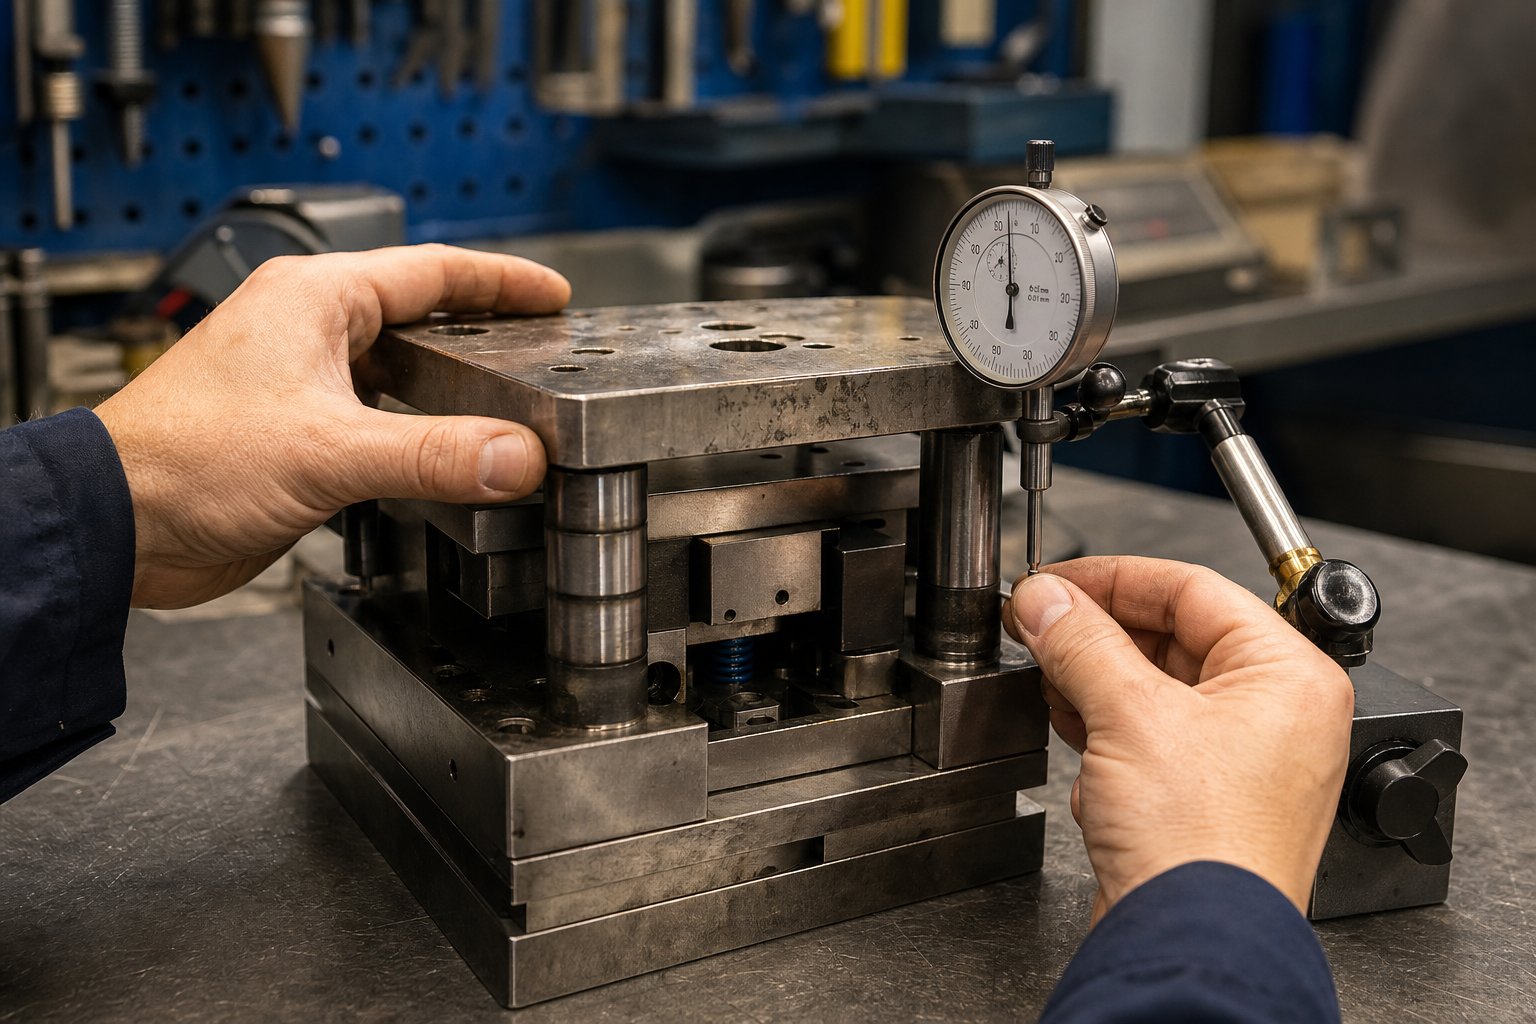
Berikut cara mengukurnya: dengan set cetakan dilepas dari mesin press, pasang indikator dial pada sepatu bawah dan posisikan pendorong pada sepatu atas dekat tiang pemandu. Berikan tekanan tangan secara lateral pada sepatu bagian atas dan baca pergerakan indikator total. Itu adalah izin fungsional Anda - permainan sebenarnya yang dimungkinkan oleh sistem panduan selama pengoperasian. Bandingkan pembacaan ini dengan spesifikasi asli dari catatan die build.
Ambang batas penggantian bergantung pada persyaratan toleransi suku cadang, namun pedoman praktisnya adalah sebagai berikut: bila jarak bebas yang diukur melebihi tiga kali spesifikasi awal, jadwalkan penggantian bushing pada jangka waktu pemeliharaan yang direncanakan berikutnya. Bila melebihi lima kali lipat dari aslinya, segera tarik cetakan dari produksi - waktu yang Anda pinjam habis, dan kualitas komponen sudah menurun meskipun pemeriksaan belum menandainya.
Selain pengukuran jarak bebas, periksa pos pemandu secara visual untuk mengetahui indikator berikut:
- Skor vertikal atau garis menyakitkan- menunjukkan kekurangan pelumasan atau kontaminasi pada antarmuka geser
- Tali pengikat yang dipoles- menunjukkan di mana kontak bushing sedang dimuat; pita yang tidak rata menunjukkan tiang menyimpang atau sepatu tidak sejajar
- Tanda pelacakan bola- pada sistem bantalan bola, alur yang dikenakan pada OD tiang atau ID bushing menunjukkan pembebanan samping berlebihan yang berpindah ke elemen bola individual dalam kontak titik
- Diameternya lancip- dapat diukur dengan mikrometer di bagian atas, tengah, dan bawah zona pasca keterlibatan; lancip melebihi 0,0002 in. menunjukkan bahwa tiang itu sendiri perlu diganti, bukan hanya bushingnya
Permukaan sepatu memerlukan protokol pemeriksaannya sendiri. Jalankan tepi lurus melintasi permukaan pemasangan dan periksa celah tipis yang menunjukkan deformasi lokal - terutama di bawah bagian cetakan yang mengeras di mana beban pukulan terkonsentrasi telah mengelupas material sepatu yang lebih lembut seiring berjalannya waktu. Tanda fretting (bubuk halus berwarna karat pada antarmuka berpasangan) menandakan bahwa komponen yang dibaut bergerak secara mikro-di bawah beban siklik, mengikis material dasar dan melonggarkan kecocokannya. Luka pada permukaan kontak blok tumit menunjukkan pelat aus telah melampaui masa pakainya dan gaya lateral kini merusak sepatu itu sendiri.
Paralelisme sepatu - hubungan kerataan antara permukaan pemasangan atas dan bawah - harus diverifikasi dengan indikator dial yang menyapu permukaan pada pelat referensi granit. Bila deviasi paralelisme melebihi 0,001 inci pada lebar sepatu, sepatu perlu-digerinda ulang pada penggiling permukaan untuk mengembalikan presisi yang diandalkan oleh cetakan pemesinan dan bagian pemotongan untuk mendapatkan jarak bebas yang seragam.
Mode Kegagalan Umum dan Akar Penyebabnya
Kebanyakan kegagalan die set disebabkan oleh salah satu dari tiga penyebab utama: kerusakan pelumasan, beban berlebih, atau ketidaksejajaran. Mode kegagalan itu sendiri adalah gejala yang - diperbaiki tanpa mengatasi penyebab yang mendasarinya, menjamin kejadian berulang. Setiap teknisi toko cetakan harus dapat mengenali pola-pola ini dan melacaknya hingga ke sumbernya.
| Modus Kegagalan | Gejala | Akar Penyebab | Tindakan perbaikan |
|---|---|---|---|
| Penyitaan busing | Sepatu bagian atas terikat selama gerakan tekan; mencetak atau mengelas antara tiang dan busing | Kelaparan pelumasan - saluran oli tersumbat, pelumasan manual dilewati, atau jenis pelumas yang digunakan salah | Ganti busing; membersihkan dan memeriksa pos dari kerusakan; mengembalikan jadwal pelumasan; verifikasi spesifikasi pelumas sesuai dengan jenis bantalan |
| Kerusakan tiang pemandu | Hilangnya keselarasan secara tiba-tiba; retakan yang terlihat pada atau dekat permukaan pemasangan sepatu | Ketidakselarasan kronis antara press ram dan guling; gib tekan yang sudah usang memungkinkan defleksi sudut yang membengkokkan tiang setiap pukulan | Ganti pos; memeriksa paralelisme pers dan izin gib; pastikan pemasangan sepatu sudah terpasang dengan benar; periksa kontak blok tumit sebelum pasca pertunangan |
| Sepatu retak | Retakan yang terlihat menyebar dari lubang sekrup, alur pasak, atau sudut tajam bagian dalam pada sepatu | Kelebihan muatan sebesar - ton melebihi kapasitas sepatu; konsentrasi tegangan pada diskontinuitas geometri yang dipercepat oleh siklus kelelahan | Pensiunkan sepatu jika retakan melampaui zona perbaikan; memverifikasi tonase aktual terhadap kapasitas desain; menambah ketebalan sepatu atau kualitas material saat penggantian |
| Keausan bushing yang dipercepat (satu sisi) | Pembacaan jarak bebas yang tidak merata; pita keausan terkonsentrasi pada satu sisi ID bushing | Gaya mati yang tidak seimbang menghasilkan gaya dorong samping yang berkelanjutan dalam satu arah; atau tekan ram miring di bawah beban | Tambahkan atau periksa blok tumit untuk menyerap gaya dorong lateral; verifikasi paralelisme ram tekan; pertimbangkan untuk meningkatkan versi ke bushing yang didukung{0}baja untuk kapasitas beban yang lebih tinggi |
| Pasca brinelling (set bantalan bola) | Perjalanan yang tidak rata atau kasar selama pembukaan/penutupan cetakan; penyok yang terlihat pada permukaan tiang | Pemuatan kejut dari peristiwa salah umpan,-pukulan ganda, atau penumpukan slug yang membebani elemen bola individual secara berlebihan | Ganti rakitan tiang dan sangkar bola; menyelidiki sistem deteksi kesalahan pengumpanan; tambahkan sensor siput jika tidak ada |
| Deformasi permukaan sepatu | Penyimpangan dimensi progresif pada bagian yang dicap; kesan pelat belakang terlihat pada permukaan sepatu | Pelat belakang yang hilang atau retak memungkinkan kepala pelubang yang mengeras menempel langsung ke bahan sepatu yang lebih lembut | Ganti pelat pendukung; -menggiling kembali permukaan sepatu hingga rata; verifikasi semua alat cetakan dan pelat pendukung ada dan tidak rusak sebelum pengoperasian berikutnya |
Perhatikan polanya: setiap tindakan perbaikan mencakup perbaikan langsung dan langkah investigasi. Mengganti bushing yang macet tanpa memeriksa pengiriman pelumasan hanyalah menjadwalkan penyitaan berikutnya. Alat pembuat cetakan seperti pengukur lubang, indikator dial, dan pelat permukaan tersedia secara khusus untuk mengukur kondisi ini secara objektif - dengan hanya mengandalkan inspeksi visual saja tidak akan mampu mendeteksi-degradasi tahap awal yang dapat ditangkap oleh pemeliharaan yang dapat diprediksi.
Jadwal Pemeliharaan Preventif
Frekuensi pemeliharaan harus disesuaikan dengan volume produksi. Cetakan yang menjalankan 50.000 pukulan di antara interval servis di-pabrik otomotif bervolume tinggi memerlukan ritme yang berbeda dibandingkan cetakan yang memproduksi 5.000 suku cadang per putaran di bengkel kerja. Struktur tingkat berikut memberikan - interval penyesuaian dasar berdasarkan tren pengukuran keausan aktual dan data kualitas suku cadang.
Tingkat 1: Setiap produksi dijalankan (atau setiap 10.000-25.000 langkah)
- Bersihkan tiang pemandu dan bushing; periksa apakah ada goresan, perubahan warna akibat panas, atau permukaan kering
- Oleskan pelumas yang ditentukan ke semua pos pemandu dan antarmuka bushing
- Periksa pelat keausan blok tumit terhadap adanya luka atau penumpukan kotoran
- Pastikan semua baut pemasangan sepatu telah dikencangkan sesuai spesifikasi
- Periksa pin pasak yang longgar dengan pemeriksaan visual dan uji ketukan ringan
- Bersihkan penumpukan siput dan sisa dari area pembersihan sepatu
Tingkat 2: Setiap 50.000-100.000 pukulan
- Ukur tiang pemandu-ke-kelonggaran bushing dengan metode indikator dial; nilai rekor dan tren
- Periksa permukaan dudukan sepatu dari adanya fretting, lecet, atau deformasi
- Periksa pelat belakang apakah ada keretakan, lesung pipit, atau jamur
- Verifikasi ketinggian bebas pegas terhadap spesifikasi asli; ganti yang menunjukkan kehilangan tinggi lebih dari 5%.
- Periksa permukaan tiang pemandu dengan mikrometer pada tiga titik untuk mengetahui kelancipan atau pengurangan diameter
- Periksa sangkar bantalan bola (jika ada) apakah ada penahan yang retak atau bola yang hilang
Tingkat 3: Setiap 250.000-500.000 langkah (atau setiap tahun untuk aplikasi pemesinan cetakan volume rendah)
- Hapus set die dari layanan untuk pemeriksaan bangku yang komprehensif
- Periksa paralelisme sepatu pada pelat permukaan granit; ulang-gerinda jika deviasi melebihi 0,001 inci.
- Ganti semua bushing yang menunjukkan jarak bebas melebihi tiga kali spesifikasi aslinya
- Ganti semua tiang pemandu yang menunjukkan lancip terukur, skor di bawah spesifikasi permukaan akhir, atau pengurangan diameter melebihi 0,0005 inci.
- Periksa semua lubang pin dowel untuk mengetahui perpanjangannya; rim dan pasang pin besar jika perlu
- Pastikan ketebalan sepatu di-area beban tinggi tidak berkurang akibat deformasi permukaan
- Kualifikasi ulang-kerataan dan kesejajaran sepatu setelah operasi penggilingan ulang
Kriteria pensiun:Set cetakan harus dihentikan dari produksi bila keretakan sepatu melampaui perbaikan lokal, ketika-penggilingan ulang telah mengurangi ketebalan sepatu di bawah persyaratan minimum untuk tonase aplikasi, ketika lokasi lubang tiang pemandu telah aus hingga titik di mana tiang standar yang terlalu besar tidak dapat mengembalikan keselarasan aslinya, atau ketika deformasi kumulatif telah menggeser hubungan geometris antara fitur pemasangan melebihi apa yang dapat dikompensasi oleh shimming. Pada saat itu, perangkat tersebut telah mencapai masa pakai yang dirancang - dan setiap pukulan tambahan merupakan pertaruhan terhadap kegagalan yang sangat besar.
Pemeliharaan yang konsisten mengubah rangkaian cetakan dari barang habis pakai menjadi-aset modal yang berumur panjang. Namun pemeliharaan hanya mempertahankan apa yang telah ditentukan dengan benar sejak awal. Membuat spesifikasi awal dengan benar - mengomunikasikan dimensi, toleransi, dan persyaratan kinerja yang benar kepada pemasok Anda - adalah titik akhir dari teka-teki tersebut.
Cara Menentukan dan Memesan Set Die yang Tepat
Pemeliharaan menjaga kinerja set dadu Anda - tetapi tidak dapat memperbaiki set yang salah ditentukan sejak hari pertama. Memesan set cetakan stempel tanpa mengkomunikasikan data yang benar kepada pemasok Anda seperti meminta masinis untuk memotong bagian tanpa cetakan. Anda akan mendapatkan sesuatu kembali, tapi itu mungkin tidak sesuai dengan mesin cetak Anda, sesuai dengan proses Anda, atau bertahan sepanjang volume produksi Anda. Tahap spesifikasi adalah saat teknisi perkakas mengunci kinerja atau tanpa sadar membuat batasan.
Informasi yang Anda Butuhkan Sebelum Menentukan Set Die
Sebelum menghubungi produsen cetakan stempel mana pun, kumpulkan poin data berikut. Hilangnya satu saja dapat mengakibatkan rangkaian memerlukan pengerjaan ulang atau tidak sesuai dengan mesin cetak Anda sama sekali:
- Peringkat tonase tekan- menentukan kualitas bahan sepatu dan ketebalan minimum untuk menahan defleksi di bawah beban maksimum Anda
- Dimensi guling (lebar x tebal)- membatasi tapak sepatu maksimum dan lokasi zona penjepitan
- Kisaran ketinggian tutup (minimum dan maksimum)- mendefinisikan amplop vertikal yang harus ditampung oleh tumpukan dadu tertutup Anda
- Panjang pukulan- memengaruhi durasi keterlibatan pos panduan; tiang harus tetap berada di dalam bushing sepanjang posisi terbuka penuh
- Arah umpan dan lebar strip- menentukan sisi mana yang harus bebas dari tiang pemandu dan blok tumit
- Ekspektasi volume produksi- mendorong pemilihan material, jenis bantalan, dan keputusan perawatan permukaan
- Amplop ruang mati (dimensi area kerja)- menetapkan area sepatu minimum yang diperlukan untuk memasang semua komponen cetakan aktif dengan jarak bebas untuk pengencang
- T-pola dan ukuran slot- memastikan sepatu dapat dijepit dengan benar pada guling dan ram
- Persyaratan toleransi bagian- menentukan apakah panduan bantalan bola atau bantalan biasa sudah sesuai
- Lingkungan pengoperasian- debu, kabut cairan pendingin, atau suhu ekstrem memengaruhi material bushing dan spesifikasi pelumasan
Kedengarannya banyak? Memang - tetapi setiap item dalam daftar itu sesuai dengan pilihan dimensi atau material yang akan dibuat pemasok atas nama Anda jika Anda tidak menentukannya. Mengambil kendali atas keputusan-keputusan ini di awal adalah hal yang membedakan dadu khusus yang berkinerja baik dan dadu yang sekadar cocok.
Set Die Standar vs Kustom dan Pertimbangan Biaya
Volume produksi adalah faktor utama dalam keputusan-dibandingkan-kustom. Set cetakan katalog standar - dibuat berdasarkan dimensi umum dengan ukuran tiang, lokasi, dan ketebalan sepatu yang telah ditentukan sebelumnya - menawarkan pengiriman cepat dan biaya unit yang lebih rendah melalui skala ekonomi. Seperti yang ditunjukkan oleh pengalaman industri, sebagian besar fasilitas tidak dapat memproduksi satu-cetakan sekali pakai dengan biaya-efektif seperti pemasok pembuat cetakan khusus yang beroperasi dalam jumlah besar. Set standar juga menawarkan pertukaran: komponen sesuai dengan standar dimensi NAAMS atau JIS, yang berarti tiang pengganti, bushing, dan sepatu dapat bersumber dari beberapa produsen cetakan tanpa pemesinan khusus.
Cetakan stempel logam khusus mendapatkan preminya ketika aplikasi Anda berada di luar parameter katalog. Jarak tiang yang tidak-standar, sepatu berukuran besar untuk-pembentukan tonase berat, persyaratan jarak-arah umpan yang tidak biasa, atau kebutuhan akan blok tumit terintegrasi dan kantong pemasangan nitrogen semuanya mendorong Anda menuju die kit khusus yang dirancang sesuai spesifikasi Anda. Perbedaan biayanya nyata - solusi khusus memerlukan waktu rekayasa khusus, penyiapan unik, dan sering kali waktu tunggu lebih lama - namun begitu juga dengan kesenjangan kinerja ketika kumpulan katalog memaksa kompromi pada tata letak cetakan Anda.
Jalan tengah juga ada. Beberapa insinyur membeli satu set standar dan kemudian mengerjakan fitur khusus di-rumah - lubang pemasangan tambahan, kantong izin, atau lokasi tiang yang dimodifikasi. Pendekatan hibrid ini dapat mempersingkat waktu, namun memerlukan kemampuan pemesinan dan keahlian untuk menjaga akurasi posisi antara lubang pemandu yang bergantung pada kinerja die set. Pemesinan-penyiapan tunggal untuk semua fitur penting, seperti yang dipraktikkan-pemasok yang berfokus pada presisi, menghilangkan kesalahan posisi yang terjadi saat die shoe berpindah di antara beberapa penyiapan mesin.
Perencanaan waktu tunggu juga penting. Set cetakan standar sering kali dikirimkan dalam beberapa hari. Pesanan cetakan stempel logam khusus biasanya memakan waktu dua hingga enam minggu tergantung pada kompleksitas, ketersediaan bahan, dan simpanan pemasok. Untuk peluncuran produksi dengan tenggat waktu tetap, pertimbangkan waktu tunggu ini ke dalam jadwal program perkakas Anda - bukan sebagai renungan, namun sebagai item jalur penting yang menjadi gerbang uji coba dan validasi.
Bermitra Dengan Pemasok Die Set yang Tepat
Data spesifikasi yang Anda kumpulkan hanya memberikan hasil jika pemasok Anda mengetahui apa yang harus dilakukan dengannya. Carilah produsen cetakan yang menanyakan kembali pertanyaan yang tepat - tentang proses Anda, kondisi pengepresan Anda, dan ekspektasi toleransi Anda - daripada sekadar mengutip gambar. Pemasok terbaik berfungsi sebagai mitra teknik, menangkap kesenjangan spesifikasi sebelum menjadi kesalahan pembangunan.
Untuk proyek yang melibatkan struktur cetakan kompleks - spesifikasi jarak bebas yang ketat, aliran material yang dioptimalkan, pukulan khusus, pengangkat, atau geometri takik bypass - bekerja sama dengan pemasok yang menjembatani maksud desain dan realitas manufaktur akan menghemat siklus iterasi. YICHEN, misalnya, menghubungkan para insinyur perkakas kesolusi cetakan stempel khususyang mengatasi{0}}tantangan desain yang berat seperti kontrol duri, integrasi komponen, dan pengoptimalan jarak bebas sejak awal, dibandingkan membiarkan detail tersebut diselesaikan selama uji coba.
Terlepas dari pemasok mana yang Anda pilih, konfirmasikan kemampuan berikut sebelum melakukan: pemesinan{0}}internal dengan verifikasi dimensi kritis yang telah diselidiki, laporan kualitas terdokumentasi yang menunjukkan toleransi aktual yang dicapai, dan kesediaan untuk berkolaborasi dalam penyempurnaan spesifikasi, bukan sekadar membuat untuk dicetak. Set cetakan stempel adalah instrumen presisi yang menentukan kualitas suku cadang Anda selama bertahun-tahun - proses pemesanan memerlukan ketelitian yang sama seperti yang Anda terapkan saat menentukan investasi perkakas modal lainnya.
FAQ Set Stamping Die
1. Apa perbedaan antara set cetakan dan blok cetakan?
Set cetakan adalah kerangka struktural yang terdiri dari sepatu cetakan atas dan bawah, tiang pemandu, dan busing pemandu yang menjaga keselarasan antara dua bagian alat stempel. Sebaliknya, blok die berisi tepi tajam, profil pembentuk, dan geometri penusuk. Anda dapat menukar blok cetakan yang berbeda ke dalam rangkaian cetakan yang sama selama tapaknya cocok, itulah sebabnya rangkaian cetakan standar membantu mengurangi biaya perkakas di seluruh rangkaian produk. Ketika kualitas suku cadang menurun, penyebab utama sering kali disebabkan oleh sistem panduan set cetakan yang sudah aus, bukan pada geometri blok cetakan itu sendiri.
2. Bagaimana cara memilih antara sistem pemandu bantalan bola dan bantalan biasa untuk set cetakan saya?
Pilihannya tergantung pada kondisi pengoperasian Anda. Sistem bantalan bola menghasilkan penyelarasan jarak bebas hampir{{1}nol, ideal untuk-pengosongan berkecepatan tinggi dan toleransi-yang ketat, namun memerlukan lingkungan yang bersih, pelumasan yang konsisten dengan oli mineral, dan tidak tahan terhadap beban kejut atau kontaminasi. Sistem bantalan biasa menggunakan bushing perunggu yang menangani gaya dorong samping, lingkungan kotor, dan perawatan yang tidak konsisten dengan jauh lebih baik, sehingga cocok untuk cetakan berat, penarikan dalam, dan cetakan cam{5}}aksi. Untuk cetakan progresif dengan tuntutan presisi dan daya dorong, konfigurasi hibrid yang menjalankan bantalan bola pada sumbu umpan kritis dan bantalan biasa pada sumbu bermuatan dorong-menawarkan kompromi yang efektif.
3. Kapan saya harus mengganti bushing pemandu pada set cetakan stempel?
Jadwalkan penggantian bushing ketika jarak bebas dari pasak-ke-bushing yang diukur melebihi tiga kali spesifikasi asli dari catatan pembuatan die. Jika jarak bebas mencapai lima kali lipat dari nilai aslinya, segera tarik cetakan dari produksi karena kualitas komponen sudah menurun. Ukur jarak bebas dengan memasang indikator dial pada sepatu bawah, posisikan pendorong pada sepatu atas dekat tiang pemandu, dan baca pergerakan total indikator di bawah tekanan tangan lateral. Lacak pembacaan ini dari waktu ke waktu untuk memperkirakan interval penggantian dan menghindari waktu henti yang tidak direncanakan.
4. Konfigurasi die set apa yang terbaik untuk stempel progresif?
Konfigurasi tiang belakang adalah standar untuk pengecapan progresif karena kedua tiang pemandu diposisikan di sepanjang tepi belakang, sehingga bagian depan dan samping terbuka sepenuhnya untuk pengumpanan strip, pembuangan sisa, dan visibilitas operator. Dipasangkan dengan panduan bantalan bola, set tiang belakang memberikan kemampuan pengulangan posisi yang diperlukan-pengosongan dan penindikan progresif berkecepatan tinggi. Namun, jika cetakan progresif Anda mencakup stasiun pembentuk berat di dekat tepi depan sepatu lebar, panduan asimetris dari dua tiang belakang memungkinkan defleksi yang cukup untuk menggeser kesejajaran. Dalam kasus tersebut, pertimbangkan untuk meningkatkan tata letak ke empat-tiang atau menambahkan blok tumit untuk menyerap gaya dorong lateral.
5. Bagaimana cara menentukan ketebalan die shoe yang tepat untuk aplikasi saya?
Ketebalan sepatu harus menahan defleksi pada tonase spesifik, lebar bentang, dan kondisi penyangga Anda. Ketika sepatu bertumpu pada posisi paralel untuk pembersihan sisa, bentang yang tidak didukung berperilaku seperti balok yang dibebani. Sepatu yang terlalu tipis akan membelok di bagian tengah, sehingga secara dinamis menggeser pukulan-ke-die untuk membersihkan setiap pukulan dan menyebabkan pertumbuhan duri yang progresif dan penyimpangan dimensi. Meskipun tidak ada formula tunggal yang mencakup semua kasus, prinsipnya konsisten: tonase yang lebih tinggi, bentang yang tidak didukung lebih lebar, dan beban penusukan yang terkonsentrasi, semuanya memerlukan sepatu yang lebih tebal. Jika Anda mengamati penyimpangan kualitas progresif pada cetakan yang lolos uji coba awal, ketebalan sepatu yang tidak mencukupi adalah salah satu penyebab utama yang harus diselidiki. Pemasok seperti YICHEN dapat membantu para insinyur mengoptimalkan dimensi sepatu relatif terhadap persyaratan tonase dan jarak tertentu.


